Nenhuma justificativa para ferramentas de molde
A quantidade esperada não suporta o investimento e manutenção de ferramentas dedicadas para moldagem por injeção.

PRODUÇÃO PILOTO / PONTE / REPETIR
TOPS Plastics fabrica peças plásticas personalizadas em pequenas quantidades usando fresamento CNC, torneamento e usinagem multieixos. Desde execuções piloto e lotes de validação de engenharia até produção de pontes e pedidos repetidos de pequenos lotes, usinamos componentes de plástico de engenharia diretamente do CAD, sem ferramentas de molde dedicadas.
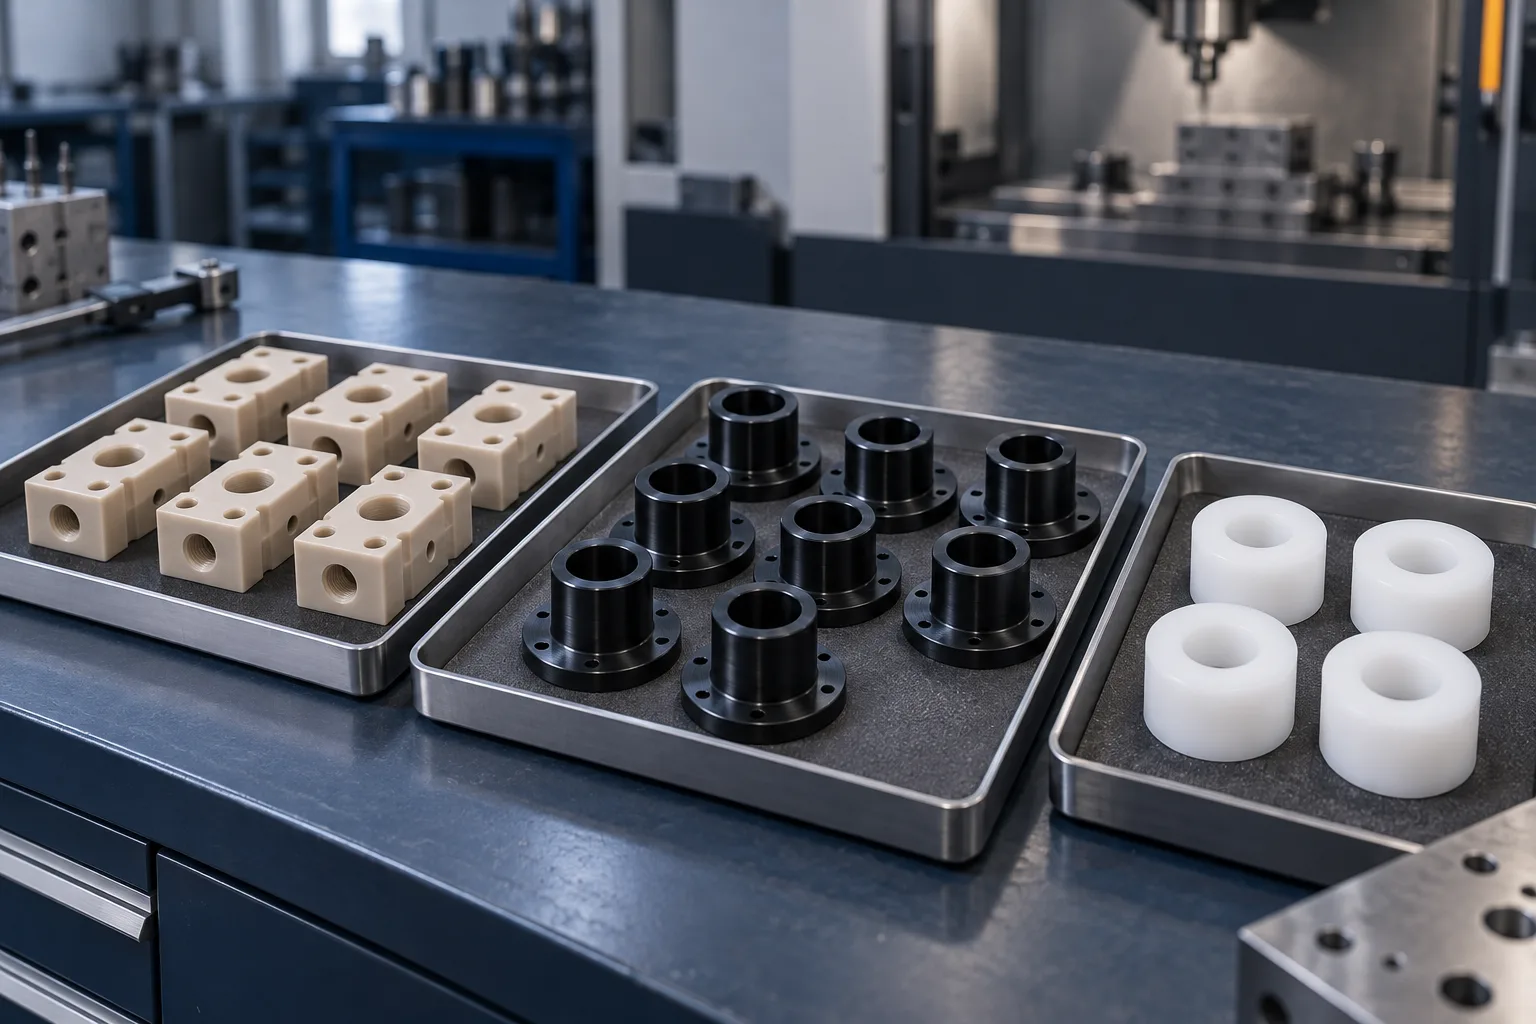
As quantidades de produção e a rota de usinagem são analisadas em relação à sua peça, material e demanda repetida.
| Capacidade | TOPS Plastics |
|---|---|
| Tipo de produção | Usinagem CNC em pequenos lotes/baixo volume |
| Processos | Fresamento, torneamento, furação, rosqueamento e usinagem de 5 eixos |
| Quantidade | Dependente do projeto; revisado em relação à geometria, tempo de ciclo e economia de ferramentas |
| Materiais | PEEK, POM, PTFE, Nylon, UHMW, PC, PMMA, ABS, PVC, PP, PEI, PVDF, PPS e Torlon / PAI |
| Tipos de peças | Componentes funcionais, carcaças, buchas, acessórios e coletores |
| Entrada | Arquivos CAD, desenhos 2D e amostras de referência; amostras exigem uma especificação dimensional acordada |
| Arquivos | STEP, STP, IGES, X_T, DWG, DXF e PDF; Pacotes ZIP aceitos |
| Inspeção | Primeiro artigo e inspeção dimensional ao desenho e plano acordados |
A usinagem de plástico de baixo volume produz componentes plásticos CNC personalizados em quantidades onde ferramentas de moldagem dedicadas podem ser difíceis de justificar, enquanto o pedido ainda precisa de configurações repetíveis e inspeção controlada.
Geralmente atende testes de engenharia, produção piloto, equipamentos especializados, peças de reposição, produção de pontes e pedidos recorrentes de pequenos volumes de OEM. Um pedido de baixo volume é definido pela economia e pelos requisitos da peça, e não por um limite de quantidade universal.
A usinagem diretamente do CAD evita um molde de injeção dedicado. Programação, fixação, ferramentas de corte e inspeção ainda envolvem custos de preparação que devem estar incluídos no orçamento.
Escolha o processo de acordo com os requisitos de produção, a maturidade do projeto e o custo de comprometimento com as ferramentas.
A quantidade esperada não suporta o investimento e manutenção de ferramentas dedicadas para moldagem por injeção.
O design pode mudar entre lotes. Os programas e acessórios CNC podem ser revisados em relação a cada nova revisão.
Você precisa do polímero e da classe de estoque especificados, em vez de presumir que um material impresso se comportará da mesma maneira.
Peças utilizáveis são necessárias enquanto ferramentas, qualificação ou outra rota de fabricação estão sendo preparadas.
Equipamentos industriais, médicos e laboratoriais especializados podem necessitar de quantidades modestas ao longo da sua vida útil.
Pequenas tiragens de diversas configurações podem evitar a necessidade de um molde separado para cada versão.
A usinagem de protótipos se concentra em provar um projeto. A usinagem de baixo volume também precisa de um processo controlado que forneça peças de produção utilizáveis.
| Palco | Objetivo principal | Foco na fabricação |
|---|---|---|
| Protótipo | Validar design, ajuste e função | Iteração e aprendizagem; peças de protótipo podem não ser qualificadas para produção |
| Lote de engenharia | Validar função e processo | Dimensões críticas, testes e material representativo |
| Volume baixo | Forneça peças de produção utilizáveis | Repetibilidade, critérios de aceitação e economia de lote |
| Produção de ponte | Forneça peças antes que a rota de produção final esteja pronta | Continuidade, qualificação e planejamento de transição |
| Repita a produção | Forneça lotes recorrentes | Especificações estáveis, controle de revisão e inspeção |
O CNC pode ser um ponto de partida prático para peças funcionais de pequenos lotes quando o acesso ao cortador e o estoque de material se adequam à geometria.
Evite investimentos dedicados em moldes, permitindo ao mesmo tempo programação, acessórios e configuração de usinagem.
Selecione um grau de estoque documentado apropriado para sua aplicação. Os formulários em estoque e moldados ainda exigem validação separada.
Revise alterações de CAD entre lotes sem modificar um molde de injeção; a geometria alterada ainda pode precisar de nova fixação.
Furos, bolsões, roscas, interfaces de vedação e faces de referência podem ser usinados e inspecionados de acordo com os requisitos acordados.
Revise polímeros de engenharia e de alto desempenho em relação à temperatura, produtos químicos, desgaste e necessidades dimensionais.
Um programa aprovado e um registro de configuração podem suportar pedidos repetidos, sujeitos à confirmação de material e revisão.
Combine processos de acordo com a geometria da peça e as características que precisam permanecer relacionadas aos mesmos pontos de referência.
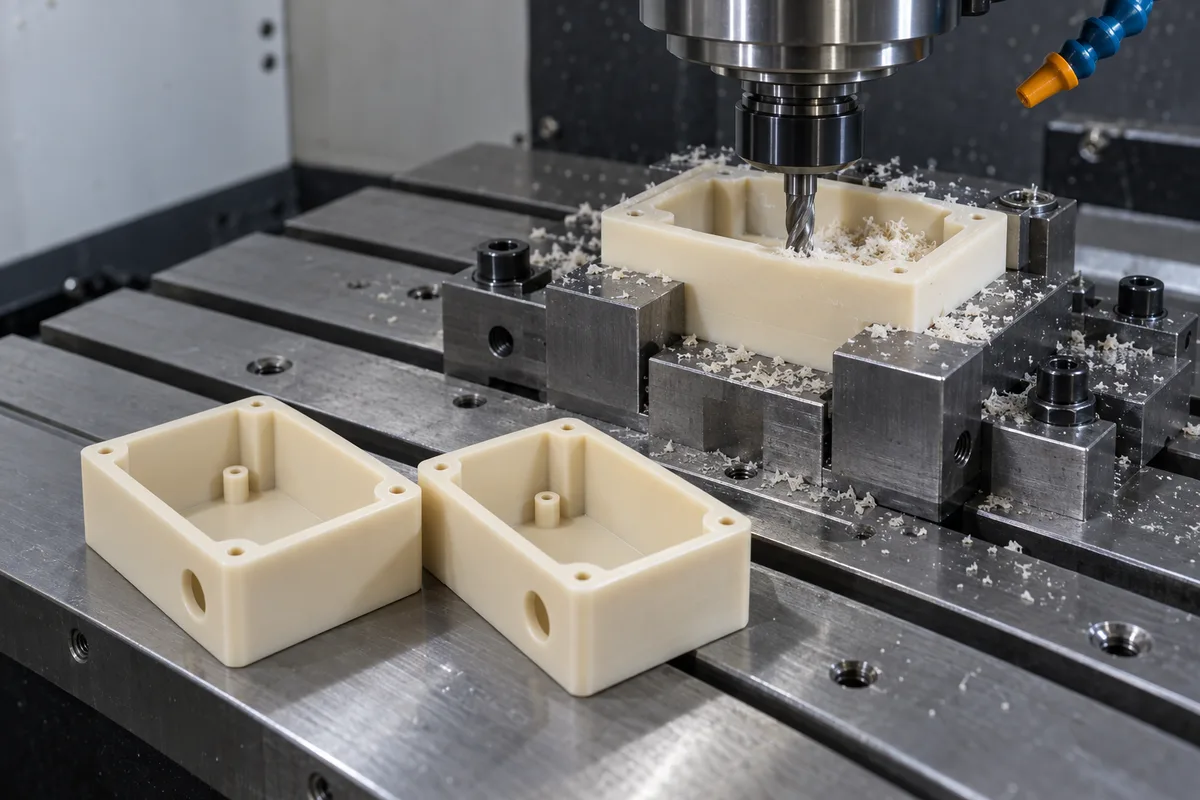
Para carcaças, fixações, manifolds, suportes, placas e componentes complexos com bolsões, perfis e características em diversas faces.
Explore o processo →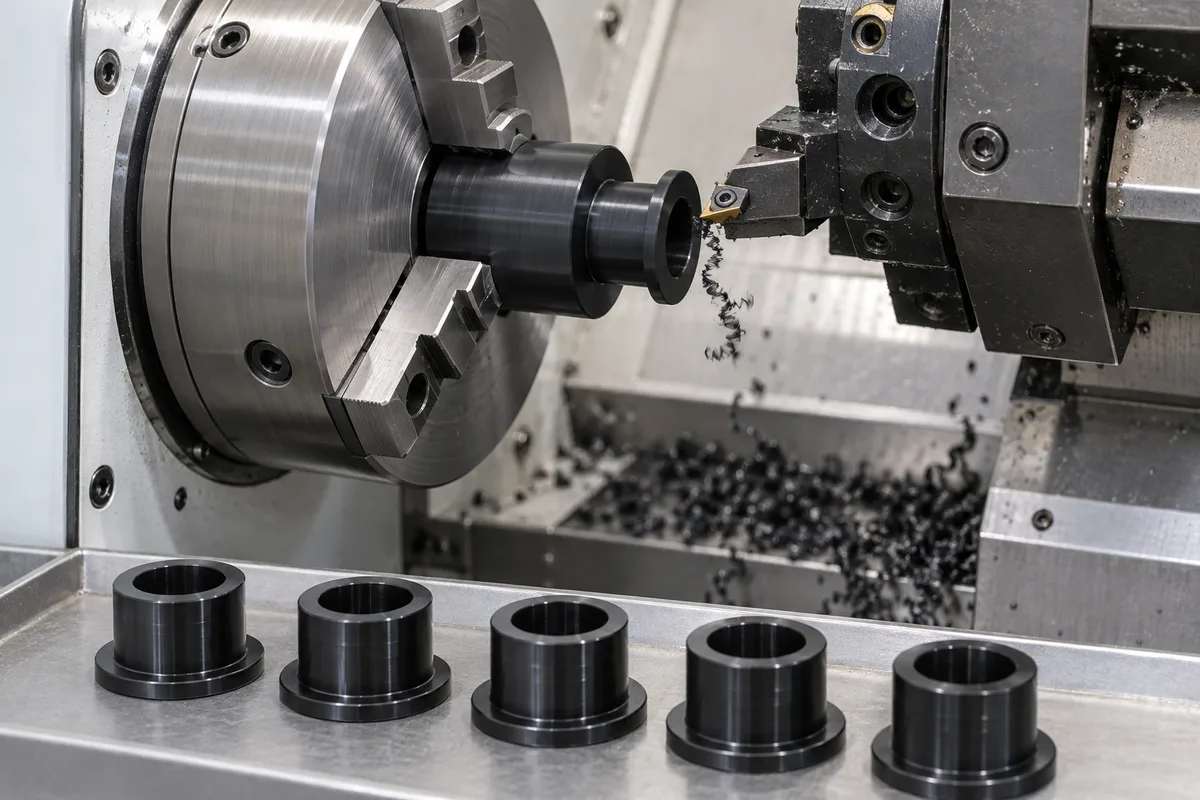
Para buchas, buchas, rolos, espaçadores, anéis e peças roscadas. Revise o contato do mandril, a espessura da parede e as dimensões liberadas.
Explore o processo →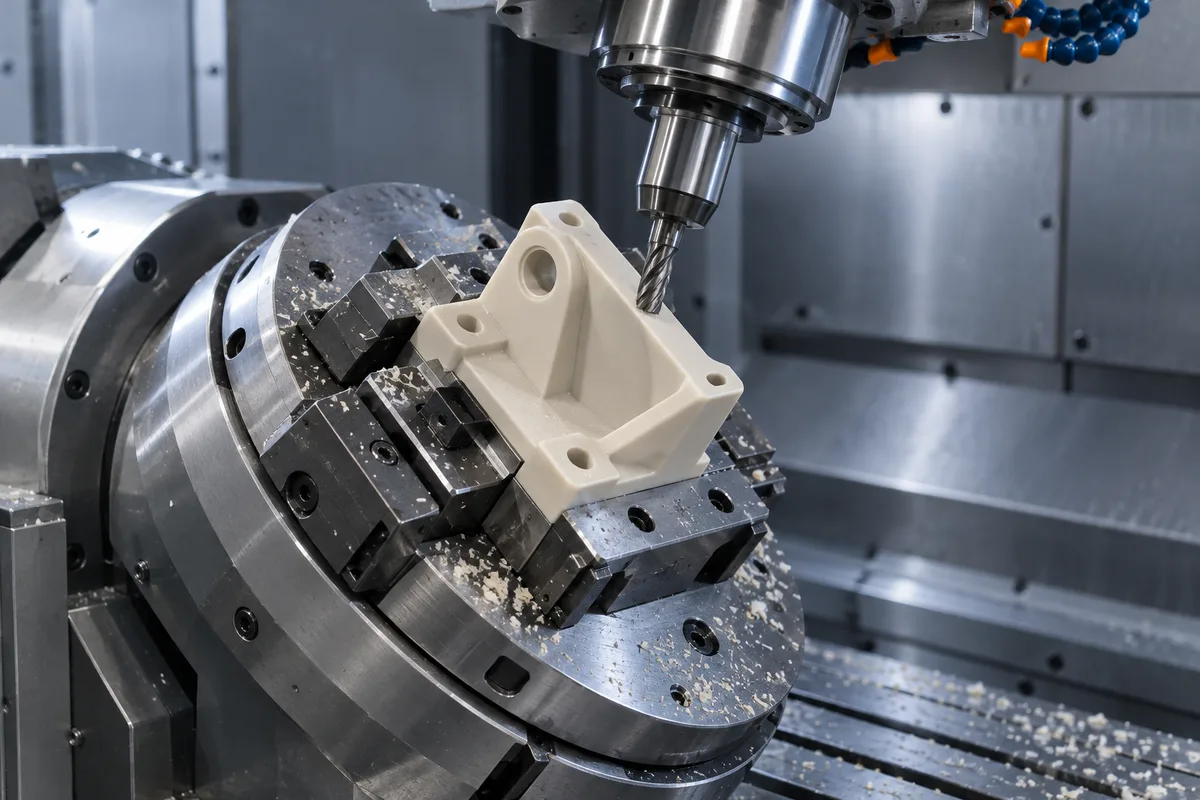
Para peças multifacetadas, ângulos compostos e geometria de alto valor onde o acesso à ferramenta ou menos reposicionamentos justificam o processo.
Explore o processo →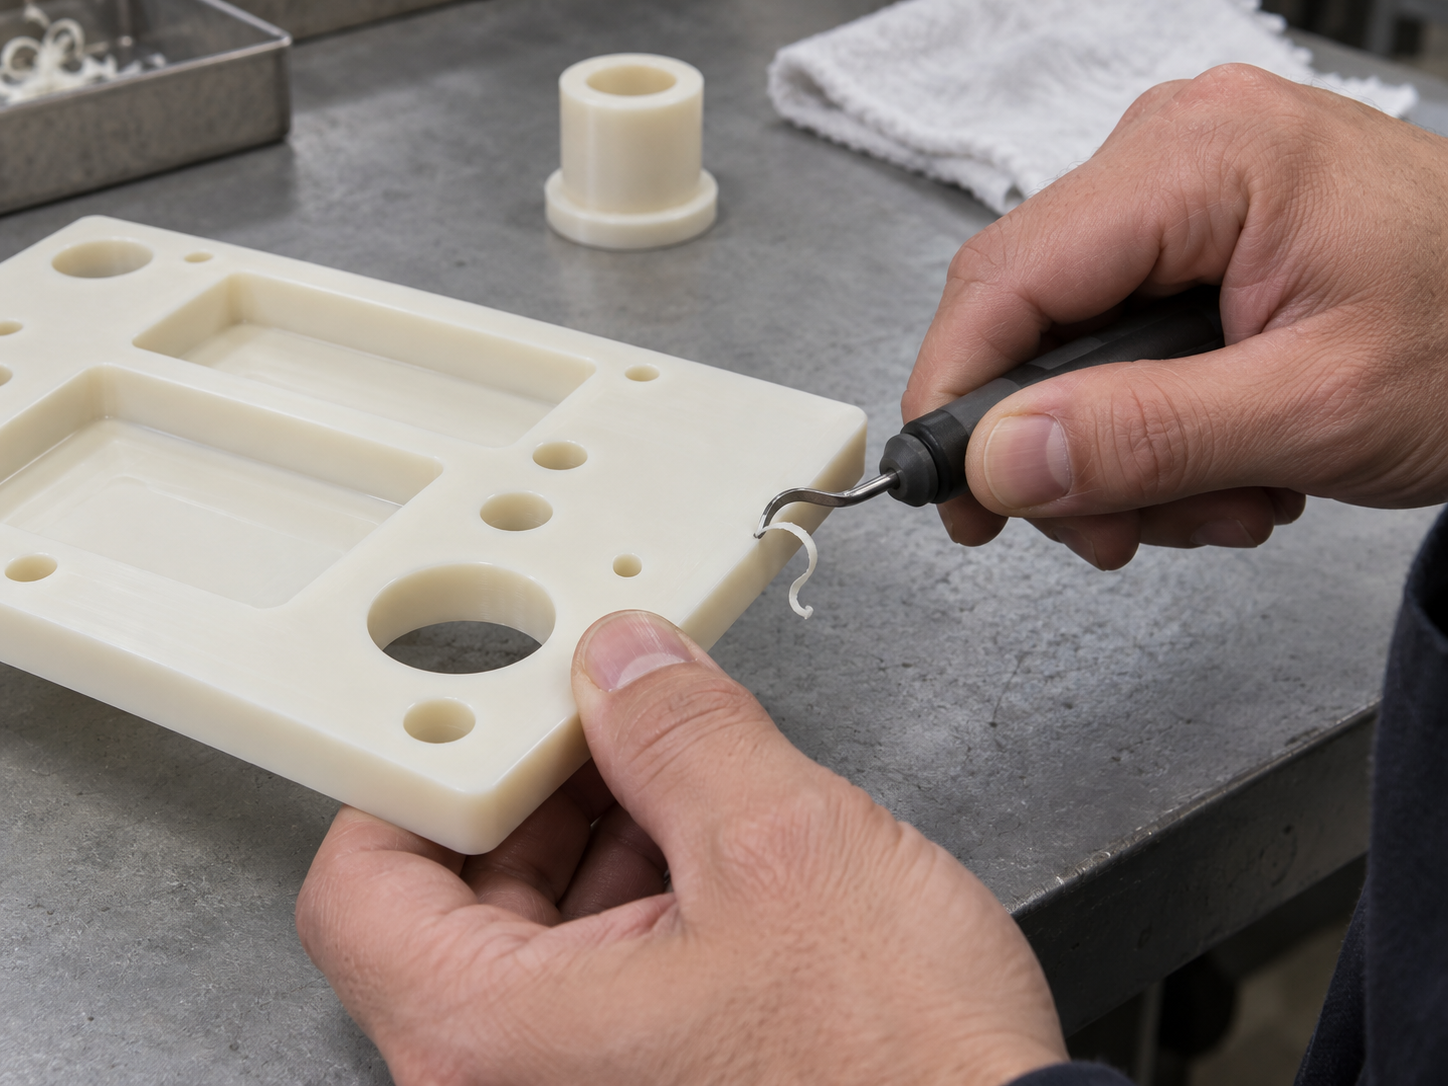
Discuta perfuração, rosqueamento, inserções, rebarbação, polimento, gravação e montagem quando apropriado para o polímero e desenho.
Explore o processo →Escolha o material para o ambiente de serviço antes de comparar o custo de usinagem. ABS, PVC, HDPE e polipropileno também estão disponíveis para revisão de projeto.
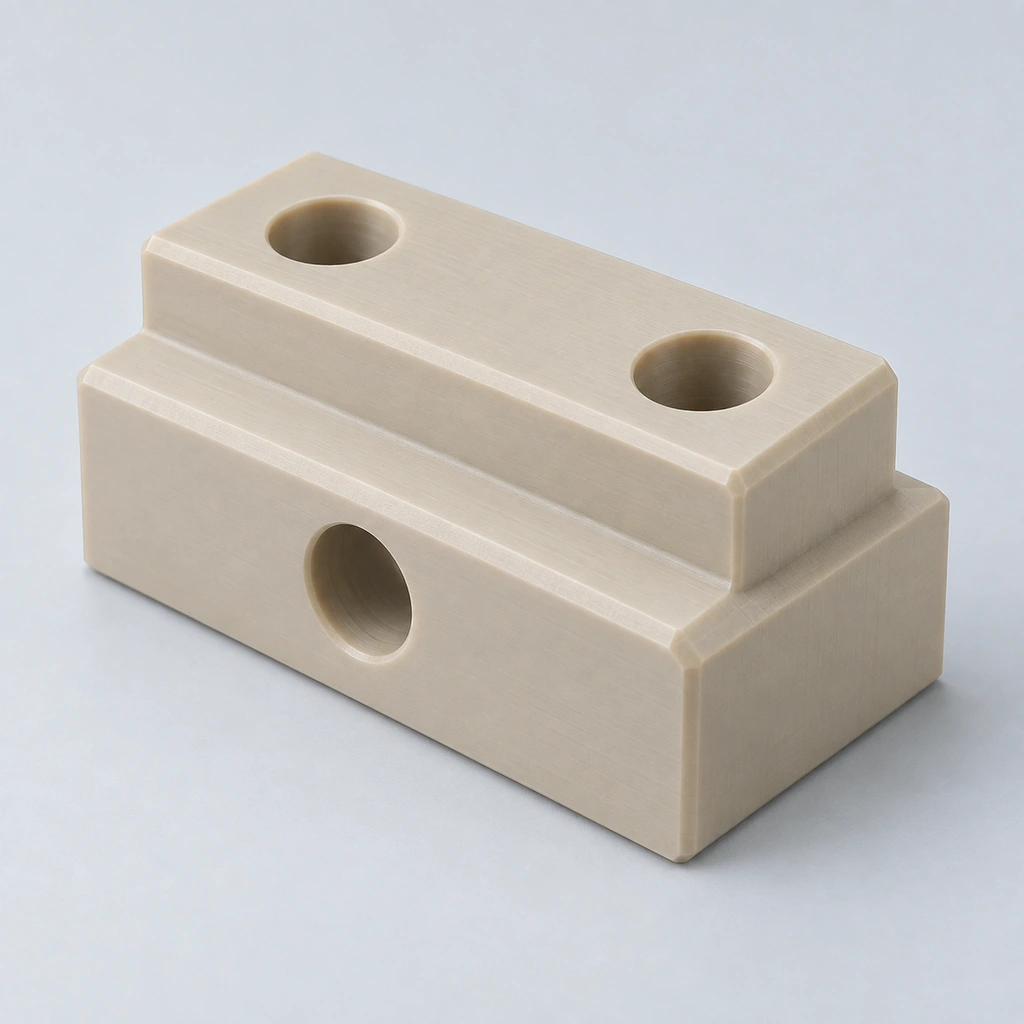
Peças técnicas de alto valor com exigentes requisitos térmicos e mecânicos. Confirme a nota exata.
Engrenagens, buchas e componentes mecânicos onde o baixo atrito e o controle dimensional são importantes.
Vedações, isoladores e peças compatíveis para manuseio de produtos químicos; revisar fluência, cargas e condições de inspeção.
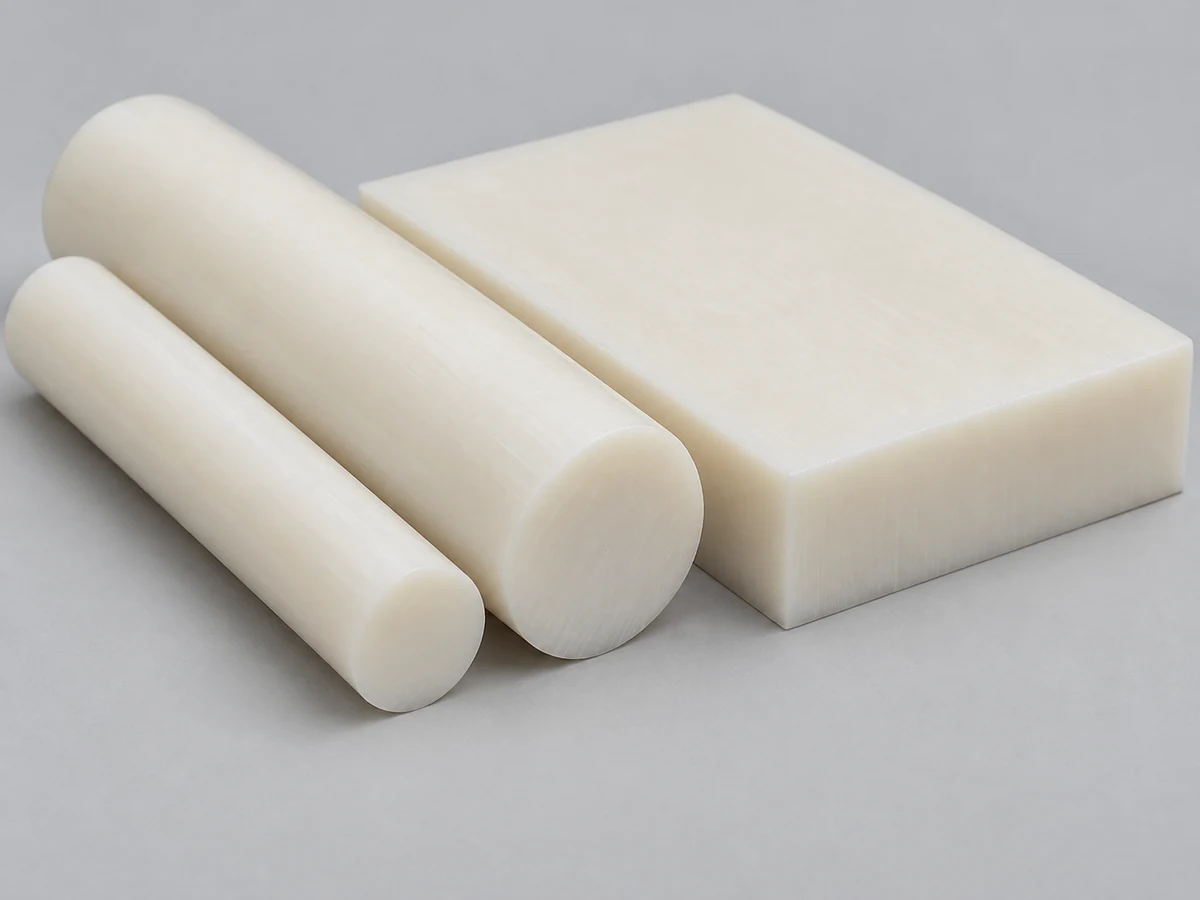
Rolos, engrenagens e buchas; concordar com o condicionamento de umidade e o estado de aceitação dimensional.
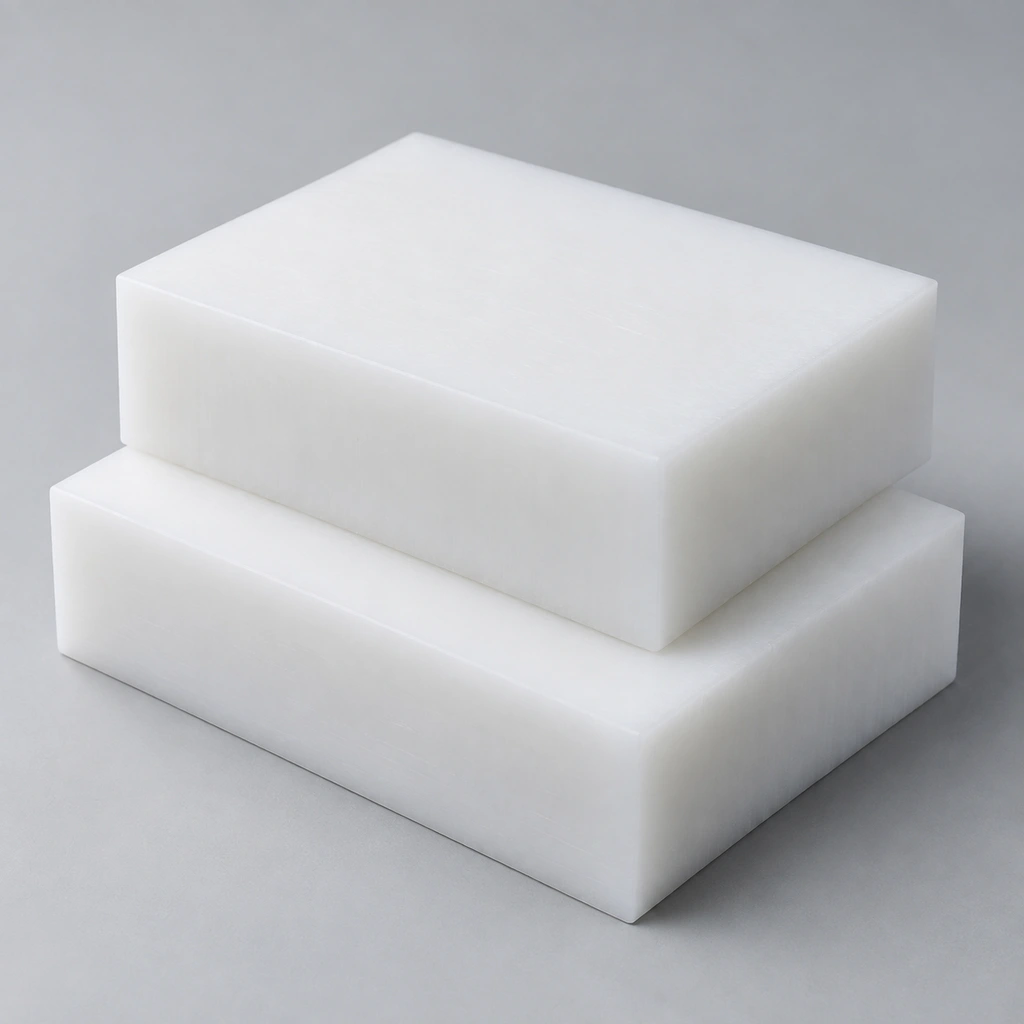
Guias, camisas e peças de desgaste; revise a deflexão e evite requisitos de precisão desnecessários.
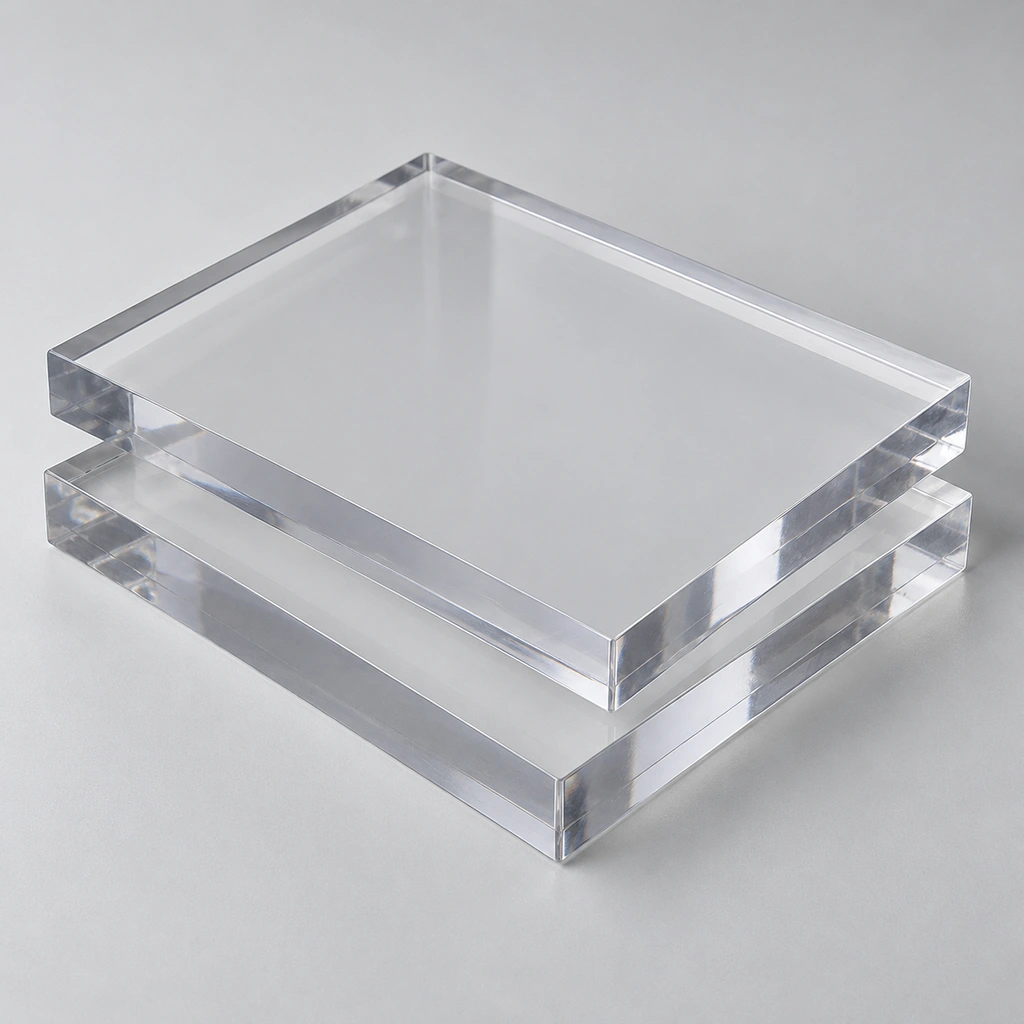
Caixas e proteções transparentes; especificar requisitos de impacto, aparência e exposição a produtos químicos.
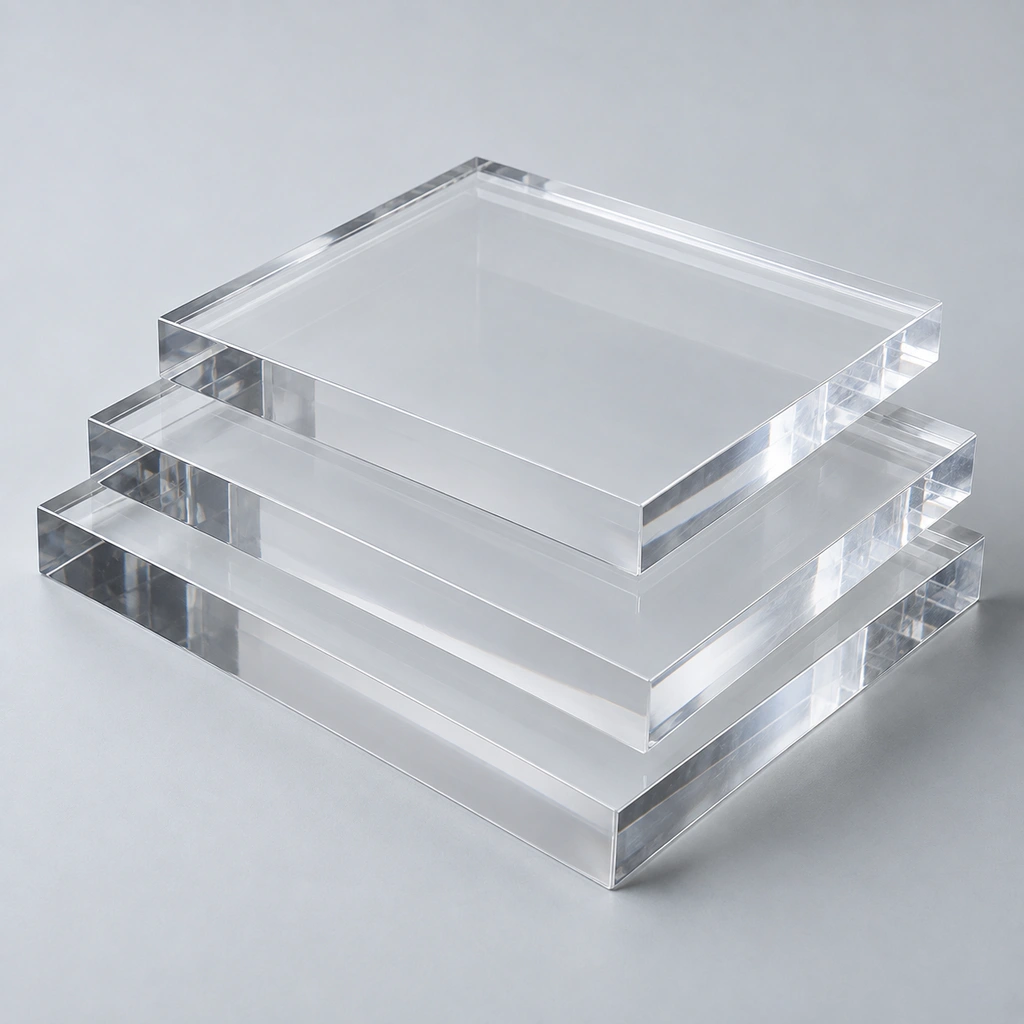
Componentes transparentes onde a aparência e o acabamento das bordas são importantes; confirme quaisquer critérios de aceitação óptica.
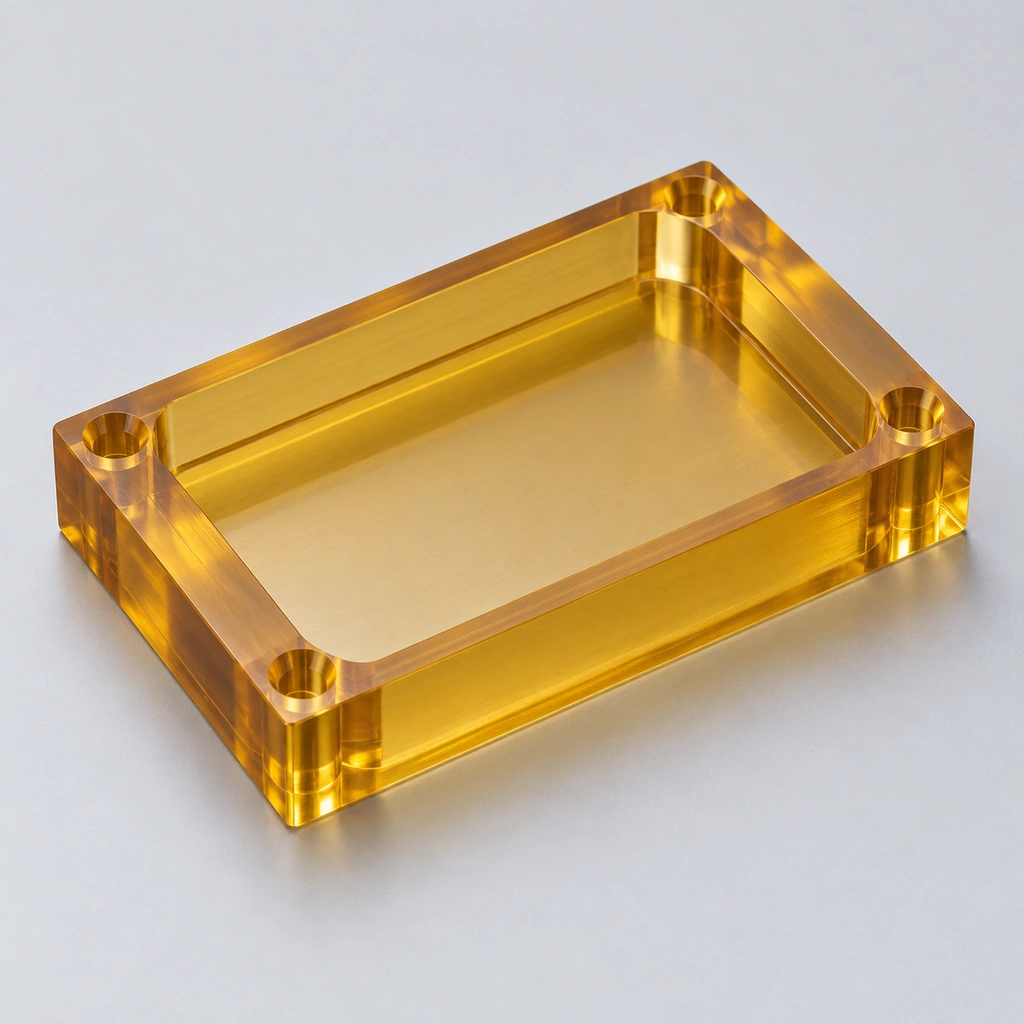
Aplicações elétricas e térmicas que exigem um grau PEI especificado, não preenchido ou reforçado.
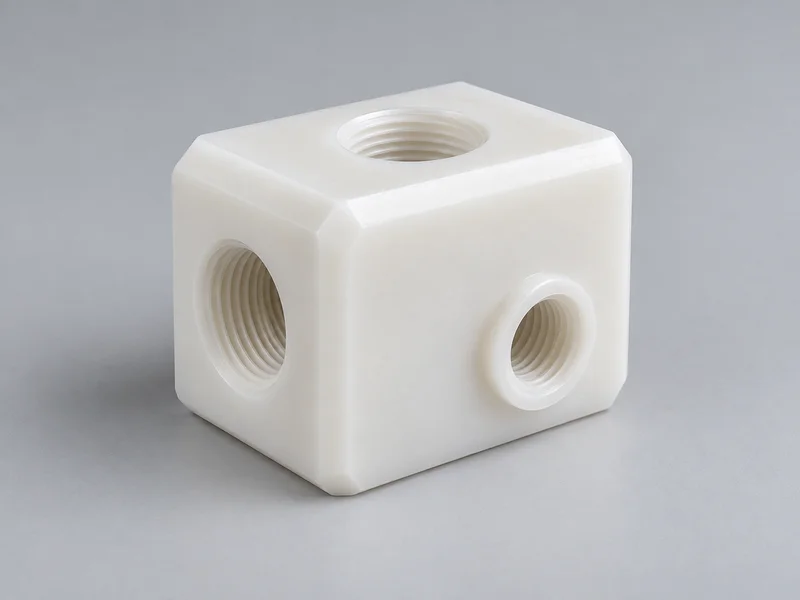
Peças compatíveis para fluidos e processos químicos; os requisitos de pureza dependem do grau e da documentação.
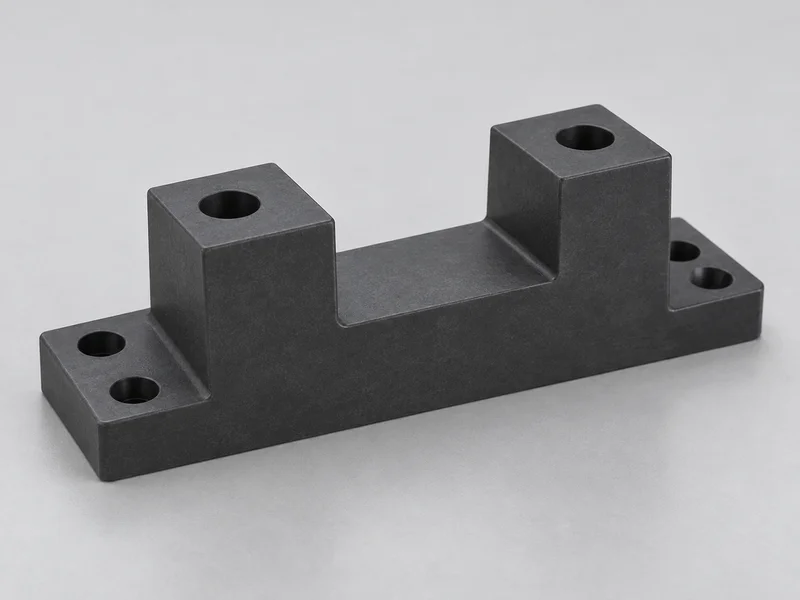
Componentes rígidos especializados; selecione a armadura e a classe antes da revisão da tolerância.
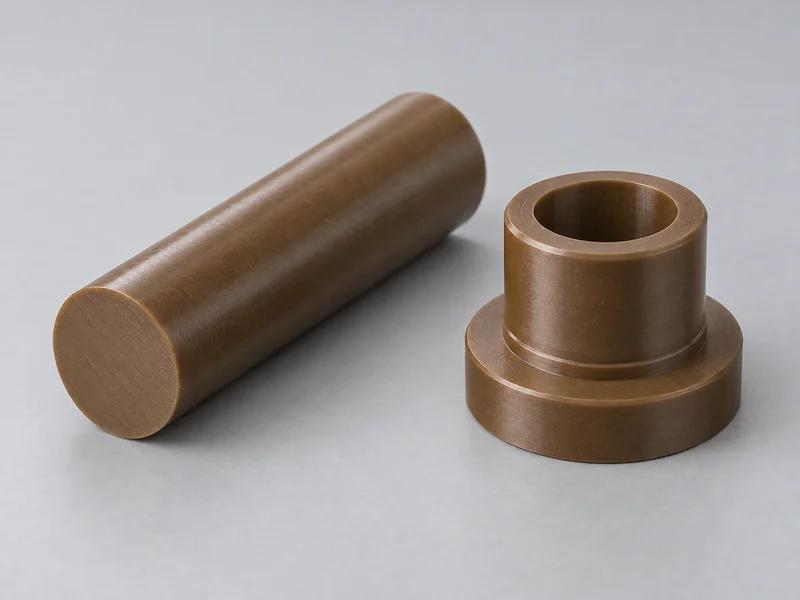
Rolamentos de alto desempenho e peças isolantes; a condição do estoque e o pós-processamento precisam de revisão específica do grau.
Especifique a classificação do fornecedor, enchimentos, formulário de estoque e qualquer documentação necessária. Não se deve presumir que o material usinado e a resina moldada da mesma família de polímeros forneçam propriedades idênticas ou evidências de qualificação.
Peças funcionais para construtores de equipamentos, equipes de compras e requisitos de manutenção.
Peças flangeadas e de luva para interfaces de eixo controladas.
Geometria mecânica personalizada para carga e ambiente acordados.
Manipulação rotativa e componentes de guia.
Blocos fluidos com furos e recursos de conexão definidos.
Corpos de equipamentos, tampas e componentes de interface.
Espaçadores e suportes elétricos em graus específicos.
Ferramentas de montagem, manuseio e teste de equipamentos especializados.
Definidos impasses, anéis e componentes de separação.
Elementos deslizantes e de localização para sistemas de movimentação.
Acessórios e peças de processo sujeitos a requisitos de limpeza específicos da aplicação.
Componentes de equipamentos com aceitação baseada em desenho e qualificação do cliente.
Pequenas tiragens quando as ferramentas existentes não estão disponíveis; confirmar requisitos de geometria, propriedade e aceitação.
A classificação do material, a revisão do programa, a fixação e os critérios de inspeção precisam permanecer controlados para que cada peça seja avaliada em relação aos mesmos requisitos.
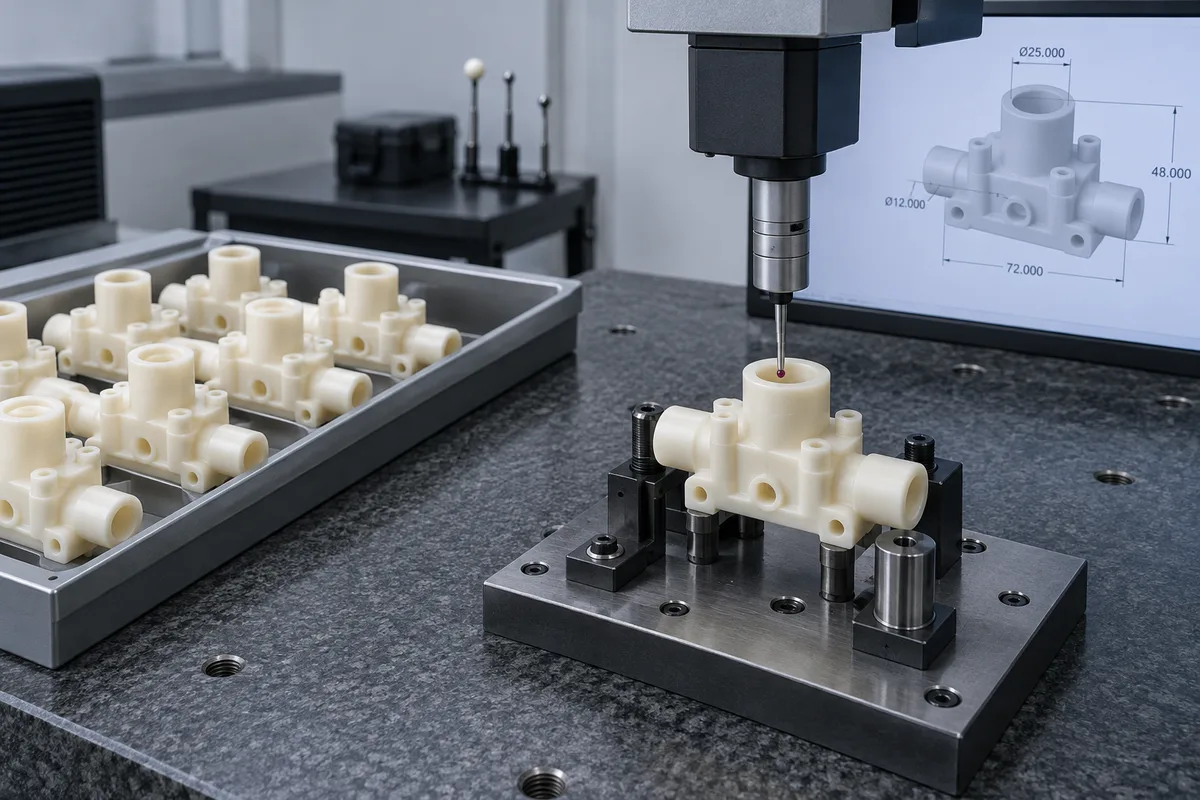
Confirme o polímero, o reforço, a especificação do estoque e os documentos do lote necessários.
Associe o programa de usinagem e parâmetros aprovados à correta revisão do desenho.
Defina superfícies apoiadas, pontos de referência, condições de fixação e sequência de usinagem.
Verifique a primeira parte em relação aos recursos críticos acordados antes de continuar o lote.
Monitore as dimensões selecionadas e a condição da ferramenta na frequência acordada.
Aplique a amostragem acordada ou o plano de inspeção completo antes da liberação e envio.
Defina quais registros são necessários antes do pedido: resultados do primeiro artigo, relatórios dimensionais, documentação de materiais e rastreabilidade são entregas específicas do projeto. Combine como uma peça não conforme ou alteração de desenho será tratada.
Tolerar a função em vez de aplicar o limite mais rígido possível a cada dimensão. A classe, a espessura da parede, a geometria e as condições de inspeção afetam tanto a repetibilidade quanto o custo.
| Requisito | Abordagem recomendada |
|---|---|
| Geometria geral | Combine a tolerância de usinagem na cotação e no desenho |
| Ajuste crítico | Aperte apenas os recursos funcionais e defina pontos de referência |
| Rolamento / furo | Definir ajuste, peça correspondente e método de medição |
| Grande peça de plástico | Especifique a temperatura e estabilização de inspeção relevantes |
| Parede fina | Revise a fixação e a deformação da forma liberada |
| Lote recorrente | Use critérios e condições de inspeção repetíveis |
| Várias revisões | Bloqueie a revisão do desenho para cada lote |
A expansão térmica, a tensão residual e a umidade podem afetar as dimensões medidas. O condicionamento de nylon e as peças flexíveis do PTFE ou UHMW precisam de atenção especial. Confirme as tolerâncias alcançáveis após revisar o projeto real; nenhuma reivindicação universal de tolerância rígida se aplica a todos os polímeros.
Prepare um plano de tolerância e inspeção →Uma revisão de desenho focada pode reduzir trabalhos repetidos de configuração, usinagem e inspeção.
Mantenha limites rigorosos nas dimensões funcionais; usar tolerâncias gerais acordadas em outros lugares.
Revise a pressão, o suporte e a deflexão da ferramenta antes de congelar a geometria.
Tamanhos de furos consistentes, roscas e raios internos práticos simplificam ferramentas e verificações.
Compare a exposição a produtos químicos, temperatura, desgaste, carga e umidade, em vez de apenas o preço do material.
Marque claramente os recursos críticos para a qualidade, as relações de dados e os métodos de aceitação.
Se a moldagem for provável mais tarde, revise o rascunho, a uniformidade da parede e a escolha da resina separadamente.
Aprove uma revisão de desenho para uma execução de produção e isole os arquivos substituídos.
A produção de pontes fornece peças CNC utilizáveis enquanto um molde, linha de produção ou processo de fabricação final ainda está sendo desenvolvido ou restaurado.
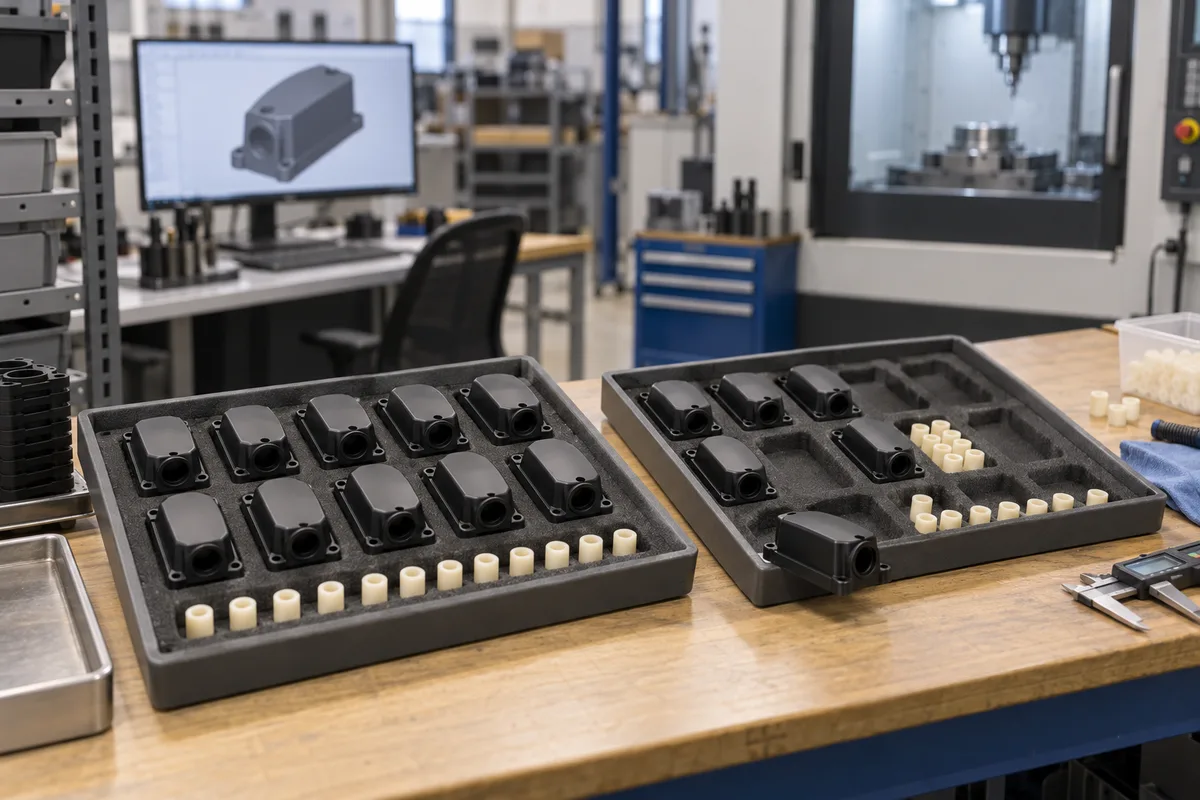
Forneça peças enquanto um molde de injeção está sendo construído ou reparado.
Apoie a qualificação do cliente, um lançamento inicial no mercado ou um design que não esteja totalmente congelado.
Discuta transferência de fornecedor, demanda inesperada ou interrupção da rota estabelecida.
Defina a quantidade ponte, a data necessária, o material aceito e a mudança planejada antes da produção. Peças usinadas e moldadas podem diferir em tensão, aparência, propriedades e comportamento dimensional; qualificar a rota final em vez de assumir automaticamente a aprovação das transferências de lote ponte.
Sim. A usinagem recorrente de pequenos lotes pode ser prática quando a demanda e a economia das peças não justificam ferramentas dedicadas.
Combine a quantidade por lote, a demanda anual esperada e a frequência de novos pedidos. Reconfirme a revisão, fonte de material e documentos necessários a cada liberação; um pedido de compra anterior não aprova automaticamente uma nota substituída.
As informações retidas sobre o programa e a configuração podem reduzir a preparação repetida, mas o prazo de entrega e o preço ainda dependem da disponibilidade de estoque, da carga da máquina, do escopo da inspeção e de quaisquer alterações de engenharia. Especifique as necessidades de retenção de registros no pedido.
Compare o custo completo e o caminho de qualificação. Não existe uma quantidade única de equilíbrio que funcione para todas as peças de plástico.
| Fator | Usinagem CNC | Moldagem por injeção |
|---|---|---|
| Ferramentas | Nenhum molde dedicado; programação e acessórios podem ser necessários | É necessária configuração dedicada de molde e processo |
| Investimento inicial | Muitas vezes mais baixo para geometria acessível de pequenos lotes | O investimento em ferramentas pode ser substancial |
| Mudanças de design | Programa e configuração revisados para a revisão | Modificação ou substituição da ferramenta pode ser necessária |
| Pequenos lotes | Muitas vezes prático; o tempo do ciclo e o desperdício ainda são importantes | Pode ser viável com ferramentas adequadas e demanda repetida |
| Material de qualidade de produção | Graus de estoque especificados | Classes de resina moldável especificadas |
| Recursos moldados complexos | Limitado pelo acesso ao cortador e ao suporte de trabalho | Geometria adequada pode ser integrada no molde |
| Alto volume recorrente | O ciclo de usinagem continua sendo um fator de custo | As ferramentas podem ser amortizadas sobre a demanda |
| Prazo de entrega para as primeiras peças | Depende do estoque, configuração e inspeção | Inclui ferramentas e qualificação de processos |
| Gama de materiais | Formas e classes de estoque disponíveis | Compostos moldáveis disponíveis e processamento validado |
Escolha CNC de baixo volume quando a demanda for limitada, o projeto puder mudar ou o investimento no molde for difícil de justificar. Revise a moldagem por injeção quando um projeto estável e uma demanda recorrente puderem absorver os custos de ferramentas e qualificação.
Inclua ferramentas, acessórios, configuração, utilização de estoque, tempo de ciclo, acabamento, inspeção, frete e revisões esperadas na comparação. A moldagem não é automaticamente antieconômica para cada pedido pequeno.
Compare usinagem CNC e moldagem por injeção →A produção de pequenos lotes pode atender equipamentos especializados onde os requisitos de engenharia são altos e a demanda anual é modesta.
Acessórios, manifolds e componentes de processo com limpeza e requisitos de material definidos pelo cliente.
Validação de lotes e componentes recorrentes de equipamentos; a qualificação regulatória e de aplicação permanece específica do cliente.
Acessórios personalizados, guias, rolos e mecanismos de manuseio.
Componentes poliméricos de alto desempenho com requisitos de desenho e documentação acordados antes da fabricação.
Peças de reposição, gabaritos, carcaças e componentes de desgaste.
Isoladores, dispositivos de teste e caixas de equipamentos.
Manifolds, peças fluídicas e componentes de instrumentos personalizados.
Uma pequena ordem de produção precisa de mais do que protótipos adicionais: precisa de um material acordado, revisão, rota de usinagem e plano de aceitação.
Discuta o comportamento do polímero juntamente com a geometria.
Fabricação em estoque sem compromisso com ferramentas de moldagem por injeção.
Selecione a combinação de processos que se ajusta ao desenho.
Revise as notas de engenharia geral e de alto desempenho.
Combine os recursos, métodos, frequência e relatórios antes da produção.
Identifique melhorias práticas de custo e repetibilidade antes de cortar.
Use as lições do primeiro lote para definir versões posteriores.
Mantenha o desenho e a revisão aprovados no centro da aceitação.
Defina os critérios de liberação antes da usinagem e, em seguida, execute os mesmos requisitos de desenho e inspeção em todo o lote.
Compartilhe modelo e desenho cotado, revisão e demanda de lote.
Combine a especificação exata do estoque e a quantidade para este lançamento.
Revise a usinabilidade, o custo de configuração e a aceitação dimensional.
Identifique recursos críticos para a qualidade e seu método de inspeção.
Preparar a rota aprovada, os datums e a estratégia de apoio.
Usine a peça inicial usando a configuração de produção planejada.
Verifique os recursos acordados e resolva qualquer discrepância antes da execução.
Produza a quantidade liberada para a revisão aprovada.
Monitore recursos críticos e registre verificações conforme acordado.
Verifique o lote finalizado em relação ao plano de aceitação.
Proteja as peças e identifique a revisão do desenho e os documentos de remessa necessários.
É a fabricação CNC de peças plásticas customizadas em pequenos lotes, com material, configuração e inspeção controladas para o uso de produção pretendido. Geralmente atende testes piloto, fornecimento de pontes e pedidos repetidos de OEM.
O baixo volume depende da geometria, do material, do tempo de ciclo e da economia da ferramenta. Enviar a quantidade por lote e estimativa de demanda anual para que possamos revisar o roteiro; não há limite universal ou garantia de quantidade publicada.
Pode ser, porque não é necessário um molde dedicado. A cotação ainda precisa incluir programação, fixação, estoque, usinagem, acabamento e inspeção. A geometria e a repetição da demanda determinam o resultado.
Um protótipo testa principalmente design, ajuste e função. Um lote de produção também deve atender aos requisitos acordados de material, revisão, consistência e inspeção para o uso pretendido. Um protótipo bem-sucedido não é automaticamente uma peça de produção qualificada.
Sim, quando a geometria, o material e o cronograma são adequados à usinagem. Defina a quantidade temporária de fornecimento e os requisitos de aceitação enquanto as ferramentas ou a rota final estão sendo preparadas. Qualifique as peças moldadas separadamente se a rota for alterada posteriormente.
Não existe o melhor material para cada peça. Revise PEEK, Delrin / POM, PTFE, Nylon, UHMW, PC, PMMA, ABS, PEI, PVDF, PPS e Torlon em relação à carga, temperatura, produtos químicos, umidade e requisitos dimensionais.
Acorde o tipo de material, revisão de desenho, programa, fixação de trabalho e plano de inspeção. Confirme-os em cada liberação e especifique os relatórios ou rastreabilidade necessários para seu pedido.
Frequentemente para demanda limitada, mas nem sempre. Compare o custo completo de usinagem com o investimento em molde, custo unitário moldado, qualificação, risco de revisão e volume de vida útil esperado. A moldagem de baixo volume também pode ser prática para projetos adequados.
Sim. Emita uma nova revisão de desenho e identifique as alterações antes da próxima versão. O projeto revisado precisa de uma revisão de capacidade de fabricação, preço e inspeção, e pode precisar de acessórios atualizados ou de um novo primeiro artigo.
Potencialmente. Revise antecipadamente a geometria moldada, o desenho, a uniformidade da parede, a disponibilidade de resina, o encolhimento e os requisitos de qualificação. Não se deve presumir que o tipo de material usinado e a resina moldada se comportem de forma idêntica.
UM DESENHO. UM LOTE CONTROLADO.
Carregue seu modelo CAD e desenho de engenharia e compartilhe o tipo de plástico, a quantidade por lote e as tolerâncias críticas. Nossa equipe pode avaliar se a usinagem CNC atende às suas necessidades de baixo volume e identificar maneiras práticas de reduzir custos sem comprometer a função.
Para fornecimento repetido ou ponte, inclua a demanda anual estimada, a frequência do pedido, o estágio de produção atual, os requisitos de inspeção, a aplicação e qualquer plano futuro de moldagem por injeção em seu pacote de desenho ou e-mail. Empresa, nome, e-mail e telefone são obrigatórios. País, número de peça, quantidade e upload de desenho são opcionais.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Arquivos maiores podem ser compartilhados por email. Combine o tratamento de arquivos confidenciais antes de enviar desenhos confidenciais.