Serviços de torneamento CNC para peças plásticas personalizadas
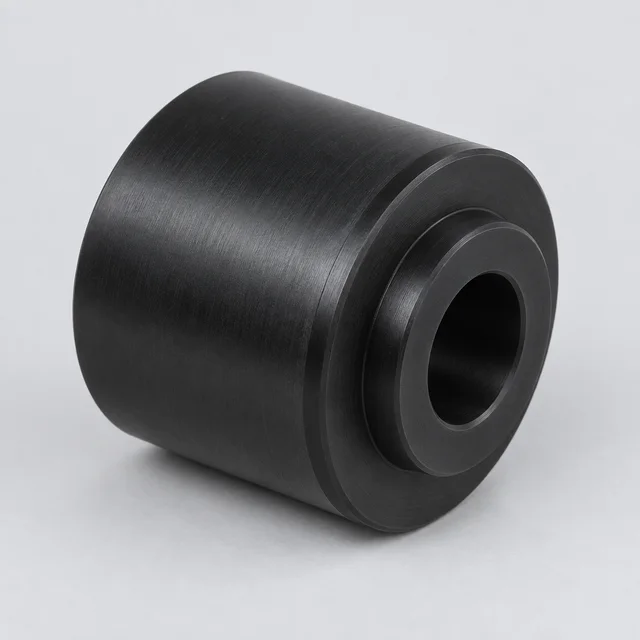
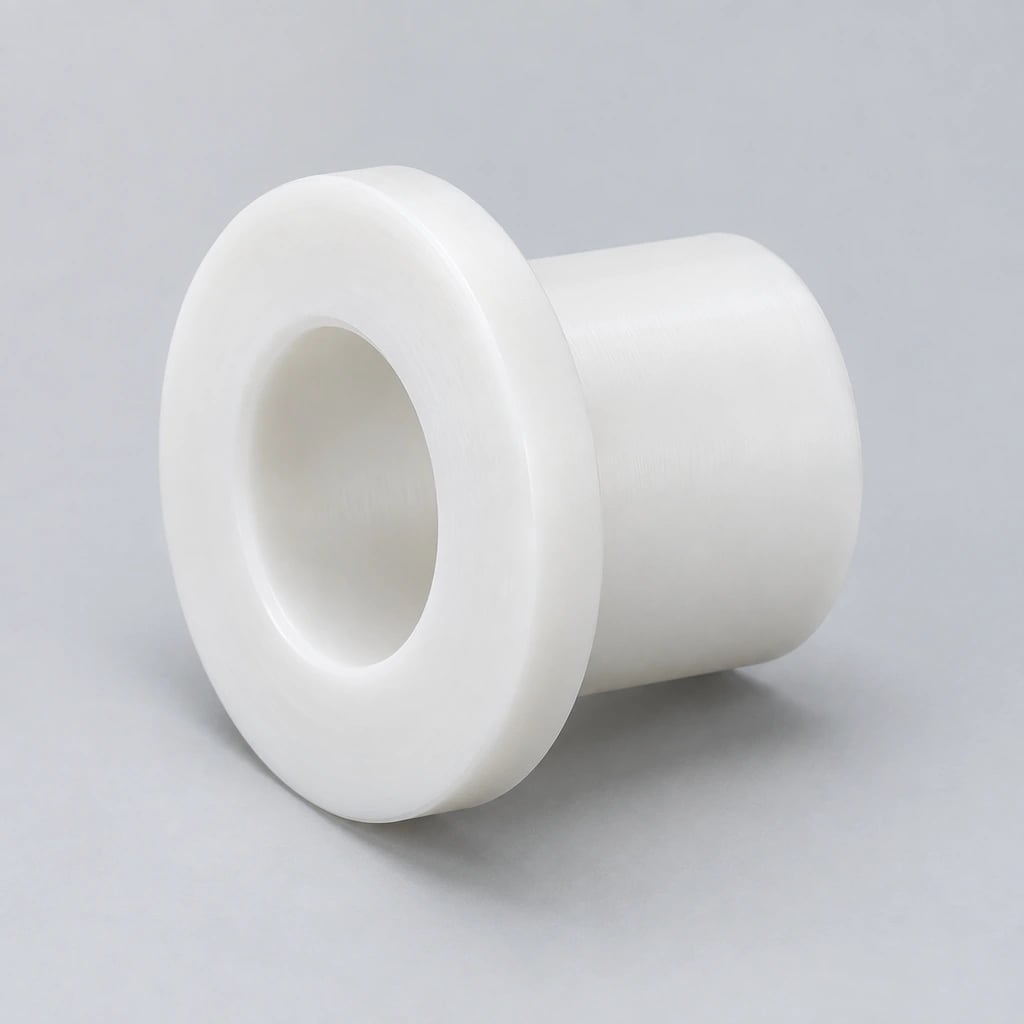
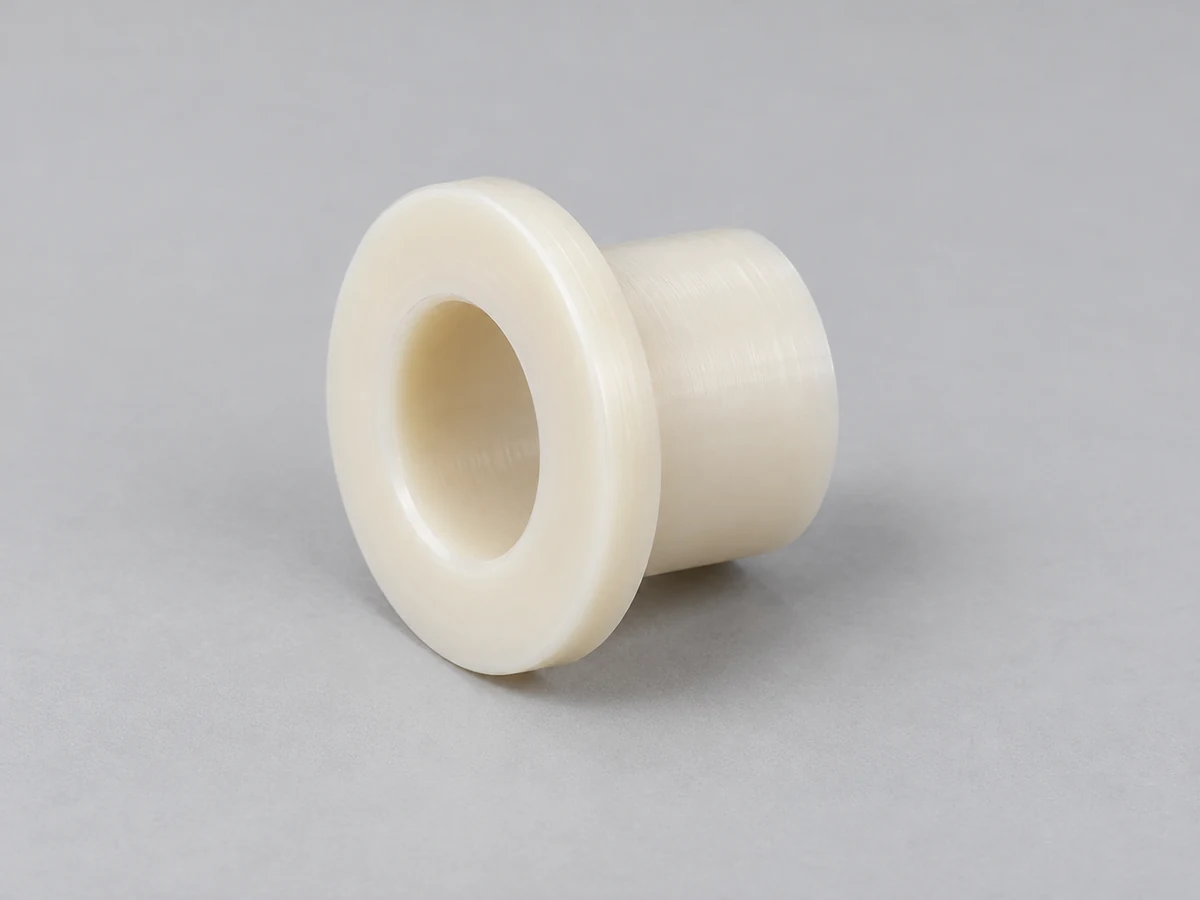
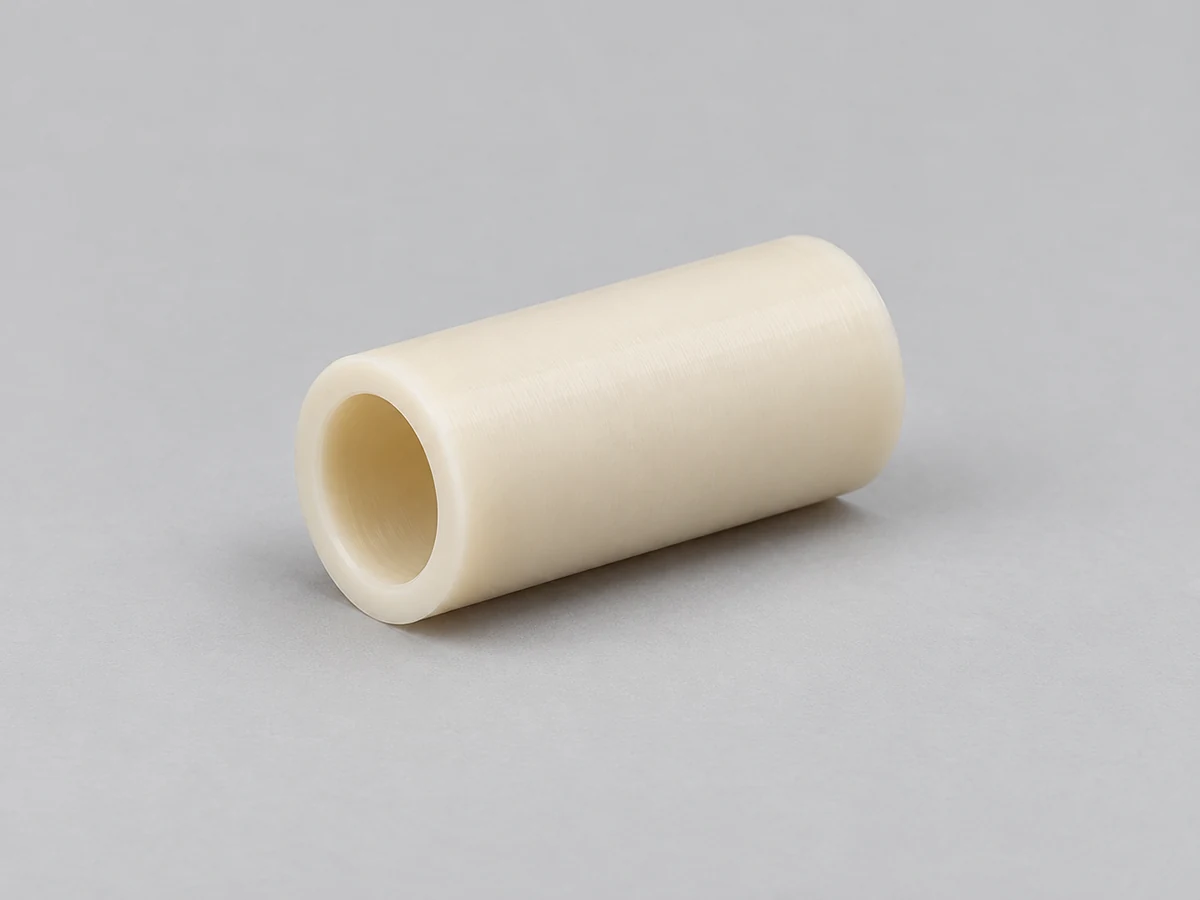
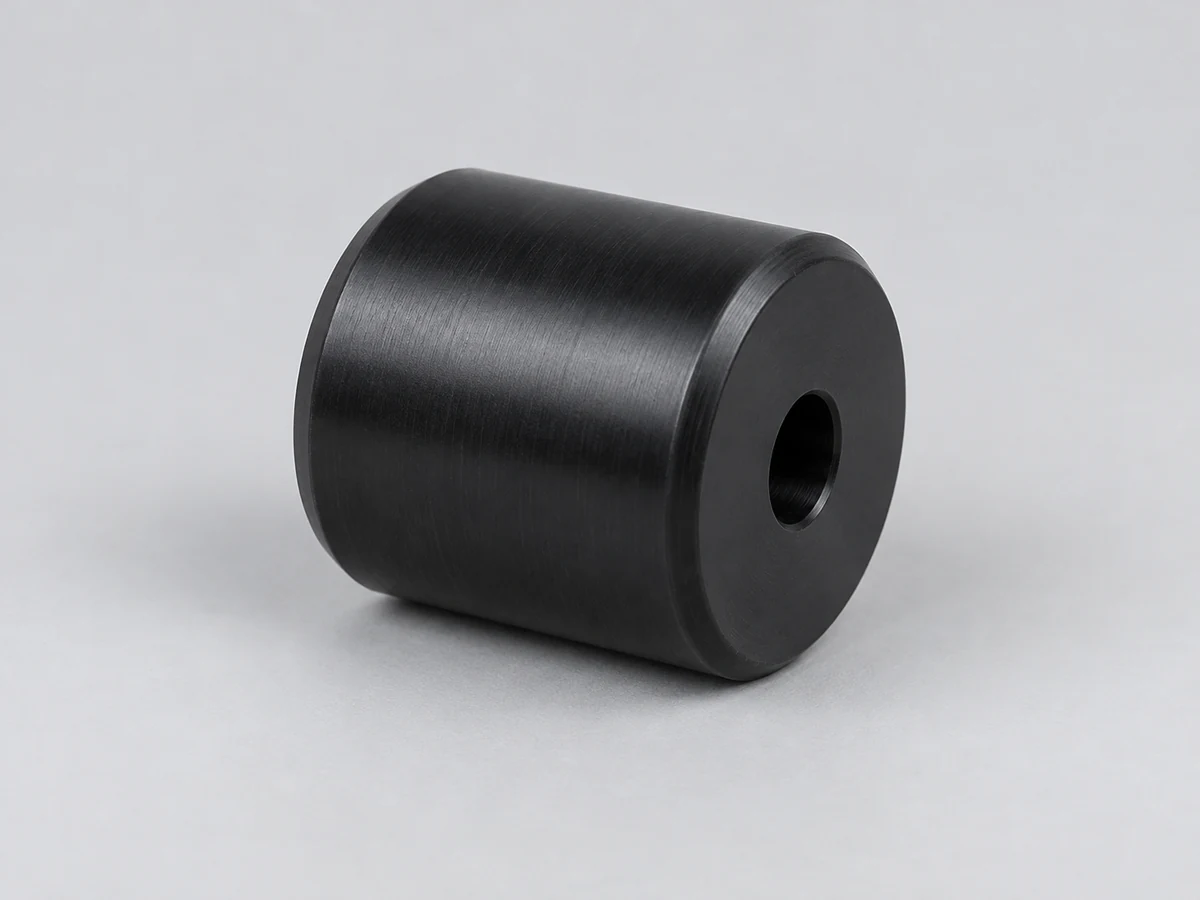
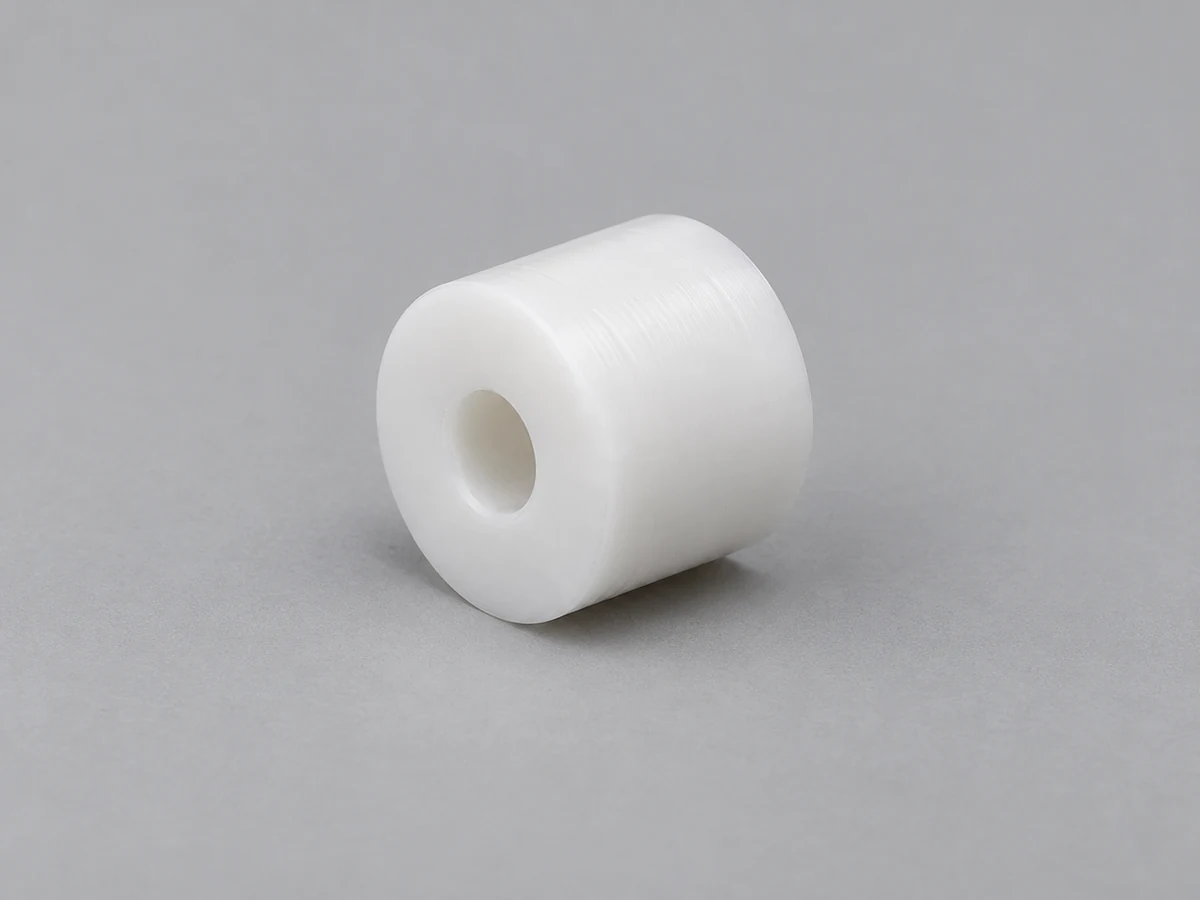
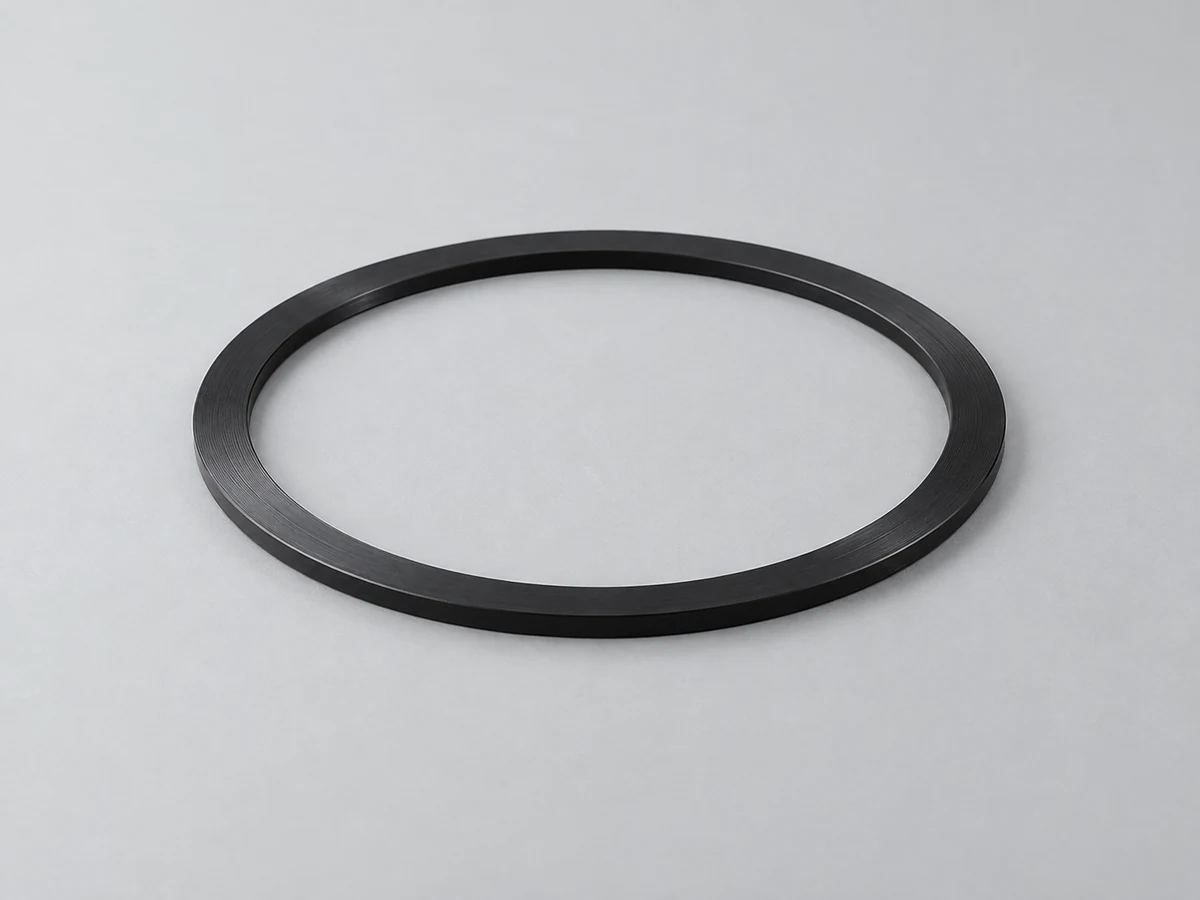
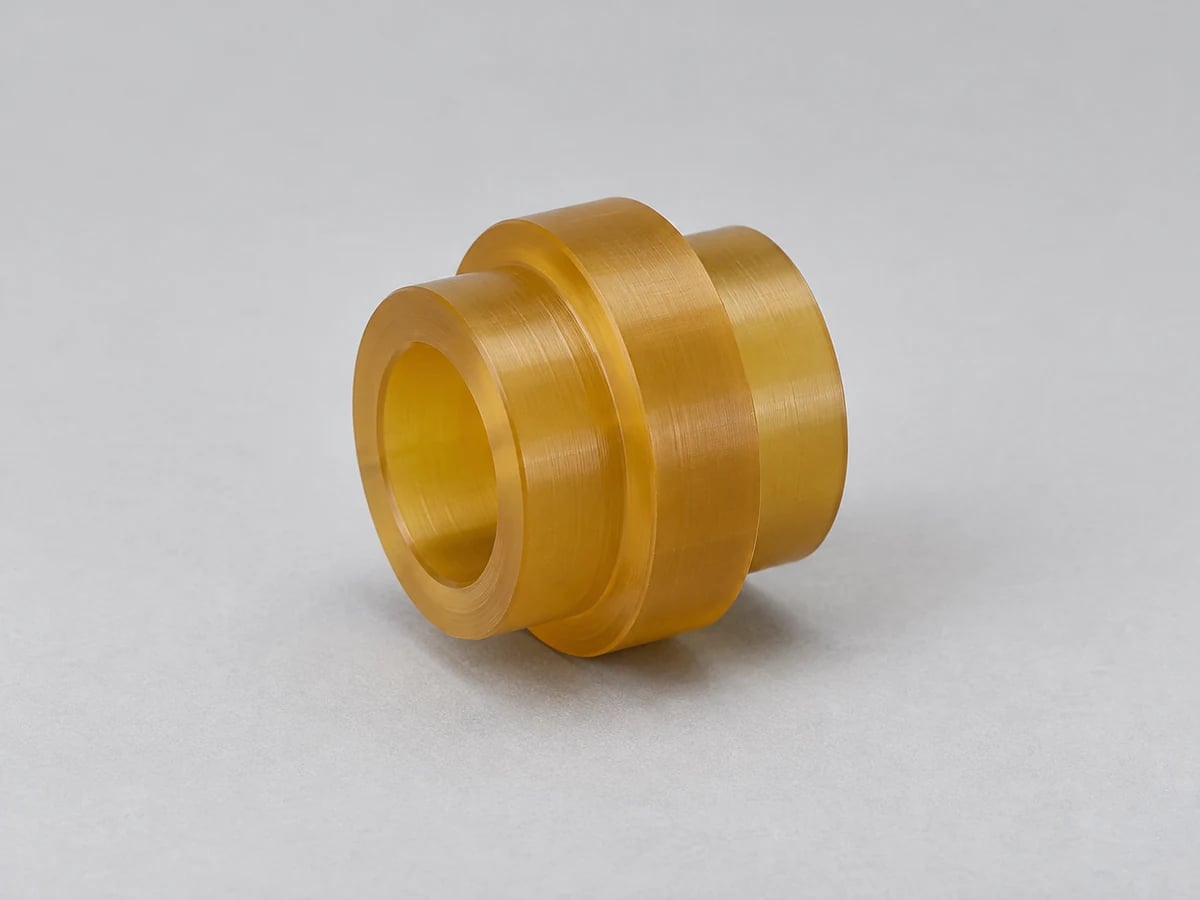
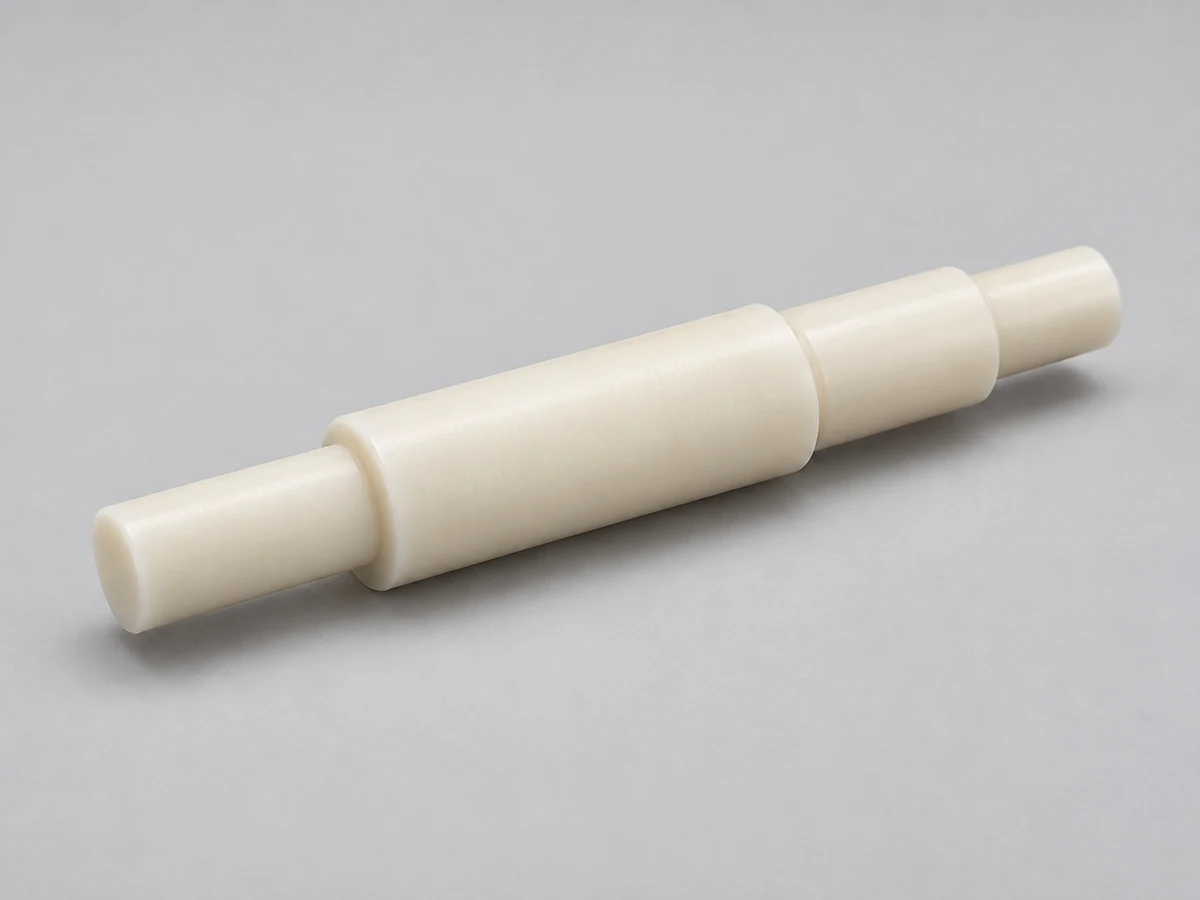
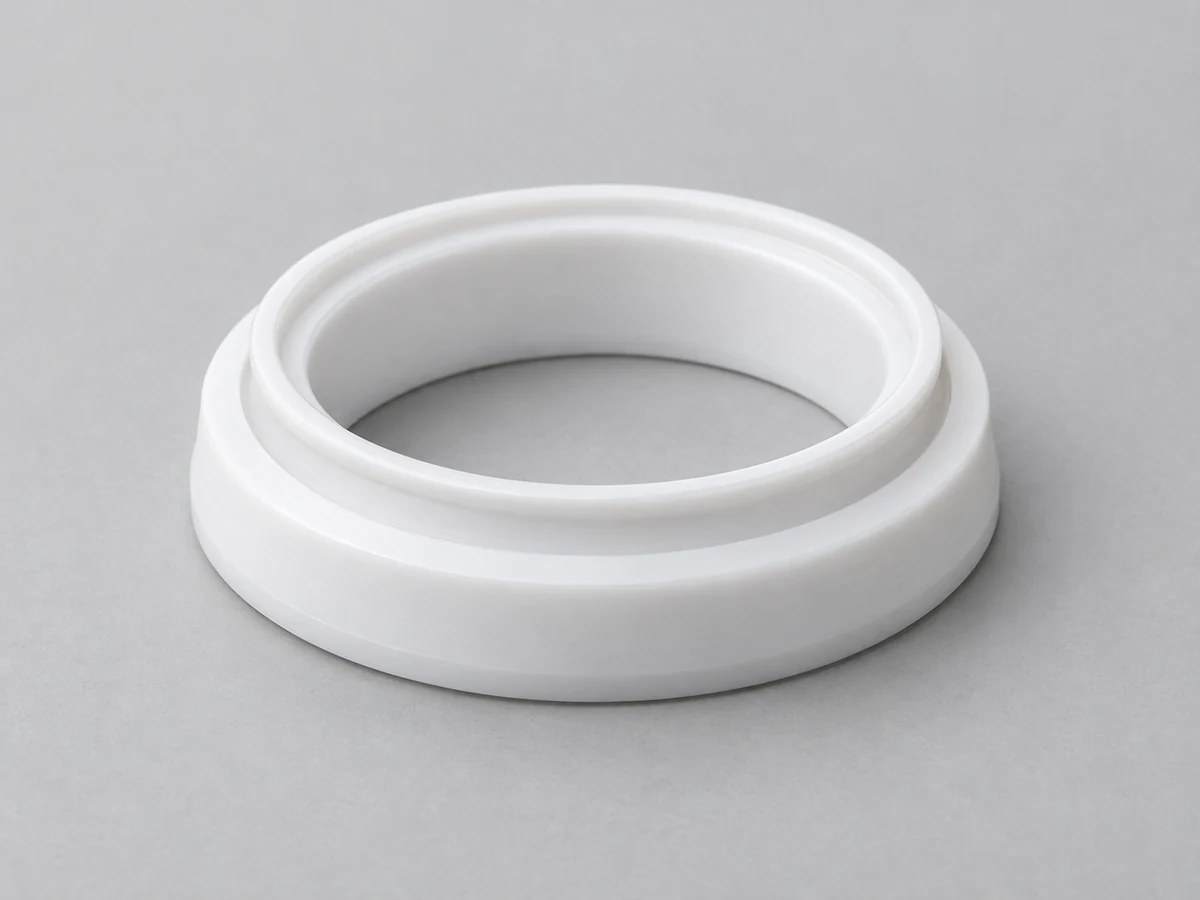
A TOPS Plastics fornece torneamento CNC de precisão para componentes plásticos cilíndricos e rotacionais personalizados. Fabricamos buchas, luvas, rolos, espaçadores, anéis, componentes de válvulas, peças roscadas e outras peças de precisão em PEEK, Delrin/POM, PTFE, Nylon, UHMW, PVDF, Ultem e outros plásticos de engenharia.
Combine a rota de torneamento com os diâmetros funcionais, furo, comprimento e classe de estoque. O instantâneo a seguir descreve o trabalho baseado em desenho; diâmetro máximo, comprimento, tamanho da barra, acabamento e tolerâncias numéricas são confirmados individualmente após revisão de engenharia.
Capacidade
TOPS Plastics
Processo
Torneamento CNC / usinagem em torno de plástico
Operações
Torneamento externo, mandrilamento, faceamento, canal, rosqueamento e furação axial
Geometria da peça
Componentes cilíndricos e rotacionais
Materiais
PEEK, POM, PTFE, Nylon, UHMW, PVC, PP, PVDF e PEI
Produção
Protótipo, baixo volume e produção repetida
Peças típicas
Buchas, mangas, rolos, anéis e espaçadores
Arquivos
STEP, STP, IGES, X_T, DWG, DXF e PDF
Inspeção
Inspeção dimensional conforme desenho e plano de inspeção acordado
O que é torneamento CNC?
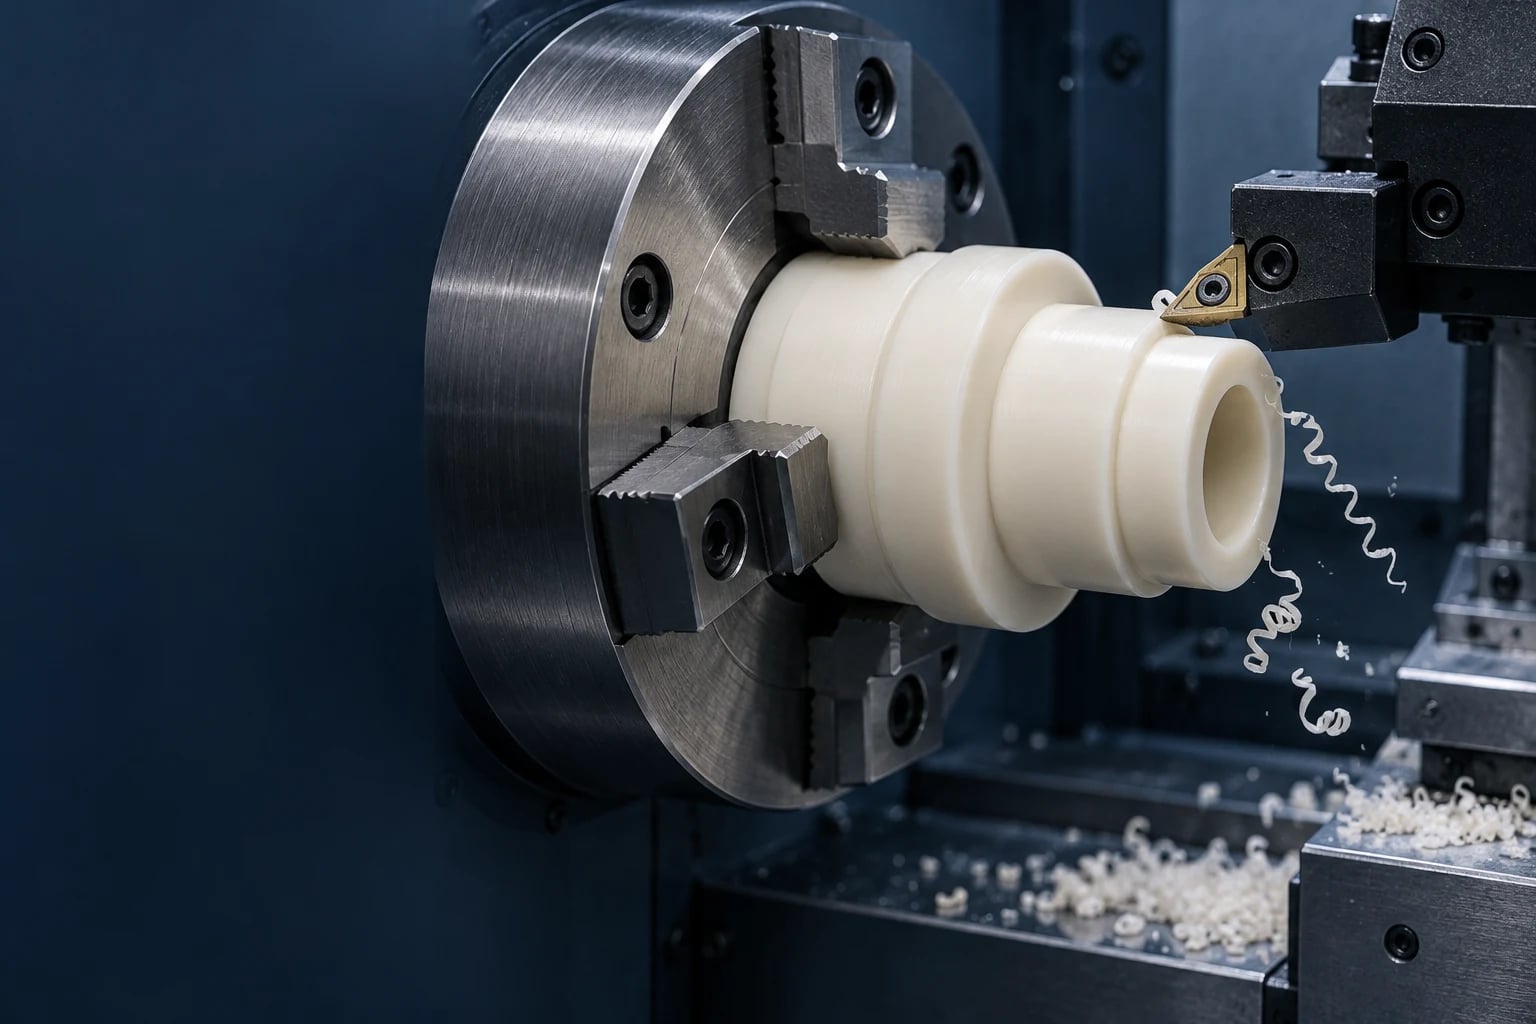
O torneamento CNC é um processo de fabricação subtrativo no qual a peça gira enquanto uma ferramenta de corte remove material para criar características cilíndricas. É particularmente adequado para diâmetros externos, furos internos, ressaltos, ranhuras, cones e roscas organizadas em torno de um eixo.
A haste de plástico de engenharia ou o material tubular adequado podem ser transformados em buchas, luvas, rolos, espaçadores, anéis e componentes de válvula sem ferramentas de moldagem dedicadas. O processo pode criar recursos internos e externos relacionados em uma configuração comum, sujeito ao acesso à ferramenta e à fixação do trabalho.
Um modelo CAD define a forma, enquanto o desenho especifica ajustes de diâmetro, relações de referência e condições de aceitação. Materiais macios, paredes finas e longos balanços necessitam de atenção especial porque as forças de corte e fixação podem alterar a geometria. Peças com bolsões, planos ou furos fora do eixo podem exigir uma operação de fresamento separada. O torneamento CNC é, portanto, um processo dentro do serviço mais amplo de usinagem CNC de plástico.
Escolha o torneamento CNC quando a maior parte da geometria funcional for rotacional e as dimensões críticas estiverem relacionadas a um eixo central comum. É um forte ponto de partida para um furo de bucha, um munhão de rolo ou uma bucha escalonada; o desenho completo ainda determina o percurso final.
Recurso obrigatório
Por que o torneamento se ajusta à geometria
Diâmetros externos precisos
Uma ferramenta de torneamento segue a superfície cilíndrica rotativa
Furos internos controlados
A furação estabelece uma interface cilíndrica interna
Ombros e flanges redondas
Faceamento e perfilamento criam superfícies de localização axiais
Sulcos
O acesso à ferramenta pode criar ranhuras de vedação, alívio ou anel de retenção
Roscas internas/externas
Um caminho de ferramenta programado forma uma geometria de rosca especificada
Recursos cilíndricos concêntricos
Recursos relacionados de OD e ID podem compartilhar uma configuração de usinagem
Anéis e mangas
A simetria rotacional é adequada para a remoção de material em torno do eixo
Cones e superfícies cilíndricas
Os perfis são definidos ao longo da peça rotativa
Candidatos típicos incluem buchas, luvas, rolos, espaçadores, anéis, sedes de válvulas, polias, colares isolantes, adaptadores roscados e eixos plásticos. O nome da peça por si só é insuficiente: envie os requisitos de furo e diâmetro, componentes correspondentes, cargas e condições de instalação.
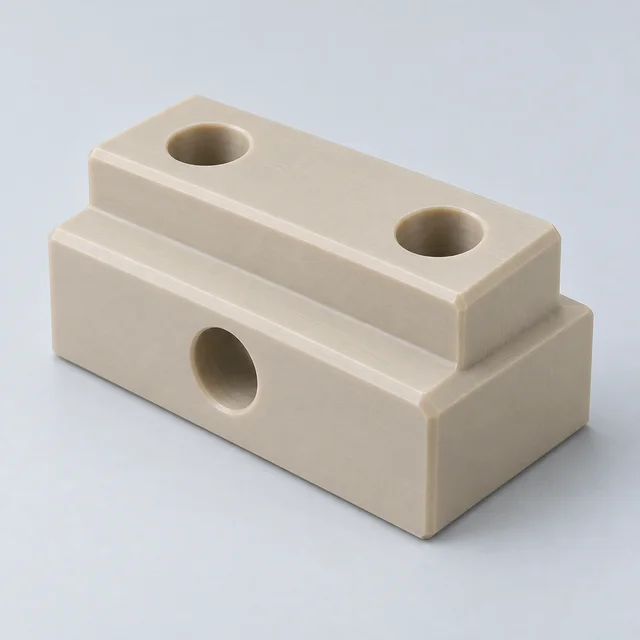
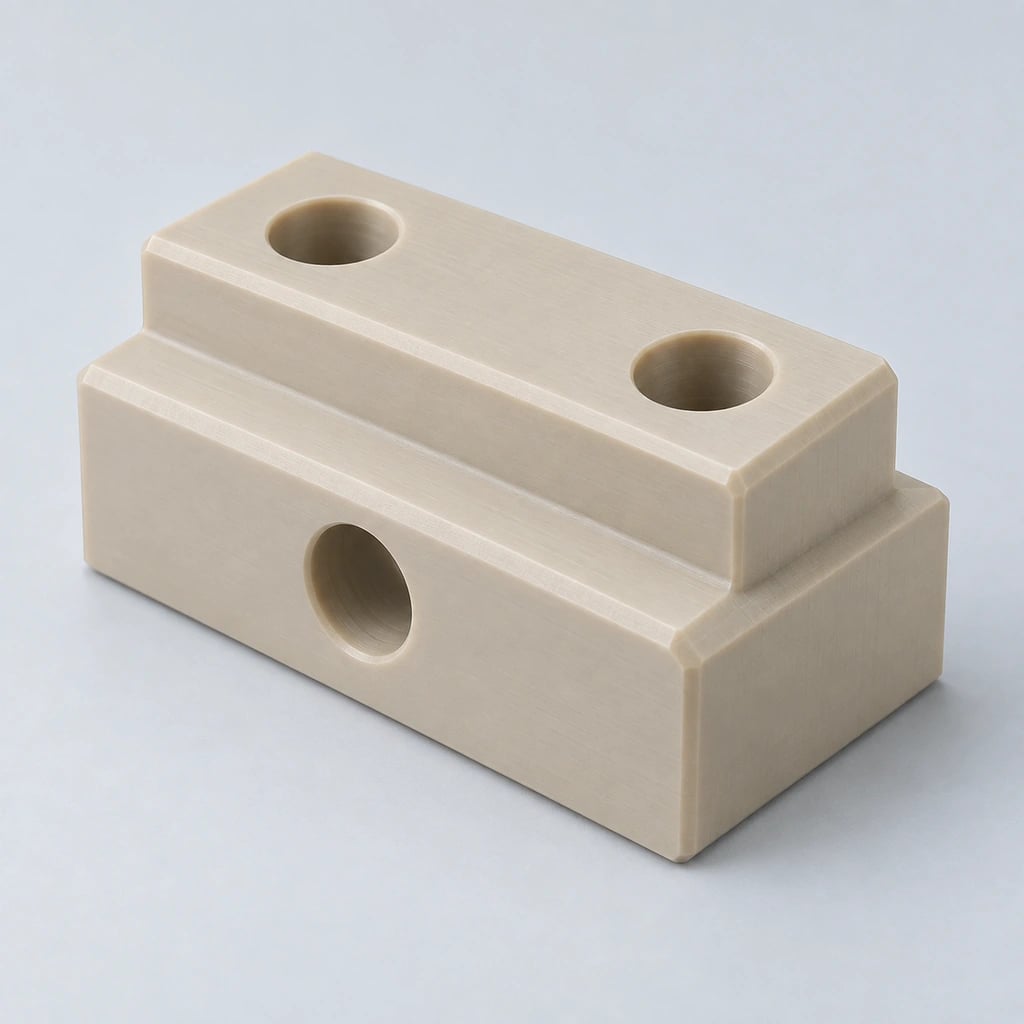
Para bolsões substanciais, contornos não rotacionais ou faces com vários ângulos, o fresamento pode ser a rota principal. Um componente torneado também pode precisar de fresamento secundário; a relação entre esses recursos deve ser preservada.
A sequência de operação deve proteger as dimensões que determinam o ajuste e a função. O acesso ao furo, a localização do ombro, a profundidade do canal e a área de aderência são revisados em conjunto antes que a estratégia de torneamento seja aceita.
Torneamento de OD e ID
Usine diâmetros externos, furos, ressaltos, rebaixos e componentes escalonados de acordo com o desenho. Quando um diâmetro externo e um furo formam um par funcional, defina sua relação de referência e condição de inspeção. O alcance da ferramenta, a profundidade do furo e a espessura restante da parede influenciam se eles podem ser concluídos em uma única configuração.
Ranhura e Separação
As ranhuras para anéis de retenção, ranhuras para vedação, ranhuras para alívio e anéis de precisão exigem largura, profundidade e localização específicas. A separação pode aliviar o estresse ou deixar um pequeno resquício que precisa de acabamento. Os anéis finos necessitam de uma sequência apoiada para que a peça final seja avaliada após a separação e desfixação.
Rosqueamento interno e externo
Buchas roscadas, adaptadores e recursos de rosca personalizados podem ser revisados para usinagem. Forneça a designação da rosca, passo, engate, material correspondente e condições de uso repetido. A resistência do plástico, a fluência e o torque de montagem podem favorecer um desenho de rosca ou uma pastilha diferente, em vez de uma substituição direta pelo metal.
Perfuração, mandrilamento e operações secundárias
Furação axial, mandrilamento, alargamento, rosqueamento e chanframento completam detalhes rotacionais. Gravação, furos cruzados e planos podem exigir uma operação separada. Os furos cruzados não são apresentados como uma capacidade confirmada de ferramenta motorizada; revisar o modelo completo para que a rota e a transferência de dados possam ser estabelecidas.
Planejando Torneamento e Operações Secundárias
O torneamento CNC padrão se adapta à geometria acessível ao longo e ao redor do eixo de rotação. O fresamento secundário pode adicionar um furo plano ou cruzado quando o desenho assim o exigir; a transferência de configuração deve preservar a relação com o furo ou munhão.
Geometria
Rota para revisão
Informações de aquisição
Manga escalonada com furo axial
Virando, chato e enfrentando
Ajuste do furo, localização do ombro e dados de inspeção
Adaptador roscado com chave plana
Torneamento e fresamento secundário revisado
Especificação de rosca e orientação plana
Anel de parede fina
Torneamento suportado e separação controlada
Dimensões de estado livre e força de medição aceitável
Eixo longo ou de pequeno diâmetro
Revisão da sequência de suporte e torneamento
Comprimento, diâmetros, retilinidade e carga funcional
Não presuma que uma peça pequena requer um tipo específico de máquina. Envie as dimensões e recursos reais para que a capacidade de fabricação possa ser avaliada sem se comprometer com uma configuração de equipamento não verificada.
Plásticos de engenharia que giramos CNC
Escolha o tipo exato de polímero para temperatura, desgaste, exposição química e ajuste correspondente. As classes não preenchidas e reforçadas podem diferir substancialmente; um nome de família de material não estabelece seu desempenho mecânico ou aprovação regulatória.
PEEK
Um candidato para buchas, anéis e componentes de alto desempenho para temperaturas elevadas. Especifique enchimentos, condições de trabalho e documentação de materiais necessária; o reforço altera o desgaste da ferramenta e a resposta de uma superfície torneada.
Usinabilidade útil, rigidez e baixo atrito combinam com buchas, rolos e espaçadores. Delrin é uma marca de homopolímero de acetal; indicar se é necessário homopolímero ou copolímero, em vez de assumir que são intercambiáveis.
Baixo atrito e resistência química são adequados para vedações, anéis e componentes de válvulas. Suavidade e fluência requerem fixação suave e força de medição adequada; um furo verificado sob pressão excessiva pode não representar sua condição livre.
A tenacidade e o comportamento ao desgaste suportam rolos, buchas e buchas. Especifique o grau de nylon e a condição de umidade porque o condicionamento pode alterar o diâmetro final e o ajuste do furo.
Um candidato para rolos resistentes ao desgaste e componentes de baixo atrito. A baixa rigidez e o movimento térmico exigem corte suportado, requisitos de ajuste realistas e espaço de instalação suficiente.
Usado para componentes selecionados de manuseio de fluidos e serviços químicos. Confirme o grau, a compatibilidade do meio, a pressão e a temperatura; os requisitos de pureza ou limpeza devem ser explicitamente especificados.
Ultem/PEI
Uma opção para peças elétricas e técnicas de elevada temperatura. Confirme o grau exato e os documentos elétricos, de chama ou outros documentos de apoio necessários para a aplicação.
PVC / PP / HDPE
Opções para componentes químicos, de manuseio de fluidos e industriais em geral. Esses polímeros apresentam rigidez e comportamento de expansão diferentes; identificar a nota individual em vez de tratar o grupo como um único material.
Tolerâncias de torneamento CNC para peças plásticas
As tolerâncias de torneamento dependem da rigidez do material, diâmetro, comprimento, espessura da parede, expansão térmica, umidade, fixação e temperatura de inspeção. A capacidade numérica deve ser revisada para a peça real; a precisão do posicionamento da máquina por si só não estabelece a precisão da peça acabada.
Recurso
Consideração principal
Diâmetro externo
Rigidez do material, força de corte e estratégia de acabamento
Furo interno
Espessura da parede, alcance da ferramenta e deformação
Concentricidade/relação coaxial
Configuração, estabilidade do material e ponto de referência definido
Peças longas e finas
Deflexão, apoio e balanço durante a usinagem
Anéis de parede fina
Deformação de fixação e medição após liberação
Roscas
Resistência do material, engate e geometria da rosca
Grandes diâmetros
Mudança dimensional térmica e temperatura de inspeção
Peças de náilon
O condicionamento de umidade pode influenciar as dimensões finais
Para uma bucha, separe o ajuste do furo do diâmetro externo de montagem e do comprimento do ressalto. Indique se a inspeção é necessária no estado livre ou em uma condição instalada definida. Uma dimensão registrada enquanto a luva é comprimida pelo mandril pode mudar após a liberação.
Combine o eixo de referência, a força de contato do instrumento, o condicionamento e a amostragem quando relevante. São evitadas tolerâncias apertadas ou reclamações de acabamento; envie o desenho para revisar as dimensões alcançáveis, os relatórios necessários e os custos.
A função da peça torneada geralmente depende das relações entre o diâmetro externo, o furo, os ressaltos e o eixo de rotação. Dois diâmetros individuais aceitáveis ainda podem formar uma montagem inadequada se a relação do eixo ou a orientação do ressalto não forem controladas.
Diâmetro externo
Ajustes por pressão, superfícies de rolamento e interfaces correspondentes precisam de ajuste e acabamento de diâmetro definido. Considere o material correspondente, a temperatura e a força de montagem. Um ajuste de pressão adequado para metal pode sobrecarregar ou distorcer uma luva de plástico.
Furo Interno
Buchas, luvas e componentes de válvula precisam de uma condição de furo compatível com o eixo, passagem de fluxo ou interface de vedação. Especifique o comprimento do furo, o chanfro de entrada e quaisquer restrições locais. Furos profundos ou de parede fina requerem suporte e um método de medição apropriado.
Concentricidade
Os recursos OD e ID podem precisar compartilhar um eixo comum. Identificar a norma de desenho e controle geométrico aplicável; concentricidade, posição e desvio são requisitos diferentes e não são usados de forma intercambiável. A medição deve seguir o esquema de dados real.
Batimento
Rolos e componentes rotativos podem produzir movimentos irregulares quando uma superfície funcional se afasta do seu eixo de referência. Indique se o desvio circular ou total é necessário e identifique os diários de referência. Uma verificação de desvio precisa de um método de suporte e rotação acordado.
Para um rolo, defina o furo de montagem ou os munhões como referência relevante e especifique a superfície de trabalho que precisa de controle rotacional. Para uma bucha estacionária, o ajuste do furo e o suporte da parede podem ser mais importantes do que um valor genérico de desvio. Discuta essas relações antes de selecionar o plano de inspeção.
Peças de plástico torneadas CNC personalizadas
Estas famílias de componentes correspondem à geometria rotacional. As imagens ilustram conceitos gerais de peças em vez de produtos de catálogo fixo; o desenho controla diâmetro, comprimento, classe e aceitação funcional.
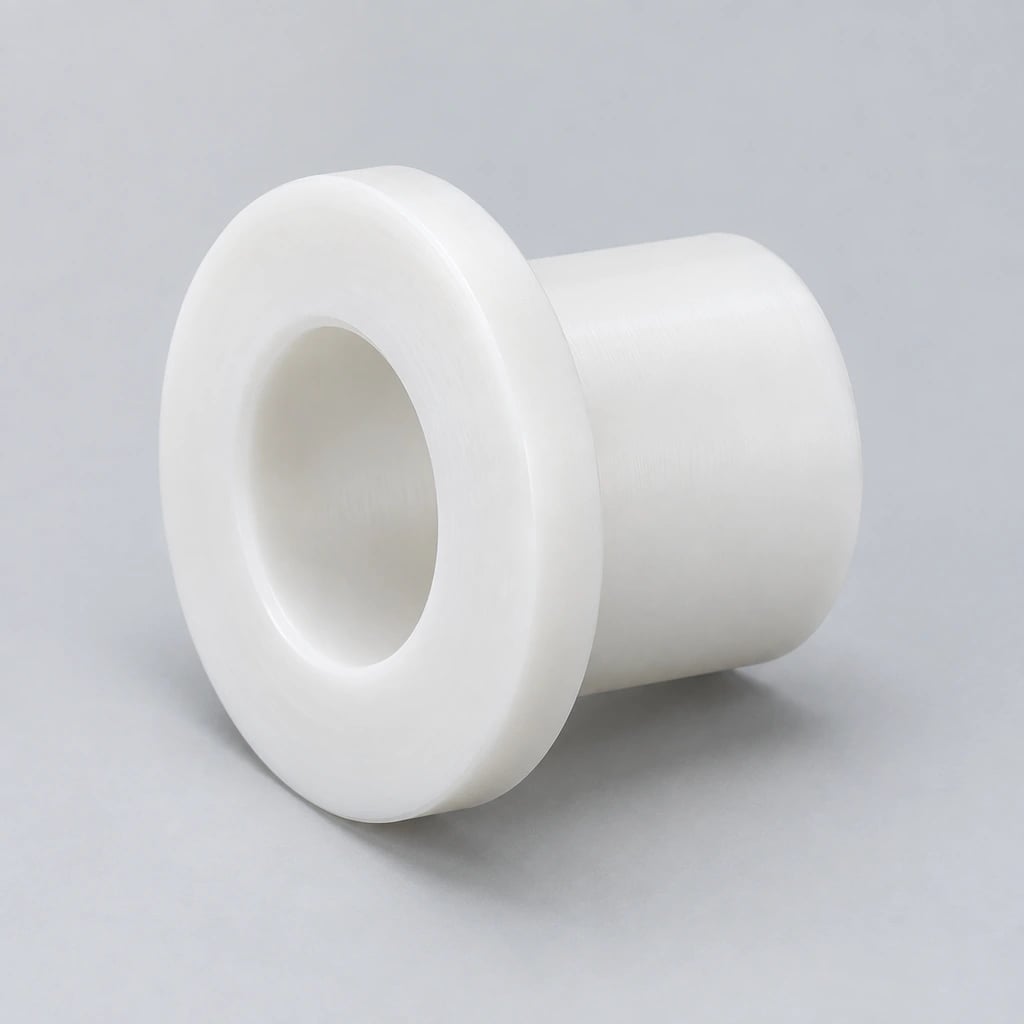
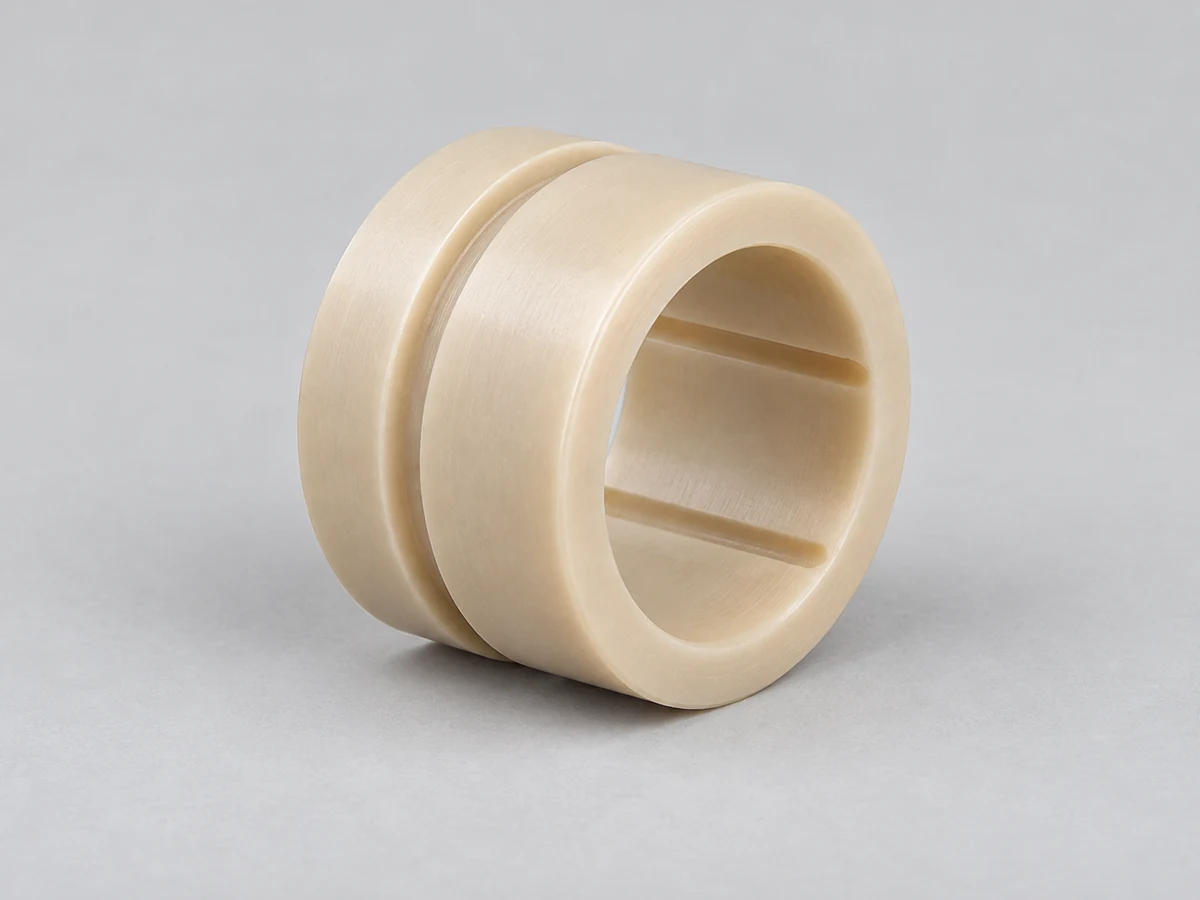
Buchas de plástico
Furos controlados e diâmetros externos formam interfaces entre eixo e mancal.
Mangas plásticas
O comprimento do furo, a espessura da parede e os ombros definem a proteção e a localização.
Rolos de plástico
Os diâmetros de trabalho e os recursos de montagem exigem revisão de desgaste e desvio.
Espaçadores de plástico
Extremidades faceadas e um furo de folga definem a separação em uma montagem.
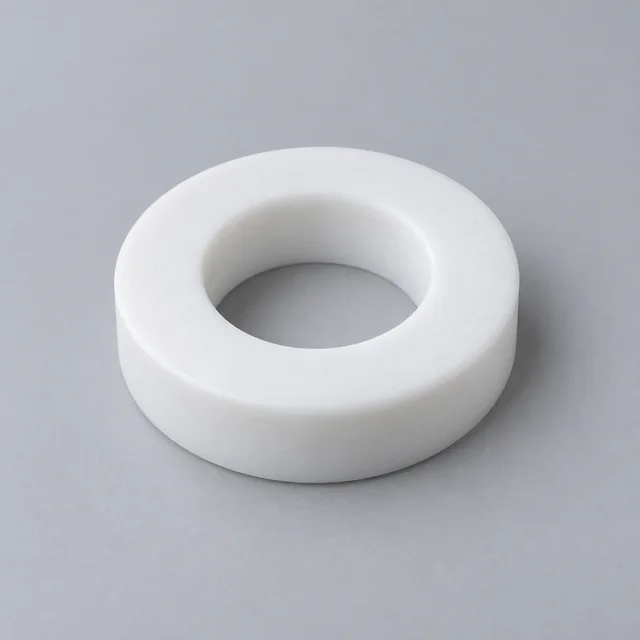
Anéis de plástico
A geometria de parede fina precisa de pressão de aderência controlada e inspeção de liberação.
Rolamentos de plástico
Classe, carga, velocidade, acabamento e folga determinam a adequação.
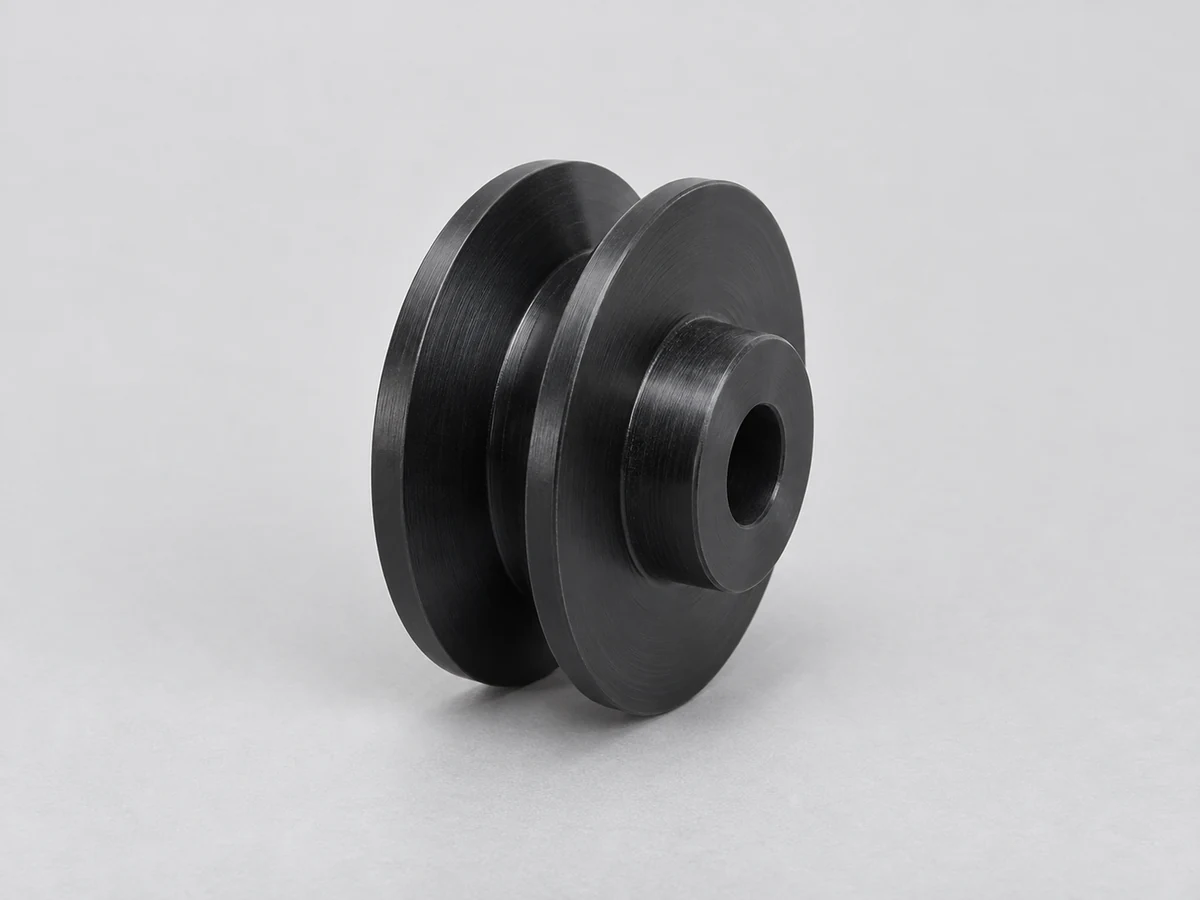
Polias Plásticas
Os perfis, cubos e furos das ranhuras da correia são revisados de acordo com os requisitos do acionamento.
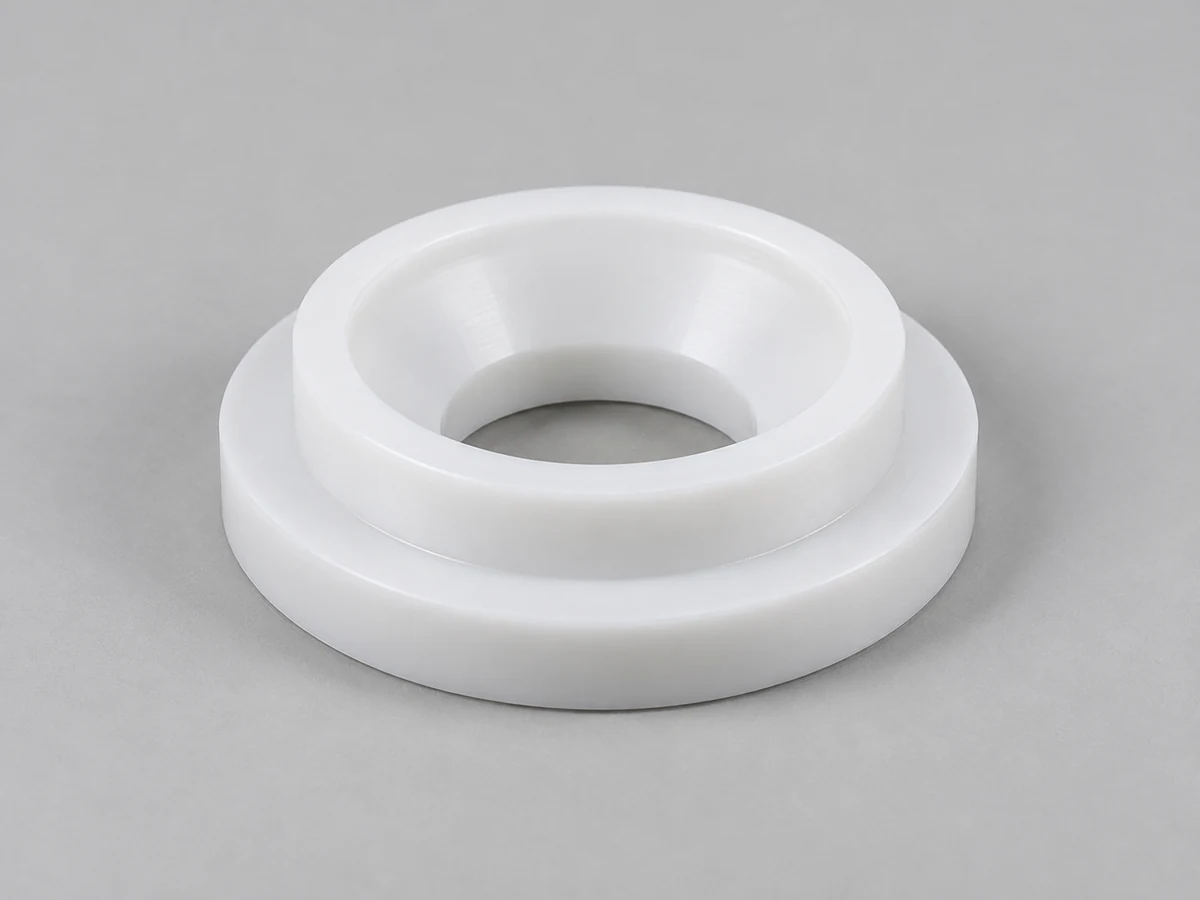
Assentos de válvula de plástico
Os perfis de vedação devem corresponder ao meio especificado, ao componente correspondente e à temperatura.
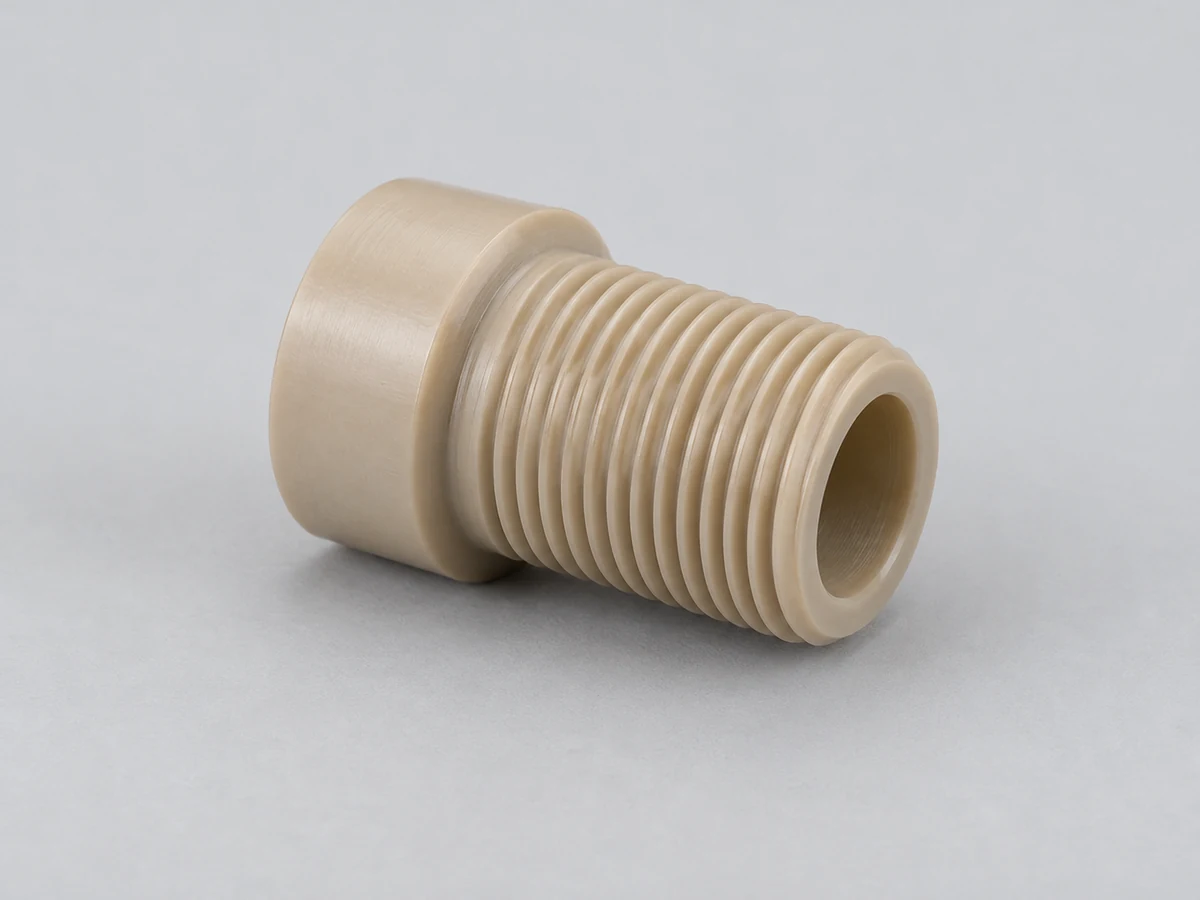
Componentes roscados de plástico
Adaptadores e buchas precisam de requisitos de rosca, engate e torque definidos.
Colares isolantes de plástico
Os diâmetros escalonados localizam interfaces elétricas sob condições de serviço definidas.
Eixos de plástico
A geometria esbelta precisa de revisão de suporte, carga e retilinidade.
Componentes de vedação de plástico
As áreas de vedação, ranhuras e superfícies exigem uma especificação funcional acordada.
Diretrizes de projeto para peças plásticas torneadas CNC
Um desenho prático de torneamento mostra como o componente se ajusta e quais superfícies compartilham um eixo de referência. Os pontos de revisão a seguir conectam a geometria cilíndrica ao comportamento plástico; não são dimensões mínimas universais.
Evite paredes finas sem suporte
Paredes cilíndricas finas podem deformar-se sob pressão do mandril ou força de corte. Revise o tamanho do furo, a espessura da parede e o comprimento do punho juntos. Considere onde o componente pode ser apoiado e como ele será inspecionado após a desfixação.
Definir ajustes de diâmetro crítico
Identifique as dimensões DE e DI que controlam a montagem, a folga do rolamento ou a vedação. Inclua as dimensões das peças correspondentes e as condições de serviço quando necessário. Um modelo por si só não comunica o ajuste de aceitação.
Considere a relação comprimento-diâmetro
Peças longas e delgadas são mais suscetíveis a deflexões e vibrações. Forneça o comprimento total, os diâmetros e os locais de suporte permitidos. A seleção do suporte e a sequência de usinagem devem evitar danos às superfícies funcionais acabadas.
Use designs de linha práticos
As roscas de plástico precisam de engate suficiente e geometria adequada à carga. Indique a designação da rosca, passo, profundidade e requisitos de montagem repetida. Discuta inserções, relevos ou outro método de fixação quando uma rosca plástica direta não for adequada.
Evite tolerâncias desnecessariamente rígidas
Aplique um controle rígido às dimensões que determinam a função. Tolerâncias apropriadas mais amplas em recursos não críticos podem reduzir o esforço de inspeção e acabamento. Não afrouxe um ajuste funcional sem uma decisão de engenharia.
Considere a expansão térmica
Diâmetros grandes e mangas compridas podem mudar com a temperatura. Especifique as condições de instalação e operação, bem como o ambiente de medição. Permita o movimento do polímero ao projetar folgas contra componentes metálicos.
Identifique recursos concêntricos críticos
Defina o eixo de referência e a relação entre o furo, diâmetro externo, ressaltos e ranhuras. Use o controle geométrico pretendido e o padrão de desenho. O fornecedor deve ser capaz de estabelecer e medir esse relacionamento.
Por que o torneamento CNC de plásticos requer controle de processo especializado
O torneamento de plástico requer uma estratégia de corte e fixação adequada à classe e à geometria. Um diâmetro de aparência suave é insuficiente se o calor de corte ou a força do mandril alterarem o furo ou a forma do estado livre.
Gerenciamento de calor
As condições de corte e o resfriamento adequado devem limitar o calor na interface de corte. Revise a compatibilidade do refrigerante para o polímero e a aplicação, em vez de assumir que um fluido de usinagem de metal é apropriado.
Fixação da peça
A pressão do mandril e a área de contato devem proteger a coronha sem distorcer uma parede fina. Mordentes macios, suportes ou outros acessórios são selecionados para o componente; as dimensões devem ser avaliadas na condição liberada acordada.
Nitidez da ferramenta
Ferramentas afiadas adequadas reduzem a fricção e a força desnecessária. A condição da aresta é importante para a qualidade da superfície e classes com enchimento abrasivo podem aumentar o desgaste da ferramenta.
Estresse material
A remoção do estoque pode liberar o estresse interno e alterar a forma. A condição do material, a sequência de desbaste e acabamento deverão ser revisadas; o tratamento de alívio do estresse segue orientações específicas da série quando necessário.
Controle de chips
Lascas de plástico longas podem interferir nas ferramentas e nas superfícies acabadas. A geometria da ferramenta e um método planejado de remoção de cavacos ajudam a gerenciar a área de corte; os operadores nunca devem limpar os cavacos manualmente perto de trabalhos rotativos.
Um anel de PTFE de parede fina e um rolo POM grosso apresentam riscos diferentes. O anel pode ser dominado pela distorção de aderência e pela força de medição, enquanto o rolo precisa de atenção ao suporte, ao diâmetro de trabalho e à relação do eixo de montagem. A revisão do processo deve explicar os riscos relevantes para a peça real.
Indique a quantidade inicial do pedido, as revisões esperadas e a demanda repetida. O uso do estoque, o tempo de preparação, a inspeção e as operações secundárias afetam a rota comercial; o preço de um protótipo não é automaticamente dimensionado para um lote de produção.
Torneamento de protótipo
Ajustes de diâmetro de teste, localização de ressalto e função de montagem no grau de estoque especificado sem um molde dedicado. Mantenha as revisões de desenhos e modelos alinhadas e registre o material e as condições de inspeção usadas para o teste.
Produção de baixo volume
Pequenos lotes são adequados para equipamentos personalizados e componentes industriais especializados. Combine quantidades, medidas críticas e quaisquer acessórios necessários. A revisão da cotação deve distinguir o tempo de entrega da configuração, operações secundárias e requisitos de relatório.
Repetir produção
As peças OEM recorrentes precisam de revisões controladas, especificações de materiais e critérios de aceitação. Definir identificação de lote, amostragem de inspeção e embalagem. Uma alteração no ajuste do furo, na classe do estoque ou na rosca requer uma revisão renovada da fabricação.
Peças plásticas torneadas CNC para aplicações industriais
Descreva o ambiente de trabalho e os documentos necessários, em vez de confiar no nome do setor. A adequação do polímero, a limpeza, a segurança e os requisitos regulamentares devem ser avaliados para o uso específico.
Semicondutor
Componentes PEEK, PTFE, PVDF e PEI podem suportar interfaces de equipamentos e sistemas de fluidos compatíveis. Informe a limpeza, pureza, produtos químicos e temperatura antes de selecionar o estoque.
Equipamento Médico
Buchas, espaçadores e componentes isolantes necessitam de limpeza, esterilização e quaisquer requisitos de contato definidos. A documentação do material não substitui a validação específica do dispositivo.
Automação e Robótica
Rolos, buchas e luvas suportam movimento e manuseio. Fornece ciclo de trabalho, cargas, condições de desgaste e acesso de substituição para orientar a revisão de ajuste e classificação.
Eletrônica
Isoladores torneados e espaçadores de precisão requerem condições elétricas, térmicas e de montagem definidas. Especifique quaisquer requisitos dielétricos ou de chama e seus documentos comprovativos.
Manuseio de Fluidos
Assentos de válvulas, anéis e conexões roscadas precisam de requisitos de mídia, pressão, temperatura e vedação. Testes de vazamento ou pressão estão incluídos somente quando solicitados e confirmados.
Máquinas Industriais
Buchas, rolos e componentes de rolamento resistentes ao desgaste precisam de acabamento correspondente, condições de lubrificação e cargas operacionais. A preparação da instalação deve levar em conta as folgas e o movimento do polímero.
Aeroespacial
Componentes leves de polímero de alto desempenho devem atender aos requisitos especificados de classe, desenho e documentação. Uma aplicação industrial não é uma reivindicação de certificação de fornecedor.
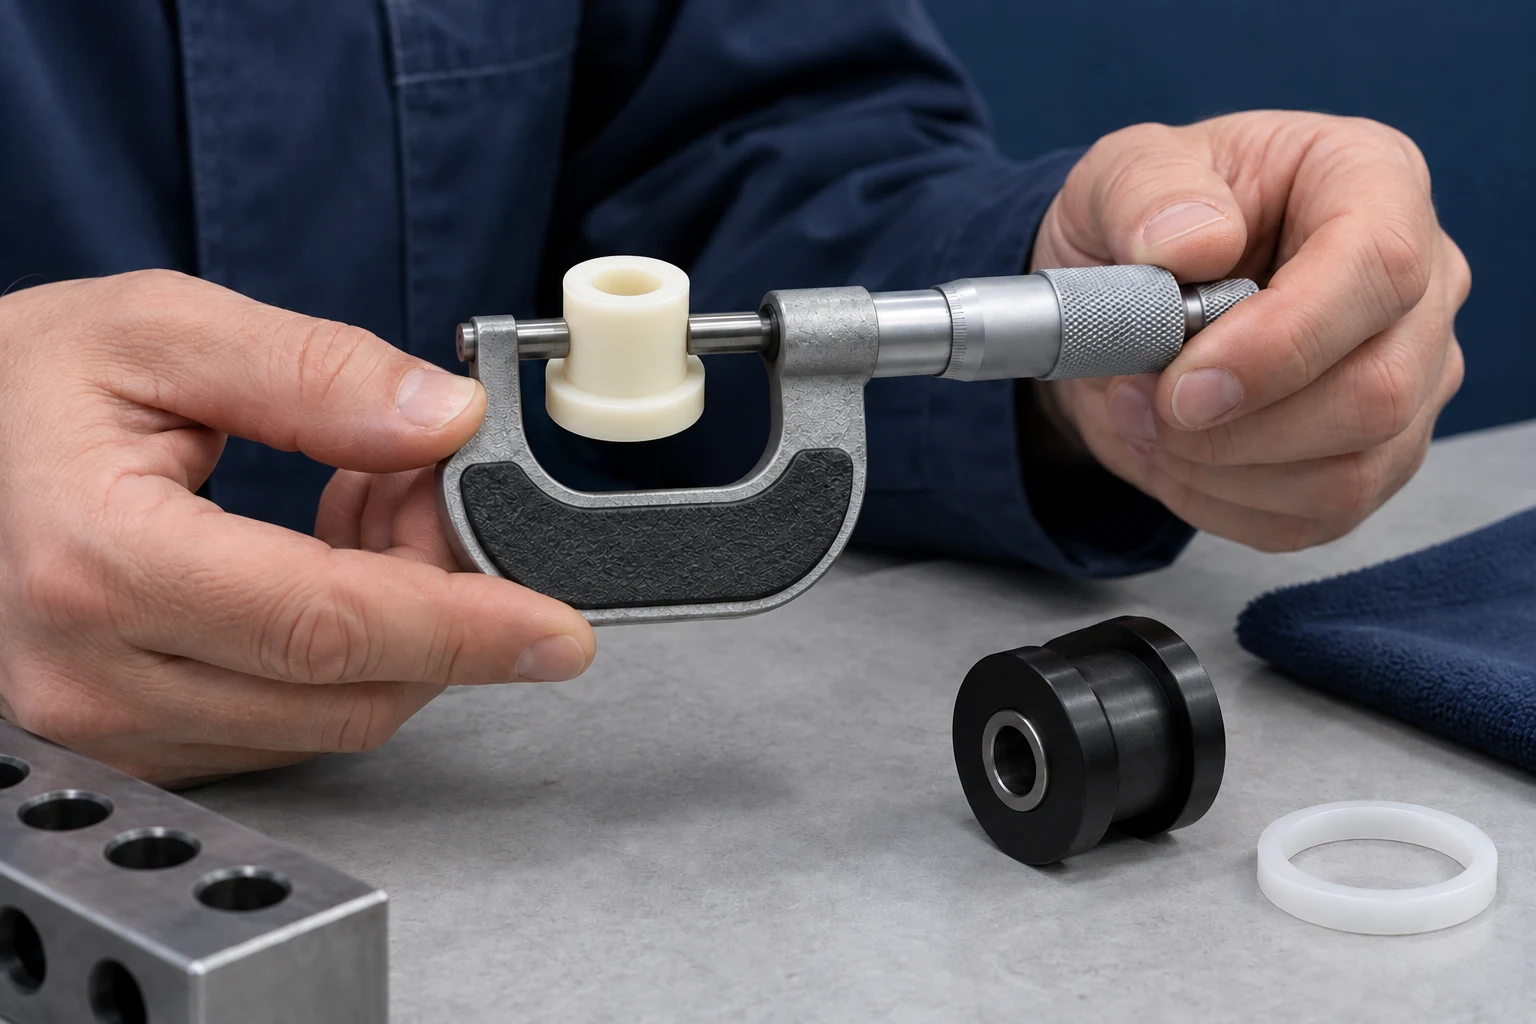
Combine um plano de inspeção que cubra diâmetro externo, furo, comprimento, roscas, ranhuras, relações de eixos e condição da superfície. Instrumentos e acessórios são selecionados de acordo com o desenho e material; a força de medição pode ser significativa para um componente de parede macia ou fina.
Ilustração de fabricação gerada por IA; não é uma fotografia verificada de fábrica ou cliente.
Verificação de Materiais
Confirme o grau de estoque especificado e a revisão do desenho em relação ao pedido. Revise os documentos de materiais acordados antes da usinagem.
Inspeção do primeiro artigo
Verifique os diâmetros funcionais, comprimentos, ranhuras e ressaltos da primeira peça nas condições definidas. Identifique quaisquer ajustes antes que o lote continue.
Inspeção de OD/ID
Use métodos adequados de medição de diâmetro externo e furo com força de contato controlada. Verifique os locais e comprimentos de furo especificados em vez de assumir que uma leitura representa todo o recurso.
Verificação de concentricidade/excentricidade
Meça a relação geométrica especificada usando seu dado real e padrão de desenho. Combine suporte e verificações rotacionais onde o desvio for necessário; uma leitura do paquímetro não pode estabelecer essa relação.
Inspeção Dimensional Final
Verifique os comprimentos aplicáveis, os requisitos de rosca, as dimensões da ranhura e a condição da superfície após a usinagem. Confirme a amostragem e os métodos de medição disponíveis durante a cotação.
Relatório e embalagem
Prepare o relatório baseado em recursos acordado e proteja as bordas dos furos, roscas e superfícies acabadas antes do envio. Definir requisitos de identificação, limpeza e documentação de exportação.
A imagem que acompanha é uma ilustração de inspeção gerada por IA. Fotos reais de equipamentos de medição e relatórios de projeto podem ser adicionados quando verificados e aprovados. Medidores de rosca, acessórios de desvio, testes adicionais de fábrica e inspeção de remessa são confirmados em relação ao escopo solicitado.
Torneamento CNC vs Fresamento CNC para peças plásticas
O torneamento é adequado para recursos rotacionais; o fresamento é adequado para bolsões, ranhuras e superfícies que necessitam de uma fresa rotativa para se aproximar de direções selecionadas. Alguns componentes precisam de ambos os processos.
Fator
Torneamento CNC
Fresagem CNC
Peça de trabalho
Gira em torneamento convencional
Geralmente realizado em um dispositivo elétrico
Ferramenta de corte
Move-se contra o estoque rotativo
Cortador giratório remove material
Melhor geometria
Cilíndrico / rotacional
Prismático / complexo
Recursos comuns
DE, ID, ombros, ranhuras e roscas
Bolsos, ranhuras, furos e superfícies contornadas
Peças típicas
Buchas, rolos e mangas
Carcaças, acessórios e coletores
Recursos cilíndricos relacionados
Frequentemente eficiente em uma configuração de torneamento
Pode exigir configurações e estratégias adicionais
Geometria multi-superfície
Requer operações secundárias apropriadas
Adequado com configurações planejadas ou eixos adicionais
Uma bucha com furo controlado e montagem plana pode ser torneada e depois fresada. A transferência de referência deve manter a relação entre o furo e o plano. Escolha a rota a partir da geometria funcional em vez de solicitar um processo apenas pelo nome.
Por que escolher TOPS Plastics para torneamento CNC?
Avalie um fornecedor pela forma como ele conecta o desenho, a qualidade do estoque, a estratégia de torneamento e o método de aceitação. Discuta esses critérios de aquisição com nossa equipe de projeto para que o escopo acordado fique claro antes de fazer o pedido.
Experiência em usinagem de plástico
Revise o comportamento do material e os requisitos de suporte juntamente com a profundidade do furo, paredes e remoção de material.
Usinagem de diâmetro externo e furo de precisão
Identifique os ajustes funcionais e sua relação entre eixos e, em seguida, estabeleça uma rota viável de fabricação e medição.
Experiência em Polímeros de Engenharia
Discuta classes exatas, cargas, condições de serviço e documentos de materiais de apoio em vez de rótulos genéricos de polímeros.
Protótipo para Apoio à Produção
Planeje testes funcionais e quantidades recorrentes em torno de revisões controladas de desenhos e critérios de aceitação.
Fabricação OEM baseada em desenho
Use o modelo, desenho e especificação aprovada do cliente para definir o componente em vez de um tamanho de catálogo de estoque.
Inspeção Dimensional
Confirme as condições de medição, amostragem e disponibilidade do relatório como parte da cotação.
DFM e suporte de materiais
Revise as áreas de aderência, a geometria delgada, o engate da rosca e os possíveis ajustes antes de iniciar a fabricação.
Como fabricamos peças plásticas torneadas CNC
A sequência de fabricação utiliza a revisão de desenho acordada, o grau de estoque e os requisitos funcionais. Ajustes não resolvidos ou condições de inspeção são esclarecidos antes que o escopo seja aceito.
01 — Carregar CAD/Desenho
Envie o modelo e desenho anotado com informações de quantidade e aplicação. Marque relações críticas de DE, ID, ombros, roscas e eixos.
02 — Revisão de Engenharia
Avalie o furo, a espessura da parede, o balanço e o acesso à ferramenta. Esclareça os requisitos de ajuste e quaisquer recursos difíceis de medir.
03 — Seleção de Materiais
Combine a nota exata e os documentos de material necessários. Revise a disponibilidade de estoque, o condicionamento de umidade e as condições operacionais.
04 — Planejamento de Processos e Workholding
Planejar áreas de aderência, suportes, ferramentais e a sequência de desbaste/acabamento. Considere as dimensões após a liberação do mandril e qualquer transferência de referência secundária.
05 — Torneamento CNC
Usine diâmetros, faces, furos, ranhuras e roscas usando a rota revisada. Aplique verificações em processo acordadas quando necessário.
06 — Operações Secundárias
Conclua furos cruzados, planos, rebarbas ou outros recursos confirmados quando especificado. Preservar a relação com os pontos de referência de giro.
07 — Inspeção Dimensional
Verifique as dimensões necessárias e os controles geométricos nas condições acordadas. Elaborar o relatório solicitado e resolver qualquer não conformidade.
08 – Embalagem e Envio
Proteja diâmetros, furos e roscas acabados e identifique a revisão ou lote da peça. Organizar remessa e documentos de acordo com o pedido aceito.
Perguntas frequentes sobre torneamento CNC
Respostas diretas a perguntas comuns sobre torneamento, seleção de materiais e fornecedores.
Quais materiais plásticos podem ser torneados em CNC?+
PEEK, Delrin/POM, PTFE, Nylon, UHMW-PE, PVDF, PEI e classes selecionadas de PVC, PP e HDPE podem ser revisadas para torneamento CNC. Especifique a classe exata, os enchimentos e o ambiente de trabalho; adequação e disponibilidade de estoque são confirmadas para seu componente.
Que tipos de peças plásticas são mais adequadas para torneamento CNC?+
Peças cilíndricas e rotativas, como buchas, luvas, rolos, espaçadores, anéis e sedes de válvulas, são fortes candidatas. DE, furo, ressaltos, ranhuras e roscas podem ser formados em torno de um eixo; bolsões substanciais ou detalhes fora do eixo podem precisar de fresamento secundário.
Qual é a diferença entre torneamento CNC e fresamento CNC?+
No torneamento convencional, a peça gira contra uma ferramenta de corte; no fresamento, uma fresa rotativa usina uma peça suportada. O torneamento se adapta à geometria cilíndrica, enquanto o fresamento se adapta aos bolsões e às faces complexas. Um componente pode usar ambos os processos.
Que tolerâncias podem ser alcançadas em peças plásticas torneadas CNC?+
As tolerâncias alcançáveis são confirmadas após a revisão da classe, diâmetro, comprimento, espessura da parede e condição de inspeção. Não existe um valor universal para cada peça plástica. Identifique ajustes funcionais, referências, condições térmicas e requisitos de condicionamento para uma revisão precisa.
PEEK e Delrin podem ser torneados em CNC?+
Sim, PEEK e Delrin/POM são candidatos para buchas torneadas, anéis, luvas e outras peças rotacionais. Indique o grau exato de PEEK ou tipo de acetal, incluindo cargas. A temperatura necessária, a exposição química e a documentação do material orientam a seleção.
Como usinar buchas plásticas de parede fina sem deformação?+
Buchas de parede fina precisam de pressão de aderência controlada, suporte apropriado e uma sequência de corte adequada à classe. A estratégia é revisada para a geometria real da parede e do furo. As dimensões finais deverão ser verificadas após a liberação nas condições acordadas, utilizando força de medição adequada.
Você pode usinar roscas internas e externas em plástico?+
Sim, as roscas plásticas internas e externas podem ser revisadas para usinagem. Forneça a designação da rosca, passo, engate, torque de montagem e requisitos de uso repetido. A resistência e a fluência do material podem justificar uma inserção ou outro arranjo de fixação.
Quais arquivos CAD você aceita para cotações de torneamento CNC?+
Envie modelos STEP, STP, IGES ou X_T juntamente com um desenho anotado em DWG, DXF ou PDF, quando disponível. Um arquivo ou pacote ZIP de até 10 MB pode ser carregado; arquivos maiores podem ser compartilhados por e-mail. Identifique a revisão e as dimensões críticas.
O torneamento CNC pode ser usado para protótipos de peças plásticas?+
Sim, o torneamento CNC pode produzir protótipos rotacionais funcionais a partir de material plástico de engenharia adequado, sem um molde dedicado. O teste de protótipo deve usar o grau especificado e verificar o ajuste real e as condições operacionais. Acessórios e planejamento de configuração ainda podem ser necessários.
SUA PARTE GIRADA. SUAS REQUISITOS.
Obtenha um orçamento para peças plásticas torneadas CNC
Carregue seu modelo CAD ou desenho de engenharia e forneça o material, a quantidade, as dimensões OD/ID críticas, as tolerâncias, os requisitos de rosca e as informações de aplicação. Nossa equipe analisará seu projeto e recomendará uma estratégia de torneamento adequada.
Inclua o diâmetro máximo, o comprimento total, a espessura da parede, os ajustes correspondentes e o eixo de referência para requisitos concêntricos ou de desvio. Explique a temperatura de serviço, as cargas e a exposição ao meio se a seleção do material estiver indecisa. São obrigatórios empresa, nome, email e telefone; detalhes do projeto e uploads de desenhos são opcionais.
STEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Arquivos maiores podem ser compartilhados por email. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.