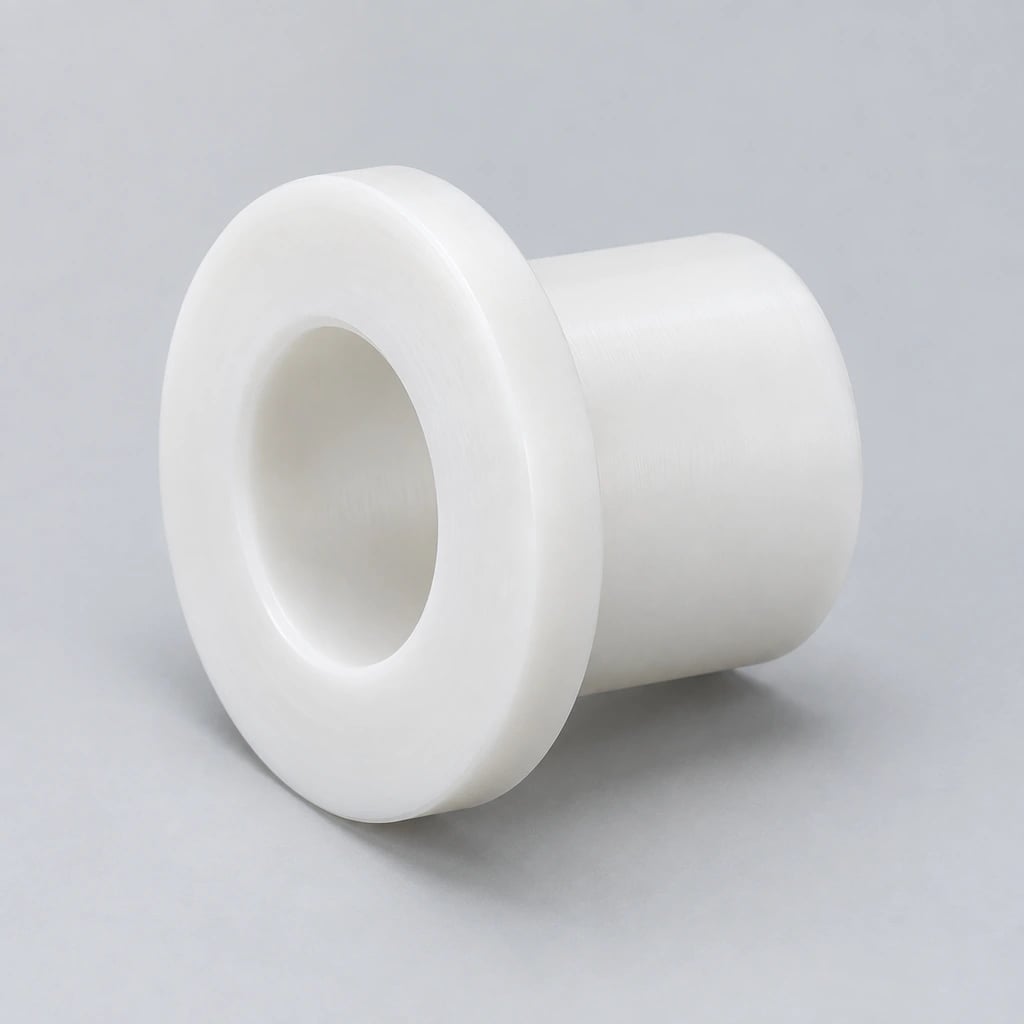
外径・内径旋削加工
図面に合わせて外径、穴、肩、座ぐり、段付き部品を機械加工します。外径と穴が機能的なペアを形成する場合、それらのデータム関係と検査条件を定義します。工具の到達範囲、穴の深さ、残りの壁の厚さは、1 回のセットアップで完了できるかどうかに影響します。

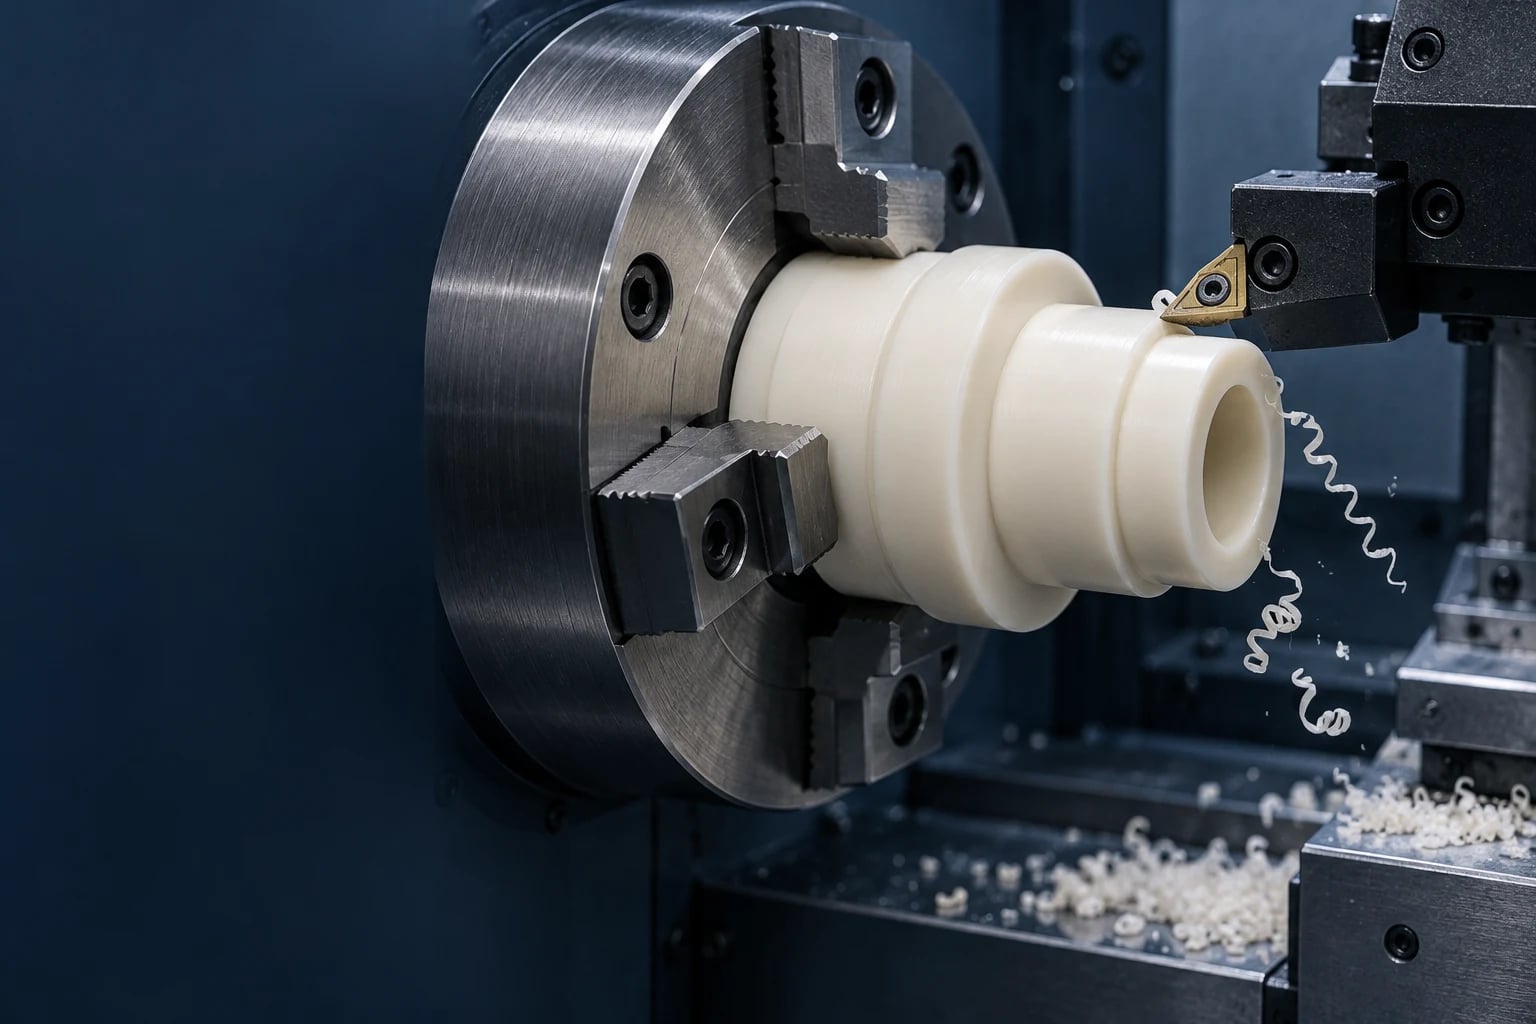
エンジニアリングプラスチック・精密旋削加工
TOPS Plastics は、カスタムの円筒および回転プラスチック部品の精密 CNC 旋削加工を提供します。 PEEK、Delrin/POM、PTFE、ナイロン、UHMW、PVDF、Ultem、その他エンジニアリングプラスチックを使用し、ブッシュ、スリーブ、ローラー、スペーサー、リング、バルブ部品、ネジ部品等の精密部品を製造しております。
旋削ルートを機能直径、ボア、長さ、純正グレードに合わせてください。次のスナップショットは、図面ベースの作業を説明しています。最大直径、長さ、バーサイズ、仕上げおよび数値公差は、エンジニアリングレビュー後に個別に確認されます。
| 能力 | TOPS Plastics |
|---|---|
| プロセス | CNC旋盤・プラスチック旋盤加工 |
| 運営 | 外径旋削、ボーリング、フェーシング、溝入れ、ねじ切り、アキシャル穴あけ |
| 部品の形状 | 円筒および回転コンポーネント |
| 材料 | PEEK、POM、PTFE、ナイロン、UHMW、PVC、PP、PVDF、PEI |
| 生産 | 試作、少量生産、リピート生産 |
| 代表的な部品 | ブッシング、スリーブ、ローラー、リング、スペーサー |
| ファイル | STEP、STP、IGES、X_T、DWG、DXF、PDF |
| 検査 | 図面に対する寸法検査と合意された検査計画 |
CNC 旋削は、切削工具が材料を除去して円筒形状を作成しながら、ワークピースを回転させるサブトラクティブ製造プロセスです。これは、外径、内部ボア、ショルダー、溝、テーパー、および軸の周りに編成されたねじ山に特に適しています。
エンジニアリング プラスチックのロッドや適切な管状素材は、専用の成形工具を使用せずに、ブッシュ、スリーブ、ローラー、スペーサー、リング、バルブのコンポーネントに加工できます。このプロセスでは、ツールのアクセスとワークホールドに応じて、関連する内部フィーチャーと外部フィーチャーを共通のセットアップで作成できます。
CAD モデルは形状を定義し、図面は直径の適合、データム関係、および許容条件を指定します。柔らかい材料、薄い壁、長い突き出しの場合は、切断力やクランプ力によって形状が変化する可能性があるため、特に注意が必要です。ポケット、平面、または軸外の穴のある部品には、別のフライス加工操作が必要になる場合があります。したがって、CNC 旋削は、より広範な CNC プラスチック加工サービス内の 1 つのプロセスです。
CNC プラスチック加工機能を探索する →ほとんどの機能ジオメトリが回転であり、重要な寸法が共通の中心軸に関連している場合は、CNC 旋削を選択してください。これは、ブッシング ボア、ローラー ジャーナル、または段付きスリーブの強力な開始点です。最終的なルートは完全な図面によって決まります。
| 必要な機能 | 旋削加工が形状に適合する理由 |
|---|---|
| 正確な外径 | 回転工具が回転する円筒面に追従します |
| 制御された内部ボア | ボーリングにより内部円筒界面が確立されます。 |
| ショルダーと丸いフランジ | フェーシングと倣い加工により、軸方向の位置決め面を作成します |
| 溝 | ツールアクセスにより、シール、リリーフ、または止め輪の溝を作成できます |
| 内ねじ・外ねじ | プログラムされたツールパスが指定されたねじ山形状を形成します |
| 同心の円筒形フィーチャ | 関連する OD および ID フィーチャーは加工設定を共有できます |
| リングとスリーブ | 回転対称性は軸周りの削り取りに適しています |
| テーパーと円筒面 | 回転部分に沿ってプロファイルを定義 |
代表的な候補としては、ブッシング、スリーブ、ローラー、スペーサー、リング、バルブシート、プーリー、絶縁カラー、ネジ付きアダプター、プラスチックシャフトなどが挙げられます。部品名だけでは不十分です。ボアと直径の要件、嵌合コンポーネント、荷重、設置条件を送信してください。
大きなポケット、非回転輪郭、またはいくつかの角度のある面の場合、フライス加工が主な方法となる場合があります。旋削されたコンポーネントにも二次フライス加工が必要になる場合があります。これらの機能間の関係は維持される必要があります。
CNCプラスチックフライス加工との比較 →操作シーケンスは、フィット感と機能を決定する寸法を保護する必要があります。旋削戦略が承認される前に、ボアアクセス、ショルダーの位置、溝の深さ、グリップエリアが一緒に検討されます。
図面に合わせて外径、穴、肩、座ぐり、段付き部品を機械加工します。外径と穴が機能的なペアを形成する場合、それらのデータム関係と検査条件を定義します。工具の到達範囲、穴の深さ、残りの壁の厚さは、1 回のセットアップで完了できるかどうかに影響します。
止め輪溝、シール溝、逃げ溝、精密リングには指定された幅、深さ、位置が必要です。別れることでストレスが解放されたり、仕上げが必要な小さな残り物が残ったりする可能性があります。薄いリングにはサポートされたシーケンスが必要なので、最終部品は分離とクランプ解除後に評価されます。
ねじ付きブッシュ、アダプター、カスタムねじフィーチャーを機械加工用にレビューできます。ねじの呼び、ピッチ、かみ合い、相手材質、繰り返し使用条件をご指定ください。プラスチックの強度、クリープ、および組み立てトルクを考慮すると、金属を直接代替するよりも、別のねじ山設計またはインサートが適している場合があります。
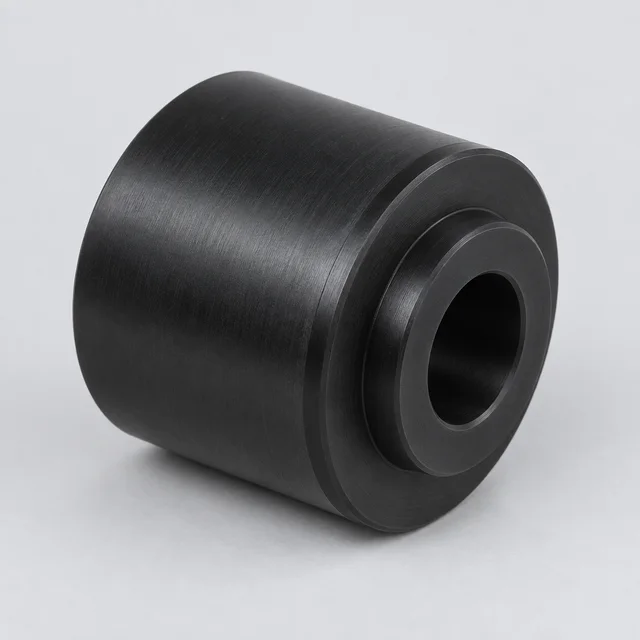
軸方向の穴あけ、ボーリング、リーマ加工、タッピング、面取りなどの完全な回転詳細。彫刻、クロスホール、フラット加工は別途作業が必要な場合があります。クロスホールは、確認されたライブツール機能としては表示されません。完全なモデルをレビューして、ルートとデータムの転送を確立できるようにします。
標準の CNC 旋削加工は、回転軸に沿って、または回転軸の周囲でアクセス可能な形状に適しています。図面で必要な場合、二次フライス加工により平穴または十字穴を追加できます。セットアップ転送では、ボアまたはジャーナルとの関係を保持する必要があります。
| ジオメトリ | レビューまでのルート | 調達情報 |
|---|---|---|
| 軸穴付き段付きスリーブ | 旋削、ボーリング、対面 | ボアフィット、ショルダー位置および検査基準 |
| レンチフラット付きねじ込みアダプター | ターニングプラス二次フライス加工を見直しました | ねじの仕様と平らな方向 |
| 薄肉リング | 回転のサポートと分離の制御 | 自由状態の寸法と許容測定力 |
| 長軸または小径シャフト | サポートと回転シーケンスのレビュー | 長さ、直径、真直度、機能負荷 |
小さな部品に特定のマシンタイプが必要であるとは考えないでください。実際の寸法と特徴を提出することで、未検証の機器構成にコミットすることなく製造可能性を評価できます。
温度、摩耗、化学薬品への曝露、嵌合の適合性を考慮して、正確なポリマー グレードを選択してください。未充填グレードと強化グレードは大幅に異なる場合があります。材料ファミリー名は、その機械的性能や規制上の承認を確立するものではありません。
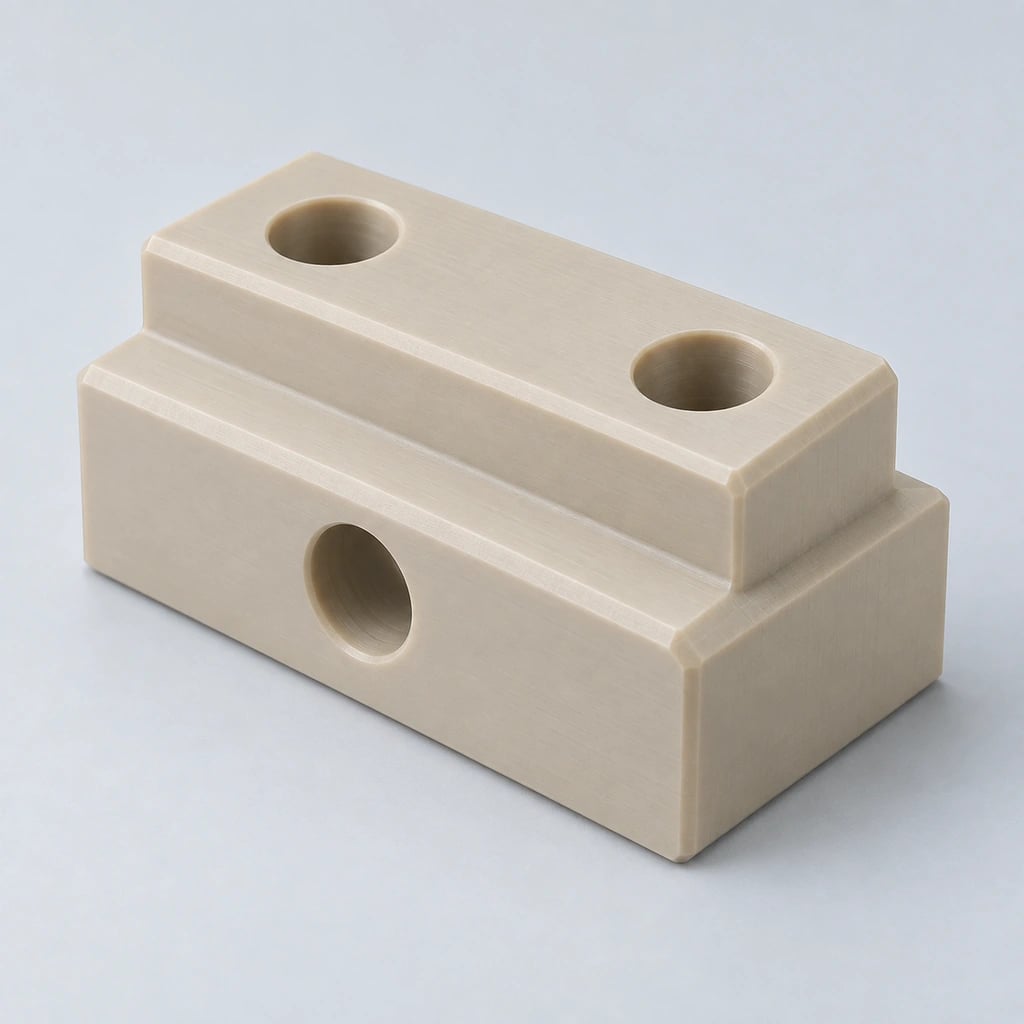
優れた機械加工性、剛性、低摩擦は、ブッシュ、ローラー、スペーサーに適しています。 Delrin はアセタール ホモポリマーのブランドです。ホモポリマーとコポリマーが互換性があると仮定するのではなく、どちらが必要であるかを述べます。
Delrin / POM 加工 →
低摩擦性と耐薬品性は、シール、リング、バルブのコンポーネントに適しています。柔らかさとクリープには、穏やかなワークホールディングと適切な測定力が必要です。過剰な圧力下でチェックされたボアは、自由状態を表していない可能性があります。
PTFE加工 →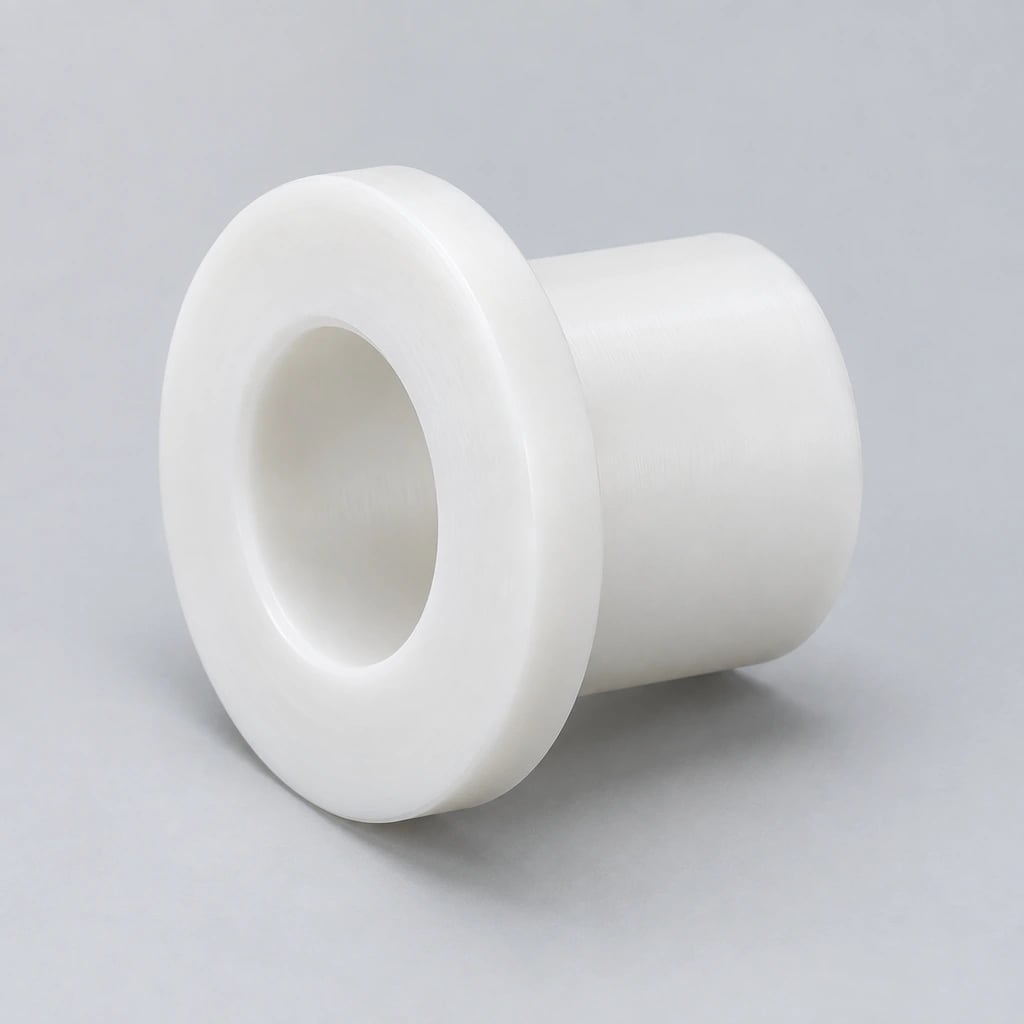
靭性と摩耗挙動がローラー、スリーブ、ブッシングをサポートします。調整により最終的な直径とボアのフィット感が変化する可能性があるため、ナイロンのグレードと湿気の状態を指定します。
ナイロン加工 →
選択された流体処理コンポーネントおよび化学サービスコンポーネントに使用されます。グレード、媒体の適合性、圧力と温度を確認します。純度または清浄度の要件を明示的に指定する必要があります。
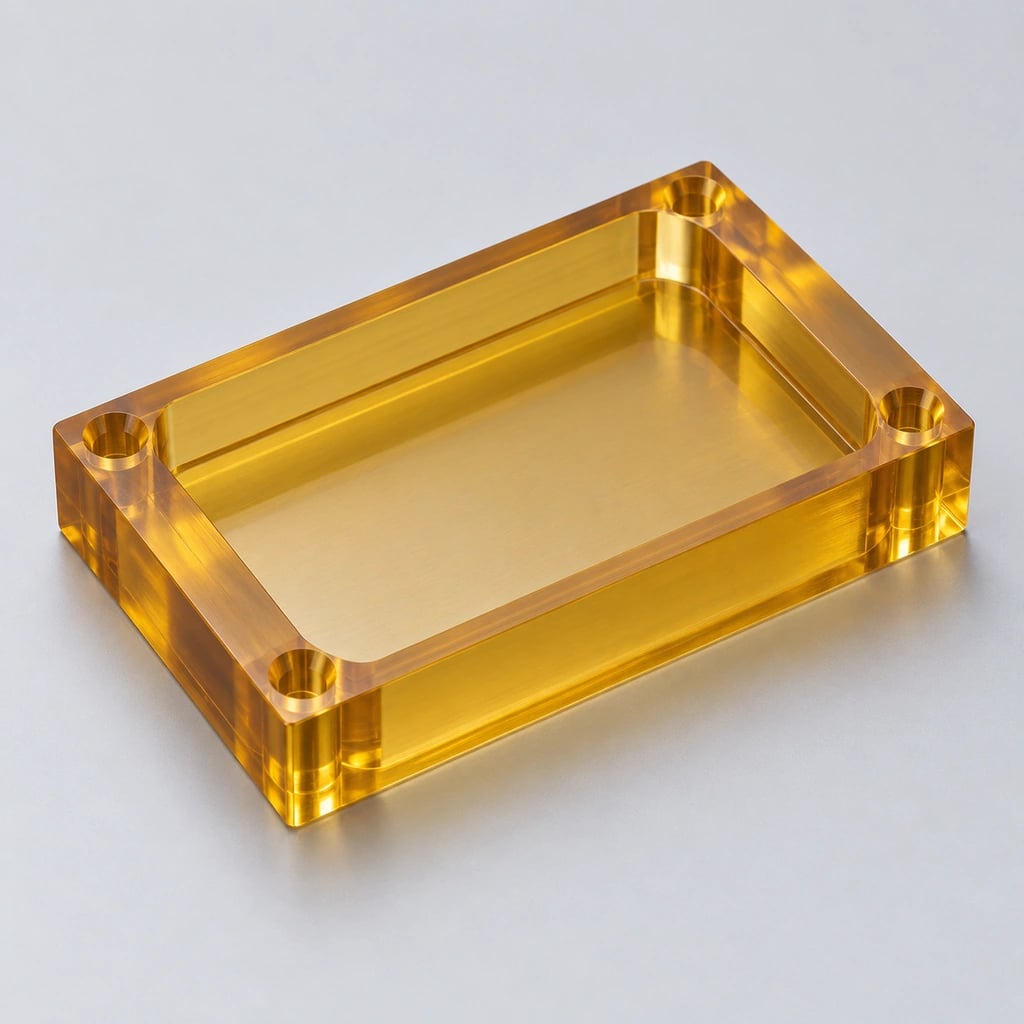
高温の電気部品および技術部品のオプション。正確なグレードと、申請に必要な電気、火炎、その他の関連文書を確認してください。
化学、流体処理、および一般産業用コンポーネントのオプション。これらのポリマーは異なる剛性と膨張挙動を持っています。グループを 1 つの素材として扱うのではなく、個々のグレードを識別します。
旋削公差は、材料の剛性、直径、長さ、肉厚、熱膨張、湿気、ワーク保持力、および検査温度によって異なります。実際の部品の数値的能力を検討する必要があります。機械の位置決め精度だけでは、完成品の精度は確立されません。
| 特徴 | 主な考慮事項 |
|---|---|
| 外径 | 材料の剛性、切削抵抗、仕上げ戦略 |
| 内部ボア | 肉厚、工具到達範囲、変形 |
| 同心・同軸関係 | セットアップ、材料の安定性、および定義されたデータム |
| 細長いパーツ | 加工中のたわみ、サポート、オーバーハング |
| 薄肉リング | クランプ変形とリリース後の測定 |
| ねじ | 材料の強度、かみ合い、ねじ山の形状 |
| 大口径 | 熱寸法変化と検査温度 |
| ナイロンパーツ | 湿度調整は最終寸法に影響を与える可能性があります |
スリーブの場合、ボア嵌め合いと取付外径およびショルダ長さを分けてください。検査が自由な状態で必要か、それとも定義された設置状態で必要かについて説明します。スリーブがチャックによって圧縮されている間に記録された寸法は、解放後に変化する可能性があります。
データム軸、機器の接触力、コンディショニング、および必要に応じてサンプリングを一致させます。包括的な厳しい公差や仕上げの主張は避けられます。図面を送信して、実現可能な寸法、必要なレポート、コストを確認します。
公差レビューのために図面を送信してください →旋削部品の機能は、多くの場合、外径、内径、ショルダー、回転軸の関係に依存します。軸の関係やショルダーの向きが制御されていない場合、2 つの許容可能な個別の直径でも不適切なアセンブリが形成される可能性があります。
圧入、座面、嵌合面には、規定の直径の嵌合と仕上げが必要です。相手材、温度、組立力を考慮してください。金属に適した圧入では、プラスチックスリーブに過剰な応力がかかったり、変形したりする可能性があります。
ブッシング、スリーブ、バルブコンポーネントには、シャフト、流路、またはシール界面に適合するボア条件が必要です。穴の長さ、入口面取り、およびローカル制限を指定します。深い穴や薄肉の穴にはサポートと適切な測定方法が必要です。
OD フィーチャーと ID フィーチャーは共通の軸を共有する必要がある場合があります。適用可能な図面規格と幾何学的制御を特定します。同心度、位置、振れは異なる要件であり、同じ意味で使用されるものではありません。測定は実際のデータム方式に従う必要があります。
機能面がデータム軸から離れると、ローラーや回転コンポーネントによって不均一な動きが発生する可能性があります。円周振れまたは総振れが必要かどうかを示し、データム ジャーナルを特定します。振れチェックには、合意されたサポートと回転方法が必要です。
ローラーの場合、取り付け穴またはジャーナルを関連するデータムとして定義し、回転制御が必要な作業面を指定します。固定ブッシュの場合、一般的な振れ値よりも穴のフィット感と壁のサポートの方が重要な場合があります。検査計画を選択する前に、これらの関係について検討してください。
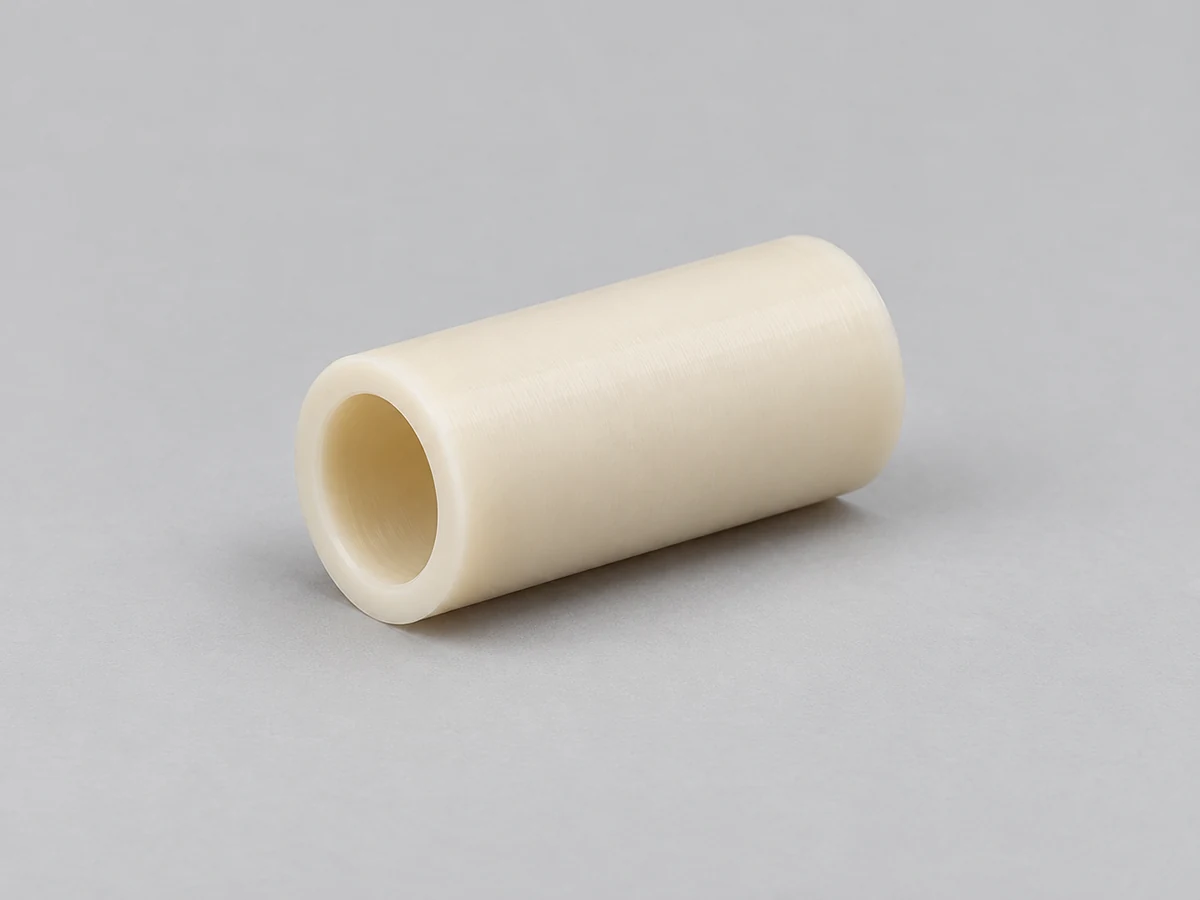
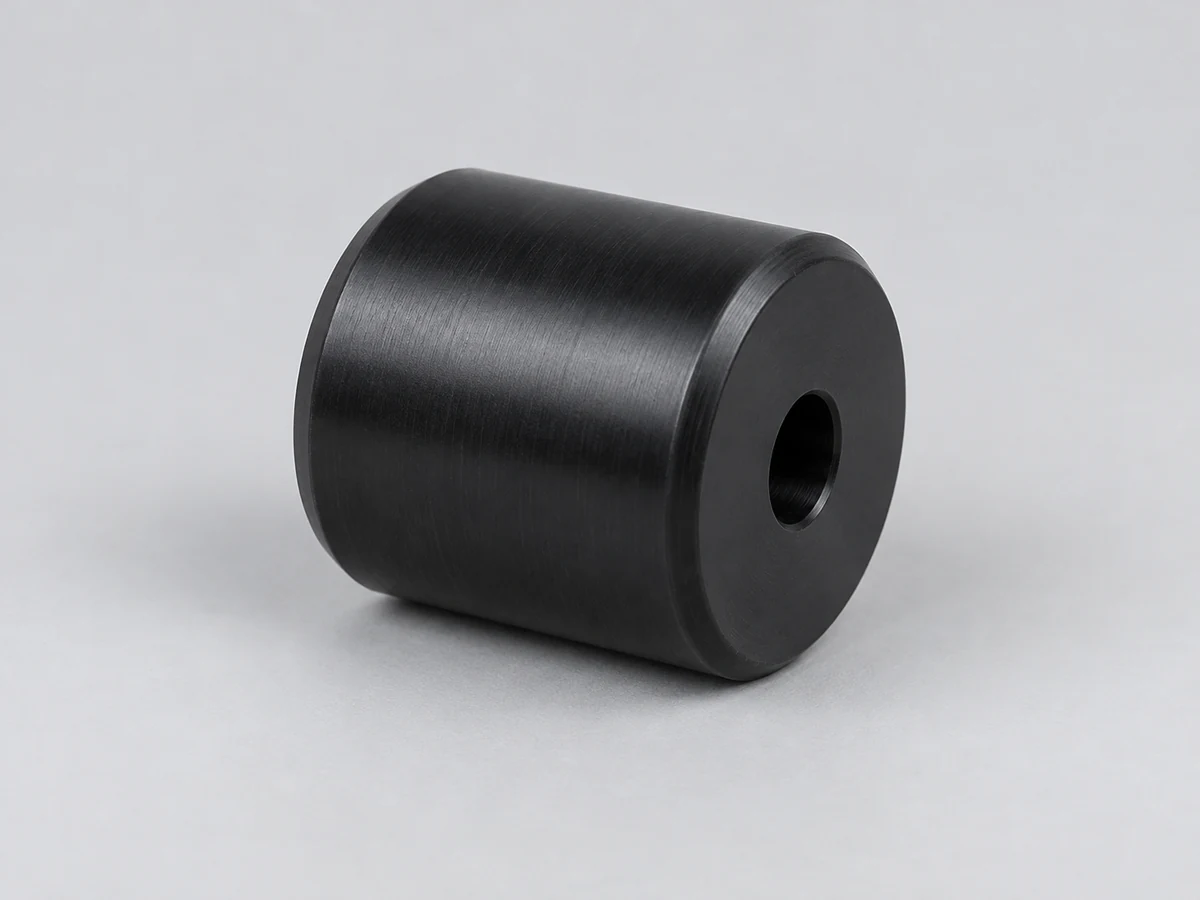
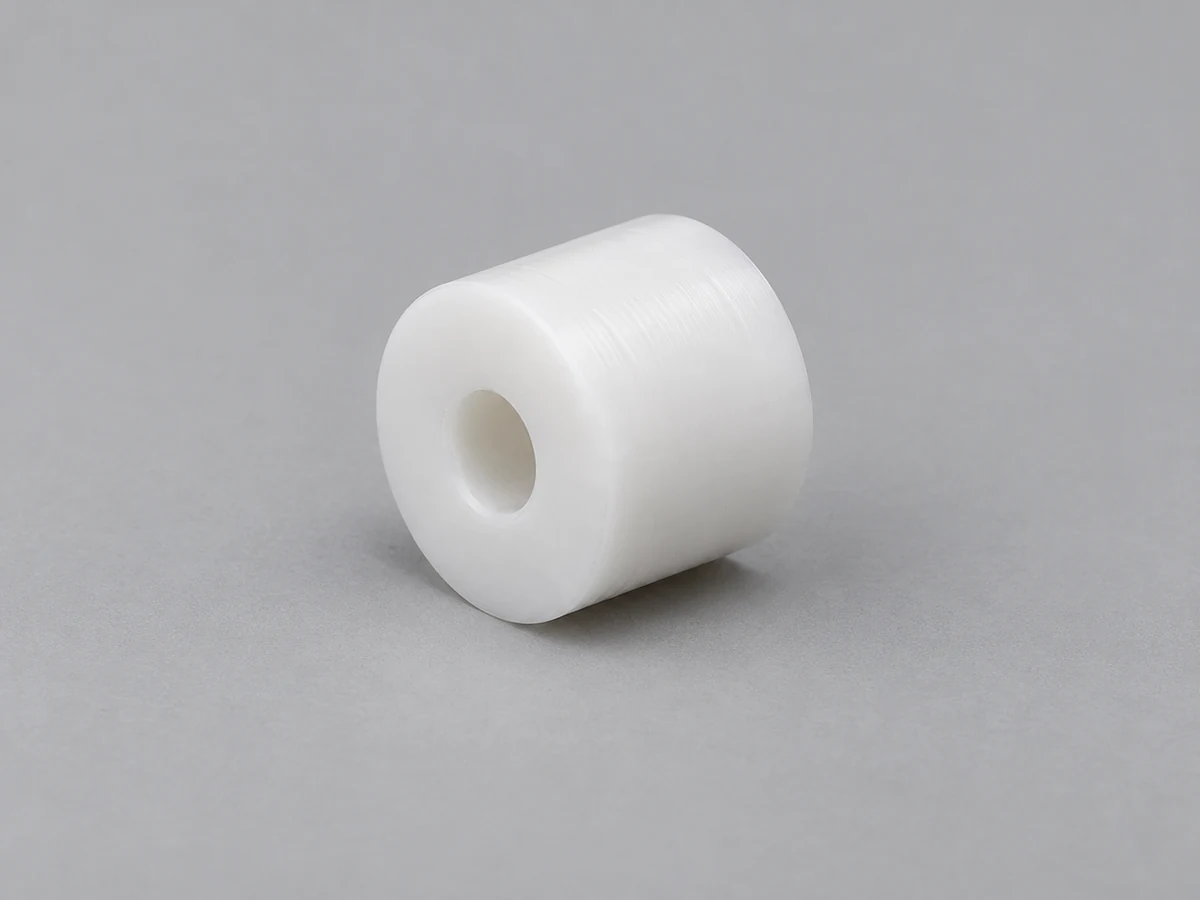
これらのコンポーネント ファミリは回転ジオメトリと一致します。画像は、固定のカタログ製品ではなく、一般的な部品の概念を示しています。図面は、直径、長さ、グレード、機能の受け入れを制御します。
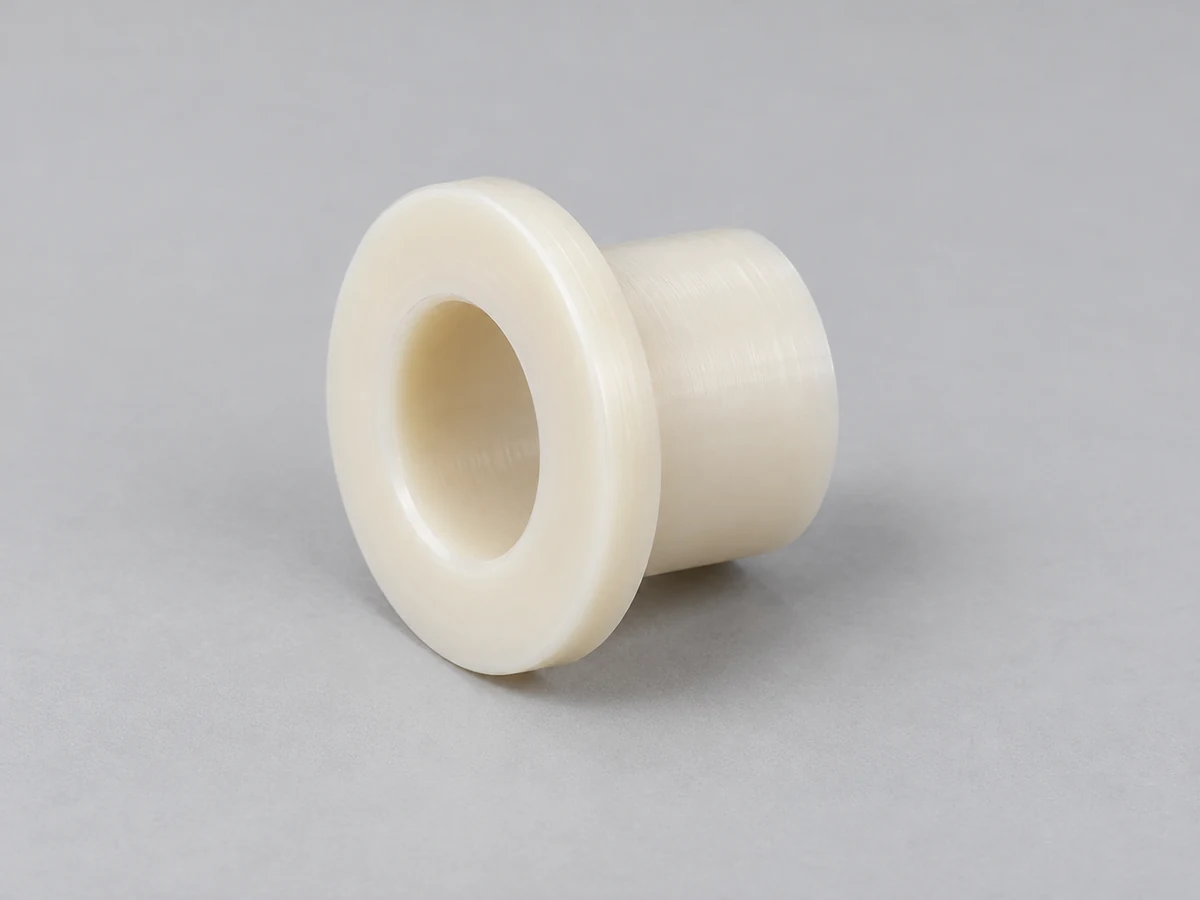
制御されたボアと外径により、シャフトとハウジングのインターフェースが形成されます。
ボアの長さ、壁の厚さ、ショルダーは保護と位置を定義します。
作動直径と取り付け機能については、摩耗と振れを確認する必要があります。
端面の端とクリアランス ボアにより、アセンブリ内の分離が設定されます。
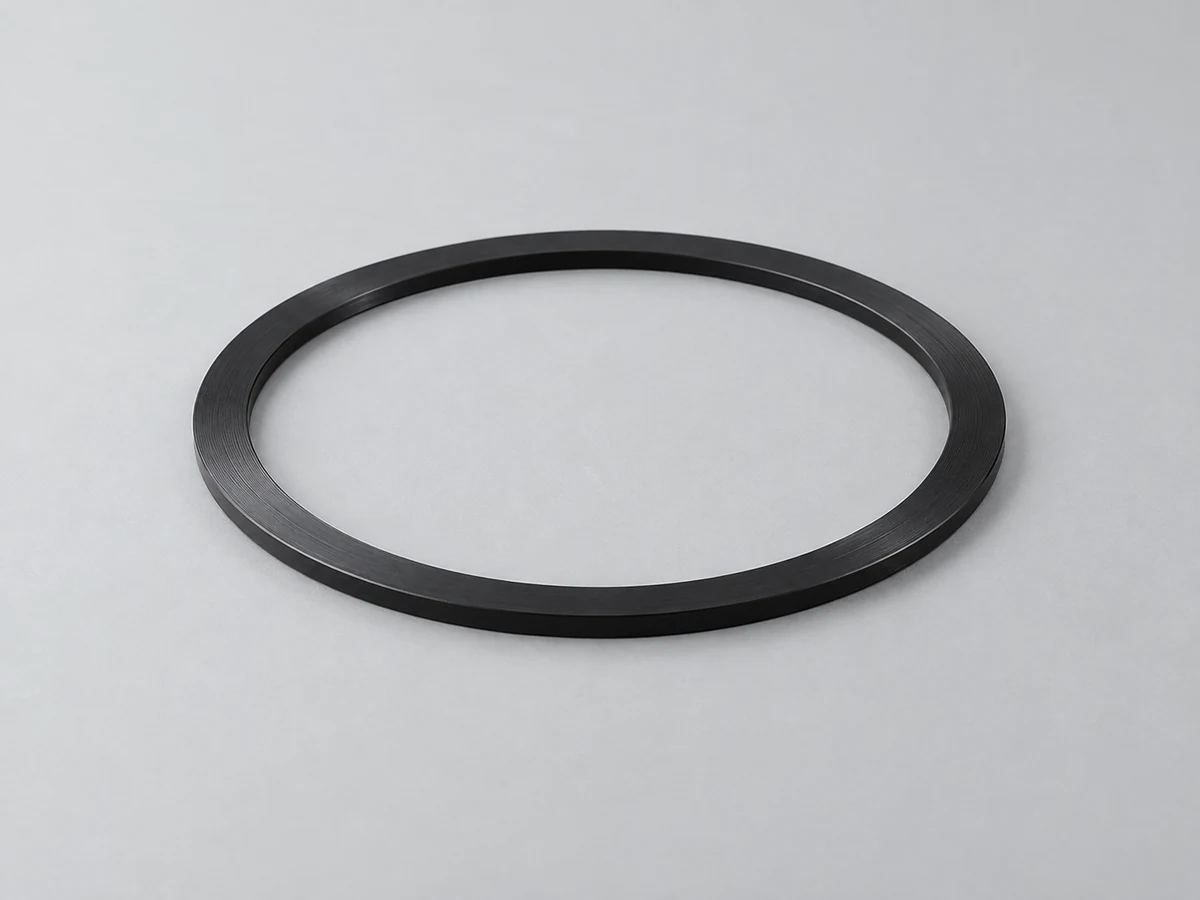
薄肉形状では、制御されたグリップ圧力とリリース検査が必要です。
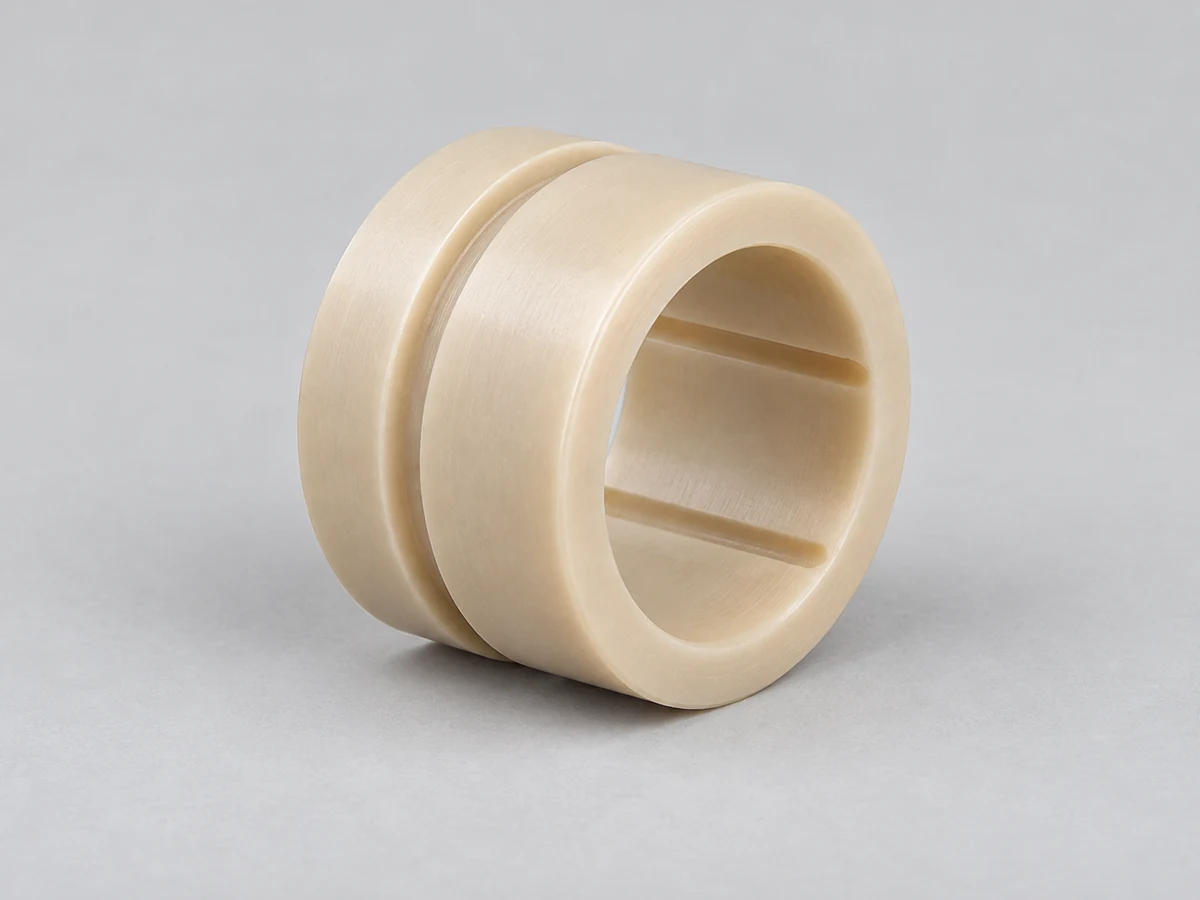
グレード、荷重、速度、嵌合仕上げおよびクリアランスが適合性を決定します。
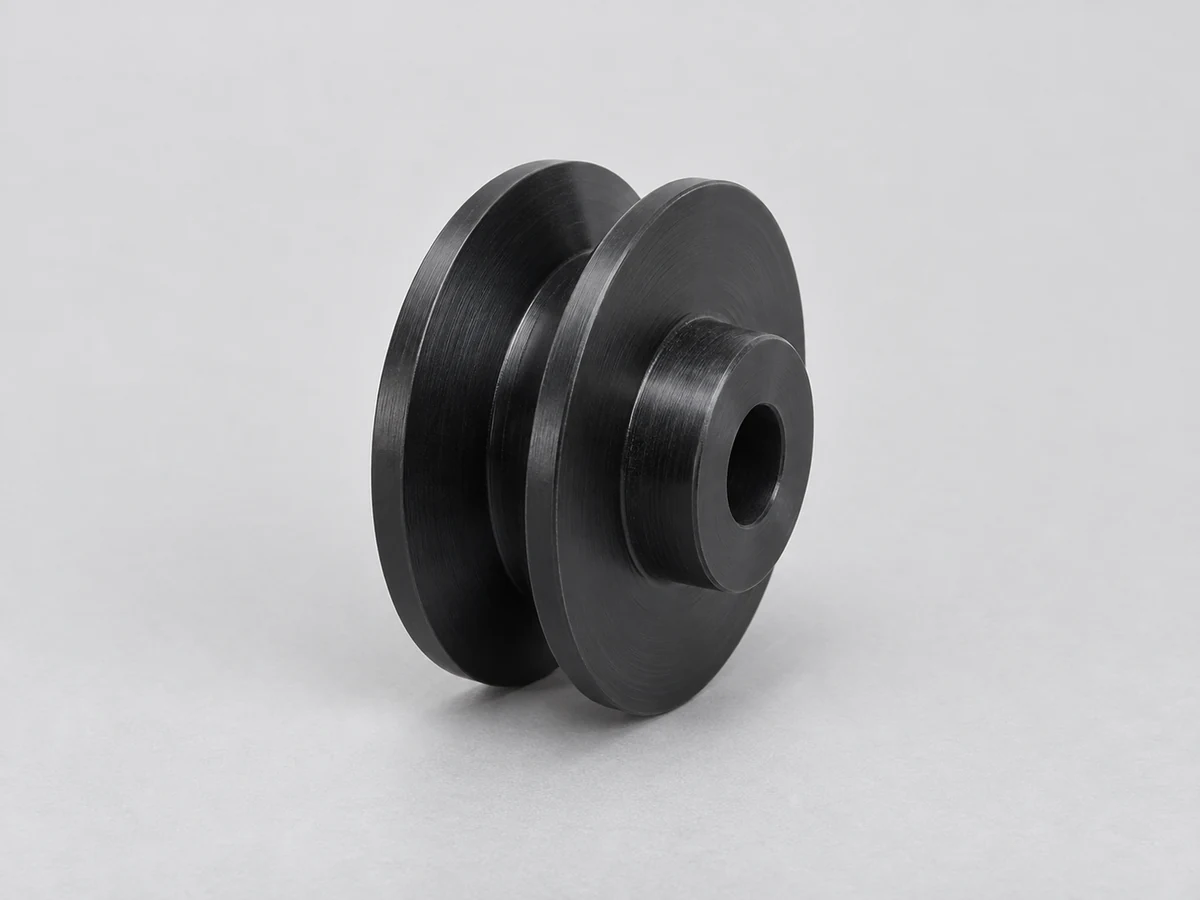
ベルトの溝プロファイル、ハブ、ボアがドライブの要件に照らして検討されます。
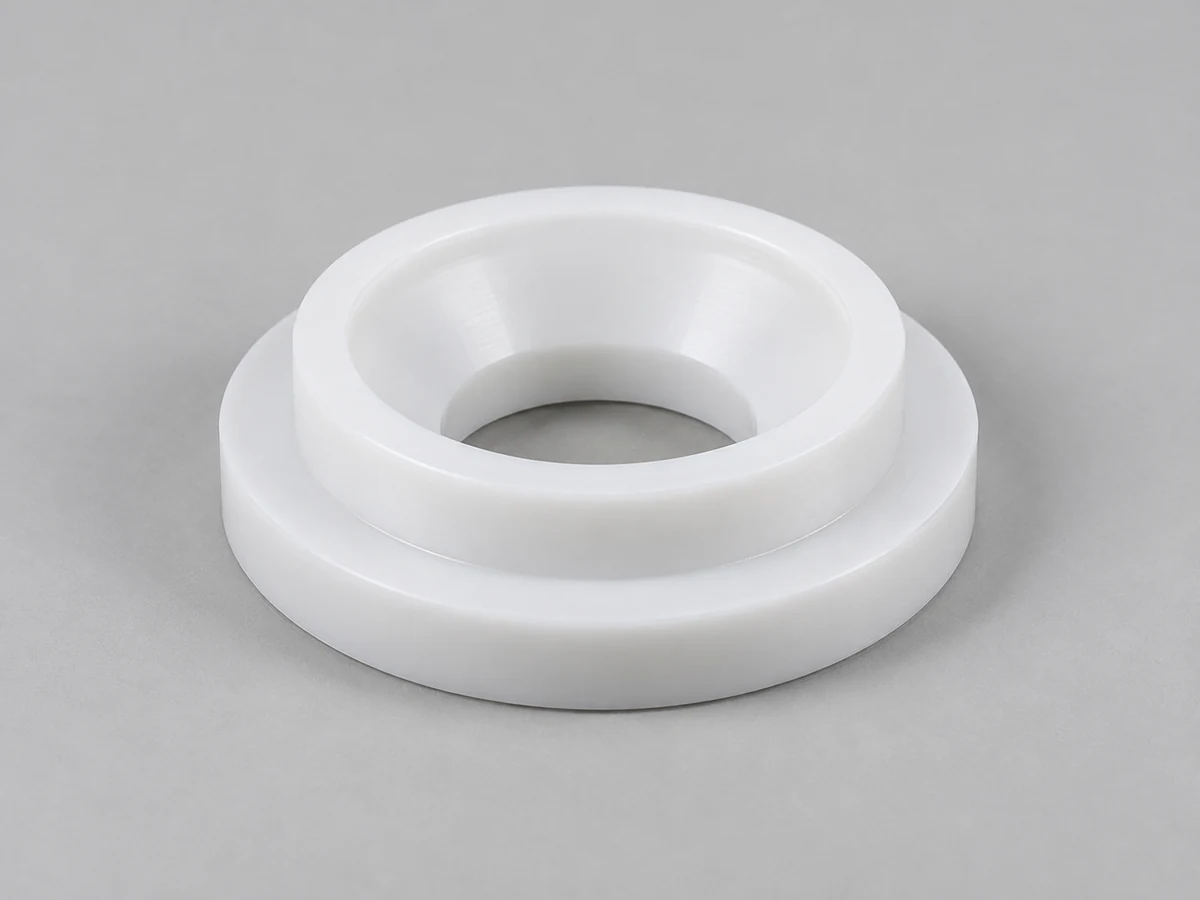
シールプロファイルは、指定された媒体、嵌合コンポーネント、および温度と一致する必要があります。
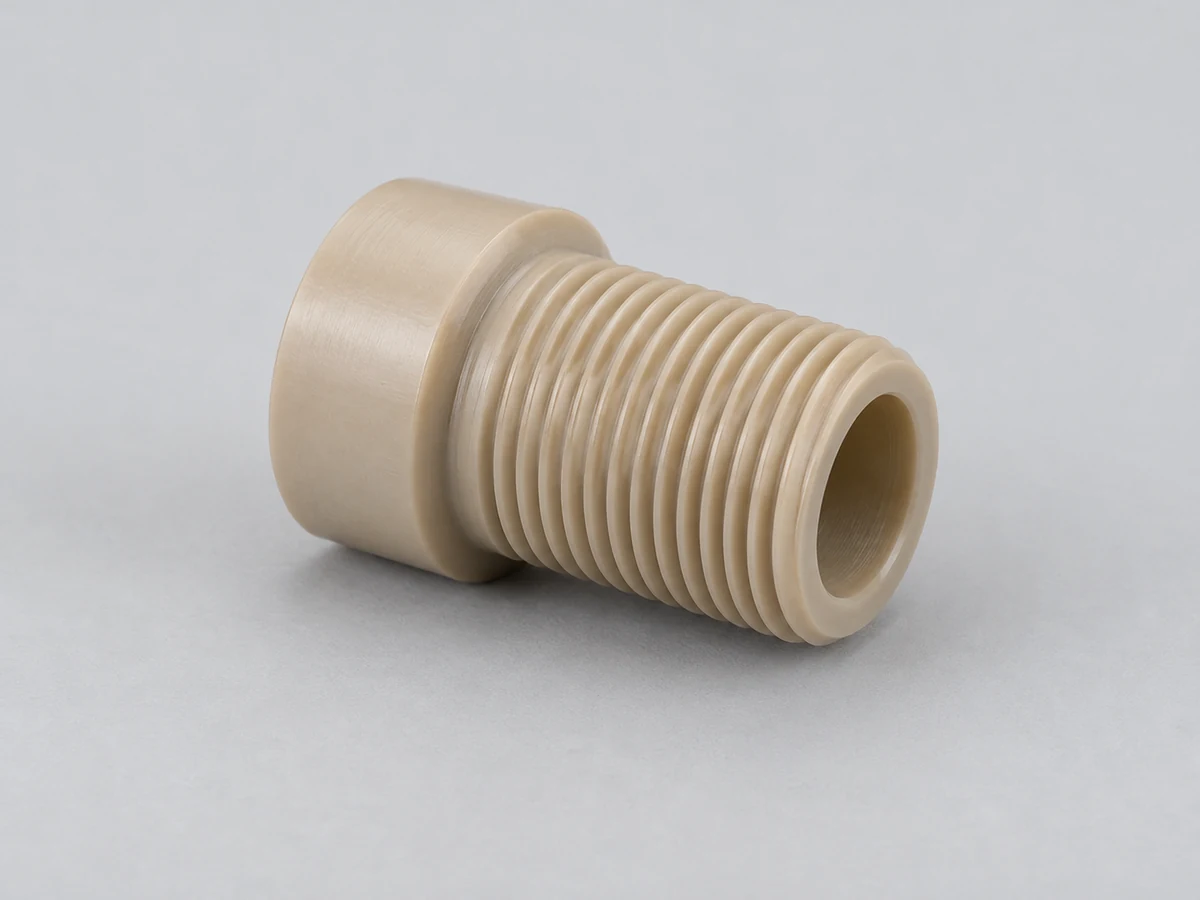
アダプターとブッシングには、定義されたねじ、かみ合い、およびトルク要件が必要です。
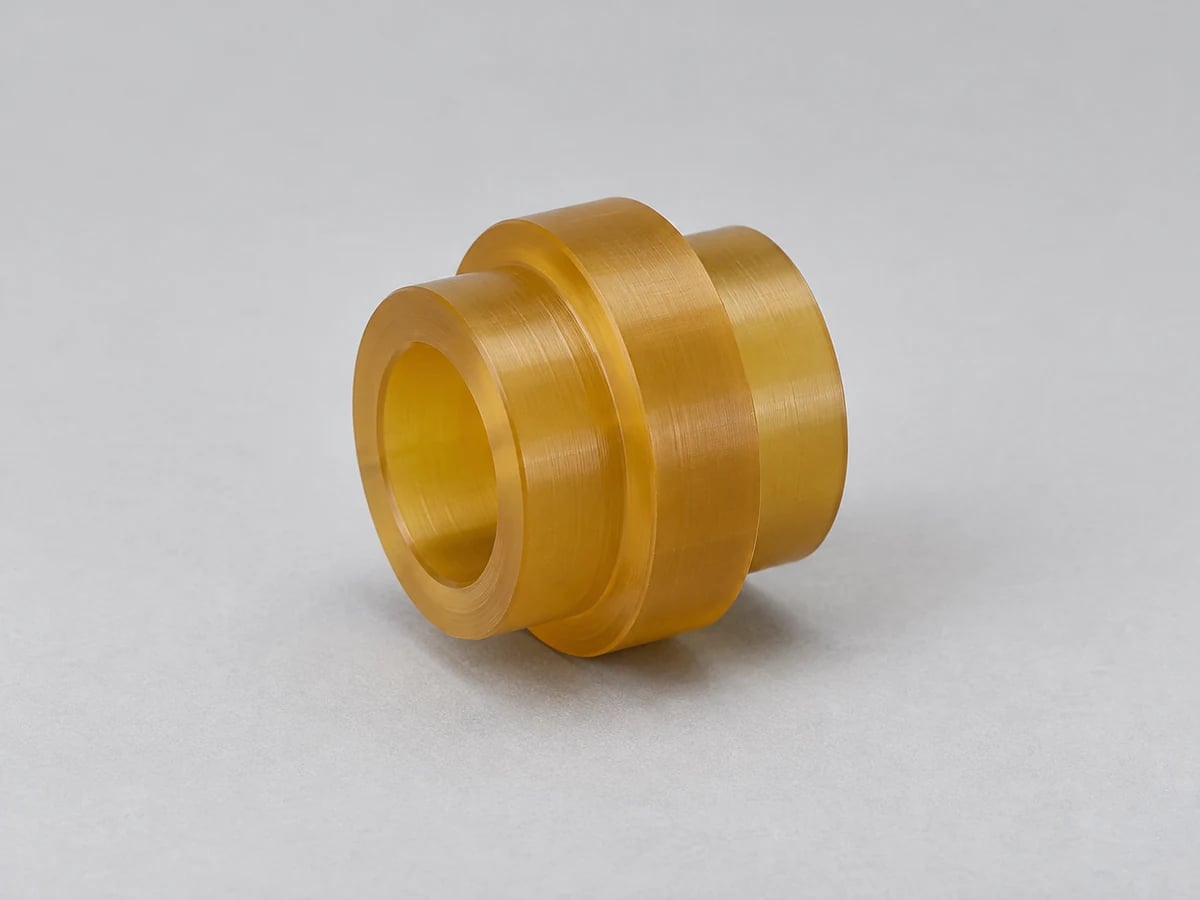
階段状の直径により、定義された使用条件下で電気インターフェイスの位置が決まります。
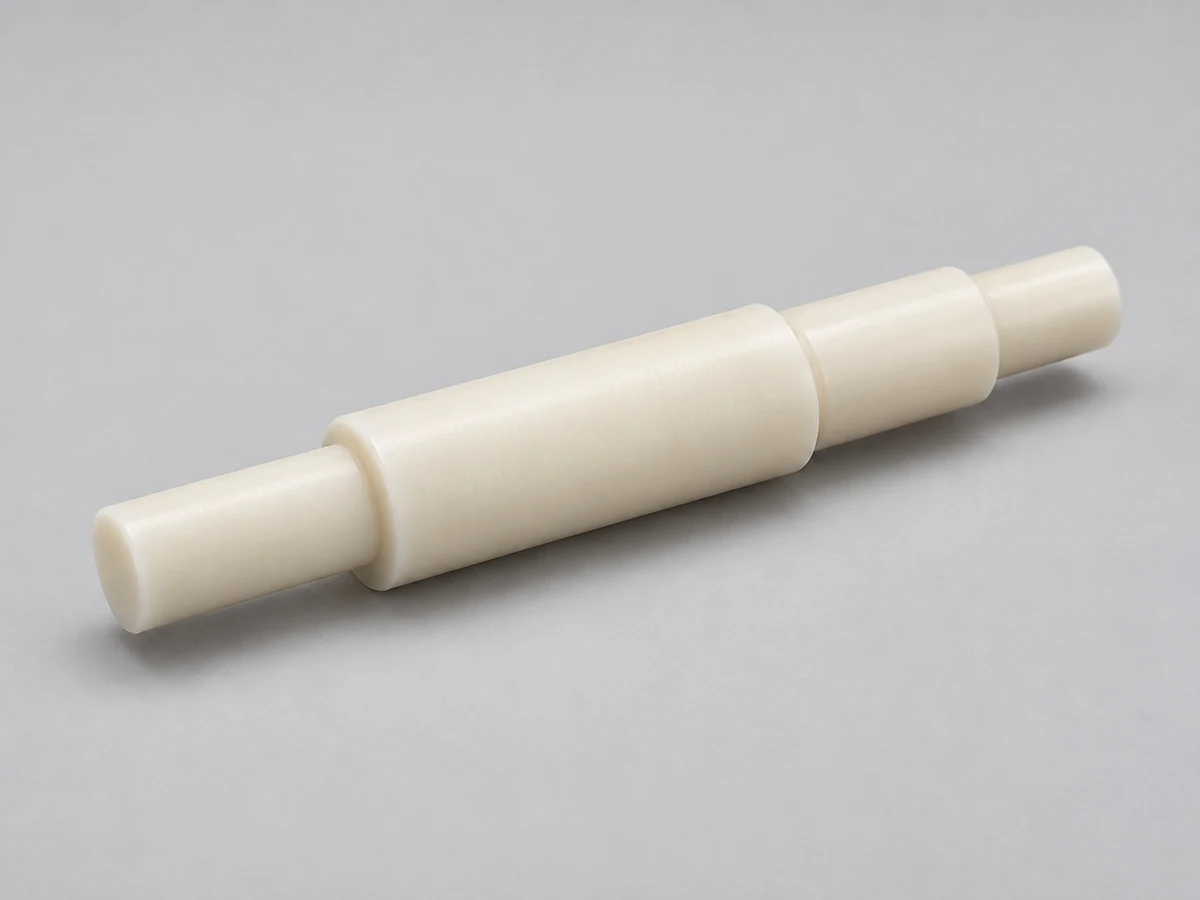
細い形状の場合は、サポート、荷重、真直度の確認が必要です。
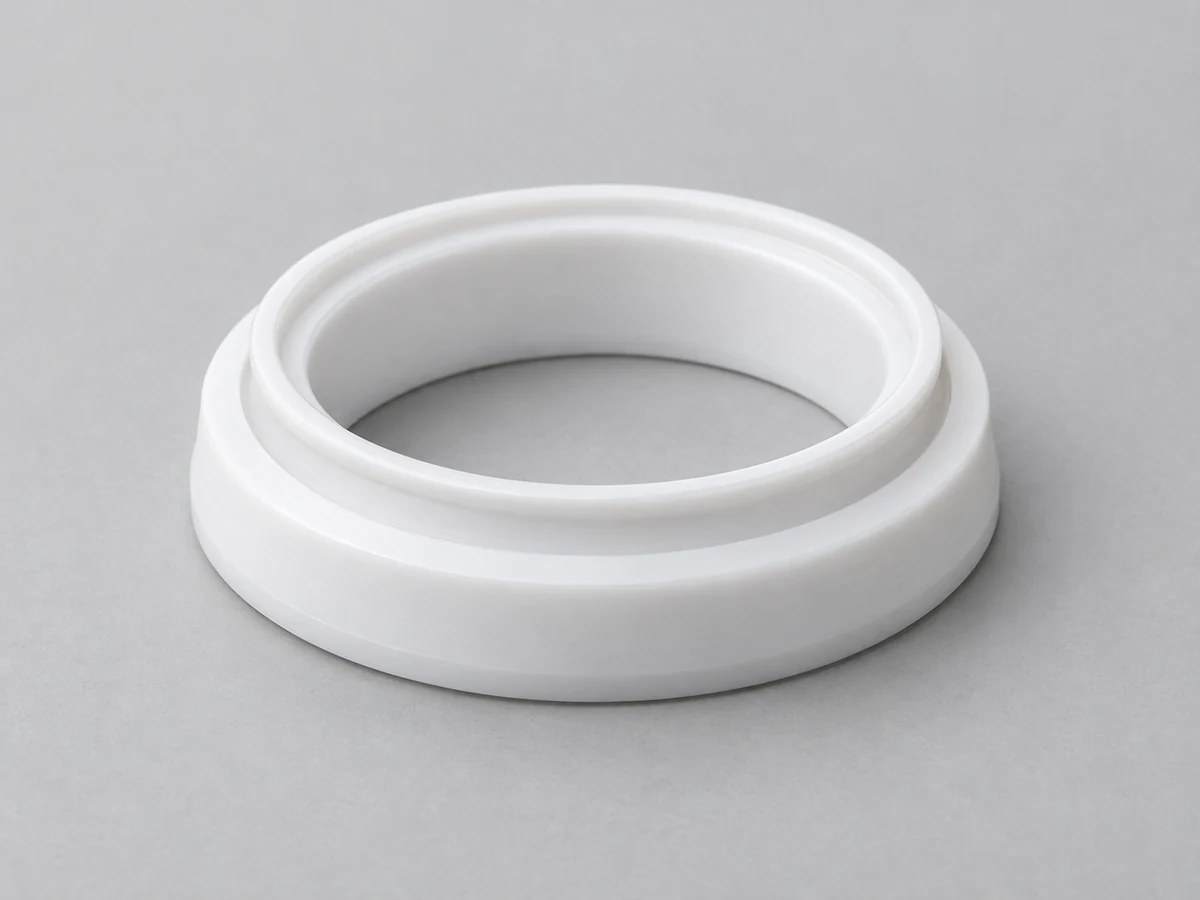
シールのランド、溝、および表面には、合意された機能仕様が必要です。
実際の旋削図面は、コンポーネントがどのように適合するか、およびどのサーフェスがデータム軸を共有するかを示します。以下の検討ポイントは、円筒形状と塑性挙動を結びつけます。これらは普遍的な最小寸法ではありません。
薄い円筒壁はチャックの圧力や切削力によって変形する可能性があります。ボアサイズ、肉厚、グリップ長さを合わせて見直してください。コンポーネントをどこでサポートできるか、またクランプを外した後にどのように検査するかを検討します。
アセンブリ、ベアリングのクリアランス、またはシーリングを制御する外径および内径の寸法を特定します。必要に応じて、嵌合部品の寸法と使用条件を含めます。モデルだけでは、許容適合性を伝えることはできません。
細長い部品はたわみや振動の影響を受けやすくなります。全長、直径、および許可されるサポート位置を指定します。サポートの選択と加工順序は、完成した機能面への損傷を避ける必要があります。
プラスチック製のねじには、十分なかみ合いと荷重に合わせた形状が必要です。ねじの指定、ピッチ、深さ、および繰り返しの組み立て要件を記載します。プラスチックの直接ねじが不適切な場合は、インサート、リリーフ、または別の固定方法について検討してください。
機能を決定する寸法を厳密に管理します。重要ではないフィーチャに対する適切な公差を広げることで、検査と仕上げの労力を軽減できます。技術的な決定なしに機能的なフィットを緩めないでください。
直径が大きく、スリーブが長いと、温度によって変化する可能性があります。設置条件、動作条件、測定環境をご指定ください。金属コンポーネントに対するクリアランスを設計する場合は、ポリマーの動きを考慮してください。
データム軸と、ボア、外径、ショルダー、溝の関係を定義します。目的の幾何学的制御と図面標準を使用します。サプライヤーはその関係を固定し、測定できなければなりません。
プラスチック旋削には、材種と形状に適した切削と保持の戦略が必要です。切削熱やチャック力によって穴や自由状態の形状が変化する場合、滑らかな外観の直径では不十分です。
切断条件と適切な冷却により、切断界面の熱を制限する必要があります。金属加工液が適切であると仮定するのではなく、ポリマーと用途に対するクーラントの適合性を検討してください。
チャック圧力と接触面積は、薄い壁を変形させることなくストックを固定する必要があります。ソフトジョー、サポート、またはその他の固定具がコンポーネント用に選択されます。寸法は合意されたリリース状態で評価される必要があります。
適切な鋭利な工具は、摩擦や不必要な力を軽減します。刃先の状態は表面品質にとって重要であり、砥粒入りグレードは工具の摩耗を増加させる可能性があります。
ストックを除去すると内部応力が解放され、形状が変化する可能性があります。材料の状態、荒加工と仕上げの順序を見直す必要があります。ストレス軽減治療は、必要に応じて学年別のガイダンスに従います。
長いプラスチックのチップは工具や仕上げ面に干渉する可能性があります。工具の形状と計画された切りくず除去方法は、切削領域の管理に役立ちます。オペレータは、回転するワークの近くで切りくずを手で取り除いてはなりません。
薄肉の PTFE リングと厚い POM ローラーでは、異なるリスクが生じます。リングはグリップの歪みと測定力によって支配される可能性がありますが、ローラーはサポート、作動直径、取り付け軸の関係に注意する必要があります。プロセスレビューでは、実際の部品に関連するリスクを説明する必要があります。
技術的な参考資料: Boedeker プラスチック旋削ガイドライン · Ensinger プラスチック加工に関する推奨事項
初回注文数量、予想される改訂、およびリピート需要を記載します。在庫の使用状況、セットアップ時間、検査および二次作業はすべて商用ルートに影響します。プロトタイプの価格は、生産バッチに自動的に比例しません。
専用の金型を使用せずに、指定された標準グレードで直径の適合性、ショルダーの位置、およびアセンブリの機能をテストします。図面とモデルの改訂を常に調整し、試行に使用した材料と検査条件を記録します。
小ロットはカスタム機器や特殊な産業用コンポーネントに適しています。数量、重要な寸法、必要な治具について合意します。見積書レビューでは、所要時間とセットアップ、二次作業、およびレポート要件を区別する必要があります。
定期的な OEM 部品には、管理されたリビジョン、材料仕様、および合格基準が必要です。バッチの識別、検査サンプリング、および梱包を定義します。ボアフィット、ストックグレード、またはねじを変更するには、製造の再検討が必要です。
業界名に頼るのではなく、労働環境や必要書類を記載しましょう。特定の用途については、ポリマーの適合性、清浄度、安全性、および規制要件を評価する必要があります。
PEEK、PTFE、PVDF、および PEI コンポーネントは、機器インターフェースおよび互換性のある流体システムをサポートする場合があります。在庫を選択する前に、清浄度、純度、化学薬品、温度を明記してください。
ブッシング、スペーサー、絶縁コンポーネントには、定義された洗浄、滅菌、および接触要件が必要です。マテリアルドキュメントは、デバイス固有の検証に代わるものではありません。
ローラー、ブッシング、スリーブが動きと取り扱いをサポートします。デューティサイクル、荷重、摩耗状態、交換アクセスを提供して、適合性とグレードのレビューをガイドします。
旋削された絶縁体と精密スペーサーには、定義された電気的、熱的、取り付け条件が必要です。火炎または誘電体の要件とそのサポート文書を指定します。
バルブシート、リング、ねじ込み継手には、媒体、圧力、温度、シールの要件が必要です。漏れまたは圧力テストは、要求され確認された場合にのみ含まれます。
耐摩耗性のブッシュ、ローラー、ベアリングコンポーネントには、嵌合仕上げ、潤滑条件、および動作荷重が必要です。設置の準備では、クリアランスとポリマーの動きを考慮する必要があります。
軽量高性能ポリマー部品は、指定されたグレード、図面、および文書の要件を満たさなければなりません。業界での申請はサプライヤーの認定を主張するものではありません。
外径、ボア、長さ、ねじ山、溝、軸関係、表面状態を含む検査計画に同意します。器具や治具は図面と材質に合わせて選択されます。測定力は、柔らかいコンポーネントや薄肉のコンポーネントでは重要になる可能性があります。
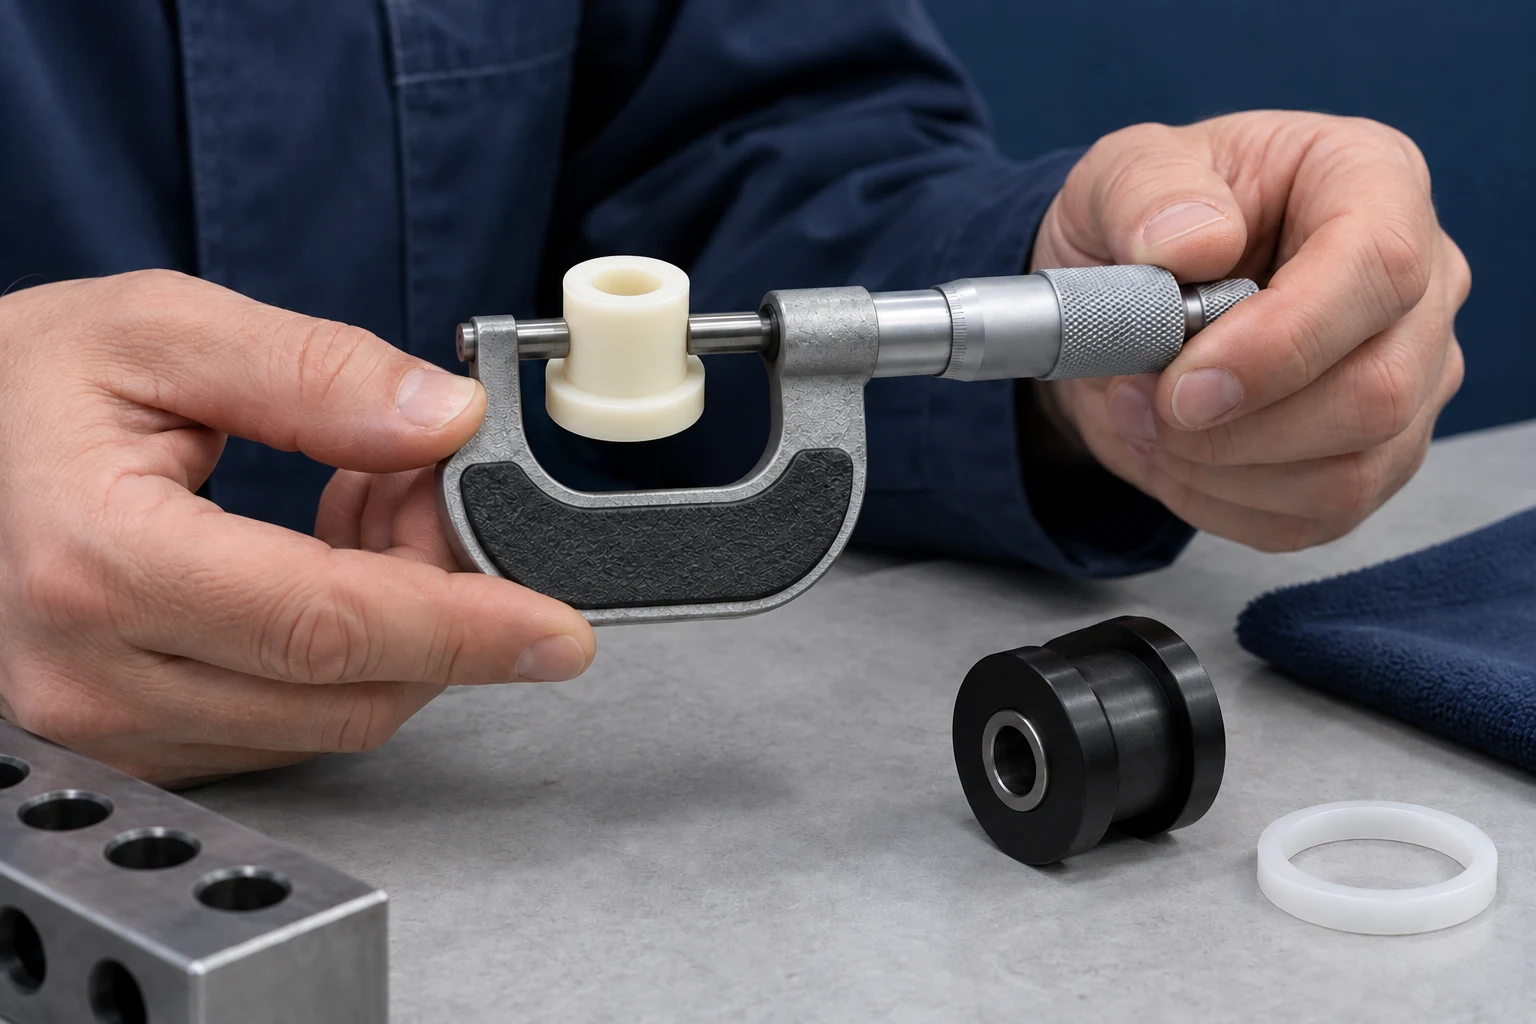
指定された在庫グレードと図面改訂を注文と照らし合わせて確認してください。加工前に合意された材料文書を確認してください。
定義された状態で最初の部品の機能直径、長さ、溝、肩を確認します。バッチを続行する前に調整を特定します。
接触力を制御した適切な外径および内径の測定方法を使用してください。 1 つの読み取り値がフィーチャー全体を表すと仮定するのではなく、指定された穴の位置と長さを確認してください。
実際のデータムと図面規格を使用して、指定された幾何学的関係を測定します。振れが必要な場合のサポートと回転チェックに同意します。キャリパーの測定値ではこの関係を確立できません。
適用可能な長さ、ねじの要件、溝の寸法、加工後の表面状態を確認します。見積時にサンプリングと利用可能な測定方法を確認してください。
合意されたフィーチャベースのレポートを作成し、出荷前にボアのエッジ、ねじ山、仕上げ面を保護します。識別、清浄度、輸出書類の要件を定義します。
添付画像はAIが生成した検査イラストです。検証・承認が得られれば、実機写真やプロジェクトレポートを追加することができます。ねじゲージ、振れ治具、追加の工場テストおよび出荷検査が、要求された範囲に対して確認されます。
ターニングは回転フィーチャに適しています。フライス加工は、回転カッターを選択した方向からアプローチする必要があるポケット、スロット、および表面に適しています。一部のコンポーネントには両方のプロセスが必要です。
| 因子 | CNC旋削加工 | CNCフライス加工 |
|---|---|---|
| ワーク | 従来の旋削加工で回転します | 通常は固定具に固定されます |
| 切削工具 | 回転ストックに対抗して移動 | 回転カッターで材料を除去 |
| 最適な形状 | 円筒形・回転形 | プリズム/複雑 |
| 共通の機能 | 外径、内径、肩、溝、ねじ山 | ポケット、スロット、穴、輪郭のある表面 |
| 代表的な部品 | ブッシング、ローラー、スリーブ | ハウジング、固定具およびマニホールド |
| 関連する円筒フィーチャー | 多くの場合、1 回転セットアップ内で効率的です | 追加のセットアップと戦略が必要な場合があります |
| 複数の面の形状 | 適切な二次操作が必要 | 計画されたセットアップまたは追加の軸に適しています |
制御されたボアと取り付け平面を備えたスリーブは、旋削してからフライス加工することができます。データム転送では、ボアとフラットの関係を維持する必要があります。名前だけで 1 つのプロセスを求めるのではなく、機能ジオメトリからルートを選択します。
ポケット、複雑な面、または多軸ジオメトリが必要ですか? CNC プラスチックフライス加工を探索する →図面、在庫グレード、旋削戦略、受け入れ方法をどのように結びつけるかによってサプライヤーを評価します。注文前に合意された範囲が明確になるように、これらの調達基準をプロジェクト チームと話し合ってください。
材料の挙動を確認し、穴の深さ、壁、削り代とともに要件をサポートします。
機能的なフィットとその軸関係を特定し、実行可能な製造および測定ルートに同意します。
一般的なポリマーラベルの代わりに、正確なグレード、充填剤、使用条件、および補足資料について話し合います。
制御された図面の改訂と合格基準に基づいて、機能の試行と繰り返しの数量を計画します。
在庫カタログのサイズではなく、顧客のモデル、図面、承認された仕様を使用してコンポーネントを定義します。
測定条件、サンプリングを確認し、見積書の一部として利用可能かどうかを報告します。
製造を開始する前に、グリップエリア、細い形状、ネジの噛み合い、および調整の可能性を確認してください。
製造順序では、合意された図面改訂、在庫グレード、および機能要件が使用されます。未解決のはめあいや検査条件は、スコープが受け入れられる前に明確にされます。
モデルと注釈付きの図面を数量とアプリケーション情報とともに送信します。重要な外径、内径、肩、ねじ、軸の関係をマークします。
穴、壁の厚さ、オーバーハング、工具へのアクセスを評価します。適合要件と測定が難しい機能を明確にします。
正確なグレードと必要な資料に同意します。在庫状況、湿度調整、動作条件を確認してください。
グリップエリア、サポート、工具、荒加工/仕上げの順序を計画します。チャックを解放し、二次データムを移動した後の寸法を考慮してください。
レビューされたルートを使用して、直径、面、ボア、溝、ねじ山を加工します。必要に応じて、合意されたプロセス内チェックを適用します。
指定されている場合は、確認済みのクロス穴、平面、バリ取り、またはその他の機能を完了します。回転基準点との関係を維持します。
合意された条件で必要な寸法と幾何学的制御を確認します。要求されたレポートを作成し、不適合を解決します。
完成した直径、ボア、ねじ山を保護し、部品のリビジョンまたはバッチを識別します。受け付けた注文に従って発送と書類を手配します。
旋削、材料、サプライヤー選択に関する一般的な質問への直接の回答。
PEEK、Delrin/POM、PTFE、ナイロン、UHMW-PE、PVDF、PEI、および選択された PVC、PP、HDPE グレードを CNC 旋削加工用にレビューできます。正確なグレード、フィラー、作業環境を指定します。コンポーネントの適合性と在庫状況が確認されます。
ブッシング、スリーブ、ローラー、スペーサー、リング、バルブシートなどの円筒部品や回転部品が有力な候補です。外径、穴、肩、溝、ねじ山を軸の周りに形成できます。大きなポケットや軸外の詳細には二次フライス加工が必要な場合があります。
従来の旋削では、ワークピースが切削工具に向かって回転します。フライス加工では、回転カッターが支持されたワークピースを加工します。旋削加工は円筒形状に適しており、フライス加工はポケットや複雑な面に適しています。 1 つのコンポーネントが両方のプロセスを使用する場合があります。
材種、直径、長さ、肉厚、検査条件などを検討し、達成可能な公差を確認します。すべてのプラスチック部品に普遍的な価値はありません。正確なレビューのために、機能的なフィット、データム、熱条件、およびコンディショニング要件を特定します。
はい、PEEK および Delrin/POM は、旋削ブッシュ、リング、スリーブ、その他の回転部品の候補です。フィラーを含む正確な PEEK グレードまたはアセタール タイプを記載します。必要な温度、化学物質への曝露、および材料文書の選択をガイドします。
薄肉ブッシュには、制御されたグリップ圧力、適切なサポート、およびグレードに合わせた切断順序が必要です。実際の壁と穴の形状に応じて戦略が検討されます。最終寸法は、合意された条件でリリースした後、適切な測定力を使用してチェックする必要があります。
はい、プラスチックの雌ねじと雄ねじを加工用にレビューできます。ねじの指定、ピッチ、かみ合い、組み立てトルク、および繰り返し使用の要件を提供します。材料の強度とクリープにより、インサートまたは別の締結配置が正当化される場合があります。
STEP、STP、IGES、または X_T モデルを、可能な場合は注釈付きの DWG、DXF、または PDF 図面と一緒に送信します。 1 つのファイルまたは最大 10 MB の ZIP パッケージをアップロードできます。大きなファイルは電子メールで共有できます。リビジョンと重要な寸法を特定します。
はい、CNC 旋削では、専用の金型を使用せずに、適切なエンジニアリング プラスチック素材から機能的な回転プロトタイプを製造できます。試作試験は指定グレードを使用し、実際のフィッティングや動作条件を確認してください。治具やセットアップの計画がまだ必要な場合があります。
あなたの番です。あなたの要件。
CAD モデルまたは設計図面をアップロードし、材料、数量、重要な OD/ID 寸法、公差、ねじ要件、およびアプリケーション情報を提供します。私たちのチームがあなたのプロジェクトを検討し、適切な方向転換戦略を提案します。
最大直径、全長、肉厚、嵌め合い、同心円または振れ要件のデータム軸が含まれます。材料の選択が決まっていない場合は、使用温度、荷重、媒体への曝露について説明してください。会社名、名前、電子メール、電話番号は必須です。プロジェクトの詳細と図面のアップロードはオプションです。
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF または ZIP、最大 10 MB。大きなファイルは電子メールで共有できます。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。