CNC-Drehdienstleistungen für kundenspezifische Kunststoffteile
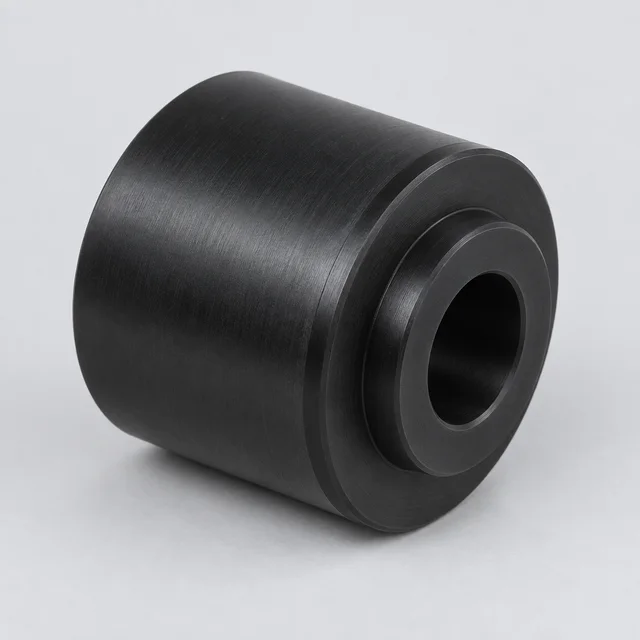
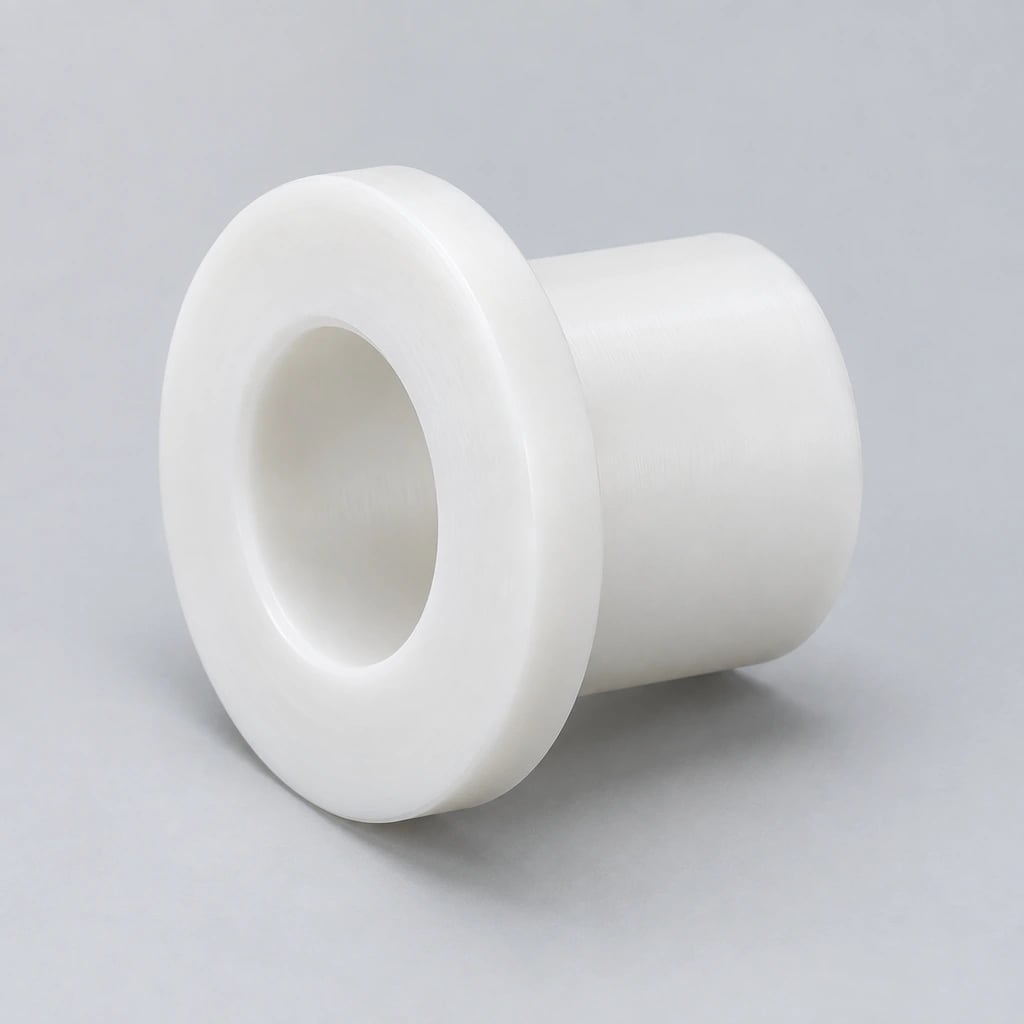
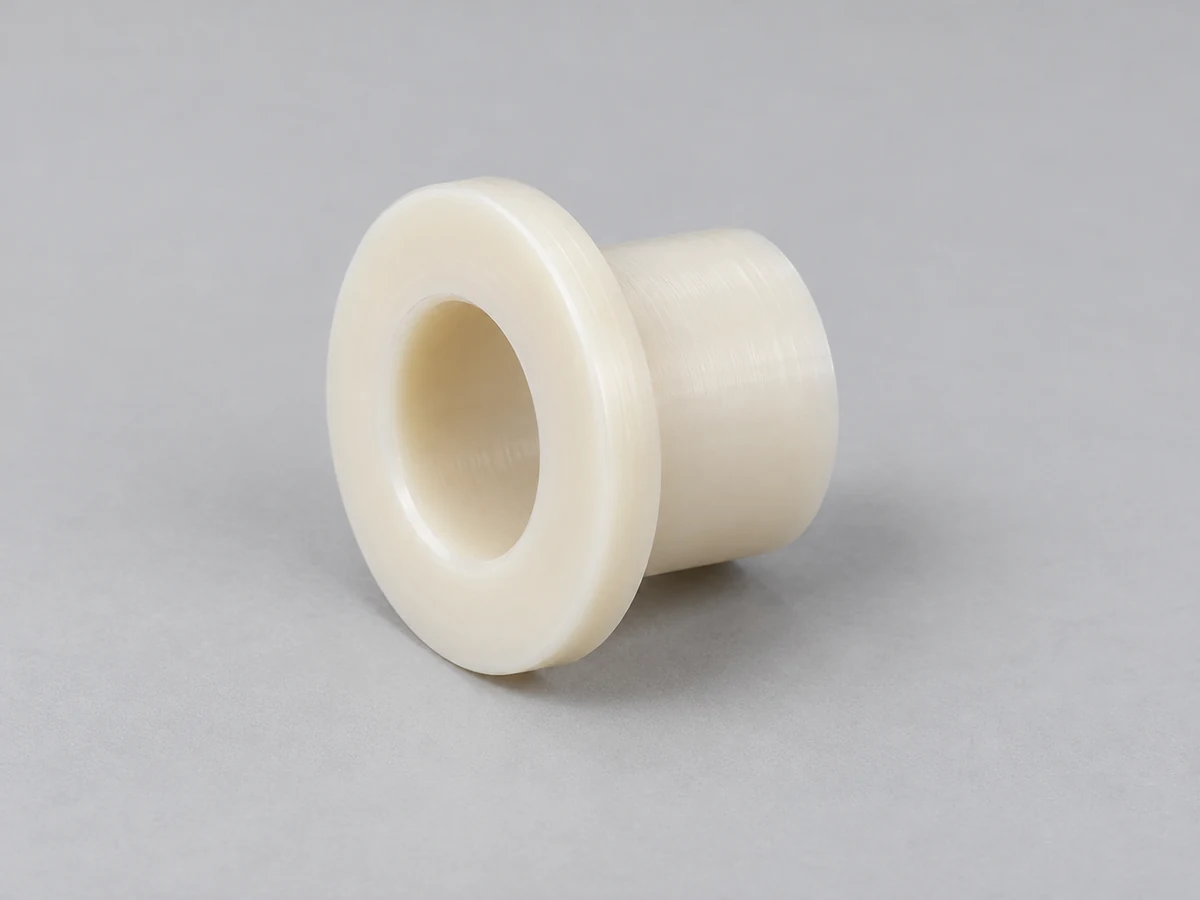
TOPS Plastics bietet Präzisions-CNC-Drehen für kundenspezifische zylindrische und rotierende Kunststoffkomponenten. Wir fertigen Buchsen, Hülsen, Rollen, Abstandshalter, Ringe, Ventilkomponenten, Gewindeteile und andere Präzisionsteile aus PEEK, Delrin/POM, PTFE, Nylon, UHMW, PVDF, Ultem und anderen technischen Kunststoffen.
Passen Sie die Drehroute an die Funktionsdurchmesser, Bohrung, Länge und Materialqualität an. Der folgende Schnappschuss beschreibt die zeichnungsbasierte Arbeit; Maximaler Durchmesser, maximale Länge, Stangengröße, Ausführung und numerische Toleranzen werden individuell nach technischer Prüfung bestätigt.
Fähigkeit
TOPS Plastics
Prozess
CNC-Drehen / Kunststoffdrehbearbeitung
Operationen
Außendrehen, Bohren, Plandrehen, Einstechen, Gewindeschneiden und Axialbohren
Teilegeometrie
Zylindrische und rotierende Komponenten
Materialien
PEEK, POM, PTFE, Nylon, UHMW, PVC, PP, PVDF und PEI
Produktion
Prototypen-, Kleinserien- und Wiederholungsproduktion
Typische Teile
Buchsen, Hülsen, Rollen, Ringe und Distanzstücke
Dateien
STEP, STP, IGES, X_T, DWG, DXF und PDF
Inspektion
Maßkontrolle nach Zeichnung und vereinbartem Prüfplan
Was ist CNC-Drehen?
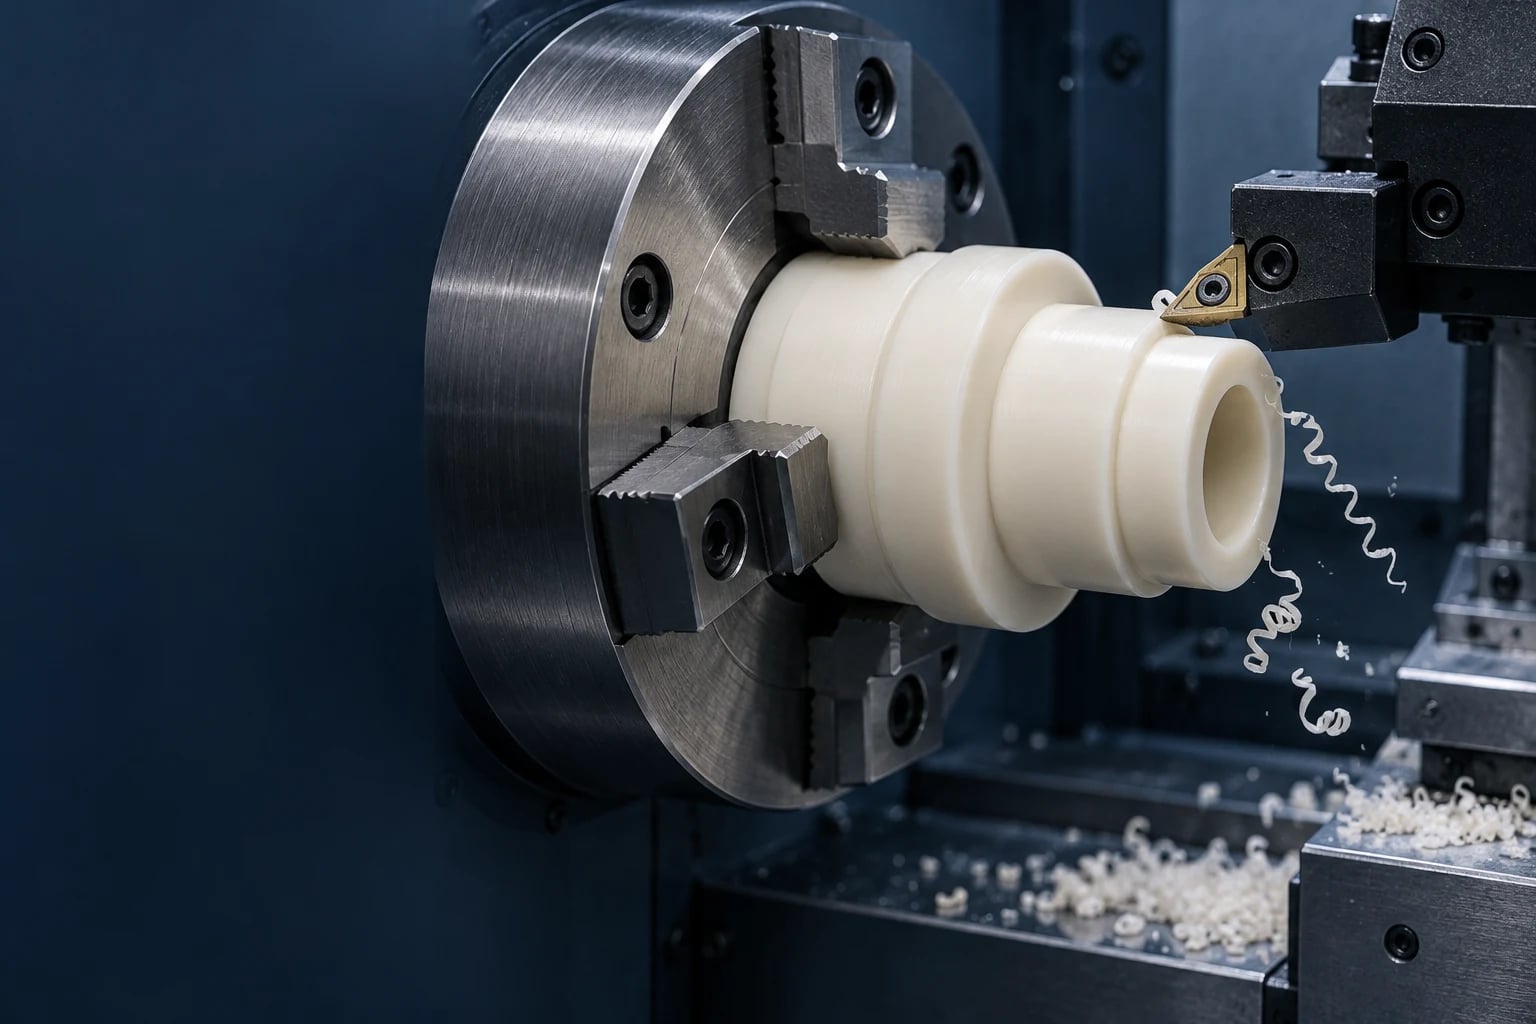
Beim CNC-Drehen handelt es sich um einen subtraktiven Fertigungsprozess, bei dem das Werkstück rotiert, während ein Schneidwerkzeug Material abträgt, um zylindrische Merkmale zu erzeugen. Es eignet sich besonders für Außendurchmesser, Innenbohrungen, Schultern, Nuten, Kegel und Gewinde, die um eine Achse angeordnet sind.
Stangen aus technischen Kunststoffen oder geeignete Rohrmaterialien können ohne spezielle Formwerkzeuge in Buchsen, Hülsen, Rollen, Abstandshalter, Ringe und Ventilkomponenten umgewandelt werden. Der Prozess kann verwandte interne und externe Features in einem gemeinsamen Aufbau erstellen, abhängig vom Werkzeugzugriff und der Werkstückhaltung.
Ein CAD-Modell definiert die Form, während die Zeichnung Durchmesseranpassungen, Bezugsbeziehungen und Akzeptanzbedingungen angibt. Weiche Materialien, dünne Wände und große Überhänge erfordern besondere Aufmerksamkeit, da Schnitt- und Spannkräfte die Geometrie verändern können. Teile mit Taschen, Abflachungen oder außeraxialen Löchern erfordern möglicherweise einen separaten Fräsvorgang. Das CNC-Drehen ist daher ein Prozess innerhalb der umfassenderen CNC-Kunststoffbearbeitung.
Wählen Sie CNC-Drehen, wenn der Großteil der Funktionsgeometrie rotatorisch ist und sich die kritischen Abmessungen auf eine gemeinsame Mittelachse beziehen. Es ist ein starker Ausgangspunkt für eine Buchsenbohrung, einen Rollenzapfen oder eine Stufenhülse; Die vollständige Zeichnung bestimmt immer noch die endgültige Route.
Erforderliche Funktion
Warum Drehen zur Geometrie passt
Präzise Außendurchmesser
Ein Drehmeißel folgt der rotierenden Zylinderfläche
Kontrollierte Innenbohrungen
Beim Bohren entsteht eine interne zylindrische Schnittstelle
Schultern und runde Flansche
Durch Plandrehen und Profilieren entstehen axiale Anlageflächen
Rillen
Durch den Werkzeugzugriff können Dichtungs-, Entlastungs- oder Sicherungsringnuten erzeugt werden
Innen-/Außengewinde
Ein programmierter Werkzeugweg formt eine vorgegebene Gewindegeometrie
Konzentrische zylindrische Merkmale
Zugehörige Außen- und Innenmerkmale können ein Bearbeitungssetup gemeinsam nutzen
Ringe und Ärmel
Die Rotationssymmetrie eignet sich für den Materialabtrag um die Achse
Konische und zylindrische Flächen
Profile werden entlang des rotierenden Teils definiert
Typische Kandidaten sind Buchsen, Hülsen, Rollen, Distanzstücke, Ringe, Ventilsitze, Riemenscheiben, Isoliermanschetten, Gewindeadapter und Kunststoffwellen. Ein Teilename allein reicht nicht aus: Senden Sie die Anforderungen an Bohrung und Durchmesser, passende Komponenten, Lasten und Installationsbedingungen.
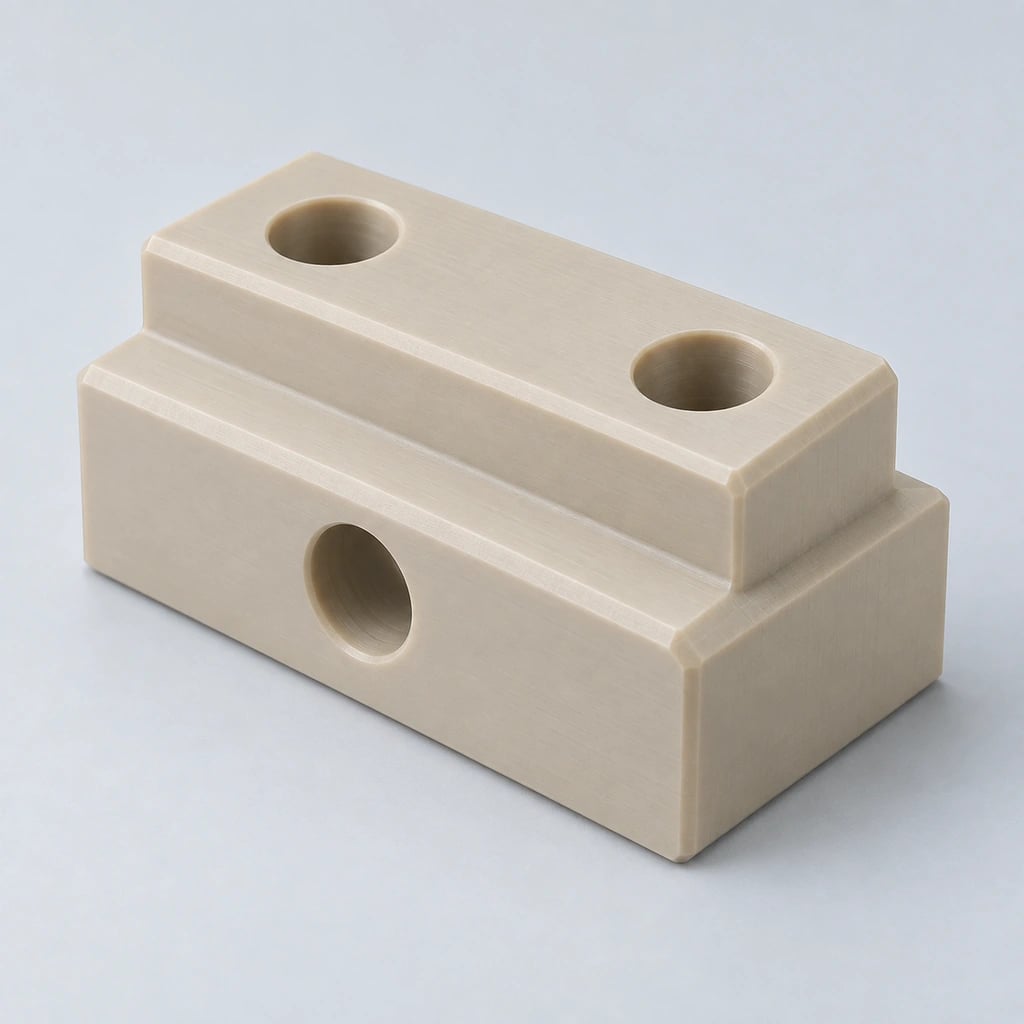
Bei großen Taschen, nicht rotierenden Konturen oder mehreren abgewinkelten Flächen kann das Fräsen die primäre Methode sein. Ein gedrehtes Bauteil kann auch nachgefräst werden müssen; Die Beziehung zwischen diesen Merkmalen muss erhalten bleiben.
Der Arbeitsablauf soll die Maße schützen, die Passform und Funktion bestimmen. Bohrungszugang, Schulterposition, Nuttiefe und Griffbereich werden gemeinsam überprüft, bevor die Drehstrategie akzeptiert wird.
Außen- und Innendrehen
Bearbeiten Sie Außendurchmesser, Bohrungen, Schultern, Senkungen und abgestufte Bauteile nach Zeichnung. Wenn ein Außendurchmesser und eine Bohrung ein Funktionspaar bilden, definieren Sie deren Bezugsbeziehung und Prüfbedingung. Werkzeugreichweite, Bohrtiefe und verbleibende Wandstärke beeinflussen, ob sie in einer Aufspannung fertiggestellt werden können.
Einstechen und Abstechen
Sicherungsringnuten, Dichtungsnuten, Entlastungsnuten und Präzisionsringe erfordern eine bestimmte Breite, Tiefe und Position. Ein Abschied kann Stress abbauen oder einen kleinen Rest hinterlassen, der bearbeitet werden muss. Dünne Ringe benötigen eine unterstützte Reihenfolge, damit das endgültige Teil nach dem Trennen und Lösen beurteilt wird.
Innen- und Außengewindeschneiden
Gewindebuchsen, Adapter und kundenspezifische Gewindemerkmale können für die Bearbeitung überprüft werden. Geben Sie die Gewindebezeichnung, die Steigung, den Eingriff, das passende Material und die Bedingungen für die wiederholte Verwendung an. Kunststofffestigkeit, Kriechfestigkeit und Montagedrehmoment können ein anderes Gewindedesign oder einen Einsatz anstelle eines direkten Ersatzes für Metall begünstigen.
Bohr-, Bohr- und Sekundäroperationen
Axiales Bohren, Bohren, Reiben, Gewindeschneiden und Anfasen kompletter Rotationsdetails. Gravuren, Querlöcher und Abflachungen erfordern möglicherweise einen separaten Arbeitsgang. Querbohrungen werden nicht als bestätigte Fähigkeit des angetriebenen Werkzeugs dargestellt; Überprüfen Sie das vollständige Modell, damit die Route und die Datumsübertragung festgelegt werden können.
Planung von Dreh- und Nebenoperationen
Das Standard-CNC-Drehen eignet sich für die Geometrie, die entlang und um die Drehachse zugänglich ist. Beim sekundären Fräsen kann ein Flach- oder Querloch hinzugefügt werden, wenn die Zeichnung dies erfordert. Bei der Setup-Übertragung muss die Beziehung zur Bohrung bzw. zum Zapfen erhalten bleiben.
Geometrie
Route zur Überprüfung
Informationen zur Beschaffung
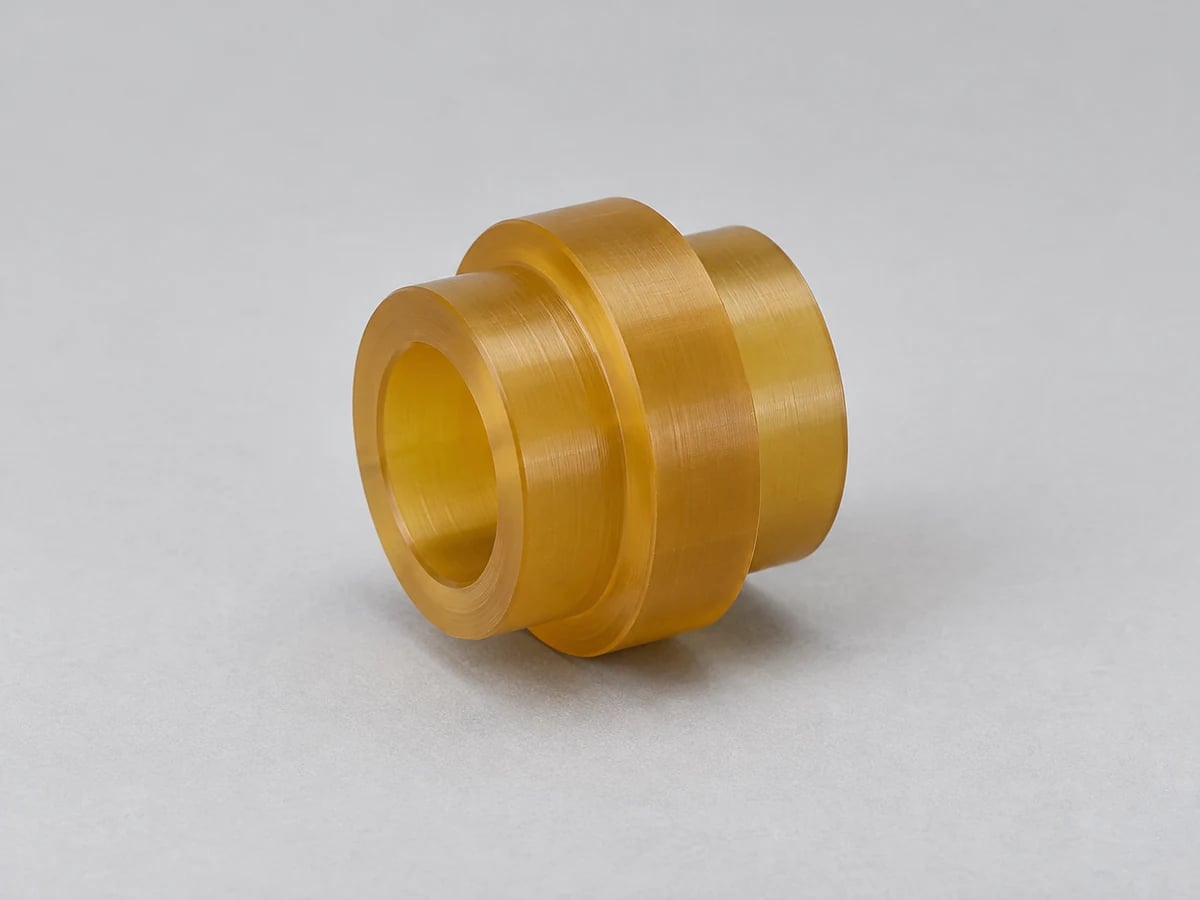
Stufenhülse mit axialer Bohrung
Drehen, Bohren und Plandrehen
Bohrungspassung, Schulterposition und Prüfdaten
Gewindeadapter mit Schlüsselflächen
Drehen plus überprüftes Sekundärfräsen
Gewindespezifikation und flache Ausrichtung
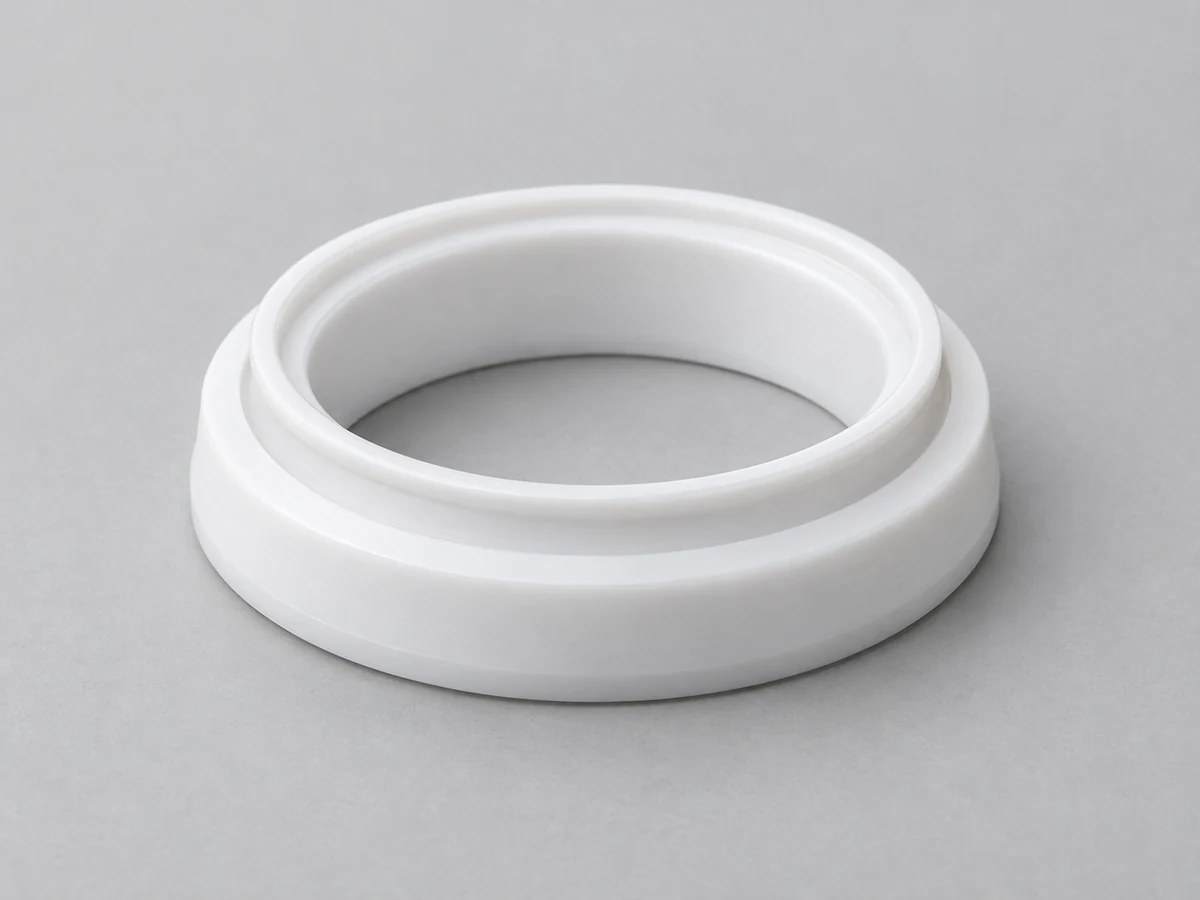
Dünnwandiger Ring
Unterstütztes Drehen und kontrollierte Trennung
Freie Abmessungen und akzeptable Messkraft
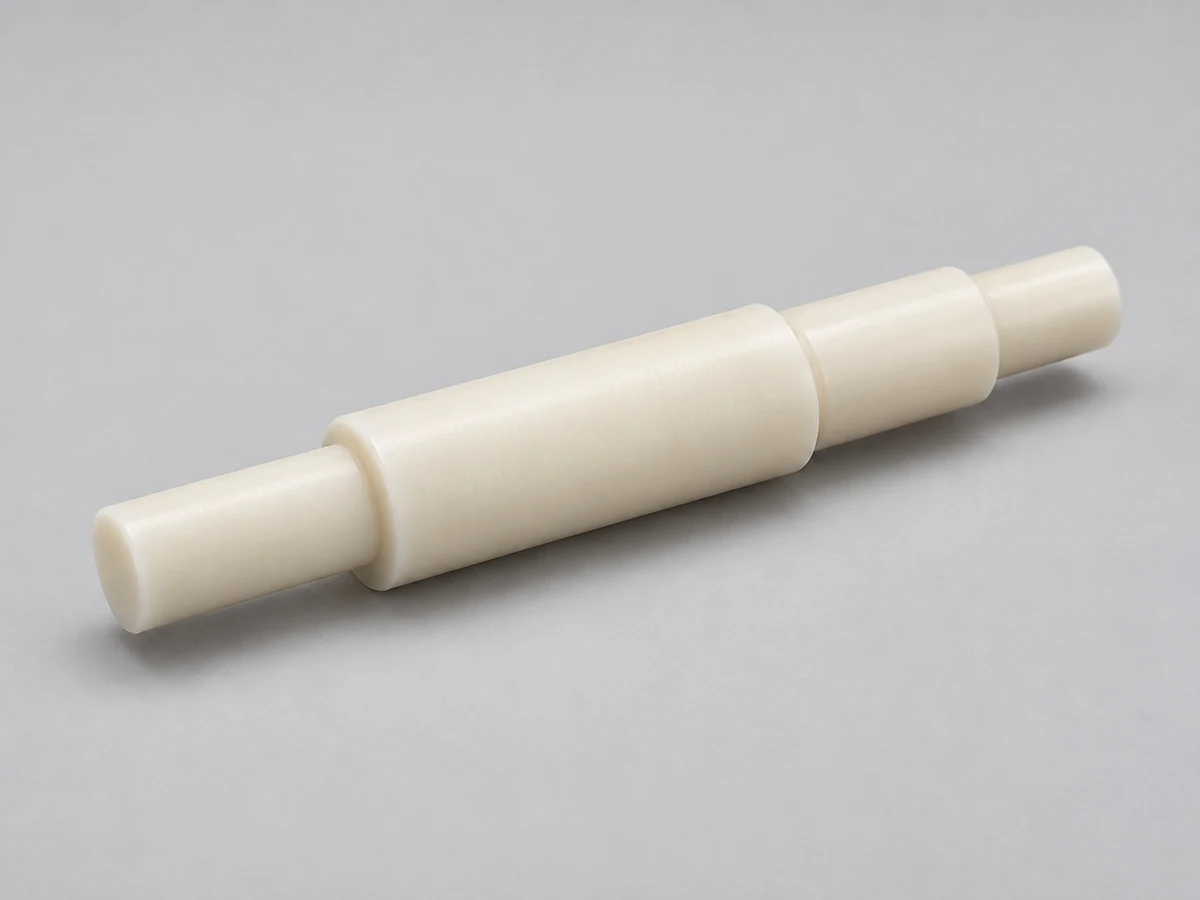
Langer Schaft oder Schaft mit kleinem Durchmesser
Überprüfung der Stütz- und Wendereihenfolge
Länge, Durchmesser, Geradheit und Funktionsbelastung
Gehen Sie nicht davon aus, dass ein kleines Teil einen bestimmten Maschinentyp erfordert. Übermitteln Sie die tatsächlichen Abmessungen und Merkmale, damit die Herstellbarkeit beurteilt werden kann, ohne sich auf eine ungeprüfte Gerätekonfiguration festzulegen.
Technische Kunststoffe Wir drehen CNC
Wählen Sie die genaue Polymersorte entsprechend Temperatur, Verschleiß, chemischer Belastung und Passgenauigkeit. Ungefüllte und verstärkte Sorten können sich erheblich unterscheiden; Der Name eines Materialfamiliennamens legt weder seine mechanische Leistung noch seine behördliche Zulassung fest.
PEEK
Ein Kandidat für Hochtemperatur-Buchsen, Ringe und Hochleistungskomponenten. Geben Sie Füllstoffe, Arbeitsbedingungen und erforderliche Materialdokumentation an. Die Verstärkung verändert den Werkzeugverschleiß und die Reaktion einer gedrehten Oberfläche.
Gute Bearbeitbarkeit, Steifigkeit und geringe Reibung eignen sich für Buchsen, Rollen und Distanzstücke. Delrin ist eine Acetal-Homopolymer-Marke; Geben Sie an, ob Homopolymer oder Copolymer erforderlich ist, anstatt davon auszugehen, dass sie austauschbar sind.
Geringe Reibung und chemische Beständigkeit eignen sich für Dichtungen, Ringe und Ventilkomponenten. Weichheit und Kriechen erfordern eine schonende Werkstückhaltung und eine geeignete Messkraft; Eine unter übermäßigem Druck geprüfte Bohrung stellt möglicherweise nicht den freien Zustand dar.
Zähigkeit und Verschleißverhalten unterstützen Rollen, Hülsen und Buchsen. Geben Sie die Nylonqualität und den Feuchtigkeitszustand an, da die Konditionierung den endgültigen Durchmesser und die Bohrungspassung verändern kann.
Ein Kandidat für verschleißfeste Rollen und reibungsarme Komponenten. Geringe Steifigkeit und thermische Bewegung erfordern unterstütztes Schneiden, realistische Passungsanforderungen und ausreichend Einbauspielraum.
Wird für ausgewählte Komponenten der Flüssigkeitshandhabung und des Chemiebetriebs verwendet. Bestätigen Sie Qualität, Medienkompatibilität, Druck und Temperatur. Reinheits- oder Sauberkeitsanforderungen müssen explizit angegeben werden.
Ultem / PEI
Eine Option für elektrische und technische Teile mit erhöhter Temperatur. Bestätigen Sie die genaue Qualität und die unterstützenden Elektro-, Flammen- oder anderen Dokumente, die für die Anwendung erforderlich sind.
PVC / PP / HDPE
Optionen für chemische, flüssigkeitsfördernde und allgemeine Industriekomponenten. Diese Polymere weisen unterschiedliche Steifigkeit und Ausdehnungsverhalten auf; Identifizieren Sie die einzelne Sorte, anstatt die Gruppe als ein Material zu behandeln.
Die Drehtoleranzen hängen von der Materialsteifigkeit, dem Durchmesser, der Länge, der Wandstärke, der Wärmeausdehnung, der Feuchtigkeit, der Werkstückspannung und der Prüftemperatur ab. Die numerische Leistungsfähigkeit muss für das tatsächliche Teil überprüft werden. Die Genauigkeit der Maschinenpositionierung allein bestimmt noch nicht die Genauigkeit des fertigen Teils.
Funktion
Wichtige Überlegung
Außendurchmesser
Materialsteifigkeit, Schnittkraft und Endbearbeitungsstrategie
Innenbohrung
Wandstärke, Werkzeugreichweite und Verformung
Konzentrizität/koaxiale Beziehung
Aufbau, Materialstabilität und der definierte Bezugspunkt
Lange schlanke Teile
Durchbiegung, Unterstützung und Überhang während der Bearbeitung
Dünnwandige Ringe
Klemmverformung und Messung nach dem Lösen
Gewinde
Materialstärke, Eingriff und Gewindegeometrie
Große Durchmesser
Thermische Dimensionsänderung und Prüftemperatur
Nylonteile
Die Konditionierung durch Feuchtigkeit kann die endgültigen Abmessungen beeinflussen
Trennen Sie bei einer Hülse die Bohrungspassung vom äußeren Montagedurchmesser und der Schulterlänge. Geben Sie an, ob eine Prüfung im freien Zustand oder im definierten Einbauzustand erforderlich ist. Ein beim Zusammendrücken der Hülse durch das Spannfutter aufgezeichnetes Maß kann sich nach dem Lösen ändern.
Vereinbaren Sie gegebenenfalls die Bezugsachse, die Kontaktkraft des Instruments, die Konditionierung und die Probenahme. Pauschal enge Toleranz- oder Finish-Ansprüche werden vermieden; Senden Sie die Zeichnung, um die erreichbaren Abmessungen, erforderlichen Berichte und Kosten zu überprüfen.
Kontrolle von Außendurchmesser, Innendurchmesser, Konzentrizität und Rundlauf
Die Funktion eines Drehteils hängt häufig von den Beziehungen zwischen Außendurchmesser, Bohrung, Schultern und Drehachse ab. Zwei akzeptable Einzeldurchmesser können dennoch eine ungeeignete Baugruppe bilden, wenn die Achsenbeziehung oder Schulterausrichtung unkontrolliert ist.
Außendurchmesser
Presspassungen, Lagerflächen und Passschnittstellen erfordern eine definierte Durchmesserpassung und -bearbeitung. Berücksichtigen Sie das Gegenmaterial, die Temperatur und die Montagekraft. Eine für Metall geeignete Presspassung kann eine Kunststoffhülse überbeanspruchen oder verziehen.
Innenbohrung
Buchsen, Hülsen und Ventilkomponenten benötigen einen Bohrungszustand, der auf die Welle, den Durchflusskanal oder die Dichtungsschnittstelle abgestimmt ist. Geben Sie Bohrungslänge, Eintrittsfase und etwaige lokale Einschränkungen an. Tiefe oder dünnwandige Bohrungen benötigen Unterstützung und eine entsprechende Messmethode.
Konzentrizität
Außen- und Innenmerkmale müssen möglicherweise eine gemeinsame Achse haben. Identifizieren Sie den anwendbaren Zeichnungsstandard und die geometrische Kontrolle. Konzentrizität, Position und Rundlauf sind unterschiedliche Anforderungen und werden nicht austauschbar verwendet. Die Messung muss dem tatsächlichen Bezugsschema folgen.
Rundlaufabweichung
Rollen und rotierende Komponenten können eine ungleichmäßige Bewegung erzeugen, wenn eine Funktionsfläche von ihrer Bezugsachse abweicht. Geben Sie an, ob Rund- oder Gesamtschlag erforderlich ist, und identifizieren Sie die Bezugszapfen. Eine Rundlaufprüfung erfordert eine vereinbarte Unterstützungs- und Rotationsmethode.
Definieren Sie für eine Walze die Montagebohrung oder die Lagerzapfen als relevanten Bezugspunkt und geben Sie die Arbeitsfläche an, die eine Rotationssteuerung erfordert. Bei einer stationären Buchse können Bohrungspassung und Wandunterstützung wichtiger sein als ein allgemeiner Rundlaufwert. Besprechen Sie diese Zusammenhänge, bevor Sie den Inspektionsplan auswählen.
Kundenspezifische CNC-gedrehte Kunststoffteile
Diese Komponentenfamilien entsprechen der Rotationsgeometrie. Bilder veranschaulichen eher allgemeine Teilekonzepte als feste Katalogprodukte; Die Zeichnung regelt Durchmesser, Länge, Güte und Funktionsabnahme.
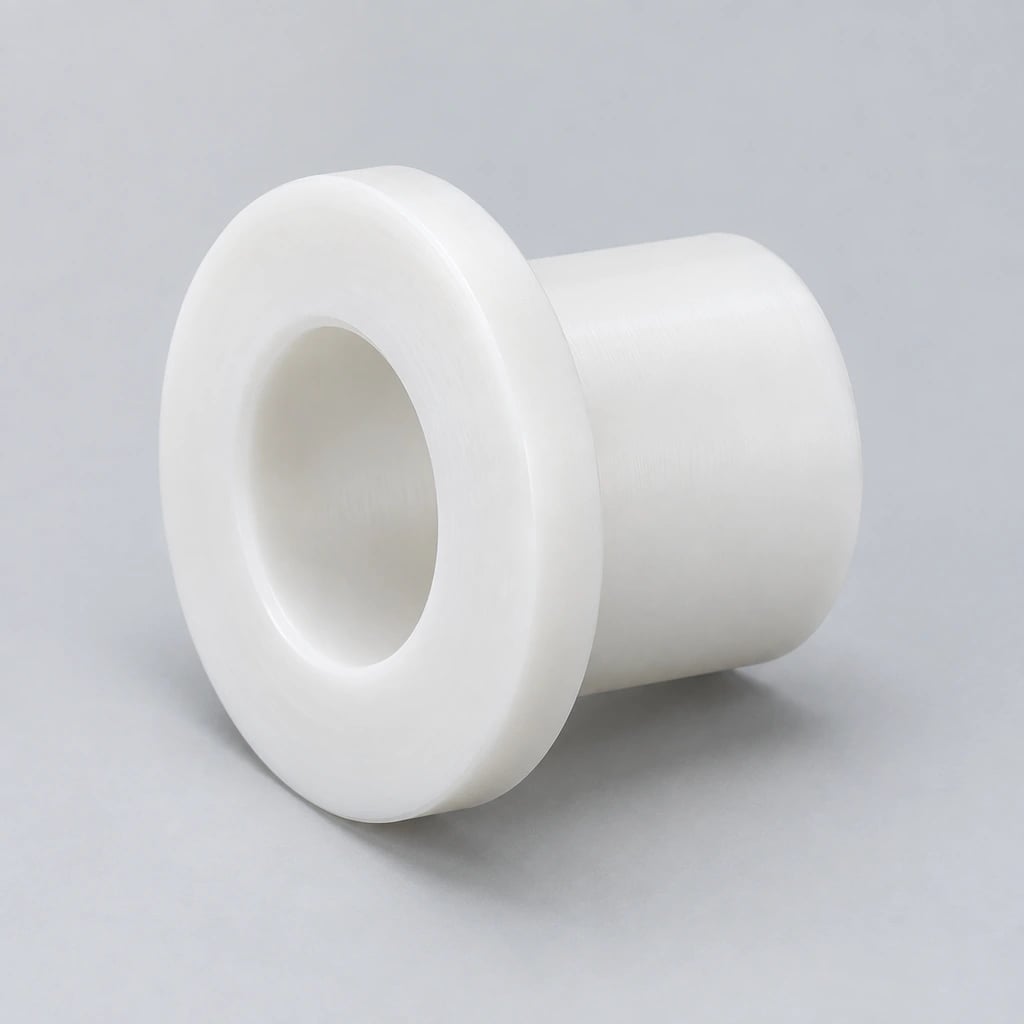
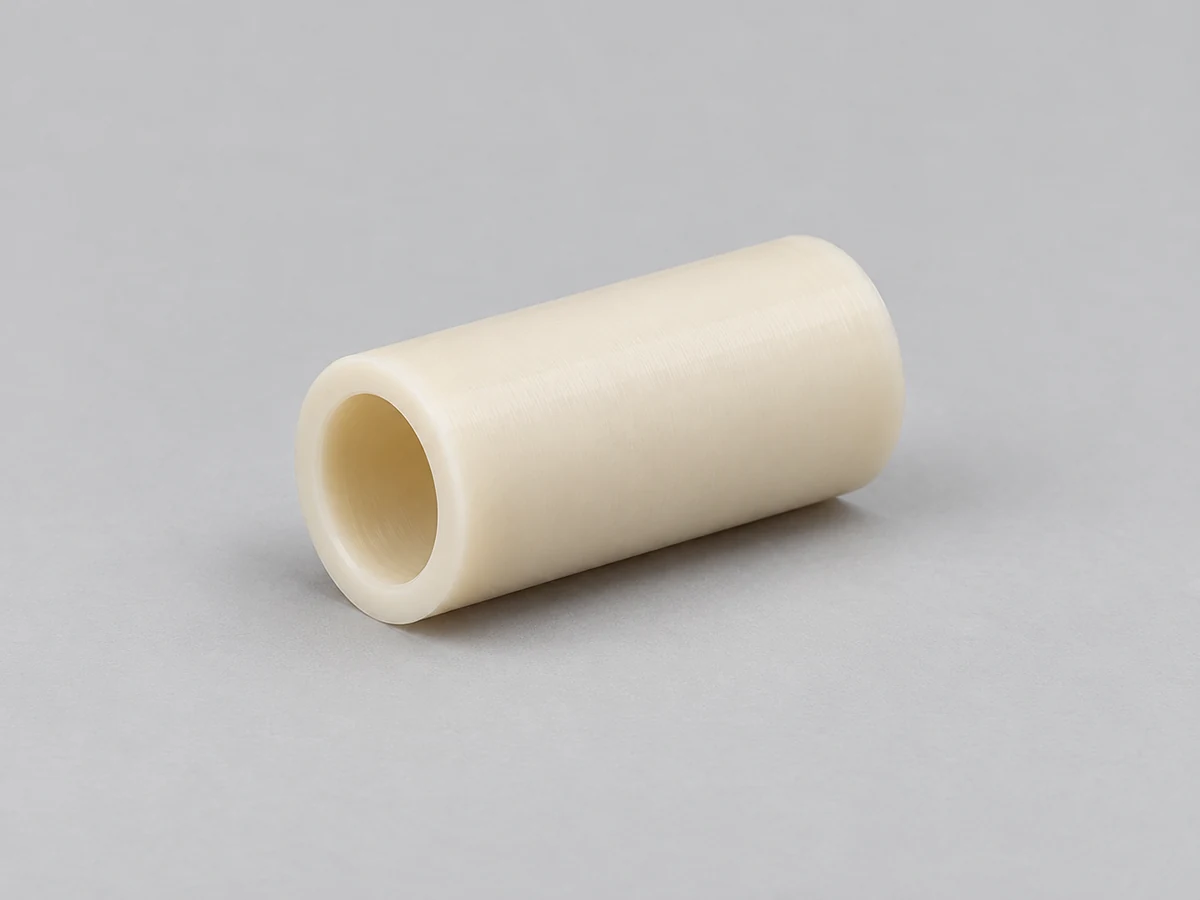
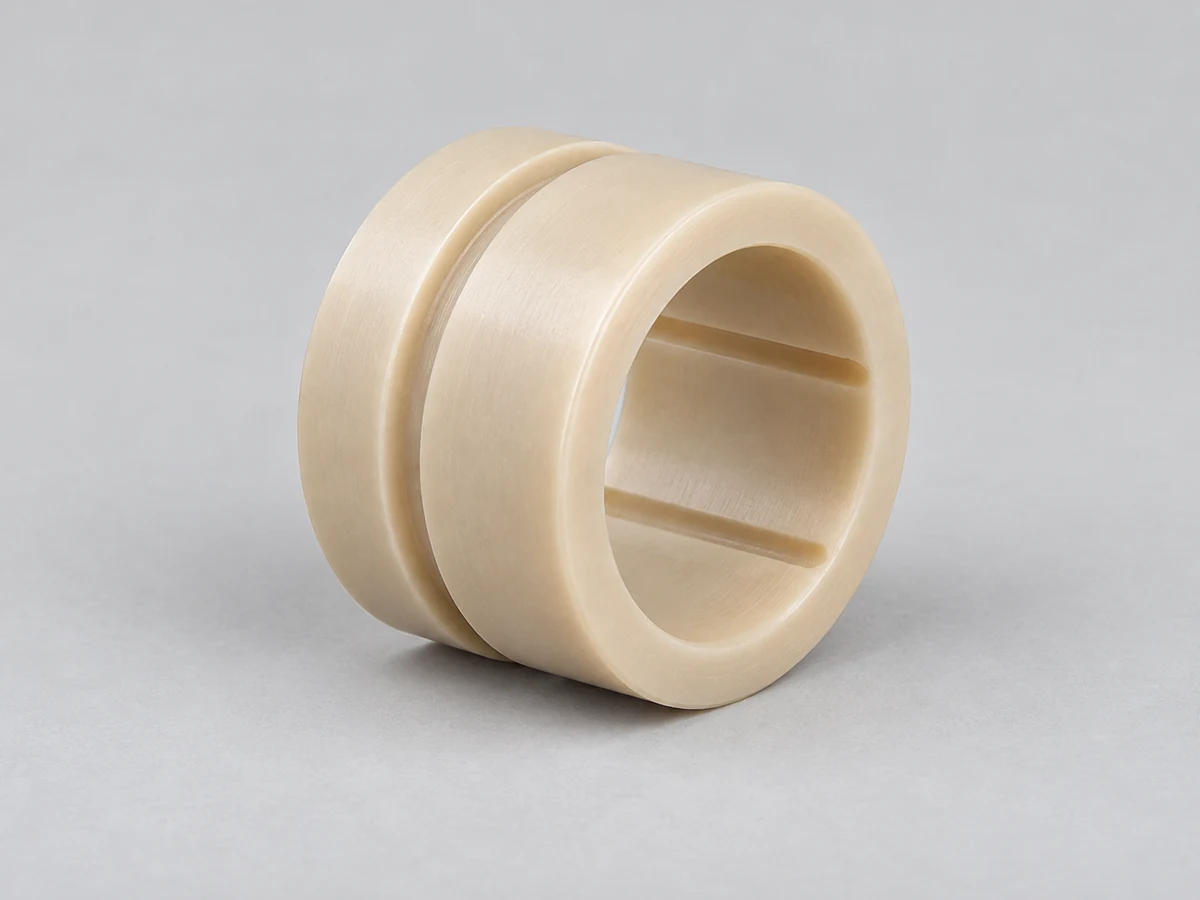
Kunststoffbuchsen
Kontrollierte Bohrungen und Außendurchmesser bilden Wellen- und Gehäuseschnittstellen.
Kunststoffhüllen
Bohrungslänge, Wandstärke und Schultern definieren Schutz und Position.
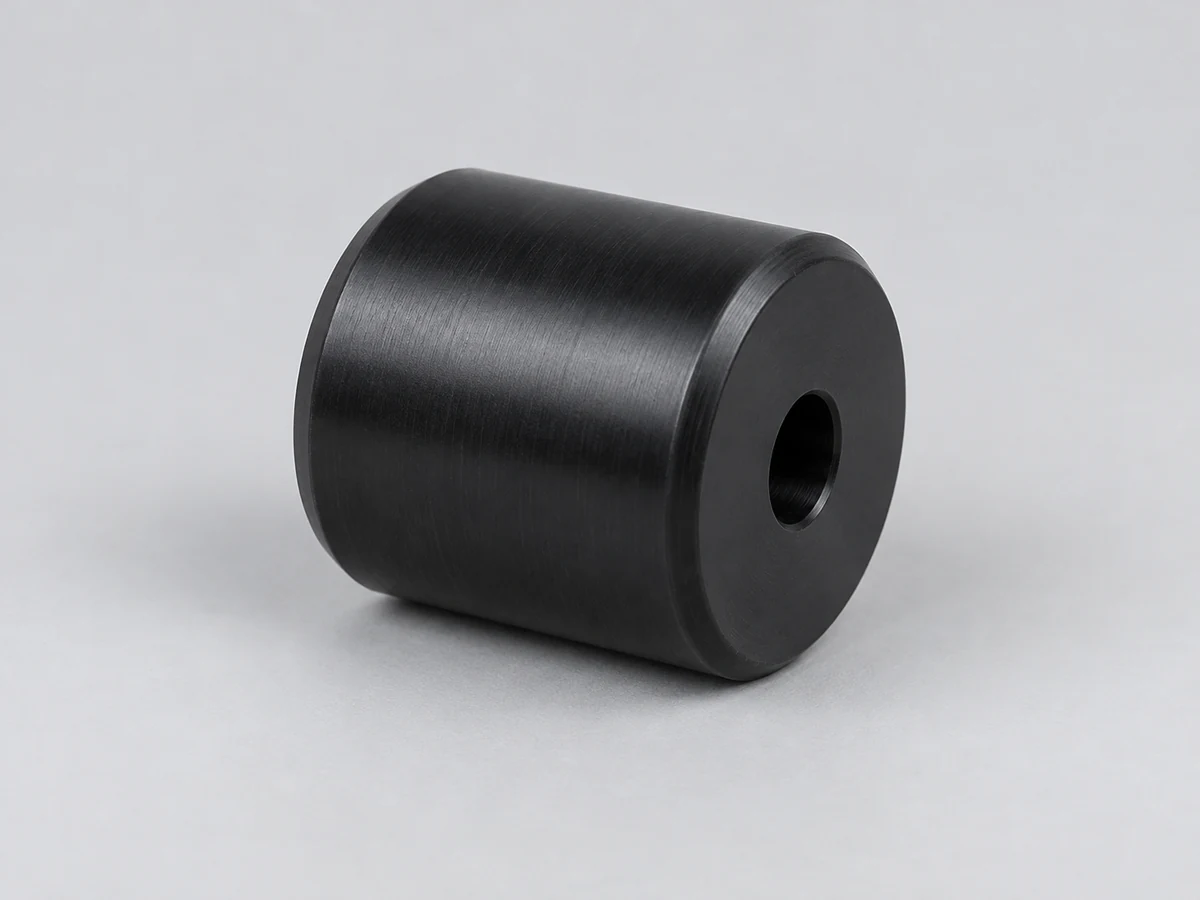
Kunststoffrollen
Arbeitsdurchmesser und Montagemerkmale erfordern eine Verschleiß- und Rundlaufprüfung.
Abstandshalter aus Kunststoff
Stirnflächen und eine Durchgangsbohrung sorgen für eine Trennung in einer Baugruppe.
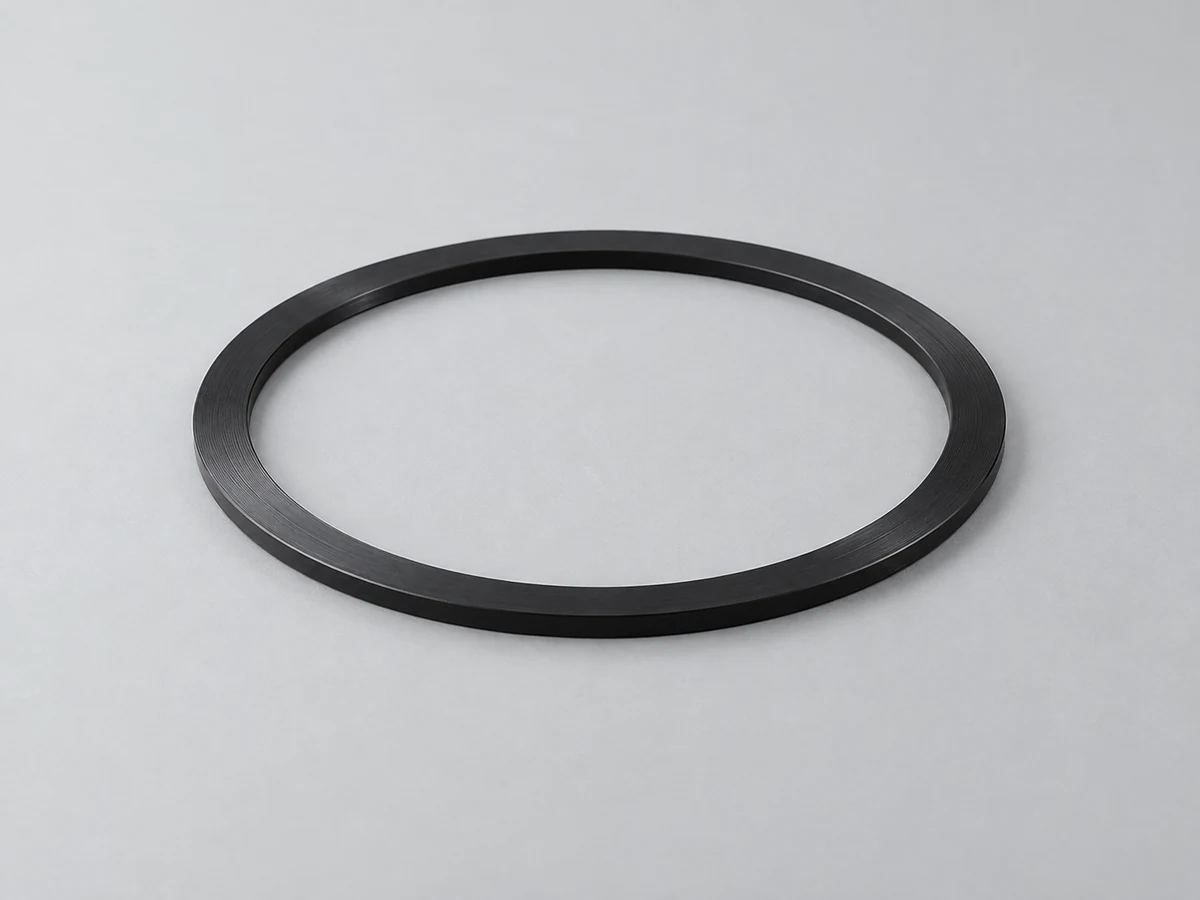
Kunststoffringe
Bei dünnwandigen Geometrien ist eine kontrollierte Griffdruck- und Freigabeprüfung erforderlich.
Kunststofflager
Steigung, Last, Geschwindigkeit, Anschlussausführung und Spiel bestimmen die Eignung.
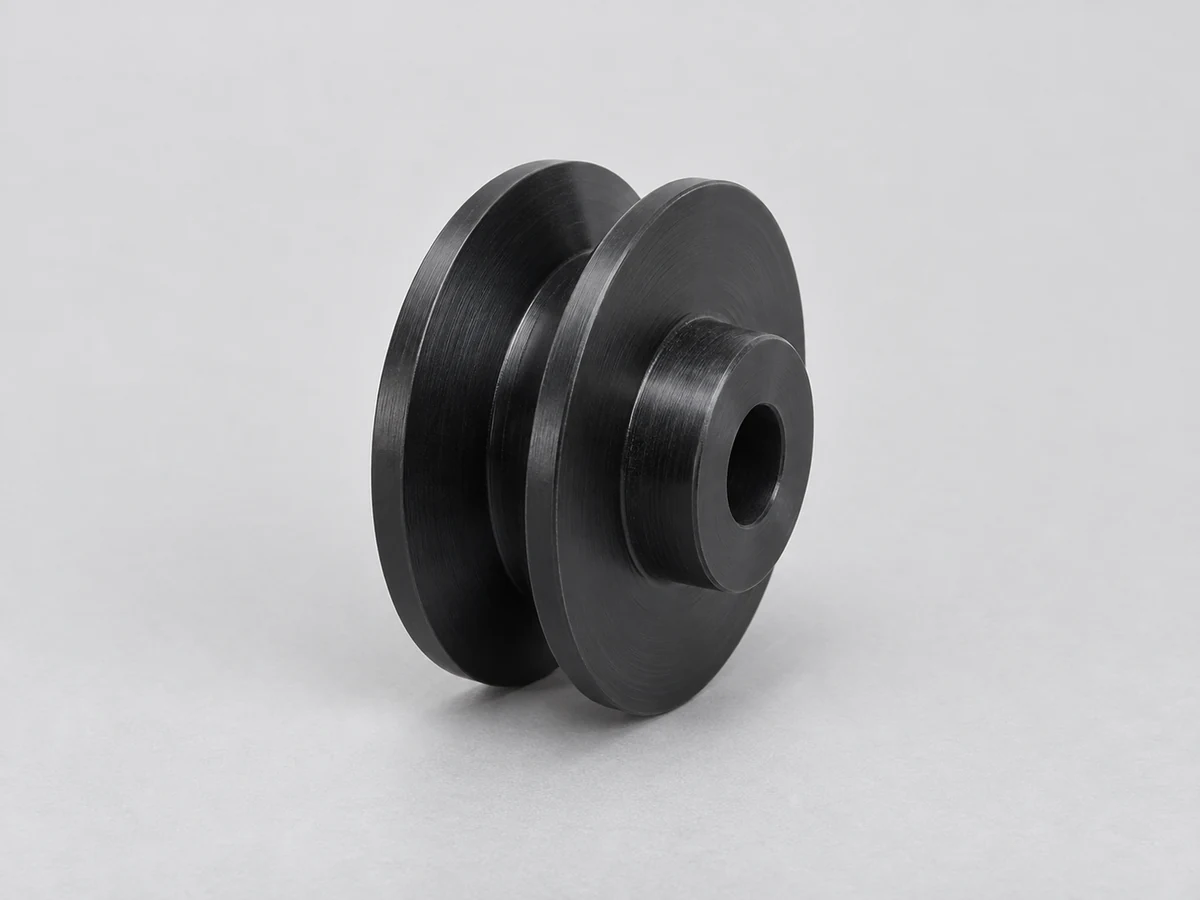
Kunststoff-Riemenscheiben
Riemenrillenprofile, Naben und Bohrungen werden anhand der Antriebsanforderungen überprüft.
Ventilsitze aus Kunststoff
Dichtungsprofile müssen zum angegebenen Medium, Gegenstück und Temperatur passen.
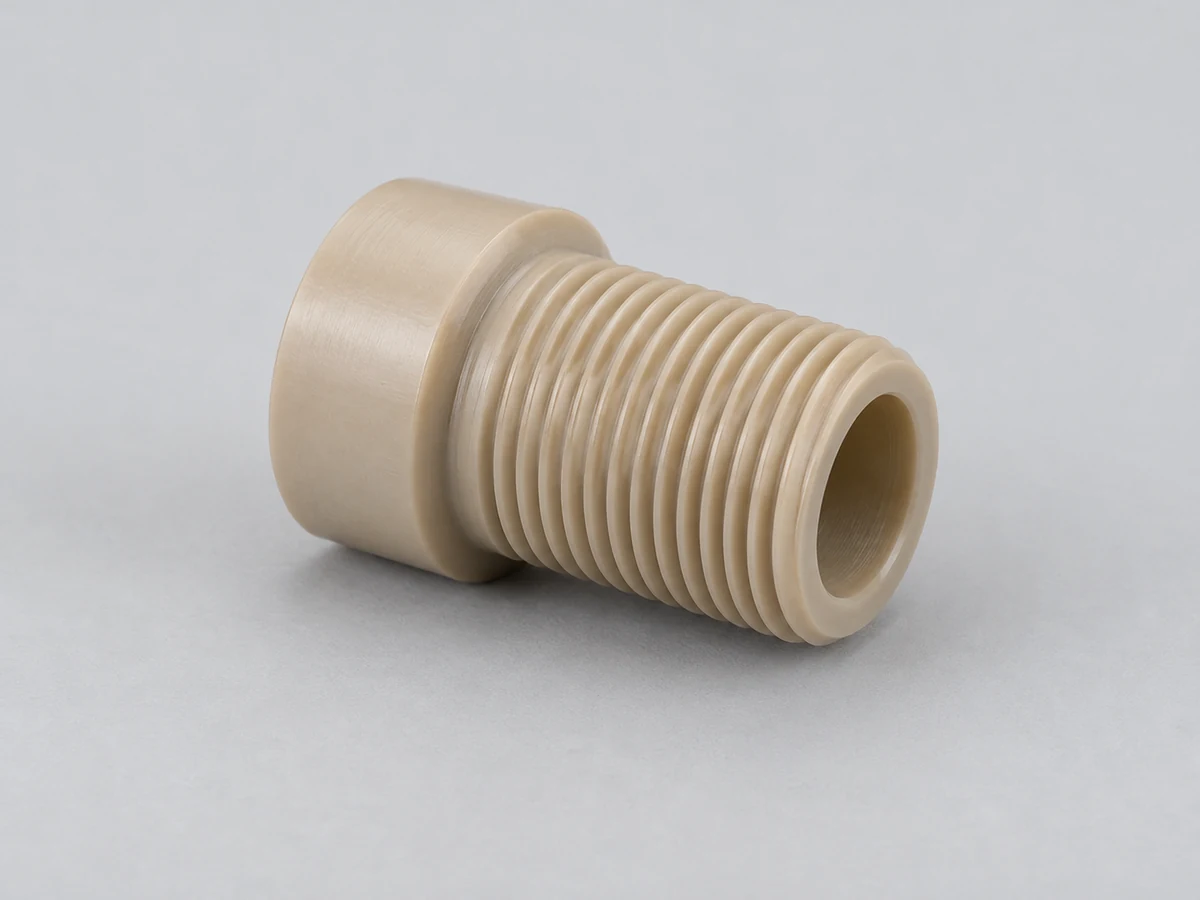
Kunststoff-Gewindekomponenten
Adapter und Buchsen benötigen definierte Gewinde-, Eingriffs- und Drehmomentanforderungen.
Isoliermanschetten aus Kunststoff
Abgestufte Durchmesser lokalisieren elektrische Schnittstellen unter definierten Betriebsbedingungen.
Kunststoffschäfte
Schlanke Geometrie erfordert Unterstützung, Belastung und Geradheitsprüfung.
Dichtungskomponenten aus Kunststoff
Dichtungsstege, Nuten und Oberflächen erfordern eine vereinbarte Funktionsspezifikation.
Designrichtlinien für CNC-gedrehte Kunststoffteile
Eine praktische Drehzeichnung zeigt, wie das Bauteil passt und welche Flächen eine gemeinsame Bezugsachse haben. Die folgenden Überprüfungspunkte verbinden zylindrische Geometrie mit plastischem Verhalten; es handelt sich nicht um universelle Mindestmaße.
Vermeiden Sie nicht unterstützte dünne Wände
Dünne zylindrische Wände können sich unter dem Spannfutterdruck oder der Schnittkraft verformen. Überprüfen Sie gemeinsam Bohrungsgröße, Wandstärke und Grifflänge. Überlegen Sie, wo das Bauteil abgestützt werden kann und wie es nach dem Lösen überprüft wird.
Definieren Sie kritische Durchmesseranpassungen
Identifizieren Sie die Außen- und Innenabmessungen, die den Zusammenbau, das Lagerspiel oder die Abdichtung steuern. Geben Sie bei Bedarf die Abmessungen der Gegenteile und die Betriebsbedingungen an. Ein Modell allein kommuniziert nicht die Akzeptanzanpassung.
Berücksichtigen Sie das Verhältnis von Länge zu Durchmesser
Lange, schlanke Teile sind anfälliger für Durchbiegung und Vibration. Geben Sie die vollständigen Längen, Durchmesser und zulässigen Stützstellen an. Bei der Auswahl des Trägers und der Bearbeitungsreihenfolge muss eine Beschädigung der fertigen Funktionsflächen vermieden werden.
Verwenden Sie praktische Fadendesigns
Kunststoffgewinde benötigen ausreichend Eingriff und eine auf die Belastung abgestimmte Geometrie. Geben Sie Gewindebezeichnung, Steigung, Tiefe und wiederholte Montageanforderungen an. Besprechen Sie Einsätze, Entlastungen oder eine andere Befestigungsmethode, wenn ein direktes Kunststoffgewinde ungeeignet ist.
Vermeiden Sie unnötig enge Toleranzen
Kontrollieren Sie die Abmessungen, die die Funktion bestimmen, streng. Größere angemessene Toleranzen bei unkritischen Merkmalen können den Inspektions- und Endbearbeitungsaufwand reduzieren. Lösen Sie eine funktionale Passform nicht ohne eine technische Entscheidung.
Berücksichtigen Sie die Wärmeausdehnung
Große Durchmesser und lange Ärmel können sich mit der Temperatur verändern. Geben Sie die Installations- und Betriebsbedingungen sowie die Messumgebung an. Berücksichtigen Sie die Polymerbewegung, wenn Sie Abstände zu Metallkomponenten entwerfen.
Identifizieren Sie kritische konzentrische Merkmale
Definieren Sie die Bezugsachse und die Beziehung zwischen Bohrung, Außendurchmesser, Schultern und Nuten. Verwenden Sie den vorgesehenen geometrischen Kontroll- und Zeichnungsstandard. Der Lieferant muss in der Lage sein, diese Beziehung festzulegen und zu messen.
Warum das CNC-Drehen von Kunststoffen eine spezielle Prozesssteuerung erfordert
Das Drehen von Kunststoffen erfordert eine Schnitt- und Haltestrategie, die an die Sorte und Geometrie angepasst ist. Ein glatt aussehender Durchmesser reicht nicht aus, wenn die Schneidwärme oder die Kraft des Spannfutters die Bohrung oder die freie Form verändert.
Wärmemanagement
Die Schnittbedingungen und eine geeignete Kühlung sollten die Hitze an der Schnittfläche begrenzen. Überprüfen Sie die Kühlmittelkompatibilität für das Polymer und die Anwendung, anstatt davon auszugehen, dass eine Metallbearbeitungsflüssigkeit geeignet ist.
Werkstückspannung
Der Futterdruck und die Kontaktfläche müssen das Material festhalten, ohne eine dünne Wand zu verformen. Für das Bauteil werden weiche Backen, Stützen oder andere Vorrichtungen gewählt; Die Abmessungen sind im vereinbarten freigegebenen Zustand zu beurteilen.
Werkzeugschärfe
Geeignete scharfe Werkzeuge reduzieren Reibung und unnötigen Kraftaufwand. Der Kantenzustand ist für die Oberflächenqualität von Bedeutung, und mit Schleifmittel gefüllte Sorten können den Werkzeugverschleiß erhöhen.
Materieller Stress
Das Entfernen von Material kann innere Spannungen lösen und die Form verändern. Materialzustand, Schrupp- und Endbearbeitungsreihenfolge sollten überprüft werden; Die Behandlung zur Stresslinderung erfolgt bei Bedarf nach klassenspezifischer Anleitung.
Chipkontrolle
Lange Kunststoffspäne können Werkzeuge und bearbeitete Oberflächen beeinträchtigen. Die Werkzeuggeometrie und eine geplante Spanabfuhrmethode helfen bei der Verwaltung des Schneidbereichs. Bediener dürfen Späne niemals von Hand in der Nähe rotierender Werkstücke entfernen.
Ein dünnwandiger PTFE-Ring und eine dicke POM-Walze bergen unterschiedliche Risiken. Der Ring kann durch Griffverzerrung und Messkraft dominiert werden, während bei der Walze auf Unterstützung, Arbeitsdurchmesser und Montage-Achsen-Beziehung geachtet werden muss. Die Prozessüberprüfung sollte die für den tatsächlichen Teil relevanten Risiken erläutern.
Geben Sie die Erstbestellmenge, die erwarteten Änderungen und den Wiederholungsbedarf an. Bestandsverbrauch, Rüstzeit, Inspektion und sekundäre Vorgänge wirken sich alle auf die Handelsroute aus; Ein Prototypenpreis lässt sich nicht automatisch auf eine Produktionscharge übertragen.
Prototypendrehen
Testen Sie Durchmesserpassungen, Schulterposition und Montagefunktion in der angegebenen Lagerqualität ohne spezielle Form. Halten Sie die Zeichnungs- und Modellrevisionen aufeinander abgestimmt und notieren Sie das Material und die Prüfbedingungen, die für den Versuch verwendet wurden.
Kleinserienproduktion
Kleine Chargen eignen sich für kundenspezifische Geräte und spezielle Industriekomponenten. Vereinbaren Sie Mengen, kritische Maße und eventuell erforderliche Vorrichtungen. Bei der Angebotsprüfung sollte zwischen Bearbeitungszeit, Einrichtung, sekundären Vorgängen und Berichtsanforderungen unterschieden werden.
Wiederholen Sie die Produktion
Wiederkehrende OEM-Teile erfordern kontrollierte Überarbeitungen, Materialspezifikationen und Abnahmekriterien. Definieren Sie die Chargenidentifizierung, die Stichprobenkontrolle und die Verpackung. Eine Änderung der Bohrungspassung, der Lagergüte oder des Gewindes erfordert eine erneute Fertigungsüberprüfung.
CNC-gedrehte Kunststoffteile für industrielle Anwendungen
Beschreiben Sie die Arbeitsumgebung und die erforderlichen Dokumente, anstatt sich auf einen Branchennamen zu verlassen. Eignung, Sauberkeit, Sicherheit und behördliche Anforderungen des Polymers müssen für die jeweilige Verwendung beurteilt werden.
Halbleiter
PEEK-, PTFE-, PVDF- und PEI-Komponenten können Geräteschnittstellen und kompatible Flüssigkeitssysteme unterstützen. Geben Sie Sauberkeit, Reinheit, Chemikalien und Temperatur an, bevor Sie den Stoff auswählen.
Medizinische Ausrüstung
Buchsen, Distanzstücke und Isolierbauteile bedürfen definierter Reinigung, Sterilisation und etwaiger Kontaktanforderungen. Die Materialdokumentation ersetzt nicht die gerätespezifische Validierung.
Automatisierung und Robotik
Rollen, Buchsen und Hülsen unterstützen die Bewegung und Handhabung. Geben Sie Arbeitszyklus, Belastungen, Verschleißbedingungen und Zugang zum Austausch an, um die Passungs- und Güteprüfung zu leiten.
Elektronik
Gedrehte Isolatoren und Präzisionsabstandshalter erfordern definierte elektrische, thermische und Montagebedingungen. Geben Sie alle Flammen- oder dielektrischen Anforderungen und die dazugehörigen Dokumente an.
Flüssigkeitshandhabung
Ventilsitze, Ringe und Gewindeanschlüsse erfordern Medien-, Druck-, Temperatur- und Dichtungsanforderungen. Dichtheits- oder Druckprüfungen sind nur dann enthalten, wenn sie angefordert und bestätigt wurden.
Industriemaschinen
Verschleißfeste Buchsen, Rollen und Lagerkomponenten benötigen eine passende Oberfläche, Schmierungsbedingungen und Betriebslasten. Bei der Installationsvorbereitung sollten Abstände und Polymerbewegungen berücksichtigt werden.
Luft- und Raumfahrt
Leichte Bauteile aus Hochleistungspolymeren müssen den vorgegebenen Güte-, Zeichnungs- und Dokumentationsanforderungen entsprechen. Eine Industriebewerbung stellt keinen Anspruch auf Lieferantenzertifizierung dar.
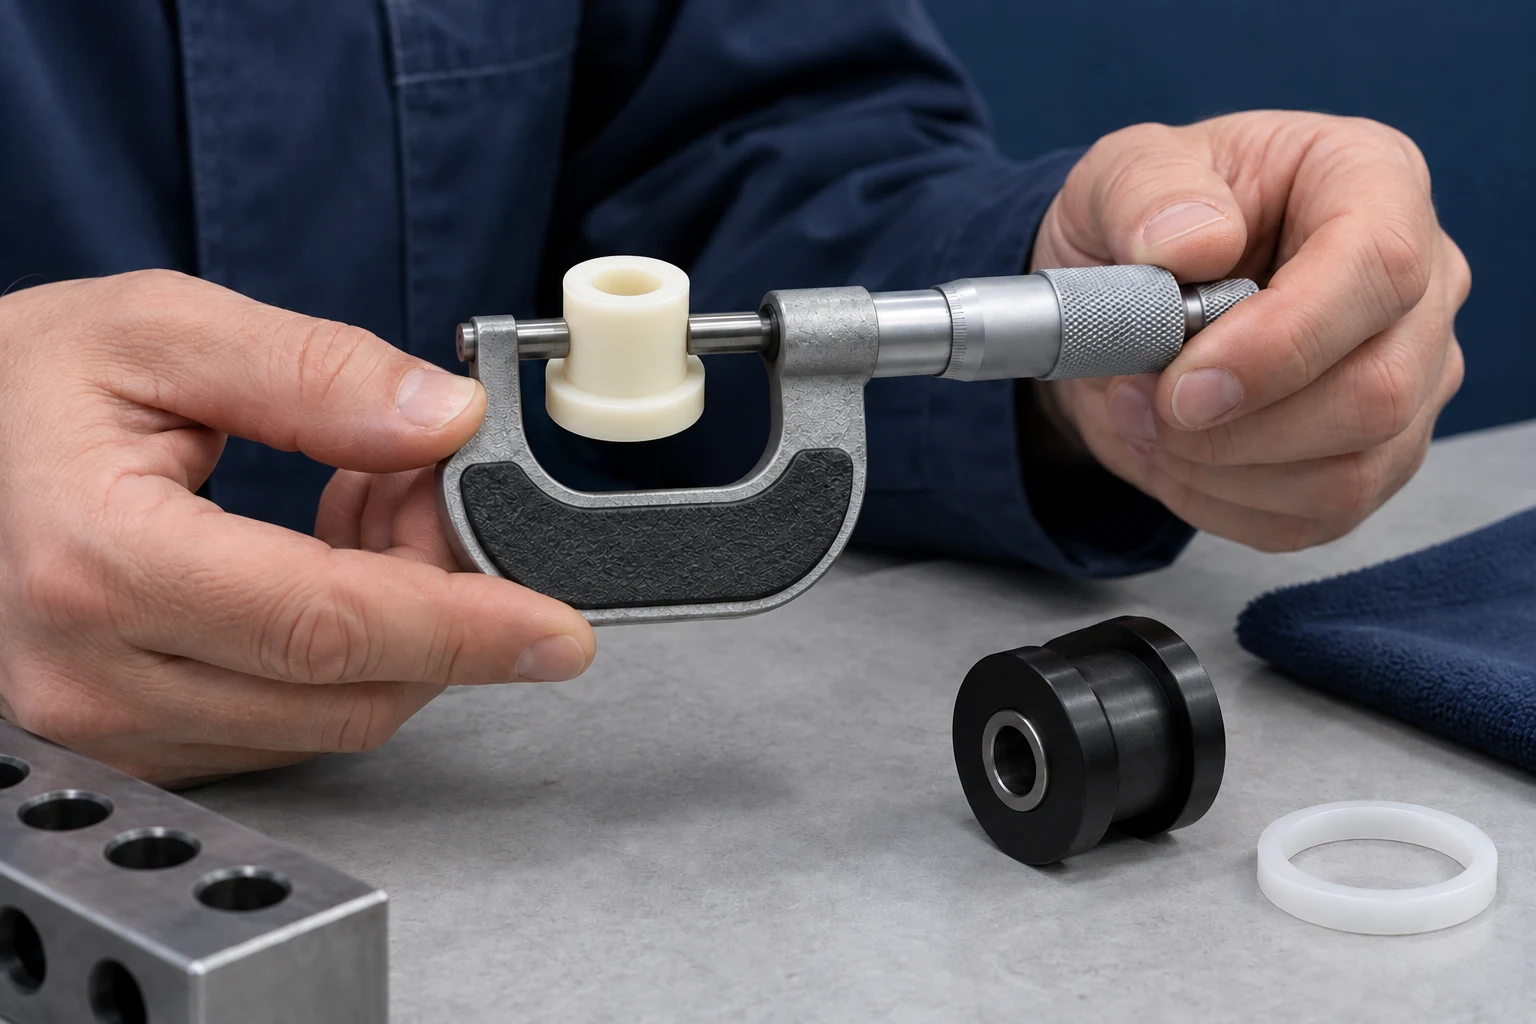
Vereinbaren Sie einen Inspektionsplan, der Außendurchmesser, Bohrung, Länge, Gewinde, Nuten, Achsenbeziehungen und Oberflächenzustand umfasst. Instrumente und Vorrichtungen werden nach Zeichnung und Material ausgewählt; Die Messkraft kann für ein weiches oder dünnwandiges Bauteil erheblich sein.
KI-generierte Fertigungsillustration; kein verifiziertes Werks- oder Kundenfoto.
Materialüberprüfung
Bestätigen Sie die angegebene Lagerqualität und Zeichnungsrevision anhand der Bestellung. Überprüfen Sie die vereinbarten Materialdokumente vor der Bearbeitung.
Erstmusterprüfung
Überprüfen Sie die Funktionsdurchmesser, Längen, Nuten und Schultern des ersten Teils im definierten Zustand. Identifizieren Sie alle Anpassungen, bevor der Batch fortgesetzt wird.
OD/ID-Inspektion
Verwenden Sie geeignete Außendurchmesser- und Bohrungsmessmethoden mit kontrollierter Kontaktkraft. Überprüfen Sie die angegebenen Bohrungspositionen und -längen, anstatt davon auszugehen, dass ein Messwert das gesamte Merkmal repräsentiert.
Konzentrizitäts-/Rundlaufprüfung
Messen Sie die angegebene geometrische Beziehung anhand ihres tatsächlichen Bezugspunkts und Zeichnungsstandards. Vereinbaren Sie Unterstützung und Rotationsprüfungen, wenn ein Rundlauf erforderlich ist. Eine Messschiebermessung kann diesen Zusammenhang nicht herstellen.
Endgültige Maßkontrolle
Überprüfen Sie nach der Bearbeitung die anwendbaren Längen, Gewindeanforderungen, Nutabmessungen und den Oberflächenzustand. Bestätigen Sie bei der Angebotserstellung die Probenahme und die verfügbaren Messmethoden.
Bericht & Verpackung
Bereiten Sie den vereinbarten merkmalsbasierten Bericht vor und schützen Sie Bohrungskanten, Gewinde und fertige Oberflächen vor dem Versand. Definieren Sie Identifizierungs-, Sauberkeits- und Exportdokumentationsanforderungen.
Das nebenstehende Bild ist eine KI-generierte Inspektionsillustration. Nach der Überprüfung und Genehmigung können tatsächliche Fotos der Messausrüstung und Projektberichte hinzugefügt werden. Gewindelehren, Rundlaufvorrichtungen, zusätzliche Werksprüfungen und Versandkontrollen werden anhand des angeforderten Umfangs bestätigt.
CNC-Drehen vs. CNC-Fräsen für Kunststoffteile
Drehen eignet sich für Rotationsmerkmale; Das Fräsen eignet sich für Taschen, Schlitze und Flächen, bei denen ein rotierender Fräser aus ausgewählten Richtungen angefahren werden muss. Einige Komponenten benötigen beide Prozesse.
Faktor
CNC-Drehen
CNC-Fräsen
Werkstück
Dreht sich beim konventionellen Drehen
Wird normalerweise in einer Vorrichtung gehalten
Schneidwerkzeug
Bewegt sich gegen rotierendes Material
Rotierender Fräser trägt Material ab
Beste Geometrie
Zylindrisch / rotierend
Prismatisch / komplex
Gemeinsame Merkmale
Außen- und Innendurchmesser, Schultern, Nuten und Gewinde
Taschen, Schlitze, Löcher und konturierte Oberflächen
Typische Teile
Buchsen, Rollen und Hülsen
Gehäuse, Vorrichtungen und Verteiler
Verwandte zylindrische Merkmale
Oft effizient innerhalb einer Dreheinrichtung
Möglicherweise sind zusätzliche Setups und Strategien erforderlich
Mehrflächengeometrie
Erfordert entsprechende sekundäre Operationen
Geeignet für geplante Aufbauten oder zusätzliche Achsen
Eine Hülse mit kontrollierter Bohrung und Montagefläche kann gedreht und anschließend gefräst werden. Bei der Bezugsübertragung muss die Beziehung zwischen Bohrung und Fläche erhalten bleiben. Wählen Sie die Route anhand der funktionalen Geometrie, anstatt nur nach einem Prozess nach dem Namen zu fragen.
Warum sollten Sie sich für TOPS Plastics für das CNC-Drehen entscheiden?
Bewerten Sie einen Lieferanten danach, wie er Zeichnung, Lagerqualität, Drehstrategie und Abnahmemethode miteinander verbindet. Besprechen Sie diese Beschaffungskriterien mit unserem Projektteam, damit der vereinbarte Umfang vor der Bestellung klar ist.
Kompetenz in der Kunststoffbearbeitung
Überprüfen Sie das Materialverhalten und die Stützanforderungen sowie Bohrtiefe, Wände und Materialabtrag.
Präzise Außen- und Bohrungsbearbeitung
Identifizieren Sie funktionale Passungen und ihre Achsenbeziehungen und vereinbaren Sie dann einen praktikablen Herstellungs- und Messweg.
Erfahrung in der Polymertechnik
Besprechen Sie genaue Qualitäten, Füllstoffe, Servicebedingungen und unterstützende Materialdokumente anstelle allgemeiner Polymeretiketten.
Vom Prototyp bis zur Produktionsunterstützung
Planen Sie Funktionstests und wiederkehrende Mengen anhand kontrollierter Zeichnungsüberarbeitungen und Abnahmekriterien.
Zeichnungsbasierte OEM-Fertigung
Verwenden Sie das Modell, die Zeichnung und die genehmigte Spezifikation des Kunden, um die Komponente zu definieren, und nicht eine Lagerkataloggröße.
Maßprüfung
Bestätigen Sie die Messbedingungen, die Probenahme und die Verfügbarkeit von Berichten als Teil des Angebots.
DFM- und Materialunterstützung
Überprüfen Sie die Griffbereiche, die schlanke Geometrie, den Gewindeeingriff und mögliche Anpassungen, bevor Sie mit der Herstellung beginnen.
Wie wir CNC-gedrehte Kunststoffteile herstellen
Der Fertigungsablauf basiert auf der vereinbarten Zeichnungsrevision, der Lagerqualität und den Funktionsanforderungen. Ungelöste Passungen oder Prüfbedingungen werden vor der Abnahme des Umfangs geklärt.
01 – CAD/Zeichnung hochladen
Senden Sie das Modell und die kommentierte Zeichnung mit Mengen- und Anwendungsinformationen. Markieren Sie kritische Außen- und Innendurchmesser, Schultern, Gewinde und Achsenbeziehungen.
02 – Technische Überprüfung
Bewerten Sie Bohrung, Wandstärke, Überhang und Werkzeugzugang. Klären Sie die Passformanforderungen und alle schwer messbaren Merkmale.
03 – Materialauswahl
Vereinbaren Sie die genaue Note und die erforderlichen Materialunterlagen. Überprüfen Sie die Lagerverfügbarkeit, die Feuchtigkeitskonditionierung und die Betriebsbedingungen.
04 – Prozess- und Spannplanung
Planen Sie Griffbereiche, Stützen, Werkzeuge und die Schrupp-/Schlichtreihenfolge. Berücksichtigen Sie die Abmessungen nach der Spannfutterfreigabe und jeder sekundären Bezugspunktübertragung.
05 – CNC-Drehen
Bearbeiten Sie Durchmesser, Flächen, Bohrungen, Nuten und Gewinde mithilfe der überprüften Route. Führen Sie bei Bedarf vereinbarte prozessbegleitende Kontrollen durch.
06 – Sekundäroperationen
Komplettieren Sie bestätigte Querbohrungen, Abflachungen, Entgratungen oder andere Merkmale, sofern angegeben. Behalten Sie die Beziehung zu den Drehbezugspunkten bei.
07 – Maßprüfung
Erforderliche Maße und geometrische Kontrollen im vereinbarten Zustand prüfen. Bereiten Sie den angeforderten Bericht vor und beheben Sie etwaige Abweichungen.
08 – Verpackung und Versand
Schützen Sie fertige Durchmesser, Bohrungen und Gewinde und identifizieren Sie die Teilerevision oder -charge. Ordnen Sie den Versand und die Dokumente gemäß der angenommenen Bestellung.
FAQs zum CNC-Drehen
Direkte Antworten auf häufige Fragen zum Drehen, Material und zur Lieferantenauswahl.
Welche Kunststoffmaterialien können CNC-gedreht werden?+
PEEK, Delrin/POM, PTFE, Nylon, UHMW-PE, PVDF, PEI und ausgewählte PVC-, PP- und HDPE-Qualitäten können für das CNC-Drehen geprüft werden. Geben Sie die genaue Sorte, Füllstoffe und Arbeitsumgebung an. Eignung und Lagerverfügbarkeit für Ihr Bauteil werden bestätigt.
Welche Arten von Kunststoffteilen eignen sich am besten zum CNC-Drehen?+
Zylindrische und rotierende Teile wie Buchsen, Hülsen, Rollen, Distanzstücke, Ringe und Ventilsitze sind gute Kandidaten. Außendurchmesser, Bohrung, Schultern, Nuten und Gewinde können um eine Achse geformt werden; Große Taschen oder Details außerhalb der Achse erfordern möglicherweise ein sekundäres Fräsen.
Was ist der Unterschied zwischen CNC-Drehen und CNC-Fräsen?+
Beim konventionellen Drehen dreht sich das Werkstück gegen ein Schneidwerkzeug; Beim Fräsen bearbeitet ein rotierender Fräser ein unterstütztes Werkstück. Das Drehen eignet sich für zylindrische Geometrien, während das Fräsen für Taschen und komplexe Flächen geeignet ist. Eine Komponente kann beide Prozesse nutzen.
Welche Toleranzen können bei CNC-gedrehten Kunststoffteilen erreicht werden?+
Erreichbare Toleranzen werden nach Prüfung von Sorte, Durchmesser, Länge, Wandstärke und Prüfzustand bestätigt. Es gibt keinen universellen Wert für jedes Kunststoffteil. Identifizieren Sie funktionelle Passungen, Daten, thermische Bedingungen und Konditionierungsanforderungen für eine genaue Überprüfung.
Können PEEK und Delrin CNC-gedreht werden?+
Ja, PEEK und Delrin/POM sind Kandidaten für gedrehte Buchsen, Ringe, Hülsen und andere rotierende Teile. Geben Sie den genauen PEEK-Typ bzw. Acetaltyp inklusive Füllstoffen an. Auswahl der erforderlichen Temperatur, chemischen Belastung und Materialdokumentation.
Wie bearbeitet man dünnwandige Kunststoffbuchsen ohne Verformung?+
Dünnwandige Buchsen benötigen einen kontrollierten Spanndruck, eine entsprechende Unterstützung und eine auf die Sorte abgestimmte Schnittreihenfolge. Die Strategie wird für die tatsächliche Wand- und Bohrungsgeometrie überprüft. Endmaße sind nach Freigabe im vereinbarten Zustand mit geeigneter Messkraft zu prüfen.
Können Innen- und Außengewinde in Kunststoff bearbeitet werden?+
Ja, Innen- und Außengewinde aus Kunststoff können zur Bearbeitung überprüft werden. Geben Sie die Gewindebezeichnung, die Steigung, den Eingriff, das Montagedrehmoment und die Anforderungen für die wiederholte Verwendung an. Materialfestigkeit und Kriechen können einen Einsatz oder eine andere Befestigungsanordnung rechtfertigen.
Welche CAD-Dateien akzeptieren Sie für CNC-Drehangebote?+
Senden Sie STEP-, STP-, IGES- oder X_T-Modelle zusammen mit einer kommentierten DWG-, DXF- oder PDF-Zeichnung, sofern verfügbar. Es kann eine Datei oder ein ZIP-Paket mit bis zu 10 MB hochgeladen werden; Größere Dateien können per E-Mail geteilt werden. Identifizieren Sie die Revision und die kritischen Abmessungen.
Kann CNC-Drehen für Prototypen von Kunststoffteilen verwendet werden?+
Ja, beim CNC-Drehen können funktionsfähige Rotationsprototypen aus geeigneten technischen Kunststoffmaterialien hergestellt werden, ohne dass eine spezielle Form erforderlich ist. Beim Prototypentest sollte die angegebene Sorte verwendet und die tatsächliche Passform und die Betriebsbedingungen überprüft werden. Eventuell ist noch eine Vorrichtungs- und Aufbauplanung erforderlich.
IHR DREHTEIL. IHRE ANFORDERUNGEN.
Holen Sie sich ein Angebot für CNC-gedrehte Kunststoffteile
Laden Sie Ihr CAD-Modell oder Ihre Konstruktionszeichnung hoch und geben Sie Material, Menge, kritische Außen-/Innenmaße, Toleranzen, Gewindeanforderungen und Anwendungsinformationen an. Unser Team prüft Ihr Projekt und empfiehlt eine geeignete Wendestrategie.
Geben Sie maximalen Durchmesser, Gesamtlänge, Wandstärke, Passungen und die Bezugsachse für Konzentrizitäts- oder Rundlaufanforderungen an. Erklären Sie Betriebstemperatur, Belastungen und Medieneinwirkung, wenn Sie sich nicht für die Materialauswahl entschieden haben. Firma, Name, E-Mail und Telefonnummer sind erforderlich; Projektdetails und Zeichnungs-Uploads sind optional.
STEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Dateien können per E-Mail geteilt werden. Bitte stimmen Sie der vertraulichen Behandlung der Dateien zu, bevor Sie sensible Zeichnungen senden.