Услуги токарной обработки с ЧПУ для пластиковых деталей на заказ
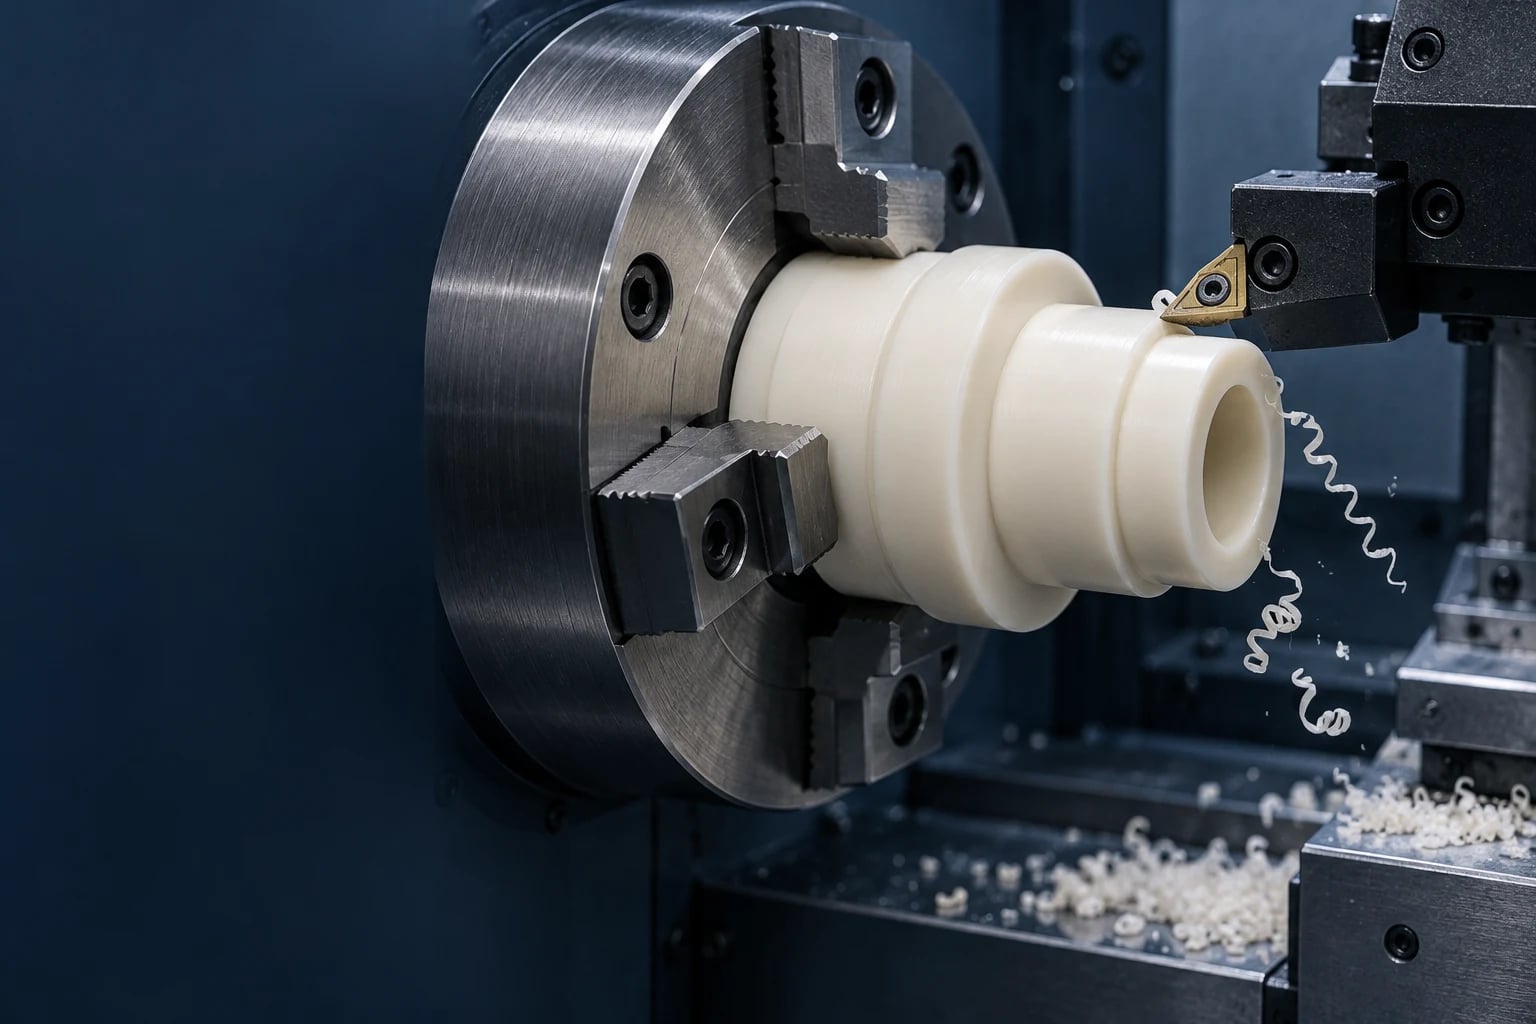
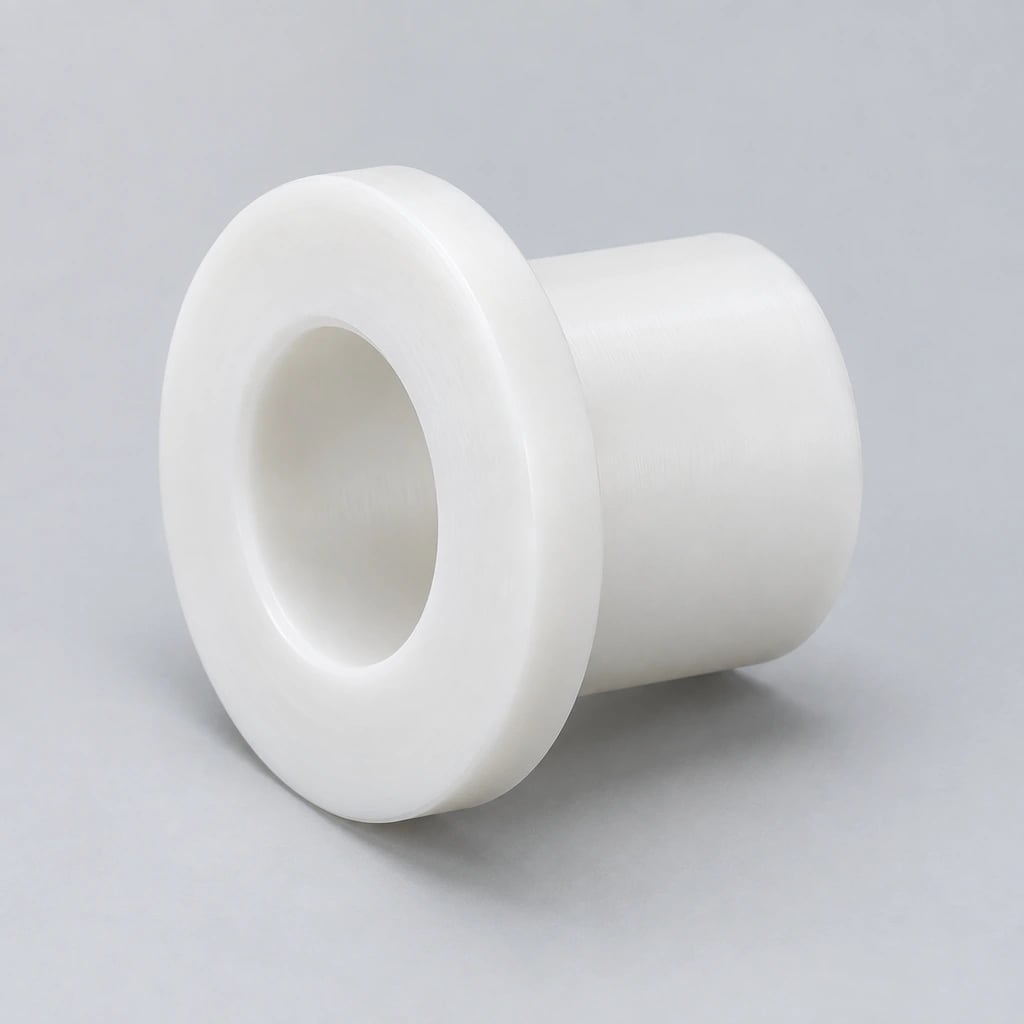
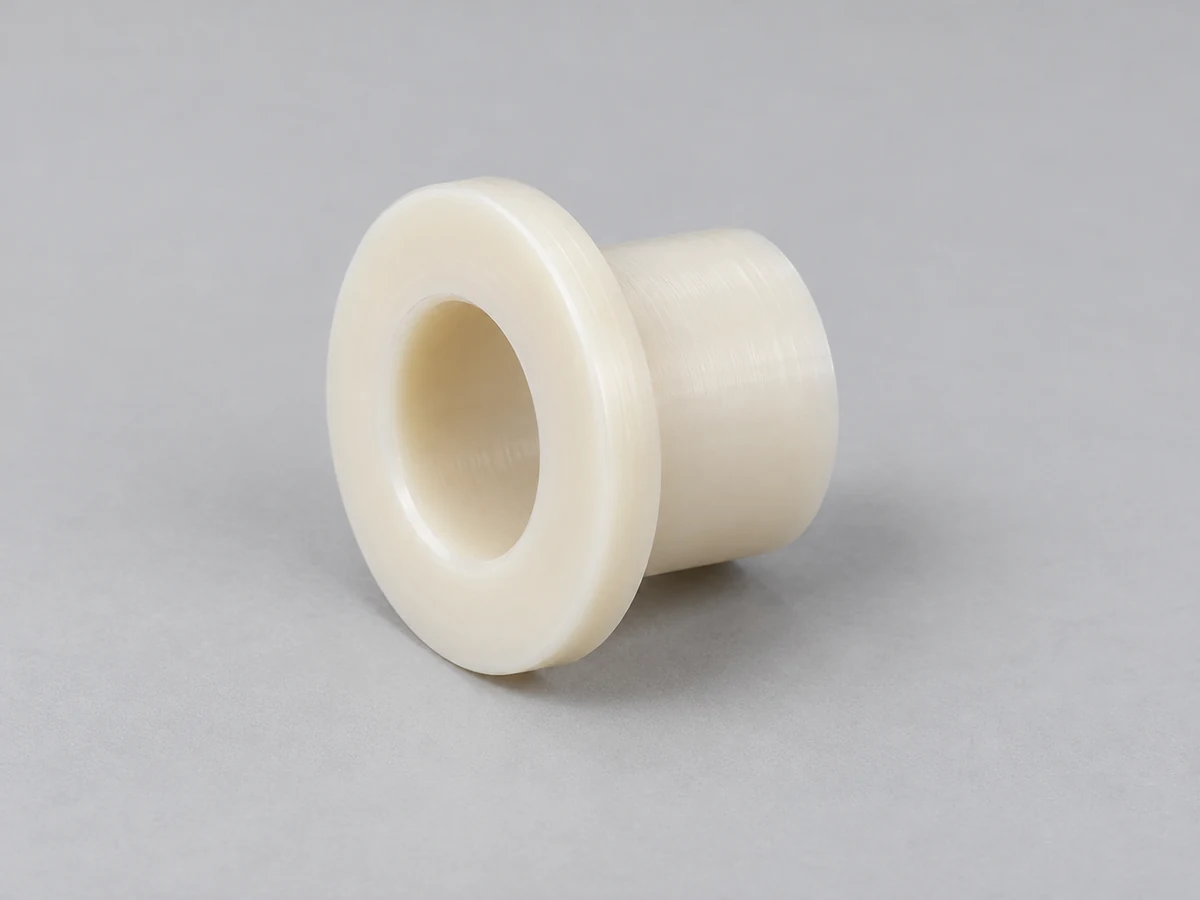
TOPS Plastics обеспечивает точную токарную обработку на станках с ЧПУ для изготовления нестандартных цилиндрических и вращающихся пластиковых компонентов. Мы производим втулки, гильзы, ролики, проставки, кольца, детали клапанов, резьбовые детали и другие прецизионные детали из PEEK, Delrin/POM, PTFE, нейлона, UHMW, PVDF, Ultem и других инженерных пластиков.
Сопоставьте маршрут токарной обработки с функциональными диаметрами, отверстием, длиной и классом заготовки. Следующий снимок описывает работу на основе чертежей; Максимальный диаметр, длина, размер стержня, обработка и числовые допуски подтверждаются индивидуально после инженерной проверки.
Возможность
TOPS Plastics
Процесс
Токарная обработка с ЧПУ / токарная обработка пластмасс
PEEK, POM, PTFE, нейлон, UHMW, PVC, PP, PVDF и PEI.
Производство
Прототипное, мелкосерийное и повторное производство
Типовые детали
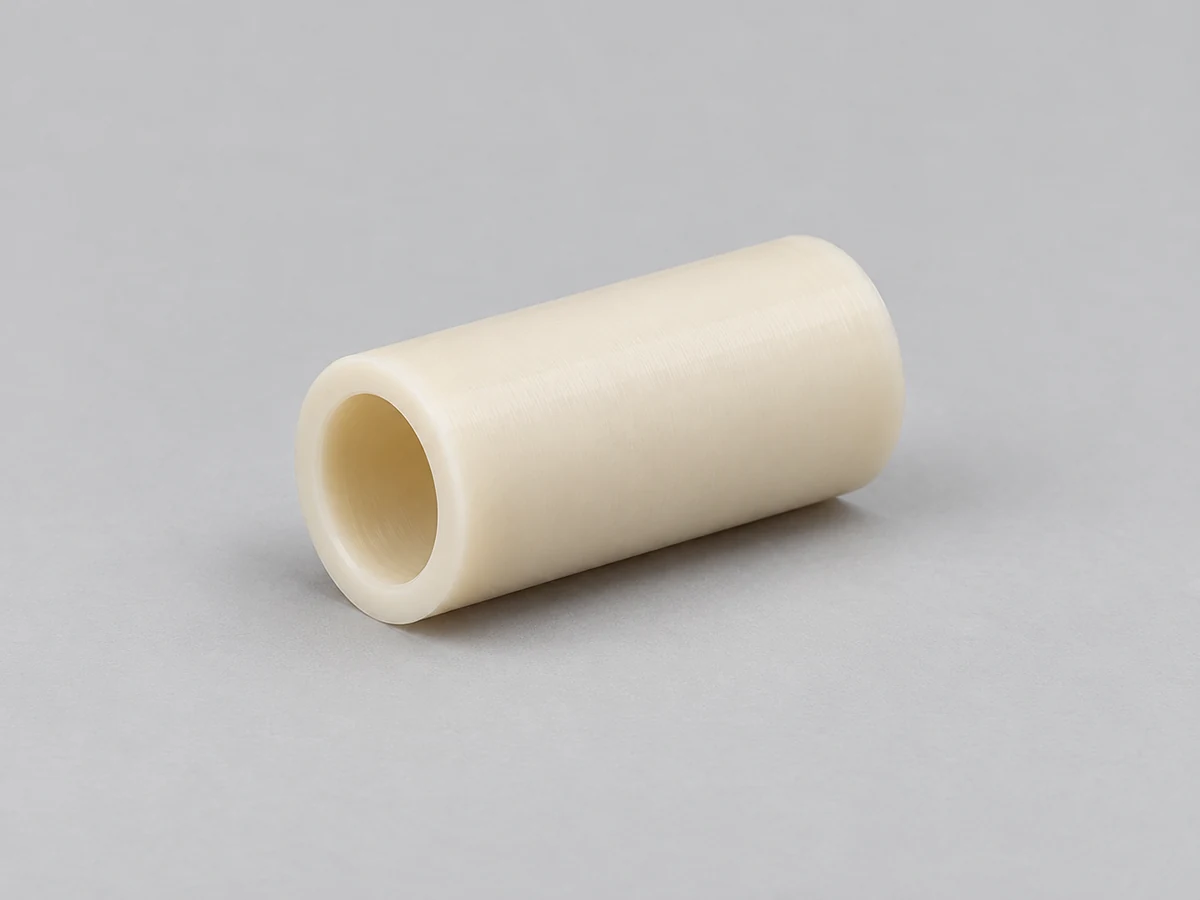
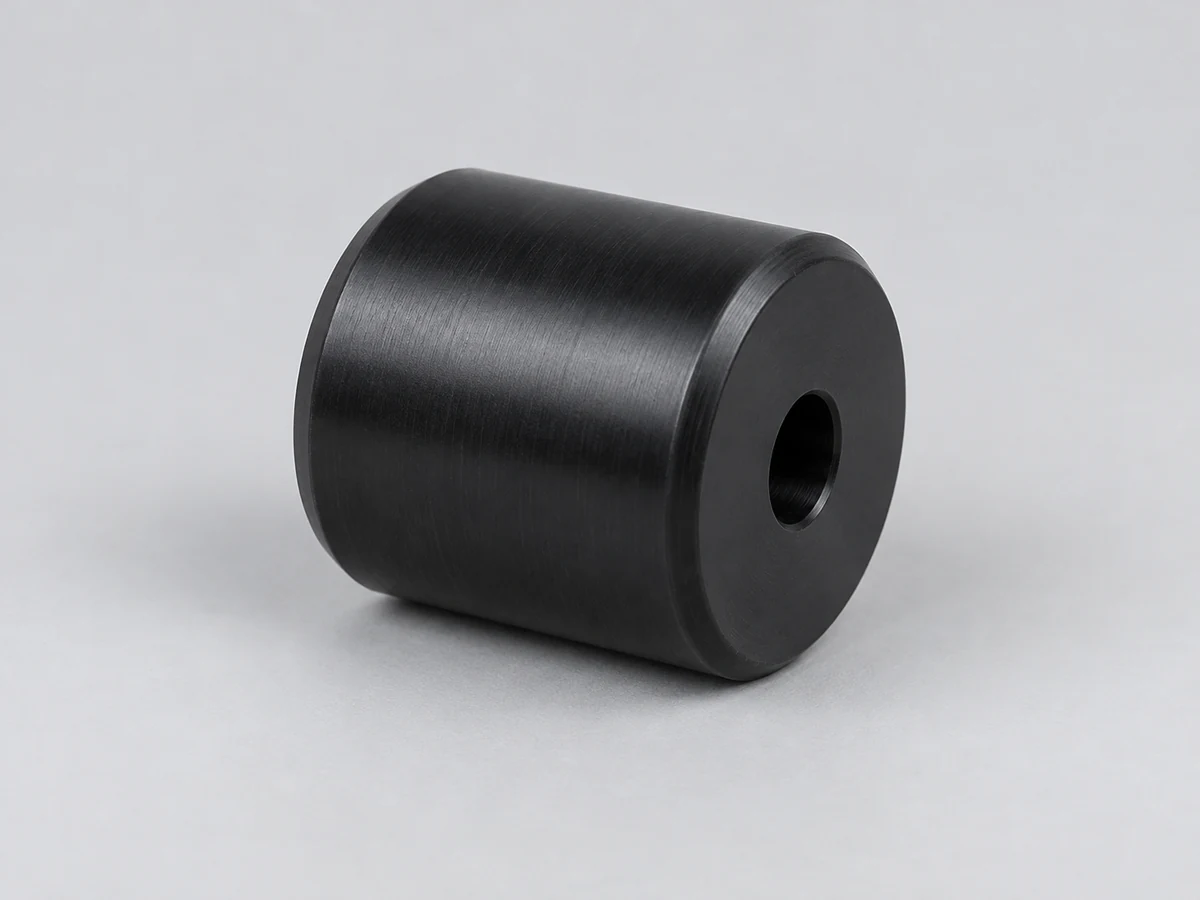
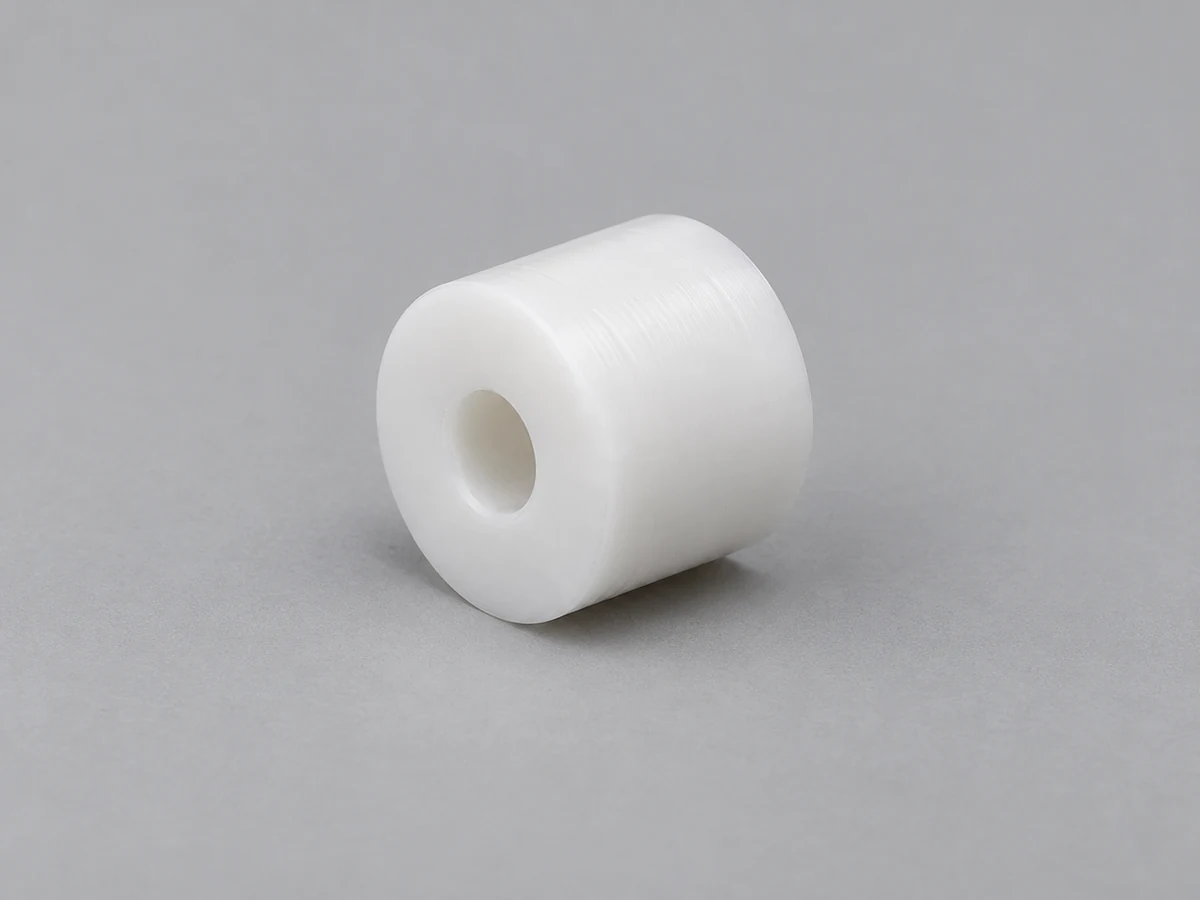
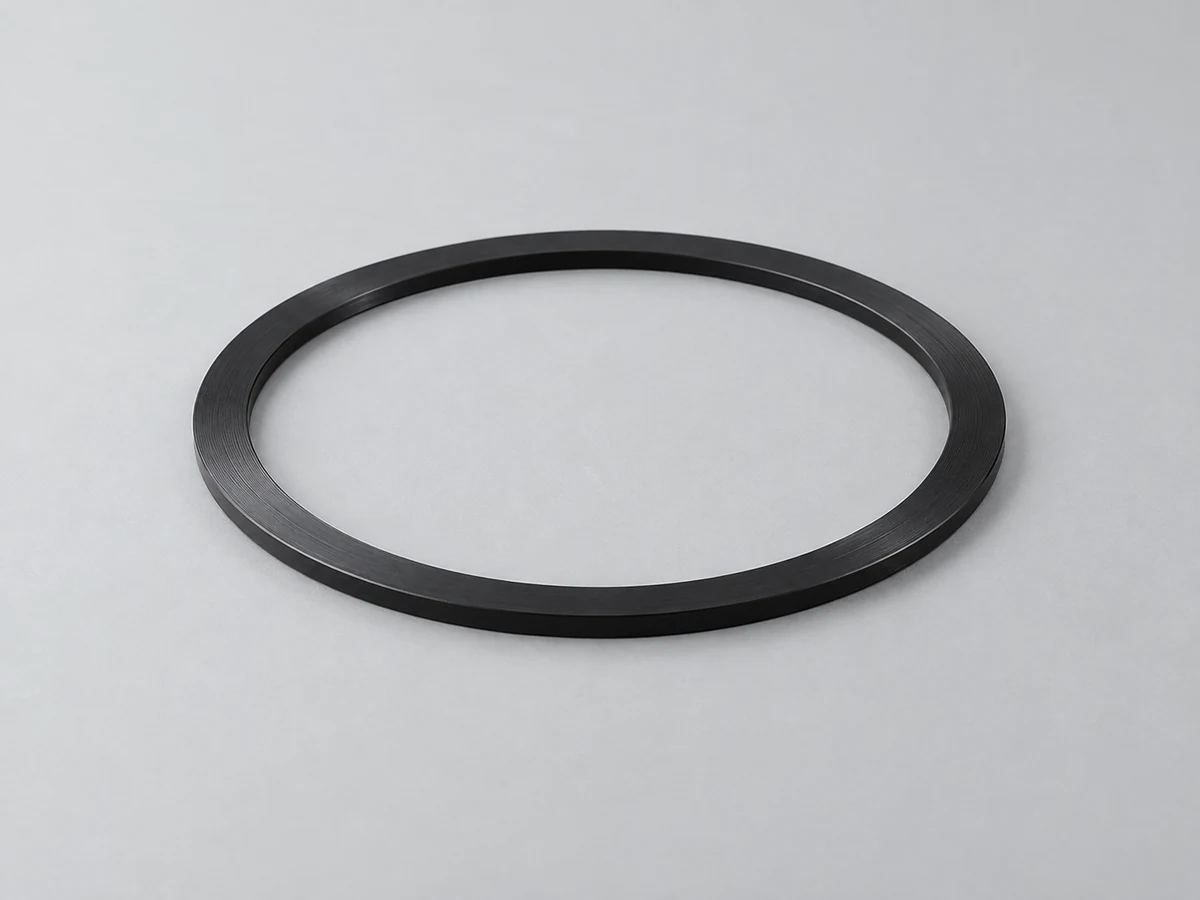
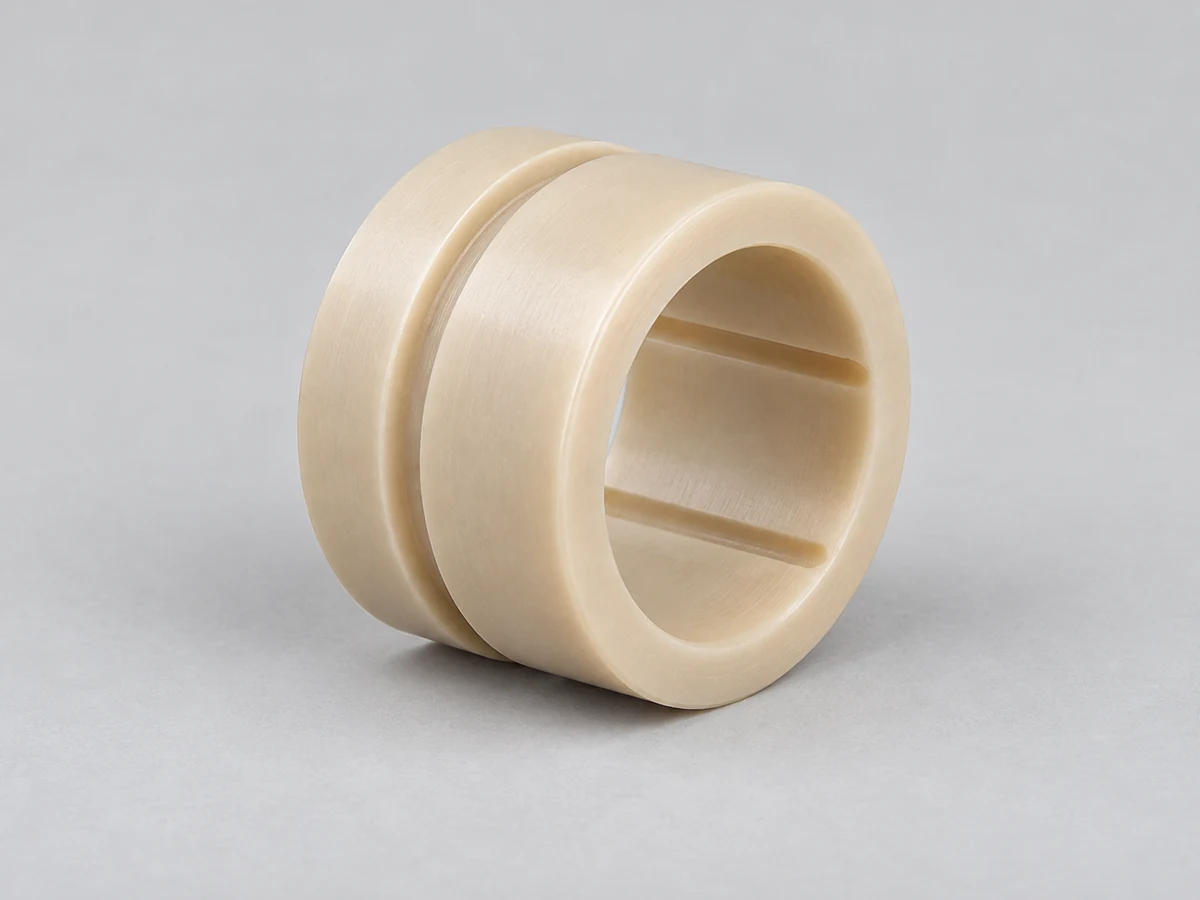
Втулки, втулки, ролики, кольца и проставки
Файлы
ШАГ, STP, IGES, X_T, DWG, DXF и PDF
Инспекция
Проверка размеров по чертежу и согласованному плану проверки.
Что такое токарная обработка с ЧПУ?
Токарная обработка с ЧПУ — это субтрактивный производственный процесс, при котором заготовка вращается, а режущий инструмент удаляет материал для создания цилиндрических элементов. Он особенно подходит для наружных диаметров, внутренних отверстий, уступов, канавок, конусов и резьб, расположенных вокруг оси.
Стержень из конструкционного пластика или подходящую трубчатую заготовку можно превратить во втулки, гильзы, ролики, прокладки, кольца и компоненты клапанов без специального инструмента для формования. В процессе можно создавать связанные внутренние и внешние элементы в общей настройке при условии доступа к инструменту и удержания обработки.
Модель САПР определяет форму, а чертеж определяет соответствие диаметра, взаимосвязи базовых данных и условия приемки. Мягкие материалы, тонкие стенки и длинные вылеты требуют особого внимания, поскольку силы резания и зажима могут изменить геометрию. Детали с карманами, лысками или внеосевыми отверстиями могут потребовать отдельной операции фрезерования. Таким образом, токарная обработка с ЧПУ является одним из процессов в более широком спектре услуг по обработке пластмасс с ЧПУ.
Выбирайте токарную обработку с ЧПУ, когда большая часть функциональной геометрии является вращательной, а критические размеры относятся к общей центральной оси. Это надежная отправная точка для отверстия втулки, роликовой шейки или ступенчатой втулки; полный рисунок по-прежнему определяет окончательный маршрут.
Обязательная функция
Почему токарная обработка соответствует геометрии
Точные внешние диаметры
Токарный инструмент следует за вращающейся цилиндрической поверхностью.
Связанные элементы наружного и внутреннего диаметра могут использовать одну и ту же настройку обработки.
Кольца и рукава
Вращательная симметрия подходит для обработки припуска вокруг оси.
Конусы и цилиндрические поверхности
Профили определяются вдоль вращающейся части.
Типичными кандидатами являются втулки, втулки, ролики, проставки, кольца, седла клапанов, шкивы, изолирующие кольца, переходники с резьбой и пластиковые валы. Одного названия детали недостаточно: укажите требования к отверстию и диаметру, сопрягаемые компоненты, нагрузки и условия установки.
Для крупных карманов, невращательных контуров или нескольких наклонных граней фрезерование может быть основным способом. Точеная деталь также может нуждаться в вторичном фрезеровании; связь между этими признаками должна быть сохранена.
Наши возможности токарной обработки пластмасс с ЧПУ
Последовательность операций должна учитывать размеры, определяющие пригодность и функциональность. Доступ к отверстию, расположение буртика, глубина канавки и зона захвата проверяются вместе перед принятием стратегии токарной обработки.
Токарная обработка наружного и внутреннего диаметра
Обработайте наружные диаметры, отверстия, уступы, цековки и ступенчатые детали по чертежу. Если внешний диаметр и отверстие образуют функциональную пару, определите их исходное соотношение и условия проверки. Вылет инструмента, глубина отверстия и остаточная толщина стенки влияют на то, можно ли выполнить обработку за один установ.
Канавка и отрезка
Канавки стопорных колец, канавки уплотнений, рельефные канавки и прецизионные кольца требуют определенной ширины, глубины и расположения. Расставание может снять стресс или оставить небольшой остаток, требующий доработки. Тонкие кольца нуждаются в поддерживаемой последовательности, поэтому финальная часть оценивается после разделения и разжима.
Внутренняя и внешняя резьба
Резьбовые втулки, адаптеры и специальные элементы резьбы можно просмотреть для механической обработки. Укажите обозначение резьбы, шаг, зацепление, материал сопряжения и условия многократного использования. Пластическая прочность, ползучесть и момент сборки могут способствовать использованию другой конструкции резьбы или вставки, а не прямой замене металла.
Бурение, растачивание и вторичные операции
Осевое сверление, растачивание, развертывание, нарезание резьбы и снятия фасок на всех вращающихся деталях. Гравировка, поперечные отверстия и лыски могут потребовать отдельной операции. Поперечные отверстия не представлены как подтвержденная возможность приводного инструмента; просмотрите полную модель, чтобы можно было установить маршрут и передачу данных.
Планирование токарных и вспомогательных операций
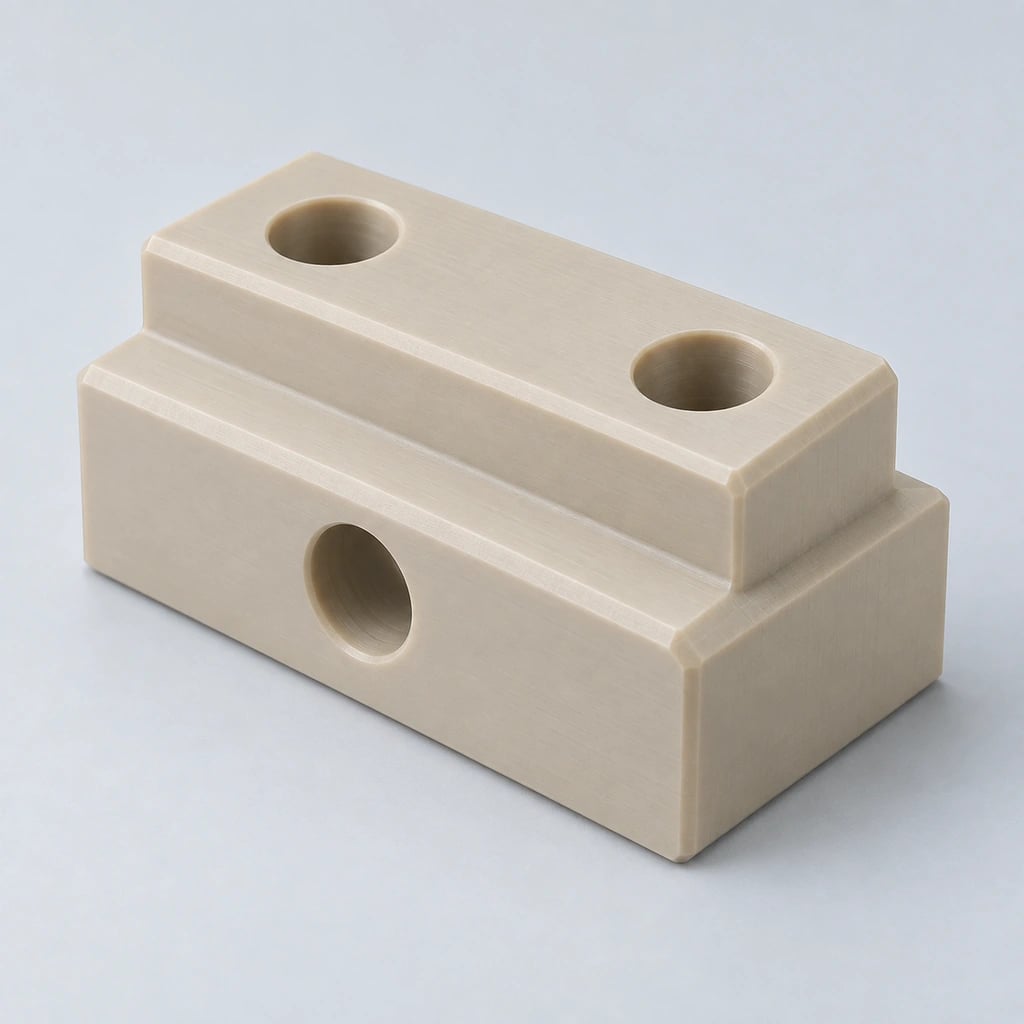
Стандартная токарная обработка с ЧПУ соответствует геометрии, доступной вдоль и вокруг оси вращения. При вторичном фрезеровании можно добавить плоское или поперечное отверстие, если этого требует чертеж; Передача наладки должна сохранять связь с отверстием или шейкой.
Геометрия
Путь к просмотру
Информация о закупках
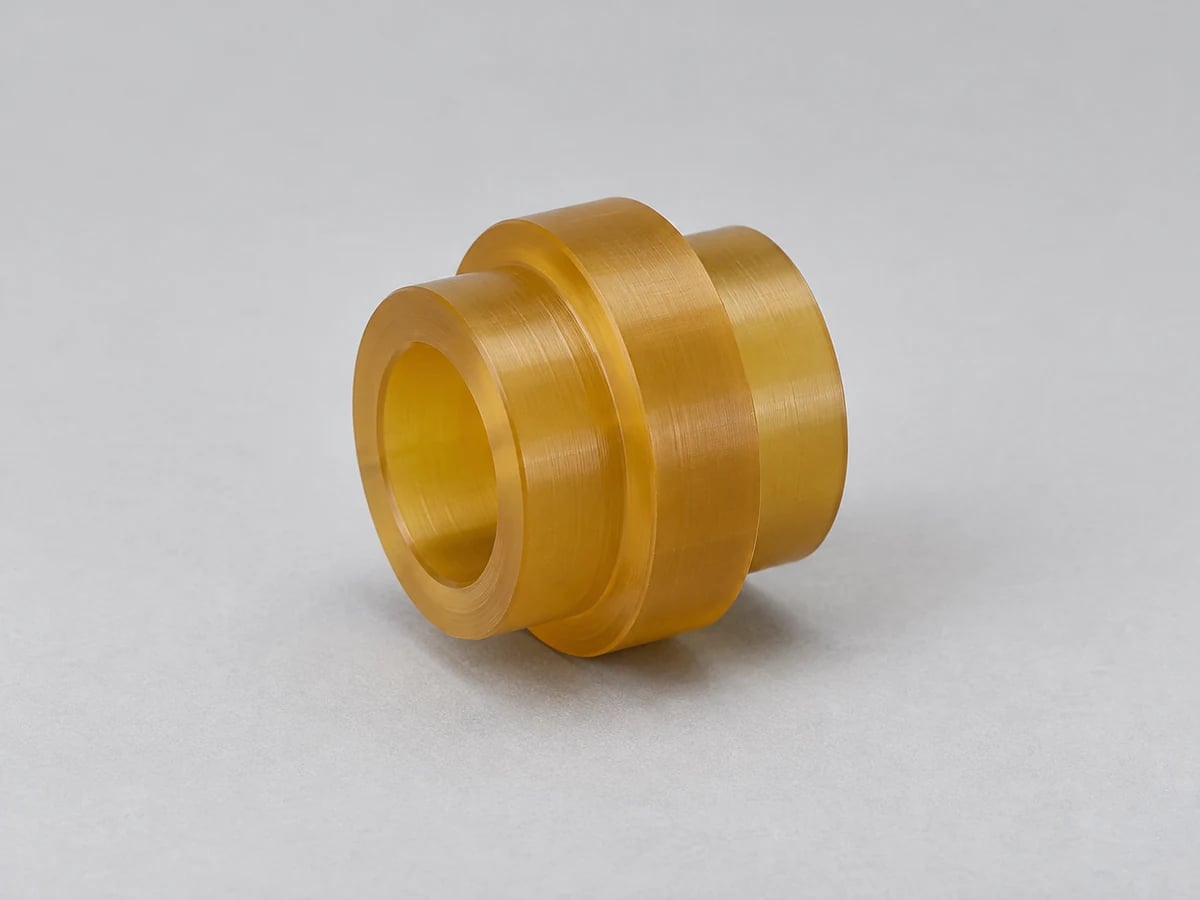
Ступенчатая втулка с осевым отверстием
Точение, растачивание и торцовка
Посадка отверстия, расположение буртика и контрольные точки
Поддерживается поворот и контролируемое разделение.
Размеры в свободном состоянии и допустимая измерительная сила
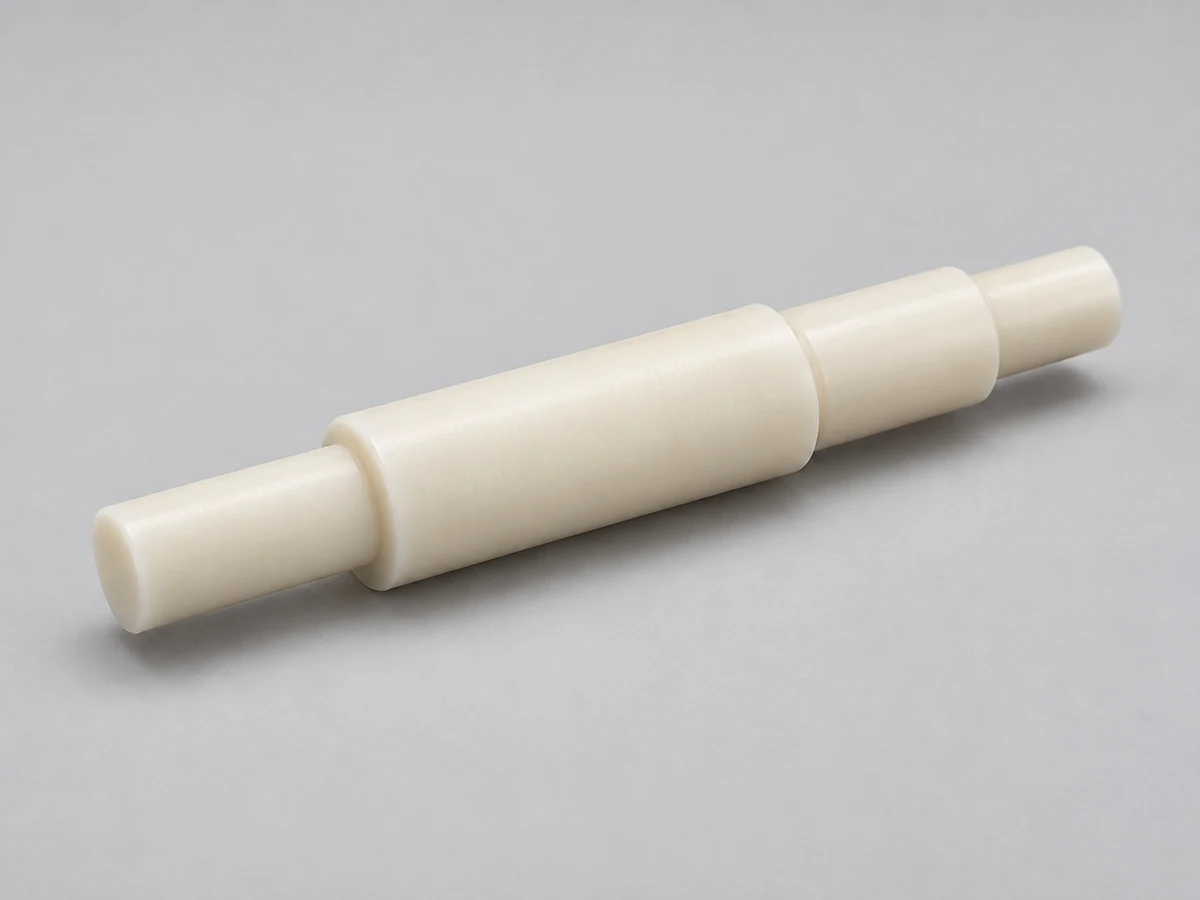
Вал длинного или малого диаметра
Поддержка и просмотр последовательности поворотов
Длина, диаметры, прямолинейность и функциональная нагрузка
Не думайте, что для изготовления небольшой детали требуется определенный тип станка. Отправьте фактические размеры и характеристики, чтобы можно было оценить технологичность без использования непроверенной конфигурации оборудования.
Инженерные пластмассы, которые мы обрабатываем на станках с ЧПУ
Выберите точную марку полимера с учетом температуры, износа, химического воздействия и посадки. Ненаполненные и армированные марки могут существенно различаться; название семейства материала не подтверждает его механические характеристики или одобрение регулирующих органов.
PEEK
Кандидат для высокотемпературных втулок, колец и высокопроизводительных компонентов. Указать наполнители, условия работы и необходимую документацию на материалы; Армирование изменяет износ инструмента и реакцию точеной поверхности.
Полезная обрабатываемость, жесткость и низкое трение подходят для втулок, роликов и прокладок. Delrin — марка гомополимера ацеталя; указать, требуется ли гомополимер или сополимер, а не предполагать, что они взаимозаменяемы.
Низкое трение и химическая стойкость подходят для уплотнений, колец и компонентов клапанов. Мягкость и ползучесть требуют осторожного удержания и подходящего измерительного усилия; отверстие, проверенное под избыточным давлением, может не отражать его свободное состояние.
Прочность и износостойкость опорных роликов, втулок и втулок. Укажите марку нейлона и состояние влажности, поскольку кондиционирование может изменить окончательный диаметр и посадку отверстия.
Кандидат на использование износостойких роликов и компонентов с низким коэффициентом трения. Низкая жесткость и тепловое перемещение требуют поддержки резки, реалистичных требований к посадке и достаточного зазора для установки.
Используется для отдельных компонентов, работающих с жидкостями и химикатами. Подтвердите марку, совместимость сред, давление и температуру; Требования к чистоте или чистоте должны быть четко указаны.
Ultem / PEI
Вариант для электротехнических частей, работающих при повышенных температурах. Подтвердите точную марку и подтверждающие документы по электротехнике, пламени или другие документы, необходимые для применения.
PVC / PP / HDPE
Опции для химических, жидкостных и общепромышленных компонентов. Эти полимеры имеют различную жесткость и поведение при расширении; определите отдельный сорт вместо того, чтобы рассматривать группу как один материал.
Допуски токарной обработки с ЧПУ для пластиковых деталей
Допуски на токарную обработку зависят от жесткости материала, диаметра, длины, толщины стенки, теплового расширения, влажности, температуры крепления и температуры контроля. Численные возможности должны быть проверены для фактической детали; Сама по себе точность позиционирования станка не обеспечивает точность готовой детали.
Особенность
Ключевое соображение
Внешний диаметр
Жесткость материала, сила резания и стратегия чистовой обработки.
Внутреннее отверстие
Толщина стенки, вылет инструмента и деформация
Концентричность/коаксиальность
Настройка, стабильность материала и заданная база данных
Длинные тонкие детали
Прогиб, опора и вылет во время обработки
Тонкостенные кольца
Деформация зажима и измерение после отпускания
Резьбы
Прочность материала, зацепление и геометрия резьбы
Большие диаметры
Термическое изменение размеров и температура проверки
Нейлоновые детали
Кондиционирование влаги может повлиять на окончательные размеры.
Для втулки отделите посадку отверстия от наружного монтажного диаметра и длины плеча. Укажите, требуется ли проверка в свободном состоянии или в определенном установленном состоянии. Размер, зафиксированный во время сжатия втулки патроном, может измениться после отпускания.
Согласуйте исходную ось, контактную силу инструмента, кондиционирование и отбор проб, где это необходимо. Избегаются претензии по жестким допускам или качеству отделки; отправьте чертеж для просмотра достижимых размеров, необходимых отчетов и стоимости.
Контроль наружного диаметра, внутреннего диаметра, концентричности и биения
Функция токарной детали часто зависит от соотношения между наружным диаметром, отверстием, буртиками и осью вращения. Два допустимых отдельных диаметра все равно могут образовать неподходящую сборку, если соотношение осей или ориентация плеч неконтролируемы.
Внешний диаметр
Прессовая посадка, опорные поверхности и сопряженные поверхности требуют посадки и обработки определенного диаметра. Учитывайте материал сопряжения, температуру и силу сборки. Прессовая посадка, подходящая для металла, может вызвать чрезмерную нагрузку или деформацию пластиковой втулки.
Внутреннее отверстие
Втулки, гильзы и компоненты клапана должны иметь состояние отверстия, соответствующее валу, проточному каналу или поверхности уплотнения. Укажите длину отверстия, входную фаску и любые местные ограничения. Глубокие или тонкостенные отверстия требуют поддержки и соответствующего метода измерения.
Концентричность
Возможно, функциям OD и ID придется иметь общую ось. Определить применимый стандарт чертежей и геометрический контроль; концентричность, положение и биение представляют собой разные требования и не взаимозаменяемы. Измерения должны соответствовать фактической схеме отсчета.
Биение
Ролики и вращающиеся компоненты могут создавать неравномерное движение, когда функциональная поверхность отклоняется от базовой оси. Укажите, требуется ли круговое или полное биение, и определите опорные шейки. Проверка биения требует согласованного метода поддержки и вращения.
Для ролика определите монтажное отверстие или шейки в качестве соответствующей точки отсчета и укажите рабочую поверхность, для которой необходимо контролировать вращение. Для стационарной втулки посадка по отверстию и опора на стену могут иметь большее значение, чем общее значение биения. Обсудите эти взаимосвязи, прежде чем выбирать план проверки.
Изготовленные на заказ пластиковые детали с ЧПУ
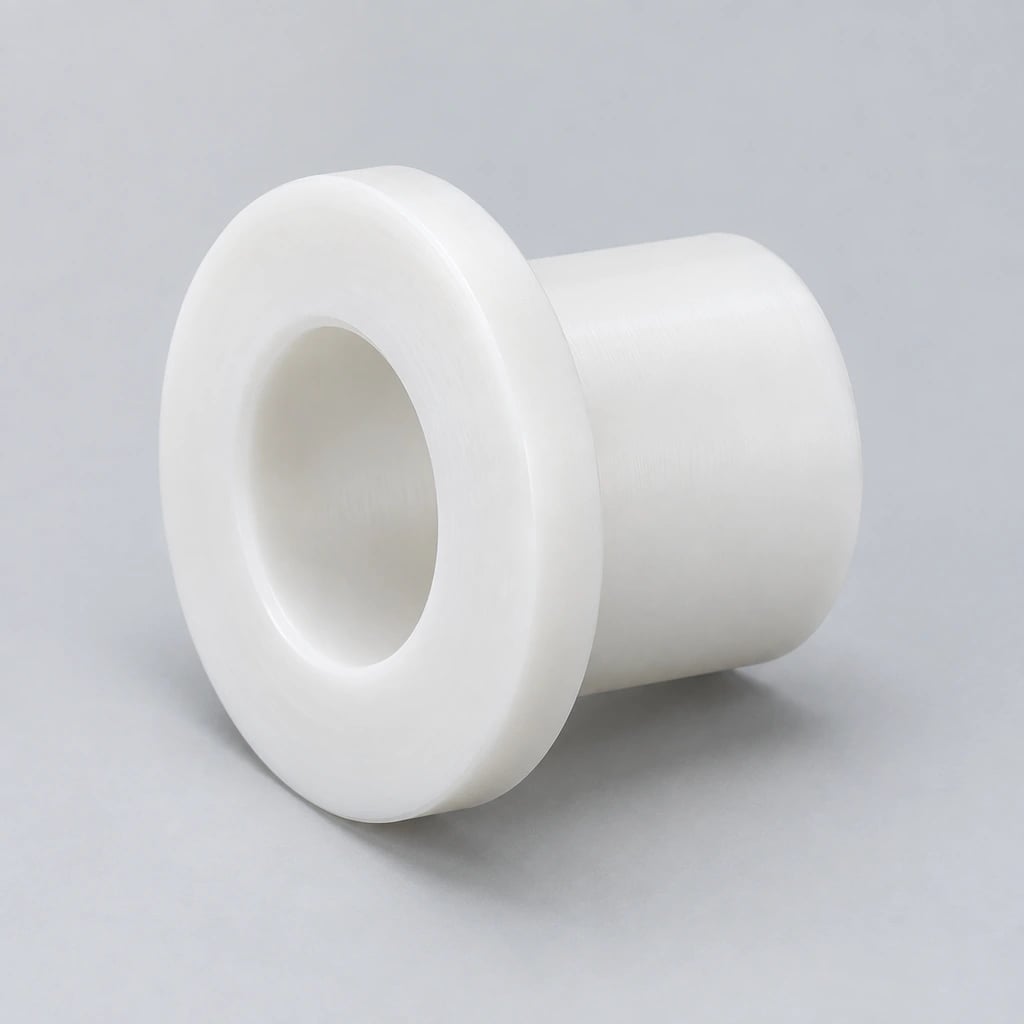
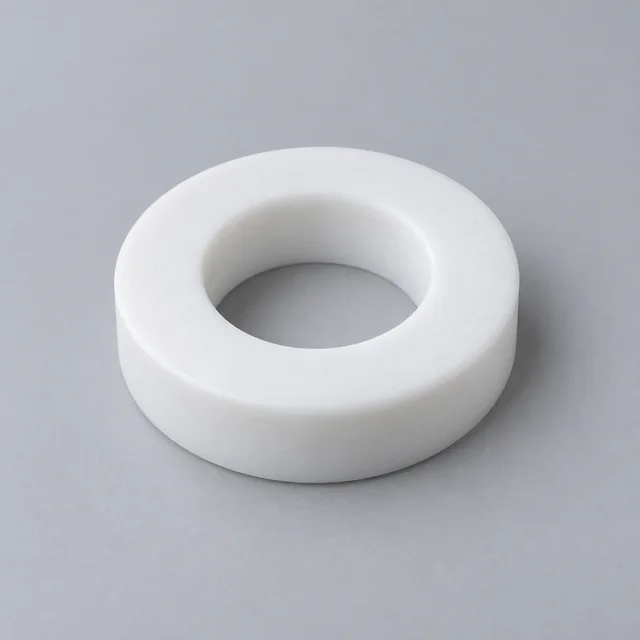
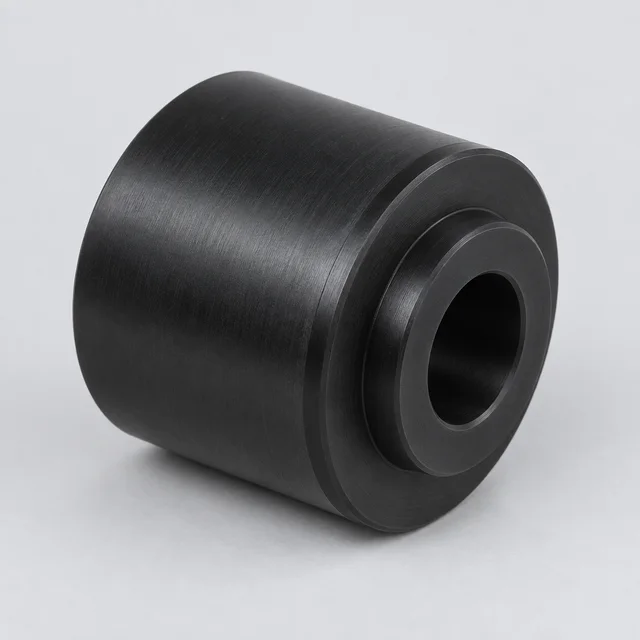
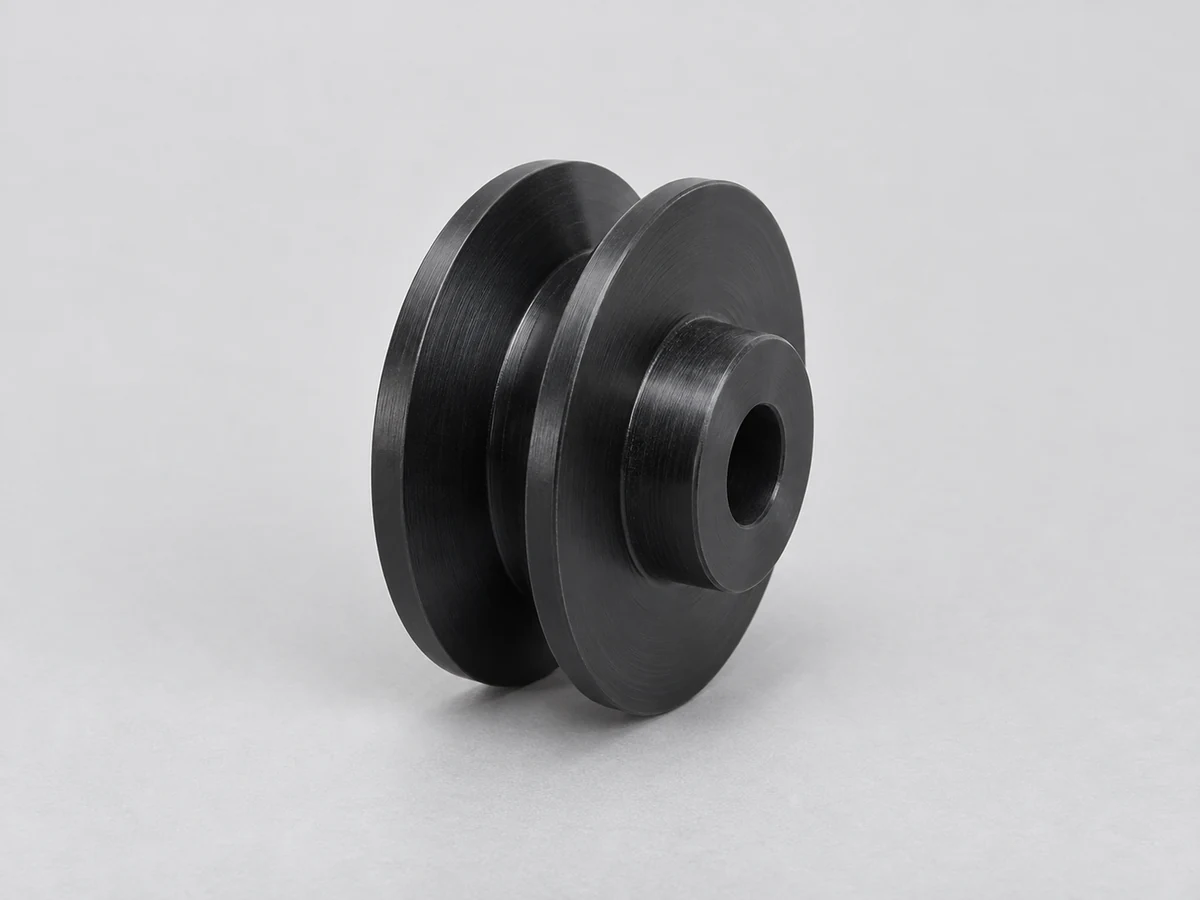
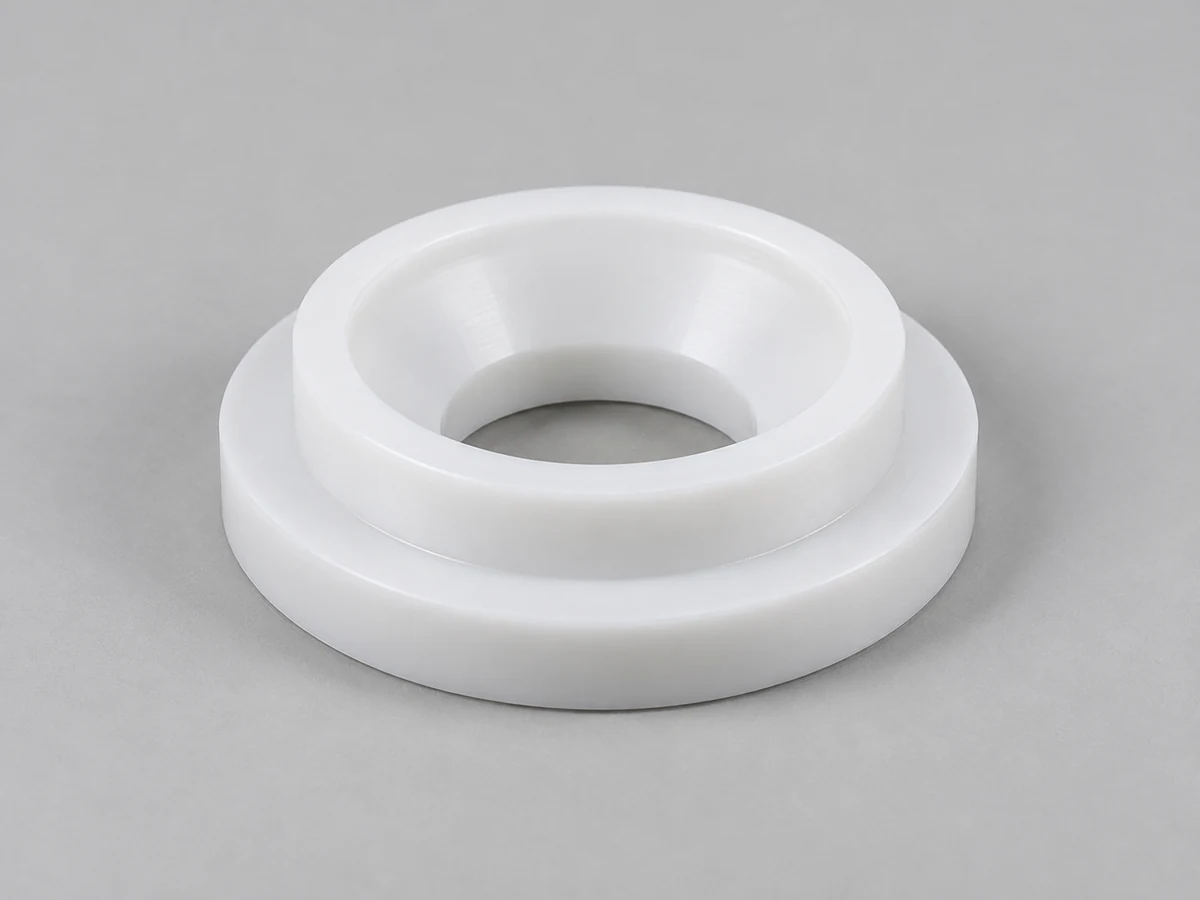
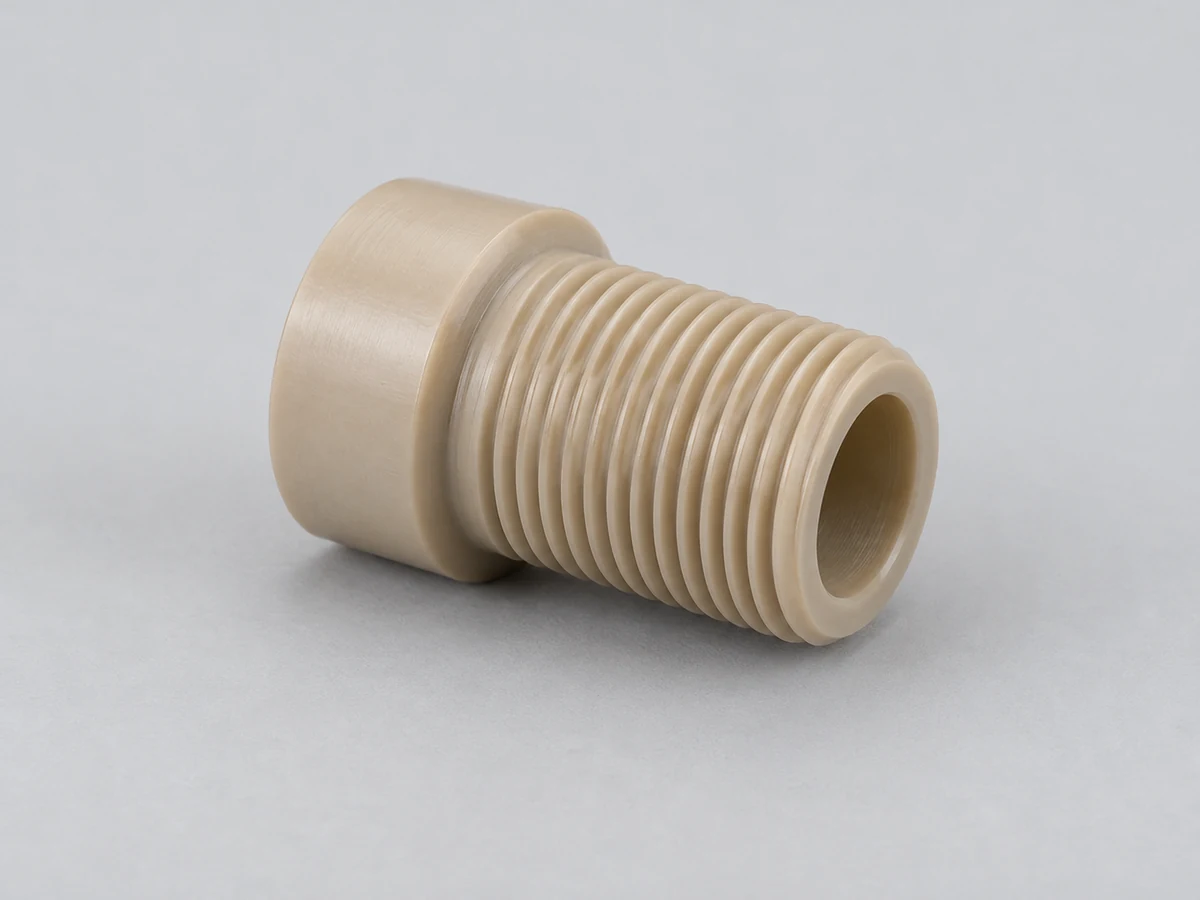
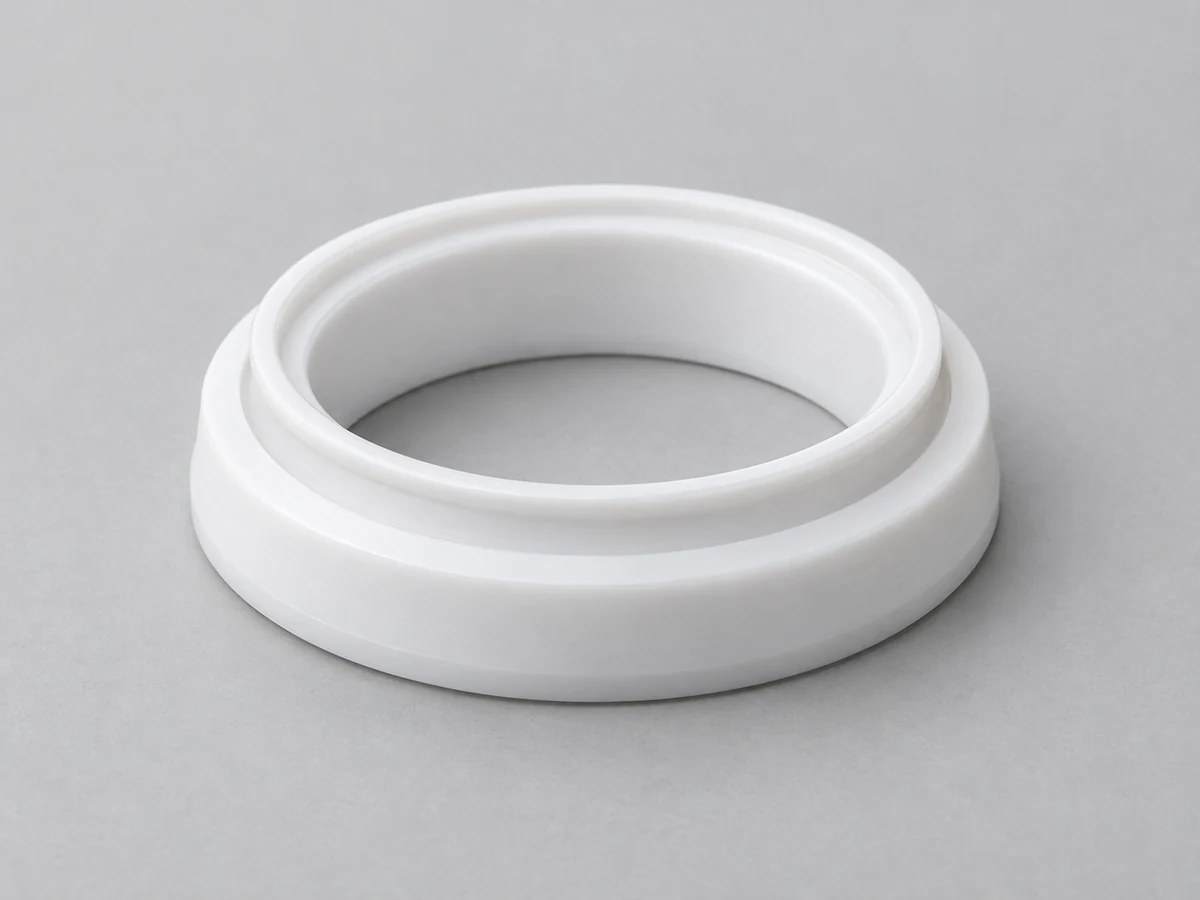
Эти семейства компонентов соответствуют геометрии вращения. Изображения иллюстрируют общие концепции деталей, а не продукты из фиксированного каталога; чертеж контролирует диаметр, длину, сорт и функциональную приемку.
Пластиковые втулки
Контролируемые отверстия и наружные диаметры образуют стыки вала и корпуса.
Пластиковые рукава
Длина канала ствола, толщина стенки и плечи определяют защиту и расположение.
Пластиковые ролики
Рабочие диаметры и особенности крепления требуют проверки износа и биения.
Пластиковые проставки
Торцевые концы и разделение набора отверстий с зазором в сборке.
Пластиковые кольца
Геометрия с тонкими стенками требует контролируемого давления захвата и проверки отпускания.
Пластиковые подшипники
Пригодность определяют уклон, нагрузка, скорость, поверхность сопряжения и зазор.
Пластиковые шкивы
Профили канавок ремня, ступицы и отверстия проверяются на соответствие требованиям привода.
Пластиковые седла клапанов
Уплотнительные профили должны соответствовать указанной среде, сопрягаемому компоненту и температуре.
Пластиковые резьбовые компоненты
Для адаптеров и втулок предъявляются определенные требования к резьбе, зацеплению и моменту затяжки.
Пластиковые изоляционные воротники
Ступенчатые диаметры определяют расположение электрических интерфейсов в определенных условиях эксплуатации.
Пластиковые валы
Тонкая геометрия требует поддержки, проверки нагрузки и прямолинейности.
Пластиковые уплотнительные компоненты
Уплотнительные площадки, канавки и поверхности требуют согласованной функциональной спецификации.
Рекомендации по проектированию пластиковых деталей, обработанных на станках с ЧПУ
Практический токарный чертеж показывает, как подходит деталь и какие поверхности имеют общую базовую ось. Следующие пункты обзора связывают цилиндрическую геометрию с пластическим поведением; это не универсальные минимальные размеры.
Избегайте неподдерживаемых тонких стенок
Тонкие цилиндрические стенки могут деформироваться под давлением патрона или силой резания. Проверьте размер отверстия, толщину стенки и длину рукоятки вместе. Подумайте, где можно поддерживать компонент и как он будет проверяться после разжима.
Определение посадок критического диаметра
Определите размеры наружного и внутреннего диаметра, которые контролируют сборку, зазор подшипника или уплотнение. При необходимости укажите размеры сопрягаемых частей и условия эксплуатации. Модель сама по себе не сообщает о приемлемости.
Учитывайте соотношение длины и диаметра
Длинные тонкие детали более подвержены прогибам и вибрации. Укажите полную длину, диаметры и разрешенные места опор. Выбор опоры и последовательность обработки должны исключать повреждение готовых функциональных поверхностей.
Используйте практичный дизайн ниток
Пластиковая резьба требует достаточного зацепления и геометрии, соответствующей нагрузке. Укажите обозначение резьбы, шаг, глубину и требования к повторной сборке. Обсудите вставки, рельеф или другой способ крепления, когда прямая пластиковая резьба не подходит.
Избегайте неоправданно жестких допусков
Применяйте жесткий контроль к размерам, определяющим функцию. Более широкие соответствующие допуски на некритические элементы могут уменьшить усилия по контролю и окончательной обработке. Не ослабляйте функциональную посадку без инженерного решения.
Учитывайте тепловое расширение
Большой диаметр и длинные рукава могут меняться в зависимости от температуры. Укажите условия установки и эксплуатации, а также среду измерений. Учитывайте перемещение полимера при расчете зазоров относительно металлических компонентов.
Определите критические концентрические особенности
Определите базовую ось и взаимосвязь между отверстием, наружным диаметром, уступами и канавками. Используйте предполагаемый геометрический контроль и стандарт чертежа. Поставщик должен иметь возможность установить и измерить эту взаимосвязь.
Почему токарная обработка пластмасс с ЧПУ требует специализированного контроля процесса
Токарная обработка пластмасс требует стратегии резки и удержания, соответствующей сплаву и геометрии. Гладкого диаметра недостаточно, если нагрев или сила патрона изменяют форму отверстия или форму в свободном состоянии.
Управление теплом
Условия резки и подходящее охлаждение должны ограничивать нагрев на границе раздела резания. Проверьте совместимость охлаждающей жидкости с полимером и областью применения, а не предполагайте, что жидкость для металлообработки подходит.
Закрепление заготовки
Давление патрона и площадь контакта должны надежно фиксировать ложу, не деформируя тонкую стенку. Для детали подбираются мягкие губки, опоры или другие приспособления; размеры следует оценивать в согласованном выпущенном состоянии.
Острота инструмента
Подходящие острые инструменты уменьшают трение и ненужное усилие. Состояние кромки влияет на качество поверхности, а сплавы с абразивным наполнителем могут увеличить износ инструмента.
Материальное напряжение
Удаление заготовки может снять внутреннее напряжение и изменить форму. Необходимо проверить состояние материала, последовательность черновой и чистовой обработки; При необходимости лечение для снятия стресса проводится в соответствии с рекомендациями конкретного класса.
Чип-контроль
Длинная пластиковая стружка может помешать инструментам и готовым поверхностям. Геометрия инструмента и запланированный метод очистки от стружки помогают управлять зоной резания; Операторы никогда не должны очищать стружку вручную вблизи вращающейся детали.
Тонкостенное кольцо PTFE и толстый ролик POM представляют разные риски. На кольцо может влиять деформация захвата и измерительная сила, в то время как ролик требует внимания к опоре, рабочему диаметру и взаимодействию оси крепления. Обзор процесса должен объяснить риски, относящиеся к фактической части.
Укажите первоначальный объем заказа, ожидаемые изменения и повторный спрос. Использование запасов, время установки, проверка и второстепенные операции — все это влияет на коммерческий маршрут; цена прототипа не автоматически масштабируется до производственной партии.
Токарная обработка прототипа
Тестовая посадка по диаметру, расположение заплечика и функция сборки в указанном классе заготовки без специальной формы. Сохраняйте согласованность версий чертежа и модели, а также записывайте материал и условия проверки, использованные для испытания.
Мелкосерийное производство
Небольшие партии подходят для нестандартного оборудования и специализированных промышленных компонентов. Согласуйте количества, важные измерения и все необходимые приспособления. При рассмотрении предложения следует отличать время выполнения работ от настройки, второстепенных операций и требований к отчетам.
Повторное производство
Повторяющиеся OEM-запчасти требуют контролируемых изменений, спецификаций материалов и критериев приемки. Определите идентификацию партии, контрольный отбор проб и упаковку. Изменение посадки отверстия, класса припуска или резьбы требует повторной проверки производства.
Пластиковые детали, обработанные на станке с ЧПУ, для промышленного применения
Опишите рабочую среду и необходимые документы, а не полагайтесь на название отрасли. Пригодность полимера, чистота, безопасность и нормативные требования должны быть оценены для конкретного использования.
Полупроводник
Компоненты PEEK, PTFE, PVDF и PEI могут поддерживать интерфейсы оборудования и совместимые жидкостные системы. Прежде чем выбирать сырье, убедитесь в чистоте, чистоте, химических веществах и температуре.
Медицинское оборудование
Втулки, проставки и изолирующие компоненты требуют определенных требований к очистке, стерилизации и любым контактам. Документация на материалы не заменяет проверку конкретного устройства.
Автоматизация и робототехника
Ролики, втулки и втулки обеспечивают движение и управляемость. Укажите рабочий цикл, нагрузки, условия износа и доступ для замены для проверки соответствия и класса.
Электроника
Точеные изоляторы и прецизионные прокладки требуют определенных электрических, термических и монтажных условий. Укажите любые требования к пламени или диэлектрике и их подтверждающую документацию.
Обращение с жидкостью
Седла клапанов, кольца и резьбовые фитинги предъявляют требования к среде, давлению, температуре и уплотнениям. Испытание на герметичность или давление включается только по запросу и подтверждению.
Промышленное оборудование
Износостойкие втулки, ролики и детали подшипников нуждаются в сопряжении, условиях смазки и рабочих нагрузках. При подготовке к установке следует учитывать зазоры и перемещение полимера.
Аэрокосмическая промышленность
Легкие высокоэффективные полимерные компоненты должны соответствовать указанному классу, требованиям к чертежам и документации. Отраслевая заявка не является заявлением о сертификации поставщика.
Проверка пластиковых деталей, обработанных на станке с ЧПУ
Согласуйте план проверки, который охватывает наружный диаметр, отверстие, длину, резьбу, канавки, соотношение осей и состояние поверхности. Инструменты и приспособления подбираются по рисунку и материалу; Измерительная сила может быть значительной для мягких или тонкостенных компонентов.
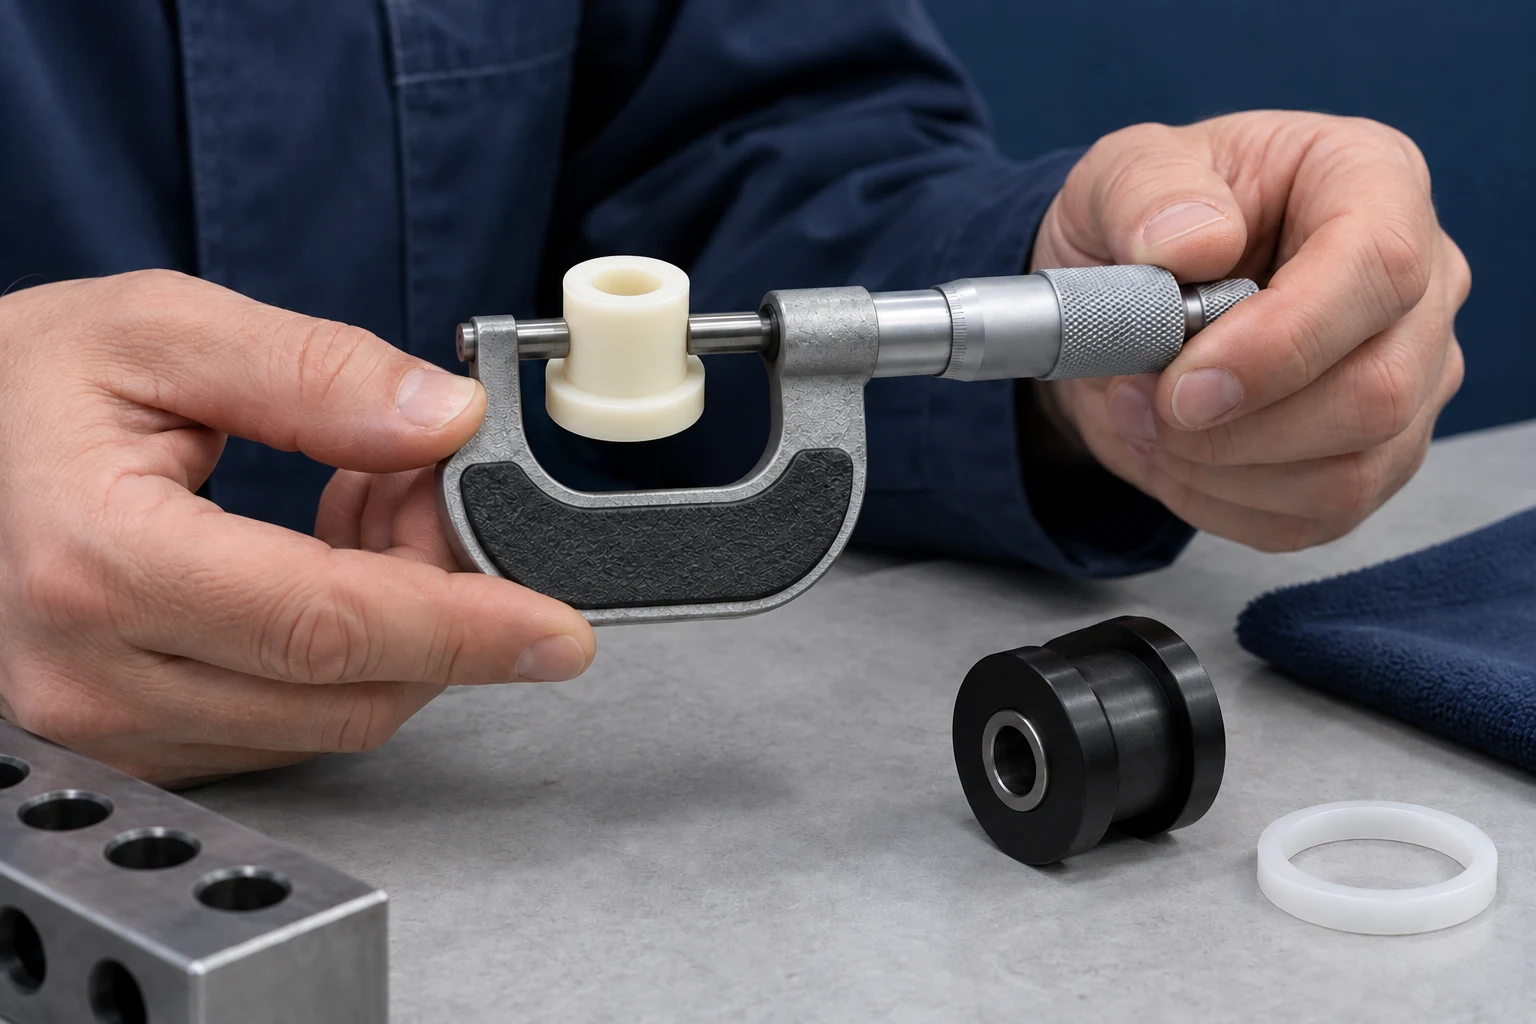
Иллюстрация производства, созданная искусственным интеллектом; не проверенная фотография завода или клиента.
Проверка материала
Подтвердите указанную марку запаса и версию чертежа в заказе. Перед обработкой просмотрите согласованную документацию по материалам.
Первая проверка изделия
Проверьте функциональные диаметры, длину, канавки и заплечики первой детали в заданном состоянии. Определите любые корректировки, прежде чем партия продолжится.
Проверка ОД/ИД
Используйте подходящие методы измерения наружного диаметра и отверстия с контролируемым усилием контакта. Проверьте указанные местоположения и длину отверстий, а не предполагайте, что одно показание представляет всю деталь.
Проверка концентричности/биения
Измерьте указанное геометрическое соотношение, используя его фактическую базу и стандарт чертежа. Согласовать поддержку и ротационные проверки там, где требуется биение; показания штангенциркуля не могут установить эту взаимосвязь.
Окончательный контроль размеров
Проверьте применимые длины, требования к резьбе, размеры канавок и состояние поверхности после обработки. Подтвердите выборку и доступные методы измерения во время предложения.
Отчет и упаковка
Перед отправкой подготовьте согласованный отчет с указанием характеристик и защитите кромки отверстий, резьбу и готовые поверхности. Определить требования к идентификации, чистоте и экспортной документации.
Сопровождающее изображение представляет собой иллюстрацию проверки, созданную искусственным интеллектом. Реальные фотографии измерительного оборудования и отчеты о проектах могут быть добавлены после проверки и одобрения. Манометры резьбы, приспособления для биения, дополнительные заводские испытания и проверка при отправке подтверждаются на соответствие запрошенному объему.
Токарная обработка с ЧПУ и фрезерная обработка пластиковых деталей с ЧПУ
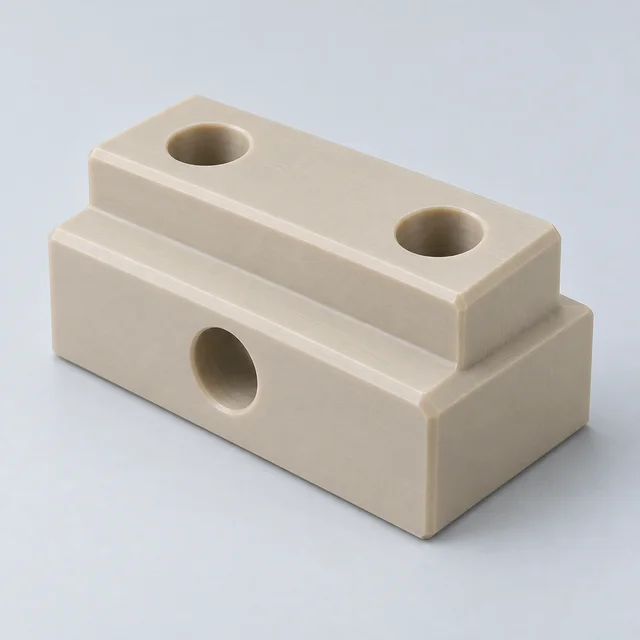
Токарная обработка подходит для вращательных элементов; фрезерование подходит для карманов, пазов и поверхностей, для которых требуется подход вращающейся фрезы с выбранных направлений. Некоторым компонентам необходимы оба процесса.
Фактор
Токарная обработка с ЧПУ
Фрезерование с ЧПУ
Заготовка
Вращается обычным токарным способом
Обычно хранится в приспособлении
Режущий инструмент
Движется против вращающегося приклада
Вращающийся нож удаляет материал
Лучшая геометрия
Цилиндрический/вращательный
Призматический / сложный
Общие особенности
Внешний диаметр, внутренний диаметр, уступы, канавки и резьба
Карманы, прорези, отверстия и фасонные поверхности
Типовые детали
Втулки, ролики и втулки
Корпуса, приспособления и коллекторы
Связанные цилиндрические элементы
Часто эффективен за одну токарную установку
Могут потребоваться дополнительные настройки и стратегии.
Многоповерхностная геометрия
Требуются соответствующие вторичные операции.
Подходит для плановых установок или дополнительных осей
Втулку с контролируемым отверстием и монтажной лыской можно обтачивать, а затем фрезеровать. Перенос исходной точки должен сохранять соотношение между отверстием и лыской. Выбирайте маршрут из функциональной геометрии, а не запрашивайте один процесс только по имени.
Почему стоит выбрать TOPS Plastics для токарной обработки с ЧПУ?
Оценивайте поставщика по тому, как он связывает чертеж, сортность материала, стратегию токарной обработки и метод приемки. Обсудите эти критерии закупок с нашей проектной командой, чтобы заранее определить согласованный объем закупок.
Опыт обработки пластмасс
Просмотрите поведение материала и требования к опорам, а также глубину отверстия, стенки и удаление припуска.
Прецизионная обработка наружного диаметра и отверстия
Определите функциональные соответствия и соотношение их осей, а затем согласуйте осуществимый маршрут производства и измерений.
Опыт инженерных полимеров
Обсуждайте точные марки, наполнители, условия эксплуатации и сопроводительные документы на материалы вместо общих этикеток с полимерами.
Прототип для поддержки производства
Планируйте функциональные испытания и повторяющиеся объемы работ с учетом контролируемых изменений чертежей и критериев приемки.
OEM-производство на основе чертежей
Для определения компонента используйте модель, чертеж и утвержденную спецификацию клиента, а не размер из каталога.
Проверка размеров
Подтвердите условия измерения, отбора проб и наличие отчетов в рамках предложения.
DFM и материальная поддержка
Перед началом производства проверьте зоны захвата, тонкую геометрию, зацепление резьбы и возможные корректировки.
Как мы производим пластиковые детали, обработанные на станке с ЧПУ
Последовательность производства использует согласованную версию чертежа, сорт запаса и функциональные требования. Неразрешенные вопросы посадки или условия проверки уточняются до принятия объема.
01 — Загрузка САПР/чертежа
Отправьте модель и аннотированный чертеж с указанием количества и информации о применении. Отметьте критические наружный диаметр, внутренний диаметр, плечи, резьбу и взаимосвязи осей.
02 — Инженерный обзор
Оцените отверстие, толщину стенки, вылет и доступ к инструменту. Уточните требования к подгонке и любые трудноизмеримые характеристики.
03 — Выбор материала
Согласуйте точную марку и необходимую документацию на материалы. Проверьте наличие на складе, кондиционирование влаги и условия эксплуатации.
04 — Планирование процессов и работ
Спланируйте зоны захвата, опоры, инструменты и последовательность черновой/чистовой обработки. Учитывайте размеры после освобождения патрона и переноса вторичных базовых данных.
05 — Токарная обработка с ЧПУ
Обработка диаметров, торцов, отверстий, канавок и резьбы по проверенному маршруту. При необходимости применяйте согласованные внутрипроцессные проверки.
06 — Второстепенные операции
Выполните подтвержденные поперечные отверстия, лыски, удаление заусенцев или другие элементы, если указано. Сохраните связь с базами поворота.
07 — Проверка размеров
Проверьте необходимые размеры и геометрические параметры в согласованном состоянии. Подготовьте запрошенный отчет и устраните любые несоответствия.
08 — Упаковка и доставка
Защитите готовые диаметры, отверстия и резьбу и определите версию детали или партию. Оформить отгрузку и документы в соответствии с принятым заказом.
Часто задаваемые вопросы по токарной обработке с ЧПУ
Прямые ответы на распространенные вопросы по токарной обработке, выбору материалов и поставщиков.
Какие пластиковые материалы можно обрабатывать на станках с ЧПУ?+
PEEK, Delrin/POM, PTFE, Nylon, UHMW-PE, PVDF, PEI и некоторые сплавы PVC, PP и HDPE можно рассмотреть для токарной обработки с ЧПУ. Укажите точную марку, наполнители и рабочую среду; пригодность и наличие на складе вашего компонента подтверждены.
Какие типы пластиковых деталей лучше всего подходят для токарной обработки на станках с ЧПУ?+
Цилиндрические и вращающиеся детали, такие как втулки, втулки, ролики, прокладки, кольца и седла клапанов, являются сильными кандидатами. Внешний диаметр, отверстие, уступы, канавки и резьба могут быть сформированы вокруг оси; значительные карманы или внеосевые детали могут потребовать вторичного фрезерования.
В чем разница между токарной обработкой с ЧПУ и фрезерной с ЧПУ?+
При обычном точении заготовка вращается против режущего инструмента; при фрезеровании вращающейся фрезой обрабатывается поддерживаемая заготовка. Токарная обработка подходит для цилиндрической геометрии, а фрезеровка — для карманов и сложных граней. Один компонент может использовать оба процесса.
Каких допусков можно достичь на пластиковых деталях, обработанных на станках с ЧПУ?+
Достижимые допуски подтверждаются после проверки марки, диаметра, длины, толщины стенки и условий проверки. Не существует универсальной ценности для каждой пластиковой детали. Определите функциональные посадки, исходные данные, температурные условия и требования к кондиционированию для точного анализа.
Можно ли обрабатывать PEEK и Delrin на станках с ЧПУ?+
Да, PEEK и Delrin/POM подходят для изготовления токарных втулок, колец, гильз и других вращающихся деталей. Укажите точную марку PEEK или тип ацеталя, включая наполнители. Руководство по выбору требуемой температуры, химического воздействия и документации по материалам.
Как обработать тонкостенные пластиковые втулки без деформации?+
Тонкостенные втулки требуют контролируемого давления захвата, соответствующей поддержки и последовательности резки, соответствующей уклону. Стратегия рассматривается с учетом фактической геометрии стенок и отверстий. Окончательные размеры следует проверить после выпуска в согласованном состоянии, используя подходящую измерительную силу.
Можете ли вы нарезать внутреннюю и внешнюю резьбу в пластике?+
Да, внутренняя и внешняя пластиковая резьба может быть проверена на предмет механической обработки. Укажите обозначение резьбы, шаг, зацепление, крутящий момент при сборке и требования к многократному использованию. Прочность материала и ползучесть могут оправдать установку вставки или другого крепления.
Какие файлы САПР вы принимаете для расценок на токарные станки с ЧПУ?+
Отправляйте модели STEP, STP, IGES или X_T вместе с аннотированным чертежом DWG, DXF или PDF, если таковой имеется. Можно загрузить один файл или ZIP-пакет размером до 10 МБ; файлы большего размера можно отправлять по электронной почте. Определите ревизию и критические размеры.
Можно ли использовать токарную обработку с ЧПУ для изготовления прототипов пластиковых деталей?+
Да, токарная обработка с ЧПУ позволяет производить функциональные ротационные прототипы из подходящей заготовки из конструкционного пластика без специальной формы. При испытаниях прототипа следует использовать указанную марку и проверять фактическую посадку и условия эксплуатации. Все еще могут потребоваться приспособления и планирование установки.
ВАША ПЕРЕВЕРНУТАЯ ЧАСТЬ. ВАШИ ТРЕБОВАНИЯ.
Получите расценки на пластиковые детали, обработанные на станке с ЧПУ
Загрузите свою модель САПР или инженерный чертеж и укажите материал, количество, критические размеры наружного/внутреннего диаметра, допуски, требования к резьбе и информацию о применении. Наша команда рассмотрит ваш проект и порекомендует подходящую стратегию токарной обработки.
Укажите максимальный диаметр, общую длину, толщину стенки, места сопряжения и базовую ось для требований концентричности или биения. Если вы не определились с выбором материала, объясните рабочую температуру, нагрузки и воздействие среды. Требуется компания, имя, адрес электронной почты и телефон; Подробности проекта и загрузка чертежей не являются обязательными.
STEP/STP/IGES/X_T/DWG/DXF/PDF или ZIP, максимум 10 МБ. Файлами большего размера можно поделиться по электронной почте. Пожалуйста, согласитесь на конфиденциальность файлов перед отправкой конфиденциальных чертежей.