Services de tournage CNC pour pièces en plastique personnalisées
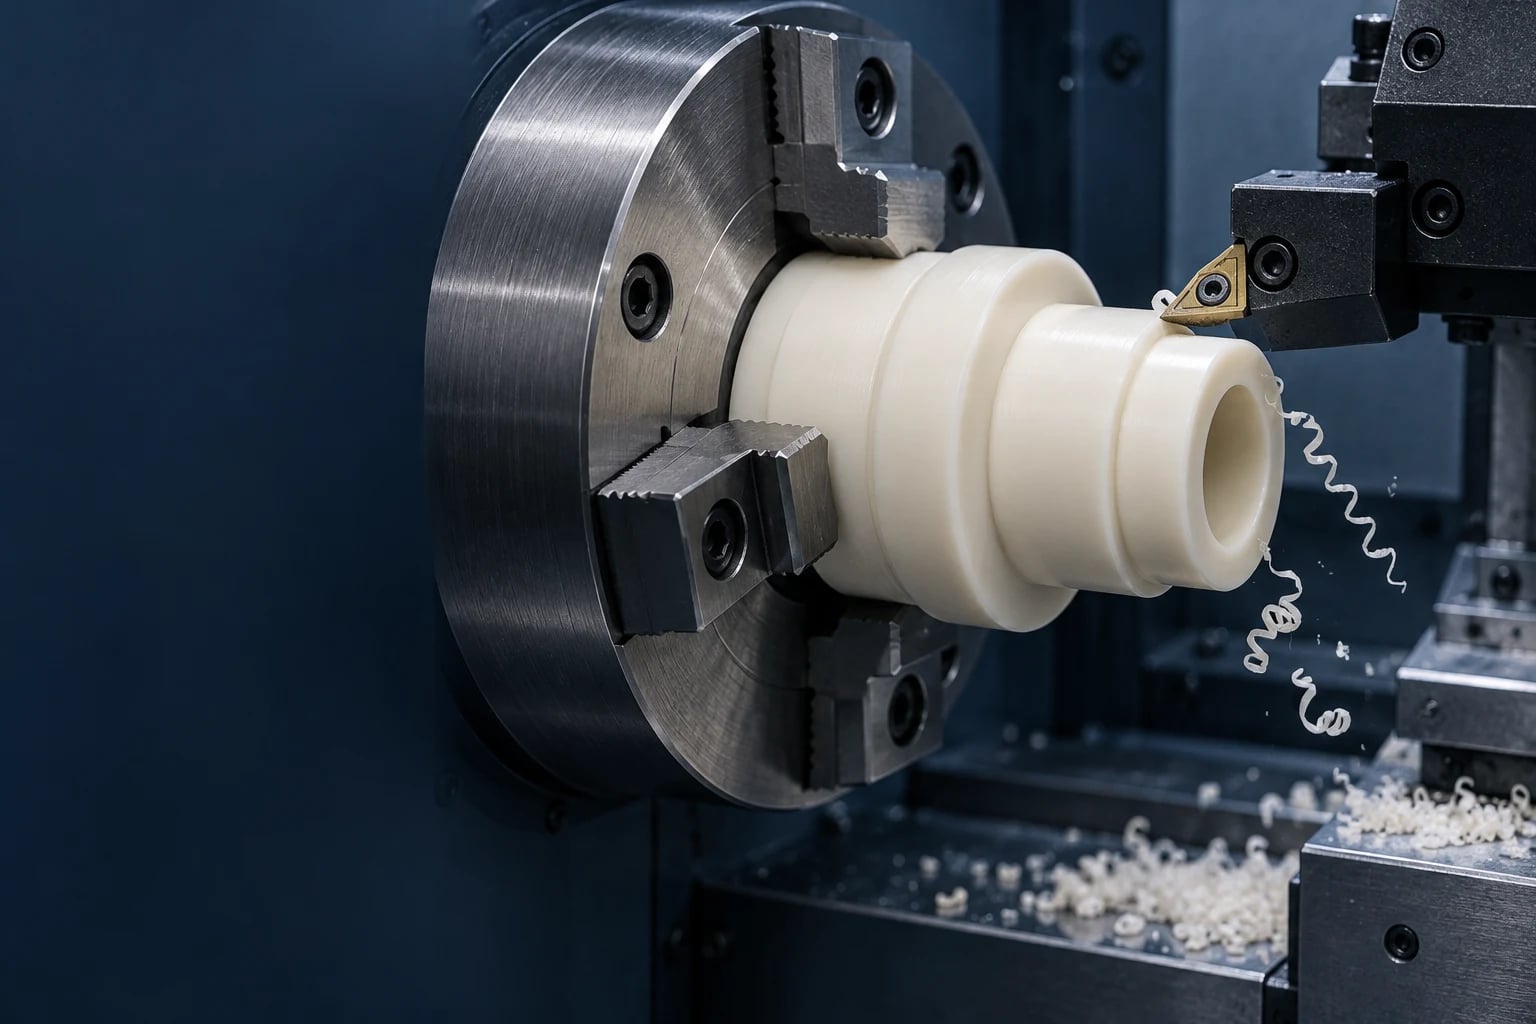
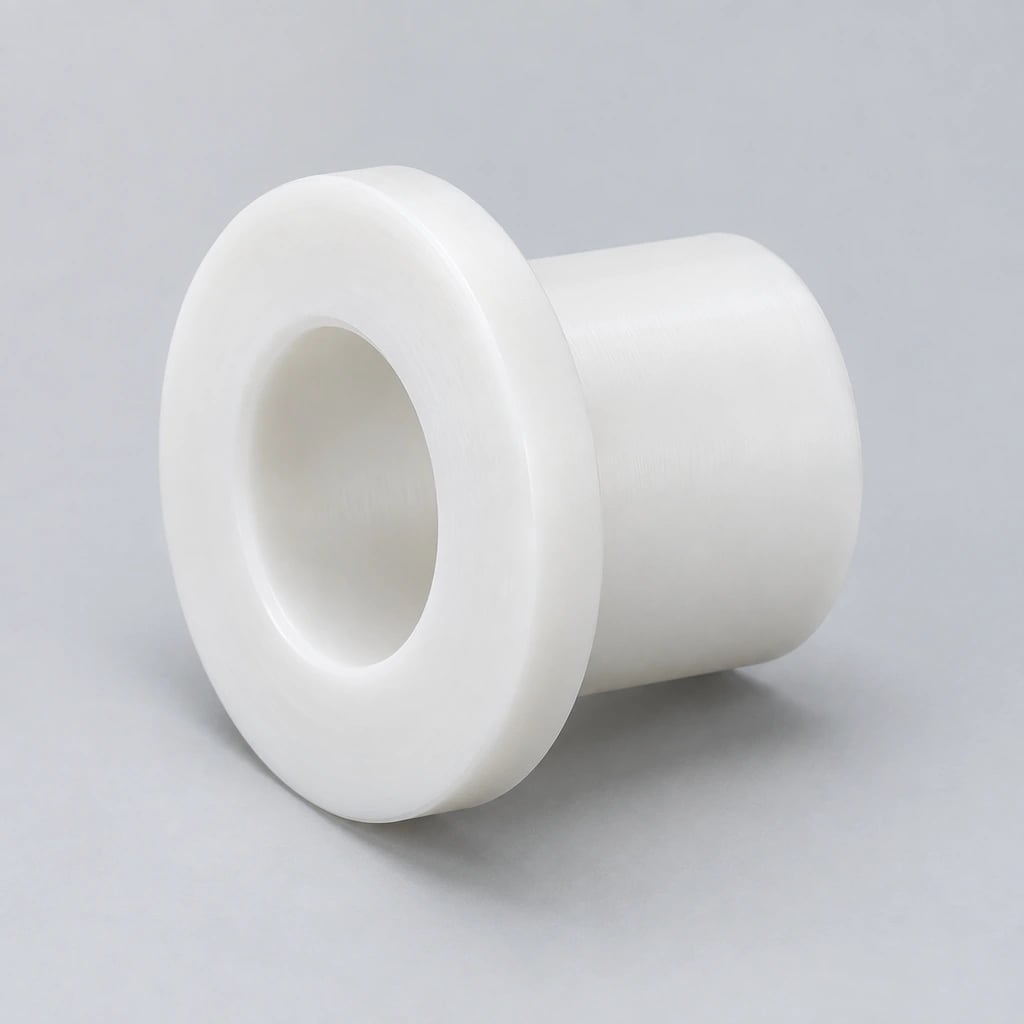
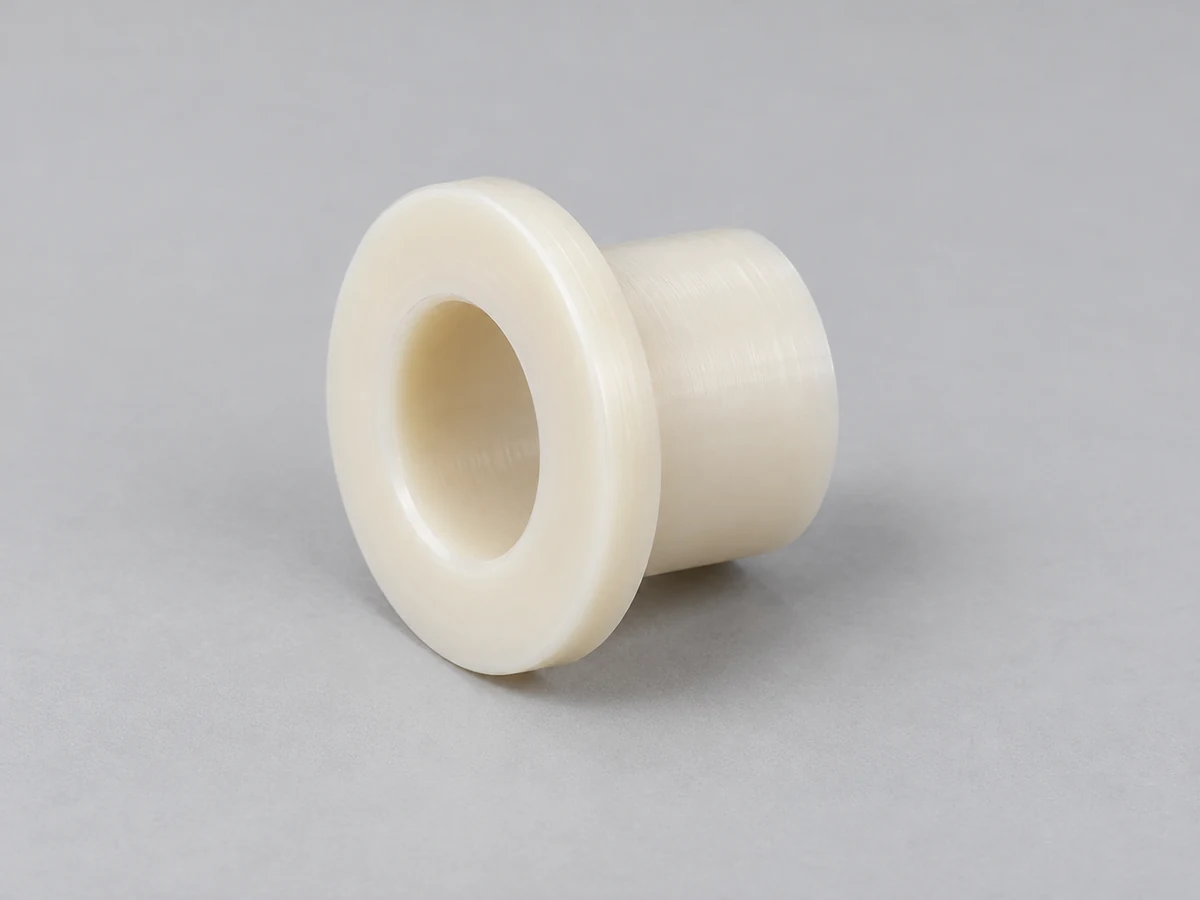
TOPS Plastics fournit un tournage CNC de précision pour les composants en plastique cylindriques et rotatifs personnalisés. Nous fabriquons des bagues, des manchons, des rouleaux, des entretoises, des bagues, des composants de vannes, des pièces filetées et d'autres pièces de précision en PEEK, Delrin/POM, PTFE, Nylon, UHMW, PVDF, Ultem et autres plastiques techniques.
Faites correspondre l'itinéraire de tournage aux diamètres fonctionnels, à l'alésage, à la longueur et à la qualité du stock. L'instantané suivant décrit le travail basé sur le dessin ; le diamètre maximum, la longueur, la taille de la barre, la finition et les tolérances numériques sont confirmés individuellement après examen technique.
Capacité
TOPS Plastics
Processus
Tournage CNC / usinage sur tour plastique
Opérations
Tournage extérieur, alésage, dressage, rainurage, filetage et perçage axial
Géométrie de la pièce
Composants cylindriques et rotatifs
Matériaux
PEEK, POM, PTFE, Nylon, UHMW, PVC, PP, PVDF et PEI
Fabrication
Production de prototypes, de petits volumes et répétée
Pièces typiques
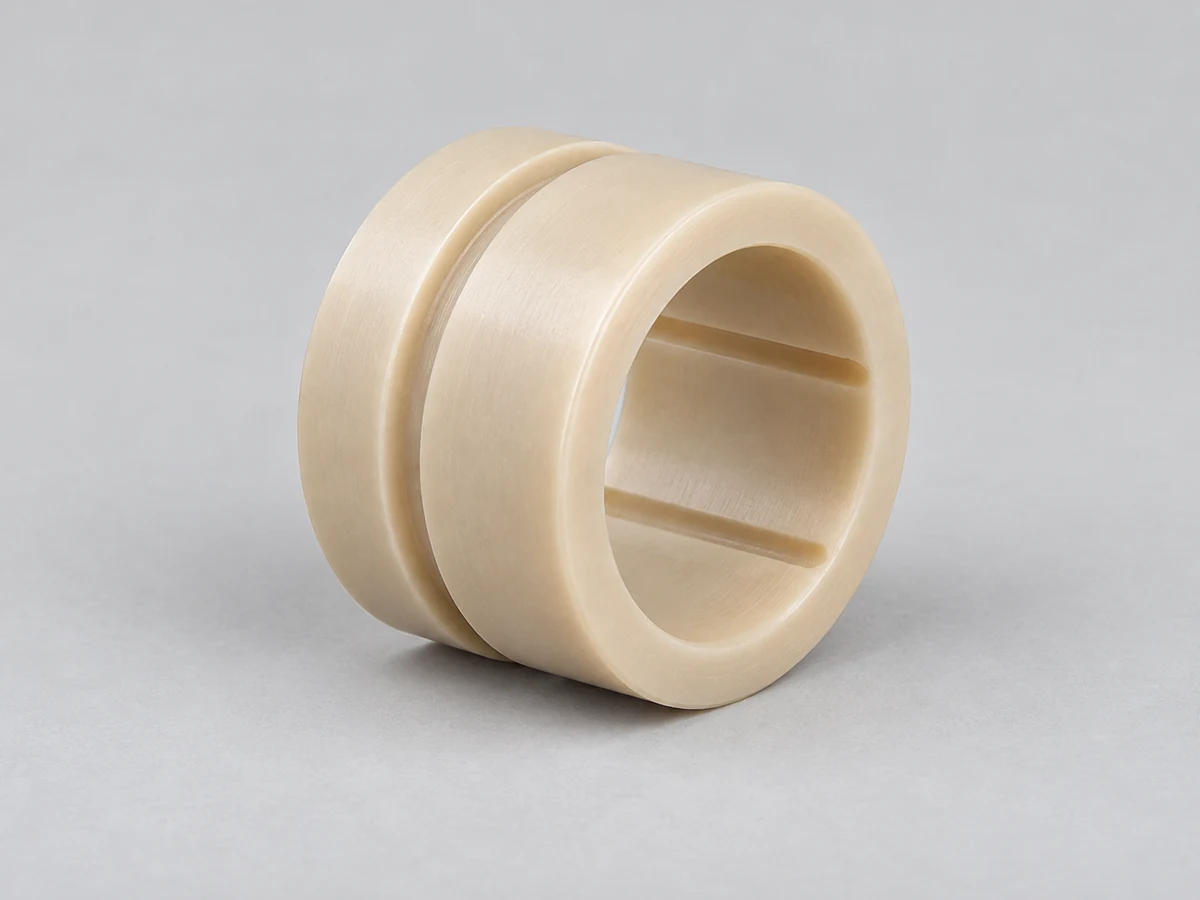
Douilles, manchons, rouleaux, bagues et entretoises
Fichiers
STEP, STP, IGES, X_T, DWG, DXF et PDF
Contrôle
Contrôle dimensionnel selon le dessin et plan de contrôle convenu
Qu'est-ce que le tournage CNC ?
Le tournage CNC est un processus de fabrication soustractif dans lequel la pièce tourne pendant qu'un outil de coupe enlève de la matière pour créer des éléments cylindriques. Il est particulièrement adapté aux diamètres extérieurs, aux alésages intérieurs, aux épaulements, aux rainures, aux cônes et aux filetages organisés autour d'un axe.
Les tiges en plastique technique ou les tubes tubulaires appropriés peuvent être transformés en bagues, manchons, rouleaux, entretoises, bagues et composants de vannes sans outillage de moulage dédié. Le processus peut créer des fonctionnalités internes et externes associées dans une configuration commune, sous réserve de l'accès à l'outil et du maintien de la pièce.
Un modèle CAO définit la forme, tandis que le dessin spécifie les ajustements de diamètre, les relations de référence et les conditions d'acceptation. Les matériaux souples, les parois minces et les longs porte-à-faux nécessitent une attention particulière car les forces de coupe et de serrage peuvent modifier la géométrie. Les pièces comportant des poches, des méplats ou des trous hors axe peuvent nécessiter une opération de fraisage séparée. Le tournage CNC est donc un processus au sein du service plus large d’usinage plastique CNC.
Choisissez le tournage CNC lorsque la géométrie la plus fonctionnelle est rotationnelle et que les dimensions critiques se rapportent à un axe central commun. C'est un point de départ solide pour un alésage de bague, un tourillon à rouleaux ou un manchon étagé ; le dessin complet détermine toujours l'itinéraire final.
Fonctionnalité requise
Pourquoi le tournage s'adapte à la géométrie
Diamètres extérieurs précis
Un outil de tournage suit la surface cylindrique en rotation
Alésages internes contrôlés
L'alésage établit une interface cylindrique interne
Épaulements et brides rondes
Le parement et le profilage créent des surfaces de positionnement axiales
Rainures
L'accès aux outils peut créer des rainures d'étanchéité, de relief ou de bague de retenue
Filetages internes/externes
Un parcours d'outil programmé forme une géométrie de filetage spécifiée
Caractéristiques cylindriques concentriques
Les fonctionnalités OD et ID associées peuvent partager une configuration d'usinage
Bagues et manches
La symétrie de rotation convient à l'enlèvement de matière autour de l'axe
Cônes et surfaces cylindriques
Les profils sont définis le long de la partie tournante
Les candidats typiques incluent les bagues, les manchons, les rouleaux, les entretoises, les bagues, les sièges de vannes, les poulies, les colliers isolants, les adaptateurs filetés et les arbres en plastique. Un nom de pièce à lui seul ne suffit pas : envoyez les exigences d'alésage et de diamètre, les composants d'accouplement, les charges et les conditions d'installation.
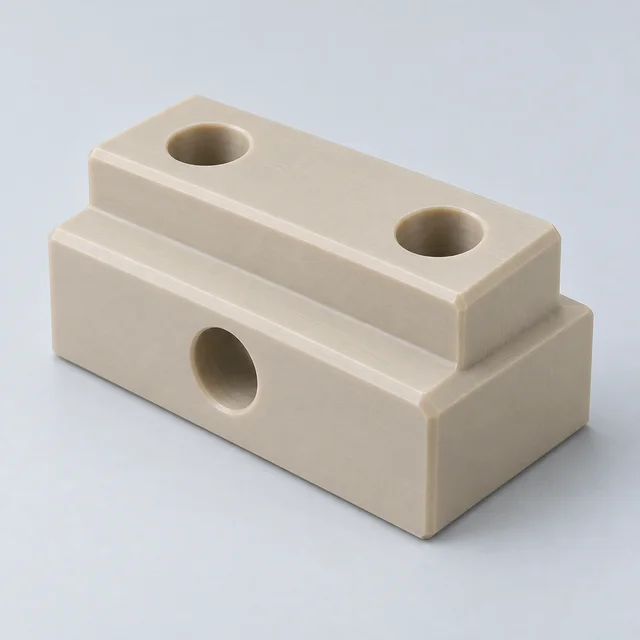
Pour les poches importantes, les contours sans rotation ou plusieurs faces inclinées, le fraisage peut être la voie principale. Un composant tourné peut également nécessiter un fraisage secondaire ; la relation entre ces caractéristiques doit être préservée.
La séquence d'opérations doit protéger les dimensions qui déterminent l'ajustement et la fonction. L'accès à l'alésage, l'emplacement de l'épaulement, la profondeur de la rainure et la zone de préhension sont examinés ensemble avant que la stratégie de tournage ne soit acceptée.
Tournage OD et ID
Usinez les diamètres extérieurs, les alésages, les épaulements, les contre-alésages et les composants étagés selon le dessin. Lorsqu'un diamètre extérieur et un alésage forment une paire fonctionnelle, définissez leur relation de référence et leur condition d'inspection. La portée de l'outil, la profondeur d'alésage et l'épaisseur de paroi restante influencent la possibilité de les réaliser en une seule configuration.
Rainurage et tronçonnage
Les rainures des bagues de retenue, les rainures d'étanchéité, les rainures de décharge et les bagues de précision nécessitent une largeur, une profondeur et un emplacement spécifiés. La séparation peut libérer du stress ou laisser un petit reste à finir. Les anneaux fins nécessitent une séquence supportée afin que la pièce finale soit évaluée après séparation et desserrage.
Filetage interne et externe
Les bagues filetées, les adaptateurs et les caractéristiques de filetage personnalisées peuvent être examinés pour l'usinage. Donnez la désignation du filetage, le pas, l'engagement, le matériau de raccordement et les conditions d'utilisation répétée. La résistance plastique, le fluage et le couple d'assemblage peuvent favoriser une conception de filetage différente ou un insert plutôt qu'une substitution directe du métal.
Forage, alésage et opérations secondaires
Le perçage axial, l'alésage, l'alésage, le taraudage et le chanfreinage complètent les détails de rotation. La gravure, les trous transversaux et les méplats peuvent nécessiter une opération distincte. Les trous transversaux ne sont pas présentés comme une capacité confirmée d'un outil sous tension ; examiner le modèle complet afin que l'itinéraire et le transfert de données puissent être établis.
Planification des opérations de tournage et secondaires
Le tournage CNC standard convient à la géométrie accessible le long et autour de l’axe de rotation. Le fraisage secondaire peut ajouter un trou plat ou transversal lorsque le dessin l'exige ; Le transfert de configuration doit préserver la relation avec l'alésage ou le tourillon.
Géométrie
Itinéraire à revoir
Informations sur les achats
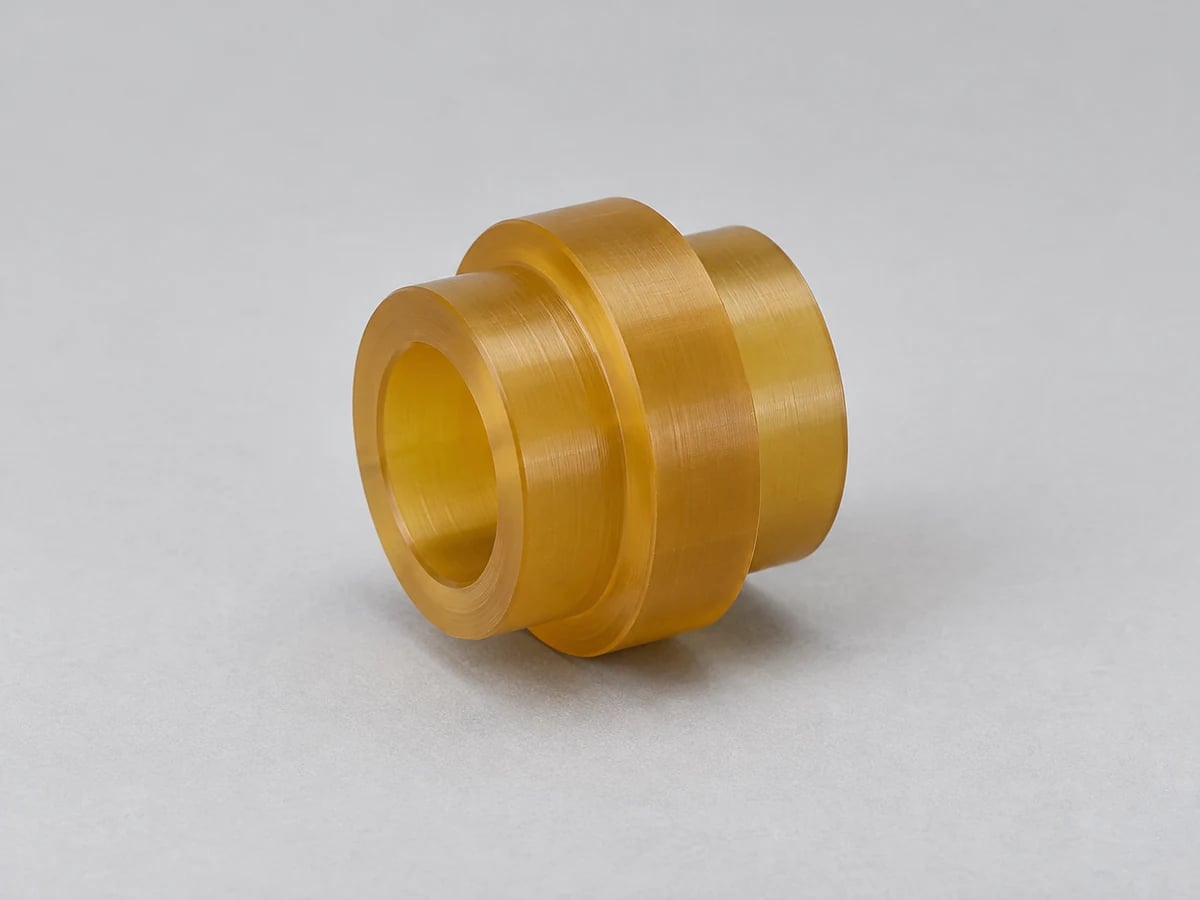
Douille étagée avec alésage axial
Tourner, ennuyeux et faire face
Ajustement de l'alésage, emplacement de l'épaulement et données d'inspection
Adaptateur fileté avec méplats
Tournage et fraisage secondaire révisés
Spécification du filetage et orientation à plat
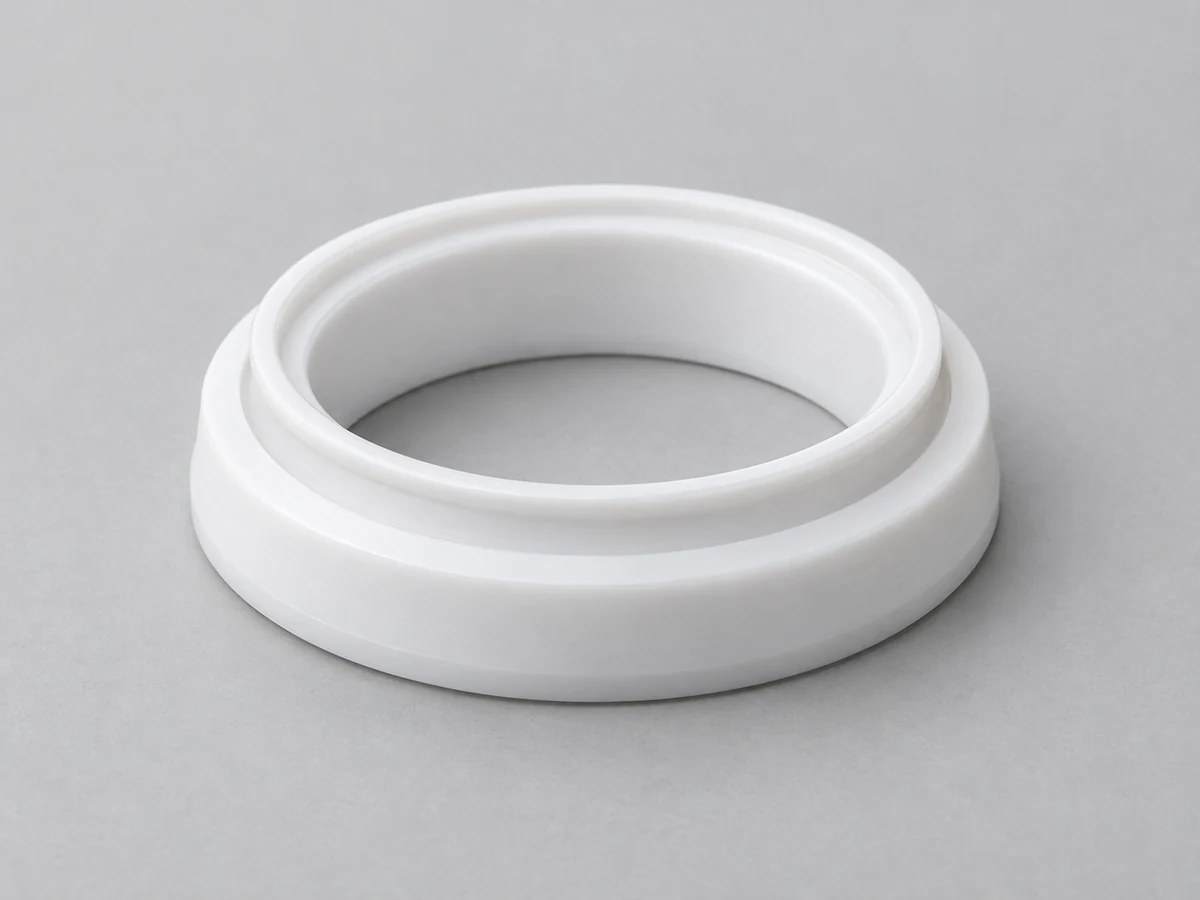
Anneau à paroi mince
Virage assisté et séparation contrôlée
Dimensions à l'état libre et force de mesure acceptable
Arbre long ou de petit diamètre
Revue des séquences de support et de tournage
Longueur, diamètres, rectitude et charge fonctionnelle
Ne présumez pas qu’une petite pièce nécessite un type de machine particulier. Soumettez les dimensions et caractéristiques réelles afin que la fabricabilité puisse être évaluée sans s'engager sur une configuration d'équipement non vérifiée.
Plastiques techniques que nous transformons CNC
Choisissez la qualité exacte du polymère en fonction de la température, de l'usure, de l'exposition aux produits chimiques et de l'ajustement. Les qualités non remplies et renforcées peuvent différer considérablement ; un nom de famille matériel n’établit pas ses performances mécaniques ou son approbation réglementaire.
PEEK
Un candidat pour les bagues, bagues et composants hautes performances à haute température. Préciser les charges, les conditions de travail et la documentation matérielle requise ; le renforcement modifie l'usure de l'outil et la réponse d'une surface tournée.
Usinabilité utile, rigidité et faible friction pour bagues, rouleaux et entretoises. Delrin est une marque d'homopolymère d'acétal ; indiquer si un homopolymère ou un copolymère est requis plutôt que de supposer qu'ils sont interchangeables.
Faible friction et résistance chimique pour joints, bagues et composants de vannes. La douceur et le fluage nécessitent un maintien en douceur de la pièce et une force de mesure appropriée ; un alésage vérifié sous une pression excessive peut ne pas représenter son état libre.
Robustesse et comportement à l'usure des rouleaux, manchons et bagues de support. Spécifiez la qualité du nylon et les conditions d'humidité, car le conditionnement peut modifier le diamètre final et l'ajustement de l'alésage.
Un candidat pour les rouleaux résistants à l’usure et les composants à faible friction. La faible rigidité et les mouvements thermiques nécessitent une coupe supportée, des exigences d'ajustement réalistes et un dégagement d'installation suffisant.
Utilisé pour certains composants de manipulation de fluides et de services chimiques. Confirmer la qualité, la compatibilité des supports, la pression et la température ; les exigences de pureté ou de propreté doivent être explicitement spécifiées.
Ultem / PEI
Une option pour les pièces électriques et techniques à température élevée. Confirmez la qualité exacte et les documents électriques, de flamme ou autres à l’appui requis pour l’application.
PVC / PP / HDPE
Options pour les composants chimiques, de gestion des fluides et industriels généraux. Ces polymères ont des comportements de rigidité et de dilatation différents ; identifier la qualité individuelle au lieu de traiter le groupe comme un seul matériau.
Tolérances de tournage CNC pour les pièces en plastique
Les tolérances de tournage dépendent de la rigidité du matériau, du diamètre, de la longueur, de l'épaisseur de paroi, de la dilatation thermique, de l'humidité, du maintien de la pièce et de la température d'inspection. La capacité numérique doit être revue pour la pièce réelle ; La précision du positionnement de la machine ne garantit pas à elle seule la précision de la pièce finie.
Caractéristique
Considération clé
Diamètre extérieur
Rigidité du matériau, force de coupe et stratégie de finition
Alésage interne
Épaisseur de paroi, portée de l'outil et déformation
Relation concentricité / coaxiale
Configuration, stabilité du matériau et donnée définie
Pièces longues et fines
Déflexion, support et porte-à-faux lors de l'usinage
Anneaux à paroi mince
Déformation de serrage et mesure après desserrage
Filetages
Résistance du matériau, engagement et géométrie du filetage
Grands diamètres
Changement dimensionnel thermique et température d'inspection
Pièces en nylon
Le conditionnement de l'humidité peut influencer les dimensions finales
Pour un manchon, séparez l'ajustement de l'alésage du diamètre de montage extérieur et de la longueur de l'épaulement. Indiquez si une inspection est requise à l'état libre ou dans un état d'installation défini. Une dimension enregistrée pendant que le manchon est comprimé par le mandrin peut changer après le relâchement.
Convenez de l'axe de référence, de la force de contact de l'instrument, du conditionnement et de l'échantillonnage, le cas échéant. Les allégations de tolérance stricte ou de finition sont évitées ; envoyer le dessin pour examiner les dimensions réalisables, les rapports requis et le coût.
Contrôler l'OD, l'ID, la concentricité et le faux-rond
La fonction des pièces tournées dépend souvent des relations entre le diamètre extérieur, l'alésage, les épaulements et l'axe de rotation. Deux diamètres individuels acceptables peuvent toujours former un assemblage inapproprié si la relation entre les axes ou l'orientation de l'épaulement n'est pas contrôlée.
Diamètre extérieur
Les ajustements à la presse, les surfaces de roulement et les interfaces de contact nécessitent un ajustement et une finition de diamètre défini. Tenez compte du matériau d'accouplement, de la température et de la force d'assemblage. Un ajustement serré adapté au métal peut surcharger ou déformer un manchon en plastique.
Alésage interne
Les bagues, manchons et composants de vanne nécessitent un alésage adapté à l'arbre, au passage d'écoulement ou à l'interface d'étanchéité. Spécifiez la longueur d'alésage, le chanfrein d'entrée et toute restriction locale. Les alésages profonds ou à paroi mince nécessitent un support et une méthode de mesure appropriée.
Concentricité
Les fonctionnalités OD et ID devront peut-être partager un axe commun. Identifier la norme de dessin applicable et le contrôle géométrique ; la concentricité, la position et le faux-rond sont des exigences différentes et ne sont pas utilisés de manière interchangeable. La mesure doit suivre le schéma de référence réel.
Faux-rond
Les rouleaux et les composants rotatifs peuvent produire un mouvement irrégulier lorsqu'une surface fonctionnelle s'écarte de son axe de référence. Indiquez si un faux-rond circulaire ou total est requis et identifiez les journaux de référence. Un contrôle de faux-rond nécessite une méthode de support et de rotation convenue.
Pour un rouleau, définissez l'alésage de montage ou les tourillons comme référence pertinente et spécifiez la surface de travail qui nécessite un contrôle de rotation. Pour une bague stationnaire, l'ajustement de l'alésage et le support mural peuvent avoir plus d'importance qu'une valeur de faux-rond générique. Discutez de ces relations avant de sélectionner le plan d'inspection.
Pièces en plastique tournées CNC sur mesure
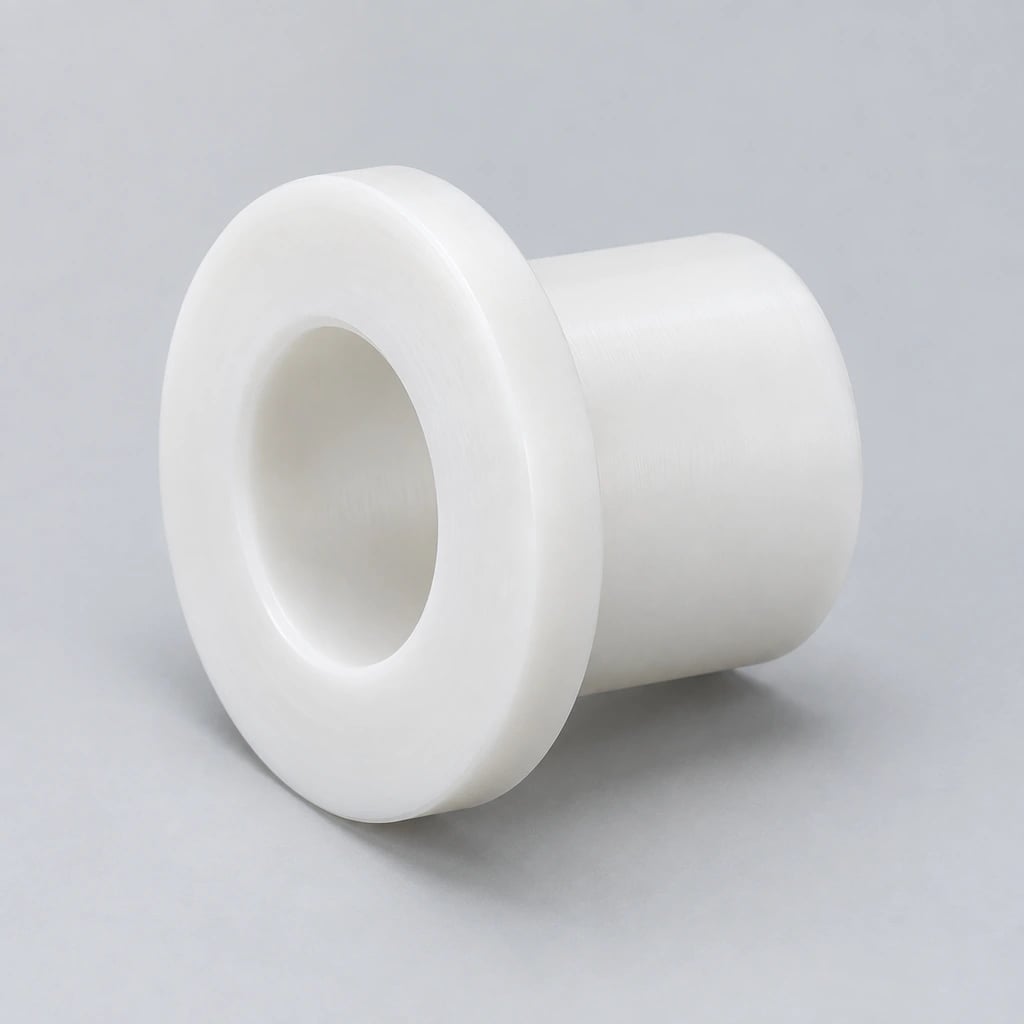
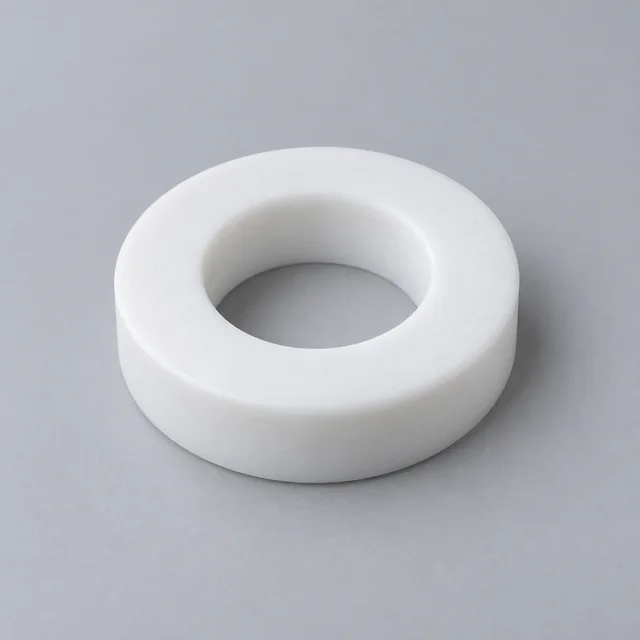
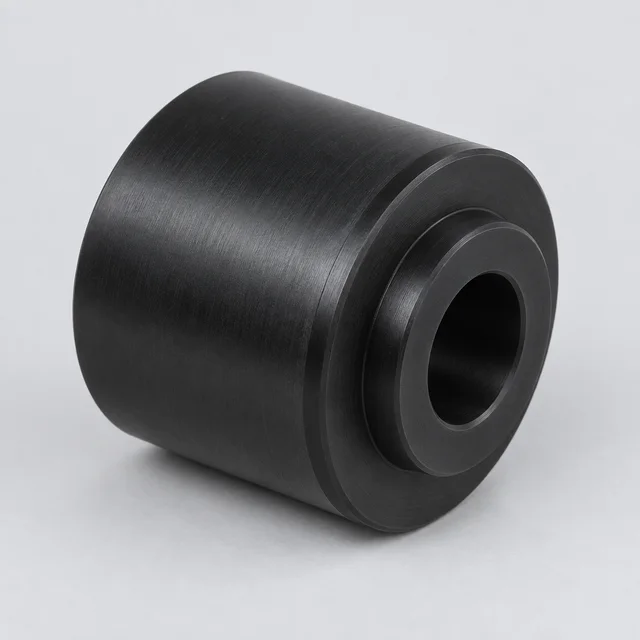
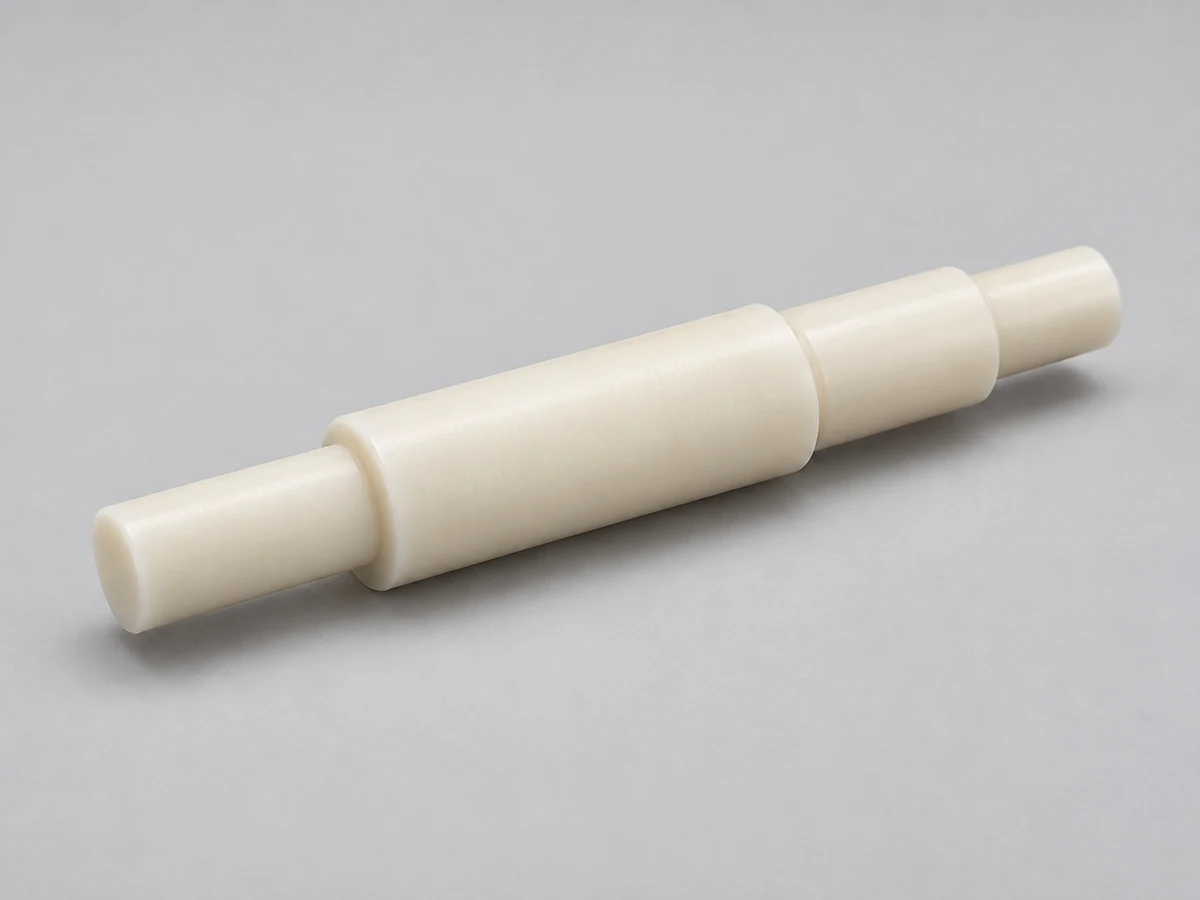
Ces familles de composants correspondent à la géométrie de rotation. Les images illustrent des concepts généraux de pièces plutôt que des produits de catalogue fixes ; le dessin contrôle le diamètre, la longueur, la qualité et l'acceptation fonctionnelle.
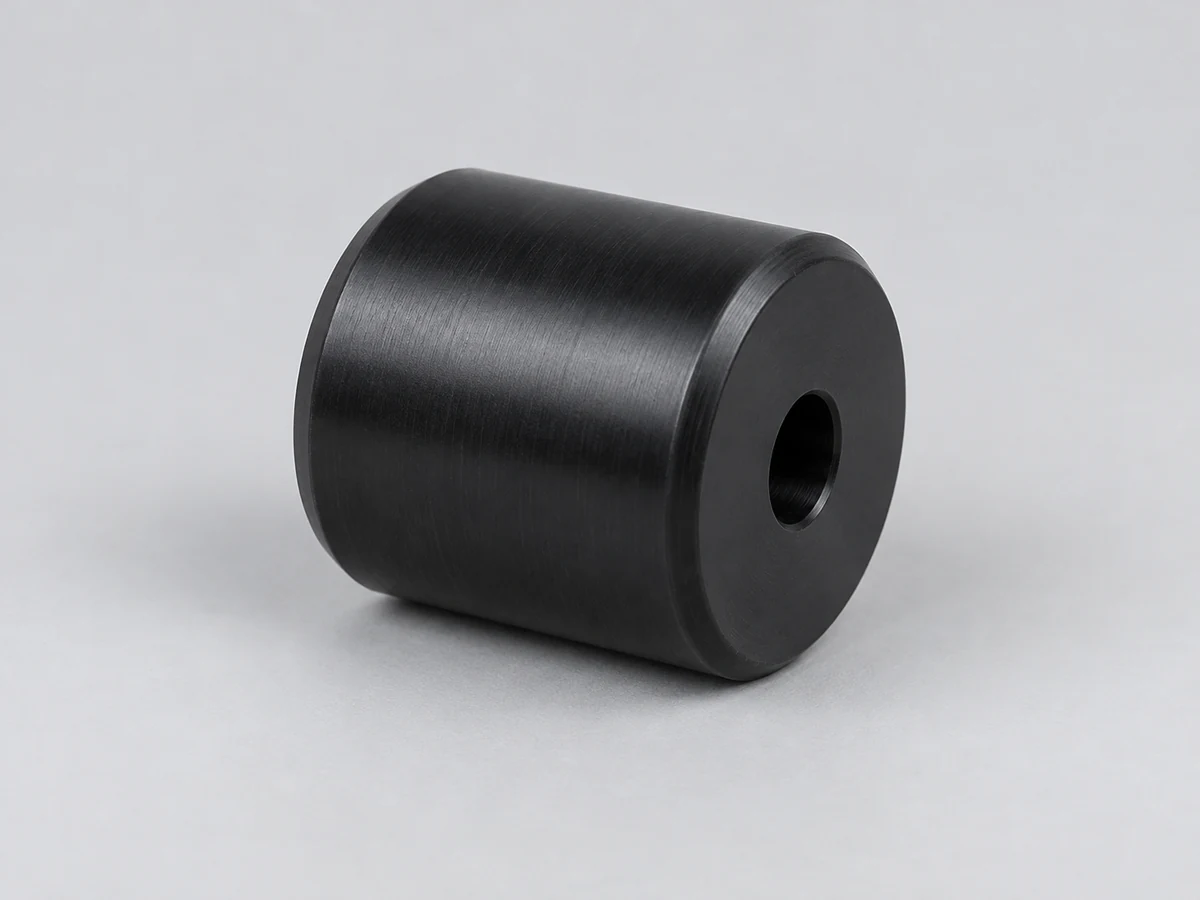
Bagues en plastique
Des alésages et des diamètres extérieurs contrôlés forment des interfaces entre l'arbre et le boîtier.
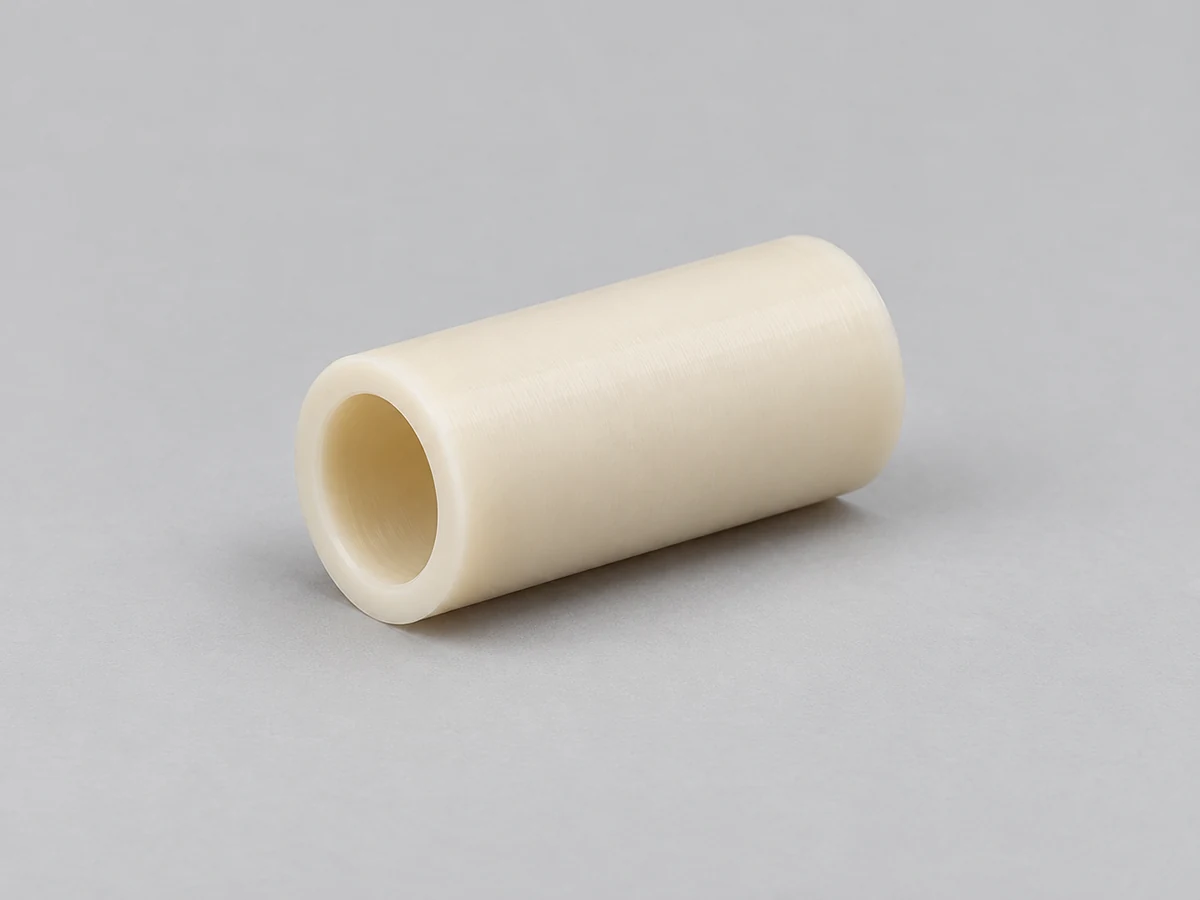
Manchons en plastique
La longueur de l'alésage, l'épaisseur de la paroi et les épaulements définissent la protection et l'emplacement.
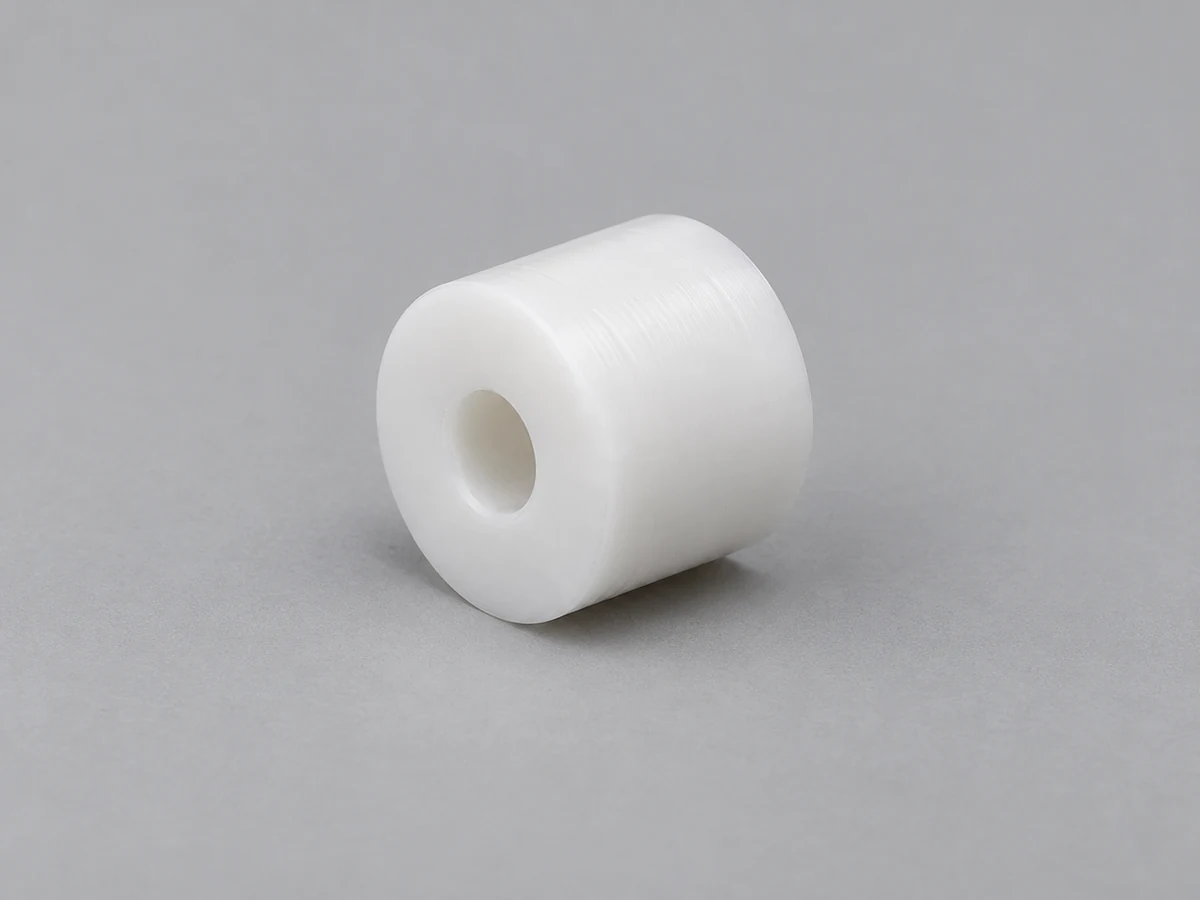
Rouleaux en plastique
Les diamètres de travail et les caractéristiques de montage nécessitent un examen de l'usure et du faux-rond.
Entretoises en plastique
Les extrémités face à face et un alésage de dégagement établissent la séparation dans un assemblage.
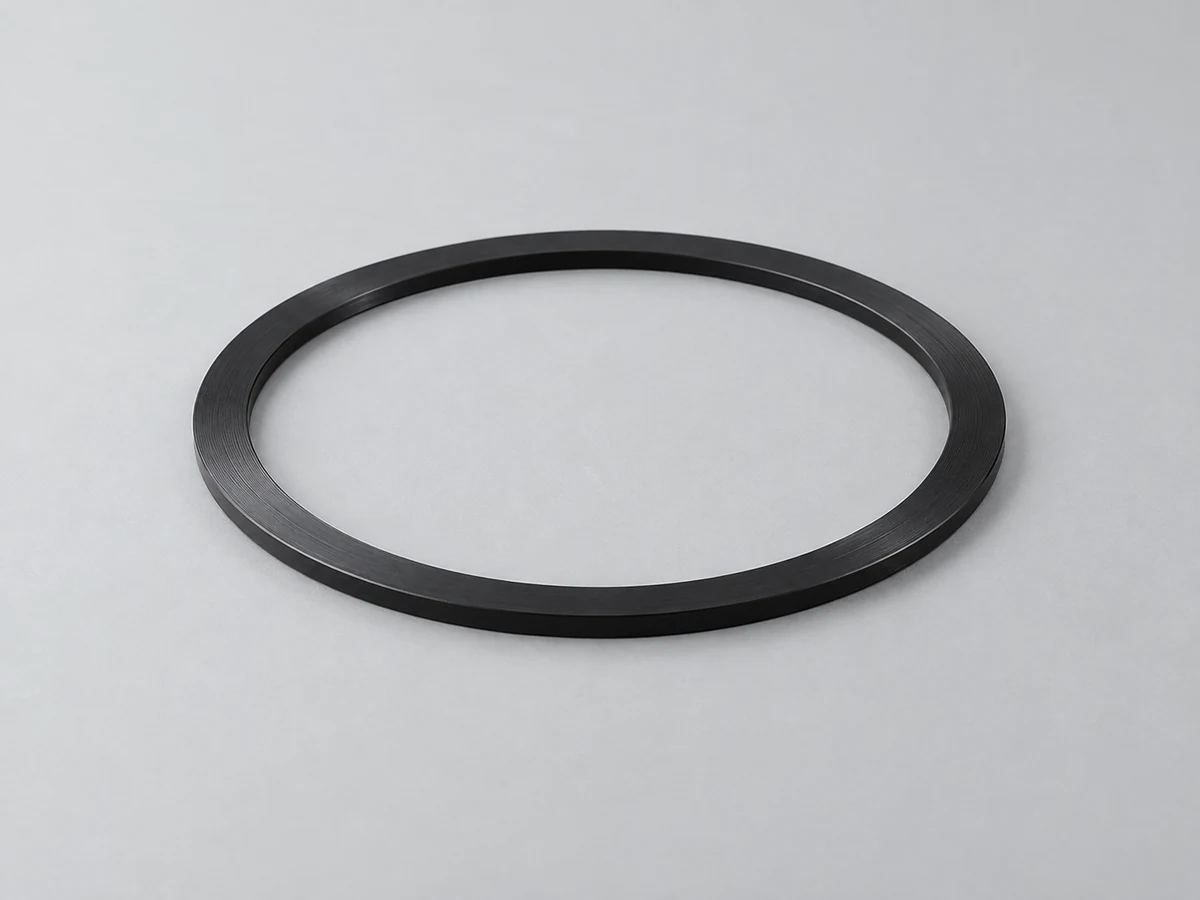
Anneaux en plastique
La géométrie à paroi mince nécessite une pression de préhension contrôlée et une inspection de relâchement.
Roulements en plastique
La qualité, la charge, la vitesse, la finition d'accouplement et le jeu déterminent l'adéquation.
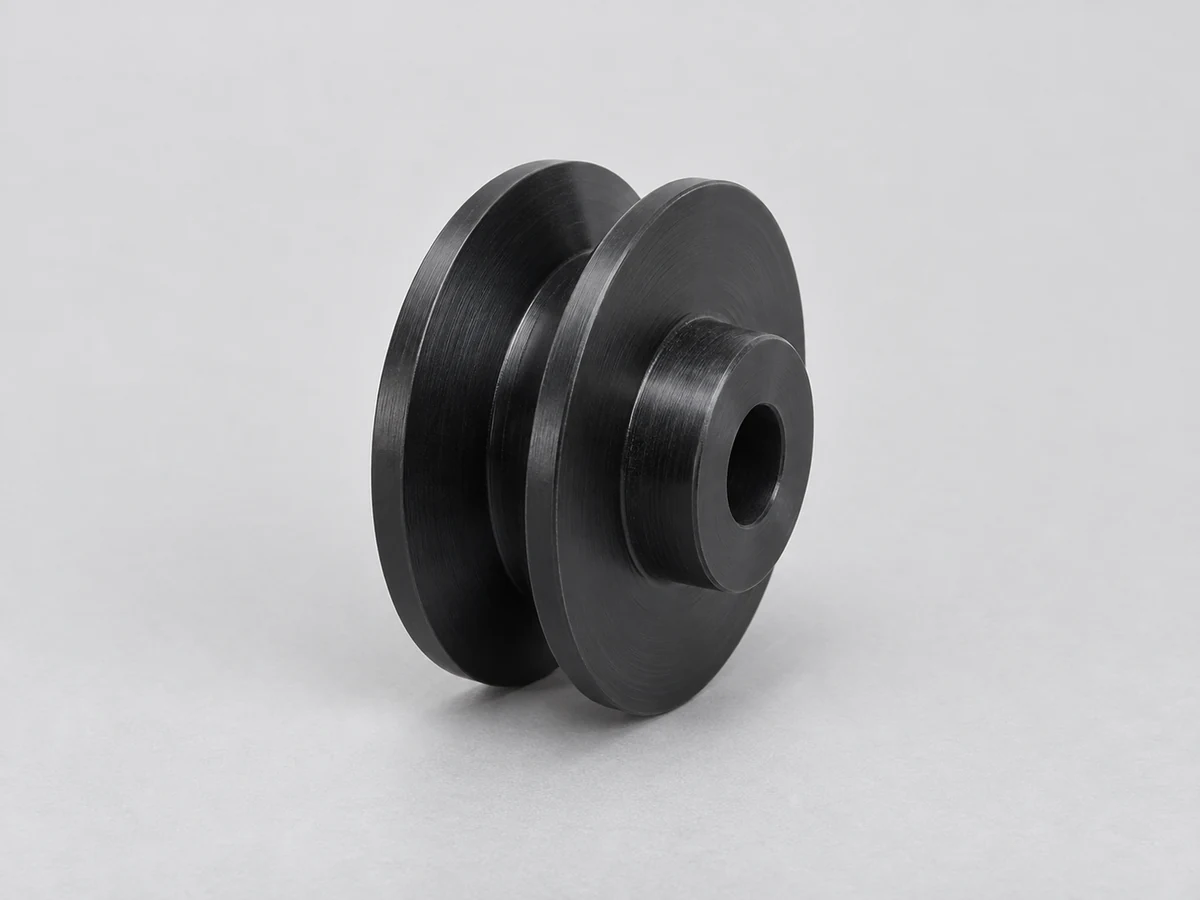
Poulies en plastique
Les profils de rainures de courroie, les moyeux et les alésages sont examinés par rapport aux exigences d'entraînement.
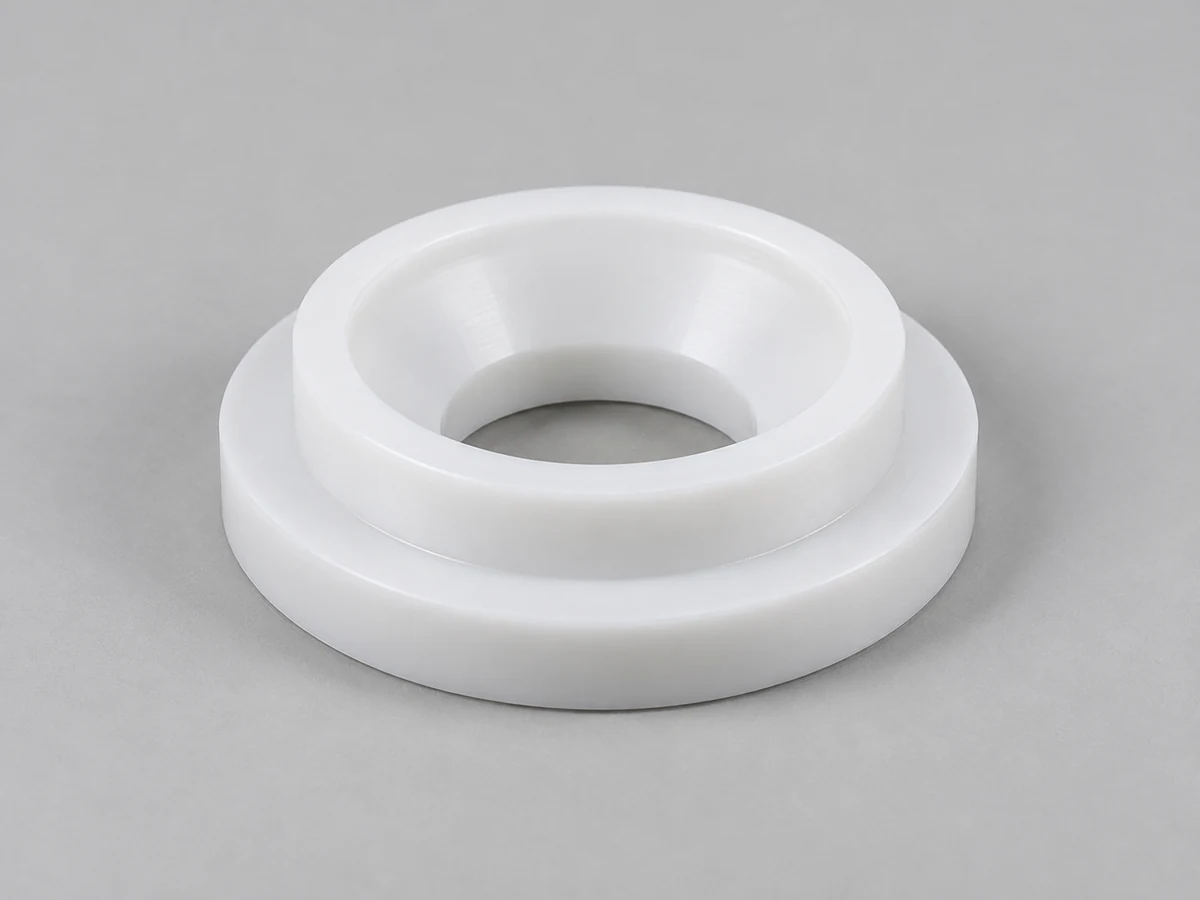
Sièges de soupape en plastique
Les profils d'étanchéité doivent correspondre au fluide, au composant d'accouplement et à la température spécifiés.
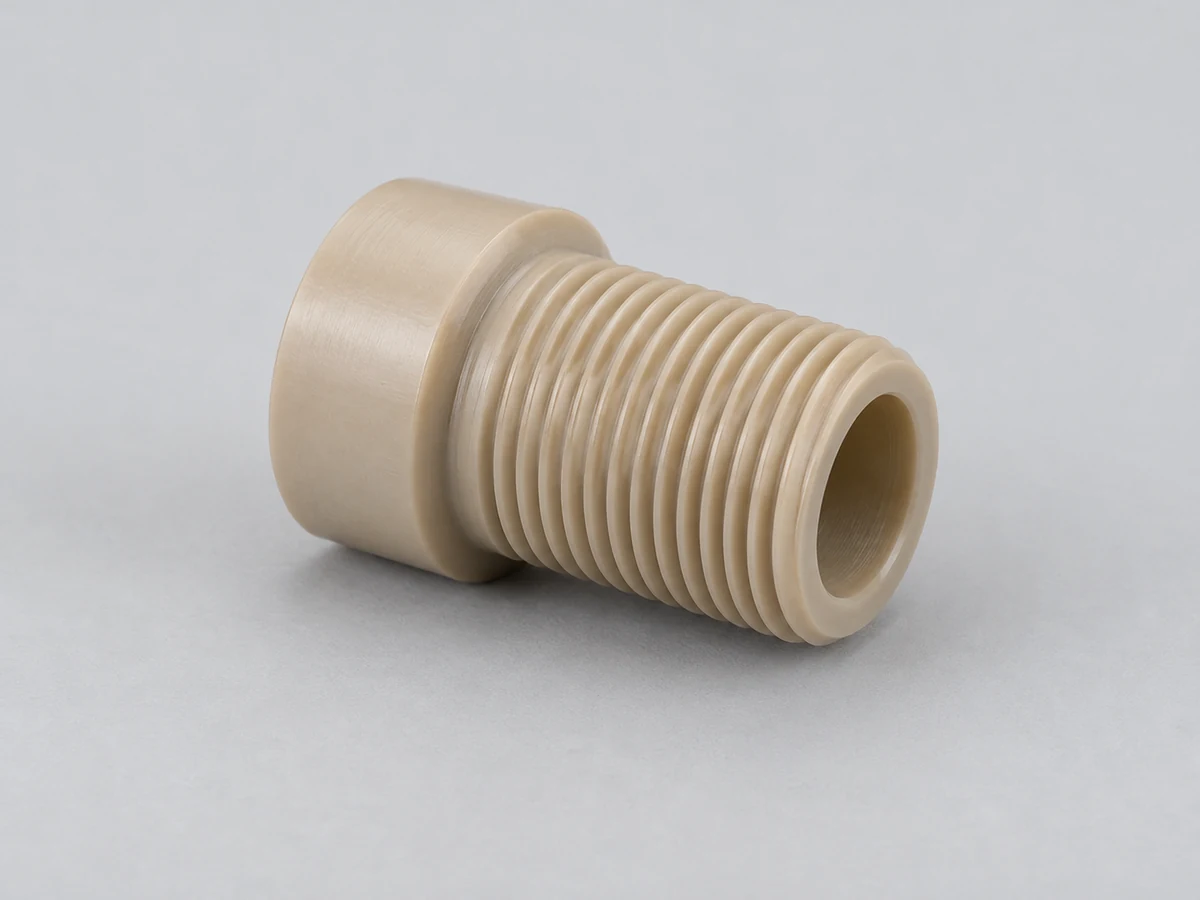
Composants filetés en plastique
Les adaptateurs et les bagues nécessitent des exigences définies en matière de filetage, d'engagement et de couple.
Colliers isolants en plastique
Les diamètres étagés localisent les interfaces électriques dans des conditions de service définies.
Arbres en plastique
La géométrie élancée nécessite une révision du support, de la charge et de la rectitude.
Composants d'étanchéité en plastique
Les zones d'étanchéité, les rainures et les surfaces nécessitent une spécification fonctionnelle convenue.
Directives de conception pour les pièces en plastique tournées CNC
Un dessin de tournage pratique montre comment le composant s'adapte et quelles surfaces partagent un axe de référence. Les points de révision suivants relient la géométrie cylindrique au comportement plastique ; ce ne sont pas des dimensions minimales universelles.
Évitez les murs minces non soutenus
Les parois cylindriques minces peuvent se déformer sous la pression du mandrin ou la force de coupe. Examinez ensemble la taille de l’alésage, l’épaisseur de la paroi et la longueur de la poignée. Réfléchissez à l'endroit où le composant peut être soutenu et à la manière dont il sera inspecté après le desserrage.
Définir les ajustements du diamètre critique
Identifiez les dimensions OD et ID qui contrôlent l'assemblage, le jeu des roulements ou l'étanchéité. Incluez les dimensions des pièces à assembler et les conditions de service si nécessaire. Un modèle à lui seul ne communique pas l’adéquation d’acceptation.
Considérez le rapport longueur/diamètre
Les pièces longues et minces sont plus sensibles à la déflexion et aux vibrations. Indiquez la longueur totale, les diamètres et les emplacements de support autorisés. La sélection du support et la séquence d'usinage doivent éviter d'endommager les surfaces fonctionnelles finies.
Utilisez des modèles de fils pratiques
Les filetages en plastique nécessitent un engagement suffisant et une géométrie adaptée à la charge. Indiquer la désignation du filetage, le pas, la profondeur et les exigences d'assemblage répété. Discutez des inserts, des reliefs ou d'une autre méthode de fixation lorsqu'un filetage plastique direct ne convient pas.
Évitez les tolérances inutilement strictes
Appliquez un contrôle strict aux dimensions qui déterminent la fonction. Des tolérances appropriées plus larges sur les caractéristiques non critiques peuvent réduire les efforts d’inspection et de finition. Ne desserrez pas un ajustement fonctionnel sans une décision technique.
Tenez compte de la dilatation thermique
Les grands diamètres et les manches longues peuvent changer avec la température. Préciser les conditions d’installation et de fonctionnement ainsi que l’environnement de mesure. Tenir compte du mouvement du polymère lors de la conception des dégagements contre les composants métalliques.
Identifiez les caractéristiques concentriques critiques
Définissez l'axe de référence et la relation entre l'alésage, le diamètre extérieur, les épaulements et les rainures. Utilisez le contrôle géométrique et la norme de dessin prévus. Le fournisseur doit être capable d'établir et de mesurer cette relation.
Pourquoi le tournage CNC des plastiques nécessite un contrôle de processus spécialisé
Le tournage plastique nécessite une stratégie de coupe et de maintien adaptée à la nuance et à la géométrie. Un diamètre d'apparence lisse est insuffisant si la chaleur de coupe ou la force du mandrin modifie l'alésage ou la forme à l'état libre.
Gestion de la chaleur
Les conditions de coupe et un refroidissement approprié doivent limiter la chaleur à l’interface de coupe. Vérifiez la compatibilité du liquide de refroidissement pour le polymère et l'application plutôt que de supposer qu'un fluide d'usinage des métaux est approprié.
Bridage de la pièce
La pression du mandrin et la zone de contact doivent sécuriser la pièce sans déformer une paroi mince. Des mâchoires souples, des supports ou d'autres fixations sont sélectionnés pour le composant ; les dimensions doivent être évaluées dans l’état de sortie convenu.
Acuité des outils
Des outils tranchants appropriés réduisent les frottements et les forces inutiles. L’état des bords est important pour la qualité de la surface, et les qualités chargées d’abrasifs peuvent augmenter l’usure des outils.
Contrainte matérielle
Le retrait de la matière peut libérer les contraintes internes et modifier la forme. L'état du matériau, la séquence d'ébauche et de finition doivent être examinés ; le traitement anti-stress suit les directives spécifiques au niveau lorsque cela est nécessaire.
Contrôle des copeaux
Les longs copeaux de plastique peuvent interférer avec les outils et les surfaces finies. La géométrie de l'outil et une méthode planifiée d'évacuation des copeaux aident à gérer la zone de coupe ; les opérateurs ne doivent jamais éliminer les copeaux à la main à proximité d’un travail en rotation.
Un anneau en PTFE à paroi fine et un rouleau en POM épais présentent des risques différents. L'anneau peut être dominé par la distorsion de préhension et la force de mesure, tandis que le rouleau nécessite une attention particulière au support, au diamètre de travail et à la relation entre l'axe de montage. L'examen du processus doit expliquer les risques liés à la pièce réelle.
Indiquez la quantité de commande initiale, les révisions attendues et la demande répétée. L'utilisation des stocks, le temps de préparation, l'inspection et les opérations secondaires affectent tous la route commerciale ; le prix d'un prototype ne s'adapte pas automatiquement à un lot de production.
Tournage de prototypes
Testez l'ajustement du diamètre, l'emplacement de l'épaulement et la fonction d'assemblage dans la qualité de stock spécifiée sans moule dédié. Gardez les révisions du dessin et du modèle alignées et enregistrez le matériau et les conditions d'inspection utilisés pour l'essai.
Production en faible volume
Les petits lots conviennent aux équipements personnalisés et aux composants industriels spécialisés. Convenez des quantités, des mesures critiques et de tous les accessoires nécessaires. L'examen des devis doit faire la distinction entre le temps d'exécution, la configuration, les opérations secondaires et les exigences en matière de rapport.
Répéter la production
Les pièces OEM récurrentes nécessitent des révisions contrôlées, des spécifications de matériaux et des critères d’acceptation. Définir l’identification des lots, l’échantillonnage d’inspection et le conditionnement. Une modification de l'ajustement de l'alésage, de la qualité d'origine ou du filetage nécessite un nouvel examen de la fabrication.
Pièces en plastique tournées CNC pour applications industrielles
Décrivez l'environnement de travail et les documents requis plutôt que de vous fier au nom d'un secteur d'activité. L’adéquation, la propreté, la sécurité et les exigences réglementaires du polymère doivent être évaluées pour une utilisation particulière.
Semi-conducteur
Les composants PEEK, PTFE, PVDF et PEI peuvent prendre en charge les interfaces d'équipement et les systèmes fluides compatibles. Indiquez la propreté, la pureté, les produits chimiques et la température avant de sélectionner le stock.
Équipement médical
Les bagues, les entretoises et les composants isolants nécessitent un nettoyage, une stérilisation et des exigences de contact définies. La documentation matérielle ne remplace pas la validation spécifique à l'appareil.
Automatisation et robotique
Les rouleaux, les bagues et les manchons facilitent le mouvement et la manipulation. Fournissez le cycle de service, les charges, les conditions d’usure et l’accès au remplacement pour guider l’examen de l’ajustement et de la qualité.
Électronique
Les isolateurs tournés et les entretoises de précision nécessitent des conditions électriques, thermiques et de montage définies. Spécifiez toutes les exigences en matière de flamme ou de diélectrique et leurs documents justificatifs.
Manipulation des fluides
Les sièges de vanne, les bagues et les raccords filetés nécessitent des exigences en matière de fluide, de pression, de température et d'étanchéité. Les tests de fuite ou de pression sont inclus uniquement sur demande et confirmation.
Machines industrielles
Les bagues, rouleaux et composants de roulement résistants à l'usure nécessitent une finition d'accouplement, des conditions de lubrification et des charges de fonctionnement. La préparation de l'installation doit tenir compte des dégagements et du mouvement du polymère.
Aérospatiale
Les composants légers en polymère haute performance doivent répondre aux exigences spécifiées en matière de qualité, de dessin et de documentation. Une demande industrielle ne constitue pas une revendication de certification d’un fournisseur.
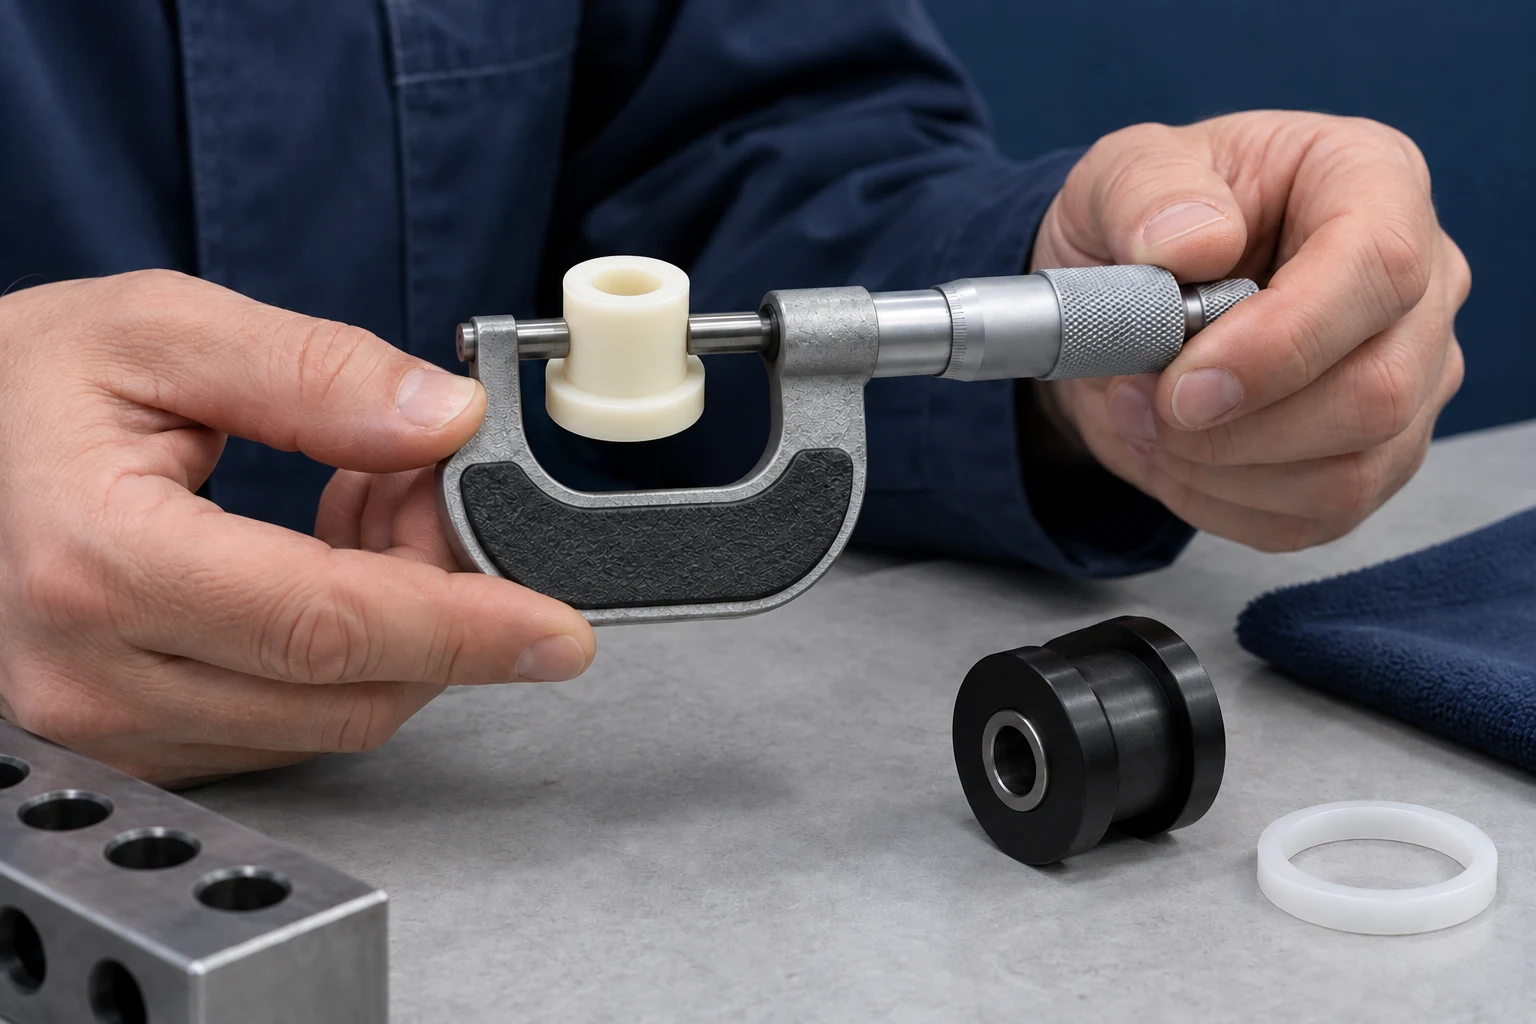
Convenez d'un plan d'inspection qui couvre le diamètre extérieur, l'alésage, la longueur, les filetages, les rainures, les relations entre les axes et l'état de surface. Les instruments et accessoires sont sélectionnés pour le dessin et le matériau ; la force de mesure peut être importante pour un composant souple ou à paroi mince.
Illustration de fabrication générée par l'IA ; Il ne s'agit pas d'une photographie vérifiée d'usine ou de client.
Vérification du matériel
Confirmez la qualité de stock spécifiée et la révision du dessin par rapport à la commande. Examiner les documents relatifs aux matériaux convenus avant l'usinage.
Inspection du premier article
Vérifier les diamètres fonctionnels, les longueurs, les rainures et les épaulements de la première pièce dans l'état défini. Identifiez tous les ajustements avant que le lot ne continue.
Inspection DE/ID
Utiliser des méthodes appropriées de mesure du diamètre extérieur et de l’alésage avec une force de contact contrôlée. Vérifiez les emplacements et les longueurs d'alésage spécifiés plutôt que de supposer qu'une seule lecture représente l'ensemble de la caractéristique.
Concentricité / Vérification du faux-rond
Mesurez la relation géométrique spécifiée à l'aide de sa référence réelle et de sa norme de dessin. Accepter les contrôles de support et de rotation là où le faux-rond est requis ; une lecture au pied à coulisse ne peut pas établir cette relation.
Inspection dimensionnelle finale
Vérifiez les longueurs applicables, les exigences de filetage, les dimensions des rainures et l'état de la surface après l'usinage. Confirmez l’échantillonnage et les méthodes de mesure disponibles lors du devis.
Rapport et emballage
Préparez le rapport basé sur les caractéristiques convenu et protégez les bords d'alésage, les filetages et les surfaces finies avant expédition. Définir les exigences en matière d'identification, de propreté et de documentation d'exportation.
L'image ci-jointe est une illustration d'inspection générée par l'IA. Des photos réelles des équipements de mesure et des rapports de projet peuvent être ajoutés une fois vérifiés et approuvés. Les jauges de filetage, les dispositifs de faux-rond, les tests supplémentaires en usine et l'inspection de l'expédition sont confirmés par rapport à la portée demandée.
Tournage CNC vs fraisage CNC pour pièces en plastique
Le tournage est adapté aux fonctions de rotation ; le fraisage est adapté aux poches, fentes et surfaces qui nécessitent une fraise rotative pour s'approcher dans des directions sélectionnées. Certains composants nécessitent les deux processus.
Facteur
Tournage CNC
Fraisage CNC
Pièce à usiner
Tourne en tournage conventionnel
Généralement organisé dans un montages de fixation
Outil de coupe
Se déplace contre le stock en rotation
Le couteau rotatif enlève la matière
Meilleure géométrie
Cylindrique / rotatif
Prismatique / complexe
Caractéristiques communes
OD, ID, épaulements, rainures et filetages
Poches, fentes, trous et surfaces profilées
Pièces typiques
Douilles, rouleaux et manchons
Boîtiers, montages de fixation et collecteurs
Caractéristiques cylindriques associées
Souvent efficace dans une seule configuration de tournage
Peut nécessiter des configurations et des stratégies supplémentaires
Géométrie multi-surfaces
Nécessite des opérations secondaires appropriées
Convient aux configurations planifiées ou aux axes supplémentaires
Un manchon avec un alésage contrôlé et un méplat de montage peut être tourné puis fraisé. Le transfert de référence doit maintenir la relation entre l'alésage et le plat. Choisissez l'itinéraire à partir de la géométrie fonctionnelle plutôt que de demander un processus uniquement par son nom.
Pourquoi choisir TOPS Plastics pour le tournage CNC ?
Évaluez un fournisseur en fonction de la façon dont il relie le dessin, la qualité du stock, la stratégie de tournage et la méthode d'acceptation. Discutez de ces critères d’approvisionnement avec notre équipe de projet afin que la portée convenue soit claire avant de commander.
Expertise en usinage du plastique
Examinez le comportement des matériaux et les exigences de support, ainsi que la profondeur de l'alésage, les parois et l'enlèvement de matière.
Usinage de précision du diamètre extérieur et de l'alésage
Identifiez les ajustements fonctionnels et leur relation entre les axes, puis convenez d'un itinéraire de fabrication et de mesure réalisable.
Expérience en ingénierie des polymères
Discutez des qualités exactes, des charges, des conditions de service et des documents de support au lieu des étiquettes génériques des polymères.
Du prototype au support de production
Planifiez les essais fonctionnels et les quantités récurrentes autour de révisions contrôlées des dessins et de critères d'acceptation.
Fabrication OEM basée sur des dessins
Utilisez le modèle, le dessin et les spécifications approuvées du client pour définir le composant plutôt que la taille d'un catalogue de stock.
Contrôle dimensionnel
Confirmez les conditions de mesure, l’échantillonnage et la disponibilité du rapport dans le cadre du devis.
DFM et support matériel
Examinez les zones de préhension, la géométrie élancée, l'engagement du filetage et les ajustements potentiels avant le début de la fabrication.
Comment nous fabriquons des pièces en plastique tournées CNC
La séquence de fabrication utilise la révision des dessins convenue, la qualité du stock et les exigences fonctionnelles. Les ajustements ou conditions d’inspection non résolus sont clarifiés avant que la portée ne soit acceptée.
01 — Télécharger CAO/Dessin
Envoyez le modèle et le dessin annoté avec les informations sur la quantité et l'application. Marquez les relations critiques OD, ID, épaules, filetages et axes.
02 — Examen technique
Évaluez l’alésage, l’épaisseur de la paroi, le porte-à-faux et l’accès aux outils. Clarifiez les exigences d’ajustement et toutes les caractéristiques difficiles à mesurer.
03 — Sélection des matériaux
Convenez de la qualité exacte et des documents matériels requis. Examinez la disponibilité des stocks, le conditionnement de l’humidité et les conditions de fonctionnement.
04 — Planification des processus et des supports de travail
Planifier les zones de préhension, les supports, les outillages et la séquence d'ébauche/finition. Tenez compte des dimensions après le relâchement du mandrin et de tout transfert de référence secondaire.
05 — Tournage CNC
Usiner les diamètres, les faces, les alésages, les rainures et les filetages en utilisant l'itinéraire examiné. Appliquer les contrôles en cours convenus si nécessaire.
06 — Opérations secondaires
Terminez les trous transversaux, les plats, l'ébavurage ou d'autres caractéristiques confirmés lorsque spécifié. Préserver la relation avec les références de tournage.
07 — Contrôle dimensionnel
Vérifier les dimensions requises et les contrôles géométriques dans les conditions convenues. Préparer le rapport demandé et résoudre toute non-conformité.
08 — Emballage et expédition
Protégez les diamètres, alésages et filetages finis et identifiez la révision ou le lot de la pièce. Organiser l'expédition et les documents conformément à la commande acceptée.
FAQ sur le tournage CNC
Réponses directes aux questions courantes sur le tournage, les matériaux et la sélection des fournisseurs.
Quelles matières plastiques peuvent être tournées CNC ?+
PEEK, Delrin/POM, PTFE, Nylon, UHMW-PE, PVDF, PEI et certaines qualités de PVC, PP et HDPE peuvent être examinés pour le tournage CNC. Préciser le grade exact, les charges et l'environnement de travail ; l'adéquation et la disponibilité des stocks sont confirmées pour votre composant.
Quels types de pièces en plastique sont les mieux adaptés au tournage CNC ?+
Les pièces cylindriques et rotatives telles que les bagues, les manchons, les rouleaux, les entretoises, les bagues et les sièges de soupapes sont de bons candidats. Le diamètre extérieur, l'alésage, les épaulements, les rainures et les filetages peuvent être formés autour d'un axe ; Des poches importantes ou des détails hors axe peuvent nécessiter un fraisage secondaire.
Quelle est la différence entre le tournage CNC et le fraisage CNC ?+
En tournage conventionnel, la pièce tourne contre un outil de coupe ; lors du fraisage, une fraise rotative usine une pièce supportée. Le tournage convient à la géométrie cylindrique, tandis que le fraisage convient aux poches et aux faces complexes. Un composant peut utiliser les deux processus.
Quelles tolérances peuvent être atteintes sur les pièces plastiques tournées CNC ?+
Les tolérances réalisables sont confirmées après avoir examiné la qualité, le diamètre, la longueur, l'épaisseur de paroi et l'état d'inspection. Il n’existe pas de valeur universelle pour chaque pièce en plastique. Identifiez les ajustements fonctionnels, les données, les conditions thermiques et les exigences de conditionnement pour un examen précis.
Le PEEK et le Delrin peuvent-ils être tournés CNC ?+
Oui, le PEEK et le Delrin/POM sont des candidats pour les bagues, bagues, manchons et autres pièces rotatives tournées. Indiquez la qualité exacte du PEEK ou le type d'acétal, y compris les charges. Sélection du guide de documentation sur la température requise, l'exposition aux produits chimiques et les matériaux.
Comment usiner des bagues en plastique à paroi fine sans déformation ?+
Les bagues à paroi mince nécessitent une pression de préhension contrôlée, un support approprié et une séquence de coupe adaptée à la nuance. La stratégie est revue pour la géométrie réelle du mur et de l'alésage. Les dimensions finales doivent être vérifiées après libération dans les conditions convenues, en utilisant une force de mesure appropriée.
Pouvez-vous usiner des filetages internes et externes dans du plastique ?+
Oui, les filetages plastiques internes et externes peuvent être révisés pour l'usinage. Fournissez la désignation du filetage, le pas, l'engagement, le couple d'assemblage et les exigences d'utilisation répétée. La résistance et le fluage du matériau peuvent justifier un insert ou un autre dispositif de fixation.
Quels fichiers CAO acceptez-vous pour les devis de tournage CNC ?+
Envoyez les modèles STEP, STP, IGES ou X_T accompagnés d'un dessin DWG, DXF ou PDF annoté, le cas échéant. Un fichier ou un package ZIP jusqu'à 10 Mo peut être téléchargé ; les fichiers plus volumineux peuvent être partagés par e-mail. Identifiez la révision et les dimensions critiques.
Le tournage CNC peut-il être utilisé pour des prototypes de pièces en plastique ?+
Oui, le tournage CNC peut produire des prototypes rotatifs fonctionnels à partir d’un stock de plastique technique approprié sans moule dédié. Les tests de prototype doivent utiliser la qualité spécifiée et vérifier l'ajustement réel et les conditions de fonctionnement. Des montages et une planification de l'installation peuvent encore être nécessaires.
VOTRE PIÈCE TOURNÉE. VOS EXIGENCES.
Obtenez un devis pour des pièces en plastique tournées CNC
Téléchargez votre modèle CAO ou dessin technique et fournissez le matériau, la quantité, les dimensions critiques OD/ID, les tolérances, les exigences de filetage et les informations d'application. Notre équipe examinera votre projet et recommandera une stratégie de tournage appropriée.
Incluez le diamètre maximum, la longueur totale, l'épaisseur de paroi, les ajustements d'accouplement et l'axe de référence pour les exigences concentriques ou de faux-rond. Expliquez la température de service, les charges et l'exposition aux médias si la sélection des matériaux est indécise. L'entreprise, le nom, l'e-mail et le téléphone sont requis ; les détails du projet et les téléchargements de dessins sont facultatifs.
STEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Les fichiers plus volumineux peuvent être partagés par e-mail. Veuillez accepter le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.