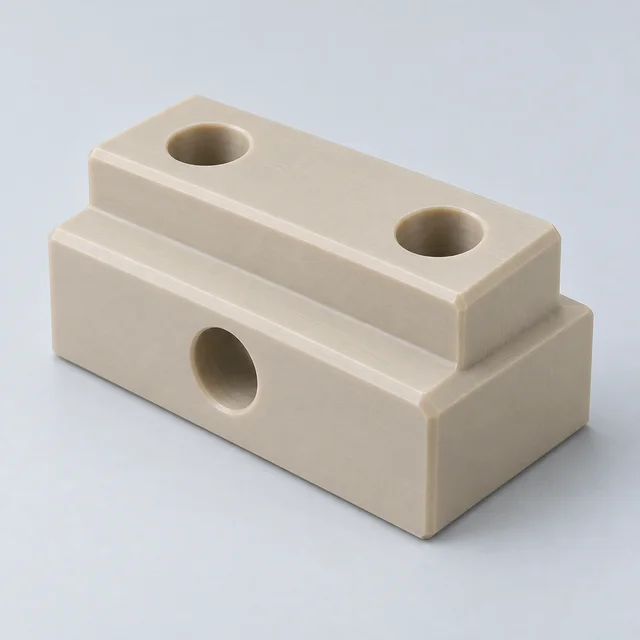
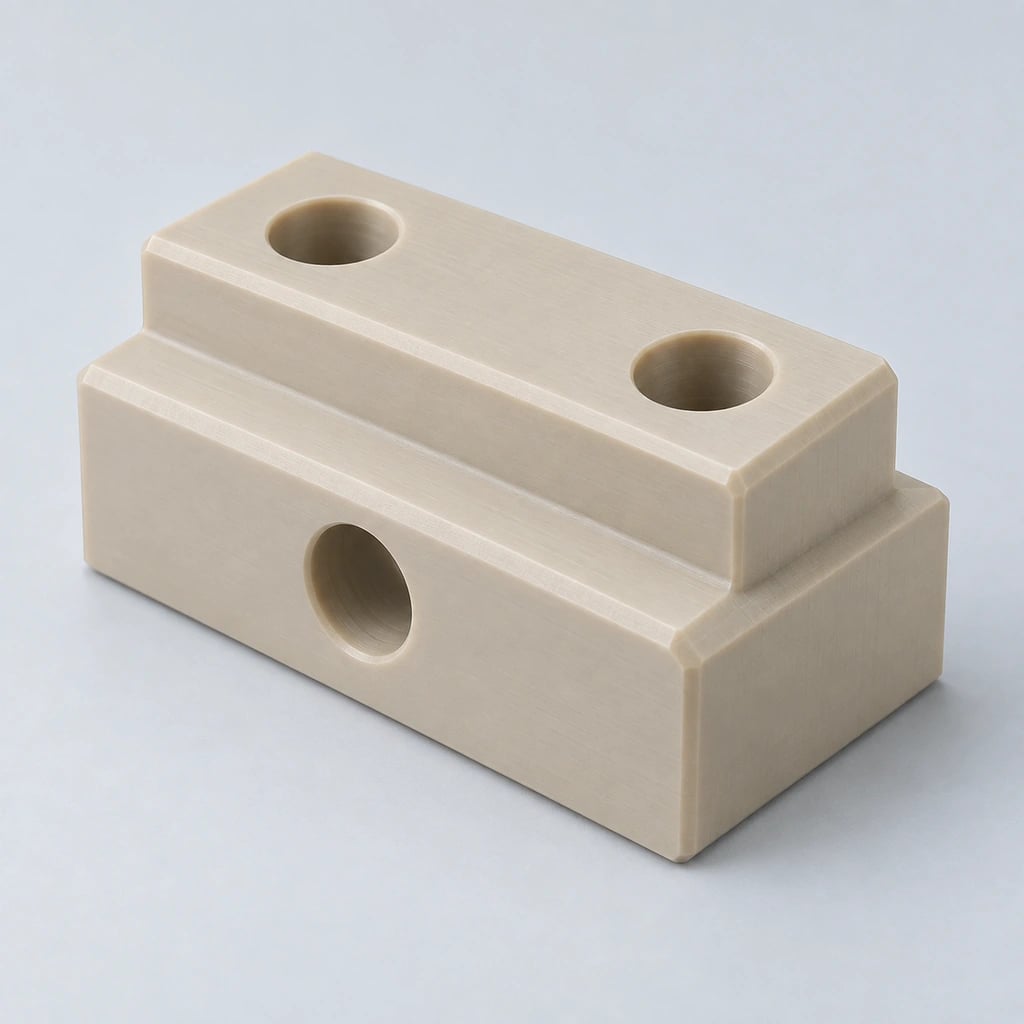
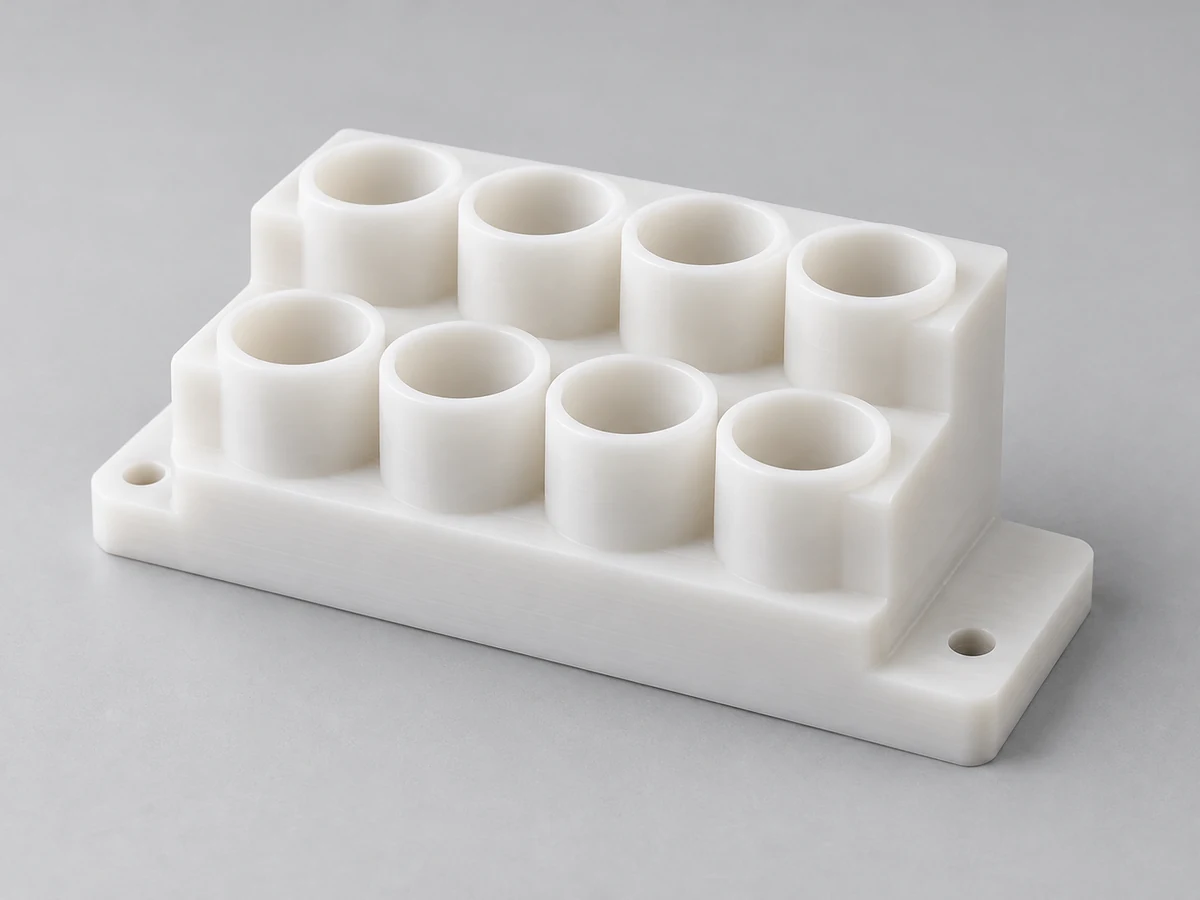
Services de fraisage CNC pour pièces en plastique personnalisées
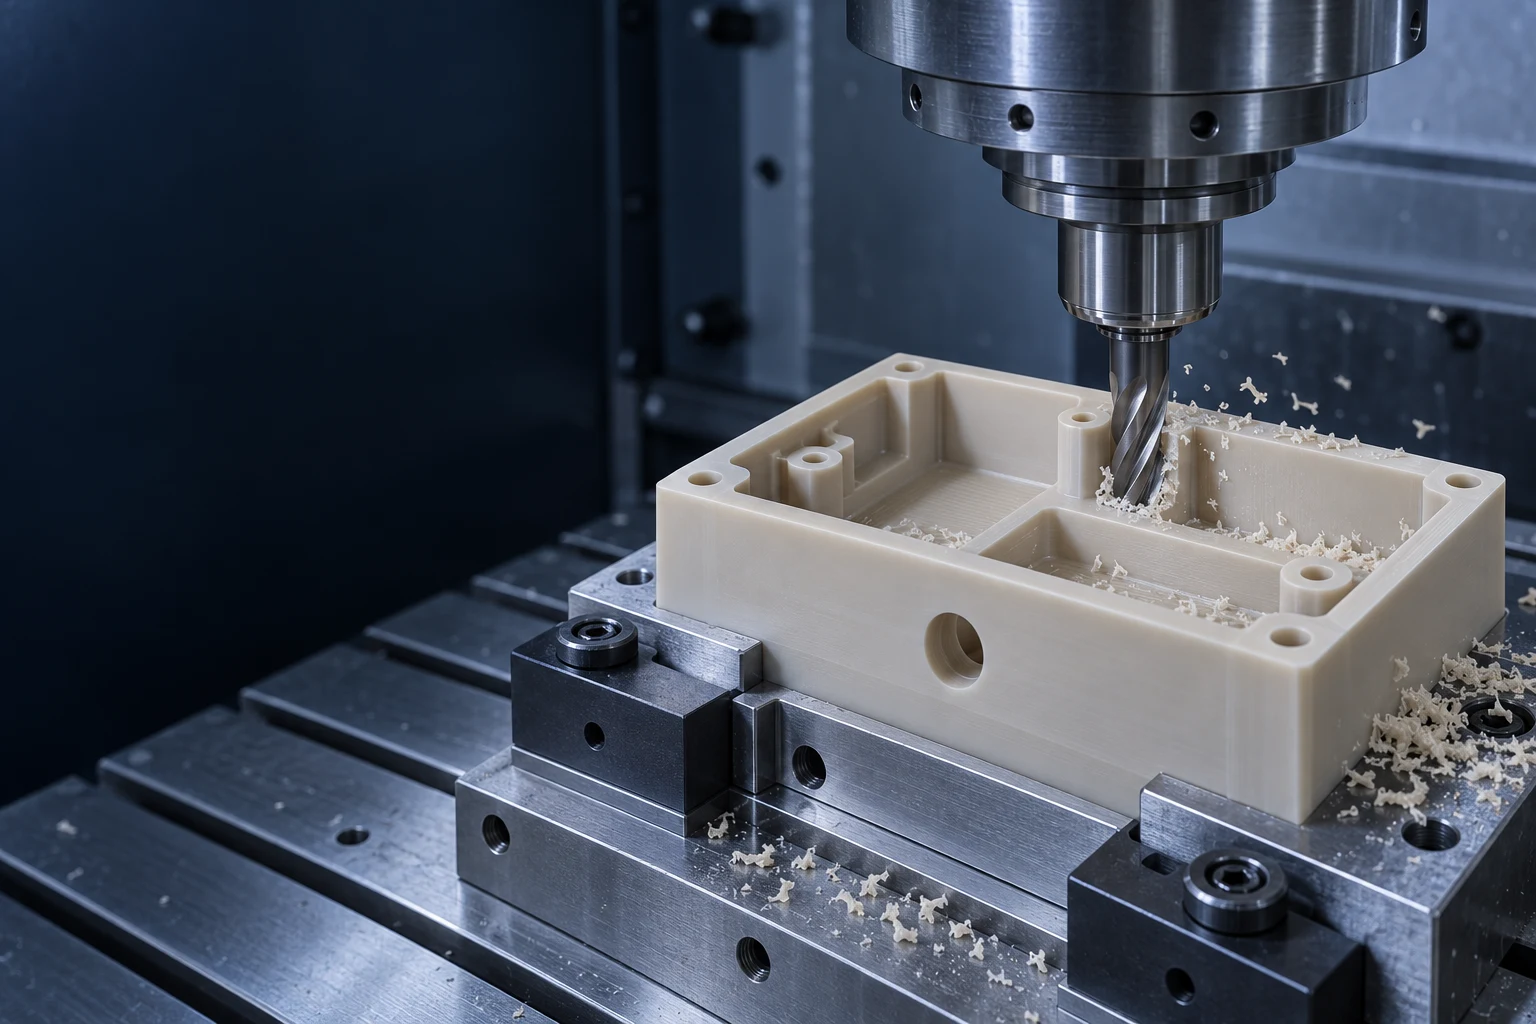
TOPS Plastics fournit des services de fraisage CNC de précision pour des composants personnalisés fabriqués à partir de plastiques techniques. Des prototypes et montages aux pièces de production complexes, nous usinons du PEEK, du Delrin/POM, du PTFE, du Nylon, de l'UHMW, du Polycarbonate, de l'Acrylique, de l'Ultem et d'autres polymères hautes performances à partir de vos dessins ou fichiers CAO.
Commencez par les fonctionnalités dont votre composant a besoin : profondeur de poche, emplacement des trous, faces de contact et accès à chaque côté. Cet instantané décrit les itinéraires de processus disponibles pour examen ; le périmètre de fabrication accepté est confirmé par rapport à votre dessin.
Capacité
TOPS Plastics
Processus
Fraisage CNC de matières plastiques techniques
Usinage
3 axes, 4 axes et 5 axes ; sélectionné après examen de la géométrie
Opérations
Fraisage, perçage, alésage, taraudage, rainurage et profilage
Production de prototypes, de petits volumes et répétée
Fichiers
STEP, STP, IGES, X_T, DWG, DXF et PDF
Contrôle
Contrôle dimensionnel selon le dessin et plan de contrôle convenu
Fabrication
Pièces basées sur des dessins OEM/personnalisés
Le déplacement de la machine, les dimensions maximales des composants, la vitesse de broche, le poids maximal des pièces, la capacité de tolérance numérique et la rugosité de la surface ne sont pas des promesses générales. Envoyez le modèle, la qualité de stock et les dimensions critiques afin que ces limites et délais puissent être confirmés pour votre projet.
Qu'est-ce que le fraisage CNC ?
Le fraisage CNC est un processus de fabrication soustractif dans lequel des fraises rotatives contrôlées par ordinateur enlèvent de la matière d'une pièce supportée. Les parcours d'outils créent des poches, des fentes, des trous, des contours, des faces planes et des surfaces tridimensionnelles complexes.
Pour les plastiques, le matériau de départ est généralement une plaque, une feuille, un bloc ou toute autre forme de stock appropriée. Le fraisage est utile lorsque la géométrie fonctionnelle, les polymères techniques sélectionnés ou les petits volumes de production rendent un outil de moulage dédié peu pratique. Le modèle décrit la forme ; le dessin identifie les références, les tolérances et les exigences de surface qui déterminent l'acceptation.
Les pièces en plastique fraisées CNC typiques comprennent les boîtiers, les collecteurs, les plaques de fixation, les isolateurs, les guides, les supports et les engrenages. Contrairement à une pièce tournée purement cylindrique, une pièce fraisée peut nécessiter plusieurs approches d'outils. L'accès aux couteaux, la profondeur des poches et le support lors de l'enlèvement de matière influencent donc à la fois la faisabilité et le coût.
La configuration réalisable la plus simple est souvent la plus économique. Les axes supplémentaires sont précieux lorsqu'ils améliorent l'accès ou préservent les relations entre les fonctionnalités ; ils ne suppriment pas le besoin d’un support rigide, d’outils adaptés et d’exigences mesurables.
Fraisage CNC 3 axes
Plaques à trois axes linéaires, poches ouvertes, trous, fentes, boîtiers et fixations simples. Les pièces dotées de fonctionnalités supérieures accessibles peuvent souvent être produites efficacement avec des configurations conventionnelles. Les fonctionnalités situées sur la face inférieure peuvent nécessiter une deuxième configuration, avec un transfert de référence et un support examinés avant l'usinage.
Fraisage CNC 4 axes
Un axe rotatif permet un accès indexé autour d'une pièce et peut simplifier l'usinage sur plusieurs faces. Il est utile pour les caractéristiques radiales, les trous transversaux et certaines pièces cylindriques qui nécessitent également un fraisage. Le jeu du montages de fixation, la course de rotation et la stratégie d'indexation choisie déterminent l'accès pratique.
Fraisage CNC 5 axes
Le fraisage à cinq axes peut atteindre des angles composés et des surfaces multiples avec moins de configurations, prenant en charge des relations de position contrôlées sur des collecteurs complexes, des boîtiers de précision et des composants d'équipement. La pertinence d'un mouvement indexé ou simultané dépend de la géométrie, de l'élimination des collisions, de l'outillage et de l'inspection.
Le perçage, le taraudage, l'alésage, l'alésage, la gravure, le fraisage, le lamage et le chanfreinage complètent les détails fonctionnels. Identifiez les spécifications de filetage, les exigences d'insertion et les attentes en matière d'ébavurage sur le dessin. Les trous profonds, les petites fraises ou les accès difficiles peuvent nécessiter une opération distincte plutôt qu'un parcours d'outil universel.
Fraisage CNC 3 axes, 4 axes et 5 axes
Choisissez une configuration d'axe autour de l'accès aux fonctionnalités, du nombre de configurations et de la relation entre les surfaces critiques. Un plus grand nombre d'axes peut réduire le repositionnement, mais le meilleur itinéraire est celui qui supporte la pièce en plastique et répond aux exigences de son dessin.
Itinéraire de fraisage
Géométrie utile
Que réviser
3 axes
Poches ouvertes, plaques, fentes et faces planes accessibles
Nombre de configurations et accès par le dessous
4 axes
Caractéristiques multifaces et radiales indexées
Relations entre les jeux et les références des appareils rotatifs
5 axes
Angles composés et surfaces complexes
Portée de l'outil, élimination des collisions et accès aux mesures
Envoyez le modèle CAO avec le dessin afin que la portée de l'outil, le dégagement des fixations et l'accès pour l'inspection puissent être évalués. Une plaque ouverte peut nécessiter uniquement un fraisage sur trois axes, tandis que des ports inclinés ou des caractéristiques multifaces peuvent justifier une configuration rotative indexée ou une approche à cinq axes.
Plastiques techniques que nous usinons par fraisage CNC
Sélectionnez une nuance pour l'environnement de travail avant d'optimiser l'itinéraire de fraisage. La température, l'exposition aux produits chimiques, la rigidité, l'usure, l'humidité et la documentation requise comptent plus que la couleur ou une étiquette polymère générique.
PEEK
Un candidat pour les pièces à température élevée et chimiquement exigeantes. Indiquez la qualité exacte et les charges : le PEEK non chargé et renforcé diffère par l'usure de l'outil, le comportement de la surface et les performances.
Faible frottement, rigidité et stabilité dimensionnelle utile pour les fixations, les engrenages et les détails mécaniques. Delrin est une marque d'homopolymère d'acétal ; spécifier un homopolymère ou un copolymère au lieu de supposer l'interchangeabilité.
La résistance chimique et le faible frottement conviennent aux applications de fluides et d’isolation. La faible rigidité et le fluage exigent un bridage doux avec un support adapté, ainsi qu’une méthode de contrôle évitant une force de mesure excessive.
La robustesse et le comportement à l'usure conviennent aux guides et aux pièces mécaniques. Le conditionnement par l'humidité peut modifier les dimensions. Identifiez donc la qualité du nylon ainsi que l'environnement d'inspection et d'exploitation prévu.
Utile pour les patins d'usure, les guides et les équipements de manutention. Les sections flexibles et les mouvements thermiques nécessitent des tolérances réalistes, un support et des dégagements d'installation adéquats.
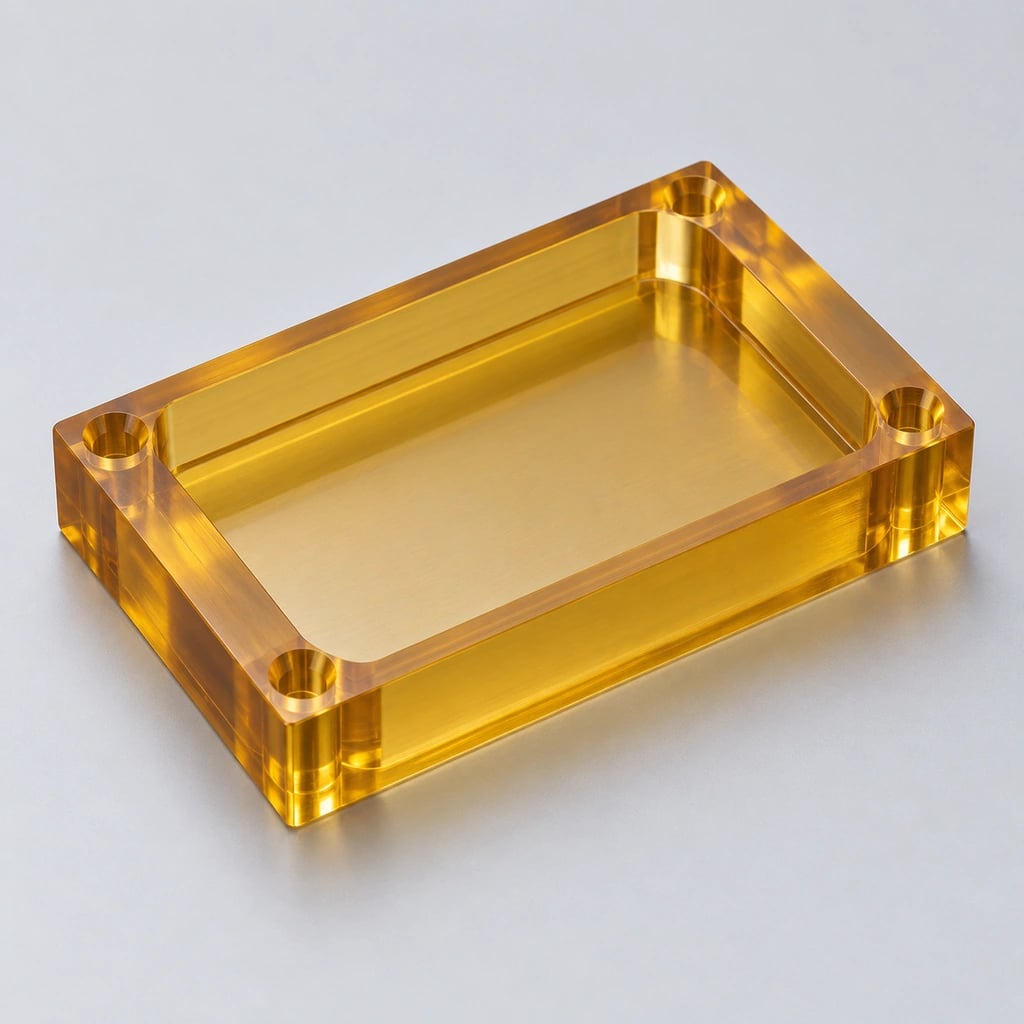
Résistance aux chocs et transparence des protections de combinaison, des couvertures et des composants d'équipement sélectionnés. Examinez la compatibilité des nettoyants, les fissures sous contrainte et l’apparence requise des faces fraisées.
Les boîtiers transparents et les parties visuelles peuvent nécessiter une opération de polissage spécifiée séparément. Le fraisage à lui seul n'établit pas la clarté optique et des transitions nettes peuvent concentrer les contraintes.
Ultem / PEI
Une option pour les composants électriques et structurels à température élevée. Indiquer la qualité et la documentation requise en matière de flamme, électrique ou autre ; un nom de famille n’établit pas l’approbation.
Matériel supplémentaire
Considérations relatives au fraisage et à l'application
ABS
Boîtiers prototypes ; examiner la ténacité, l'apparence et la température de travail
HDPE
Pièces fluides et de manutention ; revoir la rigidité et la dilatation thermique
PVC
Pièces rigides pour services chimiques ; confirmer la formulation et la compatibilité des médias
PP
Composants légers pour services chimiques ; contrôler la déviation et le support
PVDF
Équipements chimiques et semi-conducteurs ; confirmer les exigences de qualité et de pureté
Torlon / PAI
Pièces hautes performances ; examiner l'état du stock et tout post-traitement requis
PPS
Service thermique et chimique ; spécifier le renfort et la qualité du stock
PET
Composants mécaniques et d'usure ; examiner l'état du stock et les ajustements requis
L'usinage G10 / FR4 n'est pas répertorié comme service confirmé. Envoyez les spécifications du stratifié pour examen des capacités avant de demander un devis. Pour les applications en contact avec les aliments, médicales ou autres applications réglementées, identifiez la norme exacte, les conditions de contact et les documents justificatifs.
Tolérances de fraisage CNC pour les pièces en plastique
La précision du fraisage CNC dépend de la stabilité du matériau, de la taille des composants, de l'épaisseur de la paroi, de la géométrie des caractéristiques, de la température et des conditions d'inspection. Spécifiez les dimensions fonctionnelles qui nécessitent un contrôle strict plutôt que d'appliquer une tolérance étroite à chaque surface.
Facteur
Effet sur la précision du fraisage
Type de matériau
La rigidité et la dilatation thermique diffèrent selon les qualités
Épaisseur de paroi
Les sections minces peuvent fléchir sous l'effet des forces de coupe ou de mesure
Taille de la pièce
Les dimensions plus longues subissent un mouvement thermique absolu plus important
Stress interne
L'enlèvement de matière asymétrique peut libérer les contraintes et changer de forme
Bridage de la pièce
Une pression excessive peut déformer les poches, les faces et les trous
Température
Les températures d’inspection et de service peuvent produire différentes dimensions
Humidité
Le nylon et certains autres polymères changent avec le conditionnement de l'humidité
Pour un boîtier fraisé, définissez séparément la face de référence, la position des trous de montage, la largeur de la poche et toute zone d'étanchéité. Les parois profondes des poches peuvent fléchir différemment d’une base de montage épaisse. Demandez comment la pièce sera soutenue et vérifiée après le desserrage, et pas seulement si la machine peut se positionner avec précision.
Convenez de la température de mesure, du conditionnement et de la force de contact de l'instrument lorsque ceux-ci affectent l'acceptation. Les tolérances numériques, la planéité et la finition sont confirmées après examen de la nuance et de la géométrie ; aucune promesse universelle de ±0,005 mm n'est faite.
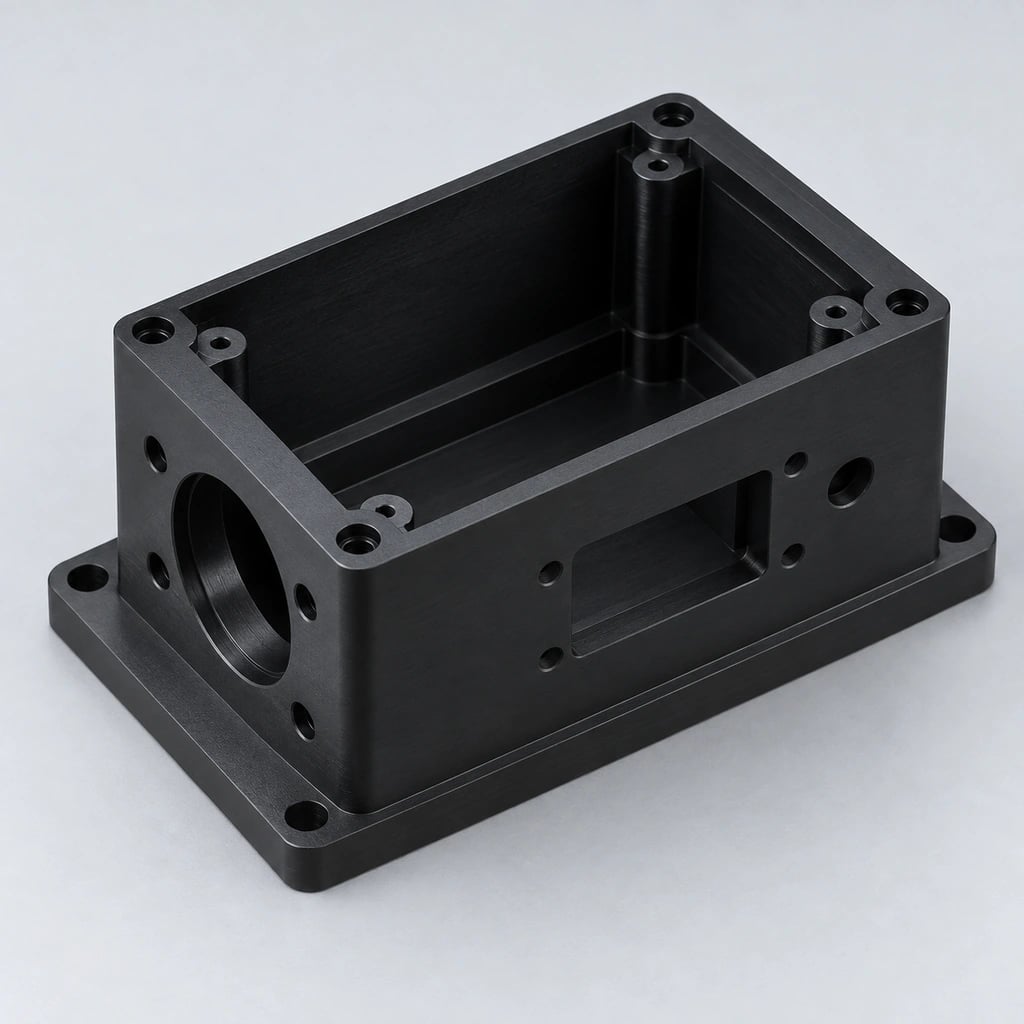
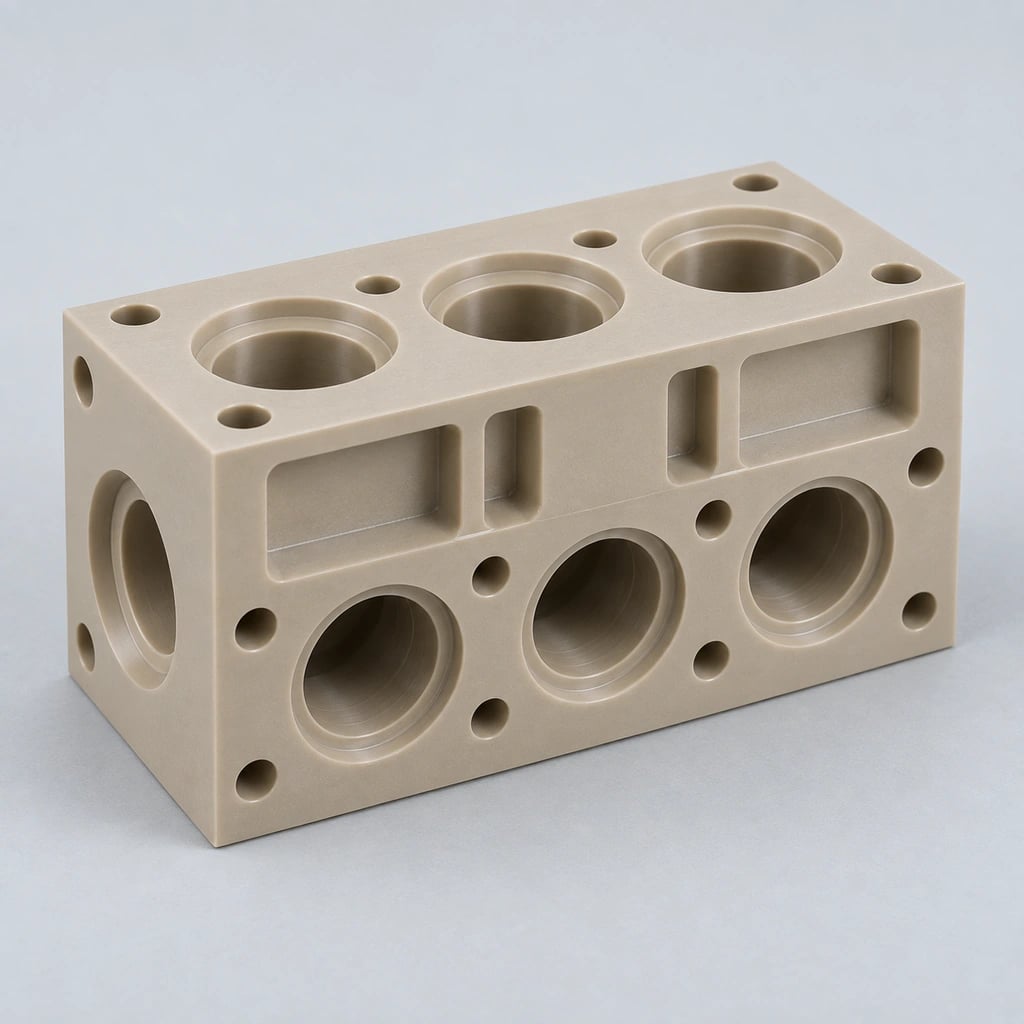
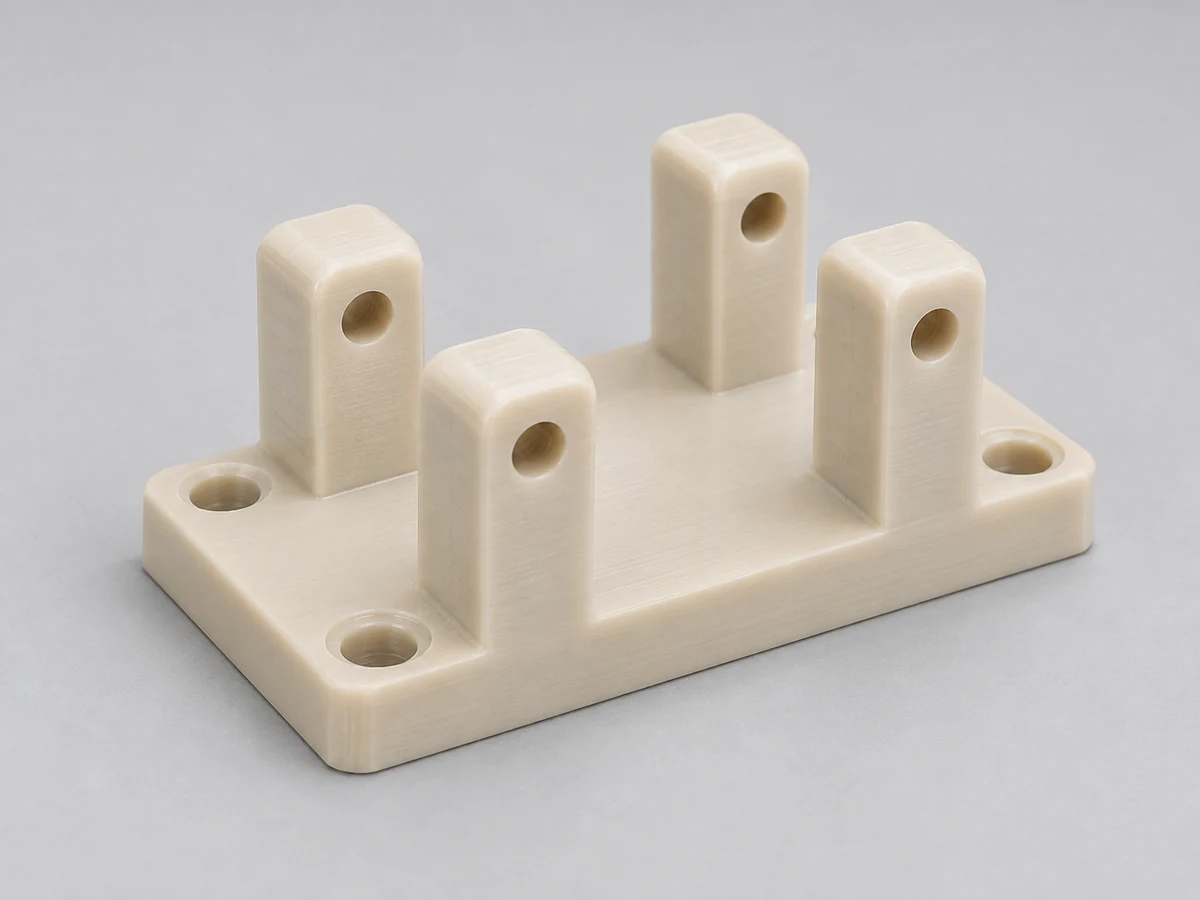
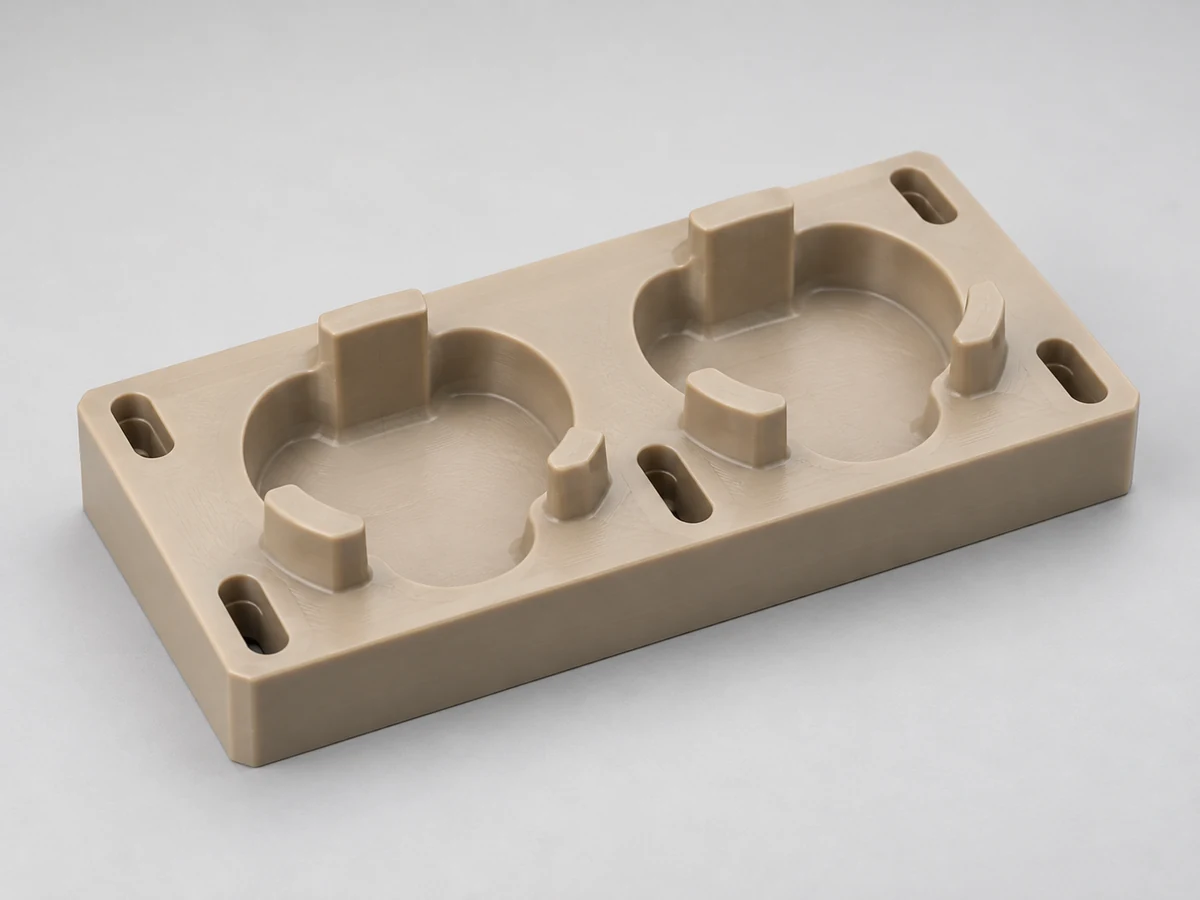
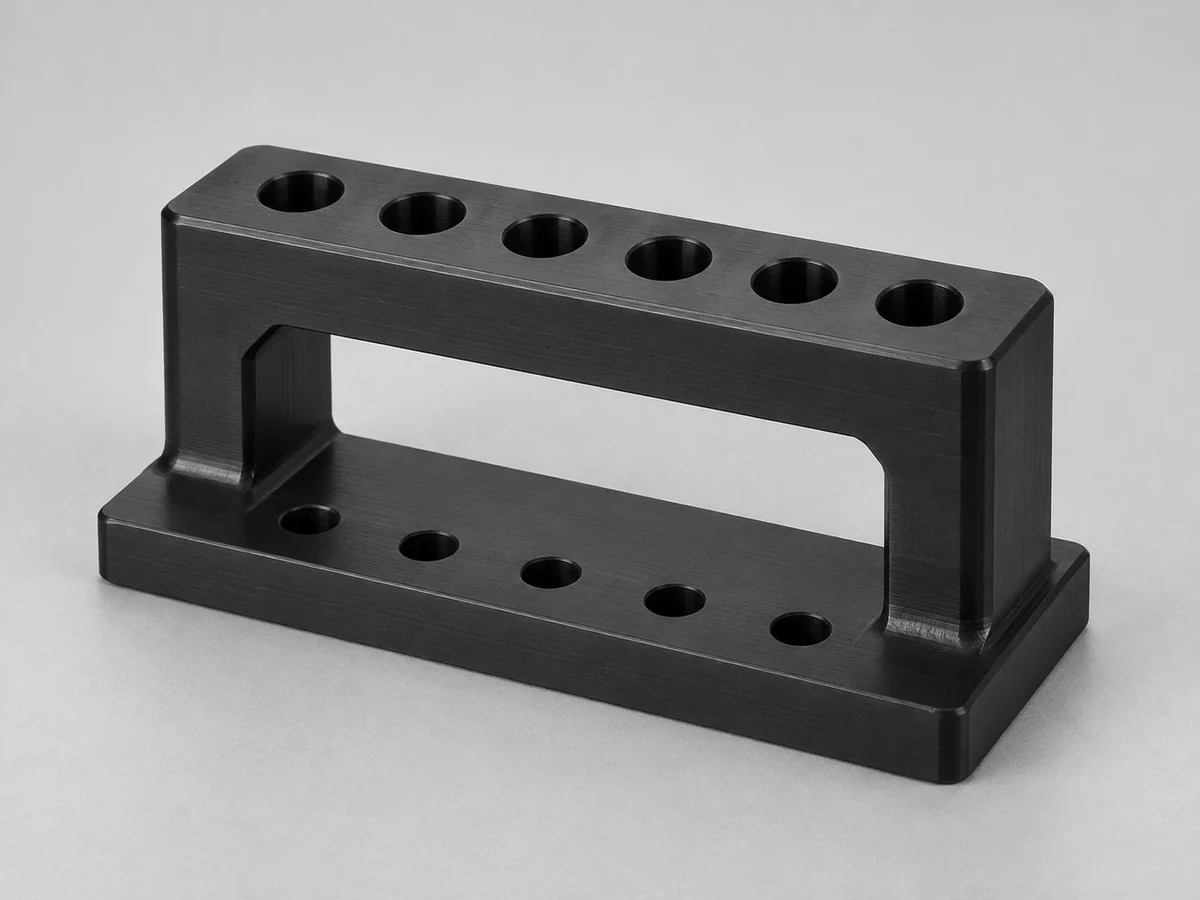
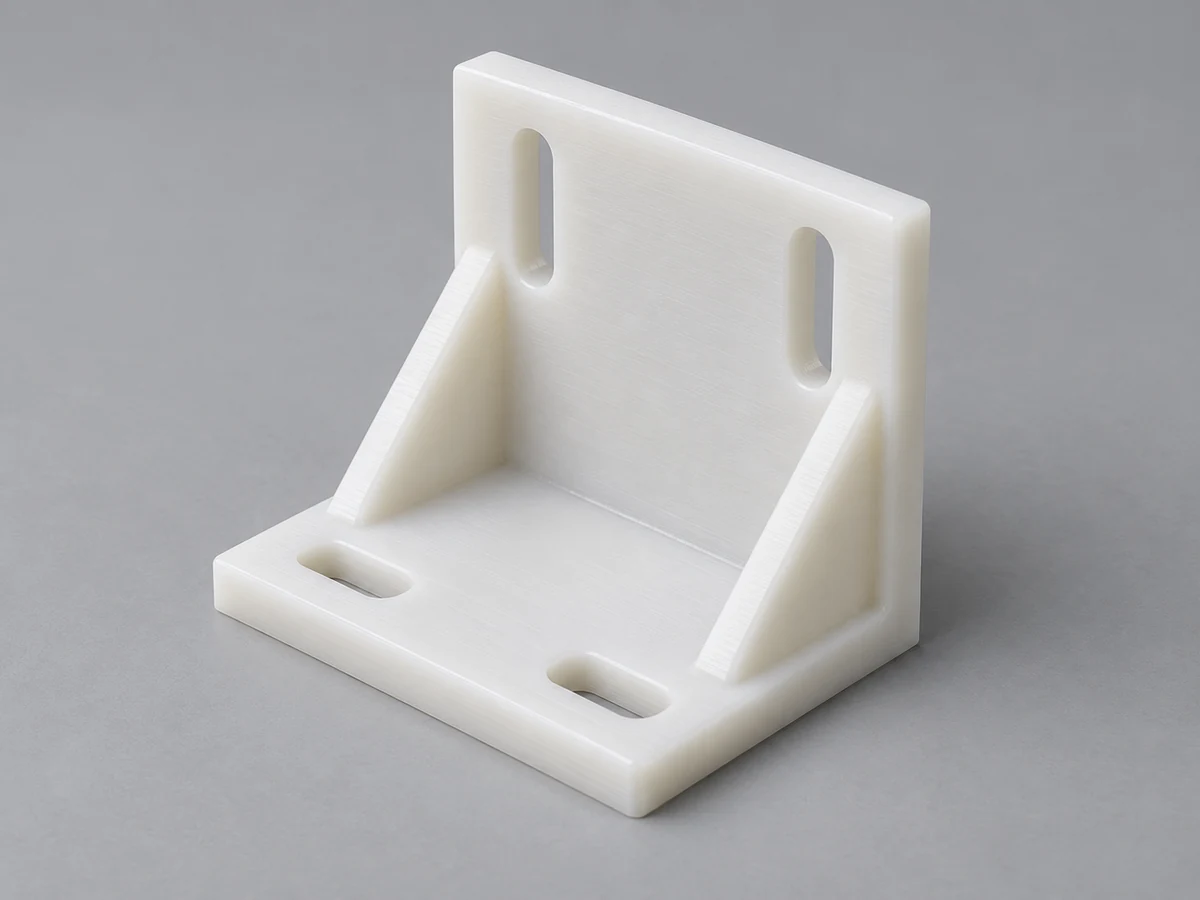
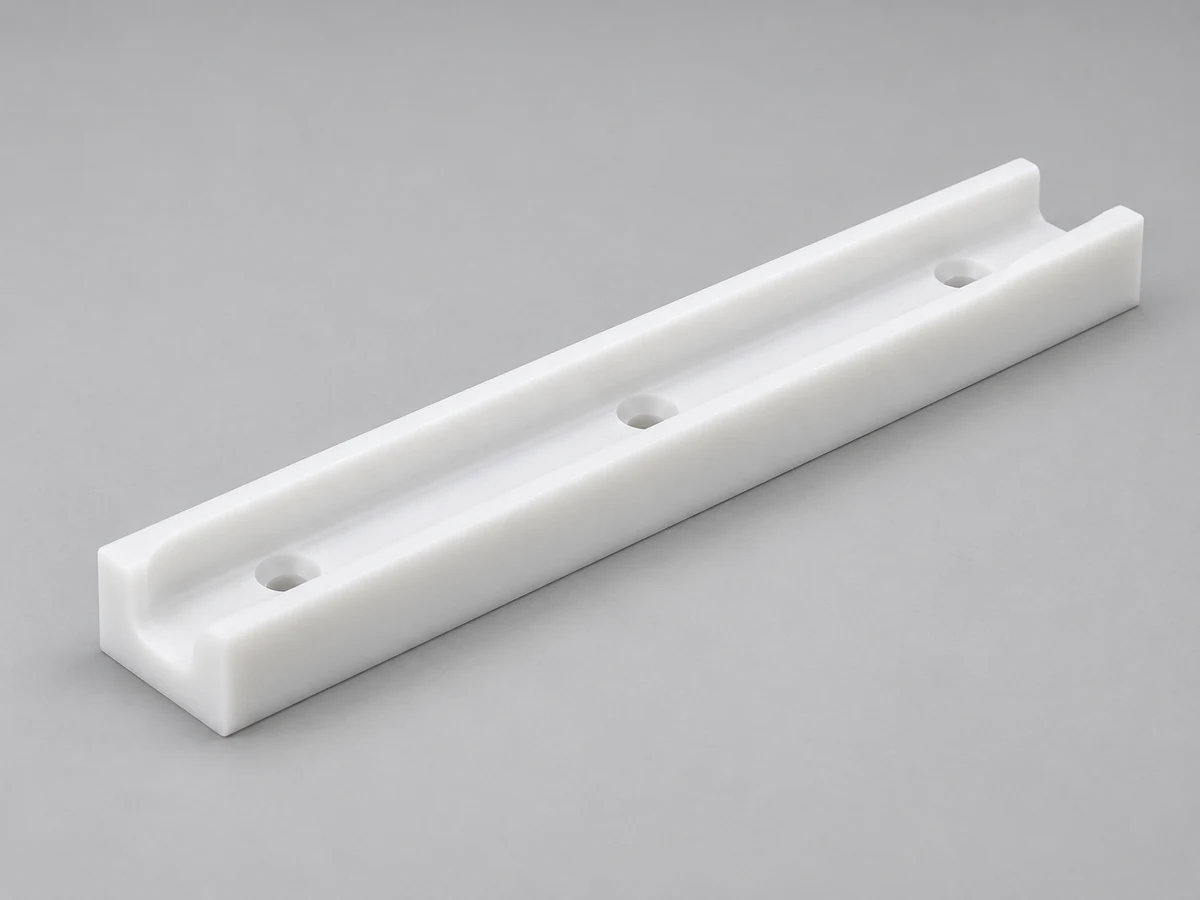
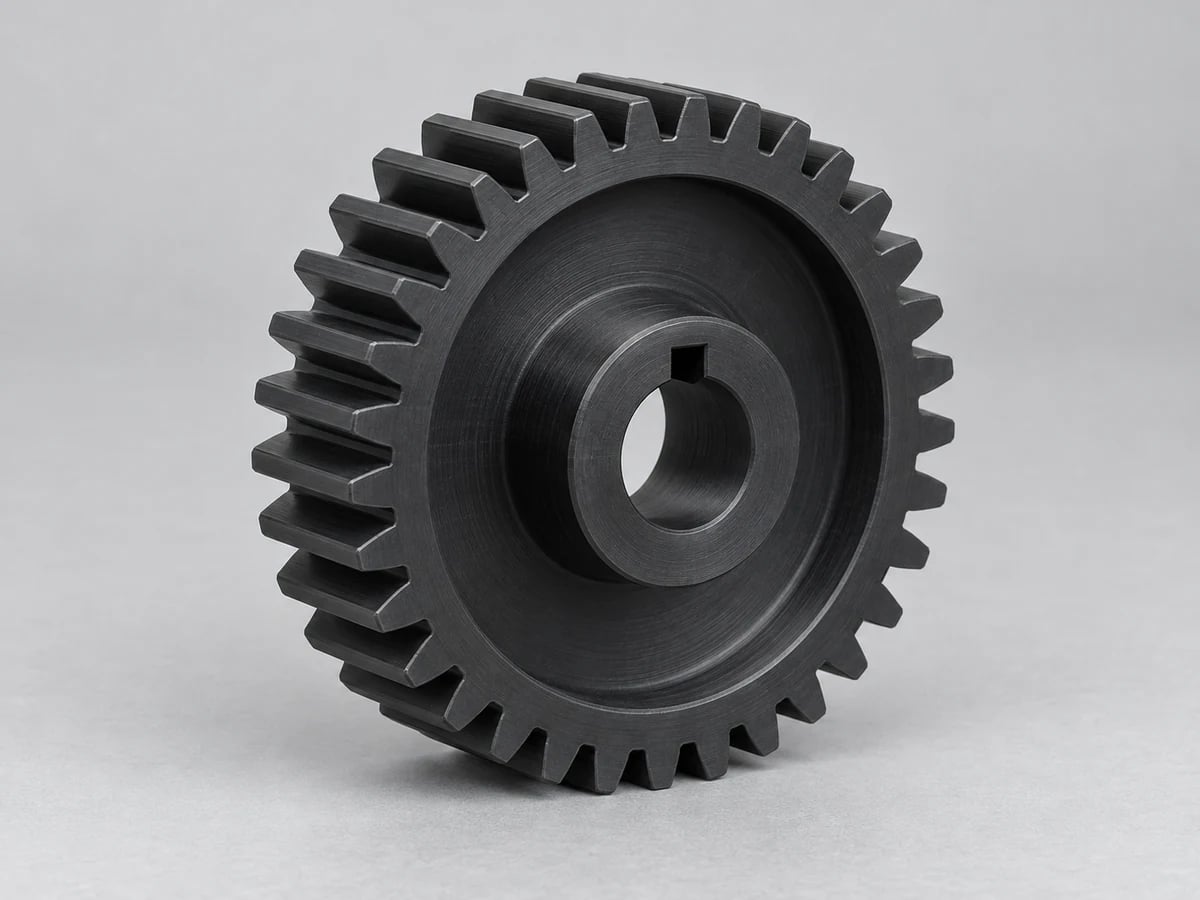
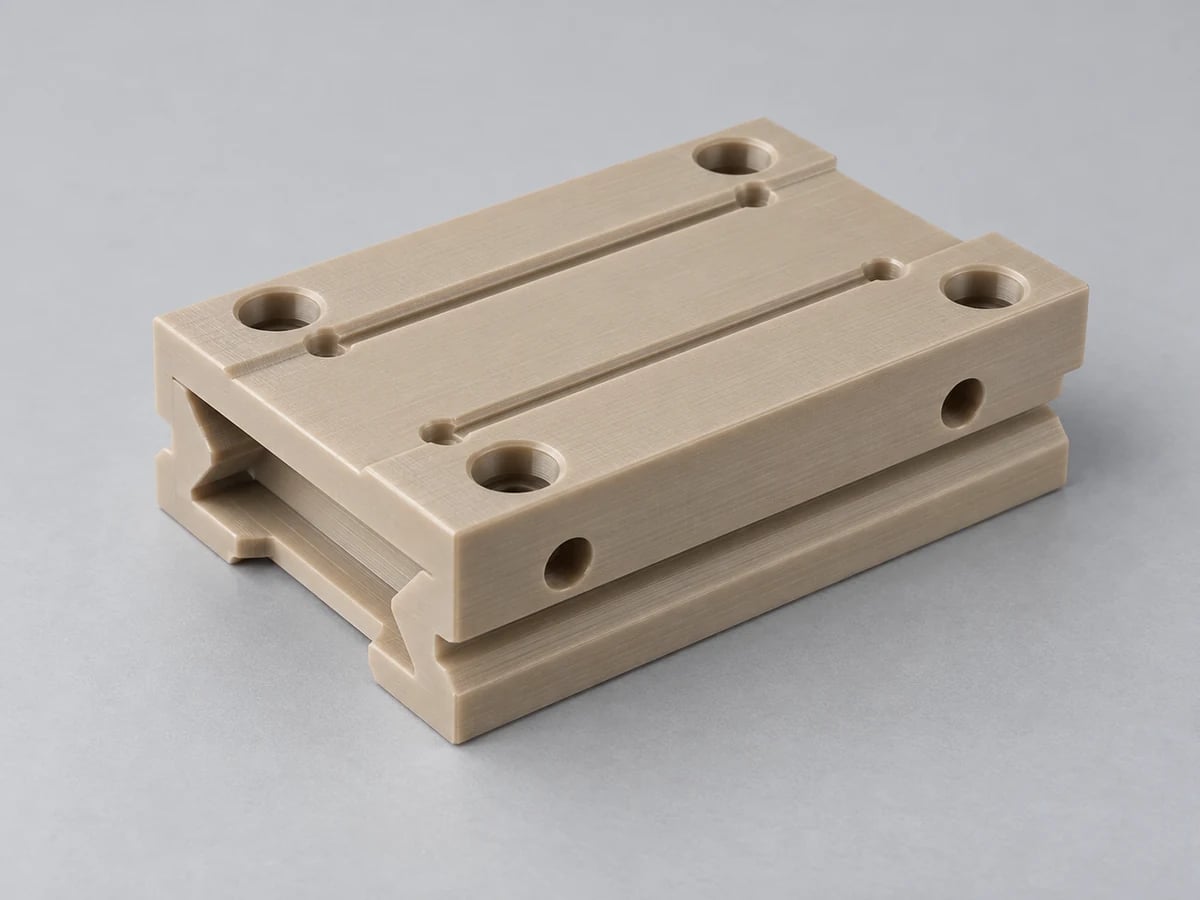
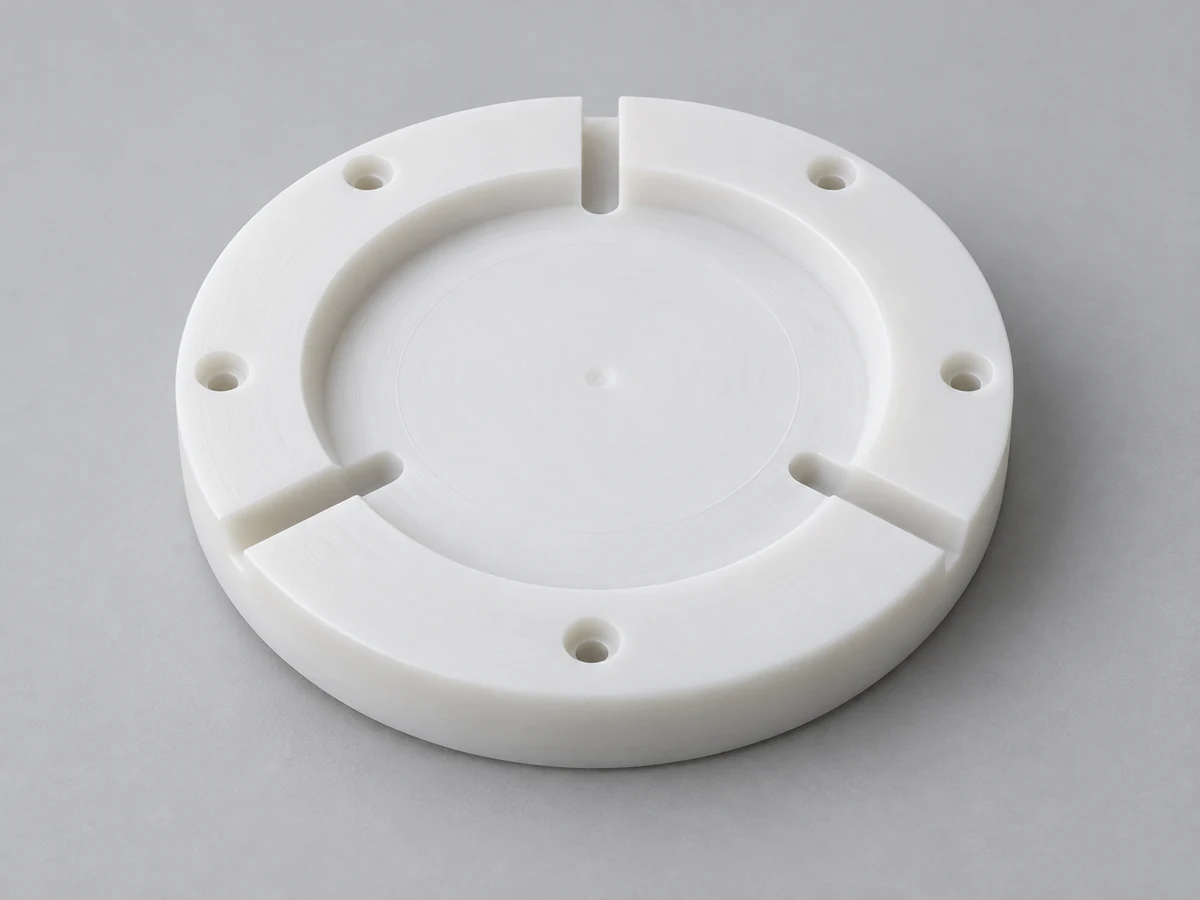
Ces familles de pièces montrent où le fraisage crée une géométrie utile. Chaque article est fabriqué selon le dessin du client ; les images illustrent les concepts des composants plutôt que les dimensions fixes du catalogue ou les projets clients vérifiés.
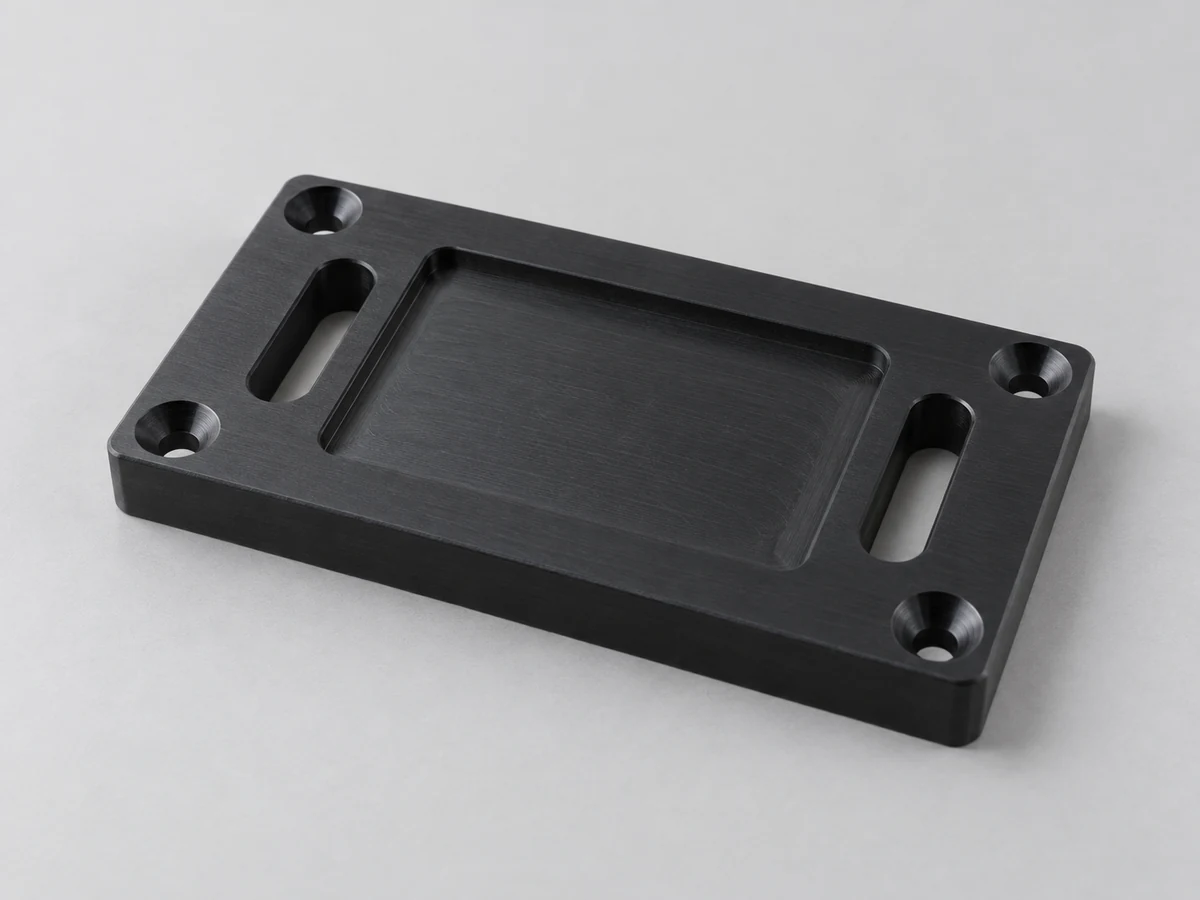
Plaques en plastique
Les trous, fentes et faces encastrées prennent en charge les interfaces de montage et d'équipement.
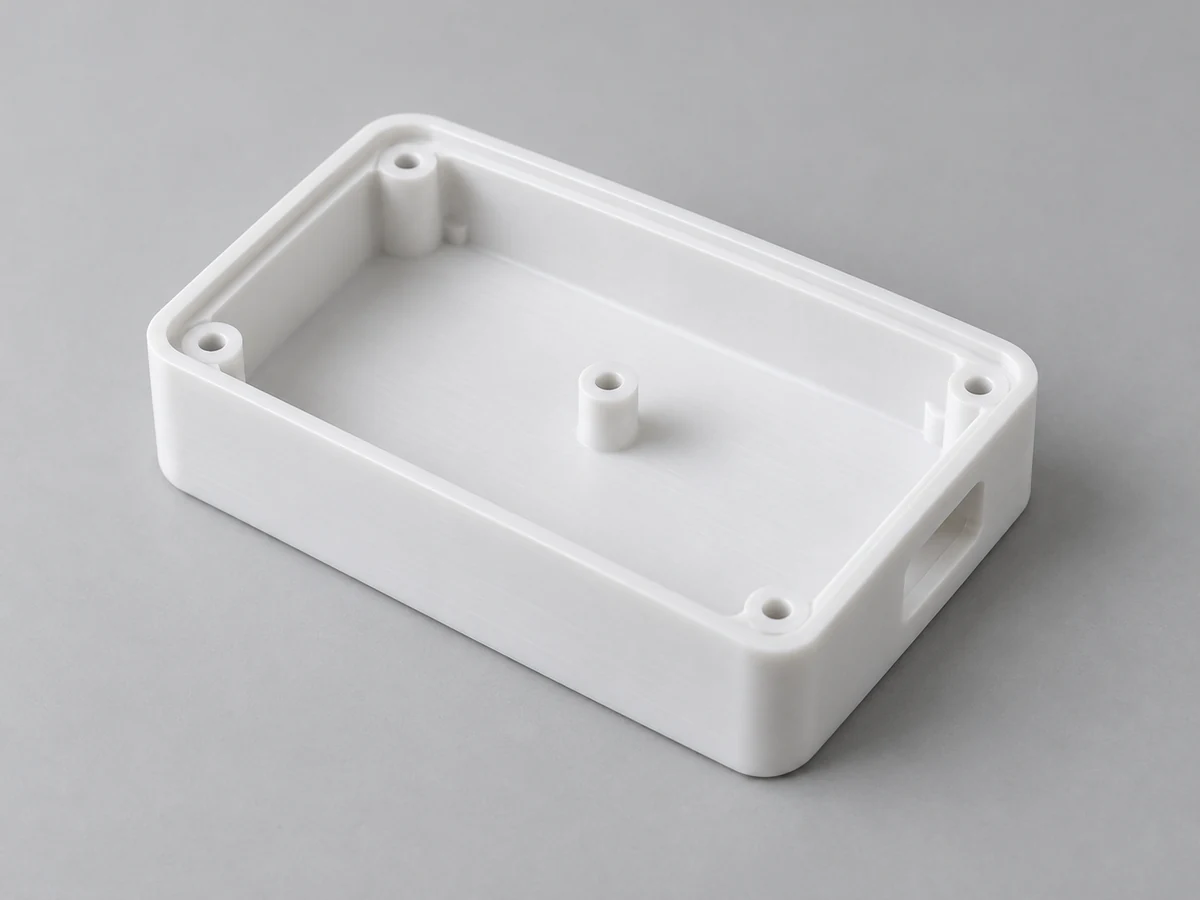
Boîtiers en plastique
Les poches, les interfaces de couverture et les détails filetés nécessitent un schéma de référence coordonné.
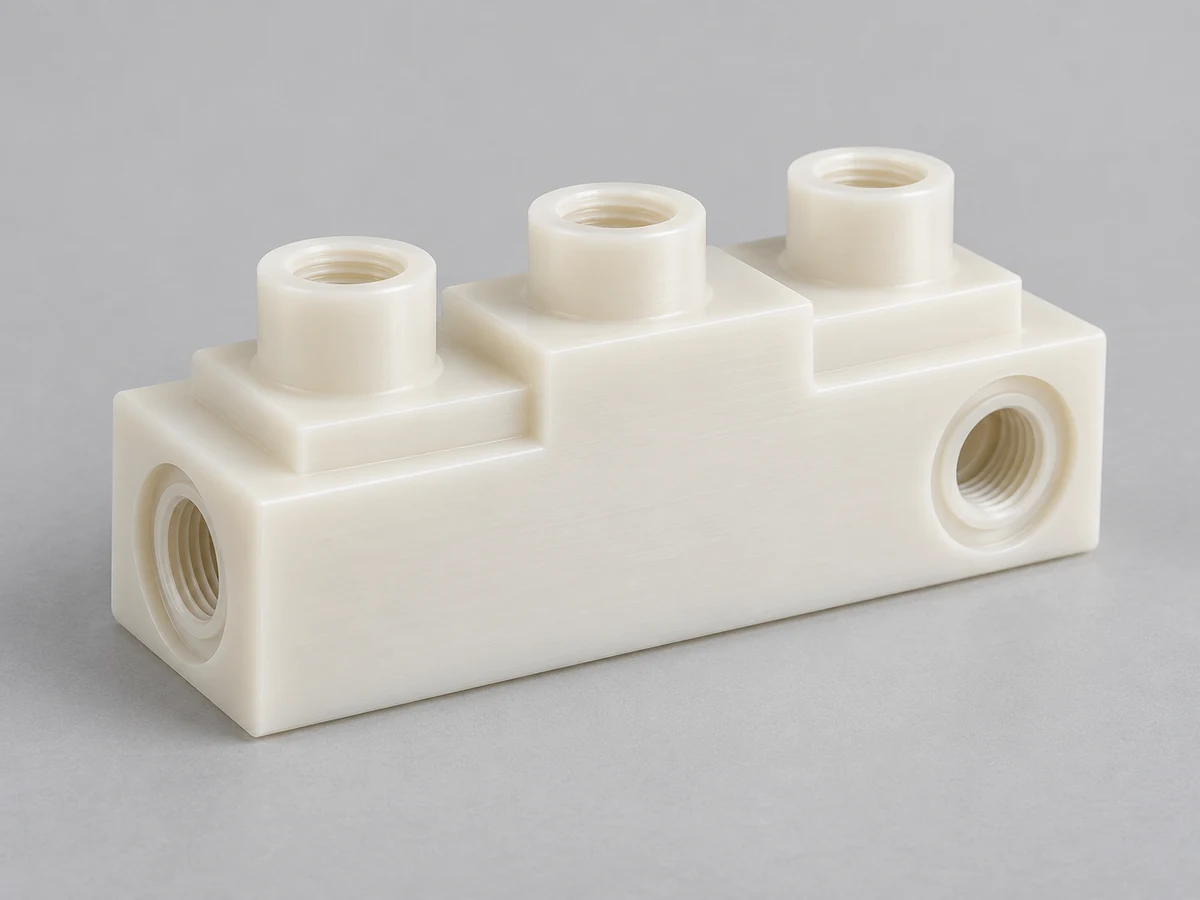
Collecteurs en plastique
Les passages, les ports et les portées d’étanchéité qui se croisent nécessitent une compatibilité avec les fluides et un examen des accès.
Isolateurs en plastique
La géométrie de montage doit répondre aux exigences électriques et environnementales spécifiées.
Montages de fixation en plastique
Les surfaces de positionnement prises en charge maintiennent les composants pour l'assemblage, les tests ou les mesures.
Gabarits en plastique
Les modèles de trous et les surfaces de référence guident une opération de fabrication définie.
Supports en plastique
Les faces de montage, les charges et l'accès à l'installation définissent les détails structurels.
Guides en plastique
Les profils et les fentes guident les produits en mouvement tout en s'adaptant à l'usure et à l'expansion.
Engrenages en plastique
La géométrie des dents, les conditions d'accouplement et les charges guident l'examen des matériaux et de l'usinage.
Composants de machines en plastique
Des interfaces personnalisées, des caractéristiques d'usure et des poches s'intègrent aux équipements industriels.
Composants semi-conducteurs
Les appareils et les pièces liées au processus nécessitent des exigences explicites en matière de pureté et de produits chimiques.
Composants en plastique médical
Les boîtiers et accessoires d'équipement sont examinés par rapport aux exigences définies en matière d'appareil.
Directives de conception pour les pièces en plastique fraisées CNC
De bons dessins de fraisage permettent aux fraises d'atteindre les caractéristiques et de montrer comment le composant fini doit fonctionner. Il s’agit de questions d’examen de conception et non de dimensions minimales fixes qui s’appliquent à chaque plastique.
Évitez les murs trop fins
Les parois minces et les fonds de poches peuvent fléchir pendant la coupe ou bouger après l'enlèvement de la matière. Vérifiez la hauteur du mur ainsi que son épaisseur et le support disponible. Une section locale plus épaisse ou un agencement de poche différent peut améliorer la fabricabilité sans modifier l'interface.
Utilisez des rayons internes pratiques
Les fraises rotatives laissent un rayon aux coins internes. Les rayons plus petits nécessitent souvent des outils plus petits et moins rigides et un temps de coupe plus long, en particulier dans les poches profondes. Si un coin pointu est essentiel, discutez des caractéristiques de relief ou d'une construction alternative plutôt que de remplacer silencieusement la géométrie CAO.
Définir les tolérances critiques
Identifiez les surfaces qui localisent le composant dans son assemblage. Donnez aux ajustements et positions fonctionnels une référence de référence claire et laissez les dimensions non critiques avec une tolérance appropriée. Un modèle 3D seul ne communique généralement pas ces conditions d’acceptation.
Considérez le mouvement des matériaux
La dilatation thermique, l'humidité et les contraintes de matière libérées peuvent modifier une poche ou une plaque après le fraisage. Spécifier le conditionnement le cas échéant et revoir l'inspection après desserrage. Ne présumez pas que le jeu d'une conception métallique reste approprié lorsque le matériau se transforme en plastique.
Spécifiez précisément les filetages
Indiquer la taille du filetage, la profondeur, l'engagement, les exigences de couple d'assemblage et les attentes en matière d'utilisation répétée. Certaines applications peuvent bénéficier d'inserts ou de fixations traversantes. L'installation de l'insert, le comportement à l'extraction et l'épaisseur locale de la paroi nécessitent un examen séparé.
Identifier les surfaces fonctionnelles
Marquez les faces d'étanchéité, les ajustements de roulements, les caractéristiques d'alignement et les zones critiques en termes d'apparence. Pour les poches profondes et les contre-dépouilles, indiquez l'approche de l'outil et les besoins d'assemblage. L'état de surface, les limites de bavures et la nécessité ou non d'un polissage doivent être convenus plutôt que déduits d'un rendu.
Pourquoi le fraisage CNC des plastiques nécessite un contrôle de processus spécialisé
Le fraisage du plastique nécessite un processus sélectionné pour le polymère et ses caractéristiques. Un parcours d'outil qui fonctionne bien dans le métal peut imposer trop de chaleur ou de force sur une paroi de poche flexible.
Contrôle de la chaleur
La plupart des plastiques techniques conduisent la chaleur moins efficacement que les métaux. L'engagement de l'outil, les conditions de coupe et un refroidissement approprié doivent gérer l'interface de coupe sans endommager la nuance. La chimie du liquide de refroidissement nécessite un examen de compatibilité, en particulier pour les polymères transparents sensibles aux contraintes.
Outils de coupe tranchants
Une géométrie de coupe et un état des bords appropriés réduisent le frottement et la force de coupe inutile. Les nuances renforcées peuvent augmenter l’abrasion et l’usure des outils. Le choix est basé sur le polymère et le fonctionnement plutôt que sur une seule recommandation de vitesse ou d'alimentation.
Maintien contrôlé
Les fixations doivent sécuriser la pièce tout en évitant les déformations imposées. Le soutien autour des poches ouvertes, des plaques longues et des sols fins est particulièrement important. Vérifiez les fonctionnalités critiques dans l’état convenu, libre ou installé, après la sortie.
Évacuation des copeaux
Les copeaux piégés dans des poches profondes peuvent être recoupés et ajouter de la chaleur ou marquer une surface finie. Les parcours d'outils et une évacuation appropriée doivent maintenir la zone de coupe dégagée. Les fentes profondes peuvent nécessiter une séquence de coupe différente de celle d'une passe à face ouverte.
Contrainte et stabilité des matériaux
L’état du stock et l’enlèvement de matière sur un côté peuvent affecter la planéité. L'ébauche, les tolérances de finition ou les stratégies de réduction des contraintes spécifiques au matériau peuvent être revues si nécessaire. Le recuit n’est pas automatiquement requis ni adapté à chaque qualité et doit suivre les instructions du fournisseur.
Pour un boîtier ouvert à paroi mince, l'examen doit relier la profondeur de la poche, la portée de la fraise, le support et l'état d'inspection final. Pour un collecteur épais avec des passages transversaux, l'élimination des copeaux et l'alignement de l'alésage peuvent être plus importants. Ces différents risques nécessitent des plans de processus différents.
Partagez la quantité initiale, les révisions probables et la demande répétée anticipée. Un devis de fraisage pratique prend en compte le rendement du stock, les montages, l'accès aux outils et les efforts d'inspection pour le modèle de commande attendu.
Fraisage CNC de prototypes
Des prototypes fonctionnels peuvent être produits sans moule d’injection dédié. Utilisez la qualité de stock spécifiée pour évaluer l'accès aux poches, l'assemblage et les ajustements d'accouplement. Gardez les révisions du modèle et des dessins alignées afin que les commentaires de test se réfèrent à la pièce réellement fabriquée.
Production en faible volume
Les petits lots conviennent aux équipements spécialisés, à la production de ponts et aux montages personnalisés. L'effort de configuration peut être important par rapport au temps de coupe. Comparez les quantités proposées et la portée de l'inspection requise au lieu de supposer directement un prototype de prix unitaire.
Répéter la production
Les commandes récurrentes nécessitent des révisions contrôlées, des spécifications de qualité et des critères d’acceptation convenus. Identifiez comment les pièces sont étiquetées, quels rapports sont requis et quel emballage protège les surfaces fraisées. Les modifications apportées à un dessin ou à un matériau doivent déclencher une nouvelle révision.
Pièces en plastique fraisées CNC pour applications industrielles
Les exigences de l'application déterminent quels matériaux, géométries et documentations sont appropriés. Dites-nous l'environnement et l'utilisation prévue ; un label industriel à lui seul ne définit pas la qualification.
Semi-conducteur
Les montages de fixation, isolants et composants fluides compatibles en PEEK, PTFE et PVDF peuvent prendre en charge les projets d'équipement. Spécifiez la propreté, l'exposition aux produits chimiques et le niveau de pureté plutôt que de présumer de l'adéquation aux salles blanches.
Équipement médical
Les boîtiers de précision, les montages de test et les composants de l'équipement doivent être révisés en termes de nettoyage, de stérilisation et de toute exigence en matière de contact avec le patient. La documentation des matériaux et la validation des appareils restent spécifiques à l'application.
Aérospatiale
Les supports légers, les entretoises et les détails en polymère haute performance doivent répondre aux exigences du dessin en matière de température, de charge et de matériaux. Ne remplacez pas un grade spécifié par un nom de famille générique.
Automatisation et robotique
Les fixations, guides, engrenages et supports fraisés facilitent le mouvement et la manipulation. Le cycle de service, les charges de contact, l'usure et l'accès au remplacement guident l'examen de la géométrie et des matériaux.
Électronique
Les isolateurs, les montages de test et les boîtiers nécessitent des exigences définies en matière de diélectrique, de température et de flamme, le cas échéant. Les détails de montage et les dégagements de connexion doivent être indiqués.
Machines industrielles
Les guides d'usure, les plaques, les fixations et les interfaces structurelles nécessitent la température de travail, les surfaces de contact et les contraintes de montage. La préparation de l'installation doit tenir compte de l'expansion et du dégagement.
Manipulation des fluides
Les collecteurs fraisés et les composants chimiquement résistants nécessitent des spécifications en matière de fluide, de pression, de température et d'étanchéité. Les passages transversaux et les portées d’étanchéité sont examinés ensemble ; des tests de pression doivent être demandés et confirmés.
Inspection de la qualité des pièces en plastique fraisées CNC
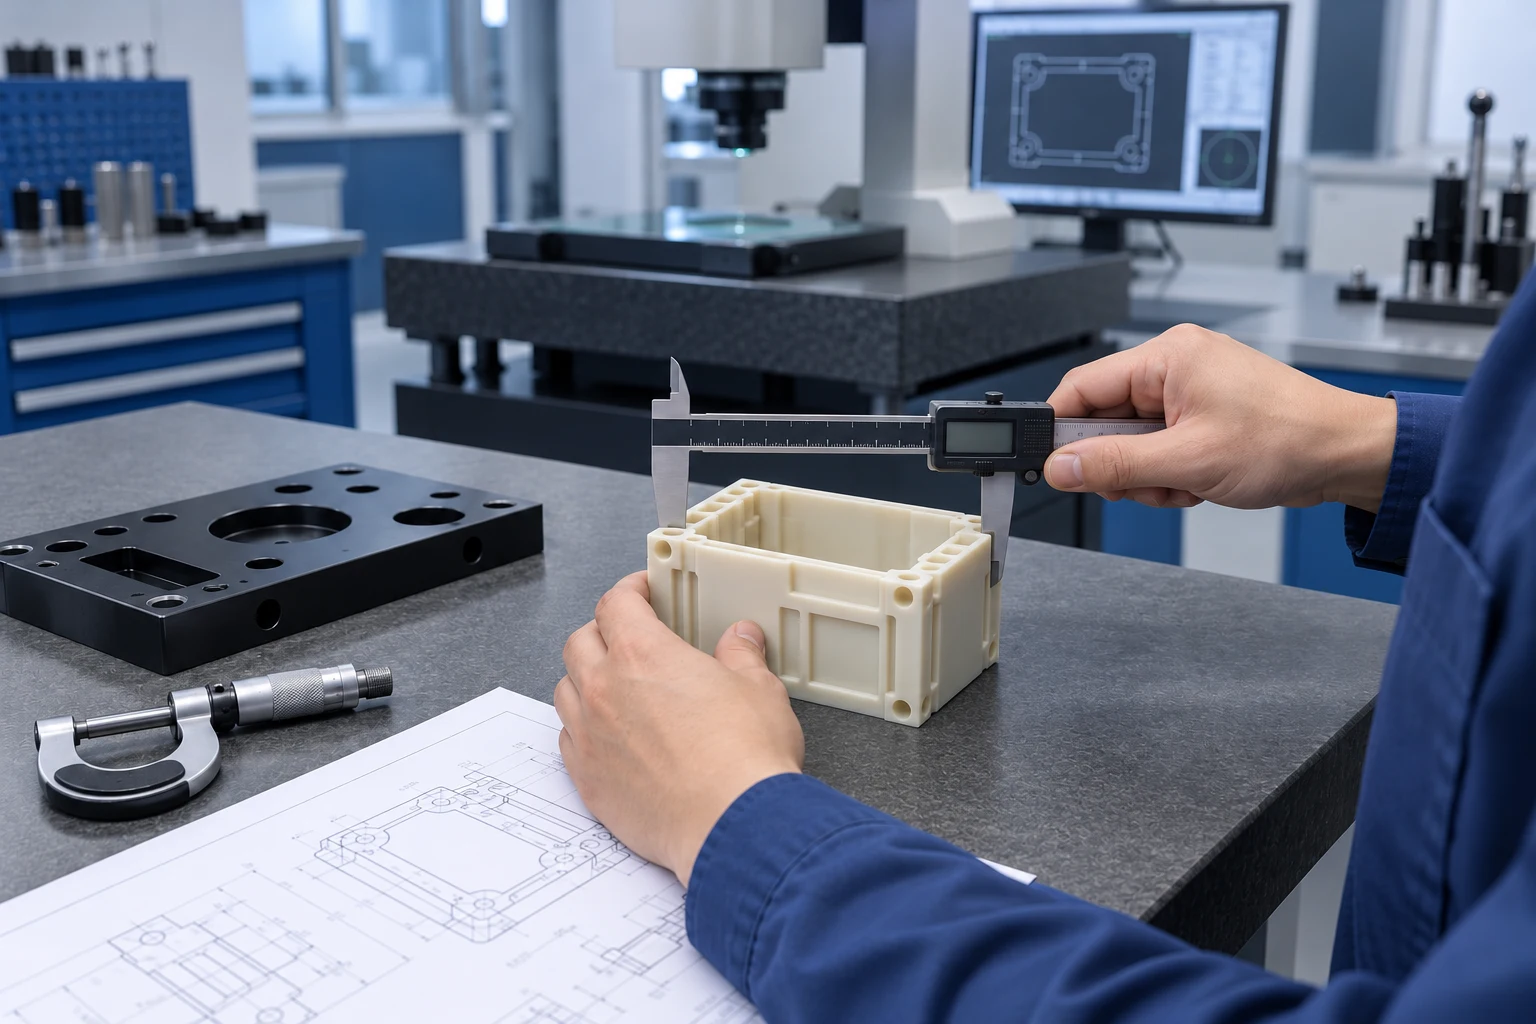
L'inspection doit démontrer la conformité avec le dessin convenu dans des conditions définies. Une largeur de poche, un modèle de trou et une face d'étanchéité peuvent nécessiter des méthodes de mesure et des exigences d'échantillonnage différentes.
Illustration de fabrication générée par l'IA ; Il ne s'agit pas d'une photographie vérifiée d'usine ou de client.
Vérification du matériel
Confirmez la qualité et la révision spécifiées par rapport à la commande et à tous les documents relatifs aux matériaux convenus avant l'usinage.
Inspection du premier article
Vérifiez les caractéristiques critiques sélectionnées sur la première pièce, y compris les relations de référence et les dimensions affectées par la libération du montage.
Mesure en cours de processus
Surveillez les caractéristiques convenues pendant le lot pour identifier l'usure des outils, les mouvements thermiques ou les changements dans les conditions de maintien de la pièce.
Inspection dimensionnelle finale
Mesurez les exigences de dessin applicables après l'usinage dans les conditions convenues. Une MMT, une mesure optique, un pied à coulisse ou un micromètre sont sélectionnés le cas échéant ; la disponibilité est confirmée pour le projet.
Rapport d'inspection
Convenez du format du rapport, de la numérotation des fonctionnalités et de l’échantillonnage lors du devis. Un rapport dimensionnel n’est pas automatiquement une certification matérielle ou une validation d’application.
Emballage
Protégez les faces finies, les bords des poches et les éléments filetés avant expédition. Précisez l’identification, la propreté et toute exigence en matière d’emballage ou de documentation d’exportation.
Des photographies réelles de l'usine et des dossiers d'inspection du projet peuvent être ajoutés une fois vérifiés et approuvés pour leur utilisation. L'image ci-jointe est une illustration de fabrication générée par l'IA et non la preuve d'un enregistrement d'inspection TOPS. L'inspection des expéditions, les tests de pression et les rapports supplémentaires doivent être explicitement inclus dans la portée acceptée.
Fraisage CNC vs tournage CNC pour les pièces en plastique
Choisissez le fraisage pour les caractéristiques prismatiques accessibles et les faces complexes ; choisissez le tournage pour une géométrie organisée autour d'un axe de rotation. Certains composants nécessitent les deux processus.
Facteur
Fraisage CNC
Tournage CNC
Action de coupe
Outil de coupe rotatif
Pièce en rotation en tournage conventionnel
Meilleure géométrie
Pièces prismatiques, multifaces et complexes
Pièces cylindriques ou rotatives
Caractéristiques typiques
Poches, trous, fentes et surfaces fraisées
Diamètres extérieurs et intérieurs, rainures et filetages
Pièces en plastique typiques
Boîtiers, fixations, plaques et collecteurs
Douilles, rouleaux, manchons et bagues
Usinage multiface
Pris en charge avec des configurations appropriées ou des axes supplémentaires
Limité en tournage conventionnel ; les outils en direct peuvent ajouter des fonctionnalités
Surfaces 3D complexes
Produit avec des fraises et des parcours d'outils appropriés
Généralement limité pour les surfaces non rotatives
Un manchon en plastique avec un alésage serré et un méplat de montage externe peut être d'abord tourné puis fraisé. Le tracé doit préserver la relation entre le forage et le plat. Précisez les références fonctionnelles au lieu de choisir un processus uniquement à partir du nom du composant.
Pourquoi choisir TOPS Plastics pour le fraisage CNC ?
Une conversation utile avec le fournisseur relie une fonctionnalité fraisée à son comportement de matériau et à un plan d'inspection. Discutez de ces critères d'achat avec notre équipe de projet plutôt que de vous fier à des allégations générales de qualité ou de prix.
Expertise en plastique d’ingénierie
Examinez la qualité, les charges, les conditions de fonctionnement et le mouvement des matériaux ainsi que la géométrie de la poche et du mur.
Capacité CNC 3 axes à 5 axes
Sélectionnez un itinéraire approprié après avoir évalué l'accès à la fraise, les relations entre plusieurs faces et le dégagement des fixations.
Assistance pour l'usinage de précision
Identifiez les dimensions et les surfaces qui contrôlent l’ajustement, l’étanchéité ou l’alignement et convenez de critères d’acceptation mesurables.
Du prototype à la production
Planifiez des échantillons fonctionnels, des lots à faible volume et des commandes récurrentes autour des révisions et des quantités identifiées.
DFM et support matériel
Examinez les rayons internes, les poches profondes, les parois fines, l'engagement des filetages et les ajustements potentiels de conception avant la fabrication.
Contrôle dimensionnel
Confirmez les conditions de mesure, la disponibilité et la portée du rapport avant la production plutôt que de supposer que chaque test est inclus.
Comment nous fraisons CNC vos pièces en plastique
Chaque étape utilise le modèle convenu, la révision du dessin et les spécifications des matériaux. Les informations fonctionnelles manquantes sont résolues avant que la portée de la fabrication ne soit acceptée.
01 — Télécharger CAO et dessin
Partagez le modèle et le dessin annoté, la quantité et l'application. Marquez les interfaces critiques et toutes les conditions nécessaires à l’inspection.
02 — Examen technique
Vérifiez l'accès aux outils, la profondeur de la poche, le support mural, les références et la finition. Clarifiez les caractéristiques difficiles à atteindre ou à mesurer.
03 — Confirmation matérielle
Convenez de la qualité du stock, des charges et de tous les documents requis. Confirmez la disponibilité et si le conditionnement est pertinent.
04 — Programmation CAM
Planifiez la sélection des outils, les trajectoires d'ébauche et de finition ainsi que les approches sûres. Le dégagement des montages de fixation et l’ordre des opérations sont considérés ensemble.
05 — Fraisage CNC
Usinez le composant en utilisant la configuration et les conditions de coupe examinées. Appliquer les contrôles en cours convenus si nécessaire.
06 — Contrôle
Vérifiez les exigences du dessin dans l'état défini après l'usinage. Préparer le rapport dimensionnel convenu et identifier toute non-conformité à résoudre.
07 — Finition / Assemblage
Terminer l'ébavurage, le polissage, l'installation ou l'assemblage des inserts convenus, le cas échéant. Ces opérations ne sont incluses que lorsqu'elles sont spécifiées et confirmées.
08 — Emballage et expédition
Protégez les pièces finies et identifiez le lot ou la révision. Organiser l'expédition et la documentation conformément aux conditions de commande acceptées.
FAQ sur le fraisage CNC
Réponses directes aux questions courantes sur le fraisage, les matériaux et la sélection des fournisseurs.
Quels plastiques peuvent être usinés CNC ?+
De nombreux plastiques techniques peuvent être fraisés CNC, notamment le PEEK, le POM, le PTFE, le nylon, l'UHMW, le PC, le PMMA, le PEI, l'ABS, le HDPE, le PVC, le PP, le PVDF, le PAI, le PPS et le PET. La faisabilité dépend de la qualité exacte, de la forme du stock, de la géométrie et des exigences de l'application ; envoyer ces détails pour examen.
Quelle est la différence entre le fraisage CNC et l'usinage CNC ?+
Le fraisage CNC est un type d'usinage CNC, utilisant des fraises rotatives pour enlever la matière. L'usinage CNC est la catégorie la plus large et peut également inclure le tournage et d'autres opérations. Un composant personnalisé peut utiliser plusieurs processus pour obtenir ses fonctionnalités.
Quelle est la précision du fraisage CNC pour les pièces en plastique ?+
La précision du fraisage du plastique dépend du matériau et de la géométrie, les tolérances critiques nécessitent donc une révision des dessins. Les parois minces, la dilatation thermique, l'humidité et les contraintes du matériau peuvent influencer les dimensions finies. Définissez les références et les conditions d'inspection au lieu de vous fier à un seul numéro de tolérance pour chaque pièce.
Le PEEK peut-il être fraisé CNC ?+
Oui, le PEEK peut être fraisé CNC dans des boîtiers, des fixations, des collecteurs et d'autres composants personnalisés. Spécifiez la qualité et le renforcement car ils affectent l'outillage, le comportement du brut et les performances. Passez en revue les poches profondes, les parois minces et toutes les exigences de documentation spécifiques à la qualité.
Le PTFE peut-il être fraisé CNC avec précision ?+
Oui, le PTFE peut être fraisé CNC, mais sa faible rigidité et son fluage nécessitent des tolérances réalistes spécifiques aux caractéristiques. Un maintien de la pièce soutenu et une force de mesure appropriée aident à éviter les distorsions pendant la coupe et l'inspection. Les alésages critiques ou les détails d'étanchéité doivent être examinés par rapport aux conditions de service réelles.
Le fraisage CNC est-il adapté aux prototypes ?+
Oui, le fraisage CNC convient aux prototypes fonctionnels en plastique sans moule d'injection dédié. Il peut reproduire des pochettes, des détails de montage et des interfaces dans une qualité de stock spécifiée. Un prototype fraisé ne reproduit pas automatiquement toutes les propriétés ou caractéristiques économiques d'une pièce moulée ultérieure.
Quelle est la différence entre le fraisage CNC et le tournage CNC ?+
Le fraisage utilise classiquement une fraise rotative ; la rotation fait tourner la pièce de manière conventionnelle. Le fraisage convient aux poches, aux fentes et aux faces multiples, tandis que le tournage convient aux alésages, aux diamètres et aux profils de rotation. Les pièces combinant ces caractéristiques peuvent nécessiter les deux processus.
Quels fichiers de dessin acceptez-vous pour les devis de fraisage CNC ?+
Nous acceptons STEP/STP, IGES, X_T, DWG, DXF et PDF pour révision. Associez un modèle CAO à un dessin annoté montrant la qualité du matériau, la révision et les exigences critiques. Le téléchargement facultatif accepte un fichier ou un package ZIP jusqu'à 10 Mo ; les fichiers plus volumineux peuvent être partagés par e-mail.
Le fraisage CNC 5 axes est-il nécessaire pour les pièces en plastique complexes ?+
Non, les pièces complexes ne nécessitent pas toujours un fraisage 5 axes. Plusieurs configurations à 3 axes ou 4 axes indexés peuvent convenir lorsque l'accès et le transfert de données peuvent être contrôlés. L'usinage à cinq axes est envisagé lorsque les angles composés, les surfaces multiples ou la réduction du réglage le justifient.
VOTRE PIÈCE FRAISÉE. VOS EXIGENCES.
Obtenez un devis pour des pièces en plastique fraisées CNC
Téléchargez votre modèle CAO ou dessin technique et fournissez le matériau plastique, la quantité, les tolérances dimensionnelles, les exigences de surface et les informations d'application. Notre équipe examinera la fabricabilité et fournira un devis pour vos composants en plastique fraisés CNC personnalisés.
Pour un examen efficace, identifiez les profondeurs des poches, les rayons internes, l'épaisseur des parois, les références de montage et toutes les surfaces critiques d'étanchéité ou d'alignement. Si le matériau est indécis, décrivez la température, l'exposition aux fluides, les charges et les conditions d'usure. Les spécifications du projet et le téléchargement des dessins sont facultatifs ; l'entreprise, le nom, l'e-mail et le téléphone sont requis.
STEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Les fichiers plus volumineux peuvent être partagés par e-mail. Veuillez accepter le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.