Résistance à l'usure
Un candidat pour les bandes sacrificielles et les doublures exposées à des contacts répétés. Comparez le produit abrasif et la fonction réelle avant de prédire la durée de vie.

SURFACES D'USURE. MOUVEMENT PLUS DOUX.
TOPS Plastics propose un usinage CNC d'UHMW-PE pour des composants personnalisés résistants à l'usure, à faible frottement et aux chocs. Nous fabriquons des guides, des rouleaux, des bandes d'usure, des bagues, des revêtements, des patins et d'autres pièces industrielles UHMW à partir de fichiers CAO et de dessins techniques de clients.
Planifiez ensemble la surface de glissement, le jeu de montage et la température d'inspection. Envoyez vos conditions de candidature pour une révision basée sur des dessins.
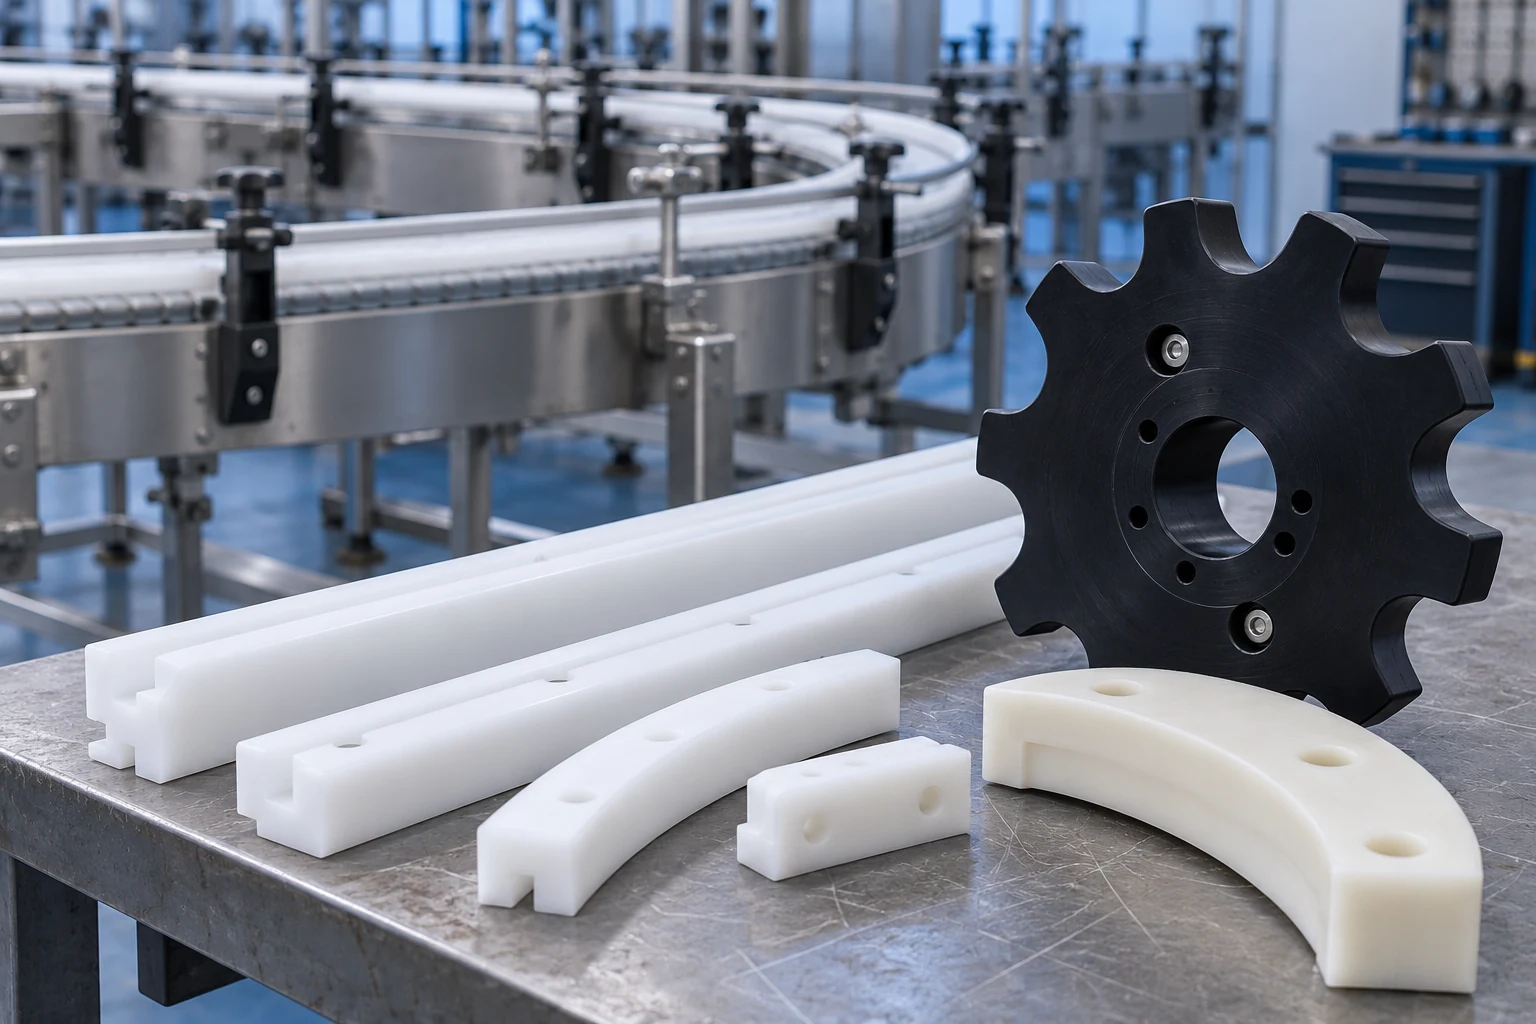
Un point de départ pratique pour une demande d’offre de pièces d’usure personnalisée. La disponibilité des stocks, l'enveloppe de la pièce, les tolérances réalisables et les méthodes d'inspection sont confirmées par rapport à votre dessin.
| Capacité | TOPS Plastics |
|---|---|
| Matériel | UHMW-PE/UHMWPE/PE1000 ; qualité exacte du stock à convenir |
| Processus | Fraisage, fraisage, tournage, perçage et taraudage CNC là où la géométrie et le chargement le permettent |
| Pièces typiques | Bandes d'usure, guides, rouleaux, bagues, doublures et patins |
| Formes de demi-produits | Feuilles, plaques, tiges et blocs, selon qualité et disponibilité des stocks |
| Fabrication | Production de prototypes, de petits volumes et répétée |
| Entrée | Fichiers CAO, dessins techniques ou échantillons avec une spécification convenue |
| Fichiers | STEP, STP, IGES, X_T, DWG, DXF et PDF ; Forfaits ZIP acceptés |
| Contrôle | Contrôle dimensionnel selon les conditions de dessin, de température et de support convenues |
UHMW-PE signifie polyéthylène de poids moléculaire ultra élevé. Les acheteurs l'appellent également UHMW, UHMWPE ou PE1000. Il s'agit d'un thermoplastique utilisé pour les surfaces d'usure coulissantes et les composants sujets aux chocs.
Sa combinaison de résistance à l’abrasion, de faible frottement et de très faible absorption d’humidité en fait un candidat utile pour les pièces d’usure des convoyeurs. Il est également flexible : une pièce qui glisse bien peut ne pas maintenir un ajustement mécanique serré de manière aussi fiable qu'un polymère plus rigide.
La description « autolubrifiant » fait référence à un comportement de glissement utile et ne garantit pas que chaque roulement puisse fonctionner à sec. La surface d'appui, la charge, la vitesse, les contaminants et la chaleur déterminent toujours l'aptitude au service. Spécifiez la qualité du fournisseur plutôt que de sélectionner uniquement par nom de matériau ou par couleur.
Références techniques : Propriétés du matériau Ensinger PE1000
Commencez par l'application : les raisons les plus fortes de choisir l'UHMW concernent généralement le contact, le mouvement et l'impact plutôt que la précision de positionnement.
Un candidat pour les bandes sacrificielles et les doublures exposées à des contacts répétés. Comparez le produit abrasif et la fonction réelle avant de prédire la durée de vie.
Les guides coulissants peuvent réduire la traînée contre une surface appropriée. L’état de la surface, la contamination et la pression de contact comptent toujours.
Utile pour les équipements de manutention sujets aux chocs. Vérifiez la contrainte de contact locale, l'épaisseur et le support plutôt que de vous fier à une étiquette de matériau.
Convient souvent aux composants d'usure humides ou exposés chimiquement. Vérifiez le milieu, la concentration, la température et la durée d’exposition pour connaître la qualité exacte.
L'absorption d'humidité est faible par rapport au nylon. Cela n'élimine pas les mouvements provoqués par la chaleur, la charge ou la libération des contraintes d'usinage.
Une surface de contact en polymère peut atténuer les bruits d'impact et de glissement. La rigidité de l'assemblage, la vitesse et la source de bruit déterminent le résultat.
Les stocks naturels, colorés et modifiés peuvent remplir différentes fonctions. L'approvisionnement et l'adéquation des qualités sont examinés avant le devis ; chaque option répertoriée est sujette à confirmation.
Spécifiez la formulation vierge ou une autre formulation identifiée, le formulaire de stock et la désignation du fournisseur. La couleur naturelle à elle seule n’établit pas la pureté ou l’aptitude au contact alimentaire.
Une option de couleur pour les composants d’usure industrielle. Le papier noir n’est pas automatiquement résistant aux UV, conducteur ou antistatique ; nécessitent la fiche technique appropriée.
Pour les applications avec une exigence électrique spécifiée, identifiez la formulation, la méthode de test de résistivité et les conditions environnementales. L'antistatique n'est pas interchangeable avec toutes les classifications ESD.
Demandez de la documentation pour connaître le grade exact, la réglementation de destination et les conditions de contact. La conformité d'un matériau en stock ne certifie pas à elle seule un assemblage fini.
Les charges et additifs peuvent modifier l’usure, la friction, le comportement électrique ou le traitement. Précisez le composé ; examiner les effets sur les surfaces de contact et l'usinage.
Références techniques : Sélection de qualité UHMW de spécialité MCG
Utiliser un procédé adapté à la forme du brut et à la géométrie fonctionnelle. Les profils longs ont besoin de soutien ; les fonctionnalités tournées nécessitent un ajustement et un plan de mesure réalistes.
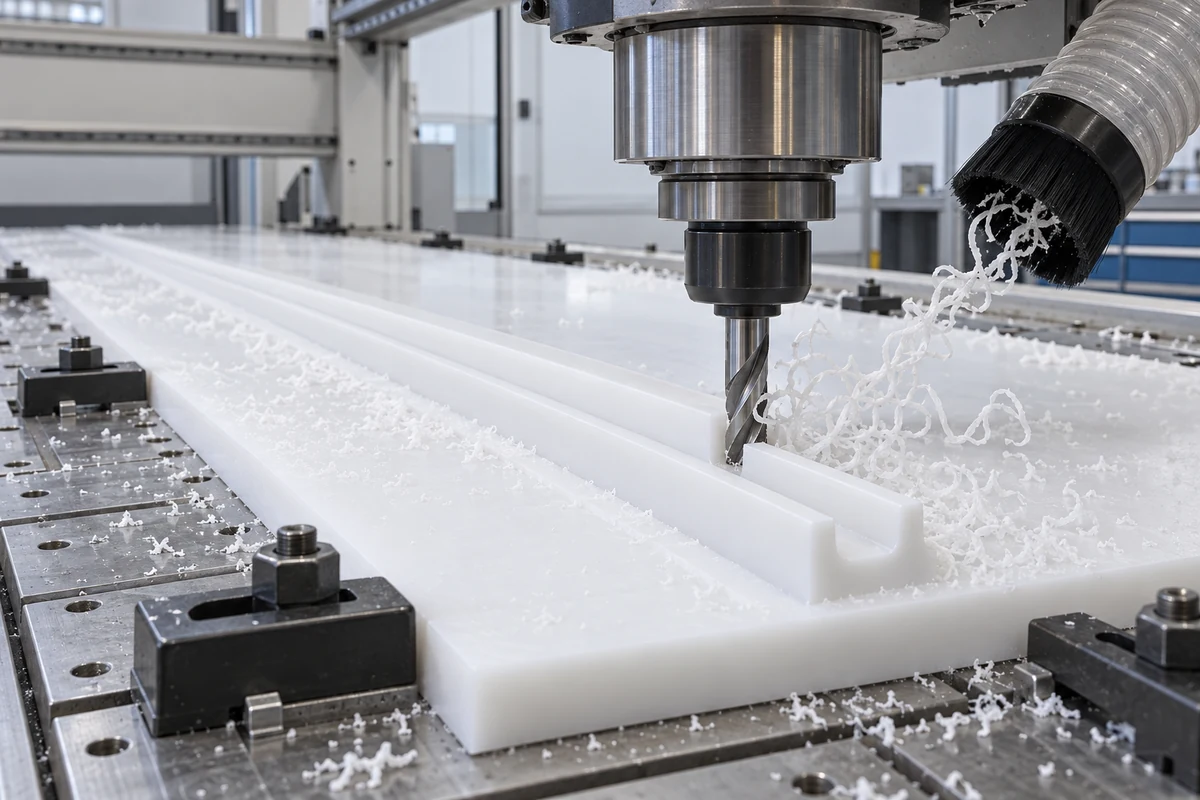
Machiner des poches, des fentes, des faces et des trous de localisation dans des blocs et des plaques personnalisés. Examinez l’accès à l’outil et la manière dont le composant publié sera mesuré.
Découvrez ce service →Guides de convoyeur à base de feuilles profilées, bandes d'usure, revêtements et protections de machine. Vérifiez la taille globale, le support de feuille, les positions de fixation et l'imbrication avant de confirmer l'enveloppe de routage.
Découvrez ce service →Produisez des rouleaux, des bagues, des roulements et des composants d'usure circulaire à partir d'une tige ou d'un bloc approprié. Coordonner les relations entre l'alésage, le diamètre extérieur et l'épaulement.
Découvrez ce service →Ajoutez des trous, des contre-alésages, des fentes et des bords finis. L'engagement des threads et la charge doivent être révisés ; des assemblages répétés ou des charges élevées peuvent favoriser les inserts ou les fixations traversantes.
L'UHMW est facile à couper par rapport aux matériaux durs, mais la douceur et le mouvement dimensionnel rendent la précision plus difficile à contrôler. Une configuration de machine stable ne rend pas un composant flexible rigide.
La force de coupe ou de serrage peut plier un long guide ou comprimer un tampon. Soutenir les surfaces fonctionnelles et inspecter après relâchement.
Une pièce chaude peut passer un contrôle de taille puis changer en refroidissant. Des dimensions plus longues amplifient un changement de température donné.
Une surface coupée pendant que le matériau est comprimé peut récupérer lorsque le montages de fixation s'ouvre. Vérifiez la pression de serrage et la force de contact mesurée.
Les copeaux longs peuvent s'enrouler autour d'un outil et gêner la coupe. Planifiez l'évacuation et éliminez les copeaux en toute sécurité avec la machine arrêtée si nécessaire.
Les bords fins peuvent laisser des bavures ou des bavures. Des outils tranchants et une méthode d'ébavurage définie contribuent à préserver le profil de travail.
Les tolérances réalisables dépendent de la qualité, de la taille, de la forme, de la température, du maintien de la pièce et de la méthode de mesure. Nous examinons chaque caractéristique fonctionnelle plutôt que de publier une tolérance universelle semblable à celle du métal.
| Caractéristique/Pièce | Risque principal | Examen des dessins et des inspections |
|---|---|---|
| Grande assiette | Mouvement thermique et planéité libérée | Indiquer la température de contrôle, l'état du support et la référence de montage |
| Guide long | Mouvement de rectitude et de longueur | Identifier les surfaces de contact fonctionnelles, la stratégie de référence et la marge d'installation |
| Paroi mince | Déflexion de serrage et de coupe | Vérifier le support, la géométrie minimale du mur et la force de mesure |
| Alésage | Sensibilité de la force de récupération et de mesure | Définir la taille d'accouplement, la méthode de jauge et les conditions de stabilisation |
| Diamètre extérieur du rouleau | Flexibilité et température | Convenir du diamètre, du faux-rond, de l'axe de référence et de la température d'inspection |
| Fente | Accumulation de chaleur et déviation de l'outil | Marquer les exigences fonctionnelles en matière de largeur, d'emplacement et de bord |
| Grande doublure | Planéité et température de service | Différencier l’inspection à l’état libre du support installé |
| Ajustement à la presse | Flexibilité, fluage et changement thermique | Examiner les interférences, la charge, la portée de service et la méthode de rétention |
Identifiez quelles dimensions contrôlent la fonction et lesquelles peuvent comporter une tolérance générale plus large. Une bague courte et une chemise longue sans support nécessitent des conditions d'acceptation différentes, même lorsque les deux sont fabriquées à partir du même stock.
Envoyez votre dessin pour un examen de tolérance UHMW →Les dimensions UHMW changent avec la température. Examinez la chaleur de coupe, les conditions utilisées pour l’inspection finale et la plage de température que la pièce connaîtra après l’installation.
Évitez les frottements, les séjours prolongés de l'outil et la recoupe des copeaux accumulés. Sélectionnez des conditions d'outillage et de coupe qui enlèvent de la matière sans échauffement local excessif.
Prévoir un dégagement en fonction de la longueur et un montage à fente là où la conception le permet. Une bande rigidement retenue peut se courber au lieu de se dilater librement.
Laisser la pièce se stabiliser avant le contrôle dimensionnel convenu. Définir la température de référence et éviter d’interpréter une mesure à chaud comme une acceptation définitive.
Tenez compte des températures continues et maximales ainsi que de la charge et du cycle de service. L'indice de température du fournisseur n'établit pas la déviation admissible de votre composant chargé.
Pour une estimation de conception, le mouvement dimensionnel suit ΔL = α × L × ΔT. Utilisez le coefficient de dilatation exact de la qualité et l'intervalle de température pertinent ; puis vérifier la retenue, l'anisotropie et le jeu d'assemblage. Cette estimation ne constitue pas une tolérance d’usinage ni un substitut aux tests d’application.
Références techniques : Fiche technique matériau MCG TIVAR 1000
Une bonne conception UHMW laisse de la place au mouvement du matériau tout en contrôlant les surfaces qui guident, soutiennent ou localisent réellement l'assemblage.
Indiquez les espaces de glissement, les ajustements d'alésage, les profils de contact et les emplacements de montage. Évitez d'appliquer la tolérance la plus stricte à chaque dimension.
Prévoir une épaisseur et un support adéquats pour les murs longs ou les doigts saillants. Discutez de la géométrie flexible lors de la révision DFM.
Indiquer la plage de fonctionnement et le mouvement disponible. Les rails longs peuvent nécessiter un point de référence fixe et une tolérance d'expansion contrôlée.
L'UHMW a une faible énergie de surface, la fixation adhésive nécessite donc une validation spécialisée. Examinez les fixations, le support et l’accès au remplacement.
Un rayon d'angle pratique améliore l'accès aux couteaux. Identifiez quels coins doivent vraiment correspondre à un composant d'accouplement.
Une forte interférence peut déformer un composant mou, et une charge soutenue peut relâcher la rétention. Pensez aux épaulements, aux brides ou à toute autre rétention mécanique.
Gardez les pièces d’usure accessibles. Spécifiez l'orientation, les faces de référence et les segments remplaçables afin qu'une nouvelle bande puisse être installée de manière cohérente.
Incluez la surface d'appui, les contaminants, la charge, la vitesse, l'impact, la température et les conditions de nettoyage. Ces intrants aident à aligner le choix du matériau sur la fonction.
Ces illustrations distinctes montrent des familles de composants pour la révision des dessins, et non des produits de catalogue fixes ou des projets clients vérifiés. La géométrie, la qualité et l'acceptation sont définies par vos spécifications.
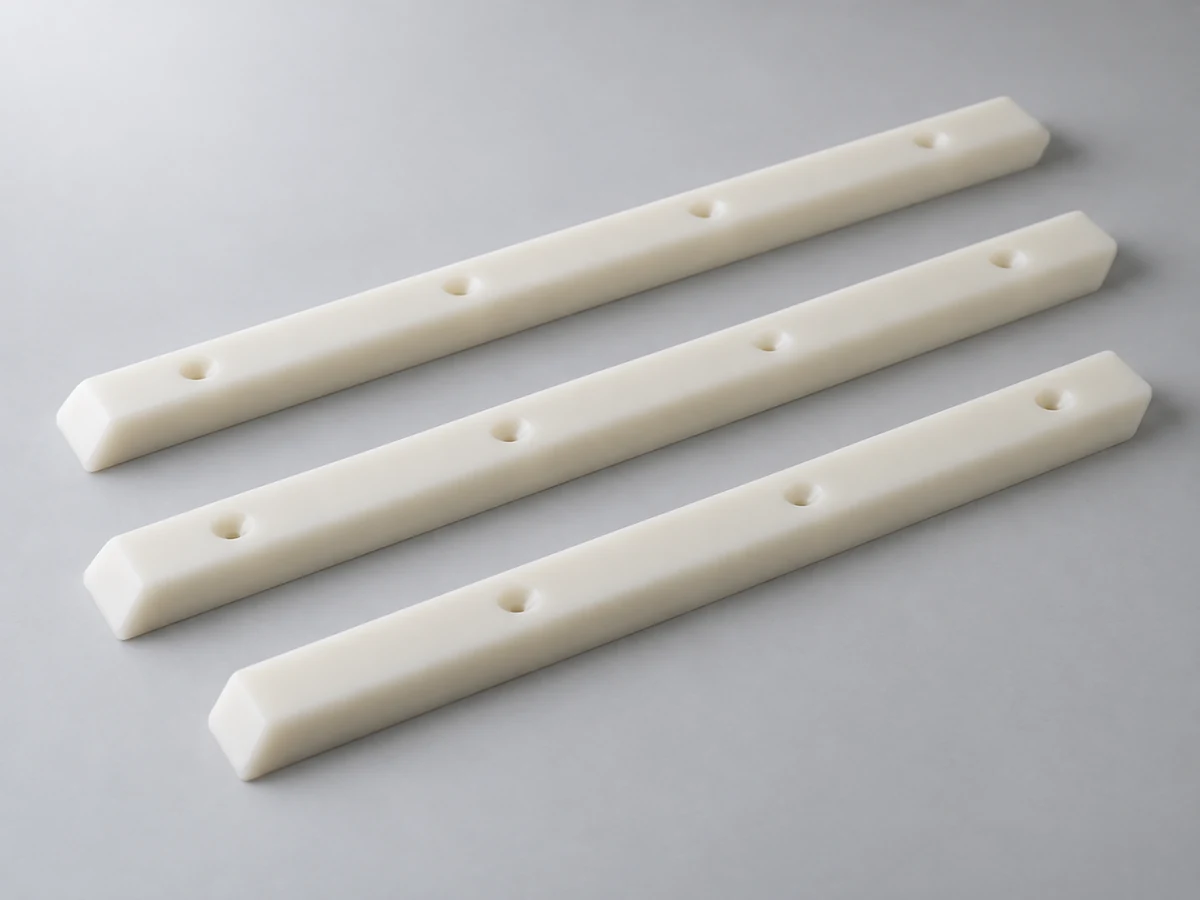
Longues surfaces de glissement sacrificielles avec trous de fixation, dégagements et longueurs remplaçables.
Discutez de ce composant →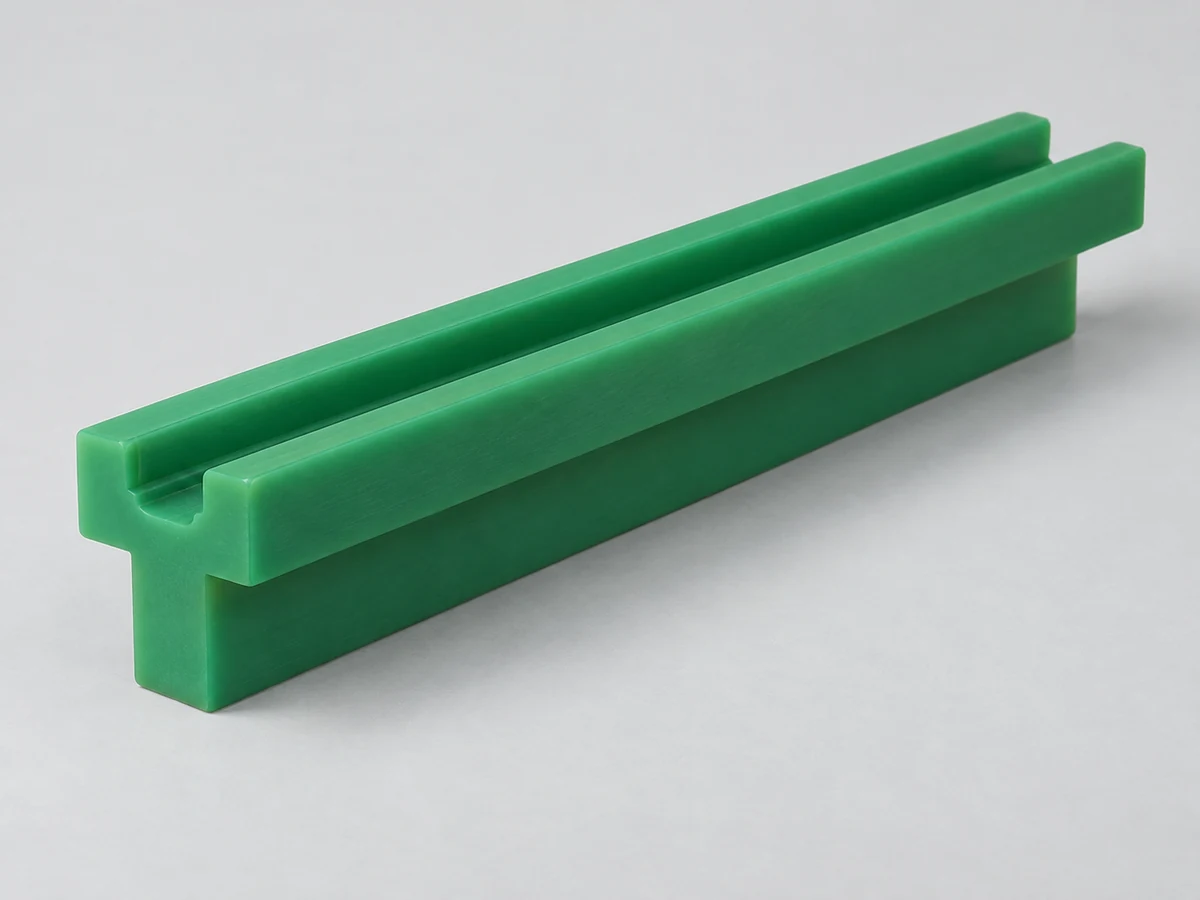
Canaux usinés et surfaces de roulement adaptés à la géométrie, à la charge et à l'expansion de la chaîne.
Discutez de ce composant →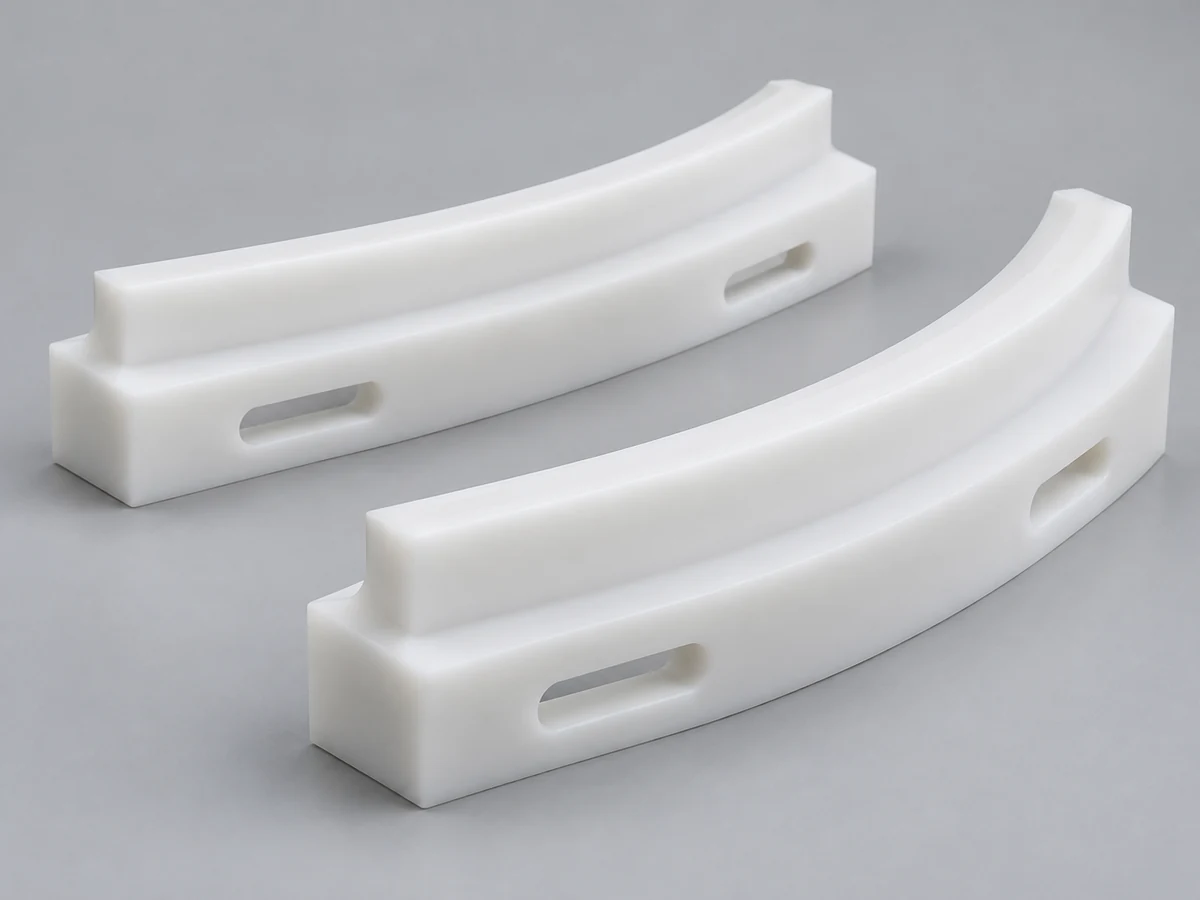
Profils courbes ou droits qui localisent les produits en mouvement avec un écart de fonctionnement convenu.
Discutez de ce composant →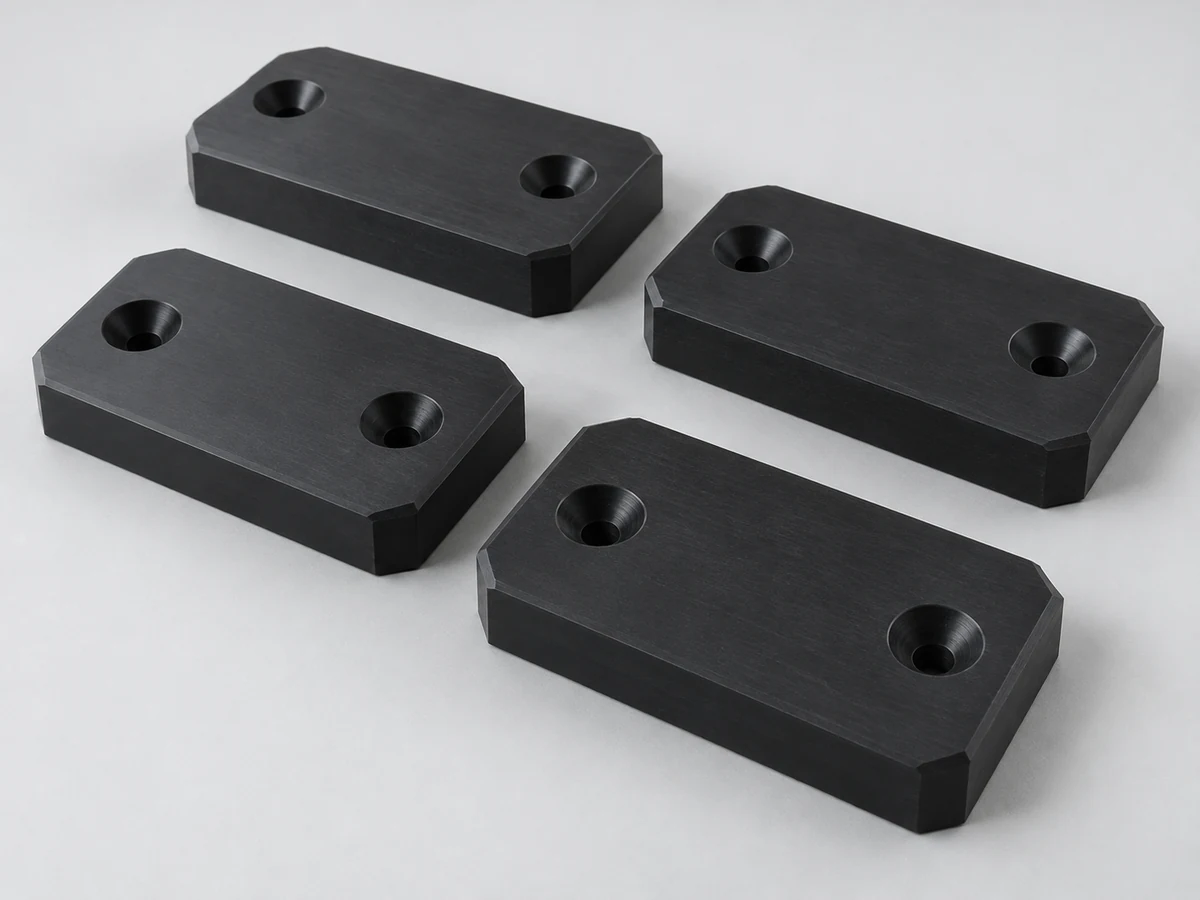
Patins de contact pris en charge avec pression, modèle de montage et géométrie des bords révisés.
Discutez de ce composant →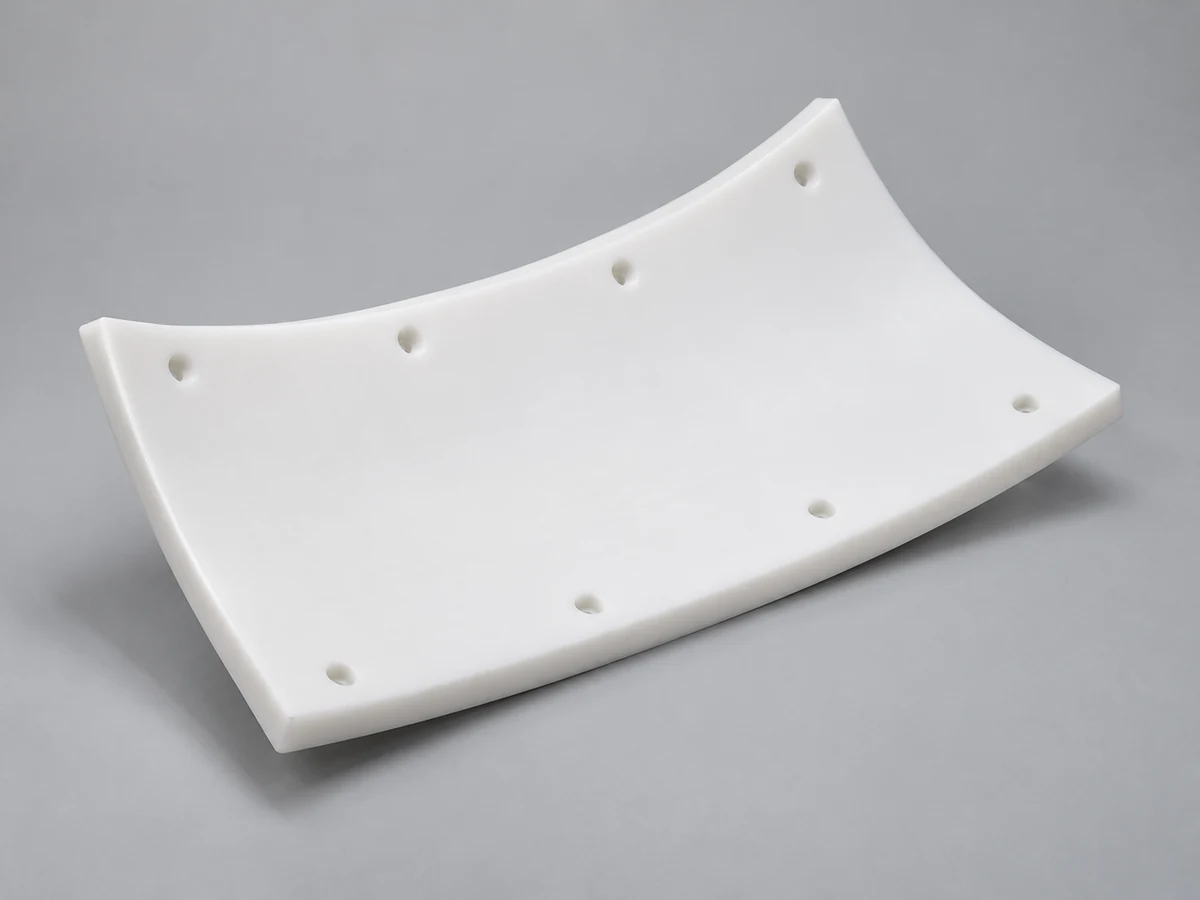
Surfaces de contact protectrices à base de feuilles avec détails de fixation et tolérance de mouvement.
Discutez de ce composant →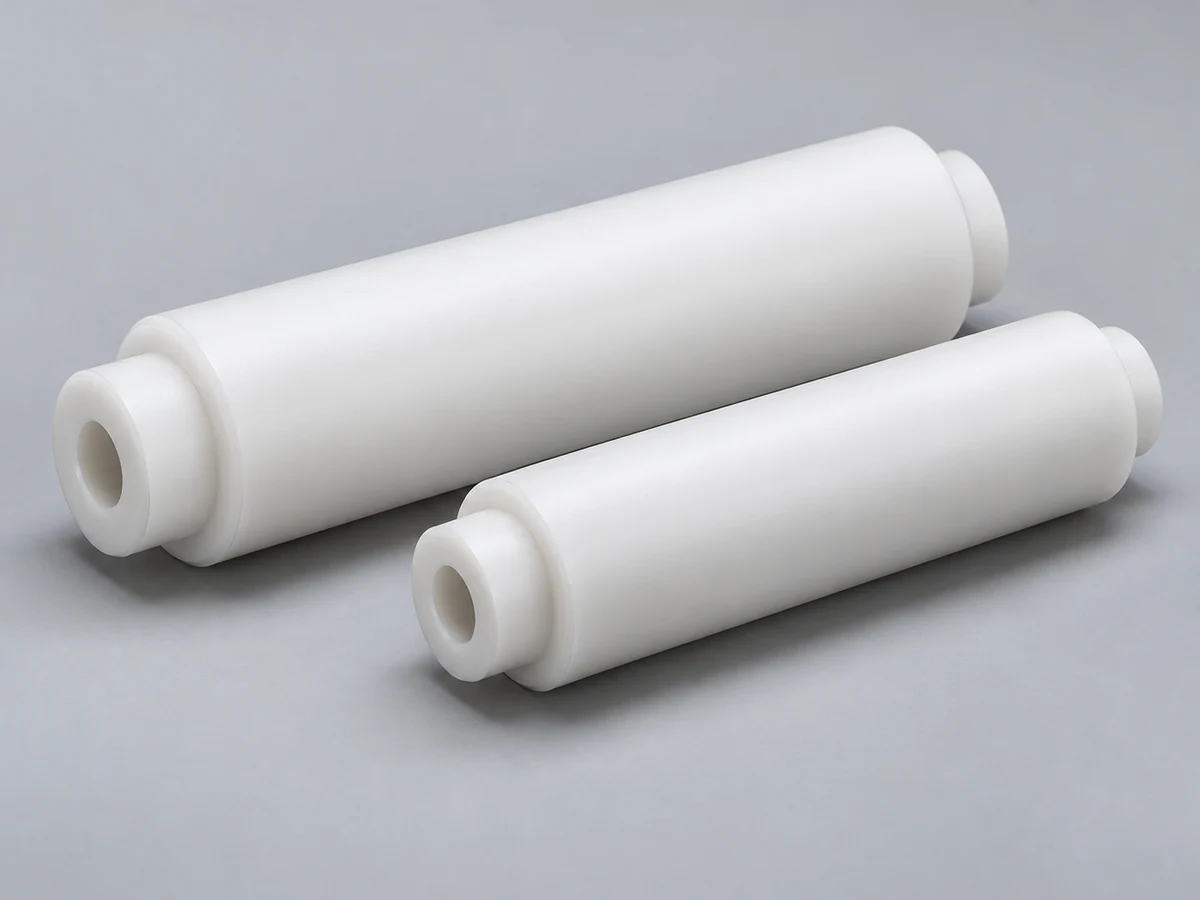
Diamètres de contact et alésages tournés pour les tâches de transport avec contrôle de la vitesse et de l'usure.
Discutez de ce composant →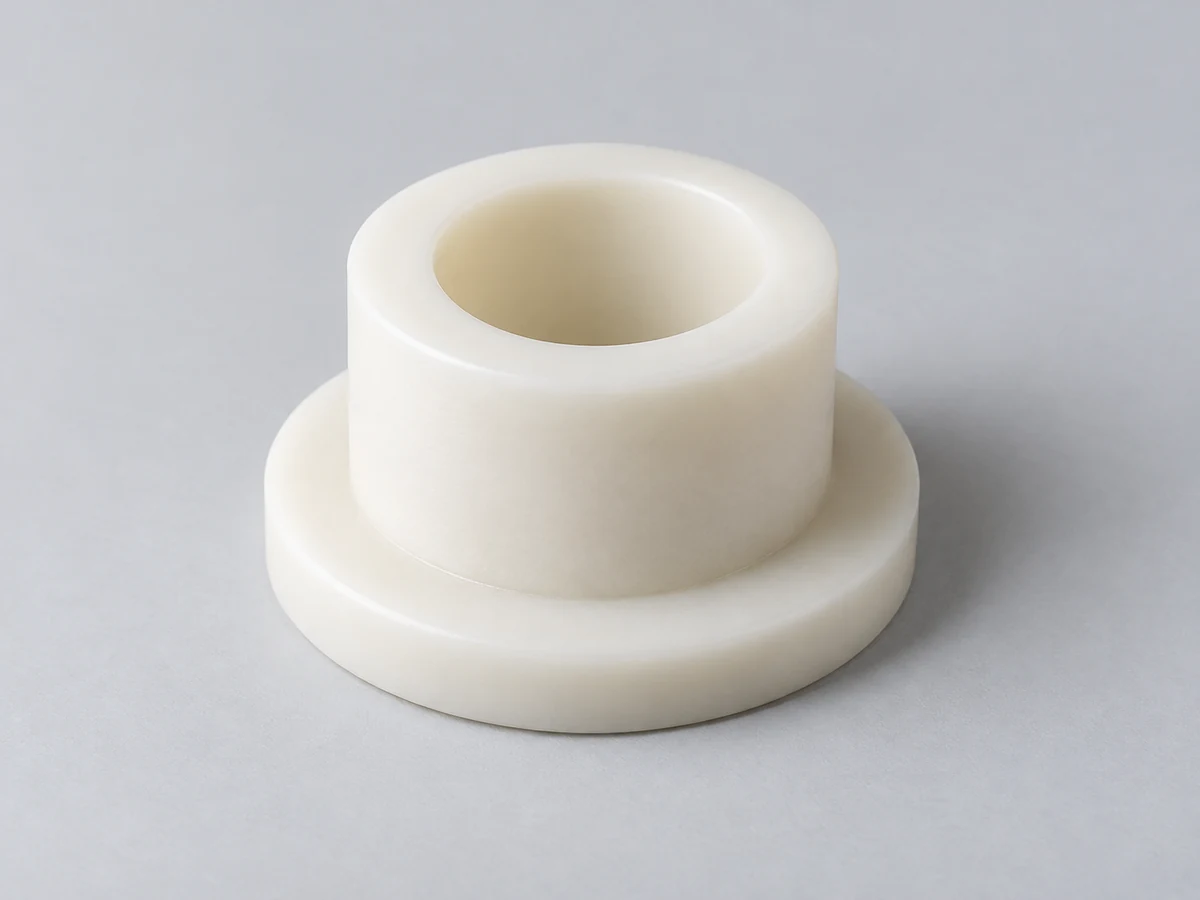
Interfaces coulissantes simples nécessitant un examen de la charge, du jeu, de la contreface et de la rétention.
Discutez de ce composant →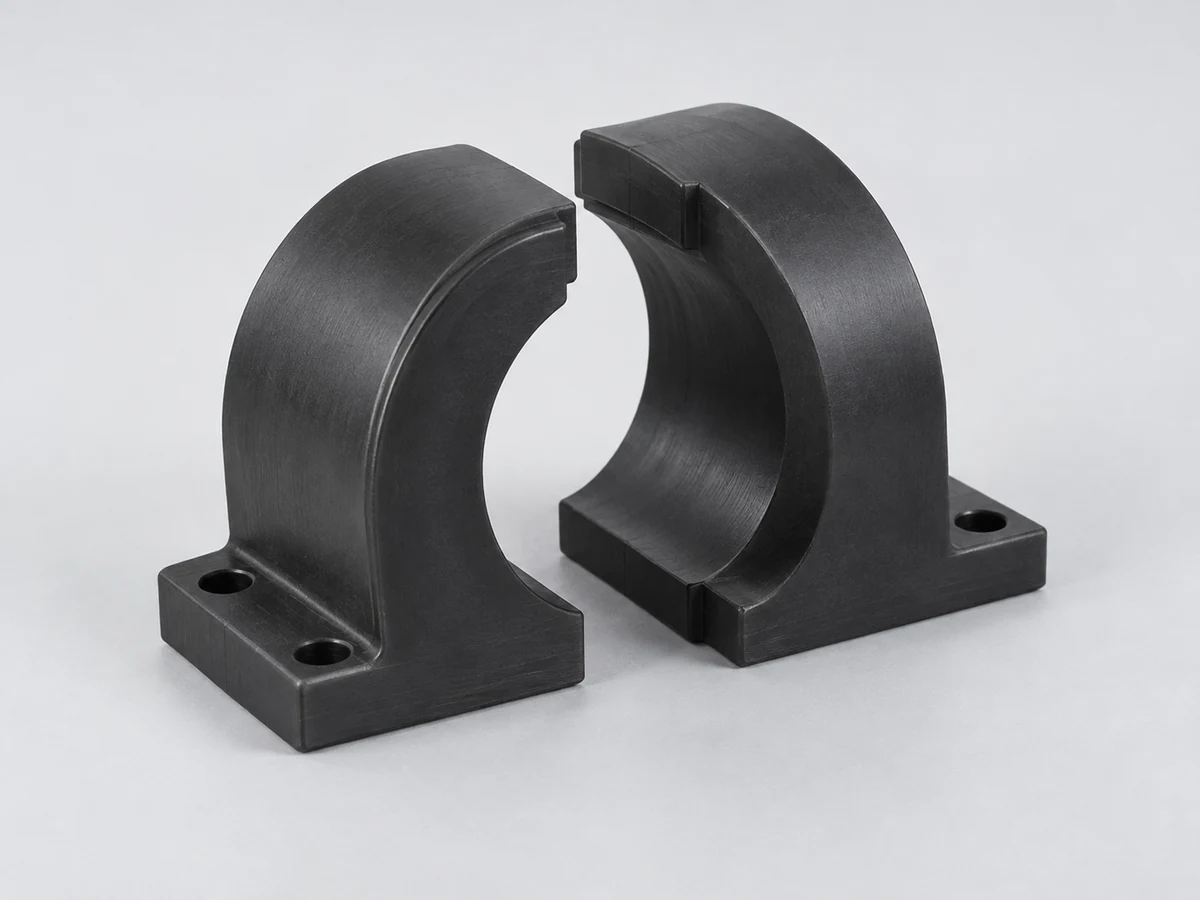
Géométries de paliers lisses personnalisées ; valider la pression, la vitesse et la chaleur dans l’application.
Discutez de ce composant →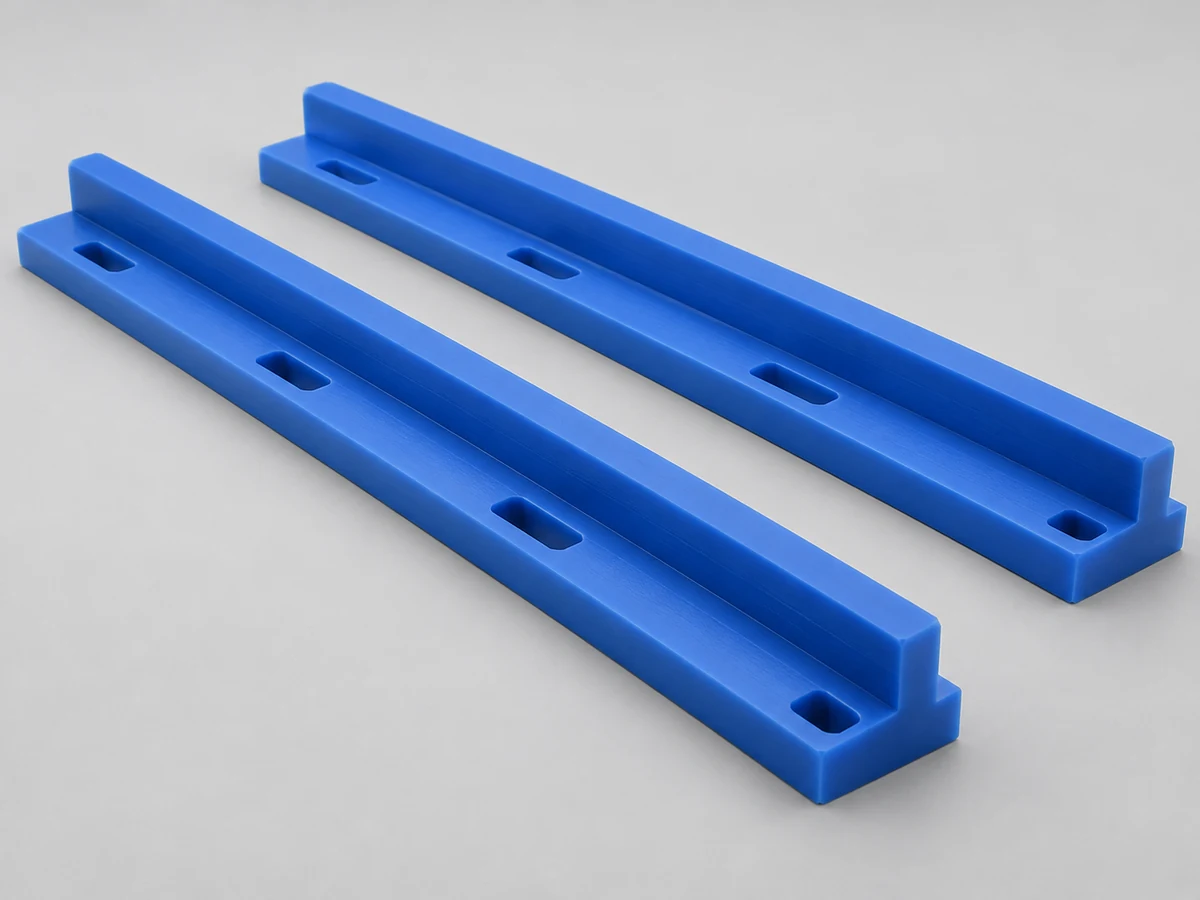
Rails profilés avec fentes de montage coordonnées et surfaces de glissement supportées.
Discutez de ce composant →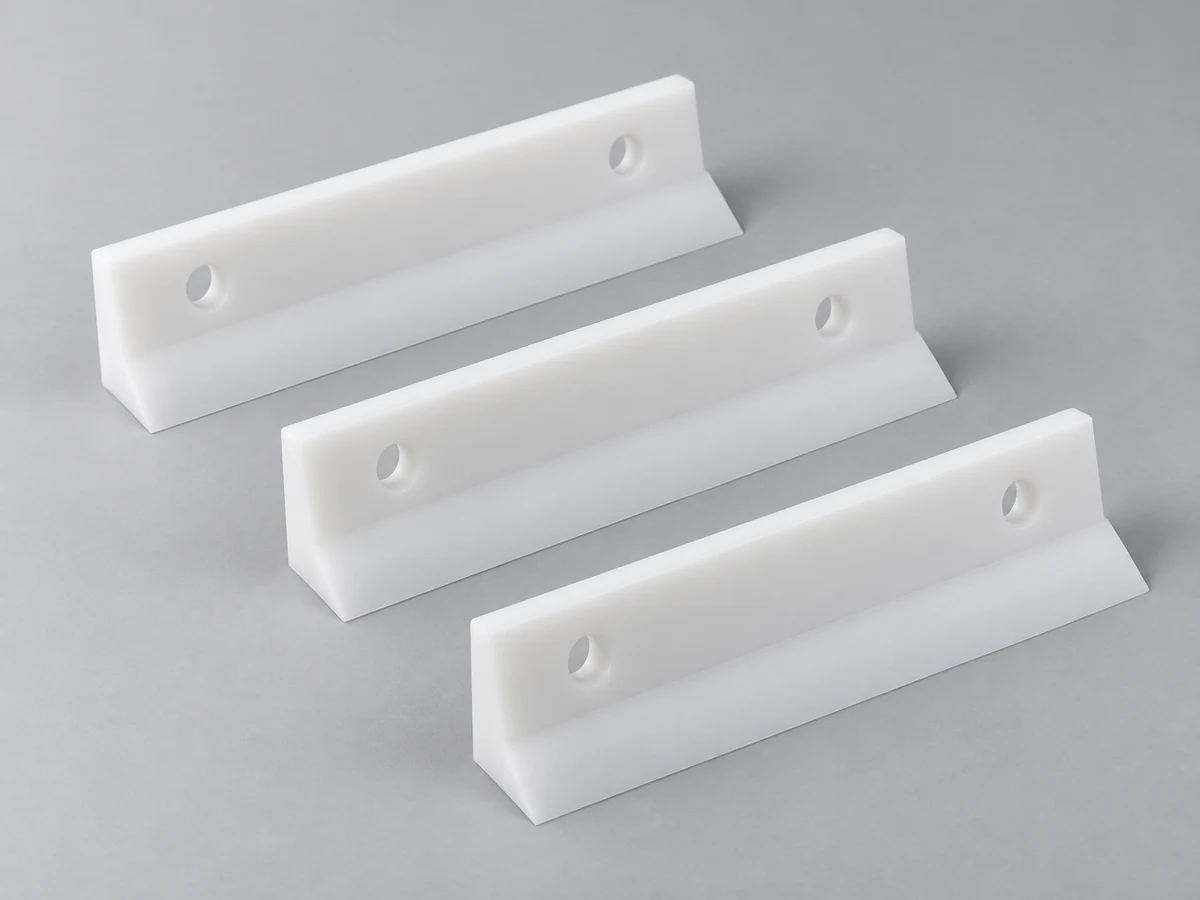
Bords de travail et caractéristiques de fixation définis pour une tâche de contact et de nettoyage spécifiée.
Discutez de ce composant →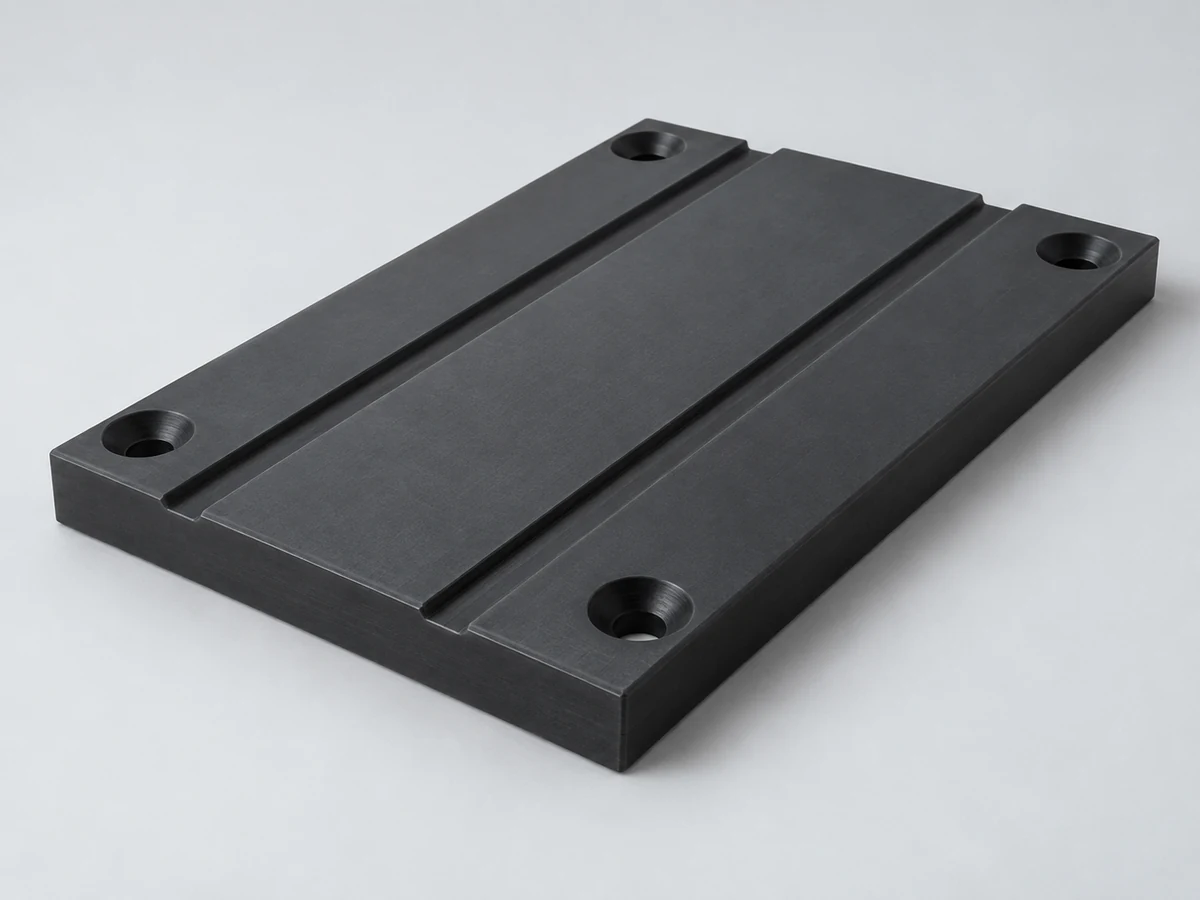
Larges surfaces de glissement avec support, pression de contact et planéité installées revus.
Discutez de ce composant →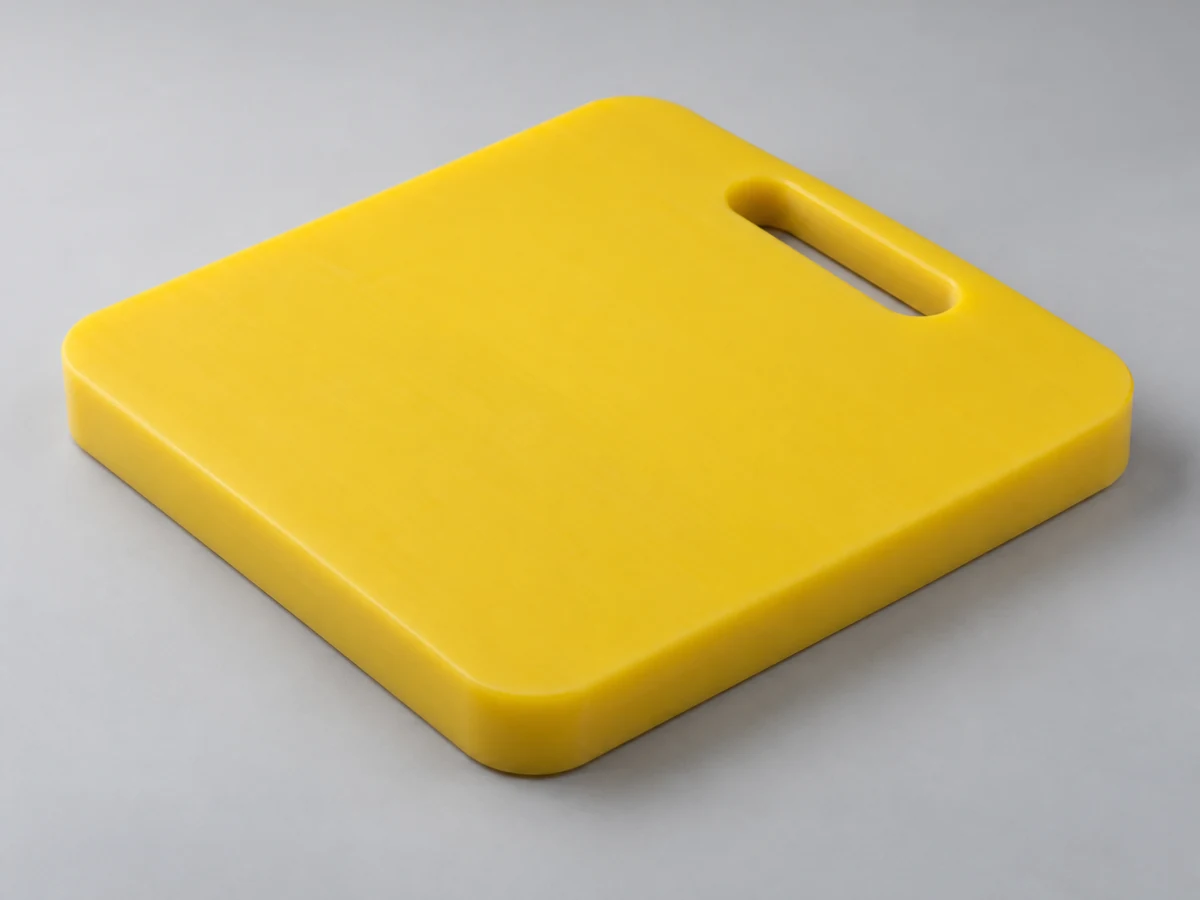
Concepts de supports nécessitant une répartition des charges, une épaisseur et une validation de sécurité spécifique à l'équipement.
Discutez de ce composant →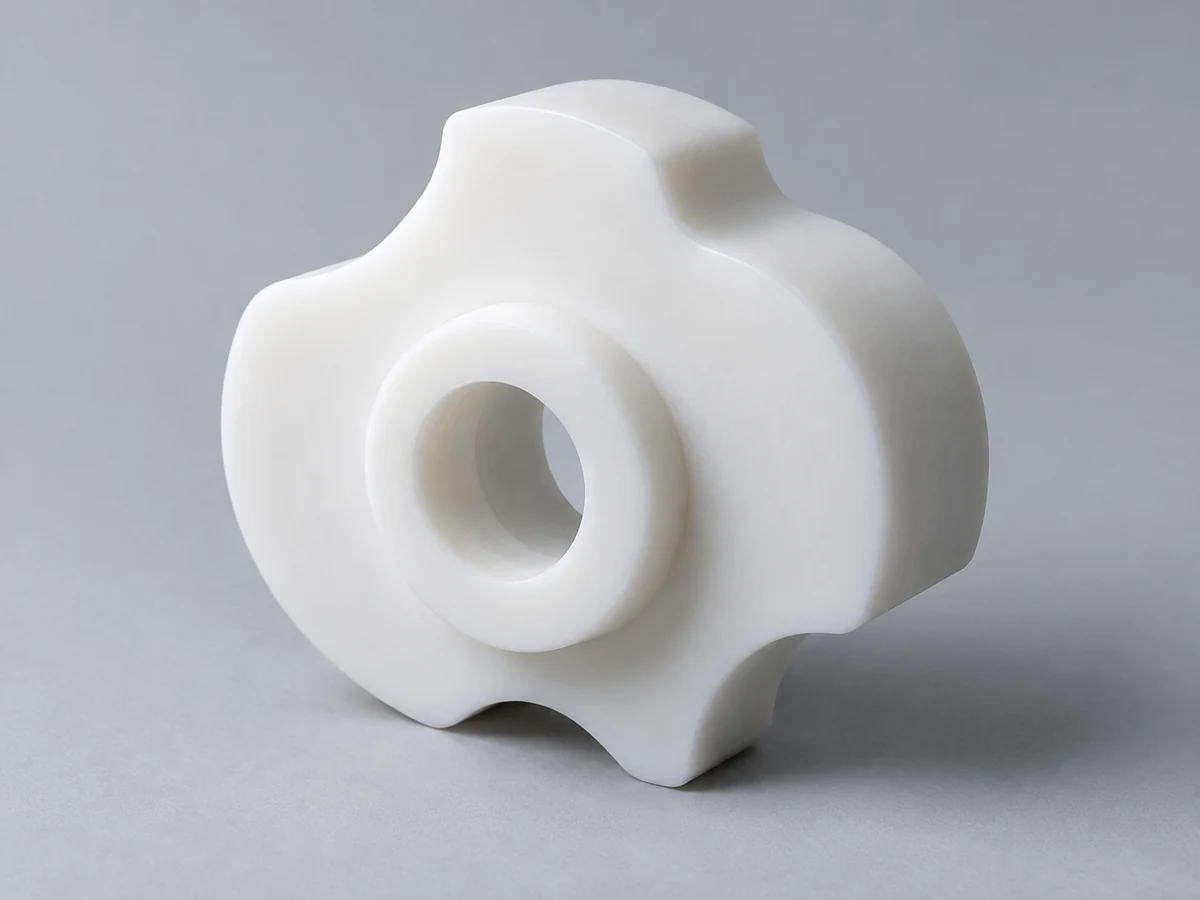
Profils personnalisés, poches et interfaces revus dans le cadre du mécanisme complet.
Discutez de ce composant →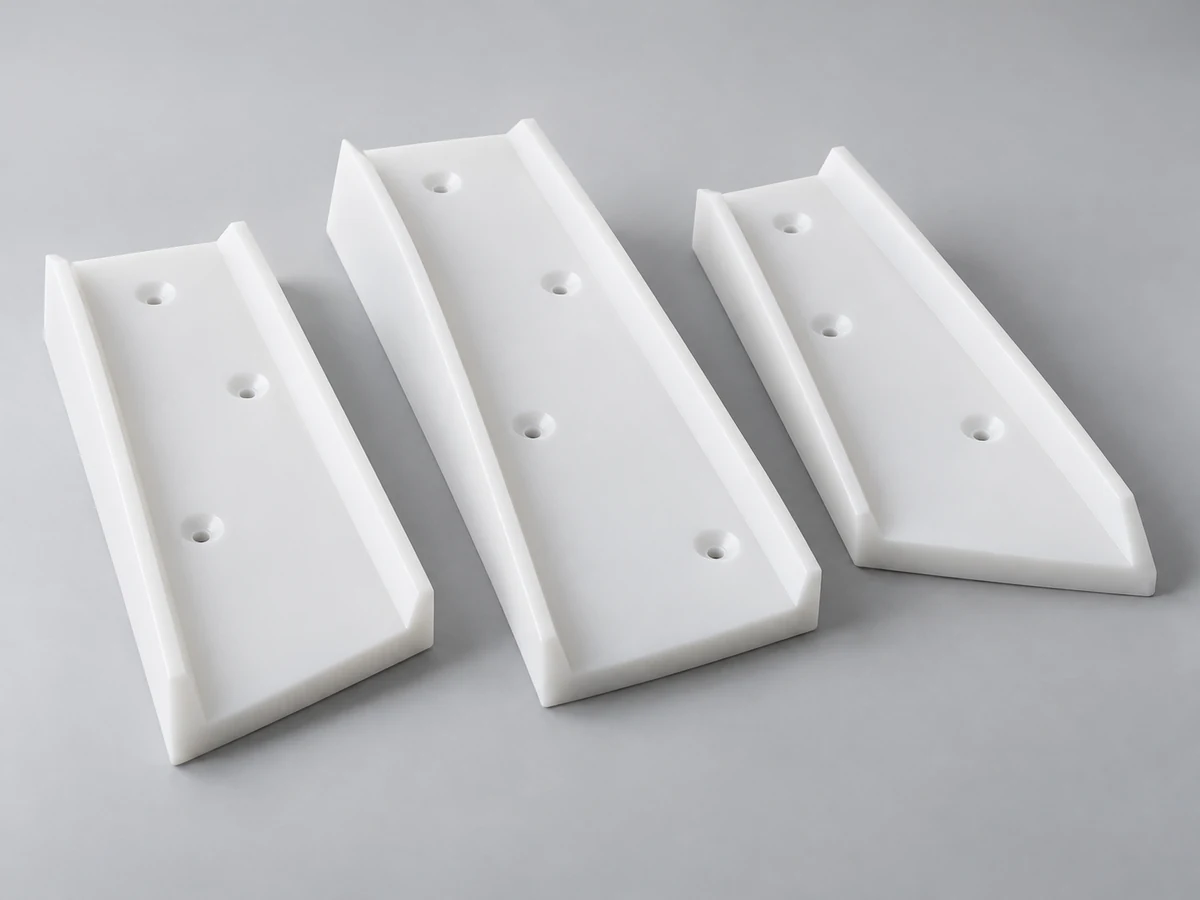
Segments d'usure pour flux de matériaux en vrac avec contrôle de montage, d'impact et d'abrasion.
Discutez de ce composant →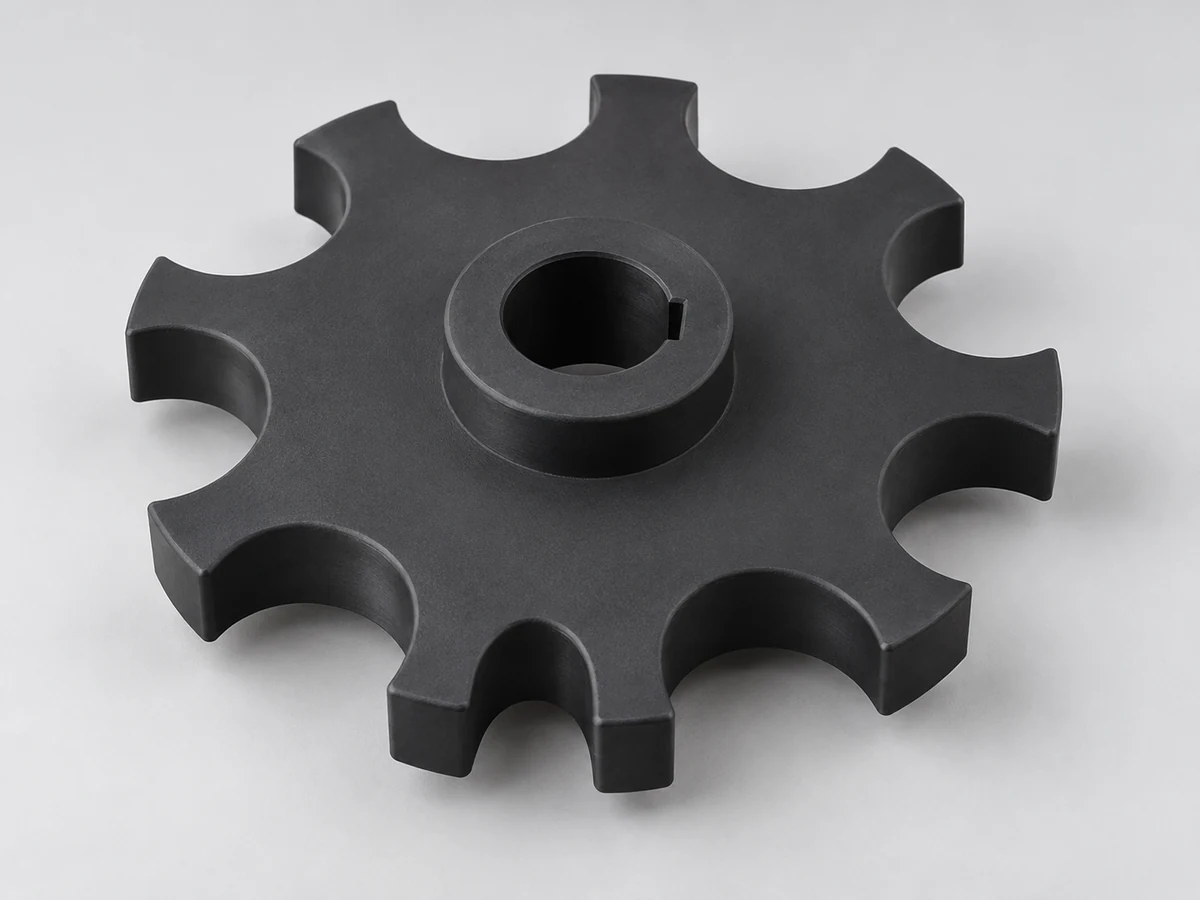
Roues étoilées, blocs de positionnement et autres profils de manutention adaptés à la géométrie du produit.
Discutez de ce composant →Spécifiez une finition fonctionnelle sur la surface de travail et un état de bord dégagé. Une photographie d'aspect lisse n'établit pas une valeur de rugosité ni une acceptation sans bavures.
Maintenir un tranchant propre et adapté au polymère. Un outil usé peut pousser ou maculer le matériau au lieu de couper le profil prévu.
Utilisez une géométrie de coupe et un dégagement appropriés pour l'opération. Un rake excessif n’est pas une amélioration universelle ; valider l’outil et la fonctionnalité ensemble.
Gardez les copeaux hors de la zone de coupe pour réduire les frottements et les recoupes. Examiner l'extraction ou les dispositions appropriées en matière d'air/de liquide de refroidissement par rapport aux exigences de propreté.
Supprimez les bords biseautés sans arrondir un profil de contact critique. Convenez des critères de rupture de bord, de bavures visibles et de toute exigence de propreté.
Références techniques : Guide MCG pour l'usinage de pièces en plastique
Le plan d'inspection doit représenter la pièce validée et ses interfaces fonctionnelles. Les surfaces flexibles nécessitent une approche définie en matière de support et de mesure de la force.
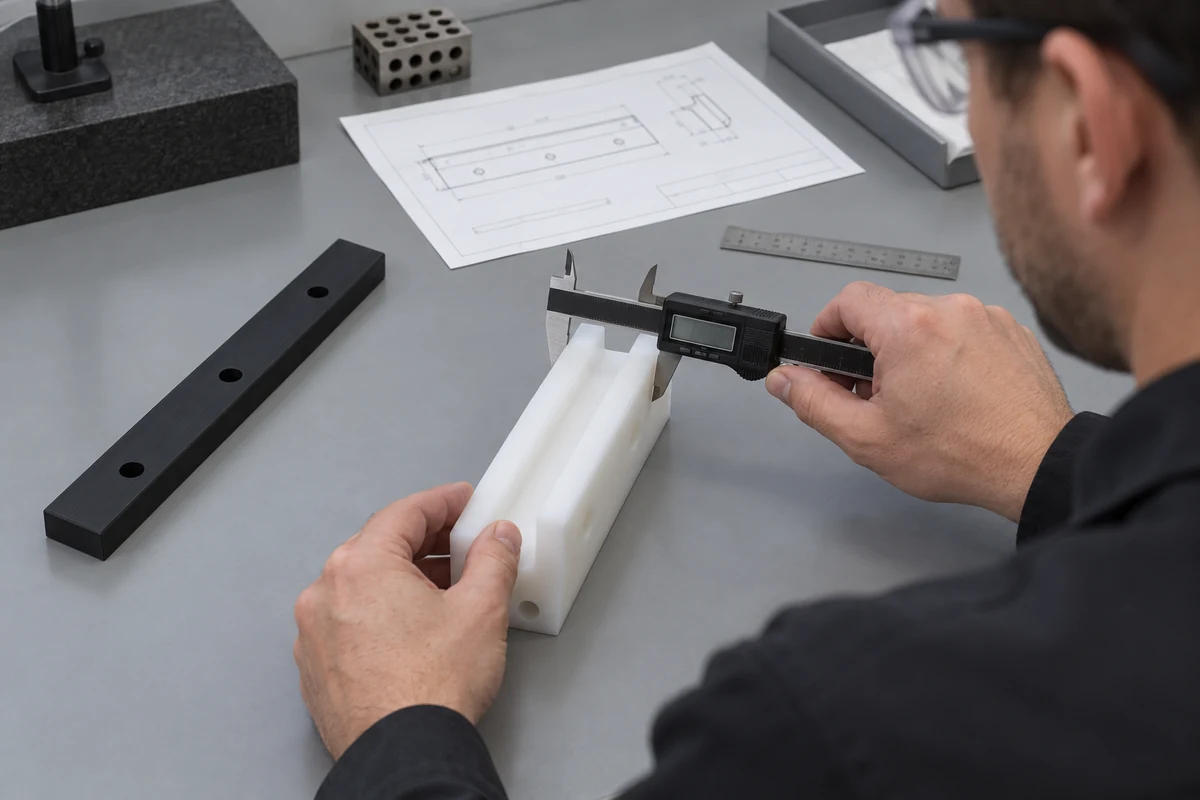
Les vérifications typiques des dessins incluent la largeur du profil et de la fente, la configuration des trous, l'épaisseur, le diamètre extérieur du rouleau, la largeur du guide, la planéité et les emplacements de montage. Confirmer la méthode applicable et les conditions de référence avant la production.
Pour l'inspection de l'expédition, comparez l'identification et la quantité avec la commande, protégez les bords de travail et placez les pièces longues ou fines dans l'emballage. Ne pas emballer une doublure flexible sous une charge de flexion soutenue qui pourrait affecter l'installation. Les rapports requis et la traçabilité sont convenus par projet.
Choisissez UHMW lorsque l’usure par glissement et les performances d’impact déterminent la décision. Si un ajustement serré domine, comparez des alternatives plus rigides en utilisant les qualités et conditions de travail exactes.
| Matériel | Force principale | Sélection par rapport à UHMW |
|---|---|---|
| UHMW | Usure par glissement, impact et faible frottement | Un candidat pièce d'usure ; permettre la flexibilité, le fluage et le mouvement thermique |
| HDPE | Formes en polyéthylène à usage général | Peut convenir à une géométrie plus simple et à des tâches sensibles au budget ; comparer les données de rigidité et d'usure spécifiques à chaque nuance plutôt que de supposer un classement universel |
| Nylon | Pièces mécaniques et porteuses robustes | Souvent plus rigide, mais l'absorption d'humidité peut modifier les dimensions et les propriétés |
| POM / Delrin | Interfaces mécaniques de précision | Souvent un candidat plus fort pour des ajustements serrés et stables ; vérifiez toujours la température et la charge |
| PTFE | Exposition aux produits chimiques et faible friction | Pensez aux médias exigeants ; la douceur et le fluage nécessitent également une planification minutieuse de l'ajustement |
| PEEK | Pièces d'ingénierie rigides et à haute température | Considérez quand les exigences thermiques et mécaniques justifient un coût de matériau plus élevé |
Choisissez UHMW lorsque l’usure, les chocs et le comportement au glissement comptent plus qu’un contrôle dimensionnel très strict. Choisissez POM lorsque la précision mécanique stable est la priorité, sous réserve des conditions réelles de qualité et de service. Il n’existe pas de meilleur plastique universel pour chaque guide ou roulement.
Les descriptions d'application sont des points de départ pour l'examen technique. Il ne s’agit pas de revendications de certification sectorielle ou d’installations client vérifiées.
Des bandes d'usure, des guides de chaîne et des rails de convoyeur soutiennent le mouvement du produit. Spécifiez la géométrie du produit, les contaminants et les jeux de fonctionnement.
Les guides, les roues étoilées, les rouleaux et les surfaces d'usure peuvent contrôler les paquets en mouvement. Examiner les exigences en matière de vitesse de ligne, de nettoyage et de changement.
Les guides et les doublures peuvent convenir aux conditions de contact documentées. Confirmez la qualité exacte du stock et la documentation de conformité applicable.
Les revêtements de goulotte et les composants d'usure remplaçables nécessitent un examen du matériau abrasif, de l'impact, de la fixation et de la température.
Les bagues, patins coulissants et guides combinent géométrie de contact et contraintes d'installation. Incluez les charges, l’assistance et l’accès au remplacement.
Les composants coulissants ou à impact doivent être examinés en fonction de l'exposition aux UV, de l'eau salée, de la fixation et du grade choisi. La couleur noire à elle seule n’est pas une preuve suffisante de l’adéquation aux UV.
Les guides d'usure et les pièces mobiles de la machine nécessitent une révision répétée du montage, du jeu et du cycle de service.
Les coussinets et les doublures nécessitent une répartition de la charge et un examen de l'impact. Les pièces de support critiques pour la sécurité nécessitent une validation de conception spécifique à l'équipement.
La première partie doit répondre aux questions d'installation et d'usure avant qu'une nouvelle commande ne verrouille la géométrie.
Vérifiez le montage, l'espace de fonctionnement et l'accès au remplacement dans l'assemblage prévu. Planifier un essai représentatif d'usure ou de glissement si nécessaire ; rapporter les conditions réelles de test.
Les machines personnalisées et les composants de remplacement bénéficient d'une révision claire des dessins, d'une qualité de stock convenue et d'un plan d'inspection.
Montages de contrôle, programmes d'usinage et références de contrôle des bandes, guides, liners et rouleaux récurrents. Examinez toute modification de qualité de stock ou de révision avant de la réutiliser.
La planification du processus UHMW doit contrôler la déformation, la chaleur et la récupération ainsi que la trajectoire de la fraise. Notre revue de devis relie le dessin aux conditions opératoires.
Comparez la qualité UHMW spécifiée avec d'autres polymères lorsque l'ajustement, la température ou la charge rendent le choix incertain.
Discutez des configurations prises en charge et des effets de serrage pour les matériaux souples, en particulier les guides longs et les doublures fines.
Examinez les profils planaires, les poches et les fonctions de rotation dans un seul plan de fabrication basé sur un dessin.
Utilisez le dossier d'application pour examiner les surfaces de contact, les caractéristiques sacrificielles et la géométrie de remplacement ; des preuves spécifiques au projet peuvent être demandées.
Séparez les ajustements critiques des dimensions générales et convenez des conditions d’acceptation réalisables avant le devis.
Commencez par la validation de l'assemblage et conservez la révision approuvée lors du passage à des quantités récurrentes.
Vérifiez la qualité, le formulaire de stock, les détails de fixation et l'accès aux outils en fonction des exigences du client.
Fabrication selon les spécifications convenues, pas une image de produit générique. La documentation, les tests et les conditions de livraison sont confirmés pour chaque commande.
Un flux de travail basé sur des dessins maintient les conditions de matériaux, d'installation et d'acceptation connectées depuis le premier examen jusqu'à l'emballage.
Réponses directes à la sélection des matériaux, aux applications d’usure, à l’usinage et au contrôle dimensionnel.
L'UHMW est relativement facile à couper, mais il est plus difficile de conserver des dimensions proches. La douceur, la chaleur de coupe, le retour élastique et les copeaux filandreux nécessitent un outillage approprié, un support et des conditions d'inspection convenues.
UHMW et UHMWPE font généralement référence à la même famille de matériaux : le polyéthylène à très haut poids moléculaire. UHMW-PE est une autre orthographe et PE1000 est une désignation courante. Confirmez la qualité exacte du fournisseur plutôt que de vous fier à une abréviation.
L'UHMW peut se déformer sous la pression de serrage et de mesure, récupérer après relâchement et se dilater avec la température. Une tolérance étroite doit être examinée par rapport aux conditions de géométrie, de taille et de référence.
Les tolérances réalisables sont confirmées par dessin. La qualité, la longueur, l’épaisseur de la paroi, le support, la température et la méthode d’inspection affectent tous le résultat. Identifiez les dimensions fonctionnelles afin que l'examen puisse distinguer les ajustements critiques des tolérances générales plus larges.
Oui. L'UHMW peut être fraisé, fraisé, tourné et percé avec un processus approprié. Les profils à base de feuilles conviennent souvent au fraisage, tandis que les rouleaux et les bagues conviennent au tournage ; certaines pièces nécessitent des opérations combinées.
Les familles de composants courants comprennent les bandes d'usure, les guides de chaîne et de convoyeur, les revêtements, les patins, les rouleaux, les bagues et les grattoirs. L'adéquation dépend toujours de la charge, des conditions de contact, de la température et de la qualité du matériau choisi.
L'UHMW peut être préférable pour un glissement à faible friction, un impact et une faible absorption d'humidité, tandis que le nylon peut convenir à une géométrie porteuse plus rigide. Comparez les qualités réelles, la surface d'appui, la charge, la vitesse, l'humidité et la température avant de choisir.
Les deux sont en polyéthylène, mais le UHMW a un poids moléculaire beaucoup plus élevé et est couramment sélectionné pour les fonctions d'usure par glissement et d'impact. Le HDPE peut convenir à des composants à usage général plus simples. Des données spécifiques à chaque nuance sont nécessaires pour comparer la rigidité, le coût et l'usure.
L'UHMW se dilate lorsqu'il est chauffé et se contracte lorsqu'il est refroidi. Les dimensions plus longues subissent un mouvement plus absolu pour le même changement de température. Définir la température d’inspection et vérifier le jeu de fonctionnement, la tolérance d’expansion et la retenue de montage.
Oui, l'UHMW est un candidat courant pour les guides de convoyeur, les bandes d'usure, les rouleaux et les profilés de manutention. Valider le niveau, les écarts de fonctionnement, le chargement, la vitesse de la ligne et les conditions de nettoyage ; Le contact alimentaire ou les tâches antistatiques nécessitent la documentation de qualité appropriée.
VOTRE DESSIN. VOS CONDITIONS DE PORT.
Téléchargez votre modèle CAO ou dessin technique et spécifiez la qualité UHMW, la quantité, les dimensions des pièces, les tolérances fonctionnelles, la température de fonctionnement, les conditions d'usure et l'application. Notre équipe peut revoir la stratégie de conception et d’usinage avant le devis.
Incluez la vitesse de glissement, la surface d'appui, les contaminants et la charge ou l'impact lorsque cela est connu. Pour un guide ou un revêtement long, indiquez la retenue de montage et le jeu d'expansion disponible. Seuls la société, le nom, l'email et le téléphone sont obligatoires ; les détails du projet et les deux téléchargements sont facultatifs.
info@tops-precision.comTéléchargements de dessins CAO et 2D : maximum combiné 10 Mo. Les fichiers plus volumineux peuvent être partagés par e-mail. Acceptez le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.