Mouvement linéaire : X, Y et Z
Ces directions mutuellement perpendiculaires contrôlent la position de l’outil par rapport à la pièce à usiner. Ils font toujours partie du fraisage à trois et cinq axes.

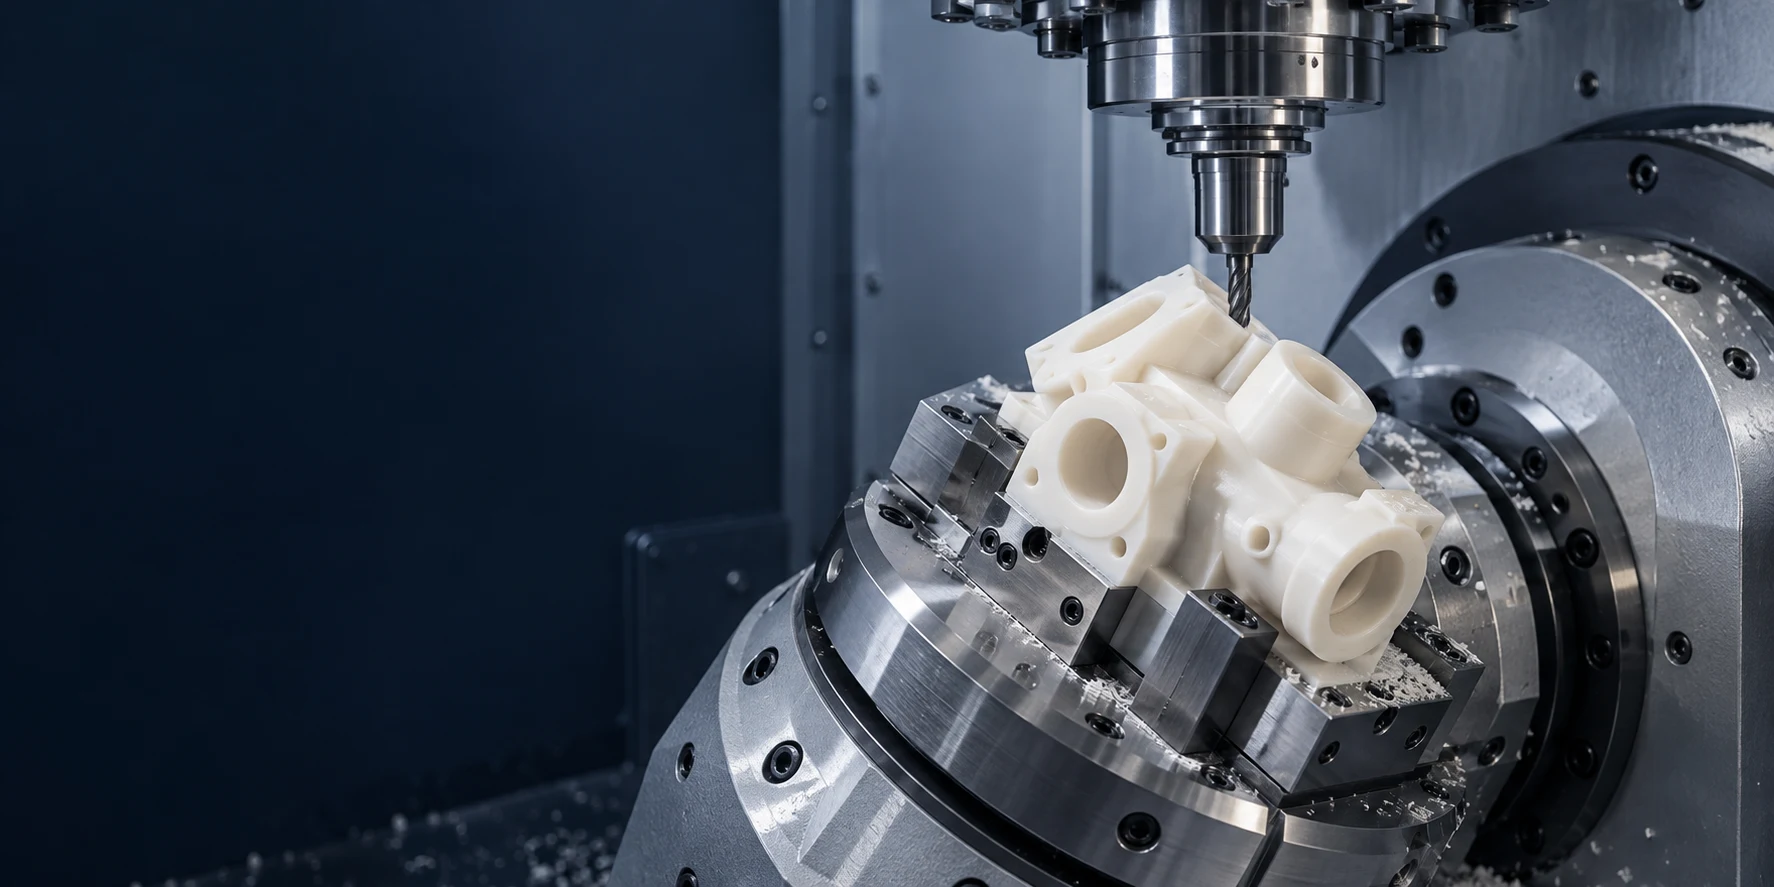
GÉOMÉTRIE COMPLEXE · ACCÈS AUX OUTILS D'INGÉNIERIE
TOPS Plastics propose un usinage CNC de précision sur 5 axes pour les composants en plastique complexes nécessitant plusieurs faces usinées, des angles composés, des surfaces profilées, des caractéristiques profondes et des relations de position contrôlées. Nous usinons du PEEK, du Delrin/POM, du PTFE, du nylon, du polycarbonate, de l'Ultem, du PVDF et d'autres plastiques techniques à partir de fichiers CAO et de dessins clients.
Commencez par les exigences en matière de géométrie, de qualité du matériau et de dessin. Le devis confirme le mode d'usinage, les fonctionnalités accessibles, l'étendue de l'inspection et les conditions de livraison.
| Capacité | Portée du projet |
|---|---|
| Processus | Usinage CNC 5 axes de composants techniques en plastique personnalisés. |
| Modes d'usinage | Les axes indexés 3+2 et 5 axes simultanés sont des approches différentes ; la disponibilité de l'équipement et du mode est confirmée lors de l'examen CAO. |
| Opérations | Fraisage, perçage, contournage, profilage, alésage et taraudage là où la géométrie et l'outillage le permettent. |
| Géométrie | Pièces multifaces, angles composés, surfaces profilées, caractéristiques profondes et relations de position contrôlées. |
| Matériaux | PEEK, POM, PTFE, nylon, polycarbonate, PMMA, PEI, PVDF et PPS ; précisez la note exacte. |
| Fabrication | Prototypes, commandes de petits volumes et production répétée avec contrôle de révision convenu. |
| Fichiers | STEP/STP, IGES/IGS, X_T, DWG, DXF et PDF ; inclure un dessin coté avec le modèle CAO. |
| Contrôle | Examen dimensionnel et GD&T basé sur des dessins ; les méthodes de mesure et les rapports sont convenus avant la fabrication. |
Le déplacement de la machine ne définit pas à lui seul l’enveloppe des pièces utilisables. La hauteur du montages de fixation, la portée de l'outil, le jeu de rotation et l'évitement des collisions limitent également l'accès. Envoyez les dimensions globales et votre modèle CAO pour une évaluation pratique.
Demander une CAO et un examen des capacités →L'usinage 5 axes utilise trois axes linéaires et deux axes rotatifs pour contrôler la position et l'orientation relatives d'un outil de coupe et d'une pièce.
Les axes linéaires X, Y et Z déplacent l'outil par rapport à la pièce dans trois directions. Deux axes rotatifs inclinent ou font pivoter l'outil, la pièce ou les deux, selon la configuration de la machine. Cette orientation supplémentaire peut exposer plusieurs faces, améliorer l'accès aux caractéristiques inclinées et permettre à un outil de suivre une surface profilée.
Pour les pièces en plastique, la valeur pratique réside souvent dans une diminution des transferts de fixations et dans une relation plus claire entre les éléments usinés. L'usinage indexé 3+2 positionne la pièce avant une coupe à trois axes ; l'usinage simultané change d'orientation pendant la coupe. Aucune des deux approches ne garantit l’exactitude ou n’élimine chaque configuration. Le comportement des matériaux, le maintien de la pièce, l'accès aux outils et l'inspection déterminent toujours si un dessin peut être respecté. Choisissez l'usinage à cinq axes lorsque la géométrie le justifie plutôt que comme mise à niveau par défaut.
Trois mouvements linéaires positionnent la fraise. Deux mouvements rotatifs changent sa direction d'approche. Le schéma montre les conventions des axes, pas une machine TOPS particulière.
Ces directions mutuellement perpendiculaires contrôlent la position de l’outil par rapport à la pièce à usiner. Ils font toujours partie du fraisage à trois et cinq axes.
A tourne classiquement autour de X, B autour de Y et C autour de Z. Une configuration à cinq axes utilise deux degrés de liberté rotatifs ; leur disposition physique varie selon la machine.
L'inclinaison ou la rotation expose les surfaces inclinées et peut réduire le porte-à-faux de l'outil. CAM doit vérifier l’ensemble de l’outil, du support, du montage et du jeu de la machine.
Lors de l'usinage simultané, les mouvements linéaires et rotatifs peuvent être coordonnés lors d'une coupe. En usinage indexé 3+2, les axes rotatifs positionnent et maintiennent une orientation pendant que les axes linéaires exécutent la coupe. Le mode planifié est confirmé par rapport à la configuration de la pièce et de la machine disponible.
Références techniques : Haas : approches cinq axes et 3+2
L'usinage simultané sur cinq axes modifie l'orientation de l'outil pendant la coupe. L'usinage indexé 3+2 définit d'abord une orientation, puis effectue une coupe sur trois axes.
| Facteur | 5 axes simultanés | Indexé 3+2 |
|---|---|---|
| Mouvement de l'axe | Les mouvements linéaires et rotatifs peuvent être coordonnés pendant la coupe. | Deux axes rotatifs positionnent la pièce ; l'orientation est fixée pour la coupe ultérieure. |
| Géométrie | Contours complexes avec orientation d'outil changeante. | Visages inclinés et fonctionnalités accessibles à partir des orientations sélectionnées. |
| Orientation de l'outil | Peut varier continuellement le long d'un parcours d'outil. | Reste fixe lors d'une opération de coupe indexée. |
| Utilisation typique | Surfaces composées et situations d'accès aux outils exigeantes. | Pièces prismatiques multi-faces, trous et poches inclinés. |
| Programmation | Les exigences en matière de parcours d'outil, de post-processeur et de vérification des collisions sont généralement plus élevées. | Souvent plus simple que l’usinage simultané, mais nécessite néanmoins une indexation sécurisée. |
| Coût | Cela dépend de l'effort de FAO, du temps d'usinage, des montages et de l'inspection. | Peut être efficace lorsque des orientations fixes fournissent un accès suffisant. |
Toutes les pièces complexes ne nécessitent pas un usinage simultané. Un collecteur comportant des trous sur plusieurs faces peut convenir à des coupes indexées, tandis qu'une surface sculptée peut bénéficier d'un changement d'orientation. Cette comparaison explique la sélection du processus ; cela ne veut pas dire que chaque mode est disponible pour chaque commande.
Demandez quelle approche correspond à votre rôle →L'avantage vient de l'adaptation de l'orientation et du maintien de la pièce à un élément difficile.
Plusieurs faces accessibles peuvent être usinées dans un seul montage, réduisant ainsi les transferts. La face serrée ou les fonctionnalités inaccessibles peuvent toujours nécessiter une autre configuration.
Une configuration partagée peut réduire les erreurs de transfert entre les fonctionnalités. La sélection de la référence et l’étalonnage rotatif restent essentiels.
Une approche angulaire peut atteindre des éléments qui nécessiteraient autrement un outil long ou un accessoire spécial.
Les angles composés et les surfaces profilées sélectionnées deviennent pratiques lorsque le couteau et le support peuvent atteindre en toute sécurité.
L'inclinaison peut permettre un outil plus court avec moins de porte-à-faux, améliorant ainsi la rigidité là où la géométrie le permet.
Une orientation appropriée de l'outil peut prendre en charge des transitions plus fluides sur un contour. Les parcours d'outils et le comportement du polymère contrôlent toujours le résultat.
Nous examinons l'ensemble des fonctionnalités, y compris ce qui doit être usiné ensemble et ce qui peut être traité séparément.
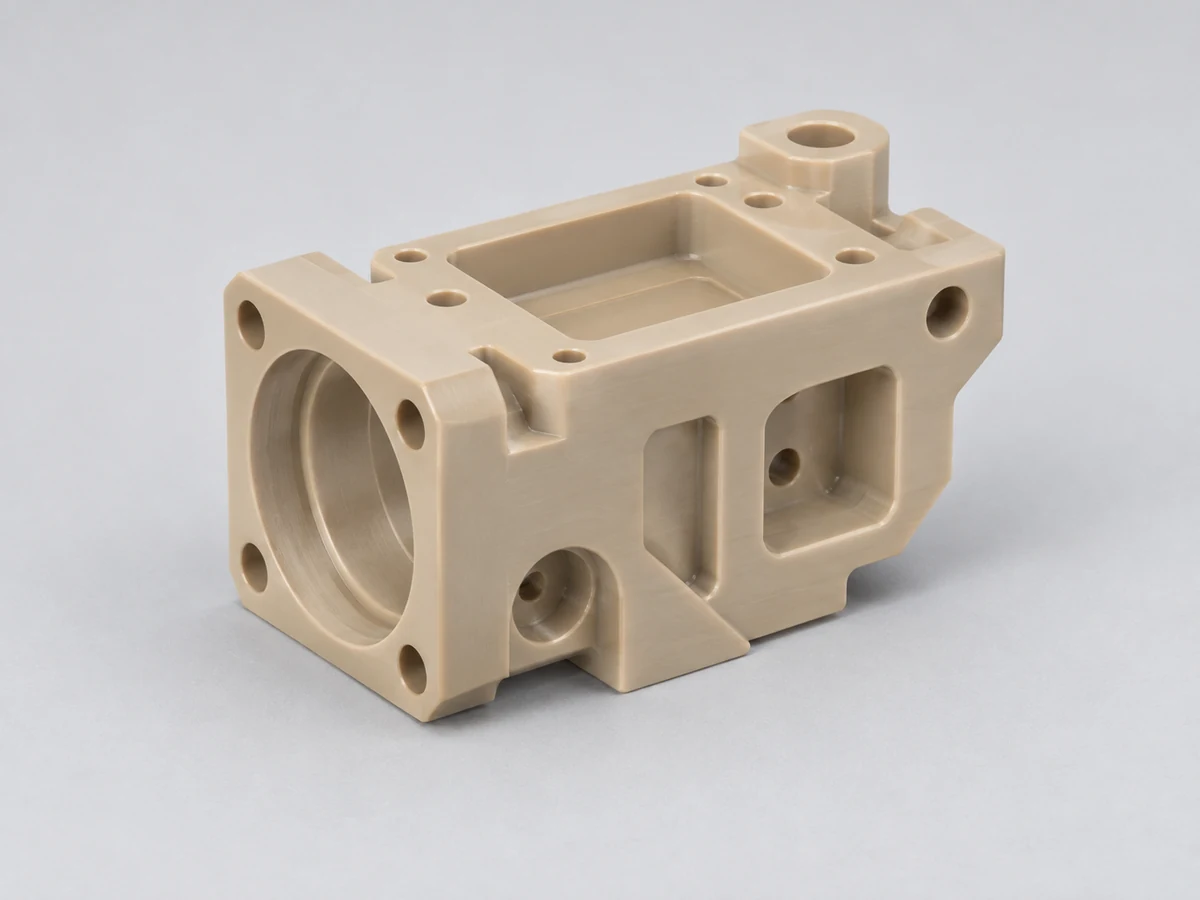
Usinez des trous, des poches et des surfaces de montage sur plusieurs faces tout en planifiant une stratégie de référence cohérente.
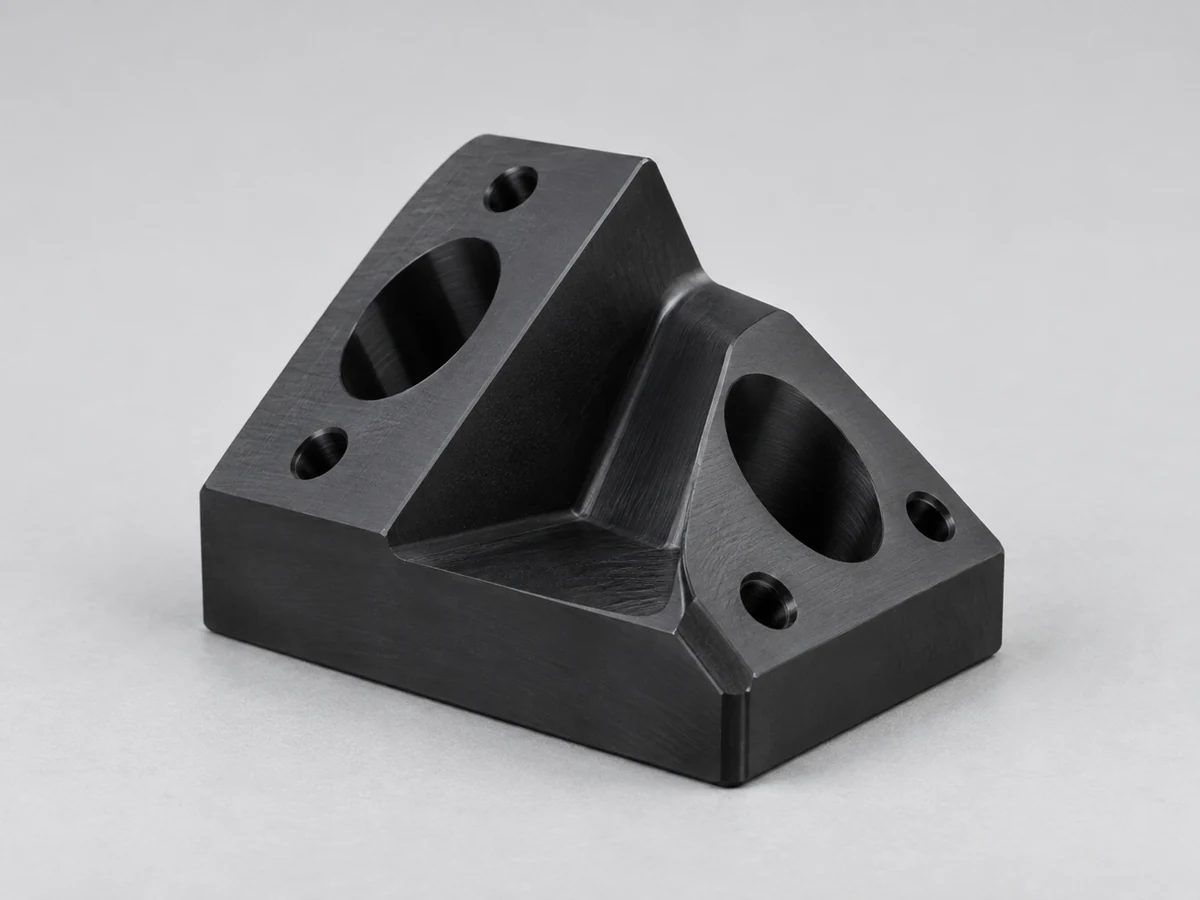
Examinez les surfaces inclinées et les directions d'intersection par rapport à l'accès à l'outil et à la relation fonctionnelle spécifiée.
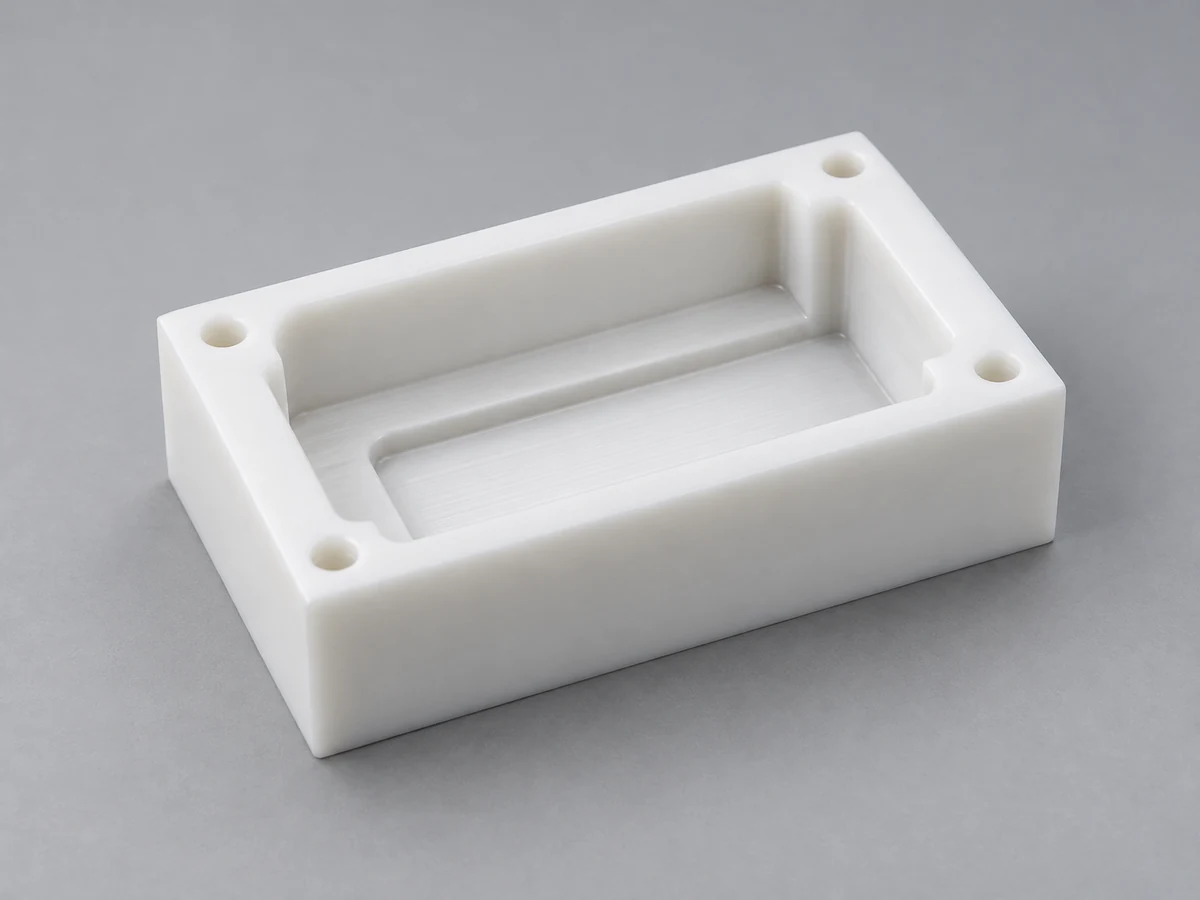
Utiliser des orientations appropriées pour améliorer l'accès lorsque cela est possible ; la profondeur, le rayon d'angle et le jeu du support fixent toujours des limites.
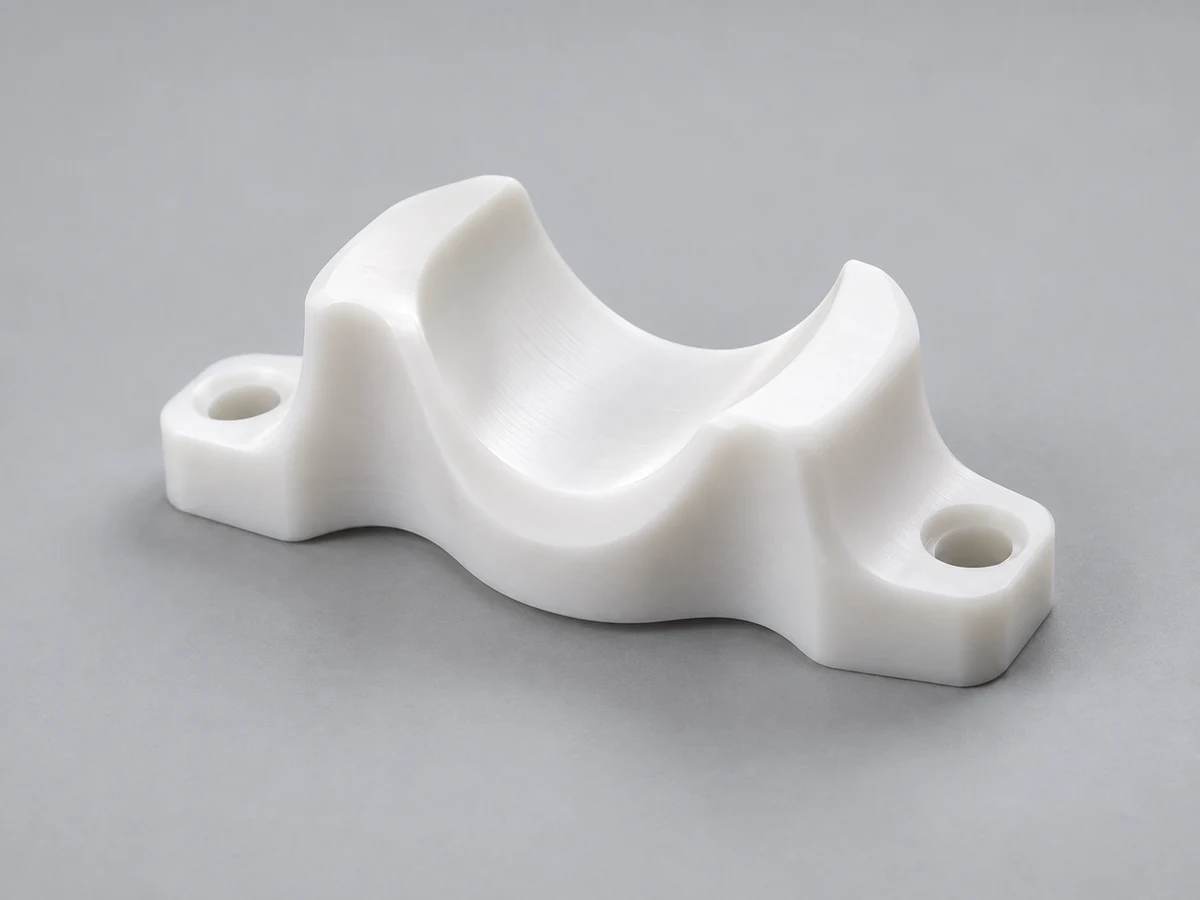
Planifiez les surfaces profilées avec un engagement contrôlé des outils, des attentes en matière de pétoncles et une méthode d'inspection convenue.
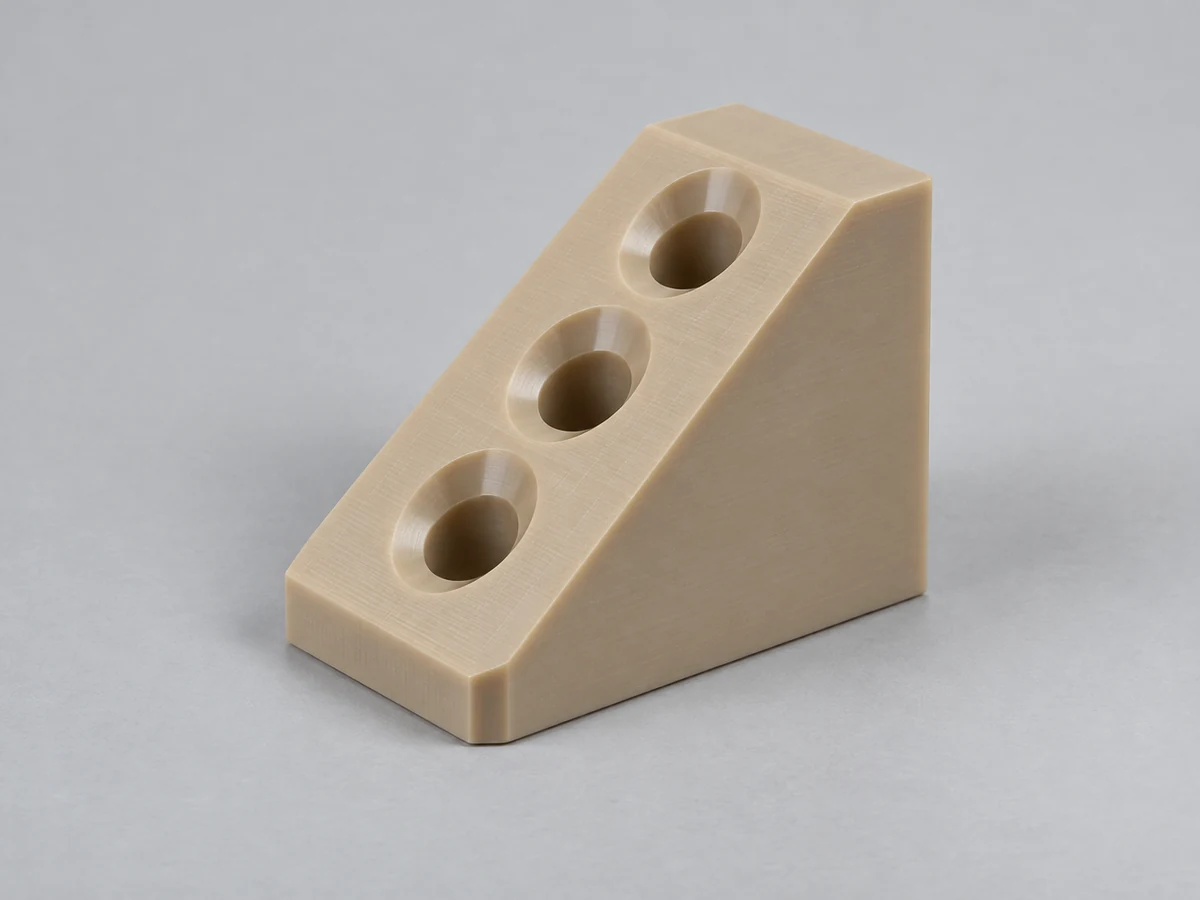
Évaluez la géométrie d’entrée, la longueur du foret, la rupture et le risque de distorsion autour des trous inclinés.
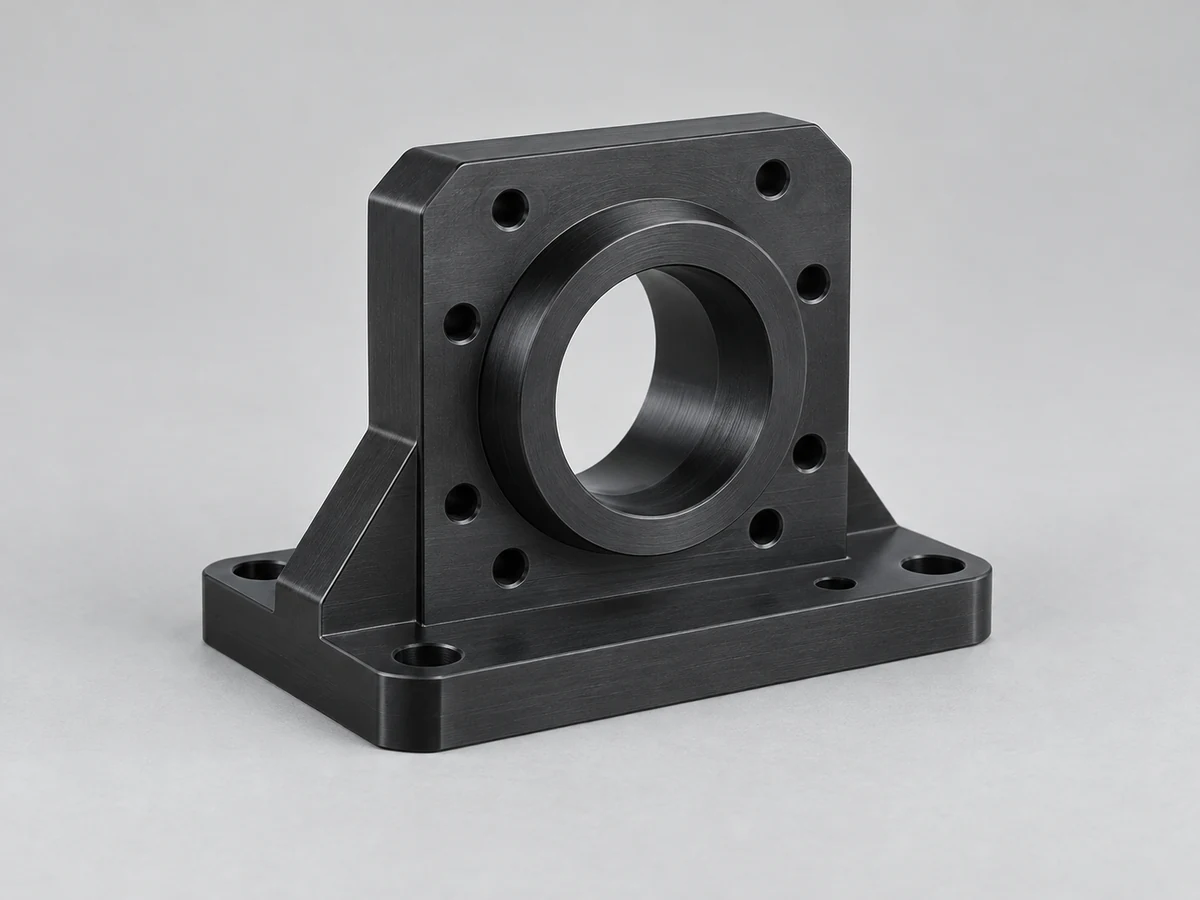
Reliez les alésages, les faces et les caractéristiques de montage aux références du dessin au lieu de vous fier uniquement aux dimensions indépendantes.
Sélectionnez le matériau pour l'environnement d'exploitation, puis confirmez l'impact de sa qualité et de sa forme de stock sur l'usinage et la stabilité dimensionnelle.
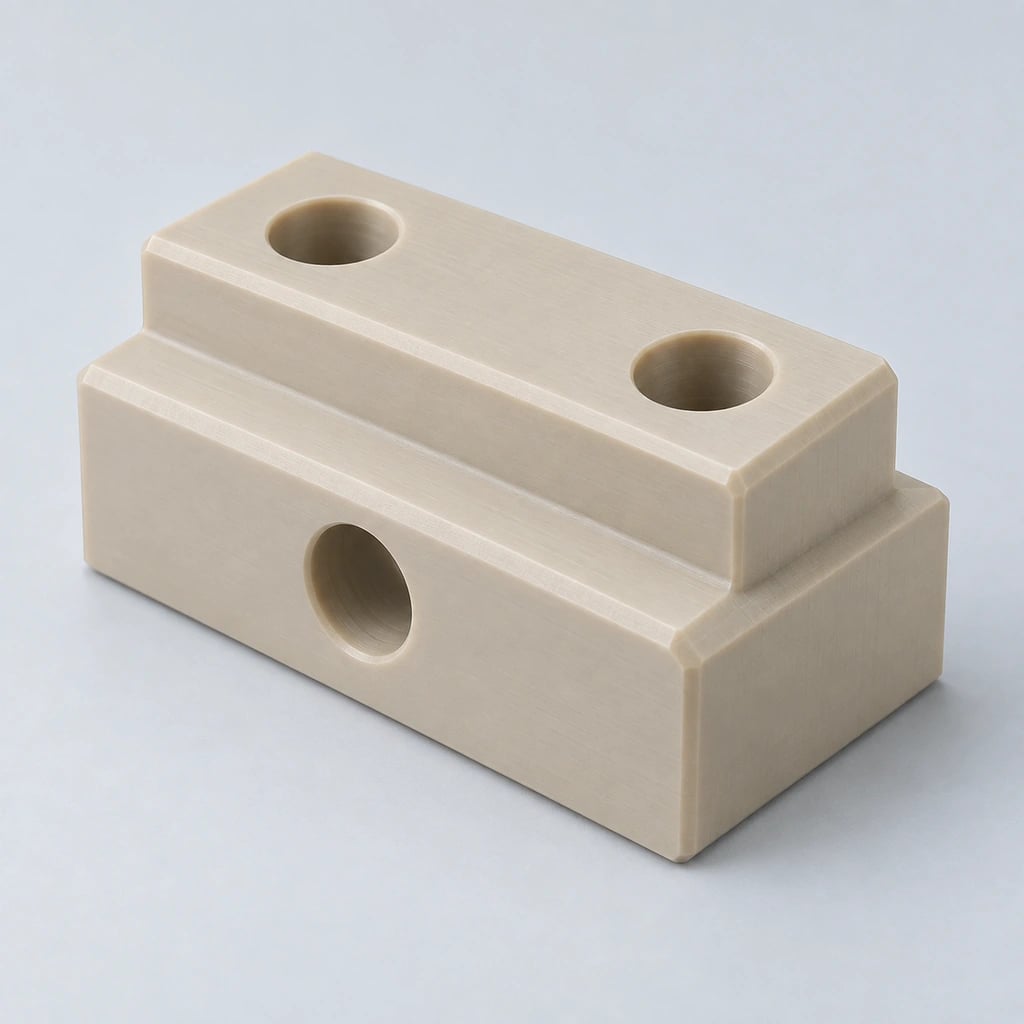
Une option haute performance pour les conditions thermiques et chimiques exigeantes ; les notes remplies et non remplies nécessitent un examen séparé.
En savoir plus →
Souvent envisagé pour les pièces mécaniques dimensionnellement stables avec fonctions de glissement ou d'usure ; identifier la note requise.
En savoir plus →
Utile lorsque la résistance chimique et le faible frottement sont des priorités ; le fluage et la déformation nécessitent une attention particulière.
En savoir plus →
Un matériau pratique et résistant à l'usure pour les composants mécaniques ; le conditionnement par l'humidité peut affecter l'ajustement final.
En savoir plus →
Un polymère transparent résistant aux chocs ; les contraintes, l’état de la surface et l’exposition aux produits chimiques doivent être examinés.
En savoir plus →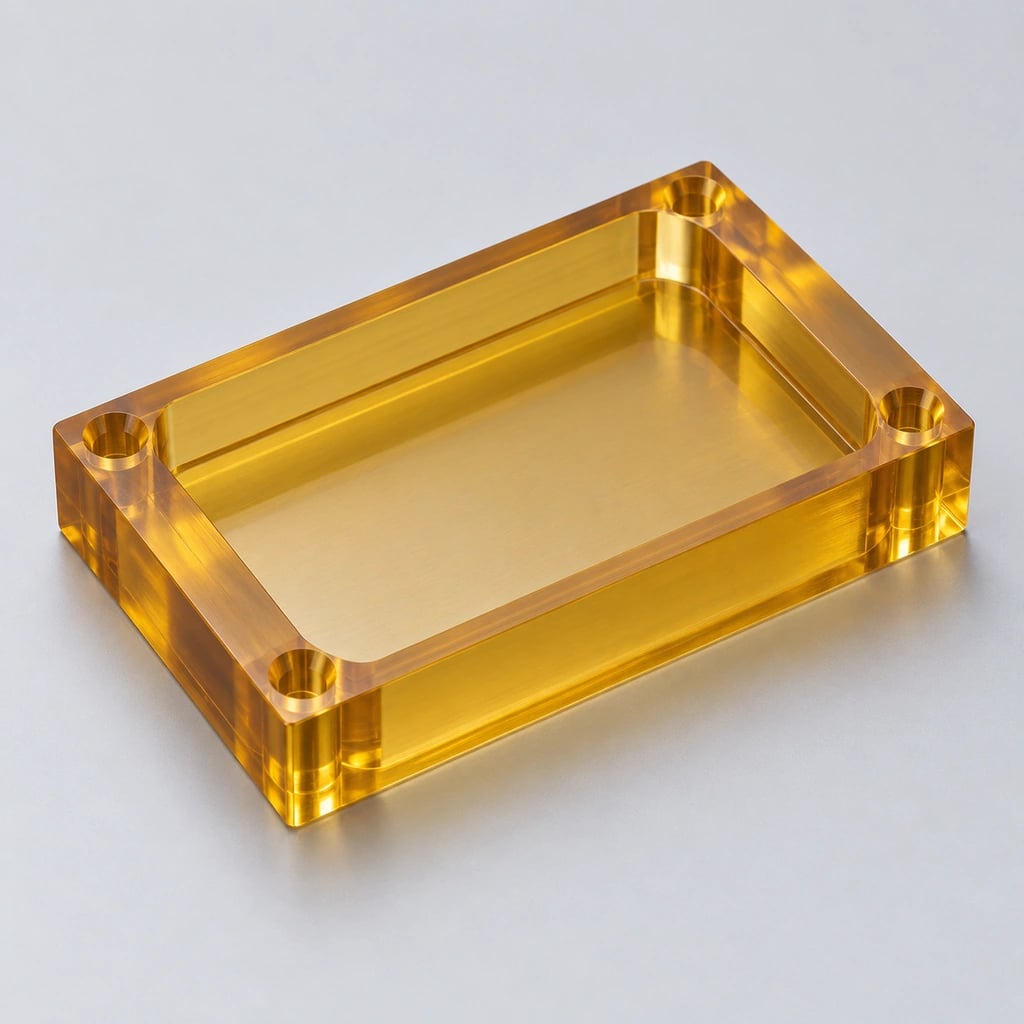
Considéré pour les composants rigides exposés à des températures élevées ; Les exigences électriques et de flamme spécifiques à la qualité doivent être confirmées.
En savoir plus →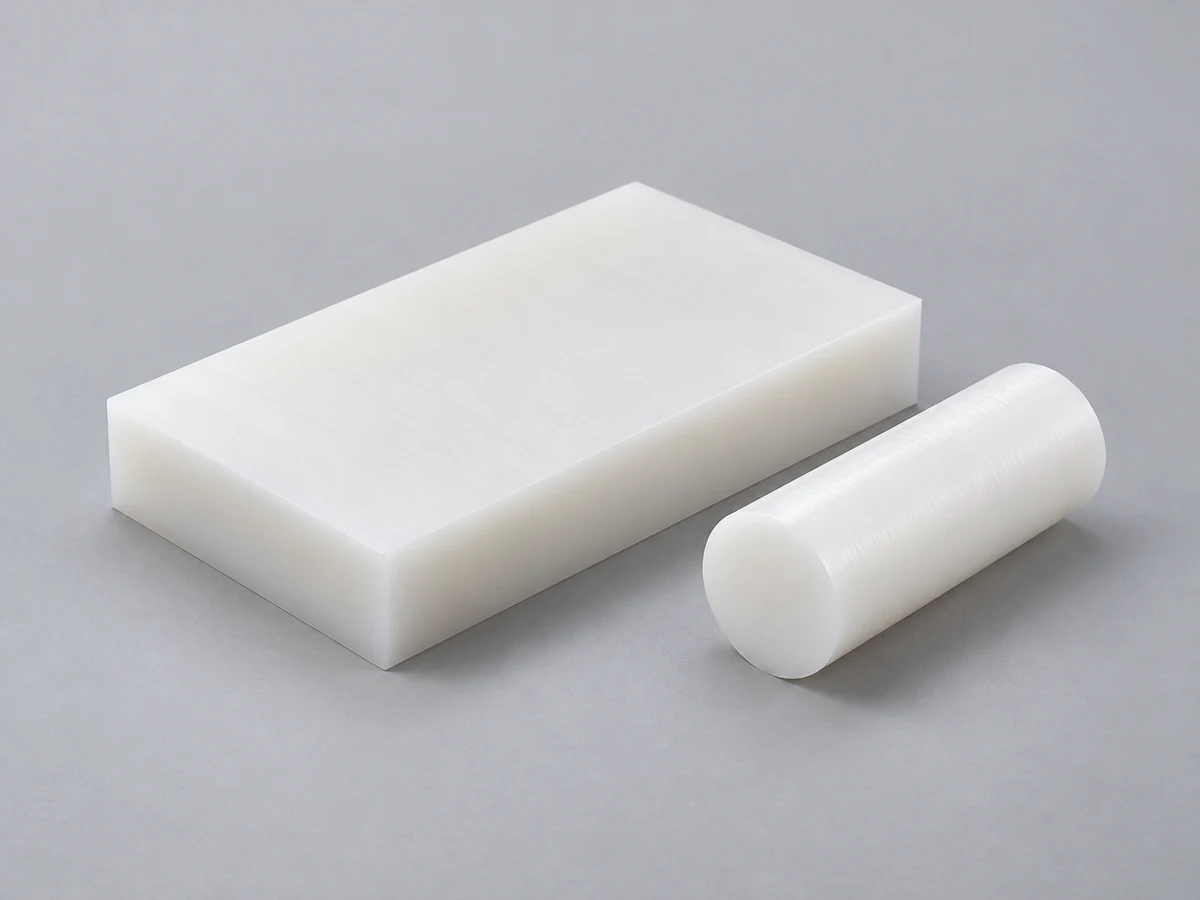
Souvent sélectionné pour les composants exposés à certains milieux chimiques ; vérifier la compatibilité à la température et à la concentration réelles.
En savoir plus →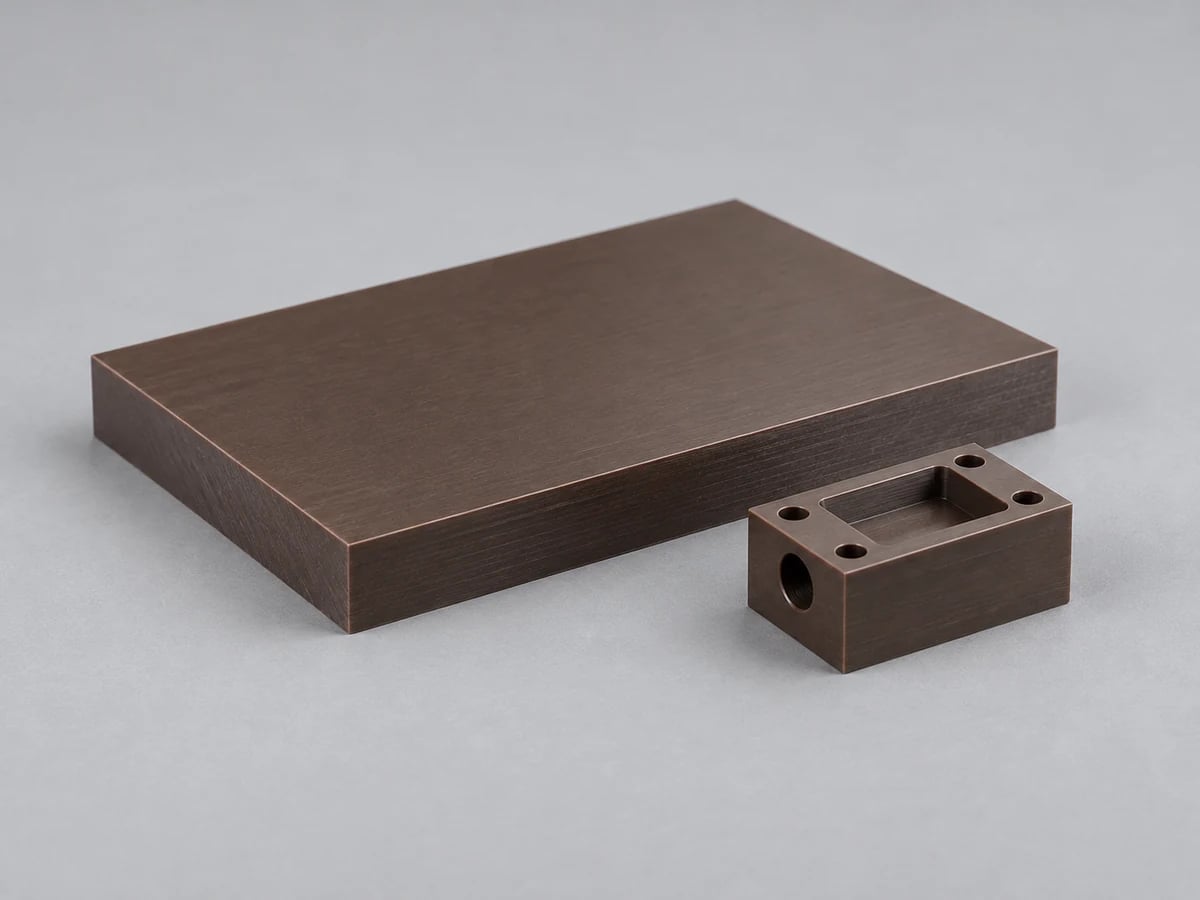
Un polymère haute performance considéré pour les environnements thermiques et chimiques ; le renforcement et l’orientation du brut influencent l’usinage.
En savoir plus →Un nom de famille de polymères n’établit pas de conformité médicale, alimentaire, aérospatiale ou semi-conductrice. Précisez la qualité du fournisseur, les charges, la traçabilité et toute documentation requise. Examinez le PMMA ou un autre matériau si l'application nécessite des propriétés différentes.
Lire le guide de sélection des plastiques techniques →Une machine à cinq axes n'établit pas de tolérance universelle pour les pièces en plastique. Nous examinons les dimensions critiques, la réponse des matériaux et les conditions de mesure avant de nous engager dans le dessin.
| Facteur | Effet sur le contrôle dimensionnel | Informations à fournir |
|---|---|---|
| Matériel | L'expansion, la rigidité, le fluage et la réponse à l'humidité diffèrent selon la qualité. | Exigences exactes en matière de qualité, de charges et de conditionnement. |
| Taille de la pièce | Les dimensions plus grandes peuvent être plus sensibles à la température et aux mouvements du stock. | Enveloppe globale et dimensions fonctionnelles. |
| Parois minces | Le serrage et la pression de l'outil peuvent dévier la pièce. | Épaisseur de paroi, surfaces d'appui et variation autorisée. |
| Géométrie complexe | Les caractéristiques profondes ou inclinées peuvent restreindre l'accès aux outils et aux palpeurs. | Géométrie CAO complète et vues en coupe. |
| Stratégie de référencement | Une donnée transférée peut ajouter une incertitude entre les faces. | Références de référence fonctionnelles et légendes GD&T. |
| Stress interne | Les contraintes de stock ou d'usinage peuvent produire un mouvement après l'enlèvement de matière. | Spécification du stock et tout processus de stabilisation convenu. |
| Température de contrôle | Les conditions de mesure influencent les dimensions du polymère. | Température de référence, méthode de conditionnement et d'acceptation. |
Identifiez les dimensions qui contrôlent l’assemblage et la fonction. Une tolérance stricte sur chaque surface peut augmenter le travail d’usinage et d’inspection sans améliorer les performances. Pour les ajustements critiques, incluez la pièce à coupler et indiquez si l'acceptation est basée sur l'état libre ou pris en charge.
Envoyer un CAD pour un examen des tolérances →Ces familles de fonctionnalités sont examinées individuellement. Une fonction n'est usinable que lorsque l'outil et le support peuvent l'atteindre sans collision ou déformation inacceptable.
Surfaces et entités dont la direction combine plusieurs relations angulaires.
Trous, poches et interfaces de montage répartis sur plusieurs faces.
Cavités où l'accès, la rigidité de l'outil et l'évacuation des copeaux nécessitent une planification.
Trous à entrée inclinée ou à axe non orthogonal.
Passages dont la position, l’intersection et l’état des bavures internes comptent.
Profils avec courbure changeante ou approche de coupe angulaire.
Surfaces sculptées nécessitant une finition définie et une inspection des profils.
Éléments encastrés sélectionnés accessibles avec un cutter approprié ; cinq axes ne peuvent pas atteindre chaque contre-dépouille fermée.
Détails de la poche interne dans les limites de dégagement du coupeur et du support.
Interfaces référencées au système de références fonctionnelles.
Courbes externes dont la continuité de surface et la taille nécessitent des parcours d'outils coordonnés.
Composants de flux multifaces avec passages inclinés et interfaces d'étanchéité.
Les exemples décrivent les types de composants pour la révision des dessins. Il s'agit d'applications illustratives et non de projets clients vérifiés.
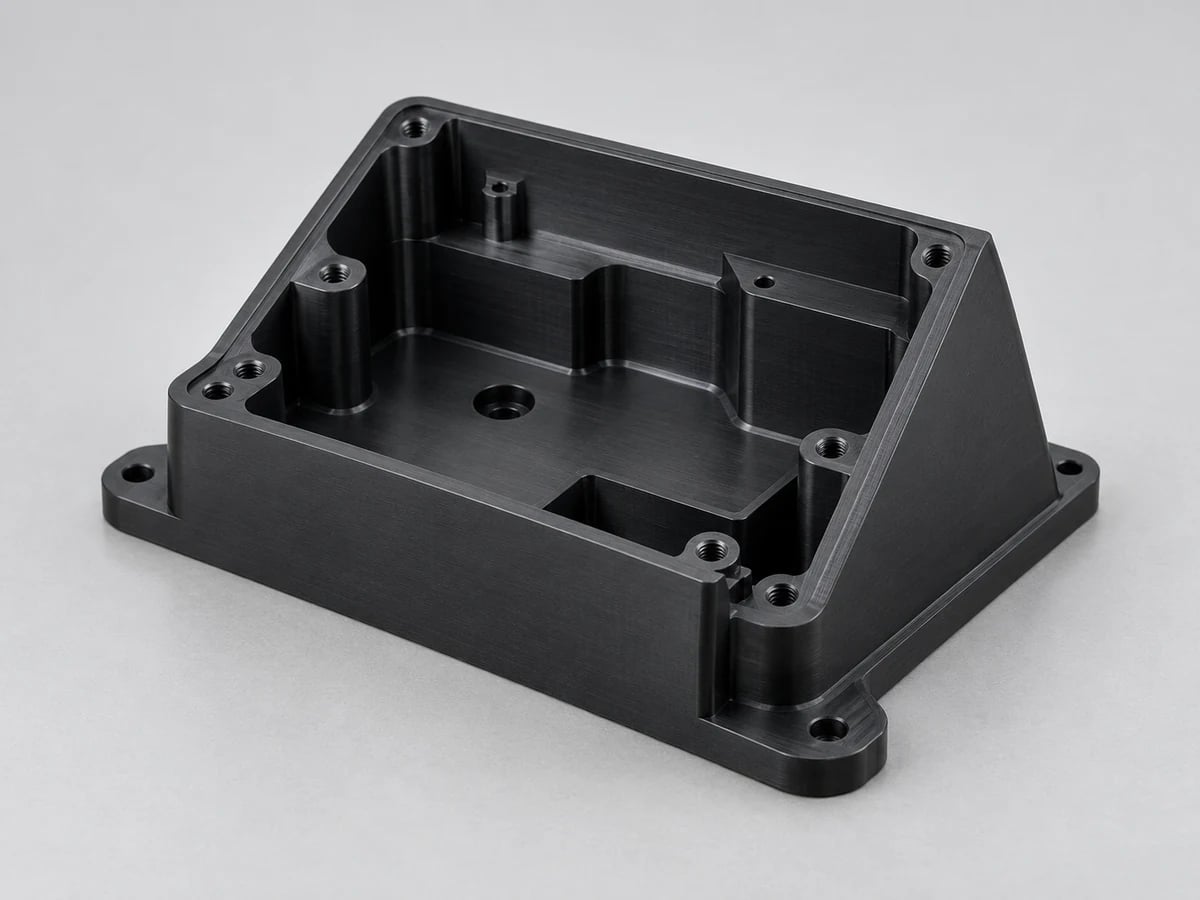
Caractéristiques de montage multi-faces, poches internes et interfaces inclinées.
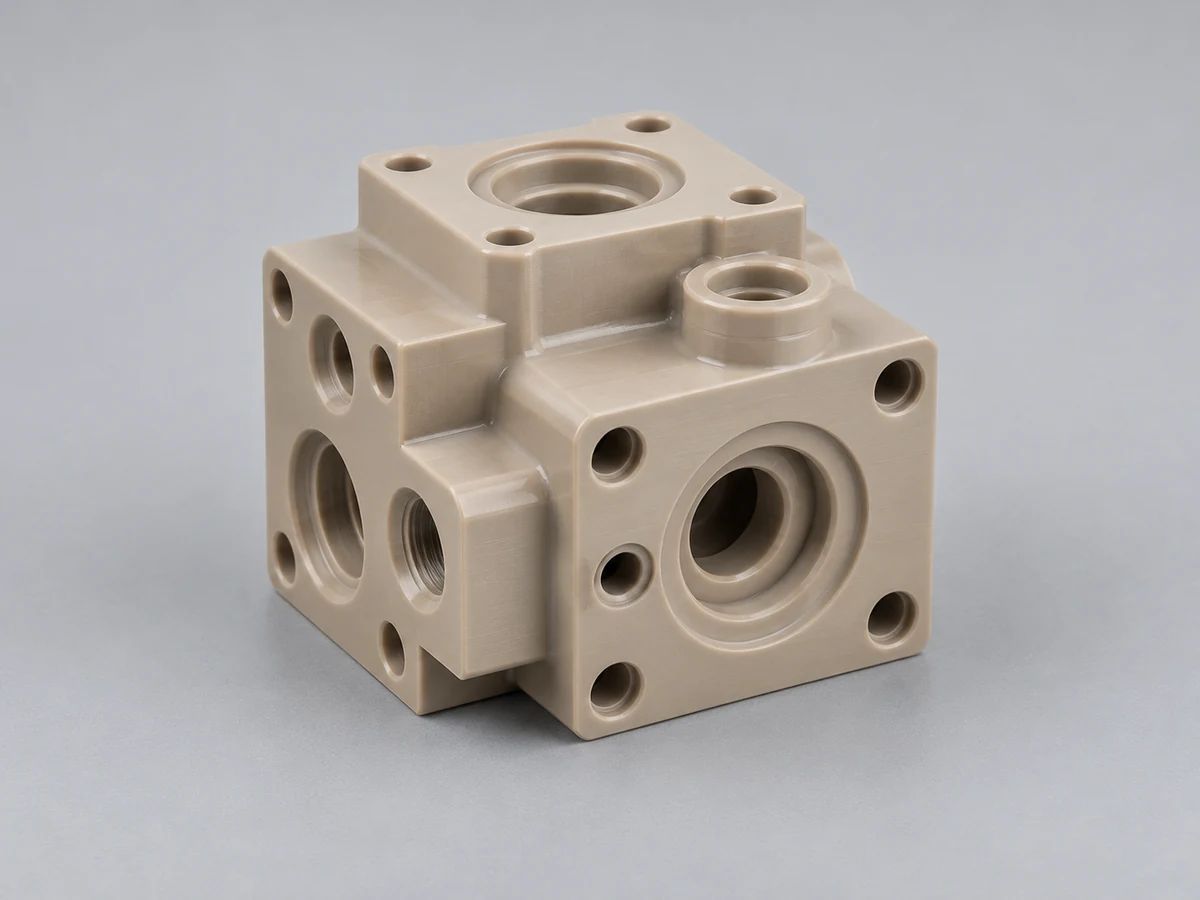
Passages croisés et faces d'étanchéité avec des exigences de propreté spécifiées.
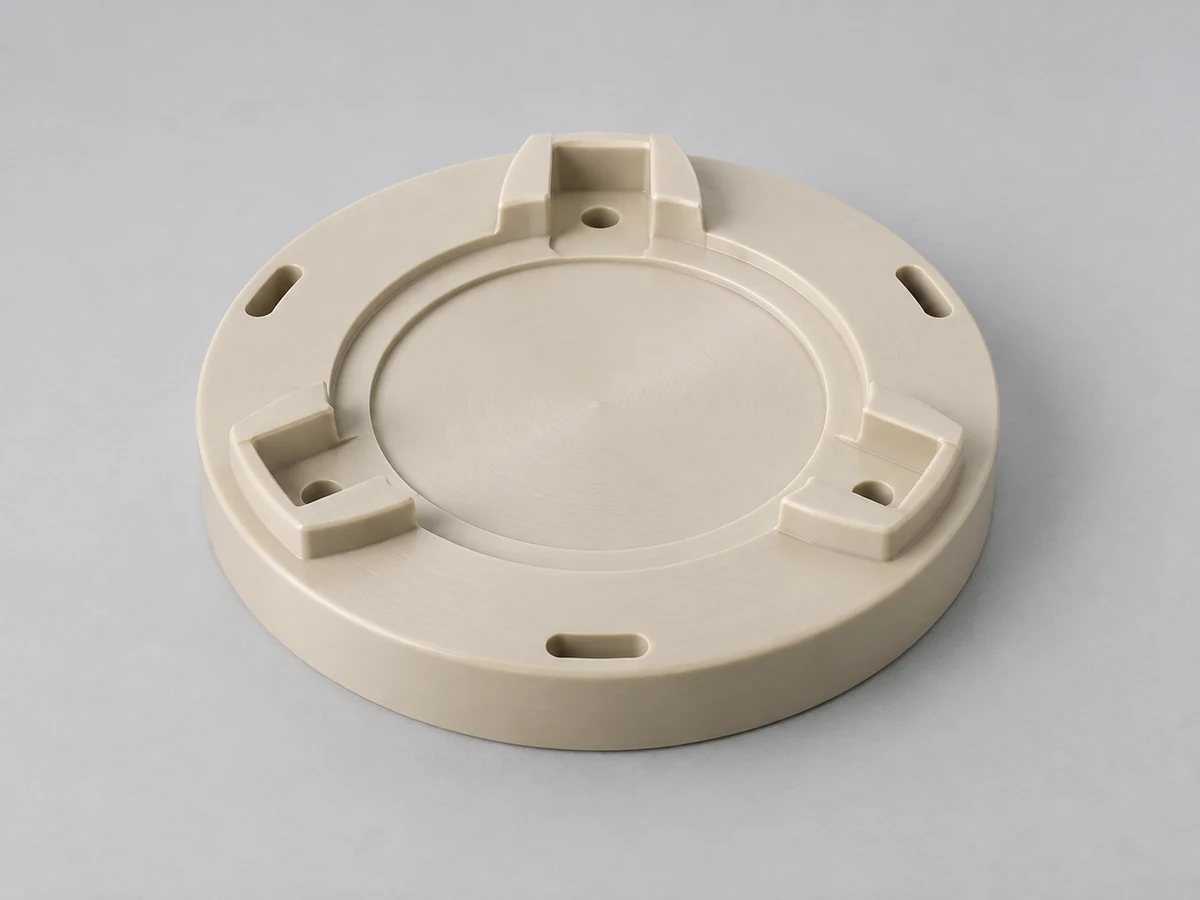
Positionnement de composants nécessitant du matériel, de la propreté et une révision dimensionnelle.
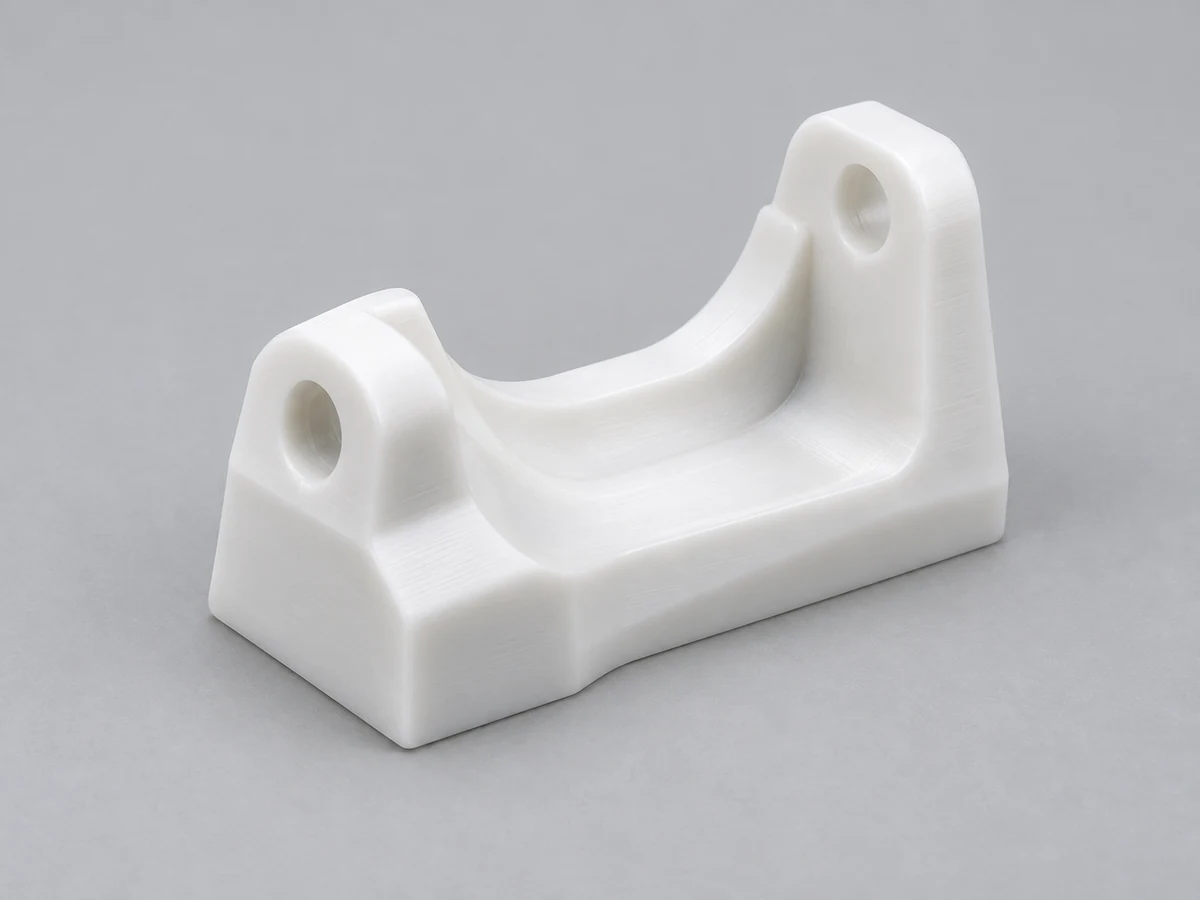
Composants d'équipement fabriqués selon le dessin du client et les exigences matérielles documentées.
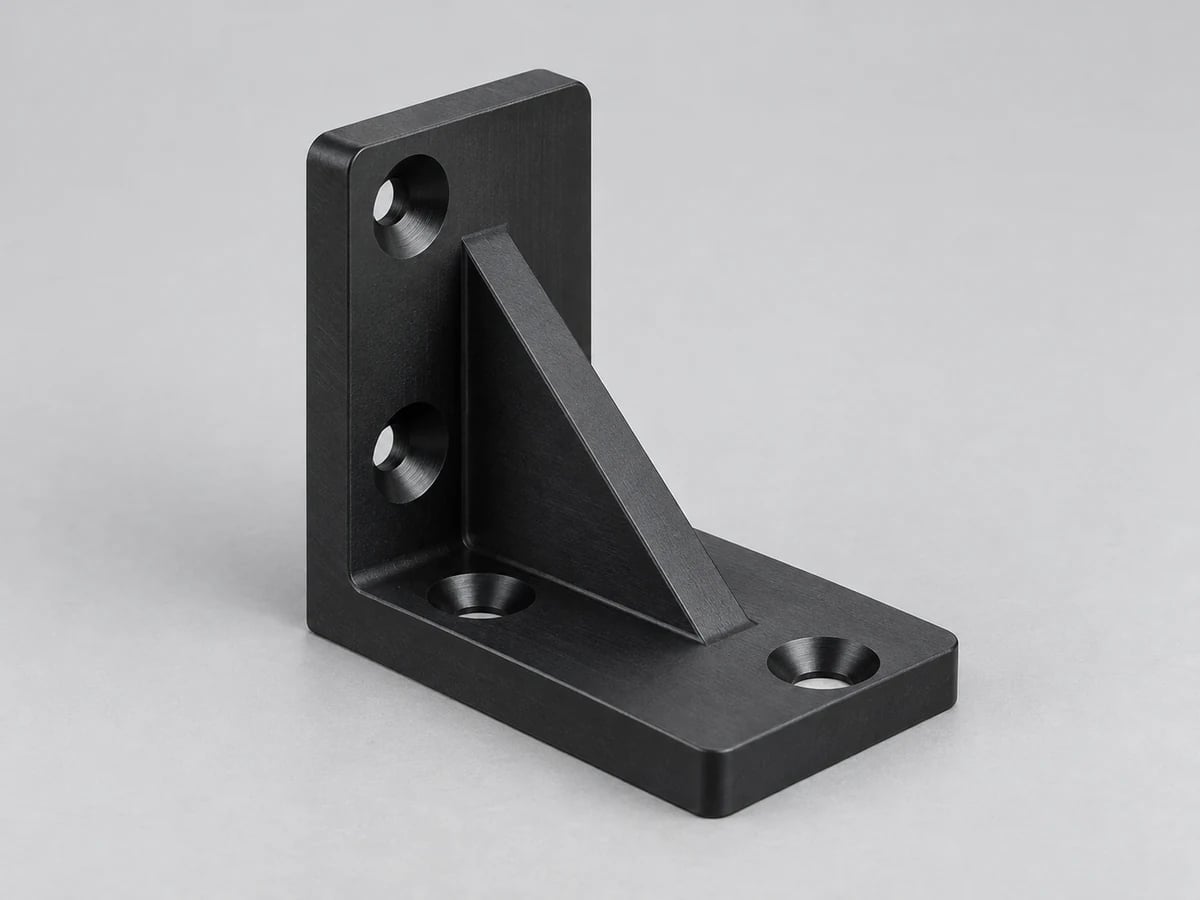
Supports inclinés avec relations contrôlées entre les faces de montage.
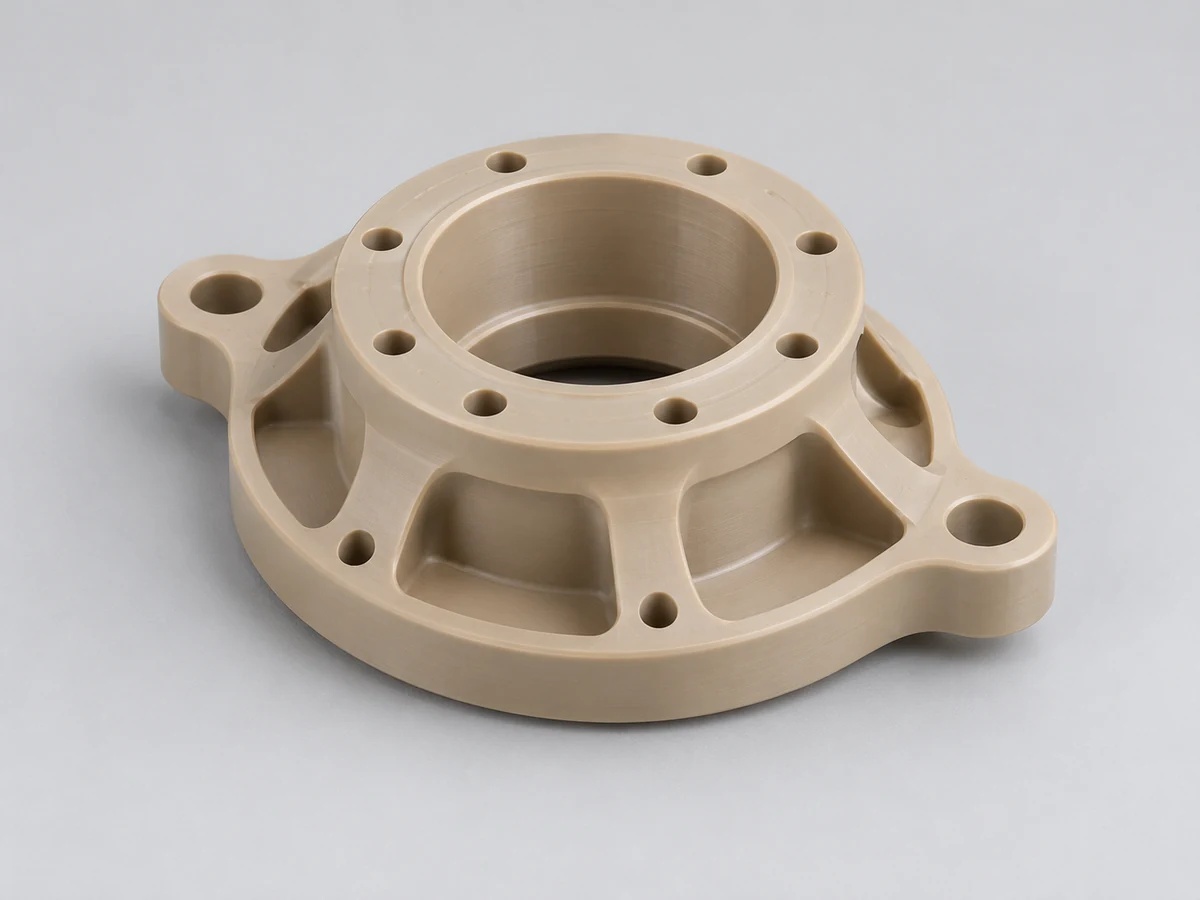
Interfaces en polymère léger, supports et fonctionnalités de localisation de précision.
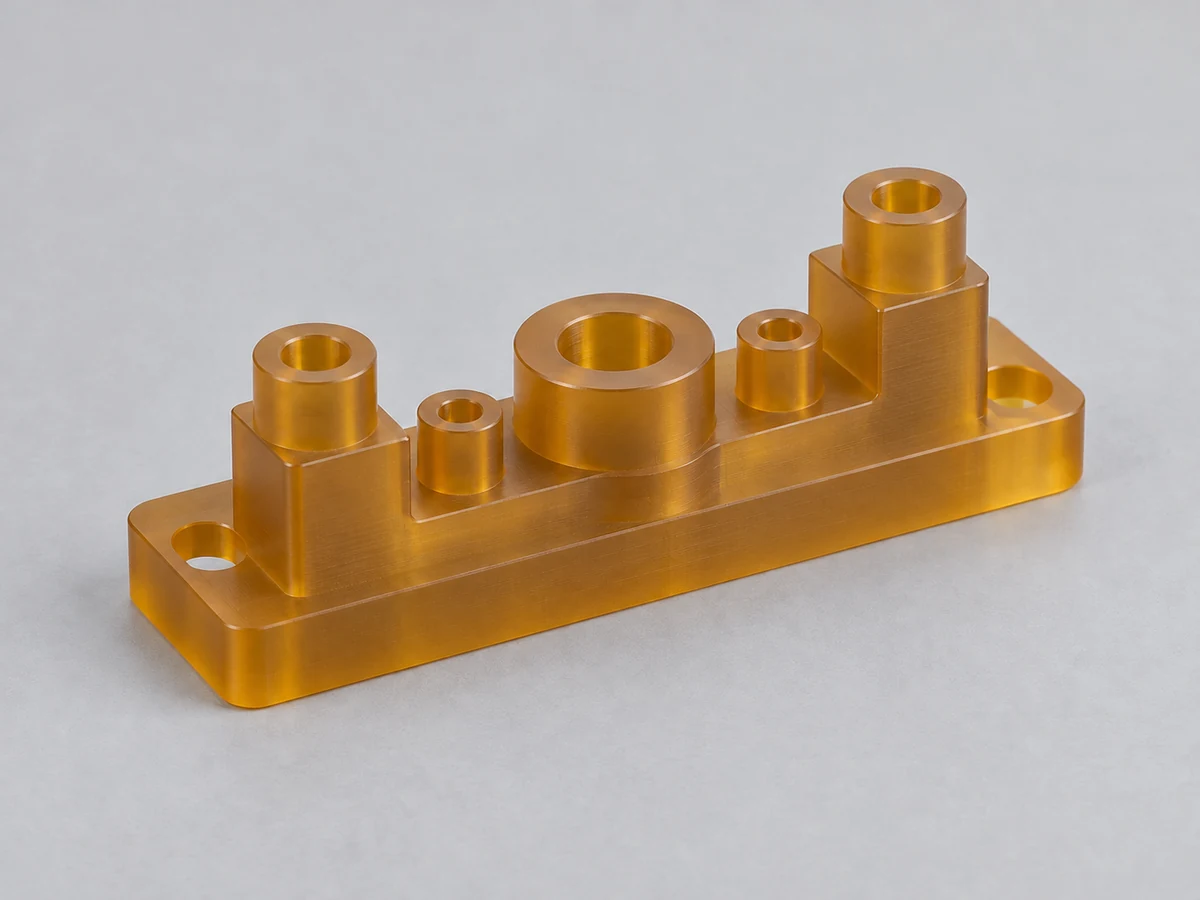
Composants d'isolation électrique nécessitant un examen des performances spécifique à une qualité.
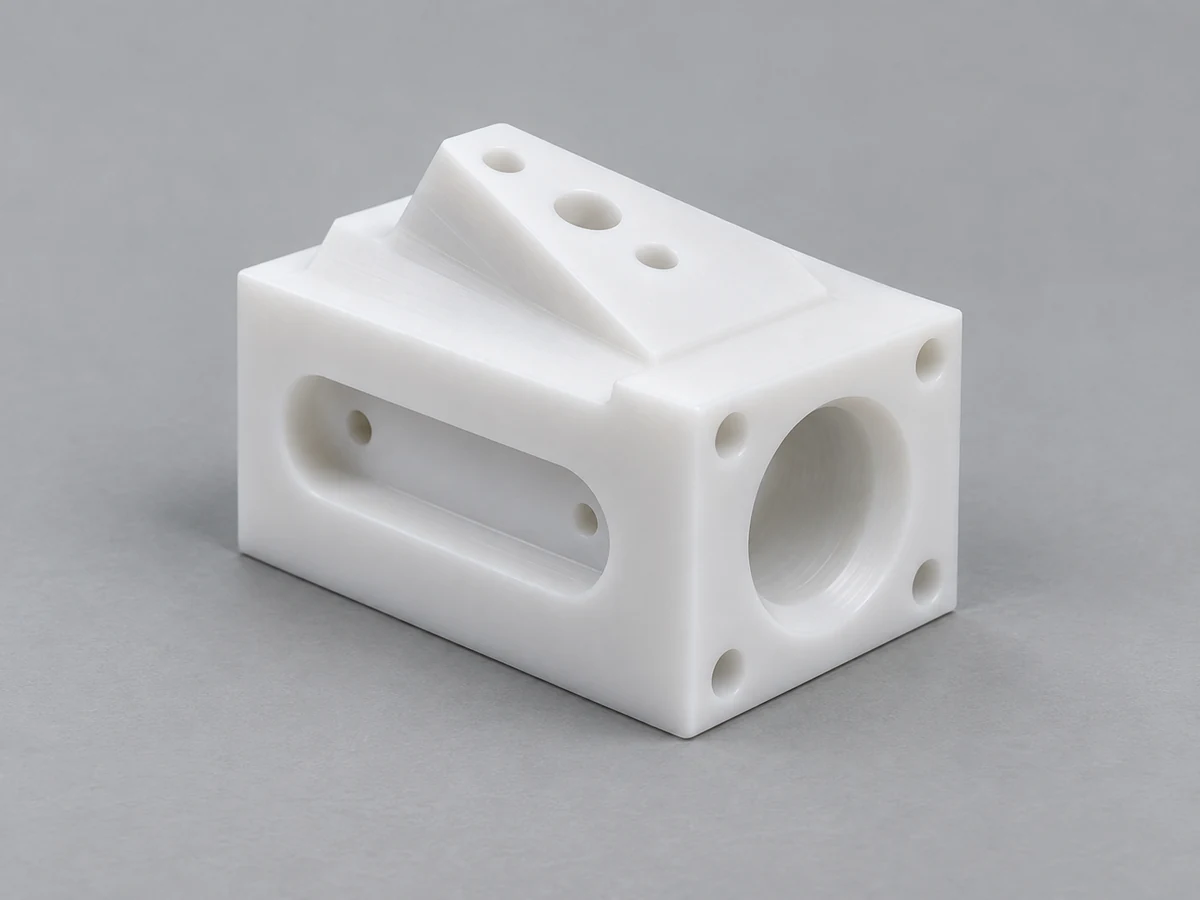
Caractéristiques sur plusieurs faces référencées à une stratégie de référence commune.
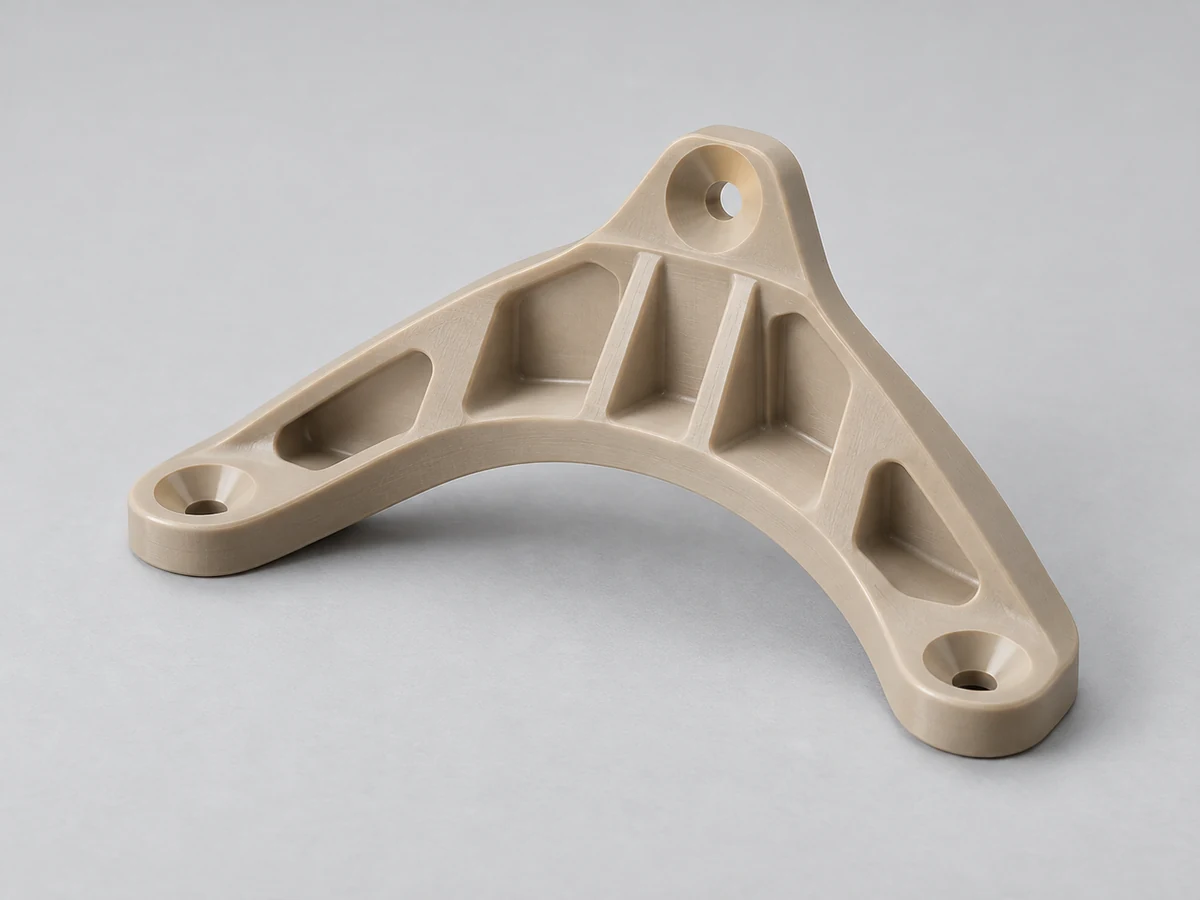
Pièces basées sur des dessins soumises aux exigences du client en matière de matériaux et de qualité.
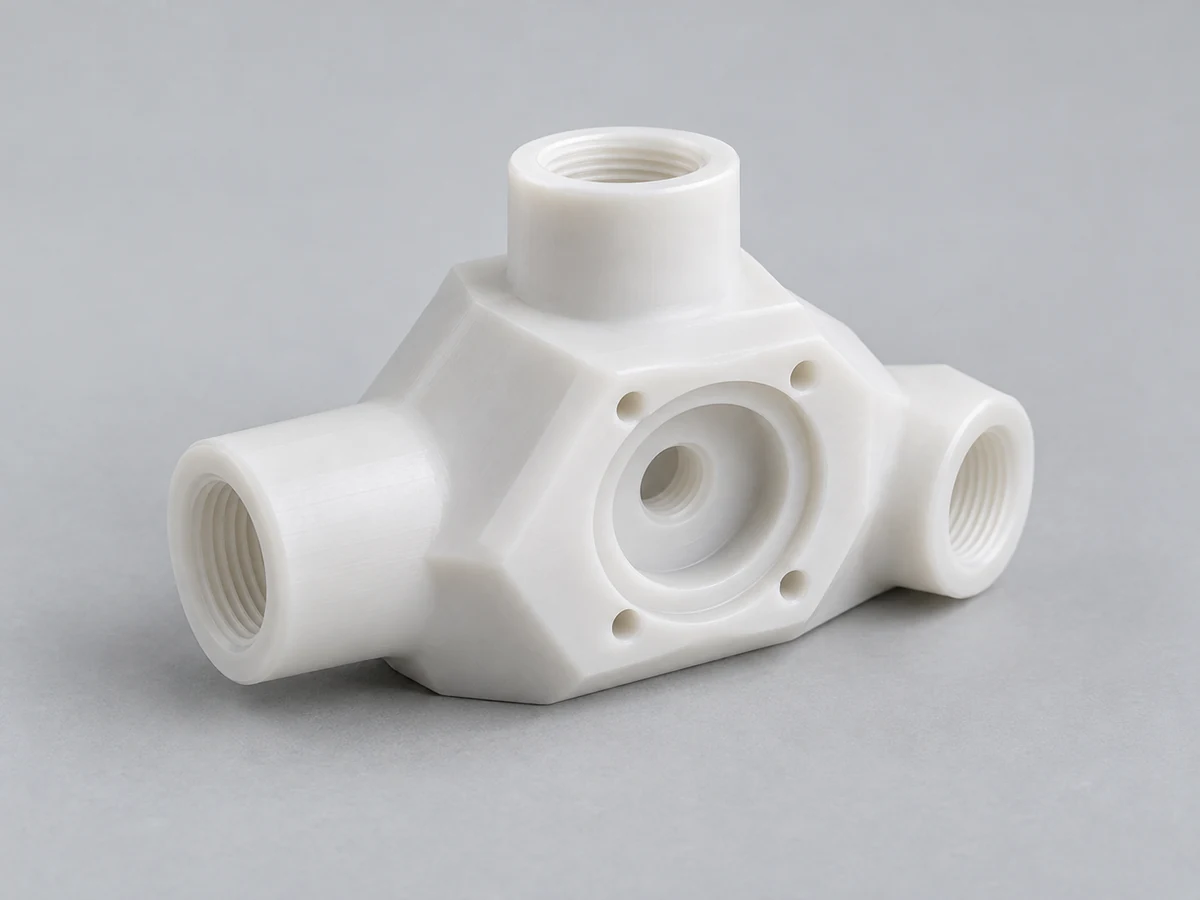
Composants chimiquement compatibles avec passages et interfaces contrôlés.
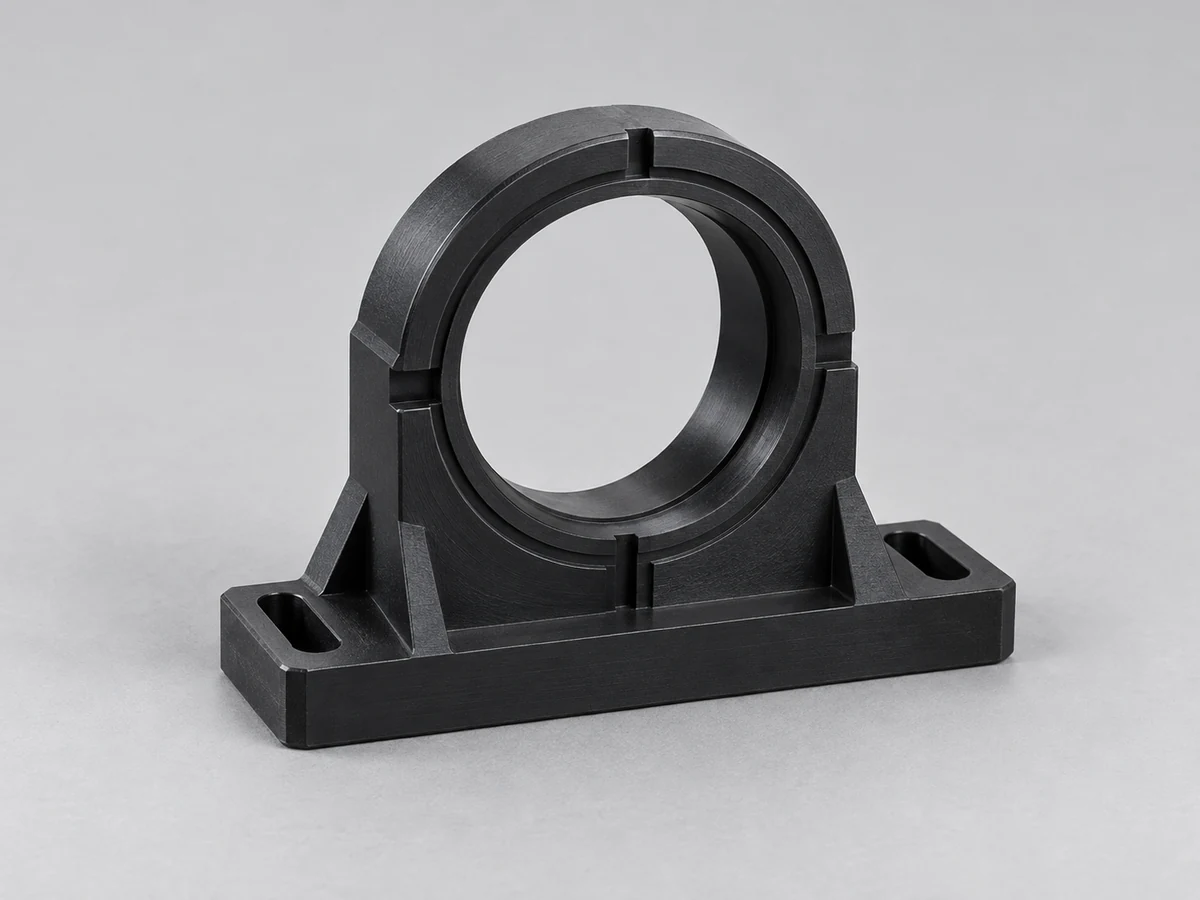
Boîtiers et supports avec exigences d’alignement ou d’apparence.
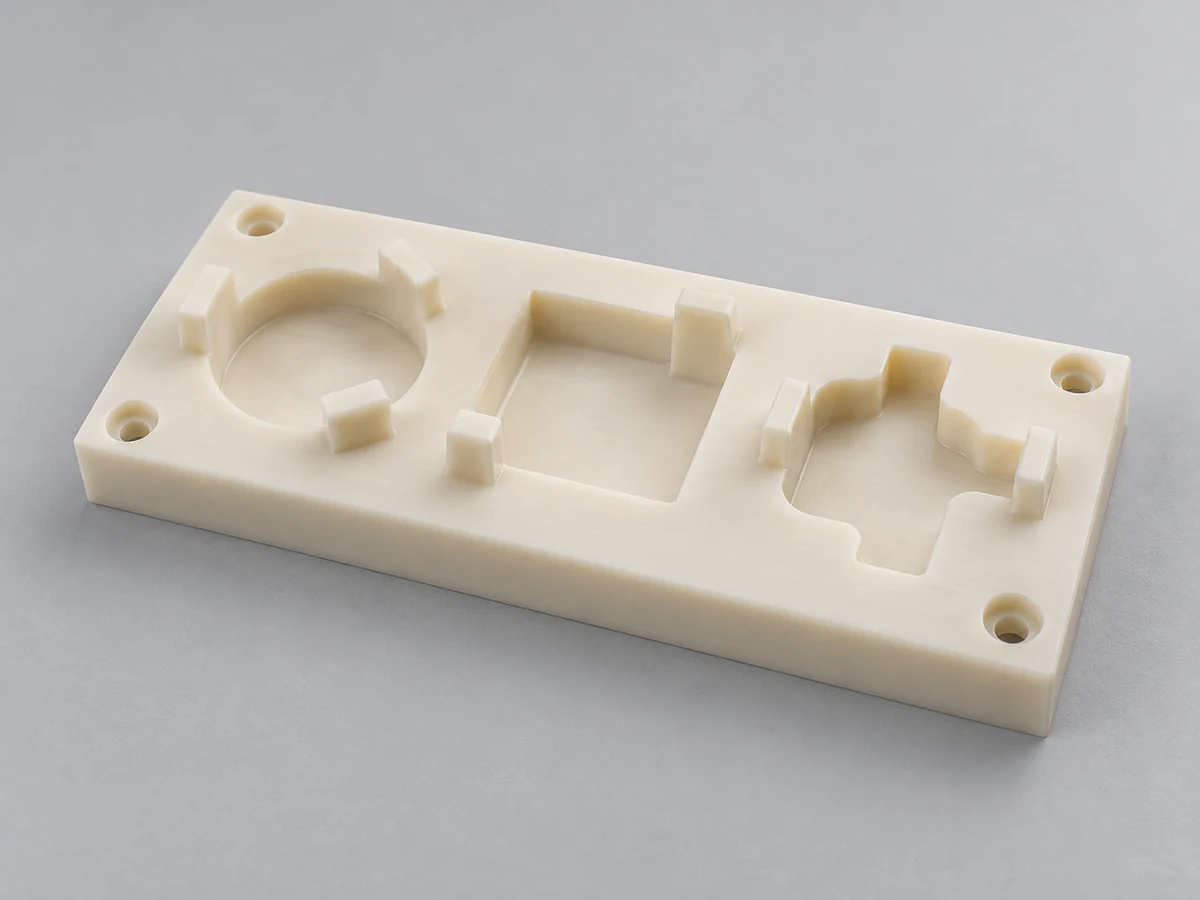
Fonctionnalités de localisation et de support spécifiques à l'application pour les équipements de production.
Incluez les exigences fonctionnelles qui comptent lors de l’assemblage. Un modèle et un dessin clairs aident à résoudre les questions d’accès et d’inspection avant la découpe du matériau.
Choisissez des surfaces ou des axes de référence qui représentent la manière dont la pièce est située en service. Évitez les systèmes de références non liés entre les faces.
Séparez les ajustements essentiels et les GD&T des dimensions non critiques. Incluez la géométrie d’accouplement lorsque cela est possible.
Considérez l’outil complet et son support, pas seulement le tranchant. Les fonctionnalités entièrement fermées peuvent nécessiter une conception ou un processus différent.
Le fraisage laisse des rayons de coin internes. Des rayons autorisés plus grands peuvent améliorer la rigidité et l'accès de l'outil.
Fournissez un support lorsque cela est possible et identifiez les surfaces qui doivent rester exemptes de marques de serrage ou de déviation.
Tenir compte de l'humidité, de la dilatation thermique, du fluage et des contraintes de stock dans les conditions de fonctionnement installées.
Énoncez la relation entre les faces, les trous et les interfaces d'étanchéité au lieu de la laisser implicite.
Discutez de l'accès à la sonde, de l'adéquation de la MMT ou des optiques et des montages personnalisés. Les méthodes et rapports disponibles doivent être confirmés.
Les plastiques réagissent différemment des métaux. L'enlèvement de matière, le support et la mesure doivent être planifiés ensemble pour obtenir un composant fini stable.
Sélectionnez les conditions de coupe et l'élimination des copeaux pour contrôler la chaleur. Une faible conductivité thermique peut laisser de la chaleur près de la coupe.
Utilisez un support stable sans pression de serrage excessive. Vérifiez si la distorsion est libérée lorsque la pièce quitte le montages de fixation.
Faites correspondre la géométrie et l'état de l'outil au polymère et au mastic. Les bords émoussés peuvent augmenter le frottement et les dommages superficiels.
Examiner l’état du stock et la séquence d’enlèvement des matériaux. La stabilisation ou le recuit n'est appliqué que lorsqu'il est convenu et adapté à la qualité.
Mesurez après un conditionnement approprié et utilisez un support et une force de contact appropriés au composant. Documenter les conditions d’acceptation.
Références techniques : Ensinger : accompagnement en usinage et conditionnement · Ensinger : considérations relatives au fraisage du plastique
L’usinage 3 axes est généralement plus économique pour les pièces simples. L'usinage à cinq axes devient précieux lorsque la géométrie, l'accès aux outils ou les relations entre les fonctionnalités justifient cette capacité supplémentaire.
| Facteur | Usinage 3 axes | Usinage 5 axes |
|---|---|---|
| Haches | Trois axes linéaires. | Trois axes linéaires et deux axes rotatifs. |
| Visages usinés | Nécessite souvent des configurations supplémentaires pour d’autres visages. | Peut exposer plusieurs faces dans un montages de fixation approprié. |
| Angles | Les éléments inclinés peuvent nécessiter un support de pièce spécial. | Le positionnement rotatif peut fournir une approche angulaire. |
| Contours | Convient à de nombreux contours avec une direction d'outil fixe. | Peut changer l'orientation de l'outil pour les contours complexes sélectionnés. |
| Stratégie de configuration | Généralement simple pour les pièces prismatiques simples. | Peut réduire les transferts ; l’accès aux montages de fixation est toujours important. |
| Programmation | Généralement plus simple pour la géométrie de base. | Orientation supplémentaire et planification des collisions. |
| Coût | Souvent préférable pour des fonctionnalités simples et une programmation courte. | Peut justifier une préparation supplémentaire lorsque l’accès ou les configurations dominent. |
| Meilleure utilisation | Poches, fentes, trous et faces plates accessibles. | Géométrie multiface, angles composés et accès exigeant aux outils. |
Préservez ce qu'établit le prototype : qualité du matériau, dimensions fonctionnelles, révision des dessins et critères d'acceptation.
Validez la géométrie et la fonction sans outillage de moule. Examinez comment le matériau et l’état du prototype représentent l’application prévue.
Pour les composants d'équipement spécialisés, définissez l'acceptation du premier article et le plan d'inspection avant le traitement du lot.
Contrôler les révisions de CAO et de dessins, les programmes de FAO, les références de montages de fixation et les exigences en matière de rapports. Reconfirmez les changements dans la qualité du stock ou l’approvisionnement.
Les applications critiques nécessitent des critères d’acceptation spécifiques à l’application. Un label industriel n’établit pas de certification ni de matériau approuvé.
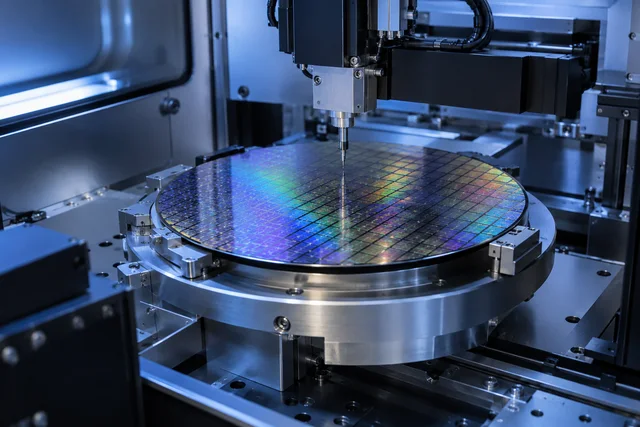
Les montages de fixation ou composants fluides en PEEK, PVDF, PTFE et PEI peuvent nécessiter des contrôles de pureté, de propreté et dimensionnels spécifiques à chaque qualité.
Les boîtiers d'équipements complexes, les accessoires et les composants polymères nécessitent des exigences définies en matière de nettoyage, de matériaux et réglementaires.
Les supports et isolateurs en polymère haute performance nécessitent une traçabilité basée sur des dessins et des conditions d'acceptation approuvées par le client.
Les supports angulaires et les interfaces nécessitent des relations de montage stables sous la charge et la température attendues.
Les montages et guides personnalisés nécessitent des considérations en matière d'usure, d'ajustement et de répétabilité pour l'environnement de production.
Les isolateurs, les montages d'essai et les boîtiers doivent être révisés en fonction des exigences électriques, thermiques et spécifiques à chaque qualité.
Les collecteurs et les composants de vannes doivent être compatibles avec les fluides, qualité de passage et critères d'étanchéité ou de test d'étanchéité convenus.
L'inspection doit prouver les relations fonctionnelles sur le dessin, et non seulement montrer que les dimensions individuelles ont été mesurées.
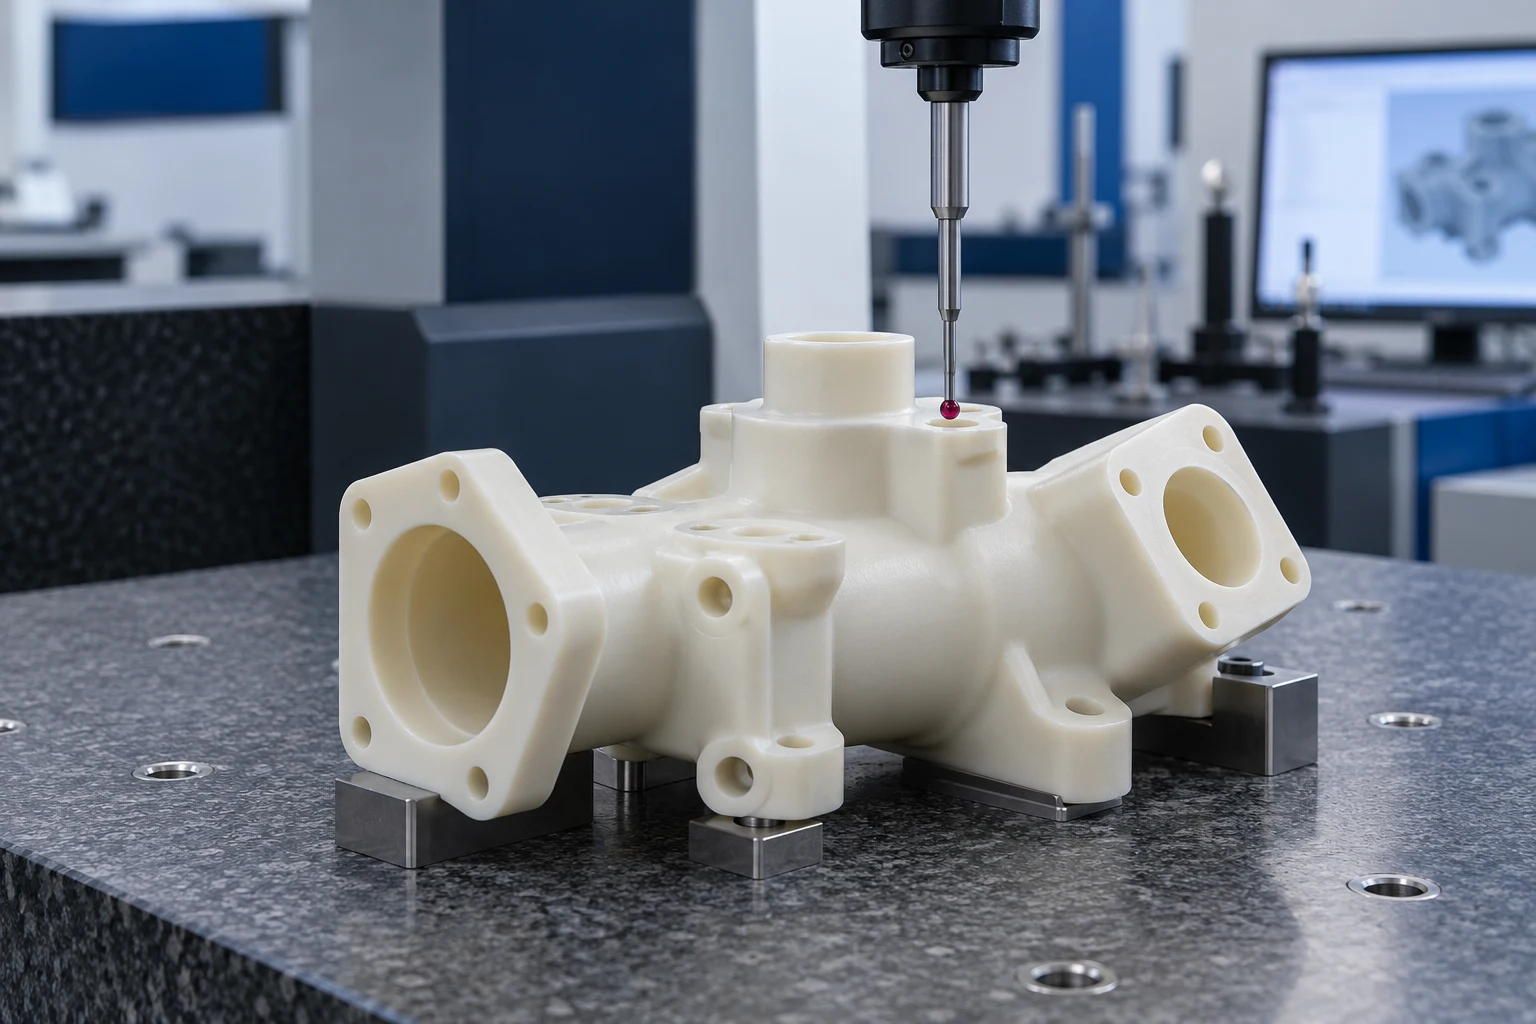
Confirmez la nuance spécifiée, l'identification du stock et la documentation convenue avant l'usinage.
Résoudre les références de référence, les exigences de position, d'angularité et de profil et sélectionner les méthodes de mesure réalisables.
Vérifiez le composant initial par rapport aux dimensions critiques convenues avant de valider la commande restante.
Surveillez les fonctionnalités pour lesquelles des opérations ultérieures pourraient supprimer l’accès ou pour lesquelles la distorsion est un problème.
Évaluez les relations entre les alésages, les faces de montage et autres interfaces fonctionnelles en utilisant la méthode convenue.
Examinez la pièce terminée après la finition et le conditionnement approprié par rapport aux critères d'acceptation.
Fournir les dossiers d’inspection et la documentation matérielle spécifiés dans le devis.
Selon le dessin, l'inspection peut inclure les relations de position, les caractéristiques angulaires, les emplacements des alésages, le profil, la planéité, la circularité, le parallélisme, le profil de la surface et la position du trou. Les méthodes MMT, optiques ou de montage personnalisé nécessitent une confirmation de l'accès, de l'incertitude de mesure et de la disponibilité. Les tests de fuite ou de fonctionnement constituent une portée convenue distincte.
Donnez-nous les exigences en matière de géométrie et d'application afin que l'examen puisse se concentrer sur le parcours de fabrication qui correspond à votre pièce.
Discutez de la déformation, de la chaleur, de l'humidité et de l'état du stock dans le cadre de l'examen de l'usinage.
Examinez les accès inclinés et les fonctionnalités multi-faces par rapport à la configuration de la machine et au plan de montage disponibles.
Résolvez les questions d'accès aux fonctionnalités et de dessin avant de confirmer l'approche et le devis du parcours d'outil.
Définissez un chemin pratique pour le premier article et des contrôles de révision pour les commandes récurrentes.
Comparez les qualités exactes avec l'environnement d'exploitation, et pas seulement avec le nom générique du polymère.
Reliez les mesures convenues au système de références fonctionnelles et aux relations entre les fonctionnalités.
Gardez la CAO, les dessins techniques, les conditions d’acceptation et la portée commerciale alignés.
Confirmez la portée technique avant l'usinage et conservez-la grâce à l'inspection, à la finition et à la préparation de l'expédition.
Envoyez le modèle, le dessin coté et la révision. Identifiez la quantité, la qualité et l’application.
Évaluez les angles, l'accès, les parois minces, les relations de référence et si un processus plus simple est suffisant.
Acceptez la qualité du stock, les charges, le conditionnement et les documents de traçabilité requis.
Planifier les surfaces de support, les emplacements de référence et les transferts de montages de fixation requis.
Choisissez le mode d'usinage disponible et vérifiez les outils, les supports, les mouvements de rotation et les jeux.
Usinez en utilisant la stratégie d’orientation convenue et surveillez les caractéristiques critiques pendant la production.
Inspecter les exigences des dessins avec la méthode convenue et enregistrer les résultats spécifiés.
Ébavurer, nettoyer et protéger la pièce comme convenu. Inspection complète de l’expédition et documentation requise.
Réponses directes sur les axes rotatifs, la sélection des processus, les matières plastiques et l'inspection.
L'usinage 5 axes combine trois axes linéaires avec deux axes rotatifs pour contrôler la relation outil-pièce. Le mouvement rotatif peut exposer des caractéristiques inclinées ou prendre en charge une orientation changeante de l'outil, en fonction du mode d'usinage.
L'usinage à trois axes utilise un mouvement linéaire avec une direction d'outil fixe pour une coupe. L'usinage à cinq axes ajoute deux degrés de liberté rotatifs, ce qui peut améliorer l'accès à une géométrie angulaire ou multiface ; les pièces simples peuvent encore être plus économiques sur trois axes.
L'usinage simultané peut modifier l'orientation de l'outil pendant la coupe. Dans l'usinage indexé 3+2, deux axes rotatifs définissent une orientation et la coupe ultérieure utilise trois axes linéaires. Le mode approprié et disponible est confirmé lors de la révision CAO.
Envisagez l'usinage sur cinq axes lorsque les angles composés, les contours complexes, l'accès aux outils ou les relations entre les fonctionnalités multifaces le justifient. Un examen des dessins doit le comparer à un fraisage plus simple ou à des montages supplémentaires avant de sélectionner un processus.
Les plastiques techniques tels que le PEEK, le POM, le PTFE, le nylon, le polycarbonate, le PEI, le PVDF et le PPS peuvent être envisagés. L'adéquation dépend de la qualité exacte, de la forme du matériau, de la géométrie, des conditions de fonctionnement et de la stabilité dimensionnelle requise.
Cela peut réduire certaines erreurs causées par les transferts de montages de fixation, mais cela n'améliore pas automatiquement chaque dimension. Le maintien de la pièce, l'étalonnage rotatif, le mouvement du matériau, la déflexion de l'outil et les conditions d'inspection restent importants.
Oui, le PEEK peut être envisagé pour l’usinage à cinq axes. Les qualités chargées et non chargées se comportent différemment, c'est pourquoi les spécifications des matériaux, la géométrie et les exigences de tolérance doivent être examinées ensemble.
Oui, cela peut être approprié pour un prototype complexe sans outillage de moule. Utilisez le prototype pour vérifier la géométrie et la fonction, et convenez de la manière dont son matériau et son inspection représentent la pièce de production prévue.
Les pièces présentant des caractéristiques angulaires inaccessibles, une orientation de surface changeante ou des relations multifaces exigeantes peuvent justifier cinq axes. Les boîtiers, collecteurs et accessoires complexes en sont des exemples, mais tous les composants de ces types ne nécessitent pas un usinage sur cinq axes.
Envoyez des modèles STEP/STP, IGES/IGS ou X_T et un dessin coté PDF, DWG ou DXF. Inclure la révision, les données, les tolérances critiques, le matériau et la quantité ; utilisez un package ZIP lorsque plusieurs fichiers vont ensemble.
VOTRE CAO. UN PARCOURS D'USINAGE PRATIQUE.
Téléchargez votre modèle CAO et votre dessin technique avec le matériau plastique requis, la quantité, les tolérances dimensionnelles, les exigences GD&T et les informations d'application. Notre équipe d'ingénieurs examinera si l'usinage 5 axes, l'usinage 3+2 ou un processus plus simple est l'approche de fabrication la plus appropriée.
Le mode d'usinage et la disponibilité des équipements sont confirmés lors de l'examen. Incluez les dimensions globales des pièces, les références fonctionnelles, les informations sur les pièces à assembler et les conditions d'inspection requises. Si aucun matériau n’est sélectionné, décrivez la température, les charges, l’exposition aux médias et les exigences d’installation.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Les fichiers plus volumineux peuvent être partagés par e-mail. Veuillez accepter le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.