Lineare Bewegung: X, Y und Z
Diese zueinander senkrechten Richtungen steuern die Werkzeugposition relativ zum Werkstück. Sie bleiben Bestandteil sowohl des Drei-Achs- als auch des Fünf-Achs-Fräsens.

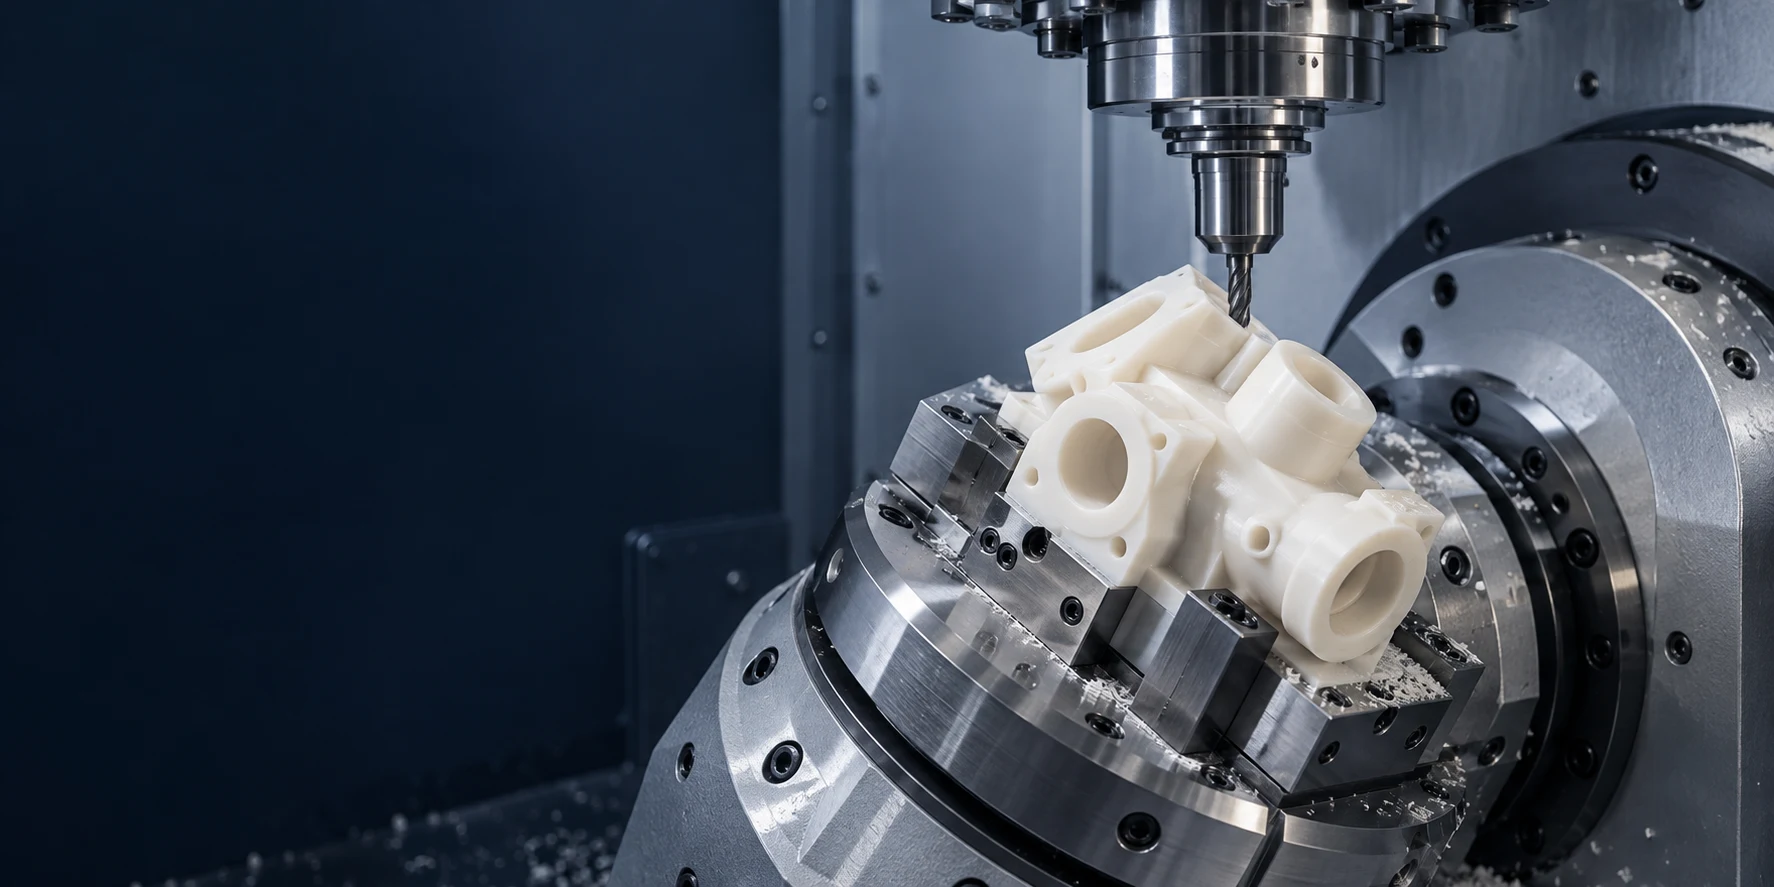
KOMPLEXE GEOMETRIE · KONSTRUKTIONIERTER WERKZEUGZUGANG
TOPS Plastics bietet präzise 5-Achsen-CNC-Bearbeitung für komplexe Kunststoffkomponenten, die mehrere bearbeitete Flächen, zusammengesetzte Winkel, konturierte Oberflächen, tiefe Merkmale und kontrollierte Positionsbeziehungen erfordern. Wir bearbeiten PEEK, Delrin/POM, PTFE, Nylon, Polycarbonat, Ultem, PVDF und andere technische Kunststoffe anhand von CAD-Dateien und Zeichnungen unserer Kunden.
Beginnen Sie mit den Anforderungen an Geometrie, Materialqualität und Zeichnung. Das Angebot bestätigt den Bearbeitungsmodus, die zugänglichen Funktionen, den Inspektionsumfang und die Lieferbedingungen.
| Fähigkeit | Projektumfang |
|---|---|
| Prozess | 5-Achsen-CNC-Bearbeitung von kundenspezifischen technischen Kunststoffkomponenten. |
| Bearbeitungsmodi | Indizierte 3+2 und simultane 5-Achsen sind unterschiedliche Ansätze; Die Verfügbarkeit von Ausrüstung und Modus wird während der CAD-Überprüfung bestätigt. |
| Operationen | Fräsen, Bohren, Konturieren, Profilieren, Bohren und Gewindeschneiden, sofern Geometrie und Werkzeugausstattung dies zulassen. |
| Geometrie | Mehrflächige Teile, zusammengesetzte Winkel, konturierte Oberflächen, tiefe Merkmale und kontrollierte Positionsbeziehungen. |
| Materialien | PEEK, POM, PTFE, Nylon, Polycarbonat, PMMA, PEI, PVDF und PPS; Geben Sie die genaue Note an. |
| Produktion | Prototypen, Kleinserienaufträge und Wiederholungsproduktion mit vereinbarter Revisionskontrolle. |
| Dateien | STEP/STP, IGES/IGS, X_T, DWG, DXF und PDF; Fügen Sie dem CAD-Modell eine bemaßte Zeichnung bei. |
| Inspektion | Zeichnungsbasierte Maß- und GD&T-Überprüfung; Messmethoden und Berichterstattung werden vor der Herstellung vereinbart. |
Der Maschinenweg allein bestimmt nicht den nutzbaren Teilebereich. Vorrichtungshöhe, Werkzeugreichweite, Drehspielraum und Kollisionsvermeidung schränken den Zugang ebenfalls ein. Senden Sie Gesamtmaße und Ihr CAD-Modell für eine praktische Beurteilung.
Fordern Sie eine CAD- und Leistungsprüfung an →Bei der 5-Achsen-Bearbeitung werden drei Linearachsen und zwei Drehachsen verwendet, um die relative Position und Ausrichtung eines Schneidwerkzeugs und eines Werkstücks zu steuern.
Die linearen Achsen X, Y und Z bewegen das Werkzeug relativ zum Teil in drei Richtungen. Je nach Maschinenkonfiguration kippen oder drehen zwei Drehachsen das Werkzeug, das Werkstück oder beides. Diese zusätzliche Ausrichtung kann mehrere Flächen freilegen, den Zugang zu abgewinkelten Merkmalen verbessern und es einem Werkzeug ermöglichen, einer konturierten Oberfläche zu folgen.
Bei Kunststoffteilen besteht der praktische Nutzen oft in weniger Vorrichtungsübertragungen und einer klareren Beziehung zwischen bearbeiteten Merkmalen. Die indexierte 3+2-Bearbeitung positioniert das Teil vor einem dreiachsigen Schnitt; Bei der Simultanbearbeitung ändert sich die Ausrichtung beim Schneiden. Keiner der beiden Ansätze garantiert Genauigkeit oder eliminiert jedes Setup. Materialverhalten, Werkstückhaltung, Werkzeugzugang und Inspektion bestimmen immer noch, ob eine Zeichnung eingehalten werden kann. Wählen Sie die Fünf-Achsen-Bearbeitung, wenn die Geometrie dies rechtfertigt, und nicht als Standard-Upgrade.
Drei lineare Bewegungen positionieren den Fräser. Zwei Drehbewegungen ändern seine Anfahrrichtung. Das Schema zeigt Achskonventionen, nicht eine bestimmte TOPS-Maschine.
Diese zueinander senkrechten Richtungen steuern die Werkzeugposition relativ zum Werkstück. Sie bleiben Bestandteil sowohl des Drei-Achs- als auch des Fünf-Achs-Fräsens.
A dreht sich herkömmlicherweise um X, B um Y und C um Z. Eine fünfachsige Konfiguration nutzt zwei Rotationsfreiheitsgrade; Ihre physische Anordnung variiert je nach Maschine.
Durch Kippen oder Drehen werden abgewinkelte Oberflächen freigelegt und der Werkzeugüberhang verringert. CAM muss das komplette Werkzeug-, Halter-, Vorrichtungs- und Maschinenspiel prüfen.
Bei der Simultanbearbeitung können lineare und rotatorische Bewegungen während eines Schnitts koordiniert werden. Bei der indexierten 3+2-Bearbeitung positionieren und halten die Drehachsen eine Ausrichtung, während die Linearachsen den Schnitt ausführen. Der geplante Modus wird anhand des Teils und der verfügbaren Maschinenkonfiguration bestätigt.
Technische Referenzen: Haas: Fünf-Achsen- und 3+2-Ansätze
Bei der gleichzeitigen Fünf-Achsen-Bearbeitung ändert sich die Werkzeugausrichtung während des Schneidens. Die indizierte 3+2-Bearbeitung legt zunächst eine Ausrichtung fest und führt dann einen dreiachsigen Schnitt durch.
| Faktor | Simultan 5 Achsen | Indiziert 3+2 |
|---|---|---|
| Achsenbewegung | Beim Schneiden können lineare und rotatorische Bewegungen koordiniert werden. | Zwei Drehachsen positionieren das Teil; Die Ausrichtung ist für den nachfolgenden Schnitt festgelegt. |
| Geometrie | Komplexe Konturen mit wechselnder Werkzeugorientierung. | Abgewinkelte Flächen und Features, auf die aus ausgewählten Ausrichtungen zugegriffen werden kann. |
| Werkzeugorientierung | Kann entlang eines Werkzeugwegs kontinuierlich variieren. | Bleibt bei einem indexierten Schneidvorgang fixiert. |
| Typische Verwendung | Komplexe Oberflächen und anspruchsvolle Werkzeugzugangssituationen. | Prismatische Mehrflächenteile, abgewinkelte Löcher und Taschen. |
| Programmierung | In der Regel höhere Anforderungen an Werkzeugweg, Postprozessor und Kollisionsprüfung. | Oft einfacher als Simultanbearbeitung, erfordert aber dennoch eine sichere Indexierung. |
| Kosten | Hängt vom CAM-Aufwand, der Bearbeitungszeit, den Vorrichtungen und der Inspektion ab. | Kann effizient sein, wenn feste Ausrichtungen ausreichenden Zugang ermöglichen. |
Nicht jedes komplexe Teil erfordert eine gleichzeitige Bearbeitung. Ein Verteiler mit Löchern auf mehreren Flächen eignet sich möglicherweise für indexierte Schnitte, während eine geformte Oberfläche von einer Änderung der Ausrichtung profitieren kann. Dieser Vergleich erklärt die Prozessauswahl; Es wird nicht behauptet, dass jeder Modus für jede Bestellung verfügbar ist.
Fragen Sie, welcher Ansatz zu Ihrem Teil passt →Der Vorteil ergibt sich aus der Anpassung von Ausrichtung und Werkstückhalterung an ein schwieriges Merkmal.
Mehrere zugängliche Flächen können in einer Aufspannung bearbeitet werden, was den Transferaufwand reduziert. Die eingeklemmte Fläche oder unzugängliche Merkmale können dennoch eine erneute Einrichtung erfordern.
Ein gemeinsames Setup kann Übertragungsfehler zwischen Funktionen reduzieren. Die Auswahl des Bezugspunkts und die Rotationskalibrierung bleiben unerlässlich.
Durch einen abgewinkelten Ansatz können Merkmale erreicht werden, für die sonst ein langes Werkzeug oder eine spezielle Vorrichtung erforderlich wäre.
Verbundwinkel und ausgewählte konturierte Oberflächen werden praktisch, wenn Fräser und Halter sicher erreichbar sind.
Durch die Neigung kann ein kürzeres Werkzeug mit weniger Überhang ermöglicht werden, wodurch die Steifigkeit verbessert wird, sofern die Geometrie dies zulässt.
Eine geeignete Werkzeugausrichtung kann glattere Übergänge entlang einer Kontur unterstützen. Werkzeugwege und Polymerverhalten beeinflussen weiterhin das Ergebnis.
Wir überprüfen den kompletten Funktionsumfang, einschließlich dessen, was zusammen bearbeitet werden muss und was separat bearbeitet werden kann.
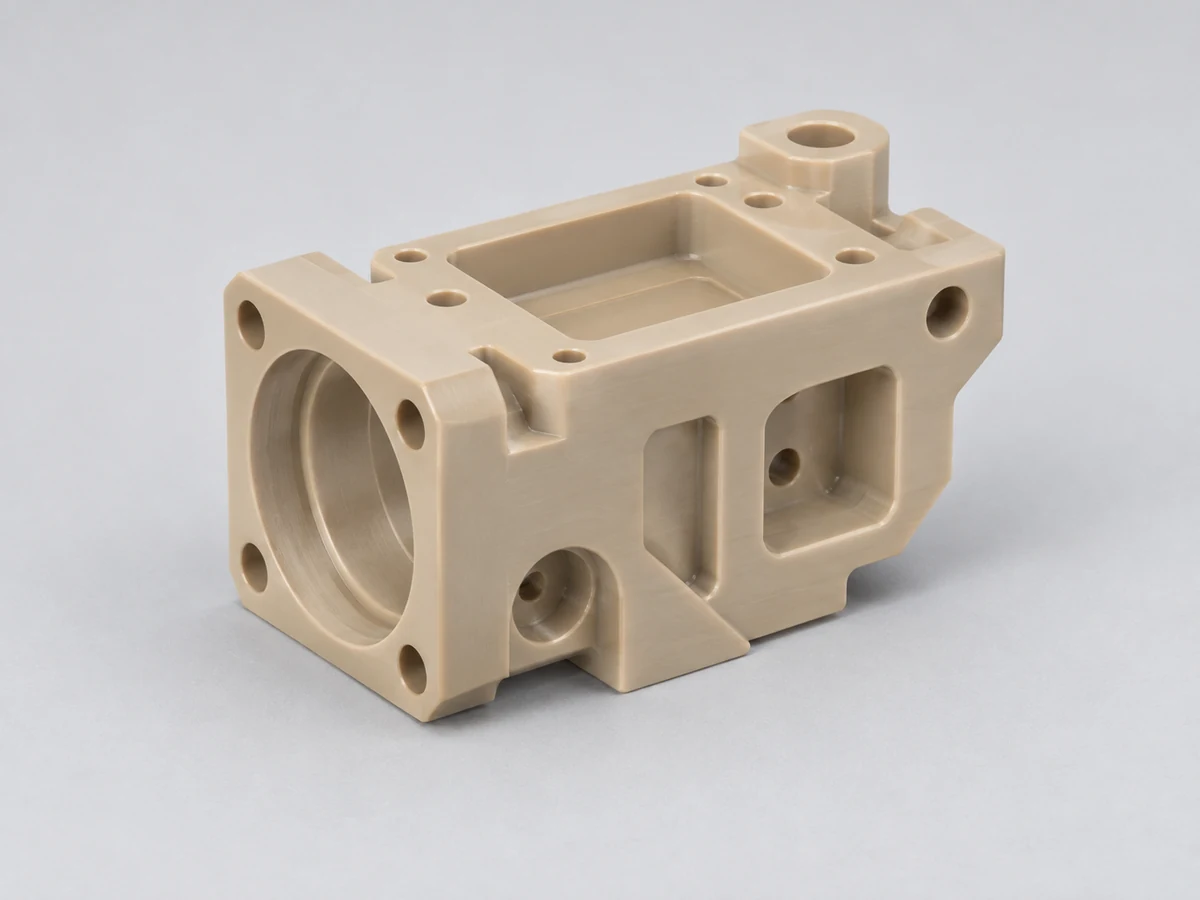
Bearbeiten Sie Löcher, Taschen und Montageflächen auf mehreren Flächen und planen Sie dabei eine konsistente Bezugsstrategie.
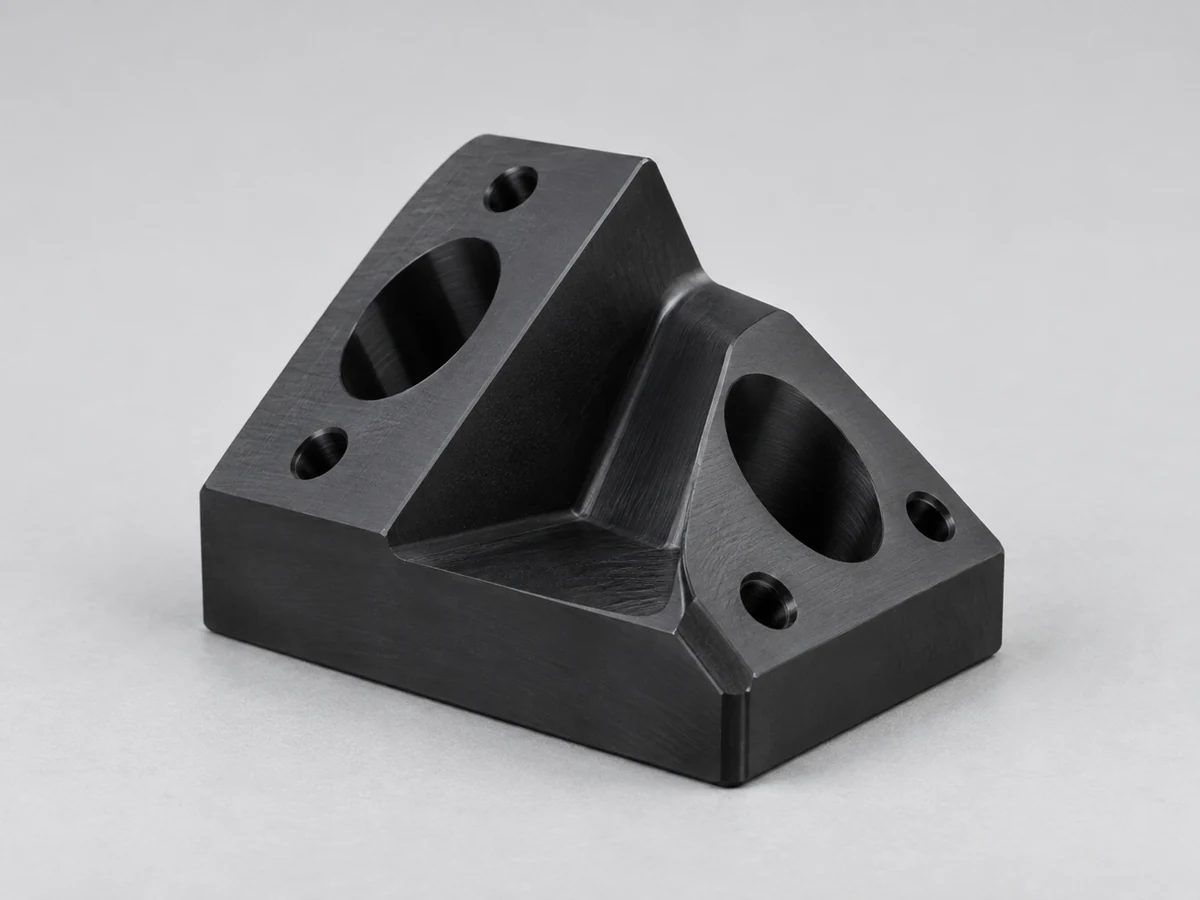
Überprüfen Sie abgewinkelte Flächen und sich schneidende Richtungen auf den Werkzeugzugriff und die angegebene funktionale Beziehung.
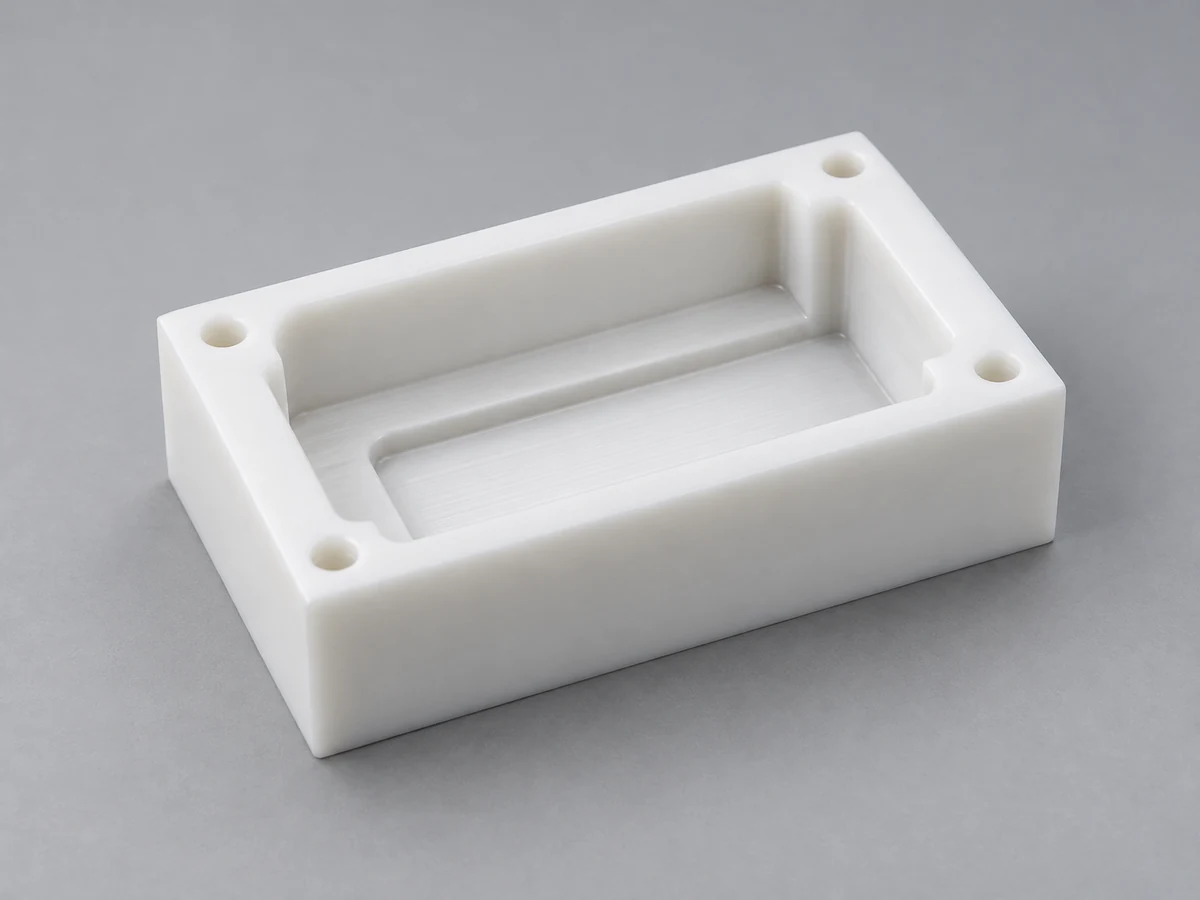
Verwenden Sie nach Möglichkeit geeignete Ausrichtungen, um den Zugang zu verbessern. Tiefe, Eckenradius und Halterabstand setzen immer noch Grenzen.
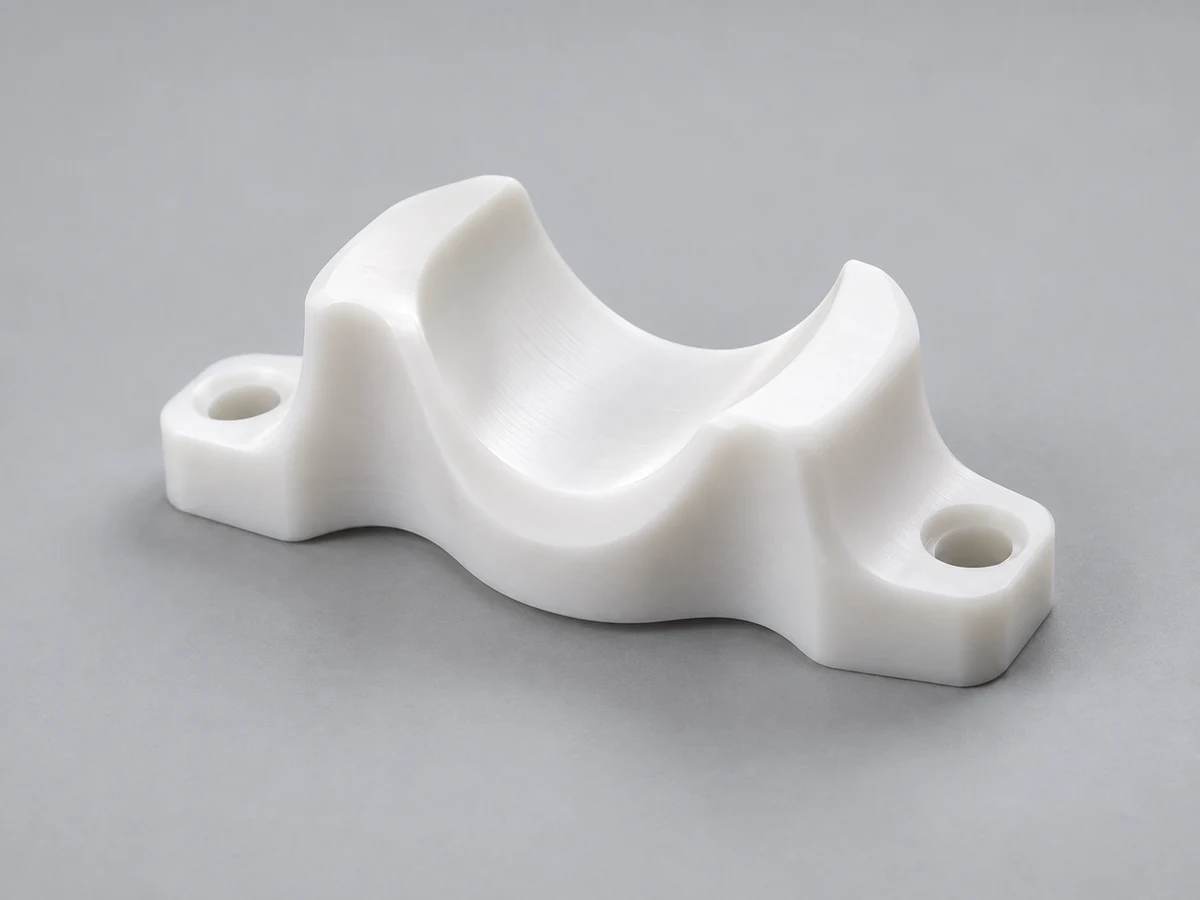
Planen Sie konturierte Oberflächen mit kontrolliertem Werkzeugeingriff, Wellenerwartungen und einer vereinbarten Prüfmethode.
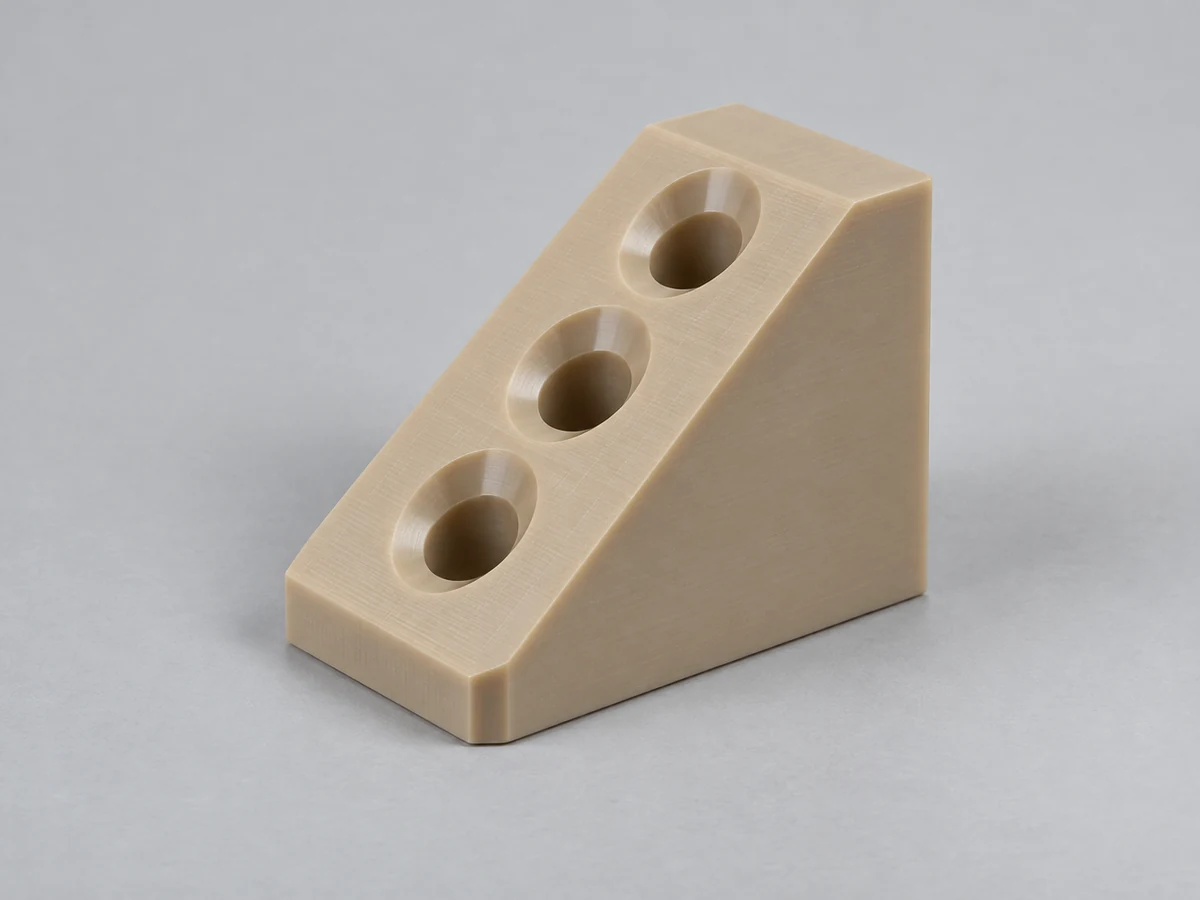
Beurteilen Sie die Eintrittsgeometrie, die Bohrerlänge, den Ausbruch und das Risiko einer Verformung um verwinkelte Löcher herum.
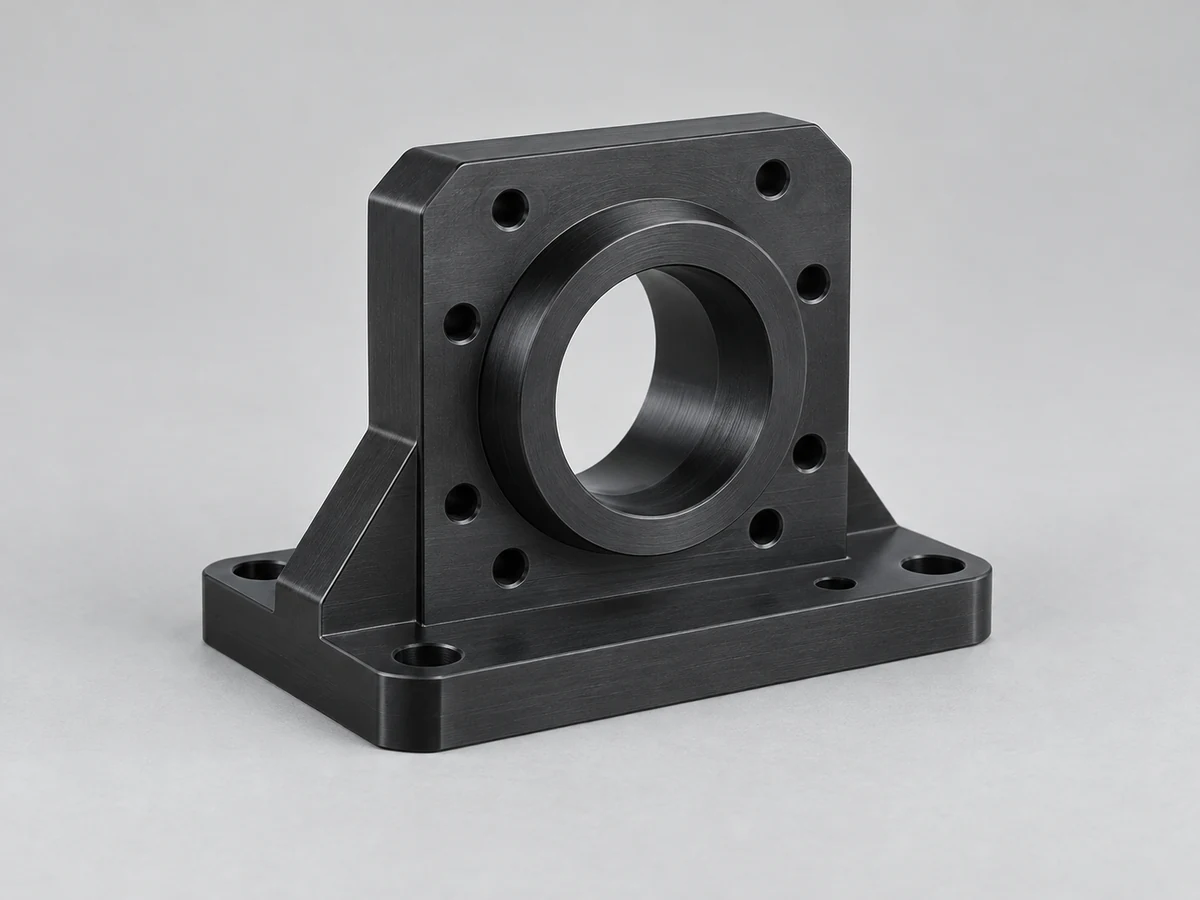
Verknüpfen Sie Bohrungen, Flächen und Montageelemente mit den Zeichnungsbezügen, anstatt sich nur auf unabhängige Bemaßungen zu verlassen.
Wählen Sie das Material für die Betriebsumgebung aus und prüfen Sie dann, wie sich seine Güteklasse und Rohteilform auf die Bearbeitung und Maßhaltigkeit auswirken.
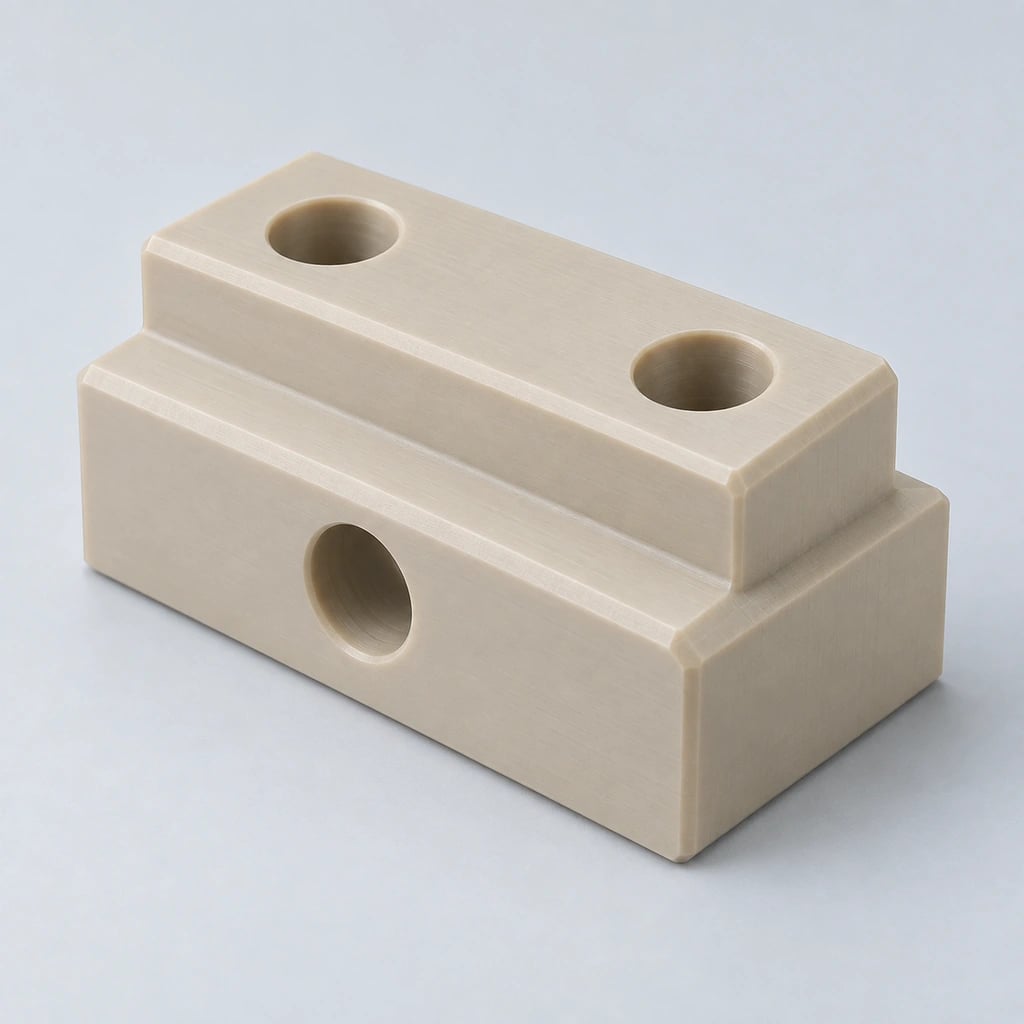
Eine Hochleistungsoption für anspruchsvolle thermische und chemische Bedingungen; Ausgefüllte und nicht ausgefüllte Noten bedürfen einer gesonderten Prüfung.
Erfahren Sie mehr →
Wird oft für formstabile mechanische Teile mit Gleit- oder Verschleißfunktionen in Betracht gezogen; Identifizieren Sie die erforderliche Note.
Erfahren Sie mehr →
Nützlich, wenn chemische Beständigkeit und geringe Reibung Priorität haben; Kriechen und Verformung erfordern besondere Aufmerksamkeit.
Erfahren Sie mehr →
Ein praktisches verschleißfestes Material für mechanische Komponenten; Feuchtigkeitskonditionierung kann die endgültige Passform beeinträchtigen.
Erfahren Sie mehr →
Ein schlagfestes transparentes Polymer; Belastung, Oberflächenzustand und chemische Belastung müssen überprüft werden.
Erfahren Sie mehr →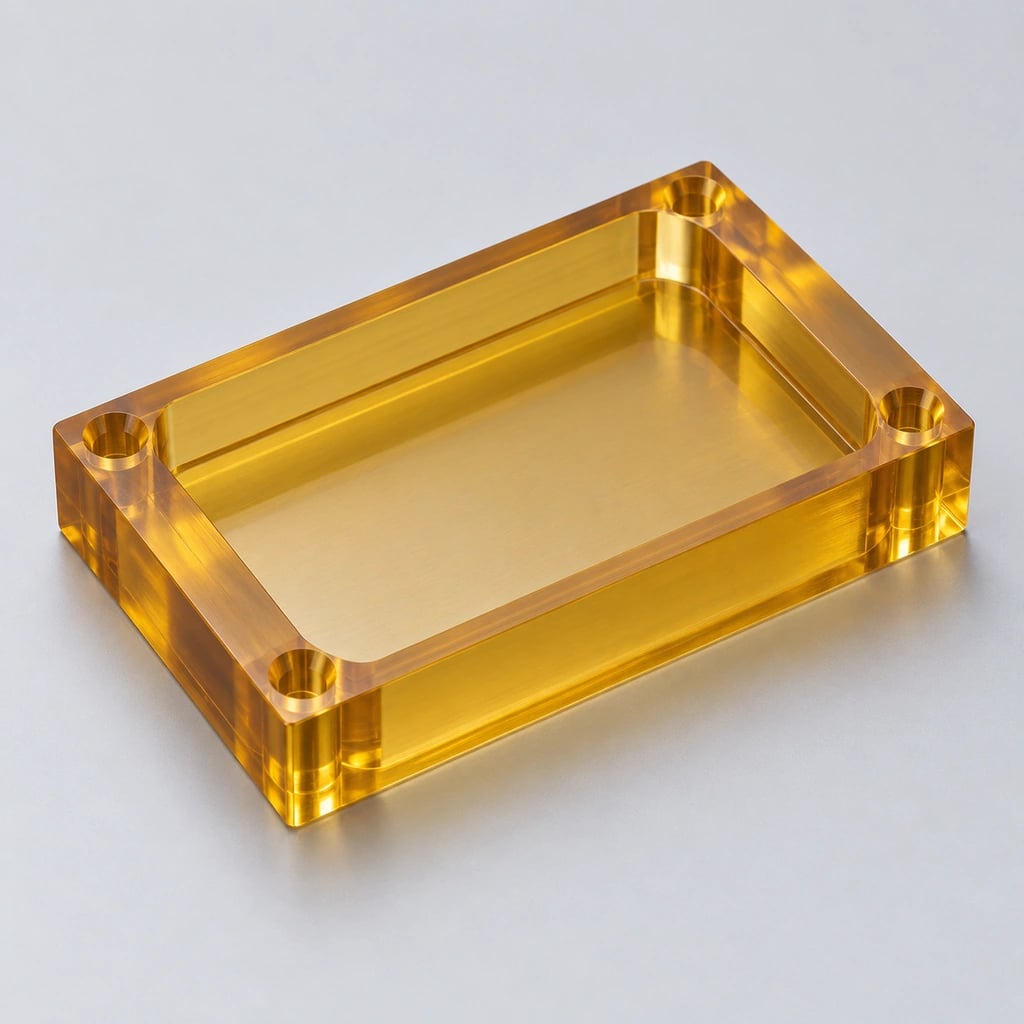
Geeignet für starre Komponenten, die erhöhten Temperaturen ausgesetzt sind. Sortenspezifische elektrische und Flammenanforderungen müssen bestätigt werden.
Erfahren Sie mehr →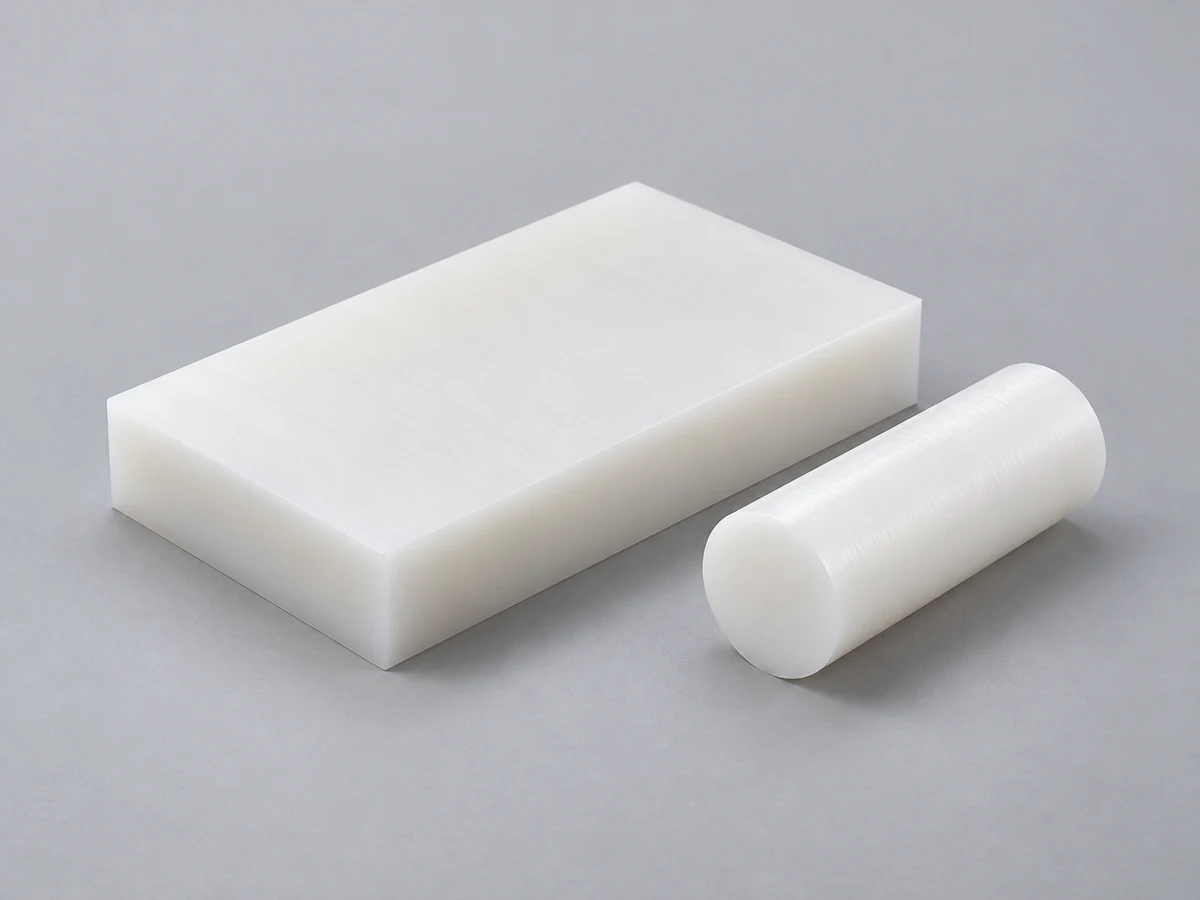
Wird oft für Komponenten ausgewählt, die bestimmten chemischen Medien ausgesetzt sind. Überprüfen Sie die Kompatibilität bei der tatsächlichen Temperatur und Konzentration.
Erfahren Sie mehr →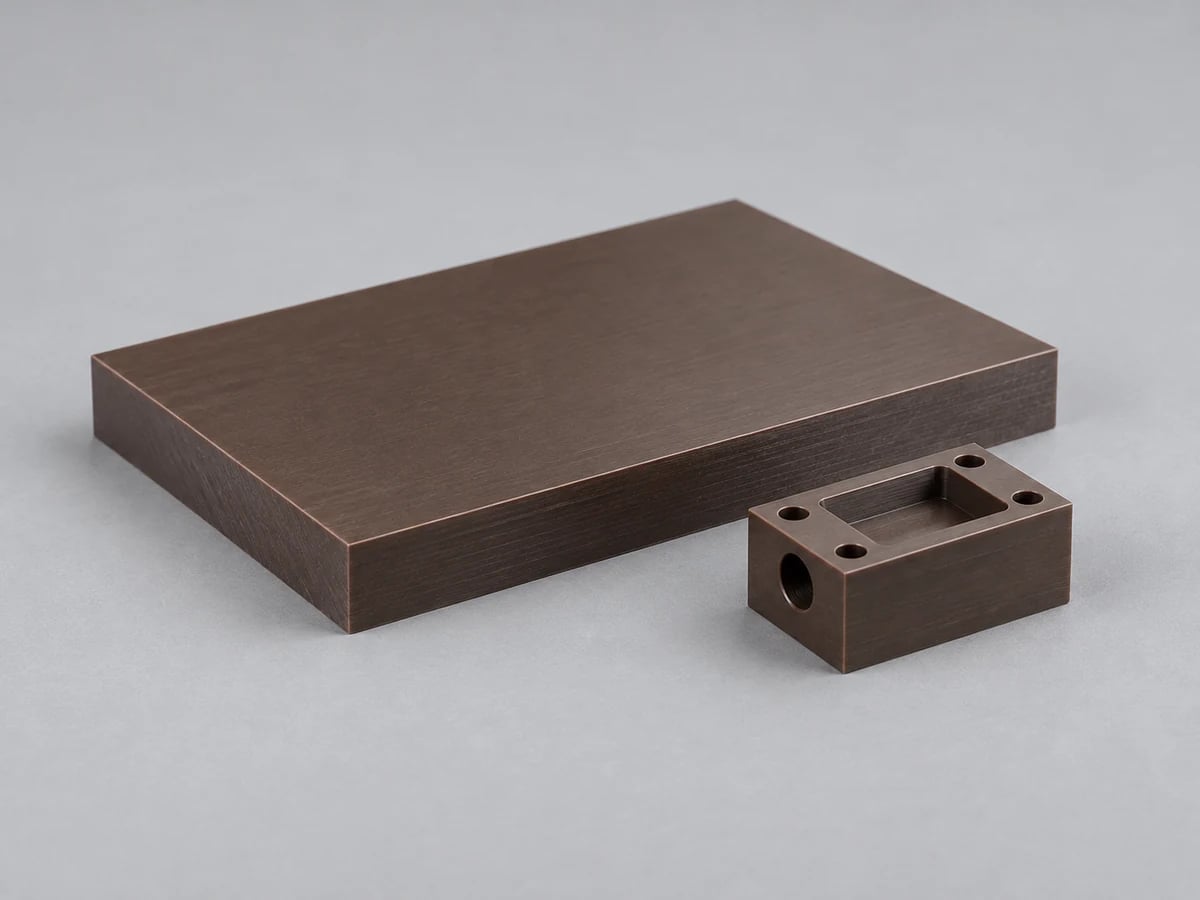
Ein Hochleistungspolymer für thermische und chemische Umgebungen; Verstärkung und Materialausrichtung beeinflussen die Bearbeitung.
Erfahren Sie mehr →Der Familienname eines Polymers begründet keine Konformität mit Medizinprodukten, Lebensmittelkontakt, Luft- und Raumfahrt oder Halbleitern. Geben Sie die Qualität des Lieferanten, Füllstoffe, Rückverfolgbarkeit und alle erforderlichen Unterlagen an. Überprüfen Sie PMMA oder ein anderes Material, wenn die Anwendung andere Eigenschaften erfordert.
Lesen Sie den Leitfaden zur Auswahl technischer Kunststoffe →Eine Fünf-Achsen-Maschine legt keine universelle Toleranz für Kunststoffteile fest. Wir überprüfen kritische Abmessungen, Materialreaktionen und Messbedingungen, bevor wir uns auf die Zeichnung festlegen.
| Faktor | Auswirkung auf die Dimensionskontrolle | Informationen zur Verfügung zu stellen |
|---|---|---|
| Material | Ausdehnung, Steifigkeit, Kriechen und Feuchtigkeitsverhalten unterscheiden sich je nach Sorte. | Genaue Anforderungen an Qualität, Füllstoffe und Konditionierung. |
| Teilegröße | Größere Abmessungen können empfindlicher auf Temperatur und Lagerbewegungen reagieren. | Gesamtumhüllung und Funktionsabmessungen. |
| Dünne Wände | Klemmung und Werkzeugdruck können das Teil durchbiegen. | Wandstärke, Auflageflächen und zulässige Abweichungen. |
| Komplexe Geometrie | Tiefe oder abgewinkelte Merkmale können den Zugang zum Werkzeug und zum Messtaster einschränken. | Vollständige CAD-Geometrie und Schnittansichten. |
| Bezugsstrategie | Ein übertragenes Datum kann zu Unsicherheiten zwischen Flächen führen. | Funktionale Bezugsreferenzen und GD&T-Beschriftungen. |
| Innerer Stress | Material- oder Bearbeitungsspannungen können nach dem Materialabtrag zu Bewegungen führen. | Bestandsspezifikation und eventuell vereinbarter Stabilisierungsprozess. |
| Inspektionstemperatur | Die Messbedingungen beeinflussen die Polymerabmessungen. | Referenztemperatur, Konditionierung und Akzeptanzmethode. |
Identifizieren Sie die Abmessungen, die den Zusammenbau und die Funktion steuern. Eine pauschale enge Toleranz auf jeder Oberfläche kann den Bearbeitungs- und Inspektionsaufwand erhöhen, ohne die Leistung zu verbessern. Geben Sie bei kritischen Passungen das passende Teil an und geben Sie an, ob die Annahme auf dem Freizustand oder dem unterstützten Zustand basiert.
Senden Sie CAD für eine Toleranzüberprüfung →Diese Feature-Familien werden einzeln überprüft. Ein Merkmal ist nur dann bearbeitbar, wenn das Werkzeug und der Halter es ohne unzulässige Kollision oder Verformung erreichen können.
Oberflächen und Features, deren Richtung mehr als eine Winkelbeziehung vereint.
Löcher, Taschen und Montageschnittstellen auf mehrere Flächen verteilt.
Kavitäten, bei denen Zugang, Werkzeugsteifigkeit und Spanabfuhr eine Planung erfordern.
Löcher mit geneigtem Eingang oder nicht orthogonaler Achse.
Passagen, deren Position, Schnittpunkt und innerer Gratzustand von Bedeutung sind.
Profile mit wechselnder Krümmung oder abgewinkeltem Fräseransatz.
Geformte Oberflächen, die eine definierte Endbearbeitung und Profilprüfung erfordern.
Ausgewählte vertiefte Elemente sind mit einem geeigneten Fräser zugänglich; Fünf Achsen können nicht jeden geschlossenen Hinterschnitt erreichen.
Innentaschendetails innerhalb der Abstandsgrenzen von Messer und Halter.
Auf das funktionale Bezugssystem referenzierte Schnittstellen.
Außenkurven, deren Oberflächenkontinuität und -größe koordinierte Werkzeugwege erfordern.
Mehrseitige Strömungskomponenten mit abgewinkelten Durchgängen und Dichtungsschnittstellen.
Die Beispiele beschreiben Komponententypen für die Zeichnungsprüfung. Es handelt sich um illustrative Anwendungen, nicht um verifizierte Kundenprojekte.
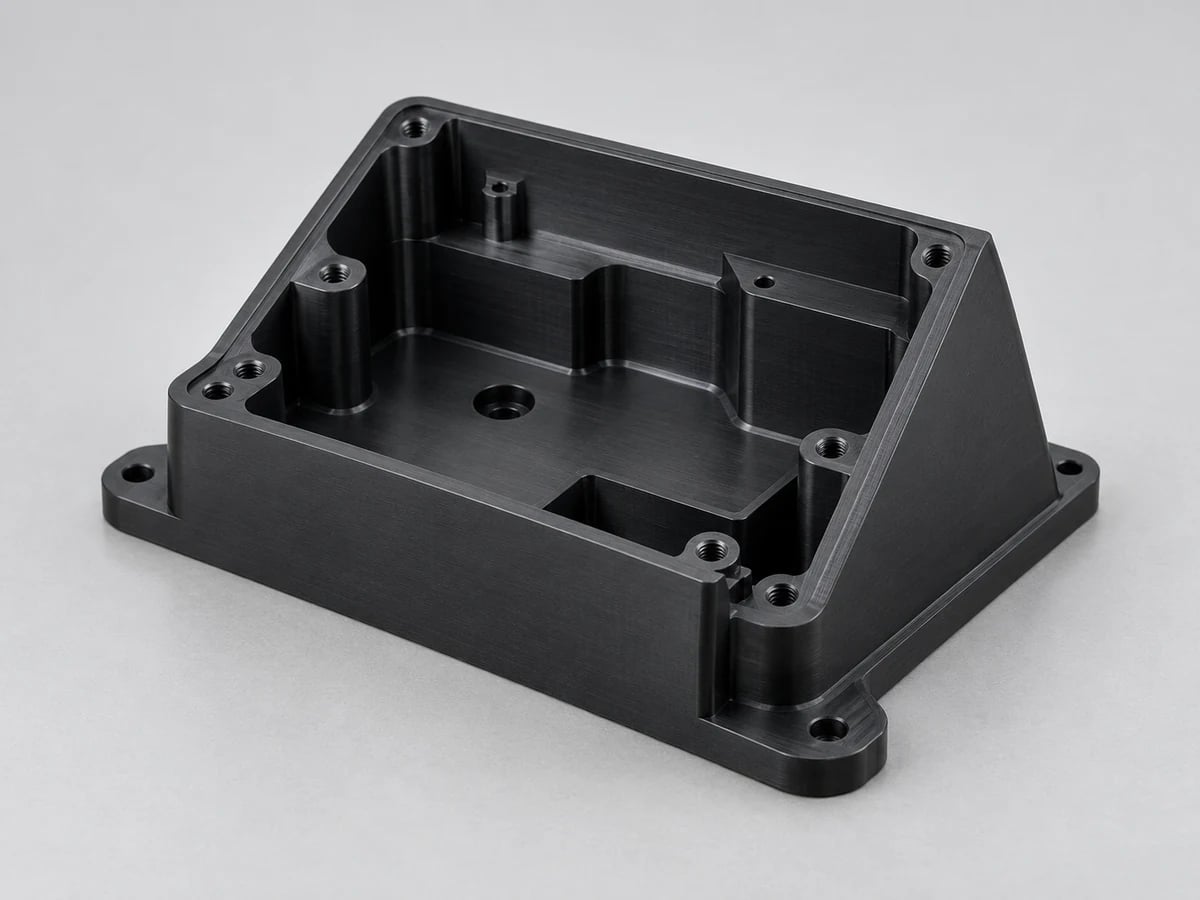
Mehrseitige Montagefunktionen, Innentaschen und abgewinkelte Schnittstellen.
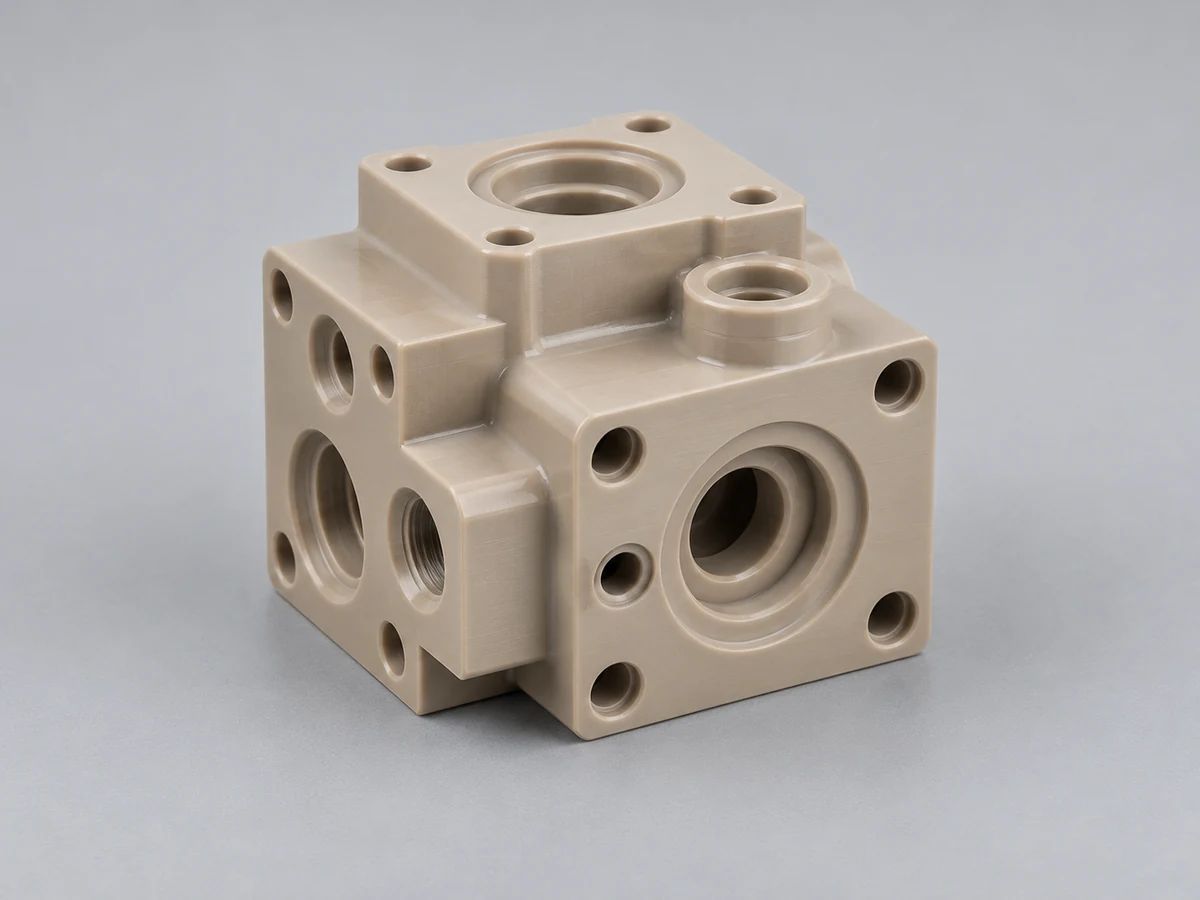
Kreuzungskanäle und Dichtflächen mit festgelegten Sauberkeitsanforderungen.
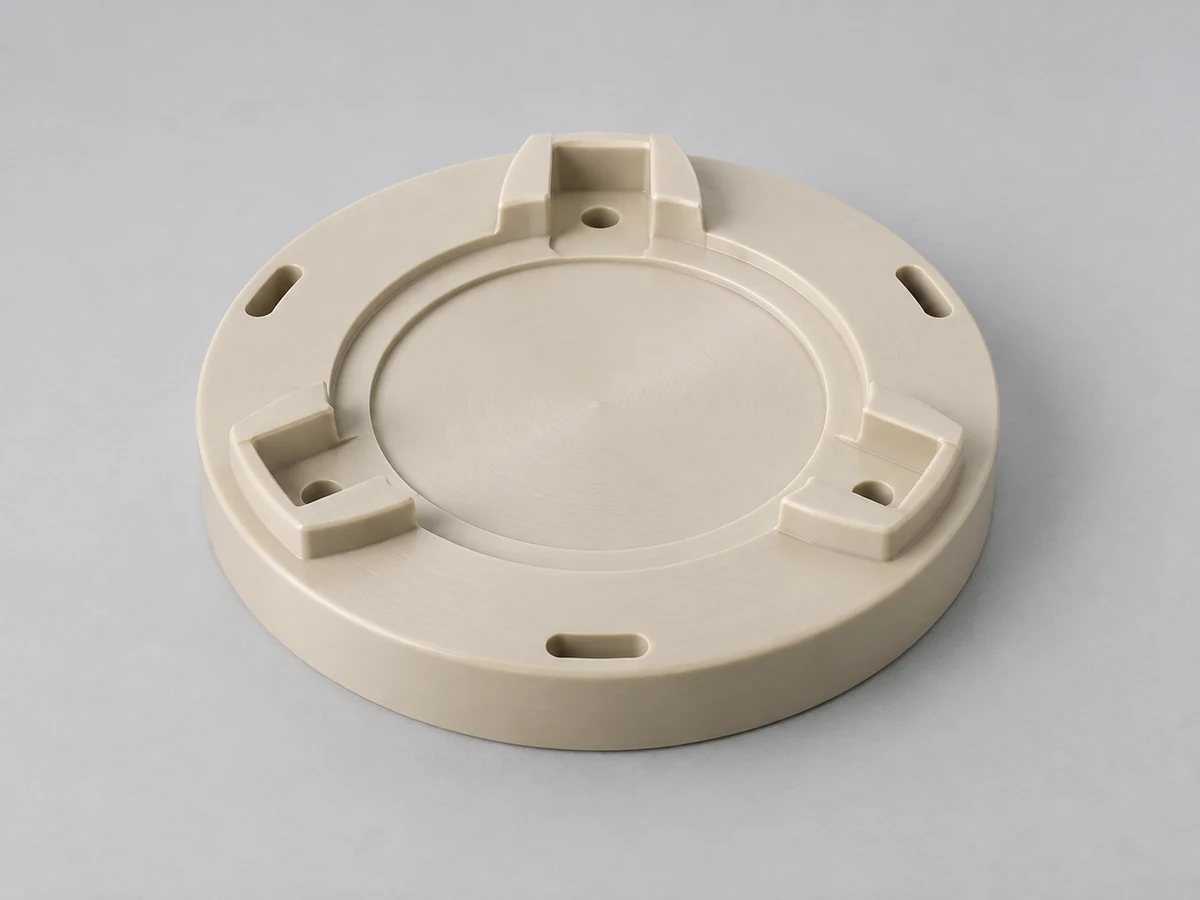
Positionierung von Komponenten, die eine Material-, Sauberkeits- und Maßprüfung erfordern.
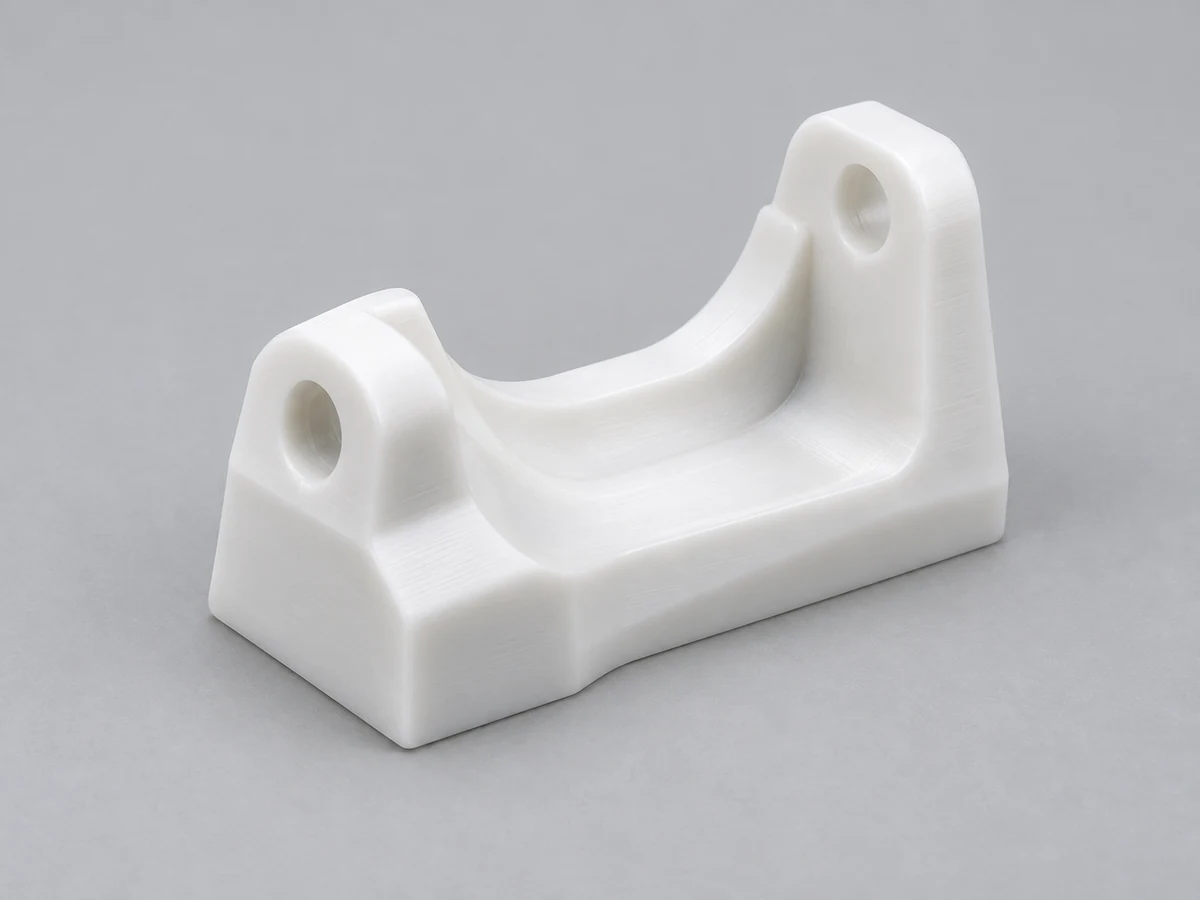
Gerätekomponenten werden nach Kundenzeichnung und dokumentierten Materialanforderungen gefertigt.
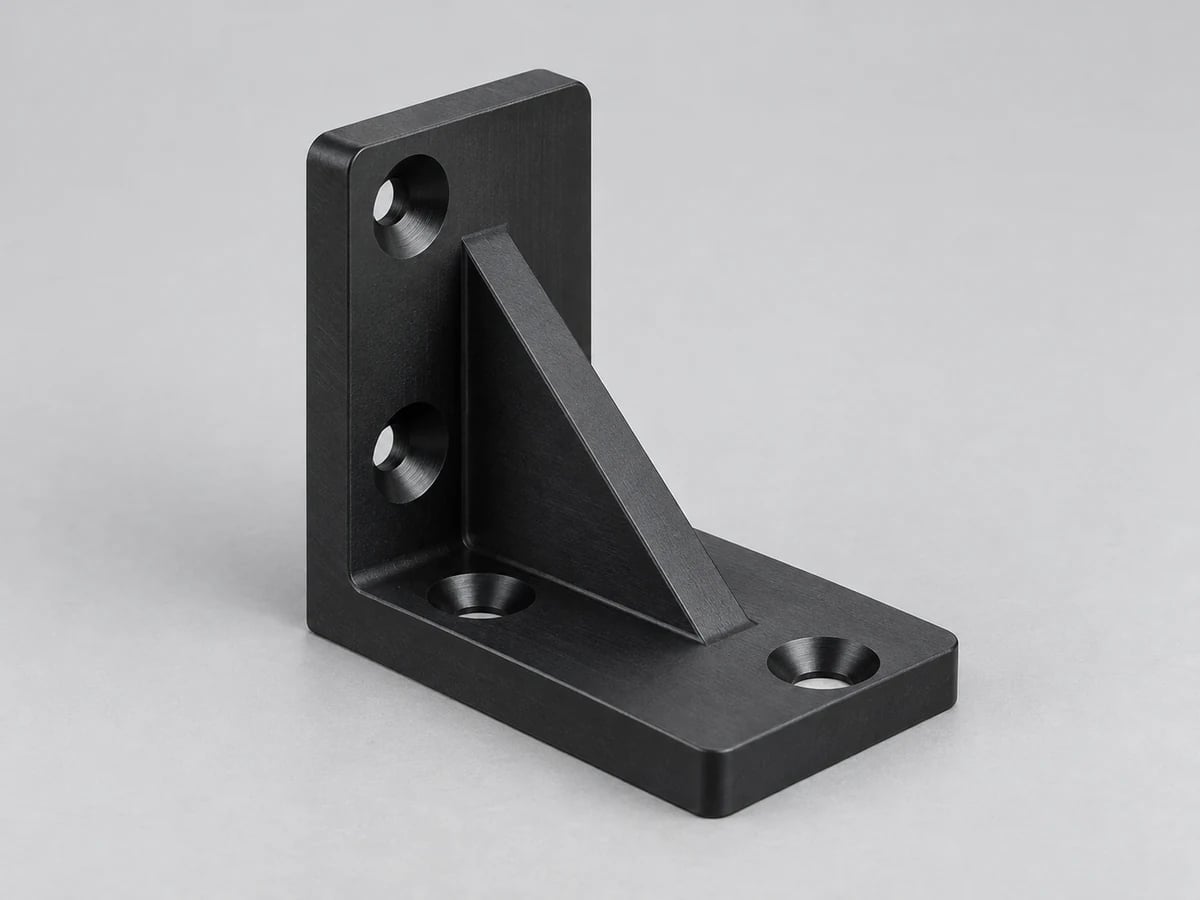
Abgewinkelte Halterungen mit kontrollierten Beziehungen zwischen den Montageflächen.
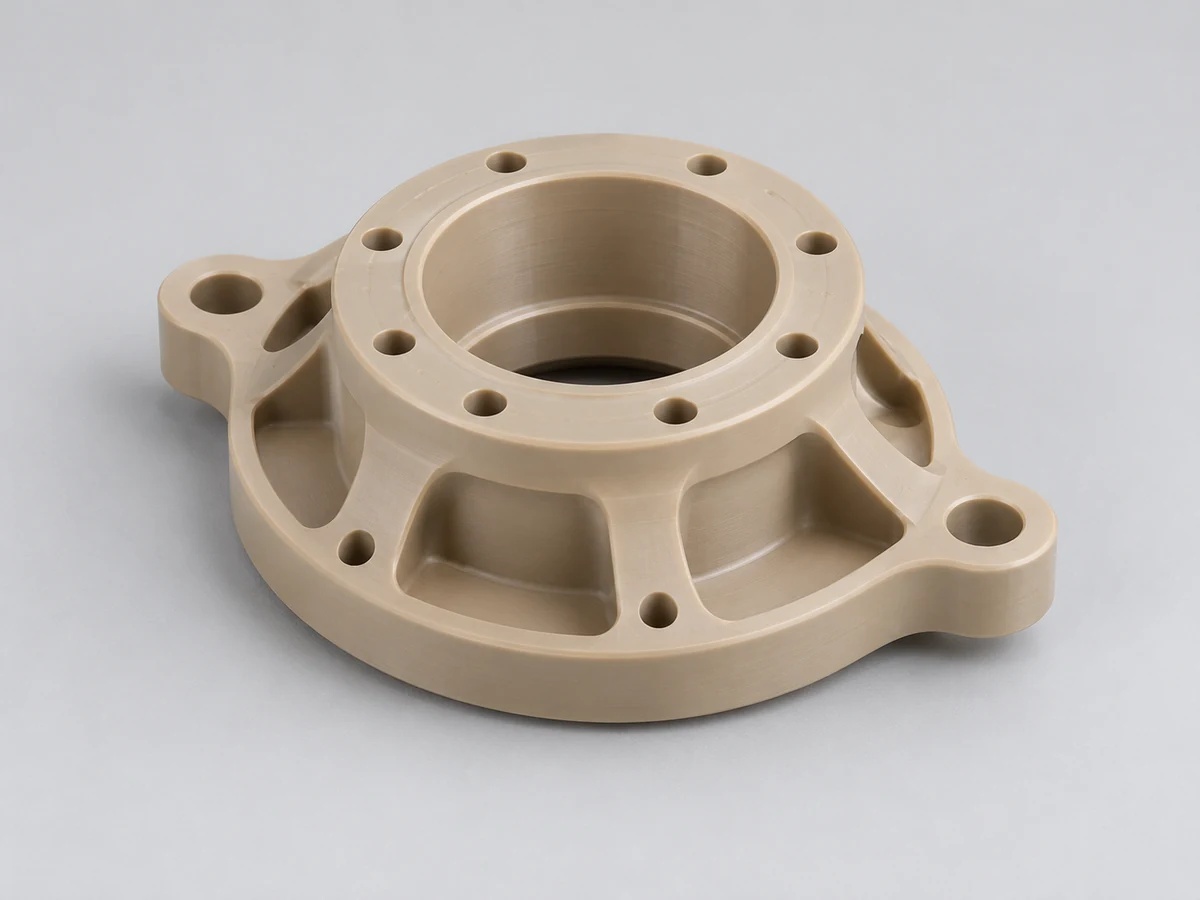
Leichte Polymerschnittstellen, Halterungen und präzise Positionierungsfunktionen.
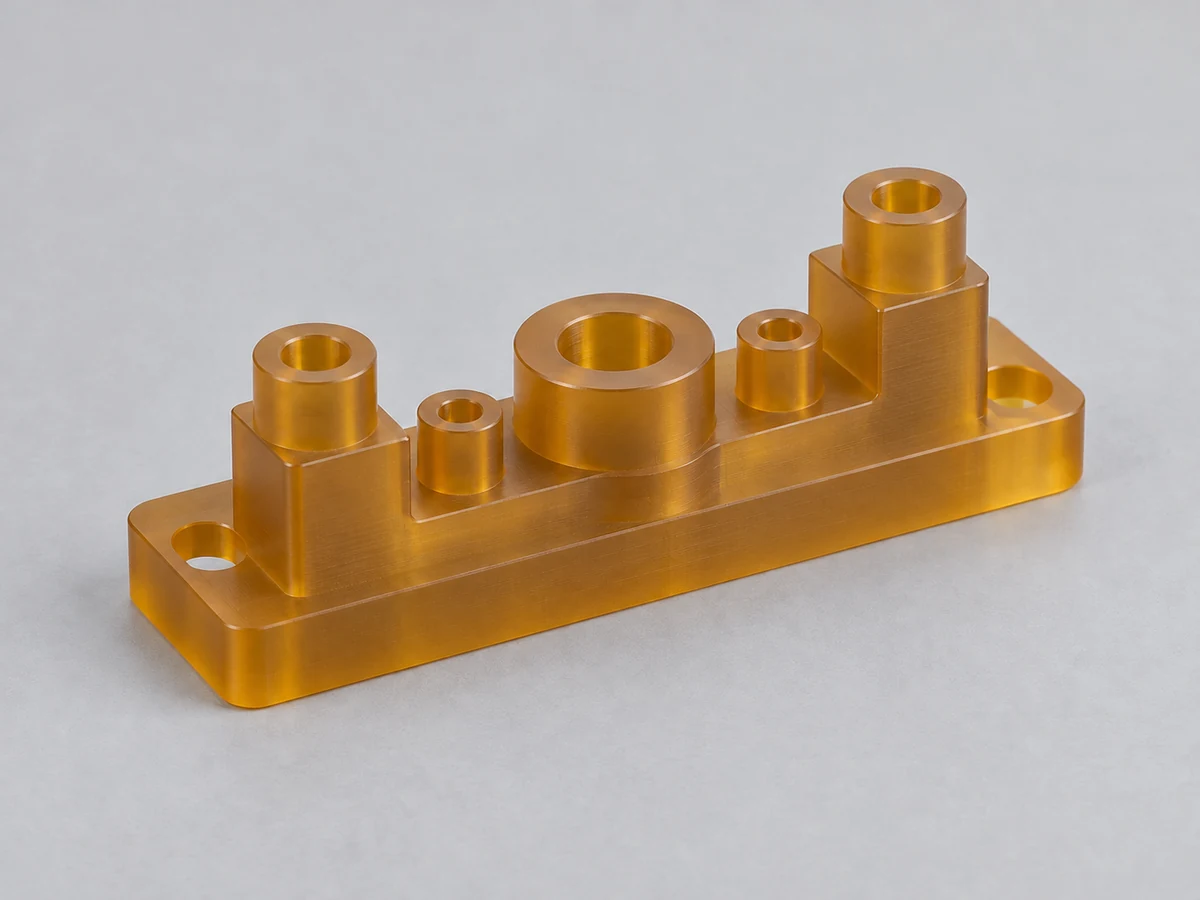
Elektrische Isolationskomponenten, die eine qualitätsspezifische Leistungsüberprüfung erfordern.
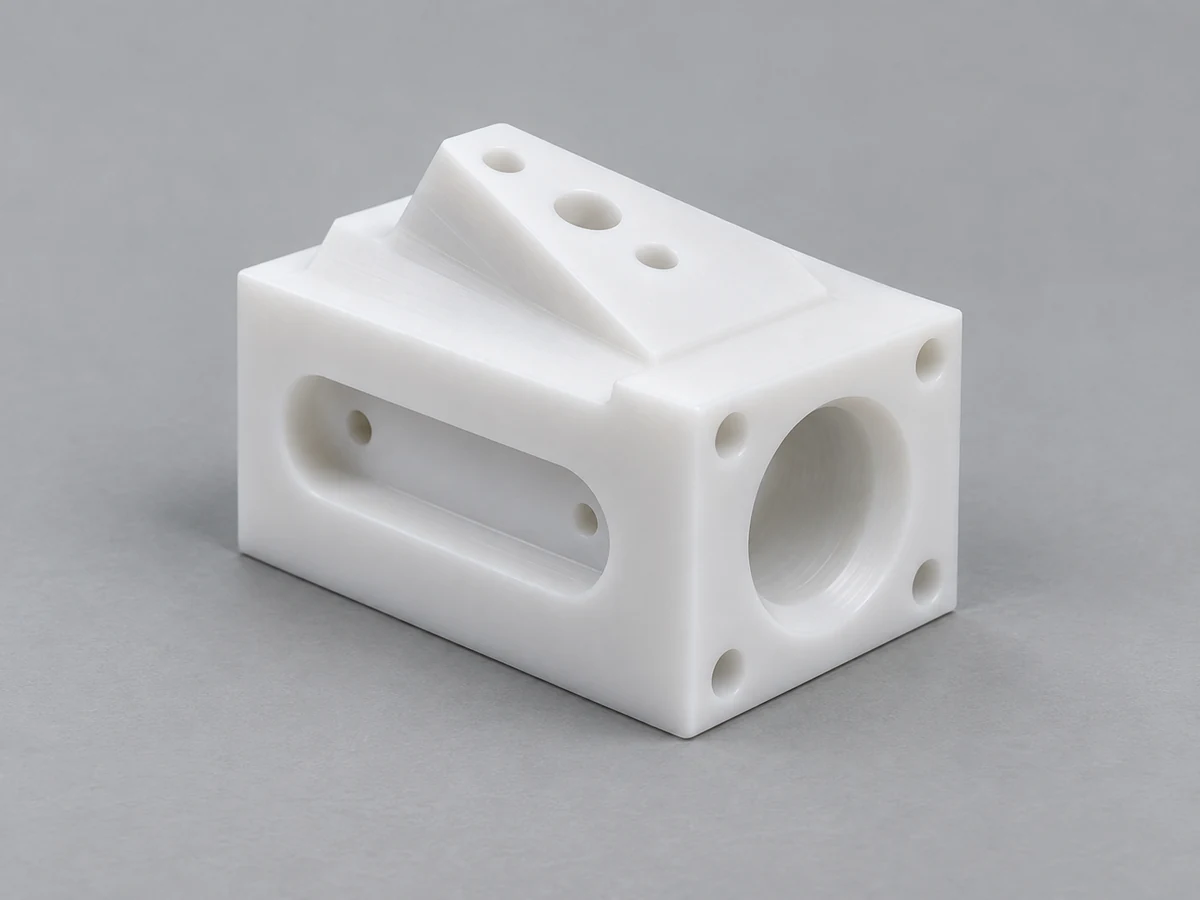
Features auf mehreren Flächen, referenziert auf eine gemeinsame Bezugsstrategie.
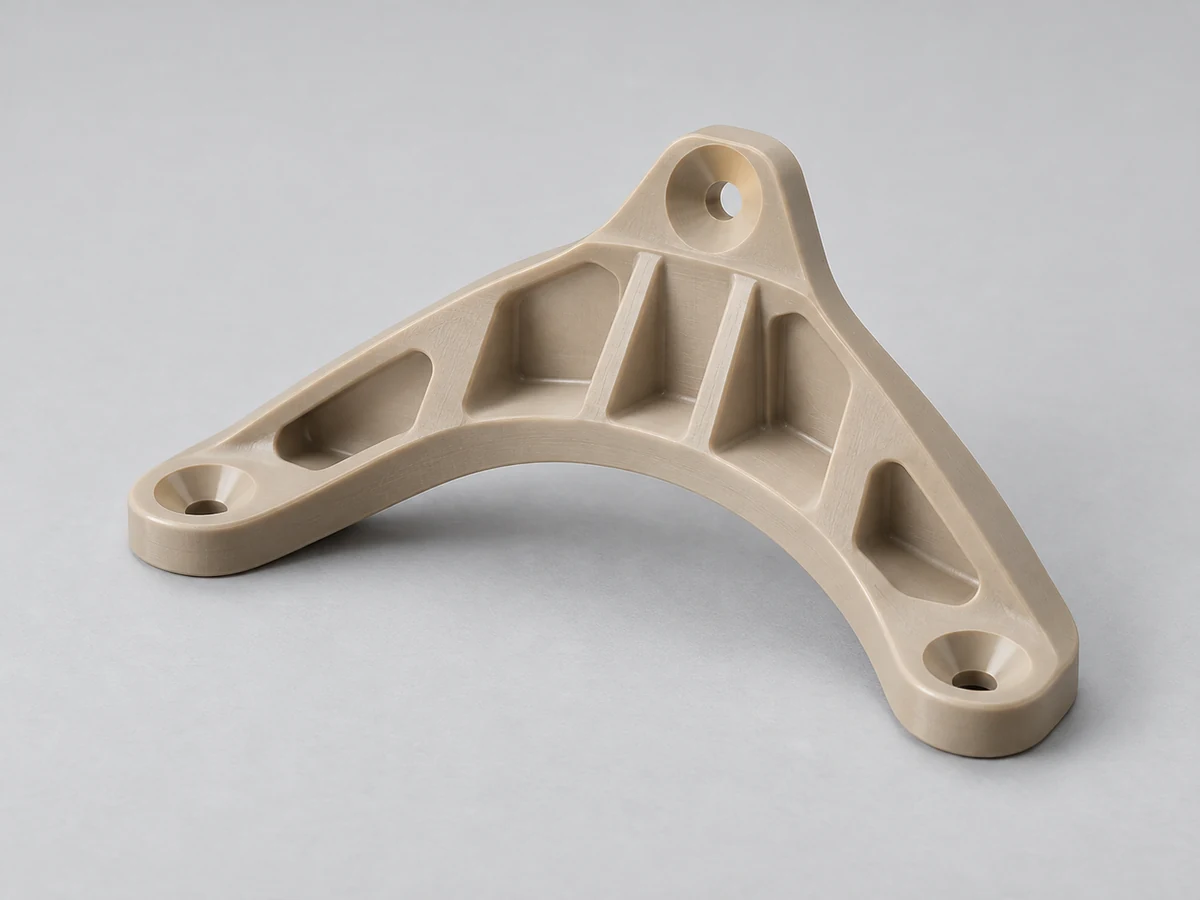
Zeichnungsbasierte Teile unterliegen den Material- und Qualitätsanforderungen des Kunden.
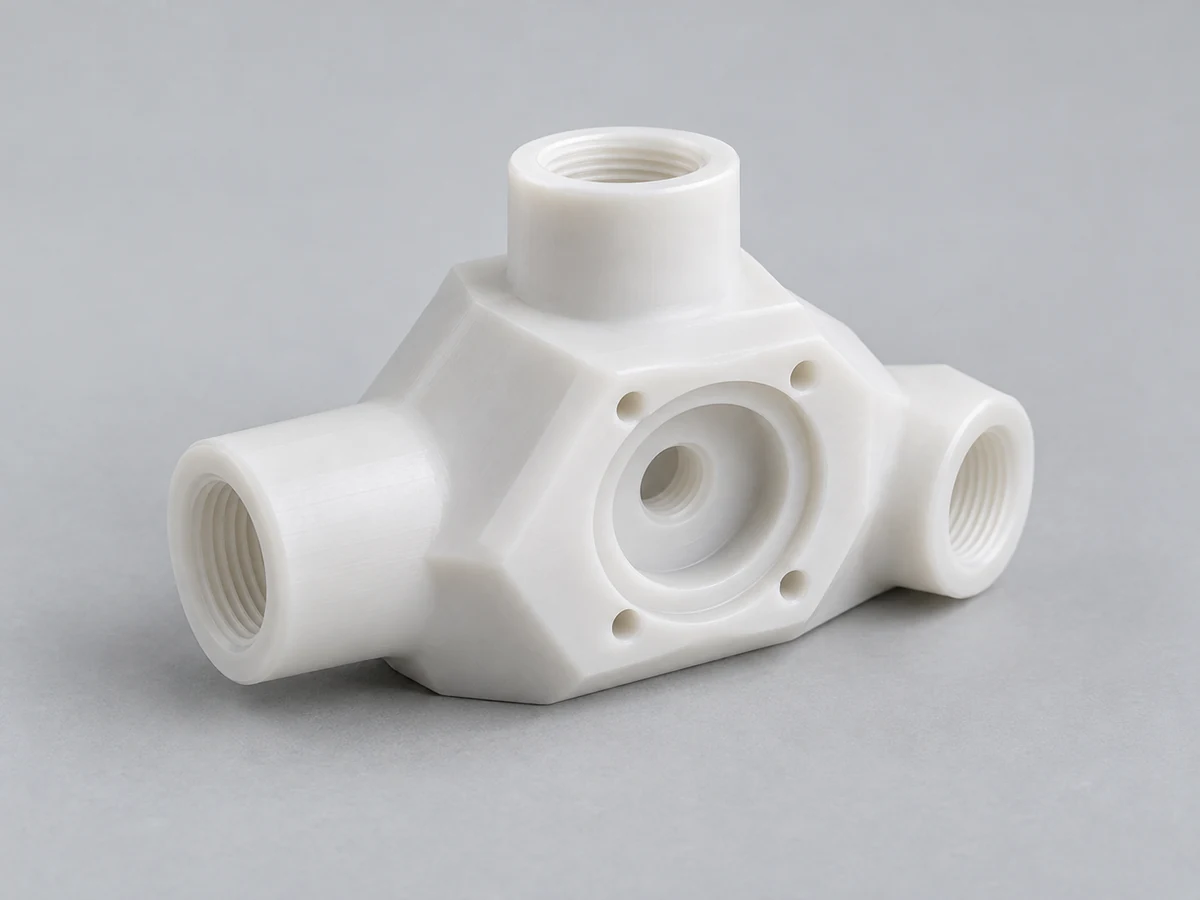
Chemisch kompatible Komponenten mit kontrollierten Durchgängen und Schnittstellen.
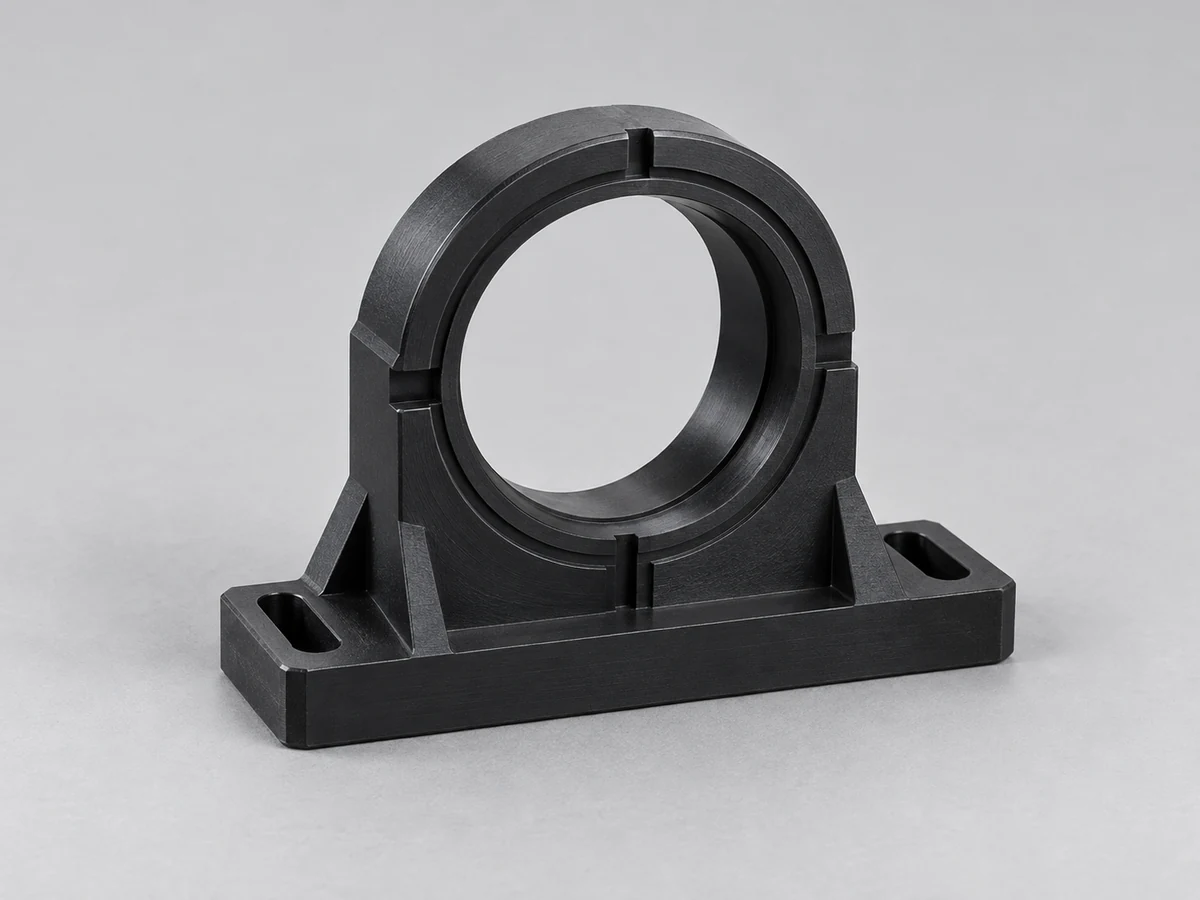
Gehäuse und Halterungen mit Anforderungen an Ausrichtung oder Aussehen.
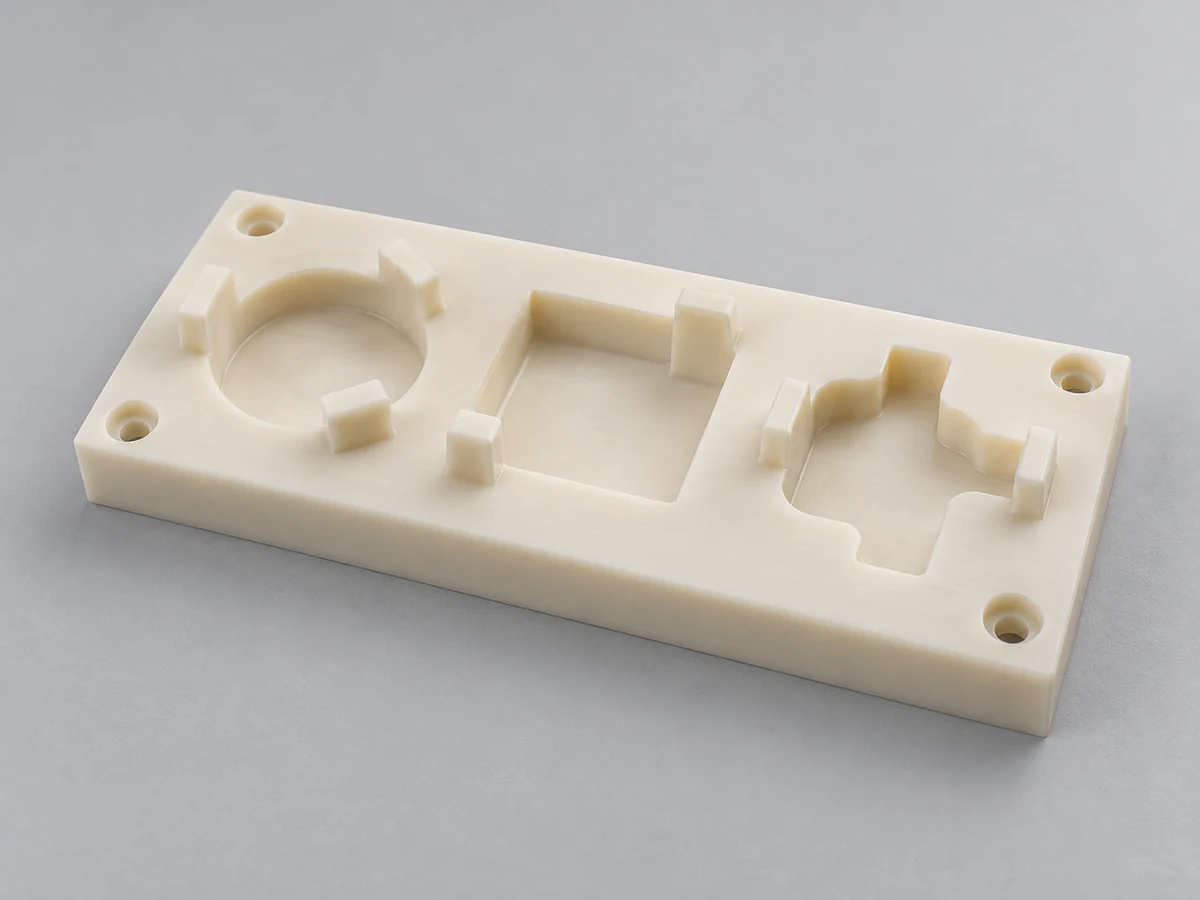
Anwendungsspezifische Lokalisierungs- und Unterstützungsfunktionen für Produktionsanlagen.
Berücksichtigen Sie funktionale Anforderungen, die bei der Montage wichtig sind. Ein klares Modell und eine klare Zeichnung helfen bei der Lösung von Zugangs- und Inspektionsfragen, bevor das Material geschnitten wird.
Wählen Sie Referenzflächen oder -achsen, die darstellen, wie sich das Teil im Betrieb befindet. Vermeiden Sie unabhängige Bezugssysteme über Flächen hinweg.
Trennen Sie wesentliche Passungen und GD&T von unkritischen Abmessungen. Berücksichtigen Sie, wo praktisch, die passende Geometrie.
Betrachten Sie das komplette Werkzeug und den Halter, nicht nur die Schneide. Vollständig geschlossene Elemente erfordern möglicherweise ein anderes Design oder einen anderen Prozess.
Beim Fräsen entstehen Inneneckradien. Größere zulässige Radien können die Werkzeugsteifigkeit und den Zugang verbessern.
Sorgen Sie nach Möglichkeit für Unterstützung und identifizieren Sie Oberflächen, die frei von Klemmspuren oder Durchbiegungen bleiben müssen.
Berücksichtigen Sie Feuchtigkeit, Wärmeausdehnung, Kriechen und Materialspannung im installierten Betriebszustand.
Betonen Sie die Beziehung zwischen Flächen, Löchern und Dichtungsschnittstellen, anstatt sie implizit zu belassen.
Besprechen Sie den Sondenzugang, die KMG- oder optische Eignung und kundenspezifische Vorrichtungen. Verfügbare Methoden und Berichte müssen bestätigt werden.
Kunststoffe reagieren anders als Metalle. Für ein stabiles fertiges Bauteil müssen Materialabtrag, Abstützung und Messung gemeinsam geplant werden.
Wählen Sie Schnittbedingungen und Spanabfuhr, um die Hitze zu kontrollieren. Eine geringe Wärmeleitfähigkeit kann dazu führen, dass Wärme in der Nähe des Schnitts verbleibt.
Verwenden Sie eine stabile Unterlage ohne übermäßigen Klemmdruck. Überprüfen Sie, ob eine Verformung auftritt, wenn das Teil die Vorrichtung verlässt.
Passen Sie die Werkzeuggeometrie und den Zustand an das Polymer und den Füllstoff an. Stumpfe Kanten können zu Reibung und Oberflächenschäden führen.
Überprüfen Sie den Zustand des Lagerbestands und die Reihenfolge der Materialentfernung. Stabilisierung oder Glühen werden nur angewendet, wenn dies vereinbart und für die Sorte geeignet ist.
Nach geeigneter Konditionierung messen und dem Bauteil entsprechende Stütz- und Anpresskräfte verwenden. Annahmebedingungen dokumentieren.
Technische Referenzen: Ensinger: Anleitung zur Bearbeitung und Konditionierung · Ensinger: Überlegungen zum Kunststofffräsen
Bei einfachen Teilen ist die 3-Achs-Bearbeitung meist wirtschaftlicher. Die Fünf-Achsen-Bearbeitung wird dann wertvoll, wenn Geometrie, Werkzeugzugriff oder Merkmalsbeziehungen die zusätzliche Fähigkeit rechtfertigen.
| Faktor | 3-Achsen-Bearbeitung | 5-Achsen-Bearbeitung |
|---|---|---|
| Äxte | Drei lineare Achsen. | Drei Linear- und zwei Rundachsen. |
| Bearbeitete Gesichter | Benötigt oft zusätzliche Einstellungen für andere Gesichter. | Kann mehrere Gesichter innerhalb einer geeigneten Vorrichtung belichten. |
| Winkel | Abgewinkelte Merkmale erfordern möglicherweise eine spezielle Arbeitshaltung. | Durch die Drehpositionierung kann ein abgewinkelter Ansatz ermöglicht werden. |
| Konturen | Geeignet für viele Konturen mit fester Werkzeugrichtung. | Kann die Werkzeugausrichtung für ausgewählte komplexe Konturen ändern. |
| Setup-Strategie | Normalerweise unkompliziert für einfache prismatische Teile. | Kann Transfers reduzieren; Der Zugang zum Gerät ist immer noch wichtig. |
| Programmierung | Normalerweise einfacher für die Grundgeometrie. | Zusätzliche Orientierung und Kollisionsplanung. |
| Kosten | Bei einfachen Funktionen und kurzer Programmierung oft vorzuziehen. | Kann eine zusätzliche Vorbereitung rechtfertigen, wenn Zugang oder Setups dominieren. |
| Beste Verwendung | Zugängliche Taschen, Schlitze, Löcher und flache Flächen. | Mehrflächengeometrie, zusammengesetzte Winkel und anspruchsvoller Werkzeugzugang. |
Behalten Sie bei, was der Prototyp festlegt: Materialqualität, Funktionsabmessungen, Zeichnungsüberarbeitung und Abnahmekriterien.
Validieren Sie Geometrie und Funktion ohne Gusswerkzeuge. Überprüfen Sie, wie das Material und der Zustand des Prototyps die beabsichtigte Anwendung widerspiegeln.
Definieren Sie für spezielle Ausrüstungskomponenten die Erstmusterabnahme und den Prüfplan, bevor mit der Charge fortgefahren wird.
Kontrollieren Sie CAD- und Zeichnungsrevisionen, CAM-Programme, Vorrichtungsreferenzen und Berichtsanforderungen. Bestätigen Sie Änderungen der Lagerqualität oder des Angebots erneut.
Kritische Anwendungen benötigen anwendungsspezifische Akzeptanzkriterien. Ein Branchenlabel stellt weder eine Zertifizierung noch ein zugelassenes Material dar.
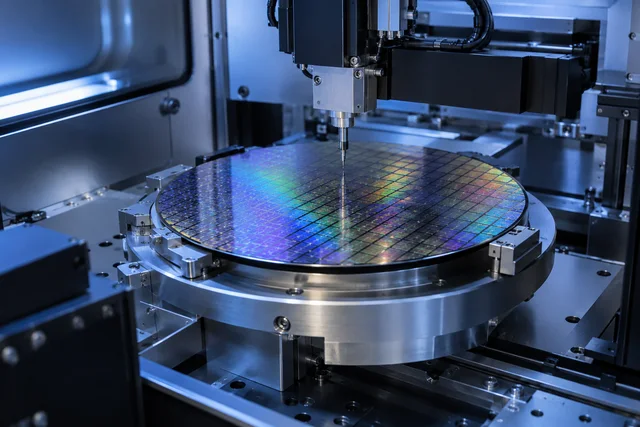
Vorrichtungen oder Flüssigkeitskomponenten aus PEEK, PVDF, PTFE und PEI erfordern möglicherweise qualitätsspezifische Reinheits-, Sauberkeits- und Maßkontrollen.
Komplexe Gerätegehäuse, Armaturen und Polymerkomponenten erfordern definierte Reinigungs-, Material- und behördliche Anforderungen.
Hochleistungspolymerhalterungen und -isolatoren erfordern eine zeichnungsbasierte Rückverfolgbarkeit und vom Kunden genehmigte Abnahmebedingungen.
Winkelhalterungen und Schnittstellen benötigen stabile Montagebeziehungen unter der erwarteten Belastung und Temperatur.
Kundenspezifische Vorrichtungen und Führungen erfordern Überlegungen zu Verschleiß, Passform und Wiederholbarkeit in der Produktionsumgebung.
Isolatoren, Prüfvorrichtungen und Gehäuse müssen auf elektrische, thermische und sortenspezifische Anforderungen überprüft werden.
Verteiler und Ventilkomponenten benötigen Medienkompatibilität, Durchgangsqualität und vereinbarte Dichtungs- oder Lecktestkriterien.
Die Inspektion soll die funktionalen Zusammenhänge auf der Zeichnung nachweisen und nicht nur zeigen, dass einzelne Maße gemessen wurden.
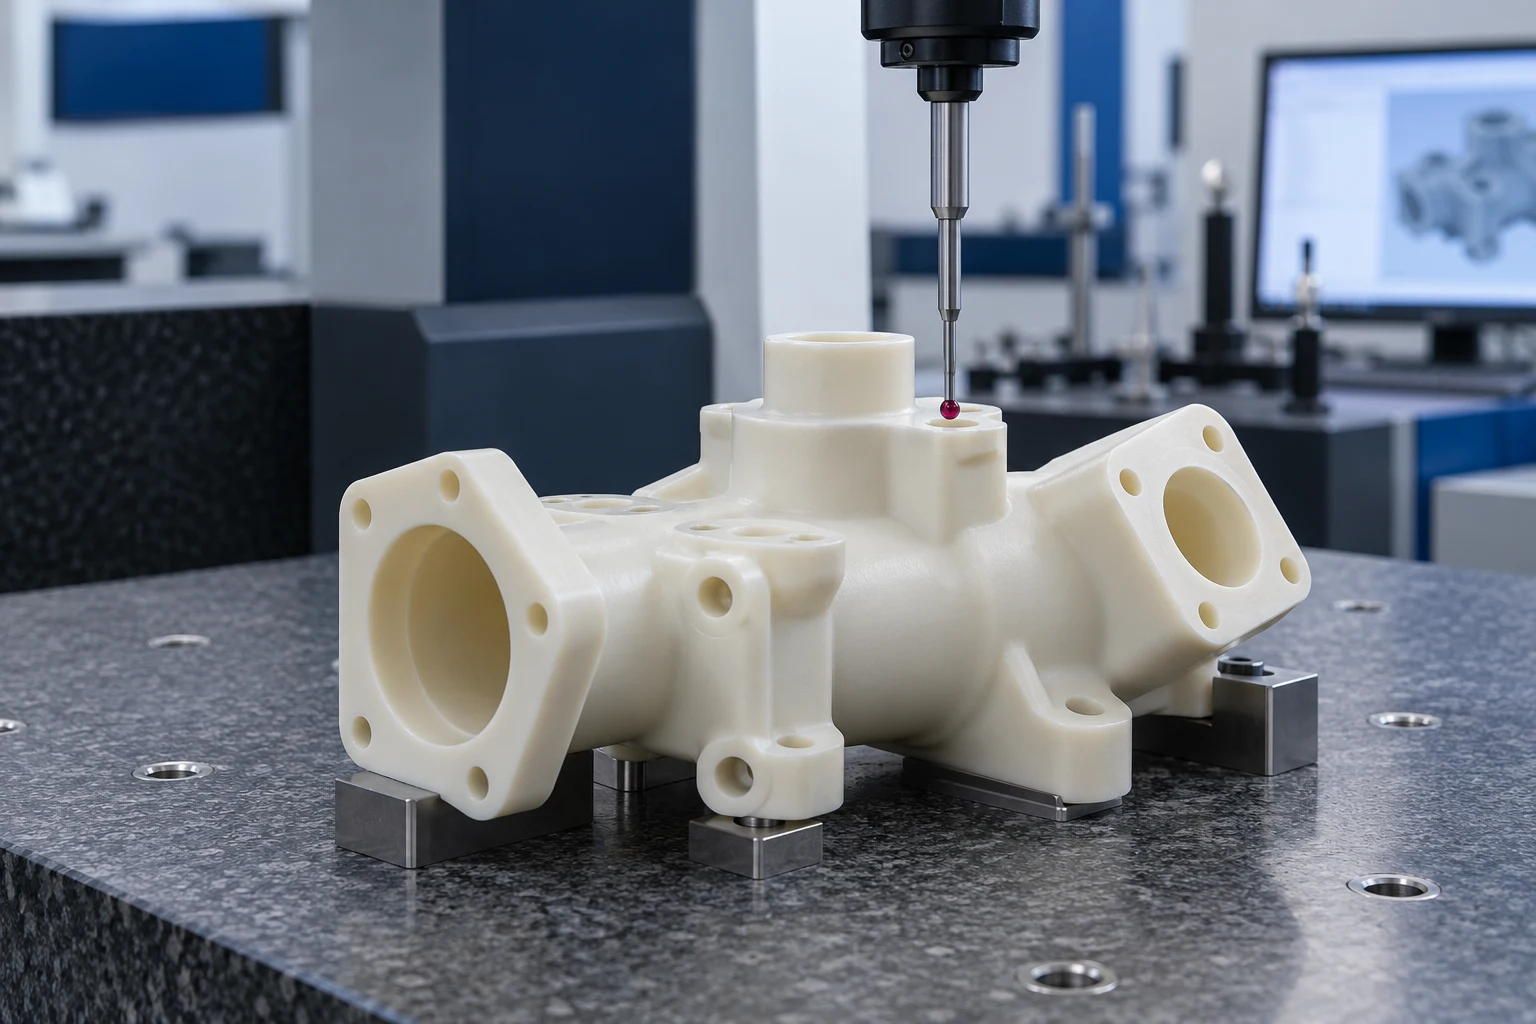
Bestätigen Sie vor der Bearbeitung die angegebene Sorte, die Werkstoffidentifikation und die vereinbarte Dokumentation.
Ermitteln Sie Bezugspunkte, Position, Winkligkeit und Profilanforderungen und wählen Sie geeignete Messmethoden aus.
Überprüfen Sie die ursprüngliche Komponente anhand der vereinbarten kritischen Abmessungen, bevor Sie die verbleibende Bestellung freigeben.
Überwachen Sie Funktionen, bei denen spätere Vorgänge den Zugriff beeinträchtigen könnten oder bei denen Verzerrungen ein Problem darstellen.
Bewerten Sie die Beziehungen zwischen Bohrungen, Montageflächen und anderen Funktionsschnittstellen mithilfe der vereinbarten Methode.
Überprüfen Sie das fertige Teil nach der Fertigstellung und geeigneten Konditionierung anhand der Abnahmekriterien.
Stellen Sie Inspektionsprotokolle und Materialdokumente bereit, die im Angebot angegeben sind.
Abhängig von der Zeichnung kann die Prüfung Positionsbeziehungen, Winkelmerkmale, Bohrungspositionen, Profil, Ebenheit, Rechtwinkligkeit, Parallelität, Oberflächenprofil und Lochposition umfassen. KMG-, optische oder kundenspezifische Vorrichtungsmethoden erfordern eine Bestätigung des Zugangs, der Messunsicherheit und der Verfügbarkeit. Eine Dichtheits- oder Funktionsprüfung ist ein gesondert vereinbarter Umfang.
Teilen Sie uns Geometrie- und Anwendungsanforderungen mit, damit sich die Überprüfung auf die Fertigungsroute konzentrieren kann, die zu Ihrem Teil passt.
Besprechen Sie Verformung, Hitze, Feuchtigkeit und den Zustand des Rohteils im Rahmen der Bearbeitungsüberprüfung.
Überprüfen Sie den abgewinkelten Zugang und die Mehrflächenfunktionen anhand der verfügbaren Maschinenkonfiguration und des Vorrichtungsplans.
Lösen Sie Fragen zum Feature-Zugriff und zum Zeichnen, bevor Sie den Werkzeugweg-Ansatz und das Angebot bestätigen.
Definieren Sie einen praktischen Pfad für den ersten Artikel und Revisionskontrollen für wiederkehrende Bestellungen.
Vergleichen Sie die genauen Qualitäten mit der Betriebsumgebung, nicht nur mit dem generischen Polymernamen.
Verknüpfen Sie vereinbarte Messungen mit dem funktionalen Bezugssystem und den Merkmalsbeziehungen.
Halten Sie CAD, Konstruktionszeichnung, Abnahmebedingungen und kommerziellen Umfang aufeinander abgestimmt.
Bestätigen Sie den technischen Umfang vor der Bearbeitung und sichern Sie ihn durch Inspektion, Endbearbeitung und Versandvorbereitung.
Senden Sie das Modell, die Maßzeichnung und die Revision. Identifizieren Sie Menge, Sorte und Anwendung.
Bewerten Sie Winkel, Zugang, dünne Wände, Bezugsbeziehungen und ob ein einfacherer Prozess ausreichend ist.
Vereinbaren Sie die Lagerqualität, die Füllstoffe, die Konditionierung und die erforderlichen Rückverfolgbarkeitsdokumente.
Planen Sie Auflageflächen, Referenzstandorte und erforderliche Vorrichtungsübertragungen.
Wählen Sie den verfügbaren Bearbeitungsmodus und prüfen Sie Werkzeuge, Halter, Drehbewegungen und Abstände.
Bearbeiten Sie die Maschine mit der vereinbarten Ausrichtungsstrategie und überwachen Sie kritische Merkmale während der Produktion.
Überprüfen Sie Zeichnungsanforderungen mit der vereinbarten Methode und protokollieren Sie spezifizierte Ergebnisse.
Entgraten, reinigen und schützen Sie das Teil wie vereinbart. Vollständige Sendungsinspektion und erforderliche Dokumentation.
Direkte Antworten zu Drehachsen, Prozessauswahl, Kunststoffmaterialien und Inspektion.
Die 5-Achsen-Bearbeitung kombiniert drei Linearachsen mit zwei Drehachsen, um die Beziehung zwischen Werkzeug und Werkstück zu steuern. Je nach Bearbeitungsmodus kann die Drehbewegung abgewinkelte Merkmale freilegen oder eine sich ändernde Werkzeugausrichtung unterstützen.
Bei der Drei-Achsen-Bearbeitung wird für einen Schnitt eine lineare Bewegung mit einer festen Werkzeugrichtung verwendet. Durch die Fünf-Achsen-Bearbeitung werden zwei Rotationsfreiheitsgrade hinzugefügt, was den Zugang zu abgewinkelter oder mehrflächiger Geometrie verbessern kann. Einfache Teile können auf drei Achsen dennoch wirtschaftlicher sein.
Bei der Simultanbearbeitung kann sich die Werkzeugausrichtung während des Schneidens ändern. Bei der indexierten 3+2-Bearbeitung legen zwei Drehachsen eine Ausrichtung fest und der anschließende Schnitt verwendet drei Linearachsen. Der geeignete und verfügbare Modus wird während der CAD-Überprüfung bestätigt.
Ziehen Sie die Fünf-Achsen-Bearbeitung in Betracht, wenn zusammengesetzte Winkel, komplexe Konturen, Werkzeugzugriff oder mehrflächige Merkmalsbeziehungen dies rechtfertigen. Eine Zeichnungsprüfung sollte vor der Auswahl eines Prozesses mit einfacherem Fräsen oder zusätzlichen Vorrichtungen vergleichen.
In Frage kommen technische Kunststoffe wie PEEK, POM, PTFE, Nylon, Polycarbonat, PEI, PVDF und PPS. Die Eignung hängt von der genauen Sorte, der Werkstoffform, der Geometrie, den Betriebsbedingungen und der erforderlichen Dimensionsstabilität ab.
Es kann einige durch Vorrichtungsübertragungen verursachte Fehler reduzieren, verbessert jedoch nicht automatisch jede Dimension. Werkstückhaltung, Rotationskalibrierung, Materialbewegung, Werkzeugablenkung und Prüfbedingungen bleiben wichtig.
Ja, PEEK kommt für die 5-Achsen-Bearbeitung in Betracht. Gefüllte und ungefüllte Sorten verhalten sich unterschiedlich, daher müssen Materialspezifikation, Geometrie und Toleranzanforderungen gemeinsam überprüft werden.
Ja, es kann für einen komplexen Prototyp ohne Gusswerkzeuge geeignet sein. Verwenden Sie den Prototyp, um Geometrie und Funktion zu überprüfen und zu vereinbaren, wie sein Material und seine Inspektion das beabsichtigte Produktionsteil darstellen.
Teile mit unzugänglichen Winkelmerkmalen, sich ändernder Oberflächenausrichtung oder anspruchsvollen Mehrflächenbeziehungen können fünf Achsen rechtfertigen. Komplexe Gehäuse, Verteiler und Vorrichtungen sind Beispiele dafür, aber nicht jedes Bauteil dieser Art erfordert eine 5-Achsen-Bearbeitung.
Senden Sie STEP-/STP-, IGES-/IGS- oder X_T-Modelle und eine bemaßte PDF-, DWG- oder DXF-Zeichnung. Berücksichtigen Sie Revisionen, Daten, kritische Toleranzen, Material und Menge. Verwenden Sie ein ZIP-Paket, wenn mehrere Dateien zusammengehören.
IHR CAD. EINE PRAKTISCHE BEARBEITUNGSRoute.
Laden Sie Ihr CAD-Modell und Ihre Konstruktionszeichnung mit dem erforderlichen Kunststoffmaterial, der Menge, den Maßtoleranzen, den GD&T-Anforderungen und den Anwendungsinformationen hoch. Unser Ingenieurteam prüft, ob die 5-Achsen-Bearbeitung, die 3+2-Bearbeitung oder ein einfacherer Prozess der am besten geeignete Fertigungsansatz ist.
Bearbeitungsmodus und Geräteverfügbarkeit werden bei der Überprüfung bestätigt. Geben Sie die Gesamtabmessungen der Teile, Funktionsdaten, Informationen zu den passenden Teilen und erforderliche Prüfbedingungen an. Wenn kein Material ausgewählt ist, beschreiben Sie Temperatur, Belastungen, Medieneinwirkung und Installationsanforderungen.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Dateien können per E-Mail geteilt werden. Bitte stimmen Sie der vertraulichen Behandlung der Dateien zu, bevor Sie sensible Zeichnungen senden.