Movimento linear: X, Y e Z
Estas direções mutuamente perpendiculares controlam a posição da ferramenta em relação à peça de trabalho. Eles permanecem parte do fresamento de três e cinco eixos.

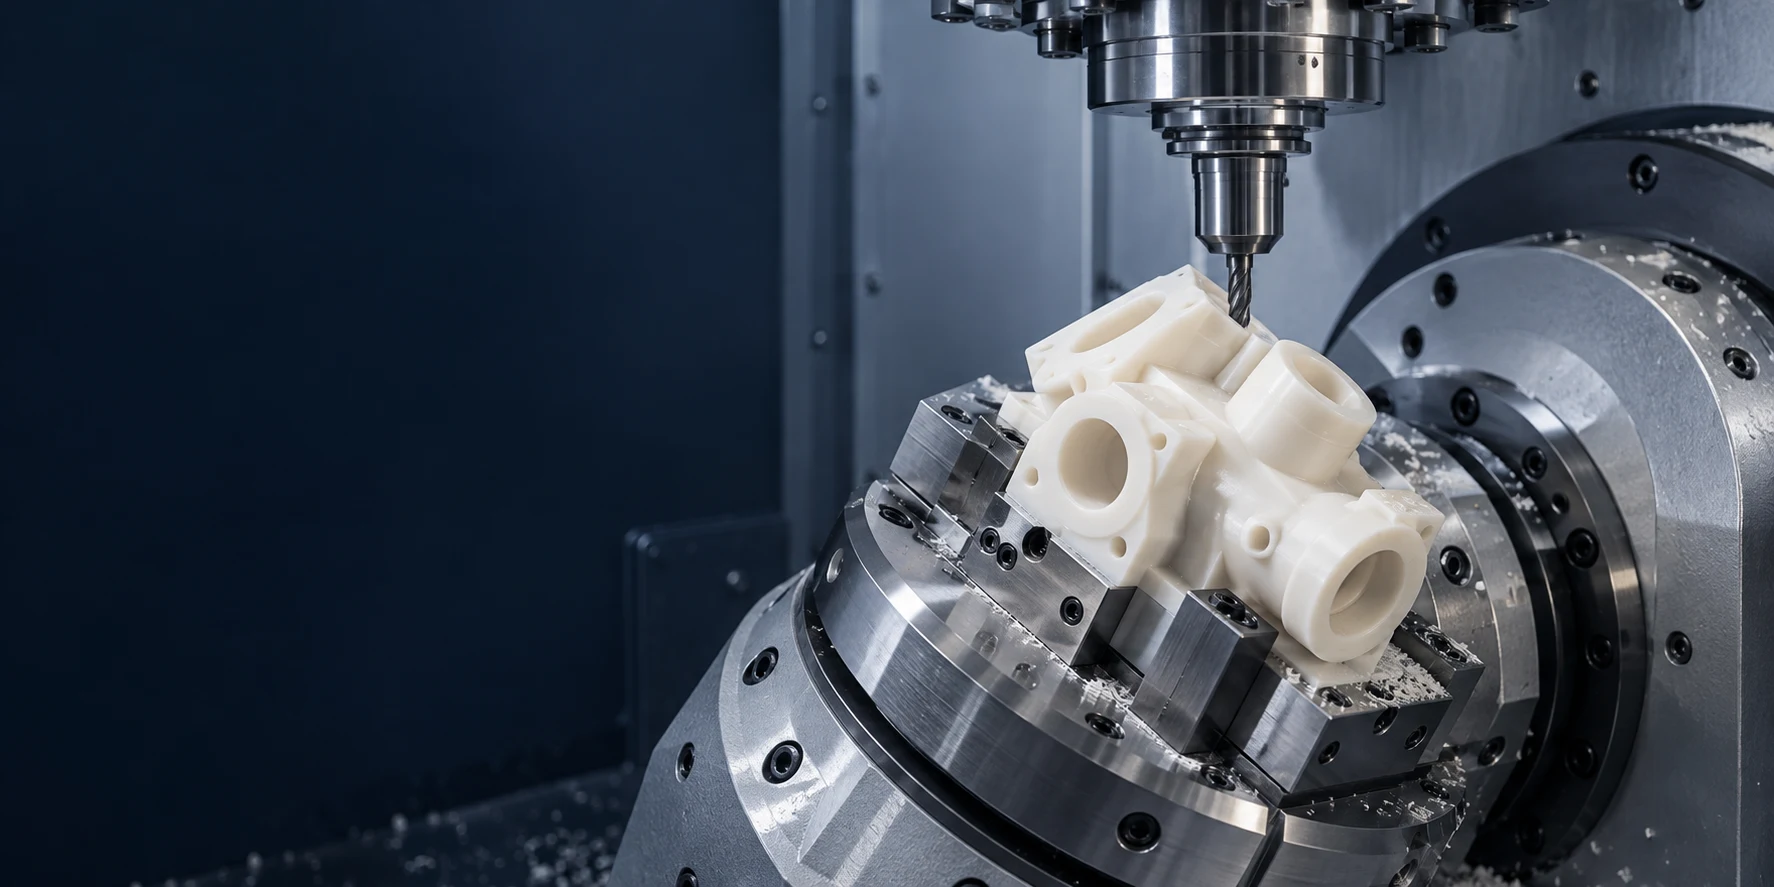
GEOMETRIA COMPLEXA · ACESSO ÀS FERRAMENTAS PROJETADAS
A TOPS Plastics fornece usinagem CNC de precisão de 5 eixos para componentes plásticos complexos que exigem múltiplas faces usinadas, ângulos compostos, superfícies contornadas, recursos profundos e relações posicionais controladas. Usinamos PEEK, Delrin/POM, PTFE, Nylon, Policarbonato, Ultem, PVDF e outros plásticos de engenharia a partir de arquivos e desenhos CAD do cliente.
Comece com a geometria, a classe do material e os requisitos de desenho. A cotação confirma o modo de usinagem, recursos acessíveis, escopo da inspeção e prazos de entrega.
| Capacidade | Escopo do projeto |
|---|---|
| Processo | Usinagem CNC de 5 eixos de componentes de plástico de engenharia personalizados. |
| Modos de usinagem | 3+2 indexados e 5 eixos simultâneos são abordagens diferentes; a disponibilidade do equipamento e do modo é confirmada durante a revisão do CAD. |
| Operações | Fresamento, furação, contorno, perfilamento, mandrilamento e rosqueamento onde a geometria e as ferramentas permitirem. |
| Geometria | Peças multifacetadas, ângulos compostos, superfícies contornadas, recursos profundos e relações posicionais controladas. |
| Materiais | PEEK, POM, PTFE, Nylon, Policarbonato, PMMA, PEI, PVDF e PPS; especifique a nota exata. |
| Produção | Protótipos, pedidos de baixo volume e produção repetida com controle de revisão acordado. |
| Arquivos | STEP/STP, IGES/IGS, X_T, DWG, DXF e PDF; incluir um desenho cotado com o modelo CAD. |
| Inspeção | Revisão dimensional e GD&T baseada em desenhos; métodos de medição e relatórios são acordados antes da fabricação. |
O deslocamento da máquina por si só não define o envelope da peça utilizável. A altura do acessório, o alcance da ferramenta, a folga rotativa e a prevenção de colisões também limitam o acesso. Envie as dimensões gerais e seu modelo CAD para uma avaliação prática.
Solicite um CAD e uma revisão de capacidade →A usinagem de 5 eixos usa três eixos lineares e dois eixos rotativos para controlar a posição relativa e a orientação de uma ferramenta de corte e de uma peça de trabalho.
Os eixos lineares X, Y e Z movem a ferramenta em relação à peça em três direções. Dois eixos rotativos inclinam ou giram a ferramenta, a peça ou ambos, dependendo da configuração da máquina. Esta orientação adicional pode expor diversas faces, melhorar o acesso a recursos angulares e permitir que uma ferramenta siga uma superfície contornada.
Para peças plásticas, o valor prático geralmente é menos transferências de acessórios e uma relação mais clara entre os recursos usinados. A usinagem indexada 3+2 posiciona a peça antes de um corte de três eixos; a usinagem simultânea muda a orientação durante o corte. Nenhuma das abordagens garante precisão ou elimina todas as configurações. O comportamento do material, a fixação, o acesso à ferramenta e a inspeção ainda determinam se um desenho pode ser atendido. Escolha a usinagem de cinco eixos quando a geometria justificar, em vez de uma atualização padrão.
Três movimentos lineares posicionam a fresa. Dois movimentos rotativos mudam sua direção de aproximação. O esquema mostra convenções de eixo, não uma máquina TOPS específica.
Estas direções mutuamente perpendiculares controlam a posição da ferramenta em relação à peça de trabalho. Eles permanecem parte do fresamento de três e cinco eixos.
A gira convencionalmente em torno de X, B em torno de Y e C em torno de Z. Uma configuração de cinco eixos usa dois graus de liberdade de rotação; seu arranjo físico varia de acordo com a máquina.
Inclinar ou girar expõe superfícies angulares e pode reduzir o balanço da ferramenta. O CAM deve verificar a folga completa da ferramenta, suporte, fixação e máquina.
Na usinagem simultânea, o movimento linear e rotativo pode ser coordenado durante um corte. Na usinagem indexada 3+2, os eixos rotativos posicionam e mantêm uma orientação enquanto os eixos lineares executam o corte. O modo planejado é confirmado em relação à peça e à configuração da máquina disponível.
Referências técnicas: Haas: abordagens de cinco eixos e 3+2
A usinagem simultânea de cinco eixos altera a orientação da ferramenta durante o corte. A usinagem indexada 3+2 define primeiro uma orientação e depois executa um corte de três eixos.
| Fator | 5 eixos simultâneos | Indexado 3+2 |
|---|---|---|
| Movimento do eixo | Movimentos lineares e rotativos podem ser coordenados durante o corte. | Dois eixos rotativos posicionam a peça; a orientação é fixada para o corte subsequente. |
| Geometria | Contornos complexos com mudança de orientação da ferramenta. | Faces angulares e recursos acessíveis a partir de orientações selecionadas. |
| Orientação da ferramenta | Pode variar continuamente ao longo de um percurso. | Permanece fixo dentro de uma operação de corte indexada. |
| Uso típico | Superfícies compostas e situações exigentes de acesso a ferramentas. | Peças prismáticas multifacetadas, furos angulares e bolsos. |
| Programação | Geralmente maiores demandas de percurso de ferramenta, pós-processador e verificação de colisão. | Muitas vezes mais simples que a usinagem simultânea, mas ainda requer indexação segura. |
| Custo | Depende do esforço CAM, tempo de usinagem, acessórios e inspeção. | Pode ser eficiente quando orientações fixas fornecem acesso suficiente. |
Nem toda peça complexa precisa de usinagem simultânea. Um coletor com furos em diversas faces pode ser adequado para cortes indexados, enquanto uma superfície esculpida pode se beneficiar com a mudança de orientação. Esta comparação explica a seleção do processo; não é uma afirmação de que todos os modos estão disponíveis para todos os pedidos.
Pergunte qual abordagem se adapta à sua parte →O benefício vem da combinação de orientação e fixação com um recurso difícil.
Várias faces acessíveis podem ser usinadas em um único acessório, reduzindo as transferências. A face fixada ou recursos inacessíveis ainda podem exigir outra configuração.
Uma configuração compartilhada pode reduzir erros de transferência entre recursos. A seleção do ponto de referência e a calibração rotativa continuam essenciais.
Uma abordagem angular pode alcançar recursos que, de outra forma, precisariam de uma ferramenta longa ou de um acessório especial.
Ângulos compostos e superfícies com contornos selecionados tornam-se práticos quando o cortador e o suporte podem ser alcançados com segurança.
A inclinação pode permitir uma ferramenta mais curta com menos balanço, melhorando a rigidez onde a geometria permitir.
Uma orientação de ferramenta apropriada pode suportar transições mais suaves ao longo de um contorno. Os percursos da ferramenta e o comportamento do polímero ainda controlam o resultado.
Revisamos o conjunto completo de recursos, incluindo o que deve ser usinado em conjunto e o que pode ser processado separadamente.
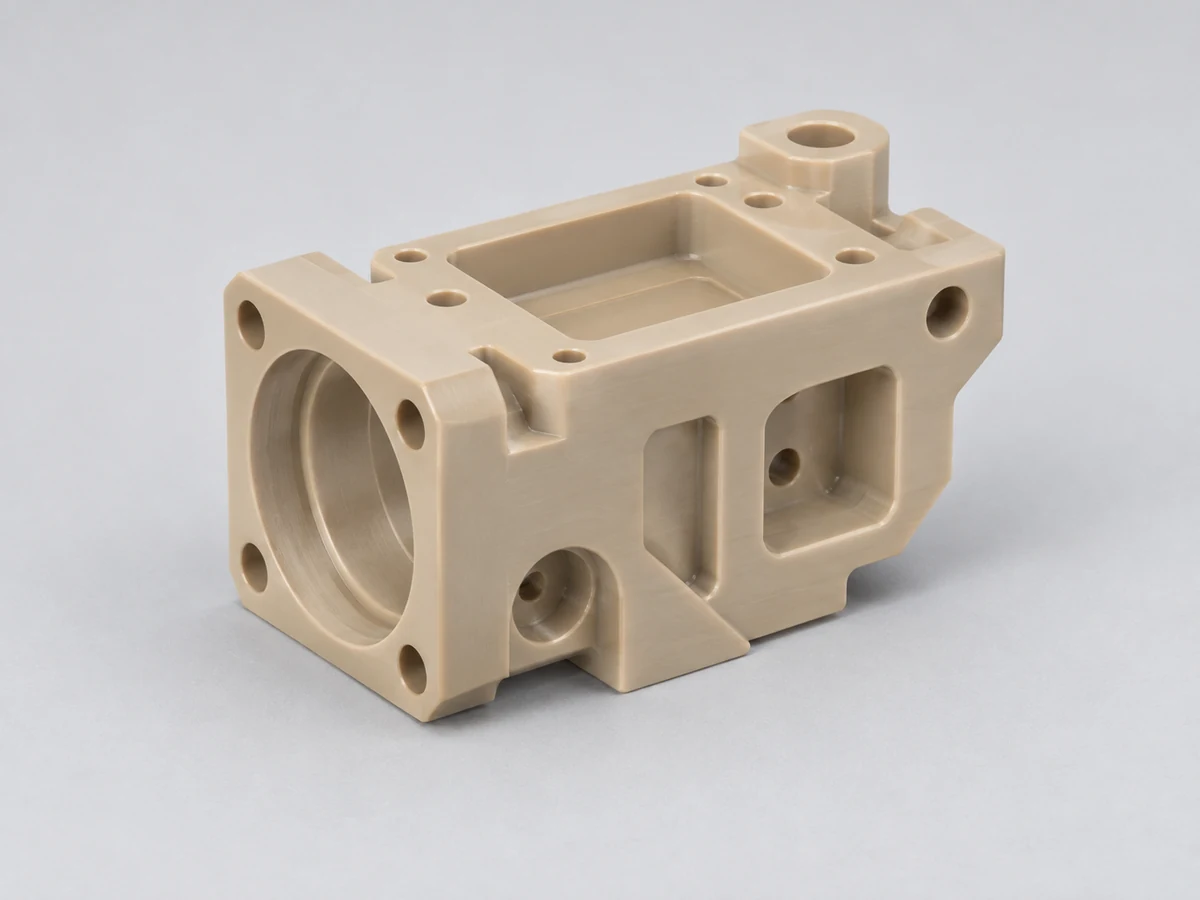
Usine furos, bolsões e superfícies de montagem em diversas faces enquanto planeja uma estratégia de referência consistente.
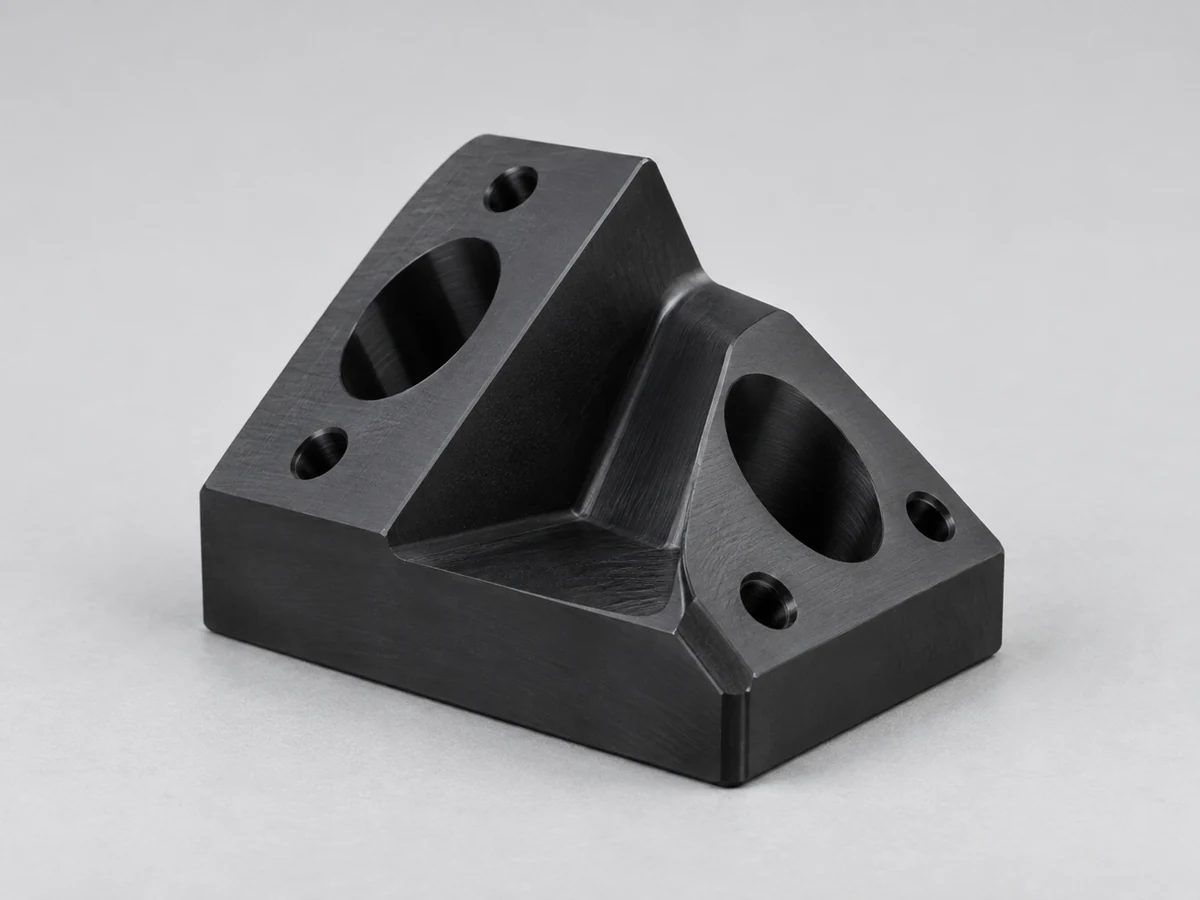
Revise as superfícies angulares e as direções de interseção em relação ao acesso da ferramenta e à relação funcional especificada.
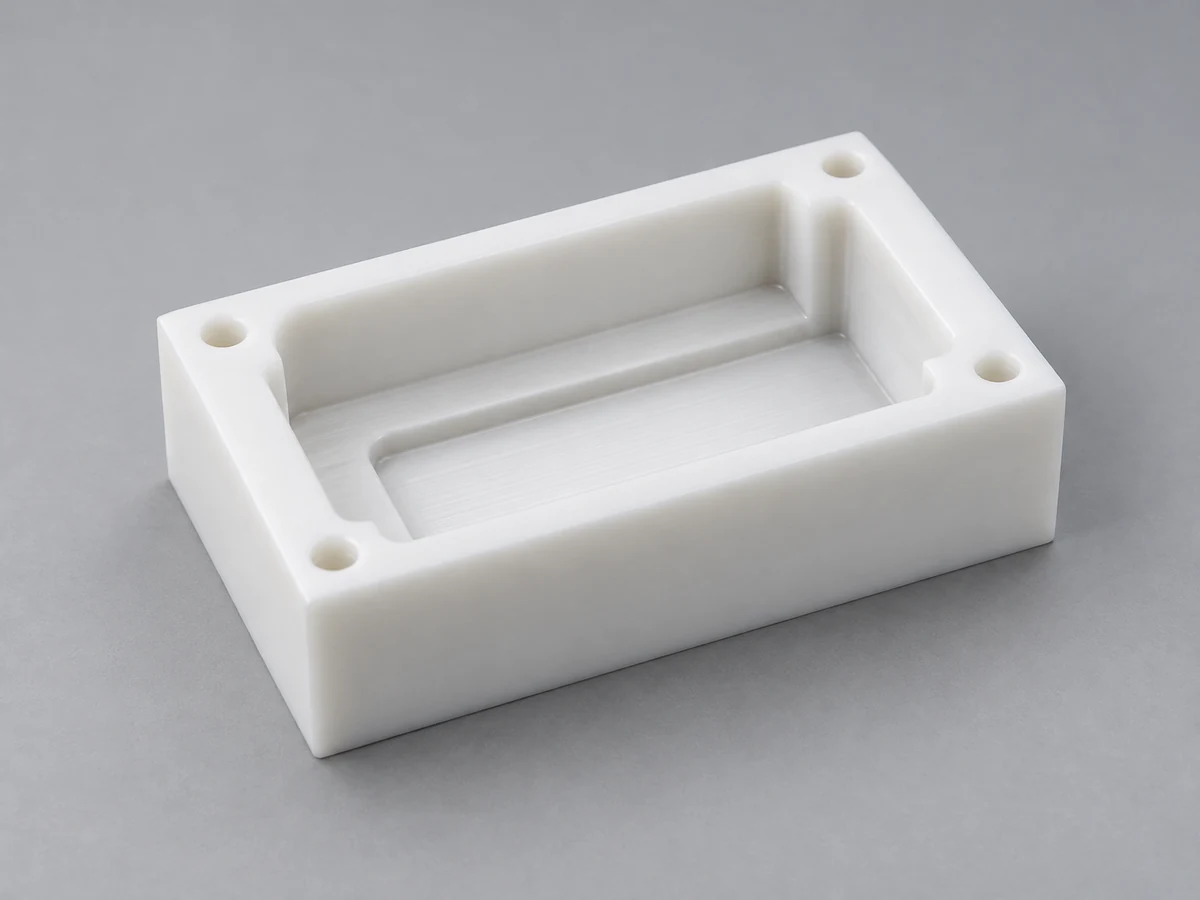
Utilizar orientações adequadas para melhorar o acesso sempre que possível; profundidade, raio de canto e folga do suporte ainda estabelecem limites.
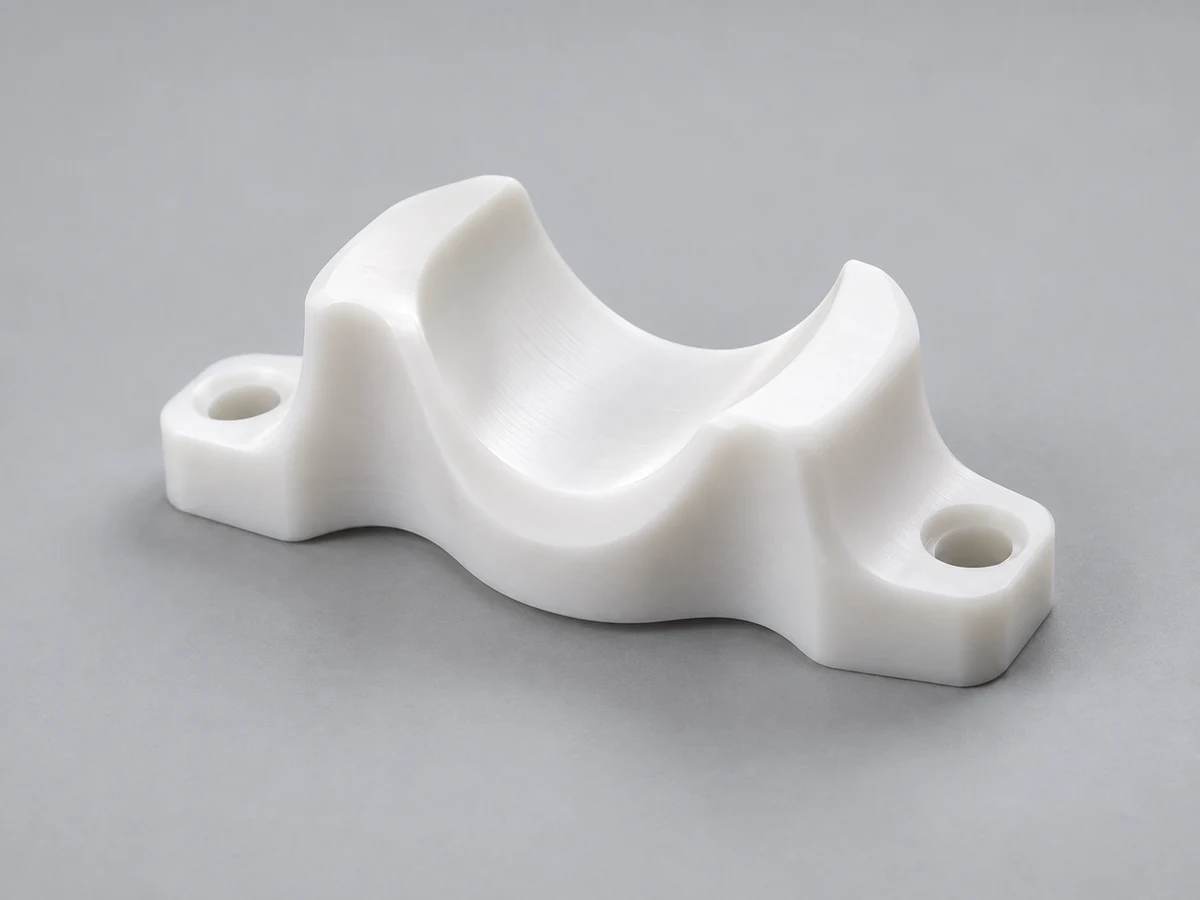
Planeje superfícies contornadas com envolvimento controlado da ferramenta, expectativas de vieiras e um método de inspeção acordado.
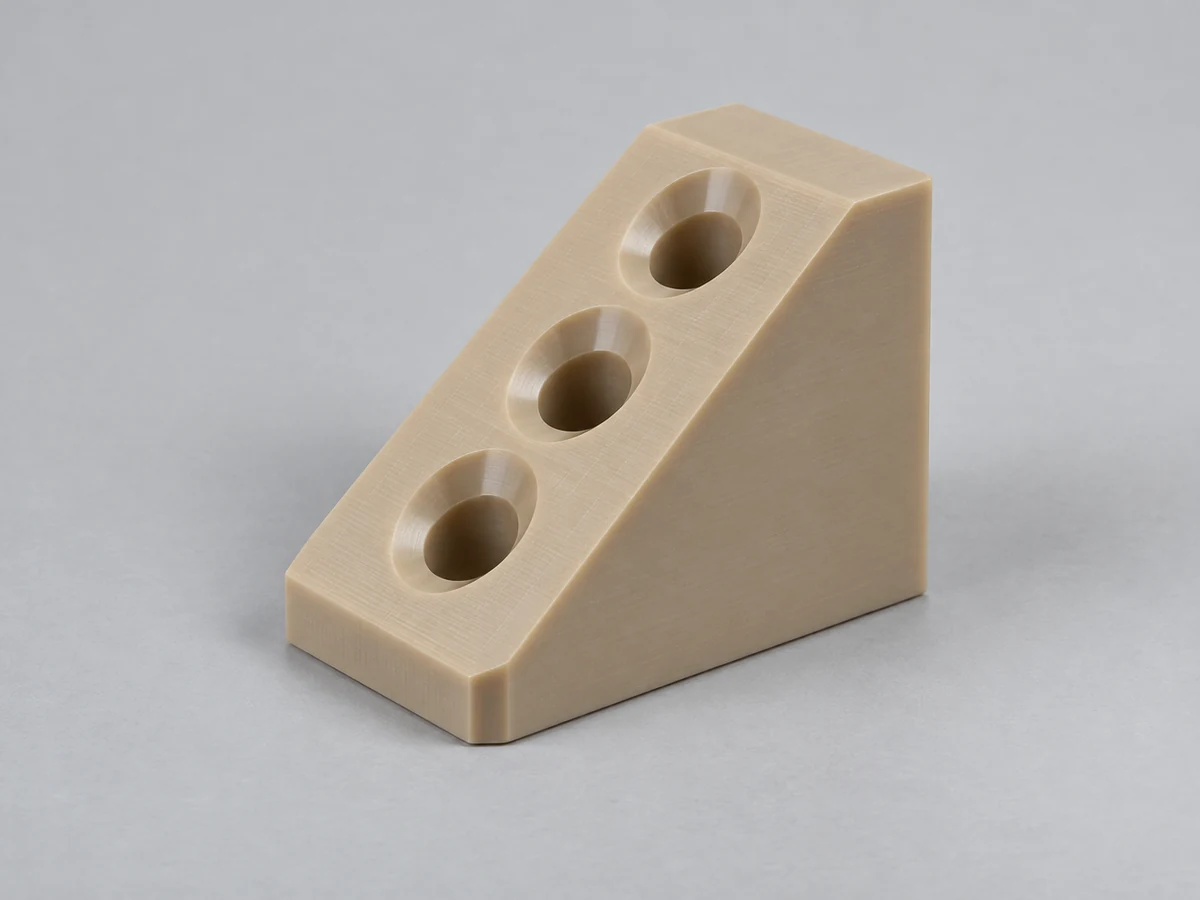
Avalie a geometria de entrada, o comprimento da broca, o rompimento e o risco de distorção em torno de furos angulares.
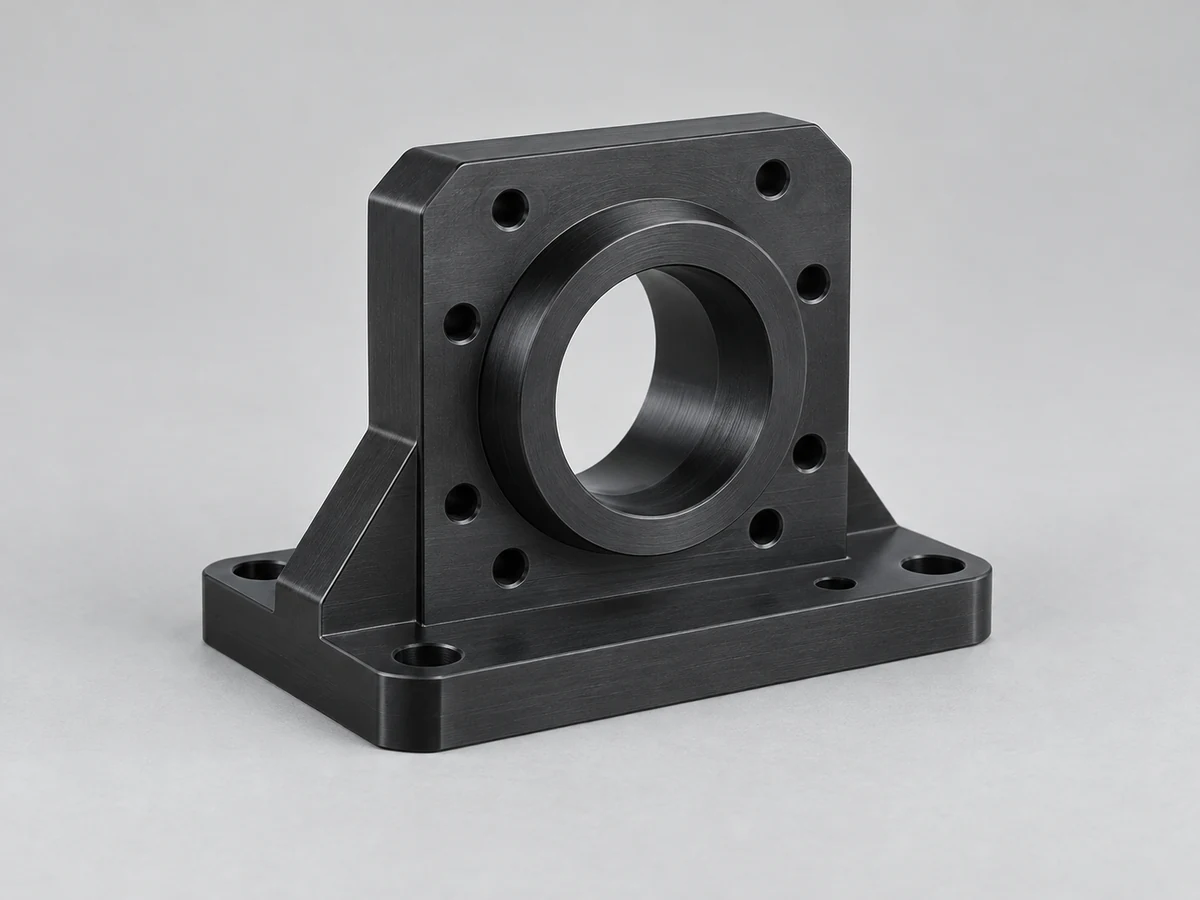
Relacione furos, faces e recursos de montagem aos dados de desenho em vez de confiar apenas em dimensões independentes.
Selecione o material para o ambiente operacional e confirme como sua classe e formato do material afetam a usinagem e a estabilidade dimensional.
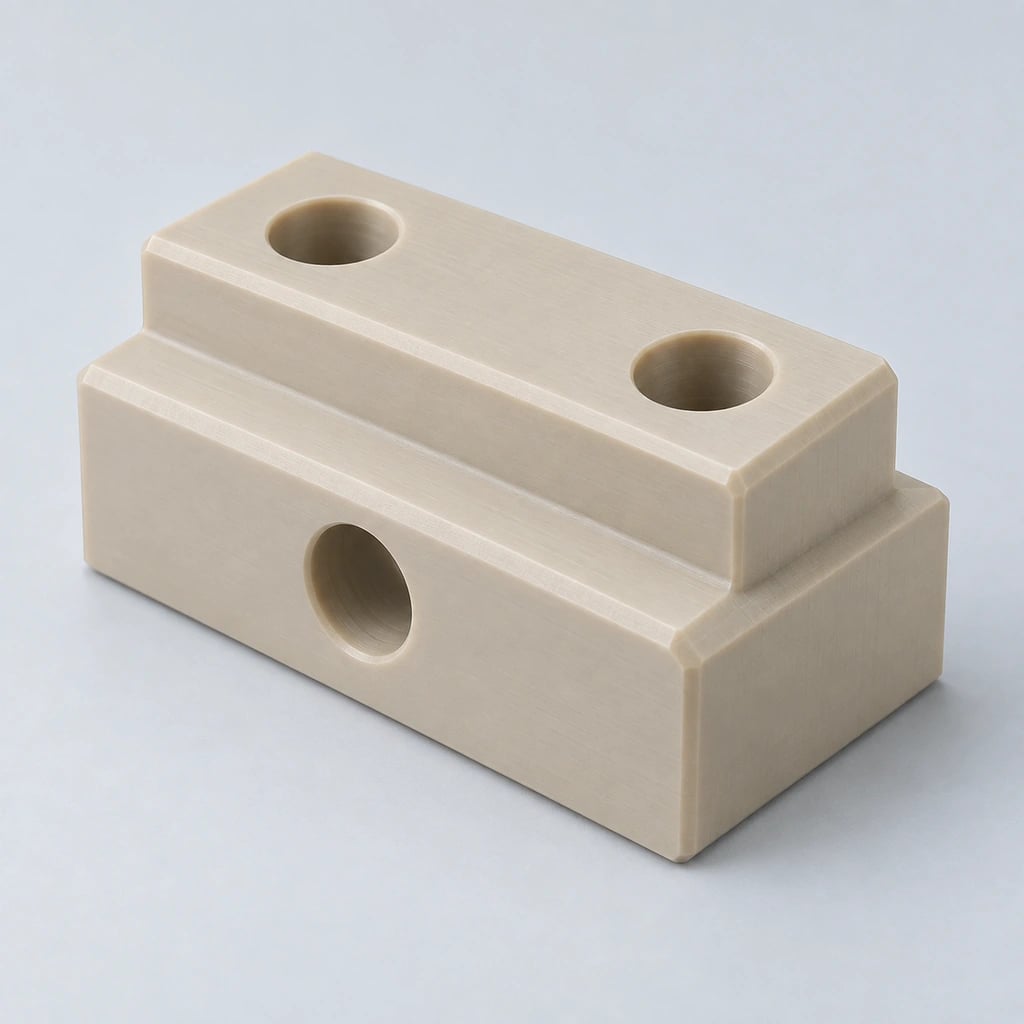
Uma opção de alto desempenho para condições térmicas e químicas exigentes; notas preenchidas e não preenchidas exigem revisão separada.
Saiba mais →
Frequentemente considerado para peças mecânicas dimensionalmente estáveis com funções de deslizamento ou desgaste; identificar a nota exigida.
Saiba mais →
Útil onde a resistência química e o baixo atrito são prioridades; a fluência e a deformação necessitam de atenção especial.
Saiba mais →
Um material prático e resistente ao desgaste para componentes mecânicos; o condicionamento de umidade pode afetar o ajuste final.
Saiba mais →
Um polímero transparente resistente a impactos; estresse, condição da superfície e exposição a produtos químicos precisam ser revisados.
Saiba mais →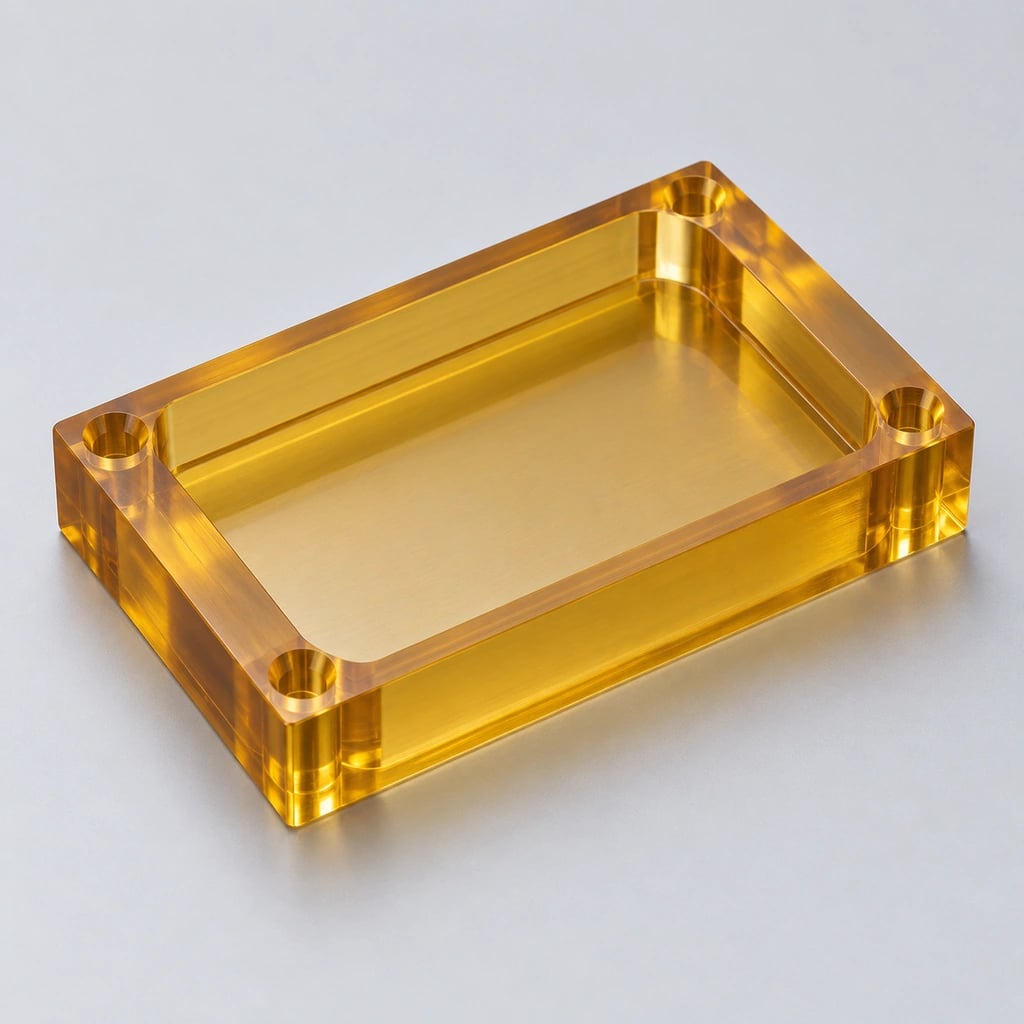
Considerado para componentes rígidos expostos a temperaturas elevadas; os requisitos elétricos e de chama específicos do grau devem ser confirmados.
Saiba mais →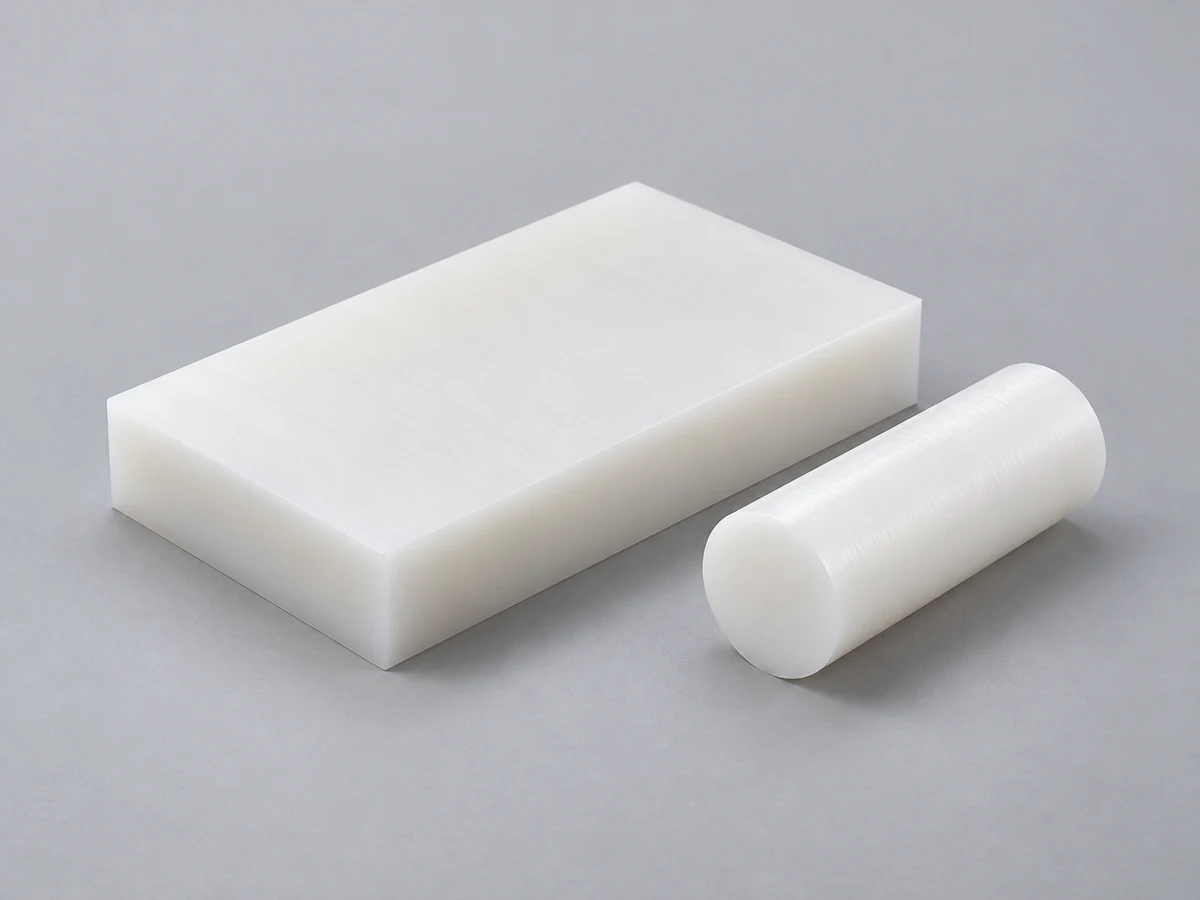
Frequentemente selecionado para componentes expostos a determinados meios químicos; verifique a compatibilidade na temperatura e concentração reais.
Saiba mais →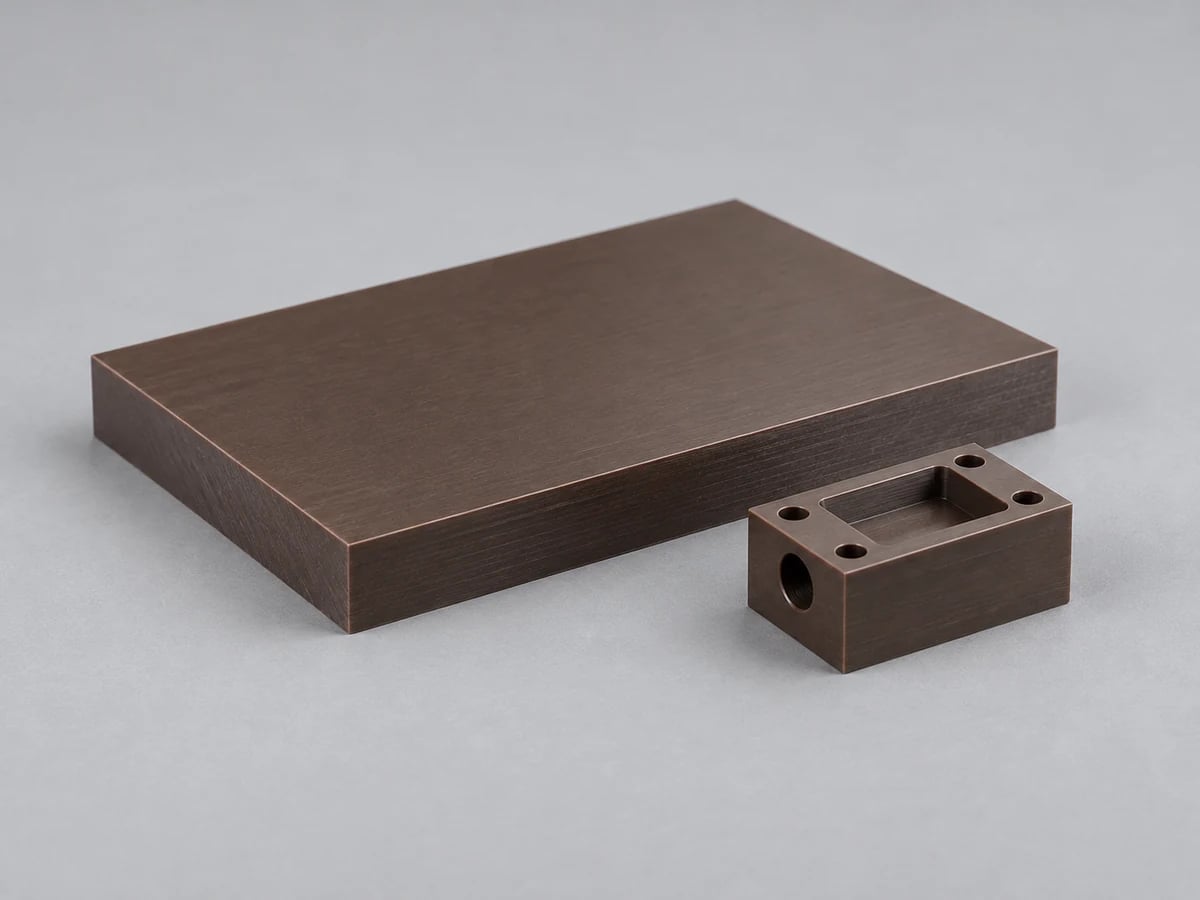
Polímero de alto desempenho considerado para ambientes térmicos e químicos; o reforço e a orientação do material influenciam a usinagem.
Saiba mais →Um nome de família de polímero não estabelece conformidade médica, de contato com alimentos, aeroespacial ou de semicondutores. Especifique a qualidade do fornecedor, enchimentos, rastreabilidade e qualquer documentação necessária. Revise o PMMA ou outro material se a aplicação exigir propriedades diferentes.
Leia o guia de seleção de plásticos de engenharia →Uma máquina de cinco eixos não estabelece uma tolerância universal para peças plásticas. Revisamos as dimensões críticas, a resposta do material e as condições de medição antes de nos comprometermos com o desenho.
| Fator | Efeito no controle dimensional | Informações a fornecer |
|---|---|---|
| Materiais | A expansão, a rigidez, a fluência e a resposta à umidade diferem de acordo com a classe. | Requisitos exatos de qualidade, enchimentos e condicionamento. |
| Tamanho da peça | Dimensões maiores podem ser mais sensíveis à temperatura e ao movimento do material. | Envelope geral e dimensões funcionais. |
| Paredes finas | A fixação e a pressão da ferramenta podem desviar a peça. | Espessura da parede, superfícies de apoio e variação permitida. |
| Geometria complexa | Recursos profundos ou angulares podem restringir o acesso à ferramenta e ao apalpador. | Geometria CAD completa e vistas de seção. |
| Estratégia de referências | Um dado transferido pode adicionar incerteza entre as faces. | Referências de dados funcionais e chamadas de GD&T. |
| Estresse interno | Tensões de estoque ou de usinagem podem produzir movimento após a remoção do material. | Especificação de estoque e qualquer processo de estabilização acordado. |
| Temperatura de inspeção | As condições de medição influenciam as dimensões do polímero. | Temperatura de referência, condicionamento e método de aceitação. |
Identifique as dimensões que controlam a montagem e a função. Uma tolerância rigorosa em todas as superfícies pode aumentar o trabalho de usinagem e inspeção sem melhorar o desempenho. Para ajustes críticos, inclua a parte correspondente e se a aceitação é baseada na condição de estado livre ou suportada.
Envie CAD para uma revisão de tolerância →Essas famílias de recursos são revisadas individualmente. Um recurso é usinável somente quando a ferramenta e o suporte podem alcançá-lo sem colisão ou deformação inaceitáveis.
Superfícies e recursos cuja direção combina mais de uma relação angular.
Furos, bolsões e interfaces de montagem distribuídos em diversas faces.
Cavidades onde o acesso, a rigidez da ferramenta e a remoção de cavacos requerem planejamento.
Furos com entrada inclinada ou eixo não ortogonal.
Passagens cuja posição, interseção e condição de rebarbas internas são importantes.
Perfis com curvatura variável ou abordagem de fresa angular.
Superfícies esculpidas que requerem acabamento definido e inspeção de perfil.
Recursos embutidos selecionados acessíveis com um cortador adequado; cinco eixos não podem alcançar todos os cortes inferiores fechados.
Detalhes do bolsão interno dentro dos limites de folga do cortador e do suporte.
Interfaces referenciadas ao sistema de dados funcional.
Curvas externas cuja continuidade e tamanho da superfície exigem percursos de ferramenta coordenados.
Componentes de fluxo multifacetados com passagens angulares e interfaces de vedação.
Os exemplos descrevem tipos de componentes para revisão de desenhos. São aplicações ilustrativas e não projetos de clientes verificados.
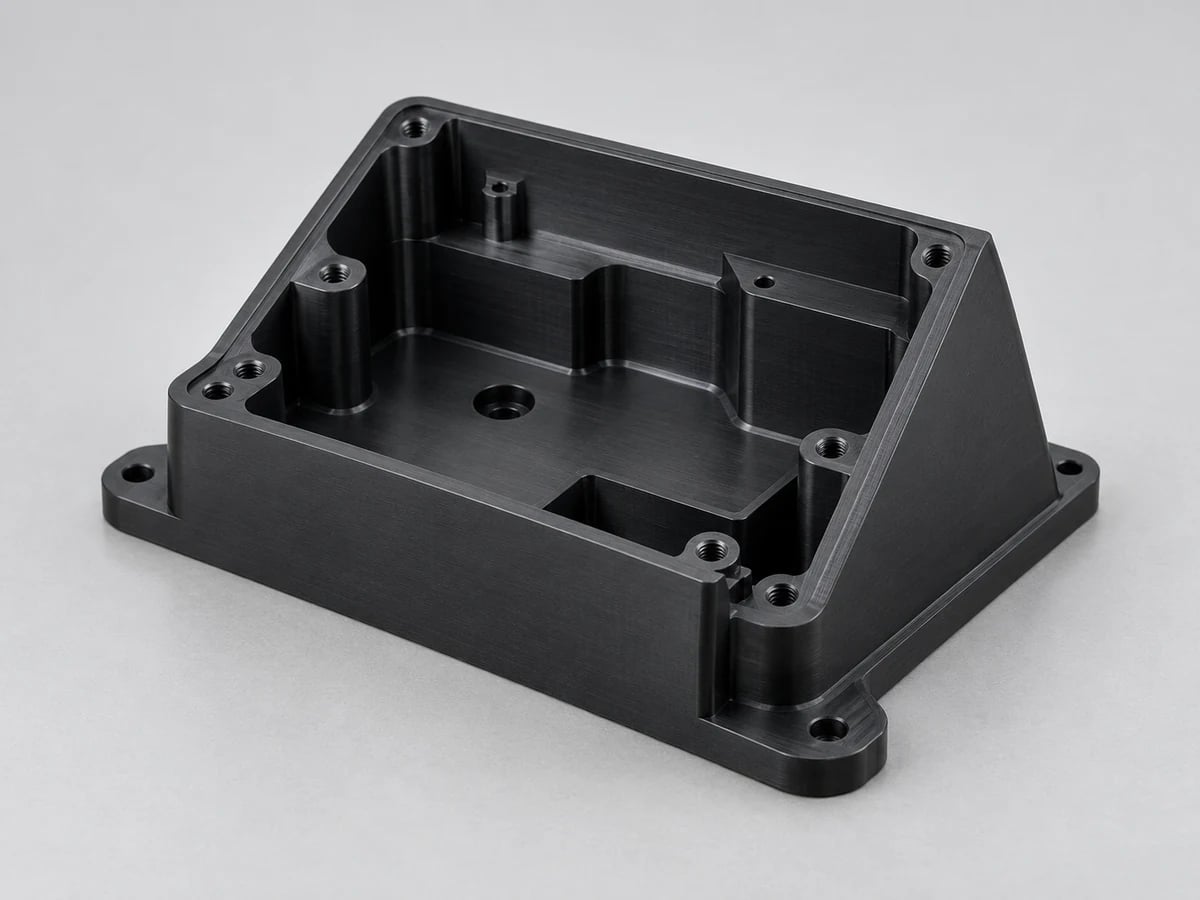
Recursos de montagem multifacetada, bolsos internos e interfaces angulares.
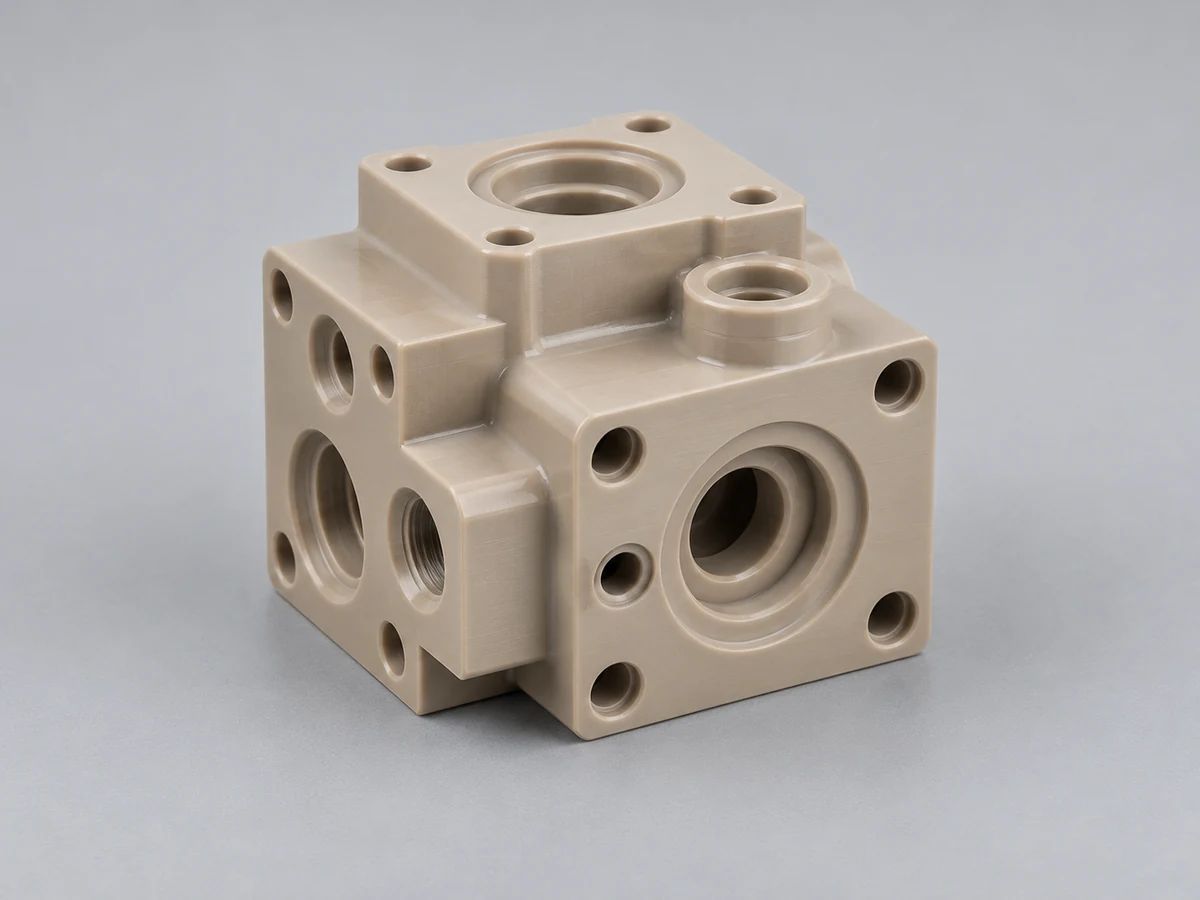
Passagens de intersecção e faces de vedação com requisitos de limpeza especificados.
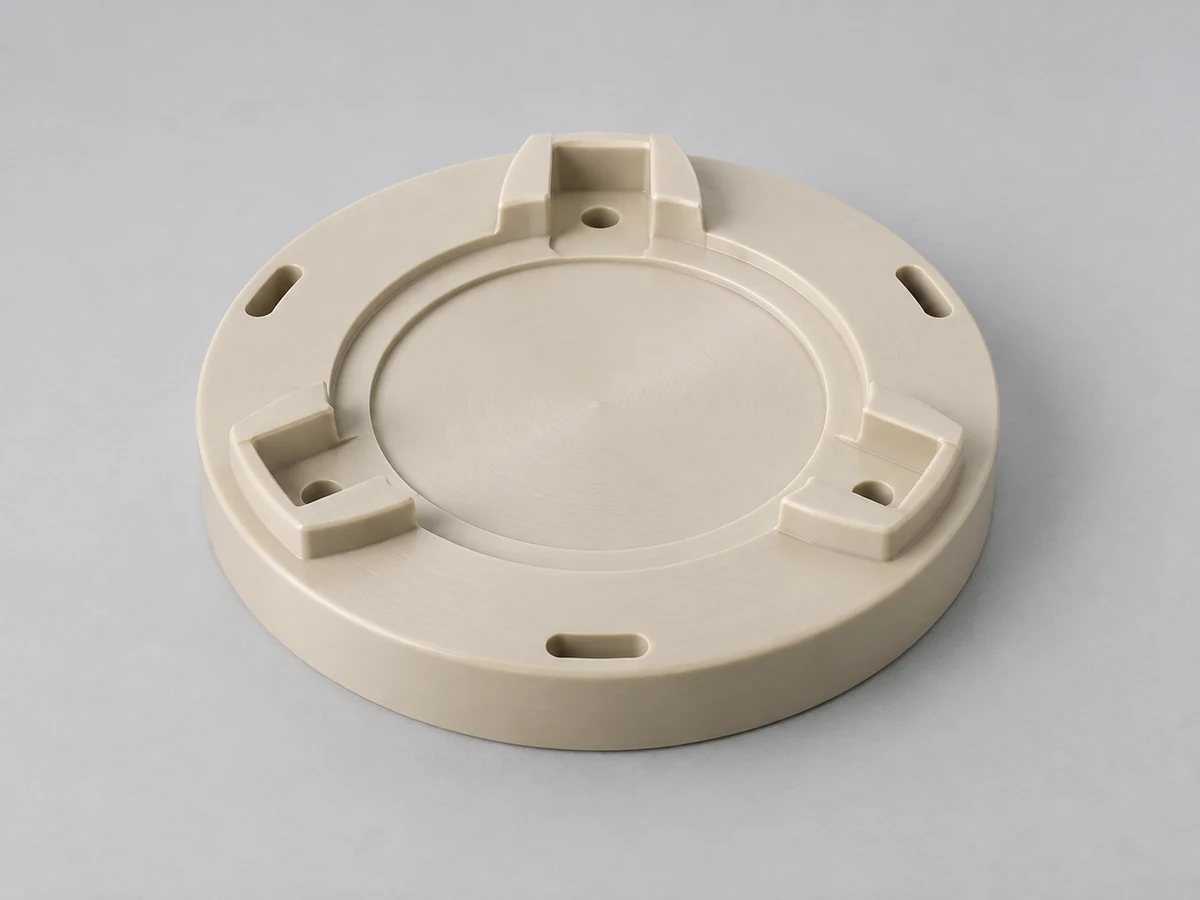
Posicionamento de componentes que necessitam de material, limpeza e revisão dimensional.
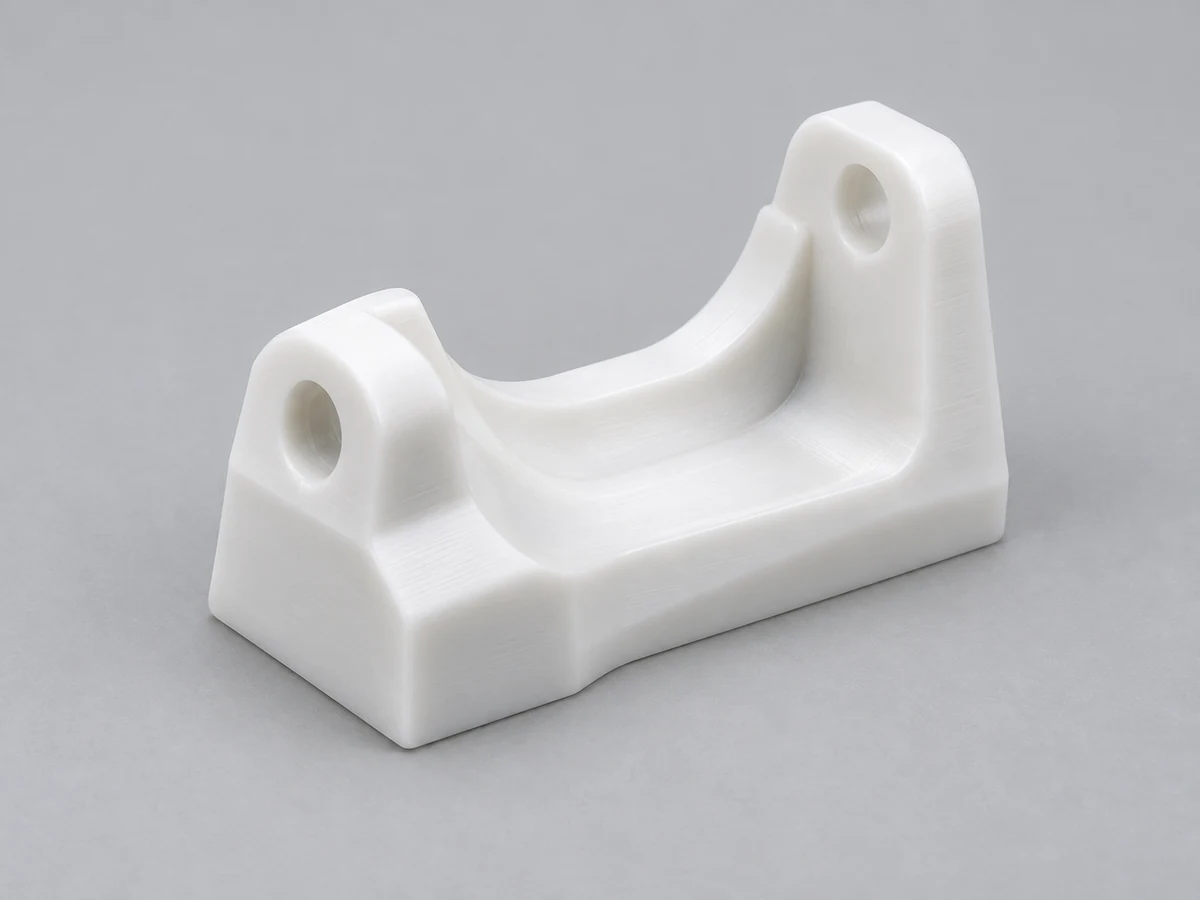
Componentes do equipamento feitos de acordo com o desenho do cliente e requisitos de material documentados.
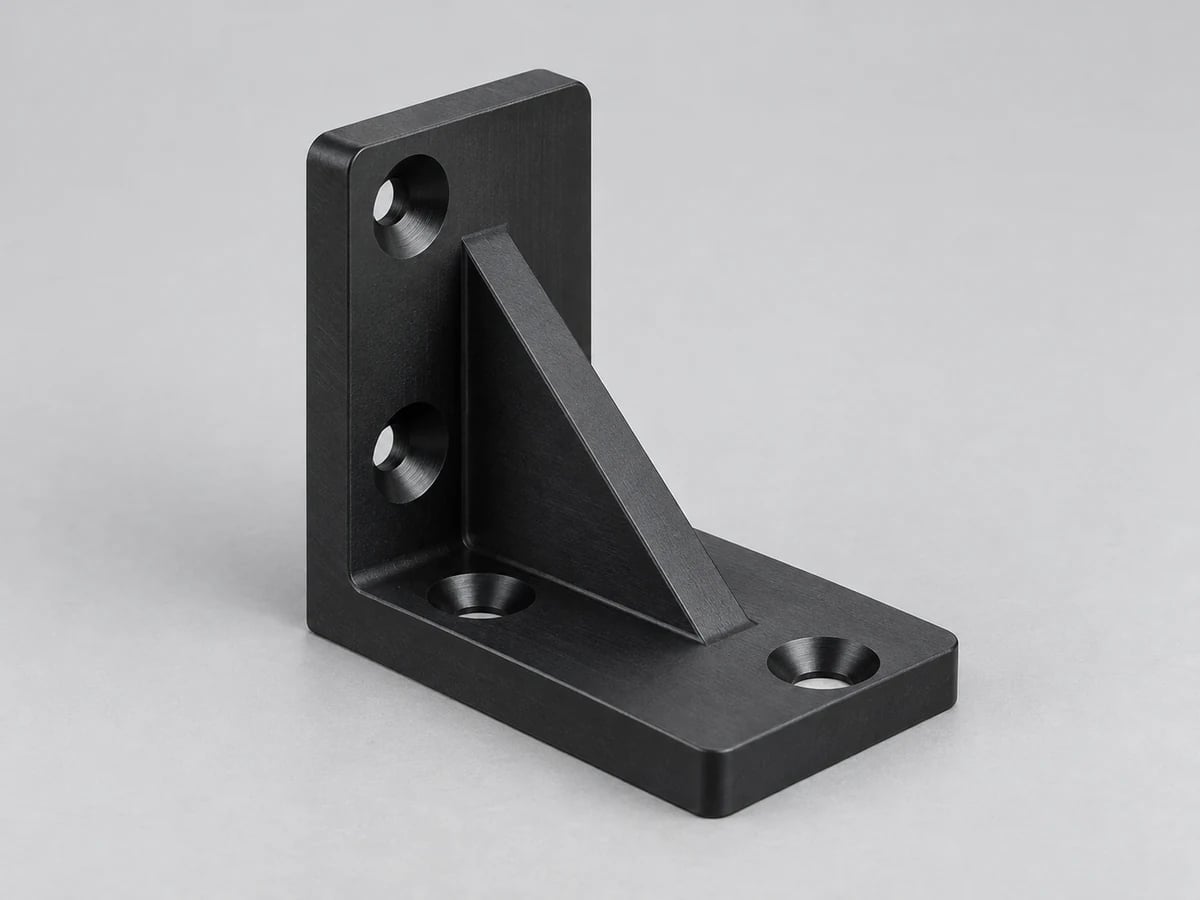
Montagens angulares com relações controladas entre faces de montagem.
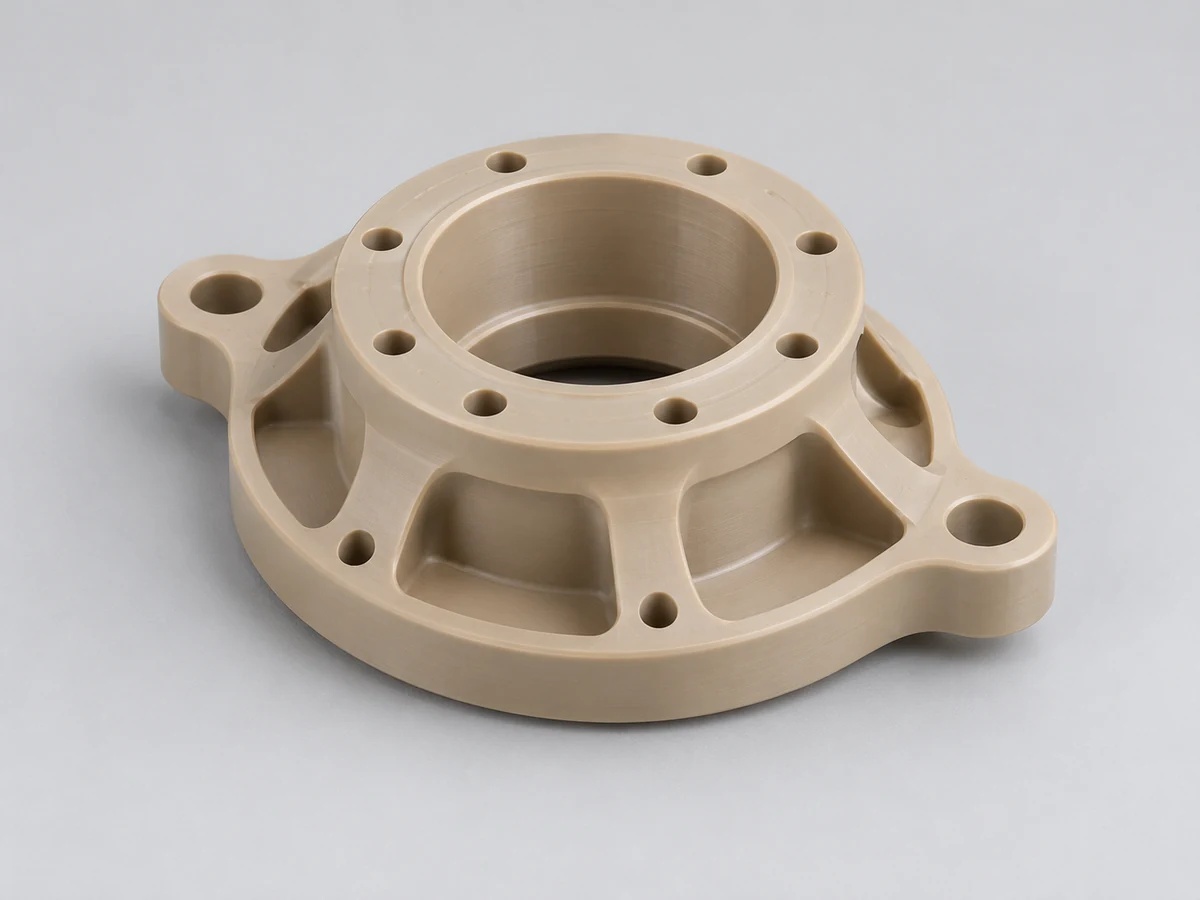
Interfaces de polímero leve, suportes e recursos de localização de precisão.
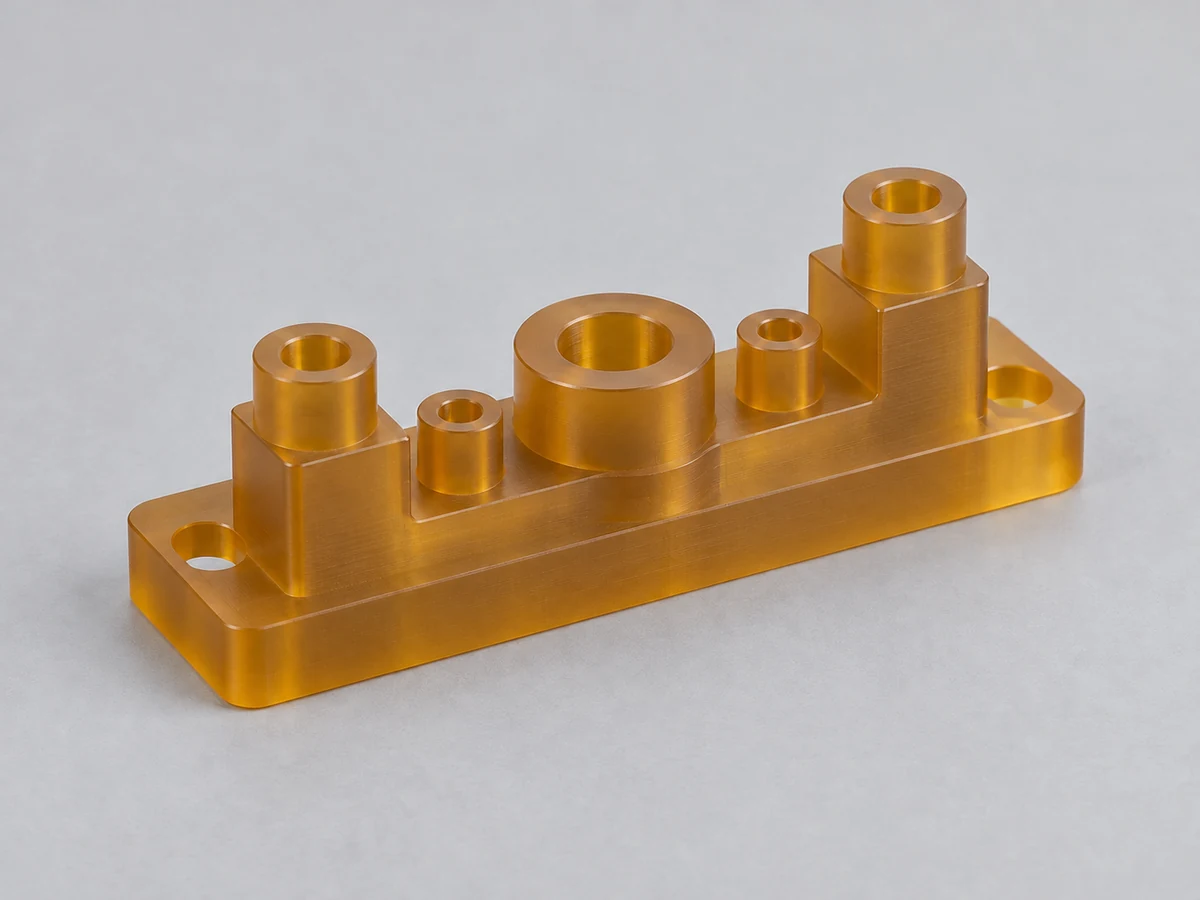
Componentes de isolamento elétrico que exigem avaliação de desempenho específica da classe.
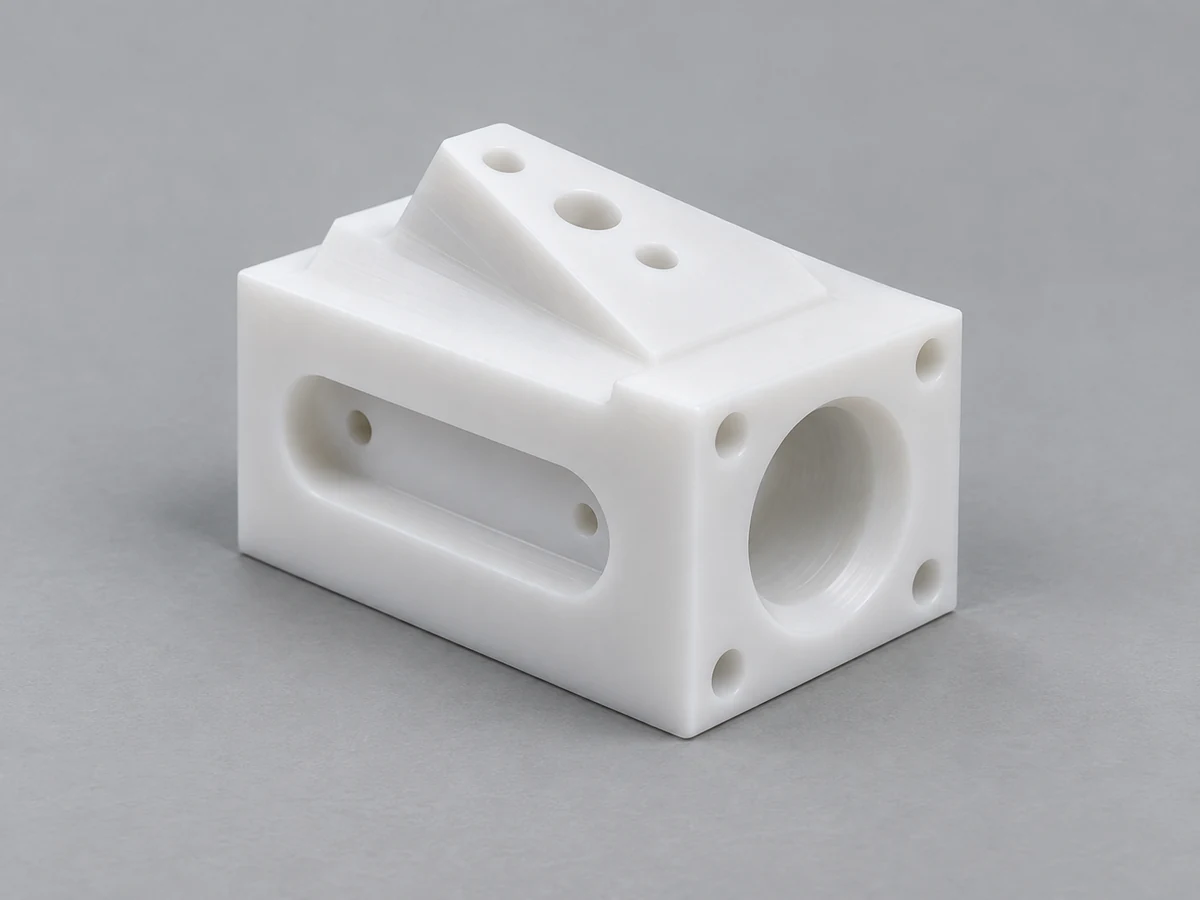
Feições em diversas faces referenciadas a uma estratégia de referência comum.
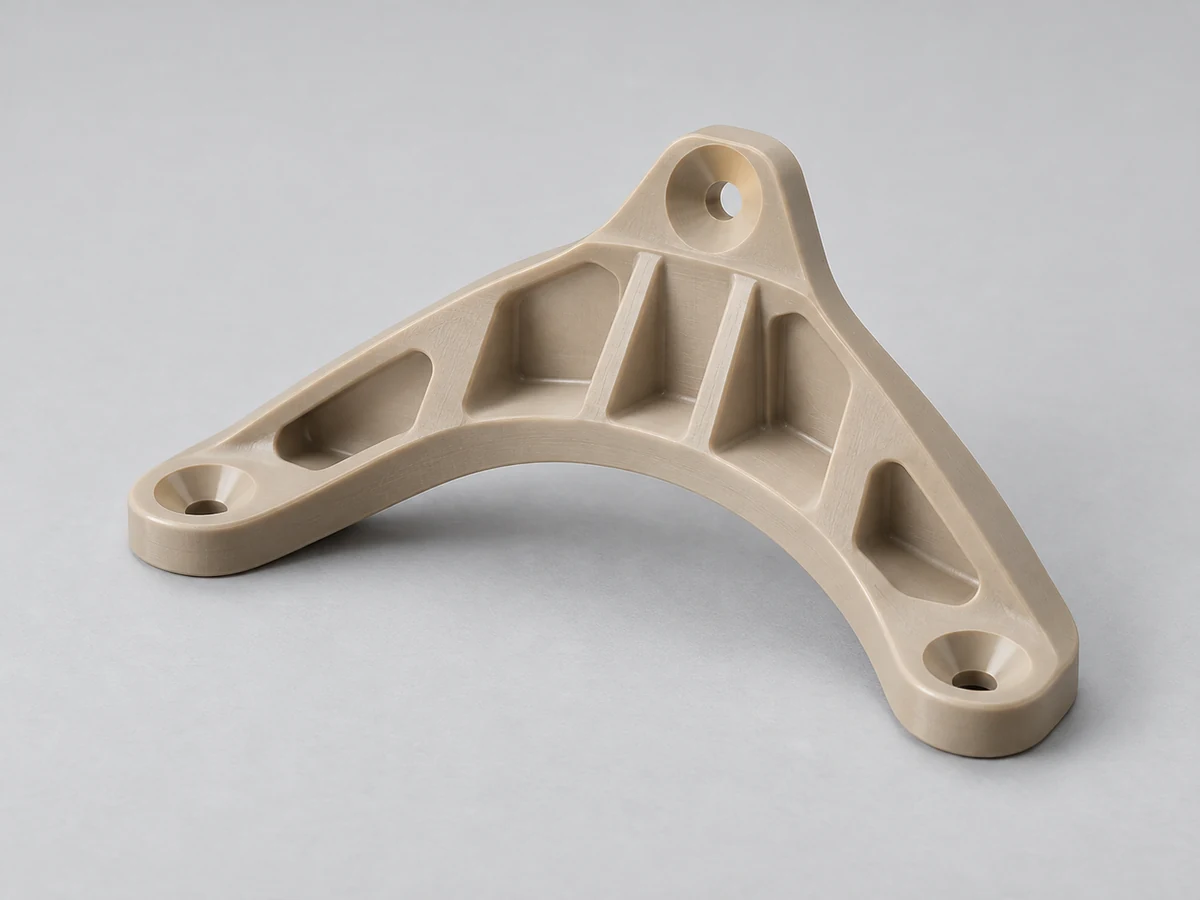
Peças baseadas em desenho sujeitas aos requisitos de material e qualidade do cliente.
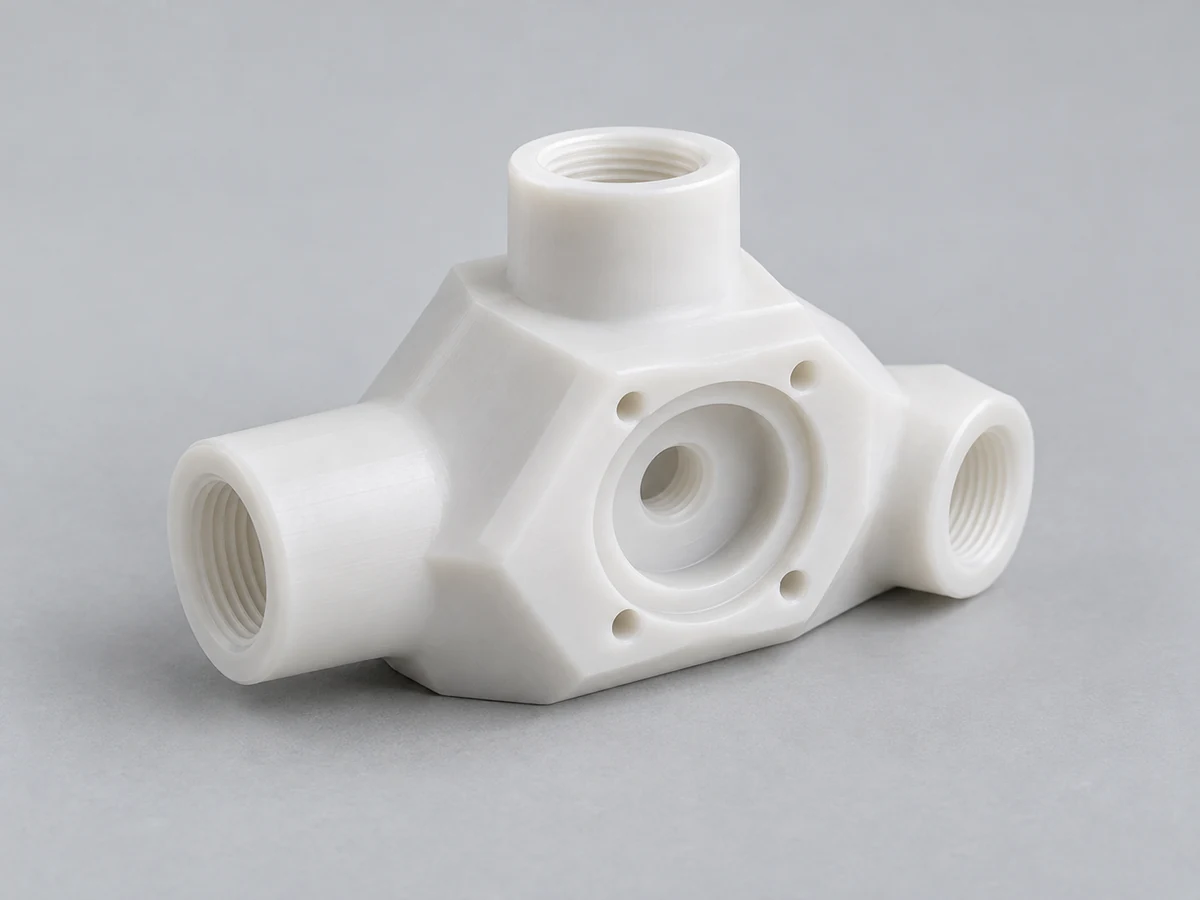
Componentes quimicamente compatíveis com passagens e interfaces controladas.
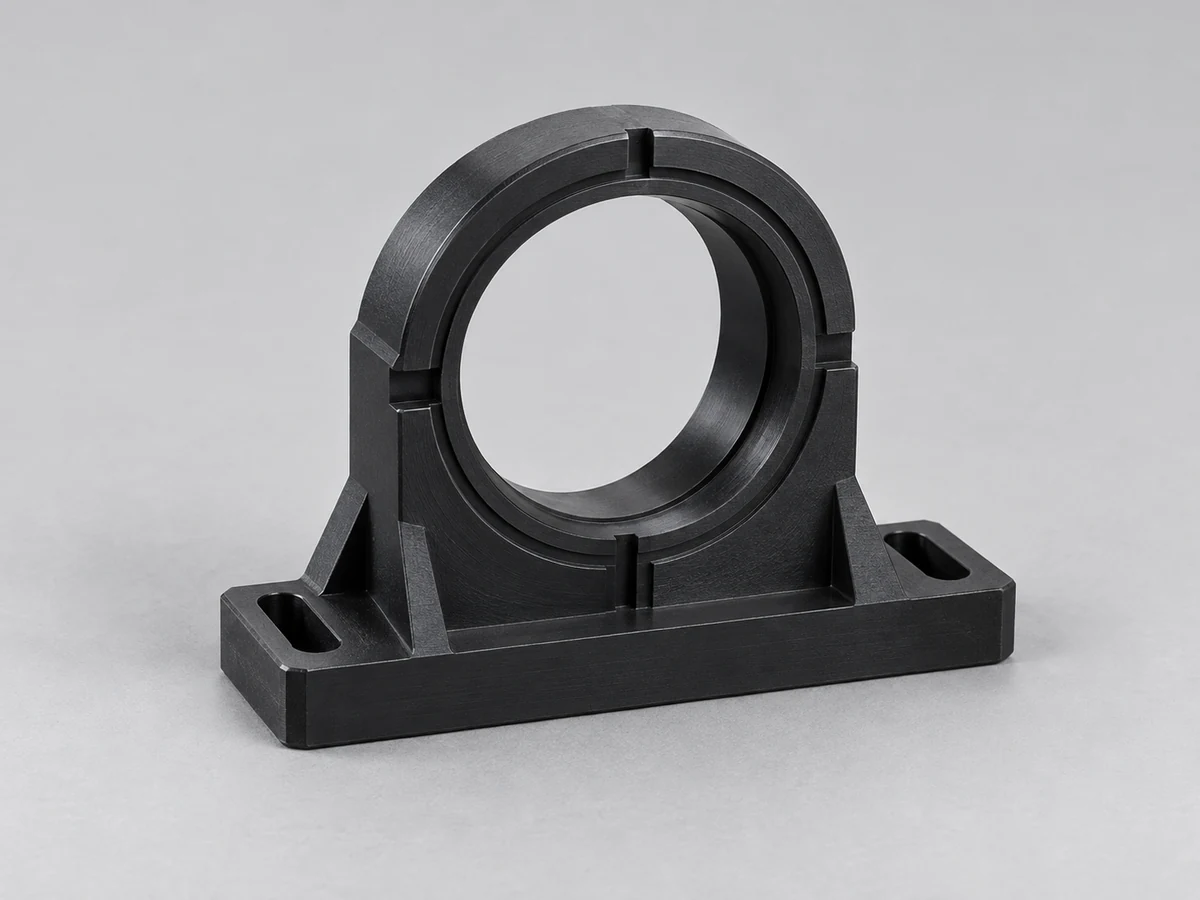
Caixas e suportes com requisitos de alinhamento ou aparência.
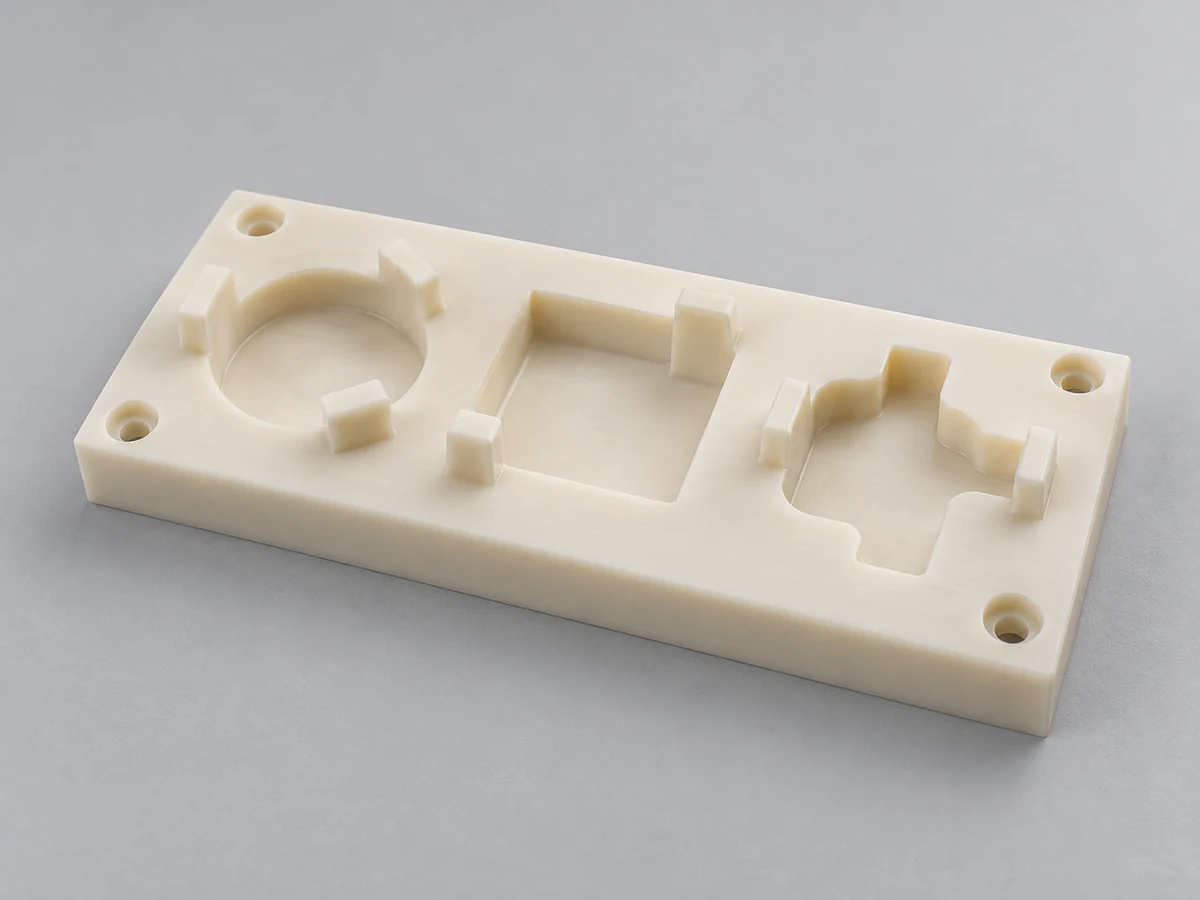
Recursos de localização e suporte específicos da aplicação para equipamentos de produção.
Inclua requisitos funcionais importantes durante a montagem. Um modelo e um desenho claros ajudam a resolver questões de acesso e inspeção antes do corte do material.
Escolha superfícies ou eixos de referência que representem como a peça está localizada em serviço. Evite sistemas de dados não relacionados entre faces.
Separe ajustes essenciais e GD&T de dimensões não críticas. Inclua a geometria correspondente sempre que for prático.
Considere a ferramenta completa e o suporte, não apenas a aresta de corte. Recursos totalmente fechados podem precisar de um design ou processo diferente.
A fresagem deixa raios de canto internos. Raios permitidos maiores podem melhorar a rigidez e o acesso da ferramenta.
Forneça suporte sempre que possível e identifique as superfícies que devem permanecer livres de marcas de fixação ou deflexão.
Considere umidade, expansão térmica, fluência e tensão de estoque na condição operacional instalada.
Destaque a relação entre faces, furos e interfaces de vedação em vez de deixá-la implícita.
Discuta o acesso à sonda, CMM ou adequação óptica e acessórios personalizados. Os métodos e relatórios disponíveis devem ser confirmados.
Os plásticos respondem de maneira diferente dos metais. A remoção de material, suporte e medição devem ser planejados em conjunto para um componente acabado estável.
Selecione as condições de corte e remoção de cavacos para controlar o calor. A baixa condutividade térmica pode deixar calor próximo ao corte.
Use um suporte estável sem pressão excessiva da braçadeira. Revise se a distorção é liberada quando a peça sai do acessório.
Combine a geometria e a condição da ferramenta com o polímero e a carga. Bordas cegas podem aumentar a fricção e os danos à superfície.
Revise a condição do estoque e a sequência de remoção de material. A estabilização ou recozimento é aplicado somente quando acordado e adequado para a classe.
Meça após condicionamento adequado e use suporte e força de contato apropriados ao componente. Condições de aceitação do documento.
Referências técnicas: Ensinger: orientação sobre usinagem e condicionamento · Ensinger: considerações sobre fresamento de plástico
A usinagem de 3 eixos geralmente é mais econômica para peças simples. A usinagem de cinco eixos torna-se valiosa quando a geometria, o acesso à ferramenta ou as relações de recursos justificam a capacidade adicional.
| Fator | Usinagem de 3 eixos | Usinagem de 5 eixos |
|---|---|---|
| Eixos | Três eixos lineares. | Três eixos lineares e dois rotativos. |
| Faces usinadas | Freqüentemente, precisa de configurações adicionais para outros rostos. | Pode expor diversas faces dentro de um acessório adequado. |
| Ângulos | Recursos angulares podem exigir fixação especial. | O posicionamento rotativo pode fornecer uma abordagem angular. |
| Contornos | Adequado para muitos contornos com direção de ferramenta fixa. | Pode alterar a orientação da ferramenta para contornos complexos selecionados. |
| Estratégia de configuração | Geralmente simples para peças prismáticas simples. | Pode reduzir as transferências; o acesso ao equipamento ainda é importante. |
| Programação | Geralmente mais simples para geometria básica. | Orientação adicional e planejamento de colisão. |
| Custo | Muitas vezes preferível para recursos simples e programação curta. | Pode justificar preparação adicional quando o acesso ou as configurações dominarem. |
| Melhor uso | Bolsos, ranhuras, orifícios e faces planas acessíveis. | Geometria multifacetada, ângulos compostos e acesso exigente a ferramentas. |
Preservar o que o protótipo estabelece: qualidade do material, dimensões funcionais, revisão do desenho e critérios de aceitação.
Valide a geometria e a função sem ferramentas de molde. Revise como o material e a condição do protótipo representam a aplicação pretendida.
Para componentes de equipamentos especializados, defina a aceitação do primeiro artigo e o plano de inspeção antes do lote prosseguir.
Controle revisões de CAD e desenhos, programas CAM, referências de acessórios e requisitos de relatórios. Reconfirme as alterações na qualidade do estoque ou no fornecimento.
Aplicações críticas precisam de critérios de aceitação específicos para cada aplicação. Um selo industrial não estabelece uma certificação ou um material aprovado.
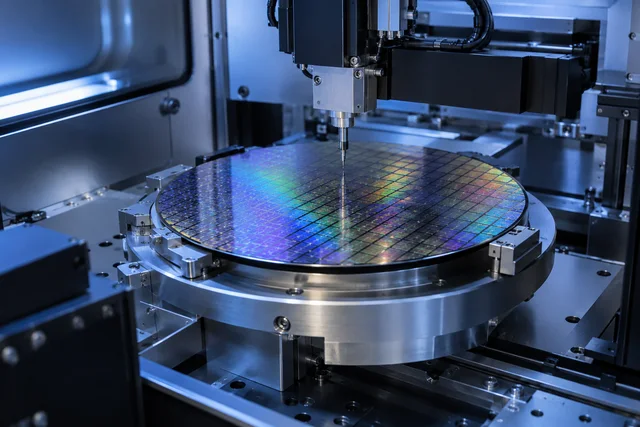
Acessórios ou componentes de fluidos PEEK, PVDF, PTFE e PEI podem exigir pureza, limpeza e controles dimensionais específicos da classe.
Carcaças de equipamentos complexos, acessórios e componentes de polímero exigem requisitos definidos de limpeza, materiais e regulatórios.
Montagens e isoladores de polímero de alto desempenho exigem rastreabilidade baseada em desenho e condições de aceitação aprovadas pelo cliente.
Suportes e interfaces angulares precisam de relações de montagem estáveis sob a carga e temperatura esperadas.
Acessórios e guias personalizados exigem considerações de desgaste, ajuste e repetibilidade para o ambiente de produção.
Isoladores, acessórios de teste e invólucros precisam de revisão de requisitos elétricos, térmicos e específicos de classe.
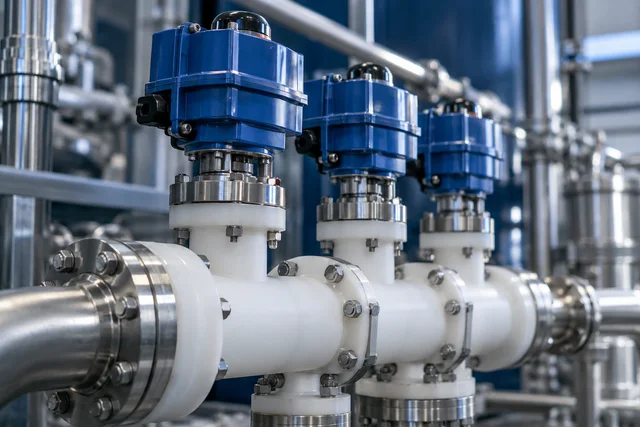
Os manifolds e componentes de válvulas precisam de compatibilidade de meios, qualidade de passagem e critérios acordados de vedação ou teste de vazamento.
A inspeção deve comprovar as relações funcionais no desenho, e não apenas mostrar que as dimensões individuais foram medidas.
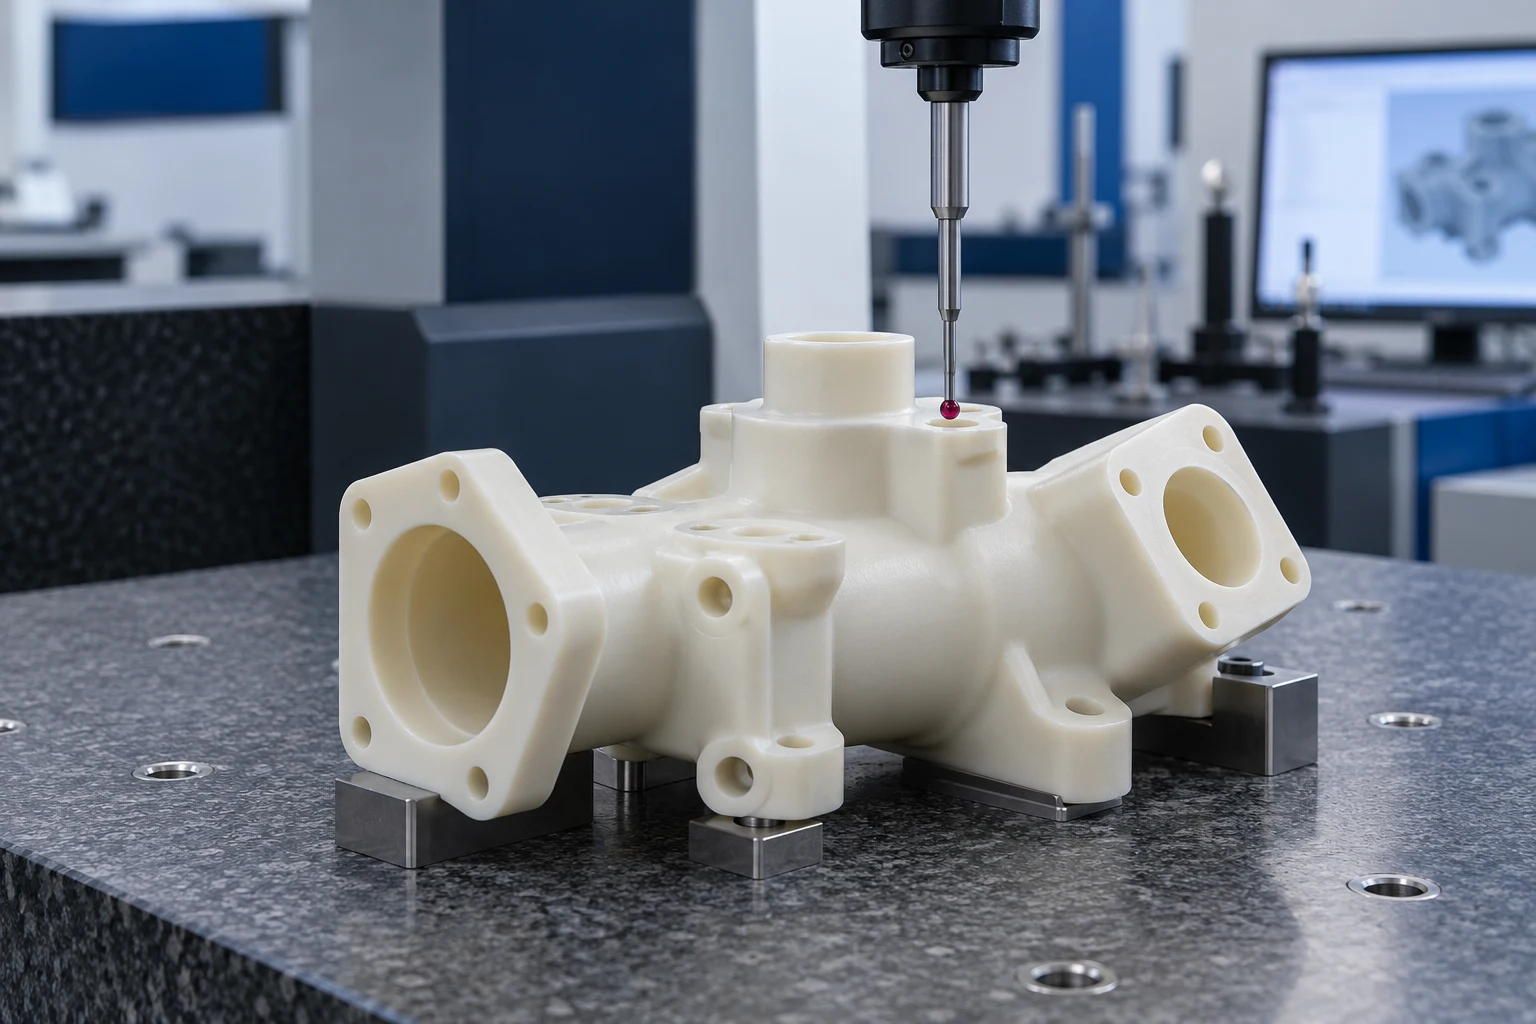
Confirme a classe especificada, a identificação do material e a documentação acordada antes da usinagem.
Resolva requisitos de referências de dados, posição, angularidade e perfil e selecione métodos de medição viáveis.
Verifique o componente inicial em relação às dimensões críticas acordadas antes de liberar o pedido restante.
Monitore recursos onde operações posteriores possam remover o acesso ou onde a distorção seja uma preocupação.
Avalie as relações entre furos, faces de montagem e outras interfaces funcionais usando o método acordado.
Revise a peça concluída após o acabamento e condicionamento adequado de acordo com os critérios de aceitação.
Forneça registros de inspeção e documentação de material especificados na cotação.
Dependendo do desenho, a inspeção pode incluir relações posicionais, características angulares, localizações de furos, perfil, planicidade, perpendicularidade, paralelismo, perfil de superfície e posição do furo. Os métodos CMM, ópticos ou de fixação personalizada exigem confirmação de acesso, incerteza de medição e disponibilidade. Testes de vazamento ou funcionais são um escopo acordado separadamente.
Forneça-nos requisitos de geometria e aplicação para que a revisão possa se concentrar na rota de fabricação adequada à sua peça.
Discuta a deformação, o calor, a umidade e a condição do material como parte da revisão da usinagem.
Analise o acesso angular e os recursos multifacetados em relação à configuração da máquina e ao plano de fixação disponíveis.
Resolva questões de desenho e acesso a recursos antes de confirmar a abordagem e a cotação do percurso.
Defina um caminho prático para o primeiro artigo e controles de revisão para pedidos recorrentes.
Compare as classes exatas com o ambiente operacional, não apenas com o nome genérico do polímero.
Vincule as medições acordadas ao sistema de referência funcional e aos relacionamentos de recursos.
Mantenha o CAD, o desenho de engenharia, as condições de aceitação e o escopo comercial alinhados.
Confirme o escopo técnico antes da usinagem e preserve-o durante inspeção, acabamento e preparação para envio.
Enviar modelo, desenho cotado e revisão. Identifique quantidade, grau e aplicação.
Avalie ângulos, acessos, paredes finas, relações de dados e se um processo mais simples é suficiente.
Acorde o teor do estoque, enchimentos, condicionamento e documentos de rastreabilidade necessários.
Planeje superfícies de suporte, locais de referência e transferências de acessórios necessárias.
Escolha o modo de usinagem disponível e verifique ferramentas, suportes, movimentos rotativos e folgas.
Usine usando a estratégia de orientação acordada e monitore recursos críticos durante a produção.
Inspecione os requisitos do desenho com o método acordado e registre os resultados especificados.
Rebarbar, limpar e proteger a peça conforme combinado. Inspeção completa da remessa e documentação necessária.
Respostas diretas sobre eixos rotativos, seleção de processos, materiais plásticos e inspeção.
A usinagem de 5 eixos combina três eixos lineares com dois eixos rotativos para controlar a relação entre ferramenta e peça de trabalho. O movimento rotativo pode expor recursos angulares ou suportar uma mudança na orientação da ferramenta, dependendo do modo de usinagem.
A usinagem de três eixos utiliza movimento linear com uma direção fixa da ferramenta para um corte. A usinagem de cinco eixos adiciona dois graus de liberdade rotativa, o que pode melhorar o acesso à geometria angular ou multifacetada; peças simples ainda podem ser mais econômicas em três eixos.
A usinagem simultânea pode alterar a orientação da ferramenta durante o corte. Na usinagem indexada 3+2, dois eixos rotativos definem uma orientação e o corte subsequente utiliza três eixos lineares. O modo apropriado e disponível é confirmado durante a revisão do CAD.
Considere a usinagem de cinco eixos quando ângulos compostos, contornos complexos, acesso a ferramentas ou relações de recursos multifacetados justificarem isso. Uma revisão do desenho deve compará-lo com fresamento mais simples ou acessórios adicionais antes de um processo ser selecionado.
Plásticos de engenharia como PEEK, POM, PTFE, Nylon, Policarbonato, PEI, PVDF e PPS podem ser considerados. A adequação depende da classe exata, forma da massa, geometria, condições operacionais e estabilidade dimensional necessária.
Pode reduzir alguns erros causados por transferências de acessórios, mas não melhora automaticamente todas as dimensões. A fixação da peça, a calibração rotativa, o movimento do material, a deflexão da ferramenta e as condições de inspeção continuam importantes.
Sim, o PEEK pode ser considerado para usinagem de cinco eixos. As classes preenchidas e não preenchidas se comportam de maneira diferente, portanto, a especificação do material, a geometria e os requisitos de tolerância devem ser revisados em conjunto.
Sim, pode ser apropriado para um protótipo complexo sem ferramentas de molde. Use o protótipo para verificar a geometria e a função e chegue a um acordo sobre como seu material e inspeção representam a peça de produção pretendida.
Peças com características angulares inacessíveis, mudança de orientação de superfície ou relações multifacetadas exigentes podem justificar cinco eixos. Carcaças, manifolds e acessórios complexos são exemplos, mas nem todos os componentes desses tipos requerem usinagem de cinco eixos.
Envie modelos STEP/STP, IGES/IGS ou X_T e um desenho dimensionado em PDF, DWG ou DXF. Incluir revisão, dados, tolerâncias críticas, material e quantidade; use um pacote ZIP quando vários arquivos estiverem juntos.
SEU CAD. UMA ROTA PRÁTICA DE USINAGEM.
Carregue seu modelo CAD e desenho de engenharia com o material plástico necessário, quantidade, tolerâncias dimensionais, requisitos de GD&T e informações de aplicação. Nossa equipe de engenharia avaliará se a usinagem de 5 eixos, a usinagem 3+2 ou um processo mais simples é a abordagem de fabricação mais adequada.
O modo de usinagem e a disponibilidade do equipamento são confirmados durante a revisão. Inclua dimensões gerais da peça, referências funcionais, informações sobre peças correspondentes e condições de inspeção necessárias. Se um material não for selecionado, descreva temperatura, cargas, exposição ao meio e requisitos de instalação.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Arquivos maiores podem ser compartilhados por email. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.