Alta resistência
Útil para impacto e carregamento mecânico. Confirme a geometria do entalhe, a velocidade e as propriedades reais da classe condicionada.

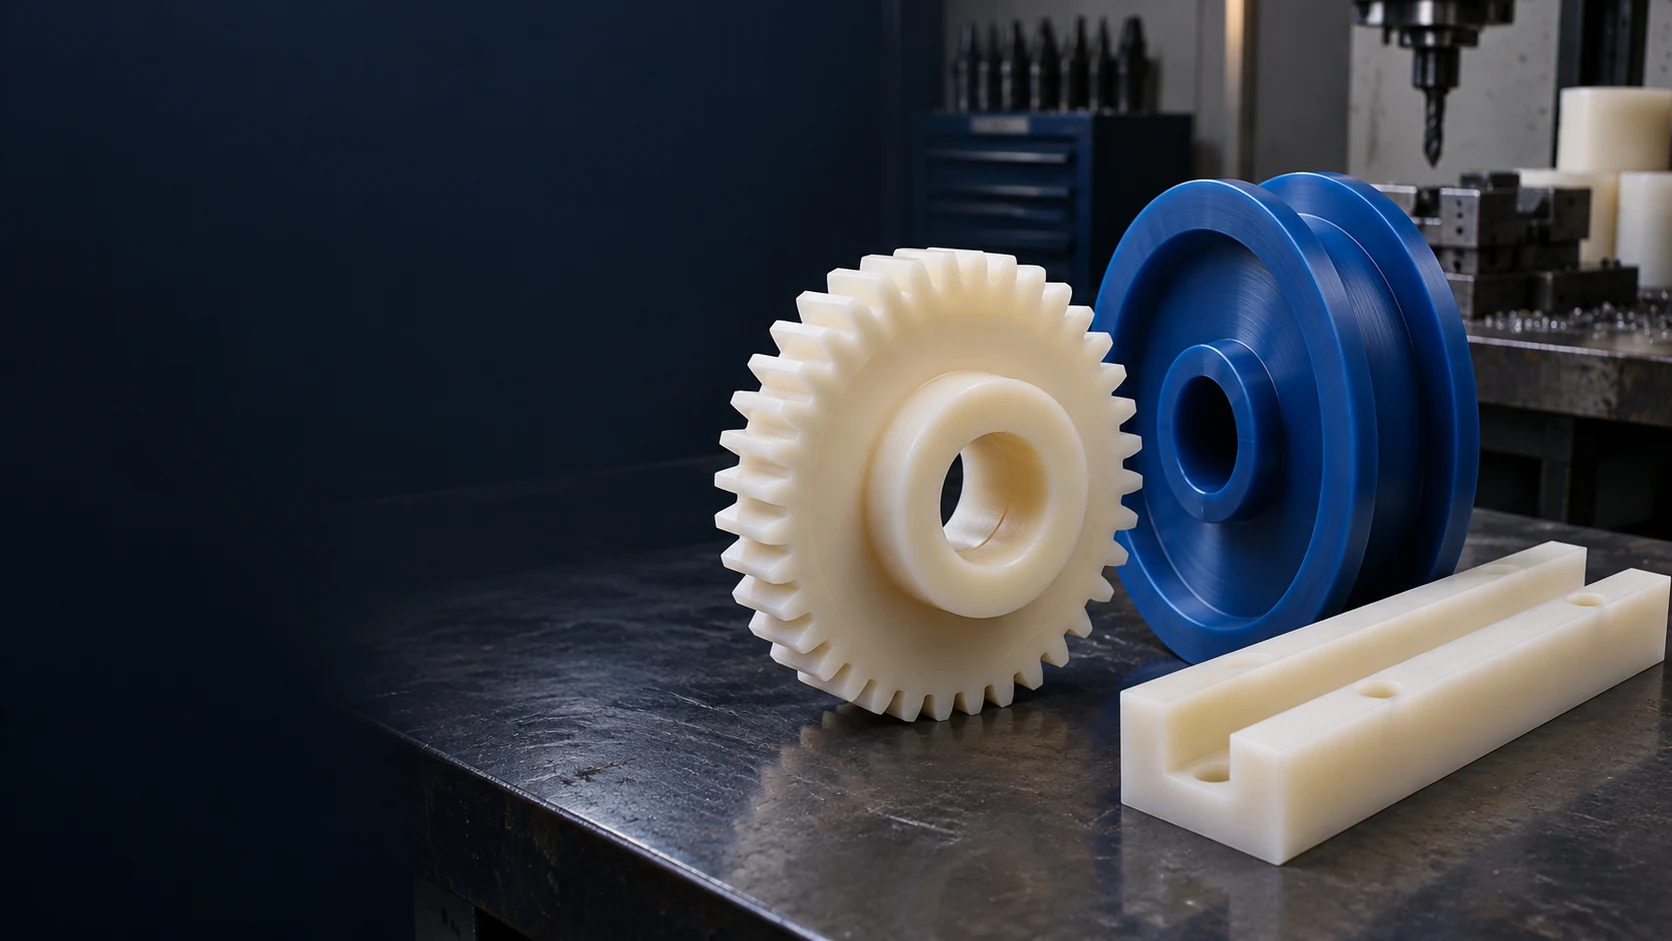
RESISTÊNCIA · DESEMPENHO DE DESGASTE · AJUSTE CONSCIENTE DE UMIDADE
A TOPS Plastics fornece usinagem CNC de materiais de nylon e poliamida para componentes mecânicos personalizados que exigem tenacidade, resistência ao desgaste, baixo peso e desempenho de deslizamento confiável. Usinamos PA6, PA66, náilon fundido, náilon preenchido e outras classes específicas usando fresamento CNC, torneamento e usinagem multieixos.
A disponibilidade e adequação das notas são confirmadas por projeto. A absorção de umidade e o condicionamento são revisados sempre que o ajuste ou a estabilidade dimensional são importantes.
Defina o grau de poliamida e a condição aceita do material antes de estabelecer a rota de usinagem. Disponibilidade de estoque, tolerâncias e documentação são confirmadas para cada projeto.
| Capacidade | Escopo do projeto TOPS Plastics |
|---|---|
| Família de materiais | Nylon / poliamida / PA. |
| Notas Comuns | PA6, PA66, nylon fundido e classes de enchimento especificadas, sujeitas a disponibilidade. |
| Processos | Fresagem CNC, torneamento, furação, rosqueamento e mandrilamento; recursos multieixos após revisão. |
| Peças Típicas | Engrenagens, buchas, rolos, rolamentos, guias e coxins. |
| Produção | Protótipo, produção OEM de baixo volume e repetição. |
| Entrada | Modelos CAD controlados, desenhos de engenharia ou amostras com requisitos de aceitação. |
| Arquivos | STEP/STP, IGES/IGS, X_T, DWG, DXF, PDF ou ZIP. |
| Inspeção | Inspeção dimensional baseada em desenho no estado de umidade e temperatura acordado. |
O nylon é uma família de termoplásticos de engenharia chamados poliamidas ou PA. Sua combinação de tenacidade, resistência mecânica, comportamento ao desgaste e baixo peso o torna um candidato para movimento industrial e componentes de suporte.
Ao contrário do POM/Delrin, o náilon absorve uma umidade ambiental apreciável. As dimensões e as propriedades mecânicas podem mudar entre uma condição de material seco e o eventual ambiente operacional. Uma seleção de material, portanto, precisa de uma classificação e de uma condição definida.
Use a designação exata do fornecedor em vez de especificar apenas “nylon”. PA6, PA66, classes fundidas e formulações reforçadas apresentam comportamentos diferentes. A cor não estabelece adequação química, de enchimento, de lubrificação ou de contato com alimentos. A aplicação real e a seleção de controle de registro de material aprovado.
Referências técnicas: Orientação de usinagem de poliamida Ensinger
O nylon costuma ser uma escolha prática quando o impacto, o desgaste e a resistência são importantes. Compare as propriedades nas condições reais de umidade e temperatura, em vez de usar apenas uma folha de dados de material seco.
Útil para impacto e carregamento mecânico. Confirme a geometria do entalhe, a velocidade e as propriedades reais da classe condicionada.
Um candidato para guias, coxins, buchas e rolos. Carga, superfície de apoio e lubrificação determinam a vida útil.
Pode reduzir a massa do componente em comparação com o metal. A substituição ainda exige rigidez, carga e revisão térmica.
Suporta peças estruturais funcionais quando são considerados limites de tensão, fluência e ambientais.
Útil para componentes de movimento, rolamentos e engrenagens. Selecione o composto e a folga para o ciclo de trabalho.
Muitas vezes mais econômico que o PEEK para condições operacionais adequadas. Compare custos de estoque, configuração, acabamento e qualificação.
Revisamos o grau do fornecedor, a forma do estoque, o reforço e o estado de umidade. Estas famílias de notas são opções de seleção; disponibilidade e adequação são confirmadas antes da cotação.
Geralmente selecionado para guias, buchas, peças de desgaste e componentes industriais resistentes a impactos. A absorção de umidade requer ajuste e revisão dimensional.
Freqüentemente selecionado por rigidez e resistência. Algumas propriedades de grau seco diferem do PA6, mas o PA66 permanece sensível à umidade; comparar dados condicionados reais.
Normalmente fundido em PA6, útil para rolos grandes, roldanas, buchas e peças de desgaste espessas. A grande disponibilidade de estoque e o comportamento de estresse dependem do fornecedor.
Um candidato para rolamentos e peças de desgaste deslizantes. A formulação, carga e contrapartida de dissulfeto de molibdênio afetam o desempenho; não presuma que todos os nylons lubrificados sejam idênticos.
Pode aumentar a rigidez e reduzir a fluência. O vidro é abrasivo para as ferramentas e a exposição ou orientação das fibras pode afetar o acabamento, as dimensões e o desgaste da contraparte.
O náilon fundido descreve uma rota de fabricação, não uma química separada de PA. As formulações fundidas preenchidas com óleo, modificadas com lubrificante e reforçadas devem ser identificadas separadamente. Não substitua um formato genérico azul ou preto por um formato comercial aprovado.
Para um componente reforçado, pergunte quais faces são funcionais e como a orientação do material é controlada. Uma percentagem nominal de carga por si só não estabelece propriedades isotrópicas. Os documentos alimentares, elétricos ou automotivos devem estar relacionados à formulação selecionada e ao uso pretendido.
Referências técnicas: Portfólio de nylon da Mitsubishi Chemical Group
PA6 e PA66 descrevem químicas de poliamida; O náilon fundido geralmente descreve o estoque PA6 fundido. Escolha por dados mecânicos específicos da classe, tamanho do material e resposta à umidade.
| Nota | Força principal | Cuidado principal | Aplicações típicas |
|---|---|---|---|
| PA6 | Resistência e custo prático. | Ajustes e propriedades sensíveis à umidade. | Peças de desgaste e guias. |
| PA66 | Muitas vezes rigidez e resistência úteis. | Ainda absorve umidade; condição afeta a comparação. | Engrenagens e peças estruturais. |
| Fundido em náilon | Grandes formatos de estoque e componentes pesados. | O estresse do estoque e o planejamento da umidade continuam necessários. | Grandes rolos, buchas e roldanas. |
| MoS₂ Nylon | Comportamento de deslizamento e desgaste específico da classe. | Confirmar formulação, carga e contrapartida. | Rolamentos e peças de desgaste. |
| Nylon com enchimento de vidro | Maior rigidez e redução da fluência. | Desgaste da ferramenta, fibras expostas e orientação. | Componentes estruturais. |
O PA66 não deve ser vendido como à prova de umidade ou universalmente mais estável dimensionalmente que o PA6. Temperatura, umidade, reforço, processamento de massa e condições de teste podem alterar a comparação. Use dados de fornecedores obtidos em condições comparáveis.
Uma peça moldada maior pode ser comercialmente prática quando uma forma extrudada não estiver disponível. Ele ainda precisa de permissão de usinagem suficiente e de um plano para liberação de tensões. Seções grossas e de grande diâmetro também tornam o equilíbrio da umidade mais lento do que em peças pequenas e finas.
Combine o processo com a geometria enquanto gerencia o calor, o suporte e a condição do material.
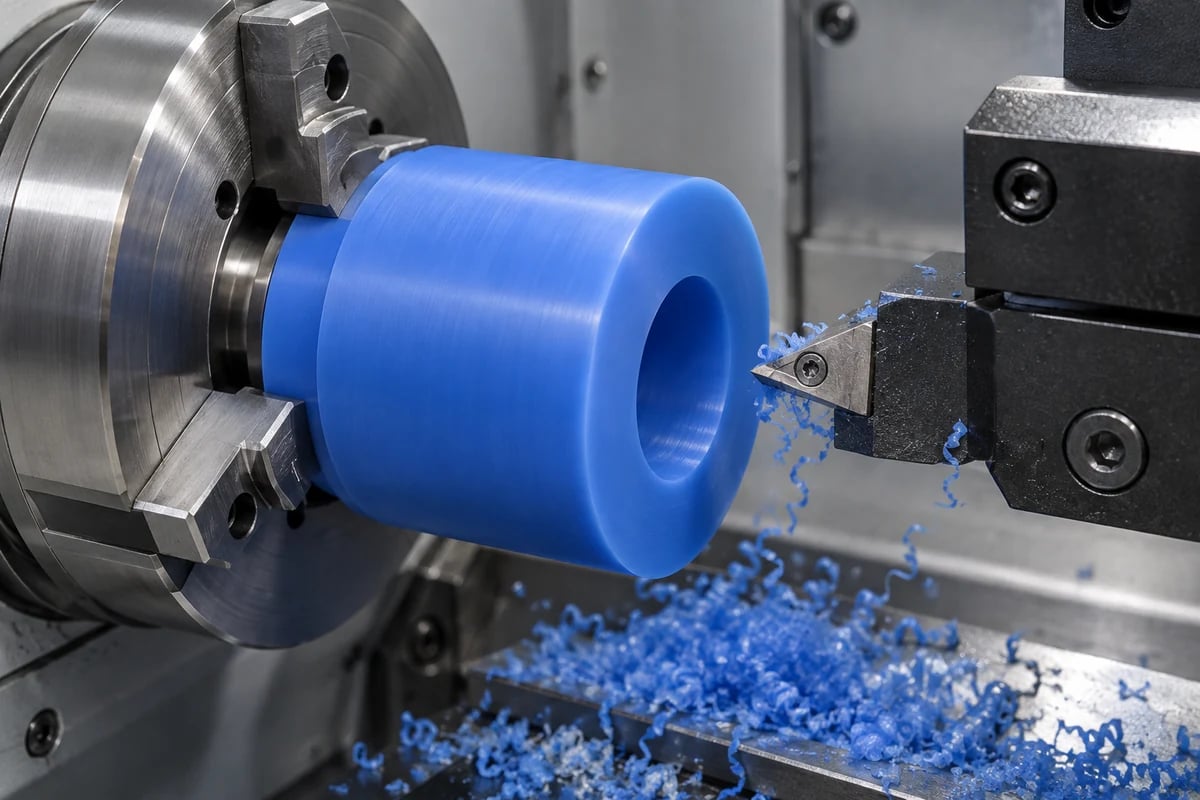
Placas, carcaças, suportes, guias, fixações, componentes de desgaste e engrenagens. Revise a profundidade do bolsão, os raios internos e o equilíbrio da remoção de material.
Saiba mais →Buchas, rolos, buchas, espaçadores, rolamentos, anéis e polias. Suporta geometria longa e define a relação liberada entre furo e diâmetro externo.
Saiba mais →Geometria multiface complexa onde o acesso à ferramenta ou recursos relacionados justificam menos configurações. O suporte e o controle de dados continuam essenciais.
Saiba mais →Orifícios de montagem, roscas, furos, assentos de rolamentos e rebaixos. Defina os requisitos de engate, ajuste crítico e passagem sem rebarbas.
Saiba mais →Ferramentas afiadas e engate adequado ajudam a evitar fricção e calor localizado. Os cavacos devem sair da zona de corte em vez de se enrolarem em um rolo ou serem recortados em um bolso. Os parâmetros de corte são selecionados para a classe e operação, não copiados de uma receita universal de náilon.
Um acessório deve apoiar o componente sem forçar as paredes flexíveis a assumirem um formato artificial. Para uma manga longa, revise o suporte, o contato da braçadeira e a inspeção após a liberação. As interfaces rosqueadas precisam de engajamento e revisão de carga de montagem porque as roscas de polímero podem se arrastar ou deformar.
O nylon usina bem, mas a flexibilidade, o calor, a tensão do material e a umidade podem afetar as dimensões além do caminho de corte programado.
A umidade ou a exposição à água alteram a condição do material. Uma dimensão de aceitação a seco pode não prever um ajuste instalado.
Seções finas e longas podem se mover sob força de fixação ou de corte. O suporte e a medição do estado liberado são importantes.
O calor localizado pode suavizar a zona de corte e alterar o tamanho. Limite a fricção e o acúmulo de cavacos.
A remoção pesada ou assimétrica de material pode aliviar o estresse. O desbaste, a estabilização e o acabamento podem necessitar de etapas separadas.
Os aditivos de vidro e lubrificantes alteram a rigidez, o desgaste da ferramenta, o comportamento da superfície e a resposta à umidade.
Antes de corrigir um furo com deslocamento de ferramenta, verifique se a leitura mudou com a temperatura, restrição ou condição do material. Uma dimensão que se desvia após a desfixação é um problema diferente de um deslocamento de usinagem estável.
Um primeiro artigo oferece a oportunidade de comparar o estado de inspeção acordado com o estado de fabricação. Registre a revisão, o grau de estoque e as condições de medição. Esta é uma abordagem de revisão de processo e não uma afirmação de que um projeto específico do cliente foi concluído.
As tolerâncias alcançáveis dependem do grau, condição de umidade, geometria, espessura da parede, tamanho, temperatura, fixação e ambiente de serviço. Os limites numéricos são revisados em relação ao desenho real.
| Recurso | Consideração principal |
|---|---|
| Diâmetro do furo | Estado de umidade, flexibilidade e restrição da parede. |
| Diâmetro externo | Temperatura e movimento de materiais. |
| Geometria da engrenagem | Condição de umidade, geometria do dente e estado de inspeção. |
| Parede fina | Deformação de fixação e suporte de corte. |
| Parte longa | Deflexão e suporte. |
| Planicidade | Liberação de estresse e restrição definida. |
| Ajuste de pressão | Movimento sensível à umidade e limites de peças correspondentes. |
| Ajuste do rolamento | Umidade de serviço, temperatura e folga de funcionamento. |
Identifique dimensões, referências e unidades críticas para a qualidade. Um furo de rolamento apoiado e uma guia longa e fina necessitam de diferentes estratégias de controle. Aplique limites estreitos às interfaces funcionais em vez de impor a mesma tolerância rígida em todas as superfícies não críticas.
Combine se as dimensões se aplicam a seco, condicionadas ou em um estado de serviço especificado. Inclua a temperatura de medição, o tempo de estabilização decorrido quando relevante, o suporte e a força de contato. Uma verificação da peça correspondente pode complementar a inspeção dimensional quando seu método e aceitação são anotados.
Envie seu desenho para uma revisão de tolerância ao nylon →O nylon é higroscópico: absorve a umidade ambiental. Mudanças no teor de umidade podem alterar o tamanho e a rigidez depois que um componente usinado com precisão sai da máquina.
A absorção de umidade pode aumentar as dimensões das peças livres. A direção e o efeito em uma montagem restrita exigem revisão específica da geometria.
O náilon condicionado é geralmente menos rígido do que o mesmo tipo seco. Compare os dados do fornecedor na condição relevante.
A umidade pode melhorar a tolerância ao impacto e, ao mesmo tempo, reduzir a rigidez. Ambas as mudanças são importantes em um componente estrutural ou de movimento.
Furos, eixos, malhas de engrenagens e interfaces de rolamentos podem mudar. Revise o conjunto completo de acoplamento, não apenas um diâmetro.
Para uma bucha de náilon em um invólucro metálico, a bucha livre e a bucha instalada não se movem necessariamente da mesma maneira. A umidade, a interferência e a restrição da parede interagem. Forneça dimensões do eixo e do alojamento, materiais e requisitos de folga; não aplique uma única tolerância de dilatação a cada furo.
Para um par de engrenagens, alterações no tamanho dos dentes e nas relações centrais podem afetar a folga e o contato. Defina a faixa de umidade, limpeza úmida ou imersão em água, carga e temperatura de operação. Verifique a condição pretendida da malha com um teste funcional adequado, se necessário.
A absorção de umidade depende do tempo e é afetada pela espessura da seção, exposição e temperatura. Uma leitura de umidade ao lado da peça não prova que seu interior esteja equilibrado. Durante a preparação da instalação, leve em consideração o estado de condicionamento e o histórico de armazenamento acordados, em vez de assumir que a condição de entrega é igual à condição de serviço.
Considere o condicionamento quando as dimensões críticas devem corresponder a uma umidade conhecida ou ambiente úmido. Estabeleça o estado do material antes dos compromissos finais de tolerância.
O condicionamento de umidade e o alívio do estresse resolvem diversos problemas. O condicionamento altera o teor de umidade; o gerenciamento de estresse aborda o movimento associado ao processamento de estoque ou remoção de material. Um tratamento térmico também pode alterar o estado de umidade, portanto a sequência precisa de revisão específica para o grau.
Para geometrias exigentes, uma rota revisada pode separar o desbaste do dimensionamento final e incluir condicionamento ou estabilização entre as operações. O condicionamento final após o acabamento poderá alterar novamente as dimensões. Acorde o estado final aceito e avalie esse movimento antes de liberar a rota.
Não use uma imersão arbitrária em água fervente ou um ciclo de forno fixo para cada tipo de náilon. As instruções do fornecedor, espessura, enchimento e requisitos de aceitação controlam o procedimento. Não publicamos temperaturas ou durações de condicionamento universais sem um processo validado.
Registre a designação do material, condição inicial, tratamento utilizado, se houver, condições de armazenamento e estado final da inspeção. Os testes de fábrica devem reproduzir a condição especificada quando o ajuste ou a função for sensível à umidade; um protótipo medido imediatamente é evidência insuficiente de estabilidade a longo prazo.
Referências técnicas: Orientação sobre usinagem e condicionamento de estoque de plástico da Ensinger
Projete para o estado e função reais do material, permitindo ao mesmo tempo corte apoiado e inspeção significativa.
Identifique PA6, PA66, náilon fundido ou grau comercial aprovado, incluindo requisitos de enchimento e estoque.
Indique se as dimensões se aplicam a seco, condicionadas ou em estado de serviço definido; incluir condições de aceitação.
Seções finas podem flexionar durante a usinagem e montagem. Preserve o suporte em torno dos furos e das interfaces de montagem.
Verifique a fluência sob cargas sustentadas, temperatura e umidade; rigidez inicial não é desempenho a longo prazo.
Revise a folga ou interferência em todo o ambiente de serviço e as tolerâncias reais das peças correspondentes.
Forneça acesso ao cortador e evite cantos internos afiados e profundos desnecessariamente que enfraquecem ou complicam a usinagem.
O movimento da umidade pode alterar a malha. Defina a engrenagem correspondente, distância central, velocidade e carga.
Rolos longos, hastes e mangas podem desviar. Inclui requisitos de retilinidade, desvio e suporte de inspeção.
Os desenhos devem distinguir os requisitos de desempenho obrigatórios das preferências que podem ser discutidas durante o DFM. Inclua o componente correspondente quando um furo, assento de rolamento ou face de localização determinarem a função.
Para peças de reposição, forneça o local do desgaste e o contexto da falha, bem como a amostra. Uma amostra desgastada pode não preservar as dimensões originais pretendidas. Confirme a geometria reconstruída e a revisão aprovada antes da fabricação.
Estas famílias de componentes baseadas em desenho ilustram o escopo da usinagem de náilon. As imagens são conceitos gerados por IA, não produtos de catálogo fixo ou projetos de clientes verificados.
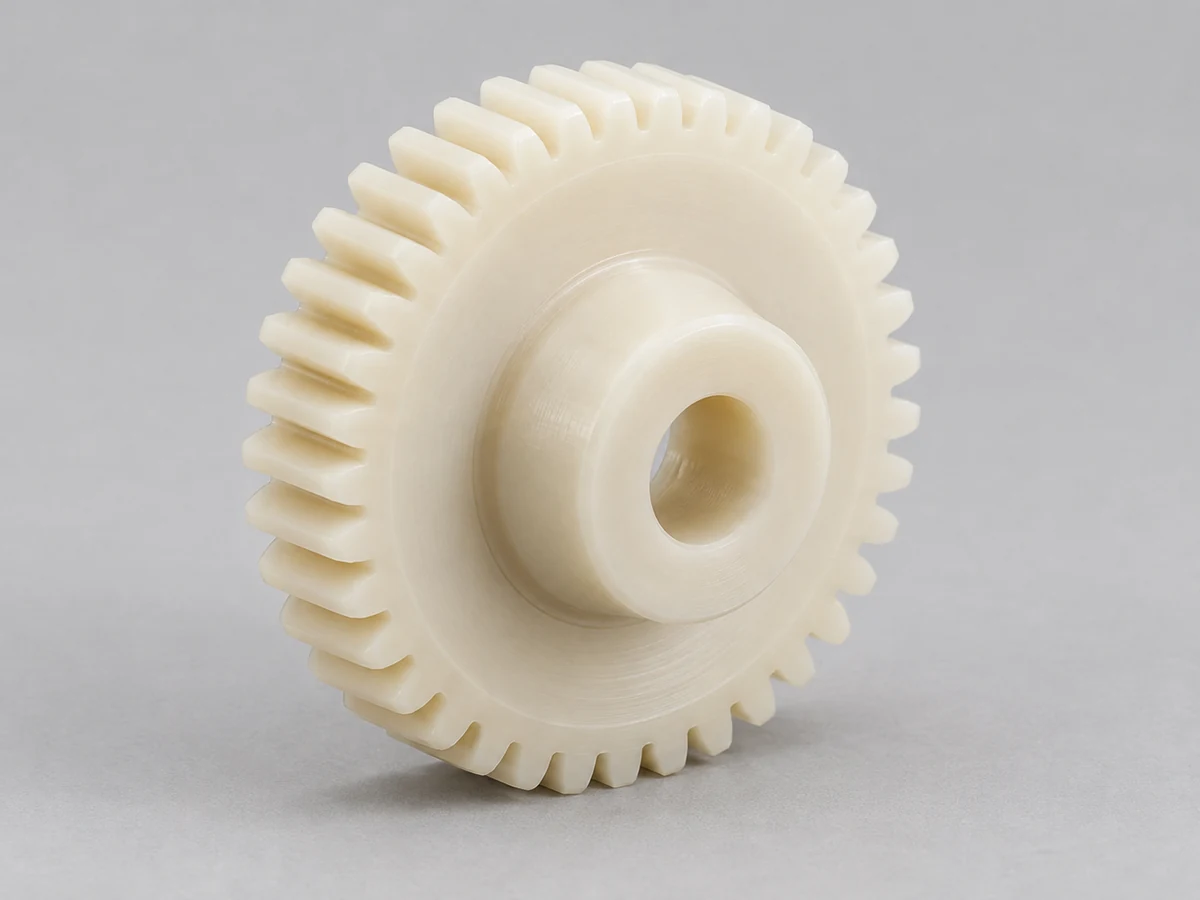
Defina dentes, folga, engrenagem correspondente, torque e estado de umidade aceito.
Saiba mais →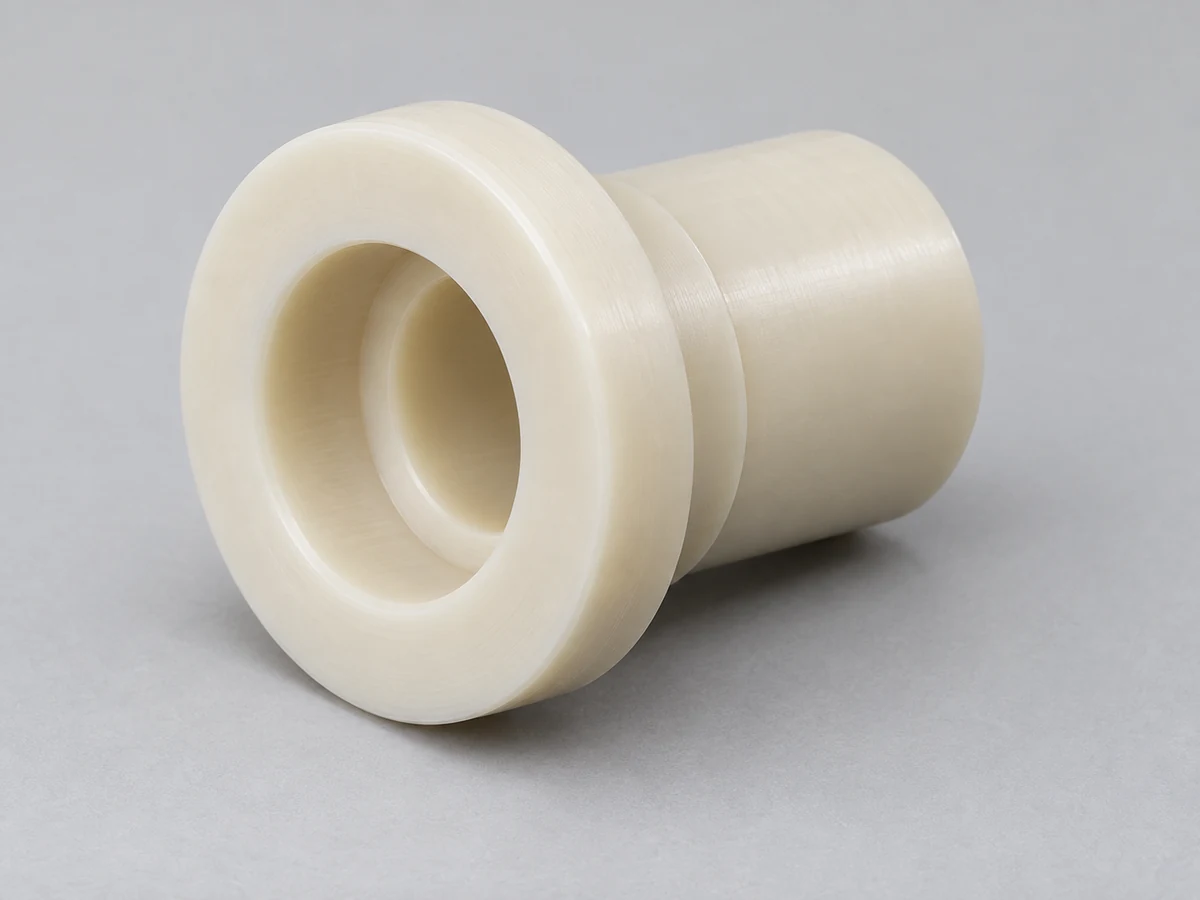
Revise os ajustes do eixo e da carcaça, lubrificação, carga e exposição à umidade.
Saiba mais →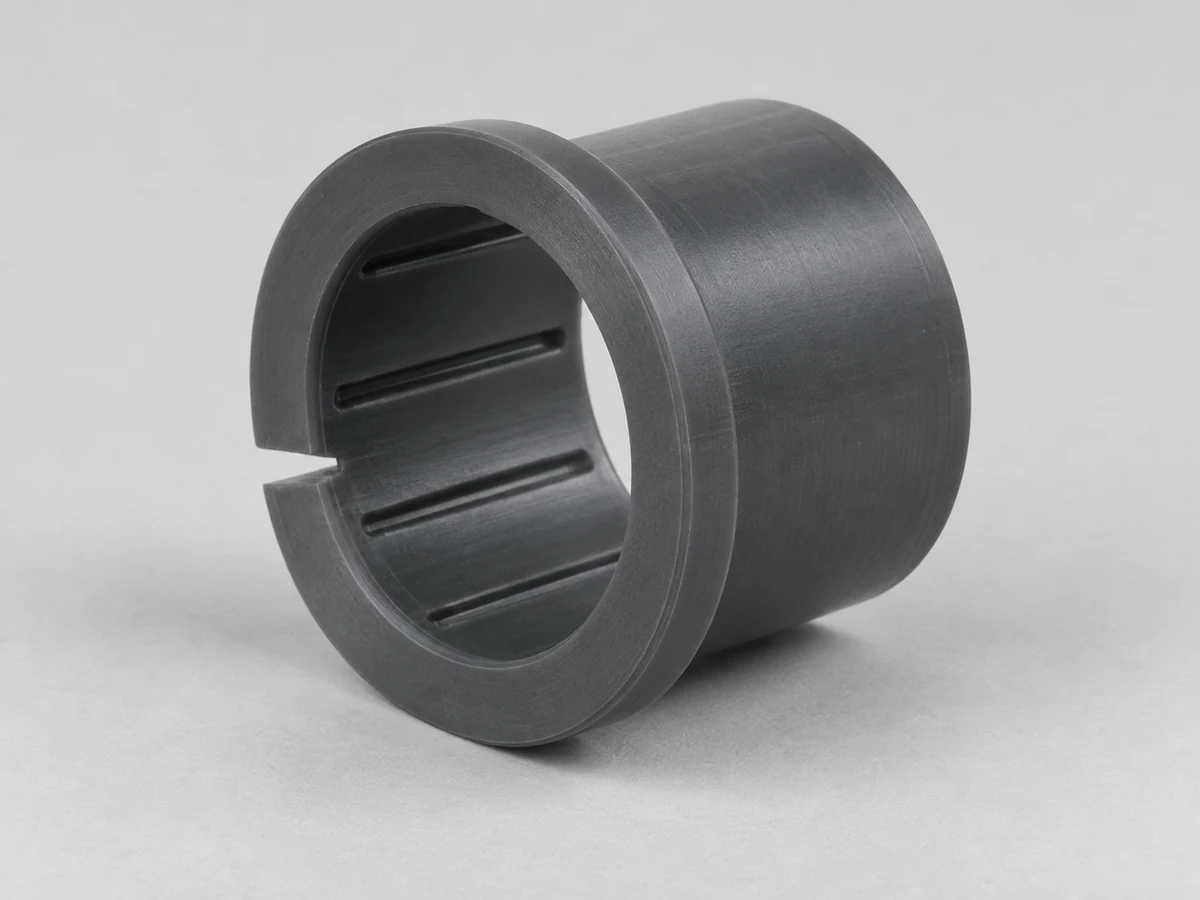
Especifique a folga do mancal liso, contraface, velocidade e margem de desgaste.
Saiba mais →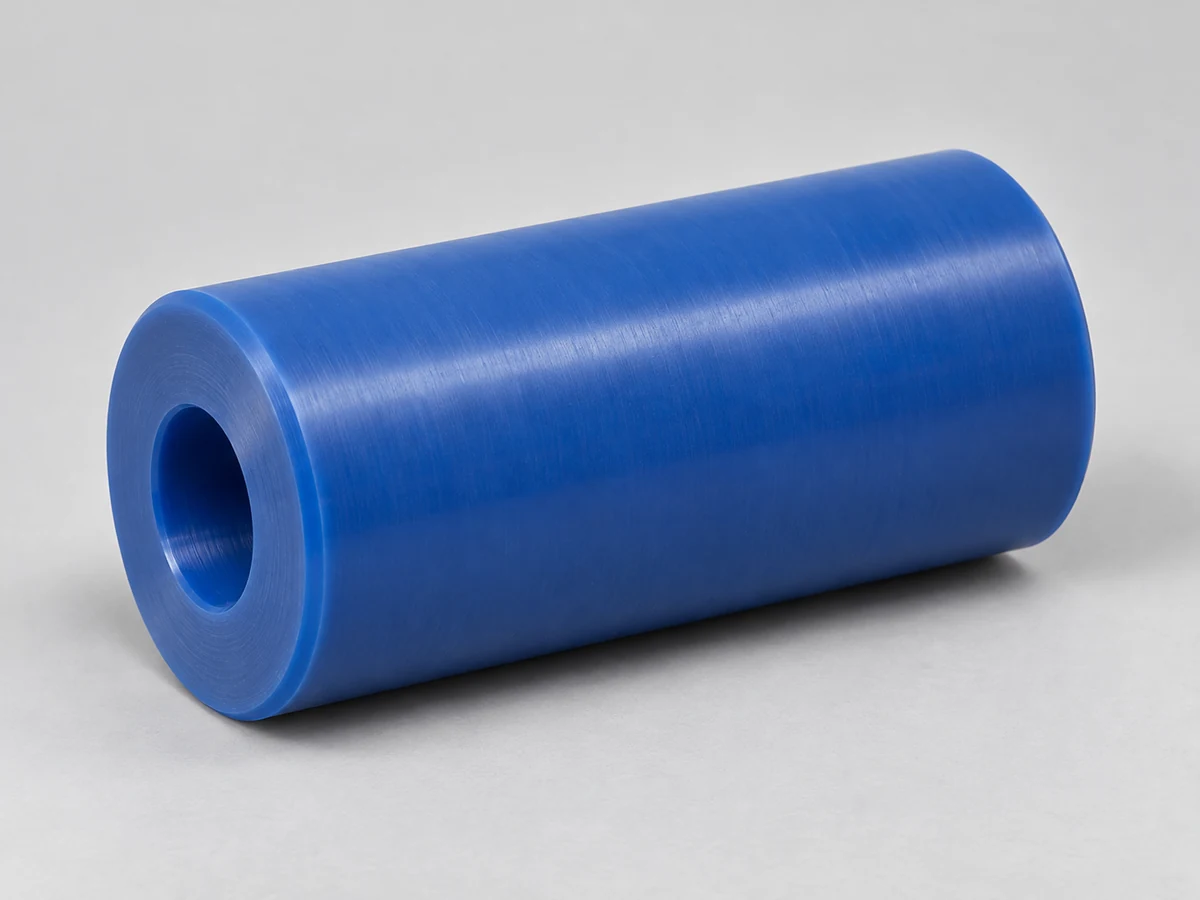
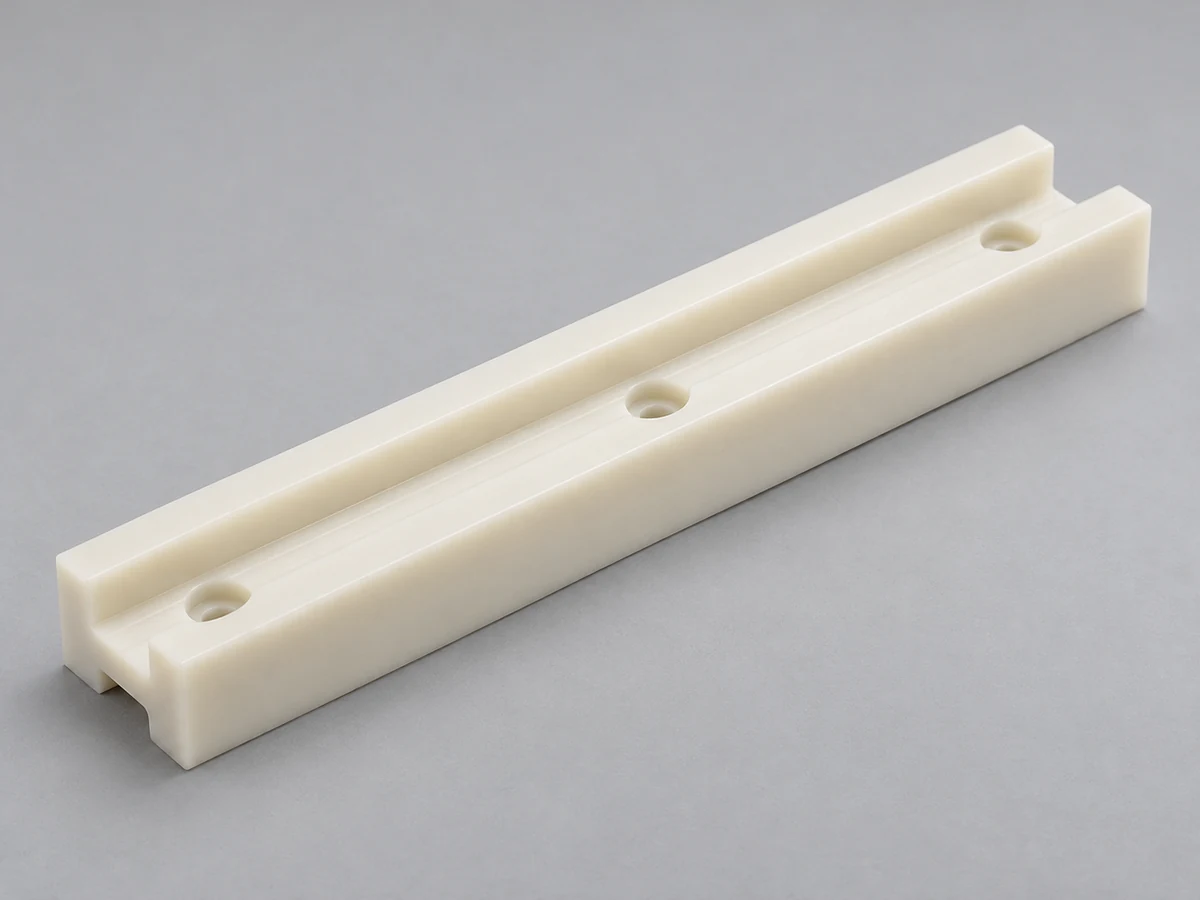
Especifique o perfil, a montagem, o percurso e a folga em caso de alterações de umidade.
Saiba mais →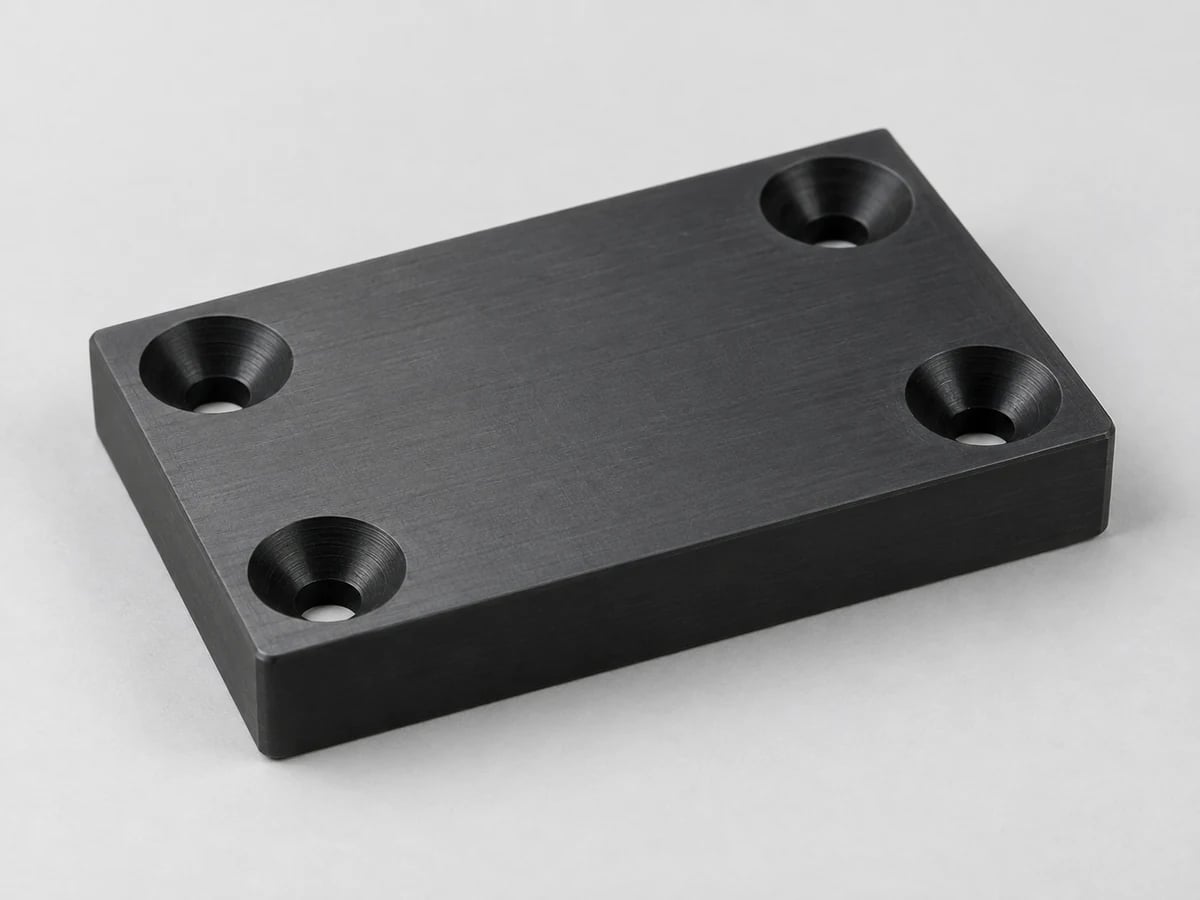
Revise a pressão de contato, direção de deslizamento e espessura de substituição.
Saiba mais →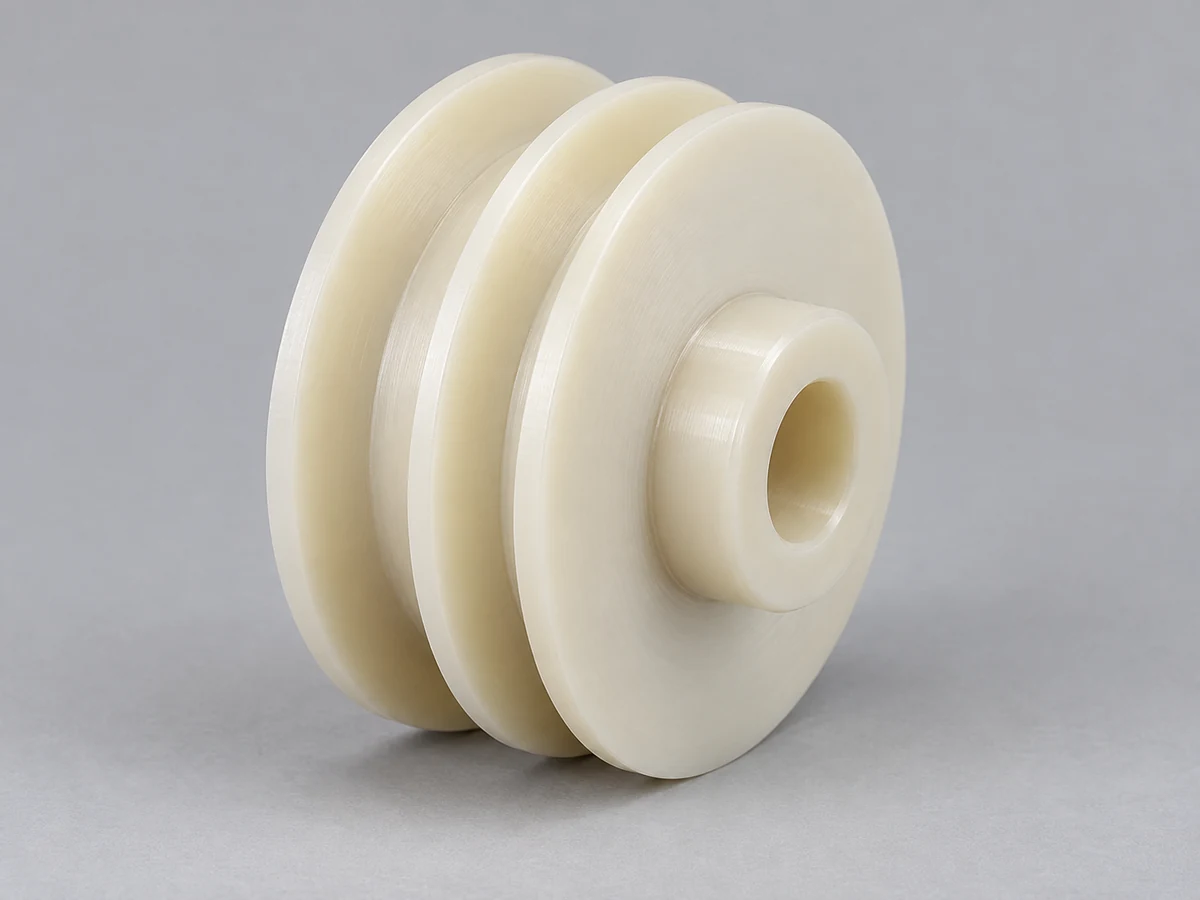
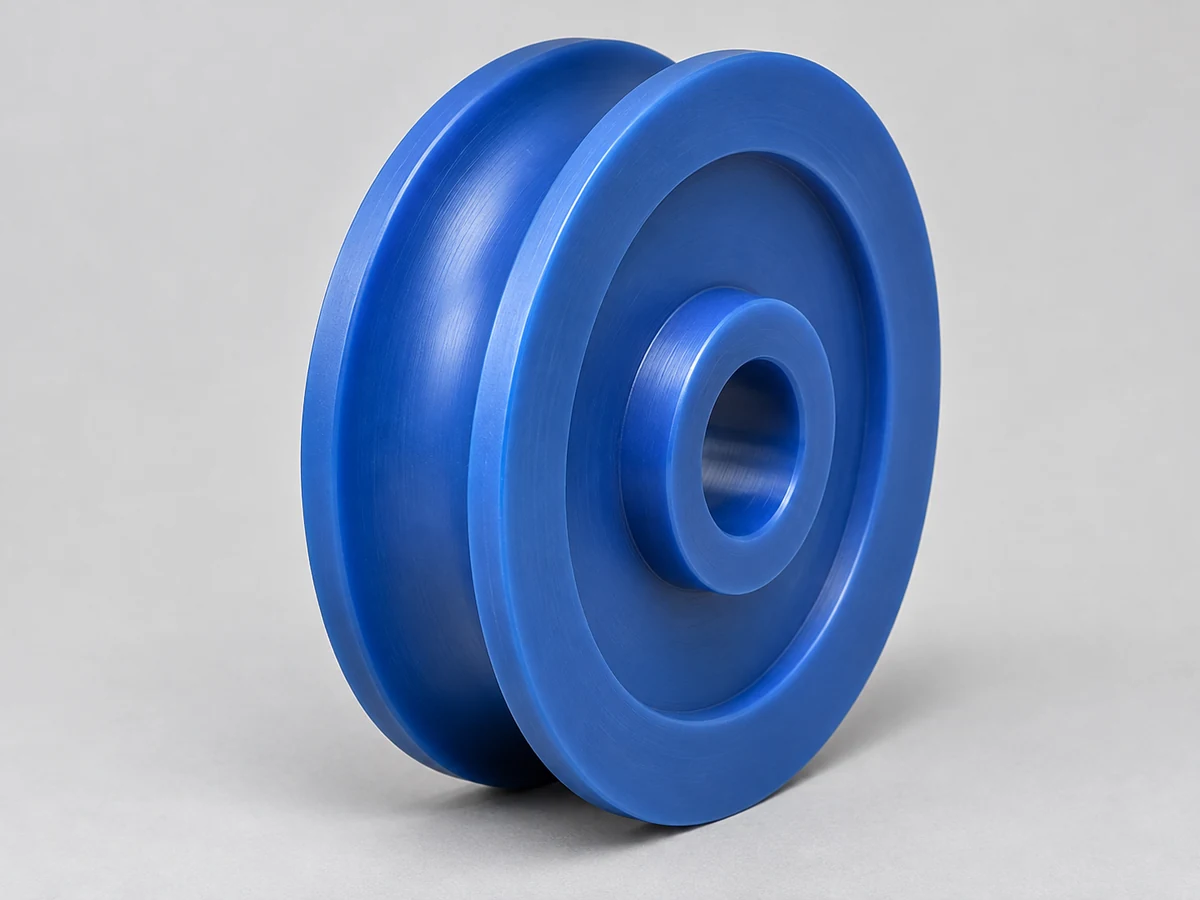
Especifique a ranhura do cabo, a interface do rolamento, a carga e as condições de serviço.
Saiba mais →
Revise o furo, a espessura da parede, o comprimento e o suporte durante o torneamento.
Saiba mais →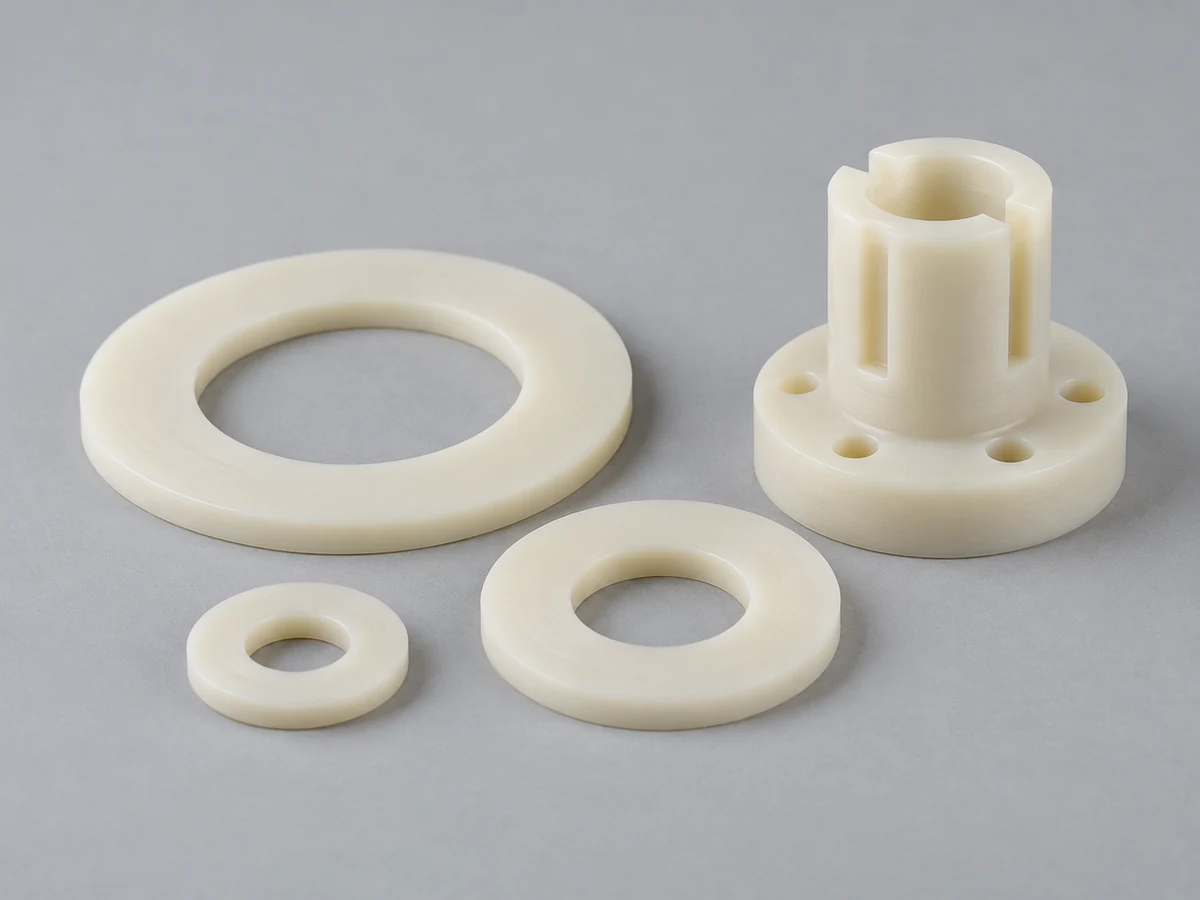
Especifique a espessura, a área de contato e a carga sem assumir a retenção permanente da pré-carga.
Saiba mais →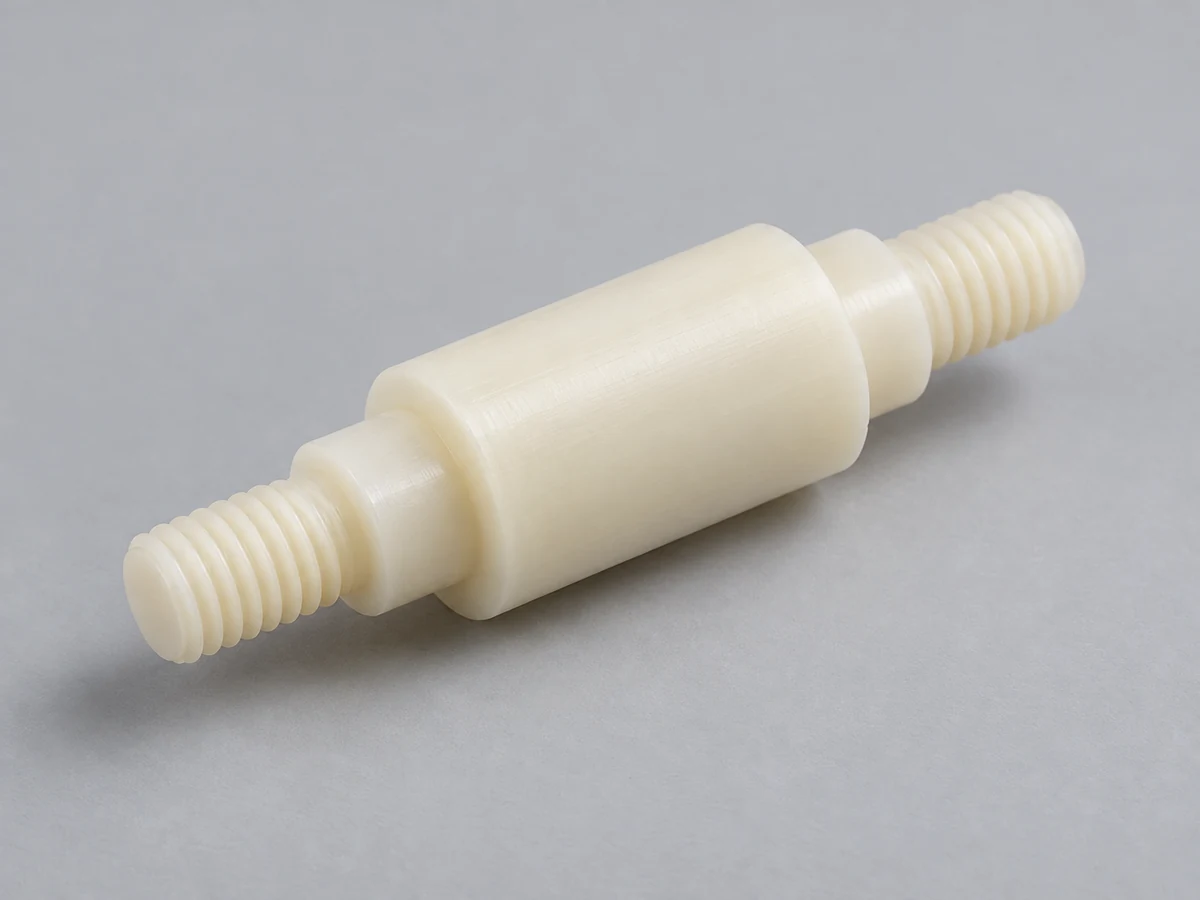
Confirme o desempenho elétrico e as condições de umidade específicas da classe.
Saiba mais →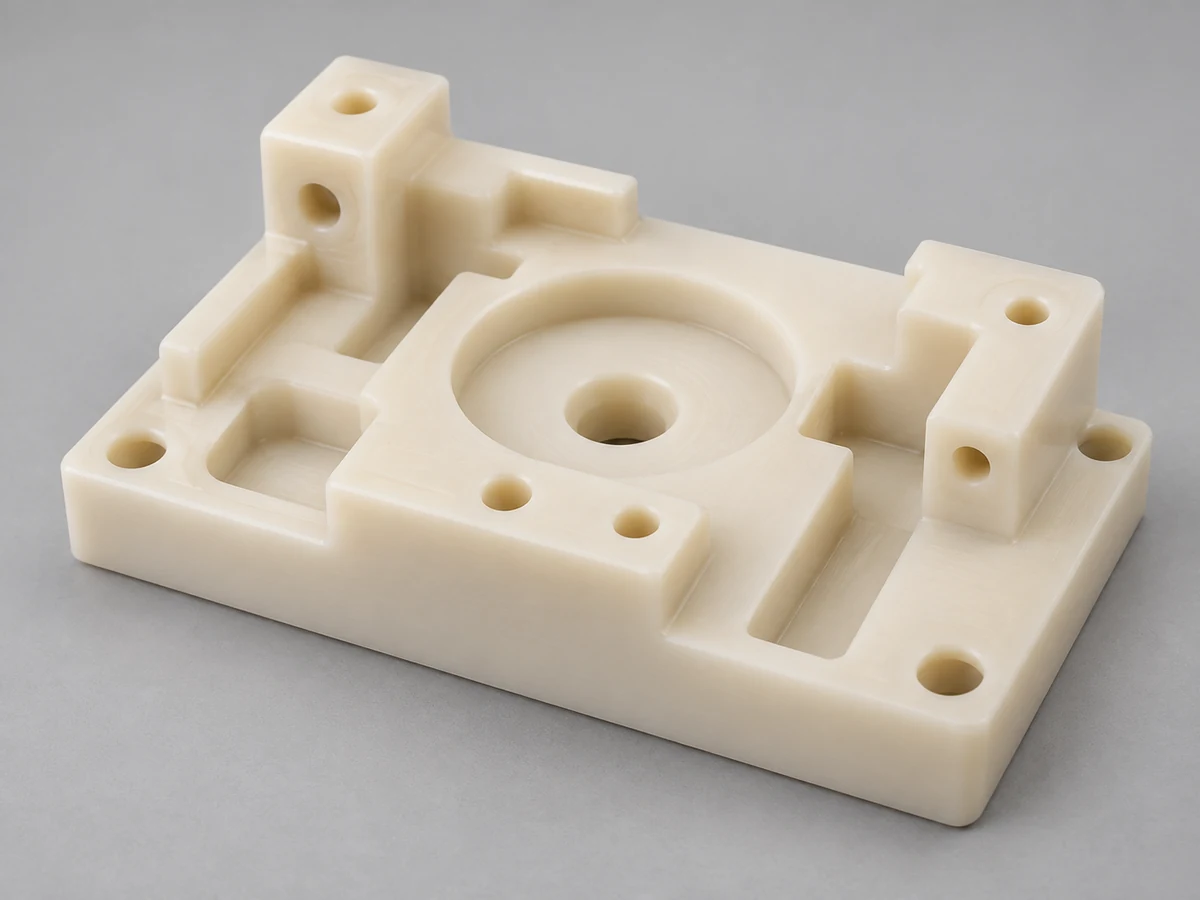
Defina recursos de localização, dados, carga e estado de condicionamento.
Saiba mais →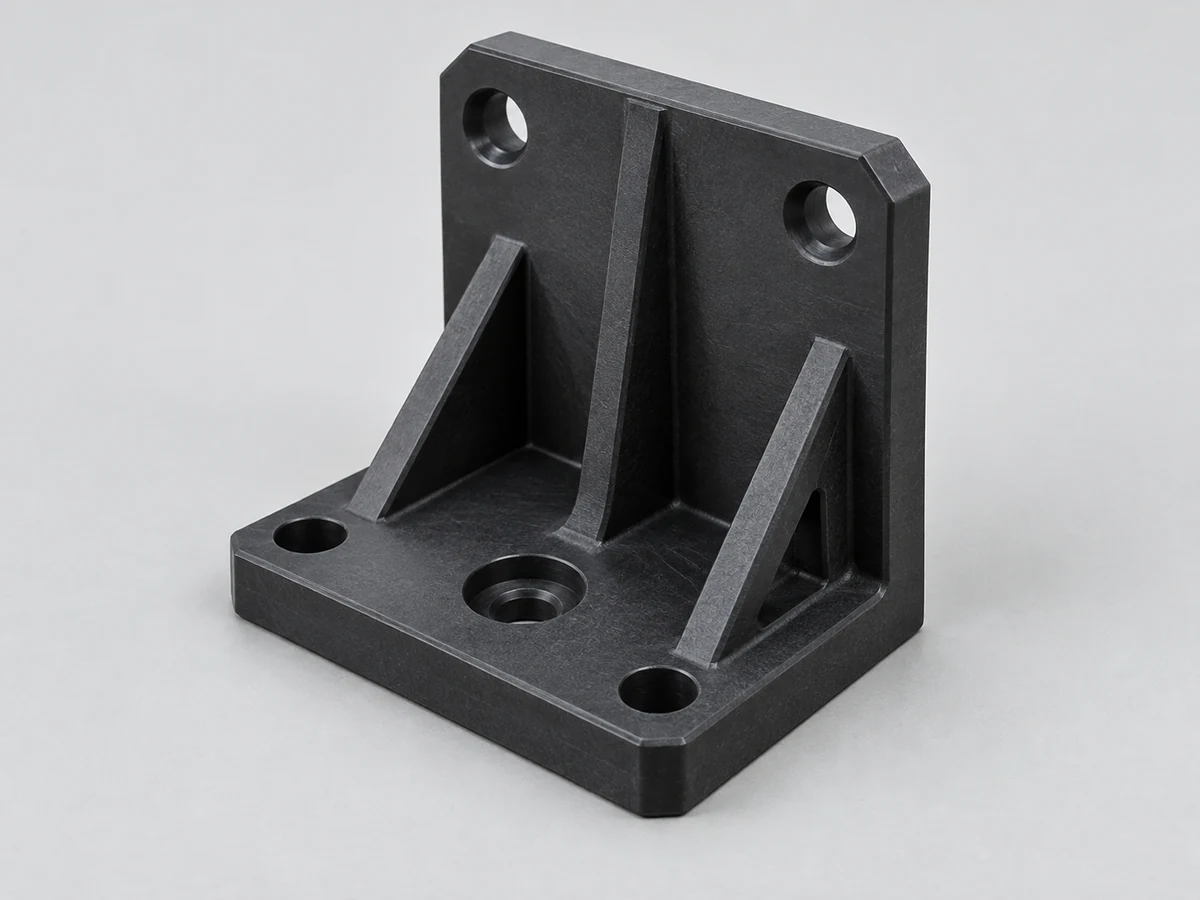
Revise a rigidez, o reforço, a fluência e as interfaces de montagem.
Saiba mais →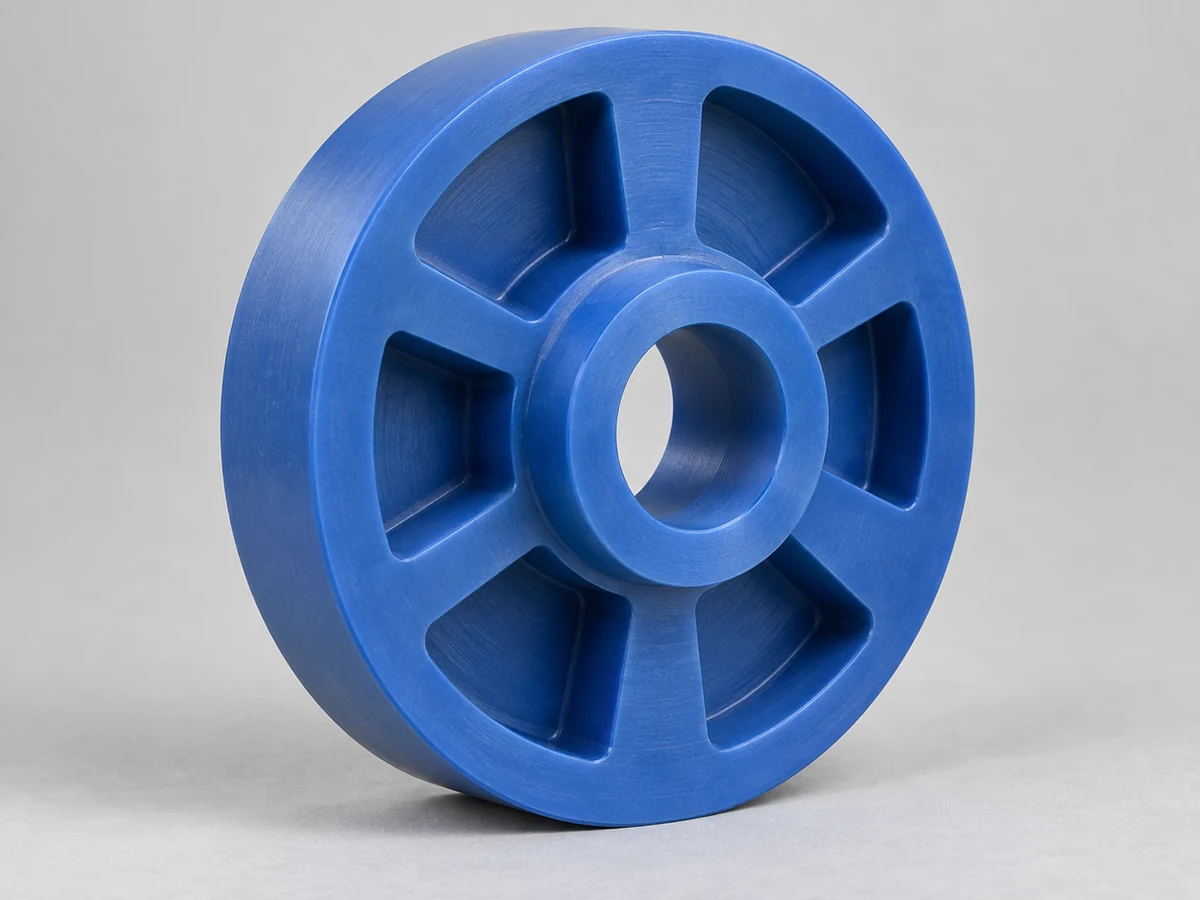
Confirmar disponibilidade de estoque, tolerância de usinagem e condicionamento de seções grossas.
Saiba mais →Ferramentas afiadas, corte controlado e remoção de cavacos podem produzir superfícies úteis. A resistência do nylon pode deixar rebarbas finas ou fibras nas bordas que requerem atenção, especialmente em comparação com o POM de corte fácil.
Reduza a fricção, o rasgo e o calor. Inspecione a condição da ferramenta antes de adicionar operações de acabamento mais pesadas.
Combine o engate e o avanço com a classe e a geometria suportada para preservar a qualidade da aresta.
Evite recortar, cavacos embrulhados e acúmulo de calor local em bolsões ou furos.
Controle rebarbas em dentes de engrenagens, furos, ranhuras e bordas finas sem alterar a geometria funcional.
Especifique bordas de montagem seguras enquanto preserva características intencionais de dente, localização ou vedação.
Especifique a rugosidade funcional separadamente da aparência. O reforço exposto pode alterar a superfície de uma classe preenchida com vidro e pode influenciar o desgaste da contraparte deslizante. Uma fotografia brilhante não estabelece um valor de rugosidade ou resultado de desgaste.
A limpeza e o armazenamento podem alterar as condições de umidade. Combine limpeza, secagem ou condicionamento compatíveis quando necessário e confirme o estado final para aceitação. Os requisitos especializados de limpeza e contato com alimentos devem ser definidos separadamente.
Um componente de náilon pode atingir as dimensões imediatamente após a usinagem e posteriormente se mover conforme o teor de umidade muda. A inspeção crítica de ajuste deve representar o estado aceito acordado.
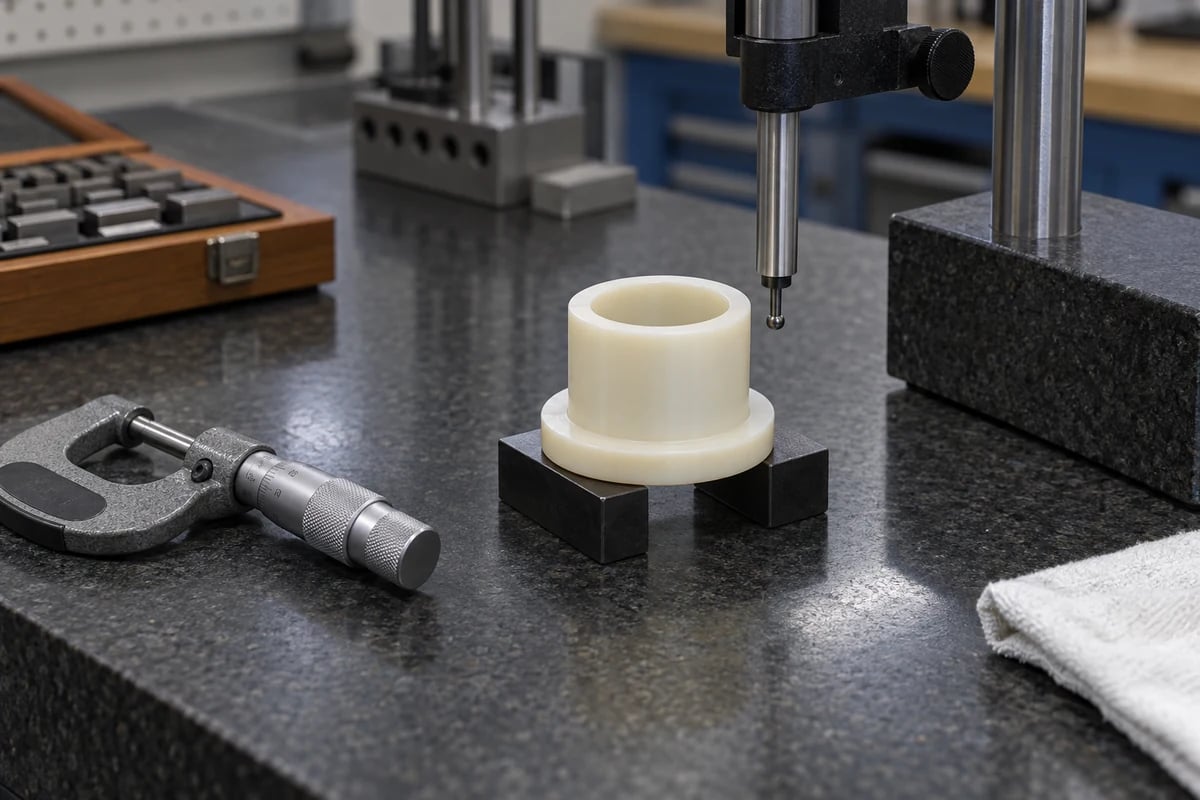
Verifique o diâmetro externo, diâmetro interno, espessura, planicidade, posição do furo, detalhes da rosca e características da engrenagem conforme exigido pelo desenho. Use uma força de medição e suporte adequados para a geometria do polímero. A medição por coordenadas ou medição por contato é selecionada para evitar a deformação do recurso que está sendo avaliado.
Combine o escopo do relatório do primeiro artigo e do lote antes de fazer o pedido. Os registros CTQ selecionados e um relatório dimensional completo são resultados diferentes. A identificação do material e os registros de tratamento devem acompanhar as medições quando especificado.
A inspeção da remessa deve confirmar a revisão, o grau aprovado, as dimensões acordadas, o controle de rebarbas e a embalagem. Proteja dentes, paredes finas e guias longas contra danos de transporte. A embalagem pode limitar a troca de umidade, mas não congela permanentemente o estado de umidade do náilon; as instruções de manuseio e armazenamento devem refletir esse limite.
Escolha o náilon quando a resistência, o impacto e o desgaste forem prioridades. Considere POM / Delrin quando a menor sensibilidade à umidade e o controle de ajuste preciso dominarem. Confirme as notas reais e as condições de serviço.
| Fator | Náilon | Delrin/POM |
|---|---|---|
| Resistência | Muitas vezes, um forte motivo para selecionar o náilon; a condição é importante. | Boa tenacidade mecânica; dependente da nota. |
| Resistência ao Impacto | Frequentemente útil para impacto; entalhe e umidade são importantes. | Bom em notas adequadas; compare as condições reais de teste. |
| Desempenho de desgaste | Útil em muitos compostos e aplicações de desgaste. | Também útil; carga, velocidade e governo de contraparte. |
| Estabilidade Dimensional | O movimento de umidade deve ser incluído. | Geralmente é mais fácil controlar as dimensões relacionadas à umidade. |
| Absorção de umidade | Maior para PA6/PA66 típico. | Muito menor, embora não universalmente zero. |
| Usinabilidade | Bom com calor, suporte e controle de condição. | Muitas vezes é mais fácil controlar bordas e recursos de precisão. |
| Ajustes apertados | Mais sensível à condição. | Geralmente mais fácil de manter em condições de umidade. |
| Grandes peças fundidas | Opção de ações industriais ordinárias. | Rota de ações menos comuns. |
| Uso típico | Buchas, coxins, rolos e roldanas. | Engrenagens de precisão, rolamentos e componentes montados. |
Estas são tendências de seleção, não classificações universais. O reforço, a lubrificação e o estado de teste podem alterar a comparação. Solicitar dados para o composto real, em vez de assumir “excelente” em um gráfico genérico, prova a adequação.
Para um dispositivo de localização intermitentemente úmido, o POM pode simplificar o planejamento de liberação. Para um rolo grande com carga de impacto, o náilon fundido pode oferecer uma combinação prática de material e resistência. Revise a química, a temperatura e o carregamento antes de aprovar qualquer uma das opções.
Explore a usinagem Delrin/POM →Combine a aplicação do produto com o grau, carga e ambiente aprovados. Um selo industrial não estabelece certificação ou vida útil validada.
Buchas, roletes, coxins e guias com cargas definidas, acesso para lubrificação e manutenção.
Engrenagens, guias, espaçadores e interfaces de movimento que exigem ajuste e revisão de umidade.
Rolos, roldanas, coxins e guias; fornecer cargas de impacto, detalhes e tarefas de cabos ou transportadores.
Guias e rolos deslizantes com requisitos de limpeza, velocidade e contato com o produto.
Engrenagens, componentes estruturais e peças de desgaste sujeitos a materiais especificados e requisitos de qualificação.
Use apenas o tipo de náilon selecionado com documentação apropriada para as condições de contato e limpeza pretendidas.
Peças isolantes e mecânicas com condições dielétricas, de umidade e térmicas definidas.
Grandes rolos fundidos, buchas e componentes de desgaste que exigem estoque, carga e planejamento dimensional.
Use evidências representativas de desenvolvimento para aprovar o grau, a condição do material e o ajuste antes de aumentar a quantidade.
Validar ajuste, desgaste, comportamento mecânico e projeto sob um ambiente representativo acordado; registrar desvios da intenção de produção.
Dê suporte a máquinas especializadas e peças de reposição sem ferramentas de molde, ao mesmo tempo em que contabiliza custos de estoque e configuração.
Controle a classificação aprovada, rota de estoque, condicionamento quando necessário, revisão de usinagem e estado de inspeção para peças OEM recorrentes.
Os requisitos do cliente devem incluir a demanda repetida esperada e a preparação da instalação. Um ajuste demonstrado em um protótipo seco não estabelece um ajuste em serviço úmido. O teste funcional deve especificar o ambiente, o carregamento, a duração e a aceitação antes que seus resultados possam dar suporte a um lançamento.
Revise as alterações no fornecedor, no reforço, no formato do estoque ou na revisão, em vez de presumir que a amostra aprovada anteriormente cobre todas as substituições. A cotação confirma a disponibilidade, o escopo do processo e o prazo de entrega; nenhum prazo de entrega universal não verificado está implícito.
O controle dimensional do nylon começa com a condição do material, não apenas com a precisão do posicionamento CNC. Nossa revisão de desenhos conecta essa condição com função e inspeção.
Revise o suporte do polímero, o calor e o movimento dimensional.
Identifique a química exata, a rota de estoque e a formulação modificada.
Combine geometria rotacional ou prismática com configurações adequadas.
Discuta a condição aceita e a exposição do serviço antes de cometer ataques.
Revise paredes, raios, roscas, engrenagens e opções de estoque.
Use evidências aprovadas para planejar pedidos piloto e recorrentes.
Concorde com os recursos, suporte, condição e escopo do relatório do CTQ.
Trabalhe de acordo com os requisitos de geometria, revisão e materiais aprovados pelo cliente.
A rota é adaptada ao grau, tamanho, condição do estoque e aceitação do cliente. O condicionamento e o gerenciamento do estresse são incluídos quando justificado, e não são impostos automaticamente a todas as partes.
Fornece revisão controlada, referências, unidades e recursos CTQ.
Identifique PA6, PA66, náilon fundido ou preenchido e designação de fornecedor aprovado.
Defina umidade, exposição à água, carga, impacto, desgaste e temperatura operacional.
Compartilhe as dimensões de acoplamento e o estado de aceitação necessário.
Combine uma abordagem de estado de umidade específica para a classe antes do dimensionamento.
Remova o material com suporte adequado e engate equilibrado.
Revisar movimentação de estoque e desbaste; use um processo aprovado quando necessário.
Produza recursos funcionais com ferramentas adequadas e evacuação de cavacos.
Traga a peça ao estado aceito e avalie qualquer movimento dimensional.
Verifique os recursos, registros e proteção acordados para envio.
Respostas diretas para graus de PA, umidade, condicionamento, ajustes e usinagem de nylon de precisão.
Sim, o náilon geralmente usina bem, mas dimensões confiáveis exigem controle de suporte, calor, tensão do material e estado de umidade. Ferramentas afiadas e evacuação de cavacos são importantes, especialmente para classes flexíveis ou cheias.
Nylon 6 é PA6 e Nylon 66 é PA66, com diferentes estruturas poliméricas e propriedades de qualidade. O PA66 é frequentemente considerado para rigidez e resistência, enquanto o PA6 é comum para peças de desgaste resistentes. Ambos absorvem umidade; compare os dados reais do fornecedor em condições correspondentes.
O náilon fundido é comumente PA6 polimerizado em formatos de estoque usando uma rota de fundição. É útil para rolos grandes, roldanas, buchas e componentes de desgaste espessos. Identifique a formulação exata porque as classes fundidas podem conter lubrificante ou reforço.
Sim, os tipos típicos de náilon absorvem a umidade da exposição à umidade ou à água. A quantidade e a taxa dependem do grau, espessura, temperatura e exposição. O condicionamento do material pode alterar a rigidez, a tenacidade e as dimensões.
Sim, a absorção de umidade, a temperatura e a tensão interna liberada podem alterar o tamanho após a usinagem. Combine o estado de umidade aceito e as condições de inspeção para peças críticas de ajuste, em vez de depender apenas de uma medição imediata a seco.
As tolerâncias devem ser revisadas para a classe, condição, geometria, tamanho e ambiente de serviço reais. Não existe um valor universal responsável para cada componente de náilon. Forneça dimensões CTQ, peças correspondentes e estado de inspeção para uma revisão do desenho.
Nenhum dos dois é universalmente melhor. O nylon é frequentemente útil para resistência, impacto e desgaste, enquanto Delrin/POM pode simplificar o controle de ajuste relacionado à umidade. A malha da engrenagem, a folga do rolamento, a carga, a velocidade e a lubrificação determinam a seleção.
Sim, o náilon pode ser fresado para guias, suportes e acessórios e torneado para rolos, buchas e luvas. Usinagem multieixo e furação ou rosqueamento secundário podem ser revisados para recursos relacionados.
Considere o condicionamento quando as dimensões exigidas corresponderem a uma umidade definida ou a um estado de serviço úmido. A sequência pode incluir condicionamento do material, desbaste, gerenciamento de tensões e estabilização final quando necessário. Use instruções específicas para cada série, não um ciclo universal.
Exemplos comuns incluem engrenagens, buchas, rolamentos, rolos, guias, coxins, polias, roldanas, espaçadores, luvas, arruelas, isoladores, acessórios e peças estruturais. Grandes componentes fundidos são outra categoria útil. A adequação é analisada por aplicação.
SUA GRAU DE NYLON. SUAS CONDIÇÕES DE SERVIÇO.
Carregue seu modelo CAD ou desenho de engenharia e especifique o grau de náilon, quantidade, ajustes críticos, requisitos de tolerância, temperatura operacional, umidade ou exposição à água, condições de carga e aplicação. Nossa equipe pode revisar a condição do material e a estratégia de usinagem antes da cotação.
Inclua o estado necessário de inspeção seca, condicionada ou de serviço, dimensões de acoplamento, impacto e desgaste ou condições de deslizamento. São obrigatórios empresa, nome, email e telefone; detalhes do projeto e ambos os uploads são opcionais.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Arquivos maiores podem ser compartilhados por email. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.