Validação de Projeto
Verifique a geometria geral, as dimensões, a espessura da parede e a localização dos recursos. Identifique quais medições conduzirão a uma revisão do projeto, em vez de medir todas as faces externas com a mesma precisão.

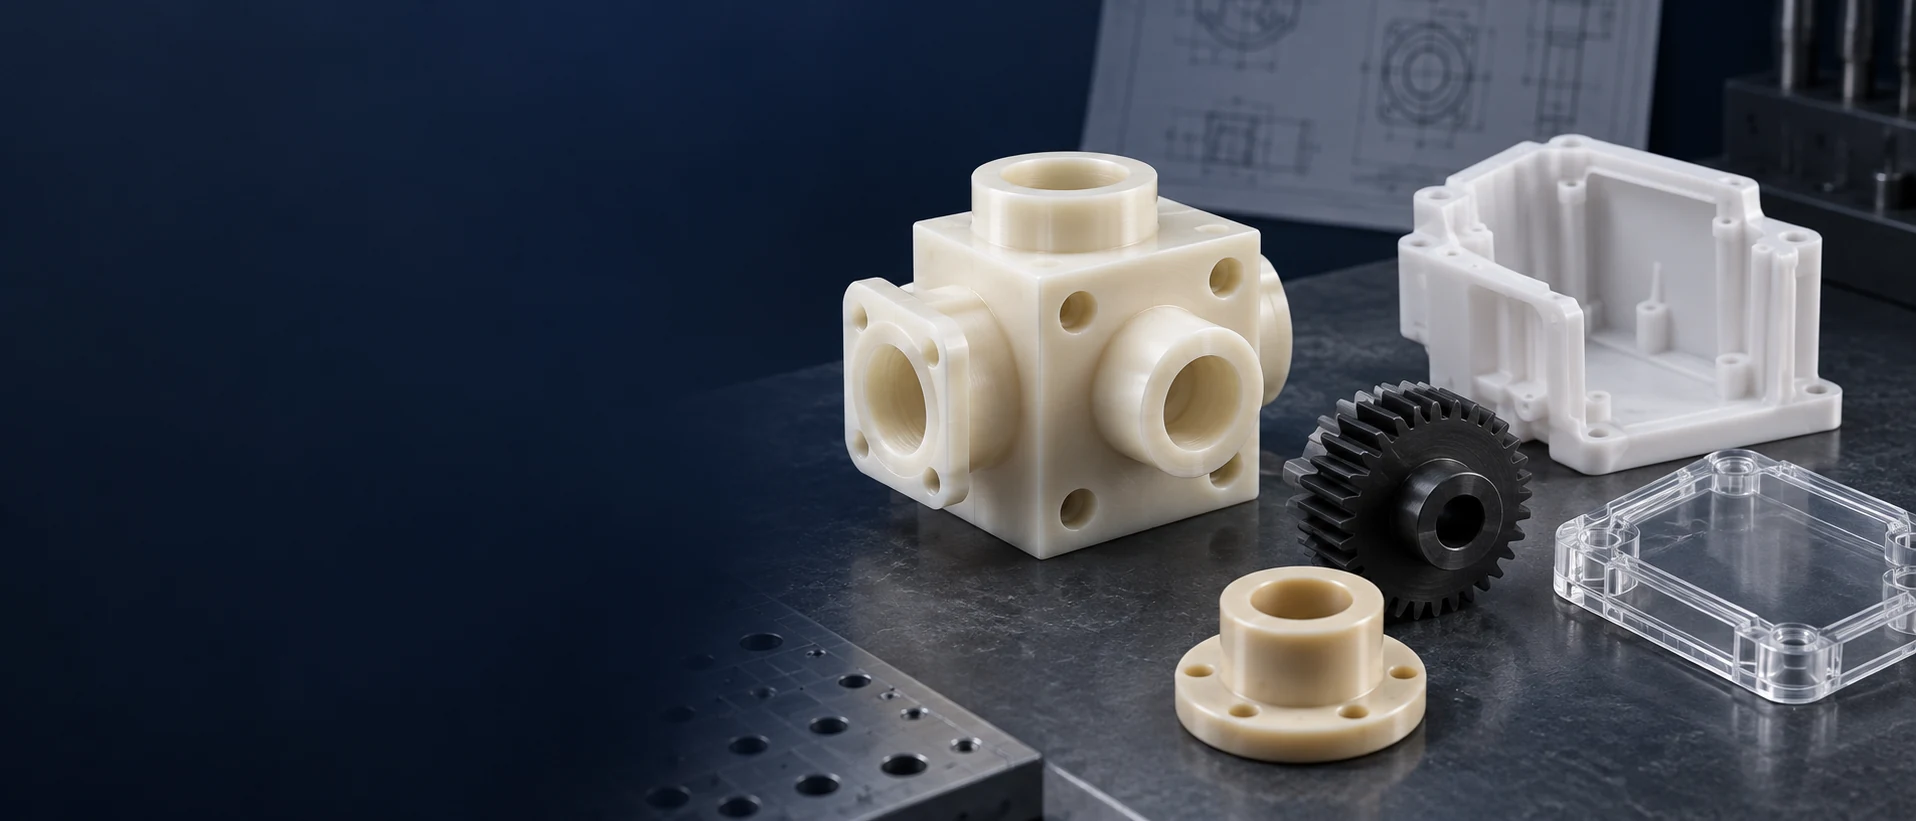
PROTÓTIPOS PLÁSTICOS FUNCIONAIS · VALIDAÇÃO DE ENGENHARIA
A TOPS Plastics fabrica peças de protótipos de plástico personalizadas a partir de seus arquivos CAD e desenhos de engenharia. Oferecemos suporte a protótipos funcionais, testes de ajuste e montagem, validação de engenharia, iteração de projeto e pré-produção de baixo volume usando usinagem CNC e plásticos de engenharia.
Defina o que o protótipo deve comprovar: ajuste, função, comportamento do material, aparência ou montagem. Revisamos a classificação exata, os recursos críticos e o objetivo do teste antes de propor uma rota de fabricação. O prazo de entrega e o escopo da inspeção são confirmados com a cotação.
Uma cotação de protótipo começa com a decisão de engenharia pretendida. O plano de material, fidelidade e inspeção deve apoiar essa decisão.
| Capacidade | Escopo do projeto TOPS Plastics |
|---|---|
| Tipo de protótipo | Protótipos personalizados de engenharia funcional; amostras de ajuste, montagem e pré-produção. |
| Processo Principal | Usinagem CNC a partir de estoque de plástico de engenharia. |
| Métodos CNC | Fresamento, torneamento e usinagem de 5 eixos selecionados para geometria e acesso. |
| Materiais | PEEK, POM, PTFE, Nylon, UHMW, PC, PMMA, ABS, PEI, PVDF e outras classes revisadas. |
| Quantidade | Protótipos únicos através de execuções de baixo volume; preços e viabilidade revisados por projeto. |
| Entrada | Arquivos CAD e desenhos anotados; uma amostra pode apoiar a revisão, mas não substitui as dimensões de aceitação definidas. |
| Tipos de arquivo | STEP/STP, IGES/IGS, X_T, DWG, DXF, PDF ou ZIP. |
| Inspeção | Verificações dimensionais definidas por desenho e escopo de relatório acordado. |
| Suporte | DFM, revisão de materiais e processos antes da cotação. |
Esta página descreve protótipos de plástico usinados em CNC. A impressão 3D é comparada como uma rota alternativa, não anunciada como um serviço de fabricação TOPS. Operações secundárias especializadas, testes, prazo de entrega e documentação são confirmados para cada projeto.
Peças de protótipo são componentes físicos feitos antes da produção em escala real para validar geometria, dimensões, montagem, função, comportamento do material e capacidade de fabricação.
Um protótipo pode responder a uma pergunta específica: a tampa sai do conector, a bucha se ajusta ao eixo ou o polímero selecionado permanece adequado no ambiente operacional? O protótipo certo reproduz os recursos necessários para responder a essa pergunta. Não reproduz necessariamente todos os detalhes cosméticos ou de produção.
Protótipos de plástico usinados em CNC usam material de engenharia sólido e podem representar furos, bolsões, roscas e interfaces de acoplamento críticos. Eles podem oferecer um comportamento de material mais relevante do que um modelo visual quando a classe e o condicionamento exatos são apropriados. Uma amostra usinada ainda não reproduz automaticamente a orientação da fibra moldada por injeção, linhas de solda, tensão residual ou condição da superfície. Registre essas diferenças ao interpretar os resultados dos testes.
Acorde o objetivo do teste e os critérios de aprovação/reprovação antes da usinagem. Uma peça é útil quando sua fidelidade corresponde à decisão que você precisa tomar.
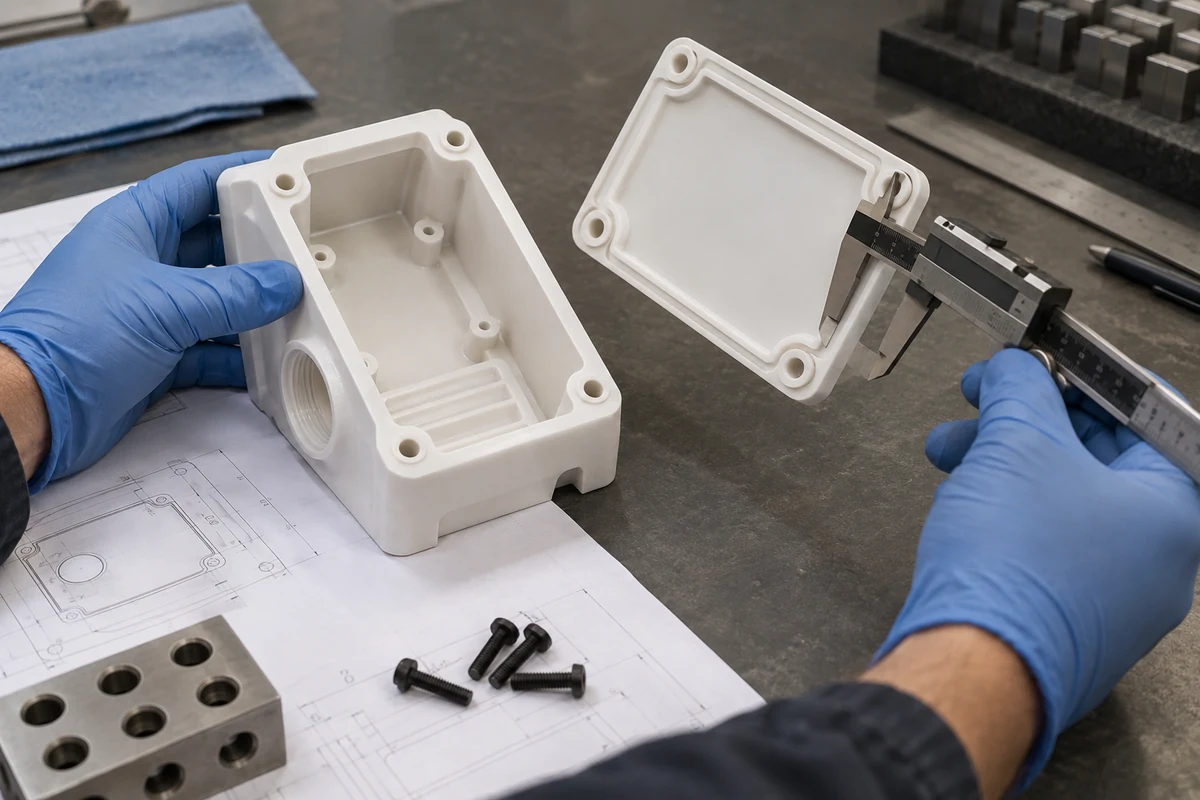
Verifique a geometria geral, as dimensões, a espessura da parede e a localização dos recursos. Identifique quais medições conduzirão a uma revisão do projeto, em vez de medir todas as faces externas com a mesma precisão.
Verifique as posições dos furos, superfícies de contato, folgas, roscas e acesso ao conector. Forneça dados de peças correspondentes e dados de inspeção para que uma verificação de ajuste da montagem reflita a instalação pretendida.
Avalie movimento, carga, desgaste ou comportamento operacional usando um plano de teste acordado. Definir carga, duração e ambiente; avaliação do cliente e inspeção dimensional do fornecedor são escopos diferentes.
Compare candidatos a plásticos de engenharia sob condições representativas de temperatura, umidade e química. Mantenha a geometria e o condicionamento consistentes e registre o grau exato usado em cada amostra.
Identifique recursos difíceis, paredes sem suporte, bolsões profundos e tolerâncias desnecessárias antes da produção. Revise o acesso à ferramenta, a estratégia de fixação e as operações secundárias juntamente com o modelo CAD.
Forneça peças representativas para aprovação da engenharia ou do cliente antes de um lote maior. Registre revisões, desvios, critérios de inspeção e diferenças pendentes no processo de produção.
Escolha uma rota CNC com base na geometria rotacional ou prismática, nas relações de recursos e na inspeção necessária. A fabricação secundária é incluída somente quando acordada para o protótipo.
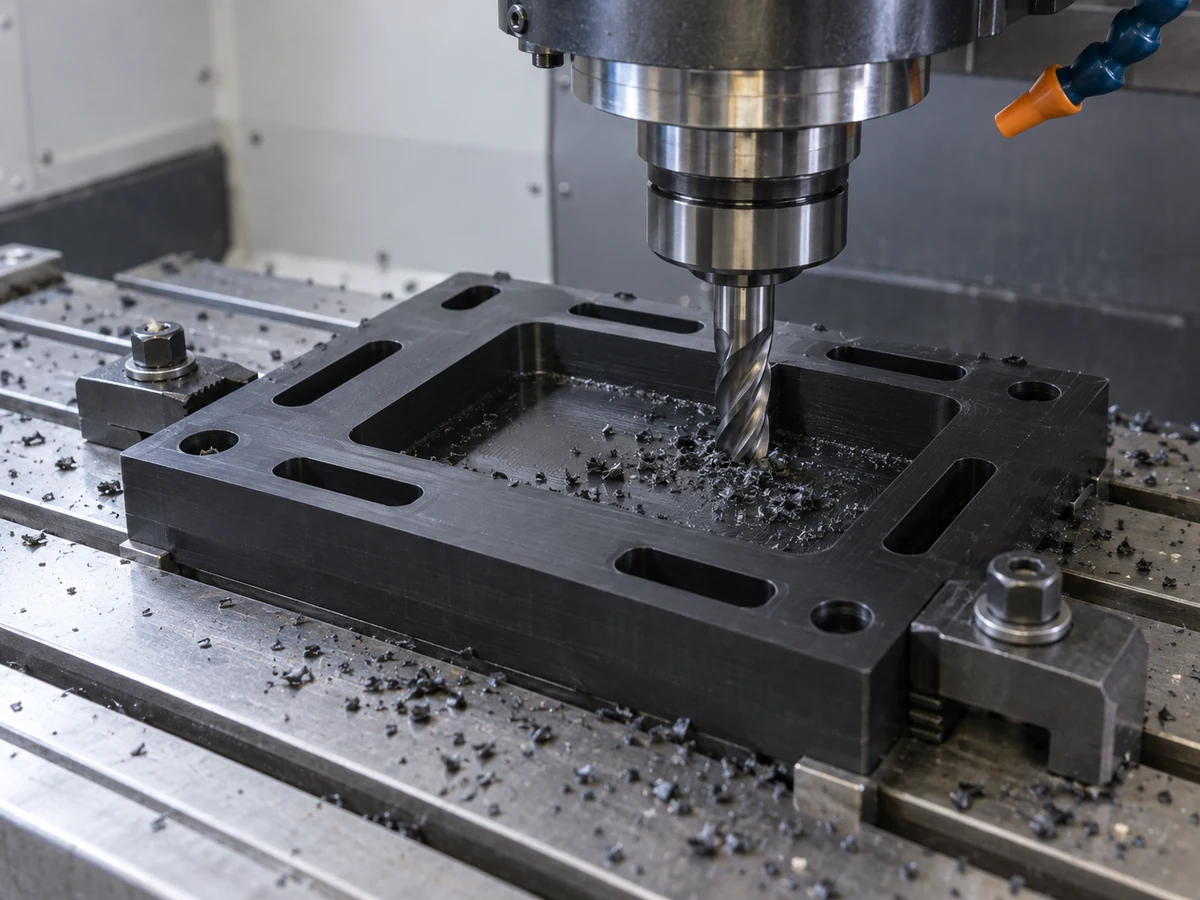
Para caixas, acessórios, suportes, manifolds, placas e recursos multifacetados. Revise os raios internos, bolsões profundos, paredes finas e acesso aos acessórios antes de congelar o modelo.
Saiba mais →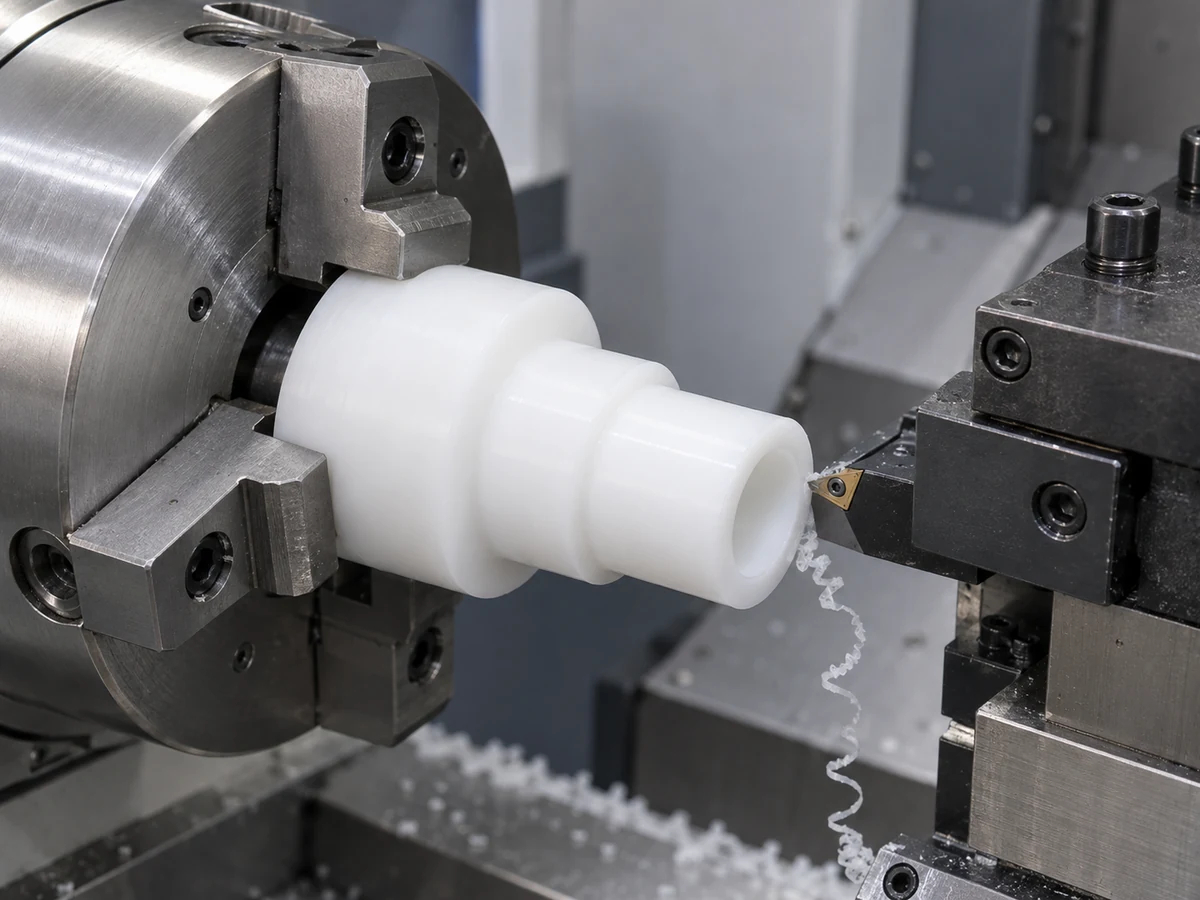
Para buchas, buchas, rolos, anéis, espaçadores e peças cilíndricas roscadas. Defina as relações entre furo e diâmetro externo, o eixo de referência, desvio e quaisquer operações secundárias fora do eixo.
Saiba mais →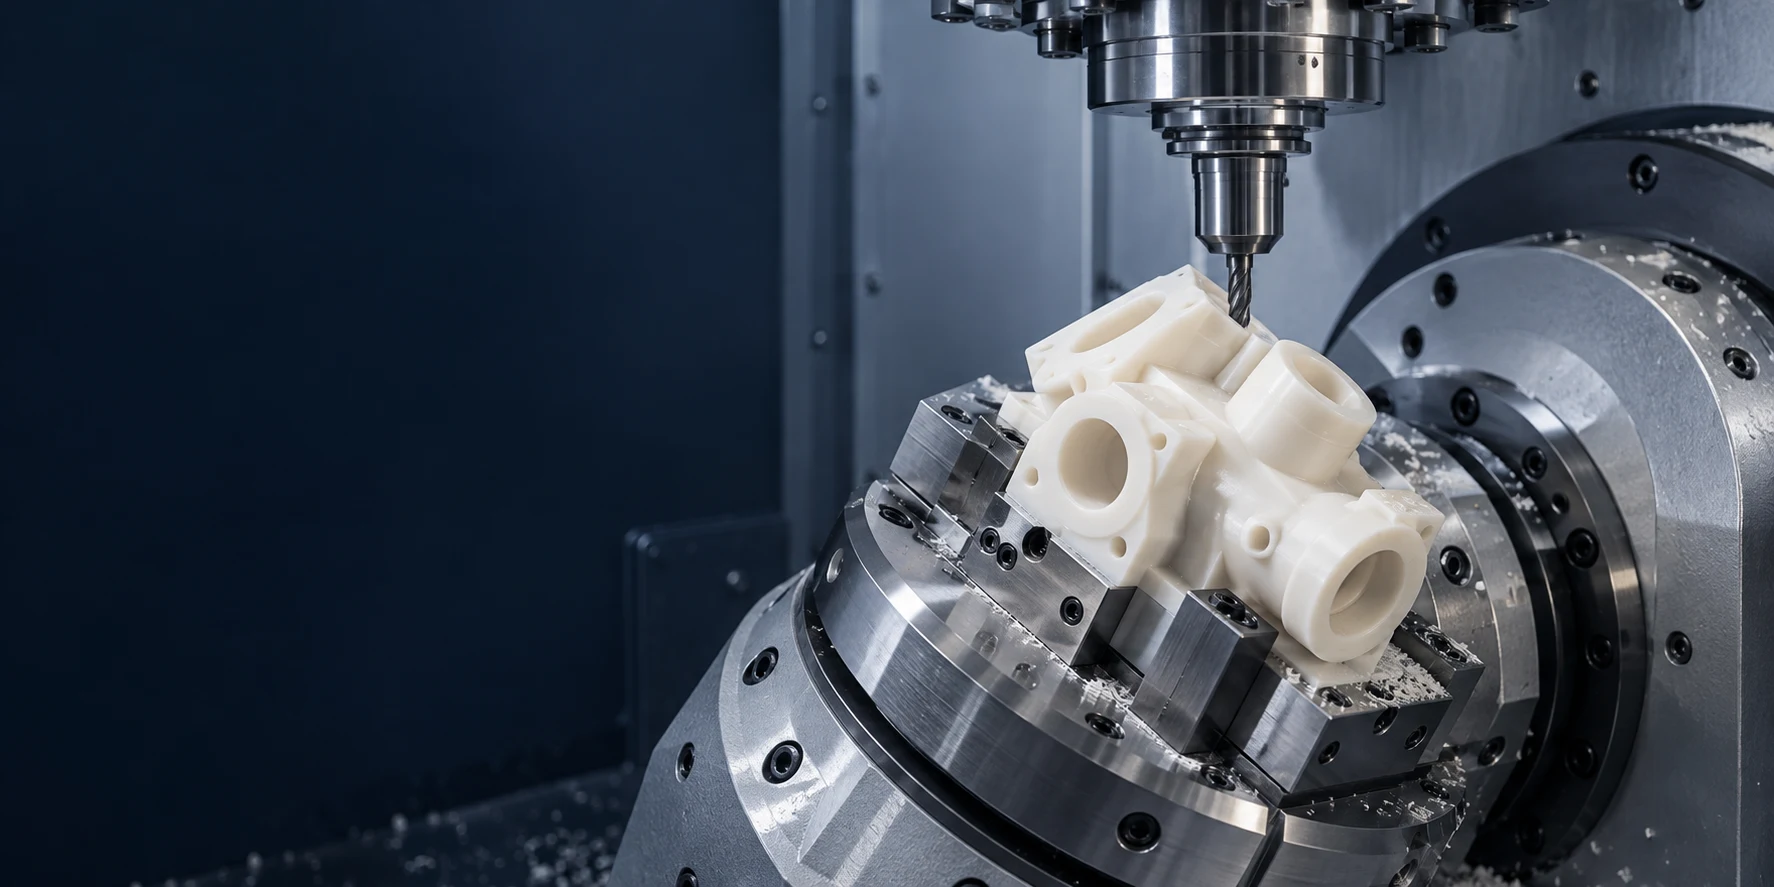
Para superfícies complexas selecionadas, ângulos compostos e recursos relacionados em diversas faces. Avalie a folga da fresa e do suporte; o movimento de cinco eixos não pode remover todas as limitações de acesso à ferramenta.
Saiba mais →
Revise a perfuração, o rosqueamento, o polimento adequado, a colagem, as inserções e a montagem em relação ao material e ao objetivo do teste. Confirme o escopo da junta e do hardware em vez de assumir que todas as operações secundárias se aplicam.
Saiba mais →A prototipagem CNC é útil quando a decisão do projeto depende do tipo do material, da geometria controlada do posicionamento e dos recursos usinados. Não é automaticamente a rota de menor custo para todos os formatos.
Usine o tipo de fornecedor especificado a partir do estoque disponível. Verificar enchimentos, acondicionamento e forma de estoque; nomes de polímeros idênticos não garantem propriedades idênticas entre marcas ou rotas de fabricação.
Crie recursos de precisão locais para verificações de ajuste e montagem. As tolerâncias reais dependem da geometria, do material, da estabilidade da peça liberada e do método de medição.
Faça lotes únicos ou pequenos sem molde de injeção. Programação, preparação de estoque, fixação e inspeção ainda podem exigir esforço de configuração.
Revise a geometria CAD sem retrabalhar um molde de injeção. Confirme a revisão do desenho e revise cada alteração; novos acessórios, estoque ou ferramentas ainda podem afetar custos e prazos.
Avalie furos, roscas, bolsões e interfaces de precisão em uma peça funcional. Os raios dos cantos internos, as passagens fechadas e o alcance da fresa permanecem restrições importantes.
Continue uma rota de usinagem aprovada na produção piloto ou de baixo volume, quando adequado. Reavalie acessórios, amostragem de inspeção, disponibilidade de estoque e controle de revisão à medida que a demanda aumenta.
Escolha o material para o objetivo do teste, não apenas para usinabilidade. Uma amostra visual e um protótipo funcional carregado e exposto quimicamente podem precisar de graus diferentes.
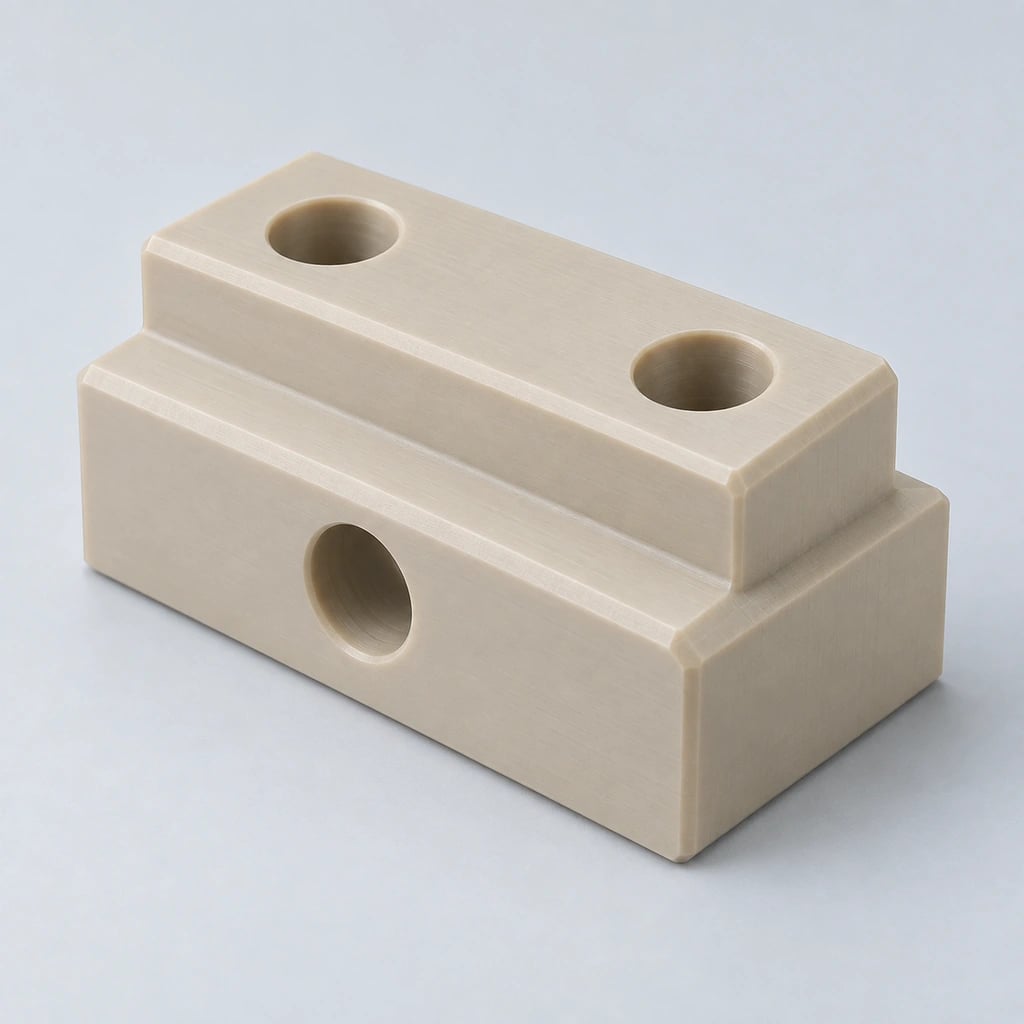
Um candidato de alto desempenho para peças usinadas exigentes. Revise o grau exato, a temperatura, a carga e o ambiente químico; classes preenchidas requerem usinagem separada e consideração de propriedade direcional.
Saiba mais →
Frequentemente considerado para peças mecânicas controladas dimensionalmente e interfaces deslizantes. Distinguir homopolímero de copolímero; especifique material da marca Delrin somente quando essa marca for necessária.
Saiba mais →
Usado para resistência química e baixo atrito. Fluência, suavidade e força de medição podem afetar ajustes críticos. Não presuma que a ligação com solvente convencional funcionará sem um tratamento de superfície qualificado e um sistema de união.
Saiba mais →
Uma opção prática e resistente ao desgaste para componentes mecânicos. O condicionamento de umidade pode alterar as dimensões; definir a condição de inspeção e o ambiente de serviço quando for adequado.
Saiba mais →
Um candidato transparente e resistente a impactos para proteções e coberturas. Especifique detalhes de espessura, grau e montagem; roteamento e usinagem são geralmente preferíveis a uma suposição genérica de corte a laser.
Saiba mais →
Adequado para componentes fabricados transparentes onde a aparência é importante. Revise as características de tensão de usinagem, colagem, polimento e sensibilidade ao entalhe; clareza e resistência estrutural são requisitos separados.
Saiba mais →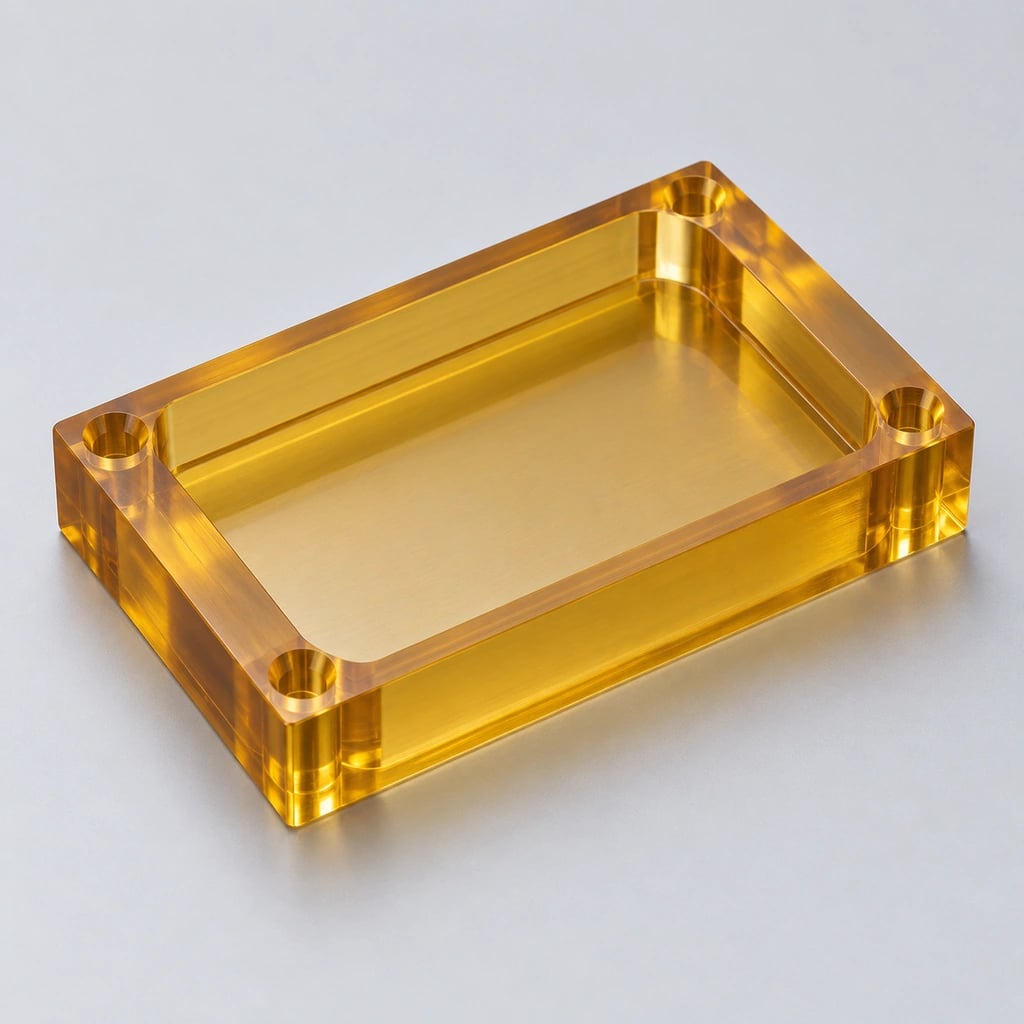
Um candidato a material de alto desempenho para aplicações térmicas e elétricas selecionadas. Confirme a classificação exata, a disponibilidade de estoque, a sensibilidade ao estresse e a documentação de conformidade.
Saiba mais →
Um candidato para componentes selecionados relacionados a produtos químicos, manuseio de fluidos e semicondutores. Especifique pureza, grau e registros exigidos; o nome do polímero não estabelece sala limpa ou aprovação da indústria.
Saiba mais →
Frequentemente usado para guias, faixas de desgaste e peças de manuseio de materiais. Considere a expansão térmica, a flexibilidade, o suporte de fixação e o comportamento de seções longas.
Saiba mais →
Considere para serviços químicos ou peças fabricadas em geral onde a classe for adequada. Suporte, fluência e expansão afetam montagens; avaliar soldagem compatível ou união mecânica.
Saiba mais →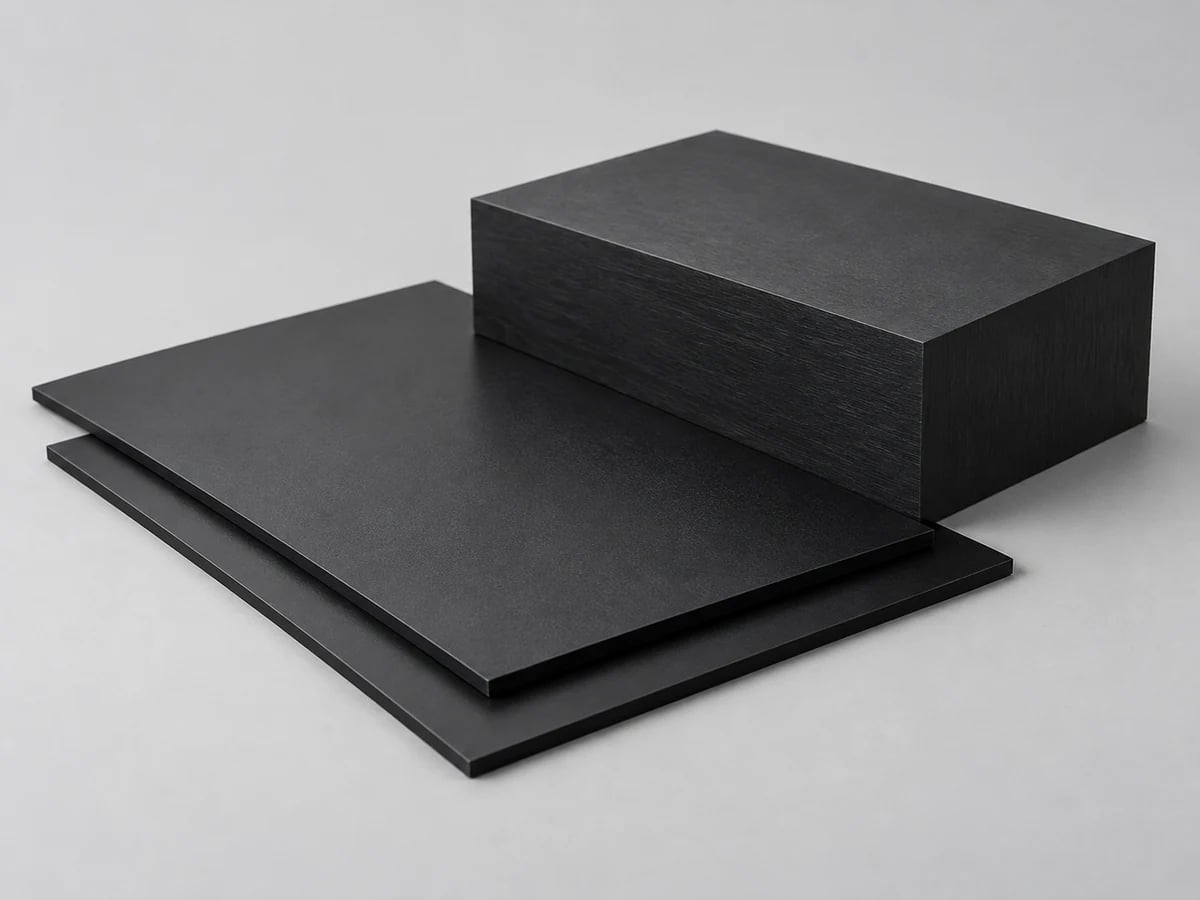
Útil para carcaças e peças de equipamentos selecionadas. A qualidade, o comportamento ao impacto, a exposição a solventes e os requisitos de aparência influenciam se a usinagem, a conformação ou a união são apropriadas.
Saiba mais →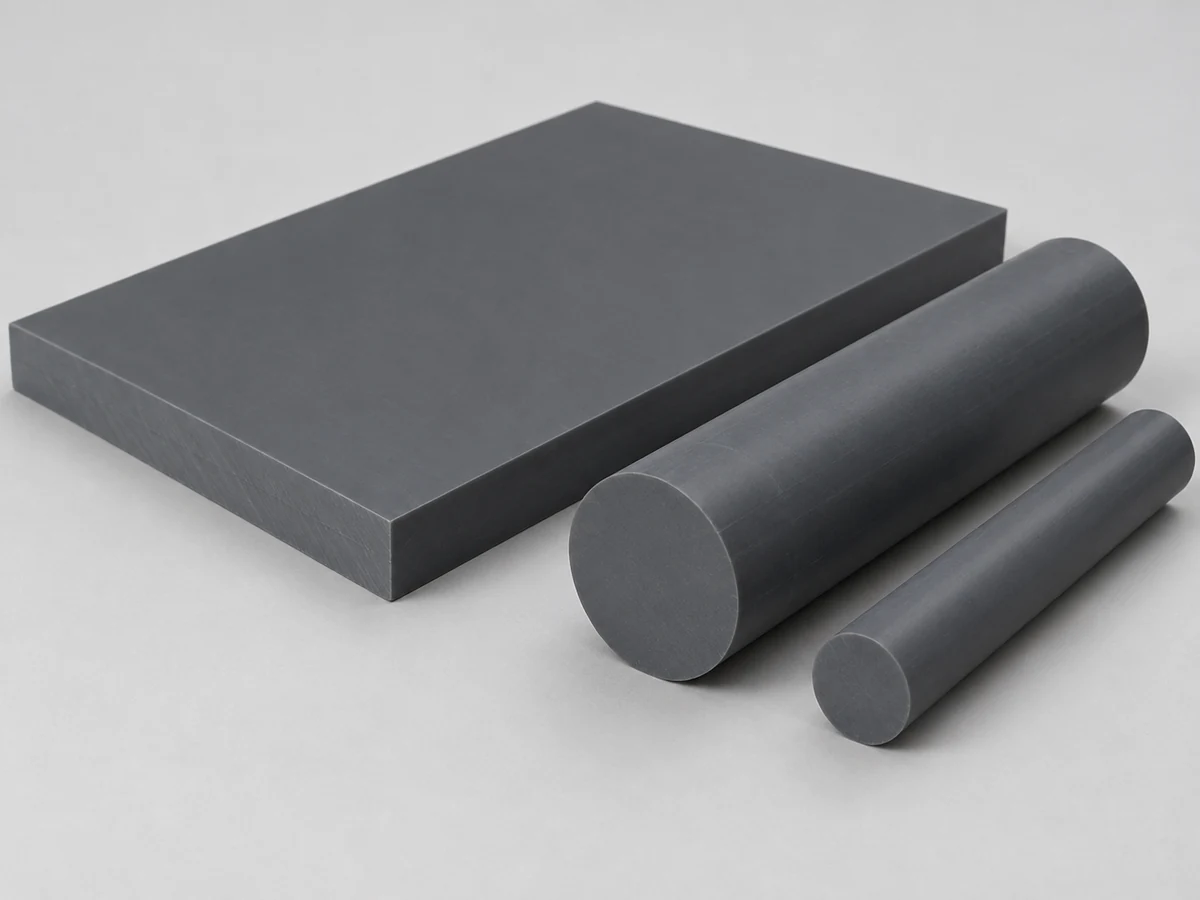
Um candidato para serviços químicos e peças fabricadas industriais. Identifique o grau rígido ou outro tipo especificado e revise os requisitos de compatibilidade, temperatura e ventilação da união. Nenhuma garantia geral de resistência química se aplica.
Saiba mais →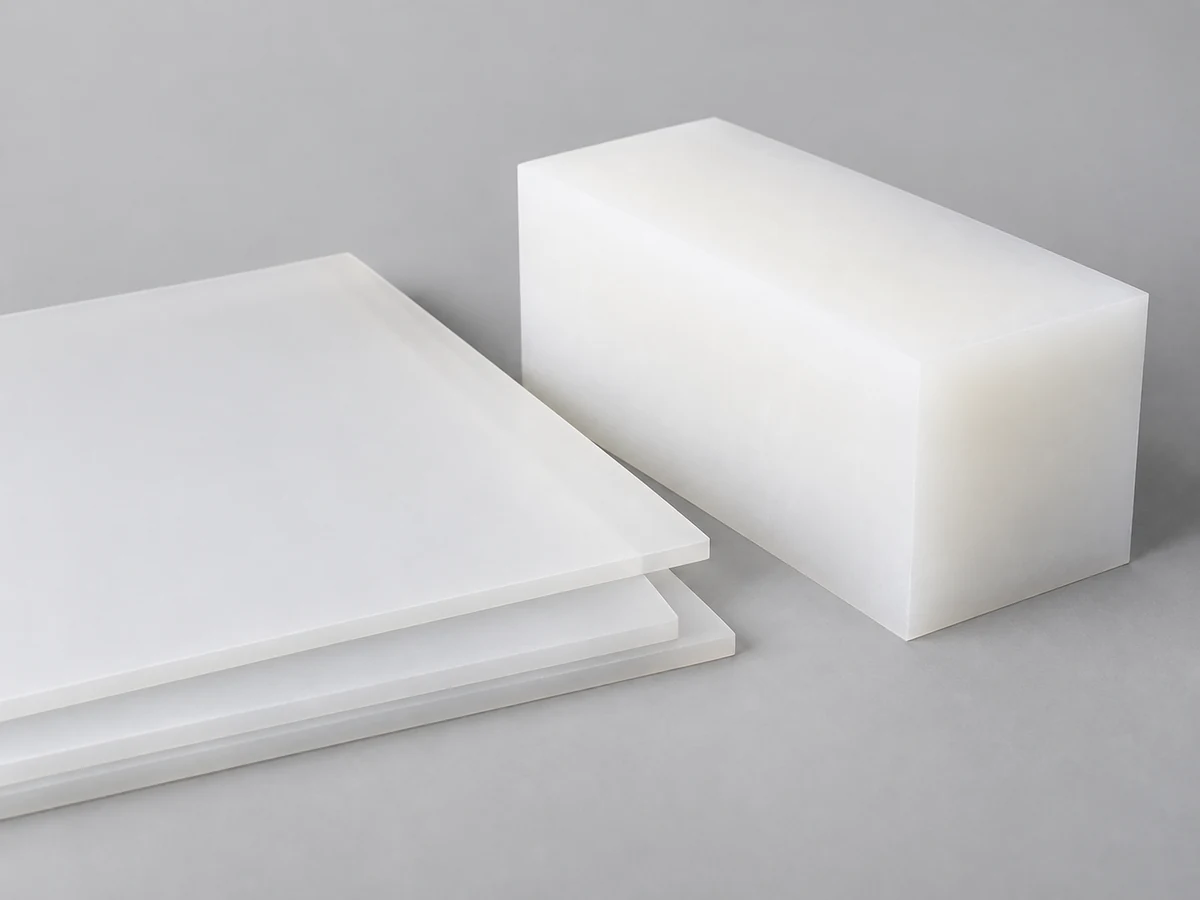
Frequentemente considerado para chapas resistentes a produtos químicos, bandejas e conjuntos soldados compatíveis. Revise a rigidez, o movimento térmico, o suporte e a união específica do material, em vez de tratá-los como acrílico.
Saiba mais →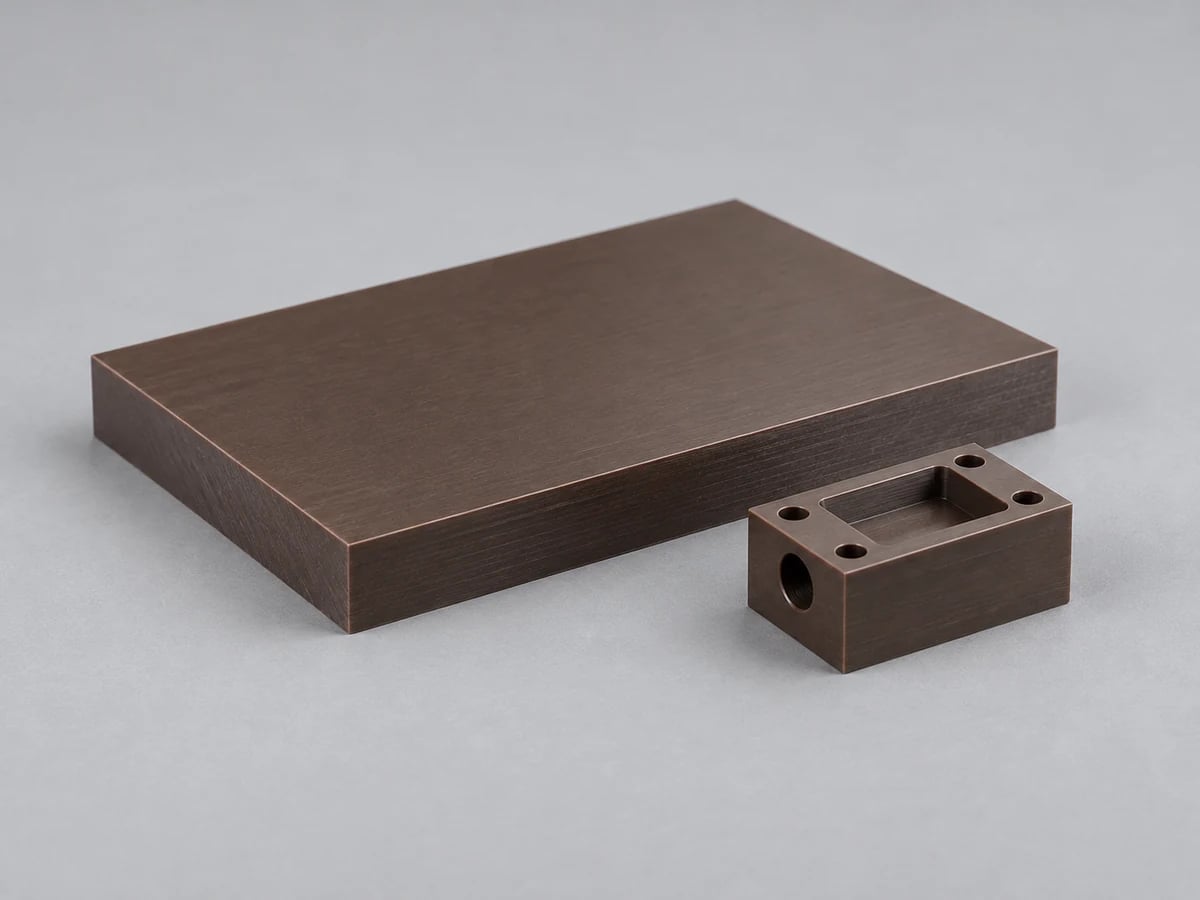
Frequentemente revisado para componentes de temperatura elevada ou de serviços químicos. O reforço, a orientação do estoque e a qualidade real do fornecedor podem alterar a usinagem e o desempenho funcional.
Saiba mais →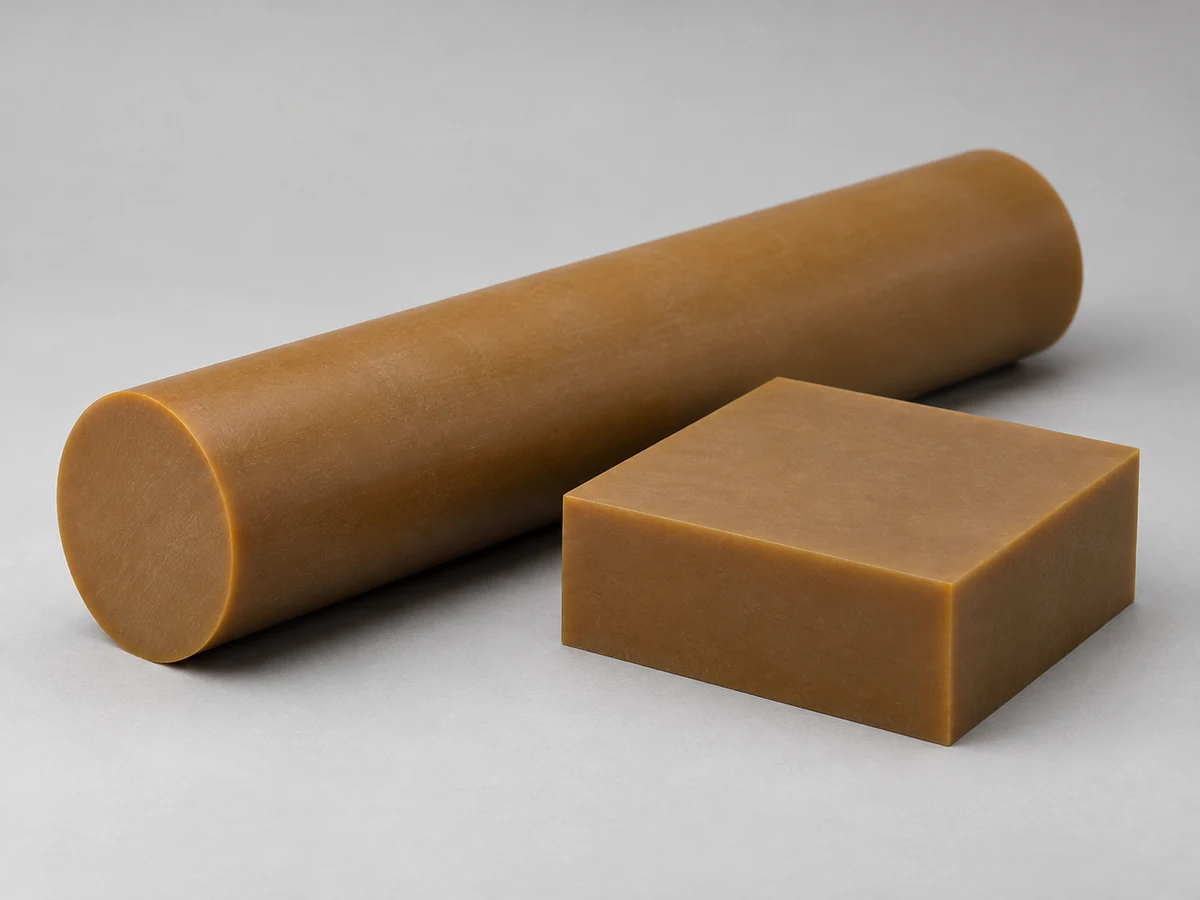
Uma opção de poliamida-imida de alto desempenho que exige revisão de qualidade e estoque. Considere o histórico de processamento, requisitos de condicionamento e inspeção; não substitua notas sem aprovação.
Saiba mais →Para um teste comparativo de materiais, identifique os graus exatos e o condicionamento utilizado. O estado de umidade do nylon, a fluência do PTFE, a direção do reforço e a expansão térmica diferencial podem afetar os resultados. Confirme a documentação específica da aplicação para requisitos de contato com alimentos, médicos, elétricos ou aeroespaciais, em vez de inferir a conformidade a partir de um nome de polímero.
Se a peça final for moldada, compare o grau do material usinado com a resina de moldagem proposta. Um protótipo funcional pode validar a geometria enquanto deixa o comportamento do material do processo final para um teste posterior. Registre qualquer substituição antes da aprovação.
Leia o guia de seleção de plásticos de engenharia →Estas famílias de produtos ilustram requisitos de protótipos de plástico baseados em desenhos. As imagens são conceitos ilustrativos e não projetos de clientes verificados ou produtos de catálogo fixo.
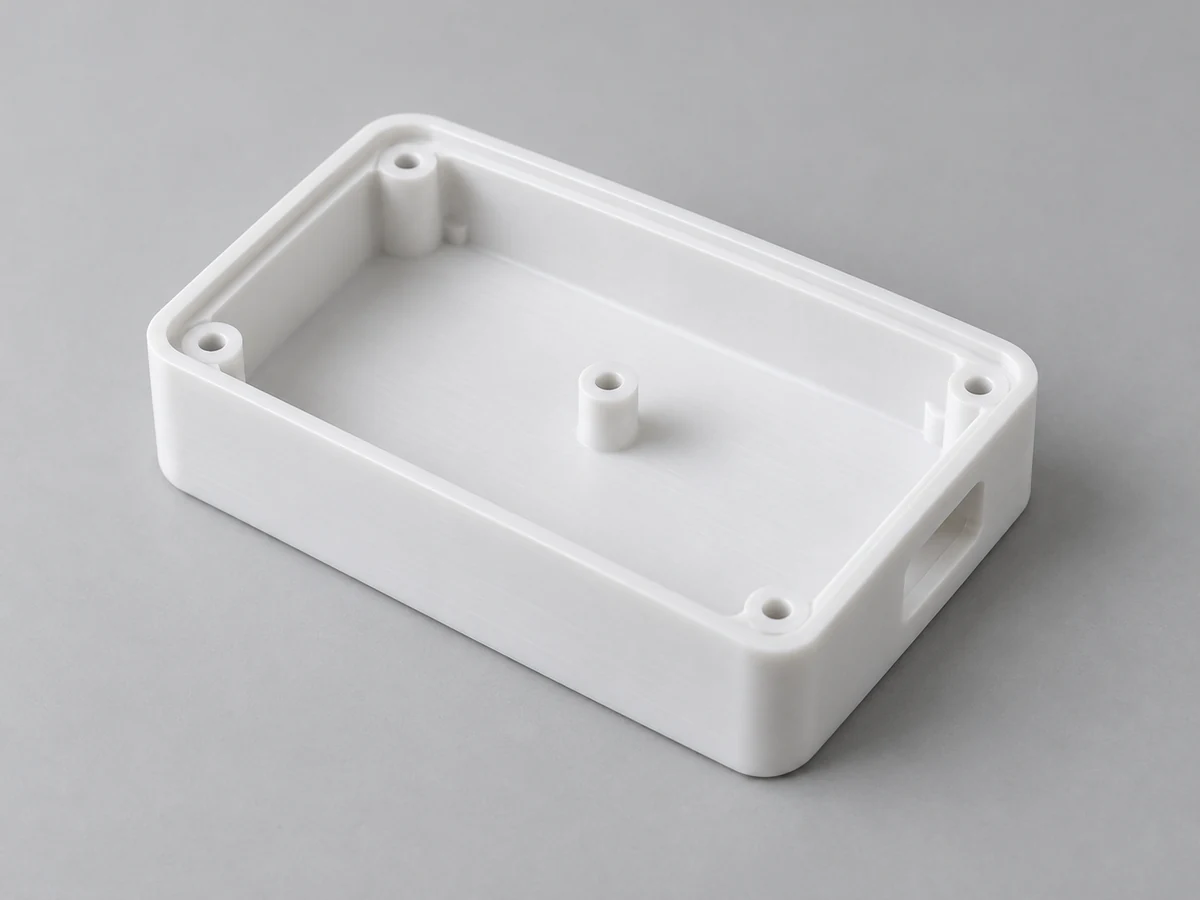
Verifique os dados da tampa, as aberturas dos conectores, as saliências de montagem e as folgas de montagem antes de iniciar o projeto de produção.
Saiba mais →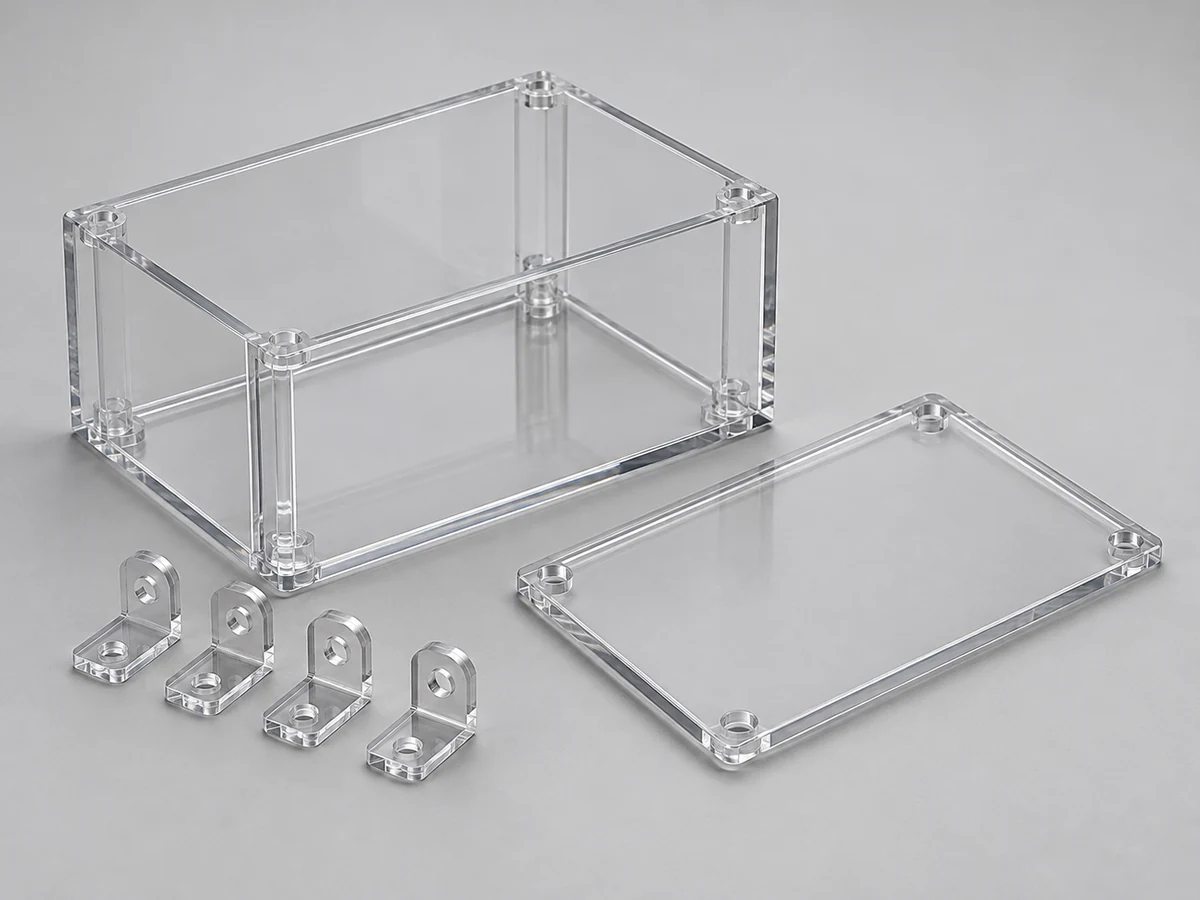
Avalie as juntas dos painéis, tampas removíveis, aberturas de acesso e dimensões cumulativas utilizando a sequência de montagem proposta.
Saiba mais →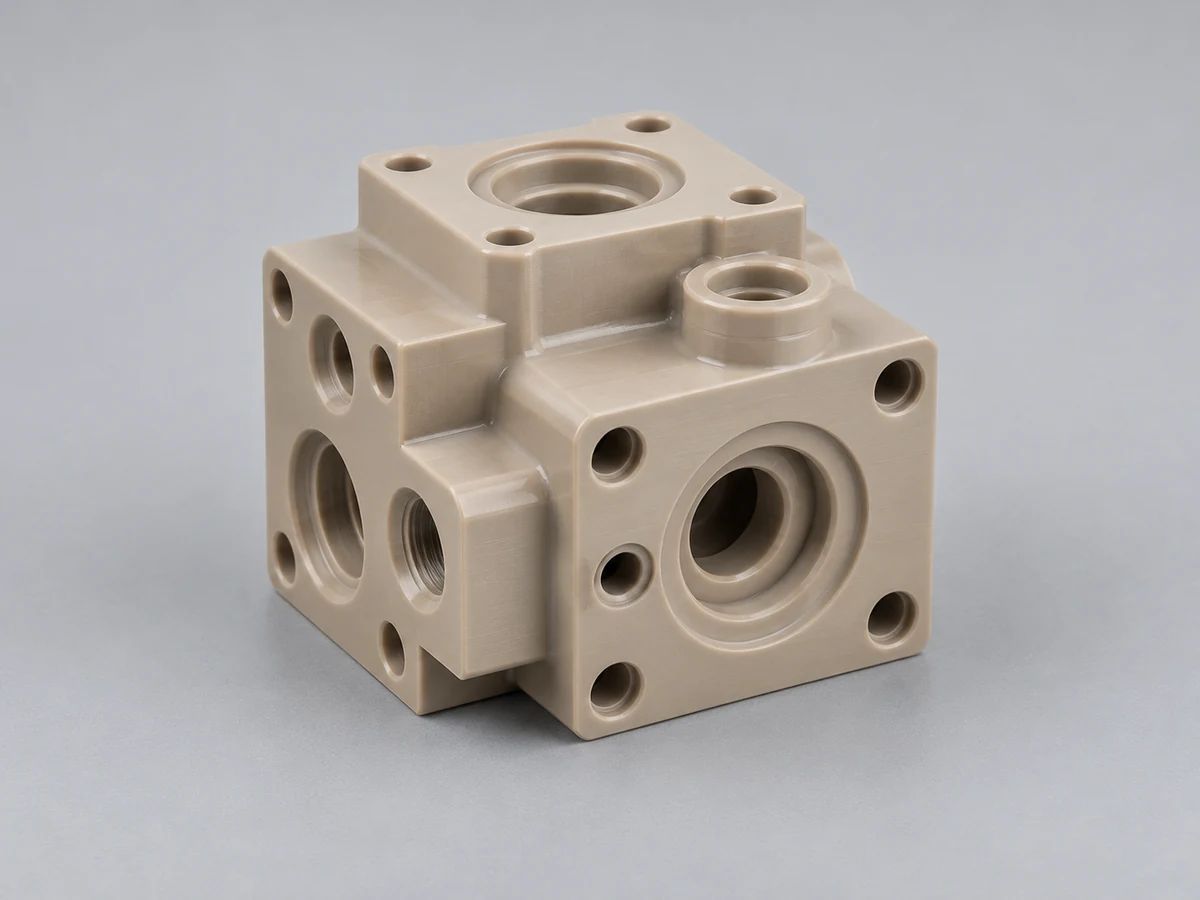
Revise a localização das portas, áreas de vedação e compatibilidade de meios. Especifique testes de vazamento ou pressão separadamente da inspeção dimensional.
Saiba mais →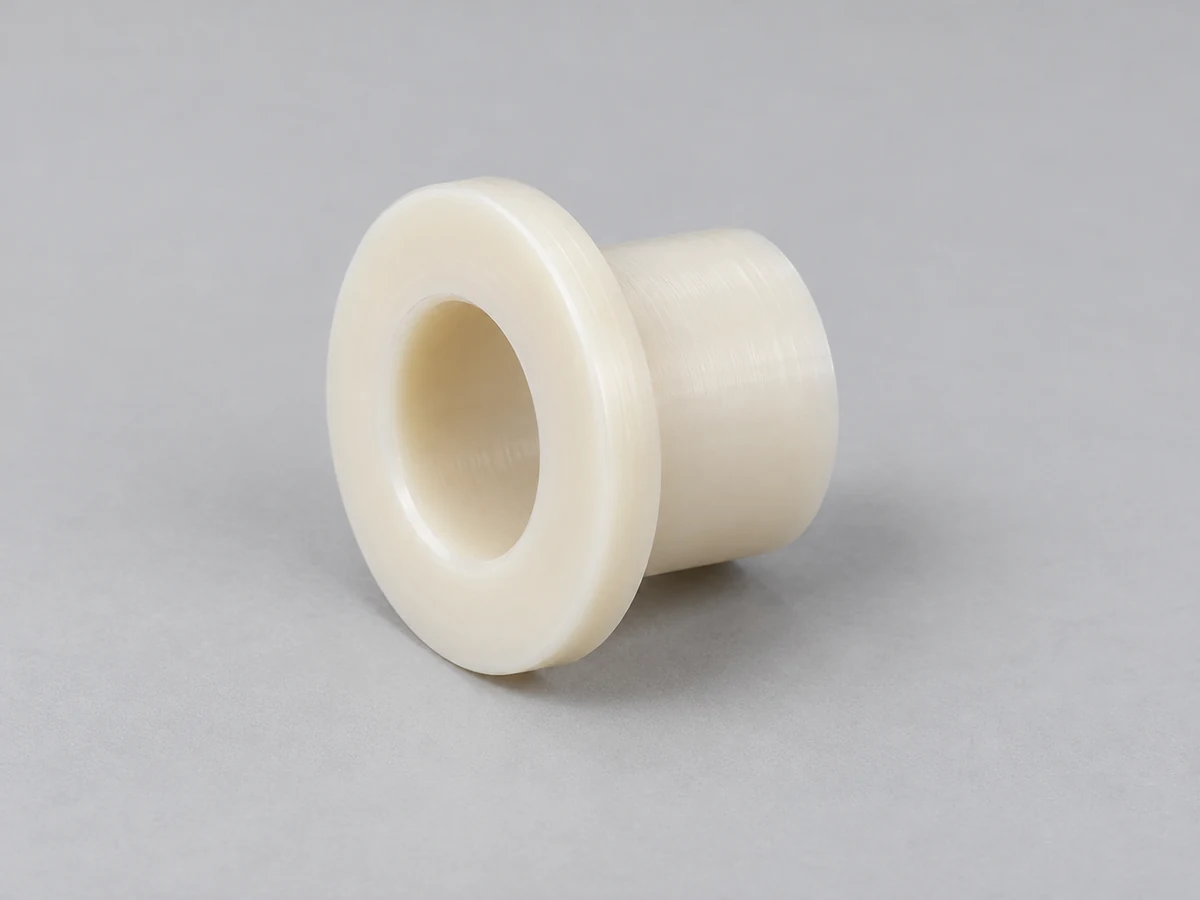
Valide os ajustes do furo e do diâmetro externo com informações do eixo correspondente e do alojamento, incluindo necessidades de temperatura, carga e folga.
Saiba mais →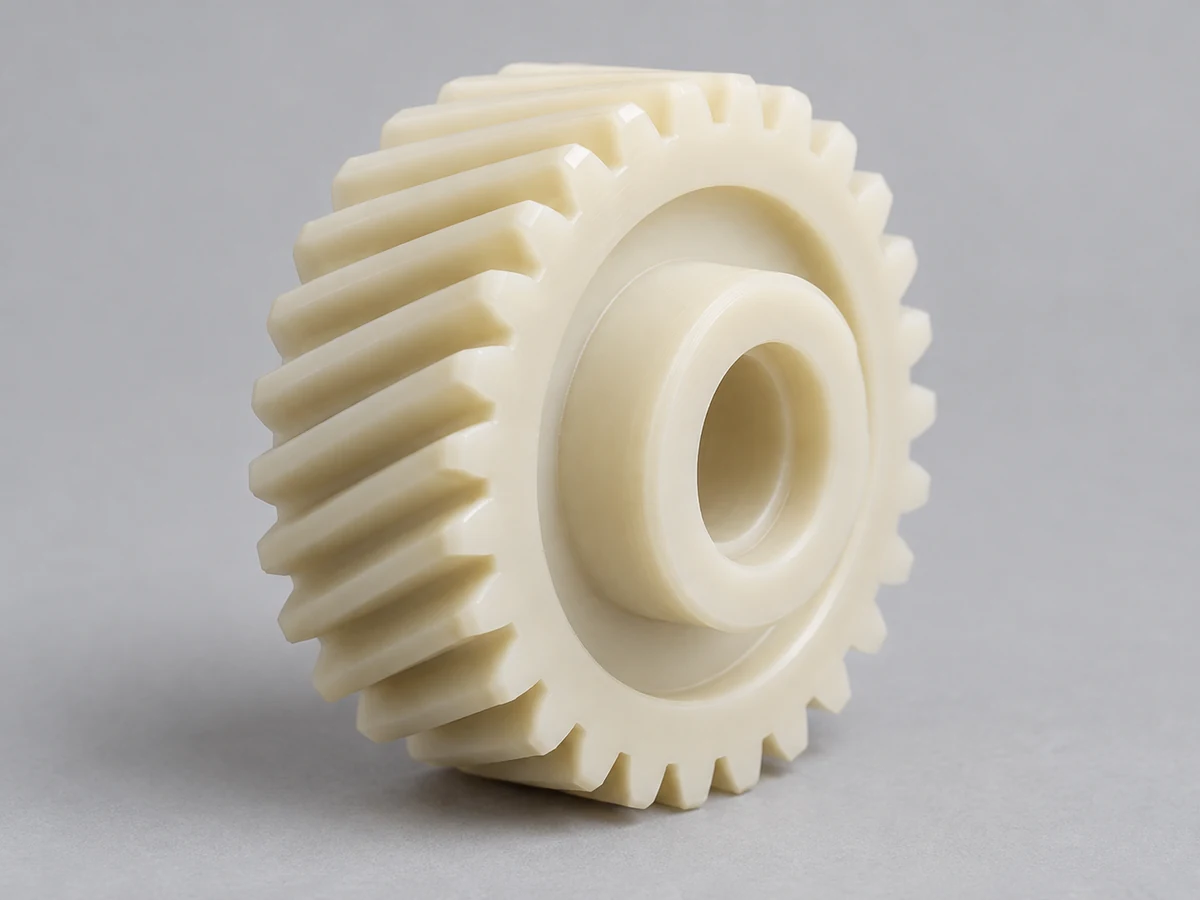
Avalie a geometria do dente, folga, montagem e movimento. Um teste de ajuste curto não estabelece a vida útil sob carga repetida.
Saiba mais →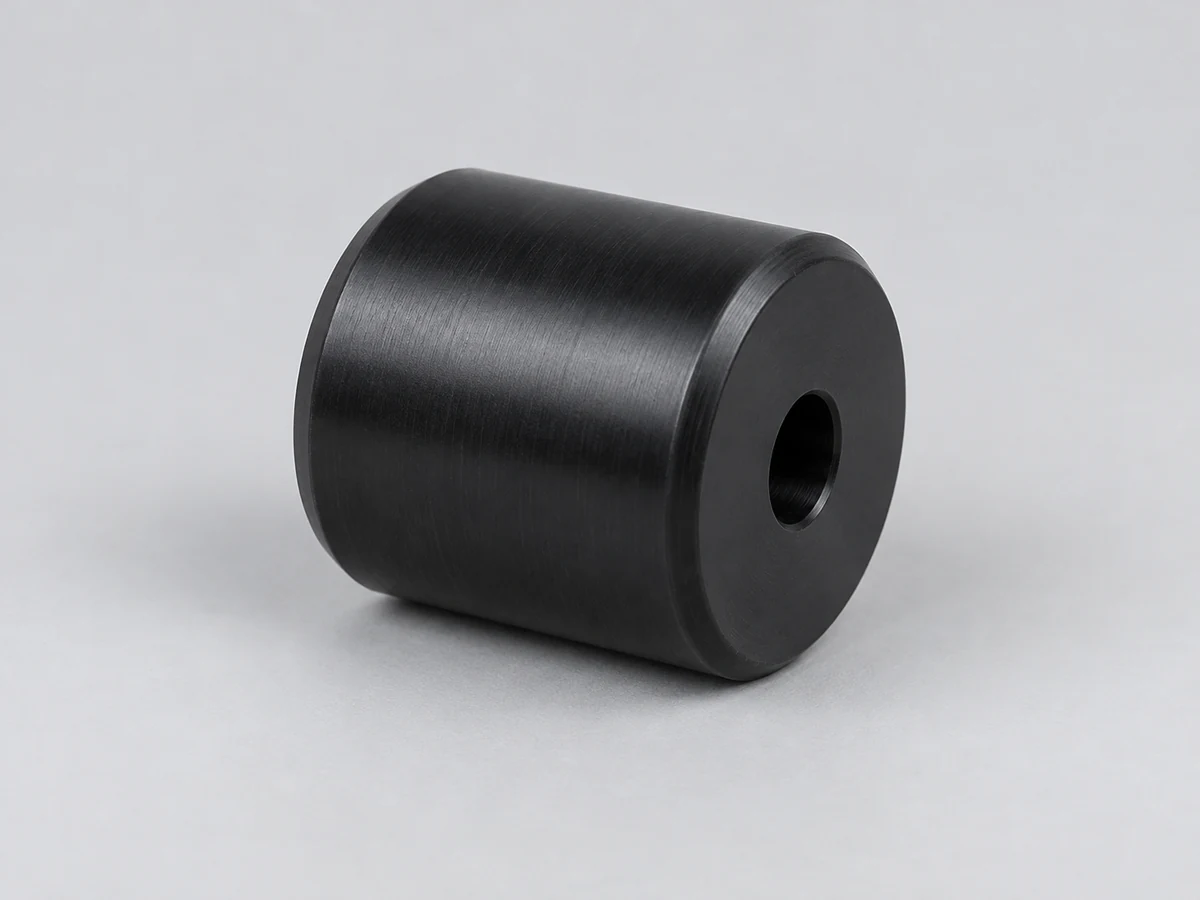
Verifique o diâmetro de trabalho, a interface do eixo, o desvio e o contato de transporte. Forneça cargas e o arranjo de rolamentos pretendido.
Saiba mais →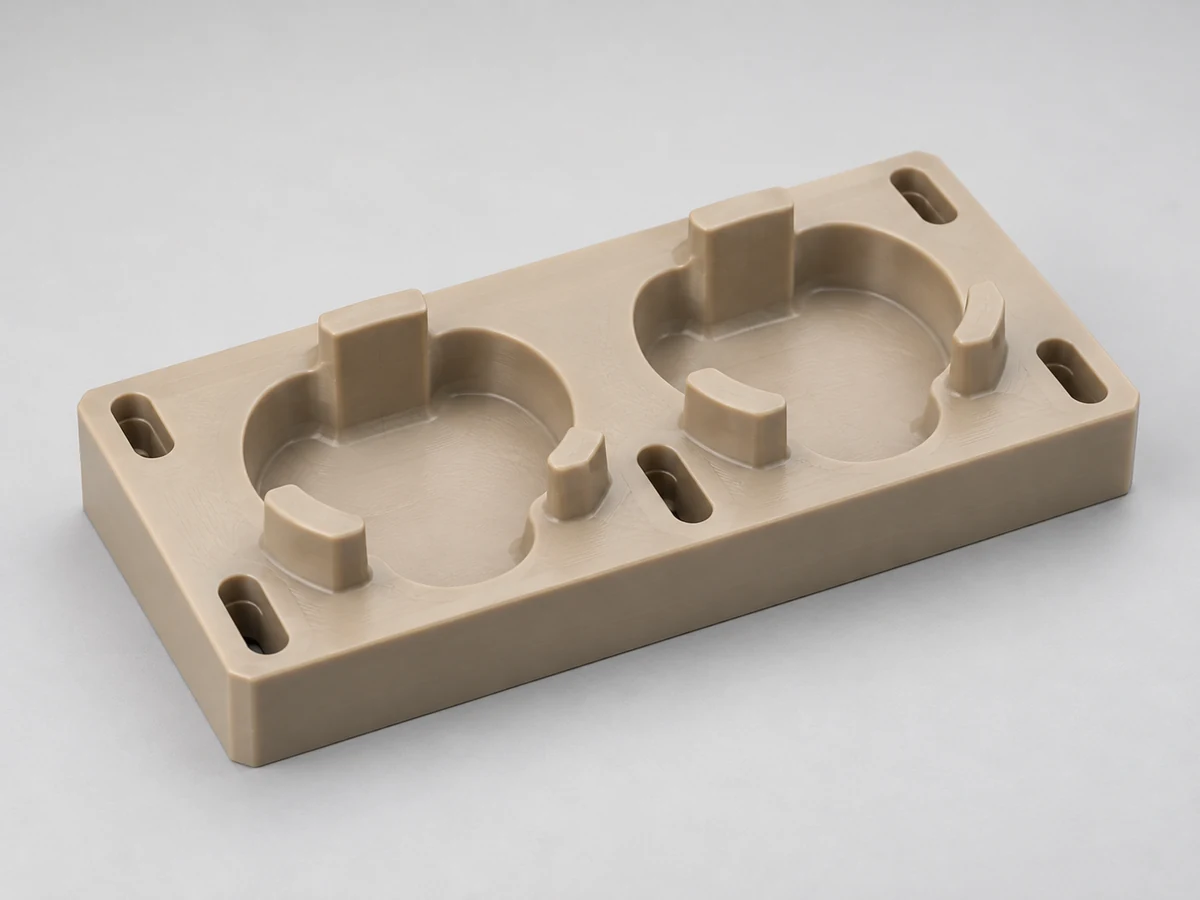
Confirme as superfícies de localização, os pontos de apoio e o contato de referência repetível com o equipamento correspondente real.
Saiba mais →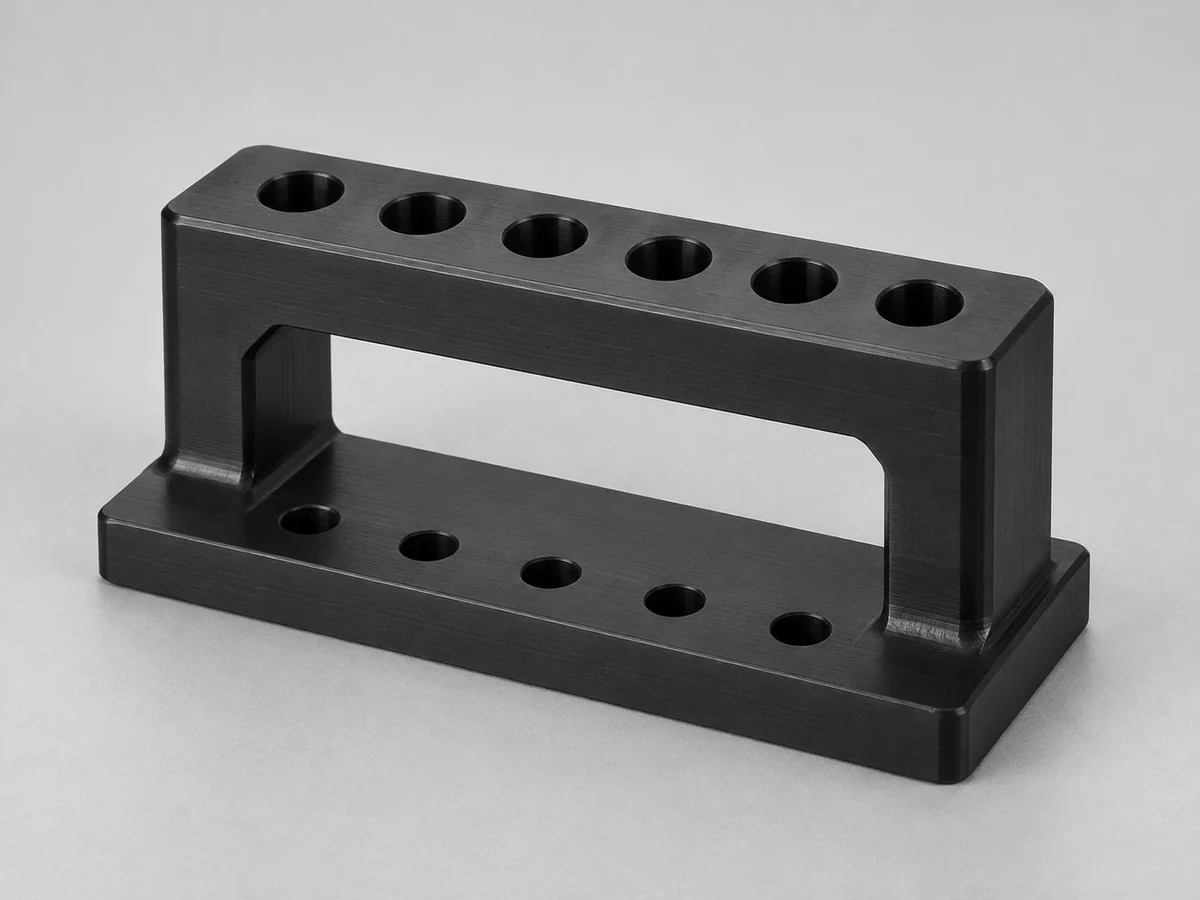
Revise os padrões de furos e os recursos de orientação para a operação pretendida. Especifique áreas de desgaste substituíveis e acesso à instalação.
Saiba mais →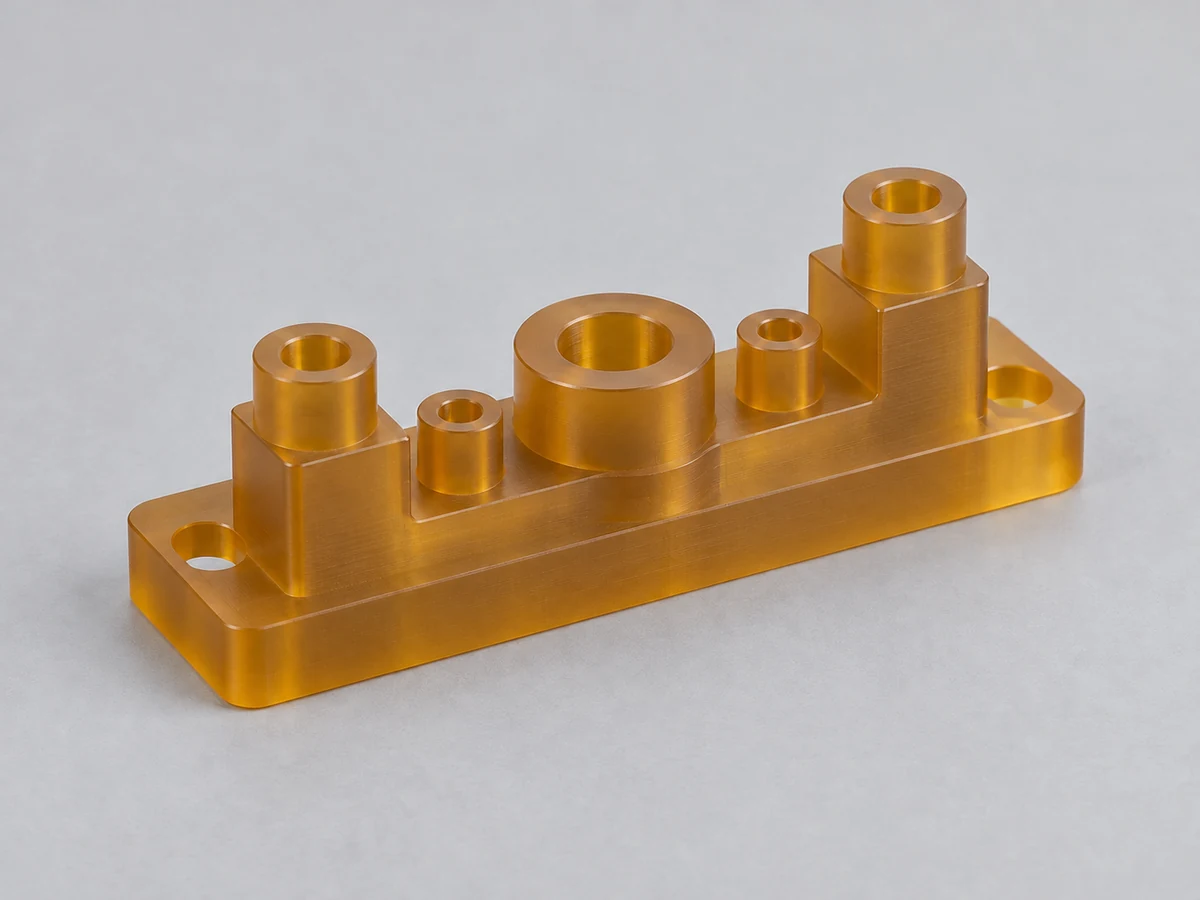
Avalie a separação elétrica e a geometria de montagem específicas da classe. O desempenho do isolamento requer validação específica da aplicação.
Saiba mais →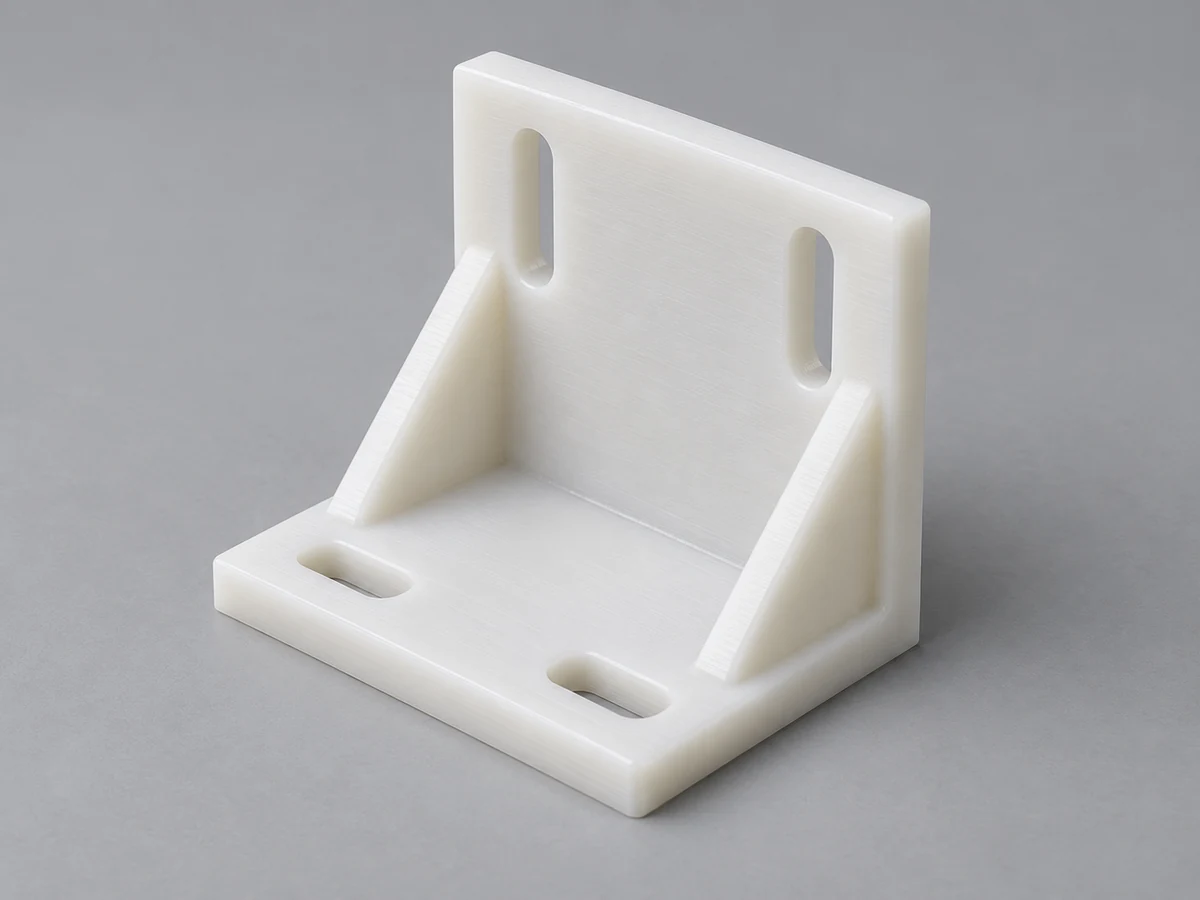
Verifique as cargas, posições dos furos, orientação de montagem e deflexão; documentar qualquer recurso de protótipo deliberadamente simplificado.
Saiba mais →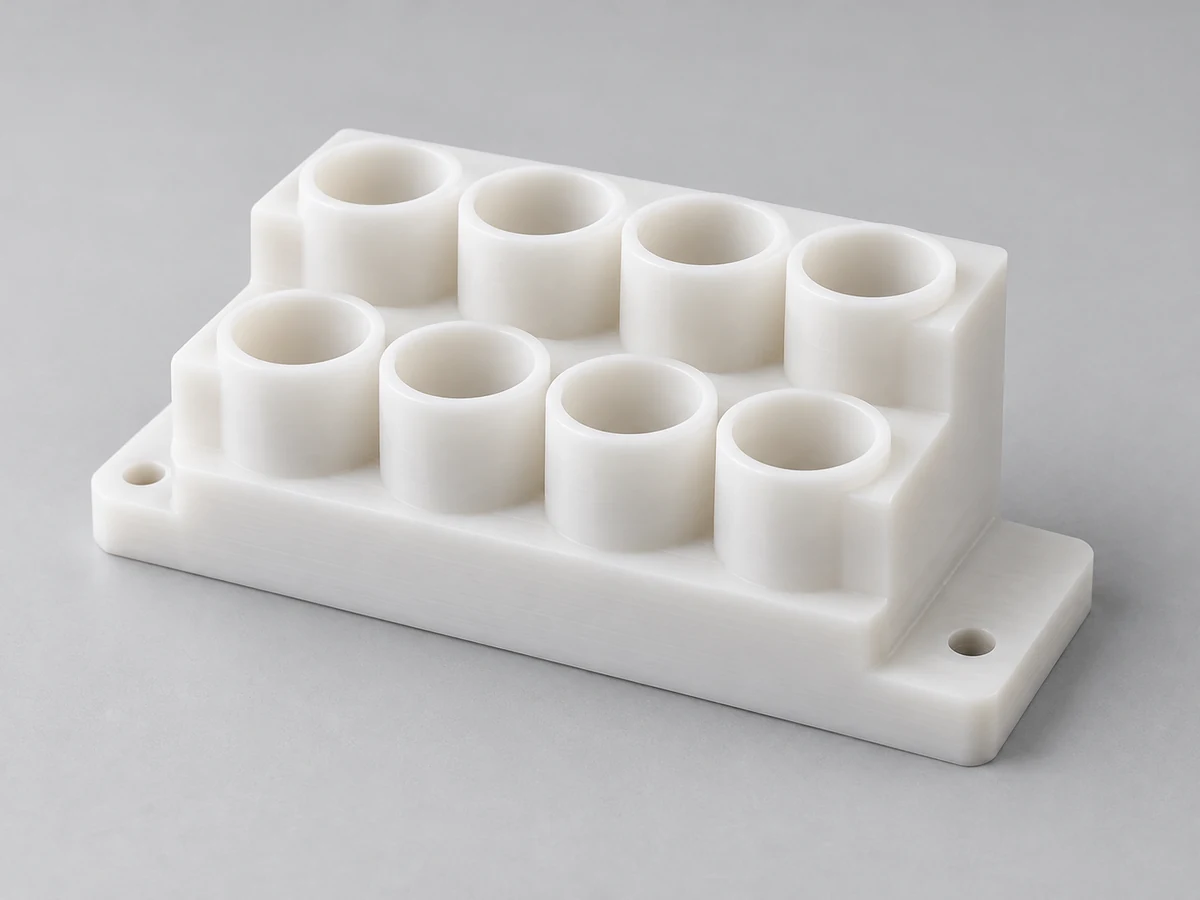
Avalie carcaças de equipamentos, acessórios e interfaces de precisão. A aprovação do dispositivo, a biocompatibilidade e a adequação à esterilização são requisitos separados.
Saiba mais →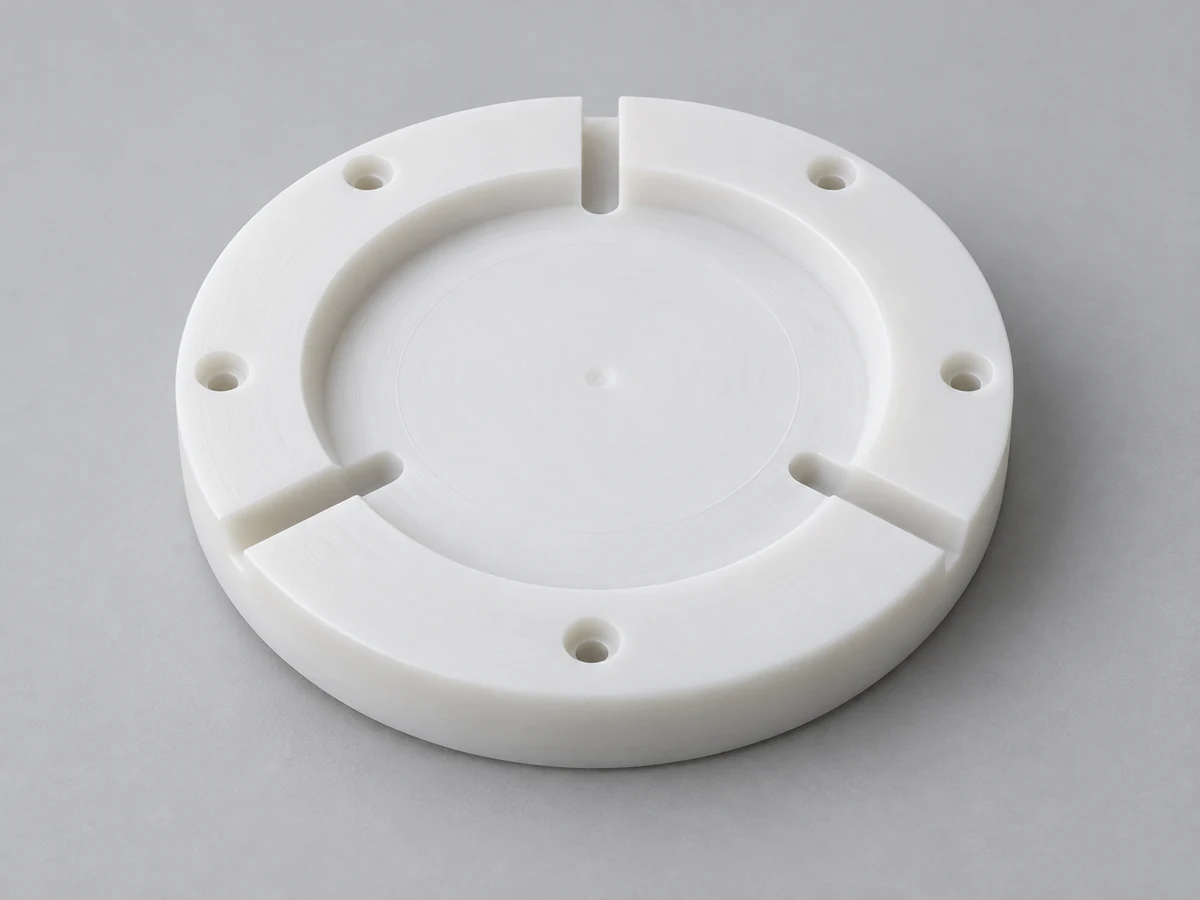
Revise os acessórios e as interfaces relacionadas ao processo com requisitos específicos de pureza, limpeza e rastreabilidade de materiais.
Saiba mais →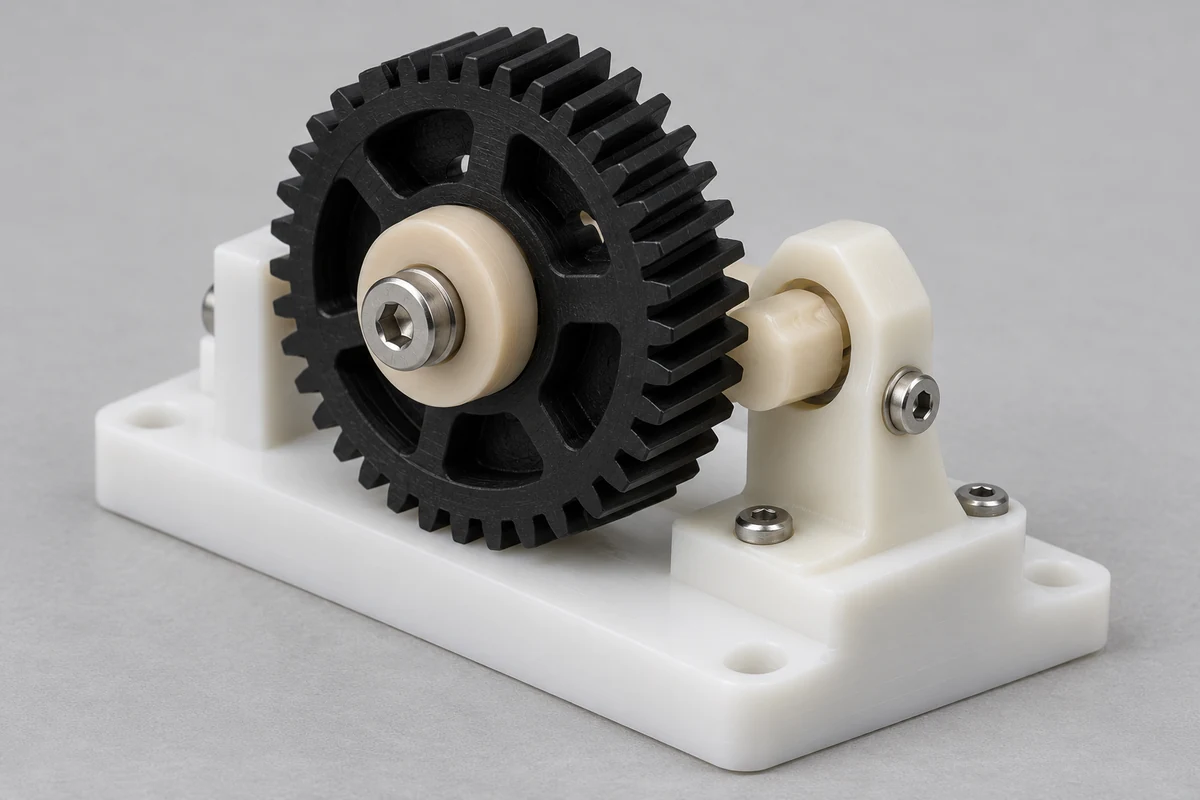
Valide o ajuste, o movimento e a sequência de montagem juntos. Documente o hardware, o método de junta e as diferenças da montagem de produção pretendida.
Saiba mais →A tolerância de usinagem do protótipo depende do material, geometria, dimensões, espessura da parede, complexidade dos recursos e da finalidade do protótipo.
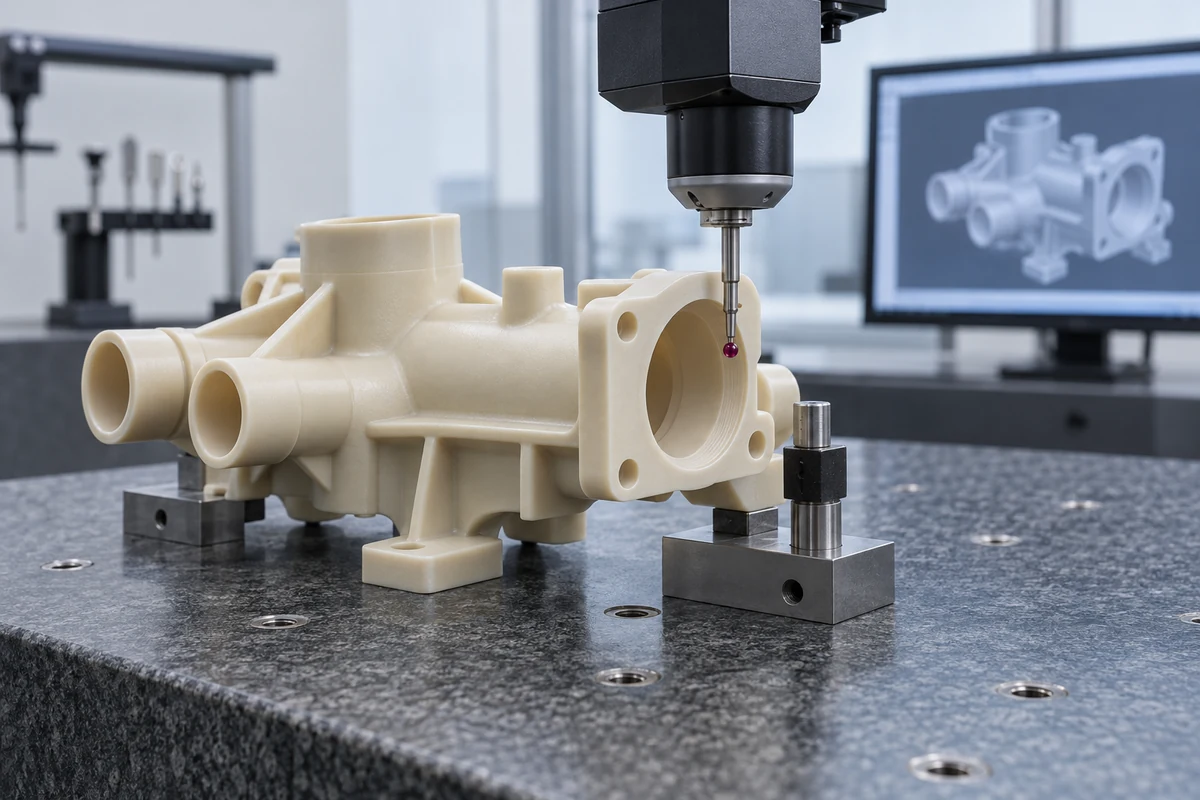
| Requisito de protótipo | Abordagem recomendada |
|---|---|
| Avaliação visual | As tolerâncias gerais de usinagem podem ser suficientes; concordar com superfícies cosméticas e critérios de aparência. |
| Ajuste de montagem | Concentre o controle de tolerância nas faces, furos, roscas e folgas correspondentes. |
| Interface rolamento/eixo | Defina OD/ID críticos, eixo de referência, condições de ajuste e operação. |
| Interface de vedação | Especifique a geometria de vedação, a condição da superfície e o requisito de teste funcional separado. |
| Teste funcional | Combine as dimensões críticas de produção e defina quais desvios de protótipo são aceitáveis. |
| Grande peça de plástico | Considere o movimento térmico, o suporte e a temperatura de inspeção acordada. |
| Protótipo de náilon | Combine o condicionamento de umidade e o estado de medição. |
| Protótipo de parede fina | Revise a deflexão durante a fixação e inspecione no estado final liberado. |
Não aplique uma tolerância a cada recurso apenas porque a peça é chamada de protótipo de precisão. Forneça unidades, dados, dimensões críticas e quaisquer requisitos de GD&T. A força de inspeção, a temperatura, a umidade e a restrição podem influenciar o tamanho relatado. A capacidade numérica é confirmada após desenho e revisão do material.
Combine se você precisa de um relatório do primeiro artigo, medições de recursos selecionados, relatórios dimensionais completos ou uma verificação de ajuste montada. A inspeção dimensional não pode, por si só, estabelecer a vida útil, a resistência química, a estanqueidade ou a aprovação regulatória. Os testes do fornecedor além da inspeção dimensional exigem um escopo explicitamente acordado.
Envie seu desenho para uma revisão de tolerância do protótipo →Identifique os recursos funcionais e a finalidade do teste antes de refinar o desenho. O DFM deve preservar a questão de engenharia que o protótipo pretende responder.
Concentre a precisão nas interfaces que determinam o resultado do teste. Marque recursos simplificados, omissões cosméticas e substitutos para que o avaliador entenda os limites do protótipo.
Não imponha tolerâncias de produção rígidas em todas as superfícies quando apenas o ajuste ou o tamanho estiverem sendo avaliados. Mantenha os requisitos críticos de produção onde o teste planejado depende deles.
As fresas deixam um raio interno. Permitir raios de canto e acesso a ferramentas adequados; um canto fechado perfeitamente quadrado pode precisar de uma mudança de geometria ou outra operação acordada.
Paredes plásticas finas podem deformar durante o corte e a fixação. Revisão do suporte, sequência de retirada de estoque e inspeção final após liberação da peça.
Especifique assentos de rolamento, furos, interfaces de eixo, áreas de vedação e requisitos de rosca. Inclua informações sobre as peças correspondentes e as condições relevantes de temperatura ou carga.
Um substituto visual de baixo custo pode não ser apropriado para um teste carregado ou exposto quimicamente. Confirme a classificação e o condicionamento exatos antes de interpretar os resultados funcionais.
Considere o processo de produção pretendido agora. As peças usinadas podem precisar de reprojeto para moldagem, e os modelos aditivos podem conter recursos que não podem ser usinados a partir de material sólido.
Envie um modelo 3D para geometria e um desenho 2D anotado para requisitos de aceitação. Se os arquivos discordarem, resolva o documento de revisão e controle antes da fabricação. As alterações propostas no DFM que afetam o ajuste ou a função exigem a aprovação do cliente.
Escolha a fidelidade e a inspeção adequadas ao estágio de desenvolvimento. Um protótipo conceitual não deve ser tratado como uma peça de produção qualificada.
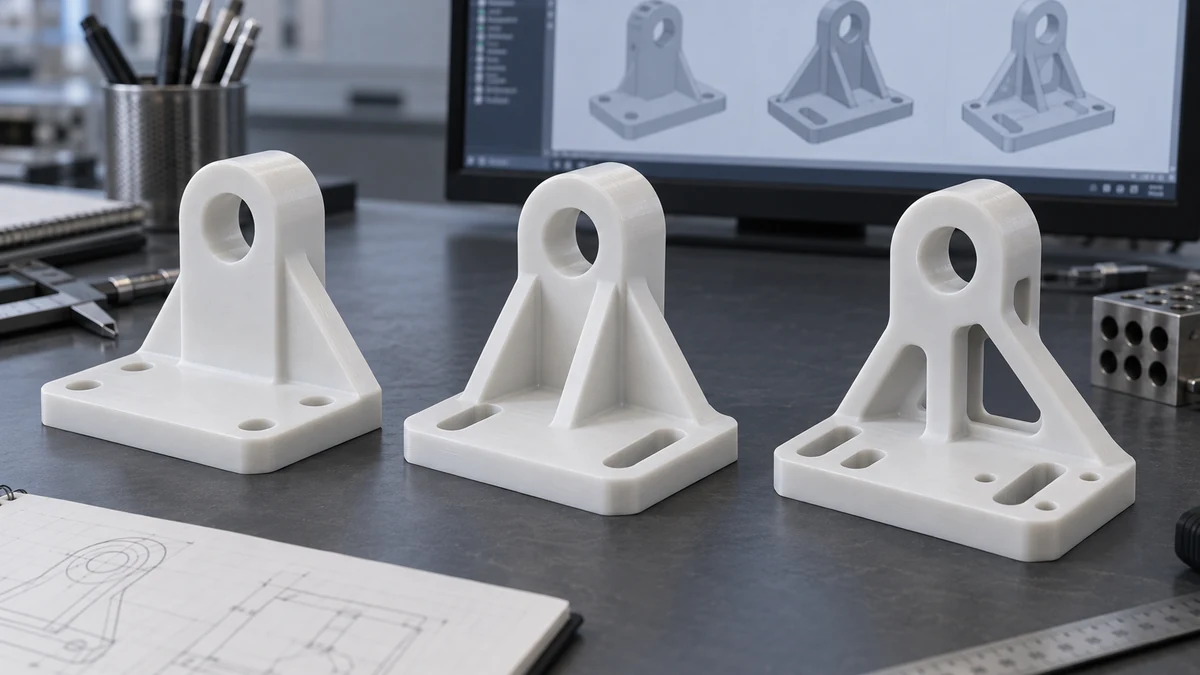
Confirme a forma básica, o tamanho físico e a comunicação inicial do projeto. Geometria ou material simplificado podem ser aceitáveis quando claramente documentados; evite usá-lo para inferir o desempenho mecânico final.
Avalie dimensões, ajuste, montagem e interfaces de design. Identifique os recursos controlados e use peças correspondentes representativas para preparação da instalação e verificações de folga.
Avalie carga, movimento, desgaste, temperatura, comportamento químico ou operacional. Especifique o material exato, o ambiente realista, a duração do teste e os critérios de aprovação/reprovação.
Confirme o projeto final, os critérios de inspeção e a aprovação do cliente antes de uma execução piloto. Registre as diferenças restantes do processo de produção pretendido e quaisquer requisitos não qualificados.
Um protótipo bem-sucedido deve estabelecer o que foi validado e o que ainda precisa ser qualificado. Os dados de geometria e material aprovados podem então informar a produção piloto e repetida do CNC.
Mantenha as observações dos testes vinculadas à revisão da peça, à classificação do material e aos registros de inspeção. Uma falha pode exigir uma alteração na geometria, um material diferente ou um requisito operacional revisado. Compare as revisões usando o mesmo método de teste quando for prático e identifique as alterações que afetam os componentes correspondentes.
Antes de um lote piloto, congele o desenho aprovado, confirme a classificação do fornecedor e combine acessórios, amostragem de inspeção, critérios de acabamento e embalagem. Compartilhe a quantidade imediata de protótipos e a demanda futura. A disponibilidade de estoque e a eficiência de configuração podem alterar a melhor rota em volumes maiores.
Se a produção mudar de usinagem CNC para moldagem por injeção ou outro processo, avalie explicitamente as diferenças. A aprovação do protótipo não qualifica automaticamente o comportamento do material moldado, as ferramentas de produção ou todos os lotes de material subsequentes. Qualquer novo processo requer um plano de validação apropriado.
Discuta os requisitos do seu protótipo →Exemplos de aplicação ajudam a definir o teste de engenharia. O uso na indústria não implica certificação ou adequação sem revisão de material, desenho e aceitação.
Protótipos de acessórios, manifolds e interfaces de polímero podem exigir revisão de pureza, exposição química e rastreabilidade. Combine as expectativas de limpeza e contaminação antes da avaliação.
Carcaças, acessórios e isoladores funcionais auxiliam nas verificações de projeto de equipamentos. A biocompatibilidade, a esterilização e a aprovação do dispositivo acabado requerem evidências definidas separadamente.
Protótipos de engrenagens, suportes, carcaças e interfaces de movimento suportam ajuste e avaliação de carga. Defina contagem de ciclos, velocidade, carga e expectativas de substituição.
Amostras de polímeros de engenharia podem suportar desenho e avaliação de interface. A nota exata, os registros de qualidade e os requisitos de aprovação devem ser especificados; a fabricação de protótipos não é qualificação aeroespacial.
Invólucros, espaçadores, isoladores e acessórios de teste exigem acesso ao conector, projeto elétrico e revisão térmica. Confirme qualquer classificação de chama exigida para o tipo fornecido.
Componentes de desgaste, guias e alojamentos devem ser avaliados quanto à instalação, carga, vibração e acesso para manutenção. Separe as verificações de ajuste de curto prazo dos testes de durabilidade.
Manifolds, peças de válvulas e componentes quimicamente expostos precisam de informações sobre meio, concentração, pressão e temperatura. Concorde com o escopo do teste funcional e com a aceitação do selo.
Ambas as rotas podem apoiar o desenvolvimento de produtos. Escolha de acordo com a questão de engenharia, disponibilidade de material, geometria e pós-processamento necessário.
| Fator | Protótipo usinado CNC | Protótipo impresso em 3D |
|---|---|---|
| Material inicial | Estoque de plástico de engenharia sólido. | Material construído em camadas, dependendo do processo de impressão. |
| Realismo material | O grau de estoque especificado pode suportar testes funcionais relevantes; difere do estado moldado. | Depende da resina ou filamento disponível, processo e condicionamento. |
| Controle dimensional | Forte para recursos de precisão locais acessíveis, sujeitos a revisão. | Dependente do processo; encolhimento e pós-processamento podem afetar o ajuste. |
| Teste funcional | Útil para avaliação de interface de precisão e específica de série. | Útil para muitas aplicações quando propriedades específicas do processo são adequadas ao teste. |
| Geometria interna complexa | Limitado pelo acesso do cortador; pode exigir uma montagem de várias peças. | Muitas vezes permite passagens ou formas complexas, com restrições de suporte e limpeza. |
| Acabamento de superfície | Textura de ferramenta usinada; acabamento adicional quando especificado. | Dependente da camada ou do processo; pode ser necessário acabamento. |
| Roscas e ajustes | Roscas e furos usinados podem ser controlados diretamente. | Pode exigir pastilhas ou usinagem secundária. |
| Modelo visual muito rápido | A configuração e o acesso podem influenciar a adequação. | Frequentemente útil para iteração visual inicial; o tempo depende do processo e da fila. |
| Material semelhante a produção | Uma vantagem quando o desempenho final está relacionado com a qualidade da ação selecionada. | Depende do processo de produção final e do material de impressão disponível. |
Escolha a usinagem CNC quando o protótipo precisar de uma geometria de posicionamento controlada ou do comportamento de um grau de estoque de engenharia especificado. Considere a impressão 3D quando a geometria interna complexa ou a iteração visual inicial for mais importante. Nenhuma das rotas reproduz universalmente a parte final da produção.
Evite presumir que um polímero impresso e um polímero usinado com nome semelhante se comportam de forma idêntica. A orientação da construção, a porosidade, a cura, o reforço e a condição da superfície podem influenciar o desempenho. Compare evidências de teste representativas da rota real. TOPS cita o CNC e o escopo de fabricação acordado; a manufatura aditiva é apresentada aqui como uma alternativa de decisão.
Discuta o melhor caminho para o seu objetivo de teste →Nossa discussão sobre protótipos conecta seu objetivo de teste com um material definido, rota de fabricação e plano de aceitação.
Revise o grau do material, a forma do estoque, o comportamento térmico, a exposição química e o condicionamento em relação aos requisitos do teste.
Selecione a operação para as relações de geometria e recursos, com acesso à ferramenta e fixação revisados antes da fabricação.
Defina o que a peça deve validar e preservar as interfaces relevantes, em vez de tratar cada amostra como um modelo visual.
Discuta raios práticos, paredes, tolerâncias e notas candidatas. Obtenha aprovação para alterações que afetem os requisitos do cliente.
Trabalhe a partir de revisões controladas de CAD e desenhos com características críticas explícitas, unidades e notas de aceitação.
Use dados de desenvolvimento aprovados para planejar pedidos piloto ou repetidos, enquanto analisa alterações no volume e nos requisitos do processo.
Acorde medições críticas, condições de inspeção e escopo de relatórios. Os testes funcionais são especificados separadamente.
Combine os termos de confidencialidade e as providências para o tratamento de arquivos antes de enviar CAD confidenciais. Não presuma que existe um NDA ou acordo especial de segurança sem confirmação por escrito.
Um fluxo de trabalho de oito etapas mantém o objetivo do teste visível durante todo o projeto. As responsabilidades de cotação, prazo de entrega, inspeção e aprovação são acordadas para o seu protótipo.
Forneça geometria atual, revisão, unidades e notas de aceitação. Uma amostra pode ajudar na discussão, mas dimensões críticas necessitam de uma especificação controlada.
Explique se você precisa de validação de ajuste, função, aparência, montagem, material ou tolerância. Identifique os critérios de aprovação/reprovação e as condições de avaliação pretendidas.
Revise a geometria, a classe do material, o condicionamento, os ajustes críticos e as alterações práticas. A aprovação do cliente controla substituições e alterações que afetam a função.
Selecione fresamento, torneamento ou usinagem de cinco eixos e qualquer fabricação secundária acordada. Confirme o acesso ao equipamento e o estado de inspeção final necessário.
Prepare o material adequado, programe e usine os recursos controlados. Revise a revisão e a sequência de operação antes de repetir um projeto alterado.
Verifique as dimensões definidas pelo desenho e os critérios de aparência ou montagem acordados. Registre os desvios e o escopo das evidências de inspeção fornecidas.
Avalie o protótipo em relação ao objetivo de teste acordado. Os testes do cliente são diferentes da inspeção do fornecedor; testes adicionais de fábrica exigem escopo confirmado.
Use as descobertas para revisar o desenho ou aprovar a próxima etapa. Congele os dados aceitos e confirme os requisitos de produção piloto antes de um pedido maior.
Respostas diretas a perguntas sobre finalidade do protótipo, material, inspeção e produção.
Peças de protótipo são componentes físicos feitos antes da produção completa para avaliar design, dimensões, montagem, função ou comportamento do material. O objetivo do teste determina o quão próximo eles devem representar a parte de produção.
Eles são usados para verificações de adequação, validação de projeto, testes funcionais, comparações de materiais, preparação de montagem e aprovação de pré-produção. Combine o que a amostra deve provar antes de escolher os requisitos de material e tolerância.
Sim, a TOPS analisa protótipos personalizados de plástico usinados em CNC para avaliação funcional. Fornecer as condições operacionais, material exato e características críticas; adequação e qualquer escopo de teste do fornecedor são confirmados por projeto.
O melhor plástico depende do objetivo do teste e do ambiente. POM e Nylon são candidatos para interfaces mecânicas, PTFE para vedação selecionada ou usos químicos e PEEK ou PEI para aplicações exigentes. Especifique o grau real em vez de confiar apenas no nome do polímero.
Sim, a usinagem CNC pode atender protótipos únicos sem molde de injeção. A programação, o estoque, a fixação e a inspeção ainda afetam os custos e a viabilidade é analisada para o projeto.
Os protótipos CNC são cortados de material sólido; protótipos impressos são construídos camada por camada. O CNC geralmente é adequado para ajustes controlados e avaliação de qualidade, enquanto a impressão pode ser adequada para geometria complexa e iteração visual. Nenhum deles reproduz universalmente o comportamento final da produção.
As tolerâncias são confirmadas após revisão do material, dimensões, geometria, espessura da parede e condições de inspeção. Identificar ajustes críticos e requisitos de teste; nenhuma tolerância única se aplica a todos os protótipos de plástico.
Sim, a revisão de cotação pode abordar material, acesso a ferramentas, raios, paredes e tolerâncias críticas. As alterações propostas que afetam o ajuste ou a função exigem a aprovação do cliente antes da usinagem.
Sim, quando o material, a geometria e a fidelidade de fabricação correspondem ao teste planejado. Defina cargas, ambiente, duração e critérios de aceitação e documente quaisquer diferenças em relação ao processo de produção pretendido.
Sim, uma rota de protótipo CNC aprovada pode ser revisada para produção piloto ou repetida. Confirmar a revisão final, material, acessórios, critérios de inspeção e quantidade esperada; mudanças de processo requerem sua própria validação.
SEU OBJETIVO DE TESTE. SUA PRÓXIMA REVISÃO.
Carregue seu modelo CAD ou desenho de engenharia e diga-nos o que você precisa validar: ajuste, função, montagem, material, aparência ou precisão dimensional. Nossa equipe revisará a abordagem de design, material e usinagem antes da cotação.
Inclua dimensões críticas, condições de teste, processo de produção alvo e quantidade de produção futura. Identifique simplificações de protótipo aceitáveis e os recursos que devem representar a produção. São obrigatórios empresa, nome, email e telefone; outros detalhes e ambos os uploads de arquivos são opcionais.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Arquivos maiores podem ser compartilhados por email. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.