Excelente usinabilidade
Ferramentas adequadas e evacuação de cavacos podem produzir cortes limpos e características bem definidas. A usinabilidade ainda depende da classe, condição da ferramenta, suporte e controle de calor.

COMPONENTES DE ACETAL DE PRECISÃO · CONTROLE DE GRAU DE MATERIAL
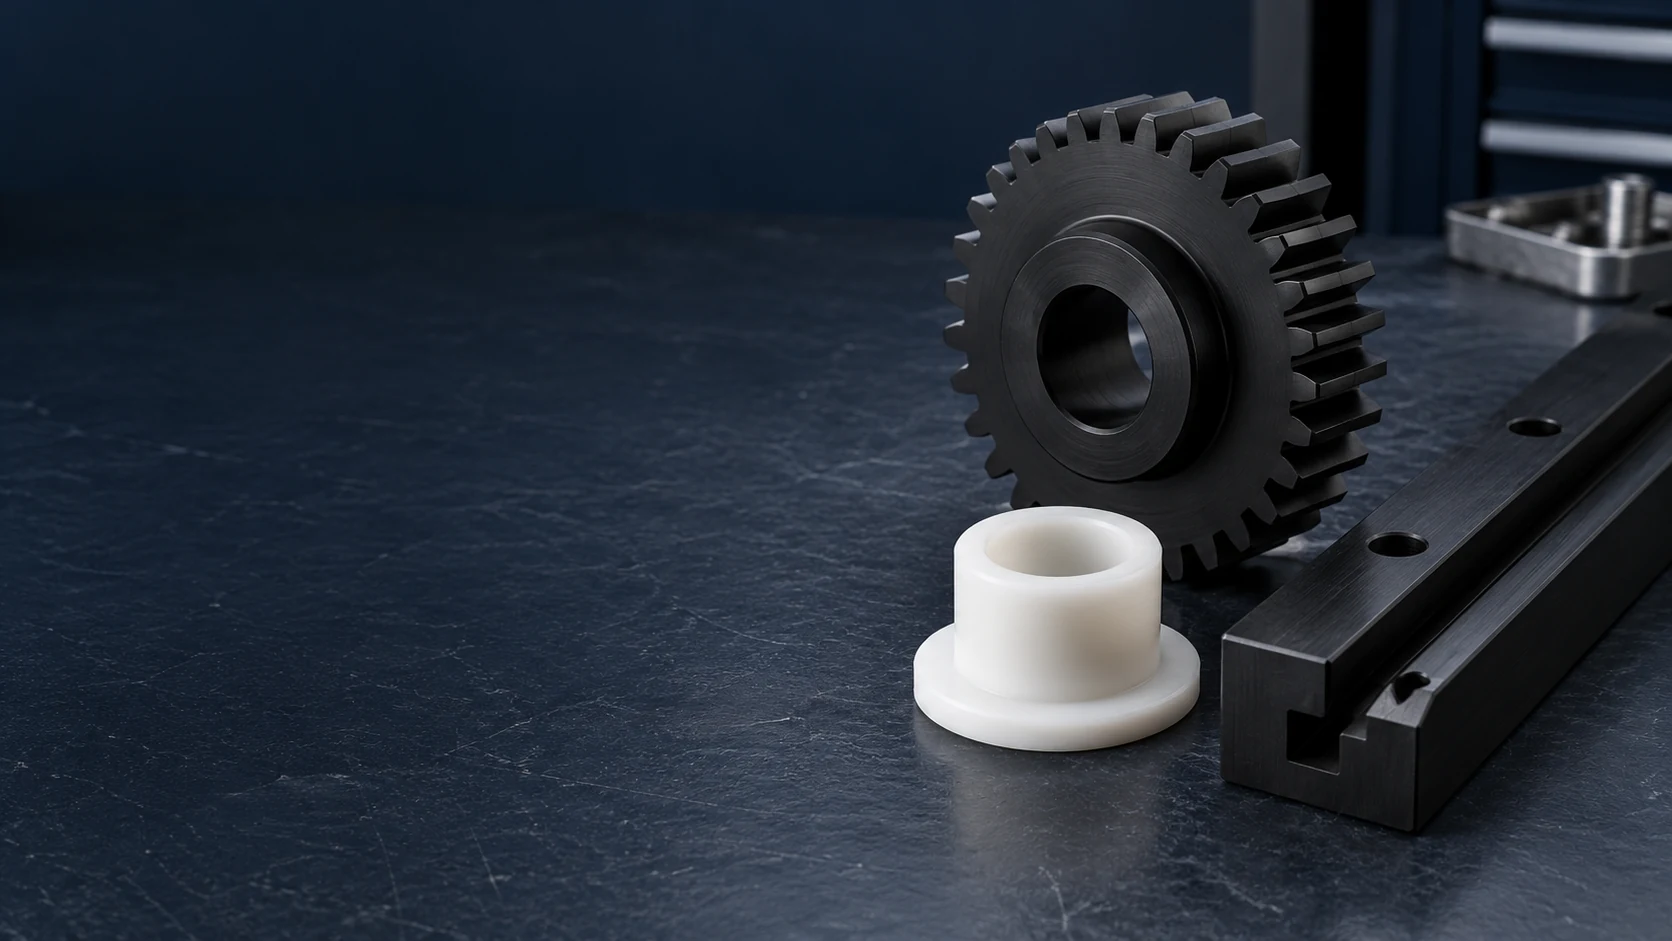
A TOPS Plastics fornece usinagem CNC de precisão de Delrin, POM e classes de acetal específicas para componentes mecânicos personalizados que exigem baixo atrito, estabilidade dimensional, resistência ao desgaste e recursos de usinagem limpos. Fabricamos engrenagens, buchas, rolos, guias, espaçadores, isoladores, caixas e outras peças personalizadas a partir de desenhos e arquivos CAD.
Confirme o POM-H ou POM-C, a classificação real do fornecedor e os ajustes críticos. Nossa equipe analisa o movimento térmico, o controle de cavacos, a condição do estoque e a inspeção antes da cotação. Disponibilidade de materiais, tolerâncias numéricas e entrega são acordadas por projeto.
A usinagem personalizada de acetal começa com a classe real, ajustes funcionais e condições de inspeção. A cotação confirma a disponibilidade do material, escopo do processo, quantidade e entrega.
| Capacidade | Escopo do projeto TOPS Plastics |
|---|---|
| Família de materiais | POM/acetal; grau exato do fornecedor a ser especificado. |
| Nomes Comuns | Polioximetileno e acetal; Delrin é uma marca de homopolímero de acetal. |
| Processos | Fresagem CNC, torneamento, furação, rosqueamento e mandrilamento; trabalho multieixo selecionado após revisão. |
| Notas | POM-H, POM-C e notas preenchidas ou modificadas sujeitas a disponibilidade e aprovação. |
| Peças Típicas | Engrenagens, buchas, rolos, guias, espaçadores, isoladores e componentes baseados em desenho. |
| Produção | Protótipo, baixo volume e produção repetida. |
| Entrada | CAD e desenhos; as amostras podem apoiar a revisão, mas precisam de dimensões de aceitação definidas. |
| Arquivos | STEP/STP, IGES/IGS, X_T, DWG, DXF, PDF ou ZIP. |
| Inspeção | Inspeção dimensional conforme desenho com escopo de relatório acordado. |
POM, ou polioximetileno, é a família de polímeros comumente chamada de acetal. Delrin é uma marca bem conhecida de homopolímero de acetal. Outros materiais POM incluem copolímeros e formulações modificadas.
Esses nomes são frequentemente usados de forma intercambiável em uma RFQ, mas uma especificação controlada deve identificar o grau real do fornecedor. POM-H descreve acetal homopolímero; POM-C descreve copolímero acetal. Um estoque POM-H genérico não é necessariamente um material da marca Delrin.
Se o desenho exigir Delrin, confirme se a marca é obrigatória ou se um equivalente aprovado é aceitável. Especifique a designação do fornecedor, forma de estoque, cor e registros necessários. A cor por si só não estabelece o grau, o conteúdo do enchimento, o status de contato com alimentos ou a adequação médica.
Referências técnicas: Guia de design Delrin
Ambas as famílias são facilmente usináveis. Suas diferenças são importantes quando a carga, a química, a seção de estoque ou a documentação orientam a decisão do material.
| Fator | POM-H | POM-C |
|---|---|---|
| Estrutura | Homopolímero de acetal. | Copolímero de acetal. |
| Exemplo familiar | Família de resinas Delrin; confirme o estoque real fornecido. | Graus de copolímero de acetal específicos do fornecedor. |
| Rigidez | Frequentemente superior em notas não preenchidas comparáveis. | Freqüentemente um pouco mais baixo; compare os dados reais das notas. |
| Força | Frequentemente superior em notas não preenchidas comparáveis. | Dependente da série; avaliar a propriedade necessária. |
| Resistência química | Revise o meio, concentração e temperatura. | Pode ser vantajoso em ambientes químicos selecionados; não é universalmente resistente. |
| Porosidade da linha central | O processamento de massa pode criar porosidade no núcleo, especialmente em seções maiores. | Geralmente uma tendência mais baixa; o fornecedor e a condição do estoque ainda são importantes. |
| Comportamento dimensional | Bom quando o estoque, a temperatura e o carregamento são controlados. | Bom quando o estoque, a temperatura e o carregamento são controlados. |
| Usinabilidade | Geralmente excelente para geometria e configuração adequadas. | Geralmente excelente para geometria e configuração adequadas. |
Escolha usando carga mecânica, ambiente de serviço, tamanho da seção, acabamento, inspeção e dados do fornecedor. Classes preenchidas, lubrificadas ou outras modificadas podem alterar a comparação; não aplique expectativas de materiais não preenchidos a todas as formulações.
Para um componente de vedação ou uma peça com furo no centro de estoque, discuta a integridade do estoque e qualquer requisito de aceitação para porosidade. Não presuma que a aparência da superfície acabada prova que o núcleo atende aos requisitos. Nenhuma substituição de nota deverá ser feita sem aprovação.
Referências técnicas: Dados de material em estoque Ensinger POM-H
O acetal é um candidato prático para componentes mecânicos de precisão onde a usinabilidade, o comportamento de deslizamento e as condições de serviço moderadas são importantes.
Ferramentas adequadas e evacuação de cavacos podem produzir cortes limpos e características bem definidas. A usinabilidade ainda depende da classe, condição da ferramenta, suporte e controle de calor.
POM é amplamente utilizado para peças mecânicas montadas. Confirme a condição do estoque e o estado de medição da peça liberada; o movimento térmico permanece relevante.
Interfaces deslizantes e rotativas podem se beneficiar do baixo atrito. Revise a superfície de apoio, a carga, a velocidade e a lubrificação em vez de presumir que todas as aplicações podem funcionar a seco.
Considere engrenagens, buchas, guias e rolos com classificação apropriada. A vida útil depende das condições operacionais e precisa de uma avaliação representativa.
O acetal geralmente absorve menos umidade do que o náilon, o que pode ajudar a manter o ajuste mesmo com mudanças de umidade. A absorção não é zero; compare notas exatas e exposição.
O POM oferece rigidez útil para muitas peças funcionais de polímero. Verifique novamente a deflexão, a fixação e a fluência antes de substituir um componente metálico.
Selecione a operação para a geometria, relações de referência e estado de inspeção final suportado.
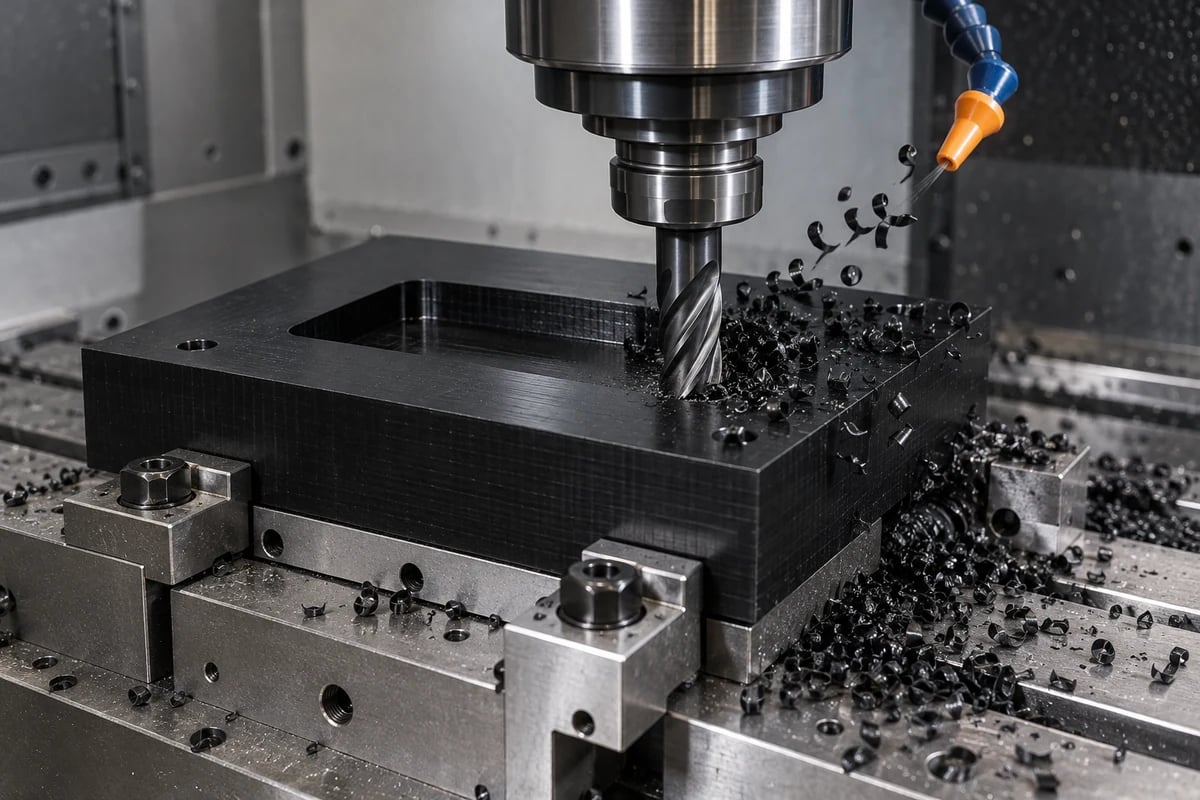
Para placas, carcaças, acessórios, engrenagens, guias, blocos, manifolds e peças multifacetadas. Revise a profundidade do bolsão, os raios dos cantos, a remoção de material e a fixação.
Saiba mais →Para buchas, buchas, rolos, anéis, espaçadores, componentes de rolamentos e cilindros roscados. Defina relações OD para ID, excentricidade e eixo de referência.
Saiba mais →Revise ângulos compostos, contornos e recursos em múltiplas faces. Menos configurações podem ajudar a apresentar relacionamentos, mas o acesso à ferramenta e ao titular ainda governa a viabilidade.
Saiba mais →Crie furos, furos, roscas, rebaixos e assentos de rolamentos de precisão. Combine o envolvimento, a condição da borda e a verificação de ajustes funcionais.
Saiba mais →O POM combina rigidez útil, comportamento de corte favorável e absorção de umidade relativamente baixa. Essas qualidades o tornam uma escolha comum para peças mecânicas usinadas.
Uma ferramenta afiada e adequada podem formar cavacos gerenciáveis. O formato do cavaco varia de acordo com a operação e a classe; confirme a evacuação em vez de assumir que todos os cavacos quebram automaticamente.
O corte controlado e a remoção de cavacos proporcionam uma aparência de superfície consistente. Recorte, fricção ou ferramentas cegas ainda podem marcar a superfície.
O estoque suportado pode conter bem os recursos locais. Paredes finas e vãos sem suporte permanecem vulneráveis à deflexão.
A geometria rotacional é adequada para operações controladas de diâmetro externo, furo e face. O excesso de pressão no mandril pode distorcer a peça liberada.
Bolsões, ranhuras, furos e superfícies de localização podem ser usinados de forma eficaz com acesso adequado à ferramenta e fixação de trabalho.
Os efeitos da umidade são geralmente inferiores aos do nylon, mas o grau, a exposição e o estado de inspeção ainda precisam de revisão para ajustes justos.
Boa usinabilidade ajuda na seleção do processo; isso não elimina a necessidade de fabricação controlada. A evidência do primeiro artigo pode revelar rebarbas, movimento ou configuração inadequada antes de repetir a execução.
Os principais riscos são calor, deformação, controle de cavacos, tensão do material, rebarbas e alterações de tamanho relacionadas à temperatura. Isso se torna mais importante à medida que as seções ficam mais finas e apertadas.
O excesso de calor pode afetar as dimensões e o acabamento. Revise o acoplamento de corte, ferramentas afiadas, evacuação e resfriamento compatível antes de compensar com deslocamentos.
A alta pressão do acessório ou do mandril pode comprimir ou distorcer o plástico. Apoie a peça sem forçá-la a uma forma temporária; verificar após a liberação.
A evacuação deficiente pode arrastar cavacos pelas superfícies e gerar calor adicional. Bolsões e furos profundos necessitam de uma estratégia de remoção apropriada.
O histórico de estoque e a remoção irregular de material podem causar movimento. Avalie a sequência de desbaste e a forma liberada antes de concluir as operações estreitas.
Rebarbas finas podem permanecer em arestas vivas, roscas e furos que se cruzam. Especifique quebras de arestas e proteja a geometria funcional durante a rebarbação.
POM se expande mais do que metais comuns. Uma medição de chão de fábrica quente pode diferir do ajuste de serviço ou de uma inspeção final resfriada.
Não existe uma tolerância única adequada para cada peça POM. Tamanho, paredes, geometria, condição do estoque, fixação, temperatura e método de medição determinam o que pode ser mantido e verificado.
| Recurso | Consideração principal |
|---|---|
| Diâmetro externo | Calor, pressão de corte e tamanho da peça liberada. |
| Furo | Espessura da parede, método de acabamento e distorção de fixação. |
| Planicidade | Tensão residual, sequência de suporte e remoção. |
| Parede fina | Deflexão durante a usinagem e após a liberação. |
| Parte longa | Expansão térmica e suporte durante a medição. |
| Dente de engrenagem | Especificação do dente, caminho da ferramenta e método de inspeção apropriado. |
| Rosca | Engajamento, resistência do material e hardware de acoplamento. |
| Ajuste preciso | Temperatura, tolerâncias de peças correspondentes e condições de montagem. |
Identifique os ajustes críticos, referências e unidades no desenho. A capacidade numérica é revisada para a característica e classe reais; reivindicações de tolerância do concorrente não são base para uma cotação TOPS. Um furo apoiado pequeno e uma placa grande e fina apresentam riscos diferentes.
Combine se você precisa de medições de recursos selecionados, relatórios do primeiro artigo ou um relatório dimensional completo. A força de contato, a temperatura e a restrição podem afetar as leituras. A inspeção deve representar o estado aceito da peça, e não apenas sua forma enquanto fixada.
Envie seu desenho para uma revisão de tolerância →O POM geralmente absorve menos umidade do que o Nylon, mas as dimensões ainda mudam com a temperatura e a carga. Ajustes apertados devem levar em conta as condições de inspeção e serviço.
A expansão é normalmente maior que a do aço ou do alumínio. Revise o coeficiente de classificação real, o comprimento da peça, o material correspondente e a faixa de temperatura. Defina a temperatura de referência acordada para aceitação.
Uma absorção mais baixa do que o Nylon pode ajudar na consistência dimensional durante as mudanças de umidade. Não é absorção zero; confirme o grau e a exposição onde o ajuste a longo prazo é importante.
A carga e a temperatura sustentadas podem mudar de forma ao longo do tempo, mesmo quando as dimensões iniciais correspondem ao desenho. Revise a carga do rolamento, a pressão do fixador e a folga de longo prazo.
Para uma bucha POM em um invólucro metálico, não selecione um ajuste apenas com base nas medições de temperatura ambiente. A expansão diferencial pode alterar a folga ou interferência. Forneça dados de temperatura operacional, carga e peças correspondentes antes de aprovar o ajuste.
Permita que uma peça recentemente usinada atinja a condição de medição acordada antes da aceitação final, quando necessário. Registre o condicionamento e a temperatura para dimensões apertadas disputadas. A estabilização dimensional é revisada por projeto, não sendo tratada como um ciclo de recozimento universal.
Use o DFM para preservar a geometria funcional, evitando configurações desnecessárias, distorções e dificuldades de inspeção.
Priorize furos, faces correspondentes, geometria dos dentes e superfícies de localização. Tolerâncias mais amplas para recursos não funcionais podem reduzir custos sem afetar o desempenho.
Recursos finos podem flexionar durante o corte, montagem ou fixação. Revise o suporte e inspecione no estado liberado.
Permitir cantos compatíveis com fresas rígidas e acesso adequado. Cantos fechados perfeitamente quadrados podem exigir redesenho ou outra operação.
Uma parede circundante fina pode distorcer sob pressão. Revise o suporte de estoque, a sequência de acabamento e o ajuste funcional após o lançamento.
Folgas de projeto para a temperatura de serviço esperada e material correspondente, não apenas uma dimensão nominal da temperatura ambiente.
Especifique designação, engate, cargas e torque de montagem. As inserções ou ferragens de metal podem precisar de revisão para apertos repetidos.
Especifique chanfros ou rebarbação controlada onde rebarbas finas possam afetar a instalação, o movimento ou a segurança. Proteja vedações e bordas funcionais afiadas.
Identifique POM-H, POM-C ou formulação modificada e designação do fornecedor. “Black Delrin” por si só não define o desempenho do material ou os requisitos da marca.
Forneça um desenho 2D anotado com o modelo 3D. Resolva revisões conflitantes antes da fabricação. A aprovação do cliente controla alterações, substituições e quaisquer recursos de protótipo simplificados do DFM.
Estas são famílias de componentes ilustrativas baseadas em desenhos, e não itens fixos de catálogo ou projetos verificados de clientes. O fornecimento da marca Delrin é confirmado quando especificado.
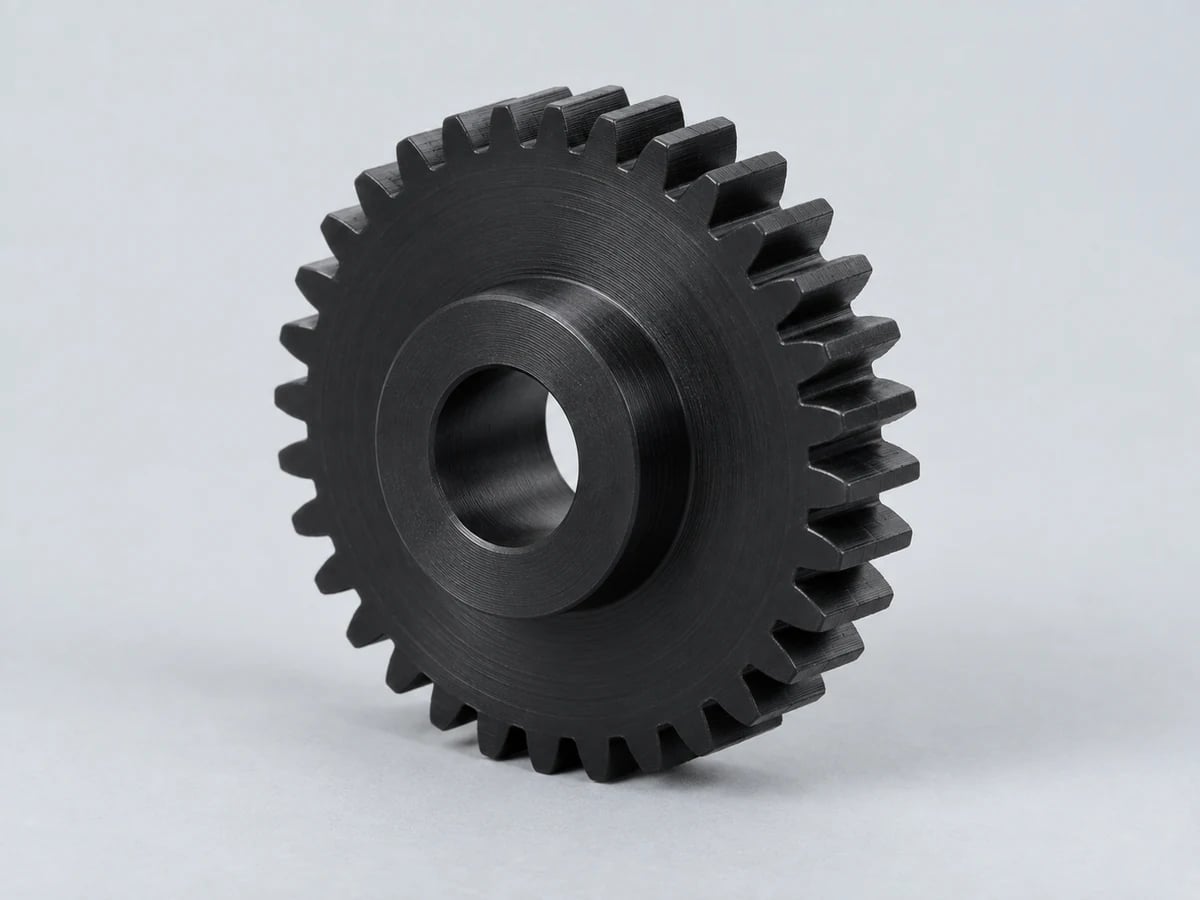
Especifique a forma do dente, passo, engrenagem correspondente, folga, carga e velocidade; não infira vida a partir de um teste de ajuste.
Saiba mais →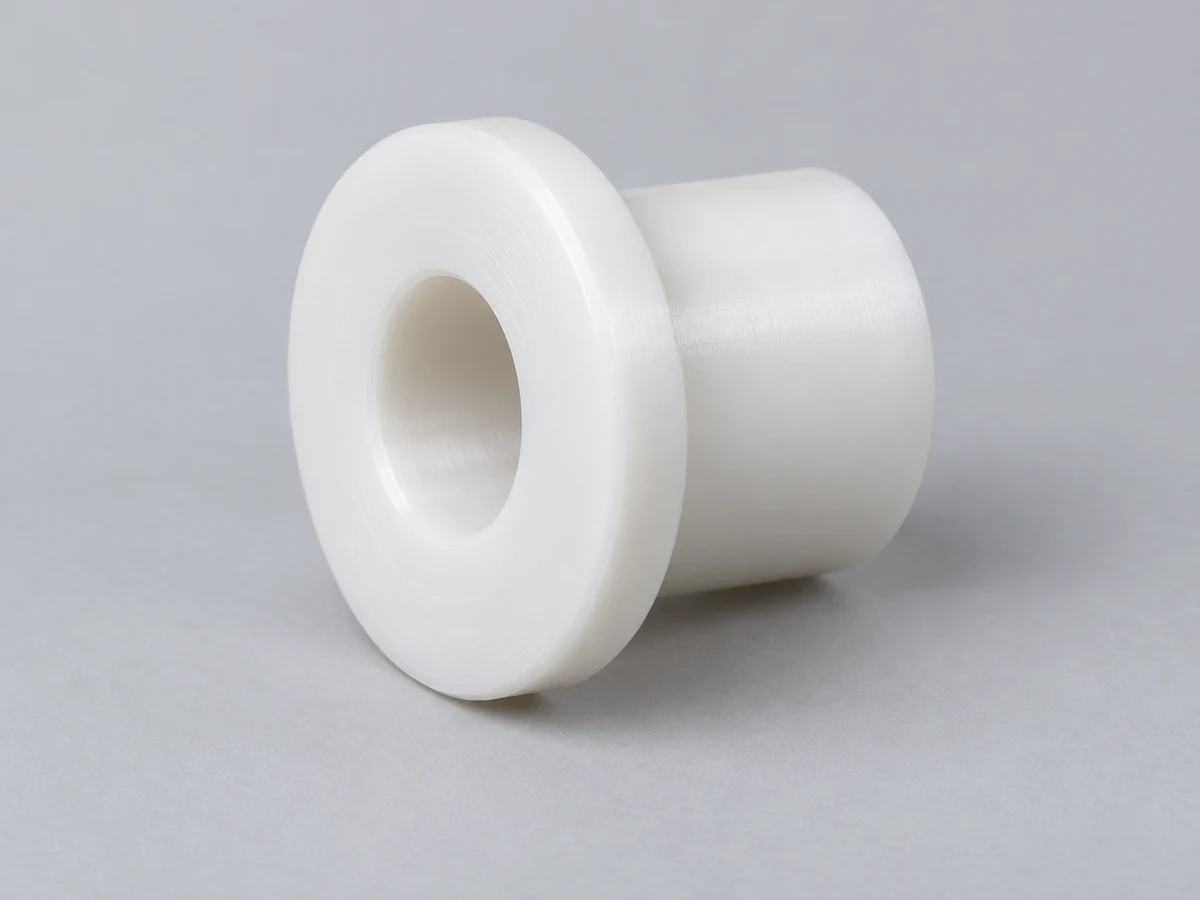
Defina ajustes do eixo e da caixa, furo, diâmetro externo e folga dependente da temperatura.
Saiba mais →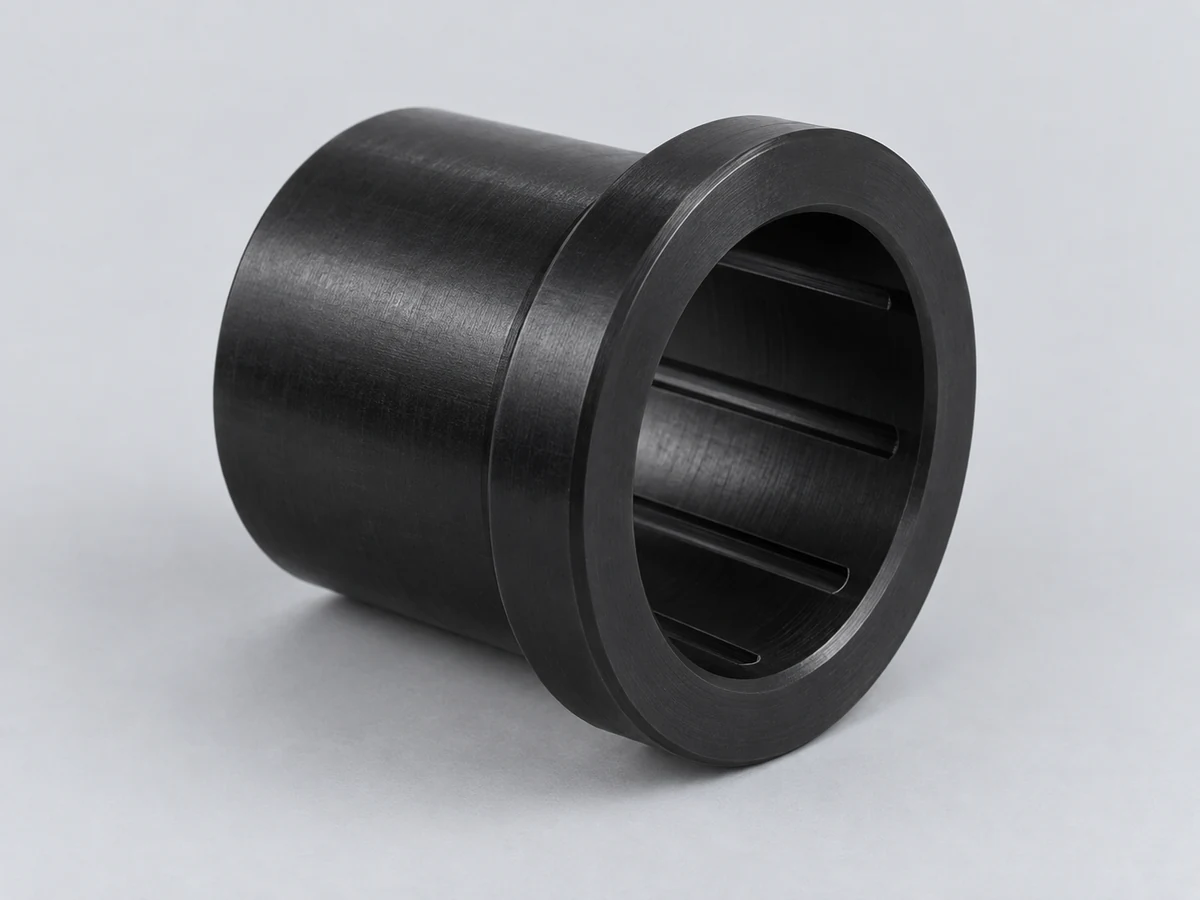
Revise a folga do rolamento liso, carga, velocidade, lubrificação e acabamento da superfície de apoio.
Saiba mais →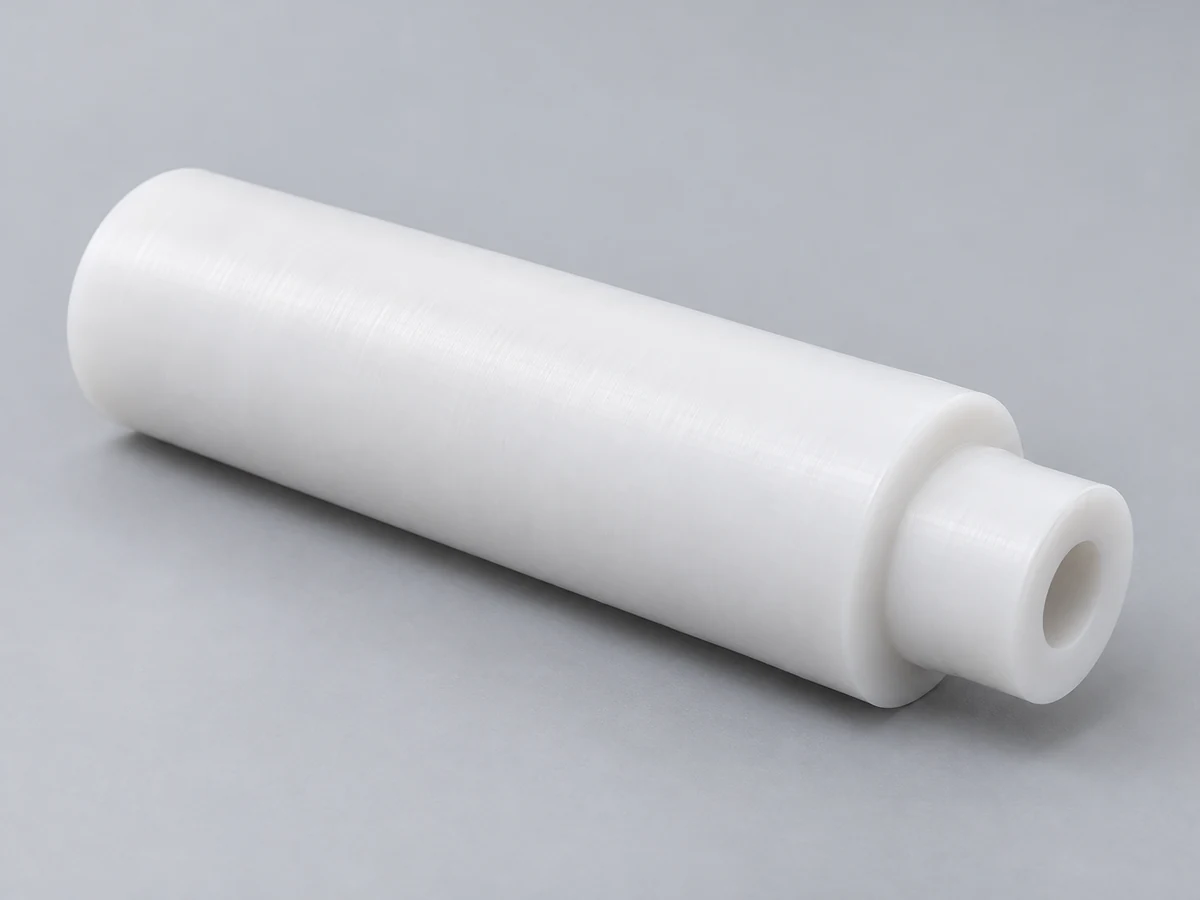
Especifique o diâmetro de trabalho, a geometria do cubo, o desvio e o contato de transporte.
Saiba mais →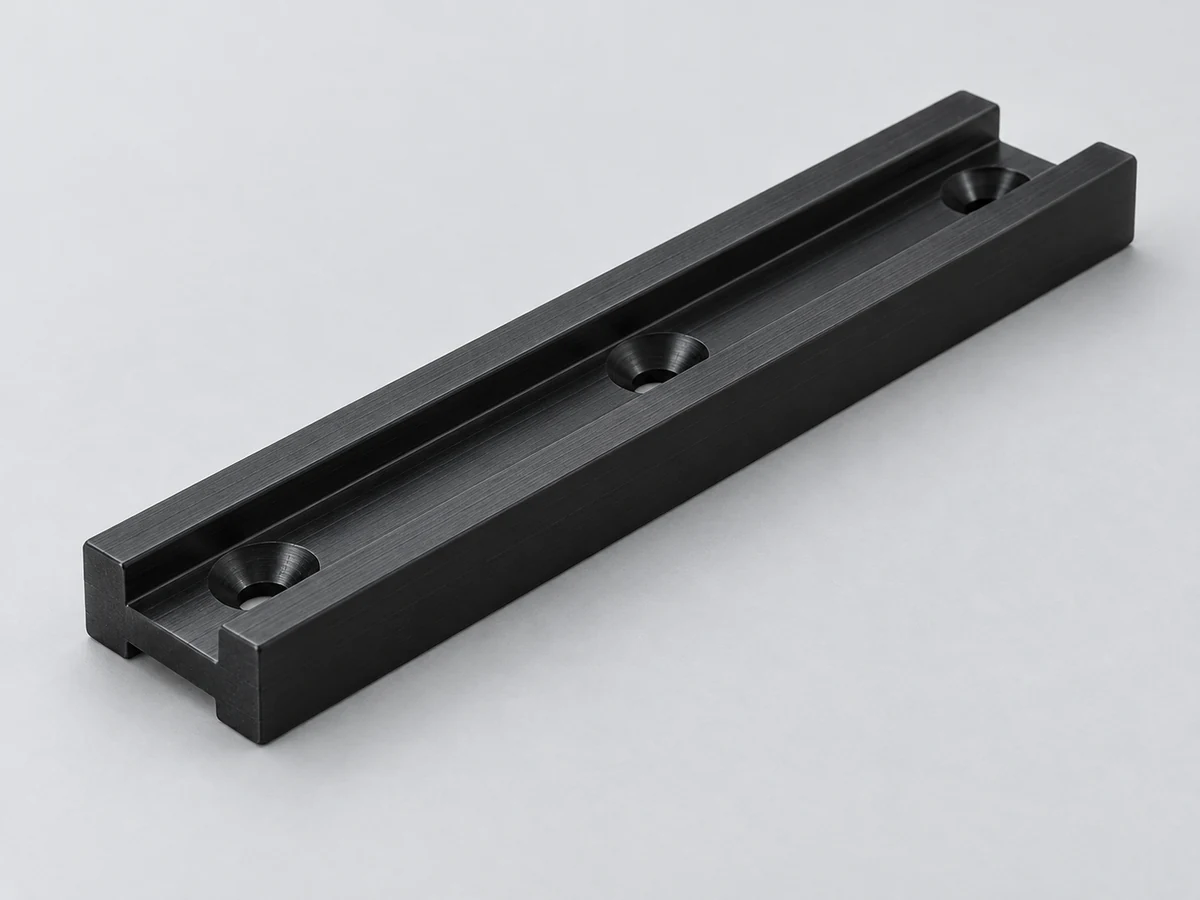
Defina perfil, montagem, tolerância ao desgaste e movimento térmico ao longo da guia.
Saiba mais →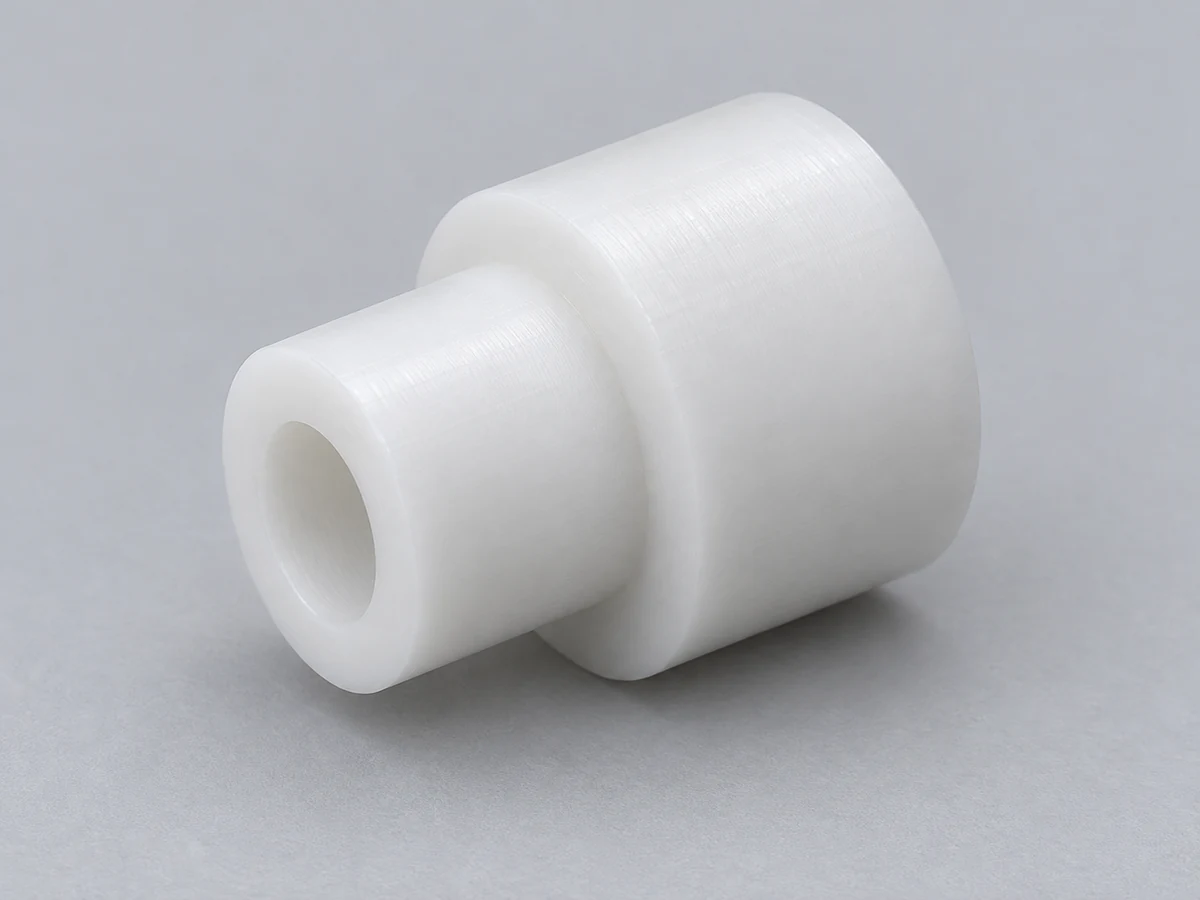
Controle a separação, o furo e as faces do rolamento no conjunto instalado.
Saiba mais →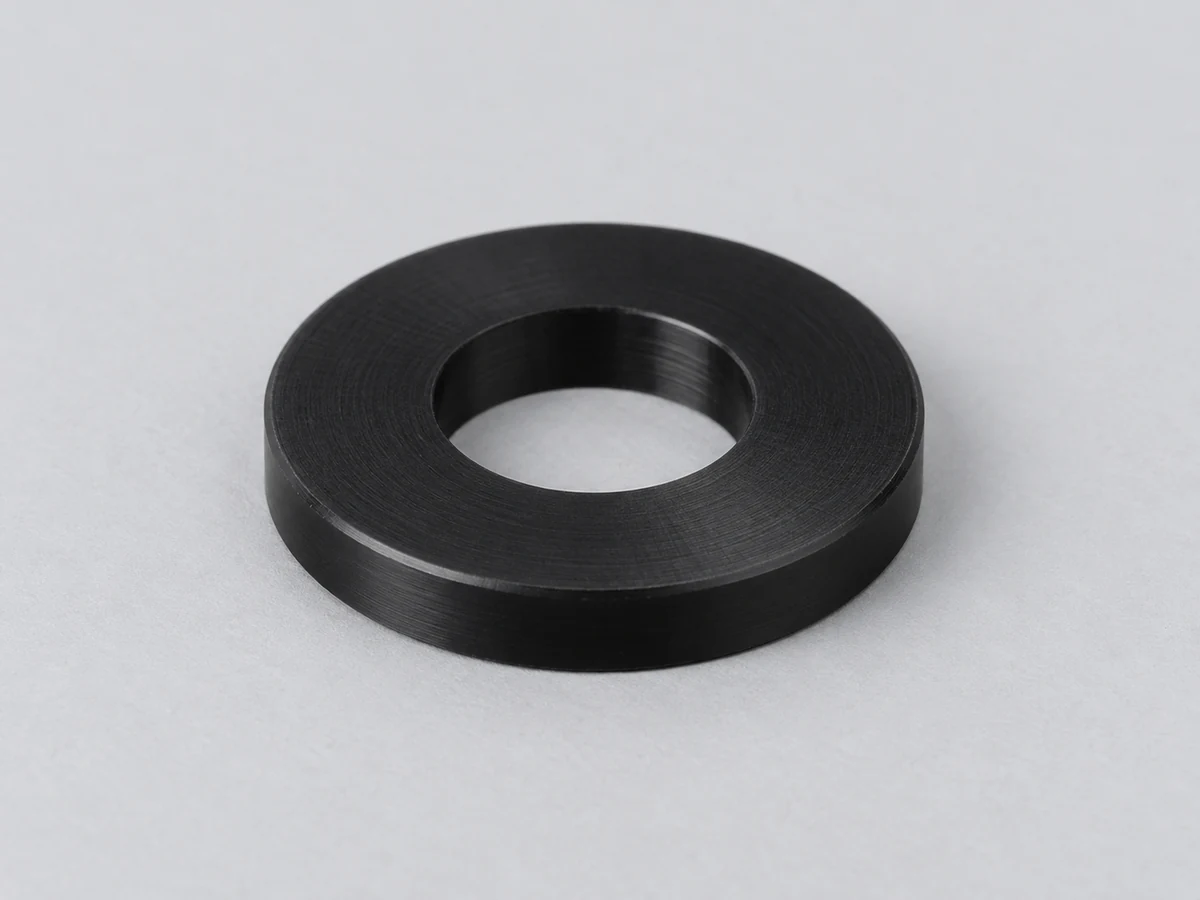
Revise a espessura, a carga do fixador, a área de contato e a fluência na junta.
Saiba mais →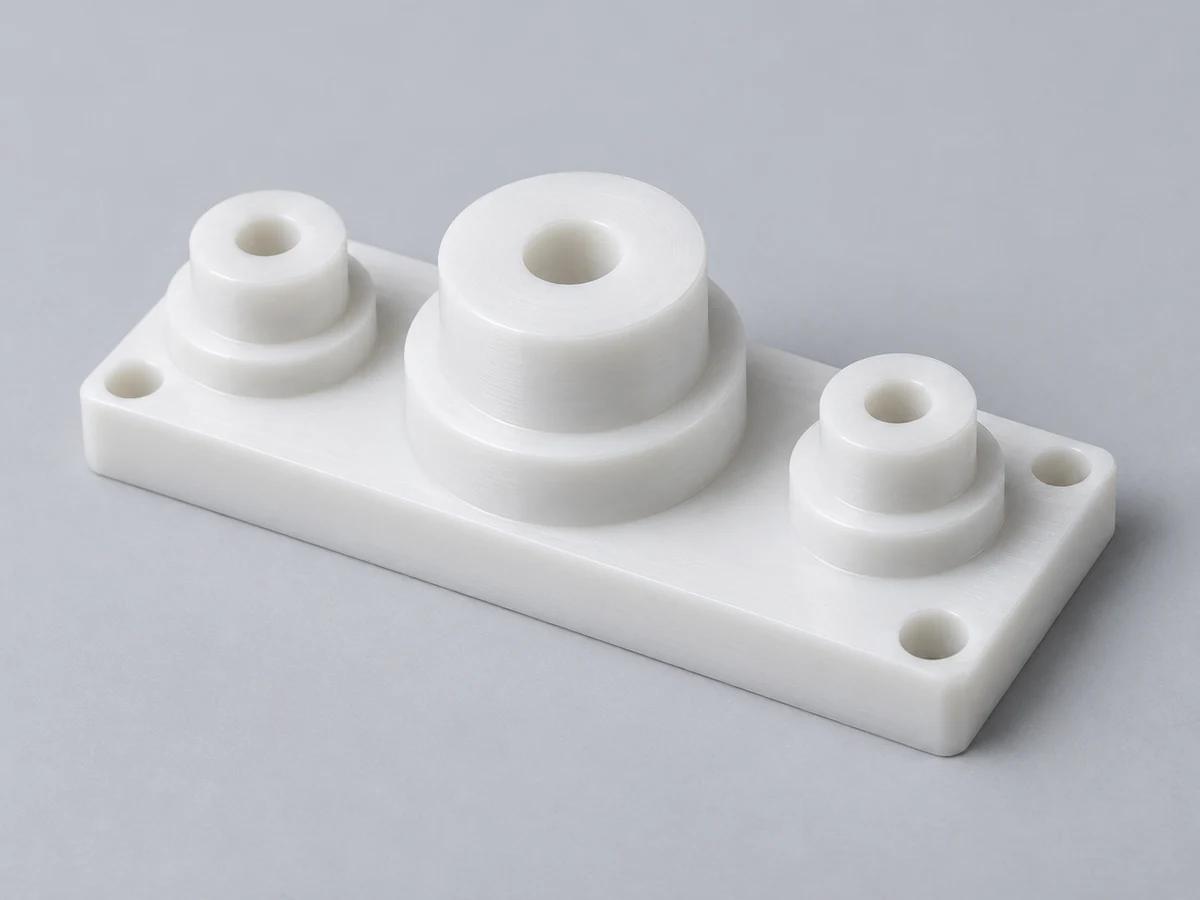
Confirme os requisitos elétricos para o grau exato e qualquer formulação modificada.
Saiba mais →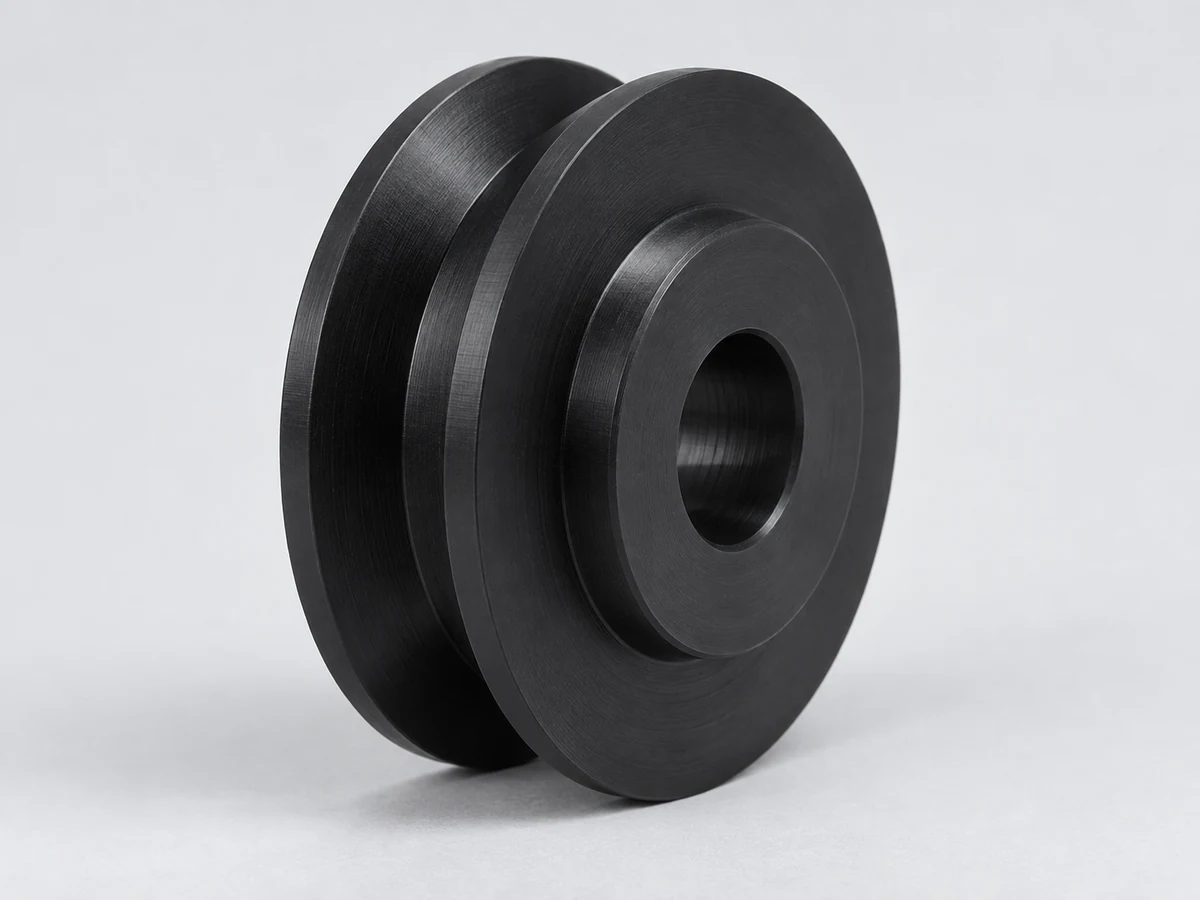
Especifique o perfil da correia, a ranhura, o furo, o desvio e o arranjo de montagem.
Saiba mais →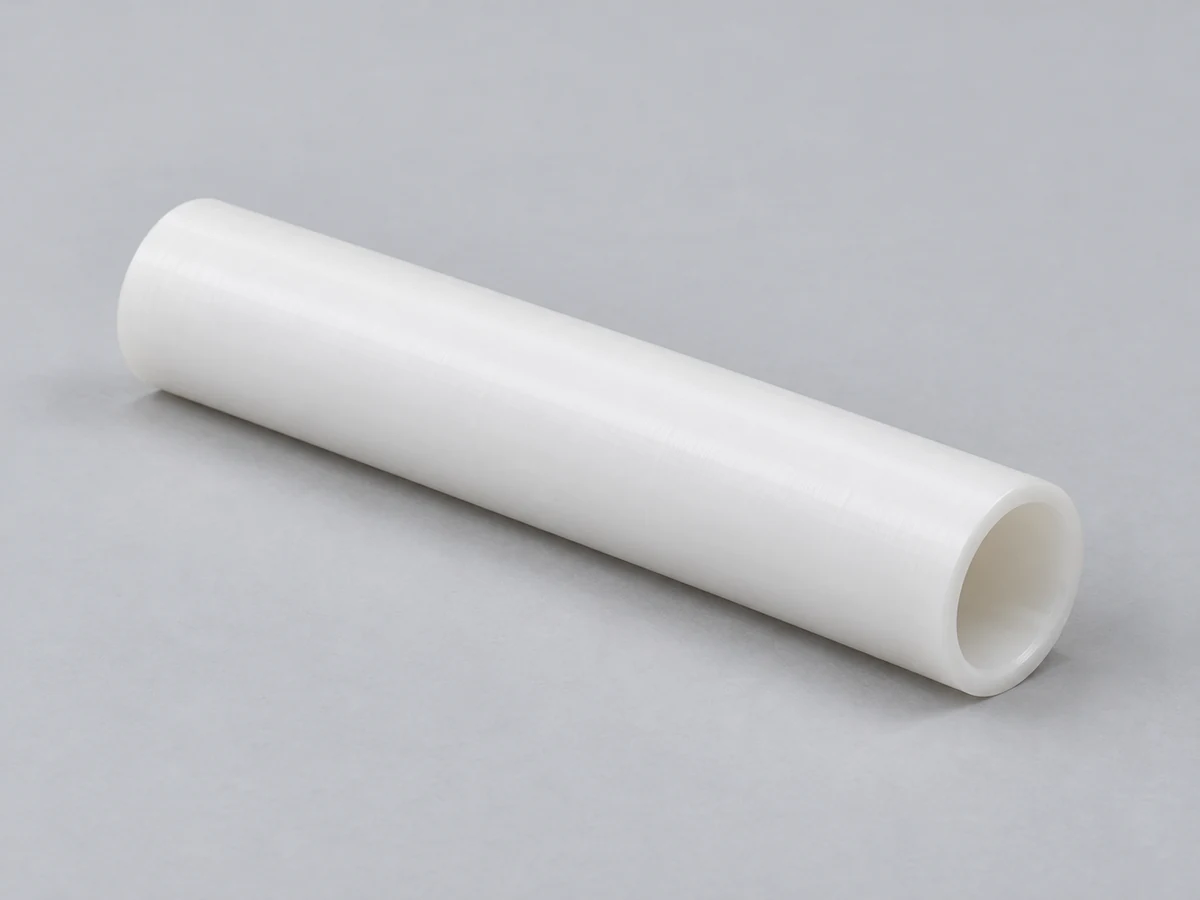
Defina o comprimento do furo, a espessura da parede, o suporte e a interface ajustada.
Saiba mais →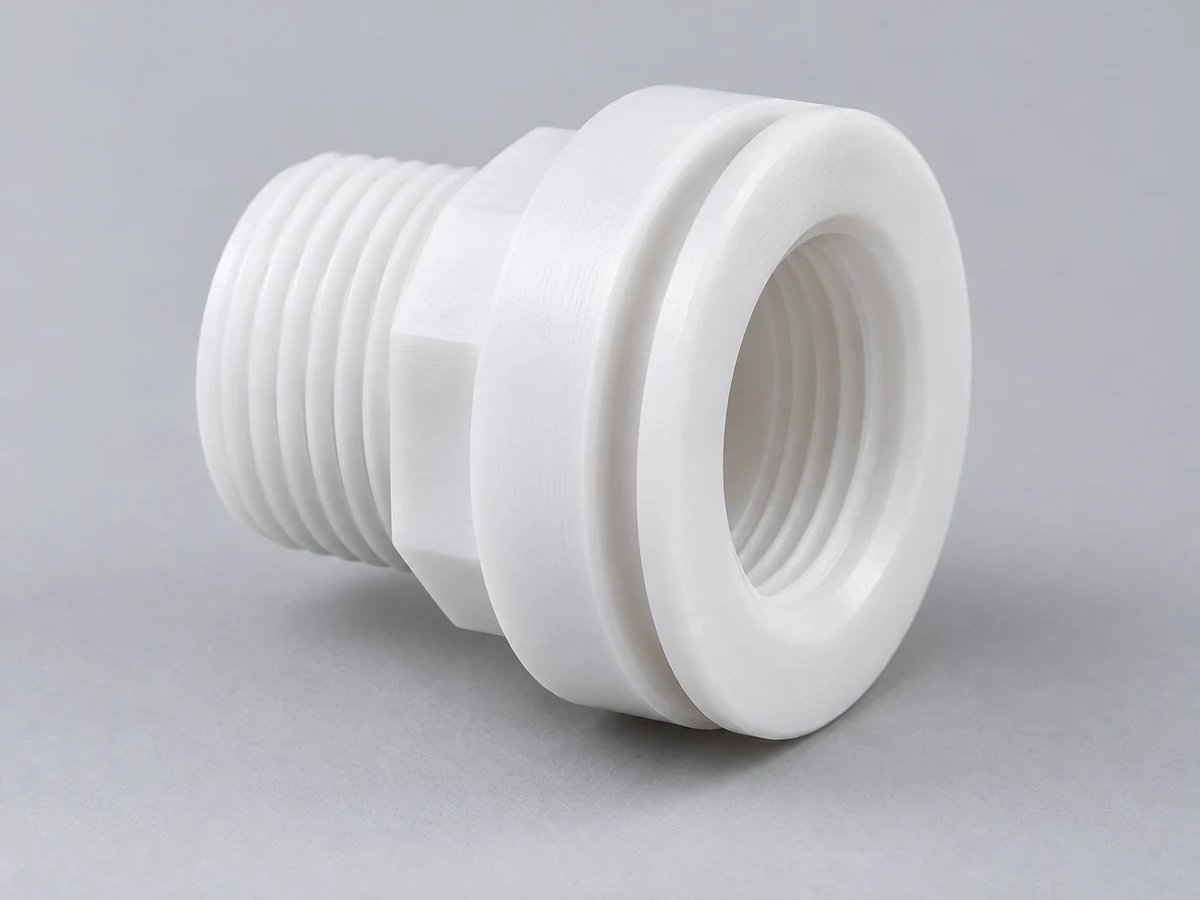
Revise a exposição a produtos químicos, o perfil de vedação e testes separados de pressão ou vazamento.
Saiba mais →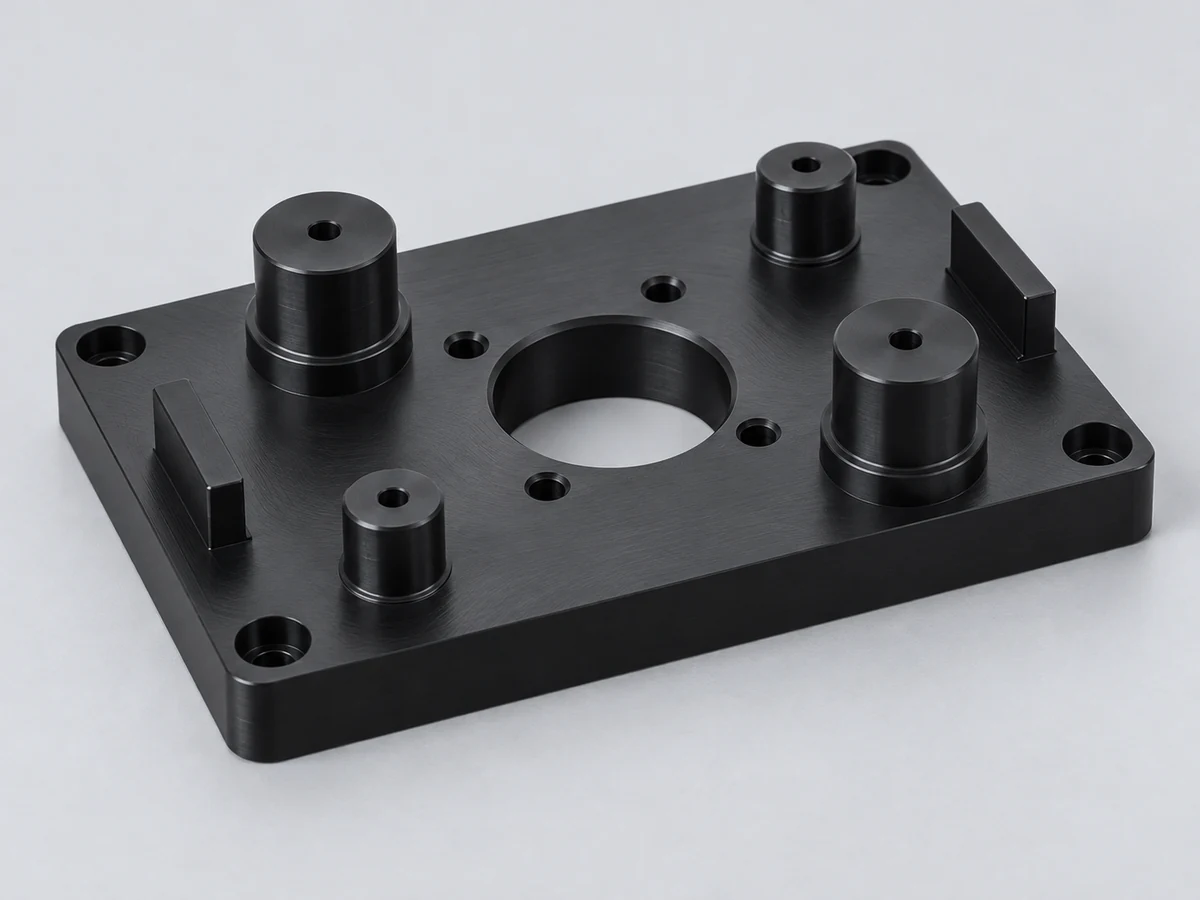
Confirme o contato de referência, suporte repetível e locais de fixação adequados.
Saiba mais →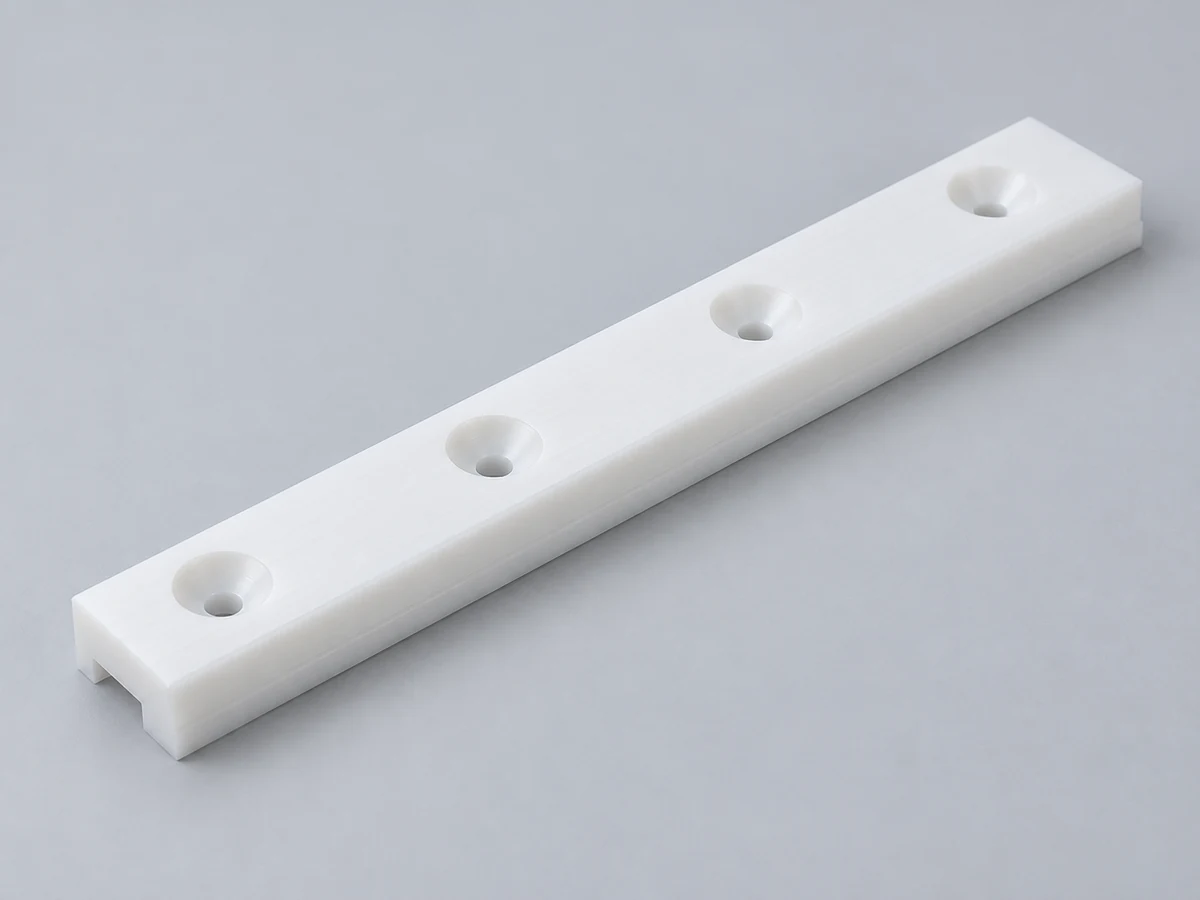
Selecione a classe e a geometria para desgaste, velocidade, carga e acesso para substituição.
Saiba mais →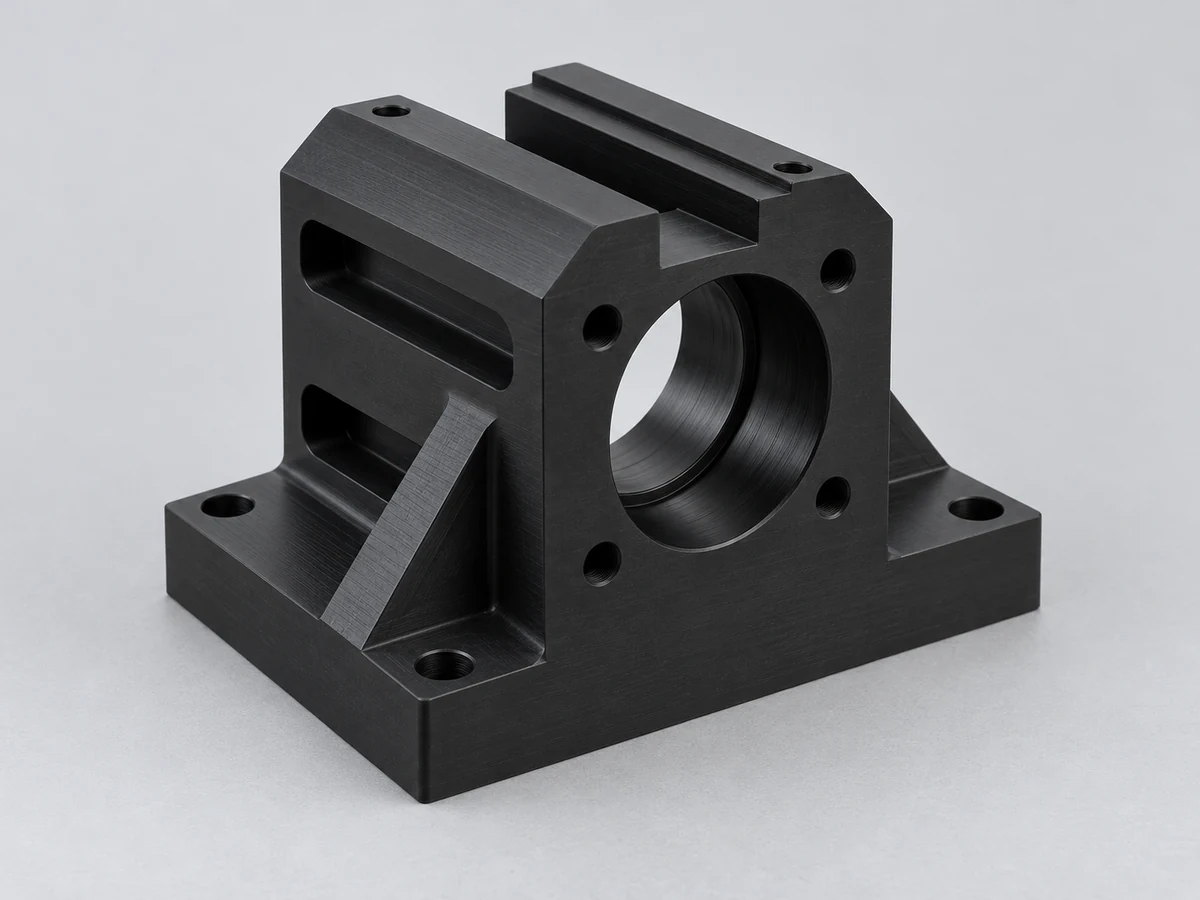
Definir interfaces funcionais, localizando superfícies e relações dimensionais aceitas.
Saiba mais →Ferramentas afiadas, corte controlado e evacuação eficaz de cavacos podem produzir uma superfície usinada limpa. Defina a aparência e a textura funcional separadamente.
Muitas vezes adequado como superfície final. Especifique a textura aceitável da ferramenta em áreas visíveis, deslizantes e de posicionamento.
Rever estratégia de acabamento para superfícies controladas; nenhuma capacidade de rugosidade universal é reivindicada.
Defina um chanfro ou raio consistente onde a montagem e o manuseio assim o exigirem.
Remova rebarbas finas sem alterar os furos, as superfícies de vedação ou a geometria dos dentes.
Especifique a posição, profundidade e rastreabilidade da marcação enquanto protege os recursos funcionais.
Confirme a viabilidade e aceitação da nota. O polimento não pode corrigir uma peça distorcida ou um ajuste inadequado.
O acetal tem energia superficial relativamente baixa, o que pode dificultar a colagem de tintas, revestimentos e adesivos. Não presuma que um revestimento convencional ou cola irá aderir de forma confiável. Confirmar tratamento e validação específico do material caso a montagem exija adesão; caso contrário, avalie um acabamento usinado natural ou uma união mecânica adequada.
As condições de inspeção fazem parte do plano de tolerância. Verifique recursos críticos para a qualidade com suporte, força de contato e temperatura adequados.
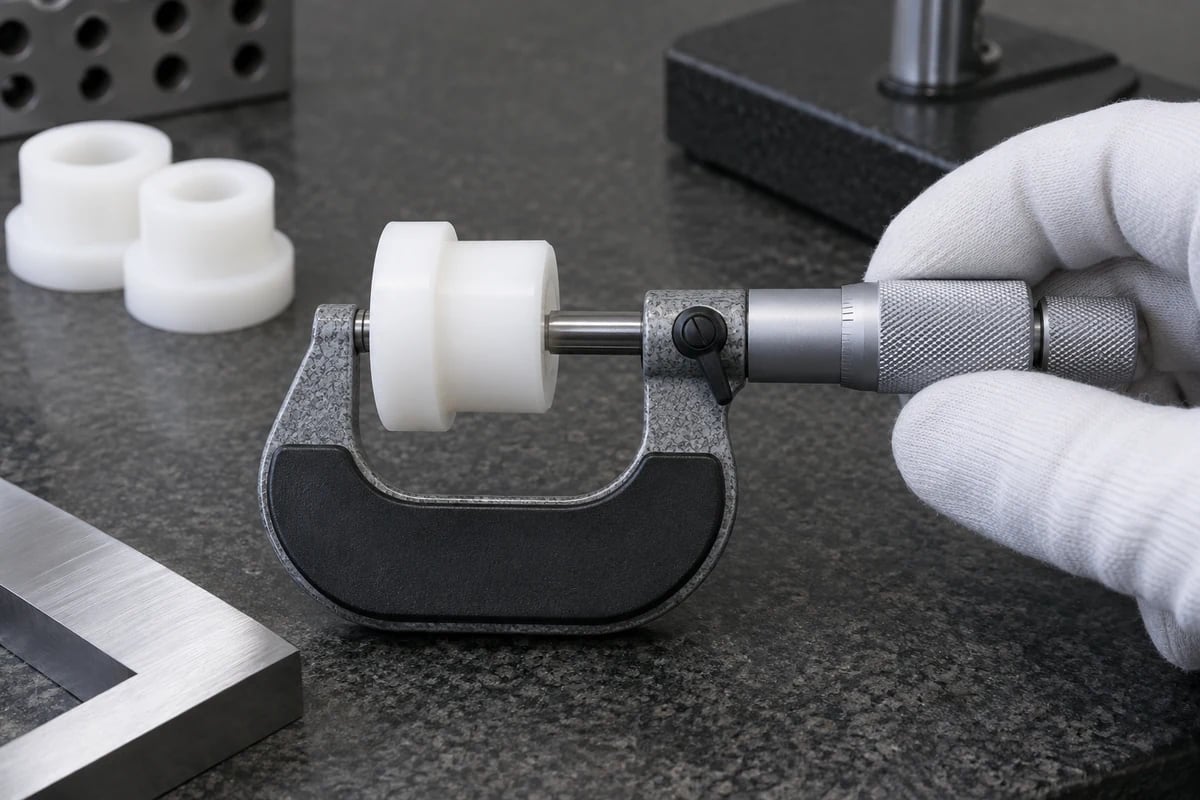
Verifique as dimensões locais usando métodos adequados e força de medição no estado liberado acordado.
Relacione as medições aos pontos de referência do desenho e defina suporte e restrição.
Inspecione a geometria especificada do dente, o furo e a relação de montagem com um método apropriado.
Verifique os requisitos de rosca e ajustes críticos; definir qualquer verificação de ajuste montada separadamente.
Use o eixo de referência e o método de controle definidos pelo desenho. Esclareça requisitos ambíguos de concentricidade legados antes da inspeção.
Verifique arestas vivas, passagens e superfícies funcionais antes de protegê-las para envio.
Combine a identificação do grau, a rastreabilidade do lote e o escopo do relatório antes de fazer o pedido. As verificações do primeiro artigo e do processo podem identificar movimento ou desgaste da ferramenta antes de repetir uma configuração. Não presuma que relatórios completos, certificação especial ou testes de vida funcional sejam incluídos sem confirmação.
A inspeção da remessa deve confirmar o controle de rebarbas e a proteção de furos, dentes de engrenagens, superfícies de vedação e seções finas. A embalagem suporta proteção dimensional; não estabelece conformidade médica, de contato com alimentos ou de limpeza.
Escolha o material de acordo com os requisitos operacionais, não apenas pela usinabilidade. Dados e testes específicos da série controlam a decisão.
| Materiais | Pontos fortes conhecidos | Comparado com POM |
|---|---|---|
| POM/Delrin | Usinabilidade, baixo atrito e controle dimensional. | Candidato básico para muitas peças mecânicas em condições moderadas. |
| Náilon | Tenacidade e comportamento ao desgaste. | Geralmente mais sensível à umidade; o condicionamento pode alterar o ajuste. |
| PEEK | Desempenho térmico, químico e mecânico combinado. | Muitas vezes com custo mais elevado para condições mais exigentes; comparar notas exatas. |
| PTFE | Baixo atrito e resistência química. | Mais macio e menos rígido; ajustes de deslizamento e carga precisam de atenção. |
| UHMW | Desempenho de abrasão e impacto. | Flexibilidade, expansão e seções longas podem complicar o controle dimensional rígido. |
| Policarbonato | Resistência ao impacto e transparência. | Uma função diferente para proteções, carcaças e componentes transparentes; o uso deslizante precisa de revisão. |
Nylon versus POM é particularmente relevante para engrenagens, buchas e rolos. A umidade, a superfície de apoio, o carregamento, o impacto e a temperatura de serviço podem ser mais importantes do que uma comparação genérica de resistência. Confirme as notas dos candidatos e o estado de condicionamento para um teste significativo.
Compare a seleção de plásticos de engenharia →Os exemplos mostram onde as peças mecânicas de acetal podem se encaixar. Os rótulos da indústria por si só não estabelecem a adequação ou aprovação do grau.
Engrenagens, guias, rolos e espaçadores exigem revisão de movimento, carga, ciclo e instalação.
Buchas, polias, guias e peças de desgaste substituíveis precisam de informações sobre folga, carga e acesso para serviço.
Isoladores, espaçadores e acessórios exigem revisão elétrica e térmica específica da classe.
As peças de equipamentos mecânicos exigem documentação de classificação adequada e requisitos de dispositivo definidos; nenhuma adequação do implante é assumida.
Engrenagens, guias, clipes e interfaces mecânicas exigem análise de temperatura, carga e aceitação do cliente.
Use apenas um tipo selecionado com documentação de contato com alimentos apropriada para as condições pretendidas. O POM genérico não é automaticamente compatível.
Guias e rolos podem suportar aplicações de transporte e deslizamento; velocidade de revisão, contato, limpeza e desgaste.
Válvulas e peças mecânicas precisam de revisão real do meio químico, concentração, pressão e temperatura.
Dados aprovados de geometria, material e inspeção podem orientar pedidos piloto e repetidos. Mudanças na nota ou no processo exigem revisão.
Valide dimensões, ajuste e função usando condições de teste definidas. Registre quaisquer desvios do grau ou rota de produção pretendida.
Usine peças especializadas sem molde de injeção. Programação, fixação e preparação de estoque ainda possuem custo de setup.
Controle a classificação, o estoque, a revisão, as ferramentas e a inspeção de engrenagens, buchas, rolos e outras peças OEM recorrentes.
Compartilhe a quantidade atual e a demanda repetida prevista. Revise a inspeção do lote, a disponibilidade de estoque e a embalagem antes de dimensionar. Um protótipo bem-sucedido não qualifica automaticamente todos os lotes posteriores ou uma mudança na moldagem por injeção.
Revise os requisitos do protótipo funcional →Nossa revisão de cotação conecta a identidade do material, o ajuste funcional e a aceitação da fabricação antes da produção.
Revise problemas de movimento térmico, fixação, fluência e inspeção específica de polímeros.
Confirme a classificação real do fornecedor, os requisitos da marca e os substitutos aprovados.
Selecione operações para geometria rotacional ou prismática e recursos relacionados.
Concentre-se em engrenagens, buchas, rolos, guias e interfaces que controlam a função.
Discuta paredes, raios, furos, roscas e ajustes sensíveis à temperatura.
Use evidências de desenvolvimento aprovadas para planejar lotes piloto e repetidos.
Acorde as medições, condições e escopo do relatório do CTQ.
Revisões controladas do cliente e notas de aceitação regem o componente fornecido.
Adapte a rota ao grau, ao material, à geometria e aos ajustes críticos. A estabilização e relatórios adicionais são acordados sempre que necessário.
Fornece modelo, desenho anotado, revisão e unidades.
Identificar POM-H, POM-C ou outra formulação; confirme se a marca Delrin é obrigatória.
Especifique as peças correspondentes, folga, referências e temperatura de serviço.
Resolva acessos, paredes finas, raios, furos, roscas e quebras de arestas.
Confirme o estoque aprovado e os registros de qualidade ou lote exigidos.
Máquina com suporte, ferramental e evacuação de cavacos adequados.
Remova rebarbas finas enquanto protege dimensões e superfícies funcionais.
Permitir que a peça atinja a condição acordada e avaliar o movimento quando necessário; nenhum ciclo de tratamento universal é assumido.
Verifique as dimensões do CTQ e o acabamento acordado nas condições de medição especificadas.
Proteja dentes, furos, superfícies deslizantes e seções finas para envio.
Respostas diretas à identidade do acetal, POM-H versus POM-C, ajustes de precisão e questões de usinagem.
Delrin é uma marca de homopolímero de acetal da família POM. POM também inclui copolímeros e graus modificados. Especifique o grau real e o requisito da marca em vez de tratar cada acetal como intercambiável.
POM-H é acetal homopolímero e POM-C é acetal copolímero. Homopolímeros não preenchidos comparáveis geralmente apresentam maior rigidez e resistência, enquanto os copolímeros podem oferecer vantagens em requisitos químicos selecionados e de integridade de estoque. Compare as notas reais dos fornecedores.
Delrin geralmente é facilmente usinável com ferramentas e suporte adequados. Calor, recorte de cavacos, rebarbas, fixação e tensão do material ainda podem afetar o resultado, especialmente para seções finas ou ajustes apertados.
Não existe tolerância universal. Tamanho, classe, geometria, condição do estoque, fixação e temperatura de inspeção determinam o controle viável. Envie o desenho e os ajustes críticos para uma revisão específica do projeto.
O POM costuma ser atraente quando a menor absorção de umidade é importante para o ajuste. O nylon pode ser adequado onde a tenacidade ou outras propriedades específicas da classe são mais importantes. Compare umidade, carga, desgaste e temperatura em vez de escolher apenas pelo nome do polímero.
Sim. A fresagem atende bolsões, guias, placas e acessórios; torneamento adequado para buchas, mangas, rolos e outras peças rotativas. Alguns projetos combinam operações após acesso e revisão de dados.
Exemplos incluem engrenagens, buchas, rolos, espaçadores, guias, arruelas, luvas, polias e componentes de desgaste. Confirme o estoque real da marca Delrin quando essa marca for necessária e revise as condições de serviço.
Sim, mas geralmente menos que o Nylon. A absorção depende do grau e da exposição. Ajustes apertados ainda devem considerar o condicionamento, a temperatura e o estado de inspeção acordado.
Sim. Sua expansão térmica é normalmente maior que a dos metais comuns, portanto, o ajuste do metal ao POM pode mudar com a temperatura. Use os dados reais de inclinação e a faixa de serviço ao definir folga ou interferência.
Não existe uma única melhor nota. Carga, velocidade, lubrificação, superfície de apoio, desgaste, umidade e temperatura determinam a adequação. Especifique POM-H, POM-C ou uma formulação modificada após analisar os dados do fornecedor e os requisitos de teste representativos.
SUA GRAU POM. SEUS AJUSTE FUNCIONAL.
Carregue seu arquivo CAD ou desenho de engenharia e especifique o grau de POM necessário, quantidade, ajustes críticos, tolerâncias dimensionais, temperatura operacional e aplicação. Nossa equipe pode revisar a seleção de materiais, usinabilidade e características críticas antes da cotação.
Inclua requisitos de marca, cor, dimensões das peças correspondentes e condições de carga ou desgaste. São obrigatórios empresa, nome, email e telefone; detalhes do projeto e ambos os uploads são opcionais.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Arquivos maiores podem ser compartilhados por email. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.