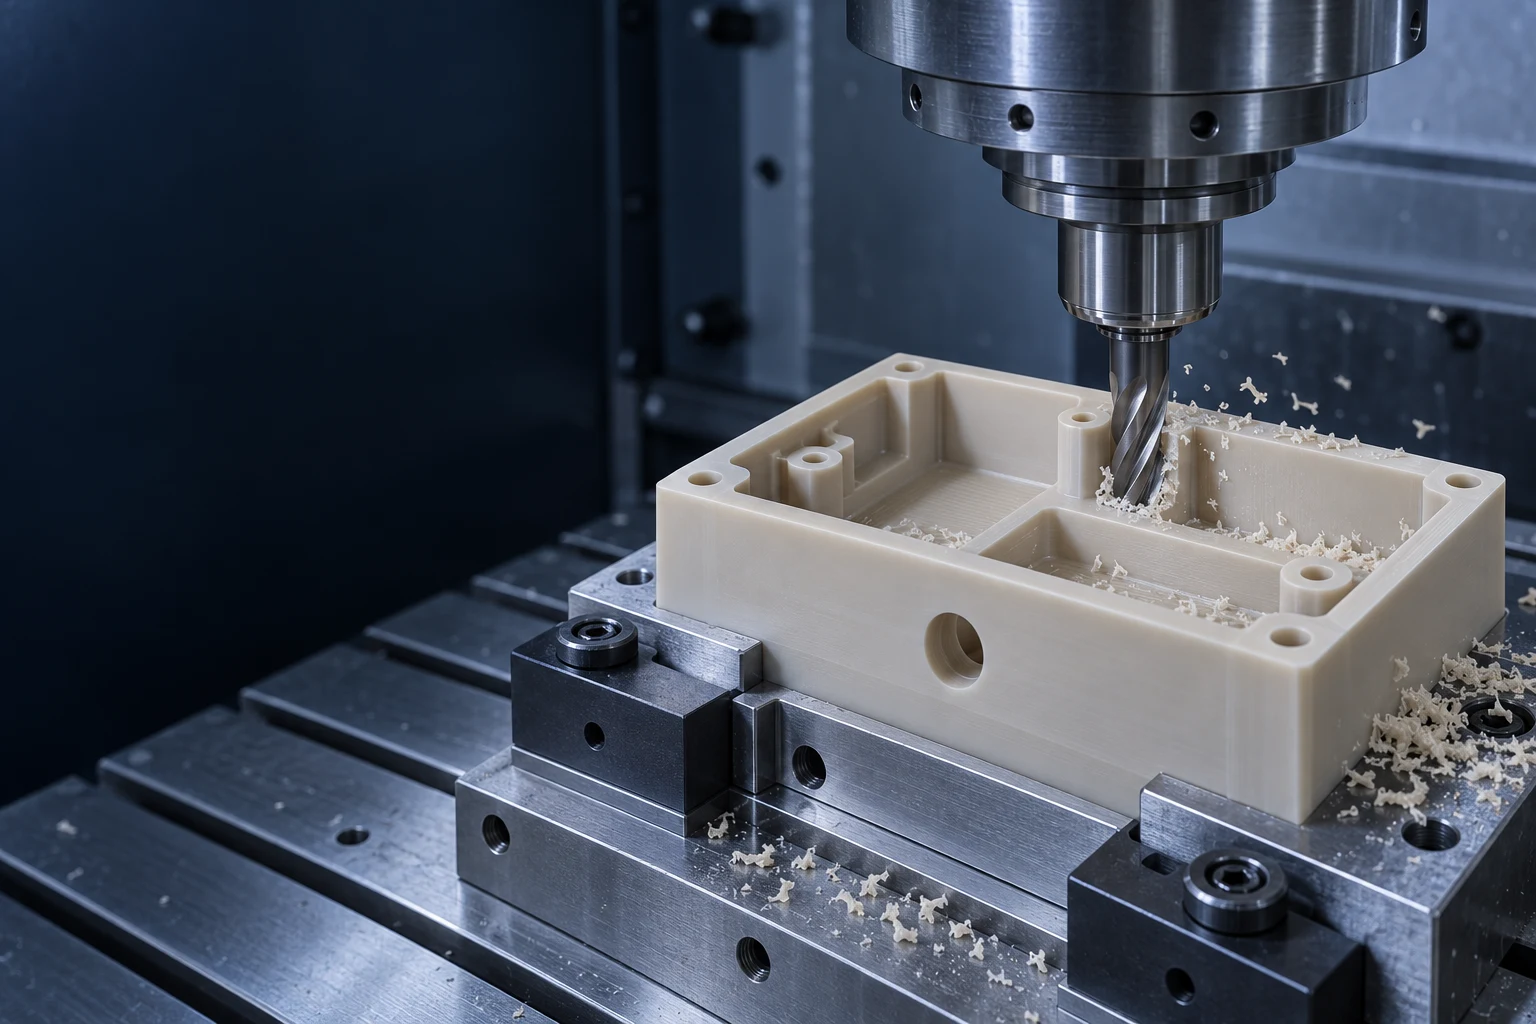
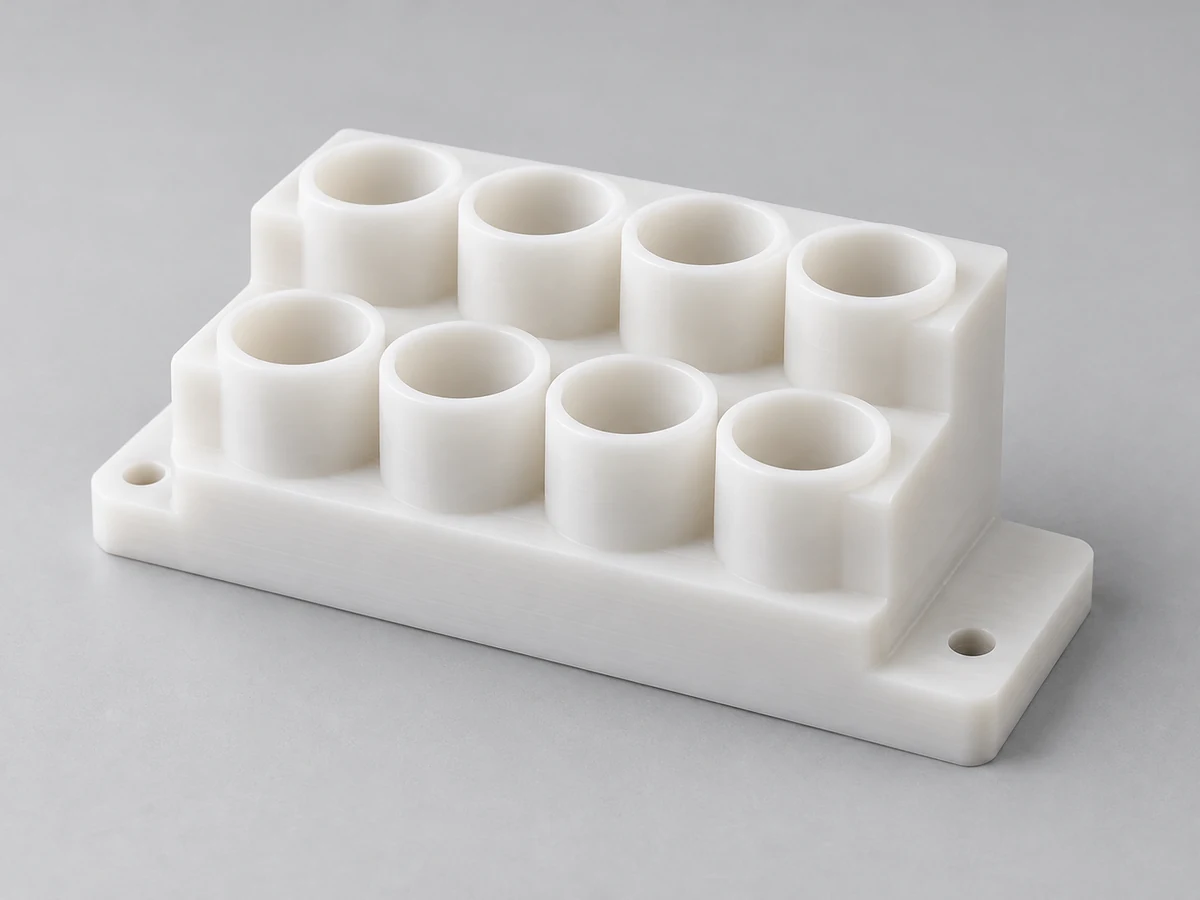
Serviços de fresagem CNC para peças plásticas personalizadas
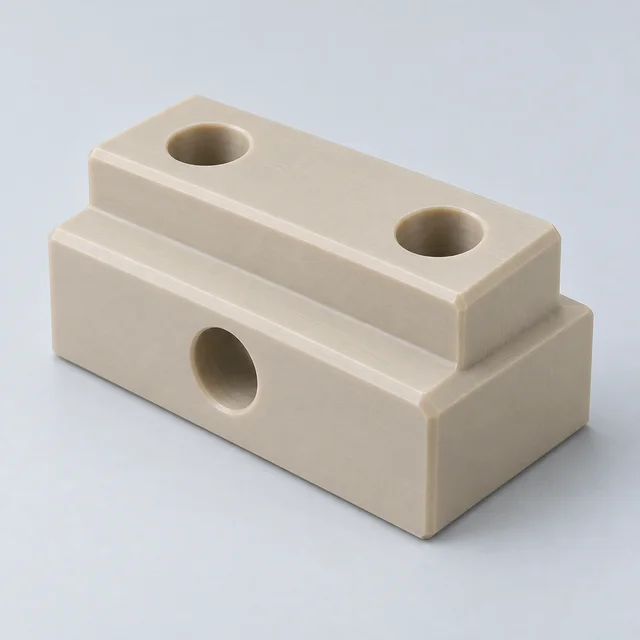
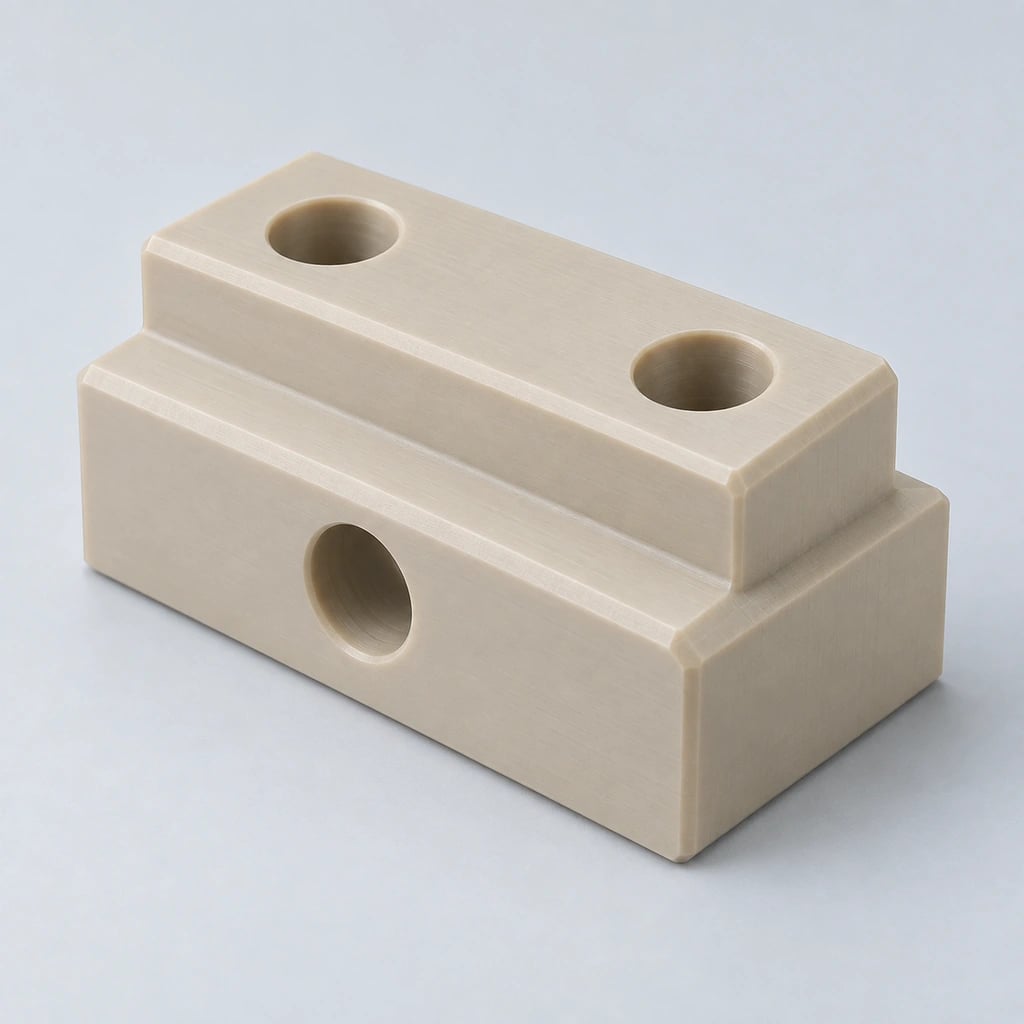
A TOPS Plastics fornece serviços de fresagem CNC de precisão para componentes personalizados feitos de plásticos de engenharia. De protótipos e acessórios a peças de produção complexas, usinamos PEEK, Delrin/POM, PTFE, Nylon, UHMW, Policarbonato, Acrílico, Ultem e outros polímeros de alto desempenho a partir de seus desenhos ou arquivos CAD.
Comece com os recursos que seu componente precisa: profundidade do bolsão, localização do furo, faces correspondentes e acesso a cada lado. Este instantâneo descreve as rotas de processo disponíveis para revisão; o escopo de fabricação aceito é confirmado em seu desenho.
Capacidade
TOPS Plastics
Processo
Fresamento CNC de estoque de plástico de engenharia
Usinagem
3 eixos, 4 eixos e 5 eixos; selecionado após revisão de geometria
Operações
Fresamento, furação, mandrilamento, rosqueamento, abertura de canais e perfilamento
Inspeção dimensional conforme desenho e plano de inspeção acordado
Fabricação
OEM/peças baseadas em desenhos personalizados
O deslocamento da máquina, as dimensões máximas dos componentes, a velocidade do fuso, o peso máximo da peça, a capacidade de tolerância numérica e a rugosidade da superfície não são promessas gerais. Envie o modelo, o estoque e as dimensões críticas para que esses limites e prazos de entrega sejam confirmados para o seu projeto.
O que é fresamento CNC?
O fresamento CNC é um processo de fabricação subtrativo no qual cortadores rotativos controlados por computador removem material de uma peça suportada. Os caminhos da ferramenta criam bolsões, ranhuras, furos, contornos, faces planas e superfícies tridimensionais complexas.
Para plásticos, o material de partida é geralmente uma placa, folha, bloco ou outro formato adequado. A fresagem é útil quando a geometria funcional, polímeros de engenharia selecionados ou volumes de produção menores tornam impraticável uma ferramenta de moldagem dedicada. O modelo descreve a forma; o desenho identifica os pontos de referência, tolerâncias e requisitos de superfície que determinam a aceitação.
As peças plásticas fresadas CNC típicas incluem carcaças, coletores, placas de fixação, isoladores, guias, suportes e engrenagens. Ao contrário de uma peça torneada puramente cilíndrica, uma peça fresada pode precisar de diversas abordagens de ferramentas. O acesso da fresa, a profundidade do bolsão e o suporte durante a remoção do material influenciam, portanto, tanto a viabilidade quanto o custo.
A configuração viável mais simples costuma ser a mais econômica. Eixos extras são valiosos quando melhoram o acesso ou preservam relacionamentos entre recursos; eles não eliminam a necessidade de suporte rígido, ferramentas adequadas e requisitos mensuráveis.
Fresamento CNC de 3 eixos
Três eixos lineares atendem a placas, bolsos abertos, furos, ranhuras, caixas simples e acessórios. Peças com recursos superiores acessíveis muitas vezes podem ser produzidas de forma eficiente com configurações convencionais. Os recursos na parte inferior podem exigir uma segunda configuração, com transferência de referência e suporte revisados antes da usinagem.
Fresamento CNC de 4 eixos
Um eixo rotativo permite acesso indexado em torno de um componente e pode simplificar a usinagem em diversas faces. É útil para recursos radiais, furos transversais e algumas peças cilíndricas que também precisam de fresamento. A folga do dispositivo, o curso rotativo e a estratégia de indexação escolhida determinam o acesso prático.
Fresamento CNC de 5 eixos
A fresagem de cinco eixos pode atingir ângulos compostos e múltiplas superfícies com menos configurações, suportando relações posicionais controladas em manifolds complexos, caixas de precisão e componentes de equipamentos. Se o movimento indexado ou simultâneo é apropriado depende da geometria, da folga de colisão, das ferramentas e da inspeção.
Perfuração, rosqueamento, alargamento, mandrilamento, gravação, escareamento, escareamento e chanframento completam detalhes funcionais. Identifique especificações de rosca, requisitos de inserção e expectativas de rebarbação no desenho. Furos profundos, fresas pequenas ou acesso difícil podem exigir uma operação separada em vez de um caminho de ferramenta universal.
Fresamento CNC de 3 eixos, 4 eixos e 5 eixos
Escolha uma configuração de eixo em torno do acesso a recursos, da contagem de configurações e do relacionamento entre superfícies críticas. Mais eixos podem reduzir o reposicionamento, mas a melhor rota é aquela que suporta a peça plástica e atende aos requisitos do desenho.
Rota de fresagem
Geometria útil
O que revisar
3 eixos
Bolsos abertos, placas, slots e faces planas acessíveis
Número de configurações e acesso inferior
4 eixos
Recursos indexados multifacetados e radiais
Folga do acessório rotativo e relações de referência
5 eixos
Ângulos compostos e superfícies complexas
Alcance da ferramenta, eliminação de colisão e acesso à medição
Envie o modelo CAD junto com o desenho para avaliar o alcance da ferramenta, a folga do acessório e o acesso para inspeção. Uma placa aberta pode precisar apenas de fresamento de três eixos, enquanto portas angulares ou recursos multifacetados podem justificar uma configuração rotativa indexada ou uma abordagem de cinco eixos.
Selecione uma classe para o ambiente de trabalho antes de otimizar a rota de fresamento. Temperatura, exposição a produtos químicos, rigidez, desgaste, umidade e documentação necessária são mais importantes do que a cor ou um rótulo genérico de polímero.
PEEK
Um candidato para peças de temperatura elevada e quimicamente exigentes. Indique a classe exata e os enchimentos: PEEK não preenchido e reforçado diferem em desgaste da ferramenta, comportamento superficial e desempenho.
Baixo atrito, rigidez e estabilidade dimensional útil adequam-se a acessórios, engrenagens e detalhes mecânicos. Delrin é uma marca de homopolímero de acetal; especifique homopolímero ou copolímero em vez de assumir intercambialidade.
A resistência química e o baixo atrito suportam aplicações de fluidos e isolamento. A baixa rigidez e fluência requerem uma fixação suave e apoiada e um método de inspeção que evite força de medição excessiva.
A tenacidade e o comportamento ao desgaste são adequados para guias e peças mecânicas. O condicionamento de umidade pode alterar as dimensões, portanto identifique o tipo de nylon e o ambiente esperado de inspeção e operação.
Útil para coxins, guias e equipamentos de manuseio. Seções flexíveis e movimento térmico precisam de tolerâncias realistas, suporte adequado e folgas de instalação.
A resistência ao impacto e a transparência adequam-se às proteções, coberturas e componentes de equipamentos selecionados. Revise a compatibilidade do limpador, as fissuras por tensão e a aparência necessária das faces fresadas.
Caixas transparentes e peças visuais podem necessitar de uma operação de polimento especificada separadamente. A fresagem por si só não estabelece clareza óptica e transições bruscas podem concentrar tensões.
Ultem/PEI
Uma opção para componentes elétricos e estruturais de temperatura elevada. Indique o grau e a documentação necessária sobre chama, eletricidade ou outra; um nome de família não estabelece aprovação.
Material adicional
Considerações sobre fresamento e aplicação
ABS
Protótipos de caixas; revisar resistência, aparência e temperatura de trabalho
HDPE
Peças fluidas e de manuseio; revisar rigidez e expansão térmica
PVC
Peças rígidas para serviços químicos; confirmar formulação e compatibilidade de mídia
PP
Componentes leves para serviços químicos; controlar a deflexão e o suporte
PVDF
Equipamentos químicos e semicondutores; confirmar os requisitos de grau e pureza
Torlon/PAI
Peças de alto desempenho; revisar a condição do estoque e qualquer pós-tratamento necessário
PPS
Serviço térmico e químico; especificar reforço e grau de estoque
PET
Componentes mecânicos e de desgaste; revisar a condição do estoque e os ajustes necessários
A usinagem G10/FR4 não está listada como um serviço confirmado. Envie a especificação do laminado para análise de capacidade antes de solicitar um orçamento. Para aplicações médicas, de contato com alimentos ou outras aplicações regulamentadas, identifique o padrão exato, as condições de contato e os documentos de material de apoio.
A precisão da fresagem CNC depende da estabilidade do material, tamanho do componente, espessura da parede, geometria do recurso, temperatura e condições de inspeção. Especifique as dimensões funcionais que precisam de controle rígido em vez de aplicar uma tolerância estreita a cada superfície.
Fator
Efeito na precisão do fresamento
Tipo de material
A rigidez e a expansão térmica diferem entre as classes
Espessura da parede
Seções finas podem flexionar sob forças de corte ou medição
Tamanho da peça
Dimensões mais longas experimentam maior movimento térmico absoluto
Estresse interno
A remoção assimétrica de material pode aliviar o estresse e alterar a forma
Fixação da peça
A pressão excessiva pode distorcer bolsas, faces e furos
Temperatura
As temperaturas de inspeção e serviço podem produzir dimensões diferentes
Umidade
O náilon e alguns outros polímeros mudam com o condicionamento de umidade
Para um alojamento fresado, defina a face de referência, as posições dos furos de montagem, a largura do bolsão e qualquer área de vedação separadamente. Paredes profundas podem desviar de maneira diferente de uma base de montagem espessa. Pergunte como a peça será apoiada e verificada após a desfixação, e não apenas se a máquina pode ser posicionada com precisão.
Combine a temperatura de medição, o condicionamento e a força de contato do instrumento quando estes afetarem a aceitação. Tolerâncias numéricas, planicidade e acabamento são confirmados após revisão da classe e geometria; nenhuma promessa universal de ±0,005 mm é feita.
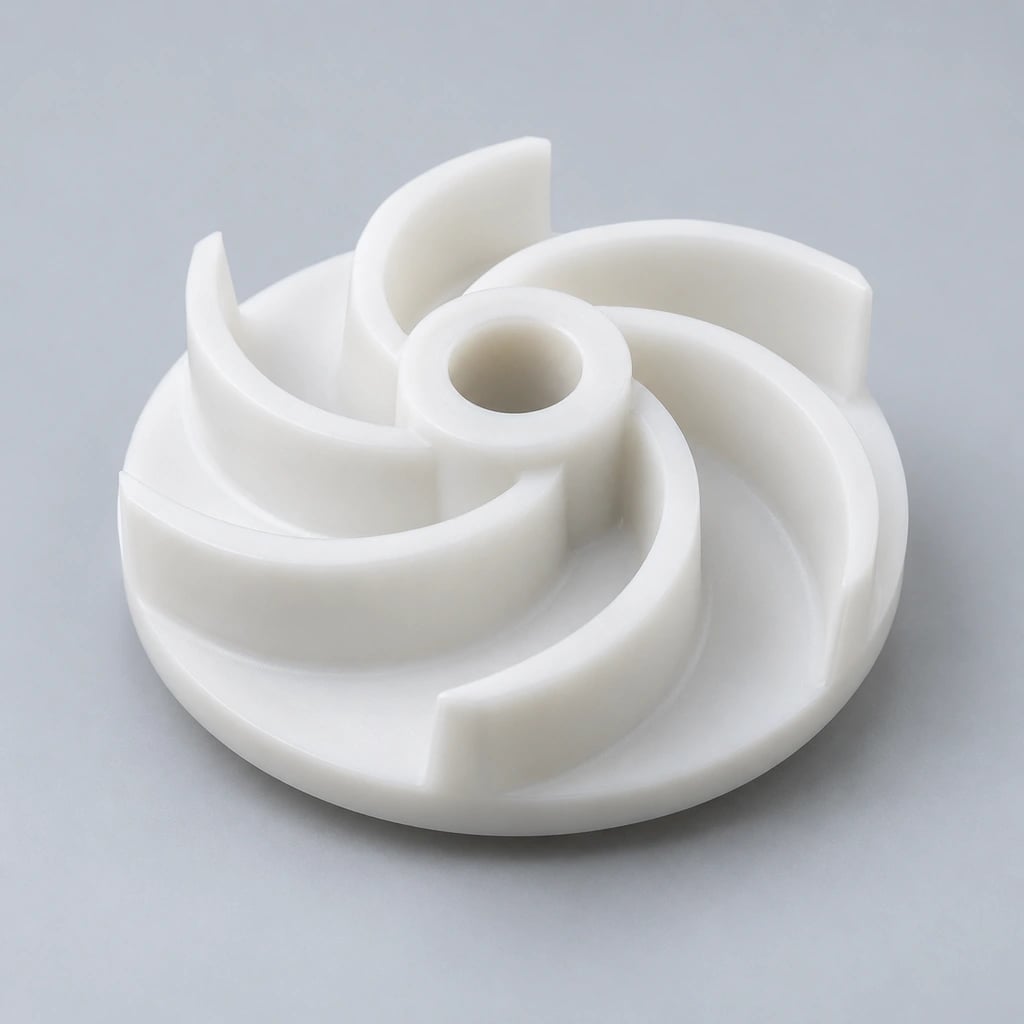
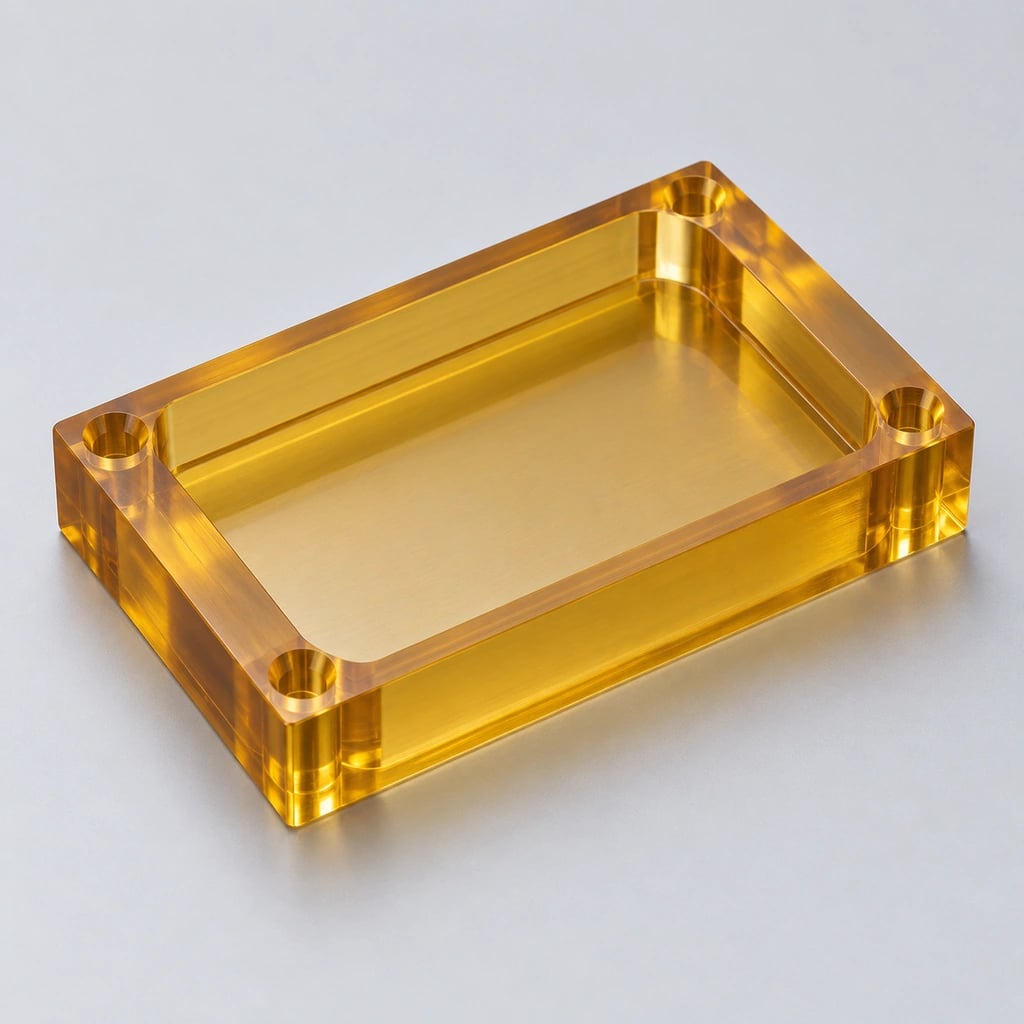
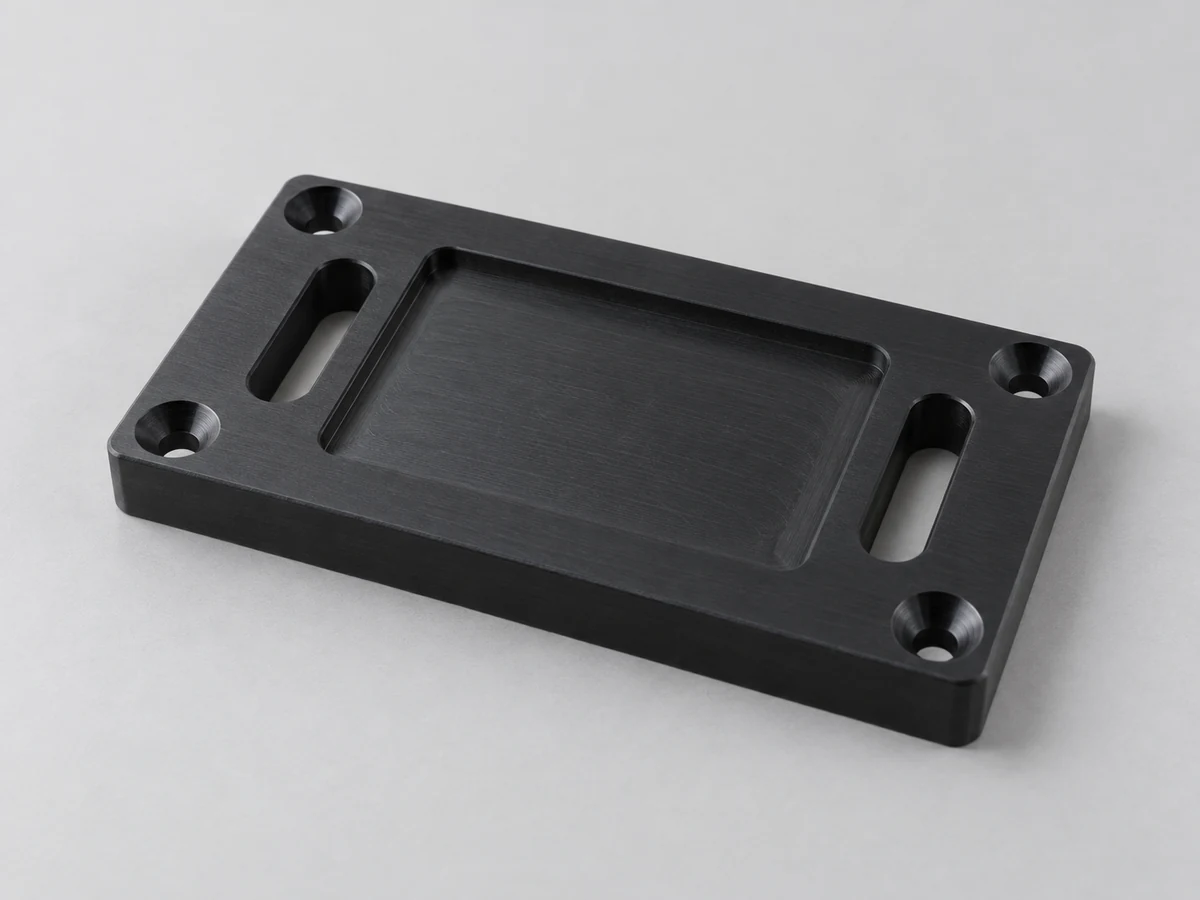
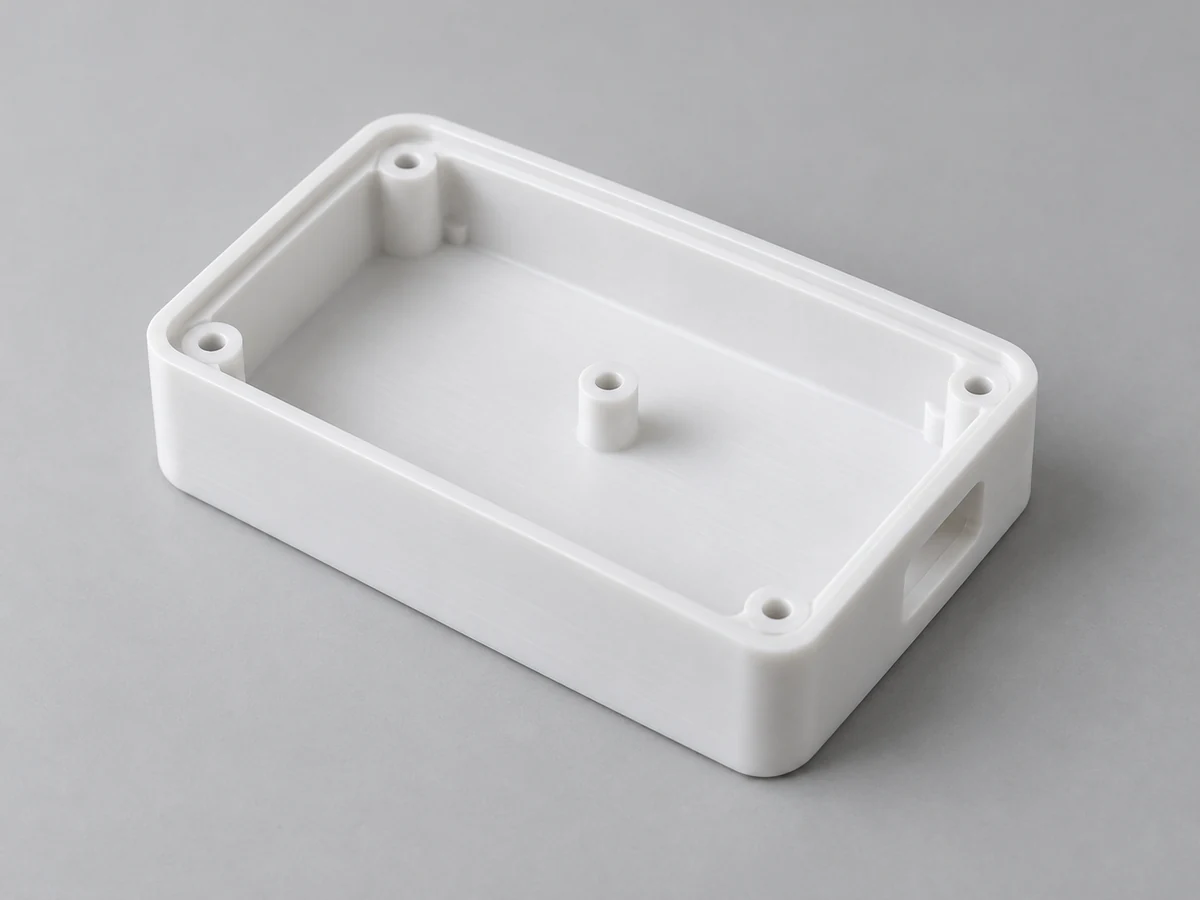
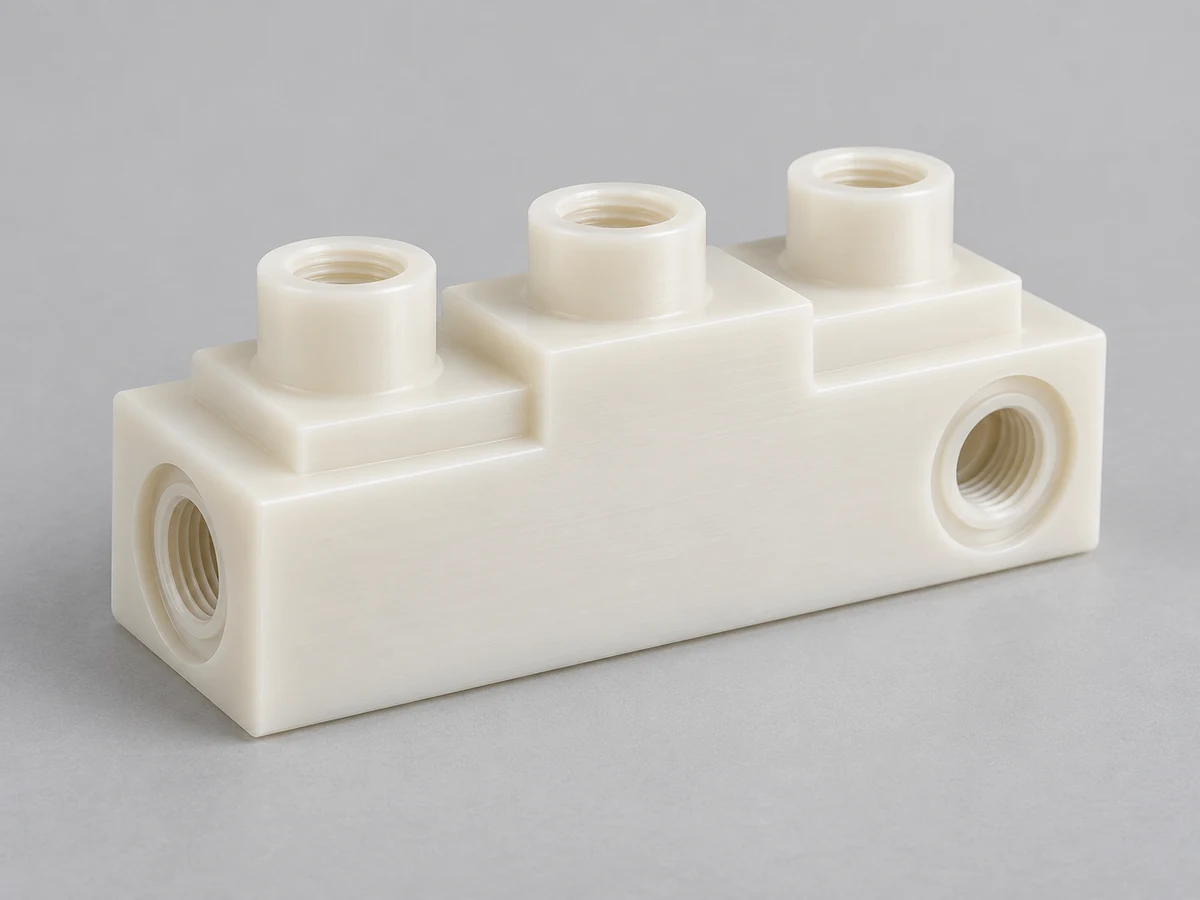
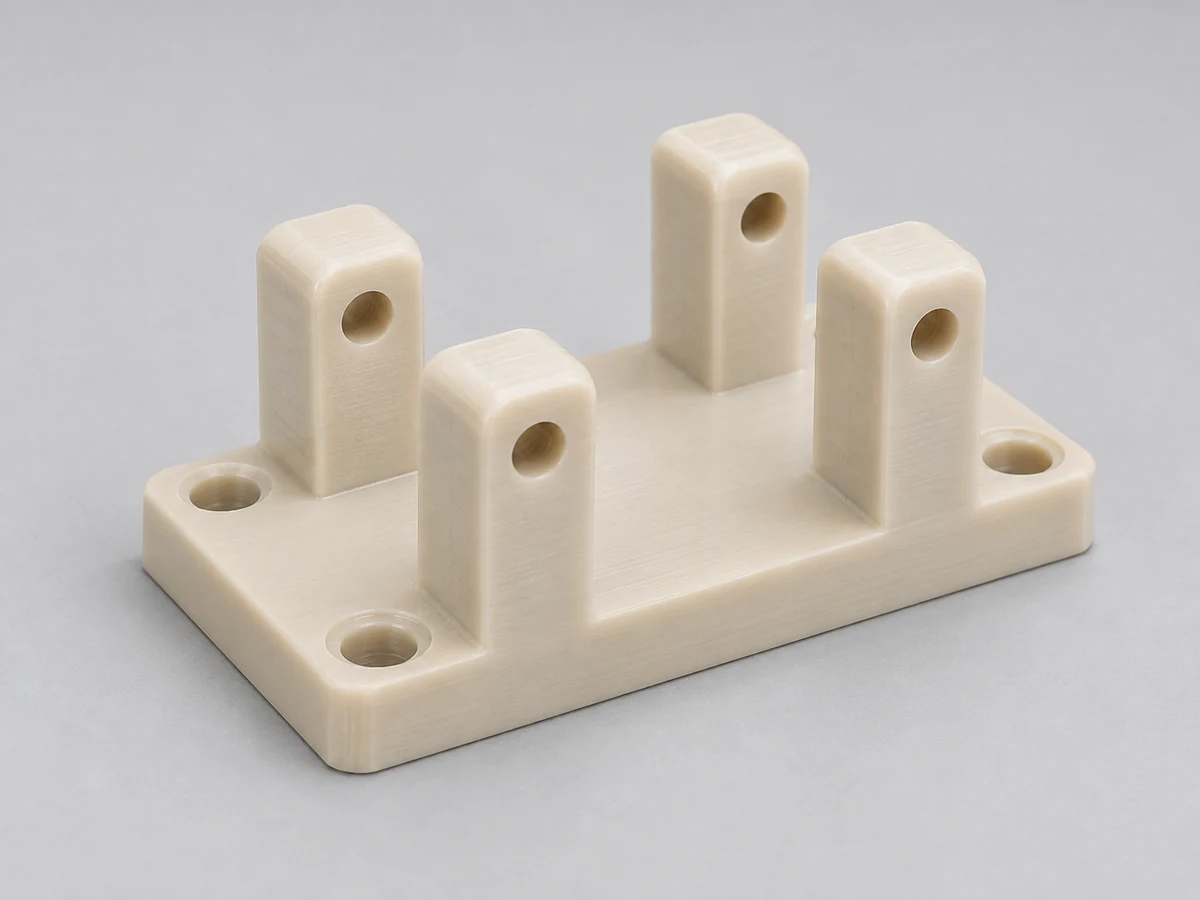
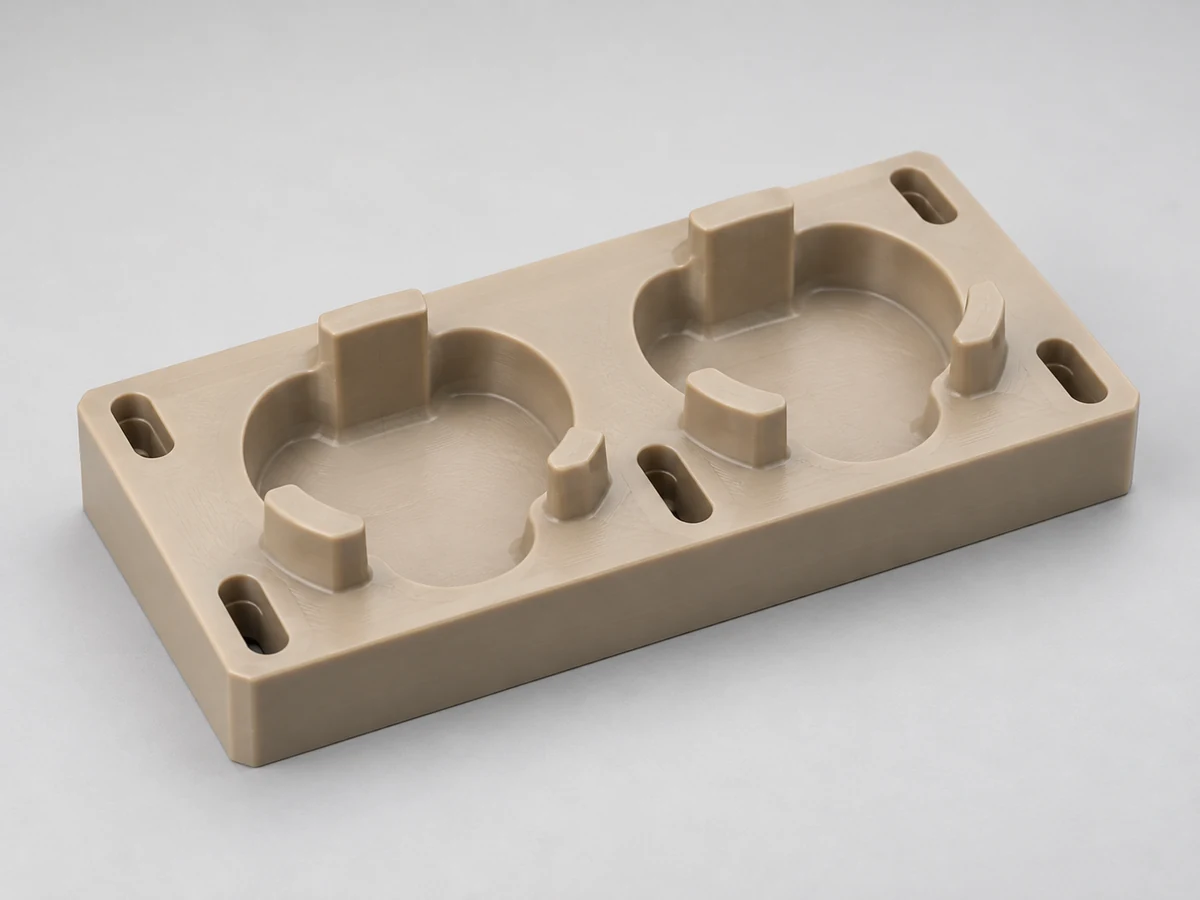
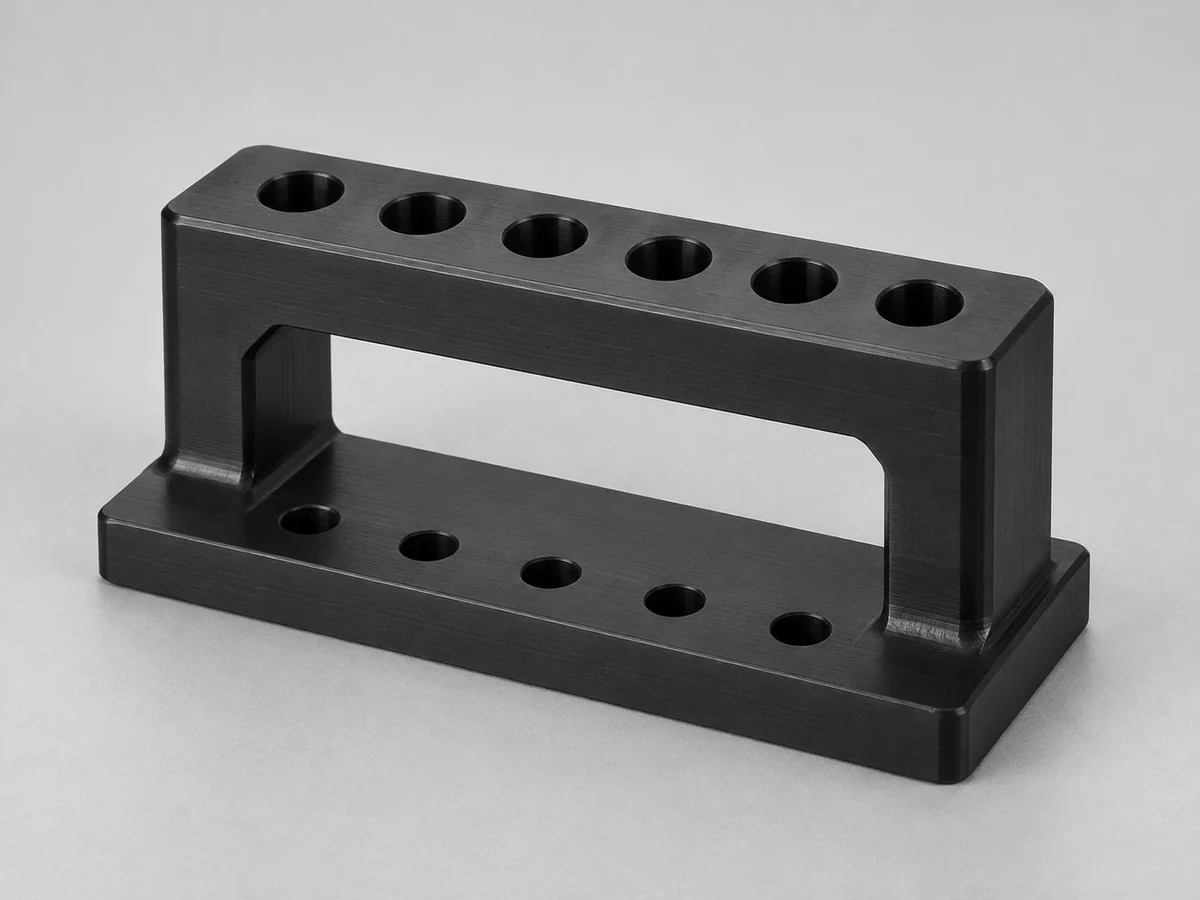
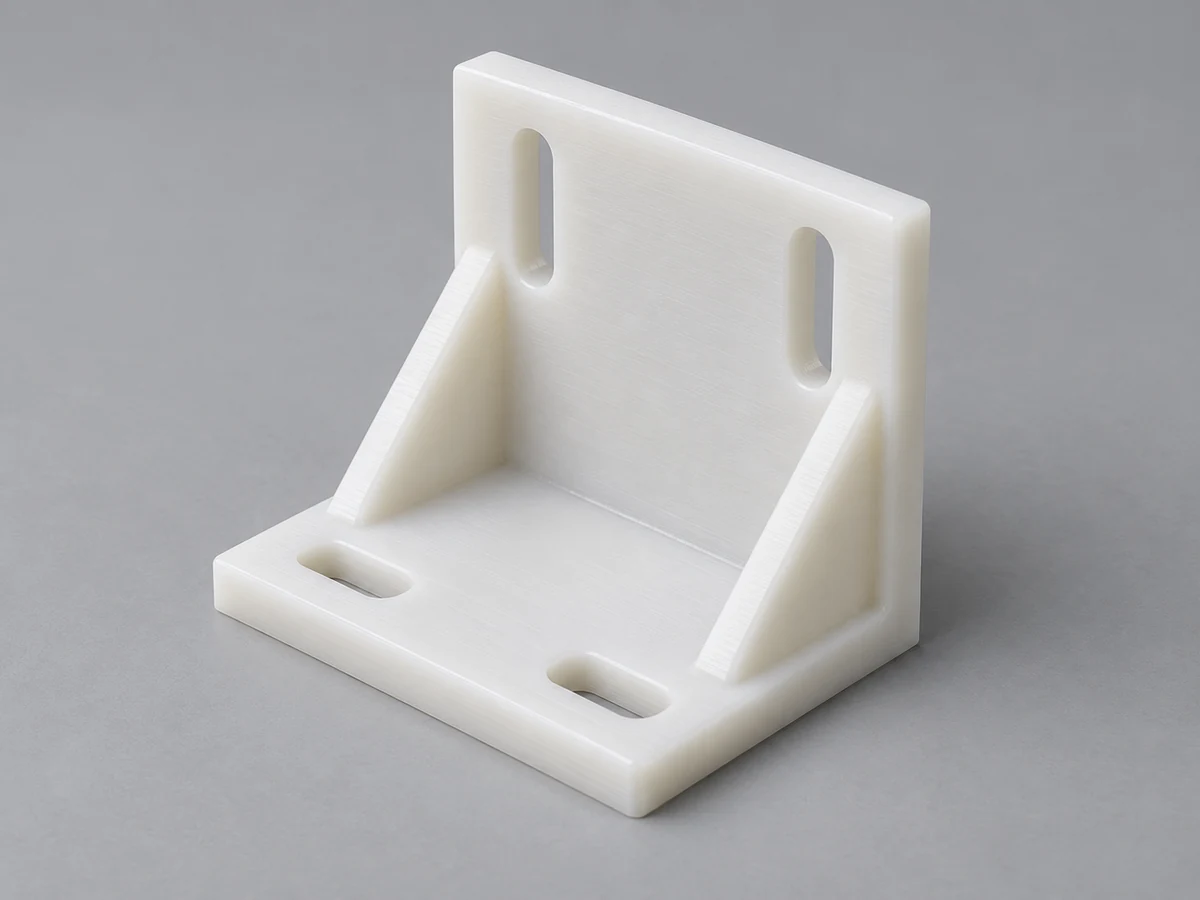
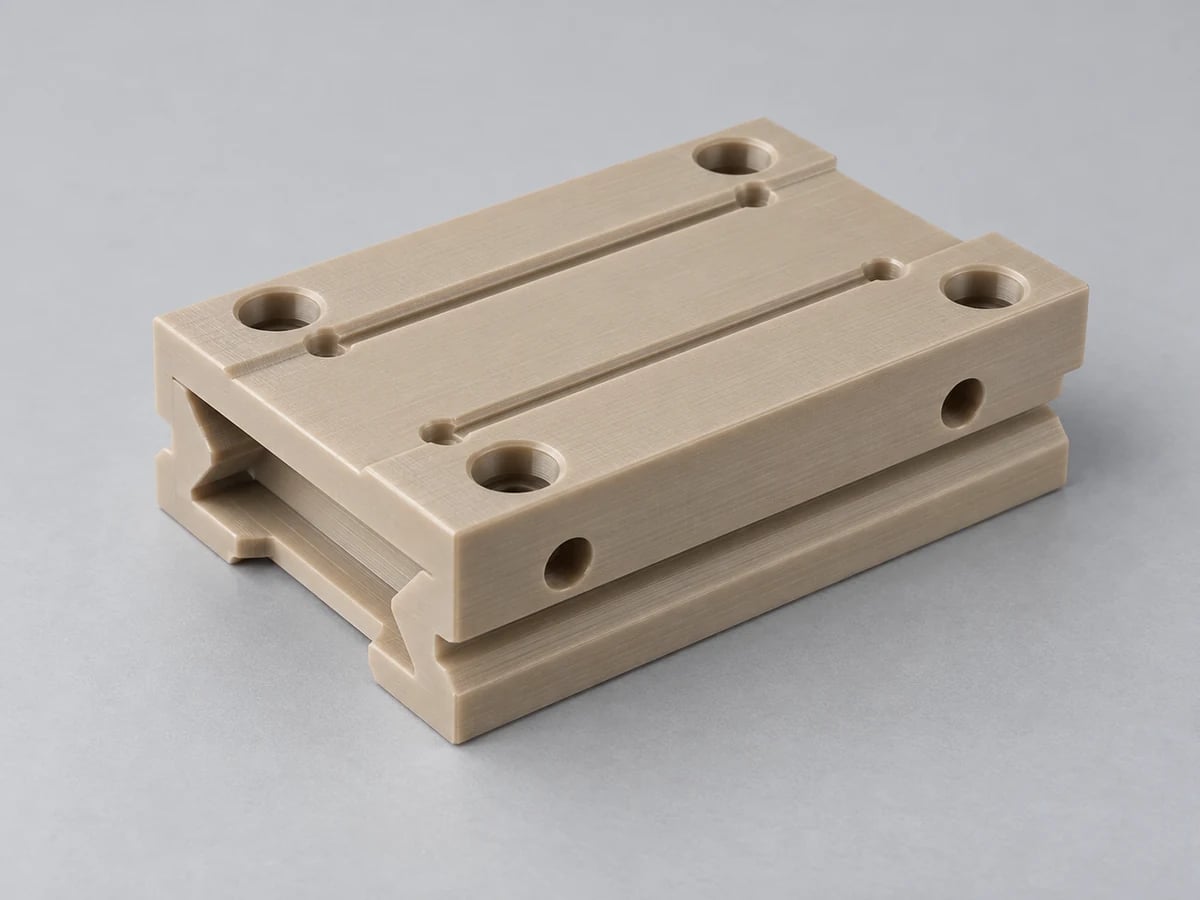
Estas famílias de peças mostram onde o fresamento cria uma geometria útil. Cada item é fabricado conforme desenho do cliente; as imagens ilustram conceitos de componentes em vez de dimensões fixas de catálogo ou projetos de clientes verificados.
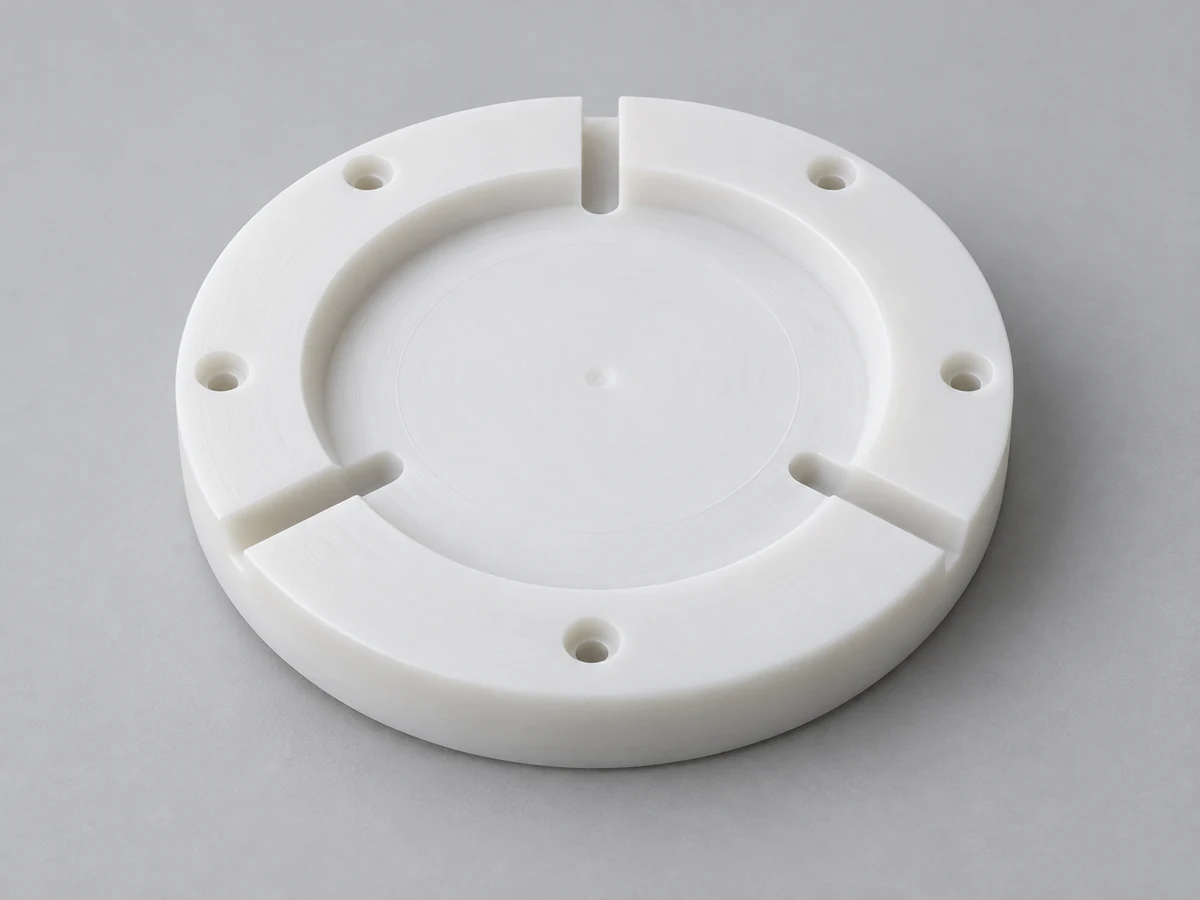
Placas plásticas
Furos localizados, ranhuras e faces rebaixadas suportam interfaces de montagem e equipamentos.
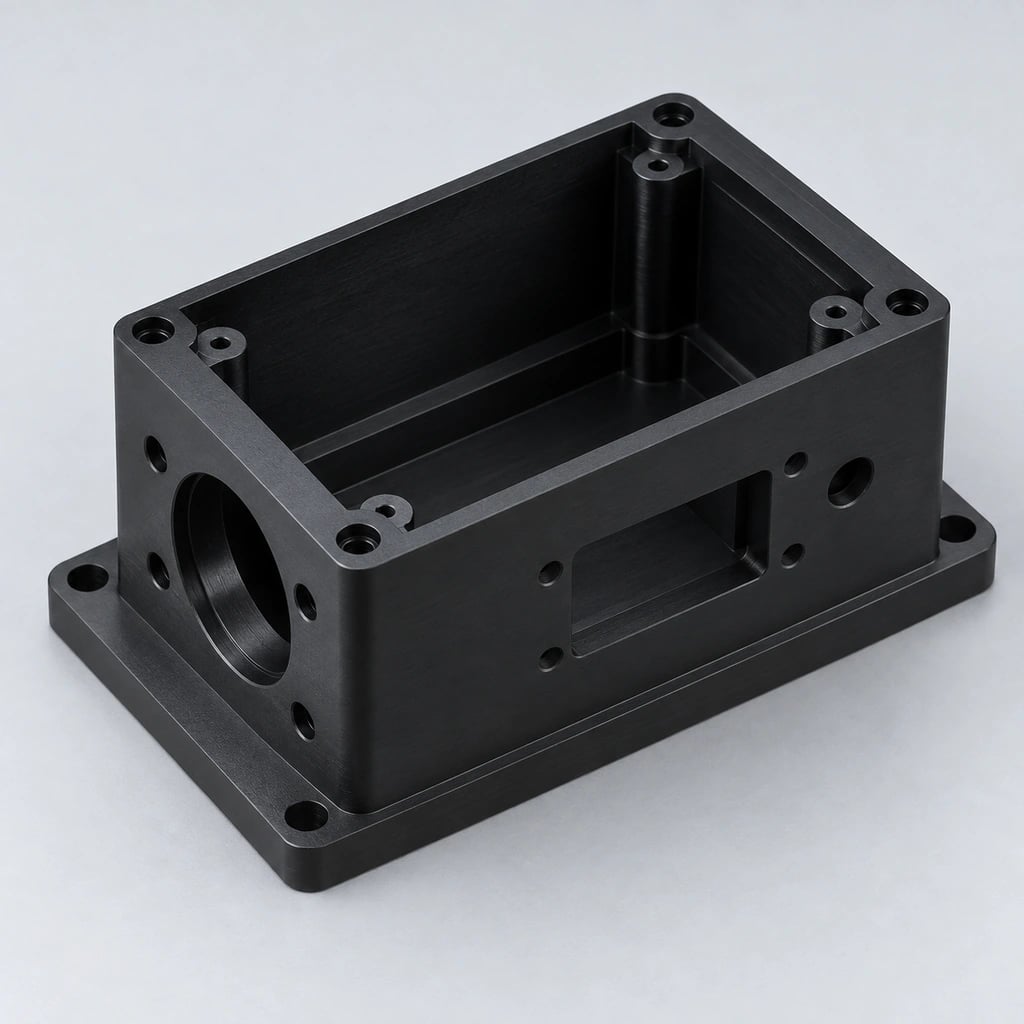
Caixas plásticas
Bolsões, interfaces de cobertura e detalhes rosqueados precisam de um esquema de referência coordenado.
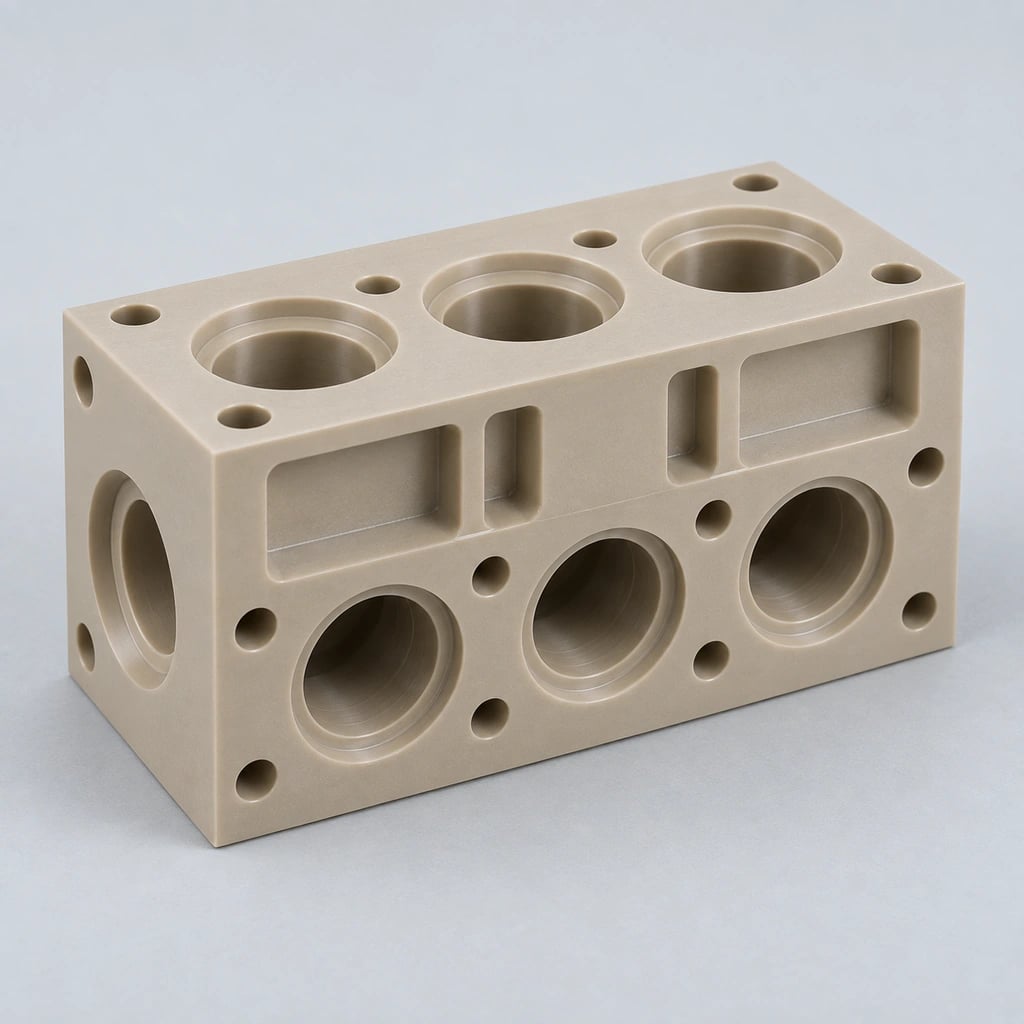
Coletores de plástico
Passagens, portas e áreas de vedação que se cruzam exigem compatibilidade de fluidos e revisão de acesso.
Isoladores Plásticos
A geometria de montagem deve atender aos requisitos elétricos e ambientais especificados.
Dispositivos de fixação plásticos
Superfícies de localização suportadas sustentam componentes para montagem, teste ou medição.
Gabaritos de plástico
Padrões de furos e superfícies de referência orientam uma operação de fabricação definida.
Suportes de plástico
Faces de montagem, cargas e acessos de instalação definem o detalhe estrutural.
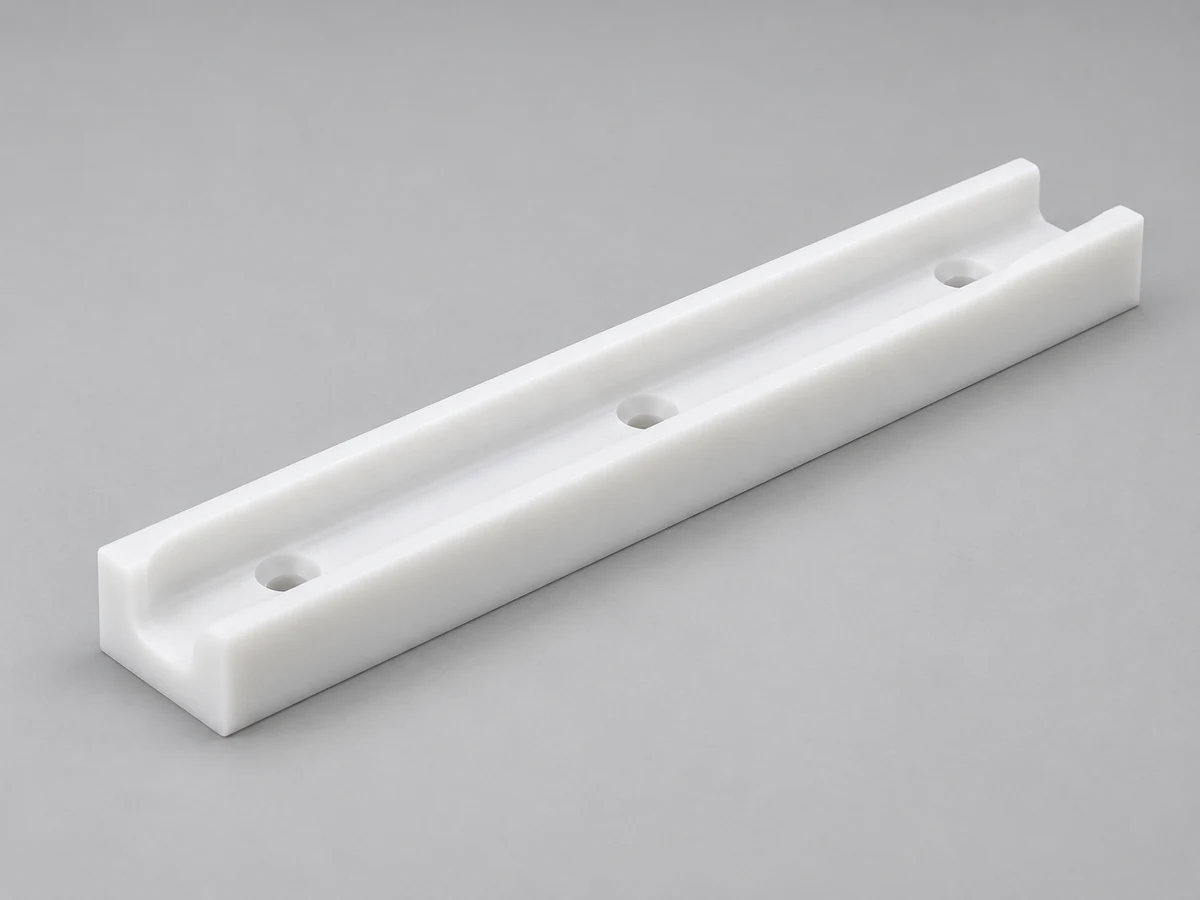
Guias de plástico
Perfis e ranhuras guiam os produtos em movimento enquanto acomodam o desgaste e a expansão.
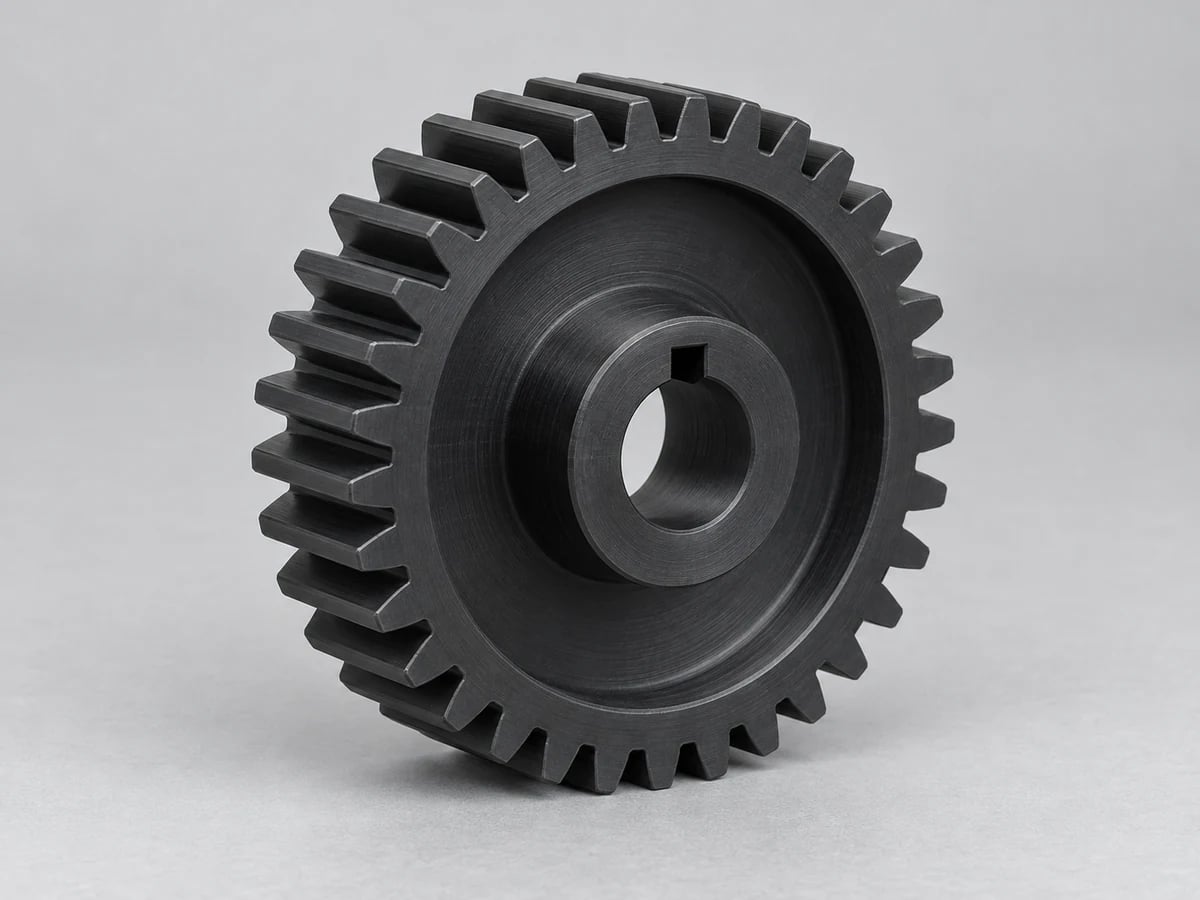
Engrenagens de plástico
A geometria do dente, as condições de acoplamento e as cargas orientam a revisão do material e da usinagem.
Componentes de máquinas de plástico
Interfaces personalizadas, recursos de desgaste e bolsões integrados em equipamentos industriais.
Componentes semicondutores
Acessórios e peças relacionadas ao processo exigem pureza e requisitos químicos explícitos.
Componentes plásticos médicos
Os invólucros e acessórios dos equipamentos são revisados em relação aos requisitos definidos do dispositivo.
Diretrizes de projeto para peças plásticas fresadas CNC
Bons desenhos de fresamento permitem que as fresas alcancem os recursos e mostrem como o componente acabado deve funcionar. Estas são questões de revisão de projeto, e não dimensões mínimas fixas que se aplicam a todos os plásticos.
Evite paredes excessivamente finas
Paredes finas e pisos de bolsões podem flexionar durante o corte ou se mover após a remoção do material. Revise a altura da parede juntamente com a espessura e o suporte disponível. Uma seção local mais espessa ou um arranjo de bolso diferente pode melhorar a capacidade de fabricação sem alterar a interface.
Use raios internos práticos
As fresas rotativas deixam um raio nos cantos internos. Raios menores geralmente exigem ferramentas menores e menos rígidas e tempos de corte mais longos, especialmente em bolsões profundos. Se um canto agudo for essencial, discuta recursos de relevo ou uma construção alternativa em vez de substituir silenciosamente a geometria CAD.
Definir tolerâncias críticas
Identifique as superfícies que localizam o componente em sua montagem. Forneça aos ajustes e posições funcionais uma referência de referência clara e deixe as dimensões não críticas com tolerância adequada. Um modelo 3D por si só normalmente não comunica estas condições de aceitação.
Considere o movimento material
A expansão térmica, a umidade e a tensão liberada do material podem alterar um bolsão ou uma placa após o fresamento. Especifique o condicionamento quando relevante e revise a inspeção após desapertar. Não presuma que a folga de um projeto de metal permanece adequada quando o material muda para plástico.
Especifique as roscas com precisão
Indique o tamanho da rosca, profundidade, engate, requisitos de torque de montagem e expectativas de uso repetido. Algumas aplicações podem se beneficiar de inserções ou fixações passantes. A instalação da inserção, o comportamento de extração e a espessura local da parede requerem uma revisão separada.
Identificar superfícies funcionais
Marque faces de vedação, ajustes de rolamentos, recursos de alinhamento e áreas críticas de aparência. Para bolsões profundos e rebaixos, mostre a abordagem da ferramenta e as necessidades de montagem. O acabamento superficial, os limites de rebarbas e se o polimento é necessário devem ser acordados em vez de inferidos a partir de um reboco.
Por que a fresagem CNC de plásticos requer controle de processo especializado
A fresagem de plástico precisa de um processo selecionado para o polímero e a característica. Um caminho de ferramenta que funciona bem em metal pode impor muito calor ou força em uma parede de bolsão flexível.
Controle de calor
A maioria dos plásticos de engenharia conduz o calor de forma menos eficaz do que os metais. O engate da ferramenta, as condições de corte e o resfriamento adequado devem gerenciar a interface de corte sem danificar a classe. A química do refrigerante precisa de revisão de compatibilidade, especialmente para polímeros transparentes sensíveis ao estresse.
Ferramentas de corte afiadas
A geometria de corte e a condição da aresta adequadas reduzem o atrito e a força de corte desnecessária. Classes reforçadas podem aumentar a abrasão e o desgaste da ferramenta. A escolha é baseada no polímero e na operação, e não em uma única velocidade ou recomendação de alimentação.
Fixação Controlada
As luminárias devem proteger a peça evitando distorções impostas. O suporte em torno de bolsos abertos, placas longas e pisos finos é particularmente importante. Verifique os recursos críticos na condição acordada de livre ou instalado após o lançamento.
Evacuação de chips
Lascas presas em bolsas profundas podem ser recortadas e adicionar calor ou marcar uma superfície acabada. Os caminhos da ferramenta e a evacuação adequada devem manter a zona de corte desobstruída. Ranhuras profundas podem precisar de uma sequência de corte diferente de um passe de face aberta.
Tensão e estabilidade de material
A condição do material e a remoção unilateral do material podem afetar o nivelamento. Desbaste, tolerâncias de acabamento ou estratégias de alívio de tensões específicas do material podem ser revisadas quando necessário. O recozimento não é automaticamente exigido ou adequado para todos os tipos e deve seguir as orientações do fornecedor.
Para um alojamento aberto de parede fina, a revisão deve conectar a profundidade do bolsão, o alcance da fresa, o suporte e a condição final da inspeção. Para um manifold espesso com passagens transversais, a remoção de cavacos e o alinhamento do furo podem ser mais importantes. Esses diferentes riscos necessitam de planos de processos diferentes.
Compartilhe a quantidade inicial, as revisões prováveis e a demanda repetida prevista. Uma cotação prática de fresamento considera o rendimento do estoque, acessórios, acesso à ferramenta e esforço de inspeção em todo o padrão de pedido esperado.
Protótipo de fresagem CNC
Protótipos funcionais podem ser produzidos sem um molde de injeção dedicado. Use a classe de estoque especificada para avaliar o acesso ao bolsão, a montagem e os ajustes correspondentes. Mantenha as revisões de modelo e desenho alinhadas para que o feedback do teste se refira à peça realmente fabricada.
Produção de baixo volume
Pequenos lotes são adequados para equipamentos especializados, produção de pontes e acessórios personalizados. O esforço de configuração pode ser significativo em relação ao tempo de corte. Compare as quantidades cotadas e o escopo de inspeção necessário em vez de assumir diretamente uma escala de preços unitários de protótipo.
Repetir produção
Pedidos recorrentes precisam de revisões controladas, especificações de classificação e critérios de aceitação acordados. Identifique como as peças são etiquetadas, quais relatórios são necessários e quais embalagens protegem as superfícies fresadas. Alterações em um desenho ou material devem desencadear uma revisão renovada.
Peças plásticas fresadas CNC para aplicações industriais
Os requisitos da aplicação determinam qual material, geometria e documentação são adequados. Informe-nos o ambiente e o uso pretendido; um rótulo da indústria por si só não define qualificação.
Semicondutor
Acessórios PEEK, PTFE e PVDF, isoladores e componentes de fluidos compatíveis podem apoiar projetos de equipamentos. Especifique a limpeza, a exposição a produtos químicos e o grau de pureza, em vez de presumir a adequação da sala limpa.
Equipamento Médico
Invólucros de precisão, acessórios de teste e componentes de equipamentos precisam de revisão de limpeza, esterilização e quaisquer requisitos de contato com o paciente. A documentação do material e a validação do dispositivo permanecem específicas da aplicação.
Aeroespacial
Braquetes leves, espaçadores e detalhes de polímero de alto desempenho devem atender aos requisitos de temperatura, carga e material do desenho. Não substitua uma nota específica por um nome de família genérico.
Automação e Robótica
Acessórios fresados, guias, engrenagens e suportes suportam movimento e manuseio. Ciclo de trabalho, cargas de contato, desgaste e acesso para reposição orientam a revisão da geometria e do material.
Eletrônica
Isoladores, acessórios de teste e invólucros exigem requisitos dielétricos, de temperatura e relacionados à chama definidos, quando aplicável. Detalhes de montagem e folgas de conexão devem ser mostrados.
Máquinas Industriais
Guias de desgaste, placas, acessórios e interfaces estruturais exigem a temperatura de trabalho, as superfícies de contato e as restrições de montagem. A preparação da instalação deve abordar a expansão e a folga.
Manuseio de Fluidos
Os coletores fresados e os componentes quimicamente resistentes precisam de especificações de meio, pressão, temperatura e vedação. Passagens transversais e terrenos de vedação são revisados em conjunto; testes de pressão devem ser solicitados e confirmados.
Inspeção de qualidade para peças plásticas fresadas CNC
A inspeção deve demonstrar conformidade com o desenho acordado sob condições definidas. A largura do bolsão, o padrão de furo e a face de vedação podem exigir diferentes métodos de medição e requisitos de amostragem.
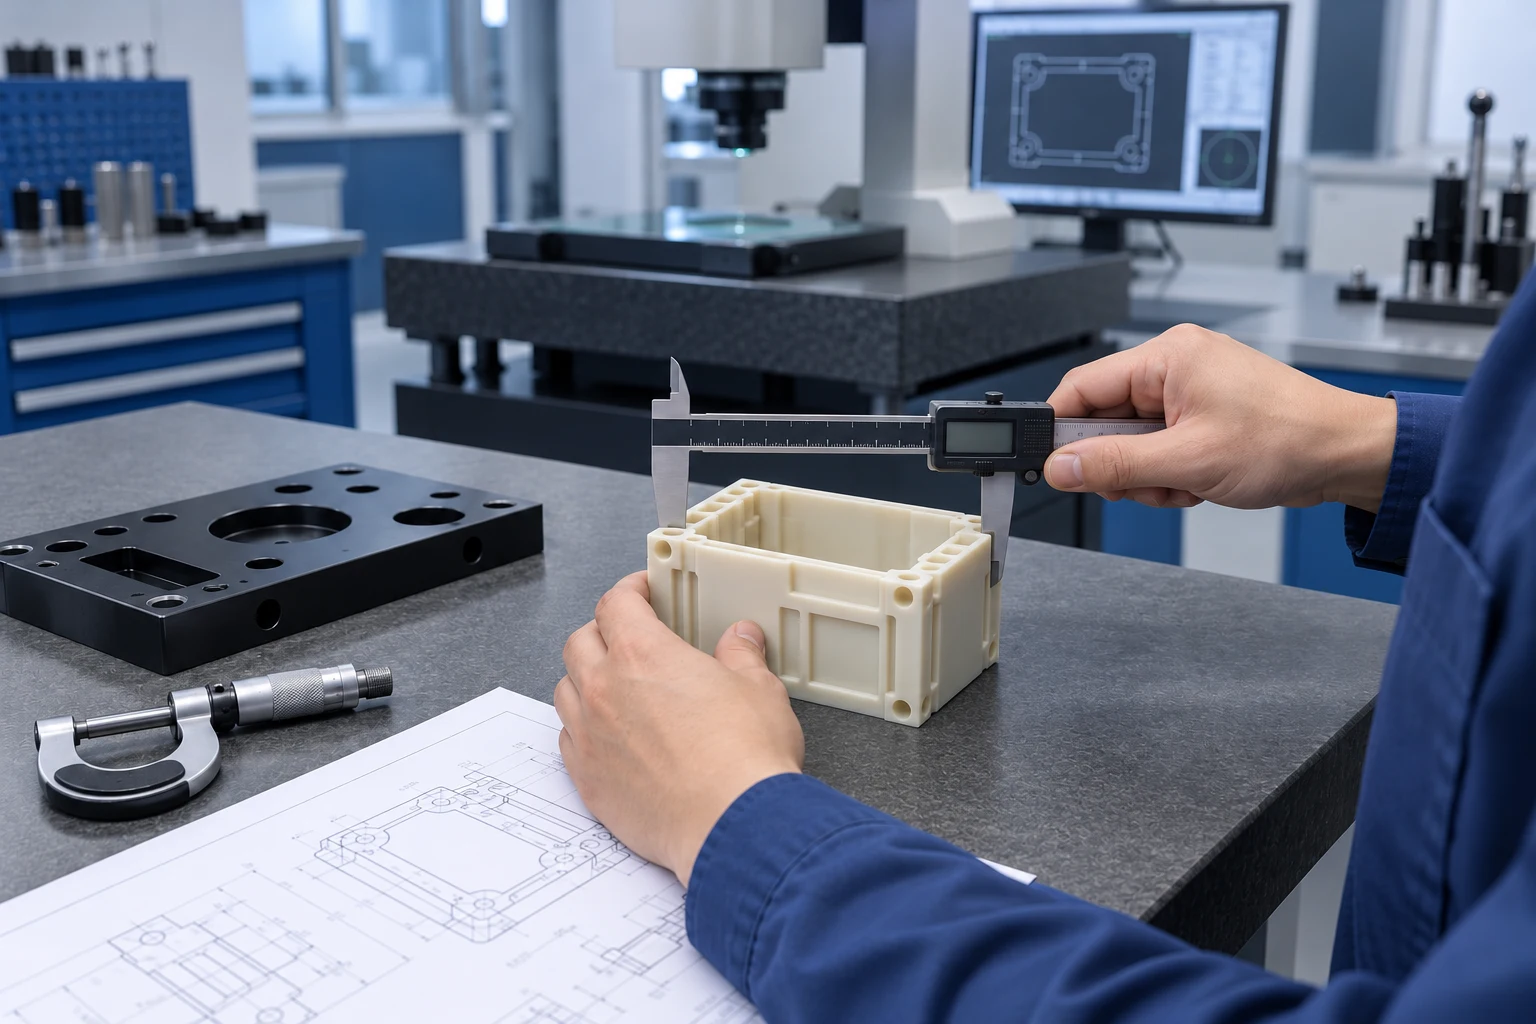
Ilustração de fabricação gerada por IA; não é uma fotografia verificada de fábrica ou cliente.
Verificação de Materiais
Confirme a classe e a revisão especificadas em relação ao pedido e quaisquer documentos de material acordados antes da usinagem.
Inspeção do primeiro artigo
Verifique os recursos críticos selecionados na primeira peça, incluindo relações de referência e dimensões afetadas pela liberação do acessório.
Medição em processo
Monitore os recursos acordados durante o lote para identificar desgaste da ferramenta, movimento térmico ou alterações nas condições de fixação da peça.
Inspeção Dimensional Final
Meça os requisitos de desenho aplicáveis após a usinagem nas condições acordadas. CMM, medição óptica, paquímetros ou micrômetros são selecionados quando apropriado; disponibilidade é confirmada para o projeto.
Relatório de inspeção
Combine o formato do relatório, numeração de recursos e amostragem durante a cotação. Um relatório dimensional não é automaticamente uma certificação de material ou validação de aplicação.
Embalagem
Proteja faces acabadas, bordas de bolsos e recursos rosqueados antes do envio. Especifique identificação, limpeza e quaisquer requisitos de embalagem ou documentação de exportação.
Fotografias reais da fábrica e registros de inspeção do projeto podem ser adicionados quando verificados e aprovados para uso. A imagem que acompanha é uma ilustração de fabricação gerada por IA, e não uma evidência de um registro de inspeção TOPS. A inspeção de embarque, testes de pressão e relatórios adicionais devem ser explicitamente incluídos no escopo aceito.
Fresamento CNC vs Torneamento CNC para peças plásticas
Escolha fresamento para recursos prismáticos acessíveis e faces complexas; escolha torneamento para geometria organizada em torno de um eixo de rotação. Alguns componentes precisam de ambos os processos.
Fator
Fresagem CNC
Torneamento CNC
Ação de corte
Ferramenta de corte rotativa
Rotação da peça em torneamento convencional
Melhor geometria
Peças prismáticas, multifacetadas e complexas
Peças cilíndricas ou rotativas
Recursos típicos
Bolsões, furos, ranhuras e superfícies fresadas
Diâmetros externos e internos, ranhuras e roscas
Peças plásticas típicas
Carcaças, acessórios, placas e manifolds
Buchas, rolos, mangas e anéis
Usinagem multifacetada
Suportado com configurações adequadas ou eixos adicionais
Limitado em torneamento convencional; ferramentas dinâmicas podem adicionar recursos
Superfícies 3D complexas
Produzido com fresas e caminhos de ferramenta apropriados
Geralmente limitado para superfícies não rotacionais
Uma luva de plástico com furo apertado e montagem externa plana pode ser primeiro torneada e depois fresada. A rota deve preservar a relação entre o furo e o plano. Especifique os dados funcionais em vez de escolher um processo apenas pelo nome do componente.
Por que escolher TOPS Plastics para fresamento CNC?
Uma conversa útil com o fornecedor conecta um recurso fresado ao comportamento do material e a um plano de inspeção. Discuta esses critérios de compra com nossa equipe de projeto, em vez de confiar em declarações amplas de qualidade ou preço.
Especialização em Plásticos de Engenharia
Revise a classe, os enchimentos, as condições operacionais e o movimento do material juntamente com a geometria do bolsão e da parede.
Capacidade CNC de 3 a 5 eixos
Selecione uma rota apropriada após avaliar o acesso do cortador, as relações de múltiplas faces e a folga do acessório.
Suporte para usinagem de precisão
Identifique as dimensões e superfícies que controlam o ajuste, a vedação ou o alinhamento e estabeleça critérios de aceitação mensuráveis.
Protótipo para produção
Planeje amostras funcionais, lotes de baixo volume e pedidos recorrentes em torno de revisões e quantidades identificadas.
DFM e suporte de materiais
Revise raios internos, bolsões profundos, paredes finas, engate de rosca e possíveis ajustes de projeto antes da fabricação.
Inspeção Dimensional
Confirme as condições de medição, informe a disponibilidade e o escopo antes da produção, em vez de presumir que todos os testes estão incluídos.
Como fresamos CNC suas peças de plástico
Cada etapa utiliza o modelo acordado, revisão de desenho e especificação de material. As informações funcionais ausentes são resolvidas antes que o escopo de fabricação seja aceito.
01 — Carregar CAD e desenho
Compartilhe o modelo e desenho anotado, quantidade e aplicação. Marque as interfaces críticas e quaisquer condições necessárias para inspeção.
02 — Revisão de Engenharia
Revise o acesso à ferramenta, profundidade do bolsão, suporte de parede, referências e acabamento. Esclareça recursos que são difíceis de alcançar ou medir.
03 — Confirmação de Material
Combine o grau do estoque, os enchimentos e quaisquer documentos necessários. Confirme a disponibilidade e se o condicionamento é relevante.
04 — Programação CAM
Planeje a seleção da fresa, caminhos de desbaste e acabamento e abordagens seguras. A liberação do dispositivo e a ordem das operações são consideradas em conjunto.
05 — Fresagem CNC
Usine o componente usando as condições revisadas de configuração e corte. Aplique verificações em processo acordadas quando necessário.
06 — Inspeção
Verifique os requisitos do desenho na condição definida após a usinagem. Elaborar o relatório dimensional acordado e identificar eventuais não conformidades para resolução.
07 — Acabamento/Montagem
Conclua a rebarbação, polimento, instalação ou montagem da pastilha acordada, quando aplicável. Estas operações são incluídas apenas quando especificadas e confirmadas.
08 – Embalagem e Envio
Proteja as peças acabadas e identifique o lote ou revisão. Organize o envio e a documentação de acordo com os termos do pedido aceitos.
Perguntas frequentes sobre fresamento CNC
Respostas diretas a perguntas comuns sobre fresamento, materiais e seleção de fornecedores.
Quais plásticos podem ser fresados CNC?+
Muitos plásticos de engenharia podem ser fresados CNC, incluindo PEEK, POM, PTFE, Nylon, UHMW, PC, PMMA, PEI, ABS, HDPE, PVC, PP, PVDF, PAI, PPS e PET. A viabilidade depende da classe exata, forma da massa, geometria e requisitos de aplicação; envie esses detalhes para revisão.
Qual é a diferença entre fresamento CNC e usinagem CNC?+
O fresamento CNC é um tipo de usinagem CNC que usa fresas rotativas para remover o material. A usinagem CNC é a categoria mais ampla e também pode incluir torneamento e outras operações. Um componente personalizado pode usar mais de um processo para atingir seus recursos.
Quão precisa é a fresagem CNC para peças plásticas?+
A precisão do fresamento de plástico depende do material e da geometria, portanto, tolerâncias críticas exigem uma revisão do desenho. Paredes finas, expansão térmica, umidade e tensão do material podem influenciar as dimensões acabadas. Defina os pontos de referência e as condições de inspeção em vez de depender de um número de tolerância para cada peça.
O PEEK pode ser fresado CNC?+
Sim, o PEEK pode ser fresado CNC em caixas, acessórios, coletores e outros componentes personalizados. Especifique a classe e o reforço porque eles afetam o ferramental, o comportamento e o desempenho do material. Revise bolsões profundos, paredes finas e quaisquer requisitos de documentação específicos da classe.
O PTFE pode ser fresado CNC com precisão?+
Sim, o PTFE pode ser fresado CNC, mas sua baixa rigidez e fluência exigem tolerâncias realistas específicas para cada recurso. A fixação suportada e a força de medição adequada ajudam a evitar distorções durante o corte e a inspeção. Furos críticos ou detalhes de vedação precisam ser revisados em relação às condições reais de serviço.
A fresagem CNC é adequada para protótipos?+
Sim, a fresagem CNC é adequada para protótipos funcionais de plástico sem um molde de injeção dedicado. Ele pode reproduzir bolsões, detalhes de montagem e interfaces em um padrão específico. Um protótipo fresado não reproduz automaticamente todas as propriedades ou características econômicas de uma peça moldada posteriormente.
Qual é a diferença entre fresamento CNC e torneamento CNC?+
O fresamento convencionalmente usa uma fresa rotativa; girar convencionalmente gira a peça de trabalho. O fresamento se adapta a bolsões, canais e múltiplas faces, enquanto o torneamento se adapta a furos, diâmetros e perfis rotacionais. Peças que combinem esses recursos podem exigir ambos os processos.
Quais arquivos de desenho você aceita para cotações de fresamento CNC?+
Aceitamos STEP/STP, IGES, X_T, DWG, DXF e PDF para revisão. Combine um modelo CAD com um desenho anotado mostrando a qualidade do material, a revisão e os requisitos críticos. O upload opcional aceita um arquivo ou pacote ZIP de até 10 MB; arquivos maiores podem ser compartilhados por e-mail.
A fresagem CNC de 5 eixos é necessária para peças plásticas complexas?+
Não, peças complexas nem sempre requerem fresamento de 5 eixos. Várias configurações de 3 eixos ou 4 eixos indexados podem ser adequadas quando o acesso e a transferência de dados podem ser controlados. A usinagem de cinco eixos é considerada quando ângulos compostos, múltiplas superfícies ou redução de setup justificam.
SUA PEÇA FRESADA. SUAS REQUISITOS.
Obtenha um orçamento para peças plásticas fresadas CNC
Carregue seu modelo CAD ou desenho de engenharia e forneça o material plástico, quantidade, tolerâncias dimensionais, requisitos de superfície e informações de aplicação. Nossa equipe analisará a capacidade de fabricação e fornecerá um orçamento para seus componentes plásticos fresados CNC personalizados.
Para uma revisão eficiente, identifique profundidades de bolsões, raios internos, espessura de parede, referências de montagem e quaisquer superfícies críticas de vedação ou alinhamento. Se o material estiver indeciso, descreva a temperatura, exposição ao meio, cargas e condições de desgaste. As especificações do projeto e o upload do desenho são opcionais; são obrigatórios empresa, nome, e-mail e telefone.
STEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Arquivos maiores podem ser compartilhados por email. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.