01
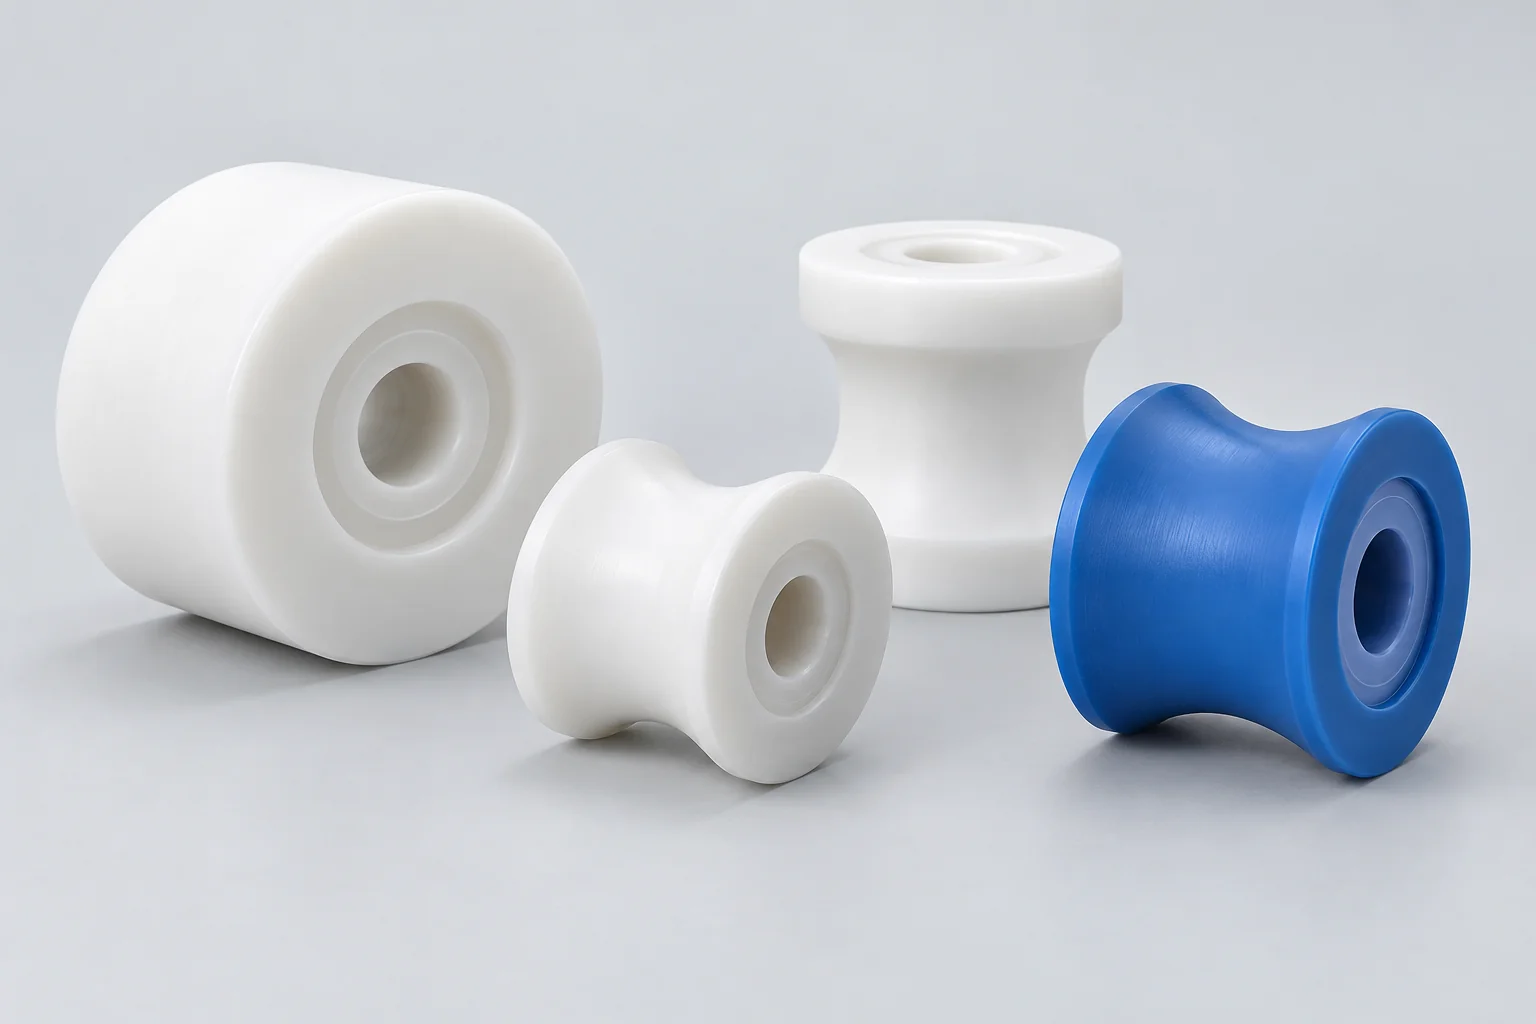
Rolos de plástico
Rolos guia e intermediários para transportadores, máquinas de embalagem e linhas de manipulação de alimentos, com furos, perfis e desvios especificados.
Explore os detalhes do componente →
DEVER DE PRODUÇÃO · CICLO DE LIMPEZA · GRAU EXATO
TOPS Plastics fabrica componentes plásticos usinados CNC personalizados para máquinas de processamento de alimentos, sistemas de embalagem, transportadores, equipamentos de enchimento e linhas industriais de produção de alimentos. Usinamos UHMW-PE, POM/Delrin, Nylon, PTFE, PEEK, HDPE e outros plásticos de engenharia de acordo com desenhos do cliente, requisitos de equipamento e condições de aplicação.
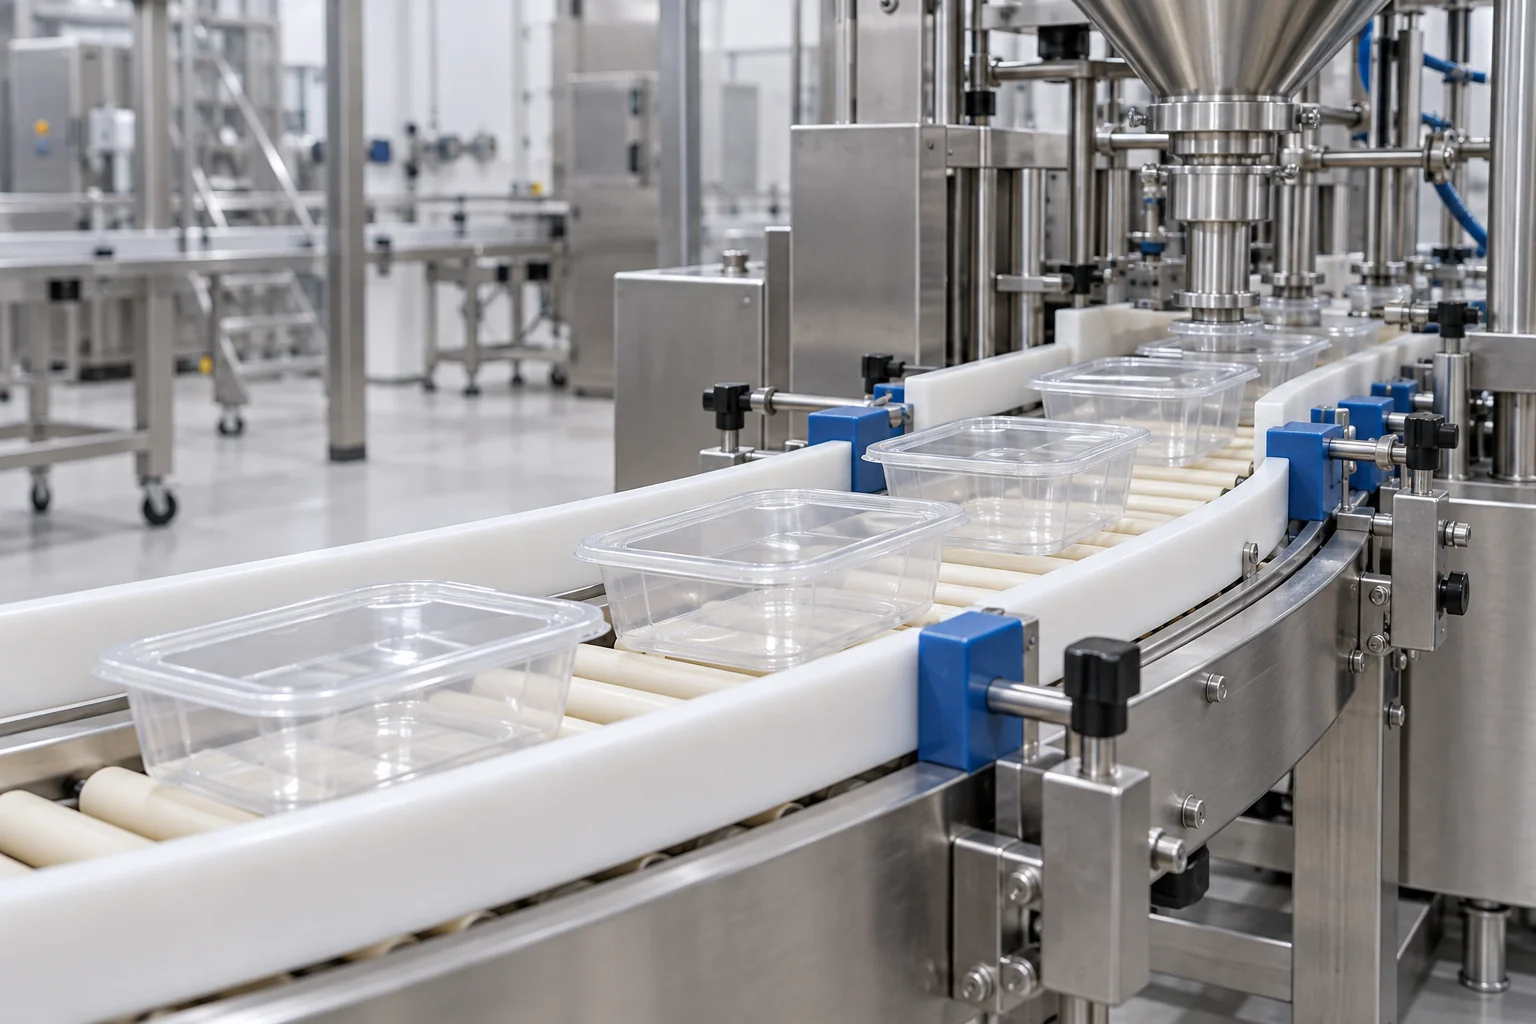
Conecte o componente às suas tarefas de produção, ciclo de limpeza e requisitos de documentação do material antes de escolher o processo.
| Capacidade | TOPS Plastics |
|---|---|
| Peças típicas | Tiras de desgaste, guias, rolos, buchas, alojamentos e coletores |
| Materiais | UHMW, POM, Nylon, PTFE, PEEK, HDPE e classes especificadas |
| Processos | Fresamento CNC, torneamento, fresamento, furação e rosqueamento |
| Requisitos principais | Geometria relacionada à higiene, desgaste, baixo atrito e resistência à corrosão |
| Produção | Peças de reposição, protótipos, produção repetida e de baixo volume |
| Entrada | STEP, CAD, desenhos 2D e amostras de referência |
| Inspeção | Inspeção dimensional baseada em desenho |
| Documentação | Documentação do material quando especificado e disponível |
Selecione uma família de componentes e defina áreas de contato, serviço operacional, condições de saneamento e documentação necessária.
Rolos guia e intermediários para transportadores, máquinas de embalagem e linhas de manipulação de alimentos, com furos, perfis e desvios especificados.
Explore os detalhes do componente →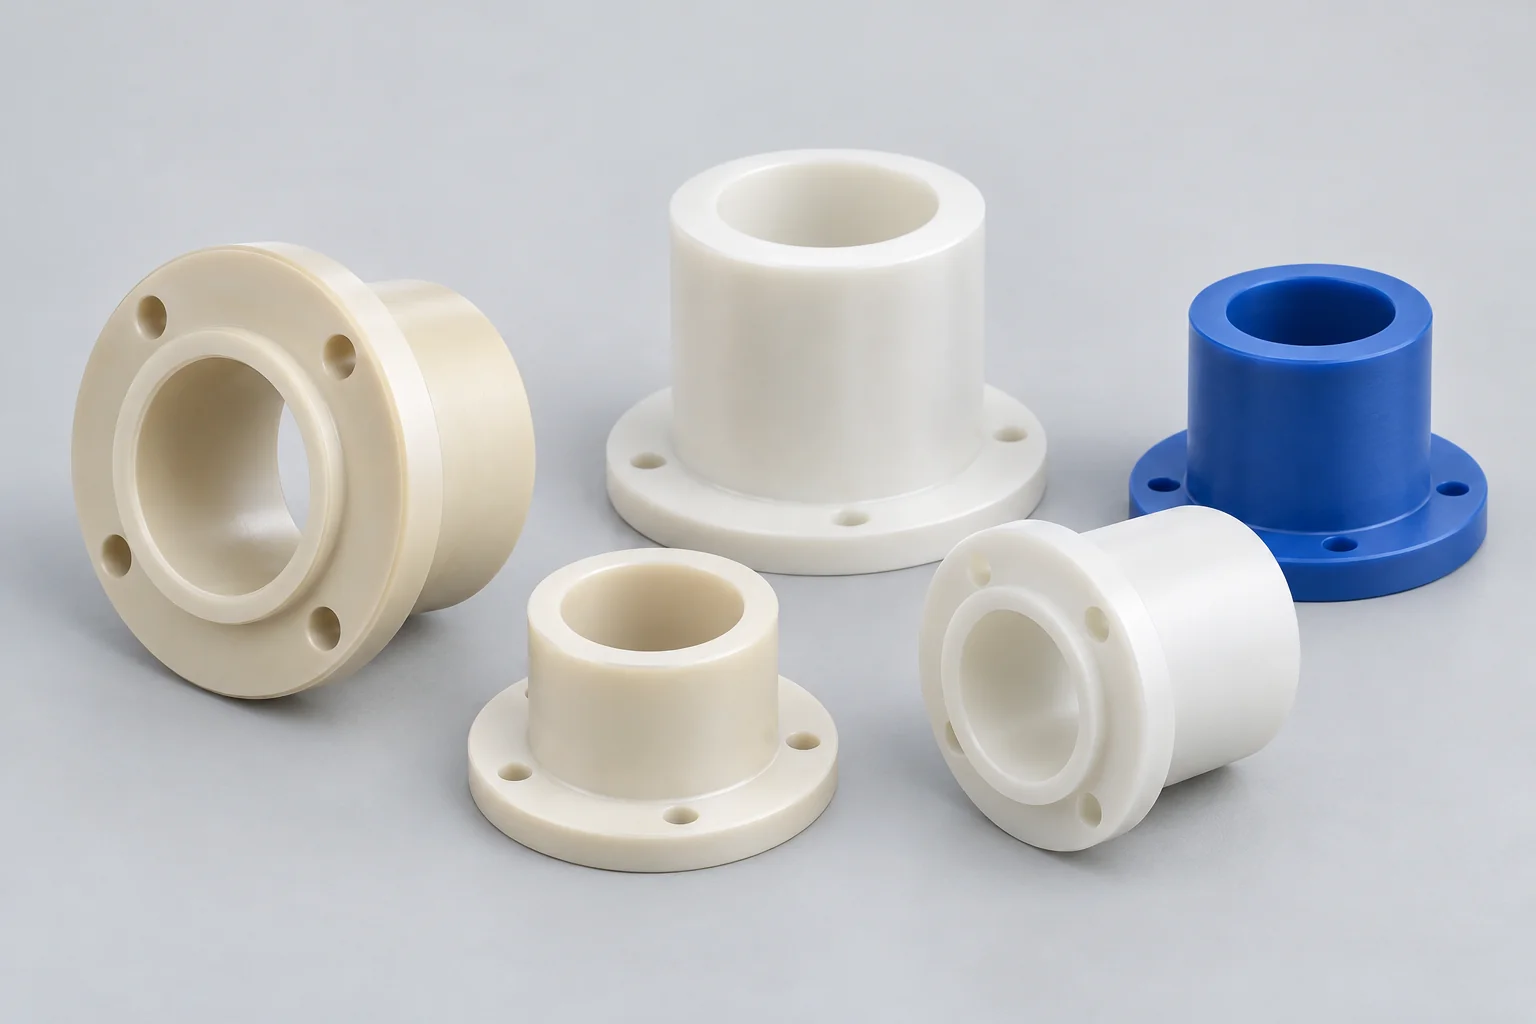
Mangas e buchas flangeadas para eixos, pivôs e movimento guiado, revisadas para água, limpeza e folga instalada.
Explore os detalhes do componente →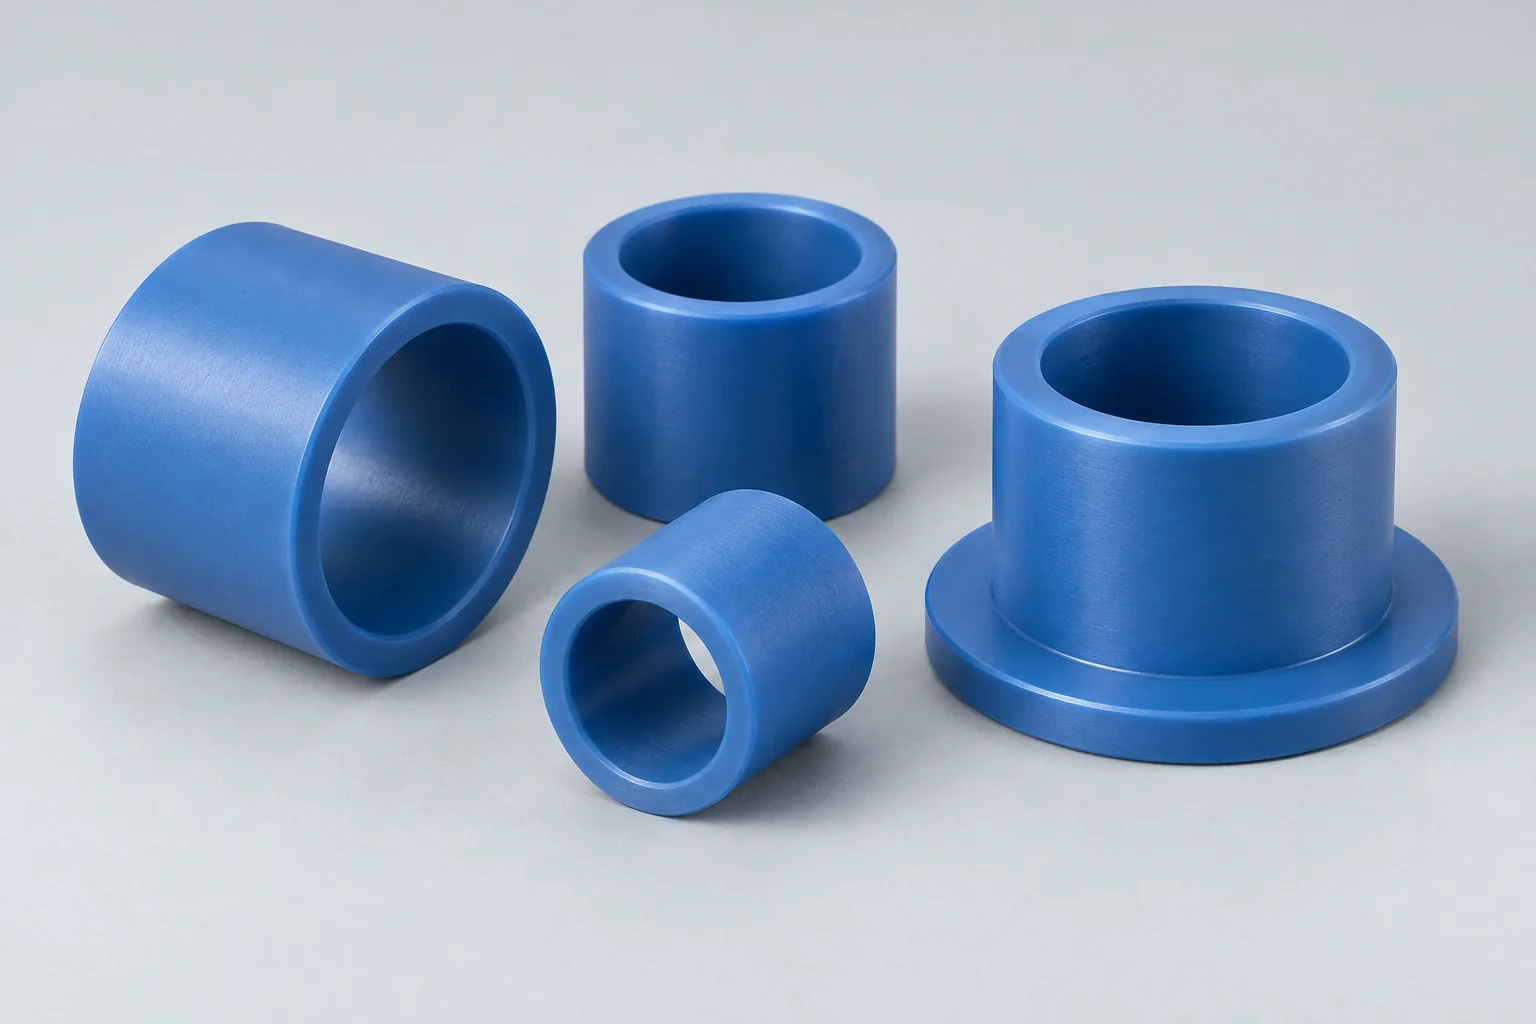
Rolamentos lisos para conjuntos giratórios e deslizantes, selecionados de acordo com as condições de carga, eixo, velocidade e lubrificação.
Explore os detalhes do componente →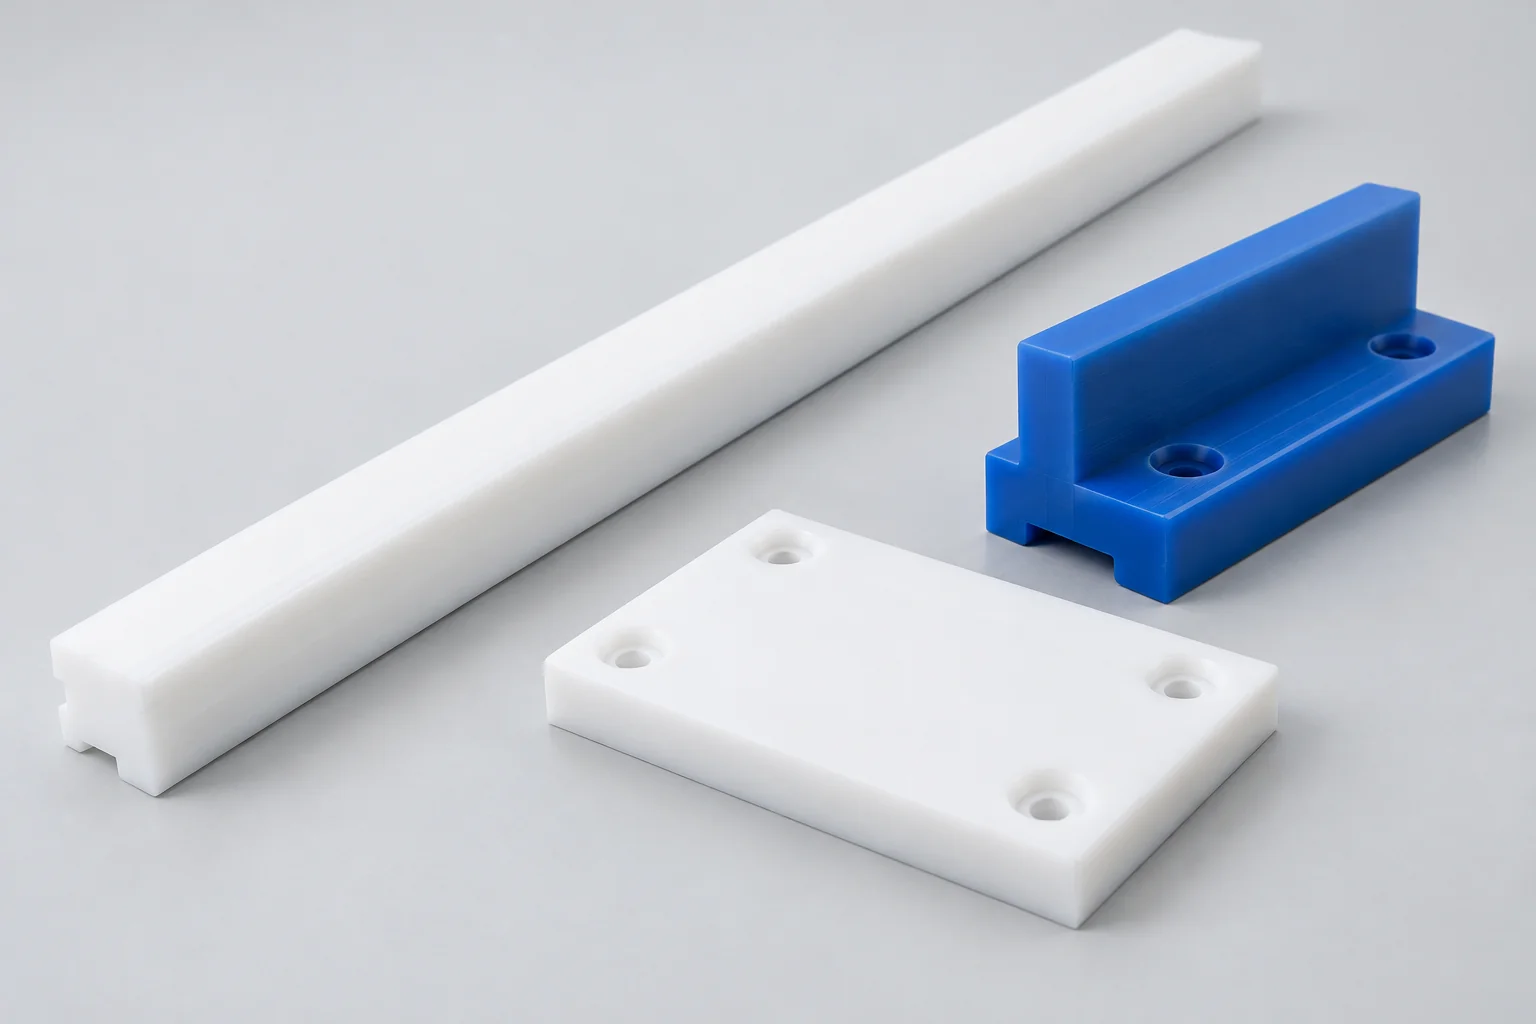
Corrediças transportadoras, trilhos-guia e superfícies de desgaste de máquinas substituíveis com suporte, espessura e recesso de fixação definidos.
Explore os detalhes do componente →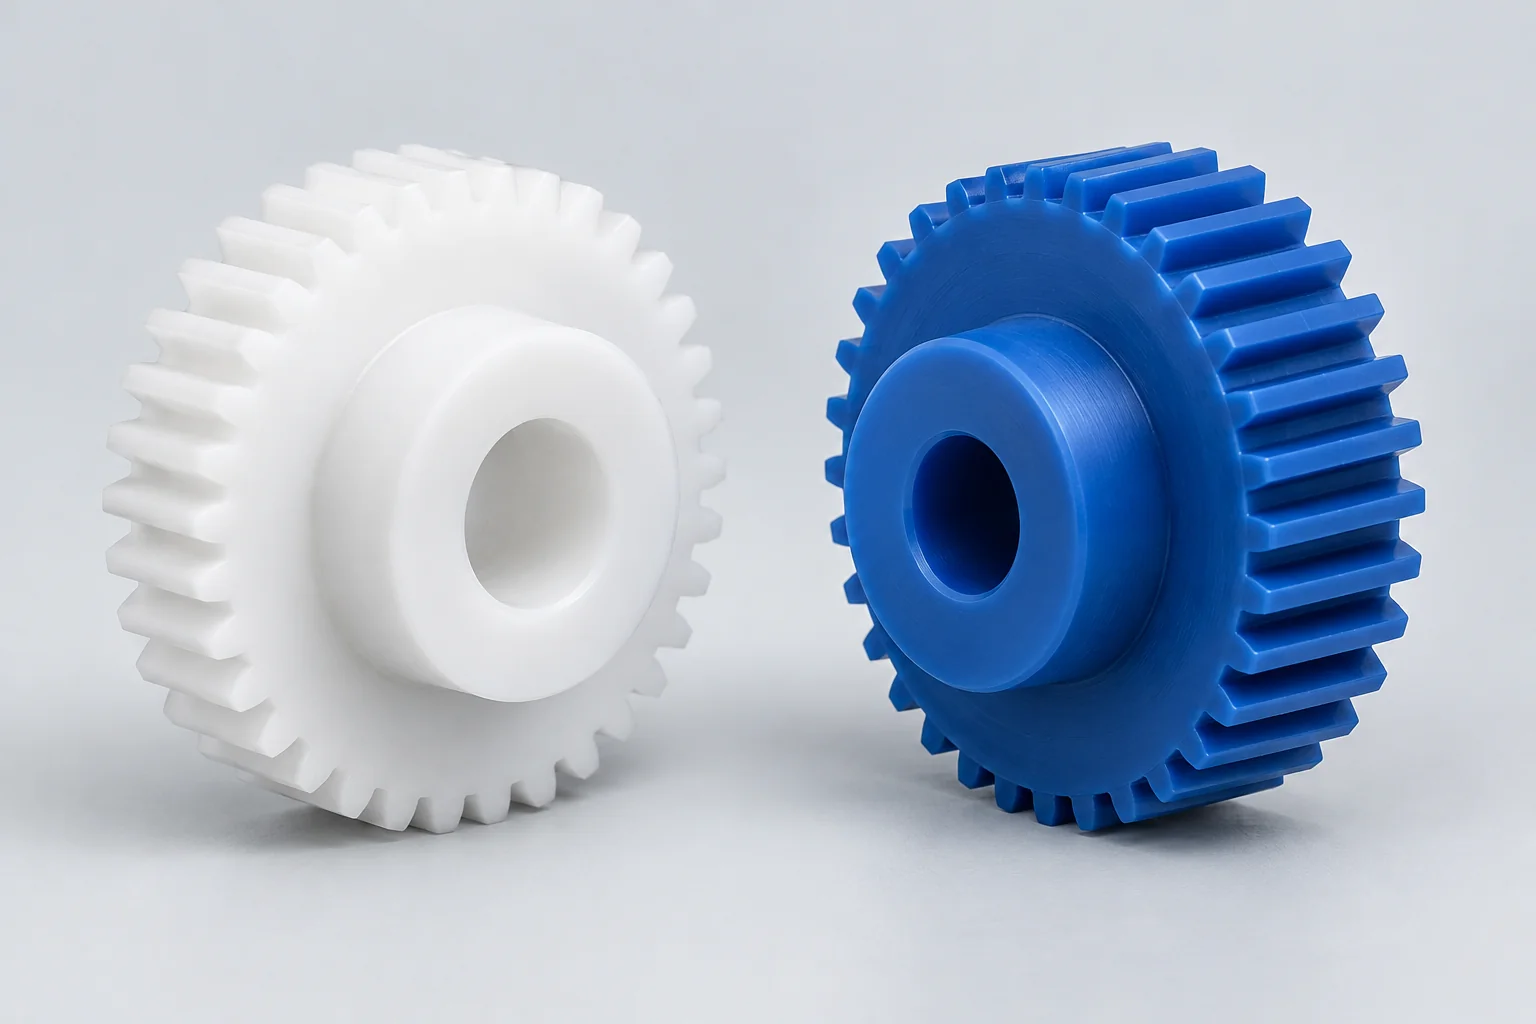
Peças de sincronização e transmissão para máquinas de embalagem, com geometria de dente liberada, torque e interfaces de acoplamento.
Explore os detalhes do componente →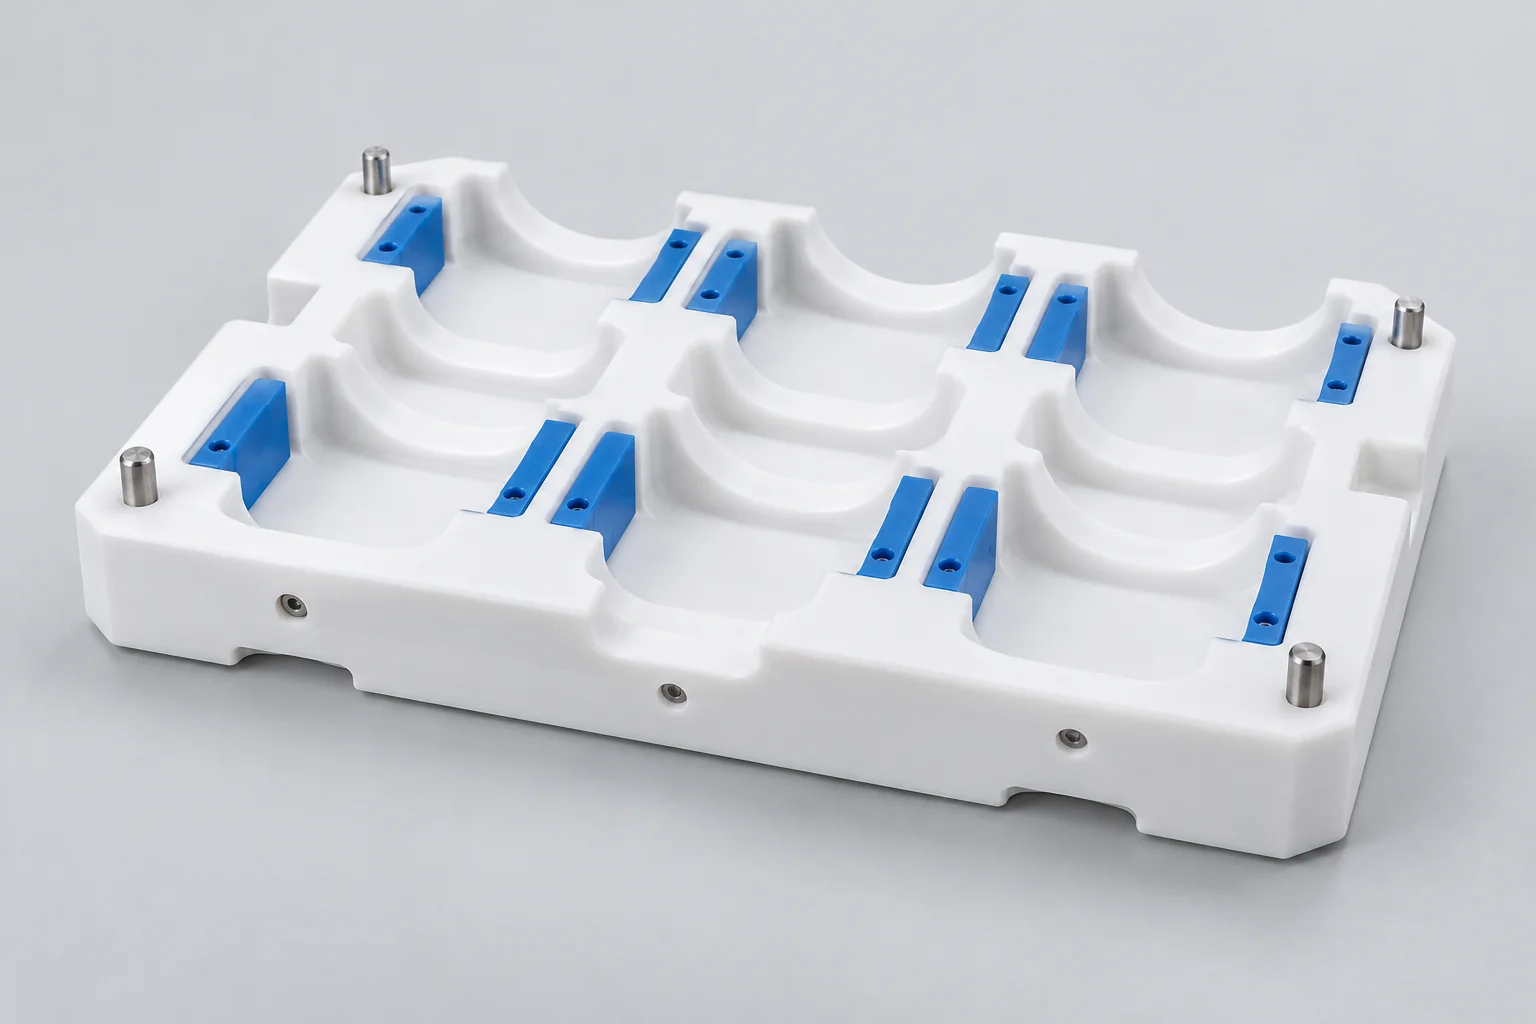
Ferramentas de montagem, inspeção, posicionamento e linha de produção com localização acessível e recursos de contato substituíveis.
Explore os detalhes do componente →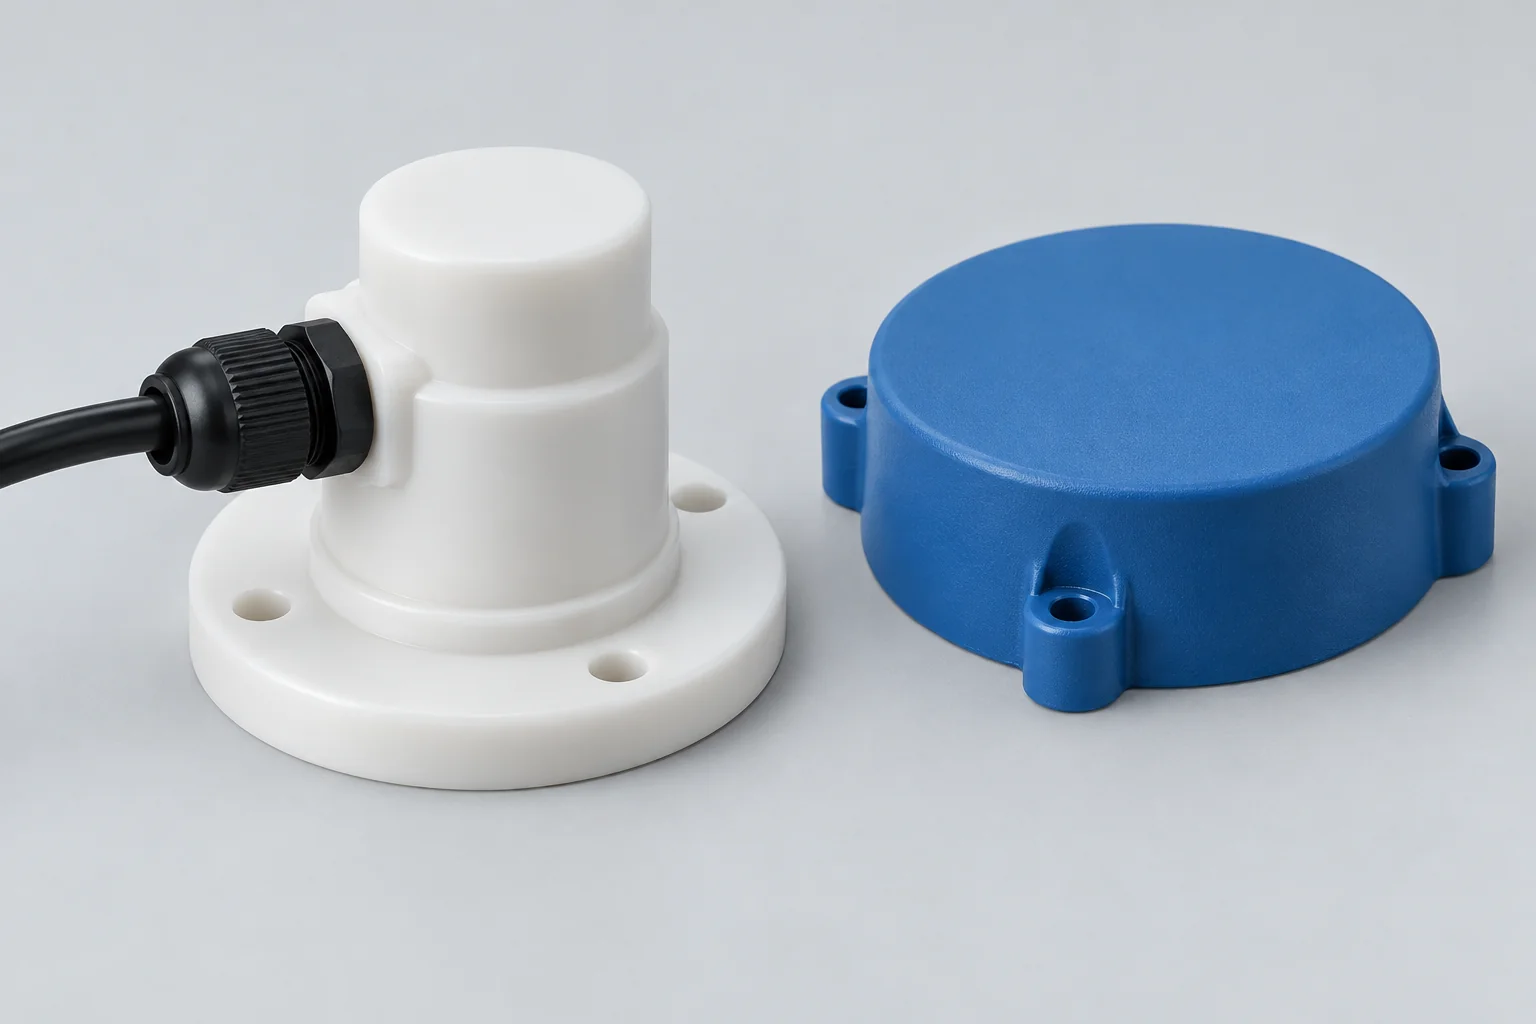
Carcaças de sensores, controle e equipamentos de processo com montagem definida, acesso a cabos e requisitos ambientais.
Explore os detalhes do componente →Invólucros de plástico →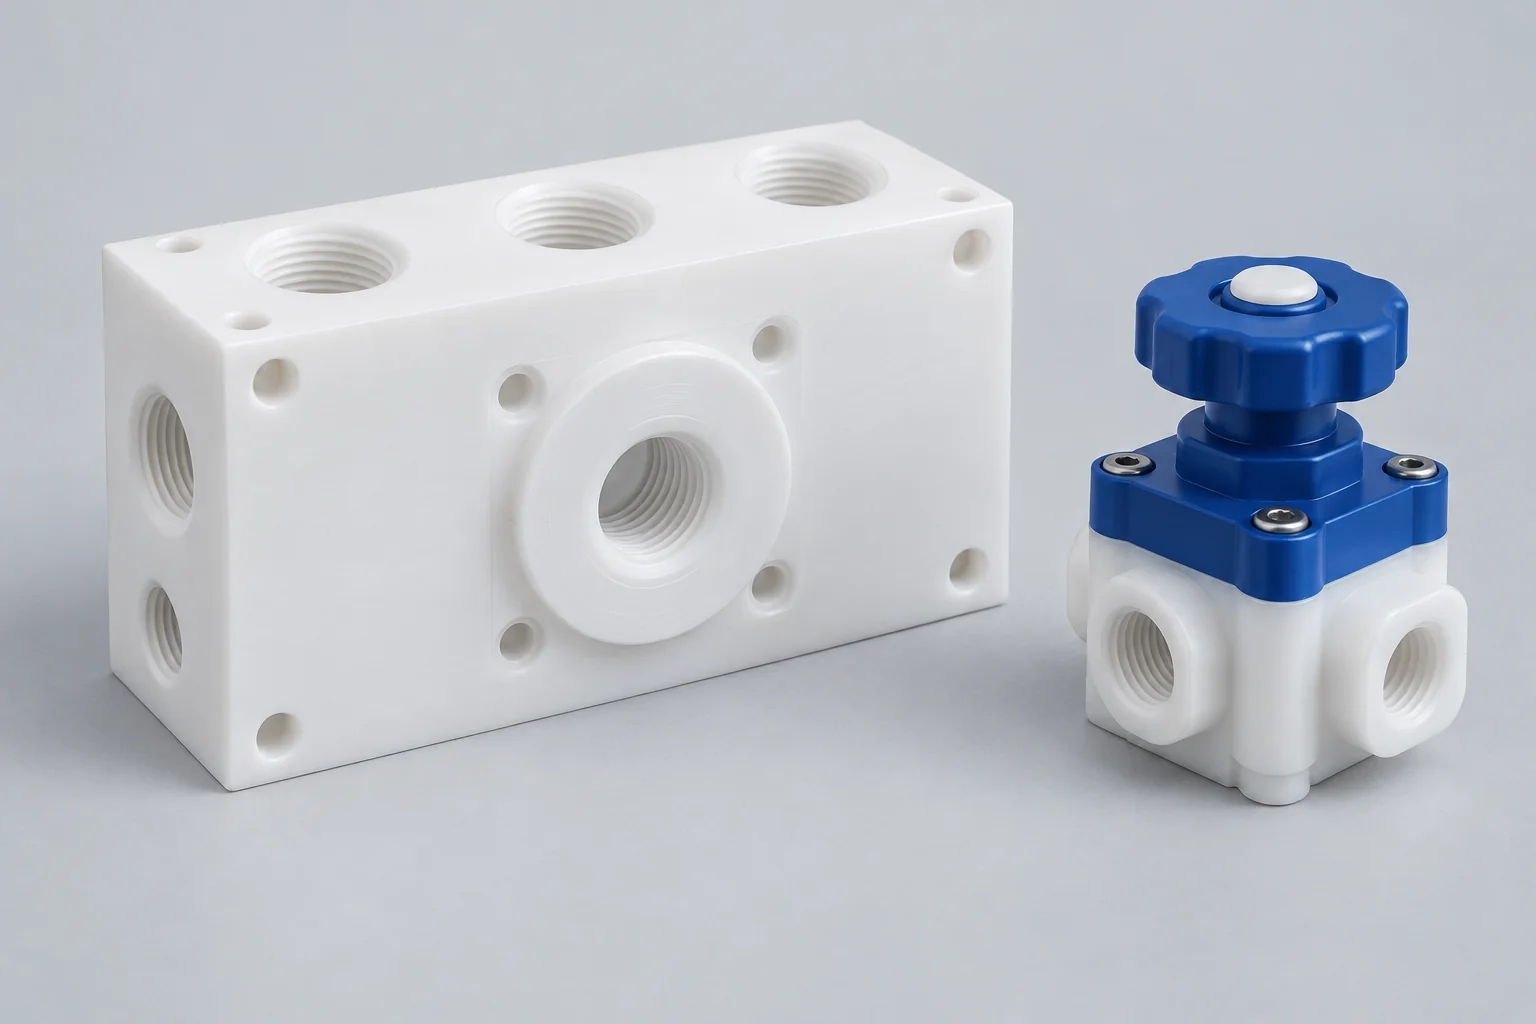
Blocos de distribuição de fluidos, sistema de limpeza e controle pneumático com meios, portas e geometria de vedação especificados.
Explore os detalhes do componente →O tipo de equipamento, a função da peça e os requisitos de engenharia estão interligados. Defina contato direto com alimentos separadamente do uso geral da máquina.
Tiras de desgaste, guias de corrente, rolos, guias laterais e blocos deslizantes gerenciam movimentos repetidos do produto. Revise atrito, abrasão, ruído, acesso de limpeza e detritos retidos.
Rolos, engrenagens, blocos guia, buchas e acessórios operam através de ciclos repetidos. Velocidade, repetibilidade, proteção do produto e desgaste aceitável definem o dever.
Manifolds, componentes de válvulas, buchas, guias e alojamentos precisam de compatibilidade de fluidos, facilidade de limpeza, resistência química e controle dimensional.
Guias, blocos de suporte, componentes de desgaste e acessórios localizam ou apoiam o processo. Defina áreas de contato, química de limpeza e geometria estável.
Guias, rolos, espaçadores e tampas enfrentam ciclos de umidade e higienização. Revise a drenagem, a compatibilidade dos materiais e as cargas de montagem sustentadas.
Carcaças, suportes, blocos personalizados, suportes e proteções de máquinas conectam conjuntos de equipamentos. Especifique o ambiente operacional, as interfaces e qualquer requisito de contato do produto.
Não existe um único plástico melhor. UHMW é um candidato inicial para desgaste em transportadores, POM para peças mecânicas de precisão, Nylon para peças com carga pesada e PEEK para calor ou produtos químicos exigentes.
| Materiais | Principal vantagem | Uso típico de equipamentos alimentares |
|---|---|---|
| UHMW-PE | Desempenho de baixo atrito, desgaste e impacto | Guias do transportador e tiras de desgaste |
| POM/Delrin | Estabilidade dimensional e usinabilidade | Guias, engrenagens e acessórios de precisão |
| Náilon | Dureza e desempenho ao desgaste | Buchas, rolos e componentes carregados |
| PTFE | Baixo atrito e compatibilidade química | Interfaces deslizantes e de vedação |
| PEEK | Temperatura, resistência e desempenho químico | Peças de máquinas de alto desempenho |
| HDPE | Resistência química e tenacidade | Componentes gerais para manipulação de alimentos |
| PET-P | Baixa absorção de umidade e estabilidade dimensional | Peças mecânicas de precisão |
| PP | Resistência química | Componentes de fluido e lavagem |
A adequação ao contato com alimentos deve ser confirmada para o grau exato de resina, aditivos, documentação do fornecedor e uso definido. Família de polímeros, cor branca ou azul e descrição geral do material não estabelecem conformidade. Compare umidade, fluência, rigidez e desgaste juntamente com os requisitos de documentação.
Guias de corrente, tiras de desgaste, trilhos laterais, blocos de guia, suportes deslizantes e placas de revestimento proporcionam contato controlado e substituível durante longos percursos de transporte.
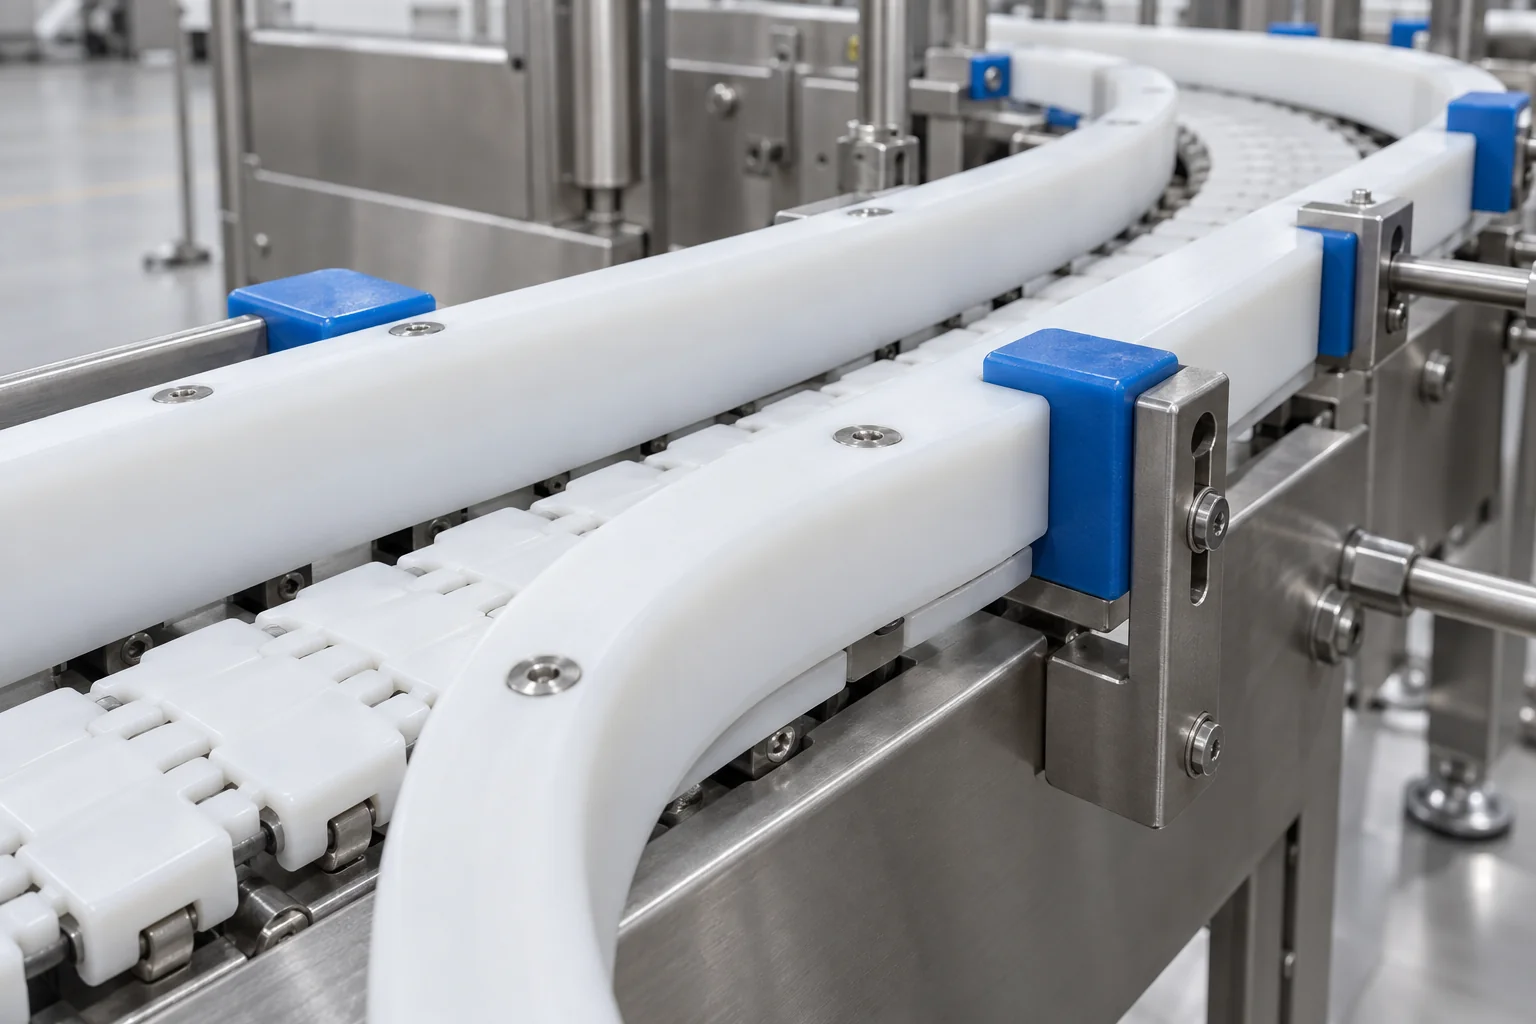
Transportadores de longa duração precisam de uma tolerância de desgaste e limite de substituição acordados. Inclua fragmentos de produtos abrasivos e a superfície correspondente.
Classes adequadas podem reduzir o arrasto. Verifique a carga, a velocidade, o suporte, o acabamento do contato e a lubrificação, em vez de selecionar apenas a dureza.
Superfícies de contato lisas e adequadas podem reduzir o contato indesejado do metal com o produto. Identifique a pressão de contato, os raios das bordas e os detritos retidos.
Permita o movimento térmico em longas tiras e guias. Fixadores embutidos sem deixar recursos sem suporte ou difíceis de limpar.
Forneça acesso às faces de contato e áreas de montagem. Evite armadilhas desnecessárias para detritos e defina a remoção ou inspeção durante a higienização.
Os componentes de desgaste do transportador devem ser projetados considerando atrito, desgaste, lavagem, controle de contaminação, montagem e movimento térmico juntos. Defina o horário de funcionamento, a alteração aceitável da folga e a seção restante mínima acima do hardware para que a substituição possa ser planejada.
Rolos-guia, rodas-guia, buchas flangeadas e buchas e mancais lisos conectam os requisitos de movimento ao ambiente de limpeza.
Especifique o material do eixo, acabamento, dureza, carga radial ou axial e qualquer desalinhamento. A pressão de contato depende tanto do suporte quanto da força.
Inclui rotação, deslizamento, início e reversão. Condições secas, gordurosas ou oleosas afetam o calor e o desgaste; a capacidade de funcionamento a seco depende da classe e do serviço.
Umidade, detergentes e desinfetantes podem alterar o ajuste ou o comportamento da superfície. Revise o processo e a mídia de limpeza separadamente.
Considere o calor friccional, a temperatura de lavagem e a expansão do material. A absorção de umidade do nylon pode alterar o ajuste da corrida.
Selecione peças móveis de máquinas de alimentos usando carga, velocidade, material do eixo, umidade, produtos químicos de limpeza e lubrificação juntos. Valide serviços exigentes com testes representativos de máquinas; um baixo coeficiente de atrito por si só não estabelece uma operação isenta de manutenção.
Engrenagens sincronizadoras, roletes, componentes apropriados do tipo roda estrelada, guias, espaçadores, carcaças e suportes de sensores devem seguir a sequência da máquina com precisão.
Fornece velocidade, taxa de ciclo, partidas e pausa. Inclui impacto durante a transferência do produto e desgaste nas superfícies de localização.
Controle as posições e folgas que definem o tempo, o alinhamento e a detecção do sensor. Libere a geometria da peça correspondente com o desenho.
Polímeros adequados podem ajudar a reduzir o ruído de contato e proteger as embalagens. Verifique o torque, a rigidez, a variação do produto e a condição da borda.
Identifique se uma peça entra em contato com alimentos, embalagens ou apenas com a máquina. Especifique a compatibilidade de limpeza e a documentação necessária para tal utilização.
Ferramentas e peças de máquinas devem ser revisadas com o recipiente real, tampa ou geometria do produto. Os componentes de sincronização de reposição precisam do ajuste original pretendido, em vez de uma cópia de um dente, furo ou superfície de contato desgastados.
Coletores, blocos de válvulas, conexões, carcaças de bombas e placas de distribuição de fluidos precisam de requisitos definidos de vazão, vedação e higienização.
Indique o produto ou meio de processo, concentração, tempo de contato e qualquer requisito de contato direto com alimentos. Inclua óleos, gorduras ou meios ácidos quando relevante.
Liste detergentes, ácidos, álcalis e desinfetantes separadamente. Um polímero que tolera o produto pode responder de forma diferente durante a higienização.
Inclui pressão constante e de pico, ciclagem, temperatura do processo e excursões de limpeza. A compatibilidade dos materiais não estabelece uma classificação de pressão universal.
Especifique o tipo de vedação, ranhuras, planicidade, roscas de porta e cargas de instalação. Combine testes de vazamento ou pressão quando necessário.
A seleção do material deve considerar tanto o fluido do processo quanto a química de limpeza. Definir passagens internas, drenabilidade e acesso para limpeza com o projetista do equipamento. A inspeção dimensional não substitui um procedimento de limpeza validado ou um teste do sistema de fluidos acordado separadamente.
Projete para condições de saneamento, bem como para produção. A exposição a produtos químicos, água quente, vapor, umidade e geometria afetam o funcionamento a longo prazo.
Contato com o produto · carga · velocidade · desgaste · temperatura do processo
Química · concentração · calor · tempo de exposição · drenagem
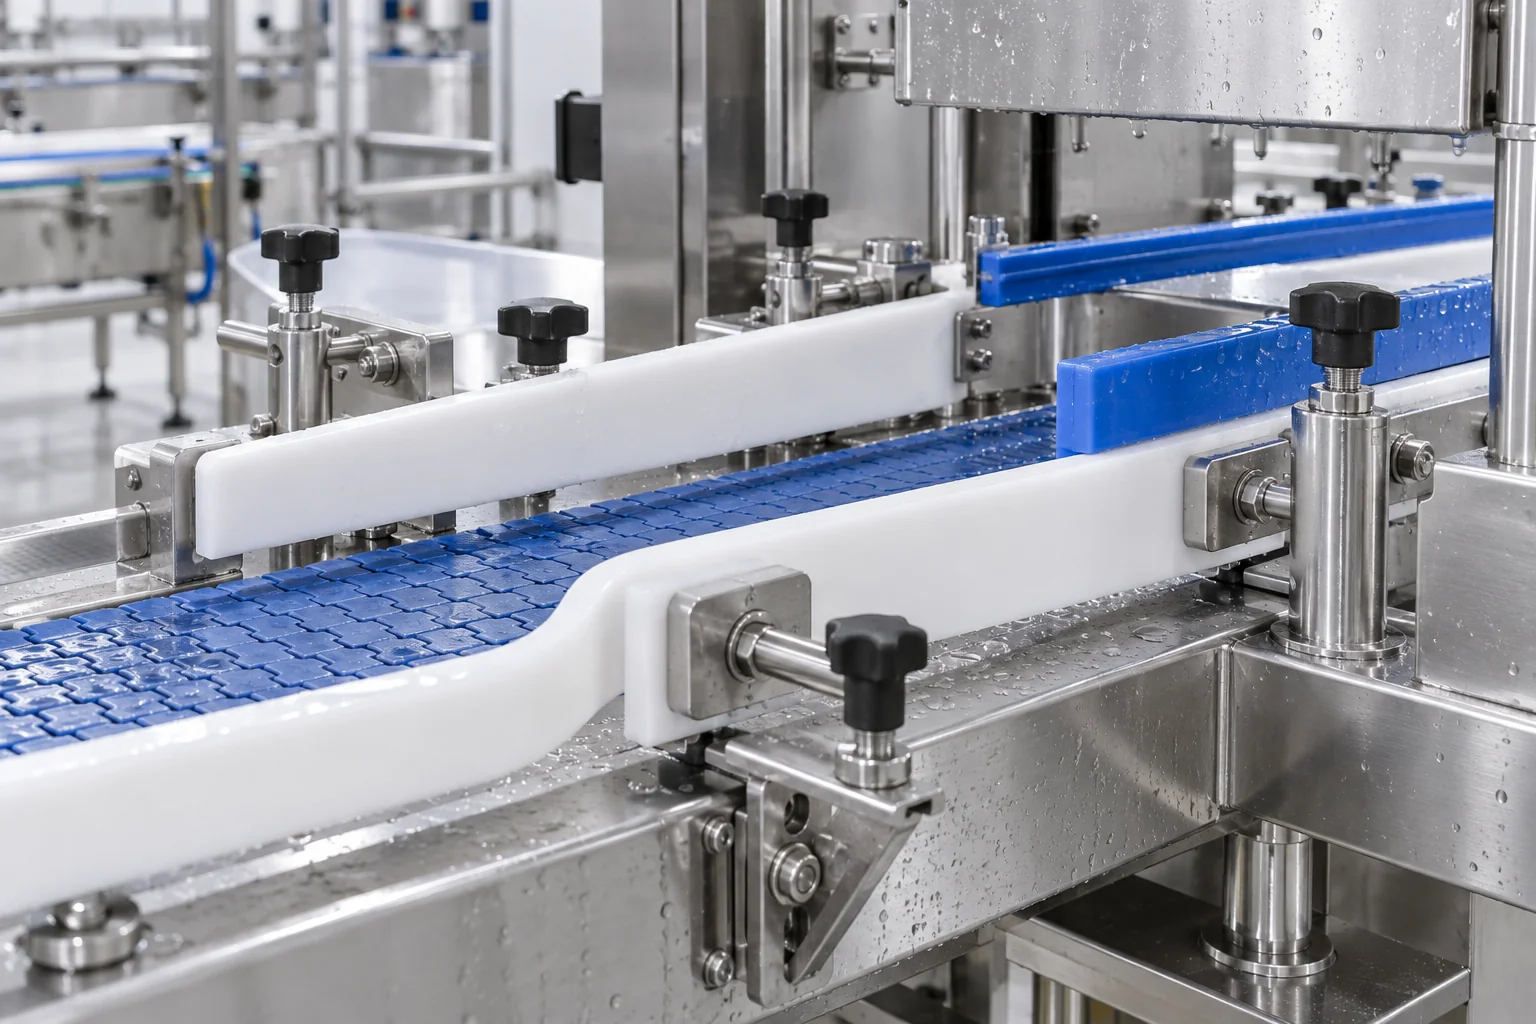
Produtos de limpeza alcalinos, ácidos, desinfetantes, álcoois e oxidantes se comportam de maneira diferente. Especifique concentração, temperatura, duração do contato e condições de enxágue.
A temperatura e a pressão podem afetar a resistência, a expansão e os ajustes retidos. A exposição repetida necessita de classificação exata e validação da aplicação.
O nylon pode absorver umidade e alterar dimensões. Revise o condicionamento e o ajuste operacional úmido em vez de apenas as dimensões de inspeção a seco.
Evite bolsos que retêm água ou restos de comida. Considere a orientação instalada, o acesso e qualquer necessidade de remover a peça para limpeza.
Reduza fendas desnecessárias e reentrâncias inacessíveis. Transições suaves e detalhes de montagem adequados podem melhorar o acesso para limpeza.
Fornecer o ciclo completo de saneamento, frequência e critérios de aceitação. A adequação CIP/SIP e a exposição ao vapor não podem ser assumidas em todos os graus ou projetos acabados. A validação da limpeza da máquina continua sendo um requisito específico da aplicação.
“Qualidade alimentar” não é uma propriedade universal de uma família de polímeros. Geralmente descreve um grau específico com adequação ou conformidade documentada para contato com alimentos sob condições definidas.
Identifique o material exato, o fornecedor e as condições de uso pretendidas. Uma declaração genérica relacionada à FDA não estabelece a adequação para todos os alimentos ou temperaturas.
Solicite a declaração e condições comprovativas aplicáveis ao material ou artigo. O tipo de alimento pretendido, as condições de contato e as restrições relevantes são importantes.
Combine a classificação, o formulário de estoque e a declaração do fornecedor com o material real solicitado. Confirme quaisquer limitações antes de selecioná-lo.
Combine a identificação do material solicitado e a vinculação ao estoque fornecido, quando disponível e incluído no pedido.
Pigmentos, cargas e aditivos podem alterar o escopo da documentação. A cor por si só não prova comportamento antimicrobiano, detectável ou de contato com alimentos.
Os requisitos de contato com alimentos, limpeza, material, inspeção e documentação especificados pelo cliente podem ser revisados durante a cotação. A confirmação deve ser baseada no grau exato, na evidência do fornecedor e no uso final pretendido. As etiquetas gerais UHMW ou POM não estabelecem conformidade com contato com alimentos.
As peças devem permanecer funcionais durante os ciclos de produção e limpeza, portanto o desgaste, a umidade, a temperatura e a exposição a produtos químicos devem ser avaliados em conjunto.
As guias transportadoras podem funcionar por longos períodos. Fornece carga de contato, velocidade, contraface e desgaste aceitável.
As temperaturas de produção e lavagem podem alterar as folgas e as relações de montagem.
A exposição à umidade pode afetar as dimensões e o comportamento mecânico do nylon. Especifique o estado condicionado.
A exposição repetida a produtos químicos e térmicos pode alterar o desempenho do material ao longo do tempo.
Guias longas e tiras de desgaste podem flexionar. Revise o espaçamento dos suportes, fixação e espessura residual.
Diferentes expansões térmicas podem afetar a montagem, a fixação e o alinhamento retido. Permita movimentos práticos.
Rebarbas, arestas vivas e reentrâncias difíceis de limpar podem afetar o desempenho e a higiene da máquina. A condição funcional da superfície é importante juntamente com a precisão dimensional.
Remova rebarbas interferentes e defina quebras nas bordas sem alterar o contato crítico ou a geometria de vedação.
Identifique guias de contato do produto e mudanças no caminho do fluido onde passos abruptos ou marcas de ferramentas são importantes.
Revise os rebaixos, ranhuras e reentrâncias fechadas com o método de limpeza. Um exterior visualmente liso não torna uma passagem inacessível lavável.
Especifique inspeção acessível, condição de superfície e requisitos de vedação. Combine qualquer escopo adicional de limpeza ou verificação.
Providencie espaço para limpeza, drenagem e inspeção no conjunto instalado ou defina um procedimento de remoção.
Combine o acabamento com a função: áreas de contato com o produto, guias, caminhos de fluidos, faces de vedação e superfícies de transporte podem precisar de critérios diferentes. Evite polimento desnecessário de superfícies não relacionadas; uma especificação de acabamento por si só não demonstra limpeza microbiológica.
Priorize interfaces de movimento, vedação, orientação e montagem. Aplique limites práticos à geometria não crítica.
| Recurso | Por que isso importa |
|---|---|
| Excentricidade do rolo | Transporte e contato suaves |
| Diâmetro do furo | Ajuste do eixo e rolamento |
| Espessura da faixa de desgaste | Liberação de guia e subsídio de substituição |
| Posição do furo | Montagem e montagem de máquinas |
| Geometria da engrenagem | Tempo e transmissão |
| Posição da porta do coletor | Conexão e vedação de fluidos |
| Interface de habitação | Ajuste de sensor e equipamento |
| Planicidade | Estabilidade de montagem e vedação |
Defina pontos de referência, GD&T, temperatura de operação e inspeção, condicionamento e estado livre ou restrito quando relevante. Discuta o efeito dos ciclos de limpeza e da umidade no ajuste montado. Uma peça dimensionalmente correta ainda precisa de uma classificação adequada e aceitação da aplicação.
Libere tarefas de produção, condições de saneamento e áreas de contato como parte da mesma especificação de componente.
Confirme a adequação documentada para o uso definido para contato com alimentos, quando necessário.
Evite fendas desnecessárias, detritos presos e detalhes de montagem inacessíveis.
Guias longas e faixas de desgaste precisam de margem de movimento entre temperaturas de produção e limpeza.
Revise o condicionamento do nylon e as folgas úmidas em particular.
Proteja o fluxo do produto e as superfícies de desgaste, preservando o suporte e o acesso para limpeza.
Torne as placas e guias de contato do transportador práticas para inspeção e renovação.
Defina superfícies críticas e evite polimento desnecessário de áreas não críticas.
Marque zonas de contato direto para alinhar requisitos de material, documentação e inspeção.
Escolha um processo baseado no formato do estoque, nas interfaces funcionais e nos requisitos acordados de superfície e documentação.
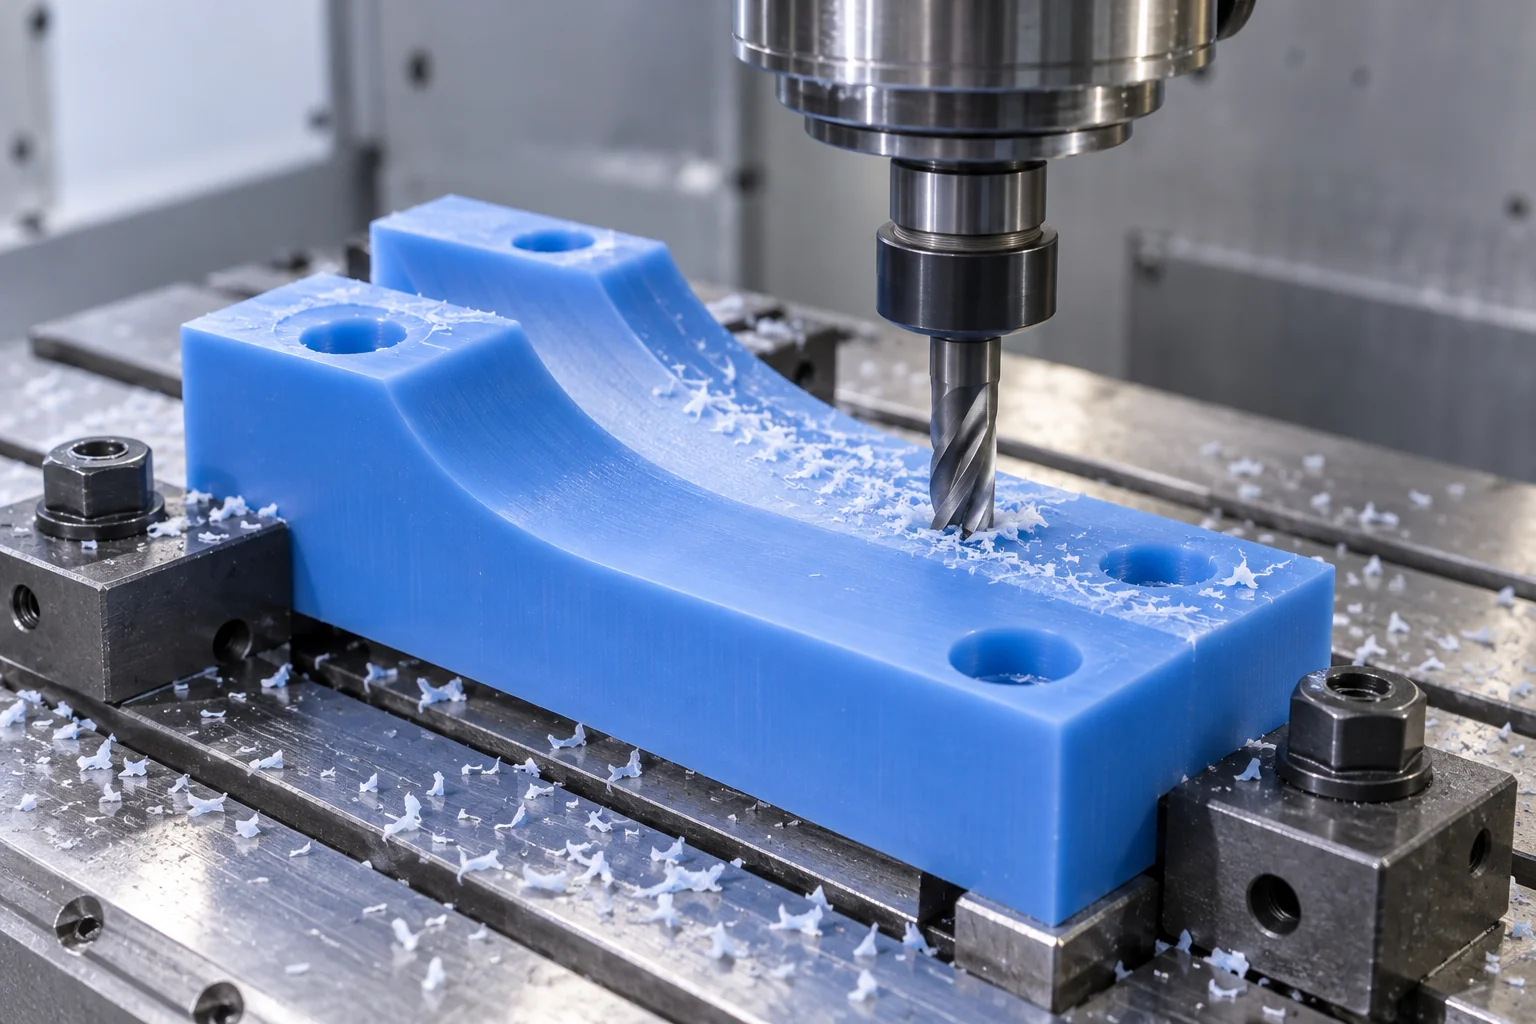
Guias de máquinas, blocos de desgaste, carcaças e acessórios com faces de contato e montagem definidas.
Produza rolos, buchas, rolamentos e espaçadores em torno de interfaces funcionais concêntricas.
Perfile tiras de desgaste longas e componentes baseados em chapa, sujeitos à revisão de geometria e processo.
Crie recursos de montagem e hardware liberados com condições especificadas de rosca e borda.
Revise componentes, inserções e ferragens de múltiplas peças selecionadas sob um escopo de montagem acordado.
Verifique as dimensões críticas, as condições da superfície e qualquer documentação de material acordada.
Sim, onde a geometria original pretendida possa ser estabelecida de forma confiável. Desenhos, CAD, esboços ou amostras físicas podem apoiar a revisão de peças de reposição.
Guias transportadoras desgastadas, rolos danificados, buchas obsoletas, faixas de desgaste antigas, espaçadores e blocos de máquinas descontinuados.
Use superfícies não desgastadas, componentes correspondentes e folgas conhecidas. Não copie cegamente dimensões danificadas ou inchadas.
A aparência de uma peça anterior não estabelece seu grau ou status de contato com alimentos. Libere o material e as evidências necessárias.
Aprove as dimensões reconstruídas antes da fabricação e, em seguida, confirme o ajuste, o desgaste e o comportamento de limpeza na máquina pretendida.
Forneça observações de falhas, fotografias, informações de amostra e requisitos de manutenção. Preservar a revisão e classificação do desenho aprovado para repetir o fornecimento de peças sobressalentes; a substituição urgente ainda deve seguir um processo de liberação acordado.
Acorde os recursos de aceitação e o escopo da documentação antes da fabricação, incluindo superfícies de contato com o produto e quaisquer requisitos especiais de manuseio.
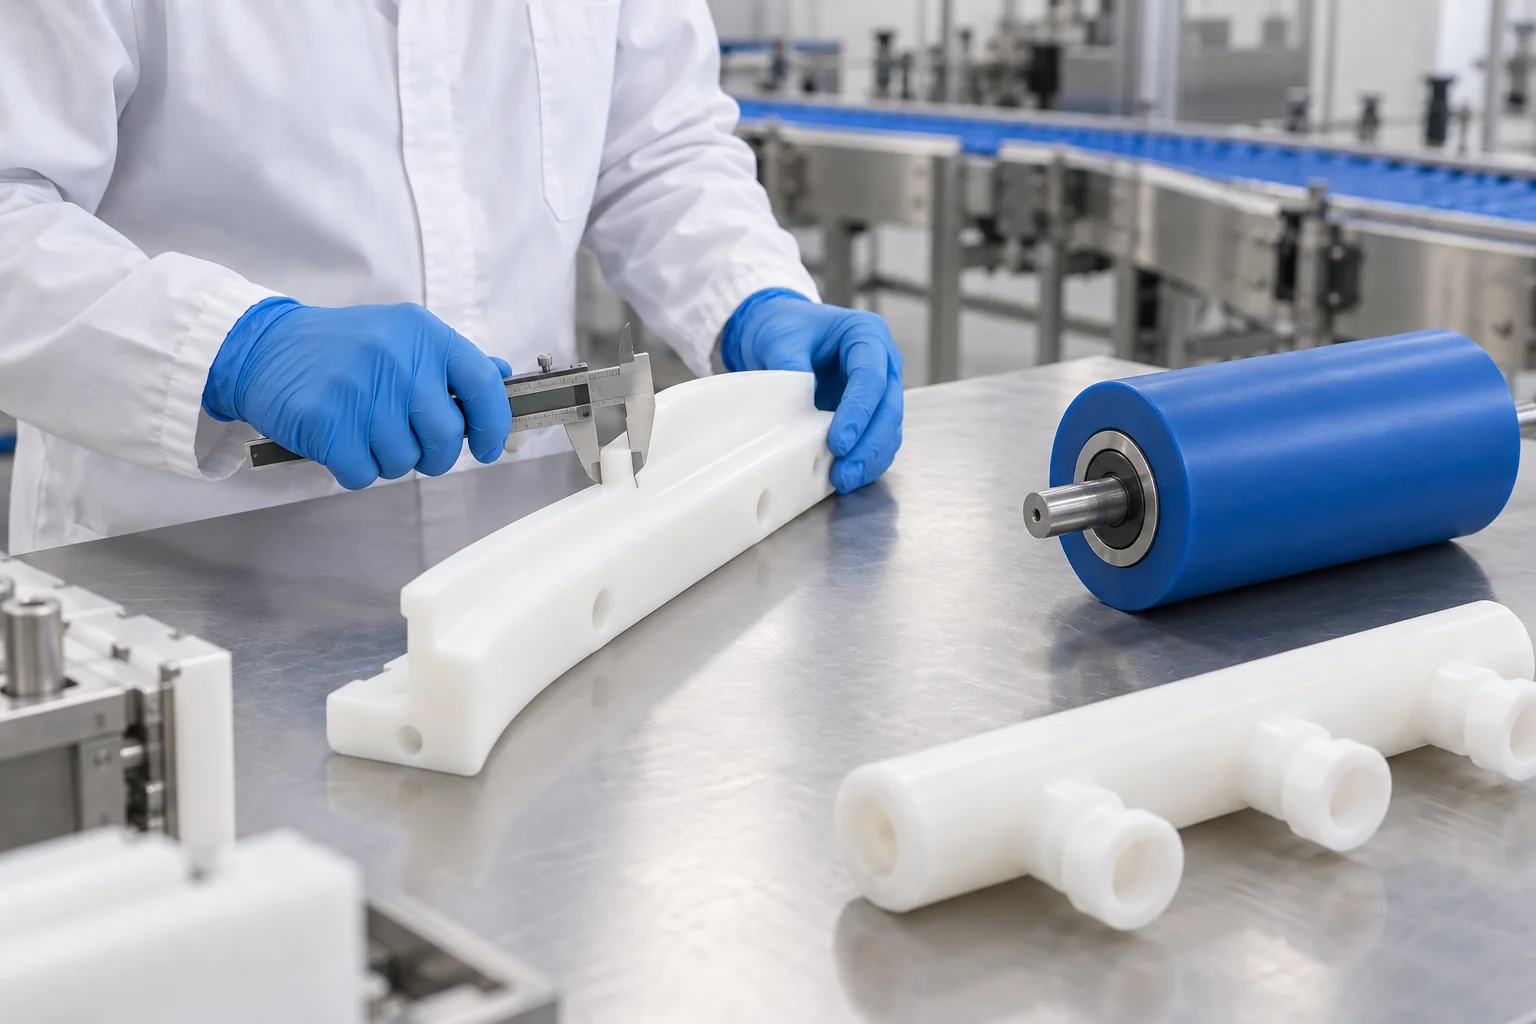
Confirme o polímero especificado, o grau exato e a evidência solicitada do fornecedor.
Verifique os recursos críticos de movimento, montagem, orientação e vedação de acordo com o desenho divulgado.
Inspecione a condição da borda e as superfícies de contato especificadas, incluindo recursos acessíveis relacionados à limpeza.
Revise os documentos solicitados de contato com alimentos e materiais, quando especificados e disponíveis para o tipo fornecido.
Confirme a ligação necessária entre estoque, lote de usinagem e documentos de entrega antes da aceitação do pedido.
Especifique a proteção da superfície, o manuseio e a embalagem necessários para o uso pretendido do componente.
A documentação de materiais e a inspeção dimensional não estabelecem uma instalação de produção de alimentos certificada ou uma máquina sanitária certificada. Qualquer peça acabada específica, saneamento ou verificação regulatória precisa de evidências e escopo de teste acordados.
Controle a classe e a geometria através do desenvolvimento da máquina e do fornecimento de manutenção recorrente.
Valide o ajuste e a função inicial da máquina com os componentes correspondentes pretendidos.
Avalie o desgaste, a folga de funcionamento e o comportamento de limpeza em ciclos representativos de produção e saneamento.
Forneça construções de equipamentos especializados e requisitos de substituição planejados.
Mantenha a classificação exata, a revisão do desenho, o programa de usinagem, os critérios de inspeção e a documentação necessária.
Revise o contato do produto, os produtos químicos de limpeza, a temperatura, a umidade, o atrito, o desgaste e a documentação antes da produção.
Guias, tiras de desgaste, roletes e buchas amarradas às suas interfaces de operação.
Revise UHMW, POM, Nylon, PTFE, PEEK e outras classes especificadas para a aplicação completa.
Processos para componentes de longo desgaste, guias moldadas e peças de máquinas rotativas.
Revise o CAD, desenhos ou amostras do cliente para estabelecer a geometria pretendida.
Apoie os fabricantes de máquinas OEM e as equipes de manutenção por meio de liberações controladas e pedidos recorrentes.
Combine características críticas, condições da superfície e documentação disponível para o escopo definido.
Passe dos requisitos da aplicação para a página detalhada do produto para geometria, interfaces e preparação de desenhos.
Respostas diretas sobre qualidades exatas, contato com alimentos, lavagem, peças de reposição, tolerâncias e documentação.
UHMW, POM, Nylon, PTFE, PEEK, HDPE, PET-P e PP são candidatos para diferentes funções. Confirme a classificação exata em relação aos requisitos de contato com alimentos, limpeza, carga, desgaste e temperatura.
Geralmente descreve um grau específico com adequação ou conformidade documentada para contato com alimentos sob condições definidas. A família de polímeros por si só não estabelece esse estatuto.
UHMW é frequentemente considerado para guias transportadoras devido ao seu comportamento de atrito, desgaste e impacto. Confirme a documentação exata do grau, temperatura, suporte e movimento térmico.
POM pode ser útil para guias, engrenagens e acessórios de precisão. O grau exato, o contato pretendido, a compatibilidade de limpeza e as evidências do fornecedor devem ser revisados.
Em aplicações adequadas, sim. A absorção de umidade e a exposição repetida a produtos químicos ou térmicos podem alterar o ajuste e as propriedades, portanto, a classificação e as folgas instaladas precisam ser revisadas.
Não existe uma escolha universal. Compare o grau exato com cada detergente, ácido, álcali ou desinfetante na concentração, temperatura e tempo de exposição indicados.
Sim, guias baseadas em desenhos, rolos, coxins e componentes relacionados podem ser revisados. Forneça as dimensões, qualidade, condições de limpeza e requisitos de documentação pretendidos.
Controle excentricidade, furos, espessura da guia, geometria de sincronização, faces de vedação e relações de montagem. Defina o estado da inspeção e o efeito da limpeza e da umidade.
Muitas vezes sim, se a geometria pretendida puder ser reconstruída de forma confiável. Corrija o desgaste ou dano usando as dimensões correspondentes e aprove a especificação antes da usinagem.
Especifique o mercado e o uso pretendido, a qualidade exata, o tipo de alimento, as condições de contato e as declarações ou certificados exigidos do fornecedor. A disponibilidade e o escopo devem ser confirmados para o material e uso final.
CONTATO COM ALIMENTOS. QUÍMICA DE LIMPEZA. DEVER OPERACIONAL.
Carregue o desenho do seu componente, modelo CAD ou informações de amostra e especifique o grau exato do material, quantidade, tipo de equipamento, requisitos de contato do produto, produtos químicos de limpeza, temperatura operacional, carga, velocidade e tolerâncias críticas. TOPS Plastics pode revisar a geometria e a viabilidade de usinagem antes da cotação.
Empresa, nome, e-mail e telefone são obrigatórios. País, número de peça, quantidade e upload de desenho são opcionais. Incluir requisitos técnicos no desenho ou email; combine CAD e arquivos de suporte em um ZIP, se for útil.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Pacotes maiores podem ser compartilhados por email. Combine o tratamento de arquivos confidenciais antes de enviar desenhos confidenciais.