Resistência química
PP é útil com muitos ácidos aquosos, álcalis e outros fluidos de processo. Confirme o meio específico, a concentração, a temperatura e o período de exposição antes de escolher um tipo.

POLIPROPILENO / PP
TOPS Plastics fornece usinagem CNC de polipropileno (PP) para componentes personalizados que exigem resistência química, baixa absorção de umidade, baixo peso e desempenho econômico. Fabricamos manifolds, acessórios, acessórios, guias, caixas e outros componentes industriais PP a partir de arquivos CAD e desenhos de engenharia do cliente.
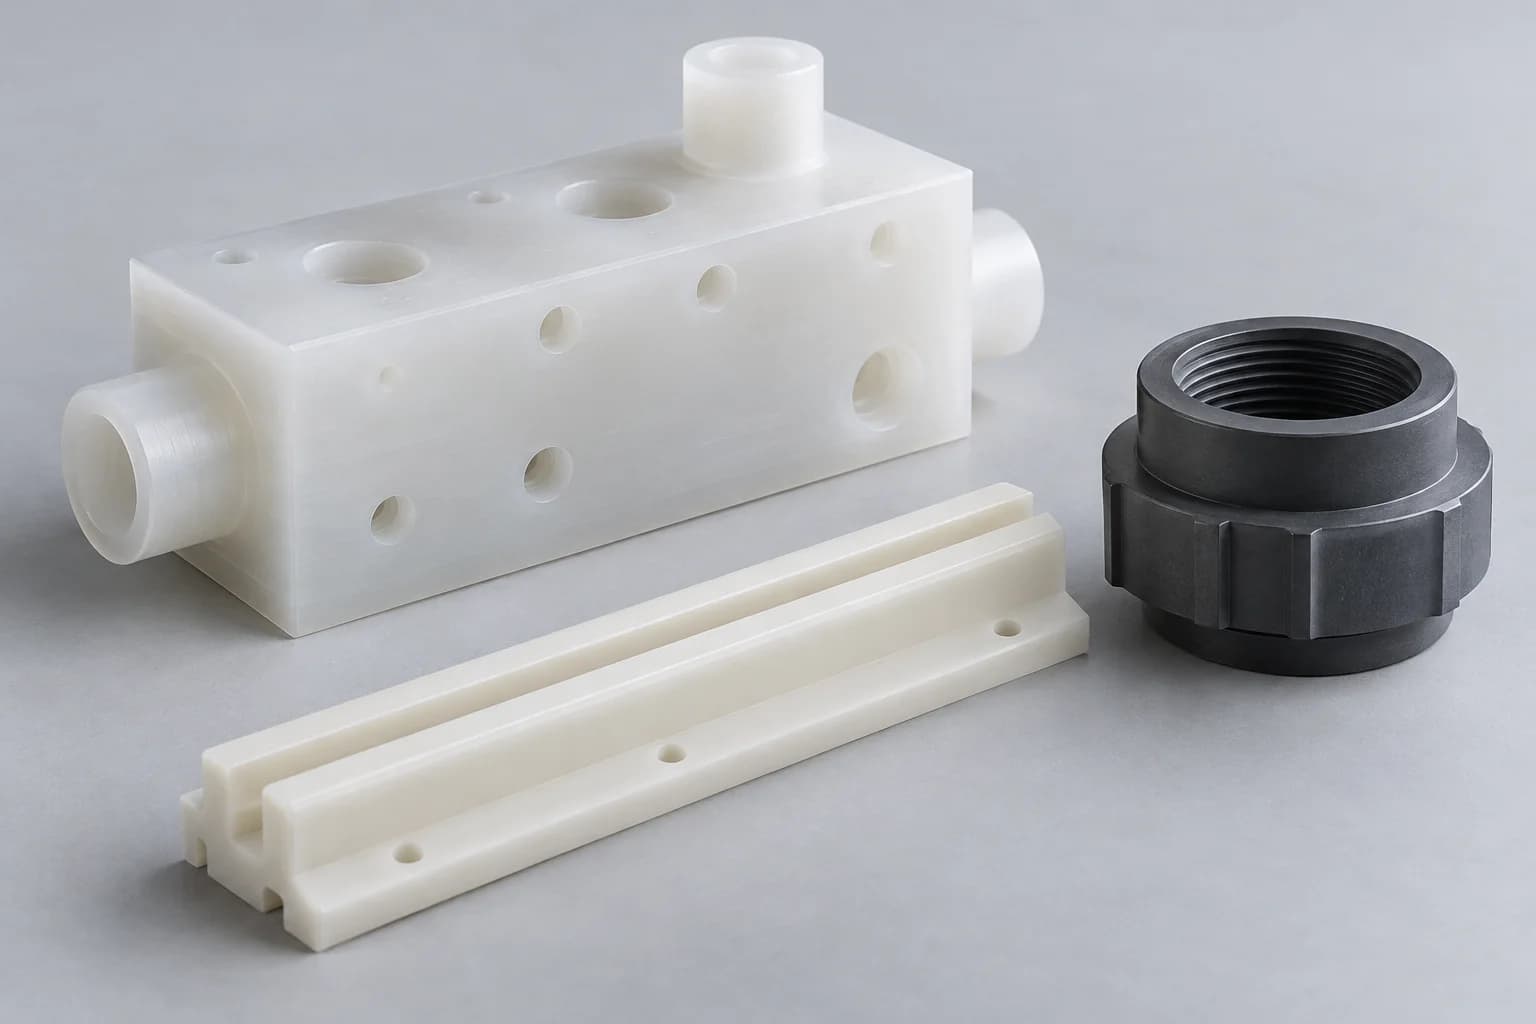
Comece com o ambiente químico e a carga de trabalho. Em seguida, defina a classe, as dimensões funcionais e o método de união: PP é leve e soldável, mas flexibilidade, expansão térmica e fluência influenciam a montagem final.
Uma cotação PP deve conectar o desenho ao ambiente operacional. Dimensões, disponibilidade de estoque, documentação e requisitos de inspeção são revisados para cada projeto; nenhuma tolerância ou limite de tamanho único se aplica a cada componente PP.
| Capacidade | Escopo do projeto |
|---|---|
| Materiais | Polipropileno (PP); grau exato do fornecedor e formulário de estoque a serem confirmados |
| Processos | Fresamento CNC, torneamento, fresamento, furação e rosqueamento |
| Componentes típicos | Coletores, conexões, acessórios, guias, alojamentos e componentes resistentes a produtos químicos |
| Produção | Protótipos, lotes de baixo volume e produção repetida |
| Entrada | Modelos CAD, desenhos de engenharia e amostras de referência com critérios de aceitação acordados |
| Formatos de arquivo | STEP, STP, IGES, X_T, DWG, DXF e PDF |
| Inspeção | Características críticas e aceitação final conforme desenho aprovado |
| Aplicativos | Equipamentos químicos, equipamentos alimentícios, montagens laboratoriais e industriais |
O polipropileno é um termoplástico semicristalino da família das poliolefinas. Para peças usinadas, normalmente é adquirido como folha de estoque, haste ou outro formato semiacabado adequado, em vez de inferido a partir de uma descrição de resina de moldagem por injeção.
Sua baixa absorção de umidade ajuda a limitar as alterações de tamanho relacionadas à umidade. A resistência química o torna um candidato para peças selecionadas de contato com fluidos, enquanto o baixo peso pode simplificar o manuseio e reduzir a massa em movimento. Essas vantagens não fazem do PP um plástico de engenharia rígido e de alta temperatura: a temperatura, a duração do carregamento e o histórico de estoque ainda são importantes.
Use a designação completa do material em seu desenho. Requisitos de cor, tipo de homopolímero ou copolímero, reforço, estabilizantes e documentação podem alterar o roteiro de compra e usinagem. Uma parte branca natural não é automaticamente compatível com contato com alimentos e uma parte preta não é automaticamente estabilizada contra UV ou eletricamente condutora.
Escolha PP quando o comportamento do material se adequar à função, em vez de selecioná-lo apenas com base no preço da matéria-prima. Seis razões comuns para considerar isso são descritas abaixo.
PP é útil com muitos ácidos aquosos, álcalis e outros fluidos de processo. Confirme o meio específico, a concentração, a temperatura e o período de exposição antes de escolher um tipo.
A baixa absorção de água é útil para ambientes úmidos e lavagens repetidas. A mudança dimensional causada pelo calor e pela carga ainda deve ser avaliada separadamente.
PP pode reduzir a massa de acessórios, caixas e componentes de manuseio. A espessura da parede e o espaçamento dos suportes devem fornecer a rigidez necessária.
O PP adequadamente projetado pode tolerar flexões repetidas. A reputação de uma dobradiça viva moldada por injeção não é prova de que uma dobradiça usinada atenderá ao mesmo ciclo de vida.
PP pode ser adequado para peças químicas e industriais sensíveis ao custo. O custo total também inclui rendimento de estoque, fixação, rebarbação, união e verificação.
Uma classe adequada pode fornecer resistência e conformidade úteis. Compare os dados de homopolímero e copolímero na temperatura operacional real.
As seguintes famílias de notas são opções para revisão de desenhos. Disponibilidade, designação do fornecedor, cor e documentos de apoio são confirmados antes da aceitação do pedido, em vez de serem tratados como estoque intercambiável.
Frequentemente selecionado onde rigidez e resistência relativamente maiores são prioridades no PP não preenchido. Revise os requisitos de impacto de baixa temperatura e os dados exatos do fornecedor.
Frequentemente considerado quando o comportamento de impacto é mais importante. O sistema de comonômero e a classe determinam o equilíbrio entre rigidez, tenacidade e desempenho de temperatura.
O estoque não pigmentado é útil quando uma aparência natural é especificada. A aparência não estabelece pureza, adequação de esterilização ou conformidade regulatória.
Especifique pigmento, exposição externa e requisitos elétricos. A cor preta por si só não estabelece resistência aos raios UV, desempenho antiestático ou comportamento condutivo.
O reforço pode melhorar a rigidez, mas aumenta a abrasão da ferramenta e pode tornar as propriedades dependentes da direção. O acabamento superficial, a exposição das fibras e a compatibilidade com fluidos precisam ser revisados.
As aplicações médicas ou de contato com alimentos exigem um grau identificado, declarações aplicáveis e rastreabilidade. Confirme as condições de contato pretendidas, o método de limpeza e o escopo da documentação.
Selecione o processo em torno da geometria funcional, do estoque disponível e do suporte da peça. A combinação de processos pode ser apropriada quando um componente inclui faces planas, portas e recursos rotacionais.
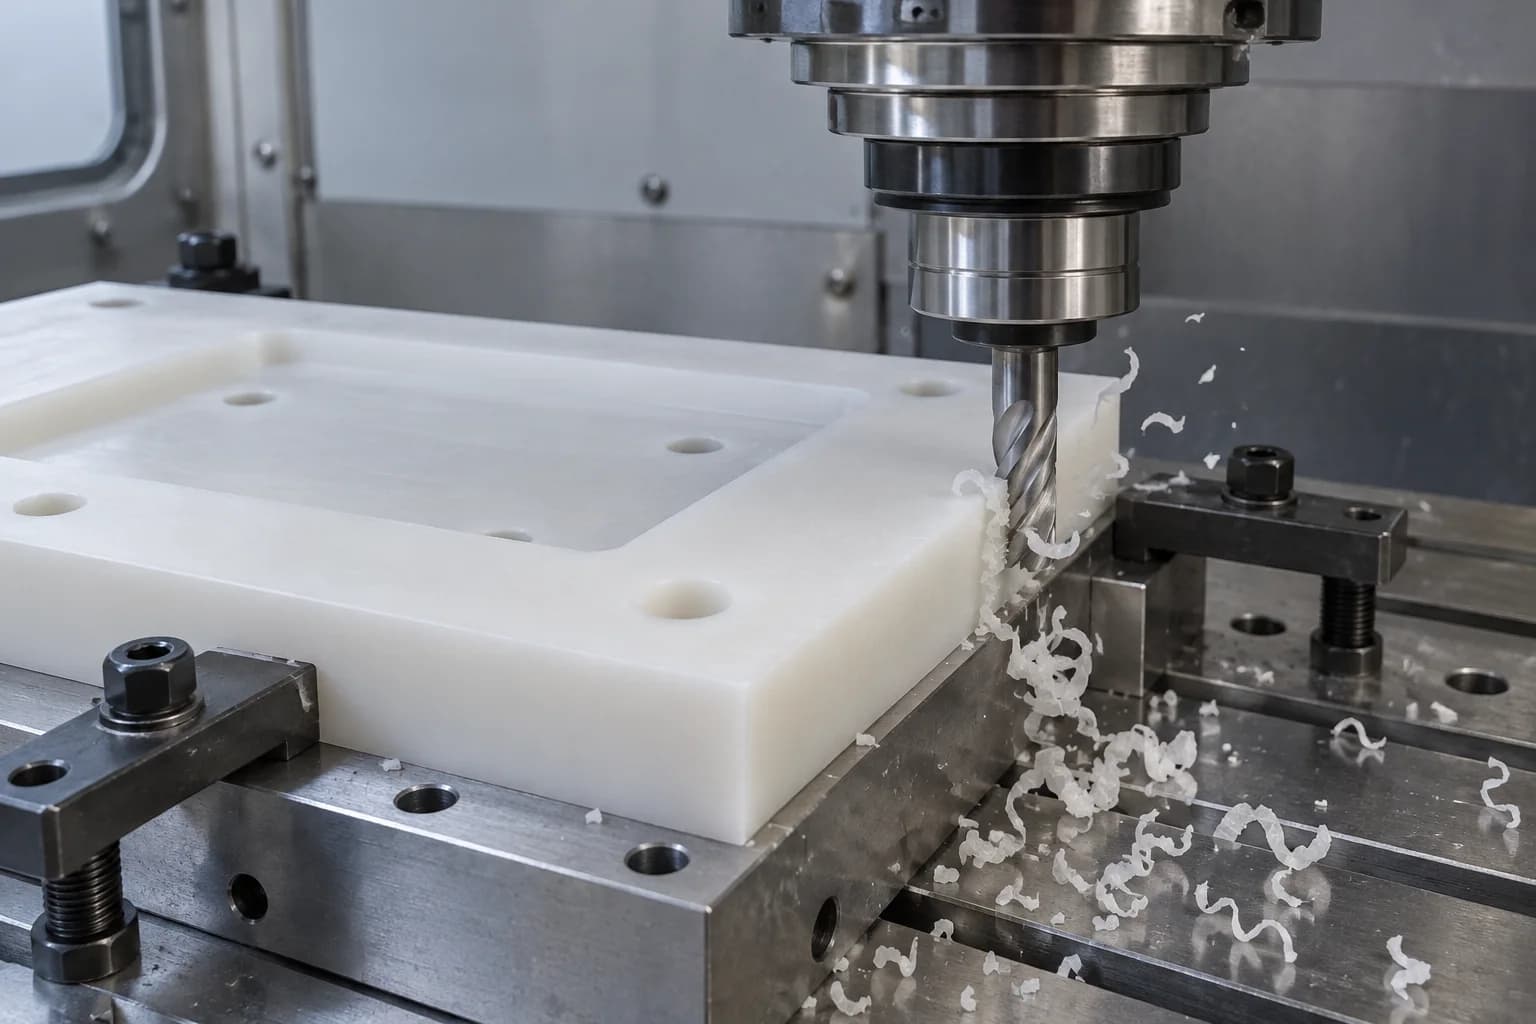
Para manifolds, acessórios, placas, alojamentos, bolsas e componentes de equipamentos químicos. O amplo suporte e uma sequência de corte planejada ajudam a limitar a flexão quando o material é removido de uma placa ou bloco.
Explore o processo →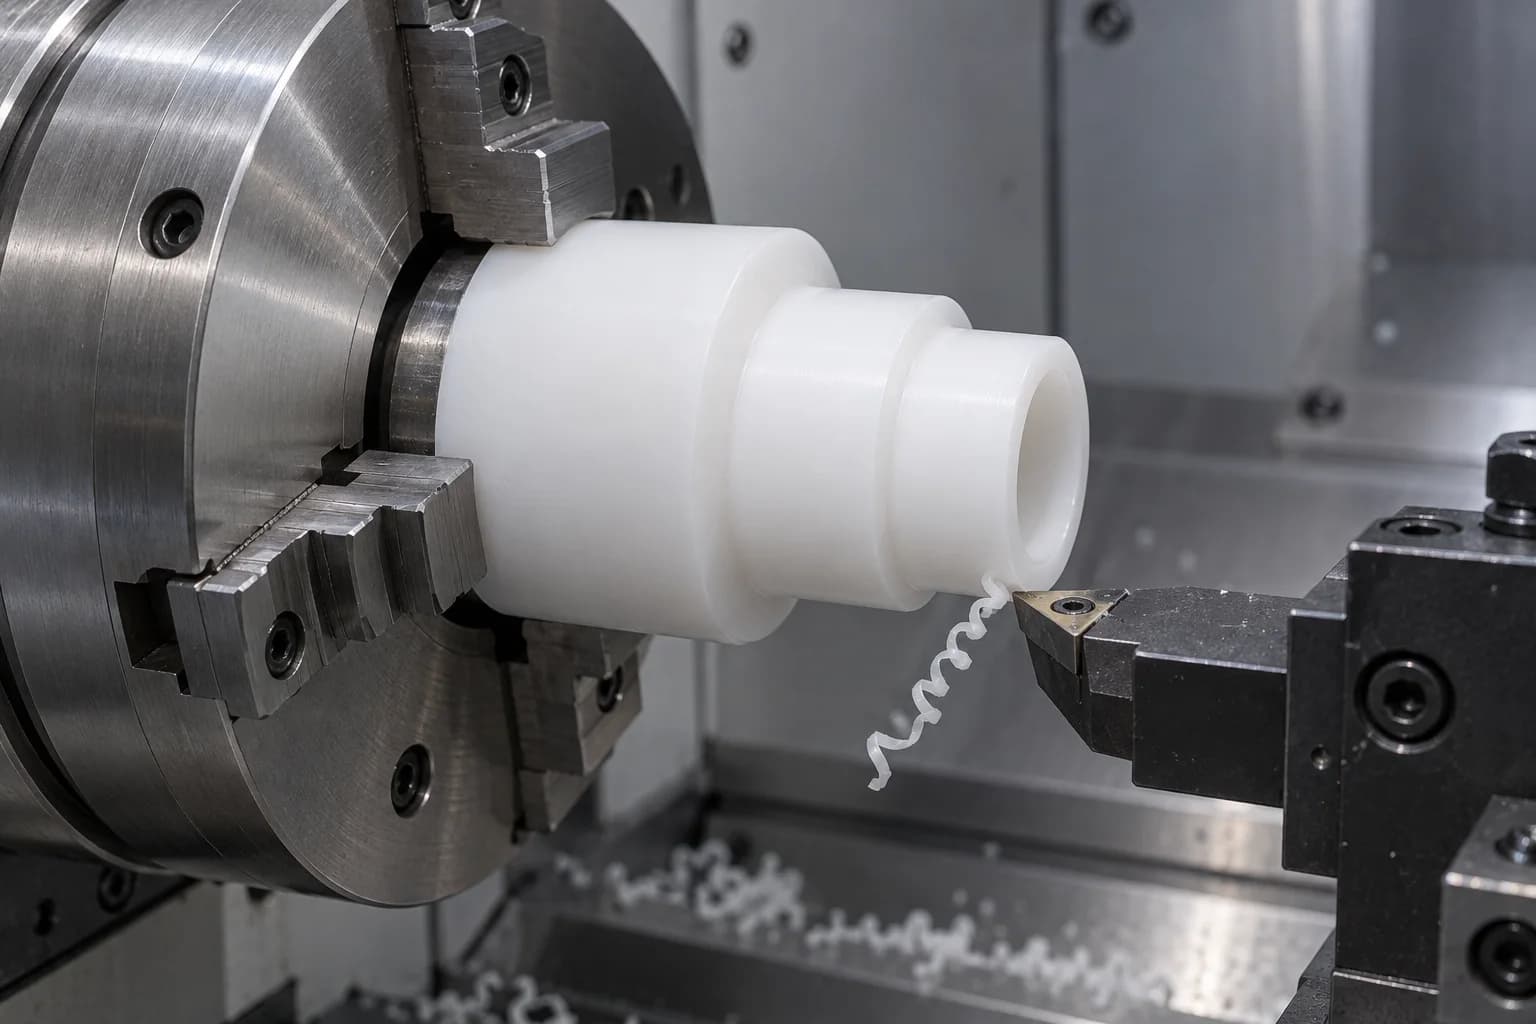
Para buchas, luvas, anéis, conexões, espaçadores e componentes de válvulas cilíndricas. Revise a pressão do mandril, a recuperação do furo, as relações dos ressaltos e o comprimento não suportado antes de selecionar a sequência de operação.
Explore o processo →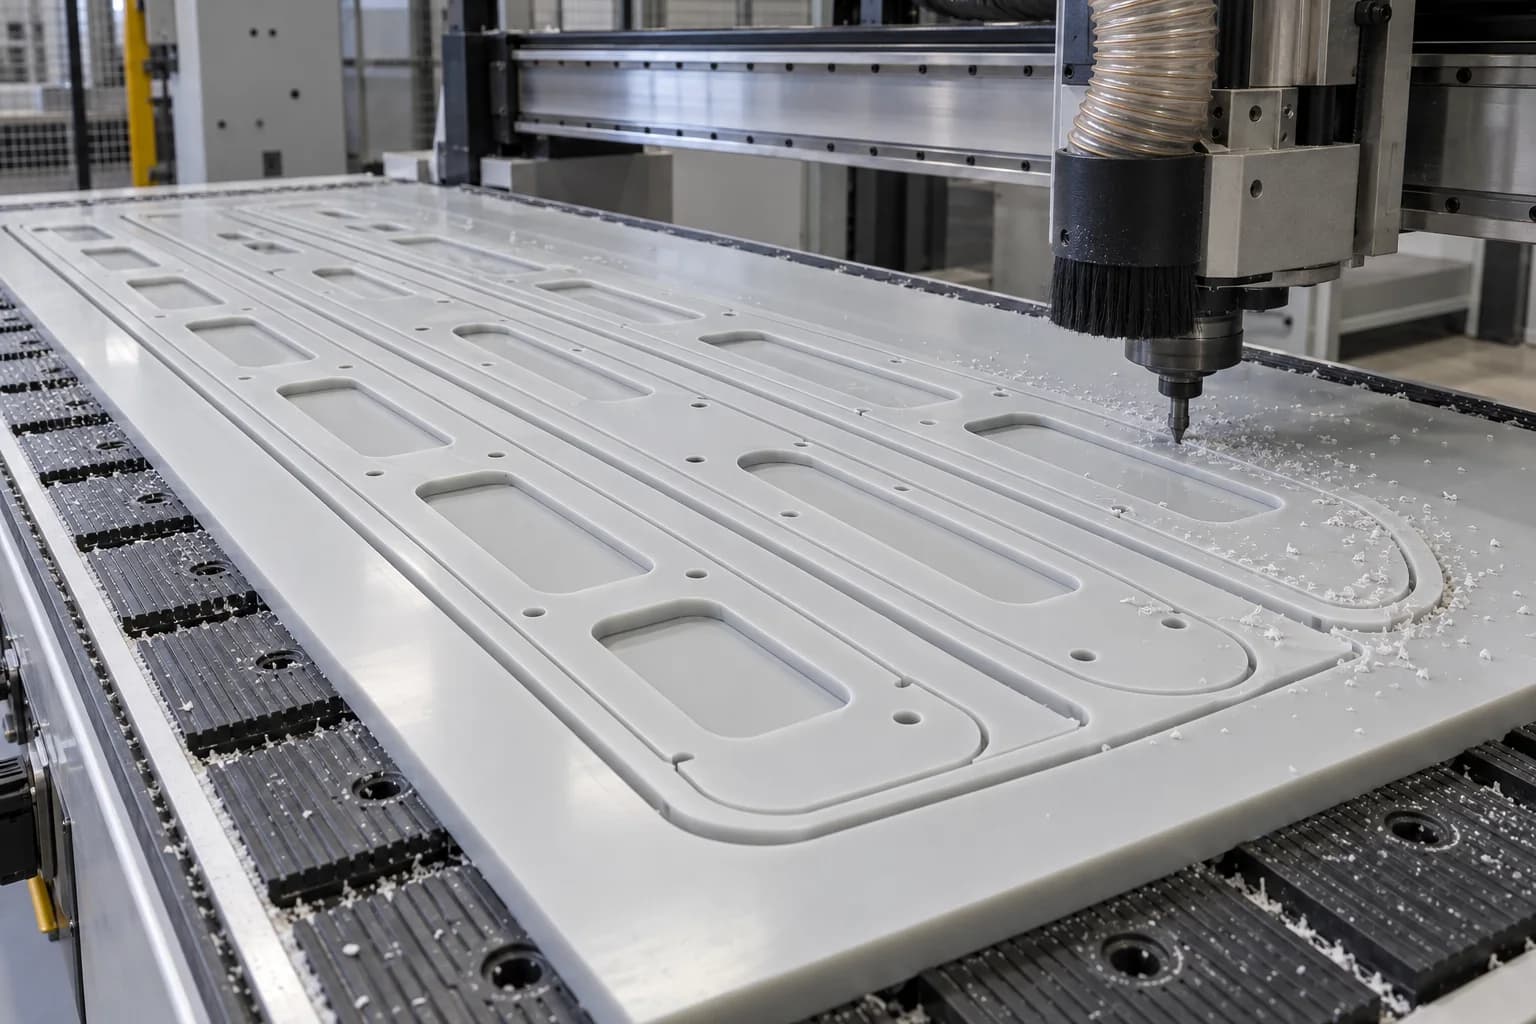
Para perfis de chapa, painéis, guias e peças planas de maiores dimensões. O aninhamento, o nivelamento da chapa, o suporte local e a sequência de liberação final afetam a qualidade da borda e a consistência dimensional.
Explore o processo →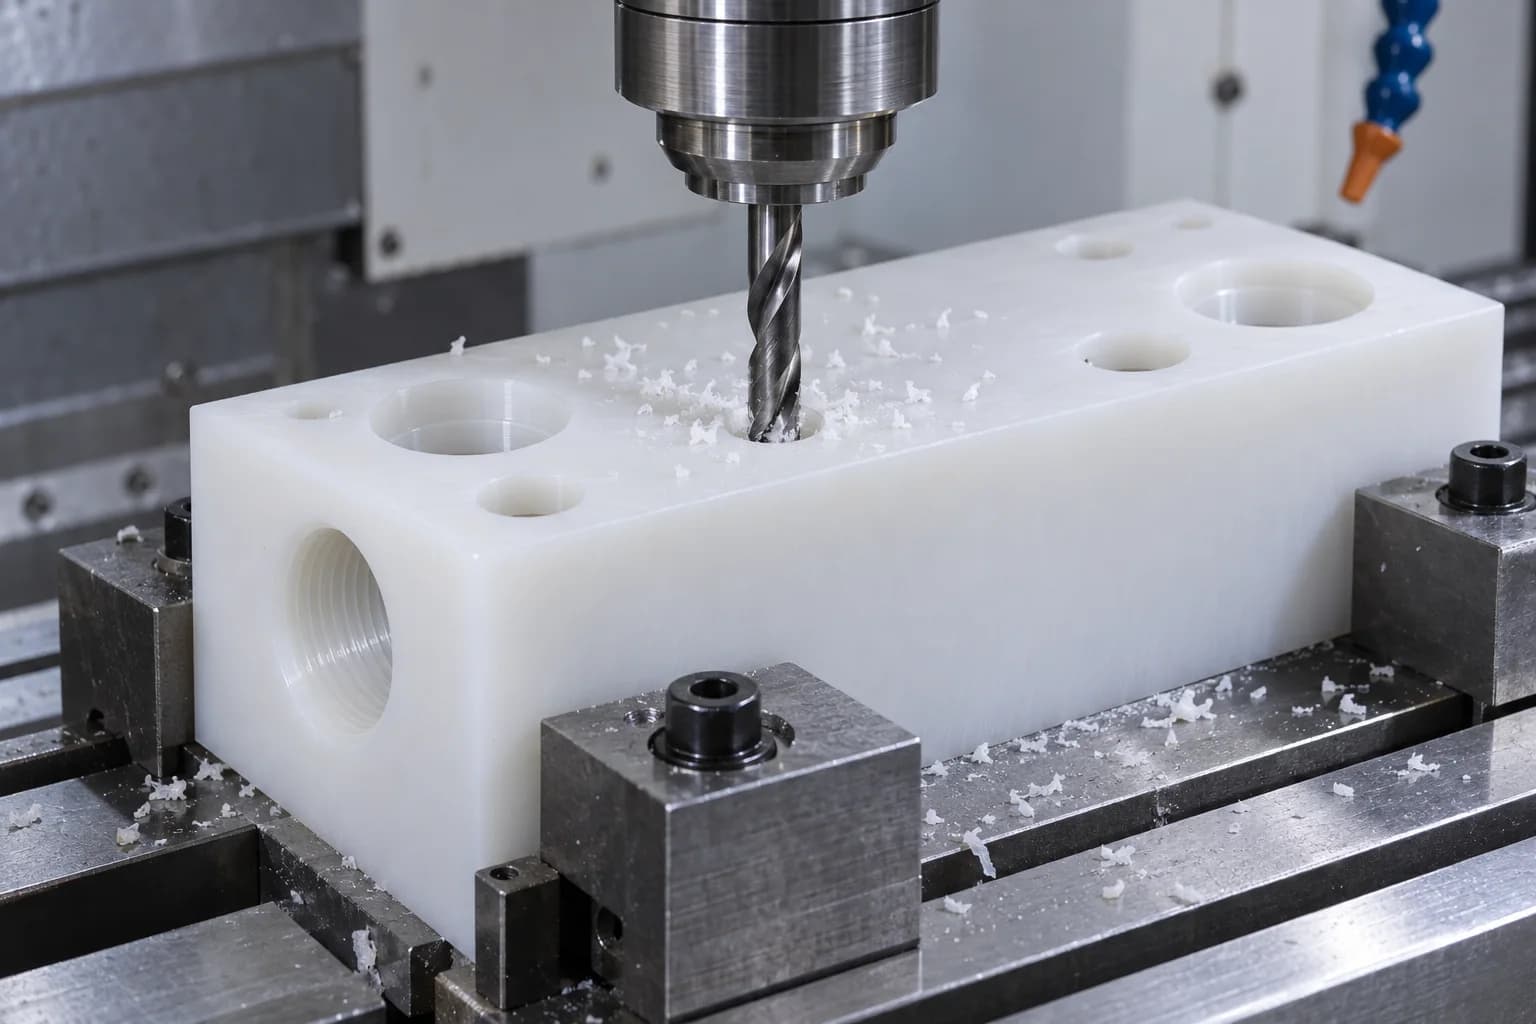
Para portas, furos de montagem, rebaixos, roscas e recursos de montagem. O escoamento de cavacos, o acesso à ferramenta e a espessura adequada da parede merecem atenção específica em torno de passagens que se cruzam.
Explore o processo →PP corta facilmente, mas sua flexibilidade pode ocultar distorções durante a usinagem. Uma peça que mede corretamente enquanto está fixada pode mudar de formato após ser liberada.
Apoie vãos longos e seções finas próximas ao corte. Uma ferramenta afiada e uma fixação equilibrada reduzem a força que dobra uma parede ou guia.
A má evacuação e fricção dos cavacos podem amolecer a zona de corte. A nitidez, o engate e o avanço da ferramenta devem produzir um corte limpo em vez de um atrito prolongado.
A pressão excessiva pode comprimir um furo ou achatar uma placa temporariamente. Defina a condição de inspeção em estado livre e os pontos de apoio.
Bordas suaves podem deixar fios ou rebarbas. Inspecione os furos transversais e as passagens internas, bem como as bordas externas visíveis.
O estresse sustentado pode mudar de forma com o tempo. O acabamento de uma peça no tamanho certo não estabelece seu ajuste de longo prazo sob carga.
As tolerâncias do PP são acordadas característica por característica após a revisão da geometria, classe, temperatura e método de medição. Uma tolerância geral de usinagem de metal geralmente é uma base ruim para cotar peças de polímero flexíveis.
| Recurso | O que precisa de revisão | Informações práticas sobre desenho |
|---|---|---|
| Paredes finas | Deflexão durante corte e medição | Espessura da parede, vão não suportado e desvio de estado livre permitido |
| Pratos grandes | Expansão térmica e planicidade do estoque | Temperatura de referência, condição de suporte e área de planicidade |
| Furos | Recuperação elástica e força manométrica | Função de ajuste, diâmetro correspondente e método de medição |
| Componentes longos | Flexibilidade e retidão após o lançamento | Pontos de apoio, esquema de referência e condição instalada |
| Roscas | Resistência da parede, engate e carga de montagem | Padrão de rosca, profundidade, limites de torque e método de vedação |
| Planicidade | Fixação e estresse residual | Estado livre versus aceitação restrita e faces de dados |
| Ajustes de imprensa | Fluência, estresse e mudança de temperatura | Interferência, exigência de retenção e duração do serviço |
| Recursos multifacetados | Transferência de dados entre operações | Dados funcionais, requisitos de posição e relações de montagem |
Para um coletor de fluido, diferencie um furo de montagem de um furo de vedação: eles raramente precisam de tolerâncias idênticas. Defina quais dimensões são críticas para o funcionamento e quais podem utilizar uma tolerância geral prática. A medição final deve ocorrer após a liberação e estabilização adequada da temperatura.
Envie seu desenho para uma revisão de tolerância PP →O calor altera o tamanho e a rigidez; A fluência altera a deformação sob tensão sustentada. Ambos podem afetar um componente PP mesmo quando suas dimensões iniciais correspondem ao desenho.
Evite avaliar as dimensões de uma peça quente e recém-usinada. Estabilize-o antes da inspeção final e documente as condições de inspeção relevantes.
PP pode dobrar sob forças de corte, preensão ou medição e depois se recuperar. Uma configuração repetível de medição de baixa força é importante para recursos flexíveis.
Fixadores, ajustes de pressão e cargas concentradas podem deformar gradualmente o material. Use uma área de rolamento adequada e revise a retenção após o período de serviço pretendido.
Especifique temperaturas contínuas e de pico, duração da exposição e carga mecânica. Um ponto de fusão não é uma temperatura permitida de uso contínuo.
Uma revisão prática de uma placa PP aparafusada considera a área da arruela, a tensão de contato, o espaçamento do suporte e o torque de montagem juntos. Para uma luva ajustada à pressão, verifique o ajuste inicial e a retenção necessária após o ciclo de temperatura ou carga sustentada. Quando o desempenho for crítico, combine o teste do protótipo com o cliente, em vez de presumir que apenas a inspeção dimensional prova a vida útil.
Pequenas alterações no desenho podem melhorar a consistência da usinagem e o comportamento da montagem. Os seguintes pontos devem ser resolvidos antes da liberação do desenho de fabricação.
Evite paredes altas e sem suporte quando possível. Adicione nervuras, encurte vãos ou permita maior espessura de parede em torno dos recursos funcionais.
Fornece raios de canto acessíveis ao cortador nos bolsões. Cantos internos muito pequenos aumentam o alcance da ferramenta e a carga de corte local.
Seções mais uniformes ajudam a reduzir a flexibilidade irregular e a remoção de material. Considere a ordem das operações para placas com muitos bolsos.
Aplique limites estreitos aos recursos de vedação, localização e acoplamento que os exigem. Evite precisão desnecessária em perfis externos não funcionais.
Avalie a pré-carga do fixador e a retenção do ajuste por pressão ao longo do tempo. Distribua cargas e evite depender apenas de alta interferência local.
Deixe parede suficiente ao redor das portas roscadas e especifique a profundidade de rosca utilizável. Revise as inserções ou fixações quando houver expectativa de montagem repetida.
Inclui temperaturas contínuas, de pico e de limpeza. Considere o movimento térmico entre o PP e os componentes metálicos correspondentes.
Dê nomes químicos, concentração, temperatura e duração do contato. Inclua agentes de limpeza e exposição intermitente, não apenas o fluido principal do processo.
Estas famílias de peças ilustram aplicações PP baseadas em desenhos. Geometria, pressão, expectativas de desgaste e documentação do material determinam a adequação; os exemplos não são um catálogo padrão ou uma galeria verificada de projetos de clientes.
Passagens de intersecção, áreas de vedação e faces de montagem revisadas em conjunto.
Assentos, corpos e características internas para uma pressão definida e serviço químico.
Adaptadores personalizados, interfaces rosqueadas e conexões fluidas.
Furos e ombros para interfaces definidas de baixa carga ou serviços químicos.
Diâmetros de trabalho e furos de montagem adequados às necessidades de carga e desvio.
Perfis e ranhuras para aplicações suportadas de manuseio e orientação.
Localização e superfícies de suporte para condições de montagem especificadas.
Bolsos, interfaces de cobertura e recursos de montagem para equipamentos.
Componentes resistentes à corrosão para um ambiente químico verificado.
Tampas, adaptadores e suportes revisados com qualquer montagem soldada.
Suportes, bandejas e detalhes de contato com fluidos com requisitos de limpeza.
Graus documentados e design higiênico para as condições de contato pretendidas.
Separação controlada com área de rolamento e revisão de fluência.
Padrões de montagem, folgas e requisitos de planicidade suportados.
Geometrias combinadas fresadas e torneadas produzidas a partir de um desenho aprovado.
PP é geralmente mais simples de soldar do que de colar. Sua baixa energia superficial torna difícil uma adesão confiável sem um sistema adesivo compatível e uma preparação adequada.
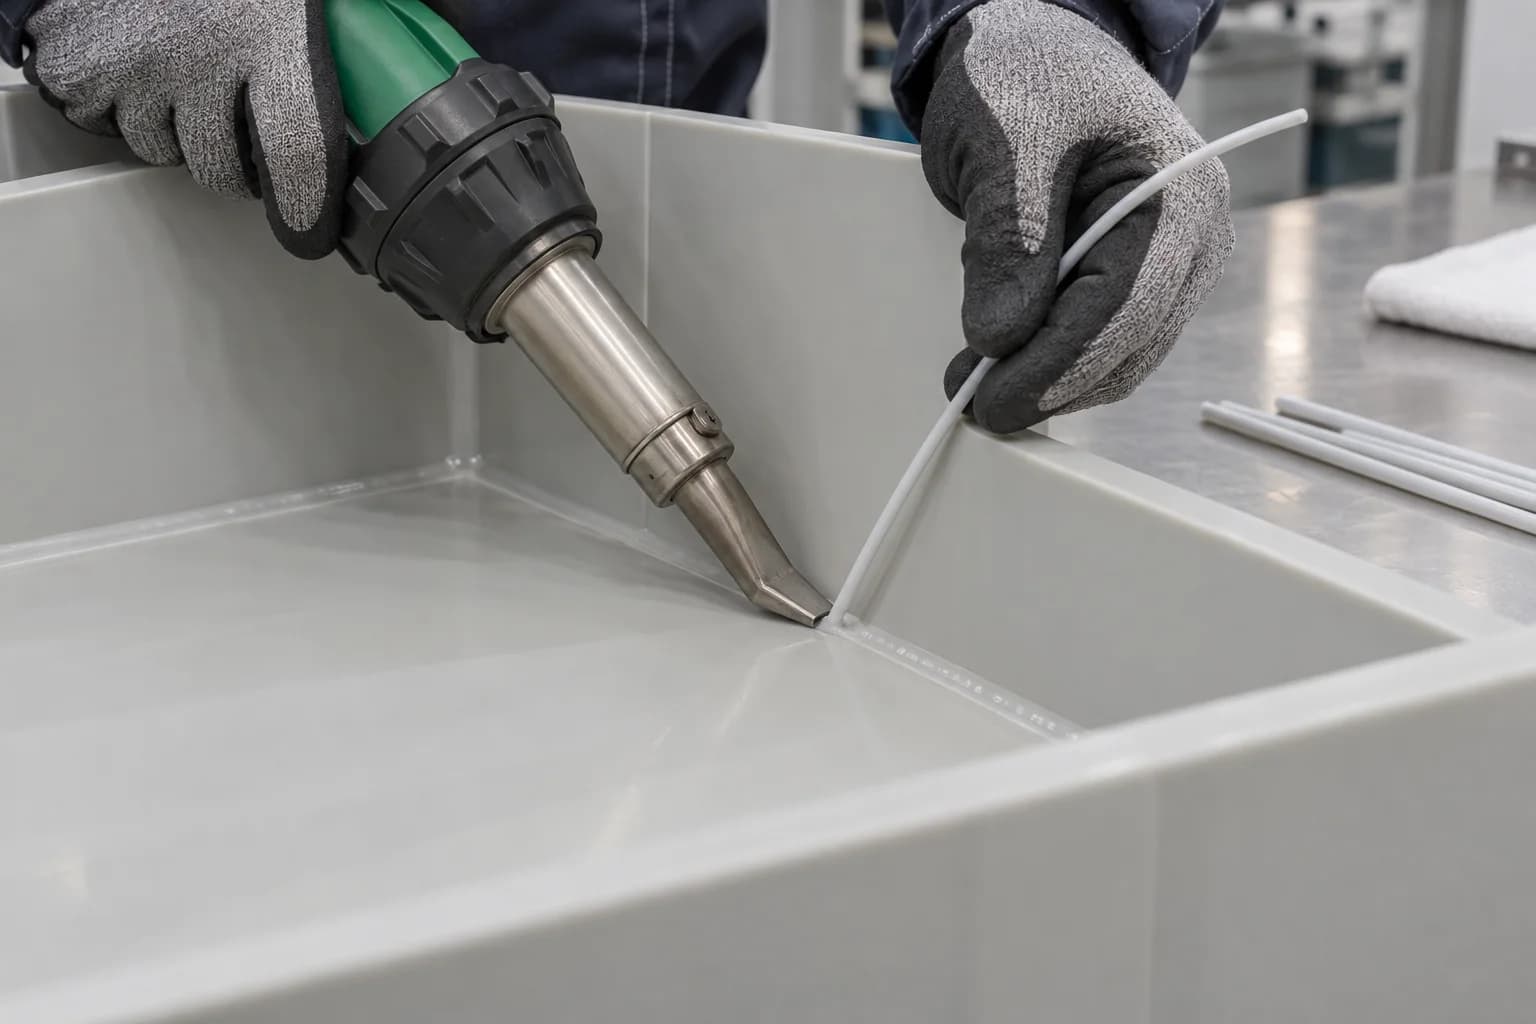
Revise a compatibilidade da classe, o material de enchimento, a preparação da junta, o acesso e a distorção. Gás quente, extrusão ou outros métodos de soldagem adequados dependem da montagem; confirme a rota disponível antes da cotação.
Os fixadores fornecem uma junta útil quando a tensão de contato e a fluência são controladas. Especifique furos de folga, arruelas, superfícies de rolamento e condições de montagem.
Revise a retenção do inserto, a espessura da parede, o método de instalação e os ciclos de montagem esperados. O hardware pode alterar a transferência de carga e a compatibilidade química.
Os adesivos comuns podem não unir o PP de maneira confiável. Podem ser necessários primers especializados ou tratamento de superfície e um sistema adesivo qualificado; validar em relação aos fluidos e cargas de serviço reais.
Para um componente de fluido soldado, defina testes de vazamento ou pressão, critérios de aceitação e responsabilidades antes da fabricação. Uma solda de aparência limpa não é uma classificação de pressão. Planeje qualquer usinagem final e inspeção em torno de distorções de soldagem e evite usar práticas de cimento solvente não verificadas destinadas ao PVC.
Revise uma montagem PP usinada e fabricada →Defina a superfície pela sua função: uma superfície de vedação, uma face deslizante e uma parede externa cosmética podem exigir diferentes critérios de aceitação. Uma aparência brilhante por si só não estabelece qualidade dimensional.
Adequado onde marcas de corte normais são aceitáveis. Identifique as superfícies que devem permanecer livres de amassados, materiais arrastados ou marcas de fixação.
Combine um requisito de superfície viável para vedação ou faces deslizantes. Especifique como será verificado em uma superfície de polímero macio.
Controle rebarbas de penas, bordas afiadas e detritos cruzados. Chanfros pequenos podem melhorar o manuseio e a montagem quando incluídos no desenho.
Defina quebras nas bordas para preparação da instalação e manuseio seguro. Mantenha os chanfros afastados das zonas de vedação e certifique-se de que não reduzem o engate necessário da rosca.
O tratamento de superfície ou seleção de primer pertence a um processo de união validado. Confirme o tempo de tratamento e a limpeza antes da colagem.
A inspeção começa com a identidade do material e os recursos críticos para a qualidade. A aceitação dimensional final deve representar a condição acordada da peça liberada, em vez de uma forma temporariamente restrita.
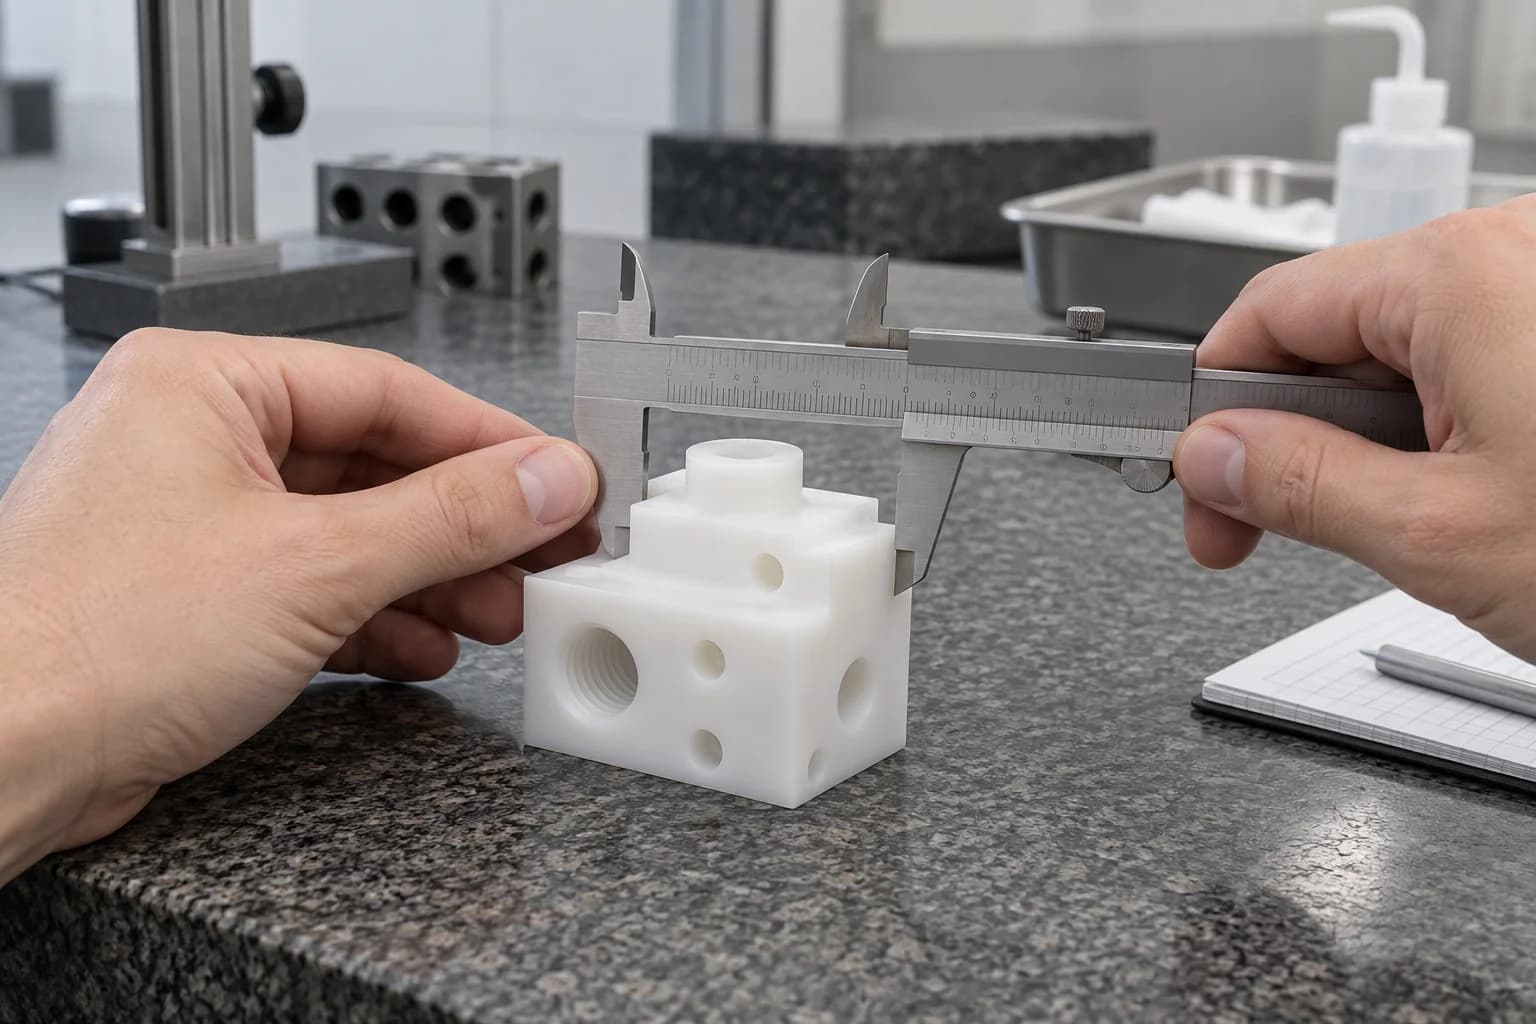
A inspeção pode incluir furos, localização das portas, planicidade, espessura da parede, padrões de montagem, engate da rosca, passagens internas e perfil geral. Selecione um método de medição que não deforme materialmente o recurso. Para placas flexíveis, combine os pontos de apoio antes de registrar o nivelamento.
Os testes de fábrica além da inspeção dimensional são específicos do projeto. Se for necessário demonstrar vazamento, compatibilidade química, fadiga ou comportamento de instalação, especifique o método, a quantidade de amostra e os critérios de aprovação com antecedência. A inspeção e embalagem da remessa deverão seguir o plano de liberação aprovado; nenhum resultado de teste está implícito em uma imagem ilustrativa.
Ambas são poliolefinas úteis para ambientes úmidos e químicos. O PP geralmente oferece maior rigidez, enquanto o HDPE é frequentemente selecionado pela resistência; compare as qualidades reais em vez de confiar apenas no nome do polímero.
| Fator de seleção | Polipropileno | HDPE |
|---|---|---|
| Peso | Densidade normalmente mais baixa | Leve, normalmente um pouco mais denso |
| Rigidez | Muitas vezes mais rígido em classes não preenchidas comparáveis | Normalmente mais flexível |
| Comportamento de impacto | O grau e a temperatura influenciam fortemente a tenacidade | Frequentemente útil onde a resistência ao impacto é importante |
| Resistência química | Verifique o meio e as condições exatas | Verifique o meio e as condições exatas |
| Absorção de umidade | Muito baixo | Muito baixo |
| Flexão repetida | Comportamento útil à fadiga com projeto adequado | Avalie o grau e o modo de deformação |
| Usinagem | Suporta recursos flexíveis e controla rebarbas | Suporta recursos flexíveis e controla rebarbas |
| Juntando-se | Rota de soldagem adequada e classe compatível necessária | Rota de soldagem adequada e classe compatível necessária |
| Ajustes carregados | Revise a fluência e o movimento térmico | Revise a fluência e o movimento térmico |
| Uso típico | Acessórios químicos, coletores e componentes de laboratório | Revestimentos, proteções, guias e grandes componentes industriais |
| Flexibilidade | Normalmente menos flexível do que o HDPE comparável | Normalmente maior flexibilidade; suporte ainda necessário |
Escolha entre PP e PVC usando rigidez, peso, exposição química e requisitos de união. Nenhum dos materiais é universalmente melhor para todas as montagens de manuseio de produtos químicos.
| Decisão | PP | PVC rígido |
|---|---|---|
| Peso e rigidez | Mais leve; mais flexível | Mais pesado; geralmente mais rígido |
| Juntando-se à rota | Soldagem ou fixação frequentemente considerada; a adesão é difícil | A ligação solvente compatível pode ser possível com um sistema especificado |
| Dever químico | Verifique o grau, concentração e temperatura | Verifique o grau, concentração e temperatura |
| Preocupação com usinagem | Deflexão, recuperação elástica e rebarbas | Calor de corte, condição da borda e detalhes sensíveis a entalhes |
| Escolha de montagem | Útil onde a construção de baixa massa e soldável é importante | Útil onde a rigidez e uma junta colada compatível são importantes |
| Isolamento elétrico | Comportamento isolante útil; desempenho exato de controle de qualidade e condição | Frequentemente selecionado para peças isolantes; verificar o grau e os requisitos elétricos aplicáveis |
| Construção soldada | Processo de soldagem térmica adequado com estoque PP compatível | Processo de soldagem adequado com estoque PVC compatível |
| Temperatura e carregamento | Avalie a temperatura, a fluência e a exposição específicas da classe | Avalie a temperatura, a fluência e a exposição específicas da classe |
| Coletores e recursos flexíveis | A compatibilidade química, o suporte e a geometria de vedação governam; mais flexível | A rigidez pode beneficiar a geometria múltipla; não substitui a revisão química ou de pressão |
Se uma interface soldada do tanque PP for substituída por um componente PVC, verifique novamente o projeto da junta, a química da vedação e a expansão térmica. Uma dimensão externa correspondente não estabelece intercambialidade. Use as orientações de resistência química do fornecedor como uma triagem inicial e valide as condições críticas de exposição.
Explore a usinagem PVC →O PP costuma ser o ponto de partida econômico para componentes compatíveis para serviços químicos. PTFE é considerado quando o atrito excepcionalmente baixo ou um ambiente químico mais exigente justificam um material e uma estratégia de usinagem diferentes.
| Requisito | PP | PTFE |
|---|---|---|
| Custo e massa | Geralmente menor custo de material e menor densidade | Geralmente maior custo e densidade do material |
| Compatibilidade química | Ampla utilidade, com limites de exposição importantes | Resistência muito ampla; ainda verifique o meio real |
| Fricção | Não assuma comportamento de deslizamento semelhante ao PTFE | Frequentemente selecionado para atrito muito baixo |
| Rigidez e dimensões | Normalmente mais rígido, mas flexível e sensível à fluência | Macio, sensível à deformação; grau e matéria de enchimento |
| Temperatura de serviço | Selecione a partir dos dados exatos da nota sob carga | Frequentemente considerado para um envelope de temperatura mais amplo; verificar dados compostos |
| Unindo e selando | Soldagem, fixação e interfaces de vedação projetadas | São necessárias abordagens especializadas de união e vedação |
| Rastejar sob carga | Tempo, tensão, temperatura e reforço determinam a deformação | Tempo, tensão, temperatura e cargas determinam a deformação |
| Serviço de manuseio de fluidos | Útil para aplicações químicas compatíveis com uma vedação projetada | Útil para aplicações químicas exigentes ou de baixo atrito com uma vedação projetada |
Não atribua uma classificação universal de fluência sem considerar carga, temperatura, tempo e formulação. Se a peça for uma vedação carregada ou sede de válvula, examine a tensão de contato e as superfícies de contato juntas. PTFE preenchido e PP reforçado requerem seus próprios dados, em vez de extrapolação de materiais não preenchidos.
Explore a usinagem PTFE →A aplicação define o plano de aceitação. O PP pode ser adequado para os seguintes ambientes quando a classificação e as condições operacionais são verificadas.
Coletores, conexões, interfaces de tanques e suportes expostos a produtos químicos específicos. Inclui concentração, temperatura, meio de limpeza e estresse mecânico.
Peças para manuseio de fluidos e componentes de equipamentos suportados. Confirme a pressão, a exposição externa, os produtos químicos de manutenção e as cargas de conexão.
Guias, acessórios e detalhes de manuseio usando graus de contato documentados. As temperaturas de limpeza, a geometria higiénica e as declarações aplicáveis são essenciais.
Bandejas, suportes e interfaces de equipamentos com requisitos definidos de limpeza e documentação. O PP por si só não estabelece conformidade do dispositivo ou capacidade de esterilização.
Espaçadores, carcaças e placas de máquinas onde baixa massa ou resistência química são úteis. Revise a área do rolamento do fixador, o espaçamento do suporte e a temperatura de serviço.
Componentes de suporte ou manuseio de produtos químicos selecionados somente depois que os requisitos de pureza, contaminação e requisitos químicos e elétricos forem explicitamente aprovados.
Protótipo de interfaces internas e componentes funcionais de polímero onde o grau PP especificado atende aos requisitos de impacto, temperatura, aparência e inflamabilidade. Valide o componente para o local pretendido.
A usinagem permite que um projeto PP seja avaliado sem se comprometer com um molde de injeção. O protótipo deve testar os recursos que controlam a função, não apenas a aparência externa.
Verifique montagem, interfaces de vedação, suporte e acesso. Use uma classificação representativa e documente quaisquer diferenças em relação ao estoque de produção pretendido.
Confirme a fixação da peça, a sequência do processo, as dimensões liberadas e o esforço de rebarbação. Concorde com a aceitação do primeiro artigo antes de repetir o processo.
Controle a revisão do desenho, classe, forma de estoque e método de inspeção. Revise qualquer substituição de material ou alteração de processo antes da produção.
Para um protótipo montado, registre a preparação da instalação, condições de torque, temperatura operacional e fluidos de teste. Os requisitos do cliente podem incluir retenção após carregamento, desempenho de vazamento ou ciclos de limpeza. Acordar estes testes separadamente da inspeção dimensional de rotina; o sucesso do protótipo é específico da configuração testada.
Explore peças de protótipo →TOPS Plastics concentra a discussão em seu desenho, material e condições de trabalho para que o plano de cotação e aceitação descreva a mesma peça.
Identifique referências funcionais, recursos de vedação e restrições de montagem antes de atribuir a rota de usinagem.
Discuta a classe PP, forma de estoque, flexibilidade, movimento térmico e necessidades de união em vez de tratá-lo como um substituto do metal.
Revise fresamento, torneamento, roteamento e qualquer fabricação solicitada como uma peça ou plano de montagem, com escopo confirmado na cotação.
Combine características críticas, documentos de materiais e quaisquer testes adicionais antes da aceitação do pedido. As datas de entrega e as capacidades numéricas são confirmadas por projeto.
Conecte a concentração química, as condições de limpeza e a pressão à revisão do material e da geometria. Testes de compatibilidade adicionais devem ser acordados.
Planeje suporte, sequência de corte e inspeção de peças liberadas com base na flexibilidade do PP.
Discuta o método de união, a compatibilidade do material e a inspeção pós-junção antes de incluir a fabricação no escopo acordado.
Leve notas aprovadas, revisões de desenhos e verificações de recursos críticos, desde a revisão do protótipo até pedidos recorrentes de OEM.
Um fluxo de trabalho definido mantém a seleção de materiais, a usinagem e a aceitação final conectadas. Soldagem, testes ou documentação adicionais são incluídos somente quando acordado para o projeto.
PP é usinável, mas dimensões limpas exigem controle de flexibilidade, calor e rebarbas. Ferramentas afiadas, suporte adequado, remoção adequada de cavacos e inspeção de peças soltas são importantes para peças finas ou longas.
Sim. A fresagem atende placas, bolsões, coletores e alojamentos; torneamento de buchas, anéis, mangas e acessórios. O fresamento e a furação secundária podem ser combinados quando a geometria assim o exigir.
As tolerâncias devem ser acordadas para a característica e classe específicas. O tamanho da peça, a espessura da parede, a temperatura, a força de fixação e a força de medição afetam o resultado; fornecer ajustes críticos e uma condição de inspeção para revisão.
Sim. A tensão sustentada pode causar deformação dependente do tempo, especialmente à medida que a temperatura aumenta. Revise as áreas de rolamento, juntas aparafusadas, ajustes de pressão e requisitos de retenção durante a duração pretendida do serviço.
PP resiste a muitos produtos químicos, mas a compatibilidade não é universal. Forneça o meio exato, a concentração, a temperatura e a duração da exposição, incluindo produtos químicos de limpeza, para que o grau selecionado possa ser verificado.
O PP costuma ser mais leve e rígido, enquanto o HDPE é frequentemente escolhido por sua resistência ao impacto e peças industriais flexíveis. O grau e a temperatura reais determinam a comparação útil; ambos exigem revisão de fluência e movimento térmico.
Depende do dever. PP oferece baixo peso e construção soldável; O PVC rígido pode oferecer mais rigidez e uma rota de ligação com solvente compatível. Compare as condições químicas exatas e o projeto da junta antes de decidir.
Sim, as classes PP adequadas podem ser soldadas usando um processo apropriado. Compatibilidade de classe, enchimento, preparação de juntas e controle de distorção são importantes. Confirme qualquer vazamento ou teste de pressão separadamente.
PP possui baixa energia superficial, portanto, muitos adesivos comuns não o molham nem aderem de maneira confiável. Pode ser necessário um adesivo, primer ou tratamento de superfície especializado, seguido de validação sob a exposição e carga pretendidas.
Os exemplos incluem coletores, conexões, componentes de válvulas, guias, acessórios, alojamentos, espaçadores e peças de equipamentos de laboratório ou químicos. A adequação depende da classe, desenho, carga e ambiente.
SEU FLUIDO. SUA CARGA. SUA PEÇA PP.
Carregue seu modelo CAD ou desenho de engenharia e especifique a classe do PP, quantidade, tolerâncias críticas, temperatura operacional, exposição química, condições de fluido e requisitos de união. Nossa equipe pode revisar a adequação do material, a estratégia de usinagem e fabricação antes da cotação.
Empresa, nome, e-mail e telefone são obrigatórios. País, número de peça, quantidade e upload de desenho são opcionais. Coloque quaisquer requisitos específicos do PP em seu desenho ou compartilhe-os por e-mail para que a consulta inicial seja simples.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.