Chemische Beständigkeit
PP eignet sich für viele wässrige Säuren, Laugen und andere Prozessflüssigkeiten. Bestätigen Sie das spezifische Medium, die Konzentration, die Temperatur und die Einwirkungsdauer, bevor Sie eine Sorte auswählen.

POLYPROPYLEN / PP
TOPS Plastics bietet CNC-Bearbeitung von Polypropylen (PP) für kundenspezifische Komponenten, die chemische Beständigkeit, geringe Feuchtigkeitsaufnahme, geringes Gewicht und kostengünstige Leistung erfordern. Wir fertigen PP-Verteiler, Fittings, Vorrichtungen, Führungen, Gehäuse und andere Industriekomponenten aus Kunden-CAD-Dateien und Konstruktionszeichnungen.
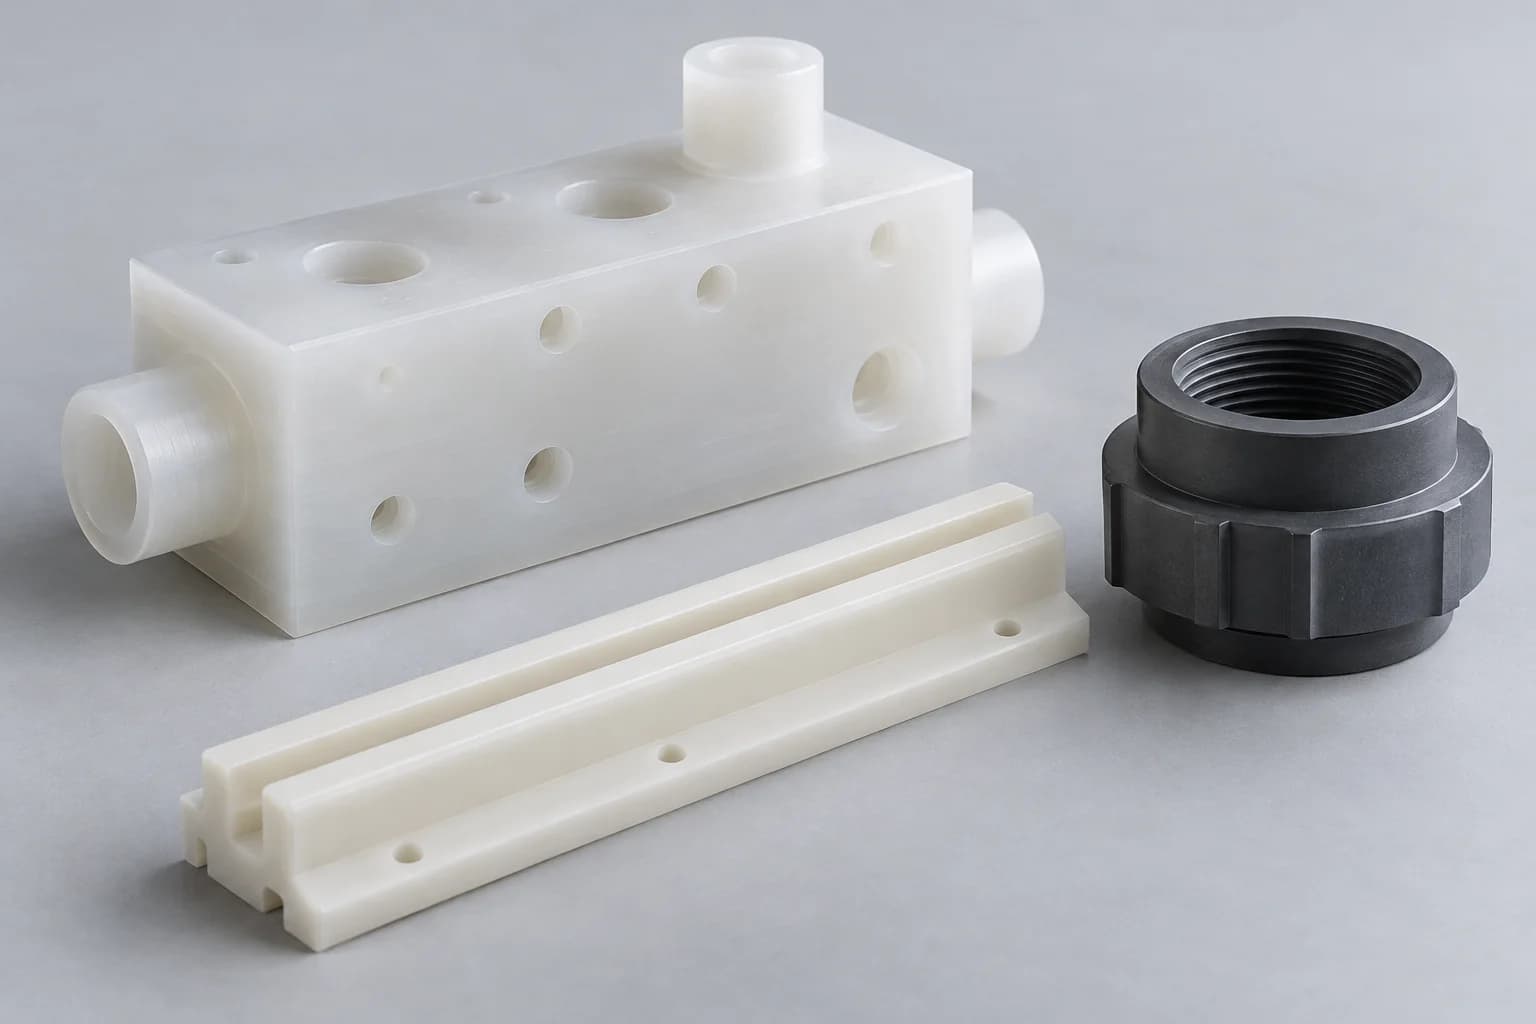
Beginnen Sie mit der chemischen Umgebung und der Arbeitsbelastung. Definieren Sie dann die Sorte, die Funktionsabmessungen und die Verbindungsmethode: PP ist leicht und schweißbar, aber Flexibilität, Wärmeausdehnung und Kriechen beeinflussen die fertige Baugruppe.
Ein PP-Angebot sollte die Zeichnung mit der Betriebsumgebung verbinden. Für jedes Projekt werden Abmessungen, Lagerverfügbarkeit, Dokumentation und Inspektionsanforderungen überprüft. Für jede PP-Komponente gilt keine einheitliche Toleranz oder Größenbeschränkung.
| Fähigkeit | Projektumfang |
|---|---|
| Material | Polypropylen (PP); Die genaue Qualität des Lieferanten und die Lagerform müssen bestätigt werden |
| Prozesse | CNC-Fräsen, Drehen, Fräsen, Bohren und Gewindeschneiden |
| Typische Komponenten | Verteiler, Armaturen, Vorrichtungen, Führungen, Gehäuse und chemikalienbeständige Komponenten |
| Produktion | Prototypen, Kleinserien und Wiederholungsproduktionen |
| Eingabe | CAD-Modelle, Konstruktionszeichnungen und Referenzmuster mit vereinbarten Abnahmekriterien |
| Dateiformate | STEP, STP, IGES, X_T, DWG, DXF und PDF |
| Inspektion | Kritische Merkmale und Endabnahme gemäß der genehmigten Zeichnung |
| Anwendungen | Chemische Ausrüstung, Lebensmittelausrüstung, Labor- und Industriebaugruppen |
Polypropylen ist ein teilkristalliner Thermoplast aus der Familie der Polyolefine. Bei maschinell bearbeiteten Teilen wird es normalerweise als Blech, Stab oder in einer anderen geeigneten Halbzeugform gekauft und nicht aus einer Beschreibung des Spritzgussharzes abgeleitet.
Seine geringe Feuchtigkeitsaufnahme trägt dazu bei, feuchtigkeitsbedingte Größenänderungen zu begrenzen. Die chemische Beständigkeit macht es zu einem Kandidaten für ausgewählte Teile mit Flüssigkeitskontakt, während ein geringes Gewicht die Handhabung vereinfachen und die bewegte Masse reduzieren kann. Diese Vorteile machen PP nicht zu einem starren technischen Hochtemperaturkunststoff: Temperatur, Belastungsdauer und Lagerbestandshistorie spielen immer noch eine Rolle.
Verwenden Sie in Ihrer Zeichnung die vollständige Materialbezeichnung. Farbe, Homopolymer- oder Copolymertyp, Verstärkung, Stabilisatoren und Dokumentationsanforderungen können den Einkaufs- und Verarbeitungsweg verändern. Ein naturweißer Teil ist nicht automatisch für den Lebensmittelkontakt geeignet und ein schwarzer Teil ist nicht automatisch UV-stabilisiert oder elektrisch leitfähig.
Wählen Sie PP, wenn sein Materialverhalten zur Funktion passt, anstatt es nur aufgrund des Rohstoffpreises auszuwählen. Im Folgenden werden sechs häufige Gründe aufgeführt, dies in Betracht zu ziehen.
PP eignet sich für viele wässrige Säuren, Laugen und andere Prozessflüssigkeiten. Bestätigen Sie das spezifische Medium, die Konzentration, die Temperatur und die Einwirkungsdauer, bevor Sie eine Sorte auswählen.
Eine geringe Wasseraufnahme ist nützlich für feuchte Umgebungen und wiederholtes Abwaschen. Maßänderungen durch Hitze und Belastung müssen weiterhin gesondert beurteilt werden.
PP kann die Masse von Vorrichtungen, Gehäusen und Handhabungskomponenten reduzieren. Wandstärke und Stützabstand sollten für die erforderliche Steifigkeit sorgen.
Ein entsprechend konstruierter PP verträgt wiederholtes Biegen. Der Ruf eines spritzgegossenen Scharniers ist kein Beweis dafür, dass ein bearbeitetes Scharnier die gleiche Lebensdauer hat.
PP eignet sich möglicherweise für kostenempfindliche chemische und industrielle Teile. Die Gesamtkosten umfassen auch die Materialausbeute, die Werkstückspannung, das Entgraten, das Fügen und die Überprüfung.
Eine geeignete Sorte kann nützliche Zähigkeit und Nachgiebigkeit bieten. Vergleichen Sie Homopolymer- und Copolymerdaten bei der tatsächlichen Betriebstemperatur.
Die folgenden Notenfamilien sind Optionen für die Zeichnungsüberprüfung. Verfügbarkeit, Lieferantenbezeichnung, Farbe und Begleitdokumente werden vor Auftragsannahme bestätigt und nicht als austauschbarer Bestand behandelt.
Wird oft verwendet, wenn bei ungefülltem PP eine relativ höhere Steifigkeit und Festigkeit im Vordergrund stehen. Überprüfen Sie die Anforderungen an die Kälteauswirkungen und die genauen Daten des Lieferanten.
Wird oft berücksichtigt, wenn das Aufprallverhalten wichtiger ist. Das Comonomersystem und die Sorte bestimmen das Gleichgewicht zwischen Steifigkeit, Zähigkeit und Temperaturverhalten.
Unpigmentiertes Material ist nützlich, wenn ein natürliches Aussehen gewünscht wird. Das Aussehen gibt keinen Aufschluss über Reinheit, Sterilisationseignung oder die Einhaltung gesetzlicher Vorschriften.
Geben Sie Pigment-, Außenbelichtungs- und elektrische Anforderungen an. Die schwarze Farbe allein stellt keine UV-Beständigkeit, antistatische Leistung oder leitfähiges Verhalten dar.
Eine Verstärkung kann die Steifigkeit verbessern, erhöht jedoch den Werkzeugabrieb und kann die Eigenschaften richtungsabhängig machen. Oberflächenbeschaffenheit, Faserfreilegung und Flüssigkeitsverträglichkeit müssen überprüft werden.
Lebensmittelkontakt- oder medizinische Anwendungen erfordern eine identifizierte Qualität, entsprechende Deklarationen und Rückverfolgbarkeit. Bestätigen Sie die vorgesehenen Kontaktbedingungen, die Reinigungsmethode und den Dokumentationsumfang.
Wählen Sie den Prozess entsprechend der funktionalen Geometrie, dem verfügbaren Lagerbestand und der Teileunterstützung aus. Das Kombinieren von Prozessen kann sinnvoll sein, wenn eine Komponente flache Flächen, Öffnungen und Rotationsmerkmale umfasst.
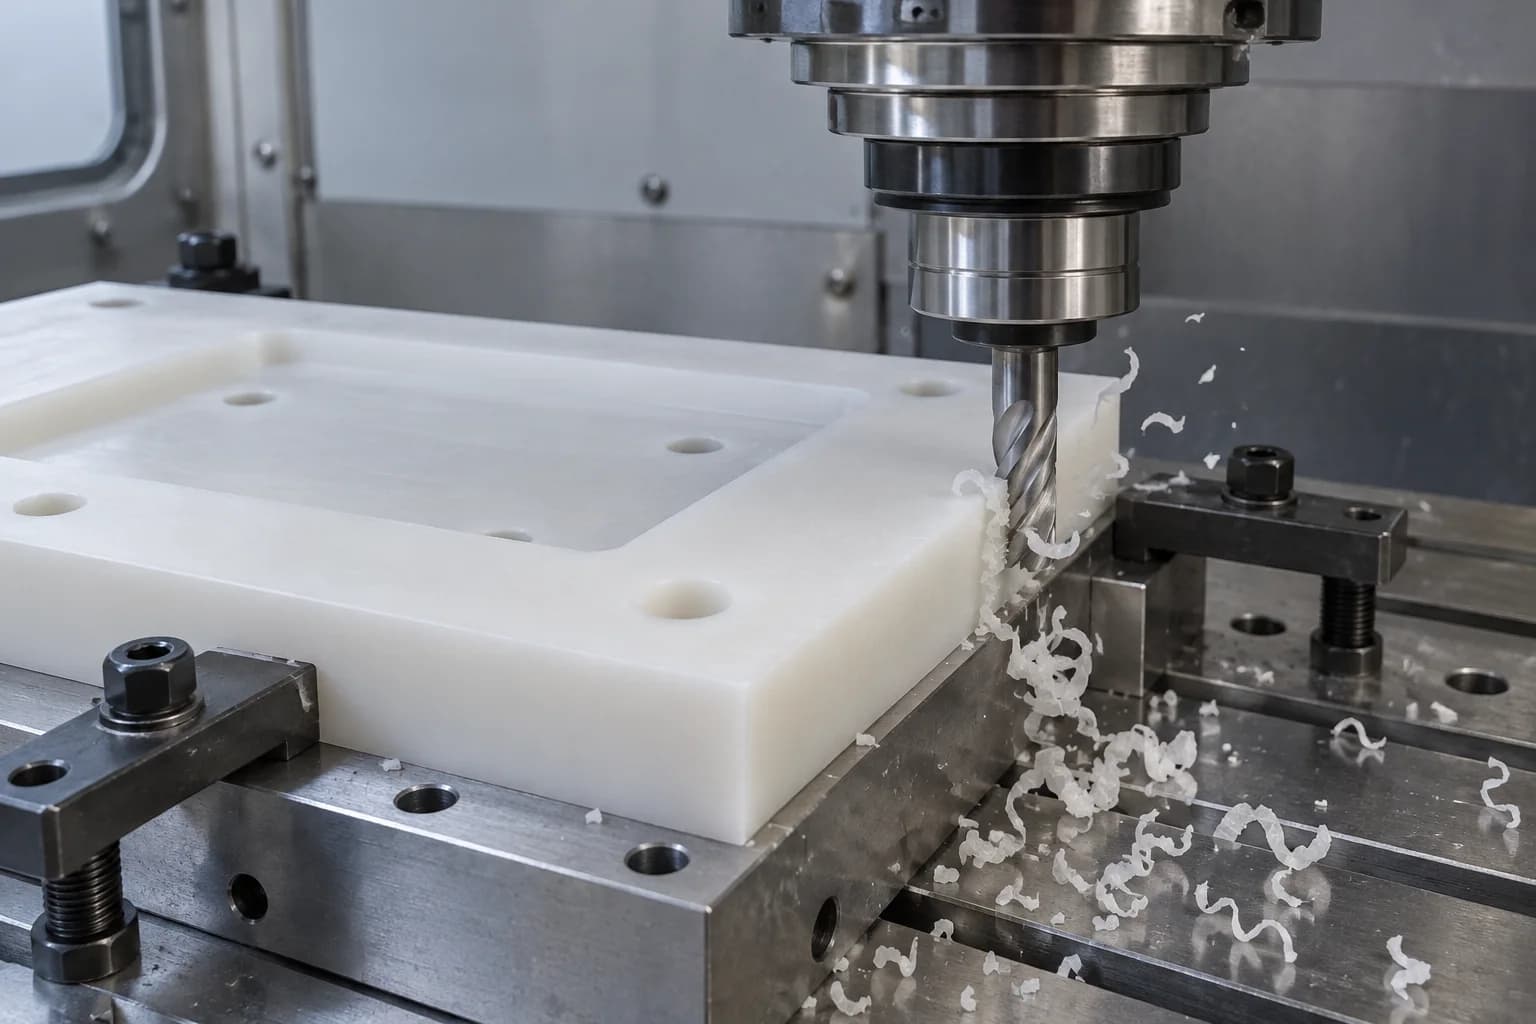
Für Verteiler, Vorrichtungen, Platten, Gehäuse, Taschen und chemische Gerätekomponenten. Eine breite Unterstützung und eine geplante Schnittreihenfolge tragen dazu bei, das Durchbiegen beim Entfernen von Material von einer Platte oder einem Block zu begrenzen.
Erkunden Sie den Prozess →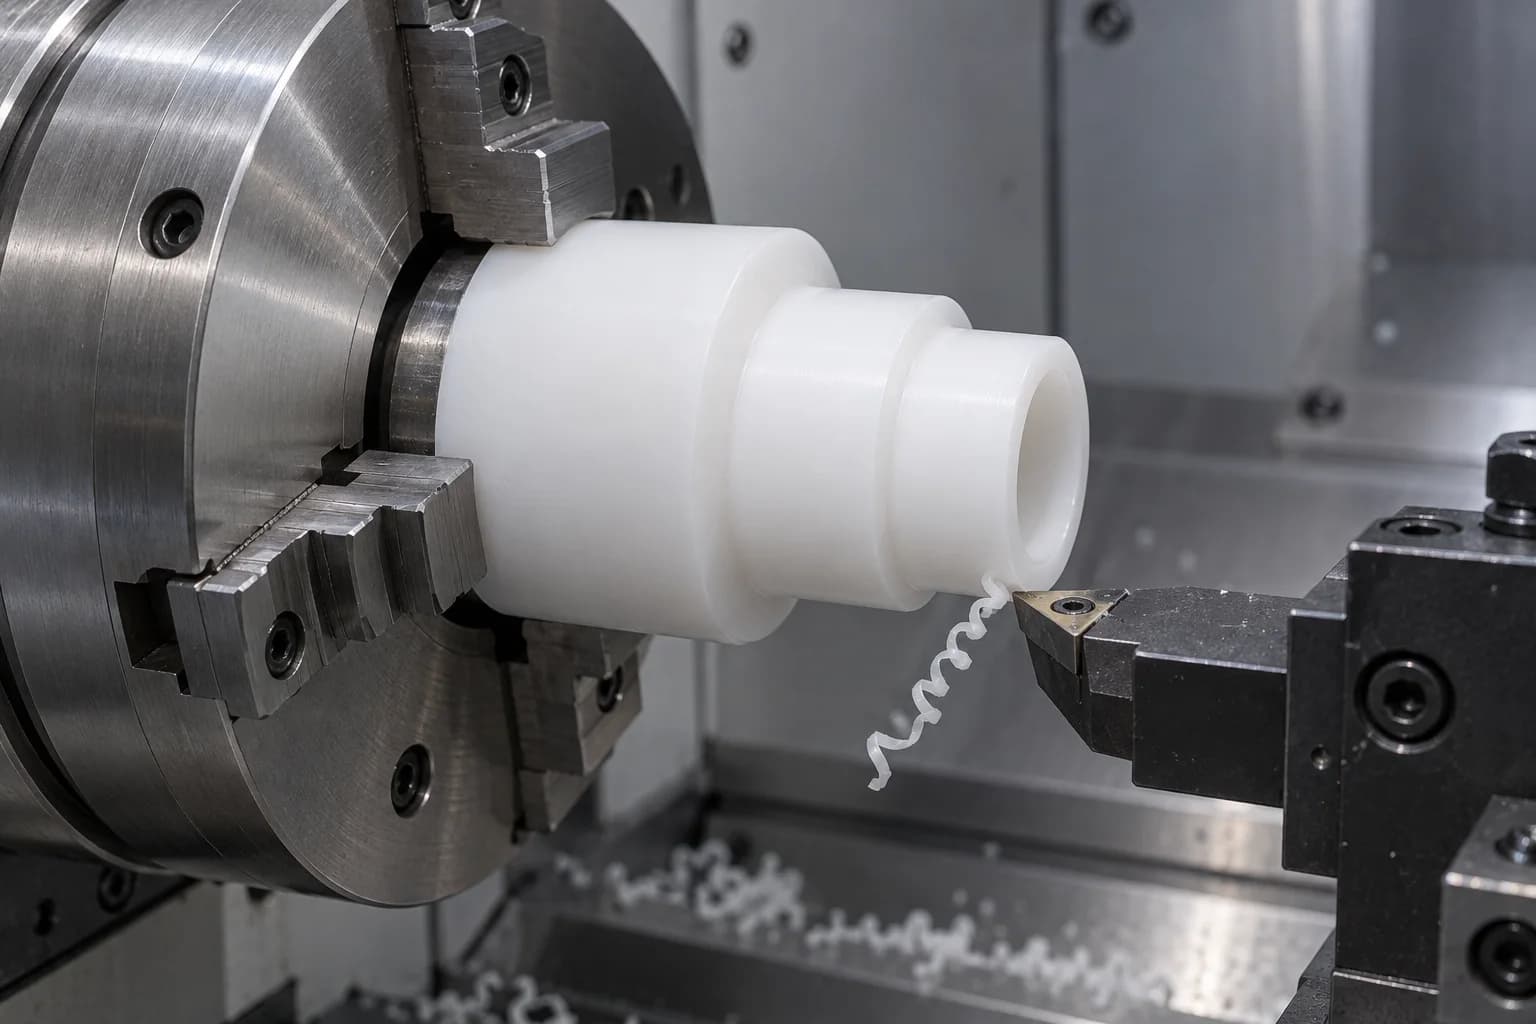
Für Buchsen, Hülsen, Ringe, Fittings, Distanzstücke und zylindrische Ventilteile. Überprüfen Sie den Futterdruck, die Bohrungswiederherstellung, die Schulterbeziehungen und die nicht unterstützte Länge, bevor Sie die Arbeitssequenz auswählen.
Erkunden Sie den Prozess →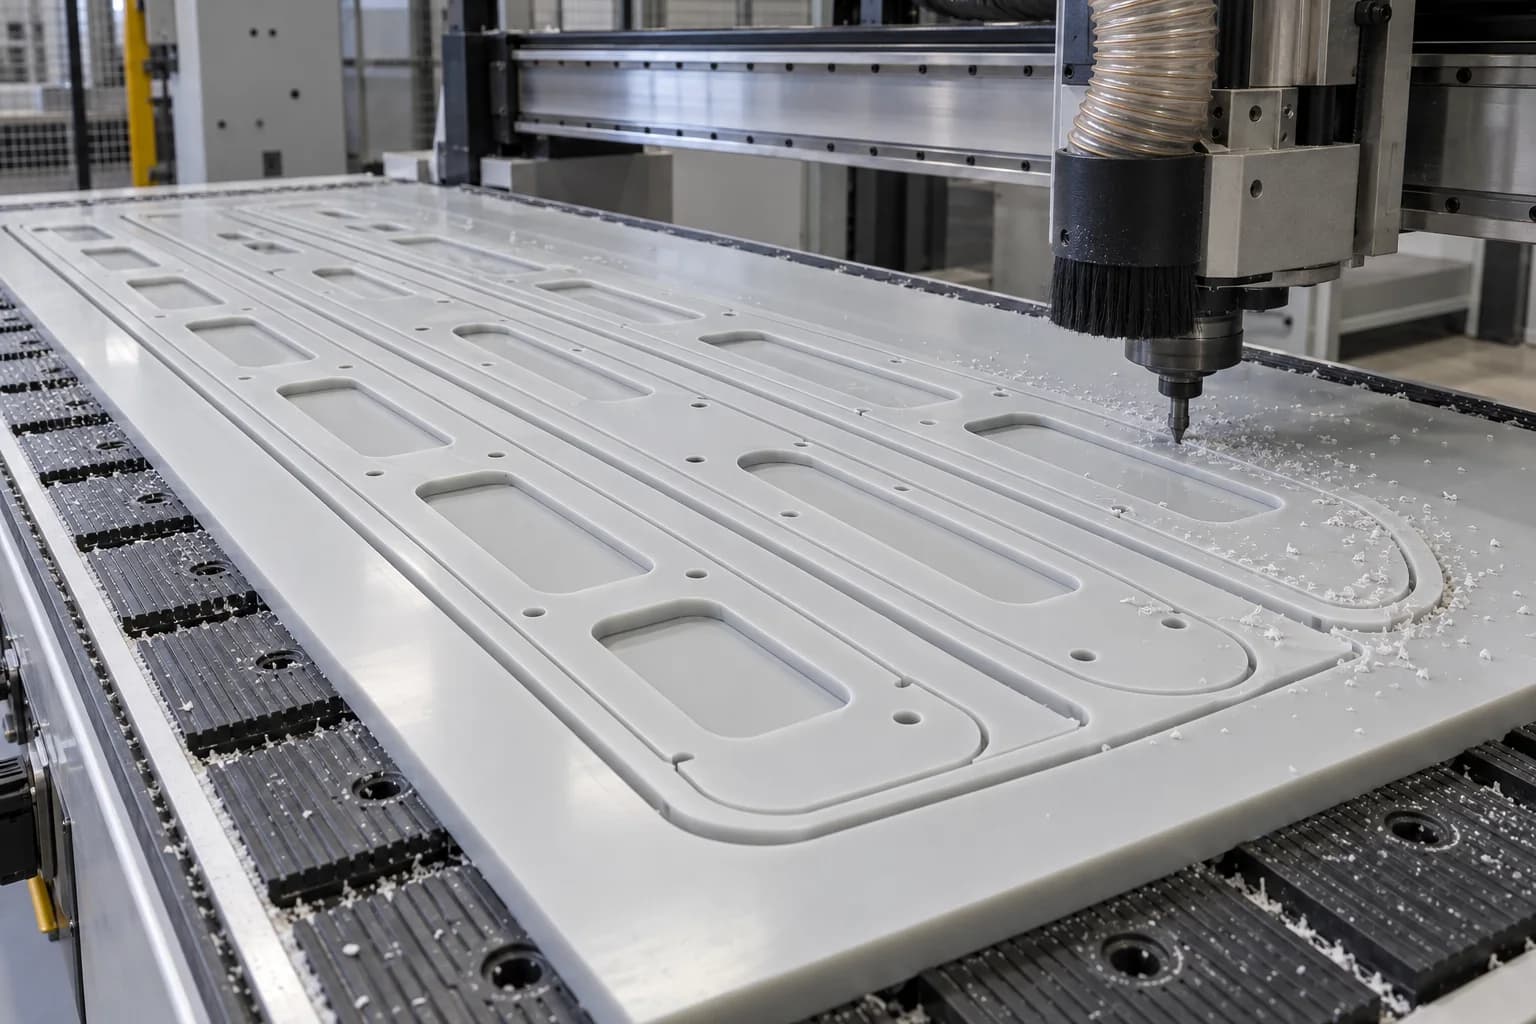
Für Blechprofile, Platten, Führungen und größere Flachteile. Die Verschachtelung, die Ebenheit des Blechs, die lokale Unterstützung und die endgültige Freigabesequenz wirken sich auf die Kantenqualität und die Maßhaltigkeit aus.
Erkunden Sie den Prozess →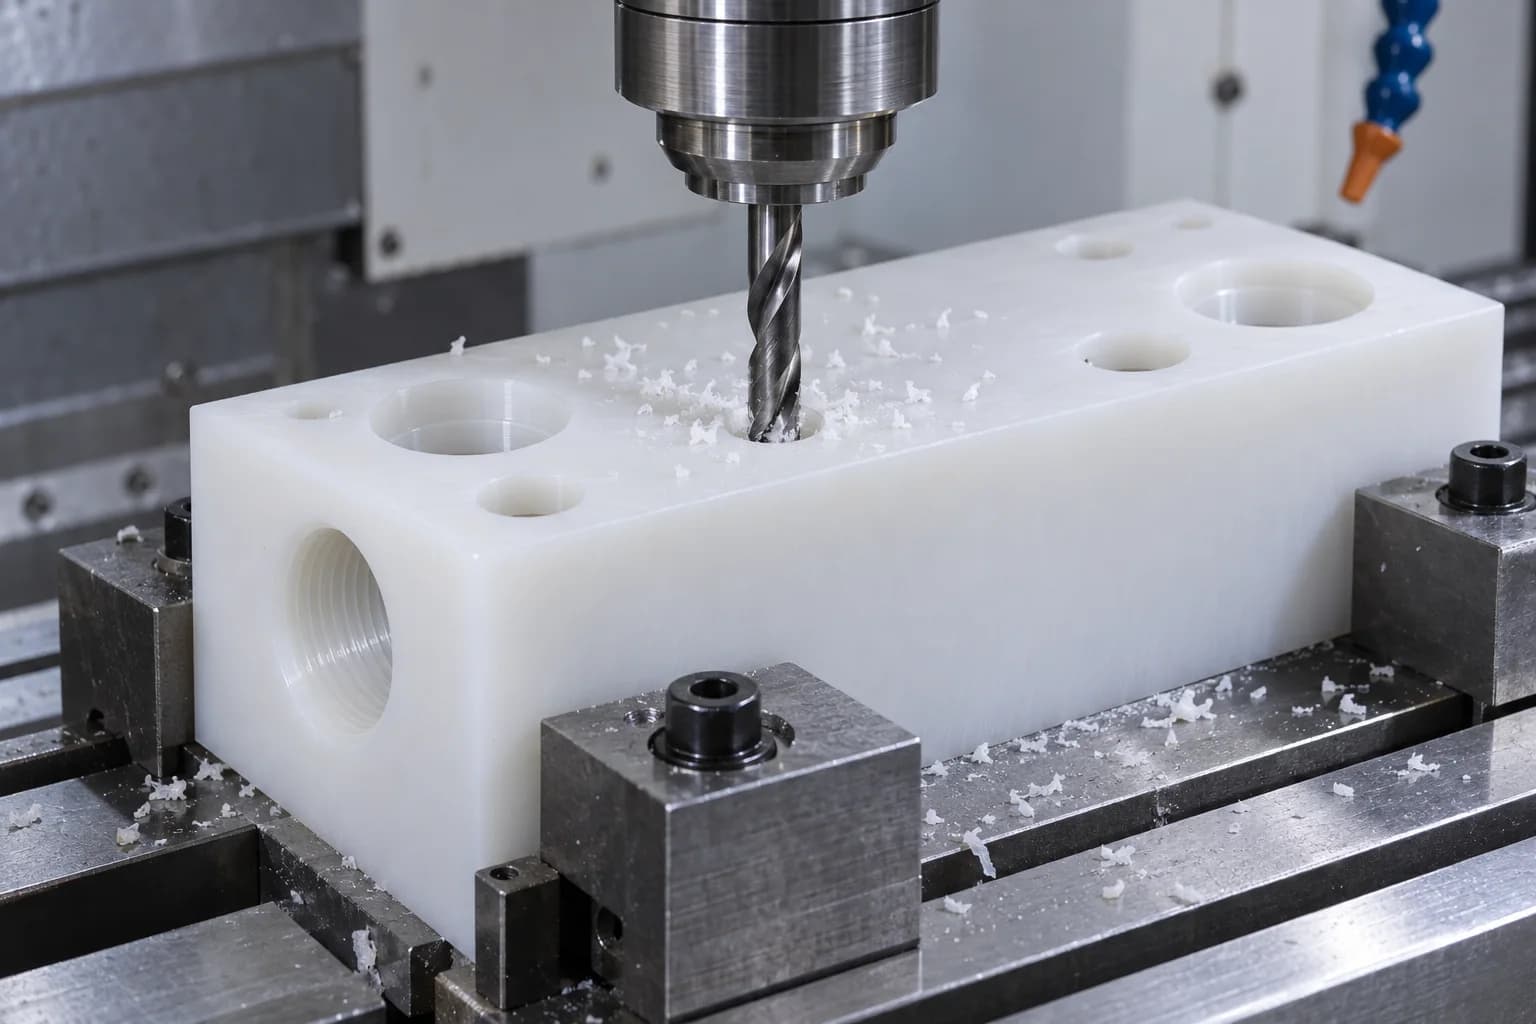
Für Anschlüsse, Montagelöcher, Senkungen, Gewinde und Montageelemente. Spanabfuhr, Werkzeugzugang und ausreichende Wandstärke verdienen besondere Aufmerksamkeit an sich kreuzenden Durchgängen.
Erkunden Sie den Prozess →PP schneidet problemlos, seine Flexibilität kann jedoch Verformungen während der Bearbeitung verbergen. Ein Teil, das im festgeklemmten Zustand korrekt misst, kann nach dem Lösen seine Form ändern.
Stützen Sie große Spannweiten und dünne Abschnitte in der Nähe des Schnitts. Ein scharfes Werkzeug und eine ausgewogene Werkstückhaltung reduzieren die Kraft, die eine Wand oder Führung verbiegt.
Eine schlechte Spanabfuhr und Reibung können die Schneidzone aufweichen. Die Schärfe, der Eingriff und der Vorschub des Werkzeugs müssen für einen sauberen Schnitt und nicht für längere Reibung sorgen.
Übermäßiger Spanndruck kann eine Bohrung komprimieren oder eine Platte vorübergehend abflachen. Definieren Sie die Freizustands-Inspektionsbedingungen und Stützpunkte.
Weiche Kanten können Fäden oder Grate hinterlassen. Überprüfen Sie Querlöcher und Innendurchgänge sowie sichtbare Außenkanten.
Anhaltender Stress kann die Form im Laufe der Zeit verändern. Durch die Maßanfertigung eines Teils wird dessen dauerhafte Passung unter Belastung nicht sichergestellt.
Die PP-Toleranzen werden Merkmal für Merkmal nach Überprüfung von Geometrie, Güteklasse, Temperatur und Messmethode vereinbart. Eine pauschale Toleranz bei der Metallbearbeitung ist normalerweise eine schlechte Grundlage für die Angebotserstellung für flexible Polymerteile.
| Funktion | Was muss überprüft werden? | Praktische Zeicheninformationen |
|---|---|---|
| Dünne Wände | Durchbiegung beim Schneiden und Messen | Wandstärke, freitragende Spannweite und zulässige Freistandsabweichung |
| Große Teller | Wärmeausdehnung und Materialebenheit | Referenztemperatur, Auflagezustand und Ebenheitsbereich |
| Langeweile | Elastische Erholung und Messkraft | Passungsfunktion, Gegendurchmesser und Messmethode |
| Lange Komponenten | Flexibilität und Geradlinigkeit nach der Freigabe | Stützpunkte, Bezugspunktschema und Einbauzustand |
| Gewinde | Wandstärke, Eingriff und Montagelast | Gewindestandard, Tiefe, Drehmomentgrenzen und Dichtungsmethode |
| Ebenheit | Werkstückspannung und Eigenspannung | Freier Zustand versus eingeschränkte Akzeptanz und Bezugsflächen |
| Presspassungen | Kriechen, Stress und Temperaturwechsel | Eingriff, Aufbewahrungspflicht und Leistungsdauer |
| Vielseitige Funktionen | Datumsübertragung zwischen Operationen | Funktionale Bezugspunkte, Positionsanforderungen und Montagebeziehungen |
Unterscheiden Sie bei einem Flüssigkeitsverteiler zwischen einer Montagebohrung und einer Dichtungsbohrung: Sie benötigen selten identische Toleranzen. Definieren Sie, welche Maße funktionskritisch sind und welche eine praktische Allgemeintoleranz verwenden können. Die endgültige Messung sollte nach der Freisetzung und einer geeigneten Temperaturstabilisierung erfolgen.
Senden Sie Ihre Zeichnung für eine PP-Toleranzprüfung →Hitze verändert Größe und Steifigkeit; Kriechen verändert die Verformung unter Dauerbeanspruchung. Beides kann Auswirkungen auf eine PP-Komponente haben, selbst wenn ihre ursprünglichen Abmessungen mit der Zeichnung übereinstimmen.
Vermeiden Sie es, Abmessungen an einem warmen, frisch bearbeiteten Teil zu beurteilen. Stabilisieren Sie es vor der Endkontrolle und dokumentieren Sie die relevanten Prüfbedingungen.
PP kann sich unter Schneid-, Greif- oder Messkräften verbiegen und sich dann erholen. Für flexible Funktionen ist ein wiederholbarer Messaufbau mit geringer Kraft wichtig.
Durch Verbindungselemente, Presssitze und Punktlasten kann sich das Material allmählich verformen. Sorgen Sie für eine ausreichende Lagerfläche und überprüfen Sie die Haltbarkeit nach der vorgesehenen Betriebsdauer.
Geben Sie Dauer- und Spitzentemperaturen, Einwirkungsdauer und mechanische Belastung an. Ein Schmelzpunkt ist keine zulässige Dauergebrauchstemperatur.
Eine praktische Überprüfung einer verschraubten PP-Platte berücksichtigt die Unterlegscheibenfläche, die Kontaktspannung, den Stützabstand und das Montagedrehmoment zusammen. Überprüfen Sie bei einer Presspasshülse sowohl den anfänglichen Sitz als auch die erforderliche Retention nach Temperaturschwankungen oder anhaltender Belastung. Wenn die Leistung von entscheidender Bedeutung ist, vereinbaren Sie mit dem Kunden Prototypentests, anstatt davon auszugehen, dass allein die Maßprüfung die Lebensdauer beweist.
Kleine Zeichnungsänderungen können die Bearbeitungskonsistenz und das Montageverhalten verbessern. Die folgenden Punkte sollten vor der Freigabe der Fertigungszeichnung geklärt werden.
Vermeiden Sie nach Möglichkeit hohe, nicht gestützte Wände. Fügen Sie Rippen hinzu, verkürzen Sie die Spannweiten oder ermöglichen Sie mehr Wandstärke um Funktionselemente herum.
Sehen Sie in den Taschen für den Fräser zugängliche Eckenradien vor. Sehr kleine Innenecken erhöhen die Werkzeugreichweite und die lokale Schnittlast.
Einheitlichere Abschnitte tragen dazu bei, ungleichmäßige Flexibilität und Materialabtrag zu reduzieren. Berücksichtigen Sie die Reihenfolge der Vorgänge für Platten mit starken Taschen.
Legen Sie enge Grenzen für die Dichtungs-, Lokalisierungs- und Passfunktionen fest, die dies erfordern. Vermeiden Sie unnötige Präzision bei nicht funktionsfähigen Außenprofilen.
Beurteilen Sie die Vorspannung des Befestigungselements und die Presspassung im Laufe der Zeit. Verteilen Sie die Lasten und verlassen Sie sich nicht allein auf eine hohe lokale Interferenz.
Lassen Sie ausreichend Wand um die Gewindeanschlüsse herum und geben Sie die nutzbare Gewindetiefe an. Überprüfen Sie die Einsätze oder die durchgehende Befestigung, wenn eine wiederholte Montage zu erwarten ist.
Berücksichtigen Sie Dauer-, Spitzen- und Reinigungstemperaturen. Berücksichtigen Sie die thermische Bewegung zwischen PP und den dazugehörigen Metallkomponenten.
Geben Sie chemische Namen, Konzentration, Temperatur und Kontaktdauer an. Berücksichtigen Sie Reinigungsmittel und zeitweilige Exposition, nicht nur die Hauptprozessflüssigkeit.
Diese Teilefamilien veranschaulichen zeichnungsbasierte PP-Anwendungen. Geometrie, Druckbelastung, Verschleißerwartung und Materialdokumentation bestimmen die Eignung; Bei den Beispielen handelt es sich nicht um einen Standardkatalog oder eine verifizierte Kundenprojektgalerie.
Überschneidende Durchgänge, Dichtungsflächen und Montageflächen gemeinsam überprüft.
Sitze, Gehäuse und Innenteile müssen einem definierten Druck- und Chemikalieneinsatz entsprechen.
Kundenspezifische Adapter, Gewindeschnittstellen und Flüssigkeitsverbindungen.
Bohrungen und Schultern für definierte Schwachlast- oder Chemikalienschnittstellen.
Arbeitsdurchmesser und Befestigungsbohrungen abgestimmt auf Last- und Rundlaufanforderungen.
Profile und Schlitze für unterstützte Handhabungs- und Führungsanwendungen.
Auflage- und Auflageflächen für spezifizierte Montagebedingungen.
Taschen, Abdeckungsschnittstellen und Befestigungsmöglichkeiten für Ausrüstung.
Korrosionsbeständige Komponenten für eine geprüfte chemische Umgebung.
Abdeckungen, Adapter und Halterungen werden bei jeder Schweißbaugruppe geprüft.
Halter, Tabletts und Details mit Flüssigkeitskontakt mit Reinigungsanforderungen.
Dokumentierte Qualitäten und hygienisches Design für die vorgesehenen Kontaktbedingungen.
Kontrollierte Trennung mit Auflageflächen- und Kriechprüfung.
Montagemuster, Abstände und unterstützte Ebenheitsanforderungen.
Kombinierte gefräste und gedrehte Geometrien, hergestellt nach einer genehmigten Zeichnung.
PP lässt sich im Allgemeinen einfacher schweißen als kleben. Aufgrund der geringen Oberflächenenergie ist eine zuverlässige Verklebung ohne kompatibles Klebstoffsystem und entsprechende Vorbereitung schwierig.
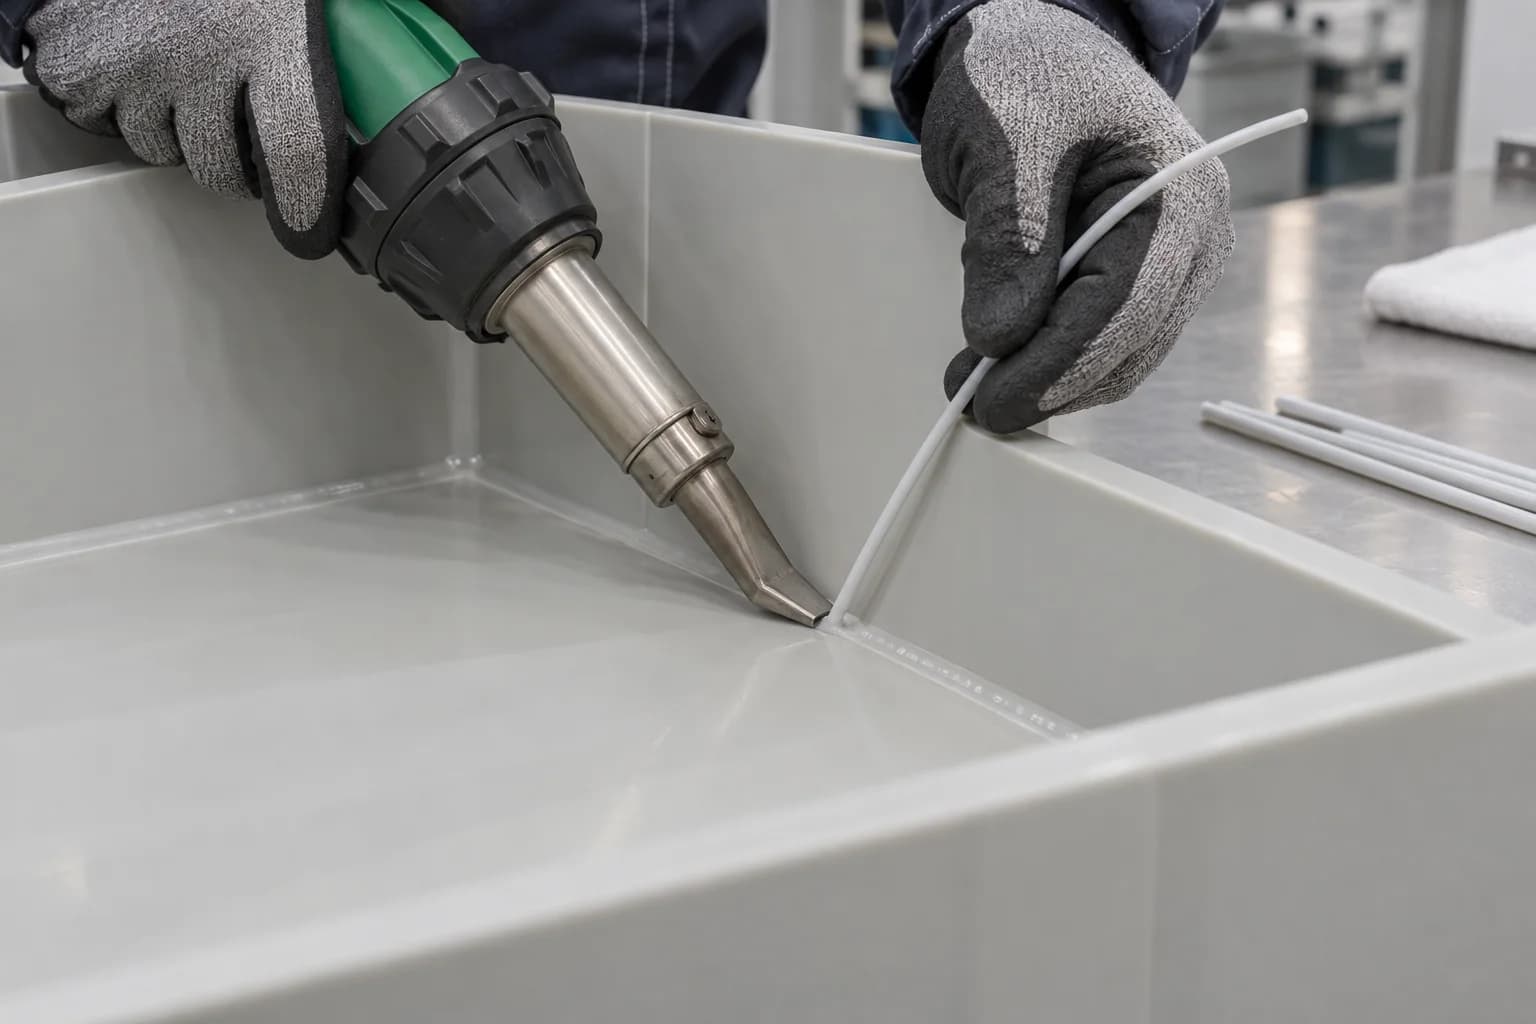
Überprüfen Sie die Sortenkompatibilität, das Füllmaterial, die Verbindungsvorbereitung, den Zugang und die Verformung. Heißgas-, Extrusions- oder andere geeignete Schweißverfahren hängen von der Baugruppe ab; Bestätigen Sie die verfügbare Route vor dem Angebot.
Verbindungselemente sorgen für eine brauchbare Verbindung, wenn Kontaktspannung und Kriechen kontrolliert werden. Geben Sie Durchgangslöcher, Unterlegscheiben, Lagerflächen und Montagebedingungen an.
Überprüfen Sie den Halt des Einsatzes, die Wandstärke, die Installationsmethode und die erwarteten Montagezyklen. Hardware kann die Lastübertragung und die chemische Verträglichkeit verändern.
Herkömmliche Klebstoffe können PP möglicherweise nicht zuverlässig kleben. Möglicherweise sind spezielle Grundierungen oder Oberflächenbehandlungen sowie ein qualifiziertes Klebstoffsystem erforderlich. Validierung anhand der tatsächlichen Flüssigkeiten und Betriebslasten.
Vereinbaren Sie für eine geschweißte Flüssigkeitskomponente vor der Herstellung Leck- oder Druckprüfungen, Abnahmekriterien und Verantwortlichkeiten. Eine sauber aussehende Schweißnaht ist keine Druckbewertung. Planen Sie alle abschließenden Bearbeitungen und Inspektionen im Hinblick auf Schweißverzerrungen und vermeiden Sie die Verwendung ungeprüfter Lösungsmittel-Zement-Praktiken für PVC.
Sehen Sie sich eine bearbeitete und gefertigte PP-Baugruppe an →Definieren Sie die Oberfläche anhand ihrer Funktion: Dichtfläche, Gleitfläche und kosmetische Außenwand können unterschiedliche Akzeptanzkriterien erfordern. Ein glänzendes Erscheinungsbild allein bestimmt noch nicht die Maßhaltigkeit.
Geeignet, wenn normale Schnittspuren akzeptabel sind. Identifizieren Sie Oberflächen, die frei von Dellen, geschleiftem Material oder Klemmspuren bleiben müssen.
Vereinbaren Sie einen realisierbaren Flächenbedarf für Dicht- oder Gleitflächen. Geben Sie an, wie es auf einer weichen Polymeroberfläche überprüft werden soll.
Kontrollieren Sie Federgrate, scharfe Kanten und Ablagerungen in Querlöchern. Kleine Fasen können die Handhabung und Montage verbessern, wenn sie in die Zeichnung aufgenommen werden.
Definieren Sie Kantenbrüche zur Montagevorbereitung und sicheren Handhabung. Halten Sie Fasen von den Dichtflächen fern und stellen Sie sicher, dass sie den erforderlichen Gewindeeingriff nicht beeinträchtigen.
Zu einem validierten Fügeprozess gehört die Oberflächenbehandlung bzw. Grundierungsauswahl. Bestätigen Sie vor dem Verkleben den Zeitpunkt der Behandlung und die Sauberkeit.
Die Inspektion beginnt mit der Materialidentität und den qualitätskritischen Merkmalen. Die endgültige Maßabnahme sollte den vereinbarten Zustand des freigegebenen Teils widerspiegeln und nicht eine vorübergehend eingeschränkte Form.
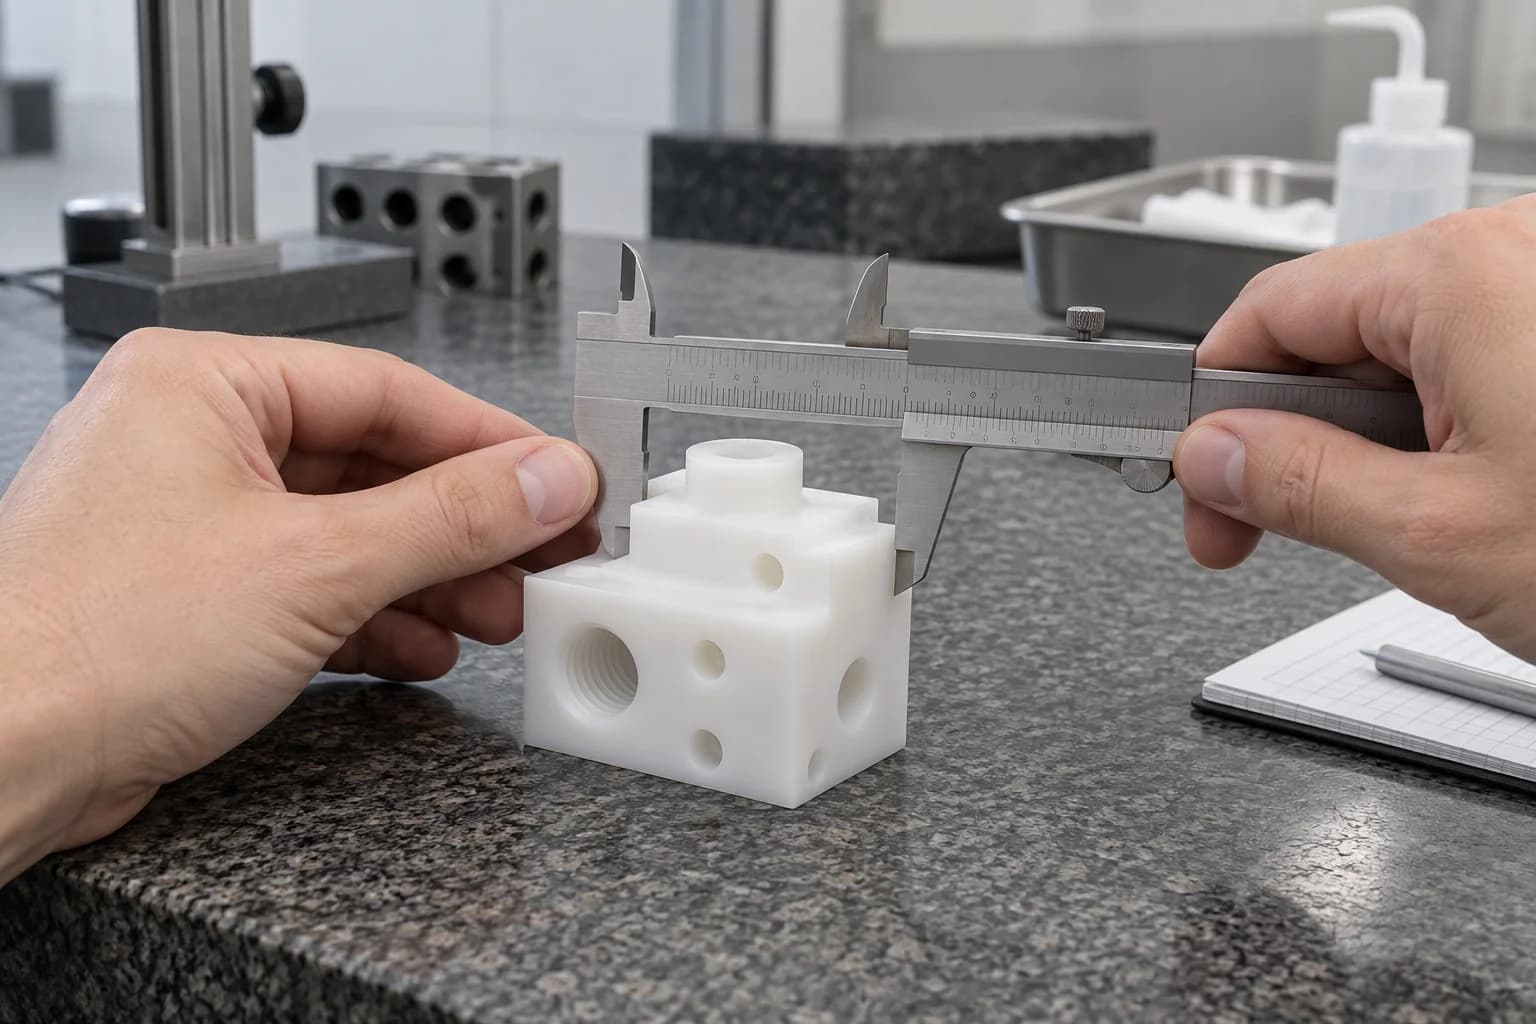
Die Inspektion kann Bohrungen, Anschlusspositionen, Ebenheit, Wandstärke, Montagemuster, Gewindeeingriff, interne Durchgänge und das Gesamtprofil umfassen. Wählen Sie eine Messmethode, die das Merkmal nicht wesentlich verformt. Vereinbaren Sie bei flexiblen Platten die Stützpunkte, bevor Sie die Ebenheit erfassen.
Werksprüfungen, die über die Maßprüfung hinausgehen, sind projektspezifisch. Wenn Leckagen, chemische Kompatibilität, Ermüdung oder Installationsverhalten nachgewiesen werden müssen, geben Sie im Voraus die Methode, die Probenmenge und die Bestehenskriterien an. Die Inspektion und Verpackung des Versands sollte dem genehmigten Freigabeplan entsprechen. Durch ein illustratives Bild wird kein Testergebnis angedeutet.
Beide sind nützliche Polyolefine für nasse und chemische Umgebungen. PP bietet häufig eine höhere Steifigkeit, während HDPE häufig aufgrund seiner Zähigkeit ausgewählt wird. Vergleichen Sie die tatsächlichen Qualitäten, anstatt sich nur auf den Polymernamen zu verlassen.
| Auswahlfaktor | Polypropylen | HDPE |
|---|---|---|
| Gewicht | Typischerweise geringere Dichte | Leicht, typischerweise etwas dichter |
| Steifheit | In vergleichbaren ungefüllten Sorten oft steifer | Normalerweise flexibler |
| Aufprallverhalten | Sorte und Temperatur haben großen Einfluss auf die Zähigkeit | Oft nützlich, wenn Schlagzähigkeit wichtig ist |
| Chemische Beständigkeit | Überprüfen Sie das genaue Medium und die genauen Bedingungen | Überprüfen Sie das genaue Medium und die genauen Bedingungen |
| Feuchtigkeitsaufnahme | Sehr niedrig | Sehr niedrig |
| Wiederholtes Beugen | Nützliches Ermüdungsverhalten bei geeigneter Auslegung | Bewerten Sie den Grad und den Verformungsmodus |
| Bearbeitung | Unterstützen Sie flexible Funktionen und kontrollieren Sie Grate | Unterstützen Sie flexible Funktionen und kontrollieren Sie Grate |
| Beitritt | Geeigneter Schweißweg und kompatible Güte erforderlich | Geeigneter Schweißweg und kompatible Güte erforderlich |
| Geladene Passungen | Überprüfen Sie Kriechen und thermische Bewegung | Überprüfen Sie Kriechen und thermische Bewegung |
| Typische Verwendung | Chemiearmaturen, Verteiler und Laborkomponenten | Liner, Schutzvorrichtungen, Führungen und große Industriekomponenten |
| Flexibilität | Typischerweise weniger flexibel als vergleichbarer HDPE | Typischerweise größere Flexibilität; weiterhin Unterstützung nötig |
Wählen Sie zwischen PP und PVC je nach Steifigkeit, Gewicht, chemischer Belastung und Verbindungsanforderungen. Keines der Materialien ist allgemein für jede Chemikalienhandhabungsbaugruppe besser geeignet.
| Entscheidung | PP | Starrer PVC |
|---|---|---|
| Gewicht und Steifigkeit | Leichter; flexibler | Schwerer; im Allgemeinen steifer |
| Verbindungsroute | Schweißen oder Befestigen werden oft in Betracht gezogen; die Haftung ist schwierig | Mit einem bestimmten System ist möglicherweise eine kompatible Lösungsmittelverklebung möglich |
| Chemische Pflicht | Überprüfen Sie Qualität, Konzentration und Temperatur | Überprüfen Sie Qualität, Konzentration und Temperatur |
| Bearbeitungsproblem | Durchbiegung, elastische Erholung und Federgrate | Schnittwärme, Kantenbeschaffenheit und kerbempfindliche Details |
| Wahl der Montage | Nützlich, wenn es auf geringe Masse und schweißbare Konstruktion ankommt | Nützlich, wenn es auf Steifigkeit und eine verträgliche Klebeverbindung ankommt |
| Elektrische Isolierung | Nützliches Isolierverhalten; exakte Leistung bei der Kontrolle von Neigung und Zustand | Wird oft zum Isolieren von Teilen verwendet; Überprüfen Sie die Qualität und die geltenden elektrischen Anforderungen |
| Schweißkonstruktion | Geeignetes thermisches Schweißverfahren mit kompatiblem PP-Material | Geeigneter Schweißprozess mit kompatiblem PVC-Material |
| Temperatur und Belastung | Bewerten Sie sortenspezifische Temperatur, Kriechen und Exposition | Bewerten Sie sortenspezifische Temperatur, Kriechen und Exposition |
| Vielfältige und flexible Funktionen | Entscheidend sind die chemische Verträglichkeit, die Stütz- und Dichtungsgeometrie; flexibler | Steifigkeit kann der Verteilergeometrie zugute kommen; kein Ersatz für eine chemische oder Druckprüfung |
Wenn eine geschweißte PP-Tankschnittstelle durch eine PVC-Komponente ersetzt wird, überprüfen Sie das Verbindungsdesign, die Dichtungschemie und die Wärmeausdehnung erneut. Ein passendes Außenmaß begründet keine Austauschbarkeit. Nutzen Sie die Richtlinien des Lieferanten zur Chemikalienbeständigkeit als erste Prüfung und validieren Sie kritische Expositionsbedingungen.
Entdecken Sie die PVC-Bearbeitung →PP ist oft der wirtschaftliche Ausgangspunkt für kompatible Chemiekomponenten. PTFE kommt in Betracht, wenn außergewöhnlich niedrige Reibung oder eine anspruchsvollere chemische Umgebung eine andere Material- und Bearbeitungsstrategie rechtfertigen.
| Anforderung | PP | PTFE |
|---|---|---|
| Kosten und Masse | Im Allgemeinen niedrigere Materialkosten und geringere Dichte | Im Allgemeinen höhere Materialkosten und höhere Dichte |
| Chemische Kompatibilität | Breiter Nutzen, mit wichtigen Expositionsgrenzwerten | Sehr breiter Widerstand; Überprüfen Sie weiterhin das tatsächliche Medium |
| Reibung | Gehen Sie nicht von einem PTFE-ähnlichen Gleitverhalten aus | Wird oft wegen sehr geringer Reibung ausgewählt |
| Steifigkeit und Abmessungen | Typischerweise steifer, aber flexibel und kriechempfindlich | Weich, verformungsempfindlich; Sorte und Füllstoff |
| Betriebstemperatur | Wählen Sie aus genauen Neigungsdaten unter Last | Wird oft für einen breiteren Temperaturbereich in Betracht gezogen; Überprüfen Sie die Verbindungsdaten |
| Fügen und Abdichten | Schweißen, Befestigen und gestaltete Dichtungsschnittstellen | Spezielle Verbindungs- und Dichtungsansätze erforderlich |
| Kriechen unter Last | Zeit, Spannung, Temperatur und Verstärkung bestimmen die Verformung | Zeit, Spannung, Temperatur und Füllstoffe bestimmen die Verformung |
| Flüssigkeitshandhabungsservice | Nützlich für kompatible Chemikalienanwendungen mit einer entwickelten Dichtung | Nützlich für anspruchsvolle chemische Anwendungen oder Anwendungen mit geringer Reibung mit einer speziell entwickelten Dichtung |
Weisen Sie keine universelle Kriechbewertung zu, ohne Last, Temperatur, Zeit und Rezeptur zu berücksichtigen. Wenn es sich bei dem Teil um eine belastete Dichtung oder einen Ventilsitz handelt, prüfen Sie die Kontaktspannung und die Passflächen zusammen. Für gefülltes PTFE und verstärktes PP sind eigene Daten erforderlich und keine Extrapolation aus ungefüllten Materialien.
Entdecken Sie die PTFE-Bearbeitung →Der Antrag legt den Abnahmeplan fest. PP kann für die folgenden Umgebungen geeignet sein, wenn die Güteklasse und die Betriebsbedingungen überprüft werden.
Verteiler, Armaturen, Tankschnittstellen und Halterungen, die bestimmten Chemikalien ausgesetzt sind. Berücksichtigen Sie Konzentration, Temperatur, Reinigungsmedium und mechanische Beanspruchung.
Flüssigkeitsfördernde Teile und unterstützte Gerätekomponenten. Bestätigen Sie Druck, Außeneinwirkung, Wartungschemikalien und Anschlusslasten.
Führungen, Vorrichtungen und Handhabungsdetails anhand dokumentierter Kontaktqualitäten. Reinigungstemperaturen, hygienische Geometrie und gültige Deklarationen sind unerlässlich.
Tabletts, Halterungen und Geräteschnittstellen mit definierten Reinigungs- und Dokumentationsanforderungen. PP allein stellt weder die Gerätekonformität noch die Sterilisationsfähigkeit sicher.
Abstandshalter, Gehäuse und Maschinenplatten, bei denen geringe Masse oder chemische Beständigkeit sinnvoll sind. Überprüfen Sie die Auflagefläche der Befestigungselemente, den Stützabstand und die Betriebstemperatur.
Ausgewählte Chemikalienhandhabungs- oder Unterstützungskomponenten nur nach ausdrücklicher Genehmigung der Reinheits-, Kontaminations-, chemischen und elektrischen Anforderungen.
Prototypen von Innenschnittstellen und funktionalen Polymerkomponenten, bei denen die angegebene PP-Qualität die Anforderungen an Schlagfestigkeit, Temperatur, Aussehen und Entflammbarkeit erfüllt. Validieren Sie die Komponente für ihren vorgesehenen Standort.
Durch die Bearbeitung kann ein PP-Design bewertet werden, ohne dass eine Spritzgussform erforderlich ist. Der Prototyp sollte die funktionssteuernden Merkmale testen, nicht nur das äußere Erscheinungsbild.
Montage, Dichtstellen, Auflage und Zugänglichkeit prüfen. Verwenden Sie eine repräsentative Sorte und dokumentieren Sie etwaige Abweichungen vom vorgesehenen Produktionsbestand.
Bestätigen Sie die Werkstückspannung, den Prozessablauf, die freigegebenen Maße und den Entgratungsaufwand. Stimmen Sie der Annahme des ersten Artikels zu, bevor Sie den Vorgang wiederholen.
Kontrollieren Sie die Überarbeitung der Zeichnung, die Qualität, die Form des Rohmaterials und die Prüfmethode. Überprüfen Sie alle Materialsubstitutionen oder Prozessänderungen vor der Produktion.
Notieren Sie für einen zusammengebauten Prototyp die Installationsvorbereitung, die Drehmomentbedingungen, die Betriebstemperatur und die Testflüssigkeiten. Kundenanforderungen können die Retention nach dem Laden, die Leckageleistung oder Reinigungszyklen umfassen. Vereinbaren Sie diese Prüfungen getrennt von der routinemäßigen Maßprüfung; Der Erfolg des Prototyps ist spezifisch für die getestete Konfiguration.
Entdecken Sie Prototypenteile →TOPS Plastics konzentriert die Diskussion auf Ihre Zeichnung, Ihr Material und Ihre Arbeitsbedingungen, sodass Angebot und Abnahmeplan dasselbe Teil beschreiben.
Identifizieren Sie funktionale Bezüge, Dichtungsmerkmale und Montagebeschränkungen, bevor Sie die Bearbeitungsroute zuweisen.
Besprechen Sie PP-Sorte, Rohteilform, Flexibilität, thermische Bewegung und Verbindungsanforderungen, anstatt es wie einen Metallersatz zu behandeln.
Überprüfen Sie Fräsen, Drehen, Fräsen und jede gewünschte Fertigung als einen Teil- oder Montageplan, wobei der Umfang im Angebot bestätigt wird.
Vereinbaren Sie vor der Auftragsannahme wichtige Merkmale, Materialdokumente und etwaige zusätzliche Tests. Liefertermine und numerische Möglichkeiten werden pro Projekt bestätigt.
Verbinden Sie chemische Konzentration, Reinigungsbedingungen und Druckbetrieb mit der Überprüfung von Material und Geometrie. Zusätzliche Kompatibilitätsprüfungen müssen vereinbart werden.
Planen Sie Support, Schnittreihenfolge und Prüfung freigegebener Teile rund um die Flexibilität von PP.
Besprechen Sie die Verbindungsmethode, die Materialverträglichkeit und die Inspektion nach der Verbindung, bevor Sie die Fertigung in den vereinbarten Umfang aufnehmen.
Führen Sie genehmigte Qualitäten, Zeichnungsüberarbeitungen und Überprüfungen kritischer Merkmale von der Prototypenprüfung bis hin zu wiederkehrenden OEM-Bestellungen durch.
Ein definierter Arbeitsablauf hält Materialauswahl, Bearbeitung und Endabnahme miteinander verbunden. Zusätzliche Schweißarbeiten, Prüfungen oder Dokumentationen sind nur dann enthalten, wenn dies für das Projekt vereinbart wurde.
PP ist bearbeitbar, aber saubere Abmessungen erfordern die Kontrolle von Flexibilität, Hitze und Graten. Bei dünnen oder langen Teilen sind scharfe Werkzeuge, ausreichende Unterstützung, eine geeignete Spanabfuhr und die Prüfung freigegebener Teile wichtig.
Ja. Fräsen von Anzugsplatten, Taschen, Verteilern und Gehäusen; Drehen von Anzügen, Buchsen, Ringen, Hülsen und Beschlägen. Fräsen und Sekundärbohren können kombiniert werden, wenn die Geometrie dies erfordert.
Toleranzen müssen merkmals- und sortenspezifisch vereinbart werden. Teilegröße, Wandstärke, Temperatur, Spann- und Messkraft beeinflussen das Ergebnis; Stellen Sie kritische Passungen und eine Prüfbedingung zur Überprüfung bereit.
Ja. Anhaltende Belastung kann zu zeitabhängigen Verformungen führen, insbesondere wenn die Temperatur steigt. Überprüfen Sie Lagerbereiche, Schraubverbindungen, Presssitze und Halteanforderungen während der vorgesehenen Betriebsdauer.
PP widersteht vielen Chemikalien, die Kompatibilität ist jedoch nicht universell. Geben Sie das genaue Medium, die Konzentration, die Temperatur und die Einwirkungsdauer einschließlich der Reinigungschemikalien an, damit die ausgewählte Qualität überprüft werden kann.
PP ist oft leichter und steifer, während HDPE oft aufgrund seiner Schlagzähigkeit und flexiblen Industrieteile gewählt wird. Der tatsächliche Grad und die tatsächliche Temperatur bestimmen den nützlichen Vergleich; Beide erfordern eine Kriech- und Wärmebewegungsprüfung.
Es kommt auf die Pflicht an. PP bietet ein geringes Gewicht und eine schweißbare Konstruktion; Der starre PVC bietet möglicherweise mehr Steifigkeit und einen kompatiblen Lösungsmittelklebeweg. Vergleichen Sie die genauen chemischen Bedingungen und das Verbindungsdesign, bevor Sie eine Entscheidung treffen.
Ja, geeignete PP-Typen können mit einem geeigneten Verfahren geschweißt werden. Sortenkompatibilität, Füller, Fugenvorbereitung und Verformungskontrolle sind von Bedeutung. Bestätigen Sie alle Dichtheits- oder Drucktests separat.
Da PP eine geringe Oberflächenenergie aufweist, wird es von vielen gewöhnlichen Klebstoffen nicht benetzt oder zuverlässig gebunden. Möglicherweise ist ein spezieller Klebstoff, eine Grundierung oder eine Oberflächenbehandlung erforderlich, gefolgt von einer Validierung unter der beabsichtigten Belastung und Belastung.
Beispiele hierfür sind Verteiler, Armaturen, Ventilkomponenten, Führungen, Vorrichtungen, Gehäuse, Abstandshalter und Teile für Labor- oder Chemiegeräte. Die Eignung hängt von der Sorte, der Zeichnung, der Belastung und der Umgebung ab.
DEINE FLÜSSIGKEIT. IHRE LAST. IHR PP-TEIL.
Laden Sie Ihr CAD-Modell oder Ihre Konstruktionszeichnung hoch und geben Sie die PP-Sorte, die Menge, kritische Toleranzen, die Betriebstemperatur, die chemische Belastung, die Flüssigkeitsbedingungen und die Verbindungsanforderungen an. Unser Team kann vor dem Angebot die Materialeignung, Bearbeitung und Fertigungsstrategie prüfen.
Firma, Name, E-Mail und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und Zeichnungs-Upload sind optional. Tragen Sie alle PP-spezifischen Anforderungen in Ihre Zeichnung ein oder teilen Sie sie per E-Mail mit, damit die Erstanfrage einfach bleibt.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Bitte stimmen Sie der vertraulichen Behandlung der Dateien zu, bevor Sie sensible Zeichnungen senden.