Résistance chimique
Le PP est utile avec de nombreux acides aqueux, alcalis et autres fluides de traitement. Confirmez le support spécifique, la concentration, la température et la période d'exposition avant de choisir une qualité.

POLYPROPYLÈNE / PP
TOPS Plastics permet l'usinage CNC du polypropylène (PP) pour les composants personnalisés nécessitant une résistance chimique, une faible absorption d'humidité, un faible poids et des performances rentables. Nous fabriquons des collecteurs, raccords, fixations, guides, boîtiers et autres composants industriels PP à partir de fichiers CAO et de dessins techniques de clients.
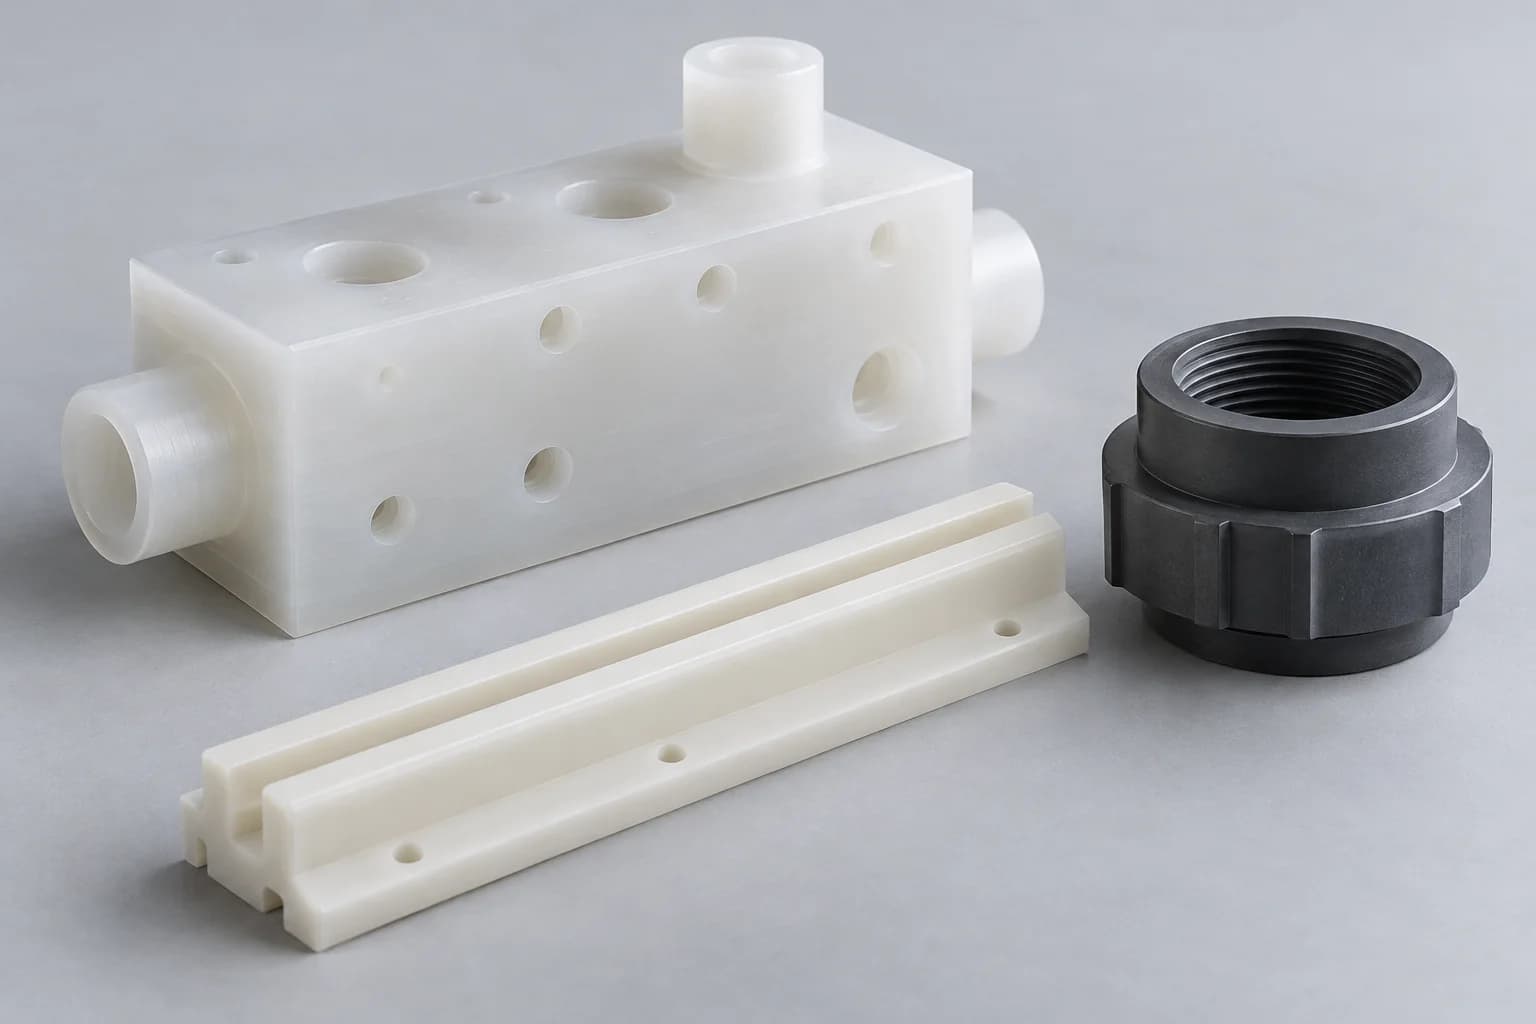
Commencez par l’environnement chimique et la charge de travail. Définissez ensuite la qualité, les dimensions fonctionnelles et la méthode d'assemblage : le PP est léger et soudable, mais la flexibilité, la dilatation thermique et le fluage influencent l'assemblage fini.
Un devis PP doit connecter le dessin à l'environnement d'exploitation. Les dimensions, la disponibilité des stocks, la documentation et les exigences d'inspection sont examinées pour chaque projet ; aucune tolérance ou limite de taille ne s'applique à chaque composant PP.
| Capacité | Portée du projet |
|---|---|
| Matériel | Polypropylène (PP); qualité exacte du fournisseur et forme de stock à confirmer |
| Processus | Fraisage, tournage, fraisage, perçage et taraudage CNC |
| Composants typiques | Collecteurs, raccords, fixations, guides, boîtiers et composants résistants aux produits chimiques |
| Fabrication | Prototypes, lots de faible volume et production répétée |
| Entrée | Modèles CAO, dessins techniques et échantillons de référence avec critères d'acceptation convenus |
| Formats de fichiers | STEP, STP, IGES, X_T, DWG, DXF et PDF |
| Contrôle | Caractéristiques critiques et réception finale selon le dessin approuvé |
| Applications | Équipements chimiques, équipements alimentaires, assemblages de laboratoire et industriels |
Le polypropylène est un thermoplastique semi-cristallin de la famille des polyoléfines. Pour les pièces usinées, elles sont normalement achetées sous forme de feuille de stock, de tige ou d'une autre forme semi-finie appropriée plutôt que déduites d'une description de résine de moulage par injection.
Sa faible absorption d’humidité permet de limiter les changements de taille liés à l’humidité. La résistance chimique en fait un candidat idéal pour certaines pièces en contact avec les fluides, tandis que son faible poids peut simplifier la manipulation et réduire la masse en mouvement. Ces avantages ne font pas du PP un plastique technique rigide à haute température : la température, la durée de chargement et l'historique des stocks comptent toujours.
Utilisez la désignation complète du matériau sur votre dessin. La couleur, le type d'homopolymère ou de copolymère, le renforcement, les stabilisants et les exigences en matière de documentation peuvent modifier le parcours d'achat et d'usinage. Une pièce blanche naturelle n’est pas automatiquement conforme au contact alimentaire, et une pièce noire n’est pas automatiquement stabilisée aux UV ou conductrice d’électricité.
Choisissez le PP lorsque son comportement matériel correspond à la fonction, plutôt que de le sélectionner uniquement en fonction du prix de la matière première. Six raisons courantes de l’envisager sont décrites ci-dessous.
Le PP est utile avec de nombreux acides aqueux, alcalis et autres fluides de traitement. Confirmez le support spécifique, la concentration, la température et la période d'exposition avant de choisir une qualité.
Une faible absorption d'eau est utile pour les environnements humides et les lavages répétés. Les changements dimensionnels dus à la chaleur et à la charge doivent toujours être évalués séparément.
Le PP peut réduire la masse des luminaires, des boîtiers et des composants de manutention. L'épaisseur des parois et l'espacement des supports doivent fournir la rigidité requise.
Le PP correctement conçu peut tolérer des flexions répétées. Une réputation de charnière vivante moulée par injection ne prouve pas qu’une charnière usinée aura le même cycle de vie.
Le PP peut convenir aux pièces chimiques et industrielles sensibles aux coûts. Le coût total comprend également le rendement du stock, le maintien de la pièce, l'ébavurage, l'assemblage et la vérification.
Une qualité appropriée peut fournir une ténacité et une conformité utiles. Comparez les données sur les homopolymères et les copolymères à la température de fonctionnement réelle.
Les familles de notes suivantes sont des options pour la révision des dessins. La disponibilité, la désignation du fournisseur, la couleur et les documents justificatifs sont confirmés avant l'acceptation de la commande, plutôt que traités comme un inventaire interchangeable.
Souvent sélectionné là où une rigidité et une résistance relativement plus élevées sont des priorités dans le PP non chargé. Examinez les exigences en matière d'impact à basse température et les données exactes du fournisseur.
Souvent envisagé lorsque le comportement d’impact est plus important. Le système de comonomère et la nuance déterminent l’équilibre entre rigidité, ténacité et performance en température.
Le papier non pigmenté est utile lorsqu'un aspect naturel est spécifié. L'apparence n'établit pas la pureté, l'aptitude à la stérilisation ou la conformité réglementaire.
Spécifiez les exigences en matière de pigments, d'exposition extérieure et d'électricité. La couleur noire à elle seule n’établit pas la résistance aux UV, les performances antistatiques ou le comportement conducteur.
Le renforcement peut améliorer la rigidité mais augmente l'abrasion de l'outil et peut rendre les propriétés dépendantes de la direction. La finition de surface, l’exposition des fibres et la compatibilité des fluides doivent être revues.
Les applications alimentaires ou médicales nécessitent un grade identifié, des déclarations applicables et une traçabilité. Confirmez les conditions de contact prévues, la méthode de nettoyage et l'étendue de la documentation.
Sélectionnez le processus autour de la géométrie fonctionnelle, du stock disponible et du support des pièces. La combinaison de processus peut être appropriée lorsqu'un composant comprend des faces plates, des ports et des caractéristiques de rotation.
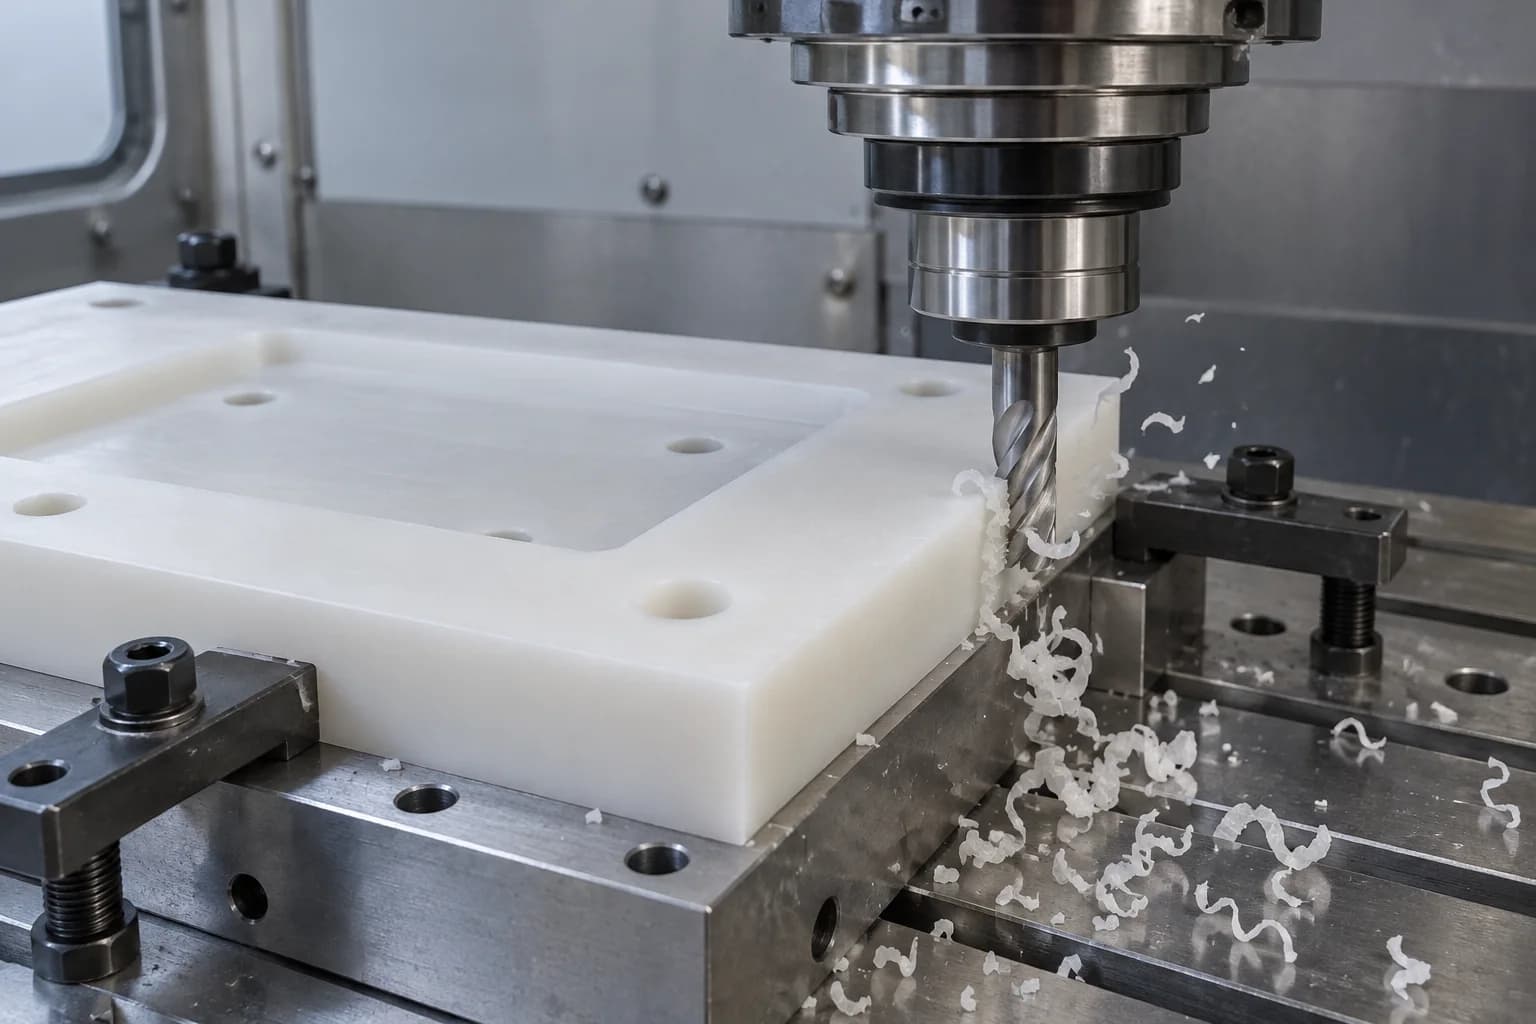
Pour collecteurs, fixations, plaques, boîtiers, poches et composants d'équipements chimiques. Un large support et une séquence de coupe planifiée aident à limiter la flexion lorsque le matériau est retiré d'une plaque ou d'un bloc.
Explorez le processus →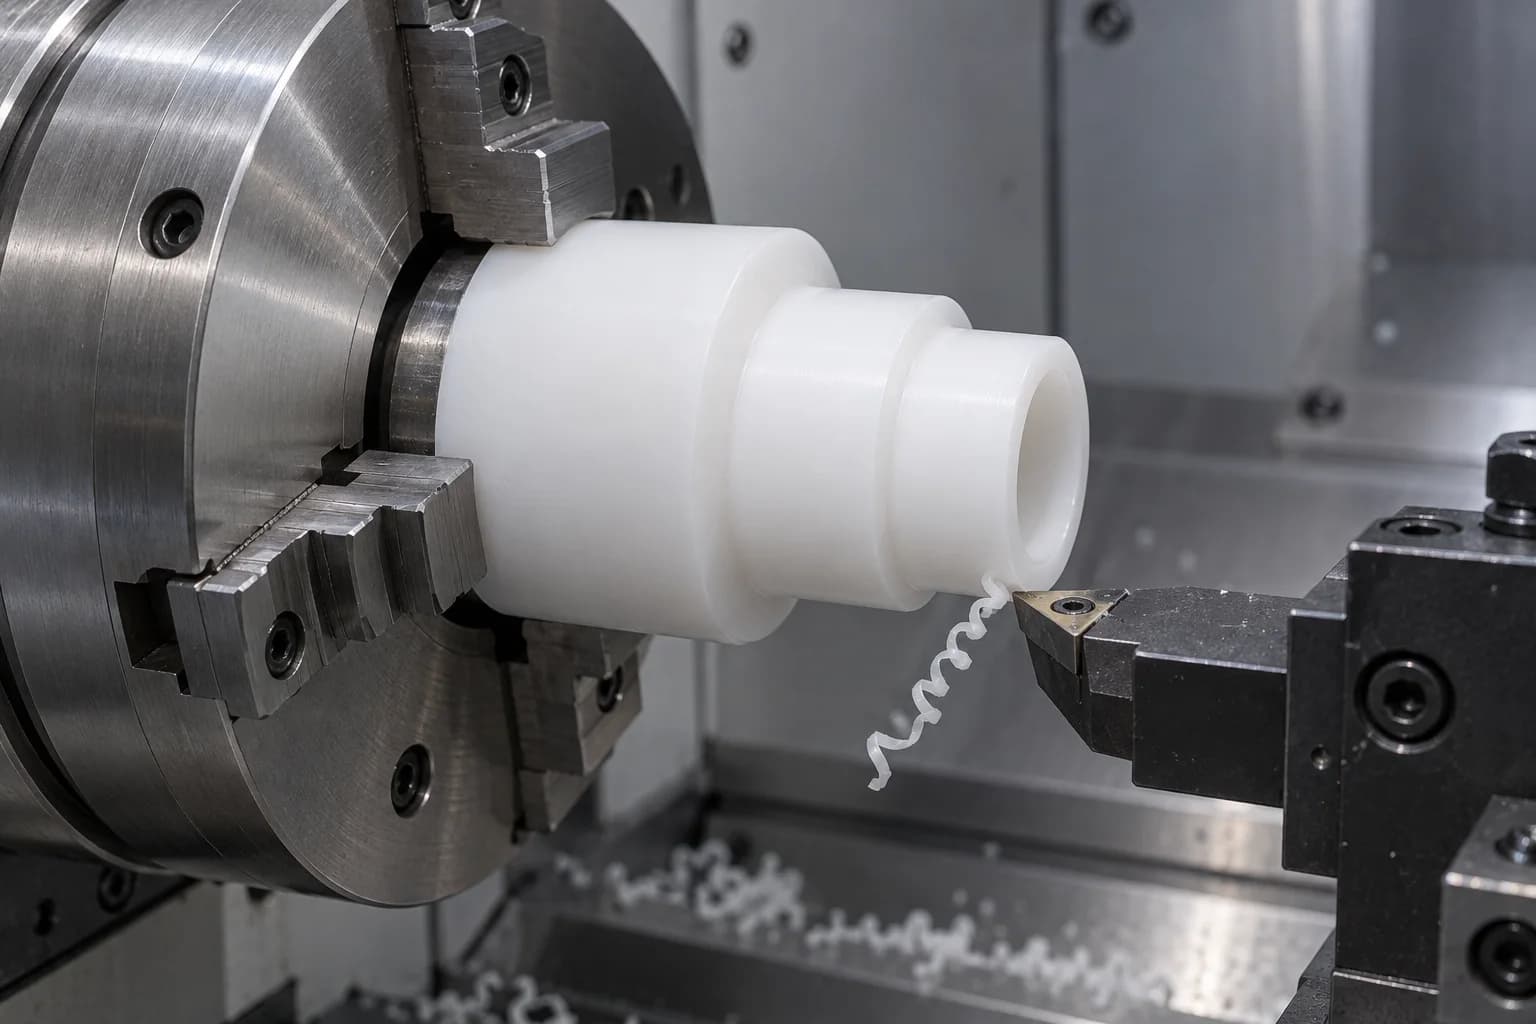
Pour bagues, manchons, bagues, raccords, entretoises et composants de vannes cylindriques. Vérifiez la pression du mandrin, la récupération de l'alésage, les relations entre les épaulements et la longueur non supportée avant de sélectionner la séquence d'opération.
Explorez le processus →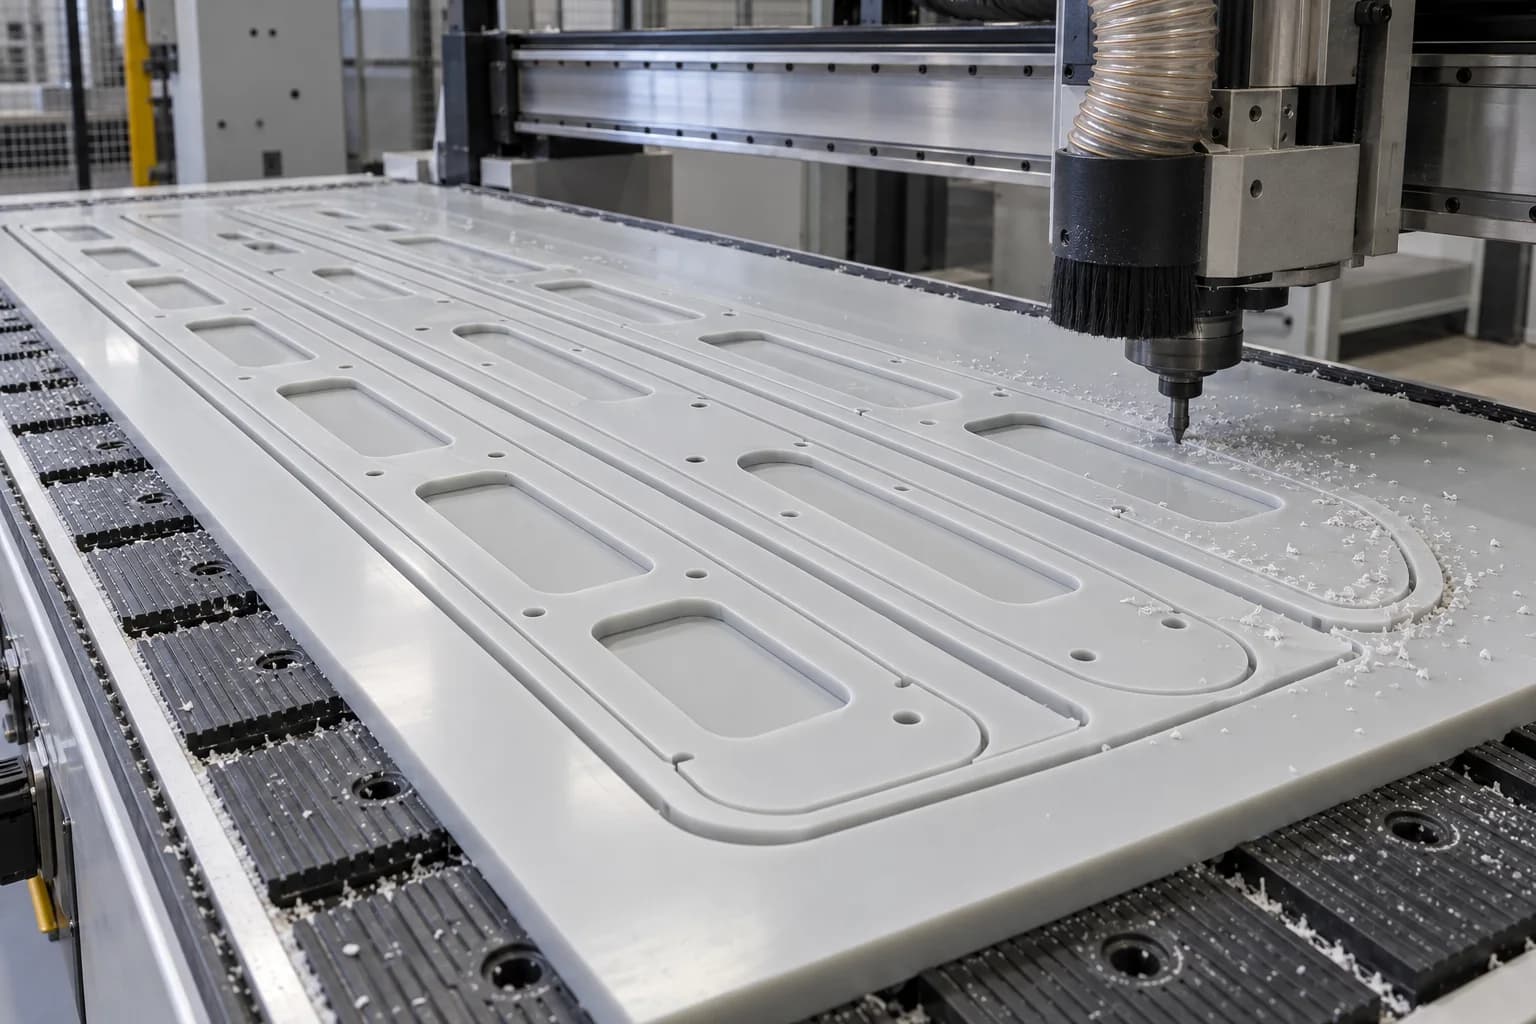
Pour profilés en tôle, panneaux, guides et pièces plates plus grandes. L'imbrication, la planéité de la feuille, le support local et la séquence de libération finale affectent la qualité des bords et la cohérence dimensionnelle.
Explorez le processus →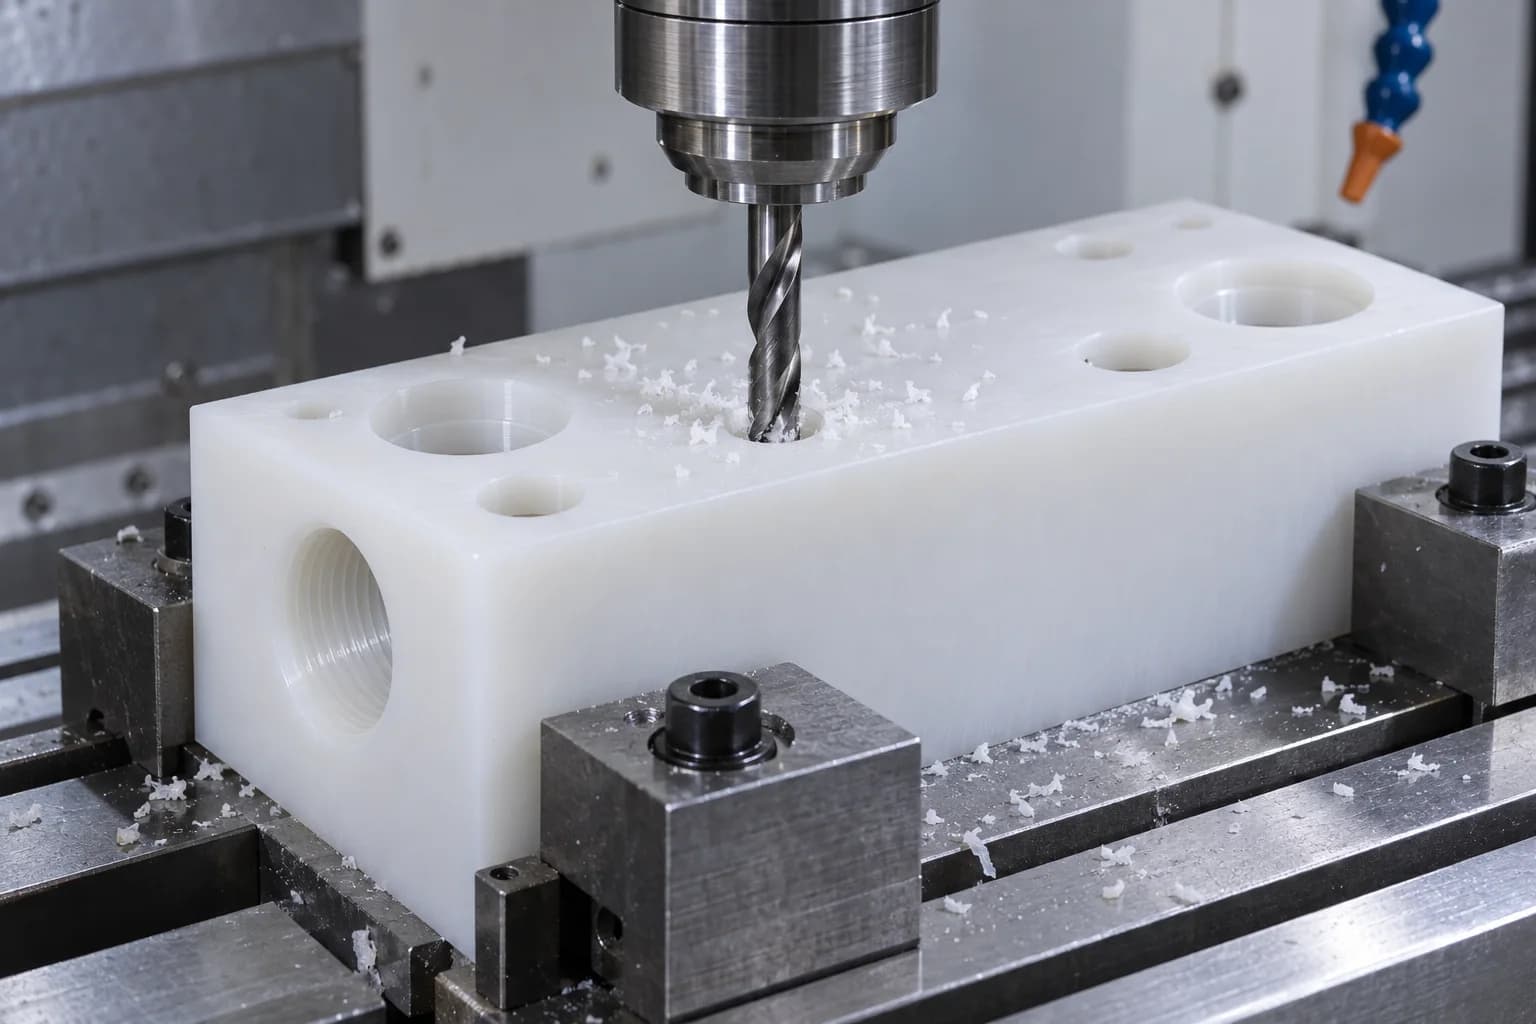
Pour les ports, les trous de montage, les contre-alésages, les filetages et les fonctionnalités d'assemblage. L'évacuation des copeaux, l'accès aux outils et une épaisseur de paroi adéquate méritent une attention particulière autour des passages qui se croisent.
Explorez le processus →Le PP coupe facilement, mais sa flexibilité peut masquer les distorsions lors de l'usinage. Une pièce qui mesure correctement lorsqu'elle est serrée peut changer de forme après le relâchement.
Soutenez les longues portées et les sections minces à proximité de la coupe. Un outil tranchant et un maintien équilibré réduisent la force qui plie un mur ou un guide.
Une mauvaise évacuation des copeaux et des frottements peuvent ramollir la zone de coupe. L'affûtage, l'engagement et l'avance des outils doivent produire une coupe nette plutôt qu'un frottement prolongé.
Une pression de préhension excessive peut comprimer un alésage ou aplatir temporairement une plaque. Définissez la condition d’inspection à l’état libre et les points d’appui.
Les bords mous peuvent laisser des ficelles ou des bavures de plumes. Inspectez les trous transversaux et les passages internes ainsi que les bords extérieurs visibles.
Un stress prolongé peut changer de forme avec le temps. La finition d'une pièce sur mesure n'établit pas son ajustement à long terme sous charge.
Les tolérances du PP sont convenues caractéristique par caractéristique après avoir examiné la géométrie, la nuance, la température et la méthode de mesure. Une tolérance globale d’usinage des métaux constitue généralement une mauvaise base pour proposer des pièces en polymère flexibles.
| Caractéristique | Ce qui doit être révisé | Informations pratiques sur le dessin |
|---|---|---|
| Parois minces | Déviation pendant la coupe et la mesure | Épaisseur de paroi, portée non supportée et écart à l'état libre autorisé |
| Grandes assiettes | Dilatation thermique et planéité du stock | Température de référence, condition de support et zone de planéité |
| Alésages | Récupération élastique et force de jauge | Fonction d'ajustement, diamètre d'accouplement et méthode de mesure |
| Composants longs | Flexibilité et rectitude après la libération | Points de support, schéma de référence et état d'installation |
| Filetages | Résistance des murs, engagement et charge d'assemblage | Norme de filetage, profondeur, limites de couple et méthode d'étanchéité |
| Planéité | Maintien au travail et stress résiduel | État libre versus acceptation restreinte et visages de données |
| Ajustements à la presse | Fluage, contrainte et changement de température | Interférence, exigence de rétention et durée du service |
| Fonctionnalités multi-faces | Transfert de données entre opérations | Données fonctionnelles, exigences de position et relations d'assemblage |
Pour un collecteur de fluide, distinguez un trou de montage d'un alésage d'étanchéité : ils nécessitent rarement des tolérances identiques. Définissez quelles dimensions sont essentielles au fonctionnement et lesquelles peuvent utiliser une tolérance générale pratique. La mesure finale doit avoir lieu après libération et stabilisation appropriée de la température.
Envoyez votre dessin pour une révision des tolérances du PP →La chaleur modifie la taille et la rigidité ; le fluage modifie la déformation sous une contrainte soutenue. Les deux peuvent affecter un composant PP même lorsque ses dimensions initiales correspondent au dessin.
Évitez de juger les dimensions sur une pièce chaude et fraîchement usinée. Stabilisez-le avant l’inspection finale et documentez les conditions d’inspection pertinentes.
Le PP peut se plier sous des forces de coupe, de préhension ou de jauge, puis récupérer. Une configuration de mesure reproductible à faible force est importante pour des fonctionnalités flexibles.
Les fixations, les ajustements serrés et les charges concentrées peuvent progressivement déformer le matériau. Utilisez une surface d'appui adéquate et vérifiez la rétention après la période de service prévue.
Spécifiez les températures continues et maximales, la durée d’exposition et la charge mécanique. Un point de fusion n’est pas une température d’utilisation continue autorisée.
Un examen pratique d'une plaque PP boulonnée prend en compte ensemble la surface de la rondelle, la contrainte de contact, l'espacement des supports et le couple d'assemblage. Pour un manchon à ajustement serré, vérifiez à la fois l'ajustement initial et la rétention requise après un cycle de température ou une charge soutenue. Lorsque les performances sont essentielles, convenez des tests de prototypes avec le client plutôt que de supposer que l'inspection dimensionnelle prouve à elle seule la durée de vie.
De petites modifications de dessin peuvent améliorer la cohérence de l'usinage et le comportement de l'assemblage. Les points suivants doivent être résolus avant la publication du dessin de fabrication.
Évitez les murs hauts et non soutenus lorsque cela est possible. Ajoutez des nervures, raccourcissez les portées ou autorisez une plus grande épaisseur de mur autour des éléments fonctionnels.
Fournir des rayons de coin accessibles aux couteaux dans les poches. Les très petits coins internes augmentent la portée de l'outil et la charge de coupe locale.
Des sections plus uniformes aident à réduire la flexibilité inégale et l'enlèvement de matière. Considérez l'ordre des opérations pour les plaques fortement empochées.
Appliquez des limites étroites aux fonctions d'étanchéité, de localisation et d'accouplement qui les nécessitent. Évitez les précisions inutiles sur les profils extérieurs non fonctionnels.
Évaluez la précharge des fixations et la rétention de l’ajustement au fil du temps. Répartissez les charges et évitez de compter uniquement sur des interférences locales élevées.
Laissez suffisamment de mur autour des ports taraudés et spécifiez la profondeur de filetage utilisable. Examinez les inserts ou les fixations traversantes lorsqu'un assemblage répété est prévu.
Incluez les températures continues, de pointe et de nettoyage. Tenez compte du mouvement thermique entre le PP et les composants métalliques correspondants.
Donnez les noms chimiques, la concentration, la température et la durée du contact. Incluez les agents de nettoyage et l’exposition intermittente, et pas seulement le fluide de traitement principal.
Ces familles de pièces illustrent des applications PP basées sur des dessins. La géométrie, la pression, les attentes en matière d'usure et la documentation des matériaux déterminent l'adéquation ; les exemples ne sont pas un catalogue standard ou une galerie de projets clients vérifiée.
Passages croisés, zones de scellement et faces de montage examinées ensemble.
Sièges, corps et éléments internes soumis à une pression et à un devoir chimique définis.
Adaptateurs personnalisés, interfaces filetées et connexions fluides.
Alésages et épaulements pour des interfaces définies à faible charge ou pour services chimiques.
Diamètres de travail et alésages de montage adaptés aux besoins de charge et de faux-rond.
Profils et emplacements pour applications de manipulation et de guidage prises en charge.
Surfaces de positionnement et de support pour les conditions d’assemblage spécifiées.
Poches, interfaces de couverture et fonctionnalités de montage pour l'équipement.
Composants résistants à la corrosion pour un environnement chimique vérifié.
Capots, adaptateurs et supports revus avec tout assemblage soudé.
Supports, plateaux et détails en contact avec les fluides avec exigences de nettoyage.
Qualités documentées et conception hygiénique pour les conditions de contact prévues.
Séparation contrôlée avec zone d'appui et revue du fluage.
Modèles de montage, dégagements et exigences de planéité prises en charge.
Géométries combinées fraisées et tournées produites à partir d'un dessin approuvé.
Le PP est généralement plus simple à souder qu'à coller. Sa faible énergie de surface rend difficile une adhésion fiable sans un système adhésif compatible et une préparation appropriée.
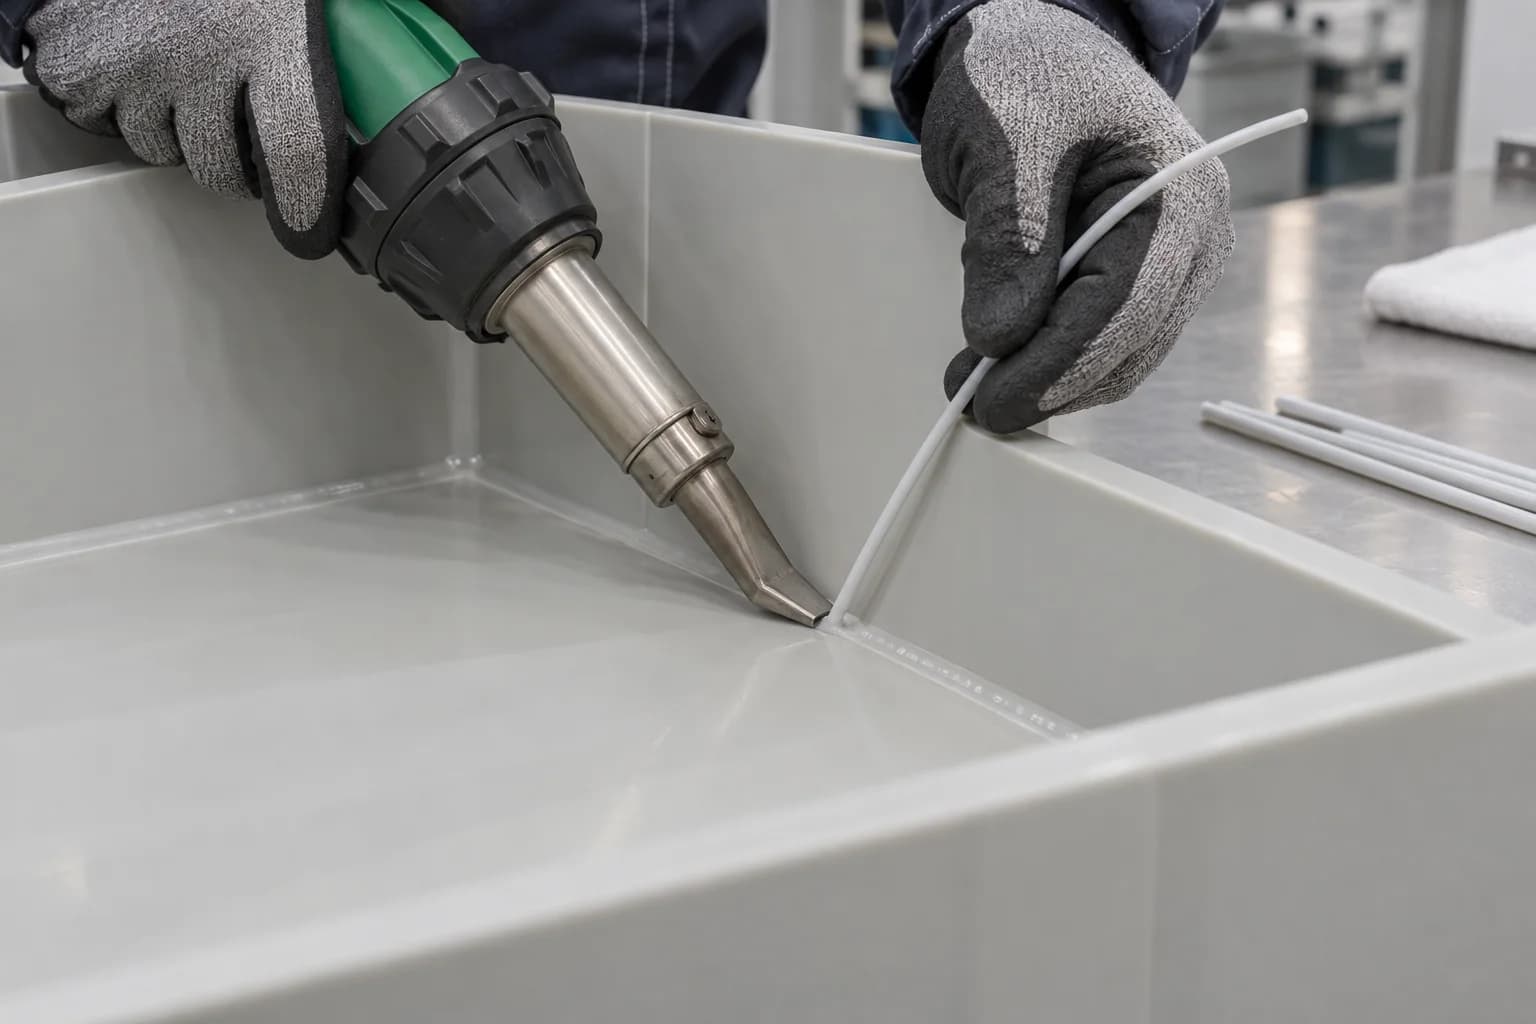
Examinez la compatibilité des qualités, le matériau de remplissage, la préparation des joints, l’accès et la déformation. Les méthodes de soudage au gaz chaud, par extrusion ou autres dépendent de l'assemblage ; confirmer l'itinéraire disponible avant le devis.
Les fixations fournissent un joint utilisable lorsque la contrainte de contact et le fluage sont contrôlés. Spécifier les trous de dégagement, les rondelles, les surfaces d'appui et les conditions d'assemblage.
Examinez la rétention des inserts, l’épaisseur de la paroi, la méthode d’installation et les cycles d’assemblage prévus. Le matériel peut modifier le transfert de charge et la compatibilité chimique.
Les adhésifs ordinaires peuvent ne pas lier le PP de manière fiable. Des apprêts ou un traitement de surface spécialisés et un système adhésif qualifié peuvent être nécessaires ; valider par rapport aux fluides et aux charges de service réels.
Pour un composant fluide soudé, convenez des tests de fuite ou de pression, des critères d'acceptation et des responsabilités avant la fabrication. Une soudure d’apparence propre ne constitue pas une valeur de pression. Planifiez tout usinage final et toute inspection autour de la déformation du soudage et évitez d'utiliser des pratiques de colle à solvant non vérifiées destinées au PVC.
Examiner un assemblage PP usiné et fabriqué →Définir la surface par sa fonction : une piste d'étanchéité, une face de glissement et un mur extérieur cosmétique peuvent nécessiter différents critères d'acceptation. Un aspect brillant ne suffit pas à établir une qualité dimensionnelle.
Convient là où les marques de coupe normales sont acceptables. Identifiez les surfaces qui doivent rester exemptes de bosses, de matériaux traînés ou de marques de serrage.
Convenez d’une exigence de surface réalisable pour les faces d’étanchéité ou de glissement. Précisez comment il sera vérifié sur une surface polymère souple.
Contrôlez les bavures de plumes, les arêtes vives et les débris transversaux. Les petits chanfreins peuvent améliorer la manipulation et l'assemblage lorsqu'ils sont inclus sur le dessin.
Définir les ruptures de bord pour la préparation de l'installation et la manipulation en toute sécurité. Gardez les chanfreins à l'écart des zones d'étanchéité et assurez-vous qu'ils ne réduisent pas l'engagement du filetage requis.
Le traitement de surface ou la sélection de l'apprêt fait partie d'un processus d'assemblage validé. Confirmer le moment du traitement et la propreté avant le collage.
L'inspection commence par l'identité des matériaux et les caractéristiques essentielles à la qualité. L'acceptation dimensionnelle finale doit représenter l'état convenu de la pièce libérée, plutôt qu'une forme temporairement contrainte.
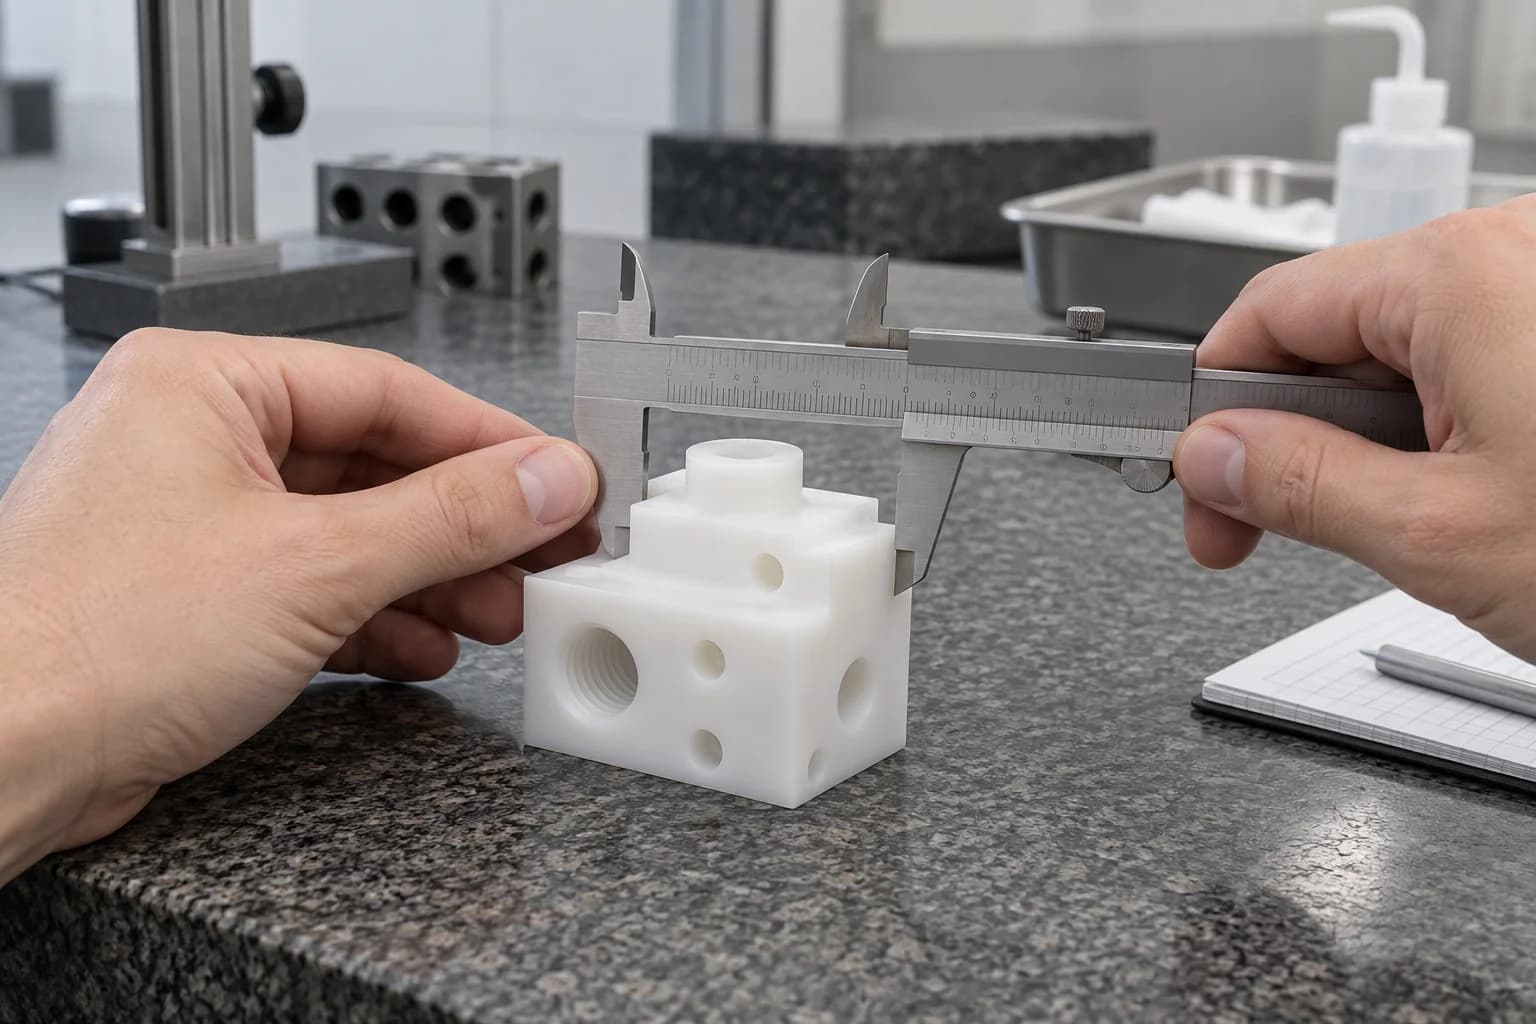
L'inspection peut inclure les alésages, l'emplacement des ports, la planéité, l'épaisseur de la paroi, les modèles de montage, l'engagement du filetage, les passages internes et le profil global. Sélectionnez une méthode de mesure qui ne déforme pas matériellement l’élément. Pour les plaques flexibles, convenir des points d'appui avant d'enregistrer la planéité.
Les tests en usine au-delà de l’inspection dimensionnelle sont spécifiques au projet. Si une fuite, une compatibilité chimique, une fatigue ou un comportement installé doivent être démontrés, spécifiez à l'avance la méthode, la quantité d'échantillon et les critères de réussite. L'inspection et l'emballage de l'expédition doivent suivre le plan de sortie approuvé ; aucun résultat de test n'est impliqué par une image illustrative.
Les deux sont des polyoléfines utiles pour les environnements humides et chimiques. Le PP offre souvent une plus grande rigidité, tandis que le HDPE est souvent sélectionné pour sa ténacité ; comparez les qualités réelles plutôt que de vous fier uniquement au nom du polymère.
| Facteur de sélection | Polypropylène | HDPE |
|---|---|---|
| Poids | Densité généralement plus faible | Léger, généralement un peu plus dense |
| Rigidité | Souvent plus rigide dans des qualités non chargées comparables | Généralement plus flexible |
| Comportement d'impact | La qualité et la température influencent fortement la ténacité | Souvent utile lorsque la résistance aux chocs est importante |
| Résistance chimique | Vérifiez le support et les conditions exacts | Vérifiez le support et les conditions exacts |
| Absorption d'humidité | Très faible | Très faible |
| Flexions répétées | Comportement utile en fatigue avec une conception adaptée | Évaluer la teneur et le mode de déformation |
| Usinage | Prend en charge des fonctionnalités flexibles et contrôle les bavures | Prend en charge des fonctionnalités flexibles et contrôle les bavures |
| Rejoindre | Voie de soudage appropriée et qualité compatible requise | Voie de soudage appropriée et qualité compatible requise |
| Ajustements chargés | Examiner le fluage et le mouvement thermique | Examiner le fluage et le mouvement thermique |
| Utilisation typique | Raccords chimiques, collecteurs et composants de laboratoire | Revêtements, protections, guides et gros composants industriels |
| Flexibilité | Généralement moins flexible que le HDPE comparable | Généralement une plus grande flexibilité ; un soutien est encore nécessaire |
Choisissez entre PP et PVC en fonction des exigences de rigidité, de poids, d'exposition aux produits chimiques et d'assemblage. Aucun des deux matériaux n’est universellement meilleur pour chaque assemblage de manipulation de produits chimiques.
| Décision | PP | Rigide PVC |
|---|---|---|
| Poids et rigidité | Plus léger ; plus flexible | Plus lourd ; généralement plus rigide |
| Rejoindre l'itinéraire | Soudage ou fixation souvent envisagé ; l'adhésion est difficile | Une liaison par solvant compatible peut être possible avec un système spécifié |
| Droit chimique | Vérifier la qualité, la concentration et la température | Vérifier la qualité, la concentration et la température |
| Problème d'usinage | Déflexion, récupération élastique et bavures en plumes | Chaleur de coupe, état des bords et détails sensibles aux encoches |
| Choix de montage | Utile là où une construction de faible masse et soudable est importante | Utile là où la rigidité et une matière de joint collée compatible |
| Isolation électrique | Comportement isolant utile ; performances de contrôle exactes de la qualité et de l'état | Souvent sélectionné pour les pièces isolantes ; vérifier le niveau et les exigences électriques applicables |
| Construction soudée | Procédé de soudage thermique approprié avec un stock PP compatible | Processus de soudage approprié avec le stock PVC compatible |
| Température et chargement | Évaluer la température, le fluage et l'exposition spécifiques au grade | Évaluer la température, le fluage et l'exposition spécifiques au grade |
| Multiples et fonctionnalités flexibles | La compatibilité chimique, le support et la géométrie d’étanchéité régissent ; plus flexible | La rigidité peut bénéficier à de multiples géométries ; ne remplace pas l'examen des produits chimiques ou de la pression |
Si une interface de réservoir PP soudée est remplacée par un composant PVC, revérifiez la conception du joint, la chimie du joint et la dilatation thermique. Une dimension extérieure correspondante n’établit pas l’interchangeabilité. Utilisez les directives du fournisseur en matière de résistance chimique comme écran initial et validez les conditions d'exposition critiques.
Découvrez l'usinage PVC →Le PP constitue souvent le point de départ économique pour les composants compatibles pour les services chimiques. PTFE est envisagé lorsqu'un frottement exceptionnellement faible ou un environnement chimique plus exigeant justifie une stratégie de matériau et d'usinage différente.
| Exigence | PP | PTFE |
|---|---|---|
| Coût et masse | Coût des matériaux généralement inférieur et densité inférieure | Coût des matériaux et densité généralement plus élevés |
| Compatibilité chimique | Large utilité, avec des limites d'exposition importantes | Résistance très large ; Vérifiez toujours le support réel |
| Friction | Ne supposez pas un comportement de glissement de type PTFE | Souvent sélectionné pour son très faible frottement |
| Rigidité et dimensions | Généralement plus rigide, mais flexible et sensible au fluage | Doux, sensible à la déformation ; qualité et matière de remplissage |
| Température de service | Sélectionnez parmi les données de qualité exactes sous charge | Souvent envisagé pour une enveloppe de température plus large ; vérifier les données composées |
| Assemblage et scellement | Interfaces de soudage, de fixation et d'étanchéité conçues | Approches spécialisées d’assemblage et d’étanchéité requises |
| Fluage sous charge | Le temps, la contrainte, la température et le renforcement déterminent la déformation | Le temps, la contrainte, la température et les charges déterminent la déformation |
| Service de gestion des fluides | Utile pour les tâches chimiques compatibles avec un joint conçu | Utile pour les tâches chimiques exigeantes ou à faible friction avec un joint conçu |
N'attribuez pas de classement universel au fluage sans tenir compte de la charge, de la température, du temps et de la formulation. Si la pièce est un joint ou un siège de soupape chargé, examinez ensemble la contrainte de contact et les surfaces de contact. Le PTFE chargé et le PP renforcé nécessitent leurs propres données, plutôt qu'une extrapolation à partir de matériaux non chargés.
Découvrez l'usinage PTFE →L'application définit le plan de réception. Le PP peut convenir aux environnements suivants lorsque la qualité et les conditions de fonctionnement sont vérifiées.
Collecteurs, raccords, interfaces de réservoir et supports exposés à des produits chimiques spécifiés. Incluez la concentration, la température, les produits de nettoyage et les contraintes mécaniques.
Pièces de manipulation de fluides et composants d'équipement pris en charge. Confirmez la pression, l’exposition extérieure, les produits chimiques d’entretien et les charges de connexion.
Guides, fixations et détails de manipulation utilisant des qualités de contact documentées. Les températures de nettoyage, la géométrie hygiénique et les déclarations applicables sont essentielles.
Plateaux, supports et interfaces d'équipement avec des exigences définies en matière de nettoyage et de documentation. Le PP à lui seul n’établit pas la conformité du dispositif ni la capacité de stérilisation.
Entretoises, boîtiers et plaques de machines lorsqu'une faible masse ou une faible résistance chimique est utile. Vérifiez la zone d'appui des fixations, l'espacement des supports et la température de service.
Certains composants de manipulation ou de support de produits chimiques uniquement après que les exigences en matière de pureté, de contamination, chimiques et électriques aient été explicitement approuvées.
Interfaces intérieures prototypes et composants polymères fonctionnels où la qualité PP spécifiée répond aux exigences en matière d'impact, de température, d'apparence et d'inflammabilité. Validez le composant pour son emplacement prévu.
L'usinage permet d'évaluer une conception PP sans s'engager dans un moule à injection. Le prototype doit tester les fonctionnalités qui contrôlent la fonction, et pas seulement l’apparence extérieure.
Vérifier le montage, l'étanchéité des interfaces, le support et l'accès. Utilisez une qualité représentative et documentez toute différence par rapport au stock de production prévu.
Confirmez le maintien de la pièce, la séquence du processus, les dimensions libérées et l'effort d'ébavurage. Acceptez l’acceptation du premier article avant de répéter le processus.
Révision des dessins de contrôle, qualité, forme de stock et méthode d'inspection. Examinez toute substitution de matériau ou changement de processus avant la production.
Pour un prototype assemblé, enregistrez la préparation de l'installation, les conditions de couple, la température de fonctionnement et les fluides de test. Les exigences du client peuvent inclure la rétention après chargement, les performances en matière de fuite ou les cycles de nettoyage. Accepter ces tests séparément de l'inspection dimensionnelle de routine ; le succès du prototype est spécifique à la configuration testée.
Explorez les pièces prototypes →TOPS Plastics concentre la discussion sur votre dessin, votre matériau et vos conditions de travail afin que le devis et le plan de réception décrivent la même pièce.
Identifiez les références fonctionnelles, les caractéristiques d’étanchéité et les contraintes d’assemblage avant d’attribuer l’itinéraire d’usinage.
Discutez de la qualité du PP, de la forme du stock, de la flexibilité, du mouvement thermique et des besoins d'assemblage au lieu de le traiter comme un substitut métallique.
Examinez le fraisage, le tournage, le routage et toute fabrication demandée sous forme d'une seule pièce ou d'un plan d'assemblage, avec la portée confirmée dans le devis.
Convenez des caractéristiques critiques, des documents matériels et de tout test supplémentaire avant l’acceptation de la commande. Les dates de livraison et les capacités numériques sont confirmées par projet.
Reliez la concentration chimique, les conditions de nettoyage et le devoir de pression à l’examen des matériaux et de la géométrie. Des tests de compatibilité supplémentaires doivent être convenus.
Planifiez l'assistance, la séquence de découpe et l'inspection des pièces libérées en fonction de la flexibilité du PP.
Discutez de la méthode d'assemblage, de la compatibilité des matériaux et de l'inspection après assemblage avant d'inclure la fabrication dans le cadre convenu.
Effectuez les contrôles de qualité approuvés, de révision des dessins et de fonctionnalités critiques, depuis l'examen des prototypes jusqu'aux commandes OEM récurrentes.
Un flux de travail défini maintient la sélection des matériaux, l'usinage et l'acceptation finale connectés. Des soudures, des tests ou une documentation supplémentaires ne sont inclus que lorsqu’ils sont convenus pour le projet.
Le PP est usinable, mais des dimensions propres nécessitent un contrôle de la flexibilité, de la chaleur et des bavures. Des outils tranchants, un support adéquat, une évacuation appropriée des copeaux et une inspection des pièces détachées sont importants pour les pièces fines ou longues.
Oui. Le fraisage convient aux plaques, poches, collecteurs et boîtiers ; tourner les bagues, les bagues, les manchons et les raccords. Le fraisage et le perçage secondaire peuvent être combinés lorsque la géométrie le nécessite.
Les tolérances doivent être convenues pour la caractéristique spécifique et la qualité. La taille de la pièce, l'épaisseur de la paroi, la température, la force de serrage et la force de mesure affectent le résultat ; fournir des ajustements critiques et une condition d’inspection pour examen.
Oui. Une contrainte prolongée peut provoquer une déformation en fonction du temps, notamment lorsque la température augmente. Examinez les zones d'appui, les joints boulonnés, les ajustements serrés et les exigences de rétention sur la durée de service prévue.
Le PP résiste à de nombreux produits chimiques, mais la compatibilité n'est pas universelle. Indiquez le produit exact, la concentration, la température et la durée d'exposition, y compris les produits chimiques de nettoyage, afin que la qualité sélectionnée puisse être vérifiée.
Le PP est souvent plus léger et plus rigide, tandis que le HDPE est souvent choisi pour sa résistance aux chocs et ses pièces industrielles flexibles. La qualité et la température réelles déterminent la comparaison utile ; les deux nécessitent un examen du fluage et du mouvement thermique.
Cela dépend du devoir. Le PP offre une construction légère et soudable ; Le PVC rigide peut offrir plus de rigidité et une voie de liaison par solvant compatible. Comparez les conditions chimiques exactes et la conception des joints avant de prendre une décision.
Oui, les nuances PP appropriées peuvent être soudées en utilisant un processus approprié. Compatibilité des grades, mastic, préparation des joints et contrôle de la déformation. Confirmez séparément tout test de fuite ou de pression.
Le PP a une faible énergie de surface, de sorte que de nombreux adhésifs ordinaires ne le mouillent pas ou ne le collent pas de manière fiable. Un adhésif spécialisé, un apprêt ou un traitement de surface peut être nécessaire, suivi d'une validation sous l'exposition et la charge prévues.
Les exemples incluent les collecteurs, les raccords, les composants de vannes, les guides, les fixations, les boîtiers, les entretoises et les pièces d'équipement de laboratoire ou chimique. L'adéquation dépend de la qualité, du dessin, de la charge et de l'environnement.
VOTRE FLUIDE. VOTRE CHARGE. VOTRE PIÈCE PP.
Téléchargez votre modèle CAO ou dessin technique et spécifiez la qualité du PP, la quantité, les tolérances critiques, la température de fonctionnement, l'exposition aux produits chimiques, les conditions des fluides et les exigences d'assemblage. Notre équipe peut examiner l’adéquation des matériaux, la stratégie d’usinage et de fabrication avant le devis.
L'entreprise, le nom, l'e-mail et le téléphone sont requis. Le pays, le numéro de pièce, la quantité et le téléchargement du dessin sont facultatifs. Insérez toutes les exigences spécifiques au PP dans votre dessin ou partagez-les par e-mail afin que la demande initiale reste simple.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Veuillez accepter le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.