Résistance chimique
Un candidat pour de nombreux environnements chimiques aqueux. Vérifiez le milieu, la concentration, la température, le temps d'exposition et la contrainte par rapport à la qualité sélectionnée.

POLYÉTHYLÈNE · FABRICATION À PARTIR DE DESSINS
TOPS Plastics permet un usinage CNC personnalisé en polyéthylène haute densité pour les pièces industrielles légères nécessitant une résistance chimique, une résistance aux chocs, une faible absorption d'humidité et un coût de fabrication pratique. Nous examinons les opérations de fraisage, de routage, de tournage, de perçage et secondaires par rapport à votre modèle et dessin CAO.
Le HDPE coupe facilement, mais sa flexibilité et son mouvement thermique nécessitent un maintien soigneux de la pièce et des tolérances réalistes. Commencez par la fonction de votre guide, rouleau, liner ou plaque de machine ; nous examinerons ensemble la qualité, la géométrie et les conditions d’inspection.
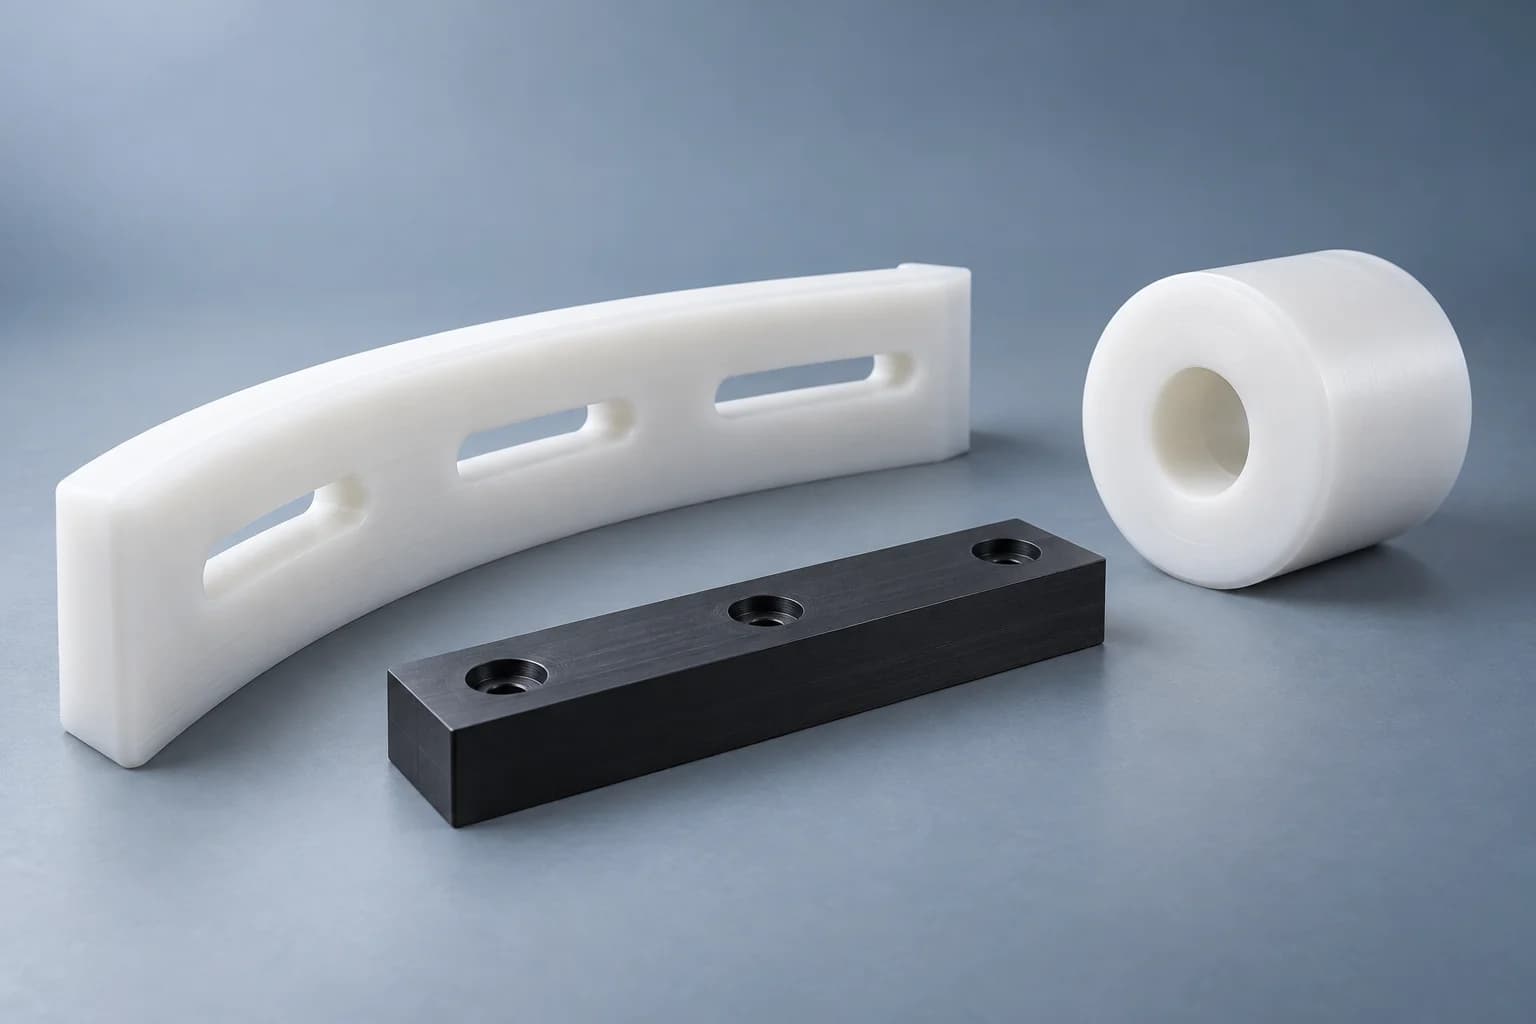
La portée de la fabrication est confirmée à partir du dessin complet, de l'enveloppe de la pièce, de la disponibilité des stocks et des exigences d'acceptation.
| Exigence | Portée basée sur le dessin |
|---|---|
| Matériel | Polyéthylène haute densité ; spécifier la qualité du fournisseur, la couleur et tout additif. |
| Processus | Fraisage, routage, tournage, perçage et taraudage CNC, sous réserve de révision des fonctionnalités. |
| Familles de pièces | Guides, rouleaux, bagues, revêtements, plaques de machine, entretoises et fixations. |
| Formes de demi-produits | Feuilles, plaques, tiges et blocs, sous réserve de la disponibilité des qualités et des dimensions. |
| Étapes de commande | Prototypes, commandes à faible volume et production répétée. |
| Apport d'ingénierie | Modèle CAO et dessin contrôlé ; les échantillons nécessitent une spécification dimensionnelle convenue. |
| Formats de fichiers | STEP/STP/IGES/X_T/DWG/DXF/PDF ; combinez les fichiers en un seul ZIP si nécessaire. |
| Contrôle | Contrôles dimensionnels définis par le dessin avec des références et des conditions de mesure convenues. |
Le HDPE est un thermoplastique semi-cristallin de la famille des polyéthylènes. Il combine une faible densité, une faible absorption d’humidité et une résistance utile aux chocs et aux produits chimiques pour de nombreux composants industriels généraux.
Pour une plaque de guidage exposée au lavage, une faible absorption d'eau peut aider à maintenir la fonction sans la croissance liée à l'humidité associée à certains autres polymères. Pour un grand revêtement, des formes de feuilles légères et facilement disponibles peuvent simplifier la manipulation et le remplacement. Aucun des deux avantages n’établit l’adéquation à chaque produit chimique, température ou charge.
Le HDPE est relativement souple et flexible par rapport aux plastiques techniques rigides tels que le POM. Une surface qui mesure correctement lorsqu'elle est serrée peut bouger après le relâchement. La conception et l'inspection doivent tenir compte de la dilatation thermique, de la récupération élastique et de la déformation à long terme sous charge.
Sélectionnez HDPE lorsque ces avantages correspondent à l’application réelle, tout en gardant visibles ses limites de rigidité et de température.
Un candidat pour de nombreux environnements chimiques aqueux. Vérifiez le milieu, la concentration, la température, le temps d'exposition et la contrainte par rapport à la qualité sélectionnée.
Utile pour les environnements humides et les équipements de lavage où l'absorption d'eau affecterait autrement les dimensions.
Peut tolérer des chocs et des impacts de manipulation dans des géométries adaptées ; Le comportement à froid et aux entailles reste spécifique au grade.
Une faible densité peut réduire le poids des pièces de rechange et faciliter l'installation de panneaux, guides et doublures plus grands.
Utile pour les surfaces de contact à usage modéré. Examinez la friction, l'usure, la finition de la surface d'appui, la charge et la vitesse plutôt que de supposer un résultat universel à faible friction.
Le stock standard peut être économique pour les grandes pièces industrielles. Le coût total comprend également l’usinage, l’inspection, la fréquence de remplacement et la durée de vie.
Les noms de grades décrivent un point de départ. Confirmez la disponibilité et la documentation avant de traiter une propriété spéciale comme obligatoire.
Une option non pigmentée pour les composants usinés généraux. Précisez la désignation du fournisseur lorsque l’identité matérielle est importante.
Utile lorsqu'une finition sombre est préférée. La couleur noire à elle seule ne prouve pas la stabilisation des UV ; demander des performances extérieures documentées.
Utilisez uniquement une qualité de stock identifiée avec les déclarations applicables pour les conditions de contact, de nettoyage et de fonctionnement prévues.
Examinez l'exposition aux UV, l'eau salée, les fixations et les charges soutenues. Une étiquette marine n’établit pas l’adéquation structurelle pour chaque conception.
Les qualités antistatiques, conductrices ou autres qualités modifiées nécessitent une disponibilité, des performances électriques et un examen des documents spécifiques à l'application.
Faites correspondre l'opération à la géométrie. Le routage est particulièrement pertinent pour les profils de tôles plus grands ; le tournage convient aux interfaces de rotation.
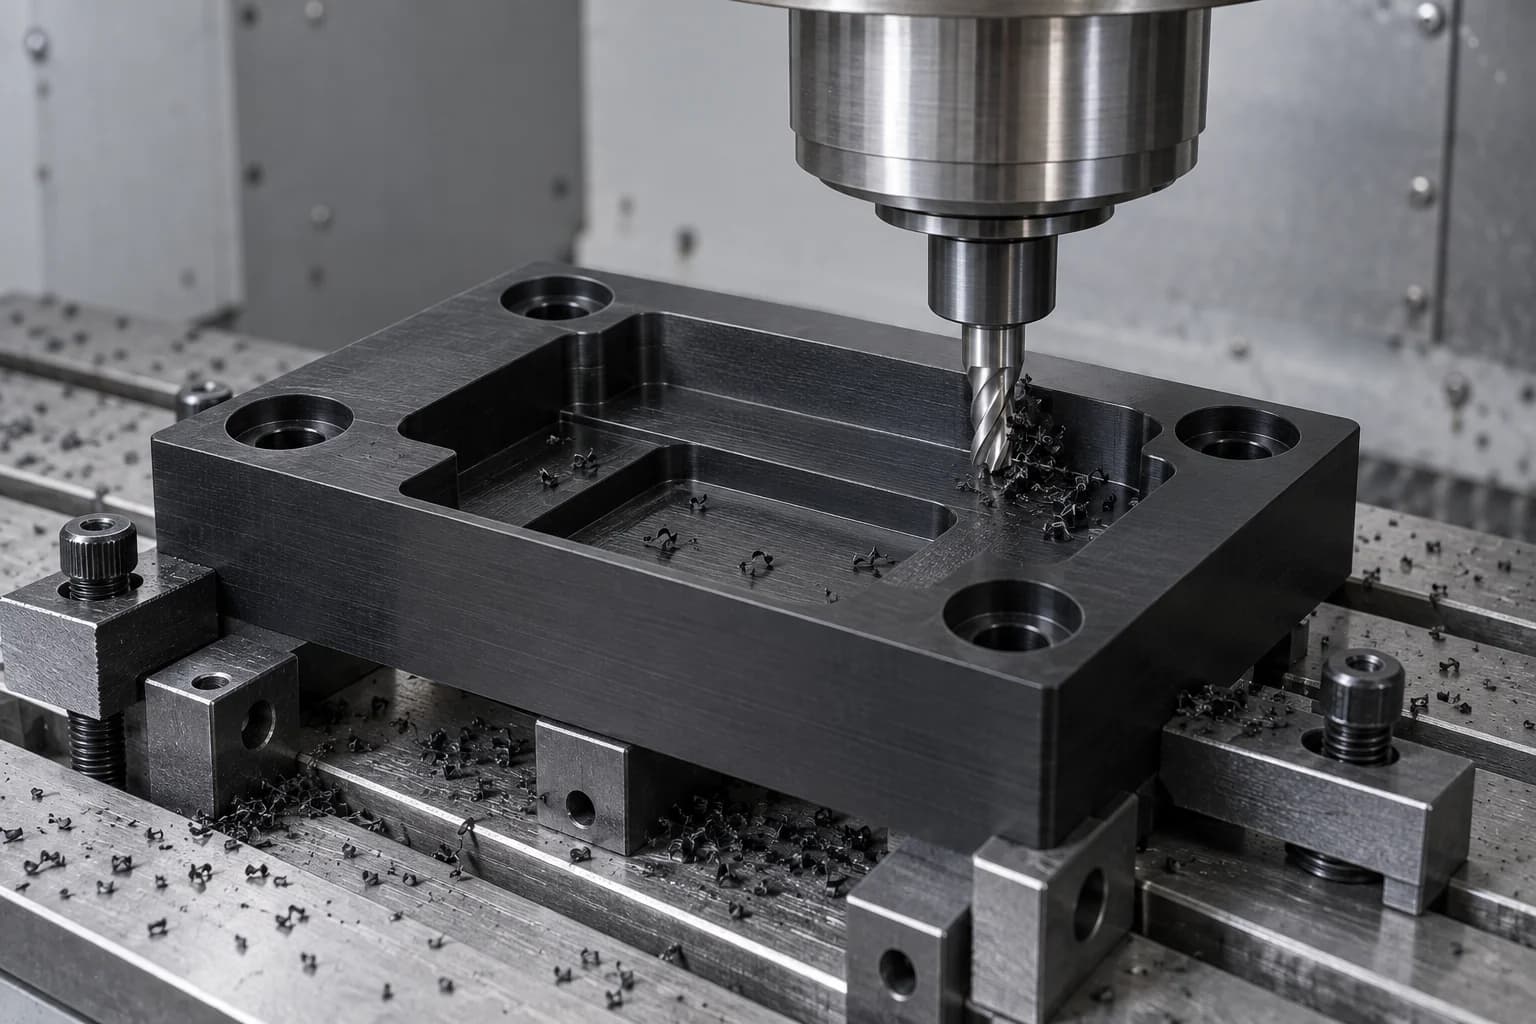
Poches, marches, modèles de montage et multiples faces usinées sur les luminaires, blocs et plaques. L'accès et le support des outils sont revus avant l'usinage.
Explorez le processus →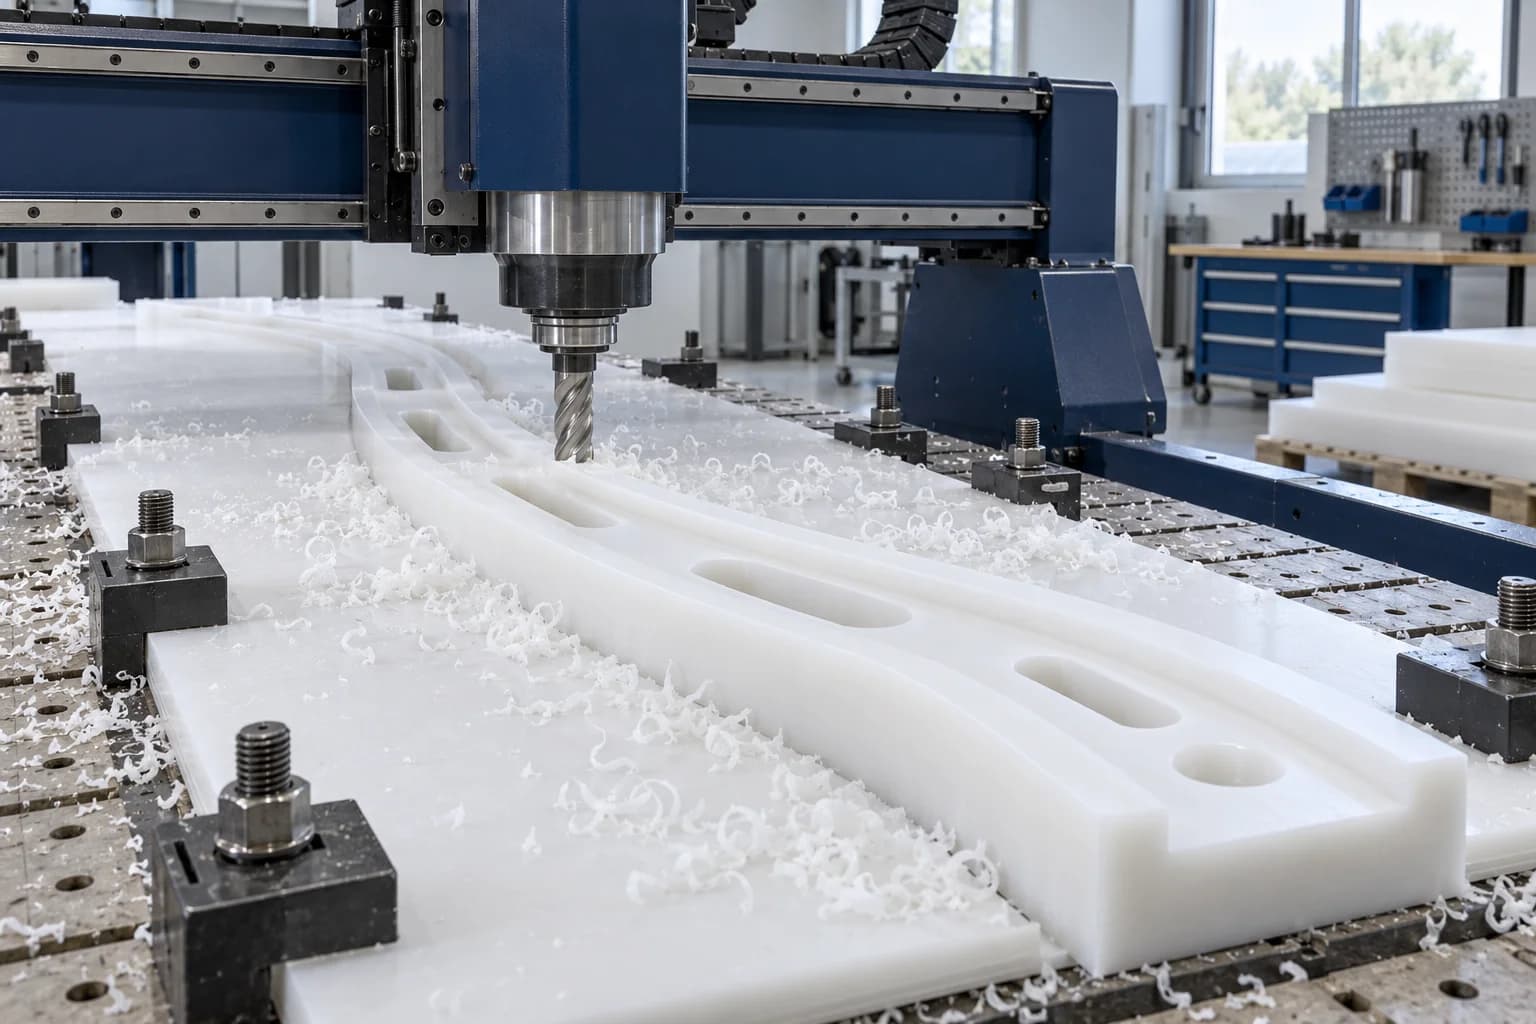
Grands profilés en tôle, panneaux, rails de guidage et revêtements avec fentes et fonctionnalités de montage. Envoyez les dimensions globales afin que l'enveloppe de travail, le support et la manipulation sur toute la zone puissent être confirmés.
Explorez le processus →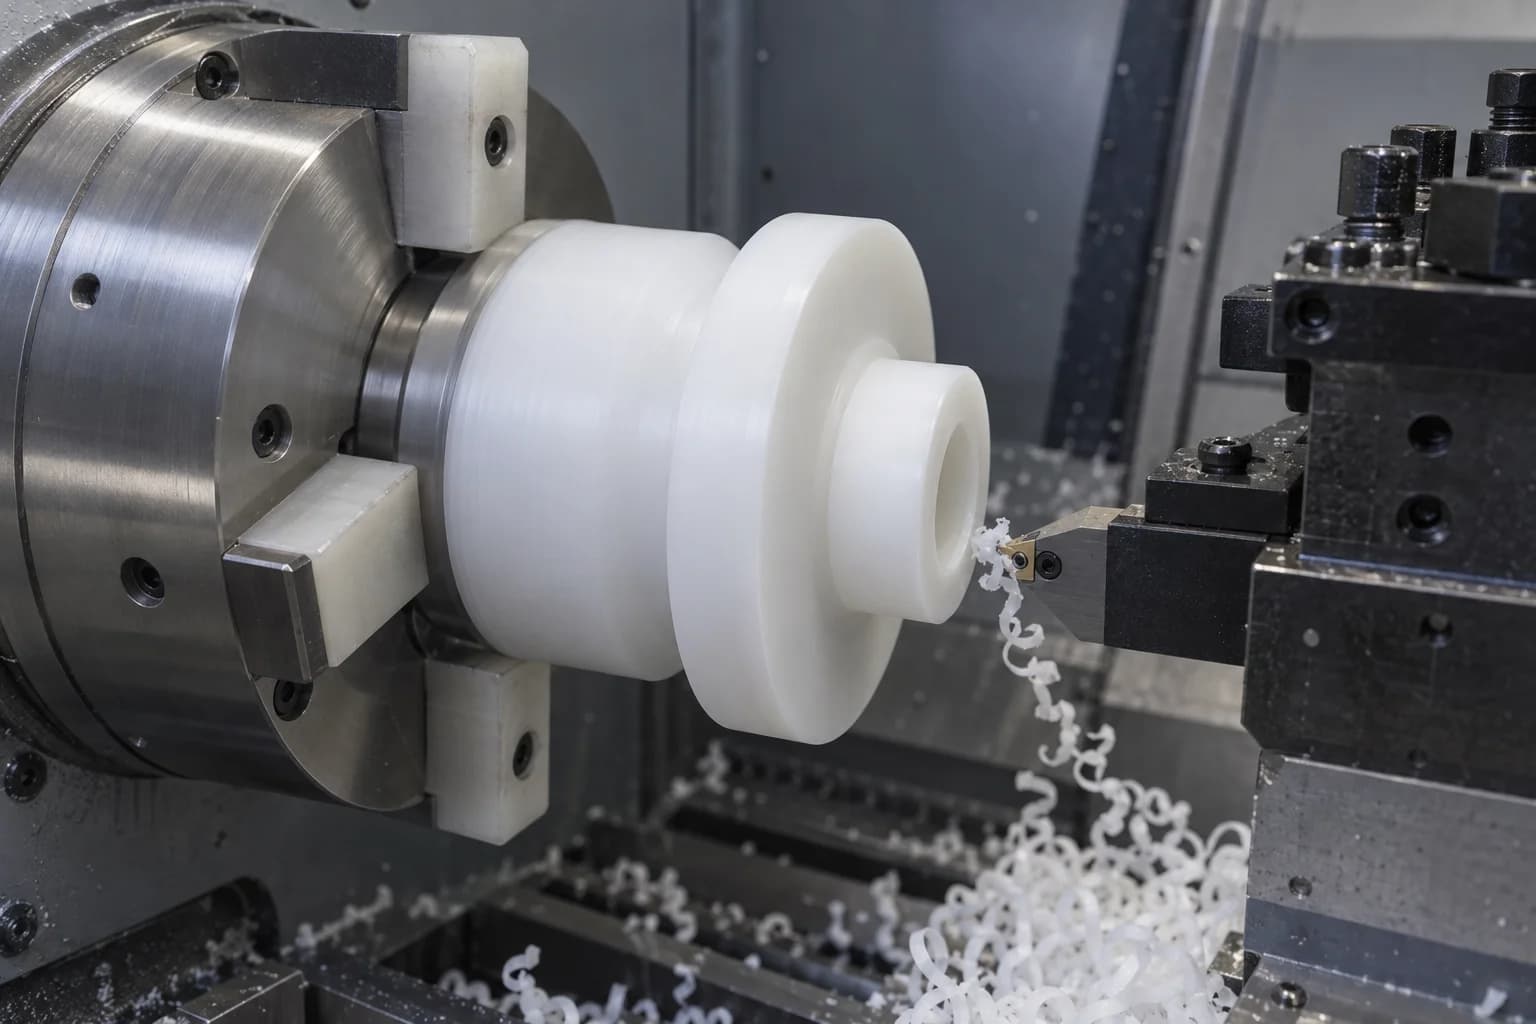
Douilles, manchons, rouleaux, entretoises et bagues. Le maintien de la pièce à faible distorsion, la récupération de l'alésage et le diamètre de la pièce libérée sont importants pour les ajustements fonctionnels.
Explorez le processus →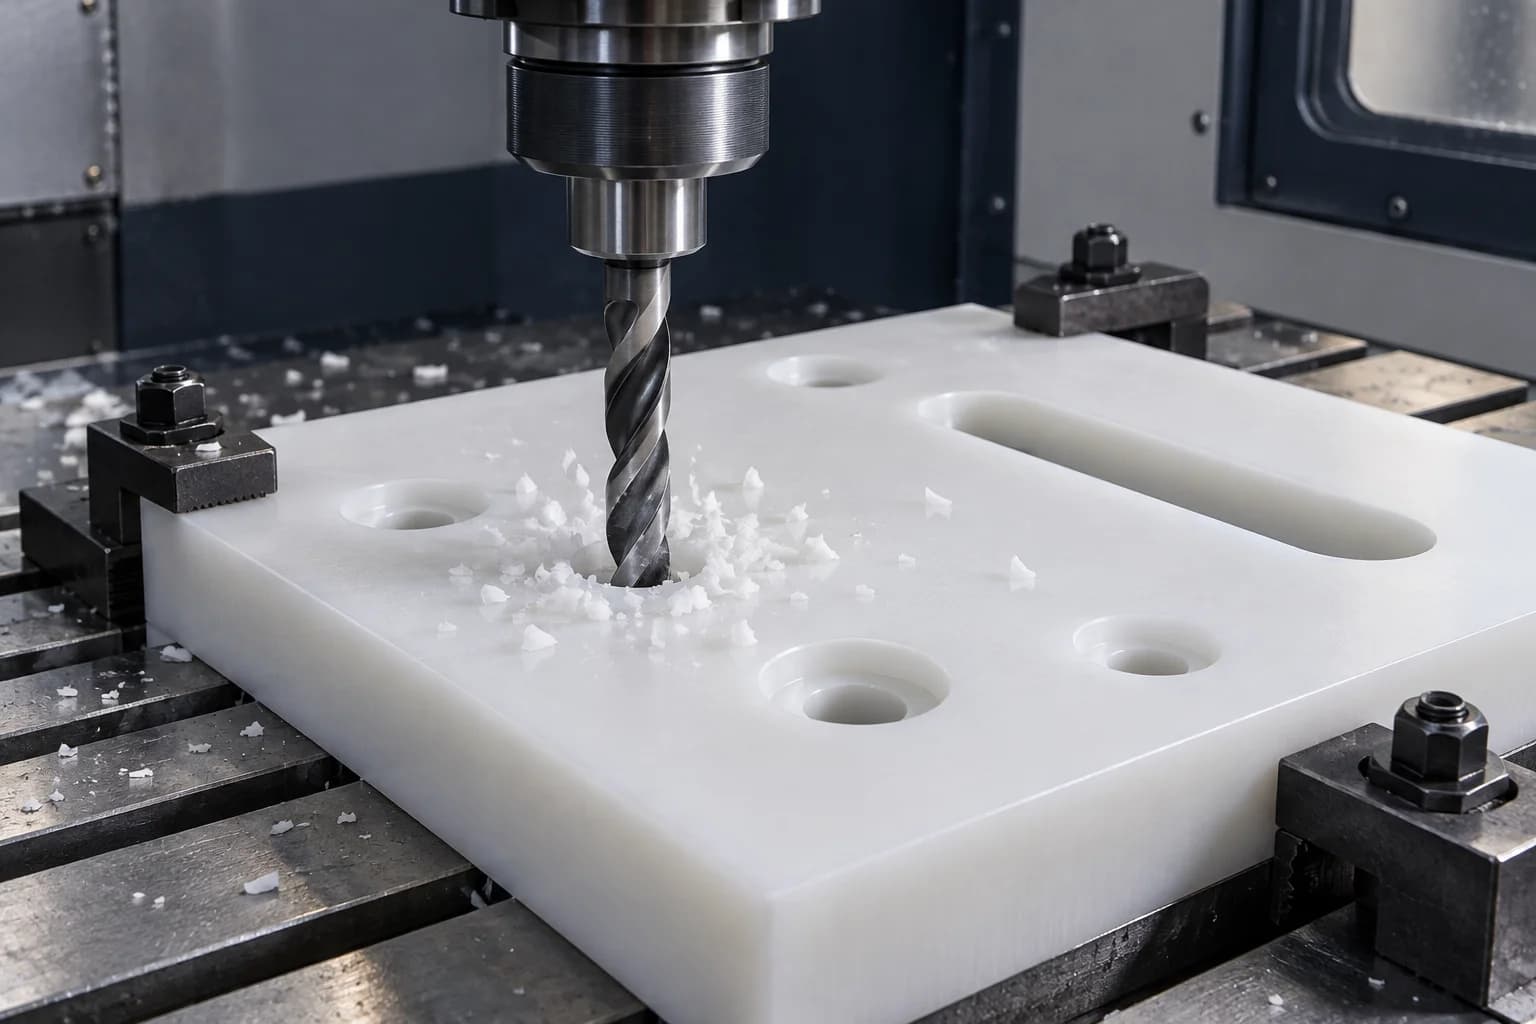
Trous de montage, fentes, contre-alésages et caractéristiques taraudées. L'engagement du filetage et les charges d'assemblage doivent être révisés car le HDPE peut glisser sous une contrainte de fixation soutenue.
Explorez le processus →Un retrait facile des copeaux ne signifie pas un contrôle dimensionnel facile. Le processus doit gérer cinq effets en interaction.
Un outil de frottement peut adoucir la coupe et modifier les dimensions. Des arêtes vives, une charge de copeaux appropriée et une évacuation des copeaux réduisent l'échauffement localisé.
Les murs non soutenus et les longues portées peuvent fléchir sous l’effet de la force de coupe. La stratégie de support compte autant que le chemin d’outil programmé.
Une pression excessive peut comprimer ou courber une pièce. Le support réparti et la force de maintien pratique minimale permettent d'éviter de mesurer une forme déformée.
Les copeaux piégés ou filandreux peuvent abîmer les surfaces et augmenter la chaleur. Gardez la zone de coupe dégagée en utilisant une méthode d'évacuation adaptée au matériau.
Les bords mous peuvent s’étirer plutôt que de se séparer proprement. La géométrie de l'outil, la stratégie de sortie et l'ébavurage contrôlé doivent fonctionner ensemble.
Il n’existe pas de tolérance unique responsable pour chaque composant HDPE. Nous examinons les caractéristiques critiques par taille, géométrie, qualité et condition de mesure, puis convenons de l'acceptation avant la production.
| Caractéristique | Risque principal | Action de dessin ou d’inspection |
|---|---|---|
| Parois minces | Déflexion lors de la coupe ou du serrage. | Définir les états pris en charge et publiés ; envisagez des sections plus épaisses. |
| Grandes assiettes | Mouvement thermique et contrainte du stock. | Préciser les dimensions globales, la planéité, le support et la température d'inspection. |
| Alésages | Récupération élastique après desserrage de l'outil et du collier. | Vérifiez l'ajustement de l'arbre, la profondeur de l'alésage et les mesures de faible force. |
| Diamètres des rouleaux | Flexibilité et changements de taille liés à la température. | Définissez le diamètre extérieur, le faux-rond, la relation d'alésage et la condition de référence. |
| Guides longs | Rectitude, retenue de montage et expansion. | Vérifiez les fentes de montage et le dégagement d’installation. |
| Machines à sous | Chauffage des outils et déplacement des pièces. | Identifiez les exigences fonctionnelles en matière de largeur et de rayon d’extrémité. |
| Planéité | Arc induit par le luminaire et libération des contraintes. | Convenez de la façon dont une pièce libérée repose pendant la mesure. |
| Ajustements à la presse | Fluage, élasticité et contraintes d'assemblage. | Revoir la méthode de rétention au lieu de transférer un ajustement métallique inchangé. |
Une tolérance d'alésage serrée peut être réalisable sur une pièce supportée courte mais ne convient pas pour un manchon long et fin. Indiquez quelles dimensions sont essentielles à la qualité et lesquelles peuvent utiliser des tolérances de fabrication pratiques. Si la fonction nécessite une précision rigide et reproductible sous charge, envisagez plutôt le POM ou un autre matériau.
Envoyez votre dessin pour un examen de tolérance HDPE →Une pièce peut changer entre la machine, la zone d'inspection et l'installation. Définissez l’état pertinent plutôt que de juger uniquement la surface fraîchement découpée.
Les dimensions longues amplifient les mouvements liés à la température. Pour les calculs de conception, utilisez le coefficient de la qualité du fournisseur sélectionné et la différence de température réelle.
La chaleur près d’une coupe peut temporairement agrandir un élément ou adoucir le bord. Évitez l’acceptation finale alors que la pièce est encore thermiquement inégale.
Les pièces serrées peuvent rebondir une fois relâchées. Mesurez avec des forces d'appui et de contact qui ne recréent pas la distorsion d'usinage.
La rigidité et le comportement au fluage changent avec la température. Examinez séparément la charge continue et les pics ; la température de fusion n’est pas une température de travail sûre.
Un dessin fonctionnel permet de contrôler ce qui compte sans ajouter de coût aux surfaces non critiques.
Identifiez les dimensions régissant le dégagement, l'alignement et la rétention au lieu d'appliquer des limites strictes partout.
Évitez les murs très minces non soutenus et les nervures profondes et minces ; examiner les portées par rapport aux charges de coupe et de service.
Utilisez des dégagements ou des fentes appropriés là où une longue pièce en plastique est fixée à un cadre métallique.
Autoriser l'accès du coupeur aux poches et aux fentes. Les petits coins internes peuvent nécessiter un outillage plus lent et moins robuste.
Envisagez une rétention mécanique et des jeux contrôlés où une interférence excessive déformerait ou fluerait la pièce.
Décrivez si la planéité est nécessaire de manière autonome ou installée. Répartir le support lors de l'usinage et de la mesure.
Vérifiez les rondelles, les larges zones de contact et le couple de fixation. Des charges concentrées et prolongées peuvent provoquer une indentation.
Indiquez la température, les produits chimiques, la vitesse, les charges, le nettoyage et l'exposition extérieure pour l'examen des matériaux.
Ces familles de composants sont adaptées à votre dessin. L'illustration montre des géométries représentatives, et non des produits de catalogue fixes ou des projets clients vérifiés.
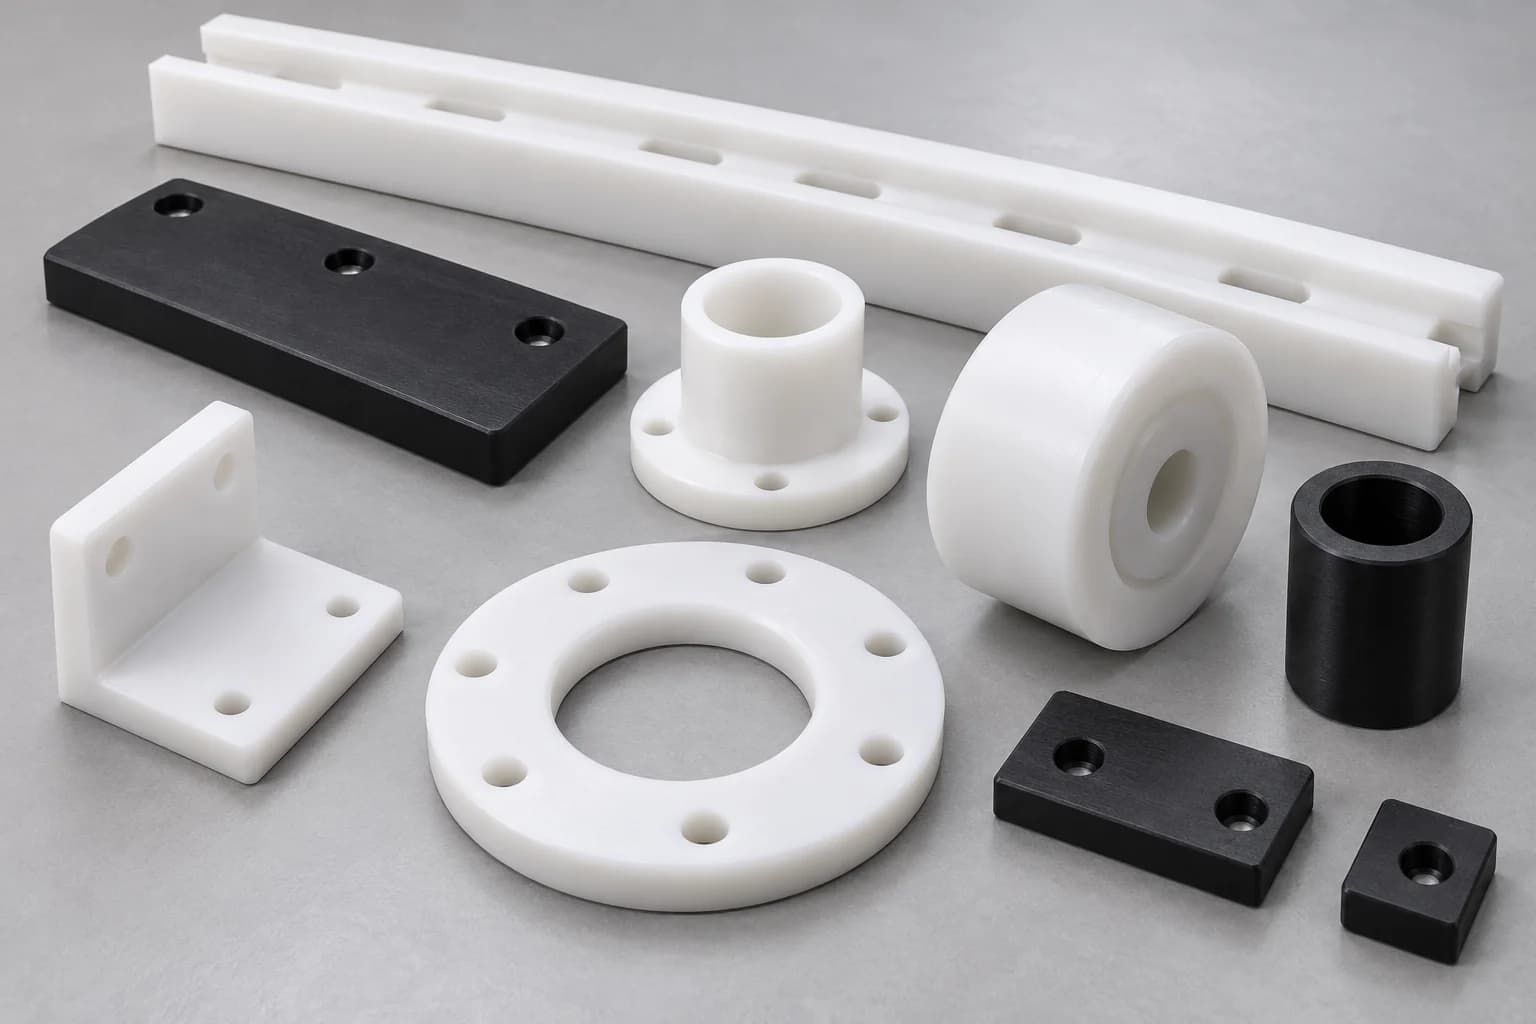
Guides droits ou profilés avec fentes et dégagements adaptés aux produits en mouvement.
Surfaces de travail tournées avec alésage et relations de montage contrôlés.
Manchons et interfaces à brides examinés en fonction de la charge, de la vitesse et de l'ajustement de l'arbre.
Profilés en tôle remplaçables avec trous de montage et marge d'expansion.
Patins pour contacts glissants à usage modéré avec épaisseur et surface d'appui définies.
Panneaux usinés et plaques de support avec poches, fentes et schémas de montage.
Des nids et des supports où le contact non marquant est important et où la flexibilité est acceptable.
Composants de séparation avec surface d'appui répartie et charge de compression révisée.
Pièces cylindriques de protection ou de guidage avec épaisseur de paroi et alésage définis.
Couvercles, brides et supports usinés ; les réservoirs soudés complets nécessitent une confirmation de portée distincte.
Interfaces basées sur des dessins examinées pour les produits chimiques, la température et l'exposition exacts.
Guides, pièces de rechange et profils revus pour la vitesse, la charge et le nettoyage.
Panneaux et raccords utilisant une qualité documentée adaptée aux conditions extérieures réelles.
Pièces d'équipement soumises à des exigences de contact alimentaire et de nettoyage spécifiques à chaque catégorie.
Combinez des fonctionnalités routées, fraisées et tournées autour de vos interfaces d’assemblage.
Définissez d'abord la fonction de la surface. Un aspect brillant ou un indice de rugosité nominal ne suffit pas à établir des performances de glissement ou de propreté.
Un bord vif réduit les frottements et les déchirures. L’état de l’outil doit être examiné lorsque la finition ou les bavures changent.
Un râteau et un dégagement appropriés aident à couper proprement le polymère mou plutôt que de le repousser.
Effacez les copeaux avant qu'ils ne soient glissés sur les faces finies ou recoupés à l'intérieur des poches.
Spécifiez les bords de cassure et les surfaces fonctionnelles accessibles. Un grattage excessif peut modifier un bord ou un alésage critique.
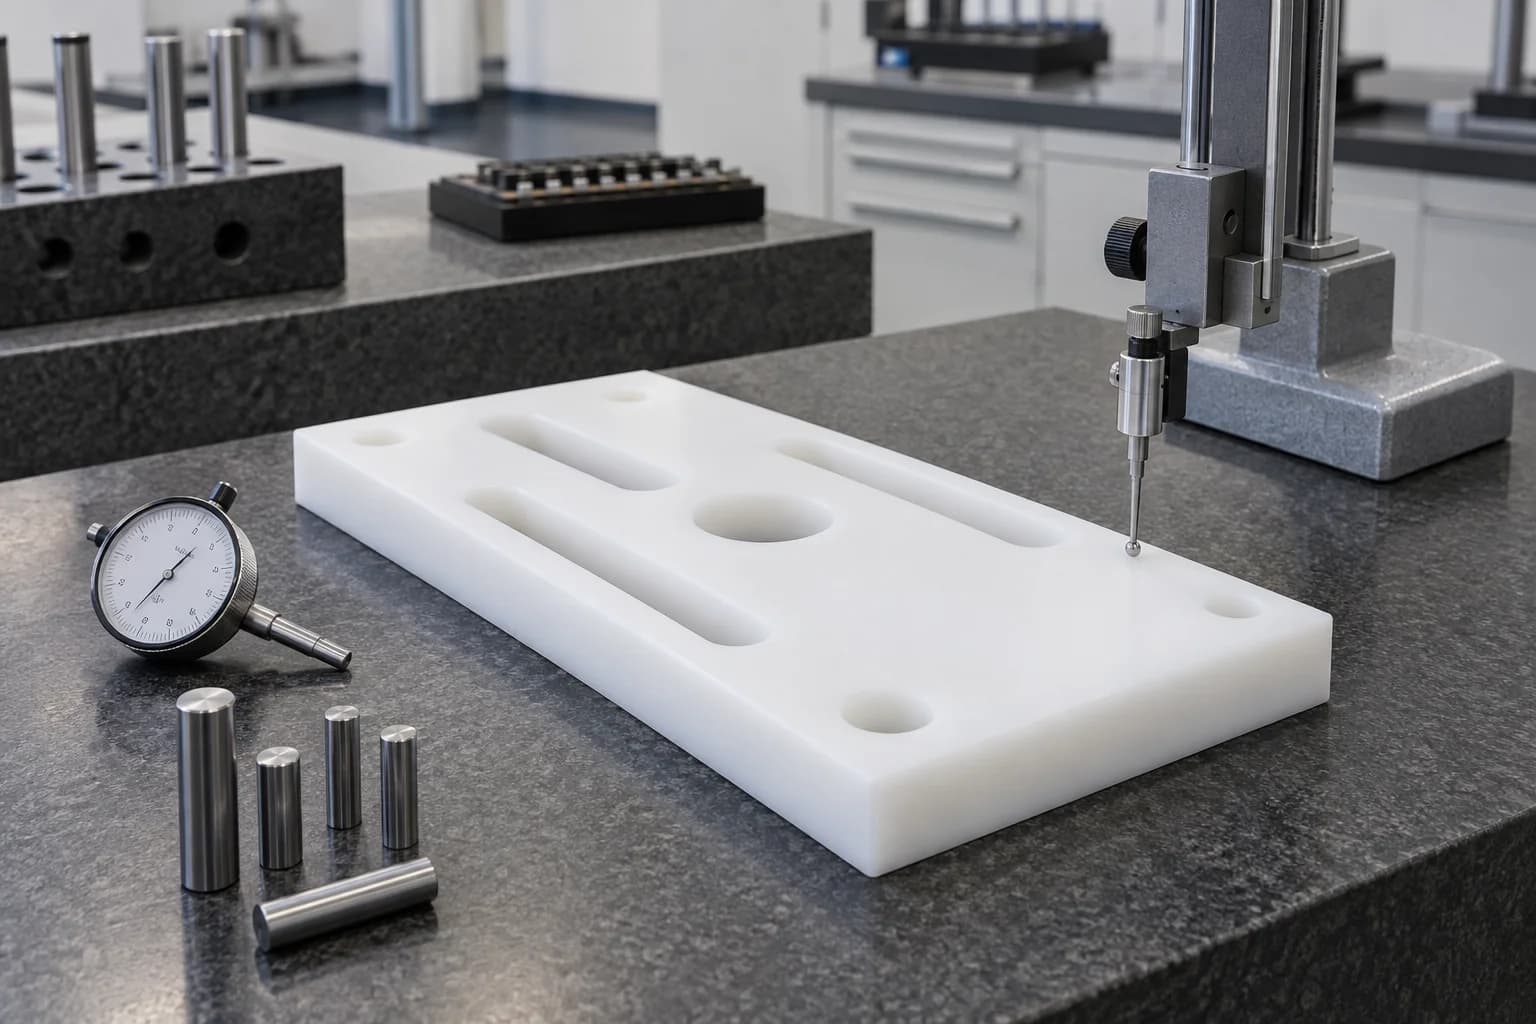
L'inspection suit le composant libéré et les exigences fonctionnelles du client. Les enregistrements requis et tous les tests en usine sont convenus avant la fabrication.
Choisissez le HDPE pour des composants économiques à usage général résistants aux produits chimiques et à l'humidité lorsque son comportement mécanique convient. Considérez le UHMW lorsque l'usure abrasive, les chocs et le glissement sont les principales contraintes. Les qualités et conditions exactes contrôlent le résultat.
| Facteur de décision | HDPE | UHMW |
|---|---|---|
| Coût du matériel | Souvent économique sous forme de feuilles standard. | Les qualités spécialisées et les formes de stock peuvent coûter plus cher ; comparer les devis réels. |
| Usinabilité | Il est souvent plus simple de couper proprement. | Les copeaux filandreux et les bords mous peuvent nécessiter une attention particulière au processus. |
| Stabilité dimensionnelle | Toujours flexible et sensible à la température. | Nécessite également un examen minutieux des températures et des pièces libérées ; pas de classement universel. |
| Usure abrasive | Utile pour un service modéré. | Souvent préféré pour une abrasion plus exigeante ; valider par rapport au contact réel. |
| Impact | Ténacité utile pour de nombreuses pièces générales. | Souvent sélectionné pour les conditions d’impact exigeantes. |
| Frottement de glissement | Examinez la face, la pression et la vitesse. | Souvent privilégié pour le glissement à faible friction ; la qualité et l'interface sont importantes. |
| Soudure et fabrication | Couramment considéré pour la fabrication thermoplastique avec une méthode qualifiée. | L’assemblage conventionnel est plus difficile ; ne supposez pas le même itinéraire de soudage. |
| Utilisation du convoyeur | Guides économiques et pièces de rechange générales. | Souvent sélectionné pour les bandes d'usure et les travaux de glissement sévères. |
| Environnement chimique | Vérifiez la compatibilité pour le grade et le support sélectionnés. | Nécessite également un examen du milieu, de la concentration et de la température. |
POM est généralement le point de départ le plus solide pour les interfaces mécaniques rigides et les ajustements de précision reproductibles. Le HDPE est souvent intéressant pour les pièces volumineuses et économiques avec une exposition chimique appropriée et des dimensions plus tolérantes.
| Exigence | Question de sélection HDPE | Question de sélection POM / Delrin |
|---|---|---|
| Coût | Un stock de feuilles bon marché réduit-il le coût total d’installation ? | Une meilleure rigidité réduit-elle les coûts d’usinage ou de remplacement ? |
| Produits chimiques | Le fluide exact est-il compatible à la température de service ? | Vérifiez les limites chimiques plutôt que de supposer une résistance égale. |
| Rigidité | La conception peut-elle s’adapter à la flexion et au fluage sous charge soutenue ? | Une plus grande rigidité est-elle nécessaire pour l’alignement ou la charge mécanique ? |
| Dimensions | Les mouvements thermiques et la forme des pièces détachées peuvent-ils être tolérés ? | Des dimensions mécaniques stables sont-elles la principale exigence ? |
| Ajustements précis | Peut-on utiliser une autorisation ou une rétention alternative ? | Un alésage rigide, un arbre ou une interface d'engrenage est-il nécessaire ? |
| Friction | Un service de glissement modéré est-il acceptable ? | L'interface mécanique favorise-t-elle le comportement de glissement du POM ? |
| Grands draps | Un profilé en tôle routé est-il la solution la plus économique ? | Une rigidité accrue justifie-t-elle le coût du matériel et du stock ? |
| Mécanismes | La pièce est-elle un guide, une doublure ou un support à faible contrainte ? | La pièce transmet-elle un mouvement ou nécessite-t-elle un positionnement reproductible ? |
HDPE et PP sont tous deux des polyoléfines légères, mais ce ne sont pas des substituts automatiques.
| Question | Que comparer |
|---|---|
| Température et rigidité | Comparez la rigidité dépendant de la température et le comportement sous charge soutenue. |
| Impact et service à froid | Examinez la ténacité à basse température, et non uniquement les données à température ambiante. |
| Produits chimiques et fabrication | Confirmer la compatibilité chimique et la méthode d'assemblage pour chaque qualité. |
| Précision et expansion | Les deux nécessitent des tolérances en matière de mouvement thermique, de flexibilité et d’exigences d’ajustement réalistes. |
Pour un service chimique à chaud ou un changement dans les conditions de nettoyage, comparez les fiches techniques actuelles des fournisseurs et les tests d'application avant de passer du HDPE au PP. Partagez l’environnement d’exploitation si le matériel est toujours ouvert.
Discutez du HDPE ou du polypropylène pour votre application →Des exemples d'application aident à définir l'évaluation ; ils n'établissent pas d'approbation réglementaire ni de certification de performance.
Capots, supports et éléments de manutention pour supports compatibles documentés.
Guide et change les pièces en utilisant une qualité documentée adaptée au contact et au lavage.
Guides de produits, entretoises et panneaux de machines avec exigences pratiques d’ajustement et d’usure.
Panneaux et raccords extérieurs avec qualité UV, charges et détails de fixation confirmés.
Plaques, doublures et supports personnalisés avec interfaces définies par dessin.
Guides, rouleaux et doublures examinés pour l'accès aux chocs, à l'abrasion et à l'entretien.
Composants examinés pour la chimie de l’eau, les agents de nettoyage et la température de fonctionnement.
Des fixations et des éléments de guidage où le faible poids et le contact non marquant répondent aux exigences de mouvement.
Utilisez chaque étape pour établir une référence contrôlée plutôt que de supposer qu’un prototype prouve chaque condition de fonctionnement.
Vérifiez l'ajustement, la préparation de l'installation et les jeux fonctionnels. Convenez des tests d'application que le client effectuera.
Confirmez l'origine du stock, le support de travail, les contrôles des pièces libérées et l'emballage avant la prochaine commande.
Contrôler les révisions, les substitutions de qualité, les dimensions CTQ et les exigences d’inspection des expéditions.
Notre revue de dessins se concentre sur la différence pratique entre couper un polymère souple et fournir un composant fonctionnel acceptable.
Reliez l’identité du matériau aux exigences de charge, de produits chimiques et de température.
Adaptez le processus aux caractéristiques de plaque, de profil, de bloc et de rotation.
Confirmez les dimensions des pièces, le stock disponible, l’enveloppe de la machine, le support et la manipulation avant de promettre la faisabilité.
Passez en revue l'outillage pointu, l'élimination des copeaux et le maintien à faible distorsion.
Concentrez-vous sur les données fonctionnelles et sur une acceptation réaliste des pièces lancées.
Utiliser le contrôle de révision et d’inspection à mesure que les quantités augmentent.
Discutez de la couleur, des additifs et des documents obligatoires avant de commander du stock.
Travaillez à partir des exigences du client plutôt que de la géométrie fixe du catalogue.
Un parcours clair en dix étapes relie votre demande de prix à l'inspection finale et à la portée de l'emballage convenues.
Les conseils du fournisseur aident à encadrer la sélection des matériaux. La fiche technique actuelle pour vos calculs et acceptations de contrôles de qualité exacts.
Le HDPE peut être coupé facilement avec des outils tranchants appropriés, mais des copeaux propres ne garantissent pas la précision. La chaleur, les parois flexibles, la déformation du serrage et les bavures doivent être contrôlées.
Oui. Fraisage et acheminement de plaques de combinaison, de poches, de profilés et de guides ; le tournage convient aux rouleaux, aux bagues, aux manchons et aux anneaux. La faisabilité dépend de la géométrie complète.
La tolérance est examinée par caractéristique, taille, qualité, support et condition d'inspection. Envoyez le dessin et identifiez les ajustements critiques plutôt que d'appliquer une tolérance universelle de type métallique.
La chaleur de coupe, les contraintes résiduelles du matériau, le serrage concentré et un support insuffisant peuvent changer de forme. La récupération élastique après le relâchement et les changements thermiques peuvent également affecter les dimensions mesurées.
Le HDPE convient souvent aux pièces et à la fabrication industrielles générales économiques. Le UHMW est souvent envisagé pour les exigences plus élevées en matière d'abrasion, d'impact et de glissement. Comparez les notes exactes avec l'application.
Ne supposez pas un classement universel. Les deux sont flexibles et thermiquement sensibles ; la taille, l'historique des stocks, la qualité, la géométrie et les conditions de mesure déterminent la stabilité pratique.
Le HDPE peut être taraudé, mais la résistance du filetage et le fluage sous charge soutenue doivent être révisés. Spécifiez l'engagement, le couple d'assemblage, le démontage répété et les inserts ou rétentions alternatives.
Il est compatible avec de nombreux produits chimiques, mais son adéquation dépend du milieu, de la concentration, de la température, de l'exposition et du stress. Vérifiez la qualité sélectionnée avant utilisation.
Utilisez uniquement une qualité identifiée avec une documentation appropriée pour les conditions réelles de contact alimentaire, de nettoyage et de température. Le nom générique du matériau à lui seul n’établit pas la conformité.
Les familles typiques basées sur des dessins comprennent les guides, les rouleaux, les bagues, les revêtements, les patins d'usure, les plaques de machine, les fixations, les entretoises, les manchons, les composants de réservoir et les interfaces d'équipement personnalisées.
VOTRE CANDIDATURE. UNE SOLUTION HDPE PRATIQUE.
Envoyez votre modèle ou dessin CAO pour un examen de la qualité, de la quantité, des dimensions et de l'itinéraire de fabrication du HDPE. Incluez les ajustements critiques, la température, l’exposition aux produits chimiques et les détails d’application dans le dessin ou dans l’e-mail d’accompagnement, le cas échéant.
L'entreprise, le nom, l'e-mail et le téléphone sont requis. La quantité, le numéro de pièce et le pays sont facultatifs. Un téléchargement de dessin ou de CAO est facultatif ; les fichiers plus volumineux peuvent être partagés par e-mail.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Veuillez accepter le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.