Chemische Beständigkeit
Ein Kandidat für viele wässrige chemische Umgebungen. Überprüfen Sie Medium, Konzentration, Temperatur, Einwirkzeit und Belastung anhand der ausgewählten Sorte.

POLYETHYLEN · ZEICHNUNGSBASIERTE FERTIGUNG
TOPS Plastics bietet kundenspezifische CNC-Bearbeitung aus hochdichtem Polyethylen für leichte Industrieteile, die chemische Beständigkeit, Schlagfestigkeit, geringe Feuchtigkeitsaufnahme und praktische Herstellungskosten erfordern. Wir überprüfen Fräs-, Fräs-, Dreh-, Bohr- und Sekundärbearbeitungen anhand Ihres CAD-Modells und Ihrer CAD-Zeichnung.
HDPE schneidet problemlos, aber seine Flexibilität und thermische Bewegung erfordern eine sorgfältige Werkstückhaltung und realistische Toleranzen. Beginnen Sie mit der Funktion Ihrer Führung, Walze, Liner oder Maschinenplatte; Gemeinsam prüfen wir Güte, Geometrie und Prüfbedingungen.
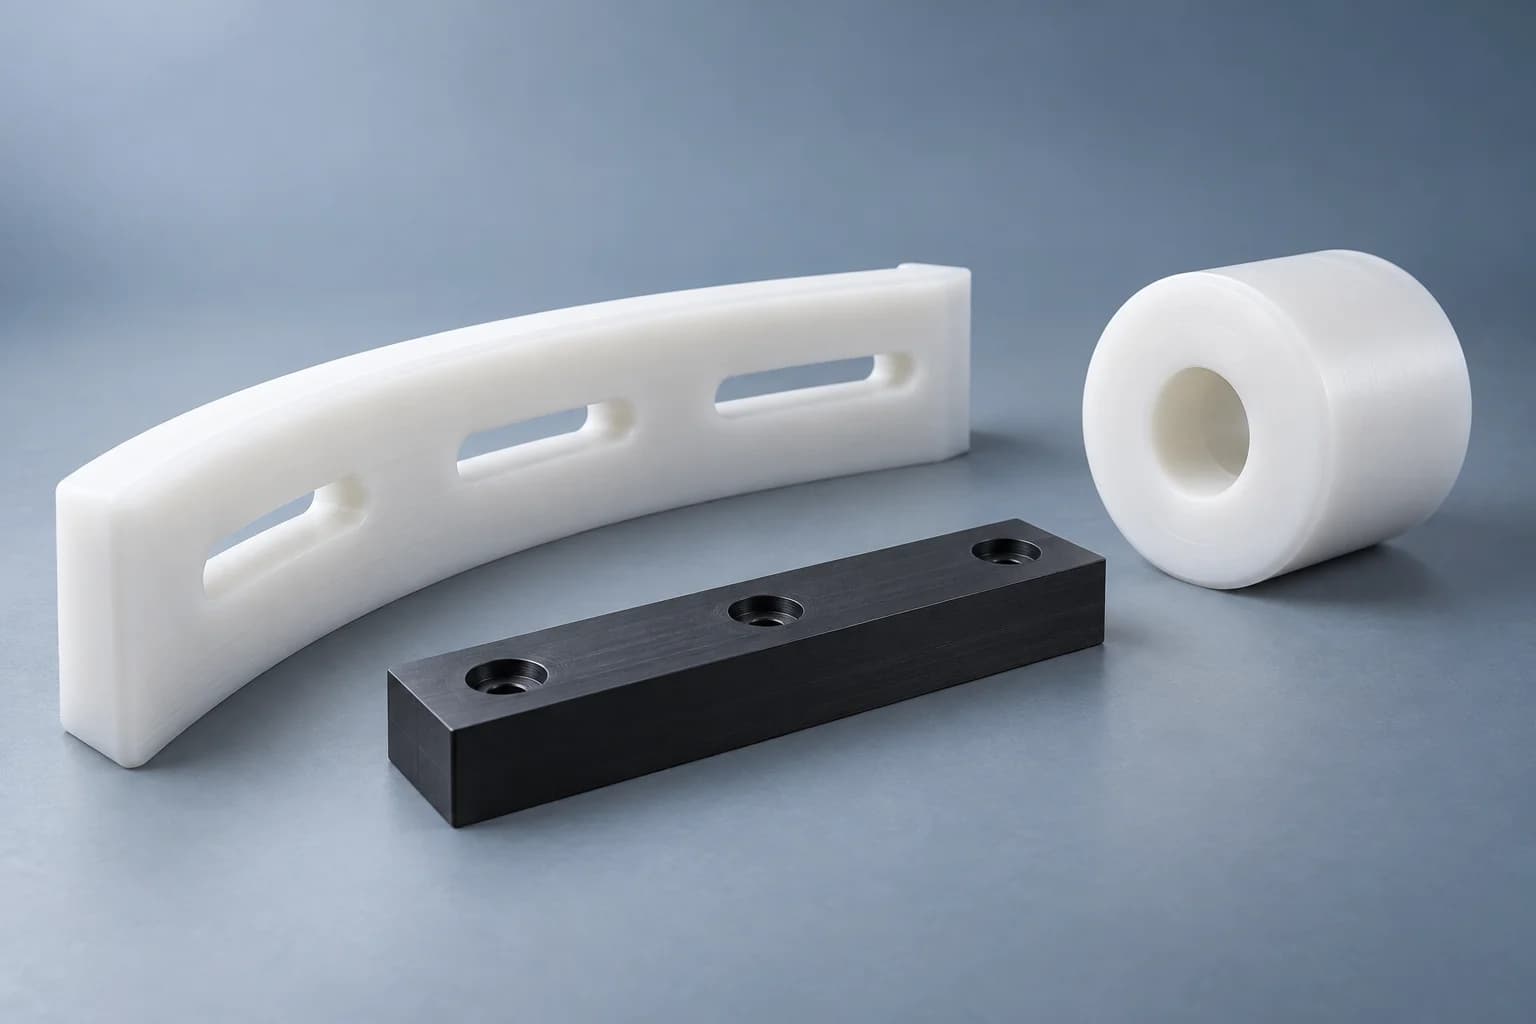
Der Fertigungsumfang wird anhand der vollständigen Zeichnung, des Teileumfangs, der Lagerverfügbarkeit und der Abnahmeanforderungen bestätigt.
| Anforderung | Zeichnungsbasierter Umfang |
|---|---|
| Material | Polyethylen hoher Dichte; Geben Sie die Qualität des Lieferanten, die Farbe und etwaige Zusatzstoffe an. |
| Prozesse | CNC-Fräsen, Fräsen, Drehen, Bohren und Gewindeschneiden, vorbehaltlich Funktionsüberprüfung. |
| Teilweise Familien | Führungen, Rollen, Buchsen, Liner, Maschinenplatten, Abstandshalter und Vorrichtungen. |
| Halbzeugformen | Bleche, Platten, Stäbe und Blöcke, je nach Verfügbarkeit in Qualität und Größe. |
| Bestellstufen | Prototypen, Kleinserienbestellungen und Wiederholungsproduktionen. |
| Technischer Input | CAD-Modell und kontrollierte Zeichnung; Muster benötigen eine vereinbarte Maßangabe. |
| Dateiformate | STEP / STP / IGES / X_T / DWG / DXF / PDF; Kombinieren Sie Dateien bei Bedarf in einer ZIP-Datei. |
| Inspektion | Zeichnungsdefinierte Maßkontrollen mit vereinbarten Bezugspunkten und Messbedingungen. |
HDPE ist ein teilkristalliner Thermoplast aus der Polyethylenfamilie. Es vereint niedrige Dichte, geringe Feuchtigkeitsaufnahme und nützliche Schlag- und Chemikalienbeständigkeit für viele allgemeine Industriekomponenten.
Bei einer Führungsplatte, die Abwaschungen ausgesetzt ist, kann eine geringe Wasseraufnahme dazu beitragen, die Funktion ohne das mit einigen anderen Polymeren verbundene feuchtigkeitsbedingte Wachstum aufrechtzuerhalten. Bei einem großen Liner können ein geringes Gewicht und leicht verfügbare Blattformen die Handhabung und den Austausch vereinfachen. Keiner der Vorteile begründet die Eignung für jede Chemikalie, Temperatur oder Belastung.
HDPE ist im Vergleich zu starren technischen Kunststoffen wie POM relativ weich und flexibel. Eine Oberfläche, die im festgeklemmten Zustand korrekt misst, kann sich nach dem Lösen bewegen. Bei der Konstruktion und Prüfung sollten die Wärmeausdehnung, die elastische Erholung und die Langzeitverformung unter Last berücksichtigt werden.
Wählen Sie HDPE, wenn diese Vorteile mit der tatsächlichen Anwendung übereinstimmen und gleichzeitig die Steifigkeits- und Temperaturbeschränkungen sichtbar bleiben.
Ein Kandidat für viele wässrige chemische Umgebungen. Überprüfen Sie Medium, Konzentration, Temperatur, Einwirkzeit und Belastung anhand der ausgewählten Sorte.
Nützlich für feuchte Umgebungen und Reinigungsgeräte, bei denen die Wasseraufnahme sonst die Abmessungen beeinflussen würde.
Kann Stößen und Stößen in geeigneten Geometrien standhalten; Kalttemperatur- und Kerbverhalten bleiben sortenspezifisch.
Eine geringe Dichte kann das Gewicht von Ersatzteilen reduzieren und die Installation größerer Platten, Führungen und Auskleidungen erleichtern.
Nützlich für Kontaktflächen mit mittlerer Beanspruchung. Überprüfen Sie Reibung, Verschleiß, Oberflächenbeschaffenheit der Gegenfläche, Last und Geschwindigkeit, anstatt von einem allgemeingültigen Ergebnis mit geringer Reibung auszugehen.
Bei großen Industrieteilen kann ein Standardlager wirtschaftlich sein. Zu den Gesamtkosten gehören auch Bearbeitung, Inspektion, Austauschhäufigkeit und Lebensdauer.
Klassennamen beschreiben einen Ausgangspunkt. Bestätigen Sie die Verfügbarkeit und Dokumentation, bevor Sie eine besondere Immobilie als obligatorisch betrachten.
Eine unpigmentierte Option für allgemein bearbeitete Komponenten. Geben Sie die Lieferantenbezeichnung an, wenn es auf die Materialidentität ankommt.
Nützlich, wenn ein dunkles Finish bevorzugt wird. Schwarze Farbe allein ist kein Beweis für die UV-Stabilisierung; Fordern Sie eine dokumentierte Leistung im Freien an.
Verwenden Sie nur eine identifizierte Lagerqualität mit entsprechenden Erklärungen für die vorgesehenen Kontakt-, Reinigungs- und Betriebsbedingungen.
Überprüfen Sie UV-Einwirkung, Salzwasser, Befestigungselemente und anhaltende Belastungen. Ein Marine-Label stellt nicht für jedes Design die bauliche Eignung fest.
Antistatische, leitfähige oder andere modifizierte Typen erfordern Verfügbarkeit, elektrische Leistung und anwendungsspezifische Dokumentenprüfung.
Passen Sie die Operation an die Geometrie an. Das Routing ist besonders für größere Blechprofile relevant; Drehen passt zu Rotationsschnittstellen.
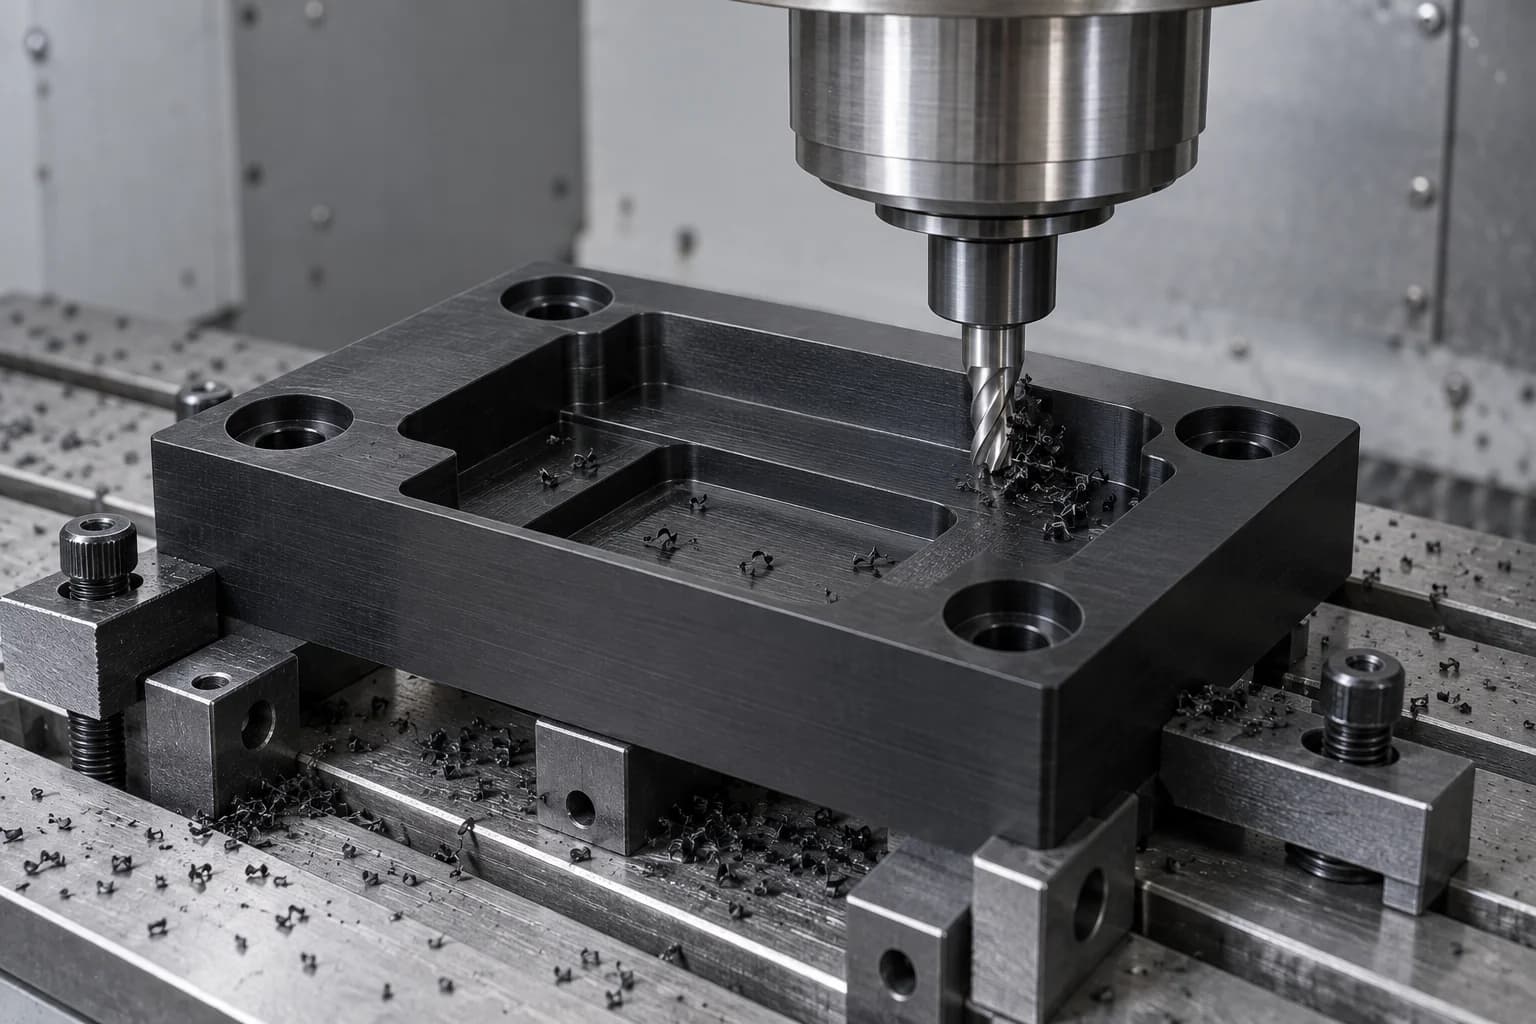
Taschen, Stufen, Montagemuster und mehrere bearbeitete Flächen auf Vorrichtungen, Blöcken und Platten. Der Zugang und die Unterstützung des Werkzeugs werden vor der Bearbeitung überprüft.
Erkunden Sie den Prozess →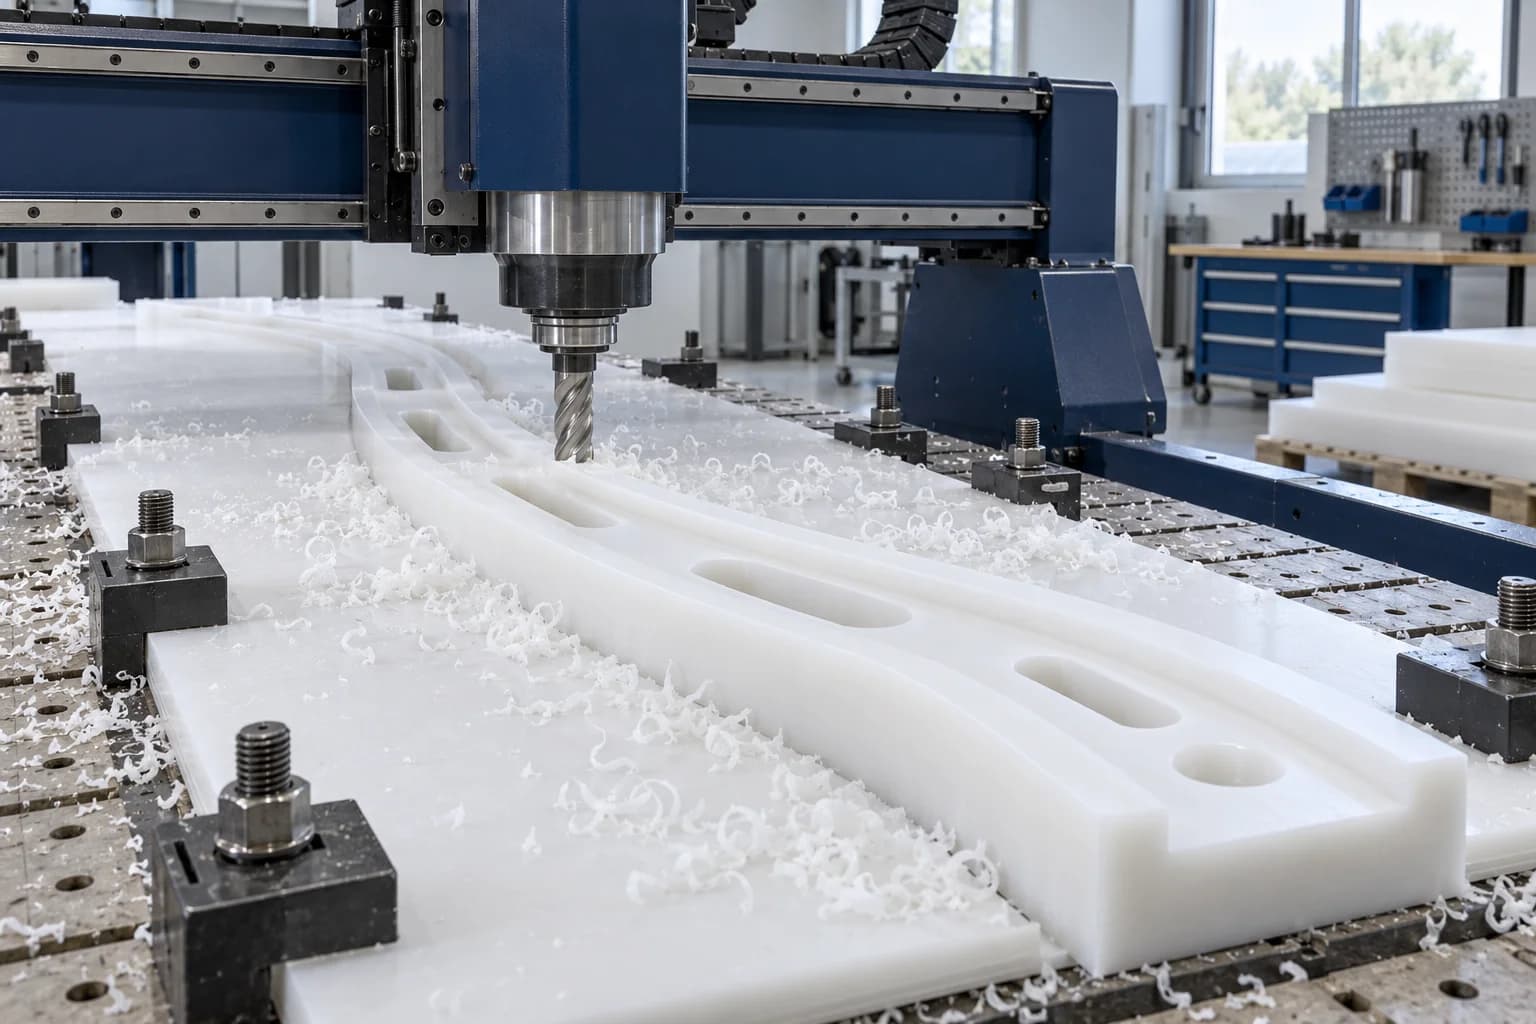
Große Blechprofile, Paneele, Führungsschienen und Liner mit Schlitzen und Befestigungsmöglichkeiten. Senden Sie die Gesamtabmessungen, damit der Arbeitsbereich, die vollflächige Unterstützung und die Handhabung bestätigt werden können.
Erkunden Sie den Prozess →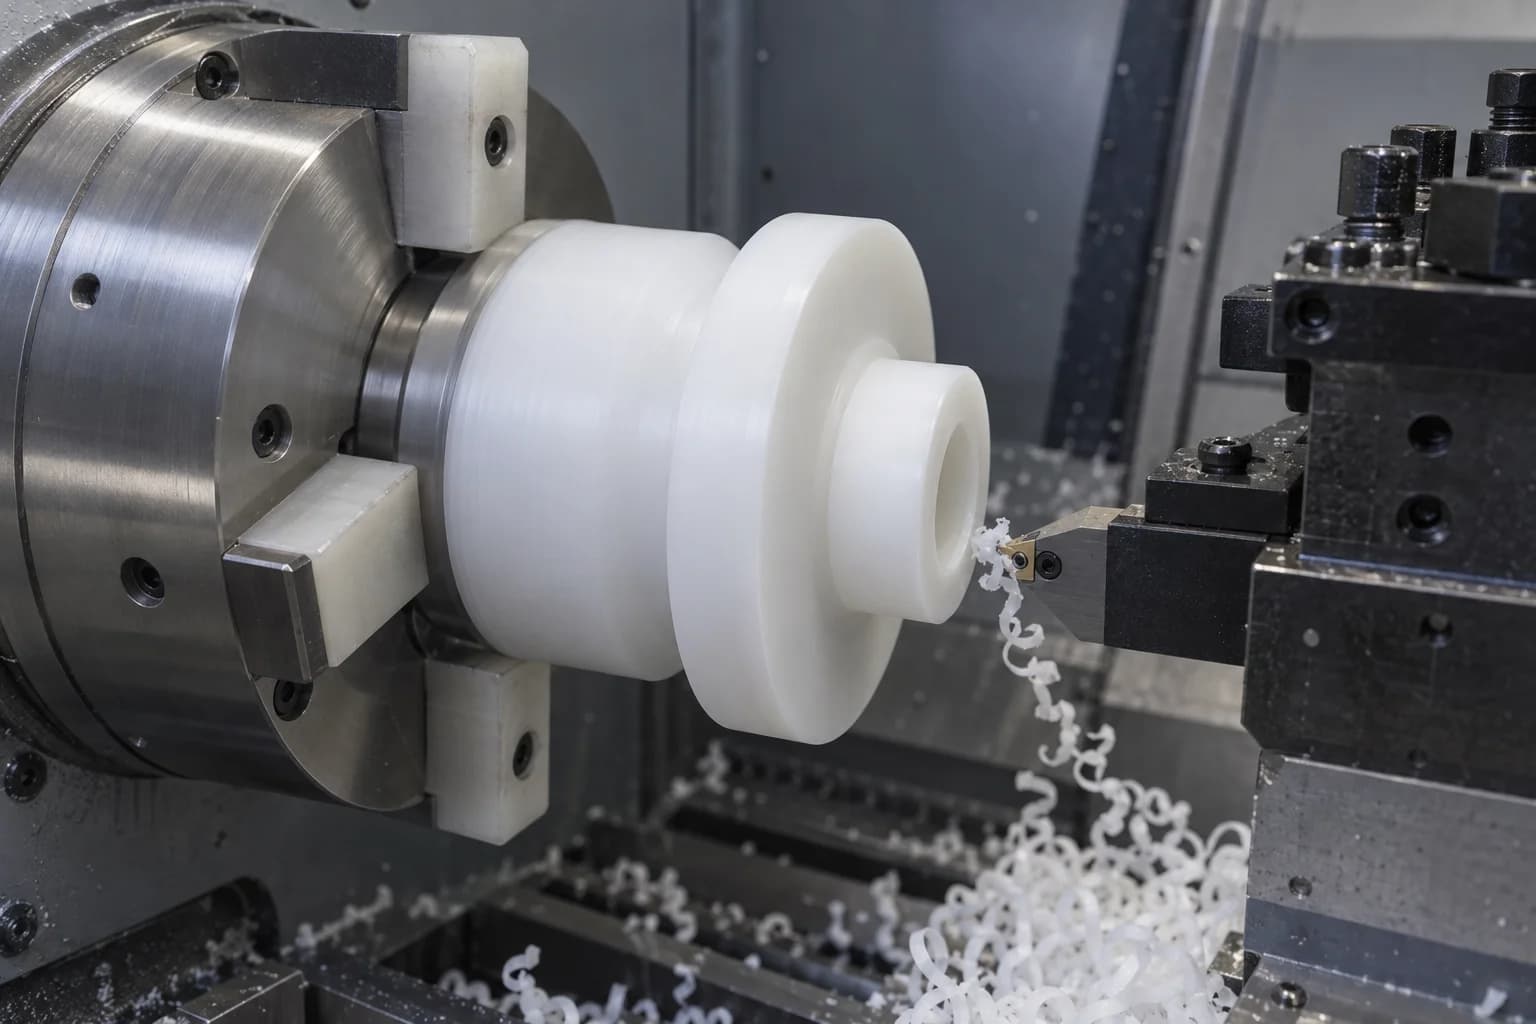
Buchsen, Hülsen, Rollen, Distanzstücke und Ringe. Eine verzugsarme Werkstückspannung, Bohrungswiederherstellung und der Durchmesser des freigegebenen Teils sind wichtig für funktionelle Passungen.
Erkunden Sie den Prozess →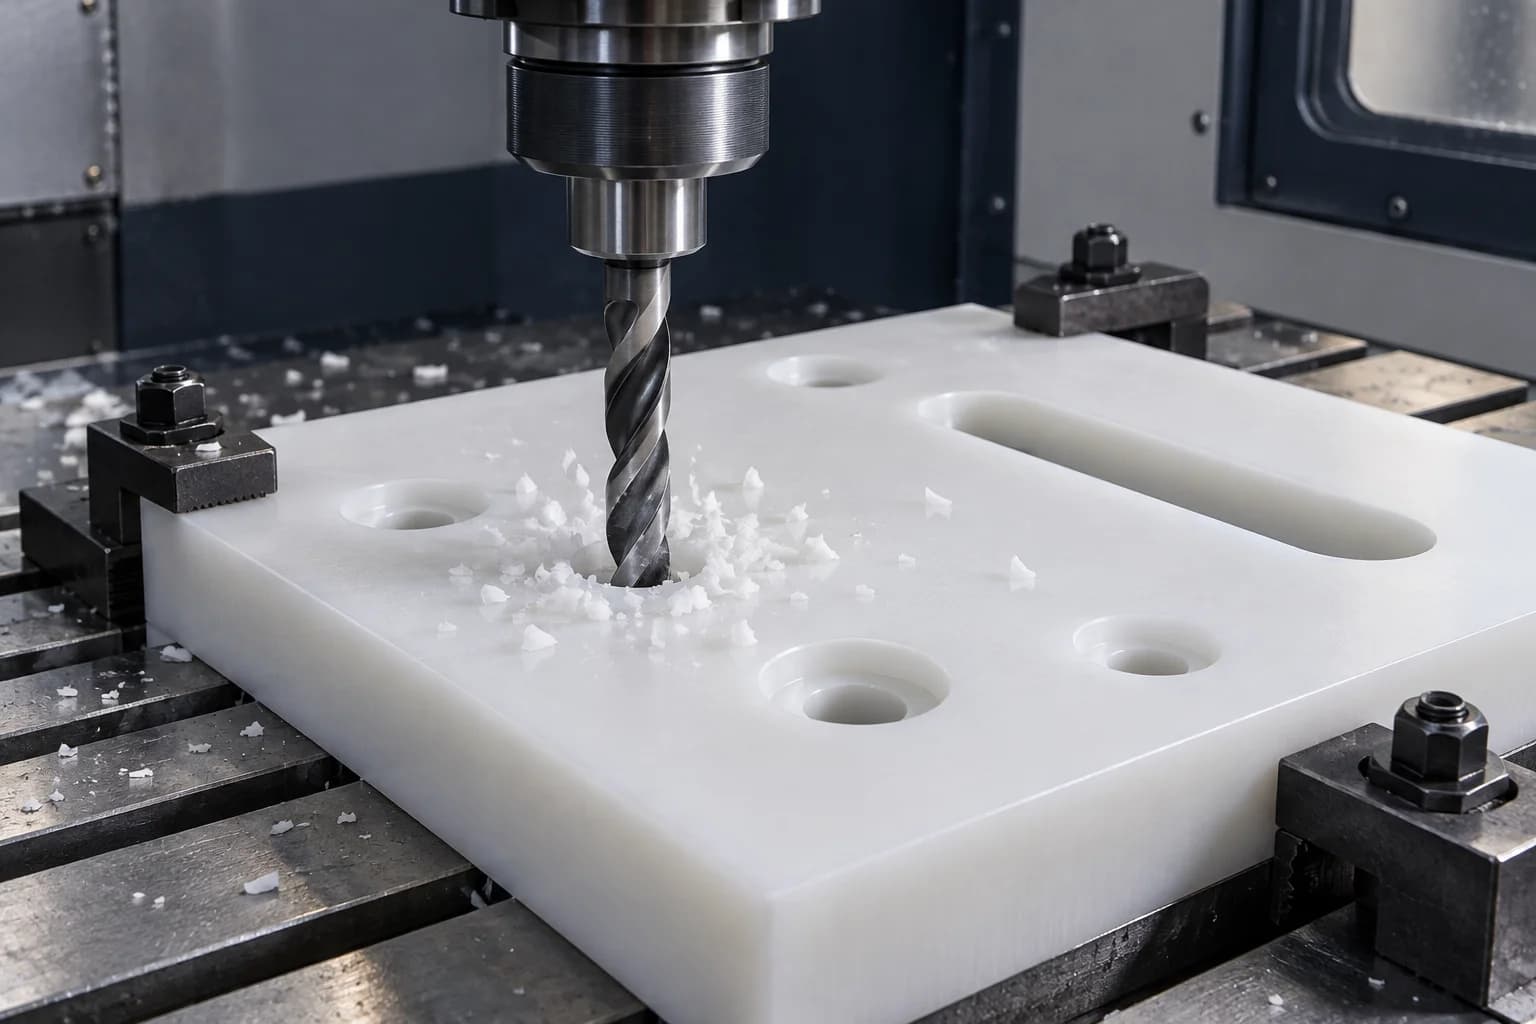
Montagelöcher, Schlitze, Senkungen und Gewindeelemente. Der Gewindeeingriff und die Montagelasten müssen überprüft werden, da HDPE unter anhaltender Belastung des Verbindungselements kriechen kann.
Erkunden Sie den Prozess →Eine einfache Spanentfernung bedeutet nicht eine einfache Maßkontrolle. Der Prozess muss fünf interagierende Effekte bewältigen.
Ein Reibewerkzeug kann den Schnitt weicher machen und die Abmessungen verändern. Scharfe Kanten, geeignete Spanlast und Spanabfuhr reduzieren die lokale Erwärmung.
Nicht unterstützte Wände und große Spannweiten können sich unter der Schnittkraft durchbiegen. Die Unterstützungsstrategie ist ebenso wichtig wie der programmierte Werkzeugweg.
Übermäßiger Druck kann ein Teil zusammendrücken oder verbiegen. Die verteilte Unterstützung und die minimale praktische Haltekraft tragen dazu bei, eine verzerrte Form beim Messen zu vermeiden.
Eingeschlossene oder faserige Späne können Oberflächen beschädigen und die Hitze erhöhen. Halten Sie den Schneidbereich durch eine materialgerechte Evakuierung frei.
Weiche Kanten können eher gedehnt als sauber getrennt werden. Werkzeuggeometrie, Ausstiegsstrategie und kontrolliertes Entgraten müssen zusammenarbeiten.
Es gibt keine verantwortliche Einzeltoleranz für jede HDPE-Komponente. Wir überprüfen kritische Merkmale nach Größe, Geometrie, Qualität und Messbedingungen und vereinbaren dann die Abnahme vor der Produktion.
| Funktion | Hauptrisiko | Zeichnungs- oder Inspektionsaktion |
|---|---|---|
| Dünne Wände | Durchbiegung beim Schneiden oder Spannen. | Definieren Sie unterstützte und freigegebene Zustände. Betrachten Sie dickere Abschnitte. |
| Große Teller | Thermische Bewegung und Lagerbeanspruchung. | Geben Sie Gesamtgröße, Ebenheit, Auflage und Prüftemperatur an. |
| Langeweile | Elastische Erholung nach dem Lösen des Werkzeugs und der Klemme. | Überprüfen Sie den Wellensitz, die Bohrtiefe und die Messung bei geringem Kraftaufwand. |
| Rollendurchmesser | Flexibilität und temperaturbedingte Größenänderungen. | Definieren Sie Außendurchmesser, Rundlauf, Bohrungsverhältnis und Referenzzustand. |
| Lange Anleitungen | Geradheit, Montagebeschränkung und Ausdehnung. | Überprüfen Sie die Montageschlitze und den Installationsspielraum. |
| Spielautomaten | Werkzeugerwärmung und Teilebewegung. | Identifizieren Sie die Anforderungen an die Funktionsbreite und den Endradius. |
| Ebenheit | Vorrichtungsinduzierter Bogen und Spannungsabbau. | Vereinbaren Sie, wie ein gelöstes Teil während der Messung ruht. |
| Presspassungen | Kriech-, Fließ- und Montagebeanspruchung. | Überprüfen Sie die Retentionsmethode, anstatt eine Metallpassung unverändert zu übertragen. |
Eine enge Bohrungstoleranz kann bei einem kurzen, unterstützten Teil machbar sein, ist aber für eine lange, dünne Hülse ungeeignet. Geben Sie an, welche Maße qualitätskritisch sind und bei welchen praktische Herstellungszugaben berücksichtigt werden können. Wenn die Funktion eine stabile, wiederholbare Präzision unter Last erfordert, ziehen Sie stattdessen POM oder ein anderes Material in Betracht.
Senden Sie Ihre Zeichnung für eine HDPE-Toleranzprüfung →Ein Teil kann zwischen Maschine, Prüfbereich und Anlage wechseln. Definieren Sie den relevanten Zustand, anstatt nur die frisch geschnittene Oberfläche zu beurteilen.
Lange Abmessungen verstärken temperaturbedingte Bewegungen. Verwenden Sie für Konstruktionsberechnungen den Koeffizienten der ausgewählten Lieferantensorte und die tatsächliche Temperaturdifferenz.
Hitze in der Nähe eines Schnitts kann ein Merkmal vorübergehend vergrößern oder die Kante weicher machen. Vermeiden Sie eine Endabnahme, solange das Teil noch thermisch ungleichmäßig ist.
Eingespannte Teile können nach dem Lösen zurückfedern. Messen Sie mit Stütz- und Kontaktkräften, die den Bearbeitungsverzug nicht nachbilden.
Steifigkeit und Kriechverhalten ändern sich mit der Temperatur. Dauerlast und Spitzen getrennt prüfen; Die Schmelztemperatur ist kein sicherer Arbeitstemperaturwert.
Eine funktionale Zeichnung ermöglicht es, das Wesentliche zu kontrollieren, ohne die Kosten für unkritische Oberflächen zu erhöhen.
Identifizieren Sie die Maße für Spiel, Ausrichtung und Halt, anstatt überall enge Grenzen festzulegen.
Vermeiden Sie sehr dünne, nicht unterstützte Wände und tiefe, schlanke Rippen. Prüfspannen gegen Schnitt- und Betriebslasten.
Verwenden Sie geeignete Abstände oder Schlitze, wenn ein langes Kunststoffteil an einem Metallrahmen befestigt wird.
Ermöglichen Sie den Zugang des Fräsers zu Taschen und Schlitzen. Kleine Innenecken können langsamere und weniger robuste Werkzeuge erfordern.
Berücksichtigen Sie mechanische Sicherung und kontrollierte Abstände, wenn eine übermäßige Beeinflussung das Teil verformen oder kriechen würde.
Beschreiben Sie, ob Ebenheit freistehend oder installiert erforderlich ist. Verteilen Sie Unterstützung bei der Bearbeitung und Messung.
Überprüfen Sie Unterlegscheiben, breite Kontaktflächen und Anzugsdrehmomente. Anhaltende Punktlasten können zu Eindrückungen führen.
Stellen Sie Temperatur, Chemikalien, Geschwindigkeit, Belastungen, Reinigung und Außeneinwirkung zur Materialüberprüfung bereit.
Diese Komponentenfamilien werden anhand Ihrer Zeichnung überprüft. Die Abbildung zeigt repräsentative Geometrien, keine festen Katalogprodukte oder verifizierten Kundenprojekte.
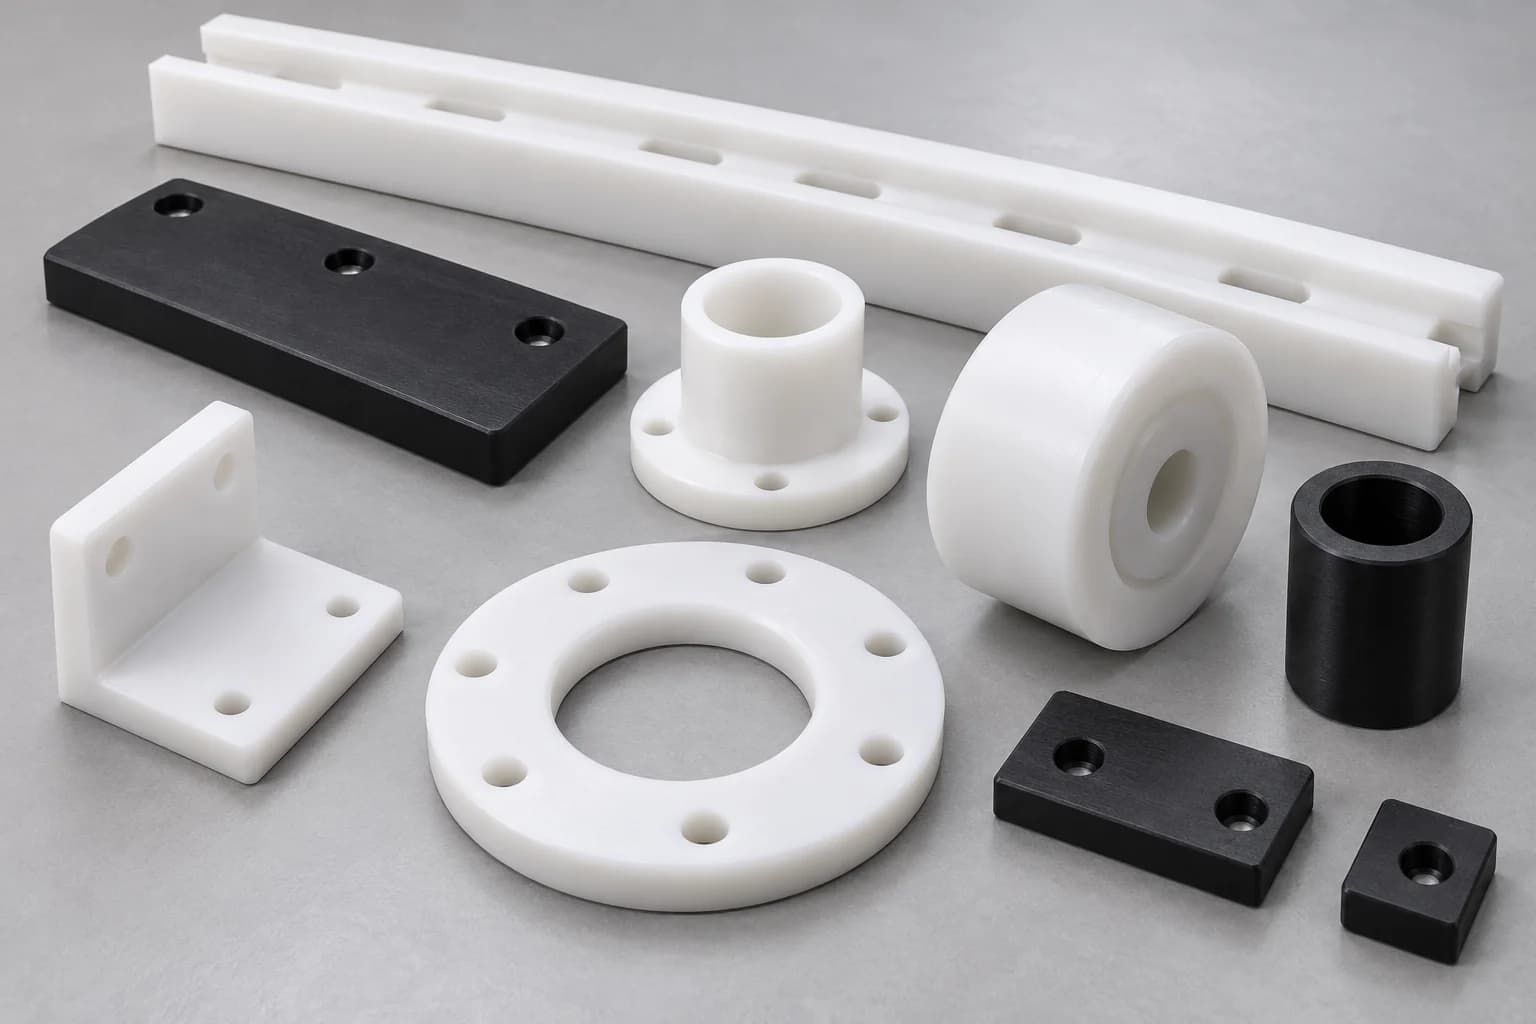
Gerade oder profilierte Führungen mit Schlitzen und Freiräumen, abgestimmt auf bewegte Produkte.
Gedrehte Arbeitsflächen mit kontrollierten Bohrungs- und Montageverhältnissen.
Hülsen und Flanschschnittstellen werden auf Last, Geschwindigkeit und Wellenpassung überprüft.
Auswechselbare Blechprofile mit Befestigungslöchern und Dehnungsspielraum.
Pads für mittelschwere Schleifkontakte mit definierter Dicke und Gegenfläche.
Bearbeitete Platten und Trägerplatten mit Taschen, Schlitzen und Montagemustern.
Nester und Stützen dort, wo es auf nicht beschädigenden Kontakt ankommt und Flexibilität akzeptabel ist.
Trennbauteile mit verteilter Auflagefläche und überprüfter Druckbelastung.
Schützende oder führende zylindrische Teile mit definierter Wandstärke und Bohrung.
Bearbeitete Abdeckungen, Flansche und Halterungen; Komplett geschweißte Tanks bedürfen einer gesonderten Umfangsbestätigung.
Zeichnungsbasierte Schnittstellen werden auf genaue Chemikalien, Temperatur und Exposition überprüft.
Führungen, Wechselteile und Profile auf Geschwindigkeit, Belastung und Reinigung überprüft.
Paneele und Beschläge unter Verwendung einer dokumentierten Qualität, die für tatsächliche Außenbedingungen geeignet ist.
Geräteteile unterliegen sortenspezifischen Lebensmittelkontakt- und Reinigungsanforderungen.
Kombinieren Sie gefräste, gefräste und gedrehte Elemente rund um Ihre Montageschnittstellen.
Definieren Sie zunächst die Funktion der Oberfläche. Ein glänzendes Aussehen oder eine nominelle Rauheitszahl allein begründen weder Gleitleistung noch Sauberkeit.
Eine scharfe Kante verringert das Reiben und Reißen. Der Zustand des Werkzeugs sollte überprüft werden, wenn sich die Oberfläche oder die Grate ändern.
Ein geeigneter Rechen und Abstand helfen dabei, das weiche Polymer sauber zu schneiden, anstatt es zur Seite zu schieben.
Entfernen Sie Späne, bevor sie über fertig bearbeitete Flächen gezogen oder in Taschen nachgeschnitten werden.
Legen Sie begehbare Bruchkanten und Funktionsflächen fest. Übermäßiges Schaben kann eine kritische Kante oder Bohrung verändern.
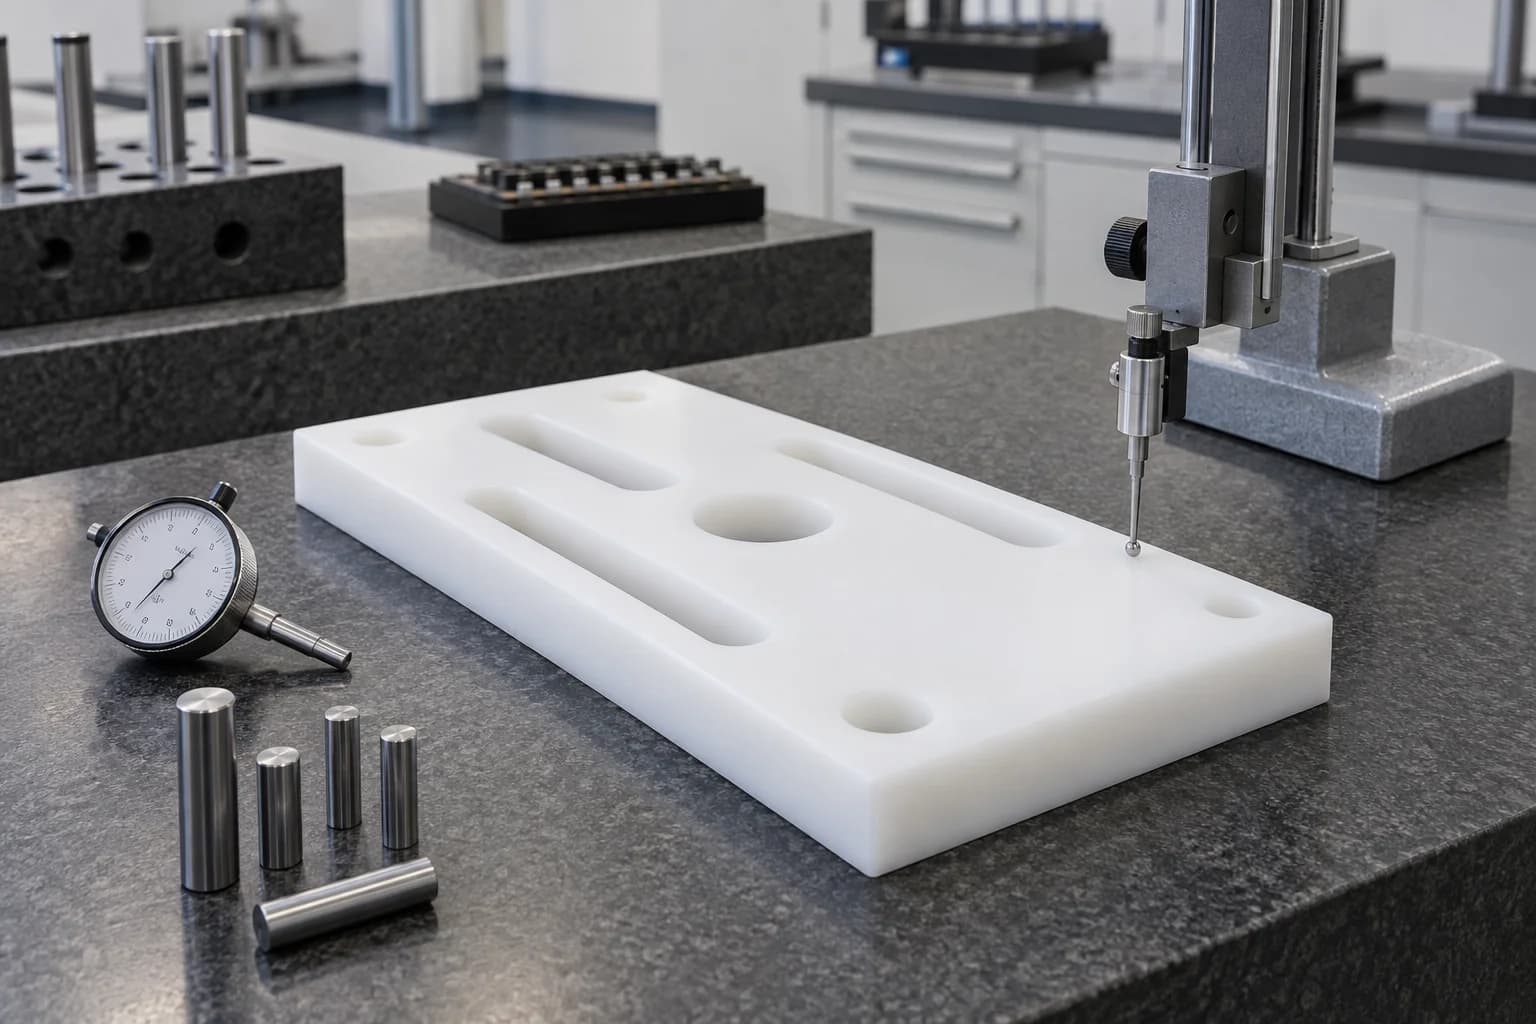
Die Inspektion richtet sich nach der freigegebenen Komponente und den funktionalen Anforderungen des Kunden. Erforderliche Aufzeichnungen und etwaige Werkstests werden vor der Herstellung vereinbart.
Wählen Sie HDPE für wirtschaftliche, chemikalien- und feuchtigkeitsbeständige Allzweckkomponenten, wenn das mechanische Verhalten passt. Ziehen Sie UHMW in Betracht, wenn abrasiver Verschleiß, Stöße und Gleitbelastung die Haupteinschränkungen darstellen. Genaue Noten und Bedingungen bestimmen das Ergebnis.
| Entscheidungsfaktor | HDPE | UHMW |
|---|---|---|
| Materialkosten | In Standard-Blattformen oft wirtschaftlich. | Spezialsorten und Lagerformen können teurer sein; Vergleichen Sie tatsächliche Angebote. |
| Bearbeitbarkeit | Oft ist es einfacher, sauber zu schneiden. | Fadenförmige Späne und weiche Kanten können besondere Aufmerksamkeit erfordern. |
| Dimensionsstabilität | Dennoch flexibel und temperaturempfindlich. | Erfordert außerdem eine sorgfältige thermische und freigegebene Teileprüfung; kein universelles Ranking. |
| Abrasiver Verschleiß | Nützlich für mäßigen Service. | Wird oft für anspruchsvollere Abriebfestigkeiten bevorzugt; Validierung anhand des tatsächlichen Kontakts. |
| Auswirkungen | Nützliche Zähigkeit für viele allgemeine Teile. | Wird oft für anspruchsvolle Aufprallbedingungen ausgewählt. |
| Gleitreibung | Überprüfen Sie Gegenschlag, Druck und Geschwindigkeit. | Wird oft für reibungsarmes Gleiten bevorzugt; Qualität und Schnittstelle sind von Bedeutung. |
| Schweißen und Fertigung | Wird häufig für die thermoplastische Herstellung mit einer qualifizierten Methode in Betracht gezogen. | Konventionelles Fügen ist schwieriger; Gehen Sie nicht von der gleichen Schweißroute aus. |
| Verwendung von Förderbändern | Preisgünstige Anleitungen und allgemeine Wechselteile. | Wird oft für Verschleißstreifen und schwere Gleitbelastungen ausgewählt. |
| Chemische Umgebung | Überprüfen Sie die Kompatibilität für die ausgewählte Sorte und das ausgewählte Medium. | Erfordert außerdem eine Überprüfung des Mediums, der Konzentration und der Temperatur. |
POM ist im Allgemeinen der stärkere Ausgangspunkt für steife mechanische Schnittstellen und wiederholbare Präzisionspassungen. HDPE ist oft attraktiv für große, wirtschaftliche Teile mit geeigneter chemischer Belastung und toleranteren Abmessungen.
| Anforderung | HDPE-Auswahlfrage | Auswahlfrage POM / Delrin |
|---|---|---|
| Kosten | Reduziert kostengünstiges Blechmaterial die Gesamtinstallationskosten? | Reduziert eine bessere Steifigkeit die Bearbeitungs- oder Austauschkosten? |
| Chemikalien | Ist das genaue Medium bei Betriebstemperatur kompatibel? | Überprüfen Sie die chemischen Grenzwerte, anstatt von gleicher Beständigkeit auszugehen. |
| Steifheit | Ist das Design für Biegung und Kriechen unter Dauerlast geeignet? | Ist eine höhere Steifigkeit für die Ausrichtung oder mechanische Belastung erforderlich? |
| Abmessungen | Können thermische Bewegung und die Form des freigesetzten Teils toleriert werden? | Sind stabile mechanische Abmessungen die Hauptanforderung? |
| Präzise Passungen | Kann Clearance oder alternative Retention verwendet werden? | Ist eine starre Bohrungs-, Wellen- oder Getriebeschnittstelle erforderlich? |
| Reibung | Ist eine mäßige Gleitbelastung akzeptabel? | Begünstigt die mechanische Schnittstelle das Gleitverhalten des POM? |
| Große Laken | Ist ein gefrästes Blechprofil die wirtschaftlichste Lösung? | Rechtfertigt eine erhöhte Steifigkeit die Material- und Lagerkosten? |
| Mechanismen | Handelt es sich bei dem Teil um eine Führung, eine Auskleidung oder eine spannungsarme Stütze? | Überträgt das Teil Bewegung oder erfordert es eine wiederholbare Positionierung? |
HDPE und PP sind beide leichte Polyolefine, aber sie sind keine automatischen Ersatzstoffe.
| Frage | Was zu vergleichen ist |
|---|---|
| Temperatur und Steifigkeit | Vergleichen Sie exakte temperaturabhängige Steifigkeit und Dauerlastverhalten. |
| Schlag- und Kälteservice | Überprüfen Sie die Zähigkeit bei niedrigen Temperaturen, nicht nur die Daten bei Raumtemperatur. |
| Chemikalien und Herstellung | Bestätigen Sie die chemische Kompatibilität und die Verbindungsmethode für jede Sorte. |
| Präzision und Erweiterung | In beiden Fällen müssen Wärmebewegungen, Flexibilität und realistische Passformanforderungen berücksichtigt werden. |
Vergleichen Sie für den Einsatz mit heißen Chemikalien oder eine Änderung der Reinigungsbedingungen die aktuellen Datenblätter und Anwendungstests der Lieferanten, bevor Sie von HDPE auf PP umsteigen. Teilen Sie die Betriebsumgebung mit, wenn das Material noch offen ist.
Besprechen Sie HDPE oder Polypropylen für Ihre Anwendung →Anwendungsbeispiele helfen bei der Definition des Reviews; Sie begründen keine behördliche Genehmigung oder Leistungsbescheinigung.
Abdeckungen, Halterungen und Handhabungskomponenten für dokumentierte kompatible Medien.
Führungen und Wechselteile unter Verwendung einer dokumentierten Sorte, die für Kontakt und Abwaschen geeignet ist.
Produktführungen, Abstandshalter und Maschinenplatten mit praktischen Passform- und Verschleißanforderungen.
Außenpaneele und Beschläge mit bestätigtem UV-Grad, Belastungen und Befestigungsdetails.
Kundenspezifische Platten, Auskleidungen und nicht beschädigende Stützen mit zeichnungsdefinierten Schnittstellen.
Führungen, Rollen und Auskleidungen wurden auf Stöße, Abrieb und Wartungszugang überprüft.
Komponenten auf Wasserchemie, Reinigungsmittel und Betriebstemperatur überprüft.
Vorrichtungen und Führungselemente, bei denen geringes Gewicht und schonender Kontakt den Bewegungsanforderungen gerecht werden.
Nutzen Sie jede Phase, um eine kontrollierte Basislinie festzulegen, anstatt davon auszugehen, dass ein Prototyp alle Betriebsbedingungen nachweist.
Passung, Montagevorbereitung und Funktionsfreiräume prüfen. Vereinbaren Sie, welche Anwendungstests der Kunde durchführen wird.
Bestätigen Sie vor der nächsten Bestellung die Lagerquelle, die Werkstückspannung, die Überprüfung der freigegebenen Teile und die Verpackung.
Kontrollrevisionen, Sortenersetzungen, CTQ-Abmessungen und Versandkontrollanforderungen.
Unser Zeichnungsbericht konzentriert sich auf den praktischen Unterschied zwischen dem Schneiden eines weichen Polymers und der Bereitstellung einer akzeptablen Funktionskomponente.
Verbinden Sie die Materialidentität mit den Belastungs-, Chemikalien- und Temperaturanforderungen.
Passen Sie den Prozess an Platten-, Profil-, Block- und Rotationsmerkmale an.
Bestätigen Sie die Teileabmessungen, den verfügbaren Lagerbestand, den Maschinenraum, den Support und die Handhabung, bevor Sie die Machbarkeit versprechen.
Überprüfen Sie scharfe Werkzeuge, Spanabfuhr und verzerrungsarmes Halten.
Konzentrieren Sie sich auf funktionale Daten und eine realistische Abnahme freigegebener Teile.
Nutzen Sie Revisions- und Inspektionskontrolle, wenn die Mengen steigen.
Besprechen Sie Farbe, Zusatzstoffe und obligatorische Dokumente, bevor Sie Lagerbestände bestellen.
Gehen Sie von Kundenanforderungen aus und nicht von einer festen Kataloggeometrie.
Ein klarer Weg in zehn Schritten verbindet Ihre Angebotsanfrage mit dem vereinbarten Endkontroll- und Verpackungsumfang.
Die Lieferantenberatung hilft bei der Materialauswahl. Das jeweils aktuelle Datenblatt für Ihre genaue Sorte regelt die Berechnung und Abnahme.
HDPE kann mit geeigneten scharfen Werkzeugen problemlos geschnitten werden, saubere Späne sind jedoch keine Garantie für Präzision. Hitze, flexible Wände, Klemmverzug und Grate müssen kontrolliert werden.
Ja. Anzugsplatten, Taschen, Profile und Führungen fräsen und fräsen; Drehanzüge Rollen, Buchsen, Hülsen und Ringe. Die Machbarkeit hängt von der Gesamtgeometrie ab.
Die Toleranz wird nach Merkmal, Größe, Güteklasse, Unterstützung und Prüfzustand überprüft. Senden Sie die Zeichnung und identifizieren Sie kritische Passungen, anstatt eine universelle metallähnliche Toleranz anzuwenden.
Schneidhitze, Restspannung des Werkstücks, konzentriertes Spannen und unzureichende Unterstützung können zu Formveränderungen führen. Auch die elastische Erholung nach dem Lösen und thermische Veränderungen können sich auf die gemessenen Abmessungen auswirken.
HDPE eignet sich häufig für wirtschaftliche allgemeine Industrieteile und -fertigungen. UHMW wird oft für höhere Abrieb-, Stoß- und Gleitanforderungen in Betracht gezogen. Vergleichen Sie die genauen Noten mit der Bewerbung.
Gehen Sie nicht von einem universellen Ranking aus. Beide sind flexibel und thermisch empfindlich; Größe, Bestandshistorie, Sorte, Geometrie und Messbedingungen bestimmen die praktische Stabilität.
HDPE kann mit Gewinde versehen werden, die Gewindefestigkeit und das Kriechen unter Dauerlast müssen jedoch überprüft werden. Geben Sie den Eingriff, das Montagedrehmoment, die wiederholte Demontage und etwaige Einsätze oder alternative Halterungen an.
Es ist mit vielen Chemikalien verträglich, die Eignung hängt jedoch vom Medium, der Konzentration, der Temperatur, der Einwirkung und der Belastung ab. Überprüfen Sie vor der Verwendung die ausgewählte Sorte.
Verwenden Sie nur eine identifizierte Qualität mit entsprechender Dokumentation für die tatsächlichen Lebensmittelkontakt-, Reinigungs- und Temperaturbedingungen. Der generische Materialname allein stellt keine Konformität dar.
Typische zeichnungsbasierte Familien umfassen Führungen, Rollen, Buchsen, Auskleidungen, Verschleißpolster, Maschinenplatten, Vorrichtungen, Abstandshalter, Hülsen, Tankkomponenten und kundenspezifische Geräteschnittstellen.
IHRE BEWERBUNG. EINE PRAKTISCHE HDPE-LÖSUNG.
Senden Sie Ihr CAD-Modell oder Ihre Zeichnung für eine Überprüfung der HDPE-Sorte, der Menge, der Abmessungen und des Herstellungswegs. Geben Sie in der Zeichnung oder der begleitenden E-Mail, sofern verfügbar, kritische Passungen, Temperatur, chemische Belastung und Anwendungsdetails an.
Firma, Name, E-Mail und Telefonnummer sind erforderlich. Menge, Teilenummer und Land sind optional. Ein Zeichnungs- oder CAD-Upload ist optional; Größere Dateien können per E-Mail geteilt werden.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Bitte stimmen Sie der vertraulichen Behandlung der Dateien zu, bevor Sie sensible Zeichnungen senden.