01
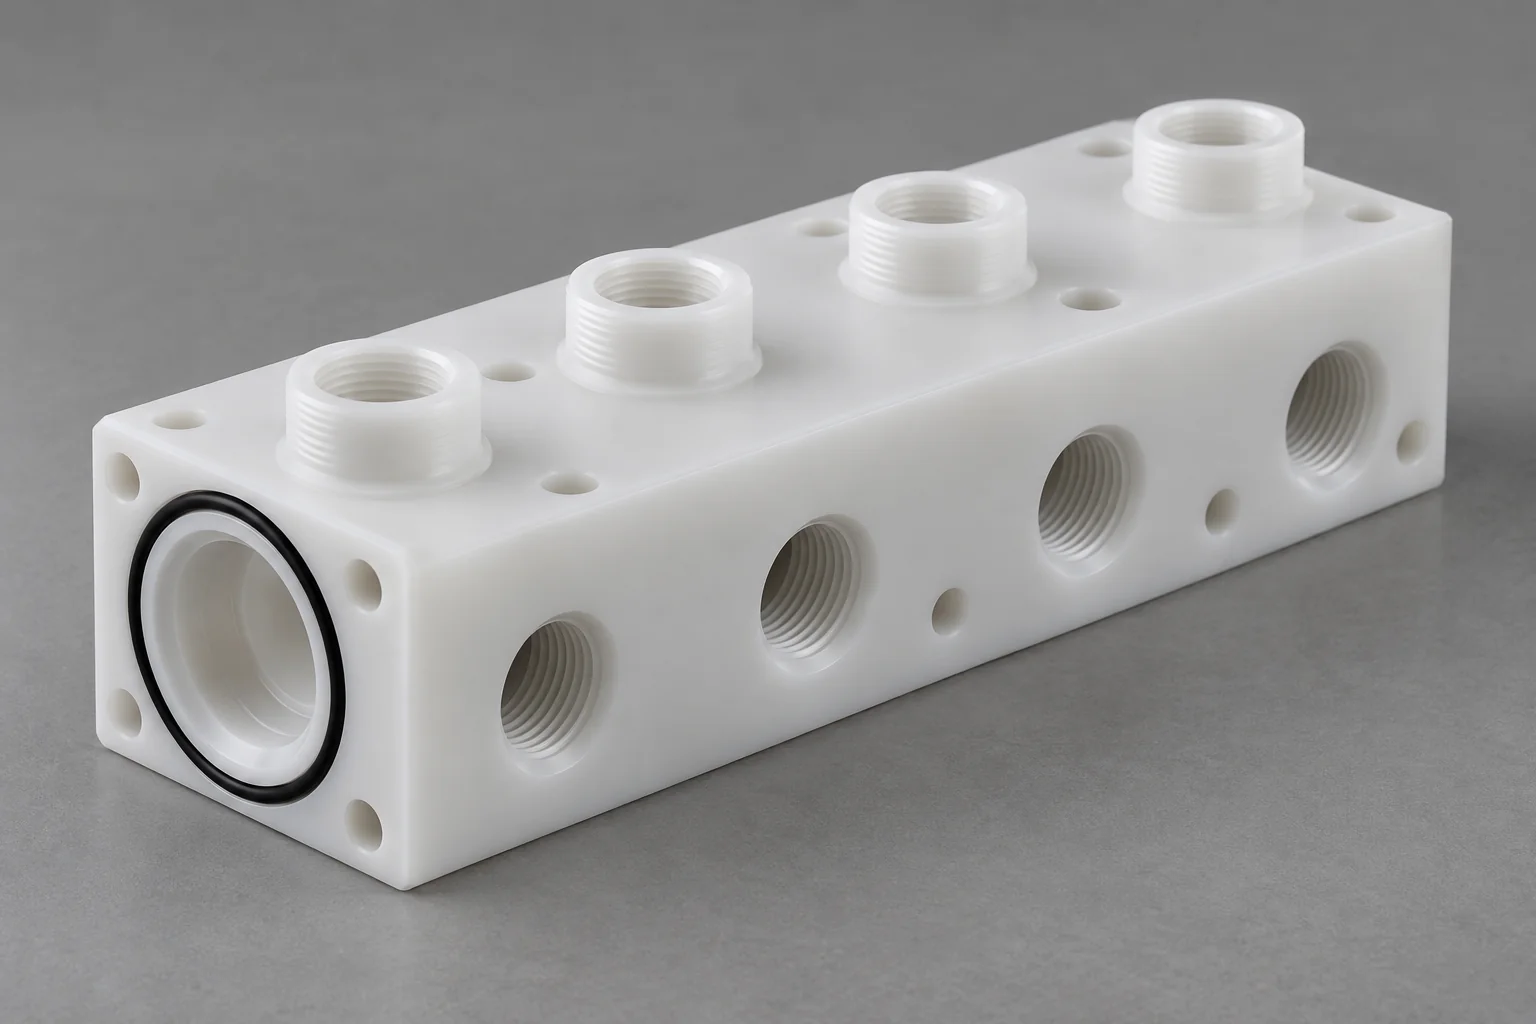
Kunststoffverteiler
Flüssigkeitsführungsblöcke für Chemie-, Gas-, Pneumatik- oder Vakuumsysteme. Definieren Sie Portstandards, interne Durchgangskreuzungen, Dichtungsmerkmale und die tatsächlichen Medien.
Komponentendetails erkunden →
TECHNISCHE KUNSTSTOFFE · HALBLEITERGERÄTE
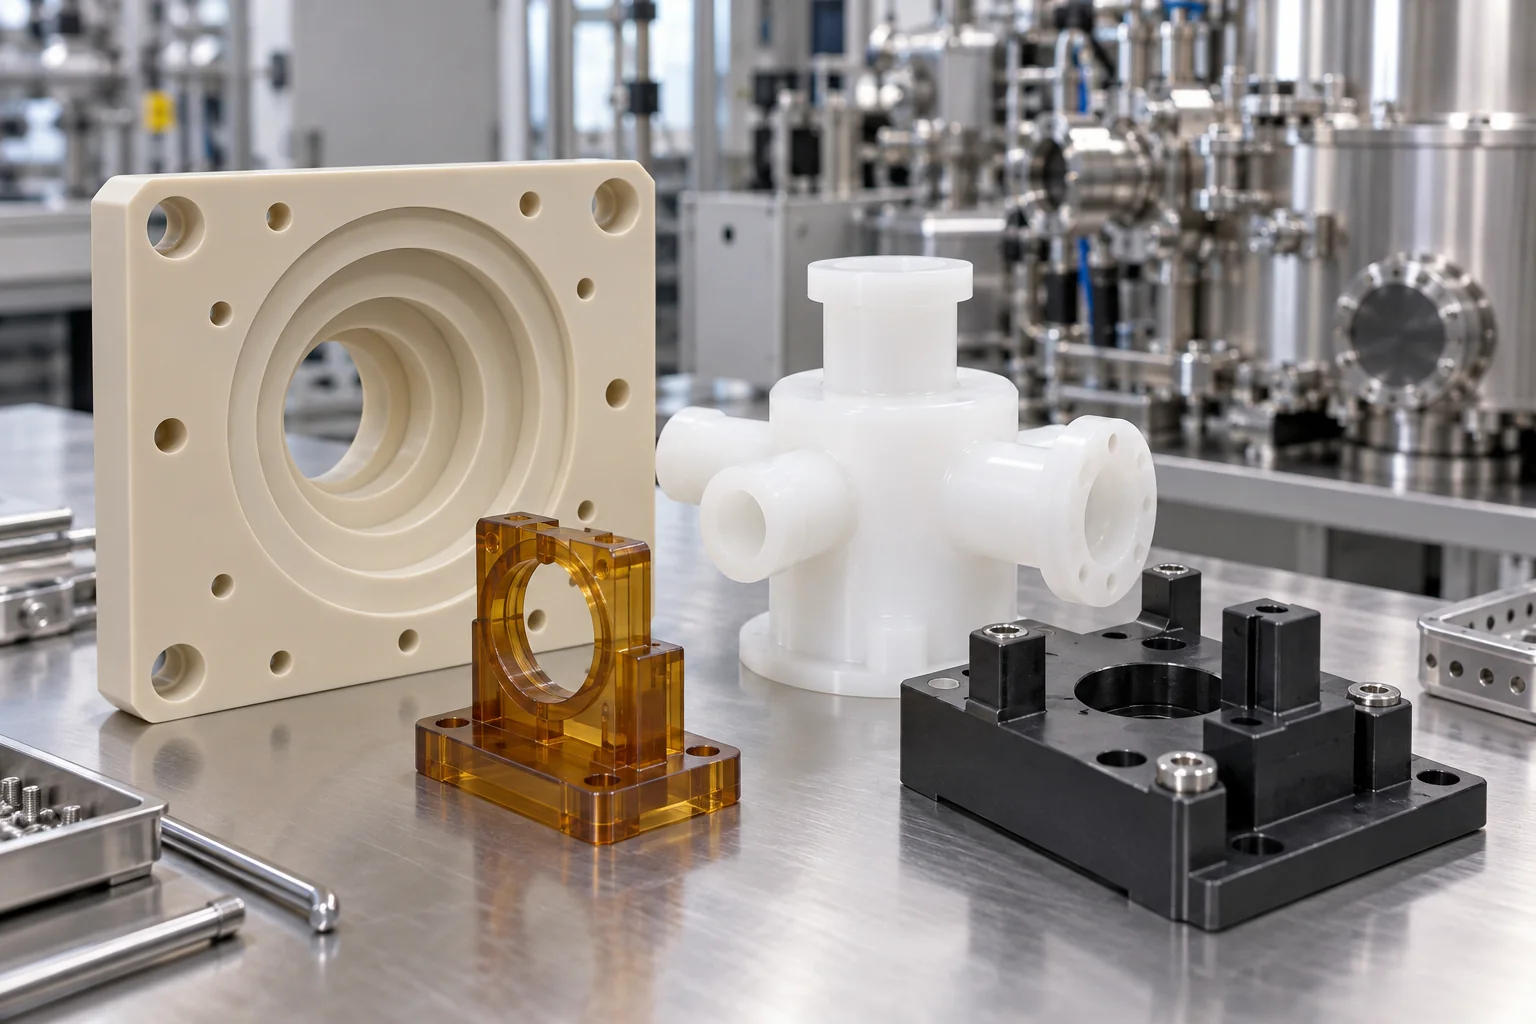
TOPS Plastics fertigt kundenspezifische CNC-bearbeitete Kunststoffkomponenten für Halbleiterfertigungsanlagen, Nassprozesssysteme, Waferhandhabung, Chemikalienabgabe, elektrische Isolierung, Automatisierung und Analysesysteme. Wir bearbeiten PEEK, PVDF, PTFE, PPS, PEI, PAI und andere technische Polymere gemäß Kundenzeichnungen, Materialspezifikationen, Toleranzanforderungen und Anwendungsbedingungen.
Von einem Flüssigkeitsblock mit Öffnungen bis zu einem isolierenden Träger folgt die Bearbeitungsroute der Funktionsgeometrie und den Betriebsspezifikationen.
| Fähigkeit | TOPS Plastics |
|---|---|
| Typische Teile | Verteiler, Isolatoren, Vorrichtungen, Gehäuse, Abstandshalter und Führungen |
| Materialien | PEEK, PVDF, PTFE, PPS, PEI, PAI / Torlon und bestimmte Sorten |
| Prozesse | CNC-Fräsen, Drehen, 5-Achs-Bearbeitung, Bohren und Gewindeschneiden |
| Wichtige Anforderungen | Chemische Beständigkeit, Dimensionsstabilität und elektrische Isolierung |
| Produktion | Prototypen-, Kleinserien- und Wiederholungs-OEM-Produktion |
| Zeichnungseingabe | STEP / CAD-Modelle, PDF-Zeichnungen und Referenzmuster |
| Inspektion | Zeichnungsbasierte Maßprüfung vereinbarter Merkmale |
| Dokumentation | Material- und Prüfdokumentation sofern spezifiziert, vereinbart und verfügbar |
Verbinden Sie die Komponentenfunktion mit ihrer Prozessumgebung. Erkunden Sie zeichnungsbasierte Teile und definieren Sie dann Material, Schnittstellen und Abnahmeanforderungen.
Flüssigkeitsführungsblöcke für Chemie-, Gas-, Pneumatik- oder Vakuumsysteme. Definieren Sie Portstandards, interne Durchgangskreuzungen, Dichtungsmerkmale und die tatsächlichen Medien.
Komponentendetails erkunden →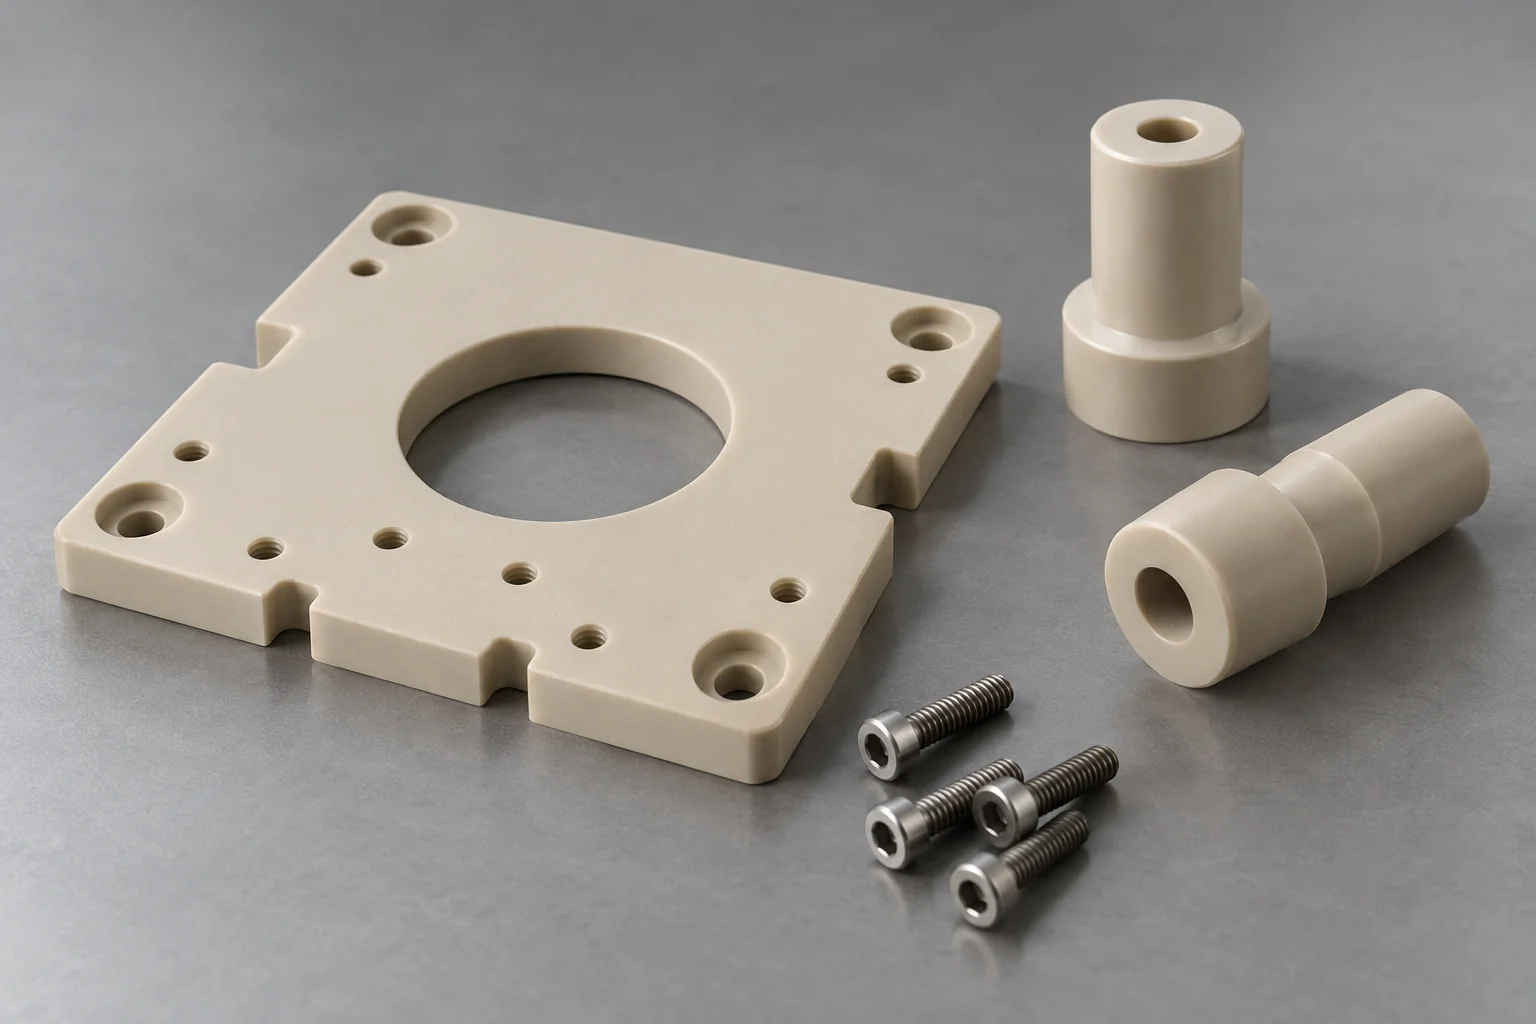
Elektrische Isolierung, kontrollierter Abstand und strukturelle Unterstützung. Geben Sie die genaue Materialqualität und die erforderlichen dielektrischen, thermischen und flammenbezogenen Kriterien an.
Komponentendetails erkunden →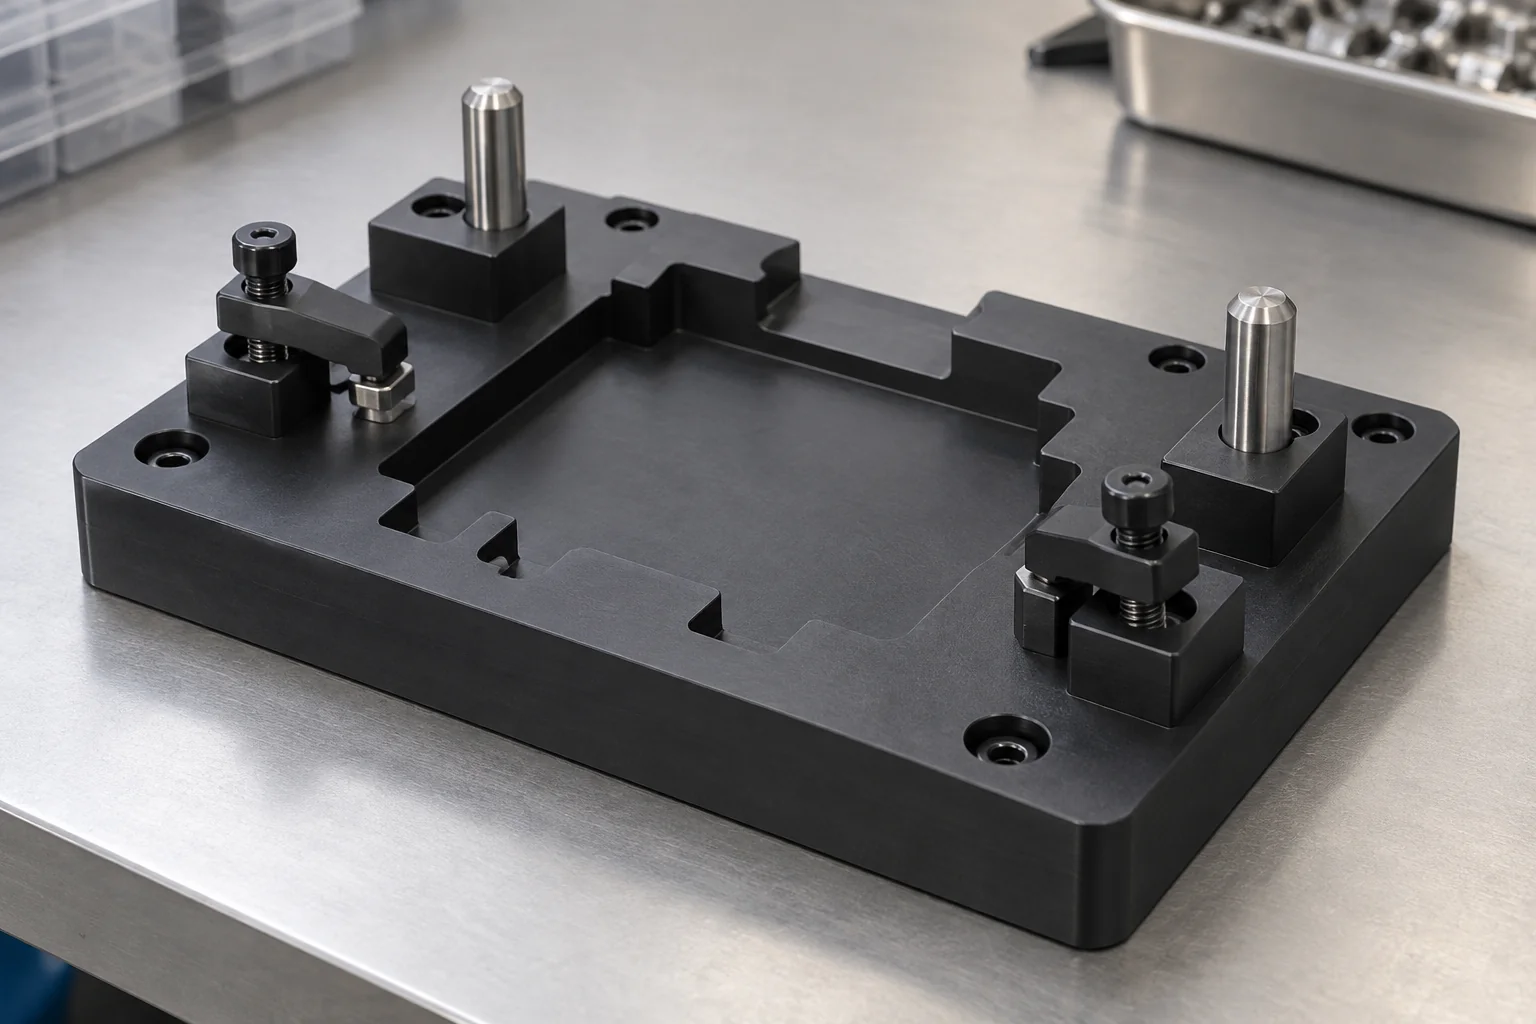
Gerätemontage, Positionierung, Prüfung, Inspektion und ausgewählte Handhabungsfunktionen. Definieren Sie Bezüge, Kontaktflächen, Zyklenanzahl und elektrische Anforderungen.
Komponentendetails erkunden →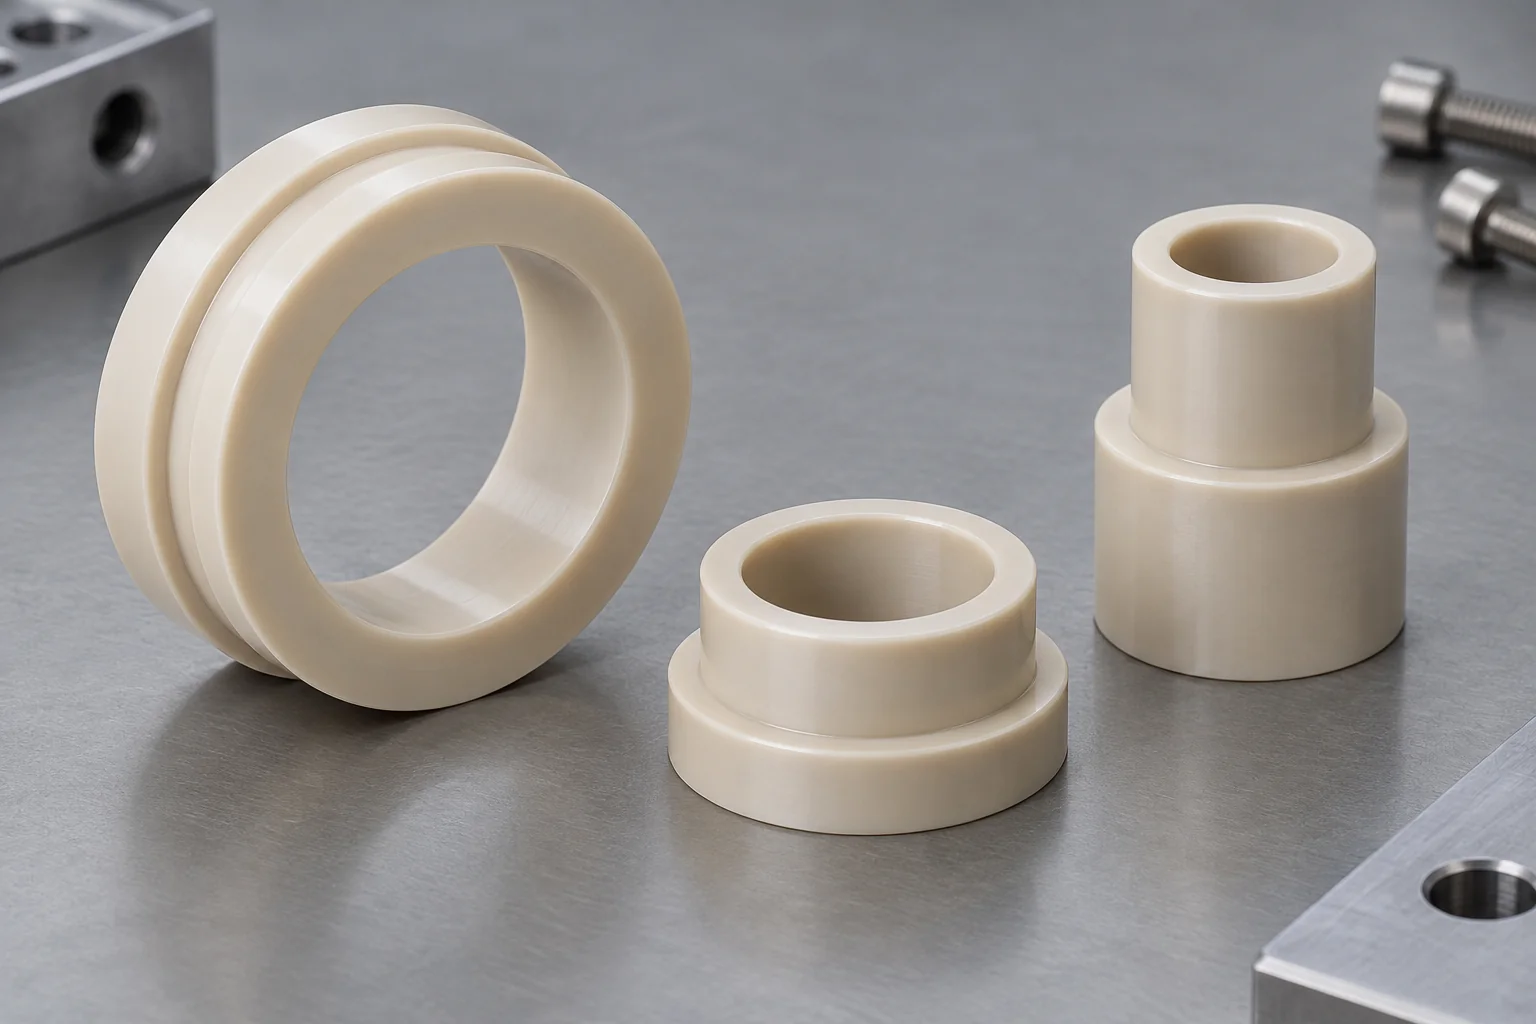
Steuern Sie die Stapelhöhe und trennen Sie elektrische oder mechanische Schnittstellen. Identifizieren Sie Dicke, Parallelität, Montagelast und die Messtemperatur.
Komponentendetails erkunden →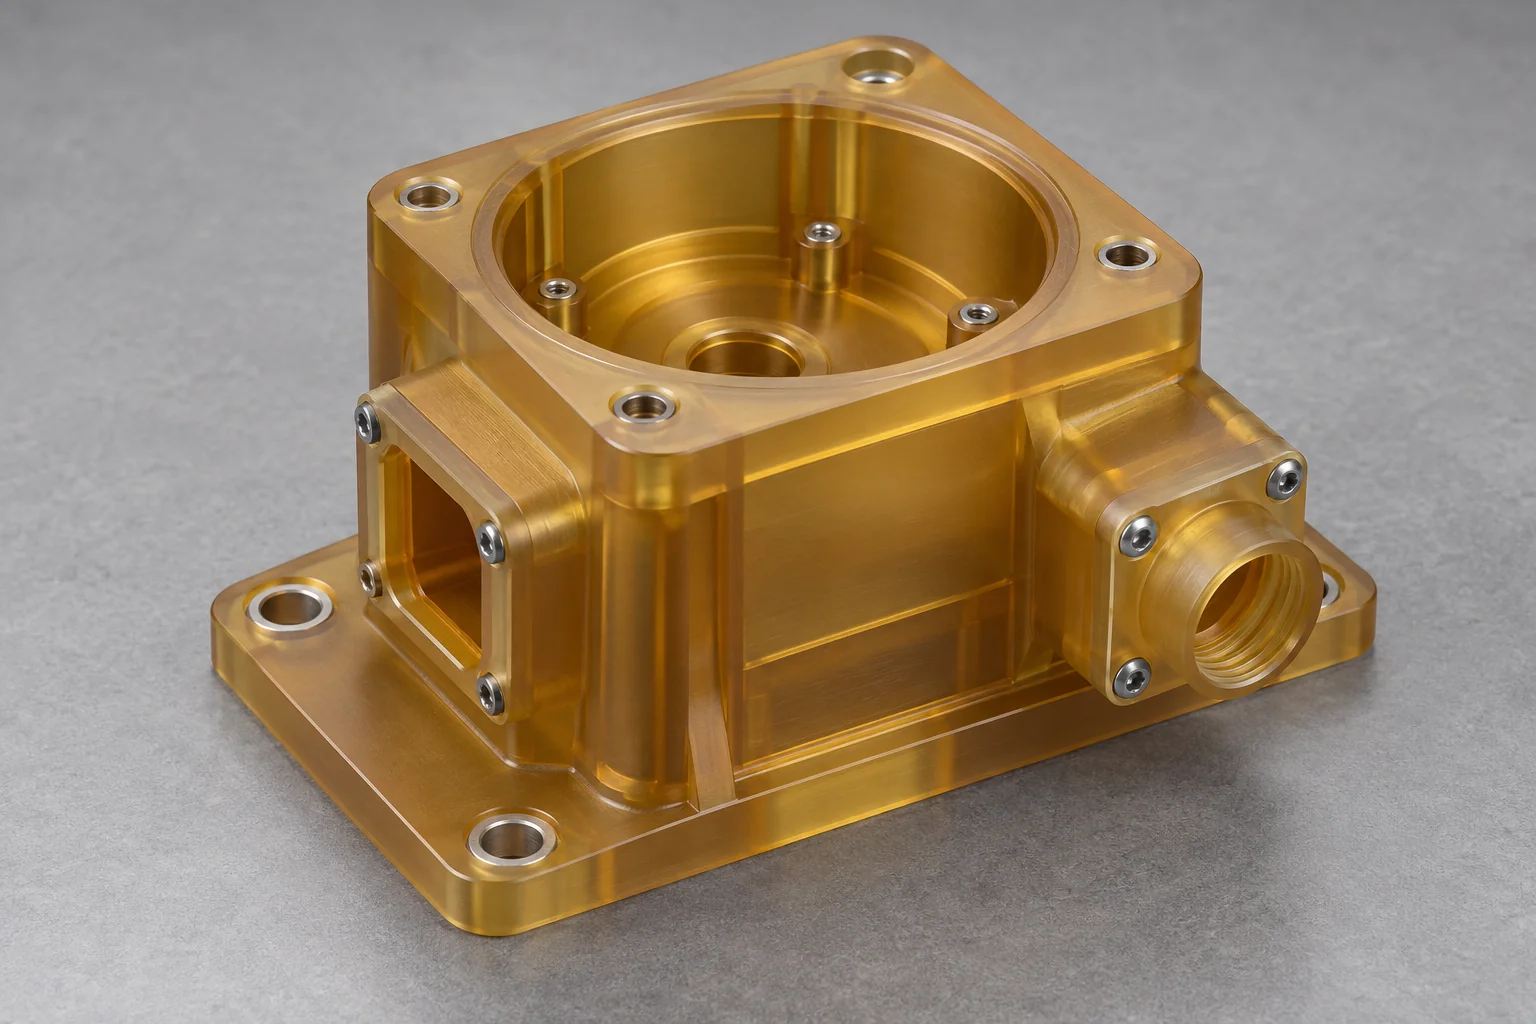
Sensor-, Elektronik- und Präzisionsgerätegehäuse mit Hohlräumen, Montagemustern und Anschlussöffnungen. Überprüfen Sie den Zugang, die Steifigkeit und die Umgebung.
Komponentendetails erkunden →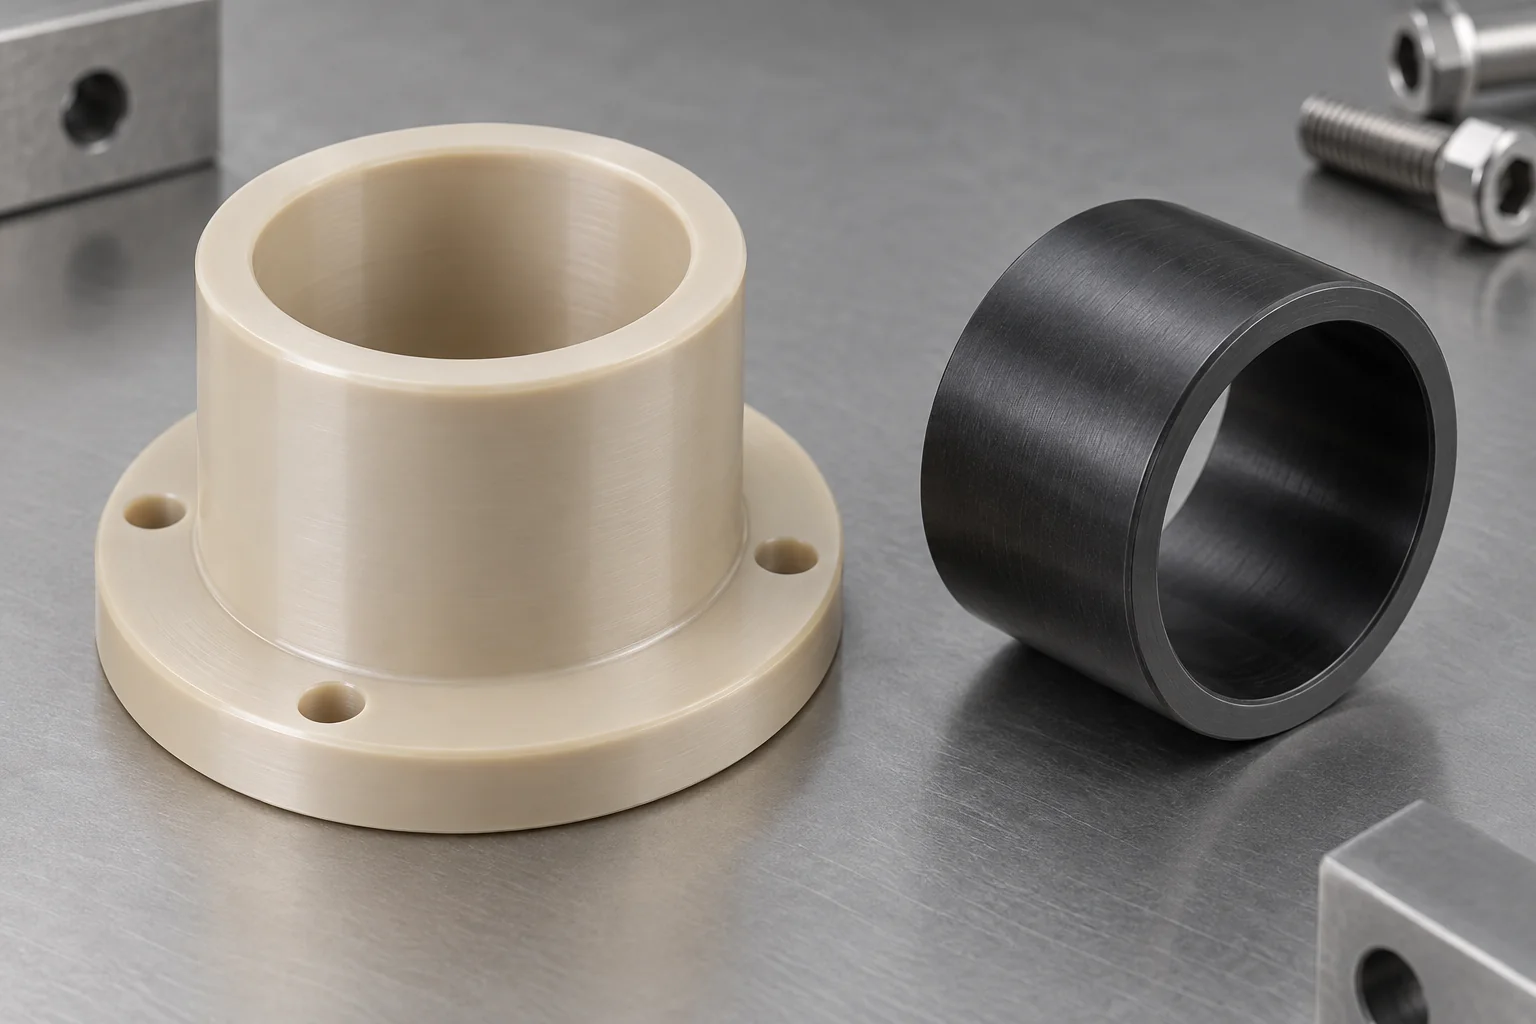
Reibungsarme Führungs- und Bewegungskomponenten. Überprüfen Sie Verschleiß, Passflächen, Spiel, thermische Bewegung und Partikelempfindlichkeit.
Komponentendetails erkunden →Kunststoffbuchsen →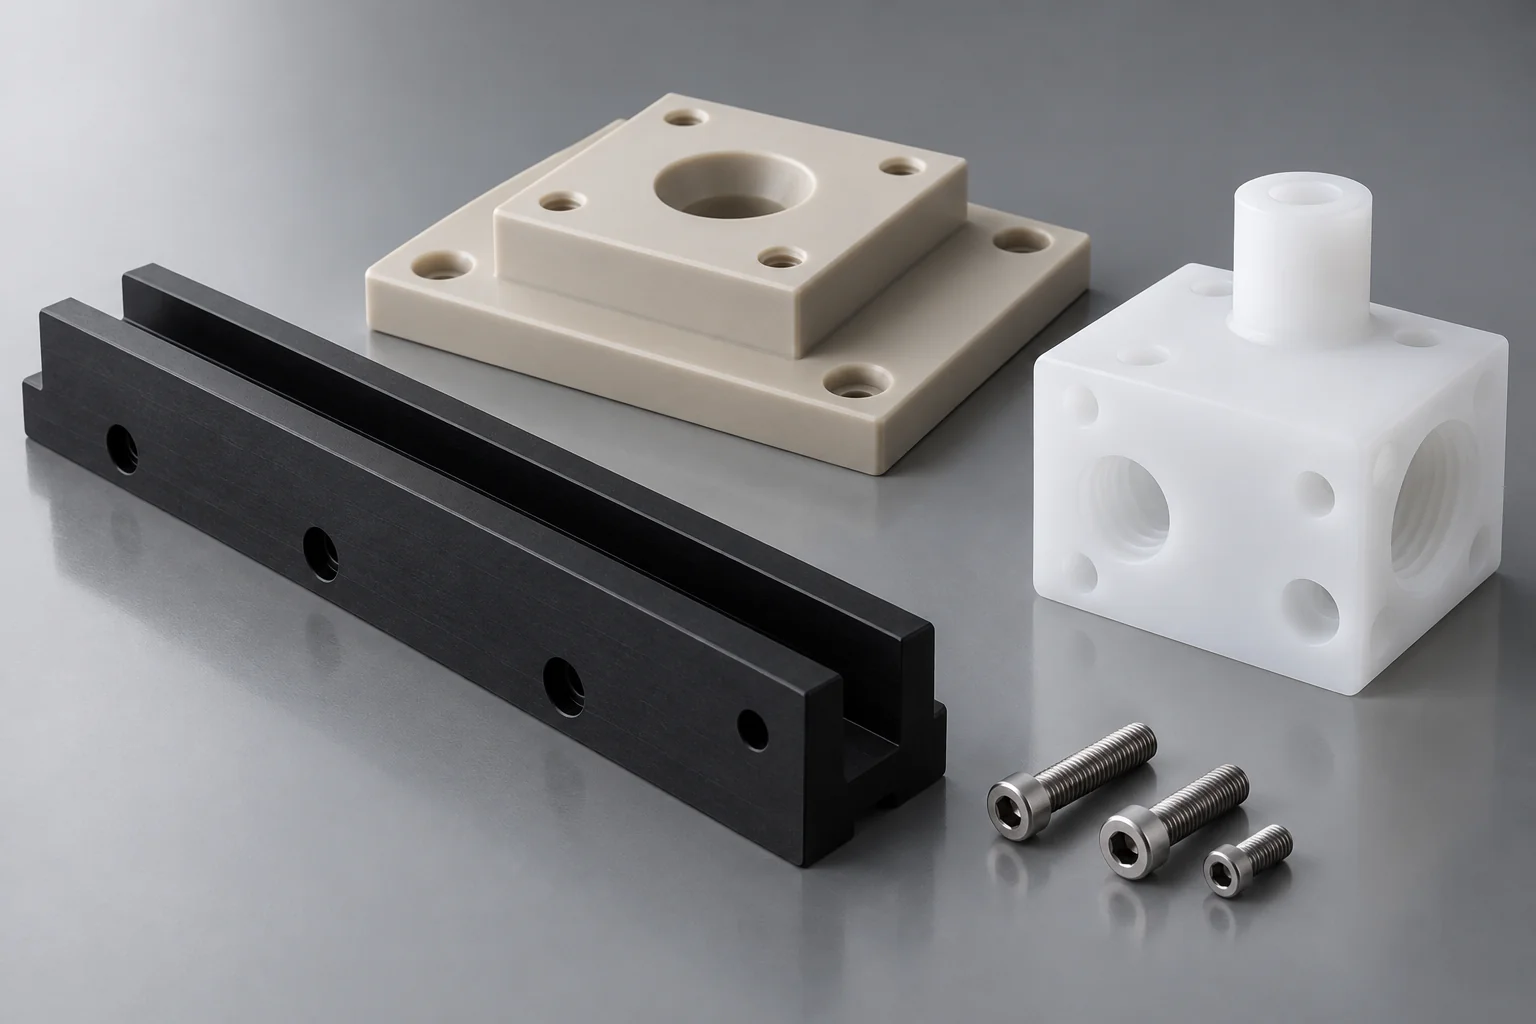
Nicht standardmäßige Platten, Blöcke, Führungen und Schnittstellen, hergestellt nach veröffentlichten CAD- und Zeichnungsanforderungen, mit einer prozessspezifischen Materialprüfung.
Komponentendetails erkunden →Beginnen Sie mit der Prozesszone. Ein Polymer, das in einem Strukturträger funktioniert, ist in einem benetzten Fließweg oder in der Nähe eines Wafers möglicherweise ungeeignet.
Chemieverteiler, Ventilblöcke, Tankteile, Halterungen, Sprühkomponenten und Vorrichtungen. Überprüfen Sie gemeinsam Chemie, Sauberkeit und Dimensionsstabilität.
Führungen, Stützen, Positioniervorrichtungen, Greifer, Abstandshalter und reibungsarme Teile. Kontaktgeometrie, Partikelerzeugung, Oberflächenschutz und Wiederholgenauigkeit sind von Bedeutung.
PVDF-Verteiler, PTFE-Komponenten, Ventilkörper, Routingblöcke und Anschlussschnittstellen. Geben Sie Konzentration, Druck, Temperatur und Einwirkungsdauer an.
Isolatoren, Trägerteile, Gehäuse und strukturelle Schnittstellen. Überprüfen Sie Vakuumniveau, Temperatur, Konditionierung und erforderliche Ausgasungsnachweise.
Isolatoren, Steckergehäuse, Sensorkörper und Anschlussträger. Elektrische Nennwerte und ESD-Anforderungen müssen sich auf eine dokumentierte Qualität und Montage beziehen.
Vorrichtungen, Nester, Prüfvorrichtungen und Präzisionspositionierer. Legen Sie Funktionsdaten, Wiederholbarkeitskriterien und einen geeigneten Messzustand fest.
Es gibt keinen einzigen besten Kunststoff. Vergleichen Sie die genaue Harzqualität mit Chemie, Temperatur, Belastung, elektrischem Verhalten, Verschmutzungsempfindlichkeit und Maßanforderungen.
| Material | Hauptvorteil | Anwendungsrichtung | Überprüfen Sie vor der Auswahl |
|---|---|---|---|
| PEEK | Mechanische, thermische und chemische Leistung | Strukturelle Präzisionsteile, Isolatoren und Vorrichtungen | Füllstoffe, Temperatur, Chemie und erforderlicher Reinheitsnachweis |
| PVDF | Chemische Beständigkeit und nützliche Steifigkeit | Nassprozessverteiler und Flüssigkeitsteile | Genaue Chemikalien-, Konzentrations-, Temperatur- und Sortendokumentation |
| PTFE | Breite chemische Beständigkeit und geringe Reibung | Komponenten für die Handhabung und Isolierung von Chemikalien | Kriechverhalten, Steifigkeit, Dimensionsverhalten und sortenspezifische Kompatibilität |
| PPS | Dimensions- und chemische Leistung | Präzisionstechnische Komponenten | Sprödigkeit, Füllstoffe und Kontaktanforderungen |
| PEI / Ultem | Elektrische und thermische Leistung | Isolatoren und Geräteträger | Lösungsmittelexposition und genaue elektrische Nennwerte |
| PAI / Torlon | Festigkeit, Verschleiß und Maßhaltigkeit | Geladene Präzisionskomponenten | Konditionierung, Feuchtigkeit, Temperatur und Kosten |
PEEK wird häufig für belastete Strukturen oder Strukturen mit höheren Temperaturen in Betracht gezogen, PVDF für kompatible Flüssigkeitspfade und PTFE für chemisch anspruchsvolle Schnittstellen mit geringer Reibung. PPS, PEI und PAI erfüllen unterschiedliche Abmessungen, elektrische, thermische und Verschleißanforderungen. Materialfamiliennamen begründen keine Prozessqualifikation.
Nassprozessgeräte können Komponenten Säuren, Basen, Lösungsmitteln, Reinstwasser und Reinigungsmischungen aussetzen. Die Auswahl beginnt mit den genauen Anforderungen an Medien, Konzentration, Temperatur, Einwirkdauer und Sauberkeit.
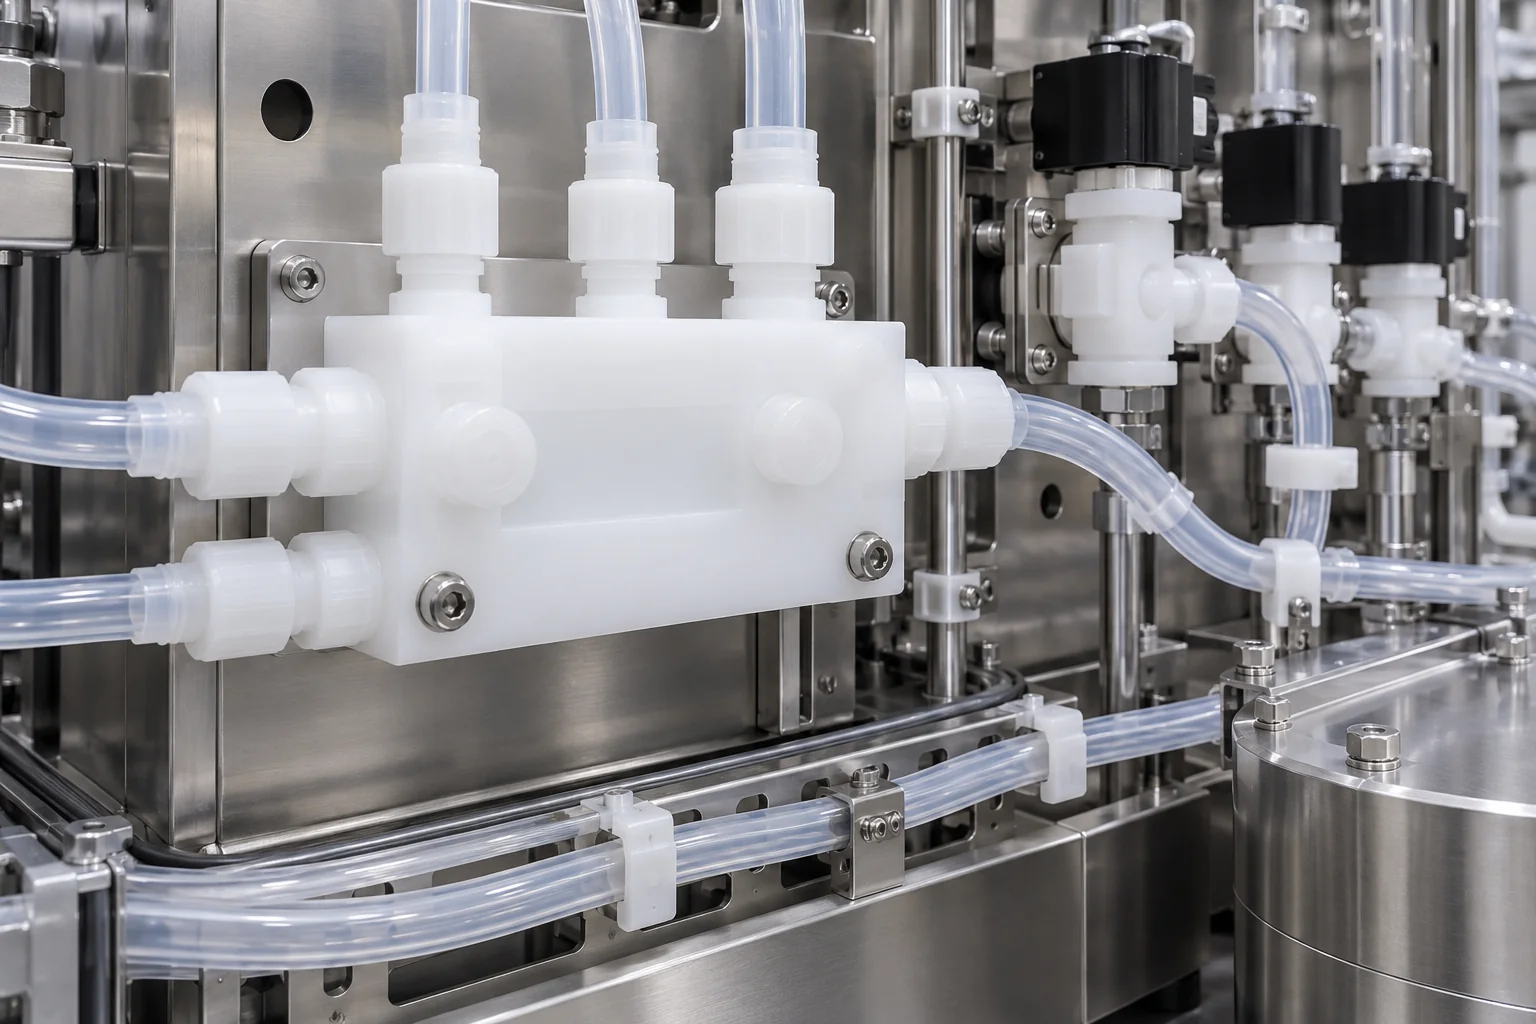
Verteiler, Verteilerblöcke, Armaturen und Ventilschnittstellen erfordern eine definierte Kanalanordnung, einen Anschlussstandard und eine zugängliche Inspektionsstrategie.
Tankkomponenten, Ventilhalterungen und Armaturen müssen chemische Verträglichkeit sowie eine ausreichende Steifigkeit unter Betriebslast aufweisen.
Sprühblöcke und Führungsdetails erfordern eine Gratkontrolle an Schnittpunkten und eine zeichnungsbasierte Öffnungsgeometrie. Definieren Sie alle erforderlichen Durchfluss- oder Lecktests separat.
Abhängig von der tatsächlichen Chemie und Qualität können PVDF, PTFE, PEEK und PPS in Frage kommen. Überprüfen Sie Mischungen und Reinigungszyklen, anstatt anhand einer Säure-/Base-Kennzeichnung auszuwählen.
Ein chemisch beständiges Polymer ist nicht automatisch für ein hochreines Flüssigkeitssystem geeignet. Besprechen Sie extrahierbare Stoffe, Spurenverunreinigungen, Oberflächenzustand und Dokumentationsgrenzen, sofern diese Ihren Prozess beeinflussen. Geben Sie in der Komponentenzeichnung Dichtungs- und Anschlussspezifikationen an.
Waferhandhabende Teile erfordern mehr als nur geringe Reibung. Bewerten Sie gemeinsam Materialstabilität, Verschleiß, Partikelerzeugung, Dimensionswiederholbarkeit und die tatsächliche Wafer-Kontakt-Schnittstelle.
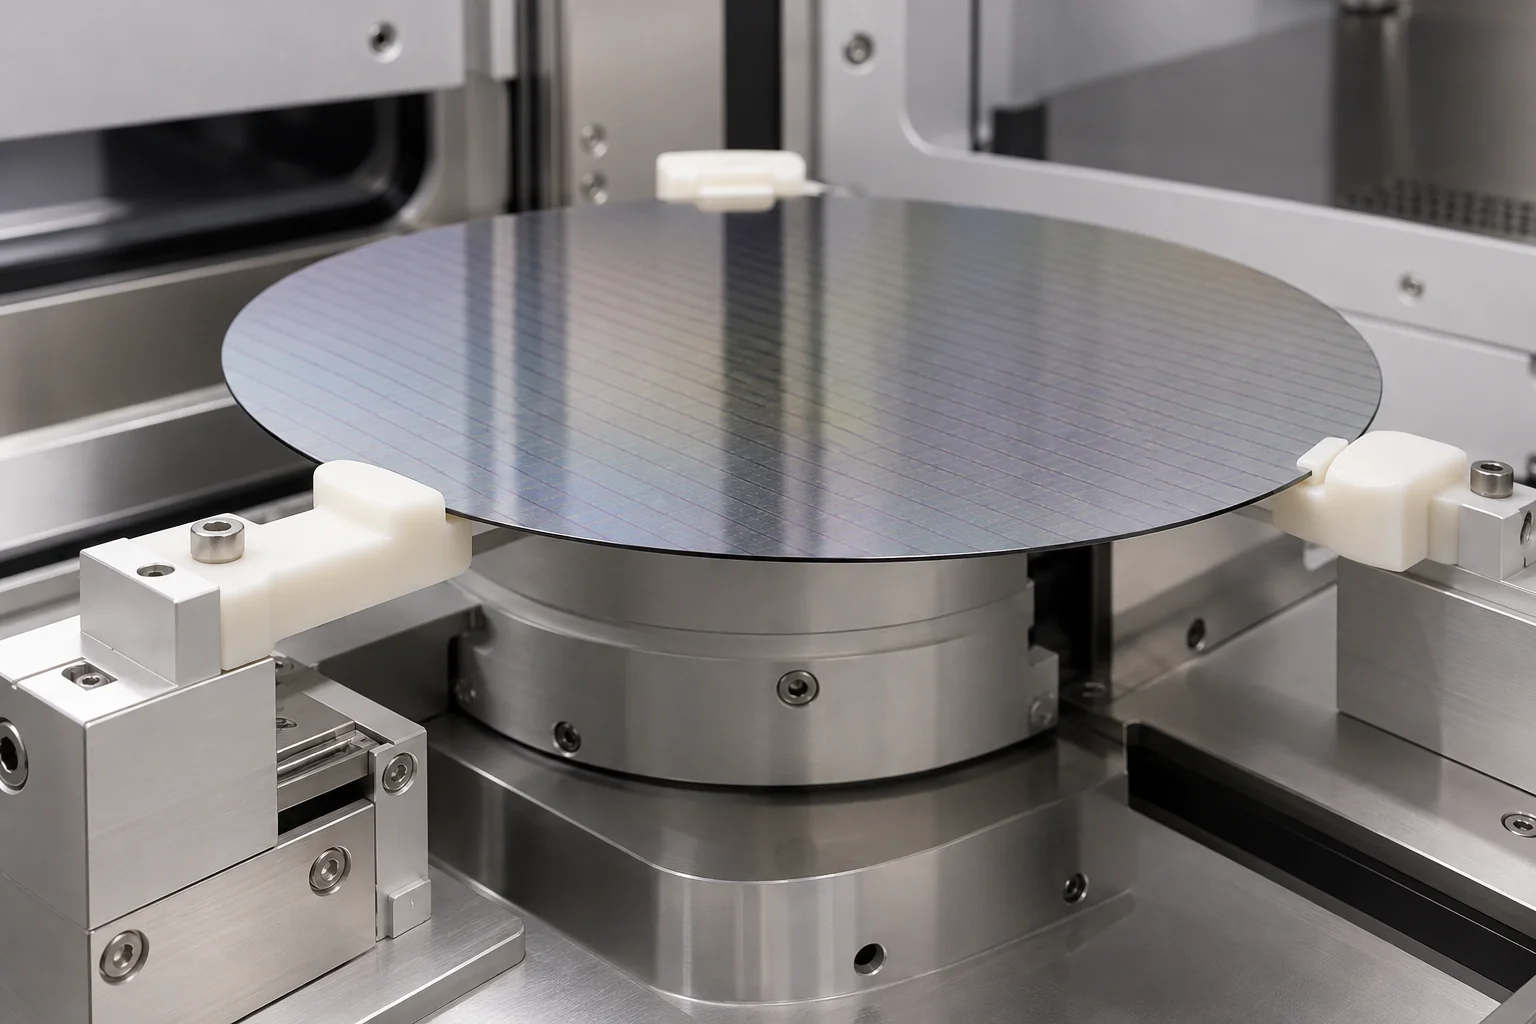
Definieren Sie zulässige Kanten- oder Stützkontaktzonen, Radien, Oberflächenbeschaffenheit und Handhabungsspielraum. Vermeiden Sie unbeabsichtigtes Reiben an empfindlichen Oberflächen.
Führungen, Rollen, Buchsen, Abstandshalter und Greifer erfordern eine Überprüfung von Last, Geschwindigkeit, Zyklenzahl und Gegenmaterial. Verschleißteile können genauso wichtig sein wie die Lebensdauer.
Nester und Einbauten benötigen funktionale Bezugspunkte, entsprechende Abstände und thermische Stabilität. Bestätigen Sie die Teileposition unter der vorgesehenen Betriebslast.
Geben Sie bei Bedarf dokumentierte elektrische Eigenschaften und die tatsächliche thermische Belastung an. Gewöhnliche isolierende Polymere sind nicht automatisch ESD-sicher.
Wafereignung und Partikelleistung erfordern eine anwendungsspezifische Validierung. Geben Sie den zulässigen Verschmutzungsgrad und die Testmethode an. Eine glatte bearbeitete Oberfläche oder ein bekannter Polymername allein reichen nicht aus.
Isolatoren, Abstandshalter, Abstandshalter, Verbindungsteile, Sensorhalterungen und Geräteblöcke vereinen elektrische und mechanische Aufgaben.
Erwägen Sie eine strukturelle Isolierung bei erhöhten Temperaturen, abhängig von der genauen Qualität, den Belastungen und der Betriebsumgebung.
Überlegen Sie, wo die elektrische und thermische Leistung im Mittelpunkt steht. Überprüfen Sie die Lösungsmittelbelastung und die erforderliche elektrische Leistung.
Achten Sie auf stabile, chemisch verträgliche technische Teile, achten Sie dabei auf Füllstoffe und kerbempfindliche Merkmale.
Berücksichtigen Sie belastete, verschleißempfindliche Präzisionsbauteile; Überprüfen Sie die Konditionierungs- und Feuchtigkeitseffekte, bevor Sie Toleranzen zuweisen.
Ordnen Sie Durchschlagsfestigkeit, elektrischen Widerstand und Flammenverhalten der tatsächlichen Qualität und den geltenden Testbedingungen zu. Ein isolierendes Polymer und ein statisch ableitendes Polymer erfüllen unterschiedliche Funktionen. Metalleinlagen, Befestigungselemente und die gesamte Baugruppe beeinflussen auch die elektrische Isolierung.
Mögliche Teile sind Isolatoren, Stützblöcke, Sensorgehäuse, Ventilkomponenten, Abstandshalter, Vorrichtungen und Vakuumsystemschnittstellen. Die Eignung hängt von der Systemspezifikation ab.
Geben Sie Betriebsdruck, Temperatur, Backbedingungen und Arbeitszyklus an. Diese legen fest, welche Materialdaten relevant sind.
Überprüfen Sie die genaue Qualität und Formulierung. Füllstoffe, aufgenommene Feuchtigkeit und Verarbeitungshistorie können das Verhalten beeinflussen.
Definieren Sie vor der Installation Reinigungs-, Trocknungs- oder Konditionierungsanforderungen sowie etwaige chemische Belastungen.
Geben Sie die erforderliche Methode und Akzeptanzgrenze an. Lieferantendaten müssen mit der Sorte und den Bedingungen übereinstimmen; Möglicherweise ist noch eine Komponentenqualifizierung erforderlich.
Wählen Sie einen Kunststoff für den Vakuumgebrauch nicht allein nach dem Namen des Polymers aus. Bevor eine vakuumbezogene Verpflichtung eingegangen wird, müssen die Harzqualität, die Füllstoffe, die Konditionierung, die Betriebstemperatur und die Ausgasungsspezifikation des Kunden überprüft werden.
Komponenten können in der Nähe von Wafern, Chemikalien, Gasen oder empfindlichen Prozessgeräten betrieben werden. Partikel, Späne, Rückstände, unverträgliche Schmierstoffe und Verpackungen können den beabsichtigten Prozess beeinträchtigen.
Geben Sie Harz, genaue Sorte, Füllstoffe und Dokumentationsanforderungen an. Halten Sie genehmigte Substitutionen von der Überprüfung durch den Kunden abhängig.
Entfernen Sie zugängliche Grate und Späne aus Löchern, Durchgängen, Schlitzen und Oberflächen. Definieren Sie den Inspektionszugriff für versteckte Features.
Identifizieren Sie benetzte Oberflächen und interne Schnittpunkte. Vereinbaren Sie Reinigungsanforderungen und etwaige Rückstands- oder Partikelannahmemethoden.
Definieren Sie im Angebot Schutzkontaktmaterialien, Verpackung, Etikettierung und Versandverpackung. Die Verpackung muss den Kundenspezifikationen entsprechen.
Geben Sie den Sauberkeitsgrad, das Handhabungsverfahren und die Akzeptanzkriterien an. Senden Sie die Spezifikation, damit die Machbarkeit bestätigt werden kann.
Kundenspezifische Sauberkeits-, Handhabungs- und Verpackungsanforderungen können während des Angebots überprüft werden. Der erforderliche Reinigungsprozess, die Überprüfungsmethode und die Dokumentation müssen vor der Herstellung vereinbart werden. Ein allgemeines Bearbeitungsangebot begründet keine Reinraum- oder Reinheitsqualifikation.
Bei Materialien, die empfindlich auf Bearbeitungswärme, Spannkraft, Materialspannung und Umgebungsbedingungen reagieren, muss die Maßhaltigkeit gewährleistet sein.
Polymere bewegen sich im Allgemeinen stärker mit der Temperatur als Metalle. Definieren Sie Service- und Inspektionstemperaturen für passungskritische Merkmale.
Bei starkem Materialabtrag können Restspannungen gelöst werden. Berücksichtigen Sie Geometrie, Materialzustand und eine für das Material geeignete Bearbeitungssequenz.
Spann- und Messkräfte können flexible Wände verformen. Entwerfen Sie eine angemessene Unterstützung und vereinbaren Sie den Messzustand.
Eine große Werkzeugreichweite und eine eingeschränkte Spanabfuhr wirken sich negativ auf Hitze, Oberflächengüte und Zugänglichkeit aus. Überprüfen Sie frühzeitig die Taschentiefe und die Innenradien.
Verteileranschlüsse, Vorrichtungspositionierungen und Gerätemontagemuster erfordern eine klare Bezugsbeziehung und einen Inspektionsplan.
PTFE, PVDF, PEEK und PAI reagieren unterschiedlich auf Schnitt, Unterstützung und Temperatur. Der Bearbeitungsansatz muss zur gewählten Sorte passen.
Materialstabilität, Kontaminationskontrolle, Gratentfernung, funktionelle Merkmalsbeziehungen, Oberflächenschutz und korrekte Dokumentation sind oft wichtiger als überall enge Toleranzen vorzugeben. Sehen Sie sich zunächst die Funktionen an, die die Abdichtung, Ausrichtung und Handhabung steuern.
Bewerten Sie die Kompatibilität anhand der genauen Polymerqualität, der chemischen Identität, der Konzentration, der Temperatur und der Einwirkungsdauer. Reduzieren Sie die Auswahl nicht auf eine einfache Säure-gleich-PTFE-Regel.
Geben Sie den genauen Stoff oder das genaue Gemisch an, einschließlich Reinigungsmitteln und Prozessänderungen. Für einen Handelsnamen kann eine Angabe der Zusammensetzung erforderlich sein.
Verdünnte und konzentrierte Lösungen können sich unterschiedlich verhalten. Geben Sie den Betriebsbereich und alle Übergangsbedingungen an.
Kompatibilität und mechanische Leistung können sich mit der Temperatur ändern. Berücksichtigen Sie Dauer-, Spitzen- und Reinigungstemperaturen.
Unterscheiden Sie zwischen Spritzern, intermittierendem Kontakt, kontinuierlichem Eintauchen und wiederholten Reinigungszyklen.
Die chemische Beständigkeit allein ist kein Beweis für die erhaltene Steifigkeit, Dichtleistung oder Widerstandsfähigkeit gegenüber belastungsbedingten Schäden.
Definieren Sie relevante extrahierbare Stoffe, ionische Verunreinigungen, Partikel oder andere Prozessakzeptanzkriterien und erforderliche Nachweise.
Nutzen Sie aktuelle Lieferantendaten für das genaue Material und die Chemie als Screening-Input. Wenn der Service von entscheidender Bedeutung ist, können eine Kundenqualifizierung oder repräsentative Tests erforderlich sein. Geben Sie im Rahmen der Systemüberprüfung Dichtungen und andere benetzte Materialien an.
Grate, Späne, raue Durchgangskreuzungen und beschädigte Kontakte können den Zusammenbau, den Durchfluss, die Sauberkeit und die Positionierung beeinträchtigen.
Geben Sie den Kantenzustand an sich kreuzenden Durchgängen und die Prüfmethode für interne Merkmale an. Vermeiden Sie nach Möglichkeit unzugängliche Gratfallen.
Definieren Sie funktionale Kanten, Porteingänge und Gewindeschnittstellen. Stellen Sie sicher, dass durch das Entgraten nicht die erforderliche Geometrie entfernt wird.
Identifizieren Sie empfindliche Kontaktzonen, Oberflächenanforderungen und Kratzerakzeptanz. Schützen Sie diese Flächen während der Handhabung und des Versands.
Überlegen Sie, wie ein Durchgang vor der Freigabe eines Entwurfs überprüft und gereinigt wird. Vereinbaren Sie bei Bedarf gesondert Durchfluss-, Dichtheits- oder interne Sichtprüfungen.
Identifizieren Sie die Funktionen, die die Abdichtung, Positionierung, Flüssigkeitsführung, Handhabung oder Ausrichtung steuern. Vereinbaren Sie nach der Überprüfung von Material und Geometrie realistische merkmalsspezifische Toleranzen.
| Funktion | Warum es wichtig ist |
|---|---|
| Lochposition | Gerätemontage und Ortungsbeziehungen |
| Ebenheit | Montage- oder Dichtkontakt |
| Parallelität | Ausrichtung von Vorrichtungen und Geräten |
| Bohrungsdurchmesser | Passung von Welle, Einsatz oder Gegenstück |
| Hafenposition | Verbindung und Verlegung des Fluidsystems |
| O-Ring-Nut | Dichtungsgeometrie und Kompression |
| Dicke des Abstandshalters | Stapelhöhe und Durchfahrtshöhe |
| Datumsbeziehung | Wiederholbare Montage und Inspektion |
| Oberflächenzustand | Anforderungen an Kontakt, Verarbeitung und Sauberkeit |
Für alle Halbleiterkunststoffteile gilt keine einheitliche Toleranz. Güte, Größe, Träger, thermische Bewegung, Wandstärke und Messkraft beeinflussen die Machbarkeit. Geben Sie ggf. GD&T, Prüftemperatur und den freien oder eingeschränkten Messzustand an.
Definieren Sie mit Ihrer Ausschreibung die benötigten Nachweise. Verfügbarkeit, Umfang und Abnahmekriterien werden auftragsbezogen bestätigt.
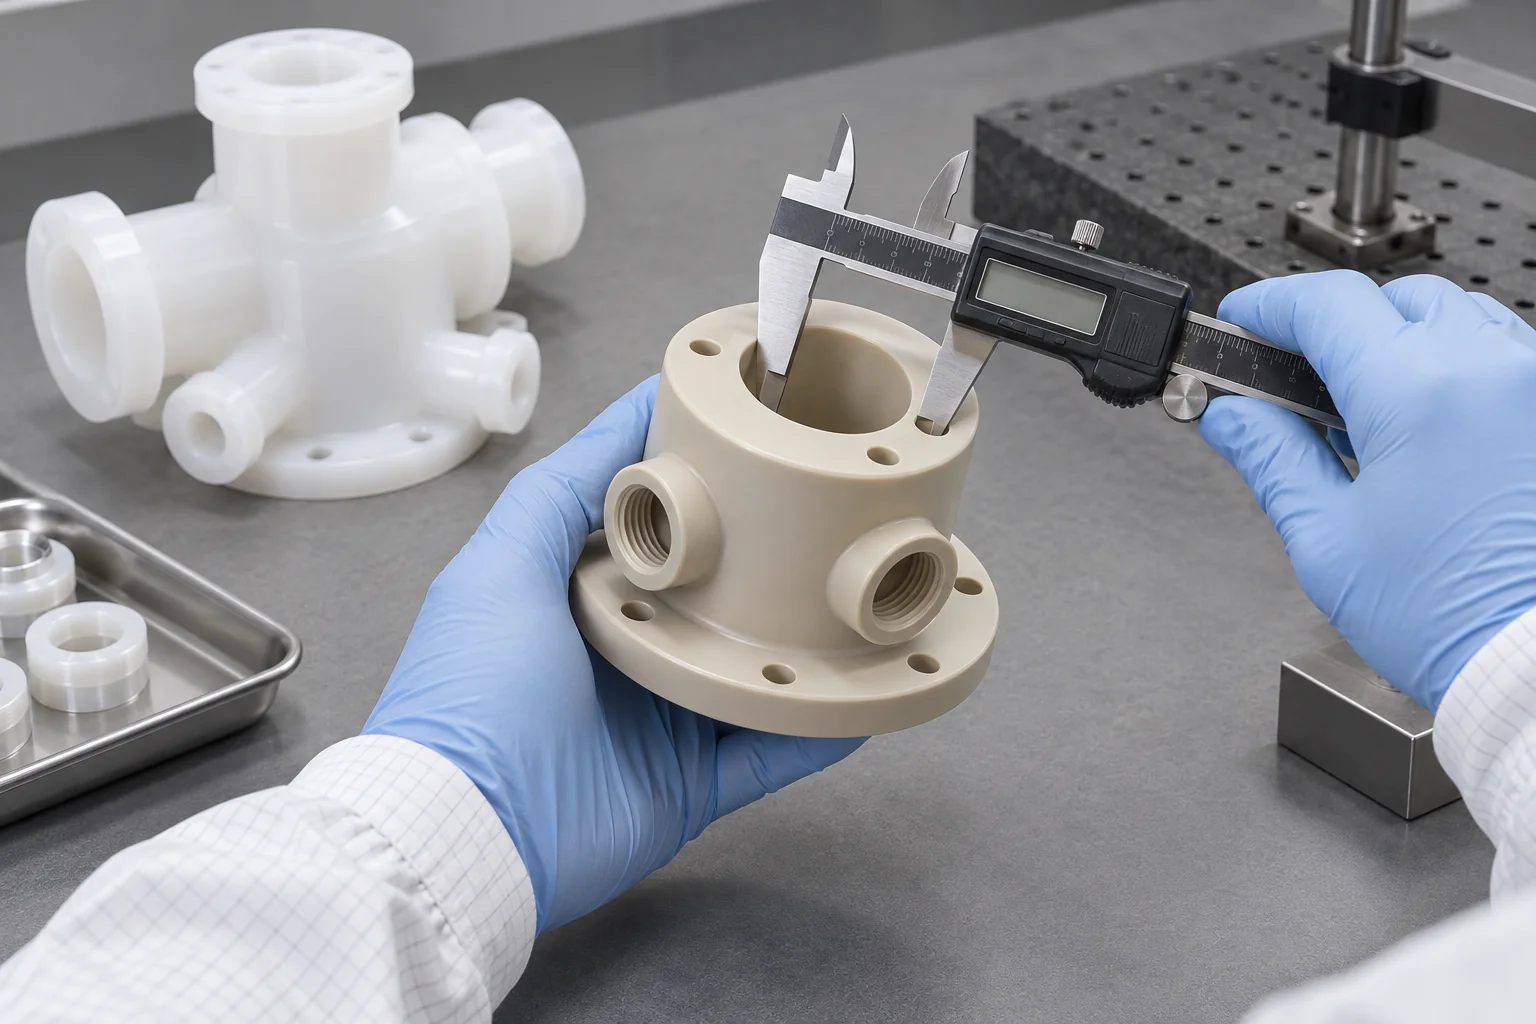
Überprüfen Sie vereinbarte kritische Abmessungen und Bezugsbeziehungen anhand der freigegebenen Zeichnung. Definieren Sie die Messmethode für flexible oder interne Features.
Fordern Sie Zertifikate oder Lieferantendokumentation an, sofern angegeben und verfügbar. Identifizieren Sie vor dem Materialkauf die genauen erforderlichen Nachweise.
Geben Sie die erforderliche Rückverfolgbarkeitstiefe, Kennzeichnung und Aufbewahrungsfrist an, damit die Unterstützung während des Angebots bestätigt werden kann.
Fordern Sie bei Bedarf einen Erstmusterumfang und eine Mustermenge an. Vereinbaren Sie das Berichtsformat und wichtige Funktionen im Voraus.
Definieren Sie Anforderungen an Maßberichte, Probenahmen und zusätzliche Tests. Durchfluss-, Leck-, Partikel- oder Ausgasungsprüfungen erfordern einen gesondert vereinbarten Umfang.
Nutzen Sie freigegebene CAD- und Zeichnungsrevisionen, genehmigte Materialqualitäten und kontrollierte Änderungen für wiederkehrende Programme.
Die Dokumentation unterstützt einen definierten Fertigungs- und Prüfumfang. Es allein qualifiziert keine Komponente für einen Halbleiterprozess. Stellen Sie Kundenstandards und Systemvalidierungsanforderungen frühzeitig bereit, damit etwaige Machbarkeitsgrenzen vor der Produktion geklärt werden können.
Ausrüstungsprogramme erfordern häufig hochwertige Komponenten in geringeren Stückzahlen mit kontrollierten Überarbeitungen anstelle einer generischen Massenproduktionsroute.
Überprüfen Sie Passform, Materialauswahl und vorgesehene Funktion anhand repräsentativer Komponenten und Betriebsbedingungen.
Verfeinern Sie kritische Toleranzen, Wandabschnitte, Kontaktschnittstellen und Herstellbarkeit anhand der vereinbarten Bewertungsergebnisse.
Liefern Sie Komponenten für Geräteaufbauten, Subsystembaugruppen und Pilotprogramme gemäß der freigegebenen Spezifikation.
Halten Sie die genehmigte Materialqualität, Zeichnungsrevision, CNC-Programm, Prüfkriterien und Verpackungsanforderungen innerhalb der vereinbarten Auftragskontrollen ein.
Überprüfen Sie die Prozessumgebung vor der Produktion: Chemie, Temperatur, Sauberkeit, Partikelempfindlichkeit, elektrisches Verhalten, Vakuumeinwirkung, Dimensionsstabilität und Verpackung prägen die Komponentenspezifikation.
Überprüfen Sie PEEK, PVDF, PTFE, PPS, PEI und andere technische Polymere anhand der tatsächlichen Betriebsanforderungen.
Bearbeiten Sie mehrseitige Komponenten, Anschlüsse, Taschen, Schlitze und Präzisionsschnittstellen nach Kundenzeichnungen.
Verbinden Sie Verteiler-, Isolator-, Vorrichtungs-, Gehäuse- und kundenspezifische Teileanforderungen mit einer geeigneten Bearbeitungsroute.
Überprüfen Sie vor der Herstellung Toleranzprioritäten, Wandstärke, Unterstützung und Materialverhalten.
Unterstützen Sie Entwicklungskomponenten und wiederkehrende OEM-Ausrüstungsprogramme mit veröffentlichten Revisionen.
Vereinbaren Sie Prüfungen kritischer Merkmale, Dokumentation und Abnahmeanforderungen für die Bestellung.
Wechseln Sie von den Anwendungsanforderungen zur detaillierten Produktseite für Geometrie, Schnittstellen und Zeichnungsvorbereitung.
Direkte Antworten zu Materialien, Nassprozessteilen, Vakuumanforderungen, Verschmutzung und Machbarkeit der Bearbeitung.
PEEK, PVDF, PTFE, PPS, PEI und PAI sind häufige Kandidaten für verschiedene Gerätefunktionen. Wählen Sie die genaue Sorte für Chemie, Temperatur, mechanische Belastung, elektrisches Verhalten und Sauberkeitsanforderungen.
PEEK kombiniert nützliche mechanische, thermische und chemische Eigenschaften für Strukturteile, Isolatoren und Vorrichtungen. Sortenspezifische Reinheit, Füllstoffe und Betriebsbedingungen müssen noch überprüft werden.
PVDF kann dort in Betracht gezogen werden, wo chemische Kompatibilität und größere Steifigkeit erforderlich sind; PTFE eignet sich möglicherweise für andere anspruchsvolle chemische oder reibungsarme Schnittstellen. Vergleichen Sie genaue Qualitäten, Chemie, Temperatur, Kriechverhalten und Maßanforderungen, anstatt nur anhand des Familiennamens auszuwählen.
PVDF und PTFE sind häufige Startkandidaten, wobei PEEK oder PPS für ausgewählte Bedingungen in Betracht gezogen werden. Bestätigen Sie die Anforderungen an chemische Mischung, Konzentration, Temperatur, Exposition und Prozessreinheit.
Ja, TOPS Plastics kann zeichnungsbasierte Kunststoffverteiler und Flüssigkeitsführungsblöcke für die Bearbeitung überprüfen. Versorgungswege, Hafenstandards, Dichtungsdetails, Medienexposition und alle internen Sauberkeits- oder Testanforderungen.
Geeignete Typen von PEEK, PEI, PPS und PAI können in Betracht gezogen werden. Elektrische, dielektrische und flammenbezogene Anforderungen müssen mit den dokumentierten Sorteneigenschaften und der gesamten Baugruppe übereinstimmen.
Einige Qualitäten können nach einer vakuumspezifischen Prüfung in Betracht gezogen werden. Geben Sie Akzeptanzkriterien für Druck, Temperatur, Konditionierung und Ausgasung an. Der Name des Polymers allein reicht nicht aus.
Ein vereinbarter Prozess sollte sich mit Materialidentifizierung, Entgratung, Durchgangszugang, Handhabung und Verpackung befassen. Stellen Sie die erforderlichen Reinigungs- und Verifizierungsspezifikationen bereit, damit TOPS Plastics die Machbarkeit und den Inspektionsumfang bestätigen kann.
Realistische Toleranzen hängen von Güte, Strukturgröße, Wandstärke, Träger und Messbedingungen ab. Identifizieren Sie kritische Dichtungs- und Positionierungsmerkmale für eine zeichnungsspezifische Machbarkeitsprüfung.
Ja, Prototypen- und Kleinserien-Ausrüstungskomponenten können zusammen mit wiederholten OEM-Lieferungen überprüft werden. Definieren Sie Menge, Revisionen, genehmigte Qualität, Inspektions- und Verpackungsanforderungen.
PROZESSZONE. GENAUE SORTE. AKZEPTANZKRITERIEN.
Laden Sie Ihre Zeichnung oder Ihr CAD-Modell hoch und geben Sie Materialqualität, Menge, Prozessumgebung, chemische Belastung, Temperatur, Sauberkeitsanforderungen und kritische Toleranzen an. TOPS Plastics kann vor der Angebotserstellung die Teilegeometrie, die Materialauswahl und die Machbarkeit der Bearbeitung prüfen.
Firma, Name, E-Mail und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und Zeichnungs-Upload sind optional. Geben Sie in der Zeichnung oder E-Mail technische Anforderungen an; Kombinieren Sie ggf. CAD- und unterstützende Dateien in einer ZIP-Datei.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Pakete können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.