Hochtemperaturleistung
PAI kann bei erhöhter Temperatur seine nützliche Festigkeit und Steifigkeit beibehalten. Harzdaten sind keine universelle Dauergebrauchsbewertung für eine belastete fertige Komponente.

POLYAMID-IMID / TORLON® PAI
TOPS Plastics bietet eine präzise CNC-Bearbeitung von Torlon und PAI für Hochtemperatur-, Hochlast-, verschleißfeste und elektrisch isolierende Komponenten. Wir fertigen kundenspezifische Lager, Buchsen, Isolatoren, Vorrichtungen, Strukturteile und Präzisionskomponenten durch CNC-Fräsen, Drehen und Mehrachsbearbeitung aus Kunden-CAD-Dateien und Konstruktionszeichnungen.
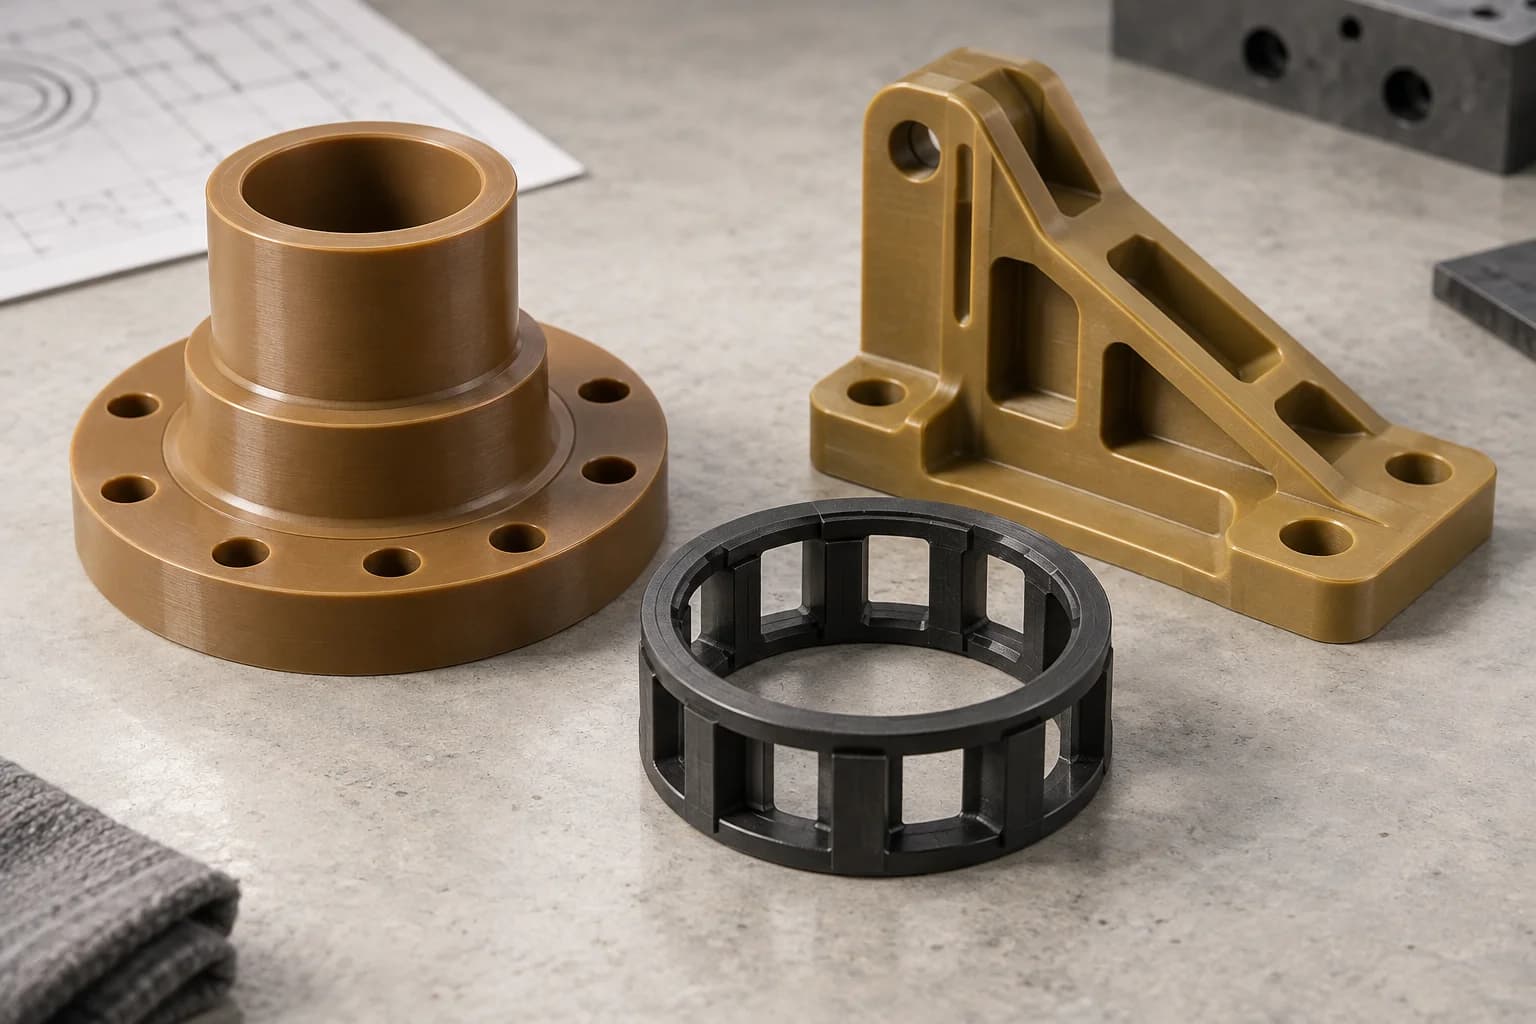
Note. Materieller Zustand. Standzeit. Endgültige Passform. Diese vier Entscheidungen verbinden ein hochwertiges PAI-Material mit einer Komponente, die in der vorgesehenen Umgebung funktioniert.
Ein zeichnungsorientierter Service für hochwertige PAI-Komponenten. Lagerverfügbarkeit, Qualitätsdokumentation, Wärmebehandlungsunterstützung und numerische Fähigkeiten werden für das jeweilige Projekt bestätigt.
| Fähigkeit | TOPS Plastics-Projektumfang |
|---|---|
| Material | Torlon / PAI / Polyamidimid; genaue Lieferantenbezeichnung erforderlich |
| Prozesse | CNC-Fräsen, Drehen, Bohren, Bohren, Gewindeschneiden und Mehrachsbearbeitung |
| Noten | 4203, 4301, 5030/5530 und andere spezifizierte Qualitäten, vorbehaltlich einer Beschaffungsprüfung |
| Typische Teile | Lager, Buchsen, Isolatoren, Vorrichtungen und Strukturkomponenten |
| Produktion | Prototypen, Kleinserien und wiederkehrende Produktion |
| Eingabe | CAD-Modelle, Konstruktionszeichnungen oder Muster zur Überprüfung |
| Dateien | STEP, STP, IGES, X_T, DWG, DXF und PDF |
| Inspektion | Maßprüfung anhand vereinbarter Zeichnung und Materialbeschaffenheit |
Torlon ist eine markenrechtlich geschützte Familie von PAI oder Polyamidimid: ein technisches Hochleistungspolymer, das aufgrund seiner Festigkeit, Steifigkeit, Kriechfestigkeit und Beibehaltung der mechanischen Eigenschaften bei erhöhter Temperatur ausgewählt wurde.
Torlon ist keine einzelne austauschbare Formulierung. Unverstärkte, verschleißmodifizierte und faserverstärkte Typen weisen ein unterschiedliches elektrisches, Reibungs- und Strukturverhalten auf. Geben Sie die genaue Sorte und die Rohteilform an, anstatt eine Ersetzung allein auf der Grundlage des PAI-Namens zu genehmigen. Torlon ist eine eingetragene Marke von Syensqo; TOPS Plastics ist ein unabhängiger Komponentenhersteller.
Typische Anwendungsbereiche sind Lager, Buchsen, elektrische Isolatoren, Halbleiterbefestigungen und Strukturschnittstellen für den Heißbetrieb. Es handelt sich um illustrative Zwecke und nicht um einen Nachweis der Kundenqualifikation. Die Einsatztauglichkeit hängt von der Gesamtlast, den Temperatur-, Chemikalien-, Feuchtigkeits- und Lebensdaueranforderungen ab.
Ziehen Sie PAI in Betracht, wenn gewöhnliche technische Kunststoffe die kombinierten thermischen und mechanischen Anforderungen nicht erfüllen können. Bestätigen Sie die Leistung anhand der Daten für die tatsächliche Note und Anwendung.
PAI kann bei erhöhter Temperatur seine nützliche Festigkeit und Steifigkeit beibehalten. Harzdaten sind keine universelle Dauergebrauchsbewertung für eine belastete fertige Komponente.
Nützlich für dauerhafte Belastungen, Lagerstützen und Präzisionsschnittstellen. Überprüfen Sie die zeitabhängige Verformung bei Auslegungstemperatur und -spannung.
Struktur- und gefüllte Sorten unterstützen anspruchsvolle mechanische Geometrien. Die Ausrichtung der Bewehrung und die Kerbempfindlichkeit beeinflussen weiterhin das Design.
Verschleißmodifizierte Formulierungen eignen sich für Gleitschnittstellen. Gegenlauffläche, Schmierung, Anpressdruck und Geschwindigkeit bestimmen das Ergebnis.
Gefüllte Sorten können dabei helfen, thermische Bewegung und Kriechen zu kontrollieren. Feuchtigkeitskonditionierung, Eigenspannung und Prüfzustand bleiben wichtig.
Geeignete unverstärkte Typen sind Kandidaten für die Isolierung. Bestätigen Sie die dielektrischen, Tracking-, Temperatur- und Umgebungsanforderungen für das jeweilige System.
Wählen Sie die Formulierung aus, bevor Sie die Bearbeitungsroute auswählen. Bei den genannten Qualitäten handelt es sich um RFQ-Optionen, die einer verifizierten Lieferung und Dokumentation unterliegen und keine Zusicherung eines sofortigen Lagerbestands darstellen.
Eine unverstärkte PAI-Option, die häufig aufgrund ihrer Zähigkeit, Dehnung und elektrischen Eigenschaften gewählt wird. Betrachten Sie es für Isolatoren, Steckverbinder und allgemeine Präzisionsbefestigungen; Bestätigen Sie die genaue Extrusions- oder Formbezeichnung.
Eine verschleißfeste Formulierung für Buchsen, Lager, Anlaufscheiben und Gleitschnittstellen. Definieren Sie das passende Material, die Oberfläche, die Schmierung, den Druck und die Geschwindigkeit, anstatt sich auf einen allgemeinen Anspruch auf niedrige Reibung zu verlassen.
Glasfaserverstärkte Strukturoptionen verbunden mit Steifigkeit und geringem Kriechen. 5030 ist eine Sorte mit 30 % Glasfaser; Duratron T5530 ist eine formgepresste, zu 30 % glasfaserverstärkte PAI-Standardsorte; Identifizieren Sie den Produkt- und Materialzustand des Lieferanten. Behandeln Sie die beiden nicht automatisch als austauschbar.
Betrachten Sie nur eine bestätigte Formulierung mit relevanten Daten. Kohlenstoffverstärkungen oder Verschleißzusätze können Steifigkeit, Reibung und elektrisches Verhalten verändern; Aus der Füllerbezeichnung allein lässt sich nicht auf ein leitfähiges Verhalten schließen.
Wählen Sie 4203 für Zähigkeit und geeignete elektrische Anwendungen, 4301 für einen geprüften Lager- oder Gleitbetrieb und glasfaserverstärkte Sorten, wenn Steifigkeit, Kriechverhalten und strukturelle Stabilität im Vordergrund stehen.
| Faktor | 4203 | 4301 | 5030 / 5530 |
|---|---|---|---|
| Formulierung | Unverstärkt | Verschleißmodifiziert | Glasverstärkt; Überprüfen Sie die genaue Note |
| Hauptauswahltreiber | Robustheit/Isolierung | Verschleiß/Reibung | Steifheit / Kriechen |
| Elektrischer Gebrauch | Ein häufiger Kandidat | Rezepturspezifische Daten prüfen | Anwendungs- und Notenabhängig |
| Lagerpflicht | Bewerten Sie die Belastung und die Kontaktfläche | Zweckorientierte Tragemöglichkeit | Erfordert eine Prüfung der Bewerbung |
| Strukturelle Belastung | Neigungsdaten und Geometriekontrolle | Überprüfen Sie mechanische Kompromisse | Nützlich, wenn die Steifigkeit vorherrscht |
| Werkzeugverschleiß | Überwachen Sie den aktuellen Zustand | Additive beeinflussen die Werkzeugstandzeit | Glasverstärkungen können abrasiv sein |
| Oberflächenbeschaffenheit | Werkzeug- und hitzeabhängig | Füllstoffbeeinflusste Oberfläche | Freiliegende Bewehrung kann von Bedeutung sein |
| Typische Teile | Isolatoren, Vorrichtungen | Buchsen, Unterlegscheiben | Strukturelle Befestigungen, Halterungen |
In einer praktischen Ausschreibung werden die genehmigte Note, die zulässigen alternativen Noten und die Anforderungen an die Materialdokumente separat aufgeführt. Wenn die Note noch nicht feststeht, geben Sie die Bewerbungsgrenzen an und bitten Sie um eine Überprüfung der Auswahl, bevor Sie die Zeichnung einfrieren.
Der Prozess folgt Funktionsflächen, Fräserzugang und Bezugsbeziehungen. Führen Sie die Prüfung der Güte und des Materialzustands durch, bevor Sie die endgültigen Abmessungen programmieren.
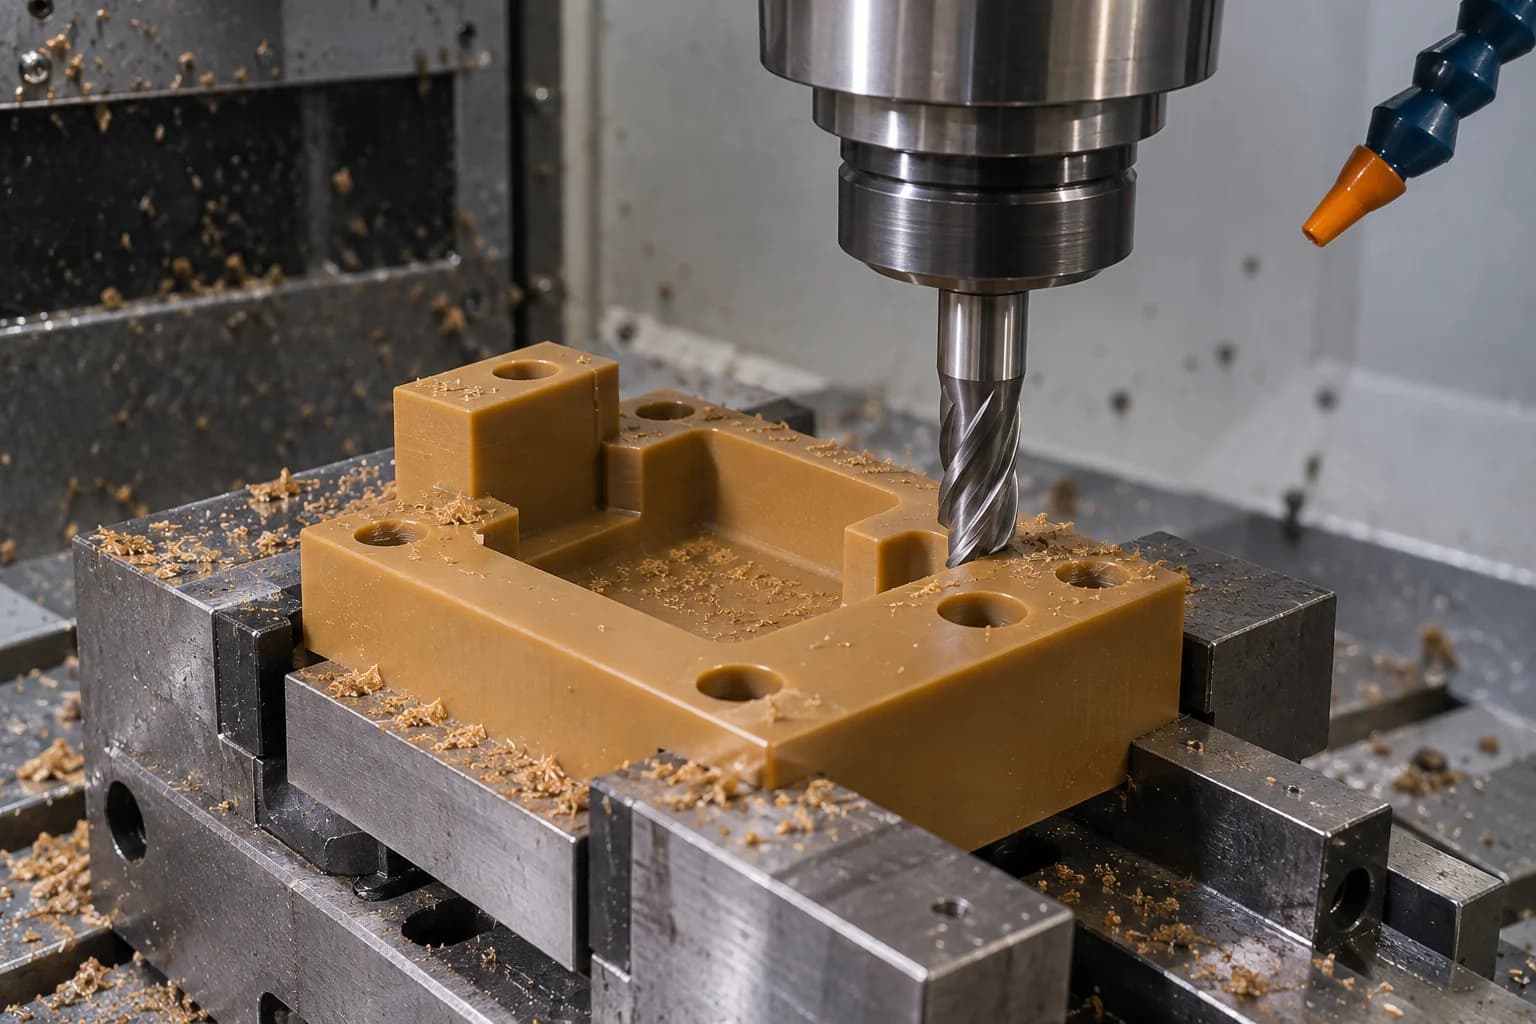
Für Vorrichtungen, Halterungen, Strukturtaschen, Halbleiterwerkzeuge und elektrische Isolatoren. Planunterstützte Werkstückspannung und ausgewogener Materialabtrag an kritischen Flächen.
Erkunden Sie den Prozess →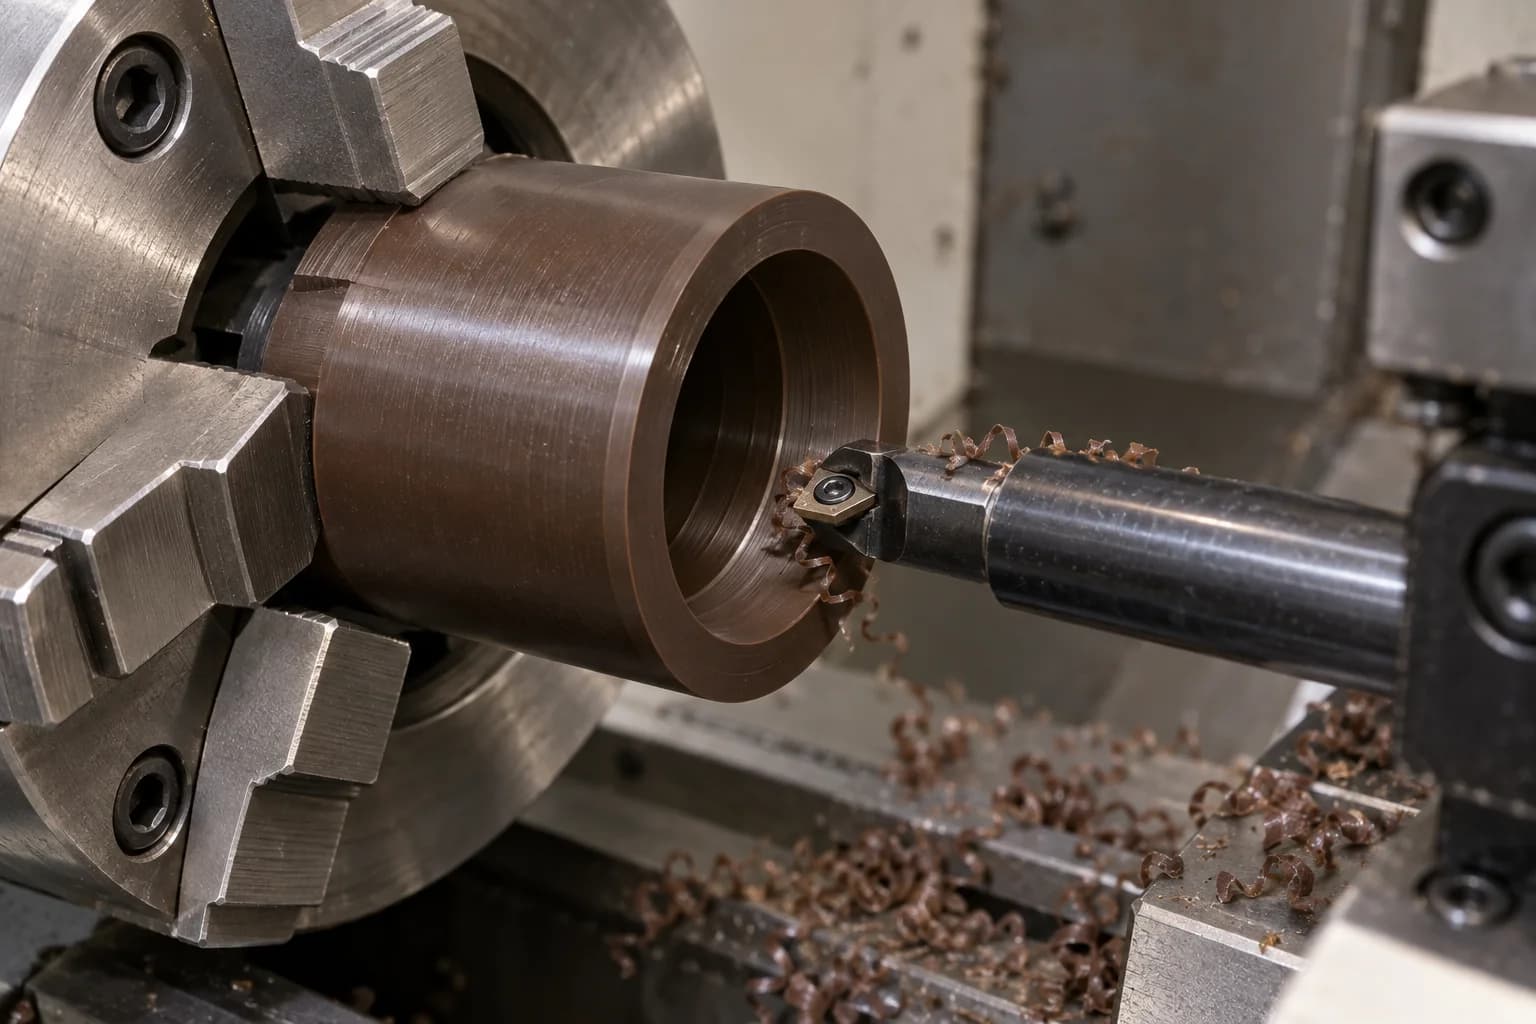
Für Buchsen, Lager, Hülsen, Ringe, Distanzstücke, Anlaufscheiben und Ventilkomponenten. Bohrungsbeschaffenheit, Rundlauffehler und Materialkonditionierung verdienen explizite Akzeptanzkriterien.
Erkunden Sie den Prozess →Für mehrseitige Merkmale, zusammengesetzte Winkel und komplexe Taschen. Ordnen Sie kritische Merkmale einer einheitlichen Bezugspunktstrategie zu und überprüfen Sie gleichzeitig die Werkzeugreichweite und den Kollisionsabstand.
Für Lagerbohrungen, Befestigungslöcher, Senkungen und Gewinde. Kontrollieren Sie die Eingabeunterstützung, die Spanabfuhr und die Kantenintegrität. Definieren Sie den Gewindeeingriff und das Montagedrehmoment.
Torlon lässt sich nach Präzisionsanforderungen bearbeiten, aber seine Steifigkeit, Schneidhitze und sortenabhängige Abrasivität machen die Prozesskontrolle anspruchsvoller als bei vielen allgemeinen technischen Kunststoffen.
Stützen Sie das Werkstück nahe am Schnitt ab und vermeiden Sie einen übermäßigen Überstand. Ein starres Rohmaterial macht ein schlankes, bearbeitetes Element nicht starr.
Lokale Hitze kann Größe und Oberflächenzustand verändern. Scharfe Schneidkanten und eine effektive Spanabfuhr reduzieren Reibung und wiederholtes Spanschneiden.
Verstärkte Sorten können die Werkzeugstandzeit verkürzen. Überwachen Sie den tatsächlichen Kantenzustand, anstatt eine Fräserlebensdauer für alle PAI-Formulierungen anzunehmen.
Ein starker oder ungleichmäßiger Materialabtrag kann Spannungen freisetzen und die Geometrie verschieben. Überprüfen Sie die Schruppsequenz, Zwischenmessungen und Stabilisierung.
Nicht unterstützte Abschnitte können klappern, abplatzen oder reißen. Teileunterstützung, Eckenradien und Bearbeitungsreihenfolge müssen überprüft werden, bevor ein aggressives Wanddesign akzeptiert wird.
Eine verschlissene Kante kann die Kraft und Hitze erhöhen und gleichzeitig die Bohrungsgröße, das Finish und die Kantenqualität verändern. Die Werkzeugstandzeit ist daher Teil der Maßkontrolle, insbesondere bei schleifmittelgefüllten Sorten.
Wählen Sie eine Kantengeometrie, die für die Sorte und den Einsatz geeignet ist. Ersetzen Sie reibende oder abgebrochene Werkzeuge, bevor sie zu einem instabilen Prozess führen.
Ein praktischer Kandidat für viele Aufträge und kleinere Auflagen. Bestätigen Sie die Oberflächenintegrität und Maßabweichung durch Erstmuster- und In-Prozess-Inspektion.
Polykristalliner Diamant kann seine Kosten bei Schleifqualitäten oder wiederkehrender Produktion rechtfertigen. Bewerten Sie die Geometrie, den Zugang und den erwarteten Vorteil der Werkzeuglebensdauer für die tatsächliche Aufgabe.
Verwenden Sie Inspektionstrends und Kantenprüfungen, um Ersatzpunkte festzulegen. Eine alleinige Offset-Einstellung kann eine beschädigte Schneidkante nicht wiederherstellen.
Schnittgeschwindigkeit, Vorschub, Tiefe und Kühlpraxis werden für die Maschine, das Werkzeug, die Sorte und die Geometrie festgelegt. Kein einzelnes veröffentlichtes Rezept begründet die TOPS-Fähigkeit oder ersetzt eine projektspezifische Prozessüberprüfung.
Die Toleranz hängt von der Bewehrung, der Lagergeschichte, der Geometrie, der Wandstärke, der Bearbeitungsreihenfolge, der Temperatur, der Feuchtigkeit und dem Spannungszustand ab. Kritische Merkmale werden einzeln überprüft und nicht mit einer allgemeinen Toleranz versehen.
| Funktion | Hauptüberlegung |
|---|---|
| Präzisionsbohrung | Werkzeugverschleiß, thermische Effekte und freie Rundheit |
| Dünne Wand | Vibration, Stütz- und Vorrichtungsbelastung |
| Lagerpassung | Gradierung, Konditionierung und Endstabilisierung |
| Ebenheit | Restspannung und ausgewogener Abtransport |
| Multiface-Funktion | Datumsbeziehungen und Setup-Strategie |
| Gewinde | Güte, Eingriff und Kantenintegrität |
| Glasgefüllte Sorte | Abrasivität, Orientierung und Oberflächenakzeptanz |
| Enge Passform | Inspektionstemperatur, Feuchtigkeitszustand und Gegenstück |
Für präzise PAI-Arbeiten ist möglicherweise eine schrittweise Schruppbearbeitung, Dimensionsstabilisierung oder eine vom Lieferanten genehmigte Wärmebehandlung erforderlich. Stressabbau und Nachbehandlung haben unterschiedliche Zwecke und sollten nicht als austauschbare Begriffe verwendet werden.
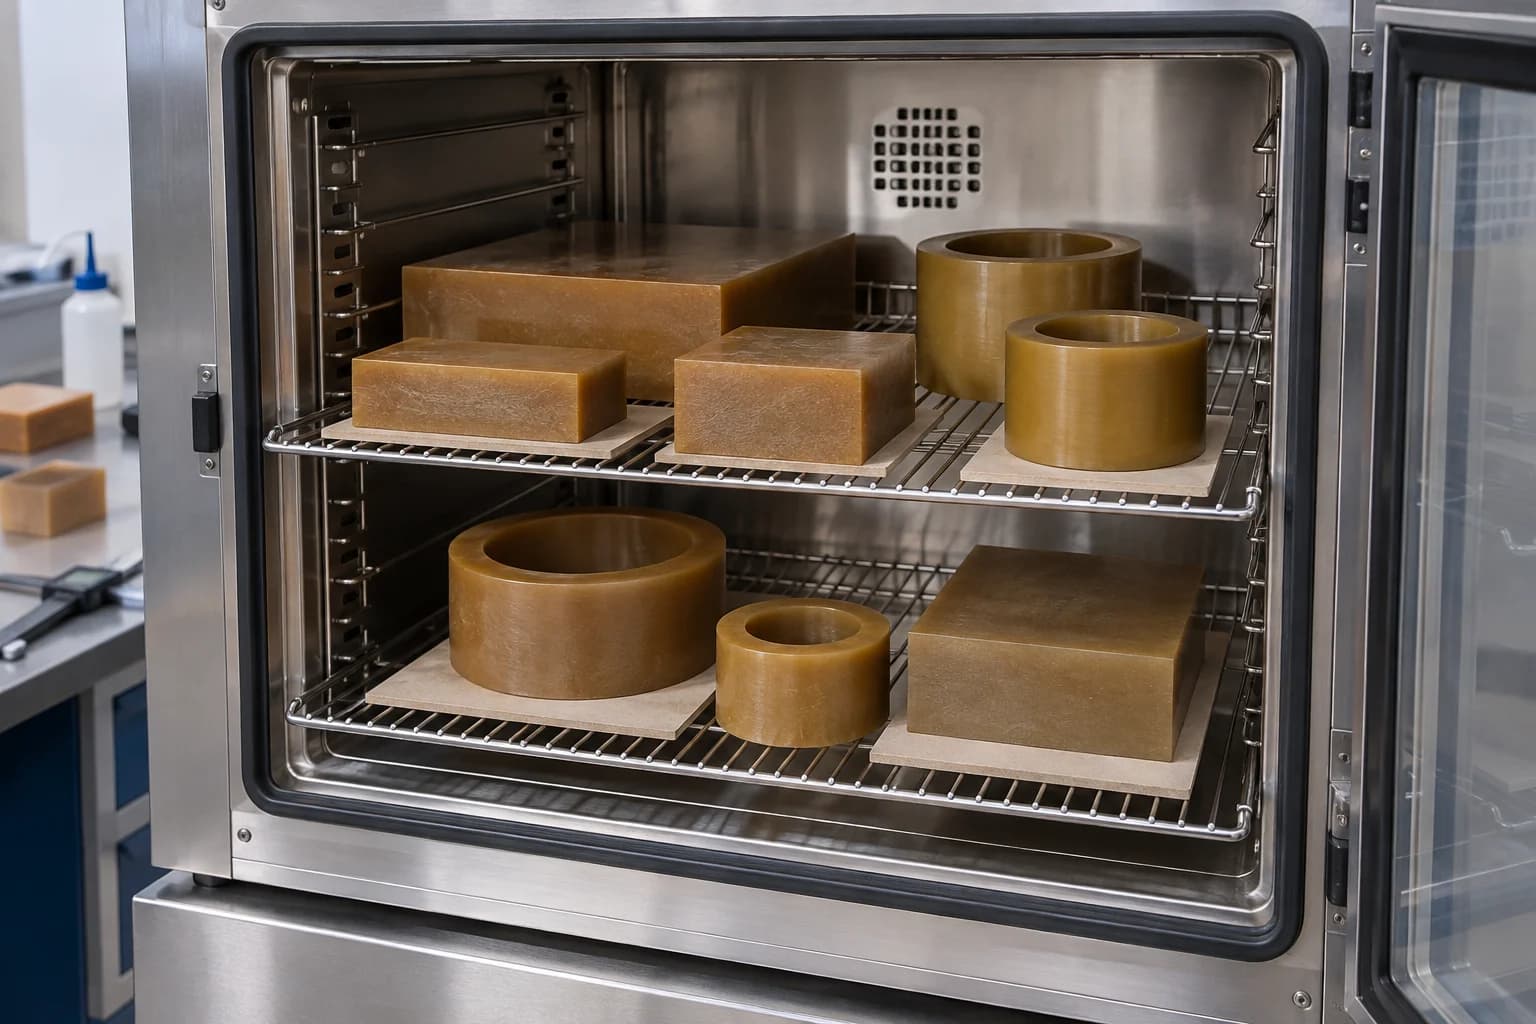
Qualifiziertes Material kann vom Hersteller bereits vollständig nachgehärtet sein. Ermitteln Sie die Vorgeschichte und Konditionierung des Lieferanten, bevor Sie sich für eine zusätzliche Behandlung entscheiden.
Stressmanagement befasst sich mit Dimensionsbewegungen. Die Nachhärtung von PAI beeinflusst die Polymerentwicklung und die Oberflächenleistung; Eine zusätzliche Behandlung kann bei starkem Verschleiß oder chemischem Einsatz von Vorteil sein.
Nicht jedes bearbeitete Teil muss erneut ausgehärtet werden. Vereinbaren Sie vor dem Angebot die Notwendigkeit, das Lieferantenverfahren, die Maßzugabe und die Prüfreihenfolge.
Durch die Behandlung können sich die Abmessungen oder das Aussehen der Oberfläche verändern. Entscheiden Sie, welche Oberflächen vor oder nach der Behandlung fertigbearbeitet werden sollen, und überprüfen Sie den endgültigen Abnahmezustand.
Hierbei handelt es sich um eine konzeptionelle Entscheidungssequenz, nicht um eine feste Wärmebehandlungsanweisung. Genaue Temperaturen, Verweilzeiten, Rampen, Stützmethoden und Feuchtigkeitskonditionierung müssen den sortenspezifischen Lieferantenrichtlinien und einem validierten Verfahren folgen. Für die Verfügbarkeit dokumentierter Behandlungsunterstützung ist eine Projektbestätigung erforderlich. Ein hauseigener Ofen oder eine Zertifizierung ist nicht impliziert.
Eine klare Zeichnung schützt sowohl die Funktion als auch die Materialkosten. Identifizieren Sie die Merkmale, die Passform, Lebensdauer und Qualifikation bestimmen.
Geben Sie die Lieferantenbezeichnung, die Lagerbestände und genehmigte Substitutionen an. Eine Zeichnung, die nur Torlon besagt, lässt wichtige Leistungsentscheidungen offen.
Identifizieren Sie CTQ-Abmessungen und -Daten. Unnötige Präzision auf nicht funktionsfähigen Flächen erhöht die Inspektion und das Materialrisiko.
Besprechen Sie frühzeitig dünne Stege, tiefe Taschen und schmale Abschnitte. Supportanforderungen können die Bearbeitungsreihenfolge bestimmen.
Achten Sie auf Fräser mit ausreichender Steifigkeit. Scharfe Innenecken können die Spannung konzentrieren und die Endbearbeitung unnötig erschweren.
Geben Sie Gegenfläche, Oberfläche, Schmierung, Kontaktbedingungen und akzeptable Kantenbrüche an. Beziehen Sie bei Bedarf Funktionstests ein.
Bewerten Sie gemeinsam Kriechen, thermische Zyklen, Spannungskonzentration und Installationslasten. Kurzfristige Kraft allein reicht für einen dauerhaft belasteten Sitz nicht aus.
Geben Sie Isolierung, Abstand, Temperatur und Umgebungsbedingungen an. Eine verstärkte Sorte kann eine Isolierformulierung nicht automatisch ersetzen.
Definieren Sie den erforderlichen Endzustand des Materials und legen Sie fest, ob nach der Stabilisierung oder Wärmebehandlung Maßkontrollen erfolgen.
Fordern Sie in der Angebotsanfrage eine Qualitätsverifizierung, Rückverfolgbarkeit und anwendbare Materialstandards an. Die Verfügbarkeit der Dokumentation muss vor der Bestellung bestätigt werden.
Diese Komponentenfamilien beschreiben zeichnungsbasierte Fertigungsmöglichkeiten, keine festen Katalogprodukte oder verifizierten Kundenprojekte.
Lagerbohrungen, Laufspiel und Gegenlauffläche. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Druck, Geschwindigkeit, Schmierung und thermische Passform. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Axiale Belastung, Ebenheit der Stirnfläche und Verschleißflächen. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Elektrische Anforderungen und Temperaturbelastung. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Länge, Parallelität und Dauerklemmbelastung. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Wandauflage, Konzentrizität und Passungen. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Dichtungsflächen, Medienverträglichkeit und Verformung. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Fenstergeometrie, Balance und Unterstützung dünner Features. Für die Bewerbung werden die endgültige Note und die Zulassung angegeben.
Sortenidentität, Sauberkeit und Positionsbeziehungen. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Montagelasten, Bewehrung und Bezugskontrolle. Für die Bewerbung werden die endgültige Note und die Zulassung angegeben.
Temperaturwechsel, Unterstützung und Maßhaltigkeit. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Schnittstellen, Medien und Betriebslast abdichten. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Kundenzeichnung, Materialspezifikation und Qualifizierung. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Gleitrichtungs-, Gegenlauf- und Serviceprüfung. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Benutzerdefinierte Funktionen werden auf funktionale Akzeptanz geprüft. Für die Bewerbung werden die Gesamtnote und die Zulassung angegeben.
Oberflächenakzeptanz nach Funktion definieren. Bewehrung und Materialbeschaffenheit beeinflussen das erreichbare Erscheinungsbild; Kosmetische Politur ist kein Beweis für die Lagerleistung.
Ein übliches technisches Finish mit vereinbarten Werkzeugmarkierungen und Kantenbrüchen. Identifizieren Sie Oberflächen, bei denen Markierungen funktionell eingeschränkt sind.
Für Passflächen und kritische Bohrungen. Geben Sie Rauheit, Messmethode und Abmessungen an, anstatt eine subjektive Glättebeschreibung zu verwenden.
Überlegen Sie, wo Lagergeometrie und Oberflächenanforderungen dies rechtfertigen. Machbarkeit und Toleranz werden für den jeweiligen Grad und die jeweilige Bohrung geprüft.
Entfernen Sie lose Kanten und Späne und schützen Sie gleichzeitig wichtige dünne Teile. Vermeiden Sie unkontrollierte Verrundungen der Dicht- oder Anlageflächen.
Vereinbaren Sie Position, Tiefe und Lesbarkeit, wo eine Rückverfolgbarkeitsmarkierung erforderlich ist. Halten Sie Flecken von beanspruchten oder funktionsfähigen Schnittstellen fern.
Qualität und Materialzustand werden neben der Geometrie überprüft. Die Inspektion sollte die Freizustandskomponente unter den vereinbarten Temperatur- und Konditionierungsanforderungen darstellen.
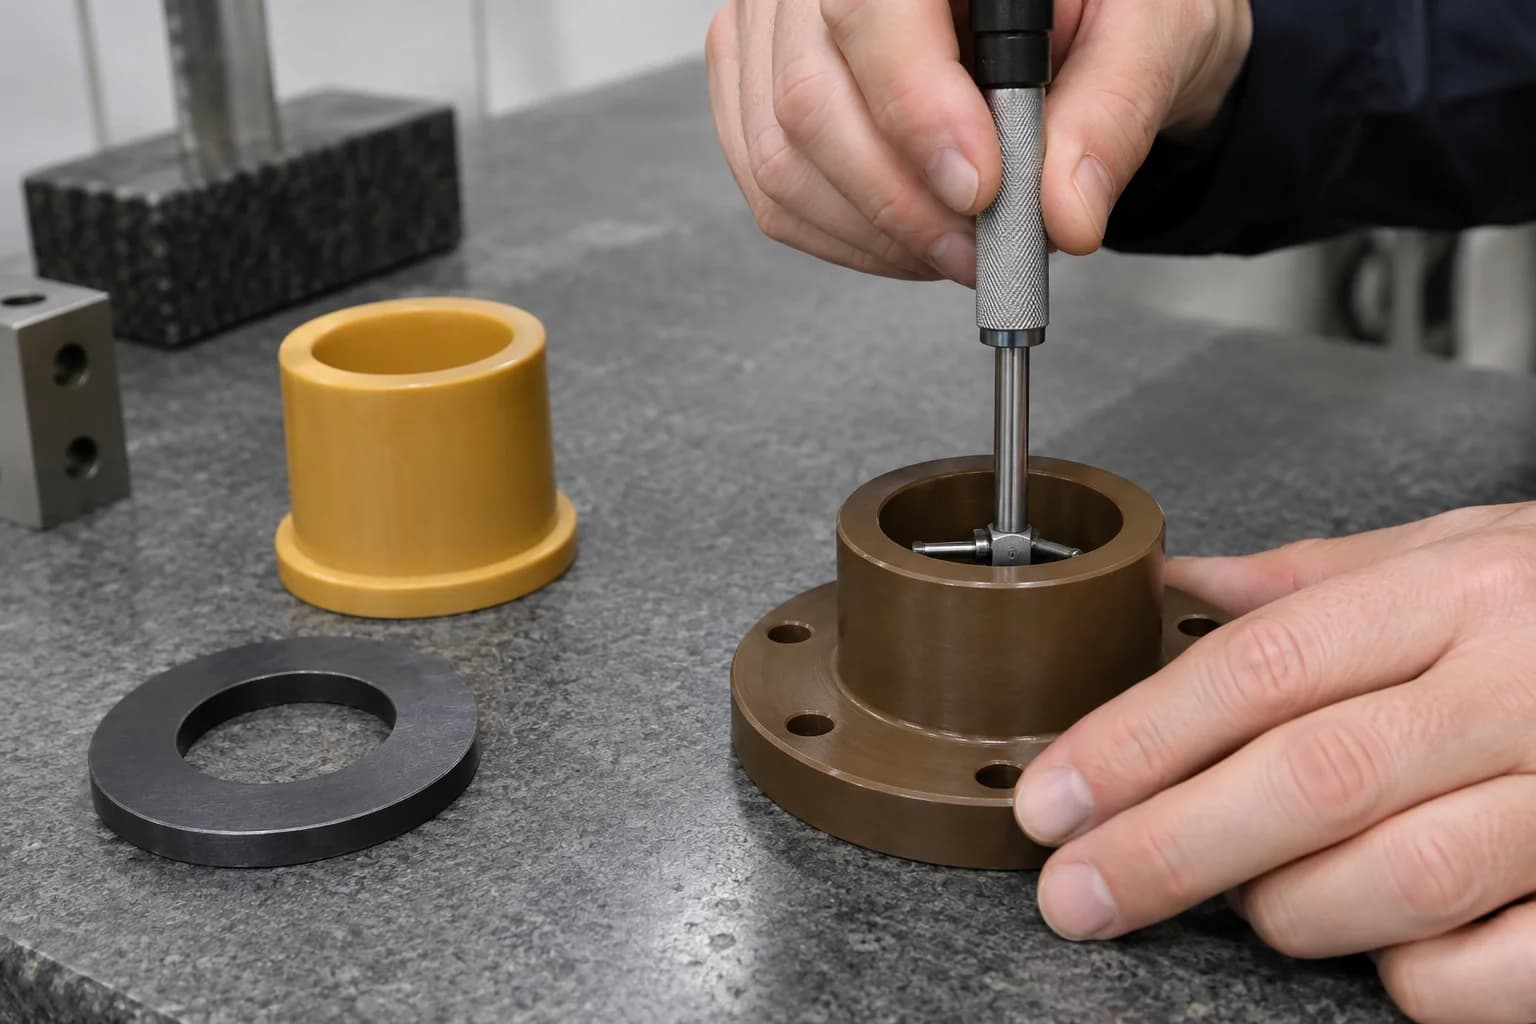
Zu den Prüfungen gehören Bohrungsdurchmesser, Lagerpassung, Konzentrizität, Ebenheit, Parallelität, Position, Gewindequalität, Oberflächenbeschaffenheit und Strukturabmessungen. Geben Sie die Bezugssimulation und alle für die Abnahme erforderlichen Funktionsmessungen an. Werksprüfungen, Verschleißprüfungen oder elektrische Prüfungen werden gesondert vereinbart und nicht bei der Maßprüfung vorausgesetzt.
Bei der Sendungsinspektion werden Zeichnungsrevision, Menge, Identifikation, geschützte Oberflächen und die angeforderten Materialdokumente überprüft. Bei der Installationsvorbereitung sollten der Zustand der Verbindungsteile, die Montagekraft und der Betriebstemperaturbereich berücksichtigt werden.
Ziehen Sie Torlon in Betracht, wenn Steifigkeit, Kriechfestigkeit oder Verschleißverhalten bei erhöhten Temperaturen im Vordergrund stehen. Ziehen Sie PEEK in Betracht, wenn chemische Kompatibilität und ausgewogene Verarbeitungsleistung für die spezifische Sorte sprechen. Vergleichen Sie tatsächliche Daten, nicht nur Polymernamen.
| Faktor | Torlon / PAI | PEEK |
|---|---|---|
| Hochtemperaturfestigkeit | Starke Retention; abhängig von Steigung und Belastung | Hochleistungsoption; abhängig von Steigung und Belastung |
| Kriechfestigkeit | Ein wichtiger Auswahlfaktor | Stark; Bewerten Sie die tatsächliche Belastung und Dauer |
| Verschleißgrade | Mehrere zweckorientierte Formulierungen | Verschleißformulierungen sind ebenfalls erhältlich |
| Zähigkeit | Abhängig von Sorte, Geometrie und Konditionierung | Abhängig von Sorte und Geometrie |
| Bearbeitbarkeit | Häufig anspruchsvollere Wärme-/Werkzeugkontrolle | Bei ungefülltem Bestand oft einfacher |
| Werkzeugverschleiß | Kann bei ausgefüllten Noten von Bedeutung sein | Verstärkte Sorten tragen auch zum Werkzeugverschleiß bei |
| Elektrische Isolierung | Passende Formulierungen verfügbar | Passende Formulierungen verfügbar |
| Kosten | Typischerweise Premium-Material und Verarbeitungskosten | Premium-Kosten; Vergleichen Sie den kompletten Teil |
| Strukturelle Steifigkeit | Ausgefüllte Noten können attraktiv sein | Eine Verstärkung verändert die Steifigkeit erheblich |
| Chemische Beständigkeit | Medien bestätigen; Starke Basen und heißer Dampf brauchen Pflege | Oft ein breiter gefasster Kandidat; Überprüfen Sie weiterhin die Belichtung |
Ziehen Sie Torlon in Betracht, wenn Belastung, Verschleiß, Kriechen oder mechanische Anforderungen im Heißbetrieb die gewählte PEI-Klasse übersteigen. Ziehen Sie Ultem / PEI in Betracht, wenn seine thermischen und elektrischen Eigenschaften den Anforderungen einer wirtschaftlicheren Bearbeitungsroute genügen.
| Faktor | Torlon / PAI | Ultem / PEI |
|---|---|---|
| Mechanische Festigkeit | Ein Kandidat für härtere Belastungsbedingungen | Nützliche strukturelle Leistung; klassenabhängig |
| Kriechfestigkeit | Ein zentraler Selektionsvorteil | Überprüfen Sie Dauerlast- und Temperaturdaten |
| Tragen Sie Leistung | Spezielle Verschleißklassen verfügbar | Eignung für Schiebebetrieb prüfen |
| Temperaturfähigkeit | Überprüfen Sie die beibehaltenen Eigenschaften bei Arbeitslast | Überprüfen Sie sortenspezifische Langzeitgrenzen |
| Bearbeitungsschwierigkeit | Standzeit und Materialzustand sind wichtig | Oft weniger anspruchsvoll; Stress ist immer noch wichtig |
| Materialkosten | Oft höher | Oft niedriger; Geometrie und Beschaffungsmaterie |
| Elektrische Isolierung | Passende Qualitäten verfügbar | Passende Qualitäten verfügbar |
| Strukturelle Nutzung | Gefüllte Optionen für anspruchsvolle Schnittstellen | Nützlich, wenn der Bewerbungsumschlag es zulässt |
Anwendungsbeispiele legen die zu prüfenden technischen Fragen fest. Sie legen keine Luft- und Raumfahrtzulassung, medizinische Eignung, Vakuumqualifikation oder Halbleiterreinheit fest.
Hot-Service-Halterungen, Verschleißteile und strukturelle Schnittstellen unterliegen den Materialspezifikationen und der Qualifikation des Kunden.
Präzisionsbefestigungen und elektrische Isolatoren; Vakuum-, Ausgasungs- und Sauberkeitsanforderungen erfordern eine explizite Überprüfung.
Lagerkäfige, Verschleißführungen und mechanische Schnittstellen mit wiederholbarer Positionierung und kontrollierten Montagelasten.
Nur Gerätekomponenten, deren Qualität, Kontaktbedingungen und Dokumentation den tatsächlichen Geräteanforderungen entsprechen.
Hochtemperatur-Isolierteile mit definierten Anforderungen an Dielektrizität, Abstand und Umwelt.
Verschleiß- oder belastete Komponenten, bei denen die Medien-, Druck- und Temperaturkompatibilität überprüft wird.
Lager, Buchsen und Anlaufscheiben auf vollständige Gleit- und Belastungsbelastung überprüft.
Nutzen Sie repräsentative Tests, um die Anwendung zu etablieren, bevor Sie eine wiederkehrende Route für teures Material sperren.
Validieren Sie Passform, thermisches Verhalten, Verschleiß, Belastung und elektrische Funktion unter repräsentativen Bedingungen. Zeichnen Sie Abnahmen und Fehler anhand der Zeichnungsrevision auf.
Genehmigen Sie erste Artikel und Materialdokumente, bevor Sie die Charge fertigstellen. Halten Sie Werkzeugprüfungen und eine definierte Stabilisierungssequenz ein.
Kontrollieren Sie Güteklasse, Materialquelle, Zeichnung, Werkzeugausstattung, Behandlung und Inspektion. Bewerten Sie Änderungen an Formulierungen oder dem Materialzustand neu, anstatt sie stillschweigend zu ersetzen.
Unsere Überprüfung verbindet Güte, Füllstoff, Materialzustand, Werkzeugverschleiß, Schnittwärme und Spannungsmanagement mit der Funktionszeichnung. Bestätigen Sie Ausrüstung, Beschaffung und dokumentierte Prozessunterstützung für das tatsächliche Projekt.
Überprüfen Sie das Polymerverhalten und die Betriebsbedingungen sowie die Geometrie.
Besprechen Sie Materialoptionen und Dokumentation, ohne Formulierungen als austauschbar zu betrachten.
Wählen Sie die Bearbeitungsroute rund um Zugriffs- und Bezugsbeziehungen aus.
Identifizieren Sie Risiken hinsichtlich der Werkzeuglebensdauer, bevor der wiederkehrende Prozess genehmigt wird.
Stellen Sie fest, ob eine bedingte Stabilisierung oder eine vom Lieferanten unterstützte Behandlung erforderlich ist.
Konzentrieren Sie sich auf Bohrungsgeometrie, Laufspiel und endgültigen Materialzustand.
Nutzen Sie Testfeedback, um den Annahmeplan für Nachbestellungen zu verfeinern.
Vereinbaren Sie die Rückverfolgbarkeit und die verfügbaren Dokumente, bevor Sie Premium-Lagerbestände kaufen.
Eine kontrollierte Abfolge macht die kritischen Entscheidungen vor der endgültigen Bearbeitung überprüfbar.
Torlon ist eine markenrechtlich geschützte Familie von Polyamidimid-Materialien, die für anspruchsvolle thermische, strukturelle, Verschleiß- und elektrische Anwendungen verwendet werden. Wählen Sie eine genaue Sorte und Stammform und nicht nur den Familiennamen.
Torlon ist ein Handelsname für eine Familie von PAI-Formulierungen. PAI ist die generische Polymerbezeichnung; Unterschiedliche Rezepturen und Lagerprodukte sind nicht automatisch austauschbar.
Es ist bearbeitbar, aber Schnittwärme, Steifigkeit, Werkzeugverschleiß und Eigenspannung erfordern eine sorgfältige Kontrolle. Verstärkte Sorten und dünne Geometrien können den Prozess anspruchsvoller machen.
4203 ist unverstärkt und wird häufig wegen seiner Zähigkeit und elektrischen Eigenschaften in Betracht gezogen. 4301 ist verschleißmodifiziert für Lager- und Gleitanwendungen. Die endgültige Wahl hängt von der mechanischen und umweltbedingten Belastung ab.
5530 wird üblicherweise als glasverstärkte strukturelle PAI-Standardsorte für steife Vorrichtungen und belastete Komponenten spezifiziert. Bestätigen Sie die Lieferantenbezeichnung und -daten. Es ist kein automatischer Ersatz für 5030.
Nicht jedes Teil erfordert eine zusätzliche Wärmebehandlung. Das Material kann bereits nachgehärtet sein. Entscheidungen über Stressabbau und erneute Heilung hängen von der Materialgeschichte, den Maßbewegungen und den Serviceanforderungen ab; Befolgen Sie das Lieferantenverfahren.
Die Toleranz wird Merkmal für Merkmal anhand von Sorte, Größe, Geometrie, Konditionierung, Werkzeugausstattung und Prüfmethode bewertet. Senden Sie die Zeichnung und die kritischen Passungen zur Überprüfung. Für jedes Torlon-Teil gilt keine einheitliche Toleranz.
Keines von beiden ist allgemein besser. Torlon erfüllt möglicherweise anspruchsvolle Kriech-, Steifigkeits- oder Verschleißanforderungen, während PEEK möglicherweise eine geeignetere Chemikalien- und Verarbeitungsbalance bietet. Vergleichen Sie genaue Noten unter den Arbeitsbedingungen.
Beispiele hierfür sind Buchsen, Lager, Anlaufscheiben, Isolatoren, Käfige, Vorrichtungen und strukturelle Schnittstellen. Zeichnungs-, Güte- und Abnahmekriterien bestimmen die Bauteilspezifikation.
Ja, geeignetes glasfaserverstärktes Material kann gefräst, gedreht und gebohrt werden. Durch die Abrasivverstärkung sind Werkzeugverschleiß, Oberflächenintegrität und Funktionsunterstützung besonders wichtig.
DEINE STUFE. IHRE LAST. IHR PAI-TEIL.
Laden Sie Ihr CAD-Modell oder Ihre Konstruktionszeichnung hoch und geben Sie die Torlon- oder PAI-Sorte, die Menge, kritische Toleranzen, die Betriebstemperatur, die mechanische Belastung, die Verschleißbedingungen und die Anforderungen an die Materialdokumentation an. Unser Team kann vor dem Angebot die Eignung der Sorte, die Bearbeitungsstrategie und die Anforderungen an die Spannungskontrolle überprüfen.
Firma, Name, E-Mail und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und Zeichnungs-Upload sind optional. Geben Sie im Zeichnungspaket oder per E-Mail die genauen Anforderungen an Qualität, Gesamtabmessungen, Belastung, Verschleiß, Elektrik, Chemie, Zertifizierung und Anwendung an. Die Form bleibt kurz.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Bitte stimmen Sie der vertraulichen Behandlung der Dateien zu, bevor Sie sensible Zeichnungen senden.