Desempenho em alta temperatura
PAI pode reter resistência e rigidez úteis em temperaturas elevadas. Os dados da resina não são uma classificação universal de uso contínuo para um componente acabado carregado.

POLIAMIDA-IMIDA / TORLON® PAI
TOPS Plastics fornece usinagem CNC de precisão de Torlon e PAI para componentes de alta temperatura, alta carga, resistentes ao desgaste e eletricamente isolantes. Fabricamos rolamentos, buchas, isoladores, acessórios, peças estruturais e componentes de precisão personalizados usando fresamento CNC, torneamento e usinagem multieixos a partir de arquivos CAD e desenhos de engenharia do cliente.
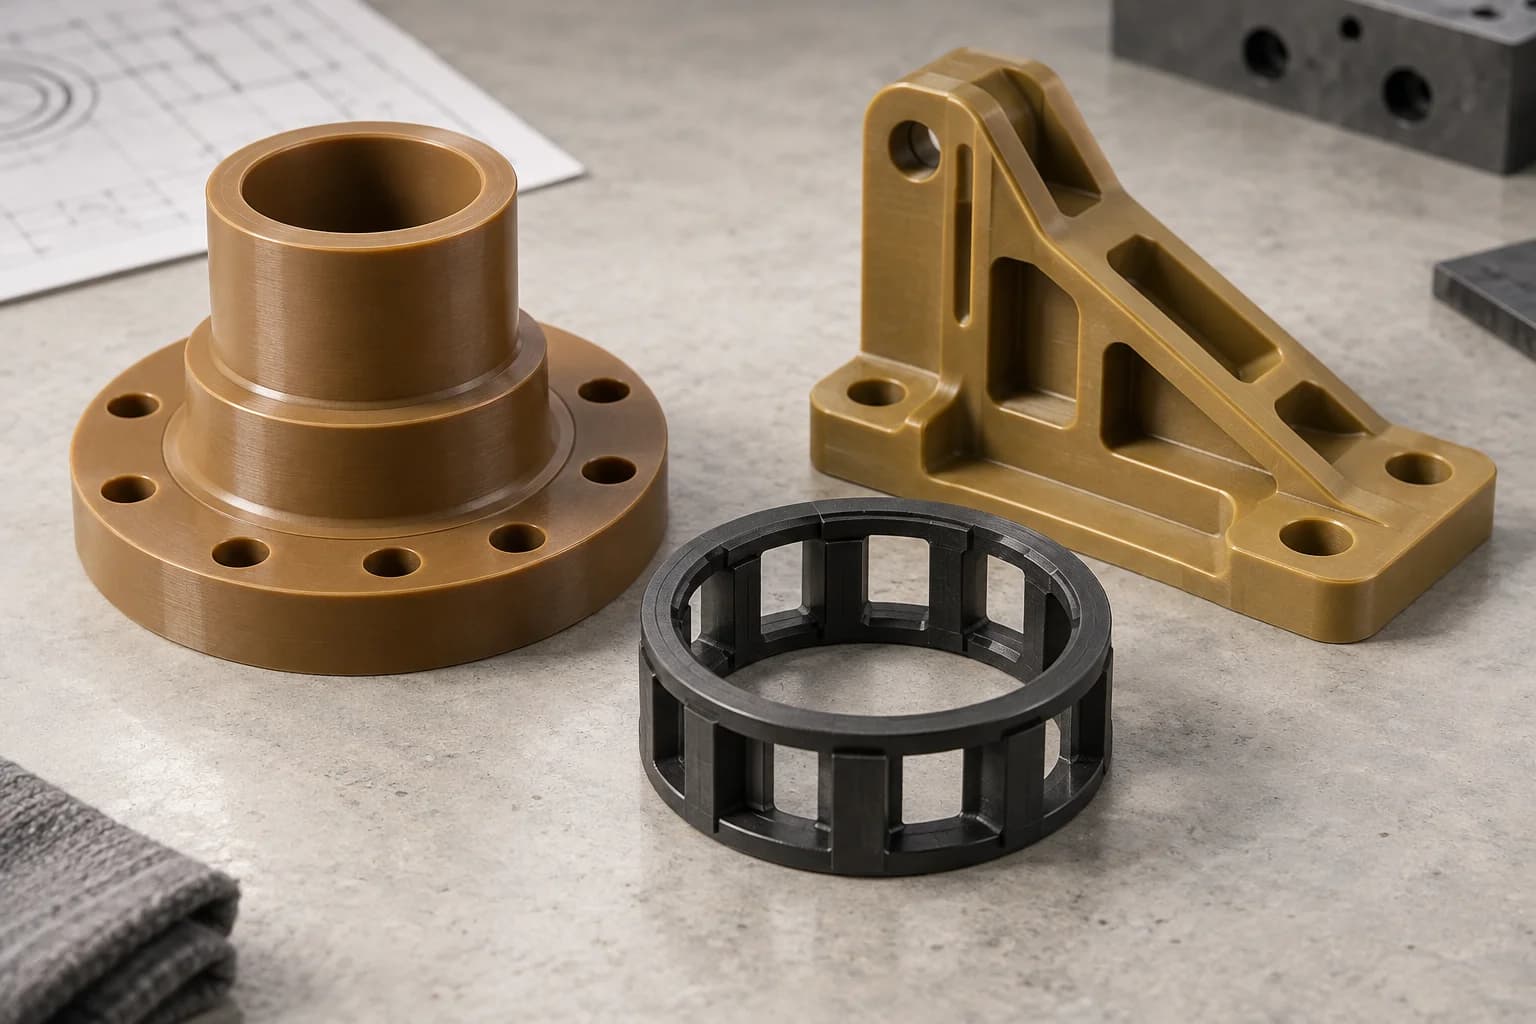
Grau. Estado material. Vida útil da ferramenta. Ajuste final. Essas quatro decisões conectam um material PAI premium a um componente que funciona no ambiente pretendido.
Um serviço baseado em desenho para componentes PAI de alto valor. Disponibilidade de estoque, documentação de qualidade, suporte para tratamento térmico e capacidades numéricas são confirmados para o projeto específico.
| Capacidade | Escopo do projeto TOPS Plastics |
|---|---|
| Materiais | Torlon / PAI / poliamida-imida; designação exata do fornecedor necessária |
| Processos | Fresamento CNC, torneamento, furação, mandrilamento, rosqueamento e usinagem multieixos |
| Notas | 4203, 4301, 5030/5530 e outras classes especificadas, sujeitas a revisão de fornecimento |
| Peças típicas | Rolamentos, buchas, isoladores, acessórios e componentes estruturais |
| Produção | Protótipo, baixo volume e produção recorrente |
| Entrada | Modelos CAD, desenhos de engenharia ou amostras para revisão |
| Arquivos | STEP, STP, IGES, X_T, DWG, DXF e PDF |
| Inspeção | Inspeção dimensional em relação ao desenho acordado e condição do material |
Torlon é uma família registrada de PAI, ou poliamida-imida: um polímero de engenharia de alto desempenho selecionado para resistência, rigidez, resistência à fluência e retenção de propriedades mecânicas em temperaturas elevadas.
Torlon não é uma formulação única intercambiável. Classes não reforçadas, modificadas contra desgaste e reforçadas com fibra têm diferentes comportamentos elétricos, de atrito e estruturais. Especifique a classe exata e o formato do estoque em vez de aprovar uma substituição apenas com base no nome PAI. Torlon é uma marca registrada da Syensqo; TOPS Plastics é um fabricante independente de componentes.
Rolamentos, buchas, isoladores elétricos, acessórios semicondutores e interfaces estruturais para serviços a quente são instruções típicas de aplicação. São usos ilustrativos e não evidências de qualificação do cliente. A adequação do serviço depende dos requisitos completos de carga, temperatura, produtos químicos, umidade e vida útil.
Considere o PAI quando os plásticos de engenharia comuns não conseguem atender à demanda térmica e mecânica combinada. Confirme o desempenho usando dados da nota e aplicação reais.
PAI pode reter resistência e rigidez úteis em temperaturas elevadas. Os dados da resina não são uma classificação universal de uso contínuo para um componente acabado carregado.
Útil para cargas sustentadas, suportes de rolamentos e interfaces de precisão. Verifique a deformação dependente do tempo na temperatura e tensão de projeto.
Classes estruturais e preenchidas suportam geometrias mecânicas exigentes. A orientação do reforço e a sensibilidade do entalhe ainda influenciam o design.
As formulações modificadas por desgaste são adequadas para interfaces deslizantes. Superfície de apoio, lubrificação, pressão de contato e velocidade governam o resultado.
As classes preenchidas podem ajudar a controlar o movimento térmico e a fluência. O condicionamento de umidade, a tensão residual e o estado de inspeção permanecem importantes.
Classes não reforçadas adequadas são candidatas ao isolamento. Confirme os requisitos dielétricos, de rastreamento, de temperatura e ambientais para o sistema específico.
Selecione a formulação antes de selecionar a rota de usinagem. As notas mencionadas são opções de RFQ sujeitas a fornecimento e documentação verificados, e não uma promessa de estoque imediato.
Uma opção PAI não reforçada, comumente escolhida por resistência, alongamento e propriedades elétricas. Considere-o para isoladores, conectores e acessórios de precisão em geral; confirme a designação exata de extrusão ou moldagem.
Uma formulação resistente ao desgaste para buchas, rolamentos, arruelas de encosto e interfaces deslizantes. Defina o material de acoplamento, acabamento, lubrificação, pressão e velocidade, em vez de confiar em uma afirmação genérica de baixo atrito.
Opções estruturais reforçadas com vidro associadas à rigidez e baixa fluência. 5030 é um tipo de fibra de vidro de 30%; Duratron T5530 é um material PAI moldado por compressão e 30% reforçado com vidro; identificar o produto do fornecedor e o estado do material. Não trate os dois como automaticamente intercambiáveis.
Considere apenas uma formulação confirmada com dados relevantes. Reforços de carbono ou aditivos de desgaste podem alterar a rigidez, o atrito e o comportamento elétrico; o comportamento condutivo não pode ser inferido apenas pelo nome do preenchimento.
Escolha 4203 para resistência e aplicações elétricas adequadas, 4301 para rolamentos revisados ou serviço de deslizamento e classes com enchimento de vidro quando a rigidez, a fluência e a estabilidade estrutural predominam.
| Fator | 4203 | 4301 | 5030 / 5530 |
|---|---|---|---|
| Formulação | Não reforçado | Modificado por desgaste | Reforçado com vidro; verificar a nota exata |
| Driver de seleção principal | Dureza / isolamento | Desgaste / fricção | Rigidez / fluência |
| Uso elétrico | Um candidato comum | Verifique os dados específicos da formulação | Dependente da aplicação e da nota |
| Dever de rolamento | Avalie o serviço e a superfície de contato | Opção de desgaste orientada para a finalidade | Requer análise do aplicativo |
| Carga estrutural | Dados de classificação e controle de geometria | Revise as compensações mecânicas | Útil onde a rigidez domina |
| Desgaste da ferramenta | Monitore a condição de ponta | Os aditivos influenciam a vida útil da ferramenta | O reforço de vidro pode ser abrasivo |
| Acabamento de superfície | Dependente de ferramentas e calor | Superfície influenciada pelo preenchimento | O reforço exposto pode ser importante |
| Peças típicas | Isoladores, acessórios | Buchas, arruelas | Acessórios estruturais, suportes |
Uma RFQ prática declara a nota aprovada, as notas alternativas permitidas e os requisitos do documento de material separadamente. Caso a nota esteja indecisa, informe os limites de inscrição e peça revisão da seleção antes de congelar o sorteio.
O processo segue superfícies funcionais, acesso de cortador e relações de referência. Conclua a revisão da nota e do estado do material antes de programar as dimensões finais.
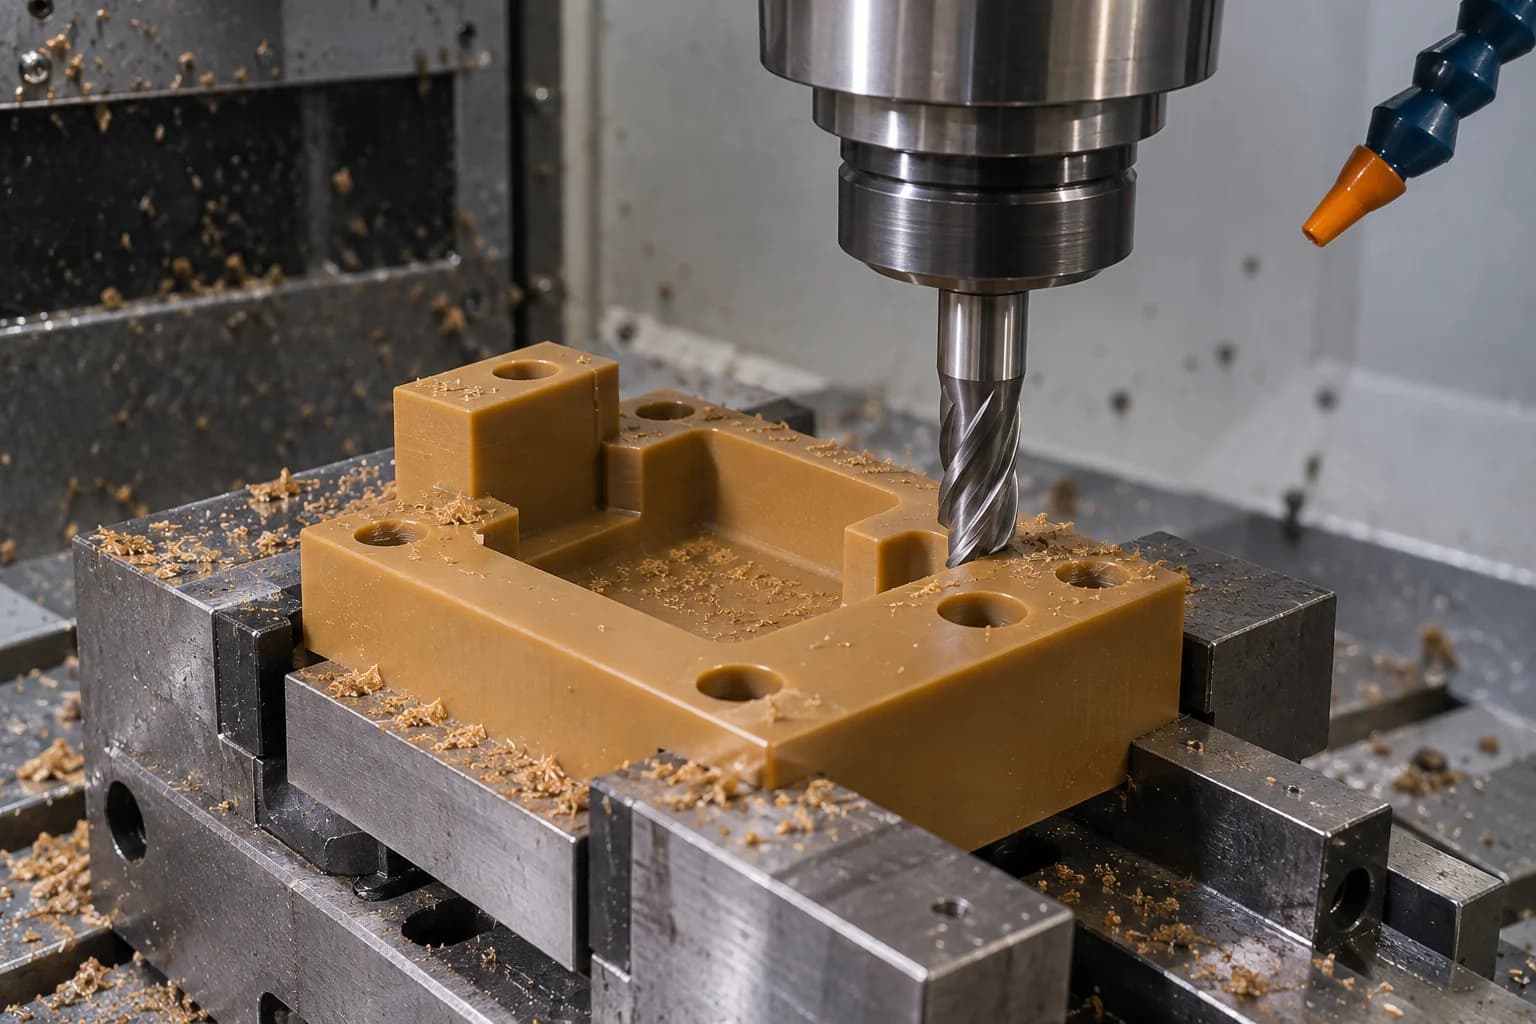
Para luminárias, suportes, bolsas estruturais, ferramentas de semicondutores e isoladores elétricos. Planeje fixação de peças apoiada e remoção de material equilibrada em torno de faces críticas.
Explore o processo →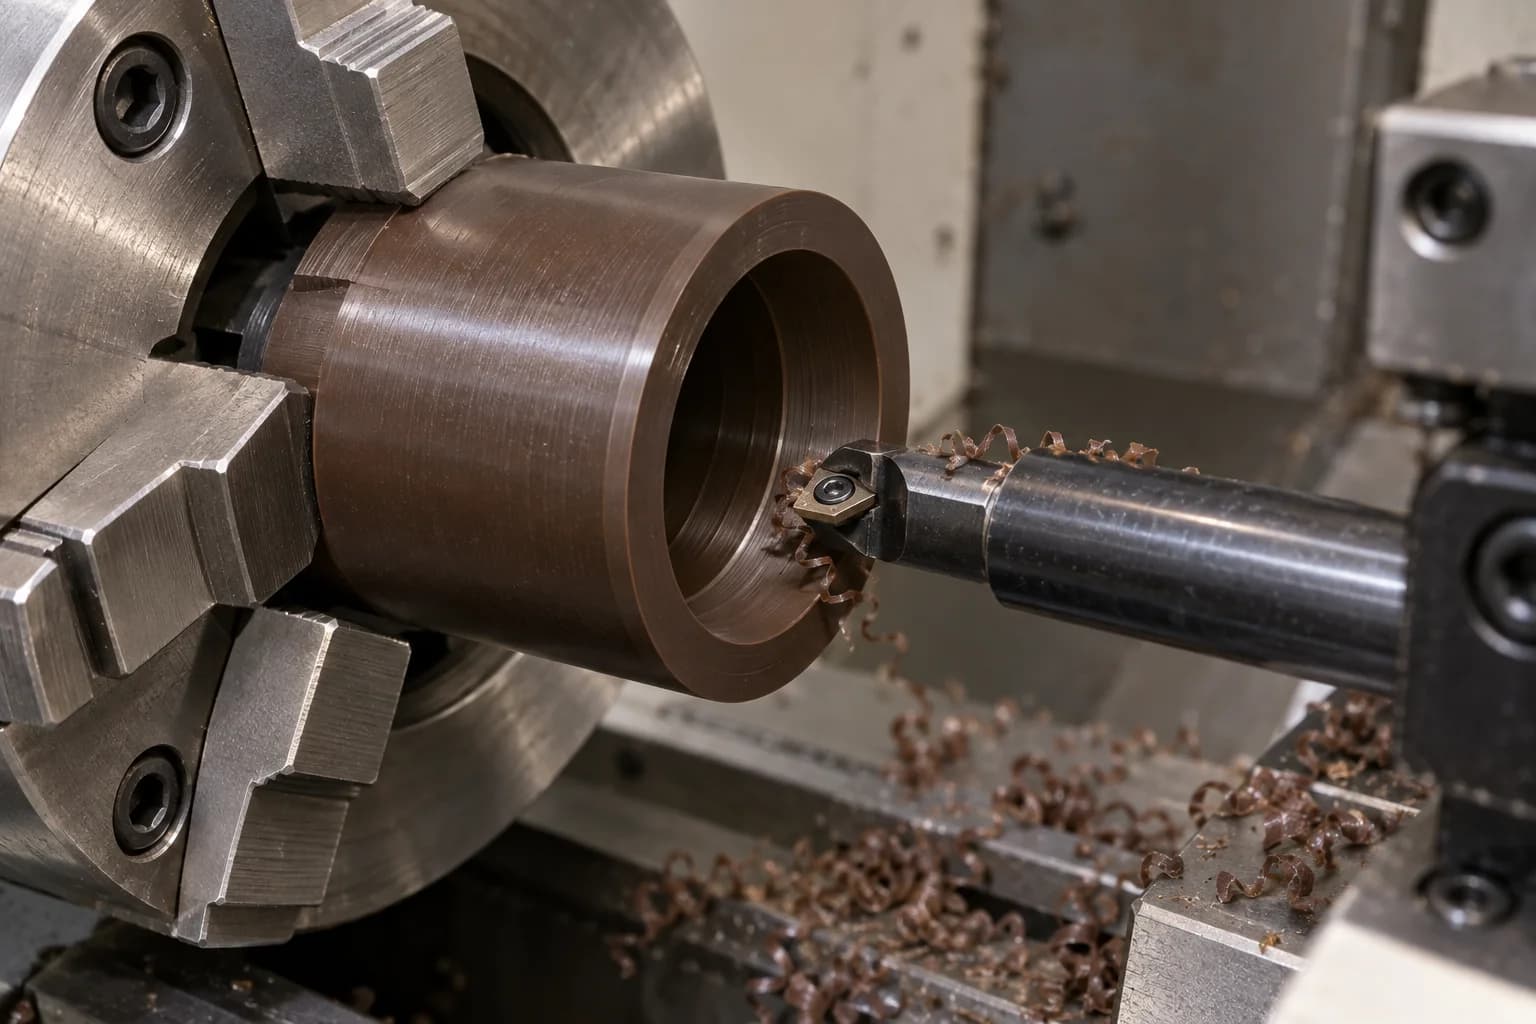
Para buchas, rolamentos, buchas, anéis, espaçadores, arruelas de encosto e componentes de válvulas. O acabamento do furo, o desvio e o condicionamento do material merecem critérios de aceitação explícitos.
Explore o processo →Para recursos multifacetados, ângulos compostos e bolsões complexos. Relacione recursos críticos a uma estratégia de referência consistente enquanto analisa o alcance da ferramenta e a eliminação de colisões.
Para furos de rolamentos, furos de montagem, rebaixos e roscas. Suporte de entrada de controle, evacuação de cavacos e integridade de borda; definir o engate da rosca e o torque de montagem.
O Torlon é usinável de acordo com requisitos de precisão, mas sua rigidez, calor de corte e abrasividade dependente da classe tornam o controle do processo mais exigente do que para muitos plásticos de engenharia em geral.
Apoie a peça perto do corte e evite saliências excessivas. Um material bruto rígido não torna rígida uma peça usinada delgada.
O calor localizado pode alterar o tamanho e a condição da superfície. Arestas de corte afiadas e evacuação eficaz de cavacos reduzem o atrito e o corte repetido de cavacos.
Classes reforçadas podem reduzir a vida útil da ferramenta. Monitore a condição real da aresta em vez de assumir a vida útil de uma fresa em todas as formulações PAI.
A remoção pesada ou irregular de material pode liberar tensão e alterar a geometria. Revise a sequência de desbaste, medições intermediárias e estabilização.
Seções não suportadas podem vibrar, lascar ou rachar. O suporte da peça, os raios dos cantos e a sequência de usinagem precisam ser revisados antes de aceitar um projeto de parede agressivo.
Uma aresta desgastada pode aumentar a força e o calor enquanto altera o tamanho do furo, o acabamento e a qualidade da aresta. A vida útil da ferramenta faz, portanto, parte do controle dimensional, especialmente com classes com enchimento abrasivo.
Selecione uma geometria de aresta adequada à classe e à operação. Substitua ferramentas friccionadas ou lascadas antes que elas criem um processo instável.
Um candidato prático para muitos empregos e tiragens mais curtas. Confirme a integridade da superfície e o desvio dimensional com a inspeção do primeiro artigo e durante o processo.
O diamante policristalino pode justificar seu custo em classes abrasivas ou produção recorrente. Avalie a geometria, o acesso e o benefício esperado da vida útil da ferramenta para o trabalho real.
Use tendências de inspeção e verificações de bordas para estabelecer pontos de substituição. O ajuste de offset por si só não pode restaurar uma aresta de corte danificada.
Velocidade de corte, avanço, profundidade e práticas de resfriamento são estabelecidos para a máquina, ferramenta, classe e geometria. Nenhuma receita publicada estabelece a capacidade TOPS ou substitui uma revisão de processo específica do projeto.
A tolerância depende do reforço, histórico de estoque, geometria, espessura da parede, sequência de usinagem, temperatura, umidade e estado de tensão. Os recursos críticos são revisados individualmente, em vez de receberem uma tolerância universal.
| Recurso | Consideração principal |
|---|---|
| Furo de precisão | Desgaste da ferramenta, efeitos térmicos e circularidade no estado livre |
| Parede fina | Vibração, suporte e estresse de fixação |
| Ajuste do rolamento | Grau, condicionamento e estabilização final |
| Planicidade | Tensão residual e remoção equilibrada |
| Recurso multifacetado | Relacionamentos de dados e estratégia de configuração |
| Rosca | Grau, engajamento e integridade de borda |
| Grau cheio de vidro | Abrasividade, orientação e aceitação da superfície |
| Ajuste justo | Temperatura de inspeção, estado de umidade e componente correspondente |
O trabalho de precisão do PAI pode precisar de desbaste escalonado, estabilização dimensional ou tratamento térmico aprovado pelo fornecedor. Alívio do estresse e pós-cura têm finalidades diferentes e não devem ser usados como termos intercambiáveis.
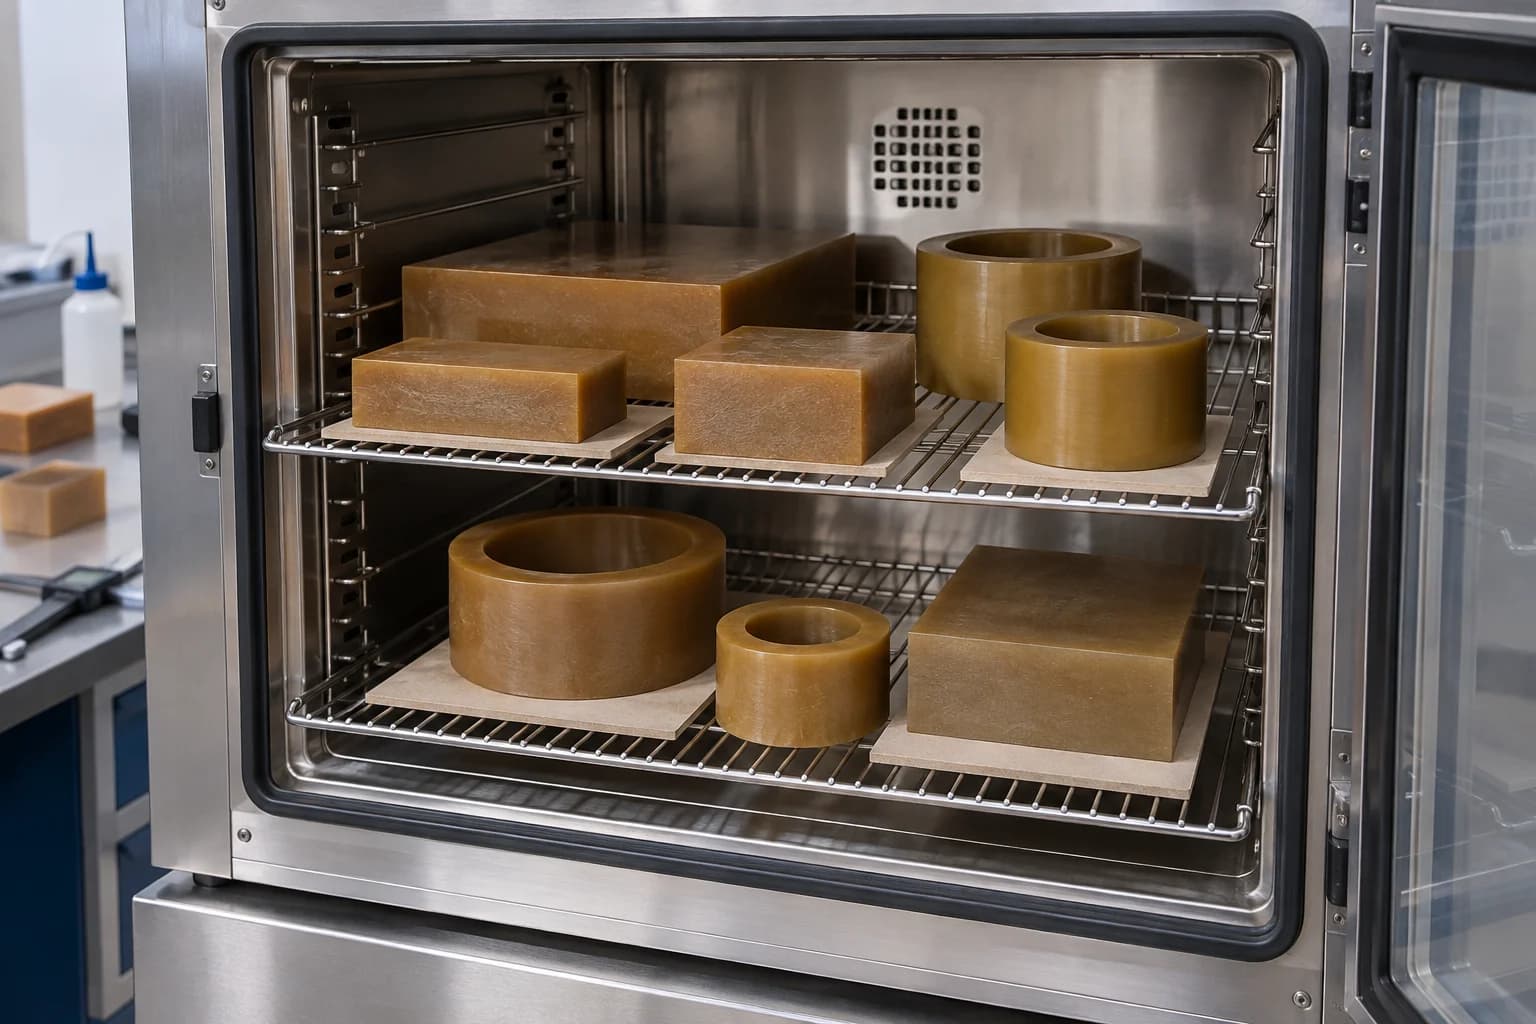
O estoque qualificado já pode ser totalmente pós-curado pelo seu produtor. Estabeleça o histórico e o condicionamento do fornecedor antes de decidir sobre qualquer tratamento adicional.
O gerenciamento do estresse aborda o movimento dimensional. A pós-cura do PAI afeta o desenvolvimento do polímero e o desempenho da superfície; uma cura adicional pode beneficiar desgaste severo ou serviço químico.
Nem toda peça usinada precisa ser curada novamente. Combine a necessidade, procedimento do fornecedor, tolerância dimensional e sequência de inspeção antes da cotação.
O tratamento pode alterar as dimensões ou a aparência da superfície. Decida quais superfícies serão usinadas antes ou depois do tratamento e verifique o estado final de aceitação.
Esta é uma sequência de decisão conceitual, não uma instrução fixa de tratamento térmico. As temperaturas exatas, os tempos de permanência, as rampas, os métodos de suporte e o condicionamento de umidade devem seguir as orientações específicas do fornecedor e um procedimento validado. A disponibilidade de apoio ao tratamento documentado requer a confirmação do projeto; um forno interno ou certificação não está implícito.
Um desenho claro protege tanto a função quanto o custo do material. Identifique os recursos que determinam o ajuste, a vida útil e a qualificação.
Incluir designação de fornecedor, formulário de estoque e substituições aprovadas. Um desenho que diz apenas Torlon deixa importantes opções de desempenho sem solução.
Identifique dimensões e referências do CTQ. A precisão desnecessária em faces não funcionais aumenta a inspeção e o risco do material.
Discuta antecipadamente teias finas, bolsas profundas e seções delgadas. Os requisitos de suporte podem determinar a sequência de usinagem.
Permitir fresas com rigidez adequada. Cantos internos agudos podem concentrar o estresse e dificultar desnecessariamente o acabamento.
Indique a superfície de apoio, acabamento, lubrificação, condições de contato e quebras de borda aceitáveis. Inclua testes funcionais quando necessário.
Avalie fluência, ciclos térmicos, concentração de tensão e cargas de instalação em conjunto. A força de curto prazo por si só é insuficiente para um ajuste com carga contínua.
Especifique o isolamento, a folga, a temperatura e as condições ambientais. Uma classe reforçada não pode substituir automaticamente uma formulação isolante.
Defina o estado final do material necessário e se ocorrem verificações dimensionais após estabilização ou tratamento térmico.
Solicite verificação de teor, rastreabilidade e padrões de materiais aplicáveis na RFQ. A disponibilidade da documentação deve ser confirmada antes do pedido.
Essas famílias de componentes descrevem oportunidades de fabricação baseadas em desenhos, e não produtos de catálogo fixo ou projetos verificados de clientes.
Furos de rolamento, folgas de funcionamento e acabamento de contraface. A nota final e a aceitação são especificadas na inscrição.
Pressão, velocidade, lubrificação e ajuste térmico. A nota final e a aceitação são especificadas na inscrição.
Carga axial, planicidade da face e superfícies de desgaste. A nota final e a aceitação são especificadas na inscrição.
Requisitos elétricos e exposição à temperatura. A nota final e a aceitação são especificadas na inscrição.
Comprimento, paralelismo e carga de fixação sustentada. A nota final e a aceitação são especificadas na inscrição.
Suporte de parede, concentricidade e ajustes de acoplamento. A nota final e a aceitação são especificadas na inscrição.
Selar terrenos, compatibilidade de mídia e deformação. A nota final e a aceitação são especificadas na inscrição.
Geometria da janela, equilíbrio e suporte para recursos finos. A nota final e a aceitação são especificadas na inscrição.
Identidade de classe, limpeza e relacionamentos posicionais. A nota final e a aceitação são especificadas na inscrição.
Montagem de cargas, reforço e controle de dados. A nota final e a aceitação são especificadas na inscrição.
Ciclagem térmica, suporte e condição dimensional. A nota final e a aceitação são especificadas na inscrição.
Vedação de interfaces, meios e carga operacional. A nota final e a aceitação são especificadas na inscrição.
Desenho do cliente, especificação e qualificação de materiais. A nota final e a aceitação são especificadas na inscrição.
Direção de deslizamento, contraface e testes de serviço. A nota final e a aceitação são especificadas na inscrição.
Recursos personalizados revisados em relação à aceitação funcional. A nota final e a aceitação são especificadas na inscrição.
Defina aceitação de superfície por função. O reforço e o estado do material influenciam a aparência alcançável; o polimento cosmético não é evidência de desempenho do rolamento.
Um acabamento de engenharia comum com marcas de ferramentas e quebras de arestas acordadas. Identifique superfícies onde as marcas são funcionalmente restritas.
Para faces conjugadas e furos críticos. Especifique a rugosidade, o método de medição e as dimensões em vez de usar uma descrição subjetiva de suavidade.
Considere onde a geometria do rolamento e os requisitos de superfície o justificam. A viabilidade e a tolerância são revisadas para o grau e furo específicos.
Remova arestas soltas e lascas enquanto protege recursos finos críticos. Evite arredondamentos descontrolados de superfícies de vedação ou localização.
Combine a localização, a profundidade e a legibilidade onde a marcação de rastreabilidade for necessária. Mantenha as marcas longe de interfaces estressadas ou funcionais.
A qualidade e a condição do material são verificadas juntamente com a geometria. A inspeção deve representar o componente em estado livre sob os requisitos acordados de temperatura e condicionamento.
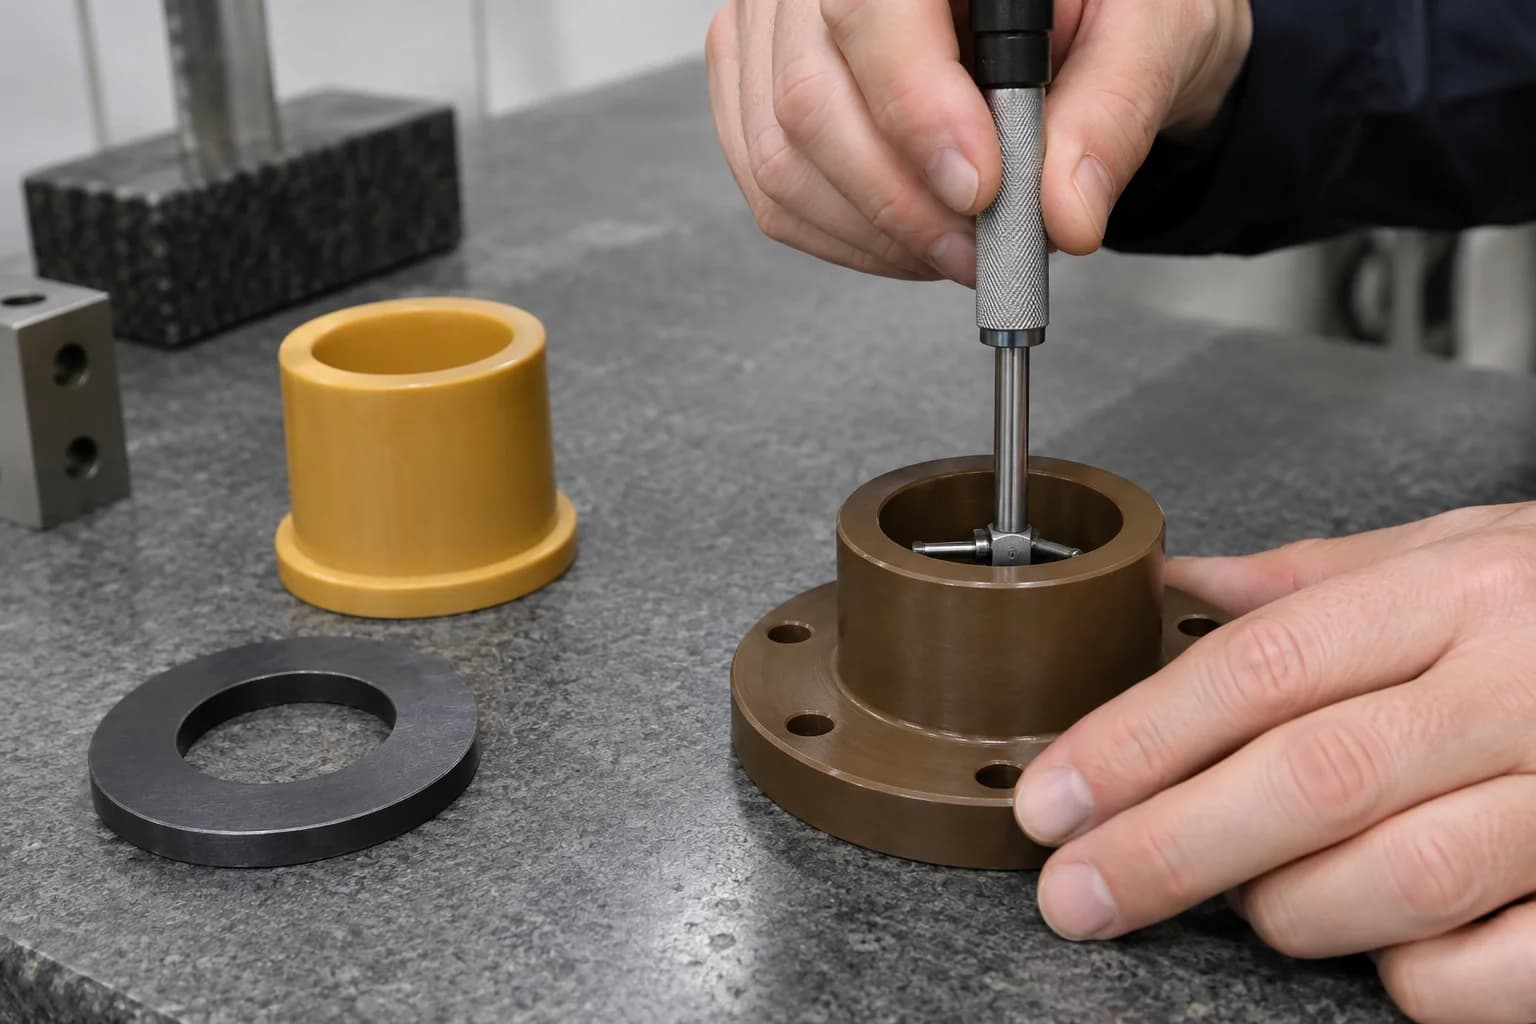
As verificações podem incluir diâmetro do furo, ajuste do rolamento, concentricidade, planicidade, paralelismo, posição, qualidade da rosca, acabamento superficial e dimensões estruturais. Especifique a simulação de dados e qualquer medição funcional necessária para aceitação. Testes de fábrica, testes de desgaste ou testes elétricos são acordados separadamente, em vez de serem assumidos a partir da inspeção dimensional.
A inspeção de embarque analisa a revisão dos desenhos, quantidade, identificação, superfícies protegidas e os documentos dos materiais solicitados. A preparação da instalação deve levar em conta a condição da peça correspondente, a força de montagem e a faixa de temperatura operacional.
Considere o Torlon quando a rigidez, a resistência à fluência ou o desempenho ao desgaste em temperaturas elevadas dominarem. Considere o PEEK quando a compatibilidade química e o desempenho de processamento equilibrado favorecem seu grau específico. Compare os dados reais, não apenas os nomes dos polímeros.
| Fator | Torlon/PAI | PEEK |
|---|---|---|
| Resistência a altas temperaturas | Forte retenção; grau e carga dependente | Opção de alto desempenho; grau e carga dependente |
| Resistência à fluência | Um importante motivador de seleção | Forte; avaliar o estresse real e a duração |
| Graus de desgaste | Várias formulações orientadas para o propósito | Formulações de desgaste também disponíveis |
| Resistência | Grau, geometria e condicionamento dependem | Dependente da classe e da geometria |
| Usinabilidade | Muitas vezes, controle térmico/de ferramentas mais exigente | Muitas vezes mais simples em estoque não preenchido |
| Desgaste da ferramenta | Pode ser significativo com notas preenchidas | Classes reforçadas também desgastam ferramentas |
| Isolamento elétrico | Formulações adequadas disponíveis | Formulações adequadas disponíveis |
| Custo | Normalmente material premium e custo de processamento | Custo premium; compare a parte completa |
| Rigidez estrutural | Notas preenchidas podem ser atraentes | O reforço altera substancialmente a rigidez |
| Resistência química | Confirme a mídia; bases fortes e vapor quente precisam de cuidados | Freqüentemente, um candidato mais amplo; ainda verifique a exposição |
Considere o Torlon quando as demandas mecânicas de carga, desgaste, fluência ou serviço a quente excederem a classe PEI escolhida. Considere Ultem / PEI quando suas propriedades térmicas e elétricas atendem à tarefa com uma rota de usinagem mais econômica.
| Fator | Torlon/PAI | Ultem/PEI |
|---|---|---|
| Resistência mecânica | Um candidato para condições de carga mais severas | Desempenho estrutural útil; dependente da nota |
| Resistência à fluência | Uma vantagem de seleção central | Revise os dados de carga sustentada e temperatura |
| Desempenho de desgaste | Graus de desgaste dedicados disponíveis | Verifique a adequação para serviço deslizante |
| Capacidade de temperatura | Revise as propriedades retidas na carga de trabalho | Verifique os limites de longo prazo específicos da série |
| Dificuldade de usinagem | A vida útil da ferramenta e o estado do material são importantes | Muitas vezes menos exigente; o estresse ainda importa |
| Custo de materiais | Muitas vezes mais alto | Freqüentemente mais baixo; geometria e matéria de origem |
| Isolamento elétrico | Classes adequadas disponíveis | Classes adequadas disponíveis |
| Uso estrutural | Opções preenchidas para interfaces exigentes | Útil quando o envelope do aplicativo permite |
Os exemplos de aplicação estabelecem as questões de engenharia a serem revisadas. Eles não estabelecem aprovação aeroespacial, adequação médica, qualificação de vácuo ou limpeza de semicondutores.
Suportes para serviço a quente, peças de desgaste e interfaces estruturais sujeitos às especificações e qualificação do material do cliente.
Dispositivos elétricos de precisão e isoladores elétricos; os requisitos de vácuo, liberação de gases e limpeza exigem revisão explícita.
Gaiolas de rolamentos, guias de desgaste e interfaces mecânicas com posicionamento repetível e cargas de montagem controladas.
Componentes do instrumento somente onde o grau, as condições de contato e a documentação atendem aos requisitos reais do dispositivo.
Peças isolantes de alta temperatura com requisitos dielétricos, de folga e ambientais definidos.
Componentes desgastados ou carregados onde a compatibilidade do meio, pressão e temperatura é verificada.
Rolamentos, buchas e arruelas de encosto revisados em relação ao deslizamento completo e à carga.
Use testes representativos para estabelecer a aplicação antes de bloquear uma rota recorrente para materiais caros.
Valide ajuste, comportamento térmico, desgaste, carga e função elétrica sob condições representativas. Registre a aceitação e as falhas na revisão do desenho.
Aprovar os primeiros artigos e documentos materiais antes de concluir o lote. Mantenha verificações de ferramentas e uma sequência de estabilização definida.
Controle de grau, origem de estoque, desenho, ferramental, tratamento e inspeção. Reavaliar as alterações nas formulações ou no estado material, em vez de substituí-las silenciosamente.
Nossa análise conecta classe, enchimento, estado do material, desgaste da ferramenta, calor de corte e gerenciamento de tensão ao desenho funcional. Confirme o equipamento, o fornecimento e o suporte documentado do processo para o projeto real.
Revise o comportamento do polímero e as condições operacionais juntamente com a geometria.
Discuta opções de materiais e documentação sem tratar as formulações como intercambiáveis.
Selecione a rota de usinagem em torno das relações de acesso e de referência.
Identifique os riscos de vida útil da ferramenta antes que o processo recorrente seja aprovado.
Estabeleça se é necessária estabilização condicional ou tratamento apoiado pelo fornecedor.
Concentre-se na geometria do furo, na folga de operação e na condição final do material.
Use o feedback da avaliação para refinar o plano de aceitação para pedidos repetidos.
Combine a rastreabilidade e os documentos disponíveis antes de comprar estoque premium.
Uma sequência controlada torna as escolhas críticas revisáveis antes da usinagem final.
Torlon é uma família registrada de materiais de poliamida-imida usados para aplicações térmicas, estruturais, de desgaste e elétricas exigentes. Selecione uma nota exata e um formulário de estoque, em vez de apenas o sobrenome.
Torlon é o nome comercial de uma família de formulações PAI. PAI é a designação genérica do polímero; diferentes formulações e produtos em estoque não são automaticamente intercambiáveis.
É usinável, mas o calor de corte, a rigidez, o desgaste da ferramenta e a tensão residual requerem um controle cuidadoso. Classes reforçadas e geometrias finas podem tornar o processo mais exigente.
4203 não é reforçado e é comumente considerado por sua tenacidade e propriedades elétricas. 4301 é modificado contra desgaste para aplicações de rolamentos e deslizamentos. A escolha final depende do dever mecânico e ambiental.
5530 é comumente especificado como um tipo de estoque PAI estrutural reforçado com vidro para acessórios rígidos e componentes carregados. Confirmar a designação e dados do fornecedor; não é um substituto automático para 5030.
Nem todas as peças requerem tratamento térmico adicional. O estoque já pode estar pós-curado. As decisões de alívio de tensões e cura dependem do histórico do material, do movimento dimensional e dos requisitos de serviço; siga o procedimento do fornecedor.
A tolerância é avaliada característica por característica em relação à classe, tamanho, geometria, condicionamento, ferramental e método de inspeção. Enviar o desenho e ajustes críticos para revisão; nenhuma tolerância única se aplica a todas as peças do Torlon.
Nenhum dos dois é universalmente melhor. O Torlon pode atender a requisitos exigentes de fluência, rigidez ou desgaste, enquanto o PEEK pode oferecer um equilíbrio químico e de processamento mais adequado. Compare as notas exatas de acordo com as condições de trabalho.
Os exemplos incluem buchas, rolamentos, arruelas de encosto, isoladores, gaiolas, acessórios e interfaces estruturais. Os critérios de desenho, classificação e aceitação determinam a especificação do componente.
Sim, o material com enchimento de vidro adequado pode ser fresado, torneado e furado. O reforço abrasivo torna o desgaste da ferramenta, a integridade da superfície e o suporte de recursos especialmente importantes.
SUA GRAU. SUA CARGA. SUA PEÇA PAI.
Carregue seu modelo CAD ou desenho de engenharia e especifique a classe Torlon ou PAI, quantidade, tolerâncias críticas, temperatura operacional, carga mecânica, condições de desgaste e requisitos de documentação de material. Nossa equipe pode revisar a adequação da classe, a estratégia de usinagem e os requisitos de controle de tensão antes da cotação.
Empresa, nome, e-mail e telefone são obrigatórios. País, número de peça, quantidade e upload de desenho são opcionais. Coloque a classificação exata, dimensões gerais, carga, desgaste, requisitos elétricos, químicos, de certificação e de aplicação no pacote de desenho ou e-mail; o formulário permanece curto.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.