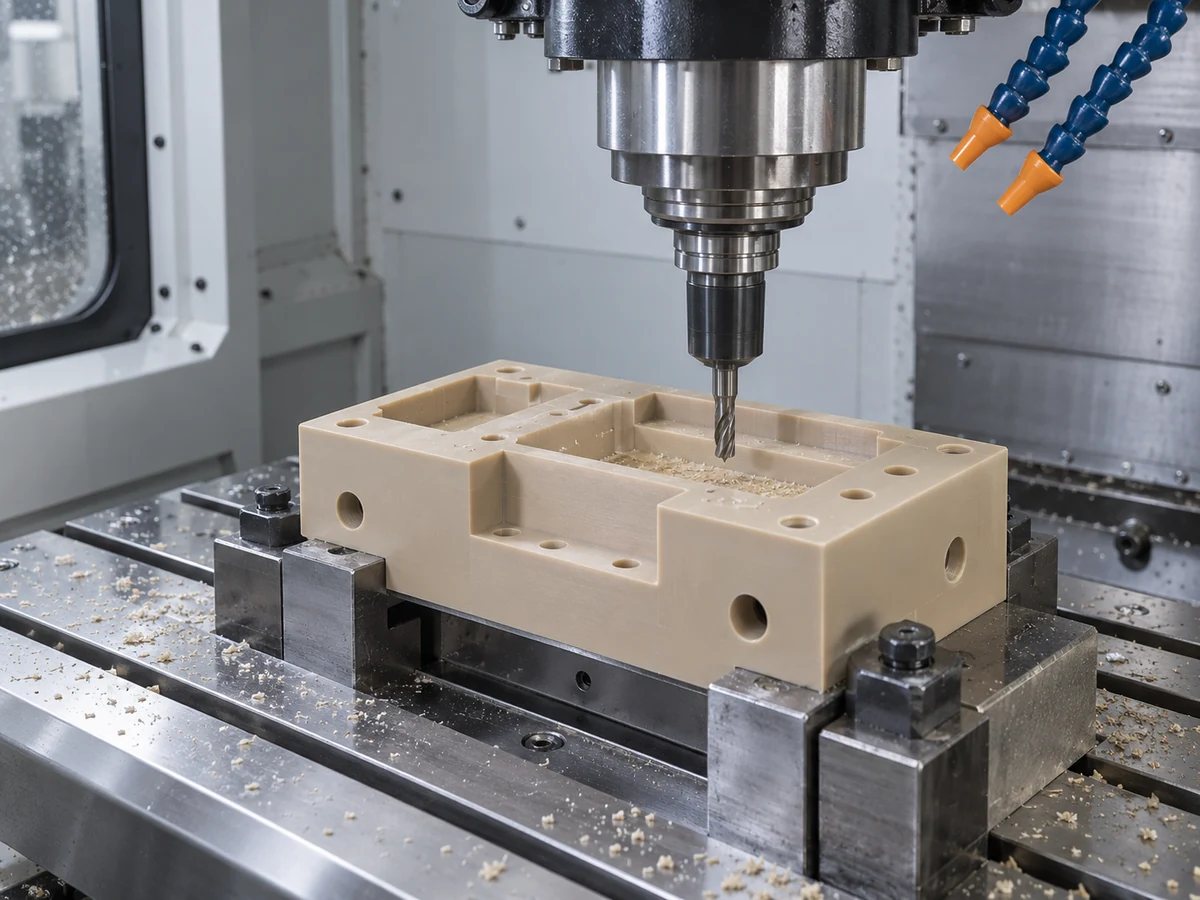
Usinagem CNC de Plástico
Usine bolsões, furos, furos, roscas e contornos a partir de material adequado. Revise as relações de referência, a fixação, o calor de corte e a condição final liberada antes de atribuir tolerâncias críticas.
Saiba mais →
PEÇAS PERSONALIZADAS · FABRICAÇÃO MULTIPROCESSO
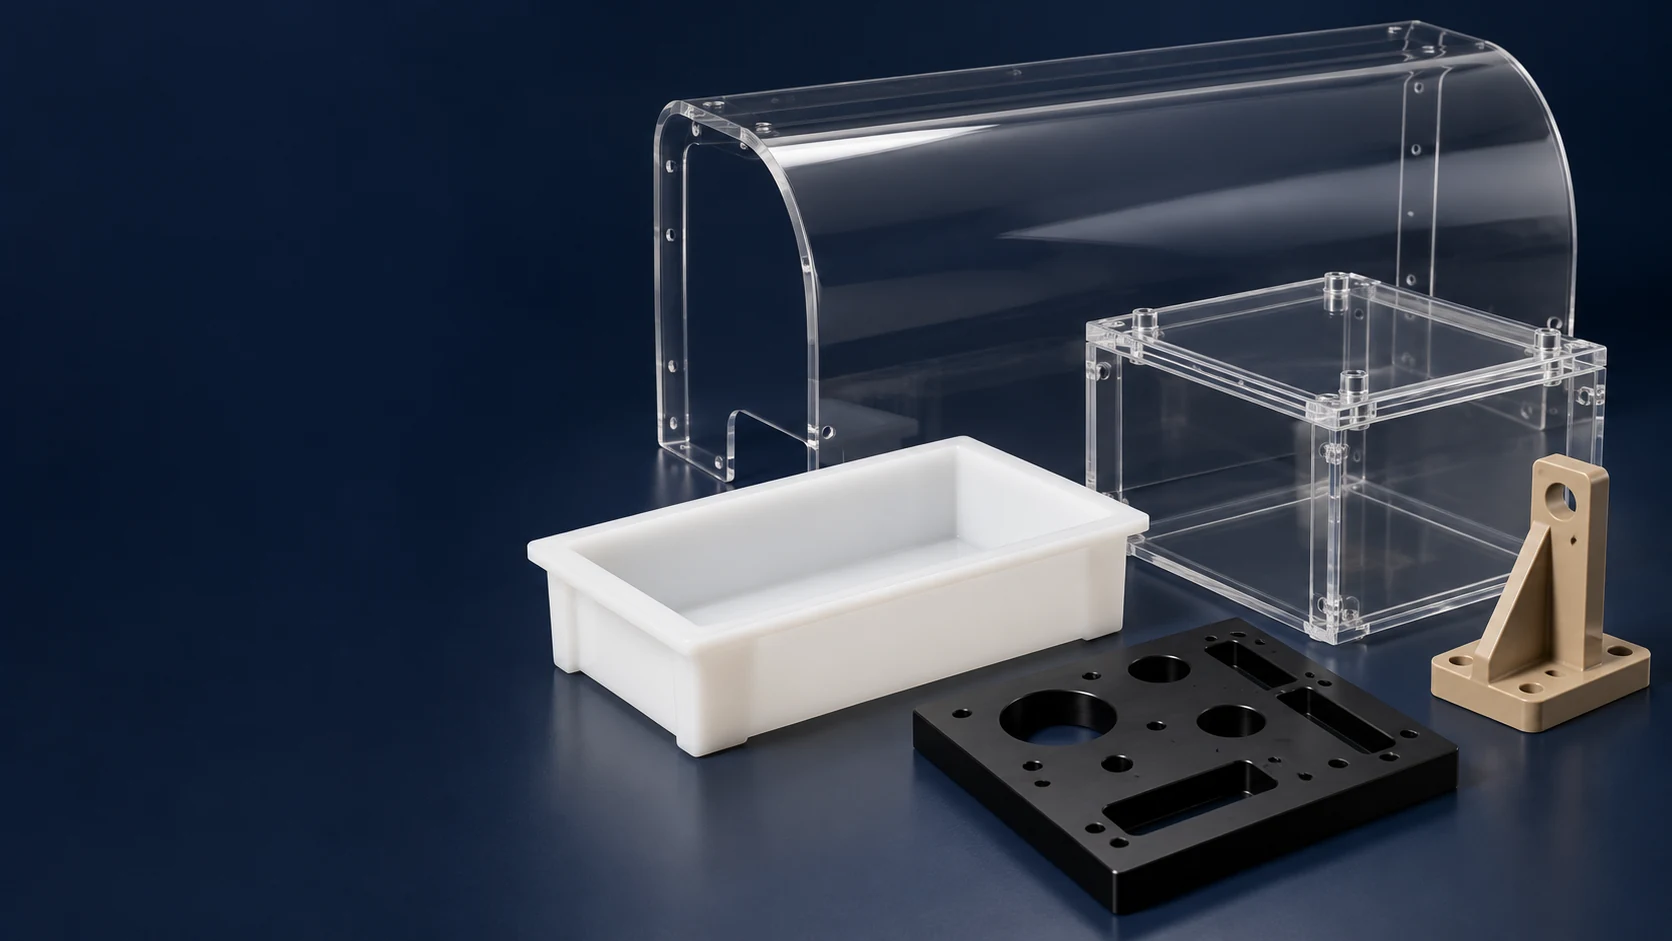
A TOPS Plastics fornece fabricação de plástico personalizada para componentes industriais, protótipos e peças de produção. Desde painéis simples cortados e perfurados até componentes complexos usinados e montados, planejamos um percurso baseado em desenho combinando usinagem, corte, furação, dobra, colagem, acabamento e montagem conforme apropriado ao material e design.
Discuta PEEK, Delrin/POM, PTFE, Nylon, UHMW, Policarbonato, Acrílico, PVC, PP, PVDF e outros plásticos de engenharia. Os métodos de conformação, união e acabamento especializado são revisados para a classe exata, geometria e requisitos de aceitação antes da cotação.
Uma peça fabricada pode necessitar de diversas operações. Revisamos o componente ou montagem completo em vez de tratar o corte, a usinagem e a união como compras não relacionadas.
| Capacidade | Escopo e revisão do projeto |
|---|---|
| Usinagem CNC | Fresamento, torneamento, furação e rosqueamento para recursos definidos pelo desenho. |
| Corte | Fresagem CNC, serragem e corte de perfis; corte a laser acrílico somente onde a classe, a condição da borda e a rota confirmada forem adequadas. |
| Formando | Dobrar e conformar onde a espessura, o raio e a aparência do material permitirem; termoformagem ou formação a vácuo requer viabilidade separada e confirmação de ferramentas. |
| Juntando-se | Rotas de colagem, fixação mecânica e soldagem compatíveis revisadas para o par de materiais, projeto da junta e ambiente de serviço. |
| Acabamento | Rebarbação, acabamento de bordas e polimento adequado; requisitos de gravação e cosméticos revisados em relação a uma amostra acordada. |
| Montagem | Insertos, ferragens e montagens multipeças com ajuste, sequência e inspeção definidos. |
| Materiais | Chapas, barras, tubos e blocos em plásticos de engenharia e de alto desempenho, sujeitos a qualidade e disponibilidade de estoque. |
| Produção | Protótipos, planos de produção repetida e de baixo volume com base na quantidade, acessórios e controle de revisão. |
| Arquivos | STEP/STP, IGES/IGS, X_T, DWG, DXF, PDF ou um pacote ZIP. |
| Inspeção | Dimensões definidas por desenho, aparência e aceitação de montagem; escopo de testes funcionais acordado por projeto. |
A cotação confirma o escopo real de fabricação, quaisquer operações especializadas e documentação necessária. Um processo listado aqui não é uma capacidade universal para todos os polímeros, tamanhos ou geometrias. Envie seus requisitos se precisar de um método específico de união, conformação ou acabamento.
A fabricação de plástico converte folhas, hastes, tubos ou blocos de plástico em componentes ou conjuntos acabados usando usinagem, corte, dobra, conformação, colagem, soldagem e acabamento.
Ao contrário da moldagem por injeção, a fabricação geralmente começa com o material existente e não requer necessariamente um molde dedicado. Ele pode atender equipamentos industriais personalizados, componentes de chapas grandes, protótipos e pedidos de baixo volume. Acessórios, ferramentas de dobra ou ferramentas de conformação ainda podem ser necessários; “sem molde de injeção” não significa que toda a preparação seja gratuita.
A usinagem CNC faz parte da fabricação de plástico. Uma proteção pode precisar principalmente de roteamento e dobra, enquanto um coletor pode exigir fresamento, perfuração e rosqueamento precisos. Um gabinete pode combinar painéis cortados, interfaces usinadas, juntas e ferragens. A melhor rota segue os critérios de material, geometria, demanda e aceitação.
Selecione o processo para obter o resultado funcional: um furo posicionado, uma face de vedação, uma borda transparente, uma junta confiável ou uma interface montada. Oito famílias de capacidades cobrem diferentes aspectos de um projeto de fabricação.
Usine bolsões, furos, furos, roscas e contornos a partir de material adequado. Revise as relações de referência, a fixação, o calor de corte e a condição final liberada antes de atribuir tolerâncias críticas.
Saiba mais →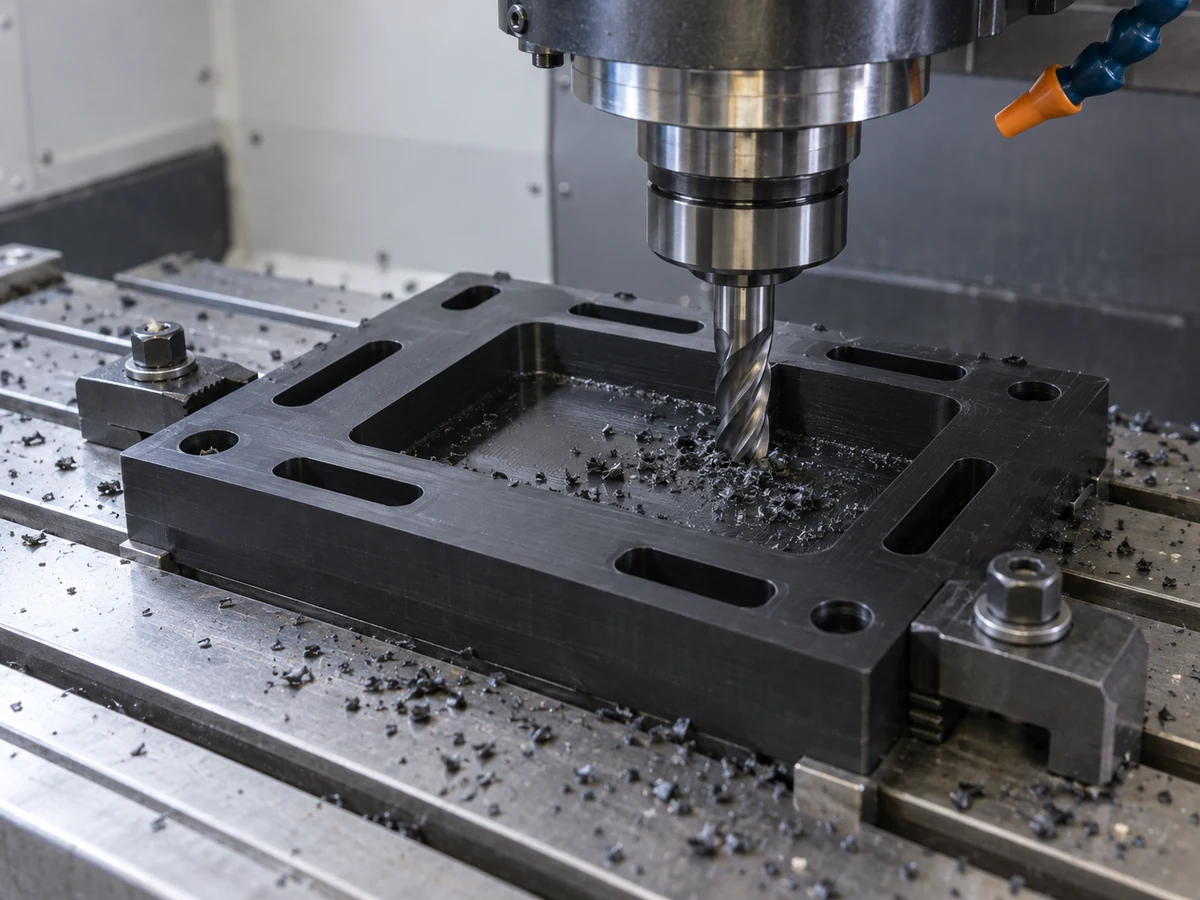
Fresar carcaças prismáticas, placas, blocos manifold e acessórios. A geometria multifacetada ou com contorno pode se beneficiar de uma configuração diferente ou de uma rota de cinco eixos, sujeita à folga da ferramenta e do acessório.
Saiba mais →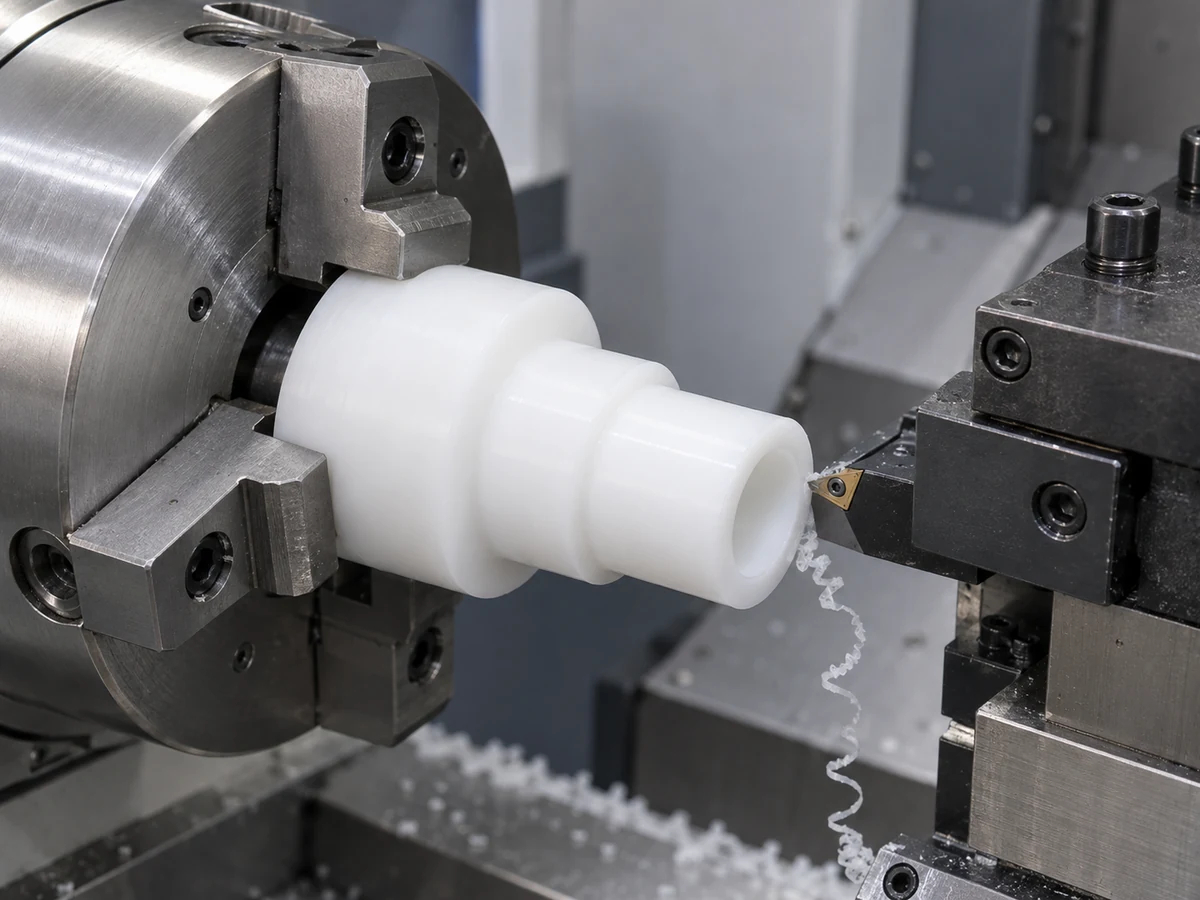
Gire buchas, buchas, rolos, anéis, espaçadores e componentes cilíndricos roscados. Defina o eixo de referência, o diâmetro interno e externo, o ajuste de trabalho e quaisquer recursos secundários fora do eixo.
Saiba mais →
Use fresagem, serragem ou corte de perfil para formatos de chapa e preparação de massa. O acrílico pode ser adequado para uma rota de laser apropriada; o policarbonato é geralmente fresado ou usinado. Avalie o calor, a fumaça, a tensão nas bordas e o manuseio específico do material antes de escolher um método de corte.
Saiba mais →
Produza proteções, tampas, invólucros, bandejas, painéis e invólucros adequados dobrando ou formando. Revise o raio de curvatura, a espessura, o retorno elástico e a tensão. A moldagem a vácuo e a termoformagem são rotas específicas do projeto que exigem ferramentas e viabilidade confirmadas.
Saiba mais →
Una painéis ou peças adequadas usando um solvente ou sistema adesivo compatível, ou use fixação mecânica quando a manutenção for importante. A preparação da junta, a lacuna de ligação, a cura, a exposição química e os requisitos de aparência determinam o plano.
Saiba mais →
Revise a soldagem para graus termoplásticos compatíveis, como PP, PE, PVC e PVDF. Selecione o método de união e o preenchimento correspondente ao material real; a entrada de calor, o acesso às juntas e a inspeção afetam a adequação. Confirme o escopo de soldagem antes de fazer o pedido.
Saiba mais →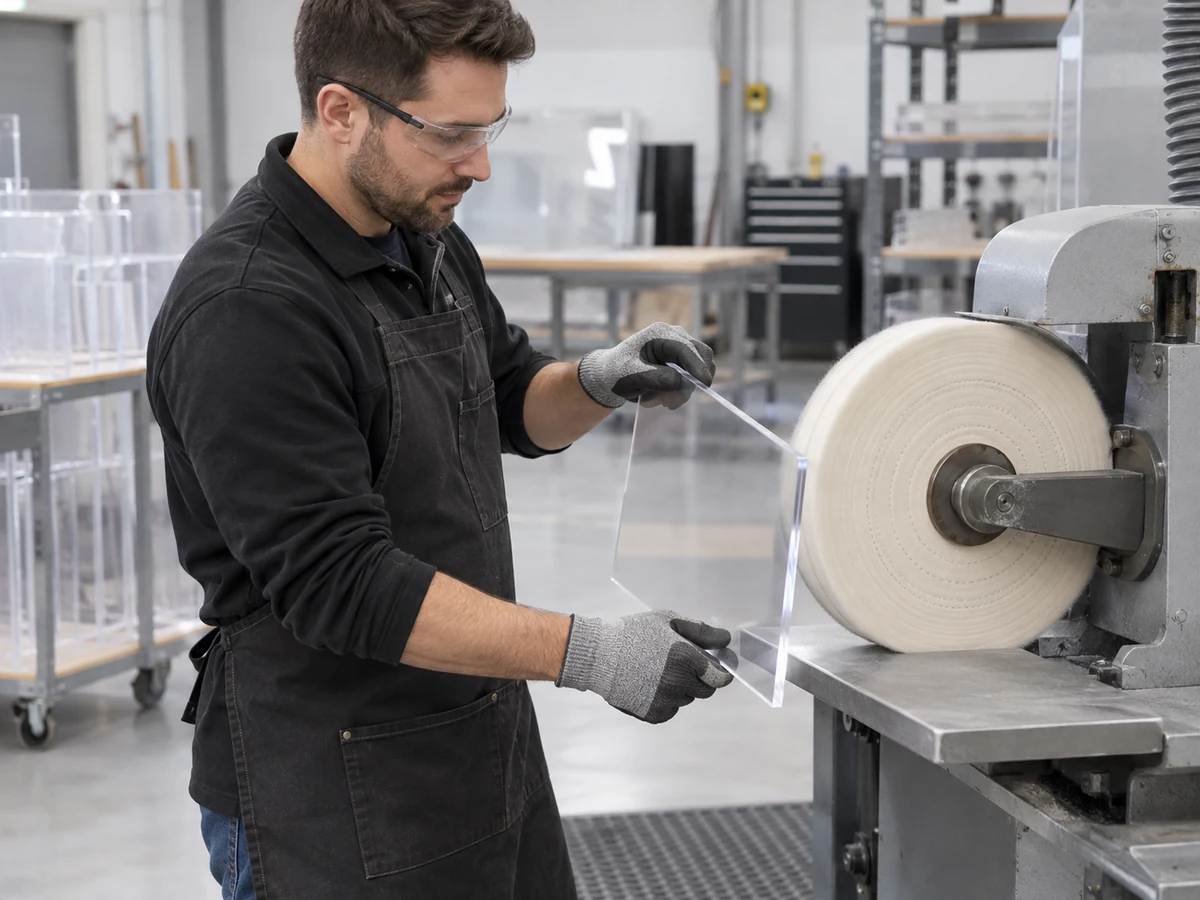
Rebarbar bordas cortadas, dar acabamento ou polir superfícies adequadas e instalar pastilhas ou ferragens acordadas. Gravação, amostras de aparência, película protetora e sequência de montagem devem ser especificadas. Uma borda polida por si só não estabelece desempenho óptico.
Saiba mais →Referências técnicas: Manuais de fabricação de acrílico ACRYLITE · Orientação de soldagem SIMONA
Discuta um projeto de fabricação multiprocesso →Comece com a função necessária e o material exato e depois compare as rotas viáveis. A seleção do processo deve incluir a montagem finalizada – não apenas a maneira mais fácil de cortar uma peça individual.
| Requisito | Processo candidato | O que confirmar |
|---|---|---|
| Recursos de tolerância restrita | Usinagem CNC | Dados, condições de medição, ajustes críticos e estabilidade da peça liberada. |
| Geometria 3D complexa | Fresamento CNC / usinagem de 5 eixos | Acesso à ferramenta, raios dos cantos internos, folga do acessório e faces alcançáveis. |
| Componentes cilíndricos | Torneamento CNC | Relações OD/ID, comprimento da peça, suporte de parede fina e desvio. |
| Perfis planos | Roteamento / corte CNC | Espessura da chapa, condição da borda, suporte e localização dos furos. |
| Componentes polidos transparentes | Usinagem acrílica + polimento adequado | Grau, tensão residual, padrão de aparência e clareza necessária. |
| Capas ou proteções dobradas | Dobrar/formar | Raio de curvatura, rota de temperatura, retorno elástico e alinhamento de montagem. |
| Montagens de múltiplas peças | Colagem / soldagem / fixação | Compatibilidade de materiais, cargas conjuntas, acesso e desmontagem futura. |
| Peças de protótipo | Usinagem / fabricação CNC | Objetivo do teste, material representativo e características críticas de aceitação. |
| Componentes de chapa grande | Corte + conformação + montagem | Tamanho do estoque, rigidez, manuseio, embalagem e dimensões cumulativas. |
Por exemplo, um gabinete de visualização pode usar furos de montagem direcionados, paredes formadas e uma tampa fixada removível. Um coletor químico usinado segue uma rota diferente porque a localização da porta, as superfícies de vedação e a compatibilidade do meio controlam a decisão. Estes são exemplos ilustrativos de design, não afirmações sobre projetos concluídos de clientes.
Revise as opções de cinco eixos para geometria complexa →O material determina se uma peça pode ser usinada, cortada, formada, colada ou soldada. Especifique o grau do fornecedor, os enchimentos, o formulário de estoque e a documentação, em vez de confiar apenas no nome da família do polímero.
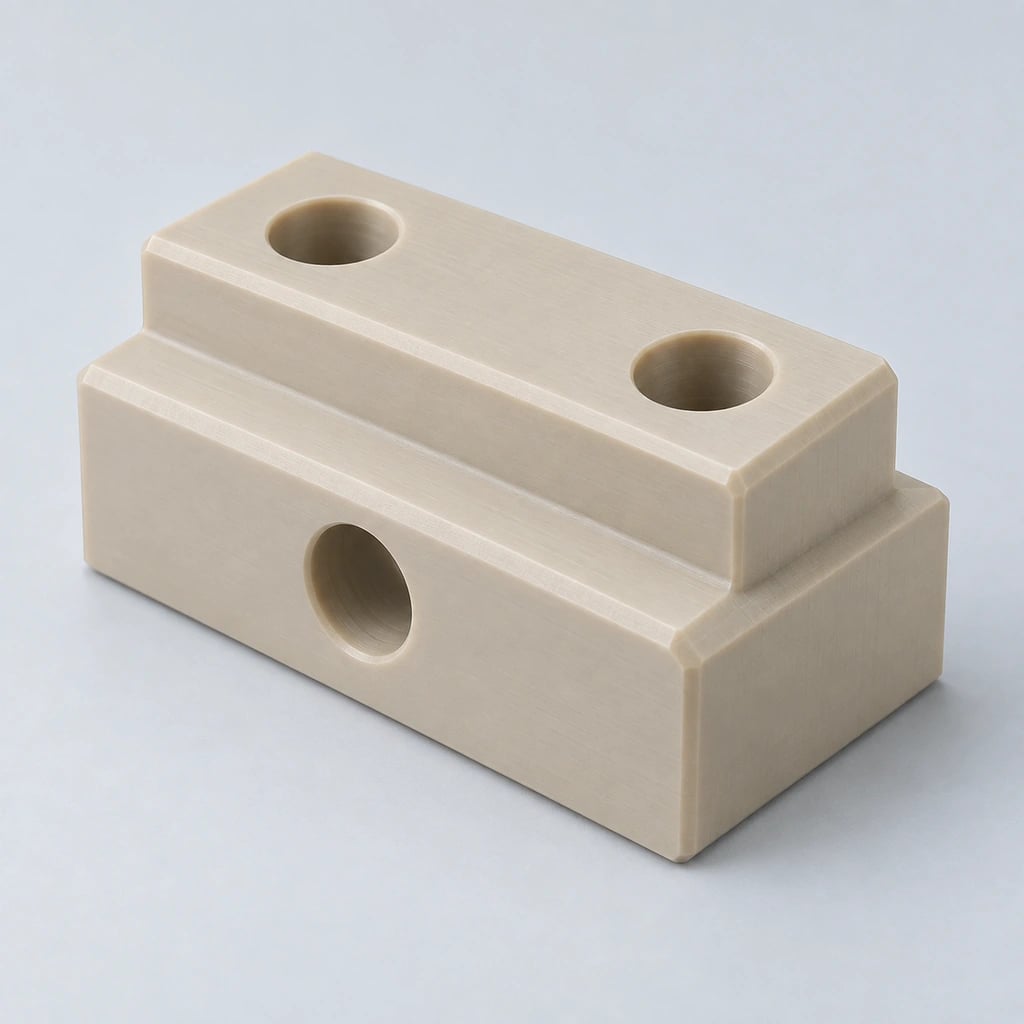
Um candidato de alto desempenho para peças usinadas exigentes. Revise o grau exato, a temperatura, a carga e o ambiente químico; classes preenchidas requerem usinagem separada e consideração de propriedade direcional.
Saiba mais →
Frequentemente considerado para peças mecânicas controladas dimensionalmente e interfaces deslizantes. Distinguir homopolímero de copolímero; especifique material da marca Delrin somente quando essa marca for necessária.
Saiba mais →
Usado para resistência química e baixo atrito. Fluência, suavidade e força de medição podem afetar ajustes críticos. Não presuma que a ligação com solvente convencional funcionará sem um tratamento de superfície qualificado e um sistema de união.
Saiba mais →
Uma opção prática e resistente ao desgaste para componentes mecânicos. O condicionamento de umidade pode alterar as dimensões; definir a condição de inspeção e o ambiente de serviço quando for adequado.
Saiba mais →
Frequentemente usado para guias, faixas de desgaste e peças de manuseio de materiais. Considere a expansão térmica, a flexibilidade, o suporte de fixação e o comportamento de seções longas.
Saiba mais →
Um candidato transparente e resistente a impactos para proteções e coberturas. Especifique detalhes de espessura, grau e montagem; roteamento e usinagem são geralmente preferíveis a uma suposição genérica de corte a laser.
Saiba mais →
Adequado para componentes fabricados transparentes onde a aparência é importante. Revise as características de tensão de usinagem, colagem, polimento e sensibilidade ao entalhe; clareza e resistência estrutural são requisitos separados.
Saiba mais →
Um candidato para serviços químicos e peças fabricadas industriais. Identifique o grau rígido ou outro tipo especificado e revise os requisitos de compatibilidade, temperatura e ventilação da união. Nenhuma garantia geral de resistência química se aplica.
Saiba mais →
Frequentemente considerado para chapas resistentes a produtos químicos, bandejas e conjuntos soldados compatíveis. Revise a rigidez, o movimento térmico, o suporte e a união específica do material, em vez de tratá-los como acrílico.
Saiba mais →
Um candidato para componentes selecionados relacionados a produtos químicos, manuseio de fluidos e semicondutores. Especifique pureza, grau e registros exigidos; o nome do polímero não estabelece sala limpa ou aprovação da indústria.
Saiba mais →
Útil para carcaças e peças de equipamentos selecionadas. A qualidade, o comportamento ao impacto, a exposição a solventes e os requisitos de aparência influenciam se a usinagem, a conformação ou a união são apropriadas.
Saiba mais →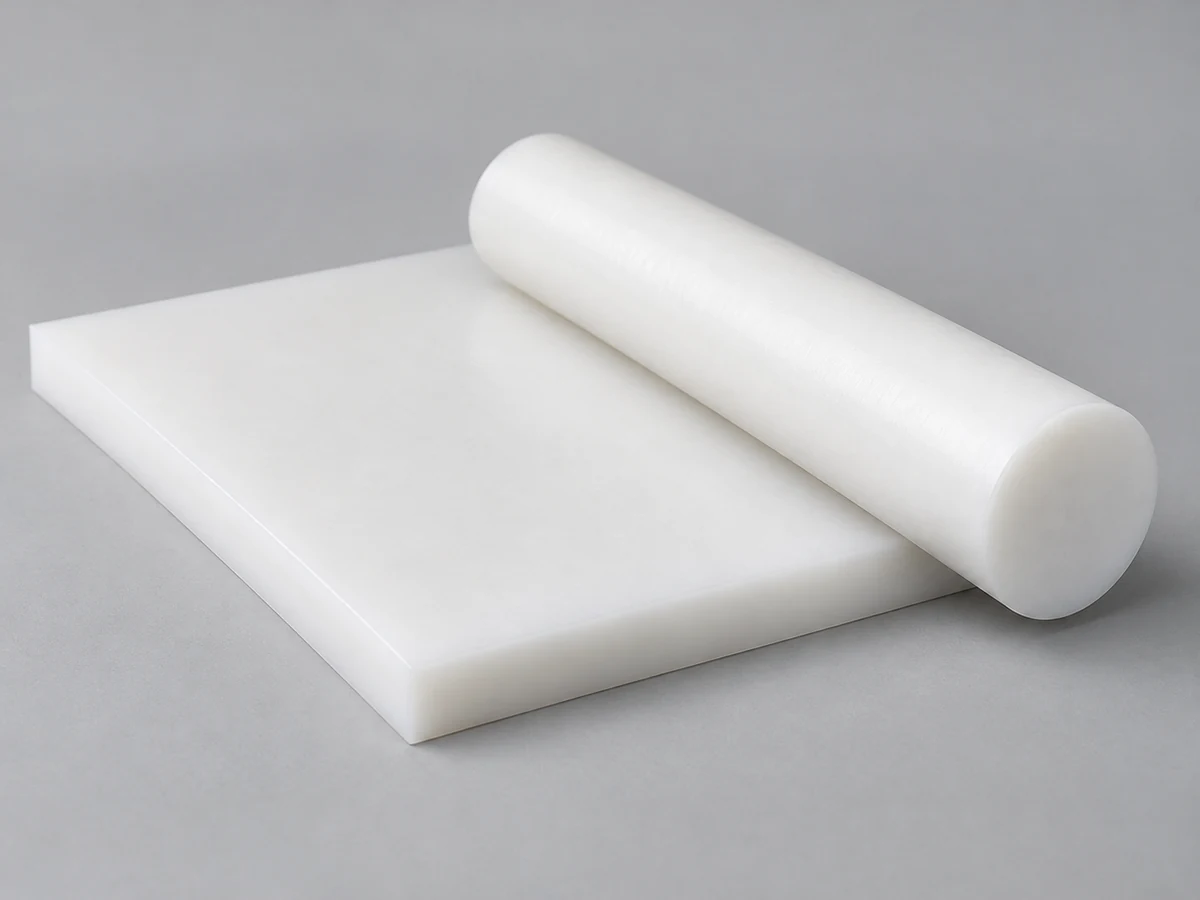
Considere para serviços químicos ou peças fabricadas em geral onde a classe for adequada. Suporte, fluência e expansão afetam montagens; avaliar soldagem compatível ou união mecânica.
Saiba mais →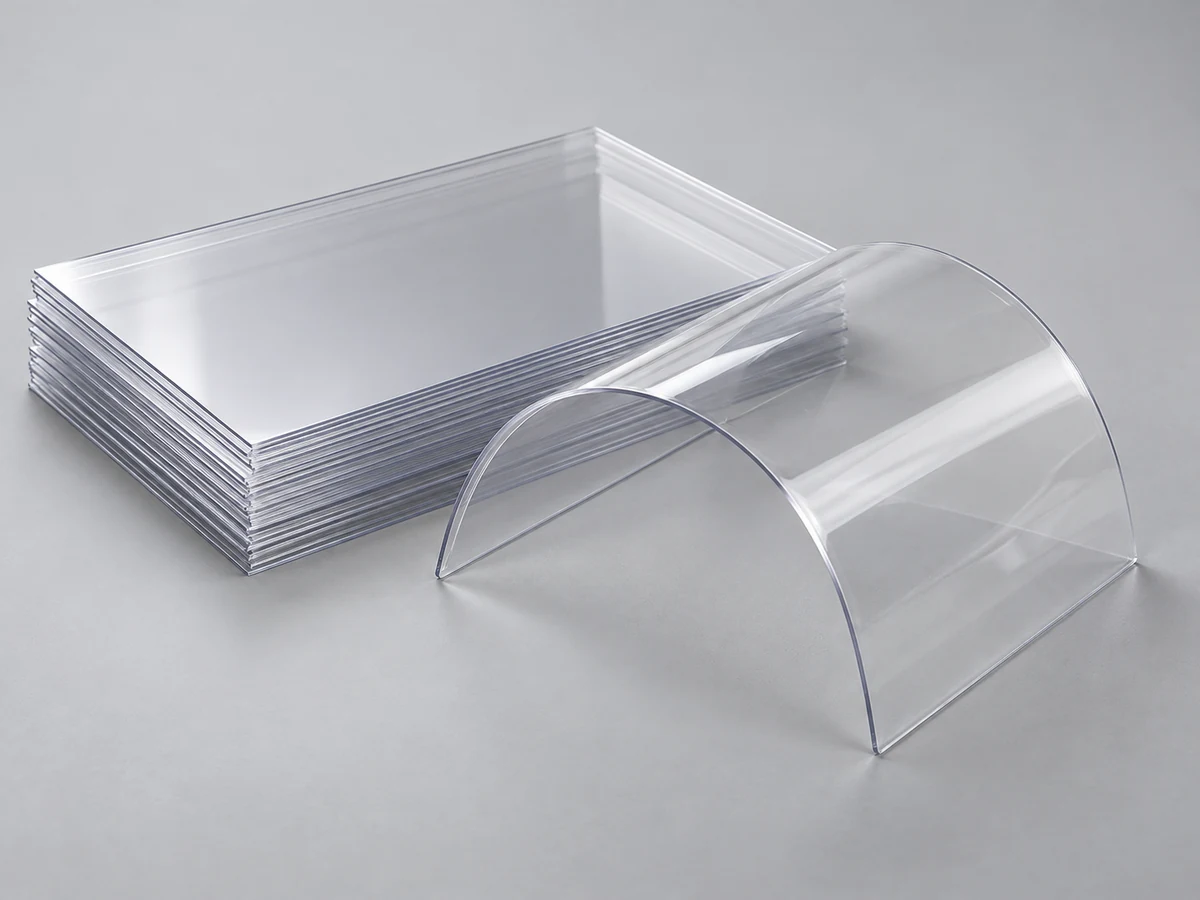
Uma opção de folha transparente para capas selecionadas e peças moldadas. Defina o grau, a sensibilidade a riscos, os agentes de limpeza e a rota de formação antes de aceitá-lo como substituto para PC ou PMMA.
Saiba mais →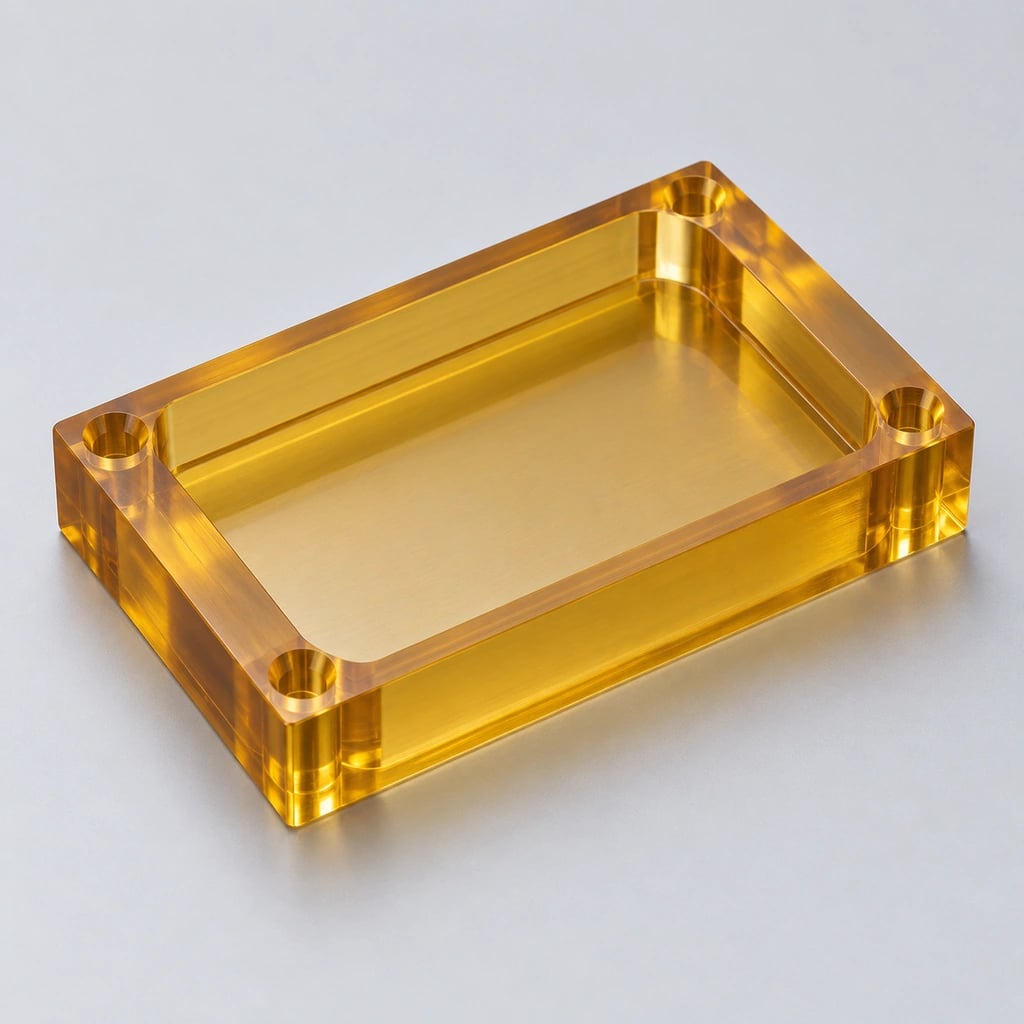
Um candidato a material de alto desempenho para aplicações térmicas e elétricas selecionadas. Confirme a classificação exata, a disponibilidade de estoque, a sensibilidade ao estresse e a documentação de conformidade.
Saiba mais →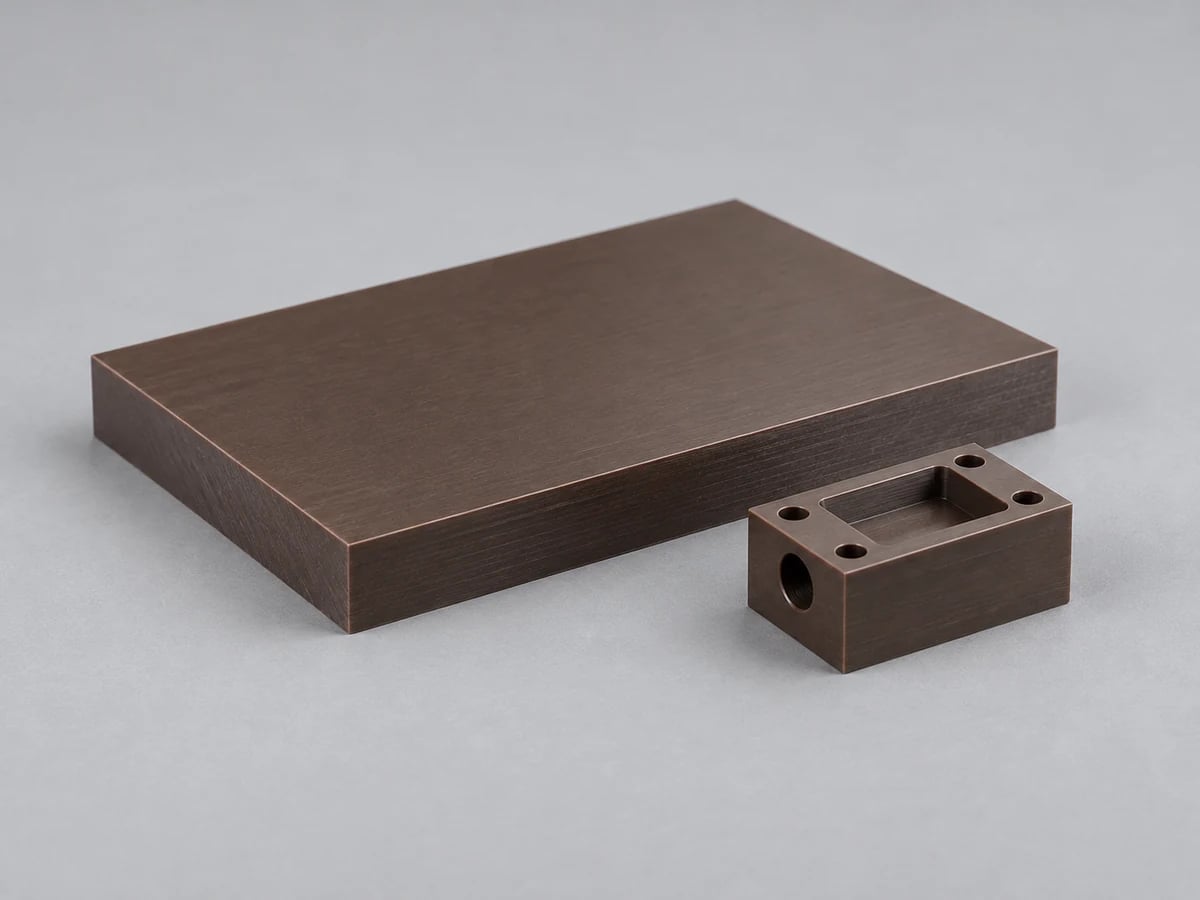
Frequentemente revisado para componentes de temperatura elevada ou de serviços químicos. O reforço, a orientação do estoque e a qualidade real do fornecedor podem alterar a usinagem e o desempenho funcional.
Saiba mais →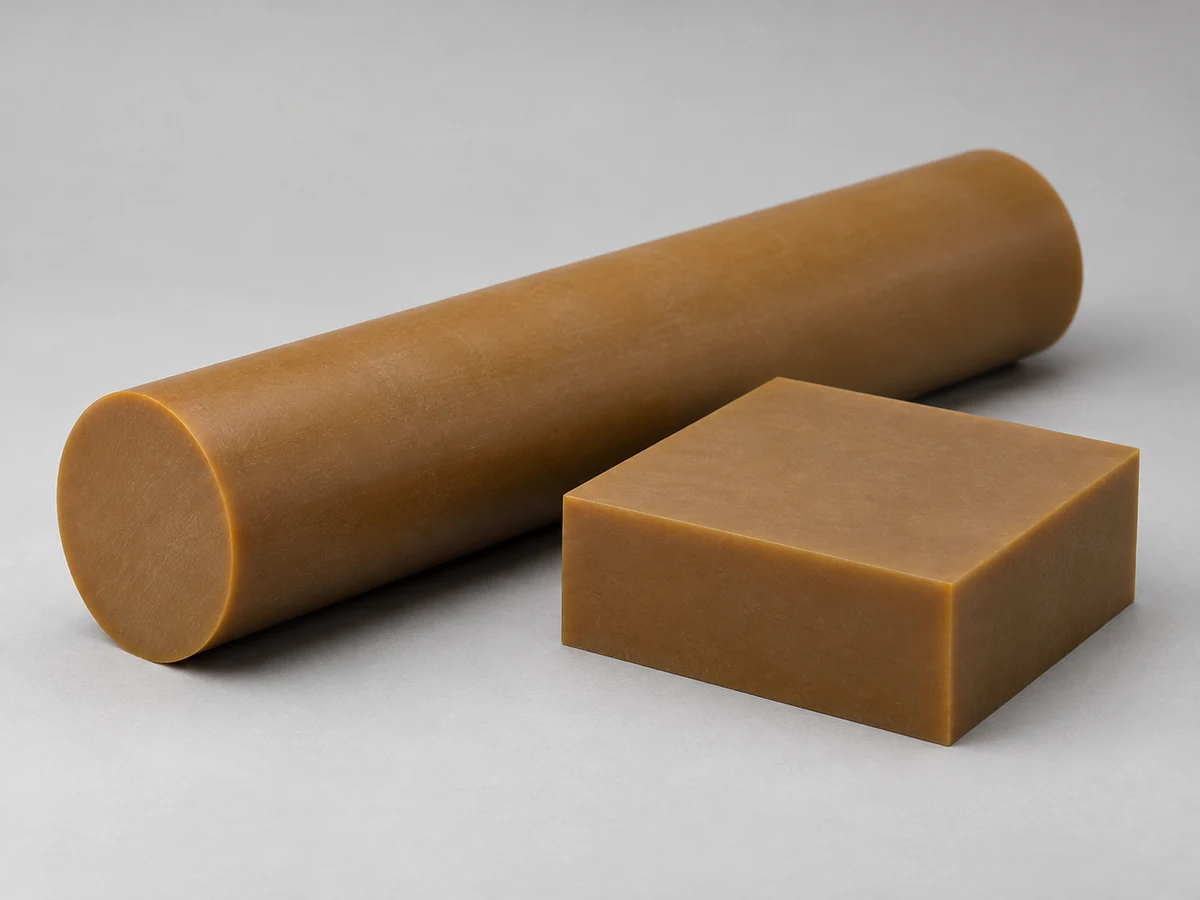
Uma opção de poliamida-imida de alto desempenho que exige revisão de qualidade e estoque. Considere o histórico de processamento, requisitos de condicionamento e inspeção; não substitua notas sem aprovação.
Saiba mais →Requisitos médicos, de contato com alimentos, aeroespaciais, de classificação de chama e de semicondutores devem ser estabelecidos para o grau fornecido e o componente acabado. A disponibilidade de estoque, a rastreabilidade e as declarações exigidas são confirmadas durante a cotação.
Revisamos componentes e montagens personalizados em relação aos desenhos, e não às dimensões fixas do catálogo. Estas imagens distintas ilustram famílias de produtos e não são peças verificadas do cliente.
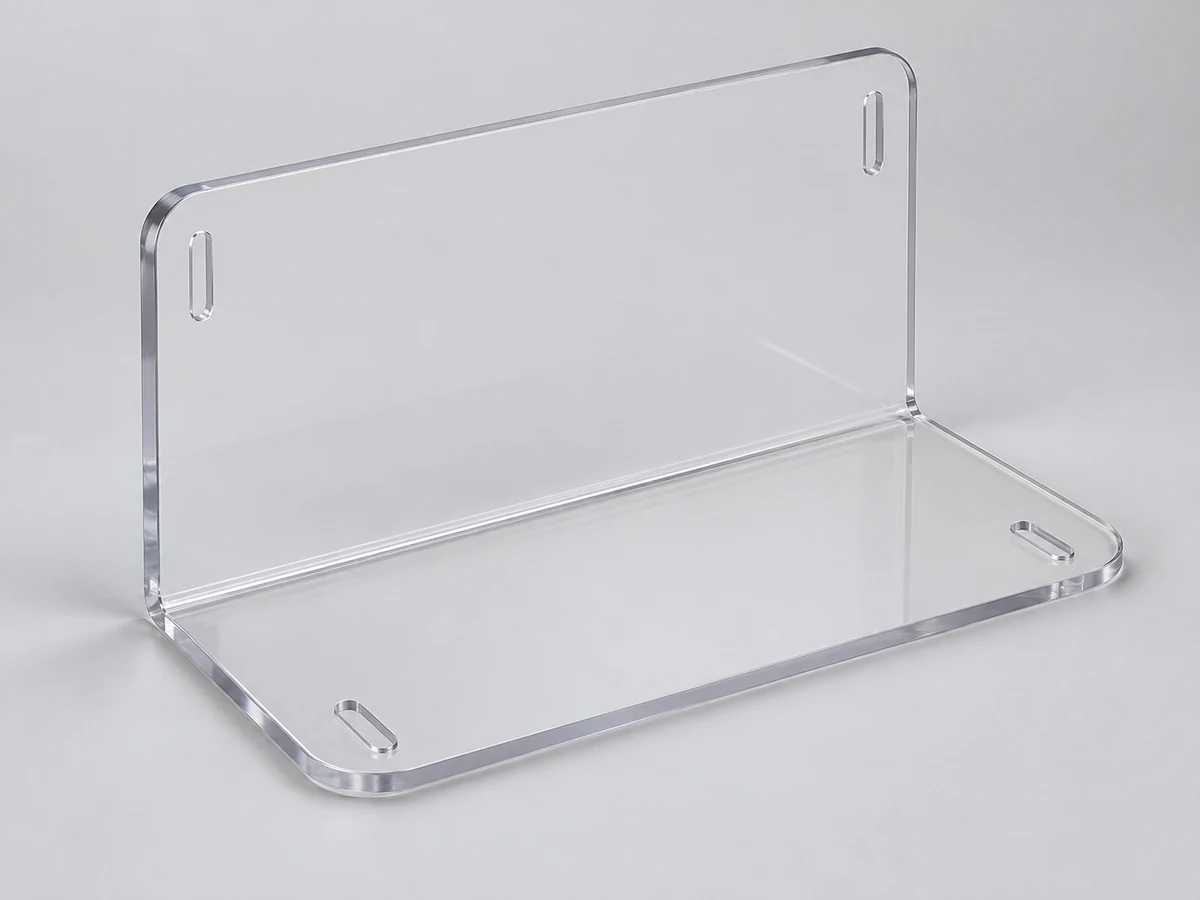
Painéis de proteção cortados e formados com montagens acessíveis. O desempenho de segurança, a cobertura e as distâncias de instalação devem ser especificados e validados para a máquina.
Saiba mais →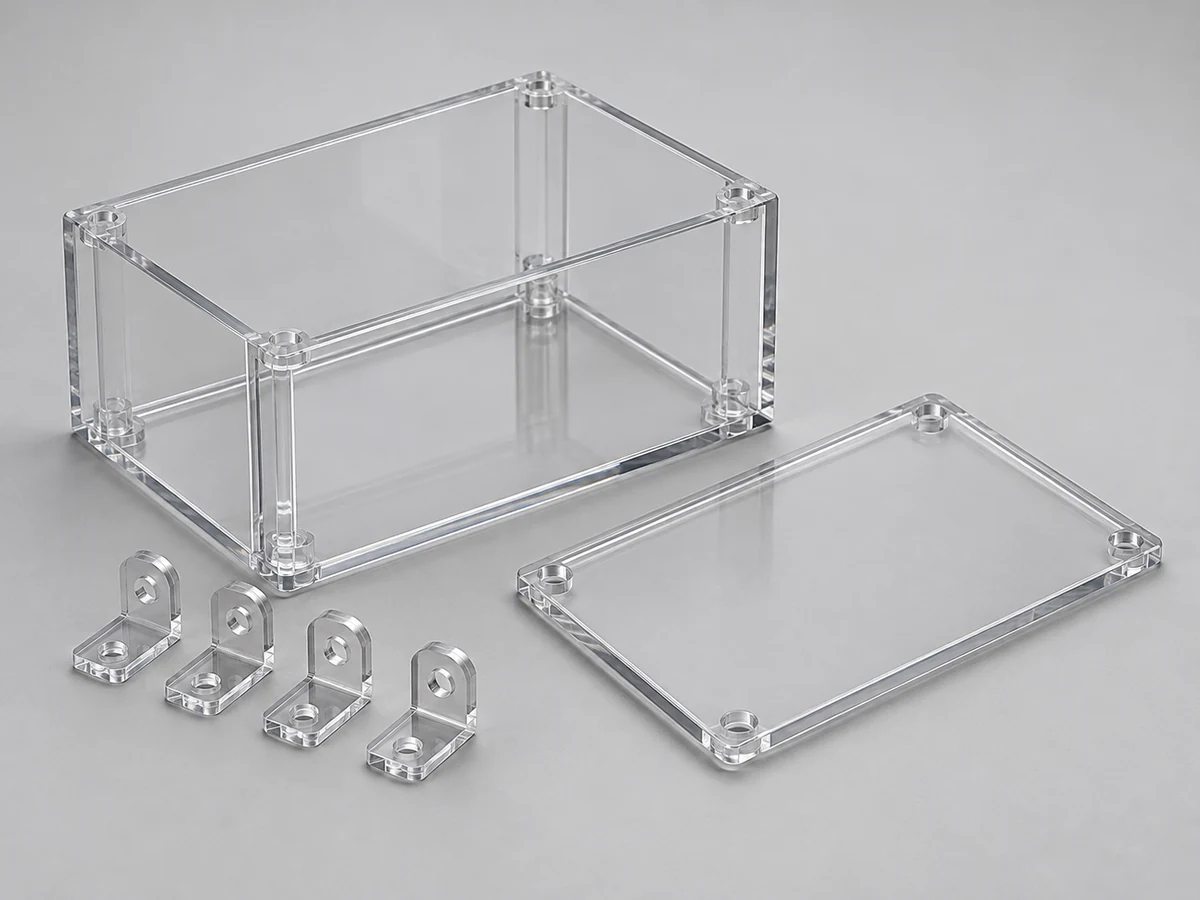
Conjuntos de chapas coladas ou fixadas com interfaces de cobertura, aberturas de acesso e aparência de junta definidas. Confirme os requisitos ambientais e de serviço.
Saiba mais →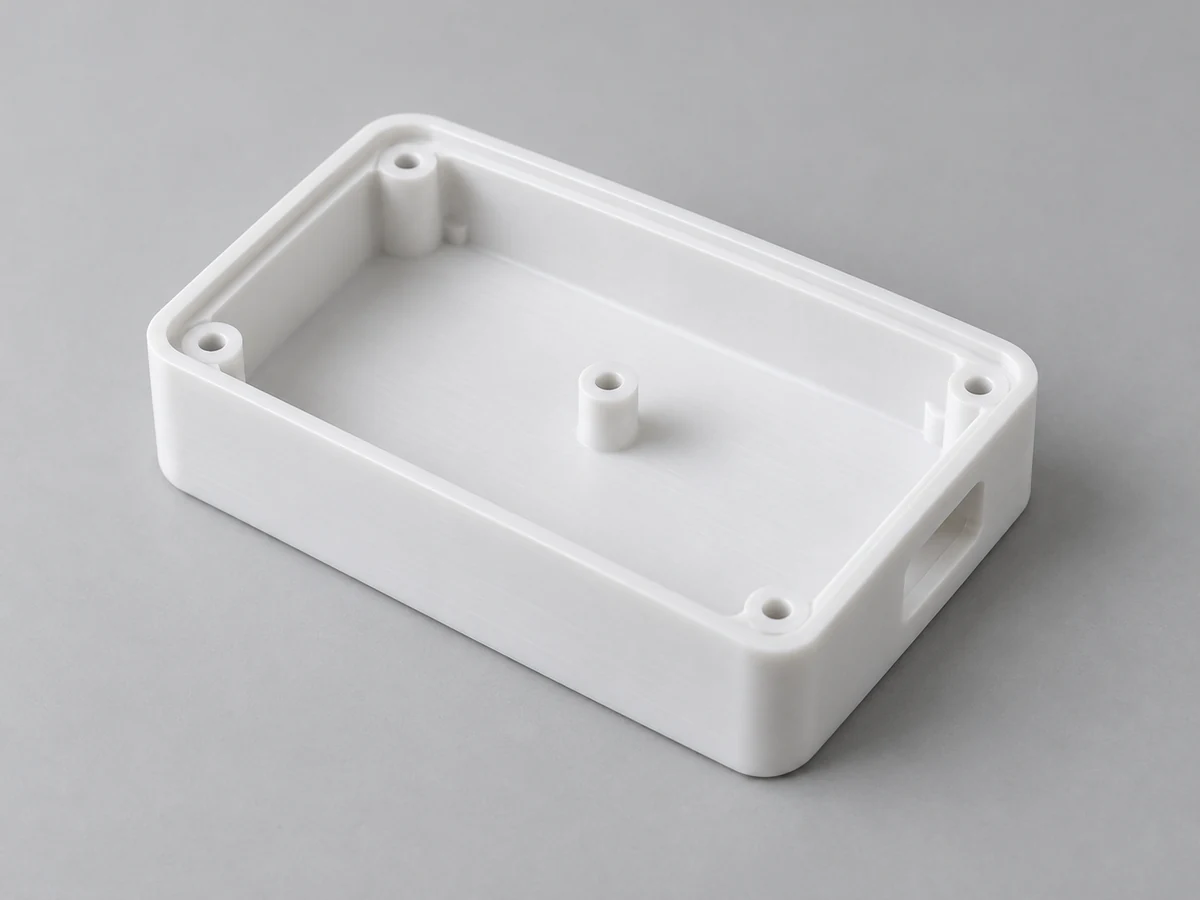
Carcaças de equipamentos usinados com ressaltos, aberturas de cabos e referências de cobertura. Revise o suporte da parede, detalhes rosqueados e cargas de montagem.
Saiba mais →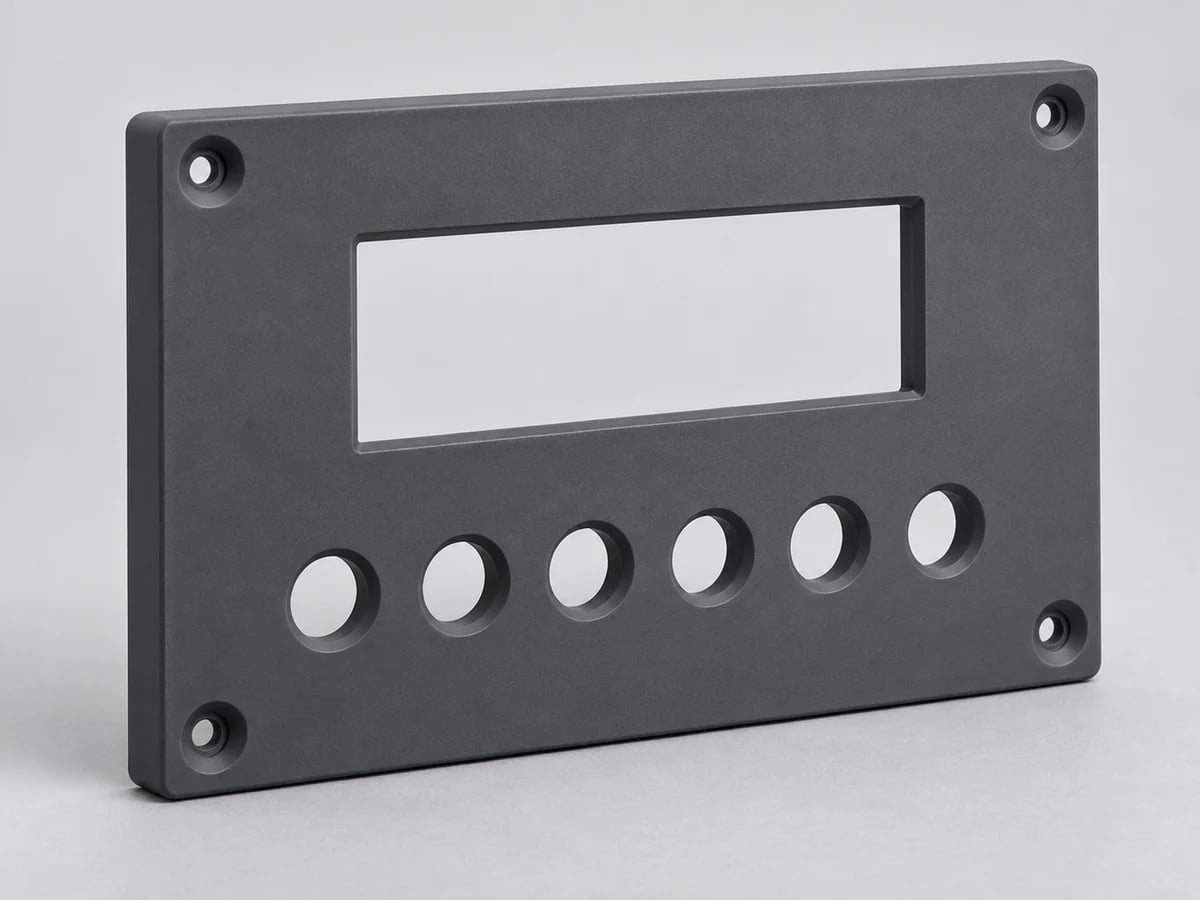
Painéis cortados em perfil com recortes de exibição, furos e padrões de montagem. Defina planicidade, acabamento de borda e recursos de referência de montagem.
Saiba mais →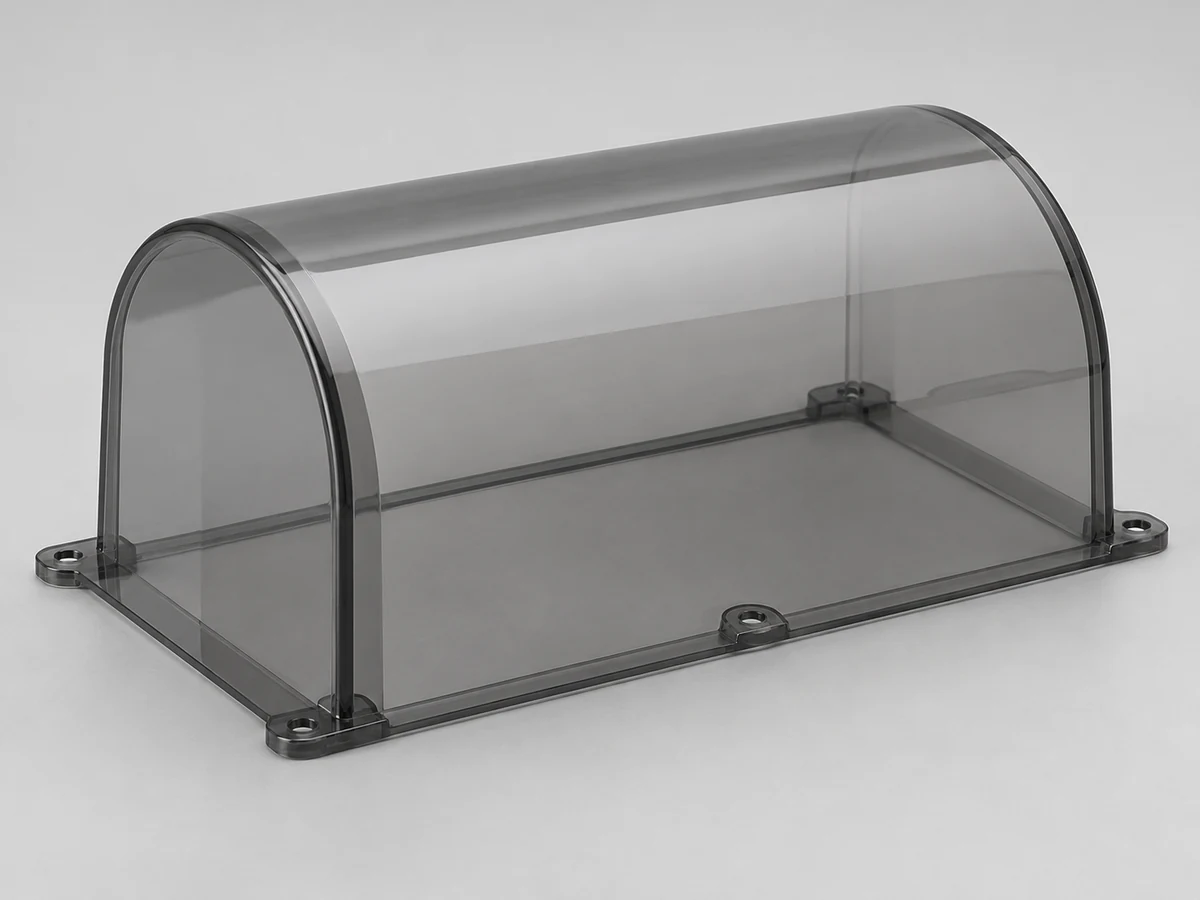
Tampas dobradas ou moldadas com raios definidos, posições dos parafusos e folgas. Considere retorno elástico, arranhões e acesso à instalação.
Saiba mais →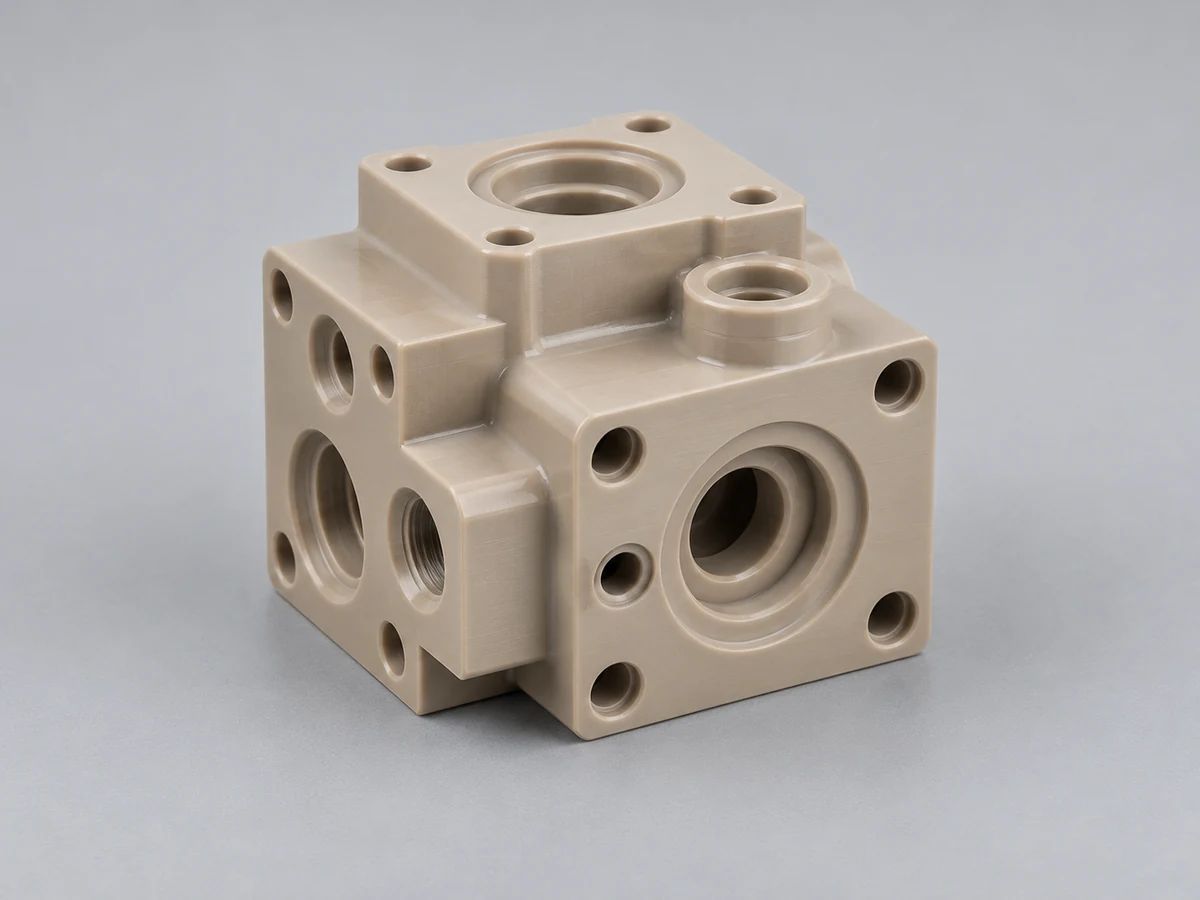
Componentes de fluxo usinados com portas que se cruzam e áreas de vedação controladas. Especifique meio, pressão, temperatura e testes necessários.
Saiba mais →
Bandejas de contenção ou manuseio fabricadas com juntas de canto compatíveis. Combine os requisitos de vazamento, limpeza, carga e aparência, quando aplicável.
Saiba mais →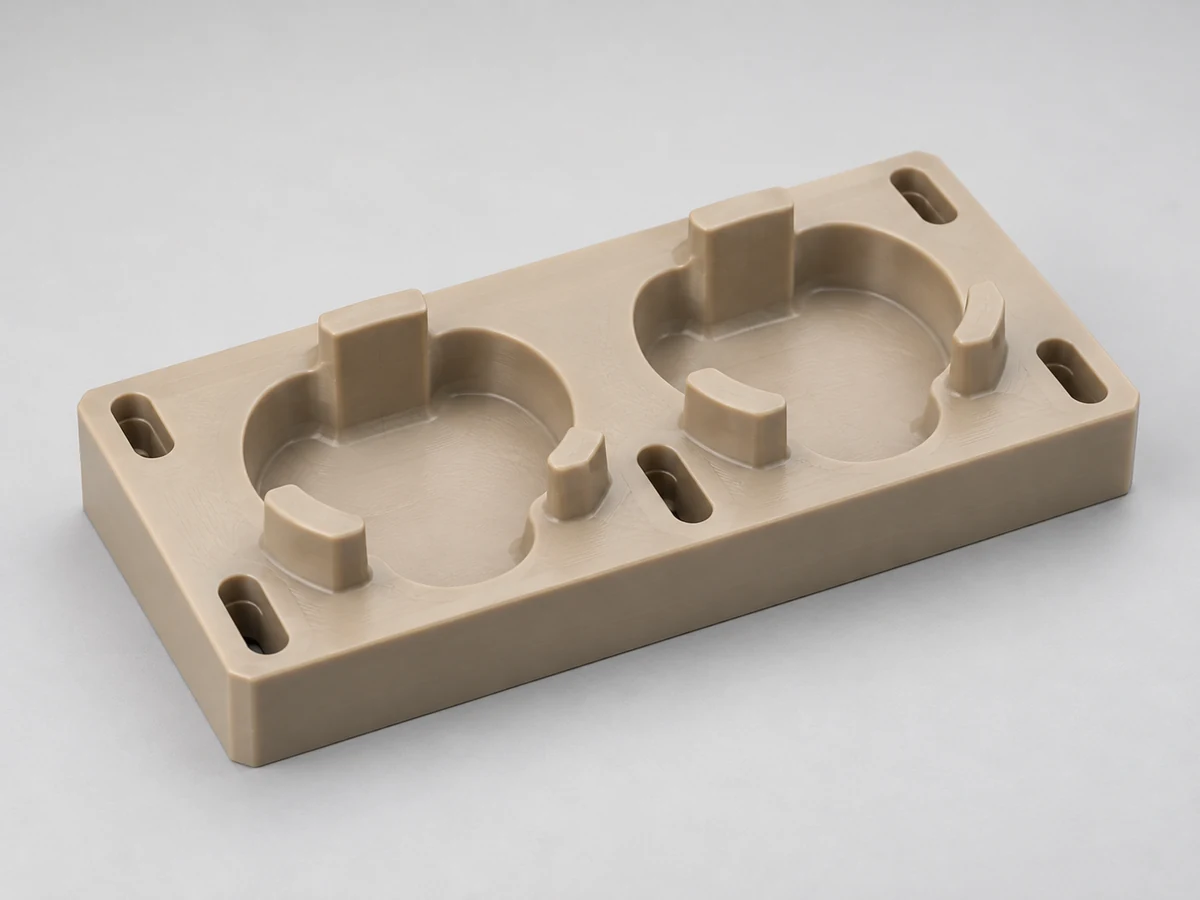
Suportes de localização baseados em desenhos para montagem, inspeção ou produção. Superfícies de contato críticas e relações de referência controlam a aceitação.
Saiba mais →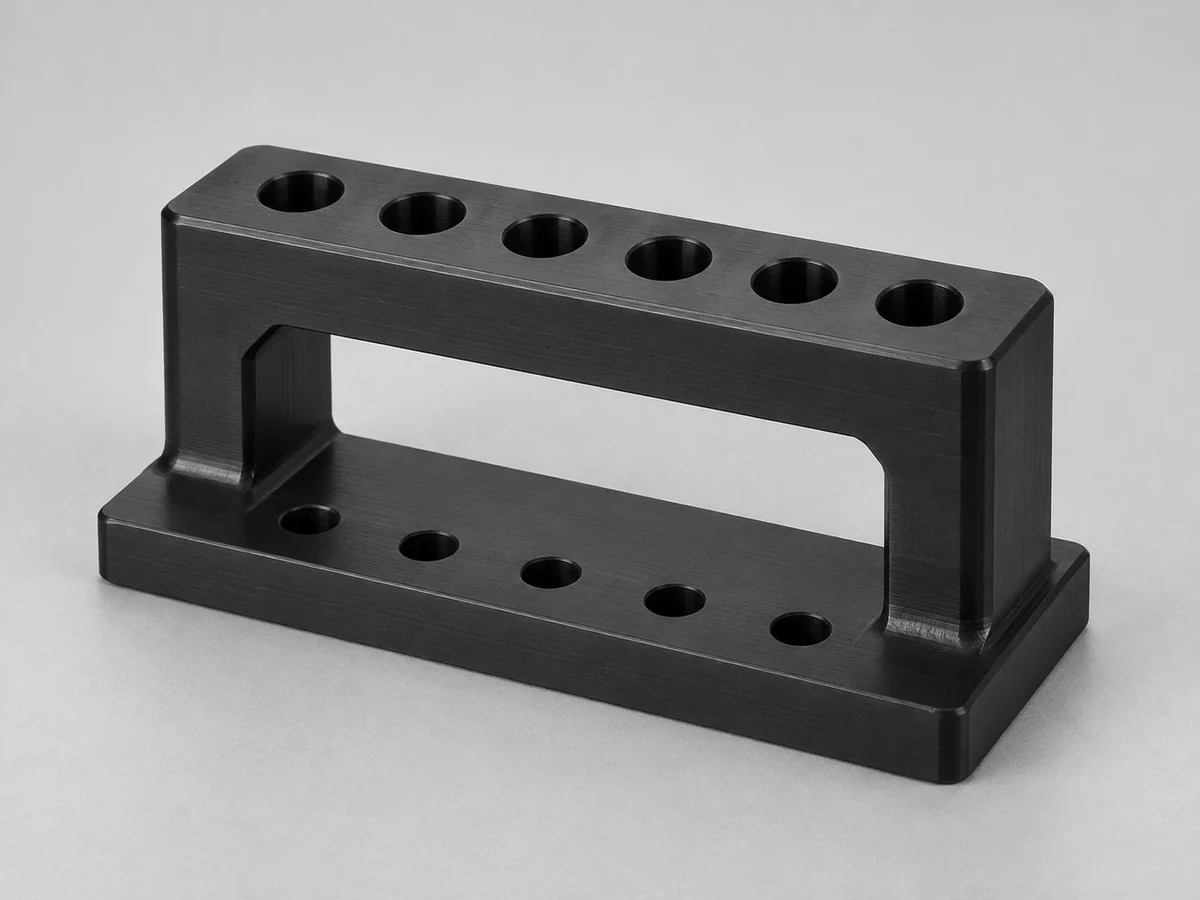
Padrões de furos e guias para uma operação definida. Inclui o equipamento correspondente, esquema de suporte e recursos de desgaste substituíveis.
Saiba mais →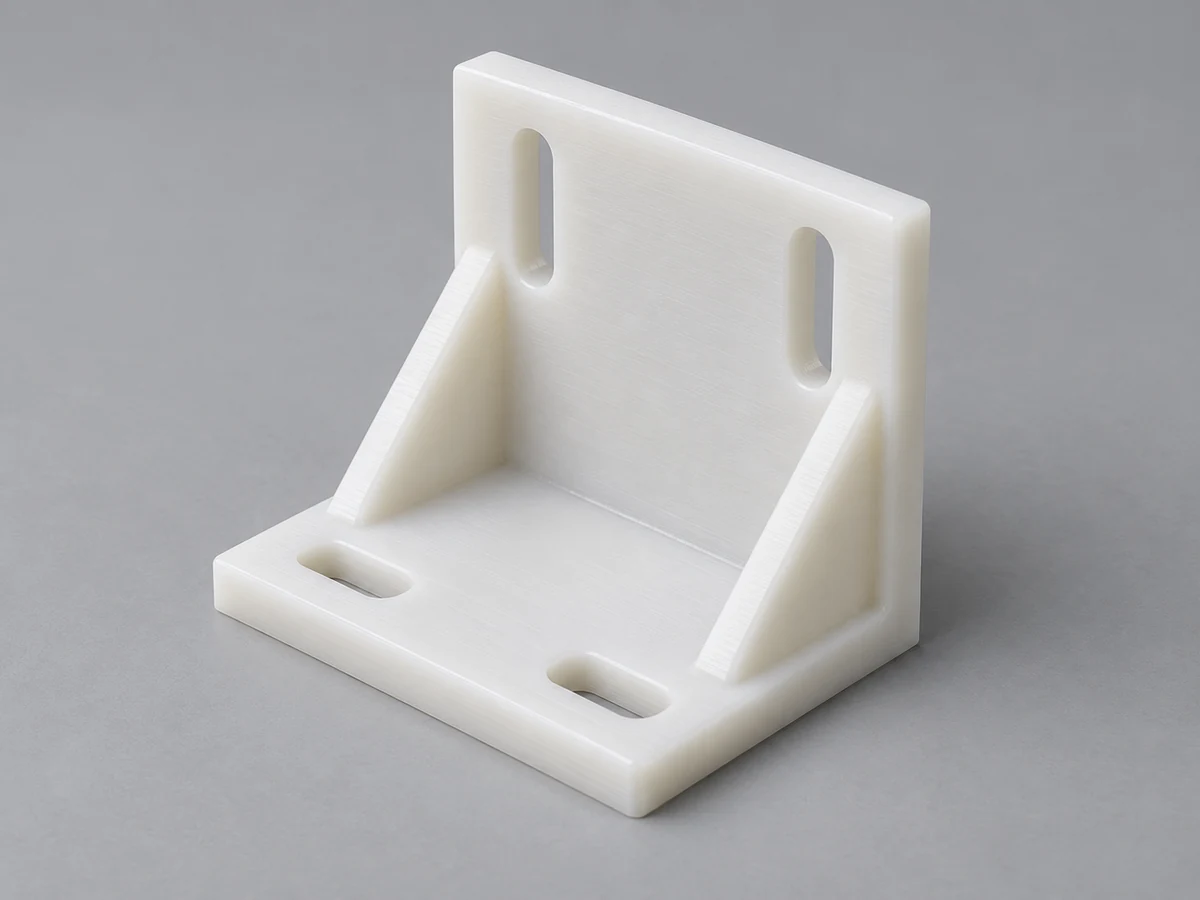
Suportes usinados ou moldados com faces de suporte de carga e posições de furo controladas. Especifique o torque do fixador, orientação e limites de deflexão.
Saiba mais →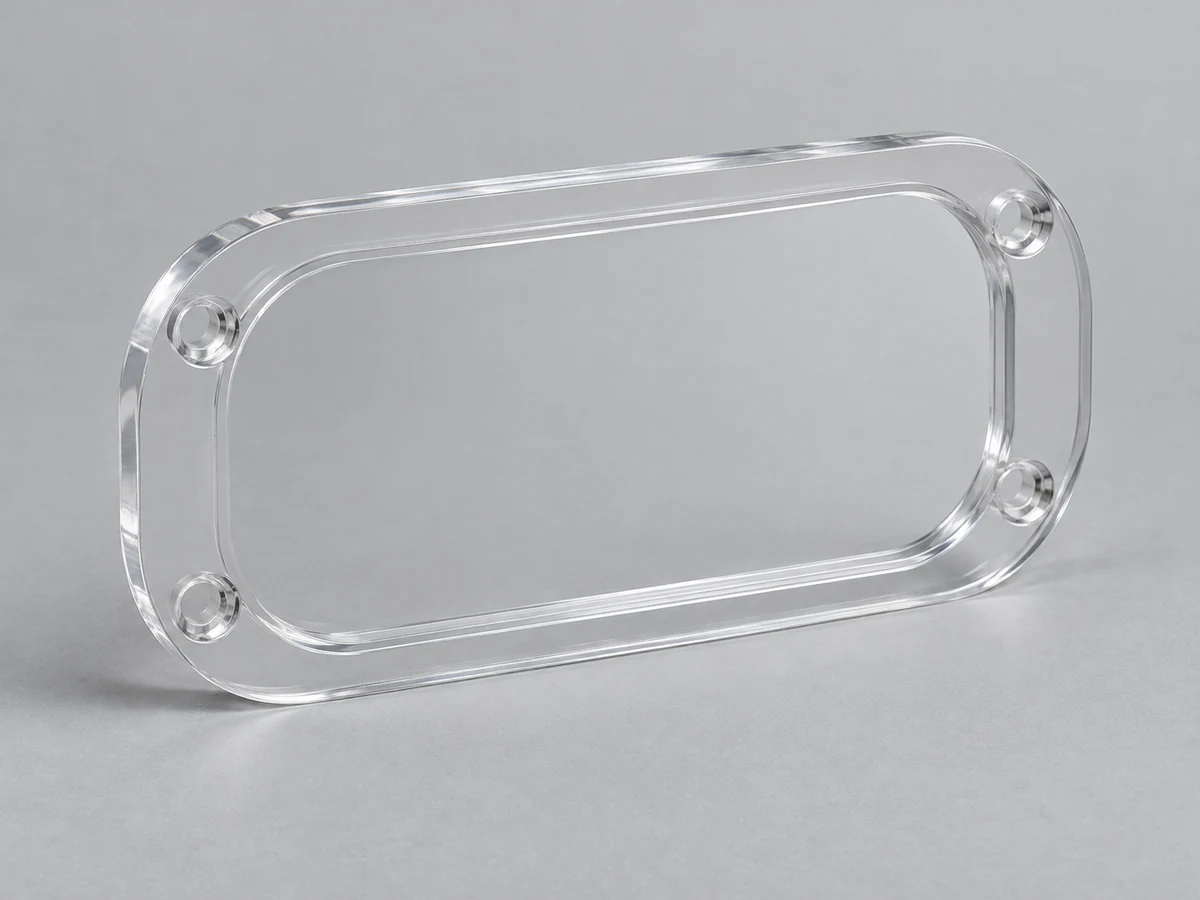
Peças de visualização transparentes com bordas polidas e furos de montagem localizados. Defina os requisitos de visibilidade, revestimento, limpeza e ajuste.
Saiba mais →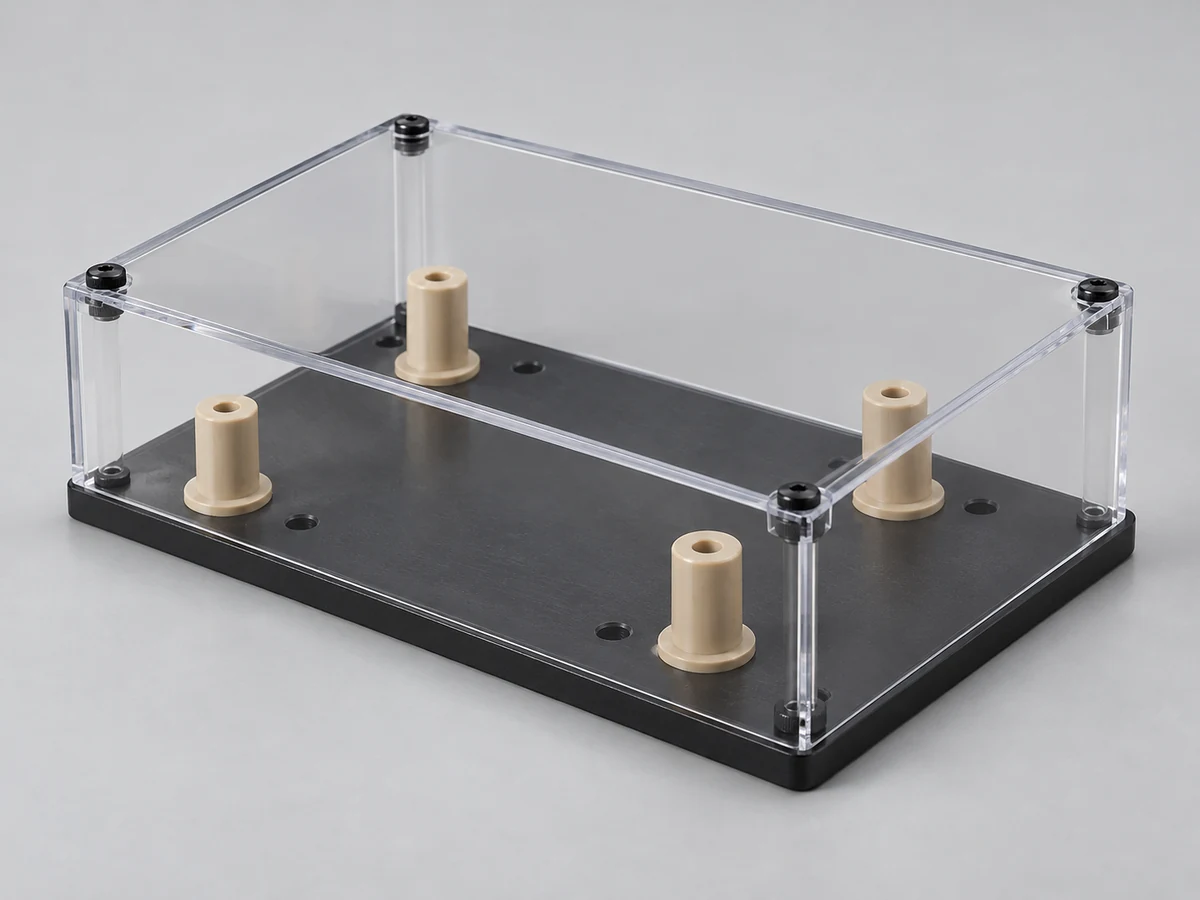
Múltiplas peças fabricadas combinadas usando um plano de junta e hardware confirmado. Verifique dimensões cumulativas, sequência e acesso ao serviço.
Saiba mais →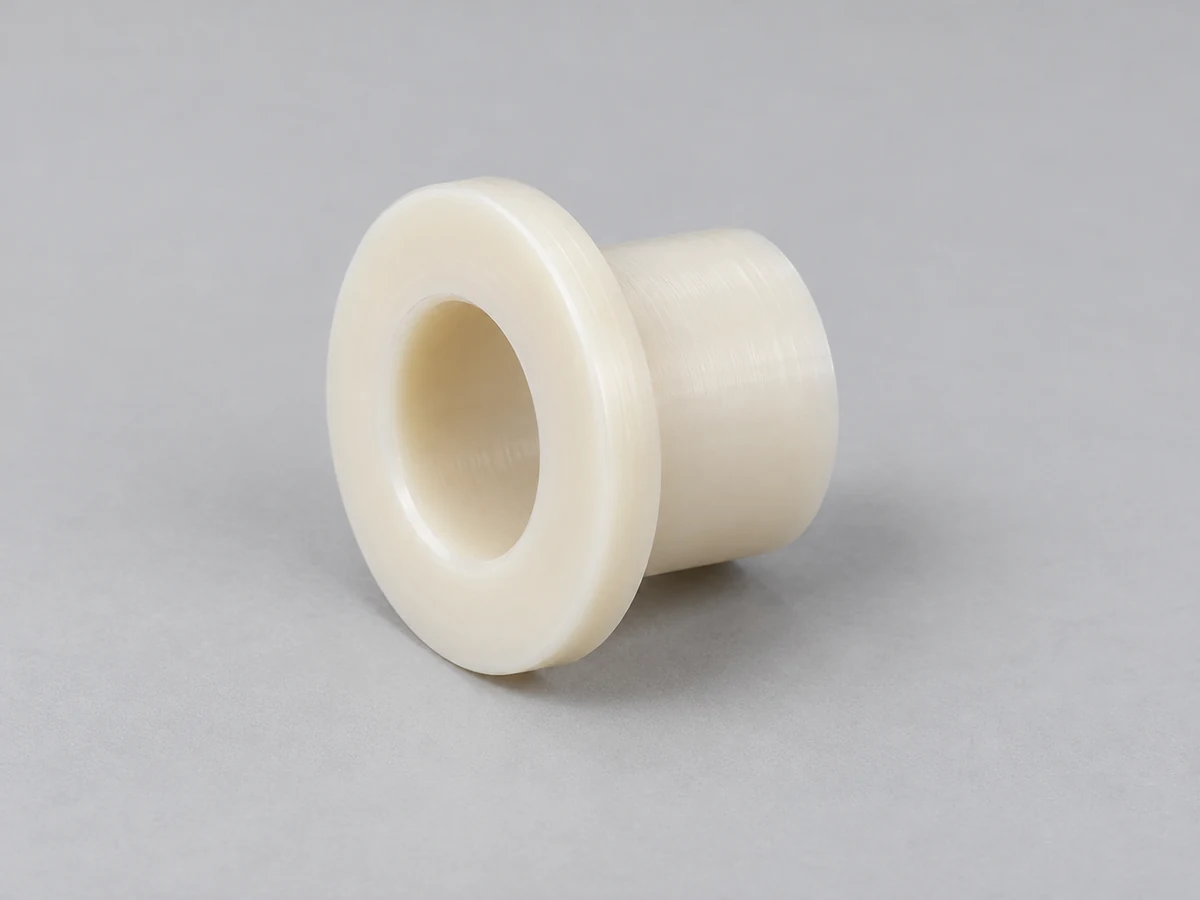
Interfaces de furo torneado e diâmetro externo para ajustes de eixo ou mancal. Revise a carga, velocidade, lubrificação e temperatura operacional.
Saiba mais →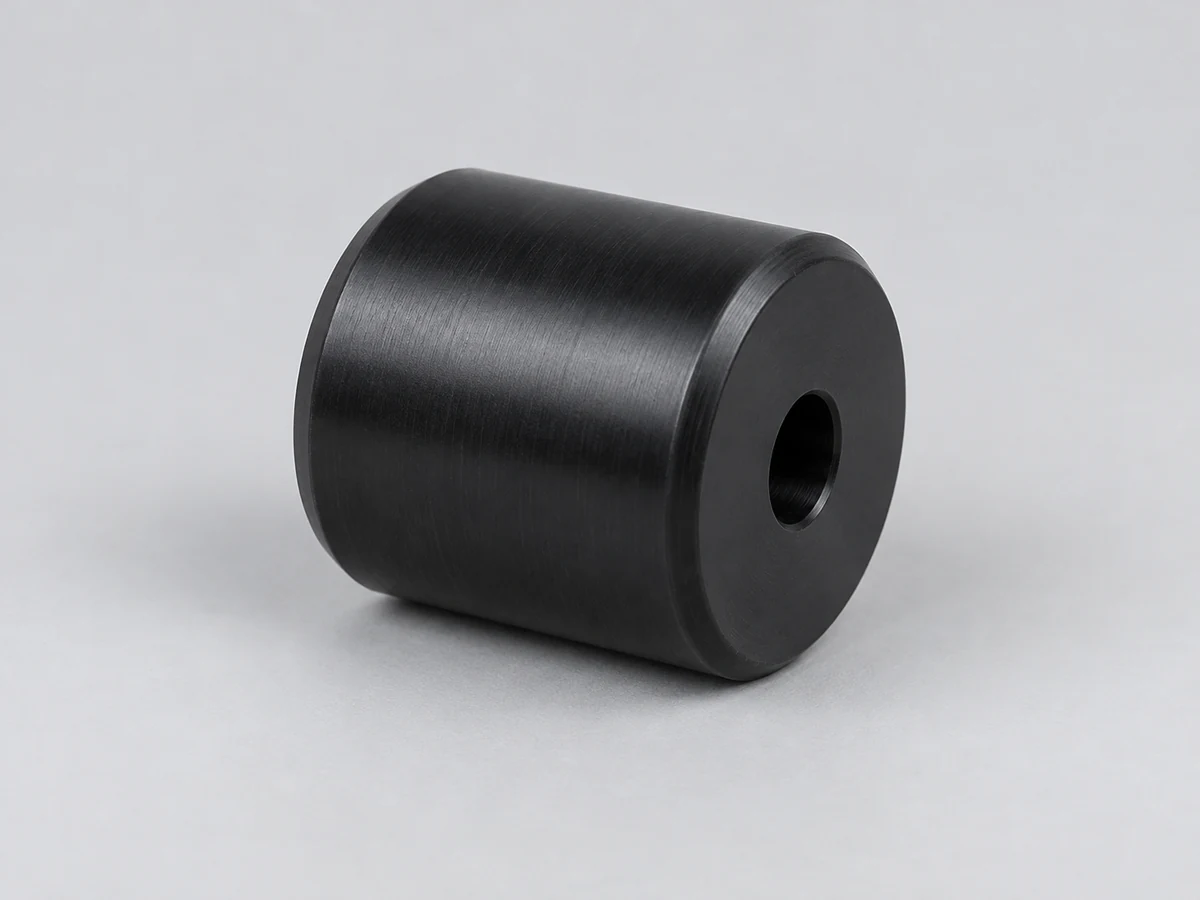
Diâmetros de trabalho torneados e munhões de montagem para transporte ou manuseio. Especifique as interfaces de desvio, carga e rolamento correspondente.
Saiba mais →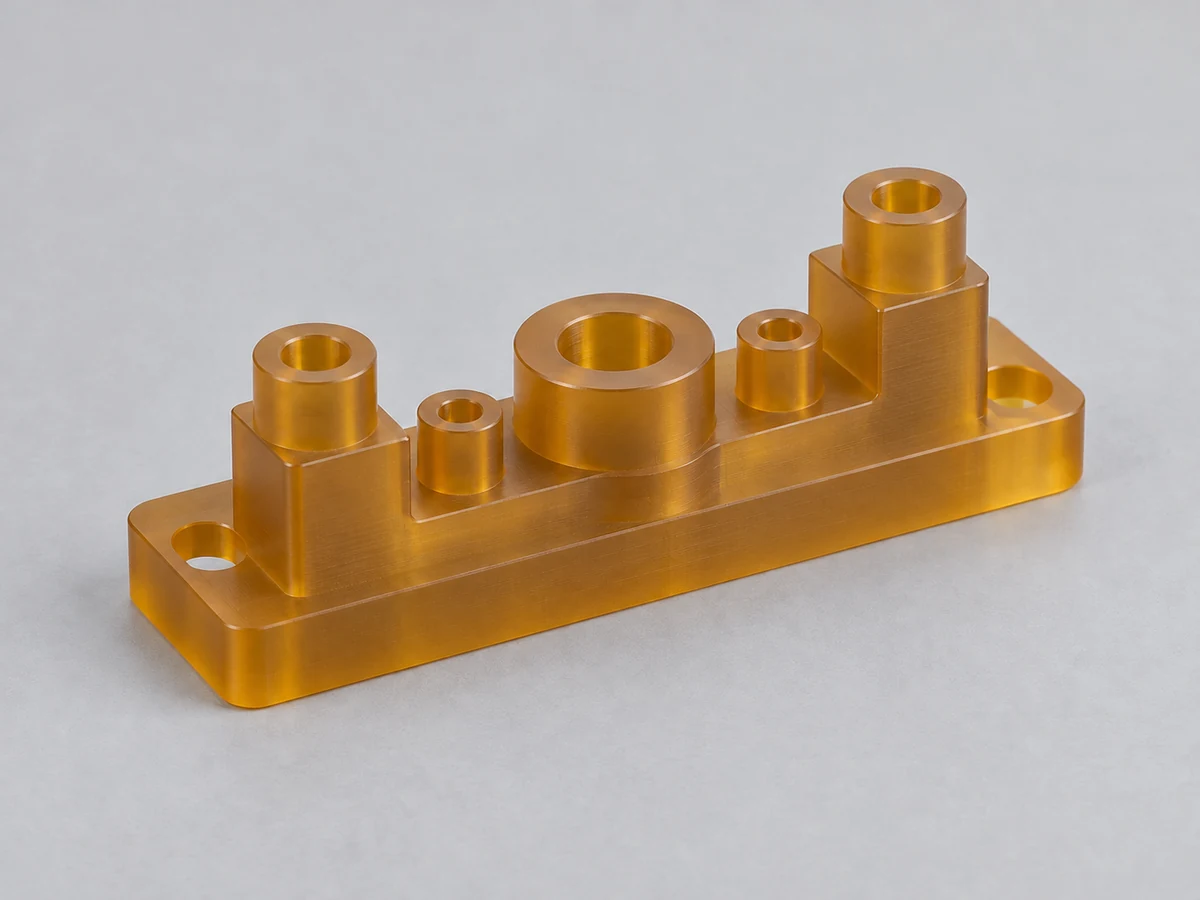
Separação elétrica usinada e componentes de montagem. O projeto exato de grau, escoamento ou folga e a documentação necessária determinam a adequação.
Saiba mais →Nem todas as operações de fabricação têm a mesma capacidade de tolerância. Definir as dimensões funcionais e o método pelo qual cada uma será medida; não aplique uma tolerância de cobertura a todo o conjunto fabricado.
| Processo | Consideração dimensional | Requisito de desenho/aceitação |
|---|---|---|
| Usinagem CNC | Geralmente a rota mais forte para recursos de precisão local; grau, tamanho e estresse ainda são importantes. | Identifique recursos de referência, ajustes críticos e inspeção após a liberação. |
| Roteamento CNC | Adequado para perfis e recursos de chapa; o suporte e a condição da borda influenciam os resultados. | Especifique o perfil, a posição do furo, a espessura da chapa e as arestas de referência. |
| Corte de serra | Útil para preparação de massa e dimensões gerais. | Distinguir uma peça bruta de uma dimensão de aceitação acabada. |
| Dobrando | O ângulo de curvatura, o raio, o retorno elástico e a relação da parede variam com a rota e o material. | Defina o ângulo final, raio, comprimento do flange e condição de medição. |
| Termoformagem | Pode introduzir desbaste de parede e maior variação dimensional do que a usinagem local. | Rever ferramentas e viabilidade; identificar recursos secundários de corte e usinagem. |
| União | O ajuste da junta, a folga de ligação, os acessórios de cura e montagem afetam as dimensões finais. | Especifique a geometria da junta, a condição de inspeção curada e as evidências de aceitação. |
| Soldagem | A entrada de calor e a restrição podem afetar o formato e a distorção da costura. | Definir dimensões conjuntas e finais; concordar com testes apropriados ao serviço. |
| Montagem | O acúmulo de tolerância controla o alinhamento do acoplamento e o ajuste da cobertura. | Forneça referências montadas, folgas funcionais e verificações de instalação. |
As tolerâncias numéricas são confirmadas após a revisão do grau do material, tamanho do recurso, geometria, processo e condições de inspeção. Temperatura, umidade, fluência e força de fixação podem influenciar a medição. Um desenho deve indicar unidades e condições críticas quando estas afetarem a aceitação.
Para interfaces vedantes ou deslizantes, forneça o componente correspondente e as condições de operação. Para proteções ou tampas, o alinhamento e a folga de montagem podem ser mais importantes do que uma tolerância muito restrita em cada borda externa. Amostras de acabamento e verificações de ajuste montadas geralmente complementam a inspeção dimensional.
Leia a lista de verificação de tolerância e RFQ →Resolva o material, as juntas, as relações de referência e o acesso à montagem antes de congelar o projeto. Um desenho prático de fabricação comunica tanto a geometria quanto o que a peça deve fazer.
O grau real do polímero e a forma da massa influenciam o corte, a conformação, a união e o acabamento. Especifique exposição química, carga, temperatura e documentação; confirme as substituições antes de construir amostras.
Identifique dimensões controlando ajuste, movimento, vedação ou alinhamento. Mostre referências e peças correspondentes e diferencie uma dimensão de referência de um recurso que determina a aceitação.
As dimensões do plástico podem mudar substancialmente com a temperatura. Revise o movimento diferencial em relação às estruturas metálicas, às necessidades de ranhuras ou folgas e à temperatura acordada para medições críticas.
Concentre a precisão nos recursos funcionais. Uma tolerância apertada desnecessária pode adicionar acessórios, usinagem secundária ou inspeção sem melhorar o desempenho.
Juntas adesivas, solventes, soldadas e fixadas mecanicamente necessitam de geometrias diferentes. Considere a área de ligação, a compatibilidade do enchimento, a restrição, a cura ou o resfriamento e o caminho de carga esperado.
Escolha um raio viável para o material e espessura. Permitir recuperação e estresse; evite colocar furos de montagem tão próximos de uma curva que o processo de conformação os distorça.
Deixe espaço para cortadores, grampos e equipamentos de união. Recursos fechados profundamente ou cantos internos inacessíveis podem exigir uma montagem ou alteração de geometria.
Defina a ordem das operações, acesso ao hardware e peças substituíveis. Verifique a montagem final em relação aos dados funcionais, em vez de inspecionar cada peça isoladamente.
Muitas peças plásticas personalizadas requerem mais de um processo. Um gabinete fabricado pode combinar perfis de folhas cortadas, recursos de montagem usinados, paredes formadas, juntas coladas, bordas acabadas e ferragens instaladas.
Uma rota ilustrativa do recinto é mostrada abaixo. As etapas são selecionadas quando aplicável; nem todo plástico pode ser dobrado, colado com solvente ou soldado. Uma tampa removível fixada pode ser preferível a uma costura permanentemente colada quando for necessária manutenção futura.
Revise o sequenciamento antes da produção. O acabamento pode afetar a união posterior e o calor introduzido durante a conformação ou soldagem pode afetar as dimensões usinadas anteriormente. Quando necessário, deixe margem de usinagem ou inspecione interfaces críticas após a união. Combine o pedido e os pontos de aceitação no plano de processo.
A rota de produção deve corresponder ao estágio do projeto, quantidade e maturidade do projeto. Defina o que um protótipo deve demonstrar antes de compará-lo com o preço de produção repetida.
Valide a geometria, o ajuste, a aparência e a sequência de montagem pretendida. Use materiais e juntas representativos onde testes funcionais são planejados. Documente quaisquer substitutos ou recursos de produção incompletos.
Construa peças de equipamentos especializados e pequenos lotes industriais usando uma rota confirmada. Equilibre o esforço de configuração, tamanhos de estoque, acabamento e inspeção em relação à quantidade do pedido.
Manter controle de revisão, identidade de materiais, acessórios, roteamento de processos e critérios de aceitação. Um primeiro artigo ou amostra de referência pode ajudar a alinhar os lotes subsequentes, com quaisquer alterações revisadas antes do lançamento.
Compartilhe a quantidade inicial e a demanda repetida esperada separadamente. Ferramentas, disponibilidade de estoque, união de acessórios e esforço de inspeção podem influenciar o custo e o prazo de entrega. A aprovação do protótipo não qualifica automaticamente todos os futuros lotes de materiais ou alterações de produção.
Discuta o protótipo e repita as quantidades →Exemplos de aplicação ajudam a definir requisitos; eles não estabelecem certificação ou adequação sem avaliação de nota, desenho e aceitação.
O posicionamento de acessórios, bandejas, proteções e peças relacionadas a fluidos pode precisar de pureza, limpeza e rastreabilidade de material especificadas. Confirme o meio químico, as expectativas de partículas e a documentação.
Saiba mais →Tampas de equipamentos, invólucros e acessórios de localização exigem função definida em desenho e compatibilidade de limpeza. A biocompatibilidade, a esterilização e a aprovação do dispositivo são requisitos separados e explicitamente especificados.
Protetores, guias de desgaste, painéis e gabinetes montados devem ser revisados quanto às condições de vibração, carga, acesso, fixação e manutenção.
Suportes leves, gabaritos, tampas e suportes de localização devem atender às necessidades de movimento repetido, desgaste, alinhamento e substituição. Forneça detalhes de instalação e equipamento correspondente.
Painéis, invólucros e componentes isolantes dependem do grau exato, do ambiente térmico e do projeto elétrico. A classificação ou declarações de chama exigidas devem ser confirmadas para o material fornecido.
Manifolds, bandejas soldadas e conjuntos compatíveis necessitam de informações sobre meio, concentração, pressão e temperatura. Combine o escopo do teste de vazamento ou pressão quando relevante.
Guias, tampas e componentes de manuseio precisam de limpeza, revisão de desgaste e qualquer documentação específica de contato com alimentos. A família de polímeros por si só não estabelece aceitação regulatória.
Suportes, alojamentos e isoladores baseados em desenho exigem registros explícitos de material e qualidade. A fabricação de um componente de polímero não estabelece, por si só, aprovação aeroespacial.
Acessórios, coberturas de protótipos e componentes de equipamentos podem exigir verificações de calor, vibração, químicas e de montagem. Especifique se a peça é para ferramentas de produção ou para aplicação em veículos.
A qualidade de fabricação inclui dimensões, identidade do material, juntas, ajuste da montagem, aparência e proteção durante a entrega. O plano de inspeção deve identificar quais verificações e registros são necessários para o seu projeto específico.
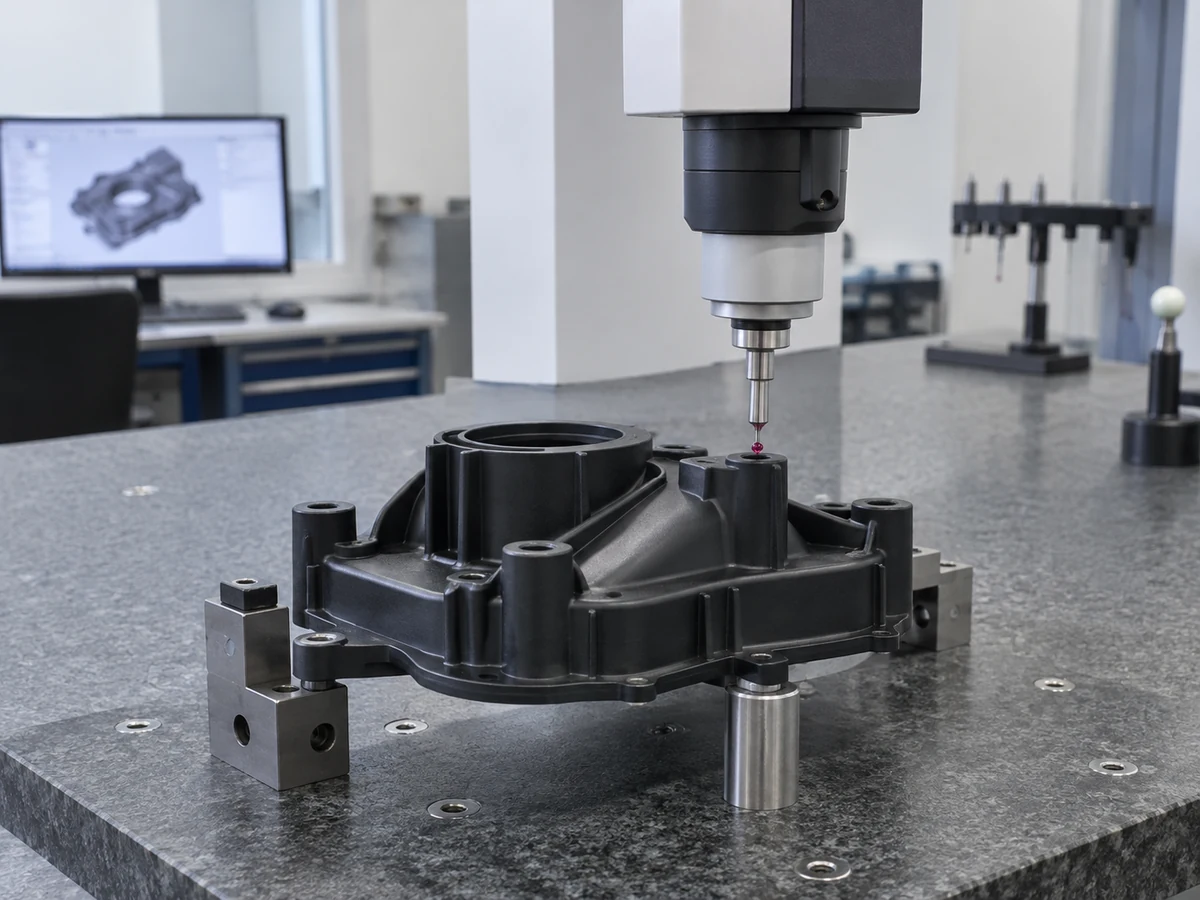
Confirme o grau exato, a identificação do estoque e os registros de rastreabilidade acordados. Revise todas as declarações do fornecedor exigidas para a aplicação, em vez de inferi-las pela cor ou aparência.
Verifique a revisão do desenho, unidades, materiais, referências, tolerâncias e notas. Resolva contradições entre CAD e desenho antes da cotação ou produção.
Revise os recursos críticos e os relacionamentos montados em uma peça inicial, quando acordado. Registre as condições de medição relevantes e resolva os desvios antes de repetir a rota.
Monitore os recursos selecionados em estágios úteis. Verifique as peças após a liberação ou após a união, quando a fixação temporária ou o calor puderem mascarar a variação final.
Verifique os furos correspondentes, o alinhamento da tampa, o acesso à junta e a folga funcional em relação aos acessórios acordados, às peças correspondentes ou aos critérios de aceitação.
Revise a continuidade, o alinhamento e a condição visual das juntas. Concordar com testes de vazamento, resistência ou outros testes funcionais onde o serviço exigir; uma verificação visual por si só não prova o desempenho.
Compare a clareza, o acabamento das bordas, os riscos, as rebarbas e a aparência das juntas com uma amostra acordada ou critérios escritos. Defina superfícies cosméticas separadamente das faces ocultas.
Verifique as dimensões acabadas necessárias e os pontos de referência montados no estado acordado. Confirme o escopo do relatório e a amostragem em vez de presumir que cada recurso receba um relatório completo.
Proteger superfícies transparentes, arestas finas e juntas; partes separadas e identificar revisões quando acordado. Os registros de inspeção e embalagem da remessa são incluídos somente quando especificado.
As imagens nesta página são ilustrações de processos e componentes gerados por IA. Eles não são registros de uma inspeção de fábrica da TOPS ou de remessa do cliente. Fotos de CQ específicas do projeto, relatórios de inspeção e documentação de fabricação devem ser solicitadas e acordadas no orçamento.
A usinagem CNC é uma forma de fabricação de plástico. A fabricação pode incluir usinagem mais corte, conformação, união, acabamento e montagem; os termos descrevem diferentes níveis de escopo de fabricação.
| Fator | Fabricação de Plástico | Usinagem CNC |
|---|---|---|
| Significado | Amplo grupo de processos de stock-to-part e montagem. | Uma família específica de processos de fabricação subtrativa. |
| Processos | Corte, usinagem, dobra, colagem, soldagem compatível, conformação e acabamento. | Fresagem, torneamento, furação, rosqueamento e operações de corte relacionadas. |
| Material de partida típico | Chapa, haste, tubo ou bloco, às vezes vários materiais em uma montagem. | Haste, placa ou bloco adequado para a geometria especificada. |
| Melhor para | Guardas, invólucros, painéis, montagens e estruturas personalizadas. | Furos de precisão, bolsões, roscas, contornos e interfaces de componentes. |
| Peças multiprocessadas | Coordena diversas operações e aceitação montada. | Pode fornecer recursos usinados em uma rota de fabricação maior. |
| Tolerâncias apertadas | Dependem da operação, união e montagem final. | Opção geralmente mais forte para recursos de precisão local, sujeita a revisão. |
| Protótipos | Útil para avaliação completa de peças e montagens. | Útil para recursos usinados representativos sem molde de injeção. |
Solicite um orçamento de fabricação quando a entrega for um invólucro montado ou uma peça que exija diversas operações. Solicite uma revisão de usinagem quando a geometria controlada for o requisito principal. De qualquer forma, inclua critérios finais de uso e aceitação para que a rota proposta forneça o resultado desejado.
Explore os recursos de usinagem CNC de plástico →Use uma discussão baseada em desenhos para alinhar o escopo de fabricação, material, inspeção e montagem antes de fazer o pedido. Estas são as áreas práticas que analisamos com os clientes.
Coordene as operações necessárias em um único plano de processo. Confirme as etapas incluídas, dependências e qualquer escopo especializado para que as responsabilidades fiquem claras.
Revise recursos prismáticos, rotacionais e multieixos por meio de recursos de usinagem dedicados. Escolha ferramentas e configurações para geometria em vez de uma etiqueta de marketing.
Compare as notas com o ambiente térmico, químico e mecânico real. Discuta o estoque e as substituições antes de se comprometer com um método de fabricação.
Trabalhe a partir de um modelo CAD controlado e de um desenho anotado. Esclareça revisões, unidades e requisitos críticos para que a peça acabada tenha critérios de aceitação definidos.
Discuta acesso, juntas, suporte, raios e tolerâncias práticas. As alterações propostas exigem a aprovação do cliente quando afetam os requisitos de ajuste, função ou desenho.
Separe os objetivos do protótipo da demanda repetida. Revise como os requisitos de fixação e inspeção mudam à medida que o projeto e as quantidades do pedido amadurecem.
Combine dimensões, juntas, aparência e escopo de teste antes da produção. Identifique os registros necessários e as condições usadas para aceitar a montagem finalizada.
Use uma cotação coordenada e uma rota de comunicação para a entrega acordada. Confirme o escopo real de fabricação e documentação incluído, em vez de assumir que cada operação é automática.
Um fluxo de trabalho típico de nove etapas conecta seus desenhos à montagem finalizada. As operações, pontos de aprovação e prazos de entrega são confirmados para o projeto real.
Envie o modelo 3D atual e o desenho anotado. Inclua material, quantidade, unidades e qualquer informação existente de montagem ou aceitação.
Revise interfaces funcionais, capacidade de fabricação, acesso a ferramentas e especificações incompletas. Resolva as suposições antes que o escopo de fabricação seja finalizado.
Confirme a nota, formulário de estoque, enchimentos, condições de serviço e registros necessários. A aprovação do cliente controla as substituições.
Escolha a sequência de corte, usinagem, conformação, união e acabamento. Definir luminárias e onde as dimensões críticas serão verificadas.
Prepare o material e crie perfis, bolsões, furos e interfaces definidos por desenho com suporte adequado e controles específicos do material.
Execute as operações aplicáveis acordadas ou use fixação mecânica quando selecionado. Controle o alinhamento e inspecione após a cura ou resfriamento conforme necessário.
Rebarbe e dê acabamento às superfícies designadas, instale as ferragens acordadas e monte as peças na sequência planejada.
Verifique as dimensões, aparência, ajuste e requisitos funcionais especificados. Revise e documente os resultados de acordo com o plano de inspeção acordado.
Proteja as peças para manuseio e envio. Confirme a identificação, embalagem, destino de entrega e documentos necessários antes do envio.
Respostas diretas a perguntas comuns sobre fabricação, material, montagem e cotação.
A fabricação de plástico converte estoque de plástico em peças ou conjuntos usando corte, usinagem, conformação, união e acabamento. As operações selecionadas dependem do material, da geometria, da quantidade e do resultado final desejado.
A TOPS analisa projetos personalizados envolvendo usinagem CNC, corte, furação, dobra adequada, colagem, acabamento e montagem. Soldagem, conformação especializada, corte a laser e outras operações dependentes de material são confirmadas como parte do escopo do projeto, e não assumidas para cada plástico.
Muitos plásticos de engenharia podem ser fabricados, incluindo PEEK, POM, PTFE, Nylon, UHMW, PC, PMMA, PVC, PP e PVDF. A nota exata determina quais operações são apropriadas; materiais adicionais como ABS, HDPE, PETG, PEI, PPS e PAI exigem revisão de estoque e processo.
A usinagem CNC é uma família de processos na fabricação de plástico. A fabricação também pode incluir corte, dobra, união, polimento e montagem de perfis, enquanto a usinagem se concentra na criação subtrativa de recursos precisos.
Sim, muitas peças usinadas ou fabricadas em estoque não precisam de molde de injeção. Ainda podem ser necessários acessórios dedicados ou ferramentas de conformação, e algumas rotas de conformação têm seus próprios custos de ferramental.
Os candidatos baseados em desenhos incluem proteções, invólucros, alojamentos, painéis, tampas, coletores, bandejas, acessórios, gabaritos, suportes, janelas, conjuntos, buchas, rolos e isoladores. Os requisitos de adequação e aceitação do material são revisados antes da confirmação da fabricação.
Sim, protótipos e projetos de baixo volume podem ser revisados juntamente com a demanda de produção repetida. Defina se a amostra deve validar ajuste, aparência, união ou desempenho funcional para que o material e processo escolhido sejam representativos.
Você pode enviar arquivos STEP/STP, IGES/IGS, X_T, DWG, DXF, PDF ou ZIP. Um modelo CAD define a geometria; um desenho 2D anotado deve identificar dimensões críticas, materiais e notas de aceitação. Os uploads combinados são limitados a 10 MB.
Comparamos a geometria necessária, a classe exata, as cargas nas juntas, o acabamento e os requisitos de tolerância final. A usinagem é adequada para recursos controlados, a dobra é adequada para a geometria da chapa e a colagem ou soldagem requer materiais compatíveis e um plano de junta definido.
Sim, uma peça ou montagem pode combinar corte, usinagem, conformação, união, acabamento e montagem. O sequenciamento e a inspeção devem levar em conta a distorção térmica, o alinhamento das juntas e as dimensões cumulativas.
SEU DESENHO. SEU PLANO DE FABRICAÇÃO.
Carregue seu modelo CAD ou desenho de engenharia e inclua o material plástico, quantidade, dimensões, tolerâncias, requisitos de acabamento e informações de aplicação. Nossa equipe analisará o projeto e recomendará um processo de fabricação apropriado ou uma combinação de processos.
Para montagens, inclua detalhes da junta, peças correspondentes, hardware, preparação para instalação e requisitos de aparência. Identifique processos ou testes obrigatórios e explique quais opções podem ser discutidas durante a revisão do DFM. São obrigatórios empresa, nome, email e telefone; todos os detalhes do projeto e ambos os uploads são opcionais.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Arquivos maiores podem ser compartilhados por email. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.