PVC / Vinil
Misturas ou filmes contendo PVC e PVC são excluídos. O aquecimento de plástico contendo cloro pode liberar vapores perigosos e corrosivos e danificar o equipamento. Roteamento mecânico ou usinagem é a alternativa à revisão.

MATERIAIS COMPATÍVEIS. LIMPAR PERFIS.
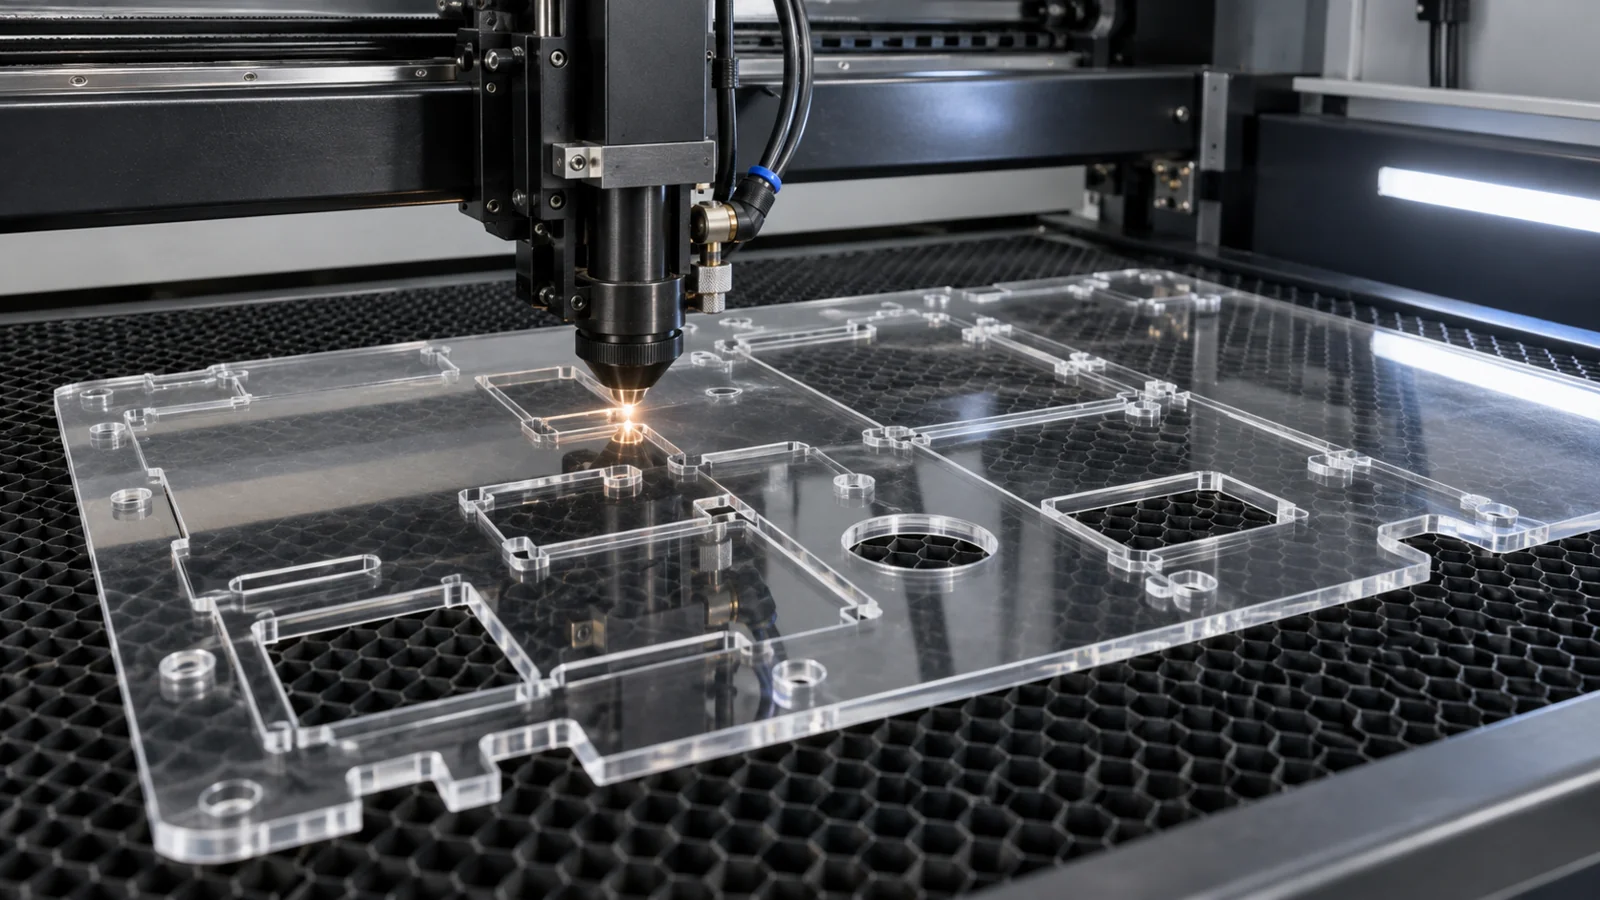
TOPS Plastics fornece corte a laser de precisão para materiais de folhas plásticas compatíveis, com especialização específica em Acrílico / PMMA. Fabricamos painéis, tampas, janelas, perfis, insertos e outros componentes plásticos planos personalizados a partir de arquivos vetoriais e desenhos de engenharia. Material, espessura, qualidade da borda e requisitos de ajuste determinam o processo.
Desde uma folha plana até um componente acabado.
01
Um serviço baseado em desenho para chapas plásticas compatíveis. Confirmamos a janela de material e processo antes da cotação; faixa de espessura, capacidade de folha e tolerância são revisadas para cada projeto.
| Capacidade | TOPS Plastics |
|---|---|
| Processo | Corte a laser CO₂ onde o material e a aplicação forem adequados. |
| Melhor material | Acrílico / PMMA; material fundido ou extrudado selecionado de acordo com os requisitos de acabamento e espessura. |
| Geometria | Perfis 2D planos, furos passantes, ranhuras, padrões de montagem e recortes internos. |
| Operações adicionais | Gravação, marcação, polimento e usinagem secundária quando aplicável. |
| Arquivos de entrada | DXF, DWG, AI e PDF vetorial, suportados por desenho de engenharia dimensionado. |
| Produção | Protótipos, lotes de baixo volume e produção repetida. |
| Inspeção | Verificações dimensionais e visuais de acordo com os critérios de aceitação acordados. |
| Processo alternativo | Roteamento ou fresamento CNC quando o corte a laser não é adequado. |
02
O corte a laser de plástico usa um feixe de laser focado para cortar perfis bidimensionais de folhas de plástico compatíveis sem contato físico entre o cortador e a peça.
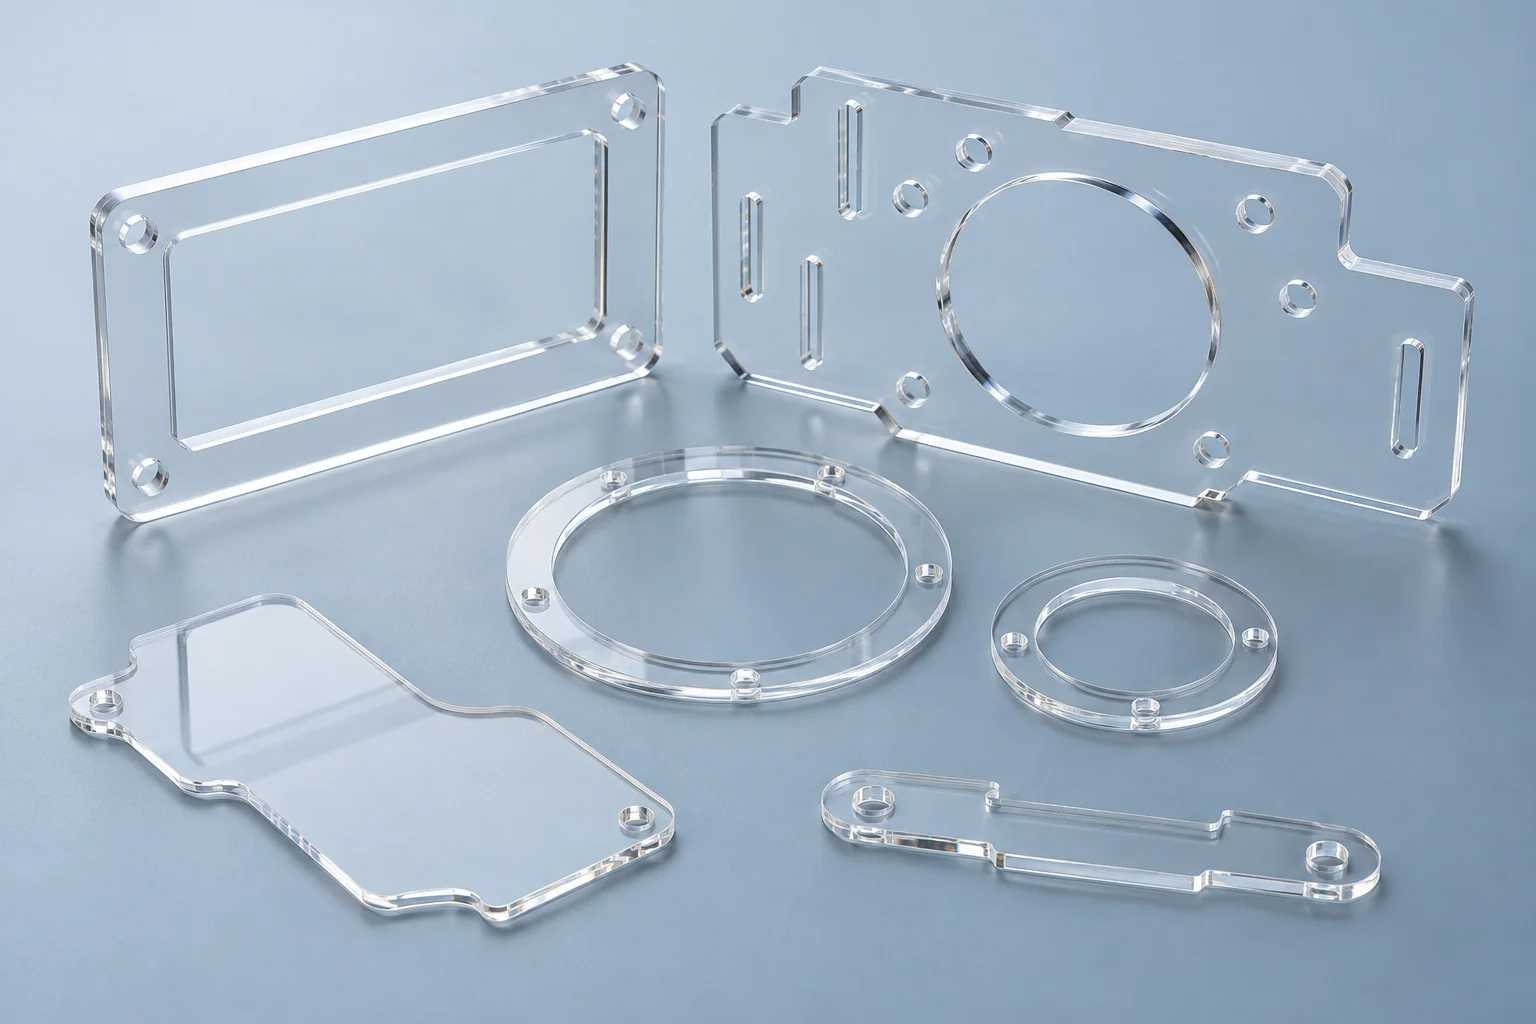
A viga segue um caminho vetorial e remove material ao longo de um corte estreito. Para acrílico/PMMA, um processo CO₂ adequado pode deixar uma borda lisa e brilhante, reduzindo o acabamento necessário em muitas janelas, tampas e painéis. Não há ferramentas de perfil dedicadas, tornando as revisões práticas durante o desenvolvimento do protótipo.
O processo ainda introduz calor. A classe do material, a espessura da chapa, o foco, o aninhamento e o espaçamento de pequenos recursos afetam o resultado. Uma borda brilhante não estabelece uma especificação óptica ou um ajuste preciso. Avaliamos o desenho e escolhemos o corte a laser, a fresagem CNC ou uma combinação de acordo com os requisitos funcionais e cosméticos.
03
Um nome de polímero por si só é insuficiente. Grau, aditivos, película protetora, espessura, requisitos de extração e critérios de aceitação devem ser verificados antes de um material ser aprovado.
| Materiais | Adequação do laser | Abordagem recomendada |
|---|---|---|
| Acrílico / PMMA | Candidato preferido | Revise a classe fundida ou extrudada, a espessura, a gravação e o acabamento da borda. |
| POM / Acetal | Possível somente após revisão do processo | Avaliar produtos de decomposição, extração, qualidade de borda e necessidades dimensionais; CNC continua sendo uma alternativa. |
| PET / PETG | Dependente do processo | Identifique o material exato da folha; teste de fusão, condição de borda e resposta dimensional. |
| Polipropileno | Limitado para muitas peças de chapa | O calor pode causar derretimento ou distorção; O roteamento CNC geralmente é preferível. |
| HDPE/PE | Limitado para muitas peças de chapa | Revise a fusão e a qualidade da borda; roteamento ou usinagem geralmente fornece uma rota industrial melhor. |
| Policarbonato | Geralmente ruim para chapas industriais mais espessas | Prefira fresagem ou fresagem CNC para painéis e proteções funcionais; filmes finos são uma aplicação diferente. |
| ABS | Não preferido para este serviço | A usinagem CNC geralmente é melhor para recursos dimensionais e arestas industriais. |
| PTFE / Teflon | Excluído do processamento a laser convencional | Utilizar usinagem CNC; não trate os fluoropolímeros como plásticos genéricos cortados a laser. |
| PVC / Vinil | Excluído do processamento a laser convencional | Utilize um processo de corte mecânico adequado; verificar misturas e filmes de superfície. |
A aprovação do material inclui a construção completa do estoque: revestimentos, adesivos e máscaras podem alterar a adequação do processamento. Não aceitamos chapas não identificadas como acrílicas com base na aparência.
Explorar Acrílico / PMMA →04
Confirme o material antes de selecionar a máquina. Um corte de teste não substitui a identificação do material ou uma avaliação adequada do processo e da extração.
Misturas ou filmes contendo PVC e PVC são excluídos. O aquecimento de plástico contendo cloro pode liberar vapores perigosos e corrosivos e danificar o equipamento. Roteamento mecânico ou usinagem é a alternativa à revisão.
Não corte a laser até que o polímero, a classe, os aditivos e os revestimentos sejam identificados positivamente. Forneça documentação do fornecedor ou uma designação de material com seu desenho.
O roteamento ou fresamento CNC é normalmente preferido para componentes de chapas industriais. O calor do laser pode descolorir ou danificar a borda, especialmente em materiais mais espessos; aplicações de filmes finos precisam de uma avaliação separada.
Excluído do corte a laser convencional porque a decomposição térmica pode criar produtos fluorados perigosos. Especifique a classe PTFE para uma revisão de usinagem CNC.
Outros materiais preenchidos, retardadores de chama ou multicamadas também requerem avaliação. A compatibilidade com a marcação a laser não significa automaticamente compatibilidade com o corte direto.
05
Escolha a operação em torno do desenho. Corte de perfil plano, gravação superficial e recursos CNC secundários têm diferentes requisitos de aceitação.
Painéis transparentes, tampas, janelas, suportes, perfis, componentes de exibição e formatos de guias de luz a partir de folhas adequadas. Declare a carga, a transparência e as expectativas de borda antes da fabricação.
Contornos externos, recortes internos, ranhuras, padrões de montagem e formas irregulares produzidos a partir da geometria vetorial liberada. Revise pequenos recursos e ajustes sensíveis ao corte.
Números de peças, logotipos, escalas, identificação e marcações de painel em material aprovado. Combine posição, profundidade, contraste e arte antes da produção.
Peças planas diretamente do CAD, sem moldes dedicados ou ferramentas de perfil. Verifique o formato, a folga de montagem e a aparência estética antes de liberar um lote.
Arquivos vetoriais controlados, critérios de aninhamento e inspeção para pedidos recorrentes. A utilização da chapa é equilibrada em relação ao espaçamento das peças, acúmulo de calor e manuseio.
06
O acrílico é a principal escolha de material para este serviço porque combina a disponibilidade de folhas transparentes com um comportamento útil de corte e gravação com CO₂.
O estoque e as configurações de acrílico adequados podem produzir bordas suaves e brilhantes. A aparência da superfície é acordada separadamente da aceitação dimensional.
O corte sem contato evita a pressão do cortador em perfis delicados, embora o suporte e a distorção térmica ainda precisem de atenção.
Os caminhos vetoriais suportam contornos complexos e aberturas internas sem selecionar uma fresa física para cada perfil.
As peças compatíveis podem compartilhar um layout de folha. O espaçamento e a ordem de corte devem evitar aquecimento local excessivo.
Identificação superficial e gráficos podem ser combinados com o perfil de corte. O acrílico fundido geralmente dá uma aparência gravada fosca.
Um caminho CAD lançado oferece suporte a protótipos e pequenos lotes sem matriz ou molde dedicado.
Acrílico fundido e extrudado não são intercambiáveis por padrão. A folha fundida é frequentemente selecionada para aparência de gravação; a folha extrudada pode oferecer consistência de espessura útil. Revisamos a classificação real do fornecedor, os requisitos dimensionais e o acabamento pretendido. As bordas cortadas a laser podem reter tensões residuais: a adesão, a exposição a solventes ou o polimento posterior devem ser avaliados antes do lançamento da rota de fabricação.
Revise as opções de fabricação de acrílico →07
A tolerância ao corte a laser depende do material, espessura da chapa, geometria, tamanho do recurso, corte do feixe, entrada de calor e requisitos dimensionais do desenho.
| Recurso | Consideração principal |
|---|---|
| Perfil externo | A compensação de Kerf e o comportamento térmico determinam o limite final. |
| Pequenos buracos | Revise o diâmetro do furo em relação à espessura, circularidade e calor local. |
| Slots estreitos | O acúmulo de calor pode afetar a largura e as seções finas próximas. |
| Perfis longos e retos | A planicidade, o suporte e a temperatura da folha afetam a consistência. |
| Janelas acrílicas | Verifique as dimensões juntamente com a aparência das bordas e a proteção da superfície. |
| Furos críticos de ajuste | Perfuração, mandrilamento ou acabamento CNC podem ser preferíveis. |
| Folha grossa | Revise a conicidade do corte, os efeitos do calor e a condição da borda. |
| Peças cosméticas | Defina arranhões, descoloração, mascaramento e aceitação de manuseio. |
Não aplicamos uma única tolerância a cada perfil, furo e espessura. Identifique os recursos críticos e os pontos de referência em um desenho. Quando um ajuste não puder ser obtido de forma confiável apenas com laser, defina uma operação de usinagem secundária e um método de inspeção.
Envie seu desenho para uma análise de viabilidade de corte a laser →08
Kerf é a largura estreita do material removido pela viga. Sua largura e a entrada de calor influenciam o tamanho do perfil, as dimensões do furo e a condição da borda, especialmente em peças pequenas e chapas mais espessas.
Desloque o caminho de produção para se adequar ao processo medido. Forneça geometria final nominal em vez de adicionar silenciosamente sua própria margem de corte ao projeto.
O calor local excessivo pode derreter, descolorir ou distorcer o plástico. A seleção do material, a sequência de corte e o espaçamento dos recursos devem ser considerados em conjunto.
Buracos muito pequenos, cantos pontiagudos e pontes estreitas podem não ser reproduzidos corretamente. Revise os recursos mínimos para a espessura e classe reais.
O estoque deformado muda o foco e a relação com a cama de suporte. Avalie a condição da folha antes de cortar e inspecione no estado acordado.
Um cupom de amostra ou primeiro artigo pode estabelecer se a borda, o ajuste e os pequenos recursos propostos são aceitáveis. Isso não justifica um tamanho mínimo universal de furo ou valor de corte em diferentes plásticos.
09
Use o laser para obter perfis planos compatíveis quando a aresta de corte e a tolerância atenderem à aplicação. Escolha CNC para bolsões, profundidades controladas, roscas, furos de precisão ou materiais que não são adequados para processamento a laser.
| Fator | Corte a laser | Roteamento / fresamento CNC |
|---|---|---|
| Melhor geometria | Plano 2D através de perfis | Perfis 2D, além de profundidade controlada e recursos 3D |
| Contato da ferramenta | Feixe sem contato | Ferramenta de corte físico; suporte e fixação necessários |
| Borda acrílica | Muitas vezes brilhante com material e configurações adequadas | Borda usinada; polimento pode ser adicionado |
| Bolsos | Não é um processo de usinagem de bolsos de precisão | Bolsões de profundidade controlada |
| Rebaixamentos | Não produzido por corte normal | Diâmetro e profundidade controlados |
| Roscas | Não produzido por corte de perfil comum | Rosqueamento ou fresamento de rosca quando adequado |
| Furos bem ajustados | Dependente do processo; calor e corte importam | Geralmente a melhor rota para furos controlados |
| Material grosso | Limitado por material e processo qualificado | Muitas vezes mais adequado; acesso e suporte a ferramentas ainda são importantes |
| Perfis de chapa acrílica | Candidato forte | Candidato forte com acabamento de borda diferente |
| Folha de policarbonato | Normalmente não é preferido para este serviço | Rota industrial preferida |
| PVC | Excluído do processamento a laser convencional | Processo mecânico selecionado com controles adequados |
| Peças usinadas complexas | Limitado à contribuição de perfil plano | Preferido para componentes multifuncionais |
10
Componentes de chapa baseados em desenho para equipamentos e montagens. A compatibilidade dos materiais, as cargas e os requisitos regulamentares são revisados para o uso pretendido.
Painéis planos de equipamentos com furos de montagem, ranhuras e recortes.
Janelas de visualização com dimensões definidas, acabamento de bordas e faces estéticas protegidas.
Capas protetoras planas dimensionadas de acordo com um desenho de montagem.
Visualização de painéis onde o material selecionado atende à avaliação de risco; proteções críticas contra impacto podem exigir policarbonato cortado em CNC.
Aberturas e identificação para interruptores, displays e instrumentos.
Vitrines industriais, sobreposições e formas de suporte transparentes.
Formatos de guia de luz planos personalizados; o desempenho óptico e o acabamento superficial requerem validação separada.
Chapas compatíveis com marcações e padrões de montagem especificados.
Inserções planas e peças de interface.
Contornos irregulares produzidos a partir de geometria vetorial controlada.
Somente em um material aprovado e compatível com laser que também atende aos requisitos de vedação, carga e ambiente.
Peças iniciais para revisão de layout, montagem e aparência.
11
Envie um desenho cotado junto com uma geometria vetorial limpa. O desenho deve definir as dimensões acabadas e quais superfícies são importantes na montagem.
DXF, DWG, AI ou PDF vetorial são preferidos. Unidades estaduais e escala; remova caminhos de corte duplicados ou abertos e separe a arte de gravação da geometria de corte direto.
Furos pequenos são sensíveis ao corte, conicidade e calor local. Marque os tamanhos críticos dos furos para que o acabamento CNC possa ser avaliado.
Deixe espaço entre as aberturas e as peças vizinhas. Detalhes densos podem concentrar calor e alterar a qualidade das bordas.
As teias finas podem amolecer, distorcer ou quebrar durante o manuseio. Revise a largura da ponte em relação ao material e à espessura.
Identifique faces de visualização, requisitos de mascaramento, riscos permitidos e aceitação óptica. A aparência de um rosto pode ser diferente da outra.
Declare bordas cortadas, brilhantes, foscas, polidas mecanicamente ou com acabamento CNC. Identifique as bordas que serão coladas ou expostas a solventes.
Marque claramente bolsões, rebaixos, roscas e furos críticos, incluindo referências e profundidades controladas. O perfil vetorial por si só não pode definir esses recursos.
Inclua a espessura nominal da chapa e a classe no desenho ou pacote de arquivo. O tamanho geral, as tolerâncias, a revisão e a quantidade nos ajudam a avaliar o agrupamento e a viabilidade do processo. A arte raster pode apoiar uma discussão de marcação, mas não substitui um caminho de corte vetorial preciso.
12
Adicione números de peça, informações de série, escalas de medição, logotipos, texto de advertência, gráficos de painel e identificação em material em folha aprovado.
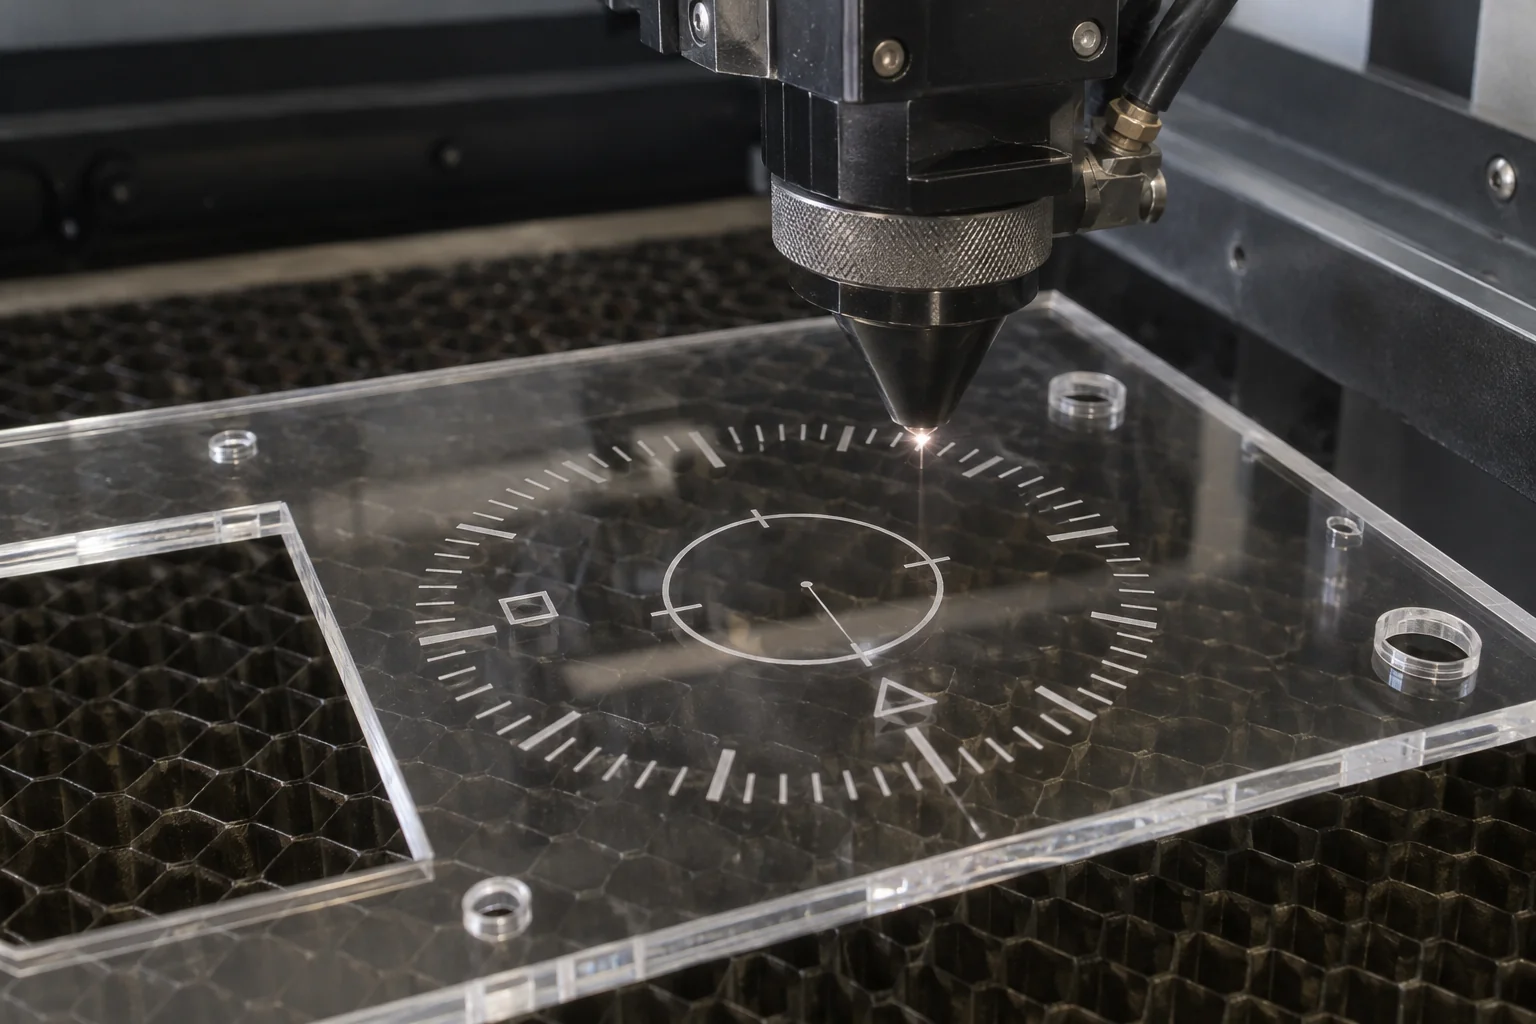
Fornecer arte, localização, orientação e revisão. Combine o contraste e a profundidade do material real.
Localize as marcações longe de ajustes críticos ou regiões ópticas, a menos que o desenho especifique o contrário.
Revise uma amostra onde a legibilidade, o contraste cosmético ou a identificação repetida sejam importantes.
A gravação é uma marcação superficial em vez de uma usinagem de precisão profunda. Um bolsão profundo, assento de rolamento controlado ou ranhura de vedação pertence à revisão de usinagem CNC. A compatibilidade de gravação e a compatibilidade de corte são avaliadas separadamente.
13
O acabamento adequado depende se a borda é cosmética, funcional, colada ou exposta a ambiente químico.
| Borda / acabamento | Melhor uso e ponto de revisão |
|---|---|
| Borda acrílica cortada a laser | Bordas de perfil brilhantes onde o resultado do corte atende à aparência acordada. |
| Borda Funcional As-Cut | Componentes internos onde a aceitação dimensional e de manuseio é suficiente. |
| Polimento Mecânico | Aparência cosmética melhorada; leve em conta a remoção de material e o arredondamento das arestas. |
| Flame polonês | Bordas cosméticas acrílicas selecionadas somente após revisão da tensão residual, colagem e ambiente de serviço. |
| Acabamento CNC | Faces correspondentes e arestas críticas de ajuste que precisam de um recurso usinado controlado. |
O polimento não é uma solução automática para todas as peças transparentes. Defina o arredondamento aceitável das arestas, a alteração dimensional e a aparência visual antes de escolher um acabamento. A ligação sensível ao estresse e o serviço com solvente podem exigir uma sequência ou tratamento de material diferente.
14
Um perfil externo plano pode ser cortado a laser enquanto a usinagem CNC produz recursos secundários de precisão. A rota combinada é revisada em relação ao custo de configuração, aos efeitos do calor, aos dados de referência e aos requisitos de inspeção final.
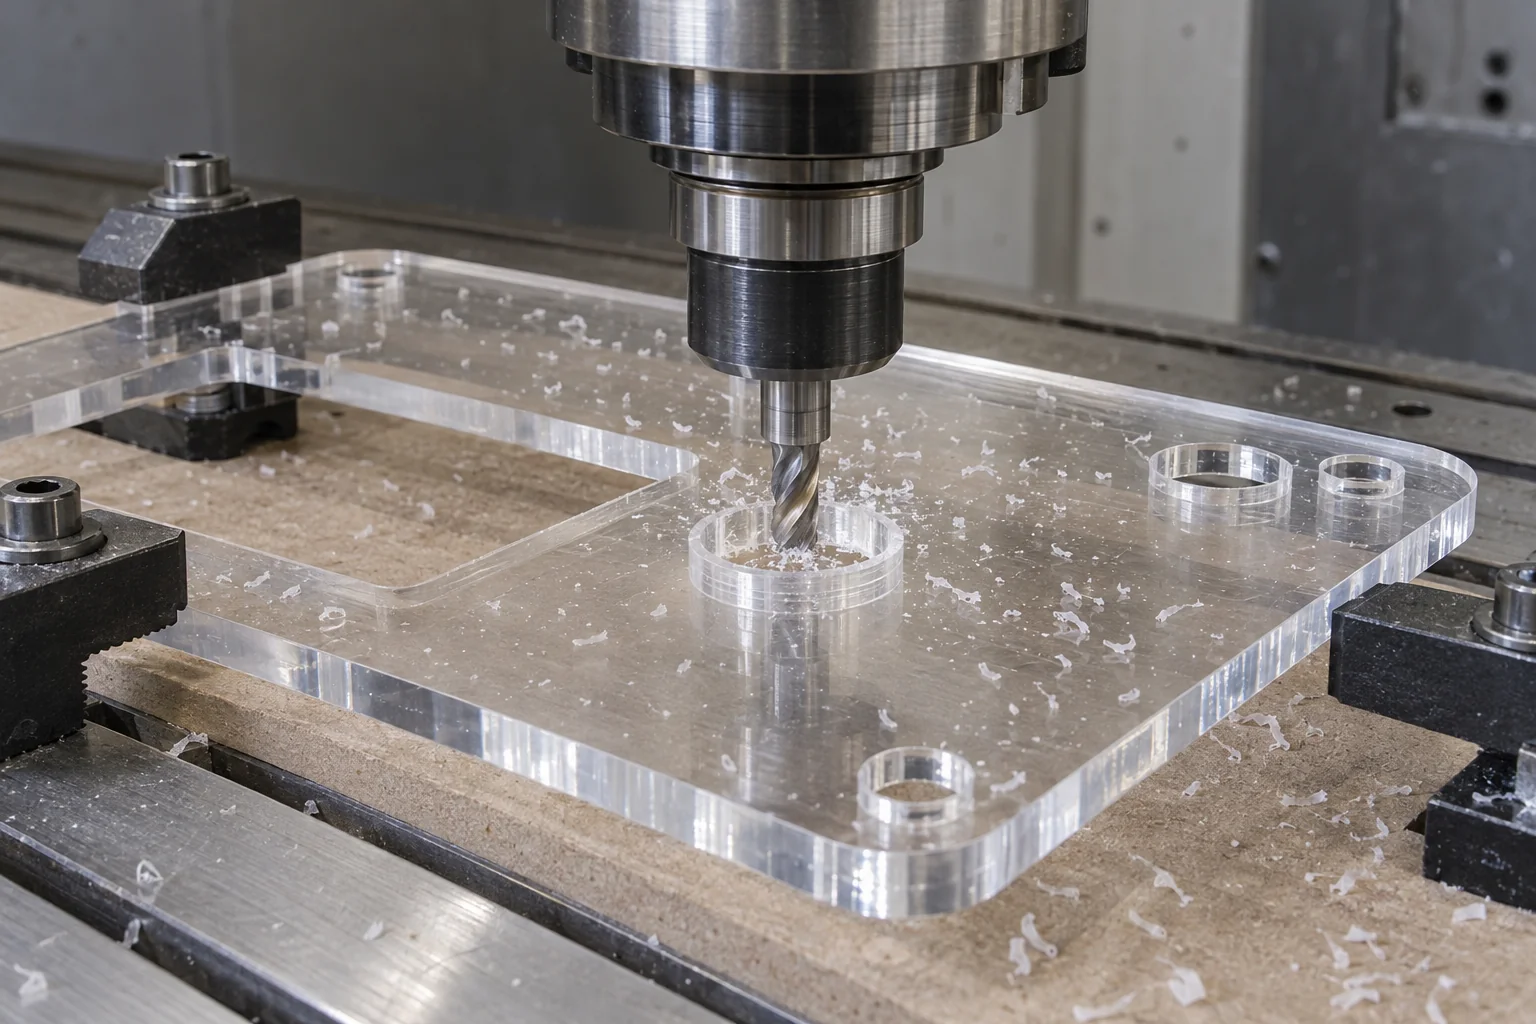
Confirme a folha acrílica e a espessura
Corte a laser do perfil externo
Bolsões e rebaixos para fresas CNC
Faça furos ou toque em furos específicos
Polir ou gravar quando necessário
Inspecione recursos e aparência finalizados
Painéis de controle, coberturas de máquinas, janelas de inspeção, carcaças e painéis de equipamentos podem se beneficiar desta abordagem. A tolerância, a fixação e a localização do recurso devem ser planejadas para que a segunda operação se relacione corretamente com o perfil acabado.
Uma rota combinada não é automaticamente mais barata. Para uma pequena quantidade de peças com tolerâncias rigorosas, a usinagem de todo o componente pode ser mais eficiente. Comparamos o desenho completo em vez de julgar apenas o contorno externo.
Explore a fabricação de plástico →15
Desenvolva a primeira peça com base no ajuste e na aparência e, em seguida, libere um conjunto de arquivos estável e critérios de aceitação para produção.
Valide o perfil, o ajuste da montagem, a aparência e as posições dos furos. Use uma amostra aprovada para resolver questões de borda ou gravação.
Painéis de equipamentos e componentes customizados em pequenos lotes. Equilibre o aninhamento, a configuração, o manuseio e as operações secundárias.
Controle a revisão vetorial, a classe, a espessura, a estratégia de agrupamento e os padrões de inspeção. Revise as alterações antes do próximo pedido.
16
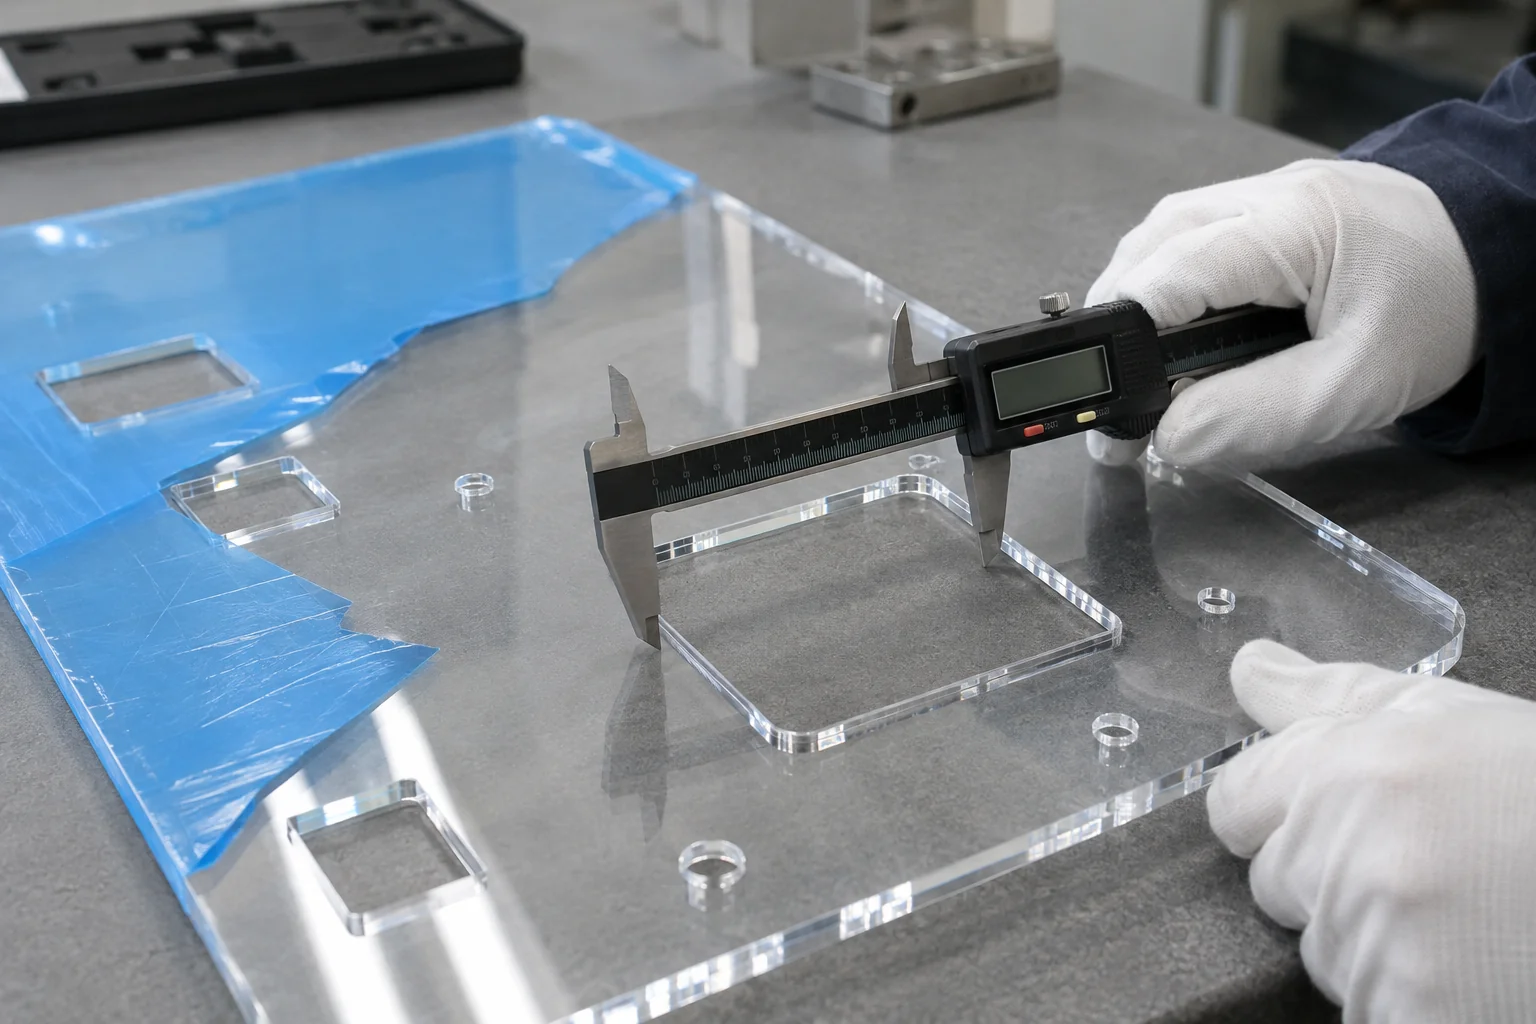
As verificações dimensionais e a aceitação visual trabalham juntas. Uma peça pode corresponder às dimensões do seu perfil e ainda assim falhar devido a arranhões, condição da borda ou descoloração.
Verifique o material e a construção da chapa
Revise arquivos vetoriais e revisão de desenhos
Teste de corte, se necessário
Inspecione o primeiro artigo
Corte o lote de produção
Verifique perfis, furos e ranhuras
Inspecione bordas e faces cosméticas
Conclua a usinagem secundária, se necessário
Realize a inspeção final
Proteja e embale as peças
O plano de inspeção pode incluir perfil externo, tamanho do furo, posição do recurso, largura da ranhura, conicidade e dimensões críticas de acoplamento. Combine como a folha flexível será apoiada durante a medição e se a máscara protetora permanecerá no lugar.
A inspeção visual inclui a qualidade das bordas, marcas de queimadura ou descoloração, arranhões e condição da película protetora. A aceitação final segue todas as operações secundárias; a inspeção antes da usinagem ou polimento por si só não estabelece a conformidade da peça acabada.
17
Selecione primeiro o polímero para seu ambiente de trabalho. A adequação do laser por si só não estabelece proteção contra impactos, conformidade elétrica, desempenho óptico ou aceitação médica.
Visualização de janelas, tampas e painéis de controle com recursos de montagem definidos.
Capas protetoras e painéis de visualização; avaliar os requisitos de impacto e proteção separadamente.
Painéis de instrumentos e peças planas isolantes compatíveis com os requisitos de material e elétricos especificados.
Janelas de instrumentos e componentes transparentes; grau, limpeza e aprovações aplicáveis exigem revisão do projeto.
Difusores, perfis guia de luz e componentes transparentes com requisitos ópticos validados.
Painéis, tampas e placas de identificação fornecidos conforme desenho divulgado.
Peças planas para rápida verificação de layout, ajuste e aparência.
18
Avaliamos primeiro os requisitos de material, espessura, geometria, tolerância e aresta e depois escolhemos o corte a laser, a fresagem CNC ou um processo combinado com base no desenho.
Revise como o polímero responde ao calor e ao corte mecânico.
Considere juntos o grau, a espessura, a transparência, a gravação e a aceitação das bordas.
Planeje o perfil e os recursos secundários como um componente acabado.
Verifique o estoque, revestimentos e filmes identificados antes que a rota de corte seja aceita.
Leve geometria aprovada e critérios de aceitação em lotes recorrentes.
Use revisões, dimensões e arquivos vetoriais controlados.
Inspecione recursos funcionais e faces cosméticas transparentes.
Revise as necessidades de usinagem, polimento, marcação e montagem no orçamento.
19
Uma sequência controlada conecta seu arquivo vetorial ao componente finalizado. As operações opcionais são confirmadas para o projeto, em vez de assumidas para cada parte.
Carregar desenho e arquivo vetorial
Confirme o material e a nota
Revise a compatibilidade do laser
Confirme os requisitos de espessura e borda
Revise o design e a estratégia de corte
Corte de teste ou primeiro artigo, se necessário
Corte e gravação a laser
Adicione operações secundárias CNC, se necessário
Borda completa e acabamento cosmético
Inspecione a peça acabada
Aplicar embalagem protetora
20
Acrílico / PMMA é o material preferido para este serviço. Outros plásticos identificados, como as chapas POM ou PET selecionadas, exigem uma revisão de processo específica da classe. PVC, PTFE e plásticos não identificados estão excluídos do corte a laser convencional.
Acrílico / PMMA é geralmente a escolha mais forte para peças planas transparentes com bordas de corte brilhantes. O material fundido versus extrudado é selecionado de acordo com a gravação, a consistência da espessura e os requisitos de desenho.
Sim. O acrílico fundido e extrudado compatível pode ser cortado a laser CO₂ em painéis, janelas e perfis. A espessura da chapa, pequenas características, aparência da borda e tensão residual ainda devem ser revisadas.
Alguns filmes finos podem ser processados com sistemas laser adequados, mas isso não torna a chapa industrial uma candidata preferida. Para painéis e proteções funcionais mais espessos, o roteamento ou fresamento CNC é normalmente o melhor caminho devido a danos térmicos e descoloração nas bordas.
PVC não deve ser processado como um plástico convencional cortado a laser. O aquecimento de materiais que contenham cloro pode criar vapores perigosos e corrosivos. As misturas, revestimentos e filmes PVC também estão sujeitos à verificação do material; considere a usinagem mecânica.
Nenhum dos processos é universalmente mais preciso. Kerf, calor, espessura e geometria afetam os perfis do laser. A usinagem CNC é geralmente preferida para furos, bolsões, roscas e recursos de ajuste justo vinculados a referências funcionais. Confirme o requisito no desenho.
Um processo adequado de acrílico e CO₂ pode deixar uma borda lisa e brilhante. Não é automaticamente um acabamento de qualidade óptica ou sem estresse. Combine a aparência, as dimensões e quaisquer requisitos de ligação ou serviço com solvente.
Envie DXF, DWG, AI ou PDF vetorial com desenho cotado, unidades, espessura, classe e revisão. Use os formatos de upload suportados ou coloque AI e arquivos relacionados em um pacote ZIP. Uma imagem raster por si só não define um caminho de corte preciso.
Sim, onde a rota combinada for adequada. O perfil pode ser cortado a laser antes de bolsões CNC, rebaixos, furação ou rosqueamento. Tolerâncias, referências, fixação e inspeção final devem ser planejadas em conjunto.
Sim, para peças de chapa compatíveis. O processamento vetorial direto evita ferramentas de perfil dedicadas e oferece suporte a revisões. A aprovação do protótipo deve abranger ajuste, furos, aparência e operações secundárias antes da produção.
SEU DESENHO. O PROCESSO CERTO.
Carregue seu DXF, DWG, AI, PDF vetorial ou desenho de engenharia e identifique o material, espessura da chapa, quantidade, dimensões críticas, requisitos de borda e necessidades de usinagem secundária. Nossa equipe pode avaliar se o corte a laser, o roteamento CNC ou um processo combinado se adapta ao seu componente.
Mantenha o formulário simples: são obrigatórios empresa, nome, email e telefone. País, número de peça, quantidade e upload de desenho são opcionais. Coloque detalhes de material, espessura, face cosmética, gravação e usinagem no desenho ou pacote ZIP. Os arquivos AI podem ser incluídos em ZIP; pacotes maiores podem ser compartilhados por e-mail.
info@tops-precision.comDXF/DWG/PDF/STEP/STP/IGES/X_T ou ZIP, máximo 10 MB. Incluir arquivos AI em ZIP. Pacotes maiores podem ser compartilhados por email. Combine o tratamento de arquivos confidenciais antes de enviar desenhos confidenciais.