PVC / Vinilo
Se excluyen las mezclas o películas que contienen PVC y PVC. Calentar plástico que contiene cloro puede liberar humos corrosivos y peligrosos y dañar el equipo. El enrutamiento mecánico o el mecanizado es la alternativa a revisar.

MATERIALES COMPATIBLES. PERFILES LIMPIOS.
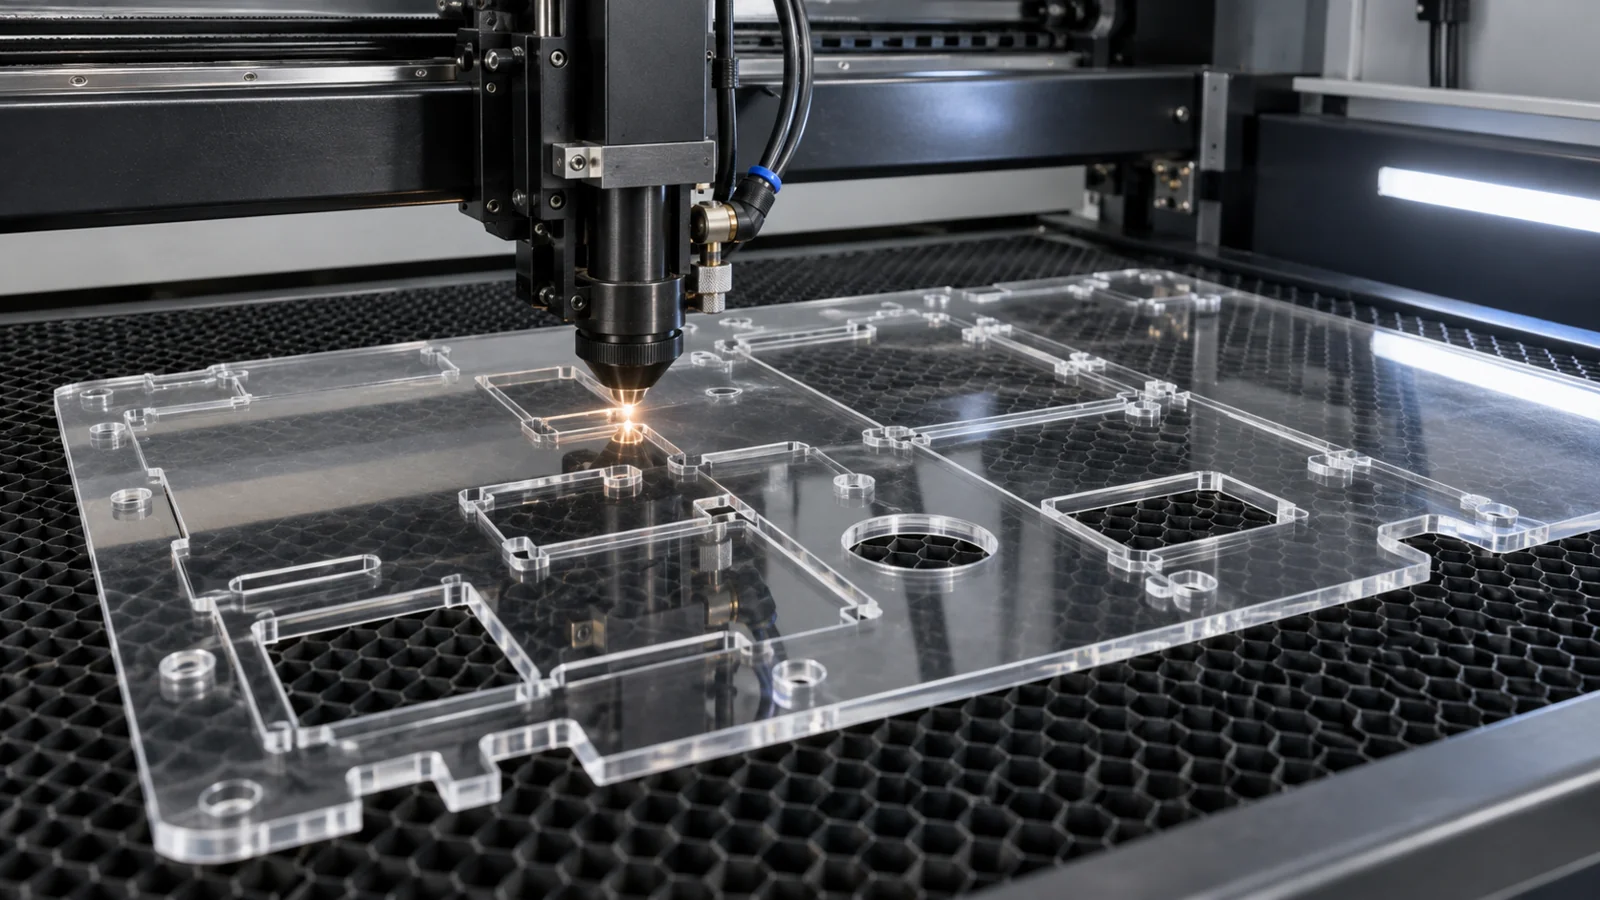
TOPS Plastics proporciona corte por láser de precisión para materiales de láminas de plástico compatibles, con especial experiencia en acrílico/PMMA. Fabricamos paneles, cubiertas, ventanas, perfiles, inserciones y otros componentes plásticos planos personalizados a partir de archivos vectoriales y dibujos de ingeniería. Los requisitos de material, espesor, calidad de los bordes y ajuste determinan el proceso.
De una chapa plana a un componente acabado.
01
Un servicio basado en dibujos para láminas de plástico compatibles. Confirmamos el material y la ventana de proceso antes de la cotización; El rango de espesor, la capacidad de la lámina y la tolerancia se revisan para cada proyecto.
| Capacidad | TOPS Plastics |
|---|---|
| Proceso | Corte por láser CO₂ donde el material y aplicación sean adecuados. |
| Mejor material | Acrílico / PMMA; material fundido o extruido seleccionado según los requisitos de acabado y espesor. |
| Geometria | Perfiles planos 2D, orificios pasantes, ranuras, patrones de montaje y recortes internos. |
| Operaciones adicionales | Grabado, marcado, pulido y mecanizado secundario cuando corresponda. |
| Archivos de entrada | DXF, DWG, AI y PDF vectorial, apoyados en un plano de ingeniería acotado. |
| Producción | Prototipos, lotes de bajo volumen y repetición de producción. |
| Inspección | Comprobaciones dimensionales y visuales según los criterios de aceptación acordados. |
| Proceso alternativo | Enrutamiento o fresado CNC cuando el corte por láser no es adecuado. |
02
El corte por láser de plástico utiliza un rayo láser enfocado para cortar perfiles bidimensionales de láminas de plástico compatibles sin contacto físico entre un cortador y la pieza.
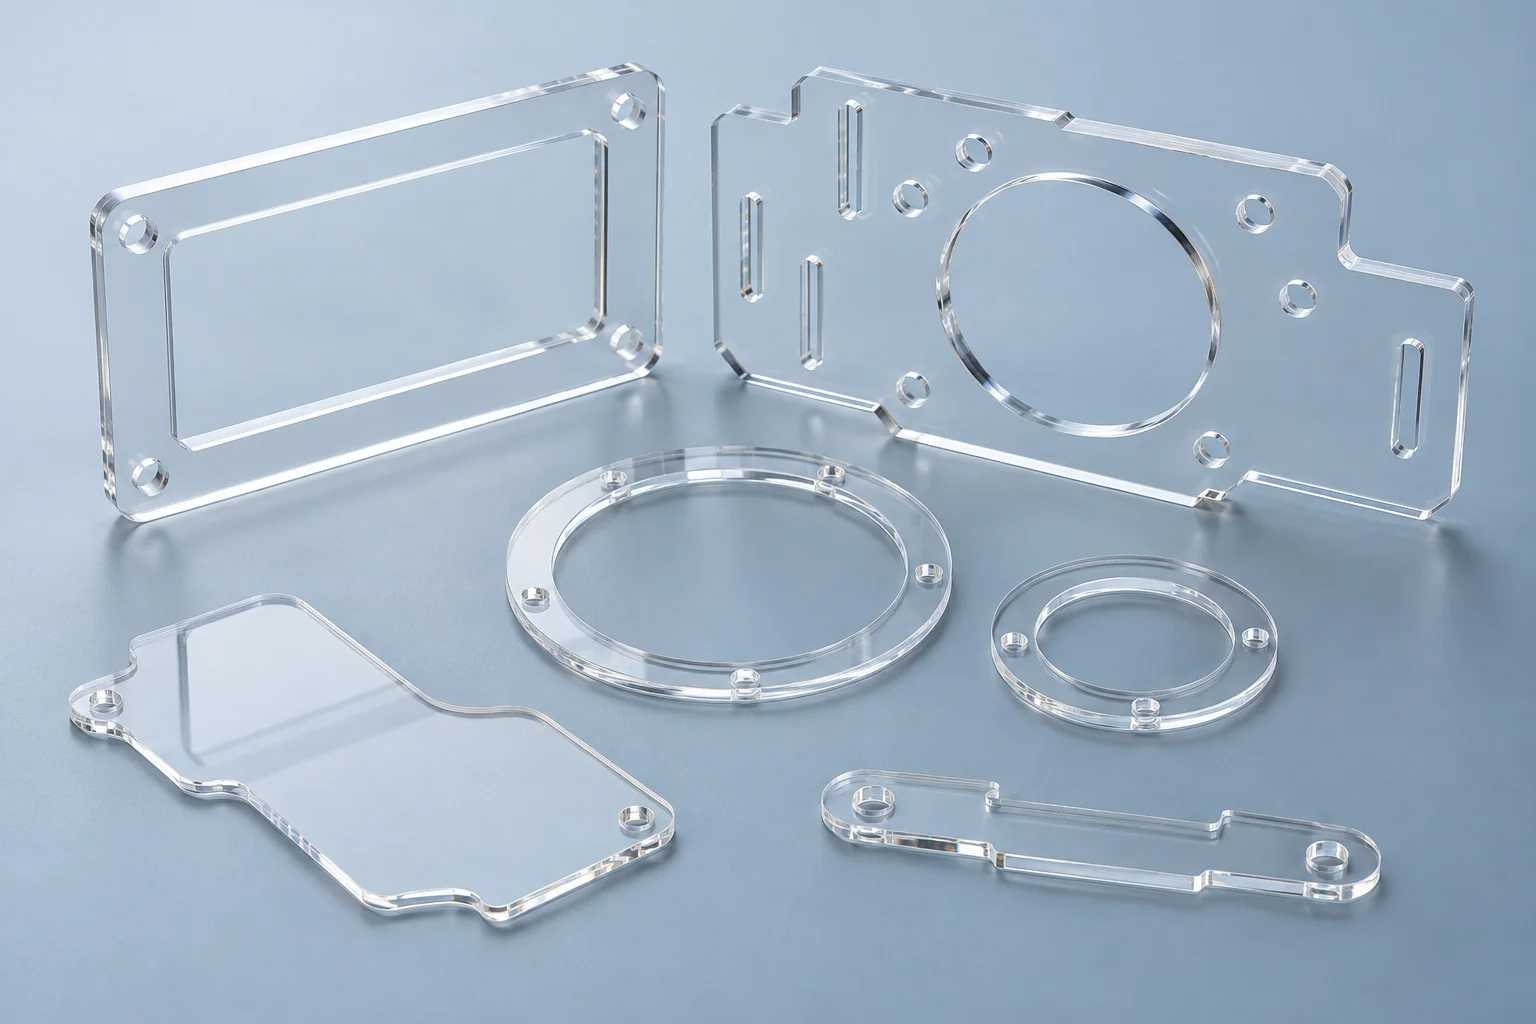
El haz sigue una trayectoria vectorial y elimina material a lo largo de un corte estrecho. Para acrílico / PMMA, un proceso de CO₂ adecuado puede dejar un borde liso y brillante, reduciendo el acabado necesario en muchas ventanas, cubiertas y paneles. No hay herramientas de perfil dedicadas, lo que hace que las revisiones sean prácticas durante el desarrollo del prototipo.
El proceso todavía introduce calor. La calidad del material, el espesor de la hoja, el enfoque, el anidamiento y el espaciado de elementos pequeños afectan el resultado. Un borde brillante no establece una especificación óptica ni un ajuste de precisión. Evaluamos el dibujo y elegimos el corte por láser, el fresado CNC o una combinación según los requisitos funcionales y estéticos.
03
El nombre del polímero por sí solo es insuficiente. Antes de aprobar un material se deben verificar el grado, los aditivos, la película protectora, el espesor, los requisitos de extracción y los criterios de aceptación.
| Materiales | Idoneidad del láser | Enfoque recomendado |
|---|---|---|
| Acrílico/PMMA | Candidato preferido | Revise el grado, el espesor, el grabado y el acabado del borde del molde o extruido. |
| POM / Acetal | Posible sólo después de la revisión del proceso. | Evaluar productos de descomposición, extracción, calidad de borde y necesidades dimensionales; El CNC sigue siendo una alternativa. |
| PET / PETG | Dependiente del proceso | Identificar el material exacto de la hoja; prueba de fusión, condición del borde y respuesta dimensional. |
| polipropileno | Limitado para muchas piezas de lámina. | El calor puede provocar derretimiento o distorsión; A menudo es preferible el enrutamiento CNC. |
| HDPE/PE | Limitado para muchas piezas de lámina. | Revisar la fusión y la calidad de los bordes; El fresado o el mecanizado suelen proporcionar una mejor ruta industrial. |
| policarbonato | Generalmente pobre para láminas industriales más gruesas. | Prefiera el fresado o fresado CNC para paneles y protecciones funcionales; Las películas delgadas son una aplicación diferente. |
| ABS | No preferido para este servicio. | El mecanizado CNC suele ser mejor para características dimensionales y bordes industriales. |
| PTFE / Teflon | Excluido del procesamiento láser convencional | Utilice mecanizado CNC; No trate los fluoropolímeros como plásticos genéricos cortados con láser. |
| PVC / Vinilo | Excluido del procesamiento láser convencional | Utilice un proceso de corte mecánico adecuado; verificar mezclas y películas superficiales. |
La aprobación del material incluye la construcción original completa: los recubrimientos, adhesivos y enmascarados pueden cambiar la idoneidad del procesamiento. No aceptamos láminas no identificadas como acrílicas según su apariencia.
Explorar acrílico / PMMA →04
Confirme el material antes de seleccionar la máquina. Un corte de prueba no reemplaza la identificación del material ni una evaluación adecuada del proceso y la extracción.
Se excluyen las mezclas o películas que contienen PVC y PVC. Calentar plástico que contiene cloro puede liberar humos corrosivos y peligrosos y dañar el equipo. El enrutamiento mecánico o el mecanizado es la alternativa a revisar.
No corte con láser hasta que el polímero, el grado, los aditivos y los recubrimientos estén identificados positivamente. Proporcione la documentación del proveedor o una designación del material con su plano.
Normalmente se prefiere el fresado o fresado CNC para componentes de láminas industriales. El calor del láser puede decolorar o dañar el borde, especialmente en materiales más gruesos; las aplicaciones de película delgada necesitan una evaluación por separado.
Excluido del corte por láser convencional porque la descomposición térmica puede crear productos fluorados peligrosos. Especifique el grado PTFE para una revisión del mecanizado CNC.
Otros materiales con carga, ignífugos o multicapa también requieren evaluación. La compatibilidad con el marcado láser no significa automáticamente compatibilidad con el corte continuo.
05
Elija la operación alrededor del dibujo. El corte de perfiles planos, el grabado superficial y las funciones CNC secundarias tienen diferentes requisitos de aceptación.
Retire los paneles, cubiertas, ventanas, soportes, perfiles, componentes de visualización y formas de guías de luz de una lámina adecuada. Indique las expectativas de carga, transparencia y bordes antes de la fabricación.
Contornos exteriores, recortes internos, ranuras, patrones de montaje y formas irregulares producidas a partir de geometría vectorial liberada. Revise las características pequeñas y los ajustes sensibles al corte.
Números de pieza, logotipos, escalas, identificación y marcas en paneles en material aprobado. Acuerde la posición, la profundidad, el contraste y el arte antes de la producción.
Piezas planas directamente desde CAD sin moldes ni herramientas de perfil dedicados. Verifique la forma, el espacio libre para el ensamblaje y la apariencia estética antes de lanzar un lote.
Archivos vectoriales controlados, criterios de anidamiento e inspección de pedidos recurrentes. La utilización de las láminas se equilibra con el espaciamiento de las piezas, la acumulación de calor y la manipulación.
06
El acrílico es la elección de material líder para este servicio porque combina la disponibilidad de láminas transparentes con un útil comportamiento de corte y grabado con CO₂.
El material y los ajustes acrílicos adecuados pueden producir bordes lisos y brillantes. La apariencia de la superficie se acuerda por separado de la aceptación dimensional.
El corte sin contacto evita la presión del cortador sobre perfiles delicados, aunque el soporte y la distorsión térmica aún requieren atención.
Las rutas vectoriales admiten contornos intrincados y aberturas internas sin seleccionar un cortador físico para cada perfil.
Las piezas compatibles pueden compartir un diseño de hoja. El orden de espaciado y corte debe evitar un calentamiento local excesivo.
La identificación superficial y los gráficos se pueden combinar con el perfil cortado. El acrílico fundido a menudo da una apariencia de grabado esmerilado.
Una ruta CAD publicada admite prototipos y lotes pequeños sin un troquel o molde dedicado.
El acrílico fundido y extruido no son intercambiables de forma predeterminada. La lámina fundida a menudo se selecciona por su apariencia de grabado; La lámina extruida puede ofrecer una consistencia de espesor útil. Revisamos el grado real del proveedor, los requisitos dimensionales y el acabado previsto. Los bordes cortados con láser pueden retener tensiones residuales: la unión, la exposición a disolventes o el pulido posterior deben evaluarse antes de liberar la ruta de fabricación.
Revisar las opciones de fabricación de acrílico. →07
La tolerancia del corte por láser depende del material, el espesor de la hoja, la geometría, el tamaño de la característica, la ranura de la viga, la entrada de calor y los requisitos dimensionales del dibujo.
| Característica | Consideración principal |
|---|---|
| perfil exterior | La compensación de la sangría y el comportamiento térmico determinan el límite final. |
| Pequeños agujeros | Revise el diámetro del orificio en relación con el espesor, la circularidad y el calor local. |
| Ranuras estrechas | La acumulación de calor puede afectar el ancho y las secciones delgadas cercanas. |
| Perfiles largos y rectos | La planitud, el soporte y la temperatura de la lámina afectan la consistencia. |
| Ventanas acrílicas | Compruebe las dimensiones junto con el aspecto de los bordes y la protección de la superficie. |
| Orificios de ajuste crítico | Puede ser preferible la perforación, el mandrinado o el acabado CNC. |
| Hoja gruesa | Revise la forma cónica del corte, los efectos del calor y el estado de los bordes. |
| Piezas cosméticas | Defina rayones, decoloración, enmascaramiento y aceptación de manipulación. |
No aplicamos una única tolerancia para cada perfil, agujero y espesor. Identificar las características críticas y los datos de referencia en un dibujo. Cuando no se pueda lograr un ajuste confiable solo con láser, acuerde una operación de mecanizado secundaria y un método de inspección.
Envíe su dibujo para una revisión de viabilidad del corte por láser. →08
La ranura es el ancho estrecho de material eliminado por la viga. Su ancho y el aporte de calor influyen en el tamaño del perfil, las dimensiones de los agujeros y el estado de los bordes, especialmente en elementos pequeños y láminas más gruesas.
Compense la ruta de producción para adaptarla al proceso medido. Proporcione una geometría de acabado nominal en lugar de agregar silenciosamente su propio margen de corte al diseño.
El calor local excesivo puede derretir, decolorar o distorsionar el plástico. La selección del material, la secuencia de corte y el espaciado entre características deben considerarse en conjunto.
Es posible que los agujeros muy pequeños, las esquinas puntiagudas y los puentes estrechos no se reproduzcan limpiamente. Revise las características mínimas para el espesor y grado reales.
El material deformado cambia el enfoque y la relación con el lecho de soporte. Evalúe el estado de la hoja antes de cortarla e inspeccione en el estado acordado.
Un cupón de muestra o un primer artículo puede determinar si el borde, el ajuste y las características pequeñas propuestas son aceptables. No justifica un tamaño de orificio mínimo universal o un valor de corte para diferentes plásticos.
09
Utilice láser para perfiles planos compatibles cuando el borde de corte y la tolerancia cumplan con la aplicación. Elija CNC para cajeras, profundidades controladas, roscas, orificios de precisión o materiales que no se adaptan al procesamiento láser.
| factores | Corte por láser | Enrutamiento/fresado CNC |
|---|---|---|
| Mejor geometría | Plano 2D a través de perfiles. | Perfiles 2D más funciones 3D y de profundidad controlada |
| Contacto de herramienta | Haz sin contacto | Herramienta de corte físico; Se requiere soporte y sujeción. |
| Borde acrílico | A menudo brillante con material y configuración adecuados. | Borde mecanizado; se puede agregar pulido |
| Bolsillos | No es un proceso de mecanizado de bolsillo de precisión | Bolsillos de profundidad controlada |
| avellanadores | No producido por corte ordinario | Diámetro y profundidad controlados |
| Roscas | No producido mediante corte de perfil ordinario. | Roscado o fresado de roscas cuando sea adecuado |
| Agujeros ajustados | Dependiente del proceso; calor y materia de corte | Generalmente la mejor ruta para perforaciones controladas. |
| Material grueso | Limitado por material y proceso calificado. | A menudo es más adecuado; el acceso a las herramientas y el soporte siguen siendo importantes |
| Perfiles de lámina acrílica | Candidato fuerte | Candidato fuerte con un acabado diferente |
| Hoja de policarbonato | Normalmente no es preferido para este servicio. | Ruta industrial preferida |
| PVC | Excluido del procesamiento láser convencional | Proceso mecánico seleccionado con controles adecuados. |
| Piezas mecanizadas complejas | Contribución limitada a perfil plano | Preferido para componentes con múltiples funciones |
10
Componentes en láminas basados en planos para equipos y conjuntos. Se revisan la compatibilidad del material, las cargas y los requisitos reglamentarios para el uso previsto.
Paneles de equipo planos con orificios, ranuras y recortes de montaje.
Ventanas de visualización con dimensiones definidas, acabado de bordes y caras cosméticas protegidas.
Fundas protectoras planas dimensionadas según plano de montaje.
Paneles de visualización donde el material seleccionado cumple con la evaluación de riesgos; Las protecciones de impacto crítico pueden requerir policarbonato cortado con CNC.
Aperturas e identificación para interruptores, displays e instrumentos.
Vitrinas industriales, superposiciones y formas de soporte transparentes.
Formas personalizadas de guías de luz planas; El rendimiento óptico y el acabado de la superficie requieren una validación por separado.
Placas de hoja compatibles con marcas y patrones de montaje específicos.
Insertos de forma plana y piezas de interfaz.
Contornos irregulares producidos a partir de geometría vectorial controlada.
Sólo en un material aprobado compatible con láser que también cumpla con los requisitos de sellado, carga y medio ambiente.
Primeras piezas para revisión de diseño, montaje y apariencia.
11
Envíe un dibujo acotado junto con una geometría vectorial limpia. El dibujo debe definir las dimensiones terminadas y qué superficies importan en el ensamblaje.
Se prefieren DXF, DWG, AI o PDF vectorial. Unidades estatales y escala; elimine los trazados de corte abiertos o duplicados y separe las ilustraciones de grabado de la geometría de corte.
Los agujeros pequeños son sensibles al corte, la conicidad y el calor local. Marque los tamaños de orificios críticos para poder evaluar el acabado CNC.
Deje espacio entre las aberturas y las partes vecinas. Los detalles densos pueden concentrar el calor y cambiar la calidad de los bordes.
Las bandas delgadas pueden ablandarse, distorsionarse o romperse durante la manipulación. Revise el ancho del puente en comparación con el material y el espesor.
Identifique las caras de visualización, los requisitos de enmascaramiento, los rayones permitidos y la aceptación óptica. La apariencia de una cara puede diferir de la otra.
Indique los bordes cortados, brillantes, mate, pulidos mecánicamente o con acabado CNC. Identifique los bordes que se unirán o expondrán a solventes.
Marque claramente cavidades, avellanados, roscas y orificios críticos, incluidos puntos de referencia y profundidades controladas. El perfil vectorial por sí solo no puede definir estas características.
Incluya el espesor nominal de la hoja y el grado en el dibujo o paquete de archivo. El tamaño general, las tolerancias, la revisión y la cantidad nos ayudan a revisar la viabilidad del proceso y el anidamiento. Las ilustraciones rasterizadas pueden respaldar una discusión sobre marcado, pero no reemplazan una ruta de corte vectorial precisa.
12
Agregue números de pieza, información de serie, escalas de medición, logotipos, texto de advertencia, gráficos de panel e identificación en material de hoja aprobado.
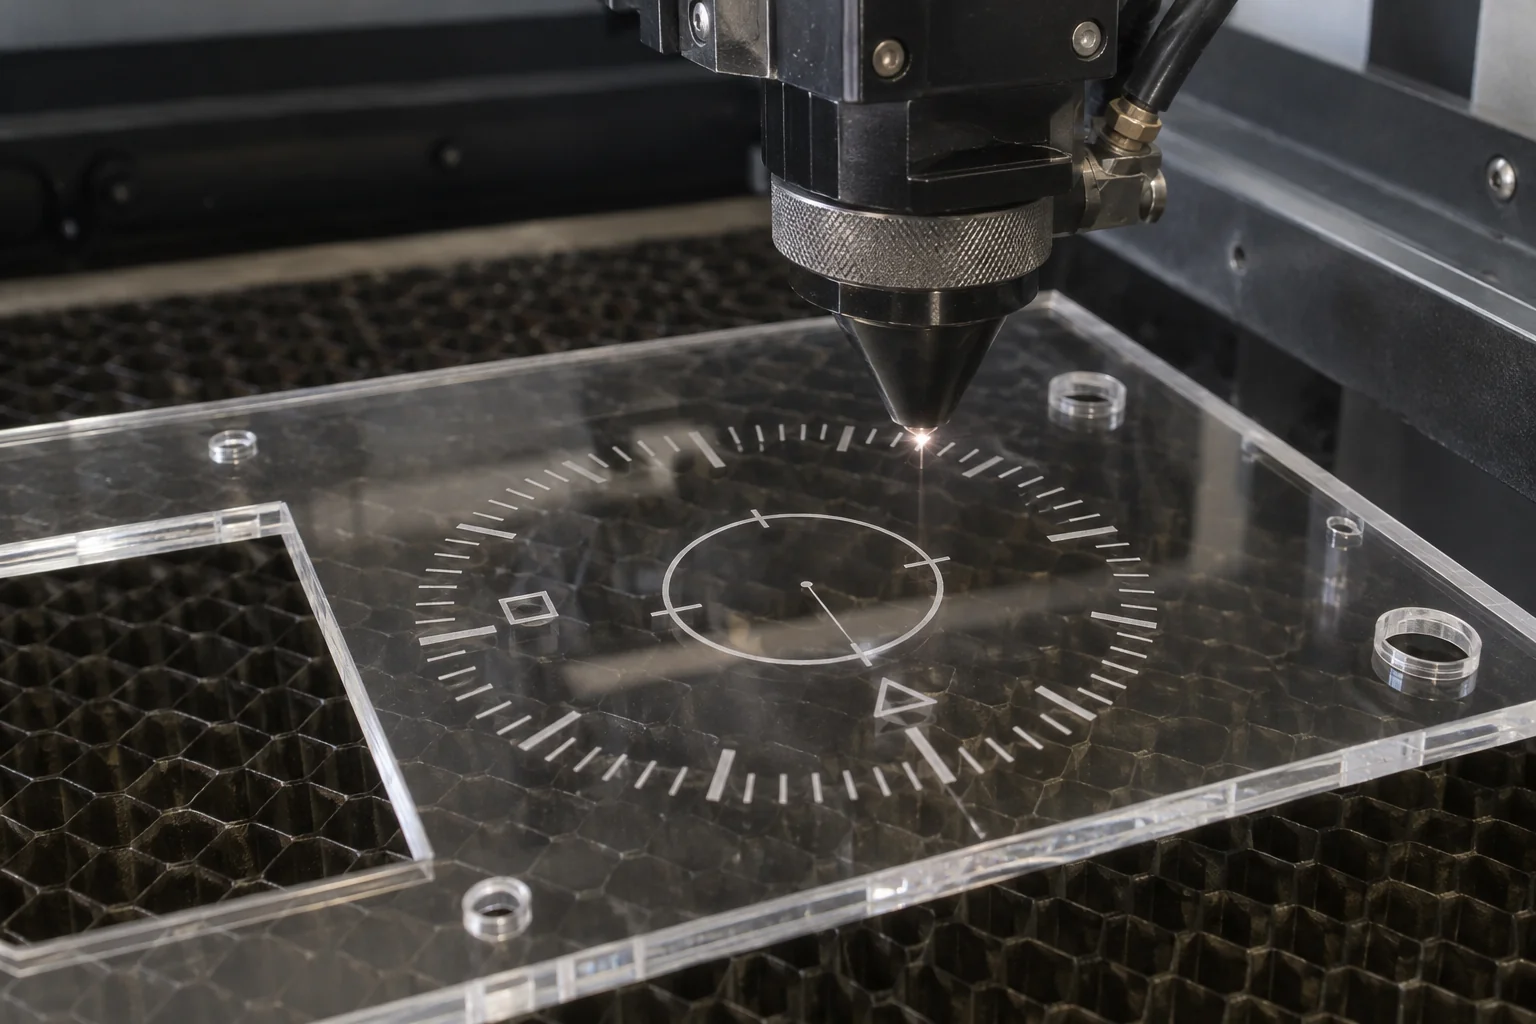
Proporcionar arte, ubicación, orientación y revisión. Acordar contraste y profundidad sobre el material real.
Ubique las marcas lejos de ajustes críticos o regiones ópticas a menos que el dibujo especifique lo contrario.
Revise una muestra donde la legibilidad, el contraste estético o la repetición de identificación sean importantes.
El grabado es un marcado superficial superficial en lugar de un mecanizado de precisión profundo. Una cavidad profunda, un asiento de rodamiento controlado o una ranura de sellado pertenecen a la revisión del mecanizado CNC. La compatibilidad con el grabado y la compatibilidad con el corte se evalúan por separado.
13
El acabado apropiado depende de si el borde es cosmético, funcional, adherido o expuesto a un ambiente químico.
| Borde/acabado | Mejor uso y punto de revisión |
|---|---|
| Borde acrílico cortado con láser. | Bordes de perfil brillantes donde el resultado del corte cumple con la apariencia acordada. |
| Borde funcional tal como se corta | Componentes internos donde la aceptación dimensional y de manipulación sea suficiente. |
| Pulido mecánico | Aspecto cosmético mejorado; tenga en cuenta la eliminación de material y el redondeo de bordes. |
| Polaco de llama | Bordes cosméticos acrílicos seleccionados solo después de revisar la tensión residual, la unión y el entorno de servicio. |
| Acabado CNC | Caras de acoplamiento y bordes de ajuste crítico que necesitan una característica mecanizada controlada. |
El pulido no es una solución automática para todas las piezas transparentes. Defina el redondeo de borde aceptable, el cambio dimensional y la apariencia visual antes de elegir un acabado. La unión sensible al estrés y el servicio con solvente pueden requerir una secuencia o tratamiento del material diferente.
14
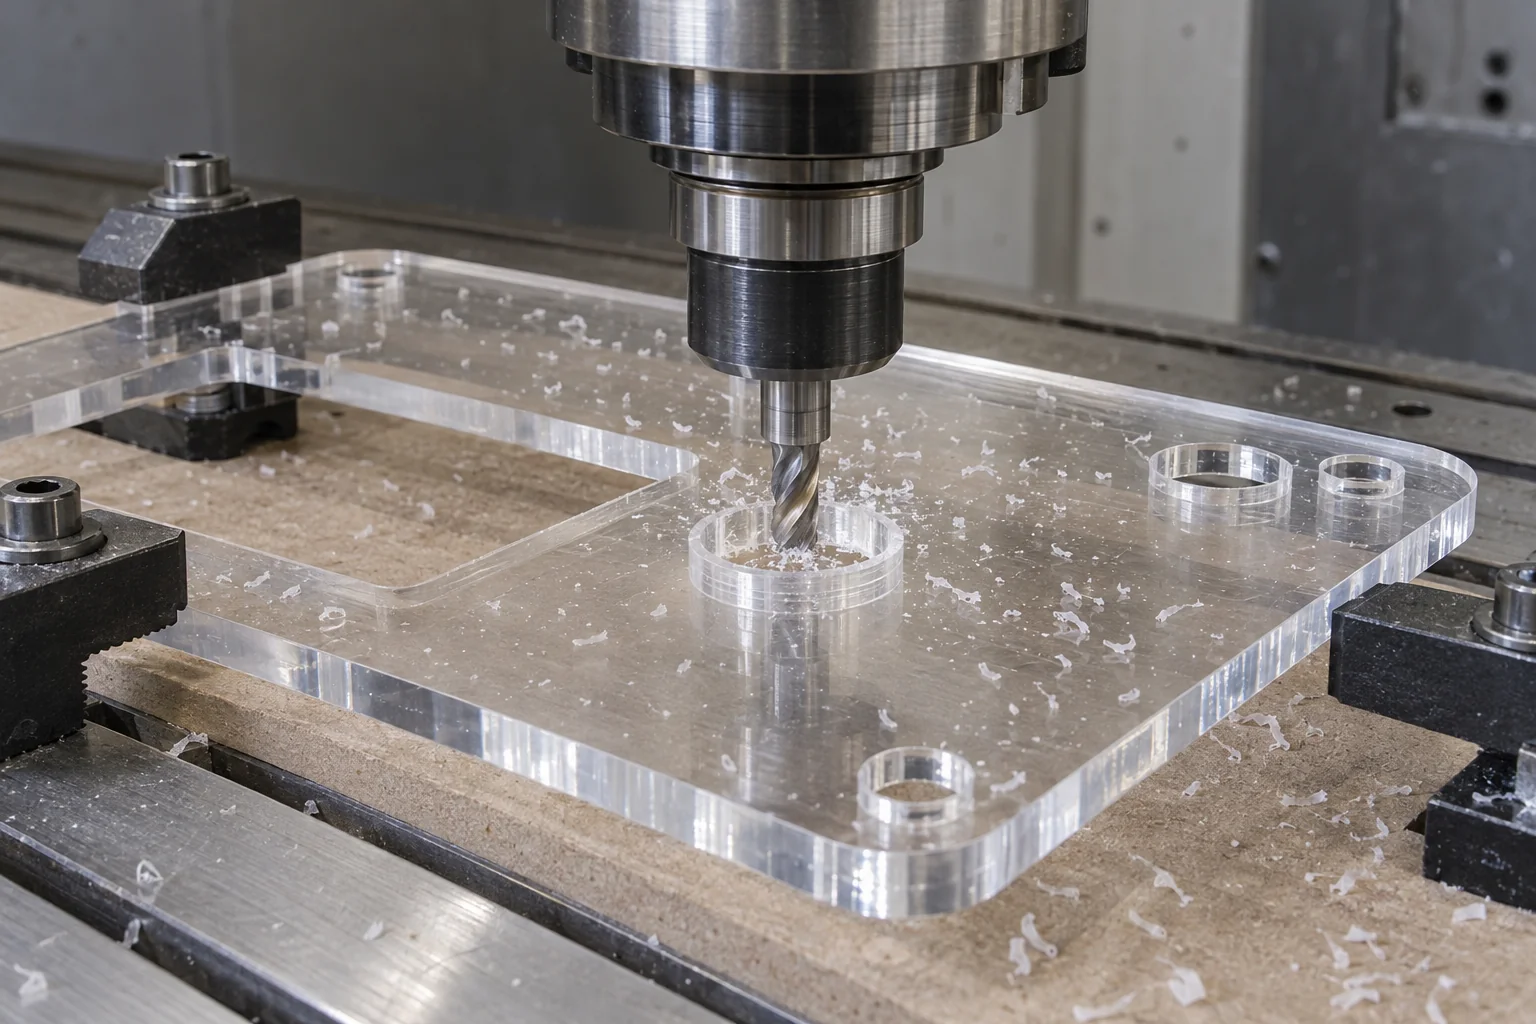
Un perfil exterior plano se puede cortar con láser, mientras que el mecanizado CNC produce características secundarias de precisión. La ruta combinada se revisa en función del costo de instalación, los efectos del calor, los datos de referencia y el requisito de inspección final.
Confirmar lámina acrílica y espesor.
Cortar con láser el perfil exterior.
Cajeras y avellanadores de fresado CNC
Taladre o golpee los agujeros especificados
Pulir o grabar donde sea necesario
Inspeccionar las características y la apariencia del acabado.
Los paneles de control, cubiertas de máquinas, ventanas de inspección, carcasas y paneles de equipos pueden beneficiarse de este enfoque. Se deben planificar las tolerancias, la sujeción del trabajo y la ubicación de las características para que la segunda operación se relacione correctamente con el perfil terminado.
Una ruta combinada no es automáticamente más barata. Para una pequeña cantidad de piezas con tolerancias estrictas, mecanizar todo el componente puede ser más eficiente. Comparamos el dibujo completo en lugar de juzgar solo el contorno exterior.
Explora la fabricación de plástico →15
Desarrolle la primera parte en torno al ajuste y la apariencia, luego publique un conjunto de archivos estable y criterios de aceptación para la producción.
Valide el perfil, el ajuste del conjunto, la apariencia y las posiciones de los orificios. Utilice una muestra aprobada para resolver preguntas sobre bordes o grabado.
Paneles de equipos y componentes personalizados en pequeños lotes. Equilibrio de anidamiento, configuración, manipulación y operaciones secundarias.
Controle la revisión de vectores, la ley, el espesor, la estrategia de anidamiento y los estándares de inspección. Revisar los cambios antes del siguiente pedido.
16
Las comprobaciones dimensionales y la aceptación visual funcionan juntas. Una pieza puede coincidir con las dimensiones de su perfil y aún así fallar debido a rayones, condición de los bordes o decoloración.
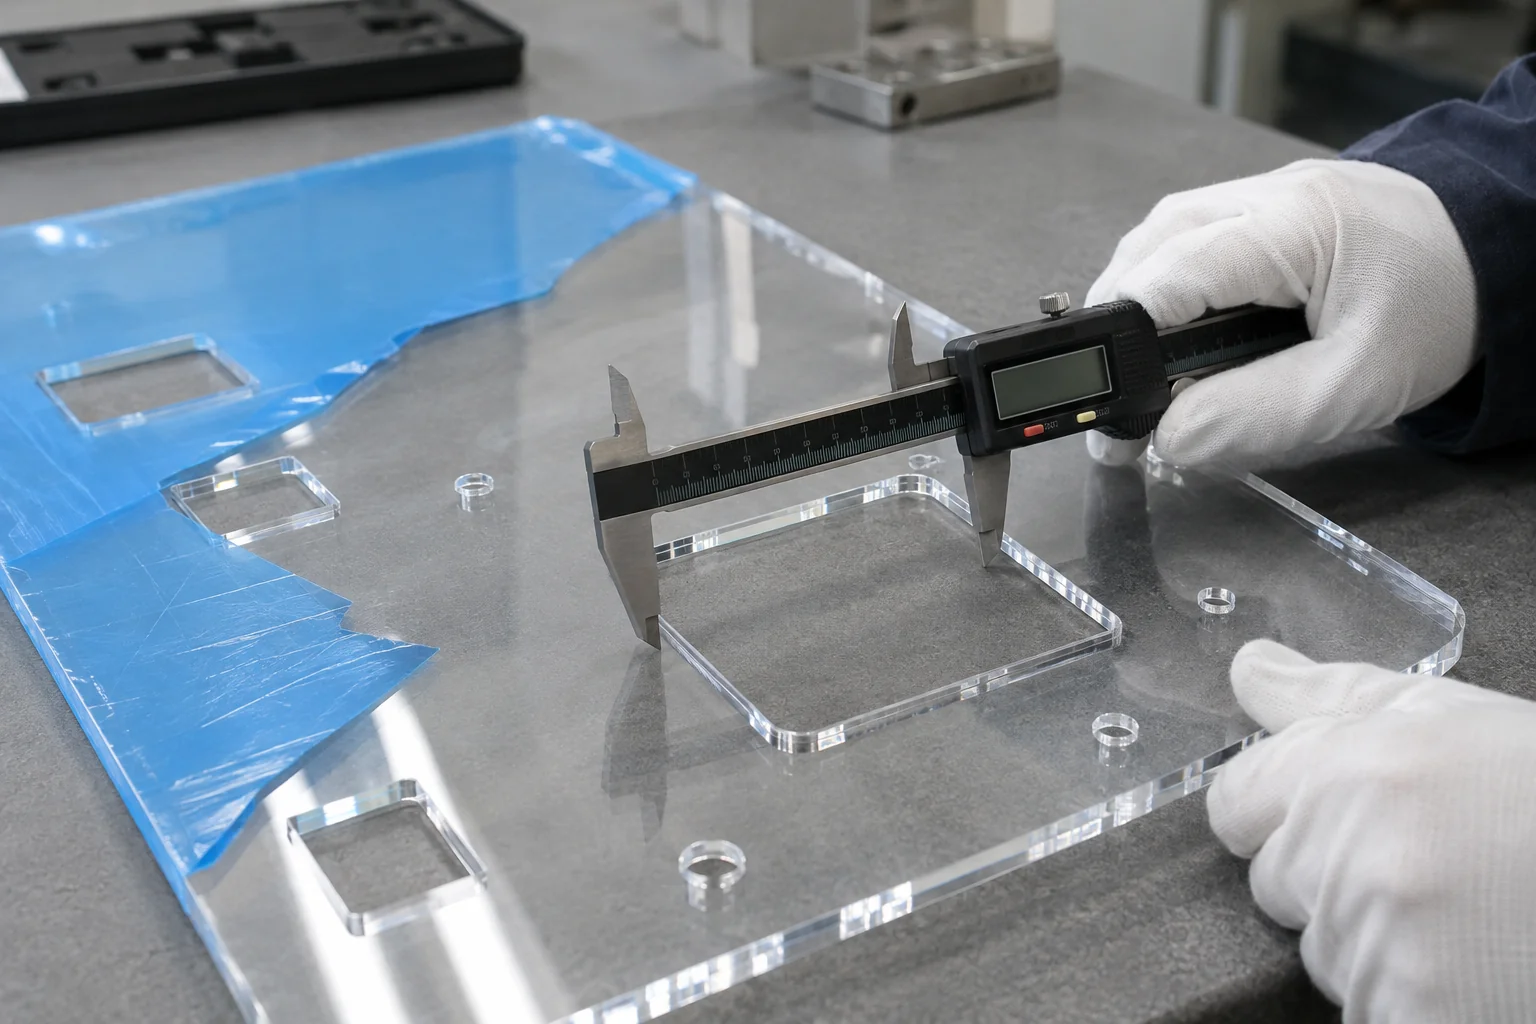
Verificar material y construcción de láminas.
Revisar archivos vectoriales y revisión de dibujos.
Corte de prueba si es necesario
Inspeccionar el primer artículo.
Cortar el lote de producción.
Comprobar perfiles, agujeros y ranuras
Inspeccionar bordes y caras cosméticas.
Complete el mecanizado secundario si es necesario
Realizar la inspección final
Proteger y empaquetar las piezas.
El plan de inspección puede incluir el perfil exterior, el tamaño del orificio, la posición de la característica, el ancho de la ranura, la forma cónica y las dimensiones de acoplamiento críticas. Acuerde cómo se sostiene la lámina flexible durante la medición y si la máscara protectora permanece en su lugar.
La inspección visual incluye la calidad de los bordes, marcas de quemaduras o decoloración, rayones y el estado de la película protectora. La aceptación final sigue a todas las operaciones secundarias; La inspección antes del mecanizado o pulido por sí sola no establece la conformidad de la pieza terminada.
17
Primero seleccione el polímero para su entorno de trabajo. La idoneidad del láser por sí sola no establece protección contra impactos, cumplimiento eléctrico, rendimiento óptico o aceptación médica.
Ventanas de visualización, cubiertas y paneles de control con características de montaje definidas.
Fundas protectoras y paneles de visualización; evaluar los requisitos de impacto y protección por separado.
Paneles de instrumentos y piezas planas aislantes compatibles con los requisitos materiales y eléctricos especificados.
Ventanas de instrumentos y componentes transparentes; El grado, la limpieza y las aprobaciones aplicables requieren la revisión del proyecto.
Difusores, perfiles conductores de luz y componentes transparentes con requisitos ópticos validados.
Paneles, cubiertas y placas de identificación suministrados según plano autorizado.
Piezas planas para una rápida verificación de diseño, ajuste y apariencia.
18
Primero evaluamos los requisitos de material, espesor, geometría, tolerancia y borde, luego elegimos el corte por láser, el fresado CNC o un proceso combinado basado en el dibujo.
Revise cómo responde el polímero al calor y al corte mecánico.
Considere en conjunto el grado, el espesor, la transparencia, el grabado y la aceptación del borde.
Planifique el perfil y las funciones secundarias como un componente terminado.
Verifique el material, los recubrimientos y las películas identificados antes de aceptar la ruta de corte.
Lleve la geometría aprobada y los criterios de aceptación a lotes recurrentes.
Utilice revisiones controladas, dimensiones y archivos vectoriales.
Inspeccione las características funcionales y las caras cosméticas transparentes.
Revisar las necesidades de mecanizado, pulido, marcado y montaje en la cotización.
19
Una secuencia controlada conecta su archivo vectorial con el componente terminado. Las operaciones opcionales se confirman para el proyecto en lugar de asumirse para cada parte.
Subir dibujo y archivo vectorial
Confirmar material y calificación.
Revisar la compatibilidad del láser
Confirmar los requisitos de espesor y borde.
Revisar el diseño y la estrategia de corte
Corte de prueba o primer artículo si es necesario
Cortar y grabar con láser
Agregue operaciones secundarias CNC si es necesario
Borde completo y acabado cosmético.
Inspeccionar la pieza terminada.
Aplicar embalaje protector
20
Acrílico / PMMA es el material preferido para este servicio. Otros plásticos identificados, como las láminas POM o PET seleccionadas, requieren una revisión del proceso de grado específico. PVC, PTFE y plásticos no identificados están excluidos del corte por láser convencional.
El acrílico / PMMA suele ser la opción más sólida para piezas planas transparentes con un borde cortado brillante. La selección del material fundido versus extruido se basa en el grabado, la consistencia del espesor y los requisitos del dibujo.
Sí. El acrílico fundido y extruido compatible se puede cortar con láser de CO₂ en paneles, ventanas y perfiles. Aún es necesario revisar el espesor de la lámina, las pequeñas características, la apariencia de los bordes y la tensión residual.
Algunas películas delgadas se pueden procesar con sistemas láser adecuados, pero eso no convierte a las láminas industriales en un candidato preferido. Para protectores y paneles funcionales más gruesos, el fresado o fresado CNC suele ser la mejor ruta debido al daño térmico de los bordes y la decoloración.
PVC no debe procesarse como un plástico convencional cortado con láser. Calentar material que contiene cloro puede generar humos corrosivos y peligrosos. Las mezclas, recubrimientos y películas de PVC también están sujetos a verificación de materiales; considere el mecanizado mecánico en su lugar.
Ninguno de los procesos es universalmente más preciso. La ranura, el calor, el espesor y la geometría afectan los perfiles láser. El mecanizado CNC suele preferirse para orificios, cavidades, roscas y características de ajuste ajustado ligadas a datos funcionales. Confirme el requisito en el dibujo.
Un proceso adecuado de acrílico y CO₂ puede dejar un borde liso y brillante. No se trata automáticamente de un acabado de calidad óptica o sin estrés. Acuerde la apariencia, las dimensiones y cualquier requisito de unión o servicio de solvente.
Envíe DXF, DWG, AI o PDF vectorial con dibujo acotado, unidades, espesor, calidad y revisión. Utilice los formatos de carga admitidos o coloque AI y archivos relacionados en un paquete ZIP. Una imagen rasterizada por sí sola no define una ruta de corte precisa.
Sí, donde sea adecuada la ruta combinada. El perfil se puede cortar con láser antes de cajeras CNC, avellanados, taladrados o roscados. Las tolerancias, puntos de referencia, sujeción de piezas y control final deben planificarse conjuntamente.
Sí, para piezas de lámina compatibles. El procesamiento vectorial directo evita herramientas de perfil dedicadas y admite revisiones. La aprobación del prototipo debe cubrir el ajuste, los agujeros, la apariencia y las operaciones secundarias antes de la producción.
TU DIBUJO. EL PROCESO CORRECTO.
Cargue su DXF, DWG, AI, PDF vectorial o dibujo de ingeniería e identifique el material, el espesor de la hoja, la cantidad, las dimensiones críticas, los requisitos de los bordes y las necesidades de mecanizado secundario. Nuestro equipo puede revisar si el corte por láser, el enrutamiento CNC o un proceso combinado se adapta a su componente.
Mantenga el formulario simple: se requieren empresa, nombre, correo electrónico y teléfono. El país, el número de pieza, la cantidad y la carga del dibujo son opcionales. Coloque el material, el espesor, la cara cosmética, los detalles de grabado y mecanizado en el dibujo o paquete ZIP. Los archivos AI se pueden incluir en ZIP; Los paquetes más grandes se pueden compartir por correo electrónico.
info@tops-precision.comDXF / DWG / PDF / STEP / STP / IGES / X_T o ZIP, máximo 10 MB. Incluya archivos AI en ZIP. Los paquetes más grandes se pueden compartir por correo electrónico. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.