01
Capacités de découpe laser du plastique
Un service basé sur des dessins pour les feuilles de plastique compatibles. Nous confirmons la fenêtre de matériau et de processus avant le devis ; la plage d'épaisseur, la capacité de la feuille et la tolérance sont examinées pour chaque projet.
| Capacité | TOPS Plastics |
|---|
| Processus | Découpe laser CO₂ là où le matériau et l'application sont adaptés. |
|---|
| Meilleur matériel | Acrylique / PMMA ; matériau moulé ou extrudé sélectionné en fonction des exigences de finition et d'épaisseur. |
|---|
| Géométrie | Profils plats 2D, trous traversants, fentes, schémas de montage et découpes internes. |
|---|
| Opérations supplémentaires | Gravure, marquage, polissage et usinage secondaire le cas échéant. |
|---|
| Fichiers d'entrée | DXF, DWG, AI et PDF vectoriel, soutenus par un dessin technique coté. |
|---|
| Fabrication | Prototypes, lots de faible volume et production répétée. |
|---|
| Contrôle | Contrôles dimensionnels et visuels selon les critères d'acceptation convenus. |
|---|
| Processus alternatif | Routage ou fraisage CNC lorsque la découpe laser n'est pas adaptée. |
|---|
02
Qu’est-ce que la découpe laser du plastique ?
La découpe laser du plastique utilise un faisceau laser focalisé pour découper des profils bidimensionnels à partir d'une feuille de plastique compatible sans contact physique entre un outil de découpe et la pièce.
Le faisceau suit une trajectoire vectorielle et élimine la matière le long d'une coupe étroite. Pour l'acrylique/PMMA, un procédé CO₂ approprié peut laisser un bord lisse et brillant, réduisant ainsi la finition nécessaire sur de nombreuses fenêtres, couvertures et panneaux. Il n'existe aucun outil de profil dédié, ce qui rend les révisions pratiques lors du développement du prototype.
Le processus introduit toujours de la chaleur. La qualité du matériau, l'épaisseur de la feuille, la mise au point, l'imbrication et l'espacement des petits éléments affectent le résultat. Un bord brillant n’établit pas de spécifications optiques ou d’ajustement précis. Nous évaluons le dessin et choisissons la découpe laser, le routage CNC ou une combinaison en fonction des exigences fonctionnelles et esthétiques.
03
Quels plastiques peuvent être découpés au laser ?
Un nom de polymère seul ne suffit pas. La qualité, les additifs, le film protecteur, l'épaisseur, les exigences d'extraction et les critères d'acceptation doivent être vérifiés avant qu'un matériau ne soit approuvé.
| Matériel | Adéquation du laser | Approche recommandée |
|---|
| Acrylique / PMMA | Candidat préféré | Vérifiez la qualité du moulage ou de l'extrusion, l'épaisseur, la gravure et la finition des bords. |
|---|
| POM / Acétal | Possible uniquement après examen du processus | Évaluer les produits de décomposition, l'extraction, la qualité des bords et les besoins dimensionnels ; La CNC reste une alternative. |
|---|
| PET / PETG | Dépend du processus | Identifiez le matériau exact de la feuille ; tester la fusion, l’état des bords et la réponse dimensionnelle. |
|---|
| Polypropylène | Limité pour de nombreuses pièces en tôle | La chaleur peut provoquer une fusion ou une déformation ; Le routage CNC est souvent préférable. |
|---|
| HDPE / PE | Limité pour de nombreuses pièces en tôle | Examiner la qualité de la fusion et des bords ; le routage ou l'usinage fournissent généralement un meilleur itinéraire industriel. |
|---|
| Polycarbonate | Généralement médiocre pour des tôles industrielles plus épaisses | Préférer le routage ou le fraisage CNC pour les panneaux fonctionnels et les protections ; les films minces sont une application différente. |
|---|
| ABS | Non préféré pour ce service | L'usinage CNC est généralement meilleur pour les caractéristiques dimensionnelles et les bords industriels. |
|---|
| PTFE / Teflon | Exclus du traitement laser conventionnel | Utiliser l'usinage CNC ; ne traitez pas les fluoropolymères comme des plastiques génériques découpés au laser. |
|---|
| PVC / Vinyle | Exclus du traitement laser conventionnel | Utiliser un procédé de découpe mécanique approprié ; vérifier les mélanges et les films de surface. |
|---|
L'approbation des matériaux inclut la construction complète du stock : les revêtements, les adhésifs et le masquage peuvent modifier l'aptitude au traitement. Nous n’acceptons pas les feuilles non identifiées comme acryliques en fonction de leur apparence.
Explorez l'acrylique / PMMA →04
Quels plastiques ne doivent pas être découpés au laser ?
Confirmez le matériau avant de sélectionner la machine. Un test de coupe ne remplace pas l’identification du matériau ni une évaluation appropriée du processus et de l’extraction.
PVC / Vinyle
Les mélanges ou films contenant du PVC et du PVC sont exclus. Chauffer du plastique contenant du chlore peut libérer des fumées dangereuses et corrosives et endommager l’équipement. Le routage ou l'usinage mécanique est l'alternative à la révision.
Plastique inconnu
Ne découpez pas au laser tant que le polymère, la qualité, les additifs et les revêtements ne sont pas identifiés de manière positive. Fournissez la documentation du fournisseur ou une désignation de matériau avec votre dessin.
Feuille de polycarbonate
Le routage ou le fraisage CNC est normalement préféré pour les composants industriels en tôle. La chaleur du laser peut décolorer ou endommager le bord, en particulier sur les supports plus épais ; les applications en couches minces nécessitent une évaluation distincte.
PTFE / Teflon
Exclus de la découpe laser conventionnelle car la décomposition thermique peut créer des produits fluorés dangereux. Spécifiez la nuance PTFE pour une revue d'usinage CNC.
D'autres matériaux chargés, ignifuges ou multicouches nécessitent également une évaluation. La compatibilité avec le marquage laser ne signifie pas automatiquement la compatibilité avec la découpe traversante.
05
Nos services de découpe laser plastique
Choisissez l'opération autour du dessin. La découpe de profils plats, la gravure peu profonde et les fonctionnalités CNC secondaires ont des exigences d'acceptation différentes.
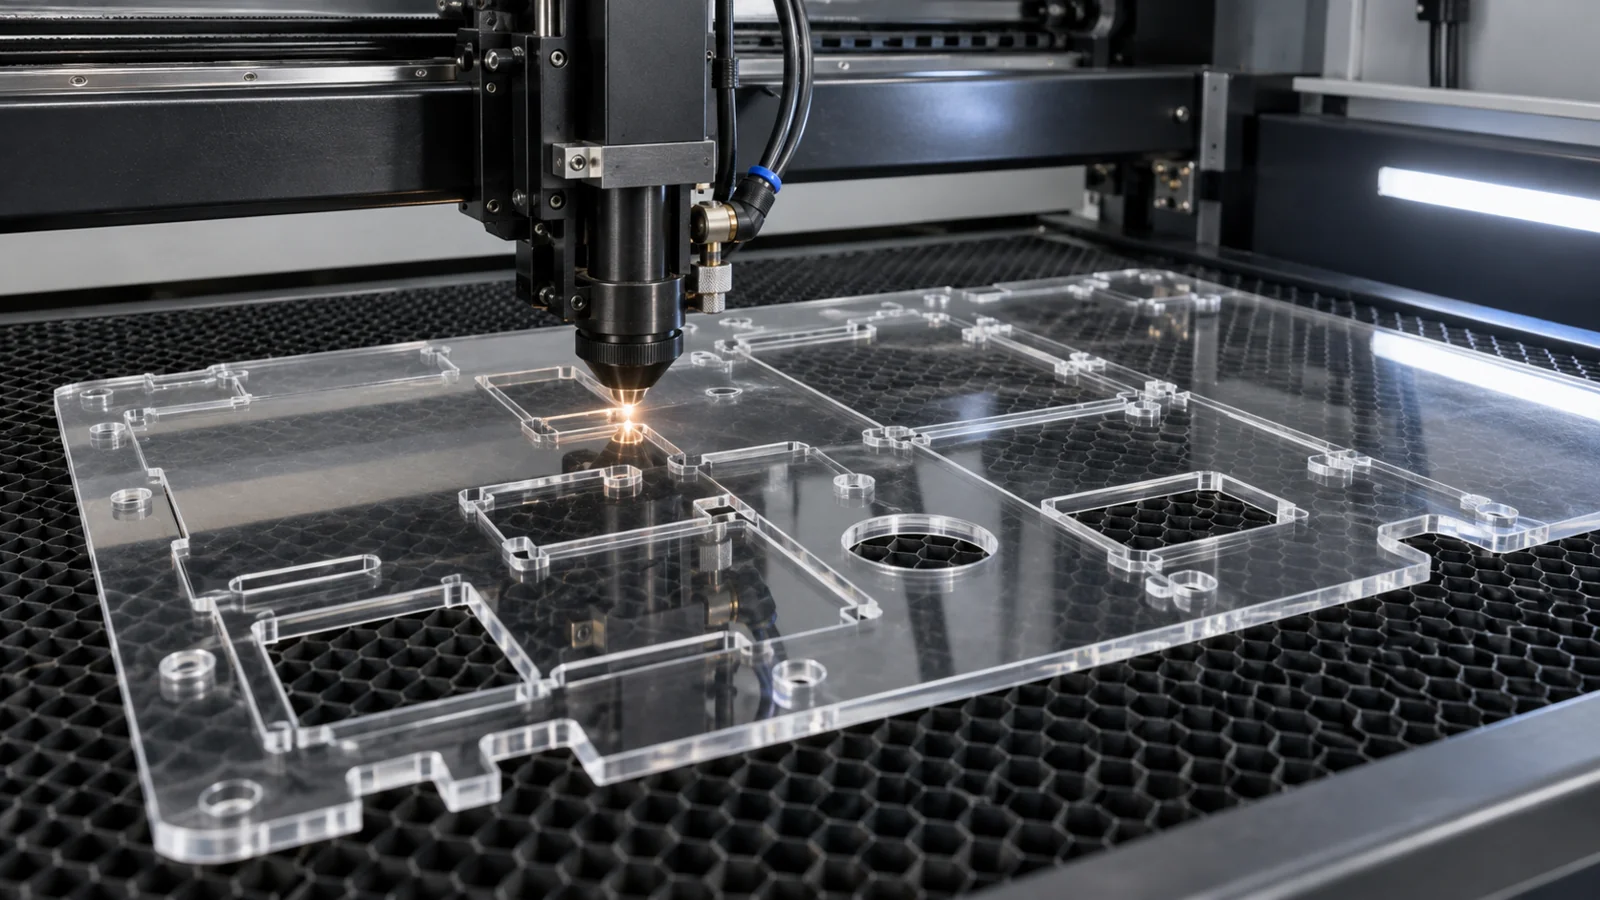
Acrylique / Découpe Laser PMMA
Dégager les panneaux, couvercles, fenêtres, supports, profils, composants d'affichage et formes de guides de lumière à partir d'une feuille appropriée. Indiquer la charge, la transparence et les attentes en matière de bords avant la fabrication.
Découpe de profil 2D de précision
Contours extérieurs, découpes internes, fentes, modèles de montage et formes irrégulières produits à partir d'une géométrie vectorielle libérée. Passez en revue les petites fonctionnalités et les ajustements sensibles au trait de scie.
Gravure Laser
Numéros de pièces, logos, échelles, identification et marquages des panneaux sur le matériel approuvé. Convenez de la position, de la profondeur, du contraste et des illustrations avant la production.
Découpe laser de prototypes
Pièces plates directement issues de la CAO, sans moule ou outillage de profil dédié. Vérifiez la forme, le jeu d’assemblage et l’apparence cosmétique avant de libérer un lot.
Répéter la production
Fichiers vectoriels contrôlés, critères d'imbrication et d'inspection pour les commandes récurrentes. L'utilisation des feuilles est équilibrée par rapport à l'espacement des pièces, à l'accumulation de chaleur et à la manipulation.
06
Pourquoi l'acrylique/PMMA est-il idéal pour la découpe laser ?
L'acrylique est le matériau de choix pour ce service car il combine la disponibilité de feuilles transparentes avec un comportement utile de découpe et de gravure au CO₂.
Bord coupé net.
Un support et des réglages acryliques appropriés peuvent produire des bords lisses et brillants. L'aspect de la surface est convenu séparément de l'acceptation dimensionnelle.
Aucune force de coupe mécanique
La découpe sans contact évite la pression de la fraise sur les profils délicats, même si le support et la distorsion thermique nécessitent toujours une attention particulière.
Formes 2D complexes
Les trajectoires vectorielles prennent en charge des contours complexes et des ouvertures internes sans sélectionner de fraise physique pour chaque profil.
Imbrication efficace des feuilles
Les pièces compatibles peuvent partager une présentation de feuille. L’espacement et l’ordre de coupe doivent éviter un échauffement local excessif.
Capacité de gravure
Une identification superficielle et des graphiques peuvent être combinés avec le profil coupé. L'acrylique coulé donne souvent un aspect gravé givré.
Aucun outillage dédié
Un chemin de CAO publié prend en charge les prototypes et les petits lots sans matrice ou moule dédié.
L'acrylique coulé et extrudé ne sont pas interchangeables par défaut. La feuille moulée est souvent sélectionnée pour son aspect de gravure ; la feuille extrudée peut offrir une cohérence d'épaisseur utile. Nous examinons la qualité réelle du fournisseur, les exigences dimensionnelles et la finition prévue. Les bords découpés au laser peuvent conserver les contraintes résiduelles : le collage, l'exposition aux solvants ou le polissage ultérieur doivent être évalués avant de lancer la fabrication.
Examiner les options de fabrication de l'acrylique →07
Tolérances de découpe laser du plastique
La tolérance de découpe au laser dépend du matériau, de l'épaisseur de la tôle, de la géométrie, de la taille des caractéristiques, de la saignée du faisceau, de l'apport de chaleur et des exigences dimensionnelles du dessin.
| Caractéristique | Considération principale |
|---|
| Profil extérieur | La compensation de saignée et le comportement thermique déterminent la limite finie. |
|---|
| Petits trous | Examinez le diamètre du trou par rapport à l'épaisseur, à la circularité et à la chaleur locale. |
|---|
| Fentes étroites | L'accumulation de chaleur peut affecter la largeur et les sections minces voisines. |
|---|
| Profils droits longs | La planéité de la feuille, le support et la température affectent la consistance. |
|---|
| Fenêtres en acrylique | Vérifiez les dimensions ainsi que l’aspect des bords et la protection de la surface. |
|---|
| Trous critiques pour l'ajustement | Le perçage, l'alésage ou la finition CNC peuvent être préférables. |
|---|
| Feuille épaisse | Examinez la conicité de la coupe, les effets thermiques et l’état des bords. |
|---|
| Pièces cosmétiques | Définir les rayures, la décoloration, le masquage et l'acceptation des manipulations. |
|---|
Nous n’appliquons pas une seule tolérance à chaque profil, trou et épaisseur. Identifiez les caractéristiques et les références critiques sur un dessin. Lorsqu'un ajustement ne peut pas être réalisé de manière fiable par le laser seul, convenez d'une opération d'usinage secondaire et d'une méthode d'inspection.
Envoyez votre dessin pour un examen de faisabilité de la découpe laser →08
Comment la saignée et la chaleur affectent-elles les pièces en plastique découpées au laser ?
Le trait de scie est la largeur étroite du matériau enlevé par la poutre. Sa largeur et l'apport de chaleur influencent la taille du profil, les dimensions des trous et l'état des bords, en particulier sur les petits éléments et les tôles plus épaisses.
Compensation de saignée
Décalez le chemin de production en fonction du processus mesuré. Fournissez une géométrie finie nominale plutôt que d'ajouter silencieusement votre propre tolérance de saignée à la conception.
Apport de chaleur
Une chaleur locale excessive peut faire fondre, décolorer ou déformer le plastique. La sélection des matériaux, la séquence de coupe et l’espacement des éléments doivent être considérés ensemble.
Petites fonctionnalités
Les très petits trous, les coins pointus et les ponts étroits peuvent ne pas se reproduire proprement. Examinez les caractéristiques minimales pour l’épaisseur et la qualité réelles.
Planéité de la feuille
Le stock déformé change d'orientation et de relation avec le lit de support. Évaluez l’état de la feuille avant de la couper et inspectez-la dans l’état convenu.
Un exemple de coupon ou un premier article peut déterminer si le bord, l'ajustement et les petites caractéristiques proposés sont acceptables. Cela ne justifie pas une taille de trou minimale universelle ou une valeur de saignée pour différents plastiques.
09
Découpe laser du plastique ou routage CNC : quel est le meilleur ?
Utilisez le laser pour les profils plats compatibles lorsque le bord de coupe et la tolérance correspondent à l'application. Choisissez la CNC pour les poches, les profondeurs contrôlées, les filetages, les alésages de précision ou les matériaux qui ne conviennent pas au traitement laser.
| Facteur | Découpe laser | Routage / fraisage CNC |
|---|
| Meilleure géométrie | Plat 2D à travers les profils | Profils 2D plus profondeur contrôlée et fonctionnalités 3D |
|---|
| Contact outil | Faisceau sans contact | Outil de coupe physique ; support et serrage requis |
|---|
| Bordure acrylique | Souvent brillant avec un matériau et des réglages adaptés | Bord usiné ; un polissage peut être ajouté |
|---|
| Poches | Il ne s'agit pas d'un processus d'usinage de poche de précision | Poches à profondeur contrôlée |
|---|
| Lamages | Non produit par coupe ordinaire | Diamètre et profondeur contrôlés |
|---|
| Filetages | Non produit par découpe de profil ordinaire | Taraudage ou fraisage de filetage le cas échéant |
|---|
| Trous bien ajustés | Dépend du processus ; la chaleur et le trait de scie comptent | Généralement le meilleur itinéraire pour les alésages contrôlés |
|---|
| Matériau épais | Limité par le matériel et le processus qualifié | Souvent plus adapté ; l'accès aux outils et l'assistance sont toujours importants |
|---|
| Profilés en tôle acrylique | Candidat fort | Candidat solide avec une finition de bord différente |
|---|
| Feuille de polycarbonate | Normalement non préféré pour ce service | Itinéraire industriel privilégié |
|---|
| PVC | Exclus du traitement laser conventionnel | Processus mécanique sélectionné avec des contrôles appropriés |
|---|
| Pièces usinées complexes | Limité à la contribution à profil plat | Préféré pour les composants multi-fonctionnalités |
|---|
10
Pièces en plastique découpées au laser sur mesure
Composants en feuille basés sur des dessins pour les équipements et les assemblages. La compatibilité des matériaux, les charges et les exigences réglementaires sont examinées pour l'utilisation prévue.
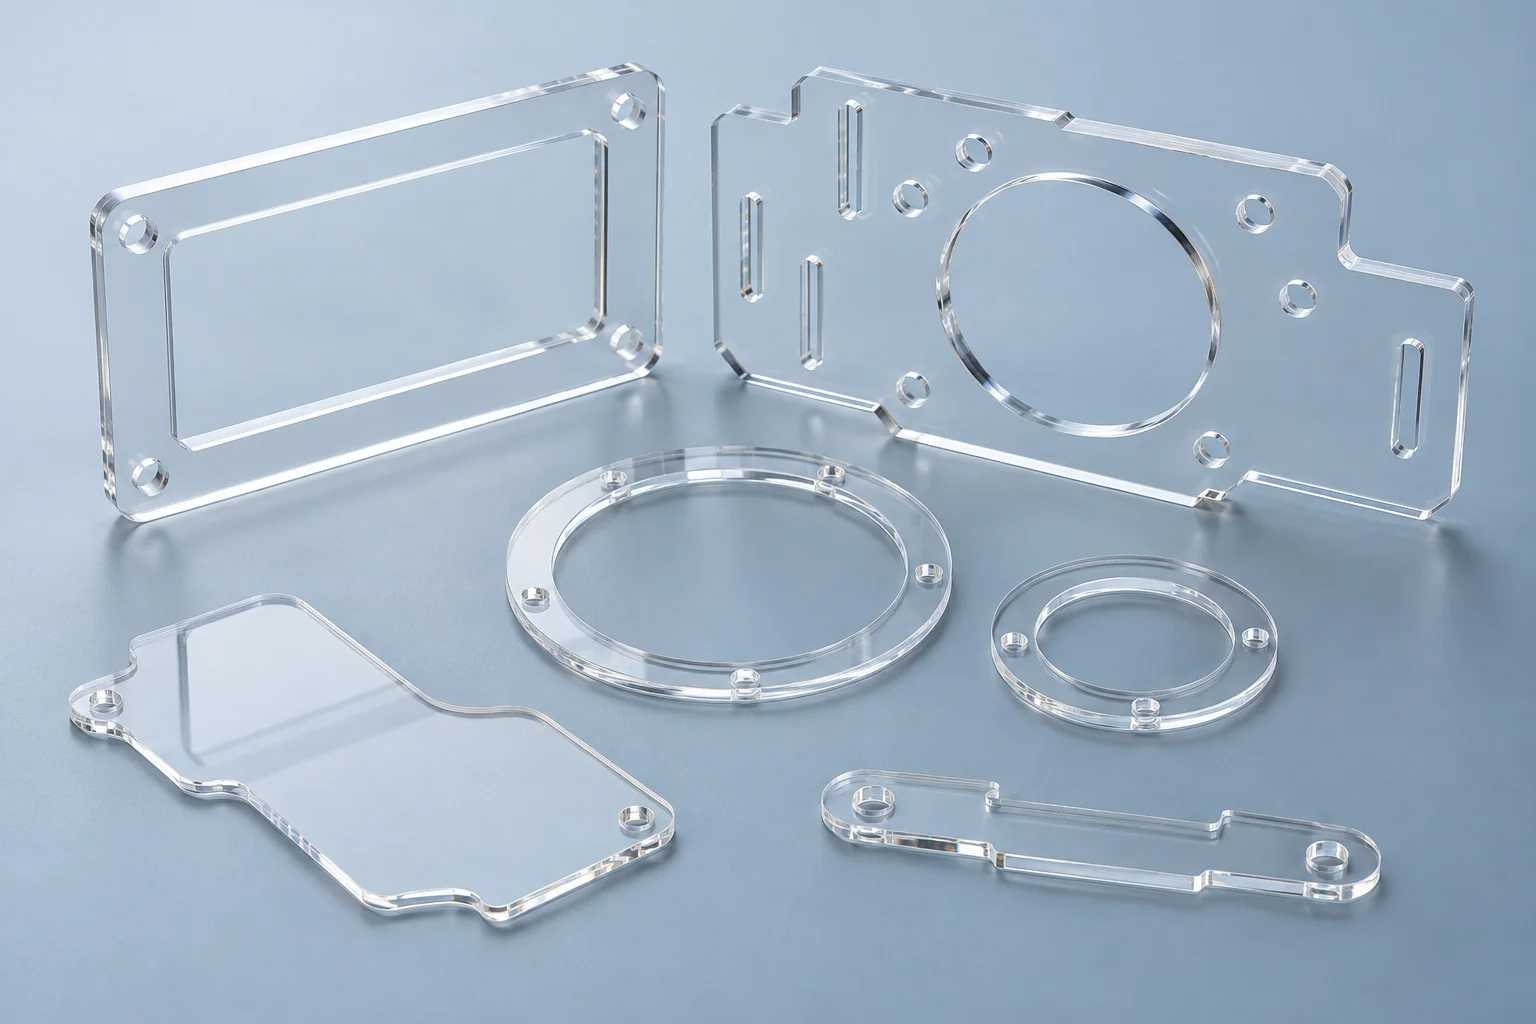
Panneaux acryliques
Panneaux d'équipement plats avec trous de montage, fentes et découpes.
Fenêtres en acrylique
Fenêtres de visualisation aux dimensions définies, finition des bords et faces cosmétiques protégées.
Couvertures en plastique
Capots de protection plats dimensionnés selon un plan d'assemblage.
Gardes transparentes
Visualisation des panneaux où le matériau sélectionné répond à l'évaluation des risques ; les protections critiques contre les chocs peuvent nécessiter du polycarbonate découpé par CNC.
Panneaux de contrôle
Ouvertures et identification pour interrupteurs, affichages et instruments.
Composants d'affichage
Vitrines industrielles, superpositions et formes de support transparentes.
Profils de guide de lumière
Formes de guide de lumière plates personnalisées ; les performances optiques et la finition de surface nécessitent une validation séparée.
Plaques d'identification des machines
Plaques en tôle compatibles avec les marquages et les modèles de montage spécifiés.
Inserts en plastique
Inserts de forme plate et pièces d'interface.
Profils plats personnalisés
Contours irréguliers produits à partir d'une géométrie vectorielle contrôlée.
Joints / Entretoises
Uniquement dans un matériau approuvé compatible laser qui répond également aux exigences d’étanchéité, de charge et d’environnement.
Composants de la feuille de prototype
Premières pièces pour la mise en page, l'assemblage et la révision de l'apparence.
11
Directives de conception pour les pièces en plastique découpées au laser
Envoyez un dessin coté avec une géométrie vectorielle propre. Le dessin doit définir les dimensions finies et les surfaces importantes dans l'assemblage.
Utiliser des fichiers vectoriels
Les formats DXF, DWG, AI ou PDF vectoriels sont préférés. Unités d'état et échelle ; supprimez les chemins de coupe en double ou ouverts et séparez les illustrations de gravure de la géométrie de coupe traversante.
Évitez les trous extrêmement petits
Les petits trous sont sensibles au trait de scie, à la conicité et à la chaleur locale. Marquez les tailles de trous critiques afin que la finition CNC puisse être évaluée.
Maintenir l'espacement des fonctionnalités
Prévoir un espace entre les ouvertures et les pièces voisines. Les détails denses peuvent concentrer la chaleur et modifier la qualité des bords.
Évitez les ponts très étroits
Les toiles fines peuvent se ramollir, se déformer ou se briser pendant la manipulation. Examinez la largeur du pont en fonction du matériau et de l'épaisseur.
Marquer les surfaces cosmétiques
Identifiez les visages de visualisation, les exigences de masquage, les rayures autorisées et l’acceptation optique. L'apparence d'un visage peut différer de l'autre.
Spécifier les exigences Edge
État des bords découpés, brillants, mats, polis mécaniquement ou finis CNC. Identifiez les bords qui seront collés ou exposés aux solvants.
Fonctionnalités laser et CNC séparées
Marquez clairement les poches, les contre-alésages, les filetages et les alésages critiques, y compris les références et les profondeurs contrôlées. Le profil vectoriel ne peut à lui seul définir ces caractéristiques.
Incluez l’épaisseur et la qualité nominales de la feuille dans le dessin ou le dossier. La taille globale, les tolérances, la révision et la quantité nous aident à examiner la faisabilité de l’imbrication et du processus. Les illustrations raster peuvent prendre en charge une discussion sur le marquage mais ne remplacent pas un chemin de découpe vectoriel précis.
12
Gravure et marquage laser sur plastique
Ajoutez les numéros de pièces, les informations de série, les échelles de mesure, les logos, le texte d'avertissement, les graphiques du panneau et l'identification sur le matériau en feuille approuvé.
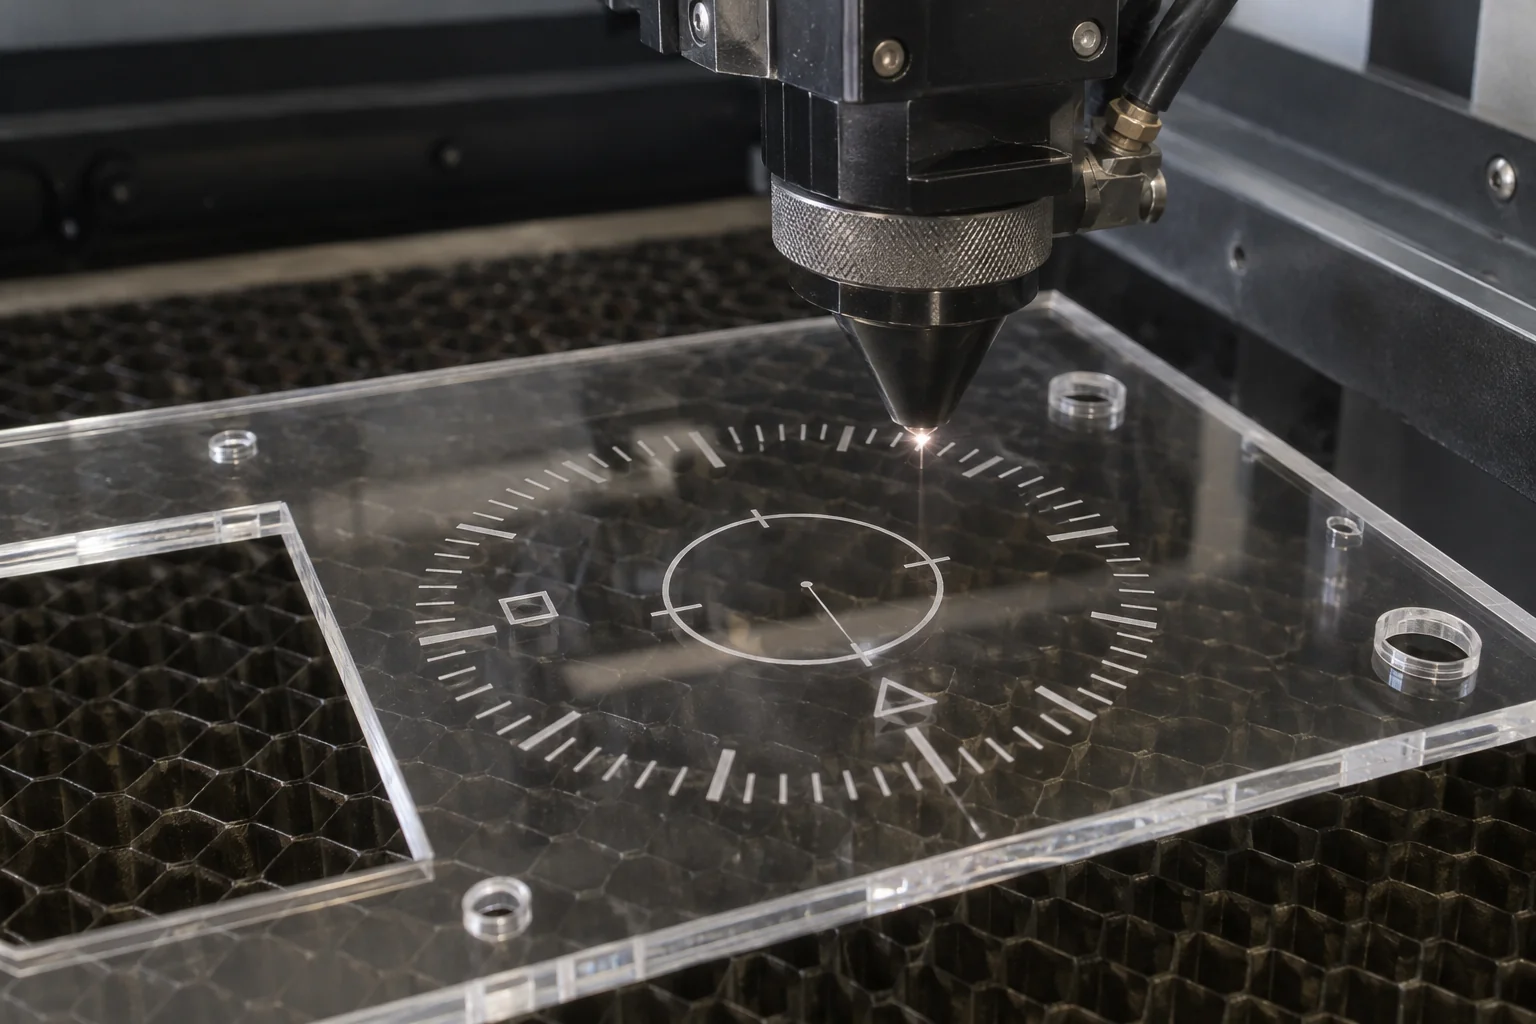
Définir le marquage
Fournir les illustrations, l’emplacement, l’orientation et la révision. Convenez du contraste et de la profondeur sur le matériau réel.
Protéger les visages fonctionnels
Placez les marquages à l'écart des ajustements critiques ou des régions optiques, sauf indication contraire sur le dessin.
Approuver la comparution
Examinez un échantillon lorsque la lisibilité, le contraste esthétique ou l’identification répétée sont importants.
La gravure consiste en un marquage de surface peu profond plutôt qu'en un usinage de précision en profondeur. Une poche profonde, un siège de roulement contrôlé ou une rainure d'étanchéité font partie de l'examen de l'usinage CNC. La compatibilité de gravure et la compatibilité de coupe sont évaluées séparément.
13
Finition des bords des pièces en plastique découpées au laser
La finition appropriée dépend du fait que le chant soit cosmétique, fonctionnel, collé ou exposé à un environnement chimique.
| Bord / finition | Meilleure utilisation et point de révision |
|---|
| Bord acrylique découpé au laser | Bords de profil brillants où le résultat de la découpe correspond à l'aspect convenu. |
|---|
| Bord fonctionnel tel que découpé | Composants internes où l'acceptation dimensionnelle et de manipulation est suffisante. |
|---|
| Polissage mécanique | Apparence cosmétique améliorée ; tenir compte de l'enlèvement de matière et de l'arrondi des bords. |
|---|
| Polissage à la flamme | Bords cosmétiques acryliques sélectionnés uniquement après examen des contraintes résiduelles, de la liaison et de l'environnement de service. |
|---|
| Finition CNC | Faces d'accouplement et bords critiques à l'ajustement qui nécessitent une fonction usinée contrôlée. |
|---|
Le polissage n’est pas une solution automatique pour chaque pièce transparente. Définissez l’arrondi des bords, le changement dimensionnel et l’apparence visuelle acceptables avant de choisir une finition. Le collage sensible à la contrainte et le service au solvant peuvent nécessiter une séquence ou un traitement de matériau différent.
14
Quand faut-il combiner la découpe laser et l’usinage CNC ?
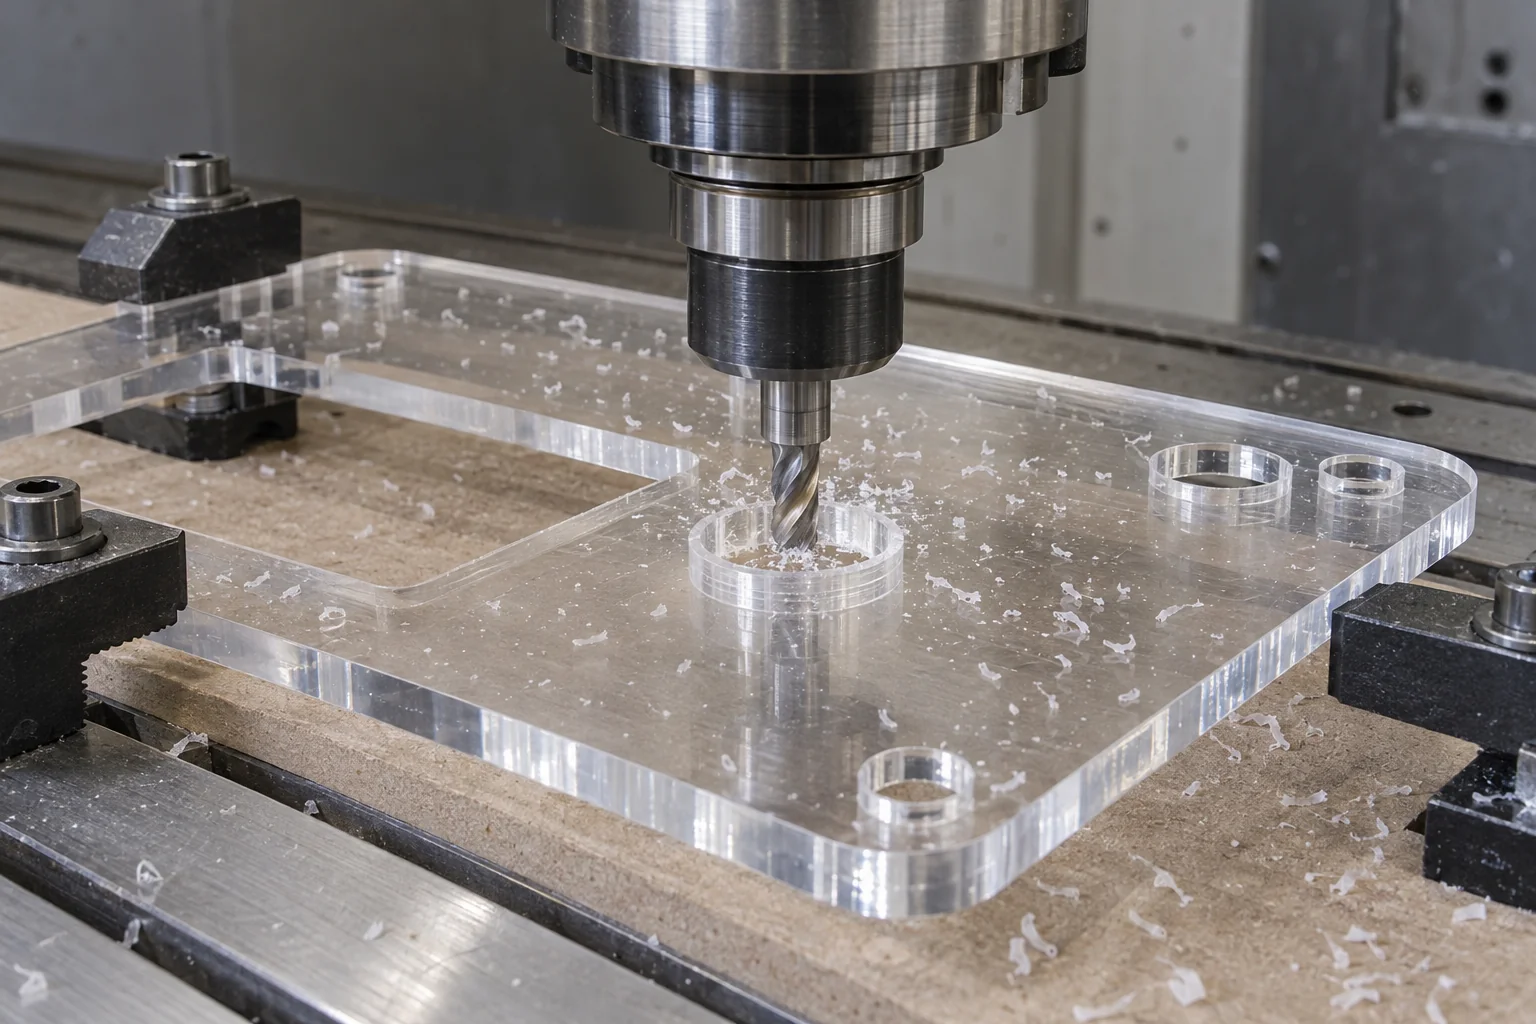
Un profil extérieur plat peut être découpé au laser tandis que l'usinage CNC produit des caractéristiques secondaires de précision. L'itinéraire combiné est examiné en fonction du coût d'installation, des effets thermiques, des références et des exigences d'inspection finale.
- 01
Confirmer la feuille acrylique et son épaisseur
- 02
Découpe laser du profil extérieur
- 03
Poches et contre-alésages de fraisage CNC
- 04
Percer ou tarauder les trous spécifiés
- 05
Polir ou graver si nécessaire
- 06
Inspecter les caractéristiques finies et l’apparence
Les panneaux de commande, les capots de machines, les fenêtres d'inspection, les boîtiers et les panneaux d'équipement peuvent bénéficier de cette approche. La surépaisseur, le maintien de la pièce et l'emplacement des éléments doivent être planifiés de manière à ce que la deuxième opération soit correctement liée au profil fini.
Un itinéraire combiné n’est pas automatiquement moins cher. Pour une petite quantité de pièces aux tolérances strictes, l’usinage de l’ensemble du composant peut être plus efficace. Nous comparons le dessin complet plutôt que de juger uniquement le contour extérieur.
Explorez la fabrication du plastique →15
Découpe laser plastique du prototype à la production
Développez la première pièce autour de l'ajustement et de l'apparence, puis publiez un ensemble de fichiers stables et des critères d'acceptation pour la production.
Prototype
Validez le profil, l’ajustement de l’assemblage, l’apparence et la position des trous. Utilisez un échantillon approuvé pour résoudre les problèmes de bord ou de gravure.
Production en faible volume
Panneaux d'équipement et composants personnalisés en petits lots. Équilibrez l’imbrication, la configuration, la manipulation et les opérations secondaires.
Répéter la production
Contrôlez la révision des vecteurs, la qualité, l’épaisseur, la stratégie d’imbrication et les normes d’inspection. Vérifiez les modifications avant la prochaine commande.
16
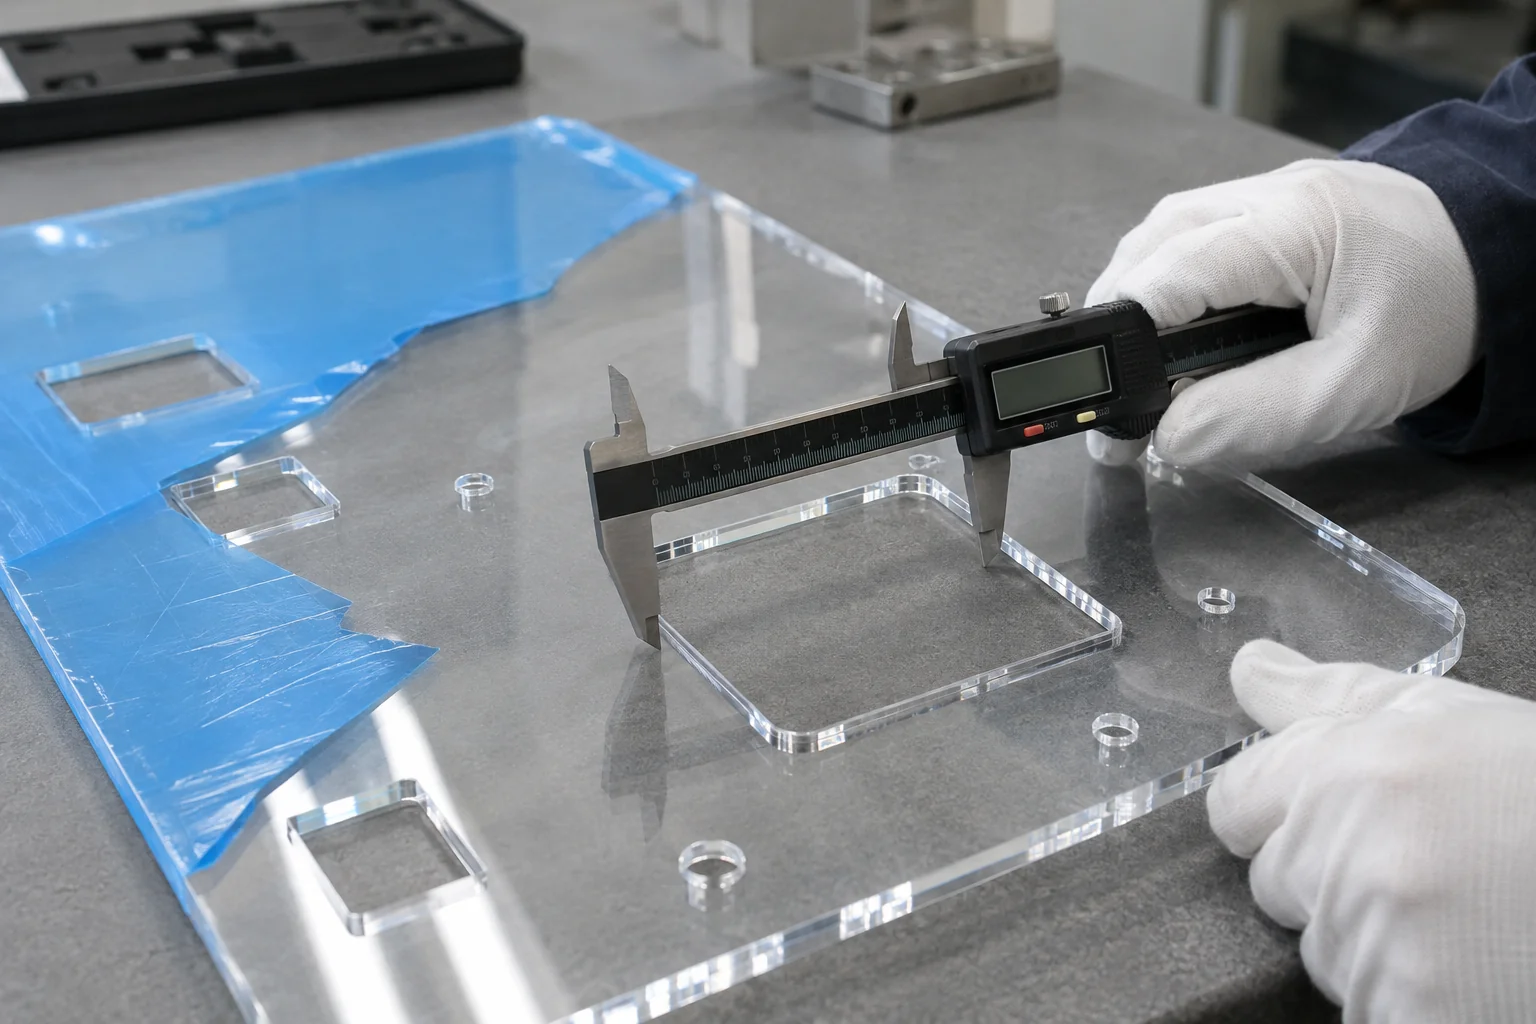
Inspection des pièces en plastique découpées au laser
Les contrôles dimensionnels et l’acceptation visuelle fonctionnent ensemble. Une pièce peut correspondre aux dimensions de son profil et néanmoins échouer en raison de rayures, d'un état des bords ou d'une décoloration.
- 01
Vérifier la construction du matériau et de la feuille
- 02
Révision des fichiers vectoriels et révision des dessins
- 03
Test de coupe si nécessaire
- 04
Inspectez le premier article
- 05
Réduisez le lot de production
- 06
Vérifier les profils, les trous et les fentes
- 07
Inspecter les bords et les faces cosmétiques
- 08
Usinage secondaire complet si nécessaire
- 09
Effectuer l'inspection finale
- 10
Protéger et emballer les pièces
Le plan d'inspection peut inclure le profil extérieur, la taille du trou, la position des caractéristiques, la largeur de la fente, la conicité et les dimensions d'accouplement critiques. Convenez de la manière dont la feuille flexible est soutenue pendant la mesure et si le masquage de protection reste en place.
L'inspection visuelle comprend la qualité des bords, les marques de brûlure ou de décoloration, les rayures et l'état du film protecteur. La réception définitive suit toutes les opérations secondaires ; l’inspection avant usinage ou polissage ne permet pas à elle seule d’établir la conformité de la pièce finie.
17
Pièces en plastique découpées au laser pour applications industrielles
Sélectionnez d'abord le polymère pour son environnement de travail. L'adéquation du laser à elle seule ne garantit pas la protection contre les chocs, la conformité électrique, les performances optiques ou l'acceptation médicale.
Machines industrielles
Fenêtres de visualisation, couvercles et panneaux de commande avec caractéristiques de montage définies.
Automatisation et robotique
Housses de protection et panneaux de visualisation ; évaluer séparément les exigences en matière d'impact et de protection.
Électronique
Tableaux d’instruments et pièces plates isolantes compatibles selon les exigences matérielles et électriques spécifiées.
Équipement médical et de laboratoire
Fenêtres d'instrument et composants transparents ; le niveau, le nettoyage et les approbations applicables nécessitent un examen du projet.
Éclairage
Diffuseurs, profils guide-lumière et composants transparents avec exigences optiques validées.
Fabrication d'équipement
Panneaux, couvercles et plaques d'identification fournis selon un dessin publié.
Développement de prototypes
Pièces plates pour une vérification rapide de la disposition, de l'ajustement et de l'apparence.
18
Pourquoi choisir la TOPS Plastics pour la découpe laser du plastique ?
Nous évaluons d'abord les exigences en matière de matériau, d'épaisseur, de géométrie, de tolérance et de bord, puis choisissons la découpe laser, le routage CNC ou un processus combiné basé sur le dessin.
Sélection de processus axée sur le plastique
Examinez comment le polymère réagit à la chaleur et à la découpe mécanique.
Acrylique / Expertise PMMA
Tenez compte ensemble de la qualité, de l’épaisseur, de la transparence, de la gravure et de l’acceptation des bords.
Stratégie de fabrication laser + CNC
Planifiez le profil et les fonctionnalités secondaires comme un seul composant fini.
Examen de compatibilité des matériaux
Vérifiez le stock, les revêtements et les films identifiés avant que l'itinéraire de découpe ne soit accepté.
Prototype pour répéter la production
Transférez la géométrie approuvée et les critères d’acceptation dans des lots récurrents.
Pièces personnalisées basées sur des dessins
Utilisez des révisions, des dimensions et des fichiers vectoriels contrôlés.
Inspection dimensionnelle + visuelle
Inspectez les caractéristiques fonctionnelles et les faces cosmétiques transparentes.
Prise en charge de la fabrication secondaire
Revoir les besoins en usinage, polissage, marquage et assemblage dans le devis.
19
Comment nous produisons des pièces en plastique découpées au laser
Une séquence contrôlée connecte votre fichier vectoriel au composant fini. Les opérations facultatives sont confirmées pour le projet plutôt que supposées pour chaque partie.
- 01
Téléchargez le dessin et le fichier vectoriel
- 02
Confirmer le matériau et la qualité
- 03
Vérifier la compatibilité laser
- 04
Confirmer les exigences en matière d'épaisseur et de bord
- 05
Revoir la conception et la stratégie de saignée
- 06
Test de coupe ou premier article si nécessaire
- 07
Découpé et gravé au laser
- 08
Ajoutez des opérations secondaires CNC si nécessaire
- 09
Bordure complète et finition cosmétique
- 10
Inspecter la pièce finie
- 11
Appliquer un emballage de protection
20
FAQ sur la découpe laser du plastique
Quels plastiques peuvent être découpés au laser ?+
Acrylique / PMMA est le matériau privilégié pour ce service. D'autres plastiques identifiés, tels que les feuilles POM ou PET sélectionnées, nécessitent un examen du processus spécifique à leur qualité. Les PVC, PTFE et les plastiques non identifiés sont exclus de la découpe laser conventionnelle.
Quel plastique convient le mieux à la découpe laser ?+
L'acrylique / PMMA est généralement le choix le plus judicieux pour les pièces plates transparentes avec un bord coupé brillant. Le matériau moulé ou extrudé est sélectionné en fonction de la gravure, de la cohérence de l'épaisseur et des exigences de dessin.
L'acrylique peut-il être découpé au laser ?+
Oui. L'acrylique coulé et extrudé compatible peut être découpé au laser CO₂ en panneaux, fenêtres et profilés. L'épaisseur de la tôle, les petites caractéristiques, l'aspect des bords et les contraintes résiduelles doivent encore être examinés.
Le polycarbonate peut-il être découpé au laser ?+
Certains films minces peuvent être traités avec des systèmes laser appropriés, mais cela ne fait pas des feuilles industrielles un candidat privilégié. Pour les panneaux fonctionnels et les protections plus épais, le routage ou le fraisage CNC est normalement la meilleure solution en raison des dommages thermiques et de la décoloration des bords.
Le PVC peut-il être découpé au laser ?+
Le PVC ne doit pas être traité comme un plastique conventionnel découpé au laser. Le chauffage de matériaux contenant du chlore peut créer des fumées dangereuses et corrosives. Les mélanges, revêtements et films PVC sont également soumis à une vérification des matériaux ; envisagez plutôt l’usinage mécanique.
La découpe laser est-elle plus précise que le routage CNC ?+
Aucun des deux processus n’est universellement plus précis. Le trait de scie, la chaleur, l'épaisseur et la géométrie affectent les profils laser. L'usinage CNC est généralement préféré pour les alésages, les poches, les filetages et les caractéristiques bien ajustés liés à des références fonctionnelles. Confirmez l'exigence sur le dessin.
La découpe laser laisse-t-elle un bord poli sur l'acrylique ?+
Un procédé acrylique et CO₂ approprié peut laisser un bord lisse et brillant. Il ne s’agit pas automatiquement d’une finition de qualité optique ou sans stress. Convenez de l'apparence, des dimensions et de toute exigence de liaison ou de service avec solvant.
De quels formats de fichiers avez-vous besoin pour la découpe laser du plastique ?+
Envoyez des fichiers DXF, DWG, AI ou PDF vectoriels avec un dessin coté, les unités, l'épaisseur, la qualité et la révision. Utilisez les formats de téléchargement pris en charge ou placez AI et les fichiers associés dans un package ZIP. Une image raster à elle seule ne définit pas un chemin de coupe précis.
La découpe laser et l’usinage CNC peuvent-ils être utilisés sur la même pièce ?+
Oui, là où l'itinéraire combiné est adapté. Le profil peut être découpé au laser avant les poches CNC, les lamages, le perçage ou le taraudage. Les tolérances, les références, le maintien de la pièce et le contrôle final doivent être planifiés ensemble.
La découpe laser est-elle adaptée aux prototypes et aux pièces en plastique de faible volume ?+
Oui, pour les pièces en tôle compatibles. Le traitement vectoriel direct évite les outils de profil dédiés et prend en charge les révisions. L'approbation du prototype doit couvrir l'ajustement, les trous, l'apparence et les opérations secondaires avant la production.
VOTRE DESSIN. LE BON PROCESSUS.
Obtenez un devis pour la découpe laser du plastique
Téléchargez votre DXF, DWG, AI, PDF vectoriel ou dessin technique et identifiez le matériau, l'épaisseur de la feuille, la quantité, les dimensions critiques, les exigences de bord et les besoins d'usinage secondaire. Notre équipe peut déterminer si la découpe laser, le routage CNC ou un processus combiné convient à votre composant.
Gardez le formulaire simple : la société, le nom, l’e-mail et le téléphone sont requis. Le pays, le numéro de pièce, la quantité et le téléchargement du dessin sont facultatifs. Mettez les détails du matériau, de l'épaisseur, du visage cosmétique, de la gravure et de l'usinage dans le dessin ou le package ZIP. Les fichiers AI peuvent être inclus dans ZIP ; les colis plus volumineux peuvent être partagés par e-mail.
info@tops-precision.comDXF / DWG / PDF / STEP / STP / IGES / X_T ou ZIP, maximum 10 Mo. Incluez les fichiers AI dans ZIP. Les packages plus volumineux peuvent être partagés par e-mail. Acceptez le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.
