Aucune justification d’outillage de moule
La quantité attendue ne permet pas l’investissement et la maintenance d’outillage dédié au moulage par injection.

PILOTE / PONT / PRODUCTION RÉPÉTÉE
TOPS Plastics fabrique des pièces en plastique sur mesure en petites quantités à l'aide du fraisage CNC, du tournage et de l'usinage multi-axes. Depuis les essais pilotes et les lots de validation technique jusqu'à la production intermédiaire et aux commandes répétées de petits lots, nous usinons des composants techniques en plastique directement à partir de la CAO sans outillage de moule dédié.
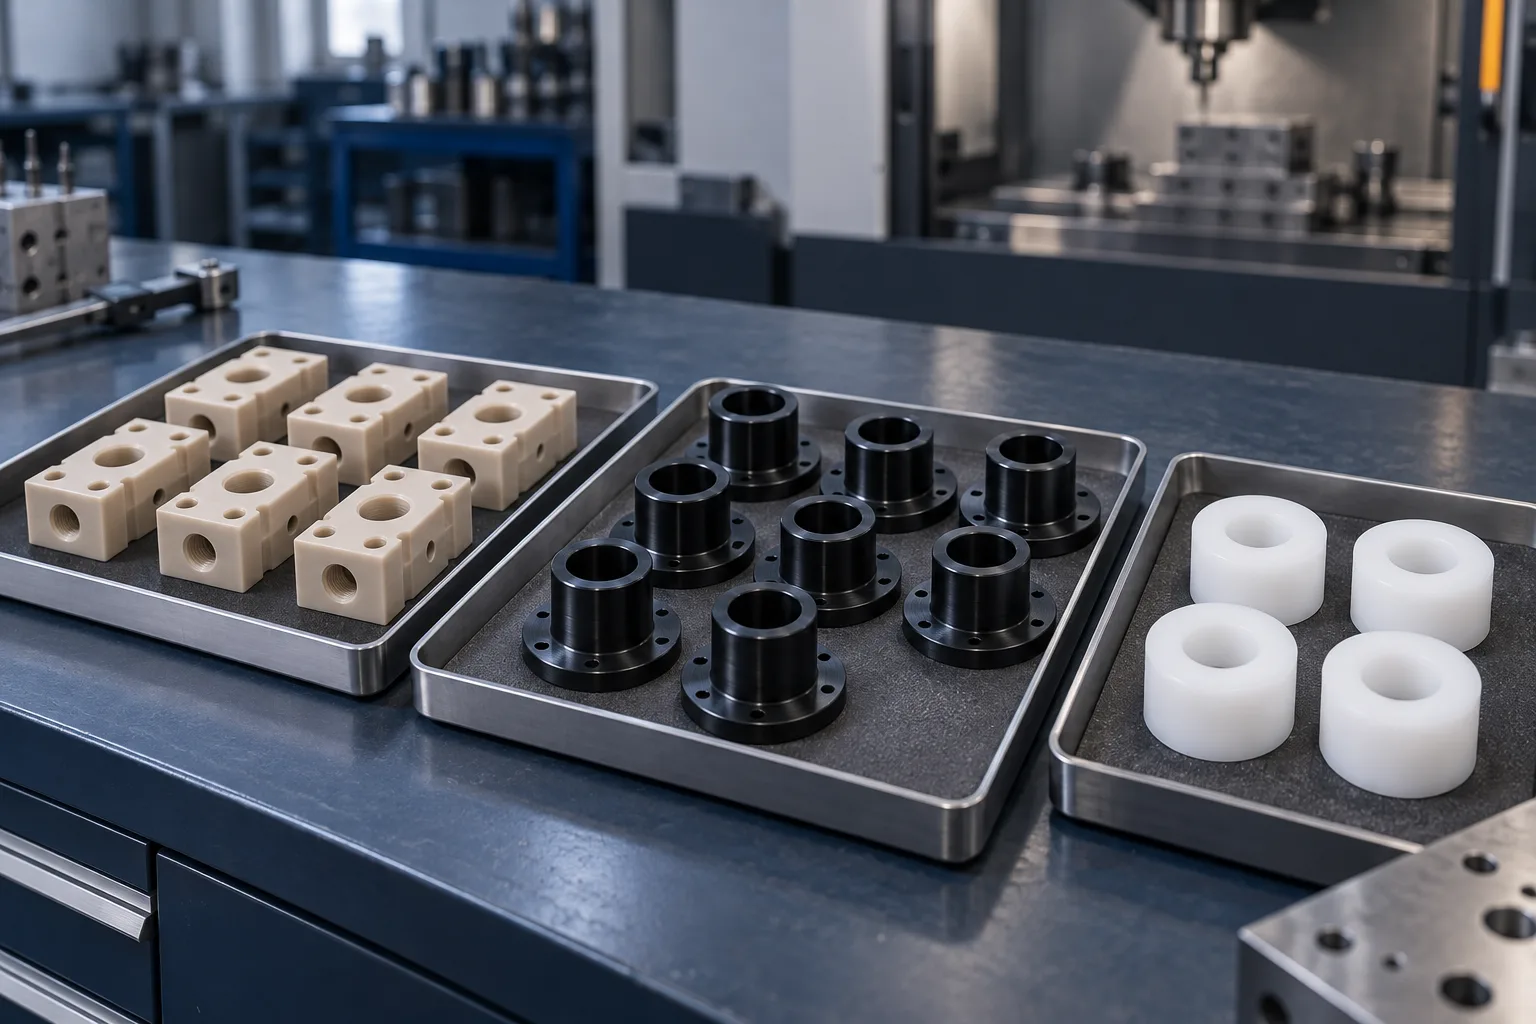
Les quantités de production et l'itinéraire d'usinage sont examinés en fonction de votre demande de pièces, de matériaux et de répétition.
| Capacité | TOPS Plastics |
|---|---|
| Type de fabrication | Usinage CNC en petites séries/faibles volumes |
| Processus | Fraisage, tournage, perçage, taraudage et usinage 5 axes |
| Quantité | Dépend du projet ; examiné par rapport à la géométrie, au temps de cycle et à l'économie de l'outillage |
| Matériaux | PEEK, POM, PTFE, Nylon, UHMW, PC, PMMA, ABS, PVC, PP, PEI, PVDF, PPS et Torlon / PAI |
| Types de pièces | Composants fonctionnels, boîtiers, bagues, fixations et collecteurs |
| Entrée | Fichiers CAO, dessins 2D et échantillons de référence ; les échantillons nécessitent une spécification dimensionnelle convenue |
| Fichiers | STEP, STP, IGES, X_T, DWG, DXF et PDF ; Forfaits ZIP acceptés |
| Contrôle | Premier article et contrôle dimensionnel selon le dessin et le plan convenus |
L'usinage du plastique en faible volume produit des composants en plastique CNC personnalisés dans des quantités pour lesquelles des outils de moulage dédiés peuvent être difficiles à justifier, alors que la commande nécessite toujours des configurations reproductibles et une inspection contrôlée.
Il sert généralement aux essais techniques, à la production pilote, aux équipements spécialisés, aux pièces de rechange, à la production de ponts et aux commandes OEM récurrentes de petits volumes. Une commande en faible volume est définie par les aspects économiques et les exigences de la pièce, plutôt que par une limite de quantité universelle.
L'usinage directement à partir de la CAO évite un moule d'injection dédié. La programmation, le serrage des pièces, les outils de coupe et le contrôle impliquent toujours des frais de préparation qui doivent être inclus dans le devis.
Choisissez le processus en fonction des exigences de production, de la maturité de la conception et du coût d'engagement dans l'outillage.
La quantité attendue ne permet pas l’investissement et la maintenance d’outillage dédié au moulage par injection.
La conception peut changer entre les lots. Les programmes et accessoires CNC peuvent être révisés à chaque nouvelle révision.
Vous avez besoin du polymère et de la qualité spécifiés, plutôt que de supposer qu'un matériau imprimé se comportera de la même manière.
Des pièces utilisables sont nécessaires lors de la préparation de l'outillage, de la qualification ou d'un autre itinéraire de fabrication.
Les équipements industriels, médicaux et de laboratoire spécialisés peuvent nécessiter des quantités modestes tout au long de leur durée de vie.
De petites séries de plusieurs configurations peuvent éviter de s'engager dans un moule distinct pour chaque version.
L'usinage de prototypes se concentre sur la preuve d'une conception. L'usinage de faibles volumes nécessite également un processus contrôlé qui fournit des pièces de production utilisables.
| Scène | Objectif principal | Focus sur la fabrication |
|---|---|---|
| Prototype | Valider la conception, l'ajustement et la fonction | Itération et apprentissage ; les pièces prototypes peuvent ne pas être qualifiées pour la production |
| Lot d'ingénierie | Valider la fonction et le processus | Dimensions critiques, tests et matériel représentatif |
| Faible volume | Fournir des pièces de production utilisables | Répétabilité, critères d'acceptation et économie des lots |
| Fabrication de ponts | Fournir des pièces avant que l’itinéraire de production final ne soit prêt | Planification de la continuité, de la qualification et de la transition |
| Répéter la production | Fournir des lots récurrents | Spécifications stables, contrôle des révisions et inspection |
La CNC peut constituer un point de départ pratique pour des pièces fonctionnelles en petits lots lorsque l’accès à la fraise et le stock de matériaux conviennent à la géométrie.
Évitez les investissements dans des moules dédiés, tout en permettant la programmation, les montages et la configuration de l'usinage.
Sélectionnez une qualité de stock documentée appropriée à votre application. Les formes standard et moulées nécessitent toujours une validation séparée.
Examinez les modifications CAO entre les lots sans modifier un moule d'injection ; la géométrie modifiée peut encore nécessiter un nouveau support de pièce.
Les alésages, les poches, les filetages, les interfaces d'étanchéité et les faces de référence peuvent être usinés et inspectés selon les exigences convenues.
Examinez l'ingénierie et les polymères hautes performances en fonction de la température, des produits chimiques, de l'usure et des besoins dimensionnels.
Un programme approuvé et un enregistrement de configuration peuvent prendre en charge des commandes répétées, sous réserve de confirmation du matériel et de la révision.
Combinez les processus en fonction de la géométrie de la pièce et des fonctionnalités qui doivent rester liées aux mêmes références.
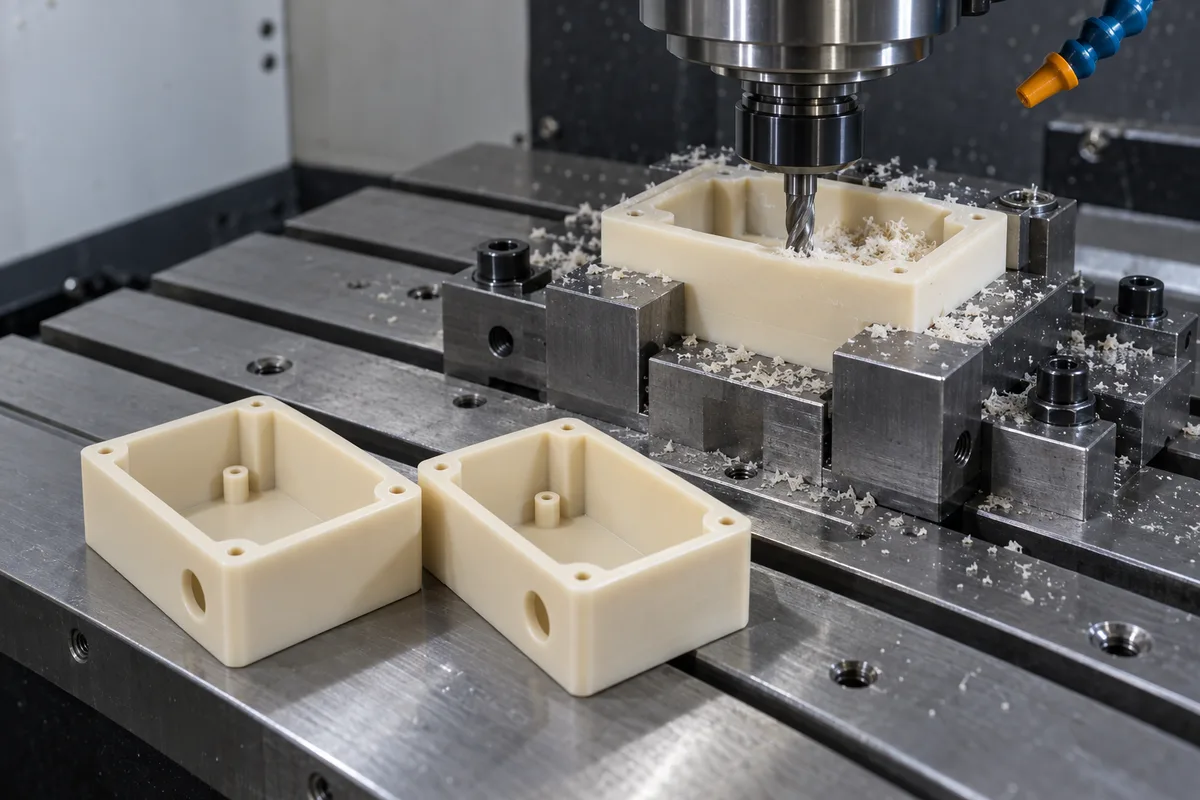
Pour boîtiers, fixations, collecteurs, supports, plaques et composants complexes avec poches, profils et détails sur plusieurs faces.
Explorez le processus →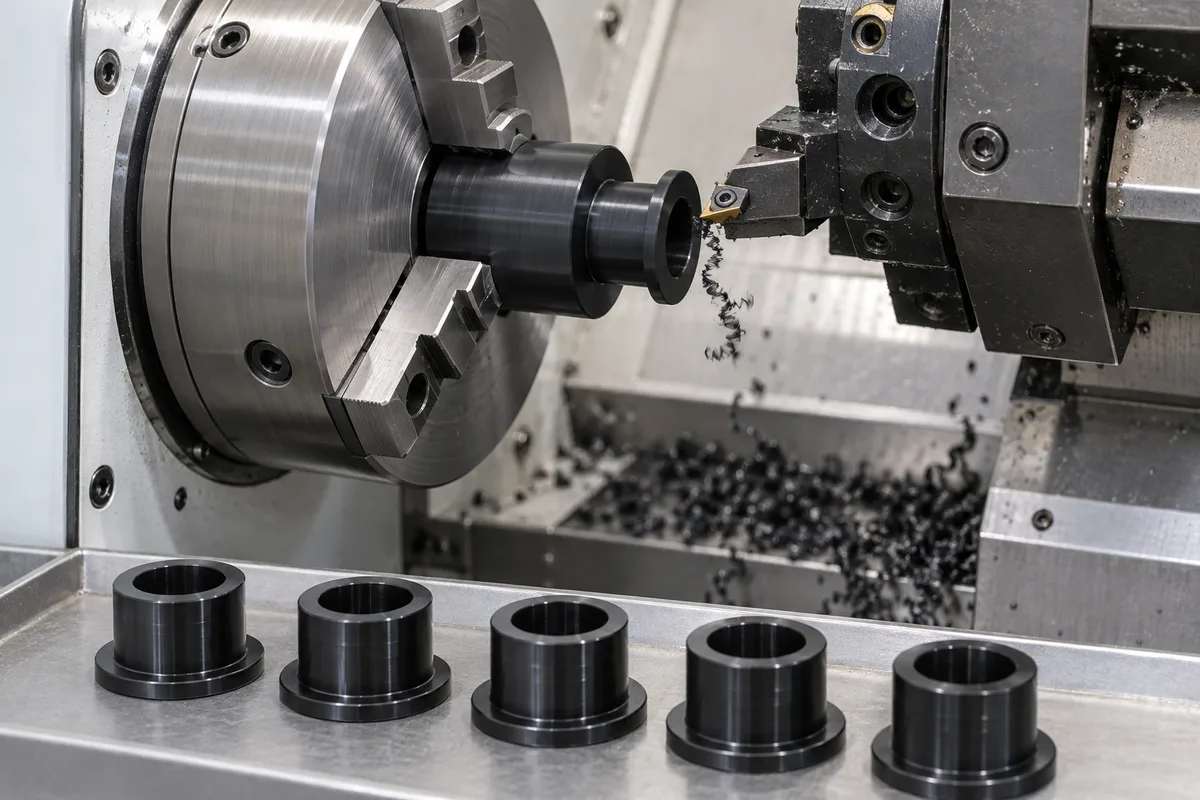
Pour bagues, manchons, rouleaux, entretoises, bagues et pièces filetées. Vérifiez le contact du mandrin, l'épaisseur de la paroi et les dimensions libérées.
Explorez le processus →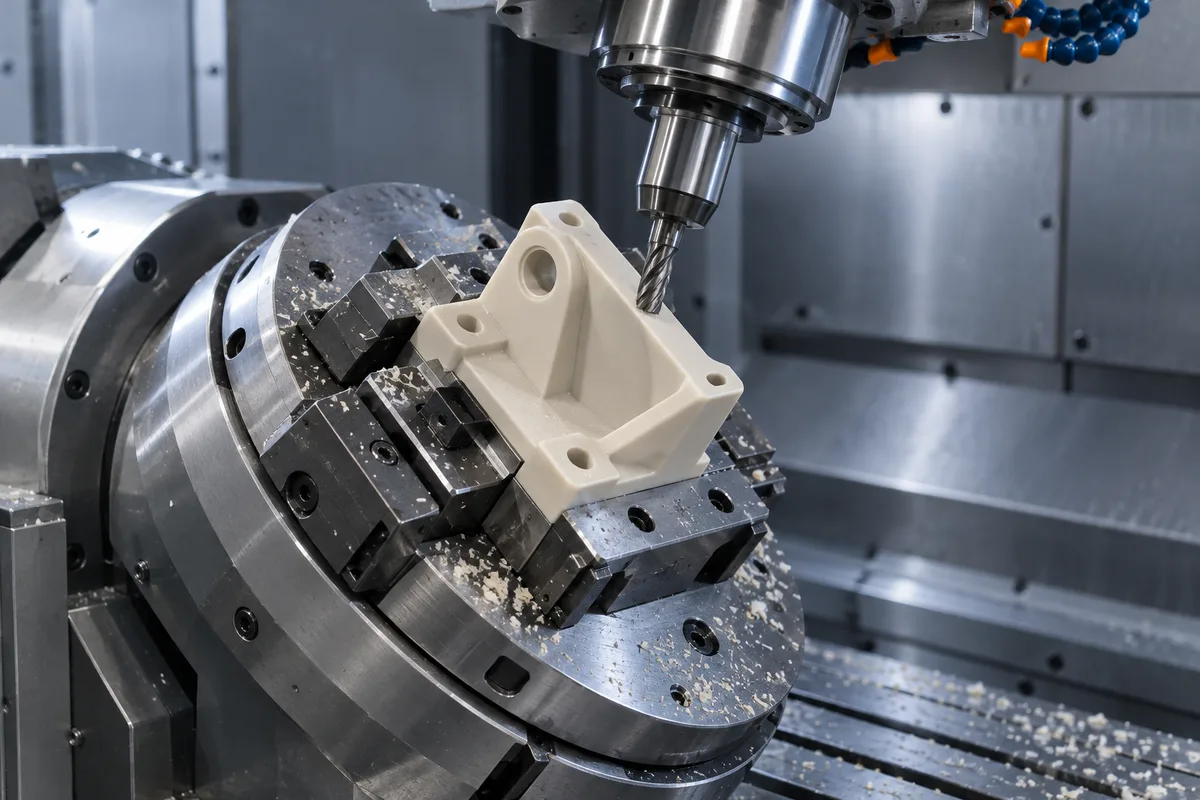
Pour les pièces multifaces, les angles composés et les géométries de grande valeur où l'accès aux outils ou moins de repositionnements justifient le processus.
Explorez le processus →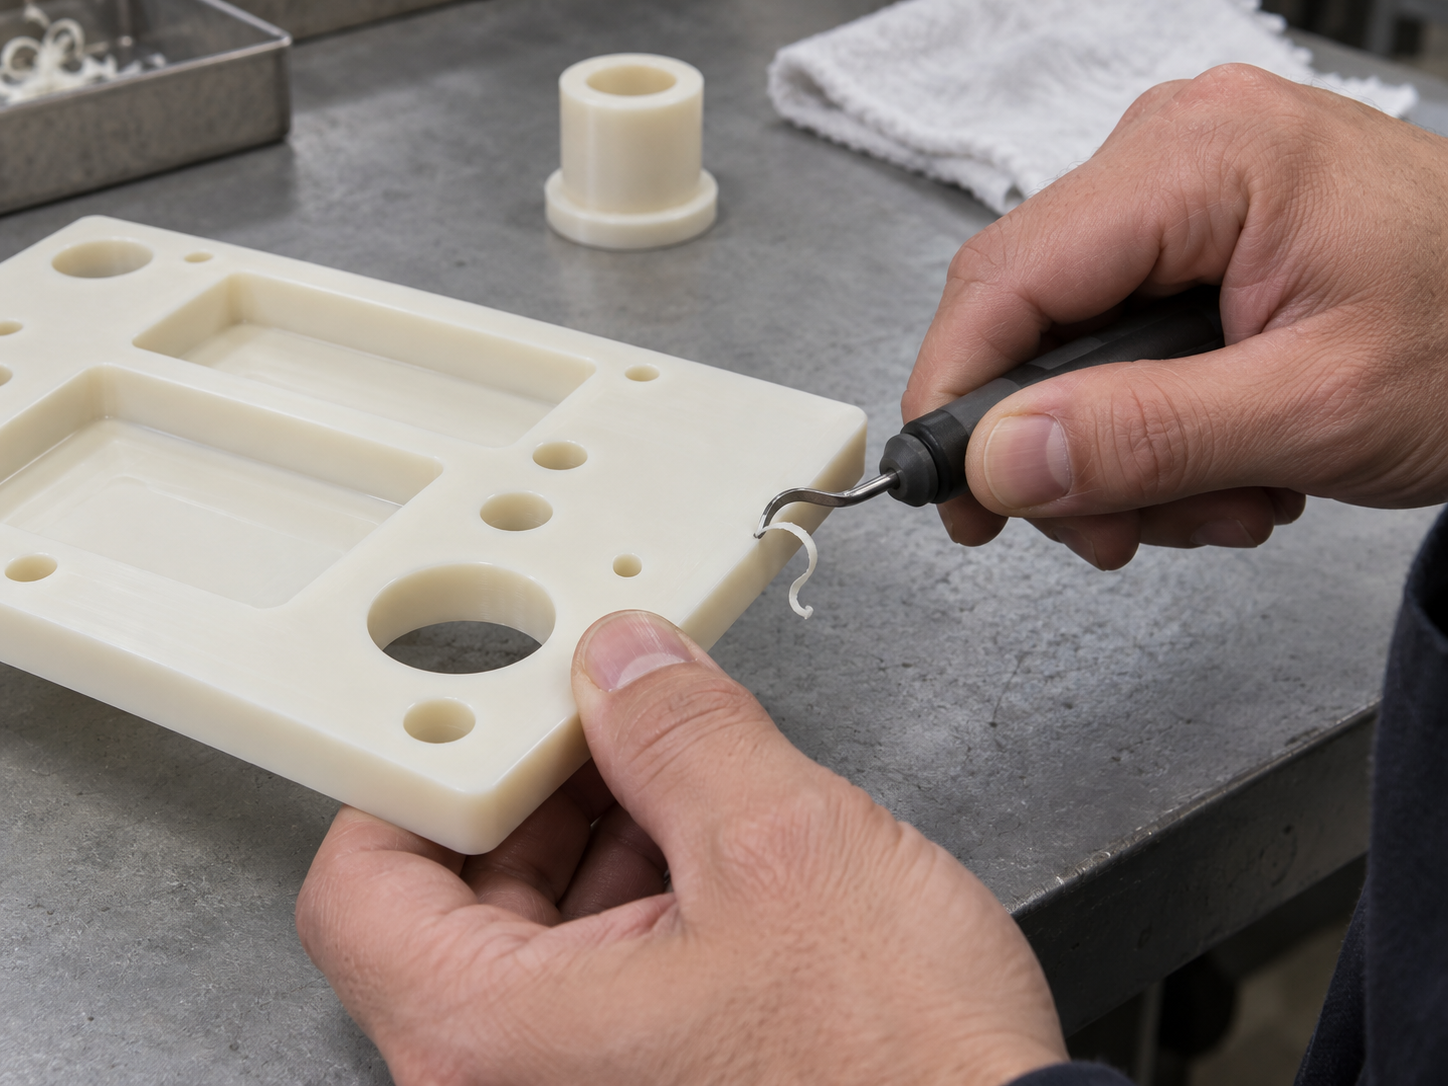
Discutez du perçage, du taraudage, des inserts, de l'ébavurage, du polissage, de la gravure et de l'assemblage, le cas échéant pour le polymère et le dessin.
Explorez le processus →Choisissez le matériau pour l'environnement de service avant de comparer le coût d'usinage. ABS, PVC, HDPE et le polypropylène sont également disponibles pour l'examen du projet.
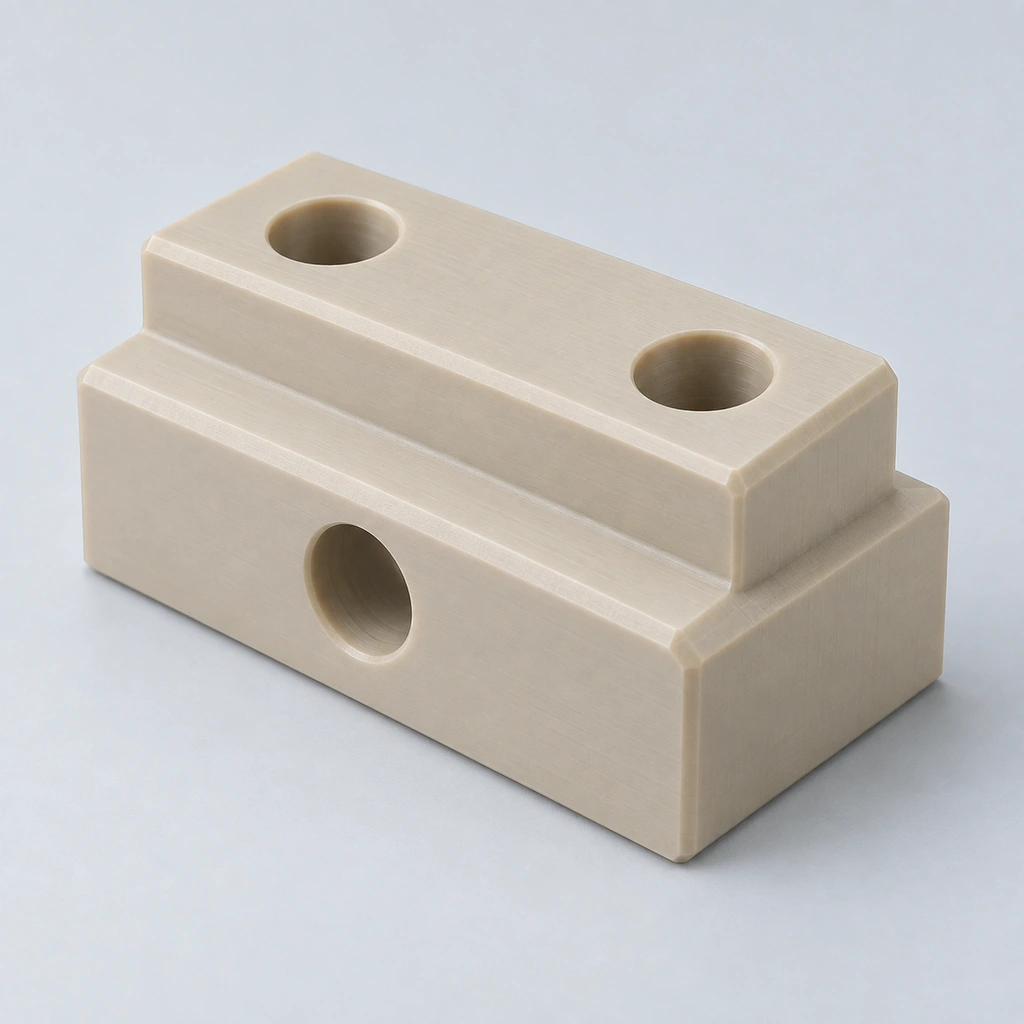
Des pièces techniques de grande valeur avec des exigences thermiques et mécaniques exigeantes. Confirmez la note exacte.
Engrenages, bagues et composants mécaniques où un faible frottement et un contrôle dimensionnel sont importants.
Joints, isolants et pièces compatibles pour la manipulation de produits chimiques ; examiner le fluage, les charges et les conditions d’inspection.
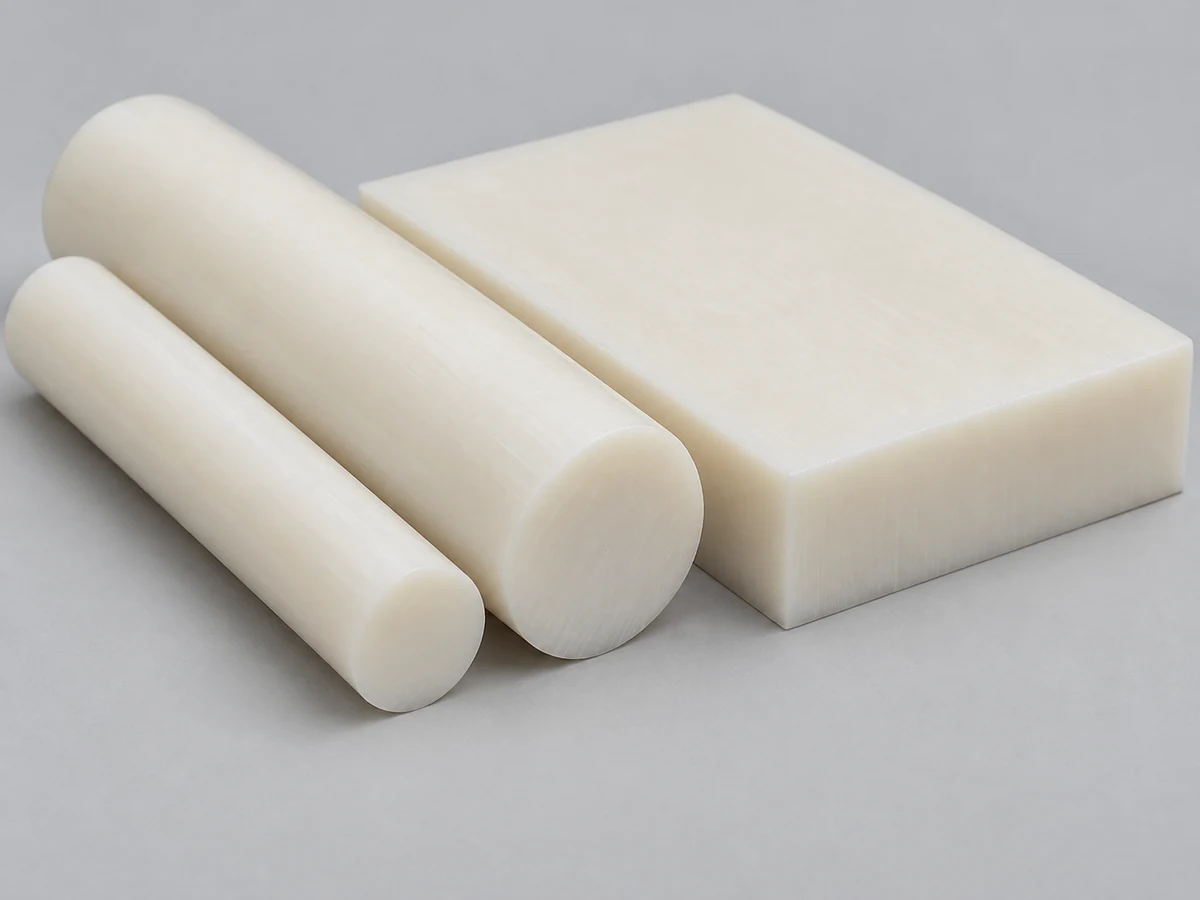
Rouleaux, engrenages et bagues ; convenir du conditionnement de l'humidité et de l'état d'acceptation dimensionnelle.
Guides, doublures et pièces d'usure ; examiner la déviation et éviter les exigences de précision inutiles.
Boîtiers et protections transparents ; préciser les exigences en matière d'impact, d'apparence et d'exposition aux produits chimiques.
Composants clairs là où l'apparence et la finition des bords comptent ; confirmer tout critère d’acceptation optique.
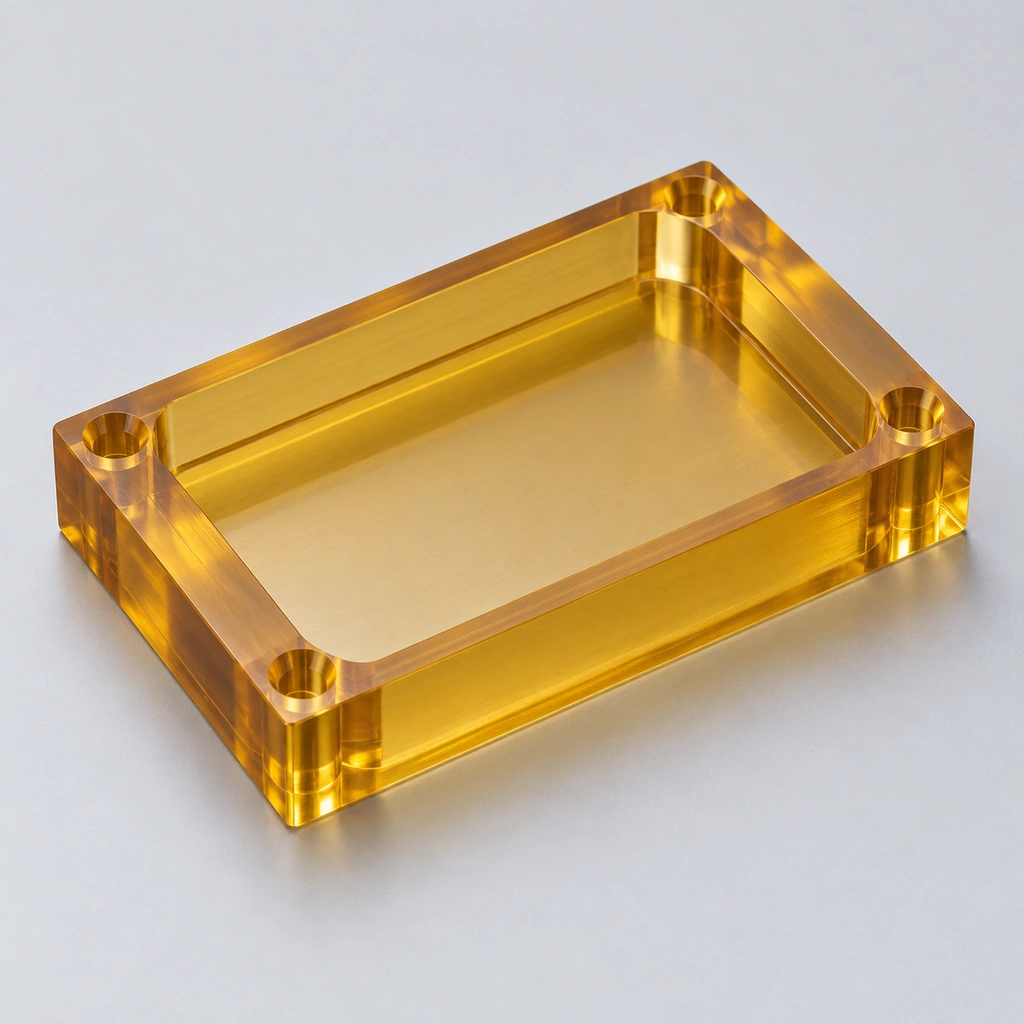
Applications électriques et thermiques nécessitant une qualité PEI spécifiée, non remplie ou renforcée.
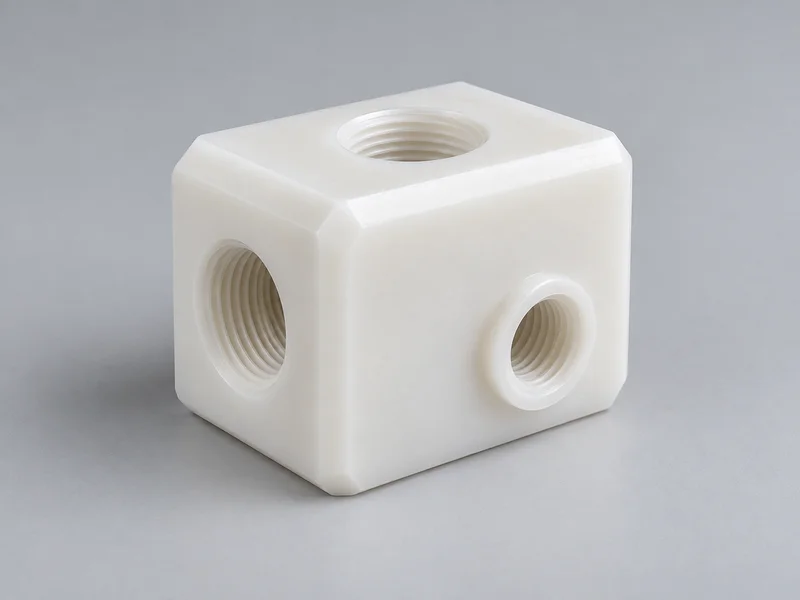
Pièces compatibles avec les fluides et les procédés chimiques ; les exigences de pureté dépendent de la qualité et de la documentation.
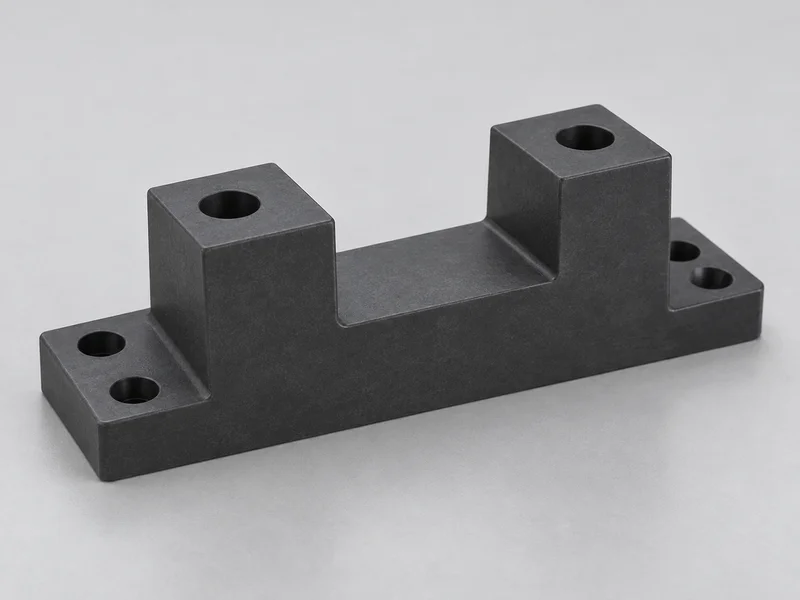
Composants rigides spécialisés ; sélectionnez le ferraillage et la qualité avant la revue des tolérances.
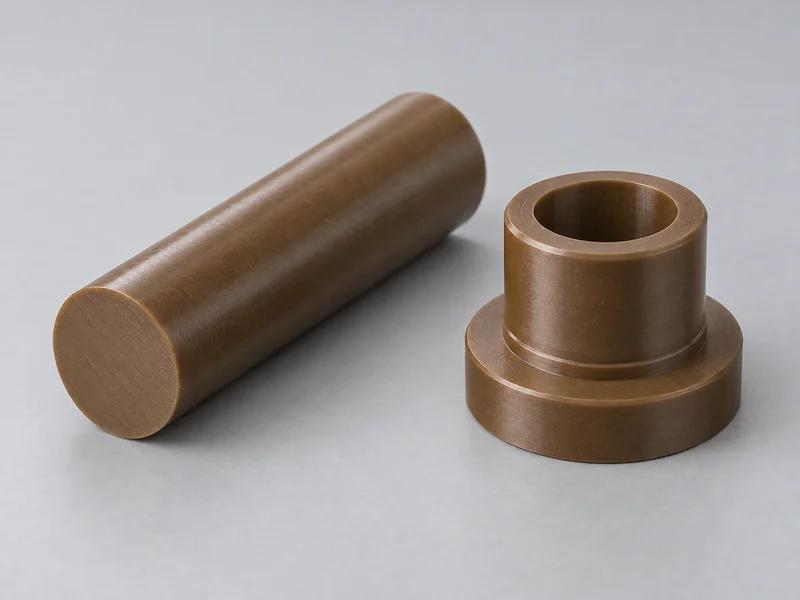
Pièces de roulement et isolantes hautes performances ; l’état du stock et le post-traitement nécessitent un examen spécifique à la qualité.
Spécifiez la qualité du fournisseur, les charges, le formulaire de stock et toute documentation requise. Il ne faut pas supposer que le matériau usiné et la résine moulée de la même famille de polymères fournissent des propriétés ou des preuves de qualification identiques.
Pièces fonctionnelles pour les constructeurs d'équipements, les équipes d'achats et les besoins de maintenance.
Pièces à brides et manchons pour interfaces d'arbres contrôlées.
Géométrie mécanique personnalisée pour une charge et un environnement convenus.
Composants rotatifs de manutention et de guidage.
Blocs fluides avec alésages et caractéristiques de connexion définis.
Corps d'équipement, capots et composants d'interface.
Entretoises et supports électriques dans les qualités spécifiées.
Outillage d'assemblage, de manutention et de test d'équipements spécialisés.
Entretoises, anneaux et composants de séparation définis.
Éléments coulissants et de positionnement pour systèmes de manutention.
Appareils et pièces de processus soumis aux exigences de propreté spécifiques à l'application.
Composants d'équipement avec acceptation sur plan et qualification client.
Petites séries lorsque l'outillage existant n'est pas disponible ; confirmer les exigences en matière de géométrie, de propriété et d’acceptation.
La qualité des matériaux, la révision du programme, les critères de serrage et d'inspection doivent rester contrôlés afin que chaque pièce soit évaluée par rapport aux mêmes exigences.
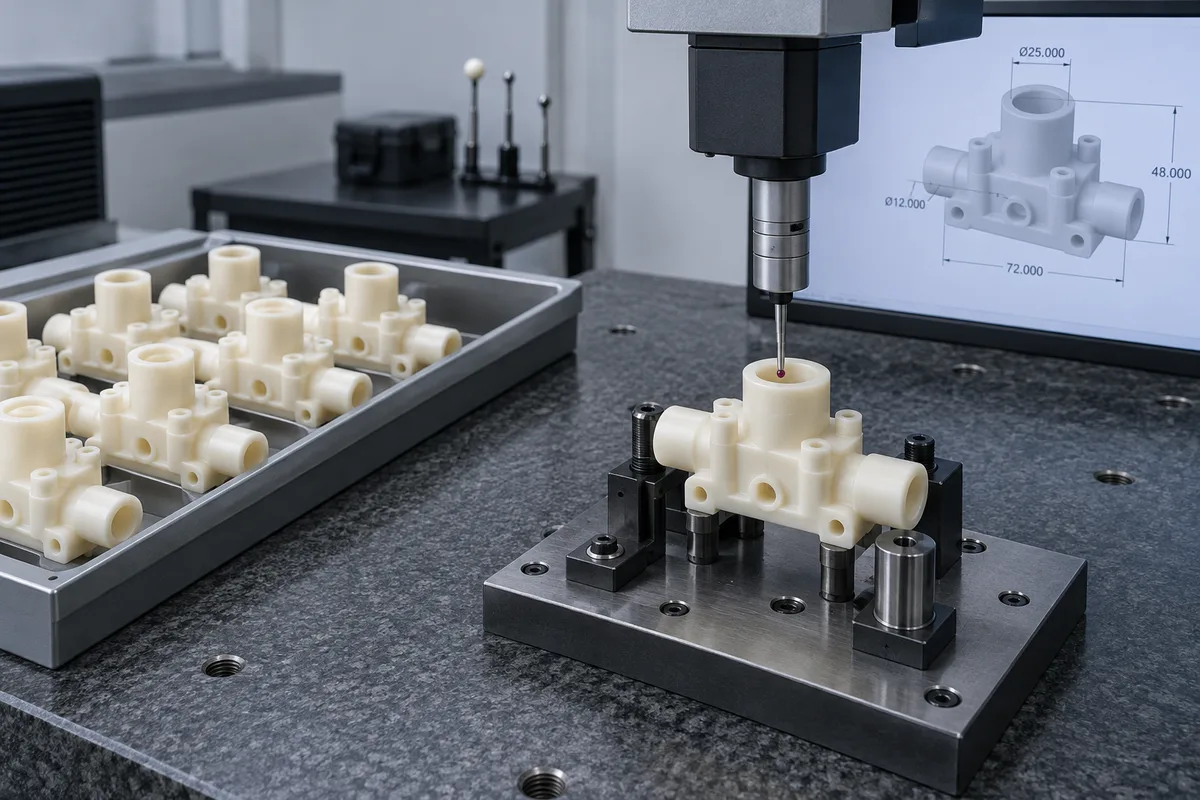
Confirmez le polymère, le renfort, les spécifications de stock et les documents de lot requis.
Associez le programme d'usinage et les paramètres approuvés à la révision correcte du dessin.
Définissez les surfaces supportées, les références, les conditions de serrage et la séquence d'usinage.
Vérifiez la première partie par rapport aux fonctionnalités critiques convenues avant de continuer le lot.
Surveillez les dimensions sélectionnées et l’état de l’outil à la fréquence convenue.
Appliquer le plan d’échantillonnage ou d’inspection complet convenu avant la sortie et l’expédition.
Définissez les enregistrements requis avant la commande : les résultats du premier article, les rapports dimensionnels, la documentation sur les matériaux et la traçabilité sont des livrables spécifiques au projet. Convenez de la manière dont une pièce non conforme ou une modification de dessin sera traitée.
Tolérez la fonction plutôt que d’appliquer la limite la plus stricte possible à chaque dimension. La qualité, l'épaisseur de paroi, la géométrie et les conditions d'inspection affectent à la fois la répétabilité et le coût.
| Exigence | Approche recommandée |
|---|---|
| Géométrie générale | Convenir de la tolérance d'usinage sur le devis et le dessin |
| Ajustement critique | Resserrer uniquement les caractéristiques fonctionnelles et définir les références |
| Roulement / alésage | Définir l'ajustement, la pièce à assembler et la méthode de mesure |
| Grande pièce en plastique | Spécifier la température d'inspection et la stabilisation pertinentes |
| Paroi mince | Examiner le serrage et la déformation de forme libérée |
| Lot récurrent | Utiliser des critères et des conditions d’inspection reproductibles |
| Plusieurs révisions | Verrouiller la révision du dessin pour chaque lot |
La dilatation thermique, les contraintes résiduelles et l'humidité peuvent affecter les dimensions mesurées. Le conditionnement du nylon et les pièces flexibles PTFE ou UHMW nécessitent une attention particulière. Confirmer les tolérances réalisables après avoir examiné la conception réelle ; aucune revendication universelle de tolérance stricte ne s’applique à chaque polymère.
Préparer un plan de tolérance et d’inspection →Une révision ciblée des dessins peut réduire les travaux répétés de configuration, d’usinage et d’inspection.
Gardez des limites étroites sur les dimensions fonctionnelles ; utiliser les tolérances générales convenues ailleurs.
Vérifiez la pression, le support et la déflexion de l'outil avant de figer la géométrie.
Des tailles de trous, des filetages et des rayons internes pratiques simplifient l'outillage et les contrôles.
Comparez l'exposition aux produits chimiques, la température, l'usure, la charge et l'humidité plutôt que le seul prix des matériaux.
Marquez clairement les caractéristiques essentielles à la qualité, les relations entre les données et les méthodes d’acceptation.
Si le moulage est probable plus tard, examinez séparément l’ébauche, l’uniformité du mur et le choix de la résine.
Approuvez une révision de dessin pour une exécution de production et isolez les fichiers remplacés.
Bridge Production fournit des pièces CNC utilisables pendant qu'un moule, une ligne de production ou un processus de fabrication final est encore en cours de développement ou de restauration.
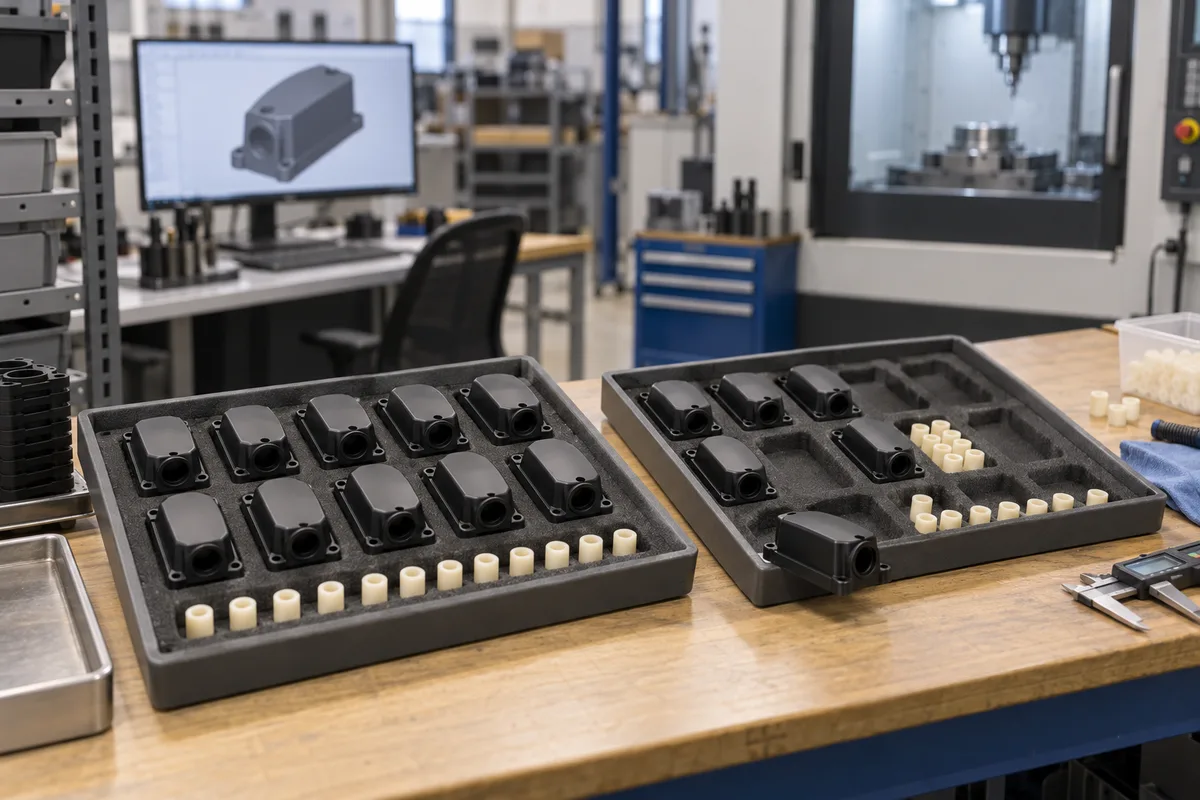
Fournir des pièces pendant la construction ou la réparation d’un moule à injection.
Accompagner la qualification client, un premier lancement sur le marché ou une conception qui n’est pas totalement figée.
Discutez d’un transfert de fournisseur, d’une demande inattendue ou d’une interruption de l’itinéraire établi.
Définissez la quantité de pont, la date requise, le matériel accepté et le changement prévu avant la production. Les pièces usinées et moulées peuvent différer en termes de contrainte, d'apparence, de propriétés et de comportement dimensionnel ; qualifier l'itinéraire final plutôt que de supposer que le lot de transition transfère automatiquement l'approbation.
Oui. L’usinage récurrent en petites séries peut s’avérer pratique lorsque la demande et la rentabilité des pièces ne justifient pas un outillage dédié.
Convenez de la quantité par lot, de la demande annuelle prévue et de la fréquence de réapprovisionnement. Reconfirmer la révision, la source matérielle et les documents requis à chaque version ; un bon de commande antérieur n’approuve pas automatiquement une qualité de substitution.
La conservation des informations sur le programme et la configuration peut réduire les préparations répétées, mais les délais et le prix dépendent toujours de la disponibilité des stocks, du chargement de la machine, de l'étendue de l'inspection et de toute modification technique. Spécifiez les besoins en matière de conservation des enregistrements dans la commande.
Comparez le coût complet et le parcours de qualification. Il n’existe pas de quantité seuil de rentabilité unique qui fonctionne pour chaque pièce en plastique.
| Facteur | Usinage CNC | Moulage par injection |
|---|---|---|
| Outillage | Pas de moule dédié ; une programmation et des luminaires peuvent être requis | Configuration dédiée du moule et du processus requise |
| Investissement initial | Souvent plus bas pour une géométrie accessible en petits lots | L’investissement en outillage peut être substantiel |
| Modifications de conception | Programme et configuration revus pour la révision | Une modification ou un remplacement de l'outil peut être nécessaire |
| Petits lots | Souvent pratique ; le temps de cycle et les déchets comptent toujours | Peut être viable avec un outillage approprié et une demande répétée |
| Matériau de qualité production | Qualités de stock spécifiées | Qualités de résine moulables spécifiées |
| Caractéristiques moulées complexes | Limité par l'accès au couteau et au porte-pièce | Une géométrie adaptée peut être intégrée dans le moule |
| Volume élevé récurrent | Le cycle d'usinage reste un facteur de coûts | L'outillage peut être amorti en fonction de la demande |
| Délai jusqu'aux premières pièces | Dépend du stock, de la configuration et de l'inspection | Comprend la qualification des outils et des processus |
| Gamme de matériaux | Formes et qualités de stock disponibles | Composés moulables disponibles et traitement validé |
Choisissez la CNC à faible volume lorsque la demande est limitée, que la conception peut changer ou que l'investissement dans le moule est difficile à justifier. Revoyez le moulage par injection lorsqu’une conception stable et une demande récurrente peuvent absorber les coûts d’outillage et de qualification.
Incluez l'outillage, les montages, la configuration, l'utilisation des stocks, le temps de cycle, la finition, l'inspection, le transport et les révisions attendues dans la comparaison. Le moulage n’est pas automatiquement antiéconomique pour chaque petite commande.
Comparez l'usinage CNC et le moulage par injection →La production en petits lots peut servir à des équipements spécialisés où les exigences techniques sont élevées et la demande annuelle est modeste.
Appareils, collecteurs et composants de processus avec des exigences de propreté et de matériaux définies par le client.
Lots de validation et composants d’équipements récurrents ; la qualification réglementaire et applicative reste spécifique au client.
Fixations, guides, rouleaux et mécanismes de manutention sur mesure.
Composants polymères hautes performances avec exigences de dessin et de documentation convenues avant la fabrication.
Pièces de rechange, gabarits, boîtiers et composants d'usure.
Isolateurs, montages de test et boîtiers d'équipement.
Collecteurs, pièces fluidiques et composants d'instruments personnalisés.
Une petite commande de production nécessite plus que des prototypes supplémentaires : elle nécessite un matériau convenu, une révision, un itinéraire d'usinage et un plan de réception.
Discutez du comportement du polymère ainsi que de la géométrie.
Fabriquez à partir de stock sans vous engager dans l’outillage de moulage par injection.
Sélectionnez la combinaison de processus qui correspond au dessin.
Passez en revue les qualités d’ingénierie générale et de haute performance.
Convenez des fonctionnalités, des méthodes, de la fréquence et des rapports avant la production.
Identifiez les améliorations pratiques en termes de coûts et de répétabilité avant de couper.
Utilisez les leçons du premier lot pour définir les versions ultérieures.
Conservez le dessin et la révision approuvés au centre de l’acceptation.
Définissez les critères de libération avant l'usinage, puis appliquez les mêmes exigences de dessin et d'inspection tout au long du lot.
Partagez le modèle et le dessin coté, la révision et la demande par lots.
Acceptez les spécifications exactes du stock et la quantité pour cette version.
Examinez l’usinabilité, le coût de configuration et l’acceptation dimensionnelle.
Identifiez les caractéristiques essentielles à la qualité et leur méthode d’inspection.
Préparer l’itinéraire approuvé, les données et la stratégie de support.
Usinez la pièce initiale en utilisant la configuration de production prévue.
Vérifiez les fonctionnalités convenues et résolvez toute divergence avant l’exécution.
Produisez la quantité lancée selon la révision approuvée.
Surveillez les fonctionnalités critiques et enregistrez les vérifications comme convenu.
Vérifiez le lot fini par rapport au plan d'acceptation.
Protégez les pièces et identifiez la révision du dessin et les documents d’expédition requis.
Il s'agit d'une fabrication CNC de pièces en plastique personnalisées en petits lots, avec des matériaux, une configuration et une inspection contrôlés pour l'utilisation de production prévue. Il sert généralement à des essais pilotes, à des approvisionnements intermédiaires et à des commandes OEM répétées.
Un faible volume dépend de la géométrie, du matériau, du temps de cycle et des aspects économiques de l'outillage. Envoyer la quantité par lot et la demande annuelle estimée afin que nous puissions revoir l'itinéraire ; il n’existe pas de seuil universel ni de garantie de quantité publiée.
C’est possible, car un moule dédié n’est pas nécessaire. Le devis doit encore inclure la programmation, le maintien de la pièce, le stock, l'usinage, la finition et l'inspection. La géométrie et la demande répétée déterminent le résultat.
Un prototype teste principalement la conception, l’ajustement et la fonction. Un lot de production doit également répondre aux exigences convenues en matière de matériaux, de révision, de cohérence et d’inspection pour son utilisation prévue. Un prototype réussi n’est pas automatiquement une pièce de production qualifiée.
Oui, lorsque la géométrie, la matière et le planning conviennent à l'usinage. Définissez la quantité d'approvisionnement temporaire et les exigences d'acceptation pendant la préparation de l'outillage ou de l'itinéraire final. Qualifiez les pièces moulées séparément si l'itinéraire change ultérieurement.
Il n’existe pas de meilleur matériau pour chaque pièce. Examinez les PEEK, Delrin / POM, PTFE, Nylon, UHMW, PC, PMMA, ABS, PEI, PVDF, PPS et Torlon en fonction des exigences de charge, de température, de produits chimiques, d'humidité et de dimensions.
Convenez de la qualité du matériau, de la révision du dessin, du programme, du plan de serrage et du plan d'inspection. Confirmez-les à chaque sortie et précisez les rapports ou la traçabilité nécessaires à votre commande.
Souvent pour une demande limitée, mais pas toujours. Comparez le coût d'usinage complet avec l'investissement dans le moule, le coût unitaire moulé, la qualification, le risque de révision et le volume de vie attendu. Le moulage en faible volume peut également être pratique pour des projets adaptés.
Oui. Émettez une nouvelle révision de dessin et identifiez les modifications avant la prochaine version. La conception révisée nécessite un examen de la fabricabilité, du prix et de l'inspection, et peut nécessiter des luminaires mis à jour ou un nouveau premier article.
Potentiellement. Examinez tôt la géométrie moulée, la dépouille, l’uniformité des murs, la disponibilité de la résine, le retrait et les exigences de qualification. Il ne faut pas supposer que la qualité d'origine usinée et la résine moulée se comportent de manière identique.
UN DESSIN. UN LOT CONTRÔLÉ.
Téléchargez votre modèle CAO et vos dessins techniques et partagez la qualité du plastique, la quantité par lot et les tolérances critiques. Notre équipe peut déterminer si l'usinage CNC répond à vos besoins en matière de faible volume et identifier des moyens pratiques de réduire les coûts sans compromettre la fonctionnalité.
Pour un approvisionnement répété ou intermédiaire, indiquez la demande annuelle estimée, la fréquence des commandes, l'étape de production actuelle, les exigences d'inspection, l'application et tout plan futur de moulage par injection dans votre dossier de dessins ou par e-mail. L'entreprise, le nom, l'e-mail et le téléphone sont requis. Le pays, le numéro de pièce, la quantité et le téléchargement du dessin sont facultatifs.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Les fichiers plus volumineux peuvent être partagés par e-mail. Acceptez le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.