Performances à haute température
Pensez au PEI, où les plastiques techniques standard perdent leur rigidité ou leur résistance utile. Confirmez les conditions continues et maximales par rapport à la qualité de stock sélectionnée.

CONÇU POUR LES DÉTAILS EXIGEANTS.
TOPS Plastics fabrique des composants Ultem et PEI personnalisés en utilisant le fraisage CNC, le tournage et l'usinage multi-axes. Nous examinons les pièces à haute température, électriquement isolantes et dimensionnellement stables à partir de vos fichiers CAO et dessins techniques.
Spécifiez Ultem 1000, PEI chargé en verre ou une autre qualité exacte. Le renforcement, la température de service, les exigences électriques et la documentation des matériaux aident à définir un itinéraire pratique d'usinage et d'inspection.
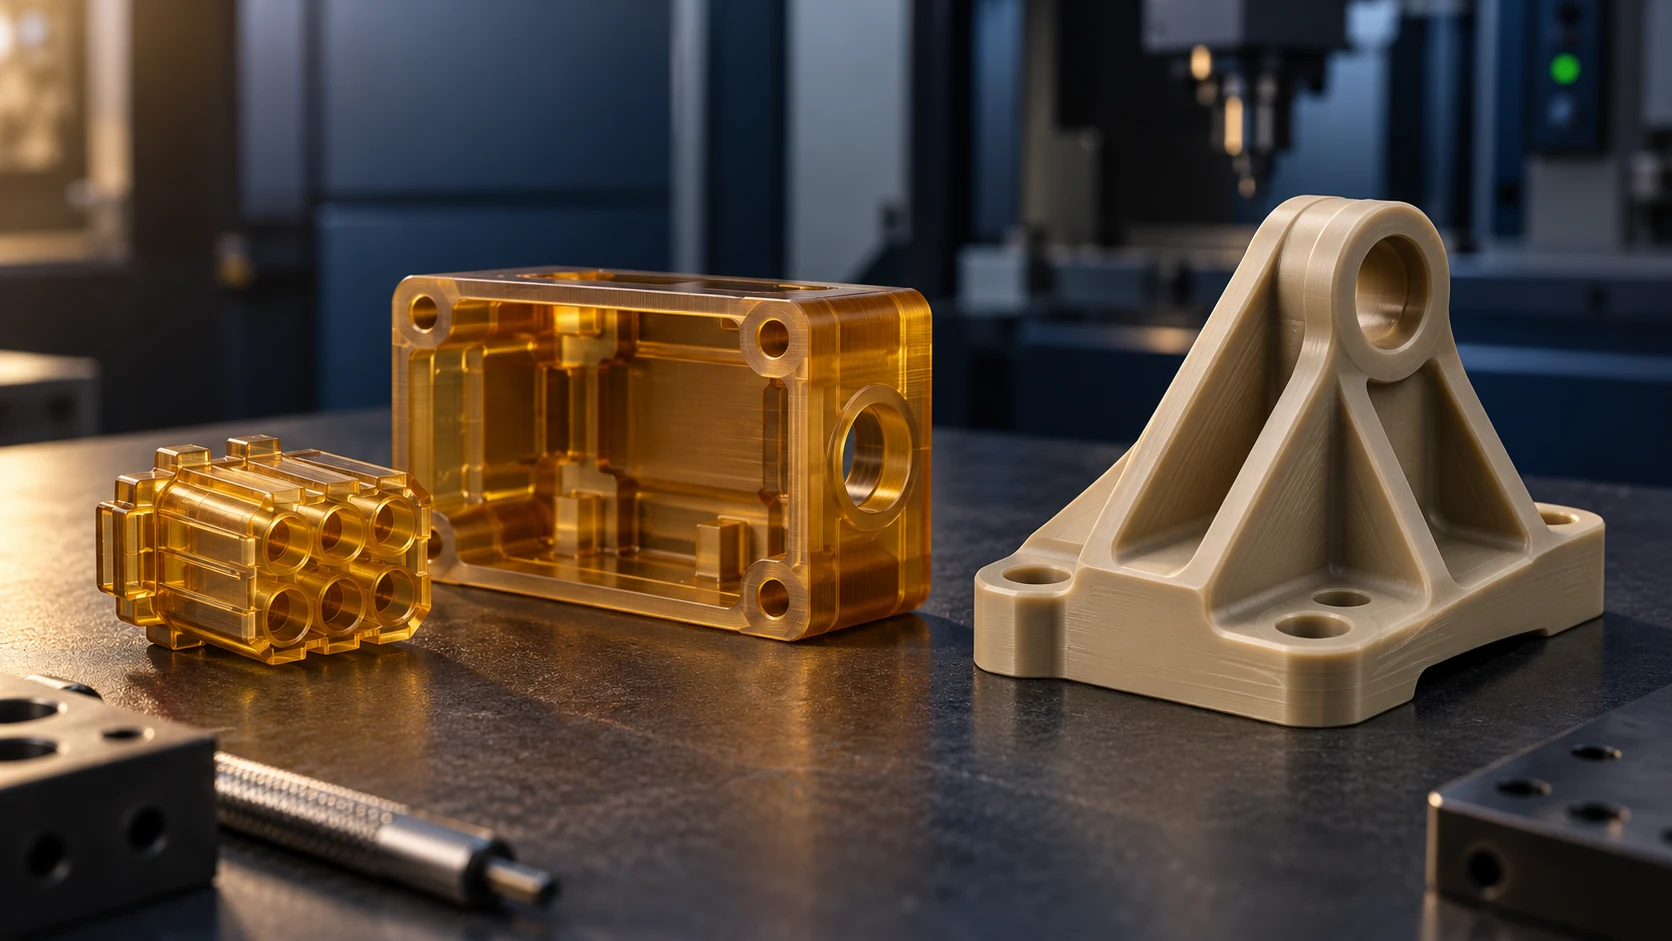
La demande et le dessin définissent le devis. La disponibilité des grades, la faisabilité des fonctionnalités et les documents requis sont confirmés pour le projet lui-même.
| Capacité | Revue du projet TOPS Plastics |
|---|---|
| Matériel | PEI/polyétherimide ; ULTEM est un nom commercial et une famille de matériaux SABIC. |
| Processus | Fraisage CNC, tournage, perçage, taraudage, alésage et opérations 5 axes adaptées. |
| Notes communes | Ultem 1000, Ultem 2300 et autres nuances PEI spécifiquement demandées, sous réserve de disponibilité des stocks usinables. |
| Pièces typiques | Isolateurs, supports, boîtiers, collecteurs, montages de fixation et composants structurels de précision. |
| Fabrication | Commandes de prototypes, de petits volumes et répétées avec critères d'acceptation convenus. |
| Entrée | CAO, dessins techniques et échantillons de référence ; Les échantillons seuls ne peuvent pas définir toutes les tolérances. |
| Fichiers | STEP / STP, IGES, X_T, DWG, DXF et PDF avec unités et révision des dessins. |
| Contrôle | Contrôle dimensionnel selon le dessin et contrôles convenus des matériaux et de la documentation. |
Le PEI, ou polyétherimide, est un thermoplastique amorphe haute performance sélectionné pour sa résistance à la chaleur, sa résistance, son isolation électrique et sa stabilité dimensionnelle. ULTEM est un nom commercial SABIC pour une famille de résines PEI et de mélanges associés.
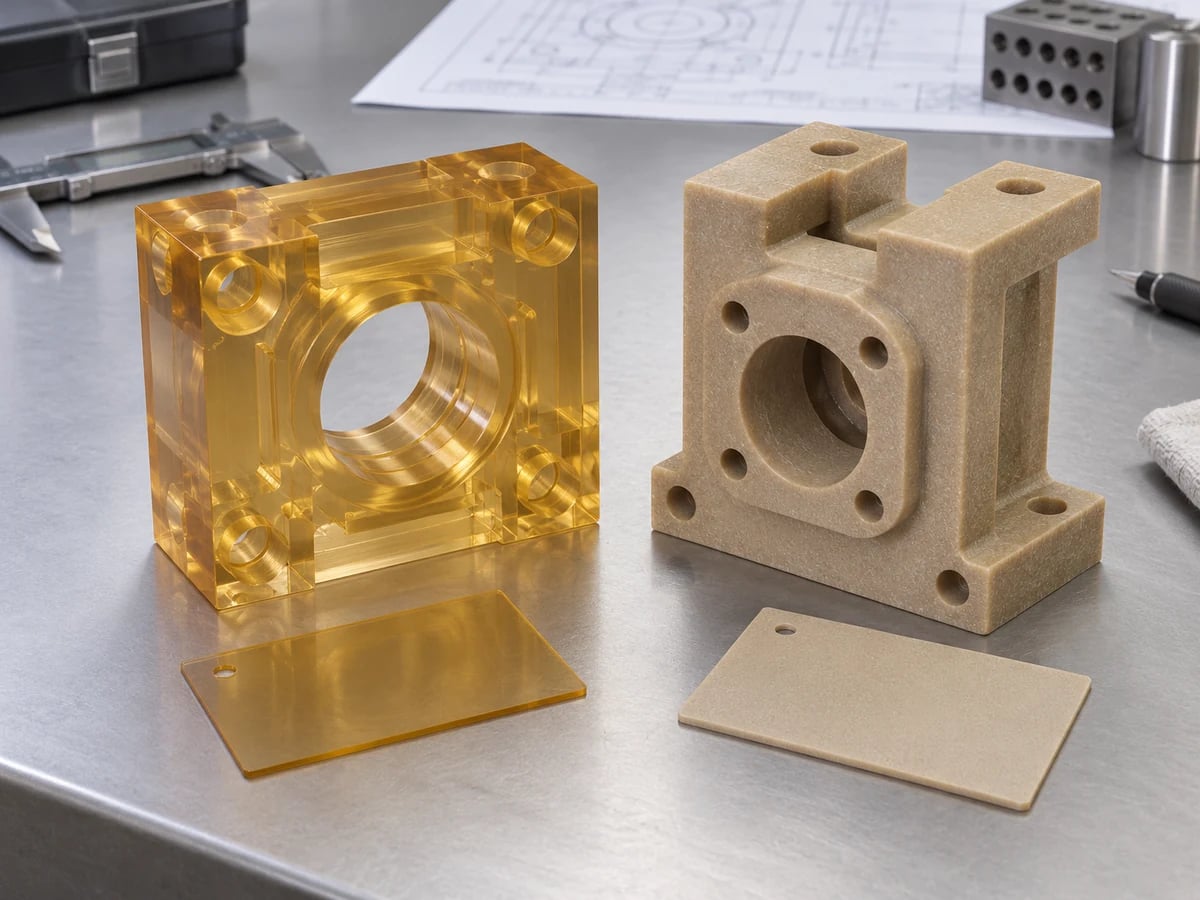
Le PEI peut être usiné CNC dans des isolateurs, des composants de connecteurs, des fixations à semi-conducteurs, des boîtiers d'équipement et des supports structurels. Le matériau non chargé a généralement un aspect ambré naturel ; les formulations renforcées peuvent être opaques et avoir des comportements mécaniques et de surface différents. La couleur à elle seule n’identifie pas une note.
Une désignation de grade est essentielle. La résine, le renfort, l’historique de fabrication du stock et l’exposition prévue sont tous importants. Les données sur la résine doivent être vérifiées par rapport au stock semi-fini fourni et aux exigences du composant fini.
Références techniques : Guide des matériaux Ensinger PEI · Gamme de résines SABIC ULTEM
Le PEI offre un équilibre utile de propriétés thermiques, électriques et structurelles. Faites correspondre ces propriétés au chargement, à l'exposition et à la documentation dont votre composant a besoin.
Pensez au PEI, où les plastiques techniques standard perdent leur rigidité ou leur résistance utile. Confirmez les conditions continues et maximales par rapport à la qualité de stock sélectionnée.
Utile pour isoler les supports, les connecteurs et les montages de test. Définir la tension, l’environnement et la géométrie d’isolation critique.
La rigidité et les faibles mouvements peuvent aider à maintenir les interfaces, mais la dilatation thermique et les contraintes du stock nécessitent encore un examen.
De nombreuses qualités offrent des performances de flamme utiles sans traiter toutes les formulations, couleurs ou épaisseurs comme équivalentes.
Un candidat pour les composants en plastique porteurs. Utilisez les valeurs de résistance et de rigidité spécifiques à la nuance à la température de service.
Utile pour les charges soutenues ; évaluer la durée, la température, la contrainte et le renforcement avant d’approuver un ajustement à long terme.
Références techniques : Guide des matériaux Ensinger PEI
Sélectionnez la nuance exacte avant d'évaluer l'itinéraire d'usinage. Les familles suivantes guident l'examen : les formulations spécialisées ne sont pas supposées être stockées.
Le PEI non chargé est un point de départ courant pour les isolateurs électriques à haute température et les pièces de précision générales. L'ambre naturel offre une surface usinée relativement propre ; la désignation exacte des stocks et la traçabilité restent importantes.
Une qualité de résine PEI renforcée à 30 % de fibres de verre. Le renforcement augmente généralement la rigidité et réduit le mouvement thermique, tout en ajoutant des effets d'abrasion et de direction de l'outil. Confirmez la correspondance du stock de produits semi-finis et des données du fournisseur.
Si votre dessin spécifie 10 %, 20 % ou un autre niveau de renforcement, fournissez la désignation exacte. Nous confirmons la forme du stock, la disponibilité et la documentation avant de citer cette qualité.
Une formulation telle que Ultem 9085 doit être demandée explicitement. Il s'agit d'un mélange PEI ; la disponibilité de résine ou de fabrication additive ne prouve pas la disponibilité des stocks usinables ou la conformité des pièces finies.
Les produits de santé, ESD et autres formulations spécialisées nécessitent la qualité exacte, la source et les documents justificatifs. La biocompatibilité, la compatibilité avec la stérilisation et le comportement électrique doivent être évalués pour l'application réelle.
ULTEM est une marque commerciale de SABIC. TOPS Plastics n'implique pas l'autorisation du propriétaire de la marque, l'approbation automatique pour l'aérospatiale ou la qualification médicale générale. Les documents et les tests sont convenus avant l'achat, et les substitutions nécessitent l'approbation du client.
Références techniques : Usinage Ensinger PEI et nuances de stock · Gamme de résines SABIC ULTEM
Ultem 1000 n’est pas rempli ; Ultem 2300 contient 30 % de fibre de verre. Choisissez l’option renforcée pour une exigence justifiée de rigidité et de stabilité, après avoir examiné la ténacité, l’état de surface et l’outillage.
| Facteur | Ultem 1000 | Ultem 2300 |
|---|---|---|
| Renfort | PEI non rempli. | PEI renforcé à 30 % de fibres de verre. |
| Rigidité | Rigidité utile pour les pièces générales hautes performances. | Module généralement plus élevé ; confirmer les données boursières et la direction. |
| Stabilité dimensionnelle | Bonne stabilité dimensionnelle avec un usinage approprié. | Un mouvement thermique réduit et une rigidité plus élevée peuvent aider ; l’orientation des fibres est importante. |
| Robustesse | Allongement généralement supérieur à celui du grade renforcé. | Allongement généralement inférieur ; les sections fines et les encoches nécessitent des soins. |
| Usure des outils | Examinez l’état du couteau et la génération de chaleur. | Plus grande abrasion due au renforcement du verre. |
| Applications électriques | Un candidat isolant commun ; vérifier l’isolement et l’exposition. | Utile dans les conceptions électriques appropriées ; confirmer les données spécifiques au niveau scolaire. |
| Pièces structurelles de précision | Considérez où la charge et la flèche sont acceptables. | Tenez compte des composants axés sur la rigidité et de la déflexion réduite. |
| Finition superficielle | Généralement une surface visible plus propre et plus uniforme. | Le mastic peut influencer la texture et les fibres exposées. |
Commencez par 1 000 lorsque l’isolation, la résistance à la chaleur et l’équilibre entre la ténacité et l’apparence conviennent à la pièce. Considérez 2300 lorsque la déflexion réduite ou le mouvement thermique justifie un renforcement. Ne sélectionnez pas la qualité au son plus fort sans examiner les charges d'assemblage et les concentrations de contraintes.
Références techniques : Usinage Ensinger PEI et nuances de stock
Discutez de votre note PEI →Adaptez le processus aux interfaces fonctionnelles. Planifiez l'accès, le support et la stratégie de référence avant de spécifier la séquence d'usinage finale.
Supports, boîtiers, fixations, collecteurs, blocs isolants et composants structurels avec poches, profilés et détails de montage.
Découvrez ce service →Douilles, entretoises, manchons, bagues, composants isolants et pièces filetées à diamètres concentriques et faces contrôlées.
Découvrez ce service →Caractéristiques multifaces, angles composés, concepts aérospatiaux complexes et montages à semi-conducteurs où l'accès aux outils prend en charge la géométrie.
Découvrez ce service →Trous de précision, caractéristiques de montage, filetages et alésages associés. Examinez l’accès aux groupes de travail, à l’engagement, au support et à l’inspection.
Le fraisage et le tournage peuvent être combinés si nécessaire. Des axes supplémentaires n'améliorent pas automatiquement la précision : la portée de la fraise, le support de la pièce, la température et des références cohérentes contrôlent le résultat.
Références techniques : Usinage Ensinger PEI et nuances de stock
Définissez les performances requises séparément du nom du matériau. Une note et un composant fini conforme sont différentes étapes de l’examen.
Spécifiez la tension, les dégagements, les lignes de fuite, l'espacement des contacts et l'environnement d'exploitation. Les contrôles dimensionnels vérifient la géométrie de l'isolation ; les tests diélectriques doivent être convenus séparément.
Indiquez le test ou la spécification applicable, l'épaisseur, la couleur et la documentation requises. Ne transférez pas de note de résine à chaque forme, géométrie ou assemblage de stock.
Identifiez la désignation du matériau approuvé, la traçabilité et toute exigence en matière de flamme, de fumée, de toxicité ou de dégagement de chaleur. Confirmez quelles preuves sont nécessaires pour la pièce finie.
Les modifications conductrices ou ESD peuvent modifier le comportement isolant. La stérilisation et l'exposition aux produits chimiques peuvent également affecter l'adéquation de l'application.
Pour une demande de prix, envoyez la spécification avec le dessin. Nous examinons la source matérielle et les enregistrements requis avant le devis. Les allégations telles que « approuvé pour l'aviation », « qualité médicale » ou un indice de flamme universel ne sont pas déduites du mot Ultem.
Références techniques : Gamme de résines SABIC ULTEM
Envoyez vos besoins électriques et matériels →Le PEI peut être usiné efficacement, mais la chaleur, l'état de l'outil, le maintien de la pièce et la contrainte du brut déterminent la qualité de la surface et la précision dimensionnelle. Les qualités renforcées exigent également une attention particulière aux charges abrasives.
La chaleur de coupe n’est pas dissipée aussi efficacement que dans le cas des métaux. Examinez l’évacuation des copeaux, les conditions de coupe et le refroidissement compatible pour le stock.
Un enlèvement de matière important ou inégal peut libérer les contraintes de la matière première et déplacer les faces ou les alésages après le desserrage.
Les bords émoussés peuvent augmenter la chaleur et endommager la surface. L’état des outils est important tout au long d’un lot, en particulier au niveau des fonctionnalités critiques.
Les nuances renforcées et les sections minces non supportées peuvent s'écailler ou se fissurer lors de la coupe ou du serrage, les charges se concentrent sur un bord.
Le renforcement du verre accélère l'abrasion. Prévoir un outillage adapté et des contrôles avant que l'usure ne change de taille ou d'état de surface.
Pour un premier article, comparez les dimensions critiques après sortie du montages de fixation et dans des conditions de mesure convenues. Une lecture prise sur une pièce retenue ou chaude peut ne pas décrire l'ajustement installé.
La tolérance réalisable dépend de la qualité, du renforcement, de la taille de la pièce, de la géométrie, de l'épaisseur de la paroi, de l'état du stock, de la température et de la méthode d'inspection. Nous examinons chaque fonctionnalité critique plutôt que de publier une limite universelle non vérifiée.
| Caractéristique | Considération principale |
|---|---|
| Alésage de précision | Chaleur locale, épaisseur de paroi, ajustement et méthode de mesure appropriée. |
| Paroi mince | Flèche, pression de serrage concentrée et risque de fissuration. |
| Grande partie | Dilatation thermique, support et conditions de mesure uniformes. |
| Planéité | Contrainte du stock, bilan d'enlèvement de matière et état après sortie. |
| Géométrie multiface | Stratégie de référence et relation entre les configurations. |
| Filetage | Rigidité, longueur d'engagement, charges de serrage et sélection des inserts. |
| PEI rempli de verre | Usure des outils, direction des fibres et état de surface. |
| Ajustement serré | Température d'inspection, température installée et matériau d'accouplement. |
Le PEI est dimensionnellement stable par rapport à de nombreux plastiques standards, mais il se dilate toujours avec la température et peut bouger lorsque l'usinage libère des contraintes internes. Les pièces volumineuses, les sections fines et les ajustements serrés nécessitent un soin particulier.
Vérifiez l'ajustement sur toute la plage de températures de service, en particulier lorsque le PEI s'accouple au métal. Le renforcement peut changer le mouvement et sa direction.
La chaleur localisée peut influencer la taille mesurée et l'état de la surface. Contrôlez le processus et évitez d’approuver les dimensions uniquement lorsque la pièce est chaude.
Équilibrez les enlèvements de matière importants et évaluez le mouvement après le desserrage. La fabrication du stock et le conditionnement préalable peuvent affecter le résultat.
Convenez de l'environnement de mesure et de tout temps de stabilisation ou procédure de soulagement des contraintes qualifiée avant l'acceptation finale.
Si un recuit ou une autre procédure thermique est nécessaire, confirmez-le pour connaître la qualité exacte et les instructions du fournisseur en stock. Aucune température, cycle ou temps de trempage fixe n'est revendiqué comme une capacité TOPS universelle. Réinspectez les dimensions critiques après toute opération susceptible de modifier la pièce.
Donnez au dessin suffisamment de contexte pour contrôler la fonction installée. La qualité, les surfaces électriques, l'exposition thermique et la documentation peuvent être aussi importantes qu'une tolérance.
Incluez la désignation et le renforcement de la résine ou du stock. « Ultem » ne peut à lui seul contrôler une application qui dépend d'une formulation spécifique.
Examinez la portée, la charge, l'accès aux couteaux et le support. Un matériau rigide peut toujours se fissurer au niveau d'un élément mince ou encoché.
Fournit des rayons utilisables pour réduire les concentrations de contraintes et éviter les fraises inutilement minces.
Identifiez les interfaces d’accouplement, de localisation et d’étanchéité. Laissez la géométrie non critique avec des exigences pratiques.
Examinez les poches profondes et les bords difficiles où l'usure ou l'accès des couteaux peuvent dégrader une surface renforcée.
Identifiez la séparation des contacts, les lignes de fuite et les zones où des bavures ou des dommages pourraient nuire à l'isolation.
Fournissez des températures continues et maximales, un cycle de service et des matériaux d'accouplement pour les ajustements et les supports.
Indiquer les exigences en matière de flamme, d'aviation, médicales ou électriques et les preuves nécessaires. Confirmer les substitutions approuvées avant la fabrication.
Quatorze concepts de composants distincts illustrent la gamme de géométrie basée sur le dessin. Il s'agit d'exemples générés par l'IA, et non de produits de catalogue fixes ou de projets clients vérifiés.
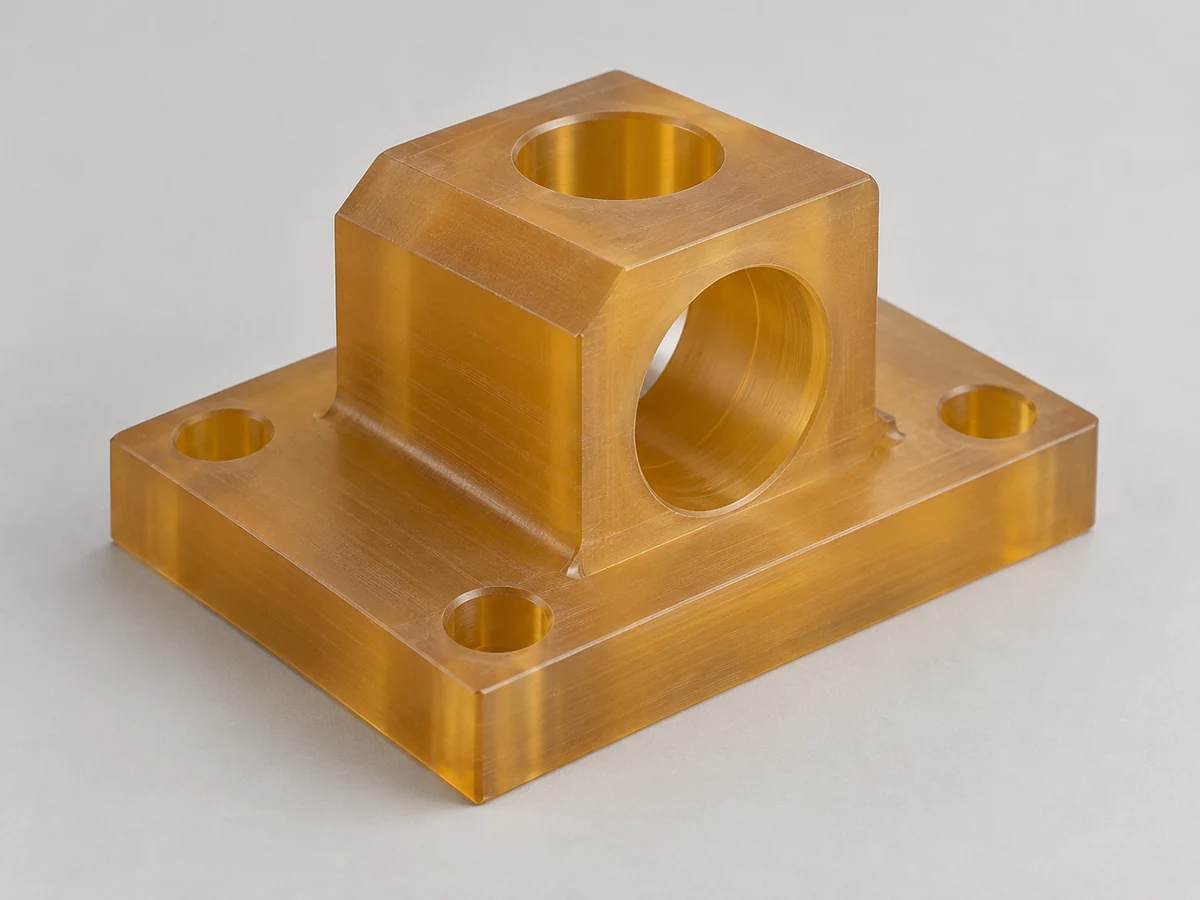
Blocs isolants avec jeux contrôlés et interfaces de montage.
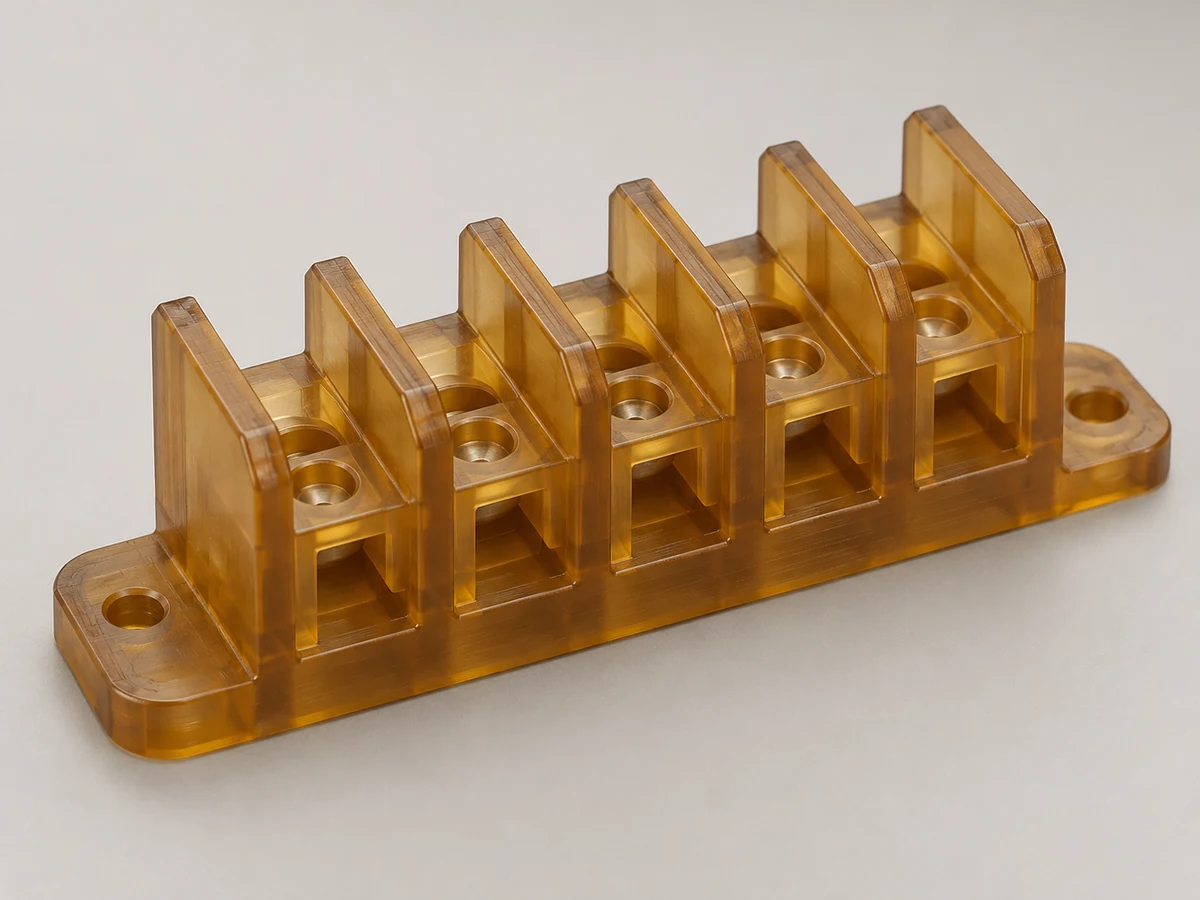
Supports de bornes et barrières isolantes avec géométrie d'isolation spécifiée.
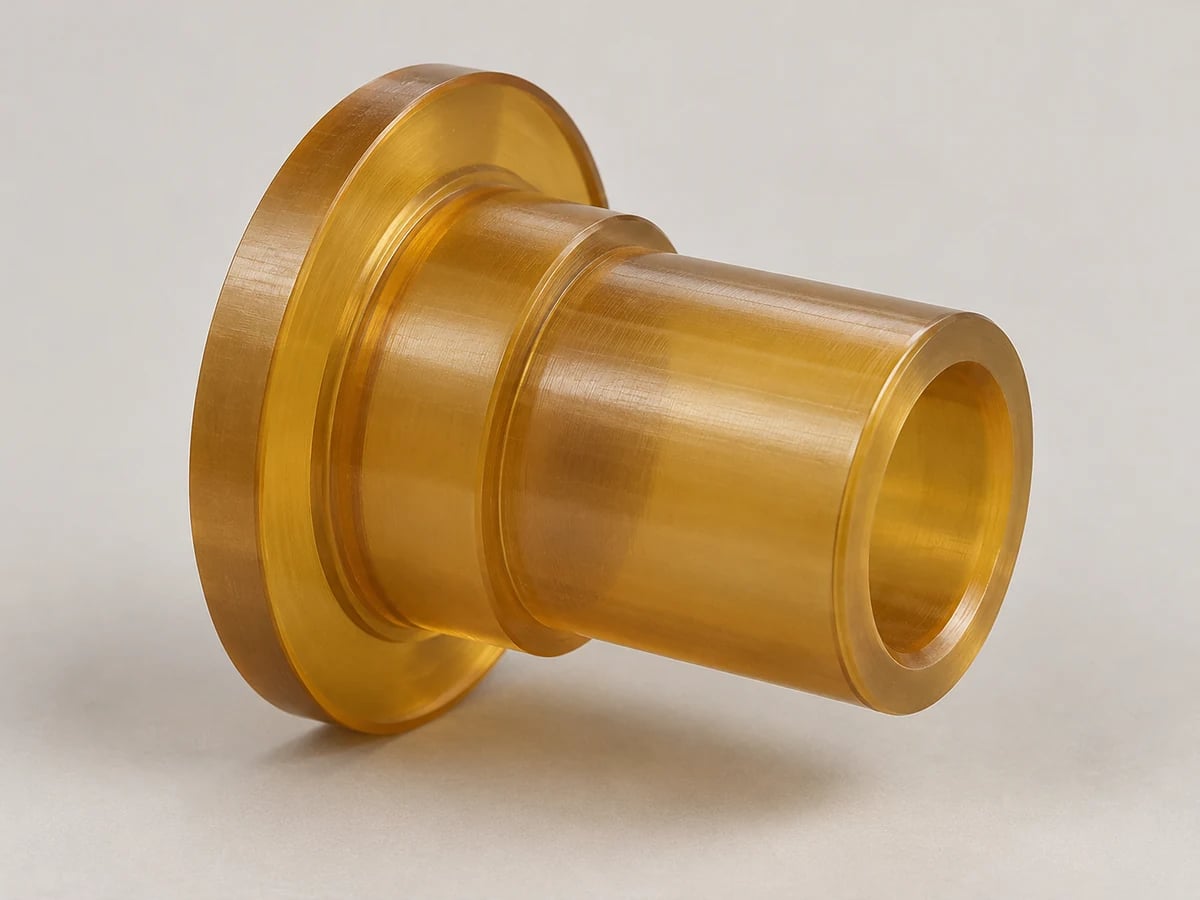
Manchons concentriques et interfaces de bride examinés pour l'ajustement et la température.
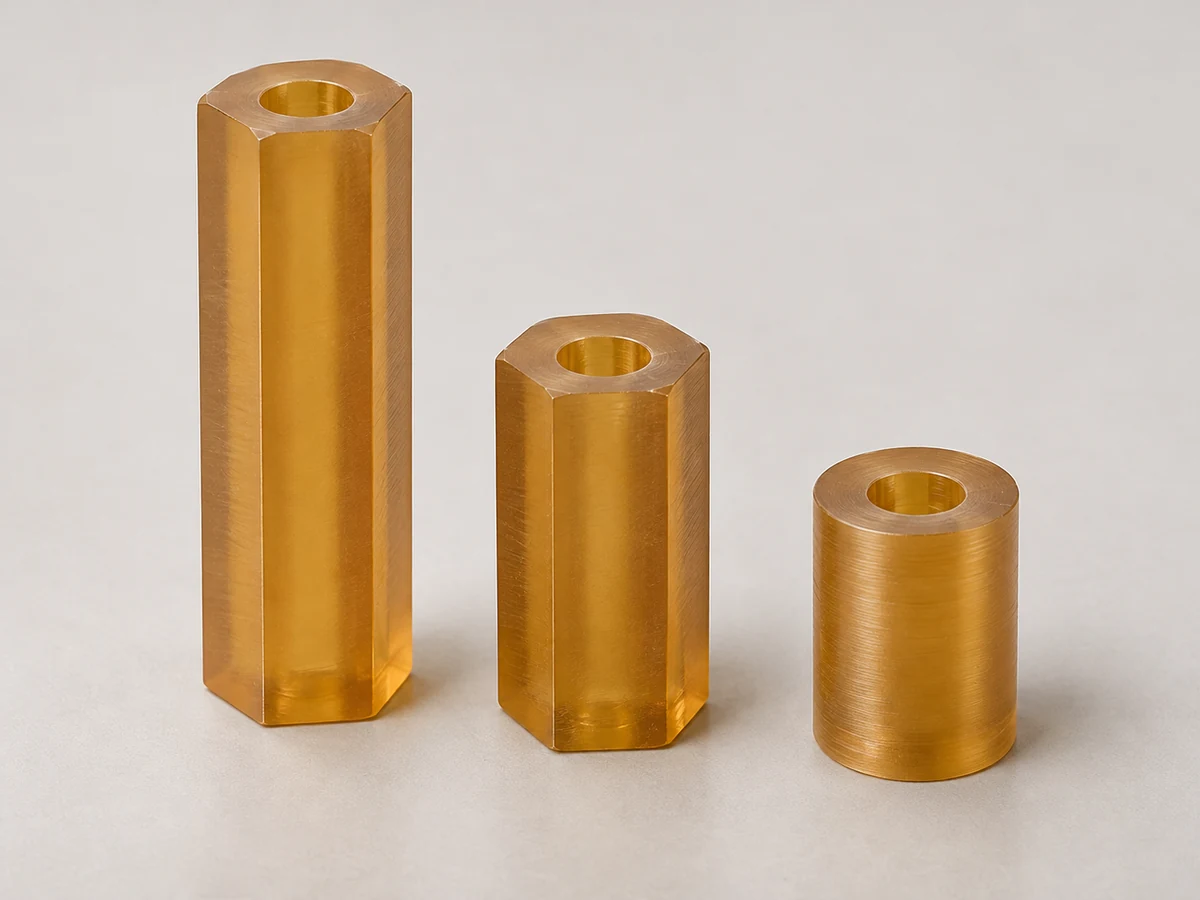
Composants de séparation avec longueur, faces et alésages définis.
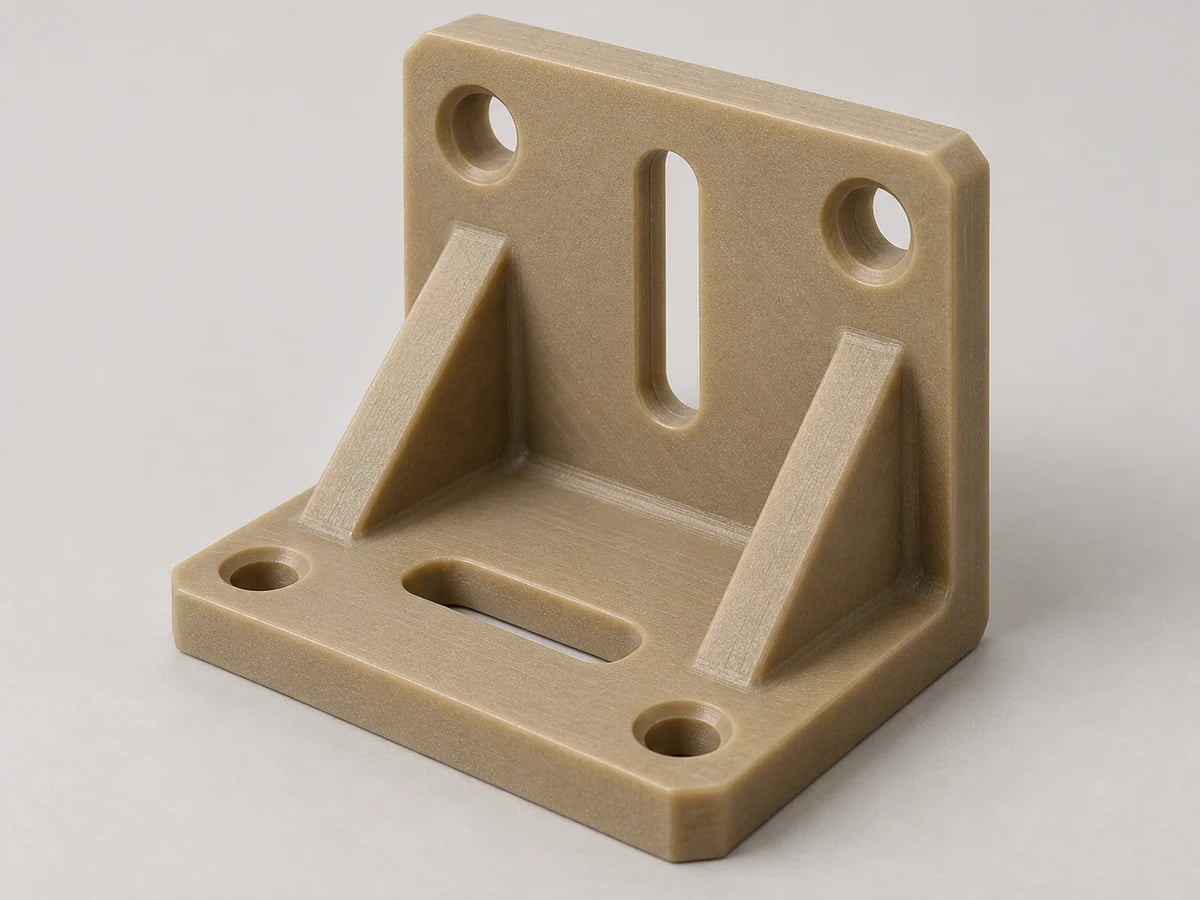
Géométrie de montage renforcée avec révision de la rigidité et du trajet de charge.
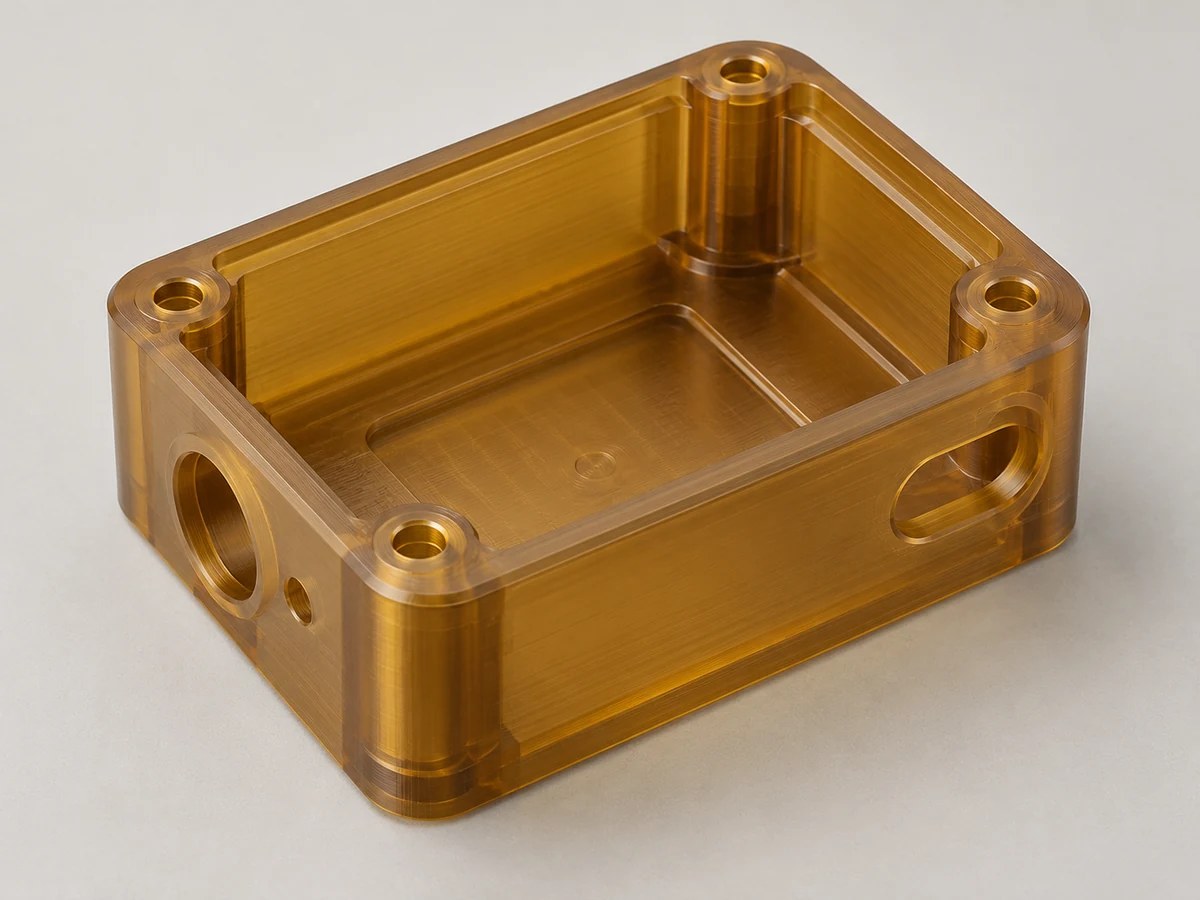
Corps ensachés avec bossages, interfaces et jeux de montage.
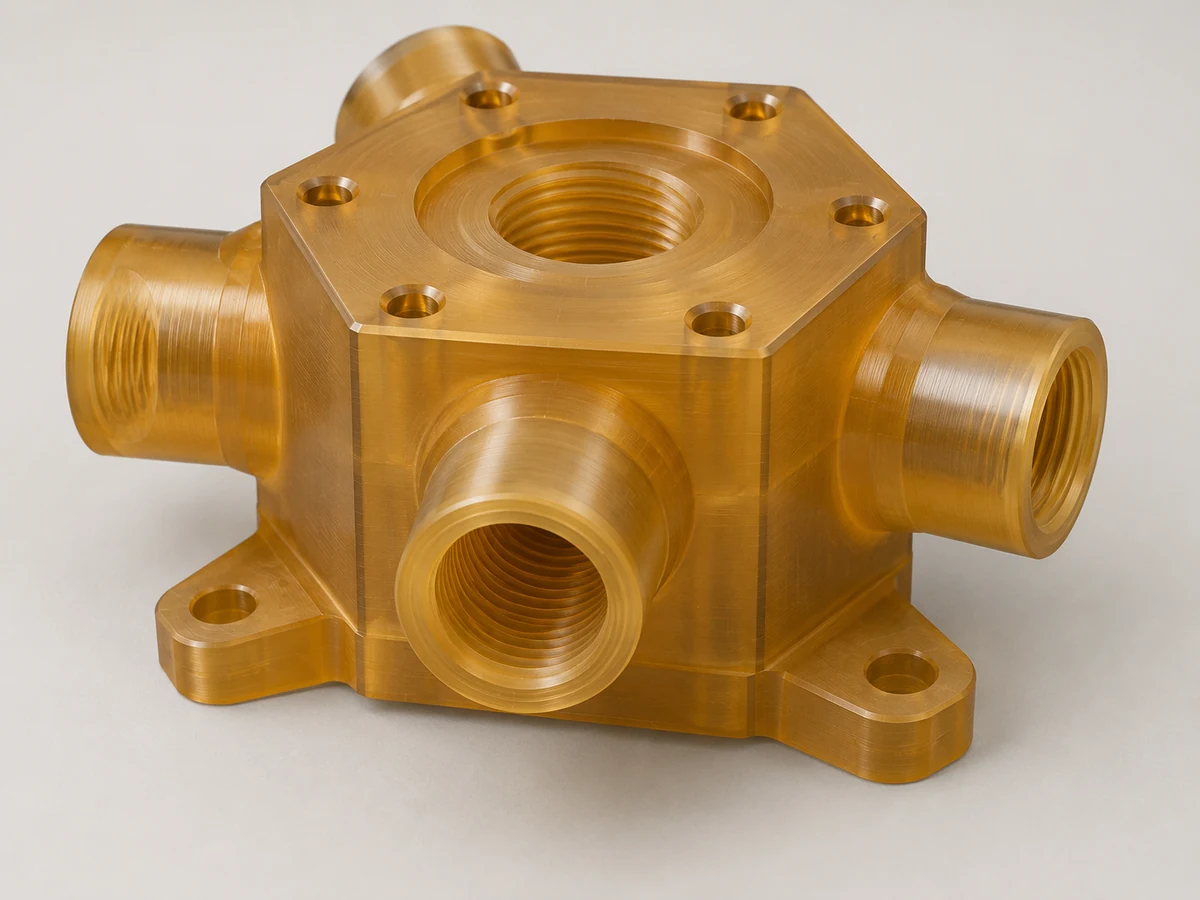
Ports et passages pour les fluides, températures et conditions de test spécifiés.
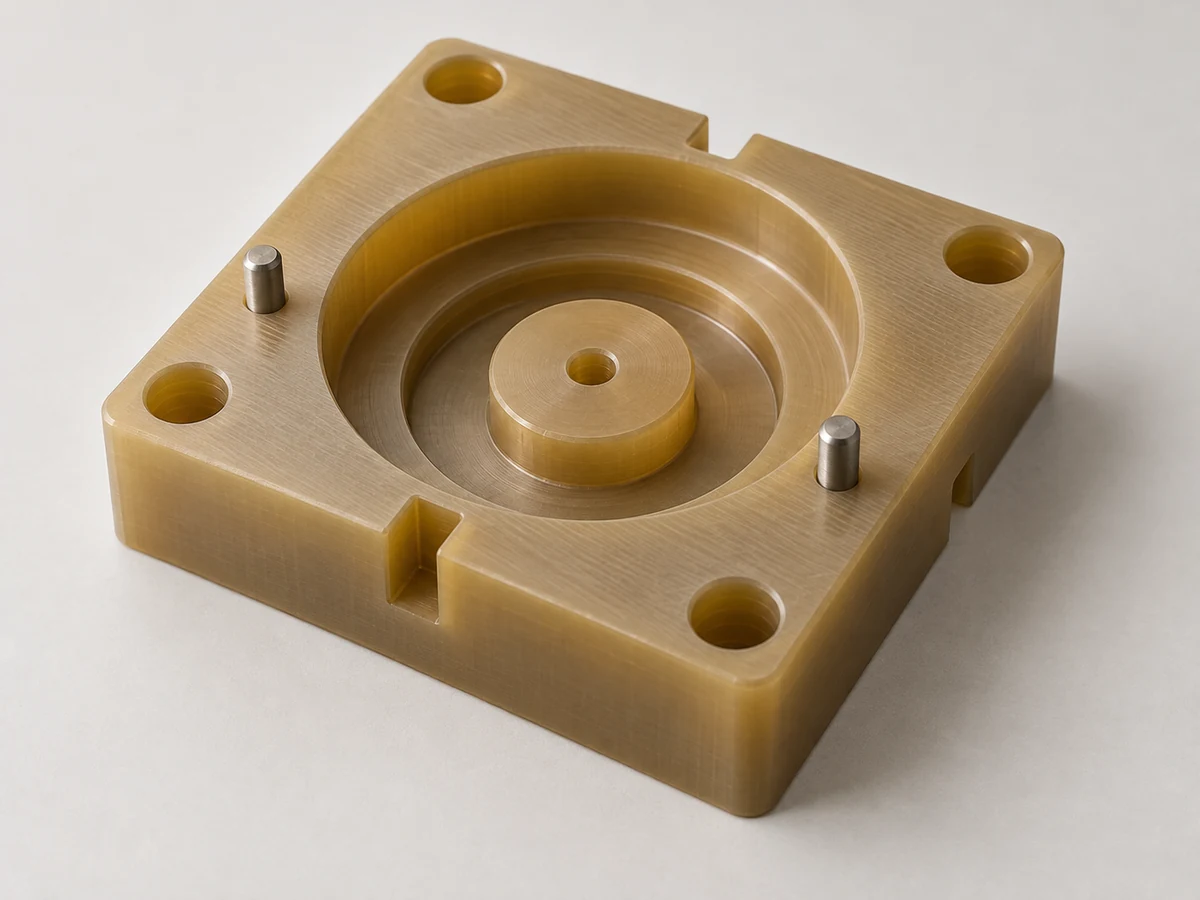
Localisation des composants avec des exigences de propreté, de qualité et de dimensions.
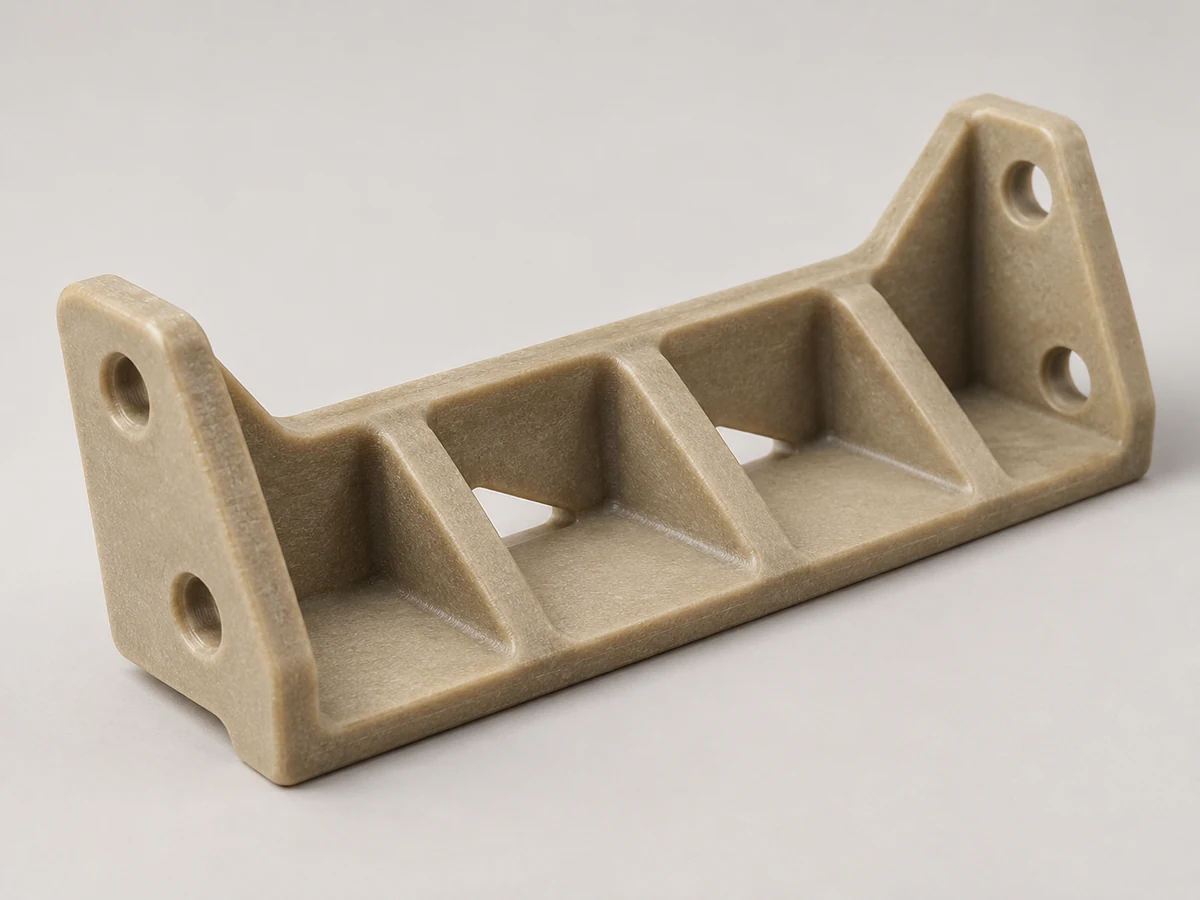
Concepts de montage intérieur soumis au matériau approuvé et aux spécifications aéronautiques.
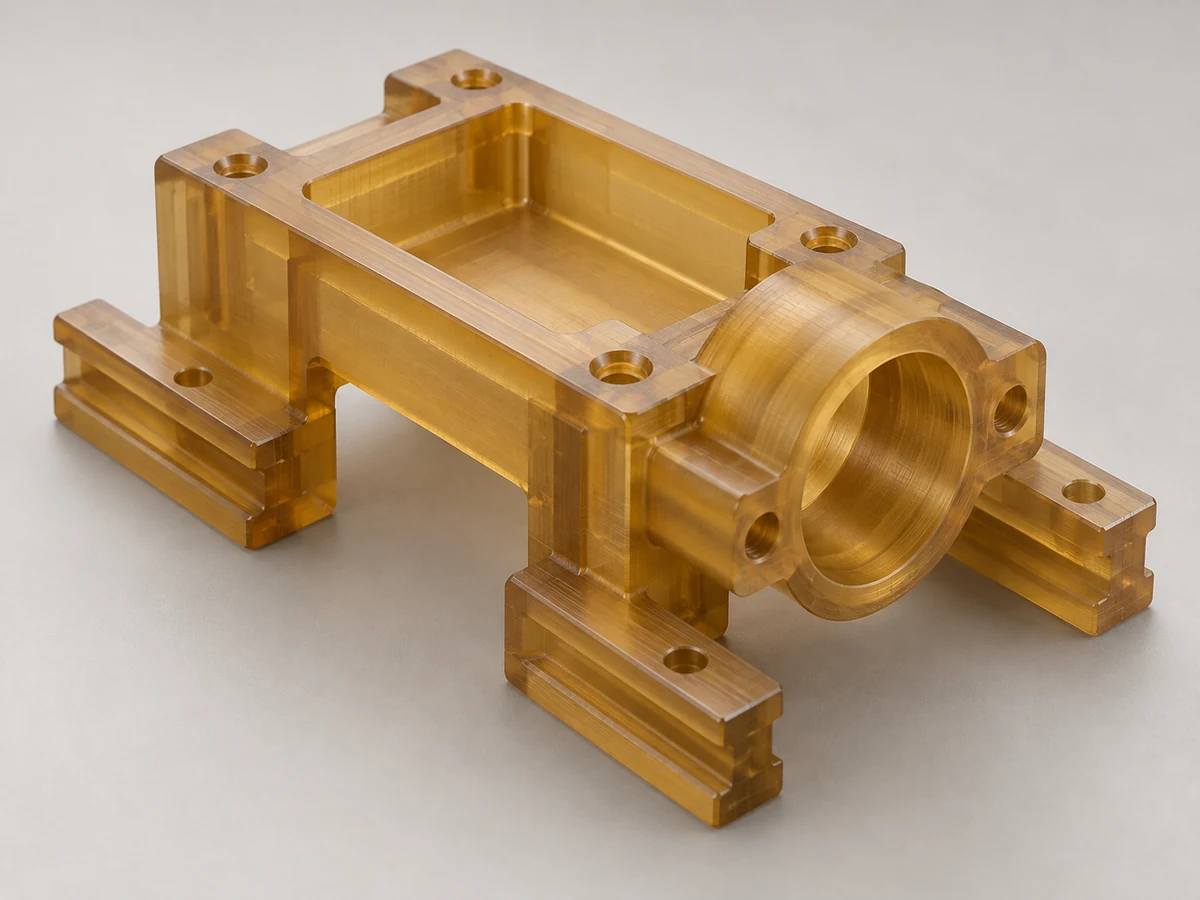
L'équipement s'interface avec la documentation de qualité et l'examen du nettoyage ou de la stérilisation.
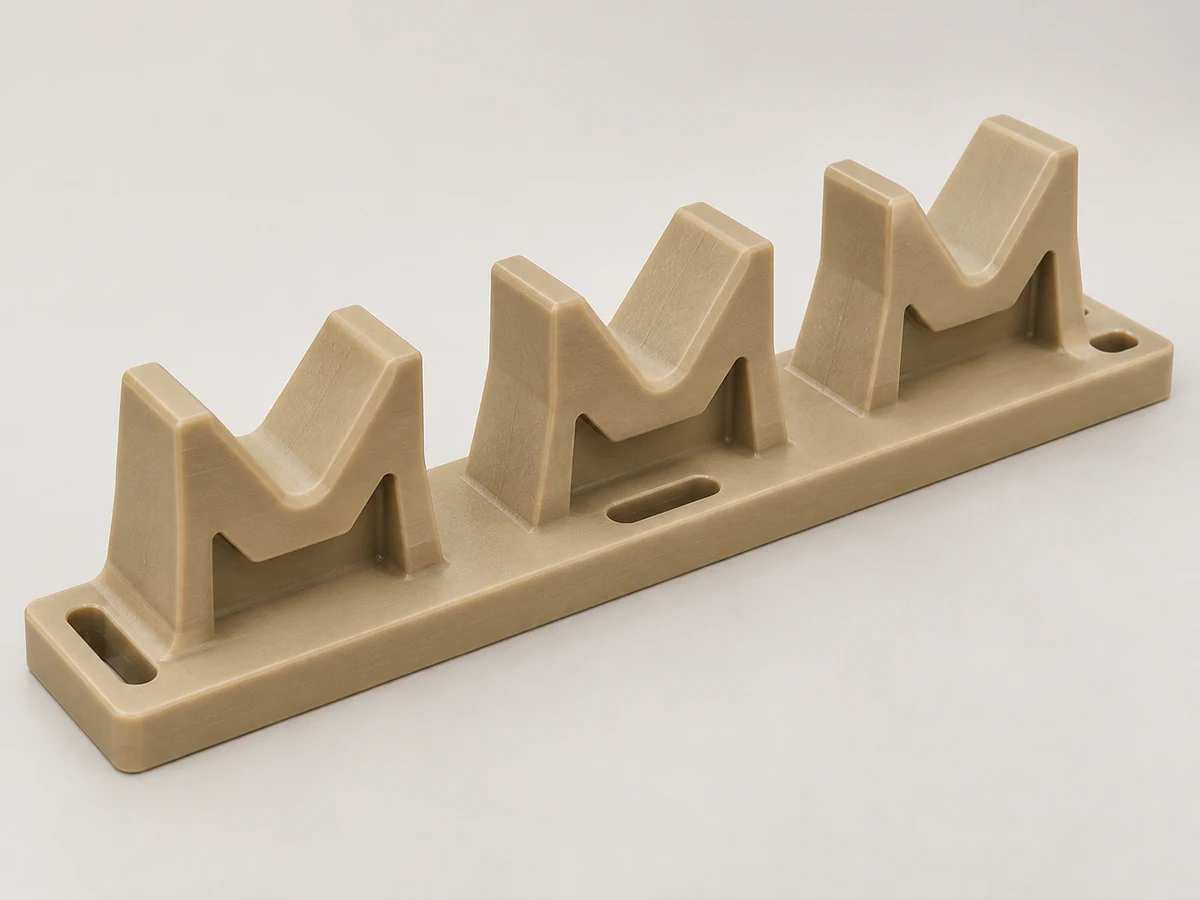
Berceaux supportés et bases de positionnement pour charges et cycles thermiques définis.
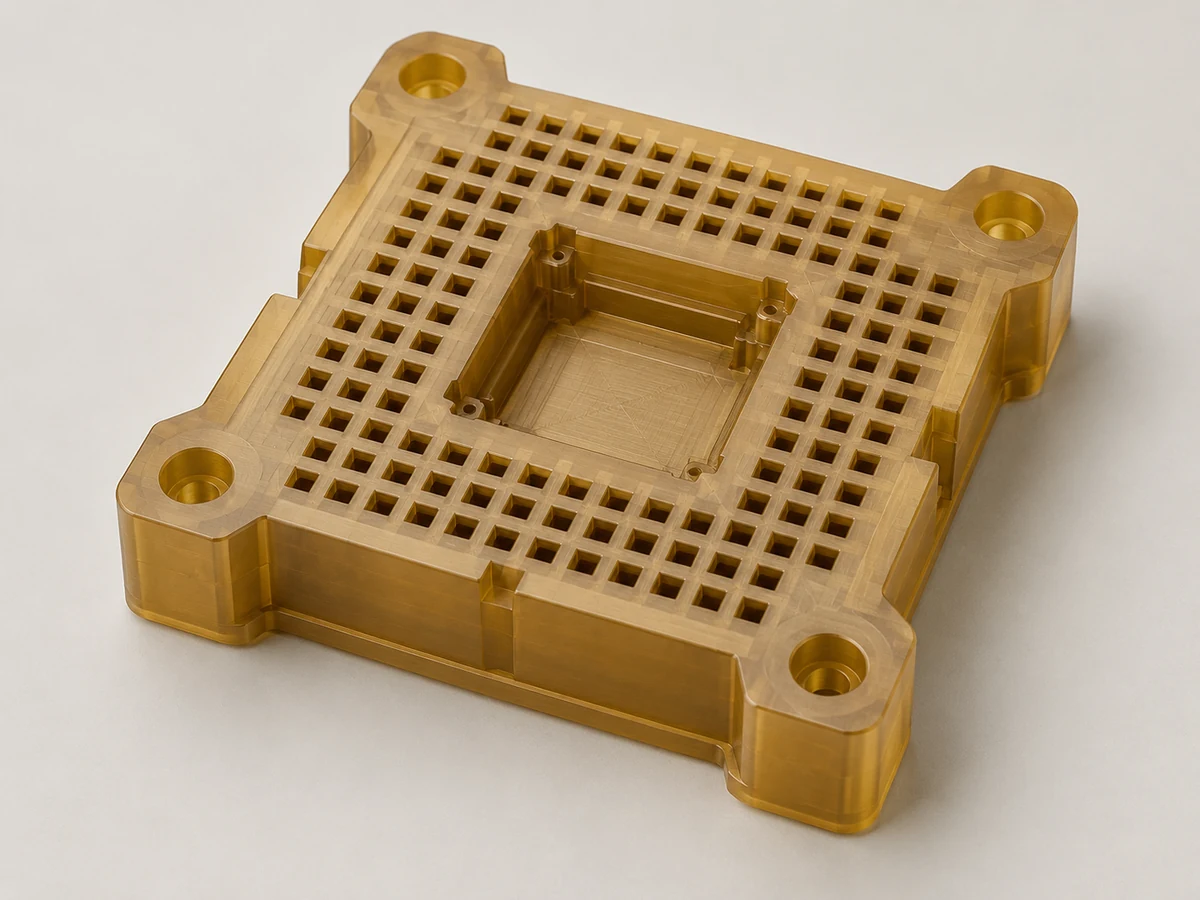
Supports de contacts avec configurations de trous et exigences d'isolation électrique.
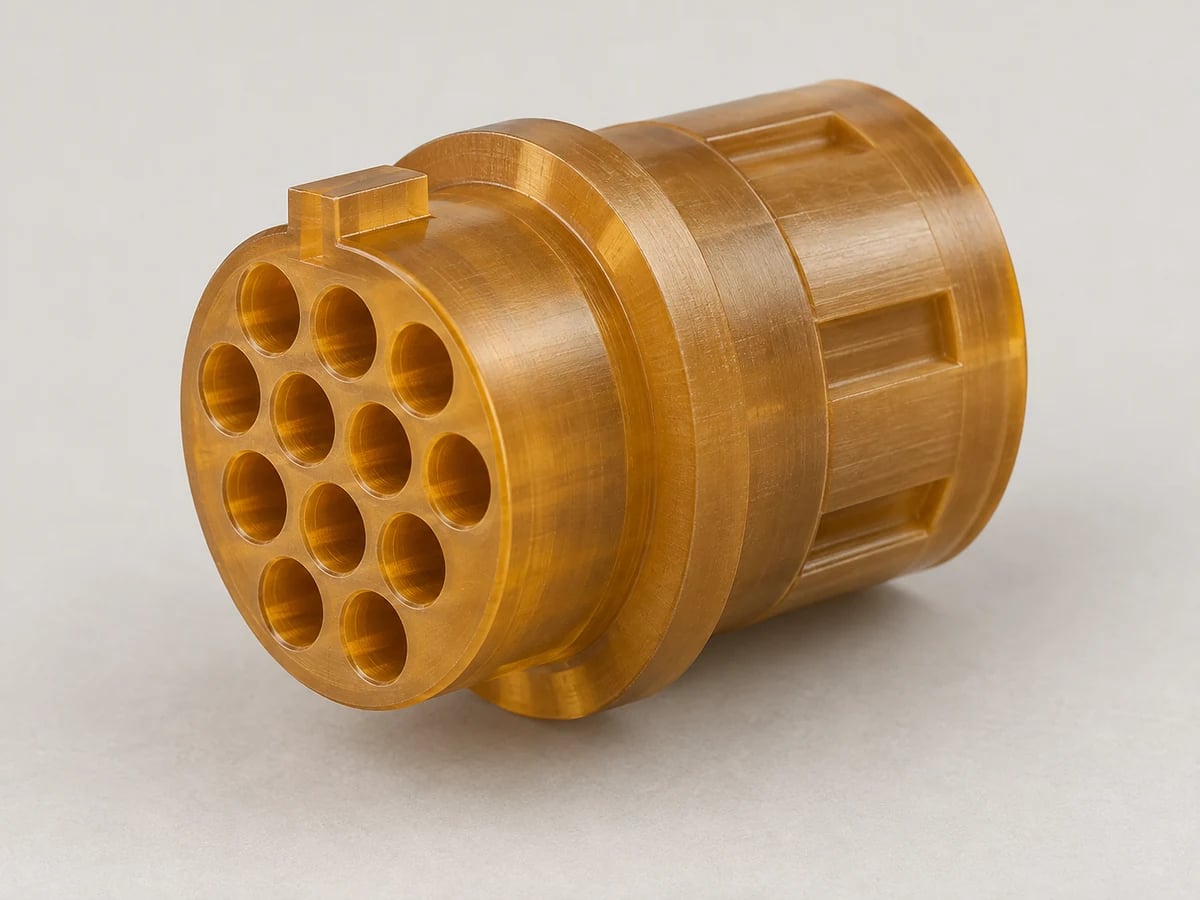
Inserts clavetés avec espacement des broches spécifié, géométrie d'alésage et documentation.
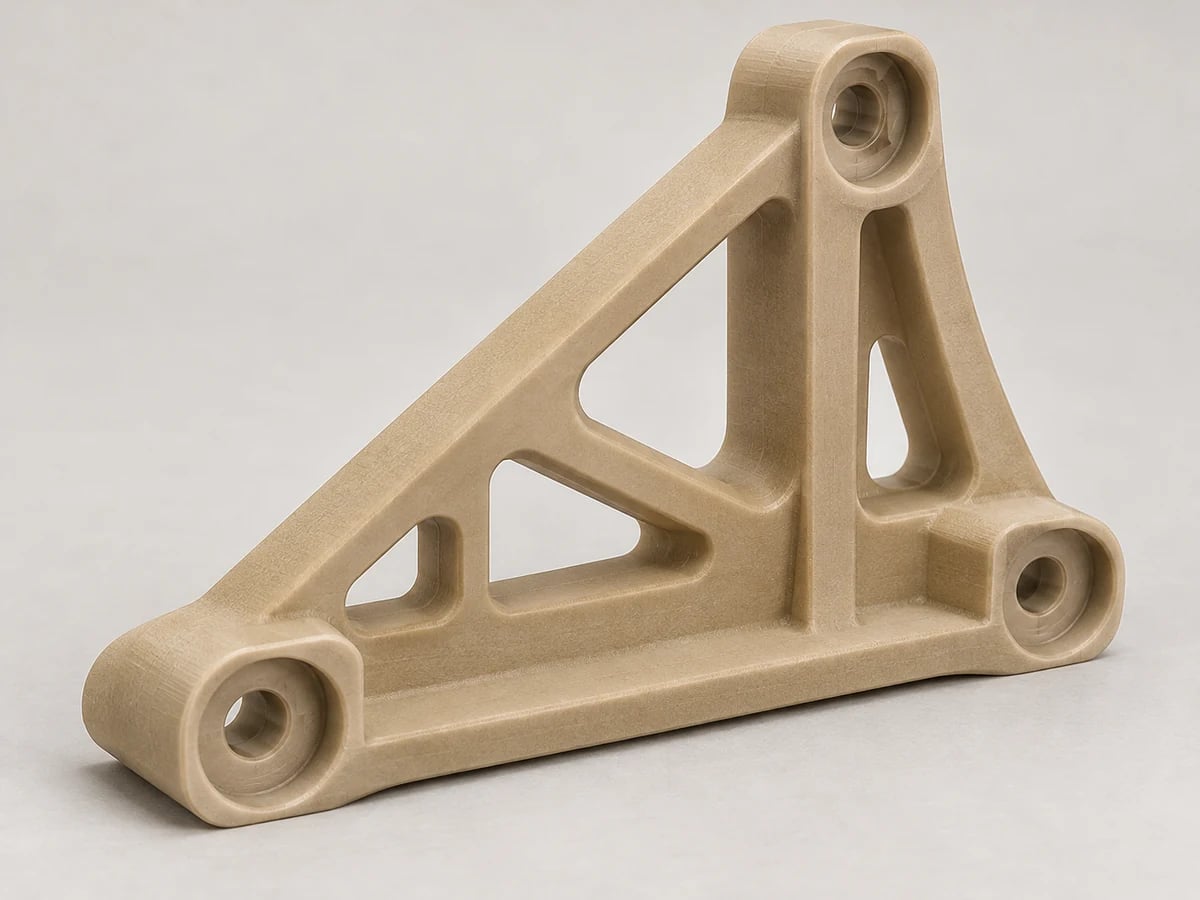
Géométrie de support légère avec références, charges et limites de déformation.
Spécifiez la surface en fonction de sa fonction. Le PEI est généralement sélectionné pour ses performances techniques, de sorte que la qualité dimensionnelle et les caractéristiques propres ont généralement la priorité sur le polissage optique.
Une finition pratique pour les pièces fonctionnelles où les marques d'outils contrôlées sont acceptables. Définir l'état des bords et les limites de bavures.
Examinez l’accouplement critique ou les faces visibles et convenez d’une exigence de surface appropriée ou d’un échantillon de référence.
Vérifiez les trous, les filetages, les poches et les bords fins sans endommager les caractéristiques d'isolation ni modifier les dimensions critiques.
Spécifiez l'emplacement d'identification, la profondeur et toute exigence de lisibilité, tout en évitant les surfaces critiques soumises à des contraintes ou électriques.
Examinez la rétention des filetages, les charges d’installation, la compatibilité matérielle et l’inspection requise de l’ensemble complet.
Le matériau chargé en verre peut présenter une texture ou des fibres exposées même après une passe d'usinage fine. Convenez de l’apparence là où cela compte et séparez les exigences esthétiques de l’isolation et de l’acceptation dimensionnelle.
L'identité matérielle mérite une attention précoce sur un composant PEI de grande valeur. Convenir du plan d'inspection, des dossiers et des conditions d'acceptation avant le premier article.
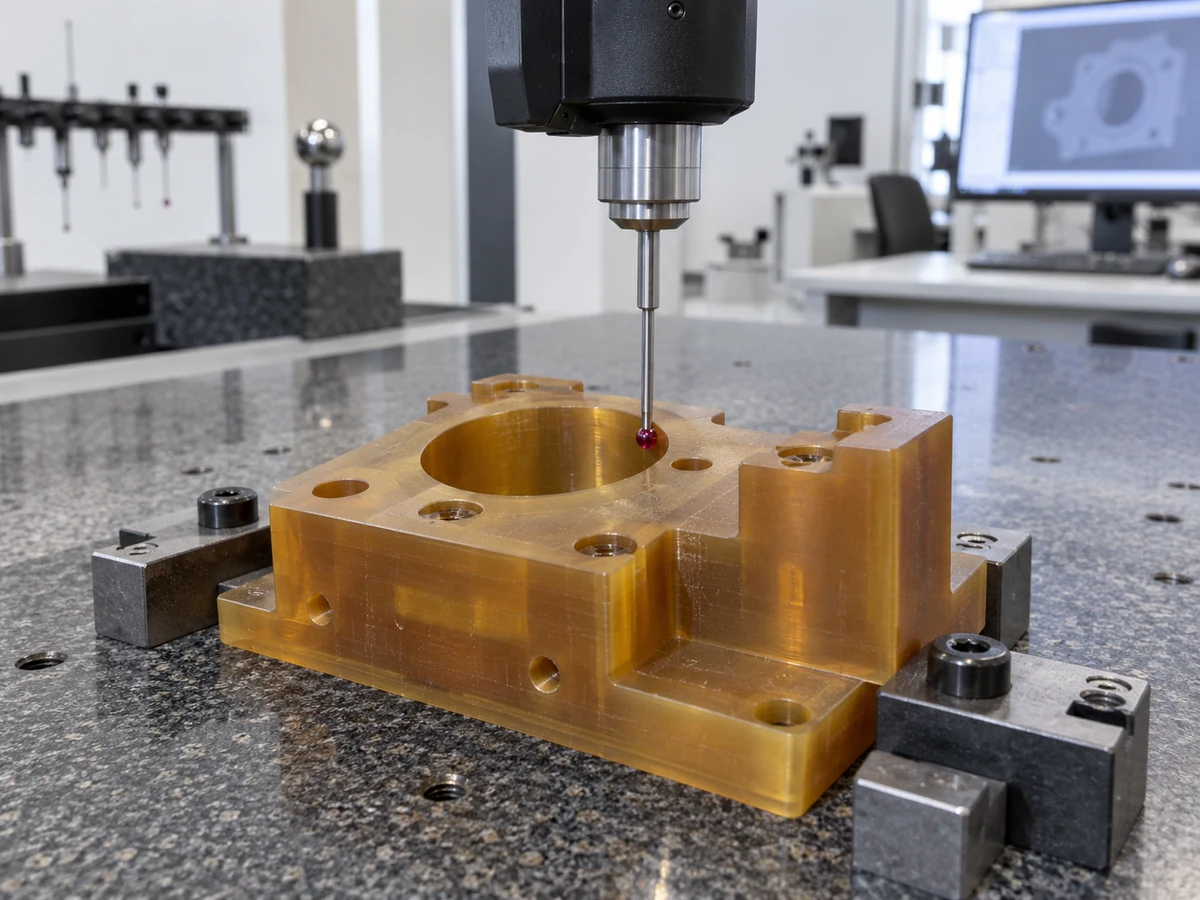
Les contrôles peuvent inclure la position du trou, la taille de l'alésage, la planéité, la circularité, les filetages, les caractéristiques d'accouplement et les relations multifaces. Les dimensions de l'isolation sont inspectées là où cela est spécifié ; les tests électriques ou de flamme sont une portée convenue distincte. Les enregistrements de matériaux ne sont pas remplacés par un contrôle de couleur.
L'inspection de l'expédition doit confirmer la qualité et la révision approuvées, l'identification des pièces, les enregistrements convenus et la protection de l'emballage. Un échantillon de référence peut aider à clarifier la finition, mais le dessin technique et les critères d'acceptation contrôlent la libération.
Considérez le PEI lorsque les exigences thermiques, électriques, de flamme et de rigidité correspondent à la qualité sélectionnée. Considérez le PEEK pour une exposition chimique ou thermique plus exigeante ; vérifiez la comparaison complète spécifique à chaque qualité plutôt que de supposer qu'un polymère gagne toujours.
| Facteur | Ultem / PEI | PEEK |
|---|---|---|
| Capacité de température | Option haute température ; vérifier la charge et les conditions à long terme. | Souvent sélectionné pour un service thermique plus sévère, selon la qualité. |
| Force | Haute résistance ; le renforcement modifie considérablement la rigidité et l’allongement. | Haute résistance ; les notes remplies et non remplies ne peuvent pas être comparées comme une seule valeur. |
| Isolation électrique | Qualités isolantes utiles ; vérifier la formulation et l’environnement. | Qualités isolantes utiles ; les formulations remplies peuvent se comporter différemment. |
| Stabilité dimensionnelle | Bon, avec contrainte de stock et mouvement thermique contrôlés. | Bien ; la cristallinité, la qualité et l'historique du traitement influencent le comportement. |
| Résistance chimique | Confirmer le milieu, la concentration, la température et le stress. | Résistance chimique généralement plus large ; la compatibilité doit encore être vérifiée. |
| Résistance aux flammes | Un facteur clé de sélection pour les qualités et les conditions de test appropriées. | Performances de flamme spécifiques à chaque qualité disponibles ; vérifier l'épaisseur et les enregistrements. |
| Coût d'usinage | Peut être inférieur pour une pièce simple et adaptée. | La géométrie, la qualité, l'outillage et l'inspection peuvent augmenter ou modifier les coûts. |
| Coût du matériel | Souvent inférieur au stock PEEK comparable ; confirmer le devis réel. | Coût des stocks souvent plus élevé ; la qualité, la taille et la disponibilité comptent. |
| Intérieurs aérospatiaux | Utile lorsque la formulation approuvée et les preuves requises correspondent. | Utilisé là où ses propriétés et la spécification approuvée le justifient. |
| Service chimique/thermique extrême | Évaluer par rapport à l’exposition réelle ; n’en déduisez pas une limite universelle. | Souvent un candidat plus fort, sous réserve du grade et des qualifications de la candidature. |
Utilisez PEI lorsque ses propriétés thermiques, électriques et de flamme approuvées répondent aux exigences à un coût acceptable. Passez au PEEK lorsque l’exposition ou la demande mécanique le justifie. Comparez les qualités de stock et les conditions de fonctionnement équivalentes, sans rapport avec les numéros de titre des feuilles de résine.
Références techniques : Guide des matériaux Ensinger PEEK
Explorez l'usinage PEEK →Comparez d'abord les exigences du travail : température de fonctionnement, charges, usure, produits chimiques, humidité, comportement électrique et preuves nécessaires à l'approbation.
| Matériel | Principal point fort | Comparé au PEI |
|---|---|---|
| PEI / Ultem | Propriétés thermiques, électriques et comportement de flamme spécifique au grade. | Base de référence pour cet examen matériel. |
| PEEK | Applications chimiques et thermiques exigeantes. | Il s’agit souvent d’une option plus coûteuse pour un service plus sévère. |
| POM / Delrin | Usinabilité et composants mécaniques de précision. | Généralement un choix à basse température. |
| Nylon | Robustesse, usure et nombreuses applications de glissement. | Généralement plus sensible à l’humidité ; condition pour l’ajustement installé. |
| Polycarbonate | Transparence et résistance aux chocs. | Il s'agit généralement d'une option de composant transparent à basse température. |
| PPS | Performances chimiques et thermiques. | Un équilibre différent de rigidité, de ténacité et de renforcement ; revoir la note exacte. |
Le PPS est inclus à titre de comparaison technique et non comme une réclamation concernant les qualités TOPS en stock. Si vous spécifiez PPS ou une autre alternative, nous confirmons l'approvisionnement et la capacité de ce projet avant le devis.
Les exigences de la demande établissent la qualité, l'inspection et les preuves. Le nom de famille d’un matériau ne suffit pas à lui seul à qualifier une pièce finie pour une utilisation réglementée ou critique pour la sécurité.
Supports intérieurs et composants isolants où les exigences spécifiées en matière de formulation, de traçabilité et de flamme/fumée sont respectées.
Isolateurs, inserts de connecteur, prises et supports structurels avec fonctionnalités d'isolation et de montage contrôlées.
montages de fixation et composants de test avec température, propreté et comportement électrique définis.
Pièces d'équipement hautes performances avec une documentation de qualité exacte et des conditions de nettoyage ou de stérilisation qualifiées.
Fixations à haute température et interfaces structurelles examinées pour la charge, le fluage et les cycles thermiques.
Interfaces électriques et thermiques où les exigences approuvées en matière de matériaux et de flammes correspondent à l'application.
Fournissez la durée d’exposition et la température, pas seulement une étiquette industrielle. L'utilisation médicale nécessite une évaluation spécifique à l'application ; l'utilisation à l'intérieur d'un avion nécessite la formulation et les preuves spécifiées, et non une déclaration générique selon laquelle tous les PEI sont adaptés.
Utilisez des prototypes pour établir la base de référence fonctionnelle et d'inspection, puis conservez le contrôle de la qualité, des dessins et de l'acceptation pour les commandes répétées.
Validez l’ajustement et les dimensions, puis effectuez les tests d’application thermiques, électriques et structurels convenus. Un prototype usiné n’établit pas automatiquement un parcours de moulage ou d’additif.
Découvrez ce service →Approuver la qualité, le premier article, le programme et la portée d'inspection des pièces d'équipement spécialisées.
Contrôlez la source des stocks, le renforcement, la révision des dessins, les modifications d'usinage et les enregistrements pour les composants OEM récurrents.
Un changement de grade, de fournisseur de stock ou de renfort peut nécessiter une nouvelle révision. Confirmez les substitutions et la documentation avant de produire le lot suivant.
Pour les pièces PEI, la qualité du matériau, le renforcement, la température, les exigences électriques et la documentation peuvent être aussi importants que la tolérance dimensionnelle. Notre examen commence par la candidature et le dessin.
Examinez les exigences spécifiques au polymère en matière de support, de découpe et d’installation.
Évaluez l'itinéraire non rempli ou renforcé par rapport aux données de charge, de finition et de source.
Planifiez les profils, les fonctions de rotation et la géométrie multiface autour de l'accès aux outils.
Incluez la température et le mouvement thermique dans l’examen des tolérances et des applications.
Concentrez-vous sur les références fonctionnelles et la géométrie pratique avant de citer.
Construisez un approvisionnement récurrent autour d’un premier article approuvé et d’une révision contrôlée.
Confirmez la documentation exacte et les exigences en matière de source plutôt que de déduire la conformité.
Convenir de l'acceptation dimensionnelle et des enregistrements pour le composant réel.
La disponibilité des stocks, la capacité numérique, les tests, les certifications et les engagements de livraison sont confirmés dans le devis. Les illustrations ne représentent pas les résultats des tests TOPS vérifiés ou les projets clients documentés.
Gardez la sélection de qualité et les exigences de candidature visibles à chaque point d’approbation. Un traitement thermique conditionnel et des tests complémentaires sont définis avant fabrication.
Réponses directes aux nuances PEI, au renforcement, au service thermique et à l'usinage de précision.
Ultem est un nom commercial SABIC pour une famille de résines PEI et de mélanges associés ; PEI est le nom du polymère, polyétherimide. Spécifiez la qualité exacte et la désignation du stock plutôt que d'utiliser le nom commercial seul.
Ultem 1000 est un PEI non rempli ; L'Ultem 2300 contient 30 % de fibre de verre. La nuance renforcée présente généralement une plus grande rigidité et un mouvement thermique réduit, mais un allongement plus faible, un usinage plus abrasif et une texture de surface différente.
Le PEI est usinable avec un outillage et un support appropriés. Les pièces précises nécessitent toujours de la chaleur, des contraintes de stock et un contrôle de serrage ; les nuances renforcées ajoutent des considérations liées à l'usure des outils.
Oui. Le fraisage prend en charge les poches, les boîtiers et les fixations ; supports tournants, manchons, bagues et bagues concentriques. L'itinéraire réel dépend de la géométrie, du niveau, de l'accès et des exigences d'inspection.
Les tolérances sont examinées fonctionnalité par fonctionnalité. La qualité, la taille, l’épaisseur de la paroi, la contrainte du stock, la température et la méthode d’inspection déterminent la faisabilité. Envoyez le dessin avec les ajustements critiques et les conditions de mesure.
Le PEI est généralement sélectionné pour les applications à températures plus élevées que le polycarbonate standard. Les conditions de fonctionnement admissibles dépendent toujours de la qualité exacte, de la charge, de la durée et des propriétés requises.
Le stock PEI est souvent moins cher que le stock PEEK comparable, mais le prix final de la pièce dépend du projet. La qualité, la taille du flan, le rendement du matériau, la géométrie, la finition et l'inspection affectent tous le devis.
L'Ultem 1000 non chargé est un point de départ courant pour les composants isolants. La meilleure qualité dépend de la tension, de la température, de l'environnement, de la rigidité et des approbations requises. Les qualités renforcées ou ESD nécessitent un examen séparé des propriétés électriques.
Des qualités PEI spécifiques peuvent convenir aux applications aérospatiales lorsque la formulation approuvée et les preuves requises sont remplies. Ultem 9085 est un mélange de l'Île-du-Prince-Édouard ; son indice de résine ne prouve pas la disponibilité des stocks usinables ni ne qualifie chaque composant fini.
Oui. Le PEI renforcé peut être usiné avec des outils, un support et un contrôle de l'usure adaptés. Examinez les bords fins, la direction des fibres, l'état de la surface et l'acceptation une fois la pièce libérée et stabilisée.
VOTRE NOTE. VOTRE CANDIDATURE. VOTRE DESSIN.
Téléchargez votre modèle CAO ou dessin technique et spécifiez la qualité PEI, le renforcement, la quantité, les tolérances critiques, la température de fonctionnement, les exigences électriques et les spécifications applicables en matière de matériaux ou de flammes. Notre équipe examinera la stratégie de matériaux et d’usinage avant le devis.
Incluez l’environnement chimique, les charges mécaniques et la documentation requise pour l’approbation. L'entreprise, le nom, l'e-mail et le téléphone sont requis ; chaque détail du projet et les téléchargements de dessins CAO et 2D sont facultatifs.
info@tops-precision.comTéléchargements de dessins CAO et 2D : maximum combiné 10 Mo. Les fichiers plus volumineux peuvent être partagés par e-mail. Acceptez le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.