Résistance chimique exceptionnelle
Utile pour de nombreux médias agressifs. Vérifiez le produit chimique réel, la concentration, la température, la durée et toute charge avant l'approbation.

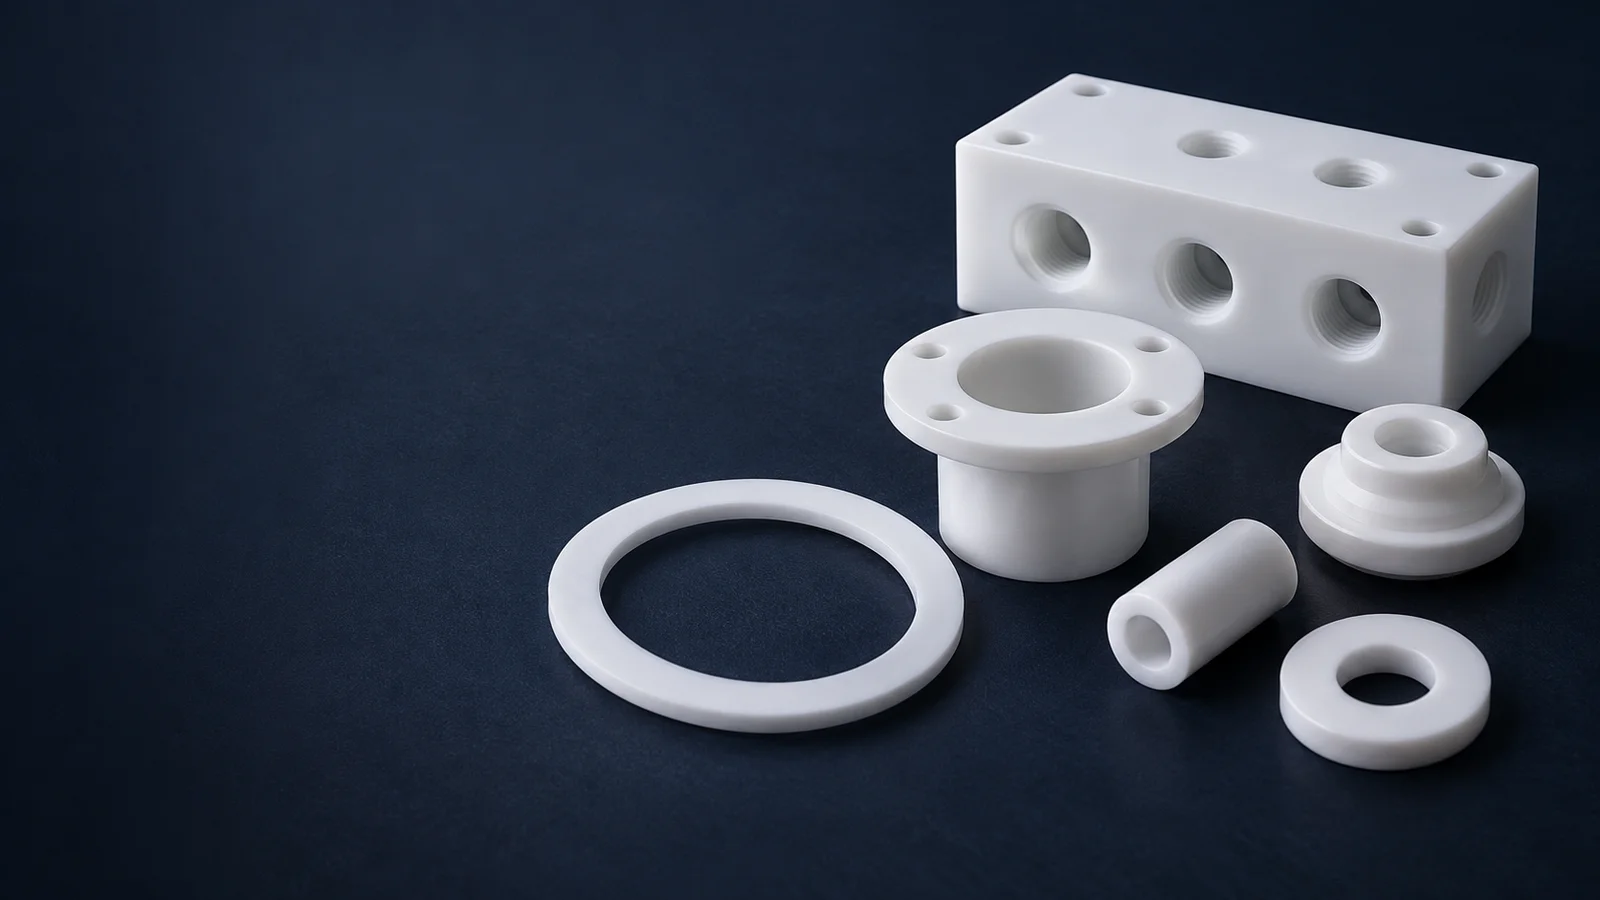
RÉSISTANCE CHIMIQUE · FAIBLE FRICTION · DIMENSIONS CONTRÔLÉES
TOPS Plastics usine le PTFE par CNC pour des joints, bagues, paliers, isolants et pièces de vannes sur mesure. Nous examinons les grades vierges ou chargés spécifiés selon votre plan, les conditions de service et les critères d’acceptation.
Vous recherchez un usinage Teflon ? PTFE est le nom générique du matériau ; Teflon™ est une marque de fluoropolymères de Chemours. Précisez la résine ou le grade exact du demi-produit si une matière de marque est exigée. Sa disponibilité et sa traçabilité doivent être confirmées.
Confirmez le composé PTFE réel, l'état du stock et l'acceptation fonctionnelle avant de sélectionner l'itinéraire d'usinage. Les qualités vierges et remplies sont examinées pour en vérifier la disponibilité et l'adéquation à l'application.
| Capacité | Portée du projet TOPS Plastics |
|---|---|
| Matériel | PTFE / polytétrafluoroéthylène. |
| Terme de recherche courant | Usinage Teflon ; cette page couvre l'usinage du stock PTFE, et non un service de revêtement. |
| Processus | Fraisage, tournage, perçage, taraudage et alésage CNC ; fonctionnalités multi-axes sélectionnées après examen. |
| Notes | Composés personnalisés vierges, chargés de verre, de carbone, de bronze et spécifiés, sous réserve de confirmation. |
| Pièces typiques | Joints, bagues, roulements, isolateurs et composants de vannes. |
| Fabrication | Production OEM de prototypes, de faibles volumes et répétée. |
| Entrée | Fichiers CAO, dessins et échantillons avec des dimensions d'acceptation définies. |
| Fichiers | STEP/STP, IGES/IGS, X_T, DWG, DXF, PDF ou ZIP. |
| Contrôle | Contrôle dimensionnel basé sur des dessins avec conditions convenues et portée du rapport. |
PTFE signifie polytétrafluoroéthylène, un fluoropolymère à faible friction utilisé pour les pièces chimiquement exposées et électriquement isolantes. Teflon™ est une marque déposée Chemours couvrant certains produits en polymères fluorés, notamment PTFE ; ce n'est pas le nom générique de chaque matériau PTFE.
Dans les conversations d'achat, « l'usinage Teflon » signifie souvent l'usinage CNC du stock PTFE en joints, bagues, isolateurs ou pièces de vannes. Cette expression de recherche n’établit pas le fournisseur de résine, la marque, la charge ou les spécifications du stock.
À moins qu'un dessin ne nécessite une résine de marque spécifique ou un stock approuvé, identifiez la qualité exacte de PTFE et les exigences en matière de charge. Si la résine Teflon™ authentique est obligatoire, incluez la désignation approuvée, la documentation du fournisseur et les exigences de traçabilité avant le devis. TOPS n'implique pas de licence de marque Chemours ni de stock de marque garanti.
L'usinage PTFE élimine la matière d'un flan solide. L’application d’un revêtement antiadhésif en fluoropolymère est un processus différent. Les demandes de pièces métalliques revêtues, de composants FEP ou PFA nécessitent un examen séparé des matériaux et des processus.
Références techniques : Familles de résines Chemours Teflon™ et informations sur la marque · Informations sur le produit de la résine Chemours PTFE
Sélectionnez le PTFE pour l'exigence fonctionnelle tout en tenant compte de ses limitations mécaniques. Les propriétés suivantes constituent des points de départ pour l'évaluation des notes et non des garanties d'application universelles.
Utile pour de nombreux médias agressifs. Vérifiez le produit chimique réel, la concentration, la température, la durée et toute charge avant l'approbation.
Un candidat pour les surfaces de glissement, les joints et les roulements. La finition de la surface d'appui, la pression, la vitesse et la lubrification affectent l'usure et la friction.
Utile dans de larges conditions de température. Évaluez les performances sous charge, les cycles thermiques et la dilatation différentielle plutôt que la seule température nominale de la résine.
Le PTFE vierge peut convenir aux composants électriques. Les composés chargés peuvent modifier le comportement d'isolation, diélectrique ou de conductivité.
Peut réduire l’adhérence ou l’accumulation de produit. La chimie de nettoyage, la géométrie de la surface et les conditions de fonctionnement déterminent toujours l'adéquation.
Une très faible absorption d’humidité peut être utile dans les environnements humides. Le mouvement thermique et le fluage peuvent dominer le comportement dimensionnel même lorsque les effets de l'humidité sont faibles.
Virgin PTFE ne contient aucune charge de renforcement intentionnelle. Le PTFE chargé utilise des additifs spécifiés pour modifier l'usure, le fluage, la compression ou tout autre comportement. La spécification du composé compte plus qu’un nom de charge générique.
| Note | Principales caractéristiques | Considérations relatives à l'application |
|---|---|---|
| PTFE vierge | Résistance chimique, isolation électrique et faible frottement. | Joints, isolants et composants chimiques ; évaluer le fluage sous charge. |
| PTFE chargé de verre | Peut améliorer le comportement à l’usure et au fluage. | Bagues et pièces de roulements ; vérifier la compatibilité des supports, l'abrasion et l'usure de la contrepartie. |
| PTFE chargé de carbone | Peut améliorer l’usure et le comportement dimensionnel sous charge. | Pièces coulissantes ; vérifier les propriétés électriques et le composé de carbone réel. |
| PTFE chargé de bronze | Peut améliorer les performances de compression et d'usure. | Applications de roulements et d'usure ; le bronze modifie ses aptitudes chimiques et électriques. |
| PTFE rempli de graphite | Un composé de graphite spécifié peut améliorer le comportement au glissement et à l'usure. | Examiner les exigences en matière de friction, de surface d'appui, de charge et électriques ; les qualités de graphite ne sont pas interchangeables. |
| PTFE rempli sur mesure | Formulation spécifique à l'application. | Examinez le type de remplissage, la proportion, les données du fournisseur et la qualification requise. |
Le PTFE chargé n’est pas automatiquement équivalent chimiquement au PTFE vierge. Une charge peut affecter la pureté, l'isolation électrique, la résistance à la corrosion, l'usure de la contrepartie et l'utilisation autorisée. Obtenez des données de compatibilité spécifiques à chaque qualité pour les conditions de service réelles.
Un pourcentage de charge ou un nom commercial doit apparaître sur les spécifications du matériau lorsque cela est nécessaire. Approuvez explicitement les substitutions. Pour les équipements semi-conducteurs, alimentaires ou pharmaceutiques, confirmer séparément les extractibles, la pureté ou les dossiers de conformité applicables ; l'usinage d'un composé ne le qualifie pas pour ces applications.
Références techniques : Sélection et limites du composé PTFE Daikin · Aperçu des matériaux PTFE chargés AGC
Le tracé doit préserver la géométrie critique d’étanchéité et d’accouplement tout en limitant la pression, la chaleur et la coupe sans support.
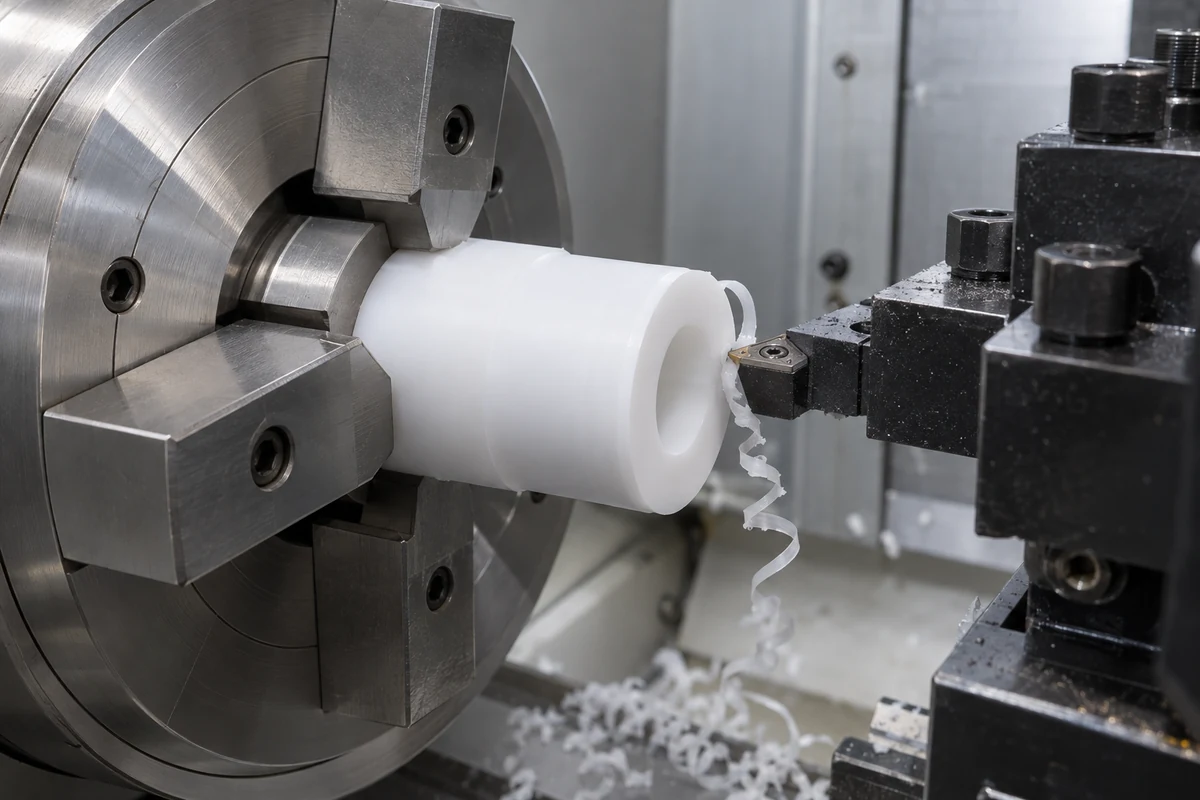
Pour plaques, collecteurs, boîtiers, isolateurs, blocs de vannes et accessoires. Vérifiez la profondeur de la poche, le support et l'ampleur de l'enlèvement de matière.
En savoir plus →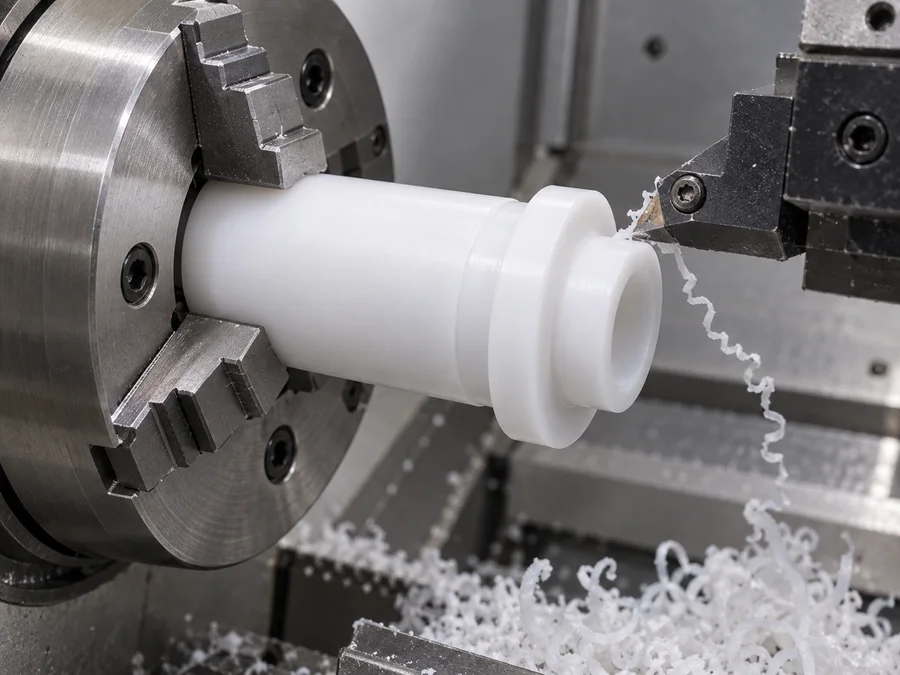
Pour joints, bagues, manchons, bagues, roulements, entretoises et composants de vannes. Examinez le contact du mandrin, les parois minces et la relation entre l'alésage et le diamètre extérieur.
En savoir plus →Pour les composants multifaces complexes où la géométrie justifie le processus. L’accès aux outils, l’assistance locale et les relations de données restent essentiels.
En savoir plus →Pour trous, alésages, filetages et contre-alésages. Spécifiez l’engagement des filetages, les interfaces de pression et l’inspection des caractéristiques internes souples.
En savoir plus →Le tournage fait l'objet d'une attention particulière pour les pièces rotatives PTFE : les diamètres des joints, les alésages des manchons et les sièges de soupape partagent un axe de référence, mais les sections minces peuvent se déformer sous la pression du mandrin. Vérifiez les dimensions publiées, le support et la séquence d'usinage avant de sélectionner un ajustement serré.
L'usinage cinq axes est envisagé là où la géométrie et l'accès le justifient. Cela ne supprime pas la nécessité de contrôler la pression, la déflexion ou la température des pinces. Les pièces en rotation simples peuvent souvent suivre un itinéraire de rotation plus direct.
Le PTFE se coupe facilement, mais la précision est un défi car la douceur, le fluage, la dilatation thermique et la pression de fixation peuvent modifier les dimensions finies.
Les forces de coupe et de serrage peuvent déformer la pièce. Une dimension mesurée sous contrainte peut ne pas représenter la partie libre.
Une charge soutenue peut produire une déformation en fonction du temps. Le maintien des montages de fixation et les charges de service ultérieures doivent tous deux être examinés.
La température affecte la taille plus fortement que pour les métaux communs. L'usinage à chaud et l'inspection finale à froid peuvent produire des lectures différentes.
Les bords fins et flexibles peuvent déchirer ou retenir les bavures molles. L'affûtage de l'outil, la géométrie de sortie et une méthode d'ébavurage contrôlée sont importants.
Une pièce peut récupérer ou bouger une fois la pression du dispositif relâchée. Planifier la finition et l'inspection pour l'état accepté.
La reprise élastique après desserrage et le fluage à long terme sont des risques dimensionnels liés, mais ce ne sont pas des mécanismes identiques. Ne corrigez pas chaque changement post-usinage en ajustant le décalage de l'outil. Déterminez d’abord si la pression, la température, la contrainte du stock ou la force de mesure déterminent le résultat.
Un premier article doit être vérifié après sa sortie en utilisant la méthode de mesure prévue. Si un anneau fin change de forme entre les configurations, vérifiez le contact du dispositif et l'état d'inspection avant de répéter le même itinéraire pour l'ensemble du lot. Il s'agit d'un exemple pratique d'examen de processus, et non d'une étude de cas client revendiquée.
Spécifiez les tolérances PTFE en fonction de la qualité, de la géométrie, de l'épaisseur de paroi, de la taille, de la stratégie de fixation et de l'environnement de service. Une tolérance globalement stricte sur chaque fonctionnalité peut augmenter les coûts sans améliorer la fonction.
| Caractéristique | Considération principale |
|---|---|
| Bague à paroi mince | La pression du mandrin peut modifier la géométrie de l'alésage et de la paroi. |
| Diamètre du joint | La récupération après desserrage affecte la taille acceptée. |
| Grande bague | Le mouvement thermique augmente avec le diamètre. |
| Alésage | La flexibilité du matériau et la force de mesure peuvent modifier la lecture. |
| Assiette Plate | Le fluage, la contrainte du stock et le support affectent la planéité. |
| Filetage | Le matériau souple, l'engagement et le couple d'assemblage doivent être revus. |
| Siège de soupape | La surface d'étanchéité, la qualité des bords et la stabilité dimensionnelle comptent ensemble. |
| Ajustement serré | Vérifiez les tolérances d'accouplement et la température de service, pas seulement la taille à température ambiante. |
Identifiez les dimensions, données et unités essentielles à la qualité. Une petite rainure de joint supportée, un grand joint plat et un long manchon mince présentent différents problèmes de contrôle. TOPS examine les tolérances numériques pour le dessin réel ; aucune tolérance universelle ni capacité concurrente n’est adoptée.
Convenir de la température, du temps après desserrage, du support et de la force de contact pour la réception finale. Lorsque cela est utile, précisez si une fonctionnalité est évaluée comme libre, légèrement supportée ou dans un élément fonctionnel défini. Un contrôle d'ajustement installé peut compléter l'inspection dimensionnelle, mais il nécessite une méthode écrite et ne remplace pas toutes les exigences des dessins.
Envoyez votre dessin pour un examen de la tolérance PTFE →PTFE peut se déformer progressivement sous une charge soutenue après l'usinage. Le fluage, souvent appelé écoulement à froid, affecte les joints chargés, les sièges de soupape, les surfaces d'appui, les brides boulonnées et les ajustements serrés. Une dimension initiale correcte n’établit pas un ajustement ou une précharge à long terme.
Vérifiez la pression, la zone de contact prise en charge, la géométrie du presse-étoupe et les espaces d'extrusion. Le fluage peut modifier la pression de contact ou le comportement de fuite.
Fournir la charge, la vitesse, le cycle de service et la contreface. Les nuances chargées peuvent modifier leur comportement à l'usure et au fluage, mais nécessitent une validation spécifique au composé.
Vérifiez les limites de compression, la rétention de précharge et le support mécanique. N'utilisez pas d'interférences supplémentaires comme solution générale au fluage.
Pour une rondelle PTFE sous un boulon, une épaisseur initialement correcte n'établit pas une rétention de précharge à long terme. Examinez la conception des joints, les contraintes de compression et toute limite mécanique requise en matière de compression. Pour un joint, définissez la pression, le support du presse-étoupe, les espaces d'extrusion et si le fluage peut réduire le contact prévu.
La stabilisation signifie amener la pièce dans un état d'inspection convenu lorsque cela est nécessaire. Il ne s’agit pas d’une promesse selon laquelle les dimensions ne changeront jamais en service, ni d’une procédure de recuit universelle. Tout traitement thermique nécessite un examen du processus spécifique à chaque qualité.
La préparation de l'installation doit définir le couple d'assemblage, la finition d'accouplement et la zone de contact supportée. Un test de charge ou d'étanchéité spécifique au projet peut être utile, mais sa méthode, sa durée et son acceptation doivent être convenues plutôt que déduites d'une inspection dimensionnelle.
Les dimensions du PTFE changent avec la température. Examinez les données d'expansion exactes de la nuance, la longueur des caractéristiques, la plage de fonctionnement et le matériau d'accouplement ; un résultat d’inspection à température ambiante ne peut à lui seul établir un ajustement d’assemblage à chaud ou à froid.
Enregistrez la température, le support et le temps de stabilisation convenus après la libération du montages de fixation.
PTFE, le boîtier métallique et l'arbre d'accouplement peuvent se dilater différemment. Vérifiez le jeu sur toute la plage de fonctionnement.
La récupération élastique ou dépendante du temps après le desserrage diffère de la dilatation thermique. Définissez l’état libre ou pris en charge accepté.
Pour une bague située à l'intérieur d'un boîtier métallique, la dilatation différentielle peut modifier l'ajustement en fonction des changements de température. Dimensions de l'arbre d'alimentation et du boîtier, leurs matériaux et la plage de fonctionnement. Ne choisissez pas les interférences provenant uniquement des mesures de température ambiante.
Pour la conception préliminaire, l'expansion linéaire peut être estimée comme ΔL ≈ α × L × ΔT en utilisant un coefficient spécifique à la nuance sur une plage de températures appropriée. Il s'agit d'une estimation de conception, et non d'une tolérance promise ou d'un substitut à la vérification du comportement non linéaire, des contraintes de charge et d'accouplement.
Références techniques : Propriétés du Curbell PTFE et limitations des qualités
Définissez d’abord les interfaces fonctionnelles. La conception doit tolérer un mouvement réaliste du polymère tout en permettant un usinage assisté et une inspection significative.
Les parois minces peuvent fléchir sous la pression de coupe et de fixation. Vérifiez le support et une section suffisante autour des alésages critiques.
Appliquez les limites les plus étroites aux dimensions fonctionnelles. N'imposez pas d'attentes similaires à celles du métal sur toutes les surfaces non critiques.
Les bagues et manchons à paroi mince peuvent devenir temporairement ovales. Définissez l’inspection à l’état libéré et l’ajustement installé.
Évaluez la dilatation thermique par rapport au composant d’accouplement sur la plage de service réelle.
Vérifier le fluage dans les interfaces fixées ou portantes. La surface de charge, le séjour et la température affectent la déformation.
Spécifiez les diamètres, les rainures, la finition du terrain, la surface de contact, la pression et les fuites admissibles, le cas échéant.
Examinez un composé chargé approprié pour ses performances en matière d'usure ou de fluage. Confirmez les compromis chimiques, de pureté et électriques.
Définissez les cassures de bord et les passages nécessitant un contrôle des bavures. Protège les lèvres d’étanchéité et la géométrie fonctionnelle intentionnellement pointue.
Envoyez le dessin annoté avec le modèle CAO. Le modèle communique la forme ; le dessin contrôle les références, les tolérances, la finition et la révision. Confirmez quelles fonctionnalités doivent être préservées si des modifications DFM sont proposées.
Les caractéristiques filetées en PTFE nécessitent un engagement, un couple d'assemblage et une révision d'utilisation répétée. Des insertions ou des jointures alternatives peuvent être appropriées, mais elles soulèvent des questions de charge et de compatibilité. L'adhésion de la surface PTFE peut également nécessiter un traitement spécial ; ne présumez pas qu’un collage ordinaire sera fiable.
Ces familles de composants basées sur des dessins sont des concepts illustrés et non des dimensions de catalogue fixes ou des projets clients vérifiés. Le matériel vierge ou rempli est confirmé pour chaque commande.
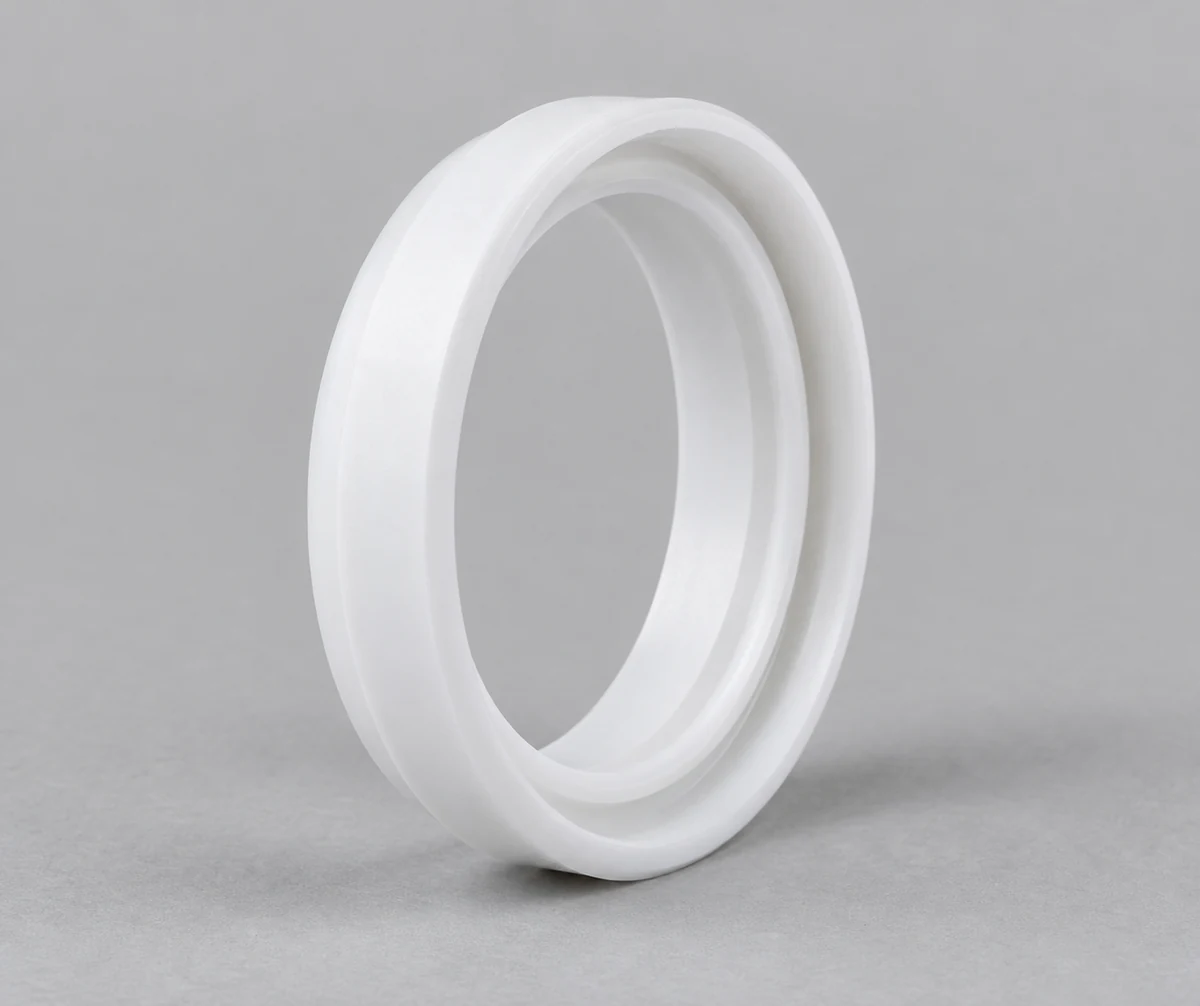
Définir le profil des lèvres, le support du presse-étoupe, la pression et l'acceptation de l'étanchéité.
En savoir plus →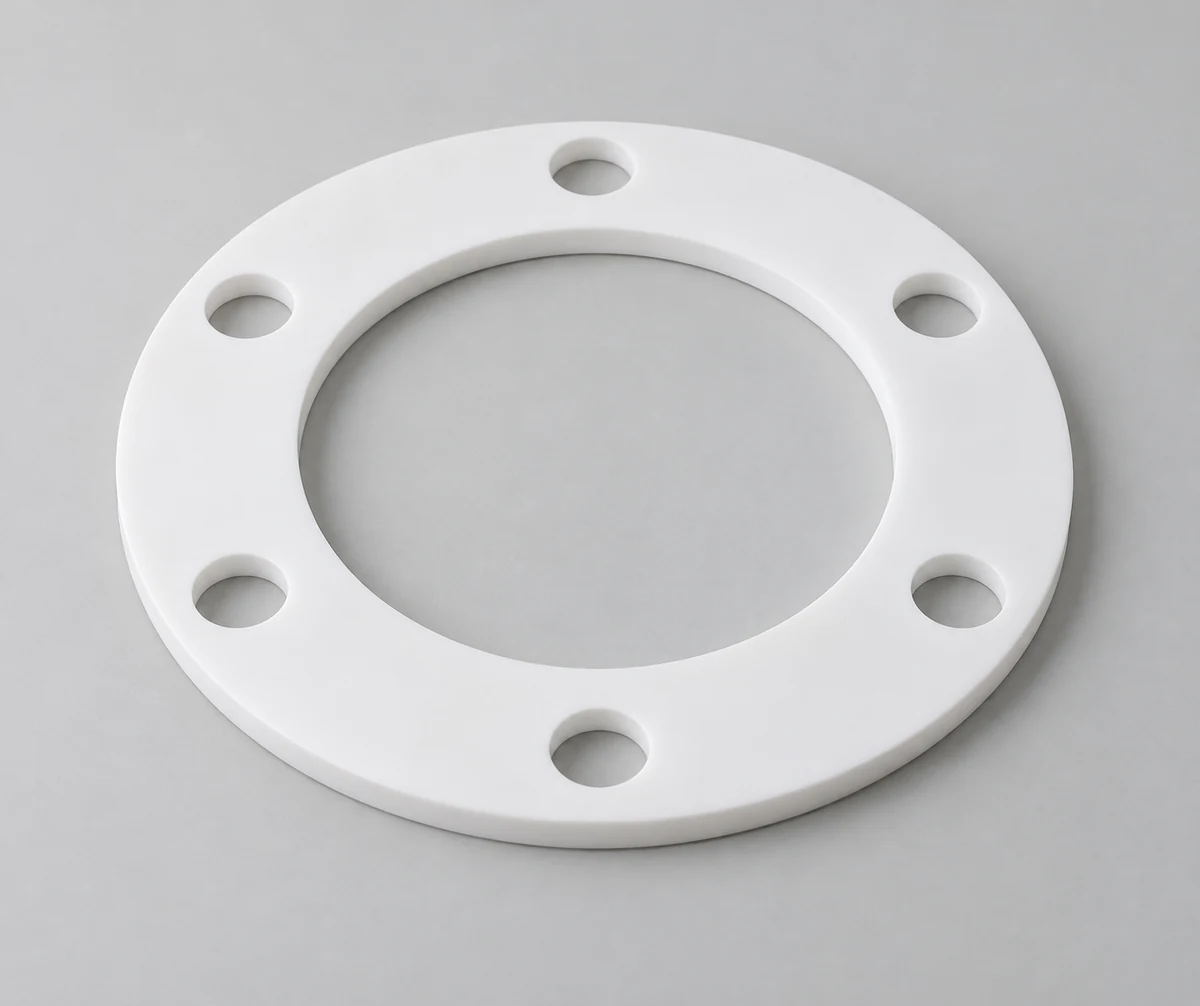
Spécifiez le modèle de boulon, l'épaisseur, l'état de la bride et le contrôle de la compression.
En savoir plus →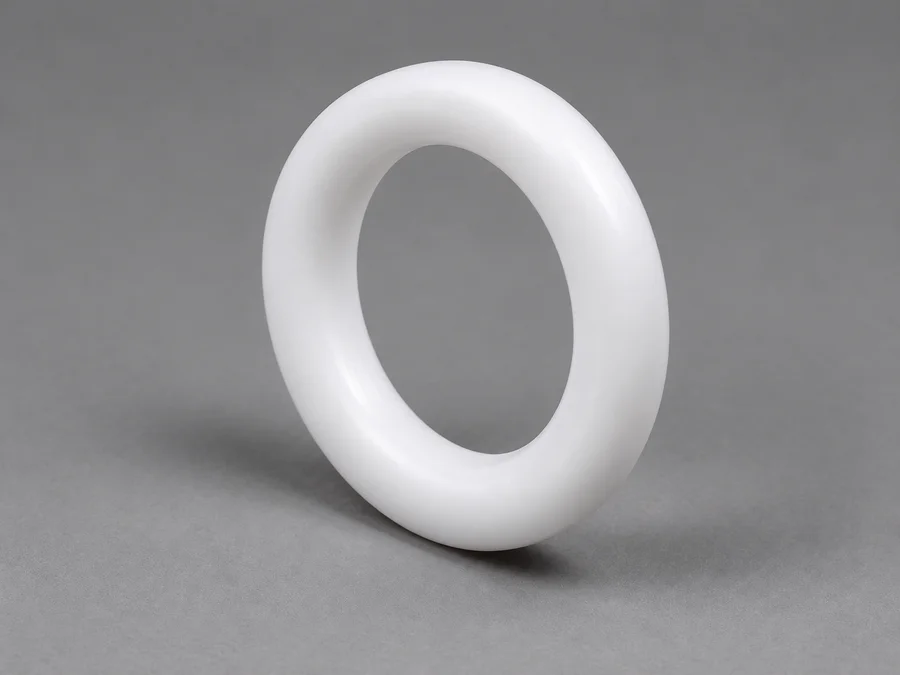
Préciser la section, le presse-étoupe, la pression et la méthode d'assemblage. Le PTFE usiné solide n'est pas un remplacement élastique direct d'un joint torique en caoutchouc.
En savoir plus →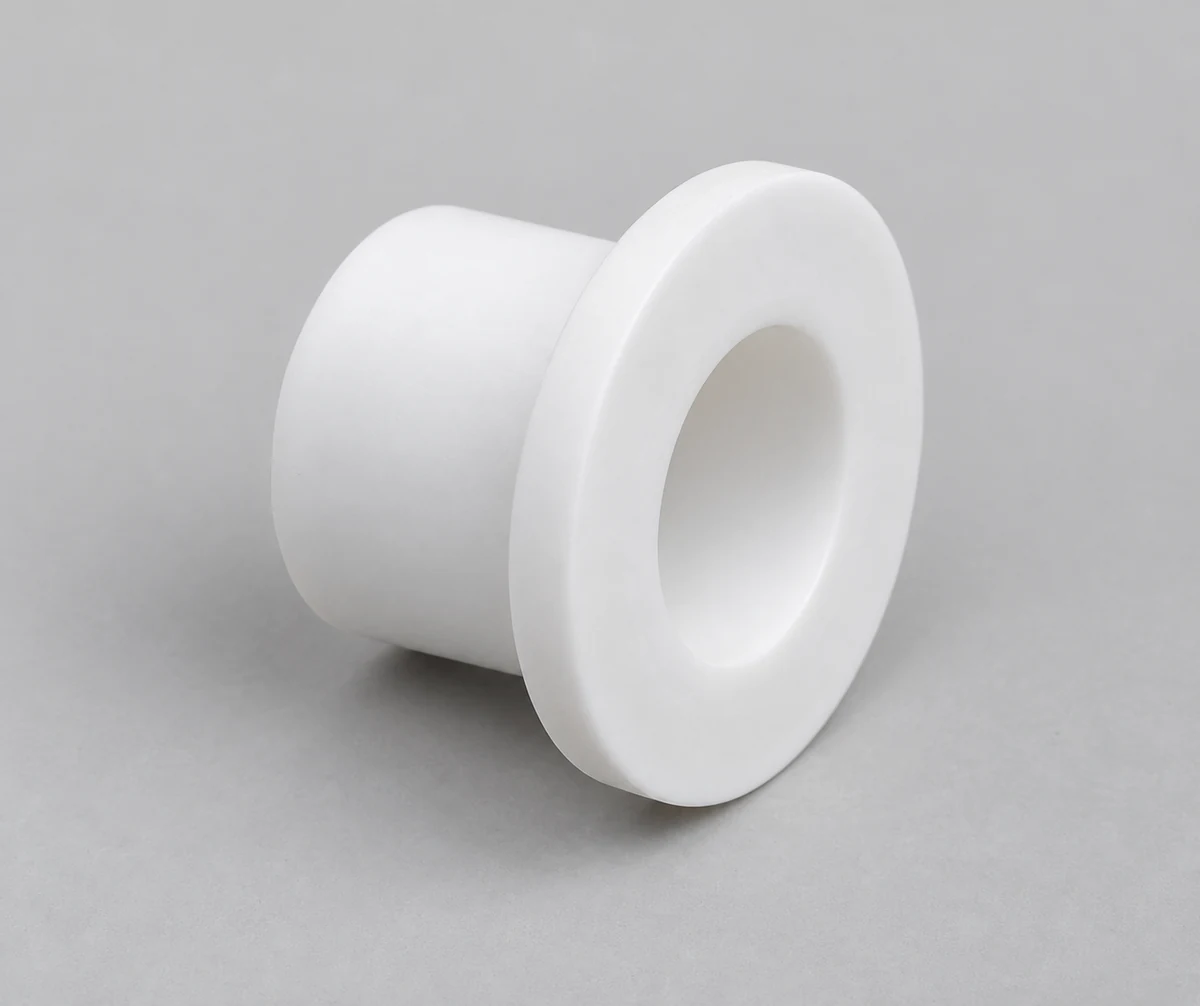
Vérifiez le jeu de l'arbre, l'ajustement du boîtier, la charge et la température de fonctionnement.
En savoir plus →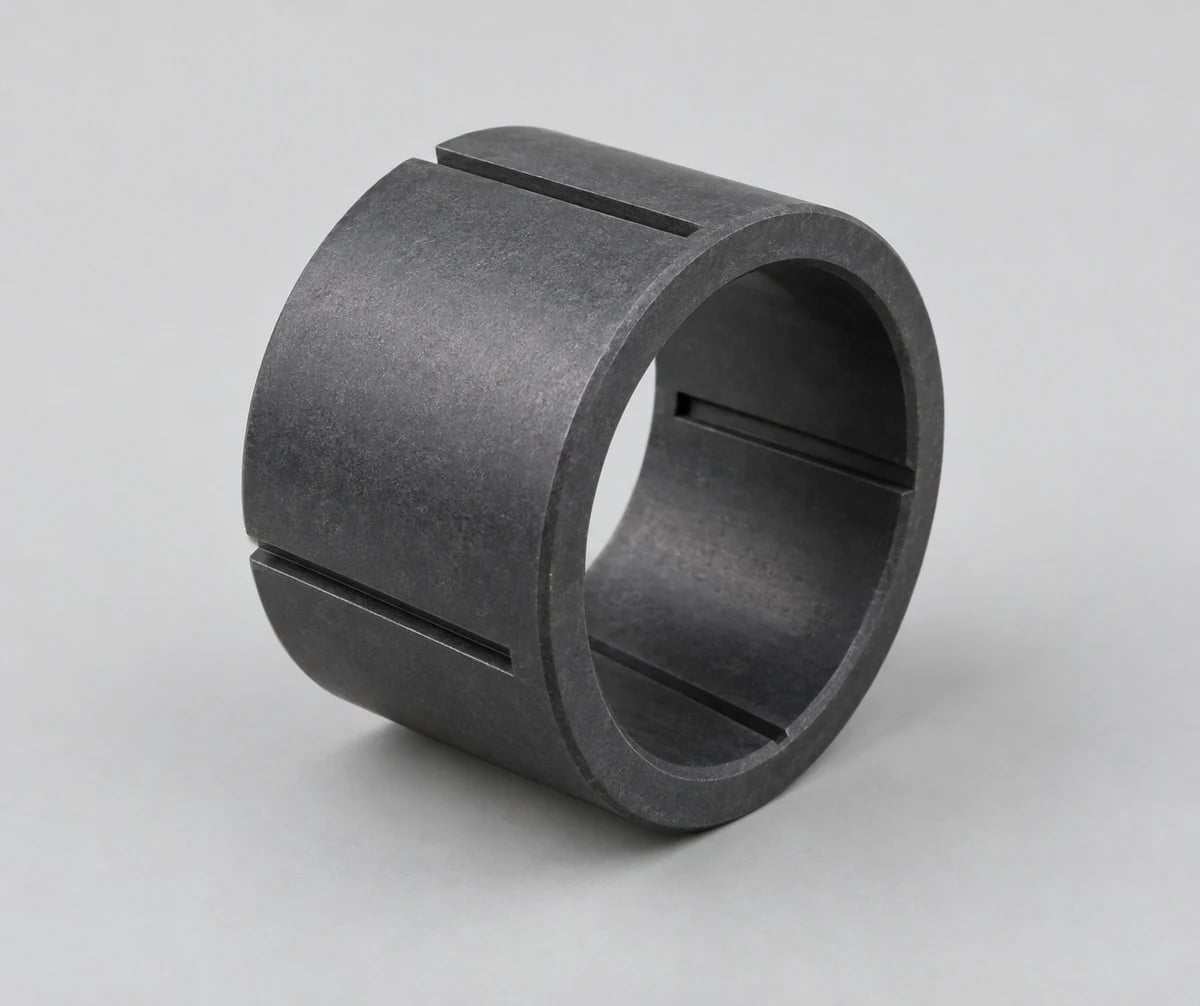
Évaluez la pression, la vitesse, la surface d'appui et le composé des paliers lisses.
En savoir plus →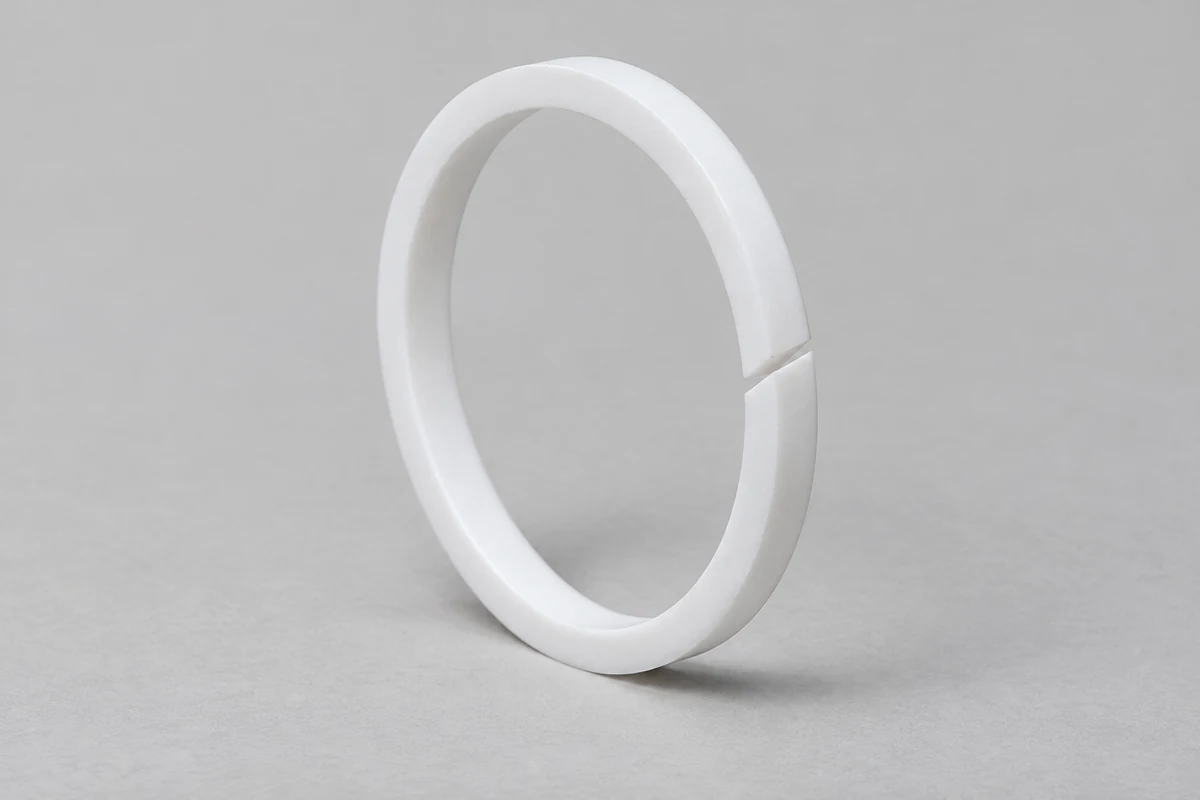
Définissez la section de l'anneau, divisez la géométrie si nécessaire et l'inspection prise en charge.
En savoir plus →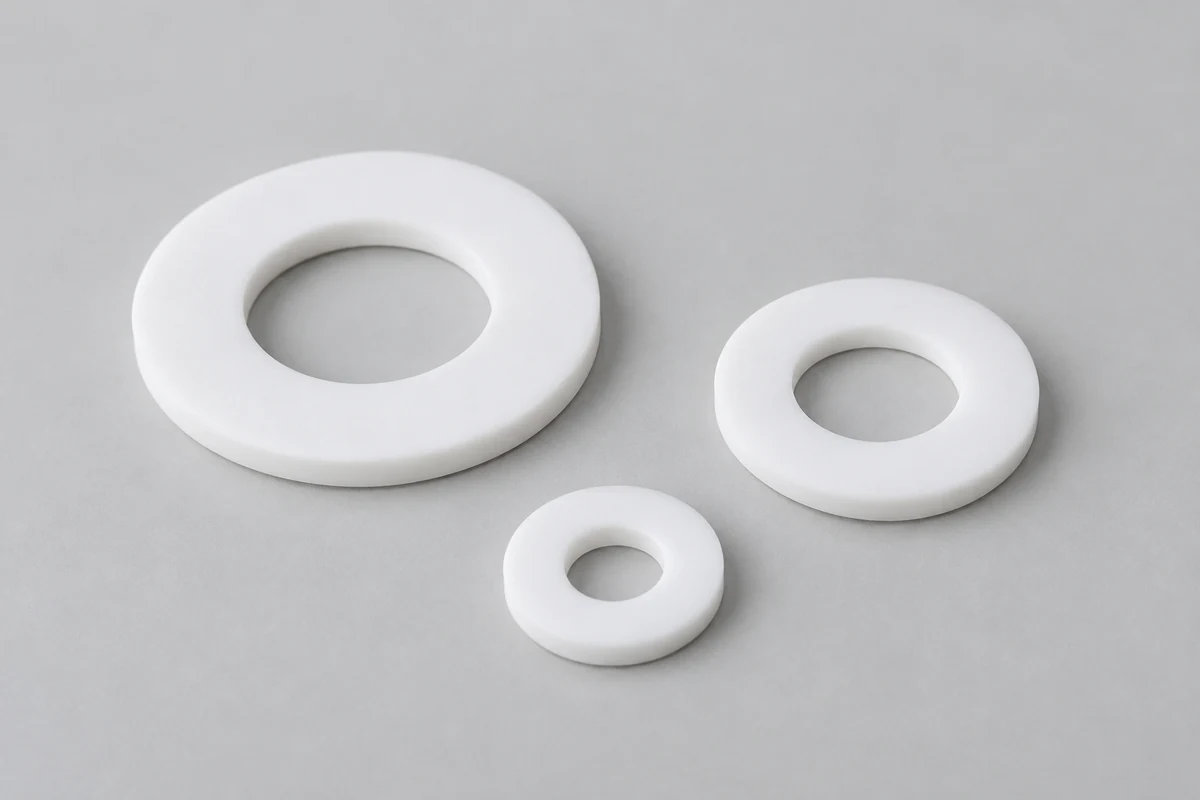
Examinez l’épaisseur, la zone de contact et la charge de compression à long terme.
En savoir plus →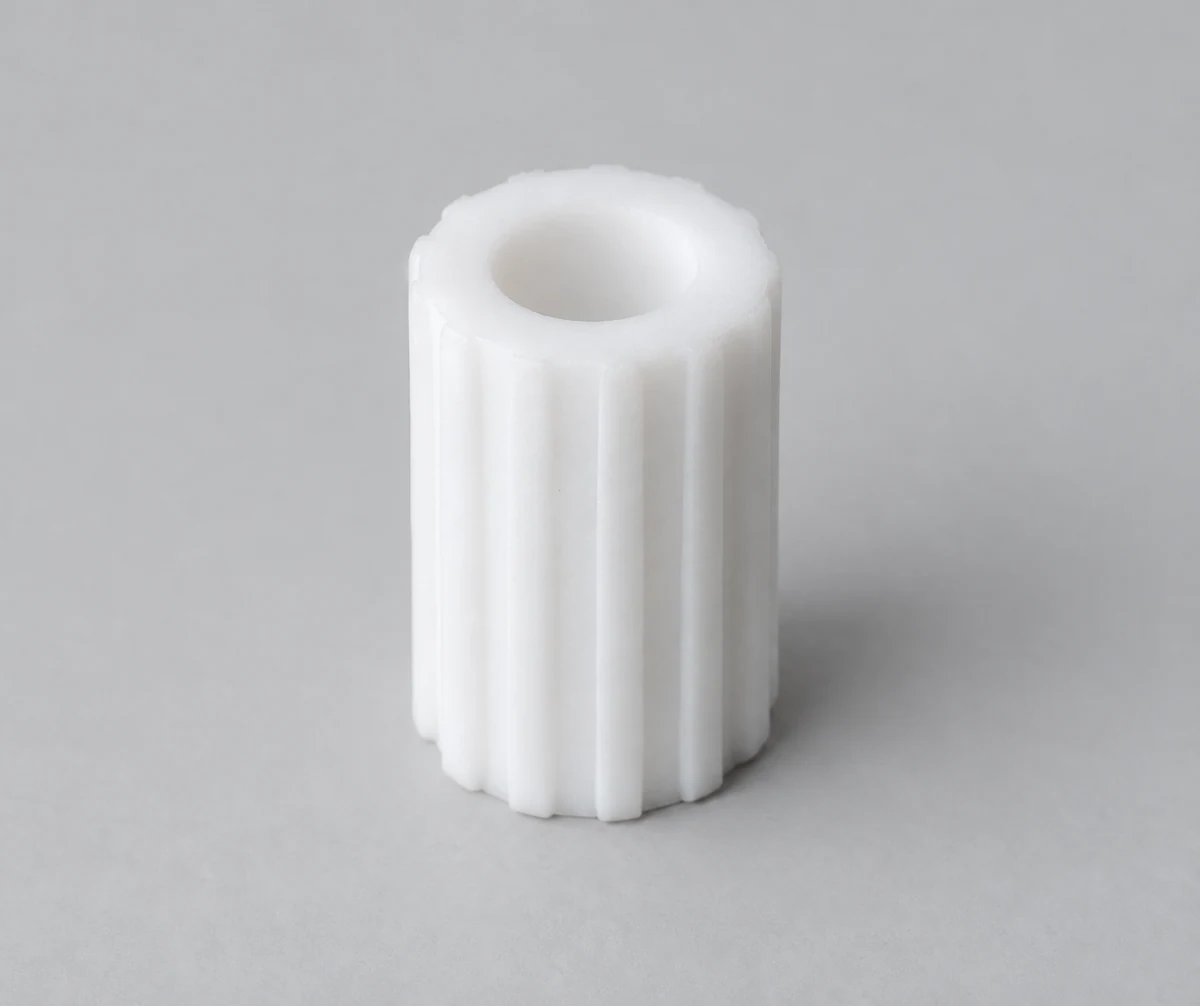
Confirmer les exigences électriques spécifiques en matière de diélectrique, de température et de qualité.
En savoir plus →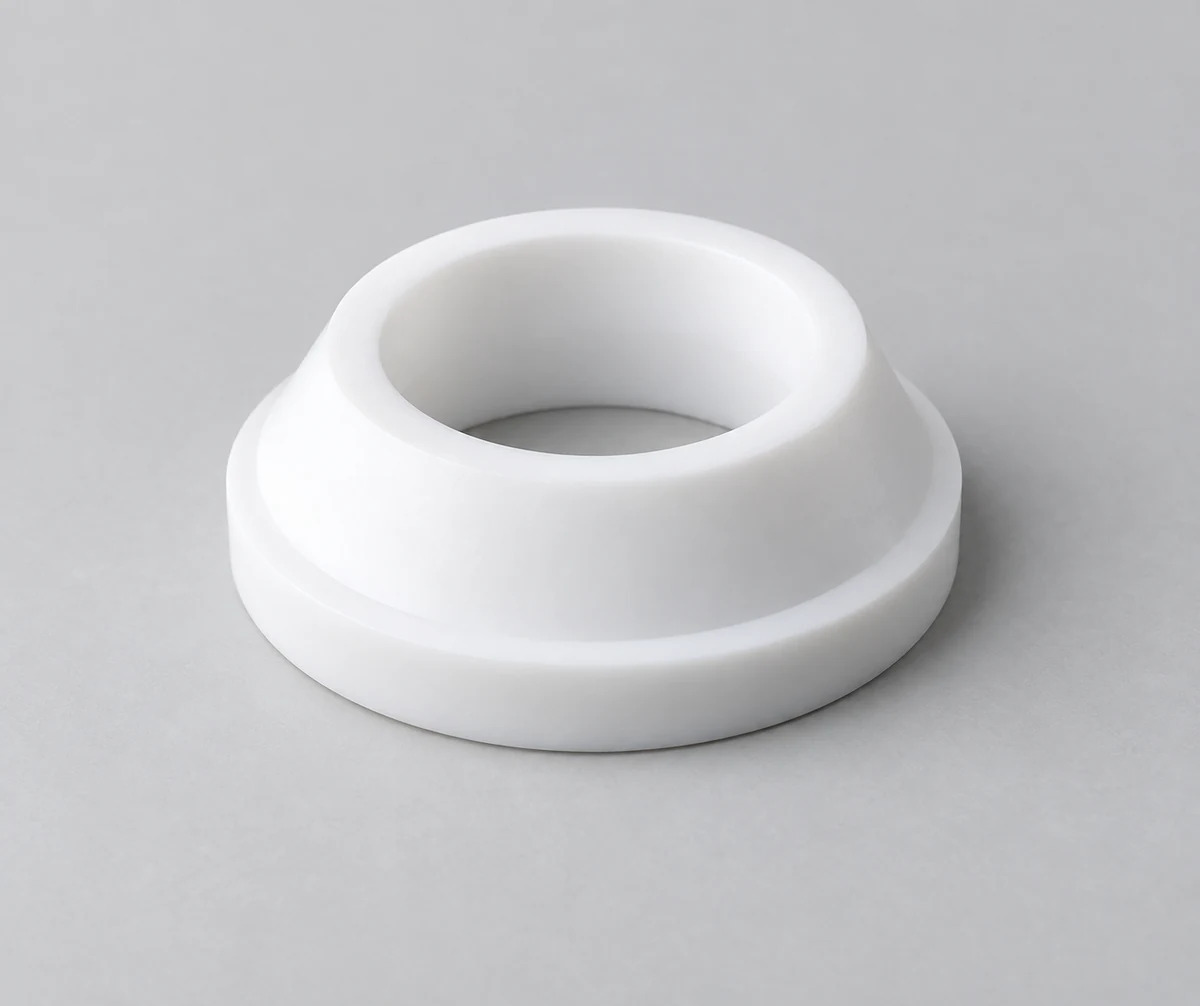
Spécifiez l'angle d'étanchéité, le terrain, la vanne d'accouplement et la portée du test de fuite.
En savoir plus →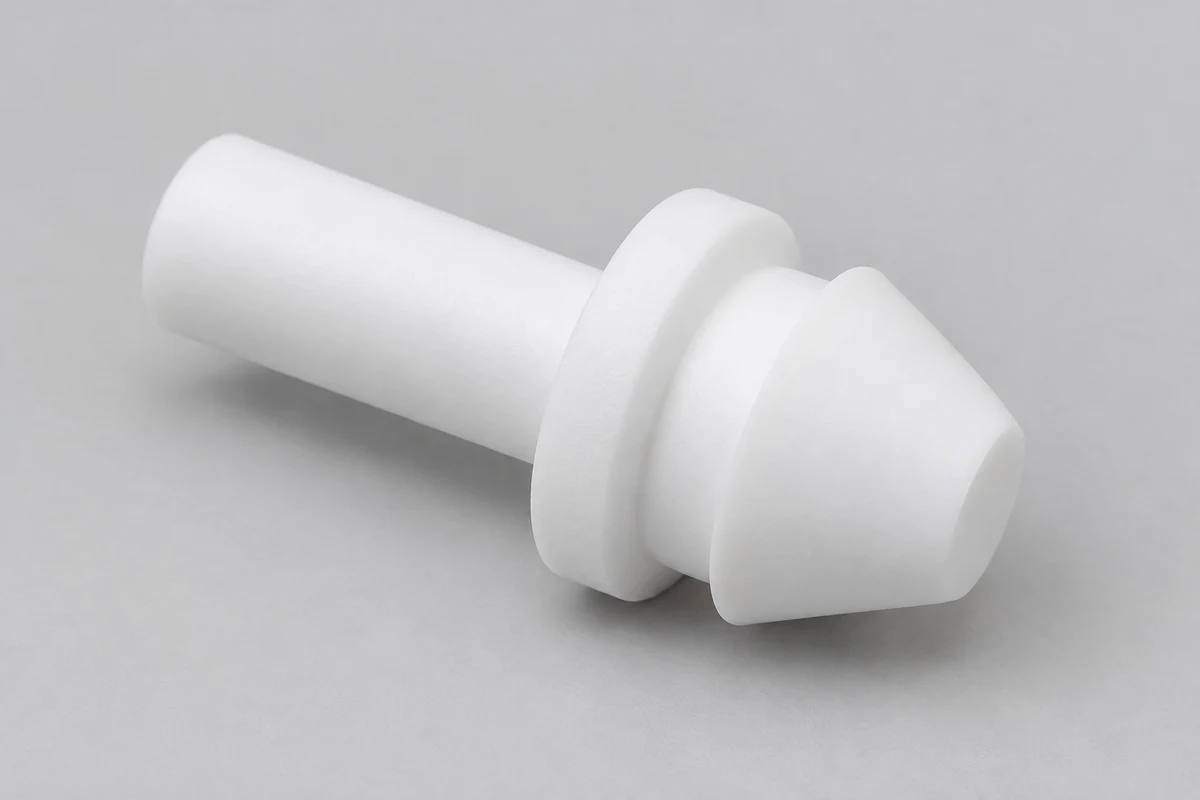
Vérifiez la compatibilité des fluides, la pression, les passages et les surfaces de contact.
En savoir plus →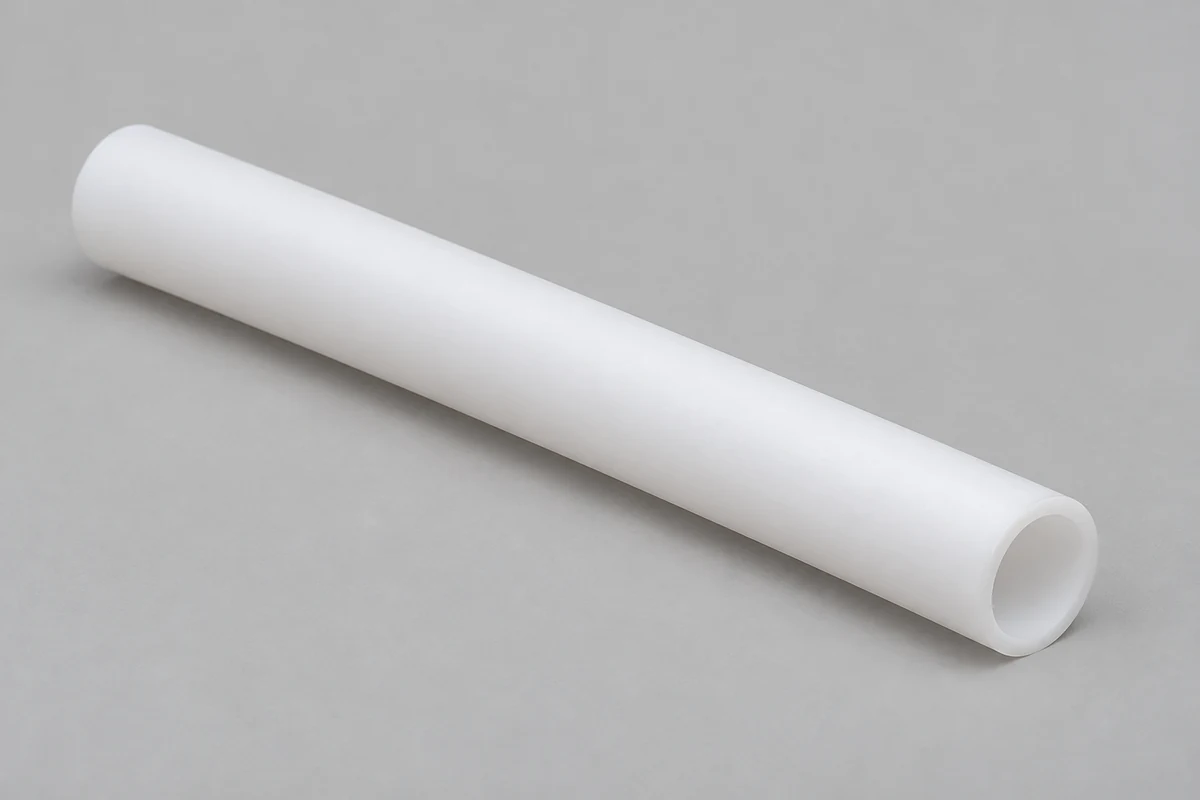
Contrôlez l'alésage, l'épaisseur de paroi et le support d'une géométrie longue et fine.
En savoir plus →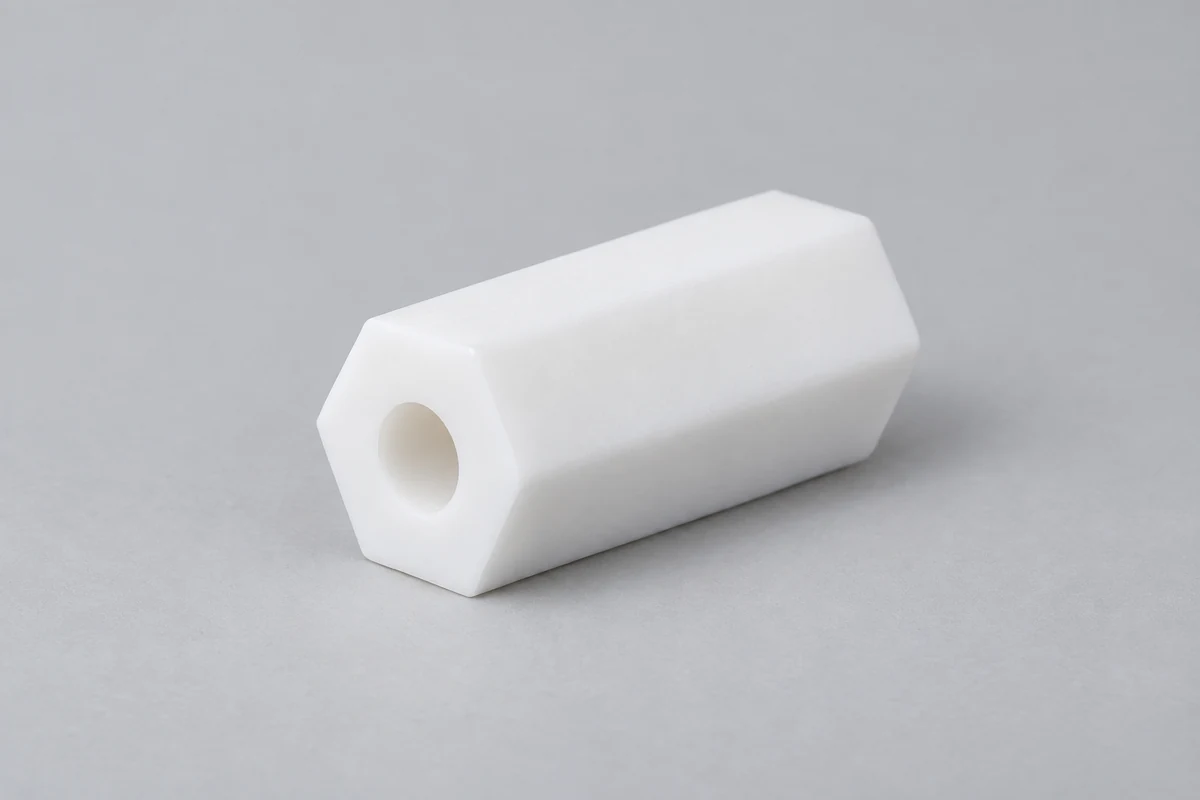
Définissez la séparation et la charge des assemblages sans supposer une épaisseur permanente sous compression.
En savoir plus →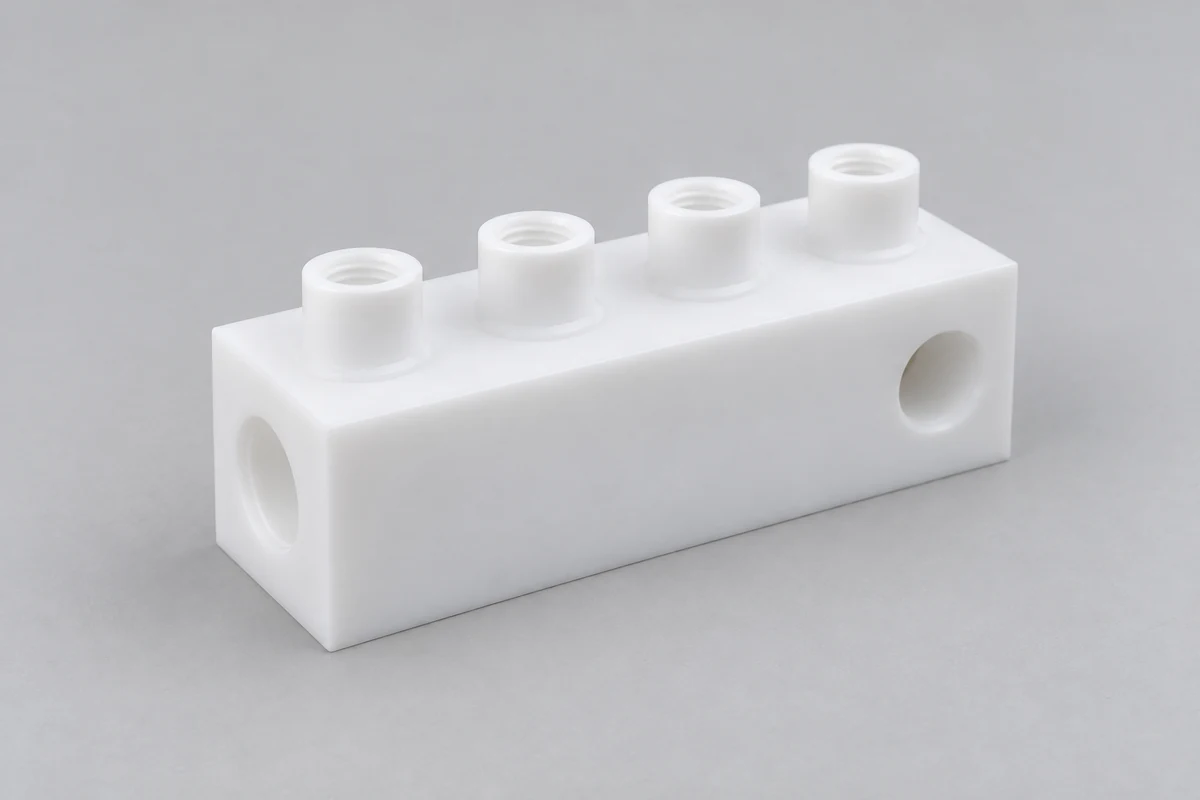
Spécifiez les chemins de fluides, les interfaces de ports, les exigences en matière de pression et de propreté.
En savoir plus →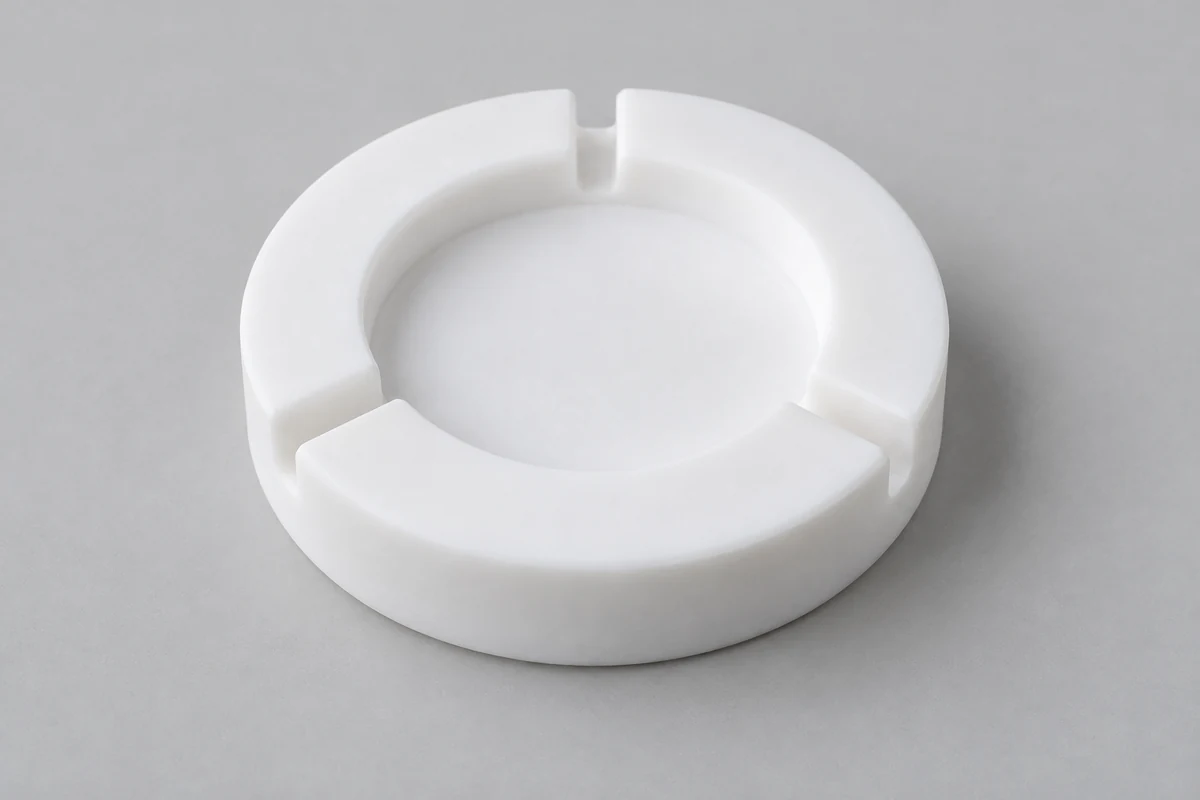
Confirmer les exigences en matière de pureté, d’exposition aux produits chimiques, de particules et de documentation.
En savoir plus →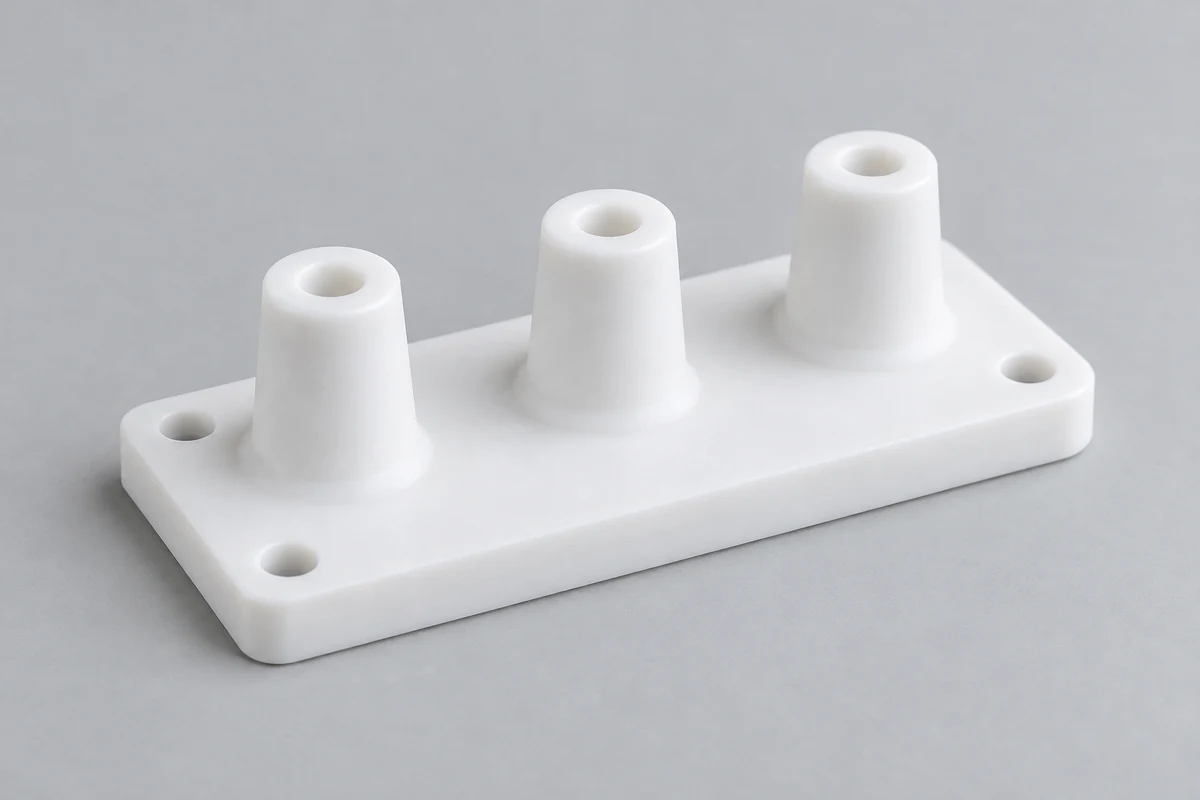
Sélectionnez le niveau d'isolation réel et définissez les conditions de montage et thermiques.
En savoir plus →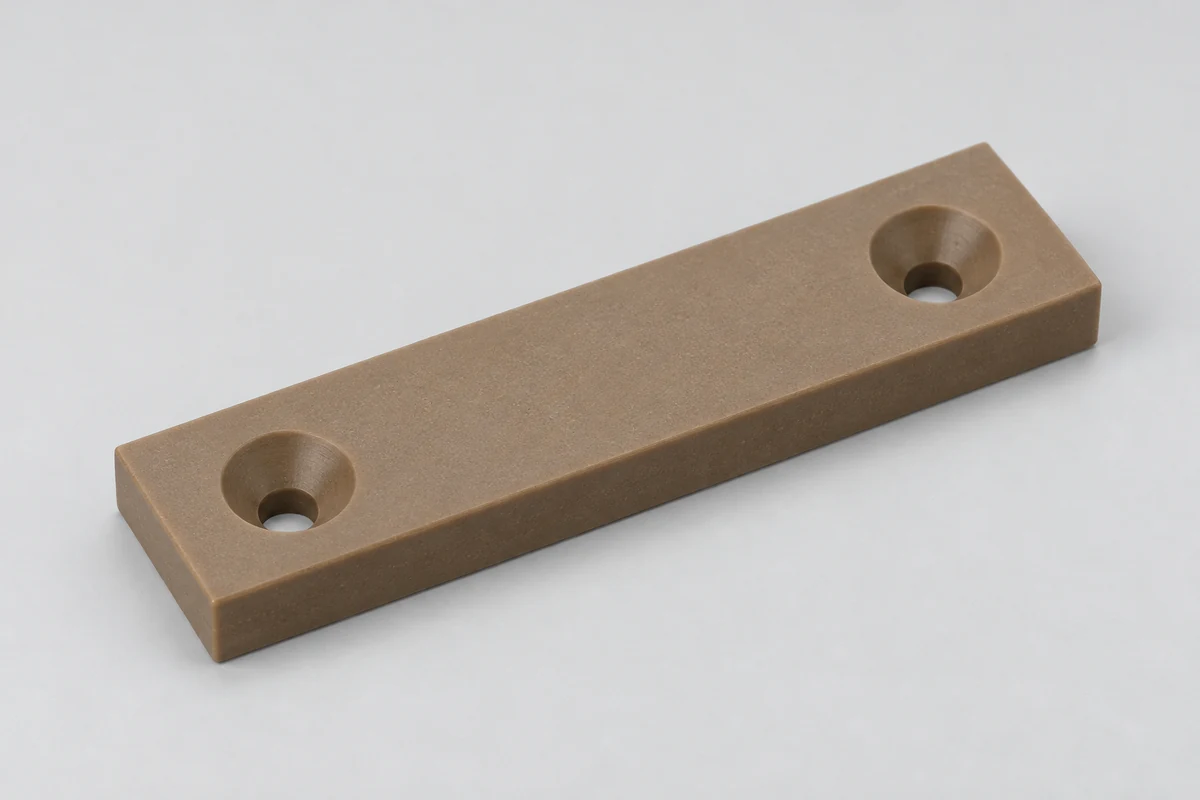
Examinez le composé, la charge de glissement, la vitesse, la tolérance d'usure et la contrepartie.
En savoir plus →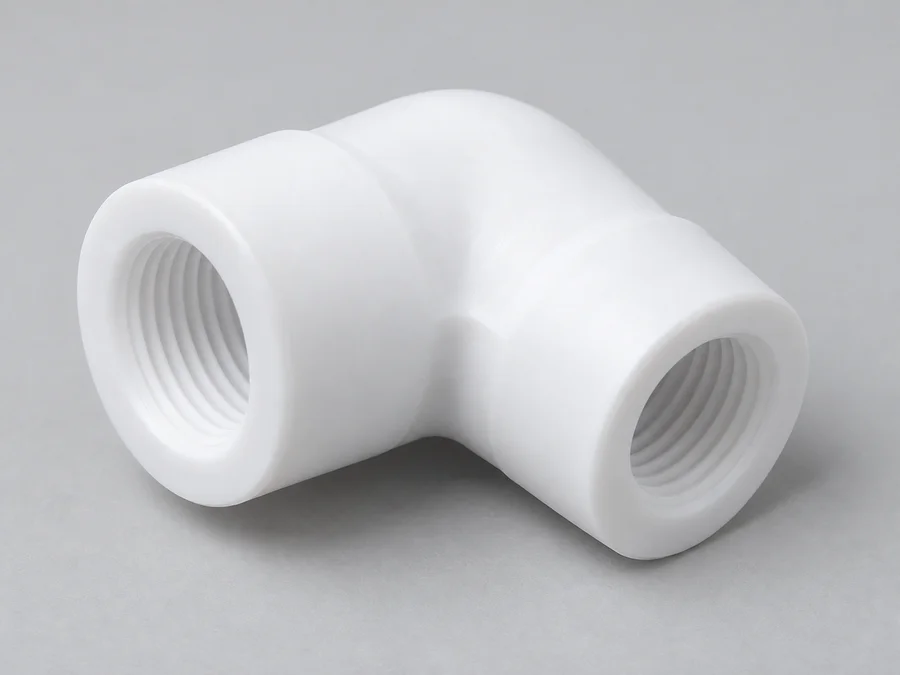
Définir les ports, les passages, l'exposition aux produits chimiques et l'acceptation de la pression pour les raccords et les adaptateurs.
En savoir plus →Le PTFE peut développer des surfaces usinées lisses, mais la qualité des bords dépend fortement d'un outillage tranchant, d'une coupe soutenue et d'une élimination soigneuse des bavures molles.
Réduisez les frottements, les déchirures et les bords flous. L’état de l’outil doit être examiné avant d’ajouter des opérations de finition lourdes.
Limiter la chaleur et les déformations locales grâce à un engagement, un support et une évacuation des copeaux adaptés.
Éliminez les bavures molles des bords et des passages qui se croisent tout en préservant les lèvres d'étanchéité et les dimensions critiques.
Définir la manipulation, le nettoyage et la protection des applications sensibles. La propreté ou l'emballage particuliers sont convenus séparément.
Les bords du PTFE peuvent former des bavures fines et flexibles qui ne se cassent pas proprement comme les copeaux métalliques. L'affûtage de l'outil, la direction de coupe, l'accès aux bords et la géométrie prise en charge sont importants. Sélectionnez l’ébavurage manuel, la coupe de précision ou le grattage des bords uniquement lorsque cela est approprié et convenu ; aucune capacité d'ébavurage cryogénique n'est revendiquée.
Spécifiez la rugosité fonctionnelle séparément de l’aspect cosmétique. Une surface d’apparence polie n’établit pas une étanchéité acceptable. Définissez le terrain réel, la rainure, la rupture de bord et tout critère d'inspection ou de fuite.
Le nettoyage doit être compatible avec le composé et l'application sélectionnés. Convenir des exigences en matière de résidus, de manipulation et d’emballage avant la fabrication. Aucun traitement en salle blanche, fourniture stérile ou emballage en salle blanche n'est impliqué par une étiquette d'application chimique, médicale ou semi-conductrice.
La méthode de mesure doit représenter l’état accepté du composant. Le timing, la température, le support et la force de contact peuvent influencer la lecture d'une caractéristique en PTFE souple.
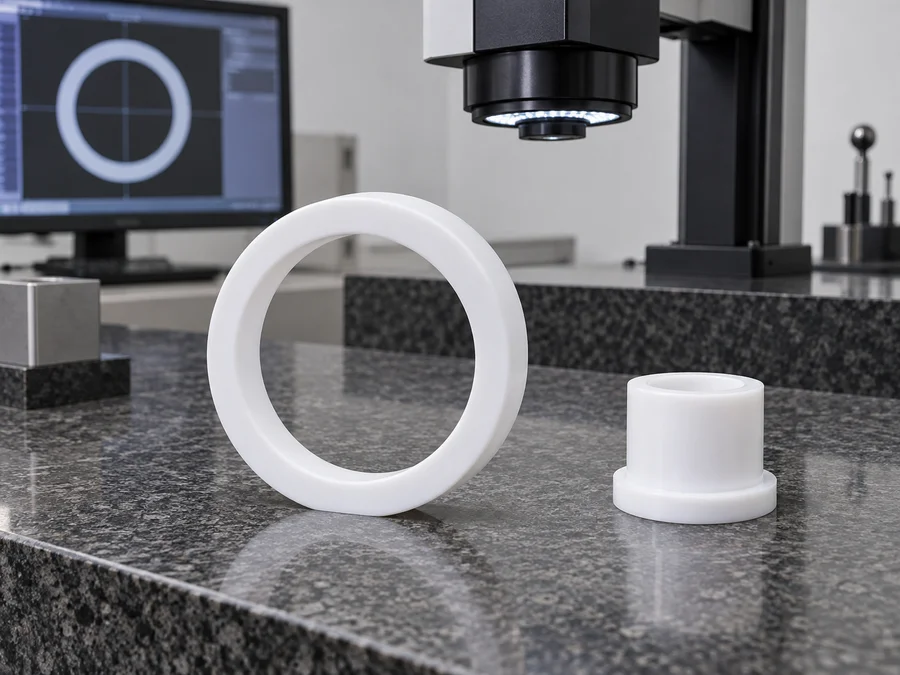
Utilisez des méthodes appropriées à faible force et définissez où les dimensions sont mesurées. Évitez de compresser une fonctionnalité logicielle pour obtenir un résultat trompeur.
Vérifiez les largeurs, les profondeurs, les terrains et l’état des bords. Les contrôles dimensionnels et les tests d'étanchéité fonctionnels sont des domaines distincts.
Soutien de l'État, retenue et références de données. Un joint flexible posé sans support ne définit pas toutes les conditions d'installation.
Utilisez un axe de référence et une configuration d'inspection définis. Clarifiez les exigences de concentricité ambiguës avant le devis.
Examiner la désignation, l'engagement et une méthode de vérification appropriée pour les matériaux souples.
Inspectez les bords fins et les passages pour déceler les bavures ; confirmer les exigences de nettoyage et de protection avant expédition.
Libérez-vous du montage, amenez la pièce à l'état de mesure convenu, puis effectuez l'inspection finale. Une mesure prise sous pression de serrage d'usinage peut ne pas représenter la pièce livrée. Des méthodes à faible force ou sans contact appropriées doivent être sélectionnées pour la caractéristique réelle ; la disponibilité de la méthode et de l'équipement est confirmée par la portée de l'inspection.
Les rapports sur les fonctionnalités sélectionnées, la documentation du premier article et les rapports dimensionnels complets ont des portées différentes. Convenez des mesures et de la traçabilité requises avant de commander. Les tests en usine d'un joint ou d'un roulement doivent utiliser des conditions définies si nécessaire ; L'inspection dimensionnelle ordinaire ne prouve pas la durée de vie.
L'inspection de l'expédition doit confirmer la révision, l'identification du matériau, les mesures convenues, le contrôle des bavures et l'emballage de protection. Protégez les zones de phoque et les sections minces de la pression concentrée pendant le transport. Séparez l’acceptation de contamination spéciale, de pression ou de conformité de l’inspection générale de l’emballage.
Le PTFE est attrayant pour sa résistance chimique et son faible frottement, mais un polymère plus rigide peut être préférable là où le support structurel et les limites dimensionnelles étroites dominent.
| Matériel | Principal point fort | Comparé au PTFE |
|---|---|---|
| PTFE | Résistance chimique et faible frottement. | Base de référence ; la douceur, le fluage et le mouvement thermique nécessitent une attention particulière. |
| PEEK | Performances mécaniques dans des conditions thermiques exigeantes. | Généralement plus rigide ; examiner la qualité exacte et l'environnement chimique. |
| POM / Delrin | Usinabilité et contrôle dimensionnel mécanique. | Généralement plus facile pour les éléments mécaniques installés ; les limites chimiques et de température diffèrent. |
| Nylon | Résistance et résistance à l'usure. | Plus sensible à l'humidité ; le conditionnement peut affecter l’ajustement. |
| UHMW | Comportement à l’abrasion et aux chocs. | Une autre option à faible friction ; l'adéquation chimique et thermique nécessite un examen de l'application. |
| PVDF | Résistance chimique avec rigidité utile. | Généralement plus rigide ; vérifier la compatibilité avec le support réel. |
Choisissez PTFE lorsque la compatibilité chimique et le très faible frottement l’emportent sur la rigidité et la stabilité dimensionnelle étroite. Considérez le POM pour les pièces montées mécaniquement où ses limites chimiques et de température sont acceptables, et le PEEK pour les exigences mécaniques et thermiques plus élevées. Revoyez les notes exactes plutôt que de traiter ces choix comme des substituts universels.
Un substitut direct doit conserver plus que les dimensions nominales. Comparez la charge, le fluage, la température, l'exposition aux produits chimiques, l'usure, les performances électriques et les documents requis. Le PTFE chargé peut réduire certaines différences mécaniques tout en modifiant d'autres propriétés.
Pour une vanne chimique, la compatibilité chimique et le comportement du joint peuvent prévaloir. Pour un dispositif de localisation de précision, la rigidité et le contrôle dimensionnel peuvent contrebalancer l’avantage de friction du PTFE. Demandez une évaluation basée sur les notes au lieu de sélectionner une seule propriété.
Lire le guide de sélection des plastiques techniques →Examinez l’application réelle du produit et les exigences du client. Un nom industriel n’établit pas de certification matérielle ou de performance validée.
Les pièces traitées par voie humide et exposées aux produits chimiques nécessitent des exigences réelles en matière de fluide, de pureté, de propreté et de dimensions.
Les joints, les pièces de vannes, les revêtements et les composants de gestion des fluides nécessitent un examen de la concentration chimique, de la température et de la pression.
Les collecteurs, les joints, les bagues et les composants de vannes nécessitent des ports, une pression, une chimie et une acceptation des fuites définis.
Les isolateurs et les composants électriques nécessitent des spécifications diélectriques, thermiques et de montage de qualité exacte.
Utilisez uniquement la qualité PTFE spécifiée avec la documentation appropriée sur les appareils et les matériaux. Aucune approbation implantaire, stérile ou médicale n’est supposée.
Les raccords résistants aux produits chimiques et les composants de manipulation des échantillons nécessitent un examen de compatibilité, de nettoyage et de contamination.
Utilisez uniquement une qualité sélectionnée avec une documentation appropriée pour les conditions de contact et de nettoyage prévues.
Les bagues et les pièces d'usure nécessitent des informations sur la charge, la vitesse de glissement, la surface d'appui et l'accès au remplacement.
Utilisez les preuves de développement pour confirmer la géométrie, la qualité et l’inspection avant d’augmenter la quantité. L'ajustement d'un prototype ne constitue pas une qualification complète du service.
Validez l’ajustement, la géométrie d’étanchéité et les conditions chimiques ou de charge représentatives grâce à un plan de test convenu. Enregistrer les écarts par rapport à l’intention de production.
Prenez en charge les équipements spécialisés avec un usinage basé sur des dessins. La programmation, le stock et les accessoires créent toujours des coûts d'installation.
Composé de contrôle, formulaire de stock, révision des dessins, serrage des pièces et inspection pour les commandes OEM récurrentes.
Partagez la demande répétée attendue et les exigences de préparation à l’installation. Des capuchons de protection, des marques d'orientation ou des emballages séparés peuvent être utiles pour sceller les pièces, mais doivent être spécifiés. Confirmez tout échantillon approuvé et quelles dimensions ou résultats de tests définissent l'acceptation.
Un changement de charge, de stock fournisseur ou de process peut affecter la pièce finie. Examinez les substitutions et les modifications de révision avant de réutiliser des preuves d’acceptation antérieures. La livraison et la disponibilité des stocks sont confirmées dans le devis.
Notre examen des dessins relie le composé, l’environnement d’exploitation et l’acceptation dimensionnelle avant la production.
Examinez le mouvement, le support et la mesure du polymère au lieu de traiter le PTFE comme un métal.
Identifiez le composé vierge ou chargé et les compromis importants pour l’application.
Adaptez le processus à la géométrie prismatique ou rotationnelle et aux caractéristiques associées.
Discutez des dimensions critiques et des conditions convenues avant de fixer des limites numériques.
Examinez les murs, les alésages, les filetages, les joints et les bords sujets aux bavures.
Utilisez des preuves de développement approuvées pour planifier des exécutions pilotes et répétées.
Convenez des contrôles CTQ, du calendrier, de la température et de la portée du rapport.
Fabrication selon les dessins contrôlés du client et les exigences matérielles approuvées.
Adaptez le parcours de fabrication aux exigences de composé, de géométrie et d’acceptation sélectionnées. La stabilisation, les tests et le nettoyage spécial sont revus si nécessaire.
Fournissez des révisions, des unités, des données et des fonctionnalités CTQ contrôlées.
Précisez vierge ou rempli, la désignation du fournisseur, le type de charge et tout enregistrement de matériau obligatoire.
Indiquez les conditions de température, d'exposition aux produits chimiques, de pression, de charge et de glissement.
Identifiez les interfaces des joints, les alésages, les ajustements et les conditions d’inspection.
Soutenez la géométrie tout en minimisant la pression et la distorsion.
Utiliser un outillage, un engagement et une évacuation des copeaux adaptés au composé.
Protégez les bords fonctionnels tout en éliminant les bavures molles des éléments accessibles et qui se croisent.
Amener la pièce libérée à l'état de mesure convenu ; examiner tout traitement séparément.
Vérifiez les dimensions acceptées, les surfaces et tous les tests convenus séparément.
Utilisez le nettoyage compatible spécifié et protégez les joints, les alésages et les sections minces pour l'expédition.
Réponses directes aux nuances chargées, au fluage, aux mouvements thermiques, aux applications d'étanchéité et à l'usinage de précision.
PTFE est un nom générique de polymère. Teflon™ est une marque Chemours utilisée pour certains produits en polymères fluorés, dont PTFE. Les acheteurs utilisent souvent ces mots de manière informelle, mais une spécification PTFE ne prouve pas qu'il s'agit d'une résine de marque.
L'usinage Teflon fait généralement référence à l'usinage CNC du stock PTFE en joints, bagues, isolateurs et composants de vannes basés sur des dessins. Confirmez la désignation exacte du matériau ; L'usinage de pièces et l'application d'un revêtement en polymère fluoré sont des services différents.
Oui, le stock PTFE peut être fraisé, tourné, percé et alésé CNC pour des pièces personnalisées. La douceur, la pression et la température du montages de fixation nécessitent une attention particulière. Si une résine de marque spécifique est requise, confirmez la disponibilité des stocks et la documentation.
Le PTFE se coupe facilement, mais l'usinage de précision nécessite un support minutieux, un outillage pointu et un contrôle dimensionnel. La douceur, les bavures et le mouvement après le desserrage peuvent rendre une coupe nette plus facile que l'obtention d'un ajustement serré et stable.
La douceur, la dilatation thermique, le fluage et la déformation du montage peuvent tous affecter les dimensions du PTFE. Définissez la nuance, la géométrie, la température, le support et le montages de fixation de mesure avant de convenir d'une tolérance.
Virgin PTFE ne contient aucune charge de renforcement intentionnelle ; Le PTFE chargé contient un additif spécifié qui modifie les performances. Les charges peuvent améliorer le comportement à l’usure ou au fluage, mais peuvent modifier la compatibilité chimique, la pureté et les propriétés électriques.
Oui, le PTFE peut être fraisé et tourné CNC pour des pièces basées sur des dessins. Fraiser les plaques, les blocs et les collecteurs, tout en tournant les joints, les bagues et les manchons ; le support et les dimensions acceptées régissent l’itinéraire.
Les tolérances réalisables dépendent du composé réel, de la taille des caractéristiques, de la géométrie et des conditions d'inspection. Envoyez le dessin pour révision plutôt que d'appliquer une valeur universelle à chaque composant PTFE.
Oui, le PTFE peut se déformer avec le temps sous une charge soutenue. Évaluez la pression, la durée, la température et le composé lors de la conception d'interfaces de fixation, de roulement ou d'étanchéité.
Les changements de température peuvent modifier considérablement les dimensions du PTFE. Examinez l'expansion spécifique à la nuance, la longueur des pièces et les matériaux de raccordement, et définissez une condition de référence cohérente pour l'acceptation.
Les pièces usinées courantes comprennent les joints d'étanchéité, les bagues, les paliers lisses, les bagues, les manchons, les isolateurs et les composants de vannes. Chaque pièce nécessite un composé spécifié et des critères d'acceptation fonctionnels.
Le PTFE peut convenir à de nombreuses applications chimiques et semi-conductrices lorsque la qualité réelle répond aux exigences de service. Vérifier les supports, la pureté, la propreté et la documentation ; une étiquette générique en PTFE est insuffisante.
Le PTFE met l'accent sur la résistance chimique et le faible frottement, tandis que le PEEK et le Delrin offrent généralement une plus grande rigidité et un contrôle dimensionnel mécanique plus facile. Sélectionnez en fonction de la charge réelle, de la température, de l'environnement chimique et de l'ajustement requis.
Il n’y a pas de gagnant universel. Le PTFE est souvent sélectionné pour sa résistance chimique et son faible frottement, tandis que le PEEK offre généralement plus de rigidité et de performances mécaniques. Comparez les qualités exactes par rapport au fluide, à la concentration, à la température, à la pression et aux documents requis.
VOTRE QUALITÉ DE PTFE. VOS CONDITIONS DE SERVICE.
Téléchargez votre fichier CAO ou dessin technique et spécifiez la qualité du PTFE, le type de charge, la quantité, les dimensions critiques, la température de fonctionnement, l'environnement chimique et les conditions de charge. Notre équipe peut examiner le matériau, la stratégie de tolérance et l'approche d'usinage avant le devis.
La société, le nom, l’adresse e-mail et le téléphone sont obligatoires. La quantité, la référence de la pièce et le pays sont facultatifs. Envoyez les plans et les exigences techniques par e-mail.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Les fichiers plus volumineux peuvent être partagés par e-mail. Veuillez accepter le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.