Resistência Química Excepcional
Útil para muitos meios de comunicação agressivos. Verifique o produto químico, a concentração, a temperatura, a duração e qualquer enchimento real antes da aprovação.

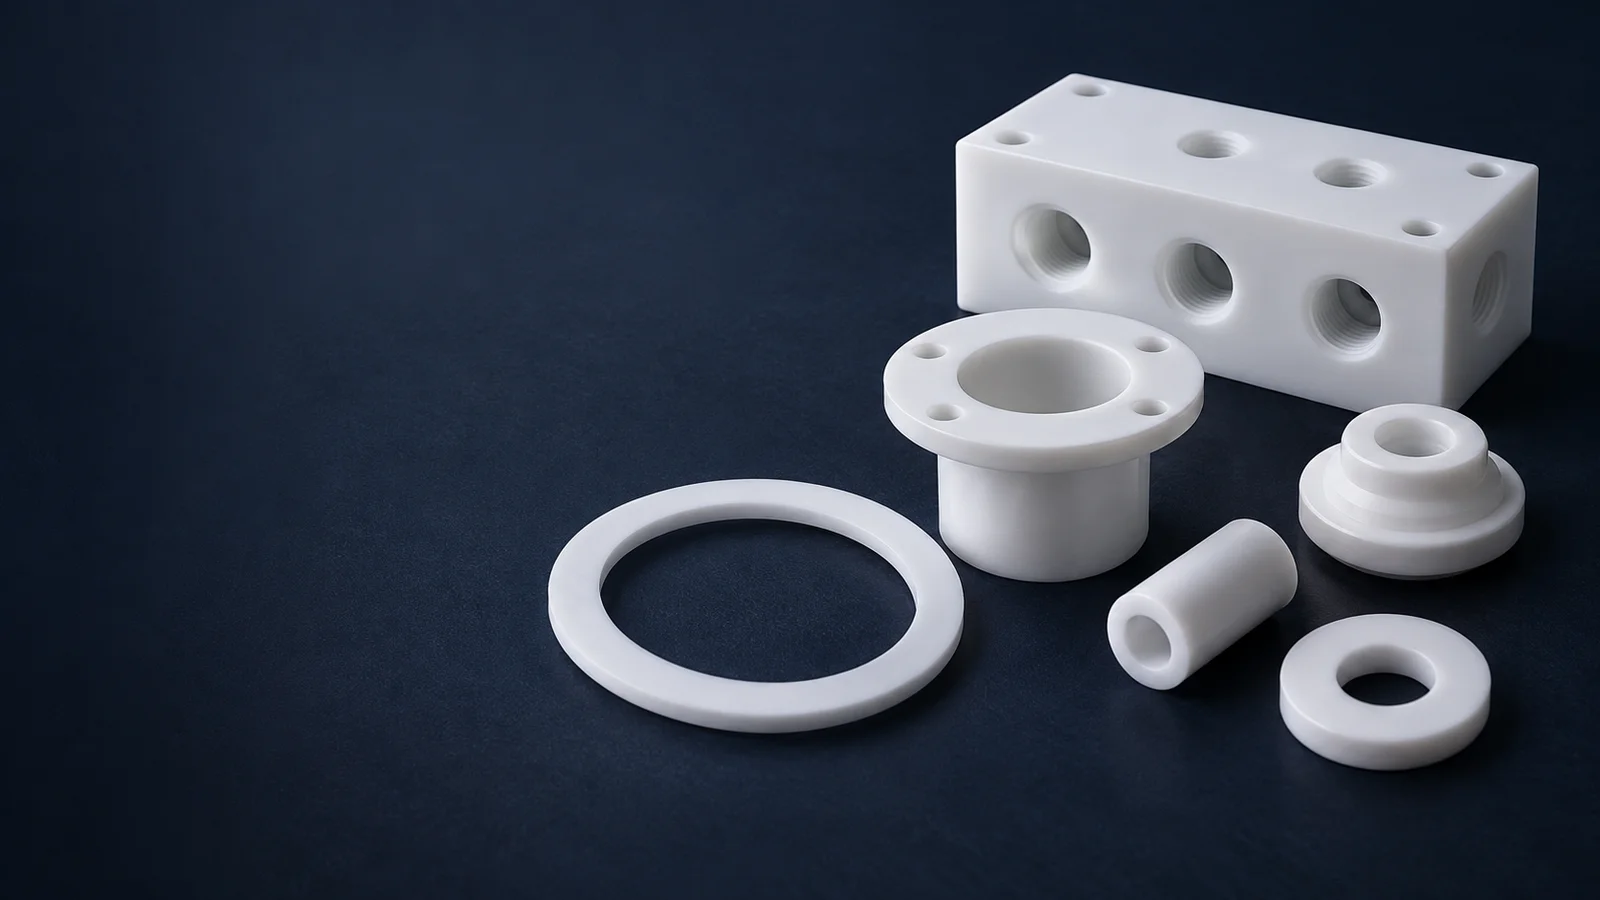
RESISTÊNCIA QUÍMICA · BAIXA FRICÇÃO · DIMENSÕES CONTROLADAS
A TOPS Plastics usina PTFE por CNC para vedações, buchas, mancais, isoladores e componentes de válvulas sob medida. Avaliamos graus virgens e com cargas especificadas conforme o desenho, as condições de operação e os critérios de aceitação.
Procura usinagem de Teflon? PTFE é o nome genérico do material; Teflon™ é uma marca de fluoropolímeros da Chemours. Se for exigido material de marca, informe a resina ou o grau exato do semiacabado. Sua disponibilidade e rastreabilidade devem ser confirmadas.
Confirme o composto de PTFE real, a condição do estoque e a aceitação funcional antes de selecionar a rota de usinagem. As classes virgens e recheadas são revisadas quanto à disponibilidade e adequação à aplicação.
| Capacidade | Escopo do projeto TOPS Plastics |
|---|---|
| Materiais | PTFE/politetrafluoretileno. |
| Termo de pesquisa comum | Usinagem Teflon; esta página cobre a usinagem do estoque PTFE, não um serviço de revestimento. |
| Processos | Fresagem CNC, torneamento, furação, rosqueamento e mandrilamento; recursos multieixos selecionados após revisão. |
| Notas | Compostos virgens, com enchimento de vidro, com enchimento de carbono, com enchimento de bronze e personalizados específicos, sujeitos a confirmação. |
| Peças Típicas | Vedações, buchas, rolamentos, isoladores e componentes de válvulas. |
| Produção | Protótipo, produção OEM de baixo volume e repetição. |
| Entrada | Arquivos CAD, desenhos e amostras com dimensões de aceitação definidas. |
| Arquivos | STEP/STP, IGES/IGS, X_T, DWG, DXF, PDF ou ZIP. |
| Inspeção | Inspeção dimensional baseada em desenho com condições acordadas e escopo de relatório. |
PTFE significa politetrafluoroetileno, um fluoropolímero de baixo atrito usado para peças quimicamente expostas e eletricamente isolantes. Teflon™ é uma marca registrada da Chemours que abrange determinados produtos de fluoropolímero, incluindo PTFE; não é o nome genérico de todo material PTFE.
Nas conversas de compra, “usinagem Teflon” geralmente significa usinagem CNC do estoque PTFE em vedações, buchas, isoladores ou peças de válvulas. Essa expressão de busca não estabelece o fornecedor da resina, marca, carga ou especificação do estoque.
A menos que um desenho exija uma resina de marca específica ou material aprovado, identifique o grau exato do PTFE e os requisitos de enchimento. Se a resina Teflon™ genuína for obrigatória, inclua a designação aprovada, a documentação do fornecedor e os requisitos de rastreabilidade antes da cotação. TOPS não implica uma licença de marca registrada da Chemours ou estoque garantido da marca.
A usinagem PTFE remove material de uma peça bruta sólida. A aplicação de um revestimento antiaderente de fluoropolímero é um processo diferente. Solicitações de peças metálicas revestidas e componentes FEP ou PFA precisam de uma revisão separada de material e processo.
Referências técnicas: Famílias de resinas Chemours Teflon™ e informações de marca · Informações sobre o produto da resina Chemours PTFE
Selecione PTFE para o requisito funcional, tendo em conta as suas limitações mecânicas. As propriedades a seguir são pontos de partida para revisão de notas e não garantias de aplicação universal.
Útil para muitos meios de comunicação agressivos. Verifique o produto químico, a concentração, a temperatura, a duração e qualquer enchimento real antes da aprovação.
Um candidato para superfícies deslizantes, vedações e rolamentos. O acabamento da superfície, a pressão, a velocidade e a lubrificação afetam o desgaste e o atrito.
Útil em amplas condições de temperatura. Avalie o desempenho carregado, a ciclagem térmica e a expansão diferencial, em vez de apenas avaliar a temperatura da resina.
Virgin PTFE pode ser adequado para componentes elétricos. Os compostos preenchidos podem alterar o comportamento do isolamento, do dielétrico ou da condutividade.
Pode reduzir a adesão ou acúmulo de produto. A química da limpeza, a geometria da superfície e as condições operacionais ainda determinam a adequação.
A absorção de umidade muito baixa pode ajudar em ambientes úmidos. O movimento térmico e a fluência podem dominar o comportamento dimensional mesmo quando os efeitos da umidade são pequenos.
Virgin PTFE não contém enchimento de reforço intencional. O PTFE preenchido utiliza aditivos específicos para alterar o desgaste, a fluência, a compressão ou outro comportamento. A especificação do composto é mais importante do que um nome genérico de preenchimento.
| Nota | Principais características | Considerações de aplicação |
|---|---|---|
| PTFE virgem | Resistência química, isolamento elétrico e baixo atrito. | Selos, isoladores e componentes químicos; avaliar a fluência sob carga. |
| PTFE preenchido com vidro | Pode melhorar o comportamento de desgaste e fluência. | Buchas e peças de rolamento; verifique a compatibilidade da mídia, abrasão e desgaste da contraparte. |
| PTFE preenchido com carbono | Pode melhorar o desgaste e o comportamento dimensional carregado. | Peças deslizantes; verifique as propriedades elétricas e o composto de carbono real. |
| PTFE com preenchimento de bronze | Pode melhorar o desempenho de compressão e desgaste. | Aplicações de rolamentos e desgaste; o bronze altera a adequação química e elétrica. |
| PTFE preenchido com grafite | Um composto de grafite específico pode melhorar o comportamento de deslizamento e desgaste. | Revise os requisitos de atrito, contraface, carga e elétricos; as classes de grafite não são intercambiáveis. |
| PTFE com preenchimento personalizado | Formulação específica para aplicação. | Revise o tipo de enchimento, proporção, dados do fornecedor e qualificação necessária. |
O PTFE preenchido não é quimicamente equivalente ao PTFE virgem. Um enchimento pode afetar a pureza, o isolamento elétrico, a resistência à corrosão, o desgaste da contraparte e o uso permitido. Obtenha dados de compatibilidade específicos da classe para as condições reais de serviço.
Uma porcentagem de enchimento ou nome comercial deve aparecer na especificação do material quando necessário. Aprovar substituições explicitamente. Para equipamentos semicondutores, alimentícios ou farmacêuticos, confirme separadamente os extraíveis, a pureza ou os registros de conformidade aplicáveis; usinar um composto não o qualifica para essas aplicações.
Referências técnicas: Seleção e limitações do composto PTFE Daikin · Visão geral do material PTFE preenchido com AGC
A rota deve preservar a vedação crítica e a geometria de acoplamento, ao mesmo tempo que limita a pressão, o calor e o corte sem suporte.
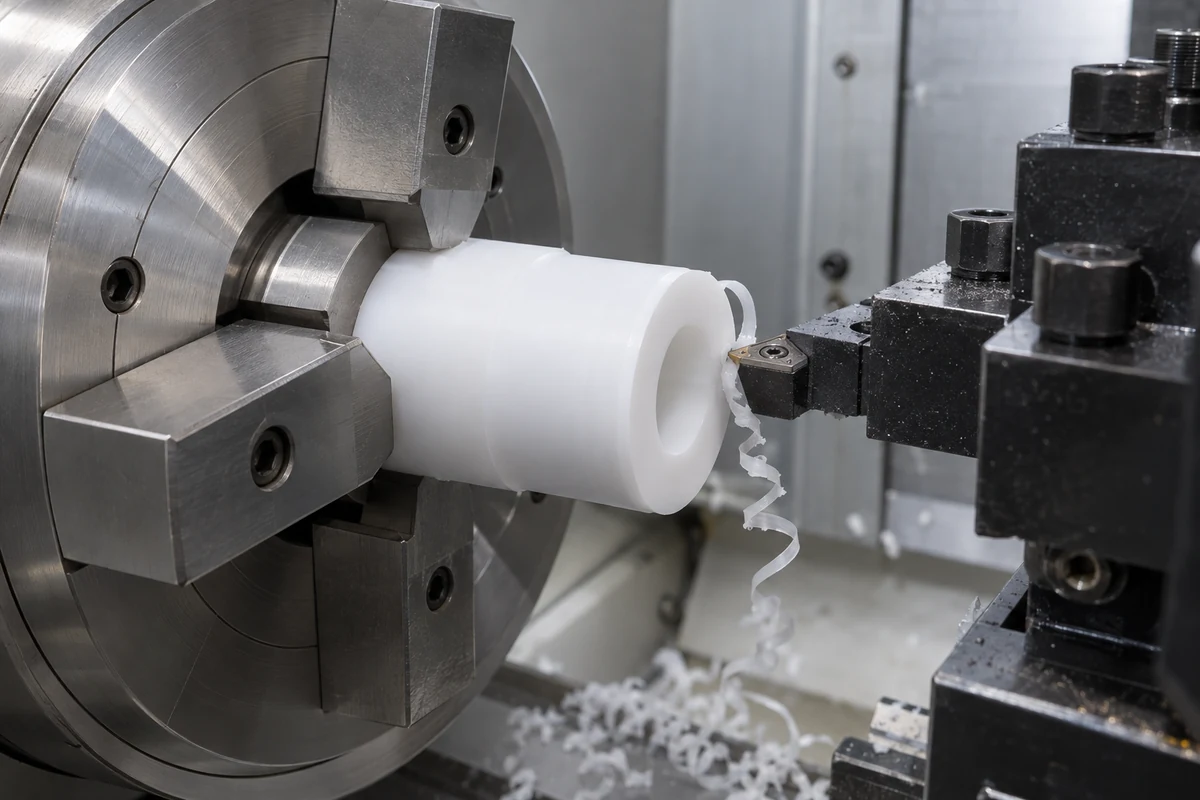
Para placas, manifolds, carcaças, isoladores, blocos de válvulas e acessórios. Revise a profundidade do bolsão, o suporte e a quantidade de remoção de material.
Saiba mais →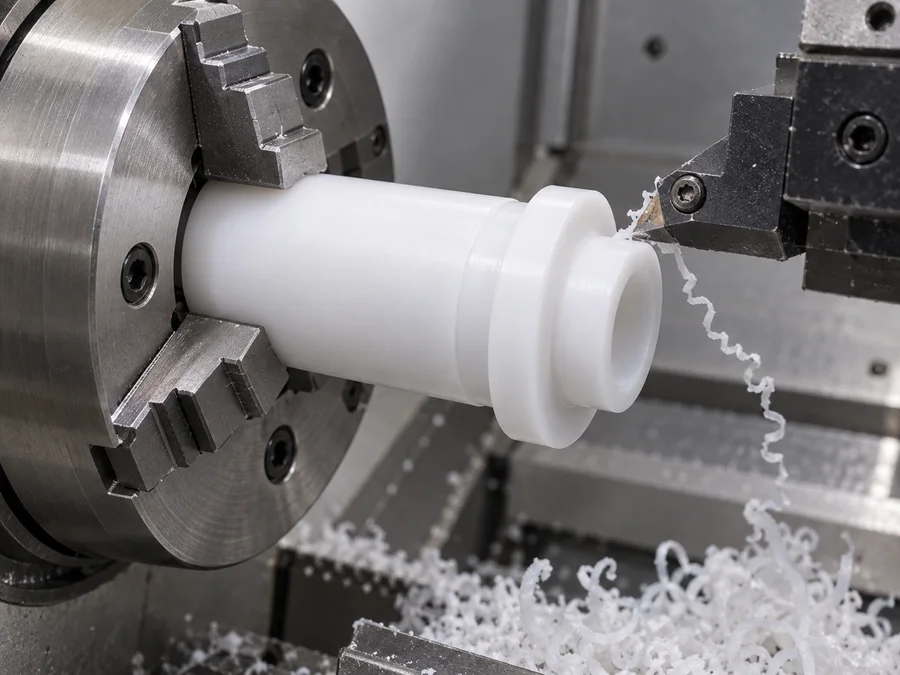
Para vedações, buchas, luvas, anéis, rolamentos, espaçadores e componentes de válvulas. Revise o contato do mandril, as paredes finas e a relação entre diâmetro externo e diâmetro externo liberada.
Saiba mais →Para componentes multifacetados complexos onde a geometria justifica o processo. O acesso às ferramentas, o apoio local e as relações de dados continuam a ser essenciais.
Saiba mais →Para furos, furos, roscas e rebaixos. Especifique o engate da rosca, interfaces de pressão e inspeção de recursos internos flexíveis.
Saiba mais →O torneamento recebe atenção especial para peças rotacionais do PTFE: diâmetros de vedação, furos de luva e sedes de válvula compartilham um eixo de referência, mas seções finas podem distorcer sob pressão do mandril. Revise as dimensões liberadas, o suporte e a sequência de usinagem antes de selecionar um ajuste perfeito.
A usinagem de cinco eixos é considerada onde a geometria e o acesso a justificam. Isso não elimina a necessidade de controlar a pressão, a deflexão ou a temperatura da braçadeira. Peças rotacionais simples muitas vezes podem seguir uma rota de giro mais direta.
O PTFE corta facilmente, mas a precisão é um desafio porque a suavidade, a fluência, a expansão térmica e a pressão do acessório podem alterar as dimensões acabadas.
As forças de corte e fixação podem deformar a peça de trabalho. Uma dimensão medida sob restrição pode não representar a parte livre.
A carga sustentada pode produzir deformação dependente do tempo. O tempo de permanência do equipamento e as cargas de serviço posteriores devem ser revisadas.
A temperatura afeta o tamanho mais fortemente do que nos metais comuns. A usinagem a quente e a inspeção final resfriada podem produzir leituras diferentes.
Bordas finas e flexíveis podem rasgar ou reter rebarbas macias. A nitidez da ferramenta, a geometria de saída e um método de rebarbação controlado são importantes.
Uma peça pode se recuperar ou se mover após a pressão do dispositivo ser liberada. Planeje o acabamento e a inspeção para a condição aceita.
A recuperação elástica após o desaperto e a fluência a longo prazo são riscos dimensionais relacionados, mas não são mecanismos idênticos. Não corrija todas as alterações pós-usinagem ajustando o deslocamento da ferramenta. Primeiro determine se a pressão, a temperatura, a tensão do estoque ou a força de medição estão impulsionando o resultado.
Um primeiro artigo deve ser verificado após a liberação usando o método de medição pretendido. Se um anel fino mudar de formato entre as configurações, revise o contato do acessório e o estado da inspeção antes de repetir a mesma rota para todo o lote. Este é um exemplo prático de revisão de processo, não um estudo de caso de cliente reivindicado.
Especifique as tolerâncias de PTFE de acordo com a classe, geometria, espessura da parede, tamanho, estratégia de fixação e ambiente de serviço. Uma tolerância rigorosa em cada recurso pode adicionar custos sem melhorar a função.
| Recurso | Consideração principal |
|---|---|
| Bucha de parede fina | A pressão do mandril pode alterar a geometria do furo e da parede. |
| Diâmetro da vedação | A recuperação após a desfixação afeta o tamanho aceito. |
| Anel Grande | O movimento térmico aumenta com o diâmetro. |
| Furo | A flexibilidade do material e a força de medição podem alterar a leitura. |
| Placa plana | Fluência, estresse de estoque e suporte afetam o nivelamento. |
| Rosca | Material macio, engate e torque de montagem precisam ser revisados. |
| Assento de válvula | A vedação do terreno, a qualidade da borda e a estabilidade dimensional são importantes juntas. |
| Ajuste de acasalamento apertado | Verifique as tolerâncias de acoplamento e a temperatura de serviço, não apenas o tamanho da temperatura ambiente. |
Identifique as dimensões, referências e unidades críticas para a qualidade. Uma pequena ranhura de vedação apoiada, uma junta grande e plana e uma luva longa e fina apresentam diferentes problemas de controle. TOPS revisa tolerâncias numéricas para o desenho real; nenhuma tolerância universal ou capacidade competitiva é adotada.
Combine a temperatura, tempo após desaperto, apoio e força de contato para aceitação final. Quando for útil, especifique se um recurso é avaliado como livre, levemente apoiado ou em um acessório funcional definido. Uma verificação de ajuste instalada pode complementar a inspeção dimensional, mas precisa de um método escrito e não substitui todos os requisitos do desenho.
Envie seu desenho para uma revisão de tolerância ao PTFE →PTFE pode deformar-se gradualmente sob carga sustentada após a usinagem. A fluência, muitas vezes chamada de fluxo frio, afeta vedações carregadas, sedes de válvulas, superfícies de rolamentos, flanges aparafusadas e ajustes interferentes. Uma dimensão inicial correta não estabelece ajuste ou pré-carga a longo prazo.
Revise a pressão, a área de contato suportada, a geometria da sobreposta e as folgas de extrusão. A fluência pode alterar a pressão de contato ou o comportamento de vazamento.
Fornece carga, velocidade, ciclo de trabalho e contraface. Classes preenchidas podem alterar o comportamento de desgaste e fluência, mas exigem validação específica do composto.
Revise os limites de compressão, retenção de pré-carga e suporte mecânico. Não use interferência extra como solução geral para a fluência.
Para uma arruela de PTFE sob um parafuso, uma espessura inicialmente correta não estabelece retenção de pré-carga a longo prazo. Revise o projeto da junta, a tensão de compressão e qualquer limite mecânico necessário à compressão. Para uma vedação, defina a pressão, o suporte da sobreposta, as folgas de extrusão e se a fluência pode reduzir o contato pretendido.
Estabilização significa levar a peça a uma condição de inspeção acordada, quando necessário. Não é uma promessa de que as dimensões nunca mudarão em serviço, nem um procedimento universal de recozimento. Qualquer tratamento térmico requer revisão de processo específica da classe.
A preparação da instalação deve definir o torque de montagem, o acabamento de acoplamento e a área de contato suportada. Um teste de carga ou vazamento específico do projeto pode ser útil, mas seu método, duração e aceitação devem ser acordados e não inferidos a partir da inspeção dimensional.
As dimensões do PTFE mudam com a temperatura. Revise os dados exatos de expansão da classe, comprimento do recurso, faixa operacional e material correspondente; um resultado de inspeção à temperatura ambiente por si só não pode estabelecer um ajuste de montagem a quente ou a frio.
Registre a temperatura acordada, o suporte e o tempo de acomodação após a liberação do aparelho.
PTFE, a carcaça de metal e o eixo correspondente podem se expandir de maneira diferente. Verifique a folga em toda a faixa operacional.
A recuperação elástica ou dependente do tempo após o desbloqueio difere da expansão térmica. Defina o estado gratuito ou suportado aceito.
Para uma bucha dentro de um invólucro metálico, a expansão diferencial pode alterar o ajuste conforme a temperatura muda. Forneça as dimensões do eixo e da carcaça, seus materiais e a faixa de operação. Não escolha interferência apenas com medições de temperatura ambiente.
Para projeto preliminar, a expansão linear pode ser estimada como ΔL ≈ α × L × ΔT usando um coeficiente específico da classe em uma faixa de temperatura adequada. Esta é uma estimativa de projeto, não uma tolerância prometida ou um substituto para verificação de comportamento não linear, carga e restrições de posicionamento.
Referências técnicas: Propriedades Curbell PTFE e limitações de classificação
Defina primeiro as interfaces funcionais. O projeto deve tolerar movimentos realistas do polímero, permitindo ao mesmo tempo usinagem apoiada e inspeção significativa.
Paredes finas podem flexionar sob pressão de corte e fixação. Revise o suporte e a seção suficiente em torno dos furos críticos.
Aplique os limites mais estreitos às dimensões funcionais. Não imponha expectativas semelhantes às do metal em todas as superfícies não críticas.
Buchas e luvas de parede fina podem ficar temporariamente ovais. Defina a inspeção do estado liberado e o ajuste instalado.
Avalie a expansão térmica em relação ao componente correspondente ao longo da faixa de serviço real.
Verifique a fluência nas interfaces fixadas ou nos rolamentos. A área de carga, o tempo de permanência e a temperatura afetam a deformação.
Especifique diâmetros, ranhuras, acabamento, superfície de contato, pressão e vazamento permitido quando aplicável.
Revise um composto preenchido adequado para desempenho de desgaste ou deformação. Confirme as compensações químicas, de pureza e elétricas.
Defina quebras de borda e passagens que necessitam de controle de rebarbas. Proteja os lábios de vedação e a geometria funcional nítida intencional.
Envie o desenho anotado junto com o modelo CAD. O modelo comunica forma; o desenho controla referências, tolerâncias, acabamento e revisão. Confirme quais recursos devem ser preservados se forem propostas alterações no DFM.
Os recursos de PTFE rosqueados precisam de engate, torque de montagem e revisão de uso repetido. Inserções ou uniões alternativas podem ser apropriadas, mas introduzem questões de carga e compatibilidade. A adesão superficial do PTFE também pode exigir tratamento especial; não presuma que a colagem adesiva comum será confiável.
Essas famílias de componentes baseadas em desenhos são conceitos ilustrados e não dimensões fixas de catálogo ou projetos verificados de clientes. O material virgem ou preenchido é confirmado para cada pedido.
Defina o perfil do lábio, o suporte da gaxeta, a pressão e a aceitação da vedação.
Saiba mais →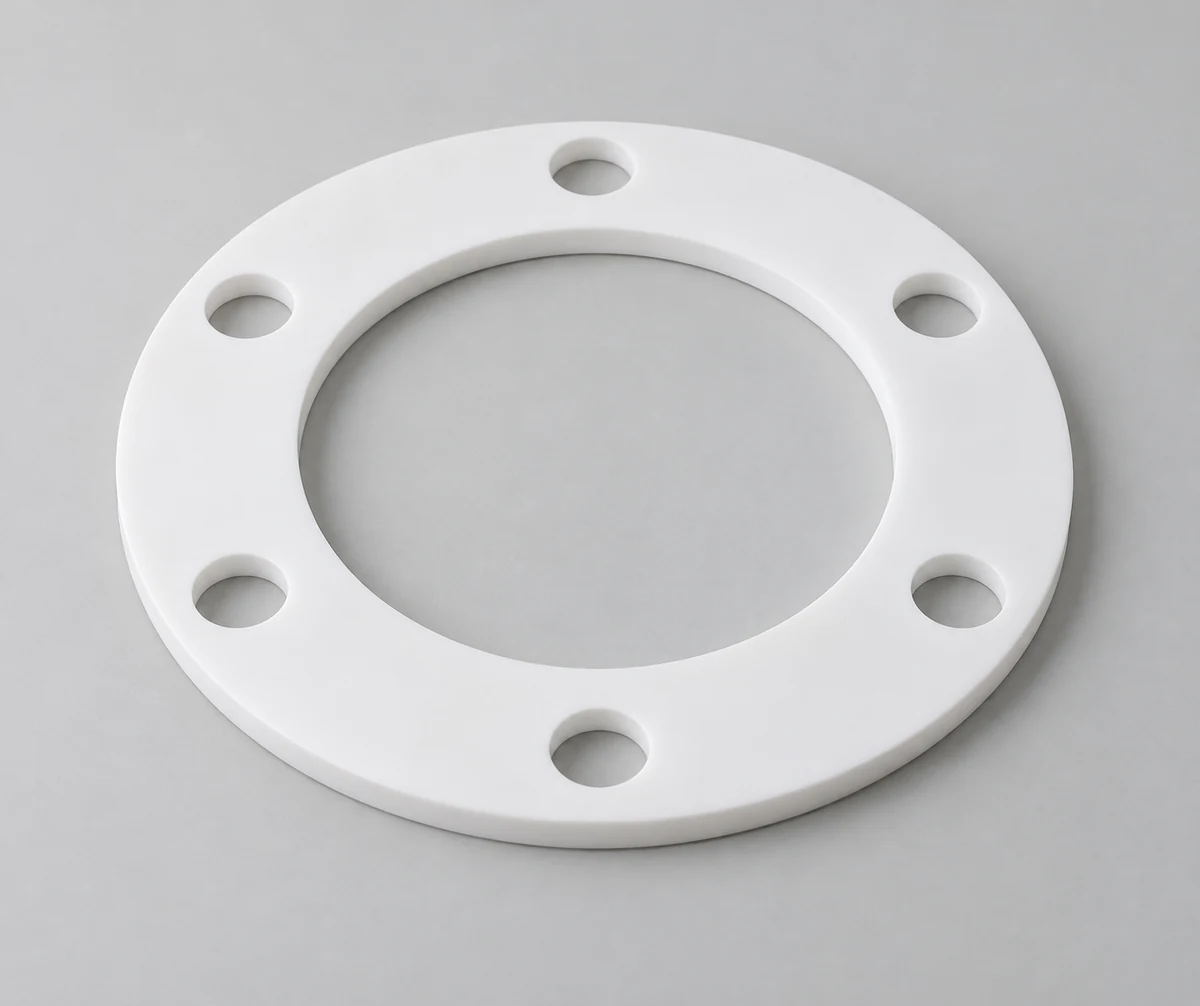
Especifique o padrão do parafuso, a espessura, a condição do flange e o controle de compressão.
Saiba mais →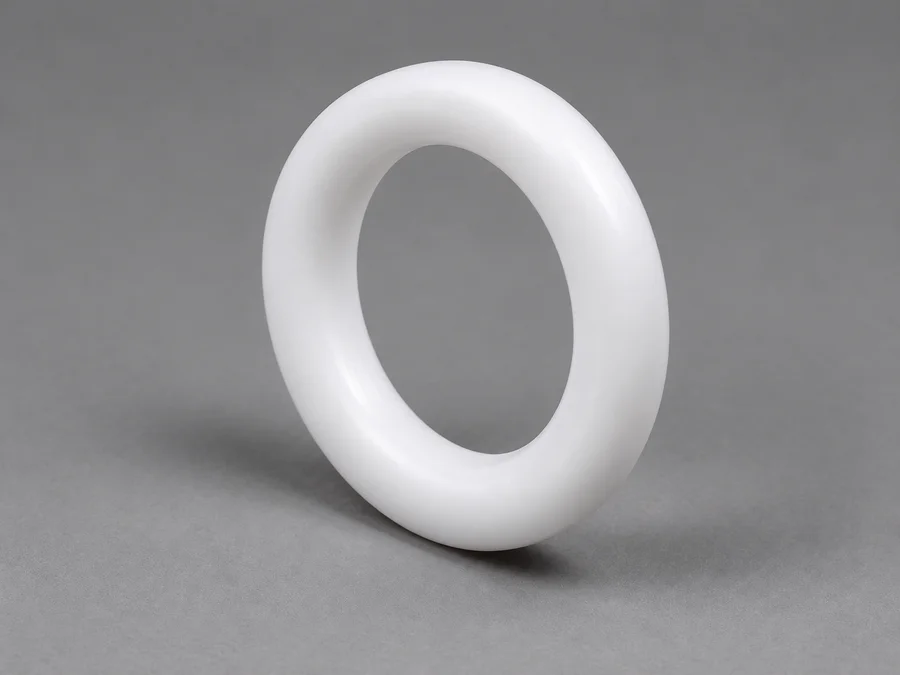
Especifique seção, bucim, pressão e método de montagem. O PTFE usinado sólido não é um substituto elástico direto para um anel de vedação de borracha.
Saiba mais →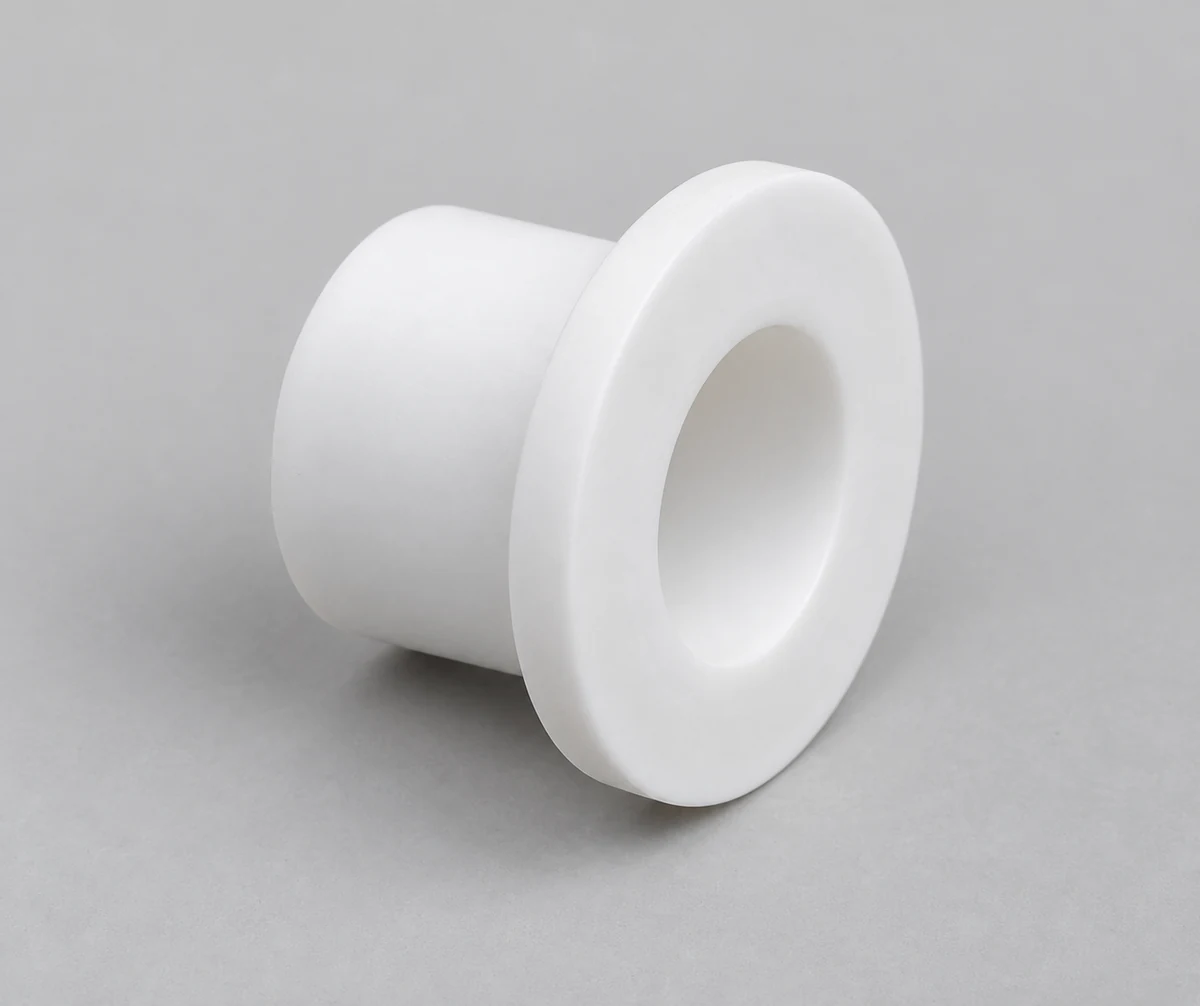
Revise a folga do eixo, o ajuste da carcaça, a carga e a temperatura operacional.
Saiba mais →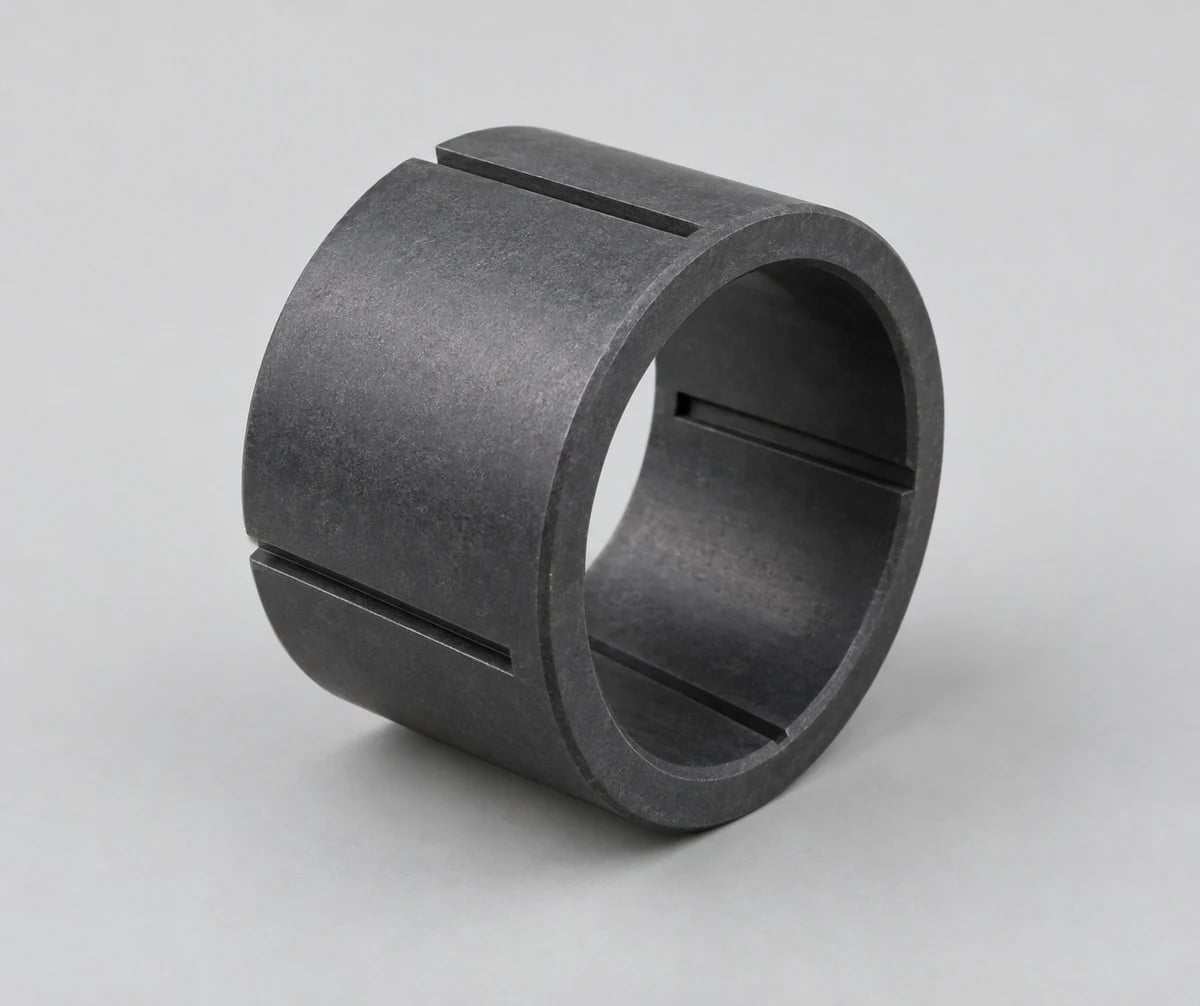
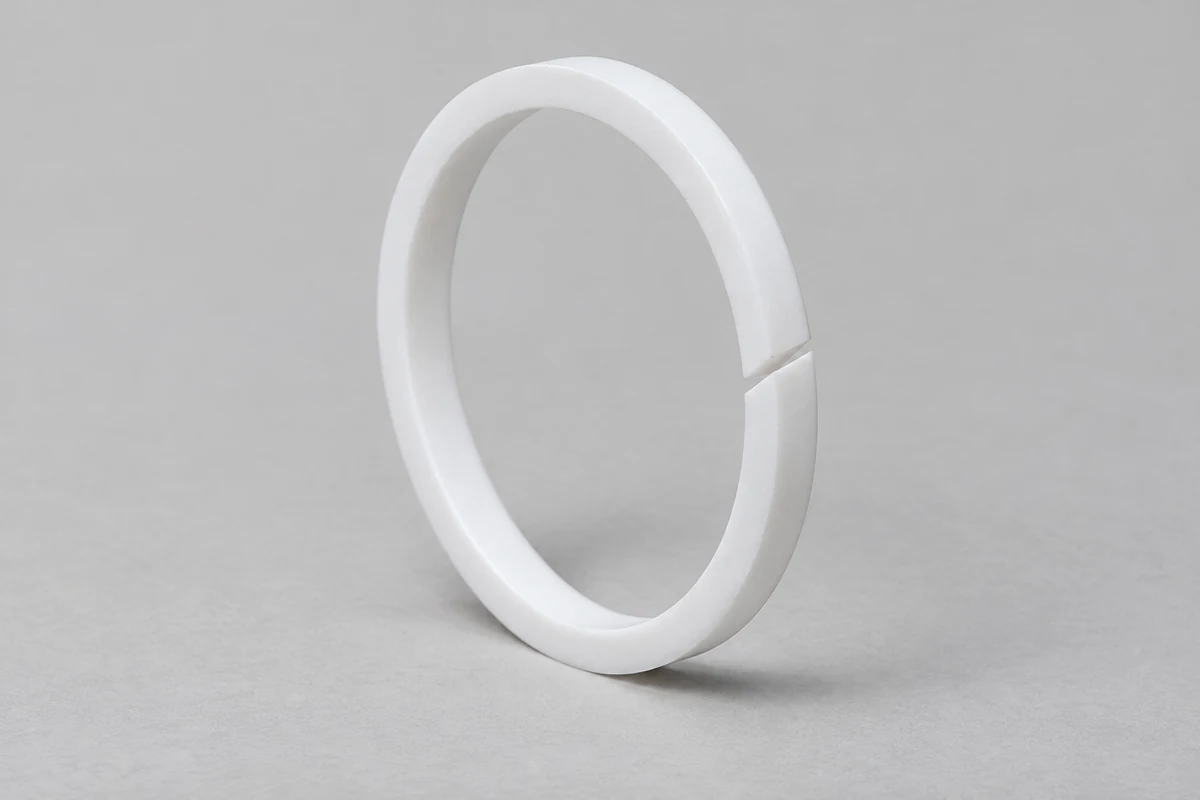
Defina a seção do anel, a geometria dividida, se necessário, e a inspeção suportada.
Saiba mais →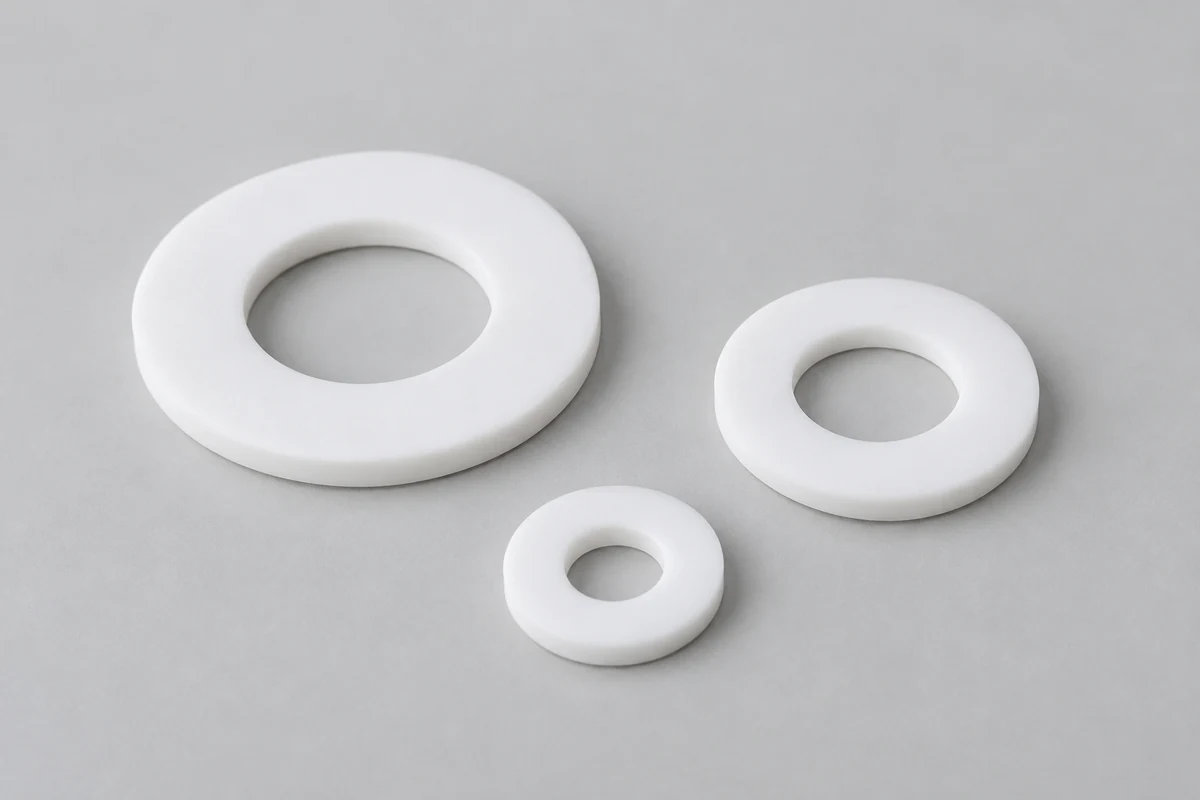
Revise a espessura, a área de contato e a carga compressiva de longo prazo.
Saiba mais →
Confirme os requisitos elétricos dielétricos, de temperatura e específicos da classe.
Saiba mais →
Especifique o ângulo de vedação, o terreno, a válvula correspondente e o escopo do teste de vazamento.
Saiba mais →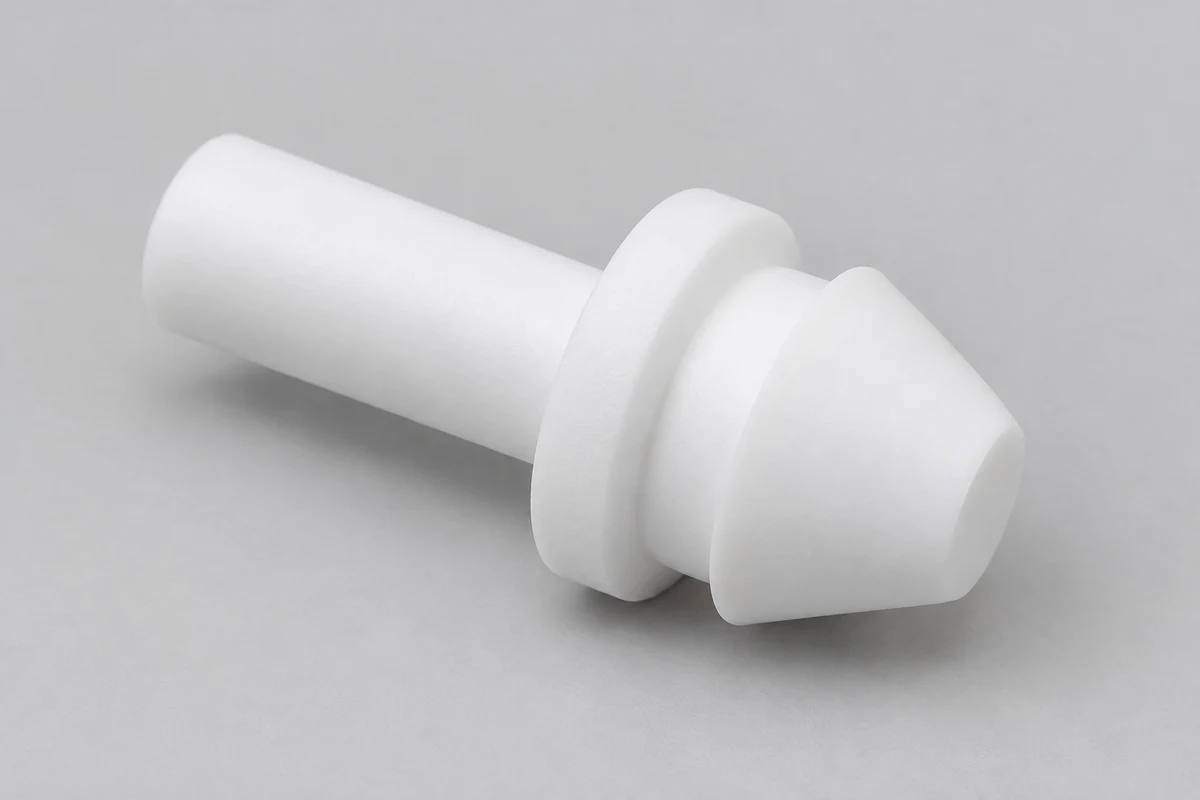
Revise a compatibilidade de fluidos, pressão, passagens e superfícies de contato.
Saiba mais →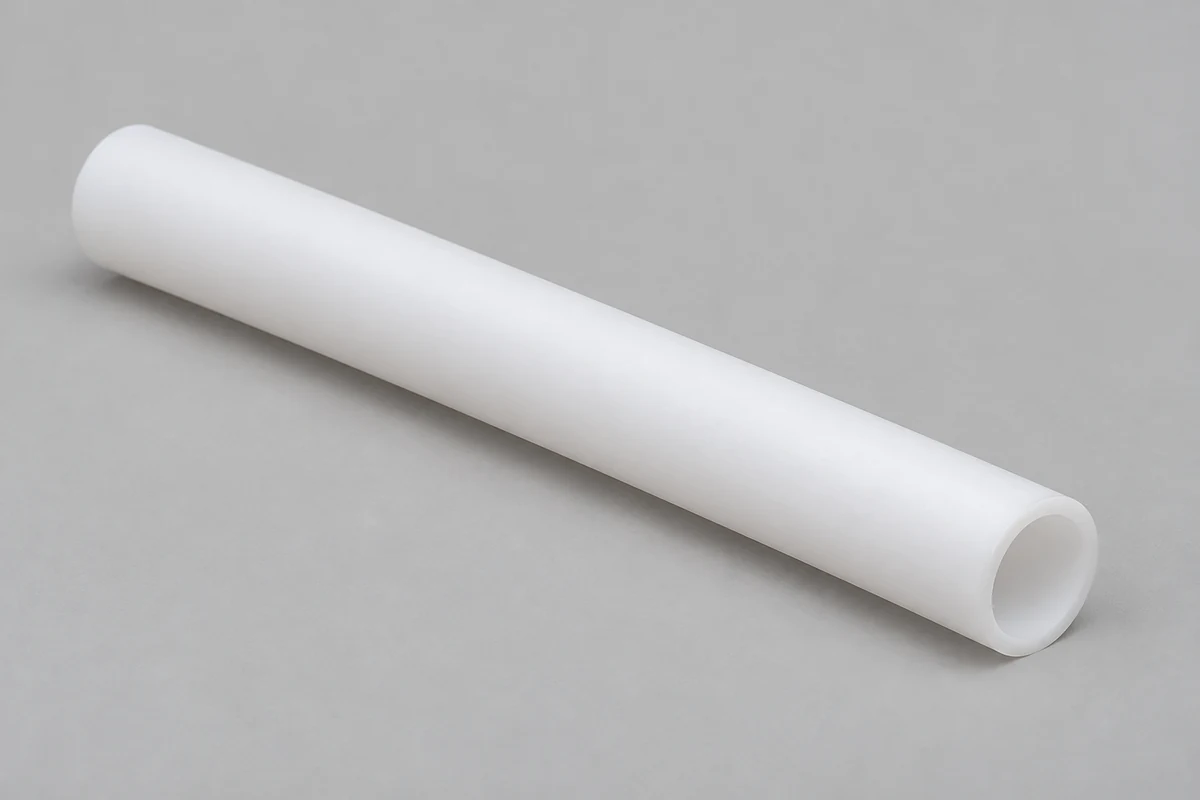
Controle o furo, a espessura da parede e o suporte de geometria longa e delgada.
Saiba mais →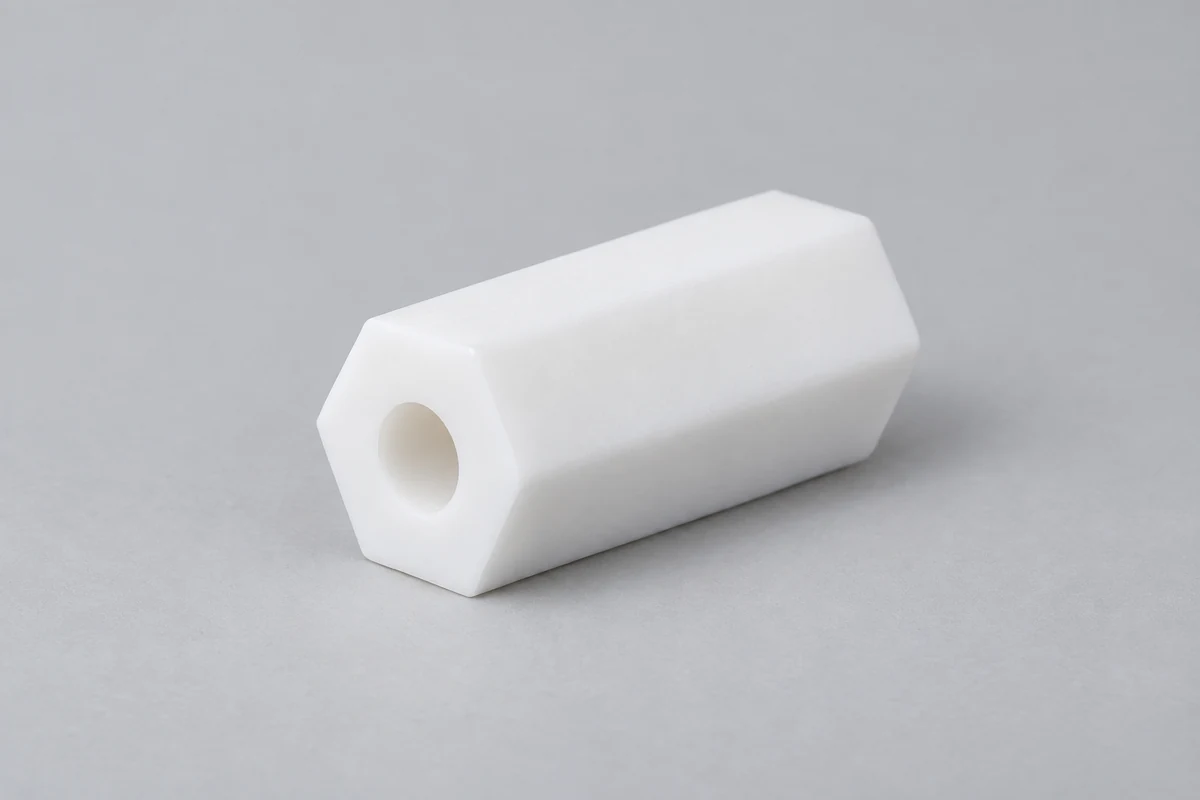
Defina a separação e a carga da montagem sem assumir espessura permanente sob compressão.
Saiba mais →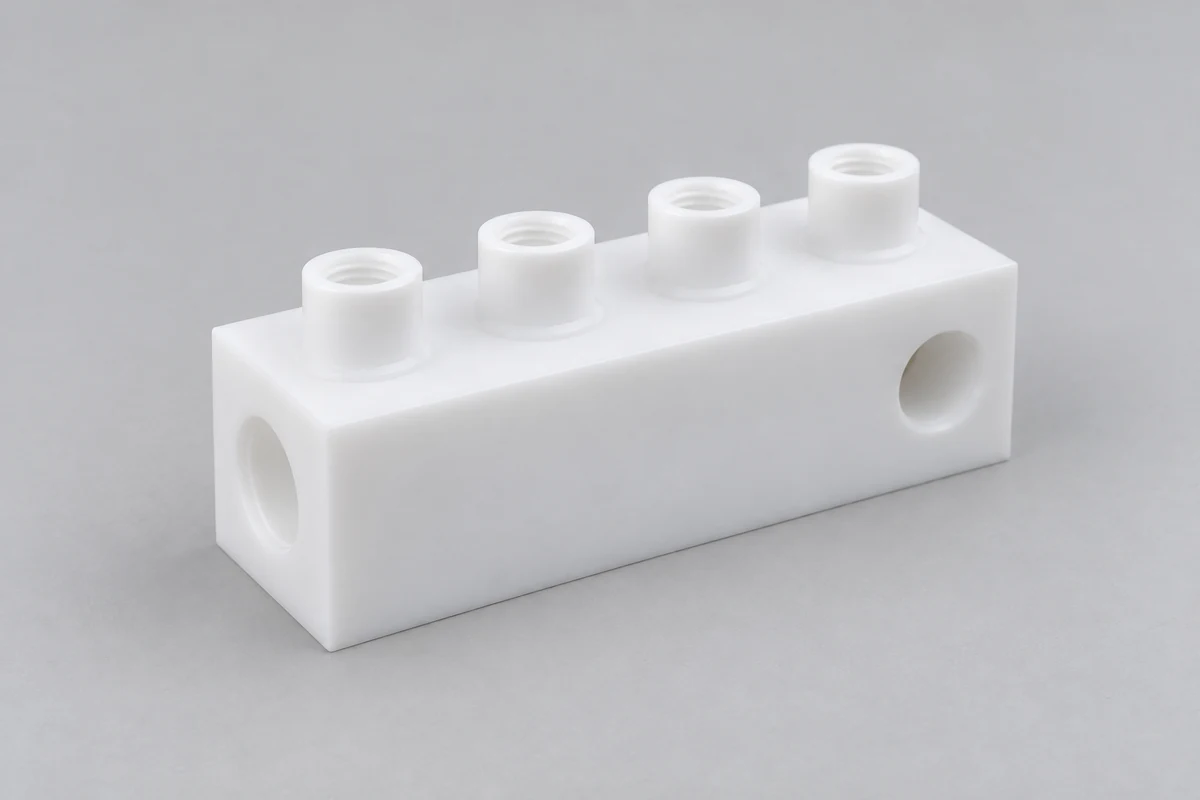
Especifique caminhos de fluidos, interfaces de portas, requisitos de pressão e limpeza.
Saiba mais →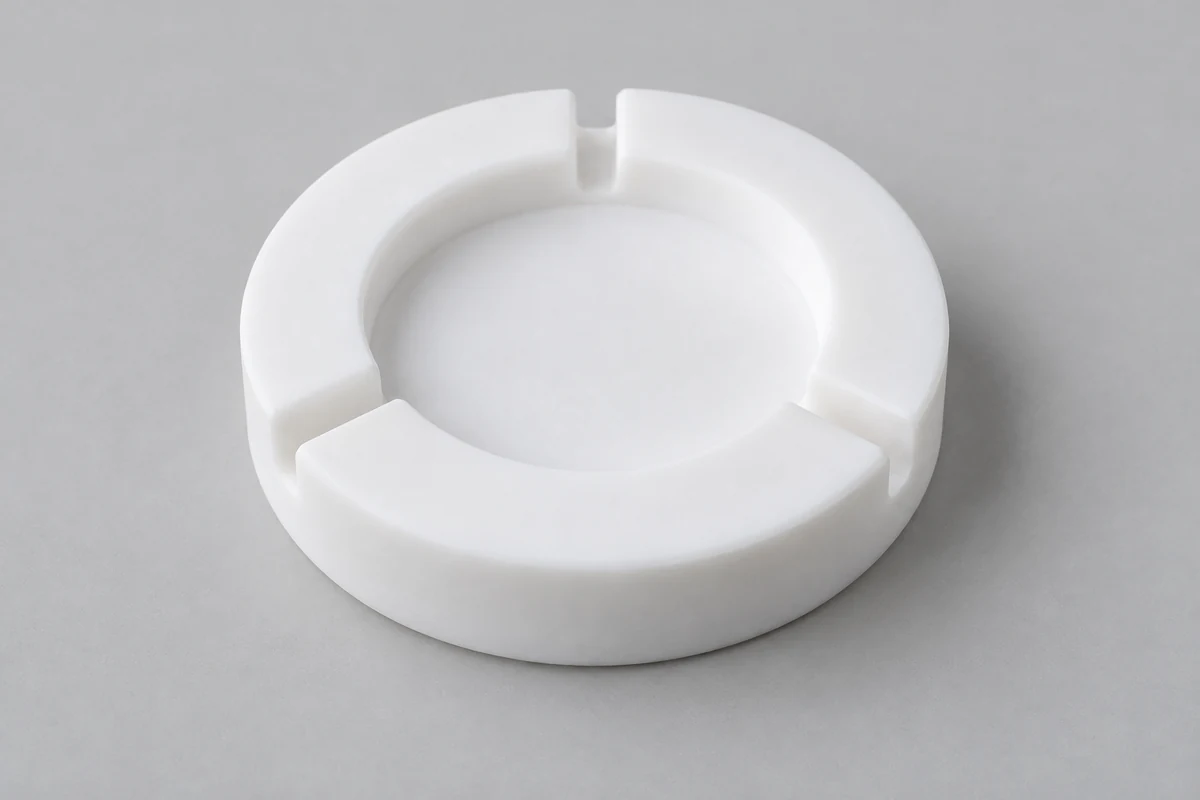
Confirme os requisitos de pureza, exposição a produtos químicos, partículas e documentação.
Saiba mais →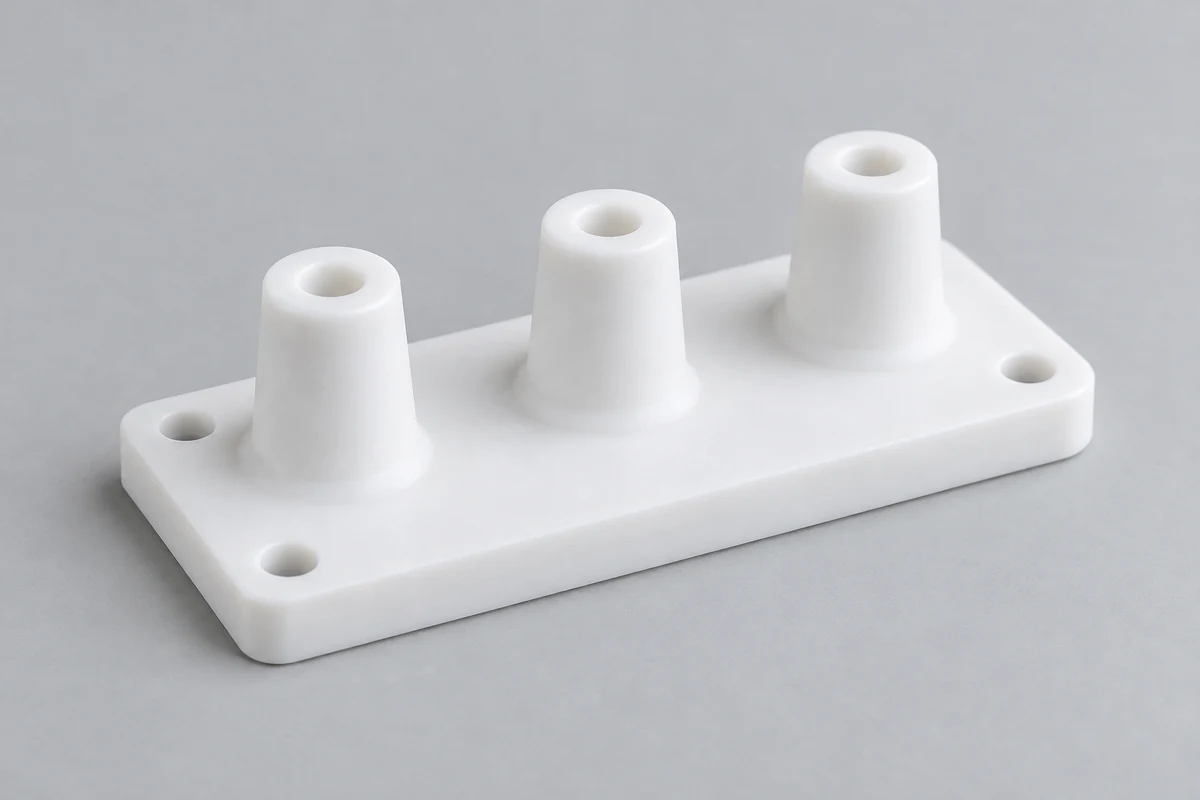
Selecione o grau de isolamento real e defina as condições térmicas e de montagem.
Saiba mais →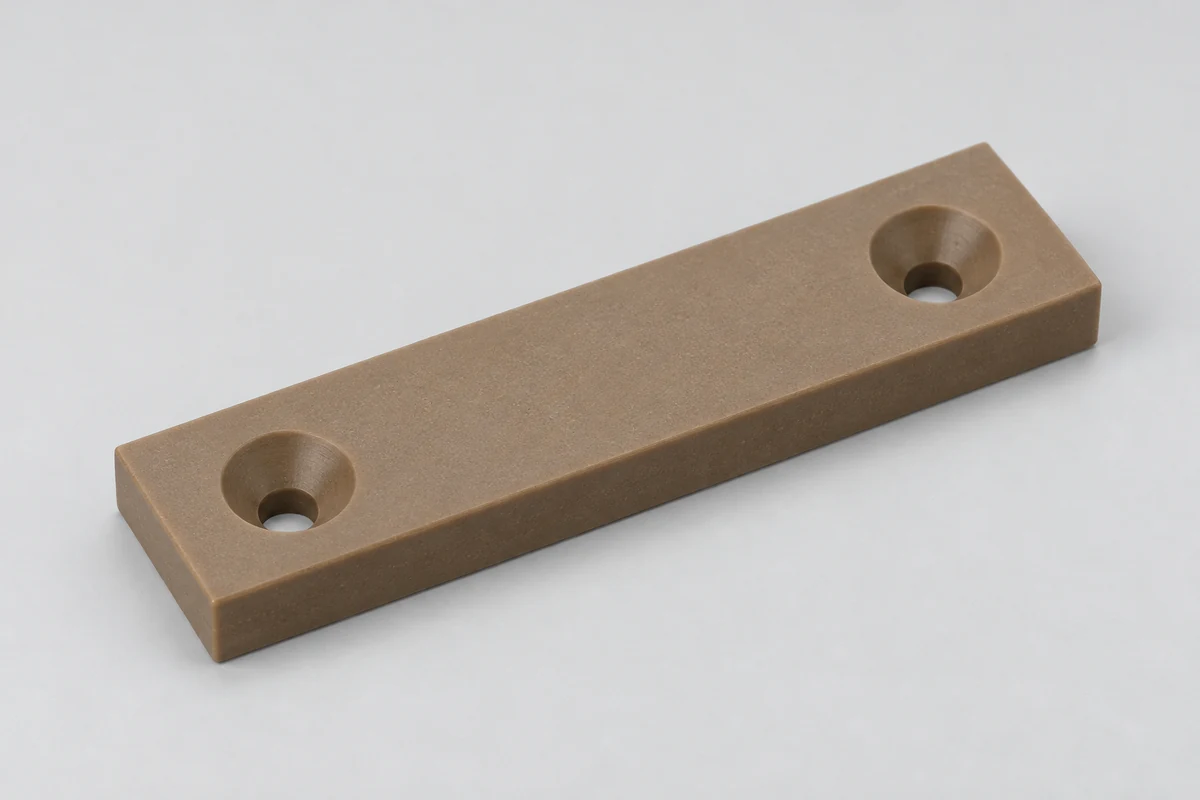
Revise o composto, a carga deslizante, a velocidade, a tolerância ao desgaste e a contraparte.
Saiba mais →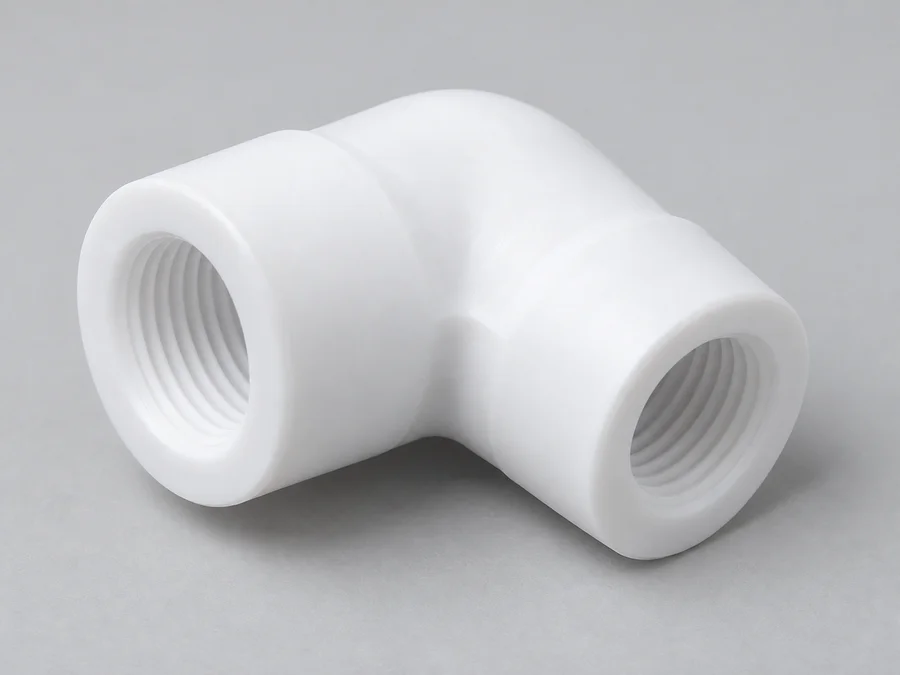
Defina portas, passagens, exposição química e aceitação de pressão para conexões e adaptadores.
Saiba mais →O PTFE pode desenvolver superfícies usinadas lisas, mas a qualidade da aresta depende fortemente de ferramentas afiadas, corte apoiado e remoção cuidadosa de rebarbas macias.
Reduza fricção, rasgos e bordas difusas. A condição da ferramenta deve ser revisada antes de adicionar operações pesadas de acabamento.
Limite o calor local e a deformação através de encaixe, suporte e evacuação de cavacos adequados.
Remova rebarbas suaves das bordas e passagens que se cruzam, preservando os lábios de vedação e as dimensões críticas.
Defina manuseio, limpeza e proteção para aplicações sensíveis. Limpeza ou embalagem especial é acordada separadamente.
As bordas do PTFE podem formar rebarbas finas e flexíveis que não quebram de forma limpa como lascas de metal. A nitidez da ferramenta, a direção de corte, o acesso às arestas e a geometria suportada são importantes. Selecione rebarbação manual, corte de precisão ou raspagem de bordas somente quando adequado e acordado; nenhuma capacidade de rebarbação criogênica é reivindicada.
Especifique a rugosidade funcional separadamente da aparência cosmética. Uma superfície com aparência polida não estabelece uma vedação aceitável. Defina o terreno real, ranhura, quebra de borda e quaisquer critérios de inspeção ou vazamento.
A limpeza deve ser compatível com o composto e aplicação selecionados. Combine os requisitos de resíduos, manuseio e embalagem antes da fabricação. Nenhum processamento em sala limpa, fornecimento estéril ou embalagem em sala limpa está implícito em um rótulo de aplicação química, médica ou de semicondutores.
O método de medição deve representar o estado aceito do componente. O tempo, a temperatura, o suporte e a força de contato podem influenciar a leitura de um recurso de PTFE macio.
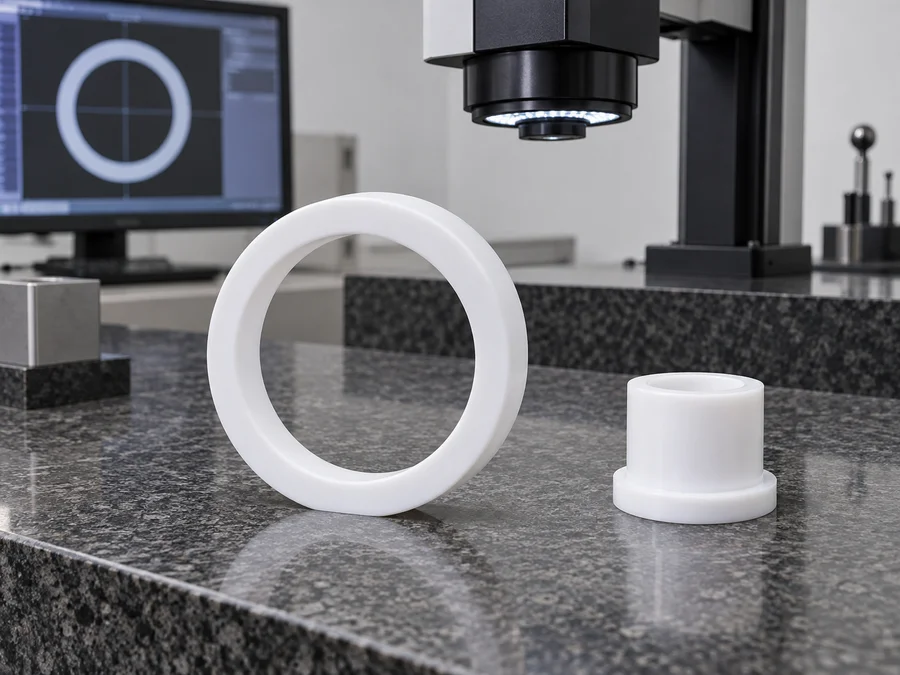
Use métodos adequados de baixa força e defina onde as dimensões serão medidas. Evite compactar um recurso suave para obter um resultado enganoso.
Verifique larguras, profundidades, terrenos e condições das bordas. As verificações dimensionais e os testes funcionais de vazamento são escopos separados.
Apoio estatal, restrições e referências de dados. Uma junta flexível sem suporte não define todas as condições de instalação.
Use um eixo de referência definido e uma configuração de inspeção. Esclareça requisitos ambíguos de concentricidade antes da cotação.
Revise a designação, o envolvimento e um método de verificação apropriado para materiais leves.
Inspecione bordas finas e passagens em busca de rebarbas; confirme os requisitos de limpeza e proteção antes do envio.
Solte do dispositivo de fixação, leve a peça ao estado de medição acordado e, em seguida, realize a inspeção final. Uma medição feita sob pressão de fixação de usinagem pode não representar a peça entregue. Métodos de baixa força ou sem contato adequados devem ser selecionados para o recurso real; a disponibilidade do método e do equipamento é confirmada com o escopo da inspeção.
Os relatórios de recursos selecionados, a documentação do primeiro artigo e os relatórios dimensionais completos têm escopos diferentes. Combine as medidas e rastreabilidade necessárias antes de fazer o pedido. Os testes de fábrica de uma vedação ou rolamento devem usar condições definidas, se solicitado; a inspeção dimensional comum não comprova a vida útil.
A inspeção da remessa deve confirmar a revisão, a identificação do material, as medidas acordadas, o controle de rebarbas e a embalagem protetora. Proteja as áreas de vedação e seções finas da pressão concentrada durante o transporte. Separe contaminação especial, pressão ou aceitação de conformidade da inspeção geral de embalagens.
O PTFE é atraente pela resistência química e baixo atrito, mas um polímero mais rígido pode ser preferível onde predominam o suporte estrutural e os limites dimensionais estreitos.
| Materiais | Força principal | Comparado com PTFE |
|---|---|---|
| PTFE | Resistência química e baixo atrito. | Linha de base; suavidade, fluência e movimento térmico requerem atenção. |
| PEEK | Desempenho mecânico em condições térmicas exigentes. | Geralmente mais rígido; revisar o grau exato e o ambiente químico. |
| POM/Delrin | Usinabilidade e controle dimensional mecânico. | Geralmente mais fácil para recursos mecânicos instalados; a química e os limites de temperatura diferem. |
| Náilon | Resistência e desempenho ao desgaste. | Mais sensível à umidade; o condicionamento pode afetar o ajuste. |
| UHMW | Comportamento de abrasão e impacto. | Outra opção de baixo atrito; a adequação química e térmica precisa de revisão da aplicação. |
| PVDF | Resistência química com rigidez útil. | Geralmente mais rígido; verifique a compatibilidade com o meio real. |
Escolha PTFE quando a compatibilidade química e o atrito muito baixo superam a rigidez e a estabilidade dimensional estreita. Considere o POM para peças montadas mecanicamente onde seus limites químicos e de temperatura são aceitáveis, e o PEEK para demandas mecânicas e térmicas mais altas. Revise as notas exatas em vez de tratar essas escolhas como substitutos universais.
Um substituto direto deve preservar mais do que as dimensões nominais. Compare carga, fluência, temperatura, exposição química, desgaste, desempenho elétrico e documentos necessários. O PTFE preenchido pode reduzir algumas diferenças mecânicas enquanto altera outras propriedades.
Para uma válvula química, a compatibilidade química e o comportamento da vedação podem ser determinantes. Para um dispositivo de localização de precisão, a rigidez e o controle dimensional podem superar a vantagem de atrito do PTFE. Solicite uma avaliação baseada em notas em vez de selecionar uma única propriedade.
Leia o guia de seleção de plásticos de engenharia →Revise a aplicação real do produto e os requisitos do cliente. O nome de uma indústria não estabelece certificação de material ou desempenho validado.
Peças de processo úmido e expostas quimicamente exigem meios reais, pureza, limpeza e requisitos dimensionais.
Vedações, peças de válvulas, revestimentos e componentes de manuseio de fluidos precisam de revisão de concentração química, temperatura e pressão.
Manifolds, vedações, anéis e componentes de válvulas exigem portas, pressão, química e aceitação de vazamentos definidas.
Isoladores e componentes elétricos exigem especificações dielétricas, térmicas e de montagem de grau exato.
Use apenas a classe PTFE especificada com documentação apropriada do dispositivo e do material. Nenhum implante, aprovação estéril ou médica é assumida.
Acessórios resistentes a produtos químicos e componentes para manuseio de amostras exigem revisão de compatibilidade, limpeza e contaminação.
Use apenas uma classe selecionada com documentação apropriada para as condições de contato e limpeza pretendidas.
Buchas e peças de desgaste exigem informações sobre carga, velocidade de deslizamento, superfície de apoio e acesso para substituição.
Use evidências de desenvolvimento para confirmar geometria, classe e inspeção antes de aumentar a quantidade. O ajuste do protótipo não é uma qualificação de serviço completa.
Valide o ajuste, a geometria de vedação e as condições químicas ou de carga representativas por meio de um plano de teste acordado. Registre os desvios da intenção de produção.
Apoiar equipamentos especializados com usinagem baseada em desenho. Programação, estoque e acessórios ainda geram custos de configuração.
Controle composto, forma de estoque, revisão de desenhos, fixação e inspeção para pedidos recorrentes de OEM.
Compartilhe a demanda repetida esperada e os requisitos de preparação da instalação. Tampas protetoras, marcas de orientação ou embalagens separadas podem ser úteis para vedar peças, mas devem ser especificadas. Confirme qualquer amostra aprovada e quais dimensões ou resultados de teste definem a aceitação.
Uma alteração no enchimento, no estoque do fornecedor ou no processo pode afetar a peça acabada. Revise as substituições e alterações de revisão antes de reutilizar evidências de aceitação anteriores. A entrega e a disponibilidade de stock estão confirmadas no orçamento.
Nossa revisão de desenhos conecta o composto, o ambiente operacional e a aceitação dimensional antes da produção.
Revise o movimento, o suporte e a medição do polímero em vez de tratar o PTFE como um metal.
Identifique o composto virgem ou preenchido e as vantagens e desvantagens que são importantes para a aplicação.
Combine o processo com a geometria prismática ou rotacional e recursos relacionados.
Discuta as dimensões críticas e as condições acordadas antes de estabelecer limites numéricos.
Revise paredes, furos, roscas, vedações e bordas propensas a rebarbas.
Use evidências de desenvolvimento aprovadas para planejar execuções piloto e repetidas.
Combine verificações de CTQ, tempo, temperatura e escopo do relatório.
Fabricação de acordo com desenhos controlados do cliente e requisitos de materiais aprovados.
Adapte a rota de fabricação ao composto selecionado, geometria e requisitos de aceitação. Estabilização, testes e limpeza especial são revisados quando necessário.
Fornece revisões controladas, unidades, datums e recursos CTQ.
Especifique virgem ou preenchido, designação do fornecedor, tipo de enchimento e quaisquer registros obrigatórios de material.
Fornece condições de temperatura, exposição química, pressão, carga e deslizamento.
Identifique interfaces de vedação, furos, ajustes e condições de inspeção.
Apoie a geometria enquanto minimiza a pressão e a distorção.
Use ferramentas, engate e evacuação de cavacos adequados para o composto.
Proteja as bordas funcionais enquanto remove rebarbas suaves de recursos acessíveis e que se cruzam.
Traga a peça liberada para o estado de medição acordado; revisar qualquer tratamento separadamente.
Verifique as dimensões aceitas, superfícies e quaisquer testes acordados separadamente.
Use limpeza compatível especificada e proteja vedações, furos e seções finas para envio.
Respostas diretas para classes preenchidas, fluência, movimento térmico, aplicações de vedação e usinagem de precisão.
PTFE é um nome genérico de polímero. Teflon™ é uma marca da Chemours usada para determinados produtos de fluoropolímero, incluindo PTFE. Os compradores costumam usar as palavras informalmente, mas a especificação PTFE não comprova a resina de marca.
A usinagem Teflon geralmente se refere à usinagem CNC do estoque PTFE em vedações, buchas, isoladores e componentes de válvula baseados em desenho. Confirme a designação exata do material; usinagem de estoque e aplicação de revestimento de fluoropolímero são serviços diferentes.
Sim, o estoque PTFE pode ser fresado, torneado, furado e furado CNC para peças personalizadas. Suavidade, pressão de fixação e temperatura requerem atenção. Se for necessária uma resina de marca específica, confirme a disponibilidade de estoque e a documentação.
O PTFE corta facilmente, mas a usinagem de precisão requer suporte cuidadoso, ferramentas afiadas e controle dimensional. Suavidade, rebarbas e movimento após o desaperto podem tornar mais fácil um corte limpo do que obter um ajuste firme e estável.
Suavidade, expansão térmica, fluência e distorção do acessório podem afetar as dimensões do PTFE. Defina a classe, a geometria, a temperatura, o suporte e o tempo de medição antes de definir uma tolerância.
Virgin PTFE não possui enchimento de reforço intencional; O PTFE preenchido contém um aditivo específico que altera o desempenho. Os enchimentos podem melhorar o comportamento de desgaste ou fluência, mas podem alterar a compatibilidade química, a pureza e as propriedades elétricas.
Sim, o PTFE pode ser fresado e torneado CNC para peças baseadas em desenho. O fresamento é adequado para placas, blocos e manifolds, enquanto o torneamento é adequado para vedações, buchas e luvas; o suporte e as dimensões aceitas governam a rota.
As tolerâncias alcançáveis dependem do composto real, tamanho do recurso, geometria e condições de inspeção. Envie o desenho para revisão em vez de aplicar um valor universal a cada componente de PTFE.
Sim, o PTFE pode deformar-se ao longo do tempo sob carga sustentada. Avalie a pressão, a duração, a temperatura e o composto ao projetar interfaces de fixação, rolamento ou vedação.
As mudanças de temperatura podem alterar significativamente as dimensões do PTFE. Revise a expansão específica da classe, o comprimento da peça e os materiais correspondentes e defina uma condição de referência consistente para aceitação.
As peças usinadas comuns incluem vedações, juntas, buchas, mancais lisos, anéis, luvas, isoladores e componentes de válvulas. Cada parte precisa de um composto específico e de critérios de aceitação funcional.
O PTFE pode atender a muitas aplicações químicas e semicondutoras quando o grau real atende aos requisitos de serviço. Verificar mídia, pureza, limpeza e documentação; um rótulo genérico de PTFE é insuficiente.
O PTFE enfatiza a resistência química e o baixo atrito, enquanto o PEEK e o Delrin geralmente oferecem maior rigidez e controle dimensional mecânico mais fácil. Selecione usando a carga real, temperatura, ambiente químico e ajuste necessário.
Não existe um vencedor universal. O PTFE é frequentemente selecionado por sua resistência química e baixo atrito, enquanto o PEEK geralmente oferece mais rigidez e desempenho mecânico. Compare as notas exatas com meio, concentração, temperatura, pressão e documentos necessários.
SUA GRAU DE PTFE. SUAS CONDIÇÕES DE SERVIÇO.
Carregue seu arquivo CAD ou desenho de engenharia e especifique o grau de PTFE, tipo de enchimento, quantidade, dimensões críticas, temperatura operacional, ambiente químico e condições de carga. Nossa equipe pode revisar o material, a estratégia de tolerância e a abordagem de usinagem antes da cotação.
Empresa, nome, e-mail e telefone são obrigatórios. Quantidade, número da peça e país são opcionais. Envie desenhos e requisitos técnicos por e-mail.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Arquivos maiores podem ser compartilhados por email. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.