01
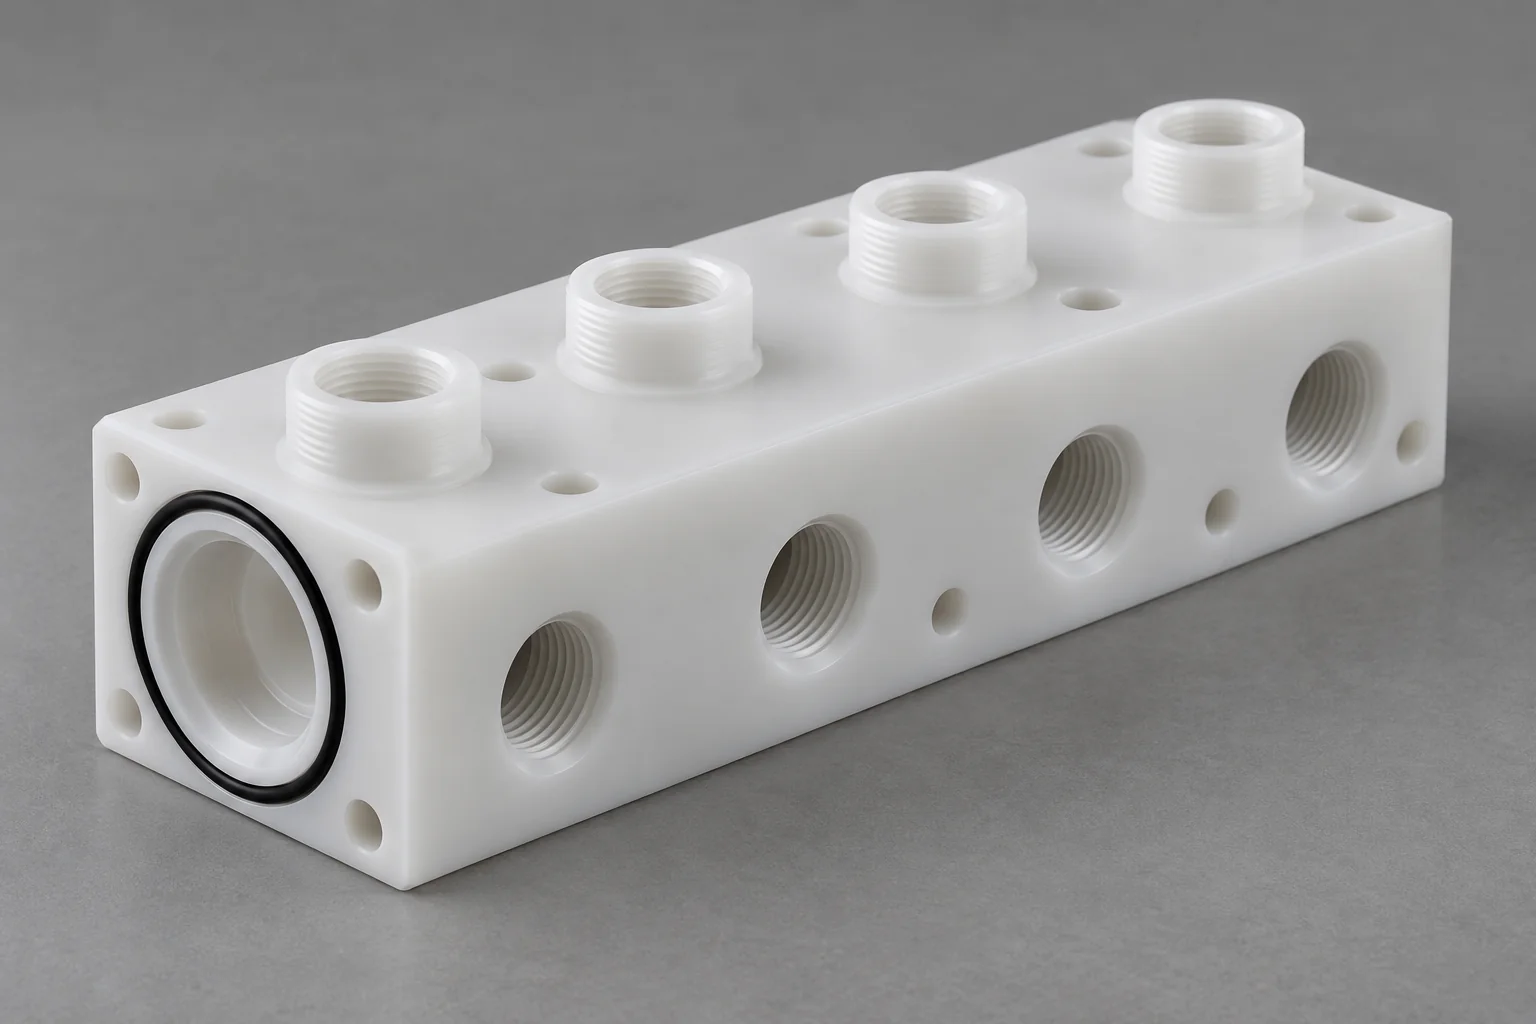
Coletores de plástico
Blocos de roteamento de fluidos para sistemas químicos, de gás, pneumáticos ou de vácuo. Defina padrões de porta, interseções de passagens internas, recursos de vedação e o meio real.
Explore os detalhes do componente →
PLÁSTICOS DE ENGENHARIA · EQUIPAMENTOS SEMICONDUTORES
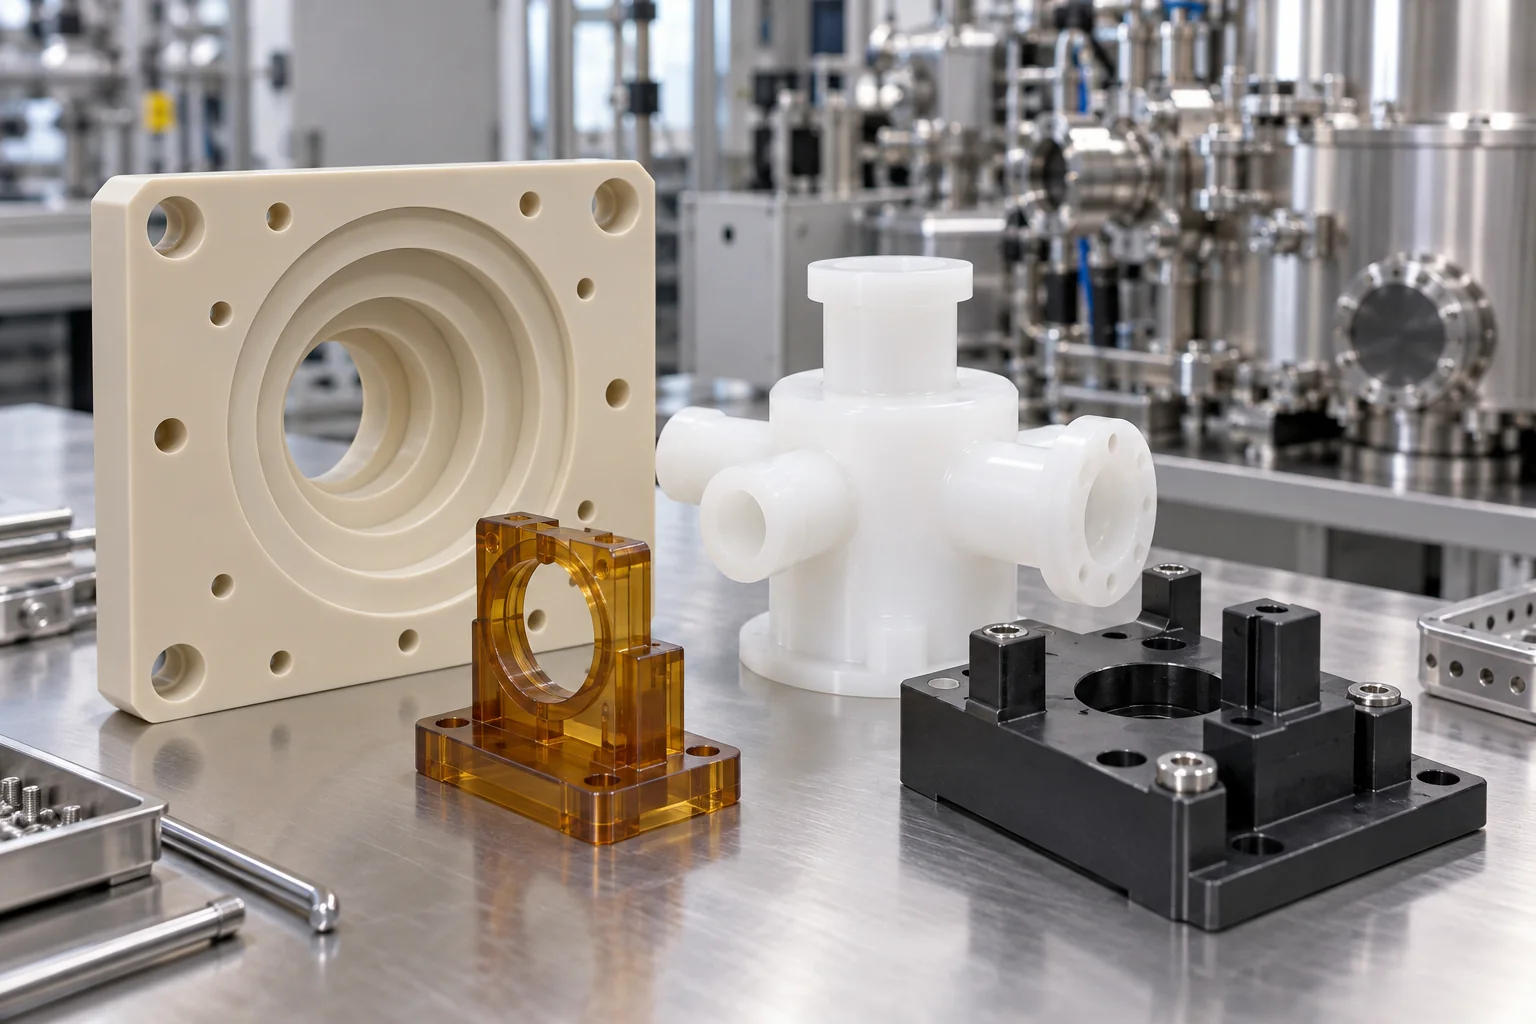
TOPS Plastics fabrica componentes plásticos usinados CNC personalizados para equipamentos de fabricação de semicondutores, sistemas de processo úmido, manuseio de wafers, entrega de produtos químicos, isolamento elétrico, automação e sistemas analíticos. Usinamos PEEK, PVDF, PTFE, PPS, PEI, PAI e outros polímeros de engenharia de acordo com desenhos do cliente, especificações de material, requisitos de tolerância e condições de aplicação.
Desde um bloco de fluido portado até um suporte isolante, o percurso de usinagem segue a geometria funcional e a especificação operacional.
| Capacidade | TOPS Plastics |
|---|---|
| Peças típicas | Coletores, isoladores, acessórios, alojamentos, espaçadores e guias |
| Materiais | PEEK, PVDF, PTFE, PPS, PEI, PAI / Torlon e classes especificadas |
| Processos | Fresamento CNC, torneamento, usinagem de 5 eixos, furação e rosqueamento |
| Requisitos principais | Resistência química, estabilidade dimensional e isolamento elétrico |
| Produção | Protótipo, produção OEM de baixo volume e repetição |
| Entrada de desenho | Modelos STEP/CAD, desenhos em PDF e amostras de referência |
| Inspeção | Inspeção dimensional baseada em desenho de recursos acordados |
| Documentação | Documentação de material e inspeção quando especificado, acordado e disponível |
Conecte a função do componente ao seu ambiente de processo. Explore peças baseadas em desenhos e defina materiais, interfaces e requisitos de aceitação.
Blocos de roteamento de fluidos para sistemas químicos, de gás, pneumáticos ou de vácuo. Defina padrões de porta, interseções de passagens internas, recursos de vedação e o meio real.
Explore os detalhes do componente →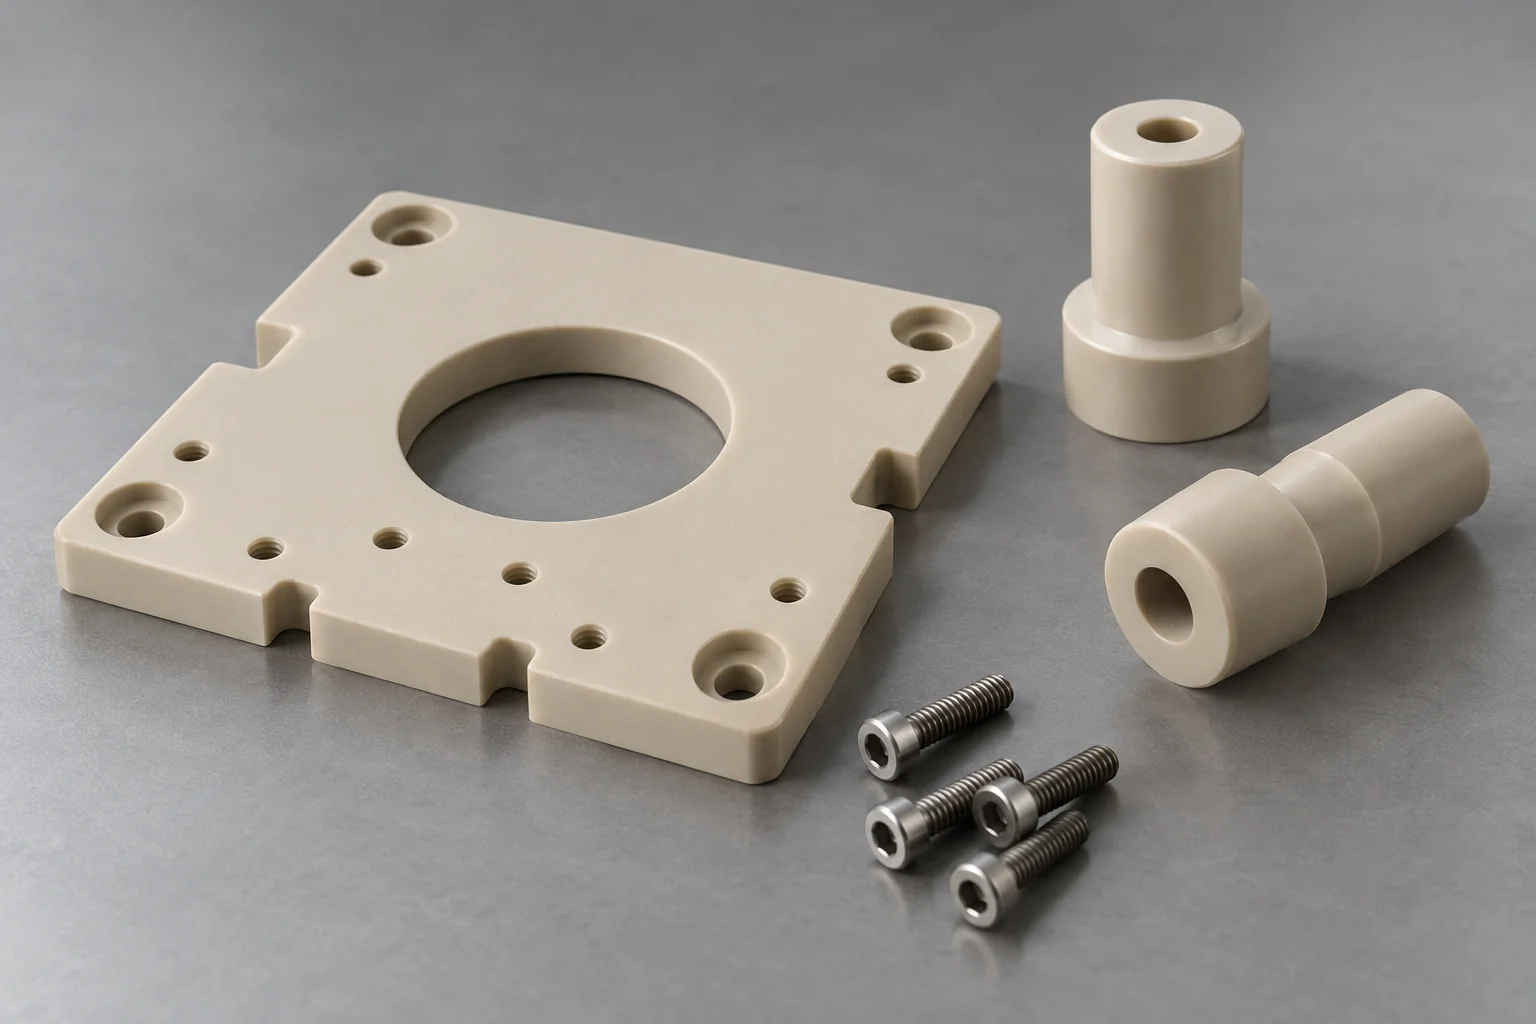
Isolamento elétrico, espaçamento controlado e suporte estrutural. Especifique o grau exato do material e os critérios dielétricos, térmicos e relacionados à chama necessários.
Explore os detalhes do componente →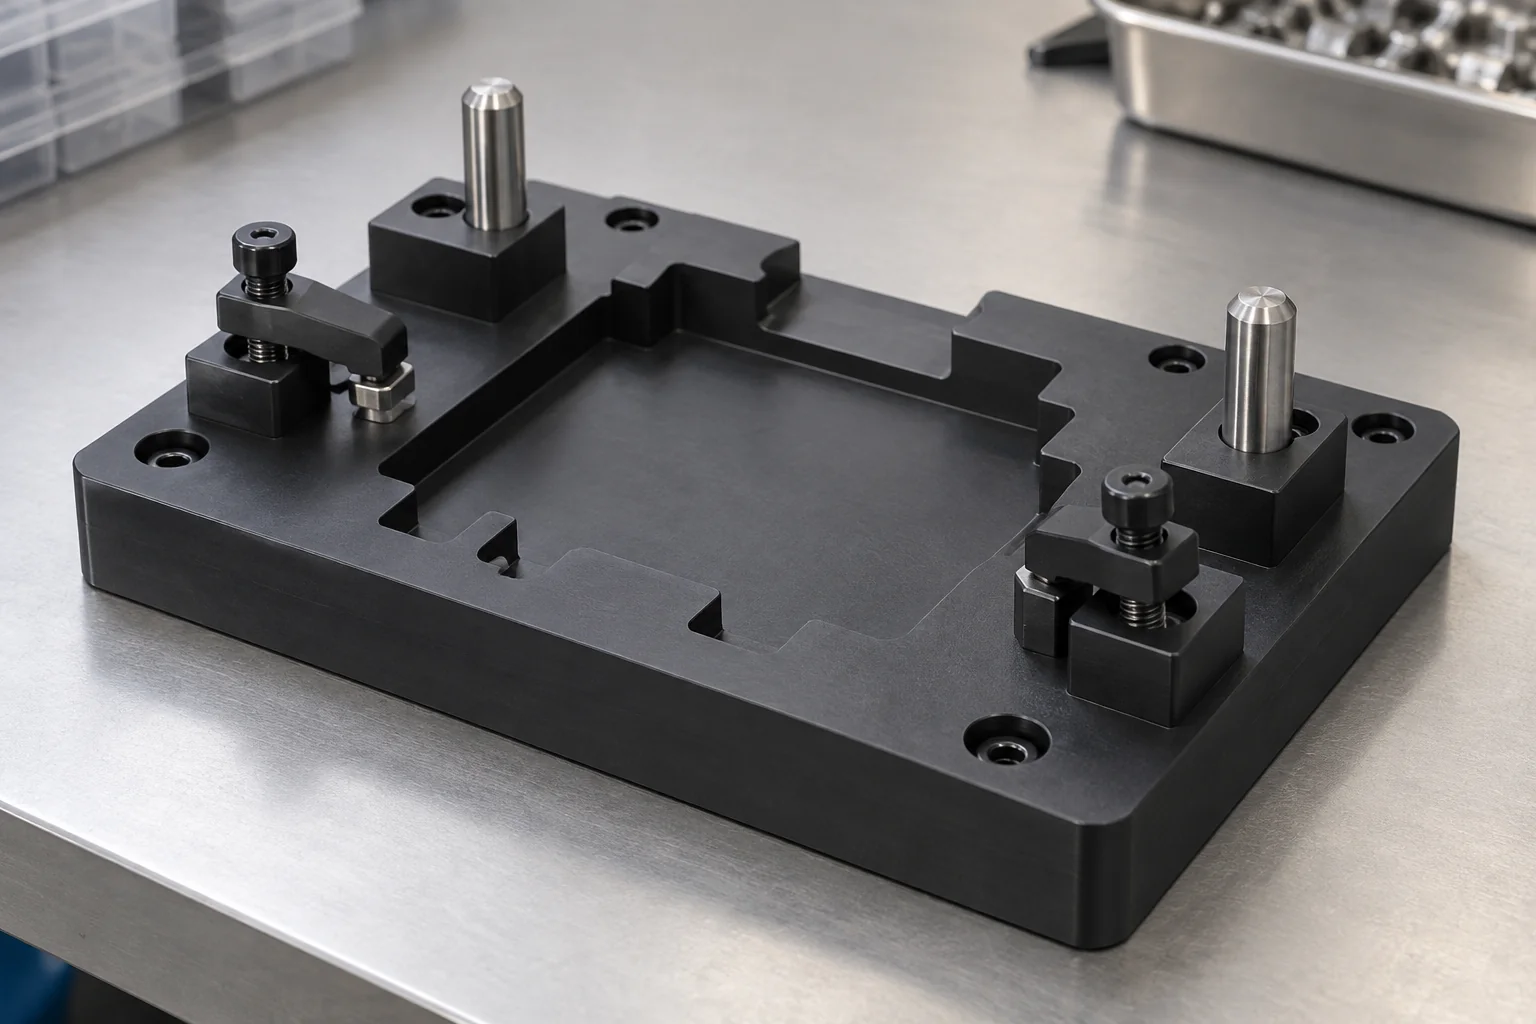
Montagem de equipamentos, posicionamento, testes, inspeção e funções selecionadas de manuseio. Defina pontos de referência, áreas de contato, contagem de ciclos e requisitos elétricos.
Explore os detalhes do componente →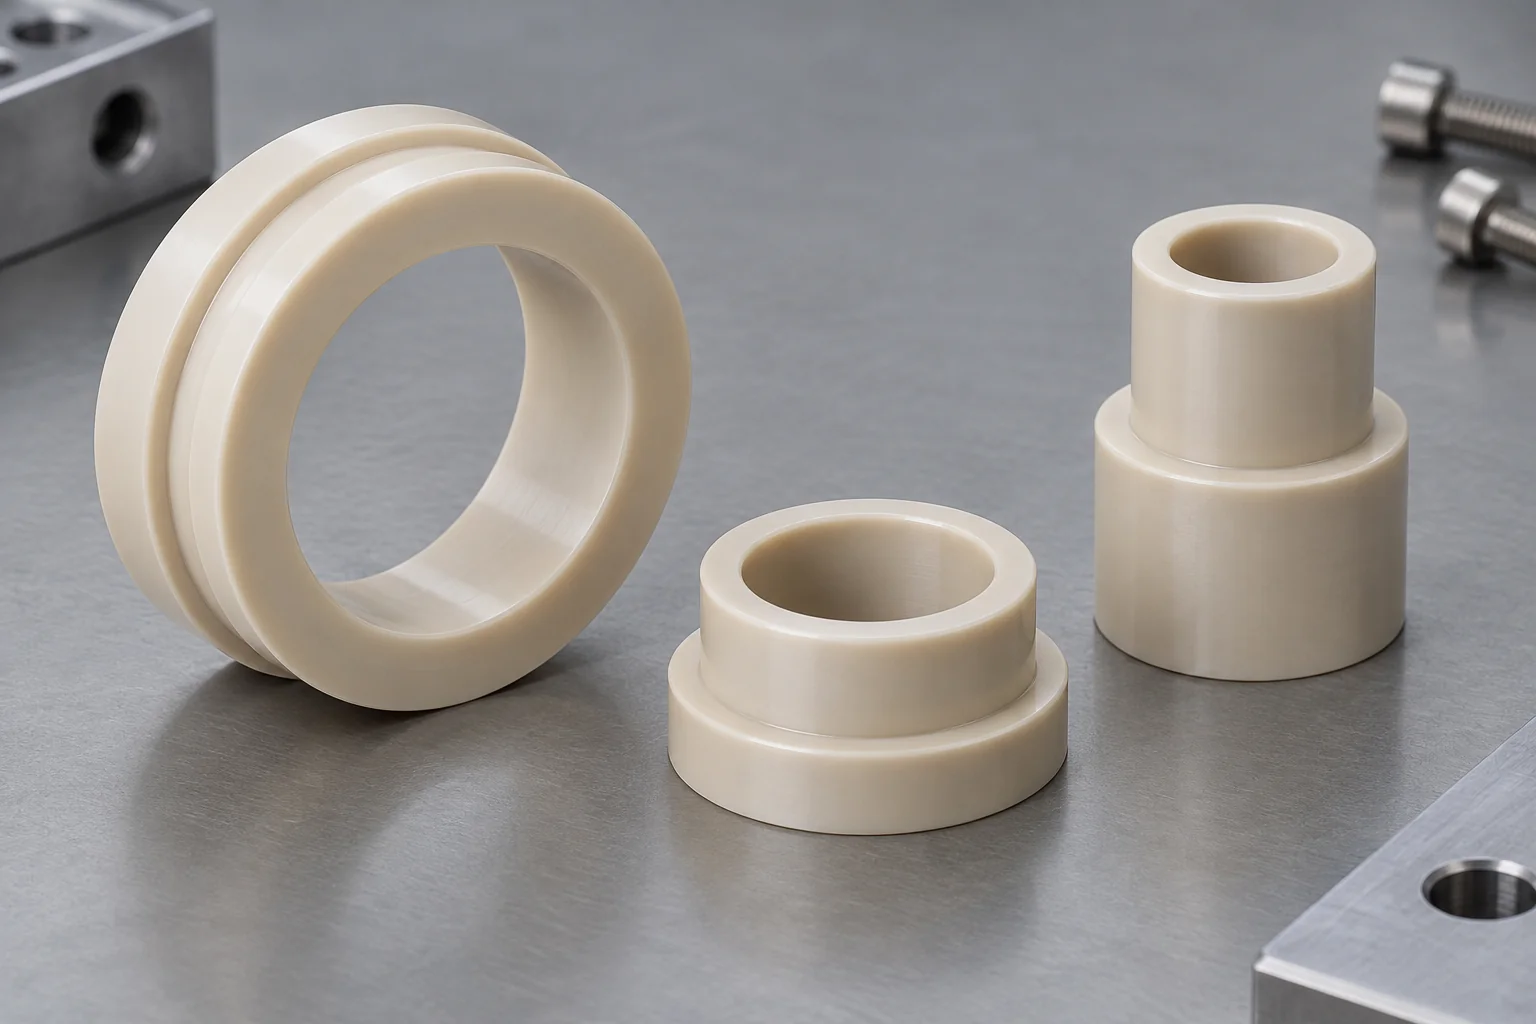
Controle a altura da pilha e separe as interfaces elétricas ou mecânicas. Identifique espessura, paralelismo, carga de montagem e temperatura de medição.
Explore os detalhes do componente →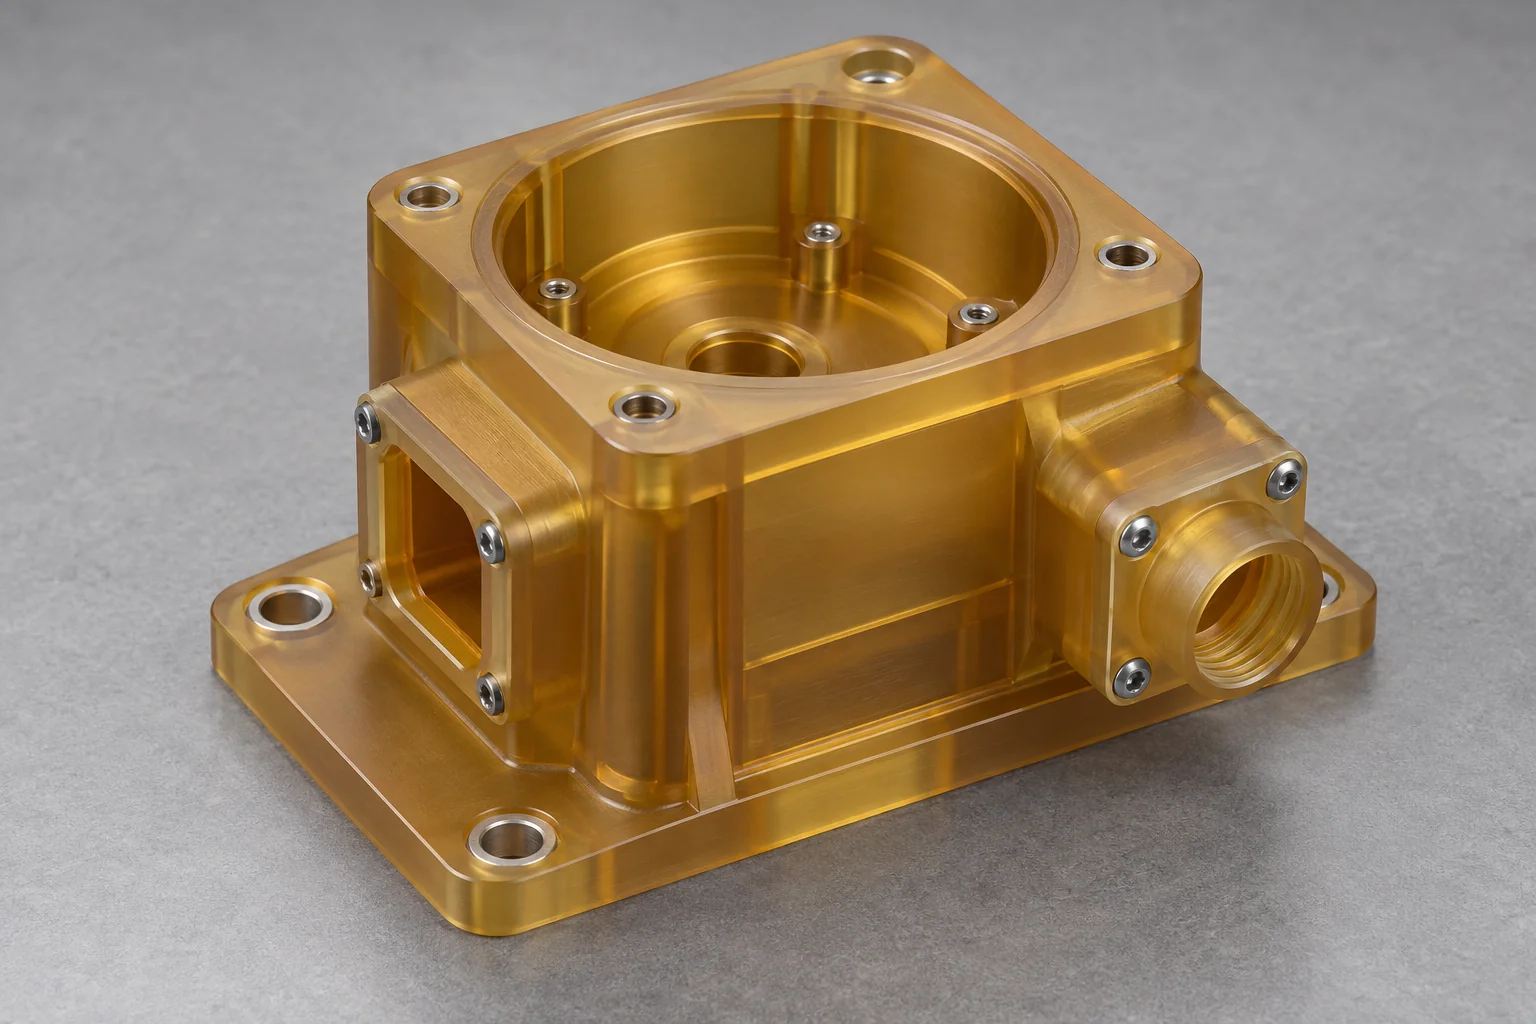
Corpos de sensores, eletrônicos e equipamentos de precisão com cavidades, padrões de montagem e aberturas de conectores. Revise o acesso, a rigidez e o ambiente.
Explore os detalhes do componente →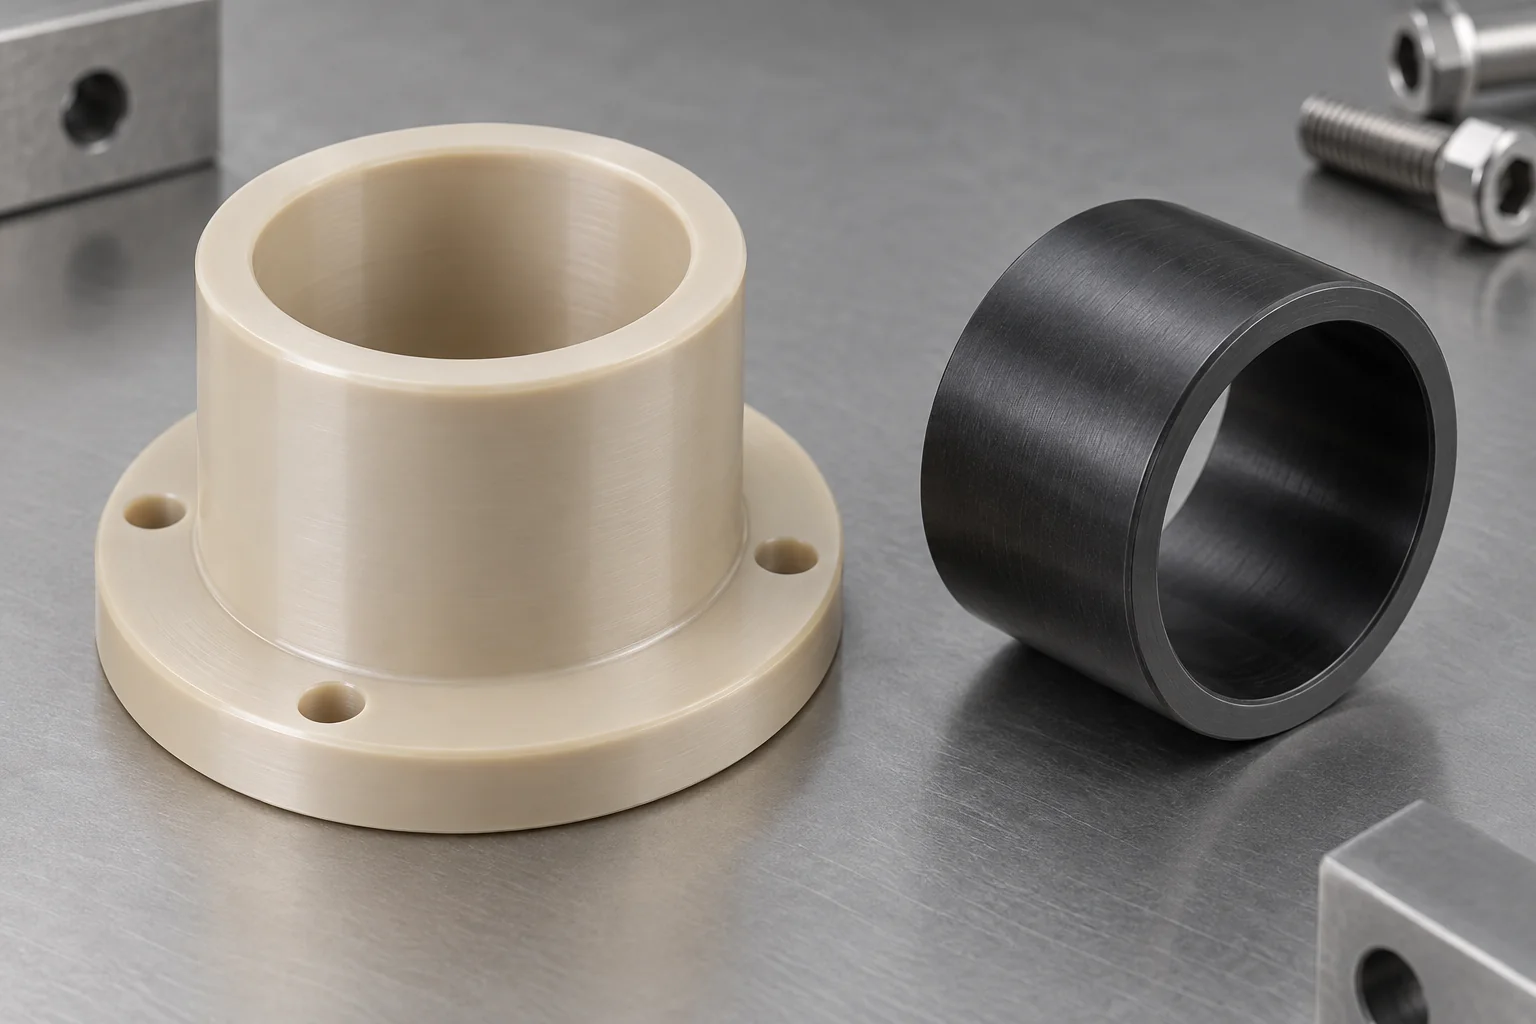
Componentes de orientação e movimento de baixo atrito. Revise o desgaste, as superfícies de contato, a folga, o movimento térmico e a sensibilidade das partículas.
Explore os detalhes do componente →Buchas plásticas →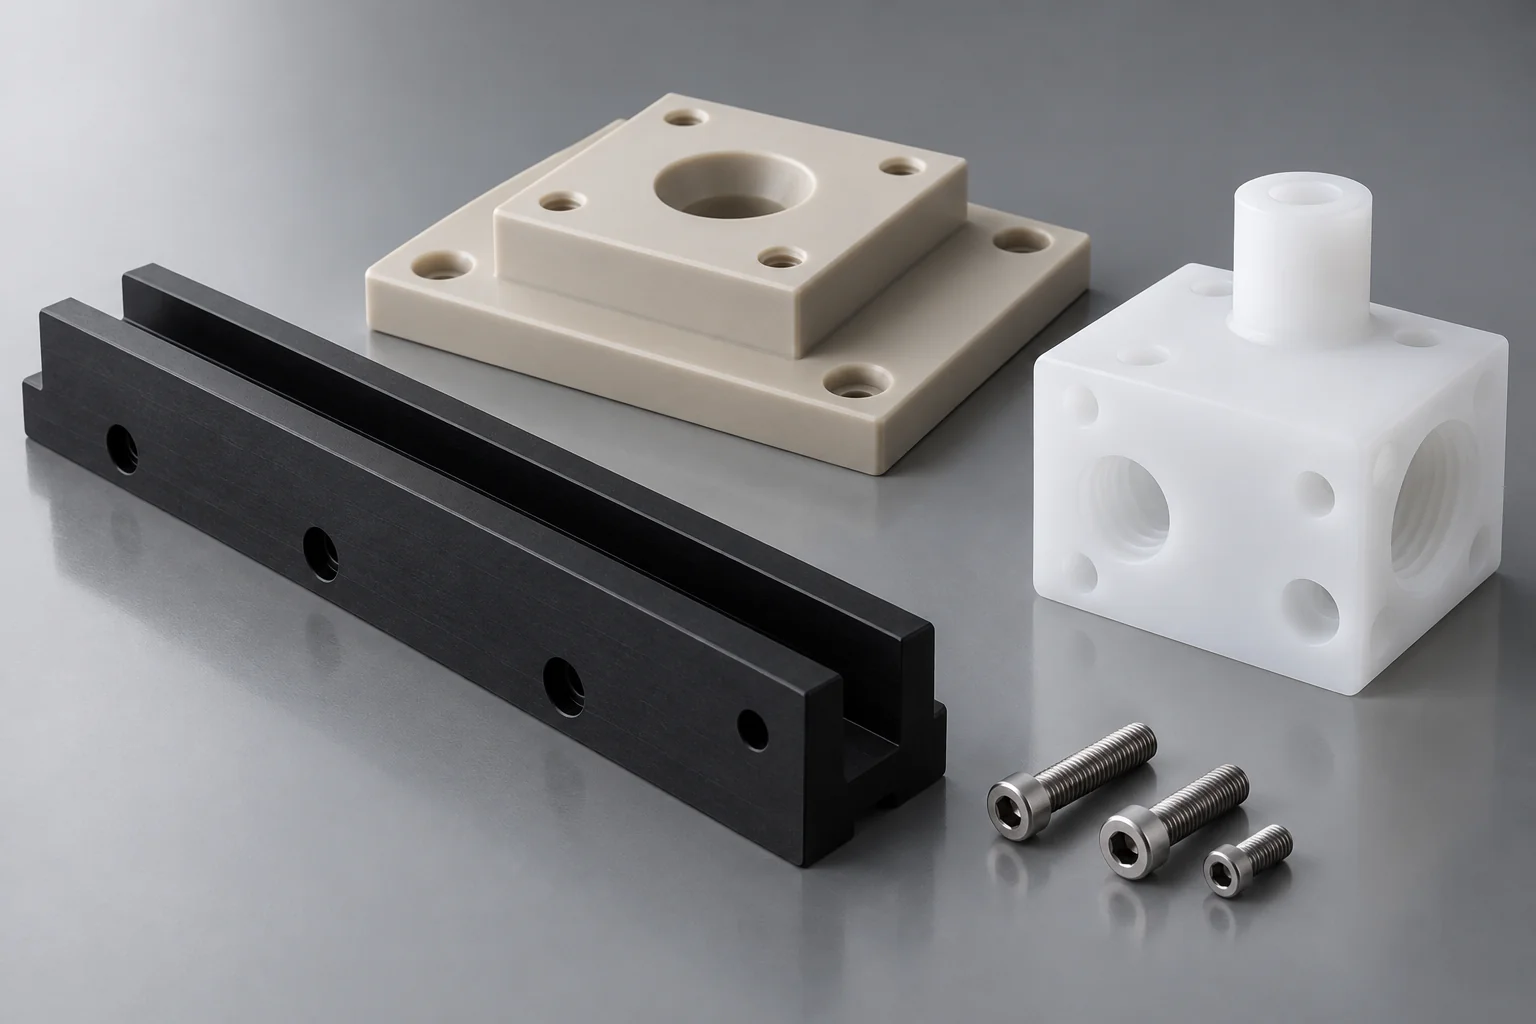
Placas, blocos, guias e interfaces fora do padrão fabricados de acordo com os requisitos de CAD e desenho liberados, com revisão de material específica do processo.
Explore os detalhes do componente →Comece com a zona de processo. Um polímero que funciona em um suporte estrutural pode ser inadequado em um caminho de fluxo úmido ou próximo a um wafer.
Manifolds químicos, blocos de válvulas, peças de tanques, suportes, componentes de pulverização e acessórios. Revise juntos a química, a limpeza e a estabilidade dimensional.
Guias, suportes, dispositivos de posicionamento, pinças, espaçadores e peças de baixo atrito. Geometria de contato, geração de partículas, proteção de superfície e repetibilidade são importantes.
Manifolds PVDF, componentes PTFE, corpos de válvulas, blocos de roteamento e interfaces de conexão. Especifique concentração, pressão, temperatura e duração da exposição.
Isoladores, peças de suporte, carcaças e interfaces estruturais. Revise o nível de vácuo, a temperatura, o condicionamento e as evidências de liberação de gases necessárias.
Isoladores, invólucros de conectores, corpos de sensores e suportes de terminais. As classificações elétricas e os requisitos de ESD devem referir-se a uma classificação e montagem documentadas.
Jigs, ninhos, dispositivos de verificação e localizadores de precisão. Estabeleça dados funcionais, critérios de repetibilidade e um estado de medição adequado.
Não existe um único plástico melhor. Compare o grau exato da resina em relação à química, temperatura, carga, comportamento elétrico, sensibilidade à contaminação e necessidades dimensionais.
| Materiais | Principal vantagem | Direção da aplicação | Revise antes da seleção |
|---|---|---|---|
| PEEK | Desempenho mecânico, térmico e químico | Peças estruturais de precisão, isoladores e acessórios | Enchimentos, temperatura, química e evidência de pureza necessária |
| PVDF | Resistência química e rigidez útil | Coletores de processo úmido e peças fluidas | Documentação exata de produtos químicos, concentração, temperatura e grau |
| PTFE | Ampla resistência química e baixo atrito | Componentes para manuseio de produtos químicos e isolamento | Fluência, rigidez, comportamento dimensional e compatibilidade específica de classe |
| PPS | Desempenho dimensional e químico | Componentes técnicos de precisão | Fragilidade, enchimentos e requisitos de contato |
| PEI/Ultem | Desempenho elétrico e térmico | Isoladores e suportes de equipamentos | Exposição a solventes e classificações elétricas exatas |
| PAI/Torlon | Resistência, desgaste e desempenho dimensional | Componentes de precisão carregados | Condicionamento, umidade, temperatura e custo |
PEEK é frequentemente considerado para estruturas carregadas ou de alta temperatura, PVDF para caminhos de fluidos compatíveis e PTFE para interfaces de baixo atrito quimicamente exigentes. PPS, PEI e PAI atendem a diferentes necessidades dimensionais, elétricas, térmicas e de desgaste. Nomes de famílias de materiais não estabelecem qualificação de processo.
Equipamentos de processo úmido podem expor os componentes a ácidos, bases, solventes, água ultrapura e misturas de limpeza. A seleção começa com o meio exato, concentração, temperatura, duração da exposição e requisitos de limpeza.
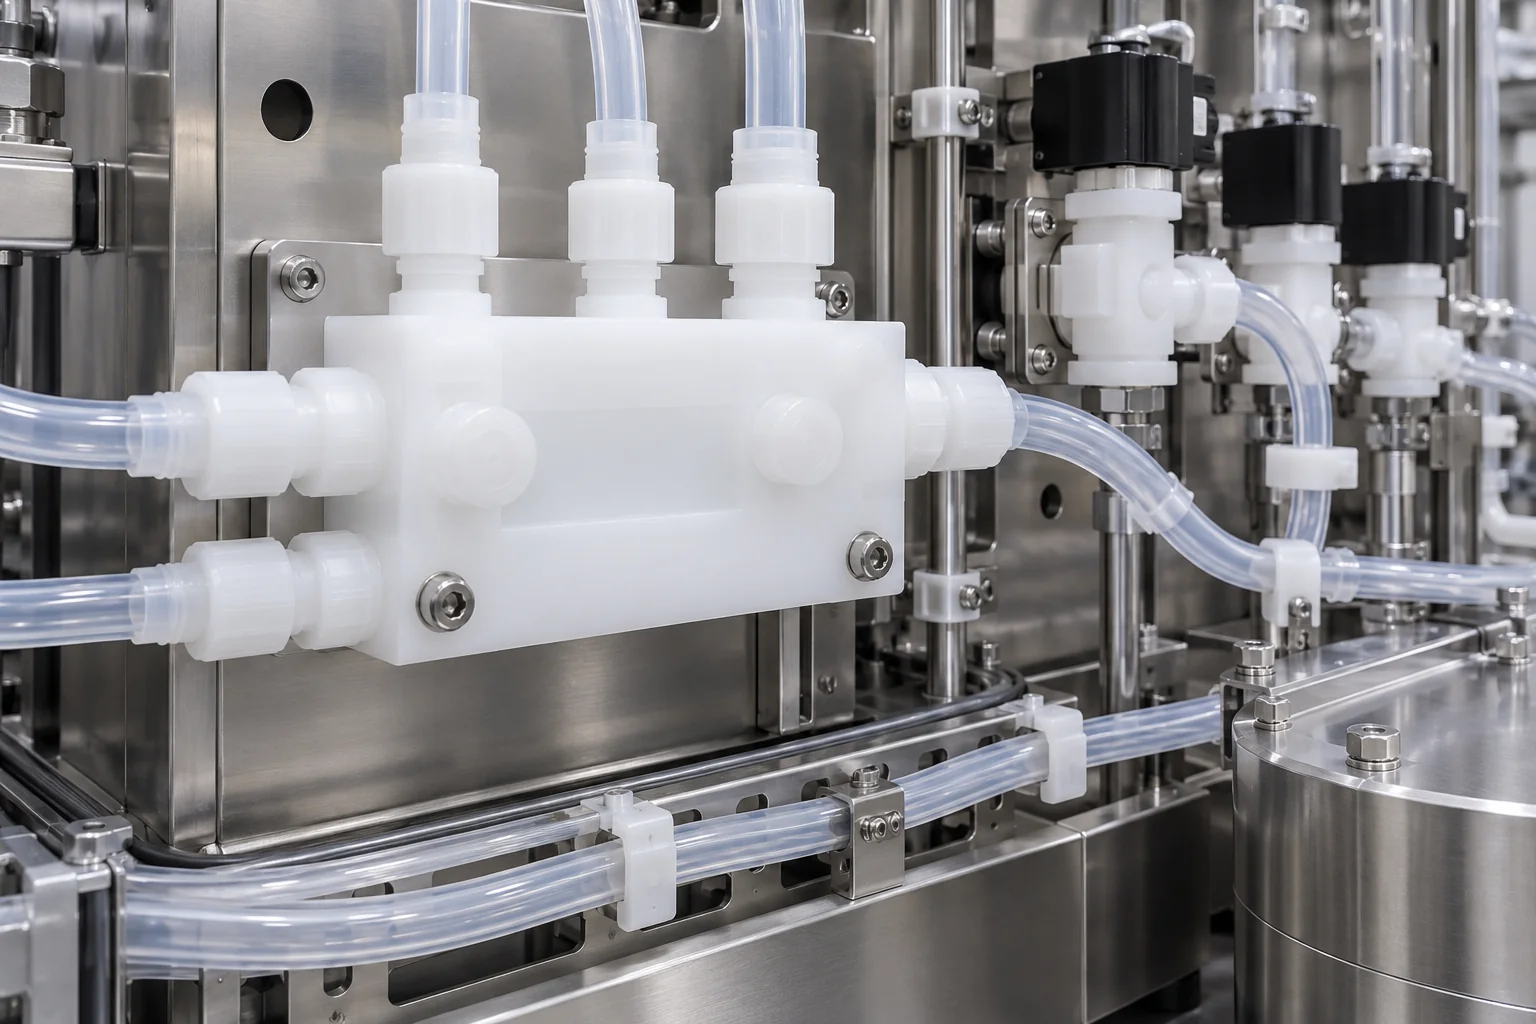
Manifolds, blocos de distribuição, conexões e interfaces de válvulas exigem um layout de passagem definido, padrão de porta e estratégia de inspeção acessível.
Componentes de tanques, suportes de válvulas e acessórios precisam de compatibilidade química, bem como rigidez adequada sob carga operacional.
Blocos de pulverização e detalhes de roteamento precisam de controle de rebarbas nas interseções e geometria de orifício baseada em desenho. Defina qualquer fluxo necessário ou teste de vazamento separadamente.
PVDF, PTFE, PEEK e PPS podem ser candidatos dependendo da química e da nota reais. Revise as misturas e os ciclos de limpeza, em vez de selecionar por um rótulo de ácido/base.
Um polímero quimicamente resistente não é automaticamente adequado para um sistema de fluido de alta pureza. Discuta os extraíveis, os vestígios de contaminantes, as condições da superfície e os limites de documentação onde estes afetam o seu processo. Forneça especificações de vedação e encaixe com o desenho do componente.
As peças para manuseio de wafers precisam de mais do que baixo atrito. Avalie a estabilidade do material, o desgaste, a geração de partículas, a repetibilidade dimensional e a interface real de contato do wafer em conjunto.
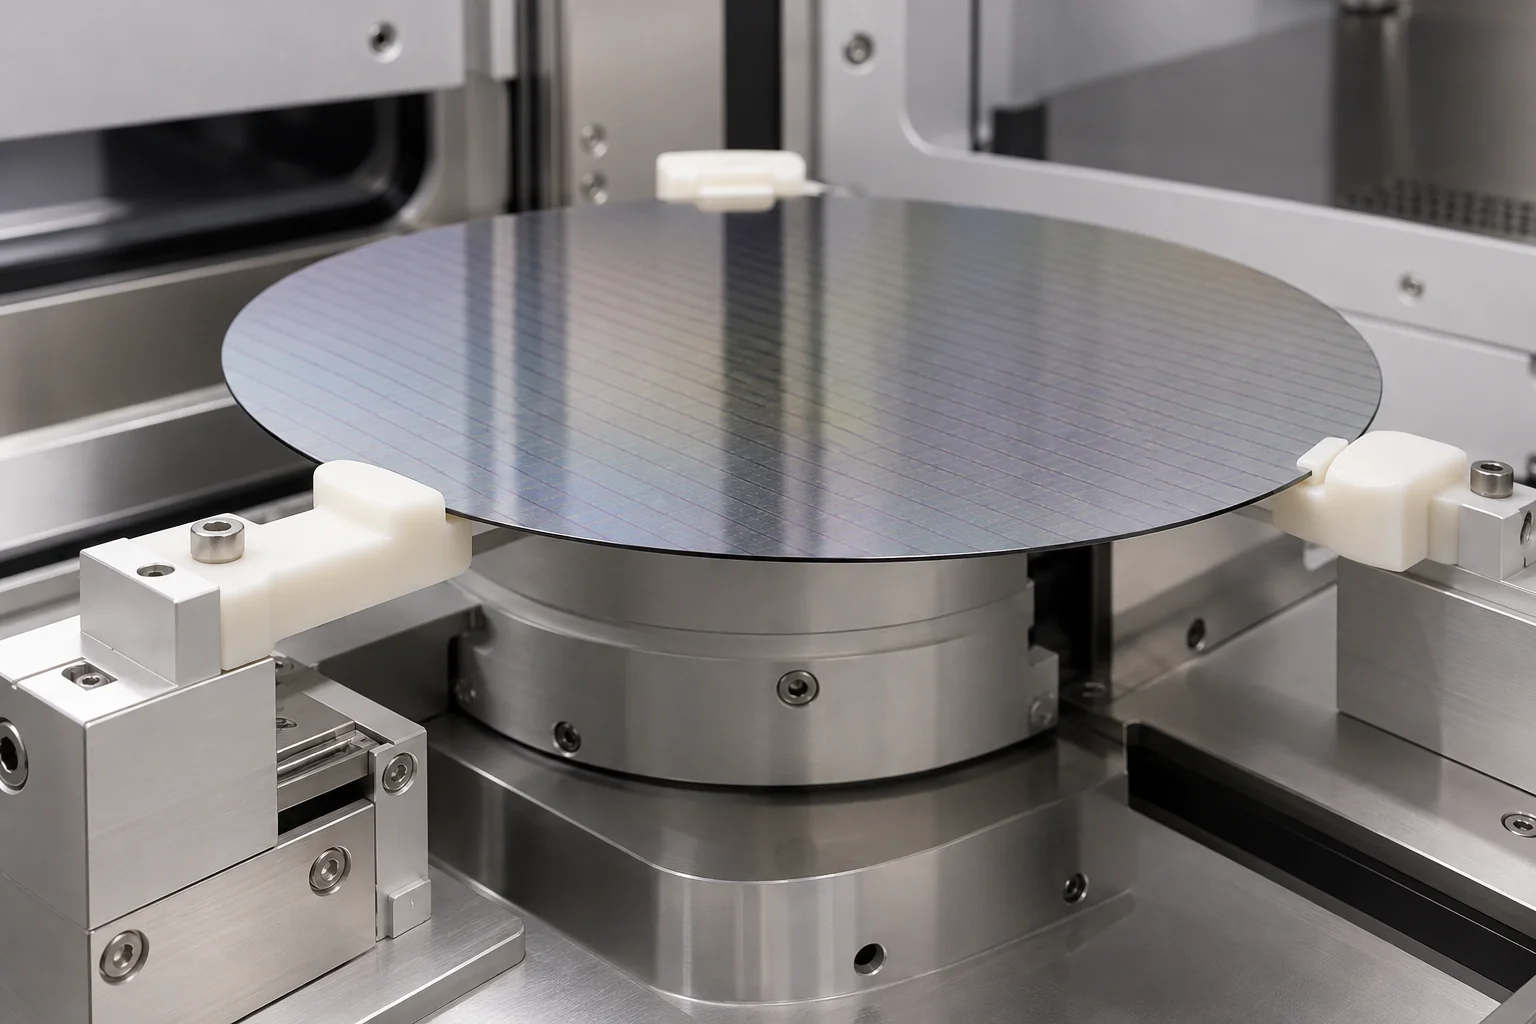
Defina zonas permitidas de contato de borda ou suporte, raios, acabamento superficial e folga de manuseio. Evite esfregar inadvertidamente em superfícies sensíveis.
Guias, rolos, buchas, espaçadores e pinças exigem carga, velocidade, contagem de ciclos e revisão do material correspondente. Os detritos de desgaste podem ser tão importantes quanto a vida útil.
Ninhos e acessórios precisam de dados funcionais, folgas apropriadas e estabilidade térmica. Confirme a posição da peça sob a carga operacional pretendida.
Especifique as propriedades elétricas documentadas quando necessário e a exposição térmica real. Polímeros isolantes comuns não são automaticamente seguros contra ESD.
A adequação do wafer e o desempenho das partículas exigem validação específica da aplicação. Especifique o nível de contaminação permitido e o método de teste; uma superfície lisa usinada ou um nome de polímero familiar por si só não são evidências suficientes.
Isoladores, espaçadores, espaçadores, peças de conectores, suportes de sensores e blocos de equipamentos combinam funções elétricas e mecânicas.
Considere o isolamento estrutural sob temperaturas elevadas, sujeito à classificação exata, às cargas e ao ambiente de serviço.
Considere onde o desempenho elétrico e térmico é fundamental; revise a exposição ao solvente e a classificação elétrica necessária.
Considere peças técnicas estáveis e quimicamente compatíveis, com atenção aos enchimentos e características sensíveis ao entalhe.
Considere componentes de precisão carregados e sensíveis ao desgaste; revise os efeitos de condicionamento e umidade antes de atribuir tolerâncias.
Vincule a rigidez dielétrica, a resistência elétrica e o comportamento da chama ao grau real e às condições de teste aplicáveis. Um polímero isolante e um grau dissipativo estático desempenham funções diferentes. Inserções metálicas, fixadores e a montagem completa também afetam o isolamento elétrico.
As peças potenciais incluem isoladores, blocos de suporte, carcaças de sensores, componentes de válvulas, espaçadores, acessórios e interfaces de sistema de vácuo. A adequação depende da especificação do sistema.
Fornece pressão operacional, temperatura, condições de cozimento e ciclo de trabalho. Eles determinam quais dados de material são relevantes.
Revise o grau e a formulação exatos. Enchimentos, umidade absorvida e histórico de processamento podem afetar o comportamento.
Defina os requisitos de limpeza, secagem ou condicionamento e qualquer exposição a produtos químicos antes da instalação.
Especifique o método necessário e o limite de aceitação. Os dados do fornecedor devem corresponder à nota e às condições; a qualificação do componente ainda pode ser necessária.
Não selecione um plástico para uso em vácuo apenas pelo nome do polímero. O grau da resina, os enchimentos, o condicionamento, a temperatura de serviço e as especificações de liberação de gases do cliente devem ser revisados antes que um compromisso relacionado ao vácuo seja assumido.
Os componentes podem operar perto de wafers, produtos químicos, gases ou equipamentos de processo sensíveis. Partículas, cavacos, resíduos, lubrificantes e embalagens incompatíveis podem afetar o processo pretendido.
Especifique a resina, a classe exata, os enchimentos e os requisitos de documentação. Mantenha as substituições aprovadas sujeitas à revisão do cliente.
Remova rebarbas e lascas acessíveis de furos, passagens, ranhuras e superfícies. Defina o acesso de inspeção para recursos ocultos.
Identifique superfícies molhadas e interseções internas. Combine os requisitos de limpeza e qualquer método de aceitação de resíduos ou partículas.
Defina materiais de contato de proteção, ensacamento, etiquetagem e embalagem de remessa durante a cotação. A embalagem deve atender às especificações do cliente.
Forneça o nível de limpeza, procedimento de manuseio e critérios de aceitação. Envie a especificação para que a viabilidade seja confirmada.
Os requisitos de limpeza, manuseio e embalagem especificados pelo cliente podem ser revisados durante a cotação. O processo de limpeza necessário, o método de verificação e a documentação devem ser acordados antes da fabricação; uma cotação geral de usinagem não estabelece uma qualificação de sala limpa ou pureza.
A precisão dimensional deve ser mantida em materiais sensíveis ao calor de usinagem, força de fixação, tensão do material e condições ambientais.
Os polímeros geralmente se movem mais com a temperatura do que os metais. Defina temperaturas de serviço e inspeção para recursos críticos de ajuste.
A remoção pesada de material pode liberar tensão residual. Considere a geometria, o estado do material e uma sequência de usinagem adequada ao material.
As forças de fixação e medição podem distorcer paredes flexíveis. Projete suporte adequado e concorde com o estado da medição.
O longo alcance da ferramenta e a remoção restrita de cavacos afetam o calor, o acabamento e o acesso. Revise antecipadamente a profundidade do bolsão e os raios internos.
As portas do manifold, os localizadores de acessórios e os padrões de montagem de equipamentos precisam de uma relação clara de dados e de um plano de inspeção.
PTFE, PVDF, PEEK e PAI respondem de maneira diferente ao corte, suporte e temperatura. Uma abordagem de usinagem deve ser adequada à classe selecionada.
A estabilidade do material, o controle de contaminação, a remoção de rebarbas, as relações de características funcionais, a proteção de superfície e a documentação correta geralmente são mais importantes do que atribuir tolerâncias rígidas em todos os lugares. Revise primeiro os recursos que controlam a vedação, o alinhamento e o manuseio.
Avalie a compatibilidade usando o grau exato do polímero, identidade química, concentração, temperatura e duração da exposição. Não reduza a seleção a uma simples regra de ácido igual a PTFE.
Forneça a substância ou mistura exata, incluindo agentes de limpeza e alterações de processo. Um nome comercial pode exigir uma especificação de composição.
Soluções diluídas e concentradas podem se comportar de maneira diferente. Indique a faixa operacional e quaisquer condições transitórias.
A compatibilidade e o desempenho mecânico podem mudar com a temperatura. Inclui temperaturas contínuas, de pico e de limpeza.
Distinguir respingos, contato intermitente, imersão contínua e ciclos de limpeza repetidos.
A resistência química por si só não demonstra rigidez retida, desempenho de vedação ou resistência a danos relacionados ao estresse.
Definir critérios relevantes de extraíveis, contaminação iônica, partículas ou outros critérios de aceitação do processo e as evidências necessárias.
Use os dados atuais do fornecedor para o material e a química exatos como entrada de triagem. Quando o serviço for crítico, poderá ser necessária a qualificação do cliente ou testes representativos. Especifique vedações e outros materiais molhados como parte da revisão do sistema.
Rebarbas, lascas, interseções de passagens irregulares e contatos danificados podem interferir na montagem, fluxo, limpeza e posicionamento.
Especifique a condição da aresta nas passagens que se cruzam e o método de inspeção para recursos internos. Evite armadilhas para rebarbas inacessíveis sempre que for prático.
Defina bordas funcionais, entradas de portas e interfaces encadeadas. Verifique se a rebarbação não remove a geometria necessária.
Identifique zonas de contato sensíveis, requisitos de acabamento e aceitação de riscos. Proteja essas faces durante o manuseio e envio.
Considere como uma passagem será verificada e limpa antes de lançar um projeto. Combine testes de fluxo, vazamento ou visuais internos separadamente, se necessário.
Identifique os recursos que controlam a vedação, o posicionamento, o roteamento de fluidos, o manuseio ou o alinhamento. Acorde tolerâncias realistas específicas para recursos após a revisão do material e da geometria.
| Recurso | Por que isso importa |
|---|---|
| Posição do furo | Montagem de equipamentos e relações de localização |
| Planicidade | Contato de montagem ou vedação |
| Paralelismo | Alinhamento de luminárias e equipamentos |
| Diâmetro do furo | Ajuste de eixo, inserto ou componente correspondente |
| Posição da porta | Conexão e roteamento do sistema de fluidos |
| Ranhura do anel de vedação | Geometria e compressão da vedação |
| Espessura do espaçador | Altura e folga da pilha |
| Relacionamento de dados | Montagem e inspeção repetíveis |
| Condição da superfície | Requisitos de contato, acabamento e limpeza |
Nenhuma tolerância única se aplica a todas as peças plásticas semicondutoras. Grau, tamanho, suporte, movimento térmico, espessura da parede e força de medição afetam a viabilidade. Inclua GD&T, temperatura de inspeção e estado de medição livre ou restrito quando relevante.
Defina as evidências necessárias com sua RFQ. Disponibilidade, escopo e critérios de aceitação são confirmados para o pedido específico.
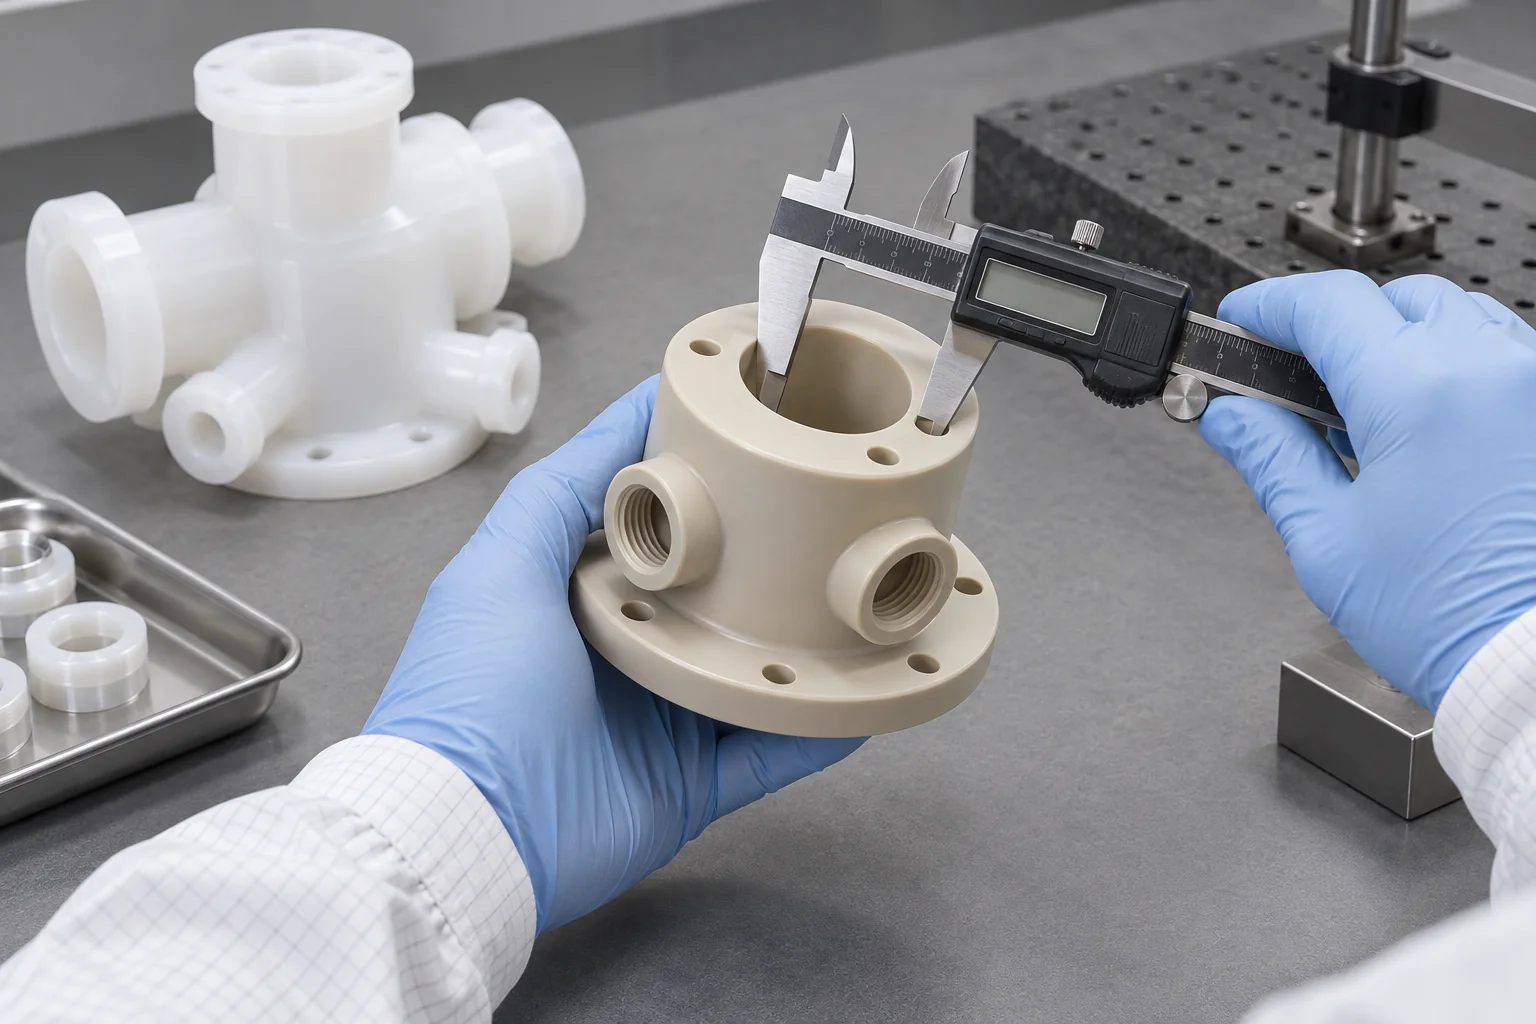
Inspecione as dimensões críticas acordadas e as relações de referência em relação ao desenho divulgado. Defina o método de medição para recursos flexíveis ou internos.
Solicite certificados ou documentação de classificação de fornecedor quando especificado e disponível. Identifique as evidências exatas necessárias antes da compra do material.
Indique a profundidade de rastreabilidade necessária, a rotulagem e o período de retenção para que o suporte possa ser confirmado durante a cotação.
Solicite o escopo do primeiro artigo e a quantidade de amostra quando necessário. Combine antecipadamente o formato do relatório e os recursos críticos.
Definir requisitos de relatórios dimensionais, amostragem e testes adicionais. Os testes de fluxo, vazamento, partículas ou liberação de gases exigem um escopo acordado separado.
Use revisões de desenhos e CAD lançadas, classificações de materiais aprovadas e alterações controladas para programas recorrentes.
A documentação suporta um escopo definido de fabricação e inspeção. Por si só, não qualifica um componente para um processo semicondutor. Forneça antecipadamente os padrões do cliente e os requisitos de validação do sistema para que quaisquer limites de viabilidade possam ser resolvidos antes da produção.
Os programas de equipamentos geralmente precisam de componentes de baixo volume e alto valor, com revisões controladas, em vez de uma rota genérica de produção em massa.
Verifique o ajuste, a seleção do material e a função pretendida com componentes representativos e condições operacionais.
Refine tolerâncias críticas, seções de parede, interfaces de contato e capacidade de fabricação usando os resultados de avaliação acordados.
Fornecer componentes para construção de equipamentos, montagens de subsistemas e programas piloto de acordo com as especificações divulgadas.
Mantenha o grau de material aprovado, a revisão do desenho, o programa CNC, os critérios de inspeção e os requisitos de embalagem dentro dos controles de pedido acordados.
Revise o ambiente do processo antes da produção: química, temperatura, limpeza, sensibilidade às partículas, comportamento elétrico, exposição ao vácuo, estabilidade dimensional e embalagem, todos moldam a especificação do componente.
Revise PEEK, PVDF, PTFE, PPS, PEI e outros polímeros técnicos em relação aos requisitos operacionais reais.
Usine componentes multifacetados, portas, bolsões, slots e interfaces de precisão de acordo com os desenhos do cliente.
Conecte o coletor, o isolador, o acessório, o alojamento e os requisitos de peças personalizadas com uma rota de usinagem apropriada.
Revise as prioridades de tolerância, espessura da parede, suporte e comportamento do material antes da fabricação.
Apoie componentes de desenvolvimento e programas recorrentes de equipamentos OEM com revisões lançadas.
Combine verificações de recursos críticos, documentação e requisitos de aceitação para o pedido.
Passe dos requisitos da aplicação para a página detalhada do produto para geometria, interfaces e preparação de desenhos.
Respostas diretas sobre materiais, peças de processo úmido, requisitos de vácuo, contaminação e viabilidade de usinagem.
PEEK, PVDF, PTFE, PPS, PEI e PAI são candidatos comuns para diferentes funções de equipamento. Selecione a classe exata para necessidades químicas, de temperatura, de carga mecânica, de comportamento elétrico e de limpeza.
PEEK combina desempenho mecânico, térmico e químico útil para peças estruturais, isoladores e acessórios. Pureza específica, enchimentos e condições de serviço ainda exigem revisão.
PVDF pode ser considerado onde são necessárias compatibilidade química e maior rigidez; PTFE pode ser adequado para outras interfaces químicas exigentes ou de baixo atrito. Compare classes exatas, química, temperatura, fluência e requisitos dimensionais em vez de escolher apenas pelo nome da família.
PVDF e PTFE são candidatos iniciais frequentes, com PEEK ou PPS considerados para condições selecionadas. Confirme os requisitos de mistura química, concentração, temperatura, exposição e pureza do processo.
Sim, o TOPS Plastics pode revisar manifolds plásticos baseados em desenhos e blocos de roteamento de fluidos para usinagem. Passagens de fornecimento, padrões de porta, detalhes de vedação, exposição ao meio e qualquer limpeza interna ou requisitos de teste.
Classes adequadas de PEEK, PEI, PPS e PAI podem ser consideradas. Os requisitos elétricos, dielétricos e relacionados à chama devem corresponder às propriedades documentadas e à montagem completa.
Algumas notas podem ser consideradas após uma revisão específica do vácuo. Fornecer critérios de aceitação de pressão, temperatura, condicionamento e desgaseificação; o nome do polímero por si só é insuficiente.
Um processo acordado deve abordar a identificação do material, rebarbação, acesso à passagem, manuseio e embalagem. Forneça as especificações de limpeza e verificação necessárias para que o TOPS Plastics possa confirmar a viabilidade e o escopo da inspeção.
As tolerâncias realistas dependem do grau, tamanho do recurso, espessura da parede, suporte e condições de medição. Identifique recursos críticos de vedação e localização para uma análise de viabilidade específica do desenho.
Sim, protótipos e componentes de equipamentos de baixo volume podem ser revisados juntamente com o fornecimento repetido do OEM. Defina requisitos de quantidade, revisões, grau aprovado, inspeção e embalagem.
ZONA DE PROCESSO. GRADE EXATA DO MATERIAL. CRITÉRIOS DE ACEITAÇÃO.
Carregue seu desenho ou modelo CAD e forneça o grau do material, quantidade, ambiente do processo, exposição química, temperatura, requisitos de limpeza e tolerâncias críticas. TOPS Plastics pode revisar a geometria da peça, seleção de materiais e viabilidade de usinagem antes da cotação.
Empresa, nome, e-mail e telefone são obrigatórios. País, número de peça, quantidade e upload de desenho são opcionais. Incluir requisitos técnicos no desenho ou email; combine CAD e arquivos de suporte em um ZIP, se for útil.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Pacotes maiores podem ser compartilhados por email. Combine o tratamento de arquivos confidenciais antes de enviar desenhos confidenciais.