Resistência Química
Um candidato para muitos meios de comunicação industriais. Rever identidade química, concentração e temperatura; uma declaração geral de resistência não é uma aprovação de compatibilidade.

SULFETO DE POLIFENILENO / PPS
TOPS Plastics fornece usinagem CNC PPS para componentes que requerem resistência química, estabilidade térmica, baixa absorção de umidade, isolamento elétrico e controle dimensional de longo prazo. Revisamos Sulfeto de Polifenileno não preenchido e reforçado para fresamento CNC, torneamento e usinagem multieixos a partir de seus desenhos de engenharia ou arquivos CAD.
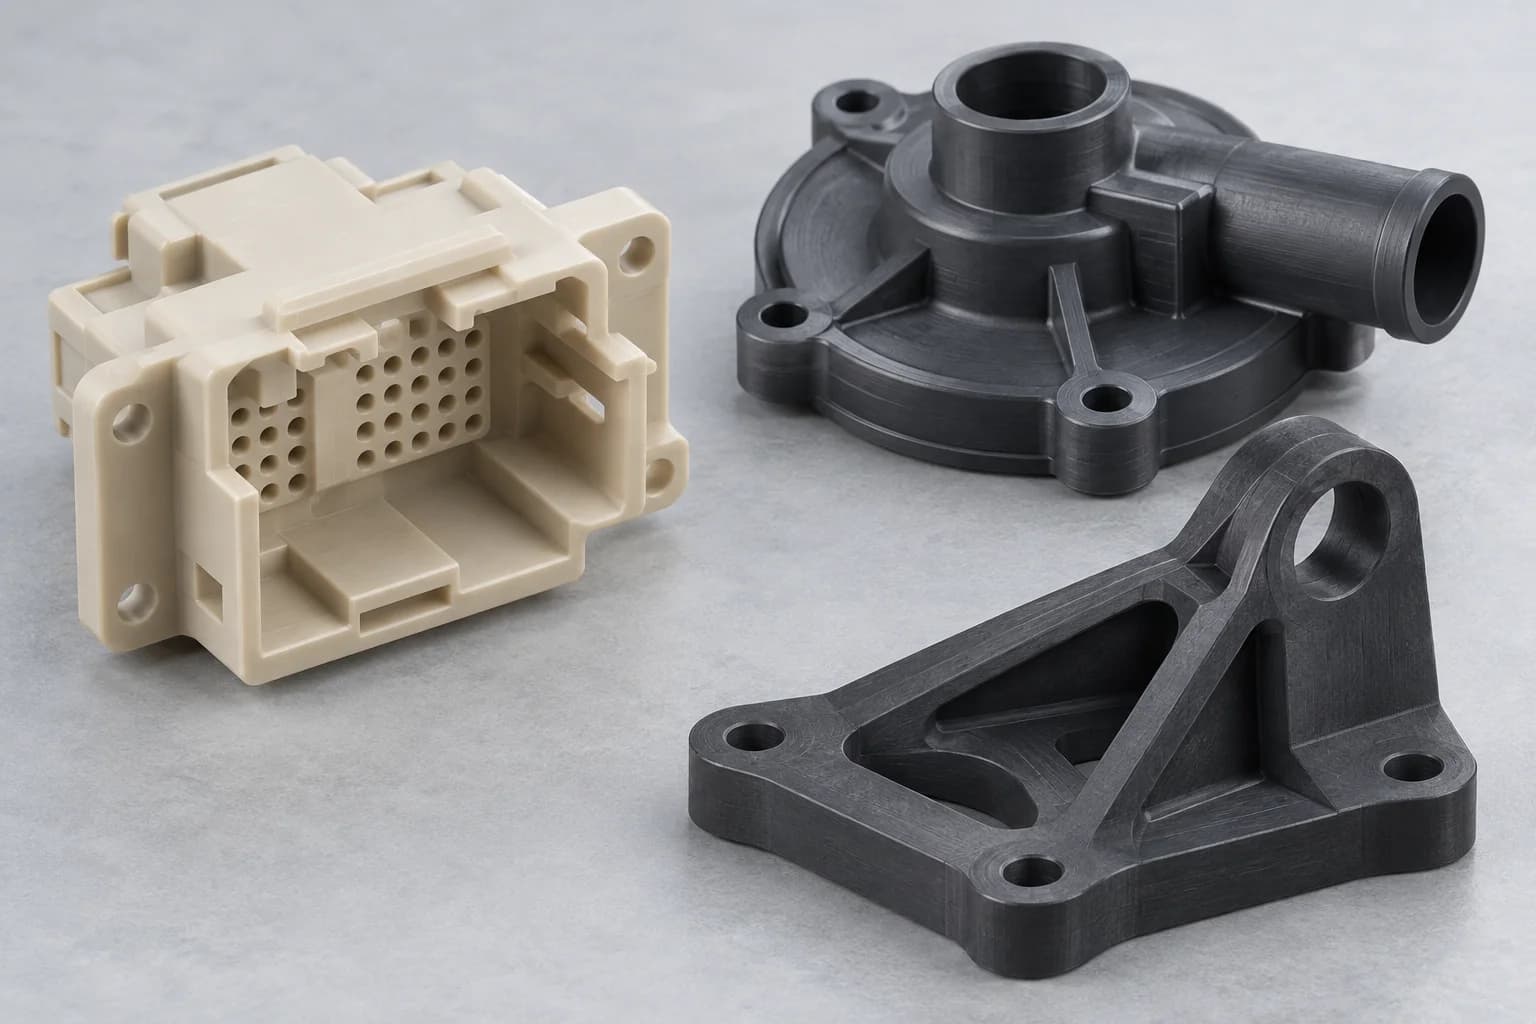
Comece com a classe PPS exata e depois defina as dimensões funcionais. O conteúdo de enchimento, a orientação do material, a espessura da parede e a condição da ferramenta de corte influenciam tanto o componente acabado quanto o nome nominal do material.
Uma rota de fabricação orientada por desenho para estoque PPS especificado. Confirme a disponibilidade da classe, a adequação do equipamento e o escopo da inspeção antes de fazer o pedido.
| Artigo | Revisão do projeto |
|---|---|
| Materiais | Sulfeto de Polifenileno (PPS); especifique o grau do fornecedor e a forma de estoque. |
| Processos | Fresamento CNC, torneamento, furação, mandrilamento, rosqueamento e usinagem multieixos onde a geometria assim o exigir. |
| Notas | Graus de desgaste sem carga, com carga de vidro, com carga mineral e dedicados, sujeitos à disponibilidade de estoque. |
| Peças típicas | Buchas, carcaças de conectores, peças de bombas, componentes de válvulas, isoladores e acessórios de precisão. |
| Produção | Quantidades de protótipos, pedidos de baixo volume e lotes repetidos. |
| Informações de entrada | Revisão de desenhos, quantidade, nota, dimensões críticas e condições de serviço. |
| Arquivos | STEP, STP, IGES, X_T, DWG, DXF e PDF; incluir um desenho cotado para aceitação. |
| Inspeção | Verificações dimensionais do primeiro artigo e final; concordar com rastreabilidade, relatórios e testes especiais. |
PPS é Sulfeto de Polifenileno, um termoplástico de engenharia semicristalino usado onde o calor, os produtos químicos e a estabilidade dimensional desafiam os plásticos de baixo custo.
A sua baixa absorção de humidade ajuda a limitar o movimento dimensional relacionado com a humidade. Sua resistência química o torna um candidato para peças que lidam com fluidos, enquanto os graus adequados oferecem isolamento elétrico e desempenho contra chamas. Esses benefícios não tornam todas as formulações do PPS intercambiáveis.
PPS sem preenchimento e PPS reforçado se comportam de maneira diferente sob usinagem e carga. O reforço de vidro geralmente aumenta a rigidez e melhora a resistência à fluência, mas introduz desgaste abrasivo da ferramenta e possível exposição da fibra superficial. Selecione um tipo de estoque específico em vez de depender apenas de uma folha de dados de resina para moldagem por injeção.
Verifique o produto químico real, concentração, temperatura, estresse e duração da exposição. Condições oxidantes fortes e outros ambientes agressivos podem ficar fora da capacidade da classe. Os dados do fornecedor e os testes de aplicação representativos devem controlar a decisão.
PPS é útil quando um componente precisa de várias propriedades juntas. Verifique o desempenho mantido nas condições reais de serviço.
Um candidato para muitos meios de comunicação industriais. Rever identidade química, concentração e temperatura; uma declaração geral de resistência não é uma aprovação de compatibilidade.
Considere a resistência retida e a fluência sob carga contínua, não apenas uma classificação térmica ou ponto de fusão de curto prazo.
Muitas vezes suporta um controle dimensional relacionado à umidade mais rígido do que o Nylon. Outros mecanismos de movimento, incluindo a expansão térmica, ainda são importantes.
Classes reforçadas podem melhorar a rigidez e o comportamento de fluência. A orientação do material, a tensão residual e a geometria da peça influenciam o resultado.
Revise as propriedades dielétricas, distâncias de fuga e condições ambientais para obter a formulação exata. Enchimentos condutivos alteram a seleção.
Algumas classes publicaram classificações de chamas. As classificações UL se aplicam a um determinado grau, cor e espessura testada, e não automaticamente a todas as peças usinadas.
Especifique a nota antes de cotar. Estas são famílias de materiais para obtenção e revisão, e não uma promessa de que todas as formulações sejam mantidas em estoque.
Útil para peças de precisão quimicamente resistentes onde o reforço é desnecessário. Seu comportamento relativamente frágil ainda requer corte sustentado e manuseio cuidadoso das arestas.
As faixas de reforço comuns incluem 30% e 40%, mas a designação exata controla. Maior rigidez vem com maior abrasividade e propriedades potencialmente direcionais.
Revise o composto específico quanto à estabilidade, requisitos de superfície e comportamento elétrico. O reforço mineral não é automaticamente equivalente ao reforço de vidro.
Formulações dedicadas podem modificar o atrito e o desgaste. Verifique o material correspondente, a velocidade, a pressão, a lubrificação e a temperatura, em vez de selecionar apenas pelo nome do material.
Ryton, Techtron e Fortron são exemplos de famílias de produtos PPS. Confirmar a designação real do fornecedor, estoque usinável disponível e documentação; esses nomes não implicam endosso ou intercambialidade.
PPS sem preenchimento geralmente oferece uma rota de usinagem menos abrasiva; O PPS preenchido com vidro é frequentemente selecionado para rigidez e controle dimensional de carga sustentada. A melhor escolha depende da função.
| Fator | PPS não preenchido | PPS com enchimento de vidro |
|---|---|---|
| Rigidez | Alternativas inferiores às reforçadas | Geralmente mais alto; verificar os dados da nota |
| Desgaste da ferramenta | Menos abrasivo | O reforço de vidro aumenta o desgaste da ponta |
| Usinabilidade | Muitas vezes, um problema mais simples de vida útil da ferramenta | Precisa de ferramentas de polímero reforçado e monitoramento de desgaste |
| Estabilidade dimensional | Revise a fluência e o movimento térmico | Frequentemente melhorado, com comportamento dependente de orientação |
| Lascando | Bordas quebradiças ainda precisam de suporte | Quebra de borda e danos relacionados ao preenchimento precisam de atenção especial |
| Acabamento de superfície | Pode fornecer uma aparência mais uniforme | A exposição às fibras pode limitar a suavidade cosmética |
| Função elétrica | Verifique as propriedades de nota especificadas | Verifique a formulação, espessura e condições ambientais |
| Desempenho de carga | Adequado onde sua rigidez e fluência permitem | Frequentemente preferido para interfaces com carga mais rígida |
Escolha o reforço para satisfazer o caso de carga e, em seguida, avalie os requisitos de usinagem e superfície resultantes. Uma classe preenchida com vidro não deve ser substituída em um desenho aprovado para material não preenchido sem revisar as dimensões, o desgaste do acoplamento e o desempenho elétrico.
O processo segue as superfícies funcionais e as relações de referência. Utilize uma rota combinada quando diâmetros torneados e detalhes fresados precisarem funcionar juntos.
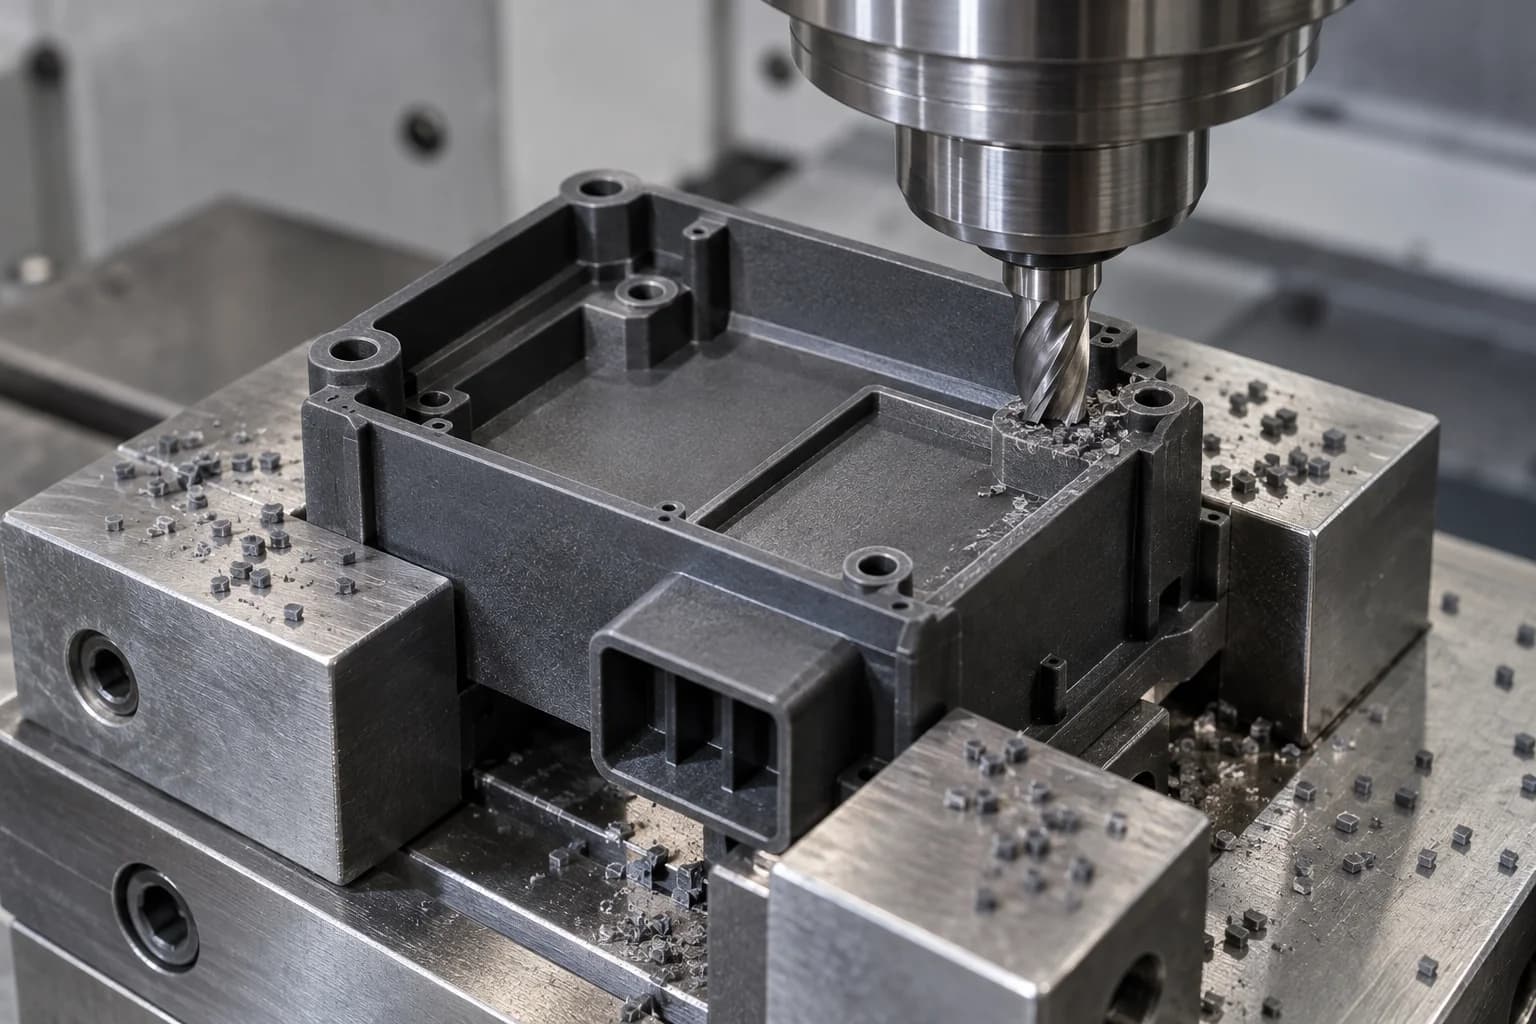
Para caixas, suportes, compartimentos, slots, faces de montagem e recursos multifacetados. Apoie seções finas e deixe espaço para raios de corte práticos.
Explore o processo →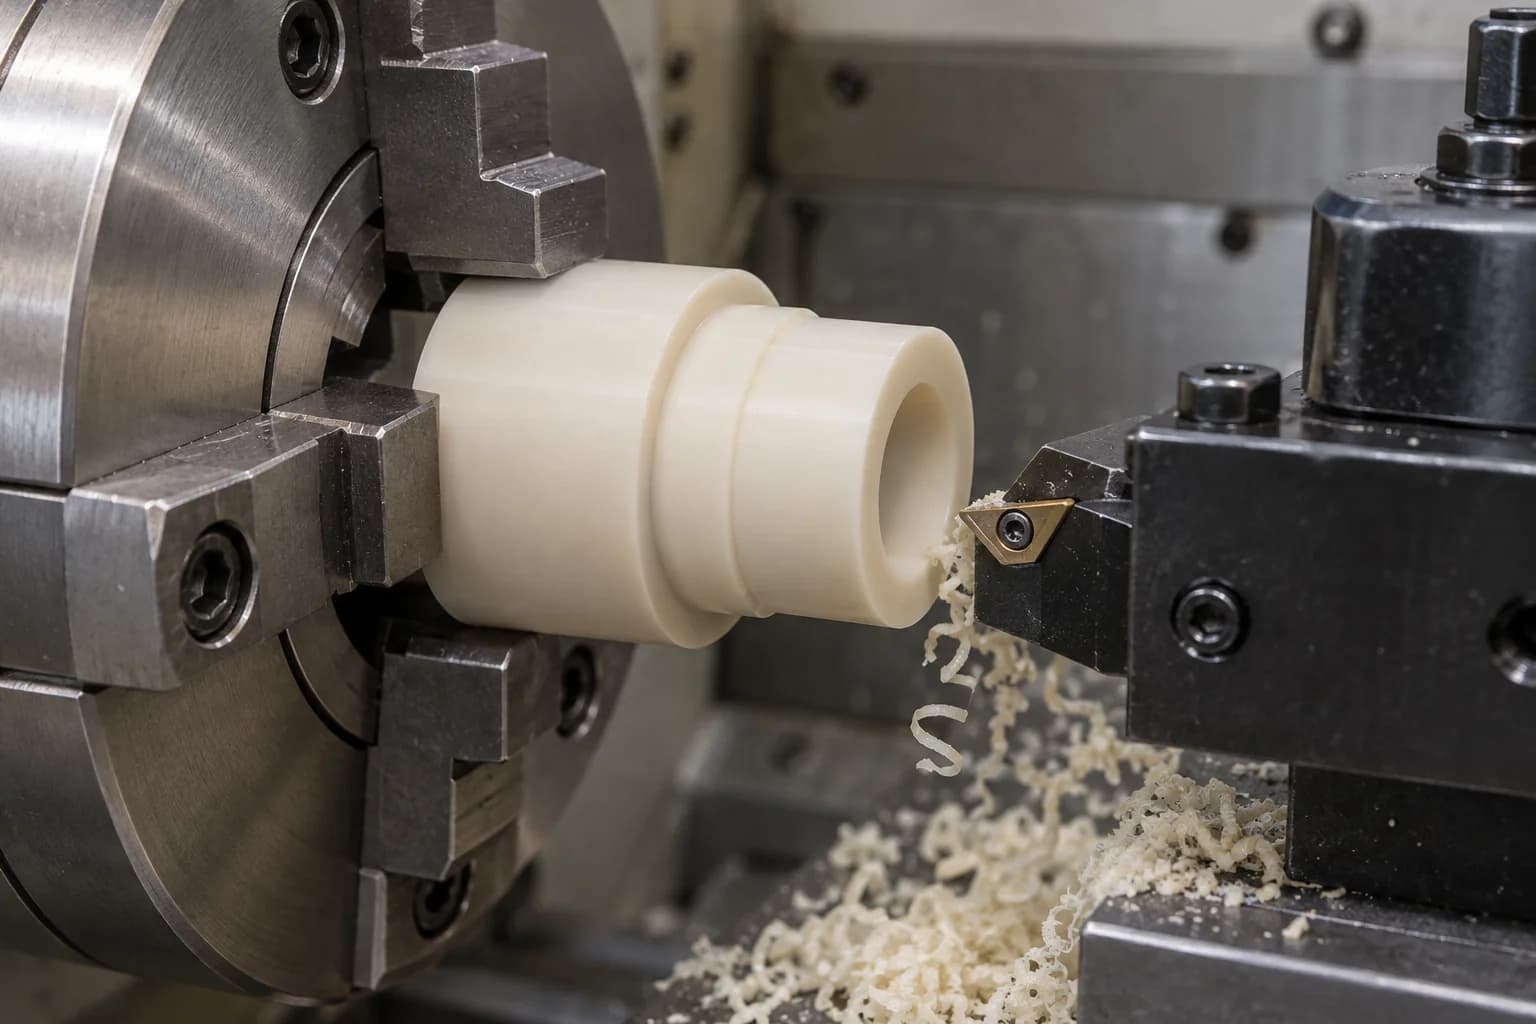
Para buchas, buchas, anéis, arruelas e interfaces rotacionais. Revise a geometria do furo, a distorção de fixação e as bordas dos ombros com o ajuste correspondente.
Explore o processo →Use acesso indexado ou de cinco eixos quando recursos angulares e múltiplas faces precisarem de uma estratégia de referência controlada. Confirme se a geometria se beneficia com menos configurações.
Planeje a entrada do furo e o suporte de ruptura. Revise o engate da rosca, o torque de instalação e se os insertos são apropriados para a montagem.
PPS combina propriedades úteis de engenharia com riscos de usinagem que mudam significativamente entre classes não preenchidas e reforçadas.
Cantos sem suporte e lábios finos podem lascar. Mantenha o engate da ferramenta controlado e apoie seções frágeis durante o corte e manuseio.
O calor local pode afetar as dimensões e a integridade da superfície. Selecione uma abordagem compatível de resfriamento e remoção de cavacos sem prescrever uma receita de corte universal.
O material cheio de vidro pode apresentar uma ponta aparentemente utilizável. O desgaste da ferramenta pode produzir desvios de tamanho antes que um defeito visual se torne óbvio.
Superfícies reforçadas podem apresentar fibras expostas ou puxadas. Defina a aceitação do acabamento funcional separadamente de um objetivo puramente cosmético.
Quebras em furos, cantos afiados e fendas podem ser importantes para a vedação, montagem e folgas elétricas. Inspecione esses recursos explicitamente.
Uma ferramenta desgastada pode alterar as dimensões, gerar mais calor e danificar as bordas. A condição da ferramenta pertence ao plano de controle para repetição da produção do PPS.
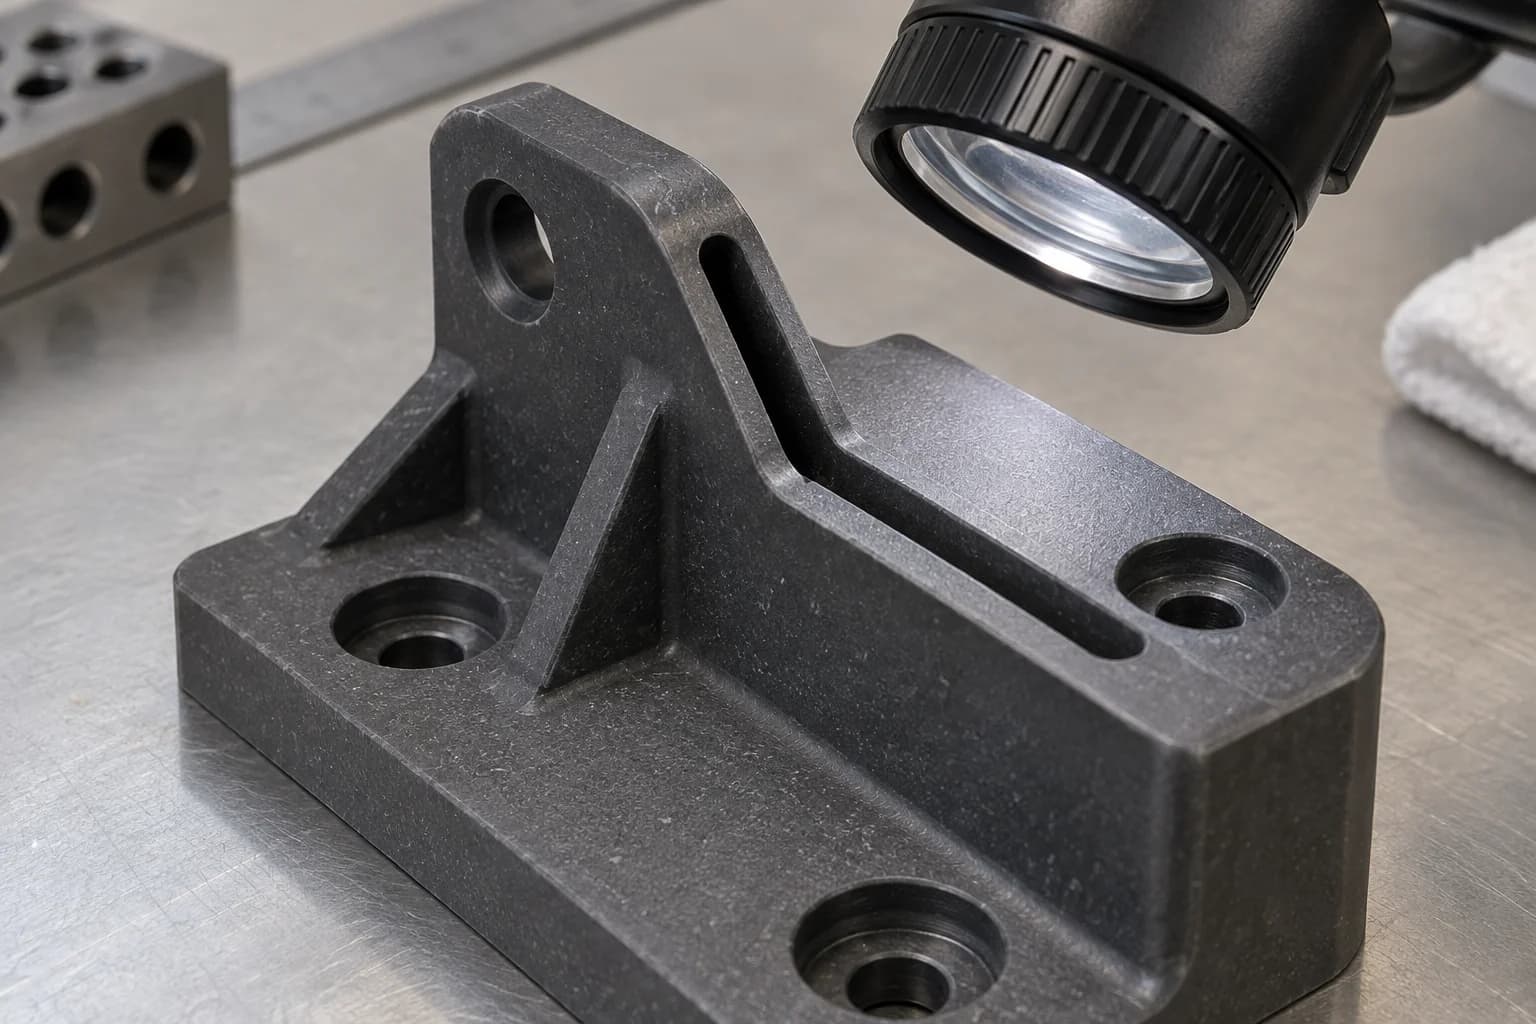
Selecione materiais de corte e geometria de aresta adequados ao material reforçado real. Ferramentas especializadas podem ser justificadas após a revisão da geometria e da quantidade.
Verifique recursos críticos representativos durante um lote. Defina critérios de substituição com base no desgaste observado, nas dimensões e nas condições da superfície.
Revise o envolvimento, a quantidade de estoque, a evacuação de cavacos e o suporte. Evite copiar parâmetros de metais ou de uma formulação de polímero diferente.
Inspecione as bordas das ranhuras, entradas de rosca, faces de vedação e ruptura de furos. Um componente dimensionalmente aceitável ainda pode falhar em um requisito de superfície funcional.
Não existe velocidade universal confiável, avanço ou número de vida útil da ferramenta para todas as peças PPS. O diâmetro da fresa, o reforço, a rigidez da máquina e a característica que está sendo cortada alteram a janela do processo viável. Estabeleça a rota em estoque representativo e registre a condição aprovada.
As tolerâncias exigem revisão do desenho. Não aplicamos uma capacidade numérica restrita a cada classe, tamanho ou geometria do PPS.
| Recurso | Planejamento de aceitação |
|---|---|
| Furos e ajustes | Defina dimensões de acoplamento, circularidade, temperatura de inspeção e folga de montagem. |
| Paredes finas | Revise a resistência da seção restante, o suporte de fixação e o retorno elástico. |
| Planicidade | Defina o suporte de referência, o tamanho da peça e a medição final do estado livre. |
| Superfícies cheias de vidro | Distinguir limites dimensionais de fibra exposta e aceitação de rugosidade. |
| Roscas | Especifique o padrão de rosca, engate, bitolas e condições de instalação. |
| Posições multifacetadas | Estabeleça um esquema de dados consistente e um método de medição acessível. |
| Componentes grandes | Avalie a expansão térmica, o estresse do estoque e as condições de medição. |
| Montagens apertadas | Revise a pilha de tolerâncias combinadas e a faixa de temperatura operacional. |
Coloque limites rígidos nos recursos que controlam a função. Tolerâncias amplas e estreitas aumentam o trabalho de inspeção e usinagem sem necessariamente melhorar a montagem. Combine se as dimensões são aceitas em temperatura ambiente, após um período de condicionamento ou em outro estado definido.
Envie seu desenho para uma revisão de tolerância PPS →A baixa absorção de umidade ajuda no controle da umidade, mas não elimina a expansão térmica, a tensão residual ou a falha frágil.
Geralmente reduz uma fonte de alteração de tamanho em comparação com o Nylon. Não estabelece estabilidade dimensional ilimitada em todos os ambientes.
Permita que a peça atinja a condição de medição acordada antes da aceitação final. Uma parte quente pode fornecer leituras enganosas.
Evite mudanças bruscas de seção e lábios sem suporte sempre que possível. Planeje proteção de transporte para arestas delicadas, bem como suporte de usinagem.
Avalie a carga sustentada, os ciclos de temperatura, os produtos químicos e o estresse de montagem. Os testes de protótipo devem reproduzir as características com maior probabilidade de fluência ou fratura.
Algumas decisões de desenho podem reduzir o risco antes que as ferramentas e o material sejam comprometidos.
Identificar a formulação do fornecedor, reforço, cor e regras de substituição aprovadas.
Discuta antecipadamente as seções frágeis; nenhuma espessura mínima de parede se aplica a todos os componentes.
Use raios acessíveis ao cortador em cavidades e ranhuras. Cantos internos muito afiados podem aumentar o custo e a concentração de tensões.
Considere transições de canto, cargas de parafusos e ajustes de pressão. Polímeros frágeis precisam de uma estratégia de montagem deliberada.
Identifique recursos de ajuste, vedação e alinhamento em vez de apertar todas as dimensões.
Forneça tensão, temperatura, folgas e documentação de material necessária quando relevante.
Inclua o fluido, concentração, temperaturas contínuas e de pico, carga e duração da exposição.
Considere bolsões profundos, furos angulares e acesso de inspeção antes de finalizar o modelo CAD.
Essas famílias de componentes descrevem possíveis peças baseadas em desenhos, e não projetos de clientes verificados ou produtos de catálogo fixo.
Geometria do furo e folga de funcionamento em relação ao eixo especificado.
Seleção do grau de desgaste e revisão representativa de pressão, velocidade e lubrificação.
Compatibilidade de fluidos, interfaces de acoplamento e superfícies de vedação.
Geometria do assento, pressão, mídia e integridade das bordas.
Propriedades dielétricas e distâncias de instalação específicas da classe.
Posição do furo, paredes finas e ajuste do terminal.
Dados de montagem, vedações e temperatura de serviço.
Rigidez, cargas de fixação e orientação das armaduras.
Pureza, limpeza e quaisquer requisitos de vácuo acordados separadamente.
Localização de recursos e condições de carregamento repetidas.
Suporte de parede, dimensões em estado livre e proteção de manuseio.
Acabamento do furo, características concêntricas e ajustes de montagem.
Planicidade, espessura e carga de contato.
Especificação de materiais do cliente e qualificação de aplicação.
Interfaces baseadas em desenhos para equipamentos e montagens.
Defina o acabamento pela função de superfície. O PPS reforçado pode reter a textura de enchimento visível mesmo quando a usinagem atende aos requisitos dimensionais.
Adequado onde os requisitos de desenho permitem marcas de ferramentas. Combine a aparência e a rugosidade da superfície onde qualquer uma controla a aceitação.
Identifique as faces de vedação, deslizamento e contato individualmente. Revise se o acabamento desejado é prático para o enchimento selecionado.
Especifique o tratamento de borda necessário. Preserve a geometria crítica ao remover material solto e verificar a ruptura do furo.
A gravação ou marcação requer revisão da localização, profundidade e da secção restante. Evite danificar áreas finas ou carregadas.
Revise o estilo do inserto, a retenção, o torque de instalação e o suporte da parede circundante. As cargas de montagem não devem depender da ductilidade semelhante à do metal.
A inspeção deve relacionar desenho, material e condição final. Combine a documentação e o plano de amostragem antes da produção.
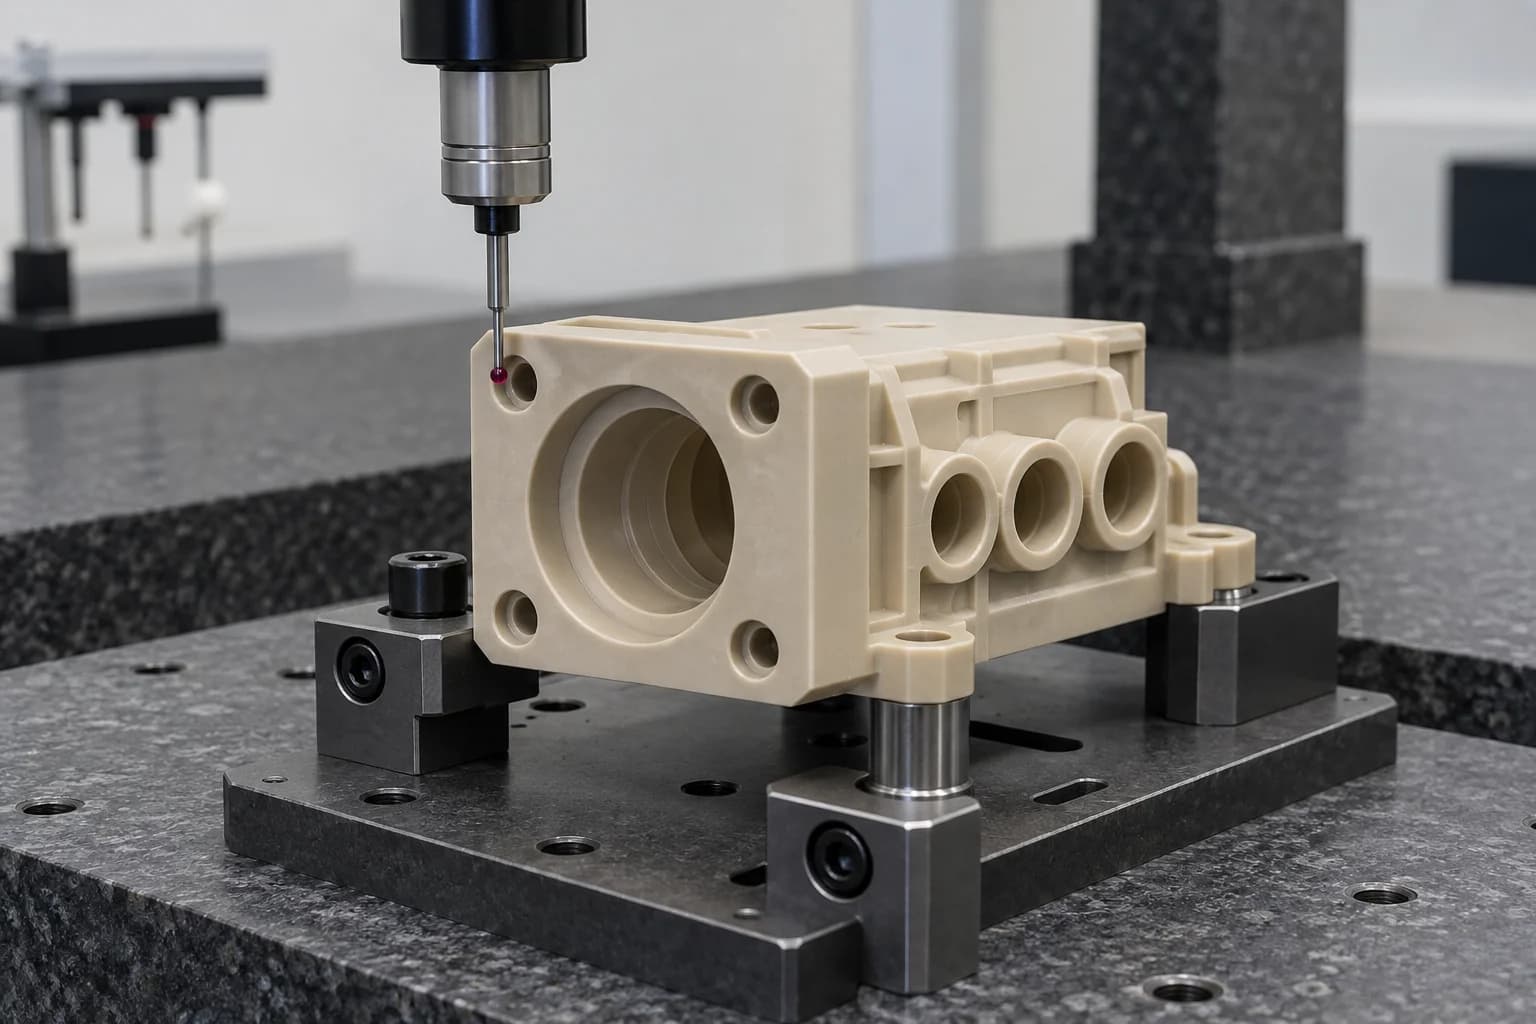
Uma inspeção de remessa pode confirmar as verificações de desenho acordadas; não substitui a qualificação da aplicação. Os testes elétricos, químicos, de vazamento, de desgaste ou de vida útil devem ser especificados separadamente com o método exigido e os limites de aceitação.
PPS pode ser um candidato econômico quando seu envelope de propriedade atende ao trabalho. O PEEK pode ser preferido quando a resistência ou o desempenho mais exigente justificam o custo adicional.
| Fator | PPS | PEEK |
|---|---|---|
| Resistência química | Candidato forte; verificar a exposição exata | Candidato forte; verificar a exposição exata |
| Comportamento dimensional | Baixa absorção de umidade; opções reforçadas | Baixa absorção de umidade; grau e geometria importam |
| Umidade | Geralmente baixa absorção | Geralmente baixa absorção |
| Resistência | A fragilidade pode governar o design | Muitas vezes oferece maior resistência; dependente da nota |
| Usinagem | Classes reforçadas precisam de controle de desgaste | A qualidade, o enchimento e o gerenciamento térmico continuam importantes |
| Danos nas bordas | Bordas finas merecem uma revisão cuidadosa | Não imune a danos ou efeitos de estresse residual |
| Custo | Muitas vezes menor custo de material | Muitas vezes maior custo de material |
| Temperatura | Verifique as propriedades retidas sob serviço real | Pode atender a tarefas térmicas mais exigentes; verificar nota |
| Desempenho estrutural | Opções preenchidas para interfaces rígidas | Amplas opções não preenchidas e reforçadas |
| Serviço extremo | Escolha apenas dentro dos limites verificados | Considere quando o PPS não atende ao requisito completo |
Compare a resistência química e o comportamento estrutural juntamente com os requisitos elétricos e de chama. Nenhum dos polímeros é a escolha automática para todas as peças isolantes.
| Fator | PPS | Ultem/PEI |
|---|---|---|
| Exposição química | Frequentemente atraente para mídias industriais exigentes | A compatibilidade difere; verifique o fluido específico |
| Absorção de umidade | Geralmente mais baixo | Condicionamento e absorção podem ser mais importantes |
| Desempenho de chama | Classe e espessura testada específica | Classe e espessura testada específica |
| Rigidez | Opções cheias de vidro para tarefas estruturais | Escolhas não preenchidas e reforçadas |
| Transparência | Estoque geralmente opaco | As notas naturais podem ser âmbar e translúcidas |
| Fragilidade | Revise arestas vivas e tensões de montagem | Revise as condições de fissuração por tensão e montagem |
| Isolamento elétrico | Confirme a formulação exata | Confirme a formulação exata |
| Controle dimensional | Enchimento, estresse e temperatura dependentes | Estresse, umidade e temperatura dependentes |
A aplicação determina as questões de qualificação. O nome de uma família de polímeros por si só não estabelece a conformidade da indústria.
Dispositivos elétricos e interfaces isolantes com requisitos especificados de limpeza, contaminação e, quando relevante, liberação de gases.
Peças de bombas e válvulas avaliadas em relação à concentração, temperatura, pressão e duração da exposição.
Carcaças de conectores e isoladores com documentação dielétrica e de chama específica da classe.
Sensores, acessórios e interfaces fabricados de acordo com desenhos do cliente e requisitos de aprovação de materiais.
Suportes carregados, rolamentos e peças de posicionamento com condições realistas de montagem e desgaste.
Componentes de vedação e fluxo com superfícies controladas, meios compatíveis e testes funcionais acordados.
Use o protótipo para resolver função e aceitação e, em seguida, controle a rota aprovada para pedidos recorrentes.
Verifique o ajuste, as características frágeis, a exposição química e o comportamento térmico na aplicação pretendida do produto. Registre a revisão do desenho e a nota real.
Aprovar primeiros artigos, documentos de estoque e critérios de acabamento. Monitore o desgaste da ferramenta antes que o desvio de tamanho afete o restante do lote.
Mantenha o grau, a origem do estoque, as ferramentas, os dados de referência e as condições de inspeção. Revise as substituições de materiais e alterações de desenhos antes de repetir o pedido.
Nossa análise se concentra no material e no desenho em conjunto. Confirme o fornecimento, o equipamento, a documentação e o suporte de teste específicos do projeto antes de fazer um pedido.
Avalie o comportamento do polímero juntamente com a geometria da peça.
Separar formulações não preenchidas, reforçadas e de desgaste.
Conecte fresamento, torneamento e acesso multieixo aos pontos de referência.
Incluir abrasividade reforçada no planejamento da produção.
Revise o calor de corte, o suporte e os recursos frágeis.
Discuta antecipadamente tolerâncias, raios, roscas e acesso de inspeção.
Transforme os requisitos aprovados em pedidos recorrentes.
Combine a rastreabilidade e os registros de inspeção disponíveis antes da compra do material.
Uma sequência prática de revisão mantém conectados os requisitos comerciais e a aceitação da engenharia.
PPS significa Sulfeto de Polifenileno, um termoplástico de engenharia semicristalino. É selecionado por combinações de resistência química, estabilidade térmica, baixa absorção de umidade e propriedades elétricas. A nota exata controla o desempenho.
PPS é usinável, mas arestas quebradiças, calor de corte e reforço podem tornar os recursos de precisão exigentes. O PPS com preenchimento de vidro adiciona desgaste da ferramenta abrasiva e considerações de superfície relacionadas ao preenchimento.
Sim. A fresagem combina com bolsões, alojamentos e faces de montagem; torneamento de mangas, buchas e anéis. Algumas peças requerem uma rota combinada para manter relações funcionais.
O PPS preenchido com vidro geralmente oferece maior rigidez e melhor resistência à fluência, com maior abrasividade e possível comportamento direcional. O PPS sem preenchimento evita o reforço de vidro, mas ainda requer suporte cuidadoso e controle de borda.
O reforço de vidro é abrasivo e pode reduzir a vida útil da ferramenta em comparação com o material não preenchido. O desgaste real depende da classe, da fresa, do engate e da geometria. Monitore dimensões críticas e tendências de superfície em vez de assumir um intervalo de substituição fixo.
O desenho, a classe, o tamanho da peça, a espessura da parede e a condição final de medição determinam a viabilidade. Envie os recursos críticos para revisão; uma tolerância universal seria enganosa.
O PPS geralmente absorve muito menos umidade do que o nylon, portanto, o movimento relacionado à umidade costuma ser menor. A expansão térmica, a tensão residual, a fluência e a orientação das armaduras ainda necessitam de revisão.
O estoque do PPS costuma ser mais barato, mas o custo da peça acabada também inclui disponibilidade de estoque, desgaste da ferramenta, tempo de ciclo, inspeção e risco de sucata. Compare cotações para os mesmos requisitos de desenho e aceitação.
Notas adequadas podem ser candidatos. Confirme as propriedades elétricas, pureza, limpeza, classificação da chama e quaisquer requisitos de liberação de gases ou rastreabilidade para a aplicação real. A identificação geral do PPS não estabelece qualificação.
Os exemplos incluem buchas, rolamentos, luvas, anéis, arruelas, carcaças, isoladores, componentes de bombas e válvulas, suportes e acessórios. A adequação depende do desenho e dos requisitos operacionais.
SUA GRAU. SEU DESENHO. SUA PEÇA PPS.
Envie seu arquivo CAD ou desenho e a quantidade para uma revisão de usinagem PPS. Inclua a classe e o reforço exatos, dimensões críticas, requisitos de superfície, produtos químicos, temperatura de trabalho e cargas em seu desenho ou e-mail, quando disponível.
Nome da empresa, nome, e-mail e telefone são obrigatórios. País, número de peça, quantidade e upload de desenho são opcionais. Para a preparação da instalação, inclua as dimensões das peças correspondentes, as cargas de fixação e quaisquer requisitos de teste que controlem a aceitação.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.