Resistencia química
Un candidato para muchos medios industriales. Revisar la identidad química, concentración y temperatura; una declaración de resistencia general no es una aprobación de compatibilidad.

SULFURO DE POLIFENILENO / PPS
TOPS Plastics proporciona mecanizado CNC PPS para componentes que requieren resistencia química, estabilidad térmica, baja absorción de humedad, aislamiento eléctrico y control dimensional a largo plazo. Revisamos el sulfuro de polifenileno reforzado y sin carga para fresado, torneado y mecanizado multieje CNC a partir de sus dibujos de ingeniería o archivos CAD.
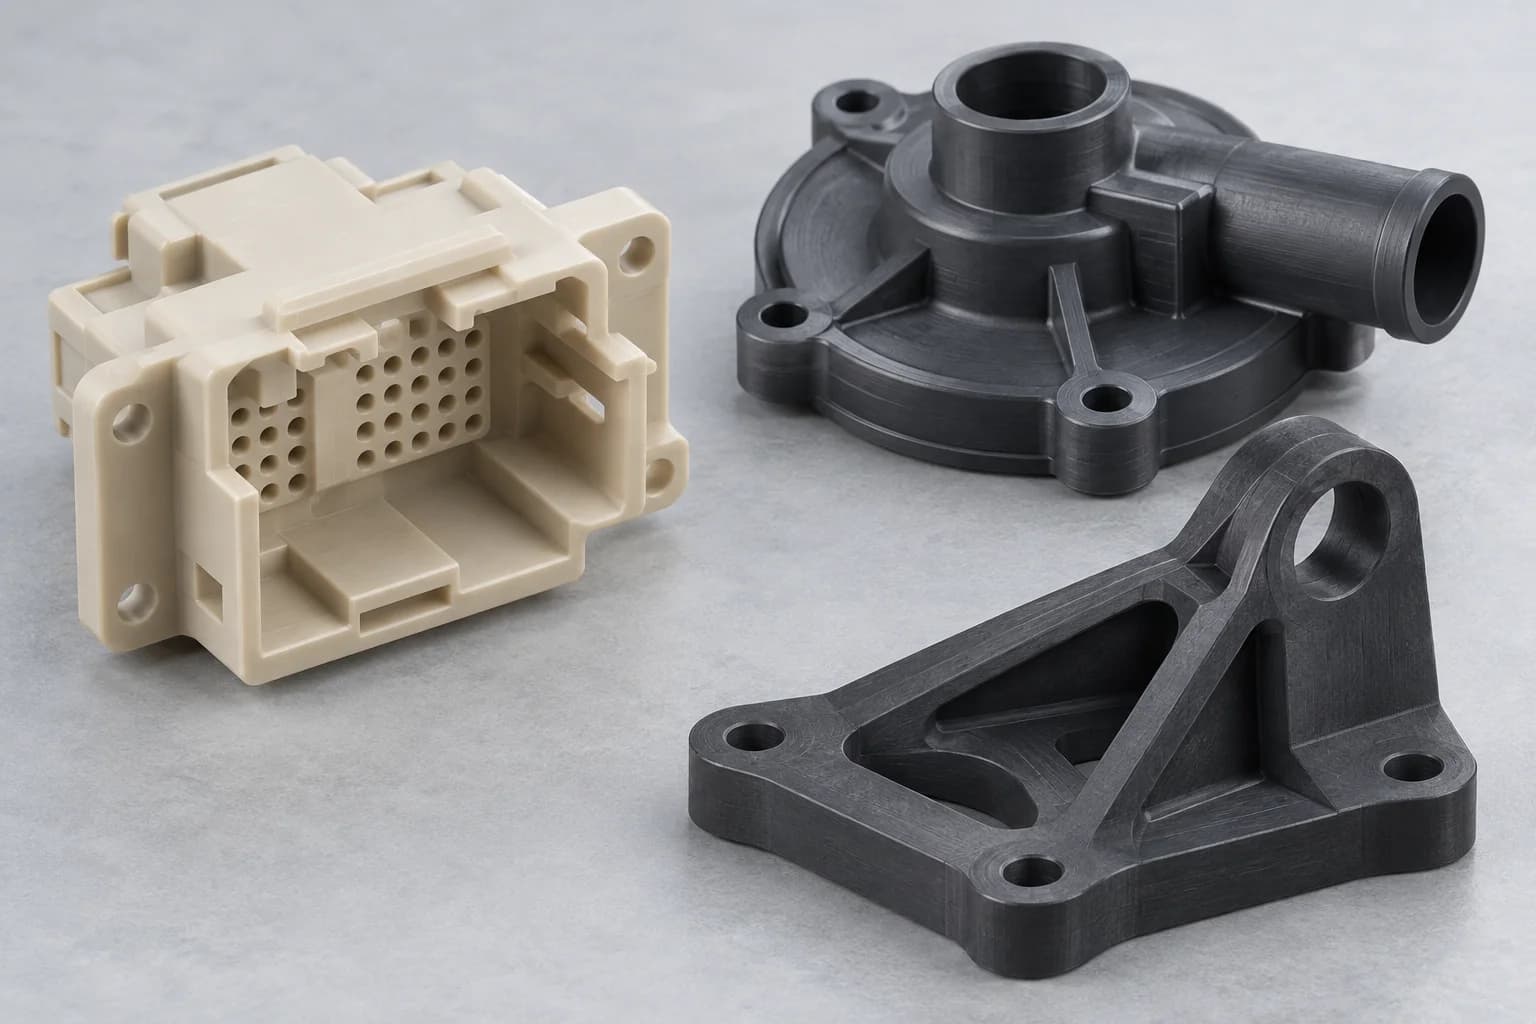
Comience con el grado exacto PPS y luego defina las dimensiones funcionales. El contenido de relleno, la orientación del material, el espesor de la pared y la condición de la herramienta de corte influyen en el componente terminado tanto como el nombre nominal del material.
Una ruta de fabricación basada en dibujos para el stock especificado de PPS. Confirme la disponibilidad de calidad, el ajuste del equipo y el alcance de la inspección antes de realizar el pedido.
| Artículo | Revisión del proyecto |
|---|---|
| Materiales | Sulfuro de polifenileno (PPS); especifique el grado del proveedor y el formulario de existencias. |
| Procesos | Fresado, torneado, taladrado, mandrinado, roscado y mecanizado multieje CNC donde la geometría lo requiera. |
| Grados | Grados sin relleno, rellenos de vidrio, rellenos minerales y de desgaste exclusivo, sujetos a disponibilidad de existencias. |
| Piezas típicas | Bujes, carcasas de conectores, piezas de bombas, componentes de válvulas, aisladores y accesorios de precisión. |
| Producción | Cantidades de prototipos, pedidos de bajo volumen y lotes repetidos. |
| Información de entrada | Revisión de planos, cantidad, calidad, dimensiones críticas y condiciones de servicio. |
| Archivos | PASO, STP, IGES, X_T, DWG, DXF y PDF; incluir un plano acotado para su aceptación. |
| Inspección | Controles de dimensiones del primer artículo y finales; acordar trazabilidad, informes y ensayos especiales. |
PPS es sulfuro de polifenileno, un termoplástico de ingeniería semicristalino que se utiliza donde el calor, los productos químicos y la estabilidad dimensional desafían a los plásticos de menor costo.
Su baja absorción de humedad ayuda a limitar el movimiento dimensional relacionado con la humedad. Su resistencia química lo convierte en un candidato para piezas que manejan fluidos, mientras que los grados adecuados ofrecen aislamiento eléctrico y rendimiento frente a las llamas. Estos beneficios no hacen que todas las formulaciones de PPS sean intercambiables.
El PPS sin relleno y el PPS reforzado se comportan de manera diferente bajo mecanizado y carga. El refuerzo de vidrio generalmente aumenta la rigidez y mejora la resistencia a la fluencia, pero introduce desgaste abrasivo en las herramientas y posible exposición de las fibras superficiales. Seleccione un grado de stock particular en lugar de confiar únicamente en una hoja de datos de resina de moldeo por inyección.
Verifique la sustancia química real, la concentración, la temperatura, el estrés y la duración de la exposición. Las condiciones de oxidación fuerte y otros ambientes agresivos pueden quedar fuera de la capacidad de grado. Los datos del proveedor y las pruebas de aplicaciones representativas deben controlar la decisión.
PPS es útil cuando un componente necesita varias propiedades juntas. Compruebe el rendimiento conservado en las condiciones de servicio reales.
Un candidato para muchos medios industriales. Revisar la identidad química, concentración y temperatura; una declaración de resistencia general no es una aprobación de compatibilidad.
Considere la resistencia retenida y la fluencia bajo carga continua, no solo una clasificación térmica a corto plazo o un punto de fusión.
A menudo admite un control dimensional relacionado con la humedad más estricto que el nailon. Otros mecanismos de movimiento, incluida la expansión térmica, siguen siendo importantes.
Las calidades reforzadas pueden mejorar la rigidez y el comportamiento de fluencia. La orientación del material, la tensión residual y la geometría de la pieza influyen en el resultado.
Revise las propiedades dieléctricas, las distancias de fuga y las condiciones ambientales para obtener la formulación exacta. Los rellenos conductores cambian la selección.
Algunos grados han publicado clasificaciones de llama. Las clasificaciones UL se aplican a un grado, color y espesor probado en particular, no automáticamente a cada pieza mecanizada.
Especifique la calificación antes de cotizar. Estas son familias de materiales para abastecimiento y revisión, no una promesa de que todas las formulaciones se mantengan en existencia.
Útil para piezas de precisión resistentes a productos químicos donde el refuerzo no es necesario. Su comportamiento relativamente frágil todavía requiere un corte apoyado y un manejo cuidadoso de los bordes.
Los rangos de refuerzo comunes incluyen 30% y 40%, pero la designación exacta controla. Una mayor rigidez conlleva una mayor abrasividad y propiedades potencialmente direccionales.
Revise el compuesto específico para determinar la estabilidad, los requisitos de la superficie y el comportamiento eléctrico. El refuerzo mineral no es automáticamente equivalente al refuerzo de vidrio.
Las formulaciones dedicadas pueden modificar la fricción y el desgaste. Verifique el material de contacto, la velocidad, la presión, la lubricación y la temperatura en lugar de seleccionar solo por el nombre del material.
Ryton, Techtron y Fortron son ejemplos de familias de productos PPS. Confirmar la designación real del proveedor, el stock mecanizable disponible y la documentación; Estos nombres no implican respaldo ni intercambiabilidad.
El PPS sin relleno generalmente ofrece una ruta de mecanizado menos abrasiva; El PPS relleno de vidrio a menudo se selecciona para lograr rigidez y control dimensional de carga sostenida. La mejor elección depende de la función.
| factores | PPS sin llenar | PPS relleno de vidrio |
|---|---|---|
| Rigidez | Alternativas inferiores a las reforzadas | Generalmente más alto; verificar los datos de calificación |
| Desgaste de herramientas | menos abrasivo | El refuerzo de vidrio aumenta el desgaste de vanguardia |
| maquinabilidad | A menudo es un problema más simple de vida útil de la herramienta. | Necesita herramientas de polímero reforzado y monitoreo de desgaste. |
| Estabilidad dimensional | Revisar la fluencia y el movimiento térmico. | A menudo mejora, con un comportamiento dependiente de la orientación. |
| astillado | Los bordes frágiles aún necesitan apoyo | La rotura de bordes y los daños relacionados con el relleno requieren especial atención |
| Acabado superficial | Puede proporcionar una apariencia más uniforme | La exposición a la fibra puede limitar la suavidad cosmética |
| Función eléctrica | Verifique las propiedades de grado especificadas | Verificar formulación, espesor y condiciones ambientales. |
| Rendimiento de carga | Adecuado donde su rigidez y fluencia lo permitan | A menudo se prefiere para interfaces cargadas más rígidas. |
Elija el refuerzo para satisfacer el caso de carga y luego evalúe los requisitos de superficie y mecanizado resultantes. No se debe sustituir una calidad rellena de vidrio en un dibujo aprobado para material sin rellenar sin revisar las dimensiones, el desgaste de acoplamiento y el rendimiento eléctrico.
El proceso sigue las superficies funcionales y las relaciones de referencia. Utilice un recorrido combinado cuando los diámetros torneados y los detalles fresados deban trabajar juntos.
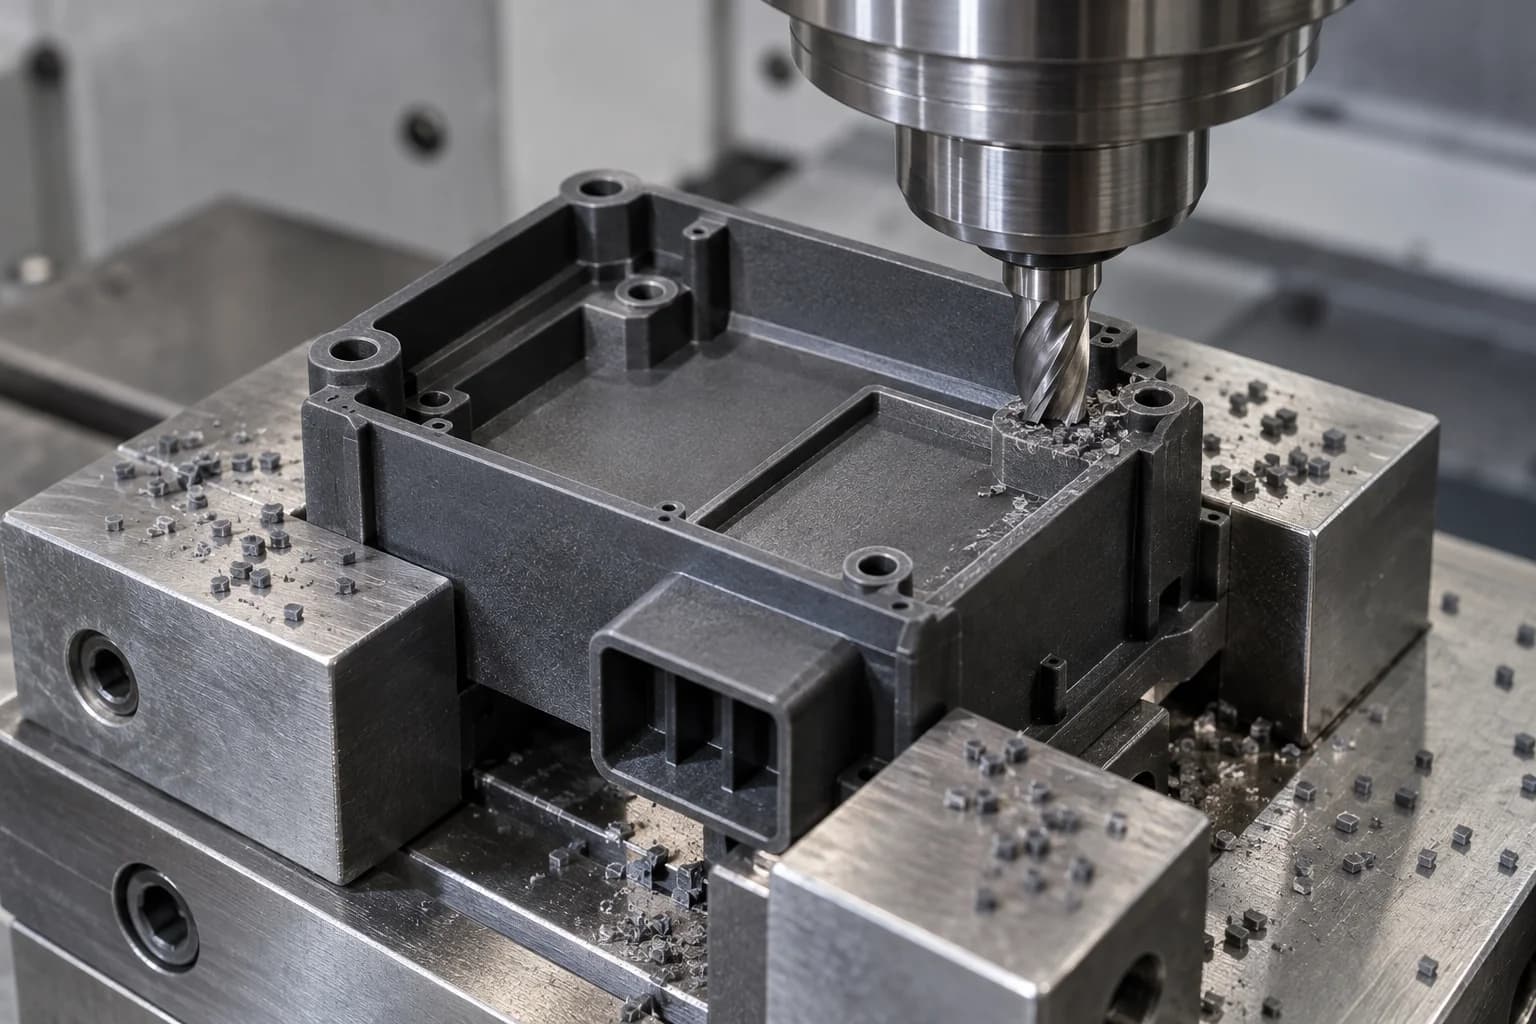
Para carcasas, soportes, bolsillos, ranuras, caras de montaje y funciones multicara. Apoye secciones delgadas y deje espacio para radios de corte prácticos.
Explora el proceso →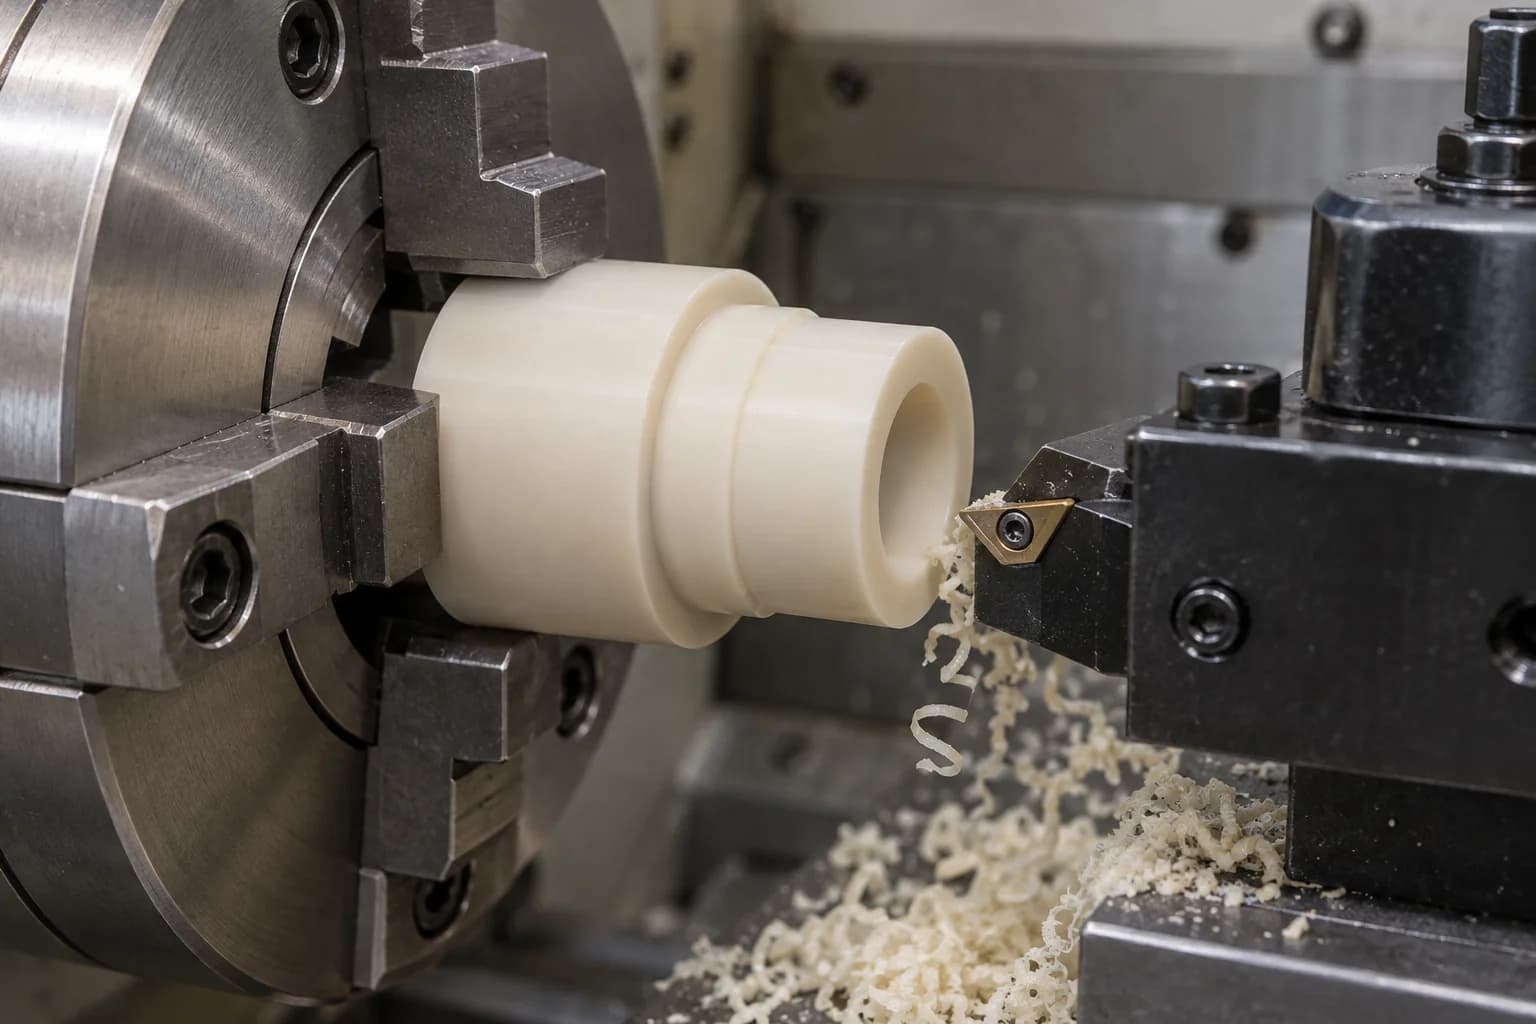
Para manguitos, casquillos, anillos, arandelas e interfaces rotacionales. Revise la geometría del orificio, la distorsión de sujeción y los bordes del hombro con el ajuste coincidente.
Explora el proceso →Utilice el acceso indexado o de cinco ejes cuando las funciones en ángulo y las caras múltiples necesiten una estrategia de referencia controlada. Confirme si la geometría se beneficia de menos configuraciones.
Planifique la entrada del orificio y el soporte de ruptura. Revise el enganche de la rosca, el torque de instalación y si los insertos son apropiados para el ensamblaje.
PPS combina propiedades de ingeniería útiles con riesgos de mecanizado que cambian significativamente entre grados sin relleno y reforzados.
Las esquinas sin soporte y los labios finos pueden astillarse. Mantenga controlado el compromiso de la herramienta y soporte las secciones frágiles durante el corte y la manipulación.
El calor local puede afectar las dimensiones y la integridad de la superficie. Seleccione un método de refrigeración y eliminación de virutas compatible sin prescribir una receta de corte universal.
El material relleno de vidrio puede desgastar un filo aparentemente útil. El desgaste de la herramienta puede producir una desviación del tamaño antes de que un defecto visual se vuelva evidente.
Las superficies reforzadas pueden mostrar fibras expuestas o arrancadas. Definir la aceptación del acabado funcional por separado de un objetivo puramente cosmético.
Las roturas en orificios, esquinas afiladas y ranuras pueden ser importantes para el sellado, el montaje y los espacios libres eléctricos. Inspeccione estas características explícitamente.
Una herramienta desgastada puede cambiar de dimensiones, generar más calor y dañar los bordes. La condición de la herramienta pertenece al plan de control para la producción repetida de PPS.
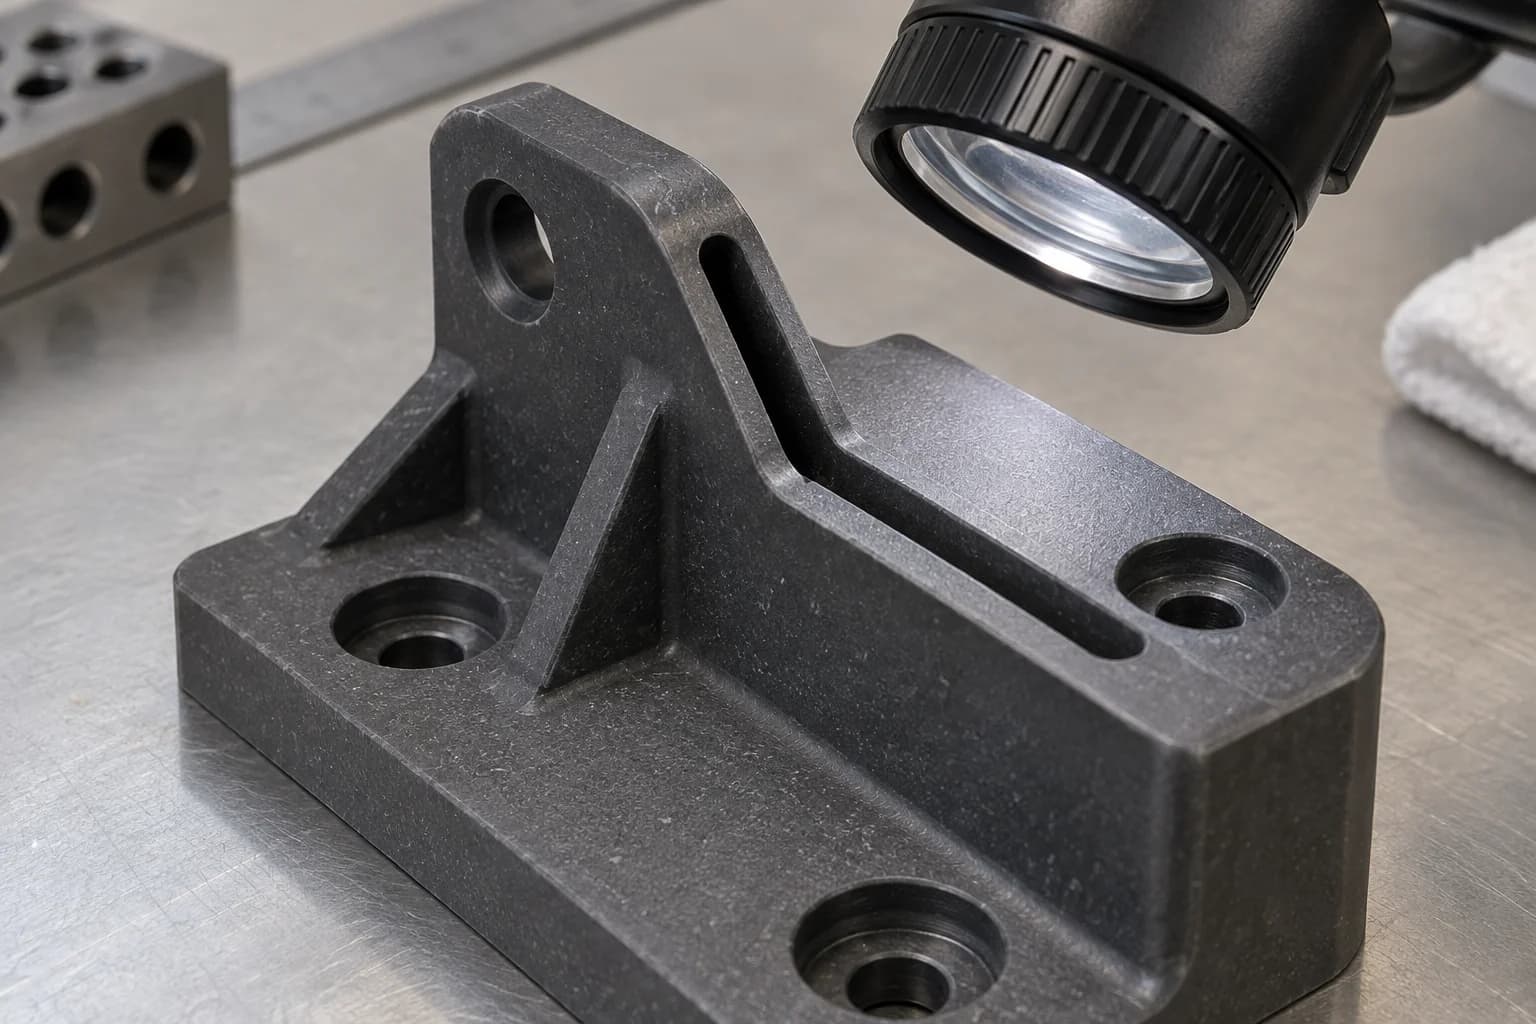
Seleccione materiales de corte y geometría de borde adecuados al material reforzado real. El uso de herramientas especializadas puede justificarse después de revisar la geometría y la cantidad.
Verifique las características críticas representativas durante un lote. Establezca criterios de reemplazo a partir del desgaste observado, las dimensiones y el estado de la superficie.
Revisar el compromiso, la asignación de stock, la evacuación de virutas y el soporte. Evite copiar parámetros de metales o de una formulación polimérica diferente.
Inspeccione los bordes de las ranuras, las entradas de rosca, las caras de sellado y la apertura de los orificios. Un componente dimensionalmente aceptable aún puede no cumplir con un requisito de superficie funcional.
No existe un número universal confiable de velocidad, avance o vida útil de la herramienta para todas las piezas del PPS. El diámetro del cortador, el refuerzo, la rigidez de la máquina y la característica que se está cortando cambian la ventana del proceso de trabajo. Establezca la ruta en material representativo y registre la condición aprobada.
Las tolerancias requieren revisión del dibujo. No aplicamos una capacidad numérica estricta para cada grado, tamaño o geometría del PPS.
| Característica | Planificación de aceptación |
|---|---|
| Perfora y encaja | Defina las dimensiones de acoplamiento, la redondez, la temperatura de inspección y la holgura de montaje. |
| Paredes delgadas | Revise la resistencia de la sección restante, el soporte de sujeción y el retorno elástico. |
| planitud | Defina el soporte de referencia, el tamaño de la pieza y la medición final del estado libre. |
| Superficies rellenas de vidrio | Distinga los límites dimensionales de la fibra expuesta y la aceptación de rugosidad. |
| Roscas | Especifique el estándar de rosca, el compromiso, los calibres y las condiciones de instalación. |
| Posiciones multifacéticas | Establecer un esquema de datos consistente y un método de medición accesible. |
| Componentes grandes | Evaluar la expansión térmica, la tensión del stock y las condiciones de medición. |
| Asambleas apretadas | Revise la pila de tolerancia combinada y el rango de temperatura de funcionamiento. |
Establecer límites estrictos a las características que controlan la función. Las tolerancias estrechas y amplias aumentan el trabajo de inspección y mecanizado sin mejorar necesariamente el ensamblaje. Acordar si las dimensiones se aceptan a temperatura ambiente, después de un período de acondicionamiento o en otro estado definido.
Envíe su dibujo para una revisión de tolerancia del PPS →La baja absorción de humedad ayuda a controlar la humedad, pero no elimina la expansión térmica, la tensión residual o la falla frágil.
Generalmente reduce una fuente de cambio de tamaño en comparación con el nailon. No establece una estabilidad dimensional ilimitada en todos los entornos.
Permita que la pieza alcance las condiciones de medición acordadas antes de la aceptación final. Una parte cálida puede dar lecturas engañosas.
Evite cambios bruscos de sección y labios sin apoyo siempre que sea posible. Planifique protección de envío para bordes delicados, así como soporte para mecanizado.
Evalúe la carga sostenida, los ciclos de temperatura, los productos químicos y el estrés creciente. Las pruebas de prototipos deben reproducir las características con mayor probabilidad de deformarse o fracturarse.
Unas pocas decisiones de dibujo pueden reducir el riesgo antes de comprometer las herramientas y el material.
Identificar la formulación del proveedor, refuerzo, color y reglas de sustitución aprobadas.
Discuta las secciones frágiles desde el principio; No se aplica ningún espesor de pared mínimo a cada componente.
Utilice radios accesibles para cortadores en bolsillos y ranuras. Las esquinas internas muy afiladas pueden aumentar los costos y la concentración de tensiones.
Considere las transiciones de esquinas, las cargas de tornillos y los ajustes a presión. Los polímeros frágiles necesitan una estrategia de ensamblaje deliberada.
Identifique características de ajuste, sellado y alineación en lugar de apretar cada dimensión.
Proporcione voltaje, temperatura, espacios libres y documentación del material requerido cuando sea relevante.
Incluya el fluido, la concentración, las temperaturas continua y máxima, la carga y la duración de la exposición.
Considere cavidades profundas, orificios en ángulo y acceso de inspección antes de finalizar el modelo CAD.
Estas familias de componentes describen posibles piezas basadas en dibujos, no proyectos de clientes verificados ni productos de catálogo fijo.
Geometría del orificio y juego de funcionamiento contra el eje especificado.
Selección del grado de desgaste y revisión representativa de presión, velocidad y lubricación.
Compatibilidad de fluidos, interfaces de acoplamiento y superficies de sellado.
Geometría del asiento, presión, medios e integridad de los bordes.
Propiedades dieléctricas y espacios libres de instalación específicos del grado.
Posición del orificio, paredes delgadas y ajuste del terminal.
Datos de montaje, juntas y temperatura de servicio.
Rigidez, cargas de sujeción y orientación del refuerzo.
Los requisitos de pureza, limpieza y vacío se acordarán por separado.
Localización de características y condiciones de carga repetidas.
Soporte de pared, dimensiones en estado libre y protección de manipulación.
Acabado del orificio, características concéntricas y ajustes de montaje.
Planitud, espesor y carga de contacto.
Especificación del material del cliente y calificación de la aplicación.
Interfaces basadas en dibujos para equipos y conjuntos.
Definir acabado por la función de la superficie. El PPS reforzado puede retener la textura del relleno visible incluso cuando el mecanizado cumple con los requisitos dimensionales.
Adecuado donde los requisitos de dibujo permiten marcas de herramientas. Acuerde la apariencia y la rugosidad de la superficie donde cualquiera controle la aceptación.
Identificar individualmente las caras de sellado, deslizantes y de contacto. Revisar si el acabado deseado es práctico para el relleno seleccionado.
Especifique el tratamiento de borde requerido. Preserve la geometría crítica mientras elimina el material suelto y verifica la rotura de los orificios.
El grabado o marcado requiere revisión de ubicación, profundidad y sección restante. Evite dañar áreas delgadas o cargadas.
Revise el estilo del inserto, la retención, el torque de instalación y el soporte de la pared circundante. Las cargas de ensamblaje no deben depender de una ductilidad similar a la del metal.
La inspección debe conectar el dibujo, el material y el estado final. Acordar la documentación y el plan de muestreo antes de la producción.
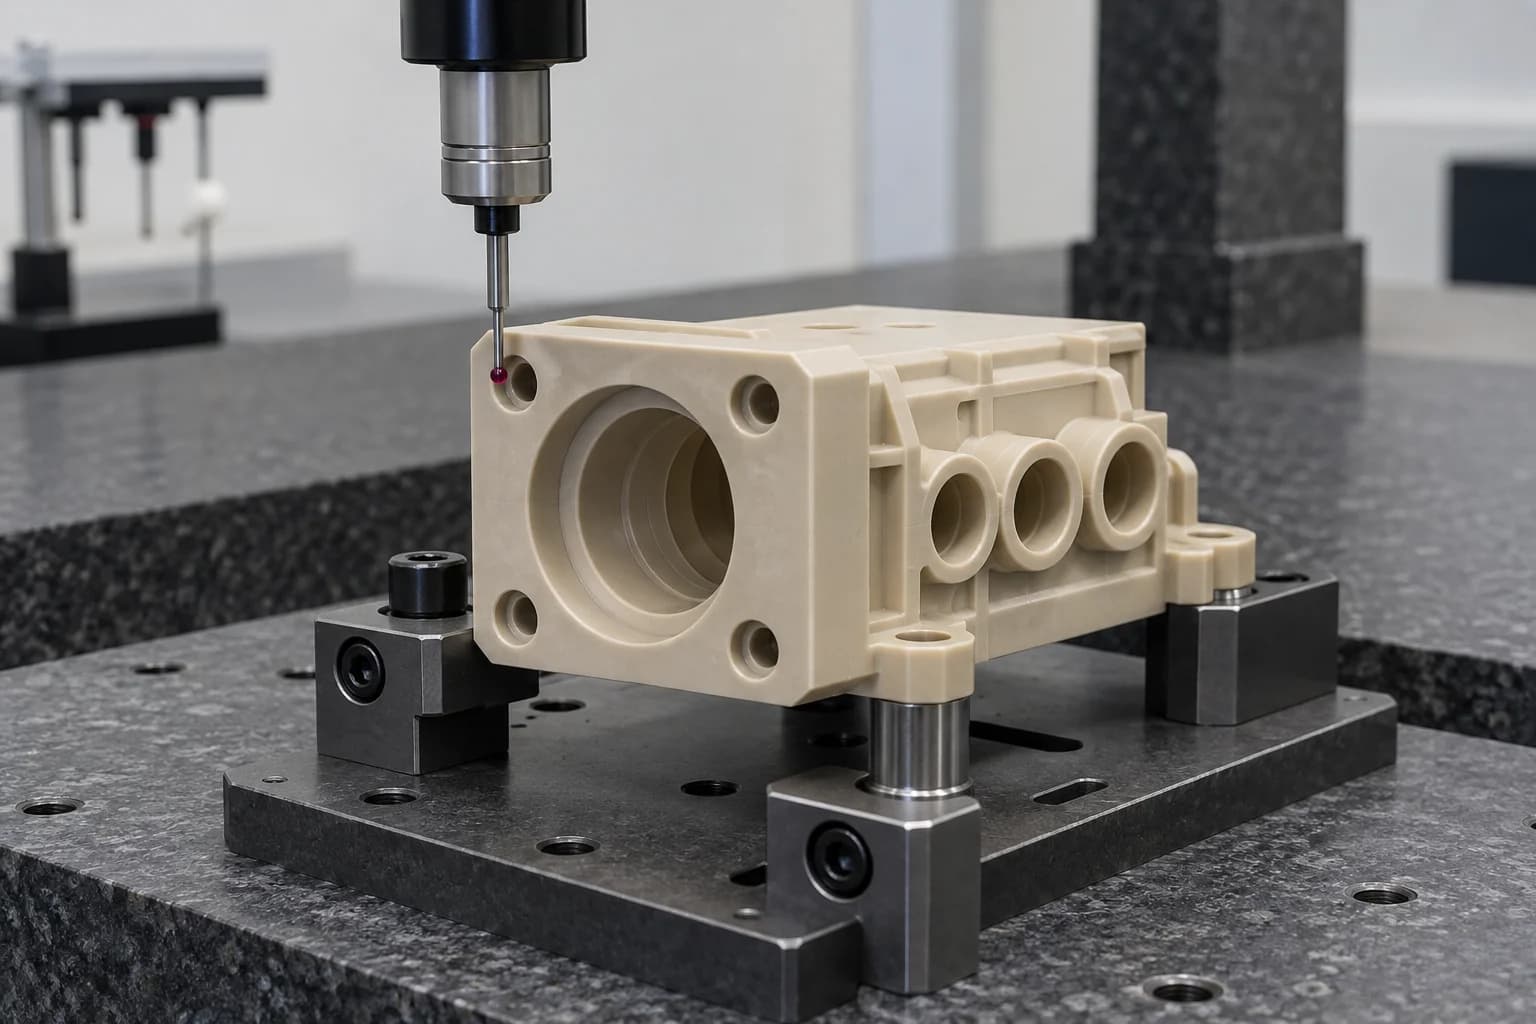
Una inspección del envío puede confirmar los controles de giro acordados; no reemplaza la calificación de la solicitud. Las pruebas eléctricas, químicas, de fugas, de desgaste o de vida útil deben especificarse por separado con el método requerido y los límites de aceptación.
PPS puede ser un candidato económico cuando su envolvente de propiedad cumple con el trabajo. Se puede preferir PEEK cuando la dureza o el rendimiento más exigente justifican el costo adicional.
| factores | PPS | PEEK |
|---|---|---|
| Resistencia química | Candidato fuerte; verificar la exposición exacta | Candidato fuerte; verificar la exposición exacta |
| Comportamiento dimensional | Baja absorción de humedad; opciones reforzadas | Baja absorción de humedad; El grado y la geometría importan. |
| Humedad | Generalmente baja absorción | Generalmente baja absorción |
| Dureza | La fragilidad puede gobernar el diseño | A menudo ofrece mayor dureza; dependiente del grado |
| Mecanizado | Las calidades reforzadas necesitan control del desgaste | La calidad, el relleno y la gestión térmica siguen siendo importantes |
| Daño en los bordes | Los bordes finos merecen una revisión minuciosa | No es inmune a daños o efectos de estrés residual. |
| Costo | Costo de material a menudo menor | A menudo, un coste de material más elevado |
| Temperatura | Verifique las propiedades retenidas bajo servicio real | Puede adaptarse a tareas térmicas más exigentes; verificar calificación |
| Rendimiento estructural | Opciones completas para interfaces rígidas | Amplias opciones sin cubrir y reforzadas |
| Servicio extremo | Elija solo dentro de límites verificados | Considere cuando PPS no cumple con el requisito completo |
Compare la resistencia química y el comportamiento estructural junto con los requisitos eléctricos y de llama. Ninguno de los polímeros es la elección automática para cada pieza aislante.
| factores | PPS | Ultem/PEI |
|---|---|---|
| Exposición química | A menudo atractivo para medios industriales exigentes. | La compatibilidad difiere; verificar el fluido específico |
| absorción de humedad | Generalmente más bajo | El acondicionamiento y la absorción pueden importar más |
| Rendimiento de la llama | Grado y espesor probado específicos | Grado y espesor probado específicos |
| Rigidez | Opciones rellenas de vidrio para tareas estructurales | Opciones vacías y reforzadas |
| Transparencia | Stock generalmente opaco | Los grados naturales pueden ser ámbar y translúcidos. |
| fragilidad | Revisar los bordes afilados y las tensiones de montaje. | Revisar el agrietamiento por tensión y las condiciones de montaje. |
| Aislamiento electrico | Confirmar la formulación exacta | Confirmar la formulación exacta |
| control dimensional | Relleno, tensión y temperatura dependientes. | Depende del estrés, la humedad y la temperatura. |
La aplicación determina las preguntas de calificación. El nombre de una familia de polímeros por sí solo no establece el cumplimiento de la industria.
Accesorios e interfaces aislantes con requisitos específicos de limpieza, contaminación y, cuando corresponda, desgasificación.
Piezas de bombas y válvulas evaluadas según concentración, temperatura, presión y duración de la exposición.
Carcasas de conectores y aisladores con documentación dieléctrica y de llama de grado específico.
Sensores, accesorios e interfaces fabricados según los planos del cliente y los requisitos de aprobación de materiales.
Soportes, cojinetes y piezas de posicionamiento cargados con condiciones de montaje y desgaste realistas.
Componentes de sellado y trayectoria de flujo con superficies controladas, medios compatibles y pruebas funcionales acordadas.
Utilice el prototipo para resolver la función y la aceptación, luego controle la ruta aprobada para pedidos recurrentes.
Verifique el ajuste, las características quebradizas, la exposición química y el comportamiento térmico en la aplicación prevista del producto. Registre la revisión del dibujo y la calificación real.
Aprobar primeros artículos, documentos de stock y criterios de acabado. Supervise el desgaste de la herramienta antes de que la variación del tamaño afecte al resto del lote.
Mantener la calidad, el origen del stock, las herramientas, los datos y las condiciones de inspección. Revise las sustituciones de materiales y los cambios de dibujo antes de repetir el pedido.
Nuestra revisión se centra en el material y el dibujo. Confirme el abastecimiento, el equipo, la documentación y el soporte de pruebas específicos del proyecto antes de realizar un pedido.
Evalúe el comportamiento del polímero junto con la geometría de la pieza.
Separe las formulaciones sin relleno, reforzadas y de desgaste.
Conecte fresado, torneado y acceso multieje a puntos de referencia.
Incluir la abrasividad del stock reforzado en la planificación de la producción.
Revise el calor de corte, el soporte y las características frágiles.
Analice las tolerancias, los radios, las roscas y el acceso a las inspecciones con antelación.
Lleve los requisitos aprobados a pedidos recurrentes.
Acordar la trazabilidad y los registros de inspección disponibles antes de la compra del material.
Una secuencia de revisión práctica mantiene conectados los requisitos comerciales y la aceptación de ingeniería.
PPS significa sulfuro de polifenileno, un termoplástico de ingeniería semicristalino. Se selecciona por combinaciones de resistencia química, estabilidad térmica, baja absorción de humedad y propiedades eléctricas. La calificación exacta controla el rendimiento.
PPS es mecanizable, pero los bordes quebradizos, el calor de corte y el refuerzo pueden hacer que las características de precisión sean exigentes. El PPS relleno de vidrio agrega consideraciones de superficie relacionadas con el desgaste de la herramienta abrasiva y el relleno.
Sí. El fresado se adapta a bolsillos, carcasas y caras de montaje; Trajes de torneado de mangas, casquillos y anillos. Algunas partes requieren una ruta combinada para mantener relaciones funcionales.
El PPS relleno de vidrio generalmente ofrece mayor rigidez y resistencia a la fluencia mejorada, con mayor abrasividad y posible comportamiento direccional. PPS sin relleno evita el refuerzo de vidrio pero aún requiere un soporte cuidadoso y control de bordes.
El refuerzo de vidrio es abrasivo y puede acortar la vida útil de la herramienta en comparación con el material sin relleno. El desgaste real depende de la calidad, la fresa, el compromiso y la geometría. Supervise las dimensiones críticas y las tendencias de la superficie en lugar de asumir un intervalo de reemplazo fijo.
El dibujo, el grado, el tamaño de la pieza, el espesor de la pared y la condición de medición final determinan la viabilidad. Enviar las características críticas para su revisión; una tolerancia universal sería engañosa.
PPS generalmente absorbe mucha menos humedad que el nailon, por lo que el movimiento relacionado con la humedad suele ser menor. La expansión térmica, la tensión residual, la fluencia y la orientación del refuerzo aún necesitan revisión.
El stock de PPS suele ser menos costoso, pero el costo de la pieza terminada también incluye la disponibilidad de stock, el desgaste de las herramientas, el tiempo del ciclo, la inspección y el riesgo de desperdicio. Compare cotizaciones para los mismos requisitos de dibujo y aceptación.
Los grados adecuados pueden ser candidatos. Confirme las propiedades eléctricas, la pureza, la limpieza, la clasificación de la llama y cualquier requisito de desgasificación o trazabilidad para la aplicación real. La identificación general del PPS no establece la calificación.
Los ejemplos incluyen casquillos, cojinetes, manguitos, anillos, arandelas, carcasas, aisladores, componentes de bombas y válvulas, soportes y accesorios. La idoneidad depende del dibujo y los requisitos operativos.
TU CALIFICACIÓN. TU DIBUJO. SU PARTE PPS.
Envíe su archivo CAD o dibujo y la cantidad para una revisión del mecanizado de PPS. Incluya el grado y el refuerzo exactos, las dimensiones críticas, los requisitos de superficie, los productos químicos, la temperatura de trabajo y las cargas en su plano o correo electrónico cuando esté disponible.
Se requieren nombre de la empresa, nombre, correo electrónico y teléfono. El país, el número de pieza, la cantidad y la carga del dibujo son opcionales. Para la preparación de la instalación, incluya las dimensiones de las piezas acopladas, las cargas de sujeción y cualquier requisito de prueba que controle la aceptación.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.