Chemische Beständigkeit
Ein Kandidat für viele Industriemedien. Überprüfen Sie die chemische Identität, Konzentration und Temperatur. Eine allgemeine Beständigkeitserklärung ist keine Verträglichkeitsfreigabe.

POLYPHENYLENSULFID / PPS
TOPS Plastics bietet CNC-PPS-Bearbeitung für Komponenten, die chemische Beständigkeit, thermische Stabilität, geringe Feuchtigkeitsaufnahme, elektrische Isolierung und langfristige Maßkontrolle erfordern. Wir überprüfen ungefülltes und verstärktes Polyphenylensulfid für CNC-Fräsen, Drehen und Mehrachsbearbeitung anhand Ihrer Konstruktionszeichnungen oder CAD-Dateien.
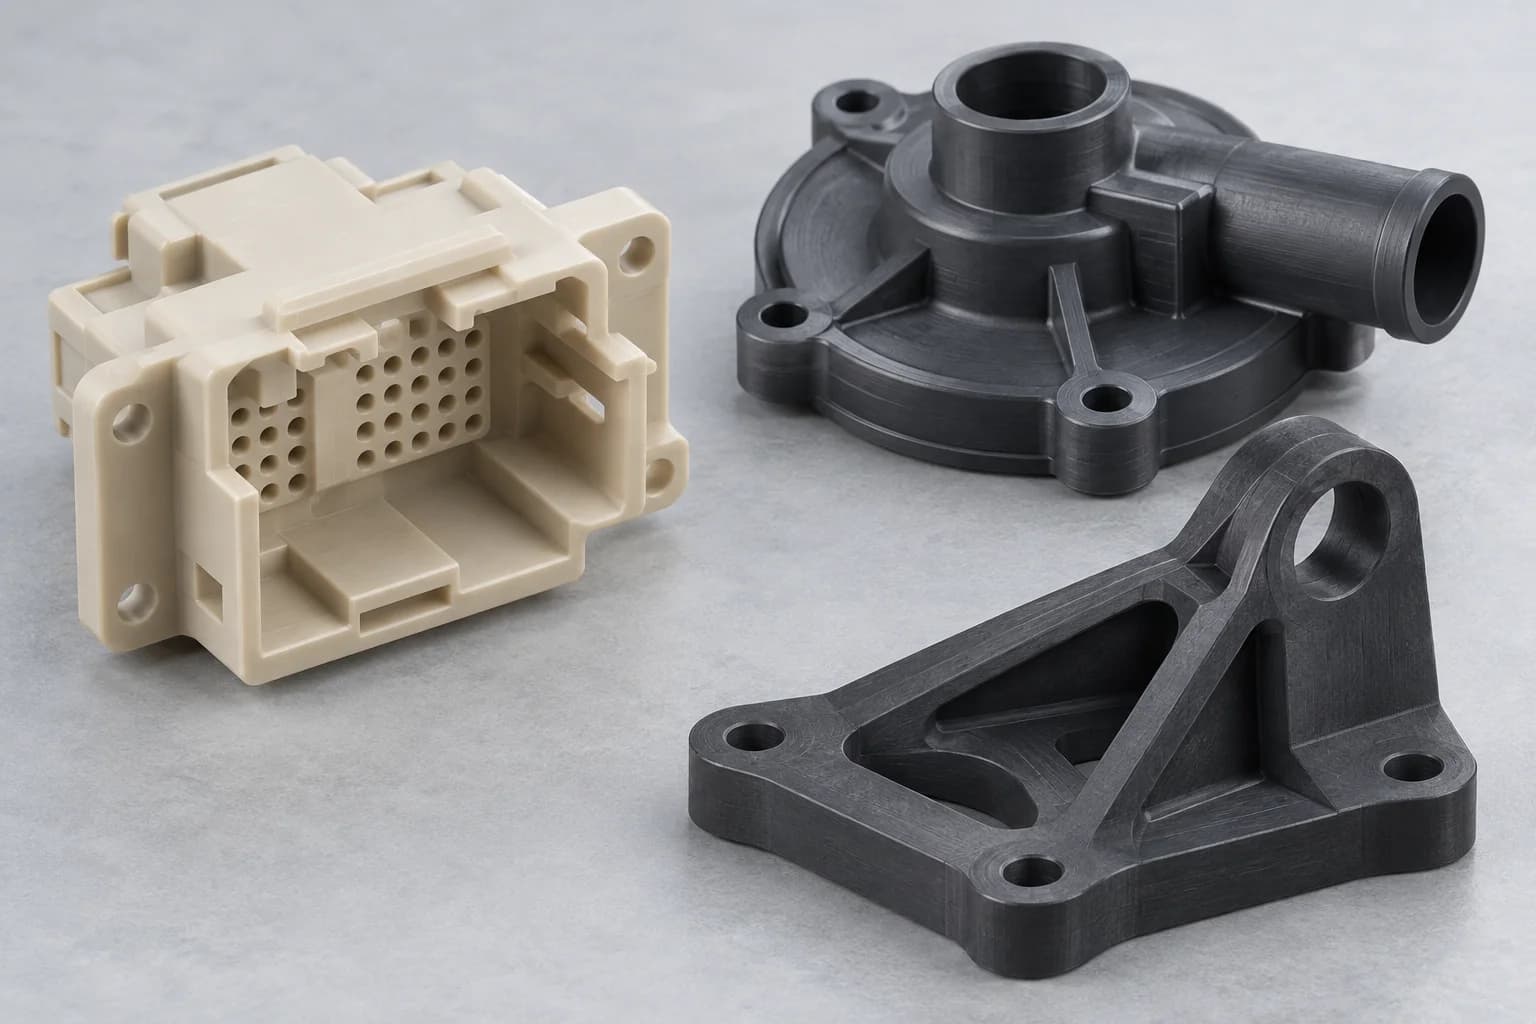
Beginnen Sie mit der genauen PPS-Sorte und definieren Sie dann die Funktionsabmessungen. Füllstoffgehalt, Werkstoffausrichtung, Wandstärke und Zustand des Schneidwerkzeugs beeinflussen das fertige Bauteil ebenso wie der nominale Materialname.
Eine zeichnungsgesteuerte Fertigungsroute für das angegebene PPS-Material. Bestätigen Sie vor der Bestellung die Verfügbarkeit der Güteklasse, die Eignung der Ausrüstung und den Inspektionsumfang.
| Artikel | Projektrückblick |
|---|---|
| Material | Polyphenylensulfid (PPS); Geben Sie die Qualität und die Lagerform des Lieferanten an. |
| Prozesse | CNC-Fräsen, Drehen, Bohren, Bohren, Gewindeschneiden und mehrachsige Bearbeitung dort, wo die Geometrie dies erfordert. |
| Noten | Ungefüllte, glasgefüllte, mineralgefüllte und spezielle Verschleißqualitäten, je nach Lagerverfügbarkeit. |
| Typische Teile | Buchsen, Steckergehäuse, Pumpenteile, Ventilkomponenten, Isolatoren und Präzisionsbefestigungen. |
| Produktion | Prototypenmengen, Kleinserienbestellungen und Wiederholungschargen. |
| Eingabeinformationen | Zeichnungsüberarbeitung, Menge, Qualität, kritische Abmessungen und Servicebedingungen. |
| Dateien | STEP, STP, IGES, X_T, DWG, DXF und PDF; Legen Sie zur Abnahme eine Maßzeichnung bei. |
| Inspektion | Erstmuster- und Endmaßprüfungen; Vereinbaren Sie Rückverfolgbarkeit, Berichte und Sonderprüfungen. |
PPS ist Polyphenylensulfid, ein teilkristalliner technischer Thermoplast, der dort eingesetzt wird, wo Hitze, Chemikalien und Dimensionsstabilität eine Herausforderung für kostengünstigere Kunststoffe darstellen.
Seine geringe Feuchtigkeitsaufnahme trägt dazu bei, feuchtigkeitsbedingte Dimensionsverschiebungen zu begrenzen. Seine chemische Beständigkeit macht es zu einem Kandidaten für flüssigkeitsführende Teile, während geeignete Qualitäten elektrische Isolierung und Flammschutz bieten. Aufgrund dieser Vorteile ist nicht jede PPS-Formulierung austauschbar.
Ungefülltes PPS und verstärktes PPS verhalten sich bei Bearbeitung und Belastung unterschiedlich. Glasverstärkung erhöht im Allgemeinen die Steifigkeit und verbessert die Kriechfestigkeit, führt jedoch zu abrasivem Werkzeugverschleiß und einer möglichen Freilegung von Oberflächenfasern. Wählen Sie eine bestimmte Werkstoffsorte aus, anstatt sich nur auf ein Spritzgussharz-Datenblatt zu verlassen.
Überprüfen Sie die tatsächliche Chemikalie, Konzentration, Temperatur, Belastung und Expositionsdauer. Stark oxidierende Bedingungen und andere aggressive Umgebungen können die Qualitätsfähigkeit überschreiten. Lieferantendaten und repräsentative Anwendungstests sollten die Entscheidung beeinflussen.
PPS ist nützlich, wenn eine Komponente mehrere Eigenschaften zusammen benötigt. Überprüfen Sie die erhaltene Leistung unter den tatsächlichen Betriebsbedingungen.
Ein Kandidat für viele Industriemedien. Überprüfen Sie die chemische Identität, Konzentration und Temperatur. Eine allgemeine Beständigkeitserklärung ist keine Verträglichkeitsfreigabe.
Berücksichtigen Sie die erhaltene Festigkeit und das Kriechen unter Dauerlast, nicht nur die kurzfristige thermische Belastbarkeit oder den Schmelzpunkt.
Unterstützt häufig eine strengere feuchtigkeitsbezogene Dimensionskontrolle als Nylon. Andere Bewegungsmechanismen, einschließlich der Wärmeausdehnung, spielen weiterhin eine Rolle.
Verstärkte Sorten können die Steifigkeit und das Kriechverhalten verbessern. Materialorientierung, Eigenspannung und Teilegeometrie beeinflussen das Ergebnis.
Überprüfen Sie die dielektrischen Eigenschaften, Kriechstrecken und Umgebungsbedingungen für die genaue Formulierung. Leitfähige Füllstoffe verändern die Auswahl.
Für einige Qualitäten wurden Flammenklassifizierungen veröffentlicht. UL-Bewertungen gelten für eine bestimmte Sorte, Farbe und geprüfte Dicke, nicht automatisch für jedes bearbeitete Teil.
Geben Sie die Note an, bevor Sie ein Angebot abgeben. Hierbei handelt es sich um Materialfamilien zur Beschaffung und Überprüfung, nicht um das Versprechen, dass jede Formulierung auf Lager ist.
Nützlich für chemisch beständige Präzisionsteile, bei denen keine Verstärkung erforderlich ist. Sein relativ sprödes Verhalten erfordert dennoch unterstütztes Schneiden und sorgfältige Kantenbearbeitung.
Übliche Verstärkungsbereiche umfassen 30 % und 40 %, die genaue Bezeichnung ist jedoch maßgebend. Eine höhere Steifigkeit geht mit einer größeren Abrasivität und möglicherweise gerichteten Eigenschaften einher.
Überprüfen Sie die spezifische Verbindung auf Stabilität, Oberflächenanforderungen und elektrisches Verhalten. Eine mineralische Verstärkung ist nicht automatisch gleichbedeutend mit einer Glasverstärkung.
Spezielle Formulierungen können Reibung und Verschleiß verändern. Überprüfen Sie das passende Material, die Geschwindigkeit, den Druck, die Schmierung und die Temperatur, anstatt nur anhand des Materialnamens auszuwählen.
Ryton, Techtron und Fortron sind Beispiele für PPS-Produktfamilien. Bestätigen Sie die tatsächliche Lieferantenbezeichnung, den verfügbaren Maschinenbestand und die Dokumentation; Diese Namen bedeuten keine Empfehlung oder Austauschbarkeit.
Ungefülltes PPS bietet im Allgemeinen eine weniger abrasive Bearbeitungsroute; glasfaserverstärktes PPS wird häufig aufgrund seiner Steifigkeit und Dimensionskontrolle bei Dauerlast ausgewählt. Die beste Wahl hängt von der Funktion ab.
| Faktor | Unbefüllt PPS | Glasgefülltes PPS |
|---|---|---|
| Steifheit | Niedriger als verstärkte Alternativen | Im Allgemeinen höher; Überprüfen Sie die Notendaten |
| Werkzeugverschleiß | Weniger abrasiv | Glasverstärkung erhöht den Schneidenverschleiß |
| Bearbeitbarkeit | Oft handelt es sich um ein einfacheres Problem mit der Werkzeugstandzeit | Benötigt Werkzeuge aus verstärktem Polymer und Verschleißüberwachung |
| Dimensionsstabilität | Überprüfen Sie Kriechen und thermische Bewegung | Oft verbessert, mit orientierungsabhängigem Verhalten |
| Absplittern | Spröde Kanten brauchen noch Unterstützung | Kantenausbrüche und Spachtelschäden bedürfen besonderer Aufmerksamkeit |
| Oberflächenbeschaffenheit | Kann für ein einheitlicheres Erscheinungsbild sorgen | Das Freilegen von Fasern kann die kosmetische Glätte beeinträchtigen |
| Elektrische Funktion | Überprüfen Sie die angegebenen Sorteneigenschaften | Überprüfen Sie Formulierung, Dicke und Umgebungsbedingungen |
| Leistung laden | Geeignet, wenn die Steifigkeit und Kriechfähigkeit dies zulassen | Wird oft für steifere belastete Schnittstellen bevorzugt |
Wählen Sie die Bewehrung entsprechend dem Lastfall und bewerten Sie dann die resultierenden Bearbeitungs- und Oberflächenanforderungen. Eine glasfaserverstärkte Sorte sollte nicht in einer Zeichnung, die für ungefülltes Material zugelassen ist, ersetzt werden, ohne dass die Abmessungen, der Verbindungsverschleiß und die elektrische Leistung überprüft wurden.
Der Prozess folgt den Funktionsflächen und Bezugsbeziehungen. Verwenden Sie eine kombinierte Route, wenn gedrehte Durchmesser und gefräste Details zusammenarbeiten müssen.
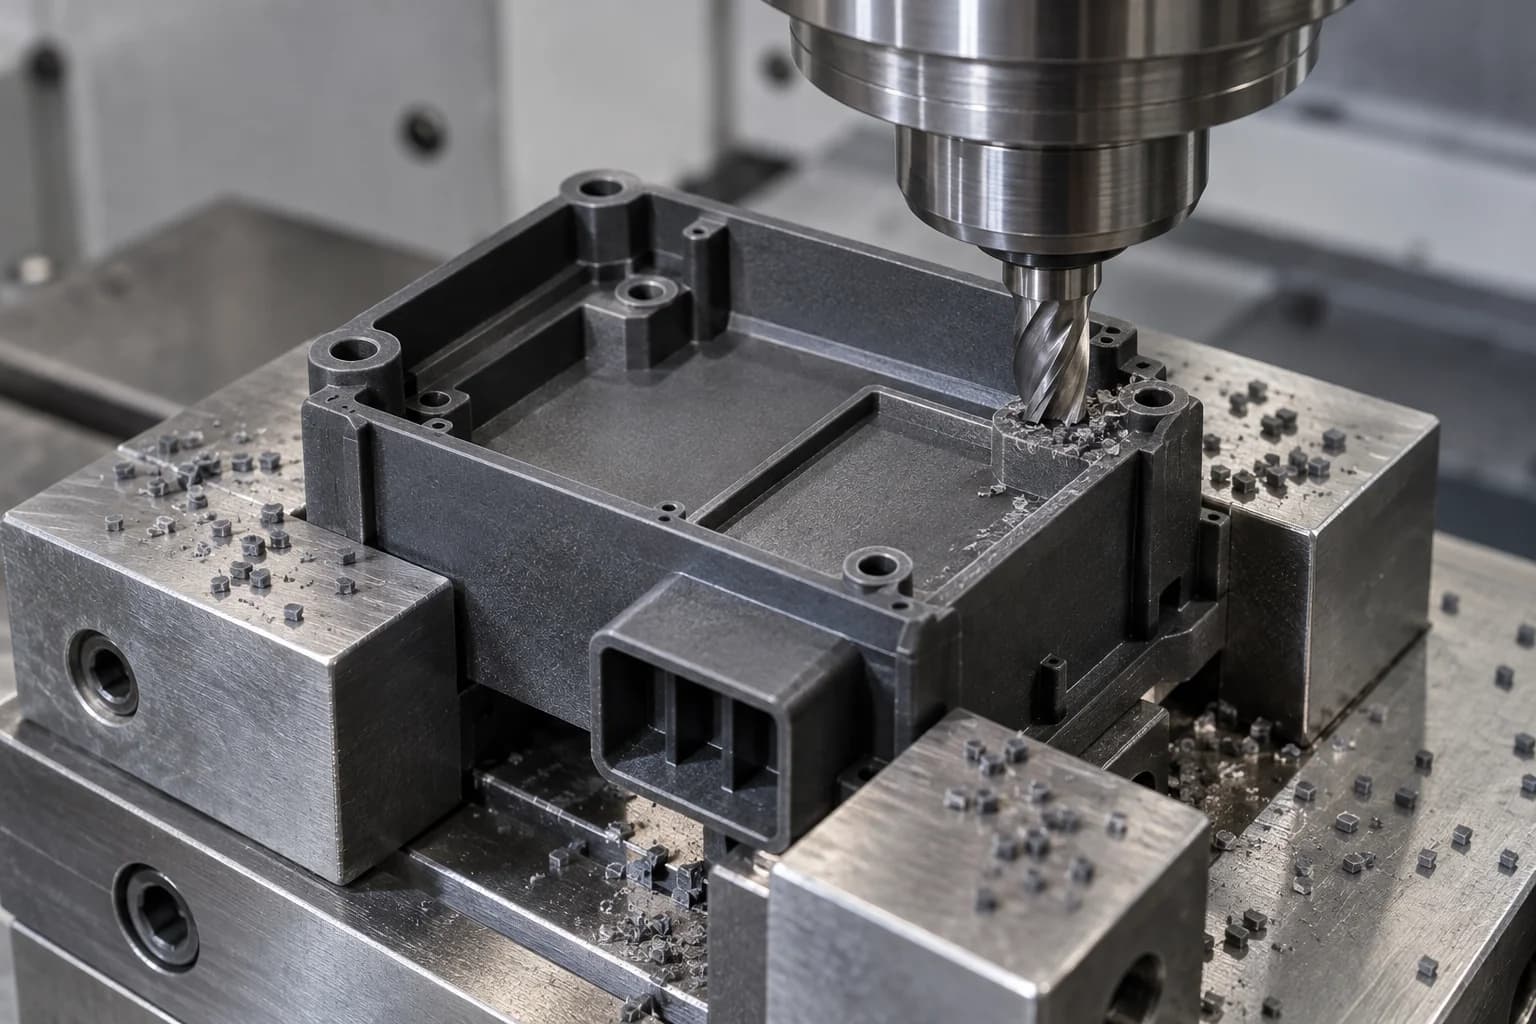
Für Gehäuse, Halterungen, Taschen, Schlitze, Montageflächen und Mehrflächenmerkmale. Unterstützen Sie dünne Abschnitte und lassen Sie Platz für praktische Fräserradien.
Erkunden Sie den Prozess →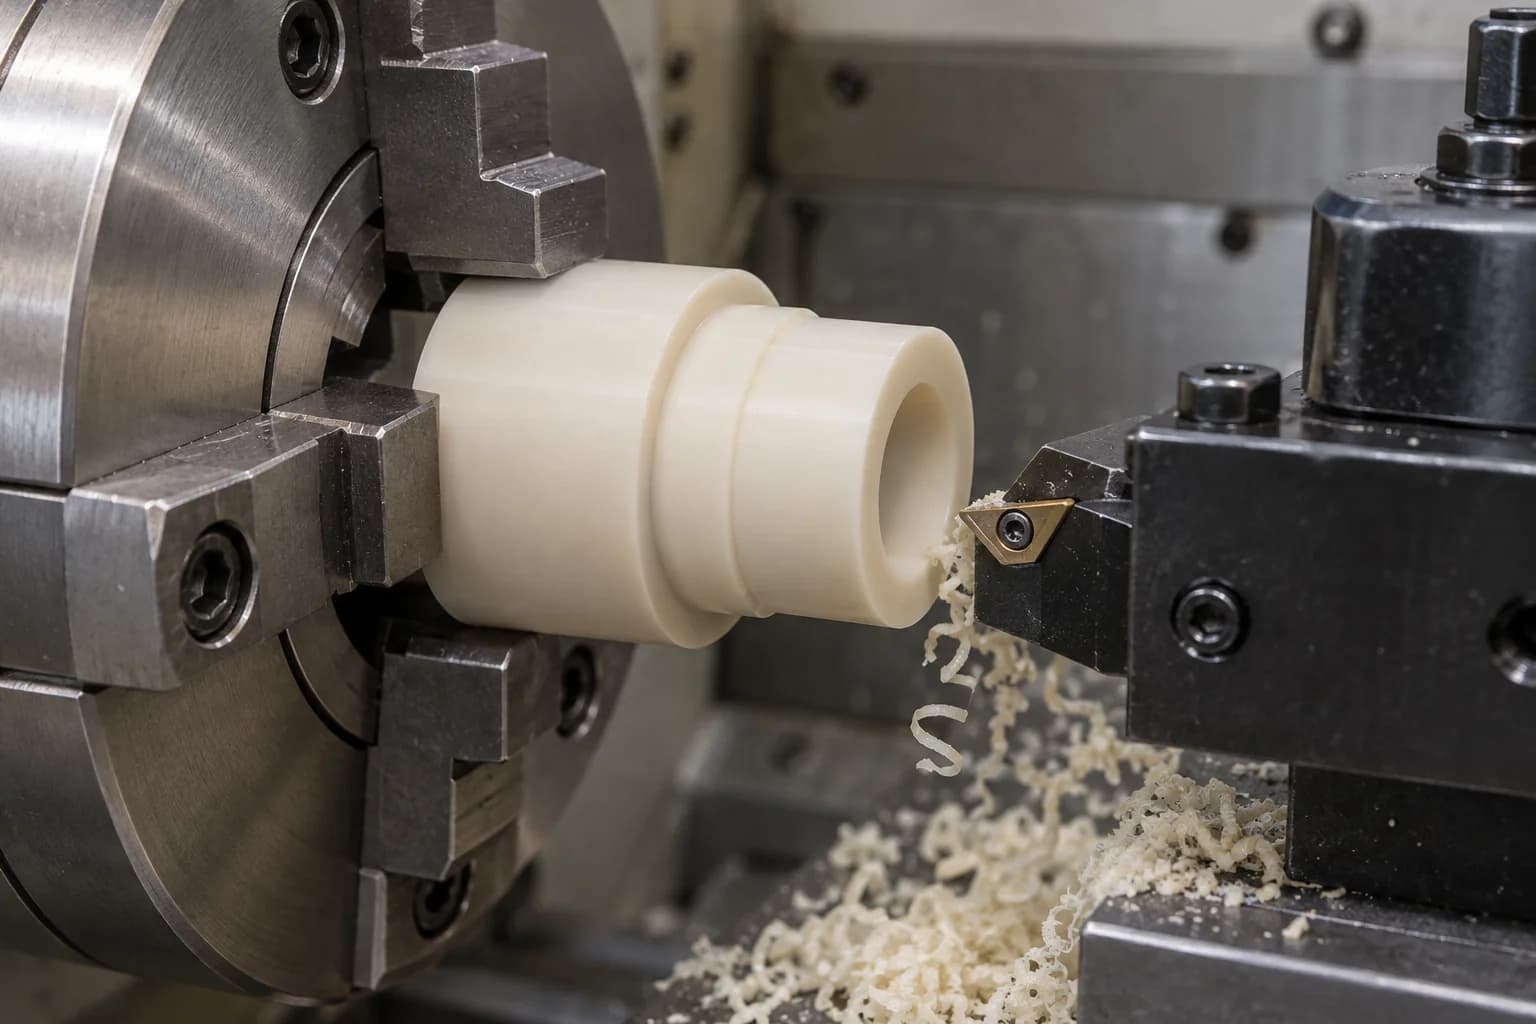
Für Hülsen, Buchsen, Ringe, Unterlegscheiben und Rotationsschnittstellen. Überprüfen Sie die Bohrungsgeometrie, die Klemmverzerrung und die Schulterkanten mit passender Passung.
Erkunden Sie den Prozess →Verwenden Sie den indizierten oder fünfachsigen Zugriff, wenn abgewinkelte Features und mehrere Flächen eine kontrollierte Bezugsstrategie erfordern. Bestätigen Sie, ob die Geometrie von weniger Setups profitiert.
Planen Sie Locheintritts- und Ausbruchsunterstützung. Überprüfen Sie den Gewindeeingriff, das Montagedrehmoment und ob die Einsätze für die Montage geeignet sind.
PPS kombiniert nützliche technische Eigenschaften mit Bearbeitungsrisiken, die sich zwischen ungefüllten und verstärkten Sorten erheblich unterscheiden.
Nicht unterstützte Ecken und dünne Lippen können abplatzen. Halten Sie den Eingriff des Werkzeugs unter Kontrolle und stützen Sie empfindliche Abschnitte während des Schneidens und der Handhabung.
Lokale Hitze kann die Abmessungen und die Oberflächenintegrität beeinträchtigen. Wählen Sie einen kompatiblen Kühl- und Spanabfuhransatz, ohne ein universelles Schneidrezept vorzuschreiben.
Bei glasfaserverstärktem Material kann sich eine scheinbar brauchbare Schneidkante abnutzen. Werkzeugverschleiß kann zu Größenabweichungen führen, bevor ein optischer Mangel erkennbar wird.
Verstärkte Oberflächen können freiliegende oder herausgezogene Fasern aufweisen. Definieren Sie die funktionale Finish-Akzeptanz getrennt von einem rein kosmetischen Ziel.
Ausbrüche an Löchern, scharfen Ecken und Schlitzen können Auswirkungen auf die Abdichtung, den Zusammenbau und die elektrischen Abstände haben. Überprüfen Sie diese Funktionen explizit.
Ein verschlissenes Werkzeug kann seine Abmessungen verändern, mehr Hitze erzeugen und Kanten beschädigen. Der Werkzeugzustand gehört in den Kontrollplan für die wiederholte PPS-Produktion.
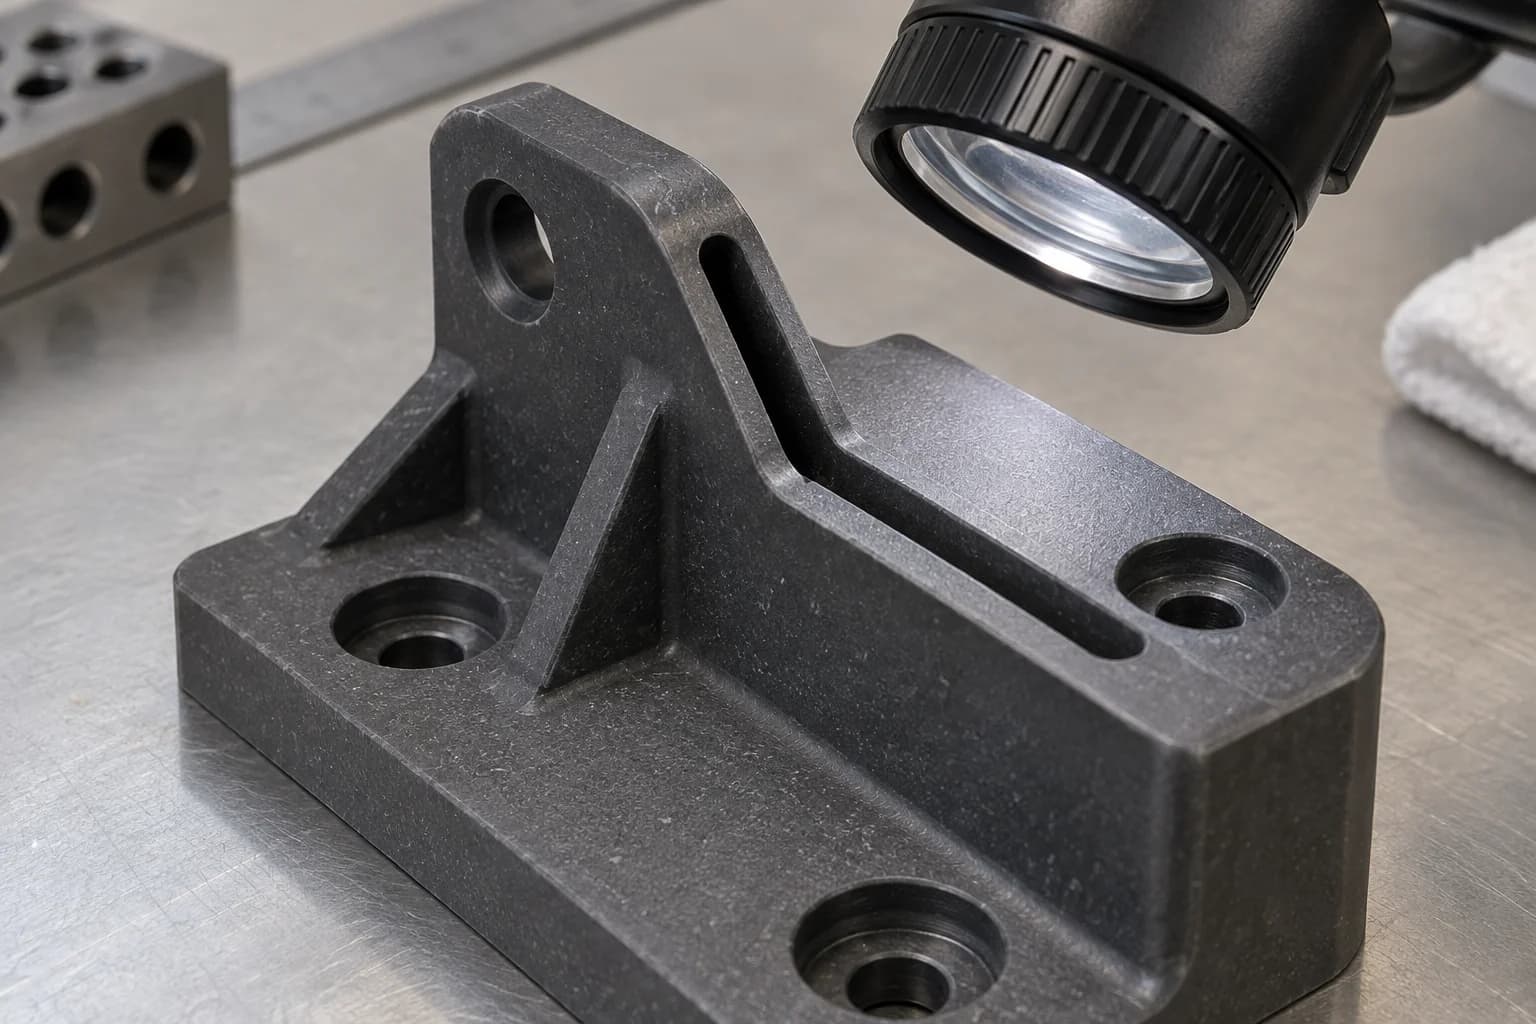
Wählen Sie Schneidstoffe und Kantengeometrie passend zum jeweiligen verstärkten Werkstoff. Spezialwerkzeuge können nach Prüfung von Geometrie und Menge gerechtfertigt sein.
Überprüfen Sie repräsentative kritische Merkmale während einer Charge. Legen Sie Ersatzkriterien anhand der beobachteten Abnutzung, Abmessungen und Oberflächenbeschaffenheit fest.
Überprüfen Sie das Engagement, die Lagerbestände, die Chip-Entsorgung und den Support. Vermeiden Sie das Kopieren von Parametern von Metallen oder einer anderen Polymerformulierung.
Überprüfen Sie Schlitzkanten, Gewindeeingänge, Dichtflächen und Lochausbrüche. Ein maßlich akzeptables Bauteil kann dennoch die Anforderung an eine funktionale Oberfläche nicht erfüllen.
Für alle PPS-Teile gibt es keine verlässliche, universelle Geschwindigkeits-, Vorschub- oder Standzeitzahl. Fräserdurchmesser, Verstärkung, Maschinensteifigkeit und das zu schneidende Merkmal verändern das bearbeitbare Prozessfenster. Legen Sie die Route anhand eines repräsentativen Bestands fest und dokumentieren Sie den genehmigten Zustand.
Toleranzen erfordern eine Überprüfung der Zeichnung. Wir wenden nicht für jede PPS-Sorte, -Größe oder -Geometrie eine strenge numerische Funktion an.
| Funktion | Akzeptanzplanung |
|---|---|
| Bohrungen und Passungen | Definieren Sie Passmaße, Rundheit, Prüftemperatur und Montagespiel. |
| Dünne Wände | Überprüfen Sie die verbleibende Abschnittsfestigkeit, Klemmunterstützung und Rückfederung. |
| Ebenheit | Definieren Sie die Bezugsunterstützung, die Teilegröße und die endgültige Freizustandsmessung. |
| Glasgefüllte Oberflächen | Unterscheiden Sie Maßgrenzen von der Akzeptanz freiliegender Fasern und der Rauheit. |
| Gewinde | Geben Sie Gewindestandard, Eingriff, Lehren und Einbaubedingungen an. |
| Vielseitige Positionen | Legen Sie ein konsistentes Bezugsschema und eine zugängliche Messmethode fest. |
| Große Komponenten | Bewerten Sie die Wärmeausdehnung, die Materialspannung und die Messbedingungen. |
| Enge Baugruppen | Überprüfen Sie den kombinierten Toleranzstapel und den Betriebstemperaturbereich. |
Setzen Sie den Funktionen, die die Funktion steuern, enge Grenzen. Große, enge Toleranzen erhöhen den Prüf- und Bearbeitungsaufwand, ohne unbedingt die Baugruppe zu verbessern. Vereinbaren Sie, ob Abmessungen bei Raumtemperatur, nach einer Konditionierungszeit oder in einem anderen definierten Zustand akzeptiert werden.
Senden Sie Ihre Zeichnung für eine PPS-Toleranzprüfung →Eine geringe Feuchtigkeitsaufnahme hilft bei der Feuchtigkeitskontrolle, verhindert jedoch nicht die Wärmeausdehnung, Restspannung oder Sprödigkeit.
Reduziert im Vergleich zu Nylon normalerweise eine Ursache für Größenveränderungen. Es stellt nicht in jeder Umgebung eine unbegrenzte Dimensionsstabilität sicher.
Lassen Sie das Teil vor der endgültigen Abnahme den vereinbarten Messzustand erreichen. Ein warmer Teil kann zu irreführenden Messwerten führen.
Vermeiden Sie nach Möglichkeit abrupte Abschnittswechsel und nicht unterstützte Lippen. Planen Sie einen Transportschutz für empfindliche Kanten sowie eine Bearbeitungsunterstützung ein.
Bewerten Sie Dauerbelastung, Temperaturzyklen, Chemikalien und Montagebelastung. Prototypentests sollten die Merkmale reproduzieren, die am wahrscheinlichsten zum Kriechen oder Brechen führen.
Ein paar Zeichnungsentscheidungen können das Risiko reduzieren, bevor Werkzeuge und Material festgelegt werden.
Identifizieren Sie die Formulierung, Verstärkung, Farbe und genehmigten Substitutionsregeln des Lieferanten.
Besprechen Sie fragile Abschnitte frühzeitig; Es gibt keine einheitliche Mindestwandstärke für jedes Bauteil.
Verwenden Sie für den Fräser zugängliche Radien in Taschen und Schlitzen. Sehr scharfe Innenecken können die Kosten und die Spannungskonzentration erhöhen.
Berücksichtigen Sie Eckübergänge, Schraubenlasten und Presspassungen. Spröde Polymere erfordern eine bewusste Montagestrategie.
Identifizieren Sie Pass-, Dichtungs- und Ausrichtungsmerkmale, anstatt jedes Maß festzuziehen.
Stellen Sie ggf. Spannung, Temperatur, Abstände und die erforderliche Materialdokumentation bereit.
Berücksichtigen Sie Flüssigkeit, Konzentration, Dauer- und Spitzentemperaturen, Belastung und Einwirkungsdauer.
Berücksichtigen Sie tiefe Taschen, schräge Löcher und Inspektionszugänge, bevor Sie das CAD-Modell fertigstellen.
Diese Komponentenfamilien beschreiben potenzielle zeichnungsbasierte Teile, keine verifizierten Kundenprojekte oder festen Katalogprodukte.
Bohrungsgeometrie und Laufspiel gegenüber der angegebenen Welle.
Auswahl der Verschleißklasse und repräsentative Überprüfung von Druck, Geschwindigkeit und Schmierung.
Flüssigkeitskompatibilität, Passschnittstellen und Dichtflächen.
Sitzgeometrie, Druck, Medien und Kantenintegrität.
Sortenspezifische dielektrische Eigenschaften und Installationsabstände.
Lochposition, dünne Wände und Anschlusspassung.
Montagedaten, Dichtungen und Betriebstemperatur.
Steifigkeit, Befestigungslasten und Bewehrungsausrichtung.
Reinheit, Sauberkeit und etwaige Vakuumanforderungen werden gesondert vereinbart.
Auffinden von Merkmalen und wiederholten Ladebedingungen.
Wandhalterung, Freistandsmaße und Handhabungsschutz.
Bohrungsausführung, konzentrische Merkmale und Montagepassungen.
Ebenheit, Dicke und Kontaktbelastung.
Kundenspezifische Materialspezifikation und Anwendungsqualifizierung.
Zeichnungsbasierte Schnittstellen für Geräte und Baugruppen.
Definieren Sie die Oberfläche anhand der Oberflächenfunktion. Verstärktes PPS behält möglicherweise die sichtbare Füllertextur bei, selbst wenn die Bearbeitung den Maßanforderungen entspricht.
Geeignet, wenn die Zeichnungsanforderungen Werkzeugmarkierungen zulassen. Stimmen Sie Aussehen und Oberflächenrauheit ab, wobei beides die Akzeptanz bestimmt.
Dicht-, Gleit- und Kontaktflächen einzeln kennzeichnen. Prüfen Sie, ob die gewünschte Oberfläche für den ausgewählten Spachtel praktikabel ist.
Geben Sie die erforderliche Kantenbehandlung an. Behalten Sie kritische Geometrie bei, während Sie loses Material entfernen und den Lochausbruch prüfen.
Beim Gravieren oder Markieren müssen Position, Tiefe und der verbleibende Abschnitt überprüft werden. Vermeiden Sie es, dünne oder belastete Bereiche zu beschädigen.
Überprüfen Sie den Einsatzstil, die Halterung, das Installationsdrehmoment und die Unterstützung der umgebenden Wand. Montagelasten sollten nicht auf metallähnlicher Duktilität beruhen.
Bei der Inspektion sollten Zeichnung, Material und Endzustand berücksichtigt werden. Vereinbaren Sie vor der Produktion den Dokumentations- und Probenahmeplan.
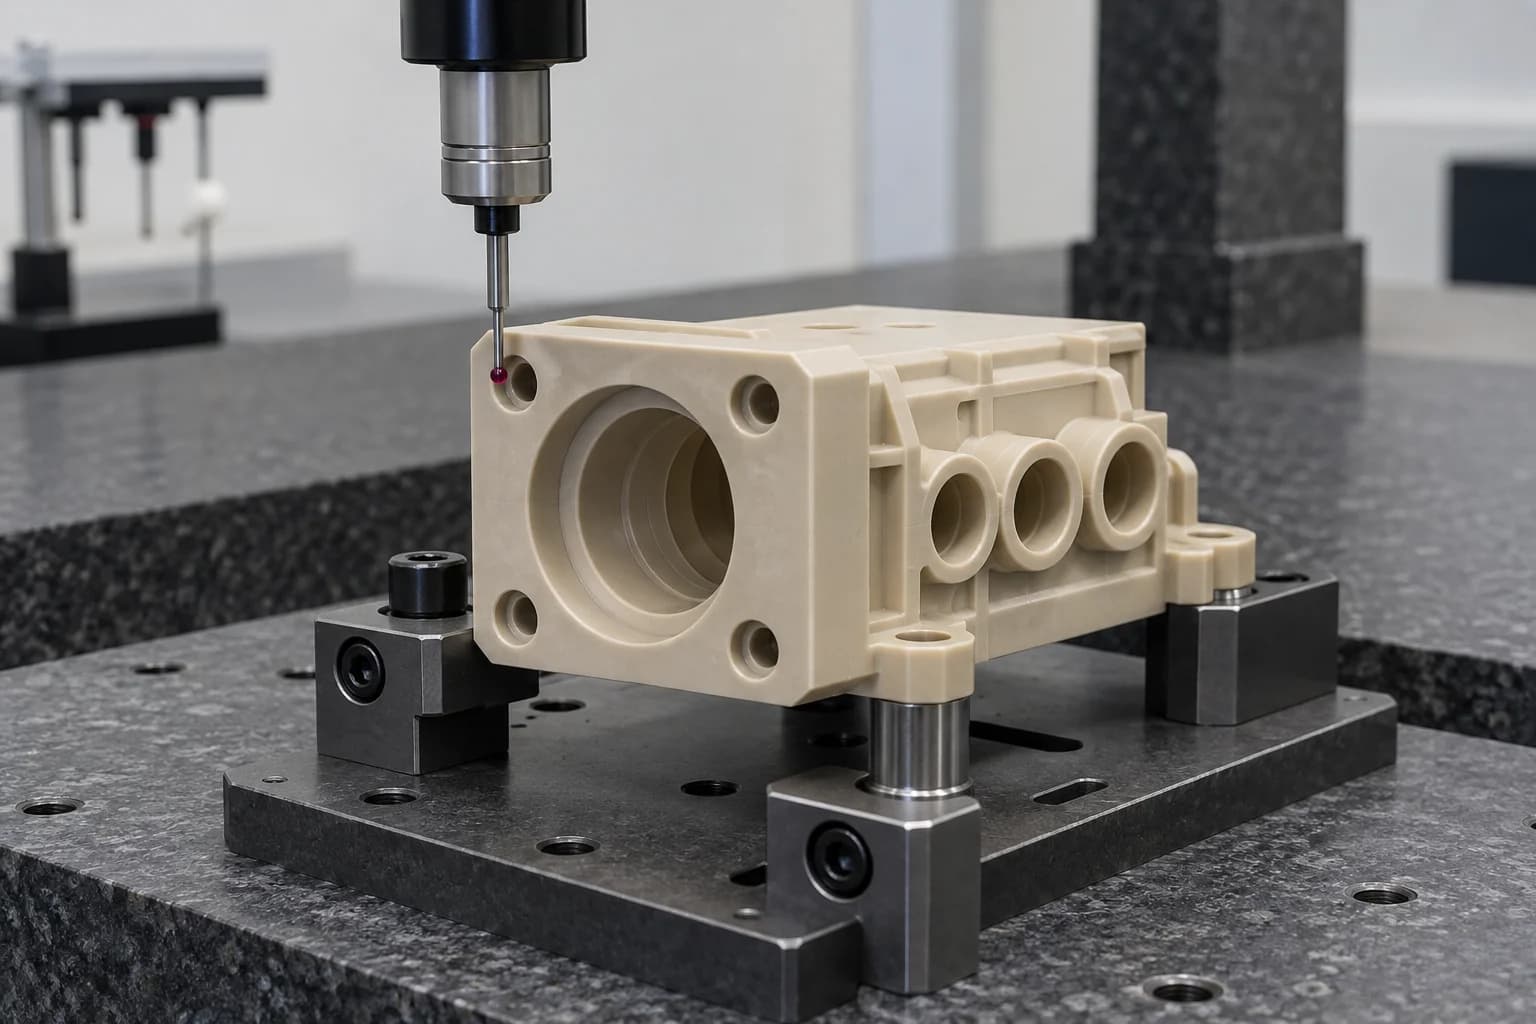
Eine Sendungsinspektion kann die vereinbarten Zeichnungsprüfungen bestätigen; Sie ersetzt nicht die Bewerbungsqualifikation. Elektrische, chemische, Dichtheits-, Verschleiß- oder Lebensdauerprüfungen müssen separat mit der erforderlichen Methode und den Akzeptanzgrenzen spezifiziert werden.
PPS kann ein wirtschaftlicher Kandidat sein, wenn sein Grundstücksumfang den Anforderungen entspricht. PEEK kann bevorzugt werden, wenn Robustheit oder anspruchsvollere Leistung die zusätzlichen Kosten rechtfertigen.
| Faktor | PPS | PEEK |
|---|---|---|
| Chemische Beständigkeit | Starker Kandidat; Überprüfen Sie die genaue Belichtung | Starker Kandidat; Überprüfen Sie die genaue Belichtung |
| Dimensionsverhalten | Geringe Feuchtigkeitsaufnahme; verstärkte Optionen | Geringe Feuchtigkeitsaufnahme; Qualität und Geometrie sind wichtig |
| Feuchtigkeit | Im Allgemeinen geringe Absorption | Im Allgemeinen geringe Absorption |
| Zähigkeit | Sprödigkeit kann das Design bestimmen | Bietet oft eine größere Zähigkeit; klassenabhängig |
| Bearbeitung | Verstärkte Sorten benötigen eine Verschleißkontrolle | Qualität, Füllstoff und Wärmemanagement bleiben wichtig |
| Kantenschaden | Dünne Kanten verdienen eine genaue Betrachtung | Nicht immun gegen Schäden oder Eigenstresseffekte |
| Kosten | Oft geringere Materialkosten | Oftmals höhere Materialkosten |
| Temperatur | Überprüfen Sie die zurückbehaltenen Eigenschaften im Rahmen der tatsächlichen Pflicht | Kann für anspruchsvollere thermische Aufgaben geeignet sein; Note überprüfen |
| Strukturelle Leistung | Gefüllte Optionen für steife Schnittstellen | Umfangreiche ungefüllte und verstärkte Optionen |
| Extremer Service | Wählen Sie nur innerhalb überprüfter Grenzen | Überlegen Sie, wann PPS die vollständige Anforderung nicht erfüllt |
Vergleichen Sie die chemische Beständigkeit und das strukturelle Verhalten sowie die elektrischen und flammentechnischen Anforderungen. Keines der beiden Polymere ist automatisch die Wahl für jedes Isolierteil.
| Faktor | PPS | Ultem / PEI |
|---|---|---|
| Chemische Belastung | Für anspruchsvolle Industriemedien oft attraktiv | Die Kompatibilität ist unterschiedlich; Überprüfen Sie die spezifische Flüssigkeit |
| Feuchtigkeitsaufnahme | Im Allgemeinen niedriger | Konditionierung und Absorption können wichtiger sein |
| Flammenleistung | Sorten- und geprüfte Dicke spezifisch | Sorten- und geprüfte Dicke spezifisch |
| Steifheit | Glasgefüllte Optionen für strukturelle Aufgaben | Ungefüllte und verstärkte Auswahlmöglichkeiten |
| Transparenz | Im Allgemeinen undurchsichtiges Material | Natürliche Qualitäten können bernsteinfarben und durchscheinend sein |
| Sprödigkeit | Überprüfen Sie scharfe Kanten und Montagespannungen | Überprüfen Sie die Spannungsriss- und Montagebedingungen |
| Elektrische Isolierung | Bestätigen Sie die genaue Formulierung | Bestätigen Sie die genaue Formulierung |
| Dimensionskontrolle | Füllstoff-, spannungs- und temperaturabhängig | Abhängig von Stress, Luftfeuchtigkeit und Temperatur |
Die Bewerbung bestimmt die Qualifikationsfragen. Ein Polymerfamilienname allein stellt keine Branchenkonformität dar.
Armaturen und Isolierschnittstellen mit festgelegten Anforderungen an Sauberkeit, Kontamination und gegebenenfalls Ausgasung.
Pumpen- und Ventilteile werden hinsichtlich Konzentration, Temperatur, Druck und Einwirkungsdauer bewertet.
Steckverbindergehäuse und Isolatoren mit sortenspezifischer Dielektrikums- und Flammendokumentation.
Sensoren, Vorrichtungen und Schnittstellen werden nach Kundenzeichnungen und Materialzulassungsanforderungen hergestellt.
Belastete Halterungen, Lager und Positionierungsteile mit realistischen Montage- und Verschleißbedingungen.
Dichtungs- und Fließwegkomponenten mit kontrollierten Oberflächen, kompatiblen Medien und vereinbarten Funktionstests.
Verwenden Sie den Prototyp, um Funktion und Akzeptanz zu klären, und steuern Sie dann die genehmigte Route für wiederkehrende Bestellungen.
Überprüfen Sie Passform, Sprödigkeit, chemische Einwirkung und thermisches Verhalten in der vorgesehenen Produktanwendung. Notieren Sie die Revision der Zeichnung und die tatsächliche Note.
Genehmigen Sie Erstartikel, Lagerbelege und Endkriterien. Überwachen Sie den Werkzeugverschleiß, bevor Größenabweichungen Auswirkungen auf den Rest der Charge haben.
Pflegen Sie Sorte, Materialquelle, Werkzeuge, Bezugspunkte und Prüfbedingungen. Überprüfen Sie Materialersetzungen und Zeichnungsänderungen, bevor Sie die Bestellung wiederholen.
Unser Testbericht konzentriert sich auf das Material und die Zeichnung. Bestätigen Sie die projektspezifische Beschaffung, Ausrüstung, Dokumentation und Testunterstützung, bevor Sie eine Bestellung aufgeben.
Bewerten Sie das Polymerverhalten zusammen mit der Teilegeometrie.
Ungefüllte, verstärkte und Verschleißformulierungen trennen.
Verbinden Sie Fräsen, Drehen und mehrachsigen Zugriff auf Bezugspunkte.
Beziehen Sie die Abrasivität verstärkter Materialien in die Produktionsplanung ein.
Überprüfen Sie die Schnitthitze, den Halt und die empfindlichen Eigenschaften.
Besprechen Sie Toleranzen, Radien, Gewinde und Inspektionszugang frühzeitig.
Übertragen Sie genehmigte Anforderungen in wiederkehrende Aufträge.
Vereinbaren Sie vor dem Materialkauf die Rückverfolgbarkeit und verfügbare Inspektionsaufzeichnungen.
Eine praktische Prüfsequenz sorgt dafür, dass kommerzielle Anforderungen und technische Akzeptanz miteinander in Verbindung stehen.
PPS steht für Polyphenylensulfid, einen teilkristallinen technischen Thermoplast. Es wird aufgrund einer Kombination aus chemischer Beständigkeit, thermischer Stabilität, geringer Feuchtigkeitsaufnahme und elektrischen Eigenschaften ausgewählt. Die genaue Note bestimmt die Leistung.
PPS ist bearbeitbar, aber spröde Kanten, Schneidhitze und Verstärkung können Präzisionsmerkmale anspruchsvoll machen. Der mit Glas gefüllte PPS berücksichtigt zusätzlich den abrasiven Werkzeugverschleiß und füllstoffbedingte Oberflächenaspekte.
Ja. Fräsen von Anzugtaschen, Gehäusen und Montageflächen; Drehen von Anzügen, Hülsen, Buchsen und Ringen. Einige Teile erfordern eine kombinierte Route, um funktionale Beziehungen aufrechtzuerhalten.
Glasgefülltes PPS bietet im Allgemeinen eine höhere Steifigkeit und eine verbesserte Kriechfestigkeit bei größerer Abrasivität und möglichem Richtungsverhalten. Ungefülltes PPS vermeidet eine Glasverstärkung, erfordert aber dennoch eine sorgfältige Unterstützung und Kantenkontrolle.
Glasverstärkungen sind abrasiv und können die Standzeit des Werkzeugs im Vergleich zu ungefülltem Material verkürzen. Der tatsächliche Verschleiß hängt von Sorte, Fräser, Eingriff und Geometrie ab. Überwachen Sie kritische Abmessungen und Oberflächentrends, anstatt von einem festen Austauschintervall auszugehen.
Zeichnung, Güteklasse, Teilegröße, Wandstärke und endgültige Messbedingungen bestimmen die Machbarkeit. Senden Sie die kritischen Funktionen zur Überprüfung. Eine universelle Toleranz wäre irreführend.
PPS nimmt im Allgemeinen viel weniger Feuchtigkeit auf als Nylon, daher ist die feuchtigkeitsbedingte Bewegung oft geringer. Wärmeausdehnung, Eigenspannung, Kriechen und Verstärkungsausrichtung müssen noch überprüft werden.
Der Lagerbestand von PPS ist oft günstiger, aber die Fertigteilkosten umfassen auch Lagerverfügbarkeit, Werkzeugverschleiß, Zykluszeit, Inspektion und Ausschussrisiko. Vergleichen Sie Angebote für dieselben Zeichnungs- und Abnahmeanforderungen.
Geeignete Noten können Kandidaten sein. Bestätigen Sie elektrische Eigenschaften, Reinheit, Sauberkeit, Flammenklassifizierung und alle Ausgasungs- oder Rückverfolgbarkeitsanforderungen für die tatsächliche Anwendung. Die allgemeine PPS-Kennzeichnung stellt keine Qualifikation dar.
Beispiele hierfür sind Buchsen, Lager, Hülsen, Ringe, Unterlegscheiben, Gehäuse, Isolatoren, Pumpen- und Ventilkomponenten, Halterungen und Vorrichtungen. Die Eignung hängt von der Zeichnung und den Betriebsanforderungen ab.
DEINE STUFE. DEINE ZEICHNUNG. IHR PPS-TEIL.
Senden Sie Ihre CAD-Datei oder Zeichnung und die Menge für eine PPS-Bearbeitungsprüfung. Geben Sie in Ihrer Zeichnung oder E-Mail, sofern verfügbar, die genaue Güte und Bewehrung, kritische Abmessungen, Oberflächenanforderungen, Chemikalien, Arbeitstemperatur und Belastungen an.
Firmenname, Name, E-Mail und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und Zeichnungs-Upload sind optional. Berücksichtigen Sie bei der Installationsvorbereitung die Abmessungen der Gegenteile, die Befestigungslasten und alle Prüfanforderungen, die die Abnahme steuern.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Bitte stimmen Sie der vertraulichen Behandlung der Dateien zu, bevor Sie sensible Zeichnungen senden.