耐薬品性
多くの業界メディアの候補者。化学物質の正体、濃度、温度を確認します。一般的な抵抗声明は互換性を承認するものではありません。

ポリフェニレンサルファイド / PPS
TOPS Plastics は、耐薬品性、熱安定性、低吸湿性、電気絶縁性、および長期的な寸法管理が必要なコンポーネントに CNC PPS 加工を提供します。エンジニアリング図面または CAD ファイルから、CNC フライス加工、旋削加工、多軸加工用の非充填および強化ポリフェニレンサルファイドをレビューします。
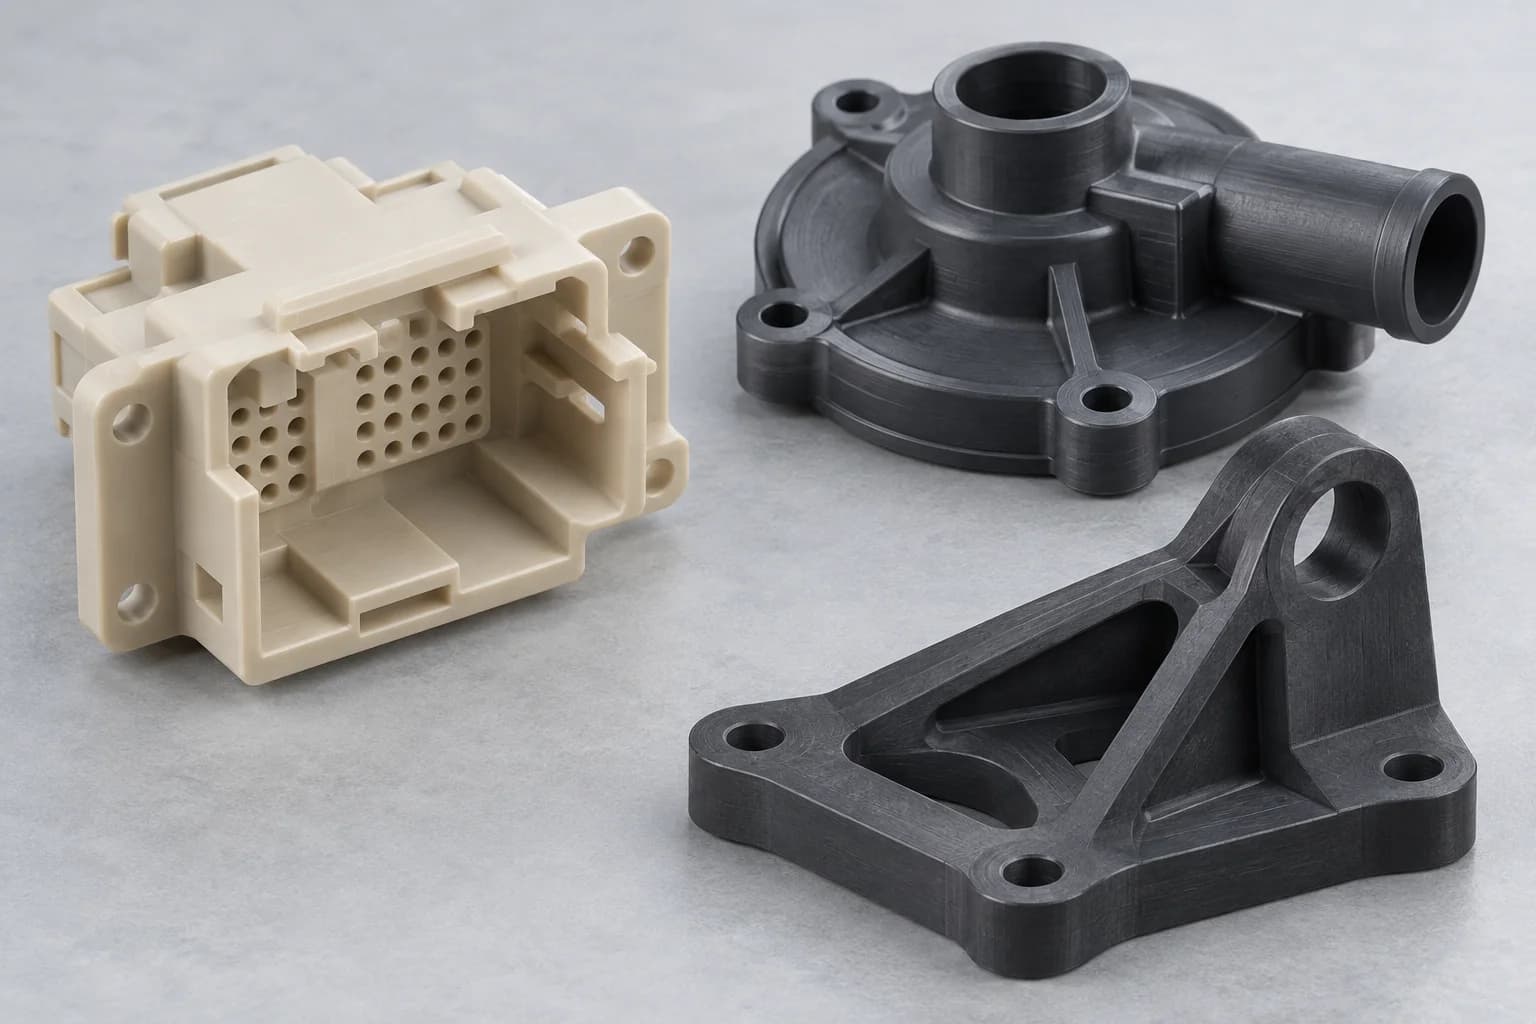
正確な PPS グレードから始めて、機能的な寸法を定義します。フィラー含有量、素材の方向、肉厚、切削工具の状態は、公称の材料名と同じくらい完成部品に影響を与えます。
指定されたPPS在庫の図面主導の製造ルート。ご注文前にグレードの有無、装備の適合性、検査範囲をご確認ください。
| アイテム | プロジェクトのレビュー |
|---|---|
| 材質 | ポリフェニレンサルファイド (PPS);サプライヤーのグレードと在庫形態を指定します。 |
| プロセス | CNC フライス加工、旋削、穴あけ、ボーリング、タッピング、および形状が必要な多軸加工。 |
| グレード | 未充填、ガラス充填、ミネラル充填および専用摩耗グレードは在庫状況により異なります。 |
| 代表的な部品 | ブッシング、コネクタハウジング、ポンプ部品、バルブ部品、絶縁体、精密治具。 |
| 生産 | 試作品の数量、少量の注文、および繰り返しバッチ。 |
| 入力情報 | 図面の改訂、数量、グレード、重要な寸法、および使用条件。 |
| ファイル | STEP、STP、IGES、X_T、DWG、DXF、PDF。承認用に寸法の入った図面を含めます。 |
| 検査 | 最初の製品と最終の寸法チェック。トレーサビリティ、レポート、特別なテストに同意します。 |
PPS はポリフェニレンサルファイドで、熱、化学物質、寸法安定性が低コストのプラスチックの課題となる場合に使用される半結晶性エンジニアリング熱可塑性プラスチックです。
吸湿性が低いため、湿度に関連した寸法変化を制限します。耐薬品性により流体処理部品の候補となり、適切なグレードは電気絶縁性と難燃性を備えています。これらの利点により、すべての PPS 配合が互換性があるわけではありません。
未充填の PPS と強化された PPS は、加工や荷重下での挙動が異なります。ガラス強化は一般に剛性を高め、耐クリープ性を向上させますが、研磨工具の摩耗や表面繊維の露出の可能性をもたらします。射出成形樹脂のデータシートだけに頼るのではなく、特定のストックグレードを選択してください。
実際の化学薬品、濃度、温度、応力、暴露時間を確認してください。強い酸化条件やその他の攻撃的な環境では、グレードの能力を超えてしまう可能性があります。サプライヤーのデータと代表的なアプリケーションのテストによって決定を制御する必要があります。
PPS は、コンポーネントが複数のプロパティを一緒に必要とする場合に便利です。実際の使用条件での保持性能を確認してください。
多くの業界メディアの候補者。化学物質の正体、濃度、温度を確認します。一般的な抵抗声明は互換性を承認するものではありません。
短期的な熱定格や融点だけでなく、継続的な荷重下での保持強度とクリープも考慮してください。
多くの場合、ナイロンよりも厳密な湿度関連の寸法制御をサポートします。熱膨張を含む他の運動メカニズムも依然として重要です。
強化グレードは剛性とクリープ挙動を改善できます。素材の方向、残留応力、部品の形状が結果に影響します。
正確な配合については、誘電特性、沿面距離、環境条件を確認してください。導電性フィラーにより選択が変わります。
一部のグレードでは火炎分類が公表されています。 UL 定格は、すべての機械加工部品に自動的に適用されるわけではなく、特定のグレード、色、テストされた厚さに適用されます。
引用する前にグレードを指定してください。これらは調達とレビューのための材料ファミリーであり、すべての配合が在庫にあることを約束するものではありません。
補強が不要な耐薬品性の精密部品に最適です。その比較的脆い性質は依然として、サポートされた切断と慎重なエッジ処理を必要とします。
一般的な強化範囲には 30% と 40% が含まれますが、正確な指定によって制御されます。剛性が高いほど、摩耗性が高まり、方向性が得られる可能性があります。
特定の化合物の安定性、表面要件、電気的動作を確認します。鉱物強化材は自動的にガラス強化材と同等になるわけではありません。
専用の配合により摩擦や摩耗が改善される場合があります。材質名だけで選択するのではなく、相手材、速度、圧力、潤滑、温度を確認してください。
Ryton、Techtron、Fortron は、PPS 製品ファミリーの例です。実際のサプライヤーの指定、利用可能な機械加工可能な在庫、および文書を確認します。これらの名前は、承認や互換性を意味するものではありません。
非充填の PPS は、通常、研磨剤の少ない加工ルートを提供します。ガラス繊維入り PPS は、剛性と持続荷重の寸法制御のためによく選択されます。最適な選択は機能によって異なります。
| 因子 | 未充填PPS | ガラス入りPPS |
|---|---|---|
| 剛性 | 強化された代替品よりも低い | 一般に高い。グレードデータを確認する |
| 工具の摩耗 | 研磨性が低い | ガラス強化により刃先の摩耗が増加 |
| 被削性 | 多くの場合、より単純な工具寿命の問題 | 強化ポリマー製工具と摩耗モニタリングが必要 |
| 寸法安定性 | クリープと熱の動きを確認する | 方向に依存した動作で改善されることが多い |
| チッピング | 脆いエッジにはまだサポートが必要です | エッジブレークアウトとフィラー関連の損傷には特に注意が必要です |
| 表面仕上げ | より均一な外観を提供できます | 繊維が露出すると、化粧品の滑らかさが制限される可能性があります |
| 電気的機能 | 指定されたグレードのプロパティを確認してください | 配合、厚さ、環境条件を確認する |
| 負荷パフォーマンス | 剛性とクリープが許す場合に適しています | 多くの場合、より剛性の高い負荷がかかるインターフェイスに好まれます |
荷重ケースを満たす鉄筋を選択し、その結果生じる機械加工と表面の要件を評価します。寸法、嵌合摩耗、および電気的性能を確認することなく、ガラス充填グレードを未充填ストック用に承認された図面に置き換えるべきではありません。
このプロセスは、機能面とデータム関係に従います。旋削直径とフライス加工された詳細を連携させる必要がある場合は、組み合わせたルートを使用します。
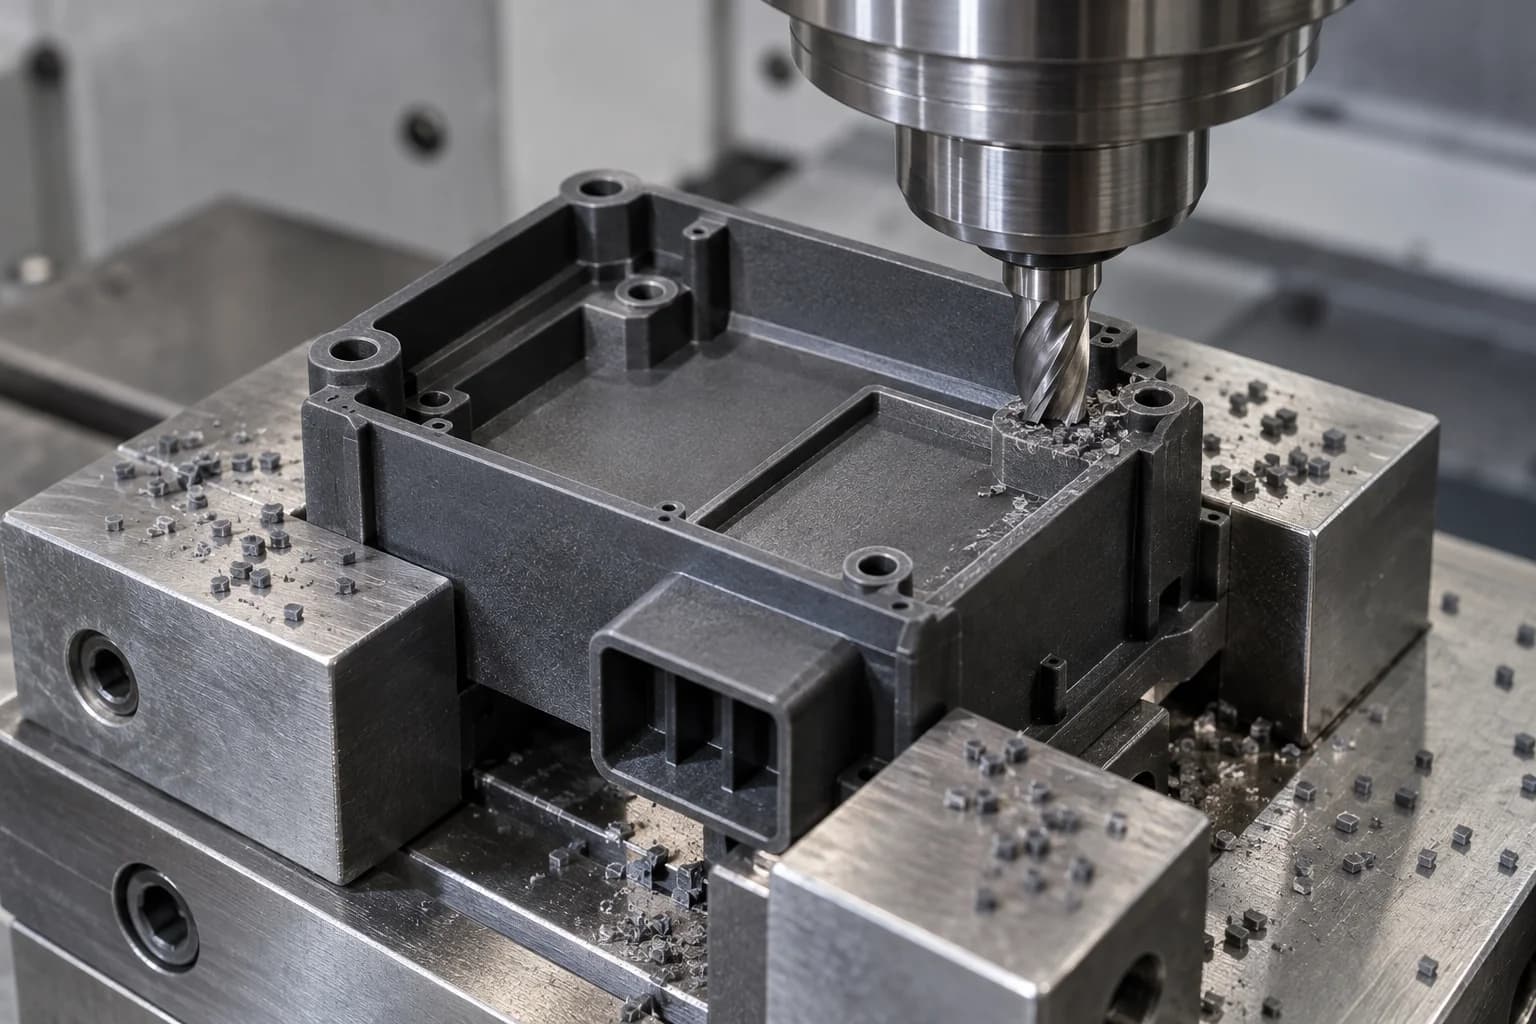
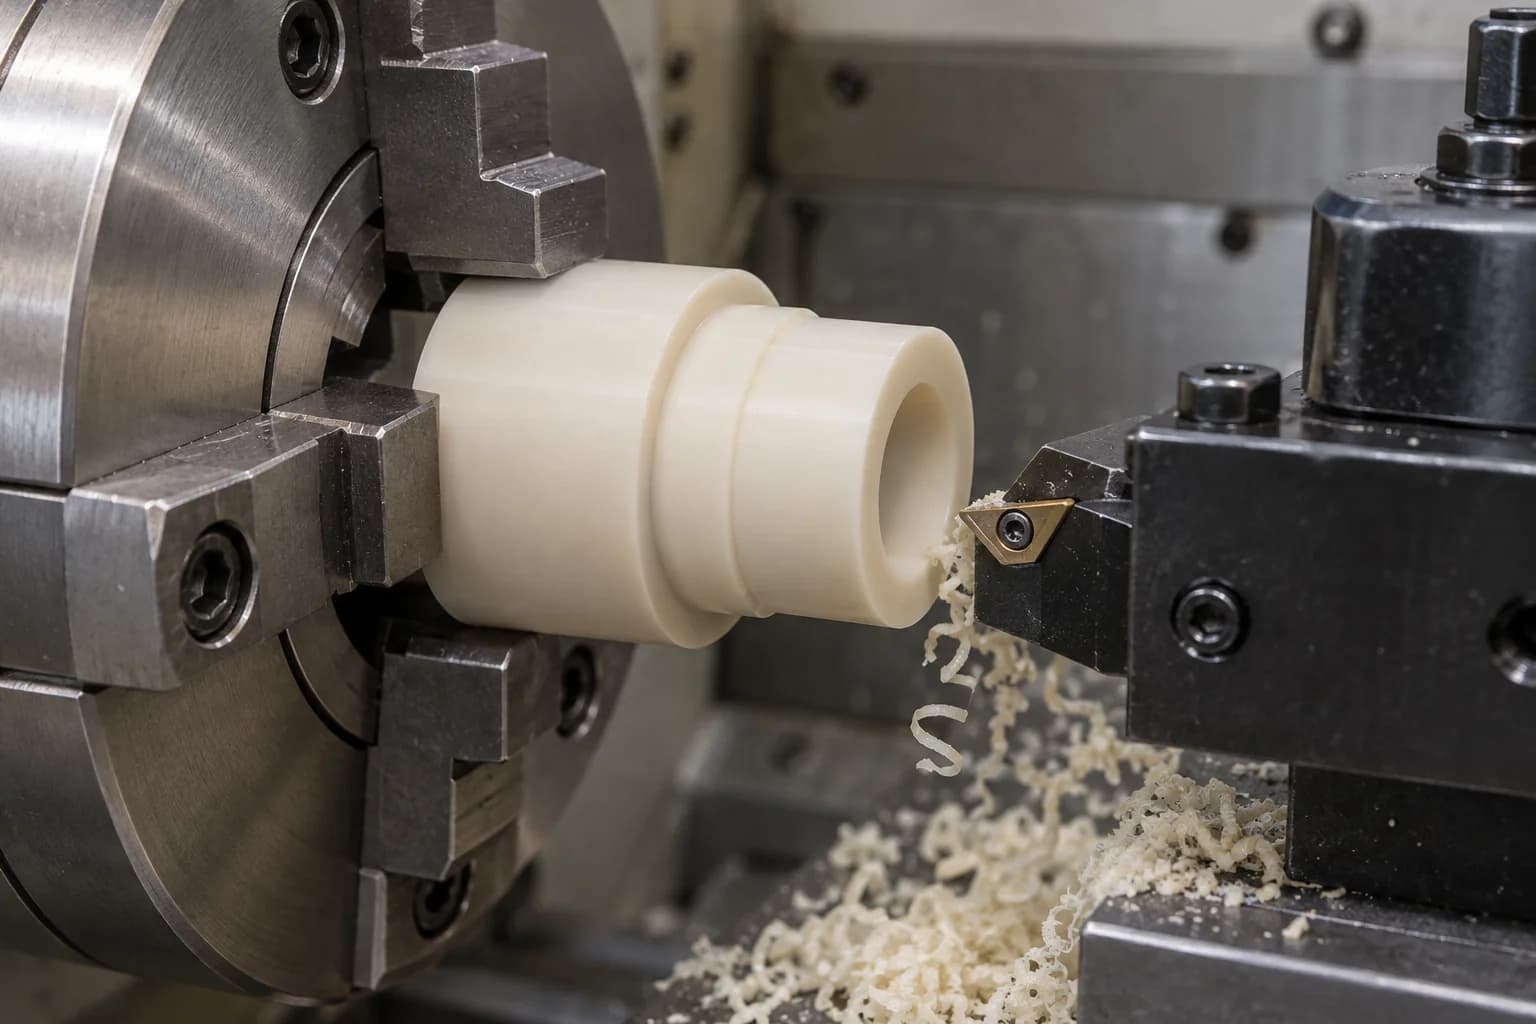
角度のあるフィーチャや複数の面で制御されたデータム戦略が必要な場合は、インデックス付きアクセスまたは 5 軸アクセスを使用します。セットアップの数を減らすことでジオメトリにメリットがあるかどうかを確認します。
ホールエントリーとブレークアウトのサポートを計画します。ネジのかみ合い、取り付けトルク、インサートがアセンブリに適切かどうかを確認してください。
PPS は、有用なエンジニアリング特性と、非充填グレードと強化グレードの間で大きく変化する機械加工リスクを組み合わせています。
サポートされていない角や薄い唇は欠ける可能性があります。工具の噛み合いを制御し、切断中や取り扱い中に脆弱な部分をサポートします。
局所的な熱は寸法や表面の完全性に影響を与える可能性があります。汎用的な切削レシピを規定せずに、互換性のある冷却および切りくず除去アプローチを選択してください。
ガラス入りストックは、明らかに使用可能な刃先を摩耗させる可能性があります。工具の摩耗により、視覚的な欠陥が明らかになる前にサイズのずれが生じる可能性があります。
強化された表面では、繊維が露出したり引っ張られたりすることがあります。純粋に見た目の目標とは別に、機能的な仕上げの受け入れを定義します。
穴、鋭い角、スロットでのブレークアウトは、シーリング、組み立て、電気的クリアランスに影響を与える可能性があります。これらの機能を明示的に検査してください。
工具が摩耗すると、寸法が変化し、より多くの熱が発生し、エッジが損傷する可能性があります。工具条件は、PPS 繰り返し生産の管理計画に属します。
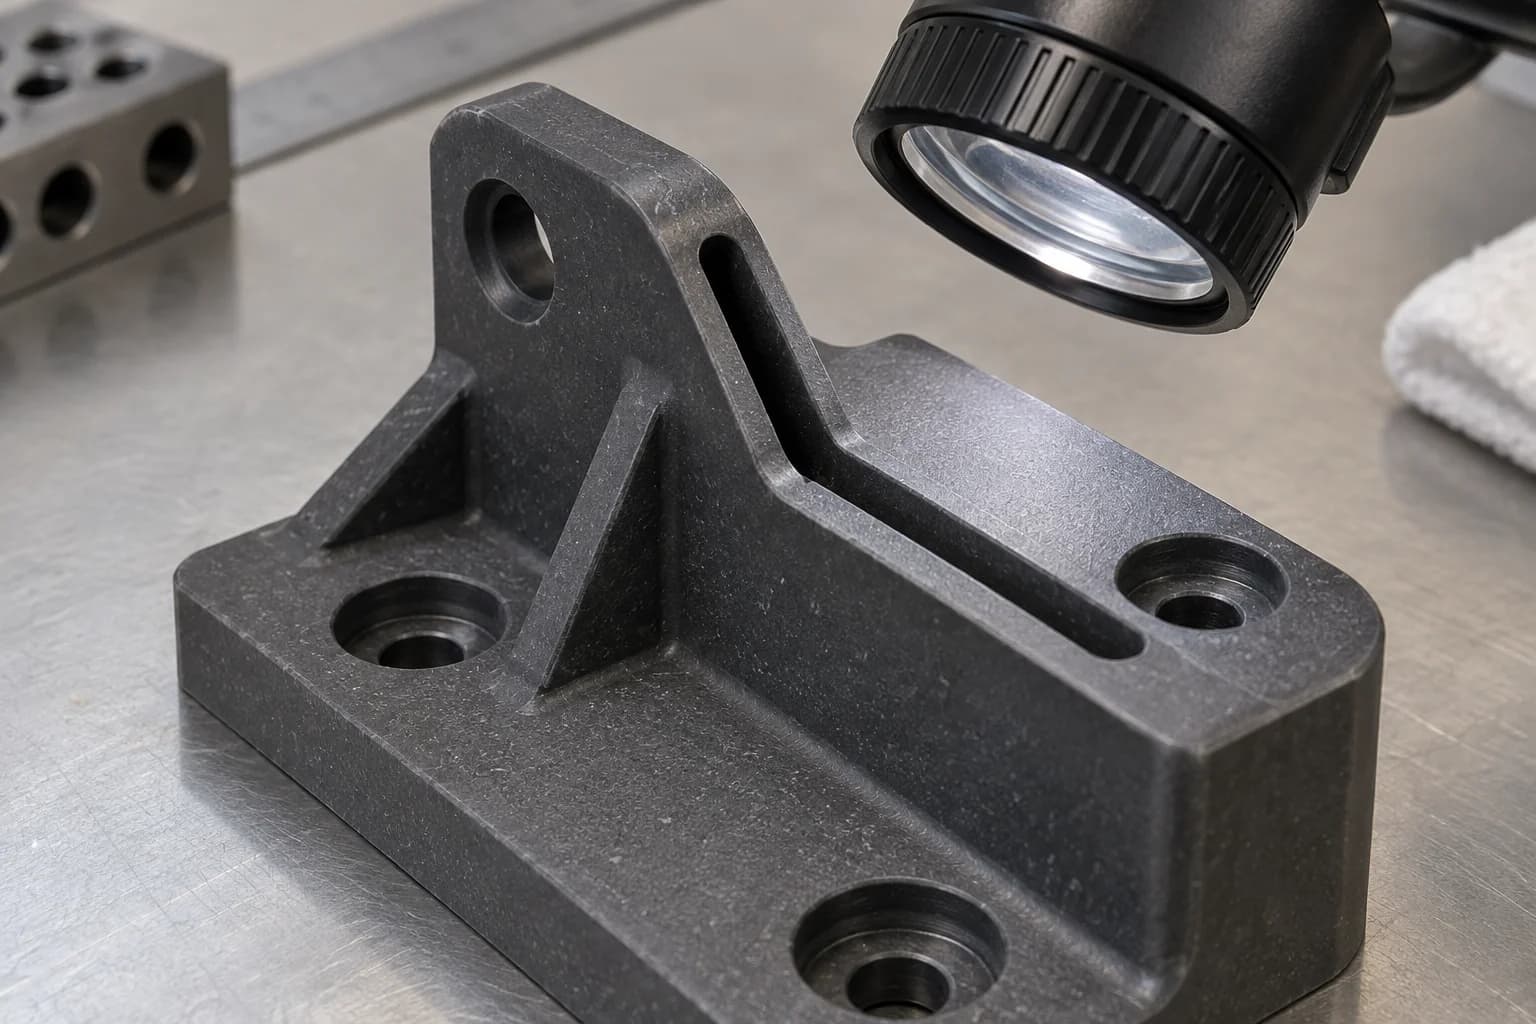
実際の強化素材に適した切削材料と刃先形状を選択してください。形状と数量を検討した後、特殊な工具が正当化される場合があります。
バッチ中に代表的な重要な機能をチェックします。観察された摩耗、寸法、表面状態から交換基準を設定します。
エンゲージメント、在庫許容量、切りくずの排出、サポートを確認します。金属または異なるポリマー配合物からパラメータをコピーすることは避けてください。
スロットのエッジ、ネジの入り口、シール面、穴のブレークアウトを検査します。寸法的に許容可能なコンポーネントであっても、機能的な表面要件を満たさない可能性があります。
すべての PPS 部品に対する信頼できる普遍的な速度、送り、または工具寿命の数値はありません。カッターの直径、補強材、機械の剛性、および切削されるフィーチャによって、実行可能なプロセス ウィンドウが変化します。代表的な株式についてルートを確立し、承認された条件を記録します。
公差については図面のレビューが必要です。当社では、PPS のすべてのグレード、サイズ、形状に 1 つの厳密な数値機能を適用するわけではありません。
| 特徴 | 受け入れ計画 |
|---|---|
| ボアとフィット | 嵌合寸法、真円度、検査温度、およびアセンブリクリアランスを定義します。 |
| 薄い壁 | 残りのセクションの強度、クランプサポート、スプリングバックを確認します。 |
| 平面度 | データムサポート、部品サイズ、最終的な自由状態の測定を定義します。 |
| ガラスで満たされた表面 | 寸法限界と露出した繊維および粗さの許容範囲を区別します。 |
| ねじ | ねじ規格、かみ合い、ゲージ、取り付け条件をご指定ください。 |
| マルチフェイスポジション | 一貫したデータムスキームとアクセス可能な測定方法を確立します。 |
| 大型コンポーネント | 熱膨張、素材応力、測定条件を評価します。 |
| 堅固なアセンブリ | 組み合わせた許容スタックと動作温度範囲を確認してください。 |
機能を制御する機能に厳しい制限を設けます。公差が広く厳密であるため、必ずしもアセンブリを改善することなく、検査や機械加工の作業が増加します。寸法が室温、調整期間後、または別の定義された状態で受け入れられるかどうかに同意します。
PPS 公差レビューのために図面を送信してください →吸湿性が低いと湿度制御に役立ちますが、熱膨張、残留応力、脆性破壊がなくなるわけではありません。
通常、ナイロンと比較してサイズ変化の原因が 1 つ軽減されます。あらゆる環境において無制限の寸法安定性を確立するわけではありません。
最終的な合格前に、部品が合意された測定条件に達するまで待ちます。温かい部分は誤解を招く可能性があります。
可能な限り、急激なセクションの変更やサポートされていない唇を避けてください。機械加工のサポートだけでなく、デリケートなエッジの出荷保護も計画します。
持続的な負荷、温度サイクル、化学物質、取り付けストレスを評価します。プロトタイプのテストでは、クリープまたは破損の可能性が最も高い機能を再現する必要があります。
工具や材料を投入する前に、図面に関する決定をいくつか行うことでリスクを軽減できます。
サプライヤーの配合、補強、色、および承認された代替ルールを特定します。
壊れやすい部分については早めに話し合ってください。すべてのコンポーネントに適用される単一の最小肉厚はありません。
ポケットやスロットにはカッターでアクセスできる半径を使用してください。非常に鋭い内部コーナーは、コストと応力集中を増加させる可能性があります。
コーナーの移行、ネジの荷重、圧入を考慮してください。脆いポリマーには、意図的な組み立て戦略が必要です。
すべての寸法を締め付けるのではなく、フィット感、密閉性、位置合わせの特徴を特定します。
関連する場合、電圧、温度、クリアランス、および必要な材料文書を提供します。
流体、濃度、連続温度とピーク温度、負荷、暴露期間が含まれます。
CAD モデルを完成させる前に、深いポケット、角度のある穴、検査アクセスを考慮してください。
これらのコンポーネント ファミリは、検証済みの顧客プロジェクトや固定カタログ製品ではなく、潜在的な図面ベースの部品を記述します。
指定されたシャフトに対するボア形状とランニングクリアランス。
摩耗グレードの選択と代表的な圧力、速度、潤滑のレビュー。
流体の適合性、嵌合界面およびシール面。
シートの形状、圧力、メディア、エッジの完全性。
グレード固有の誘電特性と設置スペース。
穴の位置、薄肉、端子のフィット感。
取り付け基準、シール、使用温度。
剛性、締結荷重、鉄筋の方向。
純度、清浄度および真空要件は別途合意されました。
フィーチャの位置と繰り返しの荷重条件。
壁のサポート、自由状態の寸法、および取り扱い保護。
ボアの仕上げ、同心円状の特徴、およびアセンブリのフィット。
平面度、厚さ、接触荷重。
顧客の材料仕様とアプリケーションの資格。
機器およびアセンブリ用の図面ベースのインターフェイス。
表面関数によって仕上げを定義します。強化 PPS は、機械加工が寸法要件を満たしている場合でも、目に見えるフィラーのテクスチャを保持する場合があります。
図面要件により工具マークが許可される場合に適しています。外観と表面粗さを一致させ、どちらかが受け入れを制御します。
シール面、滑り面、接触面を個別に識別します。希望する仕上げが選択したフィラーにとって実用的であるかどうかを検討してください。
必要なエッジ処理を指定してください。緩んだ材料を除去し、穴のブレークアウトをチェックしながら、重要な形状を維持します。
彫刻やマーキングを行うには、位置、深さ、残りの部分を検討する必要があります。薄い部分や負荷のかかる部分を傷つけないようにしてください。
インサートのスタイル、保持力、取り付けトルク、周囲の壁のサポートを確認してください。組み立て荷重は金属のような延性に依存すべきではありません。
検査では、図面、材料、最終状態を結び付ける必要があります。生産前に文書化とサンプリング計画に同意します。
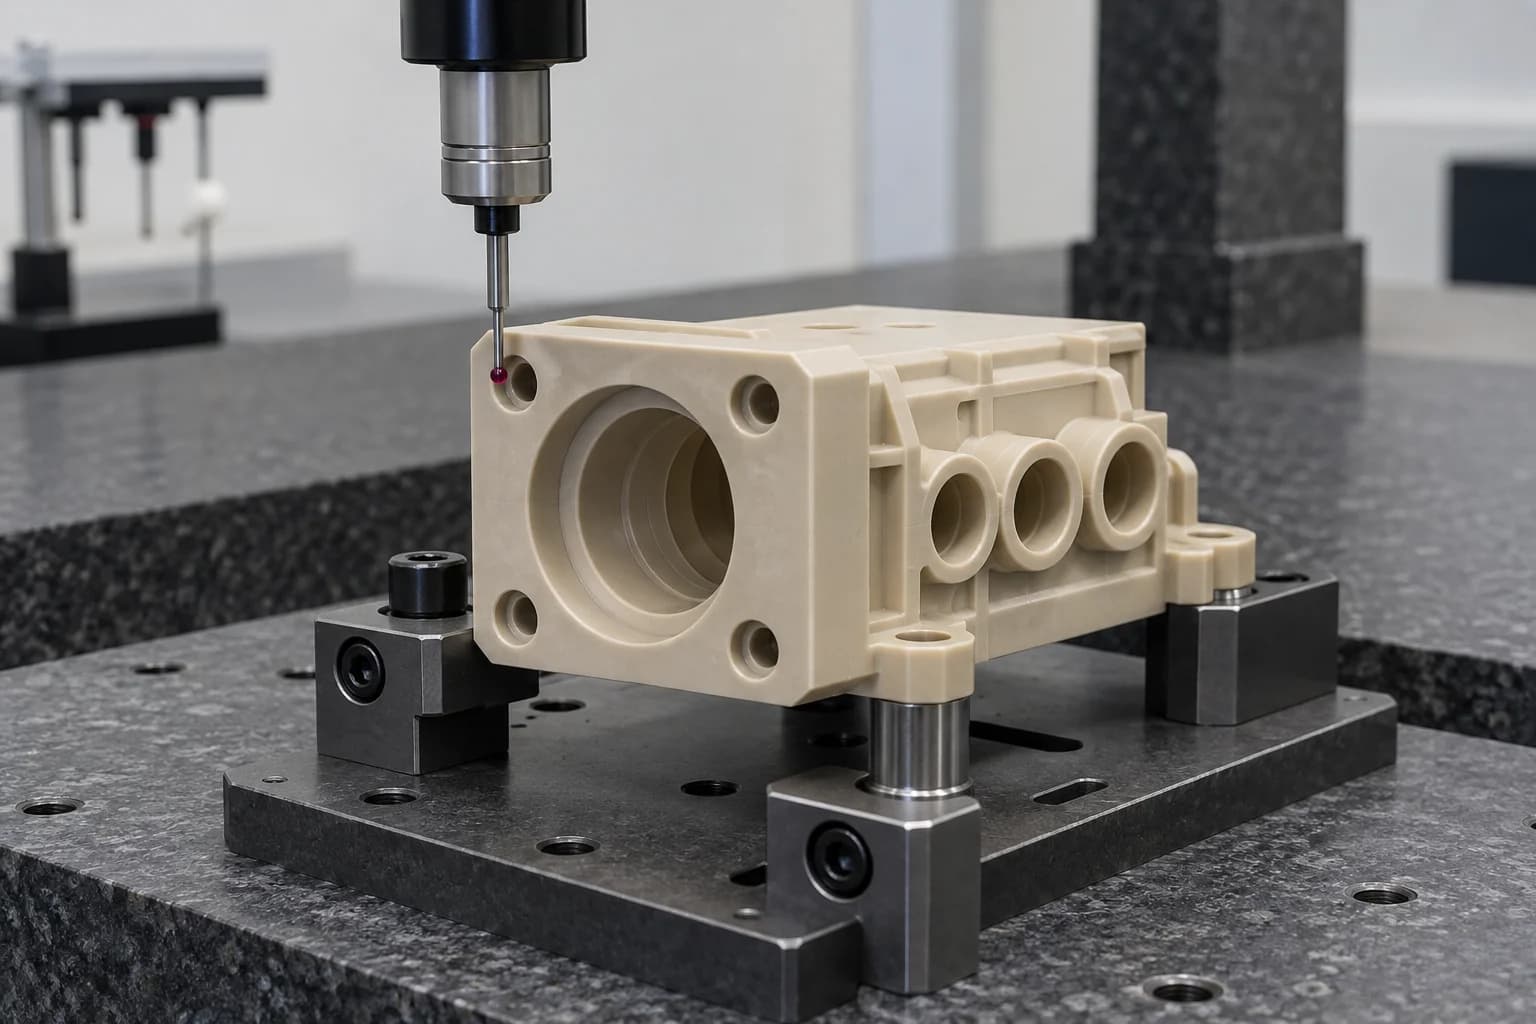
出荷検査では、合意された図面チェックを確認できます。応募資格に代わるものではありません。電気試験、化学試験、漏れ試験、摩耗試験、または寿命試験は、必要な方法および許容限界とともに個別に指定する必要があります。
PPS は、その特性範囲が目的を満たす場合、経済的な候補となります。靭性やより要求の高いパフォーマンスが追加コストを正当化する場合には、PEEK が推奨される場合があります。
| 因子 | PPS | PEEK |
|---|---|---|
| 耐薬品性 | 有力な候補者。正確な露出を確認する | 有力な候補者。正確な露出を確認する |
| 次元の挙動 | 吸湿性が低い。強化されたオプション | 吸湿性が低い。グレードとジオメトリが重要 |
| 湿気 | 一般に吸収が低い | 一般に吸収が低い |
| 靭性 | 脆さは設計を左右する可能性がある | 多くの場合、より優れた靭性を提供します。グレードによる |
| 機械加工 | 強化グレードには摩耗制御が必要 | グレード、フィラー、熱管理は依然として重要 |
| エッジダメージ | 薄いエッジは綿密なレビューに値する | 損傷や残留応力の影響を受けない |
| コスト | 材料費が安くなることが多い | 材料費が高くなることが多い |
| 温度 | 現務中の保有物件を確認する | より要求の高い熱負荷に適する場合があります。グレードを確認する |
| 構造性能 | 硬いインターフェースのための充実したオプション | 幅広い非充填および強化オプション |
| 究極のサービス | 検証された制限内でのみ選択してください | PPS が完全な要件を満たしていない場合を検討してください |
耐薬品性と構造的挙動を電気要件と火炎要件と比較してください。どちらのポリマーも、あらゆる断熱部品に自動的に選択されるわけではありません。
| 因子 | PPS | Ultem / PEI |
|---|---|---|
| 化学物質への曝露 | 多くの場合、要求の厳しい産業メディアにとって魅力的です | 互換性は異なります。特定の流体を確認する |
| 水分の吸収 | 一般に低い | コンディショニングと吸収がさらに重要になる可能性がある |
| 炎のパフォーマンス | グレードとテストされた厚さ固有 | グレードとテストされた厚さ固有 |
| 剛性 | 構造上の義務を考慮したガラス入りの選択肢 | 満たされていない選択肢と強化された選択肢 |
| 透明性 | 一般的に不透明なストック | 天然グレードは琥珀色や半透明の場合があります |
| 脆さ | 鋭いエッジと組み立て応力を確認する | 応力亀裂と組み立て条件を確認する |
| 電気絶縁 | 正確な配合を確認する | 正確な配合を確認する |
| 寸法管理 | フィラー、応力、温度に依存 | ストレス、湿度、温度に依存します |
資格に関する質問はアプリケーションによって決定されます。ポリマーファミリー名だけでは業界のコンプライアンスを確立できません。
指定された清浄度、汚染、および必要に応じてガス放出要件を備えた器具および絶縁インターフェース。
ポンプとバルブの部品は、濃度、温度、圧力、曝露時間に対して評価されました。
グレード固有の誘電体および火炎に関する文書を備えたコネクタ ハウジングおよび絶縁体。
センサー、取付具、インターフェースは顧客の図面と材料の承認要件に従って製造されます。
現実的な取り付け状態と摩耗状態を備えた、取り付けられたブラケット、ベアリング、位置決め部品。
管理された表面、互換性のある媒体、および合意された機能テストによるシールおよび流路コンポーネント。
プロトタイプを使用して機能と承認を解決し、定期的な注文の承認されたルートを制御します。
意図した製品用途でのフィット感、脆性の特徴、化学物質への曝露、および熱挙動を確認します。図面の修正と実際の評価を記録します。
最初の記事、ドキュメントのストック、および終了基準を承認します。サイズのドリフトがバッチの残りの部分に影響を与える前に、ツールの摩耗を監視します。
材種、原料、工具、データム、検査条件を維持します。注文を繰り返す前に、材料の置換と図面の変更を確認してください。
私たちのレビューは素材と図面に焦点を当てています。注文する前に、プロジェクト固有の調達、機器、文書、テストのサポートを確認してください。
部品の形状とともにポリマーの挙動を評価します。
未充填配合物、強化配合物、摩耗配合物を分離します。
フライス加工、旋削加工、多軸アクセスをデータムに接続します。
生産計画に強化材の研磨性を含めます。
熱、サポート、壊れやすい機能をカットすることを確認してください。
公差、半径、ねじ、検査アクセスについては早めに話し合ってください。
承認された要件を定期的な注文に反映します。
材料を購入する前に、トレーサビリティと利用可能な検査記録に同意します。
実用的なレビュー手順により、商用要件とエンジニアリングの承認が常に結びつきます。
PPS は、半結晶性エンジニアリング熱可塑性樹脂であるポリフェニレンサルファイドの略です。耐薬品性、熱安定性、低吸湿性、および電気的特性の組み合わせにより選択されます。正確なグレードがパフォーマンスを左右します。
PPS は機械加工が可能ですが、エッジが脆くなり、熱や補強が必要になるため、精密な加工が要求される場合があります。ガラス充填 PPS では、研磨工具の摩耗とフィラー関連の表面に関する考慮事項が追加されます。
はい。ポケット、ハウジング、取り付け面のフライス加工。ターニングスーツのスリーブ、ブッシュ、リング。一部のパーツでは、機能的な関係を維持するために、組み合わせたルートが必要です。
ガラス繊維入り PPS は一般に、より高い剛性と改善された耐クリープ性を備え、より高い摩耗性と可能な方向性挙動を提供します。非充填の PPS はガラス補強を避けますが、それでも注意深いサポートとエッジコントロールが必要です。
ガラス強化材は摩耗性があり、未充填のストックと比べて工具寿命が短くなる可能性があります。実際の摩耗は、材種、カッター、噛み合い、形状によって異なります。固定の交換間隔を想定するのではなく、重要な寸法と表面の傾向を監視します。
図面、グレード、部品サイズ、肉厚、最終測定条件によって実現可能性が決まります。重要な機能をレビューのために送信します。一つの普遍的な寛容は誤解を招く可能性があります。
PPS は一般にナイロンよりも水分の吸収がはるかに少ないため、湿度に関連した動きはより低いことがよくあります。熱膨張、残留応力、クリープ、補強方向は依然として検討が必要です。
PPS の在庫は安価であることが多いですが、完成品のコストには在庫の有無、工具の磨耗、サイクル タイム、検査、スクラップのリスクも含まれます。同じ図面と承認要件の見積を比較します。
適切なグレードが候補となります。実際の用途における電気的特性、純度、清浄度、火炎分類、ガス放出またはトレーサビリティ要件を確認します。一般的な PPS の識別は資格を確立しません。
例には、ブッシング、ベアリング、スリーブ、リング、ワッシャー、ハウジング、絶縁体、ポンプおよびバルブのコンポーネント、ブラケットおよび固定具が含まれます。適合性は図面と動作要件によって異なります。
あなたの学年。あなたの絵。あなたのPPSの部品。
PPS 加工レビューのために、CAD ファイルまたは図面と数量を送信してください。正確なグレードと補強材、重要な寸法、表面要件、化学物質、使用温度、荷重を図面または電子メールに記載してください (可能な場合)。
会社名、名前、メールアドレス、電話番号は必須です。国、部品番号、数量、図面のアップロードはオプションです。設置の準備として、嵌合部品の寸法、締結荷重、および合否を制御するテスト要件を含めます。
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF または ZIP、最大 10 MB。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。