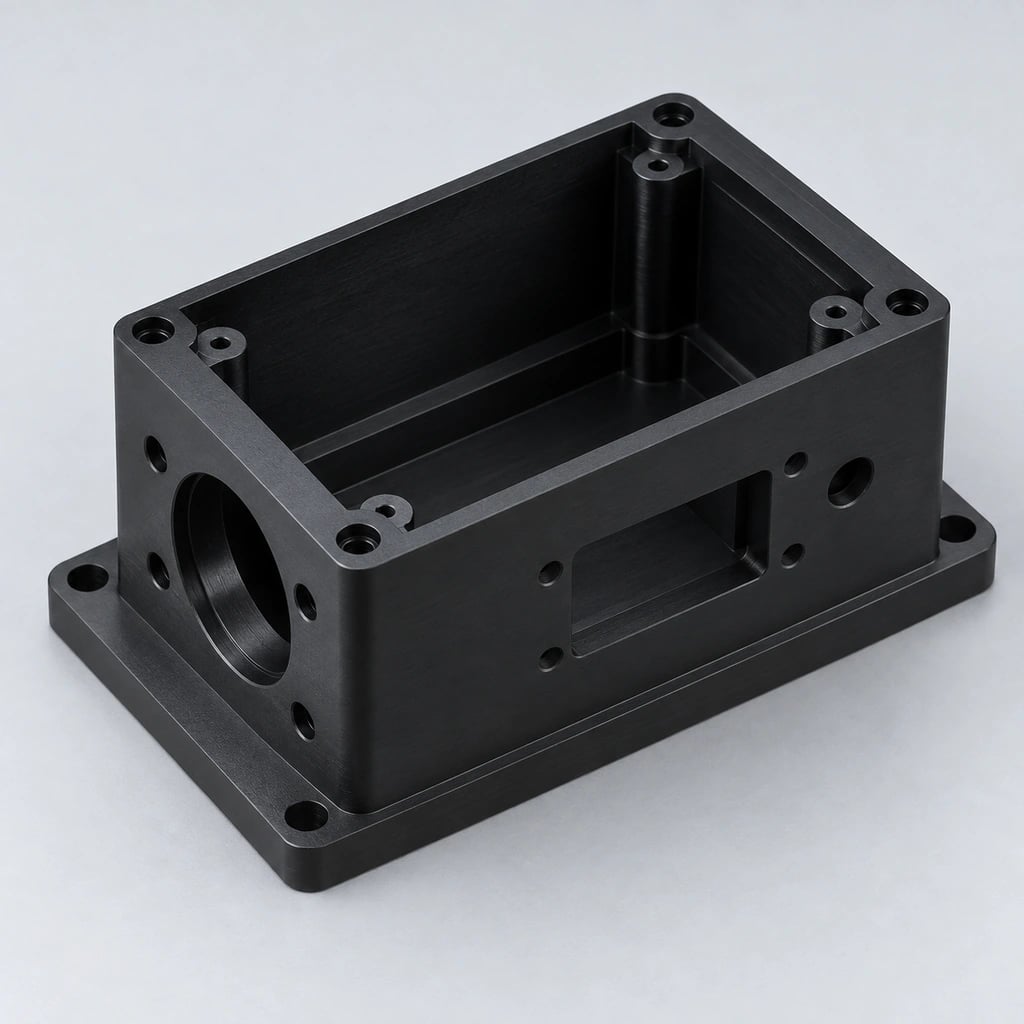
3 軸 CNC フライス加工
3 つの直線軸は、プレート、オープンポケット、穴、スロット、直線的なハウジングおよび治具に適しています。アクセス可能な上部フィーチャーを備えた部品は、多くの場合、従来のセットアップで効率的に生産できます。下側のフィーチャーでは、加工前にデータムの転送とサポートを確認して、2 回目のセットアップが必要になる場合があります。

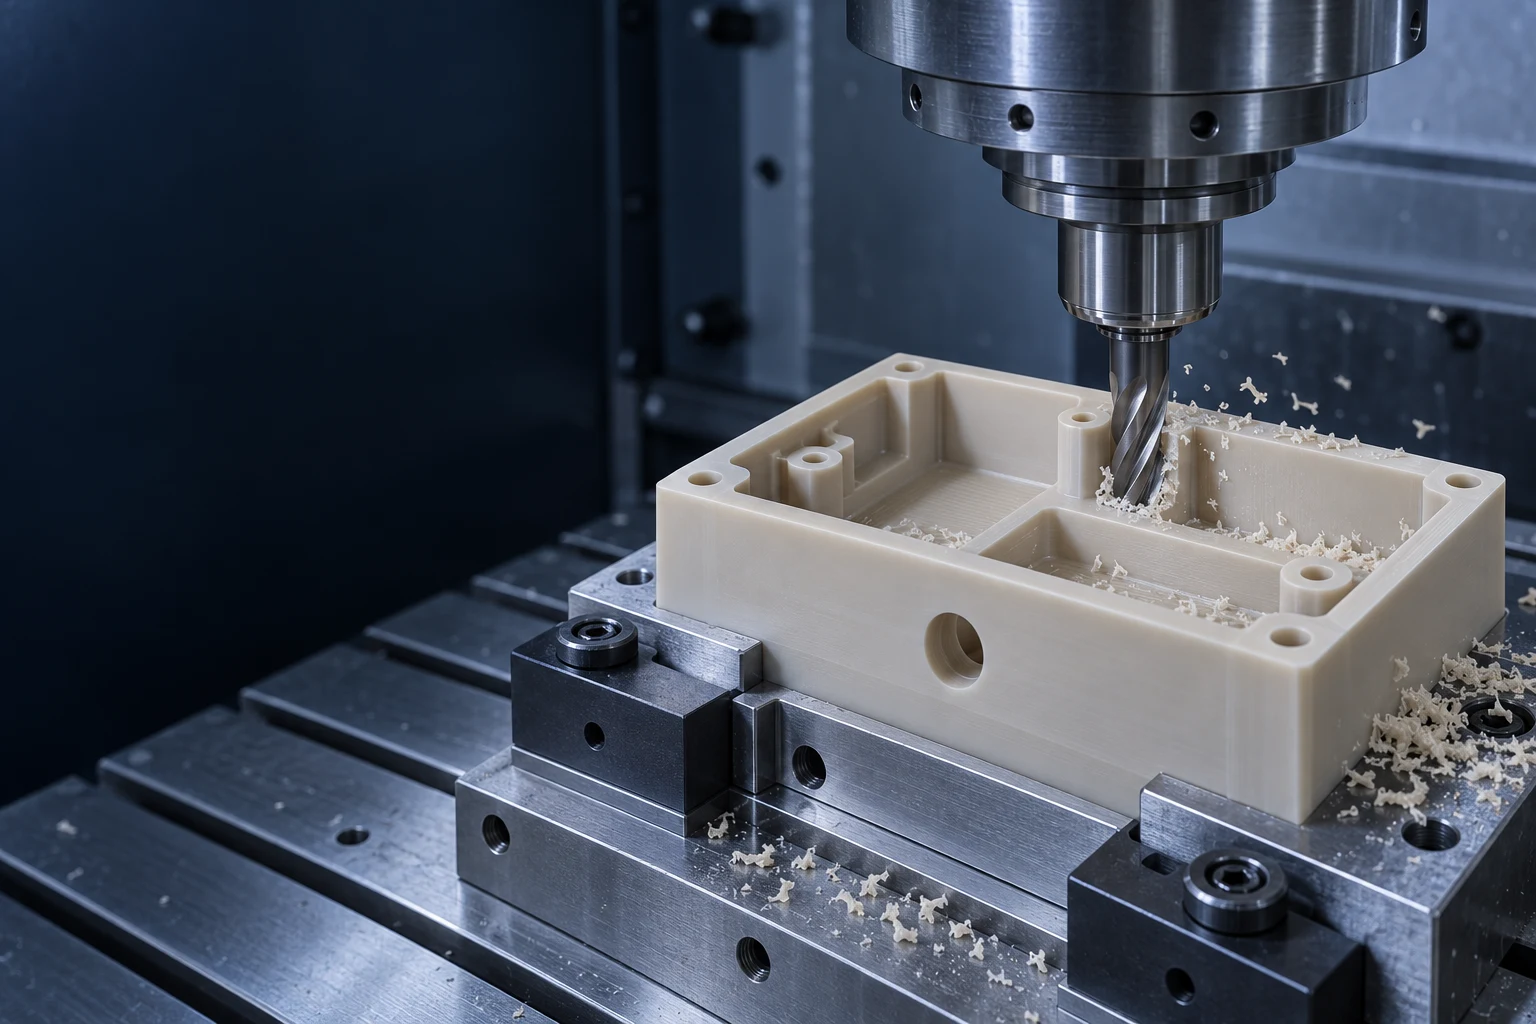
エンジニアリングプラスチック・精密フライス加工
TOPS Plastics は、エンジニアリング プラスチックから作られたカスタム コンポーネントの精密 CNC フライス加工サービスを提供します。プロトタイプや治具から複雑な製造部品に至るまで、PEEK、Delrin/POM、PTFE、ナイロン、UHMW、ポリカーボネート、アクリル、Ultem、その他の高性能ポリマーを図面や CAD ファイルから機械加工します。
コンポーネントに必要な機能 (ポケットの深さ、穴の位置、合わせ面、各側面へのアクセス) から始めます。このスナップショットは、レビューに使用できるプロセス ルートを示しています。承認された製造範囲は図面と照らし合わせて確認されます。
| 能力 | TOPS Plastics |
|---|---|
| プロセス | エンジニアリング プラスチック素材の CNC フライス加工 |
| 機械加工 | 3軸、4軸、5軸。形状レビュー後に選択 |
| 運営 | フライス加工、穴あけ、ボーリング、タッピング、溝加工、倣い加工 |
| 材料 | PEEK、POM、PTFE、ナイロン、UHMW、PC、PMMA、ABS、PVC、PP、PEI、PVDF |
| 生産 | 試作、少量生産、リピート生産 |
| ファイル | STEP、STP、IGES、X_T、DWG、DXF、PDF |
| 検査 | 図面に対する寸法検査と合意された検査計画 |
| 製造業 | OEM / カスタム図面ベースの部品 |
機械の移動距離、最大部品寸法、主軸速度、最大部品重量、数値公差性能、および表面粗さは、包括的な約束ではありません。モデル、在庫グレード、重要な寸法を送信すると、プロジェクトのこれらの制限とリードタイムを確認できます。
CNC フライス加工は、コンピュータ制御の回転カッターが支持されたワークピースから材料を除去するサブトラクティブ製造プロセスです。ツール パスは、ポケット、スロット、穴、輪郭、平面、および複雑な 3 次元表面を作成します。
プラスチックの場合、出発材料は通常、プレート、シート、ブロック、またはその他の適切なストック形状です。フライス加工は、機能的な形状、選択されたエンジニアリングポリマー、または生産量が少ないため、専用の成形ツールが実用的ではない場合に役立ちます。モデルは形状を記述します。図面には、合否を決定するデータム、公差、および表面要件が特定されます。
一般的な CNC フライス加工のプラスチック部品には、ハウジング、マニホールド、固定プレート、絶縁体、ガイド、ブラケット、ギアなどがあります。純粋な円筒形の旋削部品とは異なり、フライス加工されたコンポーネントには複数の工具によるアプローチが必要な場合があります。したがって、材料除去中のカッターのアクセス、ポケットの深さ、サポートは、実現可能性とコストの両方に影響します。
当社の完全な CNC プラスチック加工機能をご覧ください →多くの場合、最もシンプルで実行可能なセットアップが最も経済的です。追加の軸は、アクセスを向上させたり、フィーチャ間の関係を維持したりする場合に役立ちます。厳格なサポート、適切なツール、測定可能な要件の必要性がなくなるわけではありません。
3 つの直線軸は、プレート、オープンポケット、穴、スロット、直線的なハウジングおよび治具に適しています。アクセス可能な上部フィーチャーを備えた部品は、多くの場合、従来のセットアップで効率的に生産できます。下側のフィーチャーでは、加工前にデータムの転送とサポートを確認して、2 回目のセットアップが必要になる場合があります。
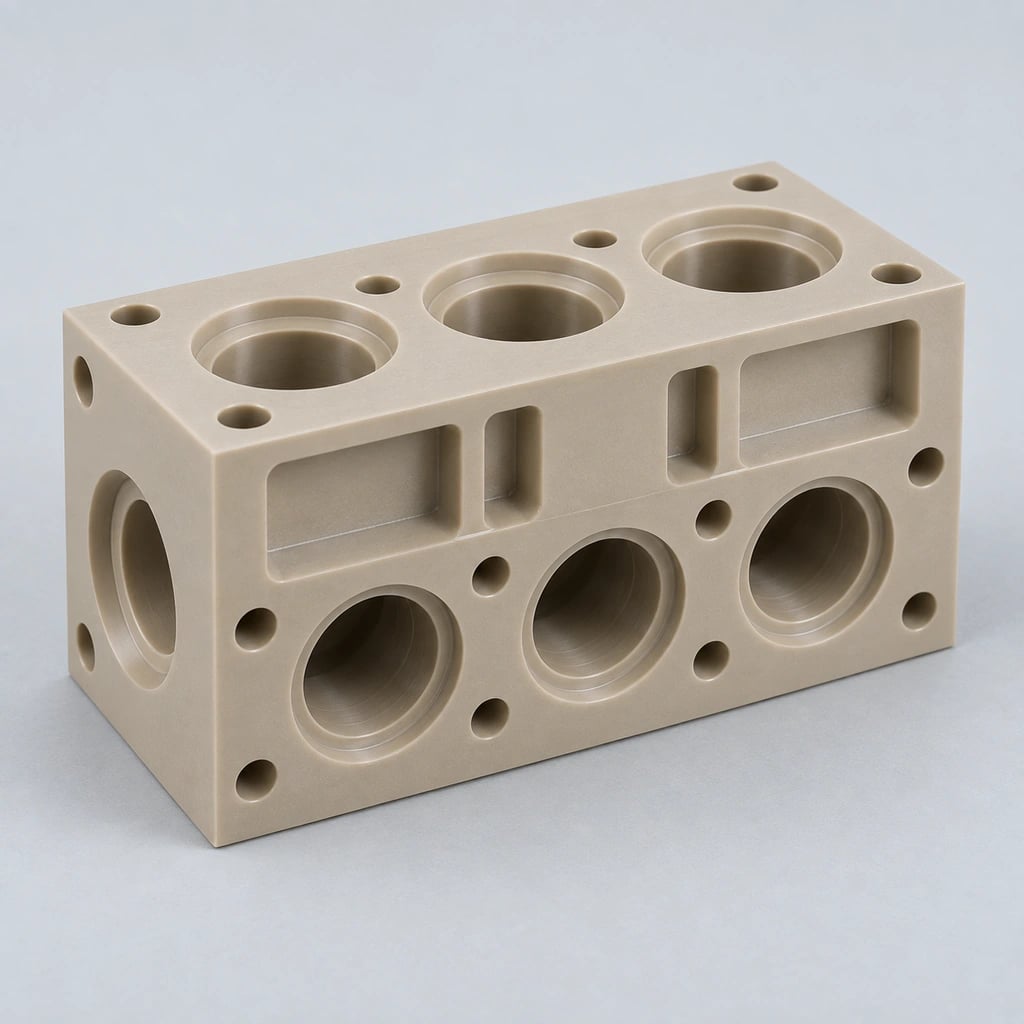
回転軸により、コンポーネントの周囲に割り出しアクセスが可能になり、複数の面での加工が簡素化されます。これは、同様にフライス加工が必要な、放射状フィーチャー、クロス穴、および一部の円筒ストック パーツに役立ちます。実際のアクセスは、治具のクリアランス、ロータリーの移動量、および選択したインデックス方式によって決まります。
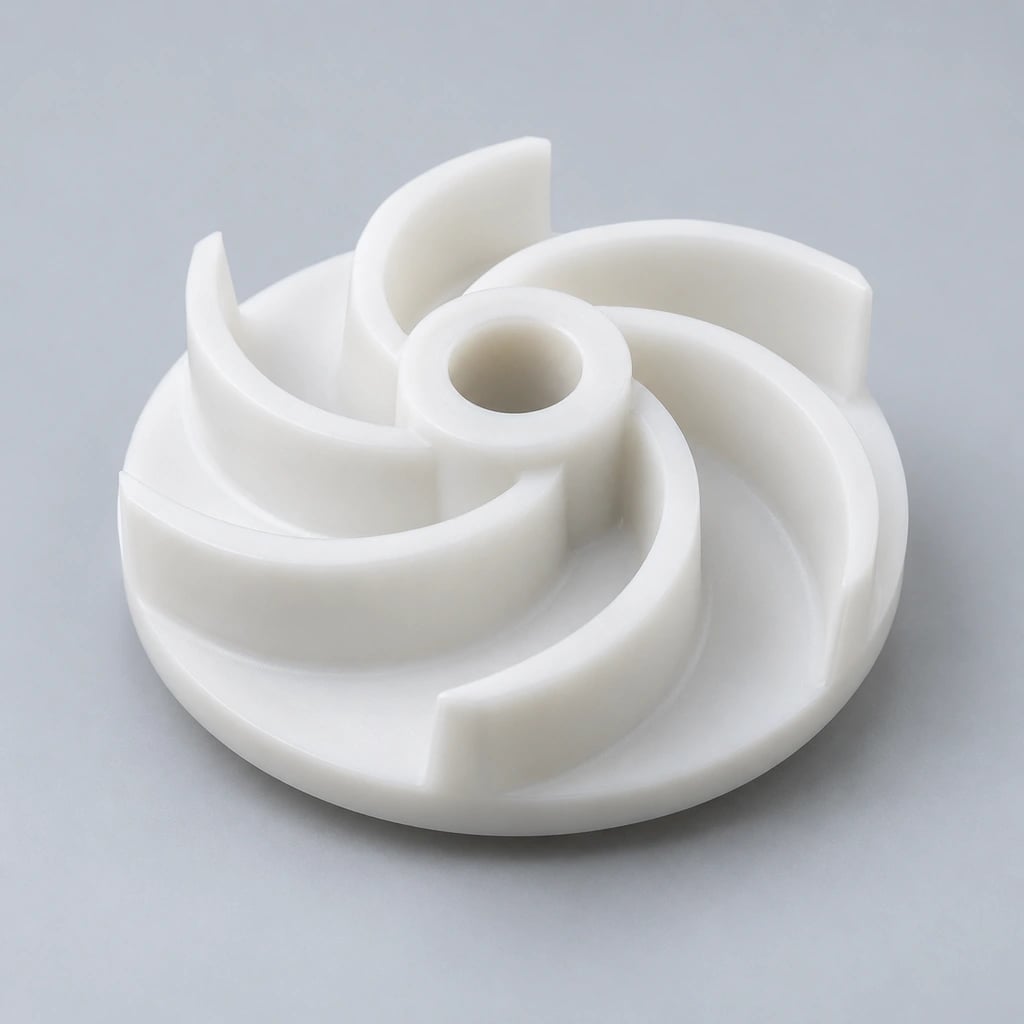
5 軸フライス加工は、より少ないセットアップで複合角度や複数の表面に到達することができ、複雑なマニホールド、高精度ハウジング、機器コンポーネントの位置関係の制御をサポートします。インデックス動作と同時動作のどちらが適切であるかは、形状、衝突クリアランス、工具、検査によって異なります。
5 軸プラスチック加工を探索する →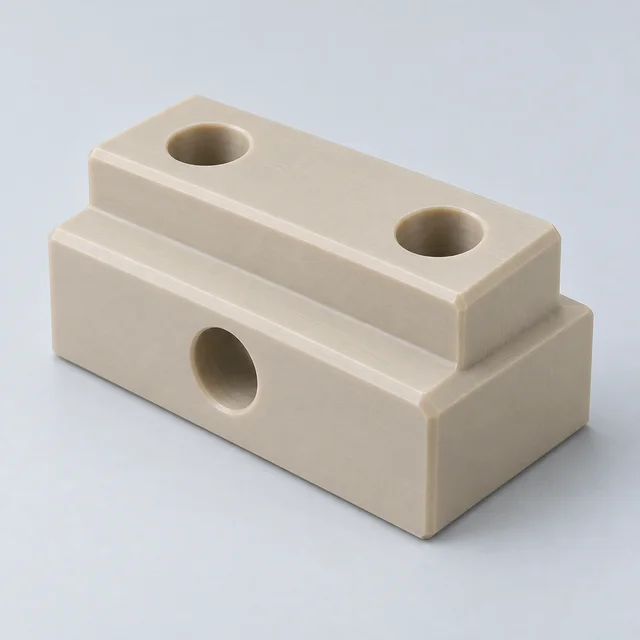
穴あけ、タッピング、リーマ加工、ボーリング、彫刻、皿穴加工、座ぐり加工、面取り加工など、完全な機能詳細を実現します。ねじの仕様を特定し、要件とバリ取りの期待値を図面に挿入します。深い穴、小さなカッター、またはアクセスが困難な場合は、1 つの汎用ツール パスではなく別の操作が必要になる場合があります。
フィーチャへのアクセス、セットアップ数、クリティカル サーフェス間の関係に基づいて軸構成を選択します。軸を増やすと再位置決めを減らすことができますが、最良のルートはプラスチック パーツをサポートし、その描画要件を満たすルートです。
| フライス加工ルート | 便利な形状 | 何を見直すべきか |
|---|---|---|
| 3軸 | オープンポケット、プレート、スロット、およびアクセス可能な平面 | セットアップ数と底面アクセス |
| 4軸 | インデックス付きの複数面および放射状フィーチャ | ロータリー治具のクリアランスとデータム関係 |
| 5軸 | 複合角と複雑な曲面 | ツールリーチ、衝突クリアランス、測定アクセス |
CAD モデルを図面と一緒に送信すると、ツールの到達範囲、治具のクリアランス、検査アクセスを評価できます。オープンプレートには 3 軸フライス加工のみが必要な場合がありますが、角度付きポートや多面フィーチャにはインデックス付き回転セットアップや 5 軸アプローチが必要な場合があります。
部品のフライス加工ルートについて話し合う →加工ルートを最適化する前に、作業環境に応じた材種を選択してください。色や一般的なポリマーラベルよりも、温度、化学物質への曝露、剛性、摩耗、湿気、および必要な文書が重要です。
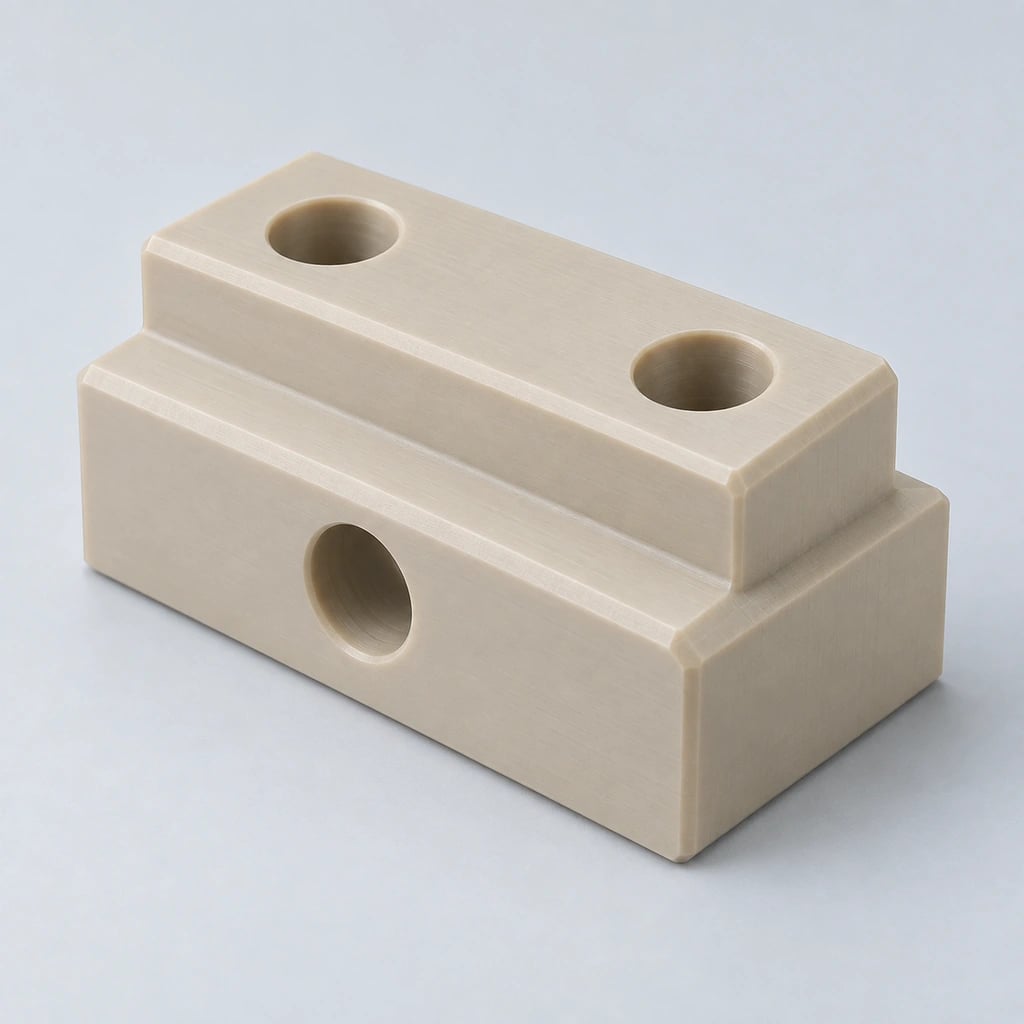
低摩擦、剛性、有用な寸法安定性は、治具、ギア、機械の詳細に適しています。 Delrin はアセタール ホモポリマーのブランドです。互換性を仮定するのではなく、ホモポリマーまたはコポリマーを指定してください。
Delrin / POM 加工 →
耐衝撃性と透明性は、ガード、カバー、および厳選された機器コンポーネントに適しています。クリーナーの適合性、応力亀裂、およびフライス加工面の必要な外観を確認します。
ポリカーボネート加工 →
透明筐体や視覚部品などは別途指定の研磨作業が必要な場合があります。ミリングだけでは光学的な透明度は確立されず、急激な遷移により応力が集中する可能性があります。
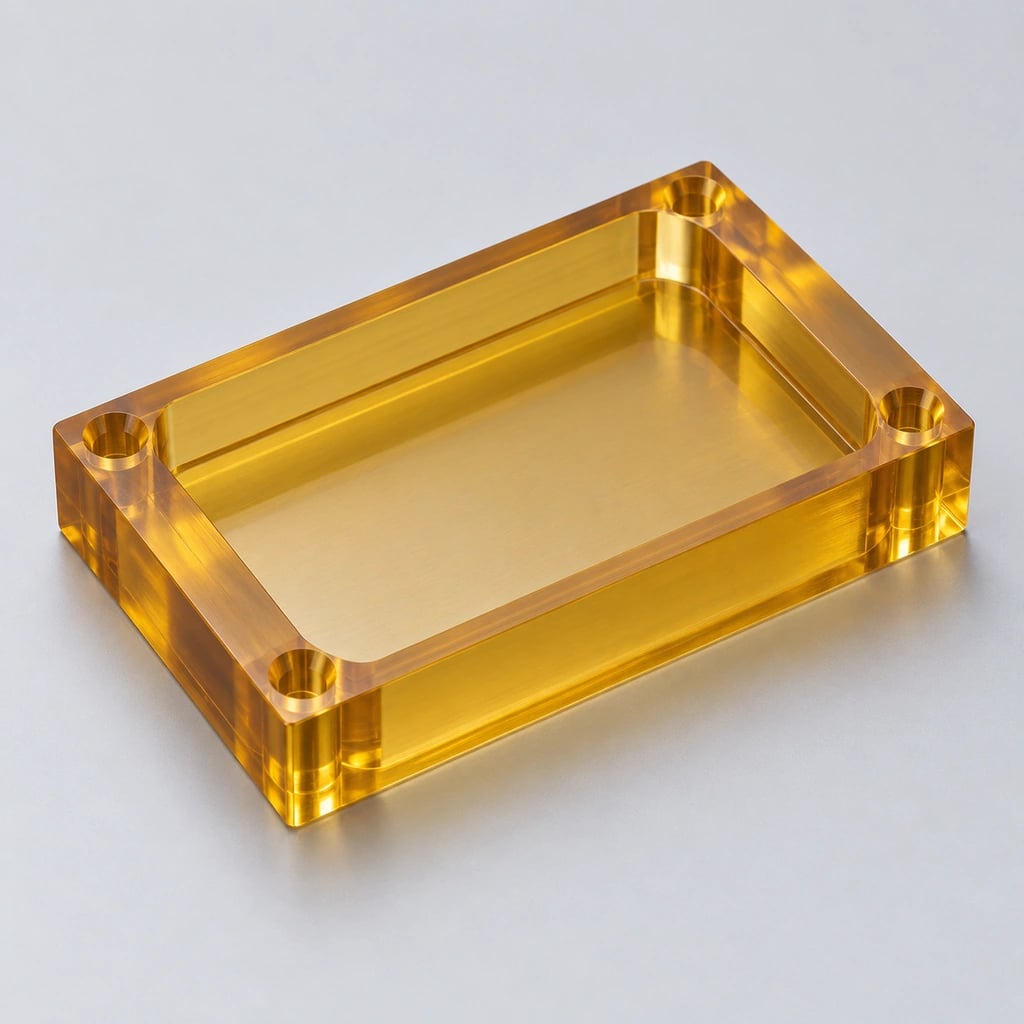
高温の電気および構造コンポーネントのオプション。グレードと必要な火炎、電気、その他の文書を記載します。家族の名前は承認を確立しません。
| 追加資料 | フライス加工と用途に関する考慮事項 |
|---|---|
| ABS | プロトタイプのハウジング。靭性、外観、使用温度を確認する |
| HDPE | 流体および取り扱い部品。剛性と熱膨張を確認する |
| PVC | 堅固な化学サービス部品。配合と媒体の互換性を確認する |
| PP | 軽量の化学サービスコンポーネント。たわみの制御とサポート |
| PVDF | 化学および半導体装置。グレードと純度の要件を確認する |
| Torlon / PAI | 高性能部品。在庫状態と必要な後処理を確認する |
| PPS | 熱および化学サービス。補強材とストックグレードを指定する |
| PET | 機械部品および摩耗部品。在庫状態と必要な適合を確認する |
G10 / FR4 加工は動作確認済みサービスに記載しておりません。見積もりを依頼する前に、機能レビューのためにラミネート仕様を送信してください。食品と接触する用途、医療用途、またはその他の規制対象用途については、正確な規格、接触条件、および関連資料を確認してください。
すべての機械加工可能なプラスチックと選択ガイドを表示する →CNC フライス加工の精度は、材料の安定性、コンポーネントのサイズ、肉厚、フィーチャの形状、温度、検査条件によって異なります。すべての表面に 1 つの狭い公差を適用するのではなく、厳密な制御が必要な機能寸法を指定します。
| 因子 | フライス加工精度への影響 |
|---|---|
| 材質の種類 | グレードにより剛性と熱膨張率が異なる |
| 肉厚 | 薄い部分は切断力や測定力によって曲がる可能性があります |
| パーツサイズ | 寸法が長いほど、絶対的な熱移動が大きくなります |
| 内部応力 | 非対称の削り取りにより応力が解放され、形状が変化します |
| ワークの固定 | 過度の圧力により、ポケット、面、穴が変形する可能性があります |
| 温度 | 検査温度と使用温度により寸法が異なる場合があります |
| 湿気 | ナイロンやその他のポリマーは調湿により変化します |
フライス加工ハウジングの場合は、基準面、取り付け穴の位置、ポケット幅、およびシール ランドを個別に定義します。深いポケット壁は、厚い取り付けベースとは異なるたわみをする可能性があります。機械が正確に位置決めできるかどうかだけでなく、アンクランプ後に部品がどのようにサポートされ、チェックされるかについても質問してください。
測定温度、調整、および機器の接触力が合格に影響する場合は、それらを合意します。数値公差、平面度、仕上げは、材種と形状の検討後に確認されます。普遍的な±0.005 mmの保証はありません。
図面を公差レビューのために送信してください →これらのパーツ ファミリは、フライス加工によって有用なジオメトリが作成される場所を示しています。各アイテムは顧客の図面に基づいて製造されます。画像は、固定されたカタログ寸法や検証済みの顧客プロジェクトではなく、コンポーネントの概念を示しています。
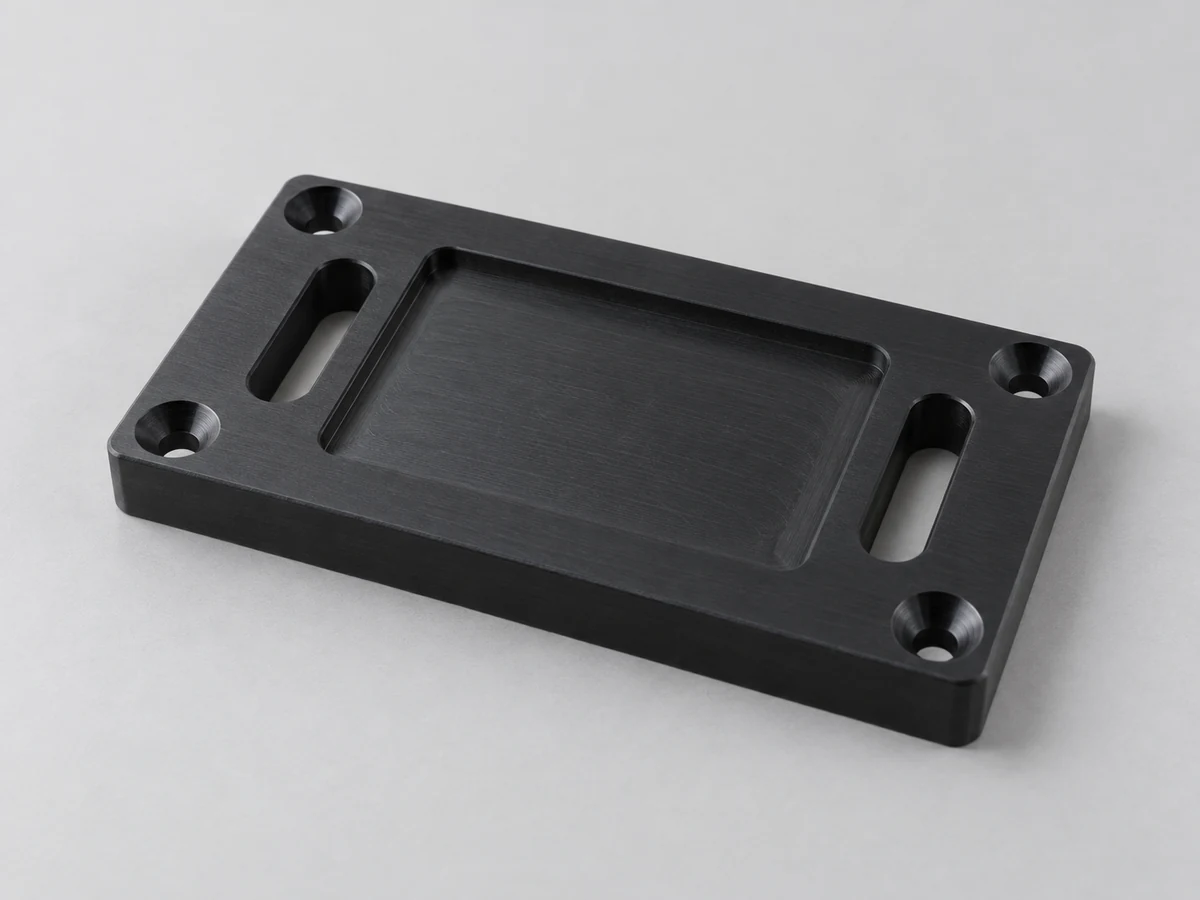
配置された穴、スロット、凹面により、取り付けと機器のインターフェイスがサポートされます。
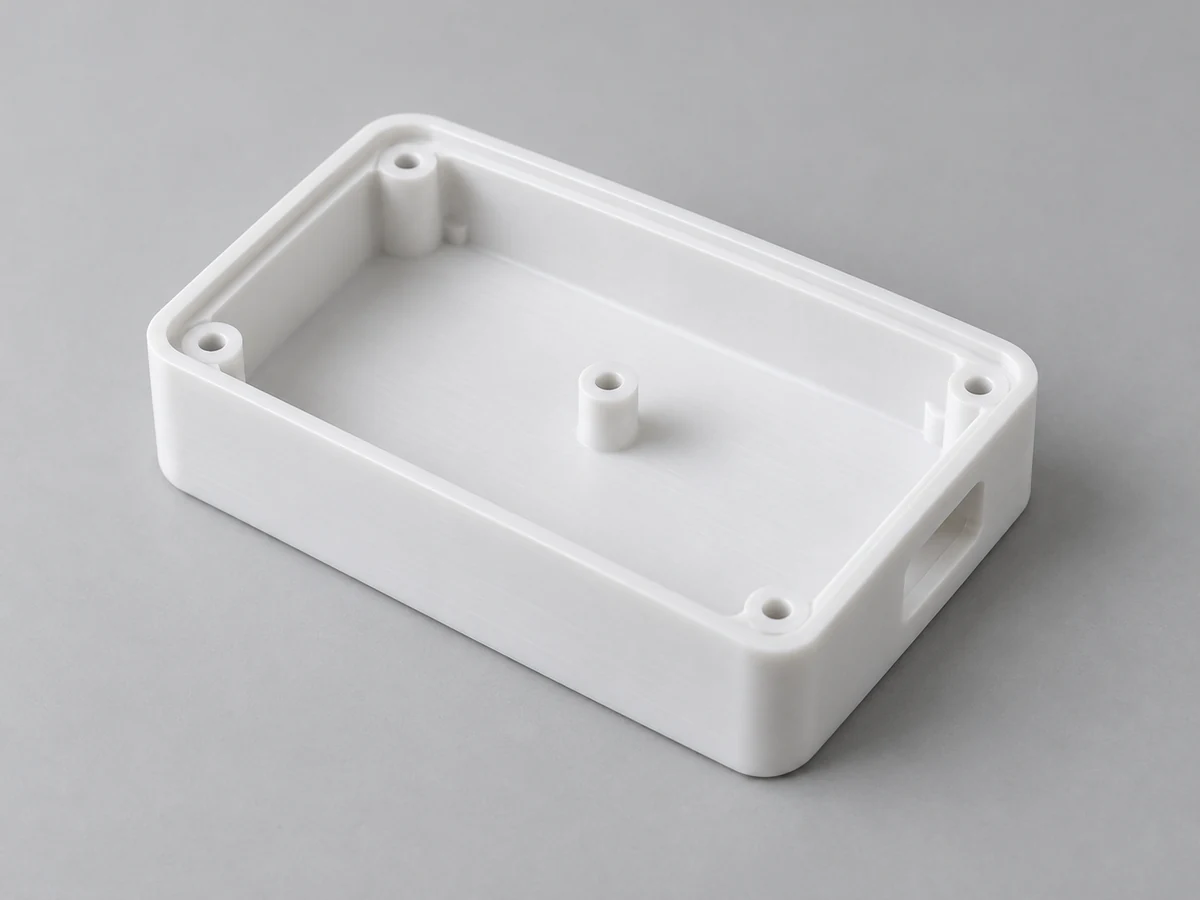
ポケット、カバーのインターフェイス、ねじの詳細には、調整されたデータム スキームが必要です。
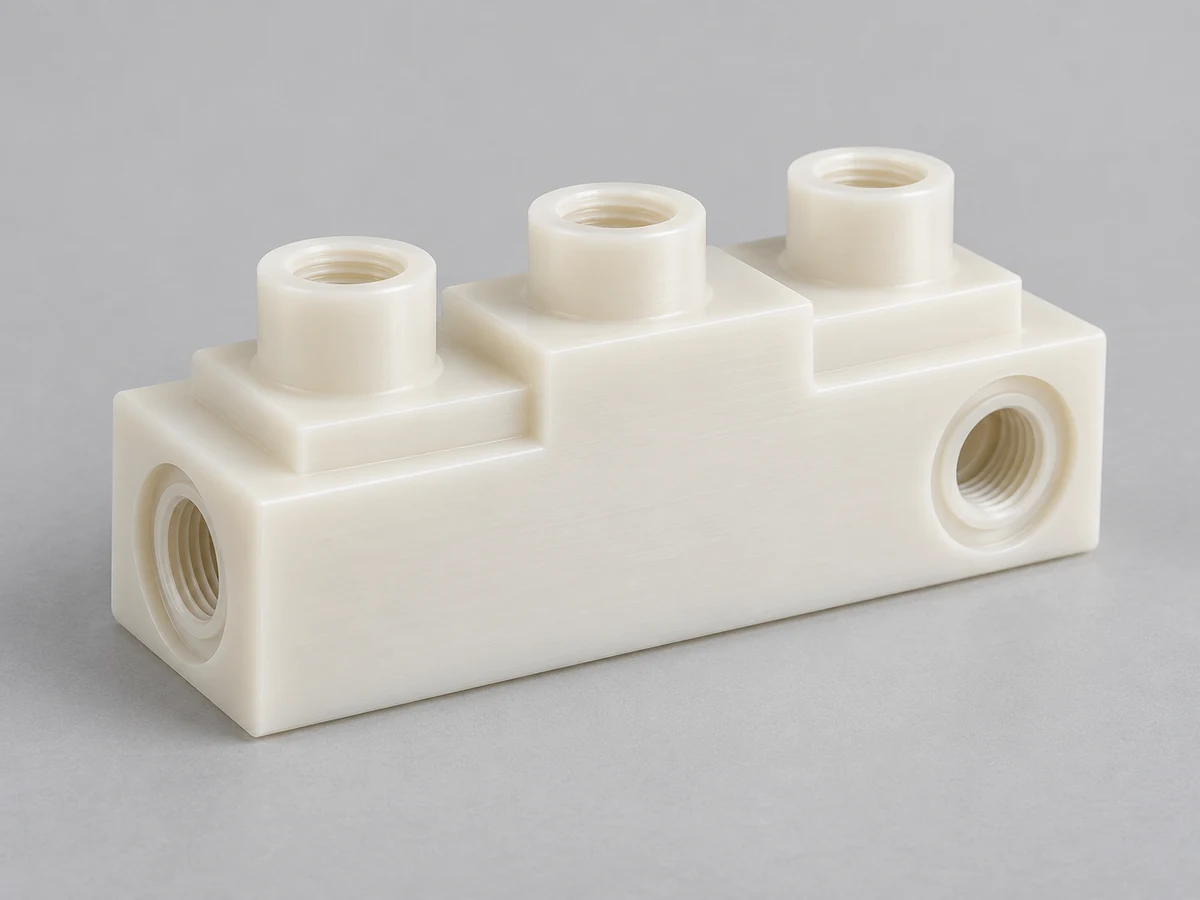
交差する通路、ポート、シールランドには、流体の適合性とアクセスの確認が必要です。
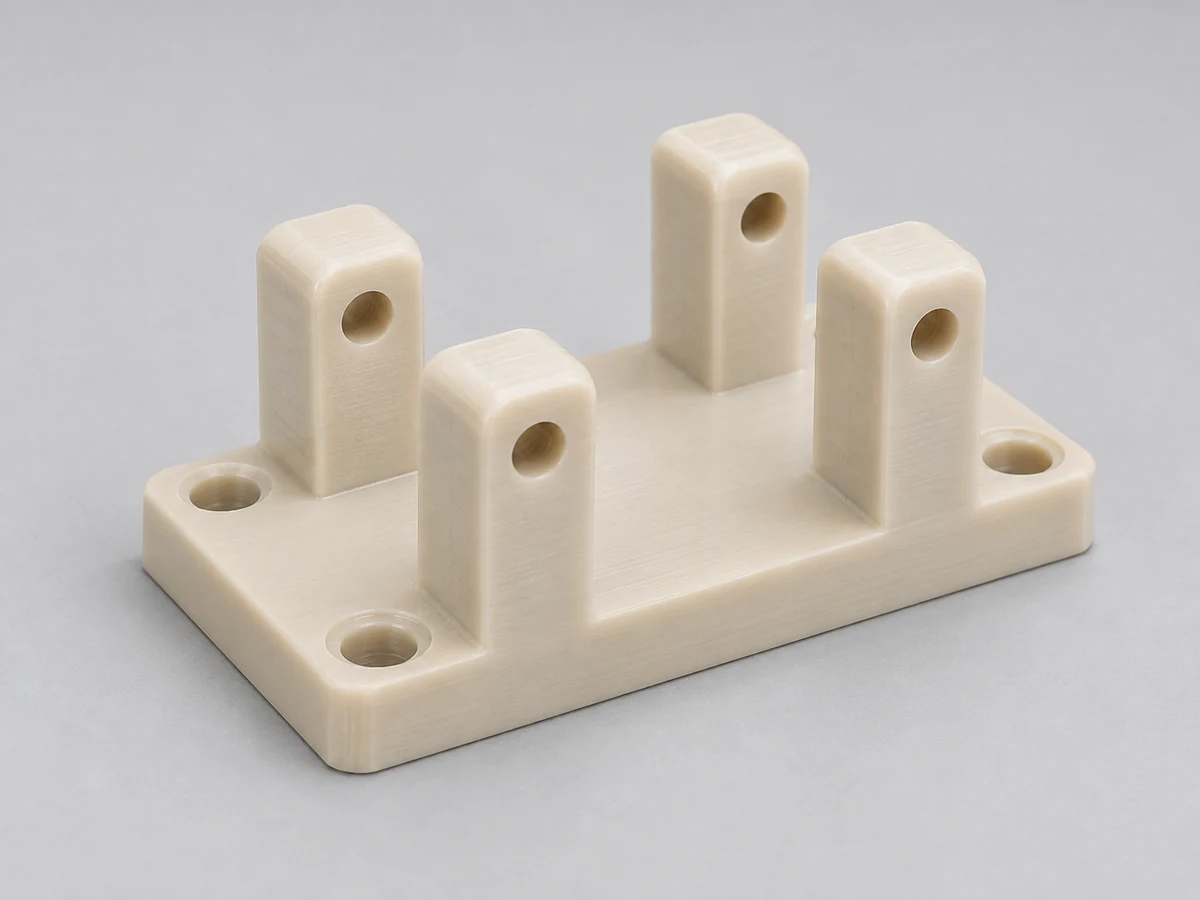
取り付け形状は、指定された電気要件および環境要件を満たしている必要があります。
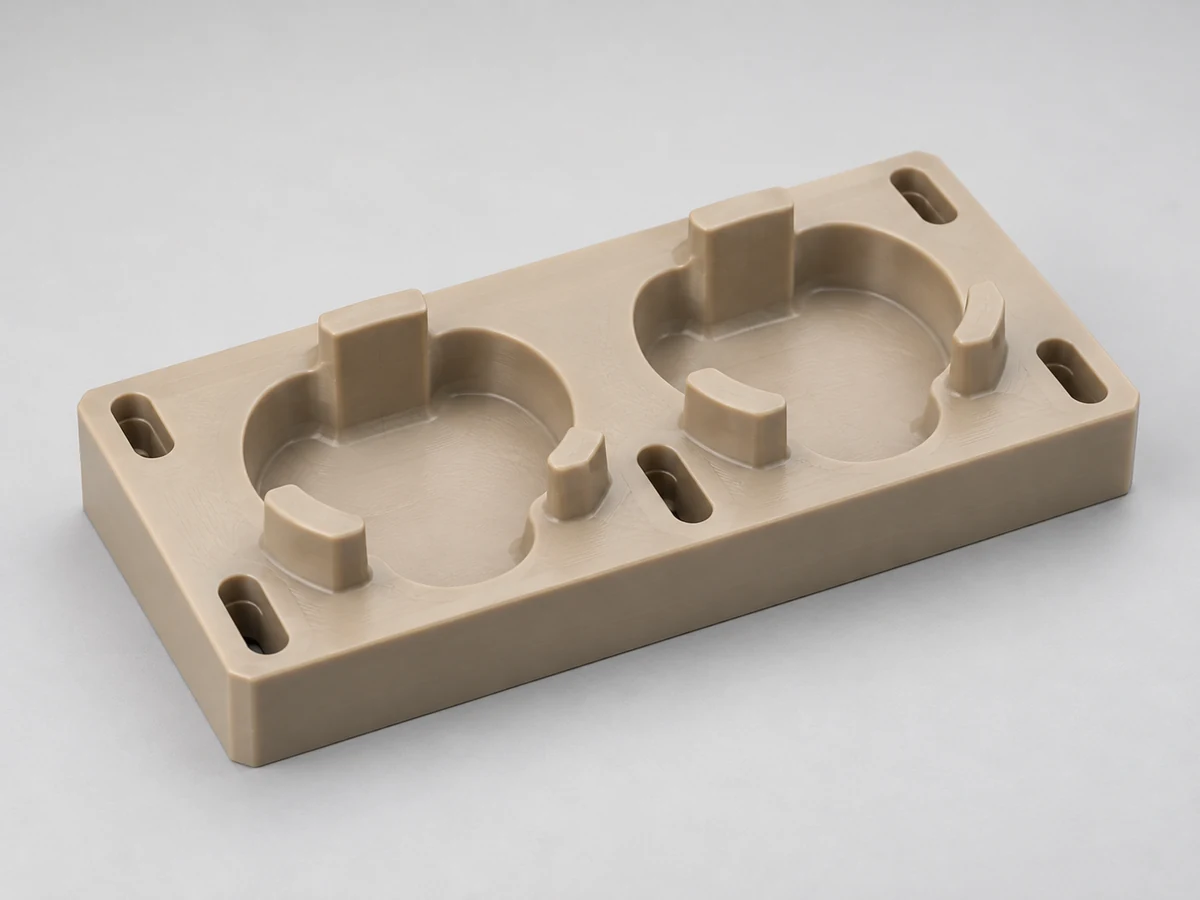
サポートされている位置決め面は、組み立て、テスト、または測定のためにコンポーネントを保持します。
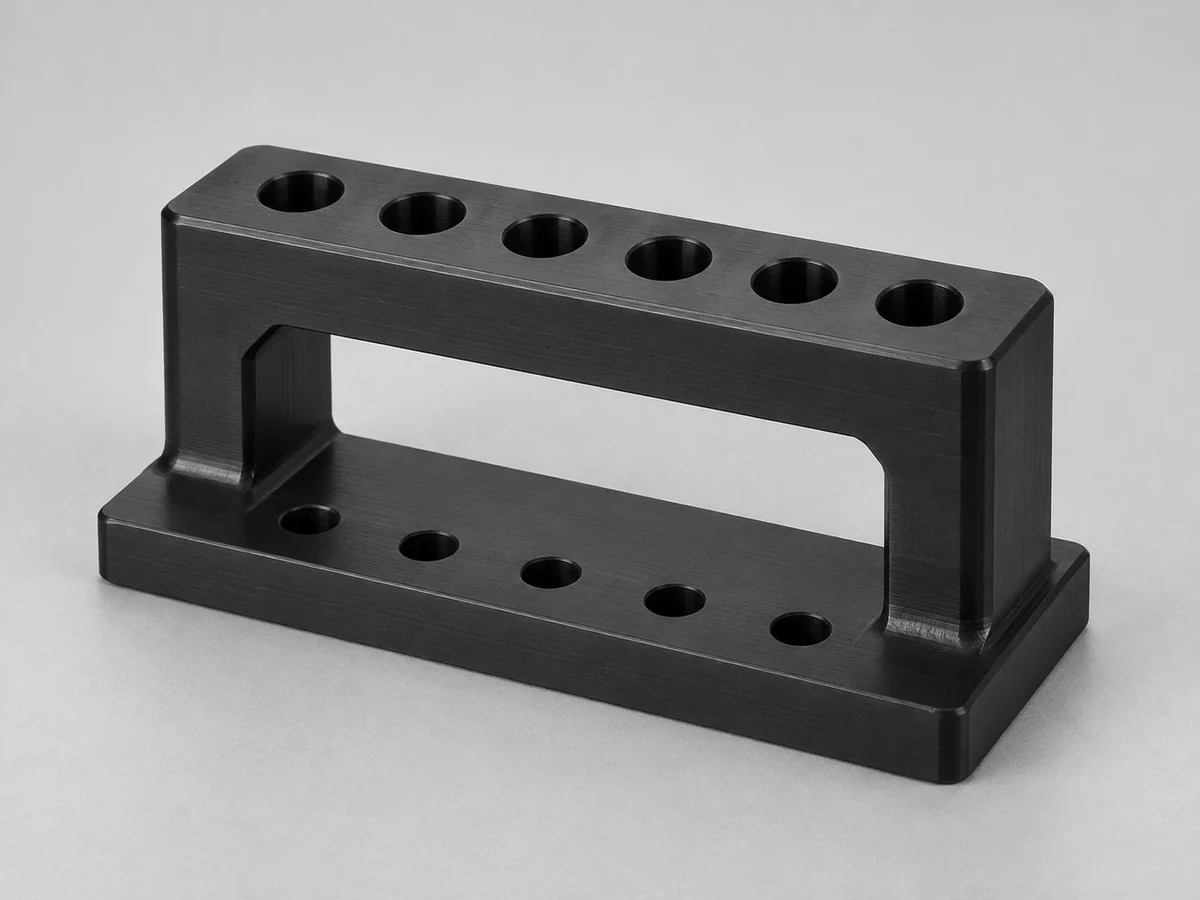
穴パターンと基準面は、定義された製造操作をガイドします。
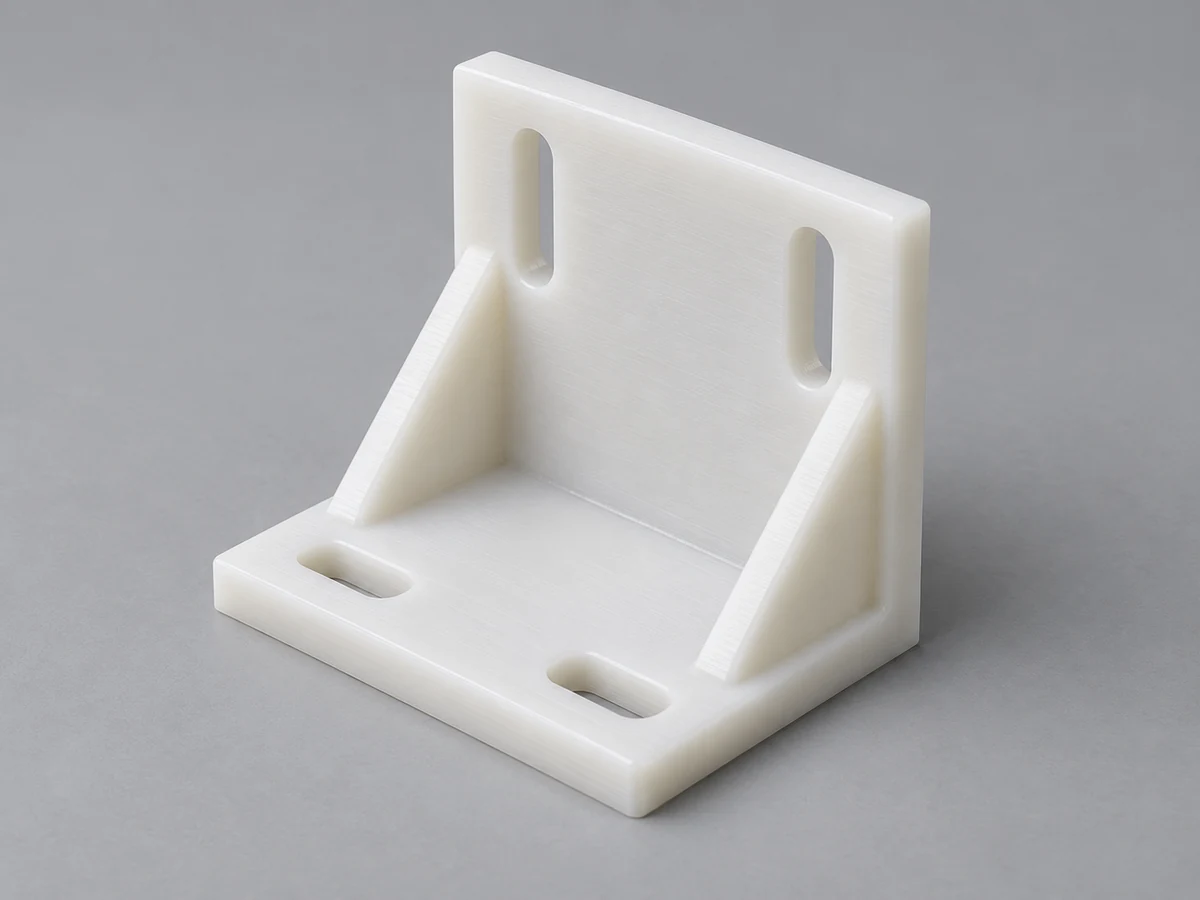
取り付け面、荷重、設置アクセスによって構造の詳細が決まります。
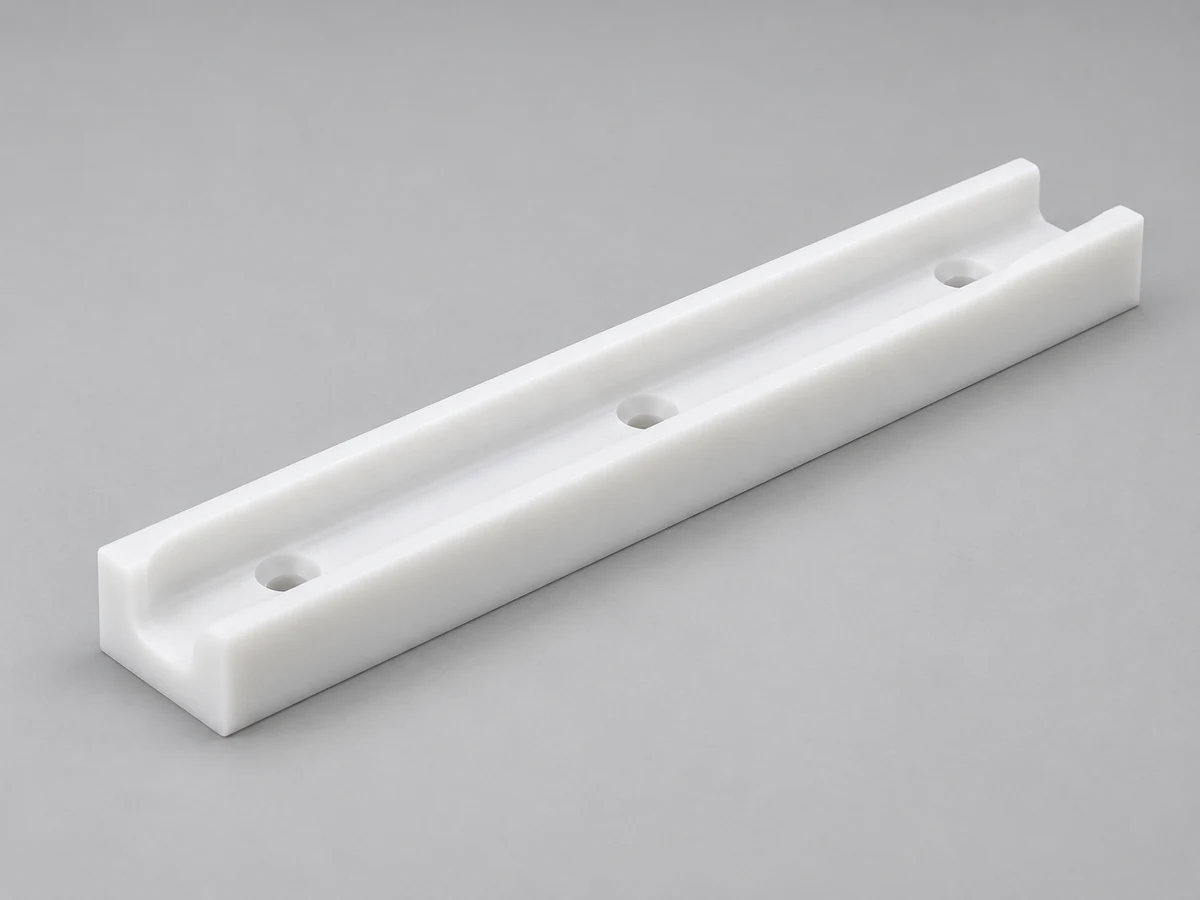
プロファイルとスロットは、磨耗や拡張に対応しながら、移動する製品をガイドします。
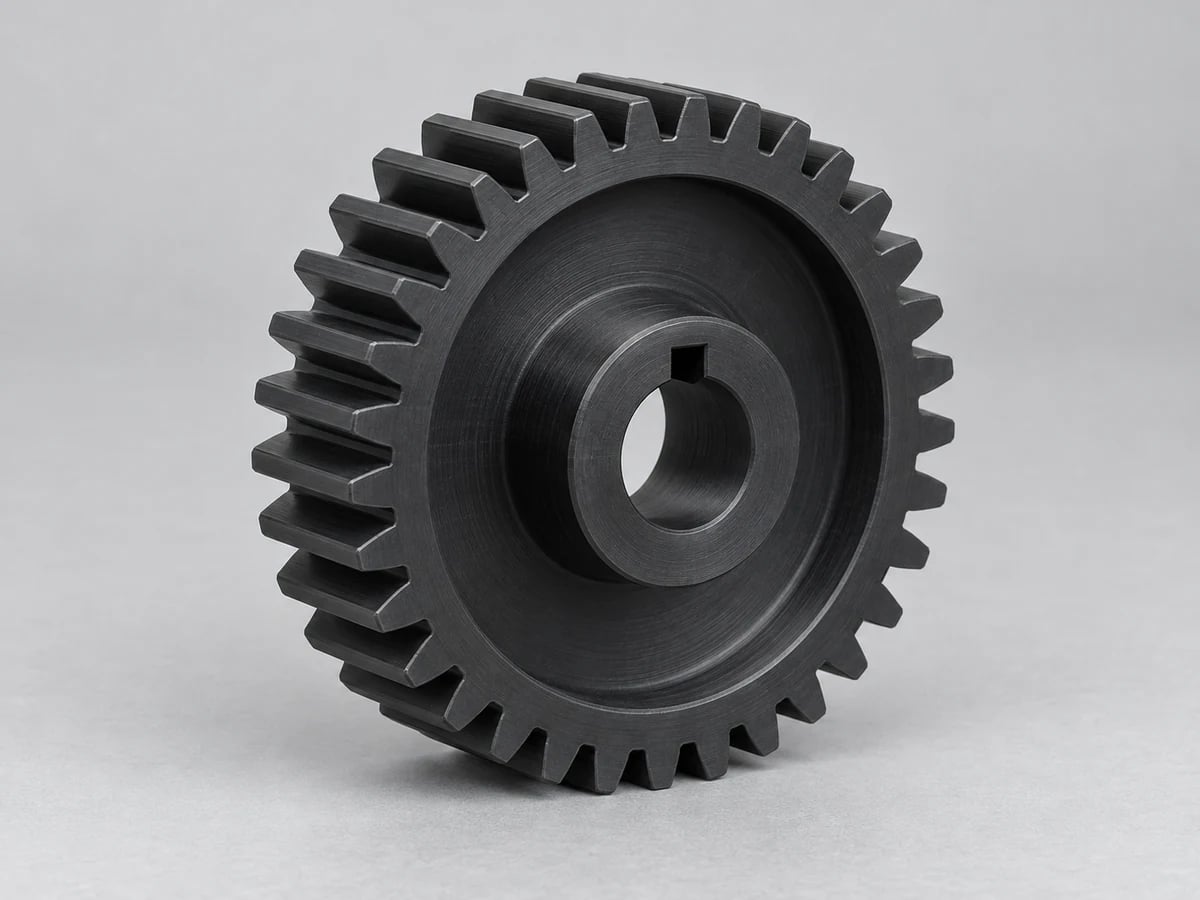
歯の形状、嵌合条件、荷重のガイド材料と機械加工のレビュー。
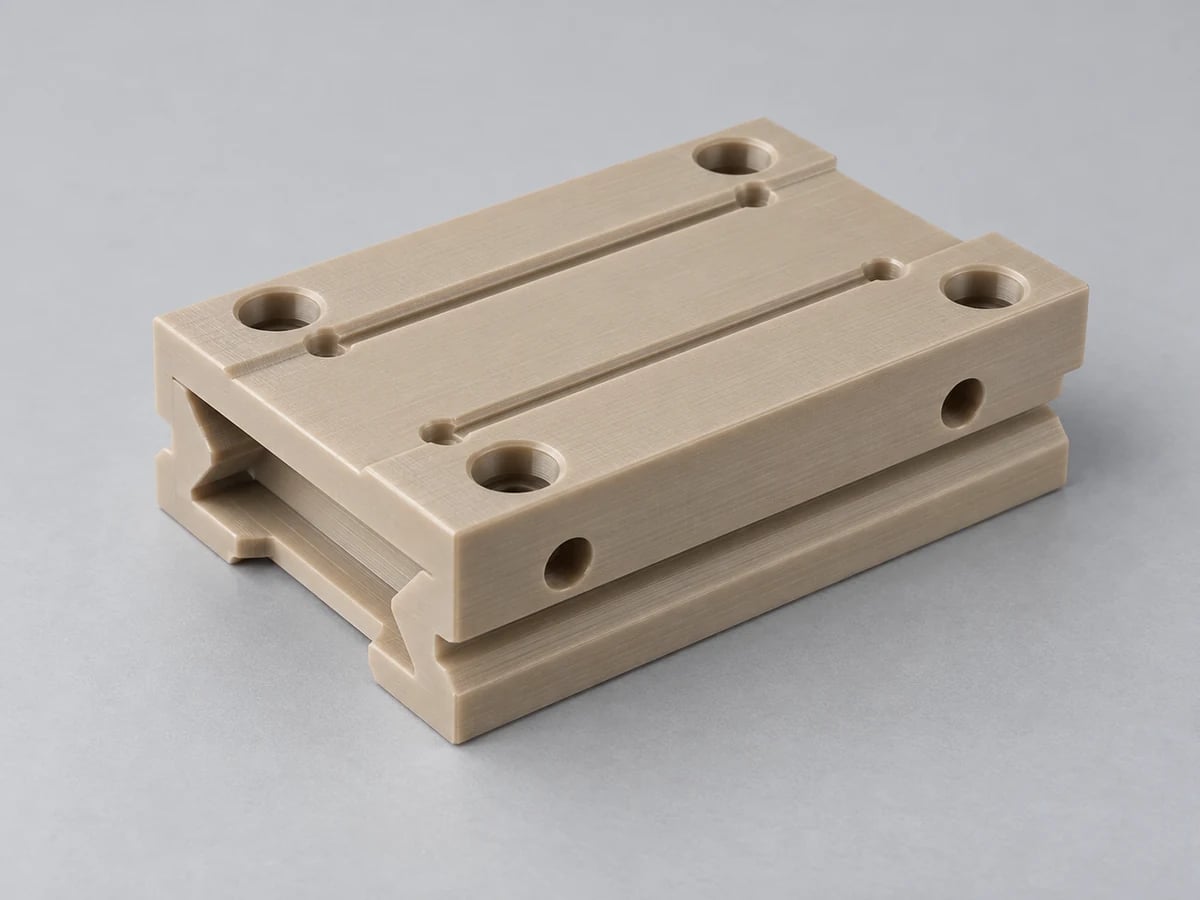
カスタムインターフェイス、ウェア機能、ポケットが産業機器に統合されています。
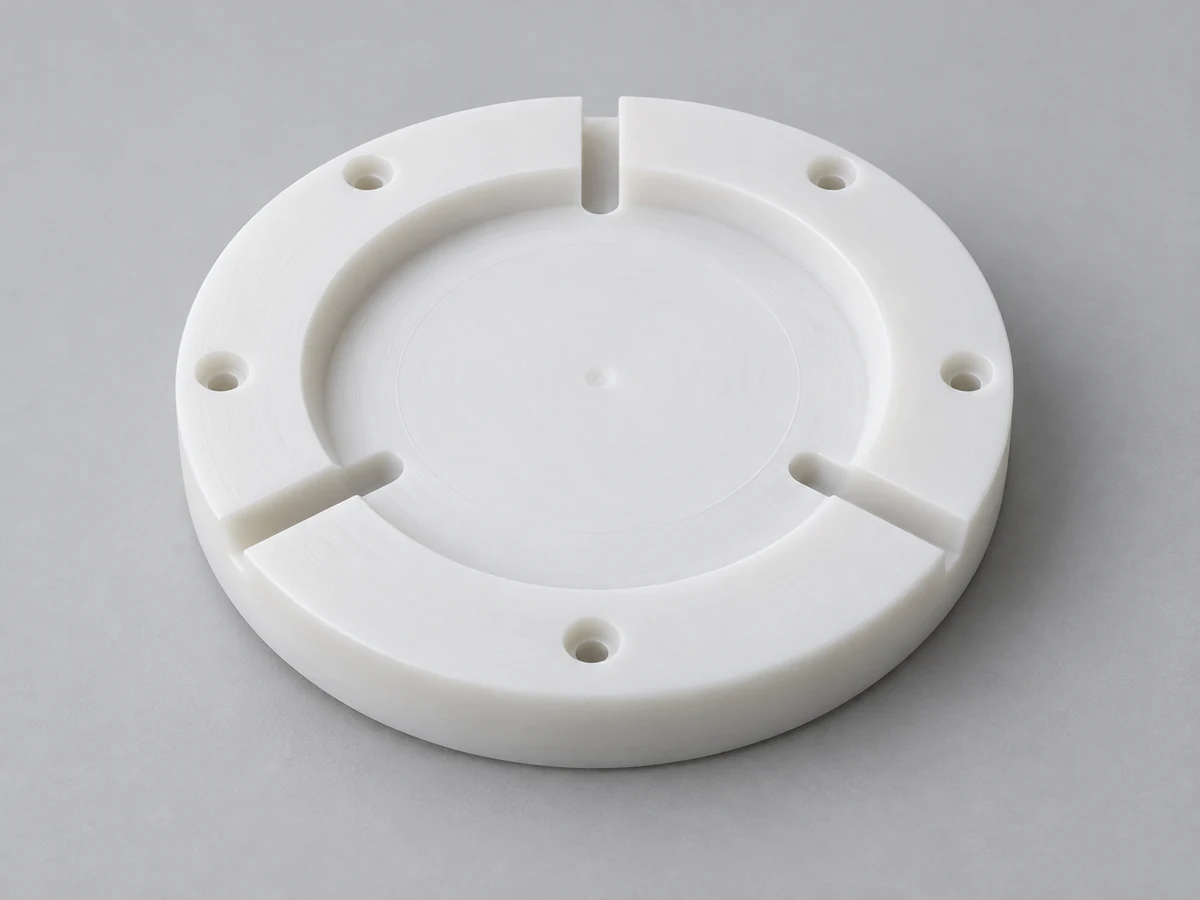
治具およびプロセス関連部品には、明確な純度および化学的要件が必要です。
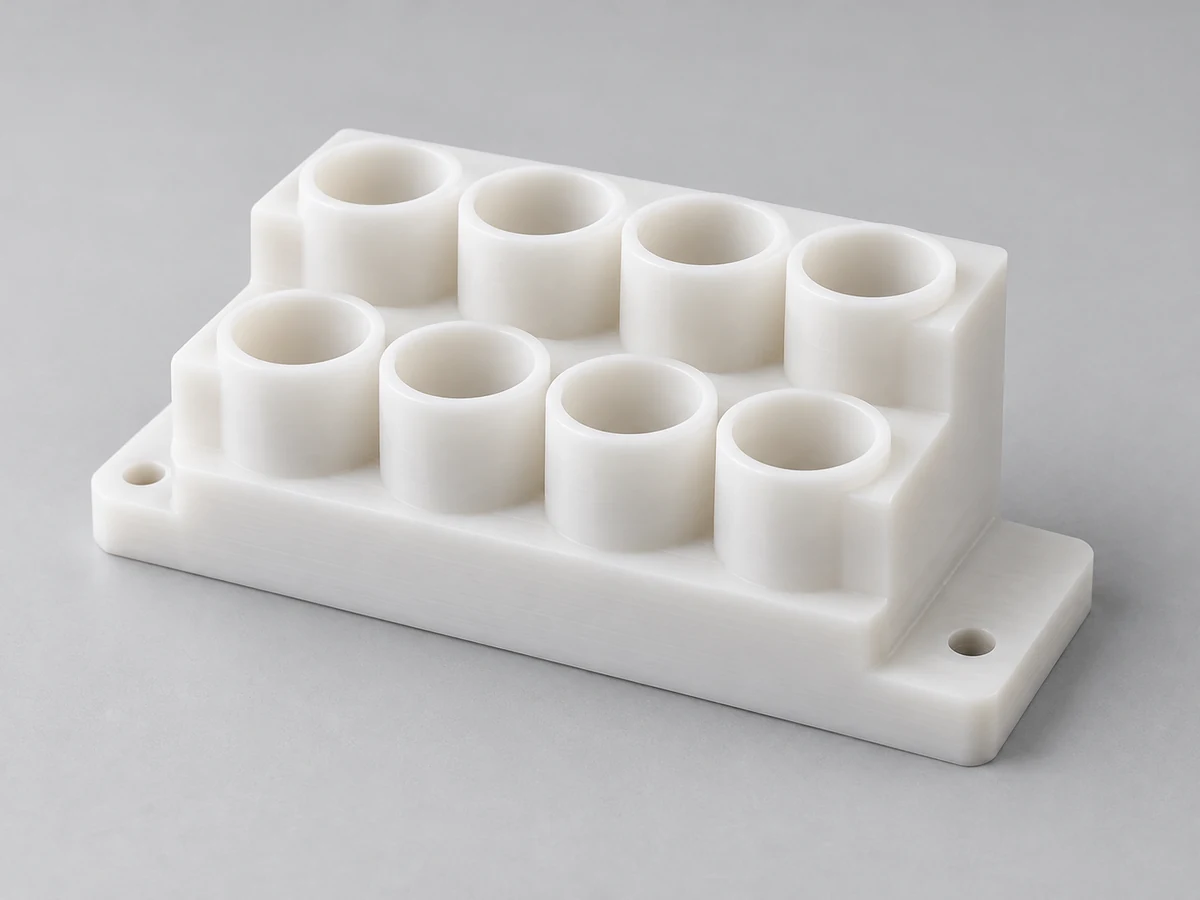
機器のハウジングと治具は、定義されたデバイス要件に照らしてレビューされます。
優れたフライス加工図面により、カッターはフィーチャに到達し、完成したコンポーネントがどのように機能するかを示すことができます。これらは設計レビューの問題であり、すべてのプラスチックに適用される固定の最小寸法ではありません。
薄い壁やポケットの床は、切断中に曲がったり、素材の除去後に移動したりする可能性があります。壁の高さ、厚さ、利用可能なサポートを確認してください。より厚い局所セクションまたは異なるポケット配置により、界面を変更することなく製造性が向上する可能性があります。
回転カッターにより、内側のコーナーに半径が残ります。半径が小さいほど、特に深いポケットでは、より小さく剛性の低い工具が必要となり、切削時間が長くなります。鋭角なコーナーが不可欠な場合は、黙って CAD ジオメトリを置き換えるのではなく、レリーフ フィーチャーや代替構造について話し合います。
アセンブリ内でコンポーネントを配置するサーフェスを特定します。機能的なはめあいと位置に明確なデータム参照を与え、重要でない寸法は適切な公差のままにします。通常、3D モデルだけではこれらの受け入れ条件が伝わりません。
熱膨張、湿気、解放されたストック応力により、フライス加工後にポケットやプレートが変化する可能性があります。関連する場合はコンディショニングを指定し、アンクランプ後の検査を確認します。材料がプラスチックに変わっても、金属設計のクリアランスが適切なままであると想定しないでください。
ねじのサイズ、深さ、かみ合い、組み立てトルク要件、および繰り返し使用の期待値を記載します。一部の用途では、インサートまたは貫通締結の利点が得られる場合があります。インサートの取り付け、引き抜き動作、および局所的な壁の厚さについては、別途レビューする必要があります。
シール面、ベアリングのはめあい、位置合わせ機能、および外観が重要な領域にマークを付けます。深いポケットやアンダーカットの場合は、工具のアプローチと組み立ての必要性を示します。表面仕上げ、バリの制限、研磨が必要かどうかについては、レンダリングから推測するのではなく、合意する必要があります。
プラスチックのフライス加工には、ポリマーと形状に応じて選択されたプロセスが必要です。金属内で適切に機能するツールパスは、柔軟なポケット壁に過度の熱や力を加える可能性があります。
ほとんどのエンジニアリング プラスチックは、金属よりも熱の伝導率が低くなります。工具の噛み合い、切削条件、および適切な冷却によって、材種に損傷を与えることなく切削界面を管理する必要があります。冷却剤の化学的性質、特に応力に敏感な透明ポリマーの場合、互換性の検討が必要です。
適切な刃形状と刃先状態により、擦れや不要な切削抵抗が軽減されます。強化材種は摩耗と工具の磨耗を増加させる可能性があります。選択は、単一の速度やフィードの推奨値ではなく、ポリマーと操作に基づいて行われます。
固定具は、歪みの発生を避けながら部品を固定する必要があります。オープンポケット、長いプレート、薄い床の周りのサポートが特に重要です。リリース後に合意された無料またはインストールされた状態で重要な機能を確認します。
深いポケットに閉じ込められた切りくずは、再切断して熱を加えたり、仕上げ面にマークを付けたりすることができます。ツールパスと適切な排気により、切断ゾーンをきれいに保つ必要があります。深いスロットには、オープンフェイス パスとは異なる切削シーケンスが必要になる場合があります。
在庫状態や片面の材料除去は平面度に影響を与える可能性があります。必要に応じて、荒加工、仕上げの許容値、または材料固有の応力除去戦略を見直すことができます。アニーリングはすべてのグレードに自動的に必要または適切ではないため、サプライヤーのガイダンスに従う必要があります。
薄壁のオープンハウジングの場合、レビューではポケットの深さ、カッターのリーチ、サポート、および最終検査条件を結び付ける必要があります。交差通路を備えた厚いマニホールドの場合、切りくずの除去とボアの位置合わせがより重要になる場合があります。これらのさまざまなリスクには、さまざまなプロセス計画が必要です。
技術的な参考資料: Boedeker プラスチックフライス加工ガイドライン · エンシンガー加工に関するよくある質問
初期数量、修正の可能性、および予想されるリピート需要を共有します。実際のフライス加工見積もりでは、予想される注文パターン全体での在庫歩留まり、治具、ツールへのアクセス、および検査労力が考慮されます。
機能的なプロトタイプは、専用の射出成形金型を使用せずに製造できます。指定されたストックグレードを使用して、ポケットへのアクセス、組み立て、および嵌合のフィット感を評価します。モデルと図面のリビジョンを一致させて、テストのフィードバックが実際に製造された部品を参照するようにします。
少量のバッチは、特殊な機器、橋梁の製造、カスタム治具に適しています。セットアップの労力は、切断時間に比べてかなり大きくなる場合があります。プロトタイプの単価が直接比例すると仮定するのではなく、見積数量と必要な検査範囲を比較してください。
定期的な注文には、管理された改訂、グレード仕様、合意された合格基準が必要です。部品のラベル付け方法、どのレポートが必要か、およびフライス加工された表面を保護するパッケージを特定します。図面または材料に変更を加えた場合は、新たなレビューが行われる必要があります。
アプリケーションの要件により、どの材料、形状、ドキュメントが適しているかが決まります。環境と使用目的を教えてください。業界のラベルだけで資格が定義されるわけではありません。
PEEK、PTFE、PVDF の治具、絶縁体、および互換性のある流体コンポーネントが機器プロジェクトをサポートします。クリーンルームへの適合性を前提とするのではなく、清浄度、化学薬品への曝露、およびグレードの純度を指定します。
精密ハウジング、テスト治具、および機器コンポーネントは、洗浄、滅菌、および患者との接触要件を見直す必要があります。マテリアルのドキュメントとデバイスの検証は依然としてアプリケーション固有です。
軽量ブラケット、スペーサー、高性能ポリマーの詳細は、図面の温度、荷重、材料要件を満たさなければなりません。指定したグレードを一般的なファミリ名に置き換えないでください。
フライス加工された治具、ガイド、ギア、マウントが動きと取り扱いをサポートします。デューティ サイクル、接触荷重、摩耗、交換アクセスは、形状と材料の検討に役立ちます。
絶縁体、試験治具、およびハウジングには、該当する場合、定義された誘電体、温度、炎関連の要件が必要です。取り付けの詳細と接続のクリアランスを示す必要があります。
摩耗ガイド、プレート、固定具、構造インターフェースには、使用温度、合わせ面、取り付け上の制約が必要です。設置の準備では、拡張とクリアランスに対処する必要があります。
フライス加工されたマニホールドと耐薬品性コンポーネントには、媒体、圧力、温度、シールの仕様が必要です。クロスパッセージとシーリングランドは一緒にレビューされます。圧力テストを要求し、確認する必要があります。
検査では、定義された条件の下で合意された図面への準拠を証明する必要があります。ポケット幅、穴パターン、シール面によっては、異なる測定方法やサンプリング要件が必要になる場合があります。
加工前に、指定されたグレードとリビジョンを注文書および合意された材料文書と照らし合わせて確認してください。
データム関係や治具のリリースによって影響を受ける寸法など、最初のパーツで選択した重要なフィーチャをチェックします。
バッチ中の合意された特徴を監視して、工具の摩耗、熱の動き、またはワーク保持状態の変化を特定します。
合意された条件で加工した後、該当する図面要件を測定します。 CMM、光学測定、ノギスまたはマイクロメーターが必要に応じて選択されます。プロジェクトの利用可能性が確認されています。
見積時にレポートの形式、機能の番号付け、サンプリングに同意します。寸法レポートは、自動的に材料証明やアプリケーションの検証になるわけではありません。
出荷前に仕上げ面、ポケットのエッジ、ねじ切り部分を保護してください。識別、清浄度、および輸出梱包または書類の要件を指定します。
実際の工場写真やプロジェクトの検査記録は、検証および使用が承認された場合に追加できます。添付の画像は AI によって生成された製造イラストであり、TOPS 検査記録の証拠ではありません。出荷検査、圧力テスト、および追加レポートは、受け入れられる範囲に明示的に含める必要があります。
アクセスしやすいプリズム形状や複雑な面にはフライス加工を選択してください。回転軸を中心に構成されたジオメトリの場合は、旋削を選択します。一部のコンポーネントには両方のプロセスが必要です。
| 因子 | CNCフライス加工 | CNC旋削加工 |
|---|---|---|
| カッティングアクション | 回転切削工具 | 従来の旋削加工でワークを回転させる |
| 最適な形状 | 角柱状、多面の複雑な部品 | 円筒または回転部品 |
| 代表的な特徴 | ポケット、穴、スロット、フライス加工された表面 | 外径、内径、溝、ねじ山 |
| 代表的なプラスチック部品 | ハウジング、固定具、プレート、マニホールド | ブシュ、ローラー、スリーブ、リング |
| 多面加工 | 適切なセットアップまたは追加の軸でサポートされます | 従来の旋削では限界がある。ライブツールにより機能が追加される場合があります |
| 複雑な 3D サーフェス | 適切なカッターとツールパスで製造 | 通常は非回転面に限定されます |
きつい穴と外側の取り付け平面を備えたプラスチック スリーブは、最初に旋削してからフライス加工することができます。ルートはボアとフラットの間の関係を維持する必要があります。コンポーネント名だけからプロセスを選択するのではなく、機能データムを指定します。
円筒形のプラスチック部品が必要ですか? CNC プラスチック旋削加工を探索する →サプライヤーとの有益な会話は、フライス加工の特徴をその材料の挙動および検査計画に結びつけます。広範な品質や価格の主張に依存するのではなく、これらの購入基準について当社のプロジェクト チームと話し合ってください。
ポケットや壁の形状に沿って、グレード、フィラー、動作条件、材料の移動を確認します。
カッターへのアクセス、複数の面の関係、および治具のクリアランスを評価した後、適切なルートを選択します。
フィット、シール、または位置合わせを制御する寸法と表面を特定し、測定可能な合格基準に同意します。
特定されたリビジョンと数量に基づいて、機能サンプル、少量バッチ、定期的な注文を計画します。
製造前に、内部半径、深いポケット、薄肉、ねじのかみ合い、および潜在的な設計調整を確認してください。
すべてのテストが含まれていると想定するのではなく、生産前に測定条件を確認し、利用可能性と範囲を報告します。
各段階では、合意されたモデル、図面改訂、材料仕様が使用されます。欠落している機能情報は、製造範囲が受け入れられる前に解決されます。
モデルと注釈付きの図面、数量、アプリケーションを共有します。重要なインターフェイスと検査に必要な条件をマークします。
工具のアクセス、ポケットの深さ、壁のサポート、データム、仕上げを確認します。到達または測定が難しい機能を明確にします。
ストックグレード、フィラー、および必要な書類に同意します。可用性とコンディショニングが関連しているかどうかを確認します。
カッターの選択、荒加工と仕上げのパス、安全なアプローチを計画します。治具のクリアランスと操作の順序を合わせて考慮します。
確認した設定と切削条件を使用してコンポーネントを加工します。必要に応じて、合意されたプロセス内チェックを適用します。
加工後に定義された条件で図面要件を確認します。合意された寸法レポートを作成し、解決のために不適合を特定します。
必要に応じて、合意されたバリ取り、研磨、インサートの取り付けまたは組み立てを完了します。これらの操作は、指定および確認された場合にのみ含まれます。
完成した部品を保護し、バッチまたはリビジョンを識別します。受け入れられた注文条件に従って出荷と書類を手配します。
フライス加工、材料、サプライヤー選択に関する一般的な質問に直接回答します。
PEEK、POM、PTFE、ナイロン、UHMW、PC、PMMA、PEI、ABS、HDPE、PVC、PP、PVDF、PAI、PPS、PET など、多くのエンジニアリング プラスチックを CNC フライス加工できます。実現可能性は、正確なグレード、素材の形状、形状、および用途の要件によって異なります。レビューのためにそれらの詳細を送信します。
CNC フライス加工は CNC 加工の一種で、回転カッターを使用して素材を除去します。 CNC 加工はより広いカテゴリであり、旋削やその他の操作も含まれる場合があります。カスタム コンポーネントは、その機能を実現するために複数のプロセスを使用する場合があります。
プラスチックのフライス加工の精度は材料と形状に依存するため、重要な公差については図面のレビューが必要です。薄肉、熱膨張、湿気、素材の応力は、仕上がり寸法に影響を与える可能性があります。部品ごとに 1 つの公差数値に依存するのではなく、データムと検査条件を定義します。
はい、PEEK は CNC フライス加工でハウジング、治具、マニホールド、その他のカスタム コンポーネントに加工できます。材種と補強材は工具、素材の挙動、性能に影響するため、指定してください。深いポケット、薄い壁、およびグレード固有の文書要件を確認します。
はい、PTFE は CNC フライス加工できますが、剛性とクリープが低いため、現実的なフィーチャ固有の公差が必要です。サポートされたワーク保持力と適切な測定力により、切断および検査中の歪みを回避できます。重要な穴やシールの詳細については、実際の使用条件に照らして確認する必要があります。
はい、CNC フライス加工は、専用の射出成形金型を使用しない機能プラスチックのプロトタイプに適しています。指定されたストックグレードでポケット、取り付けの詳細、インターフェイスを再現できます。フライス加工されたプロトタイプは、後で成形される部品のあらゆる特性や経済的特性を自動的に再現するわけではありません。
従来、フライス加工には回転カッターが使用されていました。旋削は従来通りワークピースを回転させます。フライス加工はポケット、スロット、複数の面に適しており、旋削加工はボア、直径、回転プロファイルに適しています。これらの機能を組み合わせた部品には両方のプロセスが必要になる場合があります。
STEP/STP、IGES、X_T、DWG、DXF、および PDF をレビュー用に受け入れます。 CAD モデルと、材料グレード、リビジョン、重要な要件を示す注釈付き図面を組み合わせます。オプションのアップロードでは、1 つのファイルまたは最大 10 MB の ZIP パッケージを受け入れます。大きなファイルは電子メールで共有できます。
いいえ、複雑な部品には必ずしも 5 軸フライス加工が必要というわけではありません。アクセスとデータ転送を制御できる場合は、いくつかの 3 軸またはインデックス付き 4 軸セットアップが適している場合があります。 5 軸加工は、複合角度、複数の表面、またはセットアップの削減が正当化される場合に検討されます。
あなたの加工部品。あなたの要件。
CAD モデルまたは設計図面をアップロードし、プラスチックの材質、数量、寸法公差、表面要件、および用途情報を提供します。当社のチームが製造可能性を検討し、カスタム CNC フライス加工プラスチック コンポーネントの見積もりを提供します。
効率的にレビューするには、ポケットの深さ、内部半径、壁の厚さ、取り付け基準、および重要なシールまたは位置合わせの表面を特定します。材質が決まっていない場合は、温度、メディアへの曝露、負荷、摩耗条件を記載してください。プロジェクトの仕様と図面のアップロードはオプションです。会社名、名前、メールアドレス、電話番号は必須です。
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF または ZIP、最大 10 MB。大きなファイルは電子メールで共有できます。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。