直線移動: X、Y、Z
これらの相互に直交する方向は、ワークピースに対するツールの位置を制御します。これらは 3 軸および 5 軸フライス加工の一部として残ります。

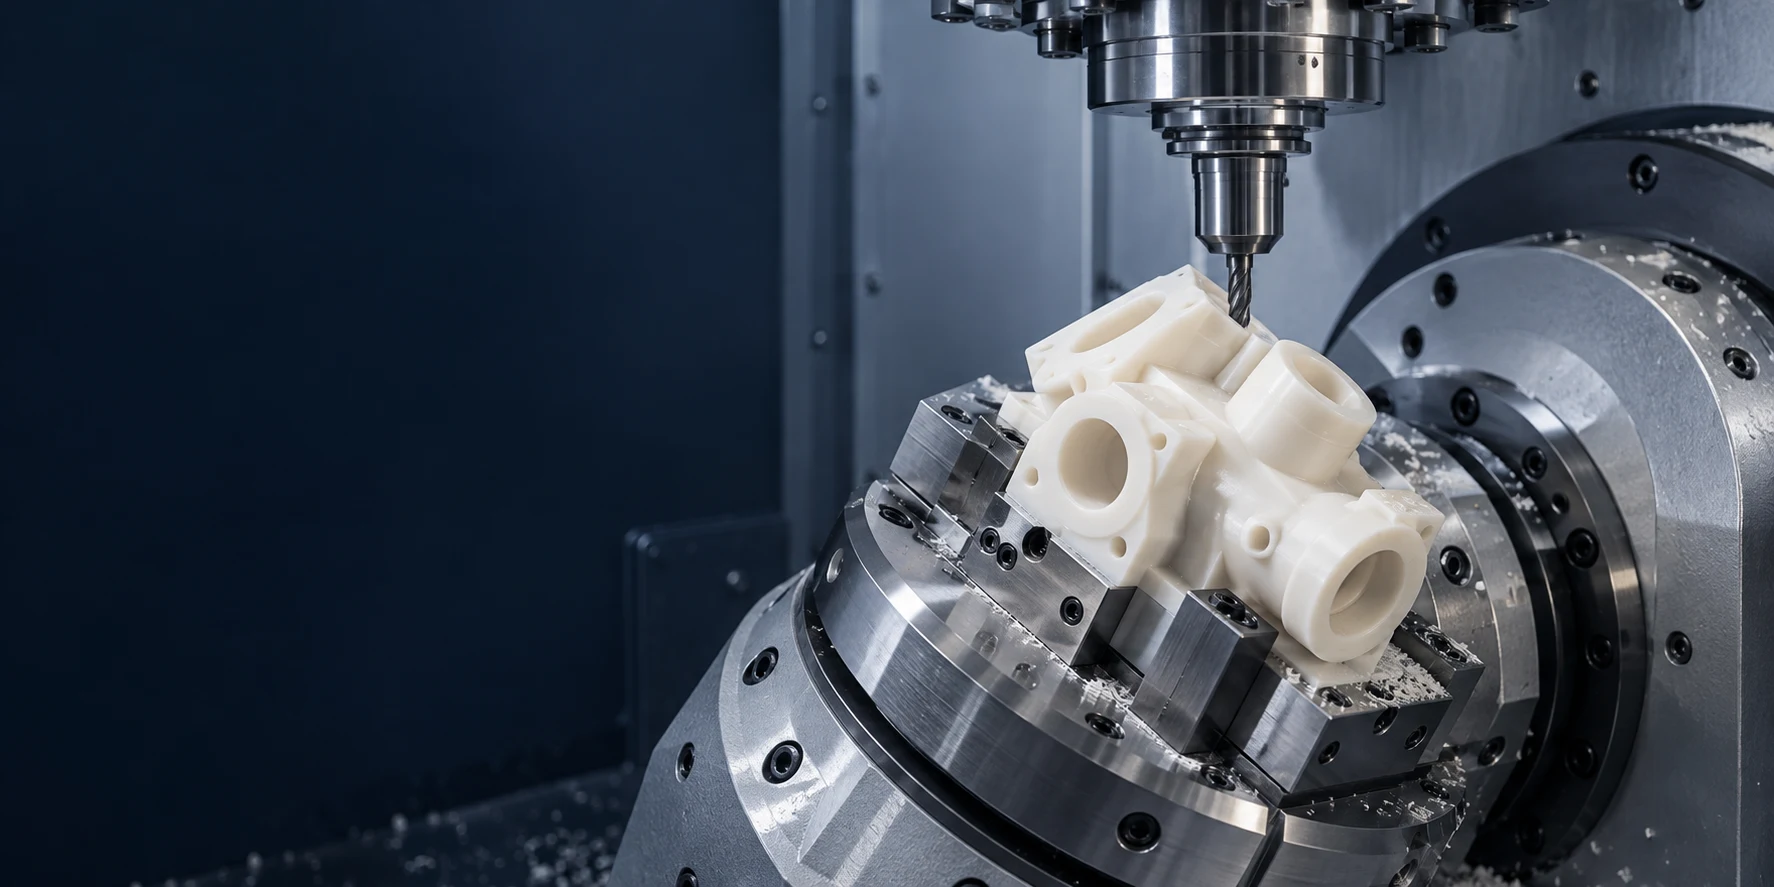
複雑な形状・設計されたツールへのアクセス
TOPS Plastics は、複数の加工面、複合角度、輪郭のある表面、深い形状、制御された位置関係を必要とする複雑なプラスチック部品に高精度 5 軸 CNC 加工を提供します。お客様のCADファイルや図面からPEEK、Delrin/POM、PTFE、ナイロン、ポリカーボネート、Ultem、PVDF、その他のエンジニアリングプラスチックを加工します。
まずは形状、材料グレード、図面の要件から始めます。見積書には、加工モード、アクセス可能な機能、検査範囲、納期が確認されます。
| 能力 | プロジェクトの範囲 |
|---|---|
| プロセス | カスタム エンジニアリング プラスチック コンポーネントの 5 軸 CNC 加工。 |
| 加工モード | インデックス付き 3+2 と同時 5 軸は異なるアプローチです。機器とモードの利用可能性は CAD レビュー中に確認されます。 |
| 運営 | 形状と工具が許す限り、フライス加工、穴あけ、コンタリング、プロファイリング、ボーリング、タッピング。 |
| ジオメトリ | 多面部品、複合角、輪郭のある表面、深い特徴、および制御された位置関係。 |
| 材料 | PEEK、POM、PTFE、ナイロン、ポリカーボネート、PMMA、PEI、PVDF、PPS;正確なグレードを指定します。 |
| 生産 | 合意された改訂管理によるプロトタイプ、少量注文、繰り返し生産。 |
| ファイル | STEP / STP、IGES / IGS、X_T、DWG、DXF、PDF。 CAD モデルに寸法を記入した図面を含めます。 |
| 検査 | 図面ベースの寸法および GD&T レビュー。測定方法と報告は製造前に合意されています。 |
機械の移動だけでは、使用可能な部品の範囲は決まりません。治具の高さ、工具の到達距離、回転クリアランス、衝突回避によってもアクセスが制限されます。実際の評価のために全体の寸法と CAD モデルを送信します。
CAD と機能のレビューをリクエストする →5 軸加工では、3 つの直線軸と 2 つの回転軸を使用して、切削工具とワークピースの相対的な位置と方向を制御します。
直線軸 X、Y、Z は、工具を部品に対して 3 方向に移動させます。 2 つの回転軸は、機械の構成に応じて、工具、ワークピース、またはその両方を傾けたり回転させたりします。この追加の方向により、いくつかの面が露出し、角度のあるフィーチャへのアクセスが向上し、工具が輪郭のある表面に追従できるようになります。
プラスチック部品の場合、実際の価値は、多くの場合、治具の移動が少なくなり、機械加工されたフィーチャー間の関係が明確になることです。インデックス付き 3+2 加工では、3 軸カットの前に部品を配置します。同時加工により、切断中に方向が変わります。どちらのアプローチでも精度が保証されたり、すべてのセットアップが不要になったりするわけではありません。材料の挙動、ワーク保持力、工具へのアクセス、および検査によって、図面が満たされるかどうかが決まります。デフォルトのアップグレードとしてではなく、形状に応じて 5 軸加工を選択してください。
3 つの直線運動によりカッターの位置が決まります。 2つの回転運動によりアプローチ方向が変わります。この回路図は、特定の TOPS マシンではなく、軸の規則を示しています。
これらの相互に直交する方向は、ワークピースに対するツールの位置を制御します。これらは 3 軸および 5 軸フライス加工の一部として残ります。
通常、A は X を中心に、B は Y を中心に、C は Z を中心に回転します。5 軸構成では 2 つの回転自由度が使用されます。物理的な配置はマシンによって異なります。
傾けたり回転させたりすると、角度のある表面が露出し、工具の突き出しを減らすことができます。 CAM は、完全なツール、ホルダー、治具、および機械のクリアランスをチェックする必要があります。
同時加工では、切削中に直線運動と回転運動を調整できます。インデックス付き 3+2 加工では、直線軸が切削を実行している間、回転軸が位置を決めて方向を保持します。計画されたモードは、部品および利用可能なマシン構成に対して確認されます。
技術的な参考資料: Haas: 5 軸および 3+2 アプローチ
同時 5 軸加工により、切削中に工具の方向が変化します。割出 3+2 加工では、まず方向を設定してから 3 軸切削を実行します。
| 因子 | 同時5軸 | インデックス付き 3+2 |
|---|---|---|
| 軸の動き | 切断中に直線運動と回転運動を調整できます。 | 2 つの回転軸が部品の位置を決めます。方向は後続のカットで固定されます。 |
| ジオメトリ | 工具の方向が変化する複雑な輪郭。 | 選択した方向からアクセスできる角度のある面とフィーチャ。 |
| 工具の向き | ツールパスに沿って連続的に変化させることができます。 | 割り出し切断操作中は固定されたままになります。 |
| 一般的な使用方法 | 複雑な表面と工具へのアクセスが要求される状況。 | 角柱状の多面パーツ、角度のある穴とポケット。 |
| プログラミング | 通常、ツールパス、ポストプロセッサ、衝突チェックの要求が大きくなります。 | 多くの場合、同時加工よりも簡単ですが、それでも安全なインデックス作成が必要です。 |
| コスト | CAMの労力、加工時間、治具、検査によって異なります。 | 固定方向で十分なアクセスが可能な場合は効率的です。 |
すべての複雑な部品を同時に加工する必要があるわけではありません。複数の面に穴のあるマニホールドはインデックス付きカットに適している場合がありますが、彫刻された表面は方向を変更することでメリットが得られる場合があります。この比較はプロセスの選択を説明します。すべての注文に対してすべてのモードが利用できるというわけではありません。
どのアプローチが自分に適しているかを尋ねる →この利点は、方向とワーク保持を難しいフィーチャに一致させることで得られます。
アクセス可能な複数の面を 1 つの治具で加工できるため、搬送が削減されます。クランプされた面やアクセスできないフィーチャでは、別のセットアップが必要になる場合があります。
共有セットアップにより、機能間の転送エラーを減らすことができます。データムの選択とロータリーキャリブレーションは依然として重要です。
角度を付けたアプローチを使用すると、長いツールや特殊な治具が必要な部分に到達することができます。
複合角と選択された輪郭のある表面は、カッターとホルダーが安全に到達できる場合に実用的になります。
傾斜により、突出しが少なく短い工具が可能になり、形状が許す限り剛性が向上します。
適切なツールの向きにより、輪郭全体のよりスムーズな移行がサポートされます。ツールパスとポリマーの動作が結果を制御します。
一緒に加工する必要があるものと個別に処理できるものを含む、完全な機能セットを確認します。
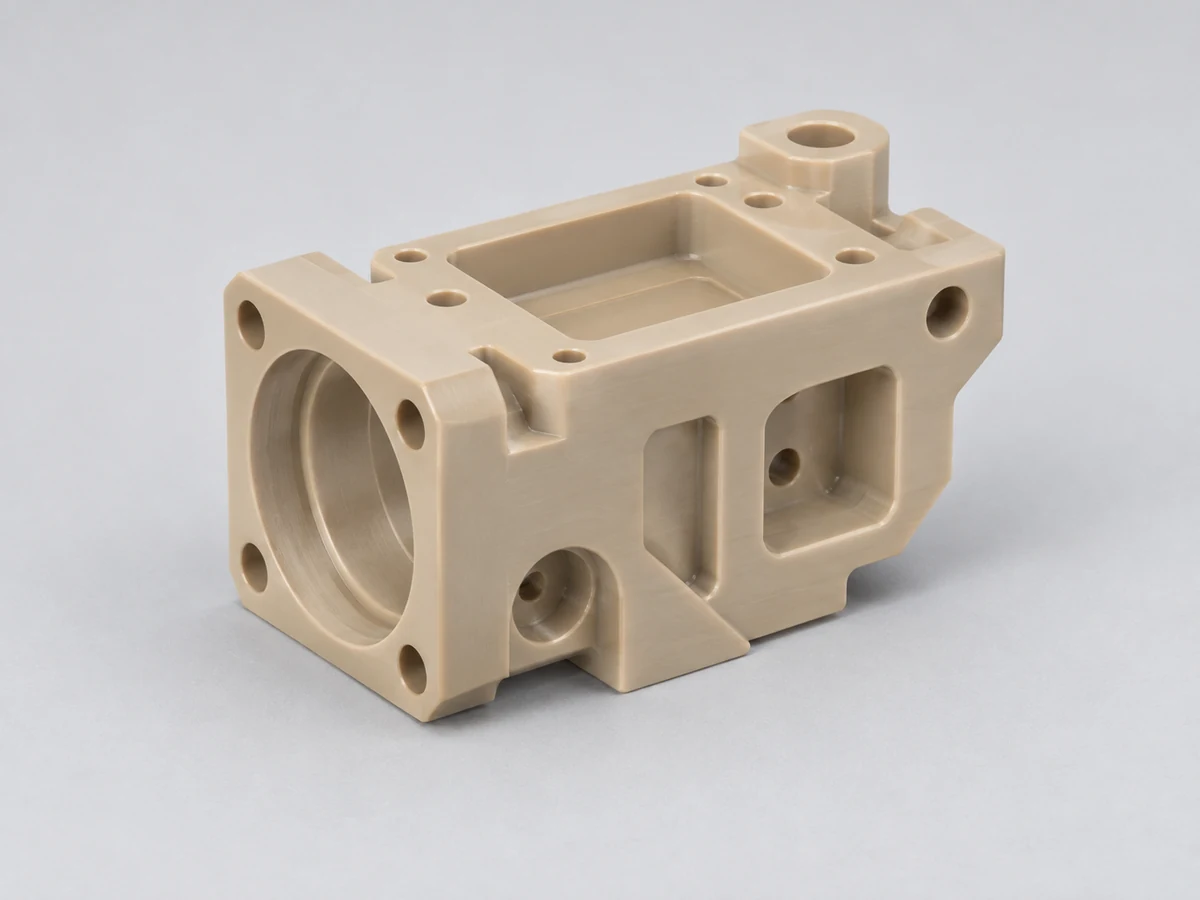
一貫したデータム戦略を計画しながら、複数の面に穴、ポケット、取り付け面を加工します。
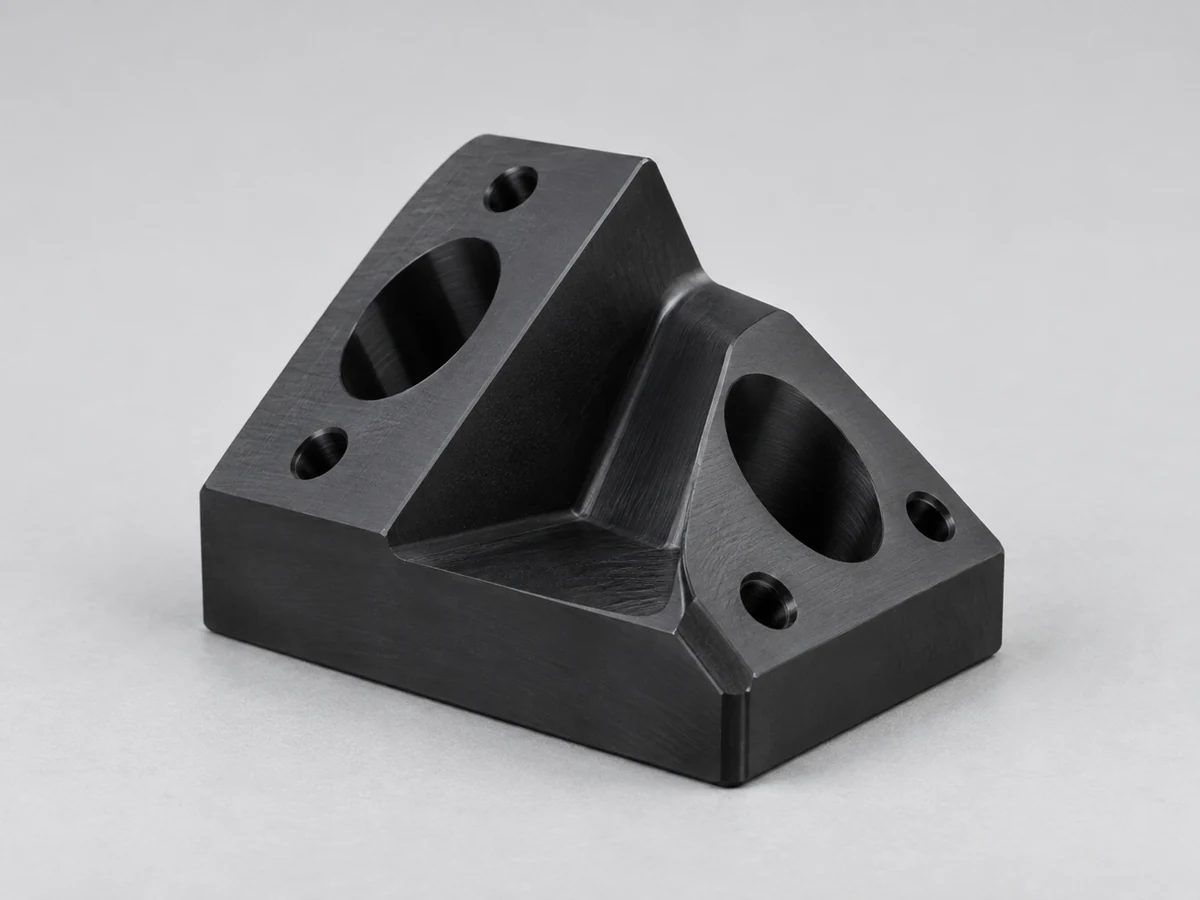
工具アクセスおよび指定された機能関係に対して、角度のある表面と交差方向を確認します。
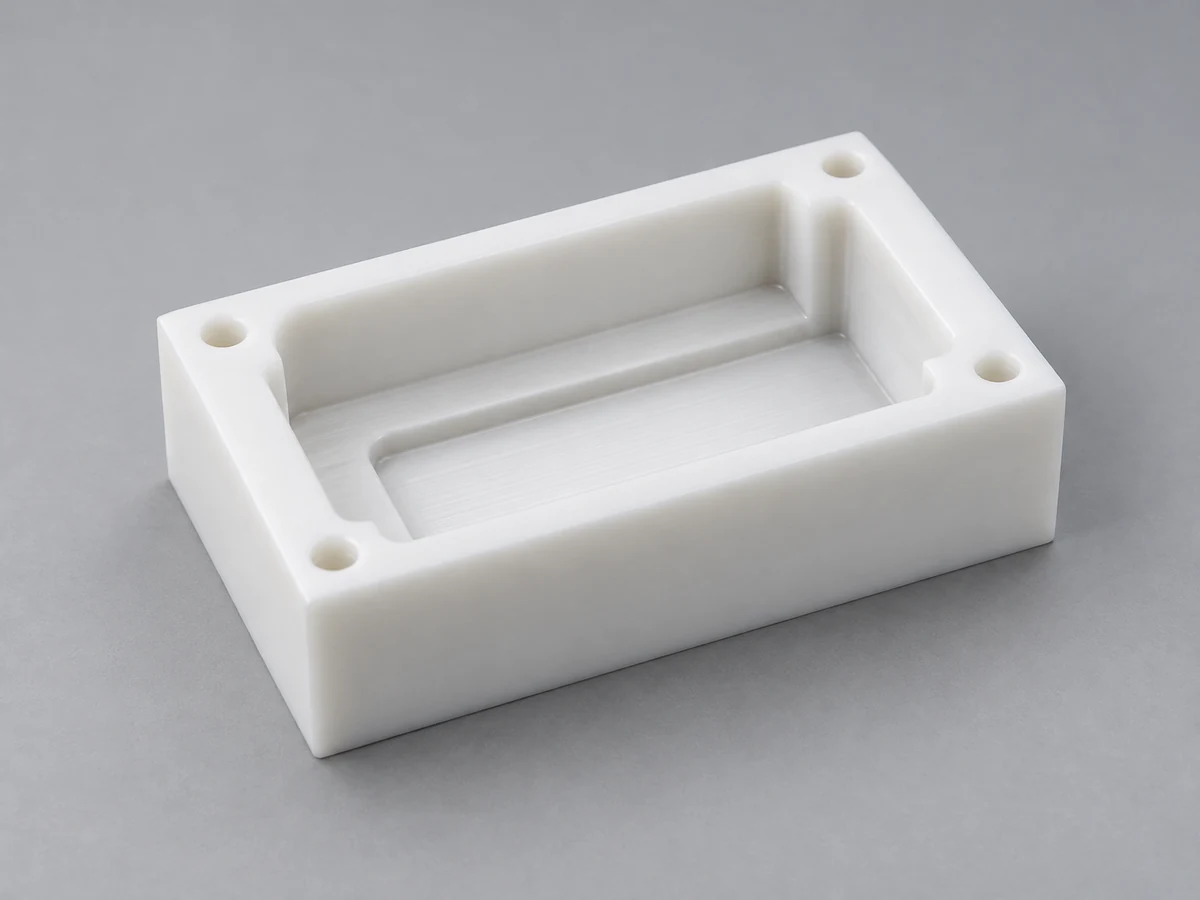
可能な場合はアクセスを改善するために、適切な向きを使用してください。深さ、コーナー半径、およびホルダークリアランスには依然として制限が設定されています。
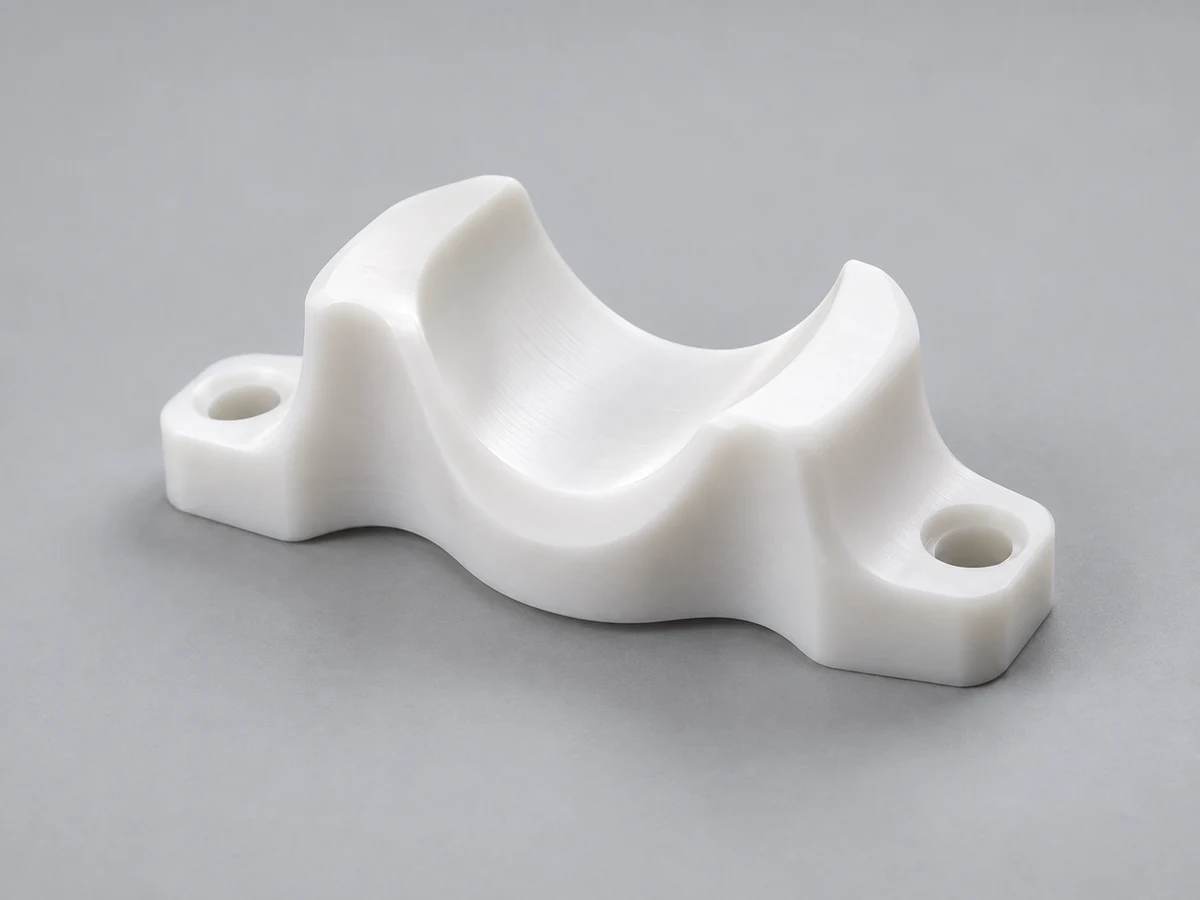
制御された工具の噛み合い、スカラップの予測、および合意された検査方法を使用して、輪郭のある表面を計画します。
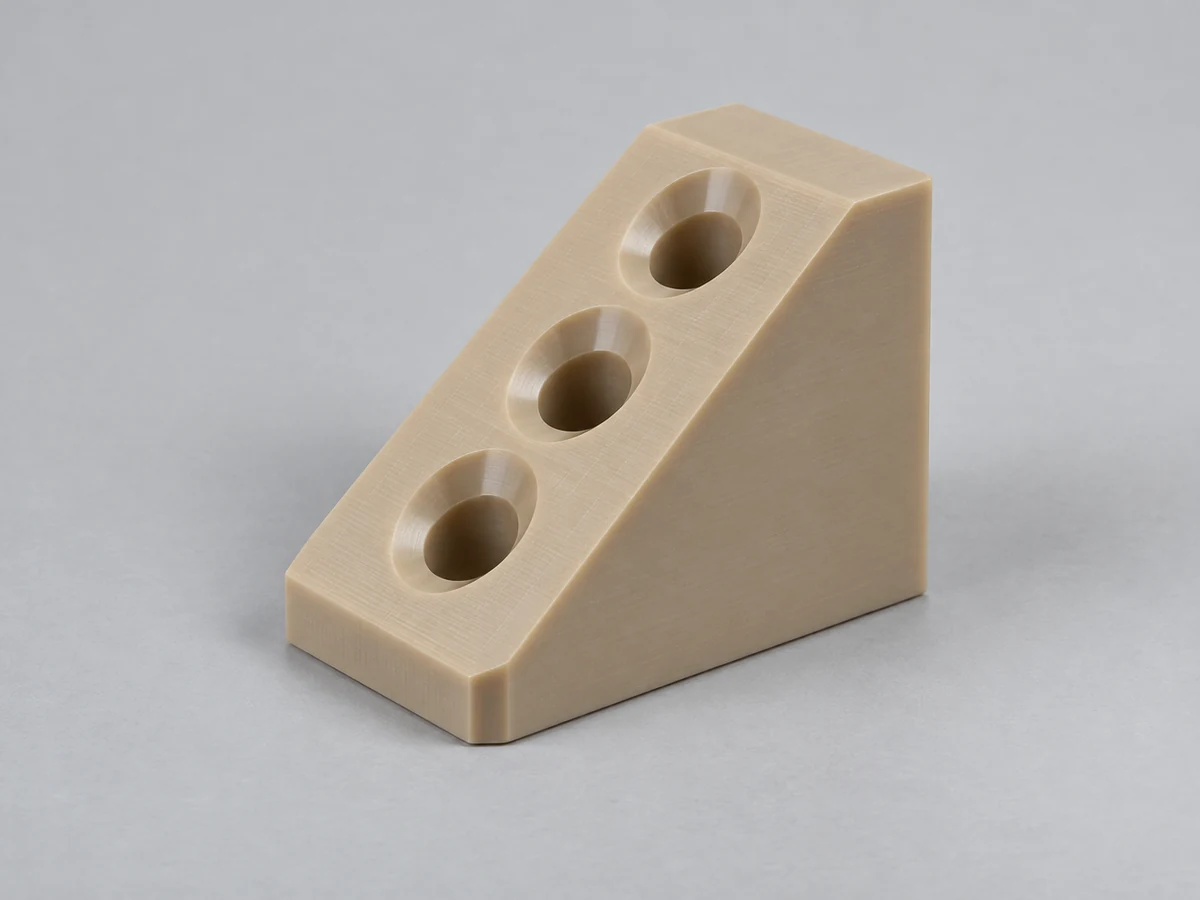
入口の形状、ドリルの長さ、ブレークアウト、および角度のある穴の周囲の歪みのリスクを評価します。
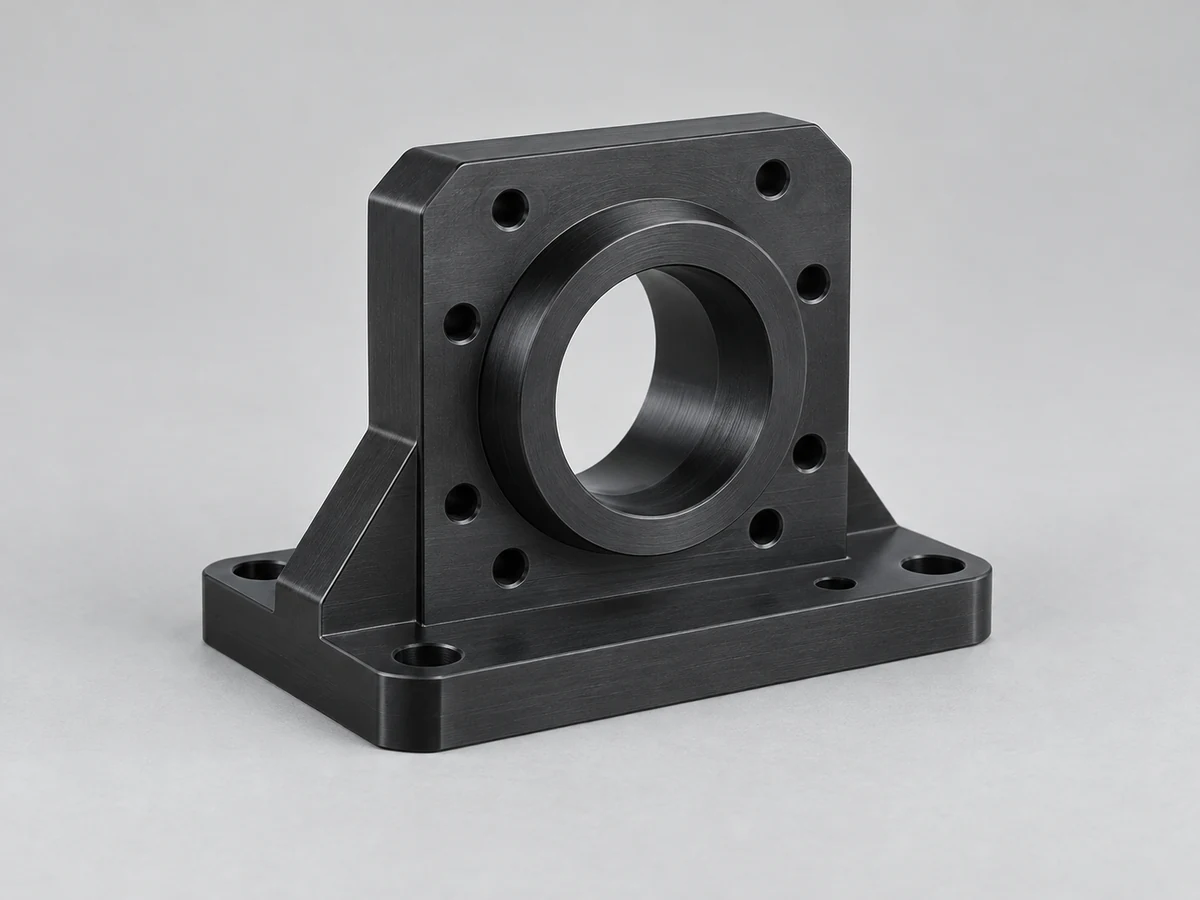
独立した寸法のみに依存するのではなく、穴、面、および取り付けフィーチャーを図面データムに関連付けます。
使用環境に合わせて材質を選択し、その材種や素材形状が加工や寸法安定性にどのような影響を与えるかを確認してください。
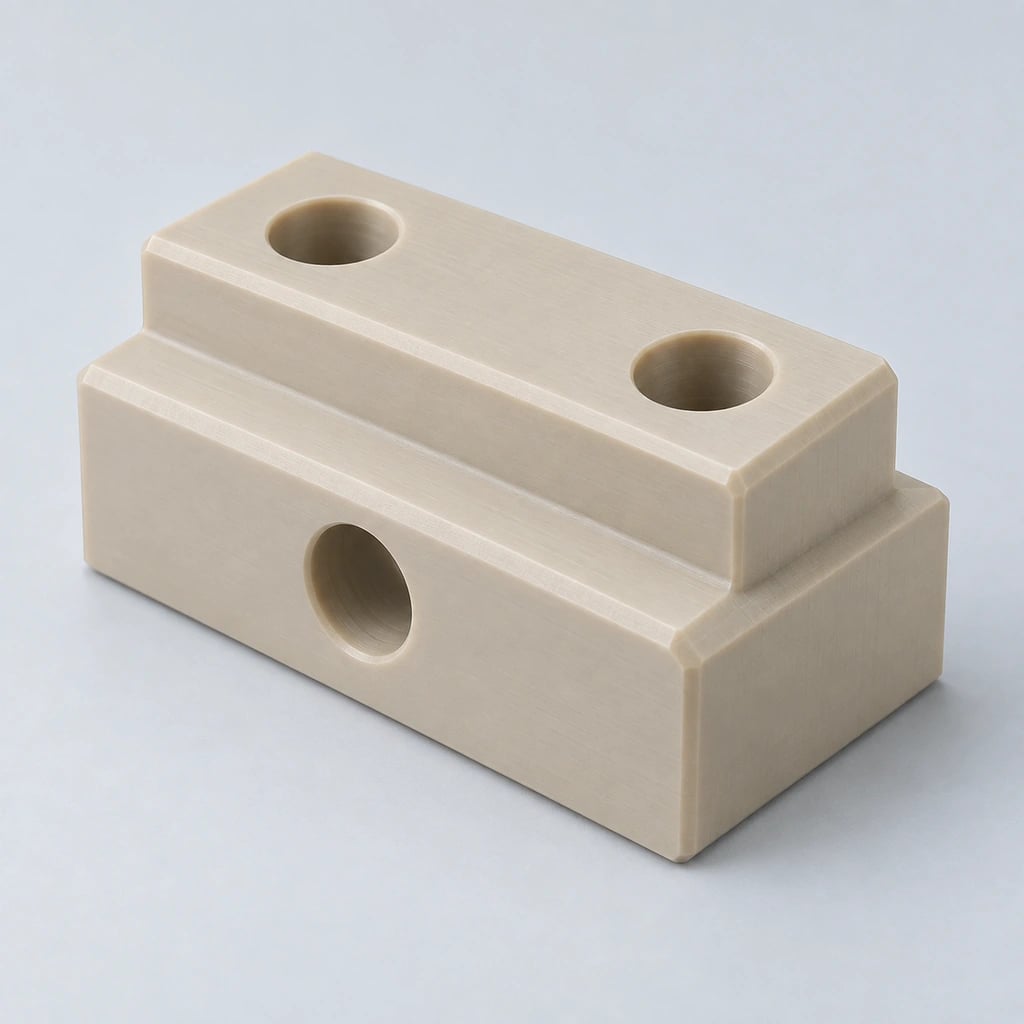
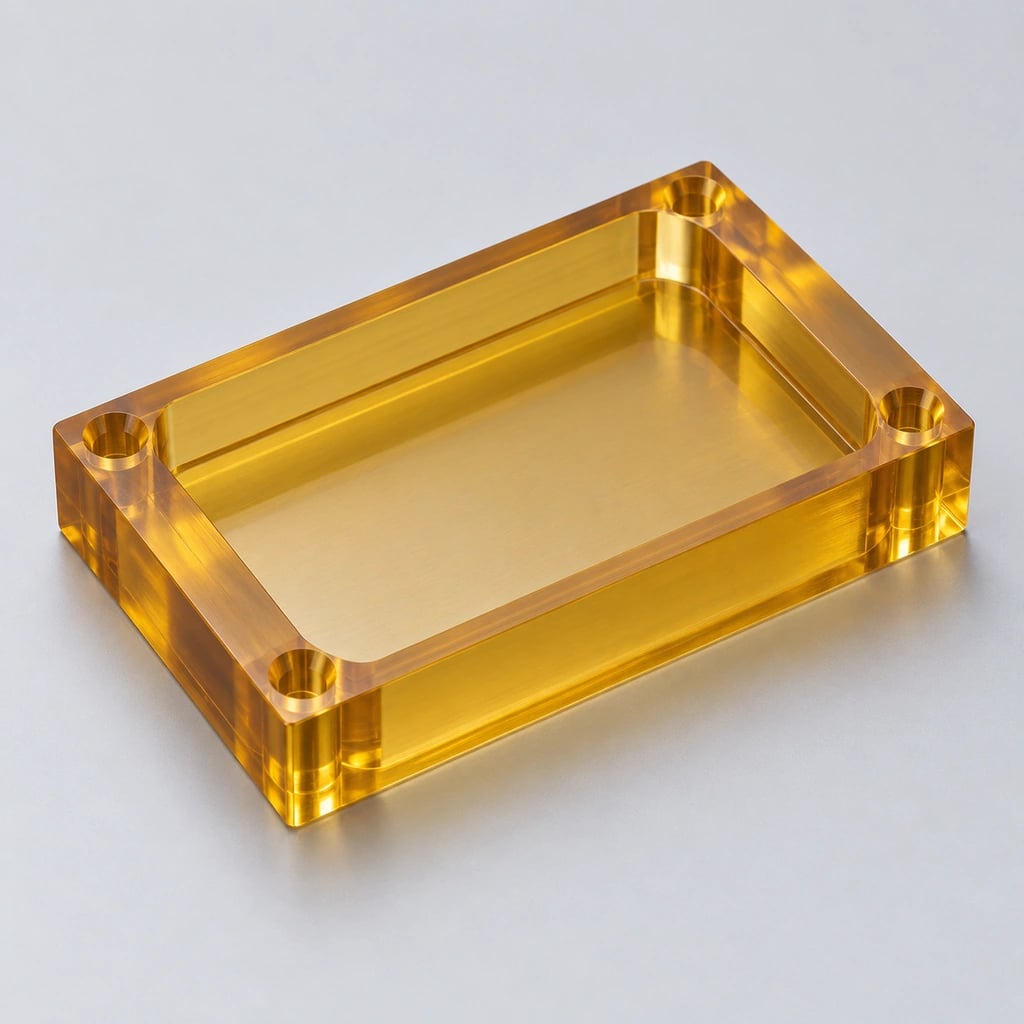
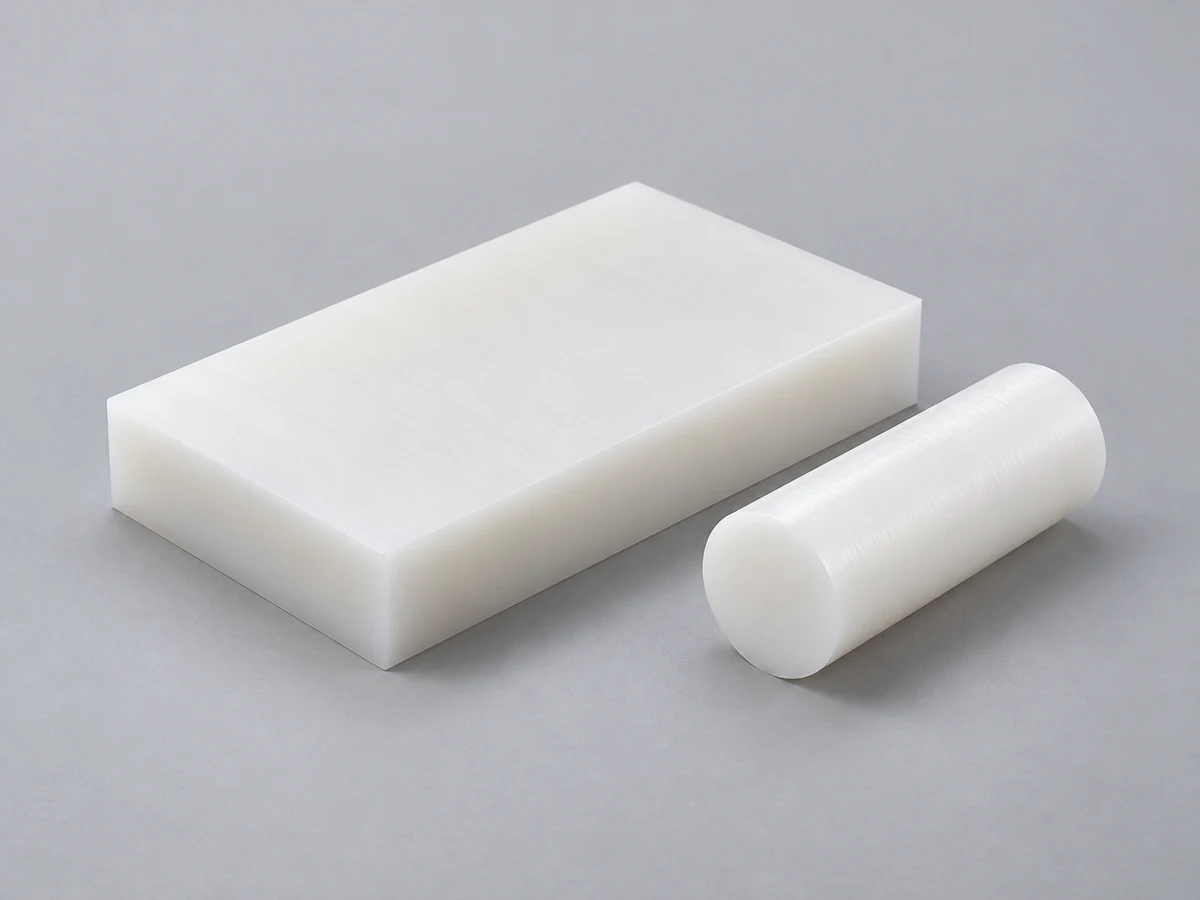
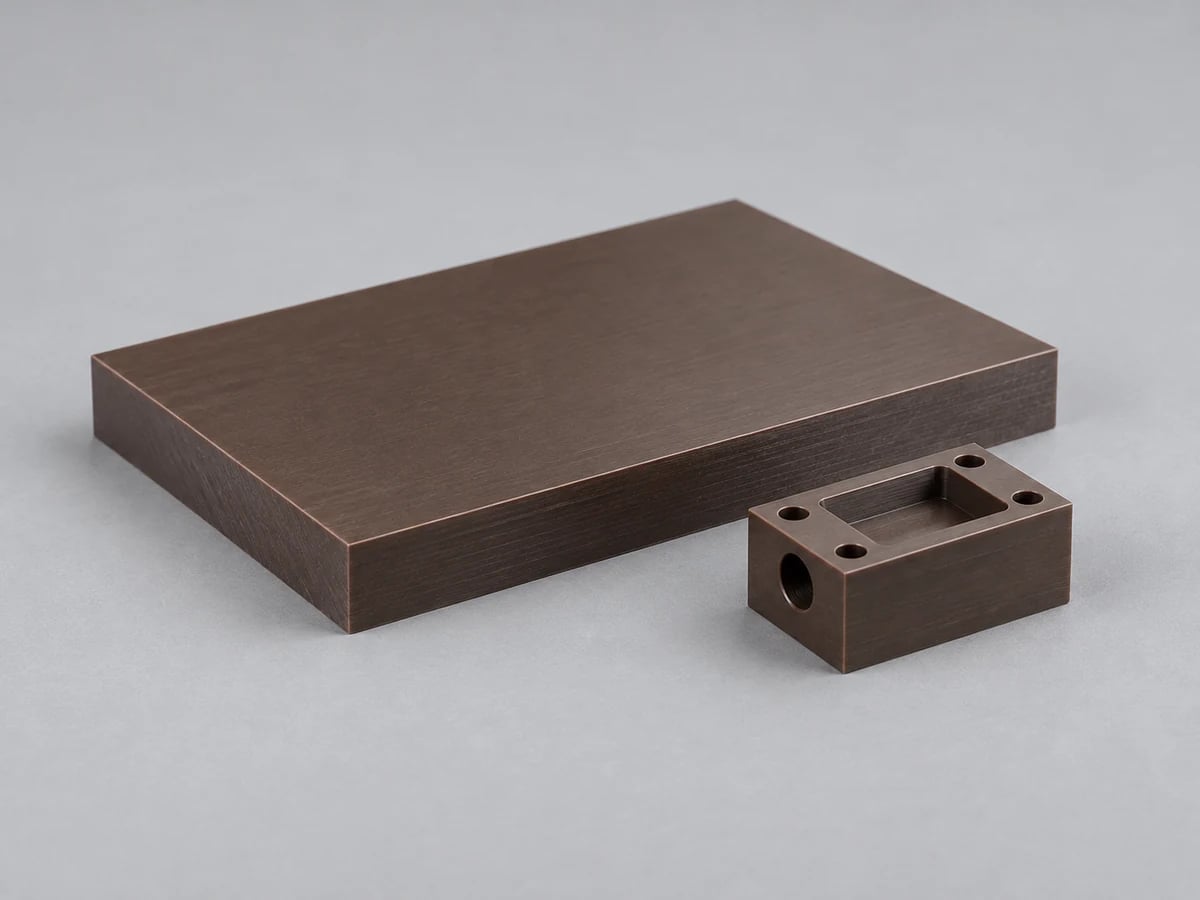
ポリマーファミリー名は、医療、食品との接触、航空宇宙、または半導体のコンプライアンスを確立するものではありません。サプライヤーのグレード、充填剤、トレーサビリティ、および必要な文書を指定します。アプリケーションで異なる特性が必要な場合は、PMMA または別の材料を検討してください。
エンジニアリングプラスチックの選択ガイドを読む →5 軸加工機では、普遍的なプラスチック部品の公差が確立されません。図面を作成する前に、重要な寸法、材料の反応、測定条件を確認します。
| 因子 | 寸法管理への影響 | 提供する情報 |
|---|---|---|
| 材質 | 膨張、剛性、クリープ、湿気応答はグレードによって異なります。 | 正確なグレード、フィラー、コンディショニング要件。 |
| パーツサイズ | 寸法が大きいほど、温度や素材の動きの影響を受けやすくなります。 | 全体的なエンベロープと機能的な寸法。 |
| 薄い壁 | クランプやツールの圧力により、部品が変形する可能性があります。 | 壁の厚さ、支持面、および許容される変動。 |
| 複雑な形状 | 深い特徴や角度のある特徴は、ツールやプローブへのアクセスを制限する可能性があります。 | 完全な CAD ジオメトリと断面図。 |
| 基準設定方針 | 転送されたデータにより、面間の不確実性が増す可能性があります。 | 機能データム参照と GD&T コールアウト。 |
| 内部応力 | ストックまたは機械加工の応力により、材料除去後に動きが生じる可能性があります。 | 在庫仕様および合意された安定化プロセス。 |
| 検査温度 | 測定条件はポリマーの寸法に影響します。 | 基準温度、調整および受け入れ方法。 |
アセンブリと機能を制御する寸法を特定します。すべての表面にわたって公差が一律に厳しいと、パフォーマンスが向上することなく、機械加工や検査の作業が増加する可能性があります。クリティカルな嵌合の場合は、嵌合部品と、許容が自由状態に基づくかサポートされた状態に基づくかを含めます。
公差レビューのために CAD を送信する →これらの機能ファミリーは個別にレビューされます。フィーチャーは、工具とホルダーが許容できない衝突や変形なしに到達できる場合にのみ機械加工可能です。
方向が複数の角度関係を組み合わせたサーフェスとフィーチャ。
穴、ポケット、取り付けインターフェイスが複数の面に分散されています。
アクセス、ツールの剛性、切りくずの除去のために計画が必要なキャビティ。
傾斜した入口または非直交軸を持つ穴。
位置、交差点、内部のバリの状態が重要な通路。
曲率が変化するプロファイルまたは角度のあるカッターアプローチ。
彫刻された表面には、定義された仕上げとプロファイル検査が必要です。
選択された凹部には、適切なカッターを使用してアクセスできます。 5 つの軸がすべての囲まれたアンダーカットに到達することはできません。
カッターとホルダーのクリアランス制限内の内部ポケットの詳細。
機能データム システムを参照するインターフェイス。
表面の連続性とサイズが調整されたツールパスを必要とする外部曲線。
角度のついた通路とシール界面を備えた多面フローコンポーネント。
例では、図面レビュー用のコンポーネント タイプについて説明します。これらは例示的なアプリケーションであり、検証された顧客プロジェクトではありません。
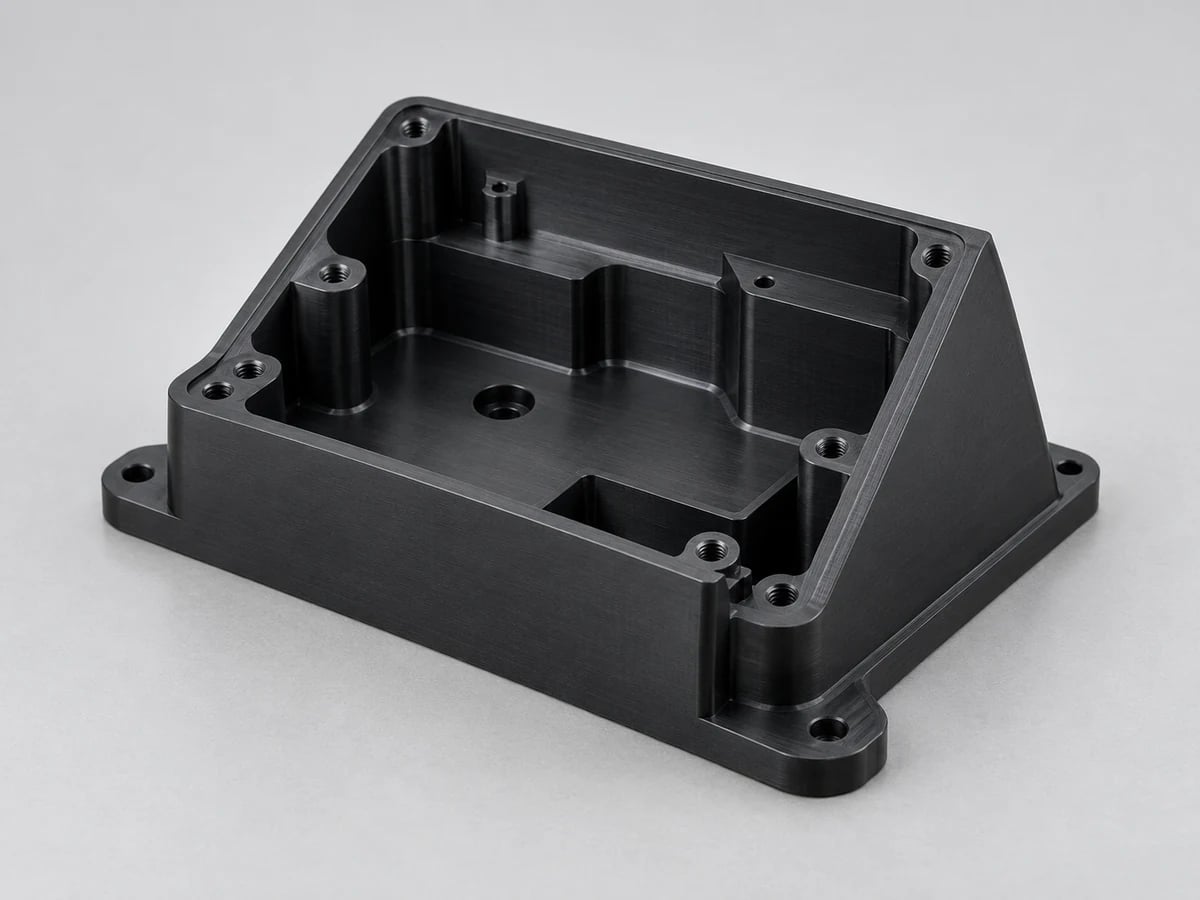
多面取り付け機能、内部ポケット、角度付きインターフェース。
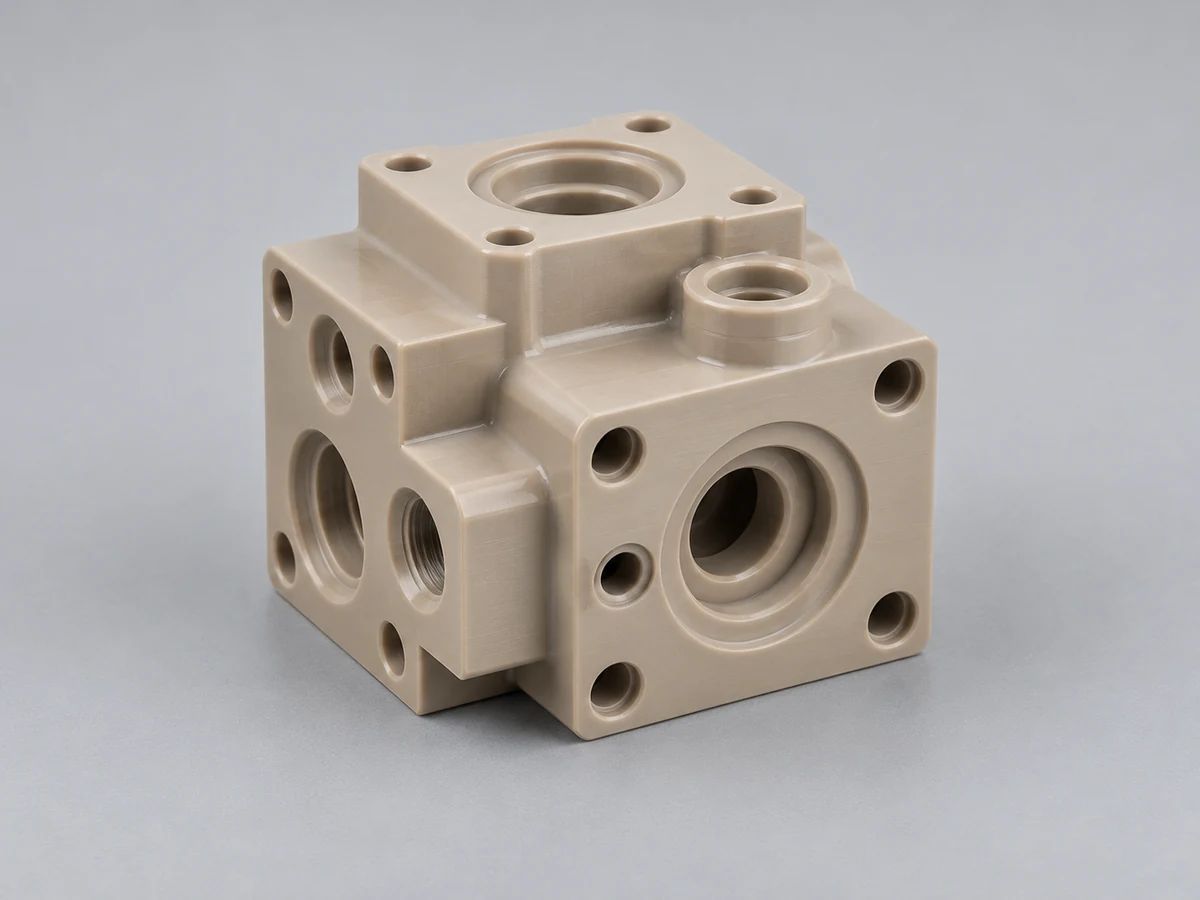
指定された清浄度要件を備えた交差通路およびシール面。
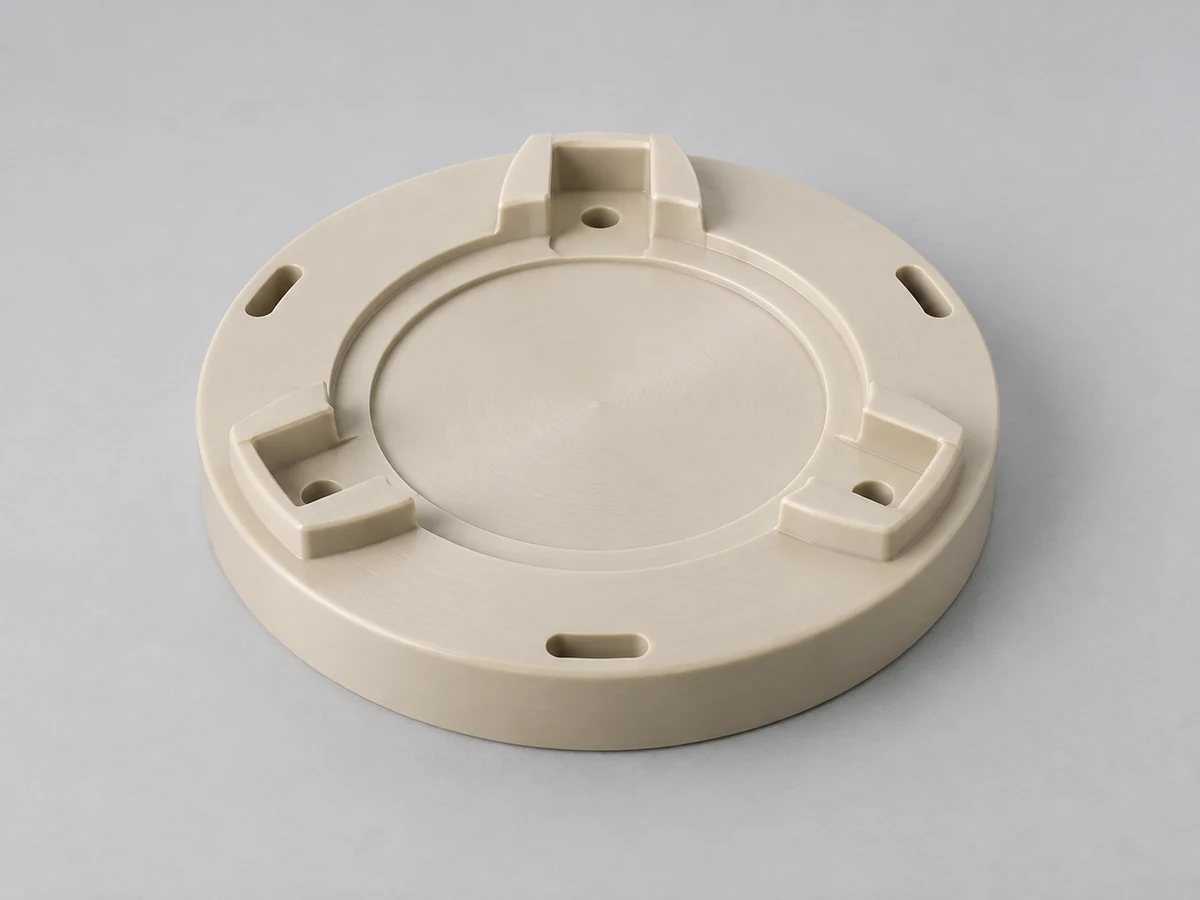
材質、清浄度、寸法の確認が必要なコンポーネントの位置決め。
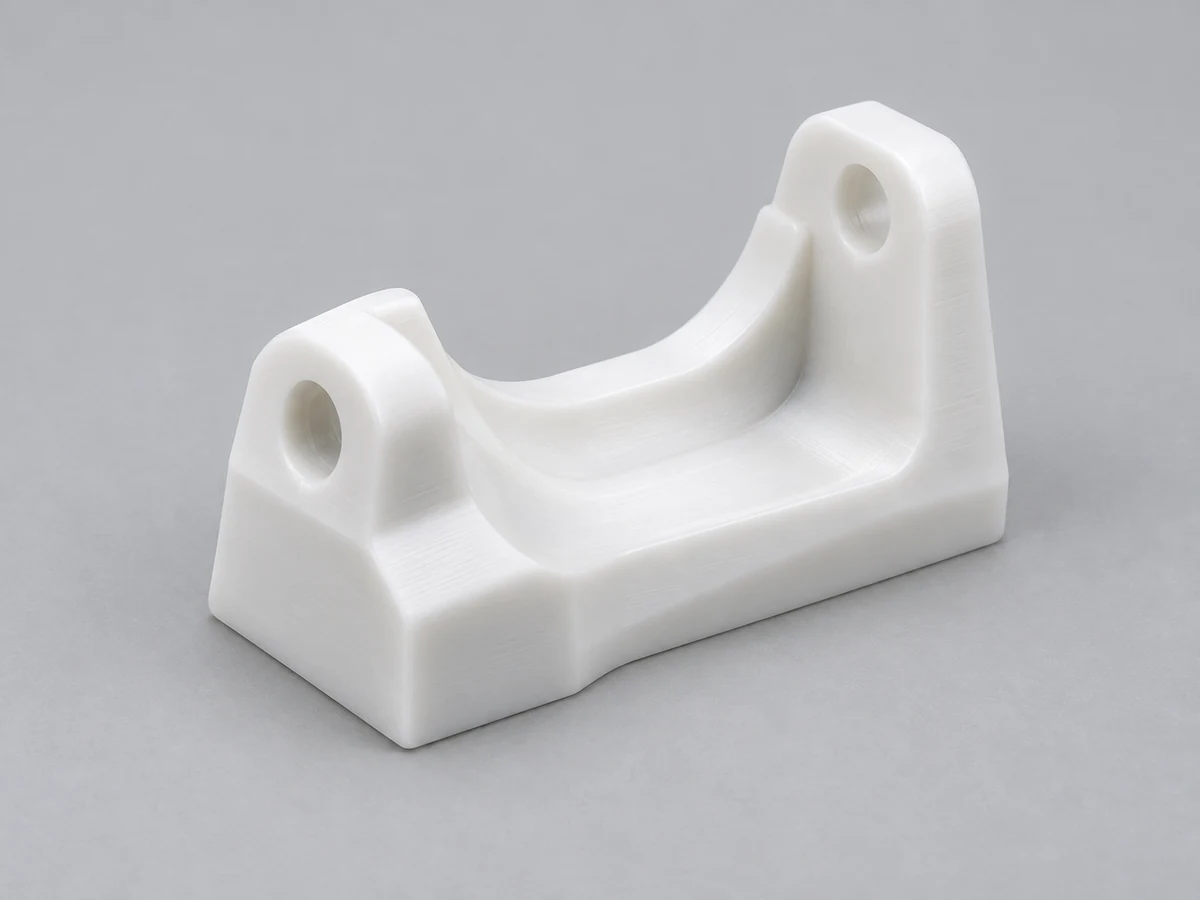
顧客の図面と文書化された材料要件に従って作成された機器コンポーネント。
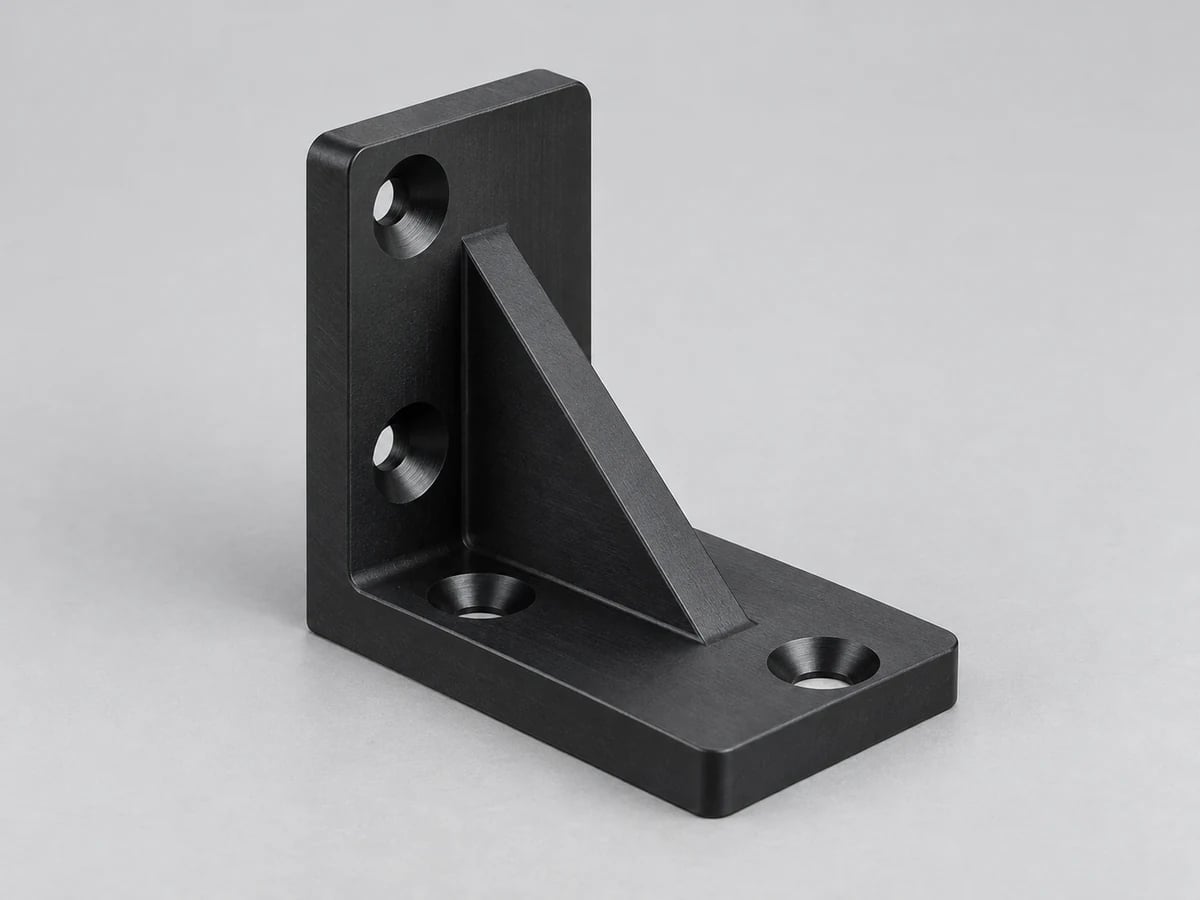
取り付け面間の関係が制御された角度付き取り付け。
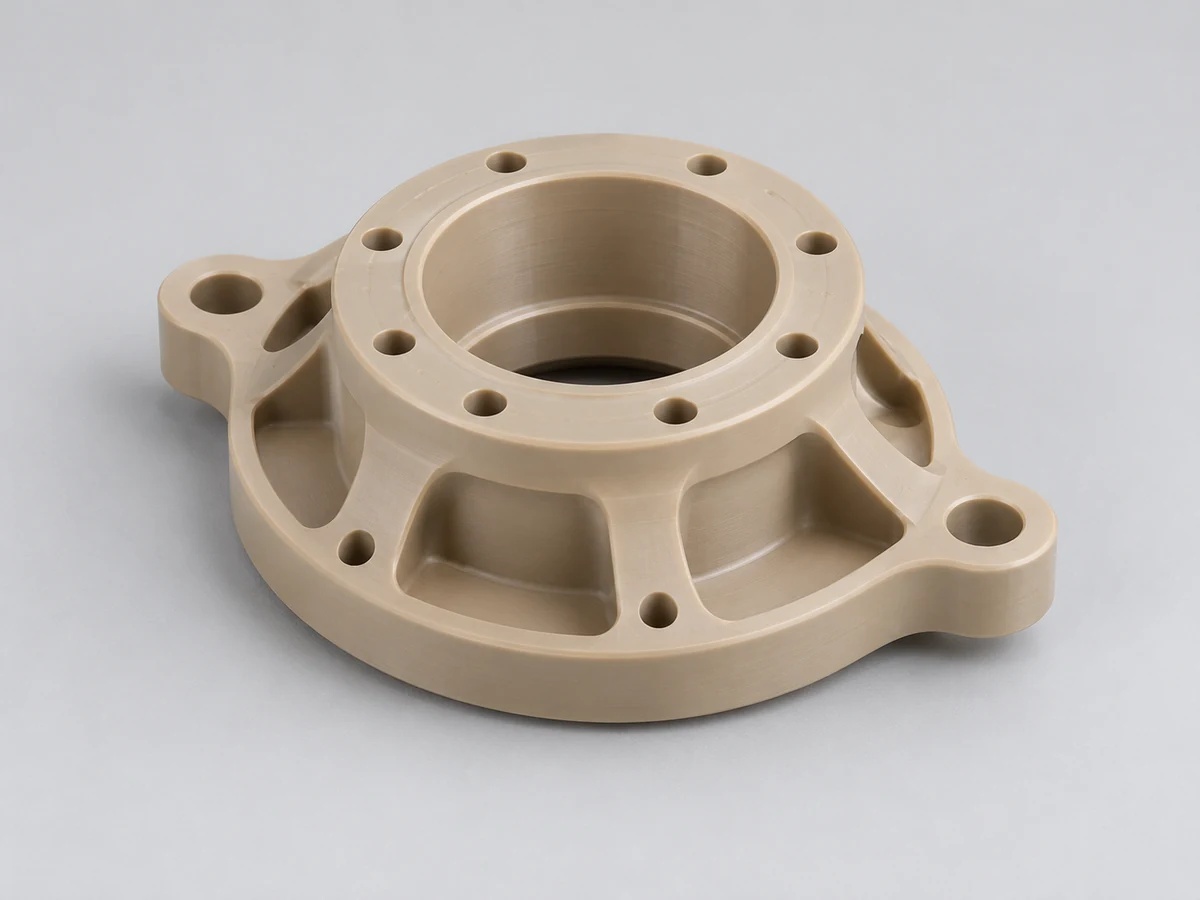
軽量ポリマーインターフェイス、ブラケット、精密位置決め機能。
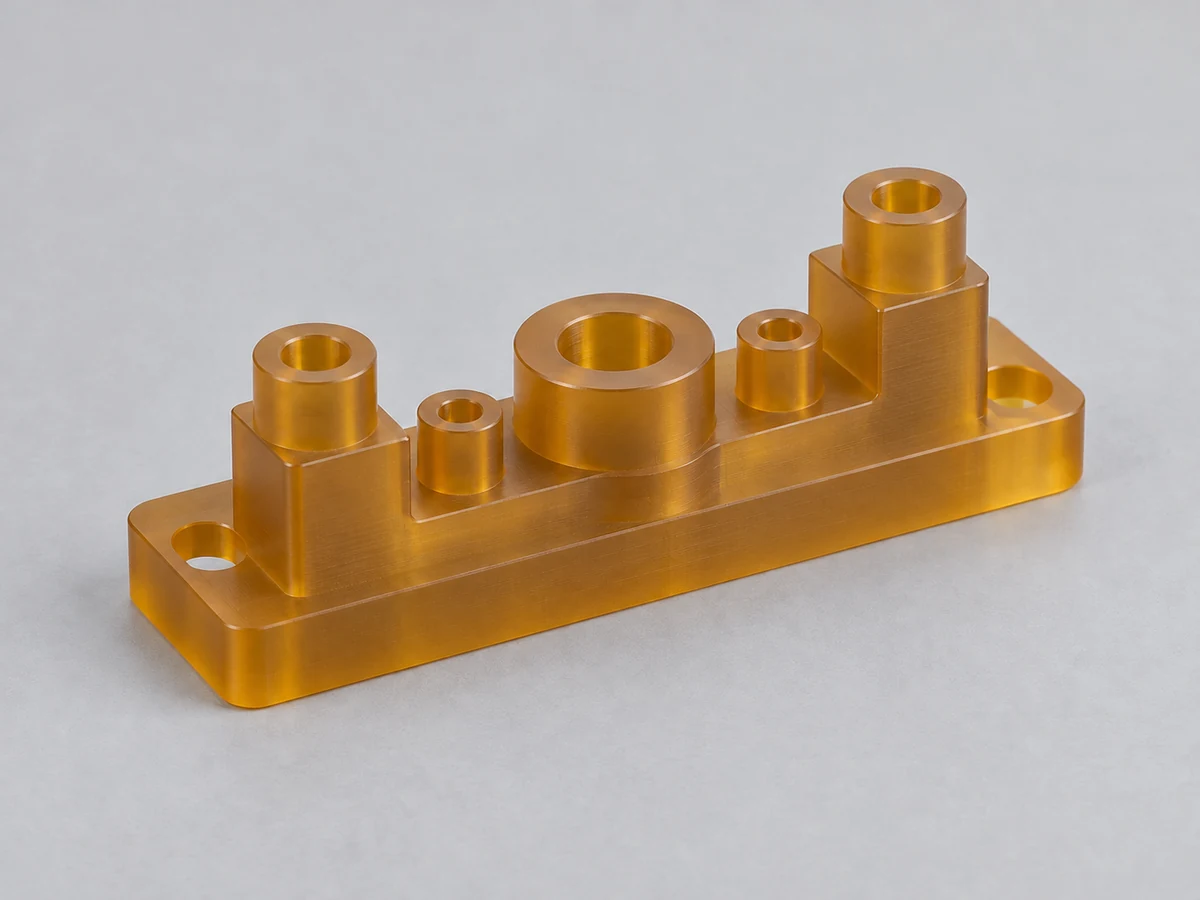
グレード固有の性能レビューが必要な電気絶縁コンポーネント。
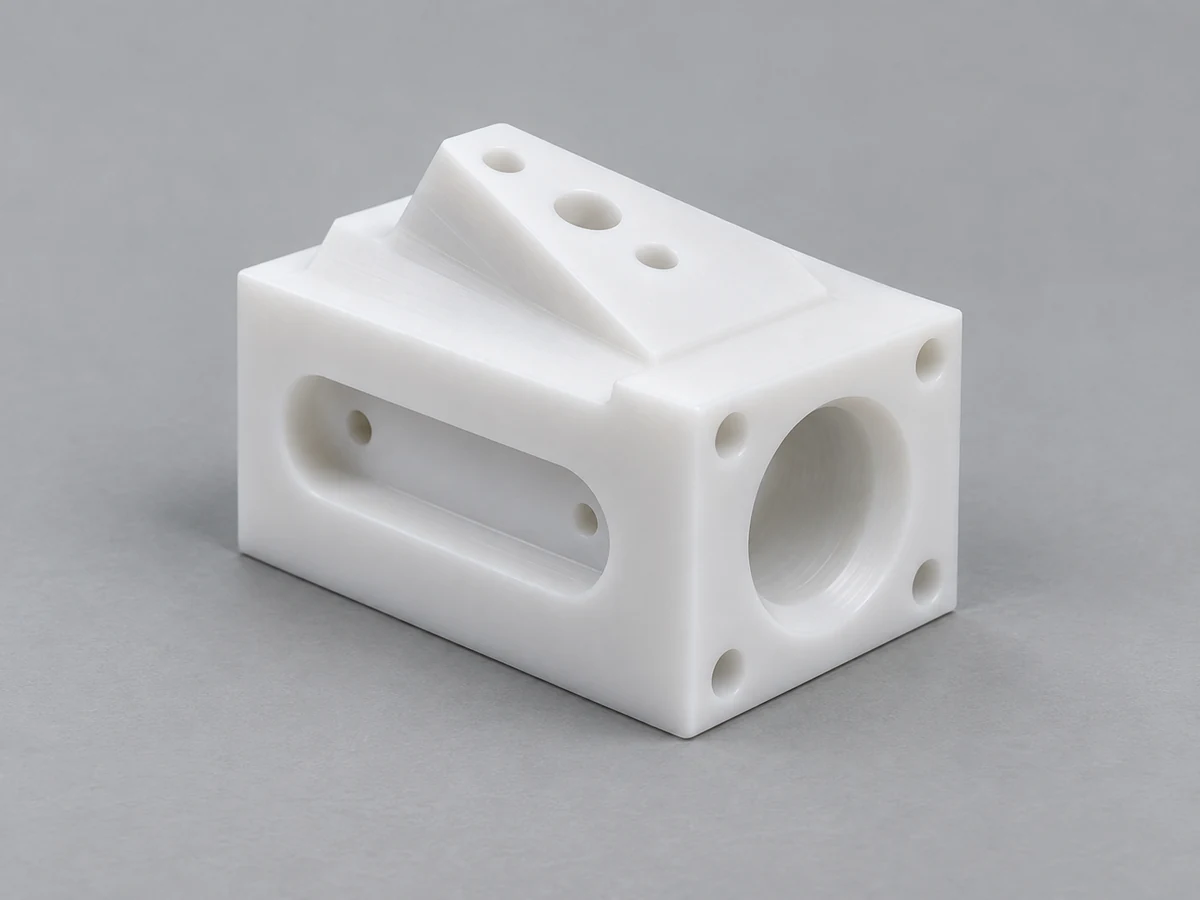
複数の面のフィーチャは、共通のデータム戦略を参照しています。
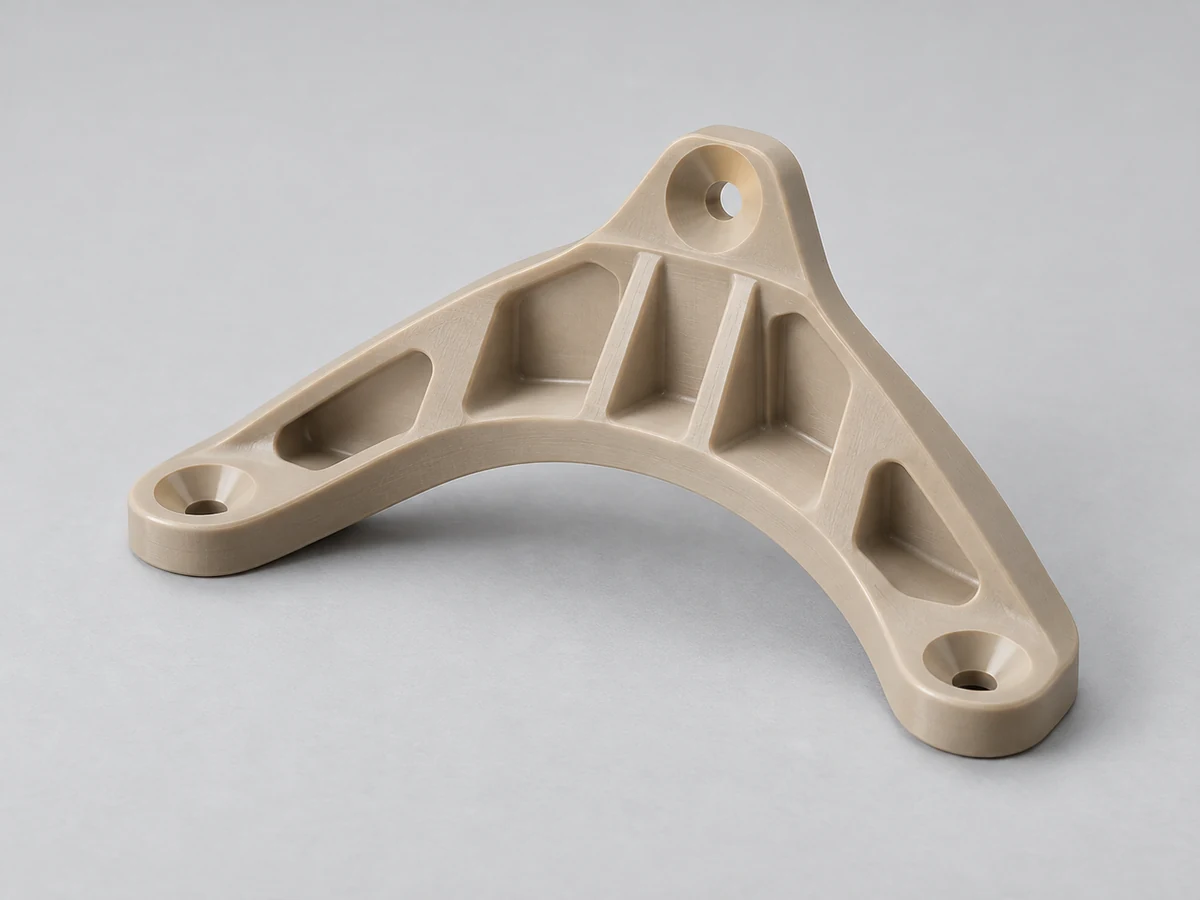
図面ベースの部品は、顧客の材料と品質の要件に従います。
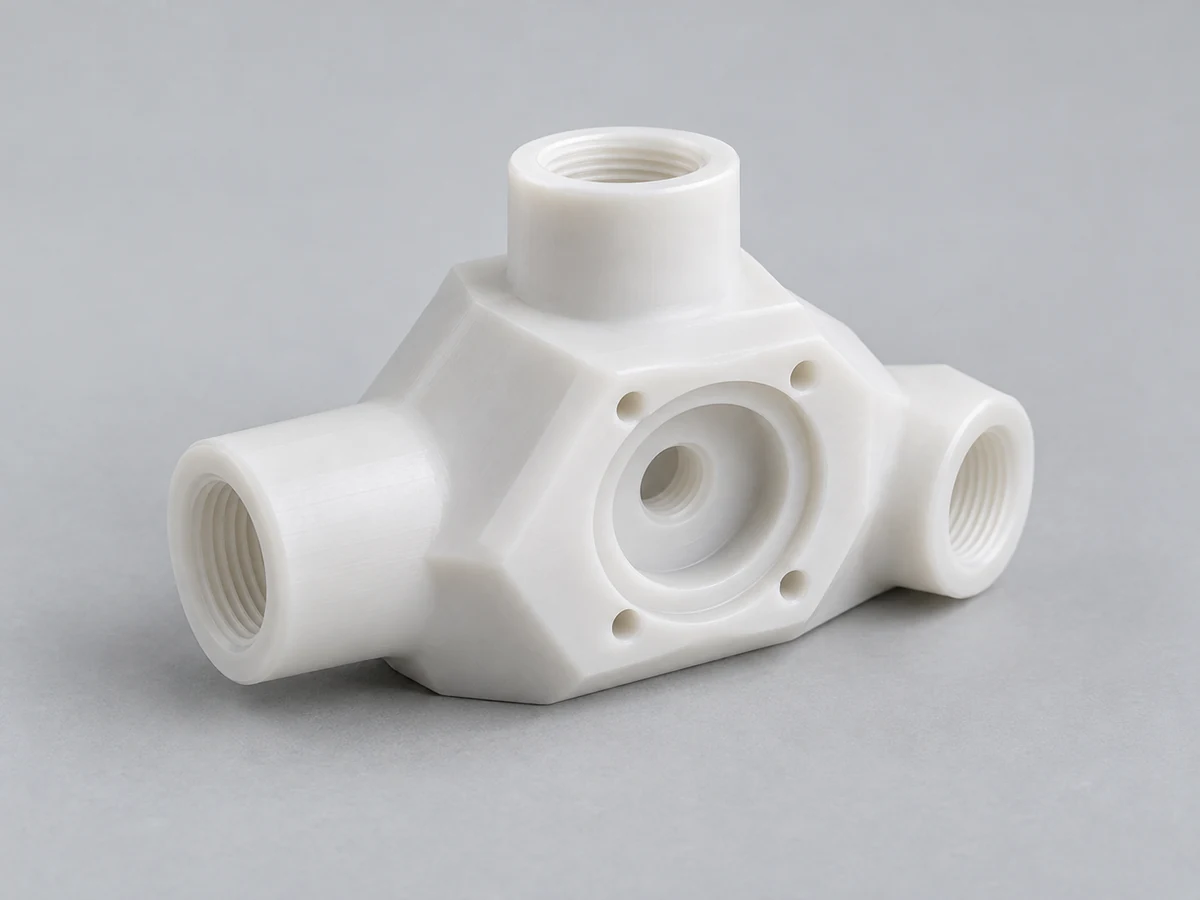
制御された通路と界面を備えた化学的に適合するコンポーネント。
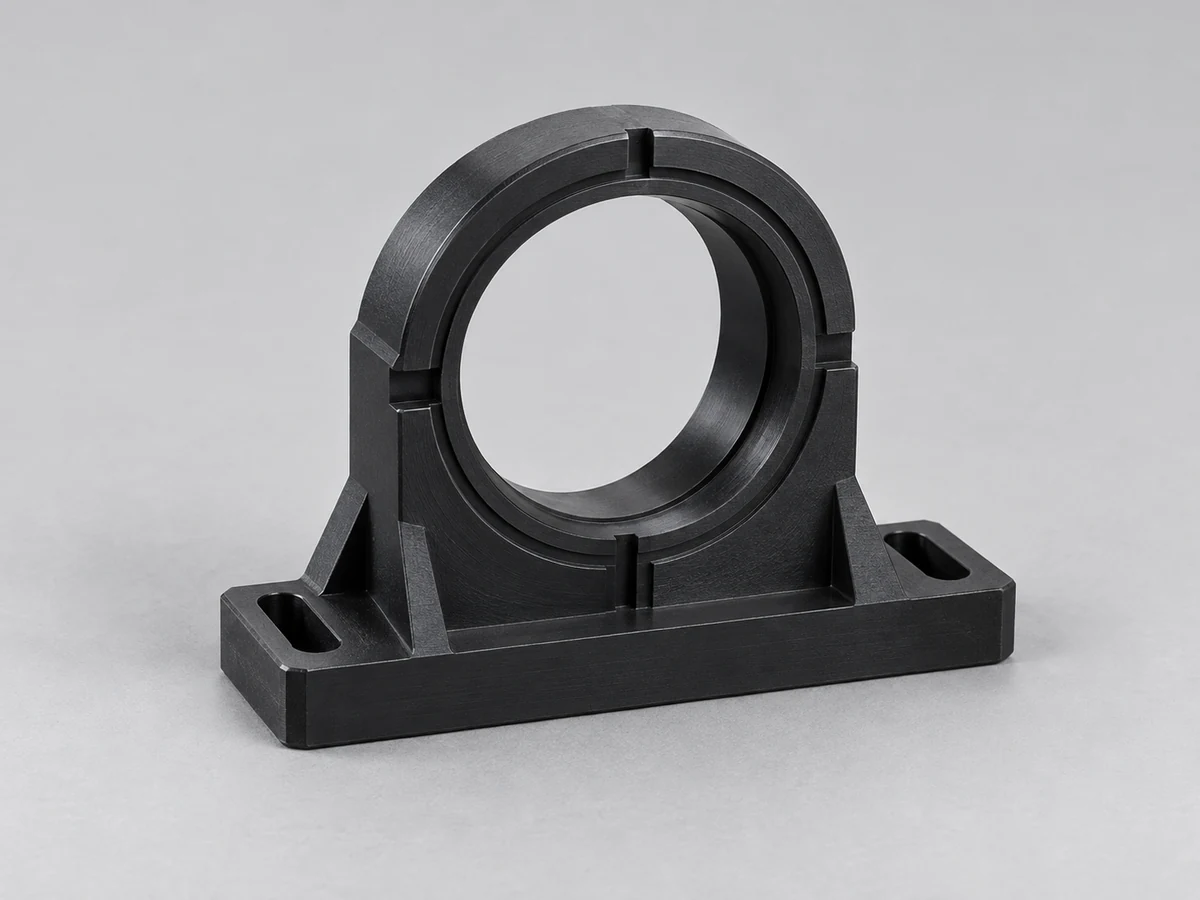
位置合わせまたは外観要件のあるハウジングおよびマウント。
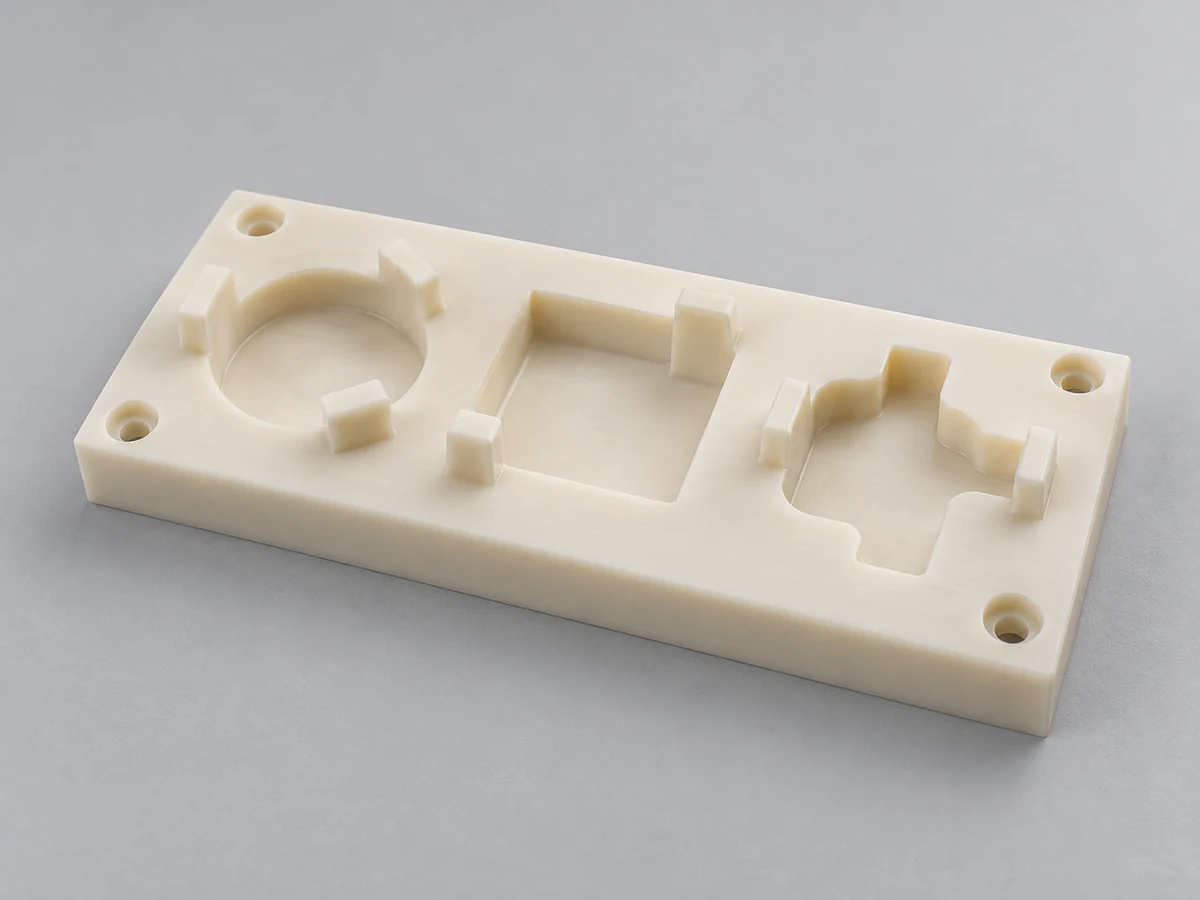
生産設備向けのアプリケーション固有の位置特定およびサポート機能。
組み立て中に重要な機能要件を含めます。明確なモデルと図面は、材料を切断する前にアクセスと検査の問題を解決するのに役立ちます。
部品が使用中にどのように配置されているかを表す基準面または基準軸を選択します。面全体に無関係なデータム システムを使用しないでください。
重要なフィットと GD&T を重要でない寸法から分離します。実用的な場合は、嵌合形状を含めます。
刃先だけでなく、ツールとホルダー全体を考慮してください。完全に密閉された機能には、別の設計またはプロセスが必要になる場合があります。
フライス加工により、内側のコーナー半径が残ります。許容半径を大きくすると、工具の剛性とアクセスが向上します。
可能な場合はサポートを提供し、クランプ マークやたわみがないようにしておく必要がある表面を特定します。
設置された動作条件における湿気、熱膨張、クリープ、ストック応力を考慮します。
面、穴、シール界面の関係を暗黙のままにするのではなく、明確にします。
プローブへのアクセス、CMM または光学的適合性、カスタム治具について話し合います。利用可能な方法とレポートを確認する必要があります。
プラスチックは金属とは異なる反応をします。安定した完成品コンポーネントを得るには、材料の除去、サポート、測定を同時に計画する必要があります。
切削条件と切りくず除去を選択して熱をコントロールします。熱伝導率が低いと、切り口付近に熱が残る可能性があります。
過剰なクランプ圧力を加えずに安定したサポートを使用してください。部品が治具から離れるときに歪みが解放されるかどうかを確認します。
ツールの形状と条件をポリマーとフィラーに合わせます。エッジが鈍くなっていると、摩擦や表面の損傷が増加する可能性があります。
在庫状態と材料除去の順序を確認します。安定化または焼きなましは、合意され、グレードに適している場合にのみ適用されます。
適切なコンディショニング後に測定し、コンポーネントに適切なサポートと接触力を使用してください。文書の受け入れ条件。
技術的な参考資料: Ensinger: 加工とコンディショニングのガイダンス · Ensinger: プラスチックのフライス加工に関する考慮事項
通常、単純な部品の場合は 3 軸加工の方が経済的です。 5 軸加工は、形状、工具へのアクセス、またはフィーチャの関係によって追加機能が正当化される場合に価値が高まります。
| 因子 | 3軸加工 | 5軸加工 |
|---|---|---|
| 軸 | 3 つの直線軸。 | 3 つの直線軸と 2 つの回転軸。 |
| 機械加工された面 | 多くの場合、他の面に対して追加のセットアップが必要になります。 | 適切なフィクスチャ内の複数の面を公開できます。 |
| 角度 | 角度のあるフィーチャには特別なワークホールディングが必要な場合があります。 | 回転位置決めにより、角度を付けたアプローチを提供できます。 |
| 等高線 | 工具方向が固定された多くの輪郭に適しています。 | 選択した複雑な輪郭のツールの方向を変更できます。 |
| セットアップ戦略 | 単純な角柱部品の場合は通常、簡単です。 | 転送が減る可能性があります。フィクスチャへのアクセスは依然として重要です。 |
| プログラミング | 通常、基本的なジオメトリの場合はより単純になります。 | 追加の方向と衝突計画。 |
| コスト | 多くの場合、単純な機能と短いプログラミングに適しています。 | アクセスやセットアップが優先される場合は、追加の準備が必要になる場合があります。 |
| 最適な使用法 | アクセス可能なポケット、スロット、穴、平らな面。 | 複数の面の形状、複合角度、および要求の厳しいツールへのアクセス。 |
材料グレード、機能寸法、図面改訂、合格基準など、プロトタイプで確立された内容を維持します。
金型ツールを使用せずに形状と機能を検証します。プロトタイプの材料と状態が意図した用途をどのように表現しているかを確認します。
特殊な機器コンポーネントの場合は、バッチを開始する前に最初の製品の受け入れと検査計画を定義します。
CAD および図面のリビジョン、CAM プログラム、治具リファレンス、レポート要件を管理します。在庫グレードや供給の変更を再確認してください。
クリティカルなアプリケーションには、アプリケーション固有の受け入れ基準が必要です。業界ラベルは、認証または承認された材料を確立するものではありません。
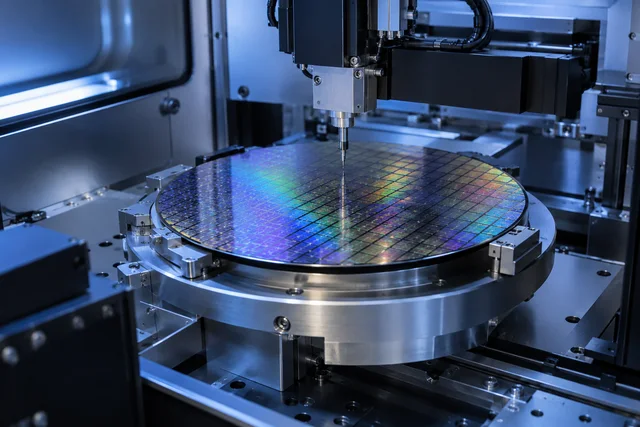
PEEK、PVDF、PTFE、PEI の治具や流体コンポーネントには、グレード固有の純度、清浄度、寸法管理が必要な場合があります。
複雑な機器のハウジング、固定具、ポリマーコンポーネントには、定義された洗浄、材料、および規制要件が必要です。
高性能ポリマーマウントとインシュレーターには、図面に基づくトレーサビリティと顧客が承認した受け入れ条件が必要です。
角度付きブラケットとインターフェイスは、予想される荷重と温度の下で安定した取り付け関係を必要とします。
カスタムの治具とガイドでは、製造環境での摩耗、フィット感、再現性を考慮する必要があります。
絶縁体、テスト治具、およびハウジングは、電気的、熱的、およびグレード固有の要件を検討する必要があります。
マニホールドとバルブのコンポーネントには、媒体の適合性、通路の品質、および合意されたシールまたは漏れテストの基準が必要です。
検査では、単に個々の寸法が測定されたことを示すだけでなく、図面上の機能関係を証明する必要があります。
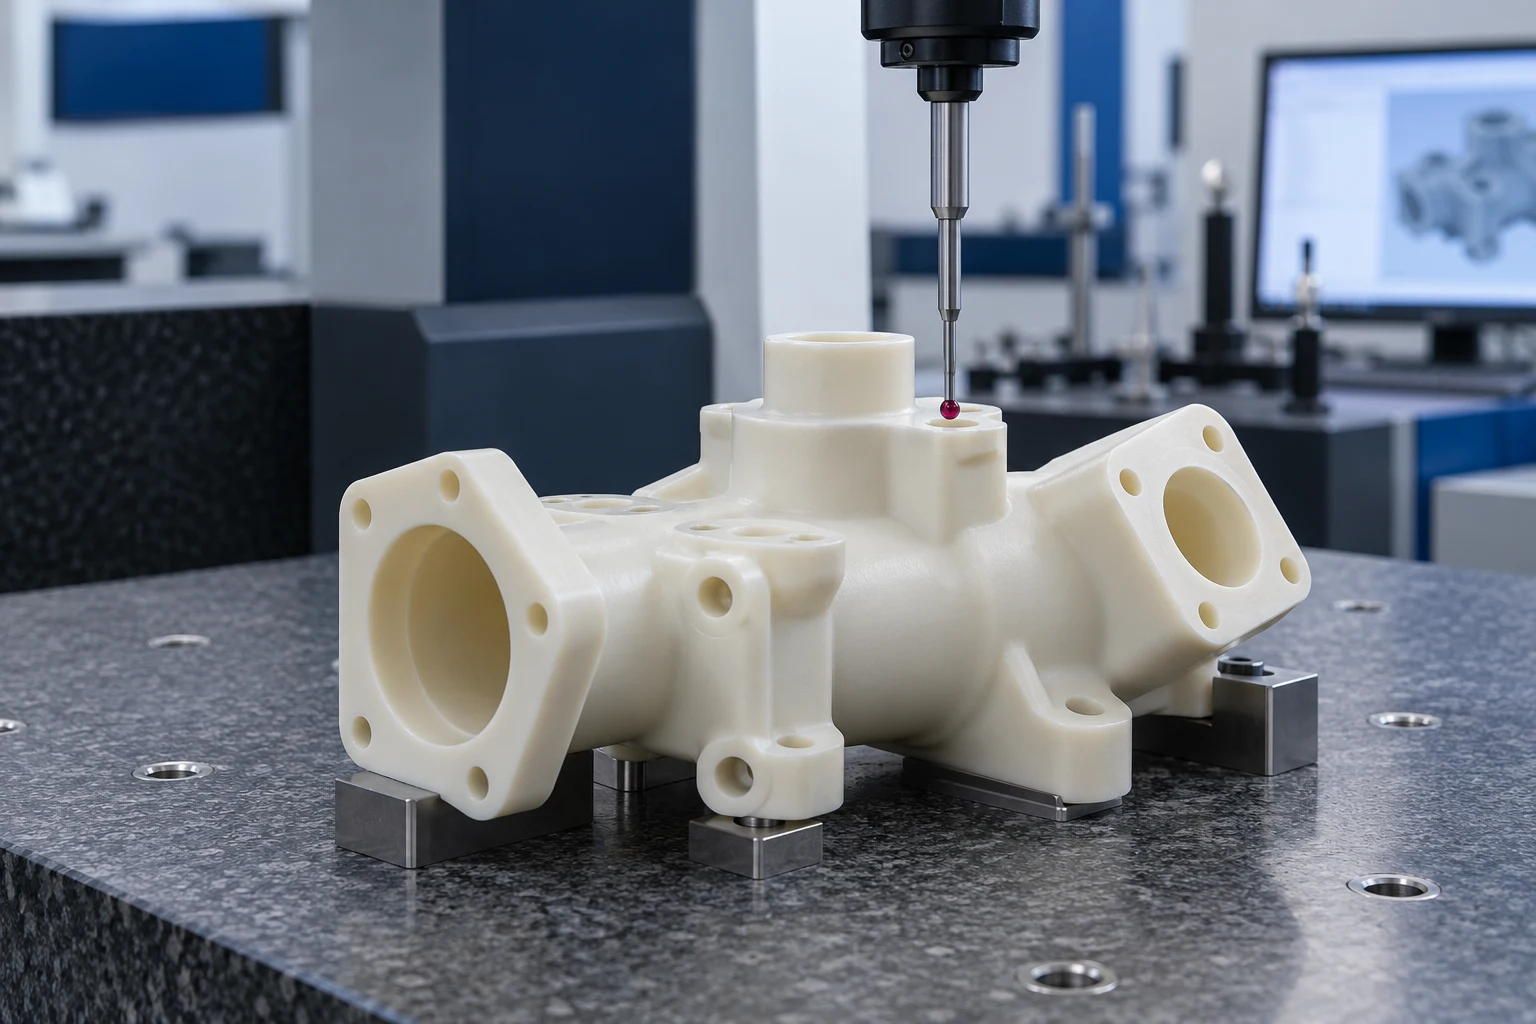
加工前に、指定されたグレード、在庫識別、および合意された文書を確認してください。
データム参照、位置、角度、プロファイルの要件を解決し、実行可能な測定方法を選択します。
残りの注文をリリースする前に、合意された重要な寸法に対して最初のコンポーネントをチェックします。
後の操作によってアクセスが削除される可能性がある機能、または歪みが懸念される機能を監視します。
合意された方法を使用して、穴、取り付け面、その他の機能インターフェイス間の関係を評価します。
仕上げおよび適切なコンディショニング後に、完成した部品を合格基準に照らしてレビューします。
見積書に指定された検査記録と重要文書を提供します。
図面に応じて、検査には位置関係、角度特徴、穴の位置、輪郭、平面度、直角度、平行度、表面形状、穴の位置が含まれます。 CMM、光学式またはカスタム治具方式では、アクセス、測定の不確実性、および可用性の確認が必要です。リークまたは機能テストは、別途合意された範囲です。
形状とアプリケーションの要件を提供して、お客様の部品に適合する製造ルートに焦点を当ててレビューできるようにします。
加工レビューの一環として、変形、熱、湿気、素材の状態について話し合います。
利用可能な機械構成と治具計画に照らして、角度付きアクセスとマルチフェイス機能を確認します。
ツールパスのアプローチと見積もりを確認する前に、フィーチャーへのアクセスと図面に関する質問を解決してください。
定期的な注文に対する実用的な最初の記事のパスとリビジョン管理を定義します。
一般的なポリマー名だけでなく、正確なグレードを動作環境と比較してください。
合意された測定値を機能的なデータム システムおよびフィーチャの関係にリンクします。
CAD、設計図、受け入れ条件、商用範囲を常に調整します。
加工前に技術範囲を確認し、検査、仕上げ、出荷準備まで保管します。
モデル、寸法図、リビジョンを送信します。数量、グレード、用途を特定します。
角度、アクセス、薄壁、データム関係、およびより単純なプロセスで十分かどうかを評価します。
ストックグレード、フィラー、コンディショニング、および必要なトレーサビリティ文書に同意します。
サポート面、基準位置、必要な治具の移動を計画します。
利用可能な加工モードを選択し、工具、ホルダー、回転動作、クリアランスを確認します。
合意された方向戦略を使用して機械加工を行い、生産中に重要な機能を監視します。
合意された方法で図面要件を検査し、指定された結果を記録します。
合意に従って部品のバリ取り、洗浄、保護を行います。出荷検査と必要な書類を完了します。
回転軸、プロセスの選択、プラスチック材料、検査について直接答えます。
5 軸加工では、3 つの直線軸と 2 つの回転軸を組み合わせて、工具とワークピースの関係を制御します。回転運動は、加工モードに応じて、角度のあるフィーチャーを露出したり、工具の方向の変更をサポートしたりできます。
3 軸加工では、固定された工具方向で直線運動を使用して切削を行います。 5 軸加工により 2 つの回転自由度が追加され、角度のある形状や多面形状へのアクセスが向上します。 3 軸では、単純な部品のほうが経済的である可能性があります。
同時加工により、切削中に工具の方向が変わる可能性があります。インデックス付き 3+2 加工では、2 つの回転軸で方向を設定し、その後の切削では 3 つの直線軸を使用します。適切で使用可能なモードは CAD レビュー中に確認されます。
複合角度、複雑な輪郭、工具へのアクセス、または複数面フィーチャーの関係によって 5 軸加工が正当化される場合は、5 軸加工を検討してください。図面レビューでは、プロセスを選択する前に、より単純なフライス加工や追加の治具と比較する必要があります。
PEEK、POM、PTFE、ナイロン、ポリカーボネート、PEI、PVDF、PPS などのエンジニアリング プラスチックが考えられます。適合性は、正確なグレード、ストック形状、形状、動作条件、および必要な寸法安定性によって異なります。
フィクスチャの転送によって引き起こされる一部のエラーを軽減できますが、すべての寸法が自動的に改善されるわけではありません。ワーク保持、回転校正、材料の移動、工具のたわみ、および検査条件は依然として重要です。
はい、5 軸加工には PEEK を検討できます。充填グレードと非充填グレードでは動作が異なるため、材料仕様、形状、公差要件を一緒に検討する必要があります。
はい、金型ツールを使用しない複雑なプロトタイプに適しています。プロトタイプを使用して形状と機能を検証し、その材料と検査が意図した製造部品をどのように表現しているかについて合意します。
アクセスできない角度の付いたパーツ、表面の向きの変更、または複数の面の関係が要求されるパーツでは、5 つの軸が正当化される場合があります。複雑なハウジング、マニホールド、固定具がその例ですが、これらのタイプのすべてのコンポーネントに 5 軸加工が必要なわけではありません。
STEP / STP、IGES / IGS、または X_T モデルと、寸法を記入した PDF、DWG、または DXF 図面を送信します。リビジョン、データム、重要な公差、材料と数量を含めます。複数のファイルが一緒に属している場合は、ZIP パッケージを使用します。
あなたのCAD。実用的な加工ルート。
必要なプラスチック材料、数量、寸法公差、GD&T 要件、アプリケーション情報を含む CAD モデルとエンジニアリング図面をアップロードします。当社のエンジニアリング チームは、5 軸加工、3+2 加工、またはより単純なプロセスのどれが最も適切な製造アプローチであるかを検討します。
加工モードと設備の可用性はレビュー中に確認されます。部品全体の寸法、機能基準、嵌合部品情報、必要な検査条件が含まれます。材質が選択されていない場合は、温度、負荷、メディアへの曝露、設置要件について説明してください。
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF または ZIP、最大 10 MB。大きなファイルは電子メールで共有できます。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。