Линейное движение: X, Y и Z
Эти взаимно перпендикулярные направления контролируют положение инструмента относительно заготовки. Они остаются частью как трехосного, так и пятиосного фрезерования.

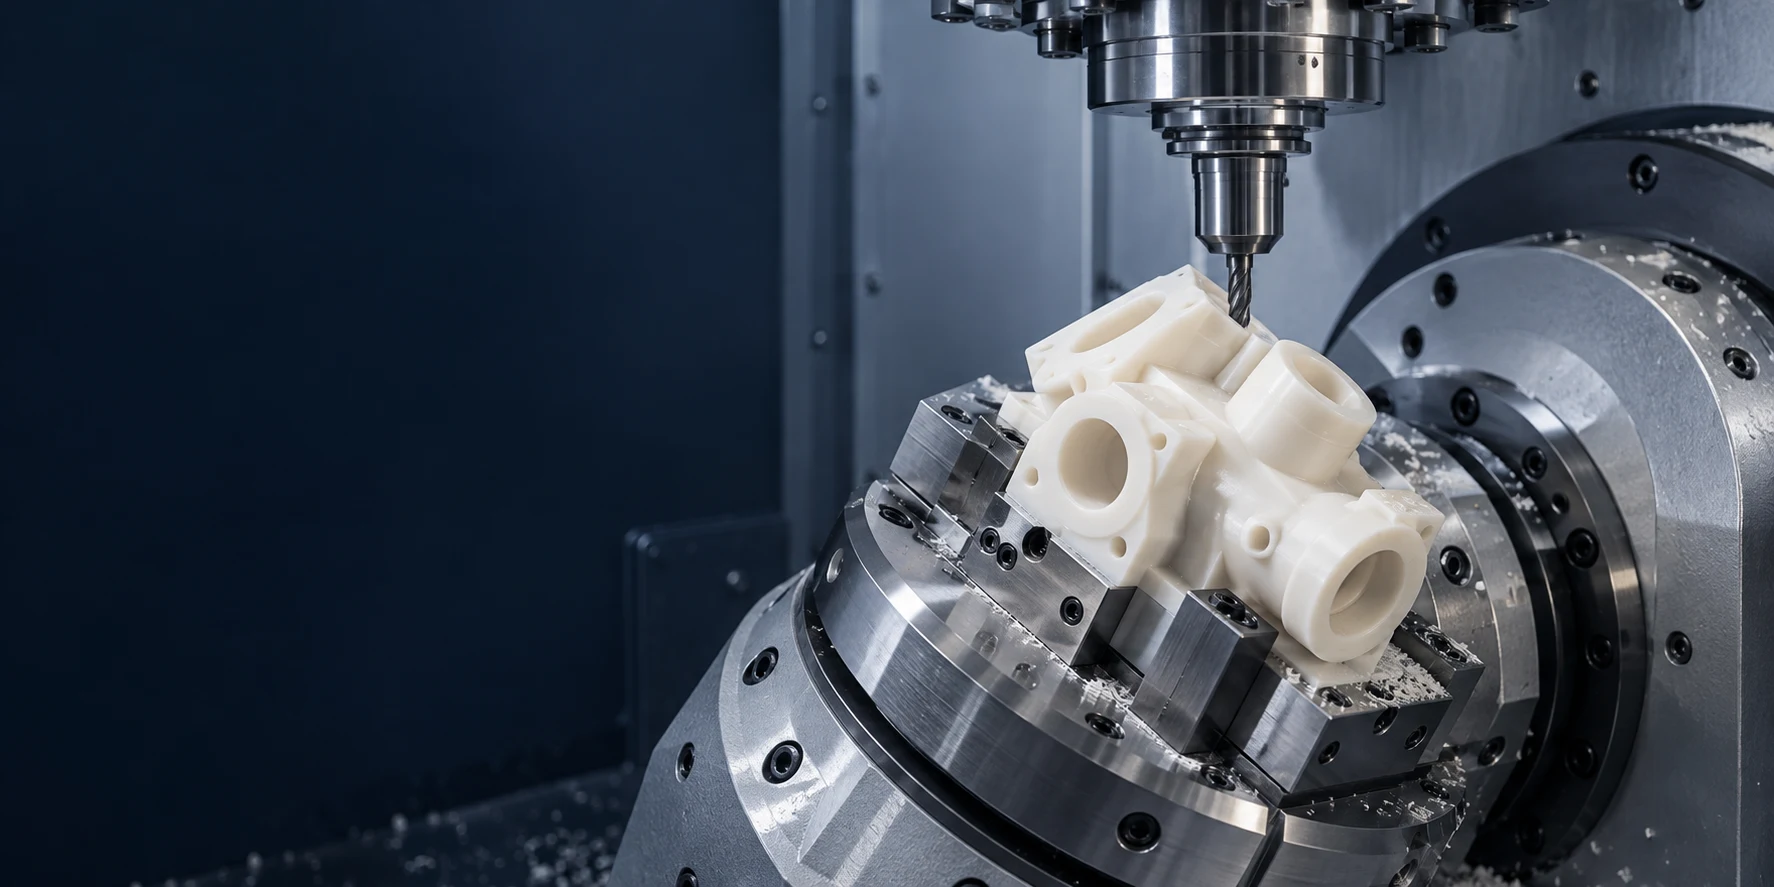
СЛОЖНАЯ ГЕОМЕТРИЯ · ИНЖЕНЕРНЫЙ ДОСТУП К ИНСТРУМЕНТАМ
TOPS Plastics обеспечивает прецизионную 5-осевую обработку с ЧПУ сложных пластиковых компонентов, требующих обработки нескольких граней, сложных углов, контурных поверхностей, глубоких элементов и контролируемых позиционных взаимосвязей. Мы обрабатываем PEEK, Delrin/POM, PTFE, нейлон, поликарбонат, Ultem, PVDF и другие конструкционные пластмассы на основе файлов САПР и чертежей клиентов.
Начните с геометрии, марки материала и требований к чертежам. В предложении указаны режим обработки, доступные функции, объем проверки и условия поставки.
| Возможность | Объем проекта |
|---|---|
| Процесс | 5-осевая обработка на станках с ЧПУ нестандартных деталей из конструкционного пластика. |
| Режимы обработки | Индексированные 3+2 и одновременные 5-осевые — это разные подходы; Наличие оборудования и режимов подтверждается при проверке САПР. |
| Операции | Фрезерование, сверление, контурная обработка, профилирование, растачивание и нарезание резьбы, если это позволяют геометрия и инструмент. |
| Геометрия | Многогранные детали, сложные углы, контурные поверхности, глубокие элементы и контролируемые позиционные соотношения. |
| Материалы | PEEK, POM, PTFE, нейлон, поликарбонат, PMMA, PEI, PVDF и PPS; укажите точную оценку. |
| Производство | Прототипы, мелкосерийные заказы и повторное производство с согласованным контролем версий. |
| Файлы | STEP/STP, IGES/IGS, X_T, DWG, DXF и PDF; включить чертеж с размерами в модель САПР. |
| Инспекция | Проверка размеров и GD&T на основе чертежей; методы измерения и отчетность согласовываются до производства. |
Само по себе перемещение машины не определяет диапазон полезной детали. Высота крепления, радиус действия инструмента, поворотный зазор и предотвращение столкновений также ограничивают доступ. Отправьте габаритные размеры и вашу CAD-модель для практической оценки.
Запросить проверку САПР и возможностей →При 5-осевой обработке используются три линейные оси и две поворотные оси для управления относительным положением и ориентацией режущего инструмента и заготовки.
Линейные оси X, Y и Z перемещают инструмент относительно детали в трех направлениях. Две поворотные оси наклоняют или вращают инструмент, заготовку или и то, и другое, в зависимости от конфигурации станка. Эта дополнительная ориентация может выявить несколько граней, улучшить доступ к угловым элементам и позволить инструменту следовать контурной поверхности.
Для пластиковых деталей практическая ценность часто заключается в меньшем количестве перемещений оснастки и более четкой взаимосвязи между обрабатываемыми деталями. Индексированная обработка 3+2 позиционирует деталь перед трехосным разрезом; одновременная обработка меняет ориентацию во время резки. Ни один из подходов не гарантирует точности и не исключает необходимости каждой настройки. Поведение материала, крепление заготовки, доступ к инструменту и проверка по-прежнему определяют, может ли быть выполнен чертеж. Выбирайте пятиосную обработку, когда это оправдано геометрией, а не в качестве обновления по умолчанию.
Три линейных движения позиционируют фрезу. Два вращательных движения меняют направление подхода. На схеме показаны обозначения осей, а не конкретная машина TOPS.
Эти взаимно перпендикулярные направления контролируют положение инструмента относительно заготовки. Они остаются частью как трехосного, так и пятиосного фрезерования.
Обычно A вращается вокруг X, B вокруг Y и C вокруг Z. Пятиосная конфигурация использует две вращательные степени свободы; их физическое расположение зависит от машины.
Наклон или вращение обнажает наклонные поверхности и может уменьшить вылет инструмента. CAM должен проверить весь инструмент, держатель, приспособление и зазор в станке.
При одновременной обработке линейное и вращательное движение можно координировать во время резания. При индексированной обработке 3+2 поворотные оси позиционируют и удерживают ориентацию, в то время как линейные оси выполняют резку. Запланированный режим подтверждается с учетом детали и доступной конфигурации станка.
Технические ссылки: Haas: пятиосевой подход и подход 3+2
Одновременная пятиосная обработка меняет ориентацию инструмента во время резки. Индексированная обработка 3+2 сначала устанавливает ориентацию, а затем выполняет трехосную резку.
| Фактор | Одновременная 5 осей | Индексировано 3+2 |
|---|---|---|
| Движение оси | Во время резки можно координировать линейные и вращательные движения. | Две поворотные оси позиционируют деталь; ориентация фиксируется для последующего разреза. |
| Геометрия | Сложные контуры с изменением ориентации инструмента. | Наклонные грани и элементы, доступные из выбранных ориентаций. |
| Ориентация инструмента | Может непрерывно меняться вдоль траектории инструмента. | Остается зафиксированным во время индексированной операции резания. |
| Типичное использование | Сложные поверхности и ситуации, требующие доступа к инструментам. | Призматические многогранные детали, наклонные отверстия и карманы. |
| Программирование | Обычно требуется большая траектория инструмента, постпроцессор и проверка столкновений. | Зачастую это проще, чем одновременная обработка, но все же требуется безопасная индексация. |
| Стоимость | Зависит от усилий CAM, времени обработки, приспособлений и проверки. | Может быть эффективным, когда фиксированная ориентация обеспечивает достаточный доступ. |
Не каждая сложная деталь требует одновременной обработки. Коллектор с отверстиями на нескольких гранях может подойти для индексированных разрезов, а скульптурная поверхность может выиграть от изменения ориентации. Это сравнение объясняет выбор процесса; это не утверждение, что каждый режим доступен для каждого заказа.
Спросите, какой подход подходит вам →Преимущество достигается за счет соответствия ориентации и фиксации сложной детали.
Несколько доступных граней могут быть обработаны за один приспособление, что сокращает количество переносов. Зажатая грань или недоступные функции могут потребовать другой настройки.
Общая настройка может уменьшить количество ошибок при передаче между функциями. Выбор точки отсчета и калибровка вращения остаются важными.
Угловой подход позволяет достичь элементов, для которых в противном случае потребовался бы длинный инструмент или специальное приспособление.
Сложные углы и выбранные контурные поверхности становятся практичными, когда фреза и держатель могут безопасно дотягиваться.
Наклон позволяет использовать более короткий инструмент с меньшим вылетом, улучшая жесткость там, где это позволяет геометрия.
Соответствующая ориентация инструмента может обеспечить более плавные переходы по контуру. Траектории инструмента и поведение полимера по-прежнему влияют на результат.
Мы рассматриваем полный набор функций, включая то, что необходимо обрабатывать вместе, а что можно обрабатывать отдельно.
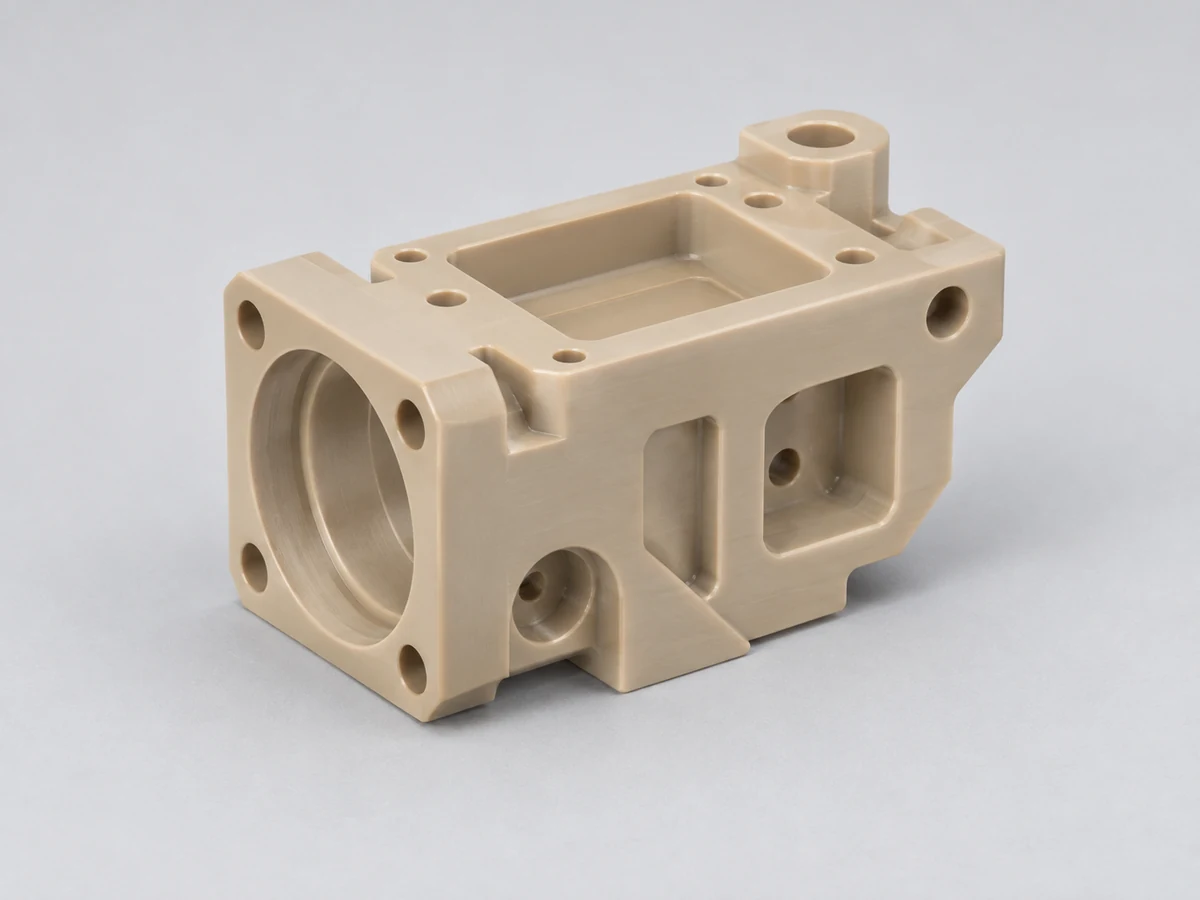
Обрабатывайте отверстия, карманы и монтажные поверхности на нескольких гранях, одновременно планируя последовательную стратегию базирования.
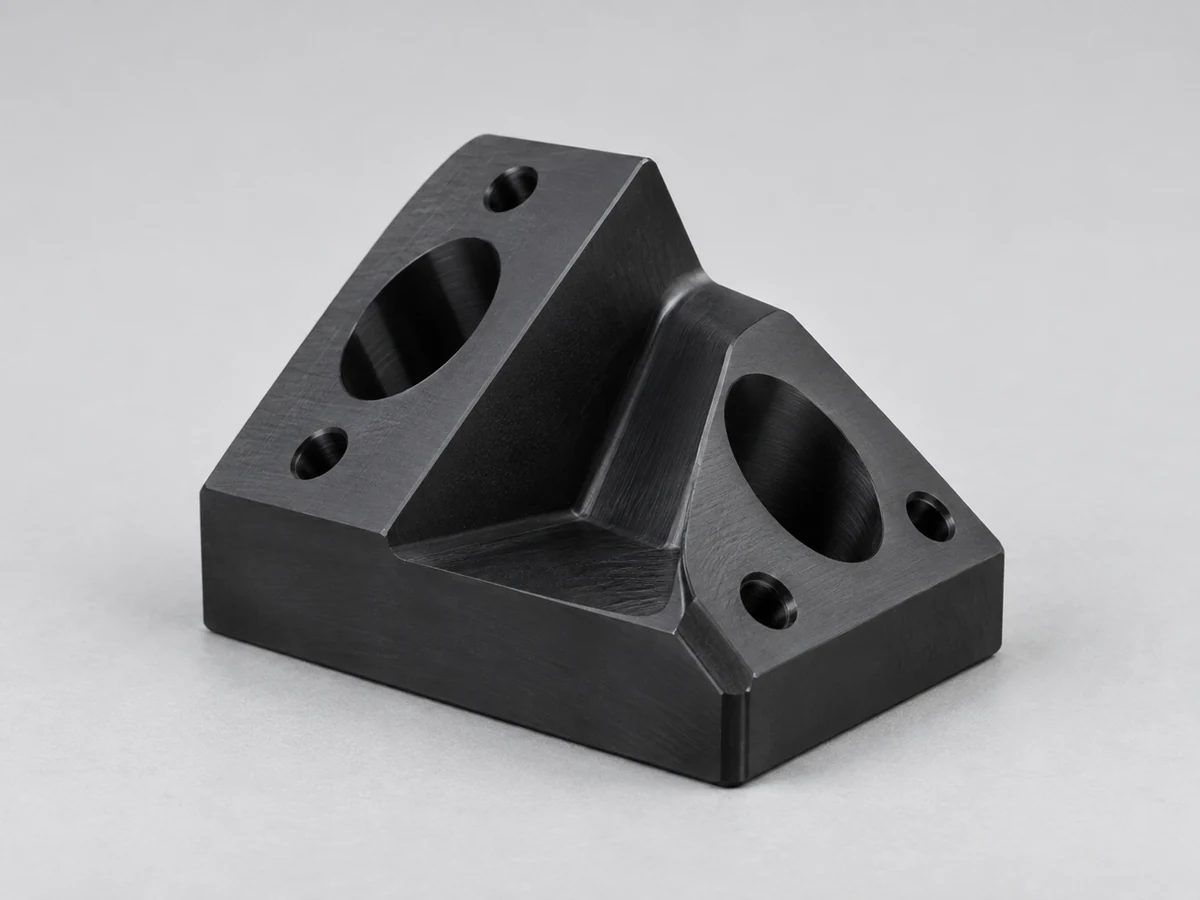
Проверьте наклонные поверхности и пересекающиеся направления на предмет доступа к инструменту и заданной функциональной взаимосвязи.
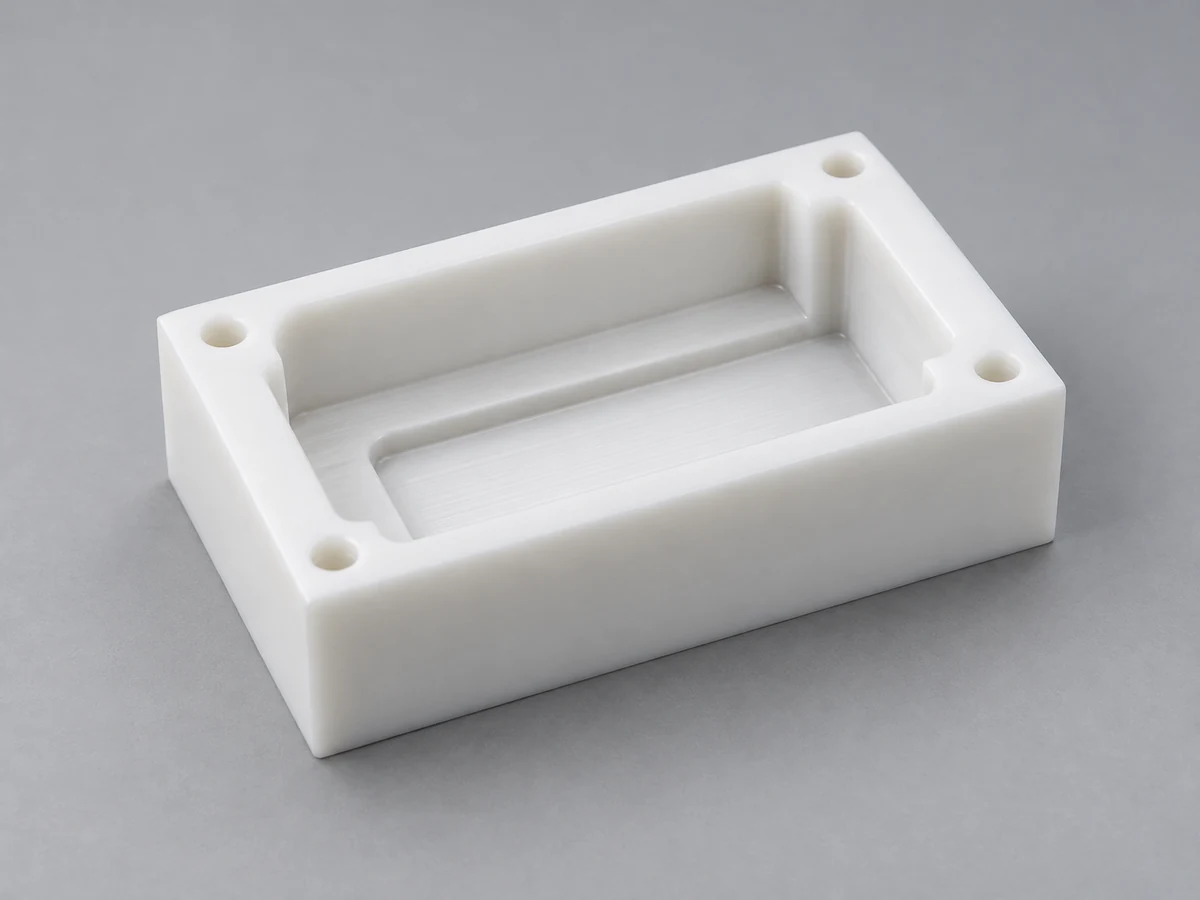
Используйте подходящие ориентации для улучшения доступа, где это возможно; глубина, угловой радиус и зазор держателя по-прежнему ограничивают возможности.
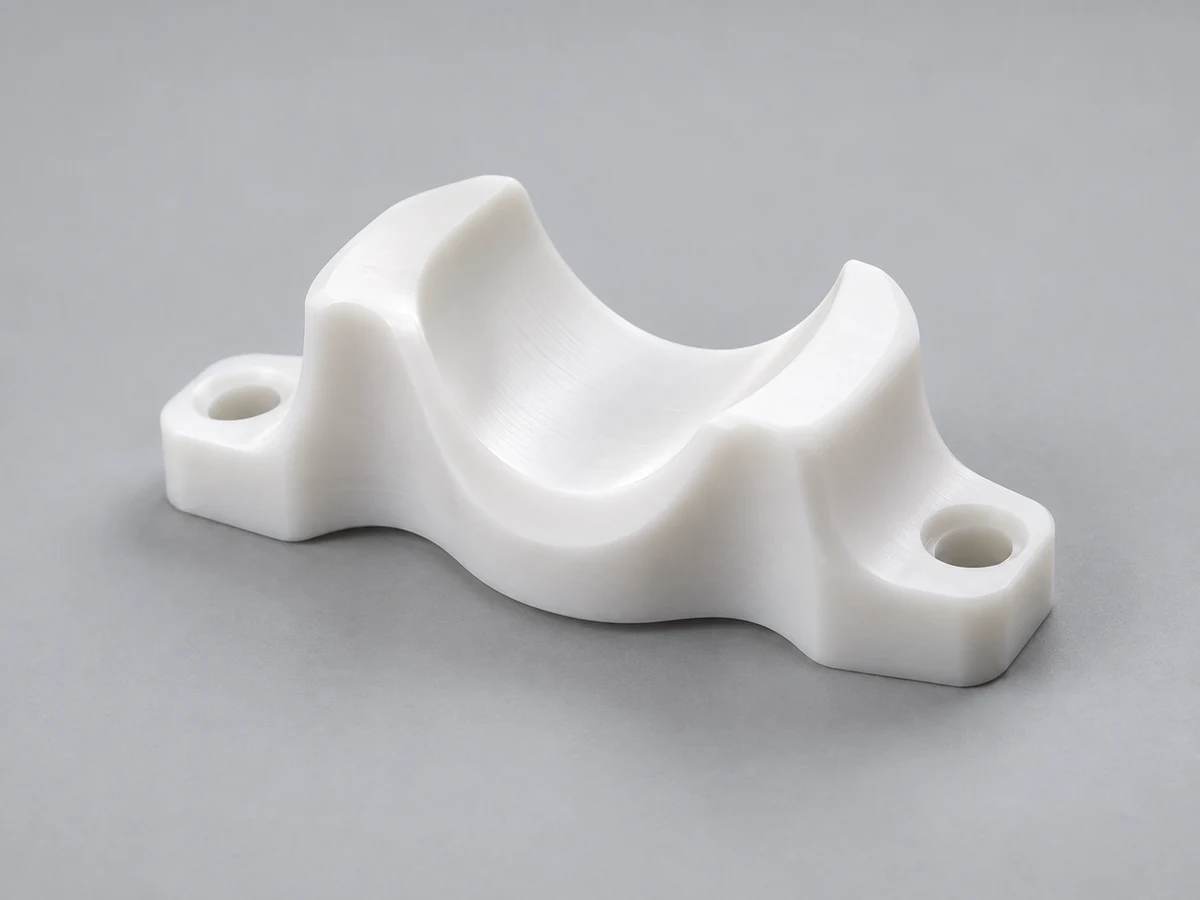
Планируйте контурные поверхности с контролируемым включением инструмента, ожидаемыми гребешками и согласованным методом контроля.
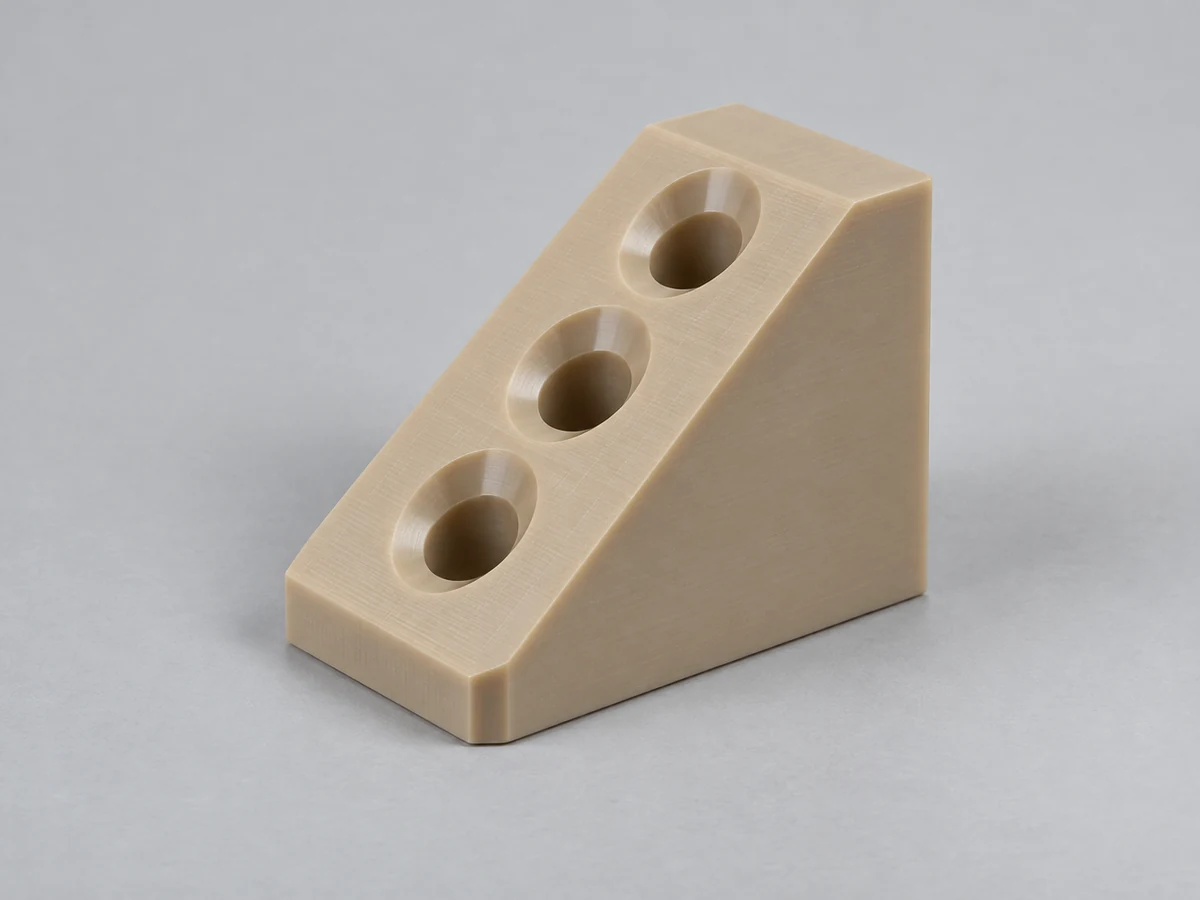
Оцените геометрию входа, длину сверла, вырыв и риск деформации вокруг наклонных отверстий.
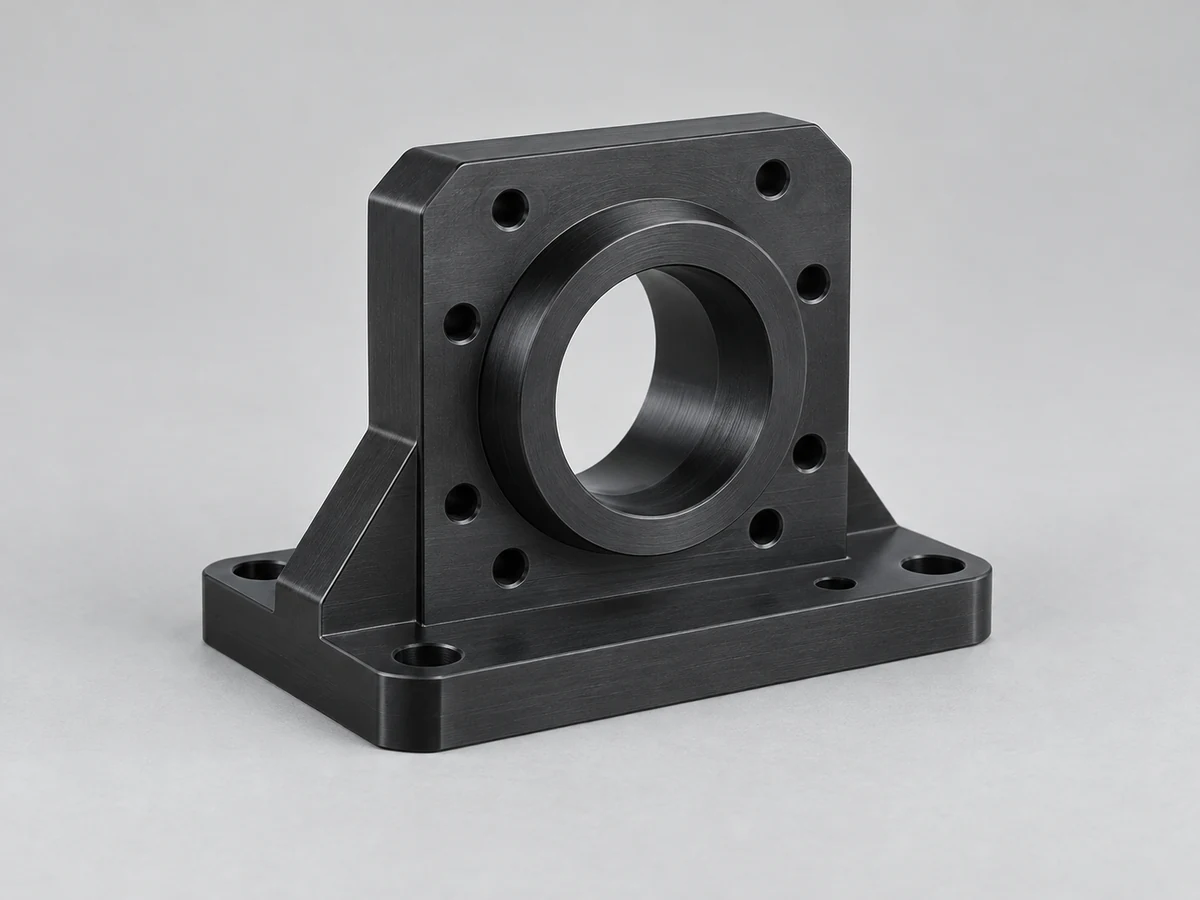
Свяжите отверстия, поверхности и элементы крепления с базами чертежа, а не полагайтесь только на независимые размеры.
Выберите материал для рабочей среды, затем проверьте, как его марка и форма заготовки влияют на обработку и стабильность размеров.
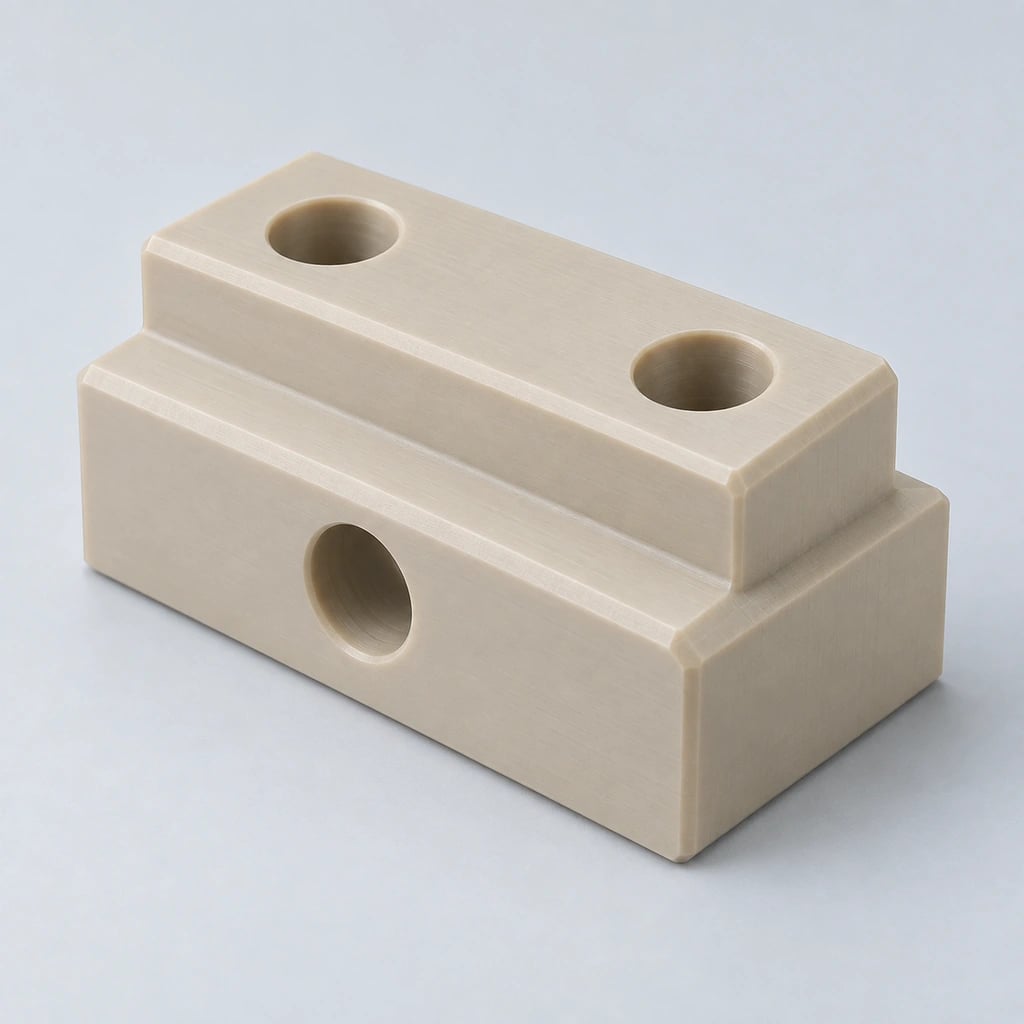
Высокопроизводительный вариант для сложных термических и химических условий; заполненные и незаполненные оценки требуют отдельного рассмотрения.
Узнать больше →
Часто рассматривается для механических деталей стабильных размеров с функциями скольжения или износа; определить необходимый класс.
Узнать больше →
Полезно там, где приоритетными являются химическая стойкость и низкое трение; ползучесть и деформация требуют особого внимания.
Узнать больше →
Практичный износостойкий материал для механических узлов; кондиционирование влаги может повлиять на окончательную посадку.
Узнать больше →
Ударопрочный прозрачный полимер; стресс, состояние поверхности и химическое воздействие требуют анализа.
Узнать больше →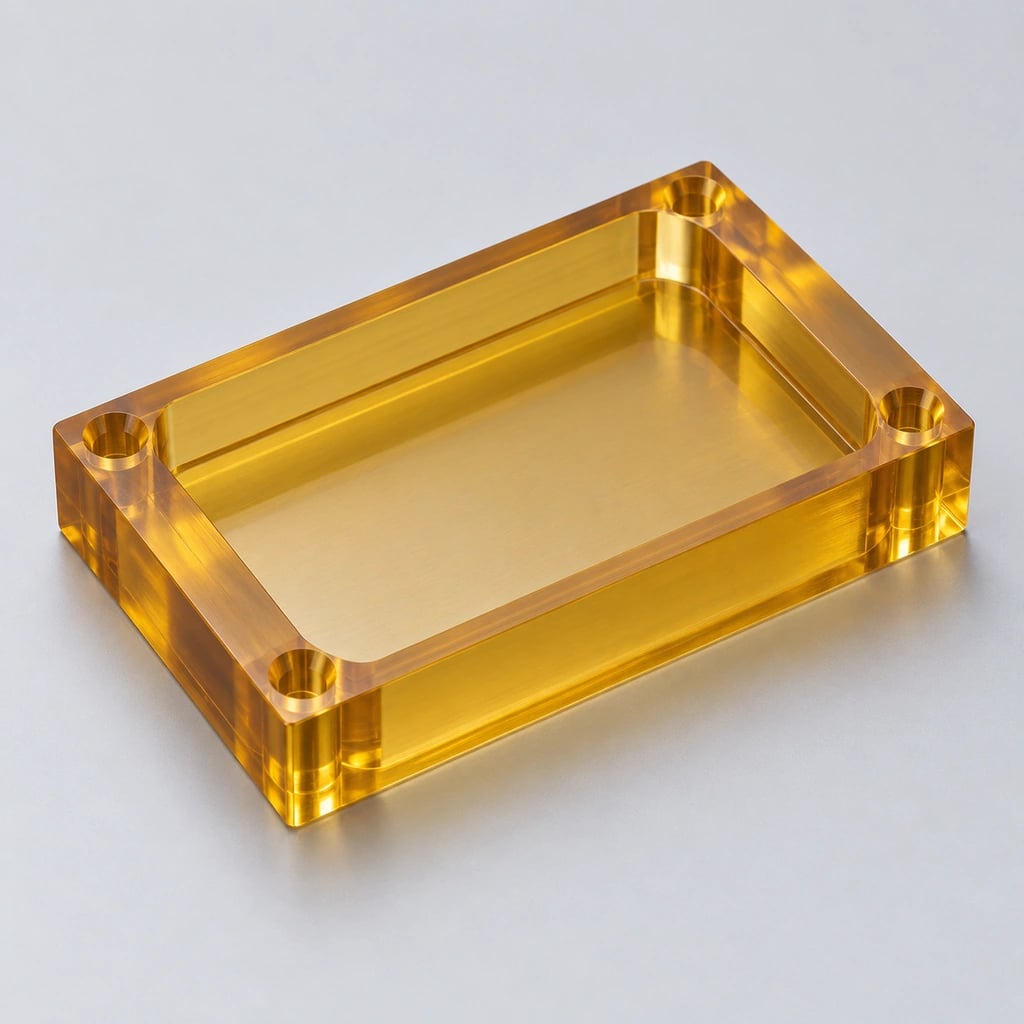
Рассматривается для жестких компонентов, подвергающихся воздействию повышенных температур; Необходимо подтвердить требования к электрическим характеристикам и пламени для конкретной марки.
Узнать больше →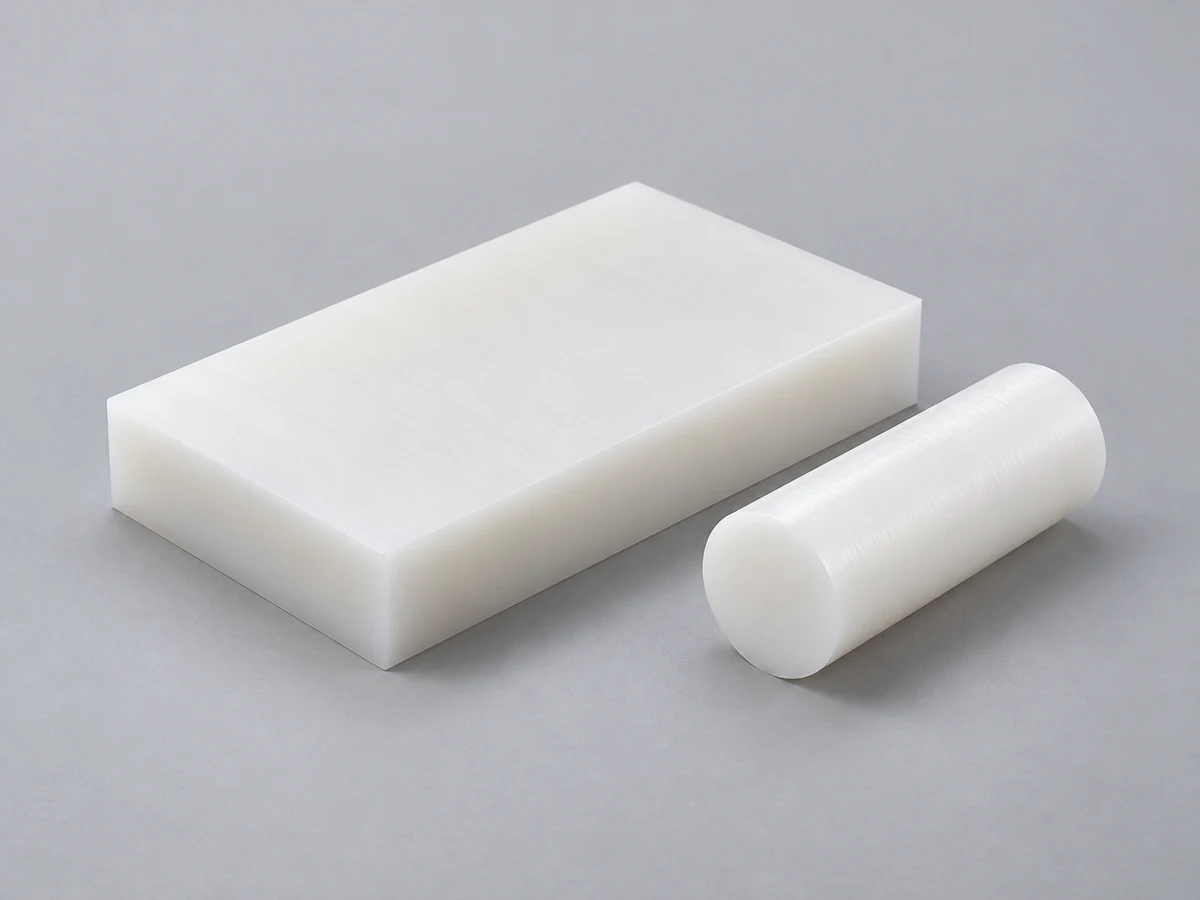
Часто выбирается для компонентов, подвергающихся воздействию определенных химических сред; проверьте совместимость при фактической температуре и концентрации.
Узнать больше →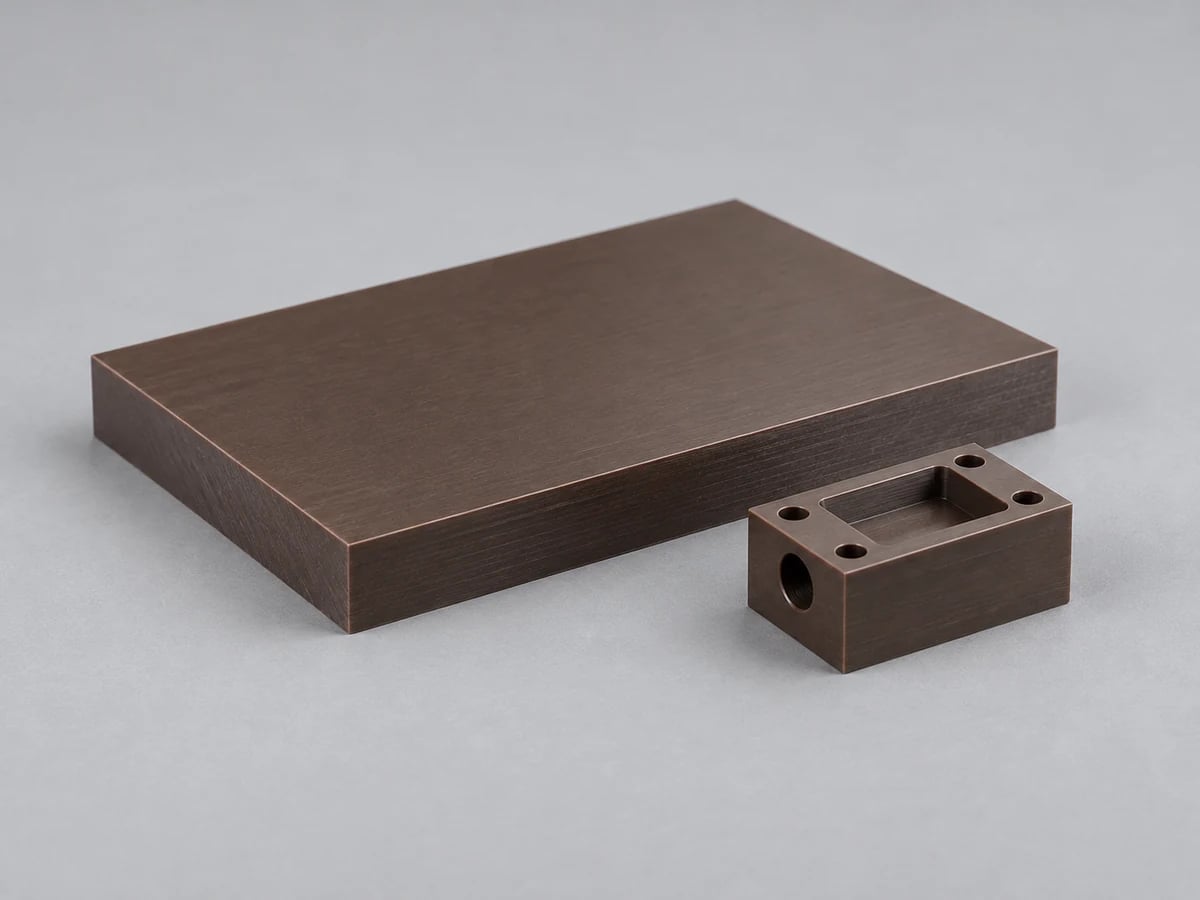
Высокопроизводительный полимер, предназначенный для термических и химических сред; армирование и ориентация заготовки влияют на обработку.
Узнать больше →Название семейства полимеров не обеспечивает соответствие требованиям медицины, пищевых продуктов, аэрокосмической промышленности или полупроводников. Укажите марку поставщика, наполнители, отслеживаемость и любую необходимую документацию. Просмотрите PMMA или другой материал, если приложение требует других свойств.
Прочтите руководство по выбору инженерного пластика →Пятиосный станок не устанавливает универсальных допусков для пластиковых деталей. Прежде чем приступить к созданию чертежа, мы проверяем критические размеры, реакцию материала и условия измерения.
| Фактор | Влияние на контроль размеров | Информация для предоставления |
|---|---|---|
| Материал | Расширение, жесткость, ползучесть и реакция на влагу различаются в зависимости от марки. | Точный сорт, требования к наполнителям и кондиционированию. |
| Размер детали | Большие размеры могут быть более чувствительными к температуре и движению материала. | Габаритный размер и функциональные размеры. |
| Тонкие стены | Зажим и давление инструмента могут отклонить деталь. | Толщина стенки, опорные поверхности и допустимые отклонения. |
| Сложная геометрия | Глубокие или угловые элементы могут ограничить доступ к инструментам и датчикам. | Полная геометрия САПР и виды разрезов. |
| Стратегия базирования | Перенесенные данные могут добавить неопределенности между гранями. | Функциональные ссылки на исходные данные и обозначения GD&T. |
| Внутреннее напряжение | Напряжения заготовки или обработки могут вызвать перемещение после удаления материала. | Спецификация запасов и любой согласованный процесс стабилизации. |
| Температура проверки | Условия измерения влияют на размеры полимера. | Эталонная температура, кондиционирование и метод приемки. |
Определите размеры, которые контролируют сборку и функционирование. Полный жесткий допуск на каждой поверхности может увеличить объем работ по обработке и контролю без улучшения производительности. Для критических посадок укажите сопрягаемую часть и укажите, основана ли приемка на свободном состоянии или поддерживаемом состоянии.
Отправьте CAD на проверку допусков →Эти семейства функций рассматриваются индивидуально. Деталь является обрабатываемой только в том случае, если инструмент и держатель могут достичь ее без недопустимого столкновения или деформации.
Поверхности и элементы, направление которых сочетает в себе более одного углового соотношения.
Отверстия, карманы и монтажные интерфейсы распределены по нескольким сторонам.
Полости, доступ к которым требует планирования, жесткость инструмента и удаление стружки.
Отверстия с наклонным входом или неортогональной осью.
Проходы, положение, пересечение и состояние внутренних заусенцев которых имеют значение.
Профили с изменяющейся кривизной или угловой подход фрезы.
Скульптурные поверхности, требующие определенной отделки и проверки профиля.
Отдельные утопленные элементы доступны с помощью подходящего резака; пять осей не могут достичь каждой закрытой выточки.
Детали внутреннего кармана в пределах зазора фрезы и держателя.
Интерфейсы, связанные с функциональной системой данных.
Внешние кривые, непрерывность и размер поверхности которых требуют скоординированных траекторий инструмента.
Многогранные проточные компоненты с наклонными проходами и уплотнительными поверхностями.
В примерах описаны типы компонентов для просмотра чертежей. Это иллюстративные приложения, а не проверенные проекты клиентов.
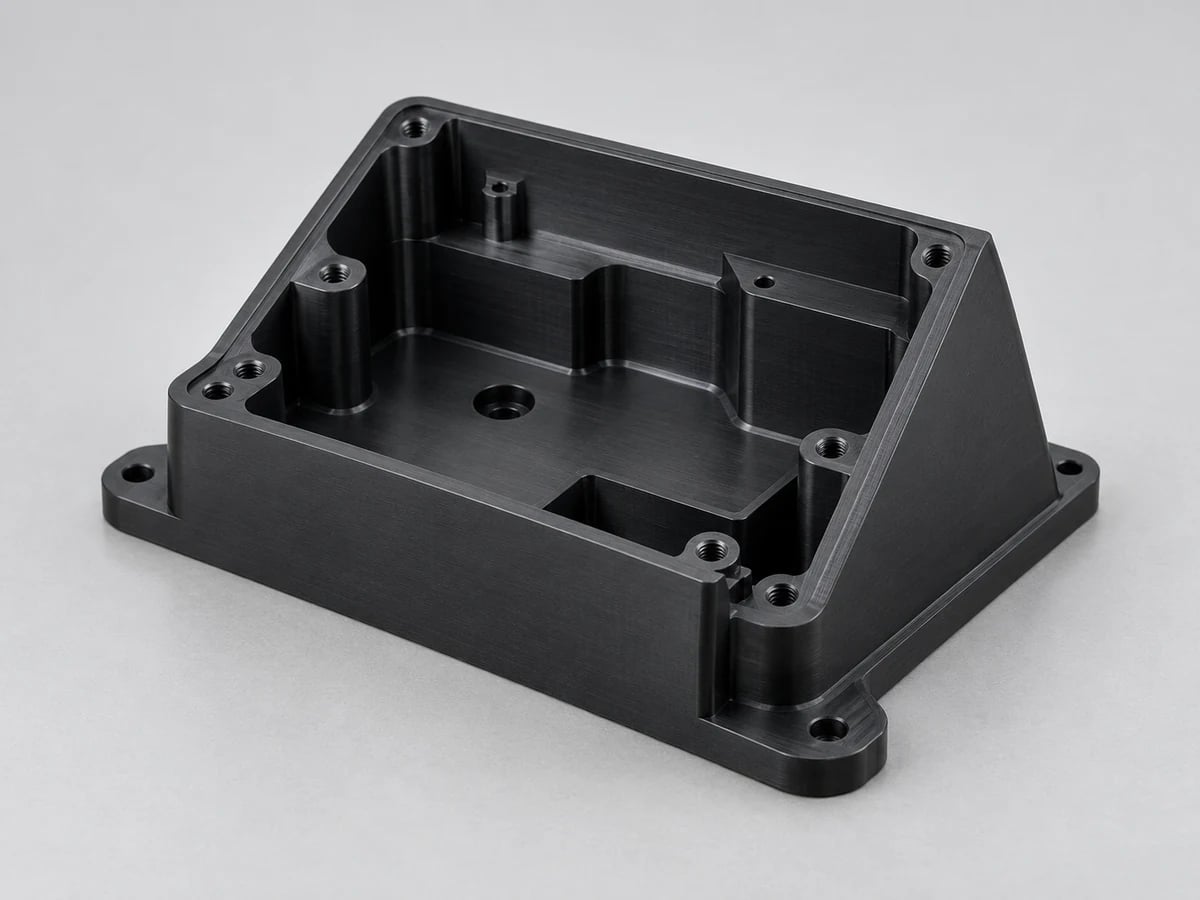
Многосторонние возможности крепления, внутренние карманы и угловые интерфейсы.
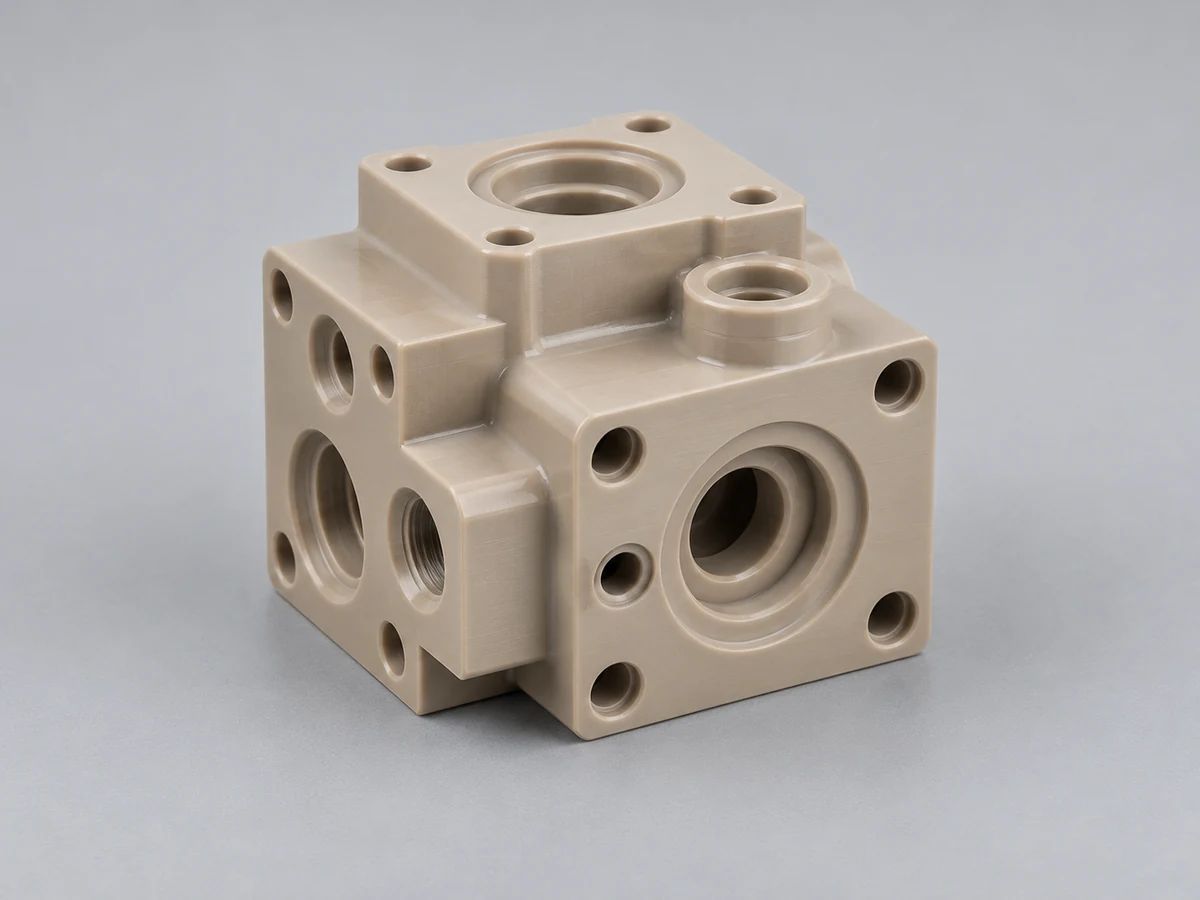
Пересекающиеся проходы и уплотнительные поверхности с заданными требованиями к чистоте.
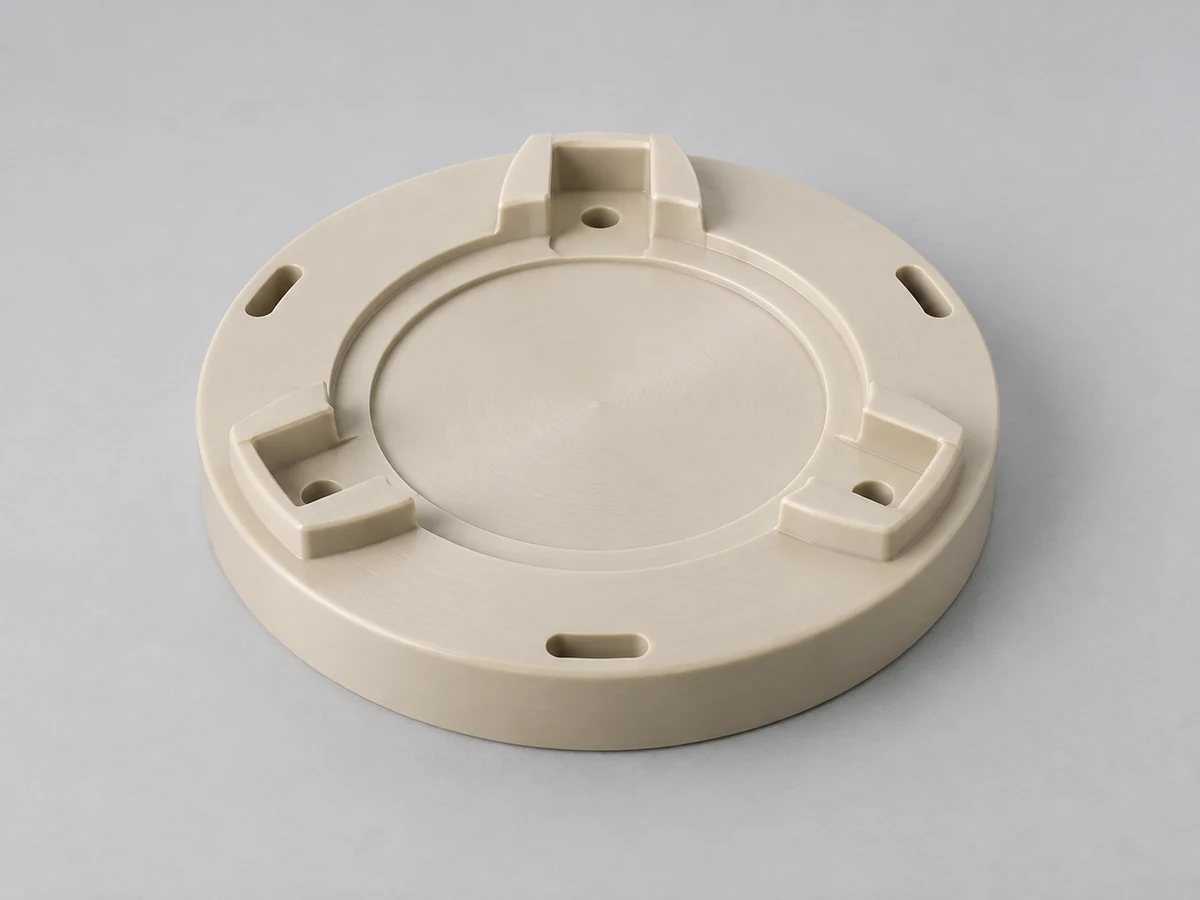
Расположение компонентов, требующих проверки материала, чистоты и размеров.
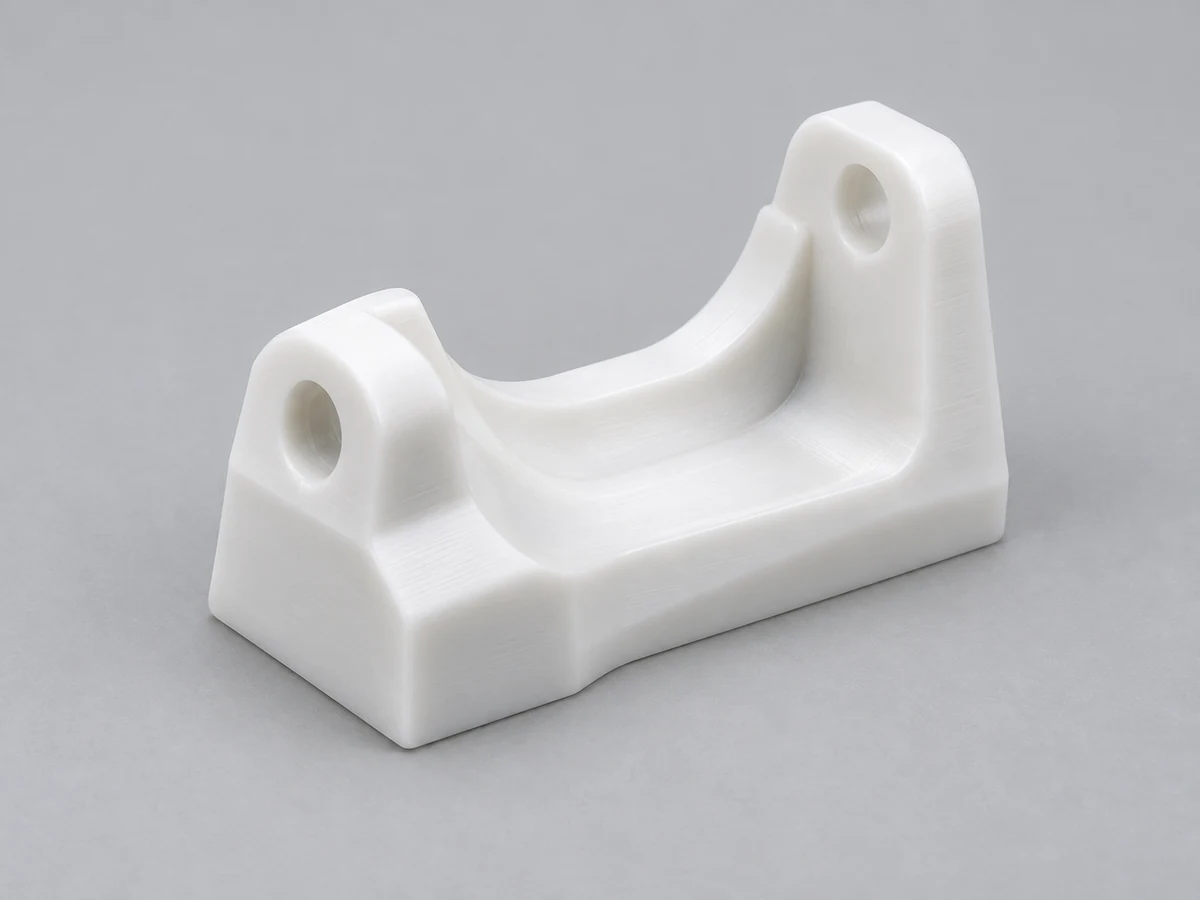
Компоненты оборудования изготавливаются по чертежам заказчика и документально оформленным требованиям к материалам.
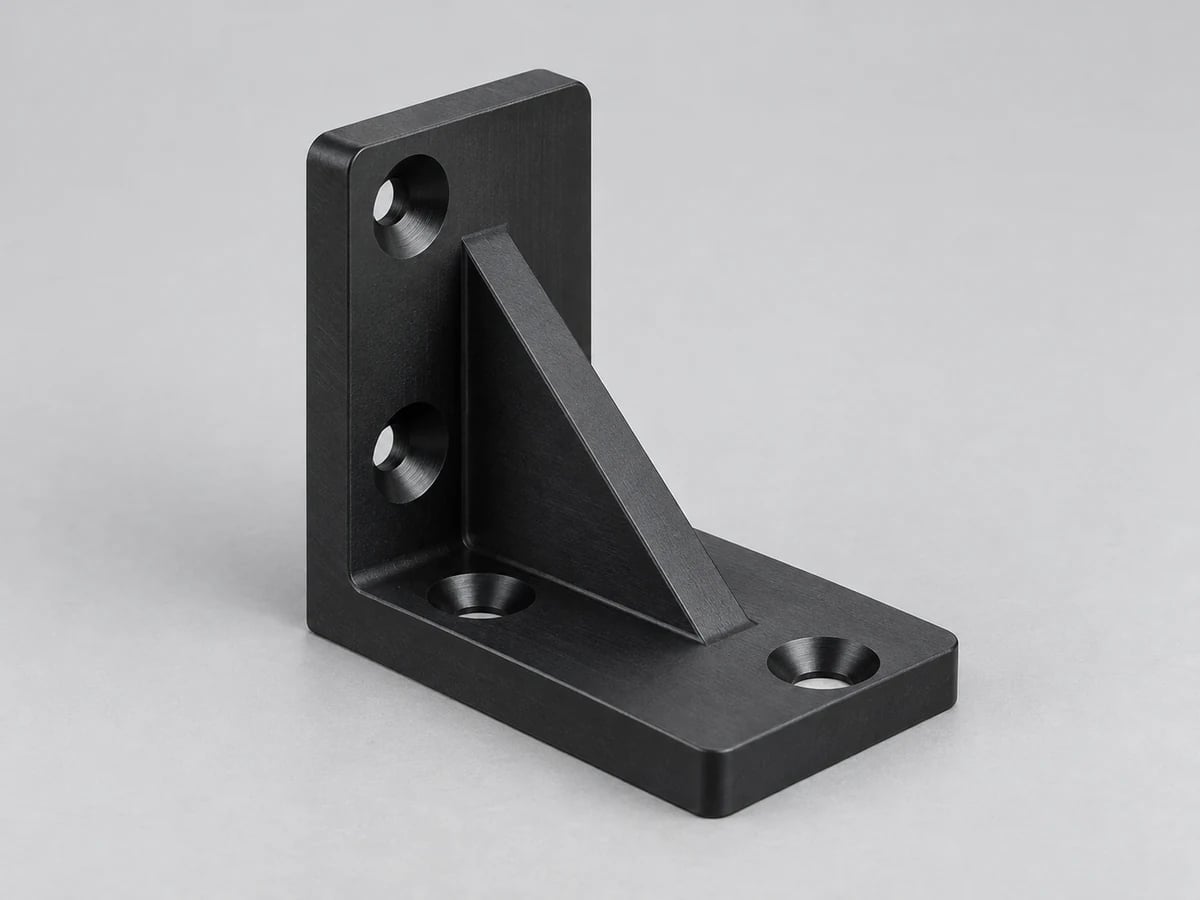
Угловые крепления с контролируемым соотношением между монтажными поверхностями.
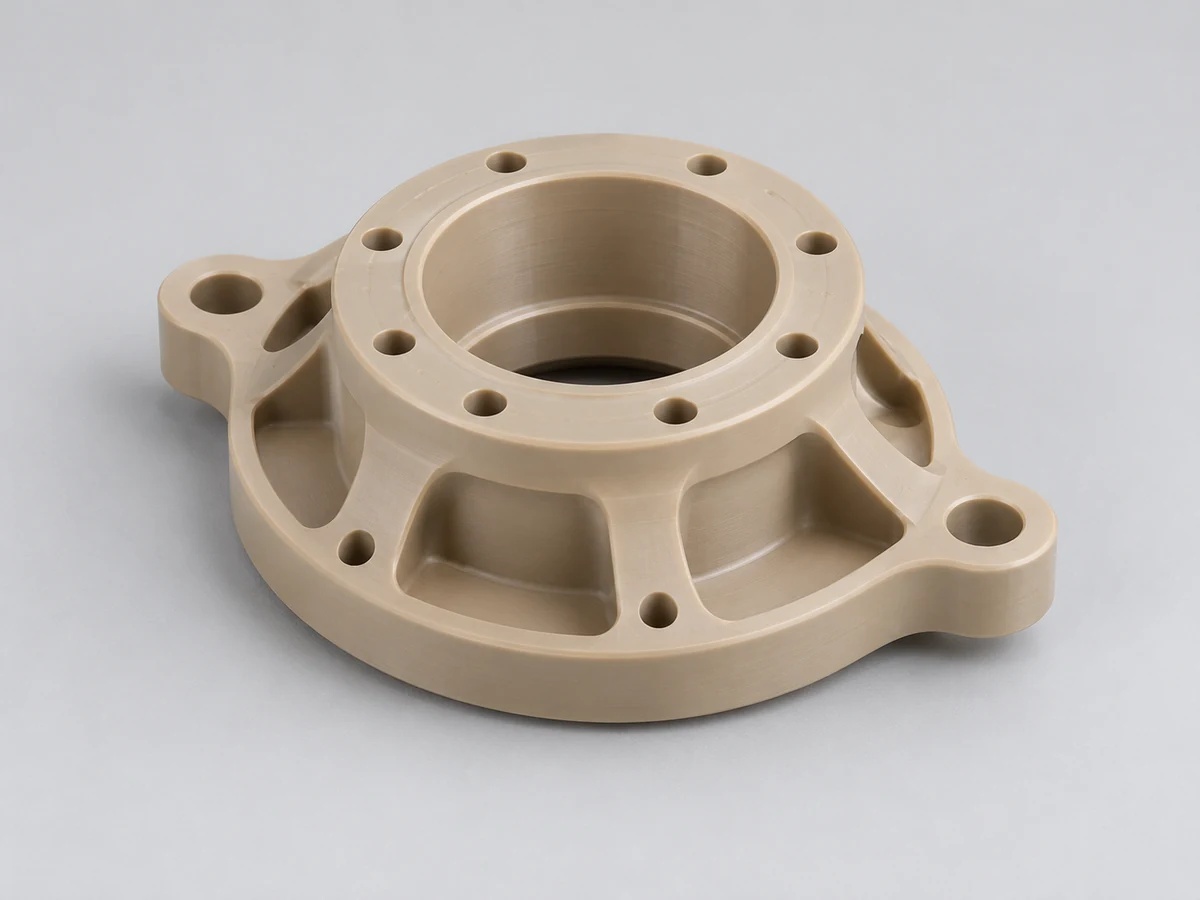
Легкие полимерные интерфейсы, кронштейны и функции точного позиционирования.
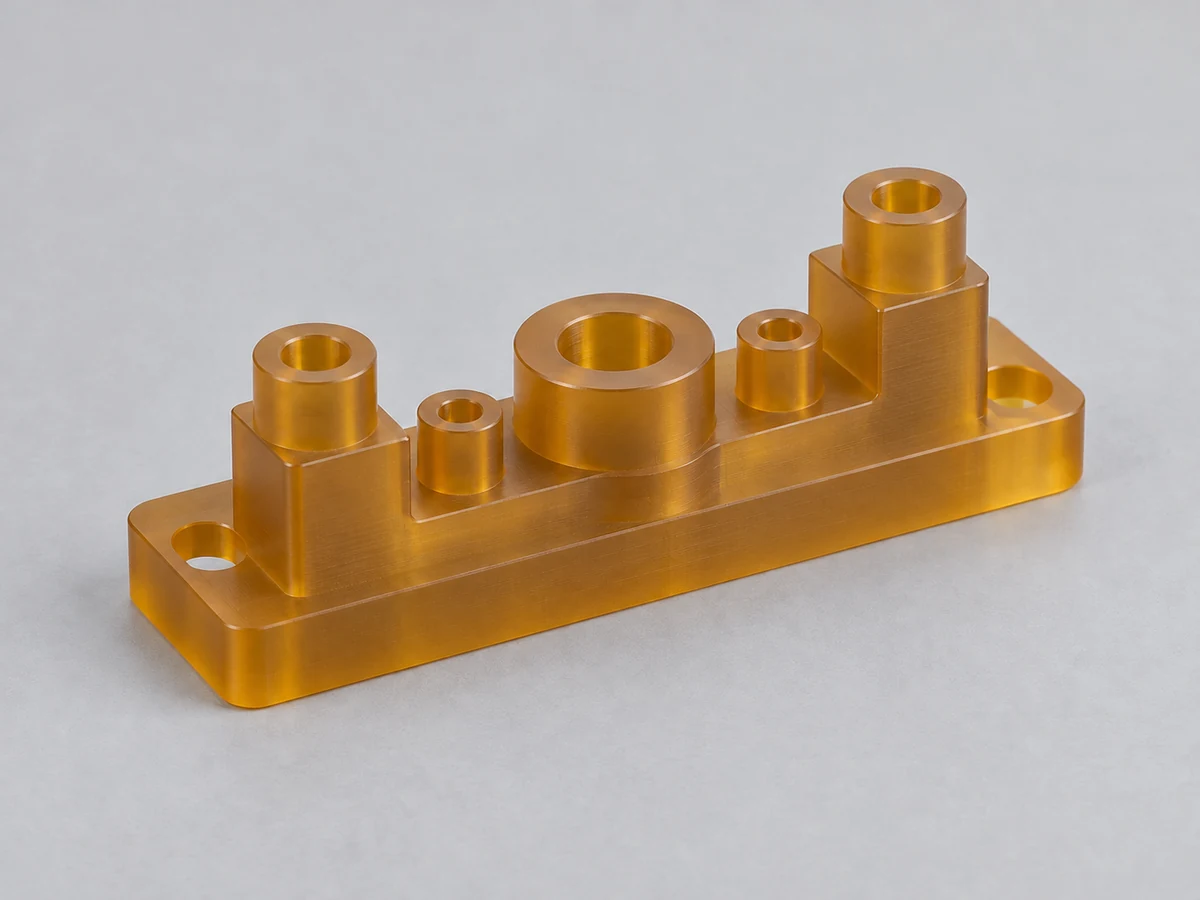
Компоненты электрической изоляции, требующие проверки производительности в зависимости от класса.
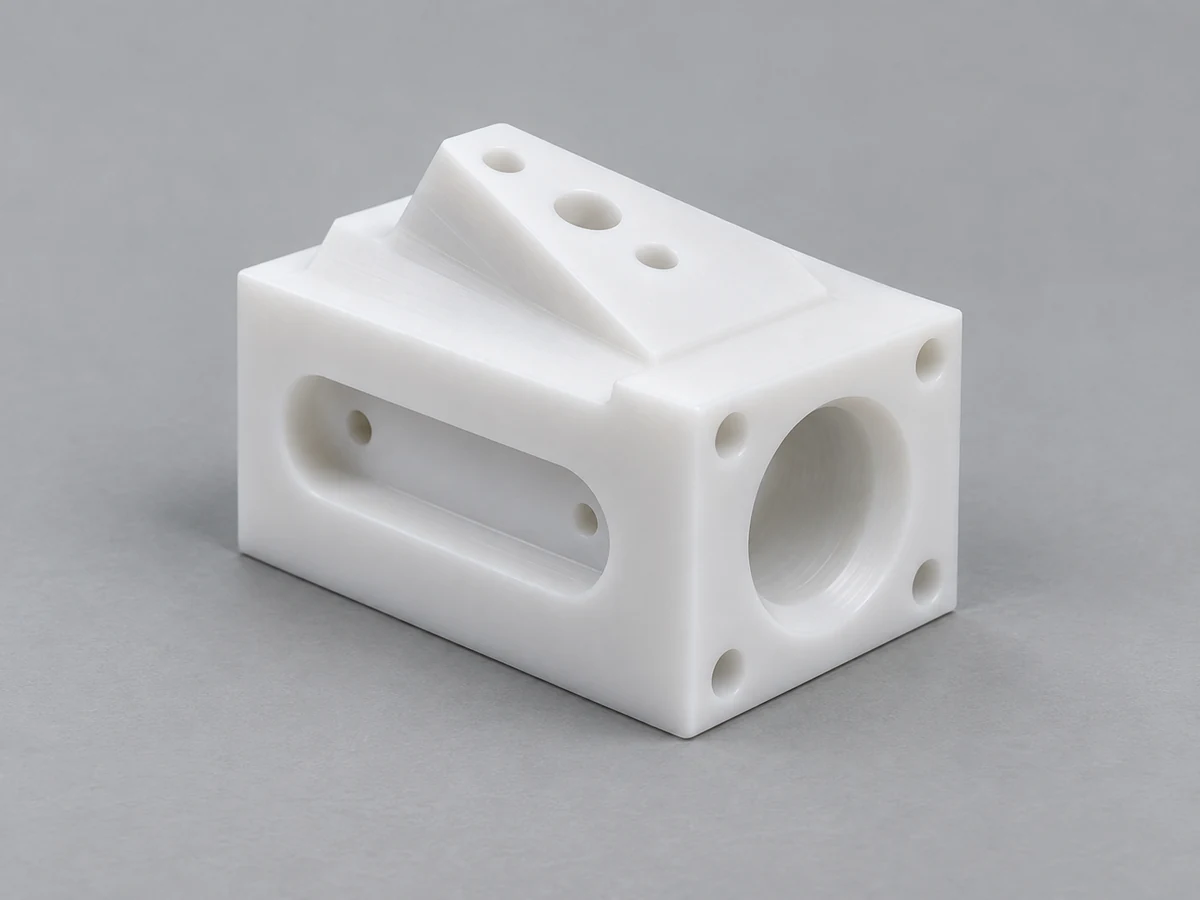
Элементы на нескольких гранях связаны с общей стратегией базовых данных.
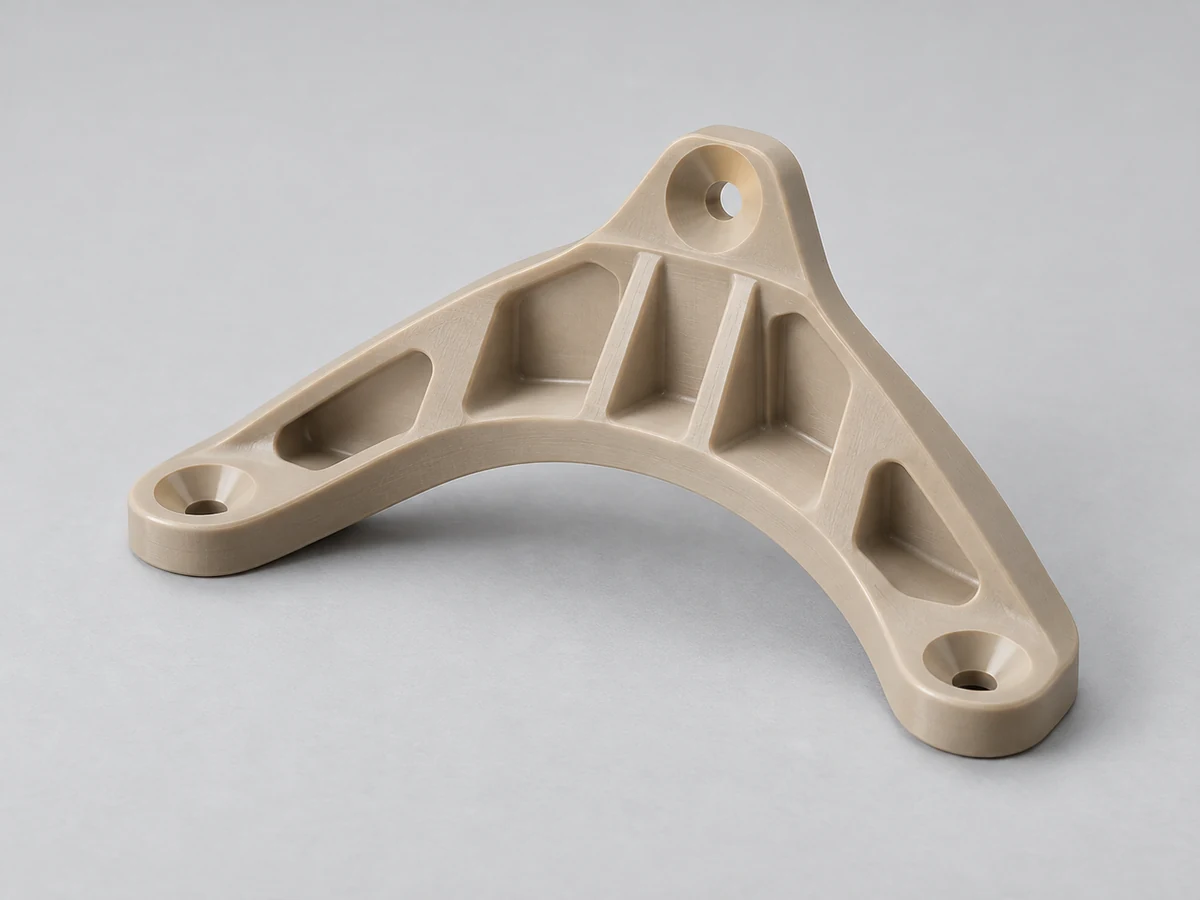
Детали на основе чертежей в соответствии с требованиями заказчика к материалам и качеству.
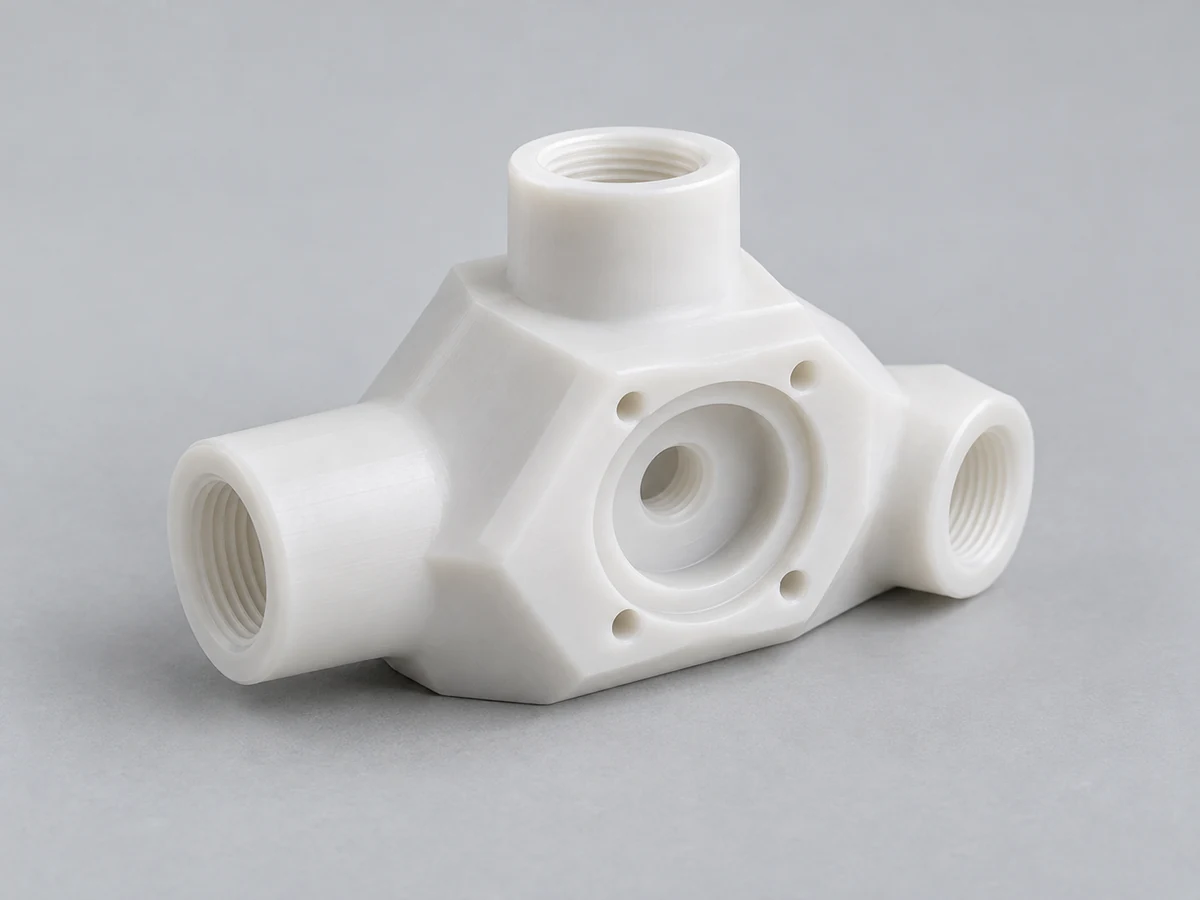
Химически совместимые компоненты с контролируемыми проходами и границами раздела.
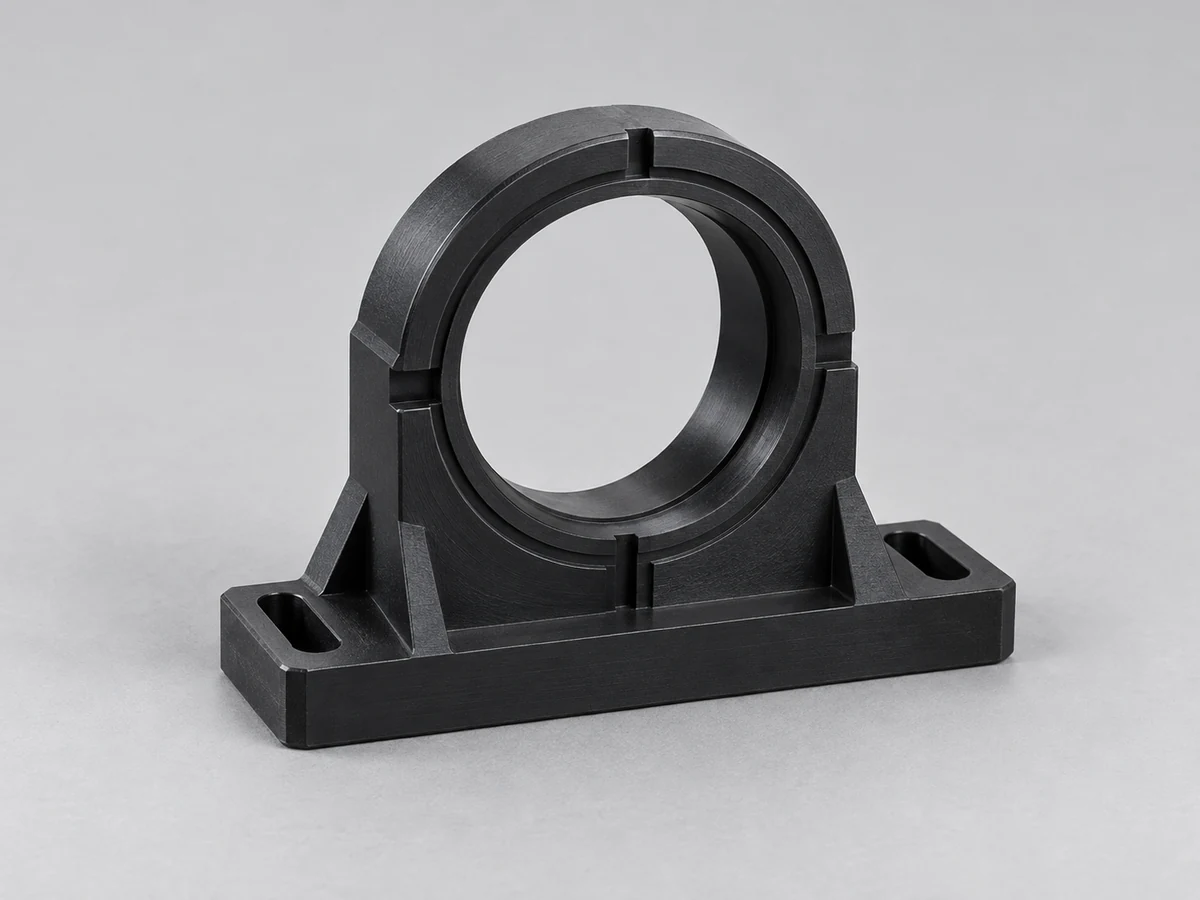
Корпуса и крепления с требованиями к выравниванию или внешнему виду.
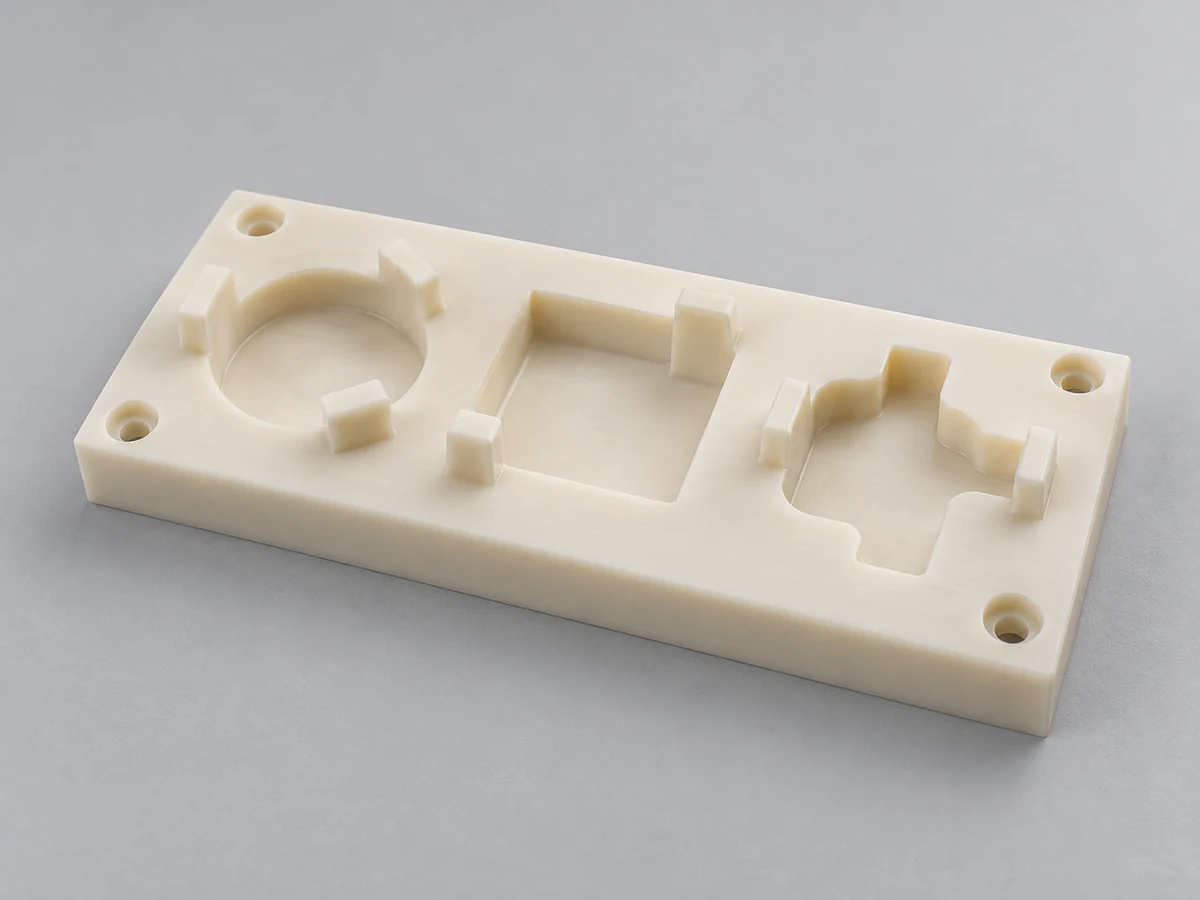
Функции поиска и поддержки производственного оборудования с учетом специфики применения.
Включите функциональные требования, которые имеют значение во время сборки. Четкая модель и чертеж помогают решить вопросы доступа и проверки до начала резки материала.
Выберите опорные поверхности или оси, которые показывают, как деталь находится в эксплуатации. Избегайте несвязанных систем отсчета на разных гранях.
Отделите существенные посадки и GD&T от некритических размеров. Если это возможно, включите геометрию сопряжения.
Рассмотрите весь инструмент и держатель, а не только режущую кромку. Для полностью закрытых функций может потребоваться другая конструкция или процесс.
При фрезеровании остаются внутренние угловые радиусы. Большие допустимые радиусы могут улучшить жесткость инструмента и улучшить доступ.
Обеспечьте поддержку, где это возможно, и определите поверхности, на которых не должно быть следов зажимов или прогибов.
Учитывайте влажность, тепловое расширение, ползучесть и напряжение запаса в установленном рабочем состоянии.
Выявите взаимосвязь между гранями, отверстиями и уплотняющими границами, а не оставляйте ее неявной.
Обсудите доступ к датчику, пригодность КИМ или оптики, а также специальные приспособления. Доступные методы и отчетность должны быть подтверждены.
Пластмассы реагируют иначе, чем металлы. Удаление материала, поддержка и измерение должны планироваться вместе, чтобы получить стабильный готовый компонент.
Выбирайте режимы резания и удаление стружки, чтобы контролировать нагрев. Низкая теплопроводность может оставить тепло вблизи места разреза.
Используйте устойчивую опору без чрезмерного давления зажима. Проверьте, возникает ли искажение, когда деталь покидает приспособление.
Сопоставьте геометрию и состояние инструмента с полимером и наполнителем. Тусклые края могут увеличить истирание и повреждение поверхности.
Проверьте состояние запасов и последовательность удаления материала. Стабилизация или отжиг применяются только в том случае, если это согласовано и соответствует марке.
Измерьте после соответствующего кондиционирования и используйте опору и прижимное усилие, соответствующее компоненту. Условия приема документов.
Технические ссылки: Ensinger: руководство по механической обработке и кондиционированию · Ensinger: соображения по фрезерованию пластмасс
3-осевая обработка обычно более экономична для простых деталей. Пятиосевая обработка становится ценной, когда геометрия, доступ к инструменту или взаимосвязь элементов оправдывают дополнительные возможности.
| Фактор | 3-осевая обработка | 5-осевая обработка |
|---|---|---|
| Топоры | Три линейные оси. | Три линейные и две поворотные оси. |
| Обработанные поверхности | Часто требуются дополнительные настройки для других лиц. | Можно обнажить несколько граней внутри подходящего приспособления. |
| Углы | Угловые элементы могут потребовать специального крепления. | Вращательное позиционирование может обеспечить угловой подход. |
| Контуры | Подходит для многих контуров с фиксированным направлением инструмента. | Можно изменить ориентацию инструмента для выбранных сложных контуров. |
| Стратегия настройки | Обычно это просто для простых призматических деталей. | Может сократить трансферты; Доступ к приспособлениям по-прежнему имеет значение. |
| Программирование | Обычно проще для базовой геометрии. | Дополнительная ориентация и планирование столкновений. |
| Стоимость | Часто предпочтительнее для простых функций и короткого программирования. | Может оправдать дополнительную подготовку, когда преобладают доступ или настройки. |
| Лучшее использование | Доступные карманы, прорези, отверстия и плоские поверхности. | Многогранная геометрия, сложные углы и сложный доступ к инструменту. |
Сохраните то, что установлено в прототипе: марку материала, функциональные размеры, версию чертежа и критерии приемки.
Проверка геометрии и функционирования без использования пресс-формы. Проверьте, насколько материал и состояние прототипа соответствуют предполагаемому применению.
Для компонентов специализированного оборудования определите приемку первого изделия и план проверки перед отправкой партии.
Контролируйте версии CAD и чертежей, программы CAM, ссылки на приспособления и требования к отчетности. Подтвердите изменения в уровне запасов или поставках.
Для критически важных приложений необходимы критерии приемки, специфичные для конкретного приложения. Промышленная маркировка не подтверждает сертификацию или одобренный материал.
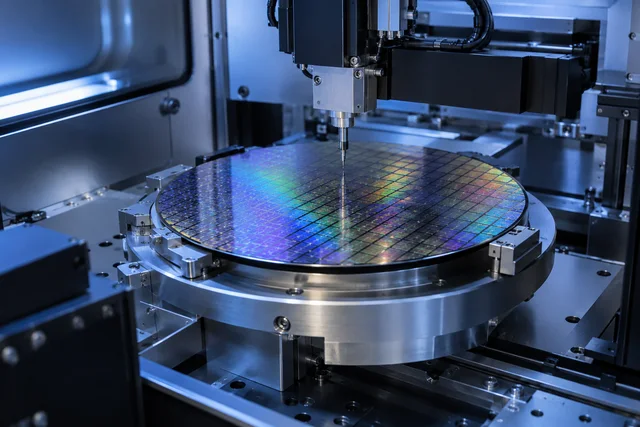
Крепления или компоненты жидкостей из PEEK, PVDF, PTFE и PEI могут требовать соблюдения чистоты, чистоты и размеров определенного класса.
Корпуса сложного оборудования, приспособления и полимерные компоненты требуют определенных требований к очистке, материалам и нормативным требованиям.
Высокопроизводительные полимерные крепления и изоляторы требуют отслеживания на основе чертежей и условий приемки, одобренных заказчиком.
Угловые кронштейны и интерфейсы требуют стабильного крепления при ожидаемой нагрузке и температуре.
Изготовленные на заказ приспособления и направляющие требуют учета износа, посадки и повторяемости в производственной среде.
Изоляторы, испытательные приспособления и корпуса требуют проверки электрических, тепловых и классификационных требований.
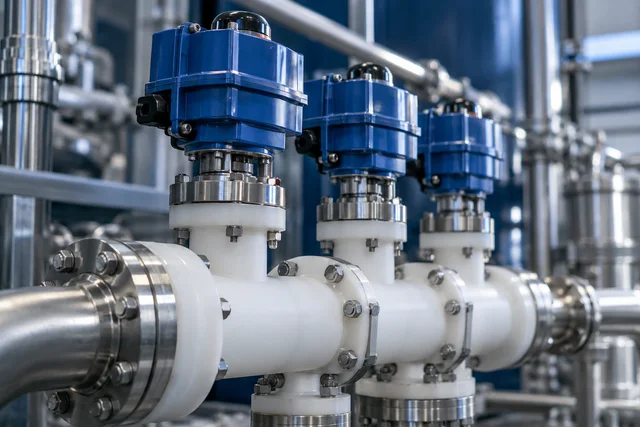
Коллекторы и компоненты клапанов требуют совместимости сред, качества прохождения и согласованных критериев уплотнения или проверки на герметичность.
Осмотр должен подтвердить функциональные связи на чертеже, а не просто показать, что были измерены отдельные размеры.
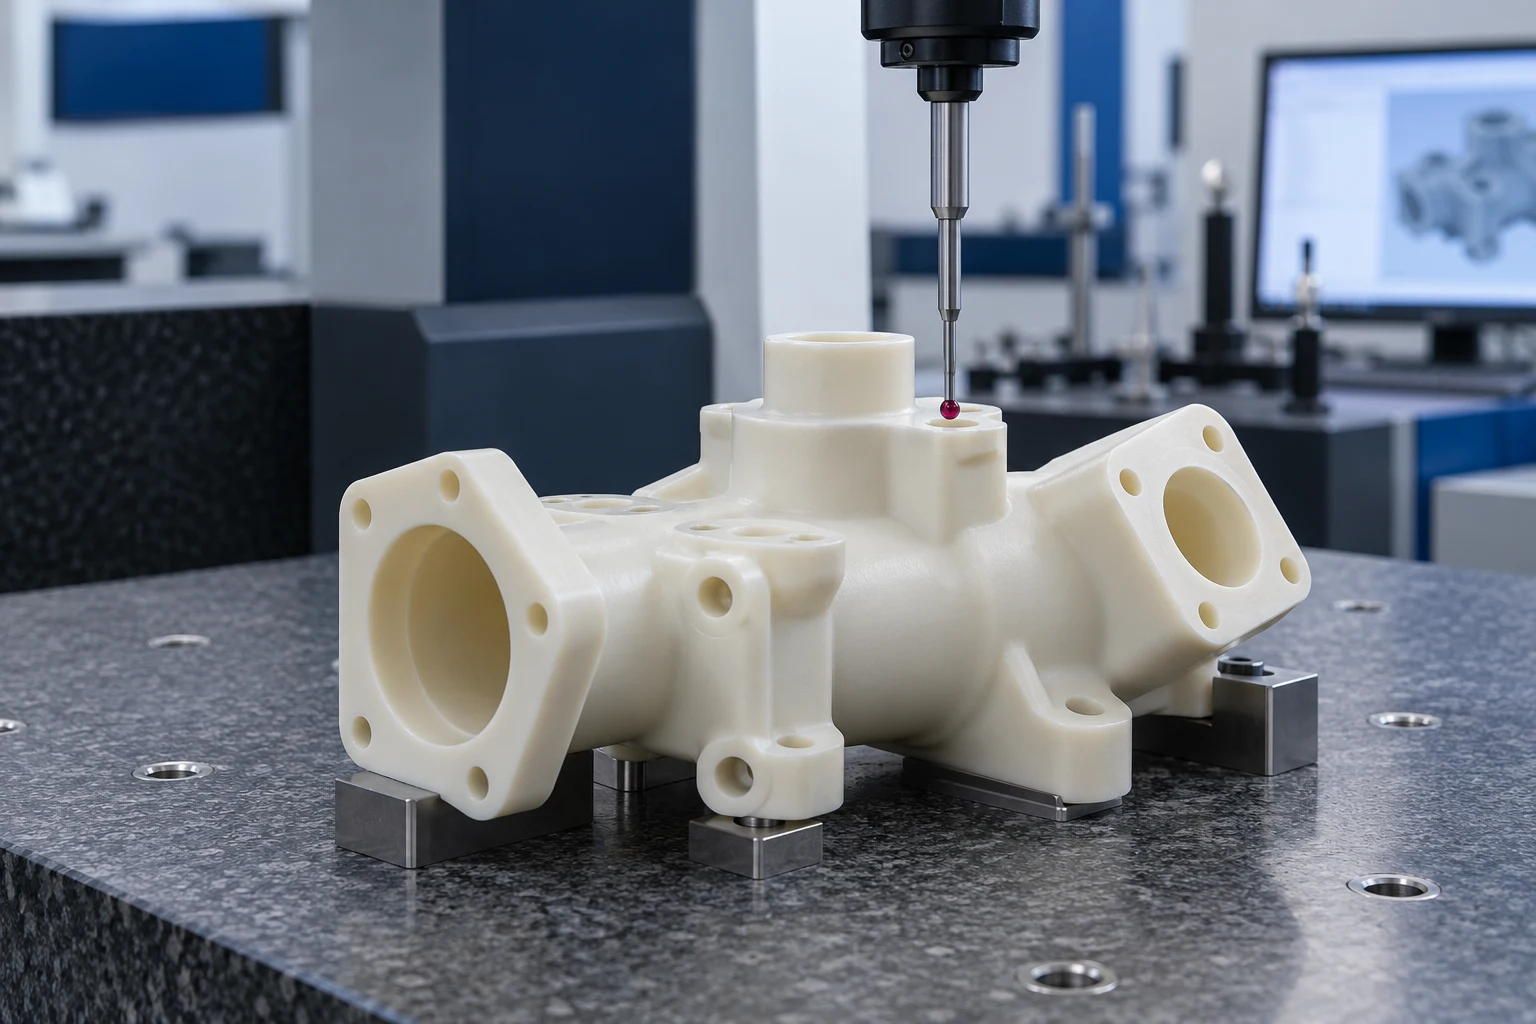
Перед обработкой подтвердите указанный сорт, обозначение запаса и согласованную документацию.
Определите опорные точки, требования к положению, угловатости и профилю и выберите возможные методы измерения.
Прежде чем выпустить оставшийся заказ, проверьте первоначальный компонент на соответствие согласованным критическим размерам.
Отслеживайте функции, к которым последующие операции могут привести к закрытию доступа или искажения которых вызывают беспокойство.
Оцените взаимоотношения между отверстиями, монтажными поверхностями и другими функциональными интерфейсами, используя согласованный метод.
Проверьте готовую деталь после отделки и соответствующего кондиционирования на соответствие критериям приемки.
Предоставьте протоколы проверок и документацию по материалам, указанную в предложении.
В зависимости от чертежа проверка может включать в себя позиционные соотношения, угловые особенности, расположение отверстий, профиль, плоскостность, перпендикулярность, параллельность, профиль поверхности и положение отверстия. Методы КИМ, оптические или специальные приспособления требуют подтверждения доступа, неопределенности измерений и доступности. Тестирование на утечку или функциональное тестирование является отдельной согласованной областью.
Сообщите нам требования к геометрии и применению, чтобы рассмотрение могло сосредоточиться на производственном маршруте, который подходит для вашей детали.
Обсудите деформацию, нагрев, влажность и состояние заготовки в рамках обзора обработки.
Сравните угловой доступ и многосторонние функции с доступной конфигурацией машины и планом крепления.
Решите вопросы доступа к функциям и чертежам, прежде чем подтверждать подход к траектории и предложение.
Определите практический путь к первому товару и средства контроля версий для повторяющихся заказов.
Сравнивайте точные марки с рабочей средой, а не только с общим названием полимера.
Свяжите согласованные измерения с функциональной системой базовых данных и взаимосвязями объектов.
Соблюдайте соответствие САПР, инженерных чертежей, условий приемки и коммерческого объема.
Перед обработкой подтвердите технический объем и сохраните его при проверке, отделке и подготовке к отправке.
Отправьте модель, чертеж с размерами и доработку. Определите количество, сорт и применение.
Оцените углы, доступ, тонкие стены, взаимосвязи между базами и достаточно ли более простого процесса.
Согласуйте сортность запаса, наполнители, кондиционирование и необходимые документы по прослеживанию.
Спланируйте опорные поверхности, контрольные местоположения и необходимые перемещения приспособлений.
Выберите доступный режим обработки и проверьте инструменты, держатели, вращательные движения и зазоры.
Обрабатывайте машины, используя согласованную стратегию ориентации, и отслеживайте критически важные функции во время производства.
Проверьте требования к чертежам с помощью согласованного метода и запишите указанные результаты.
Снимите заусенцы, очистите и защитите деталь в соответствии с договоренностью. Полная проверка груза и необходимой документации.
Прямые ответы по поворотным осям, выбору процесса, пластиковым материалам и контролю.
5-осевая обработка сочетает в себе три линейные оси и две поворотные оси для управления соотношением инструмента и заготовки. Вращательное движение может отображать угловые элементы или поддерживать изменение ориентации инструмента, в зависимости от режима обработки.
Трехосевая обработка использует линейное движение с фиксированным направлением инструмента для резки. Пятиосевая обработка добавляет две степени свободы вращения, что может улучшить доступ к угловой или многогранной геометрии; простые детали могут быть более экономичными по трем осям.
Одновременная обработка может изменить ориентацию инструмента во время резки. При индексированной обработке 3+2 две поворотные оси задают ориентацию, а последующий рез осуществляется по трем линейным осям. Соответствующий и доступный режим подтверждается во время проверки САПР.
Рассмотрите возможность пятиосной обработки, когда ее оправдывают сложные углы, сложные контуры, доступ к инструменту или многогранные связи элементов. При просмотре чертежа необходимо сравнить его с более простым фрезерованием или дополнительными приспособлениями, прежде чем выбирать процесс.
Можно рассмотреть возможность использования инженерных пластиков, таких как PEEK, POM, PTFE, нейлон, поликарбонат, PEI, PVDF и PPS. Пригодность зависит от конкретной марки, формы заготовки, геометрии, условий эксплуатации и требуемой стабильности размеров.
Это может уменьшить некоторые ошибки, вызванные переносом приспособлений, но не улучшает автоматически все размеры. Крепление заготовки, калибровка вращения, перемещение материала, отклонение инструмента и условия контроля остаются важными.
Да, PEEK можно рассматривать для пятиосной обработки. Сплавы с наполнителем и без него ведут себя по-разному, поэтому характеристики материала, требования к геометрии и допускам необходимо рассматривать вместе.
Да, это может подойти для сложного прототипа без оснастки. Используйте прототип, чтобы проверить геометрию и функциональность, а также договориться о том, как его материал и проверка представляют собой предполагаемую производственную деталь.
Детали с недоступными угловыми элементами, изменяющейся ориентацией поверхности или требующими многогранных связей могут оправдать использование пяти осей. Примерами могут служить сложные корпуса, коллекторы и приспособления, но не каждый компонент этих типов требует пятиосевой обработки.
Отправьте модели STEP/STP, IGES/IGS или X_T и чертеж PDF, DWG или DXF с размерами. Включите редакцию, исходные данные, критические допуски, материал и количество; используйте ZIP-пакет, когда несколько файлов принадлежат друг другу.
ВАШ CAD. ПРАКТИЧЕСКИЙ МАРШРУТ ОБРАБОТКИ.
Загрузите свою модель САПР и инженерный чертеж с указанием необходимого пластикового материала, количества, допусков на размеры, требований GD&T и информации о применении. Наша команда инженеров рассмотрит, является ли 5-осевая обработка, обработка 3+2 или более простой процесс наиболее подходящим производственным подходом.
Режим обработки и наличие оборудования уточняются при проверке. Включите габаритные размеры детали, функциональные исходные данные, информацию о сопрягаемых деталях и необходимые условия проверки. Если материал не выбран, опишите температуру, нагрузки, воздействие среды и требования к установке.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF или ZIP, максимум 10 МБ. Файлами большего размера можно поделиться по электронной почте. Пожалуйста, согласитесь на конфиденциальность файлов перед отправкой конфиденциальных чертежей.