Movimiento lineal: X, Y y Z
Estas direcciones mutuamente perpendiculares controlan la posición de la herramienta con respecto a la pieza de trabajo. Siguen formando parte del fresado de tres y cinco ejes.

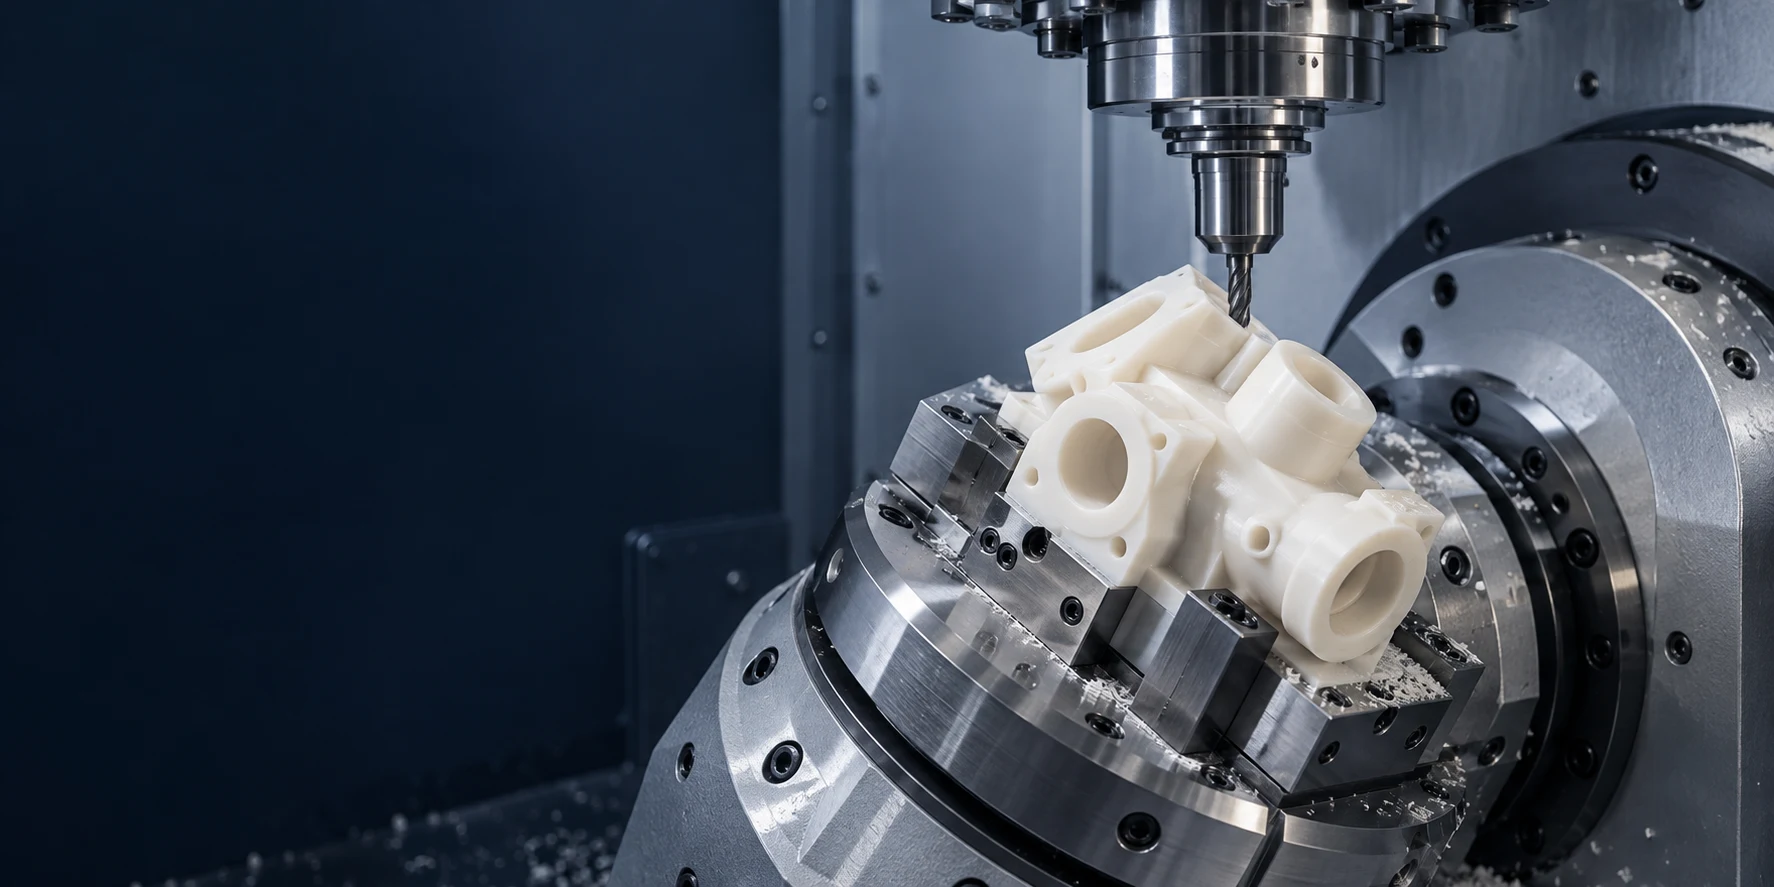
GEOMETRÍA COMPLEJA · ACCESO A HERRAMIENTAS DE INGENIERÍA
TOPS Plastics proporciona mecanizado CNC de precisión de 5 ejes para componentes plásticos complejos que requieren múltiples caras mecanizadas, ángulos compuestos, superficies contorneadas, características profundas y relaciones posicionales controladas. Mecanizamos PEEK, Delrin/POM, PTFE, nailon, policarbonato, Ultem, PVDF y otros plásticos de ingeniería a partir de archivos y dibujos CAD del cliente.
Comience con la geometría, el grado del material y los requisitos del dibujo. La cotización confirma el modo de mecanizado, las funciones accesibles, el alcance de la inspección y los términos de entrega.
| Capacidad | Alcance del proyecto |
|---|---|
| Proceso | Mecanizado CNC de 5 ejes de componentes de plástico de ingeniería personalizados. |
| Modos de mecanizado | Los 3+2 indexados y los 5 ejes simultáneos son enfoques diferentes; La disponibilidad del equipo y del modo se confirma durante la revisión CAD. |
| Operaciones | Fresado, taladrado, contorneado, perfilado, taladrado y roscado donde la geometría y las herramientas lo permitan. |
| Geometria | Piezas de múltiples caras, ángulos compuestos, superficies contorneadas, características profundas y relaciones posicionales controladas. |
| Materiales | PEEK, POM, PTFE, Nylon, Policarbonato, PMMA, PEI, PVDF y PPS; especificar el grado exacto. |
| Producción | Prototipos, pedidos de bajo volumen y repetición de producción con control de revisión acordado. |
| Archivos | STEP/STP, IGES/IGS, X_T, DWG, DXF y PDF; incluir un plano acotado con el modelo CAD. |
| Inspección | Revisión dimensional y GD&T basada en planos; Los métodos de medición y los informes se acuerdan antes de la fabricación. |
El recorrido de la máquina por sí solo no define la envolvente de piezas utilizables. La altura del dispositivo, el alcance de la herramienta, el espacio libre giratorio y la prevención de colisiones también limitan el acceso. Envíe las dimensiones generales y su modelo CAD para una evaluación práctica.
Solicite una revisión de capacidad y CAD →El mecanizado de 5 ejes utiliza tres ejes lineales y dos ejes giratorios para controlar la posición relativa y la orientación de una herramienta de corte y una pieza de trabajo.
Los ejes lineales, X, Y y Z, mueven la herramienta con respecto a la pieza en tres direcciones. Dos ejes giratorios inclinan o giran la herramienta, la pieza de trabajo o ambas, según la configuración de la máquina. Esta orientación adicional puede exponer varias caras, mejorar el acceso a funciones en ángulo y permitir que una herramienta siga una superficie contorneada.
Para las piezas de plástico, el valor práctico suele ser menos transferencias de accesorios y una relación más clara entre las características mecanizadas. El mecanizado indexado 3+2 posiciona la pieza antes de un corte en tres ejes; El mecanizado simultáneo cambia la orientación mientras se corta. Ninguno de los dos enfoques garantiza la precisión ni elimina todas las configuraciones. El comportamiento del material, la sujeción de piezas, el acceso a las herramientas y la inspección aún determinan si se puede cumplir un dibujo. Elija el mecanizado de cinco ejes cuando la geometría lo justifique y no como una actualización predeterminada.
Tres movimientos lineales posicionan la cortadora. Dos movimientos giratorios cambian su dirección de aproximación. El esquema muestra convenciones de ejes, no una máquina TOPS en particular.
Estas direcciones mutuamente perpendiculares controlan la posición de la herramienta con respecto a la pieza de trabajo. Siguen formando parte del fresado de tres y cinco ejes.
A convencionalmente gira alrededor de X, B alrededor de Y y C alrededor de Z. Una configuración de cinco ejes utiliza dos grados de libertad de rotación; su disposición física varía según la máquina.
Inclinar o girar expone superficies en ángulo y puede reducir el saliente de la herramienta. CAM debe verificar la herramienta completa, el soporte, el accesorio y la holgura de la máquina.
En el mecanizado simultáneo, se pueden coordinar movimientos lineales y giratorios durante un corte. En el mecanizado indexado 3+2, los ejes giratorios posicionan y mantienen una orientación mientras los ejes lineales ejecutan el corte. El modo planificado se confirma con la pieza y la configuración de la máquina disponible.
Referencias técnicas: Haas: enfoques de cinco ejes y 3+2
El mecanizado simultáneo de cinco ejes cambia la orientación de la herramienta durante el corte. El mecanizado indexado 3+2 establece primero una orientación y luego realiza un corte en tres ejes.
| factores | 5 ejes simultáneos | Indexado 3+2 |
|---|---|---|
| Movimiento del eje | Los movimientos lineales y giratorios se pueden coordinar durante el corte. | Dos ejes giratorios posicionan la pieza; La orientación se fija para el corte posterior. |
| Geometria | Contornos complejos con orientación cambiante de la herramienta. | Caras en ángulo y características accesibles desde orientaciones seleccionadas. |
| Orientación de la herramienta | Puede variar continuamente a lo largo de una trayectoria. | Permanece fijo dentro de una operación de corte indexado. |
| Uso típico | Superficies compuestas y situaciones exigentes de acceso a herramientas. | Piezas prismáticas multifacéticas, agujeros y bolsillos en ángulo. |
| Programación | Por lo general, mayores demandas de trayectoria de herramienta, posprocesador y verificación de colisiones. | A menudo es más sencillo que el mecanizado simultáneo, pero aún así requiere una indexación segura. |
| Costo | Depende del esfuerzo CAM, el tiempo de mecanizado, los accesorios y la inspección. | Puede ser eficiente cuando las orientaciones fijas proporcionan suficiente acceso. |
No todas las piezas complejas necesitan mecanizado simultáneo. Un colector con orificios en varias caras puede ser adecuado para cortes indexados, mientras que una superficie esculpida puede beneficiarse de un cambio de orientación. Esta comparación explica la selección del proceso; no se afirma que todos los modos estén disponibles para todos los pedidos.
Pregunte qué enfoque se adapta a su parte →El beneficio proviene de adaptar la orientación y la sujeción de la pieza a una característica difícil.
Se pueden mecanizar varias caras accesibles en un solo dispositivo, lo que reduce las transferencias. La cara sujeta o las funciones inaccesibles aún pueden requerir otra configuración.
Una configuración compartida puede reducir el error de transferencia entre funciones. La selección del dato y la calibración rotativa siguen siendo esenciales.
Un enfoque en ángulo puede alcanzar características que de otro modo necesitarían una herramienta larga o un accesorio especial.
Los ángulos compuestos y las superficies contorneadas seleccionadas se vuelven prácticos cuando el cortador y el soporte pueden alcanzarse de manera segura.
La inclinación puede permitir una herramienta más corta con menos voladizo, mejorando la rigidez donde la geometría lo permite.
Una orientación adecuada de la herramienta puede permitir transiciones más suaves a lo largo de un contorno. Las trayectorias de herramientas y el comportamiento del polímero aún controlan el resultado.
Revisamos el conjunto completo de características, incluido lo que se debe mecanizar en conjunto y lo que se puede procesar por separado.
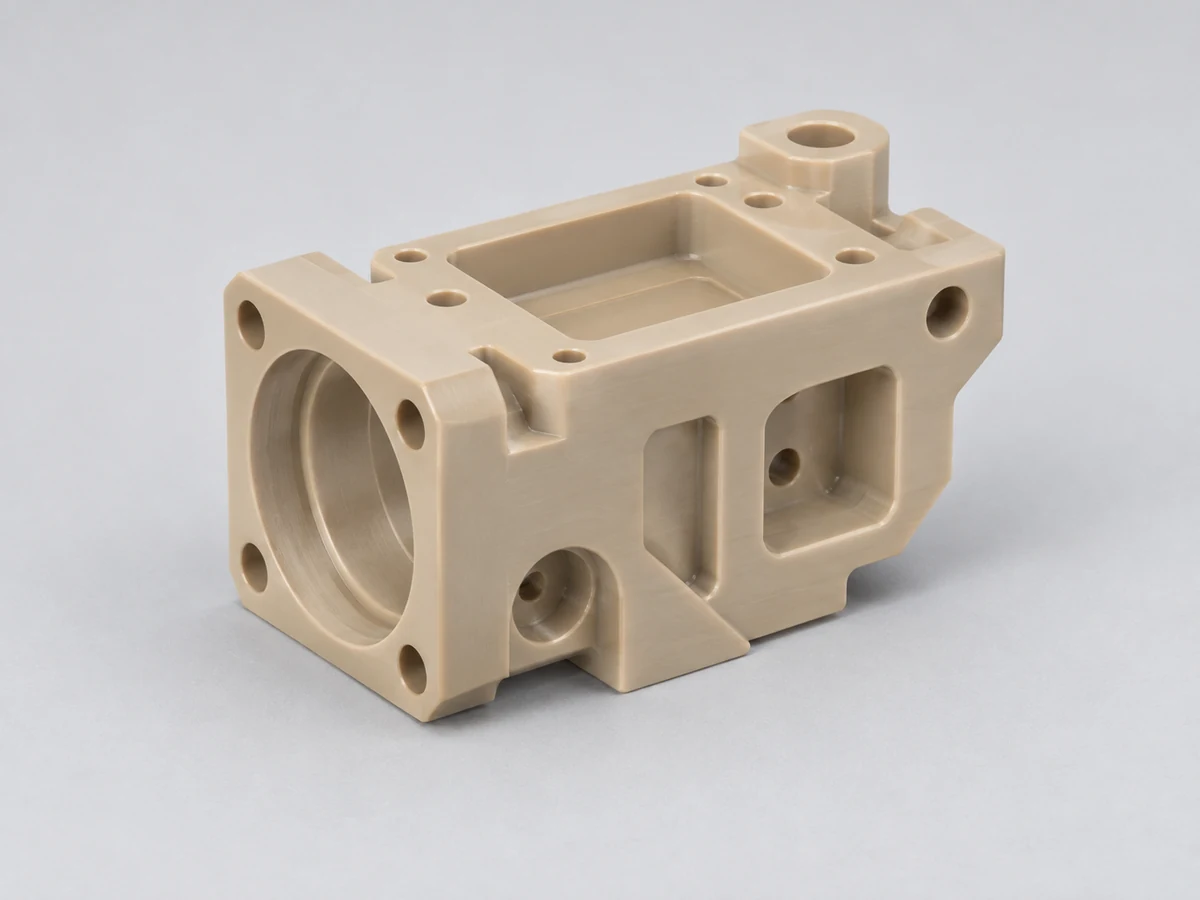
Mecanice orificios, cavidades y superficies de montaje en varias caras mientras planifica una estrategia de referencia consistente.
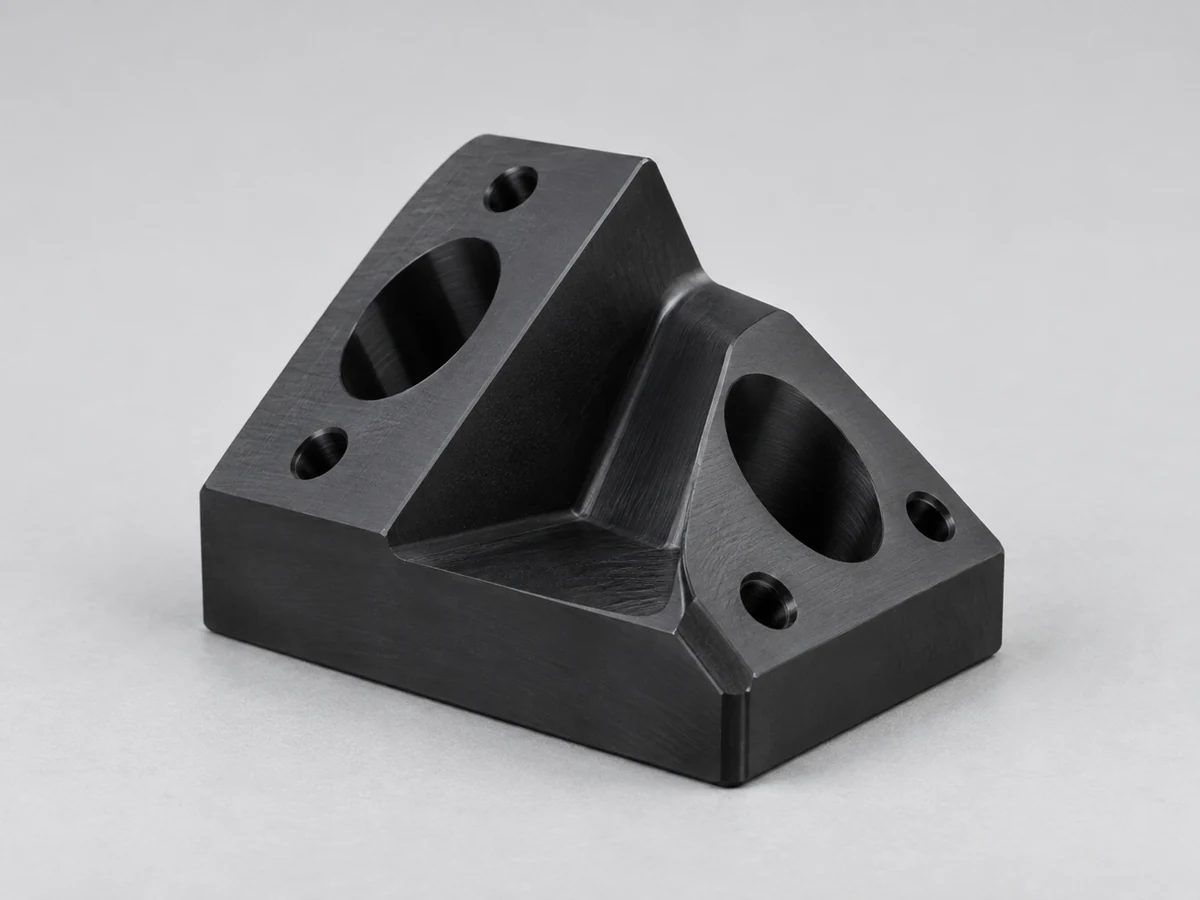
Revise las superficies en ángulo y las direcciones de intersección con respecto al acceso a las herramientas y la relación funcional especificada.
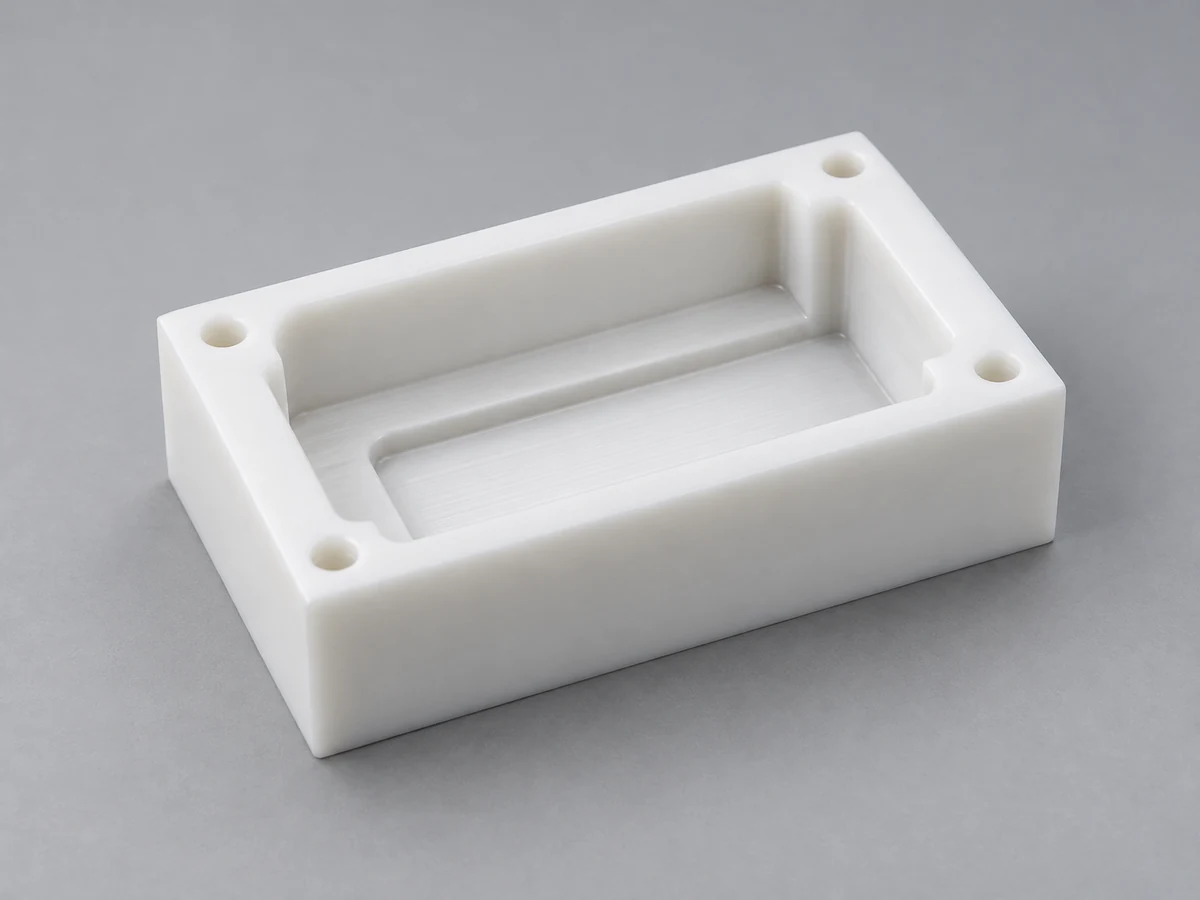
Utilice orientaciones adecuadas para mejorar el acceso cuando sea posible; La profundidad, el radio de las esquinas y el espacio libre del soporte aún establecen límites.
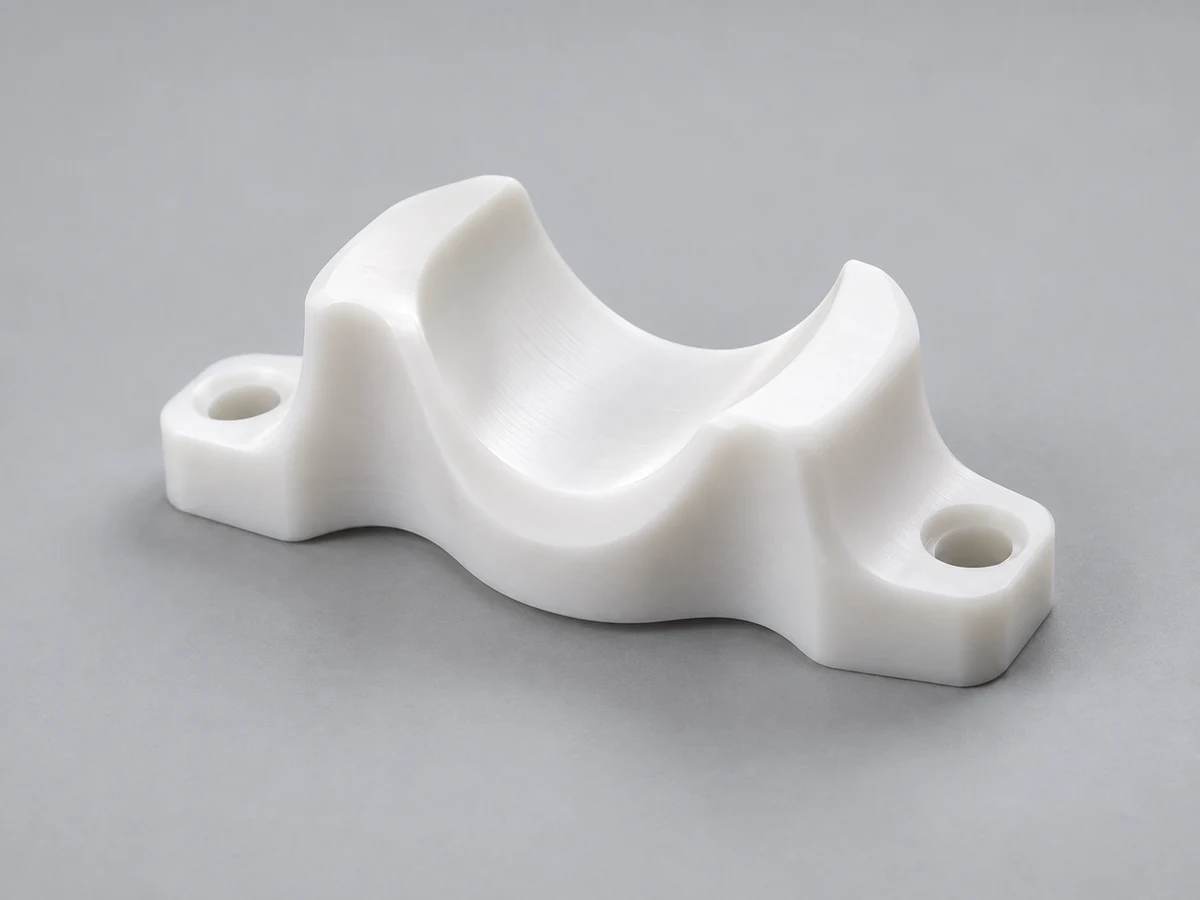
Planifique superficies contorneadas con participación controlada de herramientas, expectativas de festoneado y un método de inspección acordado.
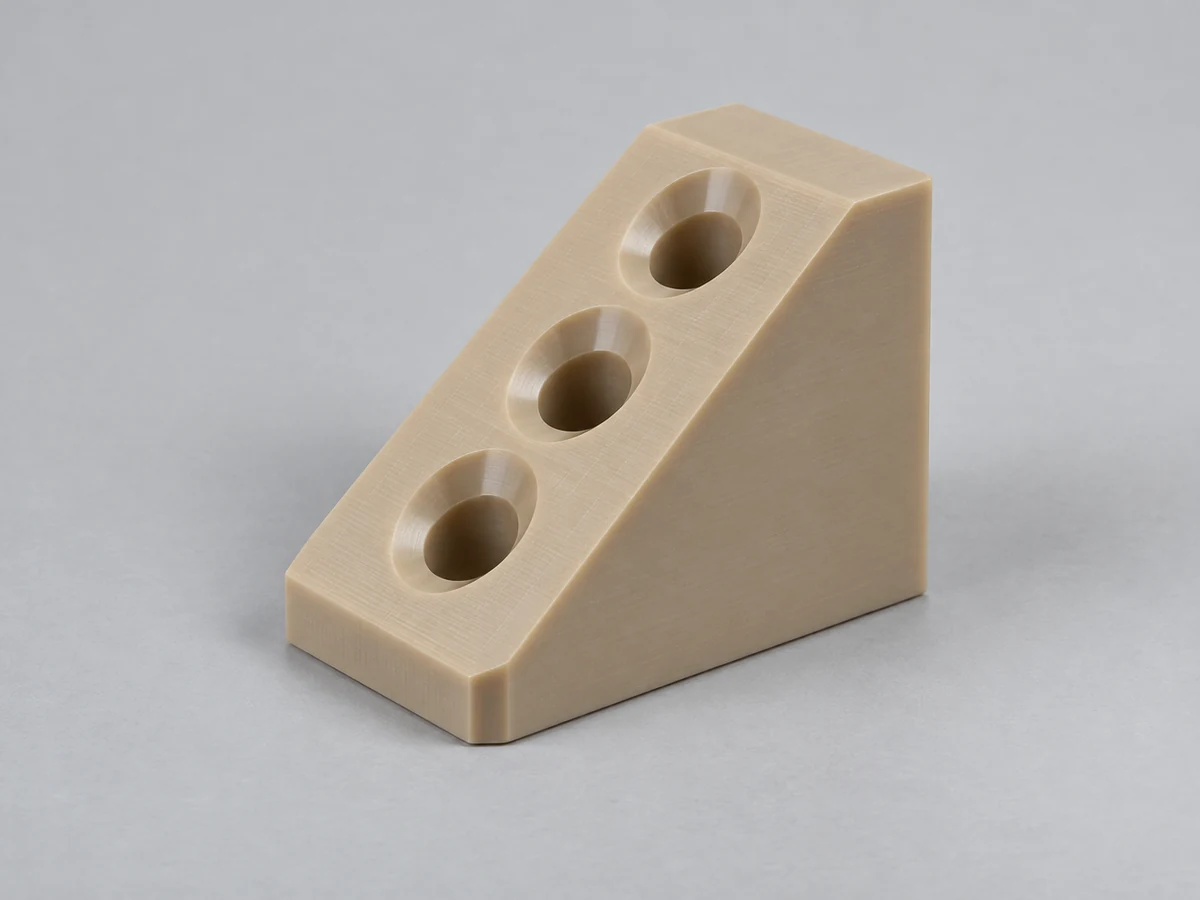
Evalúe la geometría de entrada, la longitud de la broca, la rotura y el riesgo de distorsión alrededor de los agujeros en ángulo.
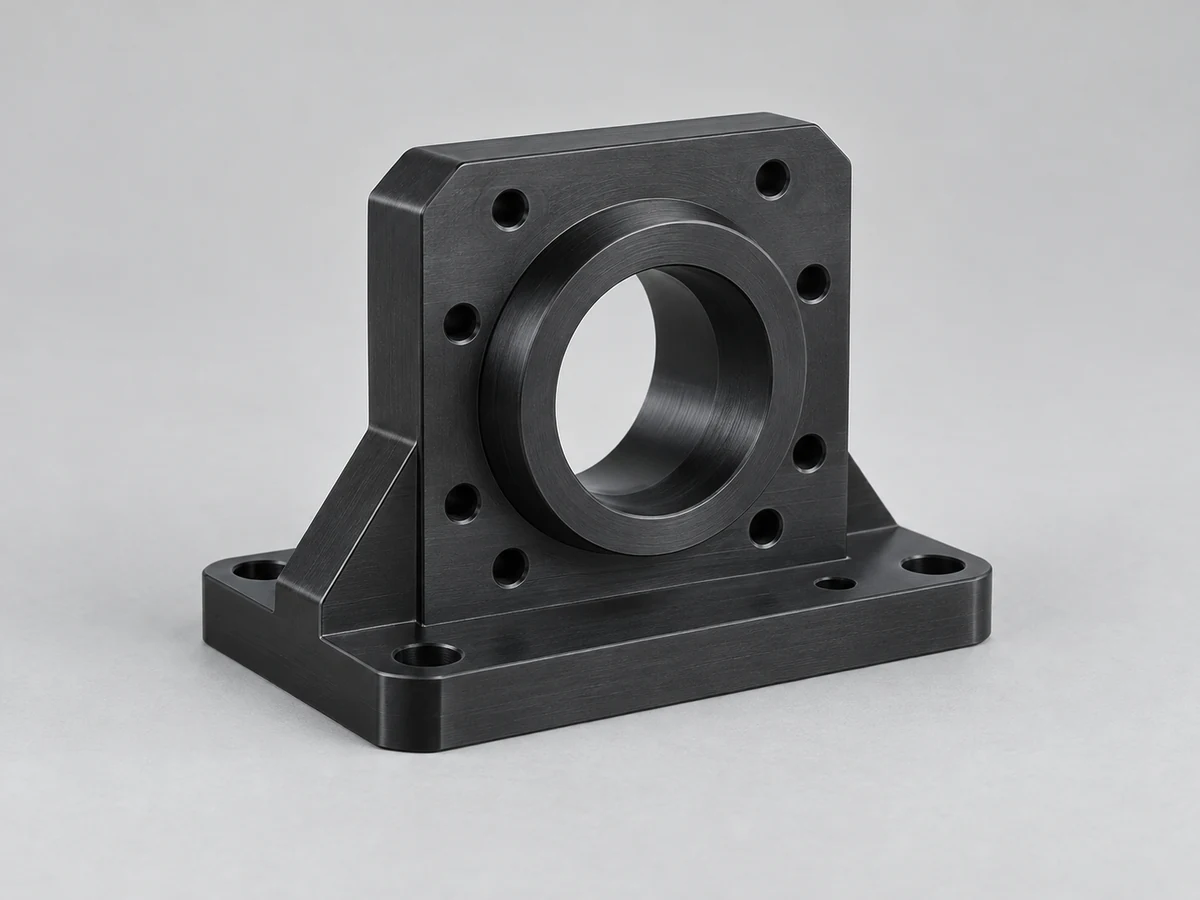
Relacione los orificios, las caras y las características de montaje con las referencias del dibujo en lugar de confiar únicamente en dimensiones independientes.
Seleccione el material para el entorno operativo y luego confirme cómo su calidad y forma de material afectan el mecanizado y la estabilidad dimensional.
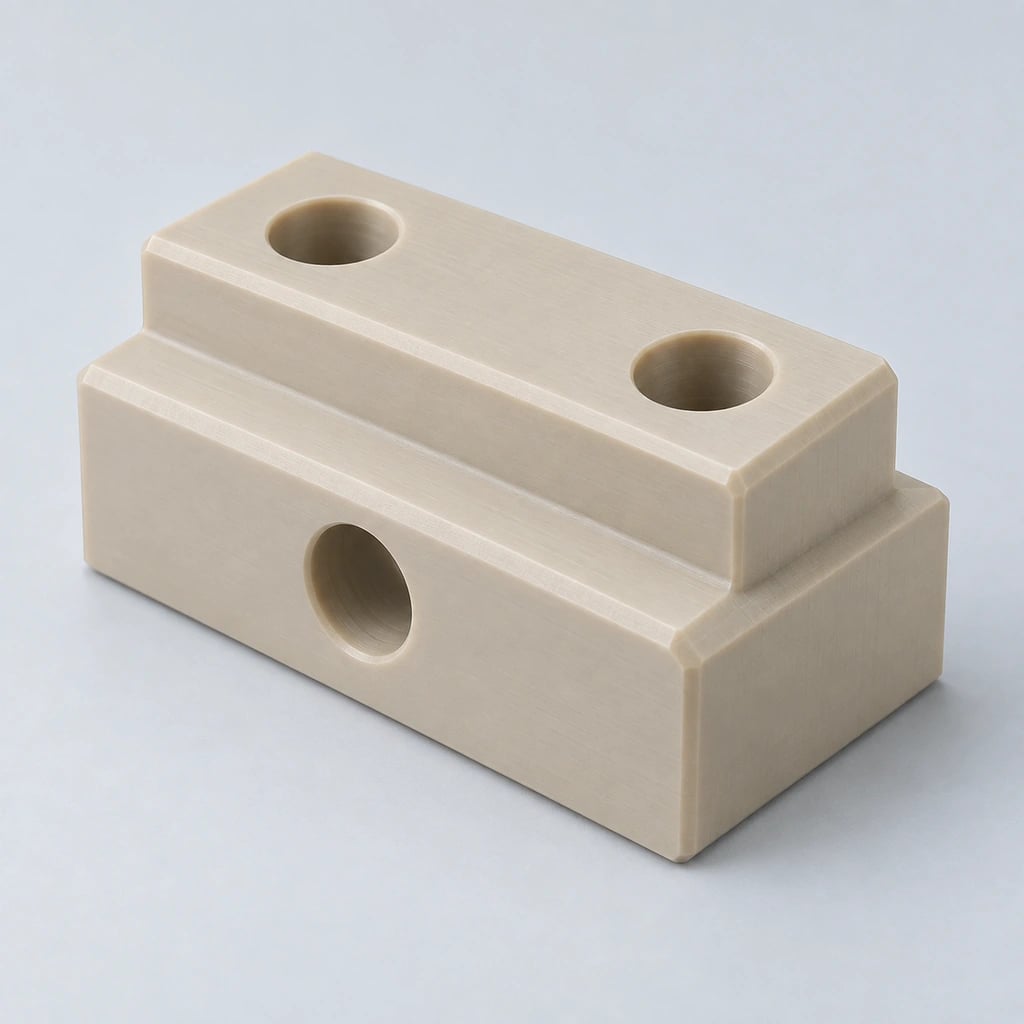
Una opción de alto rendimiento para condiciones térmicas y químicas exigentes; las calificaciones ocupadas y no cubiertas requieren una revisión por separado.
Más información →
A menudo se considera para piezas mecánicas dimensionalmente estables con funciones de deslizamiento o desgaste; identificar el grado requerido.
Más información →
Útil donde la resistencia química y la baja fricción son prioridades; la fluencia y la deformación necesitan especial atención.
Más información →
Un material práctico y resistente al desgaste para componentes mecánicos; El acondicionamiento de la humedad puede afectar el ajuste final.
Más información →
Un polímero transparente resistente a los impactos; Es necesario revisar la tensión, el estado de la superficie y la exposición a sustancias químicas.
Más información →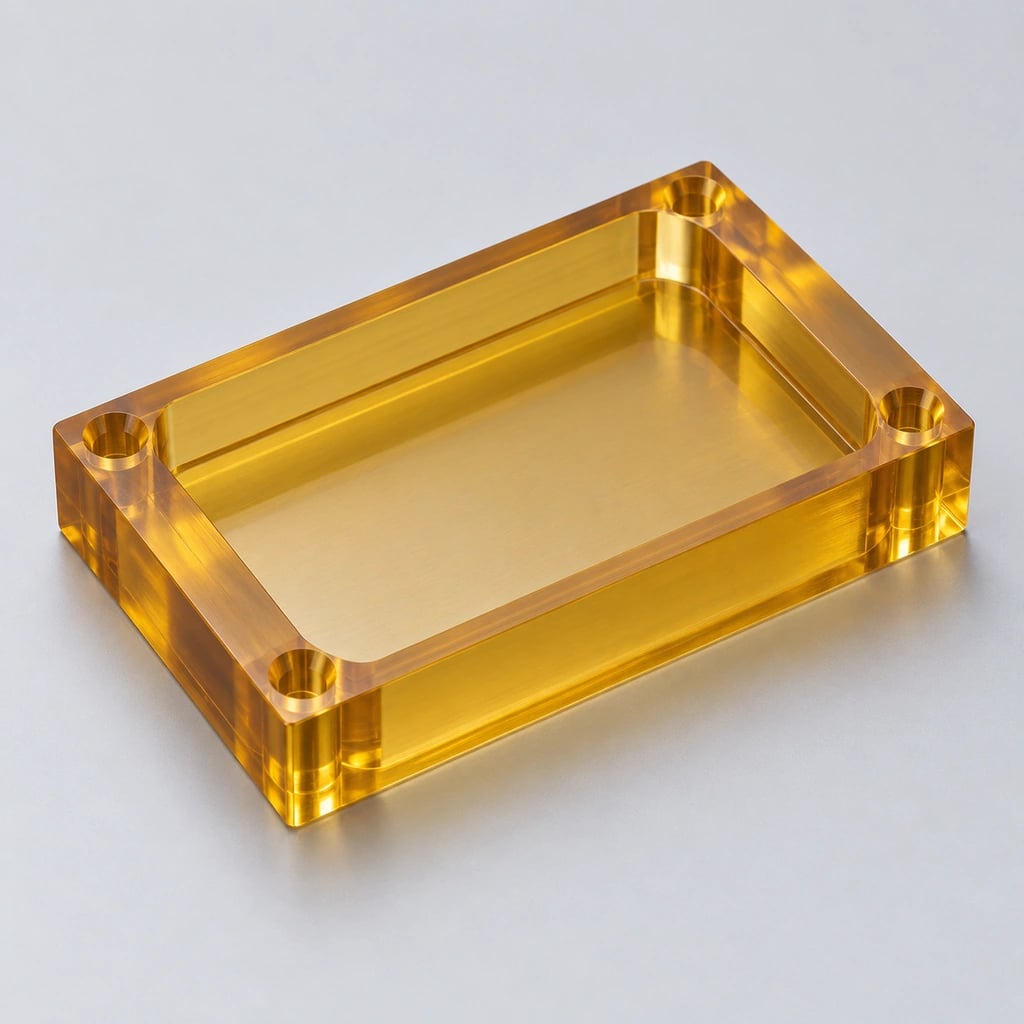
Considerado para componentes rígidos expuestos a temperaturas elevadas; Se deben confirmar los requisitos eléctricos y de llama específicos del grado.
Más información →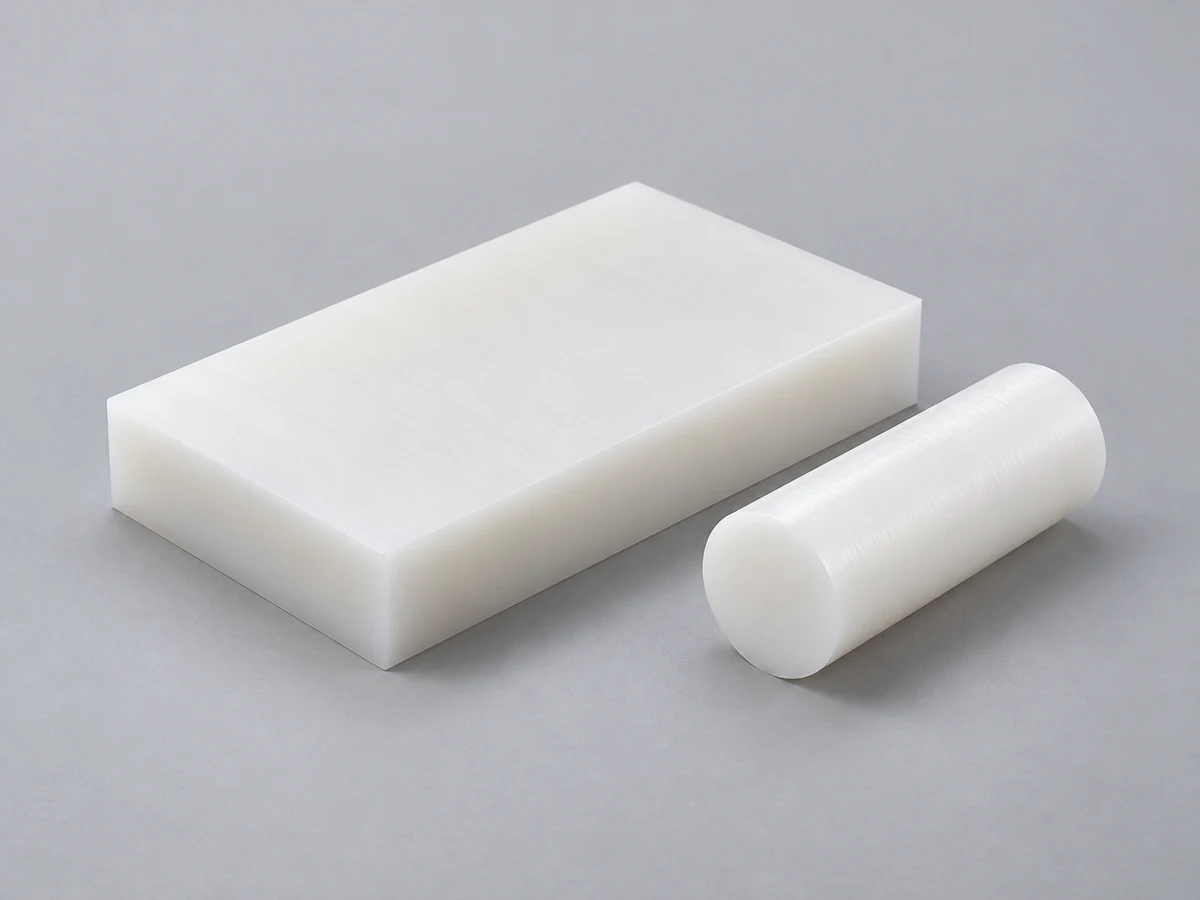
A menudo seleccionado para componentes expuestos a ciertos medios químicos; verificar la compatibilidad a la temperatura y concentración reales.
Más información →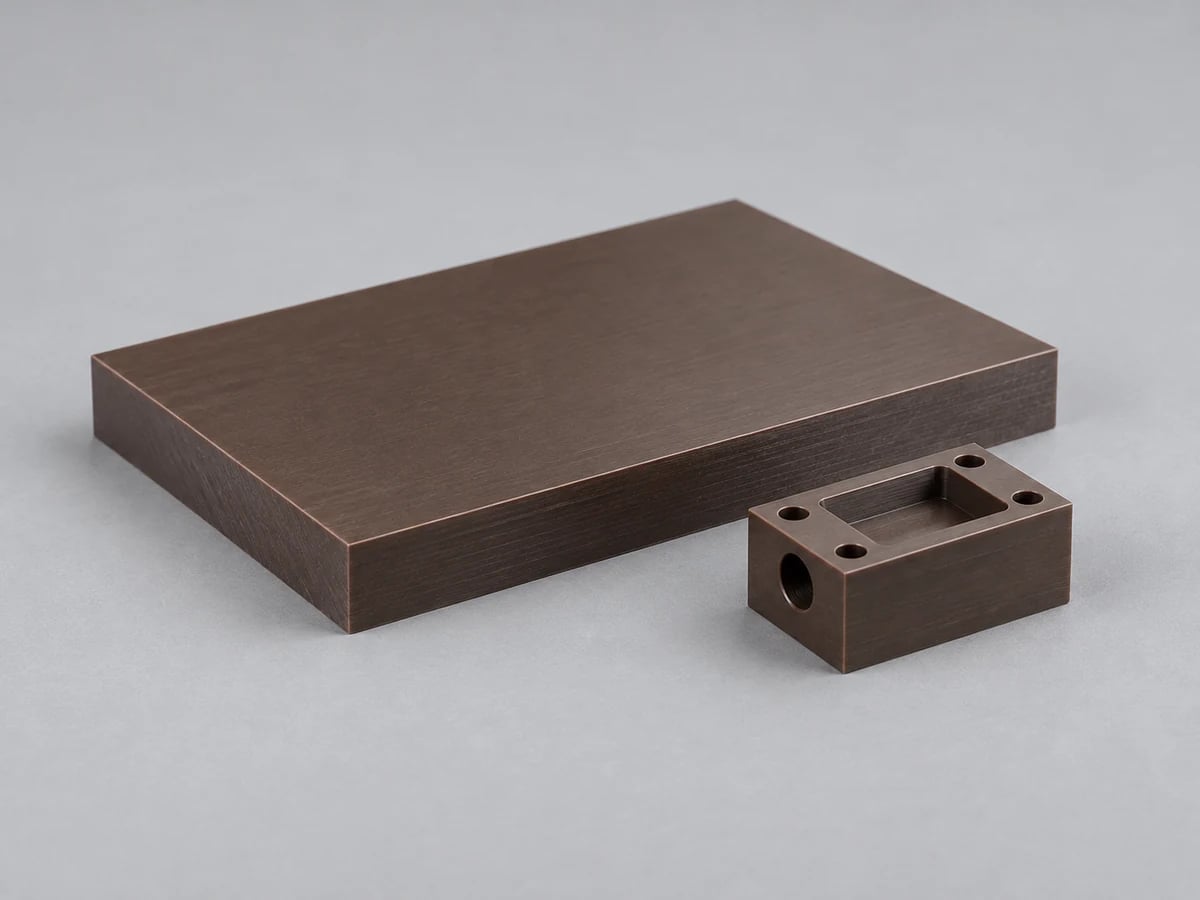
Polímero de alto rendimiento considerado para ambientes térmicos y químicos; El refuerzo y la orientación del material influyen en el mecanizado.
Más información →El nombre de una familia de polímeros no establece cumplimiento médico, de contacto con alimentos, aeroespacial o de semiconductores. Especificar la calidad del proveedor, rellenos, trazabilidad y cualquier documentación requerida. Revise PMMA u otro material si la aplicación requiere propiedades diferentes.
Lea la guía de selección de plásticos de ingeniería →Una máquina de cinco ejes no establece una tolerancia universal para las piezas de plástico. Revisamos las dimensiones críticas, la respuesta del material y las condiciones de medición antes de comprometernos con el dibujo.
| factores | Efecto sobre el control dimensional. | Información a proporcionar |
|---|---|---|
| Materiales | La expansión, la rigidez, la fluencia y la respuesta a la humedad difieren según el grado. | Requisitos exactos de grado, rellenos y acondicionamiento. |
| Tamaño de la pieza | Las dimensiones más grandes pueden ser más sensibles a la temperatura y al movimiento del material. | Envolvente total y dimensiones funcionales. |
| Paredes delgadas | La sujeción y la presión de la herramienta pueden desviar la pieza. | Espesor de pared, superficies de apoyo y variación permitida. |
| Geometría compleja | Las características profundas o en ángulo pueden restringir el acceso a herramientas y sondas. | Geometría CAD completa y vistas en sección. |
| Estrategia de referencias | Un dato transferido puede agregar incertidumbre entre caras. | Referencias de datos funcionales y llamadas de GD&T. |
| Estrés interno | Las tensiones del material o del mecanizado pueden producir movimiento después de la eliminación del material. | Especificación de existencias y cualquier proceso de estabilización acordado. |
| Temperatura de inspección | Las condiciones de medición influyen en las dimensiones del polímero. | Temperatura de referencia, acondicionamiento y método de aceptación. |
Identificar las dimensiones que controlan el montaje y el funcionamiento. Una tolerancia general estricta en cada superficie puede aumentar el trabajo de mecanizado e inspección sin mejorar el rendimiento. Para ajustes críticos, incluya la parte de acoplamiento y si la aceptación se basa en la condición de estado libre o de soporte.
Enviar CAD para una revisión de tolerancia →Estas familias de características se revisan individualmente. Una característica es mecanizable sólo cuando la herramienta y el soporte pueden alcanzarla sin colisiones o deformaciones inaceptables.
Superficies y características cuya dirección combina más de una relación angular.
Orificios, bolsillos e interfaces de montaje distribuidos en varias caras.
Cavidades donde el acceso, la rigidez de la herramienta y la evacuación de viruta requieren planificación.
Agujeros con entrada inclinada o eje no ortogonal.
Pasajes cuya posición, intersección y condición de las rebabas internas son importantes.
Perfiles con curvatura cambiante o con corte en ángulo.
Superficies esculpidas que requieren acabados definidos e inspección del perfil.
Elementos empotrados seleccionados accesibles con un cortador adecuado; cinco ejes no pueden alcanzar todos los cortes cerrados.
Detalles del bolsillo interno dentro de los límites de espacio libre del cortador y del soporte.
Interfaces referenciadas al sistema de datos funcionales.
Curvas externas cuya continuidad y tamaño de superficie requieren trayectorias coordinadas.
Componentes de flujo multicara con pasajes en ángulo e interfaces de sellado.
Los ejemplos describen tipos de componentes para la revisión de dibujos. Son aplicaciones ilustrativas, no proyectos de clientes verificados.
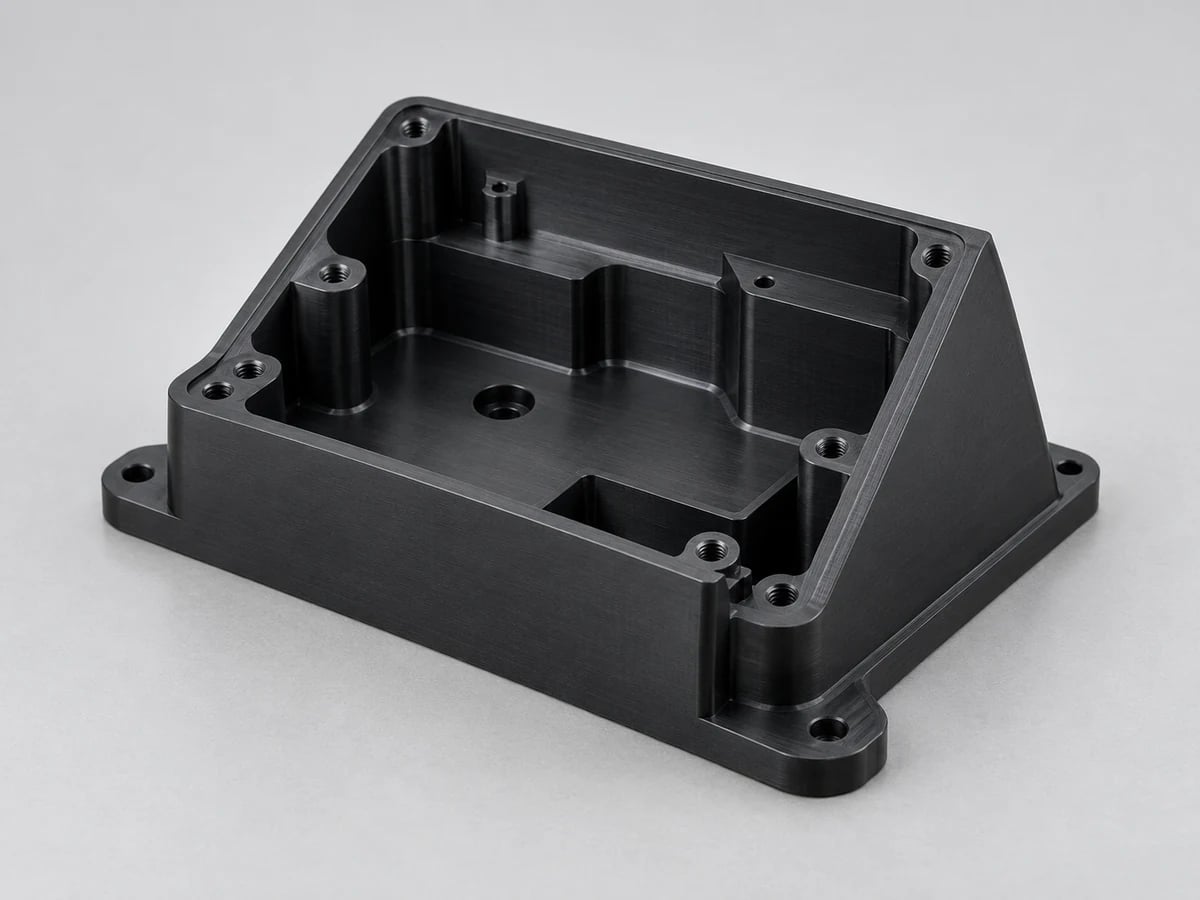
Funciones de montaje multicara, bolsillos internos e interfaces en ángulo.
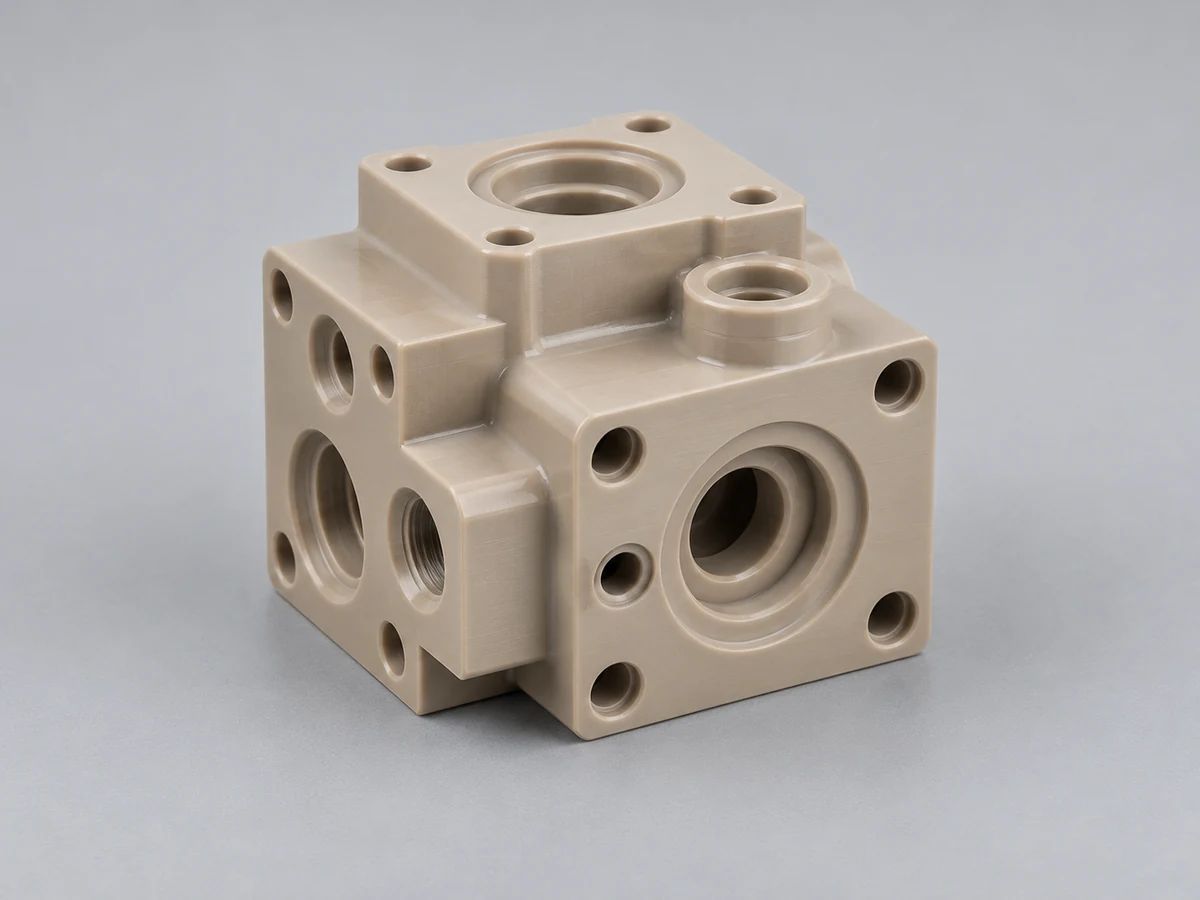
Pasajes de intersección y caras de sellado con requisitos de limpieza específicos.
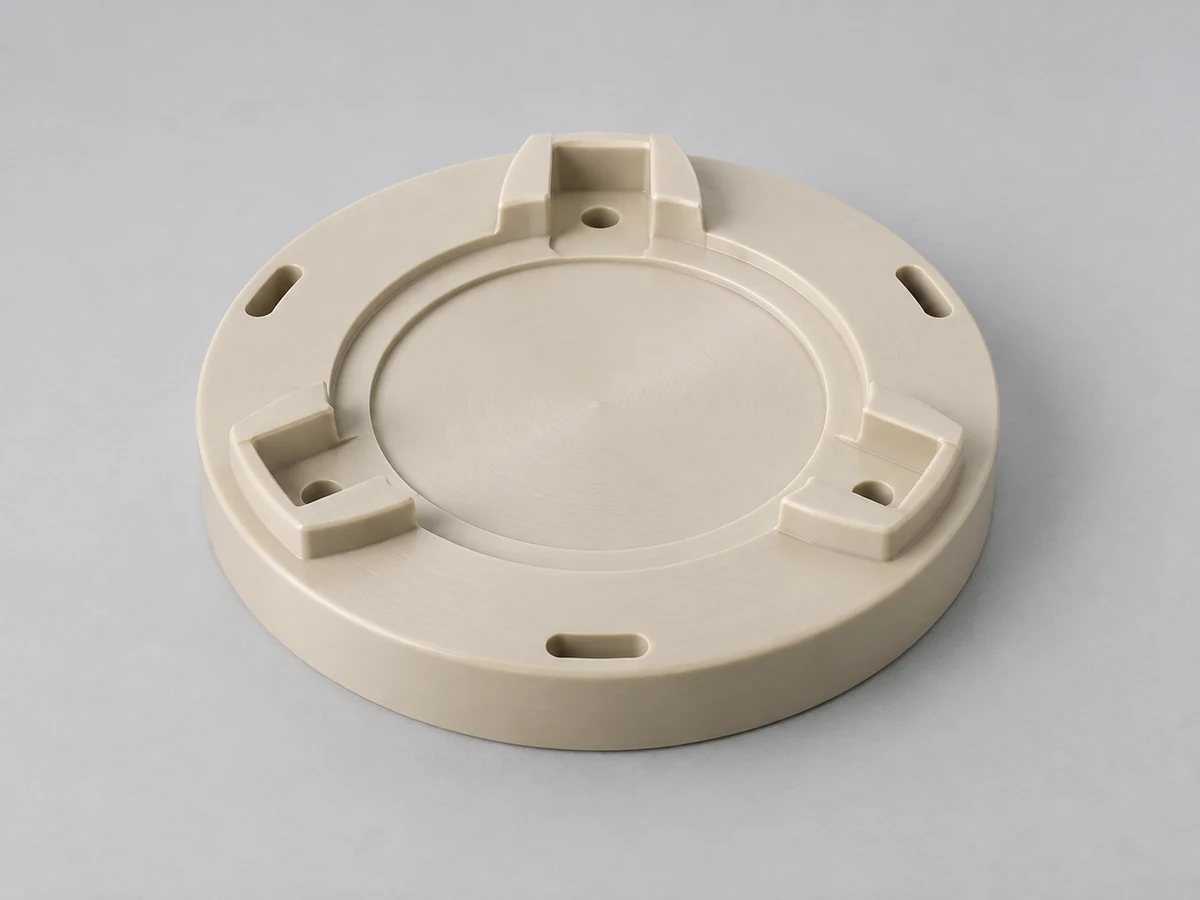
Posicionamiento de componentes que requieran revisión de material, limpieza y dimensiones.
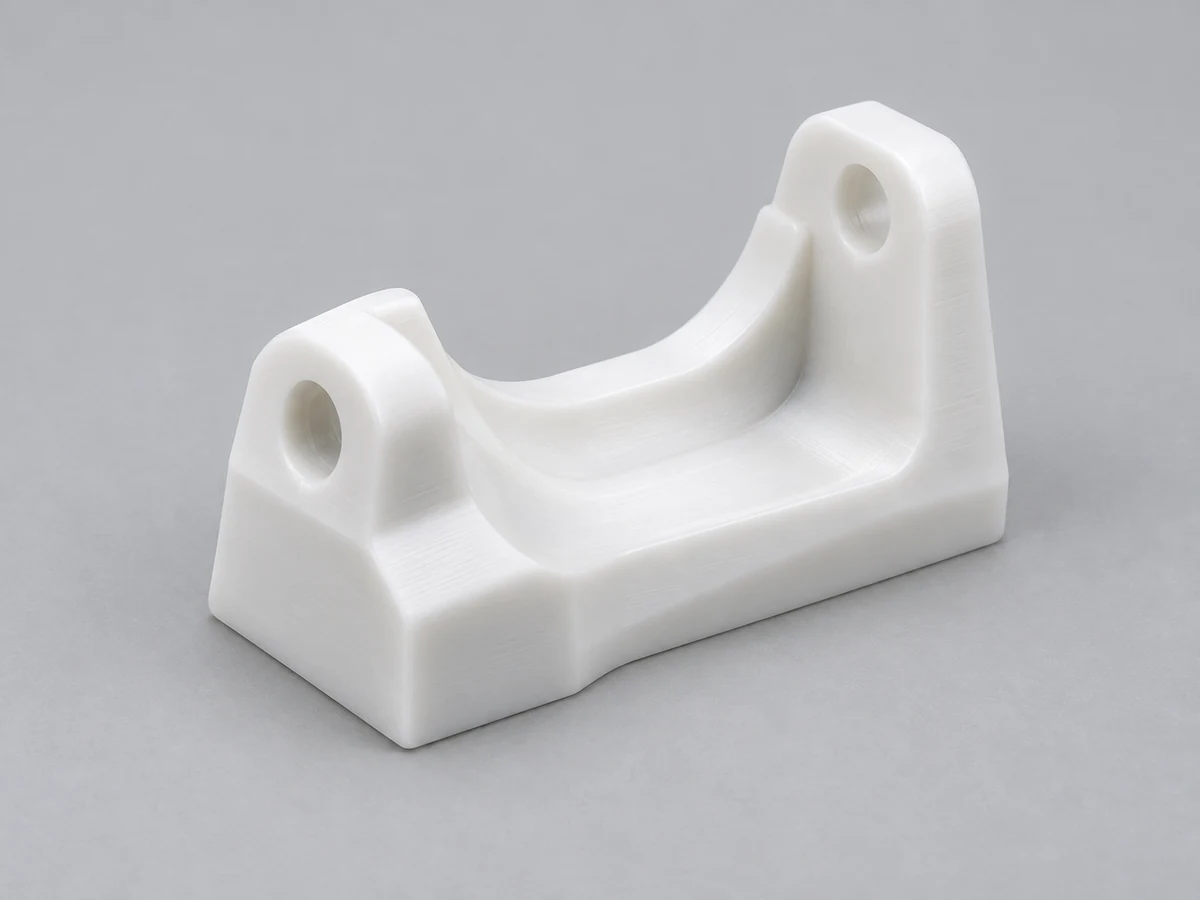
Componentes del equipo fabricados según el plano del cliente y requisitos de materiales documentados.
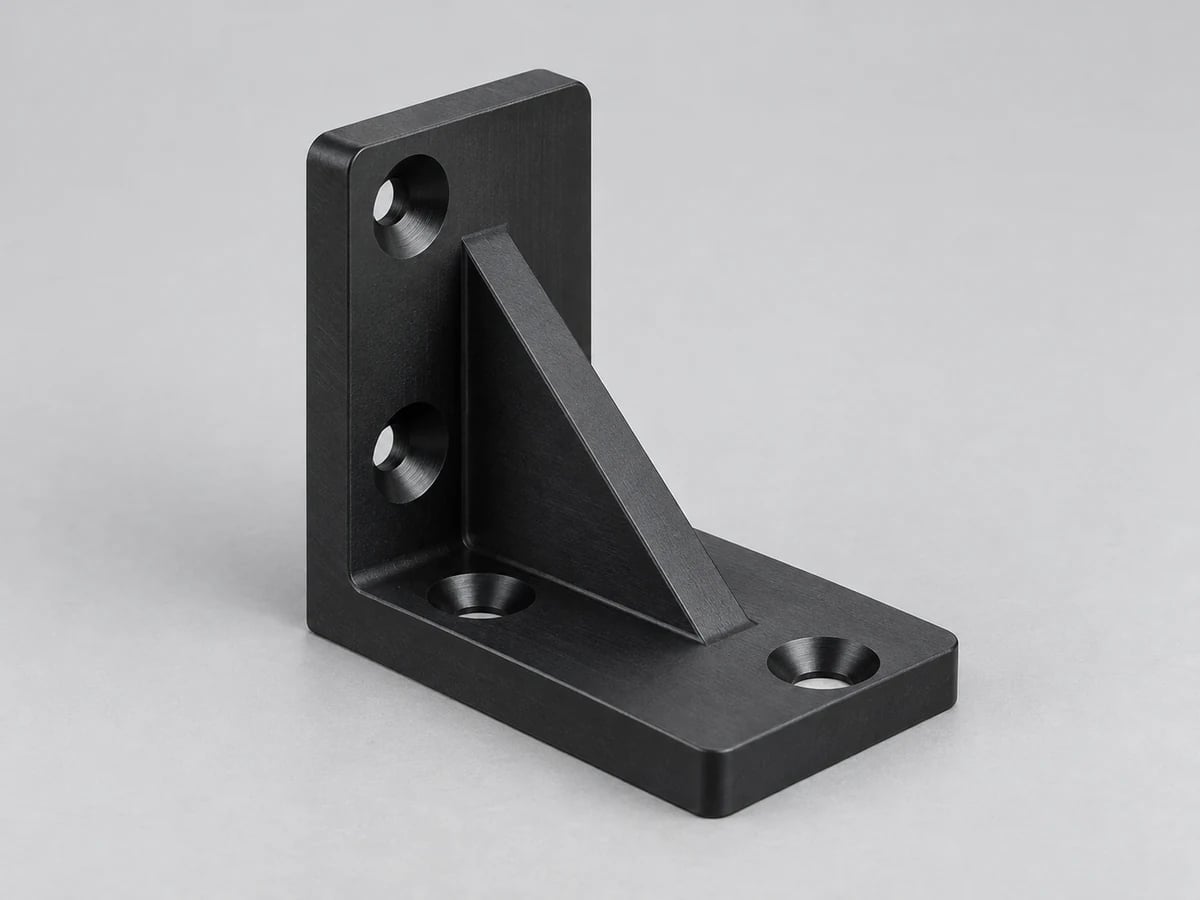
Montajes en ángulo con relaciones controladas entre las caras de montaje.
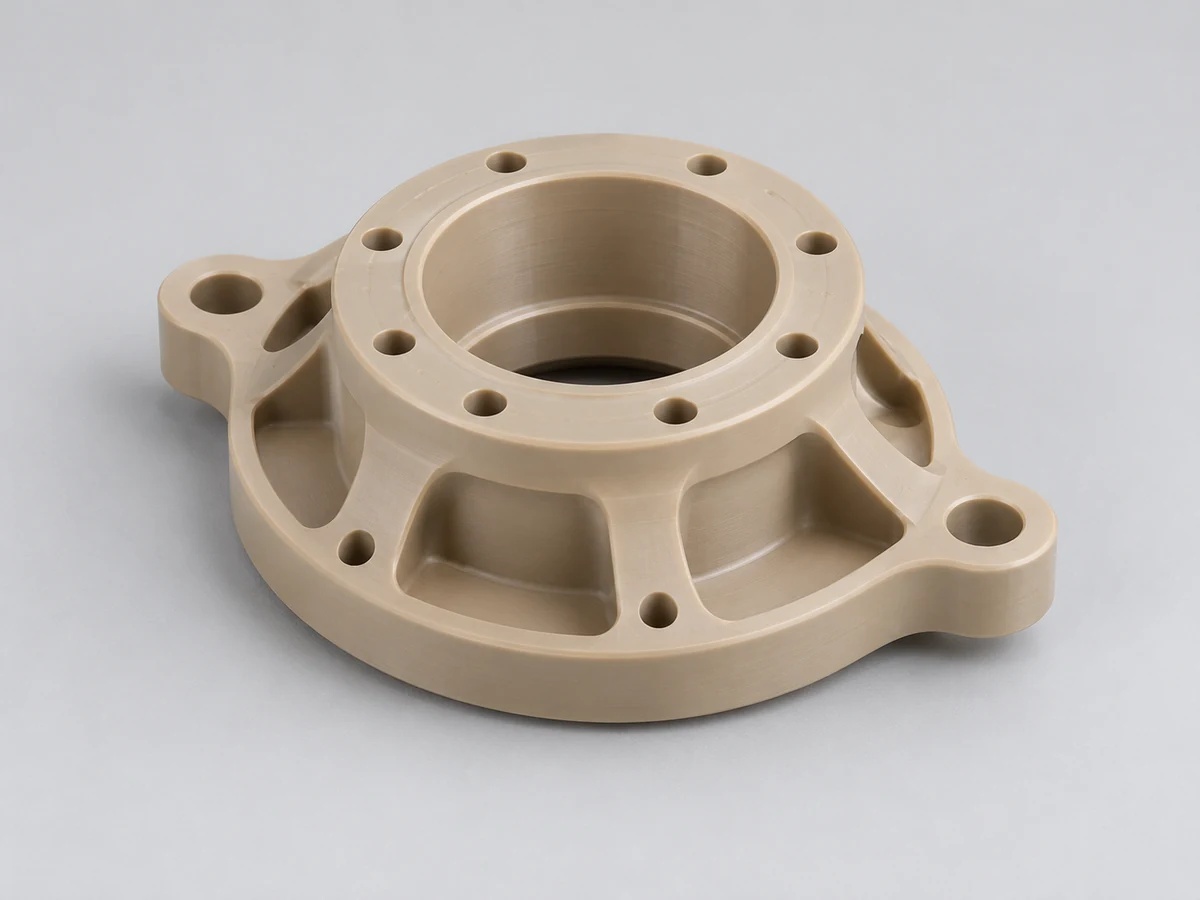
Interfaces de polímero liviano, soportes y funciones de localización de precisión.
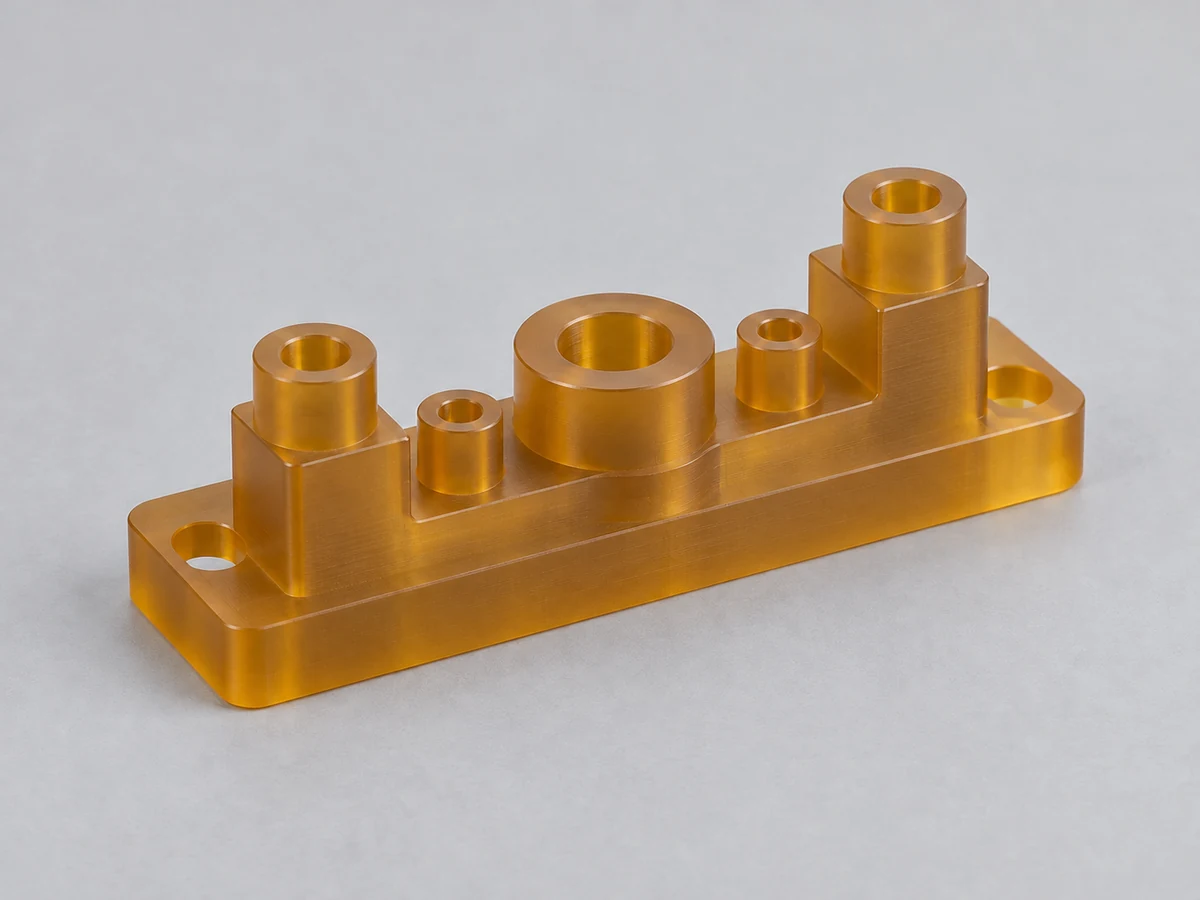
Componentes de aislamiento eléctrico que requieren una revisión de rendimiento específica del grado.
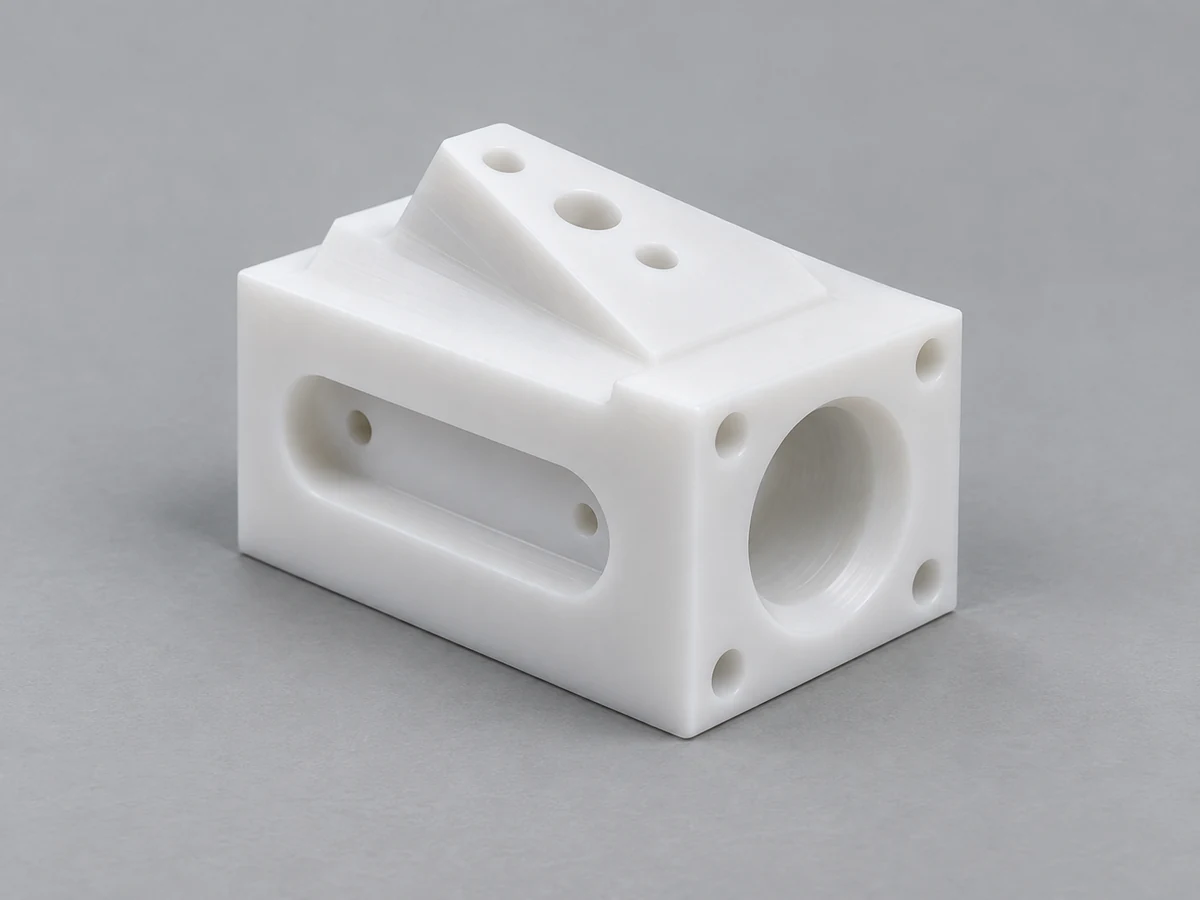
Características en varias caras referenciadas a una estrategia de referencia común.
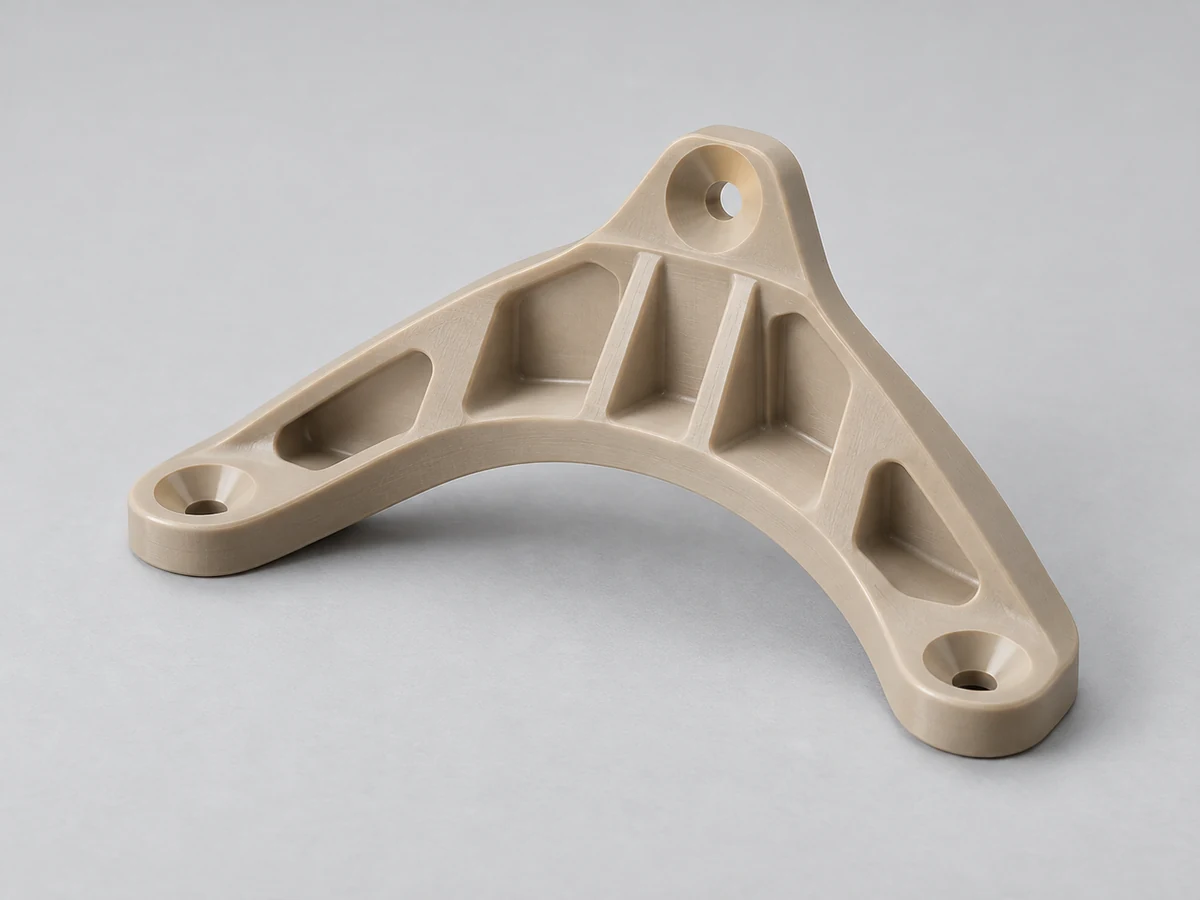
Piezas basadas en planos sujetas a los requisitos de material y calidad del cliente.
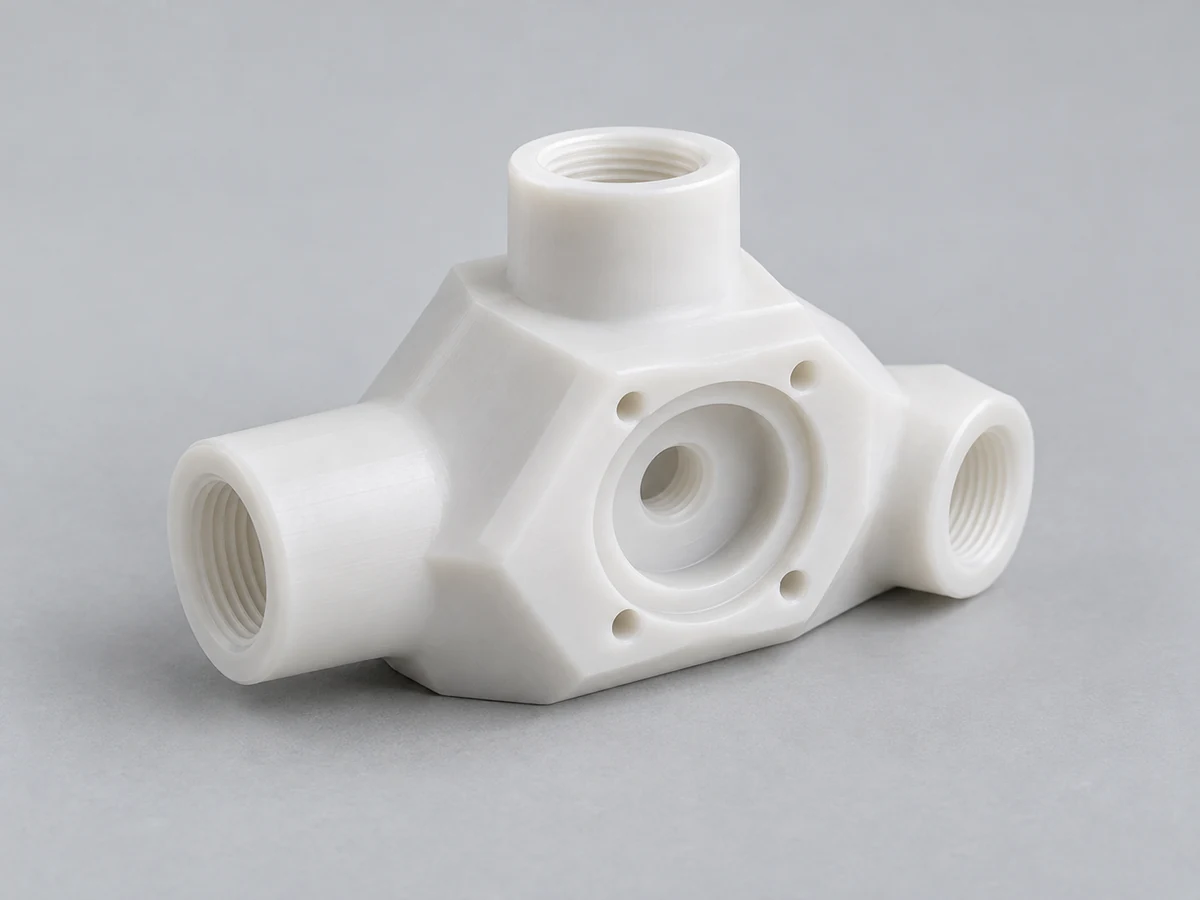
Componentes químicamente compatibles con pasajes e interfaces controlados.
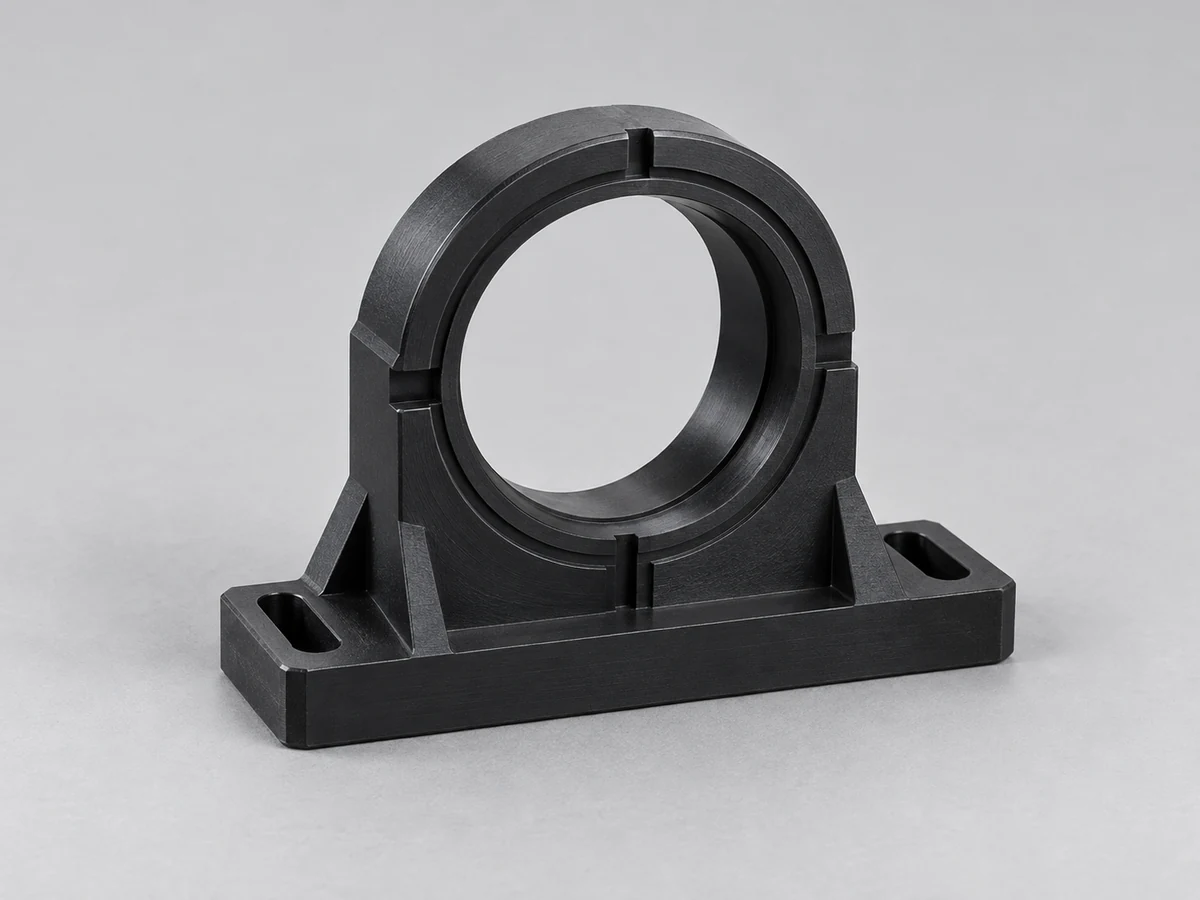
Carcasas y soportes con requisitos de alineación o apariencia.
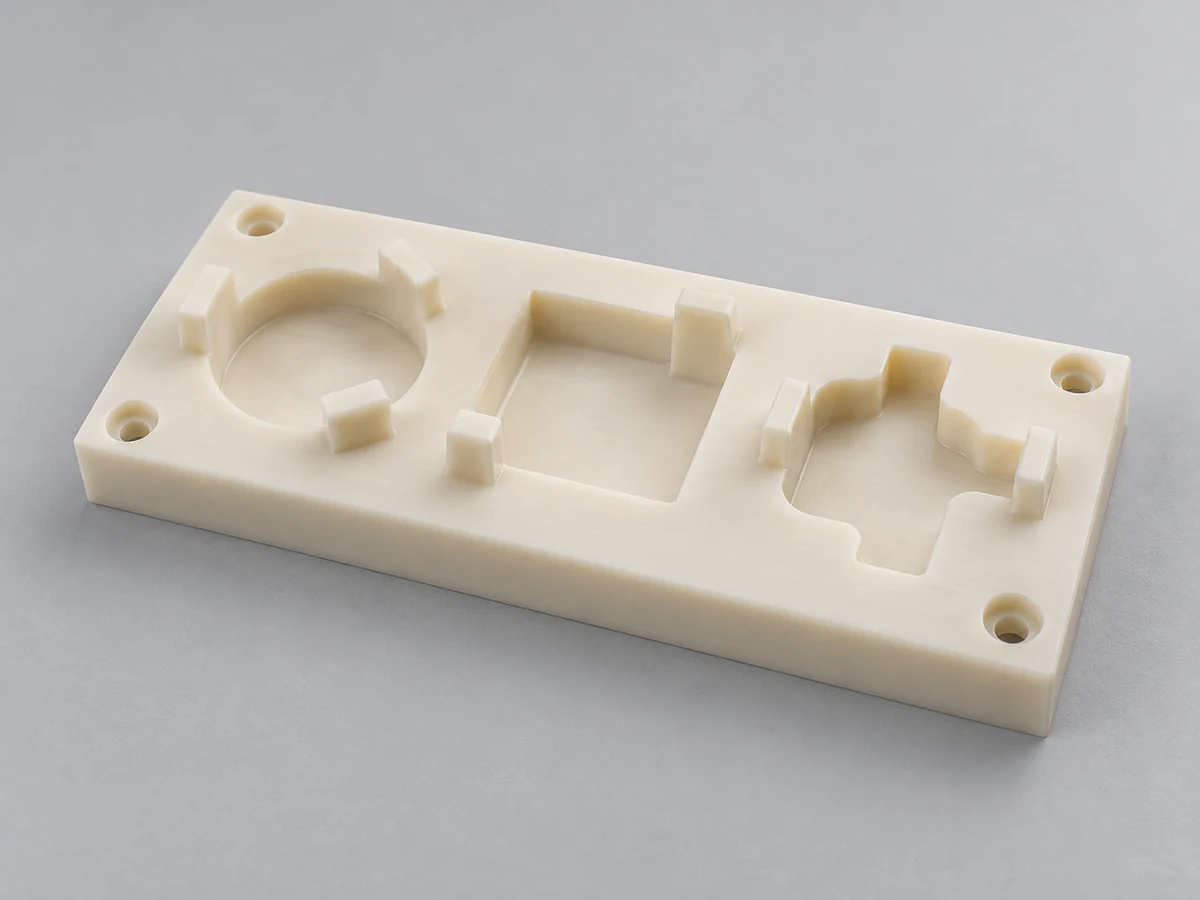
Funciones de localización y soporte específicas de aplicaciones para equipos de producción.
Incluya requisitos funcionales que sean importantes durante el montaje. Un modelo y un dibujo claros ayudan a resolver las cuestiones de acceso e inspección antes de cortar el material.
Elija superficies o ejes de referencia que representen cómo se ubica la pieza en servicio. Evite sistemas de referencia no relacionados entre caras.
Separe los ajustes esenciales y GD&T de las dimensiones no críticas. Incluya la geometría de acoplamiento cuando sea práctico.
Considere la herramienta y el soporte completos, no sólo el filo. Las funciones completamente cerradas pueden necesitar un diseño o proceso diferente.
El fresado deja radios de esquina internos. Radios más grandes permitidos pueden mejorar la rigidez y el acceso a la herramienta.
Proporcione soporte cuando sea posible e identifique las superficies que deben permanecer libres de marcas de abrazaderas o deflexiones.
Tenga en cuenta la humedad, la expansión térmica, la fluencia y la tensión del material en las condiciones operativas instaladas.
Señale la relación entre caras, agujeros e interfaces de sellado en lugar de dejarla implícita.
Analice el acceso a la sonda, la CMM o la idoneidad óptica y los accesorios personalizados. Se deben confirmar los métodos disponibles y los informes.
Los plásticos responden de manera diferente a los metales. La retirada de material, el soporte y la medición deben planificarse juntos para obtener un componente acabado estable.
Seleccione las condiciones de corte y la eliminación de virutas para controlar el calor. La baja conductividad térmica puede dejar calor cerca del corte.
Utilice un soporte estable sin presión excesiva en la abrazadera. Revise si se libera distorsión cuando la pieza sale del dispositivo.
Haga coincidir la geometría y la condición de la herramienta con el polímero y el relleno. Los bordes desafilados pueden aumentar el roce y el daño a la superficie.
Revisar el estado del stock y la secuencia de eliminación de material. La estabilización o el recocido se aplican sólo cuando se acuerda y es adecuado para el grado.
Mida después de un acondicionamiento adecuado y utilice el soporte y la fuerza de contacto adecuados para el componente. Condiciones de aceptación del documento.
Referencias técnicas: Ensinger: guía de mecanizado y acondicionamiento · Ensinger: consideraciones sobre el fresado de plástico
El mecanizado en 3 ejes suele ser más económico para piezas sencillas. El mecanizado de cinco ejes se vuelve valioso cuando la geometría, el acceso a las herramientas o las relaciones entre las funciones justifican la capacidad adicional.
| factores | Mecanizado de 3 ejes | Mecanizado de 5 ejes |
|---|---|---|
| ejes | Tres ejes lineales. | Tres ejes lineales y dos rotativos. |
| Caras mecanizadas | A menudo necesita configuraciones adicionales para otras caras. | Puede exponer varias caras dentro de un dispositivo adecuado. |
| ángulos | Las características en ángulo pueden requerir una sujeción especial. | El posicionamiento giratorio puede proporcionar un enfoque en ángulo. |
| Contornos | Adecuado para muchos contornos con una dirección de herramienta fija. | Puede cambiar la orientación de la herramienta para contornos complejos seleccionados. |
| Estrategia de configuración | Generalmente sencillo para piezas prismáticas simples. | Puede reducir las transferencias; el acceso a los accesorios sigue siendo importante. |
| Programación | Generalmente más simple para geometría básica. | Orientación adicional y planificación de colisiones. |
| Costo | A menudo es preferible para funciones simples y programación breve. | Puede justificar una preparación adicional cuando dominan el acceso o las configuraciones. |
| Mejor uso | Bolsillos, ranuras, agujeros y caras planas accesibles. | Geometría multicara, ángulos compuestos y acceso exigente a herramientas. |
Preservar lo que establece el prototipo: calidad del material, dimensiones funcionales, revisión de planos y criterios de aceptación.
Valide la geometría y la función sin herramientas de molde. Revise cómo el material y la condición del prototipo representan la aplicación prevista.
Para componentes de equipos especializados, defina la aceptación del primer artículo y el plan de inspección antes de que continúe el lote.
Controle las revisiones de dibujos y CAD, los programas CAM, las referencias de accesorios y los requisitos de informes. Reconfirmar cambios en la calidad o el suministro de existencias.
Las aplicaciones críticas necesitan criterios de aceptación específicos de la aplicación. Una etiqueta industrial no establece una certificación ni un material aprobado.
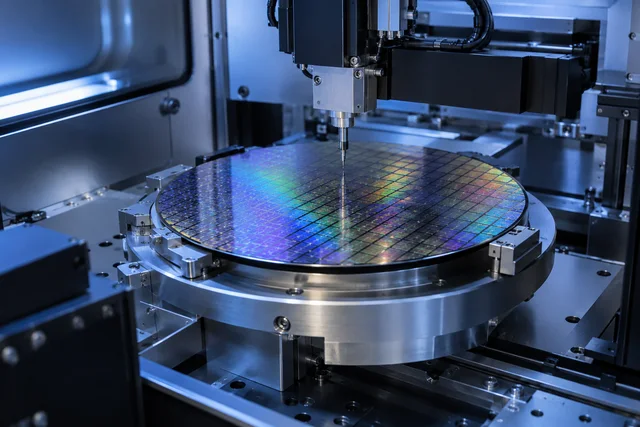
Los accesorios o componentes fluidos de PEEK, PVDF, PTFE y PEI pueden requerir controles de pureza, limpieza y dimensiones específicos del grado.
Las carcasas, accesorios y componentes poliméricos de equipos complejos requieren requisitos normativos, de materiales y de limpieza definidos.
Los aisladores y soportes de polímero de alto rendimiento requieren trazabilidad basada en planos y condiciones de aceptación aprobadas por el cliente.
Los soportes e interfaces en ángulo necesitan relaciones de montaje estables bajo la carga y temperatura esperadas.
Los accesorios y guías personalizados requieren consideraciones de desgaste, ajuste y repetibilidad para el entorno de producción.
Los aisladores, los accesorios de prueba y las carcasas necesitan una revisión de los requisitos eléctricos, térmicos y específicos del grado.
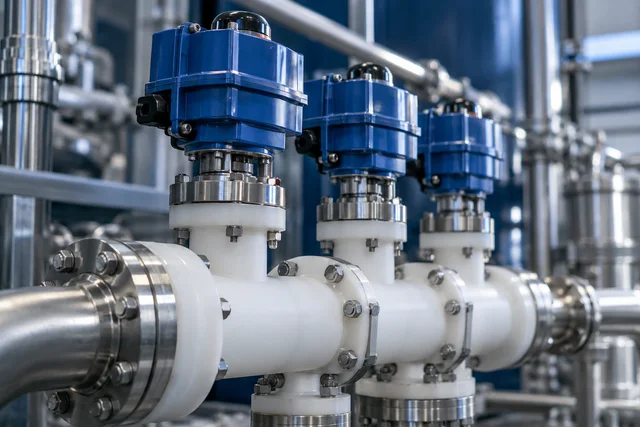
Los colectores y los componentes de las válvulas necesitan compatibilidad con los medios, calidad del paso y criterios acordados de sellado o prueba de fugas.
La inspección debe demostrar las relaciones funcionales en el dibujo, no simplemente mostrar que se midieron las dimensiones individuales.
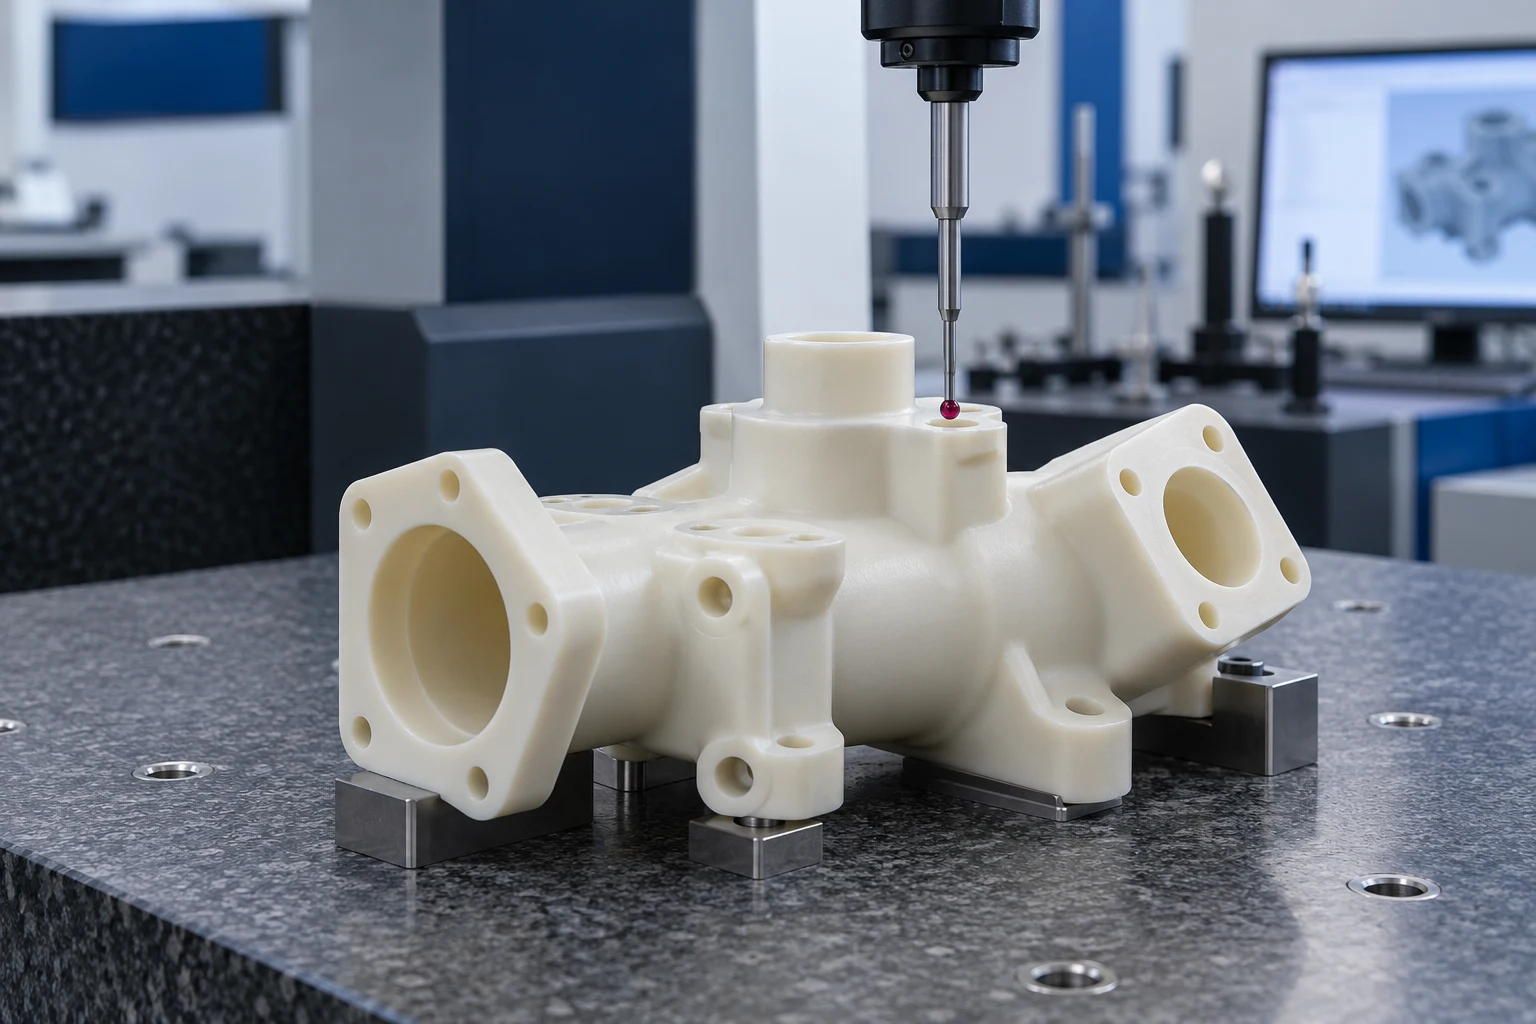
Confirme el grado especificado, la identificación del material y la documentación acordada antes del mecanizado.
Resuelva referencias de referencia, posición, angularidad y requisitos de perfil y seleccione métodos de medición factibles.
Verifique el componente inicial con las dimensiones críticas acordadas antes de emitir el pedido restante.
Supervise las funciones donde operaciones posteriores podrían eliminar el acceso o donde la distorsión es un problema.
Evalúe las relaciones entre orificios, caras de montaje y otras interfaces funcionales utilizando el método acordado.
Revisar la pieza terminada después del acabado y acondicionamiento adecuado según los criterios de aceptación.
Proporcionar registros de inspección y documentación de materiales especificados en la cotización.
Dependiendo del dibujo, la inspección puede incluir relaciones posicionales, características angulares, ubicaciones de orificios, perfil, planitud, perpendicularidad, paralelismo, perfil de superficie y posición del orificio. Los métodos CMM, ópticos o de dispositivos personalizados requieren confirmación de acceso, incertidumbre de medición y disponibilidad. Las pruebas de fugas o funcionales son un alcance acordado por separado.
Indíquenos los requisitos de geometría y aplicación para que la revisión pueda centrarse en la ruta de fabricación que se ajuste a su pieza.
Analice la deformación, el calor, la humedad y el estado del material como parte de la revisión del mecanizado.
Revise el acceso en ángulo y las características de múltiples caras con la configuración de la máquina y el plan de accesorios disponibles.
Resuelva las preguntas sobre el acceso a las funciones y los dibujos antes de confirmar el enfoque y la cotización de la trayectoria.
Defina una ruta práctica para el primer artículo y controles de revisión para pedidos recurrentes.
Compare los grados exactos con el entorno operativo, no solo el nombre genérico del polímero.
Vincule las mediciones acordadas con el sistema de referencia funcional y las relaciones entre características.
Mantenga alineados el CAD, los planos de ingeniería, las condiciones de aceptación y el alcance comercial.
Confirme el alcance técnico antes del mecanizado y consérvelo mediante inspección, acabado y preparación del envío.
Enviar modelo, plano acotado y revisión. Identificar cantidad, grado y aplicación.
Evalúe ángulos, accesos, paredes delgadas, relaciones de referencia y si un proceso más simple es suficiente.
Acordar la calidad del stock, rellenos, acondicionamiento y documentos de trazabilidad requeridos.
Planifique las superficies de soporte, las ubicaciones de referencia y las transferencias de accesorios requeridas.
Elija el modo de mecanizado disponible y compruebe herramientas, soportes, movimientos giratorios y holguras.
Máquina utilizando la estrategia de orientación acordada y monitoreando las características críticas durante la producción.
Inspeccionar los requisitos del dibujo con el método acordado y registrar los resultados especificados.
Desbarbar, limpiar y proteger la pieza según lo acordado. Inspección completa del envío y documentación requerida.
Respuestas directas sobre ejes rotativos, selección de procesos, materiales plásticos e inspección.
El mecanizado de 5 ejes combina tres ejes lineales con dos ejes giratorios para controlar la relación entre la herramienta y la pieza de trabajo. El movimiento giratorio puede exponer características en ángulo o permitir un cambio de orientación de la herramienta, según el modo de mecanizado.
El mecanizado de tres ejes utiliza un movimiento lineal con una dirección de herramienta fija para un corte. El mecanizado de cinco ejes agrega dos grados de libertad de rotación, lo que puede mejorar el acceso a la geometría en ángulo o de múltiples caras; Las piezas simples pueden resultar aún más económicas en tres ejes.
El mecanizado simultáneo puede cambiar la orientación de la herramienta durante el corte. En el mecanizado indexado 3+2, dos ejes giratorios establecen una orientación y el corte posterior utiliza tres ejes lineales. El modo apropiado y disponible se confirma durante la revisión CAD.
Considere el mecanizado de cinco ejes cuando lo justifiquen ángulos compuestos, contornos complejos, acceso a herramientas o relaciones entre características de múltiples caras. Una revisión del dibujo debe compararlo con un fresado más simple o accesorios adicionales antes de seleccionar un proceso.
Se pueden considerar plásticos de ingeniería como PEEK, POM, PTFE, nailon, policarbonato, PEI, PVDF y PPS. La idoneidad depende del grado exacto, la forma del material, la geometría, las condiciones de operación y la estabilidad dimensional requerida.
Puede reducir algunos errores causados por las transferencias de accesorios, pero no mejora automáticamente todas las dimensiones. La sujeción de piezas, la calibración rotativa, el movimiento de materiales, la deflexión de la herramienta y las condiciones de inspección siguen siendo importantes.
Sí, se puede considerar PEEK para el mecanizado de cinco ejes. Las calidades con relleno y sin relleno se comportan de manera diferente, por lo que los requisitos de especificación, geometría y tolerancia del material deben revisarse juntos.
Sí, puede ser apropiado para un prototipo complejo sin herramientas de molde. Utilice el prototipo para verificar la geometría y la función, y acuerde cómo su material y su inspección representan la pieza de producción prevista.
Las piezas con características angulares inaccesibles, cambios en la orientación de la superficie o relaciones multicara exigentes pueden justificar cinco ejes. Algunos ejemplos son carcasas, colectores y accesorios complejos, pero no todos los componentes de este tipo requieren mecanizado en cinco ejes.
Envíe modelos STEP/STP, IGES/IGS o X_T y un plano acotado en PDF, DWG o DXF. Incluir revisión, datos, tolerancias críticas, material y cantidad; Utilice un paquete ZIP cuando varios archivos vayan juntos.
SU CAD. UNA RUTA PRÁCTICA DE MECANIZADO.
Cargue su modelo CAD y dibujo de ingeniería con el material plástico requerido, la cantidad, las tolerancias dimensionales, los requisitos de GD&T y la información de la aplicación. Nuestro equipo de ingeniería revisará si el mecanizado de 5 ejes, el mecanizado 3+2 o un proceso más simple es el enfoque de fabricación más adecuado.
El modo de mecanizado y la disponibilidad del equipo se confirman durante la revisión. Incluya las dimensiones generales de las piezas, los datos funcionales, la información de las piezas coincidentes y las condiciones de inspección requeridas. Si no se selecciona un material, describa la temperatura, las cargas, la exposición a los medios y los requisitos de instalación.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Los archivos más grandes se pueden compartir por correo electrónico. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.