Servicios de torneado CNC para piezas de plástico personalizadas
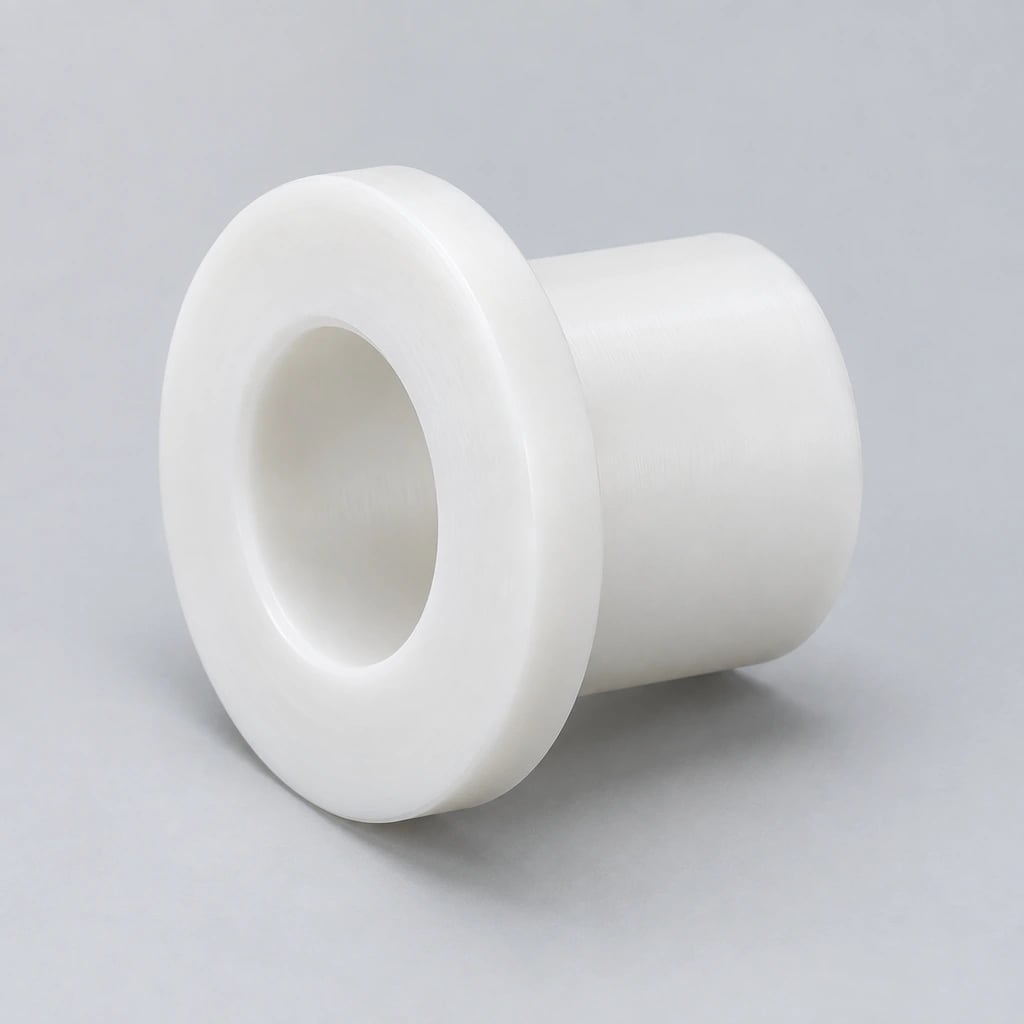
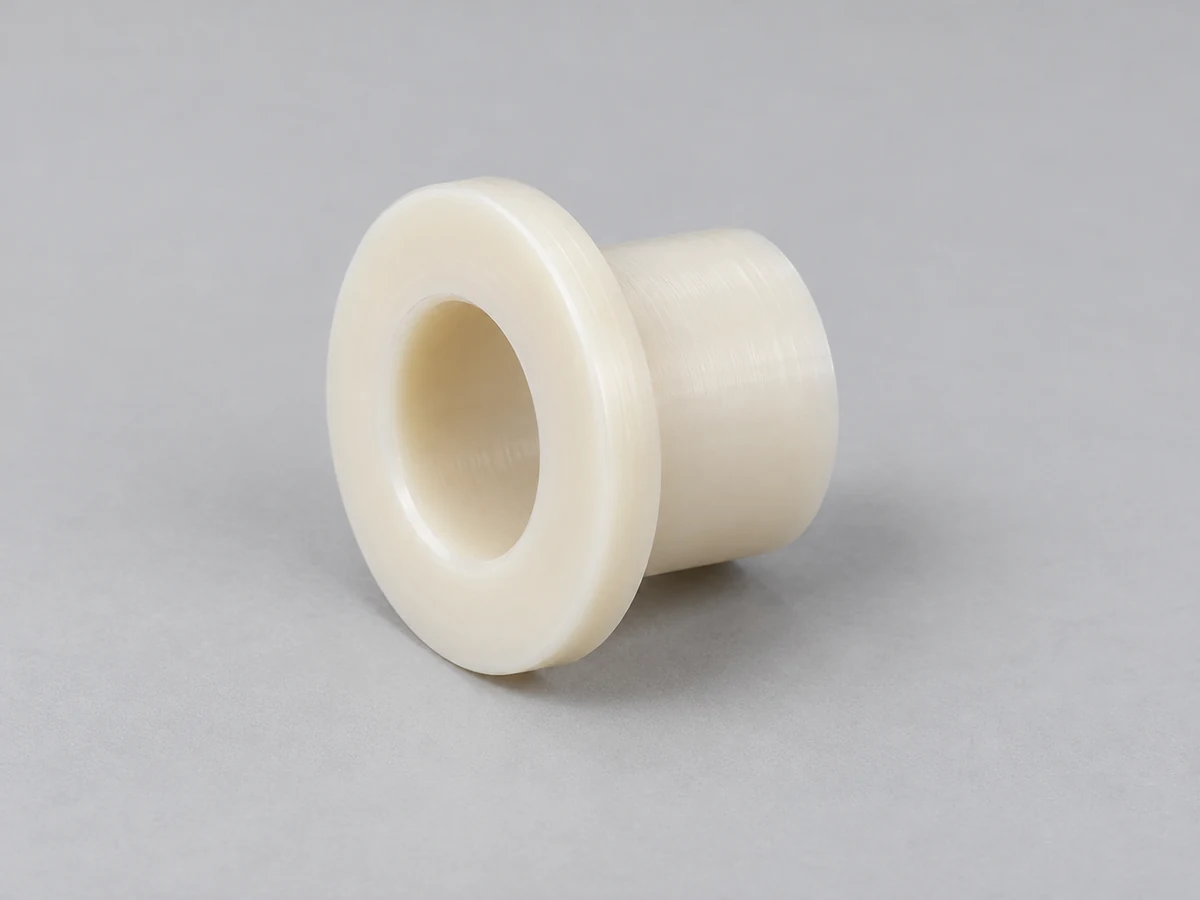
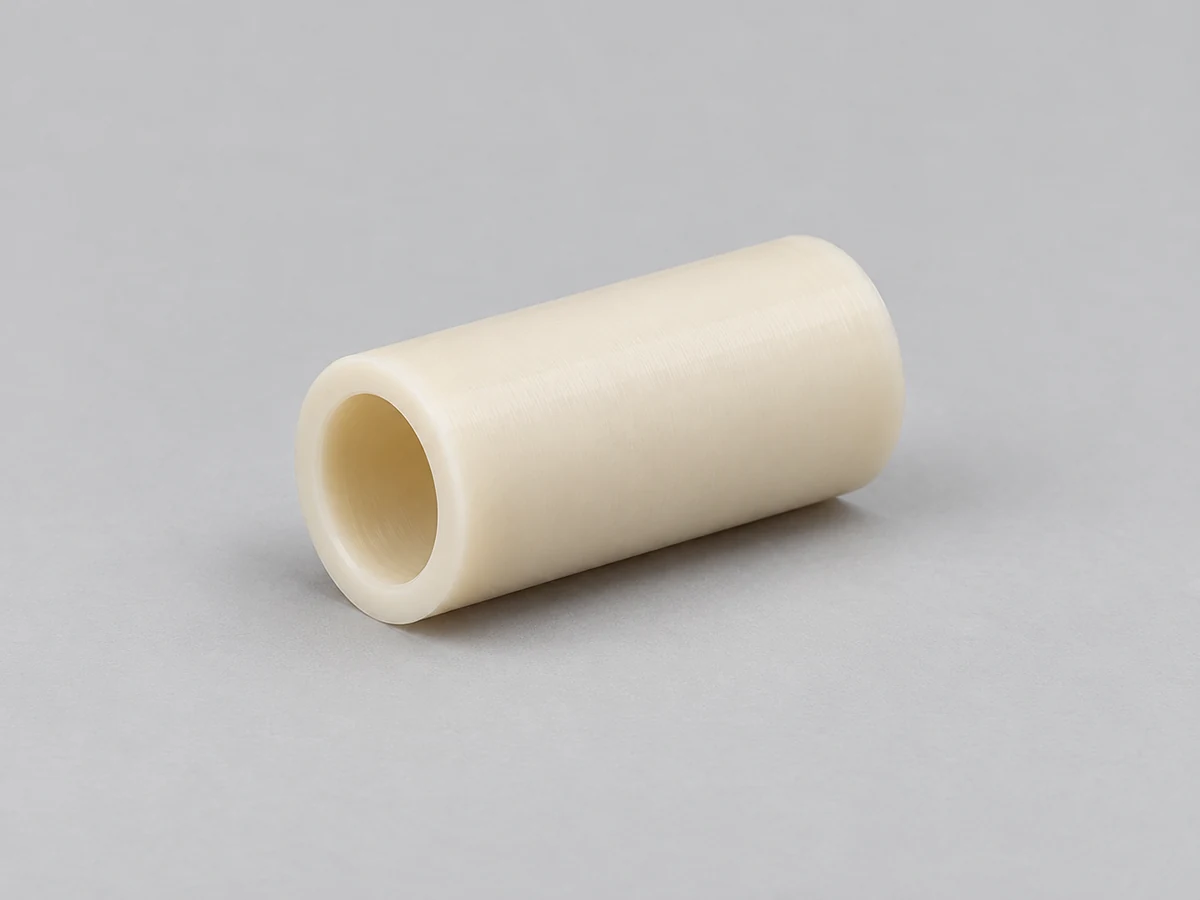
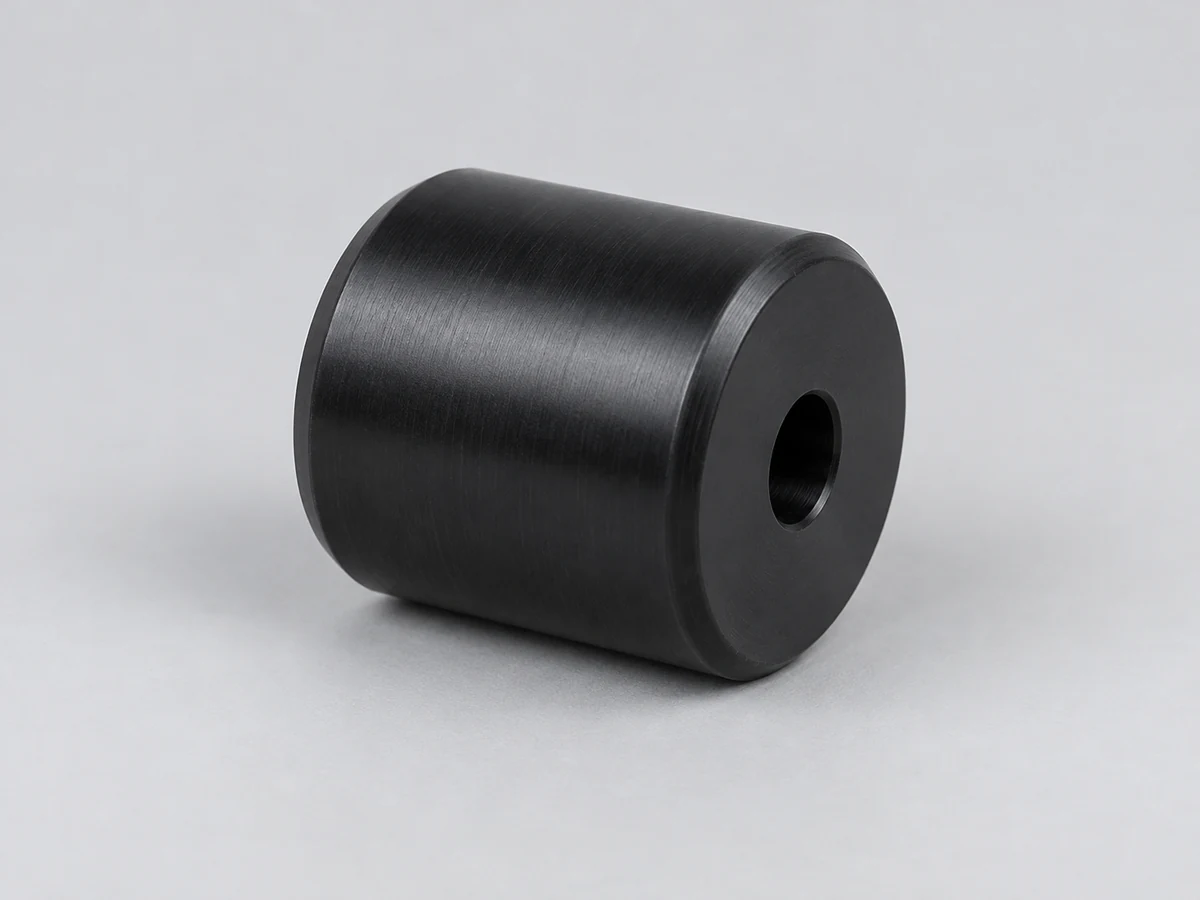
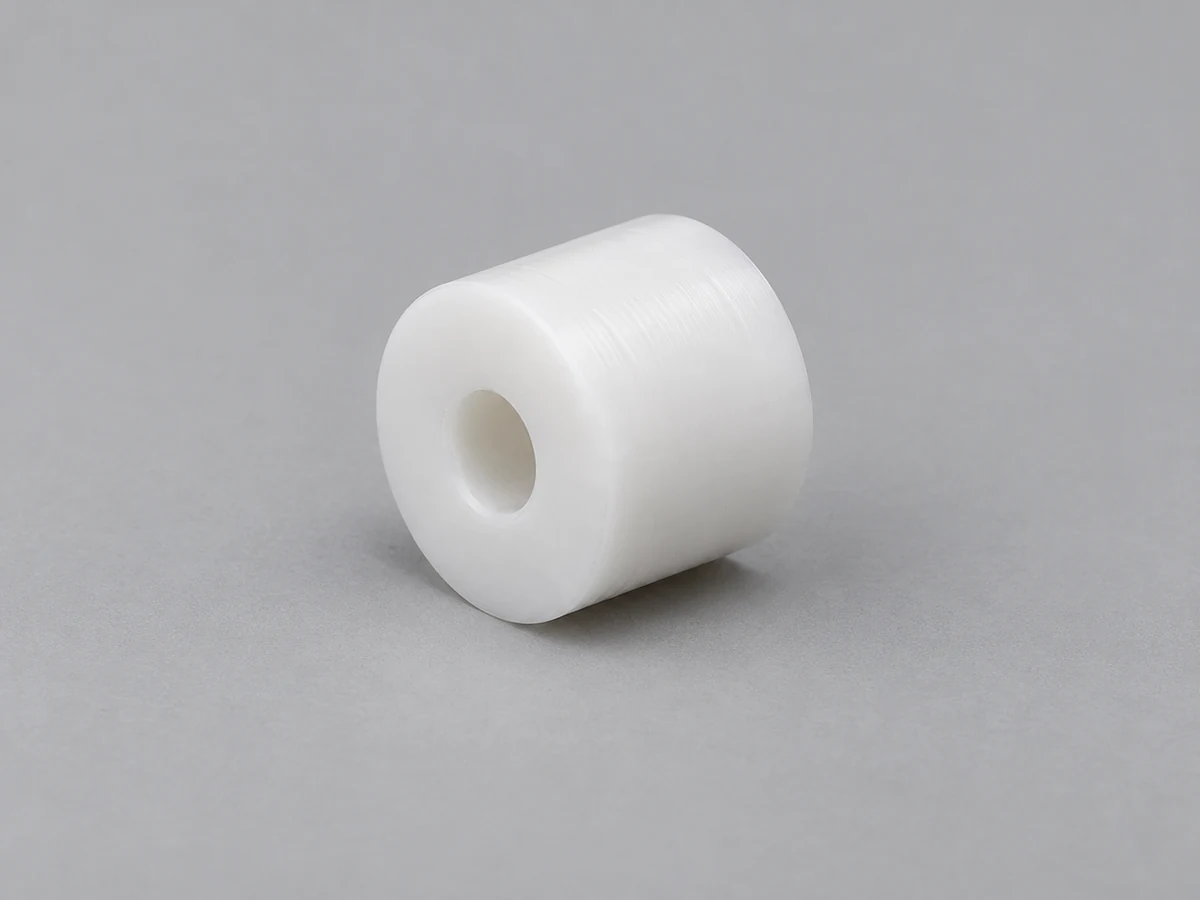
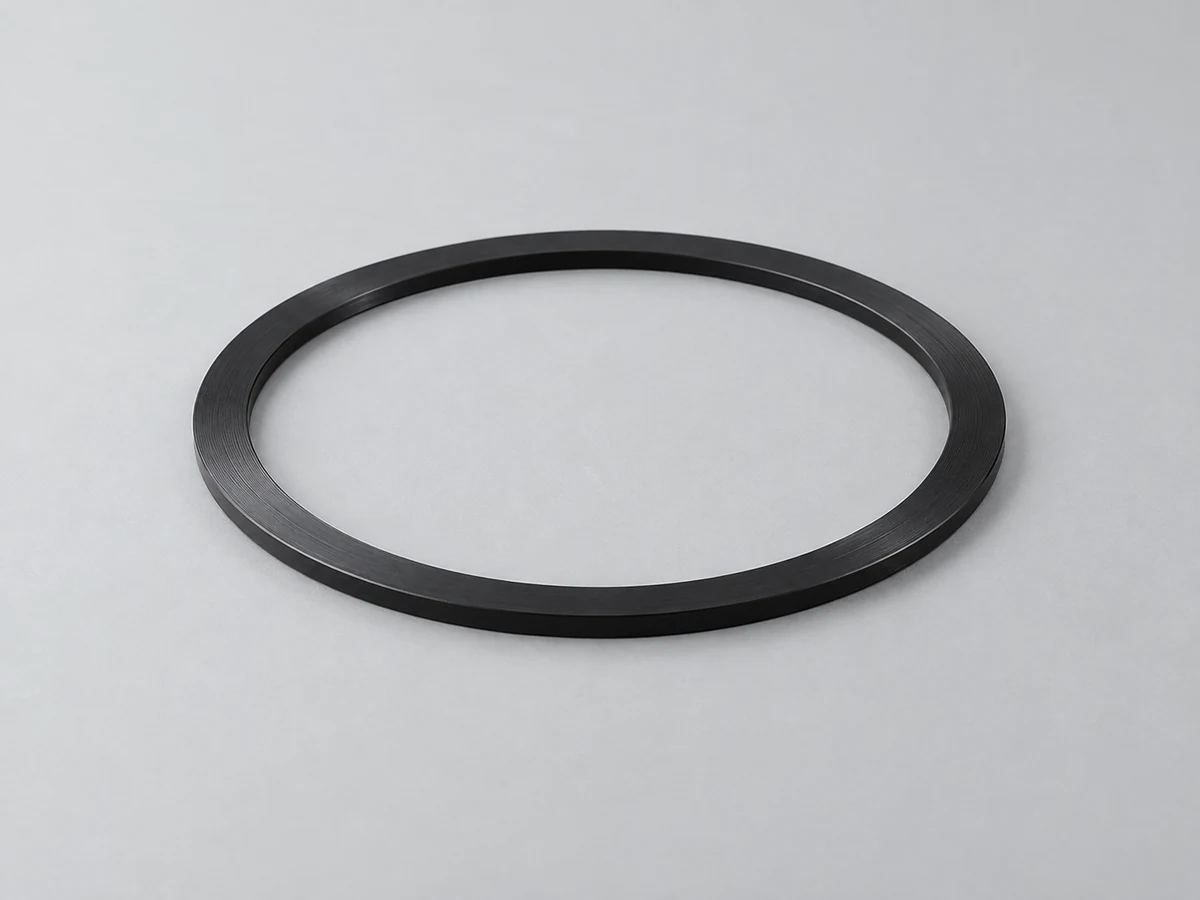
TOPS Plastics proporciona torneado CNC de precisión para componentes plásticos cilíndricos y rotacionales personalizados. Fabricamos casquillos, manguitos, rodillos, espaciadores, anillos, componentes de válvulas, piezas roscadas y otras piezas de precisión de PEEK, Delrin/POM, PTFE, nailon, UHMW, PVDF, Ultem y otros plásticos de ingeniería.
Haga coincidir la ruta de giro con los diámetros funcionales, el diámetro interior, la longitud y la calidad original. La siguiente instantánea describe el trabajo basado en dibujos; El diámetro máximo, la longitud, el tamaño de la barra, el acabado y las tolerancias numéricas se confirman individualmente después de la revisión de ingeniería.
Capacidad
TOPS Plastics
Proceso
Torneado CNC/mecanizado de torno de plástico
Operaciones
Torneado exterior, mandrinado, refrentado, ranurado, roscado y taladrado axial
Geometría de la pieza
Componentes cilíndricos y rotacionales.
Materiales
PEEK, POM, PTFE, nailon, UHMW, PVC, PP, PVDF y PEI
Producción
Prototipo, bajo volumen y producción repetida.
Piezas típicas
Bujes, manguitos, rodillos, anillos y espaciadores
Archivos
PASO, STP, IGES, X_T, DWG, DXF y PDF
Inspección
Inspección dimensional según el plano y el plan de inspección acordado.
¿Qué es el torneado CNC?
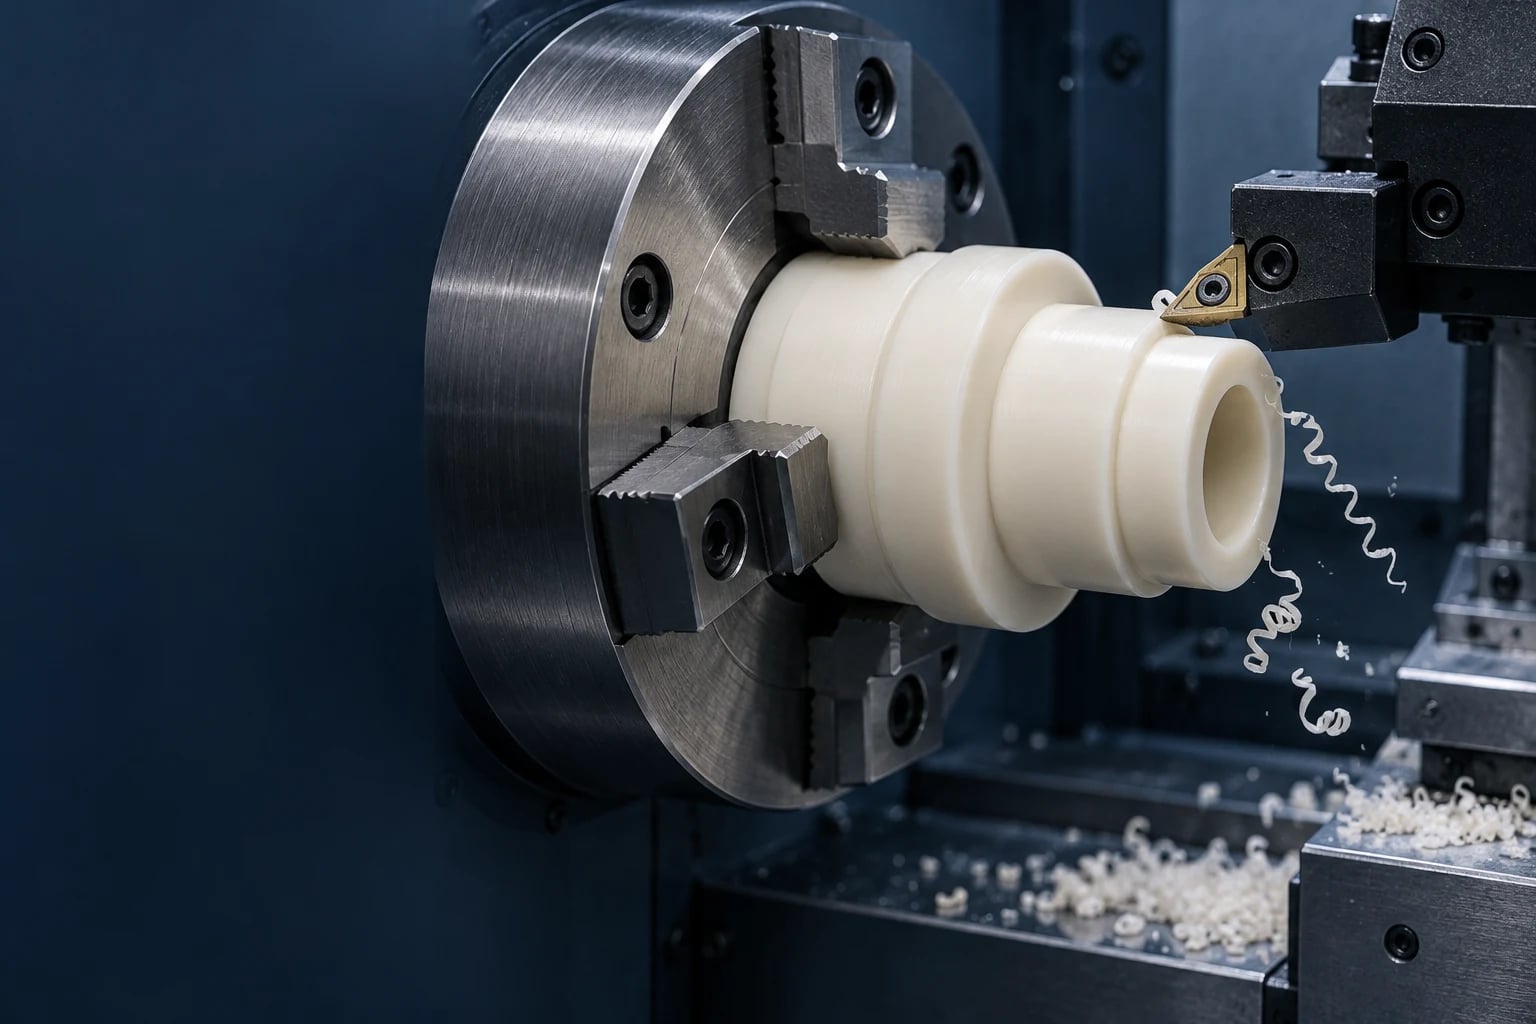
El torneado CNC es un proceso de fabricación sustractivo en el que la pieza de trabajo gira mientras una herramienta de corte elimina material para crear características cilíndricas. Es particularmente adecuado para diámetros exteriores, orificios internos, hombros, ranuras, conos y roscas organizados alrededor de un eje.
La varilla de plástico de ingeniería o el material tubular adecuado se pueden convertir en casquillos, manguitos, rodillos, espaciadores, anillos y componentes de válvulas sin necesidad de herramientas de moldeo específicas. El proceso puede crear características internas y externas relacionadas en una configuración común, sujeta al acceso a las herramientas y a la sujeción de piezas.
Un modelo CAD define la forma, mientras que el dibujo especifica ajustes de diámetro, relaciones de referencia y condiciones de aceptación. Los materiales blandos, las paredes delgadas y los voladizos largos requieren especial atención porque las fuerzas de corte y sujeción pueden alterar la geometría. Las piezas con cavidades, partes planas u orificios fuera del eje pueden requerir una operación de fresado por separado. Por lo tanto, el torneado CNC es un proceso dentro del servicio más amplio de mecanizado de plástico CNC.
Elija torneado CNC cuando la geometría más funcional sea rotacional y las dimensiones críticas se relacionen con un eje central común. Es un buen punto de partida para un orificio de buje, un muñón de rodillo o un manguito escalonado; el dibujo completo aún determina la ruta final.
Característica requerida
Por qué el torneado se ajusta a la geometría
Diámetros exteriores precisos
Una herramienta de torneado sigue la superficie cilíndrica giratoria.
Orificios internos controlados
La perforación establece una interfaz cilíndrica interna
Hombros y bridas redondas
El refrentado y el perfilado crean superficies de posicionamiento axiales.
Ranuras
El acceso a herramientas puede crear ranuras para sellos, alivio o anillos de retención.
roscas internos/externos
Una trayectoria de herramienta programada forma una geometría de rosca especificada
Características cilíndricas concéntricas.
Las características de OD e ID relacionadas pueden compartir una configuración de mecanizado
Anillos y mangas
La simetría rotacional favorece la eliminación de material alrededor del eje.
Cónicos y superficies cilíndricas.
Los perfiles se definen a lo largo de la parte giratoria.
Los candidatos típicos incluyen casquillos, manguitos, rodillos, espaciadores, anillos, asientos de válvulas, poleas, collares aislantes, adaptadores roscados y ejes de plástico. El nombre de la pieza por sí solo no es suficiente: envíe los requisitos de diámetro y orificio, los componentes acoplados, las cargas y las condiciones de instalación.
Para cavidades importantes, contornos no rotacionales o varias caras en ángulo, el fresado puede ser la ruta principal. Un componente torneado también puede necesitar un fresado secundario; debe preservarse la relación entre estas características.
La secuencia de operación debe proteger las dimensiones que determinan el ajuste y la función. El acceso al orificio, la ubicación del hombro, la profundidad de la ranura y el área de agarre se revisan juntos antes de aceptar la estrategia de torneado.
Torneado de diámetro exterior e interior
Mecanice diámetros exteriores, orificios, hombros, avellanados y componentes escalonados según el dibujo. Cuando un diámetro exterior y un orificio forman un par funcional, defina su relación de referencia y su condición de inspección. El alcance de la herramienta, la profundidad del orificio y el espesor de pared restante influyen en si se pueden completar en una sola configuración.
Ranurado y tronzado
Las ranuras para anillos de retención, ranuras para sellos, ranuras de alivio y anillos de precisión requieren un ancho, profundidad y ubicación específicos. La despedida puede liberar estrés o dejar un pequeño remanente que necesita ser terminado. Los anillos finos necesitan una secuencia soportada para que la pieza final se evalúe después de la separación y liberación.
Roscado interno y externo
Se pueden revisar casquillos roscados, adaptadores y características de rosca personalizadas para su mecanizado. Proporcione la designación de la rosca, el paso, el acoplamiento, el material de acoplamiento y las condiciones de uso repetido. La resistencia del plástico, la fluencia y el torque de ensamblaje pueden favorecer un diseño de rosca diferente o un inserto en lugar de una sustitución directa del metal.
Perforación, mandrinado y operaciones secundarias
Perforación axial, mandrinado, escariado, roscado y biselado de detalles rotacionales completos. El grabado, los agujeros transversales y los planos pueden requerir una operación por separado. Los agujeros cruzados no se presentan como una capacidad confirmada de herramienta viva; revisar el modelo completo para poder establecer la ruta y la transferencia de datos.
Planificación de torneado y operaciones secundarias
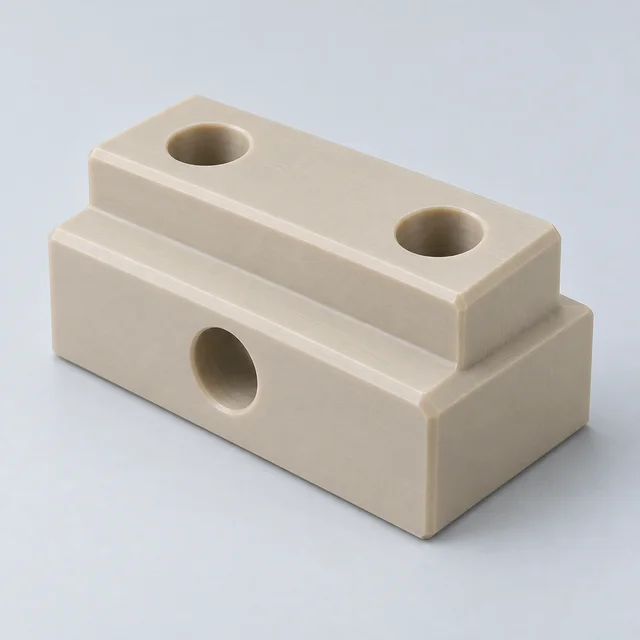
El torneado CNC estándar se adapta a la geometría accesible a lo largo y alrededor del eje de rotación. El fresado secundario puede añadir un agujero plano o transversal cuando el dibujo lo requiera; La transferencia de configuración debe preservar la relación con el orificio o el muñón.
Geometria
Ruta para revisar
Información de adquisiciones
Casquillo escalonado con orificio axial
Girando, aburriendo y enfrentando
Ajuste del orificio, ubicación del hombro y datos de inspección
Adaptador roscado con caras planas para llave
Torneado más fresado secundario revisado
Especificación de rosca y orientación plana.
Anillo de pared delgada
Giro apoyado y separación controlada
Dimensiones de estado libre y fuerza de medición aceptable
Eje largo o de pequeño diámetro
Revisión de secuencia de soporte y giro.
Longitud, diámetros, rectitud y carga funcional.
No asuma que una pieza pequeña requiere un tipo de máquina en particular. Envíe las dimensiones y características reales para que se pueda evaluar la capacidad de fabricación sin comprometerse con una configuración de equipo no verificada.
Plásticos de ingeniería que torneamos CNC
Elija el grado de polímero exacto para la temperatura, el desgaste, la exposición a productos químicos y el ajuste de acoplamiento. Las calidades sin relleno y reforzadas pueden diferir sustancialmente; el nombre de una familia de materiales no establece su rendimiento mecánico ni su aprobación reglamentaria.
PEEK
Un candidato para casquillos, anillos y componentes de alto rendimiento para temperaturas elevadas. Especificar rellenos, condiciones de trabajo y documentación del material requerido; El refuerzo cambia el desgaste de la herramienta y la respuesta de una superficie torneada.
La maquinabilidad, rigidez y baja fricción útiles se adaptan a casquillos, rodillos y espaciadores. Delrin es una marca de homopolímero de acetal; indicar si se requiere homopolímero o copolímero en lugar de asumir que son intercambiables.
Sellos, anillos y componentes de válvulas adecuados para baja fricción y resistencia química. La suavidad y la fluencia requieren una sujeción suave de la pieza y una fuerza de medición adecuada; un orificio revisado bajo presión excesiva puede no representar su condición libre.
Rodillos, manguitos y casquillos de soporte de comportamiento de tenacidad y desgaste. Especifique el grado de nailon y la condición de humedad porque el acondicionamiento puede alterar el diámetro final y el ajuste del orificio.
Un candidato para rodillos resistentes al desgaste y componentes de baja fricción. La baja rigidez y el movimiento térmico exigen un corte con soporte, requisitos de ajuste realistas y suficiente espacio de instalación.
Se utiliza para componentes seleccionados de manejo de fluidos y servicios químicos. Confirme el grado, la compatibilidad de los medios, la presión y la temperatura; Los requisitos de pureza o limpieza deben especificarse explícitamente.
Ultem/PEI
Una opción para piezas eléctricas y técnicas de temperatura elevada. Confirme el grado exacto y los documentos eléctricos, de llamas u otros documentos de respaldo necesarios para la aplicación.
PVC / PP / HDPE
Opciones para componentes químicos, de manipulación de fluidos y industriales en general. Estos polímeros tienen diferente comportamiento de rigidez y expansión; identificar el grado individual en lugar de tratar al grupo como un solo material.
Tolerancias de torneado CNC para piezas de plástico
Las tolerancias de giro dependen de la rigidez del material, el diámetro, la longitud, el espesor de la pared, la expansión térmica, la humedad, la temperatura de sujeción y de inspección. Se debe revisar la capacidad numérica de la pieza real; La precisión del posicionamiento de la máquina por sí sola no establece la precisión de la pieza terminada.
Característica
Consideración clave
Diámetro exterior
Rigidez del material, fuerza de corte y estrategia de acabado.
Orificio interno
Espesor de pared, alcance de la herramienta y deformación.
Relación concentricidad/coaxial
Configuración, estabilidad del material y punto de referencia definido.
Partes largas y delgadas
Deflexión, apoyo y voladizo durante el mecanizado
Anillos de pared delgada
Deformación de sujeción y medición después de la liberación.
Roscas
Resistencia del material, compromiso y geometría de la rosca.
Grandes diámetros
Cambio térmico dimensional y temperatura de inspección.
Piezas de nailon
El acondicionamiento de la humedad puede influir en las dimensiones finales.
Para un manguito, separe el ajuste del orificio del diámetro de montaje exterior y la longitud del hombro. Indique si se requiere inspección en estado libre o en una condición instalada definida. Una dimensión registrada mientras el mandril comprime el manguito puede cambiar después de soltarlo.
Acordar el eje de referencia, la fuerza de contacto del instrumento, el acondicionamiento y el muestreo cuando sea relevante. Se evitan tolerancias generales estrictas o declaraciones de acabado; envíe el plano para revisar las dimensiones alcanzables, los informes requeridos y el costo.
Control de OD, ID, concentricidad y descentramiento
La función de la pieza torneada a menudo depende de las relaciones entre el diámetro exterior, el orificio, los hombros y el eje de rotación. Dos diámetros individuales aceptables aún pueden formar un conjunto inadecuado si la relación del eje o la orientación del hombro no están controladas.
Diámetro exterior
Los ajustes a presión, las superficies de apoyo y las interfaces de acoplamiento necesitan un ajuste y un acabado de diámetro definido. Considere el material de acoplamiento, la temperatura y la fuerza de montaje. Un ajuste a presión adecuado para metal puede sobrecargar o distorsionar una funda de plástico.
Orificio interno
Los casquillos, manguitos y componentes de válvulas necesitan una condición de orificio que coincida con el eje, el paso de flujo o la interfaz de sellado. Especifique la longitud del orificio, el chaflán de entrada y cualquier restricción local. Los orificios profundos o de paredes delgadas requieren soporte y un método de medición adecuado.
Concentricidad
Es posible que las características OD e ID deban compartir un eje común. Identificar la norma de dibujo y el control geométrico aplicables; La concentricidad, la posición y el descentramiento son requisitos diferentes y no se usan indistintamente. La medición debe seguir el esquema de referencia real.
Descentramiento
Los rodillos y los componentes giratorios pueden producir un movimiento desigual cuando una superficie funcional se aleja de su eje de referencia. Indique si se requiere un descentramiento circular o total e identifique los diarios de referencia. Una verificación de descentramiento necesita un método de soporte y rotación acordado.
Para un rodillo, defina el orificio de montaje o los muñones como el dato relevante y especifique la superficie de trabajo que necesita control de rotación. Para un buje estacionario, el ajuste del orificio y el soporte de la pared pueden ser más importantes que un valor de desviación genérico. Analice estas relaciones antes de seleccionar el plan de inspección.
Piezas de plástico torneadas CNC personalizadas
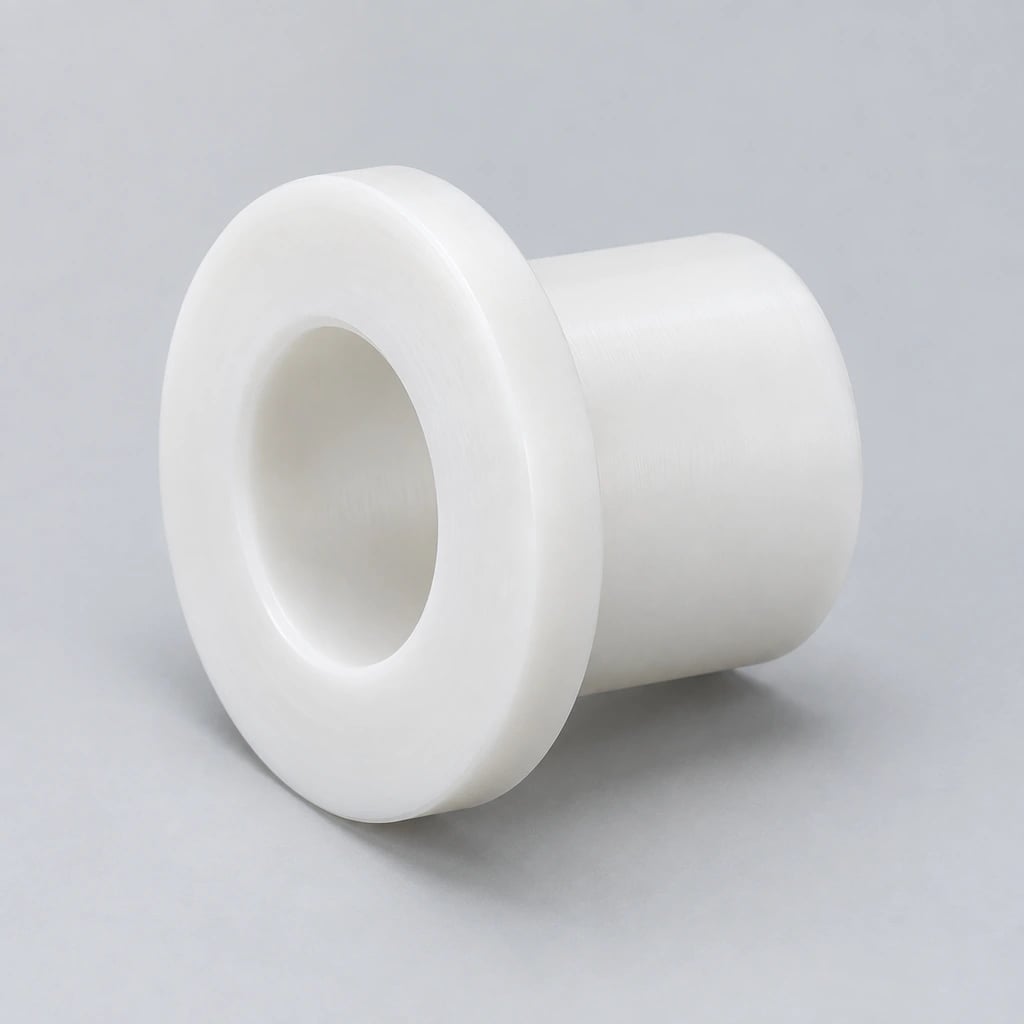
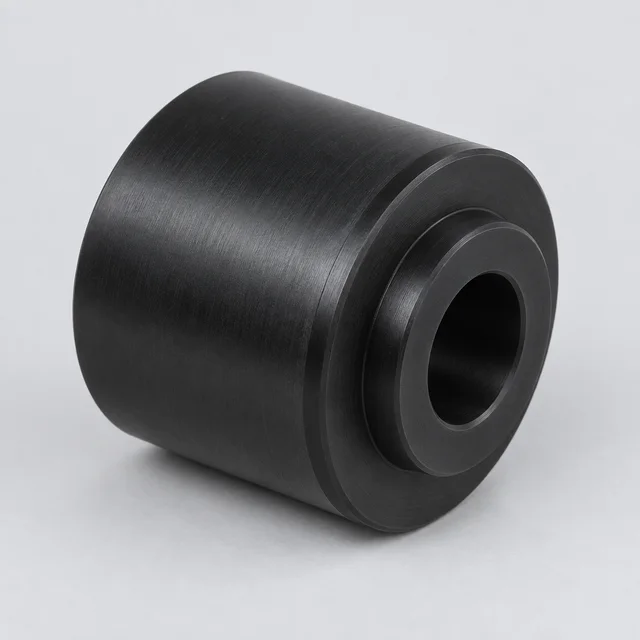
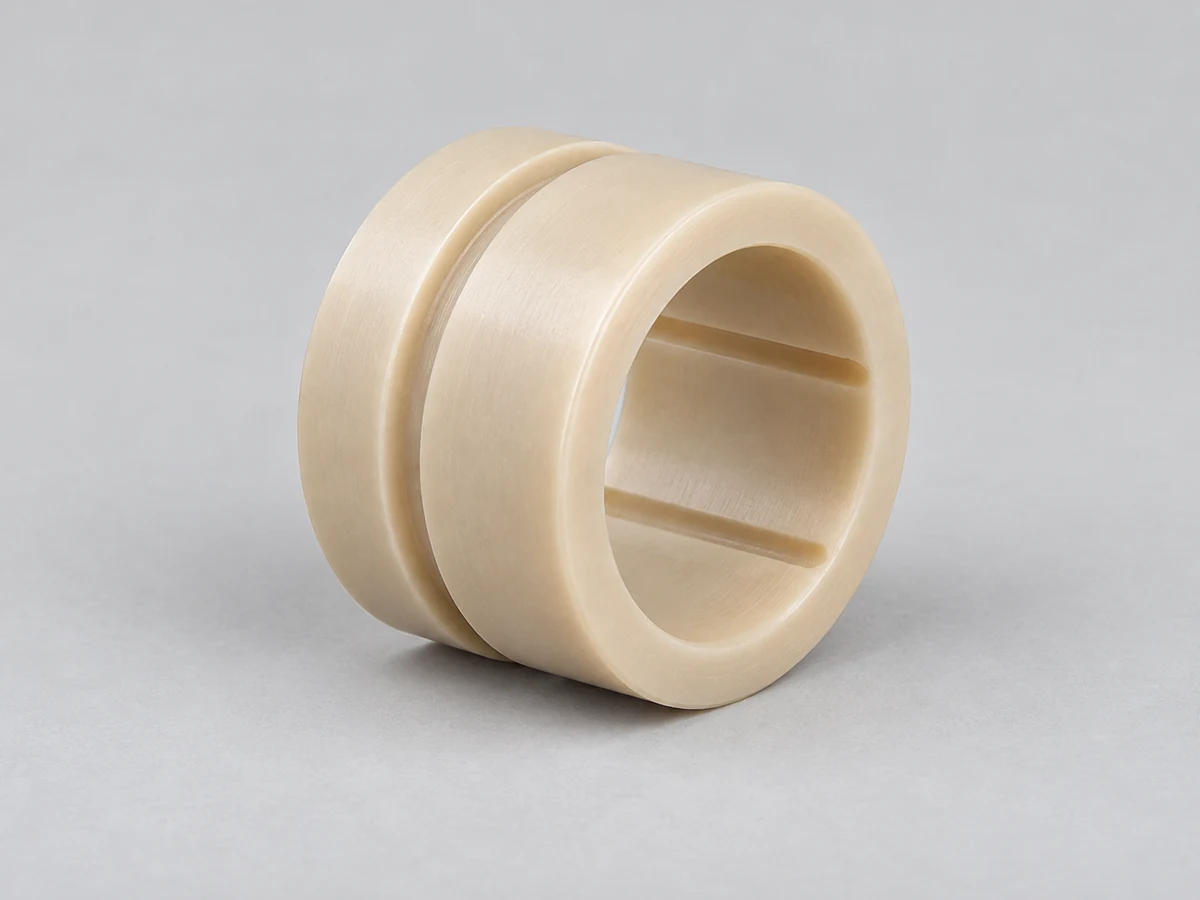
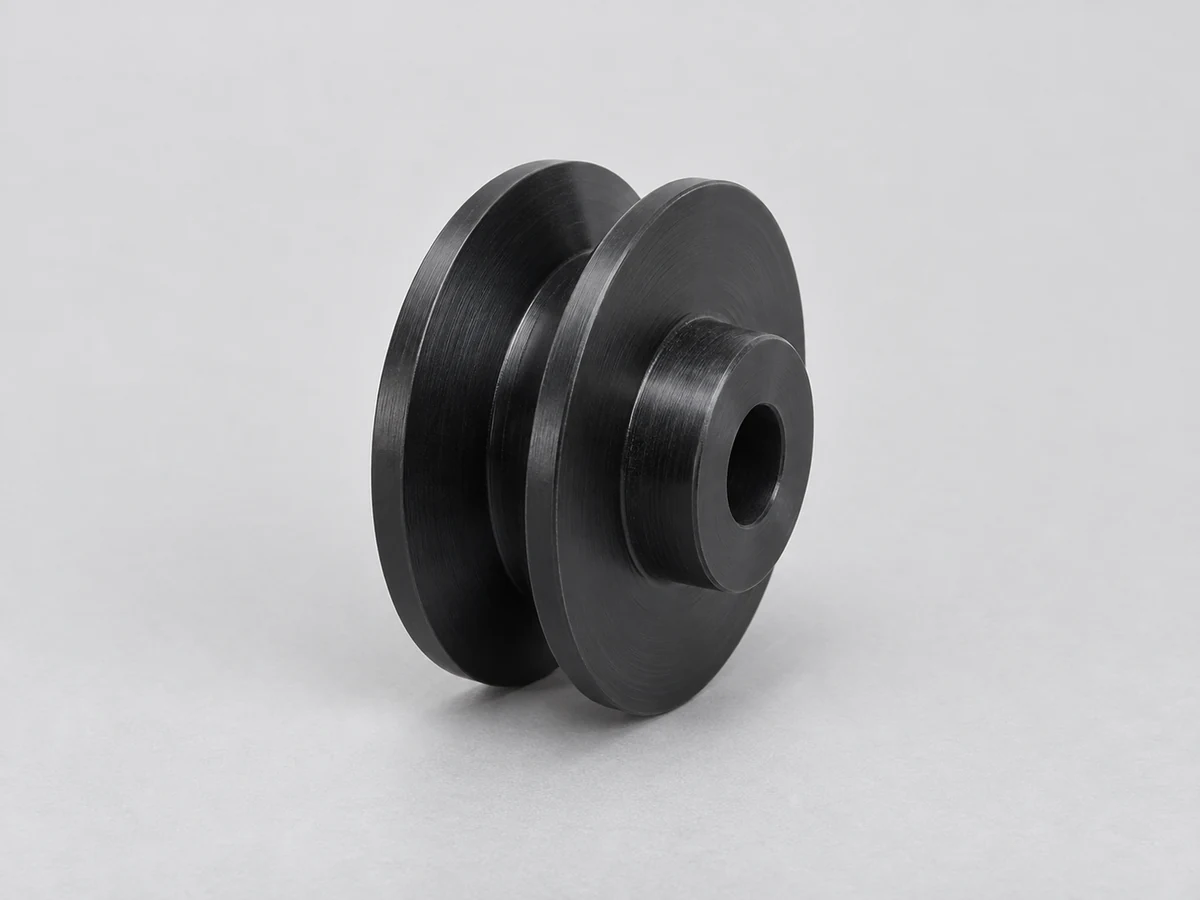
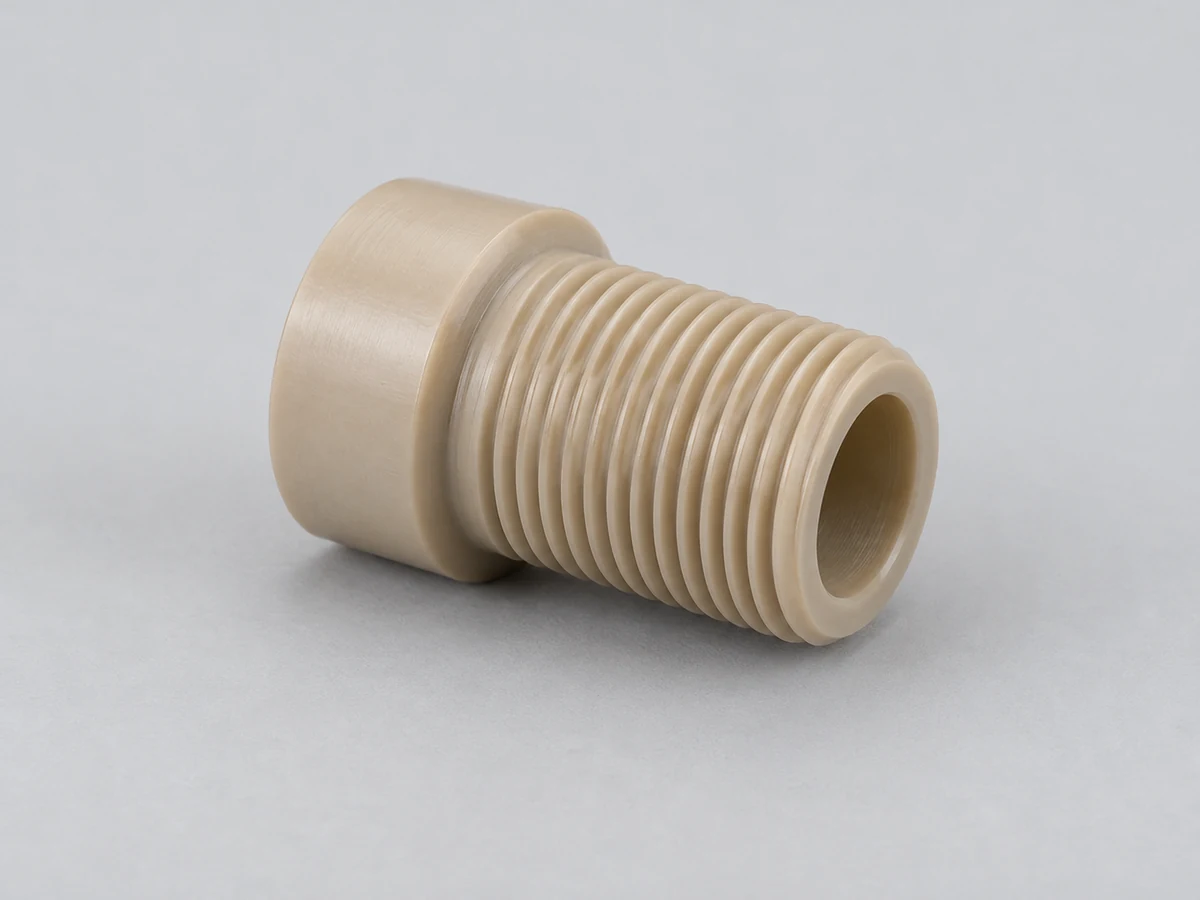
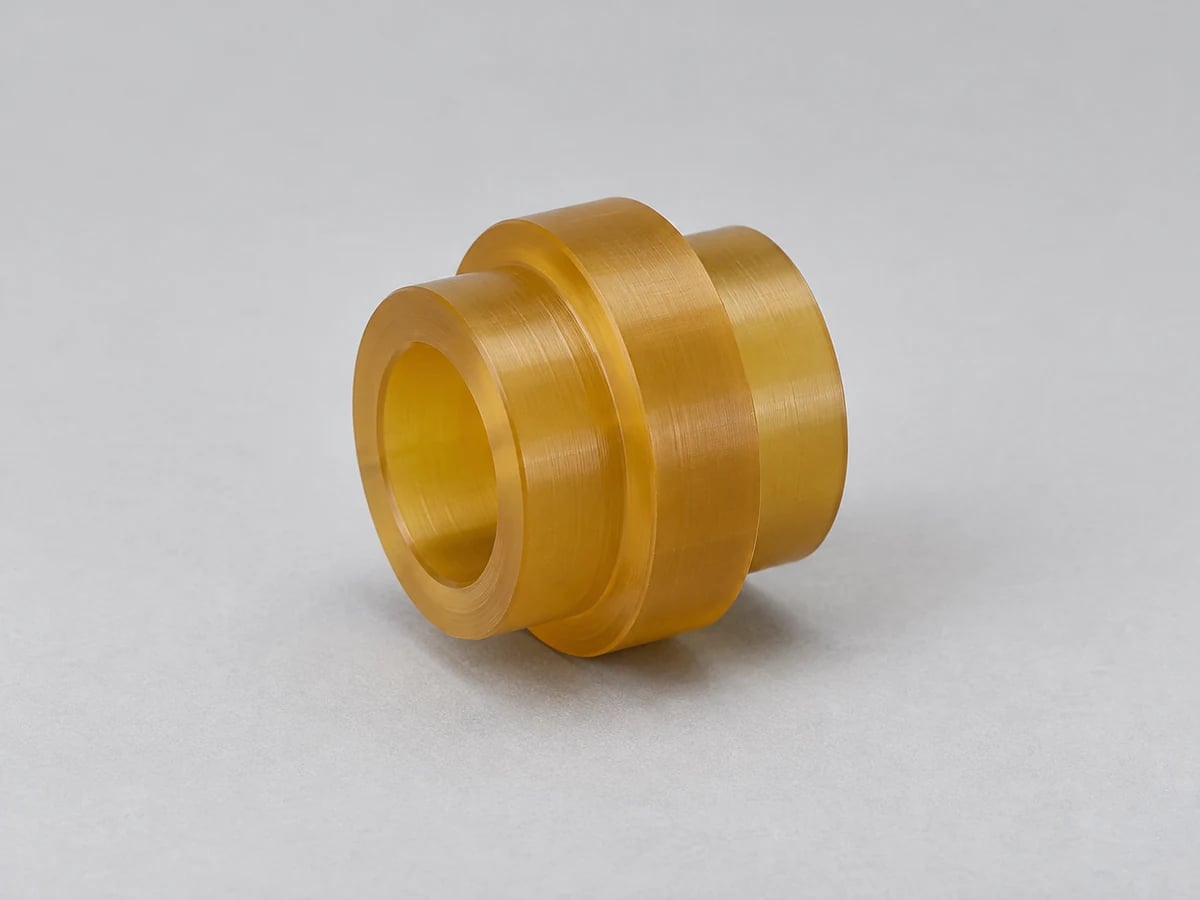
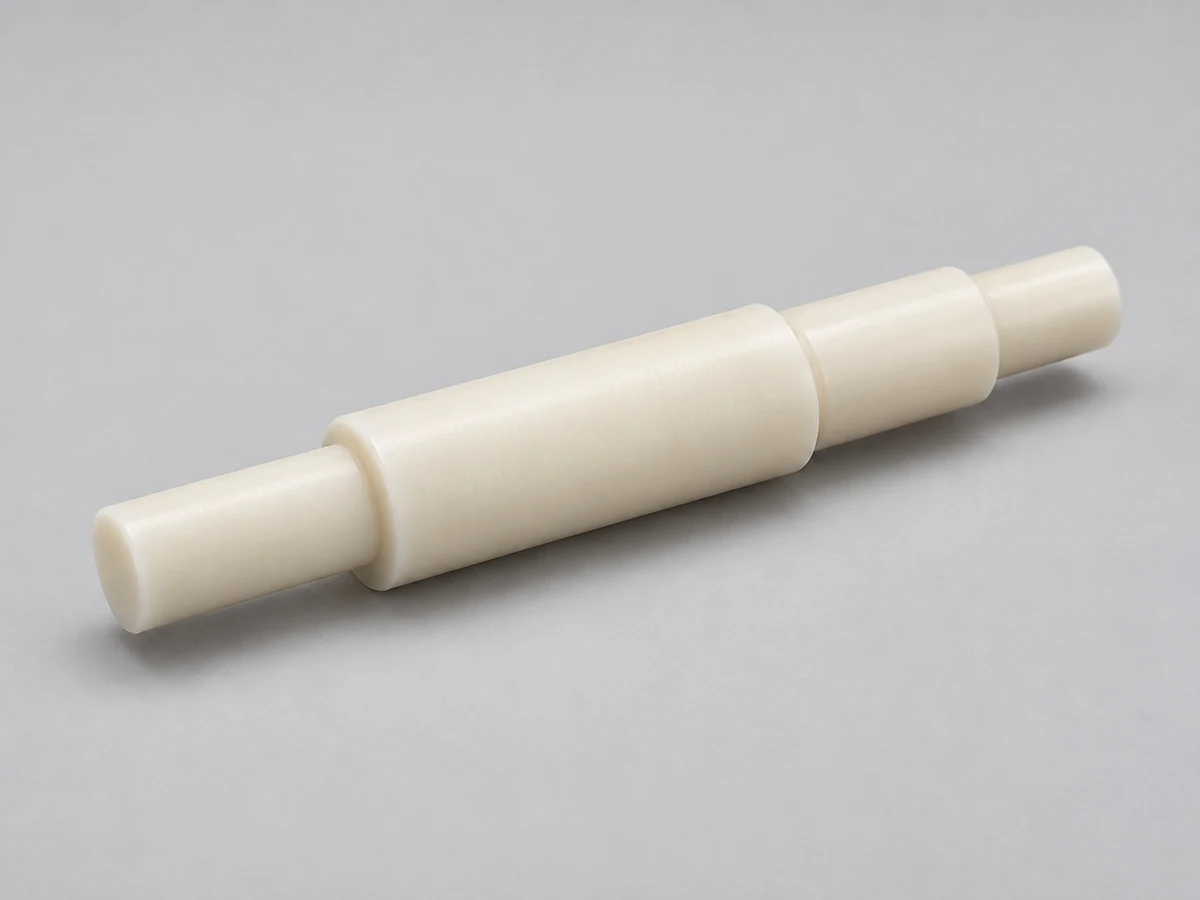
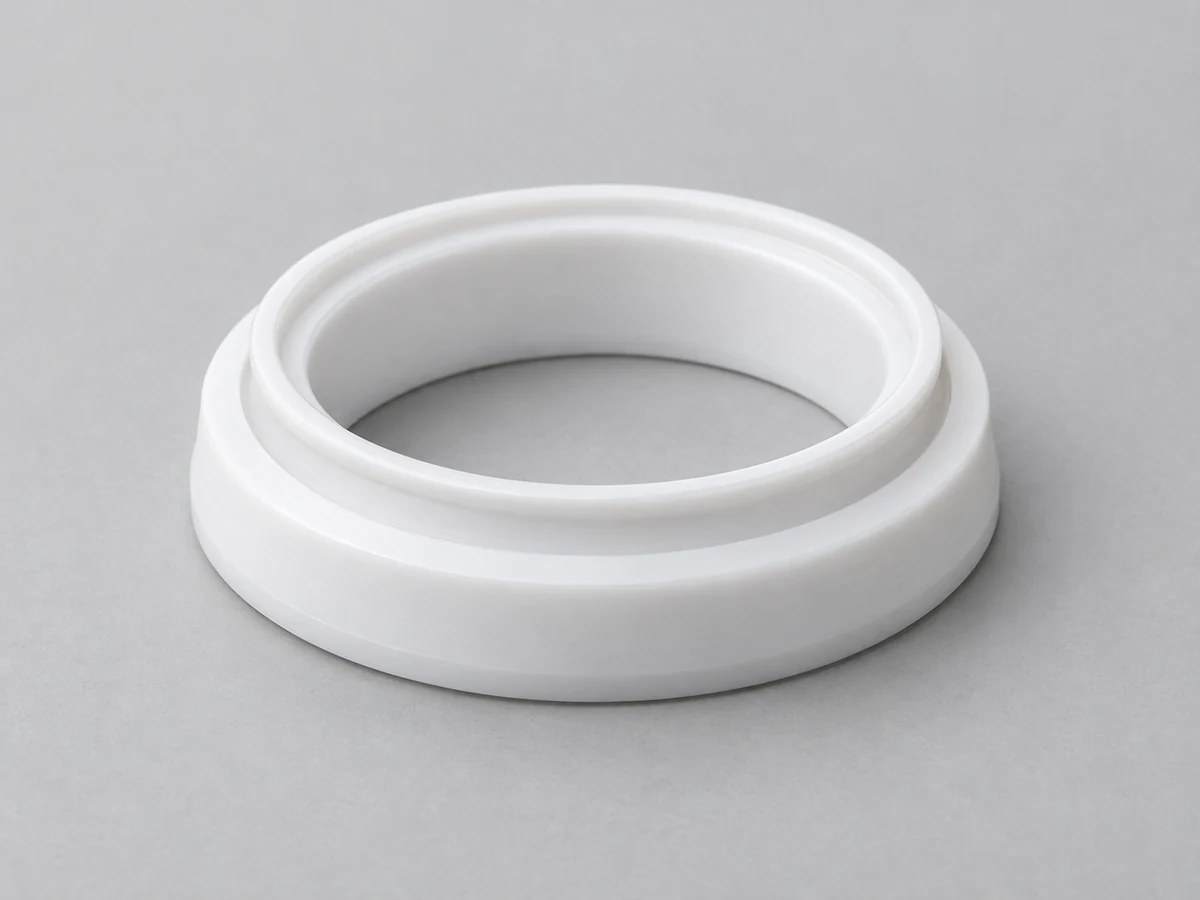
Estas familias de componentes coinciden con la geometría rotacional. Las imágenes ilustran conceptos generales de piezas en lugar de productos de catálogo fijo; el dibujo controla el diámetro, la longitud, el grado y la aceptación funcional.
Bujes de plástico
Los orificios controlados y los diámetros exteriores forman interfaces entre el eje y la carcasa.
Mangas de plástico
La longitud del orificio, el espesor de la pared y los hombros definen la protección y la ubicación.
Rodillos de plástico
Los diámetros de trabajo y las características de montaje requieren una revisión del desgaste y el descentramiento.
Espaciadores de plástico
Los extremos enfrentados y un orificio de paso establecen la separación en un conjunto.
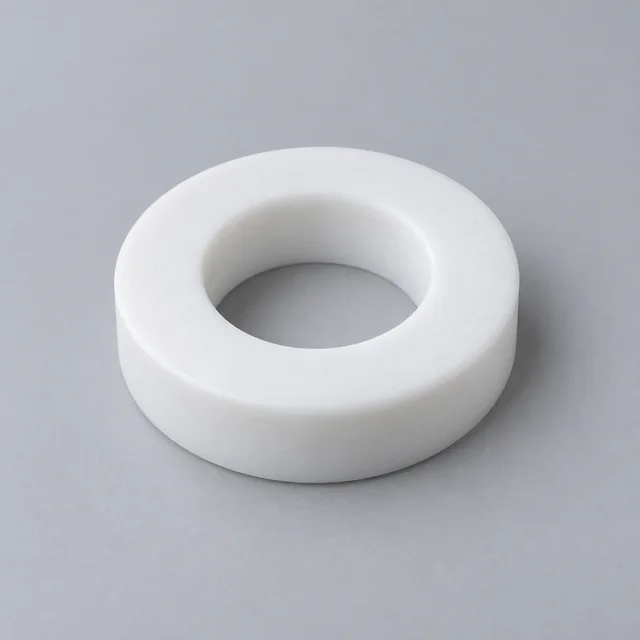
Anillos de plastico
La geometría de pared delgada necesita una presión de agarre controlada y una inspección de liberación.
Rodamientos de plástico
La calidad, la carga, la velocidad, el acabado de contacto y la holgura determinan la idoneidad.
Poleas de plastico
Los perfiles de ranura de correa, los cubos y los orificios se comparan con los requisitos de transmisión.
Asientos de válvula de plástico
Los perfiles de sellado deben coincidir con el medio, el componente de acoplamiento y la temperatura especificados.
Componentes roscados de plástico
Los adaptadores y casquillos necesitan roscas, compromiso y requisitos de torsión definidos.
Collares aislantes de plástico
Los diámetros escalonados ubican interfaces eléctricas bajo condiciones de servicio definidas.
Ejes de plástico
La geometría esbelta necesita soporte, carga y revisión de rectitud.
Componentes de sellado de plástico
Las zonas de sellado, ranuras y superficies requieren una especificación funcional acordada.
Directrices de diseño para piezas de plástico torneadas por CNC
Un práctico dibujo de torneado muestra cómo encaja el componente y qué superficies comparten un eje de referencia. Los siguientes puntos de revisión conectan la geometría cilíndrica con el comportamiento plástico; no son dimensiones mínimas universales.
Evite las paredes delgadas sin soporte
Las paredes cilíndricas delgadas pueden deformarse bajo la presión del portabrocas o la fuerza de corte. Revise juntos el tamaño del orificio, el espesor de la pared y la longitud del agarre. Considere dónde se puede apoyar el componente y cómo se inspeccionará después de soltarlo.
Definir ajustes de diámetro crítico
Identifique las dimensiones de diámetro exterior e interior que controlan el montaje, la holgura del rodamiento o el sellado. Incluya las dimensiones de las piezas coincidentes y las condiciones de servicio cuando sea necesario. Un modelo por sí solo no comunica el ajuste de aceptación.
Considere la relación longitud-diámetro
Las piezas largas y delgadas son más susceptibles a la deflexión y vibración. Indique la longitud total, los diámetros y las ubicaciones de soporte permitidas. La selección del soporte y la secuencia de mecanizado deben evitar daños a las superficies funcionales acabadas.
Utilice diseños de roscas prácticos
Las roscas de plástico necesitan suficiente compromiso y una geometría adaptada a la carga. Indique la designación de la rosca, el paso, la profundidad y los requisitos de ensamblaje repetido. Discuta inserciones, relieves u otro método de sujeción cuando una rosca plástica directa no sea adecuada.
Evite tolerancias innecesariamente estrictas
Aplique un control estricto a las dimensiones que determinan la función. Tolerancias apropiadas más amplias en características no críticas pueden reducir el esfuerzo de inspección y acabado. No afloje un ajuste funcional sin una decisión de ingeniería.
Considere la expansión térmica
Los diámetros grandes y las mangas largas pueden cambiar con la temperatura. Especifique las condiciones de instalación y funcionamiento, así como el entorno de medición. Permita el movimiento del polímero al diseñar espacios libres contra componentes metálicos.
Identificar características concéntricas críticas
Defina el eje de referencia y la relación entre el orificio, el diámetro exterior, los hombros y las ranuras. Utilice el control geométrico previsto y el estándar de dibujo. El proveedor debe poder fijar y medir esa relación.
Por qué el torneado CNC de plásticos requiere un control de procesos especializado
El torneado de plástico requiere una estrategia de corte y sujeción adecuada a la calidad y la geometría. Un diámetro de apariencia suave es insuficiente si el calor de corte o la fuerza del mandril cambian el orificio o la forma del estado libre.
Gestión del calor
Las condiciones de corte y una refrigeración adecuada deberían limitar el calor en la interfaz de corte. Revise la compatibilidad del refrigerante para el polímero y la aplicación en lugar de asumir que un fluido para mecanizado de metales es apropiado.
Sujeción de piezas
La presión del mandril y el área de contacto deben asegurar la culata sin distorsionar una pared delgada. Se seleccionan mordazas blandas, soportes u otros dispositivos para el componente; Las dimensiones deben evaluarse en las condiciones de lanzamiento acordadas.
Nitidez de la herramienta
Las herramientas afiladas adecuadas reducen el roce y la fuerza innecesaria. El estado de los bordes es importante para la calidad de la superficie y las calidades cargadas de abrasivo pueden aumentar el desgaste de la herramienta.
Estrés material
Quitar material puede liberar tensión interna y alterar la forma. Se debe revisar la condición del material, la secuencia de desbaste y acabado; El tratamiento para aliviar el estrés sigue las pautas específicas del grado cuando es necesario.
Control de virutas
Las virutas de plástico largas pueden interferir con las herramientas y las superficies acabadas. La geometría de la herramienta y un método planificado de limpieza de virutas ayudan a gestionar el área de corte; Los operadores nunca deben limpiar las virutas con la mano cerca de un trabajo giratorio.
Un anillo de PTFE de pared delgada y un rodillo de POM grueso presentan riesgos diferentes. El anillo puede estar dominado por la distorsión del agarre y la fuerza de medición, mientras que el rodillo necesita atención al soporte, el diámetro de trabajo y la relación del eje de montaje. La revisión del proceso debe explicar los riesgos relevantes para la pieza real.
Indique la cantidad del pedido inicial, las revisiones esperadas y la demanda repetida. El uso de existencias, el tiempo de preparación, la inspección y las operaciones secundarias afectan la ruta comercial; el precio de un prototipo no se escala automáticamente a un lote de producción.
Torneado de prototipos
Pruebe los ajustes de diámetro, la ubicación del hombro y la función de ensamblaje en el grado de stock especificado sin un molde dedicado. Mantenga alineadas las revisiones del dibujo y del modelo y registre el material y la condición de inspección utilizados para la prueba.
Producción de bajo volumen
Los lotes pequeños se adaptan a equipos personalizados y componentes industriales especializados. Acordar cantidades, medidas críticas y accesorios necesarios. La revisión de cotizaciones debe distinguir el tiempo de entrega de la configuración, las operaciones secundarias y los requisitos de informes.
Repetir producción
Las piezas OEM recurrentes necesitan revisiones controladas, especificaciones de materiales y criterios de aceptación. Definir identificación de lotes, muestreo de inspección y embalaje. Un cambio en el ajuste del orificio, la calidad original o la rosca requiere una revisión de fabricación renovada.
Piezas de plástico torneadas por CNC para aplicaciones industriales
Describa el entorno de trabajo y los documentos requeridos en lugar de depender del nombre de una industria. Se deben evaluar la idoneidad del polímero, la limpieza, la seguridad y los requisitos reglamentarios para el uso particular.
semiconductores
Los componentes de PEEK, PTFE, PVDF y PEI pueden admitir interfaces de equipos y sistemas de fluidos compatibles. Indique la limpieza, pureza, productos químicos y temperatura antes de seleccionar el material.
Equipo médico
Los casquillos, espaciadores y componentes aislantes necesitan requisitos definidos de limpieza, esterilización y contacto. La documentación del material no reemplaza la validación específica del dispositivo.
Automatización y Robótica
Los rodillos, casquillos y manguitos apoyan el movimiento y la manipulación. Proporcione ciclo de trabajo, cargas, condiciones de desgaste y acceso de reemplazo para guiar la revisión de ajuste y calidad.
Electrónica
Los aisladores torneados y los espaciadores de precisión requieren condiciones eléctricas, térmicas y de montaje definidas. Especifique los requisitos de llama o dieléctrico y sus documentos de respaldo.
Manejo de fluidos
Los asientos de válvula, los anillos y los accesorios roscados necesitan requisitos de medio, presión, temperatura y sellado. Las pruebas de fugas o presión se incluyen solo cuando se solicitan y confirman.
Maquinaria Industrial
Los casquillos, rodillos y componentes de rodamientos resistentes al desgaste necesitan un acabado coincidente, condiciones de lubricación y cargas operativas. La preparación de la instalación debe tener en cuenta los espacios libres y el movimiento del polímero.
Aeroespacial
Los componentes de polímero livianos de alto rendimiento deben cumplir con los requisitos de calidad, planos y documentación especificados. Una solicitud industrial no es un reclamo de certificación de proveedor.
Inspección de piezas de plástico torneadas por CNC
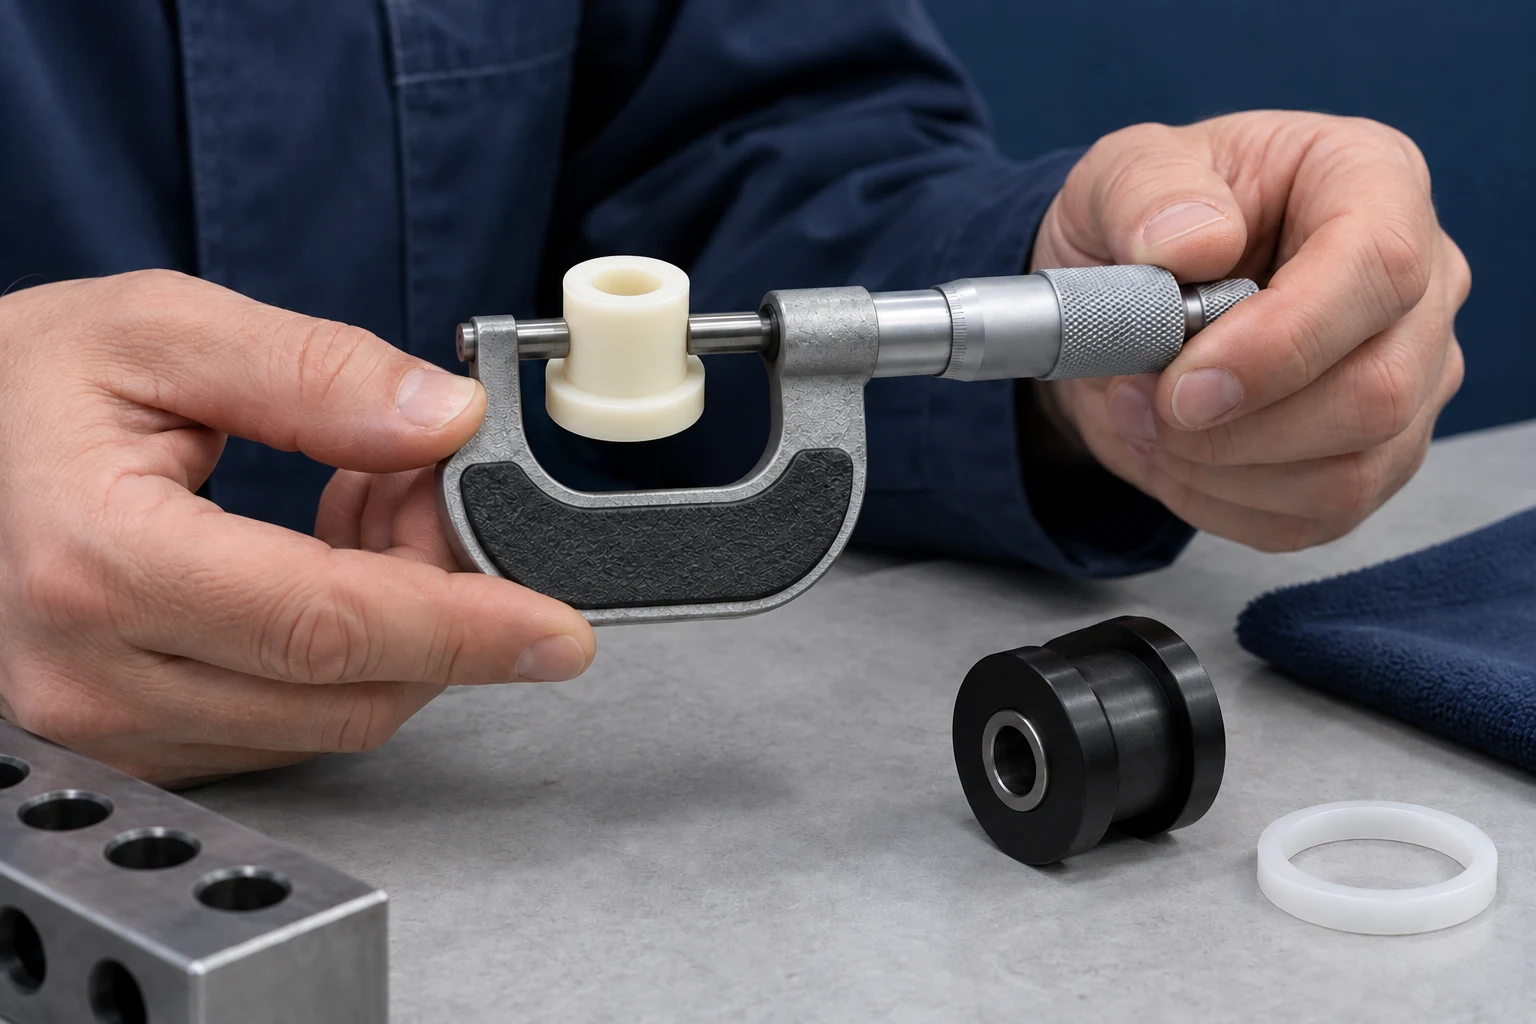
Acuerde un plan de inspección que cubra el diámetro exterior, el diámetro interior, la longitud, las roscas, las ranuras, las relaciones de los ejes y el estado de la superficie. Se seleccionan instrumentos y accesorios según el dibujo y el material; La fuerza de medición puede ser significativa para un componente blando o de pared delgada.
Ilustración de fabricación generada por IA; No es una fotografía verificada de fábrica o de cliente.
Verificación de materiales
Confirme la calidad del stock especificada y la revisión del dibujo con el pedido. Revise los documentos de materiales acordados antes del mecanizado.
Inspección del primer artículo
Verificar los diámetros funcionales, longitudes, ranuras y hombros de la primera pieza en la condición definida. Identifique cualquier ajuste antes de que continúe el lote.
Inspección de diámetro exterior/identificación
Utilice métodos adecuados de medición del diámetro exterior y del diámetro interior con fuerza de contacto controlada. Verifique las ubicaciones y longitudes de los orificios especificadas en lugar de asumir que una lectura representa toda la característica.
Comprobación de concentricidad/desviación
Mida la relación geométrica especificada utilizando su referencia real y el estándar de dibujo. Acordar controles de soporte y rotación cuando se requiera descentramiento; una lectura de calibre no puede establecer esta relación.
Inspección dimensional final
Verifique las longitudes aplicables, los requisitos de rosca, las dimensiones de las ranuras y el estado de la superficie después del mecanizado. Confirme el muestreo y los métodos de medición disponibles durante la cotización.
Informe y embalaje
Prepare el informe basado en características acordado y proteja los bordes del orificio, las roscas y las superficies acabadas antes del envío. Definir requisitos de identificación, limpieza y documentación de exportación.
La imagen adjunta es una ilustración de inspección generada por IA. Se pueden agregar fotografías reales de los equipos de medición e informes del proyecto una vez verificados y aprobados. Los calibres de rosca, los accesorios de descentramiento, las pruebas adicionales de fábrica y la inspección de envío se confirman según el alcance solicitado.
Torneado CNC versus fresado CNC para piezas de plástico
El torneado es adecuado para funciones rotacionales; El fresado es adecuado para cavidades, ranuras y superficies que necesitan un cortador giratorio para acercarse desde direcciones seleccionadas. Algunos componentes necesitan ambos procesos.
factores
Torneado CNC
Fresado CNC
Pieza de trabajo
Gira en torneado convencional.
Generalmente se lleva a cabo en un accesorio
herramienta de corte
Se mueve contra el material rotativo.
El cortador giratorio elimina el material
Mejor geometría
Cilíndrico / rotacional
Prismático / complejo
Características comunes
OD, ID, hombros, ranuras y roscas
Bolsillos, ranuras, agujeros y superficies contorneadas.
Piezas típicas
Bujes, rodillos y manguitos.
Carcasas, accesorios y colectores.
Características cilíndricas relacionadas
A menudo eficiente dentro de una configuración de giro
Puede requerir configuraciones y estrategias adicionales
Geometría multisuperficie
Requiere operaciones secundarias apropiadas
Adecuado con configuraciones planificadas o ejes adicionales
Se puede girar y fresar un manguito con un orificio controlado y una superficie plana de montaje. La transferencia de datos debe mantener la relación entre el agujero y el plano. Elija la ruta a partir de la geometría funcional en lugar de solicitar un proceso únicamente por su nombre.
Evalúe a un proveedor según cómo conecta el dibujo, la calidad del stock, la estrategia de torneado y el método de aceptación. Analice estos criterios de adquisición con nuestro equipo de proyecto para que el alcance acordado quede claro antes de realizar el pedido.
Experiencia en mecanizado de plástico
Revise el comportamiento del material y los requisitos de soporte junto con la profundidad del orificio, las paredes y la eliminación de material.
Mecanizado de precisión de diámetros exteriores y diámetros exteriores
Identifique los ajustes funcionales y la relación de sus ejes, luego acuerde una ruta viable de fabricación y medición.
Experiencia en ingeniería de polímeros
Analice grados exactos, rellenos, condiciones de servicio y documentos de materiales de respaldo en lugar de etiquetas genéricas de polímeros.
Prototipo a soporte de producción
Planifique pruebas funcionales y cantidades recurrentes en torno a revisiones controladas de planos y criterios de aceptación.
Fabricación OEM basada en planos
Utilice el modelo, el dibujo y las especificaciones aprobadas del cliente para definir el componente en lugar de un tamaño de catálogo en stock.
Inspección dimensional
Confirmar condiciones de medición, muestreo y disponibilidad de informes como parte de la cotización.
DFM y soporte de materiales
Revise las áreas de agarre, la geometría esbelta, el enganche de la rosca y los posibles ajustes antes de que comience la fabricación.
Cómo fabricamos piezas de plástico torneadas por CNC
La secuencia de fabricación utiliza la revisión del dibujo, la calidad del stock y los requisitos funcionales acordados. Los ajustes no resueltos o las condiciones de inspección se aclaran antes de aceptar el alcance.
01 — Cargar CAD/Dibujo
Envíe el modelo y el dibujo anotado con información de cantidad y aplicación. Marque las relaciones críticas de diámetro exterior, diámetro interior, hombros, roscas y ejes.
02 — Revisión de ingeniería
Evalúe el orificio, el espesor de la pared, el saliente y el acceso a las herramientas. Aclare los requisitos de ajuste y cualquier característica difícil de medir.
03 — Selección de materiales
Acuerde la calificación exacta y los documentos materiales requeridos. Revisar la disponibilidad de stock, acondicionamiento de humedad y condiciones de operación.
04 — Planificación de procesos y sujeción del trabajo
Planificar áreas de agarre, soportes, utillajes y la secuencia de desbaste/acabado. Considere las dimensiones después de soltar el portabrocas y cualquier transferencia de datos secundarios.
05 — Torneado CNC
Mecanizar diámetros, caras, orificios, ranuras y roscas utilizando la ruta revisada. Aplicar controles en proceso acordados cuando sea necesario.
06 — Operaciones secundarias
Complete los orificios transversales, los planos, el desbarbado u otras características confirmadas cuando se especifique. Preservar la relación con los puntos de referencia de giro.
07 — Inspección dimensional
Verificar dimensiones requeridas y controles geométricos en las condiciones acordadas. Elaborar el informe solicitado y resolver cualquier no conformidad.
08 — Embalaje y envío
Proteja los diámetros, orificios y roscas terminados e identifique la revisión o el lote de la pieza. Organizar el envío y los documentos según el pedido aceptado.
Preguntas frecuentes sobre torneado CNC
Respuestas directas a preguntas comunes sobre torneado, materiales y selección de proveedores.
¿Qué materiales plásticos se pueden tornear mediante CNC?+
PEEK, Delrin/POM, PTFE, Nylon, UHMW-PE, PVDF, PEI y grados seleccionados de PVC, PP y HDPE se pueden revisar para torneado CNC. Especificar el grado exacto, los rellenos y el entorno de trabajo; Se confirma la idoneidad y disponibilidad de stock para su componente.
¿Qué tipos de piezas de plástico son las más adecuadas para el torneado CNC?+
Las piezas cilíndricas y rotativas como casquillos, manguitos, rodillos, espaciadores, anillos y asientos de válvulas son buenos candidatos. alrededor de un eje se pueden formar diámetros exteriores, orificios, hombros, ranuras y roscas; Las cavidades importantes o los detalles fuera del eje pueden necesitar un fresado secundario.
¿Cuál es la diferencia entre torneado CNC y fresado CNC?+
En el torneado convencional, la pieza de trabajo gira contra una herramienta de corte; En el fresado, una fresa giratoria mecaniza una pieza de trabajo apoyada. El torneado se adapta a la geometría cilíndrica, mientras que el fresado se adapta a cajeras y caras complejas. Un componente puede utilizar ambos procesos.
¿Qué tolerancias se pueden lograr en piezas de plástico torneadas por CNC?+
Las tolerancias alcanzables se confirman después de revisar el grado, el diámetro, la longitud, el espesor de la pared y la condición de inspección. No existe un valor universal para cada pieza de plástico. Identifique ajustes funcionales, datos de referencia, condiciones térmicas y requisitos de acondicionamiento para una revisión precisa.
¿Se pueden tornear CNC PEEK y Delrin?+
Sí, PEEK y Delrin/POM son candidatos para casquillos, anillos, manguitos y otras piezas rotacionales torneados. Indique el grado exacto de PEEK o el tipo de acetal, incluidos los rellenos. Selección de la guía de temperatura requerida, exposición química y documentación del material.
¿Cómo se mecanizan casquillos de plástico de paredes delgadas sin deformarlos?+
Los casquillos de pared delgada necesitan una presión de agarre controlada, un soporte adecuado y una secuencia de corte adaptada al grado. La estrategia se revisa para la geometría real de la pared y del orificio. Las dimensiones finales deben comprobarse después de la liberación en las condiciones acordadas, utilizando una fuerza de medición adecuada.
¿Se pueden mecanizar roscas internas y externas en plástico?+
Sí, se pueden revisar roscas plásticas internas y externas para maquinado. Proporcione la designación de la rosca, el paso, el compromiso, el torque de ensamblaje y los requisitos de uso repetido. La resistencia y la fluencia del material pueden justificar un inserto u otra disposición de sujeción.
¿Qué archivos CAD aceptan para cotizaciones de torneado CNC?+
Envíe modelos STEP, STP, IGES o X_T junto con un dibujo DWG, DXF o PDF anotado cuando esté disponible. Se puede cargar un archivo o paquete ZIP de hasta 10 MB; Los archivos más grandes se pueden compartir por correo electrónico. Identificar la revisión y las dimensiones críticas.
¿Se puede utilizar el torneado CNC para prototipos de piezas de plástico?+
Sí, el torneado CNC puede producir prototipos rotacionales funcionales a partir de plásticos de ingeniería adecuados sin un molde dedicado. Las pruebas de prototipos deben utilizar el grado especificado y verificar el ajuste y las condiciones de operación reales. Es posible que aún se necesiten accesorios y planificación de instalación.
TU PIEZA TORNEADA. SUS REQUISITOS.
Obtenga una cotización para piezas de plástico torneadas por CNC
Cargue su modelo CAD o dibujo de ingeniería y proporcione el material, la cantidad, las dimensiones críticas de OD/ID, tolerancias, requisitos de rosca e información de la aplicación. Nuestro equipo revisará su proyecto y recomendará una estrategia de giro adecuada.
Incluya el diámetro máximo, la longitud total, el espesor de la pared, los ajustes de acoplamiento y el eje de referencia para requisitos concéntricos o de desviación. Explique la temperatura de servicio, las cargas y la exposición a los medios si la selección del material está indecisa. Se requiere empresa, nombre, correo electrónico y teléfono; Los detalles del proyecto y la carga de dibujos son opcionales.
STEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Los archivos más grandes se pueden compartir por correo electrónico. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.