Resistencia química excepcional
Útil para muchos medios agresivos. Verifique el producto químico real, la concentración, la temperatura, la duración y cualquier relleno antes de la aprobación.

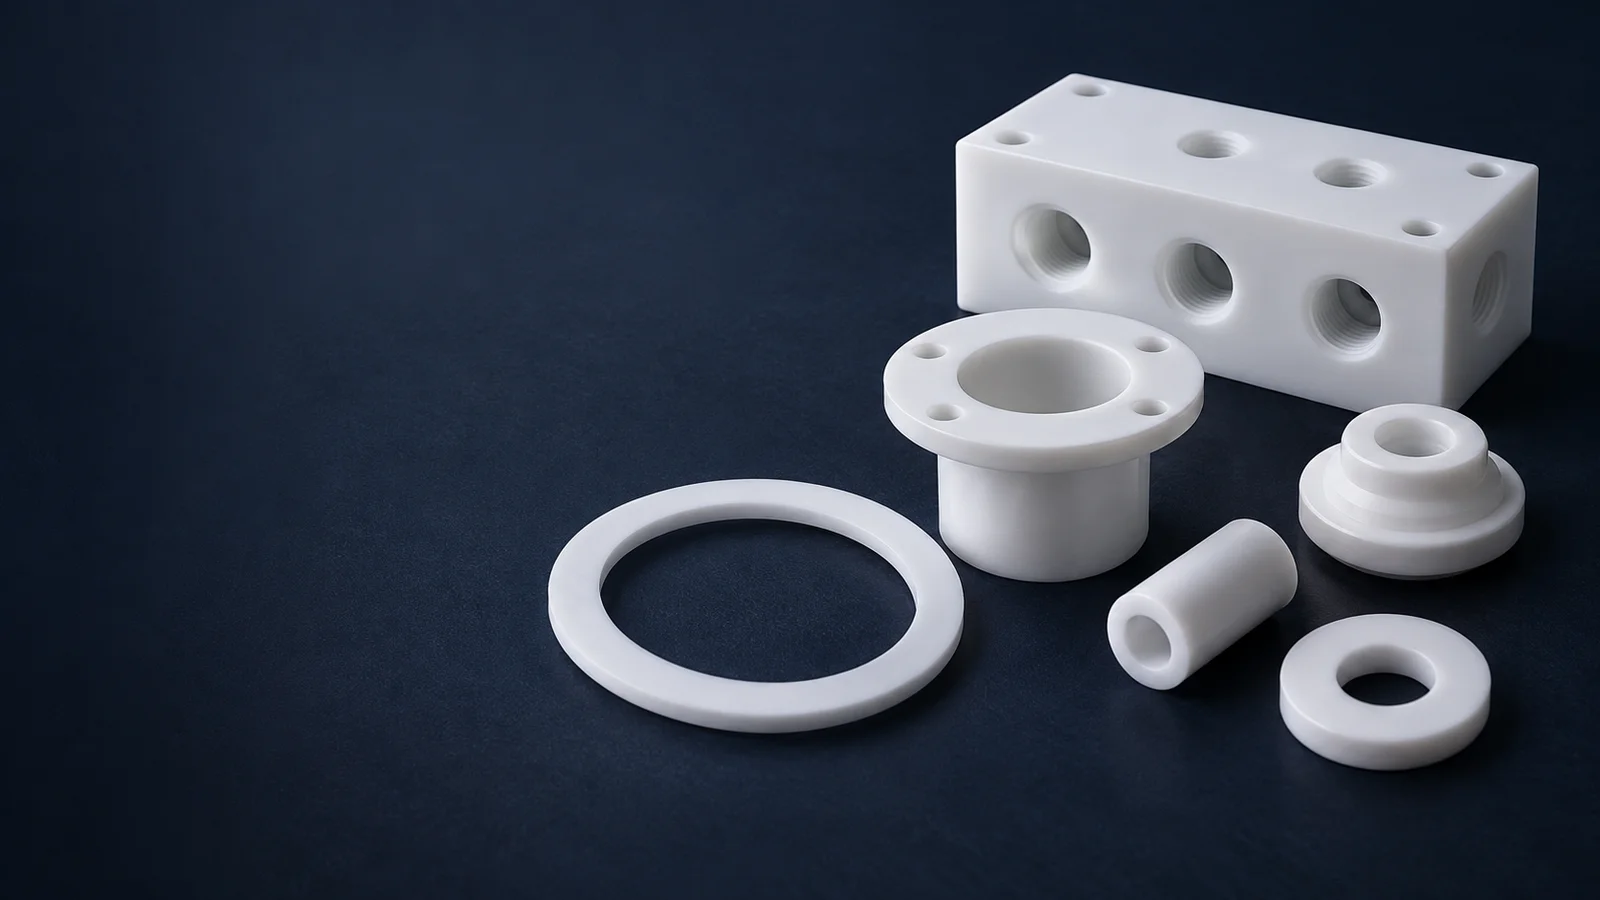
RESISTENCIA QUÍMICA · BAJA FRICCIÓN · DIMENSIONES CONTROLADAS
TOPS Plastics mecaniza PTFE mediante CNC para sellos, casquillos, cojinetes, aislantes y componentes de válvulas a medida. Revisamos los grados vírgenes y con cargas especificadas según su plano, las condiciones de servicio y los criterios de aceptación.
¿Busca mecanizado de Teflon? PTFE es el nombre genérico del material; Teflon™ es una marca de fluoropolímeros de Chemours. Si exige material de marca, indique la resina o el grado exacto del semielaborado. Su disponibilidad y trazabilidad deben confirmarse.
Confirme el compuesto de PTFE real, el estado del stock y la aceptación funcional antes de seleccionar la ruta de mecanizado. Las calidades vírgenes y llenas se revisan para determinar su disponibilidad e idoneidad para la aplicación.
| Capacidad | Alcance del proyecto TOPS Plastics |
|---|---|
| Materiales | PTFE / politetrafluoroetileno. |
| Término de búsqueda común | mecanizado Teflon; Esta página cubre el mecanizado del stock PTFE, no un servicio de recubrimiento. |
| Procesos | Fresado, torneado, taladrado, roscado y mandrinado CNC; características multieje seleccionadas después de la revisión. |
| Grados | Compuestos vírgenes, rellenos de vidrio, rellenos de carbón, rellenos de bronce y personalizados específicos, sujetos a confirmación. |
| Piezas típicas | Sellos, casquillos, cojinetes, aisladores y componentes de válvulas. |
| Producción | Prototipo, producción OEM repetida y de bajo volumen. |
| Entrada | Archivos CAD, dibujos y muestras con dimensiones de aceptación definidas. |
| Archivos | STEP/STP, IGES/IGS, X_T, DWG, DXF, PDF o ZIP. |
| Inspección | Inspección dimensional basada en planos con condiciones acordadas y alcance del informe. |
PTFE significa politetrafluoroetileno, un fluoropolímero de baja fricción que se utiliza para piezas químicamente expuestas y eléctricamente aislantes. Teflon™ es una marca registrada de Chemours que cubre ciertos productos de fluoropolímero, incluidos PTFE; no es el nombre genérico de todos los materiales de PTFE.
En las conversaciones de compra, “mecanizado Teflon” a menudo significa mecanizado CNC de material PTFE en sellos, casquillos, aisladores o piezas de válvulas. Esa expresión de búsqueda no establece el proveedor de resina, marca, relleno o especificación de stock.
A menos que un dibujo requiera una resina de marca específica o un material aprobado, identifique el grado exacto de PTFE y el requisito de relleno. Si es obligatoria la resina Teflon™ genuina, incluya la designación aprobada, la documentación del proveedor y los requisitos de trazabilidad antes de la cotización. TOPS no implica una licencia de marca registrada de Chemours ni existencias de marca garantizadas.
El mecanizado PTFE elimina material de una pieza sólida en bruto. Aplicar un recubrimiento de fluoropolímero antiadherente es un proceso diferente. Las solicitudes de piezas metálicas revestidas, componentes FEP o PFA necesitan una revisión de material y proceso por separado.
Referencias técnicas: Familias de resinas Chemours Teflon™ e información de marca · Información del producto de resina Chemours PTFE
Seleccione PTFE para el requisito funcional teniendo en cuenta sus limitaciones mecánicas. Las siguientes propiedades son puntos de partida para la revisión de calificaciones, no garantías de aplicación universal.
Útil para muchos medios agresivos. Verifique el producto químico real, la concentración, la temperatura, la duración y cualquier relleno antes de la aprobación.
Un candidato para superficies deslizantes, sellos y cojinetes. El acabado de la superficie, la presión, la velocidad y la lubricación afectan el desgaste y la fricción.
Útil en amplias condiciones de temperatura. Evalúe el rendimiento cargado, los ciclos térmicos y la expansión diferencial en lugar de evaluar únicamente la temperatura nominal de la resina.
El PTFE virgen puede adaptarse a componentes eléctricos. Los compuestos rellenos pueden cambiar el comportamiento de aislamiento, dieléctrico o conductividad.
Puede reducir la adherencia o la acumulación de producto. La química de limpieza, la geometría de la superficie y las condiciones de funcionamiento aún determinan la idoneidad.
Una absorción de humedad muy baja puede ayudar en ambientes húmedos. El movimiento térmico y la fluencia pueden dominar el comportamiento dimensional incluso cuando los efectos de la humedad son pequeños.
Virgin PTFE no contiene relleno de refuerzo intencional. El PTFE relleno utiliza aditivos específicos para cambiar el desgaste, la fluencia, la compresión u otro comportamiento. La especificación del compuesto importa más que un nombre genérico de relleno.
| Grado | Características principales | Consideraciones de aplicación |
|---|---|---|
| PTFE virgen | Resistencia química, aislamiento eléctrico y baja fricción. | Sellos, aisladores y componentes químicos; evaluar la fluencia bajo carga. |
| PTFE relleno de vidrio | Puede mejorar el comportamiento de desgaste y fluencia. | Bujes y piezas de cojinetes; Verifique la compatibilidad del medio, la abrasión y el desgaste de la contraparte. |
| PTFE relleno de carbono | Puede mejorar el desgaste y el comportamiento dimensional cargado. | Piezas deslizantes; verificar las propiedades eléctricas y el compuesto de carbono real. |
| PTFE relleno de bronce | Puede mejorar el rendimiento de compresión y desgaste. | Aplicaciones de rodamientos y desgaste; El bronce cambia la idoneidad química y eléctrica. |
| PTFE relleno de grafito | Un compuesto de grafito específico puede mejorar el comportamiento de deslizamiento y desgaste. | Revisar los requisitos de fricción, contracara, carga y eléctricos; Los grados de grafito no son intercambiables. |
| PTFE relleno personalizado | Formulación específica para la aplicación. | Revisar tipo de relleno, proporción, datos de proveedores y calificación requerida. |
El PTFE relleno no es automáticamente equivalente químicamente al PTFE virgen. Un relleno puede afectar la pureza, el aislamiento eléctrico, la resistencia a la corrosión, el desgaste de las contrapartes y el uso permitido. Obtenga datos de compatibilidad específicos del grado para las condiciones de servicio reales.
Cuando sea necesario, debe aparecer un porcentaje de relleno o un nombre comercial en la especificación del material. Aprobar las sustituciones de forma explícita. Para equipos semiconductores, alimentarios o farmacéuticos, confirme los extraíbles, la pureza o los registros de cumplimiento aplicables por separado; mecanizar un compuesto no lo califica para estas aplicaciones.
Referencias técnicas: Selección y limitaciones del compuesto Daikin PTFE · Descripción general del material de PTFE relleno con AGC
La ruta debe preservar el sellado crítico y la geometría de acoplamiento al mismo tiempo que limita la presión, el calor y el corte sin soporte.
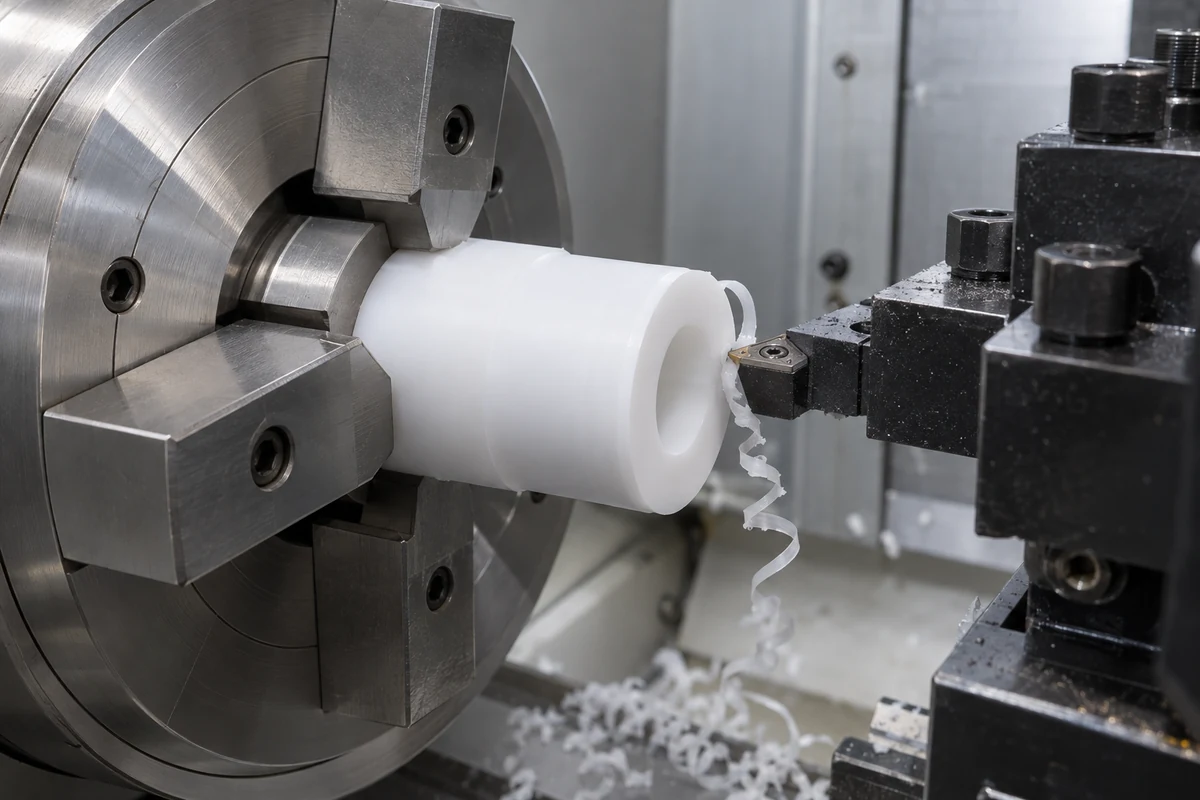
Para placas, colectores, carcasas, aisladores, bloques de válvulas y accesorios. Revise la profundidad de la cavidad, el soporte y la cantidad de material removido.
Más información →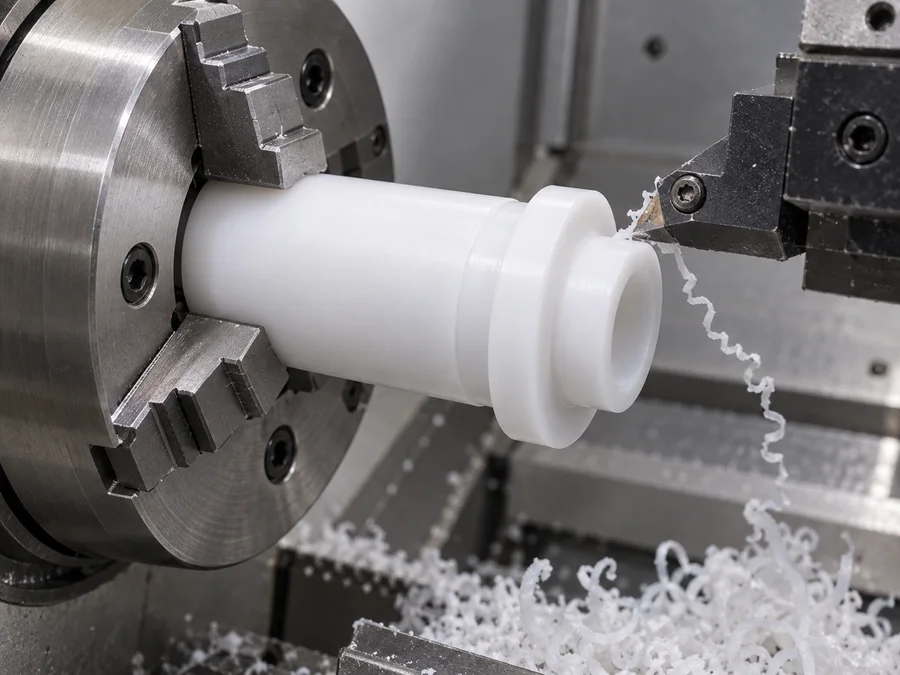
Para sellos, casquillos, manguitos, anillos, cojinetes, espaciadores y componentes de válvulas. Revise el contacto del mandril, las paredes delgadas y la relación entre el diámetro interior y el diámetro exterior liberado.
Más información →Para componentes complejos de múltiples caras donde la geometría justifica el proceso. El acceso a herramientas, el soporte local y las relaciones de datos siguen siendo esenciales.
Más información →Para agujeros, taladros, roscas y avellanados. Especifique el compromiso de la rosca, las interfaces de presión y la inspección de las características internas blandas.
Más información →El torneado recibe especial atención para las piezas rotativas PTFE: los diámetros de los sellos, los orificios de las camisas y los asientos de las válvulas comparten un eje de referencia, pero las secciones delgadas pueden distorsionarse bajo la presión del mandril. Revise las dimensiones publicadas, el soporte y la secuencia de mecanizado antes de seleccionar un ajuste perfecto.
Se considera el mecanizado en cinco ejes cuando la geometría y el acceso lo justifican. No elimina la necesidad de controlar la presión, la desviación o la temperatura de la abrazadera. Las piezas rotativas simples a menudo pueden seguir una ruta de giro más directa.
El PTFE se corta fácilmente, pero la precisión es un desafío porque la suavidad, la fluencia, la expansión térmica y la presión del accesorio pueden cambiar las dimensiones del acabado.
Las fuerzas de corte y sujeción pueden deformar la pieza de trabajo. Una dimensión medida bajo restricción puede no representar la parte libre.
La carga sostenida puede producir deformaciones dependientes del tiempo. Se deben revisar tanto la permanencia del dispositivo como las cargas de servicio posteriores.
La temperatura afecta el tamaño más fuertemente que en el caso de los metales comunes. El mecanizado en caliente y la inspección final en frío pueden producir lecturas diferentes.
Los bordes delgados y flexibles pueden rasgarse o retener rebabas blandas. El filo de la herramienta, la geometría de salida y un método de desbarbado controlado son importantes.
Una pieza puede recuperarse o moverse después de que se libera la presión del accesorio. Plan de acabado e inspección de la condición aceptada.
La recuperación elástica después del desbloqueo y la fluencia a largo plazo son riesgos dimensionales relacionados, pero no son mecanismos idénticos. No corrija cada cambio posterior al mecanizado ajustando la compensación de la herramienta. Primero determine si la presión, la temperatura, la tensión del stock o la fuerza de medición están impulsando el resultado.
Un primer artículo debe comprobarse después de su lanzamiento utilizando el método de medición previsto. Si un anillo delgado cambia de forma entre configuraciones, revise el contacto del accesorio y el estado de inspección antes de repetir la misma ruta para todo el lote. Este es un ejemplo práctico de revisión de procesos, no un estudio de caso de cliente.
Especifique las tolerancias de PTFE según el grado, la geometría, el espesor de la pared, el tamaño, la estrategia de fijación y el entorno de servicio. Una tolerancia general estricta en cada característica puede agregar costos sin mejorar la función.
| Característica | Consideración principal |
|---|---|
| Buje de pared delgada | La presión del mandril puede cambiar la geometría del orificio y de la pared. |
| Diámetro del sello | La recuperación después de soltar afecta el tamaño aceptado. |
| Anillo grande | El movimiento térmico aumenta con el diámetro. |
| Orificio | La flexibilidad del material y la fuerza de medición pueden cambiar la lectura. |
| Plato Plano | La fluencia, la tensión del stock y el soporte afectan la planitud. |
| Rosca | Es necesario revisar el material blando, el acoplamiento y el par de montaje. |
| Asiento de válvula | El sellado de la superficie, la calidad de los bordes y la estabilidad dimensional son importantes en conjunto. |
| Ajuste de acoplamiento apretado | Verifique las tolerancias de acoplamiento y la temperatura de servicio, no solo el tamaño a temperatura ambiente. |
Identificar las dimensiones, datos y unidades críticas para la calidad. Una pequeña ranura de sellado soportada, una junta plana grande y un manguito largo y delgado presentan diferentes problemas de control. TOPS revisa las tolerancias numéricas del dibujo real; no se adopta ninguna tolerancia universal ni capacidad de competencia.
Acordar temperatura, tiempo después del desbloqué, soporte y fuerza de contacto para la aceptación final. Cuando sea útil, especifique si una característica se evalúa libre, con un soporte ligero o en un elemento funcional definido. Una verificación de ajuste instalado puede complementar la inspección dimensional, pero necesita un método escrito y no reemplaza todos los requisitos del dibujo.
Envíe su dibujo para una revisión de tolerancia de PTFE →PTFE puede deformarse gradualmente bajo carga sostenida después del mecanizado. La fluencia, a menudo llamada flujo en frío, afecta los sellos cargados, los asientos de válvulas, las superficies de apoyo, las bridas atornilladas y los ajustes de interferencia. Una dimensión inicial correcta no establece un ajuste o precarga a largo plazo.
Revise la presión, el área de contacto soportada, la geometría del casquillo y los espacios de extrusión. La fluencia puede cambiar la presión de contacto o el comportamiento de fuga.
Proporciona carga, velocidad, ciclo de trabajo y contracara. Las calidades rellenas pueden cambiar el comportamiento de desgaste y fluencia, pero requieren una validación específica del compuesto.
Revisar los límites de compresión, retención de precarga y soporte mecánico. No utilice interferencia adicional como solución general para la fluencia.
Para una arandela de PTFE debajo de un perno, un espesor inicialmente correcto no establece una retención de precarga a largo plazo. Revise el diseño de la junta, la tensión de compresión y cualquier límite mecánico de compresión requerido. Para un sello, defina la presión, el soporte del casquillo, los espacios de extrusión y si la fluencia puede reducir el contacto deseado.
Estabilización significa llevar la pieza a una condición de inspección acordada cuando sea necesario. No es una promesa de que las dimensiones nunca cambiarán en servicio, ni un procedimiento de recocido universal. Cualquier tratamiento térmico requiere una revisión del proceso específico del grado.
La preparación de la instalación debe definir el torque de montaje, el acabado de acoplamiento y el área de contacto soportada. Una prueba de carga o fuga específica del proyecto puede ser útil, pero su método, duración y aceptación deben acordarse en lugar de inferirse de la inspección dimensional.
Las dimensiones de PTFE cambian con la temperatura. Revise los datos de expansión de la calidad exacta, la longitud de las características, el rango operativo y el material de acoplamiento; el resultado de una inspección a temperatura ambiente por sí solo no puede establecer un ajuste del conjunto frío o caliente.
Registre la temperatura, el soporte y el tiempo de asentamiento acordados después de la liberación del dispositivo.
PTFE, la carcasa metálica y el eje correspondiente pueden expandirse de manera diferente. Verifique la holgura en todo el rango operativo.
La recuperación elástica o dependiente del tiempo después del desbloqueo difiere de la expansión térmica. Defina el estado libre o soportado aceptado.
Para un casquillo dentro de una carcasa metálica, la expansión diferencial puede cambiar el ajuste a medida que cambia la temperatura. Dimensiones del eje de suministro y de la carcasa, sus materiales y el rango de funcionamiento. No elija la interferencia procedente únicamente de las mediciones de temperatura ambiente.
Para el diseño preliminar, la expansión lineal se puede estimar como ΔL ≈ α × L × ΔT utilizando un coeficiente específico del grado en un rango de temperatura adecuado. Esta es una estimación de diseño, no una tolerancia prometida ni un sustituto para verificar el comportamiento no lineal, la carga y las restricciones de acoplamiento.
Referencias técnicas: Propiedades y limitaciones de grado de Curbell PTFE
Primero defina las interfaces funcionales. El diseño debe tolerar un movimiento realista del polímero y al mismo tiempo permitir un mecanizado con soporte y una inspección significativa.
Las paredes delgadas pueden flexionarse bajo la presión de corte y fijación. Revise el soporte y la sección suficiente alrededor de los orificios críticos.
Aplicar los límites más estrechos a las dimensiones funcionales. No imponga expectativas similares a las del metal en todas las superficies no críticas.
Los casquillos y manguitos de pared delgada pueden volverse temporalmente ovalados. Defina la inspección del estado liberado y el ajuste instalado.
Evalúe la expansión térmica frente al componente acoplado en el rango de servicio real.
Verifique la fluencia en las interfaces fijadas o de cojinetes. El área de carga, la permanencia y la temperatura afectan la deformación.
Especifique diámetros, ranuras, acabado del terreno, superficie de contacto, presión y fugas permitidas cuando corresponda.
Revise un compuesto relleno adecuado para determinar el rendimiento frente al desgaste o la fluencia. Confirme las compensaciones químicas, de pureza y eléctricas.
Defina roturas de bordes y pasajes que necesiten control de rebabas. Protege los labios de sellado y la geometría funcional intencionadamente afilada.
Envíe el dibujo anotado junto con el modelo CAD. El modelo comunica forma; el dibujo controla datos, tolerancias, acabado y revisión. Confirme qué características deben conservarse si se proponen cambios en DFM.
Las características roscadas de PTFE necesitan revisión de acoplamiento, torque de ensamblaje y uso repetido. Las inserciones o uniones alternativas pueden ser apropiadas, pero introducen cuestiones de carga y compatibilidad. La adhesión a la superficie de PTFE también puede requerir un tratamiento especial; No asuma que la unión adhesiva ordinaria será confiable.
Estas familias de componentes basadas en dibujos son conceptos ilustrados, no dimensiones fijas del catálogo ni proyectos de clientes verificados. El material virgen o relleno se confirma para cada pedido.
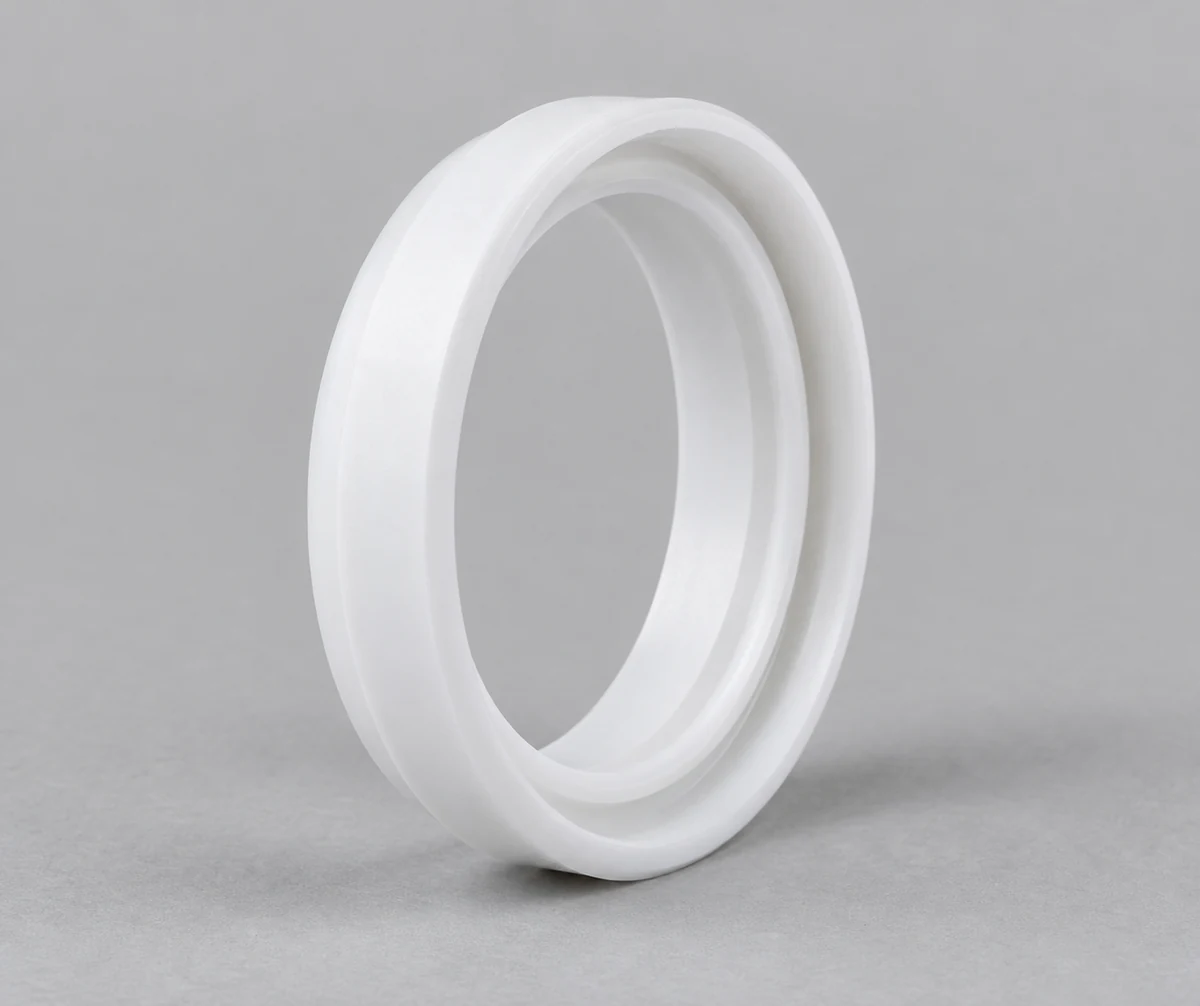
Defina el perfil del labio, el soporte del casquillo, la presión y la aceptación del sellado.
Más información →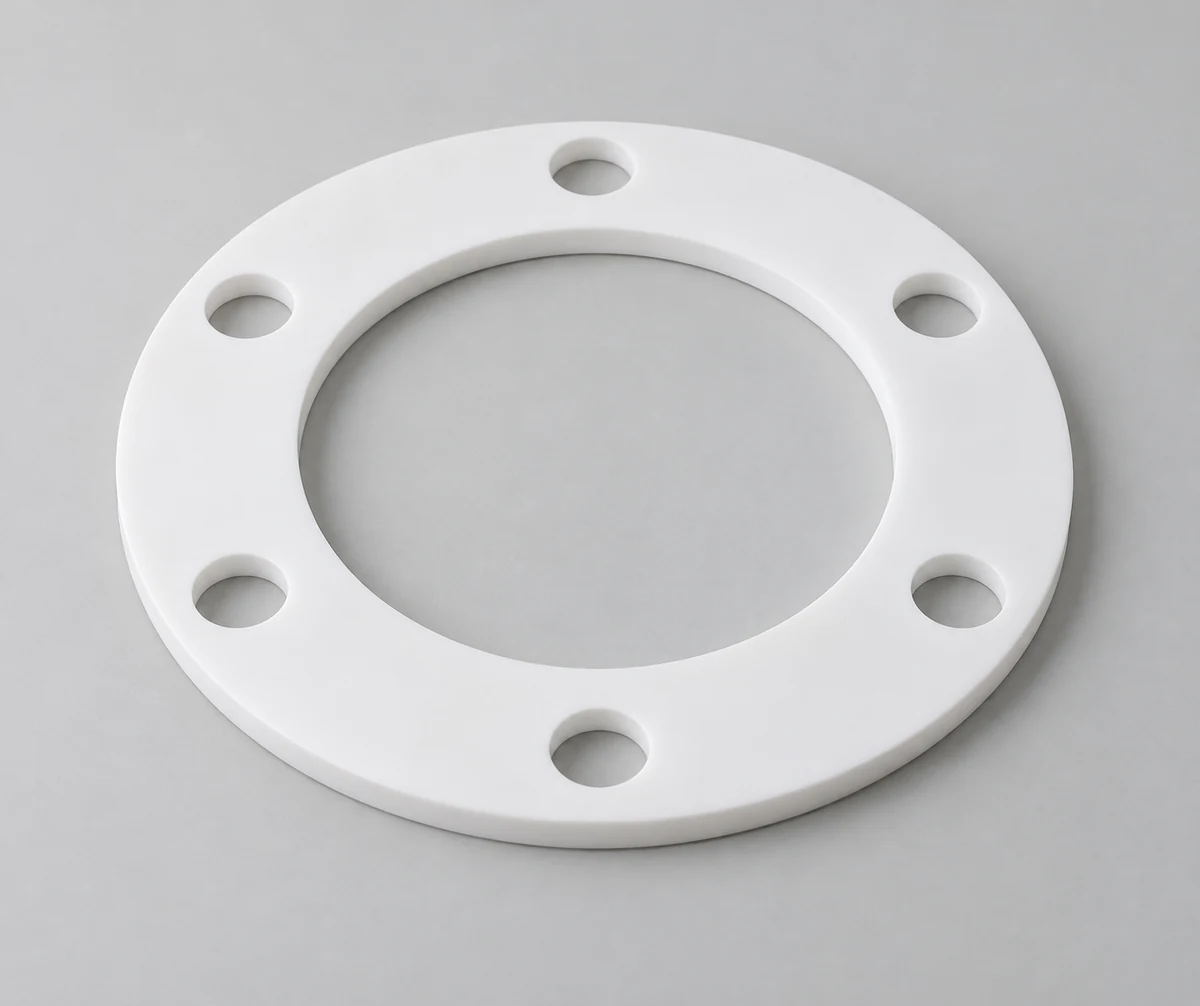
Especifique el patrón de pernos, el espesor, la condición de la brida y el control de compresión.
Más información →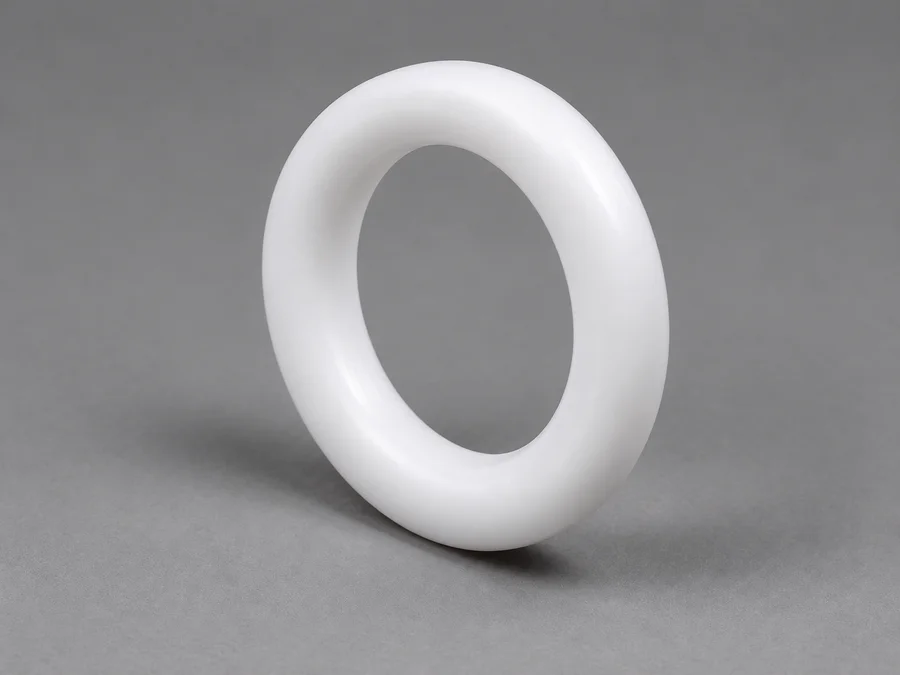
Especificar sección, prensaestopas, presión y método de montaje. El PTFE mecanizado sólido no es un reemplazo elástico directo para una junta tórica de goma.
Más información →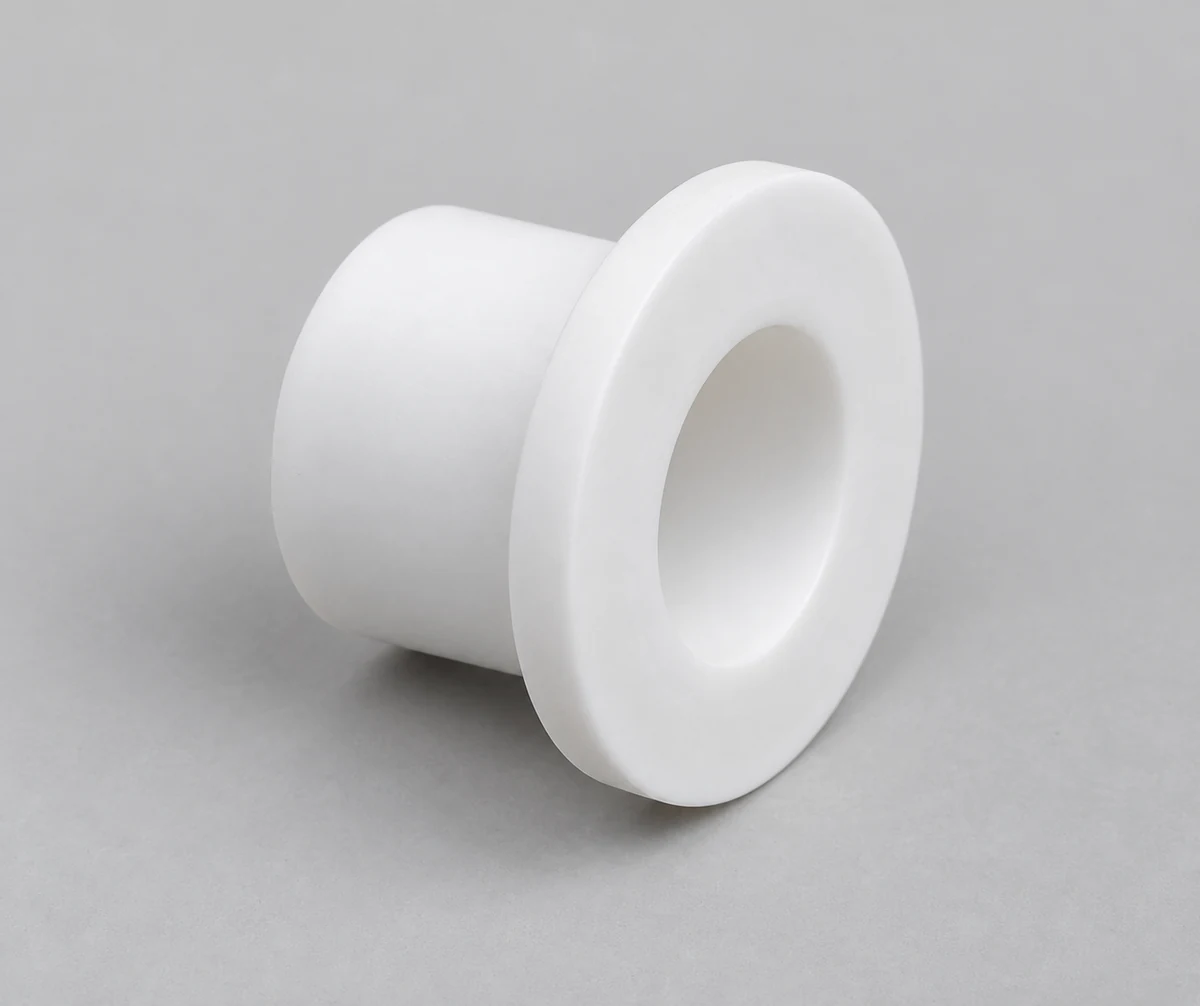
Revise la holgura del eje, el ajuste de la carcasa, la carga y la temperatura de funcionamiento.
Más información →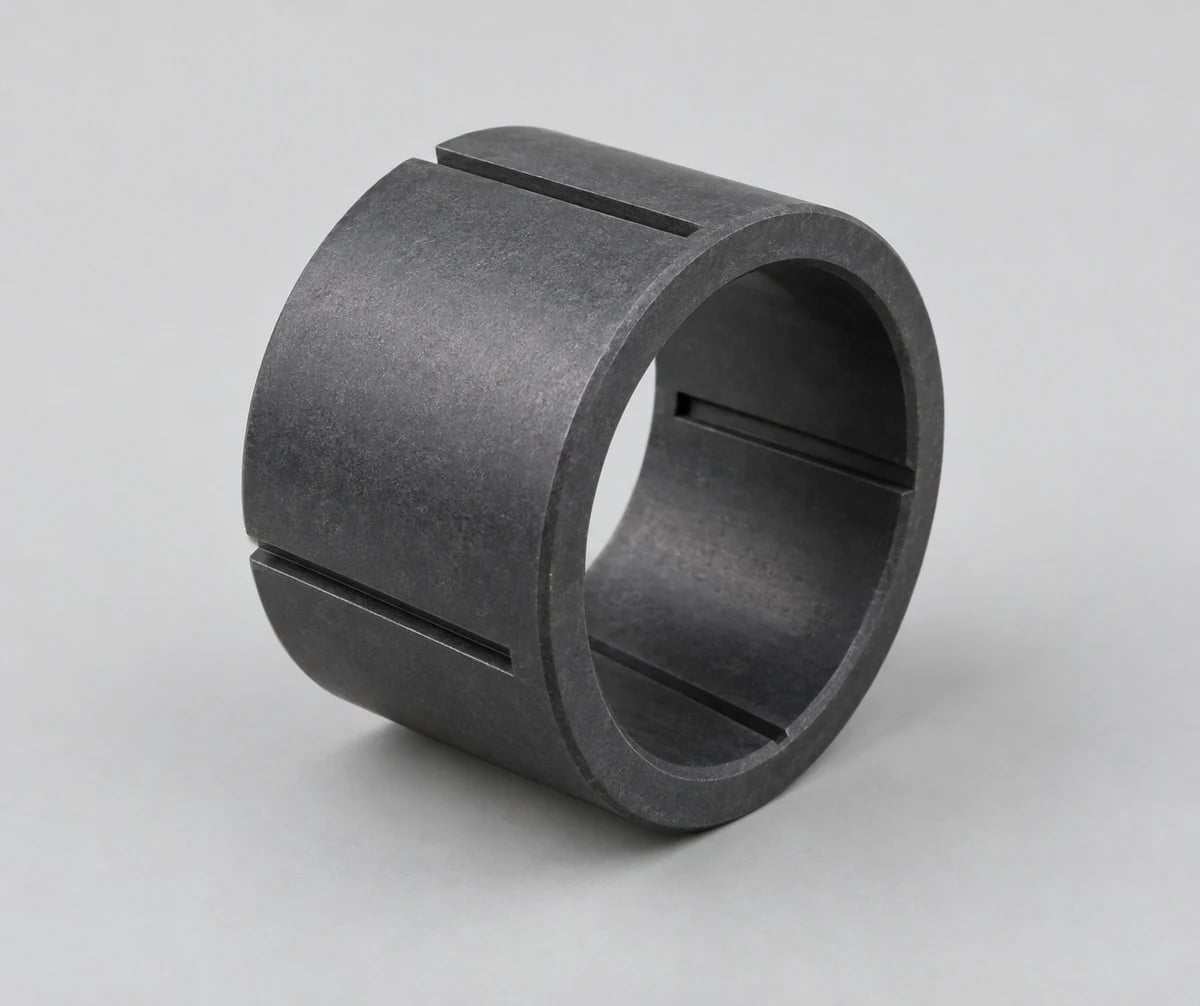
Evalúe la presión, la velocidad, la contracara y el compuesto del cojinete liso.
Más información →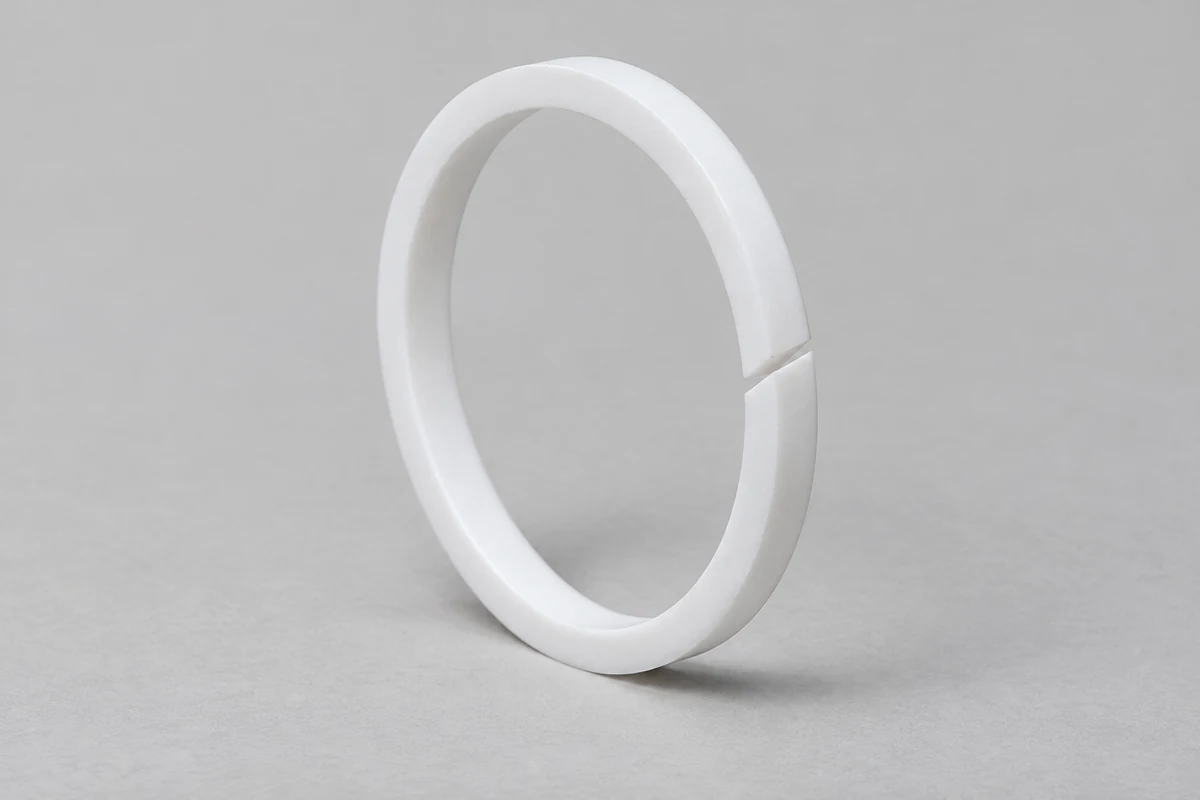
Defina la sección del anillo, divida la geometría si es necesario e inspección admitida.
Más información →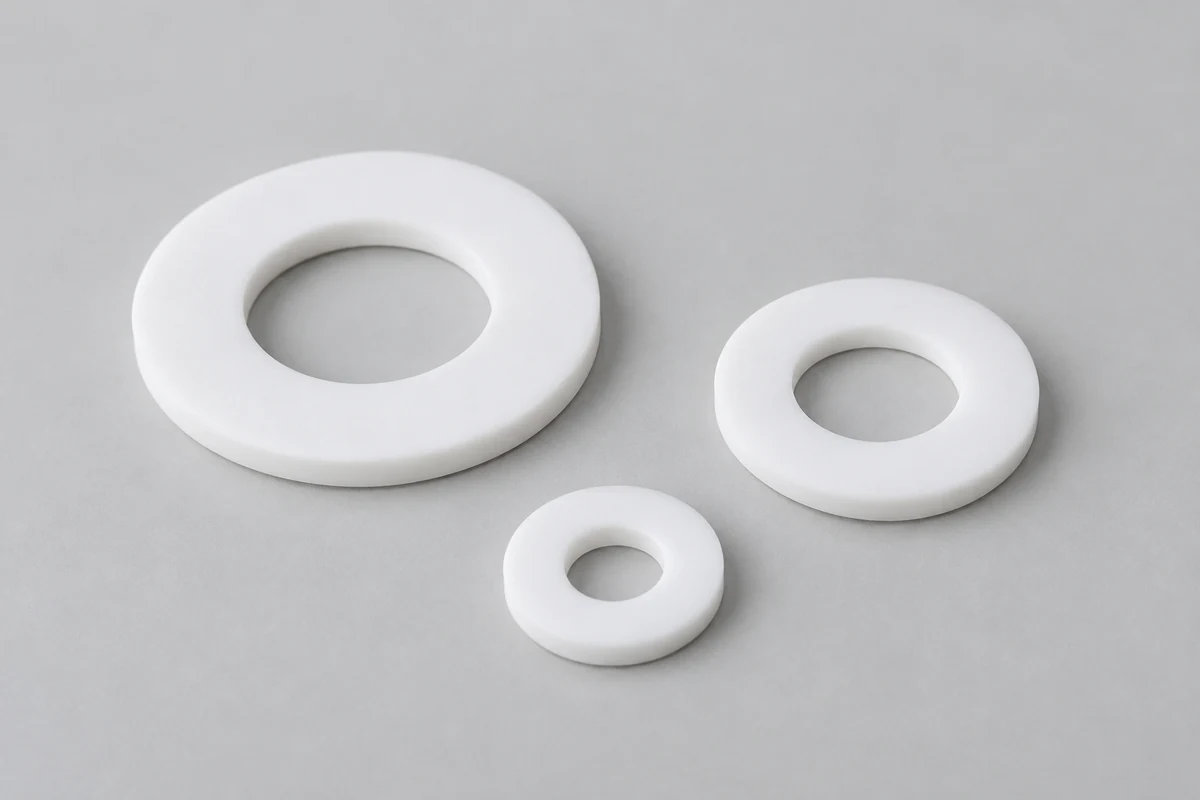
Revise el espesor, el área de contacto y la carga de compresión a largo plazo.
Más información →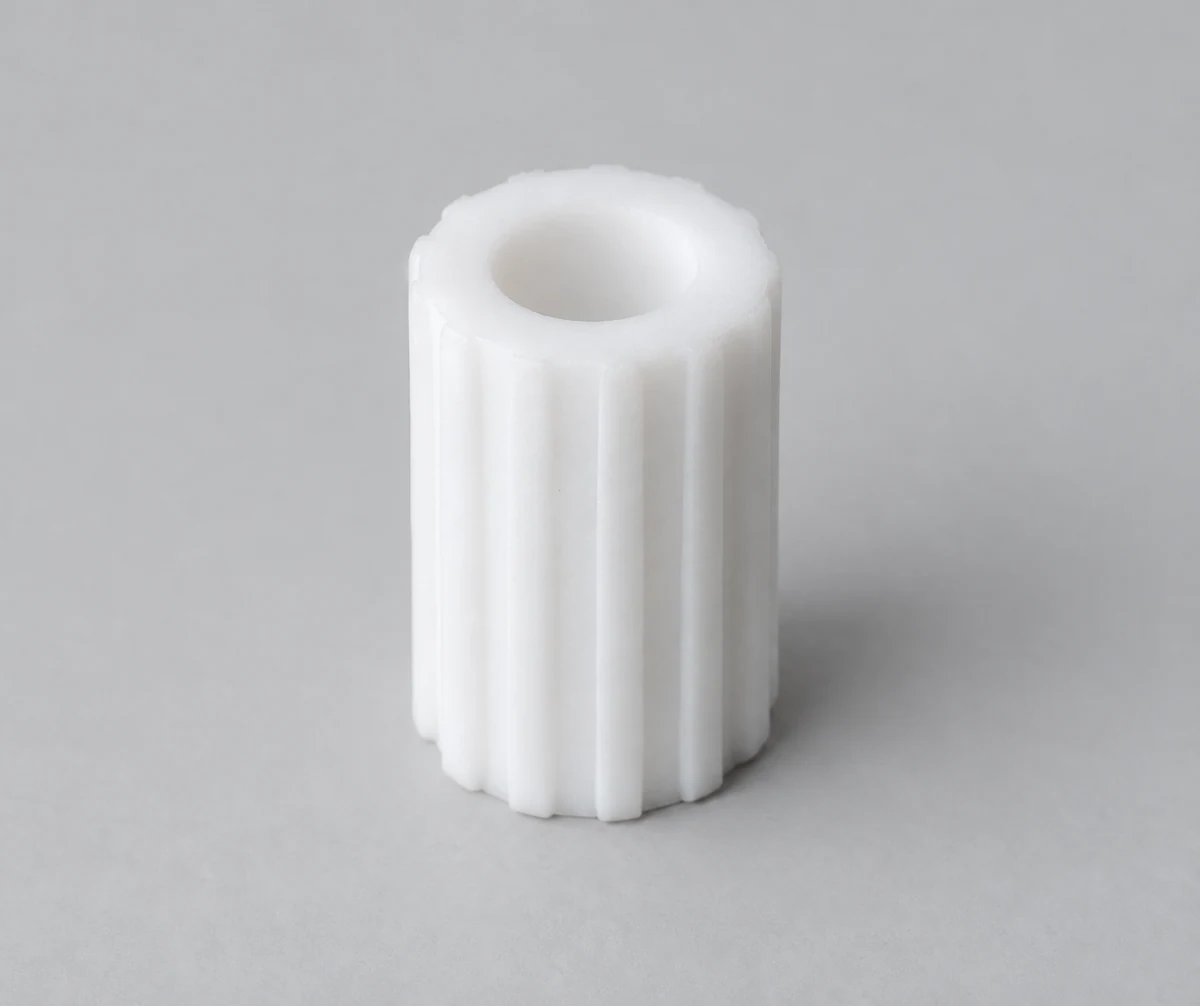
Confirme los requisitos eléctricos específicos de grado, temperatura y dieléctrico.
Más información →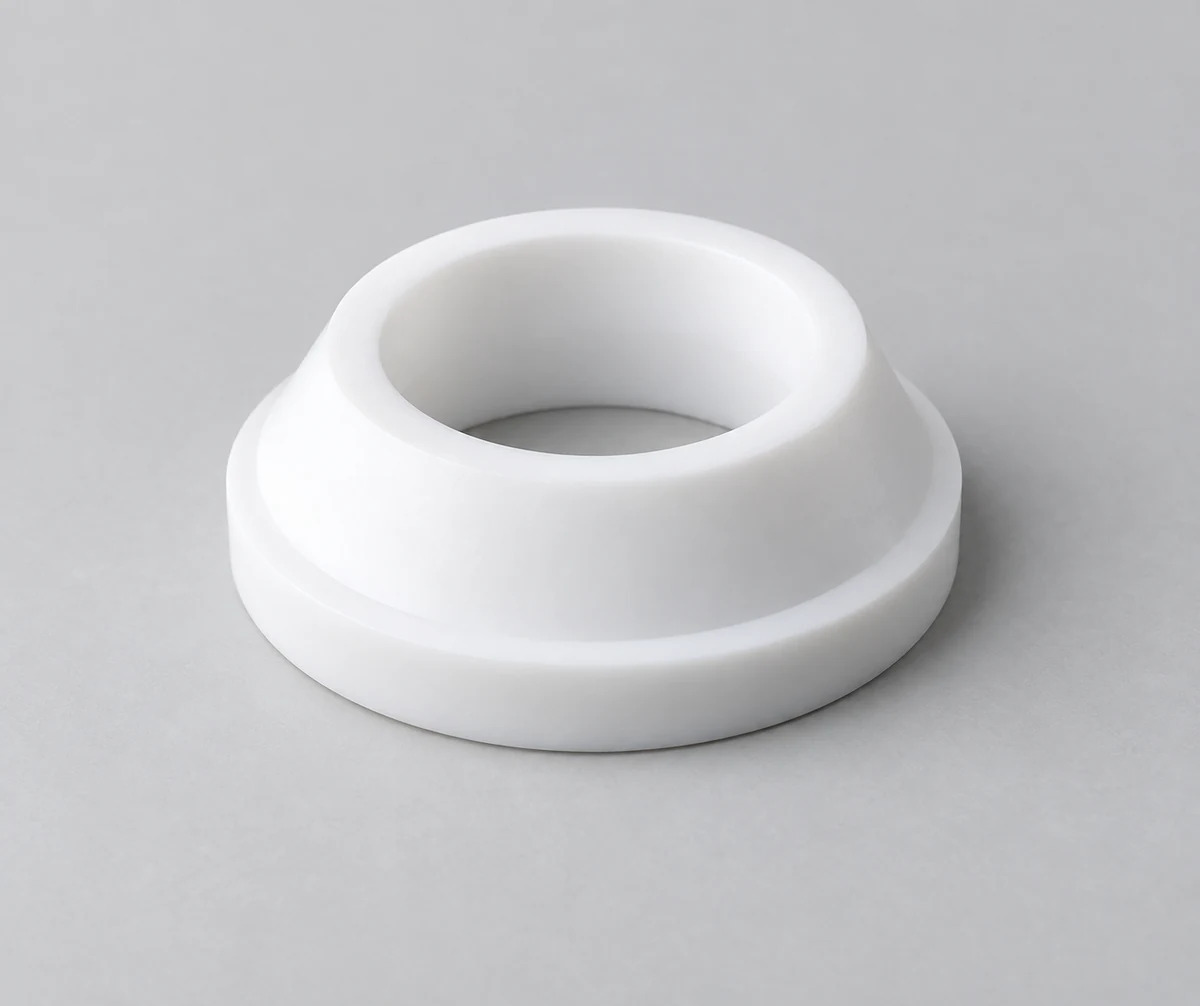
Especifique el ángulo de sellado, la superficie, la válvula de acoplamiento y el alcance de la prueba de fugas.
Más información →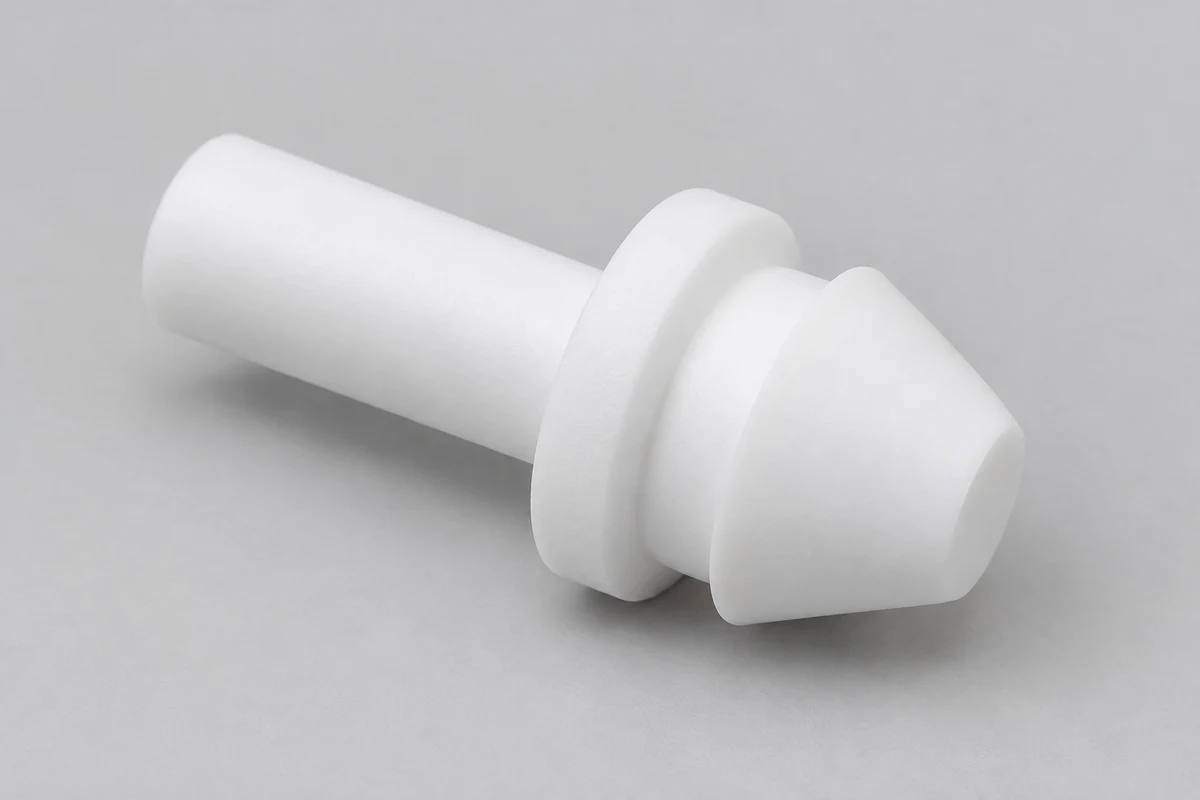
Revise la compatibilidad de fluidos, la presión, los conductos y las superficies de contacto.
Más información →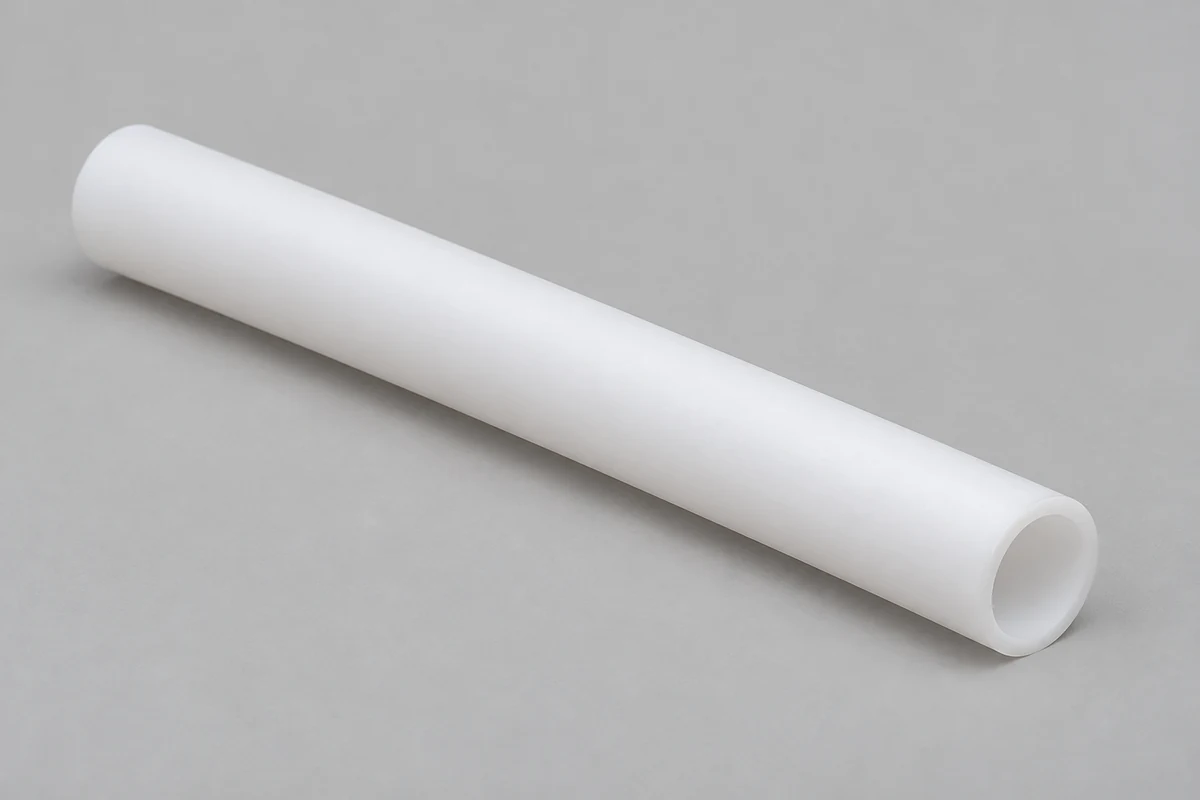
Controle el orificio, el espesor de la pared y el soporte de una geometría larga y delgada.
Más información →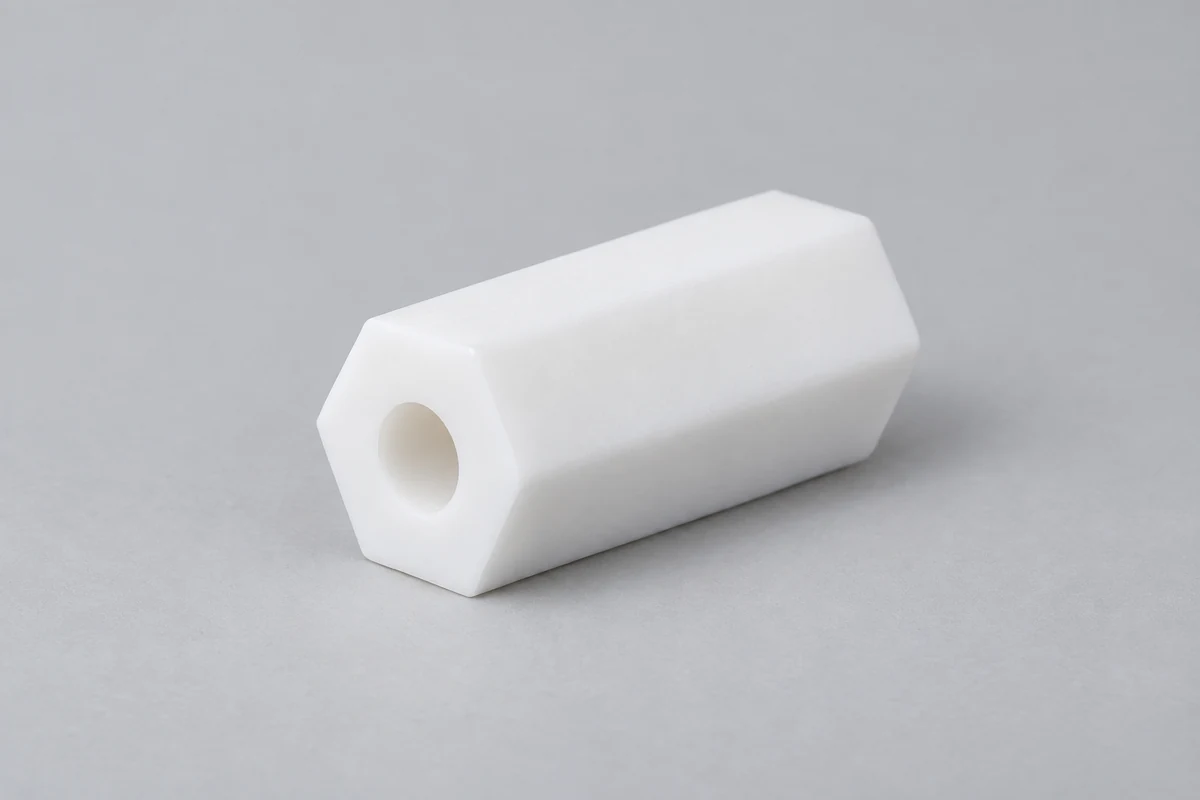
Defina la separación del conjunto y la carga sin asumir espesor permanente bajo compresión.
Más información →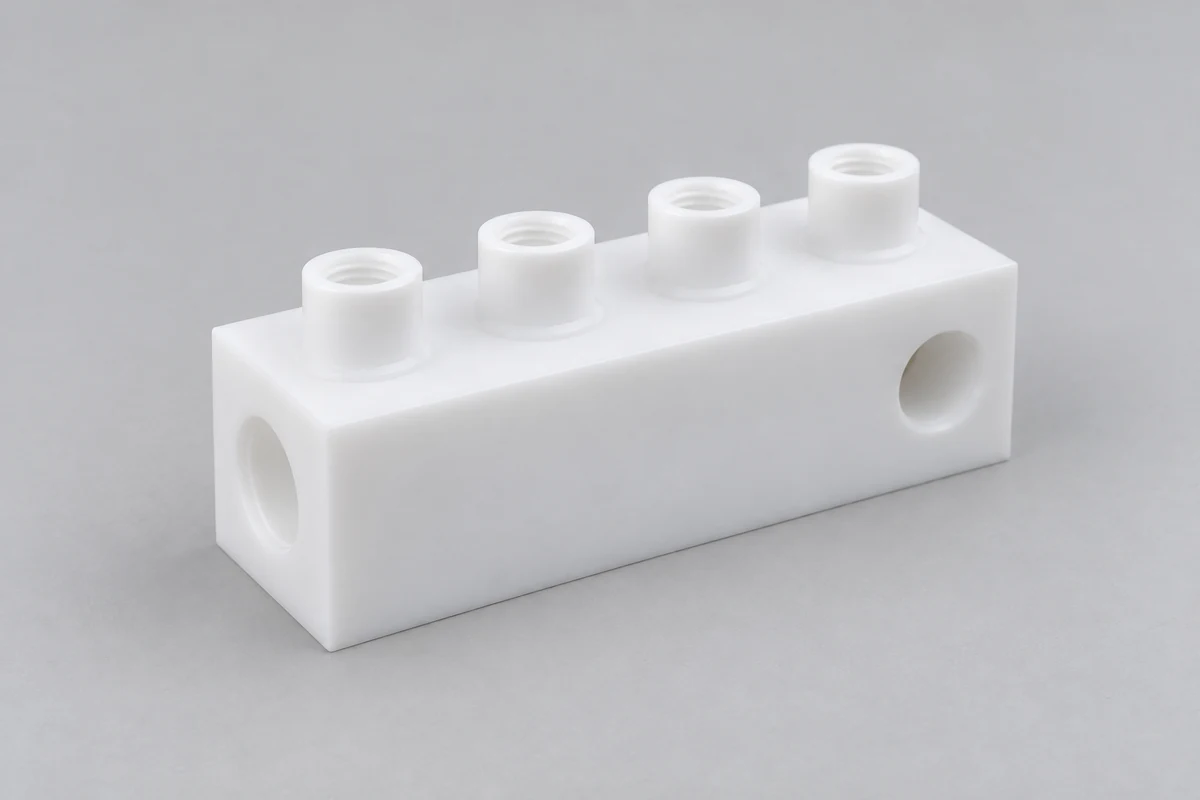
Especifique rutas de fluidos, interfaces de puertos, requisitos de presión y limpieza.
Más información →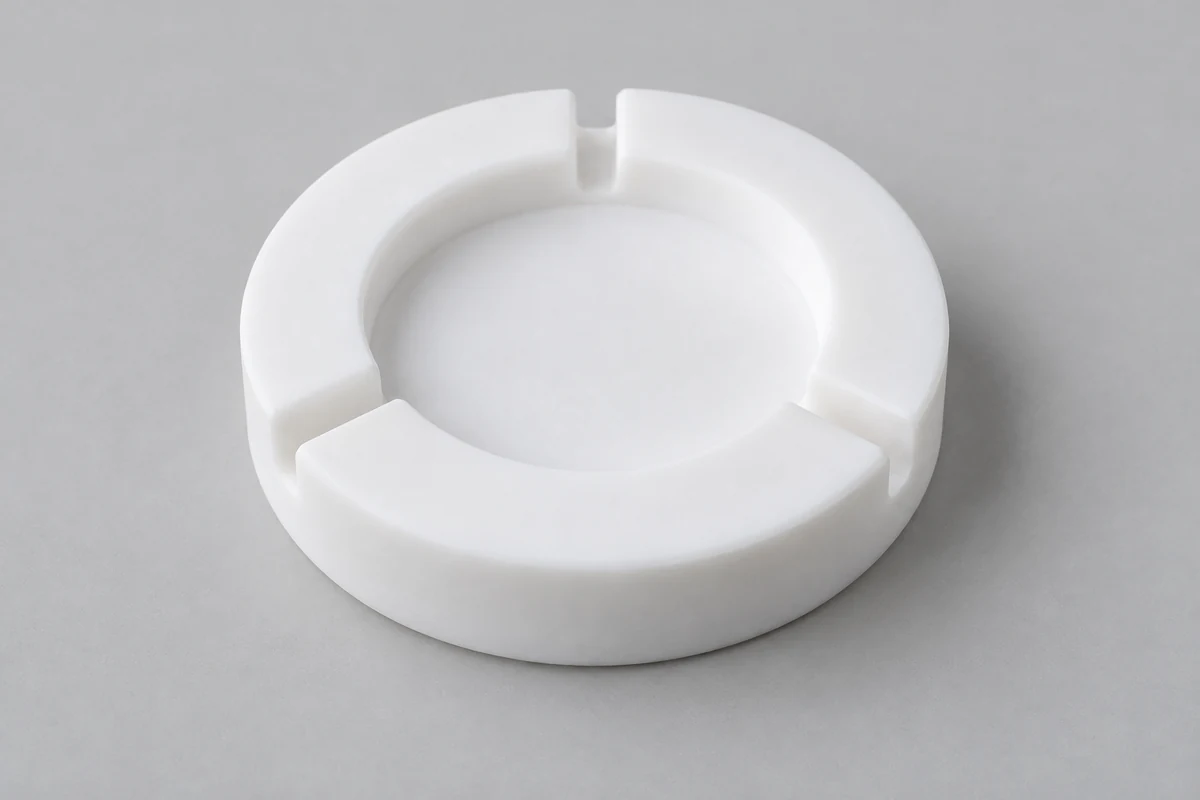
Confirme los requisitos de pureza, exposición química, partículas y documentación.
Más información →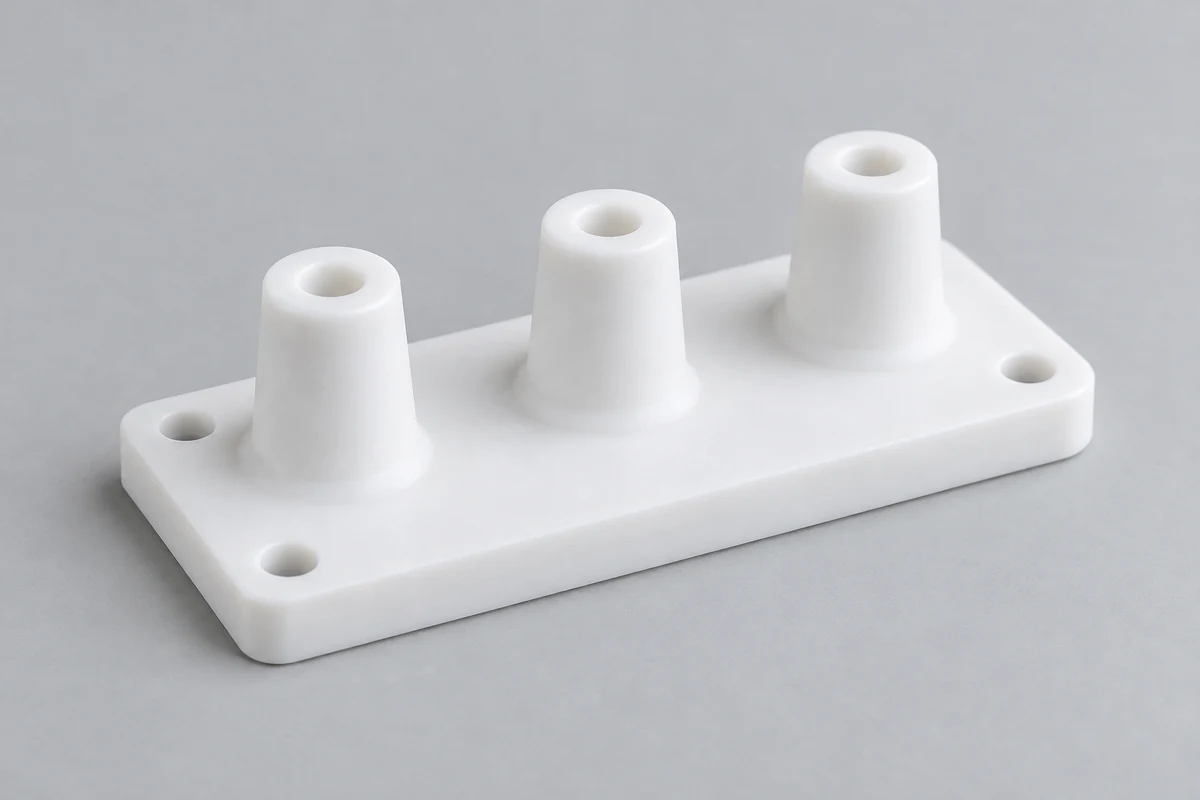
Seleccione el grado de aislamiento real y defina las condiciones térmicas y de montaje.
Más información →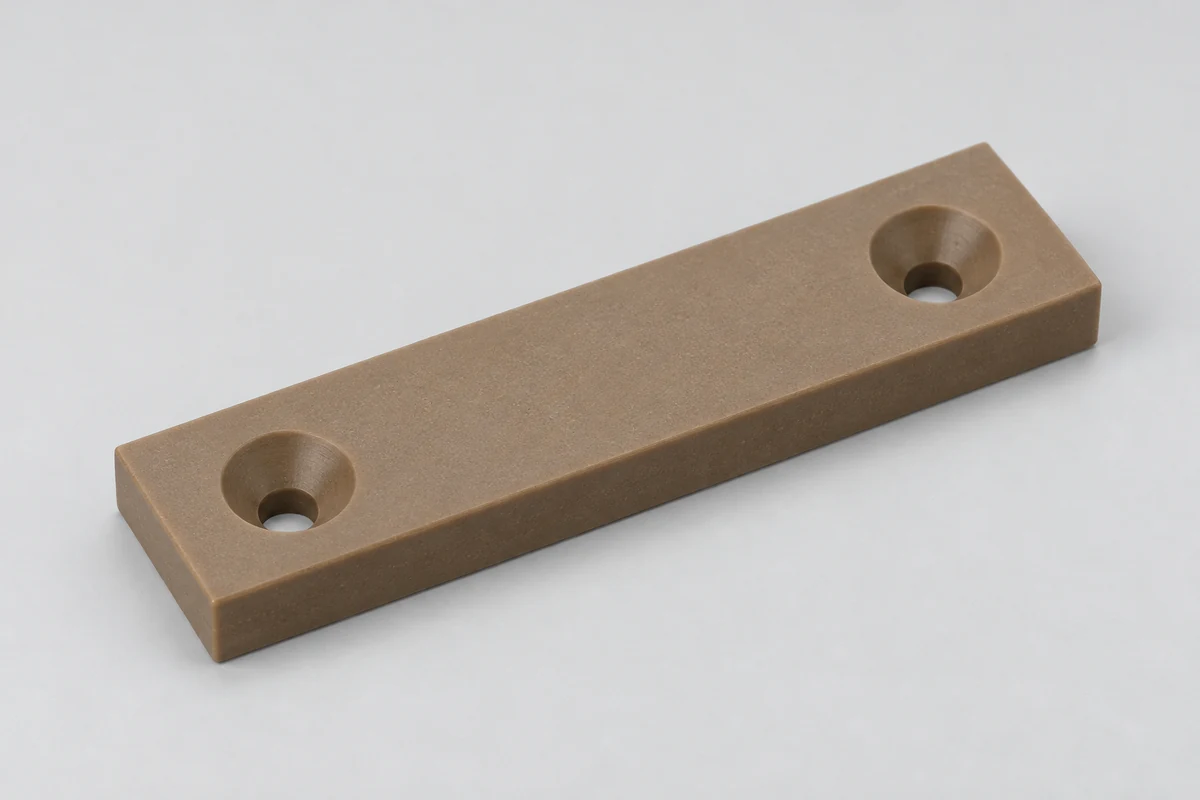
Revise el compuesto, la carga de deslizamiento, la velocidad, el margen de desgaste y la contraparte.
Más información →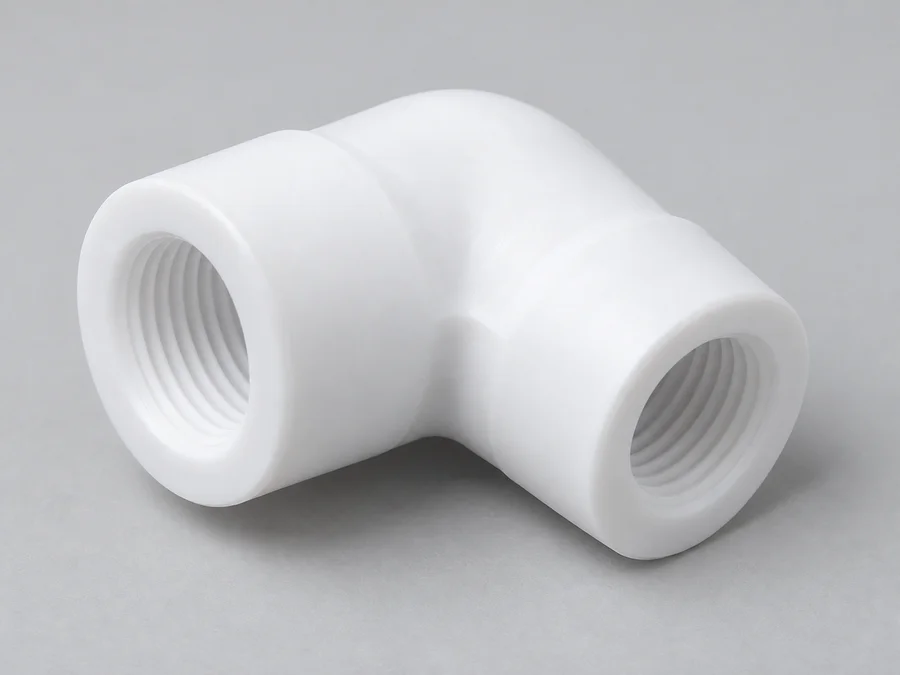
Defina puertos, pasajes, exposición a químicos y aceptación de presión para accesorios y adaptadores.
Más información →El PTFE puede desarrollar superficies mecanizadas lisas, pero la calidad de los bordes depende en gran medida de herramientas afiladas, corte apoyado y eliminación cuidadosa de las rebabas blandas.
Reduce el roce, el desgarro y los bordes borrosos. Se debe revisar el estado de la herramienta antes de agregar operaciones de acabado pesadas.
Limite el calor local y la deformación mediante un acoplamiento, soporte y evacuación de viruta adecuados.
Elimine las rebabas blandas de los bordes y los pasajes que se cruzan mientras conserva los labios de sellado y las dimensiones críticas.
Defina manipulación, limpieza y protección para aplicaciones sensibles. La limpieza o embalaje especial se acuerda por separado.
Los bordes PTFE pueden formar rebabas delgadas y flexibles que no se rompen limpiamente como las virutas de metal. El filo de la herramienta, la dirección de corte, el acceso al borde y la geometría admitida son importantes. Seleccione el desbarbado manual, el recorte de precisión o el raspado de bordes solo cuando sea adecuado y acordado; no se afirma ninguna capacidad de desbarbado criogénico.
Especifique la rugosidad funcional por separado de la apariencia cosmética. Una superficie de apariencia pulida no establece un sello aceptable. Defina el terreno real, la ranura, la rotura del borde y cualquier criterio de inspección o fuga.
La limpieza debe ser compatible con el compuesto y la aplicación seleccionados. Acordar los requisitos de residuos, manipulación y embalaje antes de la fabricación. Ninguna etiqueta de aplicación química, médica o de semiconductores implica ningún procesamiento en sala blanca, suministro estéril o embalaje en sala blanca.
El método de medición debe representar el estado aceptado del componente. El tiempo, la temperatura, el soporte y la fuerza de contacto pueden influir en la lectura de una característica de PTFE blando.
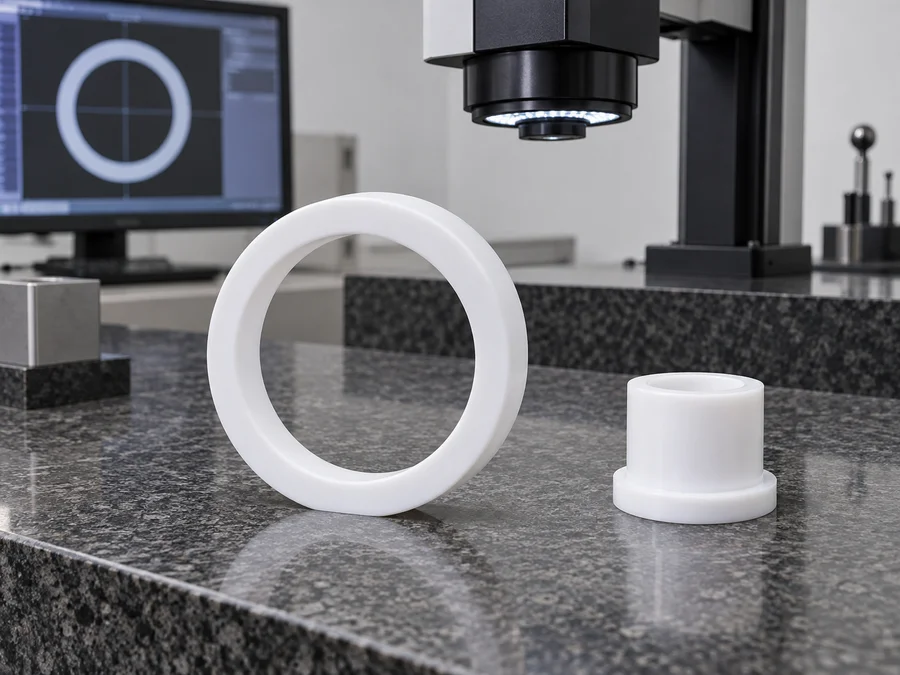
Utilice métodos adecuados de baja fuerza y defina dónde se miden las dimensiones. Evite comprimir una característica suave para obtener un resultado engañoso.
Verificar anchos, profundidades, terrenos y condición de borde. Las comprobaciones dimensionales y las pruebas de fugas funcionales son ámbitos separados.
Estado de soporte, restricción y referencias de datos. Una junta flexible sin soporte no define todas las condiciones de instalación.
Utilice un eje de referencia definido y una configuración de inspección. Aclare los requisitos de concentricidad ambiguos antes de la cotización.
Revisar la designación, el compromiso y un método de verificación apropiado para el material blando.
Inspeccione los bordes y pasajes delgados en busca de rebabas; Confirme los requisitos de limpieza y protección antes del envío.
Libere del dispositivo, lleve la pieza al estado de medición acordado y luego realice la inspección final. Es posible que una medición tomada bajo la presión de la abrazadera de mecanizado no represente la pieza entregada. Se deben seleccionar métodos de baja fuerza o sin contacto adecuados para la característica real; La disponibilidad del método y del equipo se confirma con el alcance de la inspección.
Los informes de características seleccionadas, la documentación del primer artículo y los informes dimensionales completos tienen diferentes alcances. Acordar las medidas requeridas y la trazabilidad antes de realizar el pedido. Las pruebas de fábrica de un sello o rodamiento deben utilizar condiciones definidas si se solicita; La inspección dimensional ordinaria no prueba la vida útil.
La inspección del envío debe confirmar la revisión, la identificación del material, las medidas acordadas, el control de rebabas y el embalaje protector. Proteja las tierras de las focas y las secciones delgadas de la presión concentrada durante el transporte. Separe la contaminación especial, la presión o la aceptación del cumplimiento de la inspección general del embalaje.
El PTFE es atractivo por su resistencia química y baja fricción, pero puede ser preferible un polímero más rígido cuando dominan el soporte estructural y los límites dimensionales estrechos.
| Materiales | Fortaleza principal | Comparado con PTFE |
|---|---|---|
| PTFE | Resistencia química y baja fricción. | Línea de base; la suavidad, la fluencia y el movimiento térmico requieren atención. |
| PEEK | Rendimiento mecánico en condiciones térmicas exigentes. | Generalmente más rígido; Revise el grado exacto y el entorno químico. |
| POM / Delrin | Maquinabilidad y control dimensional mecánico. | Generalmente es más fácil para las características mecánicas instaladas; Los límites de química y temperatura difieren. |
| nailon | Dureza y comportamiento al desgaste. | Más sensible a la humedad; El acondicionamiento puede afectar el ajuste. |
| UHMW | Comportamiento de abrasión e impacto. | Otra opción de baja fricción; La idoneidad química y térmica necesita una revisión de la aplicación. |
| PVDF | Resistencia química con rigidez útil. | Generalmente más rígido; verificar la compatibilidad con el medio real. |
Elija PTFE cuando la compatibilidad química y la fricción muy baja superen la rigidez y la estrecha estabilidad dimensional. Considere POM para piezas montadas mecánicamente donde sus límites químicos y de temperatura sean aceptables, y PEEK para demandas mecánicas y térmicas más altas. Revise las calificaciones exactas en lugar de tratar estas opciones como sustitutos universales.
Un sustituto directo debe conservar más que las dimensiones nominales. Compare carga, fluencia, temperatura, exposición química, desgaste, rendimiento eléctrico y documentos requeridos. El PTFE relleno puede reducir algunas diferencias mecánicas y al mismo tiempo cambiar otras propiedades.
Para una válvula química, la compatibilidad química y el comportamiento del sello pueden regir. Para un accesorio de localización de precisión, la rigidez y el control dimensional pueden superar la ventaja de fricción del PTFE. Solicite una revisión basada en calificaciones en lugar de seleccionar una sola propiedad.
Lea la guía de selección de plásticos de ingeniería →Revisar la aplicación real del producto y los requisitos del cliente. El nombre de una industria no establece certificación de material ni desempeño validado.
Las piezas de proceso húmedo y expuestas químicamente requieren requisitos reales de medios, pureza, limpieza y dimensiones.
Los sellos, piezas de válvulas, revestimientos y componentes de manejo de fluidos necesitan una revisión de la concentración química, la temperatura y la presión.
Los colectores, sellos, anillos y componentes de válvulas requieren puertos, presión, química y aceptación de fugas definidos.
Los aisladores y componentes eléctricos requieren especificaciones dieléctricas, térmicas y de montaje de grado exacto.
Utilice únicamente el grado PTFE especificado con la documentación adecuada del dispositivo y del material. No se asume ninguna aprobación médica, estéril o de implante.
Los accesorios resistentes a productos químicos y los componentes de manipulación de muestras requieren una revisión de compatibilidad, limpieza y contaminación.
Utilice únicamente un grado seleccionado con la documentación adecuada para las condiciones de contacto y limpieza previstas.
Los bujes y las piezas de desgaste requieren información sobre la carga, la velocidad de deslizamiento, la superficie de contacto y el acceso al reemplazo.
Utilice evidencia de desarrollo para confirmar la geometría, la calidad y la inspección antes de aumentar la cantidad. Un ajuste de prototipo no es una calificación de servicio completa.
Valide el ajuste, la geometría del sellado y las condiciones químicas o de carga representativas mediante un plan de pruebas acordado. Registre las desviaciones de la intención de producción.
Soporte a equipos especializados con mecanizado basado en dibujo. La programación, el stock y los accesorios aún generan costos de instalación.
Compuesto de control, forma de existencias, revisión de planos, sujeción de piezas e inspección para pedidos OEM recurrentes.
Comparta la demanda repetida esperada y los requisitos de preparación de la instalación. Las tapas protectoras, las marcas de orientación o los embalajes separados pueden resultar útiles para sellar las piezas, pero deben especificarse. Confirme cualquier muestra aprobada y qué dimensiones o resultados de prueba definen la aceptación.
Un cambio en el relleno, el stock del proveedor o el proceso puede afectar la pieza terminada. Revise las sustituciones y los cambios de revisión antes de reutilizar pruebas de aceptación anteriores. La entrega y la disponibilidad de stock se confirman en la cotización.
Nuestra revisión de planos conecta el compuesto, el entorno operativo y la aceptación dimensional antes de la producción.
Revise el movimiento, el soporte y la medición del polímero en lugar de tratar el PTFE como un metal.
Identifique el compuesto virgen o relleno y las compensaciones importantes para la aplicación.
Haga coincidir el proceso con la geometría prismática o rotacional y las características relacionadas.
Analice las dimensiones críticas y las condiciones acordadas antes de comprometer límites numéricos.
Revise paredes, orificios, roscas, sellos y bordes propensos a rebabas.
Utilice evidencia de desarrollo aprobada para planificar ejecuciones piloto y repetidas.
Acordar las verificaciones CTQ, el tiempo, la temperatura y el alcance del informe.
Fabricación según planos controlados del cliente y requisitos de materiales aprobados.
Adaptar la ruta de fabricación al compuesto seleccionado, geometría y requisitos de aceptación. Cuando sea necesario, se revisan la estabilización, las pruebas y la limpieza especial.
Proporcione revisiones controladas, unidades, datos de referencia y características CTQ.
Especifique virgen o lleno, designación del proveedor, tipo de relleno y cualquier registro de material obligatorio.
Proporcionar condiciones de temperatura, exposición química, presión, carga y deslizamiento.
Identifique las interfaces de los sellos, los orificios, los ajustes y las condiciones de inspección.
Apoya la geometría mientras minimiza la presión y la distorsión.
Utilice herramientas, engranes y evacuación de virutas adecuados para el compuesto.
Proteja los bordes funcionales mientras elimina las rebabas blandas de las características accesibles y que se cruzan.
Llevar la pieza liberada al estado de medición acordado; Revisar cualquier tratamiento por separado.
Verifique las dimensiones y superficies aceptadas y las pruebas acordadas por separado.
Utilice limpieza compatible especificada y proteja los sellos, los orificios y las secciones delgadas para el envío.
Respuestas directas a grados rellenos, fluencia, movimiento térmico, aplicaciones de sellado y mecanizado de precisión.
PTFE es un nombre genérico de polímero. Teflon™ es una marca de Chemours que se utiliza para ciertos productos de fluoropolímero, incluido PTFE. Los compradores suelen utilizar las palabras de manera informal, pero una especificación PTFE no prueba la resina de marca.
El mecanizado Teflon comúnmente se refiere al mecanizado CNC de material PTFE en sellos, bujes, aisladores y componentes de válvulas basados en dibujos. Confirme la designación exacta del material; El mecanizado de stock y la aplicación de un recubrimiento de fluoropolímero son servicios diferentes.
Sí, el material PTFE se puede fresar, tornear, perforar y perforar con CNC para piezas personalizadas. La suavidad, la presión del accesorio y la temperatura requieren atención. Si se requiere una resina de marca específica, confirme la disponibilidad de existencias y la documentación.
El PTFE corta fácilmente, pero el mecanizado de precisión requiere un soporte cuidadoso, herramientas afiladas y control dimensional. La suavidad, las rebabas y el movimiento después de soltarlo pueden hacer que un corte limpio sea más fácil que lograr un ajuste firme y estable.
La suavidad, la expansión térmica, la fluencia y la distorsión de la fijación pueden afectar las dimensiones del PTFE. Defina el grado, la geometría, la temperatura, el soporte y el momento de medición antes de acordar una tolerancia.
Virgin PTFE no tiene relleno de refuerzo intencional; El PTFE relleno contiene un aditivo específico que cambia el rendimiento. Los rellenos pueden mejorar el comportamiento de desgaste o fluencia, pero pueden cambiar la compatibilidad química, la pureza y las propiedades eléctricas.
Sí, el PTFE se puede fresar y tornear mediante CNC para piezas basadas en dibujo. El fresado se adapta a placas, bloques y colectores, mientras que el torneado se adapta a sellos, casquillos y manguitos; El soporte y las dimensiones aceptadas rigen el recorrido.
Las tolerancias alcanzables dependen del compuesto real, el tamaño de la característica, la geometría y las condiciones de inspección. Envíe el dibujo para su revisión en lugar de aplicar un valor universal a cada componente de PTFE.
Sí, el PTFE puede deformarse con el tiempo bajo una carga sostenida. Evalúe la presión, la duración, la temperatura y el compuesto al diseñar interfaces fijadas, de cojinetes o de sellado.
Los cambios de temperatura pueden alterar significativamente las dimensiones del PTFE. Revise la expansión específica del grado, la longitud de la pieza y los materiales de acoplamiento, y defina una condición de referencia consistente para su aceptación.
Las piezas mecanizadas comunes incluyen sellos, juntas, casquillos, cojinetes lisos, anillos, manguitos, aisladores y componentes de válvulas. Cada pieza necesita un compuesto específico y criterios de aceptación funcional.
El PTFE puede adaptarse a muchas aplicaciones químicas y de semiconductores cuando el grado real cumple con los requisitos del servicio. Verificar medios, pureza, limpieza y documentación; una etiqueta genérica de PTFE es insuficiente.
El PTFE enfatiza la resistencia química y la baja fricción, mientras que PEEK y Delrin generalmente ofrecen mayor rigidez y un control dimensional mecánico más sencillo. Seleccione utilizando la carga real, la temperatura, el entorno químico y el ajuste requerido.
No hay un ganador universal. PTFE a menudo se selecciona por su resistencia química y baja fricción, mientras que PEEK generalmente ofrece más rigidez y rendimiento mecánico. Compare los grados exactos con el medio, la concentración, la temperatura, la presión y los documentos requeridos.
SU GRADO DE PTFE. TUS CONDICIONES DE SERVICIO.
Cargue su archivo CAD o dibujo de ingeniería y especifique el grado de PTFE, el tipo de relleno, la cantidad, las dimensiones críticas, la temperatura de funcionamiento, el entorno químico y las condiciones de carga. Nuestro equipo puede revisar el material, la estrategia de tolerancia y el enfoque de mecanizado antes de cotizar.
La empresa, el nombre, el correo electrónico y el teléfono son obligatorios. La cantidad, el número de pieza y el país son opcionales. Envíe los planos y los requisitos técnicos por correo electrónico.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Los archivos más grandes se pueden compartir por correo electrónico. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.