Résistance chimique
Un candidat pour de nombreux médias industriels. Examiner l'identité chimique, la concentration et la température ; une déclaration générale de résistance ne constitue pas une approbation de compatibilité.

SULFURE DE POLYPHÉNYLÈNE / PPS
TOPS Plastics permet l'usinage CNC PPS pour les composants qui nécessitent une résistance chimique, une stabilité thermique, une faible absorption d'humidité, une isolation électrique et un contrôle dimensionnel à long terme. Nous examinons le sulfure de polyphénylène non chargé et renforcé pour le fraisage CNC, le tournage et l'usinage multi-axes à partir de vos dessins techniques ou fichiers CAO.
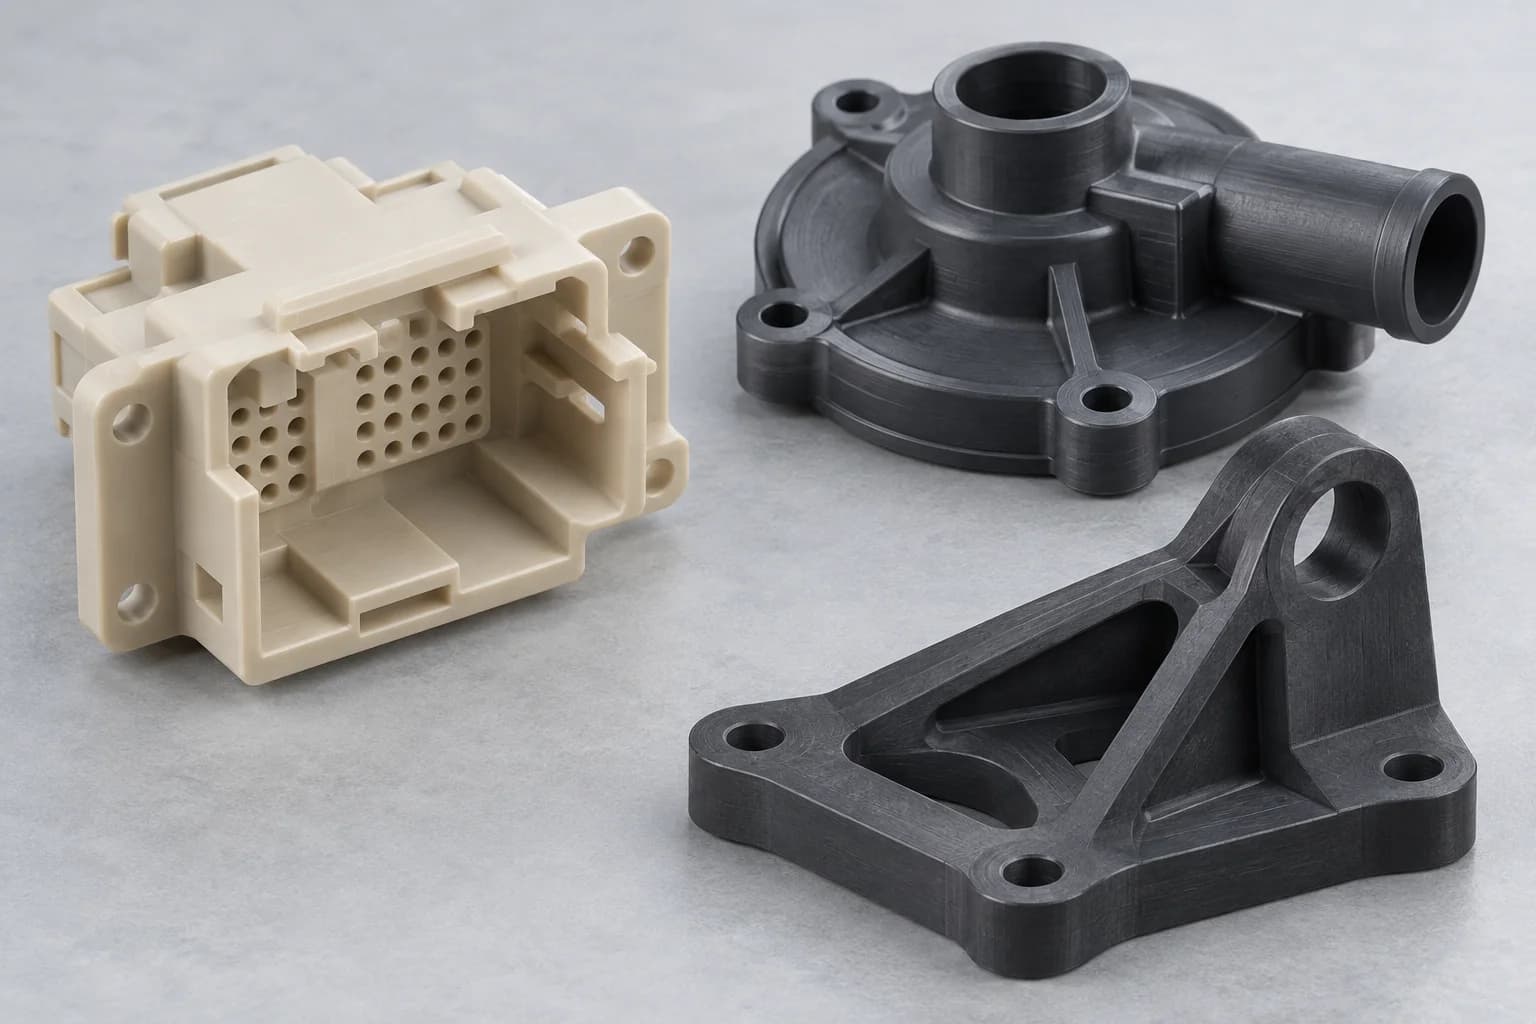
Commencez par la nuance exacte PPS, puis définissez les dimensions fonctionnelles. La teneur en charges, l'orientation du matériau, l'épaisseur de paroi et l'état de l'outil de coupe influencent autant le composant fini que le nom nominal du matériau.
Un itinéraire de fabrication basé sur des dessins pour le stock PPS spécifié. Confirmez la disponibilité de la qualité, l’ajustement de l’équipement et la portée de l’inspection avant de commander.
| Article | Revue de projet |
|---|---|
| Matériel | Sulfure de polyphénylène (PPS); préciser la qualité du fournisseur et la forme du stock. |
| Processus | Fraisage, tournage, perçage, alésage, taraudage et usinage multi-axes CNC là où la géométrie l'exige. |
| Notes | Qualités d'usure non chargées, chargées de verre, chargées de minéraux et dédiées, sous réserve de disponibilité des stocks. |
| Pièces typiques | Bagues, boîtiers de connecteurs, pièces de pompe, composants de vannes, isolateurs et fixations de précision. |
| Fabrication | Quantités prototypes, commandes de faibles volumes et lots répétés. |
| Informations de saisie | Révision du dessin, quantité, qualité, dimensions critiques et conditions de service. |
| Fichiers | STEP, STP, IGES, X_T, DWG, DXF et PDF ; inclure un dessin coté pour acceptation. |
| Contrôle | Contrôles dimensionnels du premier article et final ; convenir de la traçabilité, des rapports et des tests spéciaux. |
PPS est du sulfure de polyphénylène, un thermoplastique technique semi-cristallin utilisé là où la chaleur, les produits chimiques et la stabilité dimensionnelle défient les plastiques moins coûteux.
Sa faible absorption d’humidité permet de limiter les mouvements dimensionnels liés à l’humidité. Sa résistance chimique en fait un candidat idéal pour les pièces manipulant des fluides, tandis que les qualités appropriées offrent une isolation électrique et des performances au feu. Ces avantages ne rendent pas toutes les formulations PPS interchangeables.
Le PPS non chargé et le PPS renforcé se comportent différemment sous usinage et sous charge. Le renforcement du verre augmente généralement la rigidité et améliore la résistance au fluage, mais introduit une usure des outils abrasifs et une exposition possible des fibres de surface. Sélectionnez une qualité de stock particulière plutôt que de vous fier uniquement à une fiche technique de résine de moulage par injection.
Vérifiez le produit chimique réel, la concentration, la température, le stress et la durée d'exposition. Des conditions fortement oxydantes et d’autres environnements agressifs peuvent ne pas correspondre à la capacité de qualité. Les données du fournisseur et les tests d’applications représentatives doivent contrôler la décision.
PPS est utile lorsqu'un composant nécessite plusieurs propriétés ensemble. Vérifiez les performances conservées dans les conditions de service réelles.
Un candidat pour de nombreux médias industriels. Examiner l'identité chimique, la concentration et la température ; une déclaration générale de résistance ne constitue pas une approbation de compatibilité.
Tenez compte de la résistance conservée et du fluage sous charge continue, et pas seulement de la résistance thermique ou du point de fusion à court terme.
Prend souvent en charge un contrôle dimensionnel plus strict lié à l’humidité que le nylon. D’autres mécanismes de mouvement, notamment la dilatation thermique, sont toujours importants.
Les nuances renforcées peuvent améliorer la rigidité et le comportement au fluage. L'orientation du brut, la contrainte résiduelle et la géométrie de la pièce influencent le résultat.
Examinez les propriétés diélectriques, les lignes de fuite et les conditions environnementales pour connaître la formulation exacte. Les charges conductrices modifient la sélection.
Certaines qualités ont des classifications de flamme publiées. Les classifications UL s'appliquent à une qualité, une couleur et une épaisseur testée particulières, et non automatiquement à chaque pièce usinée.
Précisez la note avant de citer. Il s’agit de familles de matériaux pour l’approvisionnement et l’examen, et non d’une promesse que chaque formulation sera conservée en stock.
Utile pour les pièces de précision chimiquement résistantes où le renforcement n'est pas nécessaire. Son comportement relativement fragile nécessite néanmoins une coupe soutenue et une manipulation soigneuse des bords.
Les plages de renforcement courantes incluent 30 % et 40 %, mais la désignation exacte contrôle. Une rigidité plus élevée s'accompagne d'une plus grande abrasivité et de propriétés potentiellement directionnelles.
Examinez le composé spécifique pour la stabilité, les exigences de surface et le comportement électrique. Le renfort minéral n’est pas automatiquement équivalent au renfort verrier.
Des formulations dédiées peuvent modifier la friction et l’usure. Vérifiez le matériau d'accouplement, la vitesse, la pression, la lubrification et la température plutôt que de sélectionner uniquement par le nom du matériau.
Ryton, Techtron et Fortron sont des exemples de familles de produits PPS. Confirmer la désignation réelle du fournisseur, le stock usinable disponible et la documentation ; ces noms n’impliquent pas d’approbation ou d’interchangeabilité.
Le PPS non chargé offre généralement une voie d'usinage moins abrasive ; Le PPS chargé de verre est souvent sélectionné pour sa rigidité et son contrôle dimensionnel sous charge soutenue. Le meilleur choix dépend de la fonction.
| Facteur | PPS non rempli | PPS rempli de verre |
|---|---|---|
| Rigidité | Alternatives inférieures aux alternatives renforcées | Généralement plus élevé ; vérifier les données de note |
| Usure des outils | Moins abrasif | Le renforcement du verre augmente l’usure de pointe |
| Usinabilité | Souvent un problème de durée de vie de l'outil plus simple | Nécessite un outillage en polymère renforcé et une surveillance de l'usure |
| Stabilité dimensionnelle | Examiner le fluage et le mouvement thermique | Souvent amélioré, avec un comportement dépendant de l'orientation |
| Écaillage | Les bords fragiles ont encore besoin de soutien | Les ruptures de bords et les dommages liés aux fillers nécessitent une attention particulière |
| Finition superficielle | Peut fournir une apparence plus uniforme | L'exposition aux fibres peut limiter la douceur cosmétique |
| Fonction électrique | Vérifiez les propriétés de qualité spécifiées | Vérifier la formulation, l'épaisseur et les conditions environnementales |
| Performances de charge | Convient là où sa rigidité et son fluage le permettent | Souvent préféré pour les interfaces chargées plus rigides |
Choisissez le renforcement pour satisfaire le cas de charge, puis évaluez les exigences d'usinage et de surface qui en résultent. Une qualité remplie de verre ne doit pas être remplacée dans un dessin approuvé pour du matériel non chargé sans examiner les dimensions, l'usure d'accouplement et les performances électriques.
Le processus suit les surfaces fonctionnelles et les relations de référence. Utilisez un itinéraire combiné lorsque les diamètres tournés et les détails fraisés doivent fonctionner ensemble.
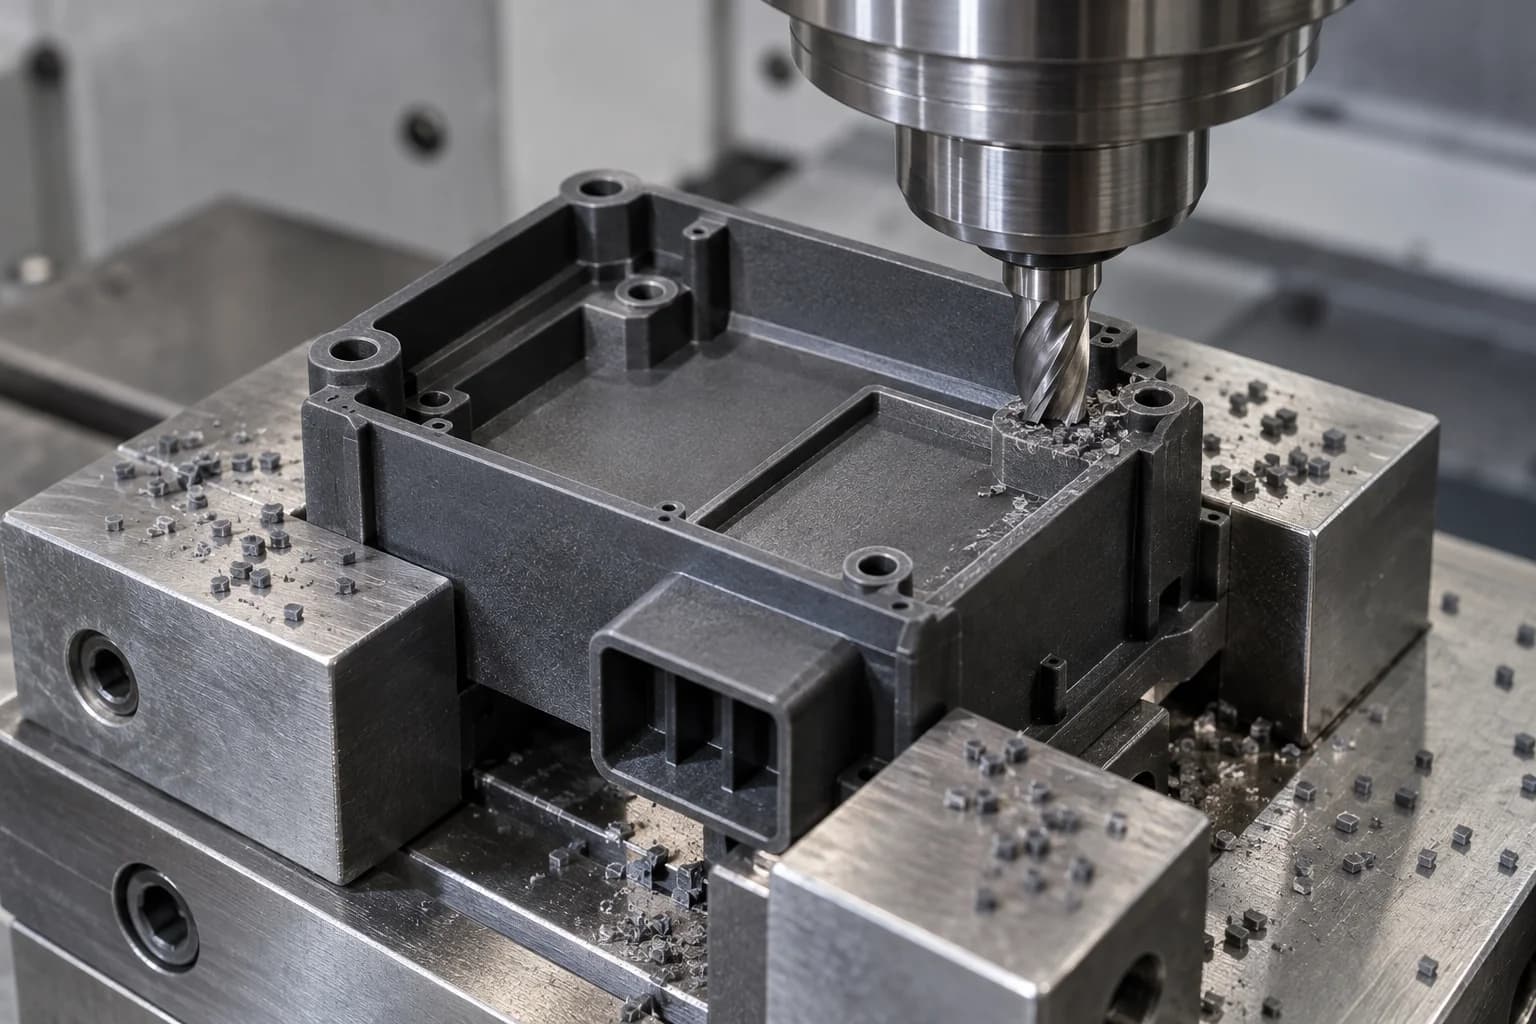
Pour boîtiers, supports, poches, fentes, faces de montage et fonctionnalités multi-faces. Supporte les sections fines et laisse de la place pour des rayons de coupe pratiques.
Explorez le processus →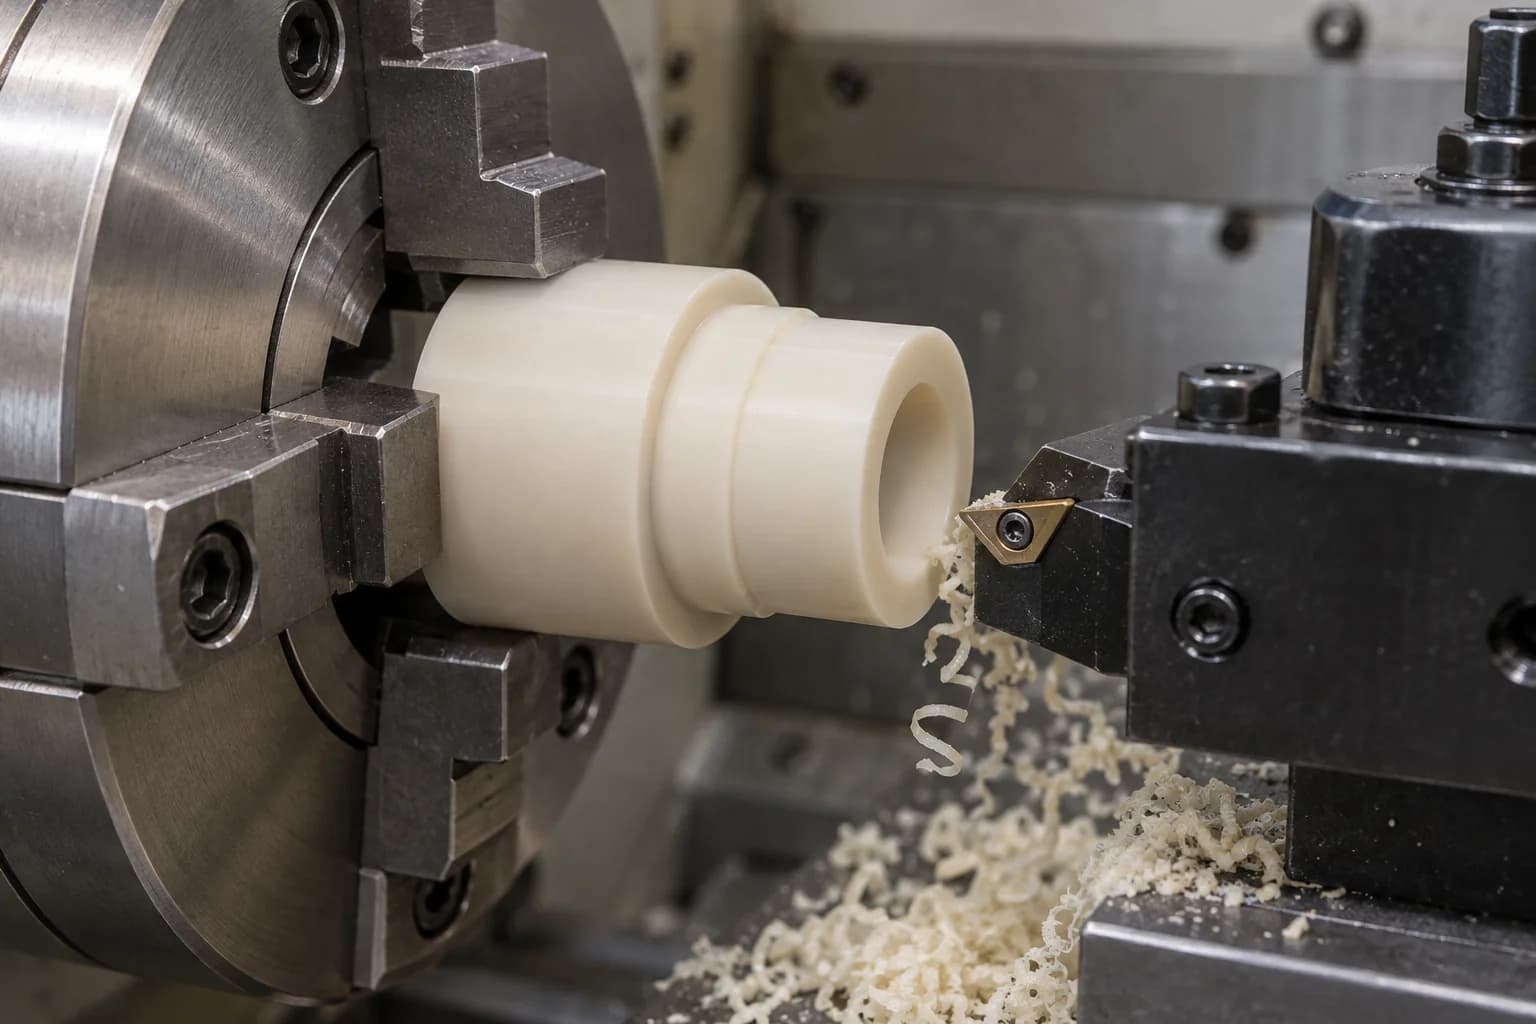
Pour manchons, bagues, bagues, rondelles et interfaces rotatives. Examinez la géométrie de l'alésage, la distorsion de serrage et les bords des épaulements avec l'ajustement d'accouplement.
Explorez le processus →Utilisez un accès indexé ou à cinq axes lorsque les fonctions inclinées et les faces multiples nécessitent une stratégie de référence contrôlée. Confirmez si la géométrie bénéficie de moins de configurations.
Planifiez l’entrée des trous et le support d’évasion. Vérifiez l'engagement du filetage, le couple d'installation et si les inserts sont appropriés pour l'assemblage.
PPS combine des propriétés techniques utiles avec des risques d'usinage qui varient considérablement entre les nuances non chargées et renforcées.
Les coins non pris en charge et les lèvres fines peuvent s'écailler. Gardez l’engagement de l’outil contrôlé et soutenez les sections fragiles pendant la coupe et la manipulation.
La chaleur locale peut affecter les dimensions et l’intégrité de la surface. Sélectionnez une approche compatible de refroidissement et d’élimination des copeaux sans prescrire une recette de découpe universelle.
Le matériau rempli de verre peut porter un tranchant apparemment utilisable. L’usure des outils peut produire une dérive dimensionnelle avant qu’un défaut visuel ne devienne évident.
Les surfaces renforcées peuvent présenter des fibres exposées ou étirées. Définir l'acceptation de finition fonctionnelle séparément d'un objectif purement cosmétique.
Les ruptures au niveau des trous, des coins pointus et des fentes peuvent avoir une incidence sur l'étanchéité, l'assemblage et les dégagements électriques. Inspectez ces fonctionnalités explicitement.
Un outil usé peut changer de dimensions, générer davantage de chaleur et endommager les bords. L’état de l’outil fait partie du plan de contrôle pour la production répétée du PPS.
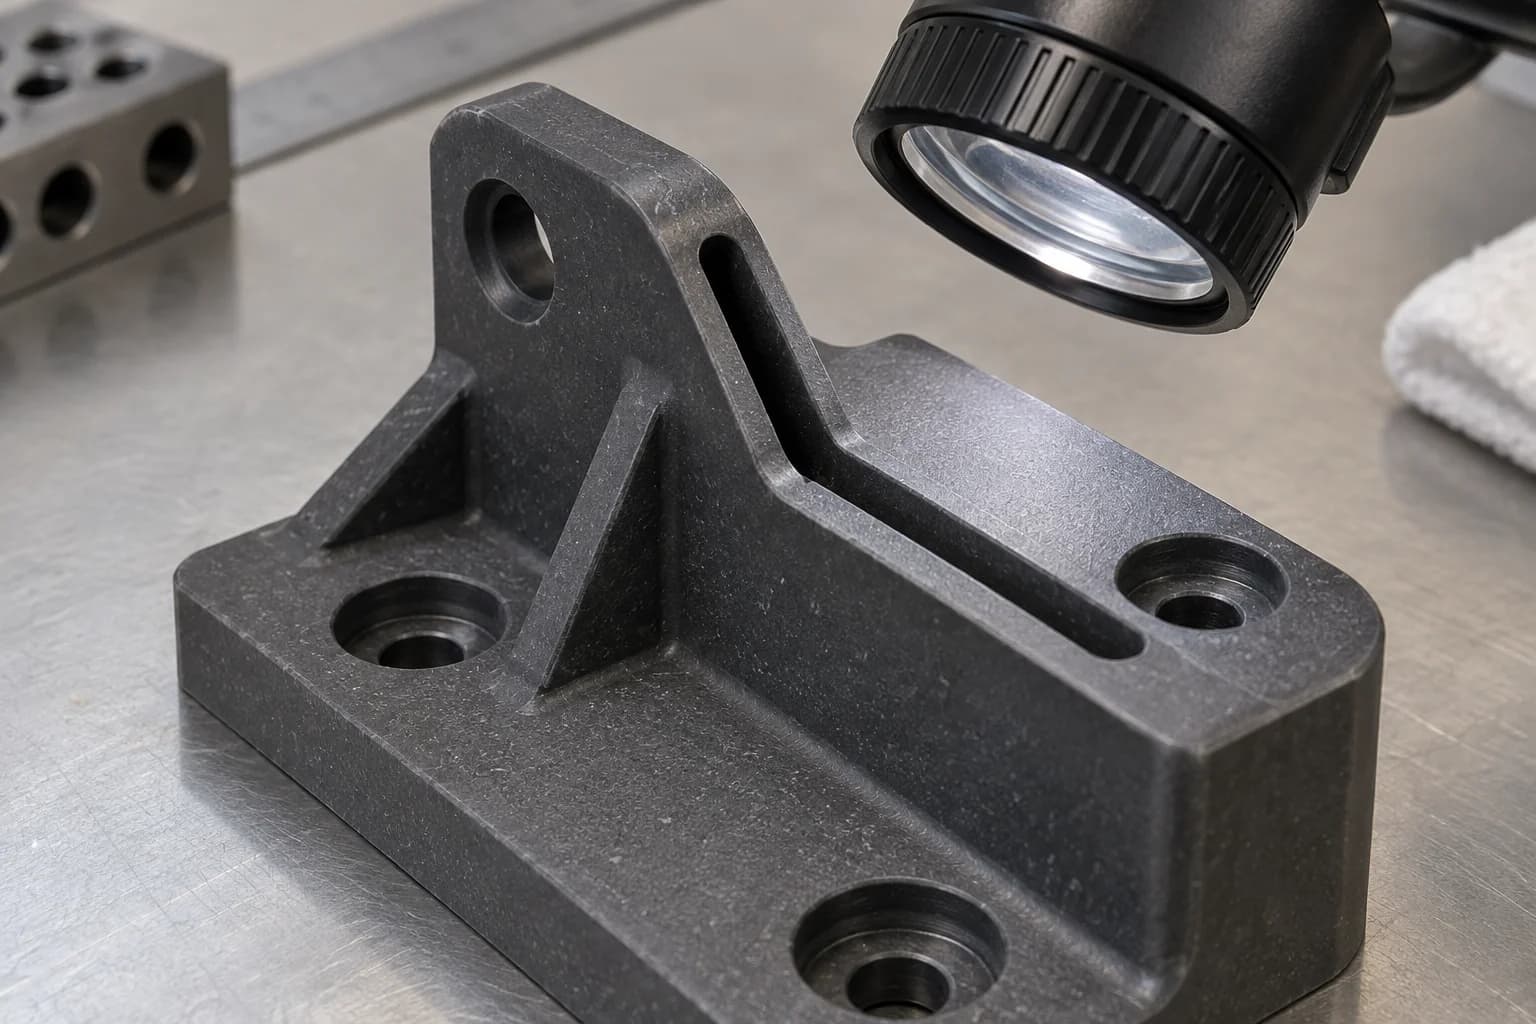
Sélectionnez les matériaux de coupe et la géométrie des bords adaptés au stock renforcé réel. Un outillage spécialisé peut être justifié après avoir examiné la géométrie et la quantité.
Vérifiez les fonctionnalités critiques représentatives au cours d’un lot. Définissez des critères de remplacement à partir de l’usure observée, des dimensions et de l’état de surface.
Examinez l’engagement, la réserve de stock, l’évacuation des puces et l’assistance. Évitez de copier les paramètres de métaux ou d’une formulation de polymère différente.
Inspectez les bords des fentes, les entrées de filetage, les faces d’étanchéité et la sortie des trous. Un composant dimensionnellement acceptable peut toujours ne pas répondre à une exigence de surface fonctionnelle.
Il n'existe pas de numéro universel fiable de vitesse, d'avance ou de durée de vie de l'outil pour toutes les pièces PPS. Le diamètre de la fraise, le renforcement, la rigidité de la machine et l'élément à couper modifient la fenêtre de processus réalisable. Établir l'itinéraire sur un stock représentatif et enregistrer l'état approuvé.
Les tolérances nécessitent une révision des dessins. Nous n'appliquons pas une capacité numérique stricte à chaque nuance, taille ou géométrie du PPS.
| Caractéristique | Planification de l'acceptation |
|---|---|
| Alésages et ajustements | Définir les dimensions de raccordement, l'arrondi, la température d'inspection et le jeu d'assemblage. |
| Parois minces | Vérifiez la résistance restante de la section, le support de serrage et le retour élastique. |
| Planéité | Définissez la prise en charge des données, la taille de la pièce et la mesure finale à l'état libre. |
| Surfaces remplies de verre | Distinguer les limites dimensionnelles de l'acceptation des fibres exposées et de la rugosité. |
| Filetages | Spécifiez la norme de filetage, l'engagement, les jauges et les conditions d'installation. |
| Des postes multi-faces | Établissez un système de données cohérent et une méthode de mesure accessible. |
| Gros composants | Évaluez la dilatation thermique, la contrainte du stock et les conditions de mesure. |
| Des assemblages serrés | Examinez la pile de tolérances combinée et la plage de température de fonctionnement. |
Fixez des limites strictes aux fonctionnalités qui contrôlent la fonction. Des tolérances larges et serrées augmentent le travail d’inspection et d’usinage sans nécessairement améliorer l’assemblage. Convenez si les dimensions sont acceptées à température ambiante, après une période de conditionnement ou dans un autre état défini.
Envoyez votre dessin pour un examen de tolérance PPS →Une faible absorption d’humidité contribue au contrôle de l’humidité, mais n’élimine pas la dilatation thermique, les contraintes résiduelles ou la rupture fragile.
Réduit généralement une source de changement de taille par rapport au nylon. Elle n’établit pas une stabilité dimensionnelle illimitée dans chaque environnement.
Laisser la pièce atteindre la condition de mesure convenue avant l'acceptation finale. Une partie chaude peut donner des lectures trompeuses.
Évitez autant que possible les changements brusques de section et les lèvres non soutenues. Prévoyez une protection d’expédition pour les bords délicats ainsi qu’un support d’usinage.
Évaluez la charge soutenue, les cycles de température, les produits chimiques et les contraintes croissantes. Les tests sur prototypes doivent reproduire les caractéristiques les plus susceptibles de fluer ou de se fracturer.
Quelques décisions de dessin peuvent réduire les risques avant que les outils et les matériaux ne soient engagés.
Identifier la formulation du fournisseur, le renforcement, la couleur et les règles de substitution approuvées.
Discutez dès le début des sections fragiles ; aucune épaisseur de paroi minimale ne s’applique à chaque composant.
Utilisez des rayons accessibles par la fraise dans les poches et les fentes. Des coins internes très pointus peuvent augmenter les coûts et la concentration des contraintes.
Tenez compte des transitions de coin, des charges de vis et des ajustements à la presse. Les polymères fragiles nécessitent une stratégie d’assemblage délibérée.
Identifiez les caractéristiques d’ajustement, d’étanchéité et d’alignement plutôt que de resserrer chaque dimension.
Fournir la tension, la température, les dégagements et la documentation relative aux matériaux requis, le cas échéant.
Incluez le fluide, la concentration, les températures continues et maximales, la charge et la durée d’exposition.
Pensez aux poches profondes, aux trous inclinés et à l'accès d'inspection avant de finaliser le modèle CAO.
Ces familles de composants décrivent des pièces potentielles basées sur des dessins, et non des projets clients vérifiés ou des produits de catalogue fixe.
Géométrie de l'alésage et jeu de fonctionnement par rapport à l'arbre spécifié.
Sélection du niveau d'usure et examen représentatif de la pression, de la vitesse et de la lubrification.
Compatibilité des fluides, interfaces de contact et surfaces d'étanchéité.
Géométrie du siège, pression, média et intégrité des bords.
Propriétés diélectriques spécifiques au grade et dégagements d'installation.
Position des trous, parois fines et ajustement des bornes.
Données de montage, joints et température de service.
Rigidité, charges de fixation et orientation des armatures.
Pureté, propreté et éventuelles exigences en matière de vide convenues séparément.
Caractéristiques de localisation et conditions de chargement répétées.
Support mural, dimensions à l'état libre et protection de manipulation.
Finition de l'alésage, caractéristiques concentriques et ajustements d'assemblage.
Planéité, épaisseur et chargement par contact.
Spécification des matériaux client et qualification des applications.
Interfaces basées sur des dessins pour les équipements et les assemblages.
Définir la finition par la fonction de surface. Le PPS renforcé peut conserver une texture de remplissage visible même lorsque l'usinage répond aux exigences dimensionnelles.
Convient là où les exigences de dessin autorisent les marques d'outils. Convenez de l’apparence et de la rugosité de la surface lorsque l’un ou l’autre contrôle l’acceptation.
Identifiez individuellement les faces d’étanchéité, de glissement et de contact. Vérifiez si la finition souhaitée est pratique pour le mastic sélectionné.
Spécifiez le traitement des bords requis. Préservez la géométrie critique tout en éliminant les matériaux meubles et en vérifiant la rupture des trous.
La gravure ou le marquage nécessite un examen de l'emplacement, de la profondeur et de la section restante. Évitez d'endommager les zones minces ou chargées.
Vérifiez le style de l'insert, la rétention, le couple d'installation et le support du mur environnant. Les charges d'assemblage ne doivent pas reposer sur une ductilité semblable à celle du métal.
L'inspection doit relier le dessin, le matériau et l'état final. Acceptez la documentation et le plan d’échantillonnage avant la production.
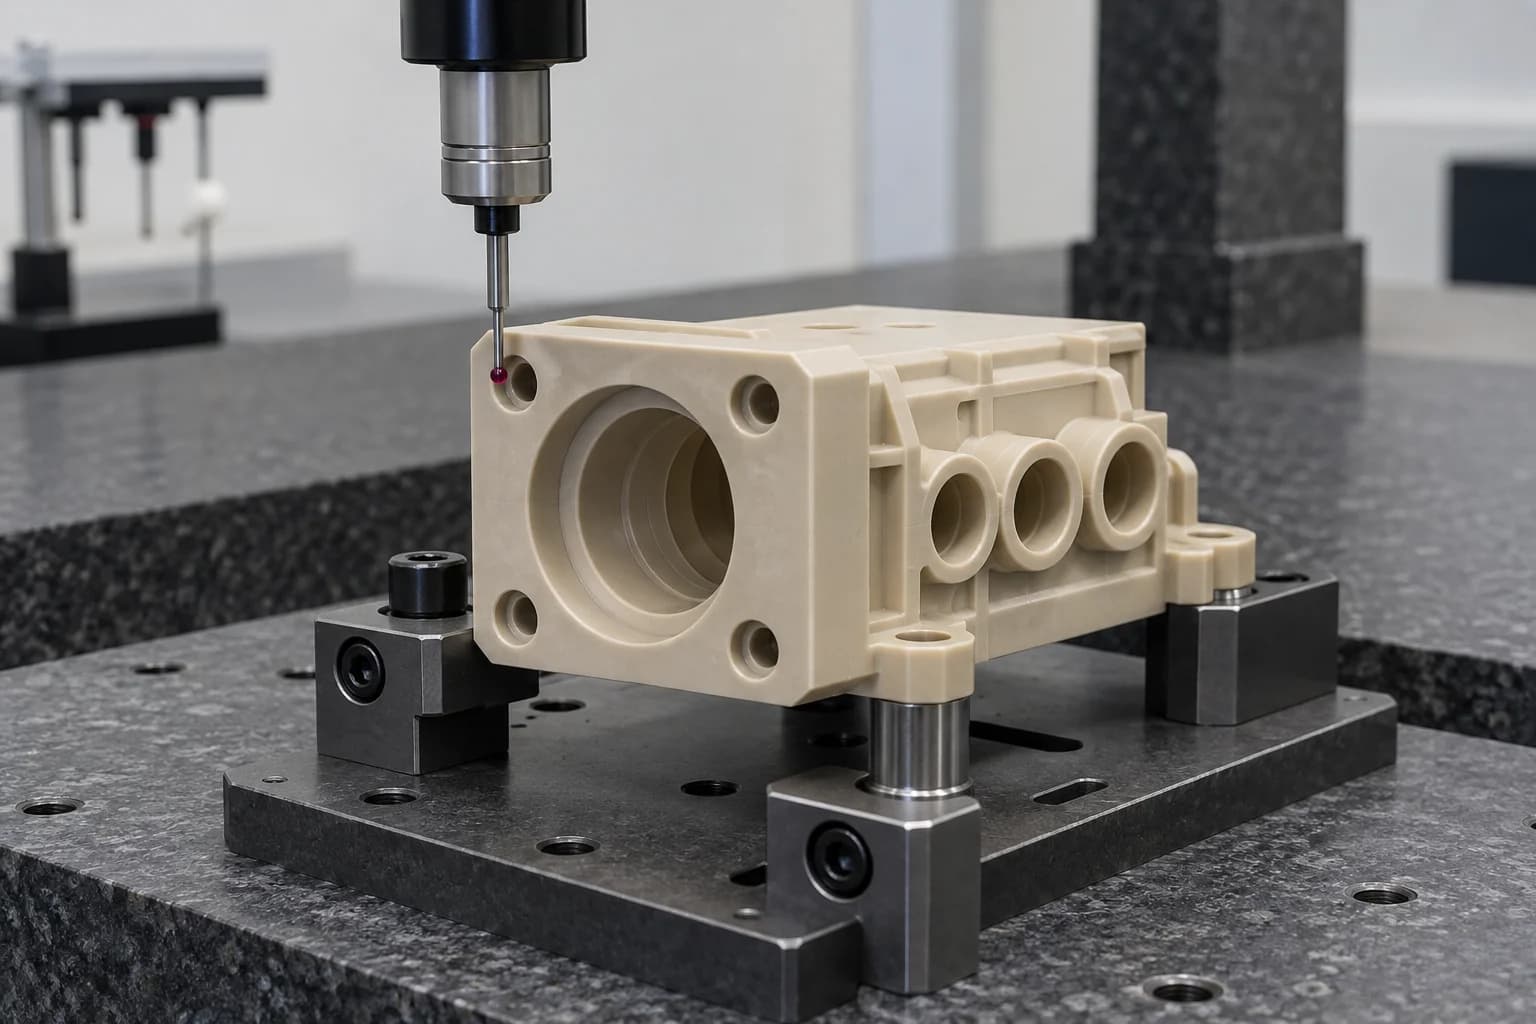
Une inspection de l'expédition peut confirmer les contrôles de dessin convenus ; il ne remplace pas la qualification de la candidature. Les tests électriques, chimiques, de fuite, d'usure ou de durée de vie doivent être spécifiés séparément avec la méthode requise et les limites d'acceptation.
Le PPS peut être un candidat économique lorsque son enveloppe immobilière est à la hauteur. Le PEEK peut être préféré lorsque la ténacité ou des performances plus exigeantes justifient le coût supplémentaire.
| Facteur | PPS | PEEK |
|---|---|---|
| Résistance chimique | Candidat fort ; vérifier l'exposition exacte | Candidat fort ; vérifier l'exposition exacte |
| Comportement dimensionnel | Faible absorption d'humidité ; options renforcées | Faible absorption d'humidité ; la qualité et la géométrie comptent |
| Humidité | Absorption généralement faible | Absorption généralement faible |
| Robustesse | La fragilité peut régir la conception | Offre souvent une plus grande ténacité ; dépendant du niveau scolaire |
| Usinage | Les nuances renforcées nécessitent un contrôle de l'usure | La qualité, les charges et la gestion thermique restent importantes |
| Dommages aux bords | Les bords fins méritent un examen attentif | Non à l'abri des dommages ou des effets de stress résiduel |
| Coût | Coût des matériaux souvent inférieur | Coût des matériaux souvent plus élevé |
| Température | Vérifier les propriétés conservées en service réel | Peut convenir à des tâches thermiques plus exigeantes ; vérifier la note |
| Performance structurelle | Options remplies pour les interfaces rigides | Larges options non remplies et renforcées |
| Service extrême | Choisissez uniquement dans les limites vérifiées | Considérez quand PPS ne répond pas à toutes les exigences |
Comparez la résistance chimique et le comportement structurel aux exigences électriques et de flamme. Aucun des deux polymères n’est le choix automatique pour chaque pièce isolante.
| Facteur | PPS | Ultem / PEI |
|---|---|---|
| Exposition chimique | Souvent attractif pour les médias industriels exigeants | La compatibilité diffère ; vérifier le fluide spécifique |
| Absorption d'humidité | Généralement inférieur | Le conditionnement et l’absorption peuvent avoir plus d’importance |
| Performance de la flamme | Spécifique à la nuance et à l'épaisseur testée | Spécifique à la nuance et à l'épaisseur testée |
| Rigidité | Choix de verre pour les tâches structurelles | Des choix vides et renforcés |
| Transparence | Stock généralement opaque | Les qualités naturelles peuvent être ambrées et translucides |
| Fragilité | Examiner les arêtes vives et les contraintes d'assemblage | Examiner la fissuration sous contrainte et les conditions d’assemblage |
| Isolation électrique | Confirmer la formulation exacte | Confirmer la formulation exacte |
| Contrôle dimensionnel | Charge, contrainte et température en fonction | En fonction du stress, de l'humidité et de la température |
La candidature détermine les questions de qualification. Le nom d’une famille de polymères ne garantit pas à lui seul la conformité de l’industrie.
Appareils et interfaces isolantes avec des exigences spécifiées en matière de propreté, de contamination et, le cas échéant, de dégazage.
Pièces de pompe et de vanne évaluées en fonction de la concentration, de la température, de la pression et de la durée d'exposition.
Boîtiers de connecteurs et isolateurs avec documentation diélectrique et flamme spécifique à la qualité.
Capteurs, accessoires et interfaces fabriqués selon les dessins du client et les exigences d'approbation des matériaux.
Supports, roulements et pièces de positionnement chargés avec des conditions de montage et d'usure réalistes.
Composants d'étanchéité et de circulation avec surfaces contrôlées, supports compatibles et tests fonctionnels convenus.
Utilisez le prototype pour résoudre le fonctionnement et l'acceptation, puis contrôlez l'itinéraire approuvé pour les commandes récurrentes.
Vérifiez l'ajustement, les caractéristiques fragiles, l'exposition chimique et le comportement thermique dans l'application prévue du produit. Enregistrez la révision du dessin et la note réelle.
Approuver les premiers articles, les documents de stock et les critères de finition. Surveillez l’usure des outils avant que la dérive de taille n’affecte le reste du lot.
Maintenir la qualité, la source de stock, l'outillage, les références et les conditions d'inspection. Examinez les substitutions de matériaux et les modifications de dessins avant de répéter la commande.
Notre revue se concentre sur le matériel et le dessin. Confirmez l’approvisionnement, l’équipement, la documentation et le support de test spécifiques au projet avant de passer une commande.
Évaluez le comportement du polymère en fonction de la géométrie de la pièce.
Séparez les formulations non chargées, renforcées et anti-usure.
Connectez le fraisage, le tournage et l’accès multi-axes aux références.
Incluez l’abrasivité du matériau renforcé dans la planification de la production.
Passez en revue la chaleur de coupe, le support et les caractéristiques fragiles.
Discutez dès le début des tolérances, des rayons, des filetages et de l’accès à l’inspection.
Transférer les exigences approuvées dans les commandes récurrentes.
Convenez de la traçabilité et des dossiers d’inspection disponibles avant l’achat du matériel.
Une séquence d'examen pratique maintient les exigences commerciales et l'acceptation technique connectées.
PPS signifie Polyphénylène Sulfure, un thermoplastique technique semi-cristallin. Il est sélectionné pour ses combinaisons de résistance chimique, de stabilité thermique, de faible absorption d’humidité et de propriétés électriques. La qualité exacte contrôle les performances.
Le PPS est usinable, mais les bords fragiles, la chaleur de coupe et le renforcement peuvent rendre les caractéristiques de précision exigeantes. Le PPS chargé de verre ajoute des considérations liées à l'usure des outils abrasifs et aux surfaces liées aux charges.
Oui. Le fraisage convient aux poches, aux boîtiers et aux faces de montage ; tourner les manches, les bagues et les anneaux des combinaisons. Certaines parties nécessitent un itinéraire combiné pour maintenir des relations fonctionnelles.
Le PPS chargé de verre offre généralement une rigidité plus élevée et une résistance au fluage améliorée, avec une plus grande abrasivité et un comportement directionnel possible. Le PPS non chargé évite le renforcement du verre mais nécessite néanmoins un soutien soigneux et un contrôle des bords.
Le renfort en verre est abrasif et peut réduire la durée de vie de l'outil par rapport au matériau non chargé. L'usure réelle dépend de la nuance, de la fraise, de l'engagement et de la géométrie. Surveillez les dimensions critiques et les tendances de surface au lieu de supposer un intervalle de remplacement fixe.
Le dessin, la qualité, la taille de la pièce, l’épaisseur de la paroi et les conditions de mesure finales déterminent la faisabilité. Envoyer les fonctionnalités critiques pour examen ; une tolérance universelle serait trompeuse.
Le PPS absorbe généralement beaucoup moins d'humidité que le nylon, de sorte que les mouvements liés à l'humidité sont souvent plus faibles. La dilatation thermique, les contraintes résiduelles, le fluage et l'orientation des renforts doivent encore être revus.
Le stock PPS est souvent moins cher, mais le coût de la pièce finie comprend également la disponibilité du stock, l'usure des outils, le temps de cycle, l'inspection et le risque de mise au rebut. Comparez les devis pour les mêmes exigences de dessin et d’acceptation.
Les notes appropriées peuvent être des candidats. Confirmez les propriétés électriques, la pureté, la propreté, la classification des flammes et toute exigence de dégazage ou de traçabilité pour l'application réelle. L’identification générale du PPS n’établit pas la qualification.
Les exemples incluent les bagues, les roulements, les manchons, les bagues, les rondelles, les boîtiers, les isolateurs, les composants de pompes et de vannes, les supports et les fixations. L'adéquation dépend du dessin et des exigences opérationnelles.
VOTRE NOTE. VOTRE DESSIN. VOTRE PIÈCE PPS.
Envoyez votre fichier ou dessin CAO et la quantité pour une révision d'usinage du PPS. Incluez la qualité et le renforcement exacts, les dimensions critiques, les exigences de surface, les produits chimiques, la température de travail et les charges dans votre dessin ou dans votre courrier électronique, le cas échéant.
Le nom de l’entreprise, le nom, l’e-mail et le téléphone sont requis. Le pays, le numéro de pièce, la quantité et le téléchargement du dessin sont facultatifs. Pour la préparation de l'installation, incluez les dimensions des pièces à assembler, les charges de fixation et toutes les exigences de test qui contrôlent l'acceptation.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Veuillez accepter le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.