Résistance chimique
Utile pour de nombreux acides, halogènes et fluides de traitement compatibles. Confirmez le milieu et la concentration exacts : une résistance large n’est pas une compatibilité universelle.

FLUORURE DE POLYVINYLIDÈNE / PVDF
Le TOPS Plastics permet l'usinage CNC du PVDF pour les composants personnalisés nécessitant une résistance chimique, une haute pureté, une stabilité aux UV et des dimensions contrôlées. Nous fabriquons des collecteurs, des pièces de vannes, des raccords, des isolateurs, des accessoires et des composants de traitement des fluides à partir de fichiers CAO et de dessins techniques de clients.
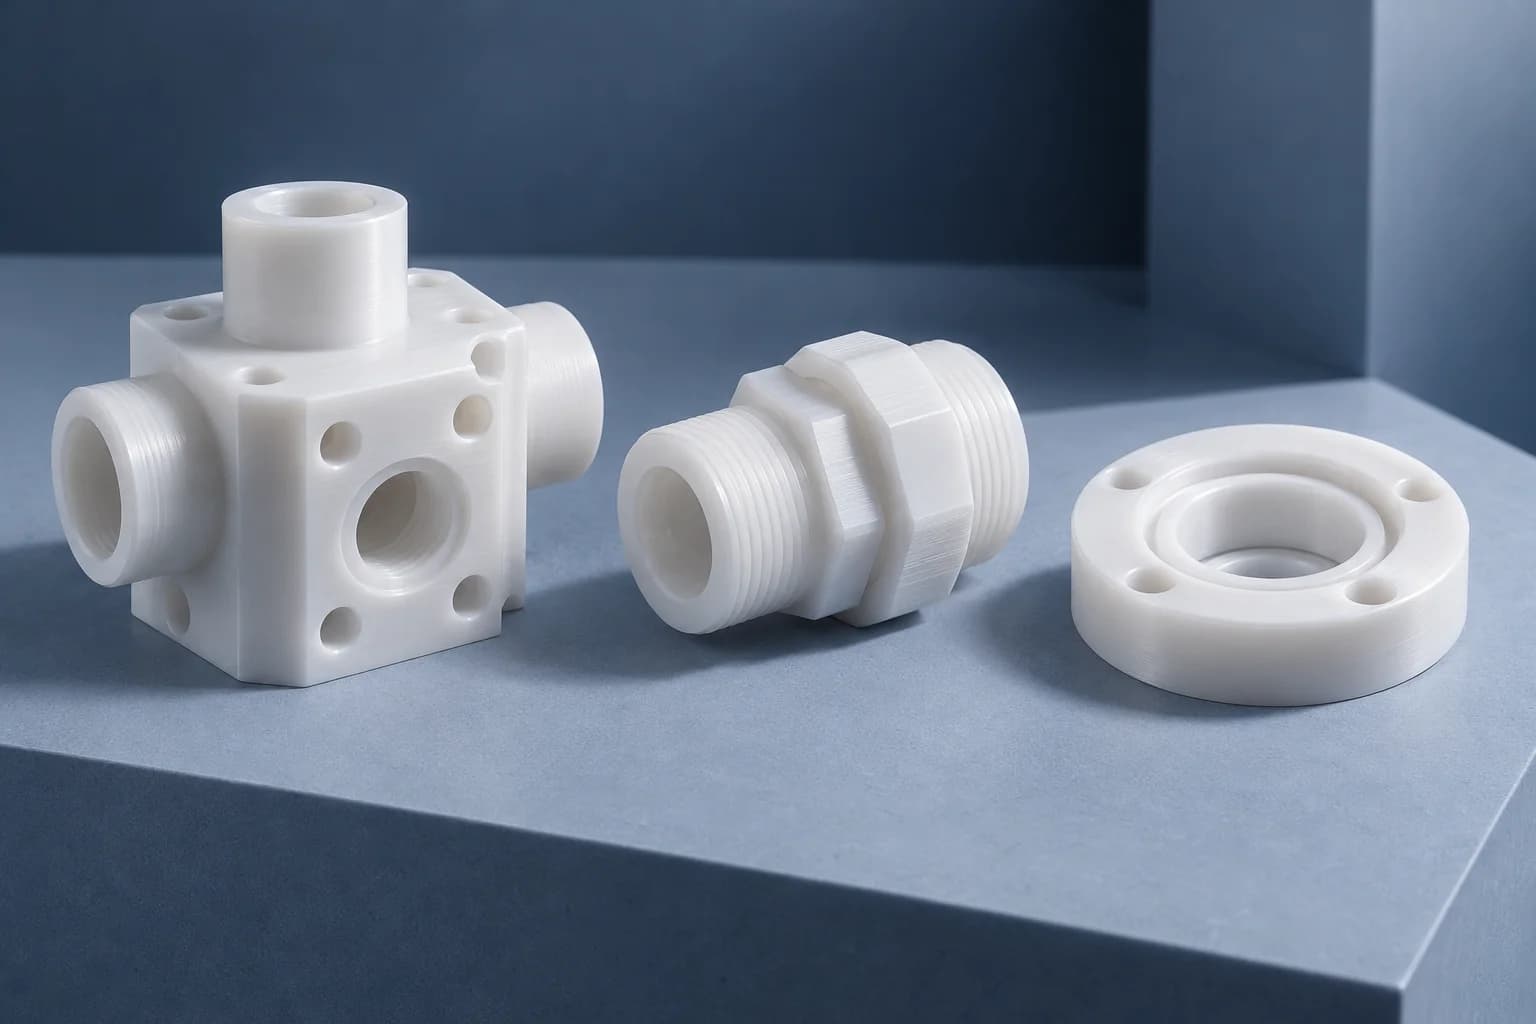
La géométrie de contact fluide mérite une révision complète : la qualité, les orifices, les surfaces d'étanchéité, les bavures, la propreté et les conditions de mesure influencent tous l'acceptation.
Fabrication basée sur le dessin pour les composants en contact avec les fluides. Confirmez la qualité, la forme du stock, la documentation et les critères d'acceptation avant la production.
| Capacité | Portée du projet TOPS Plastics |
|---|---|
| Matériel | PVDF / fluorure de polyvinylidène ; qualité exacte du fournisseur à confirmer |
| Processus | Fraisage, tournage, perçage, taraudage et alésage CNC ; revue multi-axes là où la géométrie l'exige |
| Pièces typiques | Collecteurs, raccords, composants de vannes, isolateurs et accessoires |
| Fabrication | Prototypes, lots de faible volume et production répétée |
| Entrée | Fichiers CAO, dessins techniques et échantillons de référence aux dimensions convenues |
| Fichiers | STEP, STP, IGES, X_T, DWG, DXF et PDF |
| Contrôle | Inspection dimensionnelle et superficielle selon le dessin approuvé |
| Applications | Semi-conducteurs, traitement chimique, manipulation des fluides et équipement de laboratoire |
PVDF, ou fluorure de polyvinylidène, est un fluoropolymère semi-cristallin utilisé pour la résistance chimique, la faible absorption d'humidité, la résistance aux intempéries et l'isolation électrique.
Pour les composants usinés, PVDF combine rigidité utile et résistance chimique. Il est généralement plus rigide que le PTFE non chargé, ce qui en fait un candidat pour les pièces fluides structurelles où un fluoropolymère plus souple nécessiterait plus de support. Le comportement exact dépend de la qualité, de la température, des contraintes et de l'historique des stocks.
Un fluoropolymère blanc n’est pas automatiquement un matériau de qualité semi-conducteur. L'acceptation de la haute pureté dépend de la qualité spécifiée et du traitement, du nettoyage et de l'emballage documentés. Évaluez ensemble les mélanges chimiques, la concentration, la température, la durée d’exposition et la charge mécanique.
Choisissez le matériau en fonction des conditions de service, puis qualifiez le composant fini par rapport aux exigences fonctionnelles.
Utile pour de nombreux acides, halogènes et fluides de traitement compatibles. Confirmez le milieu et la concentration exacts : une résistance large n’est pas une compatibilité universelle.
Certaines qualités documentées peuvent prendre en charge les chemins de fluides sensibles à la pureté. La sélection de la résine à elle seule ne garantit pas la propreté de la pièce finie.
Le PVDF offre généralement une plus grande rigidité que le PTFE non chargé. Les ports et les éléments de montage nécessitent toujours une épaisseur de paroi et un support adéquats.
Le PVDF est apprécié pour sa durabilité en extérieur. Confirmez les exigences exactes en matière de qualité, de couleur et d’exposition plutôt que d’ajouter un traitement UV non spécifié.
Un candidat pour isoler les interfaces et les boîtiers. Examinez les exigences diélectriques, la géométrie et l’exposition environnementale pour la qualité réelle.
Aide à limiter les changements dimensionnels liés à l’humidité. Il n'élimine pas la dilatation thermique, les contraintes résiduelles ou la déformation dépendante de la charge.
L'approvisionnement en qualités et la documentation sont examinés pour chaque demande de prix ; ces catégories sont des itinéraires de sélection et ne prétendent pas que chaque qualité est conservée en stock.
Stock naturel non chargé pour composants compatibles résistants aux produits chimiques. Préciser la désignation du fournisseur, la forme du stock et les exigences en matière de traçabilité.
Utilisez une qualité soutenue par la documentation appropriée du fournisseur. Définir les matières extractibles, les limites de particules ou d'autres critères d'acceptation de propreté, le cas échéant.
Spécifiez la qualité industrielle et la performance environnementale nécessaires. PVDF a déjà une forte résistance aux intempéries ; toute stabilisation supplémentaire doit être identifiée.
Les composés chargés, conducteurs, modifiés ESD ou autres composés spécialisés nécessitent une disponibilité et un examen de propriété. Les qualités modifiées peuvent altérer la pureté et le comportement chimique.
Kynar est une marque Arkema. Une demande d'usinage Kynar doit identifier une nuance exacte ; aucune substitution de marque n'est supposée sans approbation.
Sélectionnez des processus autour des ports, des alésages, des zones d'étanchéité et des relations de référence plutôt que de traiter le nom du matériau comme une spécification d'usinage.
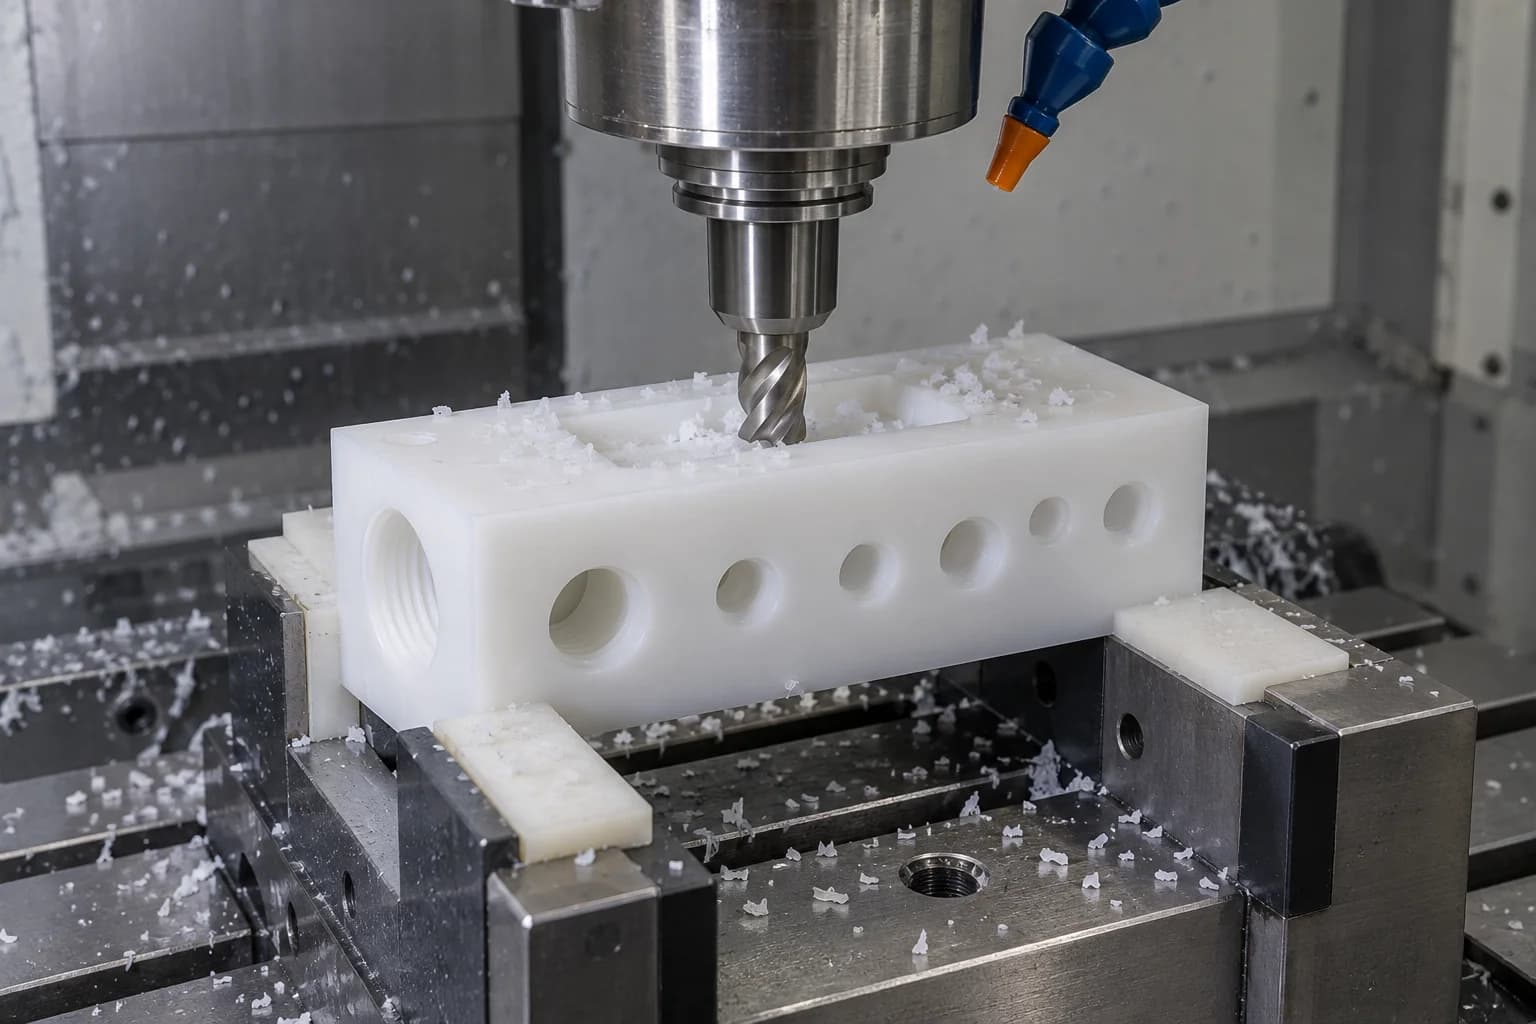
Blocs collecteurs de machines, corps de vannes, fixations, boîtiers de capteurs et interfaces d'équipements à semi-conducteurs. Planifiez l’accès aux poches et les passages qui se croisent avant de sélectionner les outils.
Explorez le processus →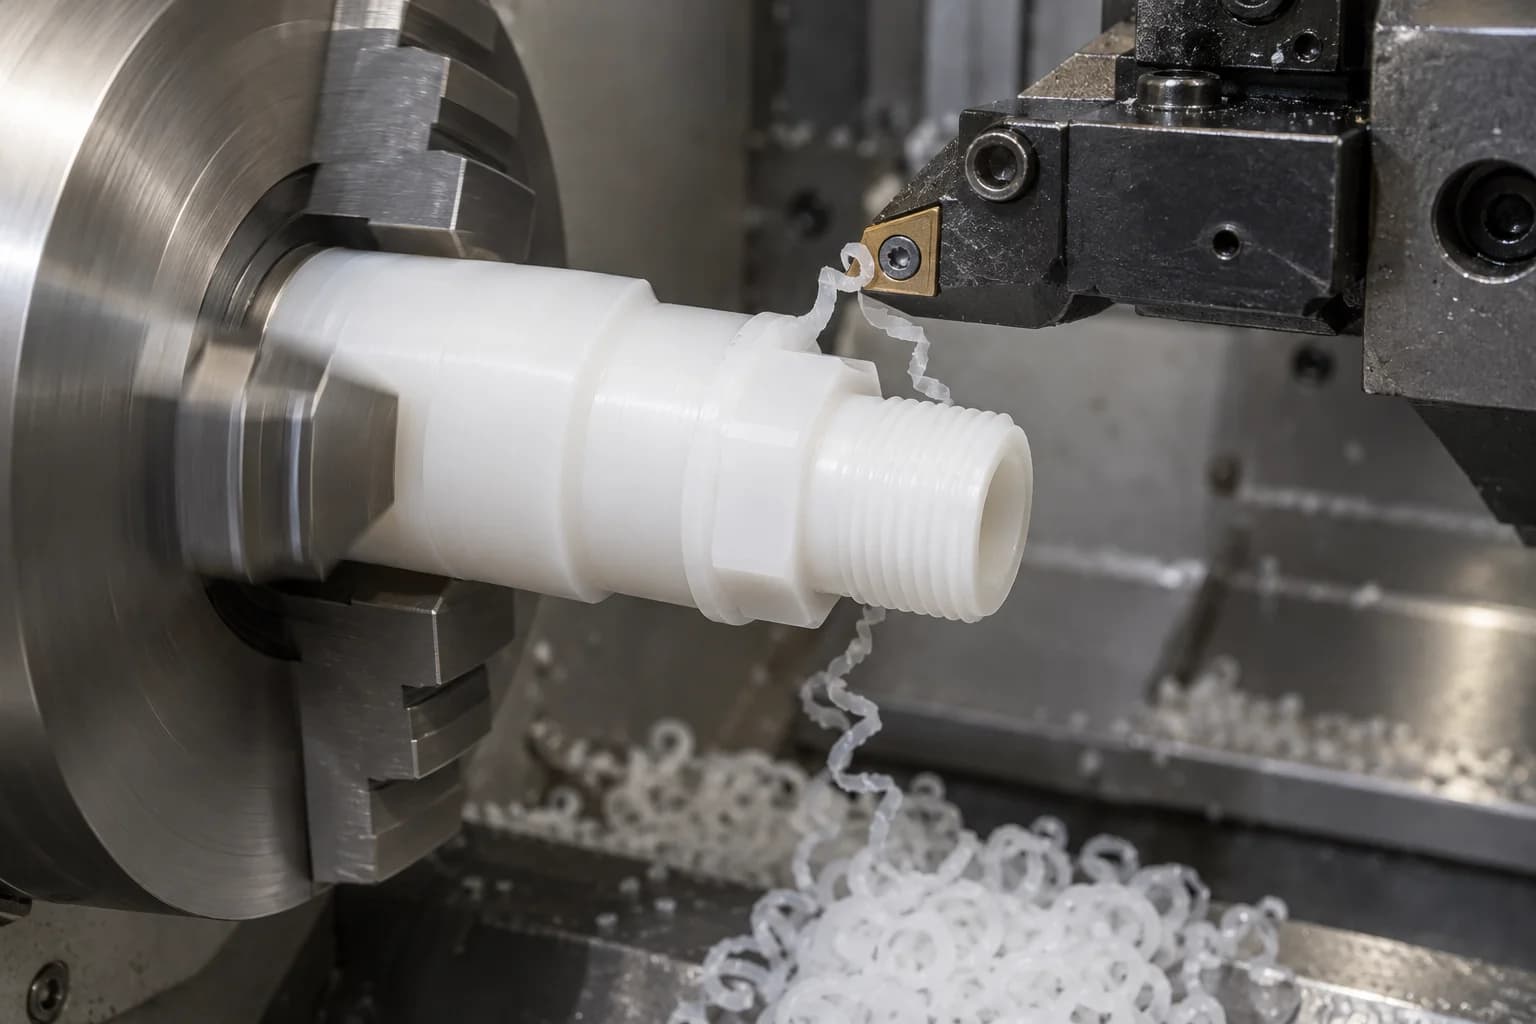
Produisez des raccords, des manchons, des bagues, des rondelles, des bouchons et des connecteurs filetés. Vérifiez l'arrondi de l'alésage, les diamètres d'étanchéité et l'épaisseur de la paroi après le retrait du mandrin.
Explorez le processus →Pour les composants multifaces et les fonctions à angles composés, examinez la portée de l'outil, le dégagement des collisions et les relations de référence qui doivent rester dans une seule configuration.
Les ports de fluide, les alésages de précision et les passages qui se croisent nécessitent des détails d'entrée, de sortie et de filetage contrôlés. Définissez la forme du filetage et la méthode d'étanchéité au lieu de vous fier à une légende générique de trou taraudé.
Le PVDF peut bien usiner, mais la chaleur de coupe, la réponse élastique et le maintien de la pièce peuvent influencer la pièce libérée. Un bloc d’apparence rigide peut toujours se déplacer sous charge.
Une faible conductivité thermique limite l'évacuation de la chaleur à travers la pièce. Des outils tranchants, une formation de copeaux adaptée et une coupe étagée permettent d'éviter les bavures.
Les parois minces et les éléments non pris en charge peuvent s'écarter de la fraise. Examinez la stratégie de support et de finition pour la géométrie à l’état libre.
Une pression excessive sur le luminaire peut produire des dimensions apparemment correctes une fois serrées. Vérifiez les fonctionnalités critiques après le déchargement.
Des bavures flexibles peuvent rester aux sorties des ports, aux filetages et aux passages qui se croisent. Identifiez un itinéraire de retrait et d’inspection accessible.
Les dimensions réagissent plus fortement à la température que les interfaces métalliques. Évitez d'accepter des mesures à chaud comme dimensions finales stabilisées.
La tolérance réalisable dépend de la qualité, de la géométrie, de l'épaisseur de paroi, de la taille, de l'état du stock, de la température, du maintien de la pièce et de la méthode de mesure. Nous examinons les dimensions critiques individuellement plutôt que de promettre une tolérance pour chaque pièce.
| Caractéristique | Considération principale |
|---|---|
| Alésage de précision | Épaisseur de paroi, état de l'outil et rondeur à l'état libre |
| Port fluide | Localisation, bavures et qualité du scellement |
| Paroi mince | Déformation du support et du serrage |
| Long métrage | Température et expansion sur toute la longueur |
| Surface plane | Contrainte résiduelle du stock, mouvement de support et de libération |
| Filetage | Forme, engagement, charge d'assemblage et méthode de jaugeage |
| Fonctionnalité multi-faces | Stratégie de référence et relations de configuration |
| Ajustement serré | Température d'inspection et conditions des pièces à assembler |
Le PVDF offre généralement une meilleure rigidité et un meilleur contrôle dimensionnel que le PTFE non chargé, mais il se dilate néanmoins beaucoup plus que les métaux. Les changements de température peuvent avoir une incidence sur de grandes longueurs et des interfaces étroites.
Une coupe à chaud peut affecter l’état de la surface et la taille mesurée. Ajustez l'affûtage de l'outil, l'évacuation des copeaux et la séquence d'usinage à la pièce.
Utilisez les données de qualité exactes et la plage de températures de service lors de l'évaluation des jeux. L’inspection à température ambiante ne prouve pas l’adéquation du service à chaud.
Le composant peut se détendre après le desserrage. Évitez de forcer une pièce flexible dans un dispositif de mesure qui dissimule sa forme à l'état libre.
Laisser la pièce se stabiliser dans des conditions de mesure convenues. Enregistrez la température lorsqu’elle affecte matériellement une décision d’acceptation.
Dans les systèmes de fluides sensibles à la pureté, la précision dimensionnelle est une exigence parmi plusieurs. L'identité des matériaux, les sources de contamination, les surfaces en contact avec les fluides et les exigences de manipulation affectent également l'acceptation.
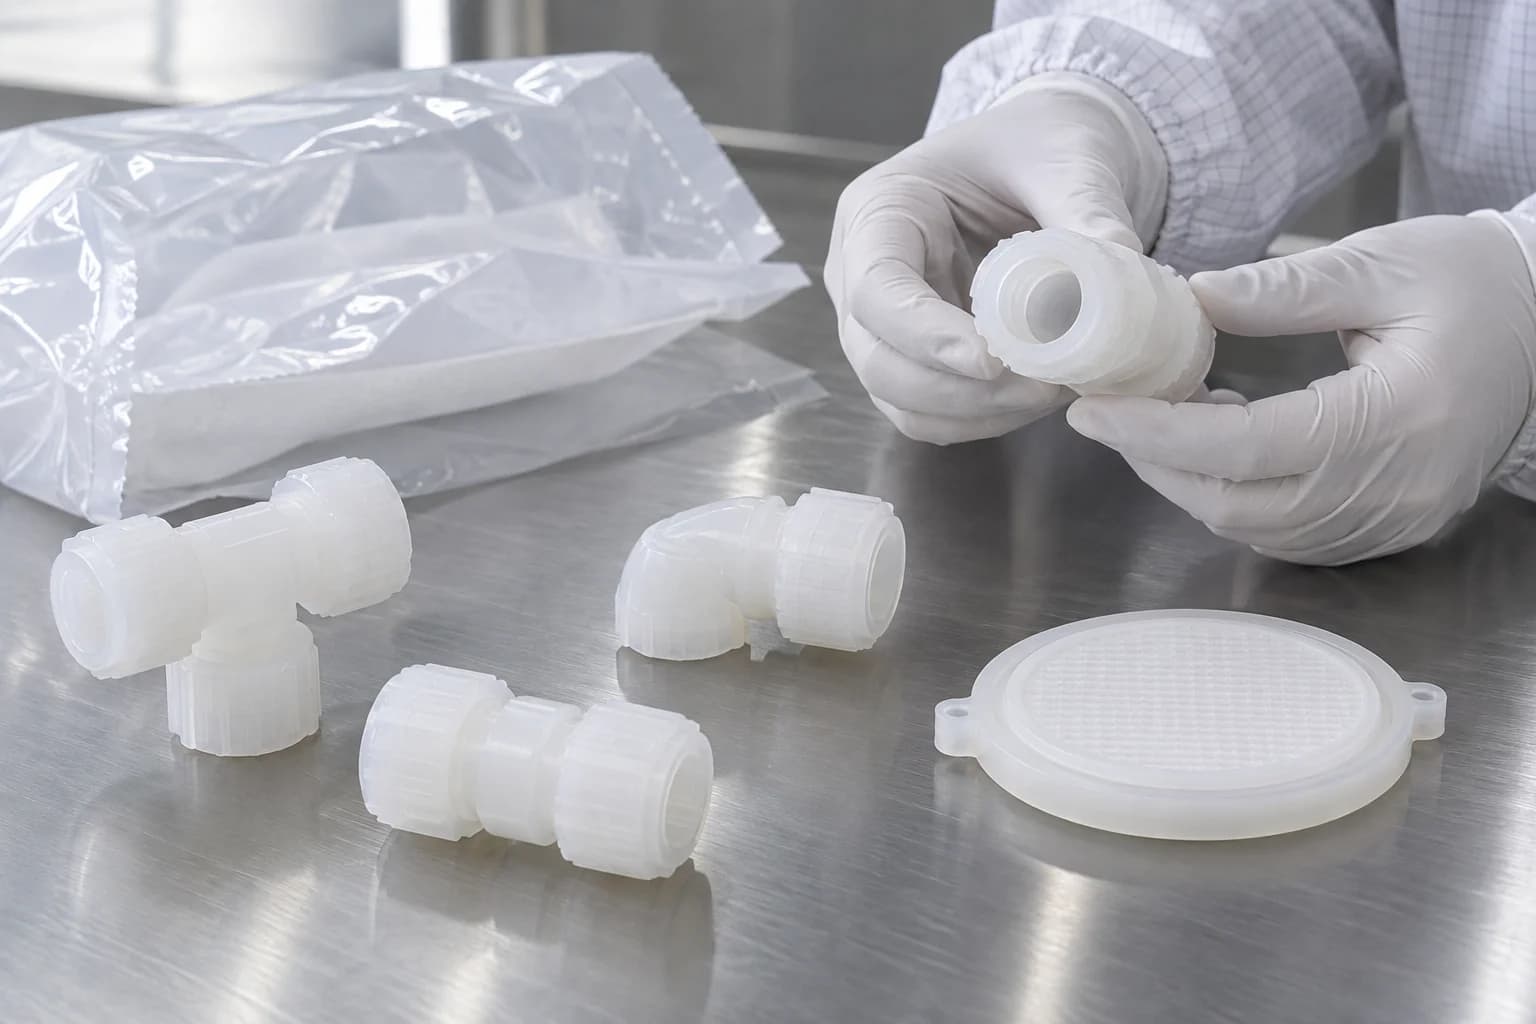
Confirmez la qualité, la désignation du fournisseur et la documentation du lot requise par le client avant de couper le stock.
Examinez la compatibilité du liquide de refroidissement ou du lubrifiant, l'historique de l'outil et sa manipulation. Ne présumez pas qu’un processus d’atelier général répond à une spécification ultra-propre.
Inspectez les intersections des ports et les sorties internes où une bavure lâche pourrait pénétrer dans le flux de processus. Concevoir l'accès pour l'inspection et le retrait.
Définir les surfaces en contact avec les fluides, les exigences de rugosité et les marques autorisées. Une surface visuellement brillante ne suffit pas à établir une faible libération de particules.
Convenir de la méthode de nettoyage, du séchage, de la manipulation et de la protection individuelle. Le traitement certifié en salle blanche et la propreté validée ne sont pas implicites ; le soutien doit être confirmé séparément.
Un plan de réception pratique sépare la documentation des matériaux de la propreté des pièces finies. Si des tests de particules, de contamination ionique ou d'extractibles sont requis, identifiez la méthode, les limites, l'échantillonnage et la partie responsable des tests avant de proposer un devis.
Rendre visibles les exigences fonctionnelles et de propreté sur le dessin afin qu'elles puissent être évaluées lors de l'examen DFM.
Indiquer la désignation du fournisseur, les additifs, la forme du stock et la documentation requise, en particulier pour les applications sensibles à la pureté.
Fournir un support autour des ports et des threads. Aucune épaisseur de paroi minimale universelle ne convient à chaque diamètre, pression ou fixation.
Identifiez les surfaces mouillées et distinguez-les des faces extérieures non fonctionnelles. Inclure l’accès pour le nettoyage aux passages qui se croisent.
Les rayons compatibles avec les outils améliorent l'accès et réduisent la portée longue et instable de l'outil. Acceptez tout relief local qui modifie le dessin.
Prévoir un engagement adéquat et un mur d’enceinte. Indiquer si le filetage localise, retient ou scelle et définit les conditions d'assemblage.
Identifiez les caractéristiques essentielles à la qualité et les données communes. Évitez d’imposer une tolérance globale étroite sur des surfaces non liées.
Inclure le milieu, la concentration, les mélanges, la pression et la durée d'exposition. La température modifie les performances chimiques et la capacité de charge mécanique.
Énumérez les limites applicables, les restrictions de processus et les exigences d’emballage. Ne les laissez pas implicites dans le mot semi-conducteur.
Familles de composants représentatives pour la révision des dessins, projets clients non vérifiés ou éléments de catalogue fixes.
Réseaux de ports et faces d'étanchéité pour systèmes fluides compatibles.
Sièges, corps et guides avec géométrie d'accouplement et d'étanchéité définie.
Interfaces filetées ou autres interfaces spécifiées avec paroi et engagement adéquats.
Alésages et transitions contrôlés qui relient les chemins de fluides des équipements.
Épaisseur du revêtement et zones de contact adaptées à la charge prévue.
Longueur et jeu d'alésage contrôlés pour la séparation des assemblages.
Caractéristiques de séparation électrique soumises à un examen de qualité et de service.
Interfaces de montage et fluides pour instruments d’analyse ou de process.
Modèles de trous et zones de scellement avec accès au nettoyage et aux bavures.
Modèles de boulons, planéité et zones de contact des joints pour un assemblage spécifié.
Composants d'usure en rotation avec examen de la charge, de la vitesse et de l'ajustement de l'arbre.
Caractéristiques de fermeture avec une méthode de rétention et de scellement définie.
Interfaces basées sur des dessins avec des exigences explicites en matière de pureté et de documentation.
Composants résistants à la corrosion sélectionnés pour l'environnement chimique réel.
Caractéristiques mouillées avec traçabilité convenue, acceptation de finition et de nettoyage.
L'acceptation de la surface doit distinguer les zones de scellement, les passages mouillés et l'apparence extérieure. Des outils tranchants et un itinéraire d'ébavurage délibéré sont importants autour des ports et des filetages.
Réduisez les frottements et les bavures en examinant l’état des bords et l’adéquation des outils. Un bord usé peut déplacer le matériau plutôt que de couper proprement.
Planifiez un engagement et un support cohérents avec les outils. Spécifiez une exigence de surface numérique uniquement lorsque la fonction l'exige et qu'une méthode de mesure est pratique.
Examinez les intersections internes ainsi que les bords visibles. Évitez les résidus abrasifs ou une cassure incontrôlée des bords d’un élément d’étanchéité.
Protégez les surfaces acceptées des rayures et de la contamination due à la manipulation. Accepter tout processus de lavage, de séchage ou d'emballage de protection avant expédition.
L'inspection relie le dessin approuvé au composant libéré et stabilisé. Définissez le jaugeage des alésages, des ports, des filetages, des surfaces d'étanchéité, de la planéité, de l'épaisseur des parois et des emplacements de passage associés.
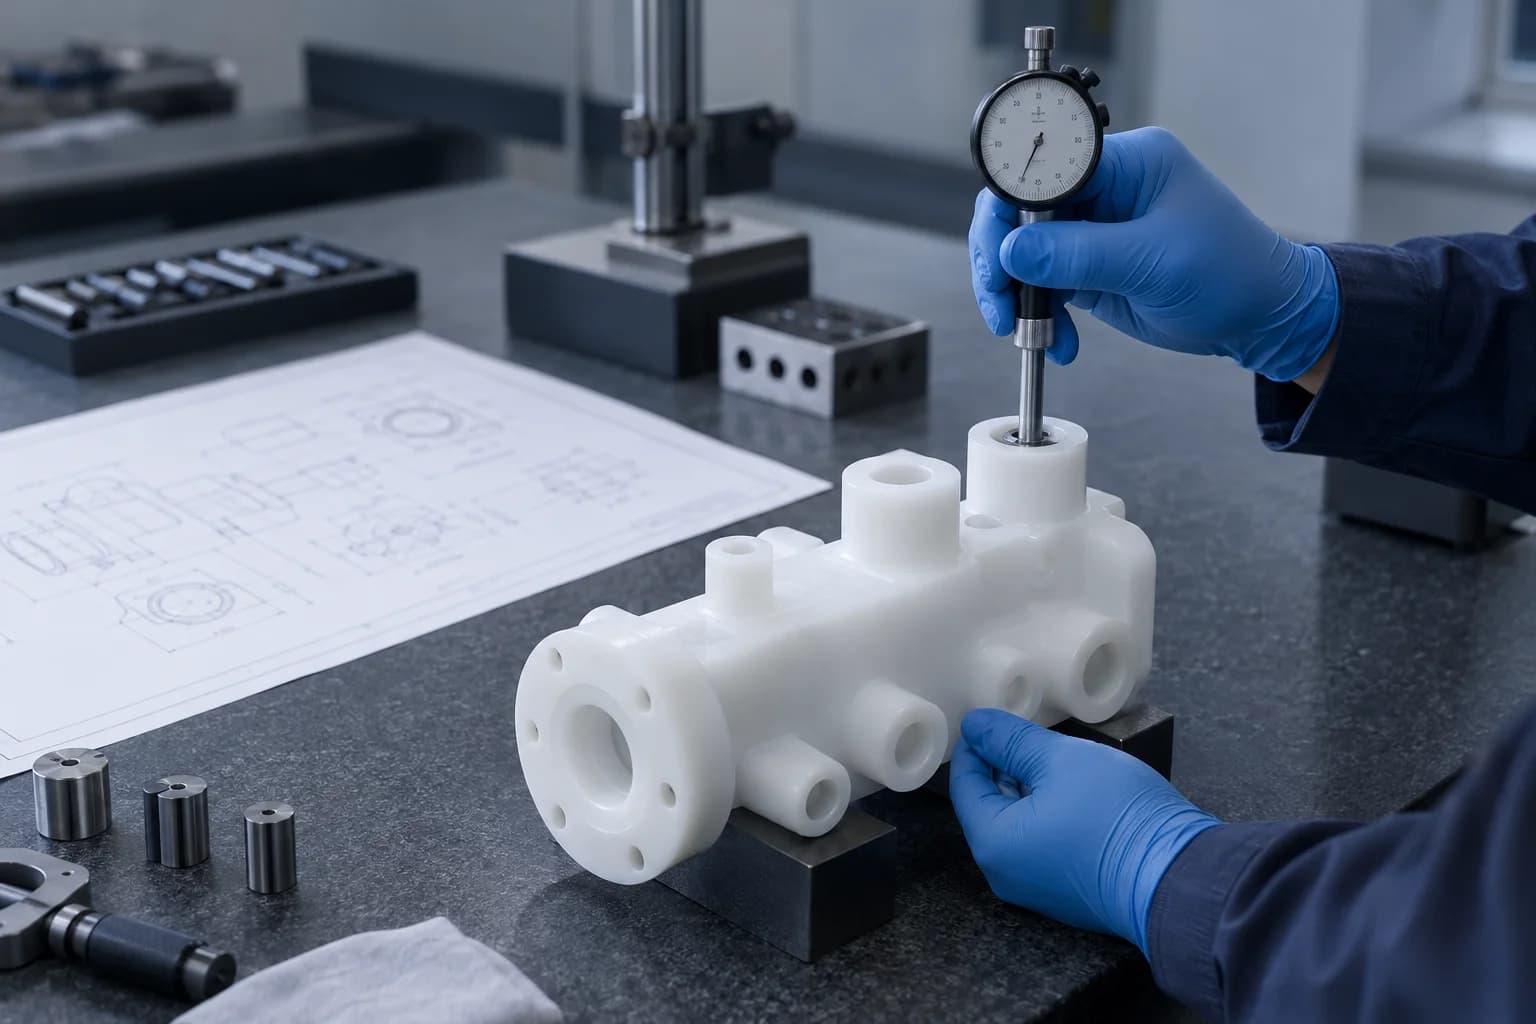
Les tests en usine, les tests de pression ou les tests de propreté doivent être convenus comme des exigences distinctes, y compris les limites, les paramètres et les enregistrements. L'inspection des expéditions peut vérifier les critères dimensionnels et d'emballage approuvés ; cela ne qualifie pas automatiquement une pièce pour une utilisation dans les semi-conducteurs, dans le domaine médical ou dans les systèmes sous pression.
Choisissez PVDF pour un service chimique compatible où une plus grande rigidité et un meilleur contrôle dimensionnel sont importants. Pensez au PTFE où une inertie chimique plus large ou un très faible frottement l'emportent sur le besoin de rigidité.
| Facteur | PVDF | PTFE non rempli |
|---|---|---|
| Résistance chimique | Large résistance ; revue spécifique au médium | Une inertie plus large dans de nombreux environnements ; vérifie toujours |
| Rigidité | Généralement plus élevé | Généralement inférieur |
| Contrôle dimensionnel | Généralement plus facile pour les éléments structurels | Plus sensible à la déformation et à la température |
| Friction | Dépend de l'application ; ce n'est pas un choix de roulement universel | Un très faible frottement est une raison de sélection courante |
| Usinage de précision | Utile avec le contrôle de la chaleur et du maintien de la pièce | Nécessite souvent plus de tolérance pour le comportement des matériaux mous |
| Aptitude à la haute pureté | Dépend du grade et du processus | Dépend du grade et du processus |
| Fluage sous charge | Nécessite toujours un examen de charge soutenue | Souvent plus prononcé dans les grades non pourvus |
| Pièces fluides structurelles | Souvent un candidat pratique | Peut avoir besoin de plus de soutien |
| Service à faible friction | Valider la paire d'usure et la lubrification | Souvent préféré lorsqu'il est compatible |
Le PVDF peut justifier un coût de matériau plus élevé lorsque les exigences de pureté, de résistance aux intempéries ou de température dépassent la plage pratique d'une conception économique PVC ou PP. Sélectionnez par rapport aux données de notes réelles, et non à un classement universel.
| Facteur | PVDF | Rigide PVC | Polypropylène |
|---|---|---|---|
| Résistance chimique | Large ; vérifier le milieu et la température | Large pour les médias sélectionnés | Large pour les médias sélectionnés |
| Pureté | Qualités documentées de haute pureté disponibles | Dépend du grade et du processus | Dépend du grade et du processus ; des grades spécialisés existent |
| Capacité de température | Souvent supérieur au stock commun PVC / PP | Généralement plus limité | Généralement plus limité |
| Rigidité | Rigidité structurelle utile | Bonne rigidité à température ambiante | Généralement plus flexible |
| UV / intempéries | Forte résistance intrinsèque aux intempéries | Dépend du grade et de la formulation | Stabilisation souvent requise en extérieur |
| Coût matériel relatif | Généralement plus élevé | Généralement inférieur | Généralement inférieur |
| Utilisation de semi-conducteurs | Établi pour des utilisations qualifiées par voie humide | Systèmes spécifiques et nuances qualifiées | Systèmes spécifiques et nuances qualifiées |
| Chemins de fluides de haute pureté | Matériel qualifié et traitement requis | Vérifier les exigences spécifiques à l'application | Vérifier les exigences spécifiques à l'application |
Les PVC et PP ne sont pas automatiquement inappropriés pour les systèmes de processus propres. Les qualités spécialisées et les processus validés peuvent modifier la comparaison. Achetez sur la base de critères d'acceptation documentés plutôt que de traiter la famille des polymères comme une certification.
Les exemples d’application indiquent une voie d’examen, et non une approbation réglementaire ou système automatique.
Équipements de traitement humide, collecteurs et connecteurs de fluide où la qualité exacte, la pureté et la manipulation documentée sont spécifiées.
Corps de vannes, raccords, boîtiers et interfaces résistantes à la corrosion sélectionnés pour des mélanges et des conditions de fonctionnement compatibles.
Composants de pompes, de vannes et de collecteurs avec des exigences définies en matière de pression, de température, d'étanchéité et d'assemblage.
Interfaces fluidiques et boîtiers de capteurs où la compatibilité chimique et la contamination des échantillons sont examinées ensemble.
Isolateurs et boîtiers répondant à des exigences électriques et environnementales spécifiques à chaque catégorie.
Uniquement lorsque les documents relatifs aux matériaux, l'adéquation des processus et la qualification du client soutiennent l'utilisation prévue.
Appareils et interfaces exposés à des milieux agressifs, avec charges et durée de vie évaluées pour l'application.
Validez la pièce et son environnement avant de figer la route de production récurrente.
Vérifiez l’acheminement du fluide, les joints, la géométrie, l’ajustement et l’exposition chimique représentative. Définir la préparation de l'installation et les conditions d'accouplement des pièces avant l'essai.
Produisez des composants d’équipement de processus personnalisés en fonction d’une révision approuvée. Convenez de l'acceptation, du nettoyage et de la documentation du premier article pour le lot.
Contrôler la qualité, la révision des dessins, les programmes, les exigences d'inspection et d'emballage. Les changements de stock ou de qualité du fournisseur nécessitent un examen plutôt qu'une substitution silencieuse.
Notre examen de projet relie le choix des matériaux, la stratégie d’usinage et l’inspection aux exigences du client. Confirmez l’équipement requis, la documentation et l’assistance spécialisée en matière de processus pour votre composant actuel.
Revoir le comportement du polymère plutôt que d’appliquer une stratégie de tolérance aux pièces métalliques inchangée.
Discutez de la désignation exacte, de la disponibilité et des preuves requises avec la demande de prix.
Choisissez un itinéraire autour des chemins fluides, de l'accès aux outils et des relations de références fonctionnelles.
Séparez l’adéquation de la résine de la propreté de la pièce finie et de la qualification du client.
Identifiez les dimensions sensibles à la chaleur et les sorties de passage qui nécessitent une attention particulière.
Discutez des fonctionnalités critiques et de l’inspection pratique avant qu’une commande ne soit émise.
Utilisez les commentaires sur les prototypes pour établir un plan de dessin et d’acceptation reproductible.
Concentrez-vous sur l'étanchéité, l'emplacement des ports et les conditions des bords internes ainsi que sur la taille globale.
Une séquence claire d’examen et de fabrication permet d’éviter de manquer des exigences en matière de qualité, de pureté ou d’étanchéité.
Le PVDF peut bien usiner avec un outillage et un support pointus appropriés. L'accumulation de chaleur, la déflexion élastique, le serrage et les bavures flexibles nécessitent toujours un contrôle, en particulier sur les éléments fins et les ports internes.
Le PVDF est utilisé dans les applications compatibles chimiques, de manipulation de fluides, de processus humide de semi-conducteurs, de laboratoire et électriques. Les exigences exactes en matière de qualité et de pièce finie déterminent l'adéquation.
Oui. Le fraisage convient aux blocs, aux boîtiers et aux collecteurs ; le tournage des raccords, des manchons, des bouchons et d'autres composants rotatifs. Des processus combinés peuvent être nécessaires pour les ports croisés ou les fonctionnalités de montage.
La tolérance doit être examinée par rapport aux conditions de dessin, de qualité, de taille, de géométrie et d'inspection. Envoyez les dimensions critiques et les exigences de couplage pour une évaluation spécifique à une fonctionnalité plutôt que d'appliquer une revendication de capacité universelle.
Le PVDF est généralement plus rigide que le PTFE non chargé et peut être plus facile à maintenir dimensionnellement dans les pièces structurelles. PTFE peut être préférable pour des frottements très faibles ou une inertie plus large ; comparer les conditions de service et les données de qualité.
Des qualités PVDF sélectionnées et des processus qualifiés sont utilisés dans les équipements de traitement humide des semi-conducteurs. Tous les processus PVDF ou d'usinage généraux ne satisfont pas aux exigences de haute pureté ; la documentation et les limites d’acceptation doivent être précisées.
Oui, pour une large gamme de produits chimiques, mais pas pour tous les produits chimiques ou mélanges. Vérifiez le milieu exact, la concentration, la température, le temps d'exposition et la contrainte à l'aide des conseils du fournisseur spécifiques à la qualité et de la validation représentative.
PVDF est un fluoropolymère souvent sélectionné pour des exigences de température, de résistance aux intempéries ou de pureté qualifiées plus élevées. Le PVC rigide est généralement moins cher et peut convenir à un service chimique compatible à basse température.
Oui, lorsque la qualité, l'usinage, le nettoyage et l'emballage répondent aux exigences du système. Préciser les limites de particules, d'extractibles ou de contamination ; le nom du polymère à lui seul ne prouve pas la conformité.
Les familles courantes comprennent les collecteurs, les composants de vannes, les raccords, les connecteurs, les rondelles, les entretoises, les isolateurs, les boîtiers de capteurs, les plaques filtrantes, les brides, les rouleaux et les bouchons. Chaque composant est révisé selon son dessin.
VOTRE FLUIDE. VOTRE CHARGE. VOTRE PIÈCE PVDF.
Téléchargez votre modèle CAO ou dessin technique et indiquez la qualité du PVDF, la quantité, les tolérances critiques, la température de fonctionnement, l'exposition chimique, les exigences de pureté et les conditions de contact avec le fluide. Notre équipe peut examiner l’adéquation des matériaux et la stratégie d’usinage avant le devis.
L'entreprise, le nom, l'e-mail et le téléphone sont requis. Le pays, le numéro de pièce, la quantité et le téléchargement du dessin sont facultatifs. Mettre la qualité, les dimensions, la pression, la finition de surface, le nettoyage, les exigences en matière de semi-conducteurs, l'application et d'autres notes dans le dossier de dessins ou dans l'e-mail ; aucun long formulaire technique n’est nécessaire.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Veuillez accepter le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.