Resistencia química
Útil para muchos ácidos, halógenos y fluidos de proceso compatibles. Confirme el medio y la concentración exactos: una resistencia amplia no es compatibilidad universal.

FLUORURO DE POLIVINILIDENO / PVDF
TOPS Plastics proporciona mecanizado CNC de PVDF para componentes personalizados que requieren resistencia química, idoneidad de alta pureza, estabilidad UV y dimensiones controladas. Fabricamos colectores, piezas de válvulas, accesorios, aisladores, accesorios y componentes para el manejo de fluidos a partir de archivos CAD y dibujos de ingeniería del cliente.
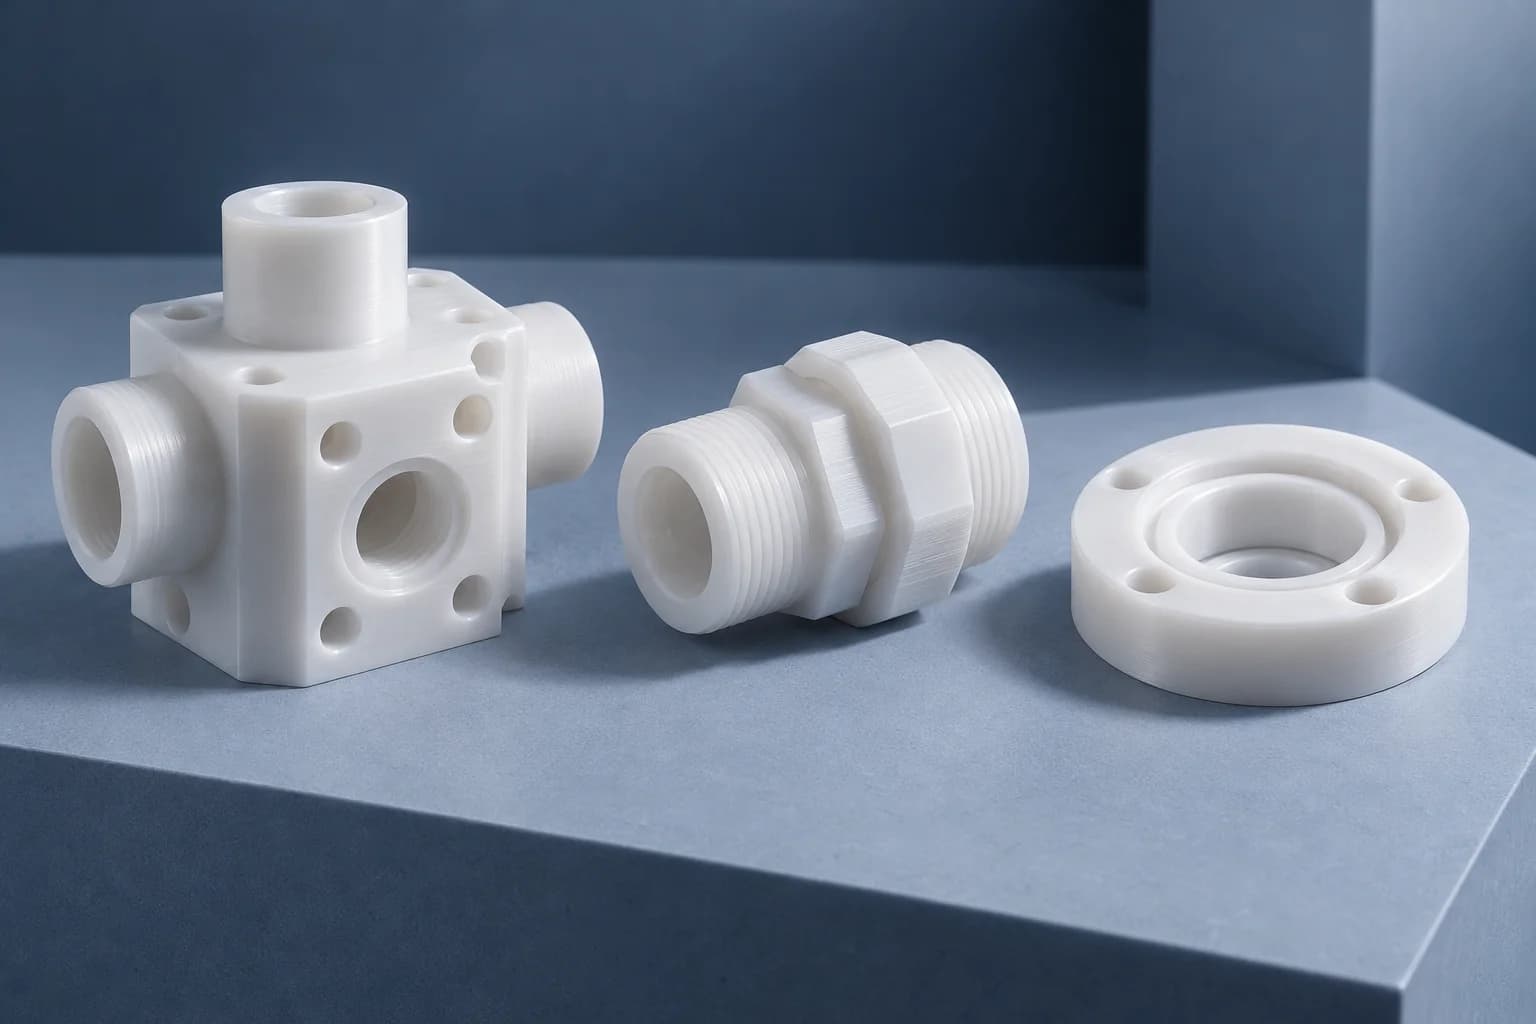
La geometría del contacto con el fluido merece una revisión completa: el grado, los puertos, las superficies de sellado, las rebabas, la limpieza y las condiciones de medición influyen en la aceptación.
Fabricación basada en dibujos para componentes en contacto con fluidos. Confirme el grado, la forma de stock, la documentación y los criterios de aceptación antes de la producción.
| Capacidad | Alcance del proyecto TOPS Plastics |
|---|---|
| Materiales | PVDF/fluoruro de polivinilideno; grado exacto del proveedor por confirmar |
| Procesos | Fresado, torneado, taladrado, roscado y mandrinado CNC; revisión multieje donde la geometría lo requiere |
| Piezas típicas | Colectores, accesorios, componentes de válvulas, aisladores y accesorios. |
| Producción | Prototipos, lotes de bajo volumen y repetición de producción. |
| Entrada | Archivos CAD, dibujos de ingeniería y muestras de referencia con dimensiones acordadas |
| Archivos | PASO, STP, IGES, X_T, DWG, DXF y PDF |
| Inspección | Inspección dimensional y superficial según plano aprobado. |
| Aplicaciones | Semiconductores, procesamiento químico, manipulación de fluidos y equipos de laboratorio. |
PVDF, o fluoruro de polivinilideno, es un fluoropolímero semicristalino utilizado para resistencia química, baja absorción de humedad, resistencia a la intemperie y aislamiento eléctrico.
Para componentes mecanizados, PVDF combina una rigidez útil con resistencia química. Generalmente es más rígido que el PTFE sin relleno, lo que lo convierte en un candidato para piezas estructurales fluidas donde un fluoropolímero más blando requeriría más soporte. El comportamiento exacto depende del grado, la temperatura, la tensión y el historial de existencias.
Un fluoropolímero blanco no es automáticamente un material de grado semiconductor. La aceptación de alta pureza depende del grado especificado y del procesamiento, limpieza y embalaje documentados. Evaluar mezclas químicas, concentración, temperatura, duración de exposición y carga mecánica en conjunto.
Elija el material según las condiciones de servicio y luego califique el componente terminado según los requisitos funcionales.
Útil para muchos ácidos, halógenos y fluidos de proceso compatibles. Confirme el medio y la concentración exactos: una resistencia amplia no es compatibilidad universal.
Los grados documentados seleccionados pueden admitir rutas de fluidos sensibles a la pureza. La selección de la resina por sí sola no establece la limpieza de la pieza terminada.
PVDF generalmente ofrece mayor rigidez que PTFE sin relleno. Los puertos y las características de montaje aún necesitan soporte y espesor de pared adecuados.
PVDF es valorado por su durabilidad en exteriores. Confirme los requisitos exactos de grado, color y exposición en lugar de agregar un tratamiento UV no especificado.
Un candidato para aislar interfaces y carcasas. Revise los requisitos dieléctricos, la geometría y la exposición ambiental para el grado real.
Ayuda a limitar los cambios dimensionales relacionados con la humedad. No elimina la expansión térmica, la tensión residual ni la deformación dependiente de la carga.
La obtención de calificaciones y la documentación se revisan para cada solicitud de cotización; Estas categorías son rutas de selección, no una afirmación de que todos los grados estén disponibles.
Stock natural sin relleno para componentes compatibles resistentes a químicos. Especificar la designación del proveedor, la forma de existencias y los requisitos de trazabilidad.
Utilice una calificación respaldada por la documentación adecuada del proveedor. Defina los extraíbles, los límites de partículas u otros criterios de aceptación de limpieza cuando corresponda.
Especificar el grado industrial y el desempeño ambiental necesarios. PVDF ya tiene una fuerte resistencia a la intemperie; cualquier estabilización adicional debe ser identificada.
Los compuestos rellenos, conductores, modificados por ESD u otros compuestos especiales requieren disponibilidad y revisión de propiedades. Los grados modificados pueden alterar la pureza y el comportamiento químico.
Kynar es una marca registrada de Arkema. Una solicitud de mecanizado Kynar debe identificar una calidad exacta; no se asume ninguna sustitución de marca sin aprobación.
Seleccione procesos en torno a puertos, perforaciones, zonas de sellado y relaciones de referencia en lugar de tratar el nombre del material como una especificación de mecanizado.
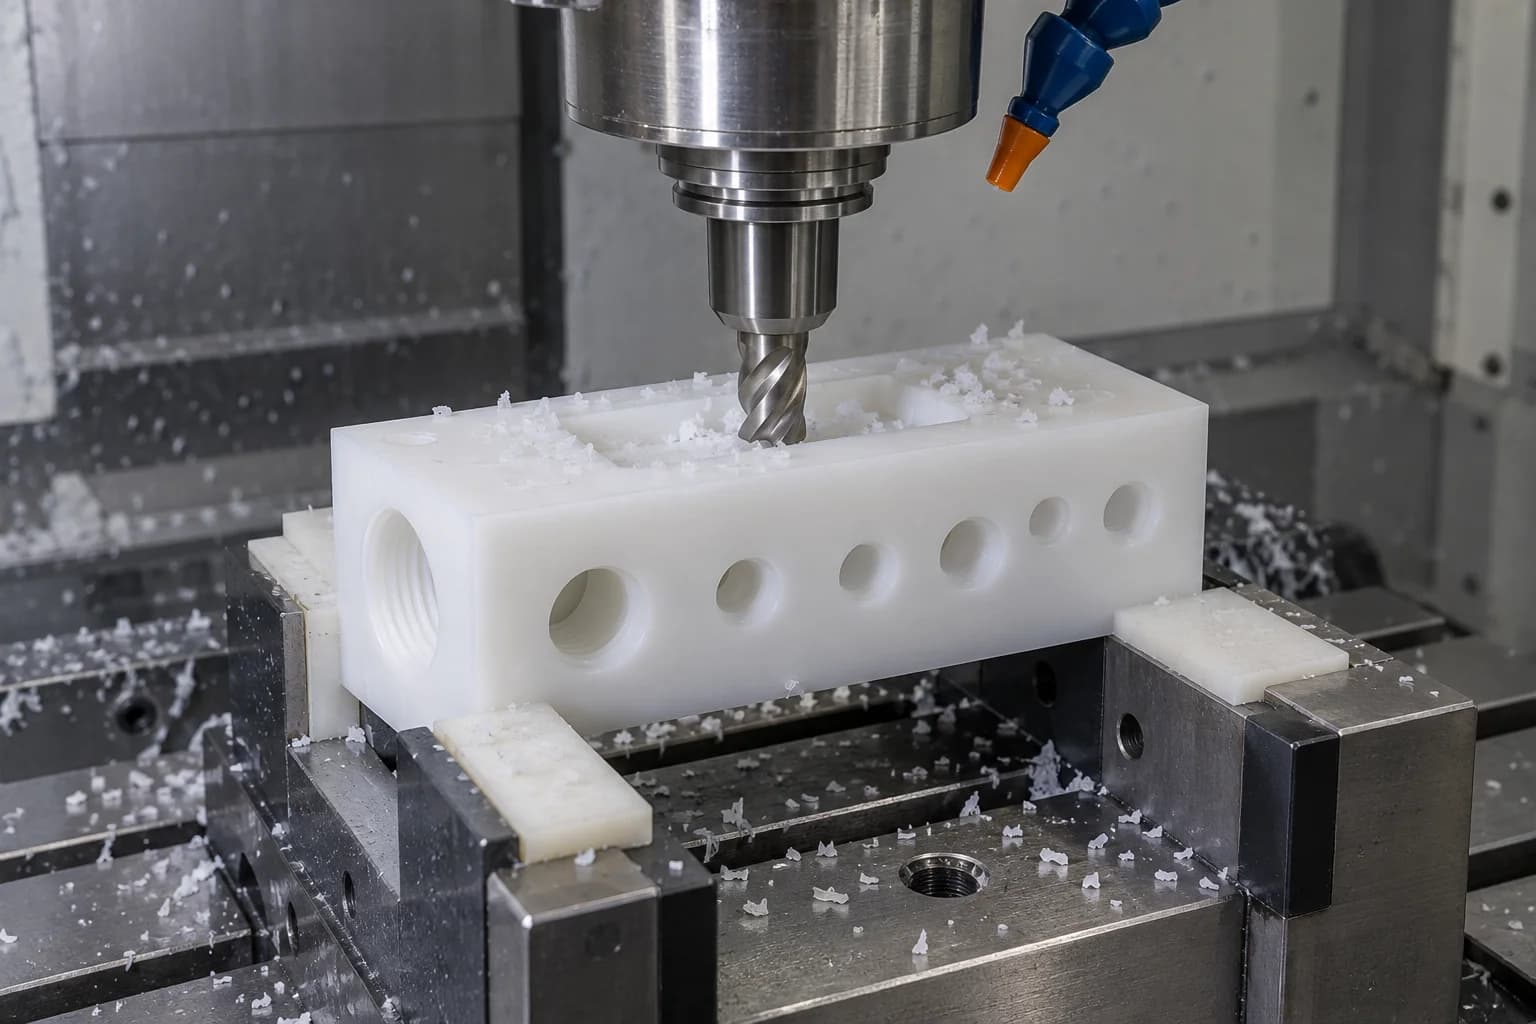
Bloques de colectores de máquinas, cuerpos de válvulas, accesorios, carcasas de sensores e interfaces de equipos semiconductores. Planifique el acceso a los bolsillos y los pasajes que se cruzan antes de seleccionar las herramientas.
Explora el proceso →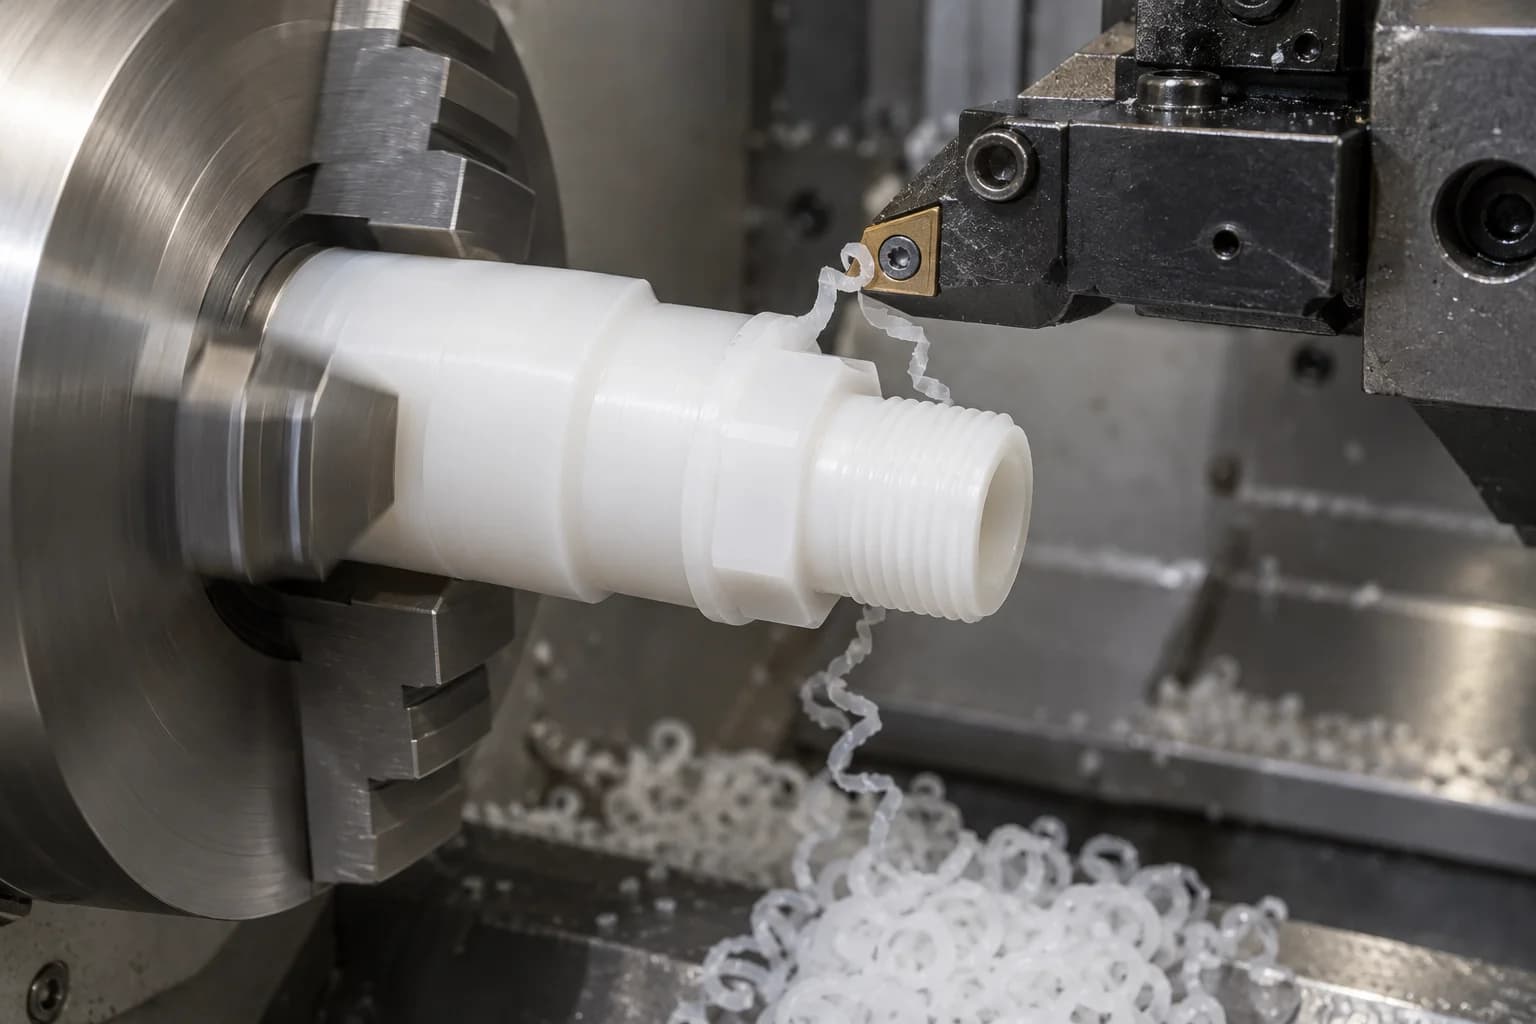
Producir accesorios, manguitos, anillos, arandelas, tapones y conectores roscados. Revise la redondez del orificio, los diámetros de sellado y el espesor de la pared después de soltarlo del mandril.
Explora el proceso →Para componentes de múltiples caras y funciones de ángulo compuesto, revise el alcance de la herramienta, la distancia de colisión y qué relaciones de referencia deben permanecer en una configuración.
Los puertos de fluido, los orificios de precisión y los pasajes que se cruzan necesitan detalles controlados de entrada, salida y rosca. Defina la forma de la rosca y el método de sellado en lugar de depender de una indicación genérica de orificio roscado.
PVDF puede mecanizar bien, pero el calor de corte, la respuesta elástica y la sujeción de la pieza pueden influir en la pieza liberada. Un bloque de apariencia rígida aún puede moverse bajo carga.
La baja conductividad térmica limita la eliminación de calor a través de la pieza. Las herramientas afiladas, la formación adecuada de virutas y el corte por etapas ayudan a evitar manchas.
Las paredes delgadas y las características sin soporte pueden desviarse del cortador. Revisar la estrategia de soporte y acabado para la geometría de estado libre.
El exceso de presión en el accesorio puede producir dimensiones aparentemente correctas mientras está sujeto. Verifique las características críticas después de la descarga.
Pueden quedar rebabas flexibles en las salidas de los puertos, roscas y conductos de intersección. Identificar una ruta accesible de remoción e inspección.
Las dimensiones responden a la temperatura con más fuerza que las interfaces metálicas. Evite aceptar medidas cálidas como dimensiones finales estabilizadas.
La tolerancia alcanzable depende del grado, la geometría, el espesor de la pared, el tamaño, el estado del material, la temperatura, la sujeción del trabajo y el método de medición. Revisamos las dimensiones críticas individualmente en lugar de prometer una tolerancia para cada pieza.
| Característica | Consideración principal |
|---|---|
| Orificio de precisión | Espesor de pared, condición de la herramienta y redondez en estado libre. |
| Puerto de fluido | Ubicación, rebabas de rotura y calidad del sellado |
| pared delgada | Deformación de soporte y sujeción. |
| largometraje | Temperatura y expansión en toda su longitud. |
| superficie plana | Movimiento de liberación, soporte y tensión residual del stock |
| Rosca | Forma, compromiso, carga de ensamblaje y método de calibrado. |
| Función multicara | Estrategia de referencia y relaciones de configuración |
| Ajuste ceñido | Temperatura de inspección y condiciones de las piezas acopladas |
PVDF generalmente ofrece mejor rigidez y control dimensional que PTFE sin relleno, pero aún así se expande sustancialmente más que los metales. Los cambios de temperatura pueden ser importantes en longitudes largas e interfaces estrechas.
Un corte caliente puede afectar la condición de la superficie y el tamaño medido. Ajustar el filo de la herramienta, la evacuación de viruta y la secuencia de mecanizado a la pieza.
Utilice los datos exactos de grado y el rango de temperatura de servicio al evaluar las holguras. La inspección a temperatura ambiente no demuestra que sea apto para servicio caliente.
El componente puede relajarse después de soltarlo. Evite forzar una pieza flexible en un dispositivo de medición que oculte su forma de estado libre.
Deje que la pieza se estabilice en las condiciones de medición acordadas. Registrar la temperatura cuando afecte materialmente una decisión de aceptación.
En los sistemas de fluidos sensibles a la pureza, la precisión dimensional es un requisito entre varios. La identidad del material, las fuentes de contaminación, las superficies en contacto con los fluidos y los requisitos de manipulación también afectan la aceptación.
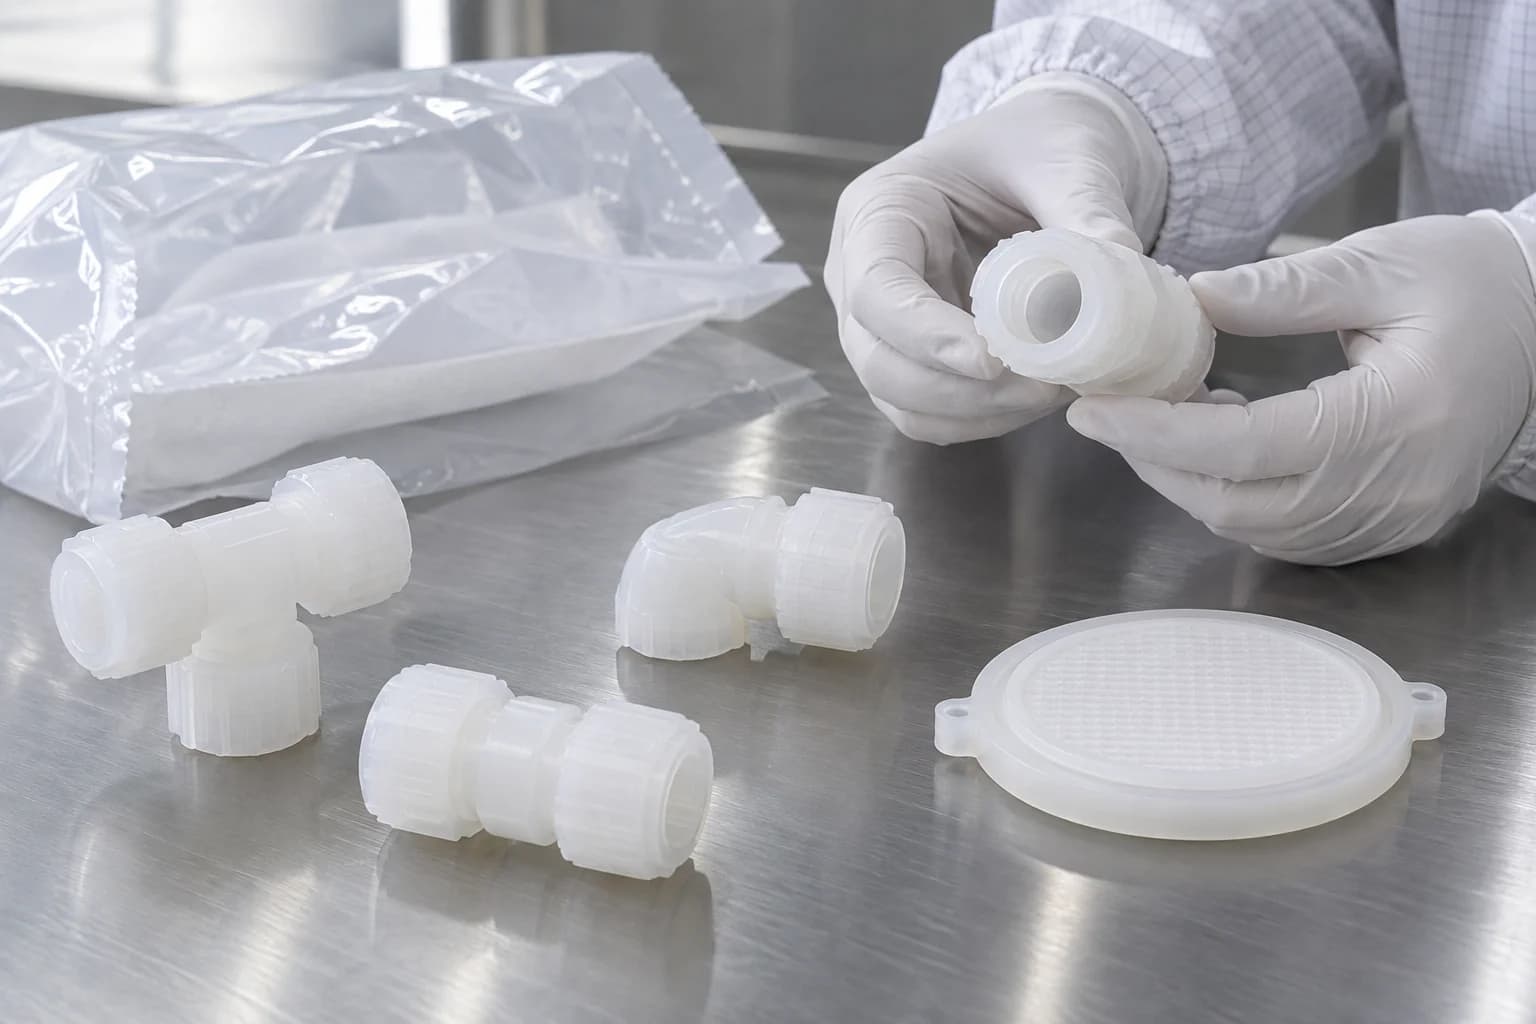
Confirme el grado, la designación del proveedor y la documentación del lote requerida por el cliente antes de cortar el stock.
Revise la compatibilidad del refrigerante o lubricante, el historial y el manejo de la herramienta. No asuma que un proceso general de taller cumple con una especificación ultralimpia.
Inspeccione las intersecciones de puertos y las salidas internas donde una rebaba suelta podría ingresar al flujo del proceso. Diseñar acceso para inspección y remoción.
Defina superficies de contacto con fluidos, requisitos de rugosidad y marcas permitidas. Una superficie visualmente brillante por sí sola no establece una baja liberación de partículas.
Convenir método de limpieza, secado, manipulación y protección individual. El procesamiento certificado en sala limpia y la limpieza validada no están implicados; El soporte debe confirmarse por separado.
Un plan de aceptación práctico separa la documentación del material de la limpieza de la pieza terminada. Si se requieren pruebas de partículas, contaminación iónica o extraíbles, identifique el método, los límites, el muestreo y la parte responsable de las pruebas antes de la cotización.
Haga visibles los requisitos funcionales y de limpieza en el dibujo para que puedan evaluarse durante la revisión del DFM.
Indique la designación del proveedor, los aditivos, el formato de existencias y la documentación requerida, particularmente para aplicaciones sensibles a la pureza.
Proporcionar soporte en torno a puertos e hilos. No existe un espesor de pared mínimo universal que se adapte a todos los diámetros, presiones o accesorios.
Identifique superficies mojadas y distingalas de caras exteriores no funcionales. Incluir la limpieza del acceso a los pasajes que se cruzan.
Los radios compatibles con herramientas mejoran el acceso y reducen el alcance largo e inestable de la herramienta. Acordar cualquier relieve local que cambie el dibujo.
Proporcione un compromiso adecuado y la pared circundante. Indique si la rosca localiza, retiene o sella y define las condiciones de montaje.
Identifique características críticas para la calidad y datos comunes. Evite imponer una tolerancia general estrecha en superficies no relacionadas.
Incluir medio, concentración, mezclas, presión y duración de la exposición. La temperatura cambia el rendimiento químico y la capacidad de carga mecánica.
Enumere los límites aplicables, las restricciones de proceso y los requisitos de embalaje. No los dejes implícitos en la palabra semiconductor.
Familias de componentes representativas para revisión de dibujos, proyectos de clientes no verificados o artículos de catálogo fijos.
Redes de puertos y caras de sellado para sistemas de fluidos compatibles.
Asientos, cuerpos y guías con geometría de acoplamiento y sellado definida.
Interfaces roscadas u otras interfaces especificadas con pared y compromiso adecuados.
Orificios y transiciones controlados que conectan las rutas de fluidos del equipo.
Espesor del revestimiento y áreas de contacto adaptados a la carga prevista.
Longitud y espacio libre controlados para la separación del conjunto.
Características de separación eléctrica sujetas a revisión de calidad y servicio.
Montaje e interfaces de fluidos para instrumentos analíticos o de proceso.
Patrones de agujeros y superficies de sellado con limpieza y acceso a rebabas.
Patrones de pernos, planitud y áreas de contacto de juntas para un ensamblaje específico.
Componentes de desgaste rotacional con revisión de carga, velocidad y ajuste del eje.
Características de cierre con método de retención y sellado definido.
Interfaces basadas en dibujos con requisitos explícitos de pureza y documentación.
Componentes resistentes a la corrosión seleccionados para el entorno químico real.
Características húmedas con trazabilidad, acabado y aceptación de limpieza acordados.
La aceptación de la superficie debe distinguir las tierras de sellado, los pasajes mojados y la apariencia exterior. Las herramientas afiladas y una ruta de desbarbado deliberada son importantes alrededor de los puertos y roscas.
Reduzca el roce y las manchas revisando el estado de los bordes y la idoneidad de la herramienta. Un borde desgastado puede desplazar el material en lugar de cortarlo limpiamente.
Planifique la participación y el soporte constantes de las herramientas. Especifique un requisito de superficie numérico sólo cuando la función lo requiera y sea práctico un método de medición.
Revise las intersecciones internas y los bordes visibles. Evite residuos abrasivos o roturas incontroladas de bordes en un elemento de sellado.
Proteja las superficies aceptadas contra rayones y contaminación por manipulación. Acordar cualquier proceso de lavado, secado o embalaje protector antes del envío.
La inspección vincula el dibujo aprobado con el componente liberado y estabilizado. Defina calibres para orificios, puertos, roscas, superficies de sellado, planitud, espesor de pared y ubicaciones de pasajes relacionados.
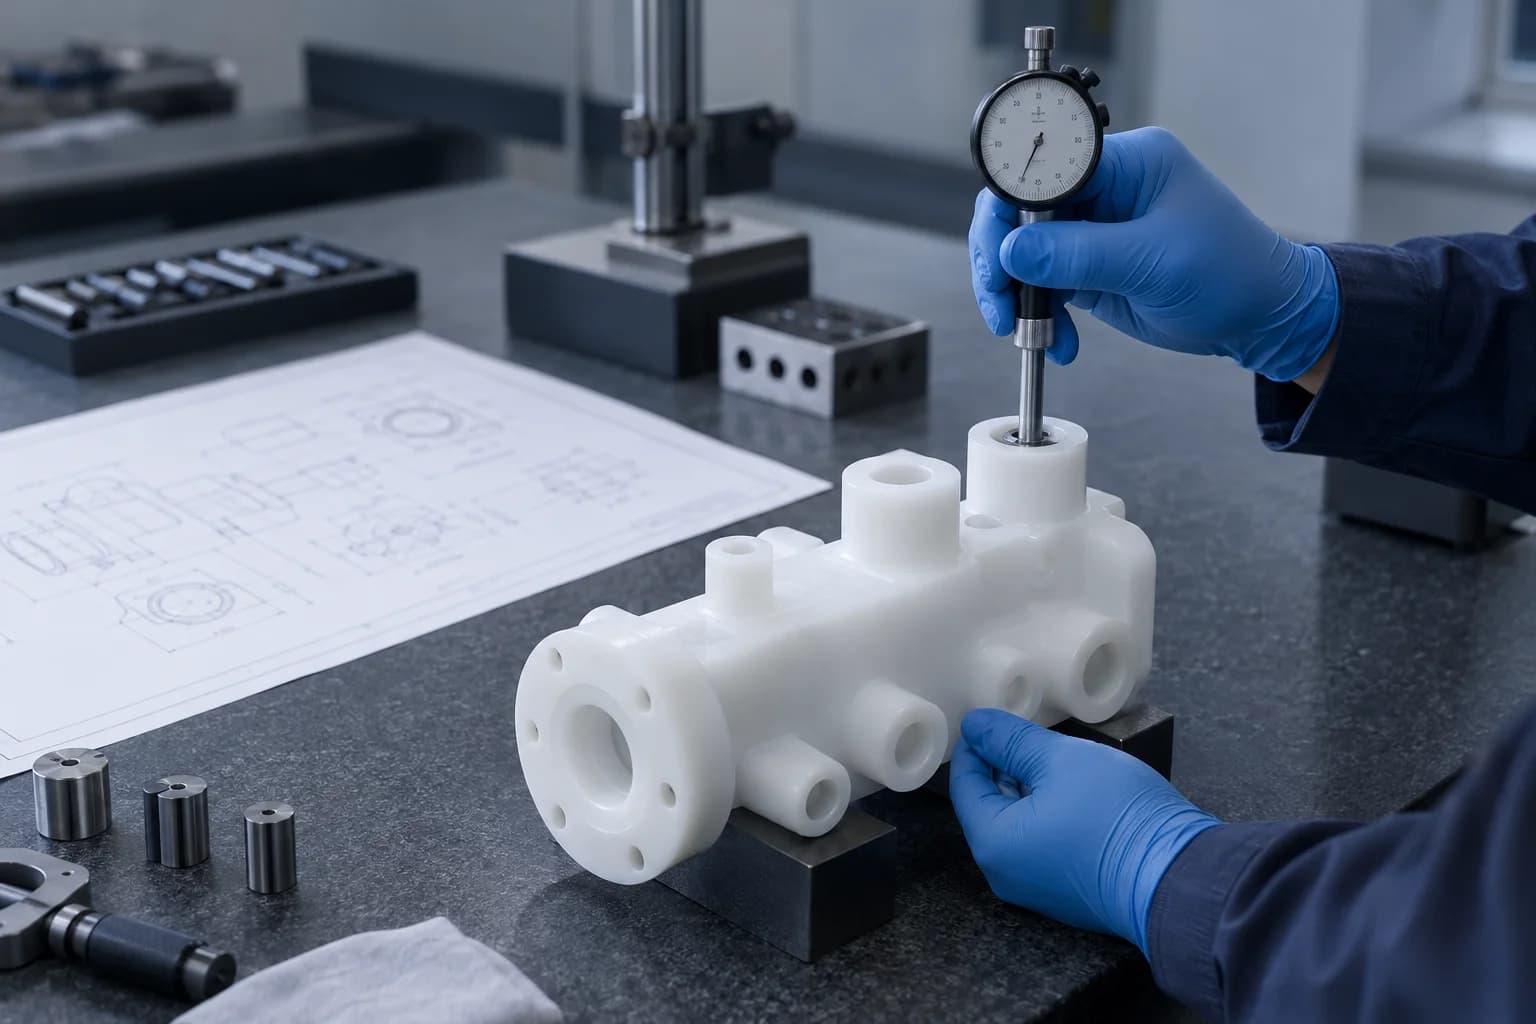
Las pruebas de fábrica, las pruebas de presión o las pruebas de limpieza deben acordarse como requisitos separados, incluidos límites, accesorios y registros. La inspección del envío puede verificar los criterios dimensionales y de embalaje aprobados; no califica automáticamente una pieza para uso en semiconductores, medicina o sistemas de presión.
Elija PVDF para servicios químicos compatibles donde es importante una mayor rigidez y control dimensional. Considere PTFE donde una inercia química más amplia o una fricción muy baja superan la necesidad de rigidez.
| factores | PVDF | PTFE sin llenar |
|---|---|---|
| Resistencia química | Amplia resistencia; revisión específica del medio | Mayor inercia en muchos entornos; todavía verificar |
| Rigidez | Generalmente más alto | Generalmente más bajo |
| control dimensional | Generalmente más fácil para las características estructurales. | Más sensible a la deformación y la temperatura. |
| Fricción | Dependiente de la aplicación; no es una opción de rodamiento universal | La fricción muy baja es una razón de selección común |
| Mecanizado de precisión | Útil con control de calor y sujeción de piezas. | A menudo necesita más tolerancia para el comportamiento del material blando. |
| Idoneidad de alta pureza | Depende del grado y del proceso | Depende del grado y del proceso |
| Arrastrarse bajo carga | Todavía requiere revisión de carga sostenida | A menudo es más pronunciado en los grados vacantes |
| Partes de fluidos estructurales | A menudo un candidato práctico. | Puede necesitar más apoyo |
| Servicio de baja fricción | Validar par de desgaste y lubricación. | A menudo se prefiere cuando es compatible |
PVDF puede justificar un mayor costo de material cuando los requisitos de pureza, resistencia a la intemperie o temperatura exceden el rango práctico de un diseño económico PVC o PP. Seleccione con datos de calificaciones reales, no con una clasificación universal.
| factores | PVDF | Rígido PVC | polipropileno |
|---|---|---|---|
| Resistencia química | Amplio; verificar el medio y la temperatura | Amplia para medios seleccionados | Amplia para medios seleccionados |
| Pureza | Grados de alta pureza documentados disponibles | Depende del grado y del proceso | Depende del grado y del proceso; existen grados de especialidad |
| Capacidad de temperatura | A menudo es más alto que el stock común de PVC / PP | Generalmente más limitado | Generalmente más limitado |
| Rigidez | Rigidez estructural útil | Buena rigidez a temperatura ambiente | Normalmente más flexible |
| UV/intemperismo | Fuerte resistencia a la intemperie intrínseca | Depende del grado y la formulación | A menudo se requiere estabilización al aire libre |
| Costo relativo del material | Generalmente más alto | Generalmente más bajo | Generalmente más bajo |
| Uso de semiconductores | Establecido para usos calificados en procesos húmedos | Sistemas específicos y grados cualificados | Sistemas específicos y grados cualificados |
| Rutas de fluidos de alta pureza | Material calificado y procesamiento requerido. | Verifique los requisitos específicos de la aplicación | Verifique los requisitos específicos de la aplicación |
PVC y PP no son automáticamente inadecuados para sistemas de proceso limpios. Las calificaciones de especialidad y los procesos validados pueden cambiar la comparación. Compre según criterios de aceptación documentados en lugar de tratar la familia de polímeros como una certificación.
Los ejemplos de aplicación indican una ruta de revisión, no una aprobación regulatoria o del sistema automática.
Equipos de proceso húmedo, colectores y conectores de fluidos donde se especifica el grado exacto, la pureza y el manejo documentado.
Cuerpos de válvulas, accesorios, carcasas e interfaces resistentes a la corrosión seleccionados para mezclas y condiciones de funcionamiento compatibles.
Componentes de bombas, válvulas y colectores con requisitos definidos de presión, temperatura, sellado y montaje.
Interfaces fluidas y carcasas de sensores donde se revisan juntas la compatibilidad química y la contaminación de las muestras.
Aisladores y carcasas con requisitos eléctricos y ambientales específicos de grado.
Sólo cuando los documentos materiales, la idoneidad del proceso y la calificación del cliente respalden el uso previsto.
Luminarias e interfaces expuestas a medios agresivos, con cargas y vida útil evaluadas para la aplicación.
Valide la pieza y su entorno antes de congelar la ruta de producción recurrente.
Verifique el recorrido del fluido, los sellos, la geometría, el ajuste y la exposición a sustancias químicas representativas. Defina la preparación de la instalación y las condiciones de las piezas acopladas antes de la prueba.
Produzca componentes de equipos de proceso personalizados según una revisión aprobada. Acordar la aceptación, limpieza y documentación del primer artículo del lote.
Control de calidad, revisión de planos, programas, requisitos de inspección y embalaje. Los cambios en las existencias o en la calidad del proveedor necesitan una revisión en lugar de una sustitución silenciosa.
Nuestra revisión de proyectos conecta la elección de materiales, la estrategia de mecanizado y la inspección con los requisitos del cliente. Confirme el equipo requerido, la documentación y el soporte de procesos especializado para su componente real.
Revisar el comportamiento del polímero en lugar de aplicar una estrategia de tolerancia de piezas metálicas sin cambios.
Analice la designación exacta, la disponibilidad y la evidencia requerida con la solicitud de cotización.
Elija una ruta alrededor de rutas fluidas, acceso a herramientas y relaciones de referencia funcionales.
Separe la idoneidad de la resina de la limpieza de la pieza terminada y la calificación del cliente.
Identificar dimensiones sensibles al calor y salidas de paso que requieran atención especial.
Analice las características críticas y la inspección práctica antes de emitir un pedido.
Utilice la retroalimentación del prototipo para establecer un plan de aceptación y dibujo repetible.
Concéntrese en el sellado, la ubicación de los puertos y las condiciones de los bordes internos, así como en el tamaño general.
Una secuencia clara de revisión y fabricación ayuda a evitar que se pierdan los requisitos de grado, pureza o sellado.
PVDF puede mecanizarse bien con herramientas afiladas y soporte adecuados. La acumulación de calor, la deflexión elástica, la sujeción y las rebabas flexibles aún requieren control, especialmente en elementos delgados y puertos internos.
PVDF se utiliza en aplicaciones químicas compatibles, de manipulación de fluidos, de proceso húmedo de semiconductores, de laboratorio y eléctricas. El grado exacto y los requisitos de las piezas terminadas determinan la idoneidad.
Sí. Fresado de bloques, carcasas y colectores; Accesorios de trajes giratorios, manguitos, tapones y otros componentes giratorios. Es posible que se requieran procesos combinados para puertos cruzados o funciones de montaje.
La tolerancia debe revisarse con respecto al dibujo, grado, tamaño, geometría y condiciones de inspección. Envíe dimensiones críticas y requisitos de acoplamiento para una evaluación de características específicas en lugar de aplicar una afirmación de capacidad universal.
PVDF es generalmente más rígido que PTFE sin relleno y puede ser más fácil de mantener dimensionalmente en piezas estructurales. PTFE puede ser preferible para una fricción muy baja o una inercia más amplia; comparar condiciones de servicio y datos de calificaciones.
En equipos de semiconductores de proceso húmedo se utilizan grados seleccionados de PVDF y procesos calificados. No todos los procesos de mecanizado general o PVDF satisfacen los requisitos de alta pureza; Se deben especificar los límites de documentación y aceptación.
Sí, a una amplia gama de productos químicos, pero no a todos los productos químicos o mezclas. Verifique el medio, la concentración, la temperatura, el tiempo de exposición y el estrés exactos utilizando la guía del proveedor específica del grado y la validación representativa.
PVDF es un fluoropolímero que a menudo se selecciona para requisitos de temperatura más alta, resistencia a la intemperie o pureza calificada. El PVC rígido suele ser menos costoso y puede adaptarse a servicios químicos compatibles a baja temperatura.
Sí, cuando la calidad, el mecanizado, la limpieza y el embalaje cumplan con los requisitos del sistema. Especificar los límites de partículas, extraíbles o contaminación; el nombre del polímero por sí solo no prueba el cumplimiento.
Las familias comunes incluyen colectores, componentes de válvulas, accesorios, conectores, arandelas, espaciadores, aisladores, carcasas de sensores, placas de filtro, bridas, rodillos y tapones. Cada componente se revisa según su dibujo.
TU FLUIDO. TU CARGA. SU PARTE PVDF.
Cargue su modelo CAD o dibujo de ingeniería e incluya el grado, la cantidad, las tolerancias críticas, la temperatura de funcionamiento, la exposición química, los requisitos de pureza y las condiciones de contacto con fluidos del PVDF. Nuestro equipo puede revisar la idoneidad del material y la estrategia de mecanizado antes de la cotización.
Se requiere empresa, nombre, correo electrónico y teléfono. El país, el número de pieza, la cantidad y la carga del dibujo son opcionales. Coloque el grado, las dimensiones, la presión, el acabado de la superficie, la limpieza, los requisitos de semiconductores, la aplicación y otras notas en el paquete del dibujo o envíelo por correo electrónico; no se necesita un formulario técnico extenso.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.