Chemische Beständigkeit
Nützlich für viele Säuren, Halogene und kompatible Prozessflüssigkeiten. Bestätigen Sie das genaue Medium und die Konzentration: Eine breite Resistenz bedeutet keine universelle Kompatibilität.

POLYVINYLIDENFLUORID / PVDF
TOPS Plastics bietet CNC-Bearbeitung von PVDF für kundenspezifische Komponenten, die chemische Beständigkeit, Eignung für hohe Reinheit, UV-Stabilität und kontrollierte Abmessungen erfordern. Wir fertigen Verteiler, Ventilteile, Fittings, Isolatoren, Vorrichtungen und Komponenten für die Flüssigkeitshandhabung anhand von Kunden-CAD-Dateien und Konstruktionszeichnungen.
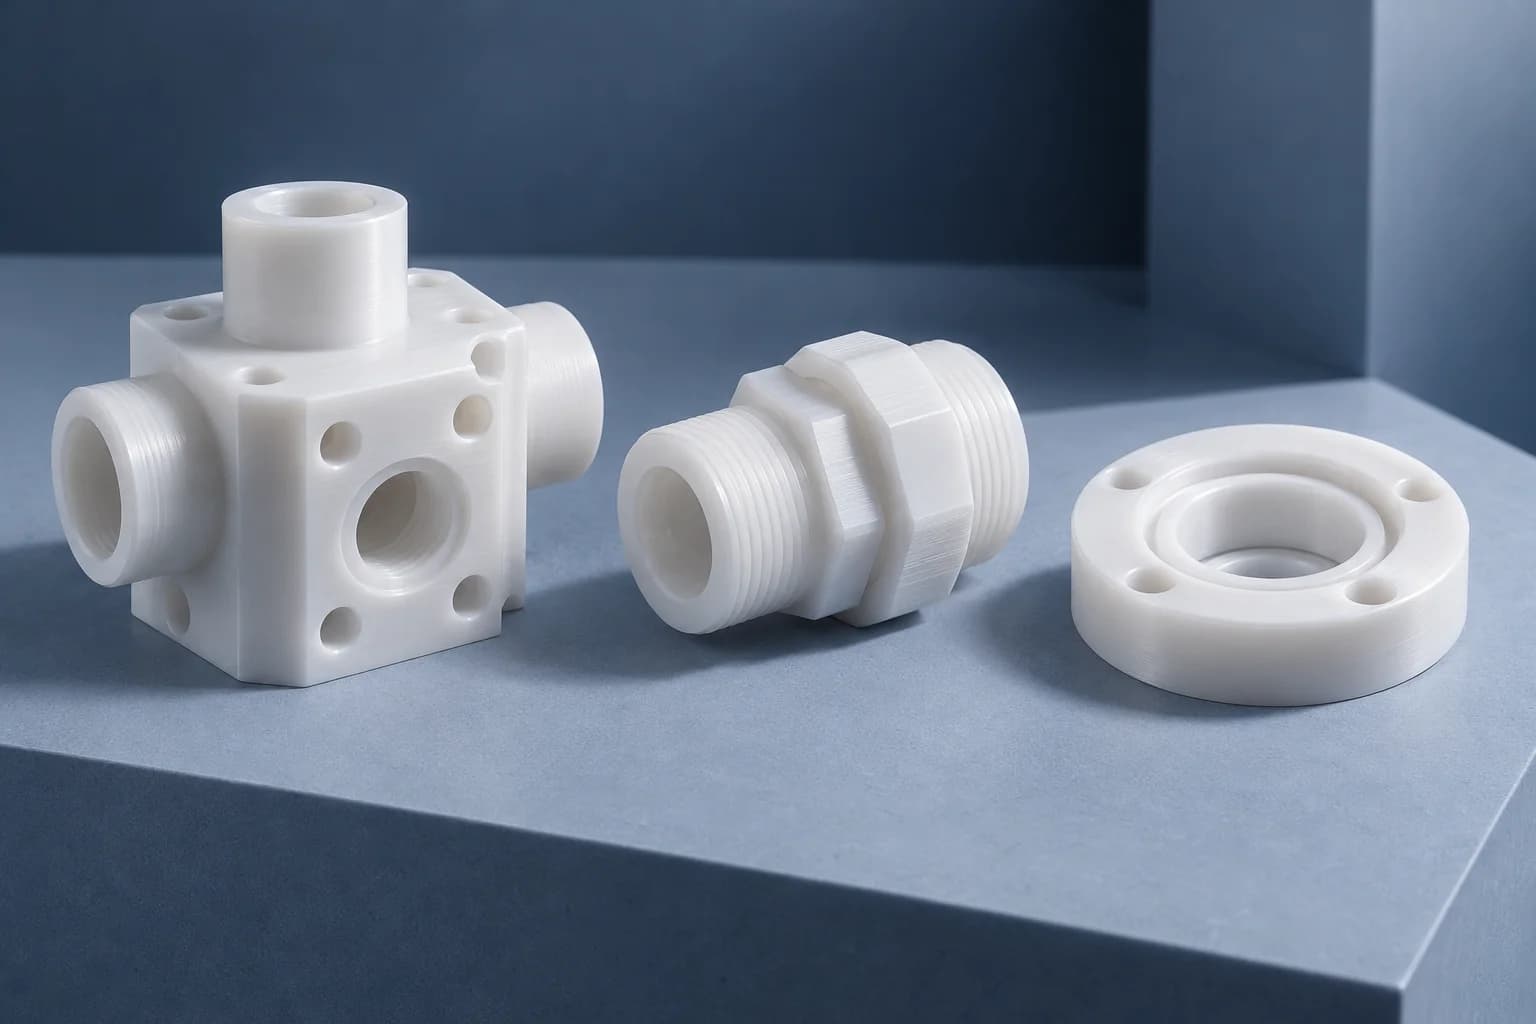
Die Flüssigkeitskontaktgeometrie verdient eine vollständige Überprüfung: Güteklasse, Anschlüsse, Dichtflächen, Grate, Sauberkeit und Messbedingungen beeinflussen alle die Akzeptanz.
Zeichnungsgesteuerte Fertigung für flüssigkeitskontaktierende Komponenten. Bestätigen Sie vor der Produktion die Sorte, die Lagerform, die Dokumentation und die Abnahmekriterien.
| Fähigkeit | TOPS Plastics-Projektumfang |
|---|---|
| Material | PVDF / Polyvinylidenfluorid; Die genaue Qualität des Lieferanten muss noch bestätigt werden |
| Prozesse | CNC-Fräsen, Drehen, Bohren, Gewindeschneiden und Bohren; Mehrachsenüberprüfung dort, wo die Geometrie dies erfordert |
| Typische Teile | Verteiler, Armaturen, Ventilkomponenten, Isolatoren und Vorrichtungen |
| Produktion | Prototypen, Kleinserien und Wiederholungsproduktionen |
| Eingabe | CAD-Dateien, Konstruktionszeichnungen und Referenzmuster mit vereinbarten Maßen |
| Dateien | STEP, STP, IGES, X_T, DWG, DXF und PDF |
| Inspektion | Maß- und Oberflächenprüfung gemäß der genehmigten Zeichnung |
| Anwendungen | Halbleiter, chemische Verarbeitung, Flüssigkeitshandhabung und Laborausrüstung |
PVDF oder Polyvinylidenfluorid ist ein teilkristallines Fluorpolymer, das für chemische Beständigkeit, geringe Feuchtigkeitsaufnahme, Witterungsbeständigkeit und elektrische Isolierung verwendet wird.
Für bearbeitete Komponenten kombiniert PVDF nützliche Steifigkeit mit chemischer Beständigkeit. Es ist im Allgemeinen steifer als ungefülltes PTFE und eignet sich daher für strukturelle Flüssigkeitsteile, bei denen ein weicheres Fluorpolymer mehr Unterstützung erfordern würde. Das genaue Verhalten hängt von Sorte, Temperatur, Beanspruchung und Lagerbestandshistorie ab.
Ein weißes Fluorpolymer ist nicht automatisch ein Halbleitermaterial. Die Annahme einer hohen Reinheit hängt von der angegebenen Qualität und der dokumentierten Verarbeitung, Reinigung und Verpackung ab. Bewerten Sie gemeinsam chemische Mischungen, Konzentration, Temperatur, Einwirkungsdauer und mechanische Belastung.
Wählen Sie das Material entsprechend den Betriebsbedingungen aus und qualifizieren Sie dann die fertige Komponente anhand der funktionalen Anforderungen.
Nützlich für viele Säuren, Halogene und kompatible Prozessflüssigkeiten. Bestätigen Sie das genaue Medium und die Konzentration: Eine breite Resistenz bedeutet keine universelle Kompatibilität.
Ausgewählte dokumentierte Qualitäten können reinheitsempfindliche Flüssigkeitswege unterstützen. Die Auswahl des Harzes allein ist noch kein Garant für die Sauberkeit des fertigen Teils.
PVDF bietet im Allgemeinen eine höhere Steifigkeit als ungefülltes PTFE. Anschlüsse und Befestigungselemente benötigen weiterhin eine ausreichende Wandstärke und Unterstützung.
PVDF wird für seine Haltbarkeit im Freien geschätzt. Bestätigen Sie die genauen Qualitäts-, Farb- und Belichtungsanforderungen, anstatt eine nicht spezifizierte UV-Behandlung hinzuzufügen.
Ein Kandidat für die Isolierung von Schnittstellen und Gehäusen. Überprüfen Sie die dielektrischen Anforderungen, die Geometrie und die Umgebungseinflüsse für die tatsächliche Sorte.
Trägt dazu bei, feuchtigkeitsbedingte Dimensionsänderungen zu begrenzen. Es beseitigt keine thermische Ausdehnung, Eigenspannung oder lastabhängige Verformung.
Qualitätsbeschaffung und Dokumentation werden für jede Ausschreibung überprüft; Bei diesen Kategorien handelt es sich um Auswahlrouten und nicht um den Anspruch, dass jede Sorte auf Lager ist.
Ungefülltes Naturmaterial für kompatible chemikalienbeständige Komponenten. Geben Sie Lieferantenbezeichnung, Lagerform und Rückverfolgbarkeitsanforderungen an.
Verwenden Sie eine Sorte, die durch die entsprechende Lieferantendokumentation unterstützt wird. Definieren Sie gegebenenfalls extrahierbare Stoffe, Partikelgrenzwerte oder andere Sauberkeitsakzeptanzkriterien.
Geben Sie die erforderliche Industriequalität und Umweltleistung an. PVDF weist bereits eine gute Witterungsbeständigkeit auf; Jede zusätzliche Stabilisierung muss identifiziert werden.
Gefüllte, leitfähige, ESD-modifizierte oder andere Spezialverbindungen erfordern eine Überprüfung der Verfügbarkeit und Eigenschaften. Modifizierte Sorten können die Reinheit und das chemische Verhalten verändern.
Kynar ist eine Marke von Arkema. Eine Anfrage zur Kynar-Bearbeitung sollte eine genaue Sorte angeben; Ohne Genehmigung wird kein Markenersatz angenommen.
Wählen Sie Prozesse rund um Anschlüsse, Bohrungen, Dichtungsflächen und Bezugsbeziehungen aus, anstatt den Materialnamen als Bearbeitungsspezifikation zu behandeln.
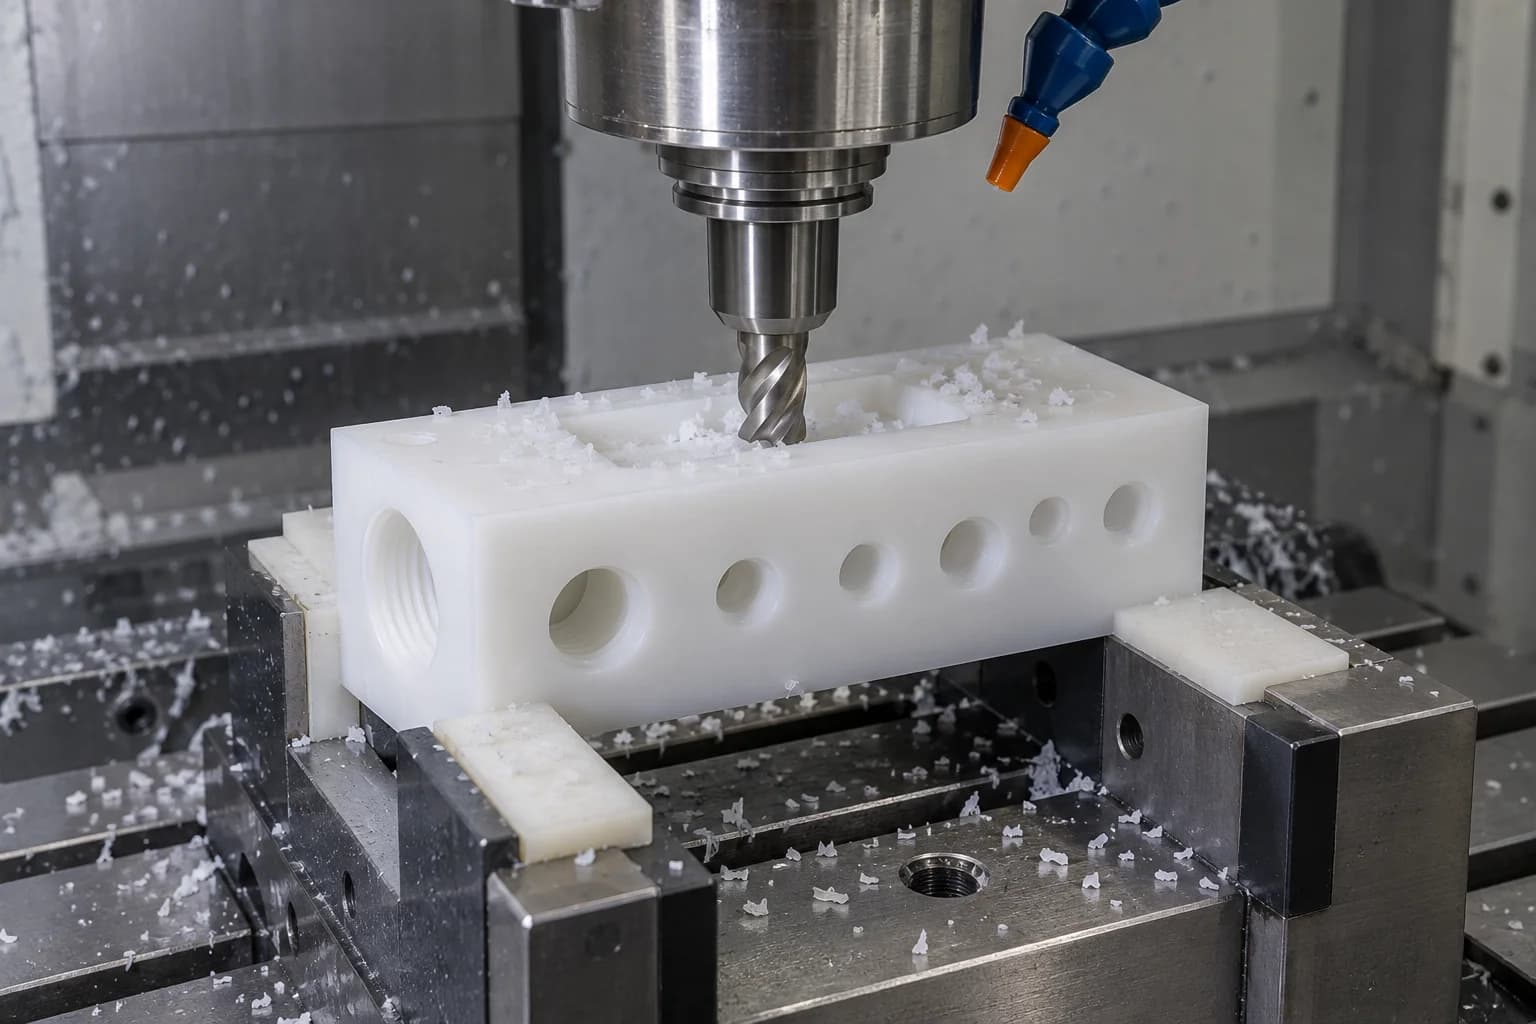
Maschinenverteilerblöcke, Ventilkörper, Vorrichtungen, Sensorgehäuse und Schnittstellen für Halbleitergeräte. Planen Sie Taschenzugänge und sich kreuzende Passagen, bevor Sie Werkzeuge auswählen.
Erkunden Sie den Prozess →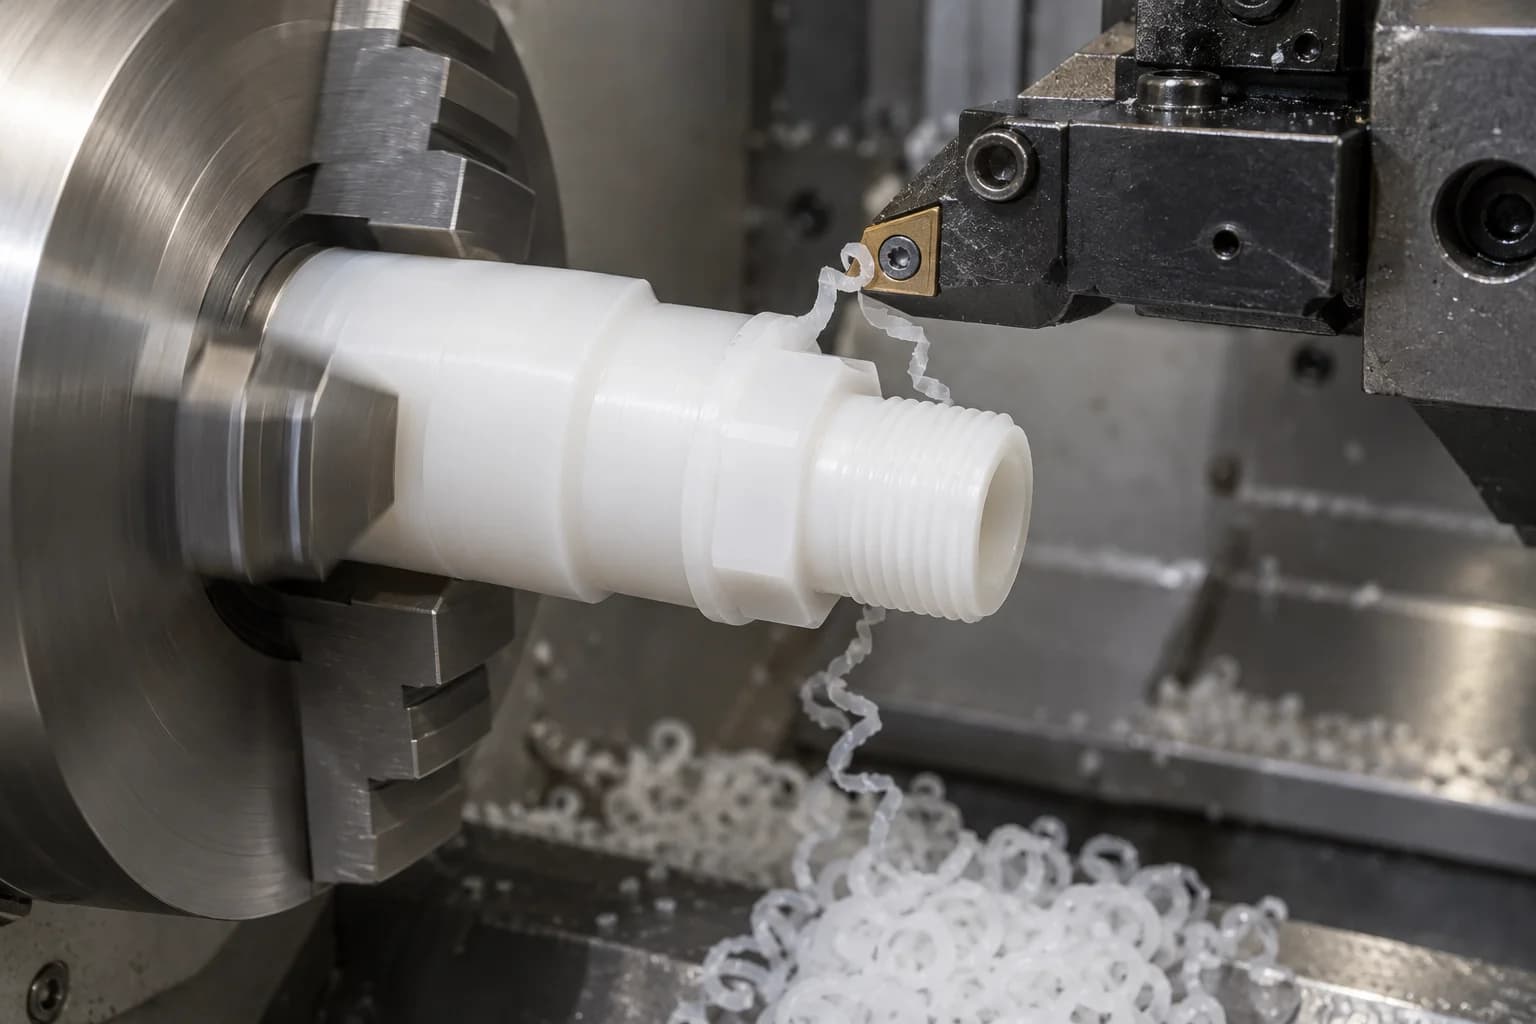
Produzieren Sie Fittings, Muffen, Ringe, Unterlegscheiben, Stopfen und Gewindeanschlüsse. Überprüfen Sie nach dem Lösen aus dem Spannfutter die Rundheit der Bohrung, die Dichtungsdurchmesser und die Wandstärke.
Erkunden Sie den Prozess →Überprüfen Sie bei Komponenten mit mehreren Flächen und Merkmalen mit zusammengesetzten Winkeln die Werkzeugreichweite, den Kollisionsspielraum und welche Bezugspunktbeziehungen in einem Setup bestehen bleiben müssen.
Flüssigkeitsanschlüsse, Präzisionsbohrungen und sich kreuzende Durchgänge erfordern kontrollierte Ein- und Austritts- und Gewindedetails. Definieren Sie die Gewindeform und die Dichtungsmethode, anstatt sich auf eine allgemeine Beschreibung der Gewindebohrung zu verlassen.
PVDF lässt sich gut bearbeiten, aber Schnittwärme, elastische Reaktion und Werkstückspannung können das freigegebene Teil beeinflussen. Ein starr wirkender Block kann sich unter Last noch bewegen.
Eine niedrige Wärmeleitfähigkeit begrenzt die Wärmeabfuhr durch das Teil. Scharfe Werkzeuge, geeignete Spanformung und stufenweiser Schnitt helfen, ein Anschmieren zu vermeiden.
Dünne Wände und nicht unterstützte Elemente können vom Fräser weggebeugt werden. Überprüfen Sie die Unterstützungs- und Endbearbeitungsstrategie für die Free-State-Geometrie.
Übermäßiger Spanndruck kann beim Einspannen zu scheinbar korrekten Abmessungen führen. Überprüfen Sie nach dem Entladen wichtige Merkmale.
An Anschlussausgängen, Gewinden und Kreuzungskanälen können flexible Grate zurückbleiben. Identifizieren Sie einen zugänglichen Entfernungs- und Inspektionsweg.
Abmessungen reagieren stärker auf die Temperatur als Metallschnittstellen. Vermeiden Sie es, Warmmaße als endgültige stabilisierte Maße zu akzeptieren.
Die erreichbare Toleranz hängt von Sorte, Geometrie, Wandstärke, Größe, Materialzustand, Temperatur, Werkstückspannung und Messmethode ab. Wir überprüfen kritische Maße einzeln, anstatt für jedes Teil eine Toleranz zu versprechen.
| Funktion | Hauptüberlegung |
|---|---|
| Präzisionsbohrung | Wandstärke, Werkzeugzustand und Rundheit im freien Zustand |
| Flüssigkeitsanschluss | Lage, Ausbruchsgrate und Dichtungsqualität |
| Dünne Wand | Stütz- und Klemmverformung |
| Langes Feature | Temperatur und Ausdehnung über die gesamte Länge |
| Flache Oberfläche | Restbestandsspannung, Stütz- und Freigabebewegung |
| Gewinde | Form, Eingriff, Montagelast und Messmethode |
| Multiface-Funktion | Bezugsstrategie und Aufbaubeziehungen |
| Enge Passform | Prüftemperatur und Bedingungen der Gegenstücke |
PVDF bietet im Allgemeinen eine bessere Steifigkeit und Dimensionskontrolle als ungefülltes PTFE, dehnt sich aber dennoch wesentlich stärker aus als Metalle. Temperaturänderungen können bei großen Längen und engen Grenzflächen von Bedeutung sein.
Ein warmer Schnitt kann den Oberflächenzustand und die gemessene Größe beeinflussen. Passen Sie Werkzeugschärfe, Spanabfuhr und Bearbeitungsreihenfolge an das Teil an.
Verwenden Sie bei der Beurteilung der Abstände die genauen Sortendaten und den Betriebstemperaturbereich. Eine Inspektion bei Raumtemperatur beweist nicht, dass das Produkt im heißen Zustand geeignet ist.
Nach dem Lösen kann es zu einer Entspannung des Bauteils kommen. Vermeiden Sie es, ein flexibles Teil mit Gewalt in eine Messvorrichtung zu zwingen, die seine freie Form verbirgt.
Lassen Sie das Teil unter vereinbarten Messbedingungen stabilisieren. Zeichnen Sie die Temperatur auf, wenn sie eine Annahmeentscheidung wesentlich beeinflusst.
In reinheitsempfindlichen Flüssigkeitssystemen ist Maßhaltigkeit eine Anforderung unter mehreren. Auch Materialidentität, Kontaminationsquellen, Flüssigkeitskontaktflächen und Handhabungsanforderungen wirken sich auf die Akzeptanz aus.
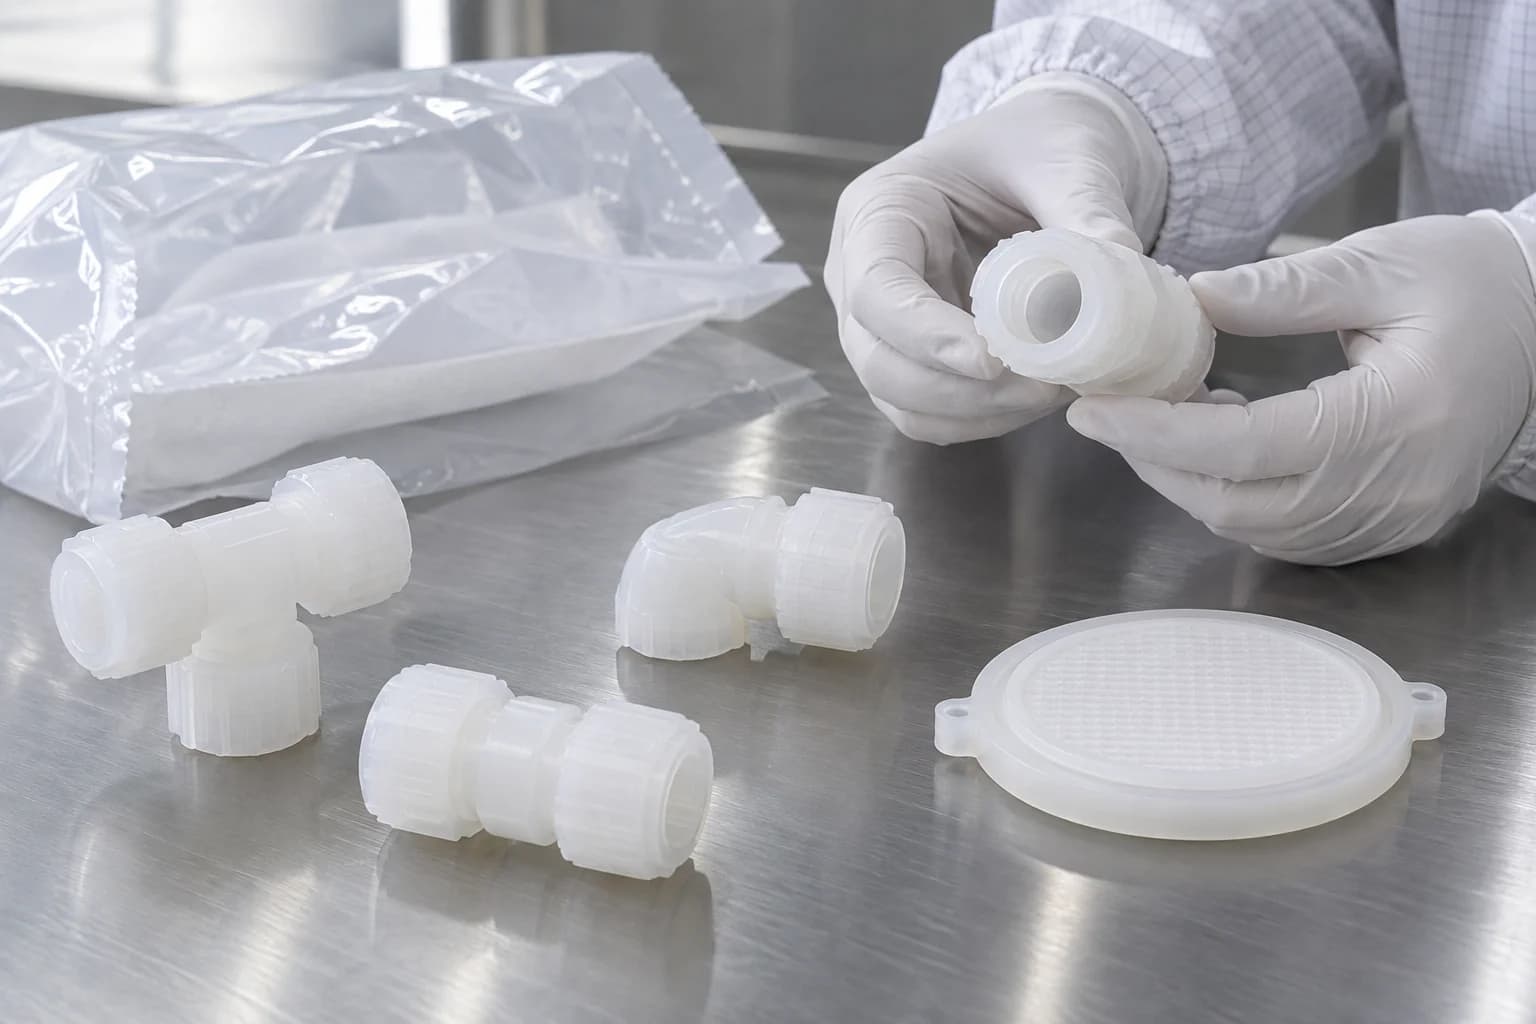
Bestätigen Sie die vom Kunden geforderte Qualität, Lieferantenbezeichnung und Chargendokumentation, bevor Sie den Bestand zerlegen.
Überprüfen Sie die Kühlmittel- oder Schmierstoffkompatibilität, den Werkzeugverlauf und die Handhabung. Gehen Sie nicht davon aus, dass ein allgemeiner Werkstattprozess einer Ultra-Clean-Spezifikation entspricht.
Überprüfen Sie Anschlusskreuzungen und interne Ausgänge, wo ein loser Grat in den Prozessstrom gelangen könnte. Gestalten Sie den Zugang zur Inspektion und Entnahme.
Definieren Sie Flüssigkeitskontaktflächen, Rauheitsanforderungen und zulässige Markierungen. Eine optisch glänzende Oberfläche alleine begründet noch keine geringe Partikelabgabe.
Vereinbaren Sie Reinigungsmethode, Trocknung, Handhabung und individuellen Schutz. Eine zertifizierte Reinraumaufbereitung und validierte Sauberkeit sind nicht selbstverständlich; Der Support muss gesondert bestätigt werden.
Ein praktischer Abnahmeplan trennt die Materialdokumentation von der Sauberkeit der Fertigteile. Wenn Tests auf Partikel, ionische Verunreinigungen oder extrahierbare Stoffe erforderlich sind, identifizieren Sie vor der Angebotserstellung die Methode, die Grenzwerte, die Probenahme und den verantwortlichen Testpartner.
Machen Sie die Funktions- und Sauberkeitsanforderungen auf der Zeichnung sichtbar, damit diese bei der DFM-Überprüfung bewertet werden können.
Geben Sie Lieferantenbezeichnung, Zusatzstoffe, Vorratsform und erforderliche Dokumentation an, insbesondere für reinheitsempfindliche Anwendungen.
Bieten Sie Unterstützung rund um Ports und Threads. Es gibt keine universelle Mindestwandstärke, die für jeden Durchmesser, Druck oder jede Befestigung geeignet ist.
Identifizieren Sie benetzte Oberflächen und unterscheiden Sie sie von nicht funktionsfähigen Außenflächen. Sehen Sie einen Reinigungszugang zu sich kreuzenden Gängen vor.
Werkzeugkompatible Radien verbessern den Zugang und reduzieren die lange, instabile Werkzeugreichweite. Stimmen Sie allen lokalen Reliefs zu, die die Zeichnung verändern.
Sorgen Sie für ausreichenden Halt und eine umgebende Wand. Geben Sie an, ob das Gewinde fixiert, hält oder abdichtet und legen Sie die Montagebedingungen fest.
Identifizieren Sie qualitätskritische Merkmale und gemeinsame Daten. Vermeiden Sie es, eine enge Pauschaltoleranz für nicht zusammenhängende Oberflächen festzulegen.
Berücksichtigen Sie Medium, Konzentration, Mischungen, Druck und Expositionsdauer. Die Temperatur verändert die chemische Leistung und die mechanische Belastbarkeit.
Listen Sie die geltenden Grenzwerte, Prozessbeschränkungen und Verpackungsanforderungen auf. Belassen Sie sie nicht implizit im Wort Halbleiter.
Repräsentative Komponentenfamilien zur Zeichnungsprüfung, nicht verifizierte Kundenprojekte oder feste Katalogelemente.
Anschlussnetzwerke und Dichtflächen für kompatible Fluidsysteme.
Sitze, Körper und Führungen mit definierter Pass- und Dichtungsgeometrie.
Gewinde- oder andere spezifizierte Schnittstellen mit ausreichender Wandstärke und ausreichendem Eingriff.
Kontrollierte Bohrungen und Übergänge, die die Flüssigkeitswege der Ausrüstung verbinden.
Deckschichtdicke und Auflageflächen auf die vorgesehene Belastung abgestimmt.
Kontrollierte Länge und Bohrungsabstand zur Montagetrennung.
Elektrische Trennmerkmale unterliegen einer Qualitäts- und Serviceprüfung.
Montage- und Fluidschnittstellen für Analyse- oder Prozessinstrumente.
Lochbilder und Dichtflächen mit Reinigungs- und Gratzugang.
Schraubenmuster, Ebenheit und Dichtungskontaktflächen für eine bestimmte Baugruppe.
Rotierende Verschleißkomponenten mit Überprüfung von Last, Geschwindigkeit und Wellenpassung.
Verschlussmerkmale mit definierter Halte- und Dichtungsmethode.
Zeichnungsbasierte Schnittstellen mit expliziten Reinheits- und Dokumentationsanforderungen.
Korrosionsbeständige Komponenten, ausgewählt für die tatsächliche chemische Umgebung.
Benetzte Teile mit vereinbarter Rückverfolgbarkeit, Endbearbeitung und Reinigungsabnahme.
Die Oberflächenakzeptanz sollte zwischen Dichtungsflächen, benetzten Durchgängen und dem äußeren Erscheinungsbild unterscheiden. Scharfe Werkzeuge und eine gezielte Entgratungsroute rund um Anschlüsse und Gewinde sind wichtig.
Reduzieren Sie Reibung und Verschmieren, indem Sie den Kantenzustand und die Eignung des Werkzeugs überprüfen. Eine abgenutzte Kante kann dazu führen, dass das Material verdrängt wird und nicht sauber geschnitten wird.
Planen Sie einen konsistenten Tool-Einsatz und Support. Geben Sie eine numerische Oberflächenanforderung nur dann an, wenn die Funktion dies erfordert und eine Messmethode praktisch ist.
Überprüfen Sie interne Schnittpunkte sowie sichtbare Kanten. Vermeiden Sie abrasive Rückstände oder einen unkontrollierten Kantenbruch an einer Dichtungsstelle.
Schützen Sie akzeptierte Oberflächen vor Kratzern und Verschmutzungen. Vereinbaren Sie vor dem Versand eventuelle Wasch-, Trocknungs- oder Schutzverpackungsverfahren.
Die Inspektion verknüpft die genehmigte Zeichnung mit der freigegebenen und stabilisierten Komponente. Definieren Sie die Messung von Bohrungen, Anschlüssen, Gewinden, Dichtflächen, Ebenheit, Wandstärke und zugehörigen Durchgangsstellen.
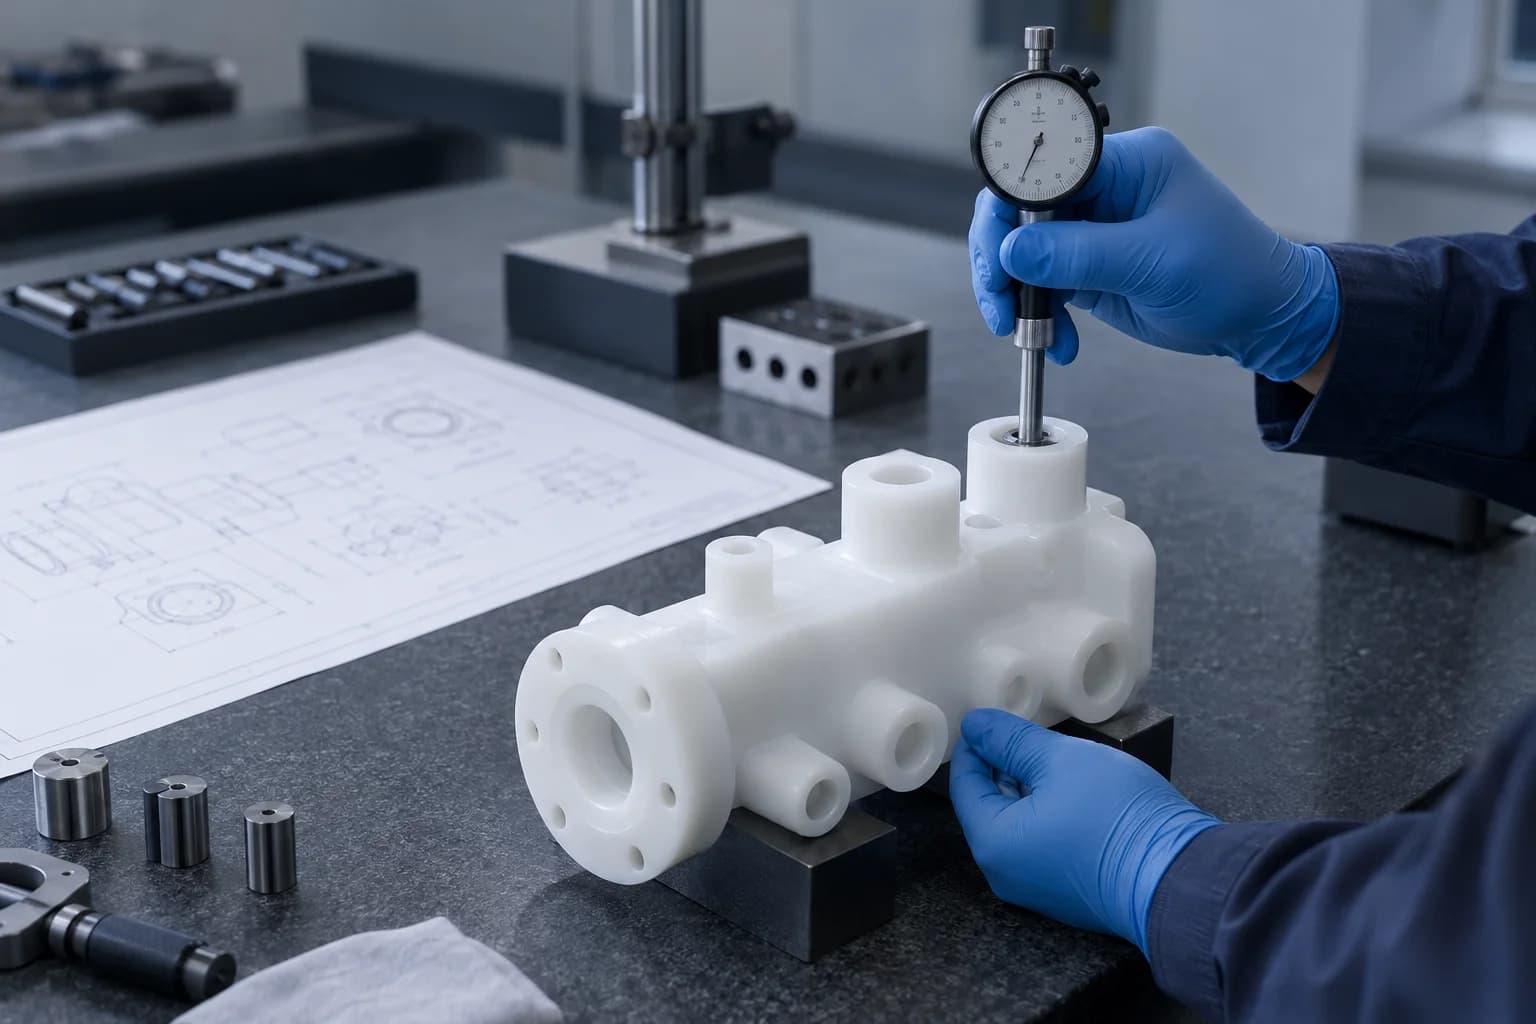
Werksprüfungen, Druckprüfungen oder Sauberkeitsprüfungen müssen als separate Anforderungen vereinbart werden, einschließlich Grenzwerten, Vorrichtungen und Aufzeichnungen. Bei der Versandinspektion können genehmigte Maß- und Verpackungskriterien überprüft werden. Es qualifiziert ein Teil nicht automatisch für den Einsatz in Halbleitern, medizinischen Systemen oder Drucksystemen.
Wählen Sie PVDF für kompatible chemische Anwendungen, bei denen es auf größere Steifigkeit und Dimensionskontrolle ankommt. Ziehen Sie PTFE in Betracht, wenn eine breitere chemische Inertheit oder eine sehr geringe Reibung den Bedarf an Steifigkeit überwiegen.
| Faktor | PVDF | Ungefüllt PTFE |
|---|---|---|
| Chemische Beständigkeit | Breiter Widerstand; medienspezifische Rezension | Breitere Trägheit in vielen Umgebungen; noch überprüfen |
| Steifheit | Generell höher | Im Allgemeinen niedriger |
| Dimensionskontrolle | Normalerweise einfacher für strukturelle Merkmale | Empfindlicher gegenüber Verformung und Temperatur |
| Reibung | Anwendungsabhängig; keine universelle Lagerwahl | Eine sehr geringe Reibung ist ein häufiger Auswahlgrund |
| Präzisionsbearbeitung | Nützlich bei der Wärme- und Werkstückhaltekontrolle | Erfordert oft mehr Berücksichtigung des Verhaltens weicher Materialien |
| Hochreine Eignung | Sorten- und prozessabhängig | Sorten- und prozessabhängig |
| Kriechen unter Last | Erfordert immer noch eine Dauerlastprüfung | In unbesetzten Jahrgangsstufen oft stärker ausgeprägt |
| Strukturelle Flüssigkeitsteile | Oft ein praktischer Kandidat | Benötigt möglicherweise mehr Unterstützung |
| Reibungsarmer Service | Verschleißpaarung und Schmierung validieren | Oft bevorzugt, wenn kompatibel |
PVDF kann höhere Materialkosten rechtfertigen, wenn die Anforderungen an Reinheit, Witterungsbeständigkeit oder Temperatur den praktischen Bereich eines wirtschaftlichen PVC- oder PP-Designs überschreiten. Wählen Sie anhand tatsächlicher Notendaten aus, nicht anhand einer universellen Rangfolge.
| Faktor | PVDF | Starrer PVC | Polypropylen |
|---|---|---|---|
| Chemische Beständigkeit | Breit; Überprüfen Sie Medium und Temperatur | Breit für ausgewählte Medien | Breit für ausgewählte Medien |
| Reinheit | Dokumentierte hochreine Qualitäten verfügbar | Sorten- und prozessabhängig | Sorten- und prozessabhängig; Es gibt Spezialqualitäten |
| Temperaturfähigkeit | Oft höher als herkömmliche PVC/PP-Lagerbestände | Normalerweise begrenzter | Normalerweise begrenzter |
| Steifheit | Nützliche strukturelle Steifigkeit | Gute Steifigkeit bei Raumtemperatur | Normalerweise flexibler |
| UV / Witterungseinflüsse | Starke intrinsische Witterungsbeständigkeit | Abhängig von Sorte und Rezeptur | Im Freien ist häufig eine Stabilisierung erforderlich |
| Relative Materialkosten | Normalerweise höher | Normalerweise niedriger | Normalerweise niedriger |
| Verwendung von Halbleitern | Etabliert für qualifizierte Nassprozessanwendungen | Spezifische Systeme und qualifizierte Qualitäten | Spezifische Systeme und qualifizierte Qualitäten |
| Hochreine Flüssigkeitswege | Qualifiziertes Material und Verarbeitung erforderlich | Prüfen Sie anwendungsspezifische Anforderungen | Prüfen Sie anwendungsspezifische Anforderungen |
PVC und PP sind nicht automatisch für saubere Prozesssysteme ungeeignet. Spezialqualitäten und validierte Prozesse können den Vergleich verändern. Kaufen Sie nach dokumentierten Akzeptanzkriterien, anstatt die Polymerfamilie als Zertifizierung zu behandeln.
Anwendungsbeispiele weisen auf einen Prüfweg hin, nicht auf eine automatische behördliche oder Systemgenehmigung.
Nassprozessausrüstung, Verteiler und Flüssigkeitsanschlüsse, bei denen genaue Qualität, Reinheit und dokumentierte Handhabung angegeben sind.
Ventilkörper, Armaturen, Gehäuse und korrosionsbeständige Schnittstellen, ausgewählt für kompatible Mischungen und Betriebsbedingungen.
Pumpen-, Ventil- und Verteilerkomponenten mit definierten Druck-, Temperatur-, Dichtungs- und Montageanforderungen.
Fluidschnittstellen und Sensorgehäuse, bei denen chemische Kompatibilität und Probenkontamination gemeinsam überprüft werden.
Isolatoren und Gehäuse mit sortenspezifischen elektrischen und umweltbezogenen Anforderungen.
Nur wenn Materialunterlagen, Prozesseignung und Kundenqualifikation den Verwendungszweck unterstützen.
Vorrichtungen und Schnittstellen, die aggressiven Medien ausgesetzt sind, wobei Belastungen und Lebensdauer für die Anwendung bewertet werden.
Validieren Sie das Teil und seine Umgebung, bevor Sie die wiederkehrende Produktionsroute einfrieren.
Überprüfen Sie die Flüssigkeitsführung, Dichtungen, Geometrie, Passung und repräsentative chemische Belastung. Definieren Sie vor dem Test die Installationsvorbereitung und die Bedingungen für die passenden Teile.
Produzieren Sie kundenspezifische Prozessausrüstungskomponenten anhand einer genehmigten Revision. Vereinbaren Sie die Erstmusterabnahme, Reinigung und Dokumentation der Charge.
Kontrollqualität, Zeichnungsüberarbeitung, Programme, Inspektions- und Verpackungsanforderungen. Änderungen im Lagerbestand oder in der Qualität des Lieferanten müssen überprüft und nicht stillschweigend ersetzt werden.
Unsere Projektprüfung verknüpft Materialauswahl, Bearbeitungsstrategie und Inspektion mit den Kundenanforderungen. Bestätigen Sie die erforderliche Ausrüstung, Dokumentation und fachliche Prozessunterstützung für Ihre tatsächliche Komponente.
Überprüfen Sie das Polymerverhalten, anstatt eine Strategie zur Toleranz gegenüber Metallteilen unverändert anzuwenden.
Besprechen Sie die genaue Benennung, Verfügbarkeit und erforderlichen Nachweise mit der Ausschreibung.
Wählen Sie eine Route rund um Flüssigkeitspfade, Werkzeugzugang und funktionale Bezugspunktbeziehungen.
Trennen Sie die Eignung des Harzes von der Sauberkeit des fertigen Teils und der Kundenqualifikation.
Identifizieren Sie hitzeempfindliche Abmessungen und Durchgangsausgänge, die besondere Aufmerksamkeit erfordern.
Besprechen Sie kritische Merkmale und praktische Prüfungen, bevor eine Bestellung freigegeben wird.
Nutzen Sie das Prototyp-Feedback, um einen wiederholbaren Zeichnungs- und Abnahmeplan zu erstellen.
Konzentrieren Sie sich auf die Abdichtung, die Lage der Anschlüsse und die inneren Randbedingungen sowie die Gesamtgröße.
Eine klare Überprüfung und Herstellungsreihenfolge trägt dazu bei, fehlende Qualitäts-, Reinheits- oder Versiegelungsanforderungen zu vermeiden.
PVDF kann mit geeigneten scharfen Werkzeugen und Unterstützung gut bearbeitet werden. Wärmestau, elastische Durchbiegung, Klemmung und flexible Grate erfordern immer noch Kontrolle, insbesondere bei dünnen Merkmalen und internen Anschlüssen.
PVDF wird in kompatiblen Chemie-, Flüssigkeitshandhabungs-, Halbleiter-Nassprozess-, Labor- und Elektroanwendungen eingesetzt. Die genaue Güteklasse und die Fertigteilanforderungen bestimmen die Eignung.
Ja. Fräsen von Anzugsblöcken, Gehäusen und Verteilern; Drehanzüge, Fittings, Muffen, Stopfen und andere Drehteile. Für Cross-Ports oder Montagefunktionen können kombinierte Prozesse erforderlich sein.
Die Toleranzen müssen anhand der Zeichnung, Sorte, Größe, Geometrie und Prüfbedingungen überprüft werden. Senden Sie kritische Abmessungen und Verbindungsanforderungen für eine merkmalsspezifische Bewertung, anstatt einen universellen Fähigkeitsanspruch anzuwenden.
PVDF ist im Allgemeinen steifer als ungefülltes PTFE und lässt sich maßlich besser in Strukturteilen halten. PTFE kann bei sehr geringer Reibung oder breiterer Trägheit vorzuziehen sein; Vergleichen Sie Servicebedingungen und Notendaten.
Ausgewählte PVDF-Typen und qualifizierte Prozesse werden in Halbleiter-Nassprozessanlagen eingesetzt. Nicht alle PVDF- oder allgemeinen Bearbeitungsprozesse erfüllen hohe Reinheitsanforderungen. Dokumentation und Akzeptanzgrenzen sind festzulegen.
Ja, für eine breite Palette von Chemikalien, aber nicht für jede Chemikalie oder Mischung. Überprüfen Sie das genaue Medium, die Konzentration, die Temperatur, die Einwirkungszeit und die Belastung anhand sortenspezifischer Lieferantenrichtlinien und repräsentativer Validierung.
PVDF ist ein Fluorpolymer, das häufig aufgrund höherer Temperatur-, Witterungsbeständigkeits- oder qualifizierter Reinheitsanforderungen ausgewählt wird. Der starre PVC ist in der Regel kostengünstiger und eignet sich für kompatible Chemikalienanwendungen bei niedrigeren Temperaturen.
Ja, wenn Sorte, Bearbeitung, Reinigung und Verpackung den Systemanforderungen entsprechen. Geben Sie Grenzwerte für Partikel, extrahierbare Stoffe oder Kontaminationen an. Der Name des Polymers allein beweist nicht die Konformität.
Zu den gängigen Familien gehören Verteiler, Ventilkomponenten, Fittings, Anschlüsse, Unterlegscheiben, Abstandshalter, Isolatoren, Sensorgehäuse, Filterplatten, Flansche, Rollen und Stopfen. Jede Komponente wird anhand ihrer Zeichnung überprüft.
DEINE FLÜSSIGKEIT. IHRE LAST. IHR PVDF-TEIL.
Laden Sie Ihr CAD-Modell oder Ihre Konstruktionszeichnung hoch und geben Sie die PVDF-Sorte, die Menge, kritische Toleranzen, die Betriebstemperatur, die chemische Belastung, die Reinheitsanforderungen und die Flüssigkeitskontaktbedingungen an. Unser Team kann vor dem Angebot die Materialeignung und die Bearbeitungsstrategie prüfen.
Firma, Name, E-Mail und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und Zeichnungs-Upload sind optional. Geben Sie Sorte, Abmessungen, Druck, Oberflächenbeschaffenheit, Reinigung, Halbleiteranforderungen, Anwendung und andere Hinweise in das Zeichnungspaket oder per E-Mail ein. Es ist kein langwieriges technisches Formular erforderlich.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Bitte stimmen Sie der vertraulichen Behandlung der Dateien zu, bevor Sie sensible Zeichnungen senden.