Resistência química
Útil para muitos ácidos, halogênios e fluidos de processo compatíveis. Confirme o meio e a concentração exatos: ampla resistência não é compatibilidade universal.

FLUORETO DE POLIVINILIDENO / PVDF
TOPS Plastics fornece usinagem CNC de PVDF para componentes personalizados que exigem resistência química, adequação de alta pureza, estabilidade UV e dimensões controladas. Fabricamos manifolds, peças de válvulas, conexões, isoladores, acessórios e componentes para manuseio de fluidos a partir de arquivos CAD e desenhos de engenharia do cliente.
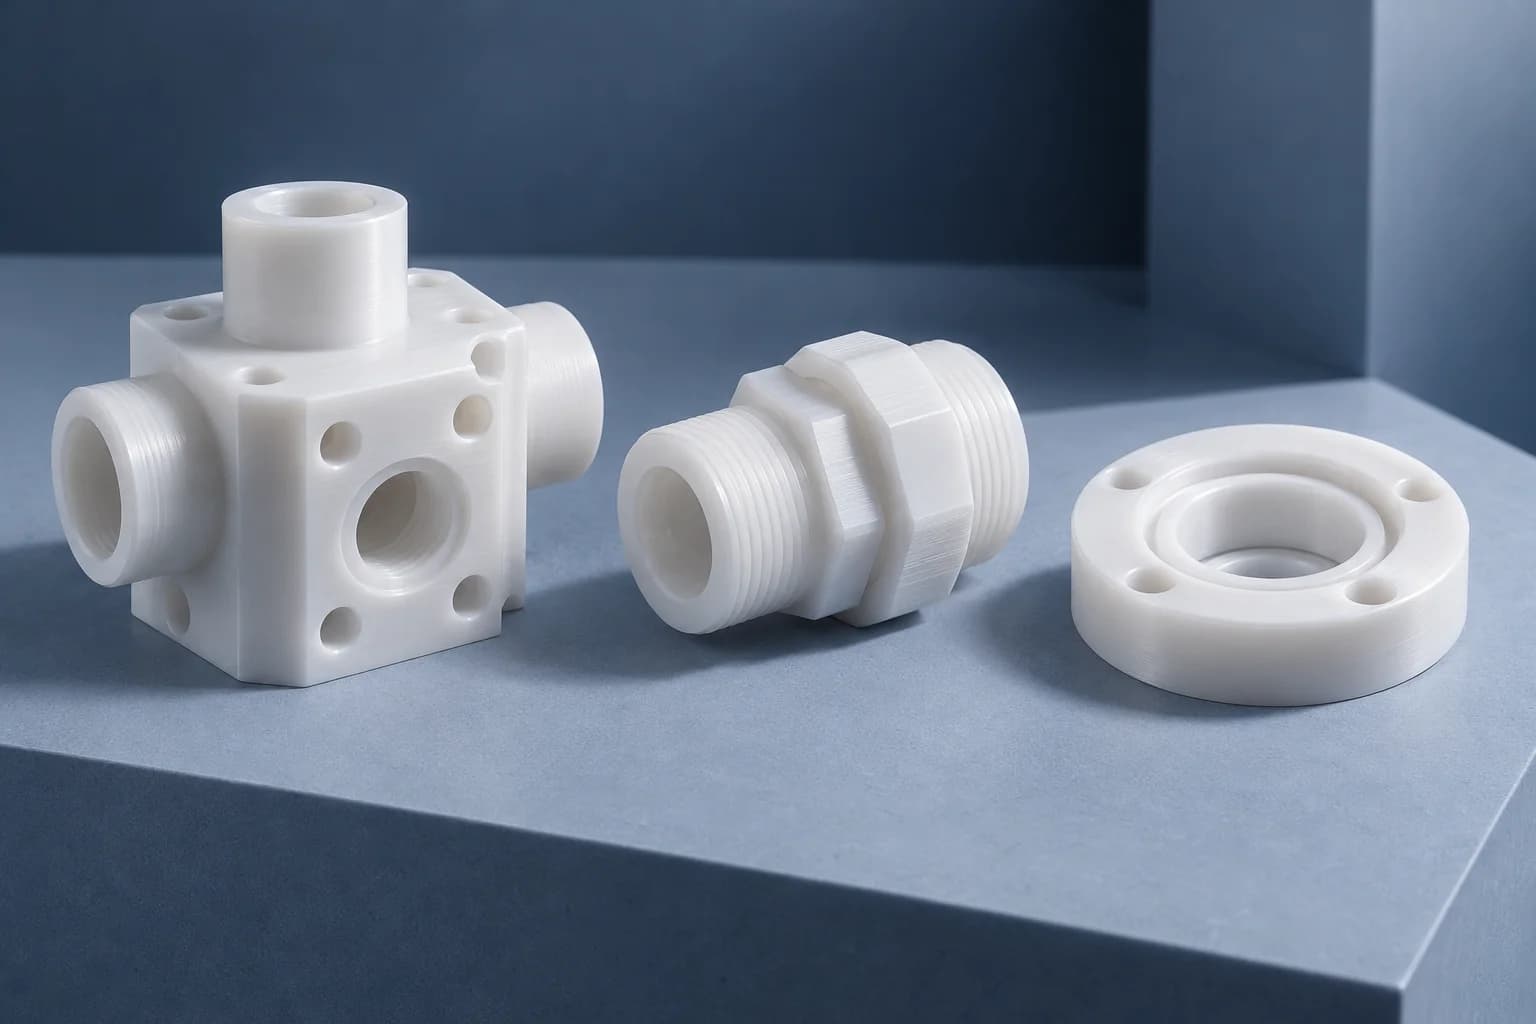
A geometria de contato com fluido merece uma revisão completa: classe, portas, superfícies de vedação, rebarbas, limpeza e condições de medição influenciam a aceitação.
Fabricação orientada por desenho para componentes em contato com fluidos. Confirme a classe, o formulário de estoque, a documentação e os critérios de aceitação antes da produção.
| Capacidade | Escopo do projeto TOPS Plastics |
|---|---|
| Materiais | PVDF/fluoreto de polivinilideno; grau exato do fornecedor a ser confirmado |
| Processos | Fresagem CNC, torneamento, furação, rosqueamento e mandrilamento; revisão multieixo onde a geometria exige |
| Peças típicas | Coletores, conexões, componentes de válvulas, isoladores e acessórios |
| Produção | Protótipos, lotes de baixo volume e produção repetida |
| Entrada | Arquivos CAD, desenhos de engenharia e amostras de referência com dimensões acordadas |
| Arquivos | STEP, STP, IGES, X_T, DWG, DXF e PDF |
| Inspeção | Inspeção dimensional e de superfície conforme desenho aprovado |
| Aplicativos | Semicondutores, processamento químico, manuseio de fluidos e equipamentos de laboratório |
PVDF, ou fluoreto de polivinilideno, é um fluoropolímero semicristalino usado para resistência química, baixa absorção de umidade, resistência às intempéries e isolamento elétrico.
Para componentes usinados, o PVDF combina rigidez útil com resistência química. Geralmente é mais rígido do que o PTFE sem enchimento, tornando-o um candidato para peças fluidas estruturais onde um fluoropolímero mais macio exigiria mais suporte. O comportamento exato depende do teor, da temperatura, do estresse e do histórico do estoque.
Um fluoropolímero branco não é automaticamente um material de grau semicondutor. A aceitação de alta pureza depende do grau especificado e do processamento, limpeza e embalagem documentados. Avalie misturas químicas, concentração, temperatura, duração da exposição e carga mecânica em conjunto.
Escolha o material de acordo com as condições de serviço e, em seguida, qualifique o componente acabado de acordo com os requisitos funcionais.
Útil para muitos ácidos, halogênios e fluidos de processo compatíveis. Confirme o meio e a concentração exatos: ampla resistência não é compatibilidade universal.
Classes documentadas selecionadas podem suportar caminhos de fluidos sensíveis à pureza. A seleção da resina por si só não estabelece a limpeza da peça acabada.
O PVDF geralmente oferece maior rigidez do que o PTFE sem preenchimento. As portas e os recursos de montagem ainda precisam de espessura e suporte de parede adequados.
PVDF é valorizado pela durabilidade em ambientes externos. Confirme os requisitos exatos de grau, cor e exposição em vez de adicionar um tratamento UV não especificado.
Um candidato para interfaces e invólucros isolantes. Revise os requisitos dielétricos, a geometria e a exposição ambiental para o grau real.
Ajuda a limitar as alterações dimensionais relacionadas à umidade. Não elimina a expansão térmica, a tensão residual ou a deformação dependente da carga.
A obtenção de notas e a documentação são revisadas para cada RFQ; essas categorias são rotas de seleção e não uma afirmação de que todas as notas são mantidas em estoque.
Estoque natural não preenchido para componentes resistentes a produtos químicos compatíveis. Especifique a designação do fornecedor, a forma do estoque e os requisitos de rastreabilidade.
Use uma classe apoiada pela documentação apropriada do fornecedor. Definir extraíveis, limites de partículas ou outros critérios de aceitação de limpeza, quando aplicável.
Especifique o grau industrial e o desempenho ambiental necessários. PVDF já possui forte resistência às intempéries; qualquer estabilização adicional deve ser identificada.
Compostos preenchidos, condutores, modificados por ESD ou outros compostos especiais exigem disponibilidade e revisão de propriedade. As classes modificadas podem alterar a pureza e o comportamento químico.
Kynar é uma marca registrada da Arkema. Uma solicitação de usinagem Kynar deve identificar uma classe exata; nenhuma substituição de marca é assumida sem aprovação.
Selecione processos em torno de portas, furos, áreas de vedação e relações de referência, em vez de tratar o nome do material como uma especificação de usinagem.
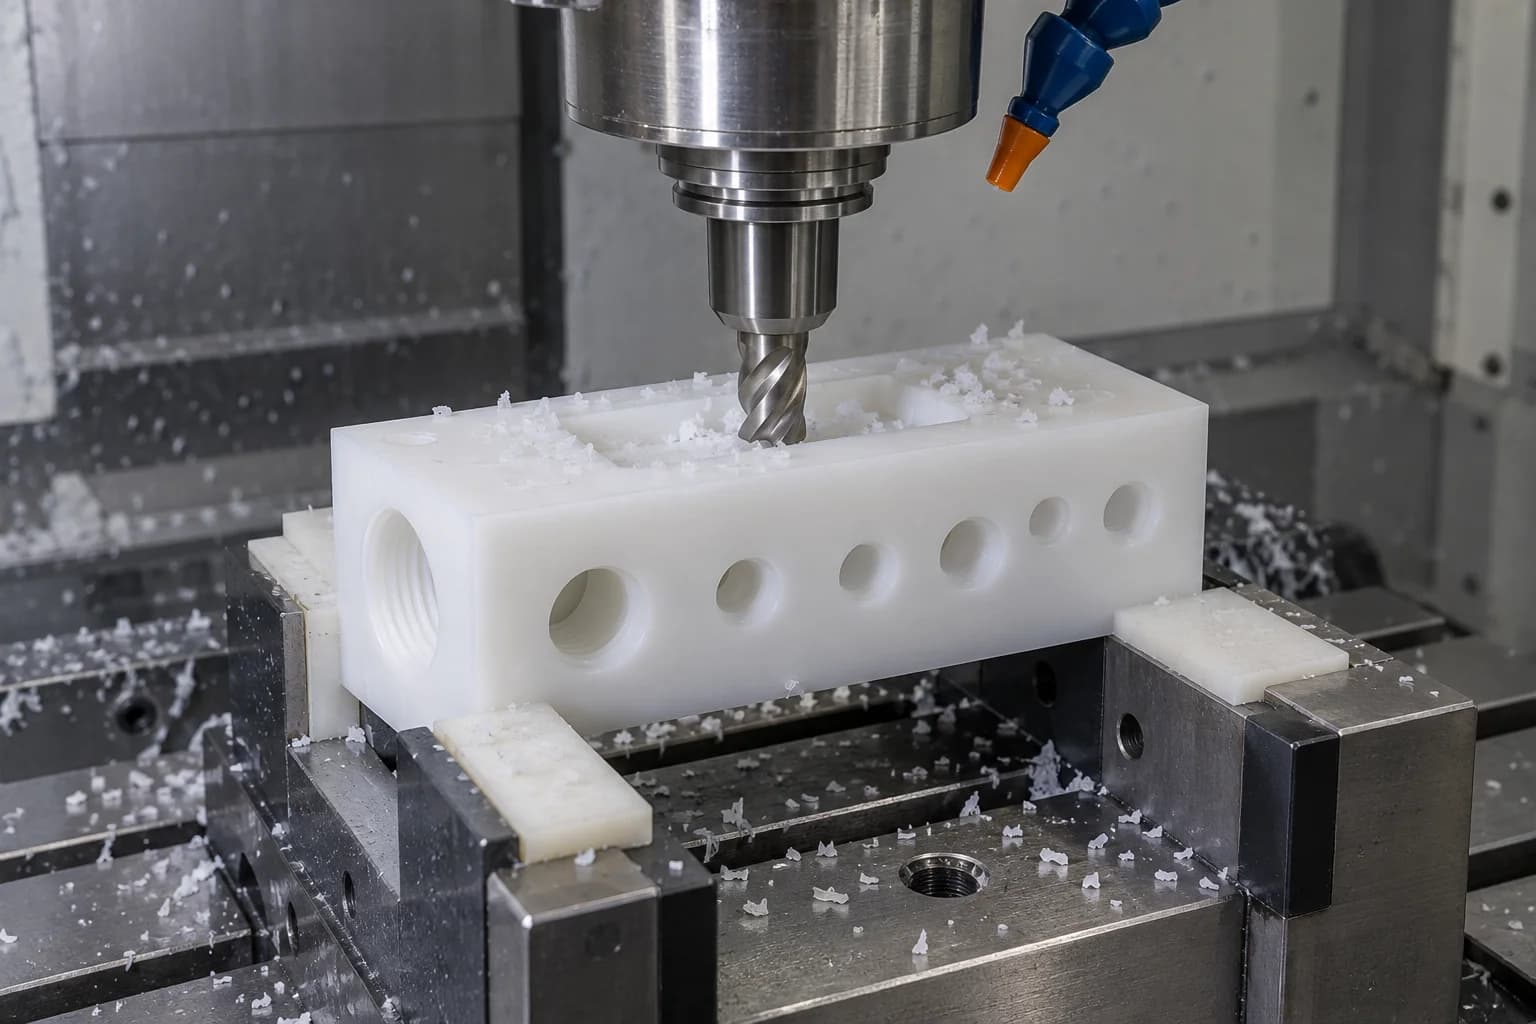
Blocos coletores de máquinas, corpos de válvulas, acessórios, carcaças de sensores e interfaces de equipamentos semicondutores. Planeje o acesso ao bolsão e as passagens que se cruzam antes de selecionar as ferramentas.
Explore o processo →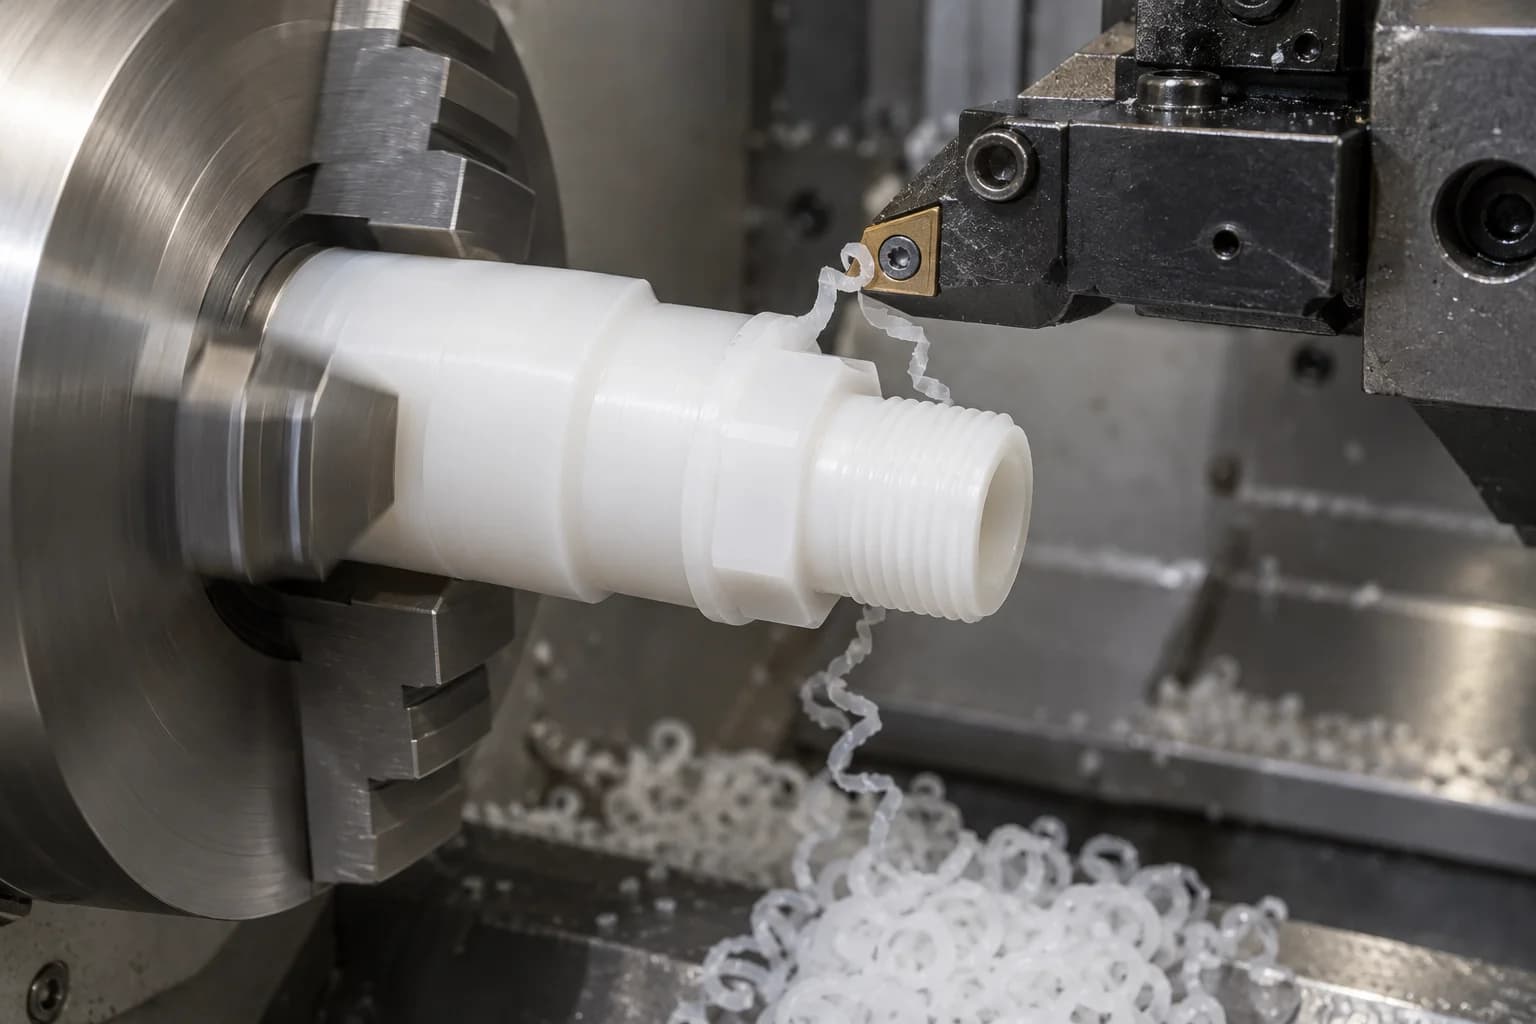
Produza conexões, mangas, anéis, arruelas, plugues e conectores roscados. Revise a circularidade do furo, os diâmetros de vedação e a espessura da parede após a liberação do mandril.
Explore o processo →Para componentes multifacetados e recursos de ângulo composto, revise o alcance da ferramenta, a folga de colisão e quais relações de referência devem permanecer em uma configuração.
Portas de fluido, furos de precisão e passagens que se cruzam precisam de detalhes controlados de entrada, saída e rosca. Defina o formato da rosca e o método de vedação em vez de depender de uma chamada genérica de furo roscado.
PVDF pode usinar bem, mas o calor de corte, a resposta elástica e a fixação podem influenciar a peça liberada. Um bloco de aparência rígida ainda pode se mover sob carga.
A baixa condutividade térmica limita a remoção de calor através da peça. Ferramentas afiadas, formação adequada de cavacos e corte escalonado ajudam a evitar manchas.
Paredes finas e recursos sem suporte podem desviar da fresa. Revise a estratégia de suporte e acabamento para a geometria de estado livre.
O excesso de pressão no acessório pode produzir dimensões aparentemente corretas durante a fixação. Verifique os recursos críticos após o descarregamento.
Rebarbas flexíveis podem permanecer nas saídas das portas, roscas e passagens que se cruzam. Identifique uma rota acessível de remoção e inspeção.
As dimensões respondem à temperatura mais fortemente do que as interfaces metálicas. Evite aceitar medições quentes como dimensões finais estabilizadas.
A tolerância alcançável depende do grau, geometria, espessura da parede, tamanho, condição do material, temperatura, fixação e método de medição. Revisamos as dimensões críticas individualmente em vez de prometer uma tolerância para cada peça.
| Recurso | Consideração principal |
|---|---|
| Furo de precisão | Espessura da parede, condição da ferramenta e circularidade no estado livre |
| Porta fluida | Localização, rebarbas de ruptura e qualidade de vedação |
| Parede fina | Deformação de suporte e fixação |
| Recurso longo | Temperatura e expansão em todo o comprimento |
| Superfície plana | Estresse de estoque residual, suporte e movimento de liberação |
| Rosca | Forma, engate, carga de montagem e método de medição |
| Recurso multifacetado | Estratégia de dados e relacionamentos de configuração |
| Ajuste justo | Temperatura de inspeção e condições das peças correspondentes |
O PVDF geralmente oferece melhor rigidez e controle dimensional do que o PTFE sem preenchimento, mas ainda se expande substancialmente mais que os metais. As mudanças de temperatura podem ser importantes em comprimentos longos e interfaces estreitas.
Um corte quente pode afetar a condição da superfície e o tamanho medido. Ajuste a nitidez da ferramenta, o escoamento de cavacos e a sequência de usinagem da peça.
Use os dados exatos de classificação e a faixa de temperatura de serviço ao avaliar as folgas. A inspeção à temperatura ambiente não prova a adequação ao serviço a quente.
O componente pode relaxar após a desfixação. Evite forçar uma peça flexível em um dispositivo de medição que oculte seu formato de estado livre.
Permita que a peça se estabilize sob condições de medição acordadas. Registre a temperatura quando ela afetar materialmente uma decisão de aceitação.
Em sistemas de fluidos sensíveis à pureza, a precisão dimensional é um requisito entre vários. A identidade do material, as fontes de contaminação, as superfícies de contato com fluidos e os requisitos de manuseio também afetam a aceitação.
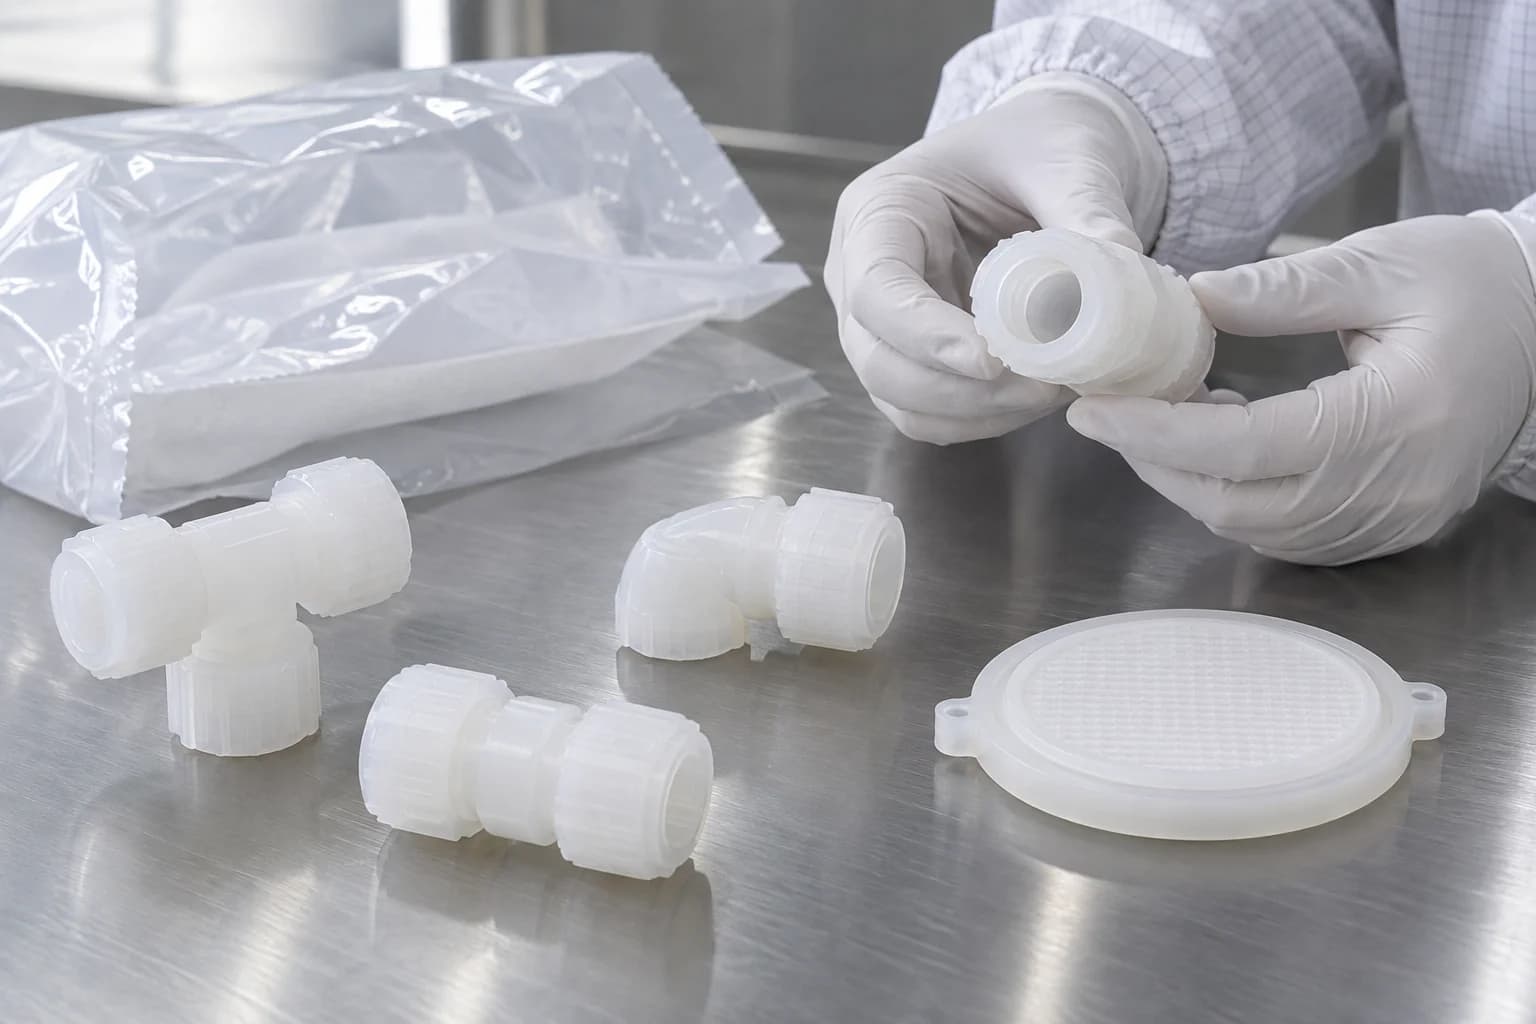
Confirme o grau, a designação do fornecedor e a documentação do lote exigida pelo cliente antes de cortar o estoque.
Revise a compatibilidade do líquido refrigerante ou lubrificante, o histórico e o manuseio da ferramenta. Não presuma que um processo geral de oficina atenda a especificações ultralimpas.
Inspecione as interseções das portas e saídas internas onde rebarbas soltas possam entrar no fluxo do processo. Acesso do projeto para inspeção e remoção.
Defina superfícies de contato com fluidos, requisitos de rugosidade e marcas permitidas. Uma superfície visualmente brilhante por si só não estabelece baixa liberação de partículas.
Acordar método de limpeza, secagem, manuseio e proteção individual. O processamento certificado de sala limpa e a limpeza validada não estão implícitos; o suporte deve ser confirmado separadamente.
Um plano de aceitação prático separa a documentação do material da limpeza da peça acabada. Se for necessário testar partículas, contaminação iônica ou extraíveis, identifique o método, os limites, a amostragem e o responsável pelo teste antes da cotação.
Torne os requisitos funcionais e de limpeza visíveis no desenho para que possam ser avaliados durante a revisão do DFM.
Indique a designação do fornecedor, os aditivos, o formulário do estoque e a documentação necessária, especialmente para aplicações sensíveis à pureza.
Fornece suporte em torno de portas e threads. Nenhuma espessura de parede mínima universal se adapta a todos os diâmetros, pressões ou acessórios.
Identifique superfícies molhadas e diferencie-as de faces externas não funcionais. Inclua a limpeza do acesso às passagens que se cruzam.
Os raios compatíveis com a ferramenta melhoram o acesso e reduzem o alcance longo e instável da ferramenta. Combine qualquer relevo local que altere o desenho.
Forneça engate adequado e parede circundante. Indique se a rosca localiza, retém ou veda e defina as condições de montagem.
Identifique recursos críticos para a qualidade e dados comuns. Evite impor uma tolerância de manta estreita em superfícies não relacionadas.
Inclui meio, concentração, misturas, pressão e duração da exposição. A temperatura altera o desempenho químico e a capacidade de carga mecânica.
Liste os limites aplicáveis, restrições de processo e requisitos de embalagem. Não os deixe implícitos na palavra semicondutor.
Famílias de componentes representativas para revisão de desenhos, projetos de clientes não verificados ou itens de catálogo fixo.
Redes de portas e faces de vedação para sistemas de fluidos compatíveis.
Sedes, corpos e guias com geometria definida de acoplamento e vedação.
Interfaces roscadas ou outras interfaces especificadas com parede e encaixe adequados.
Perfurações e transições controladas que conectam caminhos de fluidos de equipamentos.
Espessura da face e áreas de contato adequadas à carga pretendida.
Comprimento controlado e folga do furo para separação da montagem.
Recursos de separação elétrica sujeitos a revisão de classificação e serviço.
Interfaces de montagem e fluidos para instrumentos analíticos ou de processo.
Padrões de furos e áreas de vedação com limpeza e acesso de rebarbas.
Padrões de parafusos, planicidade e áreas de contato de gaxetas para uma montagem específica.
Componentes de desgaste rotacional com revisão de carga, velocidade e ajuste do eixo.
Recursos de fechamento com método definido de retenção e vedação.
Interfaces baseadas em desenho com requisitos explícitos de pureza e documentação.
Componentes resistentes à corrosão selecionados para o ambiente químico real.
Características molhadas com rastreabilidade, acabamento e aceitação de limpeza acordados.
A aceitação da superfície deve distinguir áreas de vedação, passagens molhadas e aparência externa. Ferramentas afiadas e uma rota de rebarbação deliberada são importantes em torno de portas e roscas.
Reduza atritos e manchas analisando a condição da aresta e a adequação da ferramenta. Uma borda desgastada pode deslocar o material em vez de cortar corretamente.
Planeje o envolvimento e o suporte consistentes da ferramenta. Especifique um requisito numérico de superfície somente quando a função assim o exigir e um método de medição for prático.
Revise as interseções internas, bem como as arestas visíveis. Evite resíduos abrasivos ou quebra descontrolada de bordas em um recurso de vedação.
Proteja as superfícies aceitas contra arranhões e contaminação por manuseio. Combine qualquer processo de lavagem, secagem ou embalagem protetora antes do envio.
A inspeção vincula o desenho aprovado ao componente liberado e estabilizado. Defina medições para furos, portas, roscas, superfícies de vedação, planicidade, espessura de parede e locais de passagem relacionados.
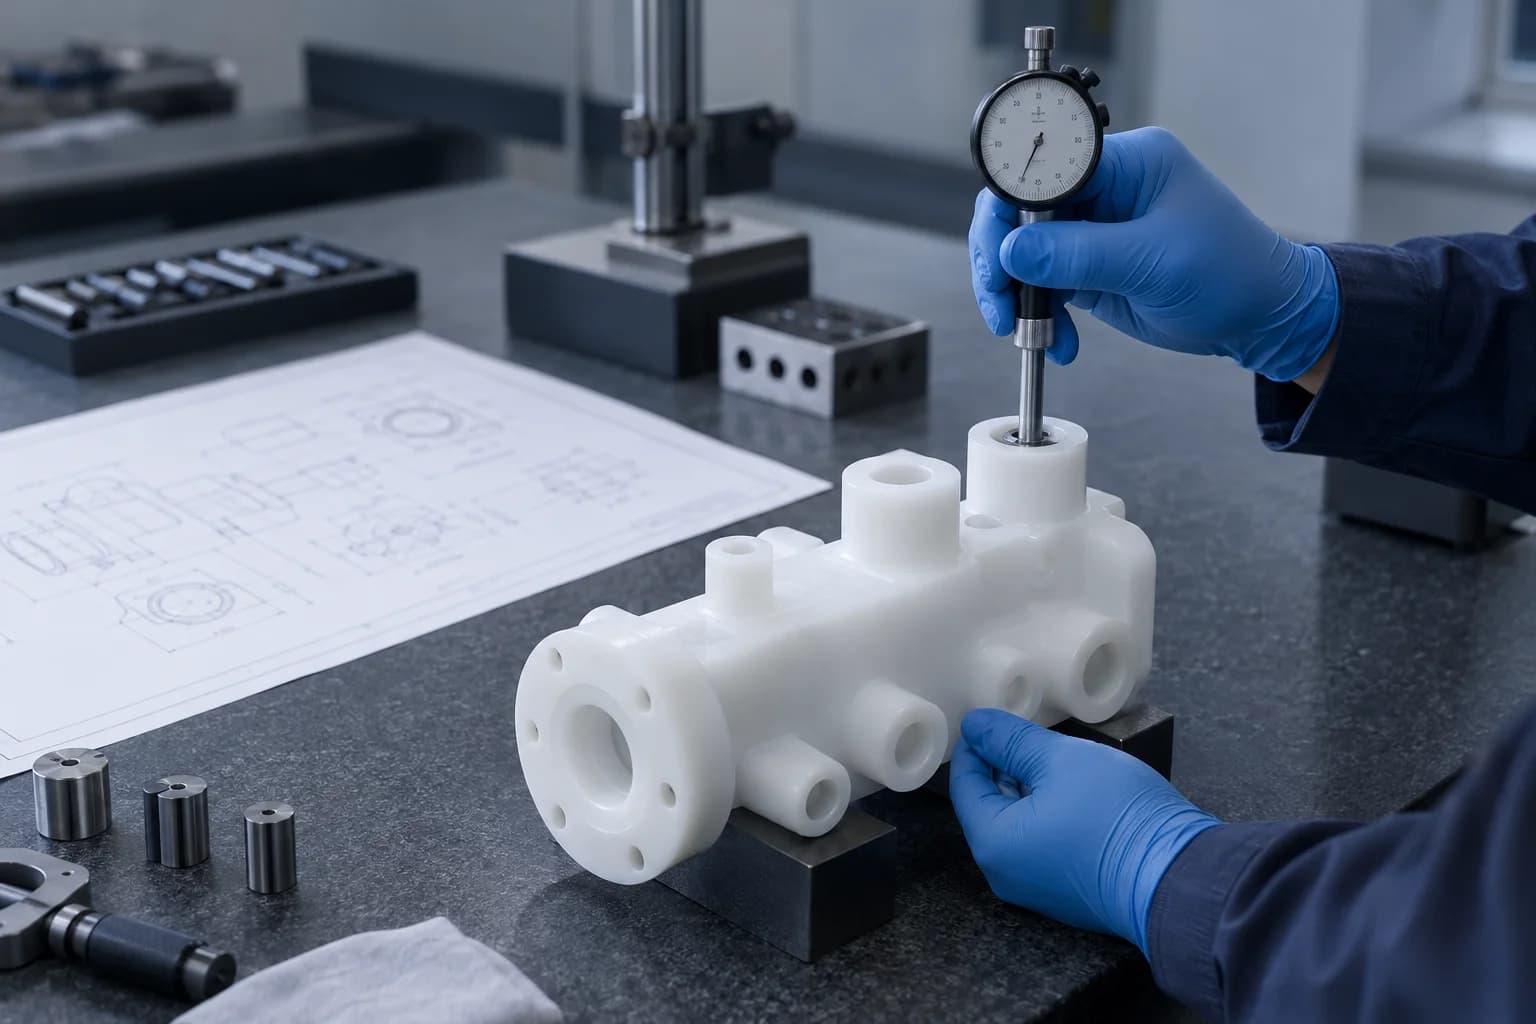
Testes de fábrica, testes de pressão ou testes de limpeza devem ser acordados como requisitos separados, incluindo limites, acessórios e registros. A inspeção de remessa pode verificar critérios dimensionais e de embalagem aprovados; isso não qualifica automaticamente uma peça para uso em semicondutores, médicos ou em sistemas de pressão.
Escolha PVDF para serviços químicos compatíveis onde maior rigidez e controle dimensional são importantes. Considere o PTFE onde a inércia química mais ampla ou o atrito muito baixo superam a necessidade de rigidez.
| Fator | PVDF | PTFE não preenchido |
|---|---|---|
| Resistência química | Ampla resistência; revisão específica do meio | Inércia mais ampla em muitos ambientes; ainda verifique |
| Rigidez | Geralmente mais alto | Geralmente mais baixo |
| Controle dimensional | Geralmente mais fácil para características estruturais | Mais sensível à deformação e temperatura |
| Fricção | Dependente da aplicação; não é uma escolha de rolamento universal | Atrito muito baixo é um motivo de seleção comum |
| Usinagem de precisão | Útil com controle de calor e fixação | Muitas vezes precisa de mais tolerância para o comportamento de materiais macios |
| Adequação de alta pureza | Dependente da nota e do processo | Dependente da nota e do processo |
| Rastejar sob carga | Ainda requer revisão de carga sustentada | Frequentemente mais pronunciado em notas não preenchidas |
| Peças de fluido estrutural | Muitas vezes um candidato prático | Pode precisar de mais apoio |
| Serviço de baixo atrito | Validar par de desgaste e lubrificação | Muitas vezes preferido quando compatível |
O PVDF pode justificar o custo mais alto do material quando os requisitos de pureza, resistência às intempéries ou temperatura excedem a faixa prática de um projeto econômico do PVC ou PP. Selecione com base em dados de notas reais, não em uma classificação universal.
| Fator | PVDF | PVC rígido | Polipropileno |
|---|---|---|---|
| Resistência química | Amplo; verificar meio e temperatura | Amplo para mídia selecionada | Amplo para mídia selecionada |
| Pureza | Graus documentados de alta pureza disponíveis | Dependente da nota e do processo | Dependente da nota e do processo; existem notas de especialidade |
| Capacidade de temperatura | Muitas vezes superior ao estoque comum PVC / PP | Geralmente mais limitado | Geralmente mais limitado |
| Rigidez | Rigidez estrutural útil | Boa rigidez à temperatura ambiente | Normalmente mais flexível |
| UV/intemperismo | Forte resistência às intempéries intrínseca | Grau e formulação dependentes | Estabilização frequentemente necessária ao ar livre |
| Custo relativo do material | Geralmente mais alto | Geralmente mais baixo | Geralmente mais baixo |
| Uso de semicondutores | Estabelecido para usos qualificados em processos úmidos | Sistemas específicos e notas qualificadas | Sistemas específicos e notas qualificadas |
| Caminhos de fluidos de alta pureza | Material qualificado e processamento necessário | Verifique os requisitos específicos da aplicação | Verifique os requisitos específicos da aplicação |
PVC e PP não são automaticamente inadequados para sistemas de processos limpos. As notas especiais e os processos validados podem alterar a comparação. Compre com base em critérios de aceitação documentados, em vez de tratar a família de polímeros como uma certificação.
Os exemplos de aplicação indicam um caminho de revisão, e não uma aprovação regulatória ou de sistema automática.
Equipamentos de processo úmido, manifolds e conectores de fluidos onde são especificados o grau exato, a pureza e o manuseio documentado.
Corpos de válvulas, conexões, carcaças e interfaces resistentes à corrosão selecionadas para misturas e condições operacionais compatíveis.
Componentes de bombas, válvulas e coletores com requisitos definidos de pressão, temperatura, vedação e montagem.
Interfaces fluídicas e invólucros de sensores onde a compatibilidade química e a contaminação da amostra são analisadas em conjunto.
Isoladores e invólucros com requisitos elétricos e ambientais específicos da classe.
Somente quando os documentos do material, a adequação do processo e a qualificação do cliente apoiarem o uso pretendido.
Instalações e interfaces expostas a meios agressivos, com cargas e vida útil avaliadas para a aplicação.
Valide a peça e seu ambiente antes de congelar a rota de produção recorrente.
Verifique o roteamento de fluidos, vedações, geometria, ajuste e exposição química representativa. Defina a preparação da instalação e as condições das peças correspondentes antes do teste.
Produza componentes de equipamentos de processo personalizados com base em uma revisão aprovada. Concorde com a aceitação, limpeza e documentação do primeiro artigo para o lote.
Controle de grau, revisão de desenhos, programas, requisitos de inspeção e embalagem. As alterações no estoque ou na classificação do fornecedor precisam ser revisadas, em vez de uma substituição silenciosa.
Nossa revisão de projeto conecta a escolha do material, a estratégia de usinagem e a inspeção às necessidades do cliente. Confirme o equipamento necessário, a documentação e o suporte de processo especializado para o seu componente real.
Revise o comportamento do polímero em vez de aplicar uma estratégia de tolerância de peças metálicas inalterada.
Discuta a designação exata, a disponibilidade e as evidências exigidas na RFQ.
Escolha uma rota em torno de caminhos fluidos, acesso a ferramentas e relações de dados funcionais.
Separe a adequação da resina da limpeza da peça acabada e da qualificação do cliente.
Identifique dimensões sensíveis ao calor e saídas de passagem que requerem atenção especial.
Discuta recursos críticos e inspeção prática antes de um pedido ser liberado.
Use o feedback do protótipo para estabelecer um desenho repetível e um plano de aceitação.
Concentre-se na vedação, localização da porta e condições das bordas internas, bem como no tamanho geral.
Uma revisão clara e uma sequência de fabricação ajudam a evitar a falta de requisitos de classificação, pureza ou vedação.
PVDF pode usinar bem com ferramentas afiadas e suporte adequados. O acúmulo de calor, a deflexão elástica, a fixação e as rebarbas flexíveis ainda exigem controle, especialmente em peças finas e portas internas.
PVDF é usado em aplicações químicas, de manuseio de fluidos, de processo úmido de semicondutores, de laboratório e elétricas compatíveis. A classe exata e os requisitos da peça acabada determinam a adequação.
Sim. A fresagem é adequada para blocos, carcaças e manifolds; torneamento de acessórios, mangas, plugues e outros componentes rotacionais. Processos combinados podem ser necessários para portas cruzadas ou recursos de montagem.
A tolerância deve ser revisada em relação ao desenho, classe, tamanho, geometria e condições de inspeção. Envie dimensões críticas e requisitos de acoplamento para uma avaliação específica do recurso, em vez de aplicar uma declaração de capacidade universal.
O PVDF é geralmente mais rígido que o PTFE sem preenchimento e pode ser mais fácil de segurar dimensionalmente em peças estruturais. PTFE pode ser preferível para atrito muito baixo ou inércia mais ampla; comparar condições de serviço e dados de classificação.
Classes PVDF selecionadas e processos qualificados são usados em equipamentos de processo úmido de semicondutores. Nem todos os processos PVDF ou de usinagem geral atendem aos requisitos de alta pureza; a documentação e os limites de aceitação devem ser especificados.
Sim, para uma ampla gama de produtos químicos, mas não para todos os produtos químicos ou misturas. Verifique o meio exato, a concentração, a temperatura, o tempo de exposição e o estresse usando orientação específica do fornecedor e validação representativa.
PVDF é um fluoropolímero frequentemente selecionado para temperaturas mais altas, resistência às intempéries ou requisitos de pureza qualificados. O PVC rígido geralmente é mais barato e pode ser adequado para serviços químicos compatíveis em temperaturas mais baixas.
Sim, quando a classe, a usinagem, a limpeza e a embalagem atendem aos requisitos do sistema. Especifique quaisquer limites de partículas, extraíveis ou contaminação; o nome do polímero por si só não prova conformidade.
As famílias comuns incluem manifolds, componentes de válvulas, conexões, conectores, arruelas, espaçadores, isoladores, carcaças de sensores, placas de filtro, flanges, rolos e plugues. Cada componente é revisado de acordo com seu desenho.
SEU FLUIDO. SUA CARGA. SUA PEÇA PVDF.
Carregue seu modelo CAD ou desenho de engenharia e inclua a classe PVDF, quantidade, tolerâncias críticas, temperatura operacional, exposição química, requisitos de pureza e condições de contato com fluidos. Nossa equipe pode revisar a adequação do material e a estratégia de usinagem antes da cotação.
Empresa, nome, e-mail e telefone são obrigatórios. País, número de peça, quantidade e upload de desenho são opcionais. Coloque nota, dimensões, pressão, acabamento superficial, limpeza, requisitos de semicondutores, aplicação e outras notas no pacote de desenho ou e-mail; nenhum formulário técnico extenso é necessário.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.