PVC / PVC-U rígido
O ponto de partida comum para manifolds usinados, corpos de válvulas, conexões, suportes elétricos e equipamentos de processos químicos.

PVC RÍGIDO · COMPONENTES DO PROCESSO QUÍMICO
TOPS Plastics fornece usinagem CNC de PVC rígido para componentes personalizados que exigem resistência química, isolamento elétrico, resistência à corrosão e desempenho industrial prático.
Fabricamos manifolds, peças de válvulas, conexões, isoladores, acessórios e componentes de equipamentos de processo a partir de arquivos CAD e desenhos de engenharia do cliente.
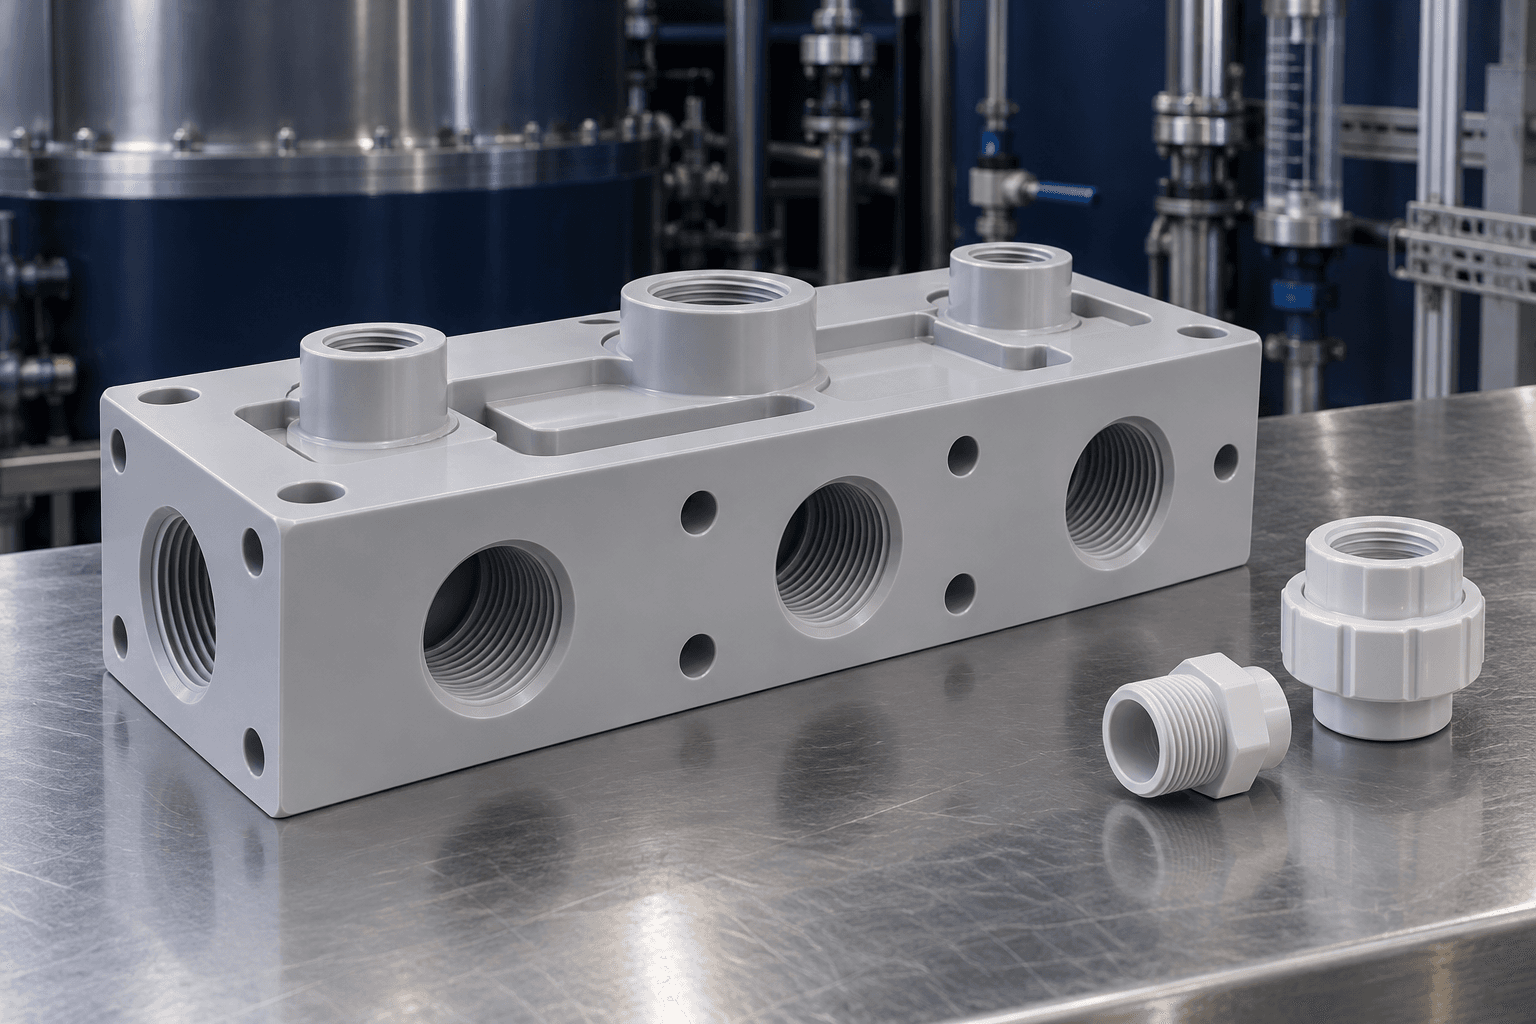
Usinamos componentes PVC rígidos baseados em desenho a partir de formulários de estoque acordados. O processo final, a disponibilidade do material e o plano de inspeção são revisados em relação à peça real, em vez de uma etiqueta genérica do material.
| Capacidade | Escopo TOPS Plastics |
|---|---|
| Materiais | PVC / PVC-U rígido e classes de CPVC especificadas |
| Processos | Fresamento CNC, torneamento, furação, rosqueamento e mandrilamento |
| Peças típicas | Coletores, peças de válvulas, conexões, isoladores e acessórios |
| Formatos de semiacabados | Folha, placa, haste e bloco, quando disponível |
| Produção | Protótipo, baixo volume e produção repetida |
| Entrada | Arquivos CAD, desenhos e amostras aprovadas |
| Arquivos | STEP, STP, IGES, X_T, DWG, DXF e PDF |
| Inspeção | Inspeção dimensional conforme desenho acordado |
PVC, ou cloreto de polivinila, é um termoplástico amplamente utilizado em equipamentos industriais porque pode oferecer resistência química, resistência à corrosão, isolamento elétrico e rigidez econômica. Para usinagem CNC, a PVC rígida – geralmente chamada de PVC-U – geralmente é a classe relevante.
O ponto de partida comum para manifolds usinados, corpos de válvulas, conexões, suportes elétricos e equipamentos de processos químicos.
Considerado onde uma classe específica requer melhor tenacidade; confirme o grau exato do estoque antes da cotação.
Usado somente onde o grau de estoque especificado e a transparência exigida são adequados para monitoramento visual ou equipamento de laboratório.
Uma família PVC de alta temperatura para aplicações cujas condições de serviço exigem uma solução de CPVC verificada.
O PVC rígido é frequentemente selecionado quando uma peça precisa de um equilíbrio prático entre compatibilidade química, rigidez e isolamento elétrico. A nota exata ainda controla a decisão final do material.
Adequado para muitos ácidos, álcalis, sais e meios de processos industriais compatíveis após revisão específica da classe.
Útil para blocos de suporte, espaçadores, caixas e interfaces isolantes.
Uma alternativa prática aos polímeros de alto desempenho mais caros, onde as condições de serviço permitirem.
Útil para muitas montagens de processos úmidos e de manuseio de fluidos.
Placas, hastes e blocos suportam geometria personalizada sem ferramentas de moldagem dedicadas.
Qualquer classificação de chama ou reivindicação de autoextinção deve estar vinculada ao tipo de material e documentação especificados.
A seleção do processo segue as faces funcionais, portas, furos e relações de montagem no desenho.
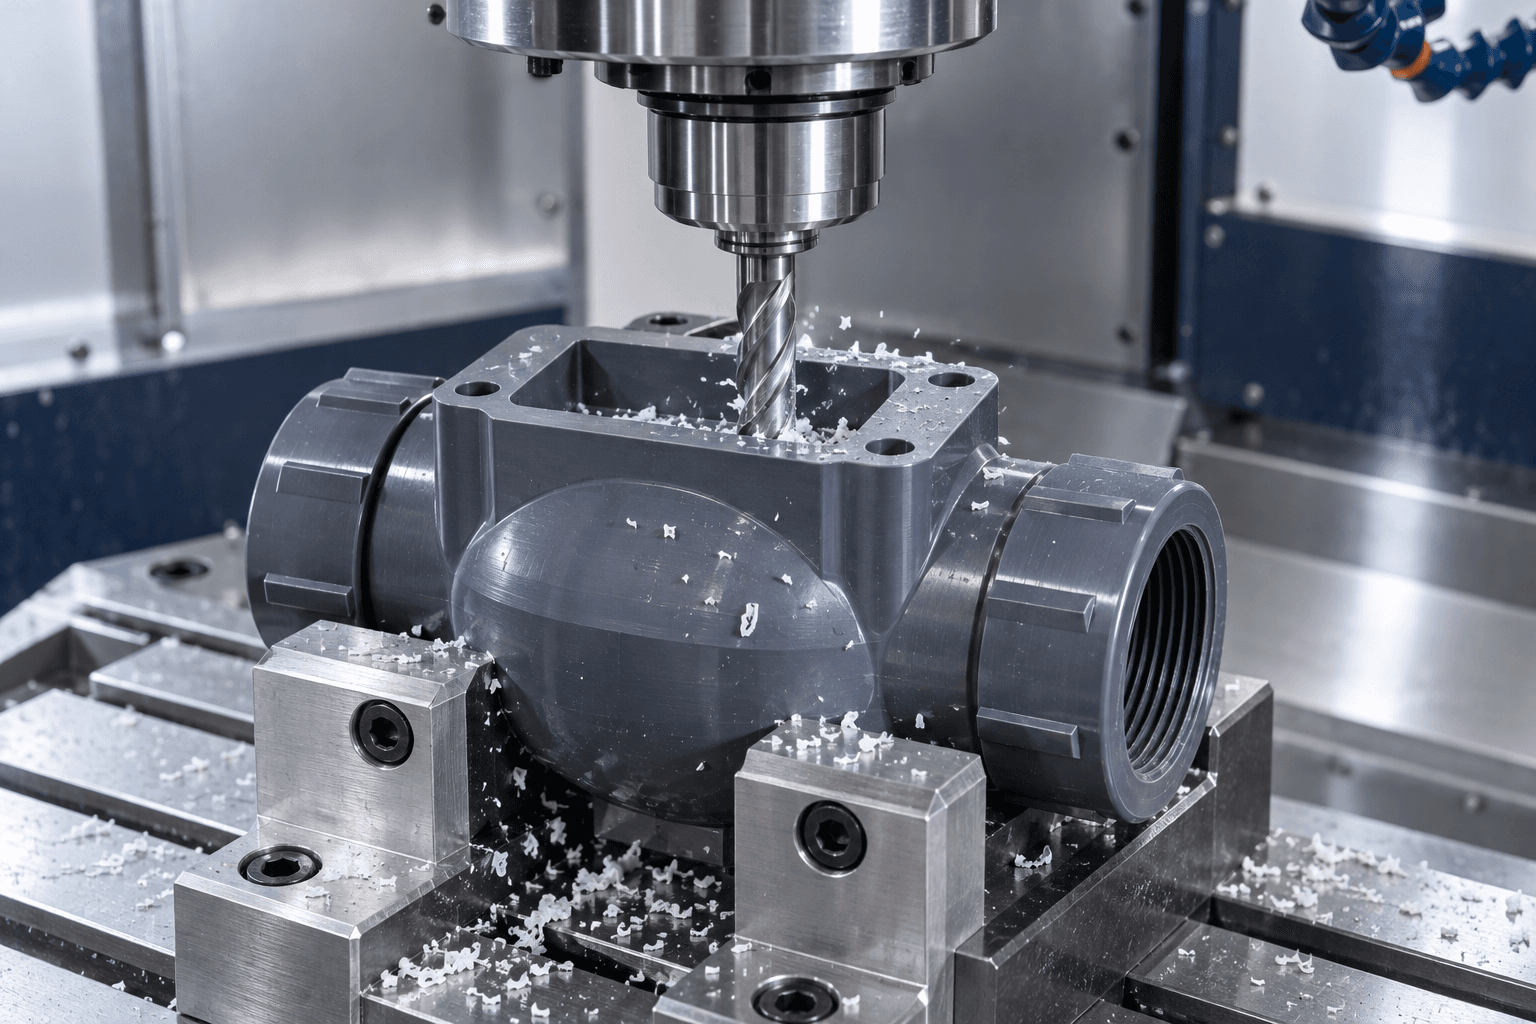
Para coletores, blocos de válvulas, placas de montagem, acessórios, componentes elétricos e acessórios para tanques.
Para conexões, buchas, luvas, anéis, sedes de válvulas e peças rotativas roscadas.
Para componentes multifacetados complexos onde o acesso à ferramenta e a transferência de dados justificam uma rota multieixos.
Para portas roscadas, passagens de fluidos, furos de montagem, rebaixos e furos de precisão especificados.
A PVC rígida usina de forma eficaz, mas calor excessivo, ferramentas cegas, escoamento deficiente de cavacos ou fixação agressiva podem causar rebarbas, lascamento de arestas, marcas de superfície ou distorção de peças soltas.
As condições de corte são selecionadas para reduzir o atrito, o superaquecimento local e o comprometimento da qualidade da aresta.
Furos, ranhuras, roscas e portas de fluido precisam de um plano de rebarbação deliberado.
Suporte distribuído ou fixação suave adequada podem reduzir a deformação durante a usinagem.
Cantos internos afiados, arestas sem suporte e caminhos de entrada agressivos podem aumentar o risco de lascamento.
As dimensões críticas são verificadas depois que a peça retorna a uma condição de inspeção estável.
PVC pode suportar precisão útil, mas a tolerância alcançável depende do grau, geometria, espessura da parede, tamanho, fixação, temperatura e método de inspeção acordado. Revisamos cada característica crítica em vez de prometer uma tolerância universal.
| Recurso | Consideração principal |
|---|---|
| Furo de precisão | Condição da ferramenta, suporte e espessura da parede adjacente |
| Parede fina | Pressão de fixação e deformação da peça liberada |
| Prato grande | Movimento térmico e planicidade após desaperto |
| Porta rosqueada | Qualidade da borda, engate e espessura da parede circundante |
| Passagem múltipla | Estratégia de referência, profundidade de perfuração e acesso à ferramenta |
| Peça multifacetada | Sequência de configuração e relacionamento posicional |
| Ajuste justo | Condições de temperatura de operação e inspeção |
O PVC é rígido o suficiente para trabalhos de precisão, mas pode amolecer com o calor e seções finas podem se mover se fixadas de forma muito agressiva. A nitidez da ferramenta, o escoamento de cavacos e o suporte distribuído são os mais importantes em torno de faces de vedação, portas e bolsões grandes.
Pode deixar bordas pegajosas, descoloração ou movimento dimensional quando não controlado.
Reduza a fricção e ajude a produzir bordas e fios mais limpos.
Mordentes macios, suporte distribuído ou acessórios especializados podem reduzir a deformação localizada.
Uma peça crítica deve ser verificada depois de estabilizada, e não apenas enquanto estiver presa no dispositivo.
Um desenho prático fornece o material, a função e os critérios de aceitação juntamente com a geometria nominal.
Chame PVC-U, CPVC ou o grau comercial especificado em vez de apenas “PVC”.
Seções muito finas sem suporte são mais suscetíveis à deformação por fixação e corte.
Meio, concentração, temperatura e duração afetam a adequação.
Concentre a precisão em faces de vedação, furos, portas e interfaces de acoplamento críticas.
Forneça material circundante adequado e identifique os padrões de rosca e os requisitos de engate.
O acesso à junta e a condição da superfície devem ser considerados antes das peças serem usinadas.
Estas famílias de componentes representativas mostram o escopo da usinagem PVC baseada em desenho. Eles não são produtos de catálogo fixo ou projetos de clientes verificados.
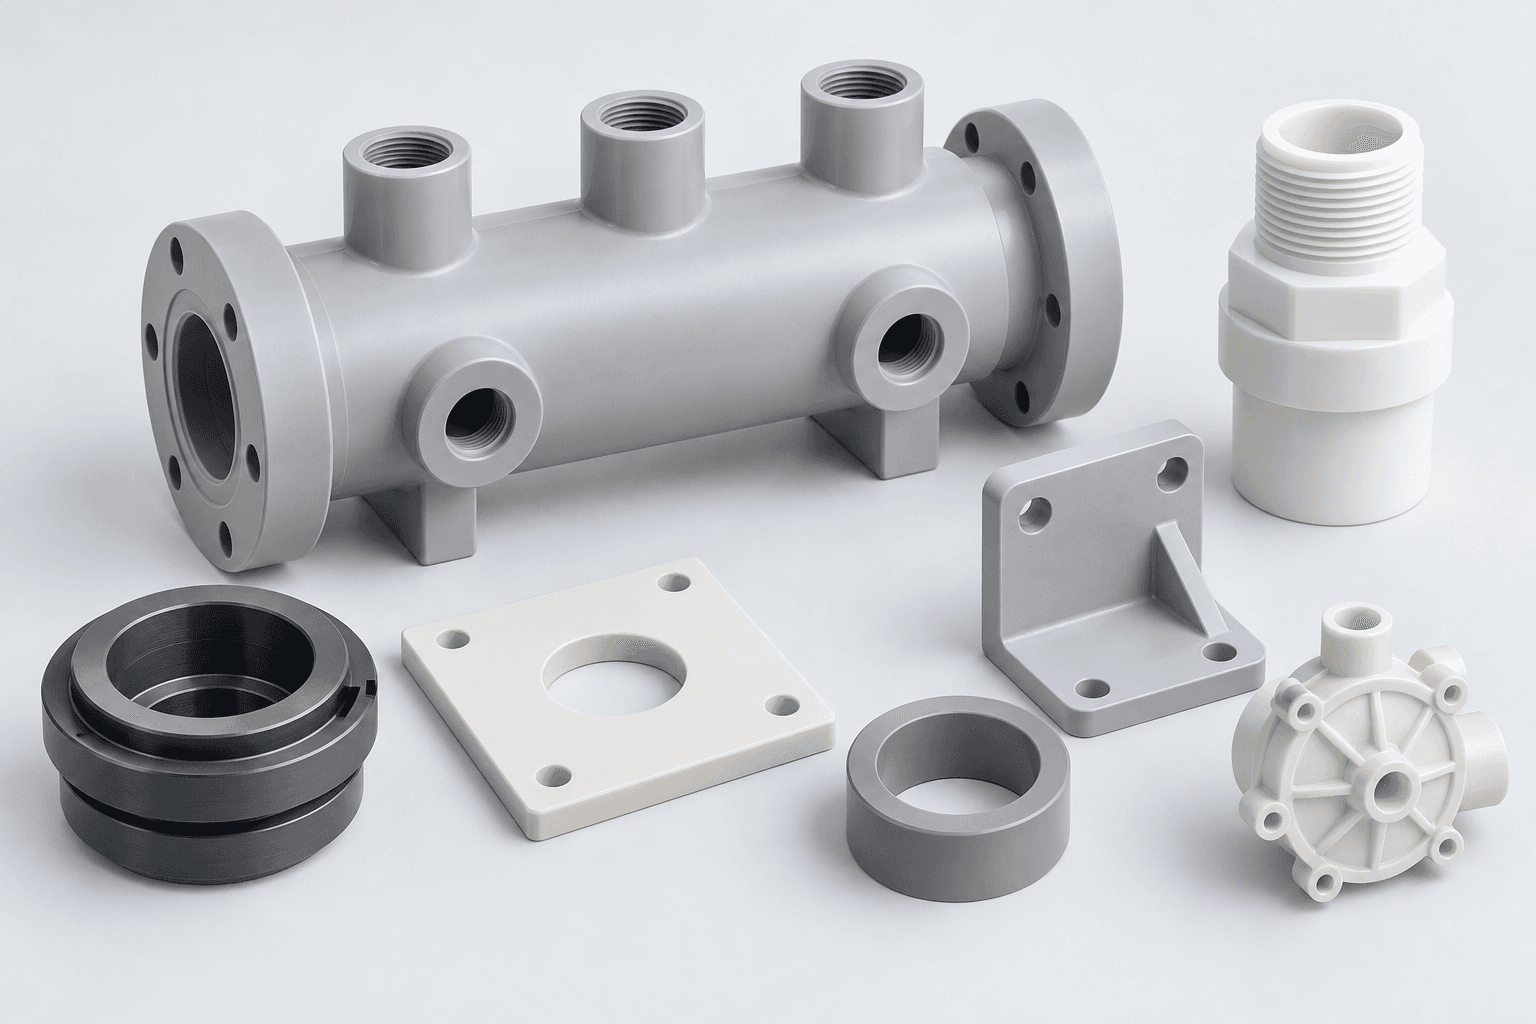
Blocos multiportas e componentes de distribuição de fluidos.
Assentos, corpos, coberturas e componentes de suporte.
Conectores personalizados, adaptadores roscados e flanges.
Capas, suportes e recursos de manuseio de fluidos compatíveis.
Blocos de montagem, espaçadores e suportes elétricos.
Placas, ferragens, tampas e interfaces personalizadas.
Câmaras, acessórios e peças para direcionamento de fluidos.
Localização e geometria de suporte para equipamentos de processo.
Tampas usinadas e gabinetes funcionais de baixo volume.
Componentes rotacionais e de montagem feitos conforme desenho.
Suportes, bases e peças de interface de equipamentos.
Geometria construída a partir do seu modelo, desenho e critérios de aceitação.
As montagens PVC podem exigir mais do que usinagem. A colagem por solvente, a colagem por adesivo selecionado, a soldagem de plástico, a montagem mecânica e a inserção de ferragens são discutidas em relação ao grau real, à geometria da junta e aos requisitos de serviço químico.
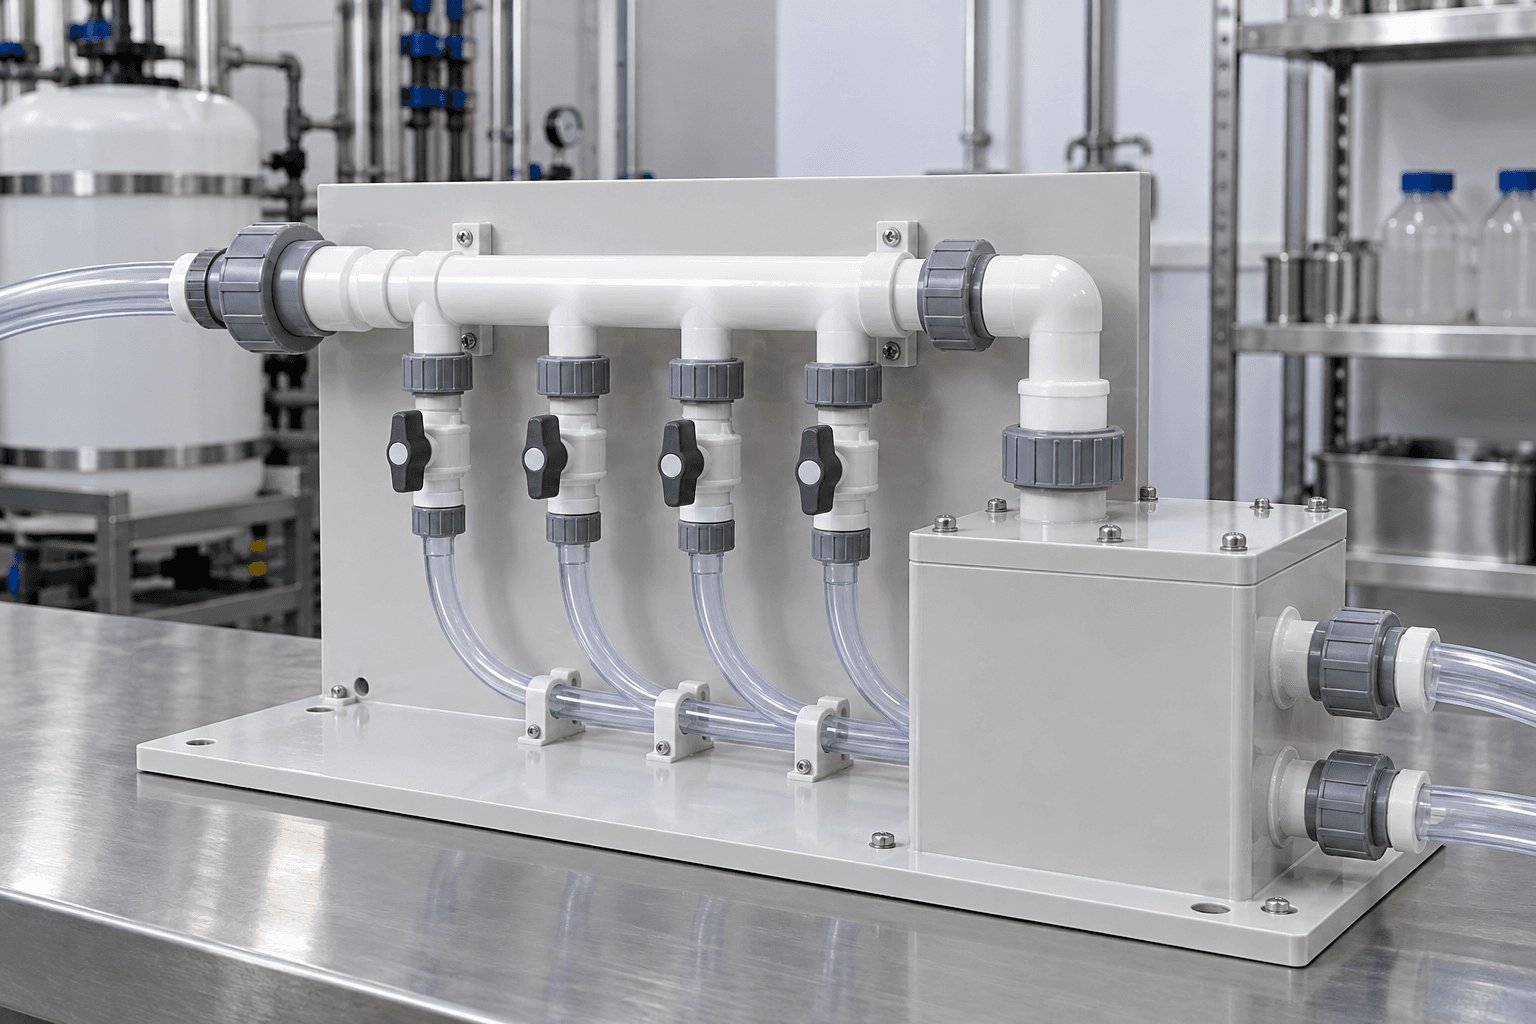
Geralmente considerado para montagens PVC compatíveis onde o projeto da junta e o sistema são definidos.
Para equipamentos multipeças, acessórios e módulos de manuseio de fluidos utilizáveis.
Revisado com espessura da parede, cargas e método de instalação pretendido.
O manuseio protetor pode ser apropriado para superfícies visíveis ou vedantes.
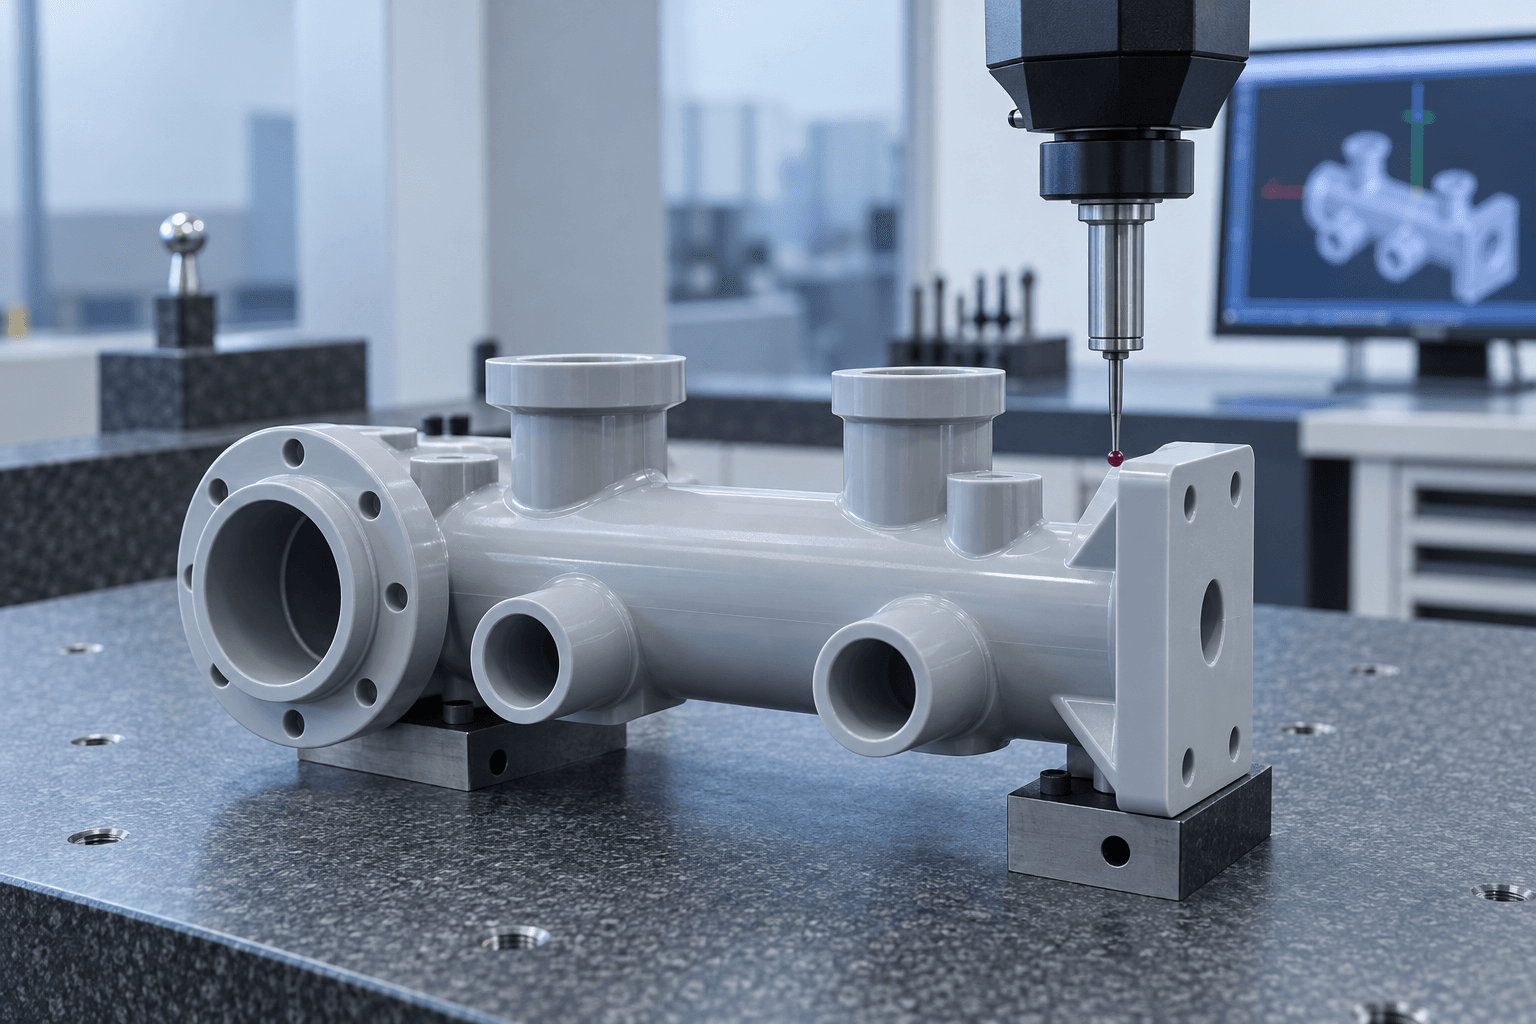
A inspeção começa com o desenho e a condição de aceitação. A classe do material, referências, furos críticos, roscas, portas, planicidade e condição das bordas são revisadas antes da embalagem final.
Ambos os materiais podem ser adequados para equipamentos de manuseio de produtos químicos. Os fatores decisivos são geralmente a rigidez, as condições de montagem, os requisitos de impacto, a densidade e o ambiente exato de serviço.
| Fator | PVC | HDPE |
|---|---|---|
| Rigidez | Superior | Inferior |
| Resistência química | Excelente para mídia compatível | Excelente para mídia compatível |
| Isolamento elétrico | Excelente | Bom |
| Potencial de tolerância restrita | Muitas vezes melhor para geometria rígida estável | Mais sensível à deformação |
| Flexibilidade de impacto | Inferior | Superior |
| Colagem / soldagem | Comumente considerado para sistemas PVC | Requer uma abordagem de adesão diferente |
| Uso geral | Manifolds, conexões, peças elétricas e de processo | Guias, revestimentos e peças industriais resistentes a impactos |
PVC é frequentemente selecionado para componentes de processo rígidos e econômicos. PTFE pode ser preferível onde a resistência química extrema ou o atrito ultrabaixo superam a rigidez, a estabilidade dimensional e o custo.
| Fator | PVC | PTFE |
|---|---|---|
| Resistência química | Excelente para mídia compatível | Excepcional para muitas mídias exigentes |
| Rigidez | Superior | Inferior |
| Estabilidade dimensional | Normalmente mais fácil de segurar em geometria rígida | Mais sensível à deformação |
| Fricção | Moderado | Extremamente baixo |
| Custo | Inferior | Superior |
| Escolha típica | Coletores rígidos, acessórios e componentes isolantes | Vedações, componentes de baixo atrito e serviços químicos exigentes |
A adequação do material é confirmada para o tipo e ambiente reais; um rótulo de aplicação por si só não qualifica um componente.
Manifolds, componentes de válvulas, conexões de tanques e acessórios de processo.
Componentes de roteamento de fluidos, conexões, placas de montagem e interfaces de equipamentos.
Isoladores, suportes, caixas e placas de montagem.
Câmaras, acessórios e componentes compatíveis para manuseio de fluidos.
Componentes específicos para manuseio de produtos químicos e processos úmidos onde a classe for adequada.
Protetores, suportes estruturais, luminárias e peças de equipamentos de baixo volume.
O plano de fabricação mantém o material, as condições de aplicação e os requisitos de desenho visíveis por meio de revisão, produção e inspeção de remessa.
O torneamento CNC suporta diâmetros escalonados, furos, ranhuras, faces e recursos rosqueados selecionados. Para luvas, sedes de válvulas e conexões, a relação entre diâmetro interno e diâmetro externo, espessura da parede e cargas de serviço devem ser identificadas na revisão do desenho.
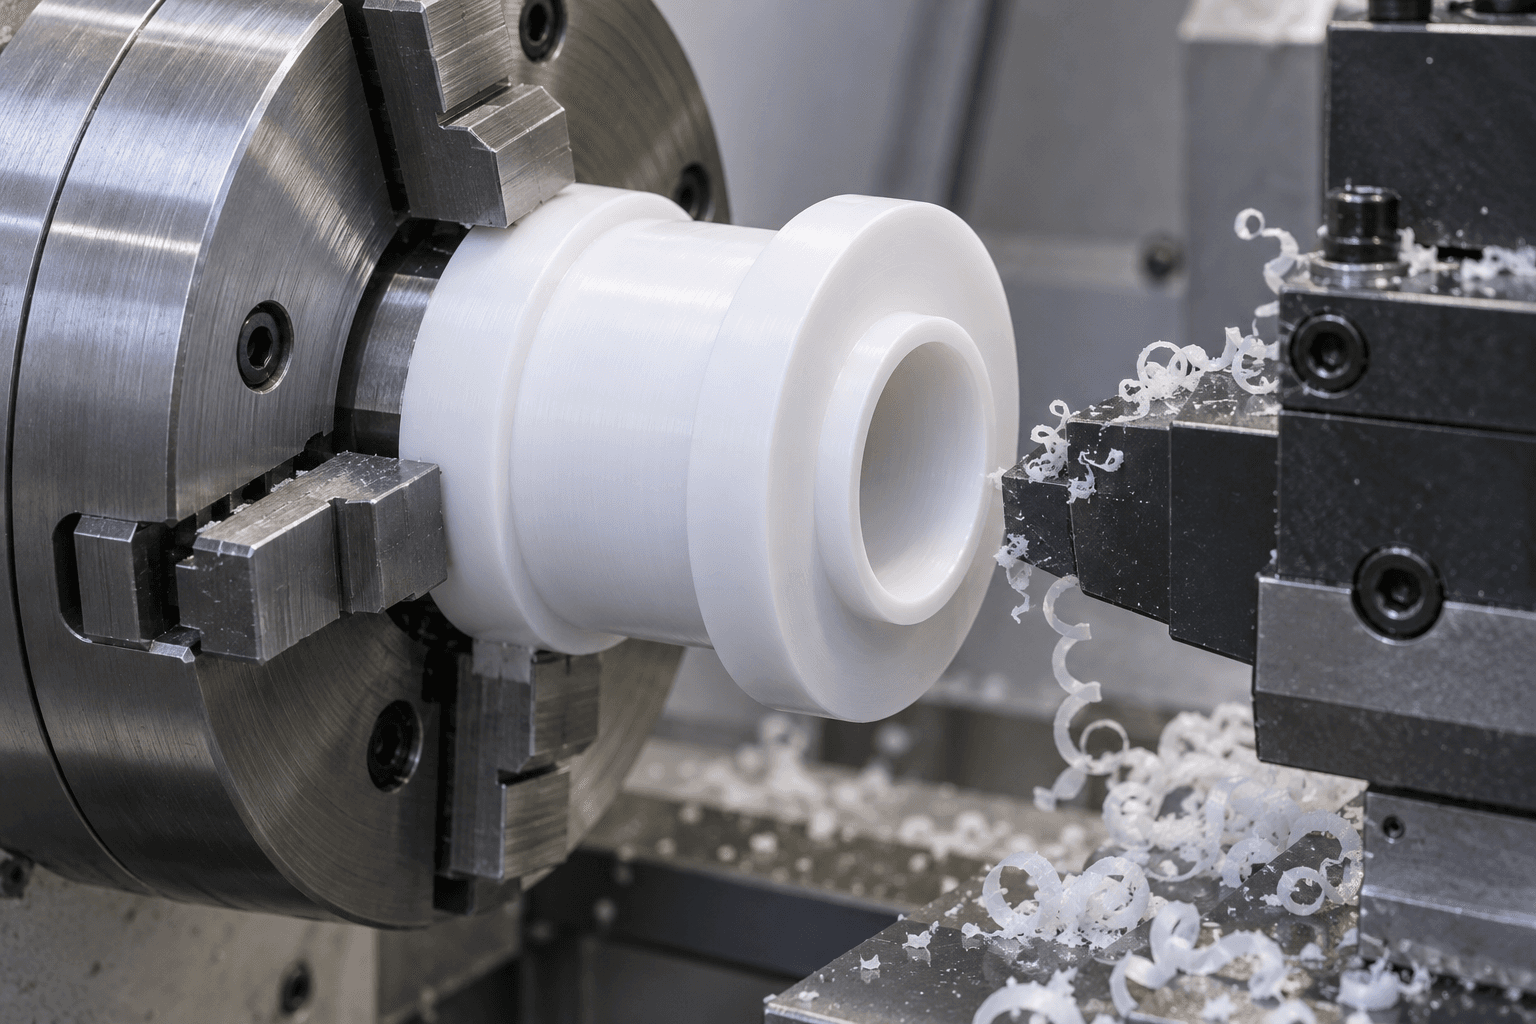
A forma da rosca, o comprimento de engate e a espessura da parede são revisados em conjunto.
A geometria de vedação e as condições das peças correspondentes orientam a discussão sobre tolerância e acabamento.
Furos, diâmetros externos e cargas operacionais definem o ajuste funcional.
Furos fora do eixo, planos e recursos de montagem podem ser adicionados após o torneamento, quando necessário.
As peças PVC geralmente priorizam a geometria funcional limpa em vez do polimento cosmético. A condição de borda exigida deve ser indicada quando portas, roscas, faces de vedação ou superfícies de contato manual estiverem envolvidas.
Adequado para muitas peças industriais funcionais quando o desenho não requer tratamento cosmético secundário.
Especialmente importante em torno de furos roscados, portas de fluido, ranhuras e passagens transversais perfuradas.
Pode reduzir lascas nas bordas e melhorar o manuseio seguro e a entrada na montagem.
O manuseio protetor pode ajudar a manter as superfícies visíveis, de vedação ou de contato livres de arranhões evitáveis.
O mesmo processo baseado em desenho pode suportar protótipos funcionais, equipamentos de processo de baixo volume e peças OEM repetidas. A chave é manter o controle da qualidade do material, revisão do desenho, pontos de inspeção e condições de aceitação acordadas.
Valide o ajuste, o roteamento de fluidos, a montagem, a vedação e a seleção de materiais compatíveis antes de repetir o programa.
Adequado para equipamentos especializados, acessórios, montagens de laboratório e sistemas de processos personalizados.
Programas controlados, classes documentadas e pontos de inspeção definidos suportam componentes OEM recorrentes.
A usinagem PVC não é apenas um exercício dimensional. A seleção do grau, a exposição a produtos químicos, a temperatura de serviço, as portas roscadas, o controle de calor e os requisitos de ligação afetam se um componente acabado funcionará de maneira confiável em serviço.
A revisão de materiais e processos começa com a aplicação funcional e o desenho.
Conexões fluidas, relações de referência e recursos de vedação são discutidos antes do início da usinagem.
A fixação, as condições de corte e o acabamento das arestas são planejados para a geometria rígida do PVC.
O escopo da cotação pode abranger primeiras peças, pedidos repetidos e inspeção dimensional acordada.
Respostas diretas a perguntas comuns sobre seleção de materiais, usinagem e aplicação.
A PVC rígida usina bem quando o calor, a nitidez da ferramenta, o escoamento de cavacos e a fixação da peça são controlados. O resultado real depende da classe e da geometria.
O PVC rígido ou PVC-U é o ponto de partida usual. Use CPVC onde for necessário um perfil de serviço químico para temperaturas mais altas, sujeito a uma revisão específica do grau.
Sim. A fresagem é usada para manifolds, placas e componentes multifacetados; o torneamento é usado para conexões, buchas, luvas e geometria rotacional relacionada à válvula.
A tolerância depende do tamanho do componente, espessura da parede, geometria, classe, método de fixação, temperatura e condições de inspeção. Compartilhe os recursos críticos para revisão.
PVC é comumente usado para componentes compatíveis de processamento químico e manuseio de fluidos. Confirme o grau em relação ao meio real, concentração, temperatura e duração da exposição.
O PVC rígido pode ser útil para suportes elétricos e peças isolantes. Confirme qualquer documentação elétrica ou de chama necessária para o grau especificado.
Sim, desde que a espessura da parede, o formato da rosca, as cargas de engate e de montagem sejam consideradas na revisão do desenho.
Os conjuntos PVC podem usar sistemas de solventes compatíveis, métodos adesivos selecionados, soldagem ou montagem mecânica. A junta e o grau devem ser revisados para o serviço pretendido.
Escolha PVC quando maior rigidez, isolamento elétrico e geometria estável dos componentes do processo são importantes. Considere o HDPE quando a tolerância ao impacto e a flexibilidade forem mais importantes.
Escolha PVC para peças químicas ou elétricas compatíveis, rígidas e econômicas. Considere o PTFE quando extrema resistência química ou baixo atrito for o requisito decisivo.
SUA GRAU PVC. SUAS CONDIÇÕES DE PROCESSO.
Carregue seu modelo CAD ou desenho de engenharia. Se conhecido, inclua o grau do PVC, quantidade, tolerâncias críticas, temperatura operacional, exposição a produtos químicos, pressão, requisitos de rosca e aplicação.
Nossa equipe pode revisar a adequação do material e a estratégia de usinagem antes da cotação. São obrigatórios empresa, nome, email e telefone; país, número da peça, quantidade e upload do desenho são opcionais.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Arquivos maiores podem ser compartilhados por email. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.