Resistência Química
Um candidato para muitos ambientes químicos aquosos. Verifique o meio, a concentração, a temperatura, o tempo de exposição e a tensão em relação ao grau selecionado.

POLIETILENO · FABRICAÇÃO BASEADA EM DESENHO
TOPS Plastics fornece usinagem CNC de polietileno de alta densidade personalizada para peças industriais leves que exigem resistência química, resistência ao impacto, baixa absorção de umidade e custo prático de fabricação. Revisamos operações de fresamento, roteamento, torneamento, furação e operações secundárias em relação ao seu modelo e desenho CAD.
A HDPE corta facilmente, mas sua flexibilidade e movimento térmico necessitam de uma fixação cuidadosa e tolerâncias realistas. Comece com a função da sua guia, rolo, revestimento ou placa da máquina; revisaremos juntos a classe, a geometria e as condições de inspeção.
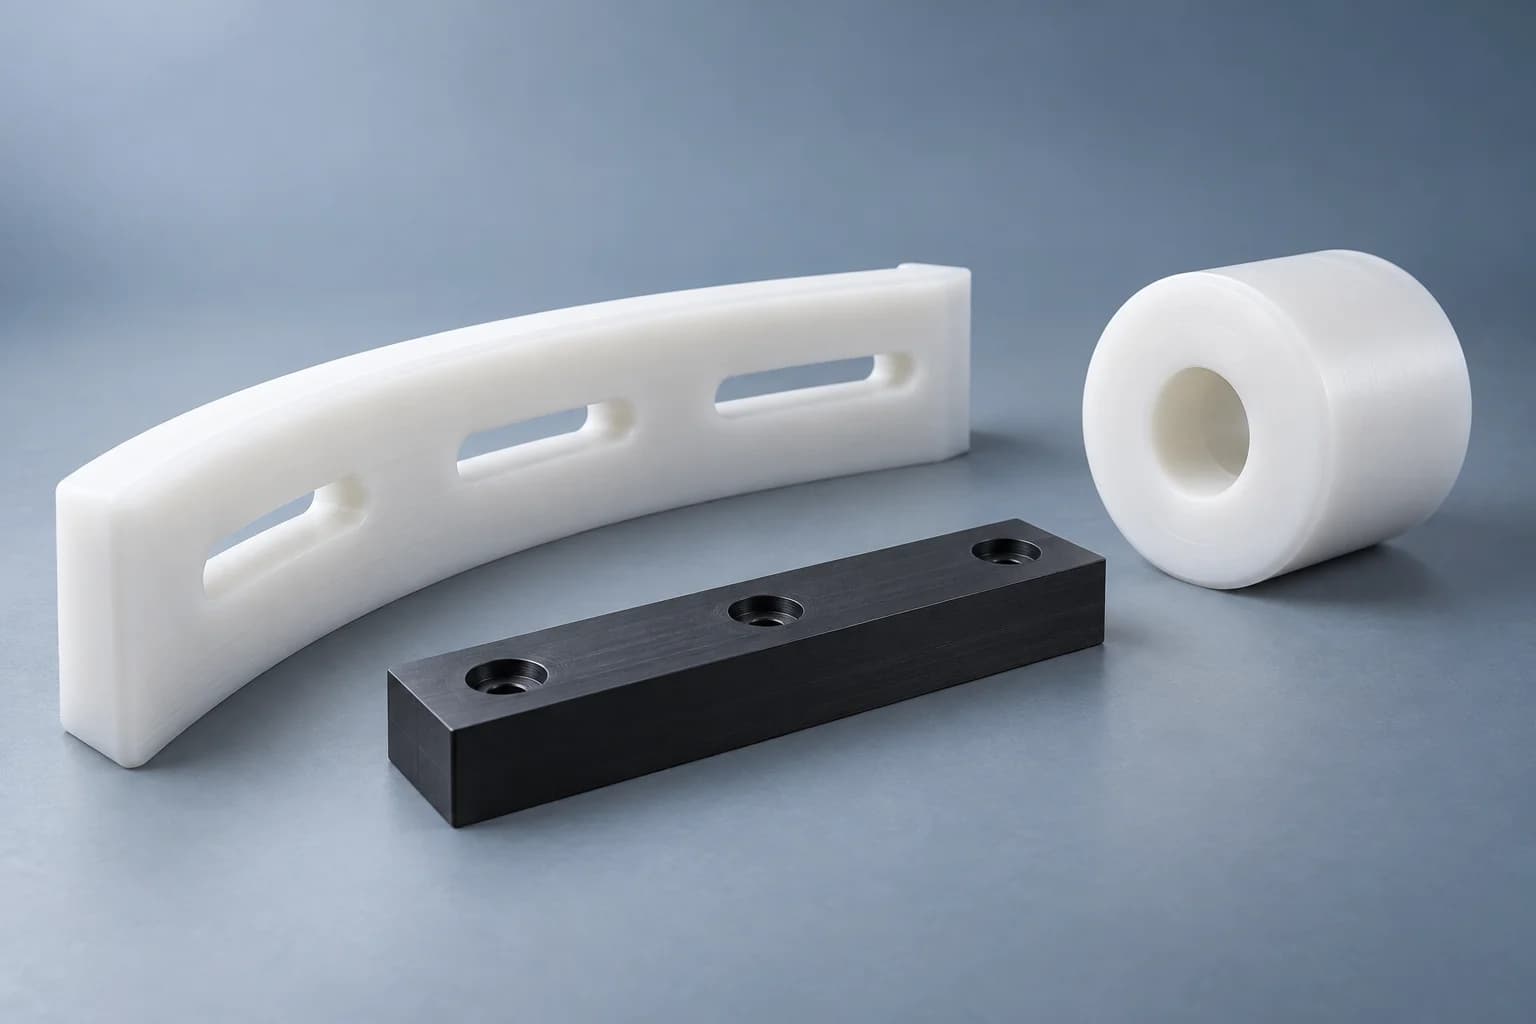
O escopo de fabricação é confirmado a partir do desenho completo, envelope da peça, disponibilidade de estoque e requisitos de aceitação.
| Requisito | Escopo baseado em desenho |
|---|---|
| Materiais | Polietileno de Alta Densidade; especifique o grau do fornecedor, a cor e quaisquer aditivos. |
| Processos | Fresamento CNC, fresamento, torneamento, furação e rosqueamento, sujeito a revisão de recursos. |
| Famílias parciais | Guias, rolos, buchas, revestimentos, placas de máquinas, espaçadores e acessórios. |
| Formatos de semiacabados | Chapa, chapa, varão e bloco, sujeito à disponibilidade de classe e tamanho. |
| Etapas do pedido | Protótipos, pedidos de baixo volume e produção repetida. |
| Entrada de engenharia | Modelo CAD e desenho controlado; as amostras precisam de uma especificação dimensional acordada. |
| Formatos de arquivo | PASSO/STP/IGES/X_T/DWG/DXF/PDF; combine os arquivos em um ZIP, se necessário. |
| Inspeção | Verificações dimensionais definidas por desenho com referências e condições de medição acordadas. |
HDPE é um termoplástico semicristalino da família do polietileno. Ele combina baixa densidade, baixa absorção de umidade e impacto útil e resistência química para muitos componentes industriais em geral.
Para uma placa guia exposta à lavagem, a baixa absorção de água pode ajudar a manter a função sem o crescimento relacionado à umidade associado a alguns outros polímeros. Para um liner grande, o baixo peso e as folhas prontamente disponíveis podem simplificar o manuseio e a substituição. Nenhum dos benefícios estabelece adequação para cada produto químico, temperatura ou carga.
O HDPE é relativamente macio e flexível em comparação com plásticos de engenharia rígidos como o POM. Uma superfície que mede corretamente enquanto está fixada pode se mover após ser liberada. O projeto e a inspeção devem levar em conta a expansão térmica, a recuperação elástica e a deformação a longo prazo sob carga.
Selecione HDPE quando essas vantagens corresponderem à aplicação real, mantendo visíveis suas limitações de rigidez e temperatura.
Um candidato para muitos ambientes químicos aquosos. Verifique o meio, a concentração, a temperatura, o tempo de exposição e a tensão em relação ao grau selecionado.
Útil para ambientes úmidos e equipamentos de lavagem onde a absorção de água afetaria as dimensões.
Pode tolerar choques e impactos em geometrias adequadas; a temperatura fria e o comportamento do entalhe permanecem específicos da classe.
A baixa densidade pode reduzir o peso das peças de reposição e facilitar a instalação de painéis, guias e revestimentos maiores.
Útil para superfícies de contato de serviço moderado. Revise o atrito, o desgaste, o acabamento da superfície de apoio, a carga e a velocidade, em vez de assumir um resultado universal de baixo atrito.
O estoque padrão pode ser econômico para grandes peças industriais. O custo total também inclui usinagem, inspeção, frequência de substituição e vida útil.
Os nomes das notas descrevem um ponto de partida. Confirme a disponibilidade e a documentação antes de tratar uma propriedade especial como obrigatória.
Uma opção não pigmentada para componentes usinados em geral. Especifique a designação do fornecedor onde a identidade do material for importante.
Útil onde é preferido um acabamento escuro. A cor preta por si só não prova estabilização UV; solicite desempenho externo documentado.
Use apenas um tipo de estoque identificado com declarações aplicáveis para as condições de contato, limpeza e operação pretendidas.
Revise a exposição aos raios UV, água salgada, fixadores e cargas sustentadas. Uma etiqueta marítima não estabelece adequação estrutural para todos os projetos.
Classes antiestáticas, condutivas ou outras classes modificadas precisam de disponibilidade, desempenho elétrico e revisão de documentos específicos da aplicação.
Combine a operação com a geometria. O roteamento é particularmente relevante para perfis de chapa maiores; o torneamento é adequado para interfaces rotacionais.
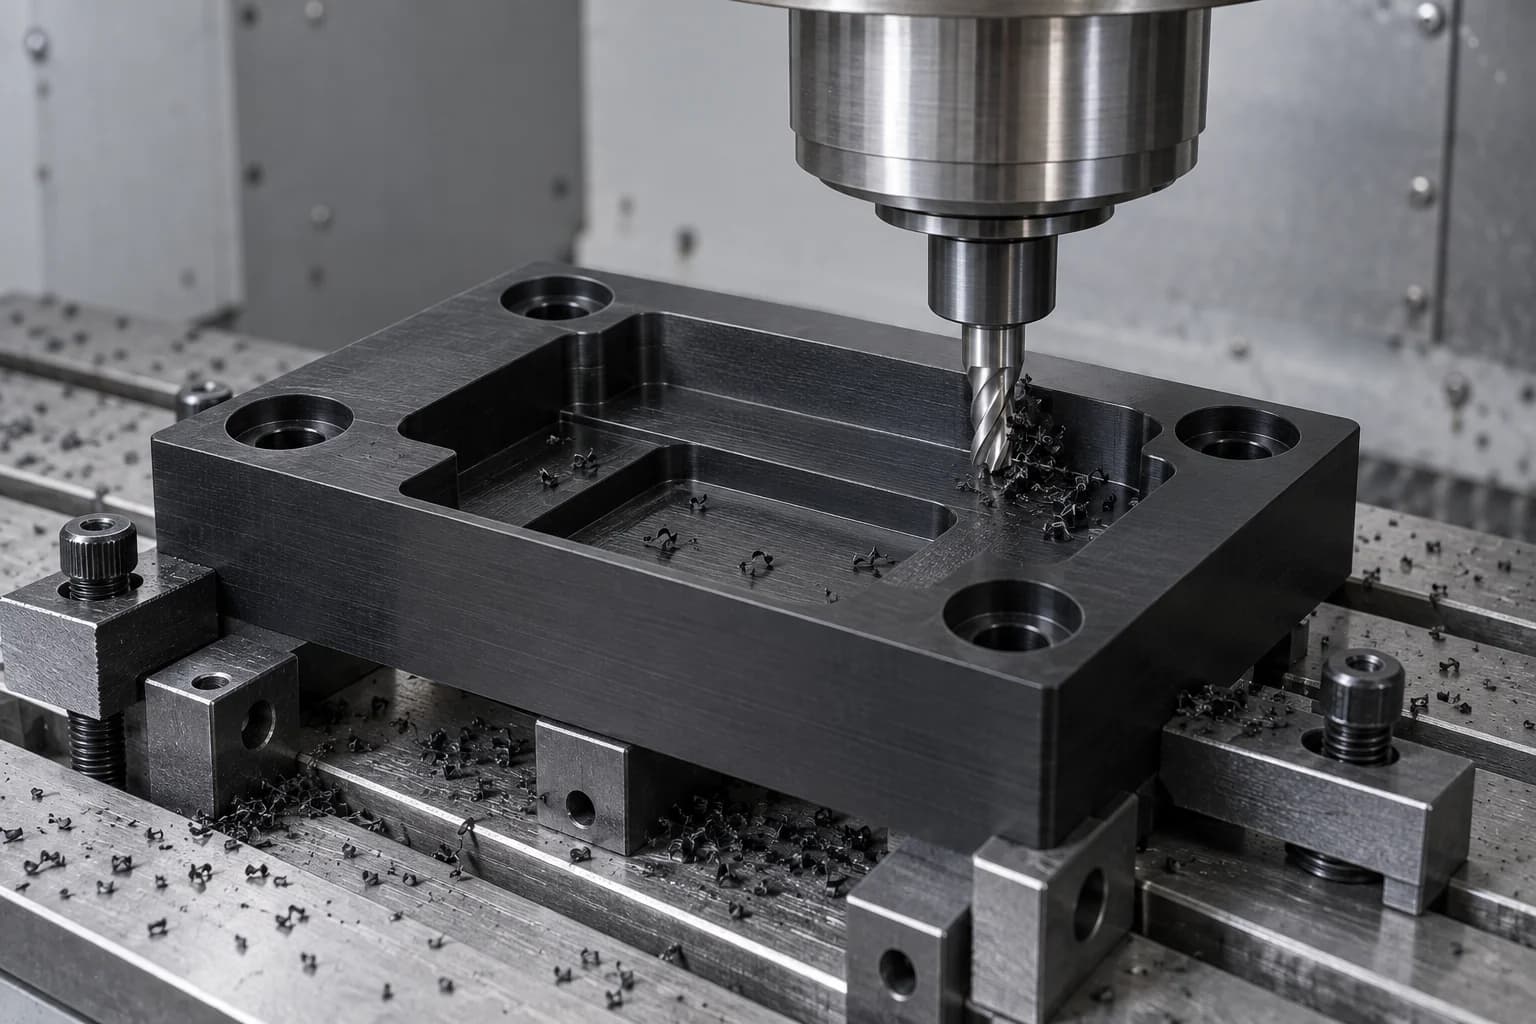
Bolsões, degraus, padrões de montagem e múltiplas faces usinadas em luminárias, blocos e placas. O acesso e o suporte da ferramenta são revisados antes da usinagem.
Explore o processo →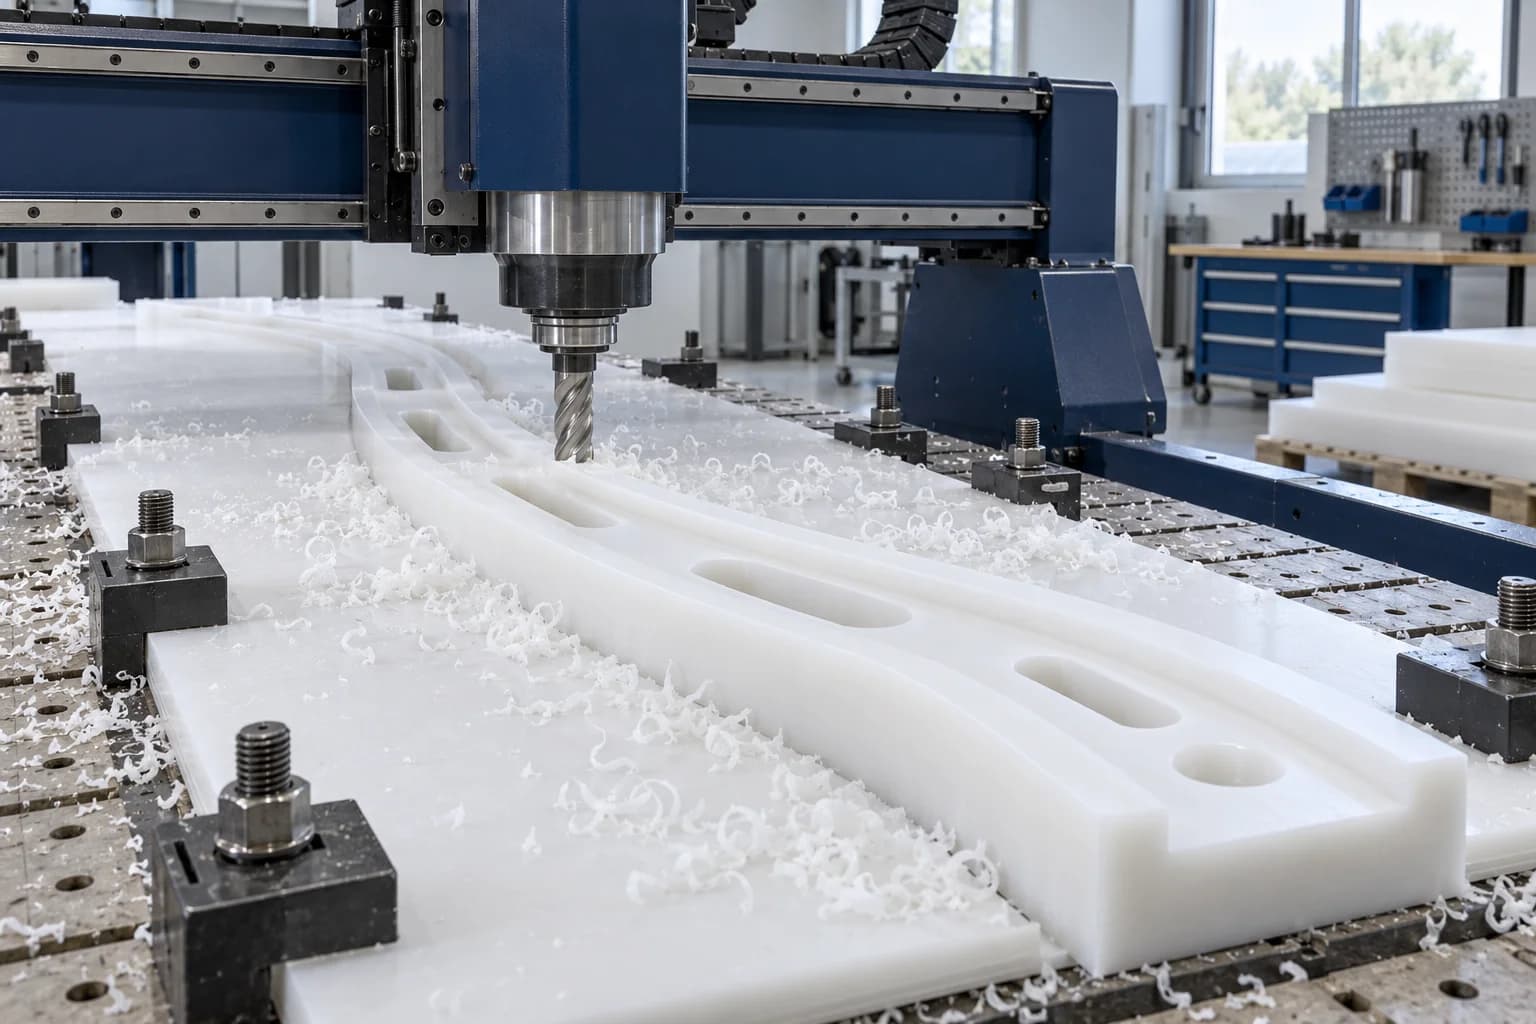
Perfis de chapas grandes, painéis, trilhos-guia e revestimentos com ranhuras e recursos de montagem. Envie as dimensões gerais para que o envelope de trabalho, o suporte de toda a área e o manuseio possam ser confirmados.
Explore o processo →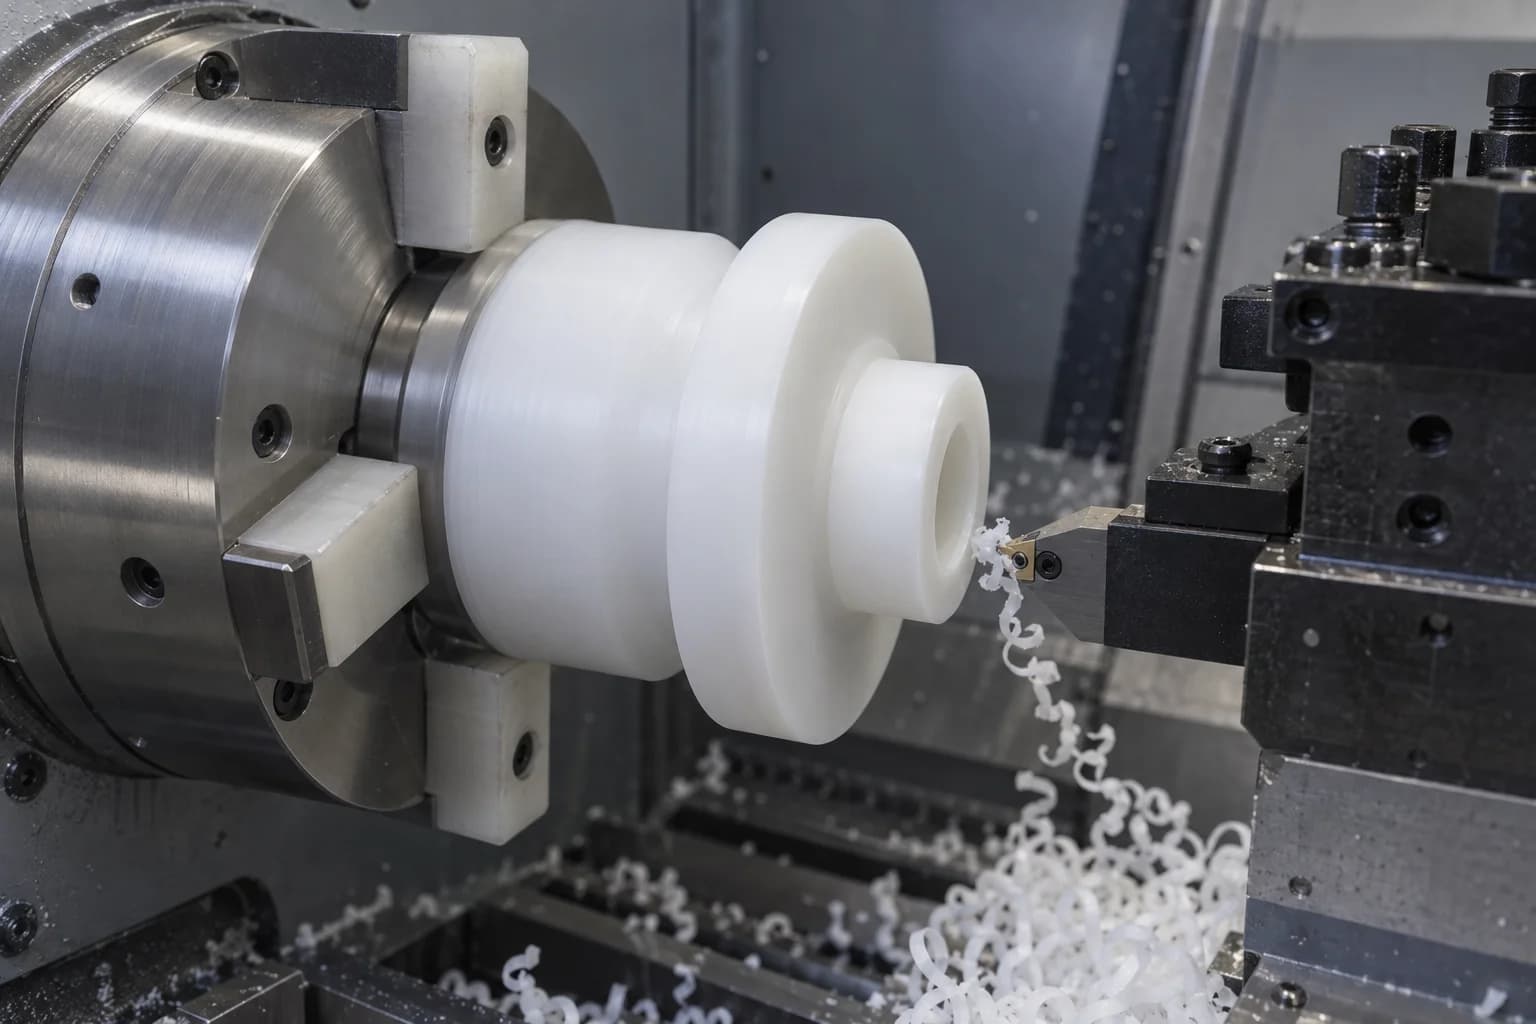
Buchas, mangas, rolos, espaçadores e anéis. Fixação de baixa distorção, recuperação do furo e diâmetro da peça liberada são importantes para ajustes funcionais.
Explore o processo →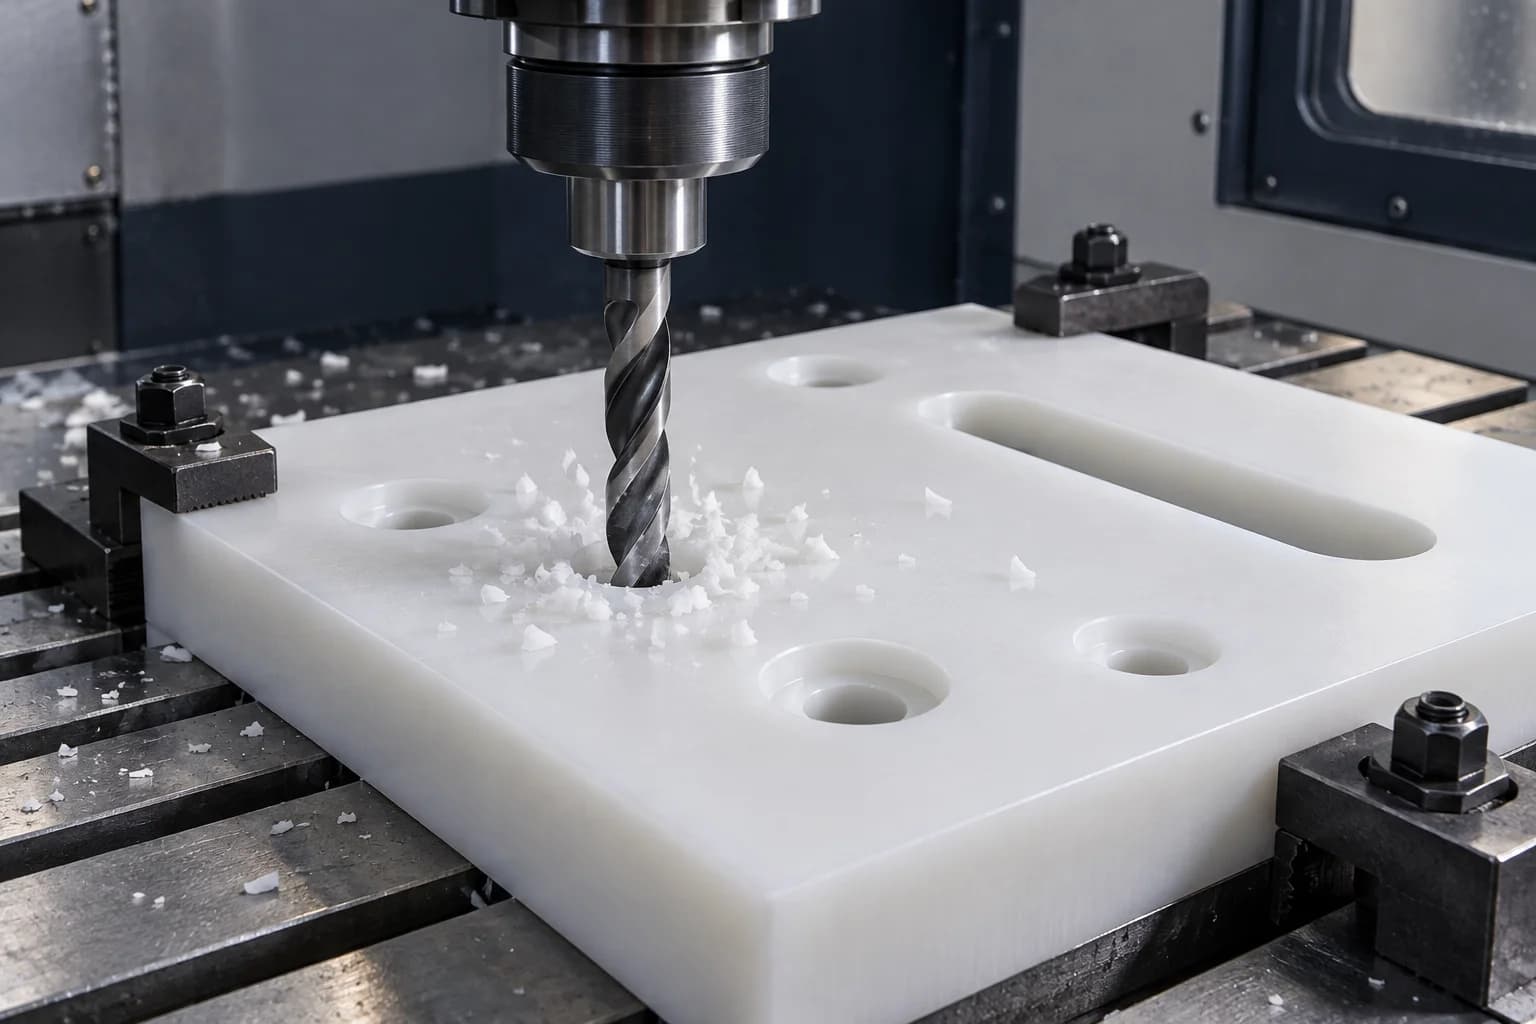
Furos de montagem, ranhuras, rebaixos e recursos roscados. O engate da rosca e as cargas de montagem precisam ser revisados porque o HDPE pode deslizar sob tensão sustentada do fixador.
Explore o processo →A fácil remoção de cavacos não significa fácil controle dimensional. O processo deve gerenciar cinco efeitos interativos.
Uma ferramenta de fricção pode suavizar o corte e alterar as dimensões. Arestas vivas, carga de cavacos adequada e evacuação de cavacos reduzem o aquecimento localizado.
Paredes sem suporte e vãos longos podem deformar sob força de corte. A estratégia de suporte é tão importante quanto o caminho programado da ferramenta.
A pressão excessiva pode comprimir ou arquear uma peça. O suporte distribuído e a força de retenção prática mínima ajudam a evitar a medição de formas distorcidas.
Lascas presas ou pegajosas podem danificar as superfícies e aumentar o calor. Mantenha a zona de corte desobstruída usando um método de evacuação adequado ao material.
As bordas suaves podem esticar em vez de se separarem perfeitamente. A geometria da ferramenta, a estratégia de saída e a rebarbação controlada precisam trabalhar juntas.
Não existe uma tolerância única e responsável para cada componente do HDPE. Revisamos características críticas por tamanho, geometria, classe e condição de medição e, em seguida, concordamos com a aceitação antes da produção.
| Recurso | Risco principal | Ação de desenho ou inspeção |
|---|---|---|
| Paredes finas | Deflexão durante o corte ou fixação. | Definir estados suportados e liberados; considere seções mais espessas. |
| Pratos grandes | Movimento térmico e estresse de estoque. | Especifique o tamanho geral, planicidade, suporte e temperatura de inspeção. |
| Furos | Recuperação elástica após liberação da ferramenta e do grampo. | Revise o ajuste do eixo, a profundidade do furo e a medição de baixa força. |
| Diâmetros dos rolos | Flexibilidade e alterações de tamanho relacionadas à temperatura. | Defina DE, desvio, relação de furo e condição de referência. |
| Guias longos | Linearidade, restrição de montagem e expansão. | Revise os slots de montagem e a folga de instalação. |
| Caça-níqueis | Aquecimento de ferramentas e movimentação de peças. | Identifique os requisitos de largura funcional e raio final. |
| Planicidade | Arco induzido por fixação e liberação de tensão. | Combine como uma peça liberada repousa durante a medição. |
| Ajustes de imprensa | Fluência, escoamento e tensão de montagem. | Revise o método de retenção em vez de transferir um ajuste de metal inalterado. |
Uma tolerância de furo estreita pode ser viável em uma peça com suporte curto, mas inadequada para uma bucha longa e fina. Indique quais dimensões são críticas para a qualidade e quais podem usar subsídios práticos de fabricação. Se a função precisar de precisão rígida e repetível sob carga, considere POM ou outro material.
Envie seu desenho para uma revisão de tolerância HDPE →Uma peça pode variar entre máquina, área de inspeção e instalação. Defina o estado relevante em vez de julgar apenas a superfície recém-cortada.
As dimensões longas amplificam o movimento relacionado à temperatura. Para cálculos de projeto, use o coeficiente do grau do fornecedor selecionado e a diferença de temperatura real.
O calor próximo a um corte pode ampliar temporariamente um recurso ou suavizar a borda. Evitar a aceitação final enquanto a peça ainda estiver termicamente desnivelada.
As peças fixadas podem retornar após serem liberadas. Meça com forças de apoio e contato que não recriam a distorção de usinagem.
A rigidez e o comportamento de fluência mudam com a temperatura. Revise a carga contínua e os picos separadamente; a temperatura de fusão não é uma classificação de temperatura de trabalho segura.
Um desenho funcional torna possível controlar o que é importante sem agregar custos a superfícies não críticas.
Identifique as dimensões que regem a folga, o alinhamento e a retenção em vez de aplicar limites rígidos em todos os lugares.
Evite paredes muito finas sem suporte e nervuras profundas e delgadas; revisar vãos em relação às cargas de corte e serviço.
Use folgas ou ranhuras apropriadas onde uma peça plástica longa for fixada a uma estrutura metálica.
Permita o acesso do cortador em bolsos e ranhuras. Cantos internos pequenos podem exigir ferramentas mais lentas e menos robustas.
Considere retenção mecânica e folgas controladas onde interferência excessiva poderia deformar ou deformar a peça.
Descreva se o nivelamento é necessário independente ou instalado. Distribua suporte durante a usinagem e medição.
Revise as arruelas, as amplas áreas de contato e o torque de fixação. Cargas concentradas sustentadas podem causar indentação.
Forneça temperatura, produtos químicos, velocidade, cargas, limpeza e exposição externa para revisão do material.
Essas famílias de componentes são revisadas em seu desenho. A ilustração mostra geometrias representativas e não produtos de catálogo fixo ou projetos de clientes verificados.
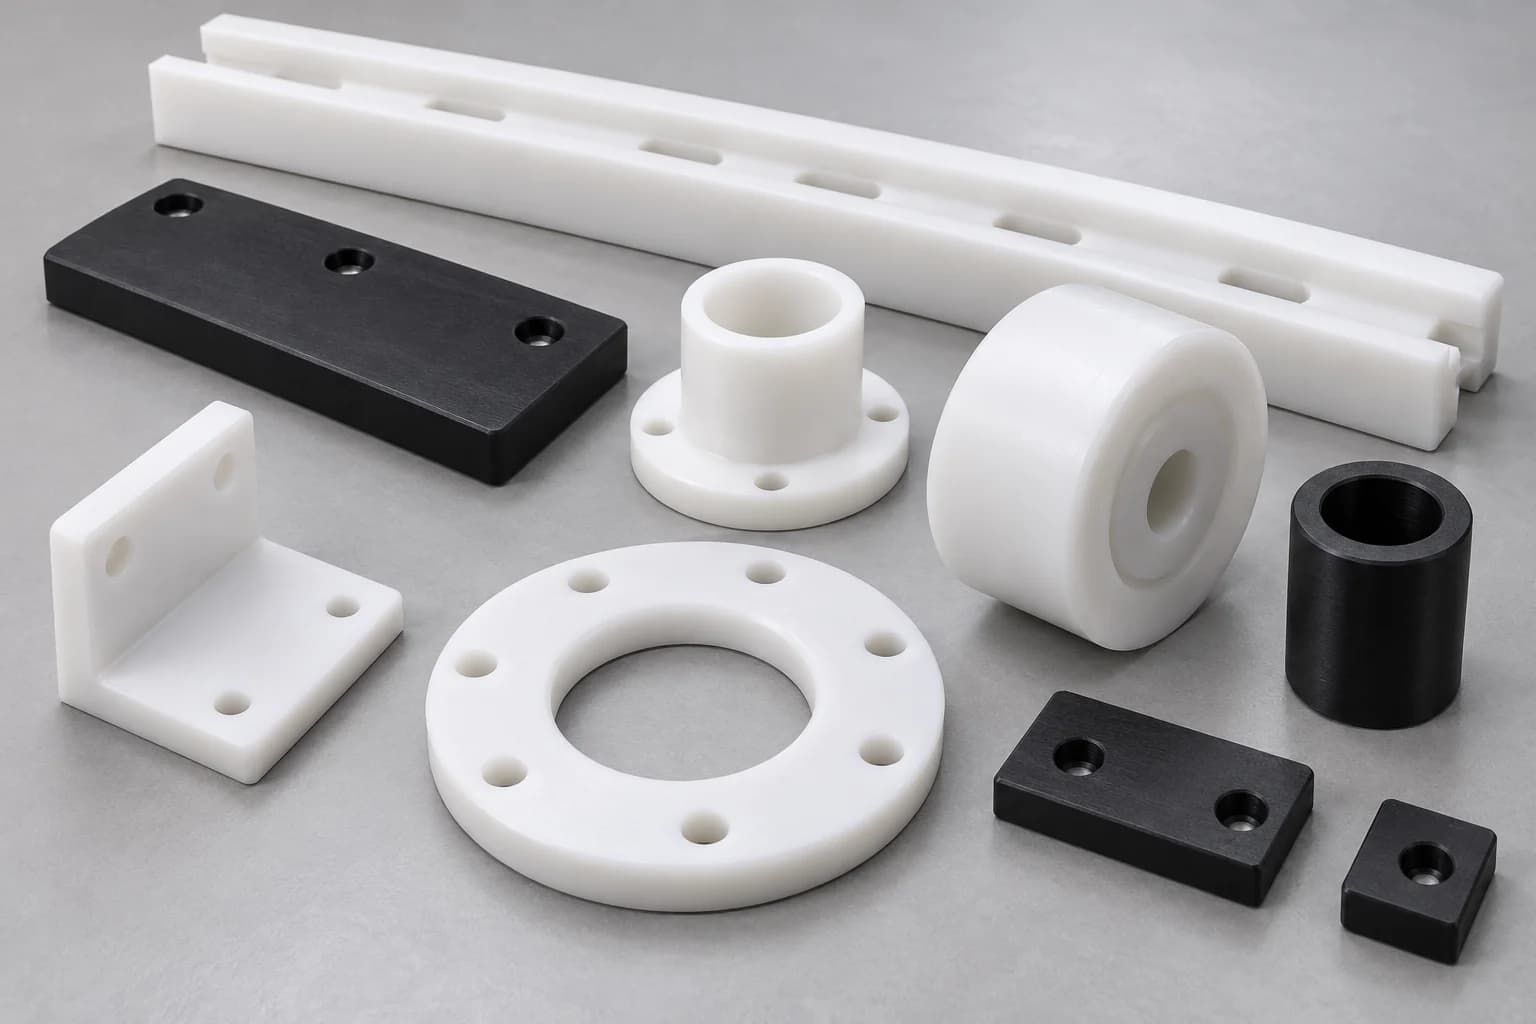
Guias retas ou perfiladas com ranhuras e folgas adequadas à movimentação dos produtos.
Superfícies de trabalho torneadas com furo controlado e relações de montagem.
Mangas e interfaces flangeadas revisadas em relação à carga, velocidade e ajuste do eixo.
Perfis de chapa substituíveis com furos de montagem e tolerância de expansão.
Almofadas para contatos deslizantes de serviço moderado com espessura e superfície de apoio definidas.
Painéis usinados e placas de suporte com bolsos, ranhuras e padrões de montagem.
Aninha-se e suporta onde o contato sem danos é importante e a flexibilidade é aceitável.
Componentes de separação com área de apoio distribuída e carga compressiva revisada.
Peças cilíndricas de proteção ou guia com espessura de parede e furo definidos.
Tampas, flanges e suportes usinados; tanques soldados completos requerem confirmação de escopo separada.
Interfaces baseadas em desenhos revisadas para produtos químicos, temperatura e exposição exatos.
Guias, peças de troca e perfis revisados quanto à velocidade, carga e limpeza.
Painéis e acessórios usando um grau documentado adequado para condições externas reais.
Peças do equipamento sujeitas a requisitos específicos de contato com alimentos e limpeza.
Combine recursos roteados, fresados e torneados em torno de suas interfaces de montagem.
Defina primeiro a função da superfície. Uma aparência brilhante ou um número nominal de rugosidade por si só não estabelecem desempenho de deslizamento ou limpeza.
Uma borda afiada reduz fricção e rasgo. A condição da ferramenta deve ser revisada quando o acabamento ou as rebarbas mudarem.
O ancinho e a folga adequados ajudam a cortar o polímero macio de maneira limpa, em vez de empurrá-lo para o lado.
Limpe os cavacos antes que eles sejam arrastados pelas faces acabadas ou recortados dentro dos bolsões.
Especifique arestas de quebra e superfícies funcionais acessíveis. A raspagem excessiva pode alterar uma aresta ou furo crítico.
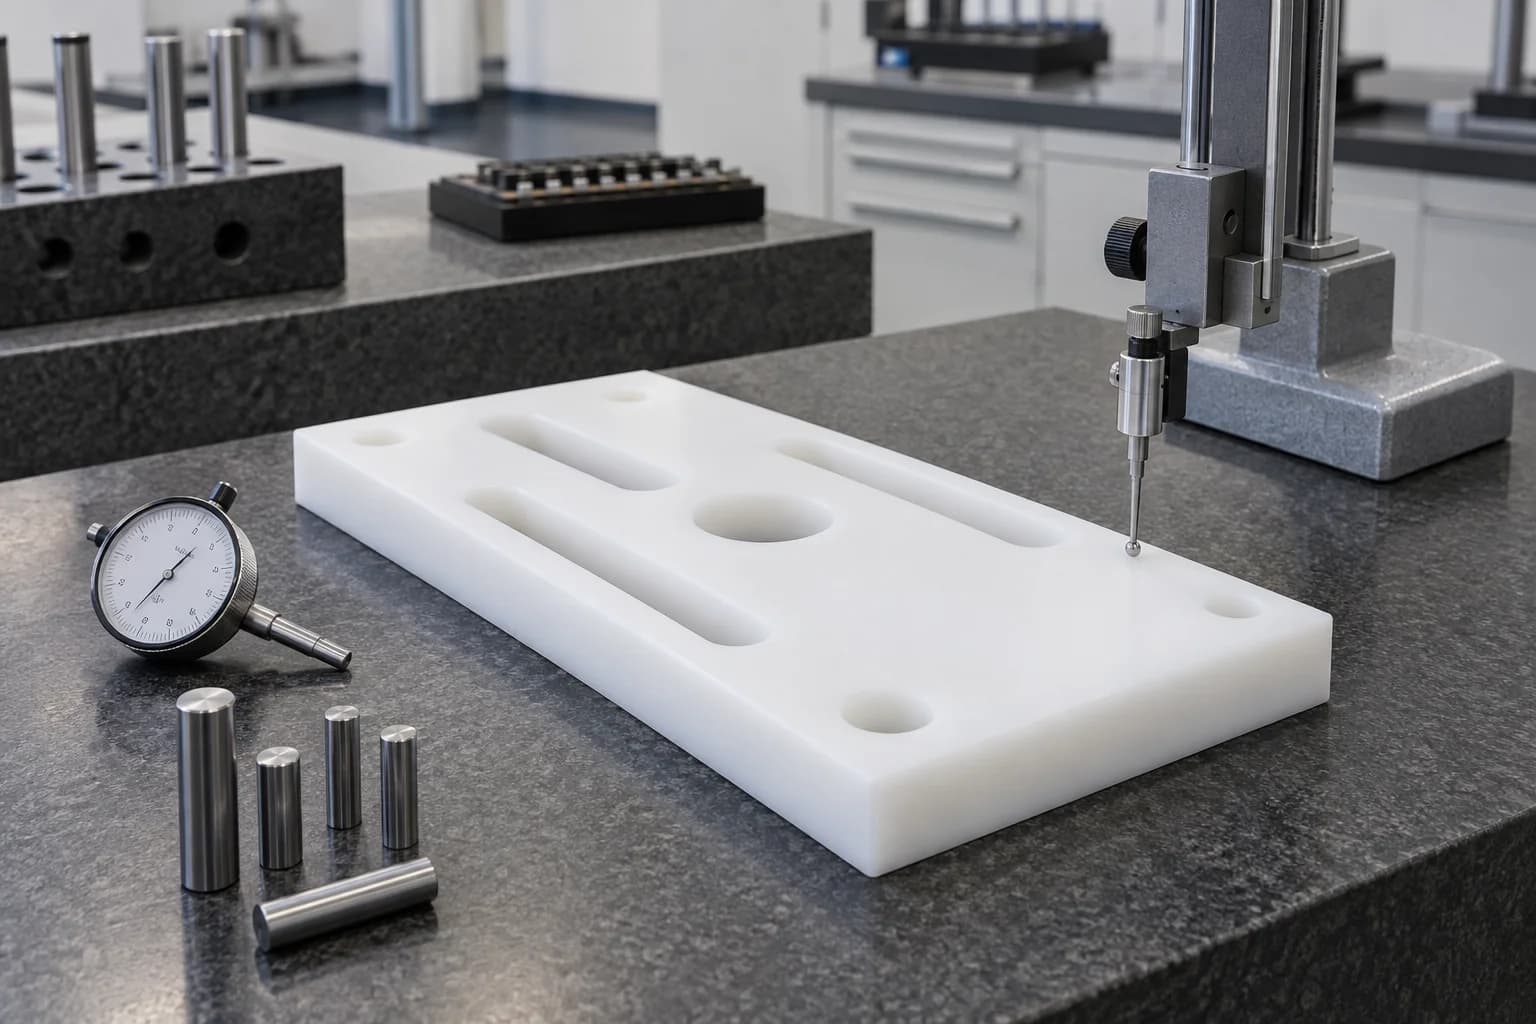
A inspeção segue o componente liberado e os requisitos funcionais do cliente. Os registros necessários e quaisquer testes de fábrica são acordados antes da fabricação.
Escolha HDPE para componentes econômicos de uso geral, químicos e resistentes à umidade, quando seu comportamento mecânico for adequado. Considere o UHMW quando o desgaste abrasivo, o impacto e a resistência ao deslizamento forem as principais restrições. Notas e condições exatas controlam o resultado.
| Fator de decisão | HDPE | UHMW |
|---|---|---|
| Custo de materiais | Frequentemente econômico em formatos de folhas padrão. | Graus especiais e formulários de estoque podem custar mais; comparar cotações reais. |
| Usinabilidade | Freqüentemente, é mais fácil cortar de maneira limpa. | Lascas pegajosas e bordas suaves podem precisar de atenção extra no processo. |
| Estabilidade dimensional | Ainda flexível e sensível à temperatura. | Também requer uma revisão térmica cuidadosa e das peças liberadas; nenhuma classificação universal. |
| Desgaste abrasivo | Útil para serviço moderado. | Frequentemente preferido para abrasões mais exigentes; validar contra o contato real. |
| Impacto | Resistência útil para muitas peças em geral. | Frequentemente selecionado para condições de impacto exigentes. |
| Fricção deslizante | Revise a contraface, a pressão e a velocidade. | Frequentemente preferido para deslizamento de baixo atrito; grau e interface são importantes. |
| Soldagem e fabricação | Comumente considerado para fabricação de termoplásticos com um método qualificado. | A união convencional é mais difícil; não assuma a mesma rota de soldagem. |
| Uso do transportador | Guias econômicos e peças de troca geral. | Frequentemente selecionado para faixas de desgaste e aplicações severas de deslizamento. |
| Ambiente químico | Verifique a compatibilidade para o tipo e meio selecionado. | Também precisa de revisão de meio, concentração e temperatura. |
POM é geralmente o ponto de partida mais forte para interfaces mecânicas rígidas e ajustes de precisão repetíveis. HDPE costuma ser atraente para peças grandes e econômicas com exposição química adequada e dimensões mais tolerantes.
| Requisito | Pergunta de seleção HDPE | Pergunta de seleção POM / Delrin |
|---|---|---|
| Custo | O estoque de folhas barato reduz o custo total de instalação? | Uma melhor rigidez reduz o custo de usinagem ou substituição? |
| Produtos Químicos | O meio exato é compatível à temperatura de serviço? | Verifique os limites químicos em vez de assumir resistência igual. |
| Rigidez | O projeto pode acomodar fluência flexível e de carga sustentada? | É necessária maior rigidez para alinhamento ou carga mecânica? |
| Dimensões | O movimento térmico e o formato da peça liberada podem ser tolerados? | As dimensões mecânicas estáveis são o principal requisito? |
| Ajustes de precisão | A liberação ou a retenção alternativa podem ser usadas? | É necessário um furo rígido, eixo ou interface de engrenagem? |
| Fricção | O serviço de deslizamento moderado é aceitável? | A interface mecânica favorece o comportamento deslizante do POM? |
| Lençóis grandes | Um perfil de chapa fresada é a solução mais econômica? | O aumento da rigidez justifica o custo do material e do estoque? |
| Mecanismos | A peça é guia, forro ou suporte de baixa tensão? | A peça transmite movimento ou requer posicionamento repetível? |
HDPE e PP são poliolefinas leves, mas não são substitutos automáticos.
| Pergunta | O que comparar |
|---|---|
| Temperatura e rigidez | Compare a rigidez dependente da temperatura de grau exato e o comportamento de carga sustentada. |
| Serviço de impacto e frio | Revise a resistência a baixas temperaturas, não apenas os dados de temperatura ambiente. |
| Produtos químicos e fabricação | Confirme a compatibilidade química e o método de união para cada classe. |
| Precisão e expansão | Ambos precisam de tolerância para movimento térmico, flexibilidade e requisitos de ajuste realistas. |
Para serviços químicos quentes ou uma mudança nas condições de limpeza, compare as folhas de dados atuais dos fornecedores e os testes de aplicação antes de mudar de HDPE para PP. Compartilhe o ambiente operacional se o material ainda estiver aberto.
Discuta HDPE ou polipropileno para sua aplicação →Exemplos de aplicação ajudam a definir a revisão; eles não estabelecem aprovação regulatória ou certificação de desempenho.
Capas, suportes e componentes de manuseio para mídia compatível documentada.
Guia e troca de peças usando uma classe documentada adequada para contato e lavagem.
Guias de produtos, espaçadores e painéis de máquinas com requisitos práticos de ajuste e desgaste.
Painéis exteriores e acessórios com grau UV confirmado, cargas e detalhes de fixação.
Placas personalizadas, revestimentos e suportes não danificados com interfaces definidas por desenho.
Guias, rolos e revestimentos revisados para impacto, abrasão e acesso para manutenção.
Componentes revisados quanto à química da água, agentes de limpeza e temperatura operacional.
Acessórios e elementos de guia onde o baixo peso e o contato sem danos atendem aos requisitos de movimento.
Use cada estágio para estabelecer uma linha de base controlada em vez de assumir que um protótipo comprova todas as condições operacionais.
Verifique o ajuste, a preparação para instalação e as folgas funcionais. Combine quais testes de aplicativos o cliente realizará.
Confirme a origem do estoque, a fixação, as verificações de peças liberadas e a embalagem antes do próximo pedido.
Controle revisões, substituições de classes, dimensões de CTQ e requisitos de inspeção de embarque.
Nossa revisão de desenho concentra-se na diferença prática entre cortar um polímero macio e fornecer um componente funcional aceitável.
Conecte a identidade do material aos requisitos de carga, químicos e temperatura.
Combine o processo com recursos de placa, perfil, bloco e rotação.
Confirme as dimensões das peças, o estoque disponível, o envelope da máquina, o suporte e o manuseio antes de prometer a viabilidade.
Revise ferramentas afiadas, remoção de cavacos e retenção de baixa distorção.
Concentre-se em dados funcionais e aceitação realista de peças liberadas.
Use o controle de revisão e inspeção à medida que as quantidades aumentam.
Discuta cores, aditivos e documentos obrigatórios antes de solicitar estoque.
Trabalhe com base nos requisitos do cliente em vez da geometria fixa do catálogo.
Uma rota clara de dez etapas conecta sua RFQ à inspeção final acordada e ao escopo de embalagem.
A orientação do fornecedor ajuda na seleção do material da estrutura. A folha de dados atual para sua nota exata controla os cálculos e a aceitação.
HDPE pode ser cortado facilmente com ferramentas afiadas adequadas, mas cavacos limpos não garantem precisão. Calor, paredes flexíveis, distorções de fixação e rebarbas devem ser controlados.
Sim. Fresagem e fresagem de placas, bolsões, perfis e guias; torneamento de rolos, buchas, mangas e anéis. A viabilidade depende da geometria completa.
A tolerância é revisada por característica, tamanho, classe, suporte e condição de inspeção. Envie o desenho e identifique ajustes críticos em vez de aplicar uma tolerância universal semelhante à do metal.
O calor de corte, a tensão residual do estoque, a fixação concentrada e o suporte insuficiente podem mudar de forma. A recuperação elástica após a liberação e as alterações térmicas também podem afetar as dimensões medidas.
HDPE é frequentemente adequado para fabricação e peças industriais em geral econômicas. UHMW é frequentemente considerado para maiores demandas de abrasão, impacto e deslizamento. Compare as notas exatas com a aplicação.
Não assuma uma classificação universal. Ambos são flexíveis e termicamente sensíveis; tamanho, histórico de estoque, classe, geometria e condição de medição determinam a estabilidade prática.
HDPE pode ser rosqueado, mas a resistência da rosca e o deslocamento de carga sustentada precisam ser revisados. Especifique o engate, o torque de montagem, repita a desmontagem e quaisquer inserções ou retenção alternativa.
É compatível com muitos produtos químicos, mas a adequação depende do meio, concentração, temperatura, exposição e estresse. Verifique a classe selecionada antes de usar.
Use apenas um tipo identificado com documentação apropriada para as condições reais de contato com alimentos, limpeza e temperatura. O nome genérico do material por si só não estabelece conformidade.
As famílias típicas baseadas em desenhos incluem guias, rolos, buchas, revestimentos, coxins, placas de máquinas, acessórios, espaçadores, luvas, componentes de tanques e interfaces de equipamentos personalizados.
SUA APLICAÇÃO. UMA SOLUÇÃO PRÁTICA HDPE.
Envie seu modelo CAD ou desenho para uma revisão da classe, quantidade, dimensões e rota de fabricação do HDPE. Inclua ajustes críticos, temperatura, exposição química e detalhes de aplicação no desenho ou no e-mail que o acompanha, quando disponível.
Empresa, nome, e-mail e telefone são obrigatórios. Quantidade, número da peça e país são opcionais. Um desenho ou upload de CAD é opcional; arquivos maiores podem ser compartilhados por e-mail.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Por favor, concorde com o tratamento de arquivos confidenciais antes de enviar desenhos sensíveis.